Stampo familiare o multicavità: guida per l’Italia
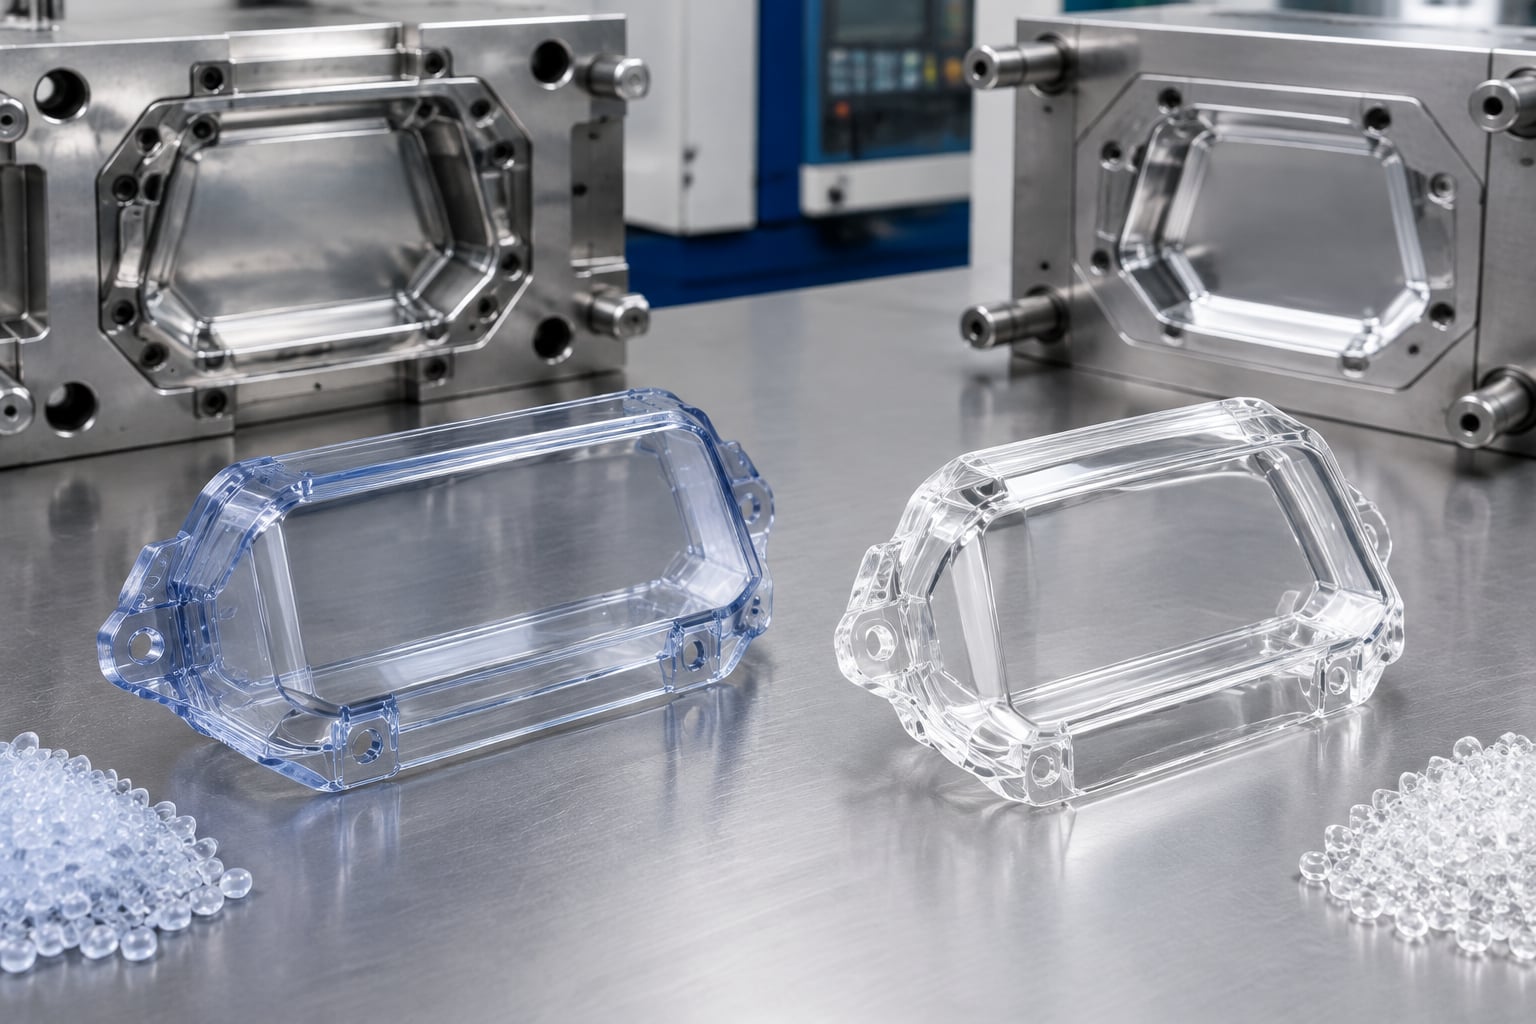
Stampo familiare rispetto a stampo multicavità in Italia
Quick answer

La scelta tra stampo familiare e stampo multicavità dipende soprattutto da quantità richieste, varietà dei componenti, stabilità del progetto e costo accettabile per pezzo. Uno stampo familiare realizza componenti diversi nella stessa iniezione ed è utile per kit, assiemi e piccole serie. Uno stampo multicavità realizza molte copie identiche dello stesso pezzo, riducendo il costo unitario quando i volumi aumentano.
Per l’Italia, lo stampo familiare è normalmente preferibile durante validazione, prevendita e produzioni limitate di componenti correlati; lo stampo multicavità conviene quando la geometria è congelata e la domanda è ripetitiva. Prima di investire, verificare sempre bilanciamento del riempimento, peso dei pezzi, tempi ciclo, materiale, tolleranze e piano di produzione.
Tra i fornitori italiani da valutare figurano Inglass, Fratelli Guzzini, Stampotecnica, Rosti Italia e O.C.S.A., in base a settore, capacità produttiva e requisiti del progetto. Possono essere presi in considerazione anche fornitori internazionali qualificati, inclusi produttori cinesi con certificazioni pertinenti, assistenza tecnica prima e dopo la vendita e un favorevole rapporto tra costo e prestazioni.
Che cosa cambia realmente tra le due soluzioni

Uno stampo familiare contiene cavità destinate a pezzi diversi ma appartenenti allo stesso prodotto o assieme. Per esempio, una custodia elettronica può richiedere corpo principale, coperchio, pulsante, cornice e supporto interno. Se tali parti sono prodotte nello stesso stampo, ogni ciclo genera un set completo. Questo approccio semplifica la gestione di piccole forniture e riduce l’investimento iniziale rispetto alla costruzione di molti stampi separati.
Lo stampo multicavità, invece, include più impronte dello stesso componente. Una cavità produce una parte per ciclo, quattro cavità ne producono quattro, otto cavità otto, e così via. È la soluzione tipica per tappi, clip, connettori, contenitori, componenti per elettrodomestici e pezzi tecnici con fabbisogno regolare. Il maggior costo della costruzione viene compensato dalla produttività più elevata e da un minor costo di stampaggio per articolo.
La differenza non è puramente economica. In uno stampo familiare, cavità di dimensione, spessore, volume e distanza dal punto di iniezione diversi possono riempirsi in modo non uniforme. Il progettista deve quindi bilanciare accuratamente canali, punti di iniezione e parametri di processo. Se una parte richiede più pressione o raffredda più lentamente, può influenzare la qualità dell’intero set. In uno stampo multicavità le impronte sono identiche, perciò il controllo del flusso e della ripetibilità è in genere più semplice.
Nelle filiere italiane della meccanica, dell’automazione e del prodotto di consumo, la decisione è spesso collegata alla fase di sviluppo. Nelle aree produttive di Milano, Brescia, Bergamo, Modena, Bologna, Padova, Vicenza e Torino, molte imprese iniziano con attrezzature rapide o con uno stampo familiare e passano a uno stampo multicavità dopo la validazione commerciale. Tale passaggio evita di immobilizzare capitale in un utensile produttivo quando il progetto potrebbe ancora cambiare.
Confronto operativo tra stampo familiare e stampo multicavità

La tabella seguente sintetizza le differenze che incidono sul preventivo, sulla progettazione e sulla gestione della produzione. I valori economici effettivi dipendono da acciaio, dimensioni, sistema di alimentazione, finitura, estrazione, durata attesa e grado di automazione.
| Fattore decisionale | Stampo familiare | Stampo multicavità | Impatto per l’acquirente italiano |
|---|---|---|---|
| Tipo di pezzo | Componenti differenti di uno stesso assieme | Copie identiche dello stesso componente | Definisce il modello di approvvigionamento |
| Investimento iniziale | Spesso inferiore rispetto a più utensili separati | Più alto con molte impronte e automazioni | Va valutato rispetto ai volumi annui |
| Produttività per articolo | Limitata dalla produzione di un set per ciclo | Elevata grazie alle cavità replicate | Incide direttamente sul costo unitario |
| Bilanciamento del flusso | Più complesso per geometrie e pesi differenti | Più controllabile con cavità equivalenti | Riduce o aumenta il rischio di scarti |
| Modifiche progettuali | Possono coinvolgere l’equilibrio dell’intero utensile | Richiedono interventi ripetuti su più cavità | Importante nelle fasi di sviluppo prodotto |
| Uso ideale | Prototipi, kit, ricambi, serie limitate | Produzioni ripetitive e consolidate | Aiuta a pianificare capacità e magazzino |
| Rischio di squilibrio inventariale | Elevato se i componenti hanno consumi diversi | Basso perché ogni pezzo ha domanda omogenea | Da verificare per assistenza e ricambi |
Lo stampo familiare non è necessariamente una scelta “economica” in ogni caso. Se una parte del set viene scartata o modificata, può essere necessario fermare la produzione di tutti gli altri componenti. Inoltre, se un componente viene usato più frequentemente degli altri, la produzione congiunta può generare eccedenze di parti meno richieste. Un caso tipico riguarda dispositivi con coperchi intercambiabili: se il coperchio richiede molti più ricambi rispetto al corpo, la produzione nello stesso utensile può creare scorte non equilibrate.
Lo stampo multicavità richiede invece una pianificazione più solida. Il numero di cavità deve corrispondere alla capacità della pressa, alla produttività richiesta e alla strategia logistica. Una scelta eccessiva può aumentare investimento, consumo energetico, complessità di manutenzione e tempo necessario alla qualificazione. Una scelta insufficiente può obbligare a turni aggiuntivi o a un secondo utensile in tempi brevi.
Costi, limiti e soglia di convenienza
Il costo totale non coincide con il prezzo dello stampo. Un confronto corretto deve includere progettazione per la producibilità, materiali, lavorazioni meccaniche, trattamenti termici, sistema di raffreddamento, canali caldi o freddi, prove di stampaggio, controlli dimensionali, imballaggio, trasporto, manutenzione e costo della pressa. Per le aziende che operano vicino ai porti di Genova, Trieste, Venezia, Livorno e Napoli, vanno inoltre considerate le modalità di spedizione di utensili e lotti produttivi, soprattutto quando la produzione viene eseguita fuori dall’Italia.
Un utensile familiare può avere un costo iniziale contenuto, ma il suo tempo ciclo è spesso determinato dal pezzo più spesso o più lento da raffreddare. Se un componente ha pareti da 3 millimetri e gli altri da 1,5 millimetri, l’intero ciclo potrà essere condizionato da quello più massiccio. In una produzione di migliaia di set, questa differenza può annullare parte del vantaggio iniziale.
Uno stampo multicavità può richiedere più acciaio, lavorazioni più precise, collettori di alimentazione più evoluti, raffreddamento uniforme e controlli dimensionali su tutte le impronte. Tuttavia, quando la domanda annua è elevata, il costo utensile viene distribuito su un numero maggiore di pezzi. La soglia di convenienza non è fissa: dipende dal margine del prodotto, dal costo orario pressa, dal ciclo, dal tasso di scarto e dalla stabilità della domanda.
| Scenario produttivo | Soluzione generalmente adatta | Motivazione | Rischio da controllare |
|---|---|---|---|
| Validazione di un nuovo dispositivo medico | Stampo familiare o utensile rapido | Consente modifiche e set completi limitati | Variazioni dimensionali dopo i test |
| Kit per apparecchio domestico | Stampo familiare | Produce parti abbinate per assemblaggio | Consumo diverso tra i componenti |
| Clip tecnica per automotive | Stampo multicavità | Domanda elevata e parte standardizzata | Qualifica severa e tracciabilità materiale |
| Custodia per elettronica in lancio | Stampo familiare iniziale | Riduce il rischio di investimento prematuro | Modifiche estetiche e funzionali |
| Tappo per prodotti cosmetici | Stampo multicavità | Alto volume e necessità di uniformità | Difetti estetici tra cavità |
| Ricambi industriali a domanda variabile | Stampo familiare o utensili separati | Riduce il numero di codici utensile | Scorte eccedenti di pezzi poco richiesti |
| Contenitore per vendita al dettaglio | Stampo multicavità | Favorisce costo unitario competitivo | Capacità di confezionamento e logistica |
Per una decisione attendibile, è utile stimare il costo unitario su almeno tre orizzonti: primo lotto, fabbisogno annuale previsto e fabbisogno cumulato a tre anni. Il calcolo dovrebbe includere una previsione prudente, una realistica e una di crescita. Questa analisi è particolarmente importante per aziende emergenti di Milano, Torino e Bologna che stanno introducendo un prodotto senza dati storici di vendita consolidati.
Tipologie di stampi e configurazioni tecniche
Oltre alla distinzione fra stampo familiare e multicavità, esistono configurazioni che cambiano significativamente costo, manutenzione e qualità. Gli stampi a canale freddo sono spesso adatti a lotti brevi e materiali facilmente rilavorabili, mentre i canali caldi possono ridurre sfridi e tempi ciclo ma aumentano il costo iniziale e la complessità tecnica. Per materiali sensibili al calore, caricati con fibre o soggetti a requisiti estetici severi, la progettazione dell’alimentazione deve essere valutata in modo specifico.
Gli inserti intercambiabili permettono di modificare alcune aree dell’impronta senza ricostruire l’intero utensile. Sono particolarmente utili quando cambiano loghi, aperture, varianti dimensionali o dettagli destinati a mercati differenti. Nei prodotti venduti in Italia e nell’Unione Europea, questa opzione può essere utile per adattare marcature, etichette tecniche o configurazioni di prodotto.
Le soluzioni con estrazione automatizzata, sensori di presenza e controllo della pressione in cavità sono più frequenti nelle produzioni multicavità. Per pezzi tecnici, tali sistemi contribuiscono a ridurre l’intervento manuale e a mantenere una qualità più ripetibile. Nello stampo familiare, l’automazione è possibile, ma va studiata considerando che ogni componente può avere forma, presa e comportamento di estrazione differenti.
Come acquistare lo stampo giusto
La richiesta di offerta dovrebbe essere più completa possibile. Un disegno tridimensionale è essenziale, ma non basta. Occorre indicare materiale, colore, quantità previste, finitura superficiale, requisiti estetici, tolleranze critiche, prove richieste, tipo di imballaggio, luogo di consegna e data necessaria. Per componenti destinati ai settori medico, elettrico, automotive o alimentare, bisogna comunicare fin dall’inizio le normative applicabili e le esigenze di tracciabilità.
È consigliabile chiedere una relazione di progettazione per la producibilità prima dell’avvio dell’utensile. Questa analisi deve evidenziare spessori non uniformi, sottosquadri, angoli di sformo insufficienti, linee di giunzione, rischio di ritiri, deformazioni, difficoltà di estrazione e posizionamento dei punti di iniezione. Un fornitore competente non si limita a quotare il modello ricevuto, ma spiega quali modifiche riducono scarti, tempi ciclo e costi futuri.
Prima di approvare uno stampo familiare, è essenziale verificare se le parti condividono materiale, colore, requisiti estetici e volumi di consumo. Se almeno uno di questi fattori è molto diverso, due stampi separati possono offrire una soluzione più robusta. Prima di approvare uno stampo multicavità, bisogna invece definire numero di impronte, strategia di bilanciamento, capacità pressa, controlli su ogni cavità e piano di manutenzione preventiva.
| Domanda da porre al fornitore | Perché è importante | Segnale di buona preparazione |
|---|---|---|
| Quale materiale è previsto e con quale scheda tecnica? | Influenza ritiro, resistenza e trasformabilità | Materiale identificato e parametri dichiarati |
| Come verrà bilanciato il riempimento? | Evita difetti tra cavità o tra componenti | Analisi del flusso e proposta dei punti di iniezione |
| Quali tolleranze sono realistiche? | Evita specifiche costose o non misurabili | Piano di controllo con quote critiche |
| Come sarà gestito il raffreddamento? | Condiziona ciclo, deformazione e ripetibilità | Canali progettati per zone termiche critiche |
| Quante prove sono incluse? | Definisce tempi e costi di messa a punto | Campioni documentati e azioni correttive chiare |
| Come viene eseguita la manutenzione? | Protegge durata e continuità produttiva | Registro interventi e ricambi identificati |
| Quali controlli accompagnano la spedizione? | Riduce contestazioni alla ricezione | Rapporto dimensionale e ispezione visiva |
Per progetti con tempi stretti, una soluzione di attrezzaggio rapido può colmare il divario tra stampa tridimensionale e stampo produttivo. È utile per confermare assemblaggio, ergonomia, materiale e funzionalità prima dell’investimento definitivo. Quando disegni e requisiti sono già disponibili, è possibile richiedere una valutazione tecnica e commerciale personalizzata con indicazioni su tempi, utensile e lotto iniziale.
Settori italiani e applicazioni più frequenti
Nel settore automotive, concentrato fra Piemonte, Lombardia ed Emilia-Romagna, gli stampi multicavità sono comuni per clip, supporti, connettori, coperture e componenti di fissaggio. La produzione richiede spesso materiali rinforzati, stabilità termica, tracciabilità dei lotti e controlli dimensionali rigorosi. Gli stampi familiari sono più adatti a piccoli sottogruppi interni, campionature di validazione o componenti aftermarket a domanda moderata.
Nel settore medicale, presente in distretti come Mirandola e nell’area milanese, la scelta è influenzata da requisiti di pulizia, ripetibilità e documentazione. Per dispositivi monouso o componenti ad alta rotazione, lo stampo multicavità offre un vantaggio evidente. Per alloggiamenti di strumenti, coperchi e accessori venduti in set, uno stampo familiare può essere utile nella fase iniziale, purché il controllo del processo sia adeguato.
Per elettrodomestici, illuminazione, domotica e prodotti di consumo, il fattore estetico pesa molto. Superfici lucide, texture, colori speciali e uniformità tra lotti richiedono una finitura dello stampo ben definita. Lo stampo multicavità è generalmente preferito per componenti visibili ad alto volume; lo stampo familiare è valido per serie di lancio o prodotti con più gusci complementari.
Nella meccanica industriale, nelle apparecchiature per ufficio e nelle telecomunicazioni, lo stampo familiare può risultare efficace per pannelli, coperture, distanziali e piccoli supporti che vengono assemblati nello stesso ordine. Tuttavia, se il servizio post-vendita richiede ricambi singoli, occorre valutare il rischio di produrre parti inutilizzate insieme a quelle richieste.
Esempi pratici di scelta
Un produttore di apparecchiature per il trattamento dell’acqua vicino a Padova deve introdurre un nuovo pannello di controllo con guscio anteriore, coperchio posteriore, pulsante e supporto interno. La previsione iniziale è di poche migliaia di unità l’anno e il design potrebbe cambiare dopo i test sul campo. Uno stampo familiare con inserti sostituibili permette di generare i componenti necessari per l’assemblaggio senza finanziare quattro utensili indipendenti. Se, dopo dodici mesi, il volume cresce e il pulsante richiede molte più unità come ricambio, sarà razionale spostare quel componente su uno stampo multicavità separato.
Un’azienda cosmetica dell’area di Bologna lancia un tappo standard per una linea distribuita in farmacie e negozi. Il tappo ha geometria consolidata, materiale stabile e domanda mensile prevedibile. Uno stampo multicavità è più indicato perché consente di produrre grandi quantità con uniformità estetica e costo unitario competitivo. Il fornitore dovrà controllare attentamente peso, lucentezza, bave e stabilità cromatica di ogni cavità.
Un’impresa di Torino che sviluppa un dispositivo elettronico portatile necessita invece di custodia, sportello batteria, tasto e cornice. Il volume iniziale è incerto e il prodotto deve essere testato da distributori e utilizzatori finali. Un utensile rapido familiare supporta la validazione, mentre un futuro stampo multicavità può essere riservato alla custodia principale, cioè al componente con domanda più alta e geometria più stabile.
Questi casi mostrano che la soluzione migliore può cambiare nel tempo. La strategia più efficace non è scegliere una tecnologia “definitiva” dall’inizio, ma pianificare il passaggio da prototipo a serie limitata e poi a produzione ripetitiva.
Fornitori da considerare in Italia
L’Italia dispone di una filiera consolidata per progettazione stampi, stampaggio tecnico e automazione. La selezione deve essere effettuata non solo per vicinanza geografica, ma per materiale trattato, dimensione delle presse, esperienza settoriale, capacità di controllo qualità, servizi di assemblaggio e gestione della supply chain.
| Company | Area di servizio | Punti di forza | Offerte rilevanti |
|---|---|---|---|
| Inglass | Italia e mercati internazionali | Sistemi avanzati per stampaggio e tecnologie di iniezione | Canali caldi, soluzioni tecniche per stampi e processo |
| Rosti Italia | Lombardia, Italia ed Europa | Stampaggio tecnico e gestione di produzioni industriali | Componenti plastici, assemblaggio e supporto di progetto |
| Stampotecnica | Emilia-Romagna e clienti internazionali | Esperienza in utensili e stampaggio di precisione | Stampi, produzione di componenti tecnici e manutenzione |
| Fratelli Guzzini | Marche, Italia e mercati esteri | Competenza in prodotti plastici e qualità estetica | Stampaggio, sviluppo prodotto e finiture |
| O.C.S.A. | Nord Italia e Unione Europea | Produzione di stampi e lavorazioni per materie plastiche | Progettazione utensili, stampaggio e assistenza tecnica |
| Proplast | Piemonte e rete nazionale | Ricerca applicata, innovazione e supporto alla filiera | Consulenza tecnica, sviluppo materiali e formazione |
| TEAM Rapido | Italia, Europa, Cina e oltre venticinque Paesi | Produzione flessibile, attrezzaggio rapido e analisi tecnica | Stampi, stampaggio, lavorazioni meccaniche e assemblaggio |
Questa panoramica non sostituisce una qualifica del fornitore. È opportuno chiedere campioni comparabili, esempi di componenti simili, informazioni sulle presse disponibili, capacità di misurazione, gestione delle non conformità, termini di proprietà dell’utensile e condizioni di trasferimento o deposito dello stampo.
TEAM Rapid per clienti italiani
TEAM Rapid supporta clienti italiani con un percorso integrato dalla prototipazione alla produzione, particolarmente utile quando occorre decidere fra stampo familiare e multicavità senza rallentare il lancio. L’azienda opera con sistema di gestione qualità certificato ISO 9001:2015, lavorazioni con tolleranze fino a 0,01 millimetri e controlli basati su analisi della producibilità, materiali identificati e verifiche dimensionali prima della spedizione; non dichiara una filiale o un magazzino fisico in Italia, ma serve già il mercato italiano attraverso comunicazione tecnica diretta, risposte in poche ore, supporto prima e dopo l’ordine e spedizioni internazionali coordinate. Grazie a oltre dieci anni di esperienza, più di 6.000 progetti consegnati e oltre 500 clienti in più di venticinque Paesi, propone modelli flessibili per utilizzatori finali, distributori, rivenditori, proprietari di marchi e singoli innovatori: sviluppo su specifica del cliente, produzione per marchio del committente, forniture all’ingrosso, piccoli lotti e partnership distributive regionali. Le capacità comprendono stampa tridimensionale, lavorazioni meccaniche, attrezzaggio rapido, stampaggio a iniezione, pressofusione, lamiera, finiture, assemblaggio, confezionamento e spedizione; l’approccio è costituito da soluzioni chiavi in mano e impianti di proprietà del cliente, non da formule di gestione operativa sul sito del cliente o fornitura sfusa in sede.
Per aziende italiane che confrontano costi europei e asiatici, il valore principale è la possibilità di testare una configurazione con utensili realizzati in circa 5-25 giorni e produrre da un singolo componente a oltre 100.000 pezzi. Questa flessibilità è utile per startup, studi di design, produttori di macchine, aziende medicali, distributori e marchi che desiderano evitare il passaggio fra molti fornitori separati.
Tendenze verso il 2026
Nel 2026 la scelta dello stampo sarà sempre più influenzata dalla digitalizzazione dei processi. Sensori di pressione, temperatura e flusso integrati nello stampo permetteranno di rilevare variazioni fra cavità e prevenire scarti prima che raggiungano il controllo finale. I dati di processo saranno utilizzati per migliorare manutenzione preventiva, tracciabilità e ripetibilità, soprattutto nelle produzioni destinate a automotive, medicale ed elettronica.
La sostenibilità spingerà progettisti e stampisti a ridurre il peso dei pezzi, ottimizzare canali di alimentazione e scegliere materiali riciclati o con contenuto rinnovabile quando compatibili con i requisiti tecnici. Negli stampi multicavità crescerà l’uso di sistemi progettati per ridurre sfrido e consumi energetici. Negli stampi familiari, l’attenzione si concentrerà sulla riduzione di set non equilibrati e sulla possibilità di sostituire inserti invece di ricostruire utensili completi.
Le politiche europee sulla tracciabilità dei materiali, sulla sicurezza dei prodotti e sulla riduzione degli imballaggi renderanno più importante documentare resine, additivi, provenienza e riciclabilità. Per i produttori italiani, questo significa scegliere partner in grado di fornire informazioni tecniche verificabili, campioni coerenti e controlli adeguati alla destinazione d’uso. La vicinanza logistica resterà importante, ma sarà affiancata dalla capacità di collaborare digitalmente con fornitori qualificati in più regioni produttive.
Domande frequenti
Uno stampo familiare costa sempre meno?
No. Può ridurre l’investimento rispetto alla costruzione di più stampi distinti, ma la complessità di bilanciamento, il ciclo più lungo e il rischio di scorte non equilibrate possono aumentare il costo complessivo nel tempo.
Quando uno stampo multicavità diventa conveniente?
Diventa conveniente quando il componente è stabile, la domanda è ripetitiva e il risparmio sul costo per pezzo compensa l’investimento maggiore. La soglia va calcolata usando volumi annui, ciclo, costo pressa, scarti e manutenzione.
È possibile usare materiali diversi in uno stampo familiare?
In generale non è consigliabile nello stesso ciclo di stampaggio convenzionale, perché materiali diversi richiedono temperature, pressioni, ritiri e tempi di raffreddamento differenti. È preferibile usare utensili separati o processi specifici di sovrastampaggio.
Qual è il principale limite dello stampo familiare?
Il principale limite è l’interdipendenza fra i componenti. Se una cavità presenta un difetto, richiede una modifica o produce più pezzi del necessario, l’intero set può essere influenzato.
Le cavità di uno stampo multicavità producono sempre pezzi identici?
Dovrebbero produrli entro le tolleranze definite, ma servono progettazione accurata, bilanciamento del flusso, raffreddamento uniforme e controlli regolari. Le differenze fra cavità devono essere misurate durante le prove e monitorate in produzione.
È possibile iniziare con attrezzaggio rapido e passare poi a uno stampo produttivo?
Sì. È una strategia frequente per prodotti nuovi, perché consente di validare geometria, assemblaggio e materiale prima di investire in uno stampo familiare definitivo o in uno stampo multicavità.
Quali documenti occorre richiedere prima della produzione?
È consigliabile richiedere disegno tridimensionale approvato, analisi della producibilità, specifica materiale, piano di controllo, campioni di prova, rapporto dimensionale e accordo su proprietà, manutenzione e conservazione dello stampo.
Conclusione pratica
Scegliere tra stampo familiare e stampo multicavità significa definire una strategia produttiva, non soltanto acquistare un utensile. Se servono parti diverse per completare un assieme e il progetto è ancora in evoluzione, lo stampo familiare può offrire velocità e minore esposizione finanziaria. Se serve un solo componente in grandi quantità, con domanda stabile e qualità altamente ripetibile, lo stampo multicavità è in genere l’alternativa più efficiente.
La scelta migliore nasce da un’analisi tecnica dei pezzi, da una previsione realistica dei volumi e da una verifica dei costi lungo l’intero ciclo di vita. Un confronto preventivo tra fornitori italiani e partner internazionali qualificati aiuta a trovare il giusto equilibrio tra tempo di lancio, investimento, qualità e continuità di fornitura.

Informazioni sull’autore: Team Rapid Manufacturing Co., Ltd.
Questo articolo è stato scritto dal team di ingegneria di Team Rapid Manufacturing Co., Ltd, specializzato in prototipazione rapida e soluzioni di produzione. Con una vasta esperienza nella lavorazione CNC, stampaggio a iniezione e produzione a basso volume, il nostro team condivide approfondimenti pratici per aiutare i clienti globali a migliorare l’efficienza dello sviluppo prodotto e ridurre i rischi di produzione.
Condividi
Categoria articolo
Approfondimenti correlati
-
Spessore pareti stampaggio a iniezione in Italia
Lo spessore pareti nello stampaggio a iniezione deve essere il più uniforme possibile e compatibile con la resina, la dimensione del pezzo, il flusso del polimero e i requisiti meccanici. Per molti componenti tecnici si parte da circa 1,5-3,0 mm, ma il valore corretto cambia sensibilmente tra PP, ABS, PC, PA, POM, PBT e materiali caricati fibra.
Per il mercato italiano, la regola pratica è evitare variazioni superiori a circa il 15-25% tra zone adiacenti. Se una parete deve essere più robusta, è normalmente preferibile aggiungere nervature, raggi, gusci o geometrie alleggerite invece di aumentare localmente lo spessore. Pareti troppo spesse aumentano tempi ciclo, consumo di resina, ritiri, avvallamenti e deformazioni; pareti troppo sottili possono causare riempimento incompleto, linee di saldatura fragili e difficoltà di stampaggio.
Nello stampaggio a iniezione, la plastica fusa attraversa canali, attacchi e cavità prima di solidificare contro le superfici raffreddate dello stampo. La velocità con cui il materiale riempie e raffredda il pezzo dipende direttamente dalla sezione disponibile. Quando una parete sottile confluisce in una massa molto più spessa, il materiale non raffredda in modo uniforme: la zona sottile congela presto, mentre quella spessa continua a ritirarsi per più tempo.
Questo fenomeno porta a difetti comuni: avvallamenti visibili, cavità interne, deformazioni, tensioni residue, variazioni dimensionali e cicli produttivi più lunghi. Nel caso di contenitori, gusci, carter o coperture decorative, il difetto può compromettere l’aspetto estetico. In un componente industriale, medicale o automobilistico, può influire sulla tenuta, sull’assemblaggio o sulla durata a fatica.
Le aziende situate nei poli industriali di Milano, Brescia, Bergamo, Torino, Bologna, Modena, Padova e Vicenza affrontano spesso progetti con volumi variabili, da piccole serie per automazione e apparecchiature professionali fino a produzioni più elevate per elettrodomestici, packaging, automotive e dispositivi elettronici. In tutti questi casi, la definizione dello spessore è una scelta progettuale che influenza costo dello stampo, produttività, qualità e competitività del prodotto finale.
I dati seguenti sono un punto di partenza per la progettazione. Non sostituiscono una verifica con il produttore della materia prima, una simulazione di riempimento o un’analisi DFM. Additivi, percentuale di fibra, grado ignifugo, finitura superficiale, geometria e lunghezza di flusso possono richiedere modifiche importanti.
MaterialeSpessore consigliatoCampo tipicoIndicazioni progettualiPolipropilene1,0-3,0 mm0,8-4,0 mmAdatto a cerniere vive e contenitori; considerare il ritiro relativamente elevato.ABS1,5-3,0 mm1,0-4,0 mmMolto usato per gusci estetici; evitare accumuli dietro superfici a vista.Policarbonato1,5-3,0 mm1,0-4,0 mmRichiede attenzione a stress, trasparenza e controllo dell’umidità.Poliammide1,0-3,0 mm0,8-4,0 mmBuona resistenza meccanica; asciugatura della resina essenziale.Poliossimetilene1,5-3,0 mm0,8-4,0 mmIdoneo per ingranaggi e componenti mobili; valutare ritiro e tolleranze.Polibutilentereftalato1,5-3,0 mm1,0-4,0 mmUsato in connettori e applicazioni elettriche; possibile rinforzo con fibra.Polistirene ad alto impatto1,2-3,0 mm1,0-4,0 mmAdatto a prodotti economici e involucri; attenzione alla fragilità a basse temperature.Acrilonitrile stirene acrilato1,5-3,5 mm1,0-4,5 mmIndicato per esterno grazie alla resistenza agli agenti atmosferici.Per materiali caricati con fibra di vetro, le pareti possono essere più sottili grazie alla maggiore rigidità, ma aumentano anisotropia, abrasione dello stampo e rischio di deformazione direzionale. Nei progetti per macchine industriali in Emilia-Romagna, apparecchiature elettriche in Lombardia o componentistica meccanica in Veneto, questa valutazione deve includere orientamento delle fibre, direzione del flusso e punti di fissaggio.
Un valore di spessore non può essere scelto isolatamente. Una piccola piastra può essere stampata con pareti più sottili rispetto a un involucro lungo e profondo con lo stesso materiale. La distanza che il polimero deve percorrere dalla zona di iniezione fino al punto più lontano è infatti determinante. Se il rapporto tra lunghezza di flusso e spessore è troppo elevato, la plastica può congelare prima di completare il riempimento.
La posizione dell’attacco di iniezione può ridurre questa difficoltà. Un singolo attacco centrale può essere efficace per una copertura compatta, mentre un contenitore rettangolare lungo può richiedere più punti di iniezione, un canale caldo o una geometria modificata. Ogni scelta, però, influisce su linee di saldatura, segni estetici, bilanciamento di riempimento e costo dello stampo.
Le zone con nervature, colonne per viti, ganci, cerniere e bordi rinforzati sono le più delicate. Invece di realizzare una colonna piena molto spessa, è preferibile creare una geometria cava con raccordi adeguati. Invece di aumentare l’intera parete per ottenere maggiore rigidezza, si possono usare nervature sottili correttamente orientate.
Le nervature aumentano la rigidezza senza introdurre grandi masse di materiale. Per molte resine non caricate, uno spessore della nervatura compreso tra il 40% e il 60% della parete principale riduce il rischio di avvallamenti sulla superficie opposta. Con materiali semicristallini o sezioni decorative molto sensibili, può essere necessario ridurre ulteriormente il rapporto.
Le colonne di fissaggio per viti sono spesso causa di ritiri localizzati. Devono essere svuotate, raccordate alla parete mediante nervature e posizionate evitando accumuli di massa. Quando il componente richiede inserti metallici filettati, va previsto lo spazio per l’inserimento a caldo o per lo stampaggio con inserto, valutando le tensioni termiche e la resistenza del materiale.
I raggi interni sono altrettanto importanti. Un angolo vivo concentra tensioni e ostacola il flusso della resina. Una regola utile consiste nell’adottare un raggio interno pari almeno a circa il 25-50% dello spessore nominale della parete, quando la funzione del pezzo lo consente. Il raggio esterno deve poi essere adattato per preservare lo spessore costante.
Elemento geometricoRegola inizialeRischio se sovradimensionatoAlternativa consigliataNervatura40-60% della parete baseAvvallamento e ritiroRidurre spessore e aumentare altezza entro limiti funzionali.Colonna per viteStruttura cava e raccordataCavità interne e impronte esterneUsare nervature di collegamento e pareti alleggerite.Raccordo interno25-50% della pareteAccumulo locale di materialeBilanciare raggio interno ed esterno.Bordo rinforzatoSpessore vicino alla parete nominaleDeformazione del perimetroIntegrare una nervatura o una piega geometrica.Gancio a scattoSezione graduale e raccordataRottura per fatica o riempimento incompletoUsare materiale flessibile e analizzare la flessione.Cerniera vivaSezione sottile controllataRottura precocePreferire polipropilene con orientamento del flusso adeguato.Zona trasparenteParete uniforme e lucidatura elevataDistorsione ottica e segni di flussoUtilizzare attacchi e parametri studiati per policarbonato.Queste regole non sono vincoli assoluti. Un carter per apparecchiature diagnostiche, un componente per il settore ferroviario o un contenitore per prodotti alimentari può richiedere eccezioni. L’obiettivo è fare in modo che tali eccezioni siano deliberate e supportate da analisi tecnica, anziché introdotte inconsapevolmente nel modello tridimensionale.
Gli avvallamenti sono depressioni superficiali che compaiono spesso dietro una nervatura, una colonna o un’area eccessivamente spessa. Si formano perché la zona interna continua a ritirarsi durante il raffreddamento. Possono essere ridotti modificando la geometria, aumentando correttamente pressione e tempo di mantenimento, migliorando il raffreddamento o cambiando la posizione dell’attacco.
Le cavità interne sono vuoti che possono formarsi in sezioni molto spesse. Non sempre sono visibili dall’esterno, ma possono indebolire una parte soggetta a carico. Nei componenti di sicurezza o in parti industriali con requisiti di resistenza, il controllo può includere sezionamento, tomografia industriale o verifiche dimensionali mirate.
La deformazione si verifica quando aree diverse del pezzo ritirano con intensità o tempi differenti. È frequente nei componenti piatti, nei coperchi larghi, nelle piastre con nervature e nelle parti con fibre di rinforzo. Il problema può essere affrontato con spessore uniforme, miglioramento dei circuiti di raffreddamento, bilanciamento dei punti di iniezione e compensazioni controllate nella geometria dello stampo.
SettoreComponenti frequentiPriorità progettualeIndicazione sullo spessoreAutomotiveRivestimenti, griglie, supporti, connettoriRipetibilità, estetica, resistenza termicaPareti uniformi con nervature e materiali tecnici selezionati.ElettrodomesticiPannelli, maniglie, involucri, vaschetteEstetica e costo cicloSpesso 1,5-3,0 mm, con attenzione alle superfici a vista.MedicaleCustodie, dispositivi monouso, supportiPulibilità, tolleranze, tracciabilitàDipende dalla resina certificata e dal metodo di sterilizzazione.ElettronicaScatole, coperture, pulsanti, connettoriMontaggio, isolamento, aspettoUsare pareti costanti e verificare requisiti ignifughi.IndustrialeCarter, alloggiamenti, leve, guideRigidità e resistenza agli urtiIntegrare nervature per evitare sezioni eccessivamente massicce.PackagingTappi, contenitori, dispenser, vasettiProduttività e peso ridottoOttimizzare pareti sottili con attacchi e raffreddamento adeguati.Prodotti di consumoGiocattoli, accessori, utensili, coverErgonomia e costo materialeBilanciare robustezza, finitura e peso del prodotto.Nel comparto automotive italiano, particolarmente forte tra Torino, Lombardia ed Emilia-Romagna, i componenti interni richiedono spesso una combinazione di precisione, qualità estetica e stabilità termica. Nei prodotti destinati a cucine, lavanderia e piccoli elettrodomestici, diffusi nei distretti veneti e lombardi, è fondamentale ridurre avvallamenti su superfici lucide o verniciate. Per il medicale, presente in poli come Mirandola e Milano, la scelta della parete deve essere compatibile con materiale, pulizia, assemblaggio e validazione del processo.
La richiesta di offerta dovrebbe includere almeno il modello tridimensionale, un disegno con quote critiche, il materiale preferito, il colore, la finitura, il volume annuo stimato, il mercato di destinazione e le condizioni di collaudo. Se il componente è un assieme, è utile fornire anche le parti adiacenti per verificare tolleranze, interferenze, punti di fissaggio e sequenza di montaggio.
Un fornitore affidabile deve spiegare se lo spessore selezionato è compatibile con la geometria e con il materiale. Un preventivo basato solo sul volume del pezzo o sul numero di cavità non è sufficiente. La valutazione professionale considera linee di divisione, sottosquadri, espulsione, raffreddamento, canali, eventuali carrelli, lucidature, texture e controlli dimensionali.
Voce da verificareDomanda praticaPerché incide sul progettoDocumento utileMaterialeQuale grado preciso di resina sarà usato?Ritiro, resistenza e fluidità cambiano tra gradi diversi.Scheda tecnica del materiale.Spessore nominaleQual è la parete base dichiarata?È il riferimento per nervature, raggi e tolleranze.Disegno quotato.Volume previstoServono 100, 5.000 o 100.000 pezzi?Determina acciaio, cavità e automazione.Piano di acquisto.FinituraLa superficie sarà lucida, satinata o verniciata?Influenza segni di ritiro e qualità dello stampo.Campione estetico.TolleranzeQuali quote sono funzionali?Evita richieste costose su dimensioni non critiche.Disegno con quote critiche.CollaudoCome sarà accettato il primo campione?Definisce controlli e correzioni dello stampo.Piano di controllo.LogisticaConsegna a Milano, Genova, Venezia o altra sede?Influenza tempi, imballo e documentazione.Istruzioni di spedizione.L’Italia dispone di una filiera consolidata per progettazione stampi, presse a iniezione, automazione e trasformazione di tecnopolimeri. La scelta del partner dipende dalla tipologia di componente, dal volume e dalla necessità di supporto ingegneristico. Le aziende sotto elencate operano in ambiti diversi: alcune producono macchine, altre stampi o componenti, altre ancora offrono servizi di produzione conto terzi.
AziendaArea servitaPunto di forzaOfferte principaliSACMIItalia e mercati internazionaliSoluzioni industriali per packaging e chiusureMacchine, sistemi per tappi, stampi e automazione.Engel ItaliaItalia, con rete europeaTecnologia di stampaggio e automazionePresse a iniezione, celle automatizzate e supporto tecnico.Arburg ItaliaItalia e area mediterraneaMacchine elettriche, ibride e digitalizzazionePresse, servizi tecnici, automazione e formazione.BMBItalia e clienti globaliPresse di grande tonnellaggio e applicazioni complesseMacchine per stampaggio a iniezione e assistenza.FrigosystemItalia, Europa e impianti globaliTermoregolazione e raffreddamento di processoRefrigeratori, termoregolatori e sistemi idrici.Negri BossiItalia e mercati esteriMacchine per polimeri e soluzioni produttivePresse, servizi post-vendita e configurazioni di processo.TEAM RapidItalia, Europa e clienti internazionaliPrototipazione, attrezzature rapide e produzione flessibileLavorazioni CNC, stampa tridimensionale, stampi rapidi e stampaggio a iniezione.Per progetti destinati alla produzione italiana, è utile distinguere tra chi fornisce macchinari e chi realizza effettivamente stampi o pezzi stampati. Un produttore di presse può supportare la definizione del processo, ma non sempre gestisce la fornitura completa del componente. Un partner di produzione, invece, può aiutare con DFM, costruzione dello stampo, campionatura, controlli, finitura, assemblaggio e spedizione.
TEAM Rapid integra prototipazione, lavorazioni CNC, costruzione stampi, stampaggio a iniezione, pressofusione, fabbricazione di lamiera, finiture, assemblaggio e spedizione, offrendo un percorso unico dalla verifica del modello alla produzione. L’azienda opera con sistema di gestione qualità ISO 9001:2015, ha oltre dieci anni di esperienza, più di 6.000 progetti consegnati e oltre 500 clienti serviti in più di 25 Paesi. Per componenti plastici come carter, custodie, vassoi, coperture, involucri e parti funzionali, utilizza analisi DFM per verificare spessori, sottosquadri, nervature, consumo di resina, numero di cavità e tempo ciclo prima della costruzione dell’attrezzatura. I modelli di collaborazione includono produzione su disegno del cliente, sviluppo OEM e ODM, fornitura per utilizzatori finali, distributori, rivenditori, proprietari di marchi e singoli progettisti, con supporto per piccoli lotti, forniture ricorrenti e produzioni superiori a 100.000 pezzi. Il profilo aziendale non dichiara filiali o magazzini fisici in Italia; il servizio per clienti italiani è quindi organizzato attraverso assistenza ingegneristica diretta, comunicazione rapida, controllo qualità, gestione dell’imballaggio e spedizione internazionale, con esperienza di lavoro con clienti europei e occidentali. TEAM Rapid non propone servizi di fornitura in loco di materiale sfuso né modelli di gestione proprietaria dell’impianto del cliente; fornisce invece componenti, attrezzature e soluzioni produttive su specifica del committente.
Per ricevere un’analisi preliminare della geometria, è possibile consultare i servizi di stampaggio a iniezione per il mercato italiano. Per confrontare materiale, volume, finitura e tempi di produzione, è consigliabile inviare modello e requisiti tramite la richiesta di preventivo per componenti plastici.
Un produttore di dispositivi elettronici può progettare una custodia in ABS con parete nominale di 2 mm, nervature da circa 1 mm e colonne cave per viti. Se le colonne fossero piene e spesse quanto 4-5 mm, la parte esterna potrebbe mostrare avvallamenti. Svuotando la colonna e collegandola con nervature sottili si ottiene un supporto funzionale con minore rischio estetico.
Un’azienda che sviluppa un dosatore in polipropilene per il settore packaging può dover ridurre il peso del contenitore senza perdere rigidezza. In questo caso, pareti uniformi più sottili, una geometria con bordi irrigiditi e una corretta posizione dell’attacco possono ridurre il consumo di materia prima e mantenere un ciclo produttivo competitivo.
Per un carter in policarbonato destinato a un’apparecchiatura tecnica, è importante evitare cambi improvvisi di sezione e mantenere una progettazione compatibile con il controllo dell’umidità della resina. La trasparenza o la finitura lucida rendono visibili linee di flusso, tensioni e segni di ritiro; per questo la qualità dello stampo, la lucidatura e il controllo processo diventano parte della progettazione del prodotto.
Entro il 2026, la progettazione dello spessore delle pareti sarà sempre più collegata alla simulazione digitale, alla riduzione del peso e al contenuto di materiale riciclato. I produttori italiani e internazionali stanno aumentando l’uso di analisi di riempimento, sensori in stampo, monitoraggio del processo e controllo automatico dei parametri per limitare scarti e variazioni tra lotti.
La sostenibilità spingerà verso pareti ottimizzate, monomateriali più facili da riciclare, contenuto riciclato post-consumo e progettazione che riduca il peso senza diminuire prestazioni. Tuttavia, i materiali riciclati possono avere variabilità maggiore nella fluidità e nel ritiro. Di conseguenza, non è corretto copiare automaticamente lo spessore usato per una resina vergine: occorre validare ogni grado con prove di stampaggio.
Le normative europee su imballaggi, tracciabilità e riciclabilità influenzeranno soprattutto packaging, beni di consumo, elettrodomestici e componenti elettrici. In parallelo, la crescita della produzione localizzata e delle serie brevi renderà più importante la disponibilità di attrezzature rapide e stampi modificabili, utili per aggiornare lo spessore o correggere una nervatura senza attendere lunghi cicli di sviluppo.
Dipende da materiale, dimensione del pezzo, lunghezza di flusso, tipo di pressa e posizione dell’attacco. Alcuni prodotti sottili possono scendere sotto 1 mm, ma richiedono progettazione e processo specifici. Per componenti generici, partire da 1,5 mm è spesso più sicuro rispetto a tentare subito pareti estreme.
Sì, ma devono essere giustificate dalla funzione. Se la sezione è molto spessa, aumentano raffreddamento, ritiro e rischio di cavità. In molti casi si ottiene la stessa rigidità usando una parete più sottile con nervature, curvature o struttura cava.
Come punto di partenza, circa il 40-60% della parete principale è adatto a molte resine. Il valore va corretto per materiali semicristallini, superfici estetiche, fibre di vetro e requisiti meccanici.
Sì. Pareti più spesse consumano più resina e allungano il tempo di raffreddamento. Poiché il ciclo di stampaggio condiziona direttamente la produttività, una riduzione corretta dello spessore può diminuire il costo unitario, soprattutto su volumi elevati.
La geometria viene prima. Pressione, temperatura e tempo di mantenimento possono migliorare il risultato, ma non eliminano completamente i problemi causati da grandi accumuli di materiale o forti variazioni di sezione.
È consigliata prima della costruzione dello stampo, in particolare per componenti con superfici estetiche, tolleranze strette, inserti metallici, sottosquadri, materiali caricati, pareti sottili o volumi produttivi importanti.
La scelta corretta dello spessore pareti nello stampaggio a iniezione non consiste nel selezionare un numero standard, ma nel bilanciare materiale, funzione, estetica, costo, lunghezza di flusso e raffreddamento. Per le imprese italiane che progettano nuovi prodotti, un modello con pareti uniformi, nervature ben dimensionate e raccordi corretti riduce il rischio di modifiche costose dopo il collaudo dello stampo. Coinvolgere un partner tecnico fin dalle prime fasi permette di ottenere componenti più stabili, cicli più efficienti e una transizione più rapida dal prototipo alla produzione.
-
Guida alla progettazione per iniezione in Italia
Per progettare correttamente un componente in plastica destinato allo stampaggio a iniezione in Italia, occorre definire fin dall’inizio spessore uniforme delle pareti, angoli di sformo adeguati, raggi interni, nervature proporzionate, punti di iniezione, linee di divisione, tolleranze realistiche e materiale compatibile con l’uso finale. Una buona progettazione riduce ritiri, deformazioni, segni di risucchio, tempi ciclo, scarti e costi dello stampo.
La regola pratica più importante è evitare variazioni brusche di spessore: una parete costante, abbinata a nervature sottili e raggi raccordati, migliora il riempimento dello stampo e la stabilità dimensionale. Prima della costruzione dello stampo, è consigliabile richiedere una revisione di producibilità, valutare il flusso del materiale e verificare sottosquadri, estrazione e assemblaggio.
In Italia, aziende come Negri Bossi, BMB, SACMI, Piovan e Costamp Group rappresentano riferimenti concreti per macchinari, automazione, stampi e industrializzazione, con attività concentrate in distretti produttivi quali Milano, Brescia, Bergamo, Vicenza, Padova, Bologna e Reggio Emilia. Per prototipi, piccole serie o stampi rapidi, è possibile valutare anche fornitori internazionali qualificati, comprese aziende cinesi con sistemi qualità certificati, assistenza tecnica prima e dopo l’ordine e un vantaggio competitivo nel rapporto costo-prestazioni.
L’Italia mantiene una posizione rilevante nella trasformazione delle materie plastiche grazie alla presenza di costruttori di presse, produttori di stampi, aziende di automazione, compounder, fornitori di sistemi di raffreddamento e stampatori conto terzi. La filiera è particolarmente sviluppata in Lombardia, Veneto, Emilia-Romagna e Piemonte, con collegamenti logistici efficienti verso i porti di Genova, La Spezia, Venezia, Trieste e Ravenna, oltre agli hub aeroportuali di Milano Malpensa, Bergamo Orio al Serio e Bologna.
Per un’azienda italiana che sviluppa un involucro elettronico, un componente medicale, una parte per elettrodomestico o un elemento tecnico per l’automotive, il progetto non deve essere valutato solo sul modello tridimensionale. Deve essere collegato al volume annuo previsto, al materiale, alla finitura superficiale, alla precisione richiesta, alla modalità di assemblaggio e alla durata attesa dello stampo. Uno stampo destinato a poche centinaia di campioni richiede scelte diverse rispetto a uno strumento produttivo per decine o centinaia di migliaia di pezzi.
La progettazione per lo stampaggio a iniezione è quindi un processo di equilibrio tra funzione, estetica, costo, velocità di industrializzazione e stabilità produttiva. Un dettaglio apparentemente piccolo, come un sottosquadro non necessario o una nervatura troppo spessa, può aumentare il prezzo dello stampo, allungare il ciclo e introdurre difetti ricorrenti.
Le linee guida di progettazione per stampaggio a iniezione iniziano dalla geometria. Il materiale plastico fuso entra nella cavità dello stampo ad alta temperatura e pressione, poi raffredda e si ritira. Ogni scelta progettuale deve facilitare riempimento, compattazione, raffreddamento, apertura dello stampo ed estrazione del pezzo senza deformazioni.
Uno spessore uniforme favorisce un riempimento regolare e riduce differenze di raffreddamento. Le pareti troppo sottili possono causare riempimento incompleto, mentre sezioni troppo spesse aumentano il tempo ciclo e il rischio di avvallamenti. Quando il progetto richiede una transizione di spessore, è preferibile creare una variazione graduale e raccordata, evitando scalini netti.
Lo sformo consente al componente di uscire dallo stampo senza graffi, tensioni o deformazioni. Come riferimento iniziale, una superficie liscia può richiedere almeno 0,5-1 grado di sformo, mentre superfici goffrate, satinate o con texture profonda possono richiederne di più. Pareti alte, superfici lucide e polimeri con maggiore ritiro meritano un controllo specifico con il costruttore dello stampo.
Gli angoli vivi concentrano tensioni e rallentano il flusso del materiale. I raccordi migliorano resistenza meccanica, estetica e ripetibilità. In genere, il raggio interno dovrebbe essere proporzionato allo spessore della parete; una scelta comune è partire da un raggio interno pari ad almeno metà dello spessore nominale e verificare la soluzione con il materiale selezionato.
Le nervature aumentano la rigidezza senza rendere il pezzo eccessivamente pesante. Tuttavia, una nervatura troppo spessa crea accumulo di materiale, segni di risucchio e differenze di ritiro. In molti progetti, lo spessore della nervatura viene mantenuto intorno al 40-60% della parete principale, con sformo sufficiente e raccordi alla base. Il valore definitivo varia in base al polimero e alla finitura richiesta.
I bossoli sono spesso usati per avvitamenti, inserti metallici o punti di fissaggio. Devono essere sostenuti da nervature e progettati evitando masse piene. Se il componente richiede inserti filettati, è opportuno stabilire se inserire l’elemento a caldo, mediante ultrasuoni o direttamente nello stampo. L’inserimento nello stampo offre robustezza e ripetibilità, ma aumenta complessità e tempo ciclo.
Elemento progettualeIndicazione praticaRischio se trascuratoControllo consigliatoParete principaleMantenere uno spessore il più possibile costanteRitiro irregolare e deformazioneAnalisi del flusso e revisione del modelloAngolo di sformoPrevedere sformo su superfici di estrazioneGraffi, blocco del pezzo e usura stampoVerifica direzione di aperturaNervatureUsare sezioni più sottili della pareteSegni di risucchio e zone fragiliControllo rapporto nervatura-pareteRaccordiEliminare angoli vivi e transizioni bruscheConcentrazione di tensioni e crepeVerifica dei raggi minimiBossoliCollegare con nervature e svuotare dove possibileAvvallamenti e rottura vicino alla viteProva di serraggio e montaggioSottosquadriRidurre o rendere accessibili con carrelliStampo costoso e ciclo più lungoAnalisi della linea di divisioneTextureAumentare lo sformo per superfici goffrateSegni di trascinamentoCampionatura esteticaLa tabella mostra i punti che devono essere verificati prima dell’emissione dello stampo. I valori finali non sono universali: dipendono da materiale, profondità della cavità, finitura, quota funzionale e tecnologia di estrazione.
La selezione del materiale deve partire dalla funzione del prodotto e non solo dal costo al chilogrammo. Resistenza agli urti, stabilità termica, comportamento ai raggi ultravioletti, isolamento elettrico, resistenza chimica, contatto alimentare, rigidità e aspetto estetico sono criteri che possono cambiare radicalmente il progetto dello stampo.
MaterialeCaratteristiche principaliApplicazioni frequentiAttenzione progettualePolipropileneLeggero, resistente chimicamente, economicoContenitori, cerniere vive, componenti domesticiRitiro relativamente elevatoABSBuon equilibrio tra urto, estetica e lavorabilitàScocche, pannelli, prodotti elettroniciControllare segni superficiali e finituraPolicarbonatoElevata resistenza all’urto e trasparenzaRipari, lenti, involucri tecniciRichiede gestione accurata dell’umiditàPoliammideResistente meccanicamente e termicamenteIngranaggi, supporti, componenti automotiveAssorbimento di umidità e deformazionePOMBasso attrito e buona stabilità dimensionaleParti mobili, clip, componenti di precisionePrestare attenzione a tolleranze e giunzioniTPUElastico, resistente ad abrasione e urtiImpugnature, protezioni, guarnizioni morbideParametri di processo sensibiliPolibutilentereftalatoBuon isolamento elettrico e resistenza termicaConnettori, componenti elettriciValutare rinforzi in fibra e ritiro anisotropoQuesta panoramica aiuta a orientare la scelta, ma il materiale deve essere confermato con la scheda tecnica del produttore e, se necessario, con test funzionali. Per componenti elettrici e medicali, occorre considerare anche classificazioni di infiammabilità, biocompatibilità, requisiti di pulizia e norme applicabili al prodotto finito.
Il costo di un componente stampato non dipende solamente dal materiale. Lo stampo, il numero di cavità, il sistema di alimentazione, il tempo ciclo, il metodo di estrazione e la manodopera per operazioni secondarie possono incidere in modo decisivo. Un progetto ottimizzato deve confrontare il costo iniziale dello stampo con il costo unitario sul volume previsto.
Per test di mercato, validazione tecnica, serie pilota o lanci iniziali, uno stampo rapido in alluminio o acciaio semplificato può essere una soluzione efficace. Per volumi più elevati, materiali abrasivi o tolleranze severe, uno stampo produttivo con acciai adeguati, canali di raffreddamento ottimizzati e componenti standardizzati offre maggiore durata e stabilità.
Uno stampo multicavità aumenta l’investimento iniziale ma può ridurre il costo del pezzo e aumentare la capacità produttiva. La scelta deve considerare domanda annua, disponibilità della pressa, tempo ciclo, equilibrio di riempimento, manutenzione e rischio commerciale. Per molti prodotti italiani destinati a lancio graduale, uno stampo a una o poche cavità può ridurre l’esposizione finanziaria iniziale.
La posizione del punto di iniezione influenza estetica, orientamento delle fibre, pressione di riempimento e presenza di linee di saldatura. Le linee di saldatura possono indebolire zone critiche, soprattutto attorno a fori, finestre o elementi di fissaggio. Il progettista dovrebbe indicare le superfici estetiche principali e le aree sottoposte a carico, così lo stampista può scegliere una posizione di iniezione appropriata.
DecisioneQuando preferirlaVantaggioPossibile limiteStampo a una cavitàPrototipi e volumi inizialiInvestimento più contenutoCosto unitario più altoStampo multicavitàProduzione stabile ad alto volumeMaggiore produttivitàBilanciamento più complessoCanale freddoGeometrie semplici e materiali comuniSoluzione economica e affidabileMaggiore sfrido di materialeCanale caldoVolumi elevati o materiali costosiMeno sfrido e cicli efficientiInvestimento e manutenzione superioriCarrelli lateraliSottosquadri inevitabiliPermettono geometrie complesseAumentano costo e manutenzioneInserti metalliciFiletti o contatti permanentiMaggiore robustezza localeOperazioni aggiuntive e ciclo più lungoFinitura goffrataSuperfici da mascherare o migliorareRiduce visibilità di graffiRichiede maggiore sformoLe opzioni riportate devono essere valutate insieme. Ad esempio, un canale caldo può essere conveniente per una produzione continuativa di componenti tecnici, mentre per una piccola serie di scocche destinate a una fiera di settore a Milano o Bologna può risultare più razionale uno stampo semplice con canale freddo.
Un acquisto efficace inizia da un pacchetto tecnico completo. Il fornitore deve ricevere modello tridimensionale, disegno quotato quando necessario, materiale previsto, colore, finitura, quantità, requisiti estetici, punti di controllo, condizioni di imballaggio e modalità di consegna. Informazioni incomplete portano spesso a preventivi non comparabili e modifiche costose dopo l’avvio.
Tra gli errori più comuni rientrano pareti non uniformi, fori troppo vicini ai bordi, nervature senza sformo, tolleranze da lavorazione meccanica applicate a grandi pezzi plastici, superfici estetiche collocate sulla linea di divisione e sottosquadri introdotti soltanto per ragioni stilistiche. Anche l’uso di materiali riciclati richiede attenzione: la loro variabilità può influenzare colore, viscosità, ritiro e proprietà meccaniche.
Lo stampaggio a iniezione è impiegato in numerosi comparti italiani. Nel settore automotive, particolarmente presente tra Torino, Brescia e l’Emilia-Romagna, viene utilizzato per staffe, rivestimenti interni, connettori, componenti sotto cofano e parti per sistemi elettrici. Nell’elettrodomestico, con importanti filiere tra Veneto, Marche e Lombardia, vengono prodotti manopole, pannelli, supporti, cover e parti funzionali.
Nel medicale, i componenti stampati comprendono involucri di apparecchi, elementi monouso, connettori, supporti e parti per strumenti diagnostici. Nei prodotti industriali sono comuni carter, protezioni, pulsantiere, sedi per sensori, guide cavo e componenti per automazione. Il mercato dell’elettronica di consumo richiede invece estetica controllata, precisione negli assemblaggi e compatibilità con verniciatura, serigrafia, cromatura o marcatura laser.
SettoreComponenti tipiciPriorità progettualiFiniture frequentiAutomotiveClip, griglie, carter, connettoriResistenza termica e vibrazioniTexture, verniciatura, cromaturaMedicaleInvolucri, tappi, supporti, raccordiPulibilità e controllo qualitàSuperfici lisce e marcaturaElettrodomesticiManopole, pannelli, basi, copertureEstetica, urto e assemblaggioLucidatura, texture, stampaElettronicaScocche, vani batteria, pulsantiTolleranze e isolamentoVerniciatura e marcatura laserIndustrialeCarter, guide, supporti, protezioniRobustezza e manutenzioneTexture tecnica e colorazioneProdotti di consumoCustodie, accessori, contenitoriErgonomia e costo unitarioColorazione in massa e goffraturaImballaggioTappi, vaschette, contenitoriParete sottile e produttivitàColorazione e etichettaturaLa tabella evidenzia che il medesimo processo produttivo richiede priorità diverse a seconda del settore. Un carter industriale può privilegiare resistenza e rapidità di produzione, mentre una scocca per prodotto di consumo richiede particolare controllo della superficie visibile.
Una custodia composta da due semigusci richiede allineamenti precisi, sedi per viti o incastri, aperture per connettori e controllo dell’estetica esterna. La soluzione consigliata è mantenere pareti uniformi, posizionare nervature interne per irrigidire le superfici ampie e collocare il punto di iniezione su una faccia nascosta. Se sono previste texture esterne, lo sformo deve essere aumentato.
Per un supporto destinato a un macchinario industriale, un inserto metallico può migliorare la durata dell’avvitamento. Il progetto deve prevedere una massa plastica sufficiente attorno all’inserto, ma senza generare zone troppo spesse. Nervature radiali e raccordi alla base aiutano a distribuire il carico. Prima della produzione, è utile eseguire prove di coppia e cicli di montaggio ripetuti.
Un utensile o un dispositivo portatile può combinare un corpo rigido con un elastomero morbido. Il progetto deve prevedere ancoraggi meccanici tra i due materiali, poiché la sola adesione chimica non è sempre sufficiente. Le superfici da sovrastampare devono essere progettate considerando la sequenza produttiva e la compatibilità tra polimero rigido ed elastomero.
Per una vaschetta leggera, il progetto punta a pareti sottili, rigidità tramite geometrie piegate e compatibilità con il materiale previsto per il contatto alimentare. Il bilanciamento tra peso e resistenza alla deformazione durante impilamento, trasporto e utilizzo deve essere verificato con campioni fisici.
La scelta del partner dipende dal fatto che serva una pressa, uno stampo, automazione, termoregolazione, produzione conto terzi o una soluzione completa dalla prototipazione alla serie. Le aziende seguenti sono nomi reali da considerare in base al tipo di esigenza, alla localizzazione e alla scala del progetto.
AziendaArea di servizioPunti di forzaOfferta principaleNegri BossiItalia e mercati internazionali, sede storica nel paveseEsperienza nelle presse a iniezione e automazionePresse elettriche e ibride, celle produttiveBMBBrescia, Italia ed export europeoMacchine per applicazioni tecniche e produttivePresse a iniezione, soluzioni per imballaggio e componentiSACMIImola, Italia e rete globaleAutomazione industriale e sistemi per chiusureMacchine, stampi e linee per tappi e packagingPiovanVeneto, Italia e presenza internazionaleGestione e trattamento dei materiali plasticiEssiccazione, dosaggio, trasporto e raffreddamentoCostamp GroupBrescia e mercati internazionaliStampi complessi per automotive e industriaProgettazione e realizzazione stampiENGEL ItaliaItalia, con supporto europeoTecnologie di stampaggio e digitalizzazionePresse, automazione e assistenza di processoTEAM RapidItalia, Europa e oltre 25 Paesi servitiPrototipazione rapida, revisione di producibilità e produzione flessibileStampi rapidi, stampaggio, lavorazioni CNC e assemblaggioQuesti fornitori non sono intercambiabili: alcuni sono specializzati in macchinari e automazione, altri nella costruzione di stampi o nella produzione di componenti. Prima di contattarli, è utile preparare un dossier con modello tridimensionale, quantità prevista, materiale, livello estetico e obiettivi di consegna.
TEAM Rapid supporta clienti italiani ed europei che cercano un percorso pratico dal prototipo alla produzione, combinando stampaggio a iniezione, stampi rapidi, lavorazioni CNC, stampa tridimensionale, colata sotto vuoto, pressofusione, finiture, assemblaggio e spedizione diretta. La società opera con un sistema qualità certificato ISO 9001:2015, oltre dieci anni di esperienza, più di 6.000 progetti consegnati e oltre 500 clienti serviti in più di 25 Paesi; per i componenti plastici utilizza materiali specificati dal cliente o tecnicamente idonei, applica controlli dimensionali e revisioni di producibilità prima della costruzione dello stampo e può lavorare con tolleranze fino a 0,01 mm nelle lavorazioni di precisione. Non dichiara marchi proprietari di componenti standard, perché la qualità dipende dalla selezione controllata della resina, dalla progettazione dello stampo, dal processo e dai test concordati; questa impostazione è utile per custodie, vassoi, cover, involucri, parti con inserti e componenti funzionali. TEAM Rapid serve utilizzatori finali, studi tecnici, distributori, rivenditori, proprietari di marchi e singoli innovatori mediante modelli flessibili di produzione su disegno, sviluppo OEM/ODM, fornitura all’ingrosso, piccole serie, produzioni ricorrenti e partnership distributive regionali. Non propone modelli BOO né fornitura sfusa in sito: per progetti industriali coordinati offre invece soluzioni chiavi in mano e impianti produttivi di proprietà del cliente, integrando approvvigionamento, pianificazione, imballaggio e spedizione. Pur non dichiarando filiali o magazzini propri in Italia, garantisce un impegno operativo concreto verso il mercato europeo tramite risposta tecnica entro poche ore, assistenza online prima e dopo l’ordine, comunicazione individuale, gestione logistica internazionale e consegna diretta; questa esperienza con clienti occidentali riduce i rischi di incomprensione e rende l’azienda un partner continuativo, non un semplice esportatore remoto.
Per ricevere una valutazione iniziale del componente, è possibile consultare i servizi di stampaggio a iniezione per il mercato italiano. Quando il modello e le quantità sono già disponibili, è utile inviare file e requisiti tramite la richiesta di preventivo per stampi e pezzi plastici.
Nel 2026, la progettazione per stampaggio a iniezione in Italia sarà influenzata da tre fattori principali: digitalizzazione, sostenibilità e flessibilità produttiva. Le analisi di flusso saranno sempre più integrate nei flussi di progettazione, consentendo di prevedere difetti e deformazioni prima della costruzione dello stampo. La raccolta dati dalle presse, il monitoraggio del ciclo e la manutenzione predittiva contribuiranno a ridurre fermi macchina e variabilità produttiva.
Sul fronte ambientale, aumenterà l’uso di materiali riciclati, polimeri a minore impatto e soluzioni monomateriale più facili da riciclare. Tuttavia, la sostenibilità non si limita alla scelta della resina: ridurre peso, sfrido, tempi ciclo, scarti e trasporti inutili può generare un miglioramento misurabile dell’impronta del prodotto.
Le politiche europee in materia di economia circolare, imballaggi e tracciabilità dei materiali spingeranno i progettisti a documentare meglio composizione, additivi, riciclabilità e fine vita. Per i prodotti venduti in Italia e nell’Unione Europea, sarà sempre più importante coinvolgere lo stampista già nella fase concettuale, anziché attendere il disegno definitivo.
Non esiste uno spessore universale. Dipende dal materiale, dalla dimensione del pezzo, dalla funzione e dall’aspetto richiesto. L’obiettivo principale è mantenere lo spessore uniforme e ridurre le transizioni brusche.
Per superfici lisce si può partire spesso da 0,5-1 grado, mentre texture, cavità profonde e superfici estetiche richiedono valori superiori. Lo sformo definitivo deve essere confermato dal progettista dello stampo.
Generalmente no. Nervature troppo spesse possono creare avvallamenti e ritiri. È preferibile usare una sezione ridotta rispetto alla parete principale, verificando il rapporto con il materiale scelto.
Uno stampo rapido è adatto per prototipi funzionali, serie pilota, validazione del mercato e produzioni iniziali. Permette di ridurre tempi e investimento rispetto a uno stampo produttivo progettato per volumi molto elevati.
Riducendo sottosquadri non necessari, uniformando le pareti, semplificando l’assemblaggio, scegliendo correttamente il numero di cavità e definendo tolleranze realistiche. Anche una revisione di producibilità prima dello stampo può evitare modifiche costose.
Sì. Un percorso comune consiste nel realizzare prototipi con stampa tridimensionale o lavorazione CNC, validare la funzione, produrre una piccola serie con stampo rapido e passare successivamente a uno stampo produttivo multicavità.
Normalmente servono un modello tridimensionale, preferibilmente in formato neutro, un disegno con quote critiche se necessario, materiale, colore, finitura, quantità e informazioni su assemblaggio o requisiti speciali.
-
Analisi del flusso nello stampo per l’Italia prima stampi
L’analisi del flusso nello stampo consente di prevedere come una resina plastica riempirà, compatterà e raffredderà una cavità prima di costruire lo stampo. Per un’azienda in Italia, è uno strumento concreto per individuare linee di giunzione critiche, sacche d’aria, ritiri, deformazioni, pressioni eccessive, tempi ciclo troppo lunghi e punti di iniezione non ottimali.
La decisione pratica è semplice: prima di ordinare uno stampo per stampaggio a iniezione, richiedere una simulazione completa quando il componente è estetico, strutturale, sottile, tecnico, rinforzato con fibre oppure destinato a produzioni ripetute. Il costo dell’analisi è normalmente molto inferiore rispetto alla modifica di uno stampo già costruito.
Tra i fornitori rilevanti per il mercato italiano figurano ENGEL Italia, ARBURG Italia, Wittmann Battenfeld Italia, Piovan, Moldex3D e SIMCON. Oltre ai fornitori locali, possono essere valutati partner internazionali qualificati, inclusi produttori cinesi con certificazioni riconosciute, supporto tecnico prima e dopo la vendita e un favorevole rapporto tra costo e prestazioni. Questa soluzione è particolarmente interessante per prototipi, utensili rapidi e lotti iniziali.
Per ottenere un risultato utile, il committente dovrebbe fornire modello tridimensionale, materiale previsto, requisiti estetici, quantità annuale, tolleranze, carichi funzionali e condizioni di utilizzo. Il risultato non deve essere soltanto un’immagine colorata: deve tradursi in decisioni su punto d’iniezione, canali, raffreddamento, spessori, sfiati e parametri di processo.
L’industria italiana dello stampaggio è fortemente collegata a distretti produttivi dove velocità di sviluppo, precisione e continuità di fornitura incidono direttamente sulla competitività. Dalla Lombardia al Veneto, dall’Emilia-Romagna al Piemonte, numerose aziende producono componenti per automotive, elettrodomestici, medicale, imballaggio, automazione, arredamento e prodotti di consumo. In questi settori, uno stampo corretto al primo avviamento riduce il rischio di ritardi lungo una filiera che passa spesso da Milano, Brescia, Bergamo, Padova, Vicenza, Bologna, Modena, Torino e Reggio Emilia.
La pressione sui tempi è elevata anche per le imprese che importano materiali o utensili attraverso i porti di Genova, La Spezia, Venezia, Trieste e Livorno. Se uno stampo arriva con un errore di progetto, la correzione può richiedere lavorazioni aggiuntive, prove successive, nuove spedizioni e settimane di ritardo. L’analisi di riempimento dello stampo permette di anticipare questi problemi nel modello digitale.
La simulazione non sostituisce l’esperienza dello stampista o del responsabile di processo. È invece un supporto tecnico che mette in relazione geometria del pezzo, comportamento del polimero, impostazione dello stampo e requisiti produttivi. Quando è interpretata da tecnici esperti, consente di prendere decisioni verificabili prima di impegnare budget in acciaio, lavorazioni a controllo numerico, elettroerosione e prove stampo.
Un’analisi ben eseguita riproduce il percorso della massa fusa dall’ugello della pressa fino alle zone più lontane della cavità. Il software considera la geometria tridimensionale, la viscosità del materiale, la temperatura dello stampo, la pressione di iniezione, la velocità di riempimento, la fase di mantenimento, il sistema di alimentazione e il raffreddamento. I risultati aiutano progettisti e stampisti a valutare se il pezzo è producibile in modo stabile.
Verifica simulataCosa evidenziaRischio produttivo evitatoAzione consigliataSequenza di riempimentoOrdine con cui il polimero raggiunge le diverse aree della cavitàRiempimento incompleto e fronti di flusso instabiliModificare punto d’iniezione, canali o velocità di iniezioneLinee di giunzionePunti in cui due fronti di materiale si incontranoFragilità meccanica e difetti estetici visibiliSpostare il punto d’iniezione o migliorare sfiati e temperaturaSacche d’ariaZone in cui l’aria rimane intrappolata durante il riempimentoBruciature, mancanze di materiale e segni superficialiInserire sfiati, modificare il percorso di flusso o la geometriaPressione di iniezionePressione necessaria per riempire la cavitàScelta di una pressa sottodimensionata o stress dello stampoRivedere spessori, canali e dimensione della macchinaRitiro volumetricoZone soggette a contrazione differente durante il raffreddamentoAvvallamenti, tensioni interne e instabilità dimensionaleUniformare spessori e ottimizzare mantenimento e raffreddamentoDeformazioneSpostamento finale della geometria dopo l’estrazioneFuori tolleranza, assemblaggi difficili e componenti stortiCompensare la geometria o rivedere nervature e circuito di raffreddamentoTempo di raffreddamentoTempo richiesto per raggiungere una temperatura di estrazione sicuraCicli troppo lunghi e produttività insufficienteProgettare canali più efficienti e valutare raffreddamento conformatoQuesti risultati richiedono interpretazione. Una linea di giunzione, per esempio, non è sempre un difetto. Può essere accettabile su una parte non estetica e non sollecitata. Diventa invece critica su una clip di fissaggio, una maniglia, un contenitore in pressione o un componente medicale. La qualità della decisione dipende quindi dall’unione tra simulazione, requisiti funzionali e conoscenza del processo.
Non tutti i progetti necessitano dello stesso livello di dettaglio. Un coperchio semplice con pareti uniformi può richiedere una verifica rapida del riempimento. Un alloggiamento per elettronica con nervature, inserti metallici, superfici estetiche e requisiti di tenuta richiede invece una simulazione più completa. La scelta dovrebbe essere proporzionata al valore del componente, al costo dello stampo e al rischio di errore.
Tipo di analisiQuando utilizzarlaRisultati principaliValore per il progettoAnalisi di riempimentoPrime valutazioni di stampabilitàFronte di flusso, pressioni, temperatura e linee di giunzioneConsente una scelta preliminare del punto d’iniezioneAnalisi di compattazionePezzi con requisiti dimensionali o estetici elevatiRitiro, pressione di mantenimento e avvallamentiRiduce difetti localizzati e instabilità di pesoAnalisi di raffreddamentoProduzioni con obiettivi di ciclo ambiziosiDistribuzione termica e tempo di estrazioneAiuta a ridurre tempi ciclo e deformazioniAnalisi di deformazioneComponenti lunghi, piatti, sottili o rinforzatiDirezione e valore della deformazioneSupporta la compensazione geometrica dello stampoAnalisi di stampaggio con insertiParti con boccole, contatti, viti o elementi metalliciFlusso attorno all’inserto e rischio di spostamentoRiduce problemi di posizionamento e tensioni localiAnalisi per stampi multicavitàProduzioni medio-alte con più impronteBilanciamento dei canali e uniformità di riempimentoMigliora la costanza tra cavità e riduce gli scartiAnalisi per materiali rinforzatiPoliammidi, polipropilene o tecnopolimeri caricatiOrientamento fibre, deformazione e comportamento anisotropoEssenziale per componenti strutturali e tecniciUn errore comune consiste nel richiedere solo l’analisi di riempimento e ignorare raffreddamento e deformazione. Il pezzo può riempirsi perfettamente ma deformarsi dopo l’estrazione. Questo problema è frequente nei coperchi lunghi, nei telai con nervature, nelle scocche per dispositivi elettronici e nei componenti realizzati con resine caricate con fibra di vetro.
Il punto d’iniezione determina il percorso del materiale, la posizione delle linee di giunzione, la pressione richiesta e l’aspetto del pezzo. Non deve essere scelto soltanto in base alla comodità di lavorazione dello stampo. Deve rispettare la funzione della parte, l’estetica, la presenza di nervature, la direzione delle fibre e la posizione delle superfici visibili.
Per un contenitore elettronico, il punto può essere nascosto sul lato interno o sotto una linguetta di assemblaggio. Per un componente tecnico soggetto a carico, l’ingresso del materiale va scelto per evitare linee di giunzione nella zona maggiormente sollecitata. Per un componente trasparente, la scelta deve limitare segni di flusso e differenze ottiche. Per un pezzo in materiale caricato, occorre considerare l’orientamento delle fibre, poiché questo influenza resistenza e deformazione.
Le opzioni includono punto diretto, canale freddo, canale caldo, iniezione laterale, iniezione a ventaglio, iniezione a tunnel e sistemi a valvola. La configurazione più costosa non è automaticamente la migliore. Uno stampo con canale caldo può ridurre sprechi e migliorare la ripetibilità, ma richiede maggiore investimento, manutenzione e controllo termico. Per lotti limitati o utensili rapidi, un canale freddo ottimizzato può offrire un migliore equilibrio economico.
La simulazione è utile soltanto se genera un piano d’azione. Il committente dovrebbe ricevere un rapporto tecnico con immagini, parametri analizzati, aree critiche, raccomandazioni e indicazione delle modifiche proposte. Le decisioni devono essere confermate prima dell’avvio della lavorazione dello stampo, non dopo il primo test.
Problema individuatoPossibile causaModifica di progettazioneBeneficio attesoAvvallamento vicino a una nervaturaAccumulo di massa e raffreddamento non uniformeRidurre lo spessore della nervatura e migliorare il raffreddamentoSuperficie più uniforme e minore ritiro localeLinea di giunzione su una clipDue fronti di flusso si incontrano in area sollecitataSpostare l’iniezione o cambiare la sequenza di riempimentoMaggiore resistenza meccanica della clipPressione troppo elevataPercorso lungo, parete sottile o canale ridottoAumentare sezione del canale o rivedere spessoriMaggiore finestra di processo e minore stress macchinaDeformazione di una parete pianaDifferenza di ritiro tra lati o fibre orientateRiprogettare nervature e circuito termicoMigliore planarità e assemblaggio più sempliceBruciatura in fine riempimentoAria compressa senza uscitaAggiungere sfiati nelle zone terminaliRiduzione di segni scuri e mancanze di riempimentoPeso pezzo instabileCompattazione insufficiente o canale non bilanciatoOttimizzare mantenimento e sistema di alimentazioneMaggiore costanza tra cicli e cavitàTempo ciclo eccessivoRaffreddamento inefficiente vicino a masse spesseRidisegnare canali di raffreddamento e zone caldeMaggiore produttività e costo unitario inferioreLe modifiche più efficaci sono spesso semplici: rendere gli spessori più uniformi, ridurre masse localizzate, correggere la posizione delle nervature, aumentare i raggi, spostare un foro, aggiungere sfiati o scegliere un materiale più adatto. Intervenire sul modello digitale costa molto meno rispetto a modificare un utensile temprato.
Ogni polimero si comporta in modo differente. Polipropilene, ABS, policarbonato, poliammide, POM, TPE, PC-ABS, PBT e materiali con fibre di vetro richiedono impostazioni specifiche. Una simulazione affidabile deve utilizzare dati materiali pertinenti, compresi grado commerciale, cariche, stabilizzanti, comportamento reologico e ritiro previsto.
Il polipropilene è spesso impiegato per contenitori, cerniere vive e componenti di uso quotidiano grazie a leggerezza e resistenza chimica. L’ABS offre un buon equilibrio per involucri e parti estetiche. Il policarbonato è scelto per resistenza all’urto e trasparenza, ma richiede attenzione a tensioni interne e condizioni termiche. Le poliammidi rinforzate possono essere ottime per parti strutturali, ma l’orientamento delle fibre influenza in modo significativo deformazione e prestazioni.
Quando il componente è destinato ad ambienti caldi, umidi, esposti a detergenti, carburanti, radiazione ultravioletta o carichi ripetuti, la selezione del materiale deve andare oltre il semplice costo al chilogrammo. L’analisi del flusso diventa allora parte di una valutazione più ampia che comprende funzionalità, durata, estetica, sicurezza e riciclabilità.
L’analisi è utile in ogni settore che utilizza parti stampate a iniezione, ma produce particolare valore quando l’errore di progetto ha conseguenze importanti. Nell’automotive piemontese e lombardo, ad esempio, una deformazione può compromettere l’assemblaggio di modanature, supporti, componenti interni e involucri sotto cofano. Nel biomedicale dell’Emilia-Romagna e della Lombardia, un difetto può influenzare tenuta, ergonomia, pulibilità e tracciabilità.
Nel comparto degli elettrodomestici, concentrato anche tra Veneto e Lombardia, la simulazione aiuta a controllare superfici visibili, agganci, cerniere e tolleranze di montaggio. Per l’automazione industriale e la meccanica, consente di progettare carter, connettori, guide e involucri robusti. Nell’imballaggio, permette di bilanciare cavità multiple, ridurre il ciclo e migliorare la qualità di tappi, vaschette, chiusure e contenitori.
SettoreComponenti tipiciRischio principaleAnalisi prioritariaAutomotiveGriglie, clip, supporti, cover e parti sotto cofanoDeformazione, resistenza e variabilità termicaRiempimento, fibre, raffreddamento e deformazioneMedicaleCustodie, dispositivi portatili, raccordi e contenitoriPrecisione, pulibilità e ripetibilitàRiempimento, compattazione e controllo dimensionaleElettrodomesticiPannelli, manopole, telai e involucriDifetti estetici e assemblaggioLinee di giunzione, avvallamenti e deformazioneImballaggioTappi, vaschette, contenitori e chiusureTempo ciclo e bilanciamento cavitàRaffreddamento, compattazione e multicavitàAutomazione industrialeCarter, connettori, guide e copertureTolleranze e tenuta meccanicaPressione, deformazione e linee di giunzioneElettronica di consumoScocche, pulsanti, supporti e coperchiSuperfici visibili, clip e spessori sottiliRiempimento, sfiati e ritiroArredamento e designManiglie, elementi decorativi e componenti funzionaliEstetica, texture e planaritàFlusso, avvallamenti e deformazioneLa stessa metodologia può essere applicata a una semplice copertura, ma il ritorno economico cresce quando il pezzo presenta più funzioni integrate. Consolidare più componenti in un unico stampato può ridurre assemblaggi e costi, purché la geometria venga verificata con attenzione prima della costruzione dello stampo.
La scelta del partner dipende dall’obiettivo: software di simulazione, progettazione stampi, produzione dello stampo, messa a punto della pressa o fornitura completa dal prototipo alla produzione. Le aziende seguenti hanno presenza, rete commerciale o applicazioni consolidate nel mercato italiano e europeo. Prima dell’ordine è consigliabile richiedere esempi di rapporti, competenza sul materiale selezionato e responsabilità chiare sulle modifiche proposte.
AziendaArea di servizioPunti di forzaOfferta principaleENGEL ItaliaItalia, Europa e filiere internazionaliCompetenza su presse, automazione e ottimizzazione del processoSoluzioni per stampaggio a iniezione, automazione e assistenza tecnicaARBURG ItaliaItalia e mercato europeoMacchine per processi tecnici, supporto applicativo e formazionePresse a iniezione, tecnologie di processo e consulenza produttivaWittmann Battenfeld ItaliaItalia, Veneto, Lombardia, Emilia-Romagna e rete europeaIntegrazione di presse, robot, termoregolazione e materialiMacchine, automazione, sistemi ausiliari e soluzioni di processoPiovanItalia, Europa, Asia e AmericheGestione dei materiali e sistemi per impianti di trasformazioneEssiccazione, dosaggio, trasporto, raffreddamento e supervisioneMoldex3DEuropa e supporto tramite rete di partnerSimulazione avanzata di riempimento, raffreddamento e deformazioneProgrammi per analisi dello stampaggio e sviluppo componentiSIMCONEuropa, inclusa assistenza per il mercato italianoSimulazione di processo e ottimizzazione dello stampoProgrammi Cadmould e supporto tecnico per stampaggioTEAM RapidItalia, Europa e clienti in oltre 25 PaesiPrototipazione, utensili rapidi, lavorazioni e stampaggio integratiAnalisi di producibilità, stampi, stampaggio a iniezione e produzione conto terziPer le aziende italiane, il confronto non dovrebbe limitarsi al prezzo. Occorre valutare velocità di risposta, capacità di interpretare il rapporto di simulazione, esperienza con il materiale, disponibilità di prove stampo, controllo dimensionale, comunicazione in fase di modifica e capacità di consegna. Un partner che esegue solo la simulazione ma non conosce la costruzione stampi può fornire un risultato teoricamente corretto ma difficile da realizzare. Allo stesso modo, uno stampista senza strumenti di analisi può intervenire troppo tardi sui problemi di riempimento.
TEAM Rapid supporta clienti italiani ed europei dalla validazione digitale alla produzione di componenti plastici e metallici, combinando analisi di producibilità, lavorazioni a controllo numerico, stampa tridimensionale, colata sottovuoto, utensili rapidi e stampaggio a iniezione. La certificazione ISO 9001:2015, tolleranze di lavorazione fino a 0,01 mm e l’esperienza maturata in oltre 6.000 progetti consegnati a più di 500 clienti rappresentano elementi concreti per valutare qualità, controllo e affidabilità. L’azienda lavora con materiali plastici e metallici selezionati in base a funzione, resistenza e finitura richiesta, applicando controlli dimensionali e verifiche di producibilità prima dell’avvio degli utensili. Per clienti finali, distributori, rivenditori, titolari di marchio, progettisti e singoli innovatori, offre modelli flessibili di produzione su disegno, sviluppo personalizzato, fornitura all’ingrosso, piccoli lotti e collaborazioni distributive regionali. TEAM Rapid non propone modelli di gestione BOO né fornitura sfusa in loco: realizza invece soluzioni complete chiavi in mano e soluzioni per impianti di proprietà del cliente, dalla componente singola al progetto produttivo coordinato. Pur non dichiarando filiali o magazzini propri in Italia, l’azienda ha un’esperienza documentata con clienti europei e nei mercati di Italia, Regno Unito, Francia e Germania, con risposte tecniche iniziali entro poche ore, assistenza digitale prima dell’ordine, aggiornamenti durante la produzione, supporto successivo alla consegna e spedizioni dirette. Questa organizzazione permette alle imprese italiane di gestire prototipi e produzioni a basso volume senza coordinare fornitori separati, mantenendo un canale tecnico dedicato e una pianificazione chiara delle consegne.
Per progetti che richiedono parti in plastica ripetibili, è possibile richiedere informazioni sui servizi di stampaggio a iniezione, valutando materiale, numero di cavità, volume annuale e finitura. Quando il progetto è ancora in evoluzione, i servizi di utensili rapidi consentono di verificare geometria e funzionalità prima di investire in uno stampo destinato a produzioni più elevate. Per ricevere una valutazione tecnica, è possibile inviare il modello tridimensionale tramite la pagina per richiedere un preventivo personalizzato.
Un produttore di dispositivi per ufficio sviluppa una scocca in ABS con superficie visibile, ganci interni e pareti sottili. L’analisi mostra una linea di giunzione in corrispondenza di un gancio soggetto a sforzo. Spostando il punto d’iniezione verso una zona meno visibile e modificando la sezione di una nervatura, il progettista porta la linea di giunzione lontano dall’area critica. Il risultato è una maggiore affidabilità del fissaggio e una finitura esterna più pulita.
Un’azienda dell’automazione industriale realizza un involucro in poliammide rinforzata con fibra di vetro. Il riempimento appare corretto, ma l’analisi di deformazione evidenzia una torsione superiore alla tolleranza dell’assemblaggio. La causa è il diverso orientamento delle fibre nelle pareti laterali. La revisione delle nervature, della posizione del punto d’iniezione e del raffreddamento consente di ridurre la deformazione prima della costruzione dello stampo.
Un marchio di prodotti per la casa progetta un contenitore in polipropilene con cerniera viva. La simulazione permette di evitare un eccessivo raffreddamento della zona cerniera e di ottimizzare la direzione del flusso. Il componente ottiene una migliore ripetibilità di apertura e chiusura, riducendo il rischio di rottura precoce durante i test.
Nel settore medicale, una custodia con inserti metallici richiede precisione nell’allineamento dei componenti. L’analisi evidenzia una pressione non uniforme attorno agli inserti. Il team modifica i punti di sostegno, gli sfiati e la sequenza di riempimento per limitare lo spostamento degli inserti e migliorare l’uniformità del pezzo.
Prima di scegliere un fornitore, definire il livello di rischio del progetto. Se il componente è un prototipo estetico senza esigenze di produzione, una verifica di producibilità essenziale può essere sufficiente. Se il progetto richiede migliaia di parti, finiture visibili, materiali rinforzati, pareti sottili o tolleranze strette, è consigliabile investire in analisi complete di riempimento, compattazione, raffreddamento e deformazione.
Richiedere sempre che il fornitore indichi il grado preciso del materiale. Non è sufficiente scrivere “ABS” o “poliammide”: variazioni di grado, carica minerale, fibra, colore e additivi possono modificare viscosità e ritiro. Per prodotti destinati al settore medicale, alimentare, elettrico o automotive, verificare inoltre norme applicabili, dichiarazioni di conformità e requisiti specifici del cliente finale.
È utile discutere fin dall’inizio il volume previsto. Uno stampo per poche centinaia di pezzi può privilegiare velocità e investimento contenuto. Uno stampo per decine di migliaia di pezzi richiede acciai, raffreddamento, alimentazione e numero di cavità progettati per durata e produttività. La simulazione aiuta a confrontare queste opzioni prima di bloccare il progetto.
Infine, stabilire chi approva le modifiche. Il rapporto dovrebbe distinguere chiaramente tra suggerimenti necessari per la producibilità, modifiche consigliate per migliorare il ciclo e scelte opzionali legate al costo. Un processo decisionale documentato evita incomprensioni tra progettista, committente, stampista e produttore finale.
Entro il 2026, l’analisi del flusso nello stampo sarà sempre più integrata con progettazione parametrica, dati di produzione e sistemi di controllo connessi. L’obiettivo non sarà solo prevedere il comportamento del pezzo, ma creare un collegamento continuo tra modello digitale, costruzione dello stampo, prova in pressa e produzione seriale.
Una tendenza rilevante riguarda l’impiego di dati reali della pressa per aggiornare le previsioni di simulazione. Sensori di pressione in cavità, controllo della temperatura e monitoraggio del ciclo permetteranno di confrontare il comportamento previsto con quello effettivo. Questo migliorerà la ripetibilità e renderà più rapida l’individuazione di deviazioni dovute a materiale, umidità, usura o condizioni ambiente.
La sostenibilità avrà un ruolo crescente. Le aziende italiane stanno valutando materiali riciclati, biopolimeri, componenti alleggeriti e riduzione degli scarti. Questi materiali possono avere finestre di processo più ristrette o proprietà più variabili rispetto alle resine vergini. La simulazione aiuterà a comprendere l’effetto di tali variazioni su riempimento, ritiro, deformazione e qualità superficiale.
Le politiche europee su economia circolare, tracciabilità dei materiali, efficienza energetica e riduzione dei rifiuti spingeranno i produttori a ridurre consumo di resina e tempi ciclo. L’ottimizzazione dei canali, del raffreddamento e del numero di cavità contribuirà direttamente a questi obiettivi. Anche il raffreddamento conformato, ottenuto attraverso tecnologie additive per inserti stampo, sarà sempre più adottato per ridurre zone calde e migliorare la stabilità dimensionale.
Un’altra evoluzione riguarda l’uso di intelligenza artificiale per confrontare molteplici configurazioni di punto d’iniezione, parametri di processo e geometrie in tempi ridotti. Tuttavia, la responsabilità tecnica resterà umana: i risultati dovranno essere verificati da progettisti e stampisti che comprendono requisiti funzionali, limiti di produzione e condizioni d’uso reali.
No. Riduce in modo significativo il rischio e il numero di modifiche, ma non sostituisce le prove fisiche. Le prove stampo servono per confermare il comportamento reale del materiale, la finitura, l’estrazione, le tolleranze e la stabilità del ciclo.
Idealmente dopo la definizione iniziale del modello tridimensionale e prima dell’avvio della costruzione dello stampo. È particolarmente consigliata per parti tecniche, pareti sottili, componenti estetici, materiali rinforzati, stampi multicavità e produzioni ripetute.
Sì, soprattutto se il componente è costoso, complesso o destinato a validazione funzionale. Per un utensile rapido, una verifica mirata può evitare correzioni che annullerebbero il vantaggio della rapidità iniziale.
Il modello tridimensionale nei formati più comuni, disegni con tolleranze, materiale previsto, quantità richiesta, finitura, colore, condizioni di utilizzo e informazioni sulle superfici estetiche o funzionali. Se disponibili, sono utili anche dati su pressa prevista e requisiti di assemblaggio.
L’analisi di riempimento mostra come il materiale entra nella cavità e dove possono formarsi linee di giunzione, sacche d’aria o pressioni eccessive. L’analisi di deformazione valuta invece come il pezzo può cambiare forma dopo raffreddamento ed estrazione.
Sì, se sono disponibili dati tecnici adeguati del grado selezionato. Poiché i materiali riciclati possono presentare maggiore variabilità, è importante validare le condizioni di processo con prove reali e controlli sul materiale in ingresso.
Sì, se possiede esperienza internazionale documentabile, certificazioni di qualità, capacità di comunicazione tecnica, procedure di controllo, aggiornamenti di produzione e assistenza prima e dopo la consegna. È opportuno verificare tempi di risposta, responsabilità sul progetto, gestione delle modifiche e modalità di spedizione.
-
Lista controlli stampi a iniezione per l’Italia oggi
Prima di costruire uno stampo a iniezione, un’azienda italiana dovrebbe verificare geometria del pezzo, sformi, spessori, materiale plastico, ritiri, linea di divisione, sistema di alimentazione, raffreddamento, espulsione, tolleranze, finitura superficiale, numero di cavità e piano di collaudo. Una revisione preventiva accurata evita modifiche costose dopo la lavorazione dello stampo, riduce gli scarti e stabilizza il ciclo produttivo.
Per progetti in Lombardia, Veneto, Emilia-Romagna, Piemonte e nelle aree industriali di Milano, Brescia, Padova, Bologna, Torino e Modena, è utile coinvolgere fin dall’inizio stampista, progettista del prodotto e trasformatore. Tra i partner da valutare figurano BMB, Negri Bossi, Sandretto, Piovan, Inglass e TEAM Rapid, in funzione delle esigenze di attrezzaggio, stampaggio, automazione e supporto ingegneristico.
Possono essere considerati anche fornitori internazionali qualificati, inclusi produttori cinesi con sistemi di qualità riconosciuti, capacità di assistenza preventiva e successiva alla vendita e un buon rapporto tra costo e prestazioni. Questa opzione è particolarmente utile per pre-serie, attrezzaggi rapidi, piccole produzioni e lanci con tempi stretti.
Uno stampo a iniezione è un investimento produttivo, non soltanto un utensile. Una volta iniziata la lavorazione di piastre, inserti, carrelli, elettrodi e canali di raffreddamento, ogni modifica strutturale può richiedere saldature, nuove lavorazioni, tempi macchina aggiuntivi o rifacimento di componenti critici. La revisione tecnica prima della costruzione consente di collegare il disegno del pezzo alle reali condizioni di stampaggio.
Nel mercato italiano, dove molte aziende lavorano per automotive, elettrodomestici, apparecchi medicali, packaging, meccanica industriale, arredamento tecnico e prodotti di consumo, la qualità dello stampo influenza direttamente affidabilità, tracciabilità e capacità di rispettare le consegne. Nei distretti produttivi di Brescia, Bergamo, Varese, Vicenza, Treviso, Reggio Emilia e Bologna, ritardi e rilavorazioni possono rallentare l’intera filiera.
La progettazione deve considerare il volume previsto, il tipo di resina, il livello estetico, le tolleranze funzionali, la vita utile dello stampo, la pressa disponibile e le operazioni successive. Non esiste un’unica configurazione valida per ogni componente: una custodia elettronica, un raccordo idraulico, un componente per abitacolo auto e un contenitore alimentare richiedono valutazioni differenti.
Area di verificaCosa controllareRischio se trascurataAzione consigliataGeometria del pezzoSpessori costanti, nervature, raccordi, sottosquadri e zone profondeRitiro irregolare, deformazioni e difficoltà di riempimentoSemplificare la geometria e uniformare gli spessoriAngoli di sformoInclinazioni su pareti interne, esterne, texture e nervatureGraffi, bloccaggi e danneggiamento del pezzoApplicare sformi adeguati al materiale e alla finituraLinea di divisionePosizione, visibilità estetica e tenuta dello stampoBave, segni visibili e disallineamentiPosizionarla in zone poco visibili e funzionalmente neutreMateriale plasticoRitiro, viscosità, rinforzi, resistenza termica e requisiti normativiQuote fuori tolleranza o rotture prematureDefinire grado commerciale e scheda tecnica prima del progettoAlimentazionePunto di iniezione, dimensioni del canale e pressione richiestaLinee di giunzione, bruciature e riempimento incompletoSimulare il flusso e scegliere il punto di ingresso più stabileRaffreddamentoPosizione dei circuiti, portata acqua e uniformità termicaCicli lunghi, deformazioni e variazioni dimensionaliProgettare circuiti vicini alle zone ad alta massaEspulsionePosizione di espulsori, lame, piastre e superfici di appoggioImpronte, deformazioni o rottura del componenteDistribuire le forze su zone rigide e non esteticheQuesta tabella è utile come base per una riunione tecnica tra ufficio progettazione, qualità, acquisti e fornitore. Ogni punto deve essere documentato su un disegno approvato, su un rapporto di producibilità o su una revisione tridimensionale condivisa.
Il controllo della geometria inizia dal modello tridimensionale. Pareti sottili possono ridurre il consumo di materiale e il tempo di raffreddamento, ma aumentano la pressione necessaria per il riempimento. Pareti troppo spesse possono invece creare avvallamenti, porosità e tempi ciclo elevati. Per molti tecnopolimeri, uno spessore uniforme offre maggiore stabilità rispetto a passaggi bruschi di sezione.
Le nervature devono rafforzare il pezzo senza creare zone eccessivamente massicce. In genere, la loro base deve essere inferiore allo spessore della parete principale per limitare segni di ritiro. I raccordi riducono concentrazioni di tensione e migliorano il flusso del materiale fuso. Gli spigoli vivi, soprattutto su materiali caricati con fibra, aumentano il rischio di cricche e usura localizzata dello stampo.
Gli angoli di sformo sono fondamentali per l’estrazione. Superfici lucide richiedono normalmente uno sformo minore rispetto a superfici goffrate o incise. Se il componente presenta texture, loghi in rilievo, scritte profonde o nervature alte, è necessario aumentare l’inclinazione per evitare rigature e trascinamenti. La verifica deve includere anche le superfici interne, spesso più critiche perché tendono a trattenere il pezzo sul maschio.
MaterialeCaratteristiche principaliAttenzioni per lo stampoApplicazioni frequenti in ItaliaPolipropileneLeggero, resistente agli agenti chimici, economicoRitiro relativamente elevato e possibile deformazionePackaging, contenitori, componenti domesticiAcrilonitrile butadiene stireneBuona estetica, lavorabilità e resistenza agli urtiControllare linee di giunzione e finitura lucidaCustodie, apparecchiature, accessoriPolicarbonatoElevata resistenza agli urti e trasparenzaEssiccazione rigorosa e controllo delle tensioni interneProtezioni, componenti elettrici, dispositivi tecniciPoliammideResistenza meccanica e termica elevataAssorbimento di umidità e possibile abrasione con fibreAutomotive, ingranaggi, componenti industrialiPoliossimetileneBasso attrito, stabilità e buona resistenza chimicaAttenzione a ventilazione e controllo termicoMeccanismi, valvole, minuteria tecnicaPolibutilene tereftalatoIsolamento elettrico e stabilità dimensionaleEssiccazione e scelta di acciai resistenti all’usuraConnettori, componenti elettrici, automotivePolicarbonato con acrilonitrile butadiene stireneEquilibrio tra robustezza, estetica e resistenza agli urtiGestire temperature e finiture esteticheCarcasse, elettronica di consumo, mobilitàLa scelta del materiale non deve basarsi solo sul prezzo al chilogrammo. Occorre valutare disponibilità del grado commerciale, certificazioni richieste, comportamento ai raggi ultravioletti, resistenza alla fiamma, compatibilità con alimenti o dispositivi medicali, colore, riciclabilità e requisiti del cliente finale. Per produzioni destinate a porti e hub logistici come Genova, Trieste, Venezia e Livorno, è inoltre utile pianificare con anticipo l’approvvigionamento delle resine e dei masterbatch.
Il sistema di alimentazione determina come la resina raggiunge la cavità. La scelta fra canale freddo e canale caldo dipende da volume, materiale, sensibilità termica, estetica e costo dell’attrezzatura. Per lotti ridotti o validazioni di mercato, una soluzione più semplice può essere economicamente sensata. Per produzioni ripetitive, un sistema più evoluto può ridurre sfridi e operazioni di separazione.
La posizione del punto di iniezione influenza linee di giunzione, orientamento delle fibre, pressione, ritiro e aspetto estetico. Nei componenti a vista, il punto di ingresso deve essere posizionato dove il segno residuo sia accettabile o nascosto. Nei componenti strutturali, deve favorire il corretto riempimento delle sezioni critiche.
La ventilazione permette all’aria presente nella cavità di uscire durante il riempimento. Sfiati insufficienti possono causare bruciature, riempimenti parziali e pressione interna eccessiva. Il raffreddamento, invece, governa gran parte del tempo ciclo. Circuiti ben posizionati migliorano uniformità dimensionale, riducono deformazioni e aumentano la produttività della pressa.
ElementoDecisione da prendereEffetto sul costoVerifica raccomandataTolleranze dimensionaliDefinire solo quote realmente funzionaliTolleranze strette aumentano lavorazioni e controlliDisegno bidimensionale con quote criticheFinitura lucidaStabilire livello di lucidatura richiestoRichiede lavorazioni manuali specialisticheCampione estetico approvatoTexture superficialeSpecificare profondità e area di applicazioneInfluenza sformi e costo di incisioneCampione di texture o codice del produttoreColoreDefinire tonalità, finitura e stabilità cromaticaPuò richiedere masterbatch e prove aggiuntiveConfronto con campione fisicoAssemblaggioControllare incastri, viti, clip e sedi insertiErrori causano rilavorazioni o scartiProva con componenti realiTenutaVerificare guarnizioni, superfici e deformazioniPuò richiedere stampo più precisoTest di pressione o tenutaTracciabilitàDefinire marcature, datazione e codici cavitàCosto contenuto ma utile alla qualitàIspezione visiva e registrazione lottiUna buona strategia di qualità distingue tra quote critiche per sicurezza, funzionalità, accoppiamento, estetica e produzione. Non tutte le dimensioni devono avere lo stesso livello di controllo. Definire priorità evita di sovraspecificare il componente e mantiene il progetto sostenibile dal punto di vista economico.
Gli stampi a una cavità sono adatti a pezzi grandi, complessi, a basso volume o in fase di validazione. Gli stampi multicavità migliorano la produttività e riducono il costo unitario, ma richiedono maggiore precisione nel bilanciamento dell’alimentazione, nel raffreddamento e nell’espulsione. Per famiglie di componenti simili, uno stampo modulare con inserti intercambiabili può offrire flessibilità.
Gli stampi per sovrastampaggio consentono di combinare plastiche differenti oppure di aggiungere materiale morbido su una base rigida. Gli stampi per inserti inglobano parti metalliche, filetti, contatti o elementi funzionali. Le soluzioni con carrelli laterali, sollevatori e meccanismi di svitamento sono necessarie quando il pezzo presenta sottosquadri, fori laterali o filettature, ma aumentano complessità e manutenzione.
AziendaArea di servizioPunti di forzaOfferta principaleNegri BossiItalia, Europa e mercati internazionaliEsperienza storica nelle presse per materie plastichePresse a iniezione e soluzioni di automazioneBMBBrescia, Italia e rete internazionaleMacchinari per stampaggio ad alta produttivitàPresse a iniezione per packaging e componenti tecniciSandrettoPiemonte, Italia e clienti esteriCompetenze nelle tecnologie di stampaggioPresse per materie plastiche e supporto di processoPiovanVeneto, Italia, Europa e mondoGestione dei materiali e automazione di processoEssiccazione, dosaggio, trasporto e riciclo delle resineInglassItalia, Europa, Nord America e AsiaSistemi evoluti per distribuzione del materiale fusoCanali caldi, regolazione termica e componenti per stampiTEAM RapidItalia tramite assistenza internazionale e spedizioni direttePrototipazione, attrezzaggio rapido e produzione flessibileStampi, stampaggio, lavorazioni meccaniche e finitureOerlikon HRSflowItalia e principali mercati produttiviSoluzioni per canali caldi e applicazioni complesseSistemi di iniezione per automotive, elettrodomestici e packagingLa tabella non sostituisce una qualifica fornitore. Prima della scelta è consigliabile verificare capacità di progetto, gestione delle modifiche, tempi di costruzione, disponibilità di ricambi, esperienza nel materiale scelto, modalità di collaudo e documentazione fornita. Per aziende che operano tra Milano, Torino, Bologna e Firenze, la vicinanza può facilitare prove e campionature; per programmi sensibili al costo, un fornitore internazionale ben qualificato può essere competitivo.
Il partner più adatto non è necessariamente quello che propone il preventivo iniziale più basso. Occorre confrontare la specifica tecnica dello stampo, il tipo di acciaio, il numero di cavità, la marca o qualità dei componenti standard, la soluzione di raffreddamento, il sistema di alimentazione, il piano di manutenzione e il numero di campioni inclusi.
Un’offerta affidabile deve indicare cosa è compreso: progettazione dello stampo, analisi di producibilità, lavorazioni, trattamento termico, assemblaggio, prova stampo, campioni, misurazioni, modifiche concordate, imballaggio e spedizione. È inoltre utile stabilire chi possiede l’attrezzatura, dove verrà conservata e come saranno gestiti gli interventi dopo l’avvio della produzione.
Criterio di acquistoDomanda da porreSegnale positivoSegnale di attenzioneEsperienza sul materialeAvete stampato questa resina o un equivalente?Presenta casi applicativi e limiti notiRisposte generiche senza dati tecniciRevisione di producibilitàRiceverò un rapporto prima della costruzione?Elenco chiaro di rischi e proposte di modificaCostruzione avviata senza confronto tecnicoAcciaio dello stampoQuale acciaio viene usato per cavità e maschi?Scelta coerente con volume e resinaMateriale non specificatoTempi di consegnaQuali sono le fasi e le date previste?Piano con progettazione, lavorazione e collaudoPromessa di data senza pianificazioneCampionaturaCome verranno controllati i primi pezzi?Rapporto dimensionale e campioni identificatiSolo invio di pezzi senza datiAssistenza dopo collaudoCome gestite modifiche e manutenzione?Procedura e responsabilità definiteCondizioni non chiareCapacità produttivaPotete seguire anche la produzione dei pezzi?Transizione pianificata da prova a serieFornitore limitato a una sola faseNel settore automotive, gli stampi devono gestire requisiti estetici, resistenza termica, vibrazioni, tracciabilità e ripetibilità. Per l’elettrodomestico sono frequenti superfici visibili, grandi dimensioni e assemblaggi con parti metalliche. Nel settore medicale diventano essenziali pulizia, stabilità del processo, selezione del materiale e documentazione di controllo.
Per prodotti industriali, elettronica, comunicazione e apparecchiature da ufficio, la progettazione deve privilegiare assemblaggio, accessibilità delle viti, schermatura, resistenza agli urti e gestione del calore. Nel packaging, invece, la produttività, la leggerezza e la ripetibilità del ciclo hanno spesso priorità elevata.
Un produttore di custodie elettroniche destinato a Milano può scoprire che una parete laterale lucida presenta uno sformo insufficiente. Correggere il modello prima della costruzione evita segni di estrazione e successive rilavorazioni della cavità. Se il pezzo include clip interne, è utile testare digitalmente l’assemblaggio con la scheda elettronica e con le viti finali.
Un’azienda di componenti tecnici della provincia di Bergamo può invece dover produrre un raccordo in poliammide rinforzata. In questo caso la revisione dovrebbe concentrarsi sull’usura dello stampo, sulla ventilazione, sull’orientamento delle fibre e sul ritiro differenziale. La scelta di acciai adeguati e un corretto raffreddamento incidono sulla durata dell’attrezzatura.
Per una pre-serie di contenitori per il mercato di Bologna e Modena, può essere conveniente costruire un attrezzaggio rapido in alluminio o acciaio selezionato, validare il design e poi passare a uno stampo produttivo con più cavità. Questa sequenza riduce il rischio commerciale quando il prodotto è ancora in fase di lancio.
TEAM Rapid supporta clienti italiani con progettazione orientata alla producibilità, costruzione stampi, stampaggio a iniezione, lavorazioni meccaniche, finiture e assemblaggio, offrendo una filiera unica dalla verifica del prototipo alla produzione. L’azienda opera con sistema di gestione della qualità certificato ISO 9001:2015, tolleranze di lavorazione fino a 0,01 mm e oltre 6.000 progetti consegnati a più di 500 clienti in oltre 25 Paesi; questi elementi permettono di controllare materiali, componenti dello stampo, verifiche dimensionali e prove di produzione secondo requisiti internazionali. Per utilizzatori finali, distributori, rivenditori, proprietari di marchi e progettisti individuali, sono disponibili formule flessibili di produzione su disegno, sviluppo personalizzato, fornitura in piccoli lotti, produzione seriale e collaborazione distributiva regionale. TEAM Rapid non propone formule di proprietà e gestione dell’impianto da parte del fornitore né forniture sfuse presso il sito del cliente: offre invece soluzioni complete chiavi in mano e soluzioni su impianto di proprietà del cliente, con preventivazione, controllo tecnico, produzione, confezionamento e spedizione. Il profilo aziendale non dichiara magazzini o filiali fisiche in Italia; tuttavia l’esperienza con clienti europei, le risposte tecniche in poche ore, il supporto preventivo e successivo alla vendita da remoto, l’assistenza individuale e la spedizione diretta rendono il servizio concreto anche per aziende di Milano, Roma, Torino, Bologna e Napoli che richiedono tempi rapidi e comunicazione strutturata.
Per accelerare il passaggio dal modello digitale alla produzione, è possibile valutare i servizi italiani di attrezzaggio rapido, utili per pre-serie, test funzionali e lanci commerciali con volumi limitati. Per ricevere una valutazione tecnica su file tridimensionali, quantità, resina e finitura, è disponibile la richiesta di preventivo per l’Italia.
Nel 2026 aumenterà l’uso di simulazioni digitali per prevedere riempimento, ritiro, deformazioni e tempi di raffreddamento prima della costruzione dello stampo. L’integrazione tra progettazione tridimensionale, controllo numerico, misurazione ottica e dati di pressa permetterà correzioni più rapide e una maggiore tracciabilità.
La sostenibilità avrà un peso crescente nella scelta di resine riciclate, materiali a minore impatto, alleggerimento delle pareti e riduzione degli sfridi. Per l’industria italiana, anche gli obiettivi europei su economia circolare, imballaggi e contenuto riciclato richiederanno stampi capaci di lavorare materiali con comportamento meno uniforme rispetto alle resine vergini.
Si diffonderanno inoltre canali di raffreddamento più efficienti, sistemi di monitoraggio della pressione in cavità, manutenzione predittiva e automazione del controllo visivo. Le aziende che progettano oggi un nuovo stampo dovrebbero valutare se l’attrezzatura potrà essere aggiornata per rispondere a materiali, volumi e normative future.
Dipende da dimensioni, complessità, numero di cavità, materiale dello stampo e necessità di carrelli o canali caldi. Un attrezzaggio rapido può essere disponibile in tempi più brevi, mentre uno stampo produttivo complesso richiede generalmente una pianificazione più lunga, inclusi collaudo e possibili modifiche.
Conviene quando il volume annuo è sufficiente a giustificare un investimento iniziale superiore. Più cavità riducono il costo per pezzo, ma aumentano complessità, peso dello stampo, fabbisogno della pressa e precisione richiesta.
Le cause comuni sono spessori non uniformi, raffreddamento sbilanciato, ritiro del materiale, orientamento delle fibre, pressione di mantenimento non adeguata o estrazione troppo precoce. La soluzione deve essere valutata insieme a progettazione del pezzo, stampo e parametri di processo.
Sì, ma il costo dipende dal tipo di modifica. Piccoli interventi su sfiati, espulsione o quote possono essere gestibili; cambiamenti su geometrie profonde, sottosquadri, cavità o punti di iniezione possono richiedere inserti nuovi o rilavorazioni importanti.
Sono consigliati modello tridimensionale, disegno con quote critiche, quantità prevista, materiale desiderato, colore, finitura, requisiti normativi e immagini del prodotto finale. Maggiori informazioni iniziali consentono una valutazione più precisa.
È utile eliminare dettagli non funzionali, evitare tolleranze eccessivamente strette, semplificare sottosquadri, definire correttamente il volume produttivo e valutare se uno stampo modulare o rapido sia sufficiente per la prima fase commerciale.
La migliore lista di controllo per la progettazione di stampi a iniezione parte dal pezzo e termina con il piano produttivo: geometria valida, materiale definito, sformi corretti, alimentazione equilibrata, raffreddamento efficace, espulsione sicura, quote realistiche e collaudo documentato. Per le imprese italiane, il metodo più efficace consiste nel coinvolgere un partner tecnico prima di ordinare l’attrezzatura, confrontare offerte dettagliate e scegliere una soluzione coerente con il volume, il mercato e l’evoluzione prevista del prodotto.




