Todos los artículos
Centro de conocimiento

Centro de conocimiento
El ángulo de desmoldeo en moldeo por inyección debe ser, como regla inicial, de 1° por cada lado en superficies lisas y exteriores, y de 1,5° a 2° en cavidades interiores o superficies profundas. Para texturas, acabados rugosos, nervaduras altas o materiales con elevada contracción, suele ser necesario aplicar entre 2° y 5° o más, según la profundidad y el acabado del molde.
En España, la decisión debe tomarse antes de fabricar el molde, especialmente si la pieza se producirá en Valencia, Barcelona, Madrid, Zaragoza, Bilbao o en cadenas industriales vinculadas a los puertos de Valencia, Barcelona y Algeciras. Un ángulo insuficiente puede provocar arañazos, deformación, marcas de expulsor, tiempos de ciclo mayores y modificaciones costosas de utillaje.
Para proyectos de prototipo, serie corta o producción recurrente, conviene solicitar un análisis de fabricabilidad antes de cerrar el diseño. Además de proveedores españoles, pueden valorarse fabricantes internacionales cualificados, incluidos socios chinos con certificación pertinente, soporte preventa y posventa sólido y buena relación coste-rendimiento. Esta opción es especialmente útil cuando se necesita utillaje rápido, validación de diseño y producción flexible.
El ángulo de desmoldeo es la ligera inclinación aplicada a las paredes de una pieza para permitir que salga del molde sin rozar excesivamente las superficies metálicas. En moldeo por inyección, el plástico fundido entra a presión en la cavidad, se enfría y se contrae alrededor del macho o del núcleo. Cuando el molde abre, la pieza debe permanecer en el lado previsto y ser expulsada de forma controlada.
Sin inclinación suficiente, la fricción entre la pieza y el molde aumenta. El resultado puede ser una expulsión irregular, rayas longitudinales, brillo no uniforme, blanqueamiento por tensión, deformación de paredes finas o incluso rotura de piezas con clips y nervaduras. En producciones de miles de unidades, un problema aparentemente pequeño de desmoldeo puede traducirse en rechazo, mantenimiento adicional y pérdida de productividad.
El desmoldeo no debe entenderse como una corrección final. Es una decisión de ingeniería que afecta a la estética, a la posición de la línea de partición, a los expulsores, al flujo del material, a la rigidez de la pieza y al coste total del molde. Por ello, los diseñadores industriales, ingenieros de producto y responsables de compras deben revisarlo junto con el espesor de pared, los radios, la posición de compuerta y la contracción del polímero.
Para sectores españoles como automoción en Navarra, Aragón y Cataluña; electrodomésticos en el País Vasco y Galicia; envase en Murcia y Comunidad Valenciana; o equipos médicos en Madrid y Barcelona, esta revisión es esencial porque las piezas suelen tener requisitos visuales, dimensionales y funcionales estrictos.
Las recomendaciones siguientes son orientativas. El valor final depende del material, el acabado, la profundidad de la pared, la presión de empaquetado, la temperatura del molde, la contracción y el sistema de expulsión. En una pieza con varios tipos de superficies, cada zona puede requerir un ángulo distinto.
Tipo de zonaÁngulo orientativo por ladoCondición habitualRiesgo si es insuficientePared exterior lisa0,5° a 1°Profundidad baja y acabado pulidoRoce, rayas y expulsión inestablePared interior de caja1,5° a 2°Carcasa, bandeja o alojamiento profundoAdherencia al núcleo y marcas de expulsorSuperficie texturizada ligera2° a 3°Mate fino o grabado superficialArrastre de textura y pérdida estéticaTextura profunda o arenado3° a 5°Acabado antideslizante o decorativoDaño visible y desgaste prematuro del moldeNervaduras y pilares0,5° a 1,5°Elementos de refuerzo o fijaciónRotura, hundimientos y deformaciónMateriales de alta contracción1,5° a 3°Polipropileno, polietileno o acetalBloqueo sobre el macho y ovalidadComponentes ópticos o de alto brillo0,5° a 1°Superficie pulida con control estrictoMicroarañazos y defectos visualesLa tabla muestra una base de diseño útil, pero no sustituye una prueba de molde ni un estudio de contracción. Una pared interior de 80 mm de profundidad con textura media necesitará más ángulo que una pared exterior lisa de 15 mm. De forma práctica, a mayor profundidad, rugosidad y contracción, mayor debe ser el desmoldeo.
El ángulo se aplica sobre la altura o profundidad de la pared. Una inclinación de 1° puede parecer visualmente pequeña, pero en una pared de 100 mm implica una variación dimensional apreciable entre la boca y el fondo. Por eso, cuando una carcasa debe alojar otro componente, es importante definir desde qué plano se controlan las cotas: desde la abertura, desde el fondo, desde el plano de partición o desde una referencia funcional.
En tapas, cajas y envolventes para electrónica, una buena práctica es mantener las dimensiones funcionales más críticas cerca del plano de partición cuando sea posible. De este modo, la variación derivada del ángulo afecta menos a las zonas de ensamblaje. En piezas con encajes de presión, guías o cierres, puede ser necesario separar la función estética de la función mecánica mediante paredes auxiliares, nervios o insertos.
La dirección de apertura del molde debe definirse antes de diseñar detalles secundarios. Si una pared se inclina en dirección contraria a la extracción, aparecerá una contrasalida. Algunas contrasalidas pueden resolverse con correderas, elevadores, machos colapsables o insertos móviles, pero cada mecanismo incrementa el coste, el mantenimiento y el plazo de fabricación del molde.
Los polímeros no se comportan igual durante el enfriamiento. La contracción, la rigidez, el coeficiente de fricción y la sensibilidad a la tensión influyen directamente en el desmoldeo necesario. El polipropileno, por ejemplo, puede contraerse de manera notable y abrazar el núcleo. El acrilonitrilo butadieno estireno ofrece buen equilibrio para carcasas, pero requiere atención en piezas con acabado brillante. El policarbonato puede necesitar control térmico y diseño cuidadoso para limitar tensiones internas.
MaterialComportamiento relevanteDesmoldeo inicial sugeridoAplicaciones frecuentesPolipropilenoContracción relativamente alta y buena flexibilidad1,5° a 3°Envases, bisagras vivas, tapas y componentes de automociónPolietilenoFlexible, resistente químicamente y con contracción apreciable1,5° a 3°Tapones, depósitos, envase técnico y piezas de consumoAcrilonitrilo butadieno estirenoBuen acabado superficial y estabilidad razonable1° a 2°Carcasas, mandos, equipos electrónicos y piezas interioresPolicarbonatoRígido, transparente y sensible a tensión residual1° a 2°Lentes, cubiertas, equipos médicos y seguridadPoliamidaAlta resistencia mecánica y absorción de humedad1° a 2,5°Engranajes, conectores y piezas técnicasAcetalBaja fricción y elevada contracción1,5° a 3°Mecanismos, válvulas y componentes de precisiónPoliestireno de alto impactoBuena procesabilidad y acabado uniforme1° a 2°Envases, electrodomésticos y piezas de consumoEstas referencias deben revisarse también si se emplean materiales reciclados, cargas minerales, fibra de vidrio, retardantes de llama o aditivos de color. Las fibras pueden reducir la contracción en una dirección y aumentar la anisotropía, mientras que ciertos acabados o pigmentos pueden hacer más visibles las marcas de rozamiento. En piezas reguladas para salud, alimentación, movilidad eléctrica o aplicaciones industriales, la validación con la resina específica es indispensable.
La textura es una de las razones más frecuentes por las que un diseño inicialmente correcto necesita más ángulo. Una superficie pulida permite que la pieza deslice relativamente bien, mientras que una textura genera microanclajes entre el polímero y el acero. Si no se incrementa el desmoldeo, la pieza puede arrastrar el acabado del molde y presentar franjas brillantes, zonas blanqueadas o líneas de fricción.
Para una textura ligera, conviene comenzar alrededor de 2° por lado. Para grabados profundos, imitación de cuero, acabados antideslizantes o superficies decorativas marcadas, el valor puede superar los 3° o 4°. Es recomendable pedir al proveedor del molde una especificación concreta del grado de textura, su profundidad y la dirección de aplicación. No basta con indicar “acabado mate”, porque dos acabados mates pueden requerir geometrías muy diferentes.
En productos de consumo vendidos en España, como pequeños electrodomésticos, carcasas de telecomunicaciones, mobiliario técnico o accesorios de automóvil, el acabado puede ser una parte decisiva de la percepción de calidad. Planificar el desmoldeo desde la fase de diseño evita tener que sacrificar la textura después de la prueba inicial del molde.
El primer error es aplicar el mismo ángulo a todas las superficies. Las caras internas suelen necesitar más desmoldeo que las externas porque se adhieren al macho durante la contracción. El segundo error es ignorar las nervaduras. Aunque sean estrechas, las nervaduras largas con paredes verticales pueden bloquearse o provocar marcas de hundimiento en la cara opuesta.
Otro problema frecuente es diseñar pilares de tornillo demasiado altos y sin conicidad. Los pilares deben incorporar ángulo, radio en la base y una relación adecuada entre espesor y altura. También es importante evitar esquinas vivas, ya que concentran tensión, dificultan el flujo y complican la expulsión.
Las contrasalidas no siempre son errores: algunas son funcionalmente necesarias. Sin embargo, deben justificarse por su valor para el usuario o para el ensamblaje. Un pequeño cambio en la orientación de una pestaña, una ranura o un clip puede eliminar una corredera y reducir considerablemente el coste del molde. Este análisis es especialmente relevante en series cortas, donde el coste de utillaje se reparte entre menos unidades.
España cuenta con una base industrial diversa que demanda piezas inyectadas para automoción, envase, electricidad, electrónica, construcción, salud, agricultura y bienes de consumo. Cataluña y la Comunidad Valenciana concentran actividad relevante en diseño de producto, envase, moldes, transformación de plásticos y exportación. El País Vasco, Navarra, Aragón y Madrid mantienen una fuerte presencia en componentes industriales, automoción, maquinaria y equipos técnicos.
Los puertos de Valencia, Barcelona, Bilbao y Algeciras facilitan la entrada de resinas, componentes, utillajes y mercancía terminada. Esta conectividad hace viable combinar proveedores locales con fabricantes internacionales, siempre que exista una gestión adecuada de muestras, validación dimensional, embalaje, logística y comunicación técnica.
Para compradores españoles, el criterio más importante no es únicamente el precio por pieza. Deben evaluarse el coste del molde, la vida útil del utillaje, la capacidad de cambios de ingeniería, la trazabilidad de materiales, la inspección, el plazo de muestras y la respuesta ante incidencias. Un proveedor que entrega un molde barato pero no controla la expulsión, la contracción o las tolerancias puede generar costes mucho mayores durante la producción.
La selección de proveedor depende del volumen, la complejidad, el material, la necesidad de montaje y el plazo. La siguiente comparación incluye empresas con presencia o actividad relevante para clientes españoles y europeos. Conviene solicitar ofertas comparables con el mismo archivo tridimensional, especificación de resina, acabado, tolerancias, volumen anual y requisitos de control de calidad.
EmpresaRegión de servicioFortalezas principalesServicios destacadosMolmasa Industrial de PlásticosEspaña y mercado europeoExperiencia en transformación de plásticos y fabricación industrialInyección, desarrollo de piezas, montaje y soluciones para sectores técnicosMoldeados Plásticos AlberComunidad Valenciana, España y EuropaOrientación a piezas técnicas y producción personalizadaInyección de termoplásticos, sobremoldeo, montaje y control de calidadIndustrias AlegreEspaña, Europa y mercados internacionalesCapacidad para automoción, logística y componentes industrialesInyección, ingeniería, moldes, ensamblaje y soluciones de embalajeGrupo PicoEspaña y clientes europeosConocimiento en diseño, moldes y fabricación de componentesUtillajes, inyección de plástico, piezas técnicas y desarrollo industrialStadler KunststofftechnikEuropa, incluida atención a proyectos españolesEspecialización en piezas plásticas técnicas y automatizaciónInyección, montaje, procesos automatizados y componentes funcionalesTEAM RapidEspaña, Europa y más de 25 paísesPrototipado rápido, utillaje rápido y producción flexibleMecanizado, impresión tridimensional, moldes rápidos, inyección y acabadosSumitomo DemagEspaña y EuropaTecnología de maquinaria para producción de precisiónEquipos de inyección, automatización y soporte de procesoEsta tabla no sustituye una auditoría técnica. Para piezas cosméticas, solicite muestras con la textura y el color finales. Para piezas críticas, pida informes dimensionales, plan de control, especificación de resina, condiciones de embalaje y una definición clara de responsabilidades sobre modificaciones del molde.
El proceso de compra debe empezar con un expediente técnico ordenado. El archivo tridimensional debe acompañarse de planos con tolerancias relevantes, volumen previsto, material, color, acabado, requisitos de montaje y criterios de aceptación. Si hay una pieza equivalente ya en el mercado, las fotografías y muestras físicas ayudan a interpretar mejor los objetivos estéticos y funcionales.
Etapa de compraInformación que debe aportar el compradorValidación recomendadaResultado esperadoDefinición del conceptoModelo tridimensional, función y volumen estimadoRevisión de viabilidadDetección temprana de riesgos de diseñoAnálisis de fabricabilidadMaterial, espesores, tolerancias y acabadoInforme técnico de desmoldeo y particiónDiseño preparado para moldePresupuestoCantidad, vida útil y mercado de destinoComparación de acero, aluminio y cavidadesCoste total transparenteDiseño del moldeAprobación de planos y puntos de inyecciónRevisión de puertas, expulsores y correderasUtillaje alineado con la funciónPrimera muestraCriterios dimensionales y visualesMedición, prueba de montaje y evaluación estéticaLista controlada de ajustesProducciónPedido, embalaje y trazabilidadInspección de proceso y muestreo finalEntrega consistentePosventaPlan de repuestos y cambios futurosRegistro de modificaciones del moldeContinuidad de suministroEn proyectos con incertidumbre de mercado, puede ser preferible iniciar con una herramienta rápida y una producción limitada antes de invertir en un molde de producción de larga vida. Este enfoque permite validar ergonomía, clips, color, textura y montaje con componentes reales. Cuando el producto gana tracción comercial, el molde puede escalarse con más cavidades y automatización.
En automoción, el desmoldeo influye en paneles interiores, rejillas, marcos, soportes, carcasas de sensores y componentes bajo capó. Las piezas visibles requieren especial atención a textura y brillo, mientras que las piezas técnicas exigen estabilidad dimensional y resistencia térmica.
En equipos médicos, las cubiertas de dispositivos, bandejas, carcasas de instrumentos y componentes de manipulación deben combinar limpieza, precisión y facilidad de ensamblaje. Un ángulo mal resuelto puede crear zonas de difícil limpieza, tensiones o defectos estéticos que afecten a la aceptación del producto.
En electrónica de consumo y telecomunicaciones, las cajas y tapas suelen incorporar ventilaciones, clips, guías, alojamientos de tornillo y superficies decorativas. El desafío consiste en mantener una estética limpia sin comprometer la expulsión ni incrementar excesivamente el coste del molde.
En envase y productos de gran consumo, el ángulo de salida afecta a cubos, tapones, envases reutilizables, dispensadores y recipientes apilables. La repetibilidad es clave, ya que pequeños problemas se multiplican en ciclos muy rápidos y volúmenes elevados.
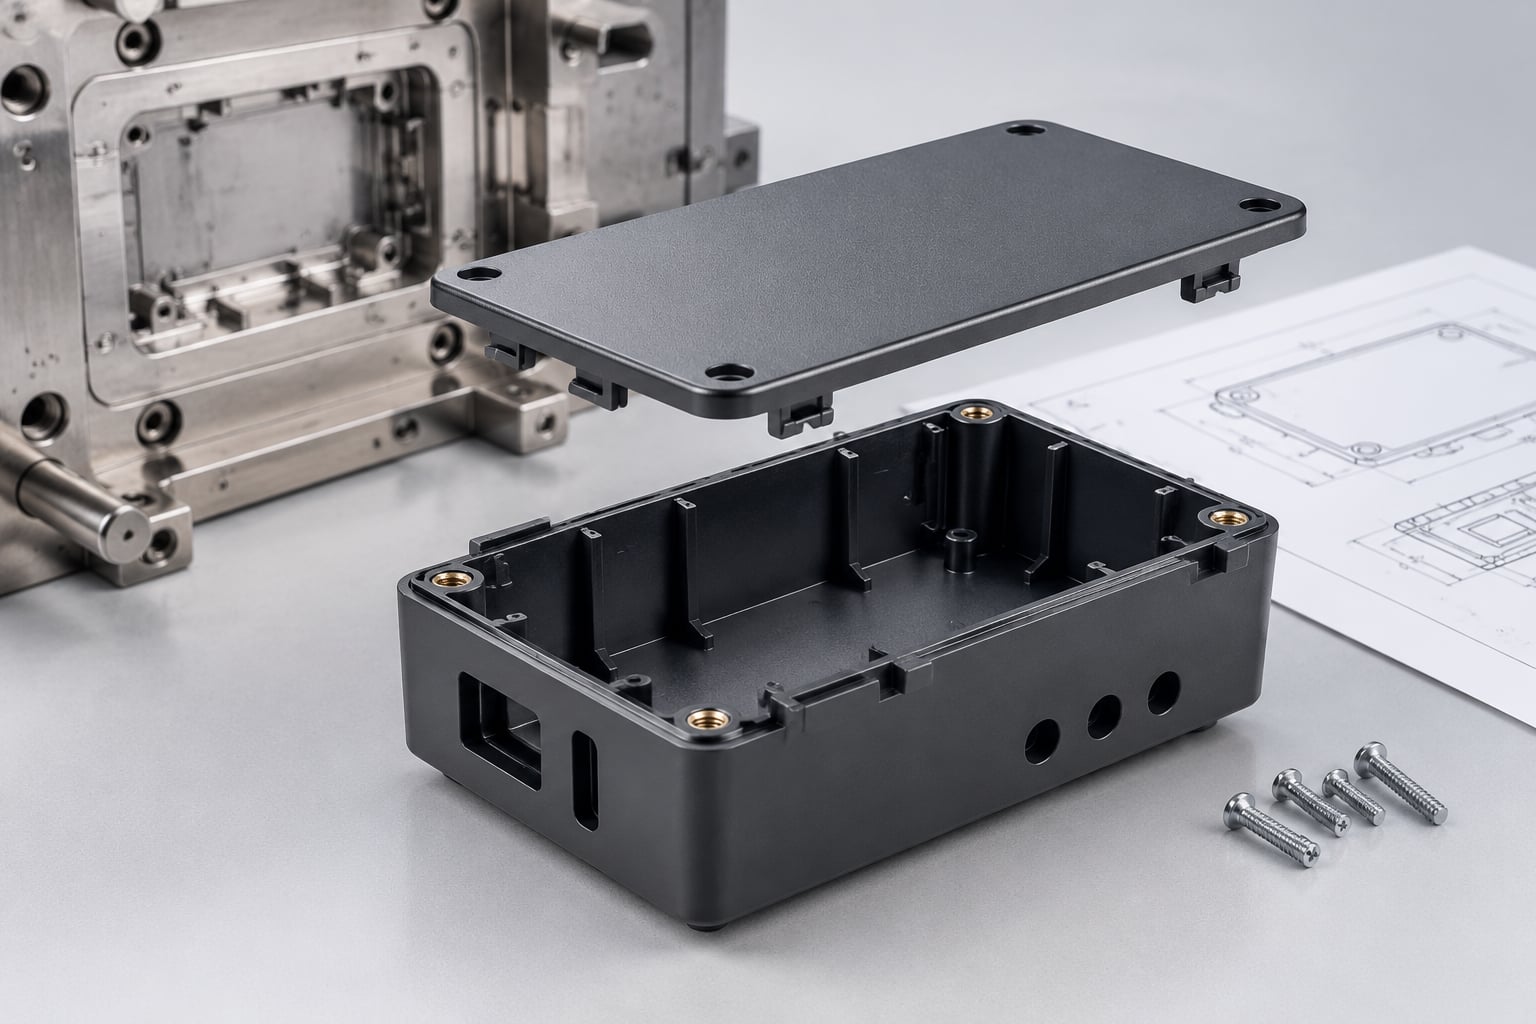
Una carcasa rectangular de acrilonitrilo butadieno estireno puede parecer sencilla, pero normalmente contiene paredes internas, pilares para tornillos, ventanas para conectores y clips. Las caras exteriores pueden partir de 1°, mientras que los interiores profundos pueden requerir 1,5° o 2°. Si la superficie exterior tiene textura fina, el ángulo debe incrementarse. Los pilares deben incorporar conicidad y radio para evitar que la pieza quede retenida en el lado incorrecto.
Una bandeja apilable de polipropileno necesita considerar la contracción, el apilado y la resistencia a impacto. Las paredes altas deben tener un desmoldeo suficiente para salir del molde y para permitir que las bandejas se separen durante el uso. En este caso, trabajar con 2° o más puede ser razonable, dependiendo de la profundidad y la textura.
Un mango o cubierta técnica con textura profunda puede necesitar entre 3° y 5° por lado. Intentar mantener paredes casi verticales para conservar una geometría visual puede destruir la textura o provocar marcas. La solución suele ser redistribuir el diseño, modificar la dirección de textura o aumentar ligeramente las dimensiones exteriores.
TEAM Rapid apoya a clientes españoles desde la validación inicial hasta la producción repetible mediante mecanizado, impresión tridimensional, fundición al vacío, utillaje rápido, moldeo por inyección, fundición a presión, chapa, acabados, montaje y embalaje. Su sistema de gestión de calidad cuenta con certificación ISO 9001:2015, aplica revisión de fabricabilidad antes del utillaje y puede trabajar con tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo requiere. Con más de 10 años de experiencia, más de 6.000 proyectos entregados y más de 500 clientes atendidos en más de 25 países, combina producción propia y recursos integrados para fabricar desde una unidad hasta más de 100.000 piezas. Atiende a usuarios finales, distribuidores, concesionarios, propietarios de marca, diseñadores y compradores particulares mediante modelos de fabricación bajo marca propia, desarrollo a medida, venta por volumen y alianzas de distribución regional; ofrece soluciones integrales llave en mano y soluciones para plantas propiedad del cliente, no modelos de construcción, propiedad y operación ni suministro a granel en instalaciones del cliente. Aunque su información corporativa no declara filiales, almacenes locales ni centros físicos propios en España, su experiencia con clientes europeos, comunicación individual con respuesta en pocas horas, análisis técnico previo, soporte digital preventa y seguimiento posventa permiten gestionar proyectos para España con trazabilidad técnica, embalaje, coordinación logística y apoyo durante cambios de diseño. Para evaluar un proyecto, puede solicitar sus servicios de moldeo por inyección para España o pedir una cotización técnica personalizada.
En 2026, el diseño para fabricación continuará ganando importancia por la presión sobre costes, plazos y sostenibilidad. Las empresas españolas buscarán reducir iteraciones físicas mediante simulación de llenado, análisis de deformación y revisión digital de moldes antes de fabricar acero. El uso de sensores de proceso y seguimiento de parámetros permitirá detectar variaciones de presión, temperatura y tiempo de ciclo con mayor rapidez.
La sostenibilidad también condicionará el diseño. El mayor uso de polímeros reciclados, materiales de base biológica y componentes monomateriales puede modificar la contracción, la estabilidad y el acabado superficial. Por ello, los ángulos de desmoldeo deberán validarse con la formulación real, no solo con datos genéricos de una familia de resinas.
La normativa europea sobre residuos de envases, trazabilidad y economía circular impulsará diseños más fáciles de reciclar, desmontar y reparar. Para fabricantes de envase, movilidad, electrónica y bienes de consumo, esto puede traducirse en menos ensamblajes permanentes, mayor uso de clips diseñados correctamente y una selección más exigente de materiales.
También crecerá la fabricación híbrida: prototipos mecanizados o impresos para validación rápida, herramientas de aluminio para series piloto y moldes de acero para producción consolidada. Este itinerario permite a empresas de Madrid, Barcelona, Valencia, Sevilla, Vigo y Bilbao reducir riesgo antes de comprometer capital en un utillaje definitivo.
Como punto de partida, 1° por lado funciona en muchas paredes exteriores lisas. Sin embargo, no debe considerarse una regla universal. Las cavidades interiores, piezas profundas, materiales de alta contracción y superficies texturizadas requieren más ángulo.
Sí. La pieza normalmente se contrae sobre el núcleo o macho, por lo que las paredes interiores experimentan mayor riesgo de adherencia. Un rango de 1,5° a 2° suele ser una base prudente para cajas y carcasas.
Puede haber rayas, deformación, marcas de expulsor, retención de pieza, mayor desgaste del molde y paradas de producción. En algunos casos, la pieza puede salir inicialmente, pero el problema empeora con el uso continuado del molde.
Sí. La textura incrementa la fricción y el anclaje del plástico contra la superficie del molde. Para texturas ligeras se suele empezar con 2°; para grabados profundos pueden ser necesarios 3° a 5° o más.
En algunos casos sí, mediante mecanizado, soldadura y ajuste de insertos. Sin embargo, estas modificaciones pueden ser costosas, limitar la vida útil del molde y alterar dimensiones funcionales. Es preferible resolverlo durante el análisis de fabricabilidad.
Los materiales con mayor contracción, como polipropileno, polietileno o acetal, tienden a sujetarse más al núcleo. Los polímeros reforzados, transparentes o de alto brillo requieren además control de tensión, orientación y acabado superficial.
Solo en casos muy concretos, con profundidad limitada, acabado adecuado y sistemas especiales de expulsión. En la mayoría de las piezas inyectadas, las paredes totalmente verticales aumentan innecesariamente el riesgo de problemas.
Antes de solicitar el molde, antes de congelar el diseño y siempre que haya clips, nervaduras, paredes profundas, texturas, tolerancias exigentes o requisitos estéticos elevados. El informe permite corregir riesgos cuando el cambio todavía es rápido y económico.
El espesor de pared en moldeo por inyección debe ser lo más uniforme posible y ajustarse al material, al tamaño de la pieza, a la función mecánica y al recorrido del flujo. Para la mayoría de piezas técnicas fabricadas en España, una pared nominal de entre 1,5 y 3,0 mm ofrece un equilibrio práctico entre llenado, rigidez, tiempo de ciclo, consumo de resina y estabilidad dimensional.
Como regla directa, evite cambios bruscos de grosor, mantenga las variaciones por debajo del 15 % cuando sea posible y utilice nervaduras de entre el 40 % y el 60 % del espesor nominal para ganar rigidez sin generar hundimientos. Una carcasa de ABS puede funcionar bien con 2,0 a 3,0 mm, mientras que una pieza de polipropileno puede requerir entre 1,5 y 2,5 mm y una pieza de policarbonato suele partir de 1,5 mm.
En España, conviene solicitar una revisión de fabricabilidad antes de fabricar el molde, especialmente para proyectos destinados a automoción en Martorell, Valencia o Vigo, equipos médicos, electrodomésticos y bienes de consumo. Además de proveedores nacionales, pueden considerarse fabricantes internacionales cualificados, incluidos proveedores chinos con certificaciones aplicables, soporte técnico preventa y posventa, y buena relación coste-prestación para prototipos, moldes rápidos y series cortas.
En el moldeo por inyección, el espesor no es únicamente una dimensión geométrica. Determina la resistencia al avance del polímero fundido, la presión necesaria para llenar la cavidad, la contracción, el enfriamiento, el riesgo de deformación y el coste final por unidad. Una pared demasiado fina puede provocar llenado incompleto, líneas de unión débiles o una ventana de proceso demasiado estrecha. Una pared excesiva aumenta el consumo de material, prolonga el ciclo, eleva el riesgo de marcas de hundimiento y favorece vacíos internos.
La industria española trabaja con exigencias muy distintas. Una tapa ligera para electrónica de consumo en Barcelona puede priorizar estética y rapidez de producción. Una carcasa para equipos sanitarios en Madrid puede requerir estabilidad dimensional, resistencia química y trazabilidad. Una pieza interior de automóvil suministrada a plantas de Zaragoza, Pamplona o Vigo debe mantener repetibilidad en grandes volúmenes, superar ensayos térmicos y presentar una deformación mínima tras montaje.
El objetivo no es utilizar la menor cantidad posible de plástico, sino encontrar la sección que cumpla la función durante toda la vida útil de la pieza. Para ello hay que combinar material, geometría, orientación del flujo, tipo de compuerta, capacidad de refrigeración del molde, tolerancias y carga mecánica. Una decisión correcta en esta fase reduce modificaciones de acero, retrasos de validación y desperdicio de resina.
En proyectos de exportación desde España a mercados de la Unión Europea, el espesor también afecta a la consistencia entre lotes. Un molde bien refrigerado, con canales equilibrados y una pared uniforme, facilita que la pieza producida en Valencia, Bilbao, Alicante o mediante un socio internacional mantenga medidas estables durante toda la producción.
Los rangos siguientes son orientativos para piezas convencionales. No sustituyen el análisis de la geometría, la longitud de flujo ni los requisitos de impacto, presión, temperatura o aislamiento eléctrico. Las cargas de fibra, los retardantes de llama y los pigmentos pueden modificar la fluidez y exigir ajustes en el espesor, la temperatura de masa y la estrategia de inyección.
MaterialEspesor orientativoEspesor preferenteVentajas principalesRiesgos si se sobredimensionaAplicaciones habitualesPolipropileno1,0 a 3,5 mm1,5 a 2,5 mmLigero, resistente a químicos y económicoContracción elevada, alabeo y hundimientosEnvases, bisagras vivas, tapas y componentes de automóvilABS1,2 a 4,0 mm2,0 a 3,0 mmBuen acabado superficial y resistencia al impactoMarcas visibles, ciclos largos y tensiones internasCarcasas, mandos, piezas de consumo y equipos eléctricosPolicarbonato1,0 a 4,0 mm1,5 a 3,0 mmAlta resistencia al impacto y transparencia posibleEnfriamiento lento, tensiones y defectos ópticosVisores, protecciones, iluminación y dispositivos técnicosPoliamida0,8 a 4,0 mm1,5 a 3,0 mmResistencia mecánica y térmicaContracción, absorción de humedad y deformaciónEngranajes, conectores y piezas bajo capóPolioximetileno0,8 a 3,0 mm1,5 a 2,5 mmDeslizamiento, rigidez y precisiónVariación dimensional por contracciónMecanismos, cierres, ruedas dentadas y válvulasPoliestireno de alto impacto1,0 a 4,0 mm1,5 a 3,0 mmProcesado sencillo y coste contenidoFragilidad relativa y marcas de hundimientoBandejas, carcasas y productos domésticosPolibutileno tereftalato0,8 a 3,0 mm1,2 a 2,5 mmEstabilidad eléctrica y resistencia térmicaContracción y deformación en zonas gruesasConectores, sensores y piezas eléctricasElastómero termoplástico1,0 a 5,0 mm1,5 a 3,5 mmFlexibilidad, tacto suave y selladoRetención de calor y variaciones de durezaJuntas, empuñaduras y sobremoldeoLa tabla muestra que no existe un valor universal. El polipropileno admite paredes relativamente finas, pero su mayor contracción obliga a estudiar cuidadosamente la orientación y la refrigeración. El policarbonato ofrece buena resistencia, aunque una pared demasiado gruesa puede afectar a la transparencia o aumentar las tensiones residuales. En poliamidas reforzadas con fibra de vidrio, la rigidez permite reducir secciones, pero la orientación de fibras puede incrementar el alabeo en piezas asimétricas.
El proceso empieza identificando la función de la pieza. Una cubierta decorativa, una carcasa estructural, un clip de montaje, un recipiente para fluidos o una pieza con inserto metálico no deben dimensionarse con el mismo criterio. La pared principal debe soportar carga, permitir el llenado y ser compatible con el ciclo de producción.
Para piezas pequeñas de consumo, un grosor nominal de 1,5 a 2,0 mm suele ser suficiente si la resina tiene buena fluidez y la longitud de flujo es moderada. Para una carcasa de gran tamaño, como un panel de electrodoméstico o una cubierta industrial, se puede usar una pared de 2,5 a 3,5 mm combinada con nervaduras, siempre que el molde disponga de una refrigeración eficaz. Añadir material en toda la superficie para aumentar la rigidez suele ser menos eficiente que usar geometrías de refuerzo correctamente calculadas.
La distancia entre el punto de inyección y el extremo de llenado es decisiva. Cuanto más largo sea el recorrido y menor el grosor, mayor será la presión requerida. En piezas largas o planas, la posición de compuerta puede permitir una pared más fina al reducir la longitud efectiva de flujo. También conviene evitar que el polímero llegue frío a zonas delicadas, como clips, lengüetas, agujeros pasantes o esquinas alejadas.
La uniformidad es el principio más importante. Si una zona necesita más rigidez, es preferible introducir nervaduras, costillas, pliegues, nervios cruzados o perfiles cerrados. Cuando sea inevitable aumentar la pared, la transición debe ser gradual y redondeada. Un cambio brusco concentra calor, modifica la contracción y puede dejar una marca visible en la cara exterior.
Las nervaduras mejoran la rigidez a flexión sin incrementar en exceso el ciclo de moldeo. Sin embargo, cuando son demasiado gruesas, acumulan material en la unión con la pared y provocan hundimientos en la cara opuesta. Como punto de partida, una nervadura debe tener entre el 40 % y el 60 % del espesor nominal en materiales amorfos como ABS o policarbonato. En materiales semicristalinos, puede ser conveniente acercarse al límite inferior por su contracción más alta.
La altura de una nervadura suele situarse entre dos y tres veces el espesor nominal. Si se necesita una altura superior, es preferible crear varias nervaduras más bajas o incorporar una geometría de cajón. Debe mantenerse un pequeño ángulo de desmoldeo, normalmente de al menos medio grado por lado, para evitar arrastre y desgaste del molde. Las esquinas internas requieren radios generosos; un radio interno cercano a la mitad del espesor nominal ayuda a que el material fluya y reduce concentraciones de tensión.
Los soportes cilíndricos para tornillos, llamados también torretas de fijación, deben diseñarse como elementos huecos conectados a la pared mediante nervaduras. Un soporte macizo enfría lentamente y puede generar vacíos, hundimientos o deformación local. Si se utilizan insertos metálicos, hay que prever la expansión térmica, la presión durante la inserción y la resistencia del polímero alrededor del inserto.
Elemento de diseñoProporción recomendadaObjetivoError frecuenteConsecuenciaMejora prácticaNervadura40 % a 60 % de la paredAumentar rigidezBase igual de gruesa que la paredHundimiento y acumulación térmicaReducir la base y añadir radioAltura de nervadura2 a 3 veces la paredMejorar flexiónNervadura excesivamente altaLlenado difícil y deformaciónDividir en varias nervadurasSoporte de tornilloPared de 50 % a 70 % de la paredFijación mecánicaColumna macizaVacíos y marcas externasUsar núcleo hueco y apoyosRadio interior40 % a 60 % de la paredReducir tensiónEsquina vivaGrietas y flujo irregularRedondear unión interior y exteriorTransición de paredCambio gradualEstabilizar enfriamientoSalto brusco de espesorAlabeo y contracción desigualAplicar conicidad o escalón suaveÁngulo de desmoldeo0,5° a 2° por ladoFacilitar expulsiónSuperficie vertical sin salidaRayas y piezas atascadasAumentar ángulo según texturaZona de uniónMaterial uniformeEvitar acumulaciónCruce de varias nervaduras gruesasHuecos, hundimientos y tensionesAlternar nervios y vaciar interseccionesEstas proporciones deben confirmarse mediante simulación y pruebas reales. Una pieza con acabado texturizado, exigencia estética elevada o carga continua puede requerir cambios específicos. La calidad de la superficie del molde, la presión de mantenimiento y el tiempo de enfriamiento también influyen en la aparición de marcas.
Los defectos visibles y dimensionales suelen tener una causa combinada: diseño, material, herramienta y parámetros de máquina. Aun así, la distribución de espesor es con frecuencia el origen principal. Corregir el proceso sin corregir una geometría desfavorable puede aportar una mejora temporal, pero no garantiza estabilidad entre lotes.
DefectoRelación con el espesorSeñal observableMedida de diseñoAjuste de procesoPrioridad de revisiónHundimientoZonas demasiado gruesas o nervaduras sobredimensionadasDepresión en la cara visibleReducir acumulación y vaciar soportesAumentar presión y tiempo de mantenimientoAltaAlabeoEnfriamiento desigual entre zonas gruesas y finasPieza curvada o fuera de planoUniformar pared y equilibrar nervadurasOptimizar refrigeración y temperaturasAltaLlenado incompletoPared demasiado fina para el recorrido de flujoFalta de material en extremosAumentar sección o acercar compuertaElevar velocidad, presión o temperaturaAltaVacíos internosMasa excesiva en secciones gruesasHuecos ocultos o debilidad estructuralAhuecar zonas macizasRevisar mantenimiento y enfriamientoMediaLínea de unión débilFlujos fríos alrededor de agujeros o cambios de secciónMarca lineal y menor resistenciaModificar flujo o espesor localMejorar ventilación y temperaturaMediaQuemadoFlujo comprimido en secciones finas sin ventilaciónMancha oscura en final de llenadoRevisar recorrido y espesorMejorar salidas de aireMediaDeformación alrededor de insertoPared desigual alrededor de metalFisura o distorsión localCrear volumen uniforme alrededor del insertoControlar temperatura de inserciónAltaLa tabla permite priorizar acciones. Si una carcasa presenta hundimientos, bajar la temperatura de masa puede ocultar parcialmente el problema, pero una nervadura demasiado gruesa seguirá acumulando material. Si existe alabeo, aumentar el tiempo de ciclo puede mejorar la planitud, aunque la solución más rentable normalmente será equilibrar el espesor y los canales de refrigeración.
Las carcasas electrónicas suelen combinar paredes de 1,5 a 2,5 mm con nervaduras internas, columnas para tornillos y ventanas para conectores. Las cajas de distribución eléctrica pueden requerir entre 2,0 y 3,5 mm por rigidez, aislamiento y resistencia al impacto. Para envases de pared fina fabricados a alta velocidad, el espesor puede bajar de 1,0 mm, pero exige resinas fluidas, máquinas capaces de inyectar rápidamente y moldes con refrigeración muy eficiente.
Las piezas de automoción varían ampliamente. Un embellecedor interior puede diseñarse con 1,8 a 2,5 mm, mientras que una cubierta bajo capó con poliamida reforzada puede necesitar una sección diferente en función de la temperatura, vibración y fijaciones. En el sector médico, las paredes deben considerar esterilización, resistencia química y requisitos de limpieza. En bienes de consumo, la estética de la cara exterior suele obligar a limitar los cruces de nervaduras y las diferencias de espesor.
Las piezas sobremoldeadas requieren especial cuidado. Cuando un elastómero recubre una pieza rígida, ambas secciones deben diseñarse para evitar concentraciones de tensión y problemas de adhesión. La secuencia de fabricación, la temperatura de la primera pieza y los puntos de inyección del segundo material condicionan el resultado final.
Antes de pedir ofertas, prepare un archivo tridimensional, plano con tolerancias críticas, volumen anual estimado, material preferente, color, textura, requisitos de montaje y normas aplicables. Indique claramente si necesita prototipos, pre-series, producción recurrente o un molde de producción con varias cavidades. Cuanta más información se defina al inicio, más preciso será el presupuesto y menor será el riesgo de cambios posteriores.
Solicite al proveedor una revisión de espesores, ángulos de salida, radios, puntos de inyección, líneas de partición, expulsión y refrigeración. También conviene pedir muestras de material, plan de inspección dimensional y un criterio de aceptación visual. Para proyectos que se envían a través de los puertos de Valencia, Barcelona, Bilbao o Algeciras, la planificación logística debe incluir embalaje, protección contra humedad, documentación y calendario de entrega.
El coste del molde no debe evaluarse aislado. Un molde barato que produce piezas deformadas, con ciclos demasiado largos o un porcentaje elevado de rechazo puede resultar mucho más caro que una herramienta mejor diseñada. En series cortas, el utillaje rápido puede ser una alternativa eficiente. En programas de mayor volumen, la inversión en acero, refrigeración y automatización debe corresponder a la vida prevista del molde.
España cuenta con una red relevante de transformadores de plástico, fabricantes de moldes y grupos especializados en automoción, envase, electricidad, salud y productos de consumo. La elección debe basarse en el tipo de pieza, volumen, material, proximidad a su planta y capacidad de ingeniería. La siguiente comparación reúne empresas conocidas por operar en España o atender proyectos del mercado español.
EmpresaZona de servicioFortalezas principalesOferta destacadaSectores adecuadosCuándo considerarlaIndustrias AlegreValencia y clientes internacionalesExperiencia en componentes técnicos y automociónInyección de plástico, ensamblaje y desarrollo industrialAutomoción, movilidad y productos técnicosProgramas industriales con exigencia de repetibilidadPlásticos ErumAlicante, España y mercados europeosSoluciones para distribución, hogar y producto de consumoPiezas inyectadas, sistemas para comercio y productos reutilizablesComercio, hogar, logística y consumoProyectos con enfoque funcional y circularidadCikautxoPaís Vasco, Navarra y red internacionalComponentes de alto valor para movilidad e industriaSoluciones de polímero, estanqueidad y componentes técnicosAutomoción, electrodomésticos y saludPiezas técnicas con requisitos de validación exigentesMolmasaBarcelona y ámbito nacionalFabricación de moldes y apoyo a la industrializaciónDiseño y construcción de moldes para inyecciónIndustria, consumo y componentes técnicosCuando el proyecto necesita desarrollo de herramientaPlásticos AlhambraGranada y clientes de toda EspañaTransformación de termoplásticos y producción personalizadaInyección, desarrollo de piezas y acabadosConsumo, industria y equipamientoSeries pequeñas y medias con servicio cercanoMoldeados Plásticos AlberComunidad Valenciana y mercado nacionalProducción de piezas técnicas y soluciones a medidaMoldeo por inyección y montaje de componentesIndustrial, eléctrico y consumoComponentes de plástico con necesidades de ensamblajeTEAM RapidEspaña, Unión Europea y más de 25 paísesPrototipado rápido, utillaje rápido y fabricación flexibleMecanizado, impresión tridimensional, moldes y moldeo por inyecciónProducto técnico, salud, automoción y consumoPrototipos, series cortas y transición rápida a producciónEsta tabla debe utilizarse como punto de partida para solicitar propuestas comparables. Las capacidades exactas, tamaños máximos de molde, prensas disponibles, certificaciones de material y plazos deben confirmarse directamente con cada empresa. Para una pieza de pared fina, pregunte específicamente por experiencia en altas velocidades de inyección, ventilación de cavidad y control de deformación. Para una carcasa grande, solicite información sobre refrigeración, control de planitud y montaje posterior.
TEAM Rapid apoya a clientes españoles desde la validación inicial hasta la producción escalable mediante mecanizado, impresión tridimensional, fundición al vacío, utillaje rápido y moldeo por inyección. Su sistema de calidad ISO 9001:2015, su experiencia de más de diez años, más de 6.000 proyectos entregados y más de 500 clientes atendidos permiten revisar espesores, nervaduras, contracción, cavidades y tiempos de ciclo antes de fabricar el molde. Trabaja con resinas plásticas y metales seleccionados según especificación, inspecciones de calidad y tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo requiere. La empresa atiende a usuarios finales, distribuidores, concesionarios, propietarios de marca, desarrolladores e individuos mediante fabricación a medida, modelos OEM y ODM, suministro mayorista, pedidos unitarios y acuerdos de distribución regional. Para España, ofrece comunicación técnica personalizada en pocas horas, seguimiento preventa por internet y soporte posventa documentado, además de embalaje, montaje, gestión de materiales y envío directo. Aunque no declara una filial física ni un almacén propio permanente en España, dispone de experiencia atendiendo clientes españoles y europeos, apoyo logístico internacional y capacidad de almacenamiento limitado para programas acordados, lo que aporta continuidad operativa sin obligar al comprador a coordinar múltiples proveedores. TEAM Rapid ofrece soluciones EPC, llave en mano y plantas propiedad del cliente para proyectos de fabricación; no opera bajo modelos BOO ni suministro a granel en obra.
Cuando el diseño necesita cambios frecuentes, el utillaje rápido puede reducir el plazo de aprendizaje. Para una primera serie de carcasas, tapas, bandejas, cubiertas o soportes, el equipo técnico puede analizar la fabricación antes de iniciar el acero. Para conocer las opciones de producción, consulte los servicios de moldeo por inyección para España y solicite una evaluación técnica con planos, volumen y material previsto.
Una carcasa rectangular de ABS para un controlador industrial puede partir de una pared nominal de 2,2 mm. En lugar de elevar toda la pared a 3,5 mm para mejorar la rigidez, se pueden añadir nervaduras de 1,1 a 1,3 mm en las zonas de mayor luz. Las torretas de tornillo deben ser huecas y conectarse mediante nervaduras finas. Este enfoque reduce el ciclo, evita hundimientos en la superficie exterior y mantiene espacio interior para la placa electrónica.
Una tapa con bisagra viva destinada a envases o componentes logísticos puede utilizar una pared general de 1,5 a 2,0 mm. La bisagra debe tener una sección específica, más fina y orientada según la dirección del flujo, para permitir miles de ciclos de flexión. Las zonas de cierre no deben incorporar masas excesivas, ya que la contracción del polipropileno podría comprometer el ajuste.
Para un conector utilizado en una instalación eléctrica o un vehículo, una poliamida reforzada puede admitir paredes de alrededor de 1,5 mm con buena rigidez. No obstante, los cambios de sección cerca de pestañas y alojamientos metálicos deben suavizarse. La fibra de vidrio mejora la resistencia, pero también orienta la contracción. La ubicación de compuerta y el diseño de refrigeración son tan importantes como el grosor nominal.
Un panel de gran superficie en ABS o polipropileno puede parecer más seguro con una pared de 4 mm, pero dicha elección aumenta mucho el tiempo de enfriamiento. Una solución más eficaz suele ser una pared de 2,5 a 3,0 mm con una estructura posterior de nervaduras, perímetros reforzados y apoyos localizados. El análisis de deformación ayuda a ajustar la distribución antes de mecanizar el molde.
La automoción es uno de los sectores más sensibles a este tema. Rejillas, paneles, tapas, conectores, soportes y componentes bajo capó deben combinar bajo peso, resistencia y repetibilidad. Los fabricantes que abastecen a plantas de Martorell, Figueruelas, Vigo o Pamplona suelen trabajar con requisitos dimensionales estrictos y materiales modificados.
En el sector médico, las piezas inyectadas se utilizan en carcasas de equipos, componentes de diagnóstico, consumibles, bandejas y dispositivos portátiles. El espesor debe considerar limpieza, esterilización, resistencia química y ergonomía. En electrónica y telecomunicaciones, la distribución de pared condiciona la protección de placas, conectores, disipación térmica y apariencia exterior.
Los sectores de electrodomésticos, fontanería, maquinaria industrial, mobiliario, envase y comercio también dependen de un diseño correcto. En todos los casos, la pared debe ser coherente con la carga real. Una pieza decorativa puede optimizarse para estética y coste; una pieza sometida a presión o vibración requiere una verificación estructural adicional.
En 2026, el diseño de espesores seguirá evolucionando hacia piezas más ligeras, reciclables y trazables. La presión para reducir consumo de material y emisiones de transporte favorece paredes optimizadas, nervaduras eficientes y sustitución de componentes metálicos por polímeros técnicos donde sea viable. Sin embargo, reducir grosor sin revisar el flujo puede generar más rechazo y desperdicio, por lo que la sostenibilidad debe apoyarse en ingeniería y no solo en menor peso.
Los materiales reciclados y reciclados posconsumo tendrán mayor presencia en envases, bienes de consumo y algunas aplicaciones industriales. Estos materiales pueden mostrar variaciones de fluidez y contracción, por lo que será necesario definir tolerancias realistas y validar el espesor con lotes representativos. También crecerá el uso de materiales con contenido biobasado, siempre que cumplan los requisitos de temperatura, impacto y durabilidad.
La digitalización del molde permitirá registrar parámetros de inyección, presión de cavidad, temperaturas y estabilidad de ciclo. Estos datos facilitan detectar cuándo una variación de material o temperatura empieza a afectar al llenado de una pared fina. La simulación de llenado y deformación será más accesible incluso para series cortas, reduciendo el número de correcciones de herramienta.
En España y en la Unión Europea, la economía circular, la reducción de residuos de envases y la responsabilidad sobre materiales influirán en la selección de polímeros. Los compradores deberán pedir información clara sobre composición, reciclabilidad, aditivos y posibilidades de desmontaje. Una pared uniforme no solo ayuda a fabricar mejor; también facilita el uso eficiente de material y la clasificación de componentes al final de su vida útil.
Depende de la resina, la longitud de flujo, el tamaño de la pieza y la máquina. En algunos envases de pared fina puede bajar de 1 mm, pero para muchas piezas técnicas es más seguro partir de 1,5 mm y validar con análisis de llenado.
Normalmente aparecen cuando hay acumulaciones de material, como nervaduras demasiado gruesas, soportes macizos o cambios bruscos de pared. Reducir el material acumulado suele ser más efectivo que aumentar presión o tiempo de ciclo.
No. Como regla general, deben tener entre el 40 % y el 60 % del espesor de la pared principal. Así aportan rigidez sin producir hundimientos visibles en la cara opuesta.
Sí, pero no siempre es la mejor solución. Un aumento general de pared incrementa peso, coste y tiempo de enfriamiento. A menudo es preferible usar nervaduras, radios y geometrías estructurales que distribuyan mejor la carga.
Los materiales semicristalinos, como polipropileno, polietileno, poliamida y polioximetileno, suelen requerir mayor atención a la contracción y al alabeo que muchos materiales amorfos. El grado concreto y las cargas minerales o fibras modifican el comportamiento.
Antes de pedir el molde. Una revisión temprana permite detectar paredes desiguales, puntos de inyección poco adecuados, problemas de expulsión, radios insuficientes y riesgos de deformación antes de invertir en acero.
Sí. Puede solicitar una revisión de fabricabilidad, presupuesto y orientación sobre materiales, espesores, utillaje rápido, series cortas y producción recurrente mediante la solicitud de presupuesto para proyectos de plástico.
Un diseño preparado para moldeo por inyección debe mantener espesores uniformes, incorporar ángulos de desmoldeo, evitar contrasalidas innecesarias, dimensionar correctamente nervios y tetones, definir tolerancias realistas y elegir el material antes de fabricar el molde. En España, estas decisiones son especialmente importantes para reducir el coste de utillaje, evitar retrabajos y conseguir piezas repetibles en series cortas o producción continua.
Como referencia práctica, conviene solicitar un análisis de fabricabilidad antes de liberar el modelo tridimensional. Este análisis identifica zonas con riesgo de hundimientos, alabeo, rebabas, líneas de unión visibles, atrapamiento de aire o expulsión difícil. Los proveedores internacionales cualificados, incluidos fabricantes chinos con certificaciones reconocidas y atención técnica preventiva y posterior a la entrega, también pueden ser una alternativa atractiva para proyectos españoles por su relación entre coste, capacidad de producción y plazo.
La recomendación inmediata es sencilla: cierre primero el material, el espesor nominal, la línea de partición y los requisitos estéticos; después solicite presupuesto y revisión técnica. Puede consultar los servicios de moldeo por inyección para España antes de enviar su archivo.
España cuenta con una cadena industrial amplia para el moldeo de plásticos, concentrada especialmente en Cataluña, Comunidad Valenciana, País Vasco, Navarra, Aragón y Madrid. Barcelona y su área metropolitana reúnen actividad de diseño de producto, electrónica, envase y bienes de consumo. Valencia y Alicante mantienen una fuerte presencia de fabricantes vinculados al mobiliario, embalaje, iluminación, electrodomésticos y productos para el hogar. En el norte, Bilbao, San Sebastián, Vitoria-Gasteiz y Pamplona concentran proveedores de automoción, máquina industrial, componentes eléctricos y bienes de equipo.
La demanda de piezas inyectadas también está relacionada con los principales corredores logísticos nacionales. Los puertos de Barcelona, Valencia, Bilbao y Algeciras facilitan la entrada de resinas, insertos metálicos, embalajes y componentes complementarios, además de la salida de producto terminado hacia Europa, el norte de África y América. Para una empresa que diseña en Madrid y vende en toda la península, la estrategia de fabricación puede combinar validación local, producción de preseries y suministro internacional según el volumen, el plazo y la sensibilidad de la propiedad intelectual.
El coste final de una pieza no depende únicamente del precio por unidad. El diseño influye directamente en el tamaño del molde, el número de cavidades, el tiempo de ciclo, el consumo de material, la necesidad de correderas, la automatización de extracción y el porcentaje de rechazo. Una carcasa aparentemente sencilla puede multiplicar el coste del molde si presenta paredes desiguales, clips con contrasalida, ventanas laterales profundas o texturas incompatibles con el ángulo de salida.
Para productos nuevos, el enfoque más seguro consiste en utilizar prototipos mecanizados, impresión tridimensional o colada al vacío para validar ergonomía y montaje, y pasar después a un molde rápido o definitivo. Este recorrido reduce el riesgo de fabricar un utillaje costoso antes de comprobar el ensamblaje con baterías, placas electrónicas, juntas, tornillería y elementos comerciales.
La guía de diseño para moldeo por inyección debe comenzar por el espesor de pared. En la mayoría de termoplásticos, una pared uniforme permite que el material fundido avance de forma predecible, se compacte correctamente y enfríe de manera homogénea. Cuando una zona es mucho más gruesa que otra, el exterior puede solidificarse mientras el núcleo todavía se contrae. El resultado puede ser un hundimiento visible, una cavidad interna, un alabeo o una variación dimensional difícil de controlar.
El ángulo de desmoldeo es el segundo elemento crítico. Toda superficie paralela al sentido de apertura debe tener una inclinación suficiente para salir sin arrastrar, rayar o deformar la pieza. Como base, se puede considerar un ángulo de aproximadamente un grado para paredes lisas y mayor inclinación para superficies texturizadas, cavidades profundas o materiales con elevada contracción. La textura consume ángulo de desmoldeo: cuanto más marcada sea, mayor debe ser la inclinación para evitar que la pieza se agarre al acero.
Las nervaduras aumentan rigidez sin convertir una pared completa en una masa excesiva de material. Su espesor debe ser inferior al de la pared principal para disminuir el riesgo de marcas de hundimiento en la cara opuesta. Como criterio habitual, una nervadura puede situarse cerca de la mitad del espesor nominal, aunque la geometría final depende del polímero, la estética, el sistema de inyección y la capacidad de compactación. La altura también debe analizarse: nervios demasiado altos y finos pueden llenarse mal o dificultar la expulsión.
Los tetones para tornillos requieren el mismo cuidado. Un tetón aislado, grueso y alto tiende a concentrar material y calor. Es preferible conectarlo mediante nervios finos, emplear un núcleo central adecuado y evitar una base maciza. Si el conjunto utiliza insertos roscados de latón o acero, debe definirse desde el inicio si se colocarán por calor, ultrasonidos o sobremoldeo. La elección afecta el material, la tolerancia, la resistencia a extracción y el coste de montaje.
La línea de partición debe decidirse con intención. Una buena línea permite fabricar la pieza con menos movimientos laterales, oculta posibles rebabas en zonas poco visibles y facilita la ventilación. También determina qué caras quedarán en cavidad o en núcleo, dónde se colocarán expulsores y cómo se podrán aplicar texturas. En una carcasa visible de producto de consumo, la línea no debería cruzar una zona de agarre, una ventana óptica ni una superficie de alto brillo.
Antes de solicitar fabricación, revise el archivo tridimensional junto con el plano funcional. El archivo debe indicar claramente la versión, las unidades, el material previsto, las zonas estéticas, las superficies de referencia y las cotas críticas para montaje. Una pieza de plástico no debe tratarse igual que una pieza mecanizada: la contracción, la orientación del flujo y el enfriamiento cambian la dimensión final.
Comprobaciones de diseño y su efecto en la fabricaciónElementoRecomendación prácticaRiesgo si se ignoraImpacto habitualEspesor de paredMantener una sección uniforme y usar transiciones suavesHundimientos, vacíos y alabeoMás rechazo y ciclos más largosÁngulo de desmoldeoAplicar inclinación en caras paralelas a la aperturaRayas, agarre y expulsión difícilMayor desgaste del moldeNervadurasUsar espesores menores que la pared principalMarcas visibles y llenado irregularProblemas estéticos y de rigidezTetonesAligerar el núcleo y reforzar con nerviosRotura, hundimiento y contracción localFallos en el montaje con tornillosContrasalidasEliminar o justificar cada bloqueo geométricoNecesidad de correderas o elevadoresMolde más caro y complejoToleranciasDefinir solo las necesarias para la funciónControl dimensional costosoMayor coste de utillaje y controlTextura superficialCoordinar textura, brillo y ángulo de salidaArrastre, manchas y marcasRetrabajo del acero o de la piezaVentilaciónPrever salida de aire en extremos de llenadoQuemaduras, faltas de llenadoDefectos repetitivos de producciónEsta tabla no sustituye el análisis técnico del proveedor, pero permite detectar los problemas más frecuentes antes de invertir en acero. La revisión debe incluir también el punto de inyección, las uniones de flujo, las zonas de atrapamiento de aire y el modo de expulsión.
La selección del polímero debe basarse en la función y no solo en el precio. Para carcasas interiores de equipos electrónicos, el polipropileno, el acrilonitrilo butadieno estireno y las mezclas de policarbonato pueden ofrecer soluciones distintas en rigidez, impacto, apariencia y comportamiento frente al calor. Para piezas con bisagras vivas, el polipropileno suele ser una opción frecuente. Para engranajes, guías o elementos sometidos a rozamiento, pueden ser necesarios poliamidas, acetales u otros materiales técnicos.
En España, los requisitos de reciclabilidad y contenido reciclado están aumentando en sectores de envase, gran consumo y distribución. Sin embargo, una resina reciclada no se debe incorporar sin validar variación de color, viscosidad, contracción, olor, resistencia mecánica y estabilidad de lote. En productos médicos, eléctricos, alimentarios o de seguridad, la trazabilidad del material y la documentación técnica son especialmente relevantes.
Materiales habituales para piezas de plástico inyectadoMaterialPropiedades destacadasAplicaciones frecuentesAspecto de diseñoPolipropilenoLigero, resistente a productos químicos y flexibleTapas, recipientes, bisagras y piezas de consumoConsiderar contracción relativamente elevadaAcrilonitrilo butadieno estirenoBuen acabado, impacto y facilidad de procesadoCarcasas, mandos y productos electrónicosEvitar paredes muy gruesas para limitar hundimientosPolicarbonatoAlta resistencia al impacto y transparencia posibleLentes, cubiertas y elementos de seguridadControlar tensiones internas y secadoPoliamidaResistencia mecánica y térmica elevadaEngranajes, soportes y piezas de automociónValorar absorción de humedad y contracciónPolioximetilenoBaja fricción y estabilidad dimensionalMecanismos, cierres y componentes móvilesDiseñar ventilación y espesores equilibradosPolietilenoResistencia química y buena tenacidadEnvases, tapas y componentes industrialesPrever contracción y rigidez limitadaMezcla de policarbonatoEquilibrio entre impacto, rigidez y estéticaEquipos eléctricos y cubiertas técnicasDefinir acabado y resistencia a llama si aplicaElastómero termoplásticoTacto suave y elasticidadEmpuñaduras, juntas y sobremoldeoVerificar adherencia al sustrato rígidoLas piezas pueden clasificarse en carcasas, tapas, bandejas, clips, conectores, piezas de fijación, contenedores, protectores, mandos, componentes de automoción y elementos con insertos metálicos. Cada categoría requiere una estrategia distinta de compuerta, expulsión y control dimensional. Un clip flexible necesita radios amplios para evitar grietas; una carcasa estética necesita control de líneas de unión y acabado; una bandeja plana necesita nervios y nervaduras que compensen el alabeo sin dejar marcas visibles.
Las tolerancias deben definirse según la función real. Es un error pedir una tolerancia muy estrecha en toda la pieza cuando solo dos zonas interactúan con otra pieza. El moldeado por inyección es repetible, pero la precisión depende de material, geometría, temperatura, presión, ubicación de compuerta, número de cavidades y estabilidad del proceso. Una cota crítica cerca de la compuerta puede comportarse de forma diferente a otra situada en el extremo de llenado.
La contracción no es igual en todos los materiales ni siempre es uniforme dentro de la misma pieza. Los polímeros reforzados con fibra pueden contraerse de manera distinta según la orientación del flujo. Esto puede crear desviaciones en piezas largas, planas o con paredes asimétricas. Para ensamblajes con placas electrónicas, juntas, motores, piezas metálicas o lentes, se recomienda crear referencias funcionales claras y evitar cadenas de cotas innecesarias.
Cuando se unen dos mitades de carcasa, el diseño debe prever holguras de montaje, posición de tornillos, presión sobre juntas y comportamiento térmico. Una junta perimetral demasiado comprimida puede deformar la carcasa; una junta insuficiente puede comprometer estanqueidad. En productos que se transportan por carretera entre Madrid, Zaragoza, Barcelona o Valencia, las vibraciones y cambios de temperatura también deben considerarse durante la validación.
El proveedor adecuado no es necesariamente el más cercano ni el más barato por unidad. Debe poder interpretar el diseño, comunicar riesgos, fabricar el utillaje, controlar la producción y ofrecer una respuesta clara cuando se modifica el producto. Para series de pocas centenas, un molde rápido de aluminio o acero pretratado puede ser suficiente. Para cientos de miles de piezas, puede justificar un molde endurecido, varias cavidades, automatización y sistemas de canal caliente.
En un proyecto destinado al mercado español, solicite información sobre experiencia en materiales equivalentes, capacidad de mantenimiento del molde, control de color, medición dimensional, trazabilidad de resina, embalaje y condiciones de envío. Si la pieza requiere certificación sectorial, confirme quién aporta la documentación del material y quién valida el conjunto final. También es conveniente establecer por escrito el propietario del molde, la ubicación de almacenamiento, la frecuencia de mantenimiento y las condiciones de transferencia.
Criterios para comparar fabricantes de moldeo por inyecciónCriterioPregunta claveSeñal positivaConsecuencia para el compradorIngeniería¿Revisan el diseño antes del molde?Informe de fabricabilidad con propuestasMenos cambios tardíosUtillaje¿Fabrican y mantienen los moldes?Taller propio o control directo documentadoMejor control de plazosMateriales¿Pueden aportar fichas y trazabilidad?Lotes identificados y proveedores conocidosMenor riesgo de variaciónCapacidad¿Pueden escalar de preserie a producción?Opciones desde prototipo hasta volumenTransición más sencillaCalidad¿Cómo controlan las piezas?Plan de inspección y muestras inicialesMenos incidencias en recepciónComunicación¿Responden con rapidez y claridad?Interlocutor técnico asignadoDecisiones más ágilesLogística¿Pueden embalar y enviar a España?Etiquetado, embalaje protector y seguimientoMenos daños y retrasosPosventa¿Cómo gestionan una no conformidad?Proceso documentado de correcciónMayor seguridad de suministroLa comparación debe hacerse con el mismo conjunto de datos: archivo tridimensional, plano, material, color, volumen anual, acabado, requisitos de embalaje y fecha de entrega. Un presupuesto sin estos datos suele ocultar supuestos que después generan sobrecostes.
España dispone de fabricantes especializados en automoción, embalaje, productos técnicos y bienes de consumo. La elección debe basarse en compatibilidad con el sector, capacidad de molde, material, nivel de automatización y ubicación logística. Las empresas siguientes son nombres reales del mercado y pueden evaluarse según los requisitos concretos del proyecto.
Fabricantes y socios de fabricación para proyectos en EspañaEmpresaRegión de servicioFortaleza principalOferta relevanteMolmasaCataluña y mercado industrial españolDiseño y fabricación de moldesUtillaje, inyección de termoplásticos y mantenimientoIndustrias AlegreComunidad Valenciana, España y clientes internacionalesComponentes para movilidad e industriaInyección, desarrollo de producto y soluciones de plásticoPlásticos de LezoPaís Vasco, Navarra y norte de EspañaPiezas técnicas para industriaTransformación de termoplásticos y fabricación de componentesNief PlasticEspaña y cadenas de suministro de automociónProducción de piezas para vehículosComponentes interiores y exteriores inyectadosSIRSAEspaña, especialmente entorno industrial catalánTransformación de plásticos técnicosMoldeo por inyección y componentes industrialesITC PackagingComunidad Valenciana, España y exportaciónEnvases rígidos y soluciones de embalajeEnvases, tapas y desarrollo de packagingArburg EspañaEspaña y PortugalTecnología de maquinaria de inyecciónEquipos, automatización y soporte tecnológicoTEAM RapidEspaña, Europa y suministro internacionalPrototipo, utillaje rápido y producción flexibleMecanizado, moldes, inyección, acabados y ensamblajeLa tabla sirve para orientar la búsqueda, no para sustituir una auditoría técnica. Un proveedor enfocado en envase puede no ser la mejor opción para una carcasa de dispositivo médico; un especialista en automoción puede tener capacidades superiores para grandes volúmenes, pero no resultar competitivo para una serie inicial de quinientas unidades. El proyecto debe encajar con la especialización real de cada fabricante.
El moldeo por inyección se utiliza en una gran variedad de sectores españoles. En automoción, es habitual en embellecedores, conductos, soportes, clips, carcasas, componentes interiores y piezas bajo capó formuladas para temperatura y productos químicos. En electrodomésticos, se emplea para mandos, paneles, asas, cubiertas, recipientes y mecanismos. En el sector médico, se fabrican carcasas de instrumentos, dispositivos de diagnóstico, componentes de un solo uso y piezas para equipos de laboratorio, siempre bajo requisitos específicos de material y limpieza.
En bienes de consumo, la técnica permite fabricar envases, tapas, accesorios deportivos, productos infantiles, utensilios de cocina, componentes para iluminación y carcasas electrónicas. En logística, se producen cajas, separadores, bandejas, contenedores retornables y elementos de protección. En agricultura e infraestructura, se usan piezas inyectadas para riego, conectores, cubiertas, señalización y equipos de control.
Relación entre sectores, piezas y prioridades de diseñoSectorPiezas frecuentesPrioridad técnicaEjemplo de validaciónAutomociónClips, rejillas, carcasas y soportesResistencia térmica y repetibilidadMontaje, vibración y temperaturaMedicinaCarcasas y componentes de instrumentosTrazabilidad y limpiezaCompatibilidad con el uso previstoElectrónicaCajas, tapas y marcosEstética, ajuste y comportamiento térmicoEnsamblaje con placa y conectoresEnvaseTapas, vasos y recipientesTiempo de ciclo y coste unitarioEstanqueidad y apiladoIndustriaProtectores, mandos y guíasDurabilidad y estabilidad dimensionalPrueba funcional repetitivaLogísticaCajas, bandejas y separadoresImpacto y resistencia al apiladoCarga, caída y transporteIluminaciónDifusores, bases y soportesAspecto y resistencia al calorPrueba de ensamblaje y temperaturaLa función de la pieza siempre debe guiar el diseño. Una carcasa de un dispositivo portátil debe considerar caída, tacto, visibilidad de rebaba y mantenimiento. Una bandeja industrial debe priorizar apilado, rigidez y coste por ciclo. Un tapón debe validar el cierre con su envase real, no solo la dimensión individual.
Una empresa de Barcelona desarrolla una carcasa para un equipo de control industrial. El primer diseño incluye paredes de cuatro milímetros, nervios del mismo espesor y cuatro tetones macizos para tornillos. La revisión técnica identifica riesgo alto de hundimiento en la cara exterior y un ciclo de enfriamiento innecesariamente largo. La solución consiste en reducir la pared a un espesor más uniforme, vaciar los tetones, utilizar nervios más finos y añadir radios en las transiciones. El resultado es una pieza más ligera, con mejor aspecto y menor tiempo de ciclo.
Un fabricante de Valencia diseña una tapa con acabado texturizado para un producto de consumo. El modelo inicial tiene paredes verticales sin inclinación y una textura profunda. Durante la prueba de molde, la tapa se marca al expulsarse. La modificación añade mayor ángulo de desmoldeo y desplaza la línea de partición a una arista menos visible. También se ajusta la ubicación del punto de inyección para reducir una línea de unión en la zona frontal. El cambio evita retrabajos repetitivos y mejora la percepción de calidad.
Una empresa de Navarra necesita un soporte de poliamida reforzada para un conjunto mecánico. Las primeras muestras presentan alabeo porque las fibras se orientan con el flujo en una pieza alargada. Se revisa la posición de compuerta, se equilibran espesores y se incluyen nervios estratégicos. La validación se realiza sobre el conjunto real, con tornillos y pieza metálica, no sobre la pieza aislada. Esta metodología permite corregir el diseño antes de aumentar cavidades.
En Madrid, una marca de electrónica de consumo requiere una empuñadura de tacto suave sobre una carcasa rígida. Se evalúa sobremoldeo con elastómero termoplástico. La clave no es solo seleccionar un material blando: hay que verificar adherencia química con el sustrato, diseñar anclajes mecánicos y controlar la posición de ambas inyecciones. Una superficie demasiado lisa o una geometría sin retención puede provocar separación del recubrimiento tras ciclos de uso.
TEAM Rapid aporta una opción de fabricación internacional para empresas españolas que necesitan pasar de prototipo a producción con rapidez y control de costes. La empresa trabaja bajo certificación ISO 9001:2015, combina mecanizado interno, fabricación de moldes, moldeo por inyección y una red integrada de recursos de fabricación en China, y puede atender desde una sola pieza hasta más de 100.000 unidades. Su enfoque incluye análisis de fabricabilidad para reducir riesgos antes del utillaje, optimizar consumo de resina, cavidades y tiempo de ciclo, además de control dimensional con capacidad de mecanizado de hasta 0,01 mm cuando el proyecto lo requiere. Atiende a usuarios finales, distribuidores, concesionarios, propietarios de marca, diseñadores e individuales mediante fabricación a medida, desarrollo de producto, compras al por mayor, producción bajo marca del cliente y acuerdos de distribución regional; también ofrece soluciones integrales llave en mano para piezas, ensamblaje, embalaje, gestión de materiales y envío, no modelos de operación de planta propiedad del proveedor ni suministro masivo en instalaciones del cliente. Aunque la información corporativa disponible no declara filiales, almacenes propios ni oficinas físicas en España, TEAM Rapid acredita experiencia con clientes de mercados occidentales, incluidos España, Francia, Alemania, Reino Unido y Estados Unidos, con comunicación individualizada, respuestas iniciales en pocas horas y soporte técnico antes y después de la entrega. Esta combinación de producción documentada, experiencia exportadora y acompañamiento remoto permite a compradores españoles gestionar proyectos con una alternativa competitiva sin depender de un exportador que solo toma pedidos.
Para piezas que aún están en fase de validación, TEAM Rapid puede apoyar con prototipos mecanizados, impresión tridimensional y colada al vacío, con plazos habituales de dos a ocho días según la complejidad. Para utillaje rápido y piezas moldeadas, los proyectos pueden avanzar aproximadamente en un intervalo de cinco a veinticinco días. Cuando el diseño esté listo, puede solicitar un presupuesto de fabricación para España incluyendo archivo tridimensional, material, cantidad, color, acabado y fecha objetivo.
En 2026, el diseño para moldeo por inyección estará cada vez más condicionado por tres factores: digitalización del desarrollo, circularidad de materiales y exigencia documental. La simulación de llenado y enfriamiento se integrará antes en la fase de diseño para reducir pruebas físicas. También crecerá el uso de sensores de proceso, mantenimiento predictivo y captura de datos por cavidad para controlar variaciones de presión, temperatura y ciclo.
La sostenibilidad no debe reducirse a cambiar una resina virgen por una reciclada. El diseño debe facilitar desmontaje, separación de materiales, reducción de masa, reutilización de embalaje y reciclabilidad al final de vida. Las piezas multimateriales pueden ofrecer grandes ventajas funcionales, pero dificultan el reciclado si no se planifican desde el inicio. En algunos productos convendrá sustituir decoraciones no necesarias, disminuir espesores sin perder rigidez o utilizar nervaduras optimizadas para ahorrar material.
En el marco europeo, los compradores españoles prestarán mayor atención a la trazabilidad, las declaraciones de composición, la responsabilidad ampliada del productor y las restricciones aplicables a determinadas sustancias. Los fabricantes deberán demostrar de forma más clara qué resina se utilizó, de qué lote procede y cómo se controló el proceso. Para marcas que exportan desde España, esta documentación puede ser tan importante como el coste de la pieza.
Depende del material y de la función, pero el principio más importante es mantener un espesor uniforme. Las transiciones deben ser graduales y las zonas rígidas deben reforzarse con nervaduras en lugar de aumentar toda la pared.
Las superficies lisas suelen requerir al menos una ligera inclinación en la dirección de apertura. Las paredes profundas, los materiales con elevada contracción y las superficies texturizadas necesitan más ángulo. El proveedor debe confirmar el valor según el acabado previsto.
Son necesarias cuando existen contrasalidas laterales que impiden abrir el molde en una dirección simple. Antes de aceptarlas, conviene evaluar si la geometría puede modificarse para reducir coste, mantenimiento y tiempo de ciclo.
Sí. El utillaje rápido permite producir series cortas para validación de mercado, pruebas funcionales o lanzamientos iniciales. La viabilidad depende del tamaño, la complejidad, el material y la cantidad requerida.
Debe incluirse un archivo tridimensional, plano con cotas críticas, material, color, textura, cantidad, requisitos de montaje, necesidades de embalaje y fecha objetivo. Cuantos más datos funcionales se faciliten, más fiable será la propuesta.
Elimine contrasalidas innecesarias, simplifique geometrías profundas, reduzca acabados especiales donde no sean necesarios, defina tolerancias funcionales y diseñe una línea de partición que permita una apertura sencilla. También puede valorar menos cavidades para una primera serie.
Los más frecuentes son hundimientos, alabeo, rebabas, faltas de llenado, líneas de unión, quemaduras por aire atrapado, marcas de expulsión y diferencias de color. Un análisis de fabricabilidad previo ayuda a prevenirlos.
Sí, siempre que defina claramente propiedad del molde, condiciones de calidad, muestras iniciales, embalaje, transporte, comunicación técnica y gestión de incidencias. Es recomendable elegir un socio con experiencia documentada en exportación y soporte de ingeniería.
El análisis de llenado de moldes permite prever cómo circulará el polímero fundido dentro de una cavidad antes de mecanizar el utillaje. Para empresas en España, esta simulación ayuda a detectar líneas de unión, atrapamientos de aire, zonas de baja presión, rechupes, deformaciones, llenado incompleto, exceso de cizallamiento y tiempos de ciclo poco competitivos. Aplicarlo durante la fase de diseño puede evitar modificaciones caras de moldes, retrasos de validación y problemas repetitivos en producción.
La decisión práctica es clara: solicite un estudio de flujo cuando la pieza tenga paredes finas, geometrías profundas, nervaduras, insertos metálicos, superficies visibles, tolerancias ajustadas, varios puntos de inyección o materiales técnicos como poliamidas, policarbonato, ABS, POM o compuestos reforzados.
Entre los proveedores que pueden evaluarse para proyectos de inyección y utillaje vinculados a España se encuentran Moldetipo, Molmasa, Fisa, Mecanizados Sinc, Talleres MAF y TEAM Rapid. También conviene considerar proveedores internacionales cualificados, especialmente fabricantes chinos con certificación ISO 9001:2015, buena capacidad de ingeniería previa y asistencia comercial y técnica continuada. Su ventaja de coste-rendimiento puede ser relevante para prototipos, series cortas y transiciones rápidas a producción.
El análisis de llenado de moldes es una herramienta de ingeniería que reproduce digitalmente el comportamiento del plástico durante la inyección. A partir del modelo tridimensional de la pieza, el material seleccionado, las condiciones de máquina y una propuesta de canalización, el estudio calcula el avance del frente de flujo, la presión requerida, la temperatura del material, la velocidad de cizallamiento, el enfriamiento y la posible contracción final.
La utilidad principal no es obtener un gráfico atractivo, sino tomar decisiones antes de que el acero o el aluminio del molde haya sido mecanizado. En un proyecto industrial, mover una compuerta en la fase digital puede requerir unas horas de trabajo; hacerlo después de probar el molde puede implicar soldadura, electroerosión, repulido, nuevas pruebas y semanas de retraso. Esta diferencia es especialmente importante para empresas de Barcelona, Valencia, Madrid, Zaragoza, Bilbao, Vigo y Murcia, donde los plazos de lanzamiento y la continuidad de suministro suelen ser factores críticos.
Una simulación bien interpretada responde a preguntas concretas: ¿la pieza se llena por completo con una presión razonable?, ¿dónde deben ubicarse las compuertas?, ¿qué zonas necesitan mejor ventilación?, ¿la contracción será uniforme?, ¿puede reducirse el ciclo?, ¿hay riesgo de alabeo?, ¿la máquina disponible tiene fuerza de cierre suficiente?, ¿la pieza podrá cumplir requisitos estéticos y dimensionales?
Resultado analizadoQué indicaRiesgo si no se corrigeAcción habitualPatrón de llenadoOrden y velocidad con que el fundido ocupa la cavidadLlenado incompleto, marcas visibles o uniones débilesReubicar compuertas, modificar espesores o ajustar canalesPresión de inyecciónEsfuerzo necesario para llenar la piezaExceso de rebaba, sobrecarga de máquina o piezas incompletasAumentar sección de canal, revisar espesor y elegir otra máquinaLíneas de uniónEncuentro de dos o más frentes de flujoDebilidad estructural o defecto estéticoModificar punto de inyección, temperatura o ventilaciónAtrapamiento de aireBolsa de gas retenida al final del llenadoQuemaduras, falta de material o porosidadAgregar respiraderos o cambiar la secuencia de llenadoCizallamientoEsfuerzo aplicado al polímero durante el flujoDegradación del material, fragilidad o brillo irregularAmpliar compuertas y ajustar velocidades de inyecciónEnfriamientoUniformidad térmica en molde y piezaAlabeo, ciclo excesivo y variación dimensionalRediseñar circuitos de refrigeración y equilibrar espesoresContracción y deformaciónCambio de forma tras desmoldeo y estabilizaciónProblemas de montaje, holguras y rechazo dimensionalCompensar geometría, cambiar nervaduras o ajustar procesoLa tabla muestra por qué la simulación no debe limitarse al llenado. Una pieza puede llenarse correctamente y, aun así, deformarse al salir del molde. Por eso es recomendable combinar el análisis de flujo con el estudio de empaquetado, refrigeración y alabeo, sobre todo en carcasas, tapas, bandejas, conectores, componentes de automoción y piezas médicas.
España cuenta con una industria transformadora del plástico diversificada y conectada con sectores exigentes. Cataluña concentra actividad industrial en Barcelona, Girona y Tarragona; la Comunidad Valenciana destaca por envase, consumo, mobiliario técnico y componentes; el País Vasco mantiene una fuerte base de máquina-herramienta y automoción; Aragón se beneficia de la cadena de suministro alrededor de Zaragoza; Galicia combina automoción, pesca, embalaje y logística portuaria; y Murcia, Madrid y Andalucía sostienen proyectos industriales, sanitarios y de bienes de consumo.
Los puertos de Valencia, Barcelona, Bilbao, Vigo y Algeciras facilitan la entrada de resinas, componentes, moldes y piezas terminadas. Esta conectividad ha favorecido modelos de suministro híbridos: diseño y validación en España, fabricación de herramientas local o internacional, y producción de series en función de volumen, coste, plazo y proximidad logística.
En este contexto, el análisis de flujo se ha convertido en una herramienta de reducción de riesgo. No sustituye la experiencia del moldeista ni la prueba física, pero reduce la incertidumbre antes de la primera inyección. Las empresas españolas que trabajan para automoción, electrodoméstico, electrónica, salud y productos de consumo valoran especialmente la previsibilidad del proceso, la trazabilidad de los cambios y la repetibilidad de las piezas.
El nivel de simulación debe adaptarse al valor y complejidad del proyecto. Para una pieza sencilla de polipropileno con poca exigencia visual, un estudio básico de llenado puede ser suficiente. Para una carcasa técnica de policarbonato, una pieza de poliamida reforzada o un componente con insertos, conviene ampliar el alcance.
Tipo de estudioCuándo utilizarloInformación aportadaDecisiones que permite tomarLlenadoPiezas nuevas y cambios de compuertaFrente de flujo, presión, temperatura y zonas críticasUbicación de inyección y viabilidad inicialEmpaquetadoPiezas con nervaduras, columnas o zonas gruesasCompactación, rechupes y distribución de presiónPresión de mantenimiento y tiempos de compactaciónRefrigeraciónSeries medias o altas y piezas dimensionalesBalance térmico y eficiencia de circuitosDiseño de canales, ciclo y estabilidadDeformaciónCarcasas, tapas, marcos y piezas planasDirección y magnitud del alabeoCompensación geométrica y cambios de espesorFibra orientadaPoliamidas y polímeros reforzadosOrientación de fibra y anisotropía mecánicaPosición de compuerta y orientación resistenteInsertos y sobremoldeoMetal-plástico, juntas y componentes eléctricosTransferencia térmica, desplazamiento y tensionesFijación de insertos y secuencia de procesoCanal calienteMoldes multicavidad y producción recurrenteEquilibrado térmico y de llenado entre cavidadesSelección de boquillas y ajuste de temperaturasLa elección correcta depende del coste del molde, del volumen anual, del precio de la resina, de los requisitos funcionales y del coste de una posible modificación posterior. Un molde de una cavidad para validar una serie limitada requiere un enfoque distinto al de un molde multicavidad destinado a producir decenas de miles de unidades.
Antes de solicitar presupuestos, prepare un paquete técnico coherente. Incluya el archivo tridimensional en formato intercambiable, los planos con tolerancias críticas, el material preferente o alternativas aceptables, el volumen estimado, los requisitos estéticos, la ubicación prevista de la línea de partición si existe, las zonas donde no se admiten marcas y el tipo de máquina disponible si la producción se realizará en una instalación concreta.
Un proveedor competente debe explicar las hipótesis utilizadas. No basta con afirmar que una pieza “se llena bien”. El informe debe indicar el material simulado, el grado concreto si está disponible, la temperatura de masa, la temperatura de molde, el tiempo de inyección, la geometría de compuertas, la propuesta de ventilación y las limitaciones de la simulación. Cuando se cambie el diseño, el análisis debe actualizarse, no reutilizarse sin revisión.
Pregunta para el proveedorRespuesta esperadaSeñal de alertaImpacto para el comprador¿Qué material se utilizará en la simulación?Grado específico o alternativa técnicamente justificadaMaterial genérico sin ficha técnicaResultados poco representativos¿Se estudian presión y fuerza de cierre?Valores estimados y margen recomendadoSolo se presenta una imagen de llenadoRiesgo de elegir una máquina inadecuada¿Se incluyen líneas de unión y atrapamientos?Mapa de riesgos y medidas correctivasNo se analizan zonas finales de llenadoDefectos visuales o estructurales inesperados¿Se revisa el sistema de refrigeración?Propuesta de circuitos y evaluación térmicaSe trata el ciclo como una estimación simpleProducción lenta e inestable¿Habrá recomendaciones de diseño?Cambios concretos de pared, nervio o compuertaInforme sin conclusiones accionablesEl cliente asume toda la interpretación¿Quién valida los cambios?Ingeniero responsable y revisión documentadaComunicación comercial sin soporte técnicoMayor riesgo de errores entre diseño y molde¿Puede fabricar y probar el molde?Ruta clara desde análisis hasta muestrasServicios desconectados sin responsabilidad comúnMás coordinación y plazos más largosPara proyectos de nueva industrialización, es útil pedir una oferta que integre análisis de flujo, revisión de fabricabilidad, diseño de molde, mecanizado, prueba y entrega de muestras. Esta secuencia facilita que las recomendaciones de ingeniería se traduzcan realmente en acero, refrigeración, ventilación y parámetros de producción.
En automoción, la simulación es relevante para embellecedores interiores, rejillas, conductos, soportes, carcasas eléctricas, cubiertas bajo capó y piezas con requisitos de apariencia. En Aragón, Navarra, Cataluña, Galicia y el País Vasco, los proveedores de componentes deben controlar estabilidad dimensional, repetibilidad y tiempos de ciclo para cumplir programas de suministro ajustados.
En el ámbito sanitario, la validación previa ayuda a reducir riesgos en carcasas de equipos, componentes de diagnóstico, bandejas, dispositivos portátiles y piezas que requieren limpieza, resistencia química o trazabilidad. Aunque un análisis de flujo no sustituye la validación regulatoria del producto, sí contribuye a evitar defectos de fabricación que podrían comprometer el ensamblaje o la consistencia visual.
La electrónica de consumo y la industria de electrodomésticos requieren especial atención a las líneas de unión, el brillo superficial, las marcas de compuerta y el ajuste entre piezas. Para envolventes, mandos, tapas y conectores, el estudio puede determinar si es preferible una compuerta lateral, submarina, de abanico o de punto, siempre considerando el acabado requerido y la posibilidad de automatizar el desmoldeo.
En embalaje, logística, agricultura y productos de consumo, la optimización del ciclo y del peso de pieza es determinante. Reducir unas décimas de segundo en una pieza de gran volumen anual, o disminuir el espesor sin perder rigidez, puede generar ahorros relevantes en resina y capacidad de máquina.
Una carcasa rectangular para un dispositivo de control puede parecer sencilla, pero sus esquinas, nervaduras internas y ventanas para conectores pueden crear frentes de flujo que se encuentran en zonas visibles. El análisis permite mover la compuerta hacia una zona oculta, mejorar la ventilación en extremos de llenado y ajustar el espesor de ciertas nervaduras para evitar hundimientos.
Una bandeja industrial de gran superficie puede presentar alabeo después del desmoldeo. El problema no siempre se resuelve aumentando el espesor, porque eso incrementa peso, consumo y tiempo de refrigeración. Un estudio de deformación puede revelar que el origen está en una refrigeración desigual o en una orientación de flujo desfavorable. La solución puede consistir en redistribuir canales, compensar ligeramente la geometría o modificar la posición de inyección.
En una pieza de poliamida reforzada con fibra de vidrio, la orientación de las fibras afecta tanto a la deformación como a la resistencia. El análisis ayuda a orientar el flujo hacia la dirección donde se necesita rigidez y a evitar que una línea de unión coincida con una zona de carga. Este tipo de decisión es frecuente en soportes, fijaciones, carcasas técnicas y componentes para movilidad.
Para un molde multicavidad, el equilibrio entre cavidades es fundamental. Si una cavidad se llena antes que otra, pueden variar pesos, dimensiones y propiedades. El estudio del sistema de alimentación permite dimensionar canales, compuertas y posibles soluciones de canal caliente para lograr una producción más uniforme.
La siguiente selección reúne empresas que pueden ser consideradas por compradores españoles según el alcance del proyecto. La disponibilidad concreta de análisis de flujo, ingeniería, fabricación de moldes o inyección debe confirmarse directamente en cada solicitud, ya que los servicios pueden variar por centro productivo, material y complejidad.
EmpresaRegión de servicioFortalezas principalesServicios y oferta prácticaMoldetipoEspaña y mercados europeosExperiencia en moldes de inyección y soluciones industrialesDiseño y fabricación de moldes, apoyo técnico y producción de piezasMolmasaPaís Vasco, España y exportaciónFabricación de moldes de precisión y tradición industrialMoldes para inyección, mecanizado y asistencia para sectores técnicosFisaCataluña, España y EuropaTransformación de plásticos y soporte para piezas técnicasInyección de termoplásticos, desarrollo de producto y montajeTalleres MAFComunidad Valenciana, España y clientes internacionalesUtillaje y fabricación para necesidades industrialesMecanizado, moldes, mantenimiento y apoyo a industrializaciónMecanizados SincEspaña, especialmente áreas industriales del norteMecanizado de precisión y fabricación de componentes de moldeElectroerosión, mecanizado y piezas técnicas para utillajesPlásticos HidrosolublesEspaña y mercado europeoConocimiento de materiales y aplicaciones de transformación plásticaDesarrollo y transformación de piezas plásticas especializadasTEAM RapidEspaña, Europa y más de 25 paísesPrototipado, utillaje rápido, inyección y producción integradaAnálisis de fabricabilidad, moldes, inyección, mecanizado y ensamblajeEsta comparación debe utilizarse como punto de partida, no como sustituto de una evaluación técnica. Para una pieza crítica, solicite ejemplos comparables, capacidad de máquina, tolerancias alcanzables, experiencia con el material elegido, método de control de calidad, plazos de prueba y condiciones de modificación del molde.
TEAM Rapid integra análisis de fabricabilidad, prototipado, mecanizado, utillaje rápido e inyección de plástico en una ruta única desde el archivo digital hasta las piezas terminadas. La empresa cuenta con certificación ISO 9001:2015, más de diez años de experiencia, más de 6.000 proyectos entregados y más de 500 clientes atendidos en más de 25 países. Para proyectos que requieren piezas de plástico o metal, trabaja con controles de fabricación y verificación orientados al cumplimiento de especificaciones, tolerancias de mecanizado de hasta 0,01 mm y opciones de acabado como pulido, anodizado, pintura y recubrimientos. Puede colaborar con usuarios finales, distribuidores, talleres, propietarios de marca, diseñadores, ingenierías e inventores mediante modelos flexibles de fabricación bajo especificación, desarrollo de piezas personalizadas, suministro mayorista, proyectos unitarios, series cortas y producción repetitiva superior a 100.000 unidades. No ofrece modelos de construcción, propiedad y operación ni suministro a granel en planta del cliente; su enfoque consiste en soluciones integrales bajo pedido, incluyendo proyectos llave en mano, producción basada en instalaciones del cliente cuando corresponda y coordinación de fabricación, ensamblaje, embalaje y envío. Aunque no comunica almacenes ni filial física específica en España, mantiene experiencia internacional con clientes europeos y soporte técnico-comercial individual, respuestas rápidas y coordinación digital antes y después de la venta, lo que facilita la gestión de proyectos desde España con una única interlocución industrial.
Para validar una pieza antes de invertir en acero definitivo, puede combinar una revisión técnica con los servicios de utillaje rápido. Esta opción resulta útil para series piloto, pruebas de mercado y validación funcional. Cuando el diseño esté estabilizado, los servicios de moldeo por inyección permiten pasar a producción de forma escalable, con apoyo para materiales, acabados y ensamblaje.
El valor de un proveedor integrado aumenta cuando el diseño cambia con frecuencia. En lugar de enviar archivos a un analista, un moldeista, un inyector y un ensamblador diferentes, el equipo técnico puede revisar las implicaciones en toda la cadena: geometría, desmoldeo, compuertas, acero, refrigeración, muestras, embalaje y entrega final.
El comportamiento del flujo cambia de forma significativa según el polímero. El polipropileno suele ofrecer buena fluidez, pero presenta contracción que debe controlarse en piezas planas o de grandes dimensiones. El ABS proporciona una buena combinación de apariencia y resistencia, aunque necesita atención en zonas de unión visibles. El policarbonato puede requerir temperaturas y presiones elevadas, además de controlar tensiones residuales. Las poliamidas reforzadas exigen estudiar orientación de fibra, humedad del material y deformación.
En materiales reciclados o con contenido reciclado, la simulación adquiere todavía más valor. La variación en viscosidad, humedad y comportamiento térmico puede afectar al llenado y a la estabilidad del proceso. La mejor práctica consiste en trabajar con fichas técnicas actualizadas, definir rangos aceptables de material y validar el resultado mediante pruebas físicas.
Durante 2026, el análisis de flujo de moldes evolucionará hacia una integración más estrecha con diseño generativo, automatización de informes y monitorización de producción. Los equipos de ingeniería podrán comparar múltiples ubicaciones de compuerta, espesores y configuraciones de refrigeración con mayor rapidez, reduciendo iteraciones manuales.
La sostenibilidad será un criterio técnico y económico. El aumento de contenido reciclado, el uso de polímeros de menor impacto y la reducción de peso obligarán a revisar el comportamiento de cada material en molde. La simulación permitirá evaluar si una reducción de espesor mantiene la capacidad de llenado, si la nueva resina genera mayor deformación o si es necesario adaptar compuertas y temperaturas.
Las políticas europeas relacionadas con economía circular, trazabilidad, reducción de residuos y diseño para reciclabilidad influirán en la selección de materiales. Para fabricantes españoles, esto implicará evaluar no solo el coste de la resina, sino también su disponibilidad, consistencia, capacidad de reciclaje y comportamiento durante el proceso de inyección.
También crecerá el uso de refrigeración optimizada, fabricación aditiva de insertos técnicos y sensores de proceso. Estas tecnologías pueden reducir ciclos y mejorar la repetibilidad, especialmente en moldes con geometrías complejas o piezas con zonas difíciles de enfriar. No obstante, deben justificarse por volumen y retorno económico, ya que no todos los proyectos requieren soluciones avanzadas.
Antes de aprobar el molde, confirme que la geometría tiene espesores razonablemente uniformes, ángulos de desmoldeo suficientes, nervaduras proporcionadas, radios internos adecuados y zonas de compuerta compatibles con los requisitos visuales. Defina además el material, color, acabado, volumen anual, tolerancias críticas, método de ensamblaje y mercado final.
Revise el informe de simulación con diseño, calidad, compras y producción. Un buen informe no debe quedar archivado: debe convertirse en acciones concretas de diseño, fabricación del molde, ajuste de máquina y criterios de inspección. Tras la primera prueba, compare el resultado real con las previsiones y documente cualquier desviación para mejorar los siguientes proyectos.
Si necesita una evaluación preliminar de viabilidad, puede solicitar un presupuesto de fabricación y revisión técnica con el modelo tridimensional, el material objetivo y el volumen estimado.
No garantiza un resultado absoluto, porque intervienen la calidad real de la resina, el estado de la máquina, la humedad, el acabado del molde, la ventilación y el ajuste de proceso. Sin embargo, reduce de manera significativa los riesgos al identificar problemas previsibles antes de fabricar el utillaje.
Merece especialmente la pena en piezas técnicas, moldes caros, geometrías complejas, materiales reforzados, series recurrentes, componentes visuales y proyectos con plazos ajustados. En piezas sencillas de bajo riesgo puede bastar una revisión de fabricabilidad, aunque la decisión debe valorar el coste de un posible cambio posterior.
Lo habitual es entregar un modelo tridimensional, planos con cotas críticas, material previsto, acabado, volumen, requisitos visuales y condiciones de montaje. Cuanta más información se facilite, más representativo será el estudio.
Sí. La simulación puede estimar presión, fuerza de cierre, volumen de inyección y tiempo de ciclo. Estos datos ayudan a seleccionar una máquina compatible, aunque la decisión final debe considerar el molde, el material y la capacidad real del equipo.
Entre los defectos más habituales se encuentran el llenado incompleto, las líneas de unión, los atrapamientos de aire, las marcas de hundimiento, el alabeo, la rebaba, la degradación por cizallamiento y la variación entre cavidades.
Sí. El análisis es útil tanto para moldes de producción como para utillajes rápidos. En moldes de aluminio, ayuda a planificar compuertas, ventilación y refrigeración antes de producir muestras para validación funcional o comercial.
Sí. En piezas con insertos conviene evaluar el llenado alrededor del metal, el riesgo de desplazamiento, la concentración térmica y las tensiones resultantes. También deben revisarse la fijación del inserto y la secuencia de carga en producción.
Antes de encargar un molde de inyección en España, revise de forma conjunta la geometría de la pieza, los ángulos de desmoldeo, el espesor de pared, el material plástico, las contrasalidas, la ubicación de la línea de partición, las entradas de material, la refrigeración, la expulsión, las tolerancias y el volumen anual previsto. El objetivo es evitar cambios caros después de mecanizar el molde, reducir rechazos, mejorar el ciclo y asegurar que la pieza pueda fabricarse de forma repetible.
Para una compra práctica, pida siempre un análisis de fabricabilidad, una propuesta de acero y cavidades, una simulación o validación del llenado cuando la pieza sea crítica, muestras iniciales y un plan claro de correcciones. En España pueden considerarse proveedores locales de Cataluña, País Vasco, Comunidad Valenciana, Madrid y Navarra. También conviene evaluar fabricantes internacionales cualificados, especialmente empresas chinas con certificación ISO 9001, experiencia exportadora y soporte técnico antes y después de la venta, ya que suelen ofrecer una relación coste-prestación competitiva para prototipos, utillaje rápido y series cortas.
Una lista de control eficaz debe responder a una pregunta sencilla: ¿la pieza funciona, se llena bien, se enfría rápido, se expulsa sin marcas y mantiene su calidad durante toda la vida útil del molde?
España cuenta con una base industrial consolidada en automoción, electrodomésticos, envase, salud, electrónica, construcción y bienes de consumo. Cataluña concentra actividad relevante en Barcelona, Sabadell, Terrassa, Granollers y el corredor industrial del Vallès. El País Vasco destaca por su tradición metalúrgica y de máquina-herramienta en Gipuzkoa, Bizkaia y Álava. Navarra, Aragón y la Comunidad Valenciana también participan de forma activa en cadenas de suministro vinculadas a automoción, embalaje, mobiliario, alimentación y productos técnicos.
Los puertos de Barcelona, Valencia, Bilbao y Algeciras facilitan la entrada de resinas, componentes normalizados, aceros especiales y moldes procedentes de mercados internacionales. Para empresas que producen en España pero necesitan herramientas competitivas, esta conectividad permite combinar diseño local, validación técnica y fabricación de moldes en diferentes regiones. Sin embargo, el ahorro inicial no debe ser el único criterio: una mala selección del concepto de molde puede generar costes repetidos de ajuste, paradas de producción, piezas deformadas o mantenimiento excesivo.
El mercado está evolucionando desde herramientas diseñadas únicamente para producir hacia moldes preparados para controlar proceso, ahorrar energía, reducir desperdicio y permitir cambios de producto más rápidos. Esto afecta tanto a piezas sencillas, como tapas o carcasas, como a componentes complejos con insertos metálicos, superficies visibles, cierres estancos, clips funcionales o requisitos de seguridad.
La revisión debe realizarse antes de aprobar el diseño final de la pieza y antes de liberar el mecanizado del molde. La mejor práctica consiste en reunir a diseño de producto, ingeniería de fabricación, calidad, compras y proveedor de moldes. Si la pieza se va a fabricar para un cliente final, también es importante definir criterios estéticos, ensayos funcionales, embalaje y trazabilidad.
Área de revisiónQué comprobarRiesgo si se ignoraDecisión recomendadaGeometría de piezaEspesores uniformes, radios, nervios, zonas profundas y cambios bruscos de sección.Hundimientos, deformación, grietas internas y tiempos de ciclo altos.Uniformar paredes y usar transiciones suaves.Ángulos de desmoldeoInclinación suficiente en paredes interiores, exteriores y texturas.Rayas, piezas retenidas y daños durante la expulsión.Aplicar más inclinación en superficies texturizadas.Línea de particiónUbicación, visibilidad, sellado y facilidad de fabricación.Rebabas visibles, mala estética y ajustes complicados.Situarla en zonas poco visibles y funcionalmente neutras.Entradas de materialPosición, tamaño, tipo de entrada y posibilidad de corte automático.Marcas, soldaduras débiles, llenado incompleto y desperdicio.Elegir según geometría, material y acabado requerido.RefrigeraciónCercanía de canales, equilibrio térmico y control de zonas gruesas.Deformación, ciclos largos y variación dimensional.Diseñar circuitos independientes en áreas críticas.ExpulsiónUbicación de pasadores, placas expulsoras, cuchillas y aire.Marcas, roturas, torsión y expulsión irregular.Repartir el esfuerzo en zonas rígidas de la pieza.Material plásticoContracción, fluidez, humedad, carga de fibra y requisitos térmicos.Dimensiones inestables, desgaste y problemas de llenado.Definir grado comercial exacto antes de cortar acero.ToleranciasCotas críticas, referencias de medición y capacidad real del proceso.Costes innecesarios y rechazo de piezas correctas funcionalmente.Aplicar tolerancias ajustadas solo donde aporten valor.Esta tabla no sustituye una revisión técnica completa, pero ayuda a ordenar decisiones que afectan directamente al coste final. Las piezas con nervios altos, paredes muy delgadas, superficies de alto brillo, roscas, juntas, insertos o materiales reforzados necesitan un análisis más profundo.
La geometría define gran parte de la viabilidad económica. En general, un espesor homogéneo facilita el llenado y la refrigeración. Cuando una zona debe ser más rígida, suele ser preferible usar nervios, costillas, refuerzos o geometrías de caja antes que aumentar mucho el espesor de la pared. Una pared gruesa acumula calor, crea hundimientos y prolonga el tiempo necesario para estabilizar la pieza.
Los ángulos de desmoldeo deben considerarse desde el primer modelo tridimensional. Una superficie lisa puede requerir una inclinación moderada, mientras que una textura profunda, grabado, cuero técnico o acabado mate necesita más inclinación para evitar arrastre. Las paredes interiores suelen necesitar atención especial porque tienden a contraerse sobre el núcleo del molde.
Las contrasalidas son otro punto decisivo. Clips, ventanas laterales, ganchos, roscas exteriores, cavidades transversales y cierres mecánicos pueden exigir carros laterales, elevadores, núcleos móviles o mecanismos especiales. No toda contrasalida debe eliminarse, pero cada una añade coste, mantenimiento, tiempo de ajuste y posibilidad de fallo. En proyectos de serie corta conviene evaluar si una ligera modificación del diseño permite usar un molde más simple.
El material de la pieza determina contracción, presión de inyección, temperatura del molde, desgaste, resistencia química y comportamiento frente a impactos. No basta con indicar “polipropileno” o “poliamida”; debe definirse el grado exacto, si contiene fibra de vidrio, retardante de llama, carga mineral, color maestro, reciclado o estabilizante ultravioleta. Un cambio posterior de resina puede alterar el tamaño de la pieza y obligar a corregir superficies del molde.
La selección de acero depende del volumen previsto, la resina, el acabado y el entorno de producción. Para series rápidas o validaciones comerciales pueden emplearse soluciones de utillaje rápido. Para programas repetitivos, materiales abrasivos o producción de larga duración, convienen aceros más resistentes y tratamientos adecuados. El acero debe responder también a requisitos de pulido, textura, resistencia a corrosión y precisión dimensional.
Situación de fabricaciónEnfoque de moldeMateriales habituales de piezaPrioridad técnicaValidación de diseñoUtillaje rápido de baja o media duración.Polipropileno, ABS, policarbonato y elastómeros.Rapidez de modificación y muestras funcionales.Serie corta comercialMolde de aluminio o acero pretratado según exigencia.ABS, policarbonato, poliamida y mezclas técnicas.Coste contenido y calidad repetible.Producción recurrenteMolde de acero con cavidades optimizadas.Materiales técnicos y grados reforzados.Durabilidad, estabilidad y mantenimiento planificado.Pieza estética visibleAcero apto para pulido o texturizado controlado.ABS, policarbonato, mezclas transparentes.Brillo, uniformidad de color y ausencia de marcas.Pieza con fibra de vidrioAcero endurecido y zonas de desgaste protegidas.Poliamida reforzada, tereftalato y polímeros técnicos.Resistencia a abrasión y control de deformación.Producto sanitario o alimentarioDiseño fácil de limpiar y acero resistente a corrosión.Polipropileno, polietileno, silicona y materiales aprobados.Trazabilidad, limpieza y control de contaminación.El sistema de alimentación debe elegirse según el número de cavidades, la pieza y el ritmo de producción. Un canal frío puede resultar adecuado para series pequeñas y piezas sencillas. Un sistema de canal caliente reduce desperdicio de material y puede acortar ciclos, pero incrementa la inversión inicial y exige control térmico, mantenimiento y compatibilidad con la resina. En productos de alto valor o volúmenes importantes, el ahorro de material puede justificar ampliamente el sistema más avanzado.
La refrigeración es uno de los factores que más condicionan el coste por pieza. En muchos proyectos, el tiempo de enfriamiento representa la mayor parte del ciclo total. Una pieza que tarda pocos segundos adicionales en solidificar puede tener un impacto considerable en miles o millones de unidades. Por ello, el diseño debe identificar masas térmicas, nervios espesos, insertos metálicos y zonas próximas a superficies cosméticas.
Los canales de agua deben cubrir las áreas críticas con un caudal equilibrado. Cuando la geometría lo justifica, pueden usarse soluciones especiales de refrigeración para acercar el control térmico a zonas profundas. También es recomendable separar circuitos para cavidad, núcleo, carros laterales o inserciones de gran masa térmica. El objetivo es que la pieza salga estable, no solo que parezca correcta al instante de expulsarse.
La expulsión debe apoyar zonas resistentes. Los pasadores no deberían situarse en áreas visibles, paredes muy finas o detalles delicados. Para piezas con acabado de alto nivel, a veces conviene utilizar placas expulsoras, aire o sistemas combinados. En componentes con roscas, clips o contrasalidas internas, la secuencia de apertura y expulsión debe verificarse con especial cuidado.
Al solicitar presupuestos, entregue un archivo tridimensional, planos con cotas críticas, volumen anual estimado, material exacto, acabado superficial, color, requisitos de embalaje y fecha objetivo. Si la información es incompleta, el proveedor deberá asumir hipótesis que pueden generar diferencias posteriores de precio, plazo o solución técnica.
Compare presupuestos con criterios equivalentes. Un molde aparentemente barato puede incluir menos cavidades, acero menos duradero, refrigeración básica, sin texturizado, sin pruebas suficientes o sin repuestos. También debe quedar claro cuántas rondas de ajuste están incluidas, quién aprueba las muestras y cuál es el método de aceptación dimensional.
Documento o dato solicitadoPor qué importaPregunta práctica al proveedorResultado esperadoModelo tridimensionalPermite revisar geometría, cierres y mecanismos.¿Detectan contrasalidas y zonas de difícil expulsión?Informe de fabricabilidad antes de fabricar.Plano de cotas críticasDefine qué dimensiones deben controlarse.¿Qué tolerancias son realistas para esta resina?Plan de medición y criterios de aceptación.Volumen anualDetermina cavidades, acero y automatización.¿Qué vida útil estiman para el molde?Configuración proporcional a la demanda.Material exactoAfecta contracción, desgaste y temperatura.¿Han moldeado este grado comercial anteriormente?Parámetros iniciales y compensación dimensional.Requisito estéticoInfluye en entrada, pulido, textura y expulsión.¿Dónde quedarán marcas de entrada y expulsión?Superficies visibles protegidas.Plan de entregaEvita retrasos entre prueba y producción.¿Cuál es el plazo para primeras muestras y correcciones?Cronograma con hitos definidos.Propiedad del moldeProtege inversión, continuidad y mantenimiento.¿Cómo se identifica, conserva y entrega la herramienta?Condiciones contractuales claras.Para proyectos con cambios frecuentes, un proveedor capaz de mecanizar, fabricar moldes y producir piezas bajo una misma coordinación reduce tiempos de transferencia. También es útil disponer de opciones de prototipado por mecanizado, fabricación aditiva o colada al vacío antes de invertir en el molde definitivo.
Los moldes de inyección se utilizan en una amplia variedad de productos fabricados en España. En automoción son comunes las carcasas, conectores, piezas interiores, fijaciones, rejillas, tapas, componentes bajo capó y elementos de iluminación. En el sector sanitario se emplean para carcasas de equipos, consumibles, bandejas, dispositivos de diagnóstico y componentes de aparatos portátiles.
En bienes de consumo se fabrican envases, tapas, utensilios, accesorios para hogar, juguetes, piezas deportivas, dispositivos electrónicos y artículos de oficina. En industria y telecomunicaciones destacan cajas eléctricas, cubiertas de maquinaria, conectores, soportes, guías y protecciones. Para construcción y fontanería, las aplicaciones incluyen accesorios, cierres, tapas, válvulas, conductos y componentes para instalaciones.
SectorAplicaciones típicasAspectos críticos del moldeCiudades y zonas relevantesAutomociónClips, carcasas, rejillas, tapas y conectores.Estabilidad, trazabilidad y resistencia térmica.Vigo, Pamplona, Zaragoza, Martorell y Vitoria.SanitarioEquipos portátiles, bandejas y carcasas técnicas.Limpieza, precisión y materiales controlados.Madrid, Barcelona, Valencia y Bilbao.EnvaseTapas, cierres, recipientes y elementos de dosificación.Ciclos rápidos y elevado número de cavidades.Valencia, Murcia, Barcelona y La Rioja.ElectrónicaCajas, mandos, conectores y cubiertas.Estética, ensamblaje y resistencia al fuego.Madrid, Málaga, Barcelona y Valencia.ElectrodomésticosMandos, paneles, carcasas y piezas internas.Acabado visible y repetibilidad dimensional.Zaragoza, Navarra, Cataluña y Cantabria.IndustriaProtecciones, guías, soportes y piezas de maquinaria.Resistencia mecánica y mantenimiento sencillo.País Vasco, Asturias, Castilla y León y Aragón.La aplicación debe guiar el concepto de molde. Una tapa de envase con gran volumen anual requiere una estrategia distinta a una carcasa médica de serie limitada. Del mismo modo, una pieza decorativa exige más atención al acabado, mientras que un componente estructural necesita control de deformación, resistencia mecánica y validación funcional.
Una carcasa con ventanas para conectores, pilares para tornillos y acabado mate puede parecer sencilla, pero combina varios riesgos: contrasalidas laterales, deformación en paredes grandes, marcas de pasadores y dificultad para mantener uniones limpias entre tapa y base. Antes de fabricar, conviene decidir qué caras serán visibles, dónde se admitirá la línea de partición, si los pilares necesitan refuerzo y cómo se controlará el cierre con la pieza complementaria.
Un clip fabricado en poliamida reforzada requiere especial atención al desgaste del molde y a la orientación de fibra. El diseño debe evitar esquinas agudas, definir radios generosos y verificar que la expulsión no deforme las pestañas. También debe revisarse el comportamiento del clip tras ciclos de montaje y desmontaje, exposición a temperatura y vibración.
En una tapa abatible, la bisagra viva exige una resina adecuada, orientación de flujo controlada y espesor muy consistente. La entrada de material no puede situarse sin análisis porque afecta la resistencia de la bisagra. Además, el molde debe permitir una producción rápida sin crear rebabas que comprometan el cierre.
Cuando se sobremoldea un casquillo, tornillo o contacto eléctrico, se debe definir cómo se colocará el inserto, cómo se evitará su desplazamiento y qué temperatura soporta. La automatización puede ser conveniente para volúmenes altos, mientras que la carga manual puede servir en series cortas. El diseño debe prever tolerancias entre el plástico y el metal tras la contracción.
La siguiente selección reúne empresas conocidas por su actividad en moldes, transformación de plásticos, tecnologías asociadas o fabricación internacional para clientes españoles. Antes de elegir, confirme la especialidad concreta, disponibilidad de máquina, experiencia con su resina, capacidad de mantenimiento y condiciones de propiedad de la herramienta.
EmpresaRegión de servicioFortaleza principalServicios destacadosFakoyPaís Vasco, España y mercados internacionales.Experiencia en moldes técnicos y soluciones para inyección.Diseño, fabricación de moldes, mantenimiento y soporte industrial.MolmasaComunidad Valenciana, España y exportación.Especialización en moldes para piezas plásticas.Construcción de moldes, reparación y optimización de herramientas.Industrias AlegreValencia, España, Europa y Norteamérica.Transformación de plásticos para sectores exigentes.Inyección, ensamblaje, desarrollo industrial y componentes técnicos.Gonvarri Moldes y MatricesEspaña y proyectos industriales internacionales.Capacidad de utillaje y fabricación industrial.Moldes, matrices, mecanizado y soluciones productivas.Haitian InternationalEspaña mediante red comercial europea.Fabricación de maquinaria de inyección.Máquinas, automatización y apoyo técnico de proceso.TEAM RapidEspaña, Europa y más de veinticinco países.Prototipado, utillaje rápido y producción flexible integrada.Mecanizado, moldes, inyección, acabados, ensamblaje y envío directo.Esta comparación sirve como punto de partida y no implica que todos los proveedores tengan la misma especialidad, capacidad o disponibilidad. Para piezas sanitarias, de automoción, ópticas, transparentes, de gran formato o altamente técnicas, solicite evidencias de proyectos comparables y capacidad de inspección aplicable.
TEAM Rapid apoya a empresas españolas que necesitan pasar de un concepto digital a prototipos funcionales, utillaje rápido y producción de piezas plásticas o metálicas. Su sistema de gestión de calidad certificado según ISO 9001:2015, junto con más de diez años de experiencia, más de seis mil proyectos entregados y más de quinientos clientes atendidos, permite revisar riesgos antes de fabricar mediante análisis de fabricabilidad, control dimensional y criterios de producción repetible. La empresa trabaja con resinas y metales adecuados a cada aplicación, mecanizado de precisión con tolerancias de hasta 0,01 mm cuando el diseño lo requiere, ensayos e inspección definidos para el proyecto y procesos internos de mecanizado, fabricación de moldes, moldeo y acabado. Atiende a usuarios finales, distribuidores, talleres, propietarios de marca, empresas emergentes e inventores mediante fabricación para marca propia, desarrollo de producto, compras al por mayor, producción bajo pedido y acuerdos de distribución regional. Para clientes de España, combina comunicación técnica individual, respuesta inicial en pocas horas, soporte digital previo a la compra, seguimiento durante la producción, embalaje, gestión de materiales, almacenamiento limitado y envío directo. Aunque su perfil operativo se apoya en recursos de fabricación integrados en China y no declara una filial o almacén propio en España, su experiencia con clientes internacionales y su coordinación logística hacia Europa permiten ofrecer una alternativa estructurada, no una simple venta remota. TEAM Rapid proporciona soluciones integrales llave en mano y soluciones para instalaciones propiedad del cliente, pero no opera bajo modelos de construcción, propiedad y explotación ni de suministro a granel en instalaciones del cliente.
Para validar un diseño antes de asumir una inversión mayor, es posible combinar mecanizado rápido, fabricación aditiva, colada al vacío y utillaje rápido. Cuando el proyecto ya está definido, la empresa puede fabricar moldes y piezas inyectadas en plazos aproximados de cinco a veinticinco días, según tamaño, complejidad, material y cantidad. Puede solicitar una evaluación técnica a través de sus servicios de utillaje rápido para España o enviar directamente los archivos mediante la solicitud de presupuesto de moldes y piezas.
Durante 2026, la fabricación de moldes seguirá orientándose a ciclos más cortos, menor consumo de energía, reducción de desperdicio y mayor trazabilidad. La presión regulatoria europea sobre sostenibilidad está acelerando el uso de materiales reciclados, polímeros de origen renovable y diseños que faciliten desmontaje, reutilización y reciclaje. Esto obliga a evaluar desde el inicio cómo cambiará la contracción, el aspecto y la resistencia al usar resinas con contenido reciclado.
También crecerá el uso de sensores de presión, temperatura y posición dentro del molde. Estos datos permiten detectar variaciones de proceso, anticipar mantenimiento y reducir lotes defectuosos. Para fabricantes españoles con programas de calidad exigentes, la digitalización ayuda a documentar parámetros de producción y a comparar el comportamiento entre máquinas, turnos y lotes de material.
La refrigeración optimizada, el mecanizado de alta velocidad, la simulación de llenado y el mantenimiento predictivo serán cada vez más relevantes. En herramientas complejas, la fabricación aditiva metálica puede complementar métodos convencionales para crear canales de refrigeración cercanos a geometrías difíciles, siempre que el coste y el volumen lo justifiquen. Asimismo, la automatización de inserciones, inspección visual y manipulación de piezas contribuirá a reducir variabilidad y dependencia de operaciones manuales.
Para compradores en España, la tendencia más importante será evaluar el coste total de propiedad. Un molde no debe compararse solo por precio de compra, sino por tiempo de ciclo, tasa de rechazo, consumo de material, mantenimiento, vida útil, facilidad de cambio y coste logístico. La solución más barata al inicio puede ser más cara si produce lentamente o exige ajustes repetidos.
Lo antes posible, idealmente cuando el modelo tridimensional aún puede modificarse sin afectar documentación, estética o ensamblaje. También debe repetirse antes de liberar el diseño definitivo del molde.
Depende del material, la profundidad de la pared, la textura y la dirección de expulsión. Las superficies texturizadas suelen necesitar más inclinación que las superficies lisas. El proveedor debe confirmar el valor exacto tras revisar la geometría.
La elección depende del volumen anual, tamaño de pieza, máquina disponible, presupuesto y ritmo de entrega. Más cavidades aumentan la inversión inicial, pero pueden reducir el coste por unidad en programas de mayor demanda.
Debe recibir el modelo tridimensional, plano o cotas críticas, material exacto, acabado, color, volumen previsto, requisitos de ensayo, embalaje y fechas objetivo. Cuanto más clara sea la información, más fiable será el presupuesto.
Sí, pero el alcance depende del cambio. Ajustar pequeñas cotas puede ser sencillo; añadir una contrasalida, modificar mucho el espesor o cambiar el tipo de resina puede requerir intervenciones importantes. Por eso conviene validar diseño y material antes de fabricar.
Debe incluir inspección dimensional, revisión visual, prueba de ensamblaje, validación funcional, confirmación de material y, cuando aplique, ensayos de resistencia, estanqueidad, temperatura o ciclos de uso.
Permite obtener piezas inyectadas funcionales antes de comprometerse con una herramienta de producción de larga duración. Es útil para validación de mercado, pruebas de ensamblaje, series piloto y lanzamientos de volumen limitado.
Se reduce con espesor equilibrado, nervios bien dimensionados, ubicación correcta de entradas, refrigeración uniforme, material definido y parámetros de proceso controlados. La simulación y las primeras muestras aportan información clave.
Una lista de control del diseño de moldes de inyección bien aplicada evita decisiones costosas y mejora la transición desde el modelo digital hasta la producción real. En España, las empresas pueden combinar conocimiento local, proveedores especializados y capacidad internacional para lograr piezas fiables, plazos competitivos y costes controlados. La clave es revisar el producto, el molde y el proceso como un único sistema antes de mecanizar el acero.
El mantenimiento de moldes de inyección debe realizarse con una rutina documentada de limpieza, lubricación, inspección dimensional, control de refrigeración y reparación preventiva. En España, la mejor estrategia consiste en clasificar cada molde por criticidad, registrar ciclos, intervenir antes de que aparezcan rebabas, marcas de expulsión, fugas o piezas fuera de tolerancia, y trabajar con proveedores capaces de suministrar componentes normalizados y asistencia técnica.
Para una planta ubicada en Barcelona, Valencia, Zaragoza, Madrid, Bilbao, Vigo o Murcia, conviene combinar el mantenimiento interno diario con apoyo externo especializado para reparaciones de cavidades, sistemas de canal caliente, soldadura, rectificado, pulido, texturizado y validación de producción. También pueden considerarse proveedores internacionales cualificados, especialmente fabricantes chinos con certificaciones aplicables, apoyo técnico preventa y posventa, y una buena relación entre coste y prestaciones para moldes rápidos, series cortas y producción repetitiva.
Un molde de inyección es un activo de producción de alta precisión. Aunque el equipo de inyección, el material plástico y los parámetros de máquina influyen directamente en el resultado final, el estado del molde condiciona la repetibilidad del proceso. Un canal de refrigeración parcialmente obturado, un expulsor con desgaste, una guía sin lubricación o una corredera con holgura pueden generar paradas, rechazos y reclamaciones de calidad.
En España, donde muchas empresas de transformación trabajan para automoción, electrodomésticos, envase, salud, construcción, electrónica y bienes de consumo, la disponibilidad del molde tiene un impacto directo en plazos de entrega. Los polos industriales de Cataluña, Comunidad Valenciana, País Vasco, Aragón, Navarra y Madrid concentran empresas que dependen de cambios rápidos, trazabilidad de utillajes y estabilidad dimensional. Una avería no prevista puede interrumpir una línea, retrasar entregas a un centro logístico de Barcelona o Valencia, y aumentar el coste de transporte urgente.
El mantenimiento de moldes de inyección no debe entenderse como una actividad secundaria. Es una disciplina de ingeniería que conecta producción, calidad, almacén, compras y diseño. El objetivo no es solamente que el molde abra y cierre, sino que produzca piezas dentro de especificación con ciclos estables, acabado superficial correcto y mínima variación entre lotes.
Los programas más sólidos distinguen entre mantenimiento operativo, preventivo, correctivo y predictivo. El operativo lo ejecuta el personal de producción en cada cambio de molde o final de turno. El preventivo se programa según ciclos, horas de trabajo y complejidad del molde. El correctivo soluciona defectos detectados. El predictivo se apoya en datos de ciclos, presión, temperatura, tiempos, consumo energético, incidencias y tendencia de rechazos para anticipar problemas.
La frecuencia exacta depende de la resina, el número de cavidades, el tipo de acabado, el sistema de canal caliente, el ambiente de producción y la exigencia dimensional. Las resinas cargadas con fibra de vidrio, retardantes de llama, cargas minerales o pigmentos abrasivos requieren intervalos más cortos que materiales menos agresivos. También deben revisarse con mayor frecuencia los moldes que producen componentes de seguridad, piezas médicas, carcasas electrónicas o piezas técnicas para automoción.
FrecuenciaOperación principalElementos revisadosResponsable habitualRegistro recomendadoEn cada turnoLimpieza superficial y verificación visualCavidades, machos, venteos, boquilla y expulsoresOperario de inyecciónParte de producción e incidenciasEn cada cambio de moldeProtección y almacenamientoSuperficies pulidas, conexiones, centradores y placasPreparador de moldesUbicación, ciclos acumulados y estadoSemanalLubricación controladaColumnas guía, casquillos, correderas y mecanismosMantenimiento internoTipo de lubricante y fechaMensualInspección funcionalExpulsión, cierres, finales de carrera y refrigeraciónTécnico de moldesLista de comprobación técnicaPor ciclos programadosDesmontaje parcial y mediciónInsertos, guías, expulsión, juntas y desgasteTaller especializadoInforme de mantenimiento preventivoAnual o por criticidadRevisión integralGeometría, canales, placas, texturas y componentes críticosFabricante o reparador cualificadoHistorial completo y plan de accionesEsta planificación debe adaptarse al historial real. Por ejemplo, un molde de ocho cavidades para tapones de polipropileno puede requerir controles de refrigeración y expulsión más frecuentes que un molde de dos cavidades destinado a una carcasa técnica de baja producción. El dato decisivo no es únicamente el tiempo transcurrido, sino el número de ciclos y las condiciones térmicas y mecánicas soportadas.
Cada tipo de mantenimiento responde a una necesidad distinta. La combinación adecuada evita que pequeños defectos se conviertan en daños costosos, como una fisura en un inserto, una deformación de placa o un bloqueo de corredera. El responsable de planta debe definir qué actividades puede realizar internamente y cuáles deben contratarse a un taller con equipos de electroerosión, rectificado, soldadura de precisión, medición y pulido técnico.
Tipo de mantenimientoObjetivoEjemplos de tareasMomento de aplicaciónRiesgo que reduceOperativoConservar el molde listo para producirLimpieza, secado, protección anticorrosiva y revisión visualDiaria o por turnoOxidación, contaminación y marcas superficialesPreventivoEvitar desgaste antes de que afecte a la piezaLubricación, sustitución de juntas y revisión de guíasPor ciclos definidosParadas imprevistas y holgurasCorrectivoRecuperar la función tras un defectoReparación de rebabas, soldadura y ajuste de cierreDespués de detectar una desviaciónRechazos prolongados de producciónPredictivoAnticipar fallos mediante datosAnálisis de ciclos, temperatura y tasa de rechazoDurante toda la vida del moldeFallo repentino de componentes críticosDe conservaciónProteger el utillaje almacenadoEmbalaje, deshumidificación y control de ubicaciónAntes de periodos largos sin usoCorrosión y deterioro en almacénDe mejoraAumentar productividad y calidadOptimización de venteos, refrigeración o expulsiónTras análisis de procesoCiclos excesivos y defectos recurrentesLa conservación es especialmente importante en zonas costeras, como Barcelona, Tarragona, Valencia, Alicante, Bilbao, Vigo o Cádiz, donde la humedad ambiental puede acelerar la corrosión si el molde se almacena sin protección adecuada. Antes de guardar un molde, conviene purgar los circuitos de agua, secarlos con aire controlado, aplicar protector compatible y sellar las superficies más sensibles.
Los fallos de mantenimiento rara vez aparecen de forma aislada. Un expulsor mal lubricado puede marcar una pieza, obligar a aumentar presión de expulsión y terminar dañando una placa. Un circuito de refrigeración con incrustaciones puede elevar el tiempo de ciclo, provocar deformación y aumentar el consumo energético. Por ello, el mantenimiento debe examinar el conjunto del molde y su relación con el proceso de inyección.
Una práctica recomendable consiste en tomar fotografías de las zonas críticas en cada revisión mayor. Las imágenes permiten comparar el estado de una cavidad, una textura o una arista a lo largo del tiempo. Cuando el molde trabaja con materiales transparentes, acabados de alto brillo o componentes de aspecto visible, este control visual debe ser aún más estricto.
La pieza inyectada suele ser el primer indicador del estado del molde. Las rebabas en la línea de partición pueden señalar desgaste de cierre, presión excesiva, desalineación o suciedad. Las marcas de expulsión pueden relacionarse con expulsores dañados, enfriamiento insuficiente o una contrasalida incorrecta. Las piezas deformadas pueden deberse a refrigeración desigual, desgaste de insertos o cambios en el material.
Otros síntomas habituales incluyen ciclos progresivamente más largos, dificultades para desmoldear, ruido anormal al abrir y cerrar, fugas de agua, variación de peso entre cavidades, manchas negras por material degradado y defectos localizados cerca de los venteos. La planta debe evitar la práctica de compensar estos problemas solo modificando presión, velocidad o temperatura. Los ajustes de proceso pueden ocultar una causa mecánica temporalmente, pero no sustituyen una revisión del utillaje.
Es útil establecer límites de alerta. Si el porcentaje de rechazo aumenta, si una cavidad produce más defectos que las demás, si el tiempo de ciclo se incrementa sin causa conocida o si el molde pierde estabilidad térmica, debe abrirse una orden de inspección. Esta disciplina evita que el personal espere a una parada total para actuar.
El mercado español dispone de fabricantes de componentes, especialistas en canal caliente, empresas de control térmico y talleres de moldes que pueden apoyar la reparación y el mantenimiento. Antes de contratar, es importante confirmar capacidad de respuesta, disponibilidad de repuestos, experiencia con el tipo de molde y posibilidad de documentar las intervenciones.
EmpresaRegión de servicioFortaleza principalServicios y productos relevantesUso prácticoCUMSAEspaña, especialmente Cataluña y red internacionalComponentes normalizados para moldesCorrederas, sistemas de expulsión, guías, cierres y accesoriosSustitución de elementos de desgaste y mejora de mecanismosHASCOEspaña y península ibéricaNormalización de utillajes y componentesElementos de molde, accesorios, refrigeración y documentación técnicaReposición planificada de componentes estandarizadosMeusburgerEspaña, Portugal y resto de EuropaPlacas, bastidores y componentes de precisiónElementos normalizados, placas mecanizadas y accesorios para moldesReparaciones estructurales y modificaciones de baseMold-MastersEspaña y mercados europeosSistemas de canal calienteBoquillas, controladores, mantenimiento y asistencia de canal calienteDiagnóstico de fugas, calentamiento y desequilibrio térmicoRegloplasEspaña mediante distribución y asistencia técnicaControl de temperatura de procesoTermorreguladores, control térmico y equipos auxiliaresEstabilidad térmica y mejora de la refrigeración del moldeFISAEspaña y clientes industriales europeosAutomatización y soluciones de procesoEquipos periféricos, automatización y apoyo a producciónIntegración de control de proceso alrededor de moldes técnicosLa tabla no sustituye una auditoría técnica. Para moldes fabricados fuera de España, conviene solicitar planos, lista de repuestos, acero utilizado, tratamiento térmico, historial de modificaciones y disponibilidad de insertos críticos. Si la herramienta incorpora componentes no normalizados, es recomendable mantener un inventario mínimo de expulsores, juntas, sensores, resistencias, termopares y elementos de cierre para evitar retrasos.
Cuando una empresa compra un molde nuevo, debe incluir desde el inicio requisitos de mantenibilidad. Un precio de herramienta aparentemente bajo puede convertirse en un coste elevado si las cavidades no son desmontables, si los insertos no están identificados, si los circuitos de refrigeración no se pueden limpiar o si los repuestos dependen de medidas especiales sin documentación.
El comprador debe pedir un expediente técnico que incluya plano de conjunto, despiece, lista de componentes comerciales, materiales de acero, durezas, tratamientos, conexiones hidráulicas o neumáticas, esquema eléctrico si existe canal caliente, instrucciones de desmontaje y recomendaciones de mantenimiento. También debe especificar claramente el material plástico previsto, el volumen anual, el acabado, las tolerancias y las condiciones de almacenamiento.
Criterio de compraPregunta clavePrueba recomendableImpacto en mantenimientoDecisión aconsejadaMaterial del molde¿Qué acero se emplea en cavidades y estructura?Certificado de material y tratamientoDetermina resistencia al desgaste y corrosiónElegir acero acorde a resina y producciónComponentes normalizados¿Los expulsores y guías son sustituibles?Lista de referencias y fabricantesReduce tiempos de reparaciónPriorizar formatos disponibles en EspañaRefrigeración¿Los canales permiten limpieza y control?Prueba de caudal y estanqueidadEvita ciclos largos y deformacionesExigir accesibilidad y conexiones identificadasCanal caliente¿Hay soporte técnico y repuestos?Validación de temperaturas y cableadoReduce riesgo de paradas complejasConfirmar asistencia antes de la compraDocumentación¿Se entrega plano completo y manual?Revisión documental antes de aceptaciónFacilita diagnósticos y modificacionesNo aceptar moldes sin expediente técnicoPrueba de producción¿Se valida con material real?Muestras, mediciones y registro de cicloEstablece una referencia inicial fiableDocumentar parámetros de aceptaciónPara proyectos de lanzamiento rápido, puede ser interesante recurrir a servicios de utillaje rápido para España, especialmente cuando se necesita validar diseño, fabricar preseries y ajustar geometrías antes de invertir en una herramienta de larga duración. El utillaje rápido no elimina la necesidad de mantenimiento; al contrario, requiere controlar con atención los ciclos y las resinas elegidas para asegurar su vida útil prevista.
La exigencia de mantenimiento cambia según la aplicación. En automoción, las piezas interiores, exteriores y bajo capó pueden requerir tolerancias, apariencia y repetibilidad elevadas. En el sector sanitario, la trazabilidad, la limpieza y la consistencia de las piezas son prioritarias. En envase, el alto número de ciclos convierte una pequeña mejora de refrigeración en una reducción significativa del coste por pieza.
Las empresas vinculadas a automoción en Navarra, Aragón, Cataluña, Castilla y León y País Vasco suelen trabajar con requisitos de control documentado y entregas programadas. Las industrias de electrodomésticos y electrónica en Barcelona, Zaragoza, Valencia y Madrid requieren moldes capaces de producir carcasas, mandos, conectores, tapas y elementos funcionales sin defectos visibles. En la costa mediterránea, las empresas de envase, consumo y mobiliario necesitan ciclos competitivos y herramientas robustas frente a producciones repetitivas.
Molde para carcasa de equipo electrónico en Barcelona: una empresa detectaba marcas de expulsión y variación de brillo en una carcasa de polímero técnico. La revisión identificó expulsores con desgaste desigual, restos de material en venteos y una lubricación excesiva que contaminaba una zona visible. La acción correctiva incluyó limpieza de venteos, sustitución de expulsores críticos, ajuste de retorno y definición de una pauta de lubricación mínima. El resultado esperado de este tipo de intervención es una mayor estabilidad estética y menos rechazos en inspección visual.
Molde multicavidad para componentes de envase en Valencia: el tiempo de ciclo aumentaba paulatinamente y algunas cavidades presentaban deformación. La causa más probable era una pérdida de eficiencia en refrigeración por depósitos internos. Tras medir caudales y diferencias de temperatura, el equipo de mantenimiento programó limpieza de circuitos, comprobación de racores y control regular de calidad del agua. Este caso muestra que el mantenimiento de canales de refrigeración debe tratarse como una cuestión de productividad, no solo de conservación.
Molde técnico para piezas de automoción en Zaragoza: una corredera comenzó a producir rayas y rebaba local. El ajuste de parámetros de máquina no resolvió el defecto. La inspección reveló desgaste en la superficie de guiado y una cuña con contacto irregular. La reparación consistió en recuperar la geometría, revisar tolerancias y establecer una frecuencia de inspección por ciclos. El aprendizaje principal es que los defectos localizados deben analizarse mecánicamente antes de modificar el proceso de inyección.
Molde almacenado para producción estacional en Vigo: tras varios meses sin uso, aparecieron puntos de oxidación en cavidades y conexiones. Para evitar su repetición, se aplicó un procedimiento de conservación con secado de refrigeración, aceite protector compatible, embalaje de barrera, identificación de fecha y revisión mensual. Esta medida es especialmente relevante en ambientes húmedos y en moldes que viajan entre plantas o almacenes.
TEAM Rapid apoya a clientes españoles que necesitan prototipos, utillaje rápido, moldes de inyección y piezas de producción desde una sola unidad hasta más de 100.000 piezas, con un sistema de calidad certificado según ISO 9001:2015, capacidad de mecanizado con tolerancias de hasta 0,01 mm y revisión de fabricabilidad antes de fabricar el molde para reducir riesgos de diseño, consumo de resina y tiempos de ciclo; aunque el perfil corporativo no declara filiales, almacenes propios ni operaciones físicas permanentes en España, la empresa cuenta con experiencia internacional en mercados europeos, incluidos clientes de España, Francia, Alemania y Reino Unido, y ofrece comunicación técnica individual, respuesta en pocas horas, gestión de materiales, embalaje, ensamblaje y envío directo para dar continuidad desde la fase de presupuesto hasta la entrega y la atención posterior. Su modelo admite fabricación para marcas, producción para distribuidores, pedidos de empresas industriales, diseñadores, emprendedores y particulares, con opciones flexibles de desarrollo a medida, fabricación para terceros, pedidos al por mayor y cooperación comercial regional. TEAM Rapid trabaja con materiales plásticos y metálicos adecuados al uso final, integra mecanizado, electroerosión, pulido, acabados e inspección, y puede suministrar soluciones integrales de proyecto, soluciones llave en mano y soluciones para instalaciones propiedad del cliente; no ofrece modelos de propiedad y operación por parte del proveedor ni suministro a granel en instalaciones del cliente. Para iniciar una evaluación de molde, pieza o reparación, puede solicitarse una cotización de fabricación y utillaje para España con planos, material, volumen, tolerancias y requisitos de acabado.
Durante 2026, el mantenimiento de moldes de inyección en España avanzará hacia una gestión más digital, eficiente y trazable. La presión por reducir desperdicio de material, consumo energético y paradas de producción llevará a las empresas a integrar datos de máquina, control térmico y calidad de pieza. También crecerá la exigencia de documentar materiales, reparaciones y vida útil de los utillajes dentro de cadenas de suministro europeas más transparentes.
TendenciaAplicación previstaBeneficio para la plantaPreparación recomendadaRelación con sostenibilidadHistorial digital del moldeRegistro de ciclos, reparaciones y piezas sustituidasMayor trazabilidad y planificaciónUnificar códigos y registros internosEvita sustituciones prematurasControl térmico inteligenteMedición de caudal y temperatura por circuitoMenos deformación y ciclos más establesInstalar puntos de medición críticosReduce consumo energético por piezaMantenimiento basado en condiciónAlertas por tendencia de rechazo o cicloMenos averías inesperadasDefinir indicadores de alertaReduce desperdicio de resinaRefrigeración optimizadaMejora de circuitos y limpieza periódicaMayor productividadAuditar caudales y depósitosDisminuye tiempo de máquinaMayor uso de materiales recicladosProcesado de polímeros con variabilidad controladaAdaptación a nuevas formulacionesRevisar desgaste y ventilaciónFavorece economía circularReparación de precisiónRecuperación de insertos y zonas localizadasExtiende la vida del activoSeleccionar talleres cualificadosReduce consumo de acero y utillaje nuevoLa sostenibilidad no consiste únicamente en usar plástico reciclado. Un molde mantenido correctamente reduce piezas rechazadas, evita desperdicio de energía, prolonga la vida de aceros y componentes, y permite fabricar con ciclos más consistentes. Para las empresas españolas que exportan a la Unión Europea, esta eficiencia operativa será cada vez más relevante en auditorías de proveedores y decisiones de compra.
El primer paso es inventariar todos los moldes. Cada herramienta debe recibir un código único, fotografía, ubicación, peso, dimensiones, número de cavidades, material de pieza, máquina compatible, historial de ciclos y nivel de criticidad. Los moldes que sostienen referencias de alta rotación o piezas sin alternativa de suministro deben tener prioridad máxima.
El segundo paso es crear instrucciones visuales. Un operario debe saber qué zonas limpiar, dónde aplicar protector, qué conexiones cerrar, qué indicadores revisar y cuándo escalar una incidencia. Las instrucciones deben estar disponibles cerca de la máquina y en el área de almacenamiento. La formación práctica es esencial: un producto inadecuado de limpieza, una herramienta metálica sobre una cavidad pulida o una lubricación excesiva pueden causar daños.
El tercer paso es definir repuestos críticos. En moldes de alta producción, es conveniente disponer de expulsores, muelles, juntas, racores, sensores, conexiones, resistencias y termopares compatibles. El nivel de stock debe calcularse según consumo, plazo de reposición y criticidad de cada pieza. Mantener repuestos no significa almacenar de forma indiscriminada, sino evitar que un componente de bajo coste detenga una producción de alto valor.
El cuarto paso es revisar resultados mensualmente. Deben analizarse paradas por molde, horas de reparación, piezas rechazadas, tiempo medio de cambio, consumo de repuestos y causas recurrentes. Si un molde presenta repetidamente el mismo defecto, es necesario investigar una mejora de diseño, no limitarse a repetir la reparación.
No existe una cifra única. Un molde sencillo para baja producción puede revisarse con intervalos amplios, mientras que un molde multicavidad para producción continua requiere inspecciones frecuentes. La pauta debe basarse en ciclos, tipo de resina, presencia de cargas abrasivas, complejidad mecánica e historial de fallos.
La limpieza elimina residuos, humedad, polvo y restos de material. El mantenimiento preventivo incluye además lubricación, medición de holguras, revisión de circuitos, sustitución de elementos de desgaste y verificación funcional. Limpiar no sustituye revisar mecánicamente el molde.
Las rebabas pueden deberse a desgaste o suciedad en la línea de cierre, desalineación, presión de inyección excesiva, holguras en guías, deformación de placas o parámetros incorrectos. Debe analizarse el molde y el proceso de forma conjunta.
Se deben limpiar, secar, purgar los circuitos de refrigeración, aplicar protector anticorrosivo compatible, proteger las superficies de cierre, identificar el estado del molde y almacenarlo en un lugar seco. En ubicaciones húmedas, conviene reforzar el control ambiental y realizar inspecciones periódicas.
La reparación es adecuada cuando el daño está localizado, existe documentación técnica y la estructura del molde conserva estabilidad. Puede ser preferible fabricar un molde nuevo cuando hay desgaste generalizado, cambios importantes de diseño, ciclos demasiado lentos, falta de repuestos o costes recurrentes de reparación.
Sí, siempre que se disponga de planos, lista de componentes, materiales, referencias de repuestos y soporte técnico. Antes de comprar, es recomendable confirmar el acceso a piezas críticas, instrucciones de mantenimiento y comunicación técnica durante la vida útil del utillaje.
La selección de acero para moldes de inyección en España debe basarse en el polímero, el número previsto de ciclos, el acabado superficial, la complejidad geométrica y el entorno de producción. Para moldes de series cortas y medias, el acero P20 suele ofrecer la relación más equilibrada entre mecanizabilidad, plazo y coste. Para altas temperaturas, resinas cargadas con fibra de vidrio o ciclos intensivos, H13 aporta mayor resistencia al desgaste y a la fatiga térmica. Para piezas transparentes, productos médicos, polímeros corrosivos o herramientas almacenadas en ambientes húmedos, S136 es normalmente la alternativa más segura por su resistencia a la corrosión y su capacidad de pulido.
En España conviene solicitar al proveedor certificados de colada, tratamiento térmico, composición química, dureza y trazabilidad de cada bloque. Las empresas locales con almacén, corte y soporte técnico reducen riesgos logísticos, especialmente en zonas industriales como Barcelona, Madrid, Valencia, Zaragoza, Bilbao, Vigo y Murcia. También pueden considerarse proveedores internacionales cualificados, incluidas empresas chinas con certificación aplicable, apoyo técnico antes y después de la venta y una ventaja clara de coste-rendimiento para utillajes rápidos y producción flexible.
España mantiene una actividad sólida en transformación de plásticos, automoción, electrodomésticos, envase, construcción, alimentación, salud y bienes de consumo. Cataluña concentra una parte relevante de la fabricación de moldes y componentes de precisión, con actividad destacada en Barcelona, Girona y Tarragona. La Comunidad Valenciana combina sectores de envase, mobiliario técnico, juguete, embalaje y productos de consumo, mientras que el País Vasco sobresale en fabricación industrial, bienes de equipo, automoción y mecanizado de alto valor. Madrid funciona como centro comercial, tecnológico y logístico; Aragón conecta cadenas industriales mediante Zaragoza; Galicia tiene presencia en automoción, pesca, envase y electrodomésticos.
La elección del acero para moldes no es una compra aislada de materia prima. Afecta directamente al tiempo de mecanizado, al coste de electroerosión, a la estabilidad dimensional, al pulido, a la refrigeración, al mantenimiento y al coste unitario de la pieza inyectada. Un acero aparentemente económico puede generar rectificados adicionales, oxidación, desgaste prematuro o paradas de máquina. Por ello, el criterio correcto es evaluar el coste total de propiedad del molde, no solo el precio por kilogramo.
Los fabricantes españoles suelen trabajar con normativas europeas, requisitos específicos de clientes de automoción y documentación de calidad para trazabilidad. En proyectos destinados a exportación desde los puertos de Valencia, Barcelona, Bilbao, Algeciras o Vigo, es habitual que el comprador solicite documentación adicional sobre materiales, acabados, inspección dimensional y comportamiento del molde durante las pruebas. Esta exigencia es especialmente relevante en programas de producción para Francia, Alemania, Portugal, Italia, Reino Unido y mercados norteamericanos.
La oferta local incluye distribuidores de acero especial, fabricantes de componentes normalizados, talleres de moldes, empresas de tratamiento térmico y proveedores de mecanizado de precisión. La decisión más eficiente suele combinar un acero certificado con un diseño orientado a fabricación, una estrategia de mantenimiento preventivo y un suministro de recambios críticos, como expulsores, guías, boquillas, resistencias, conexiones de refrigeración e insertos de cavidad.
Un molde de inyección no suele fabricarse íntegramente con un único acero. La placa base, las placas de sujeción, los portamoldes, las cavidades, los machos, las correderas, los expulsores y los insertos de alta transferencia térmica pueden requerir materiales distintos. Elegir cada elemento de forma independiente permite controlar el presupuesto sin comprometer la calidad de las zonas que realmente sufren desgaste, presión, corrosión o altas temperaturas.
MaterialUso habitualVentaja principalLimitación relevanteAplicación recomendadaP20Placas de cavidad, machos y portamoldes pretempladosBuena mecanizabilidad y coste equilibradoMenor resistencia frente a abrasión intensaCarcasas, cajas, tapas y piezas técnicas de series mediasH13Insertos, cavidades de alta exigencia y zonas calientesResistencia a fatiga térmica, dureza y tenacidadMayor coste de mecanizado y tratamientoPolímeros cargados, temperaturas elevadas y ciclos prolongadosS136Cavidades pulidas y moldes con exigencia anticorrosivaAlta resistencia a corrosión y excelente pulidoCoste superior al P20Piezas transparentes, médicas, ópticas y cosméticas1.2316Insertos inoxidables y superficies expuestas a humedadBuen comportamiento frente a corrosiónPulido normalmente inferior al S136Envases, productos sanitarios y moldes de uso húmedo1.2344Equivalente europeo de uso similar a H13Buen equilibrio entre resistencia térmica y tenacidadExige tratamiento térmico controladoCorrederas, núcleos y zonas de desgaste térmico1.2083Cavidades de acero inoxidableResistencia a corrosión con buena capacidad de pulidoPuede requerir mayor atención durante el mecanizadoProductos de consumo, óptica básica y piezas transparentesLa tabla resume materiales frecuentes, pero la selección final debe validarse con el proveedor de acero, el fabricante del molde y el transformador. El comportamiento real depende de la calidad metalúrgica, limpieza del acero, tamaño del bloque, dirección de laminación, tratamiento térmico, diseño de refrigeración y condiciones de inyección.
El P20 se entrega habitualmente pretemplado, lo que permite mecanizarlo sin un tratamiento posterior complejo en muchos proyectos. Esta característica acelera la fabricación de moldes de prototipado funcional, preseries y producción media. Sin embargo, cuando se inyectan materiales como poliamida con alto contenido de fibra de vidrio, compuestos minerales, retardantes de llama agresivos o polímeros con aditivos abrasivos, puede ser necesario reforzar las áreas críticas con H13, 1.2344, acero sinterizado o recubrimientos técnicos.
H13 y 1.2344 son especialmente valiosos en insertos sometidos a variaciones repetidas de temperatura. Aunque se asocian con frecuencia a fundición a presión, también ofrecen ventajas en moldes de inyección de plástico cuando existen cargas térmicas elevadas, nervios finos, altas presiones de compactación o zonas con desgaste localizado. Para lograr un resultado consistente, el tratamiento térmico debe definirse de acuerdo con la geometría, la dureza objetivo y la tenacidad requerida.
S136, 1.2083 y 1.2316 son alternativas inoxidables o resistentes a la corrosión. Deben considerarse cuando se trabaja con PVC, materiales ignífugos, polímeros que liberan gases corrosivos, resinas con aditivos químicos o procesos en ambientes húmedos. También son opciones prioritarias para moldes que deben mantenerse almacenados durante largos periodos sin deterioro superficial.
La comparación entre P20, H13 y S136 debe orientarse al riesgo técnico. P20 no es un acero inferior por definición; es una solución eficiente cuando el volumen, el material plástico y el acabado solicitado son compatibles con sus propiedades. H13 no debe elegirse únicamente por ser más duro, porque su mecanizado y tratamiento pueden aumentar el coste sin aportar valor en un molde sencillo. S136 tiene sentido cuando la corrosión o el pulido de alto nivel son requisitos funcionales, no solo estéticos.
Criterio de decisiónP20H13S136Elección orientativaCoste inicialModeradoMedio-altoAltoP20 para presupuesto controladoMecanizabilidadBuena en condición pretempladaMás exigenteExigente en acabado finoP20 para plazos cortosResistencia al desgasteMediaAltaMedia-altaH13 para resinas abrasivasResistencia a corrosiónBaja-mediaMediaMuy altaS136 para PVC o humedadCapacidad de pulidoBuenaBuena con proceso adecuadoMuy altaS136 para transparencia y brilloEstabilidad en temperaturaCorrecta para condiciones normalesMuy altaAltaH13 para carga térmica intensaVida útil esperableMediaAltaAlta si se controla el desgasteDepende de resina y mantenimientoEsta comparación no sustituye un cálculo técnico de producción. Por ejemplo, una herramienta fabricada en P20 puede superar ampliamente las expectativas si inyecta polipropileno sin carga mineral y recibe un mantenimiento correcto. En cambio, un molde construido en S136 puede sufrir daños si presenta refrigeración insuficiente, ventilación inadecuada o expulsión mal diseñada. El acero es uno de los pilares del resultado, pero no reemplaza el diseño correcto del molde.
El primer factor debe ser la resina. Polipropileno, polietileno, ABS y poliestireno suelen permitir el uso de P20 en muchos programas de producción. Policarbonato, policarbonato con fibra, poliamida reforzada, PBT, PPS, PEEK y materiales técnicos de alta temperatura requieren mayor atención a la abrasión, la presión y la estabilidad térmica. PVC, algunos retardantes de llama y ciertos compuestos pueden producir gases corrosivos, por lo que un acero inoxidable o un recubrimiento protector se vuelve relevante.
El segundo factor es el volumen anual y acumulado. Para miles o decenas de miles de piezas, puede ser razonable utilizar una estructura en P20 con insertos estratégicos endurecidos. Para programas con cientos de miles o millones de ciclos, conviene analizar aceros tratados, insertos de H13 o soluciones resistentes a desgaste en zonas de compuerta, correderas y expulsores. La producción prevista debe considerar no solo el pedido inicial, sino la posible extensión comercial del producto.
El tercer factor es la superficie. Una textura estándar, una superficie mate o un grano químico no exige el mismo acero que una lente, una pieza transparente, un envase cosmético de alto brillo o una carcasa de producto premium. En piezas visibles, la limpieza metalúrgica, la calidad de pulido y la resistencia a corrosión son fundamentales para evitar picaduras, marcas y defectos que se transfieren directamente al plástico.
Condición del proyectoRiesgo principalMaterial o solución sugeridaElementos que deben reforzarseControl recomendadoSerie corta de carcasa en ABSCoste y plazoP20 pretempladoCompuerta y expulsoresPrueba de llenado y expulsiónEnvase transparente en policarbonatoMarcas, corrosión y pulidoS136 o 1.2083Cavidad visible y macho principalPulido, ventilación y limpiezaPieza de poliamida con fibra de vidrioAbrasiónH13, 1.2344 o insertos endurecidosCompuerta, cavidad, machos y correderasMedición de desgaste periódicaPieza de PVCCorrosión por gasesS136, 1.2316 o acero inoxidableCavidades, ventilaciones y canalesLimpieza y protección anticorrosivaProducción de gran volumenFatiga y paradas de mantenimientoEstructura P20 con insertos H13Zonas de contacto y movimientoPlan preventivo documentadoMolde para producto médicoTrazabilidad y limpiezaS136 según polímero y acabadoSuperficies de contacto y cavidadesCertificados de material e inspecciónPrototipo funcional rápidoPlazo de entregaP20 o aluminio según ciclosInsertos intercambiablesValidación dimensional inicialLa tabla muestra que la mejor solución no siempre consiste en usar el acero más caro en todo el molde. Una arquitectura híbrida suele ser más rentable: portamoldes en P20, insertos de cavidad en H13 o S136, expulsores nitrurados y zonas de alta transferencia térmica en aleaciones de cobre apropiadas. Esta estrategia permite proteger las áreas más críticas sin elevar innecesariamente el coste del conjunto.
Antes de emitir un pedido, el comprador debe definir por escrito el plástico, el porcentaje de carga, el volumen de producción, el tono de color, el tipo de acabado, la máquina de inyección, la presión estimada y el estándar dimensional. Estos datos permiten al fabricante de moldes recomendar un acero con fundamento. Si el diseño contiene paredes finas, nervios profundos, roscas, clipajes o grandes superficies visibles, también deben indicarse desde el inicio.
En compras transfronterizas, debe acordarse quién asume la validación del acero, qué documentación se entrega y cómo se atienden las modificaciones. Para proveedores ubicados fuera de España, el valor no está únicamente en el precio: debe existir una comunicación técnica fluida, informes de fabricación, control de muestras, gestión de cambios y una vía clara para solicitar repuestos o ajustes.
También es aconsejable diferenciar entre la vida objetivo del molde y la garantía de producción. Un molde diseñado para 100.000 ciclos puede durar más si trabaja con una resina poco abrasiva y recibe mantenimiento, pero no debe evaluarse bajo las mismas condiciones que una herramienta construida para varios millones de ciclos. La claridad en este punto evita expectativas irreales y discusiones posteriores.
La siguiente selección reúne empresas conocidas en el suministro de aceros especiales, componentes normalizados y soluciones vinculadas a moldes. Antes de contratar, conviene confirmar disponibilidad de grado, tamaño de bloque, corte, certificados, plazos de entrega y asistencia para el proyecto concreto.
EmpresaRegión de servicioFortaleza principalOferta claveUso práctico para el compradorUddeholmEspaña y mercado europeoAceros para herramientas de alta pureza y soporte técnicoAceros para moldes, inoxidable, resistente al desgaste y tratamientosProyectos exigentes de inyección, pulido y resistencia a corrosiónBÖHLERPenínsula ibérica y EuropaAmplia gama de aceros especiales para utillajeGrados para moldes, trabajo en caliente y alta resistenciaInsertos de alto rendimiento y moldes de producción prolongadathyssenkrupp Materials IbéricaEspaña, con cobertura industrial nacionalDistribución de materiales y capacidad logísticaAceros especiales, corte y suministro industrialAbastecimiento de bloques y materiales para talleres de moldesMeusburgerEspaña y EuropaComponentes normalizados y sistemas de moldesPortamoldes, placas, guías, expulsores y componentesReducir plazo de construcción con elementos estándarHASCOEspaña y mercado europeoNormalización y accesorios de moldesComponentes, refrigeración, guiado y tecnología de canal calienteDiseño modular y mantenimiento de herramientasDMEEspaña, Europa y mercados internacionalesComponentes para moldes y soluciones de producciónBases, expulsores, accesorios y elementos de controlReposición de componentes y estandarización de utillajesFerroflexEspaña, especialmente áreas industrialesDistribución de aceros y servicios de transformaciónAceros especiales, corte y apoyo de suministroCompra local de material para talleres y mecanizadoresEstas empresas pueden intervenir en distintas etapas del proyecto. Los distribuidores de acero ayudan a definir disponibilidad, formatos y certificados; los proveedores de componentes normalizados reducen tiempos de montaje; los fabricantes de moldes integran diseño, mecanizado, electroerosión, ajustes y pruebas. Para obtener una solución robusta, es importante que todos trabajen con una especificación coherente de acero, dureza, rugosidad, tolerancias y mantenimiento.
La automoción exige repetibilidad, estabilidad dimensional y resistencia al desgaste, especialmente en conectores, piezas interiores, clips, soportes, carcasas técnicas y componentes bajo capó. En zonas industriales como Martorell, Vigo, Pamplona, Valladolid, Zaragoza y el País Vasco, las especificaciones suelen estar vinculadas a auditorías de calidad y programas de producción sostenida. H13, 1.2344 y combinaciones con P20 son frecuentes cuando existe desgaste, temperatura o carga mineral.
El sector médico y sanitario, presente en Barcelona, Madrid, Valencia y otras áreas tecnológicas, requiere materiales trazables, superficies limpias y una atención especial a la resistencia a corrosión. En carcasas de equipos, consumibles, dispositivos de diagnóstico y componentes de laboratorio, S136 puede aportar valor si la geometría exige pulido o si la resina y el proceso requieren una superficie estable.
El envase alimentario y cosmético demanda buena apariencia, ciclos rápidos y repetibilidad. Para tapas, recipientes, dosificadores, envases transparentes y piezas decorativas, el acero se selecciona junto con la textura, la compuerta y la refrigeración. Un molde de gran número de cavidades puede justificar insertos más resistentes, aunque la estructura general se mantenga en P20.
Los sectores de electrónica, telecomunicaciones, electrodomésticos y productos de consumo utilizan moldes para carcasas, teclas, conectores, bandejas, cubiertas, soportes y piezas funcionales. En estas aplicaciones, el equilibrio entre coste y estética suele ser decisivo. La correcta selección de acero evita problemas de brillo irregular, marcas de flujo, rebabas y deformación en piezas visibles.
AplicaciónMaterial plástico habitualAcero frecuentePrioridad técnicaComentario de fabricaciónCarcasa de aparato electrónicoABS, PC-ABSP20 con insertos endurecidosAcabado visible y estabilidadControlar textura, líneas de unión y expulsiónConector técnicoPBT, poliamida reforzadaH13 o 1.2344Desgaste y precisiónRevisar compuerta y zonas de contactoEnvase transparentePC, PETG, PMMAS136Pulido y transparenciaEvitar defectos superficiales y corrosiónTapa de envase alimentarioPP, PEP20Ciclo rápido y costeOptimizar refrigeración y número de cavidadesPieza de automociónPA6, PA66, PP cargadoP20 más H13 en áreas críticasDurabilidad y toleranciaConsiderar desgaste por fibra y mineralComponente médicoPP, PC, ABS sanitarioS136 o 1.2316Limpieza y trazabilidadDefinir acabado, documentación y validaciónProducto de PVCPVC rígido o flexibleS136, 1.2316 o inoxidableResistencia a corrosiónPlanificar ventilación y limpieza frecuenteLa tabla permite relacionar la aplicación con la solución de acero, pero cada proyecto necesita un análisis de diseño para fabricación. Las paredes finas pueden requerir un acero más estable o insertos específicos; las zonas profundas pueden precisar ventilación adicional; los mecanismos de corredera deben diseñarse con superficies resistentes a fricción. La selección correcta se integra con el diseño del sistema de refrigeración, porque una refrigeración deficiente puede acortar la vida útil incluso en aceros de alta gama.
Una carcasa de ABS o PC-ABS para un equipo industrial, con acabado texturizado y una previsión de producción media, puede fabricarse con estructura y cavidades en P20. Las zonas de cierre, correderas y compuertas pueden reforzarse con insertos de mayor dureza. Esta solución contiene el coste inicial, facilita los cambios de diseño y permite una producción estable si se controla el mantenimiento.
Un conector fabricado con poliamida cargada con fibra de vidrio exige una mayor resistencia al desgaste. En este caso, H13 o 1.2344 puede utilizarse en machos, cavidades y zonas de entrada de material. La decisión debe complementarse con un acabado apropiado para favorecer el desmoldeo y con inspecciones periódicas de dimensiones, especialmente en geometrías pequeñas o con tolerancias estrictas.
Para un envase de policarbonato, PMMA o material transparente, la prioridad es la calidad óptica. S136 permite obtener un pulido superior y ofrece protección frente a corrosión. El proceso requiere también una disciplina de limpieza, control de ventilación, manipulación cuidadosa de los insertos y aprobación de muestras bajo la iluminación prevista para el producto comercial.
Una carcasa o componente plástico para un dispositivo sanitario puede requerir acero inoxidable, documentación de material y un acabado superficial controlado. S136 o 1.2316 pueden ser opciones adecuadas según la resina, la geometría y el grado de pulido. Además del acero, deben verificarse la compatibilidad con el proceso de limpieza, el control dimensional y la trazabilidad de las modificaciones de molde.
TEAM Rapid apoya a clientes españoles que necesitan pasar de un archivo digital a prototipos, utillajes rápidos y piezas inyectadas con un flujo de trabajo integrado. Su sistema de calidad cuenta con certificación ISO 9001:2015, y su capacidad combina mecanizado de precisión, electroerosión, fabricación de moldes, moldeo por inyección, acabado e inspección para piezas plásticas y metálicas. La empresa utiliza materiales definidos según la función del molde y del componente, realiza análisis de diseño para fabricación antes del utillaje y puede trabajar con tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo requiere. Atiende a usuarios finales, distribuidores, fabricantes de marca, diseñadores, empresas emergentes y compradores individuales mediante fabricación para marca ajena, codesarrollo, producción por lotes, suministro recurrente y colaboración de distribución regional. TEAM Rapid no ofrece modelos de propiedad y explotación de planta por terceros ni suministro masivo directo en instalaciones del cliente; proporciona soluciones integrales de fabricación, desde prototipos y utillaje hasta producción, ensamblaje, embalaje y envío. Aunque su perfil operativo se apoya en fabricación integrada en China y una red internacional de recursos, su experiencia con clientes de más de 25 países, más de 500 clientes satisfechos y más de 6.000 proyectos entregados permite atender pedidos para España con soporte técnico previo, revisión de diseño, seguimiento remoto, comunicación rápida y asistencia posterior a la entrega. Los compradores españoles pueden solicitar servicios de utillaje rápido para validar diseños antes de invertir en moldes de mayor duración, o pedir una cotización para fabricación a medida con especificaciones de acero, resina, volumen, acabado y requisitos de envío.
En 2026, la selección de acero para moldes estará cada vez más vinculada a la sostenibilidad, la eficiencia energética y la trazabilidad digital. Los transformadores buscarán moldes con canales de refrigeración optimizados, menor consumo energético por ciclo y una vida útil más larga. La reducción de desperdicio de resina y de rechazos de producción será un criterio económico y ambiental al mismo tiempo.
La creciente utilización de plásticos reciclados y compuestos con cargas minerales, fibras naturales o aditivos funcionales aumentará la necesidad de evaluar abrasión y corrosión. Los materiales reciclados pueden presentar variabilidad en viscosidad, contaminación o composición, por lo que cavidades, compuertas y zonas de corte podrían requerir aceros más resistentes o insertos reemplazables. Esta tendencia favorece diseños modulares que permitan mantenimiento sin sustituir todo el molde.
Las políticas europeas relacionadas con economía circular, contenido reciclado, reducción de residuos y documentación de producto impulsarán una mayor exigencia sobre la repetibilidad de fabricación. Los moldes deberán facilitar cambios de material, reducción de peso de la pieza y optimización de pared sin perder funcionalidad. En España, las empresas que exportan desde hubs como Valencia, Barcelona y Bilbao deberán responder a requisitos de clientes internacionales sobre trazabilidad y control de calidad.
La digitalización también cambiará la gestión de moldes. El mantenimiento basado en ciclos reales, sensores de presión y temperatura, registros de intervención y seguimiento de desgaste permitirá anticipar fallos. La inteligencia de proceso no sustituye al acero adecuado, pero permite aprovechar mejor sus propiedades y evitar que un problema de refrigeración, ventilación o cierre provoque daños costosos.
P20 es adecuado para moldes de series cortas y medias, especialmente con resinas como ABS, PP, PE y PS sin cargas altamente abrasivas. También es una opción eficiente para carcasas, tapas, recipientes y piezas técnicas de complejidad moderada. Debe revisarse si la resina contiene fibra de vidrio, mineral o aditivos corrosivos.
No. H13 ofrece mejor comportamiento frente a desgaste y fatiga térmica, pero tiene mayor coste de mecanizado y tratamiento. Si el molde produce una pieza sencilla con una resina poco agresiva y un volumen moderado, P20 puede ser la opción más rentable. H13 aporta valor cuando existe una necesidad técnica concreta.
S136 tiene alta resistencia a corrosión y una excelente capacidad de pulido. Estas propiedades ayudan a producir superficies de gran brillo y transparencia, necesarias en lentes, envases transparentes, componentes médicos y productos cosméticos. El resultado final también depende del pulido, de la limpieza y de los parámetros de inyección.
Para PVC y otros materiales que pueden generar gases corrosivos, suele recomendarse S136, 1.2316, 1.2083 u otro acero inoxidable compatible con el proyecto. Además del material, es importante diseñar correctamente las ventilaciones y establecer una rutina de limpieza y protección del molde.
Sí. Es una práctica habitual y rentable. La estructura puede construirse en P20, mientras que los insertos de cavidad, machos, compuertas, correderas y zonas de desgaste se fabrican en H13, S136 u otros materiales más resistentes. Esta combinación optimiza el presupuesto y facilita la sustitución de elementos críticos.
Conviene solicitar certificado de composición, identificación de colada, estado de suministro, dureza, tratamiento térmico cuando aplique y dimensiones del bloque. Para proyectos de alta exigencia, también pueden ser necesarios informes de inspección, registros de pulido, control de rugosidad y documentación de mantenimiento.
Los aceros pretemplados como P20 suelen acortar plazos porque pueden mecanizarse directamente. Los aceros que requieren temple, revenido, rectificado o pulido de alto nivel pueden aumentar el tiempo de fabricación. La disponibilidad local del bloque y de los componentes normalizados también influye en la fecha final.
Para validación funcional y lotes iniciales, puede ser suficiente un molde rápido de P20 o una solución de aluminio según el número de piezas, la resina y la geometría. Si el producto puede evolucionar hacia producción estable, es recomendable diseñar insertos intercambiables y prever desde el inicio la posible transición a acero de mayor durabilidad.
La clasificación de moldes SPI ayuda a relacionar la inversión en utillaje con el volumen de producción, la vida útil prevista, la complejidad de la pieza y el nivel de mantenimiento requerido. Para comprar moldes de inyección en España conviene entender qué diferencia existe entre las clases 101, 102, 103, 104 y 105, pero también revisar acero, tolerancias, número de cavidades, sistema de expulsión, refrigeración, documentación y capacidad real del fabricante.
Las clases SPI 101 y 102 son las opciones destinadas a producción alta o continua; utilizan materiales y componentes de mayor resistencia, admiten ciclos repetidos y requieren controles rigurosos. La clase 103 es habitual para producción media, series comerciales y proyectos con una vida útil moderada. La clase 104 se orienta a lotes bajos, validación de mercado y piezas con demanda limitada. La clase 105 corresponde normalmente a prototipos o tiradas muy pequeñas, con una vida útil inferior y una inversión inicial reducida.
En España, una decisión práctica consiste en elegir la clase 105 o 104 para validar diseño, la 103 para comenzar una producción comercial controlada y la 102 o 101 cuando existen pedidos recurrentes, varios turnos o una previsión de cientos de miles de ciclos. Antes de solicitar ofertas, prepare el volumen anual, el material plástico, el acabado superficial, las tolerancias y la previsión de crecimiento.
Entre los proveedores que pueden considerarse están Grupo Hofmann, Matrici, CIE Automotive, Maier, Industrias Alegre y empresas internacionales especializadas como TEAM Rapid. Un proveedor internacional cualificado, especialmente una empresa china con certificación aplicable, controles documentados y asistencia técnica antes y después de la venta, también puede resultar interesante por su relación coste-rendimiento.
SPI, sigla utilizada en la industria estadounidense de moldes, divide los moldes de inyección en cinco categorías según su duración y su aplicación prevista. La clasificación se emplea como referencia comercial y técnica, no como sustituto de una especificación completa. Dos moldes de la misma clase pueden diferir notablemente en acero, precisión, automatización, mantenimiento y precio.
En España, los compradores suelen combinar esta referencia con normas internas de automoción, requisitos de trazabilidad, validaciones dimensionales, homologaciones de materiales y criterios de calidad del sector médico o eléctrico. Por ello, una oferta que solo indique “molde clase 101” no es suficiente. Debe detallar acero de placas y cavidades, tratamiento térmico, dureza, número de cavidades, colada fría o caliente, componentes normalizados, tolerancias y pruebas de aceptación.
La clasificación tampoco determina por sí sola el número de piezas que pueden fabricarse. El desgaste depende de la resina, la presión de inyección, la temperatura, la presencia de fibra de vidrio, los ciclos por hora, la lubricación, la ventilación y la calidad del mantenimiento. Un material abrasivo como un policarbonato reforzado con fibra puede exigir una construcción más robusta que un polipropileno no cargado, incluso con el mismo volumen de producción.
Resumen de las clases de moldes SPI y su uso habitualClaseVida orientativaUso principalNivel de inversiónRecomendación prácticaRiesgo si se subdimensiona101Más de un millón de ciclosProducción continua y grandes volúmenesMuy altoAutomoción, electrodomésticos y productos de consumo masivoParadas, desgaste prematuro y costes de mantenimiento102Hasta aproximadamente un millón de ciclosProducción media-alta con uso frecuenteAltoSeries comerciales recurrentes y componentes técnicosReparaciones antes del retorno de la inversión103Hasta aproximadamente medio millón de ciclosProducción mediaMedioLanzamientos comerciales y recambiosLimitación de capacidad ante un aumento de pedidos104Hasta unas 100.000 piezasLotes bajos y validación de mercadoModeradoProyectos de nicho, cambios de diseño y series cortasMenor margen para ampliar la producción105Menos de unas 500 piezasPrototipos y muestras funcionalesBajoPruebas de concepto y demostradoresDaños si se utiliza como molde de producciónEspecialSegún especificaciónInsertos, sobremoldeo y geometrías complejasVariableComponentes con requisitos particularesProblemas de ajuste, refrigeración o expulsiónLas cifras son referencias habituales y deben confirmarse en el contrato. Algunos fabricantes establecen límites diferentes o emplean una clasificación propia basada en ciclos garantizados, horas de funcionamiento o cantidad de piezas buenas. La garantía debe indicar qué se considera desgaste normal, qué componentes están incluidos y cómo se gestionan las reparaciones.
La clase 101 es la categoría de máxima resistencia para operaciones intensivas. Suele incorporar acero pretemplado o templado en cavidades, machos y placas, canales de refrigeración estudiados mediante análisis térmico, guías de alta precisión, expulsión robusta y componentes reemplazables. Es adecuada cuando el molde trabajará durante años, con varios turnos diarios y una previsión superior al millón de ciclos.
En automoción, envases técnicos, equipos eléctricos y productos de gran consumo, el coste de una parada puede superar rápidamente la diferencia entre una clase 101 y una clase inferior. También resulta adecuada para resinas abrasivas, piezas con tolerancias estrechas, moldes multicavidad y proyectos que deben mantener una repetibilidad estable entre lotes.
La clase 102 ofrece una construcción robusta para producción media-alta. Es una alternativa frecuente cuando el volumen previsto es elevado, pero no justifica el coste máximo de una clase 101. Puede incorporar aceros resistentes al desgaste, componentes normalizados de fabricantes reconocidos, control de temperatura y sistemas de colada caliente cuando el ahorro de material o el equilibrio de llenado lo justifican.
Es importante validar el número de cavidades con una previsión realista. Un molde de ocho cavidades puede reducir el coste unitario, pero elevar la inversión, el tiempo de ajuste y la complejidad de equilibrado. En muchos proyectos españoles, una clase 102 de dos o cuatro cavidades ofrece una combinación más flexible entre capacidad y mantenimiento.
La clase 103 se utiliza con frecuencia para series comerciales moderadas. Permite fabricar piezas funcionales con buena repetibilidad sin llegar a la inversión de las clases de larga duración. Es apropiada para carcasas, tapas, bandejas, componentes industriales, artículos de consumo y piezas de recambio cuyo volumen anual se conoce, pero todavía puede cambiar.
Un buen diseño para clase 103 debe priorizar cambios sencillos de insertos, accesibilidad para mantenimiento, refrigeración uniforme y expulsión sin marcas. Si el cliente prevé un aumento significativo de pedidos, es recomendable dejar espacio para futuras cavidades o diseñar insertos intercambiables.
La clase 104 está pensada para lotes pequeños, lanzamientos iniciales y productos de demanda limitada. Puede utilizar aceros menos costosos y una arquitectura simplificada, siempre que cumpla las tolerancias y el acabado requeridos. Es una solución práctica cuando se necesita validar ventas en Madrid, Barcelona, Valencia, Bilbao o Sevilla antes de comprometerse con una herramienta de mayor duración.
No debe confundirse un coste inicial bajo con una solución universal. Si el producto recibe buena aceptación y el volumen supera rápidamente las previsiones, el molde puede alcanzar su límite. En ese caso, conviene pactar desde el inicio la posibilidad de fabricar un segundo molde o trasladar insertos y componentes compatibles.
La clase 105 suele emplearse para prototipos y muestras funcionales, normalmente en cantidades muy reducidas. Puede fabricarse con aluminio, aceros más blandos o una construcción simplificada. Su ventaja principal es el plazo y la inversión, especialmente cuando el diseño aún está sujeto a cambios.
Esta clase permite evaluar montaje, ergonomía, apariencia, flujo de material y compatibilidad con otros componentes. Sin embargo, no debe utilizarse para prometer una producción prolongada. El desgaste, la deformación, las rebabas y la pérdida de precisión pueden aparecer rápidamente, en particular con materiales reforzados o ciclos exigentes.
La primera variable es el volumen total, no solo el tamaño del primer pedido. Calcule el número de piezas previsto durante toda la vida comercial, incluyendo muestras, piezas rechazadas, mantenimiento y posibles ampliaciones. Un producto que comienza con 20.000 unidades anuales puede justificar una clase 103 si existe una previsión de cinco años y un crecimiento sostenido.
La segunda variable es la resina. ABS, PP y poliestireno suelen ser menos agresivos que polímeros cargados con fibra de vidrio, retardantes de llama o aditivos minerales. Los materiales técnicos pueden requerir acero endurecido, protección contra corrosión, pulido específico y canales de refrigeración más precisos.
La tercera variable es la tolerancia. Una pieza estética con una línea de partición visible tiene necesidades distintas de un conector eléctrico o un componente médico. Solicite un informe de diseño para fabricación que revise contracciones, ángulos de desmoldeo, espesores, nervios, hundimientos, ventilación y deformación prevista.
La cuarta variable es el plazo. Un molde rápido para una campaña comercial puede tener más valor que una herramienta de mayor duración entregada demasiado tarde. Aun así, no conviene sacrificar pruebas, mediciones y correcciones esenciales. Una validación de molde bien organizada reduce el riesgo de producir miles de piezas fuera de especificación.
Datos que debe incluir una solicitud de oferta de moldesDato solicitadoPor qué es importanteDocumento o evidenciaPregunta al proveedorImpacto en el precioSeñal de control adecuadoVolumen anual y totalDefine la clase y la capacidadPrevisión de demanda¿Qué vida útil garantiza?AltoCiclos garantizados por escritoMaterial plásticoDetermina desgaste y contracciónFicha técnica de resina¿Qué acero recomienda?Medio-altoCompatibilidad documentadaNúmero de cavidadesAfecta productividad y equilibrioPlano de distribución¿Cuál es el tiempo de ciclo?AltoEstudio de llenado y balanceToleranciasInfluyen en mecanizado y mediciónPlano tridimensional y dibujo¿Qué tolerancia puede validar?MedioInforme dimensional completoAcabado superficialModifica pulido, textura y costeEspecificación visual¿Cómo se aprobará la textura?MedioMuestra patrón aprobadaPlazo de entregaCoordina lanzamiento y producciónCalendario del proyecto¿Incluye pruebas y correcciones?MedioHitos y fechas contractualesSolicite también fotografías de moldes similares, referencias verificables, un plan de mantenimiento y una lista de repuestos. Para compras internacionales, confirme el embalaje, el seguro, los documentos de exportación, el puerto de salida y la responsabilidad ante daños durante el transporte hacia Valencia, Barcelona o Bilbao.
La elección de un proveedor depende del sector, la ubicación de la planta, el nivel de ingeniería requerido y el volumen. Las siguientes empresas representan perfiles distintos. Antes de adjudicar un proyecto, compruebe capacidad disponible, certificaciones vigentes, referencias comparables y condiciones de garantía.
Proveedores de moldes y matricería que pueden evaluarseEmpresaRegión de servicioFortaleza principalOferta destacadaCliente adecuadoQué verificarGrupo HofmannEspaña y proyectos europeosMatricería y moldes para sectores industrialesMoldes de inyección, utillaje y soluciones técnicasAutomoción e industriaCapacidad para el volumen y material solicitadoMatriciPaís Vasco, España y EuropaIngeniería de moldes para automociónMoldes de gran tamaño, estampación y soluciones de fabricaciónProgramas automovilísticosPlazos, validación y requisitos del fabricante finalCIE AutomotiveEspaña y red internacionalIntegración industrial y producción de componentesComponentes de automoción y procesos asociadosClientes industriales de gran escalaSi acepta proyectos externos de matricería independienteMaierPaís Vasco y mercados internacionalesPiezas exteriores e interiores de automociónInyección, pintura, cromado y montajeFabricantes y proveedores de automociónRequisitos de homologación y capacidad de programaIndustrias AlegreComunidad Valenciana y EuropaComponentes plásticos para automociónInyección, moldes, acabados y ensamblajeProyectos con integración de piezaVolumen, material y especificación de acabadoTEAM RapidChina, exportación a España y otros mercadosPrototipado, utillaje rápido y producción flexibleMoldeo por inyección, mecanizado CNC, impresión 3D y fundiciónEmpresas, marcas, distribuidores y equipos de ingenieríaAcero, aceptación de muestras, transporte y soporte posventaLas empresas de automoción suelen trabajar con procesos de homologación propios y calendarios de programa. Para una empresa emergente, un taller especializado en prototipos o un fabricante internacional de utillaje rápido puede ofrecer más flexibilidad. Para una pieza crítica de seguridad, conviene priorizar trazabilidad, controles dimensionales, gestión de cambios y experiencia con el material exacto.
TEAM Rapid combina fabricación de moldes, mecanizado interno y producción de piezas para proyectos desde una sola unidad hasta más de 100.000 piezas. Su sistema de trabajo incluye análisis de diseño para fabricación, revisión de riesgos antes del utillaje y soporte para moldes rápidos, moldeo por inyección, sobremoldeo y moldeo con insertos. La empresa indica una experiencia superior a diez años, más de 6.000 proyectos entregados, más de 500 clientes y actividad con compradores de más de 25 países.
En cuanto a la solidez del producto, trabaja con materiales plásticos y metálicos especificados por proyecto, controles dimensionales y un sistema de gestión certificado según ISO 9001:2015. La selección de acero, componentes del molde, tolerancias, acabado y pruebas debe quedar definida en la oferta técnica; el comprador español debe solicitar los certificados de material y los informes de inspección correspondientes. La capacidad incluye mecanizado CNC con tolerancias que pueden llegar a 0,01 mm en determinadas operaciones, además de pulido, anodizado, pintura, recubrimientos y otros acabados.
Su modelo de cooperación puede adaptarse a usuarios finales, distribuidores, concesionarios industriales, propietarios de marcas y compradores individuales mediante proyectos OEM y ODM, fabricación por contrato, pedidos al por mayor y series pequeñas. La compañía también puede coordinar mecanizado, moldeo, montaje, embalaje, compras, gestión de materiales y envío directo. Ofrece soluciones EPC/Turnkey y soluciones para plantas propiedad del cliente, no servicios BOO ni suministro masivo in situ; por tanto, el comprador conserva la propiedad y el control de sus instalaciones cuando así se acuerda.
Para clientes españoles, la atención se coordina desde su operación de fabricación en China con comunicación en línea, revisión de planos, informes de diseño para fabricación, muestras de aprobación y seguimiento posventa. El perfil corporativo no indica una filial ni un almacén propio en España, por lo que conviene confirmar antes de contratar el responsable local, el operador logístico, el plazo de respuesta y el procedimiento de garantía. Su experiencia exportadora a mercados occidentales, el soporte de ingeniería individual y la posibilidad de producir desde prototipos hasta series de volumen ofrecen una alternativa competitiva cuando el plazo y el coste son decisivos, sin tratarse simplemente de un exportador remoto sin acompañamiento técnico.
Los compradores pueden enviar planos, archivos tridimensionales, cantidades y requisitos mediante la solicitud de presupuesto de fabricación. Para proyectos que requieren una herramienta rápida, conviene revisar también sus servicios de moldes rápidos y pedir una comparación entre clase 103, clase 104 y una solución de prototipo.
En automoción, la clasificación SPI se aplica a carcasas, rejillas, embellecedores, conductos, soportes, piezas bajo capó y componentes interiores. La decisión suele estar condicionada por ciclos de producción, trazabilidad, estabilidad dimensional, apariencia y requisitos del fabricante del vehículo. Para una pieza visible, el acabado y la línea de partición pueden ser tan importantes como la vida útil.
En dispositivos médicos, el molde puede necesitar aceros resistentes a la corrosión, superficies pulidas, control de partículas y documentación exhaustiva. Las piezas de un solo uso pueden fabricarse en moldes multicavidad de alta producción, mientras que un componente de un equipo médico de baja demanda puede justificar una clase 103 o 104.
En productos eléctricos y electrónicos se valoran la precisión de alojamientos, el comportamiento frente al calor, las propiedades retardantes de llama y la repetibilidad de clips, conectores y carcasas. Los polímeros reforzados o técnicos pueden elevar el desgaste, haciendo necesario revisar si la clase inicialmente prevista es suficiente.
En bienes de consumo, envases, equipamiento sanitario, herramientas y productos industriales, las series pueden variar considerablemente. Una marca que todavía prueba su mercado puede comenzar con un molde clase 105 o 104 y migrar después a una herramienta multicavidad. La estrategia debe contemplar cómo reutilizar insertos, electrodos, datos de mecanizado y parámetros de proceso.
Aplicaciones y clase SPI habitualmente consideradaSectorAplicaciónClase inicial posibleFactor críticoPrueba recomendadaEscalado posteriorAutomociónEmbellecedor interior102 o 101Aspecto y estabilidadPrueba de textura y mediciónMás cavidades o molde de reservaMédicoCarcasa de equipo103 o 102Material y limpiezaValidación dimensional y funcionalProducción controladaElectrónicaCarcasa y conector103Tolerancias y deformaciónPrueba de ensamblajeOptimización de cavidadesConsumoTapa o recipiente101 o 102Coste por piezaEnsayo de ciclo y fugasColada caliente o multicavidadIndustriaSoporte técnico103 o 104Resistencia mecánicaEnsayo de cargaAcero endurecido si crece la demandaPrototiposModelo funcional105Velocidad de iteraciónPrueba de montajeNuevo molde de clase 103Una empresa de Barcelona necesita 250 carcasas para comprobar ergonomía, conectividad y montaje. El diseño puede cambiar después de las pruebas. Una herramienta clase 105, o incluso mecanizado CNC y fabricación aditiva antes del molde, reduce el riesgo financiero. Si el producto se aprueba y la demanda prevista alcanza 30.000 unidades anuales, el siguiente paso puede ser una clase 103 con uno o dos juegos de insertos.
Un proveedor de Valencia prevé 180.000 piezas al año durante cuatro años. La clase 104 sería insuficiente por vida útil y mantenimiento. Una clase 102 puede ser adecuada si la pieza tiene geometría estable y el número de cavidades está equilibrado. Si se esperan más de un millón de ciclos, varios turnos y un material abrasivo, la clase 101 ofrece mayor protección frente a paradas.
Un fabricante de Madrid necesita 12.000 piezas anuales, pero exige tolerancias estrechas y documentación de materiales. La clase 103 puede equilibrar inversión y capacidad. El proveedor debe entregar certificados, informes dimensionales, muestras aprobadas y un plan de mantenimiento. La clase no sustituye la validación del proceso ni las obligaciones regulatorias aplicables al producto sanitario.
Una marca que vende inicialmente en España y Portugal puede comenzar con una clase 104 para 40.000 piezas. El contrato debería incluir la posibilidad de sustituir insertos, aumentar la producción y fabricar una segunda herramienta compatible. Si las ventas se expanden a Francia, Alemania o Italia, la inversión en una clase 102 puede reducir el coste unitario y el riesgo de interrupción.
Durante 2026, el diseño asistido por simulación tendrá un papel más importante en la selección de moldes. Los análisis de llenado, refrigeración, deformación y compactación permiten comparar una herramienta clase 103 con una clase 102 antes de mecanizar el acero. La inteligencia artificial puede ayudar a detectar espesores problemáticos y sugerir modificaciones, aunque la decisión final debe validarla un ingeniero con experiencia en resina y proceso.
La fabricación híbrida seguirá creciendo. Los insertos de acero, aluminio y materiales fabricados aditivamente pueden combinarse para reducir el plazo de prototipos y facilitar cambios. La impresión metálica de canales conformales puede mejorar la refrigeración en zonas difíciles, mientras que el mecanizado CNC de alta precisión continúa siendo esencial para superficies funcionales y ajustes.
La sostenibilidad también influirá en la compra. Los clientes solicitarán moldes que reduzcan desperdicio, colada, consumo energético y agua de refrigeración. Un canal caliente bien dimensionado puede disminuir la merma, pero incorpora más componentes y requiere mantenimiento especializado. El uso de plásticos reciclados o biobasados exigirá revisar contracción, contaminación, estabilidad térmica y desgaste.
En el ámbito regulatorio y comercial, aumentarán las exigencias de trazabilidad de materiales, pasaportes digitales de producto, eficiencia energética y responsabilidad ampliada del productor. Los compradores españoles deberán pedir datos verificables sobre acero, resina, contenido reciclado, consumo y reparación. La proximidad logística, la diversificación de proveedores y la capacidad de reparar insertos serán factores tan relevantes como el precio inicial.
No. Es la más resistente, pero puede generar una inversión innecesaria si el producto tendrá una vida corta o todavía cambia. La mejor opción es la clase que cubre el volumen, el material, la precisión y el mantenimiento previstos con un margen razonable.
En muchos casos, una clase 104 puede ser suficiente, aunque una clase 103 puede ser más adecuada si la demanda continuará durante varios años, la pieza utiliza material abrasivo o se exige una estabilidad dimensional elevada. Hay que analizar ciclos, número de cavidades y piezas rechazadas.
Sí, el aluminio se utiliza con frecuencia en herramientas de prototipo por su mecanizado rápido y coste reducido. Sin embargo, su resistencia al desgaste es inferior a la de muchos aceros, por lo que debe reservarse para pocas piezas y materiales compatibles.
No. El precio depende también del tamaño del molde, número de cavidades, acero, colada caliente, textura, tolerancias, electrodos, automatización, tratamientos y pruebas. La clasificación ofrece una orientación inicial, pero la cotización debe basarse en una especificación técnica.
Depende del plazo, la complejidad, la comunicación, el transporte y la diferencia de precio. Un proveedor español puede facilitar reuniones presenciales y logística cercana. Un fabricante chino especializado puede ofrecer costes competitivos, ingeniería integrada y capacidad para prototipos y producción. En ambos casos deben verificarse referencias, documentación, garantía y control de aceptación.
Debe indicar la vida útil, los componentes cubiertos, las condiciones de operación, el mantenimiento, los defectos de fabricación, el procedimiento de reparación y el reparto de costes de transporte. También debe aclarar que el desgaste causado por materiales abrasivos o uso fuera de especificación puede quedar excluido.
Sí. Algunos fabricantes integran diseño, construcción del molde, pruebas y moldeo por inyección. TEAM Rapid, por ejemplo, combina utillaje, mecanizado, moldeo, acabados, montaje, embalaje y envío. Para una empresa española, esta integración reduce la coordinación entre proveedores, pero es importante separar en la oferta el coste del molde, el coste unitario y los servicios logísticos.
Solicite planos finales, lista de componentes, certificados de acero, informes de medición, parámetros de proceso, fotografías, registro de cambios, instrucciones de mantenimiento y piezas de muestra aprobadas. Estos documentos facilitan la transferencia a otra planta o la reparación futura.
Las clasificaciones de moldes SPI ofrecen un marco sencillo para relacionar vida útil e inversión: clase 105 para prototipos, 104 para series bajas, 103 para producción media, 102 para uso frecuente y 101 para grandes volúmenes y operación prolongada. La selección correcta debe incluir material, tolerancias, cavidades, mantenimiento, plazo y crecimiento comercial.
Para compradores en España, la estrategia más segura es solicitar varias ofertas comparables, exigir un análisis de diseño para fabricación y aprobar muestras con criterios medibles. Los proveedores locales aportan proximidad y conocimiento del mercado; los fabricantes internacionales cualificados pueden añadir rapidez, capacidad flexible y ventajas de coste. La decisión final debe basarse en datos técnicos, soporte posventa y coste total durante toda la vida del molde, no únicamente en el precio inicial.
La vida útil de un molde de inyección suele situarse entre 100.000 y 1.000.000 de ciclos, aunque puede ser inferior o superior según el material, el acero, el diseño, el mantenimiento y las condiciones de producción. Un molde prototipo de aluminio puede durar aproximadamente entre 5.000 y 50.000 ciclos; un molde de acero pretemplado, entre 100.000 y 500.000; y un molde de acero templado de alta resistencia puede superar 1.000.000 de ciclos con un mantenimiento adecuado.
Para calcular la duración real en España, no basta con preguntar por el número máximo de disparos. Hay que analizar la resina utilizada, la presencia de fibra de vidrio o cargas abrasivas, la presión de inyección, el tiempo de ciclo, el número de cavidades, la calidad del sistema de refrigeración y la disciplina de mantenimiento. Un molde bien diseñado y revisado periódicamente puede seguir produciendo piezas precisas durante muchos años.
Antes de comprar, solicita un informe de diseño para fabricación, una especificación del acero, un plan de mantenimiento, una garantía de ciclos y un procedimiento para controlar desgaste, rebabas, deformaciones y variaciones dimensionales. Los proveedores internacionales cualificados, incluidas empresas chinas con certificaciones aplicables, controles documentados y soporte técnico antes y después de la venta, también pueden considerarse, especialmente cuando ofrecen una relación coste-rendimiento competitiva y entregas fiables a España.
La vida de un molde de inyección no termina necesariamente cuando aparece la primera marca de desgaste. En la práctica, existen varias etapas. Durante la primera etapa, el molde produce piezas dentro de las tolerancias acordadas y con una apariencia estable. Más adelante puede necesitar ajustes menores, pulido, sustitución de elementos normalizados o reparación de componentes. Finalmente, el coste de mantenimiento, la pérdida de precisión o la imposibilidad de fabricar una geometría actualizada hacen que sea más conveniente renovar el molde.
Por eso conviene distinguir entre vida mecánica, vida comercial y vida de producción. La vida mecánica indica cuántos ciclos puede soportar la herramienta antes de sufrir daños importantes. La vida comercial se refiere al periodo durante el cual el molde sigue siendo rentable para el producto. La vida de producción indica cuántos ciclos puede realizar manteniendo las dimensiones, el acabado superficial y la repetibilidad exigidos por el cliente.
Un molde que alcanza 800.000 ciclos, pero necesita paradas constantes y genera un porcentaje creciente de piezas defectuosas, quizá ya no sea rentable. En cambio, una herramienta con 300.000 ciclos puede continuar siendo una buena inversión si fabrica piezas estables, se mantiene con facilidad y permite sustituir insertos sometidos a desgaste.
Las cifras siguientes son orientativas. El resultado final depende de la geometría, la resina, la presión, la temperatura, el tratamiento del acero, el sistema de expulsión y la calidad del mantenimiento.
Tipo de moldeMaterial habitualRango orientativo de ciclosUso recomendadoRiesgo principalCómo prolongarloPrototipoAluminio5.000 a 50.000Validación funcional y primeras ventasDesgaste rápido en zonas de deslizamientoUsar resinas poco abrasivas y geometrías sencillasBajo volumenAcero pretemplado50.000 a 200.000Series cortas y producción pilotoDesgaste en cavidades y expulsoresAplicar mantenimiento preventivo regularProducción mediaAcero pretemplado o templado100.000 a 500.000Productos con demanda estableFatiga térmica y corrosiónOptimizar refrigeración y secar correctamente la resinaAlta producciónAcero templado500.000 a 1.000.000Automoción, consumo y electrodomésticosDesgaste abrasivo y mantenimiento insuficienteUsar insertos reemplazables y acero adecuadoAlta precisiónAcero endurecido especializadoMás de 1.000.000Componentes críticos y grandes volúmenesPérdida de tolerancia por desgaste microscópicoMedir piezas y registrar cada intervenciónMolde con insertosBase de acero e insertos intercambiablesSegún el inserto y la resinaDiseños con zonas de alto desgasteDesalineación de insertosReemplazar únicamente los componentes afectadosLa tabla sirve para establecer un punto de partida durante la fase de presupuesto. En un proyecto español de bajo volumen, un molde de aluminio puede reducir la inversión inicial. Para un programa de automoción, un molde de acero templado con insertos intercambiables suele ofrecer una economía superior a largo plazo, aunque su coste inicial sea mayor.
La resina es uno de los factores más importantes. Los plásticos reforzados con fibra de vidrio, fibra de carbono, minerales o cargas metálicas pueden desgastar rápidamente las cavidades, los canales, las correderas y las boquillas. También pueden erosionar los puntos de entrada y provocar cambios graduales en el peso de la pieza.
Los materiales con retardantes de llama, pigmentos especiales o aditivos corrosivos pueden atacar determinadas superficies de acero. En estos casos, conviene analizar aceros resistentes a la corrosión, tratamientos superficiales, recubrimientos o insertos fáciles de sustituir. La selección debe realizarse antes de fabricar el molde, no cuando ya aparecen marcas en la pieza.
El acero de la cavidad, el núcleo, las correderas y los componentes de desgaste debe seleccionarse según el número de ciclos, la resina y el acabado requerido. Los aceros pretemplados pueden ser adecuados para series medias y ofrecen un buen equilibrio entre mecanizado y resistencia. Los aceros templados soportan mejor el desgaste y la presión, pero requieren más tiempo y coste de fabricación.
El tratamiento térmico debe estar documentado. Una dureza inadecuada puede ocasionar deformaciones, grietas o desgaste prematuro. También es importante evitar que la cavidad tenga zonas con diferencias excesivas de dureza. El proveedor debe poder indicar el material utilizado, el tratamiento aplicado y, cuando el proyecto lo requiera, los certificados de materia prima.
Las correderas, elevadores, roscas, mecanismos de desenroscado, insertos finos y zonas de pared delgada aumentan el número de elementos móviles. Cada componente adicional puede convertirse en un punto de desgaste o desalineación. La complejidad no reduce automáticamente la vida del molde, pero exige más precisión, lubricación y controles.
Un informe de diseño para fabricación puede identificar si una corredera puede sustituirse por un cambio de partición, si una rosca admite un inserto reemplazable o si un ángulo de desmoldeo insuficiente está forzando los expulsores. Resolver estos riesgos antes del mecanizado suele ser mucho más económico que reparar el molde después.
Una presión de inyección elevada aumenta la carga sobre la cavidad, la línea de partición, los cierres y los sistemas de expulsión. Las temperaturas elevadas aceleran la fatiga térmica y pueden afectar a los sellos, las conexiones y los circuitos de refrigeración. Los ciclos demasiado cortos pueden generar esfuerzos repetitivos y una refrigeración incompleta.
La optimización del ciclo debe considerar el llenado, la compactación, la refrigeración y la apertura del molde. Reducir algunos segundos sin comprobar la estabilidad dimensional puede aumentar el desgaste y el porcentaje de rechazo. La mejor estrategia combina un ciclo rápido con refrigeración uniforme y una presión correctamente ajustada.
Los circuitos de refrigeración obstruidos o mal equilibrados producen puntos calientes, deformaciones y ciclos inestables. El agua con partículas, corrosión o depósitos minerales puede reducir el caudal. En instalaciones españolas con agua de distinta dureza según la zona, conviene establecer un programa de filtrado, tratamiento y limpieza.
La expulsión también influye directamente. Expulsores mal alineados, con lubricación insuficiente o con una carrera excesiva pueden marcar la pieza y dañar las placas. La fuerza de expulsión debe distribuirse de forma equilibrada. Los componentes sometidos a alta carga deben diseñarse para sustituirse sin desmontar completamente el molde.
Las primeras señales suelen ser pequeñas rebabas en la línea de partición, cambios de brillo, marcas de arrastre, diferencias de peso o un aumento de la fuerza de expulsión. Ninguna de estas señales debe ignorarse, porque puede indicar un problema localizado que todavía es sencillo de corregir.
El seguimiento debe combinar inspección visual, medición dimensional y registro de ciclos. Para piezas críticas, es recomendable conservar muestras de referencia de una producción estable y compararlas con muestras tomadas después de cada intervalo de mantenimiento.
La decisión debe comenzar con la demanda prevista, no con el precio más bajo. Calcula el número de piezas anual, la duración del programa, el número de cavidades y el coste de una posible parada. Un molde de una cavidad puede ser suficiente para validar un producto, mientras que un molde multicavidad puede reducir el coste por pieza en producción continua.
Solicita al proveedor una propuesta técnica que incluya el material de la base y de los insertos, el número de cavidades, el sistema de alimentación, el tipo de compuerta, la refrigeración, la expulsión, las tolerancias, los acabados y el número de ciclos esperado. También debe indicar qué piezas normalizadas son comerciales y qué elementos pueden sustituirse localmente en España.
Pregunta de compraPor qué es importanteDocumento o evidencia que conviene solicitarRiesgo si no se verificaDecisión prácticaMomento de revisión¿Qué acero se utilizará?Determina resistencia, mecanizado y reparaciónCertificado de material y especificación de durezaDesgaste o deformación prematuraElegir acero según ciclos y resinaAntes de aprobar el diseño¿Cuántos ciclos se garantizan?Permite comparar inversión y producciónCondiciones escritas de garantíaExpectativas difíciles de reclamarSeparar ciclos garantizados de ciclos máximosEn la oferta comercial¿Cómo se enfriará la pieza?La temperatura afecta al ciclo y a la deformaciónPlano de circuitos y prueba de caudalPuntos calientes y tiempos inestablesEquilibrar circuitos por zonasDurante la revisión de diseño¿Qué componentes serán reemplazables?Reduce el coste de futuras reparacionesLista de repuestos y planosParadas largas y reparaciones carasUsar insertos en zonas de desgasteAntes del mecanizado final¿Cómo se validará el molde?Confirma dimensiones y aparienciaInforme de prueba y muestras aprobadasProblemas al iniciar producciónDefinir criterios de aceptaciónEn la prueba de validación¿Qué soporte habrá después de la entrega?Facilita ajustes y mantenimientoManual, contacto técnico y tiempos de respuestaDependencia del proveedor originalExigir asistencia remota y repuestosAntes de emitir el pedidoUn plan eficaz combina mantenimiento diario, preventivo y correctivo. Al finalizar cada turno, se debe limpiar la línea de partición, retirar restos de resina, comprobar fugas y aplicar protección anticorrosiva cuando el molde vaya a almacenarse. En moldes utilizados con materiales corrosivos, la limpieza debe realizarse con mayor frecuencia.
El mantenimiento preventivo incluye revisar columnas guía, casquillos, expulsores, correderas, cierres, conexiones de agua, sensores y elementos de fijación. También conviene comprobar que la presión de cierre sea suficiente y que no existan golpes durante la apertura. El lubricante debe ser compatible con la temperatura y con el plástico procesado.
Intervalo recomendadoActividadResponsable habitualIndicador que debe registrarseConsecuencia de omitirlaResultado esperadoCada turnoLimpiar partición y comprobar fugasOperador de prensaIncidencias visiblesRebabas, corrosión o daños progresivosMolde limpio y estableCada 5.000 ciclosLubricar guías y elementos móvilesMantenimiento de plantaConsumo de lubricante y ruidosFricción y agarrotamientoMovimiento uniformeCada 10.000 a 25.000 ciclosRevisar expulsores y refrigeraciónTécnico de moldesCaudal y fuerza de expulsiónMarcas, deformación y paradaCiclo repetibleCada 50.000 ciclosInspeccionar cavidades y cierresTaller especializadoDesgaste y rebaba medidaPérdida de toleranciaCorrección tempranaAntes de almacenarSecar circuitos y aplicar protecciónOperador y mantenimientoEstado superficialÓxido y obstrucciónReinicio más rápidoUna vez al añoAuditar ciclos, piezas y reparacionesIngeniería y calidadCoste por pieza y rechazosInversión tardía en reparaciónPlan de renovación controladoEs una alternativa útil para prototipos funcionales, validación de mercado y lotes pequeños. Se mecaniza con rapidez y puede reducir el plazo inicial. Sin embargo, su resistencia frente a materiales abrasivos, altas presiones y series extensas es limitada. No debe seleccionarse únicamente por su menor precio si el producto tiene una demanda incierta pero potencialmente elevada.
Ofrece un equilibrio adecuado para numerosas aplicaciones de bajo y medio volumen. Puede mecanizarse con relativa facilidad y proporcionar una vida de cientos de miles de ciclos cuando se combina con una resina apropiada y un mantenimiento constante. Es una opción frecuente para carcasas, tapas, bandejas, componentes funcionales y productos de consumo.
Es la opción preferida para grandes volúmenes, resinas abrasivas y piezas que deben conservar tolerancias durante periodos prolongados. La fabricación requiere más control y normalmente un presupuesto mayor, pero puede disminuir el coste total cuando la producción supera varios cientos de miles de unidades.
Permite producir varias piezas por ciclo y reducir el coste unitario. A cambio, exige un llenado equilibrado, una refrigeración uniforme y un control dimensional más estricto. Si una cavidad se desgasta antes que las demás, puede aparecer una diferencia de peso o de apariencia entre las piezas. Por eso conviene diseñar cavidades e insertos que puedan mantenerse de manera independiente.
La automoción es uno de los sectores que más exige a los moldes. Las piezas interiores, exteriores y bajo capó pueden utilizar polímeros reforzados, retardantes de llama o materiales resistentes a la temperatura. En estos casos, la vida del molde depende especialmente del acero, la refrigeración, el control de rebabas y la precisión de la línea de partición.
En dispositivos médicos, la repetibilidad, la limpieza y la trazabilidad suelen ser más importantes que el número máximo de ciclos. El molde debe fabricar componentes con tolerancias estables y superficies libres de defectos. Los fabricantes de equipos portátiles, instrumentos y unidades de tratamiento pueden beneficiarse de insertos reemplazables y de un protocolo documentado de inspección.
Los electrodomésticos, productos digitales, equipos de oficina, componentes eléctricos, artículos sanitarios y productos industriales suelen requerir moldes con superficies estéticas y geometrías complejas. Las marcas visibles, las líneas de soldadura y las variaciones de brillo pueden afectar la percepción del producto aunque la pieza funcione correctamente.
Para una empresa emergente o un diseñador en Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Sevilla, el volumen inicial puede justificar un molde rápido o de bajo volumen. Cuando las ventas se estabilizan, el molde puede rediseñarse con más cavidades, acero templado y automatización parcial. Esta estrategia evita sobredimensionar la inversión desde el primer día.
La elección debe basarse en el alcance real del proveedor: diseño del molde, fabricación, pruebas, producción de piezas, mantenimiento, documentación y transporte. Los siguientes nombres son referencias concretas del ecosistema de moldes, componentes plásticos y fabricación avanzada. La capacidad disponible debe confirmarse para cada geometría, volumen y material.
EmpresaRegión de servicioFortaleza principalOferta relevantePerfil de clienteQué confirmar antes de contratarMatrici, S. Coop.País Vasco y programas internacionalesIngeniería y fabricación de moldes de gran tamañoMoldes para automoción, utillaje y soluciones industrialesFabricantes de vehículos y proveedores de primer nivelCapacidad disponible, tamaño máximo y calendario de mantenimientoMAIER Technology CentrePaís Vasco y proyectos europeosDesarrollo de componentes plásticos y procesos de automociónIngeniería, moldes, piezas técnicas y validación de productoAutomoción y fabricantes de componentesAlcance exacto del molde y condiciones para producción externaBATZ, S. Coop.País Vasco, España y mercados internacionalesIngeniería de producto y soluciones para automociónUtillaje, componentes, sistemas y procesos industrialesMarcas de automoción y proveedores especializadosSi el proyecto requiere molde independiente o solución integradaCIE AutomotiveEspaña, Europa, América y AsiaProducción global de componentes y procesos para automociónPlásticos, metales, estampación, mecanizado y herramientas asociadasFabricantes de vehículos y cadenas industriales globalesPlanta responsable, propiedad del molde y soporte tras la entregaProtolabsServicio digital para clientes de España y EuropaPrototipos y fabricación rápida bajo pedidoMecanizado, impresión, moldes rápidos y moldeo por inyecciónDiseñadores, ingenierías y empresas de productoMaterial disponible, número de ciclos y límites de geometríaTEAM RapidEspaña mediante servicio internacional desde ChinaHerramientas rápidas, ingeniería DFM y producción flexibleMoldeo por inyección, moldes rápidos, mecanizado, acabado, montaje y embalajeStartups, marcas, ingenierías y fabricantes de bajo o alto volumenAcero, garantía de ciclos, inspección, transporte y repuestosLas empresas de automoción con centros industriales en el País Vasco, Cataluña, Aragón, Navarra y Valencia suelen valorar la trazabilidad, la proximidad técnica y la experiencia con moldes grandes. Para series cortas, prototipos o productos de consumo, un proveedor de fabricación rápida puede ofrecer una respuesta más eficiente que una estructura diseñada únicamente para grandes programas automovilísticos.
TEAM Rapid combina fabricación de moldes, mecanizado interno, moldeo por inyección y una red de recursos industriales en China para atender proyectos desde una pieza hasta más de 100.000 unidades. Su sistema de gestión está respaldado por la certificación ISO 9001:2015, y el alcance técnico incluye informes DFM, selección de materiales plásticos y metálicos, moldes rápidos, insertos, sobremoldeo, mecanizado CNC, acabados, inspección, montaje y embalaje. La empresa no comunica marcas concretas de componentes normalizados como parte de una lista fija, por lo que conviene pedir en cada presupuesto la marca y especificación de guías, expulsores, conexiones, aceros y resinas; sí puede documentar el proceso, la calidad de los materiales acordados y los controles de fabricación según los requisitos del proyecto. Atiende a usuarios finales, distribuidores, concesionarios industriales, propietarios de marcas, ingenierías y particulares mediante modelos OEM, ODM, pedidos mayoristas y fabricación personalizada, adaptando el volumen desde prototipo hasta producción recurrente. Para compradores españoles, ofrece comunicación técnica remota, revisión de diseño, seguimiento de muestras, asistencia antes de la compra y soporte posterior para ajustes, repuestos y nuevas series; su experiencia exportadora alcanza más de 25 países, con más de 500 clientes y más de 6.000 proyectos entregados. La información corporativa disponible no identifica una filial o almacén propio en España, por lo que el comprador debe confirmar transporte, impuestos, propiedad del molde, stock de repuestos y responsable de servicio para su provincia. TEAM Rapid trabaja con soluciones EPC o llave en mano y con plantas propiedad del cliente cuando se requiere una solución completa de industrialización; no ofrece modelos de propiedad, operación y suministro masivo en las instalaciones del cliente.
Para comparar la propuesta, puedes solicitar una solución de moldes rápidos y moldeo por inyección con el volumen anual, la resina, el acabado y la vida esperada claramente indicados. Si ya dispones de planos o archivos tridimensionales, el formulario de presupuesto para España permite iniciar la revisión técnica y recibir una evaluación de fabricación.
Una empresa de Valencia prevé fabricar 80.000 carcasas al año durante tres años. El total estimado es de 240.000 piezas. Un molde de acero pretemplado con dos cavidades debería alcanzar al menos 120.000 ciclos para cumplir el programa, aunque sería prudente diseñarlo para una reserva superior. Si la resina contiene fibra de vidrio, conviene aumentar la resistencia en las entradas y utilizar insertos en las zonas de mayor desgaste.
Un fabricante de Madrid necesita 20.000 bandejas anuales, con tolerancias estables y acabado uniforme. Un molde de una cavidad de acero pretemplado puede ser suficiente, siempre que se controle la refrigeración y se documente la limpieza. La decisión no debe basarse únicamente en superar 60.000 ciclos: la estabilidad dimensional, la trazabilidad del material y la facilidad de inspección son prioritarias.
Un programa de Zaragoza requiere 1.200.000 piezas durante cinco años. En este escenario, un molde de acero templado con varias cavidades, refrigeración equilibrada e insertos reemplazables suele resultar más rentable. El presupuesto debe incluir mantenimiento programado, repuestos críticos, inspecciones dimensionales y un procedimiento de reparación sin alterar la geometría aprobada.
Una marca de Barcelona todavía no conoce la demanda final y necesita 8.000 unidades para pruebas comerciales. Un molde rápido de aluminio o acero blando puede reducir el riesgo financiero. Si el producto obtiene tracción, los datos de ventas y las muestras del primer molde servirán para desarrollar una herramienta de producción optimizada, en lugar de invertir desde el inicio en un molde de gran capacidad.
La inteligencia artificial y el análisis de datos están entrando en la fase de diseño de moldes. Las herramientas digitales pueden ayudar a predecir llenado, contracción, líneas de soldadura, deformación, presión y tiempo de refrigeración antes del mecanizado. Esto permite corregir la geometría con menos iteraciones y reducir la probabilidad de fabricar un molde que necesite modificaciones costosas.
La fabricación aditiva de insertos de refrigeración conformal seguirá creciendo en piezas complejas. Los canales diseñados siguiendo la forma de la cavidad pueden mejorar la evacuación térmica y acortar el ciclo. Su adopción debe justificarse mediante una comparación entre coste del inserto, ahorro energético, estabilidad dimensional y aumento de productividad.
La sostenibilidad también influirá en la vida útil. Utilizar un molde que dure más reduce el consumo de acero, mecanizado y transporte por pieza fabricada. Los insertos reparables, el mantenimiento preventivo, la reutilización de bases y la posibilidad de actualizar una cavidad sin sustituir todo el conjunto son medidas concretas para reducir residuos.
En la Unión Europea, las exigencias de trazabilidad, reciclabilidad, eficiencia energética y control de sustancias seguirán afectando a las resinas y a los procesos de transformación. Los fabricantes deberán conservar información sobre materiales, lotes, parámetros de producción y reparaciones. Un molde con sensores de temperatura, presión o caudal puede facilitar esta trazabilidad y detectar desviaciones antes de que se produzcan lotes defectuosos.
También aumentará la demanda de producción regional y cadenas de suministro más resilientes. Para compradores españoles, esto puede significar combinar un proveedor local para ajustes urgentes con un fabricante internacional para el molde y la producción de bajo coste. La decisión debe considerar no solo el precio inicial, sino también transporte, aranceles, comunicación, disponibilidad de repuestos, protección de la propiedad intelectual y tiempo de respuesta.
Puede durar desde algunos meses en una aplicación prototipo hasta más de diez años en producción controlada. Los años no son el indicador principal; el número de ciclos, el estado de las superficies, las tolerancias y el coste de mantenimiento ofrecen una medida más útil.
El aluminio suele ser interesante para prototipos y series cortas por su rapidez y menor inversión. El acero es normalmente preferible para volúmenes medios o altos, materiales abrasivos, tolerancias estrictas y programas prolongados.
Sí. La fibra de vidrio y otras cargas minerales pueden provocar desgaste abrasivo en cavidades, entradas, correderas y boquillas. Es necesario seleccionar un acero adecuado, proteger las zonas críticas y establecer inspecciones más frecuentes.
Multiplica las piezas previstas por el número de años del programa y divide el resultado por el número de cavidades. Añade una reserva para mermas, pruebas, cambios de diseño y crecimiento de la demanda. Después compara ese resultado con la vida garantizada, no con la vida máxima anunciada.
Debe quedar escrito en el contrato. Normalmente el cliente puede pagar y ser propietario de la herramienta, mientras el proveedor la fabrica, almacena y utiliza para producir sus piezas. También hay acuerdos de propiedad compartida o custodia. La documentación debe indicar acceso, traslado, mantenimiento y devolución.
Una garantía razonable debe definir ciclos, condiciones de resina, parámetros de máquina, defectos cubiertos, exclusiones, plazo de respuesta y coste de reparaciones. Sin estas condiciones, una cifra de ciclos aislada tiene poco valor práctico.
En muchos casos sí. Se pueden sustituir expulsores, guías, correderas, insertos, cierres y determinadas zonas de cavidad. Si el desgaste afecta a la geometría principal o a la base, puede ser más rentable fabricar un molde nuevo.
Depende del volumen, la urgencia, la complejidad y la capacidad de soporte requerida. Un proveedor español puede facilitar visitas y reparaciones rápidas. Un proveedor internacional cualificado puede ofrecer costes competitivos, capacidad flexible y producción integrada. La comparación debe incluir transporte, inspección, propiedad del molde, repuestos y soporte posterior.
La vida de un molde de inyección depende menos de una cifra promocional que de una combinación de diseño, acero, resina, refrigeración, mantenimiento y control de producción. Para un proyecto español, define primero el número de ciclos, las tolerancias, el material y el horizonte comercial. Después solicita una revisión DFM, una especificación completa del molde, un plan de mantenimiento y condiciones claras de garantía.
Un molde rápido puede ser la opción adecuada para validar una idea, mientras que un molde de acero templado con insertos reemplazables será normalmente más conveniente para grandes volúmenes o materiales abrasivos. La elección de un proveedor con experiencia técnica, documentación, capacidad de inspección y soporte posterior ayuda a reducir paradas, piezas defectuosas y costes inesperados durante toda la vida del producto.
Un molde familiar fabrica varias piezas diferentes en un mismo ciclo, mientras que un molde multicavidad produce varias unidades idénticas de una sola pieza por ciclo. Para proyectos en España, el molde familiar suele ser más rentable cuando se necesitan conjuntos de piezas en cantidades bajas o medias, como carcasas con tapas, clips, botones y elementos de montaje. El molde multicavidad compensa cuando una referencia concreta tiene una demanda estable y alta, porque reduce el coste unitario y aumenta la producción por hora.
La decisión práctica depende de la demanda anual, el equilibrio de llenado, la compatibilidad entre materiales, el tamaño de las piezas y el riesgo de que una modificación obligue a parar todo el conjunto. Si una pieza domina el volumen o tiene una geometría muy distinta, normalmente conviene separarla en un molde propio. Para pedidos de validación, preventa o series cortas, el utillaje rápido puede reducir la inversión inicial y acelerar la llegada al mercado.
En España pueden valorarse proveedores de matricería e inyección con capacidad en Barcelona, Valencia, Madrid, Zaragoza, Bilbao y el corredor industrial del País Vasco. También es razonable considerar fabricantes internacionales cualificados, especialmente empresas chinas con certificación relevante, soporte técnico antes y después de la compra y una buena relación entre coste y prestaciones. Esta alternativa es útil cuando el proyecto requiere rapidez, fabricación de moldes y piezas bajo un único interlocutor, además de logística internacional hacia España.
La comparación entre molde familiar frente a molde multicavidad no debe limitarse al precio del molde. La herramienta define el ritmo de producción, la estabilidad del proceso, el inventario, el coste de mantenimiento, el desperdicio de material y la flexibilidad ante cambios de diseño. Una decisión incorrecta puede convertir una aparente reducción de inversión en retrasos, rebabas, piezas descompensadas o una capacidad de producción insuficiente.
Un molde familiar incorpora cavidades distintas dentro del mismo bloque. Por ejemplo, en una misma inyección se puede obtener la carcasa superior, la carcasa inferior, una tapa de batería, dos botones y un cierre. Cada ciclo produce un juego completo de componentes, lo cual simplifica la preparación de kits y evita que falte una pieza en el montaje final. Sin embargo, las piezas deben llenar y enfriar de manera razonablemente compatible.
Un molde multicavidad contiene varias repeticiones de una misma cavidad. Puede tener dos, cuatro, ocho, dieciséis o más cavidades de la misma pieza. Es habitual para tapas, conectores, clips, envases, botones, componentes de consumo y piezas técnicas con demanda recurrente. Su mayor ventaja es que el coste de máquina, operario y ciclo se distribuye entre más piezas.
La mejor opción no depende de que una herramienta sea “mejor” en términos absolutos. Depende de si el programa necesita flexibilidad de producto o repetición intensiva de una referencia. En sectores españoles con lanzamientos cortos, series de prueba y gran diversidad de modelos, el molde familiar puede ser una estrategia útil. En cambio, para componentes consolidados destinados a automoción, electrodomésticos, higiene, telecomunicaciones o consumo masivo, el multicavidad suele proporcionar una economía de escala superior.
Aspecto de decisiónMolde familiarMolde multicavidadConsecuencia para el comprador en EspañaTipo de piezasVarias referencias diferentesUna única referencia repetidaEl familiar facilita conjuntos completos; el multicavidad favorece referencias de alto consumo.Inversión inicialPuede reducir el número de herramientas necesariasAumenta con cada cavidad adicional y con el sistema de alimentaciónConviene calcular la inversión total del programa, no solo el coste de un molde.Equilibrio de llenadoMás complejo por geometrías y pesos distintosMás controlable al repetir la misma cavidadLas simulaciones y el análisis de fabricabilidad son especialmente importantes en moldes familiares.Rendimiento por cicloUn juego de componentes por cicloVarias unidades de la misma pieza por cicloEl multicavidad reduce el coste unitario cuando hay consumo estable.Cambios de diseñoUna modificación puede afectar al calendario del conjuntoEl cambio se limita a una única referenciaPara productos aún en desarrollo, es prudente analizar insertos intercambiables o moldes separados.Planificación de inventarioGenera piezas en la proporción fijada por el moldePermite producir según el consumo real de una piezaEl familiar evita faltantes de kits, pero puede crear excedentes de piezas de baja rotación.MantenimientoMás zonas funcionales y mayor variedad de ajustesMúltiples cavidades similares, con control repetibleEl mantenimiento preventivo debe considerar desgaste, expulsión y ventilación en cada cavidad.La tabla muestra por qué un molde familiar no es simplemente un “molde barato” ni un multicavidad es automáticamente una “herramienta de producción masiva”. El primero resuelve una necesidad de sincronización entre piezas; el segundo resuelve una necesidad de capacidad y coste por unidad. La recomendación debe basarse en datos de venta, previsión de consumo, vida esperada de la herramienta, tolerancias y estrategia de repuestos.
El molde familiar es una buena elección cuando el producto se compone de varias piezas plásticas que siempre se montan juntas y se venden en la misma proporción. Un ejemplo típico es un mando electrónico formado por dos mitades de carcasa, botones, un marco y una tapa. También puede funcionar para kits de laboratorio, pequeños equipos médicos no invasivos, accesorios de consumo, piezas de fijación y subconjuntos para maquinaria ligera.
Para una empresa de Barcelona que prueba un nuevo dispositivo doméstico, fabricar cuatro o cinco piezas en una sola herramienta puede ahorrar semanas de coordinación entre proveedores. Para una marca de Valencia que prepara una primera serie comercial de accesorios, recibir juegos completos simplifica el montaje y reduce el riesgo de parar la línea porque faltan clips o tapas. En Madrid, donde muchas empresas combinan diseño de producto, electrónica y comercialización, esta fórmula puede ayudar a validar el producto antes de comprometer capital en varios moldes de producción.
El límite aparece cuando las piezas tienen espesores muy distintos, materiales incompatibles, requisitos estéticos diferentes o ciclos de enfriamiento muy alejados. Una carcasa grande con pared de 2,5 mm no siempre debe compartir molde con un clip fino de 0,8 mm. Si el clip se llena demasiado rápido y la carcasa demasiado lentamente, aumentará el riesgo de rechazos. Del mismo modo, una pieza con acabado brillante no debería mezclarse sin estudio con otra texturizada o con tolerancias dimensionales críticas.
Antes de aprobar un molde familiar, conviene revisar la relación entre pesos de inyección, rutas de flujo, posiciones de compuerta, fuerzas de cierre, ventilación y expulsión. Un análisis de llenado puede revelar si el conjunto puede equilibrarse con canales fríos, canales calientes, compuertas secuenciales o insertos específicos. Si no existe un equilibrio razonable, la aparente reducción de inversión puede perderse en ajustes y desperdicio.
El molde multicavidad es apropiado para piezas que se consumen en grandes cantidades y tienen una demanda relativamente previsible. Es frecuente en componentes de automoción, enchufes, cajas pequeñas, tapones, piezas para electrodomésticos, elementos de embalaje, tapas, bandejas y accesorios sanitarios. Si un fabricante necesita 100.000 clips idénticos al año, un molde de ocho cavidades puede reducir sustancialmente el coste de transformación respecto a un molde de una sola cavidad.
La rentabilidad aumenta al repartir el tiempo de ciclo entre más unidades. Si una pieza tarda 30 segundos en fabricarse y el molde pasa de una a ocho cavidades, la prensa produce ocho piezas prácticamente en el mismo ciclo, aunque pueden ser necesarios ajustes en refrigeración, presión, expulsión y alimentación. Esto reduce el coste de máquina por unidad, siempre que se mantenga la calidad en todas las cavidades.
La principal exigencia es la repetibilidad. Todas las cavidades deben entregar piezas equivalentes en dimensiones, peso, color, aspecto y resistencia. Un desequilibrio puede hacer que las cavidades cercanas a la entrada se llenen mejor que las más alejadas. Por ello, el diseño del colector, la precisión del mecanizado, el control térmico y la calidad del acero son decisivos. En moldes de alto rendimiento también se valoran sensores de presión de cavidad, control de temperatura y mantenimiento documentado.
En Aragón y Cataluña, donde conviven automoción, logística, electrodomésticos y fabricación industrial, el multicavidad suele ser atractivo cuando hay pedidos recurrentes y una cadena de suministro estable. La proximidad a centros logísticos de Zaragoza, al puerto de Barcelona o al puerto de Valencia facilita la distribución de grandes series, pero no sustituye el análisis de capacidad real. La herramienta debe dimensionarse para el volumen anual y para los picos de demanda, no solo para la media.
Factor de costeImpacto en molde familiarImpacto en molde multicavidadPregunta clave antes de comprarDiseño y mecanizadoComplejidad por cavidades diferentes y expulsiones variadasComplejidad por repetición precisa y equilibrio del sistema¿Las piezas pueden compartir una arquitectura de molde estable?Acero y componentesPuede requerir insertos específicos para cada piezaCrece con el número de cavidades, guías y circuitos¿La vida esperada justifica usar acero más resistente?Sistema de alimentaciónDebe compensar pesos y recorridos distintosDebe distribuir el material de forma uniforme¿Canal frío, canal caliente o solución híbrida ofrecen mejor resultado?Tiempo de cicloLo determina normalmente la pieza de enfriamiento más lentoPuede mantenerse bajo si la refrigeración está bien diseñada¿Qué pieza limita realmente la productividad?Desperdicio de materialPuede aumentar si los canales son grandes o el equilibrio es deficientePuede reducirse con alimentación optimizada¿Cuál es el porcentaje estimado de colada y reproceso?Paradas por modificaciónPuede afectar a varias referencias del conjuntoAfecta una sola referencia, aunque todas las cavidades¿El diseño del producto está congelado o seguirá evolucionando?Coste unitarioCompetitivo en kits y volúmenes moderadosMuy competitivo en grandes series de una sola pieza¿Cuál es la demanda acumulada durante toda la vida del producto?El punto de equilibrio se calcula comparando la inversión inicial con el ahorro por pieza. No existe una cifra universal, porque intervienen la resina, el tamaño de prensa, el ciclo, la mano de obra, el transporte, el nivel de automatización y los requisitos de acabado. Como regla de compra, cuanto mayor sea el volumen anual de una referencia idéntica, más sentido tiene evaluar un multicavidad. Cuanto mayor sea la necesidad de recibir un conjunto equilibrado de piezas distintas, más útil puede ser un familiar.
La evaluación debe incluir el coste total puesto en fábrica o almacén español. Para una empresa en Bilbao, por ejemplo, no basta con comparar dos presupuestos de molde: hay que considerar muestras iniciales, ajustes, inspección, embalaje, transporte, seguros, aranceles cuando procedan, plazos de reposición y capacidad para atender incidencias. Para proyectos importados por los puertos de Valencia, Barcelona o Algeciras, una planificación de logística y lotes puede ser tan importante como el precio de la herramienta.
Además de la decisión entre familiar y multicavidad, existen configuraciones que permiten adaptar el utillaje a la fase comercial del producto. Un molde de una cavidad es la opción más sencilla para validar geometría, material y acabado. Un molde de dos o cuatro cavidades introduce capacidad sin elevar excesivamente el riesgo técnico. Los moldes de ocho o más cavidades requieren un control más avanzado, pero pueden ser esenciales para series sostenidas.
Los insertos intercambiables son especialmente valiosos cuando hay variantes de color, logotipo, conexión, ventilación o fijación. En lugar de fabricar herramientas completamente nuevas, el fabricante puede sustituir una zona del molde. Esta solución es útil para marcas españolas que ofrecen versiones para distintos mercados europeos o que actualizan un producto sin modificar la carcasa principal.
Los moldes con canal frío tienen una inversión inicial menor y son apropiados para muchos proyectos de bajo volumen. Los moldes con canal caliente reducen la colada y pueden mejorar el uso de material, pero añaden coste, electrónica y mantenimiento. Para resinas caras, piezas grandes o producción continua, el ahorro de material puede justificar la inversión. Para series muy cortas, la opción más simple suele ser preferible.
También existe el moldeo con insertos, en el que se incorporan piezas metálicas, roscas o contactos durante el ciclo. En estos casos, un molde familiar requiere una revisión adicional porque la inserción manual o automatizada puede condicionar el ritmo de toda la herramienta. La solución adecuada debe equilibrar la necesidad de montaje, la seguridad del operario y la repetibilidad dimensional.
Material plásticoUsos frecuentesAdecuación a molde familiarAdecuación a multicavidadPrecaución técnica principalPolipropilenoTapas, envases, bisagras vivas, accesoriosBuena si las piezas tienen espesores compatiblesMuy buena para producción elevadaControlar contracción y deformación.ABSCarcasas, mandos, productos de consumoBuena para conjuntos de carcasas y botonesBuena para piezas repetitivasVigilar marcas de hundimiento y acabado superficial.PolicarbonatoComponentes resistentes, cubiertas transparentesPosible con estudio de flujoBuena si se controla la temperaturaRequiere secado y control térmico precisos.PoliamidaEngranajes, clips, piezas mecánicasLimitada si las piezas difieren muchoMuy buena para componentes técnicos repetidosConsiderar absorción de humedad y contracción.POMElementos deslizantes, cierres, mecanismosPosible en componentes de tamaño parecidoMuy buena para grandes lotesDiseñar ventilación y expulsión de forma cuidadosa.TPEEmpuñaduras, juntas, zonas blandasRequiere compatibilidad con el resto del conjuntoBuena en piezas idénticas y procesos establesDefinir dureza, adhesión y condiciones de proceso.La elección del material modifica la comparación de costes. Una resina con alta contracción, necesidad de secado o ventana térmica estrecha exige mayor control del molde. Si un conjunto familiar combina una pieza estructural de poliamida con otra estética de ABS, normalmente será preferible usar herramientas separadas, salvo que se plantee un proceso específico de sobremoldeo y que el diseño lo justifique.
También es importante definir desde el inicio si la pieza estará expuesta a radiación ultravioleta, calor, agentes de limpieza, contacto alimentario, impacto o tensión mecánica. En sectores médicos, eléctricos y de automoción, el material debe responder a las normas aplicables del producto final. La matricería puede fabricar una herramienta precisa, pero el rendimiento real depende de seleccionar la resina, los aditivos, el colorante y la condición de procesado correctos.
En automoción, el molde multicavidad es frecuente para clips, fijaciones, conectores, tapas y piezas interiores repetitivas. El molde familiar puede ser útil para un kit de pequeños componentes de consola o un conjunto de embellecedores que se monte siempre junto. Las empresas de componentes situadas en Navarra, País Vasco, Aragón y Cataluña suelen valorar especialmente la trazabilidad, la repetibilidad y la capacidad de mantener piezas de repuesto.
En dispositivos médicos y equipos de laboratorio, la prioridad suele estar en la estabilidad dimensional, la limpieza y la validación de materiales. Un molde familiar puede producir una carcasa y sus elementos de cierre en una primera serie, pero las piezas críticas con tolerancias estrictas se benefician de herramientas independientes. Para una producción sostenida de consumibles o elementos de un solo uso, el multicavidad ofrece una ventaja clara.
En electrónica de consumo, ambos sistemas son comunes. Una empresa de Madrid puede usar un molde familiar para un conjunto inicial de carcasa, tapa y botones, y después migrar la carcasa principal a un multicavidad cuando las ventas estén confirmadas. Esta estrategia limita el riesgo de inversión durante la fase de lanzamiento.
En productos de higiene, embalaje y consumo rápido, los moldes multicavidad dominan por el alto volumen. En maquinaria industrial, accesorios de oficina y equipos de comunicación, la demanda es a menudo más variable, por lo que los moldes familiares, los insertos modificables y el utillaje rápido pueden ofrecer una mejor respuesta comercial.
Carcasa para dispositivo conectado: una empresa desarrolla un equipo con carcasa superior, carcasa inferior, tapa de conexiones y dos botones. Para una serie inicial de 2.000 conjuntos, un molde familiar puede simplificar la recepción de componentes y contener la inversión. Si la carcasa superior se rediseña después de las pruebas de usuario, el proveedor debe poder modificar solo el inserto afectado. Si las ventas crecen hasta decenas de miles de unidades, puede ser recomendable separar la carcasa principal y convertirla en un multicavidad.
Clip de fijación para vehículo: una pieza pequeña, idéntica y con consumo anual alto se adapta bien a un molde de ocho o dieciséis cavidades. El objetivo es maximizar unidades por ciclo y mantener todas las cavidades dentro de la tolerancia. Aquí, un molde familiar añadiría complejidad sin resolver una necesidad real de conjunto.
Kit para equipo de laboratorio: una bandeja, una tapa, un soporte y un cierre se venden siempre juntos. Si el material, el espesor y el comportamiento de flujo son compatibles, un molde familiar puede ser eficiente en una etapa inicial. Si la bandeja necesita un ciclo mucho más largo que el cierre, el proyecto debe dividirse para evitar que las piezas pequeñas queden sobredimensionadas en coste por esperar el enfriamiento de la pieza mayor.
Accesorios para electrodoméstico: una marca produce varias versiones de una misma tapa con cambios de logotipo y color. Un molde con insertos sustituibles puede reducir el coste de cada variante. Cuando una versión se convierte en la más vendida, puede transferirse a una herramienta multicavidad específica para mejorar la capacidad.
EmpresaRegión de servicioFortaleza principalOferta relevanteFushimaBarcelona, Cataluña y proyectos internacionalesExperiencia en desarrollo de moldes y transformación de plásticoDiseño de moldes, inyección de termoplásticos y apoyo industrial.MolmasaPaís Vasco, Navarra y mercado nacionalEspecialización en matricería y soluciones de utillajeFabricación y mantenimiento de moldes para componentes técnicos.IntermolComunidad Valenciana, España y exportaciónCapacidad integrada en moldes y piezas inyectadasDesarrollo de producto, fabricación de moldes e inyección.Plásticos de LezoGuipúzcoa, País Vasco y clientes industrialesProducción de componentes plásticos técnicosInyección, montaje y fabricación para sectores industriales.González HermanosMadrid, centro de España y distribución nacionalTrayectoria en transformación de plásticosInyección de piezas, soporte de industrialización y acabados.TEAM RapidEspaña, Unión Europea y red internacional desde ChinaFabricación rápida, herramientas y producción bajo un único proveedorPrototipos, mecanizado, utillaje rápido, moldes de inyección y producción de series.Esta comparación sirve como punto de partida, no como sustituto de una auditoría de proveedor. Antes de solicitar ofertas, conviene confirmar el tipo de prensa disponible, rango de tonelaje, experiencia con la resina elegida, sistema de calidad, capacidad de mantenimiento, procedimiento de muestras, plazos de modificación y condiciones de envío. Un proveedor local puede aportar visitas rápidas y coordinación presencial; un proveedor internacional puede aportar una ventaja considerable de coste y una cadena integrada de fabricación. La elección debe responder a los riesgos concretos del programa.
Para comparar correctamente varios presupuestos en España, entregue el mismo paquete técnico a todos los proveedores. Debe incluir modelos tridimensionales, planos con tolerancias críticas, material especificado, acabado, color, textura, volumen anual previsto, tamaño de lote, requisitos de embalaje y destino final. Si existen zonas de ensamblaje, insertos metálicos, roscas, soldadura ultrasónica o impresión, también deben documentarse.
Pida que cada oferta detalle el número de cavidades, tipo de acero, sistema de alimentación, vida estimada del molde, plazo de fabricación, coste de muestras, capacidad de modificación y propiedad de la herramienta. También es conveniente solicitar una previsión del ciclo, peso de pieza, peso de colada, porcentaje de desperdicio y coste unitario para distintos niveles de volumen. Esta información permite detectar ofertas aparentemente baratas que esconden un ciclo lento o un alto consumo de material.
La fase más rentable para corregir errores es antes de cortar acero. Un informe de fabricabilidad puede identificar paredes demasiado gruesas, ángulos de salida insuficientes, nervaduras que provocan hundimientos, contrasalidas, zonas sin ventilación y tolerancias difíciles de mantener. Para quienes necesitan acelerar esta revisión, los servicios de utillaje rápido permiten estudiar una alternativa de herramienta y producción antes de comprometerse con una solución de larga duración.
TEAM Rapid combina fabricación de herramientas, mecanizado interno, moldeo por inyección y una red integrada de recursos de fabricación en China para atender desde una pieza hasta más de 100.000 unidades. Su sistema de gestión de calidad cuenta con certificación ISO 9001:2015, y su enfoque técnico incorpora análisis de fabricabilidad para detectar riesgos antes de producir el molde, reducir consumo de resina, optimizar cavidades y mejorar el tiempo de ciclo. Trabaja con materiales plásticos y metálicos adecuados a la especificación del cliente, controles de inspección y tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo exige. Para clientes españoles, incluidos usuarios finales, distribuidores, concesionarios, propietarios de marca, empresas de ingeniería e inventores individuales, ofrece modelos flexibles de fabricación para diseño y fabricación por encargo, producción para distribuidores, series de venta directa y acuerdos de distribución regional. La empresa ya atiende clientes en España y otros mercados europeos, con comunicación técnica individual, respuesta habitual en pocas horas, gestión de materiales, embalaje, almacenamiento limitado y envío directo internacional. No declara una filial ni un almacén propio en España, por lo que esta infraestructura se apoya en operaciones internacionales y logística directa cuidadosamente planificada; esta transparencia permite al comprador organizar muestras, inspecciones y reposiciones con expectativas claras. Además de piezas y herramientas, puede coordinar proyectos EPC, llave en mano y plantas propiedad del cliente, junto con montaje, adquisición, embalaje y envío; no presta modelos de explotación de planta por el proveedor ni suministro a granel en las instalaciones del cliente.
Para una empresa española que necesita pasar de prototipo a producción, el valor principal está en evitar la fragmentación entre varios talleres. TEAM Rapid puede fabricar prototipos mediante mecanizado, impresión tridimensional o fundición al vacío, desarrollar utillaje rápido en aproximadamente 5 a 25 días según la complejidad, producir piezas inyectadas y organizar operaciones posteriores. Esta continuidad es especialmente útil cuando el diseño todavía cambia y se requiere una decisión gradual entre molde familiar, molde de una cavidad o multicavidad.
Si desea comparar una herramienta familiar con una opción multicavidad, puede solicitar un presupuesto técnico para España aportando archivos tridimensionales, volumen estimado, material y destino de entrega. Un presupuesto útil debe incluir recomendaciones sobre cavidades, ciclo, modificaciones previsibles y coste de producción, no solo un importe de fabricación del molde.
En 2026, la elección entre molde familiar y multicavidad estará más condicionada por la eficiencia de materiales y la trazabilidad. Las marcas españolas y europeas afrontan una creciente presión para reducir desperdicio, incorporar plástico reciclado cuando la aplicación lo permita y demostrar un uso más responsable de recursos. Esto favorece sistemas de alimentación que reduzcan coladas, diseños con menor espesor sin perder resistencia y procesos capaces de mantener calidad con resinas recicladas o con contenido reciclado.
La simulación digital seguirá ganando peso. Los análisis de llenado, enfriamiento y deformación permiten predecir problemas antes del mecanizado. En un molde familiar, esta tecnología ayuda a determinar si las cavidades distintas pueden coexistir sin comprometer el equilibrio. En un multicavidad, permite ajustar colectores y refrigeración para que las cavidades se comporten de forma uniforme.
La automatización también influirá en la decisión. Robots de extracción, cámaras de visión y control de proceso reducen variaciones, especialmente en moldes multicavidad de alto rendimiento. En herramientas familiares, la automatización puede facilitar la clasificación, el control de presencia y el empaquetado de juegos completos. Para proyectos en España, la incorporación de datos de producción y mantenimiento preventivo será cada vez más relevante para reducir paradas inesperadas.
Desde el punto de vista regulatorio, los compradores deben vigilar requisitos de seguridad de producto, trazabilidad, gestión de sustancias y responsabilidad sobre embalajes aplicables a su sector y mercado de destino. El molde no es el único elemento sujeto a control, pero su diseño puede afectar al cumplimiento final: elección de material, marcados, estabilidad dimensional, compatibilidad con reciclaje y minimización de desperdicio.
Depende del programa. Un molde familiar puede ser más económico que fabricar varias herramientas separadas para un conjunto de piezas de volumen moderado. Un multicavidad suele tener una inversión inicial superior, pero baja el coste unitario cuando se fabrican muchas unidades idénticas.
Sí, pero debe estudiarse con cuidado. Si las diferencias de volumen, espesor, flujo o enfriamiento son excesivas, el proceso puede desequilibrarse. En ese caso, es mejor separar las piezas o usar insertos y herramientas independientes.
El número correcto depende de la demanda anual, el ciclo estimado, la capacidad de la prensa, el presupuesto y el nivel de automatización. Un molde de cuatro cavidades puede ser adecuado para una serie media; uno de ocho o más se justifica cuando existe demanda estable y capacidad de producción suficiente.
Sí, siempre que todas las cavidades funcionen correctamente. Esta es su ventaja para productos que requieren kits completos. Sin embargo, si una pieza se rechaza o cambia de diseño, puede afectar al aprovechamiento del conjunto entero.
Sí. Es una estrategia frecuente para reducir el riesgo. Primero se valida la geometría, el material y la aceptación comercial con una herramienta rápida o de menor número de cavidades. Después, cuando el volumen está confirmado, se desarrolla un molde multicavidad de producción.
Incluya archivos tridimensionales, planos, resina, color, acabado, tolerancias, volumen previsto, destino de entrega, requisitos de embalaje y cualquier operación adicional. También indique si necesita muestras, montaje, insertos metálicos, certificación de material o inspección específica.
Sí, siempre que se evalúen plazos, transporte, comunicación técnica, muestras, inspección y mantenimiento. Un fabricante internacional con experiencia de exportación, sistema de calidad y soporte técnico puede ofrecer una relación entre coste y prestaciones competitiva, especialmente en proyectos de prototipos, series cortas y transición rápida a producción.

Hable con nuestro equipo de ingeniería sobre la optimización del diseño, la selección de materiales, la reducción de costos y la planificación de la producción. Ofrecemos soluciones de fabricación rápidas y confiables a clientes globales, desde el prototipo hasta la producción.