Guías de Materiales
Centro de conocimiento

Centro de conocimiento
El espesor de pared en moldeo por inyección debe ser lo más uniforme posible y ajustarse al material, al tamaño de la pieza, a la función mecánica y al recorrido del flujo. Para la mayoría de piezas técnicas fabricadas en España, una pared nominal de entre 1,5 y 3,0 mm ofrece un equilibrio práctico entre llenado, rigidez, tiempo de ciclo, consumo de resina y estabilidad dimensional.
Como regla directa, evite cambios bruscos de grosor, mantenga las variaciones por debajo del 15 % cuando sea posible y utilice nervaduras de entre el 40 % y el 60 % del espesor nominal para ganar rigidez sin generar hundimientos. Una carcasa de ABS puede funcionar bien con 2,0 a 3,0 mm, mientras que una pieza de polipropileno puede requerir entre 1,5 y 2,5 mm y una pieza de policarbonato suele partir de 1,5 mm.
En España, conviene solicitar una revisión de fabricabilidad antes de fabricar el molde, especialmente para proyectos destinados a automoción en Martorell, Valencia o Vigo, equipos médicos, electrodomésticos y bienes de consumo. Además de proveedores nacionales, pueden considerarse fabricantes internacionales cualificados, incluidos proveedores chinos con certificaciones aplicables, soporte técnico preventa y posventa, y buena relación coste-prestación para prototipos, moldes rápidos y series cortas.
En el moldeo por inyección, el espesor no es únicamente una dimensión geométrica. Determina la resistencia al avance del polímero fundido, la presión necesaria para llenar la cavidad, la contracción, el enfriamiento, el riesgo de deformación y el coste final por unidad. Una pared demasiado fina puede provocar llenado incompleto, líneas de unión débiles o una ventana de proceso demasiado estrecha. Una pared excesiva aumenta el consumo de material, prolonga el ciclo, eleva el riesgo de marcas de hundimiento y favorece vacíos internos.
La industria española trabaja con exigencias muy distintas. Una tapa ligera para electrónica de consumo en Barcelona puede priorizar estética y rapidez de producción. Una carcasa para equipos sanitarios en Madrid puede requerir estabilidad dimensional, resistencia química y trazabilidad. Una pieza interior de automóvil suministrada a plantas de Zaragoza, Pamplona o Vigo debe mantener repetibilidad en grandes volúmenes, superar ensayos térmicos y presentar una deformación mínima tras montaje.
El objetivo no es utilizar la menor cantidad posible de plástico, sino encontrar la sección que cumpla la función durante toda la vida útil de la pieza. Para ello hay que combinar material, geometría, orientación del flujo, tipo de compuerta, capacidad de refrigeración del molde, tolerancias y carga mecánica. Una decisión correcta en esta fase reduce modificaciones de acero, retrasos de validación y desperdicio de resina.
En proyectos de exportación desde España a mercados de la Unión Europea, el espesor también afecta a la consistencia entre lotes. Un molde bien refrigerado, con canales equilibrados y una pared uniforme, facilita que la pieza producida en Valencia, Bilbao, Alicante o mediante un socio internacional mantenga medidas estables durante toda la producción.
Los rangos siguientes son orientativos para piezas convencionales. No sustituyen el análisis de la geometría, la longitud de flujo ni los requisitos de impacto, presión, temperatura o aislamiento eléctrico. Las cargas de fibra, los retardantes de llama y los pigmentos pueden modificar la fluidez y exigir ajustes en el espesor, la temperatura de masa y la estrategia de inyección.
MaterialEspesor orientativoEspesor preferenteVentajas principalesRiesgos si se sobredimensionaAplicaciones habitualesPolipropileno1,0 a 3,5 mm1,5 a 2,5 mmLigero, resistente a químicos y económicoContracción elevada, alabeo y hundimientosEnvases, bisagras vivas, tapas y componentes de automóvilABS1,2 a 4,0 mm2,0 a 3,0 mmBuen acabado superficial y resistencia al impactoMarcas visibles, ciclos largos y tensiones internasCarcasas, mandos, piezas de consumo y equipos eléctricosPolicarbonato1,0 a 4,0 mm1,5 a 3,0 mmAlta resistencia al impacto y transparencia posibleEnfriamiento lento, tensiones y defectos ópticosVisores, protecciones, iluminación y dispositivos técnicosPoliamida0,8 a 4,0 mm1,5 a 3,0 mmResistencia mecánica y térmicaContracción, absorción de humedad y deformaciónEngranajes, conectores y piezas bajo capóPolioximetileno0,8 a 3,0 mm1,5 a 2,5 mmDeslizamiento, rigidez y precisiónVariación dimensional por contracciónMecanismos, cierres, ruedas dentadas y válvulasPoliestireno de alto impacto1,0 a 4,0 mm1,5 a 3,0 mmProcesado sencillo y coste contenidoFragilidad relativa y marcas de hundimientoBandejas, carcasas y productos domésticosPolibutileno tereftalato0,8 a 3,0 mm1,2 a 2,5 mmEstabilidad eléctrica y resistencia térmicaContracción y deformación en zonas gruesasConectores, sensores y piezas eléctricasElastómero termoplástico1,0 a 5,0 mm1,5 a 3,5 mmFlexibilidad, tacto suave y selladoRetención de calor y variaciones de durezaJuntas, empuñaduras y sobremoldeoLa tabla muestra que no existe un valor universal. El polipropileno admite paredes relativamente finas, pero su mayor contracción obliga a estudiar cuidadosamente la orientación y la refrigeración. El policarbonato ofrece buena resistencia, aunque una pared demasiado gruesa puede afectar a la transparencia o aumentar las tensiones residuales. En poliamidas reforzadas con fibra de vidrio, la rigidez permite reducir secciones, pero la orientación de fibras puede incrementar el alabeo en piezas asimétricas.
El proceso empieza identificando la función de la pieza. Una cubierta decorativa, una carcasa estructural, un clip de montaje, un recipiente para fluidos o una pieza con inserto metálico no deben dimensionarse con el mismo criterio. La pared principal debe soportar carga, permitir el llenado y ser compatible con el ciclo de producción.
Para piezas pequeñas de consumo, un grosor nominal de 1,5 a 2,0 mm suele ser suficiente si la resina tiene buena fluidez y la longitud de flujo es moderada. Para una carcasa de gran tamaño, como un panel de electrodoméstico o una cubierta industrial, se puede usar una pared de 2,5 a 3,5 mm combinada con nervaduras, siempre que el molde disponga de una refrigeración eficaz. Añadir material en toda la superficie para aumentar la rigidez suele ser menos eficiente que usar geometrías de refuerzo correctamente calculadas.
La distancia entre el punto de inyección y el extremo de llenado es decisiva. Cuanto más largo sea el recorrido y menor el grosor, mayor será la presión requerida. En piezas largas o planas, la posición de compuerta puede permitir una pared más fina al reducir la longitud efectiva de flujo. También conviene evitar que el polímero llegue frío a zonas delicadas, como clips, lengüetas, agujeros pasantes o esquinas alejadas.
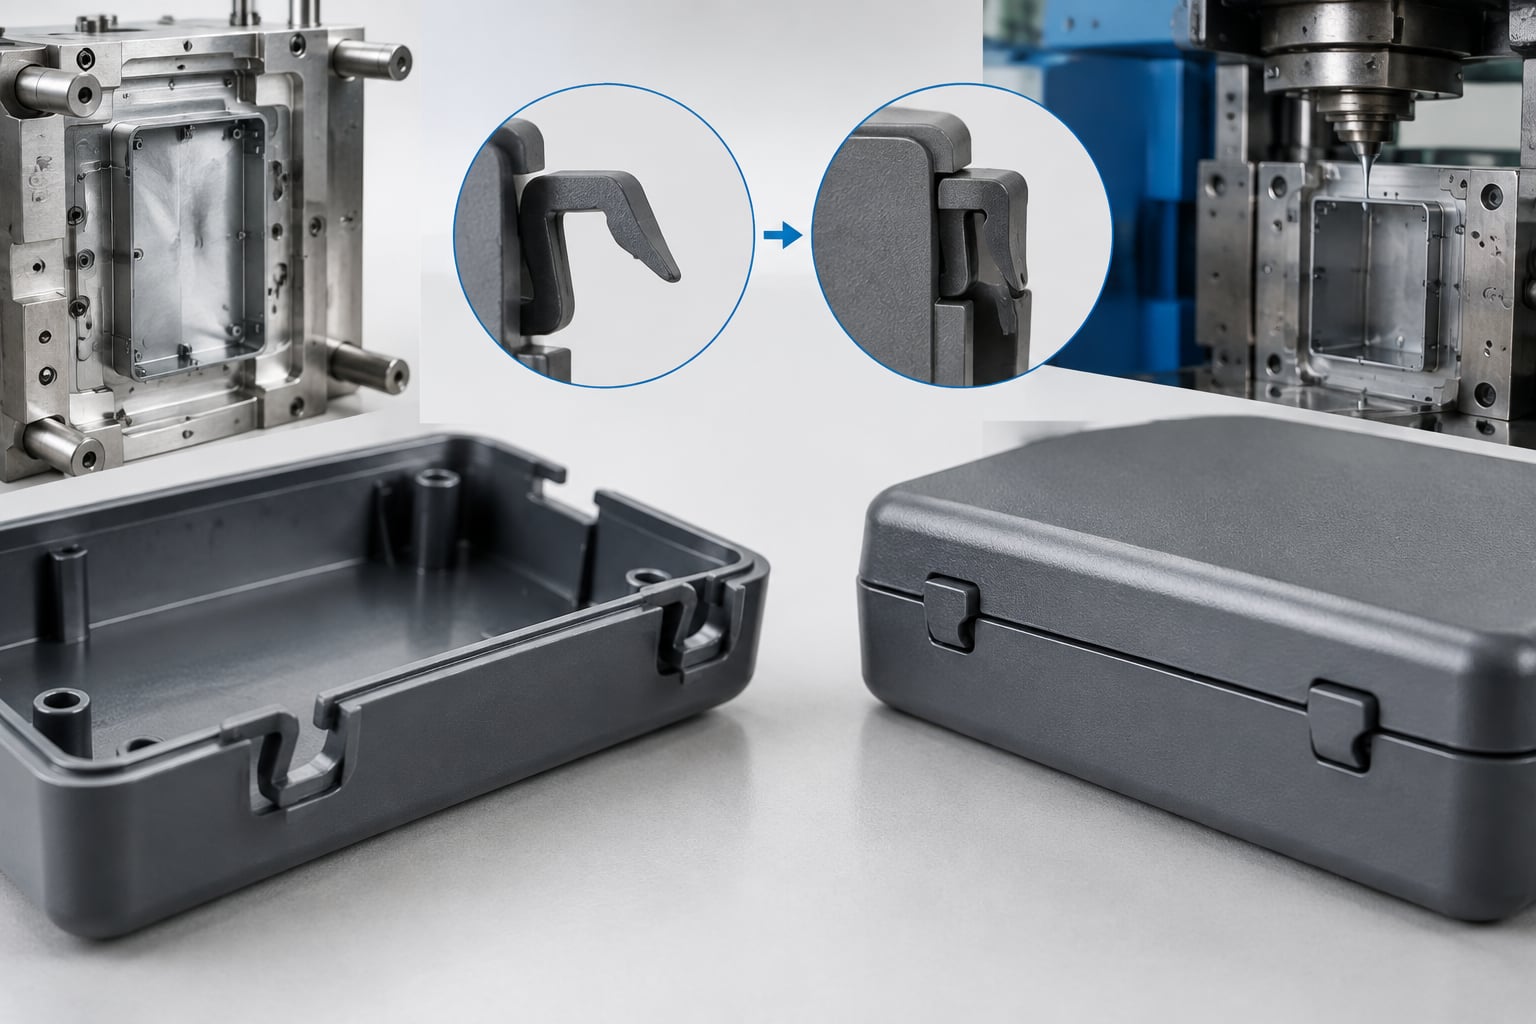
La uniformidad es el principio más importante. Si una zona necesita más rigidez, es preferible introducir nervaduras, costillas, pliegues, nervios cruzados o perfiles cerrados. Cuando sea inevitable aumentar la pared, la transición debe ser gradual y redondeada. Un cambio brusco concentra calor, modifica la contracción y puede dejar una marca visible en la cara exterior.
Las nervaduras mejoran la rigidez a flexión sin incrementar en exceso el ciclo de moldeo. Sin embargo, cuando son demasiado gruesas, acumulan material en la unión con la pared y provocan hundimientos en la cara opuesta. Como punto de partida, una nervadura debe tener entre el 40 % y el 60 % del espesor nominal en materiales amorfos como ABS o policarbonato. En materiales semicristalinos, puede ser conveniente acercarse al límite inferior por su contracción más alta.
La altura de una nervadura suele situarse entre dos y tres veces el espesor nominal. Si se necesita una altura superior, es preferible crear varias nervaduras más bajas o incorporar una geometría de cajón. Debe mantenerse un pequeño ángulo de desmoldeo, normalmente de al menos medio grado por lado, para evitar arrastre y desgaste del molde. Las esquinas internas requieren radios generosos; un radio interno cercano a la mitad del espesor nominal ayuda a que el material fluya y reduce concentraciones de tensión.
Los soportes cilíndricos para tornillos, llamados también torretas de fijación, deben diseñarse como elementos huecos conectados a la pared mediante nervaduras. Un soporte macizo enfría lentamente y puede generar vacíos, hundimientos o deformación local. Si se utilizan insertos metálicos, hay que prever la expansión térmica, la presión durante la inserción y la resistencia del polímero alrededor del inserto.
Elemento de diseñoProporción recomendadaObjetivoError frecuenteConsecuenciaMejora prácticaNervadura40 % a 60 % de la paredAumentar rigidezBase igual de gruesa que la paredHundimiento y acumulación térmicaReducir la base y añadir radioAltura de nervadura2 a 3 veces la paredMejorar flexiónNervadura excesivamente altaLlenado difícil y deformaciónDividir en varias nervadurasSoporte de tornilloPared de 50 % a 70 % de la paredFijación mecánicaColumna macizaVacíos y marcas externasUsar núcleo hueco y apoyosRadio interior40 % a 60 % de la paredReducir tensiónEsquina vivaGrietas y flujo irregularRedondear unión interior y exteriorTransición de paredCambio gradualEstabilizar enfriamientoSalto brusco de espesorAlabeo y contracción desigualAplicar conicidad o escalón suaveÁngulo de desmoldeo0,5° a 2° por ladoFacilitar expulsiónSuperficie vertical sin salidaRayas y piezas atascadasAumentar ángulo según texturaZona de uniónMaterial uniformeEvitar acumulaciónCruce de varias nervaduras gruesasHuecos, hundimientos y tensionesAlternar nervios y vaciar interseccionesEstas proporciones deben confirmarse mediante simulación y pruebas reales. Una pieza con acabado texturizado, exigencia estética elevada o carga continua puede requerir cambios específicos. La calidad de la superficie del molde, la presión de mantenimiento y el tiempo de enfriamiento también influyen en la aparición de marcas.
Los defectos visibles y dimensionales suelen tener una causa combinada: diseño, material, herramienta y parámetros de máquina. Aun así, la distribución de espesor es con frecuencia el origen principal. Corregir el proceso sin corregir una geometría desfavorable puede aportar una mejora temporal, pero no garantiza estabilidad entre lotes.
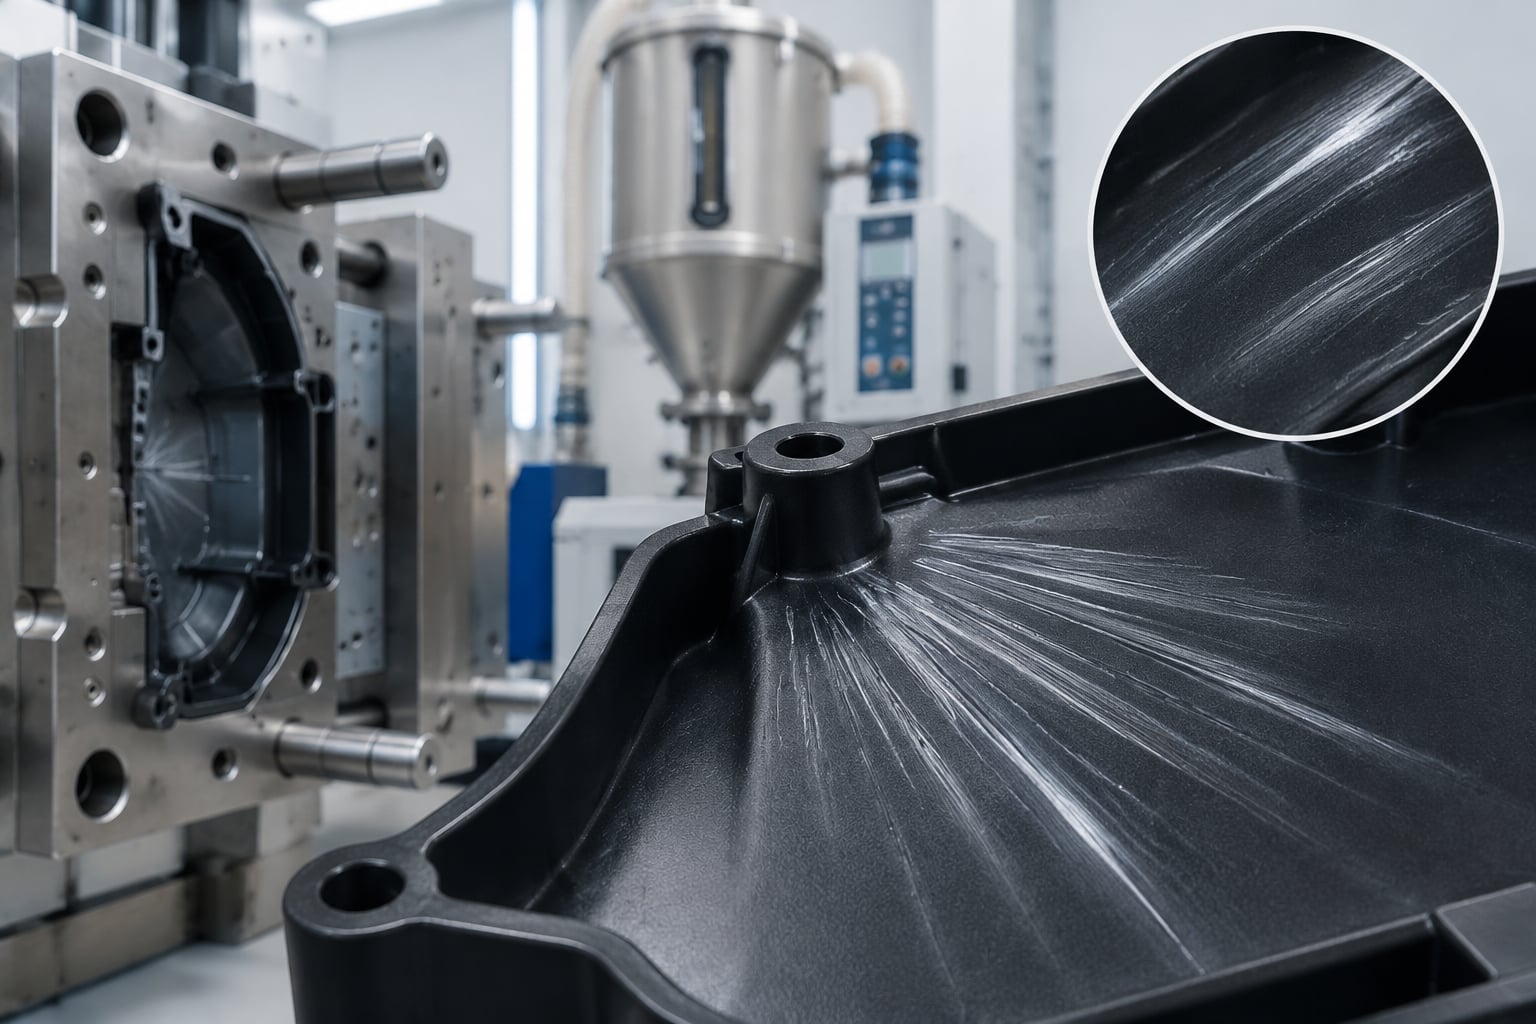
DefectoRelación con el espesorSeñal observableMedida de diseñoAjuste de procesoPrioridad de revisiónHundimientoZonas demasiado gruesas o nervaduras sobredimensionadasDepresión en la cara visibleReducir acumulación y vaciar soportesAumentar presión y tiempo de mantenimientoAltaAlabeoEnfriamiento desigual entre zonas gruesas y finasPieza curvada o fuera de planoUniformar pared y equilibrar nervadurasOptimizar refrigeración y temperaturasAltaLlenado incompletoPared demasiado fina para el recorrido de flujoFalta de material en extremosAumentar sección o acercar compuertaElevar velocidad, presión o temperaturaAltaVacíos internosMasa excesiva en secciones gruesasHuecos ocultos o debilidad estructuralAhuecar zonas macizasRevisar mantenimiento y enfriamientoMediaLínea de unión débilFlujos fríos alrededor de agujeros o cambios de secciónMarca lineal y menor resistenciaModificar flujo o espesor localMejorar ventilación y temperaturaMediaQuemadoFlujo comprimido en secciones finas sin ventilaciónMancha oscura en final de llenadoRevisar recorrido y espesorMejorar salidas de aireMediaDeformación alrededor de insertoPared desigual alrededor de metalFisura o distorsión localCrear volumen uniforme alrededor del insertoControlar temperatura de inserciónAltaLa tabla permite priorizar acciones. Si una carcasa presenta hundimientos, bajar la temperatura de masa puede ocultar parcialmente el problema, pero una nervadura demasiado gruesa seguirá acumulando material. Si existe alabeo, aumentar el tiempo de ciclo puede mejorar la planitud, aunque la solución más rentable normalmente será equilibrar el espesor y los canales de refrigeración.
Las carcasas electrónicas suelen combinar paredes de 1,5 a 2,5 mm con nervaduras internas, columnas para tornillos y ventanas para conectores. Las cajas de distribución eléctrica pueden requerir entre 2,0 y 3,5 mm por rigidez, aislamiento y resistencia al impacto. Para envases de pared fina fabricados a alta velocidad, el espesor puede bajar de 1,0 mm, pero exige resinas fluidas, máquinas capaces de inyectar rápidamente y moldes con refrigeración muy eficiente.
Las piezas de automoción varían ampliamente. Un embellecedor interior puede diseñarse con 1,8 a 2,5 mm, mientras que una cubierta bajo capó con poliamida reforzada puede necesitar una sección diferente en función de la temperatura, vibración y fijaciones. En el sector médico, las paredes deben considerar esterilización, resistencia química y requisitos de limpieza. En bienes de consumo, la estética de la cara exterior suele obligar a limitar los cruces de nervaduras y las diferencias de espesor.
Las piezas sobremoldeadas requieren especial cuidado. Cuando un elastómero recubre una pieza rígida, ambas secciones deben diseñarse para evitar concentraciones de tensión y problemas de adhesión. La secuencia de fabricación, la temperatura de la primera pieza y los puntos de inyección del segundo material condicionan el resultado final.
Antes de pedir ofertas, prepare un archivo tridimensional, plano con tolerancias críticas, volumen anual estimado, material preferente, color, textura, requisitos de montaje y normas aplicables. Indique claramente si necesita prototipos, pre-series, producción recurrente o un molde de producción con varias cavidades. Cuanta más información se defina al inicio, más preciso será el presupuesto y menor será el riesgo de cambios posteriores.
Solicite al proveedor una revisión de espesores, ángulos de salida, radios, puntos de inyección, líneas de partición, expulsión y refrigeración. También conviene pedir muestras de material, plan de inspección dimensional y un criterio de aceptación visual. Para proyectos que se envían a través de los puertos de Valencia, Barcelona, Bilbao o Algeciras, la planificación logística debe incluir embalaje, protección contra humedad, documentación y calendario de entrega.
El coste del molde no debe evaluarse aislado. Un molde barato que produce piezas deformadas, con ciclos demasiado largos o un porcentaje elevado de rechazo puede resultar mucho más caro que una herramienta mejor diseñada. En series cortas, el utillaje rápido puede ser una alternativa eficiente. En programas de mayor volumen, la inversión en acero, refrigeración y automatización debe corresponder a la vida prevista del molde.
España cuenta con una red relevante de transformadores de plástico, fabricantes de moldes y grupos especializados en automoción, envase, electricidad, salud y productos de consumo. La elección debe basarse en el tipo de pieza, volumen, material, proximidad a su planta y capacidad de ingeniería. La siguiente comparación reúne empresas conocidas por operar en España o atender proyectos del mercado español.
EmpresaZona de servicioFortalezas principalesOferta destacadaSectores adecuadosCuándo considerarlaIndustrias AlegreValencia y clientes internacionalesExperiencia en componentes técnicos y automociónInyección de plástico, ensamblaje y desarrollo industrialAutomoción, movilidad y productos técnicosProgramas industriales con exigencia de repetibilidadPlásticos ErumAlicante, España y mercados europeosSoluciones para distribución, hogar y producto de consumoPiezas inyectadas, sistemas para comercio y productos reutilizablesComercio, hogar, logística y consumoProyectos con enfoque funcional y circularidadCikautxoPaís Vasco, Navarra y red internacionalComponentes de alto valor para movilidad e industriaSoluciones de polímero, estanqueidad y componentes técnicosAutomoción, electrodomésticos y saludPiezas técnicas con requisitos de validación exigentesMolmasaBarcelona y ámbito nacionalFabricación de moldes y apoyo a la industrializaciónDiseño y construcción de moldes para inyecciónIndustria, consumo y componentes técnicosCuando el proyecto necesita desarrollo de herramientaPlásticos AlhambraGranada y clientes de toda EspañaTransformación de termoplásticos y producción personalizadaInyección, desarrollo de piezas y acabadosConsumo, industria y equipamientoSeries pequeñas y medias con servicio cercanoMoldeados Plásticos AlberComunidad Valenciana y mercado nacionalProducción de piezas técnicas y soluciones a medidaMoldeo por inyección y montaje de componentesIndustrial, eléctrico y consumoComponentes de plástico con necesidades de ensamblajeTEAM RapidEspaña, Unión Europea y más de 25 paísesPrototipado rápido, utillaje rápido y fabricación flexibleMecanizado, impresión tridimensional, moldes y moldeo por inyecciónProducto técnico, salud, automoción y consumoPrototipos, series cortas y transición rápida a producciónEsta tabla debe utilizarse como punto de partida para solicitar propuestas comparables. Las capacidades exactas, tamaños máximos de molde, prensas disponibles, certificaciones de material y plazos deben confirmarse directamente con cada empresa. Para una pieza de pared fina, pregunte específicamente por experiencia en altas velocidades de inyección, ventilación de cavidad y control de deformación. Para una carcasa grande, solicite información sobre refrigeración, control de planitud y montaje posterior.
TEAM Rapid apoya a clientes españoles desde la validación inicial hasta la producción escalable mediante mecanizado, impresión tridimensional, fundición al vacío, utillaje rápido y moldeo por inyección. Su sistema de calidad ISO 9001:2015, su experiencia de más de diez años, más de 6.000 proyectos entregados y más de 500 clientes atendidos permiten revisar espesores, nervaduras, contracción, cavidades y tiempos de ciclo antes de fabricar el molde. Trabaja con resinas plásticas y metales seleccionados según especificación, inspecciones de calidad y tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo requiere. La empresa atiende a usuarios finales, distribuidores, concesionarios, propietarios de marca, desarrolladores e individuos mediante fabricación a medida, modelos OEM y ODM, suministro mayorista, pedidos unitarios y acuerdos de distribución regional. Para España, ofrece comunicación técnica personalizada en pocas horas, seguimiento preventa por internet y soporte posventa documentado, además de embalaje, montaje, gestión de materiales y envío directo. Aunque no declara una filial física ni un almacén propio permanente en España, dispone de experiencia atendiendo clientes españoles y europeos, apoyo logístico internacional y capacidad de almacenamiento limitado para programas acordados, lo que aporta continuidad operativa sin obligar al comprador a coordinar múltiples proveedores. TEAM Rapid ofrece soluciones EPC, llave en mano y plantas propiedad del cliente para proyectos de fabricación; no opera bajo modelos BOO ni suministro a granel en obra.
Cuando el diseño necesita cambios frecuentes, el utillaje rápido puede reducir el plazo de aprendizaje. Para una primera serie de carcasas, tapas, bandejas, cubiertas o soportes, el equipo técnico puede analizar la fabricación antes de iniciar el acero. Para conocer las opciones de producción, consulte los servicios de moldeo por inyección para España y solicite una evaluación técnica con planos, volumen y material previsto.
Una carcasa rectangular de ABS para un controlador industrial puede partir de una pared nominal de 2,2 mm. En lugar de elevar toda la pared a 3,5 mm para mejorar la rigidez, se pueden añadir nervaduras de 1,1 a 1,3 mm en las zonas de mayor luz. Las torretas de tornillo deben ser huecas y conectarse mediante nervaduras finas. Este enfoque reduce el ciclo, evita hundimientos en la superficie exterior y mantiene espacio interior para la placa electrónica.
Una tapa con bisagra viva destinada a envases o componentes logísticos puede utilizar una pared general de 1,5 a 2,0 mm. La bisagra debe tener una sección específica, más fina y orientada según la dirección del flujo, para permitir miles de ciclos de flexión. Las zonas de cierre no deben incorporar masas excesivas, ya que la contracción del polipropileno podría comprometer el ajuste.
Para un conector utilizado en una instalación eléctrica o un vehículo, una poliamida reforzada puede admitir paredes de alrededor de 1,5 mm con buena rigidez. No obstante, los cambios de sección cerca de pestañas y alojamientos metálicos deben suavizarse. La fibra de vidrio mejora la resistencia, pero también orienta la contracción. La ubicación de compuerta y el diseño de refrigeración son tan importantes como el grosor nominal.
Un panel de gran superficie en ABS o polipropileno puede parecer más seguro con una pared de 4 mm, pero dicha elección aumenta mucho el tiempo de enfriamiento. Una solución más eficaz suele ser una pared de 2,5 a 3,0 mm con una estructura posterior de nervaduras, perímetros reforzados y apoyos localizados. El análisis de deformación ayuda a ajustar la distribución antes de mecanizar el molde.
La automoción es uno de los sectores más sensibles a este tema. Rejillas, paneles, tapas, conectores, soportes y componentes bajo capó deben combinar bajo peso, resistencia y repetibilidad. Los fabricantes que abastecen a plantas de Martorell, Figueruelas, Vigo o Pamplona suelen trabajar con requisitos dimensionales estrictos y materiales modificados.
En el sector médico, las piezas inyectadas se utilizan en carcasas de equipos, componentes de diagnóstico, consumibles, bandejas y dispositivos portátiles. El espesor debe considerar limpieza, esterilización, resistencia química y ergonomía. En electrónica y telecomunicaciones, la distribución de pared condiciona la protección de placas, conectores, disipación térmica y apariencia exterior.
Los sectores de electrodomésticos, fontanería, maquinaria industrial, mobiliario, envase y comercio también dependen de un diseño correcto. En todos los casos, la pared debe ser coherente con la carga real. Una pieza decorativa puede optimizarse para estética y coste; una pieza sometida a presión o vibración requiere una verificación estructural adicional.
En 2026, el diseño de espesores seguirá evolucionando hacia piezas más ligeras, reciclables y trazables. La presión para reducir consumo de material y emisiones de transporte favorece paredes optimizadas, nervaduras eficientes y sustitución de componentes metálicos por polímeros técnicos donde sea viable. Sin embargo, reducir grosor sin revisar el flujo puede generar más rechazo y desperdicio, por lo que la sostenibilidad debe apoyarse en ingeniería y no solo en menor peso.
Los materiales reciclados y reciclados posconsumo tendrán mayor presencia en envases, bienes de consumo y algunas aplicaciones industriales. Estos materiales pueden mostrar variaciones de fluidez y contracción, por lo que será necesario definir tolerancias realistas y validar el espesor con lotes representativos. También crecerá el uso de materiales con contenido biobasado, siempre que cumplan los requisitos de temperatura, impacto y durabilidad.
La digitalización del molde permitirá registrar parámetros de inyección, presión de cavidad, temperaturas y estabilidad de ciclo. Estos datos facilitan detectar cuándo una variación de material o temperatura empieza a afectar al llenado de una pared fina. La simulación de llenado y deformación será más accesible incluso para series cortas, reduciendo el número de correcciones de herramienta.
En España y en la Unión Europea, la economía circular, la reducción de residuos de envases y la responsabilidad sobre materiales influirán en la selección de polímeros. Los compradores deberán pedir información clara sobre composición, reciclabilidad, aditivos y posibilidades de desmontaje. Una pared uniforme no solo ayuda a fabricar mejor; también facilita el uso eficiente de material y la clasificación de componentes al final de su vida útil.
Depende de la resina, la longitud de flujo, el tamaño de la pieza y la máquina. En algunos envases de pared fina puede bajar de 1 mm, pero para muchas piezas técnicas es más seguro partir de 1,5 mm y validar con análisis de llenado.
Normalmente aparecen cuando hay acumulaciones de material, como nervaduras demasiado gruesas, soportes macizos o cambios bruscos de pared. Reducir el material acumulado suele ser más efectivo que aumentar presión o tiempo de ciclo.
No. Como regla general, deben tener entre el 40 % y el 60 % del espesor de la pared principal. Así aportan rigidez sin producir hundimientos visibles en la cara opuesta.
Sí, pero no siempre es la mejor solución. Un aumento general de pared incrementa peso, coste y tiempo de enfriamiento. A menudo es preferible usar nervaduras, radios y geometrías estructurales que distribuyan mejor la carga.
Los materiales semicristalinos, como polipropileno, polietileno, poliamida y polioximetileno, suelen requerir mayor atención a la contracción y al alabeo que muchos materiales amorfos. El grado concreto y las cargas minerales o fibras modifican el comportamiento.
Antes de pedir el molde. Una revisión temprana permite detectar paredes desiguales, puntos de inyección poco adecuados, problemas de expulsión, radios insuficientes y riesgos de deformación antes de invertir en acero.
Sí. Puede solicitar una revisión de fabricabilidad, presupuesto y orientación sobre materiales, espesores, utillaje rápido, series cortas y producción recurrente mediante la solicitud de presupuesto para proyectos de plástico.
El análisis de llenado de moldes permite prever cómo circulará el polímero fundido dentro de una cavidad antes de mecanizar el utillaje. Para empresas en España, esta simulación ayuda a detectar líneas de unión, atrapamientos de aire, zonas de baja presión, rechupes, deformaciones, llenado incompleto, exceso de cizallamiento y tiempos de ciclo poco competitivos. Aplicarlo durante la fase de diseño puede evitar modificaciones caras de moldes, retrasos de validación y problemas repetitivos en producción.
La decisión práctica es clara: solicite un estudio de flujo cuando la pieza tenga paredes finas, geometrías profundas, nervaduras, insertos metálicos, superficies visibles, tolerancias ajustadas, varios puntos de inyección o materiales técnicos como poliamidas, policarbonato, ABS, POM o compuestos reforzados.
Entre los proveedores que pueden evaluarse para proyectos de inyección y utillaje vinculados a España se encuentran Moldetipo, Molmasa, Fisa, Mecanizados Sinc, Talleres MAF y TEAM Rapid. También conviene considerar proveedores internacionales cualificados, especialmente fabricantes chinos con certificación ISO 9001:2015, buena capacidad de ingeniería previa y asistencia comercial y técnica continuada. Su ventaja de coste-rendimiento puede ser relevante para prototipos, series cortas y transiciones rápidas a producción.
El análisis de llenado de moldes es una herramienta de ingeniería que reproduce digitalmente el comportamiento del plástico durante la inyección. A partir del modelo tridimensional de la pieza, el material seleccionado, las condiciones de máquina y una propuesta de canalización, el estudio calcula el avance del frente de flujo, la presión requerida, la temperatura del material, la velocidad de cizallamiento, el enfriamiento y la posible contracción final.
La utilidad principal no es obtener un gráfico atractivo, sino tomar decisiones antes de que el acero o el aluminio del molde haya sido mecanizado. En un proyecto industrial, mover una compuerta en la fase digital puede requerir unas horas de trabajo; hacerlo después de probar el molde puede implicar soldadura, electroerosión, repulido, nuevas pruebas y semanas de retraso. Esta diferencia es especialmente importante para empresas de Barcelona, Valencia, Madrid, Zaragoza, Bilbao, Vigo y Murcia, donde los plazos de lanzamiento y la continuidad de suministro suelen ser factores críticos.
Una simulación bien interpretada responde a preguntas concretas: ¿la pieza se llena por completo con una presión razonable?, ¿dónde deben ubicarse las compuertas?, ¿qué zonas necesitan mejor ventilación?, ¿la contracción será uniforme?, ¿puede reducirse el ciclo?, ¿hay riesgo de alabeo?, ¿la máquina disponible tiene fuerza de cierre suficiente?, ¿la pieza podrá cumplir requisitos estéticos y dimensionales?
Resultado analizadoQué indicaRiesgo si no se corrigeAcción habitualPatrón de llenadoOrden y velocidad con que el fundido ocupa la cavidadLlenado incompleto, marcas visibles o uniones débilesReubicar compuertas, modificar espesores o ajustar canalesPresión de inyecciónEsfuerzo necesario para llenar la piezaExceso de rebaba, sobrecarga de máquina o piezas incompletasAumentar sección de canal, revisar espesor y elegir otra máquinaLíneas de uniónEncuentro de dos o más frentes de flujoDebilidad estructural o defecto estéticoModificar punto de inyección, temperatura o ventilaciónAtrapamiento de aireBolsa de gas retenida al final del llenadoQuemaduras, falta de material o porosidadAgregar respiraderos o cambiar la secuencia de llenadoCizallamientoEsfuerzo aplicado al polímero durante el flujoDegradación del material, fragilidad o brillo irregularAmpliar compuertas y ajustar velocidades de inyecciónEnfriamientoUniformidad térmica en molde y piezaAlabeo, ciclo excesivo y variación dimensionalRediseñar circuitos de refrigeración y equilibrar espesoresContracción y deformaciónCambio de forma tras desmoldeo y estabilizaciónProblemas de montaje, holguras y rechazo dimensionalCompensar geometría, cambiar nervaduras o ajustar procesoLa tabla muestra por qué la simulación no debe limitarse al llenado. Una pieza puede llenarse correctamente y, aun así, deformarse al salir del molde. Por eso es recomendable combinar el análisis de flujo con el estudio de empaquetado, refrigeración y alabeo, sobre todo en carcasas, tapas, bandejas, conectores, componentes de automoción y piezas médicas.
España cuenta con una industria transformadora del plástico diversificada y conectada con sectores exigentes. Cataluña concentra actividad industrial en Barcelona, Girona y Tarragona; la Comunidad Valenciana destaca por envase, consumo, mobiliario técnico y componentes; el País Vasco mantiene una fuerte base de máquina-herramienta y automoción; Aragón se beneficia de la cadena de suministro alrededor de Zaragoza; Galicia combina automoción, pesca, embalaje y logística portuaria; y Murcia, Madrid y Andalucía sostienen proyectos industriales, sanitarios y de bienes de consumo.
Los puertos de Valencia, Barcelona, Bilbao, Vigo y Algeciras facilitan la entrada de resinas, componentes, moldes y piezas terminadas. Esta conectividad ha favorecido modelos de suministro híbridos: diseño y validación en España, fabricación de herramientas local o internacional, y producción de series en función de volumen, coste, plazo y proximidad logística.
En este contexto, el análisis de flujo se ha convertido en una herramienta de reducción de riesgo. No sustituye la experiencia del moldeista ni la prueba física, pero reduce la incertidumbre antes de la primera inyección. Las empresas españolas que trabajan para automoción, electrodoméstico, electrónica, salud y productos de consumo valoran especialmente la previsibilidad del proceso, la trazabilidad de los cambios y la repetibilidad de las piezas.
El nivel de simulación debe adaptarse al valor y complejidad del proyecto. Para una pieza sencilla de polipropileno con poca exigencia visual, un estudio básico de llenado puede ser suficiente. Para una carcasa técnica de policarbonato, una pieza de poliamida reforzada o un componente con insertos, conviene ampliar el alcance.
Tipo de estudioCuándo utilizarloInformación aportadaDecisiones que permite tomarLlenadoPiezas nuevas y cambios de compuertaFrente de flujo, presión, temperatura y zonas críticasUbicación de inyección y viabilidad inicialEmpaquetadoPiezas con nervaduras, columnas o zonas gruesasCompactación, rechupes y distribución de presiónPresión de mantenimiento y tiempos de compactaciónRefrigeraciónSeries medias o altas y piezas dimensionalesBalance térmico y eficiencia de circuitosDiseño de canales, ciclo y estabilidadDeformaciónCarcasas, tapas, marcos y piezas planasDirección y magnitud del alabeoCompensación geométrica y cambios de espesorFibra orientadaPoliamidas y polímeros reforzadosOrientación de fibra y anisotropía mecánicaPosición de compuerta y orientación resistenteInsertos y sobremoldeoMetal-plástico, juntas y componentes eléctricosTransferencia térmica, desplazamiento y tensionesFijación de insertos y secuencia de procesoCanal calienteMoldes multicavidad y producción recurrenteEquilibrado térmico y de llenado entre cavidadesSelección de boquillas y ajuste de temperaturasLa elección correcta depende del coste del molde, del volumen anual, del precio de la resina, de los requisitos funcionales y del coste de una posible modificación posterior. Un molde de una cavidad para validar una serie limitada requiere un enfoque distinto al de un molde multicavidad destinado a producir decenas de miles de unidades.
Antes de solicitar presupuestos, prepare un paquete técnico coherente. Incluya el archivo tridimensional en formato intercambiable, los planos con tolerancias críticas, el material preferente o alternativas aceptables, el volumen estimado, los requisitos estéticos, la ubicación prevista de la línea de partición si existe, las zonas donde no se admiten marcas y el tipo de máquina disponible si la producción se realizará en una instalación concreta.
Un proveedor competente debe explicar las hipótesis utilizadas. No basta con afirmar que una pieza “se llena bien”. El informe debe indicar el material simulado, el grado concreto si está disponible, la temperatura de masa, la temperatura de molde, el tiempo de inyección, la geometría de compuertas, la propuesta de ventilación y las limitaciones de la simulación. Cuando se cambie el diseño, el análisis debe actualizarse, no reutilizarse sin revisión.
Pregunta para el proveedorRespuesta esperadaSeñal de alertaImpacto para el comprador¿Qué material se utilizará en la simulación?Grado específico o alternativa técnicamente justificadaMaterial genérico sin ficha técnicaResultados poco representativos¿Se estudian presión y fuerza de cierre?Valores estimados y margen recomendadoSolo se presenta una imagen de llenadoRiesgo de elegir una máquina inadecuada¿Se incluyen líneas de unión y atrapamientos?Mapa de riesgos y medidas correctivasNo se analizan zonas finales de llenadoDefectos visuales o estructurales inesperados¿Se revisa el sistema de refrigeración?Propuesta de circuitos y evaluación térmicaSe trata el ciclo como una estimación simpleProducción lenta e inestable¿Habrá recomendaciones de diseño?Cambios concretos de pared, nervio o compuertaInforme sin conclusiones accionablesEl cliente asume toda la interpretación¿Quién valida los cambios?Ingeniero responsable y revisión documentadaComunicación comercial sin soporte técnicoMayor riesgo de errores entre diseño y molde¿Puede fabricar y probar el molde?Ruta clara desde análisis hasta muestrasServicios desconectados sin responsabilidad comúnMás coordinación y plazos más largosPara proyectos de nueva industrialización, es útil pedir una oferta que integre análisis de flujo, revisión de fabricabilidad, diseño de molde, mecanizado, prueba y entrega de muestras. Esta secuencia facilita que las recomendaciones de ingeniería se traduzcan realmente en acero, refrigeración, ventilación y parámetros de producción.
En automoción, la simulación es relevante para embellecedores interiores, rejillas, conductos, soportes, carcasas eléctricas, cubiertas bajo capó y piezas con requisitos de apariencia. En Aragón, Navarra, Cataluña, Galicia y el País Vasco, los proveedores de componentes deben controlar estabilidad dimensional, repetibilidad y tiempos de ciclo para cumplir programas de suministro ajustados.
En el ámbito sanitario, la validación previa ayuda a reducir riesgos en carcasas de equipos, componentes de diagnóstico, bandejas, dispositivos portátiles y piezas que requieren limpieza, resistencia química o trazabilidad. Aunque un análisis de flujo no sustituye la validación regulatoria del producto, sí contribuye a evitar defectos de fabricación que podrían comprometer el ensamblaje o la consistencia visual.
La electrónica de consumo y la industria de electrodomésticos requieren especial atención a las líneas de unión, el brillo superficial, las marcas de compuerta y el ajuste entre piezas. Para envolventes, mandos, tapas y conectores, el estudio puede determinar si es preferible una compuerta lateral, submarina, de abanico o de punto, siempre considerando el acabado requerido y la posibilidad de automatizar el desmoldeo.
En embalaje, logística, agricultura y productos de consumo, la optimización del ciclo y del peso de pieza es determinante. Reducir unas décimas de segundo en una pieza de gran volumen anual, o disminuir el espesor sin perder rigidez, puede generar ahorros relevantes en resina y capacidad de máquina.
Una carcasa rectangular para un dispositivo de control puede parecer sencilla, pero sus esquinas, nervaduras internas y ventanas para conectores pueden crear frentes de flujo que se encuentran en zonas visibles. El análisis permite mover la compuerta hacia una zona oculta, mejorar la ventilación en extremos de llenado y ajustar el espesor de ciertas nervaduras para evitar hundimientos.
Una bandeja industrial de gran superficie puede presentar alabeo después del desmoldeo. El problema no siempre se resuelve aumentando el espesor, porque eso incrementa peso, consumo y tiempo de refrigeración. Un estudio de deformación puede revelar que el origen está en una refrigeración desigual o en una orientación de flujo desfavorable. La solución puede consistir en redistribuir canales, compensar ligeramente la geometría o modificar la posición de inyección.
En una pieza de poliamida reforzada con fibra de vidrio, la orientación de las fibras afecta tanto a la deformación como a la resistencia. El análisis ayuda a orientar el flujo hacia la dirección donde se necesita rigidez y a evitar que una línea de unión coincida con una zona de carga. Este tipo de decisión es frecuente en soportes, fijaciones, carcasas técnicas y componentes para movilidad.
Para un molde multicavidad, el equilibrio entre cavidades es fundamental. Si una cavidad se llena antes que otra, pueden variar pesos, dimensiones y propiedades. El estudio del sistema de alimentación permite dimensionar canales, compuertas y posibles soluciones de canal caliente para lograr una producción más uniforme.
La siguiente selección reúne empresas que pueden ser consideradas por compradores españoles según el alcance del proyecto. La disponibilidad concreta de análisis de flujo, ingeniería, fabricación de moldes o inyección debe confirmarse directamente en cada solicitud, ya que los servicios pueden variar por centro productivo, material y complejidad.
EmpresaRegión de servicioFortalezas principalesServicios y oferta prácticaMoldetipoEspaña y mercados europeosExperiencia en moldes de inyección y soluciones industrialesDiseño y fabricación de moldes, apoyo técnico y producción de piezasMolmasaPaís Vasco, España y exportaciónFabricación de moldes de precisión y tradición industrialMoldes para inyección, mecanizado y asistencia para sectores técnicosFisaCataluña, España y EuropaTransformación de plásticos y soporte para piezas técnicasInyección de termoplásticos, desarrollo de producto y montajeTalleres MAFComunidad Valenciana, España y clientes internacionalesUtillaje y fabricación para necesidades industrialesMecanizado, moldes, mantenimiento y apoyo a industrializaciónMecanizados SincEspaña, especialmente áreas industriales del norteMecanizado de precisión y fabricación de componentes de moldeElectroerosión, mecanizado y piezas técnicas para utillajesPlásticos HidrosolublesEspaña y mercado europeoConocimiento de materiales y aplicaciones de transformación plásticaDesarrollo y transformación de piezas plásticas especializadasTEAM RapidEspaña, Europa y más de 25 paísesPrototipado, utillaje rápido, inyección y producción integradaAnálisis de fabricabilidad, moldes, inyección, mecanizado y ensamblajeEsta comparación debe utilizarse como punto de partida, no como sustituto de una evaluación técnica. Para una pieza crítica, solicite ejemplos comparables, capacidad de máquina, tolerancias alcanzables, experiencia con el material elegido, método de control de calidad, plazos de prueba y condiciones de modificación del molde.
TEAM Rapid integra análisis de fabricabilidad, prototipado, mecanizado, utillaje rápido e inyección de plástico en una ruta única desde el archivo digital hasta las piezas terminadas. La empresa cuenta con certificación ISO 9001:2015, más de diez años de experiencia, más de 6.000 proyectos entregados y más de 500 clientes atendidos en más de 25 países. Para proyectos que requieren piezas de plástico o metal, trabaja con controles de fabricación y verificación orientados al cumplimiento de especificaciones, tolerancias de mecanizado de hasta 0,01 mm y opciones de acabado como pulido, anodizado, pintura y recubrimientos. Puede colaborar con usuarios finales, distribuidores, talleres, propietarios de marca, diseñadores, ingenierías e inventores mediante modelos flexibles de fabricación bajo especificación, desarrollo de piezas personalizadas, suministro mayorista, proyectos unitarios, series cortas y producción repetitiva superior a 100.000 unidades. No ofrece modelos de construcción, propiedad y operación ni suministro a granel en planta del cliente; su enfoque consiste en soluciones integrales bajo pedido, incluyendo proyectos llave en mano, producción basada en instalaciones del cliente cuando corresponda y coordinación de fabricación, ensamblaje, embalaje y envío. Aunque no comunica almacenes ni filial física específica en España, mantiene experiencia internacional con clientes europeos y soporte técnico-comercial individual, respuestas rápidas y coordinación digital antes y después de la venta, lo que facilita la gestión de proyectos desde España con una única interlocución industrial.
Para validar una pieza antes de invertir en acero definitivo, puede combinar una revisión técnica con los servicios de utillaje rápido. Esta opción resulta útil para series piloto, pruebas de mercado y validación funcional. Cuando el diseño esté estabilizado, los servicios de moldeo por inyección permiten pasar a producción de forma escalable, con apoyo para materiales, acabados y ensamblaje.
El valor de un proveedor integrado aumenta cuando el diseño cambia con frecuencia. En lugar de enviar archivos a un analista, un moldeista, un inyector y un ensamblador diferentes, el equipo técnico puede revisar las implicaciones en toda la cadena: geometría, desmoldeo, compuertas, acero, refrigeración, muestras, embalaje y entrega final.
El comportamiento del flujo cambia de forma significativa según el polímero. El polipropileno suele ofrecer buena fluidez, pero presenta contracción que debe controlarse en piezas planas o de grandes dimensiones. El ABS proporciona una buena combinación de apariencia y resistencia, aunque necesita atención en zonas de unión visibles. El policarbonato puede requerir temperaturas y presiones elevadas, además de controlar tensiones residuales. Las poliamidas reforzadas exigen estudiar orientación de fibra, humedad del material y deformación.
En materiales reciclados o con contenido reciclado, la simulación adquiere todavía más valor. La variación en viscosidad, humedad y comportamiento térmico puede afectar al llenado y a la estabilidad del proceso. La mejor práctica consiste en trabajar con fichas técnicas actualizadas, definir rangos aceptables de material y validar el resultado mediante pruebas físicas.
Durante 2026, el análisis de flujo de moldes evolucionará hacia una integración más estrecha con diseño generativo, automatización de informes y monitorización de producción. Los equipos de ingeniería podrán comparar múltiples ubicaciones de compuerta, espesores y configuraciones de refrigeración con mayor rapidez, reduciendo iteraciones manuales.
La sostenibilidad será un criterio técnico y económico. El aumento de contenido reciclado, el uso de polímeros de menor impacto y la reducción de peso obligarán a revisar el comportamiento de cada material en molde. La simulación permitirá evaluar si una reducción de espesor mantiene la capacidad de llenado, si la nueva resina genera mayor deformación o si es necesario adaptar compuertas y temperaturas.
Las políticas europeas relacionadas con economía circular, trazabilidad, reducción de residuos y diseño para reciclabilidad influirán en la selección de materiales. Para fabricantes españoles, esto implicará evaluar no solo el coste de la resina, sino también su disponibilidad, consistencia, capacidad de reciclaje y comportamiento durante el proceso de inyección.
También crecerá el uso de refrigeración optimizada, fabricación aditiva de insertos técnicos y sensores de proceso. Estas tecnologías pueden reducir ciclos y mejorar la repetibilidad, especialmente en moldes con geometrías complejas o piezas con zonas difíciles de enfriar. No obstante, deben justificarse por volumen y retorno económico, ya que no todos los proyectos requieren soluciones avanzadas.
Antes de aprobar el molde, confirme que la geometría tiene espesores razonablemente uniformes, ángulos de desmoldeo suficientes, nervaduras proporcionadas, radios internos adecuados y zonas de compuerta compatibles con los requisitos visuales. Defina además el material, color, acabado, volumen anual, tolerancias críticas, método de ensamblaje y mercado final.
Revise el informe de simulación con diseño, calidad, compras y producción. Un buen informe no debe quedar archivado: debe convertirse en acciones concretas de diseño, fabricación del molde, ajuste de máquina y criterios de inspección. Tras la primera prueba, compare el resultado real con las previsiones y documente cualquier desviación para mejorar los siguientes proyectos.
Si necesita una evaluación preliminar de viabilidad, puede solicitar un presupuesto de fabricación y revisión técnica con el modelo tridimensional, el material objetivo y el volumen estimado.
No garantiza un resultado absoluto, porque intervienen la calidad real de la resina, el estado de la máquina, la humedad, el acabado del molde, la ventilación y el ajuste de proceso. Sin embargo, reduce de manera significativa los riesgos al identificar problemas previsibles antes de fabricar el utillaje.
Merece especialmente la pena en piezas técnicas, moldes caros, geometrías complejas, materiales reforzados, series recurrentes, componentes visuales y proyectos con plazos ajustados. En piezas sencillas de bajo riesgo puede bastar una revisión de fabricabilidad, aunque la decisión debe valorar el coste de un posible cambio posterior.
Lo habitual es entregar un modelo tridimensional, planos con cotas críticas, material previsto, acabado, volumen, requisitos visuales y condiciones de montaje. Cuanta más información se facilite, más representativo será el estudio.
Sí. La simulación puede estimar presión, fuerza de cierre, volumen de inyección y tiempo de ciclo. Estos datos ayudan a seleccionar una máquina compatible, aunque la decisión final debe considerar el molde, el material y la capacidad real del equipo.
Entre los defectos más habituales se encuentran el llenado incompleto, las líneas de unión, los atrapamientos de aire, las marcas de hundimiento, el alabeo, la rebaba, la degradación por cizallamiento y la variación entre cavidades.
Sí. El análisis es útil tanto para moldes de producción como para utillajes rápidos. En moldes de aluminio, ayuda a planificar compuertas, ventilación y refrigeración antes de producir muestras para validación funcional o comercial.
Sí. En piezas con insertos conviene evaluar el llenado alrededor del metal, el riesgo de desplazamiento, la concentración térmica y las tensiones resultantes. También deben revisarse la fijación del inserto y la secuencia de carga en producción.
El mantenimiento de moldes de inyección debe realizarse con una rutina documentada de limpieza, lubricación, inspección dimensional, control de refrigeración y reparación preventiva. En España, la mejor estrategia consiste en clasificar cada molde por criticidad, registrar ciclos, intervenir antes de que aparezcan rebabas, marcas de expulsión, fugas o piezas fuera de tolerancia, y trabajar con proveedores capaces de suministrar componentes normalizados y asistencia técnica.
Para una planta ubicada en Barcelona, Valencia, Zaragoza, Madrid, Bilbao, Vigo o Murcia, conviene combinar el mantenimiento interno diario con apoyo externo especializado para reparaciones de cavidades, sistemas de canal caliente, soldadura, rectificado, pulido, texturizado y validación de producción. También pueden considerarse proveedores internacionales cualificados, especialmente fabricantes chinos con certificaciones aplicables, apoyo técnico preventa y posventa, y una buena relación entre coste y prestaciones para moldes rápidos, series cortas y producción repetitiva.
Un molde de inyección es un activo de producción de alta precisión. Aunque el equipo de inyección, el material plástico y los parámetros de máquina influyen directamente en el resultado final, el estado del molde condiciona la repetibilidad del proceso. Un canal de refrigeración parcialmente obturado, un expulsor con desgaste, una guía sin lubricación o una corredera con holgura pueden generar paradas, rechazos y reclamaciones de calidad.
En España, donde muchas empresas de transformación trabajan para automoción, electrodomésticos, envase, salud, construcción, electrónica y bienes de consumo, la disponibilidad del molde tiene un impacto directo en plazos de entrega. Los polos industriales de Cataluña, Comunidad Valenciana, País Vasco, Aragón, Navarra y Madrid concentran empresas que dependen de cambios rápidos, trazabilidad de utillajes y estabilidad dimensional. Una avería no prevista puede interrumpir una línea, retrasar entregas a un centro logístico de Barcelona o Valencia, y aumentar el coste de transporte urgente.
El mantenimiento de moldes de inyección no debe entenderse como una actividad secundaria. Es una disciplina de ingeniería que conecta producción, calidad, almacén, compras y diseño. El objetivo no es solamente que el molde abra y cierre, sino que produzca piezas dentro de especificación con ciclos estables, acabado superficial correcto y mínima variación entre lotes.
Los programas más sólidos distinguen entre mantenimiento operativo, preventivo, correctivo y predictivo. El operativo lo ejecuta el personal de producción en cada cambio de molde o final de turno. El preventivo se programa según ciclos, horas de trabajo y complejidad del molde. El correctivo soluciona defectos detectados. El predictivo se apoya en datos de ciclos, presión, temperatura, tiempos, consumo energético, incidencias y tendencia de rechazos para anticipar problemas.
La frecuencia exacta depende de la resina, el número de cavidades, el tipo de acabado, el sistema de canal caliente, el ambiente de producción y la exigencia dimensional. Las resinas cargadas con fibra de vidrio, retardantes de llama, cargas minerales o pigmentos abrasivos requieren intervalos más cortos que materiales menos agresivos. También deben revisarse con mayor frecuencia los moldes que producen componentes de seguridad, piezas médicas, carcasas electrónicas o piezas técnicas para automoción.
FrecuenciaOperación principalElementos revisadosResponsable habitualRegistro recomendadoEn cada turnoLimpieza superficial y verificación visualCavidades, machos, venteos, boquilla y expulsoresOperario de inyecciónParte de producción e incidenciasEn cada cambio de moldeProtección y almacenamientoSuperficies pulidas, conexiones, centradores y placasPreparador de moldesUbicación, ciclos acumulados y estadoSemanalLubricación controladaColumnas guía, casquillos, correderas y mecanismosMantenimiento internoTipo de lubricante y fechaMensualInspección funcionalExpulsión, cierres, finales de carrera y refrigeraciónTécnico de moldesLista de comprobación técnicaPor ciclos programadosDesmontaje parcial y mediciónInsertos, guías, expulsión, juntas y desgasteTaller especializadoInforme de mantenimiento preventivoAnual o por criticidadRevisión integralGeometría, canales, placas, texturas y componentes críticosFabricante o reparador cualificadoHistorial completo y plan de accionesEsta planificación debe adaptarse al historial real. Por ejemplo, un molde de ocho cavidades para tapones de polipropileno puede requerir controles de refrigeración y expulsión más frecuentes que un molde de dos cavidades destinado a una carcasa técnica de baja producción. El dato decisivo no es únicamente el tiempo transcurrido, sino el número de ciclos y las condiciones térmicas y mecánicas soportadas.
Cada tipo de mantenimiento responde a una necesidad distinta. La combinación adecuada evita que pequeños defectos se conviertan en daños costosos, como una fisura en un inserto, una deformación de placa o un bloqueo de corredera. El responsable de planta debe definir qué actividades puede realizar internamente y cuáles deben contratarse a un taller con equipos de electroerosión, rectificado, soldadura de precisión, medición y pulido técnico.
Tipo de mantenimientoObjetivoEjemplos de tareasMomento de aplicaciónRiesgo que reduceOperativoConservar el molde listo para producirLimpieza, secado, protección anticorrosiva y revisión visualDiaria o por turnoOxidación, contaminación y marcas superficialesPreventivoEvitar desgaste antes de que afecte a la piezaLubricación, sustitución de juntas y revisión de guíasPor ciclos definidosParadas imprevistas y holgurasCorrectivoRecuperar la función tras un defectoReparación de rebabas, soldadura y ajuste de cierreDespués de detectar una desviaciónRechazos prolongados de producciónPredictivoAnticipar fallos mediante datosAnálisis de ciclos, temperatura y tasa de rechazoDurante toda la vida del moldeFallo repentino de componentes críticosDe conservaciónProteger el utillaje almacenadoEmbalaje, deshumidificación y control de ubicaciónAntes de periodos largos sin usoCorrosión y deterioro en almacénDe mejoraAumentar productividad y calidadOptimización de venteos, refrigeración o expulsiónTras análisis de procesoCiclos excesivos y defectos recurrentesLa conservación es especialmente importante en zonas costeras, como Barcelona, Tarragona, Valencia, Alicante, Bilbao, Vigo o Cádiz, donde la humedad ambiental puede acelerar la corrosión si el molde se almacena sin protección adecuada. Antes de guardar un molde, conviene purgar los circuitos de agua, secarlos con aire controlado, aplicar protector compatible y sellar las superficies más sensibles.
Los fallos de mantenimiento rara vez aparecen de forma aislada. Un expulsor mal lubricado puede marcar una pieza, obligar a aumentar presión de expulsión y terminar dañando una placa. Un circuito de refrigeración con incrustaciones puede elevar el tiempo de ciclo, provocar deformación y aumentar el consumo energético. Por ello, el mantenimiento debe examinar el conjunto del molde y su relación con el proceso de inyección.
Una práctica recomendable consiste en tomar fotografías de las zonas críticas en cada revisión mayor. Las imágenes permiten comparar el estado de una cavidad, una textura o una arista a lo largo del tiempo. Cuando el molde trabaja con materiales transparentes, acabados de alto brillo o componentes de aspecto visible, este control visual debe ser aún más estricto.
La pieza inyectada suele ser el primer indicador del estado del molde. Las rebabas en la línea de partición pueden señalar desgaste de cierre, presión excesiva, desalineación o suciedad. Las marcas de expulsión pueden relacionarse con expulsores dañados, enfriamiento insuficiente o una contrasalida incorrecta. Las piezas deformadas pueden deberse a refrigeración desigual, desgaste de insertos o cambios en el material.
Otros síntomas habituales incluyen ciclos progresivamente más largos, dificultades para desmoldear, ruido anormal al abrir y cerrar, fugas de agua, variación de peso entre cavidades, manchas negras por material degradado y defectos localizados cerca de los venteos. La planta debe evitar la práctica de compensar estos problemas solo modificando presión, velocidad o temperatura. Los ajustes de proceso pueden ocultar una causa mecánica temporalmente, pero no sustituyen una revisión del utillaje.
Es útil establecer límites de alerta. Si el porcentaje de rechazo aumenta, si una cavidad produce más defectos que las demás, si el tiempo de ciclo se incrementa sin causa conocida o si el molde pierde estabilidad térmica, debe abrirse una orden de inspección. Esta disciplina evita que el personal espere a una parada total para actuar.
El mercado español dispone de fabricantes de componentes, especialistas en canal caliente, empresas de control térmico y talleres de moldes que pueden apoyar la reparación y el mantenimiento. Antes de contratar, es importante confirmar capacidad de respuesta, disponibilidad de repuestos, experiencia con el tipo de molde y posibilidad de documentar las intervenciones.
EmpresaRegión de servicioFortaleza principalServicios y productos relevantesUso prácticoCUMSAEspaña, especialmente Cataluña y red internacionalComponentes normalizados para moldesCorrederas, sistemas de expulsión, guías, cierres y accesoriosSustitución de elementos de desgaste y mejora de mecanismosHASCOEspaña y península ibéricaNormalización de utillajes y componentesElementos de molde, accesorios, refrigeración y documentación técnicaReposición planificada de componentes estandarizadosMeusburgerEspaña, Portugal y resto de EuropaPlacas, bastidores y componentes de precisiónElementos normalizados, placas mecanizadas y accesorios para moldesReparaciones estructurales y modificaciones de baseMold-MastersEspaña y mercados europeosSistemas de canal calienteBoquillas, controladores, mantenimiento y asistencia de canal calienteDiagnóstico de fugas, calentamiento y desequilibrio térmicoRegloplasEspaña mediante distribución y asistencia técnicaControl de temperatura de procesoTermorreguladores, control térmico y equipos auxiliaresEstabilidad térmica y mejora de la refrigeración del moldeFISAEspaña y clientes industriales europeosAutomatización y soluciones de procesoEquipos periféricos, automatización y apoyo a producciónIntegración de control de proceso alrededor de moldes técnicosLa tabla no sustituye una auditoría técnica. Para moldes fabricados fuera de España, conviene solicitar planos, lista de repuestos, acero utilizado, tratamiento térmico, historial de modificaciones y disponibilidad de insertos críticos. Si la herramienta incorpora componentes no normalizados, es recomendable mantener un inventario mínimo de expulsores, juntas, sensores, resistencias, termopares y elementos de cierre para evitar retrasos.
Cuando una empresa compra un molde nuevo, debe incluir desde el inicio requisitos de mantenibilidad. Un precio de herramienta aparentemente bajo puede convertirse en un coste elevado si las cavidades no son desmontables, si los insertos no están identificados, si los circuitos de refrigeración no se pueden limpiar o si los repuestos dependen de medidas especiales sin documentación.
El comprador debe pedir un expediente técnico que incluya plano de conjunto, despiece, lista de componentes comerciales, materiales de acero, durezas, tratamientos, conexiones hidráulicas o neumáticas, esquema eléctrico si existe canal caliente, instrucciones de desmontaje y recomendaciones de mantenimiento. También debe especificar claramente el material plástico previsto, el volumen anual, el acabado, las tolerancias y las condiciones de almacenamiento.
Criterio de compraPregunta clavePrueba recomendableImpacto en mantenimientoDecisión aconsejadaMaterial del molde¿Qué acero se emplea en cavidades y estructura?Certificado de material y tratamientoDetermina resistencia al desgaste y corrosiónElegir acero acorde a resina y producciónComponentes normalizados¿Los expulsores y guías son sustituibles?Lista de referencias y fabricantesReduce tiempos de reparaciónPriorizar formatos disponibles en EspañaRefrigeración¿Los canales permiten limpieza y control?Prueba de caudal y estanqueidadEvita ciclos largos y deformacionesExigir accesibilidad y conexiones identificadasCanal caliente¿Hay soporte técnico y repuestos?Validación de temperaturas y cableadoReduce riesgo de paradas complejasConfirmar asistencia antes de la compraDocumentación¿Se entrega plano completo y manual?Revisión documental antes de aceptaciónFacilita diagnósticos y modificacionesNo aceptar moldes sin expediente técnicoPrueba de producción¿Se valida con material real?Muestras, mediciones y registro de cicloEstablece una referencia inicial fiableDocumentar parámetros de aceptaciónPara proyectos de lanzamiento rápido, puede ser interesante recurrir a servicios de utillaje rápido para España, especialmente cuando se necesita validar diseño, fabricar preseries y ajustar geometrías antes de invertir en una herramienta de larga duración. El utillaje rápido no elimina la necesidad de mantenimiento; al contrario, requiere controlar con atención los ciclos y las resinas elegidas para asegurar su vida útil prevista.
La exigencia de mantenimiento cambia según la aplicación. En automoción, las piezas interiores, exteriores y bajo capó pueden requerir tolerancias, apariencia y repetibilidad elevadas. En el sector sanitario, la trazabilidad, la limpieza y la consistencia de las piezas son prioritarias. En envase, el alto número de ciclos convierte una pequeña mejora de refrigeración en una reducción significativa del coste por pieza.
Las empresas vinculadas a automoción en Navarra, Aragón, Cataluña, Castilla y León y País Vasco suelen trabajar con requisitos de control documentado y entregas programadas. Las industrias de electrodomésticos y electrónica en Barcelona, Zaragoza, Valencia y Madrid requieren moldes capaces de producir carcasas, mandos, conectores, tapas y elementos funcionales sin defectos visibles. En la costa mediterránea, las empresas de envase, consumo y mobiliario necesitan ciclos competitivos y herramientas robustas frente a producciones repetitivas.
Molde para carcasa de equipo electrónico en Barcelona: una empresa detectaba marcas de expulsión y variación de brillo en una carcasa de polímero técnico. La revisión identificó expulsores con desgaste desigual, restos de material en venteos y una lubricación excesiva que contaminaba una zona visible. La acción correctiva incluyó limpieza de venteos, sustitución de expulsores críticos, ajuste de retorno y definición de una pauta de lubricación mínima. El resultado esperado de este tipo de intervención es una mayor estabilidad estética y menos rechazos en inspección visual.
Molde multicavidad para componentes de envase en Valencia: el tiempo de ciclo aumentaba paulatinamente y algunas cavidades presentaban deformación. La causa más probable era una pérdida de eficiencia en refrigeración por depósitos internos. Tras medir caudales y diferencias de temperatura, el equipo de mantenimiento programó limpieza de circuitos, comprobación de racores y control regular de calidad del agua. Este caso muestra que el mantenimiento de canales de refrigeración debe tratarse como una cuestión de productividad, no solo de conservación.
Molde técnico para piezas de automoción en Zaragoza: una corredera comenzó a producir rayas y rebaba local. El ajuste de parámetros de máquina no resolvió el defecto. La inspección reveló desgaste en la superficie de guiado y una cuña con contacto irregular. La reparación consistió en recuperar la geometría, revisar tolerancias y establecer una frecuencia de inspección por ciclos. El aprendizaje principal es que los defectos localizados deben analizarse mecánicamente antes de modificar el proceso de inyección.
Molde almacenado para producción estacional en Vigo: tras varios meses sin uso, aparecieron puntos de oxidación en cavidades y conexiones. Para evitar su repetición, se aplicó un procedimiento de conservación con secado de refrigeración, aceite protector compatible, embalaje de barrera, identificación de fecha y revisión mensual. Esta medida es especialmente relevante en ambientes húmedos y en moldes que viajan entre plantas o almacenes.
TEAM Rapid apoya a clientes españoles que necesitan prototipos, utillaje rápido, moldes de inyección y piezas de producción desde una sola unidad hasta más de 100.000 piezas, con un sistema de calidad certificado según ISO 9001:2015, capacidad de mecanizado con tolerancias de hasta 0,01 mm y revisión de fabricabilidad antes de fabricar el molde para reducir riesgos de diseño, consumo de resina y tiempos de ciclo; aunque el perfil corporativo no declara filiales, almacenes propios ni operaciones físicas permanentes en España, la empresa cuenta con experiencia internacional en mercados europeos, incluidos clientes de España, Francia, Alemania y Reino Unido, y ofrece comunicación técnica individual, respuesta en pocas horas, gestión de materiales, embalaje, ensamblaje y envío directo para dar continuidad desde la fase de presupuesto hasta la entrega y la atención posterior. Su modelo admite fabricación para marcas, producción para distribuidores, pedidos de empresas industriales, diseñadores, emprendedores y particulares, con opciones flexibles de desarrollo a medida, fabricación para terceros, pedidos al por mayor y cooperación comercial regional. TEAM Rapid trabaja con materiales plásticos y metálicos adecuados al uso final, integra mecanizado, electroerosión, pulido, acabados e inspección, y puede suministrar soluciones integrales de proyecto, soluciones llave en mano y soluciones para instalaciones propiedad del cliente; no ofrece modelos de propiedad y operación por parte del proveedor ni suministro a granel en instalaciones del cliente. Para iniciar una evaluación de molde, pieza o reparación, puede solicitarse una cotización de fabricación y utillaje para España con planos, material, volumen, tolerancias y requisitos de acabado.
Durante 2026, el mantenimiento de moldes de inyección en España avanzará hacia una gestión más digital, eficiente y trazable. La presión por reducir desperdicio de material, consumo energético y paradas de producción llevará a las empresas a integrar datos de máquina, control térmico y calidad de pieza. También crecerá la exigencia de documentar materiales, reparaciones y vida útil de los utillajes dentro de cadenas de suministro europeas más transparentes.
TendenciaAplicación previstaBeneficio para la plantaPreparación recomendadaRelación con sostenibilidadHistorial digital del moldeRegistro de ciclos, reparaciones y piezas sustituidasMayor trazabilidad y planificaciónUnificar códigos y registros internosEvita sustituciones prematurasControl térmico inteligenteMedición de caudal y temperatura por circuitoMenos deformación y ciclos más establesInstalar puntos de medición críticosReduce consumo energético por piezaMantenimiento basado en condiciónAlertas por tendencia de rechazo o cicloMenos averías inesperadasDefinir indicadores de alertaReduce desperdicio de resinaRefrigeración optimizadaMejora de circuitos y limpieza periódicaMayor productividadAuditar caudales y depósitosDisminuye tiempo de máquinaMayor uso de materiales recicladosProcesado de polímeros con variabilidad controladaAdaptación a nuevas formulacionesRevisar desgaste y ventilaciónFavorece economía circularReparación de precisiónRecuperación de insertos y zonas localizadasExtiende la vida del activoSeleccionar talleres cualificadosReduce consumo de acero y utillaje nuevoLa sostenibilidad no consiste únicamente en usar plástico reciclado. Un molde mantenido correctamente reduce piezas rechazadas, evita desperdicio de energía, prolonga la vida de aceros y componentes, y permite fabricar con ciclos más consistentes. Para las empresas españolas que exportan a la Unión Europea, esta eficiencia operativa será cada vez más relevante en auditorías de proveedores y decisiones de compra.
El primer paso es inventariar todos los moldes. Cada herramienta debe recibir un código único, fotografía, ubicación, peso, dimensiones, número de cavidades, material de pieza, máquina compatible, historial de ciclos y nivel de criticidad. Los moldes que sostienen referencias de alta rotación o piezas sin alternativa de suministro deben tener prioridad máxima.
El segundo paso es crear instrucciones visuales. Un operario debe saber qué zonas limpiar, dónde aplicar protector, qué conexiones cerrar, qué indicadores revisar y cuándo escalar una incidencia. Las instrucciones deben estar disponibles cerca de la máquina y en el área de almacenamiento. La formación práctica es esencial: un producto inadecuado de limpieza, una herramienta metálica sobre una cavidad pulida o una lubricación excesiva pueden causar daños.
El tercer paso es definir repuestos críticos. En moldes de alta producción, es conveniente disponer de expulsores, muelles, juntas, racores, sensores, conexiones, resistencias y termopares compatibles. El nivel de stock debe calcularse según consumo, plazo de reposición y criticidad de cada pieza. Mantener repuestos no significa almacenar de forma indiscriminada, sino evitar que un componente de bajo coste detenga una producción de alto valor.
El cuarto paso es revisar resultados mensualmente. Deben analizarse paradas por molde, horas de reparación, piezas rechazadas, tiempo medio de cambio, consumo de repuestos y causas recurrentes. Si un molde presenta repetidamente el mismo defecto, es necesario investigar una mejora de diseño, no limitarse a repetir la reparación.
No existe una cifra única. Un molde sencillo para baja producción puede revisarse con intervalos amplios, mientras que un molde multicavidad para producción continua requiere inspecciones frecuentes. La pauta debe basarse en ciclos, tipo de resina, presencia de cargas abrasivas, complejidad mecánica e historial de fallos.
La limpieza elimina residuos, humedad, polvo y restos de material. El mantenimiento preventivo incluye además lubricación, medición de holguras, revisión de circuitos, sustitución de elementos de desgaste y verificación funcional. Limpiar no sustituye revisar mecánicamente el molde.
Las rebabas pueden deberse a desgaste o suciedad en la línea de cierre, desalineación, presión de inyección excesiva, holguras en guías, deformación de placas o parámetros incorrectos. Debe analizarse el molde y el proceso de forma conjunta.
Se deben limpiar, secar, purgar los circuitos de refrigeración, aplicar protector anticorrosivo compatible, proteger las superficies de cierre, identificar el estado del molde y almacenarlo en un lugar seco. En ubicaciones húmedas, conviene reforzar el control ambiental y realizar inspecciones periódicas.
La reparación es adecuada cuando el daño está localizado, existe documentación técnica y la estructura del molde conserva estabilidad. Puede ser preferible fabricar un molde nuevo cuando hay desgaste generalizado, cambios importantes de diseño, ciclos demasiado lentos, falta de repuestos o costes recurrentes de reparación.
Sí, siempre que se disponga de planos, lista de componentes, materiales, referencias de repuestos y soporte técnico. Antes de comprar, es recomendable confirmar el acceso a piezas críticas, instrucciones de mantenimiento y comunicación técnica durante la vida útil del utillaje.
La selección de acero para moldes de inyección en España debe basarse en el polímero, el número previsto de ciclos, el acabado superficial, la complejidad geométrica y el entorno de producción. Para moldes de series cortas y medias, el acero P20 suele ofrecer la relación más equilibrada entre mecanizabilidad, plazo y coste. Para altas temperaturas, resinas cargadas con fibra de vidrio o ciclos intensivos, H13 aporta mayor resistencia al desgaste y a la fatiga térmica. Para piezas transparentes, productos médicos, polímeros corrosivos o herramientas almacenadas en ambientes húmedos, S136 es normalmente la alternativa más segura por su resistencia a la corrosión y su capacidad de pulido.
En España conviene solicitar al proveedor certificados de colada, tratamiento térmico, composición química, dureza y trazabilidad de cada bloque. Las empresas locales con almacén, corte y soporte técnico reducen riesgos logísticos, especialmente en zonas industriales como Barcelona, Madrid, Valencia, Zaragoza, Bilbao, Vigo y Murcia. También pueden considerarse proveedores internacionales cualificados, incluidas empresas chinas con certificación aplicable, apoyo técnico antes y después de la venta y una ventaja clara de coste-rendimiento para utillajes rápidos y producción flexible.
España mantiene una actividad sólida en transformación de plásticos, automoción, electrodomésticos, envase, construcción, alimentación, salud y bienes de consumo. Cataluña concentra una parte relevante de la fabricación de moldes y componentes de precisión, con actividad destacada en Barcelona, Girona y Tarragona. La Comunidad Valenciana combina sectores de envase, mobiliario técnico, juguete, embalaje y productos de consumo, mientras que el País Vasco sobresale en fabricación industrial, bienes de equipo, automoción y mecanizado de alto valor. Madrid funciona como centro comercial, tecnológico y logístico; Aragón conecta cadenas industriales mediante Zaragoza; Galicia tiene presencia en automoción, pesca, envase y electrodomésticos.
La elección del acero para moldes no es una compra aislada de materia prima. Afecta directamente al tiempo de mecanizado, al coste de electroerosión, a la estabilidad dimensional, al pulido, a la refrigeración, al mantenimiento y al coste unitario de la pieza inyectada. Un acero aparentemente económico puede generar rectificados adicionales, oxidación, desgaste prematuro o paradas de máquina. Por ello, el criterio correcto es evaluar el coste total de propiedad del molde, no solo el precio por kilogramo.
Los fabricantes españoles suelen trabajar con normativas europeas, requisitos específicos de clientes de automoción y documentación de calidad para trazabilidad. En proyectos destinados a exportación desde los puertos de Valencia, Barcelona, Bilbao, Algeciras o Vigo, es habitual que el comprador solicite documentación adicional sobre materiales, acabados, inspección dimensional y comportamiento del molde durante las pruebas. Esta exigencia es especialmente relevante en programas de producción para Francia, Alemania, Portugal, Italia, Reino Unido y mercados norteamericanos.
La oferta local incluye distribuidores de acero especial, fabricantes de componentes normalizados, talleres de moldes, empresas de tratamiento térmico y proveedores de mecanizado de precisión. La decisión más eficiente suele combinar un acero certificado con un diseño orientado a fabricación, una estrategia de mantenimiento preventivo y un suministro de recambios críticos, como expulsores, guías, boquillas, resistencias, conexiones de refrigeración e insertos de cavidad.
Un molde de inyección no suele fabricarse íntegramente con un único acero. La placa base, las placas de sujeción, los portamoldes, las cavidades, los machos, las correderas, los expulsores y los insertos de alta transferencia térmica pueden requerir materiales distintos. Elegir cada elemento de forma independiente permite controlar el presupuesto sin comprometer la calidad de las zonas que realmente sufren desgaste, presión, corrosión o altas temperaturas.
MaterialUso habitualVentaja principalLimitación relevanteAplicación recomendadaP20Placas de cavidad, machos y portamoldes pretempladosBuena mecanizabilidad y coste equilibradoMenor resistencia frente a abrasión intensaCarcasas, cajas, tapas y piezas técnicas de series mediasH13Insertos, cavidades de alta exigencia y zonas calientesResistencia a fatiga térmica, dureza y tenacidadMayor coste de mecanizado y tratamientoPolímeros cargados, temperaturas elevadas y ciclos prolongadosS136Cavidades pulidas y moldes con exigencia anticorrosivaAlta resistencia a corrosión y excelente pulidoCoste superior al P20Piezas transparentes, médicas, ópticas y cosméticas1.2316Insertos inoxidables y superficies expuestas a humedadBuen comportamiento frente a corrosiónPulido normalmente inferior al S136Envases, productos sanitarios y moldes de uso húmedo1.2344Equivalente europeo de uso similar a H13Buen equilibrio entre resistencia térmica y tenacidadExige tratamiento térmico controladoCorrederas, núcleos y zonas de desgaste térmico1.2083Cavidades de acero inoxidableResistencia a corrosión con buena capacidad de pulidoPuede requerir mayor atención durante el mecanizadoProductos de consumo, óptica básica y piezas transparentesLa tabla resume materiales frecuentes, pero la selección final debe validarse con el proveedor de acero, el fabricante del molde y el transformador. El comportamiento real depende de la calidad metalúrgica, limpieza del acero, tamaño del bloque, dirección de laminación, tratamiento térmico, diseño de refrigeración y condiciones de inyección.
El P20 se entrega habitualmente pretemplado, lo que permite mecanizarlo sin un tratamiento posterior complejo en muchos proyectos. Esta característica acelera la fabricación de moldes de prototipado funcional, preseries y producción media. Sin embargo, cuando se inyectan materiales como poliamida con alto contenido de fibra de vidrio, compuestos minerales, retardantes de llama agresivos o polímeros con aditivos abrasivos, puede ser necesario reforzar las áreas críticas con H13, 1.2344, acero sinterizado o recubrimientos técnicos.
H13 y 1.2344 son especialmente valiosos en insertos sometidos a variaciones repetidas de temperatura. Aunque se asocian con frecuencia a fundición a presión, también ofrecen ventajas en moldes de inyección de plástico cuando existen cargas térmicas elevadas, nervios finos, altas presiones de compactación o zonas con desgaste localizado. Para lograr un resultado consistente, el tratamiento térmico debe definirse de acuerdo con la geometría, la dureza objetivo y la tenacidad requerida.
S136, 1.2083 y 1.2316 son alternativas inoxidables o resistentes a la corrosión. Deben considerarse cuando se trabaja con PVC, materiales ignífugos, polímeros que liberan gases corrosivos, resinas con aditivos químicos o procesos en ambientes húmedos. También son opciones prioritarias para moldes que deben mantenerse almacenados durante largos periodos sin deterioro superficial.
La comparación entre P20, H13 y S136 debe orientarse al riesgo técnico. P20 no es un acero inferior por definición; es una solución eficiente cuando el volumen, el material plástico y el acabado solicitado son compatibles con sus propiedades. H13 no debe elegirse únicamente por ser más duro, porque su mecanizado y tratamiento pueden aumentar el coste sin aportar valor en un molde sencillo. S136 tiene sentido cuando la corrosión o el pulido de alto nivel son requisitos funcionales, no solo estéticos.
Criterio de decisiónP20H13S136Elección orientativaCoste inicialModeradoMedio-altoAltoP20 para presupuesto controladoMecanizabilidadBuena en condición pretempladaMás exigenteExigente en acabado finoP20 para plazos cortosResistencia al desgasteMediaAltaMedia-altaH13 para resinas abrasivasResistencia a corrosiónBaja-mediaMediaMuy altaS136 para PVC o humedadCapacidad de pulidoBuenaBuena con proceso adecuadoMuy altaS136 para transparencia y brilloEstabilidad en temperaturaCorrecta para condiciones normalesMuy altaAltaH13 para carga térmica intensaVida útil esperableMediaAltaAlta si se controla el desgasteDepende de resina y mantenimientoEsta comparación no sustituye un cálculo técnico de producción. Por ejemplo, una herramienta fabricada en P20 puede superar ampliamente las expectativas si inyecta polipropileno sin carga mineral y recibe un mantenimiento correcto. En cambio, un molde construido en S136 puede sufrir daños si presenta refrigeración insuficiente, ventilación inadecuada o expulsión mal diseñada. El acero es uno de los pilares del resultado, pero no reemplaza el diseño correcto del molde.
El primer factor debe ser la resina. Polipropileno, polietileno, ABS y poliestireno suelen permitir el uso de P20 en muchos programas de producción. Policarbonato, policarbonato con fibra, poliamida reforzada, PBT, PPS, PEEK y materiales técnicos de alta temperatura requieren mayor atención a la abrasión, la presión y la estabilidad térmica. PVC, algunos retardantes de llama y ciertos compuestos pueden producir gases corrosivos, por lo que un acero inoxidable o un recubrimiento protector se vuelve relevante.
El segundo factor es el volumen anual y acumulado. Para miles o decenas de miles de piezas, puede ser razonable utilizar una estructura en P20 con insertos estratégicos endurecidos. Para programas con cientos de miles o millones de ciclos, conviene analizar aceros tratados, insertos de H13 o soluciones resistentes a desgaste en zonas de compuerta, correderas y expulsores. La producción prevista debe considerar no solo el pedido inicial, sino la posible extensión comercial del producto.
El tercer factor es la superficie. Una textura estándar, una superficie mate o un grano químico no exige el mismo acero que una lente, una pieza transparente, un envase cosmético de alto brillo o una carcasa de producto premium. En piezas visibles, la limpieza metalúrgica, la calidad de pulido y la resistencia a corrosión son fundamentales para evitar picaduras, marcas y defectos que se transfieren directamente al plástico.
Condición del proyectoRiesgo principalMaterial o solución sugeridaElementos que deben reforzarseControl recomendadoSerie corta de carcasa en ABSCoste y plazoP20 pretempladoCompuerta y expulsoresPrueba de llenado y expulsiónEnvase transparente en policarbonatoMarcas, corrosión y pulidoS136 o 1.2083Cavidad visible y macho principalPulido, ventilación y limpiezaPieza de poliamida con fibra de vidrioAbrasiónH13, 1.2344 o insertos endurecidosCompuerta, cavidad, machos y correderasMedición de desgaste periódicaPieza de PVCCorrosión por gasesS136, 1.2316 o acero inoxidableCavidades, ventilaciones y canalesLimpieza y protección anticorrosivaProducción de gran volumenFatiga y paradas de mantenimientoEstructura P20 con insertos H13Zonas de contacto y movimientoPlan preventivo documentadoMolde para producto médicoTrazabilidad y limpiezaS136 según polímero y acabadoSuperficies de contacto y cavidadesCertificados de material e inspecciónPrototipo funcional rápidoPlazo de entregaP20 o aluminio según ciclosInsertos intercambiablesValidación dimensional inicialLa tabla muestra que la mejor solución no siempre consiste en usar el acero más caro en todo el molde. Una arquitectura híbrida suele ser más rentable: portamoldes en P20, insertos de cavidad en H13 o S136, expulsores nitrurados y zonas de alta transferencia térmica en aleaciones de cobre apropiadas. Esta estrategia permite proteger las áreas más críticas sin elevar innecesariamente el coste del conjunto.
Antes de emitir un pedido, el comprador debe definir por escrito el plástico, el porcentaje de carga, el volumen de producción, el tono de color, el tipo de acabado, la máquina de inyección, la presión estimada y el estándar dimensional. Estos datos permiten al fabricante de moldes recomendar un acero con fundamento. Si el diseño contiene paredes finas, nervios profundos, roscas, clipajes o grandes superficies visibles, también deben indicarse desde el inicio.
En compras transfronterizas, debe acordarse quién asume la validación del acero, qué documentación se entrega y cómo se atienden las modificaciones. Para proveedores ubicados fuera de España, el valor no está únicamente en el precio: debe existir una comunicación técnica fluida, informes de fabricación, control de muestras, gestión de cambios y una vía clara para solicitar repuestos o ajustes.
También es aconsejable diferenciar entre la vida objetivo del molde y la garantía de producción. Un molde diseñado para 100.000 ciclos puede durar más si trabaja con una resina poco abrasiva y recibe mantenimiento, pero no debe evaluarse bajo las mismas condiciones que una herramienta construida para varios millones de ciclos. La claridad en este punto evita expectativas irreales y discusiones posteriores.
La siguiente selección reúne empresas conocidas en el suministro de aceros especiales, componentes normalizados y soluciones vinculadas a moldes. Antes de contratar, conviene confirmar disponibilidad de grado, tamaño de bloque, corte, certificados, plazos de entrega y asistencia para el proyecto concreto.
EmpresaRegión de servicioFortaleza principalOferta claveUso práctico para el compradorUddeholmEspaña y mercado europeoAceros para herramientas de alta pureza y soporte técnicoAceros para moldes, inoxidable, resistente al desgaste y tratamientosProyectos exigentes de inyección, pulido y resistencia a corrosiónBÖHLERPenínsula ibérica y EuropaAmplia gama de aceros especiales para utillajeGrados para moldes, trabajo en caliente y alta resistenciaInsertos de alto rendimiento y moldes de producción prolongadathyssenkrupp Materials IbéricaEspaña, con cobertura industrial nacionalDistribución de materiales y capacidad logísticaAceros especiales, corte y suministro industrialAbastecimiento de bloques y materiales para talleres de moldesMeusburgerEspaña y EuropaComponentes normalizados y sistemas de moldesPortamoldes, placas, guías, expulsores y componentesReducir plazo de construcción con elementos estándarHASCOEspaña y mercado europeoNormalización y accesorios de moldesComponentes, refrigeración, guiado y tecnología de canal calienteDiseño modular y mantenimiento de herramientasDMEEspaña, Europa y mercados internacionalesComponentes para moldes y soluciones de producciónBases, expulsores, accesorios y elementos de controlReposición de componentes y estandarización de utillajesFerroflexEspaña, especialmente áreas industrialesDistribución de aceros y servicios de transformaciónAceros especiales, corte y apoyo de suministroCompra local de material para talleres y mecanizadoresEstas empresas pueden intervenir en distintas etapas del proyecto. Los distribuidores de acero ayudan a definir disponibilidad, formatos y certificados; los proveedores de componentes normalizados reducen tiempos de montaje; los fabricantes de moldes integran diseño, mecanizado, electroerosión, ajustes y pruebas. Para obtener una solución robusta, es importante que todos trabajen con una especificación coherente de acero, dureza, rugosidad, tolerancias y mantenimiento.
La automoción exige repetibilidad, estabilidad dimensional y resistencia al desgaste, especialmente en conectores, piezas interiores, clips, soportes, carcasas técnicas y componentes bajo capó. En zonas industriales como Martorell, Vigo, Pamplona, Valladolid, Zaragoza y el País Vasco, las especificaciones suelen estar vinculadas a auditorías de calidad y programas de producción sostenida. H13, 1.2344 y combinaciones con P20 son frecuentes cuando existe desgaste, temperatura o carga mineral.
El sector médico y sanitario, presente en Barcelona, Madrid, Valencia y otras áreas tecnológicas, requiere materiales trazables, superficies limpias y una atención especial a la resistencia a corrosión. En carcasas de equipos, consumibles, dispositivos de diagnóstico y componentes de laboratorio, S136 puede aportar valor si la geometría exige pulido o si la resina y el proceso requieren una superficie estable.
El envase alimentario y cosmético demanda buena apariencia, ciclos rápidos y repetibilidad. Para tapas, recipientes, dosificadores, envases transparentes y piezas decorativas, el acero se selecciona junto con la textura, la compuerta y la refrigeración. Un molde de gran número de cavidades puede justificar insertos más resistentes, aunque la estructura general se mantenga en P20.
Los sectores de electrónica, telecomunicaciones, electrodomésticos y productos de consumo utilizan moldes para carcasas, teclas, conectores, bandejas, cubiertas, soportes y piezas funcionales. En estas aplicaciones, el equilibrio entre coste y estética suele ser decisivo. La correcta selección de acero evita problemas de brillo irregular, marcas de flujo, rebabas y deformación en piezas visibles.
AplicaciónMaterial plástico habitualAcero frecuentePrioridad técnicaComentario de fabricaciónCarcasa de aparato electrónicoABS, PC-ABSP20 con insertos endurecidosAcabado visible y estabilidadControlar textura, líneas de unión y expulsiónConector técnicoPBT, poliamida reforzadaH13 o 1.2344Desgaste y precisiónRevisar compuerta y zonas de contactoEnvase transparentePC, PETG, PMMAS136Pulido y transparenciaEvitar defectos superficiales y corrosiónTapa de envase alimentarioPP, PEP20Ciclo rápido y costeOptimizar refrigeración y número de cavidadesPieza de automociónPA6, PA66, PP cargadoP20 más H13 en áreas críticasDurabilidad y toleranciaConsiderar desgaste por fibra y mineralComponente médicoPP, PC, ABS sanitarioS136 o 1.2316Limpieza y trazabilidadDefinir acabado, documentación y validaciónProducto de PVCPVC rígido o flexibleS136, 1.2316 o inoxidableResistencia a corrosiónPlanificar ventilación y limpieza frecuenteLa tabla permite relacionar la aplicación con la solución de acero, pero cada proyecto necesita un análisis de diseño para fabricación. Las paredes finas pueden requerir un acero más estable o insertos específicos; las zonas profundas pueden precisar ventilación adicional; los mecanismos de corredera deben diseñarse con superficies resistentes a fricción. La selección correcta se integra con el diseño del sistema de refrigeración, porque una refrigeración deficiente puede acortar la vida útil incluso en aceros de alta gama.
Una carcasa de ABS o PC-ABS para un equipo industrial, con acabado texturizado y una previsión de producción media, puede fabricarse con estructura y cavidades en P20. Las zonas de cierre, correderas y compuertas pueden reforzarse con insertos de mayor dureza. Esta solución contiene el coste inicial, facilita los cambios de diseño y permite una producción estable si se controla el mantenimiento.
Un conector fabricado con poliamida cargada con fibra de vidrio exige una mayor resistencia al desgaste. En este caso, H13 o 1.2344 puede utilizarse en machos, cavidades y zonas de entrada de material. La decisión debe complementarse con un acabado apropiado para favorecer el desmoldeo y con inspecciones periódicas de dimensiones, especialmente en geometrías pequeñas o con tolerancias estrictas.
Para un envase de policarbonato, PMMA o material transparente, la prioridad es la calidad óptica. S136 permite obtener un pulido superior y ofrece protección frente a corrosión. El proceso requiere también una disciplina de limpieza, control de ventilación, manipulación cuidadosa de los insertos y aprobación de muestras bajo la iluminación prevista para el producto comercial.
Una carcasa o componente plástico para un dispositivo sanitario puede requerir acero inoxidable, documentación de material y un acabado superficial controlado. S136 o 1.2316 pueden ser opciones adecuadas según la resina, la geometría y el grado de pulido. Además del acero, deben verificarse la compatibilidad con el proceso de limpieza, el control dimensional y la trazabilidad de las modificaciones de molde.
TEAM Rapid apoya a clientes españoles que necesitan pasar de un archivo digital a prototipos, utillajes rápidos y piezas inyectadas con un flujo de trabajo integrado. Su sistema de calidad cuenta con certificación ISO 9001:2015, y su capacidad combina mecanizado de precisión, electroerosión, fabricación de moldes, moldeo por inyección, acabado e inspección para piezas plásticas y metálicas. La empresa utiliza materiales definidos según la función del molde y del componente, realiza análisis de diseño para fabricación antes del utillaje y puede trabajar con tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo requiere. Atiende a usuarios finales, distribuidores, fabricantes de marca, diseñadores, empresas emergentes y compradores individuales mediante fabricación para marca ajena, codesarrollo, producción por lotes, suministro recurrente y colaboración de distribución regional. TEAM Rapid no ofrece modelos de propiedad y explotación de planta por terceros ni suministro masivo directo en instalaciones del cliente; proporciona soluciones integrales de fabricación, desde prototipos y utillaje hasta producción, ensamblaje, embalaje y envío. Aunque su perfil operativo se apoya en fabricación integrada en China y una red internacional de recursos, su experiencia con clientes de más de 25 países, más de 500 clientes satisfechos y más de 6.000 proyectos entregados permite atender pedidos para España con soporte técnico previo, revisión de diseño, seguimiento remoto, comunicación rápida y asistencia posterior a la entrega. Los compradores españoles pueden solicitar servicios de utillaje rápido para validar diseños antes de invertir en moldes de mayor duración, o pedir una cotización para fabricación a medida con especificaciones de acero, resina, volumen, acabado y requisitos de envío.
En 2026, la selección de acero para moldes estará cada vez más vinculada a la sostenibilidad, la eficiencia energética y la trazabilidad digital. Los transformadores buscarán moldes con canales de refrigeración optimizados, menor consumo energético por ciclo y una vida útil más larga. La reducción de desperdicio de resina y de rechazos de producción será un criterio económico y ambiental al mismo tiempo.
La creciente utilización de plásticos reciclados y compuestos con cargas minerales, fibras naturales o aditivos funcionales aumentará la necesidad de evaluar abrasión y corrosión. Los materiales reciclados pueden presentar variabilidad en viscosidad, contaminación o composición, por lo que cavidades, compuertas y zonas de corte podrían requerir aceros más resistentes o insertos reemplazables. Esta tendencia favorece diseños modulares que permitan mantenimiento sin sustituir todo el molde.
Las políticas europeas relacionadas con economía circular, contenido reciclado, reducción de residuos y documentación de producto impulsarán una mayor exigencia sobre la repetibilidad de fabricación. Los moldes deberán facilitar cambios de material, reducción de peso de la pieza y optimización de pared sin perder funcionalidad. En España, las empresas que exportan desde hubs como Valencia, Barcelona y Bilbao deberán responder a requisitos de clientes internacionales sobre trazabilidad y control de calidad.
La digitalización también cambiará la gestión de moldes. El mantenimiento basado en ciclos reales, sensores de presión y temperatura, registros de intervención y seguimiento de desgaste permitirá anticipar fallos. La inteligencia de proceso no sustituye al acero adecuado, pero permite aprovechar mejor sus propiedades y evitar que un problema de refrigeración, ventilación o cierre provoque daños costosos.
P20 es adecuado para moldes de series cortas y medias, especialmente con resinas como ABS, PP, PE y PS sin cargas altamente abrasivas. También es una opción eficiente para carcasas, tapas, recipientes y piezas técnicas de complejidad moderada. Debe revisarse si la resina contiene fibra de vidrio, mineral o aditivos corrosivos.
No. H13 ofrece mejor comportamiento frente a desgaste y fatiga térmica, pero tiene mayor coste de mecanizado y tratamiento. Si el molde produce una pieza sencilla con una resina poco agresiva y un volumen moderado, P20 puede ser la opción más rentable. H13 aporta valor cuando existe una necesidad técnica concreta.
S136 tiene alta resistencia a corrosión y una excelente capacidad de pulido. Estas propiedades ayudan a producir superficies de gran brillo y transparencia, necesarias en lentes, envases transparentes, componentes médicos y productos cosméticos. El resultado final también depende del pulido, de la limpieza y de los parámetros de inyección.
Para PVC y otros materiales que pueden generar gases corrosivos, suele recomendarse S136, 1.2316, 1.2083 u otro acero inoxidable compatible con el proyecto. Además del material, es importante diseñar correctamente las ventilaciones y establecer una rutina de limpieza y protección del molde.
Sí. Es una práctica habitual y rentable. La estructura puede construirse en P20, mientras que los insertos de cavidad, machos, compuertas, correderas y zonas de desgaste se fabrican en H13, S136 u otros materiales más resistentes. Esta combinación optimiza el presupuesto y facilita la sustitución de elementos críticos.
Conviene solicitar certificado de composición, identificación de colada, estado de suministro, dureza, tratamiento térmico cuando aplique y dimensiones del bloque. Para proyectos de alta exigencia, también pueden ser necesarios informes de inspección, registros de pulido, control de rugosidad y documentación de mantenimiento.
Los aceros pretemplados como P20 suelen acortar plazos porque pueden mecanizarse directamente. Los aceros que requieren temple, revenido, rectificado o pulido de alto nivel pueden aumentar el tiempo de fabricación. La disponibilidad local del bloque y de los componentes normalizados también influye en la fecha final.
Para validación funcional y lotes iniciales, puede ser suficiente un molde rápido de P20 o una solución de aluminio según el número de piezas, la resina y la geometría. Si el producto puede evolucionar hacia producción estable, es recomendable diseñar insertos intercambiables y prever desde el inicio la posible transición a acero de mayor durabilidad.
La clasificación de moldes SPI ayuda a relacionar la inversión en utillaje con el volumen de producción, la vida útil prevista, la complejidad de la pieza y el nivel de mantenimiento requerido. Para comprar moldes de inyección en España conviene entender qué diferencia existe entre las clases 101, 102, 103, 104 y 105, pero también revisar acero, tolerancias, número de cavidades, sistema de expulsión, refrigeración, documentación y capacidad real del fabricante.
Las clases SPI 101 y 102 son las opciones destinadas a producción alta o continua; utilizan materiales y componentes de mayor resistencia, admiten ciclos repetidos y requieren controles rigurosos. La clase 103 es habitual para producción media, series comerciales y proyectos con una vida útil moderada. La clase 104 se orienta a lotes bajos, validación de mercado y piezas con demanda limitada. La clase 105 corresponde normalmente a prototipos o tiradas muy pequeñas, con una vida útil inferior y una inversión inicial reducida.
En España, una decisión práctica consiste en elegir la clase 105 o 104 para validar diseño, la 103 para comenzar una producción comercial controlada y la 102 o 101 cuando existen pedidos recurrentes, varios turnos o una previsión de cientos de miles de ciclos. Antes de solicitar ofertas, prepare el volumen anual, el material plástico, el acabado superficial, las tolerancias y la previsión de crecimiento.
Entre los proveedores que pueden considerarse están Grupo Hofmann, Matrici, CIE Automotive, Maier, Industrias Alegre y empresas internacionales especializadas como TEAM Rapid. Un proveedor internacional cualificado, especialmente una empresa china con certificación aplicable, controles documentados y asistencia técnica antes y después de la venta, también puede resultar interesante por su relación coste-rendimiento.
SPI, sigla utilizada en la industria estadounidense de moldes, divide los moldes de inyección en cinco categorías según su duración y su aplicación prevista. La clasificación se emplea como referencia comercial y técnica, no como sustituto de una especificación completa. Dos moldes de la misma clase pueden diferir notablemente en acero, precisión, automatización, mantenimiento y precio.
En España, los compradores suelen combinar esta referencia con normas internas de automoción, requisitos de trazabilidad, validaciones dimensionales, homologaciones de materiales y criterios de calidad del sector médico o eléctrico. Por ello, una oferta que solo indique “molde clase 101” no es suficiente. Debe detallar acero de placas y cavidades, tratamiento térmico, dureza, número de cavidades, colada fría o caliente, componentes normalizados, tolerancias y pruebas de aceptación.
La clasificación tampoco determina por sí sola el número de piezas que pueden fabricarse. El desgaste depende de la resina, la presión de inyección, la temperatura, la presencia de fibra de vidrio, los ciclos por hora, la lubricación, la ventilación y la calidad del mantenimiento. Un material abrasivo como un policarbonato reforzado con fibra puede exigir una construcción más robusta que un polipropileno no cargado, incluso con el mismo volumen de producción.
Resumen de las clases de moldes SPI y su uso habitualClaseVida orientativaUso principalNivel de inversiónRecomendación prácticaRiesgo si se subdimensiona101Más de un millón de ciclosProducción continua y grandes volúmenesMuy altoAutomoción, electrodomésticos y productos de consumo masivoParadas, desgaste prematuro y costes de mantenimiento102Hasta aproximadamente un millón de ciclosProducción media-alta con uso frecuenteAltoSeries comerciales recurrentes y componentes técnicosReparaciones antes del retorno de la inversión103Hasta aproximadamente medio millón de ciclosProducción mediaMedioLanzamientos comerciales y recambiosLimitación de capacidad ante un aumento de pedidos104Hasta unas 100.000 piezasLotes bajos y validación de mercadoModeradoProyectos de nicho, cambios de diseño y series cortasMenor margen para ampliar la producción105Menos de unas 500 piezasPrototipos y muestras funcionalesBajoPruebas de concepto y demostradoresDaños si se utiliza como molde de producciónEspecialSegún especificaciónInsertos, sobremoldeo y geometrías complejasVariableComponentes con requisitos particularesProblemas de ajuste, refrigeración o expulsiónLas cifras son referencias habituales y deben confirmarse en el contrato. Algunos fabricantes establecen límites diferentes o emplean una clasificación propia basada en ciclos garantizados, horas de funcionamiento o cantidad de piezas buenas. La garantía debe indicar qué se considera desgaste normal, qué componentes están incluidos y cómo se gestionan las reparaciones.
La clase 101 es la categoría de máxima resistencia para operaciones intensivas. Suele incorporar acero pretemplado o templado en cavidades, machos y placas, canales de refrigeración estudiados mediante análisis térmico, guías de alta precisión, expulsión robusta y componentes reemplazables. Es adecuada cuando el molde trabajará durante años, con varios turnos diarios y una previsión superior al millón de ciclos.
En automoción, envases técnicos, equipos eléctricos y productos de gran consumo, el coste de una parada puede superar rápidamente la diferencia entre una clase 101 y una clase inferior. También resulta adecuada para resinas abrasivas, piezas con tolerancias estrechas, moldes multicavidad y proyectos que deben mantener una repetibilidad estable entre lotes.
La clase 102 ofrece una construcción robusta para producción media-alta. Es una alternativa frecuente cuando el volumen previsto es elevado, pero no justifica el coste máximo de una clase 101. Puede incorporar aceros resistentes al desgaste, componentes normalizados de fabricantes reconocidos, control de temperatura y sistemas de colada caliente cuando el ahorro de material o el equilibrio de llenado lo justifican.
Es importante validar el número de cavidades con una previsión realista. Un molde de ocho cavidades puede reducir el coste unitario, pero elevar la inversión, el tiempo de ajuste y la complejidad de equilibrado. En muchos proyectos españoles, una clase 102 de dos o cuatro cavidades ofrece una combinación más flexible entre capacidad y mantenimiento.
La clase 103 se utiliza con frecuencia para series comerciales moderadas. Permite fabricar piezas funcionales con buena repetibilidad sin llegar a la inversión de las clases de larga duración. Es apropiada para carcasas, tapas, bandejas, componentes industriales, artículos de consumo y piezas de recambio cuyo volumen anual se conoce, pero todavía puede cambiar.
Un buen diseño para clase 103 debe priorizar cambios sencillos de insertos, accesibilidad para mantenimiento, refrigeración uniforme y expulsión sin marcas. Si el cliente prevé un aumento significativo de pedidos, es recomendable dejar espacio para futuras cavidades o diseñar insertos intercambiables.
La clase 104 está pensada para lotes pequeños, lanzamientos iniciales y productos de demanda limitada. Puede utilizar aceros menos costosos y una arquitectura simplificada, siempre que cumpla las tolerancias y el acabado requeridos. Es una solución práctica cuando se necesita validar ventas en Madrid, Barcelona, Valencia, Bilbao o Sevilla antes de comprometerse con una herramienta de mayor duración.
No debe confundirse un coste inicial bajo con una solución universal. Si el producto recibe buena aceptación y el volumen supera rápidamente las previsiones, el molde puede alcanzar su límite. En ese caso, conviene pactar desde el inicio la posibilidad de fabricar un segundo molde o trasladar insertos y componentes compatibles.
La clase 105 suele emplearse para prototipos y muestras funcionales, normalmente en cantidades muy reducidas. Puede fabricarse con aluminio, aceros más blandos o una construcción simplificada. Su ventaja principal es el plazo y la inversión, especialmente cuando el diseño aún está sujeto a cambios.
Esta clase permite evaluar montaje, ergonomía, apariencia, flujo de material y compatibilidad con otros componentes. Sin embargo, no debe utilizarse para prometer una producción prolongada. El desgaste, la deformación, las rebabas y la pérdida de precisión pueden aparecer rápidamente, en particular con materiales reforzados o ciclos exigentes.
La primera variable es el volumen total, no solo el tamaño del primer pedido. Calcule el número de piezas previsto durante toda la vida comercial, incluyendo muestras, piezas rechazadas, mantenimiento y posibles ampliaciones. Un producto que comienza con 20.000 unidades anuales puede justificar una clase 103 si existe una previsión de cinco años y un crecimiento sostenido.
La segunda variable es la resina. ABS, PP y poliestireno suelen ser menos agresivos que polímeros cargados con fibra de vidrio, retardantes de llama o aditivos minerales. Los materiales técnicos pueden requerir acero endurecido, protección contra corrosión, pulido específico y canales de refrigeración más precisos.
La tercera variable es la tolerancia. Una pieza estética con una línea de partición visible tiene necesidades distintas de un conector eléctrico o un componente médico. Solicite un informe de diseño para fabricación que revise contracciones, ángulos de desmoldeo, espesores, nervios, hundimientos, ventilación y deformación prevista.
La cuarta variable es el plazo. Un molde rápido para una campaña comercial puede tener más valor que una herramienta de mayor duración entregada demasiado tarde. Aun así, no conviene sacrificar pruebas, mediciones y correcciones esenciales. Una validación de molde bien organizada reduce el riesgo de producir miles de piezas fuera de especificación.
Datos que debe incluir una solicitud de oferta de moldesDato solicitadoPor qué es importanteDocumento o evidenciaPregunta al proveedorImpacto en el precioSeñal de control adecuadoVolumen anual y totalDefine la clase y la capacidadPrevisión de demanda¿Qué vida útil garantiza?AltoCiclos garantizados por escritoMaterial plásticoDetermina desgaste y contracciónFicha técnica de resina¿Qué acero recomienda?Medio-altoCompatibilidad documentadaNúmero de cavidadesAfecta productividad y equilibrioPlano de distribución¿Cuál es el tiempo de ciclo?AltoEstudio de llenado y balanceToleranciasInfluyen en mecanizado y mediciónPlano tridimensional y dibujo¿Qué tolerancia puede validar?MedioInforme dimensional completoAcabado superficialModifica pulido, textura y costeEspecificación visual¿Cómo se aprobará la textura?MedioMuestra patrón aprobadaPlazo de entregaCoordina lanzamiento y producciónCalendario del proyecto¿Incluye pruebas y correcciones?MedioHitos y fechas contractualesSolicite también fotografías de moldes similares, referencias verificables, un plan de mantenimiento y una lista de repuestos. Para compras internacionales, confirme el embalaje, el seguro, los documentos de exportación, el puerto de salida y la responsabilidad ante daños durante el transporte hacia Valencia, Barcelona o Bilbao.
La elección de un proveedor depende del sector, la ubicación de la planta, el nivel de ingeniería requerido y el volumen. Las siguientes empresas representan perfiles distintos. Antes de adjudicar un proyecto, compruebe capacidad disponible, certificaciones vigentes, referencias comparables y condiciones de garantía.
Proveedores de moldes y matricería que pueden evaluarseEmpresaRegión de servicioFortaleza principalOferta destacadaCliente adecuadoQué verificarGrupo HofmannEspaña y proyectos europeosMatricería y moldes para sectores industrialesMoldes de inyección, utillaje y soluciones técnicasAutomoción e industriaCapacidad para el volumen y material solicitadoMatriciPaís Vasco, España y EuropaIngeniería de moldes para automociónMoldes de gran tamaño, estampación y soluciones de fabricaciónProgramas automovilísticosPlazos, validación y requisitos del fabricante finalCIE AutomotiveEspaña y red internacionalIntegración industrial y producción de componentesComponentes de automoción y procesos asociadosClientes industriales de gran escalaSi acepta proyectos externos de matricería independienteMaierPaís Vasco y mercados internacionalesPiezas exteriores e interiores de automociónInyección, pintura, cromado y montajeFabricantes y proveedores de automociónRequisitos de homologación y capacidad de programaIndustrias AlegreComunidad Valenciana y EuropaComponentes plásticos para automociónInyección, moldes, acabados y ensamblajeProyectos con integración de piezaVolumen, material y especificación de acabadoTEAM RapidChina, exportación a España y otros mercadosPrototipado, utillaje rápido y producción flexibleMoldeo por inyección, mecanizado CNC, impresión 3D y fundiciónEmpresas, marcas, distribuidores y equipos de ingenieríaAcero, aceptación de muestras, transporte y soporte posventaLas empresas de automoción suelen trabajar con procesos de homologación propios y calendarios de programa. Para una empresa emergente, un taller especializado en prototipos o un fabricante internacional de utillaje rápido puede ofrecer más flexibilidad. Para una pieza crítica de seguridad, conviene priorizar trazabilidad, controles dimensionales, gestión de cambios y experiencia con el material exacto.
TEAM Rapid combina fabricación de moldes, mecanizado interno y producción de piezas para proyectos desde una sola unidad hasta más de 100.000 piezas. Su sistema de trabajo incluye análisis de diseño para fabricación, revisión de riesgos antes del utillaje y soporte para moldes rápidos, moldeo por inyección, sobremoldeo y moldeo con insertos. La empresa indica una experiencia superior a diez años, más de 6.000 proyectos entregados, más de 500 clientes y actividad con compradores de más de 25 países.
En cuanto a la solidez del producto, trabaja con materiales plásticos y metálicos especificados por proyecto, controles dimensionales y un sistema de gestión certificado según ISO 9001:2015. La selección de acero, componentes del molde, tolerancias, acabado y pruebas debe quedar definida en la oferta técnica; el comprador español debe solicitar los certificados de material y los informes de inspección correspondientes. La capacidad incluye mecanizado CNC con tolerancias que pueden llegar a 0,01 mm en determinadas operaciones, además de pulido, anodizado, pintura, recubrimientos y otros acabados.
Su modelo de cooperación puede adaptarse a usuarios finales, distribuidores, concesionarios industriales, propietarios de marcas y compradores individuales mediante proyectos OEM y ODM, fabricación por contrato, pedidos al por mayor y series pequeñas. La compañía también puede coordinar mecanizado, moldeo, montaje, embalaje, compras, gestión de materiales y envío directo. Ofrece soluciones EPC/Turnkey y soluciones para plantas propiedad del cliente, no servicios BOO ni suministro masivo in situ; por tanto, el comprador conserva la propiedad y el control de sus instalaciones cuando así se acuerda.
Para clientes españoles, la atención se coordina desde su operación de fabricación en China con comunicación en línea, revisión de planos, informes de diseño para fabricación, muestras de aprobación y seguimiento posventa. El perfil corporativo no indica una filial ni un almacén propio en España, por lo que conviene confirmar antes de contratar el responsable local, el operador logístico, el plazo de respuesta y el procedimiento de garantía. Su experiencia exportadora a mercados occidentales, el soporte de ingeniería individual y la posibilidad de producir desde prototipos hasta series de volumen ofrecen una alternativa competitiva cuando el plazo y el coste son decisivos, sin tratarse simplemente de un exportador remoto sin acompañamiento técnico.
Los compradores pueden enviar planos, archivos tridimensionales, cantidades y requisitos mediante la solicitud de presupuesto de fabricación. Para proyectos que requieren una herramienta rápida, conviene revisar también sus servicios de moldes rápidos y pedir una comparación entre clase 103, clase 104 y una solución de prototipo.
En automoción, la clasificación SPI se aplica a carcasas, rejillas, embellecedores, conductos, soportes, piezas bajo capó y componentes interiores. La decisión suele estar condicionada por ciclos de producción, trazabilidad, estabilidad dimensional, apariencia y requisitos del fabricante del vehículo. Para una pieza visible, el acabado y la línea de partición pueden ser tan importantes como la vida útil.
En dispositivos médicos, el molde puede necesitar aceros resistentes a la corrosión, superficies pulidas, control de partículas y documentación exhaustiva. Las piezas de un solo uso pueden fabricarse en moldes multicavidad de alta producción, mientras que un componente de un equipo médico de baja demanda puede justificar una clase 103 o 104.
En productos eléctricos y electrónicos se valoran la precisión de alojamientos, el comportamiento frente al calor, las propiedades retardantes de llama y la repetibilidad de clips, conectores y carcasas. Los polímeros reforzados o técnicos pueden elevar el desgaste, haciendo necesario revisar si la clase inicialmente prevista es suficiente.
En bienes de consumo, envases, equipamiento sanitario, herramientas y productos industriales, las series pueden variar considerablemente. Una marca que todavía prueba su mercado puede comenzar con un molde clase 105 o 104 y migrar después a una herramienta multicavidad. La estrategia debe contemplar cómo reutilizar insertos, electrodos, datos de mecanizado y parámetros de proceso.
Aplicaciones y clase SPI habitualmente consideradaSectorAplicaciónClase inicial posibleFactor críticoPrueba recomendadaEscalado posteriorAutomociónEmbellecedor interior102 o 101Aspecto y estabilidadPrueba de textura y mediciónMás cavidades o molde de reservaMédicoCarcasa de equipo103 o 102Material y limpiezaValidación dimensional y funcionalProducción controladaElectrónicaCarcasa y conector103Tolerancias y deformaciónPrueba de ensamblajeOptimización de cavidadesConsumoTapa o recipiente101 o 102Coste por piezaEnsayo de ciclo y fugasColada caliente o multicavidadIndustriaSoporte técnico103 o 104Resistencia mecánicaEnsayo de cargaAcero endurecido si crece la demandaPrototiposModelo funcional105Velocidad de iteraciónPrueba de montajeNuevo molde de clase 103Una empresa de Barcelona necesita 250 carcasas para comprobar ergonomía, conectividad y montaje. El diseño puede cambiar después de las pruebas. Una herramienta clase 105, o incluso mecanizado CNC y fabricación aditiva antes del molde, reduce el riesgo financiero. Si el producto se aprueba y la demanda prevista alcanza 30.000 unidades anuales, el siguiente paso puede ser una clase 103 con uno o dos juegos de insertos.
Un proveedor de Valencia prevé 180.000 piezas al año durante cuatro años. La clase 104 sería insuficiente por vida útil y mantenimiento. Una clase 102 puede ser adecuada si la pieza tiene geometría estable y el número de cavidades está equilibrado. Si se esperan más de un millón de ciclos, varios turnos y un material abrasivo, la clase 101 ofrece mayor protección frente a paradas.
Un fabricante de Madrid necesita 12.000 piezas anuales, pero exige tolerancias estrechas y documentación de materiales. La clase 103 puede equilibrar inversión y capacidad. El proveedor debe entregar certificados, informes dimensionales, muestras aprobadas y un plan de mantenimiento. La clase no sustituye la validación del proceso ni las obligaciones regulatorias aplicables al producto sanitario.
Una marca que vende inicialmente en España y Portugal puede comenzar con una clase 104 para 40.000 piezas. El contrato debería incluir la posibilidad de sustituir insertos, aumentar la producción y fabricar una segunda herramienta compatible. Si las ventas se expanden a Francia, Alemania o Italia, la inversión en una clase 102 puede reducir el coste unitario y el riesgo de interrupción.
Durante 2026, el diseño asistido por simulación tendrá un papel más importante en la selección de moldes. Los análisis de llenado, refrigeración, deformación y compactación permiten comparar una herramienta clase 103 con una clase 102 antes de mecanizar el acero. La inteligencia artificial puede ayudar a detectar espesores problemáticos y sugerir modificaciones, aunque la decisión final debe validarla un ingeniero con experiencia en resina y proceso.
La fabricación híbrida seguirá creciendo. Los insertos de acero, aluminio y materiales fabricados aditivamente pueden combinarse para reducir el plazo de prototipos y facilitar cambios. La impresión metálica de canales conformales puede mejorar la refrigeración en zonas difíciles, mientras que el mecanizado CNC de alta precisión continúa siendo esencial para superficies funcionales y ajustes.
La sostenibilidad también influirá en la compra. Los clientes solicitarán moldes que reduzcan desperdicio, colada, consumo energético y agua de refrigeración. Un canal caliente bien dimensionado puede disminuir la merma, pero incorpora más componentes y requiere mantenimiento especializado. El uso de plásticos reciclados o biobasados exigirá revisar contracción, contaminación, estabilidad térmica y desgaste.
En el ámbito regulatorio y comercial, aumentarán las exigencias de trazabilidad de materiales, pasaportes digitales de producto, eficiencia energética y responsabilidad ampliada del productor. Los compradores españoles deberán pedir datos verificables sobre acero, resina, contenido reciclado, consumo y reparación. La proximidad logística, la diversificación de proveedores y la capacidad de reparar insertos serán factores tan relevantes como el precio inicial.
No. Es la más resistente, pero puede generar una inversión innecesaria si el producto tendrá una vida corta o todavía cambia. La mejor opción es la clase que cubre el volumen, el material, la precisión y el mantenimiento previstos con un margen razonable.
En muchos casos, una clase 104 puede ser suficiente, aunque una clase 103 puede ser más adecuada si la demanda continuará durante varios años, la pieza utiliza material abrasivo o se exige una estabilidad dimensional elevada. Hay que analizar ciclos, número de cavidades y piezas rechazadas.
Sí, el aluminio se utiliza con frecuencia en herramientas de prototipo por su mecanizado rápido y coste reducido. Sin embargo, su resistencia al desgaste es inferior a la de muchos aceros, por lo que debe reservarse para pocas piezas y materiales compatibles.
No. El precio depende también del tamaño del molde, número de cavidades, acero, colada caliente, textura, tolerancias, electrodos, automatización, tratamientos y pruebas. La clasificación ofrece una orientación inicial, pero la cotización debe basarse en una especificación técnica.
Depende del plazo, la complejidad, la comunicación, el transporte y la diferencia de precio. Un proveedor español puede facilitar reuniones presenciales y logística cercana. Un fabricante chino especializado puede ofrecer costes competitivos, ingeniería integrada y capacidad para prototipos y producción. En ambos casos deben verificarse referencias, documentación, garantía y control de aceptación.
Debe indicar la vida útil, los componentes cubiertos, las condiciones de operación, el mantenimiento, los defectos de fabricación, el procedimiento de reparación y el reparto de costes de transporte. También debe aclarar que el desgaste causado por materiales abrasivos o uso fuera de especificación puede quedar excluido.
Sí. Algunos fabricantes integran diseño, construcción del molde, pruebas y moldeo por inyección. TEAM Rapid, por ejemplo, combina utillaje, mecanizado, moldeo, acabados, montaje, embalaje y envío. Para una empresa española, esta integración reduce la coordinación entre proveedores, pero es importante separar en la oferta el coste del molde, el coste unitario y los servicios logísticos.
Solicite planos finales, lista de componentes, certificados de acero, informes de medición, parámetros de proceso, fotografías, registro de cambios, instrucciones de mantenimiento y piezas de muestra aprobadas. Estos documentos facilitan la transferencia a otra planta o la reparación futura.
Las clasificaciones de moldes SPI ofrecen un marco sencillo para relacionar vida útil e inversión: clase 105 para prototipos, 104 para series bajas, 103 para producción media, 102 para uso frecuente y 101 para grandes volúmenes y operación prolongada. La selección correcta debe incluir material, tolerancias, cavidades, mantenimiento, plazo y crecimiento comercial.
Para compradores en España, la estrategia más segura es solicitar varias ofertas comparables, exigir un análisis de diseño para fabricación y aprobar muestras con criterios medibles. Los proveedores locales aportan proximidad y conocimiento del mercado; los fabricantes internacionales cualificados pueden añadir rapidez, capacidad flexible y ventajas de coste. La decisión final debe basarse en datos técnicos, soporte posventa y coste total durante toda la vida del molde, no únicamente en el precio inicial.
Un molde familiar fabrica varias piezas diferentes en un mismo ciclo, mientras que un molde multicavidad produce varias unidades idénticas de una sola pieza por ciclo. Para proyectos en España, el molde familiar suele ser más rentable cuando se necesitan conjuntos de piezas en cantidades bajas o medias, como carcasas con tapas, clips, botones y elementos de montaje. El molde multicavidad compensa cuando una referencia concreta tiene una demanda estable y alta, porque reduce el coste unitario y aumenta la producción por hora.
La decisión práctica depende de la demanda anual, el equilibrio de llenado, la compatibilidad entre materiales, el tamaño de las piezas y el riesgo de que una modificación obligue a parar todo el conjunto. Si una pieza domina el volumen o tiene una geometría muy distinta, normalmente conviene separarla en un molde propio. Para pedidos de validación, preventa o series cortas, el utillaje rápido puede reducir la inversión inicial y acelerar la llegada al mercado.
En España pueden valorarse proveedores de matricería e inyección con capacidad en Barcelona, Valencia, Madrid, Zaragoza, Bilbao y el corredor industrial del País Vasco. También es razonable considerar fabricantes internacionales cualificados, especialmente empresas chinas con certificación relevante, soporte técnico antes y después de la compra y una buena relación entre coste y prestaciones. Esta alternativa es útil cuando el proyecto requiere rapidez, fabricación de moldes y piezas bajo un único interlocutor, además de logística internacional hacia España.
La comparación entre molde familiar frente a molde multicavidad no debe limitarse al precio del molde. La herramienta define el ritmo de producción, la estabilidad del proceso, el inventario, el coste de mantenimiento, el desperdicio de material y la flexibilidad ante cambios de diseño. Una decisión incorrecta puede convertir una aparente reducción de inversión en retrasos, rebabas, piezas descompensadas o una capacidad de producción insuficiente.
Un molde familiar incorpora cavidades distintas dentro del mismo bloque. Por ejemplo, en una misma inyección se puede obtener la carcasa superior, la carcasa inferior, una tapa de batería, dos botones y un cierre. Cada ciclo produce un juego completo de componentes, lo cual simplifica la preparación de kits y evita que falte una pieza en el montaje final. Sin embargo, las piezas deben llenar y enfriar de manera razonablemente compatible.
Un molde multicavidad contiene varias repeticiones de una misma cavidad. Puede tener dos, cuatro, ocho, dieciséis o más cavidades de la misma pieza. Es habitual para tapas, conectores, clips, envases, botones, componentes de consumo y piezas técnicas con demanda recurrente. Su mayor ventaja es que el coste de máquina, operario y ciclo se distribuye entre más piezas.
La mejor opción no depende de que una herramienta sea “mejor” en términos absolutos. Depende de si el programa necesita flexibilidad de producto o repetición intensiva de una referencia. En sectores españoles con lanzamientos cortos, series de prueba y gran diversidad de modelos, el molde familiar puede ser una estrategia útil. En cambio, para componentes consolidados destinados a automoción, electrodomésticos, higiene, telecomunicaciones o consumo masivo, el multicavidad suele proporcionar una economía de escala superior.
Aspecto de decisiónMolde familiarMolde multicavidadConsecuencia para el comprador en EspañaTipo de piezasVarias referencias diferentesUna única referencia repetidaEl familiar facilita conjuntos completos; el multicavidad favorece referencias de alto consumo.Inversión inicialPuede reducir el número de herramientas necesariasAumenta con cada cavidad adicional y con el sistema de alimentaciónConviene calcular la inversión total del programa, no solo el coste de un molde.Equilibrio de llenadoMás complejo por geometrías y pesos distintosMás controlable al repetir la misma cavidadLas simulaciones y el análisis de fabricabilidad son especialmente importantes en moldes familiares.Rendimiento por cicloUn juego de componentes por cicloVarias unidades de la misma pieza por cicloEl multicavidad reduce el coste unitario cuando hay consumo estable.Cambios de diseñoUna modificación puede afectar al calendario del conjuntoEl cambio se limita a una única referenciaPara productos aún en desarrollo, es prudente analizar insertos intercambiables o moldes separados.Planificación de inventarioGenera piezas en la proporción fijada por el moldePermite producir según el consumo real de una piezaEl familiar evita faltantes de kits, pero puede crear excedentes de piezas de baja rotación.MantenimientoMás zonas funcionales y mayor variedad de ajustesMúltiples cavidades similares, con control repetibleEl mantenimiento preventivo debe considerar desgaste, expulsión y ventilación en cada cavidad.La tabla muestra por qué un molde familiar no es simplemente un “molde barato” ni un multicavidad es automáticamente una “herramienta de producción masiva”. El primero resuelve una necesidad de sincronización entre piezas; el segundo resuelve una necesidad de capacidad y coste por unidad. La recomendación debe basarse en datos de venta, previsión de consumo, vida esperada de la herramienta, tolerancias y estrategia de repuestos.
El molde familiar es una buena elección cuando el producto se compone de varias piezas plásticas que siempre se montan juntas y se venden en la misma proporción. Un ejemplo típico es un mando electrónico formado por dos mitades de carcasa, botones, un marco y una tapa. También puede funcionar para kits de laboratorio, pequeños equipos médicos no invasivos, accesorios de consumo, piezas de fijación y subconjuntos para maquinaria ligera.
Para una empresa de Barcelona que prueba un nuevo dispositivo doméstico, fabricar cuatro o cinco piezas en una sola herramienta puede ahorrar semanas de coordinación entre proveedores. Para una marca de Valencia que prepara una primera serie comercial de accesorios, recibir juegos completos simplifica el montaje y reduce el riesgo de parar la línea porque faltan clips o tapas. En Madrid, donde muchas empresas combinan diseño de producto, electrónica y comercialización, esta fórmula puede ayudar a validar el producto antes de comprometer capital en varios moldes de producción.
El límite aparece cuando las piezas tienen espesores muy distintos, materiales incompatibles, requisitos estéticos diferentes o ciclos de enfriamiento muy alejados. Una carcasa grande con pared de 2,5 mm no siempre debe compartir molde con un clip fino de 0,8 mm. Si el clip se llena demasiado rápido y la carcasa demasiado lentamente, aumentará el riesgo de rechazos. Del mismo modo, una pieza con acabado brillante no debería mezclarse sin estudio con otra texturizada o con tolerancias dimensionales críticas.
Antes de aprobar un molde familiar, conviene revisar la relación entre pesos de inyección, rutas de flujo, posiciones de compuerta, fuerzas de cierre, ventilación y expulsión. Un análisis de llenado puede revelar si el conjunto puede equilibrarse con canales fríos, canales calientes, compuertas secuenciales o insertos específicos. Si no existe un equilibrio razonable, la aparente reducción de inversión puede perderse en ajustes y desperdicio.
El molde multicavidad es apropiado para piezas que se consumen en grandes cantidades y tienen una demanda relativamente previsible. Es frecuente en componentes de automoción, enchufes, cajas pequeñas, tapones, piezas para electrodomésticos, elementos de embalaje, tapas, bandejas y accesorios sanitarios. Si un fabricante necesita 100.000 clips idénticos al año, un molde de ocho cavidades puede reducir sustancialmente el coste de transformación respecto a un molde de una sola cavidad.
La rentabilidad aumenta al repartir el tiempo de ciclo entre más unidades. Si una pieza tarda 30 segundos en fabricarse y el molde pasa de una a ocho cavidades, la prensa produce ocho piezas prácticamente en el mismo ciclo, aunque pueden ser necesarios ajustes en refrigeración, presión, expulsión y alimentación. Esto reduce el coste de máquina por unidad, siempre que se mantenga la calidad en todas las cavidades.
La principal exigencia es la repetibilidad. Todas las cavidades deben entregar piezas equivalentes en dimensiones, peso, color, aspecto y resistencia. Un desequilibrio puede hacer que las cavidades cercanas a la entrada se llenen mejor que las más alejadas. Por ello, el diseño del colector, la precisión del mecanizado, el control térmico y la calidad del acero son decisivos. En moldes de alto rendimiento también se valoran sensores de presión de cavidad, control de temperatura y mantenimiento documentado.
En Aragón y Cataluña, donde conviven automoción, logística, electrodomésticos y fabricación industrial, el multicavidad suele ser atractivo cuando hay pedidos recurrentes y una cadena de suministro estable. La proximidad a centros logísticos de Zaragoza, al puerto de Barcelona o al puerto de Valencia facilita la distribución de grandes series, pero no sustituye el análisis de capacidad real. La herramienta debe dimensionarse para el volumen anual y para los picos de demanda, no solo para la media.
Factor de costeImpacto en molde familiarImpacto en molde multicavidadPregunta clave antes de comprarDiseño y mecanizadoComplejidad por cavidades diferentes y expulsiones variadasComplejidad por repetición precisa y equilibrio del sistema¿Las piezas pueden compartir una arquitectura de molde estable?Acero y componentesPuede requerir insertos específicos para cada piezaCrece con el número de cavidades, guías y circuitos¿La vida esperada justifica usar acero más resistente?Sistema de alimentaciónDebe compensar pesos y recorridos distintosDebe distribuir el material de forma uniforme¿Canal frío, canal caliente o solución híbrida ofrecen mejor resultado?Tiempo de cicloLo determina normalmente la pieza de enfriamiento más lentoPuede mantenerse bajo si la refrigeración está bien diseñada¿Qué pieza limita realmente la productividad?Desperdicio de materialPuede aumentar si los canales son grandes o el equilibrio es deficientePuede reducirse con alimentación optimizada¿Cuál es el porcentaje estimado de colada y reproceso?Paradas por modificaciónPuede afectar a varias referencias del conjuntoAfecta una sola referencia, aunque todas las cavidades¿El diseño del producto está congelado o seguirá evolucionando?Coste unitarioCompetitivo en kits y volúmenes moderadosMuy competitivo en grandes series de una sola pieza¿Cuál es la demanda acumulada durante toda la vida del producto?El punto de equilibrio se calcula comparando la inversión inicial con el ahorro por pieza. No existe una cifra universal, porque intervienen la resina, el tamaño de prensa, el ciclo, la mano de obra, el transporte, el nivel de automatización y los requisitos de acabado. Como regla de compra, cuanto mayor sea el volumen anual de una referencia idéntica, más sentido tiene evaluar un multicavidad. Cuanto mayor sea la necesidad de recibir un conjunto equilibrado de piezas distintas, más útil puede ser un familiar.
La evaluación debe incluir el coste total puesto en fábrica o almacén español. Para una empresa en Bilbao, por ejemplo, no basta con comparar dos presupuestos de molde: hay que considerar muestras iniciales, ajustes, inspección, embalaje, transporte, seguros, aranceles cuando procedan, plazos de reposición y capacidad para atender incidencias. Para proyectos importados por los puertos de Valencia, Barcelona o Algeciras, una planificación de logística y lotes puede ser tan importante como el precio de la herramienta.
Además de la decisión entre familiar y multicavidad, existen configuraciones que permiten adaptar el utillaje a la fase comercial del producto. Un molde de una cavidad es la opción más sencilla para validar geometría, material y acabado. Un molde de dos o cuatro cavidades introduce capacidad sin elevar excesivamente el riesgo técnico. Los moldes de ocho o más cavidades requieren un control más avanzado, pero pueden ser esenciales para series sostenidas.
Los insertos intercambiables son especialmente valiosos cuando hay variantes de color, logotipo, conexión, ventilación o fijación. En lugar de fabricar herramientas completamente nuevas, el fabricante puede sustituir una zona del molde. Esta solución es útil para marcas españolas que ofrecen versiones para distintos mercados europeos o que actualizan un producto sin modificar la carcasa principal.
Los moldes con canal frío tienen una inversión inicial menor y son apropiados para muchos proyectos de bajo volumen. Los moldes con canal caliente reducen la colada y pueden mejorar el uso de material, pero añaden coste, electrónica y mantenimiento. Para resinas caras, piezas grandes o producción continua, el ahorro de material puede justificar la inversión. Para series muy cortas, la opción más simple suele ser preferible.
También existe el moldeo con insertos, en el que se incorporan piezas metálicas, roscas o contactos durante el ciclo. En estos casos, un molde familiar requiere una revisión adicional porque la inserción manual o automatizada puede condicionar el ritmo de toda la herramienta. La solución adecuada debe equilibrar la necesidad de montaje, la seguridad del operario y la repetibilidad dimensional.
Material plásticoUsos frecuentesAdecuación a molde familiarAdecuación a multicavidadPrecaución técnica principalPolipropilenoTapas, envases, bisagras vivas, accesoriosBuena si las piezas tienen espesores compatiblesMuy buena para producción elevadaControlar contracción y deformación.ABSCarcasas, mandos, productos de consumoBuena para conjuntos de carcasas y botonesBuena para piezas repetitivasVigilar marcas de hundimiento y acabado superficial.PolicarbonatoComponentes resistentes, cubiertas transparentesPosible con estudio de flujoBuena si se controla la temperaturaRequiere secado y control térmico precisos.PoliamidaEngranajes, clips, piezas mecánicasLimitada si las piezas difieren muchoMuy buena para componentes técnicos repetidosConsiderar absorción de humedad y contracción.POMElementos deslizantes, cierres, mecanismosPosible en componentes de tamaño parecidoMuy buena para grandes lotesDiseñar ventilación y expulsión de forma cuidadosa.TPEEmpuñaduras, juntas, zonas blandasRequiere compatibilidad con el resto del conjuntoBuena en piezas idénticas y procesos establesDefinir dureza, adhesión y condiciones de proceso.La elección del material modifica la comparación de costes. Una resina con alta contracción, necesidad de secado o ventana térmica estrecha exige mayor control del molde. Si un conjunto familiar combina una pieza estructural de poliamida con otra estética de ABS, normalmente será preferible usar herramientas separadas, salvo que se plantee un proceso específico de sobremoldeo y que el diseño lo justifique.
También es importante definir desde el inicio si la pieza estará expuesta a radiación ultravioleta, calor, agentes de limpieza, contacto alimentario, impacto o tensión mecánica. En sectores médicos, eléctricos y de automoción, el material debe responder a las normas aplicables del producto final. La matricería puede fabricar una herramienta precisa, pero el rendimiento real depende de seleccionar la resina, los aditivos, el colorante y la condición de procesado correctos.
En automoción, el molde multicavidad es frecuente para clips, fijaciones, conectores, tapas y piezas interiores repetitivas. El molde familiar puede ser útil para un kit de pequeños componentes de consola o un conjunto de embellecedores que se monte siempre junto. Las empresas de componentes situadas en Navarra, País Vasco, Aragón y Cataluña suelen valorar especialmente la trazabilidad, la repetibilidad y la capacidad de mantener piezas de repuesto.
En dispositivos médicos y equipos de laboratorio, la prioridad suele estar en la estabilidad dimensional, la limpieza y la validación de materiales. Un molde familiar puede producir una carcasa y sus elementos de cierre en una primera serie, pero las piezas críticas con tolerancias estrictas se benefician de herramientas independientes. Para una producción sostenida de consumibles o elementos de un solo uso, el multicavidad ofrece una ventaja clara.
En electrónica de consumo, ambos sistemas son comunes. Una empresa de Madrid puede usar un molde familiar para un conjunto inicial de carcasa, tapa y botones, y después migrar la carcasa principal a un multicavidad cuando las ventas estén confirmadas. Esta estrategia limita el riesgo de inversión durante la fase de lanzamiento.
En productos de higiene, embalaje y consumo rápido, los moldes multicavidad dominan por el alto volumen. En maquinaria industrial, accesorios de oficina y equipos de comunicación, la demanda es a menudo más variable, por lo que los moldes familiares, los insertos modificables y el utillaje rápido pueden ofrecer una mejor respuesta comercial.
Carcasa para dispositivo conectado: una empresa desarrolla un equipo con carcasa superior, carcasa inferior, tapa de conexiones y dos botones. Para una serie inicial de 2.000 conjuntos, un molde familiar puede simplificar la recepción de componentes y contener la inversión. Si la carcasa superior se rediseña después de las pruebas de usuario, el proveedor debe poder modificar solo el inserto afectado. Si las ventas crecen hasta decenas de miles de unidades, puede ser recomendable separar la carcasa principal y convertirla en un multicavidad.
Clip de fijación para vehículo: una pieza pequeña, idéntica y con consumo anual alto se adapta bien a un molde de ocho o dieciséis cavidades. El objetivo es maximizar unidades por ciclo y mantener todas las cavidades dentro de la tolerancia. Aquí, un molde familiar añadiría complejidad sin resolver una necesidad real de conjunto.
Kit para equipo de laboratorio: una bandeja, una tapa, un soporte y un cierre se venden siempre juntos. Si el material, el espesor y el comportamiento de flujo son compatibles, un molde familiar puede ser eficiente en una etapa inicial. Si la bandeja necesita un ciclo mucho más largo que el cierre, el proyecto debe dividirse para evitar que las piezas pequeñas queden sobredimensionadas en coste por esperar el enfriamiento de la pieza mayor.
Accesorios para electrodoméstico: una marca produce varias versiones de una misma tapa con cambios de logotipo y color. Un molde con insertos sustituibles puede reducir el coste de cada variante. Cuando una versión se convierte en la más vendida, puede transferirse a una herramienta multicavidad específica para mejorar la capacidad.
EmpresaRegión de servicioFortaleza principalOferta relevanteFushimaBarcelona, Cataluña y proyectos internacionalesExperiencia en desarrollo de moldes y transformación de plásticoDiseño de moldes, inyección de termoplásticos y apoyo industrial.MolmasaPaís Vasco, Navarra y mercado nacionalEspecialización en matricería y soluciones de utillajeFabricación y mantenimiento de moldes para componentes técnicos.IntermolComunidad Valenciana, España y exportaciónCapacidad integrada en moldes y piezas inyectadasDesarrollo de producto, fabricación de moldes e inyección.Plásticos de LezoGuipúzcoa, País Vasco y clientes industrialesProducción de componentes plásticos técnicosInyección, montaje y fabricación para sectores industriales.González HermanosMadrid, centro de España y distribución nacionalTrayectoria en transformación de plásticosInyección de piezas, soporte de industrialización y acabados.TEAM RapidEspaña, Unión Europea y red internacional desde ChinaFabricación rápida, herramientas y producción bajo un único proveedorPrototipos, mecanizado, utillaje rápido, moldes de inyección y producción de series.Esta comparación sirve como punto de partida, no como sustituto de una auditoría de proveedor. Antes de solicitar ofertas, conviene confirmar el tipo de prensa disponible, rango de tonelaje, experiencia con la resina elegida, sistema de calidad, capacidad de mantenimiento, procedimiento de muestras, plazos de modificación y condiciones de envío. Un proveedor local puede aportar visitas rápidas y coordinación presencial; un proveedor internacional puede aportar una ventaja considerable de coste y una cadena integrada de fabricación. La elección debe responder a los riesgos concretos del programa.
Para comparar correctamente varios presupuestos en España, entregue el mismo paquete técnico a todos los proveedores. Debe incluir modelos tridimensionales, planos con tolerancias críticas, material especificado, acabado, color, textura, volumen anual previsto, tamaño de lote, requisitos de embalaje y destino final. Si existen zonas de ensamblaje, insertos metálicos, roscas, soldadura ultrasónica o impresión, también deben documentarse.
Pida que cada oferta detalle el número de cavidades, tipo de acero, sistema de alimentación, vida estimada del molde, plazo de fabricación, coste de muestras, capacidad de modificación y propiedad de la herramienta. También es conveniente solicitar una previsión del ciclo, peso de pieza, peso de colada, porcentaje de desperdicio y coste unitario para distintos niveles de volumen. Esta información permite detectar ofertas aparentemente baratas que esconden un ciclo lento o un alto consumo de material.
La fase más rentable para corregir errores es antes de cortar acero. Un informe de fabricabilidad puede identificar paredes demasiado gruesas, ángulos de salida insuficientes, nervaduras que provocan hundimientos, contrasalidas, zonas sin ventilación y tolerancias difíciles de mantener. Para quienes necesitan acelerar esta revisión, los servicios de utillaje rápido permiten estudiar una alternativa de herramienta y producción antes de comprometerse con una solución de larga duración.
TEAM Rapid combina fabricación de herramientas, mecanizado interno, moldeo por inyección y una red integrada de recursos de fabricación en China para atender desde una pieza hasta más de 100.000 unidades. Su sistema de gestión de calidad cuenta con certificación ISO 9001:2015, y su enfoque técnico incorpora análisis de fabricabilidad para detectar riesgos antes de producir el molde, reducir consumo de resina, optimizar cavidades y mejorar el tiempo de ciclo. Trabaja con materiales plásticos y metálicos adecuados a la especificación del cliente, controles de inspección y tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo exige. Para clientes españoles, incluidos usuarios finales, distribuidores, concesionarios, propietarios de marca, empresas de ingeniería e inventores individuales, ofrece modelos flexibles de fabricación para diseño y fabricación por encargo, producción para distribuidores, series de venta directa y acuerdos de distribución regional. La empresa ya atiende clientes en España y otros mercados europeos, con comunicación técnica individual, respuesta habitual en pocas horas, gestión de materiales, embalaje, almacenamiento limitado y envío directo internacional. No declara una filial ni un almacén propio en España, por lo que esta infraestructura se apoya en operaciones internacionales y logística directa cuidadosamente planificada; esta transparencia permite al comprador organizar muestras, inspecciones y reposiciones con expectativas claras. Además de piezas y herramientas, puede coordinar proyectos EPC, llave en mano y plantas propiedad del cliente, junto con montaje, adquisición, embalaje y envío; no presta modelos de explotación de planta por el proveedor ni suministro a granel en las instalaciones del cliente.
Para una empresa española que necesita pasar de prototipo a producción, el valor principal está en evitar la fragmentación entre varios talleres. TEAM Rapid puede fabricar prototipos mediante mecanizado, impresión tridimensional o fundición al vacío, desarrollar utillaje rápido en aproximadamente 5 a 25 días según la complejidad, producir piezas inyectadas y organizar operaciones posteriores. Esta continuidad es especialmente útil cuando el diseño todavía cambia y se requiere una decisión gradual entre molde familiar, molde de una cavidad o multicavidad.
Si desea comparar una herramienta familiar con una opción multicavidad, puede solicitar un presupuesto técnico para España aportando archivos tridimensionales, volumen estimado, material y destino de entrega. Un presupuesto útil debe incluir recomendaciones sobre cavidades, ciclo, modificaciones previsibles y coste de producción, no solo un importe de fabricación del molde.
En 2026, la elección entre molde familiar y multicavidad estará más condicionada por la eficiencia de materiales y la trazabilidad. Las marcas españolas y europeas afrontan una creciente presión para reducir desperdicio, incorporar plástico reciclado cuando la aplicación lo permita y demostrar un uso más responsable de recursos. Esto favorece sistemas de alimentación que reduzcan coladas, diseños con menor espesor sin perder resistencia y procesos capaces de mantener calidad con resinas recicladas o con contenido reciclado.
La simulación digital seguirá ganando peso. Los análisis de llenado, enfriamiento y deformación permiten predecir problemas antes del mecanizado. En un molde familiar, esta tecnología ayuda a determinar si las cavidades distintas pueden coexistir sin comprometer el equilibrio. En un multicavidad, permite ajustar colectores y refrigeración para que las cavidades se comporten de forma uniforme.
La automatización también influirá en la decisión. Robots de extracción, cámaras de visión y control de proceso reducen variaciones, especialmente en moldes multicavidad de alto rendimiento. En herramientas familiares, la automatización puede facilitar la clasificación, el control de presencia y el empaquetado de juegos completos. Para proyectos en España, la incorporación de datos de producción y mantenimiento preventivo será cada vez más relevante para reducir paradas inesperadas.
Desde el punto de vista regulatorio, los compradores deben vigilar requisitos de seguridad de producto, trazabilidad, gestión de sustancias y responsabilidad sobre embalajes aplicables a su sector y mercado de destino. El molde no es el único elemento sujeto a control, pero su diseño puede afectar al cumplimiento final: elección de material, marcados, estabilidad dimensional, compatibilidad con reciclaje y minimización de desperdicio.
Depende del programa. Un molde familiar puede ser más económico que fabricar varias herramientas separadas para un conjunto de piezas de volumen moderado. Un multicavidad suele tener una inversión inicial superior, pero baja el coste unitario cuando se fabrican muchas unidades idénticas.
Sí, pero debe estudiarse con cuidado. Si las diferencias de volumen, espesor, flujo o enfriamiento son excesivas, el proceso puede desequilibrarse. En ese caso, es mejor separar las piezas o usar insertos y herramientas independientes.
El número correcto depende de la demanda anual, el ciclo estimado, la capacidad de la prensa, el presupuesto y el nivel de automatización. Un molde de cuatro cavidades puede ser adecuado para una serie media; uno de ocho o más se justifica cuando existe demanda estable y capacidad de producción suficiente.
Sí, siempre que todas las cavidades funcionen correctamente. Esta es su ventaja para productos que requieren kits completos. Sin embargo, si una pieza se rechaza o cambia de diseño, puede afectar al aprovechamiento del conjunto entero.
Sí. Es una estrategia frecuente para reducir el riesgo. Primero se valida la geometría, el material y la aceptación comercial con una herramienta rápida o de menor número de cavidades. Después, cuando el volumen está confirmado, se desarrolla un molde multicavidad de producción.
Incluya archivos tridimensionales, planos, resina, color, acabado, tolerancias, volumen previsto, destino de entrega, requisitos de embalaje y cualquier operación adicional. También indique si necesita muestras, montaje, insertos metálicos, certificación de material o inspección específica.
Sí, siempre que se evalúen plazos, transporte, comunicación técnica, muestras, inspección y mantenimiento. Un fabricante internacional con experiencia de exportación, sistema de calidad y soporte técnico puede ofrecer una relación entre coste y prestaciones competitiva, especialmente en proyectos de prototipos, series cortas y transición rápida a producción.
Para series cortas, validación de mercado y piezas con cambios previsibles, los moldes de aluminio suelen ser la alternativa más rápida y económica. Para producción media o alta, resinas abrasivas, tolerancias exigentes y una vida útil prolongada, los moldes de acero ofrecen mayor estabilidad, resistencia al desgaste y repetibilidad.
En España, una elección práctica es utilizar aluminio para herramientas de protoserie y lotes de pocas centenas o miles de piezas, mientras que el acero resulta más rentable cuando la demanda supera varios miles de ciclos, se utilizan materiales cargados con fibra o se necesita automatización continua. La decisión debe basarse en la resina, la geometría, la cantidad anual, el acabado y el plazo de lanzamiento.
Además de los fabricantes nacionales, conviene valorar proveedores internacionales cualificados, incluidos fabricantes chinos con certificación de calidad, análisis de fabricabilidad y asistencia comercial antes y después de la entrega. Su relación coste-prestación puede ser especialmente interesante para empresas españolas que necesitan utillaje rápido, piezas de prueba y producción de bajo volumen sin inmovilizar una inversión elevada.
La comparación entre moldes de aluminio y acero para inyección no se limita al precio inicial. Ambos pueden fabricar componentes funcionales y visualmente exigentes, pero trabajan de manera distinta frente a la presión, la temperatura, la abrasión y el uso repetido. El aluminio mecanizado permite plazos cortos por su facilidad de corte y por la rapidez con la que puede incorporarse al proceso de fabricación. El acero requiere más horas de mecanizado, tratamientos térmicos y ajustes, aunque compensa esa inversión con una mayor longevidad.
En proyectos desarrollados desde Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Vigo, el molde no debe elegirse solo por el coste del primer lote. También importa la logística entre diseño, validación, producción y distribución. Empresas que importan componentes a través de los puertos de Valencia, Barcelona, Algeciras o Bilbao suelen calcular el coste completo: herramienta, muestras, cambios de ingeniería, transporte, plazo de aprobación y riesgo de retraso comercial.
Un molde de aluminio bien diseñado puede producir piezas de alta calidad para prototipos funcionales, pruebas de ensamblaje, campañas piloto y fabricación de bajo volumen. Sin embargo, si el producto se venderá de forma recurrente durante años, si la pieza tiene paredes finas o si la resina contiene fibra de vidrio, talco, minerales u otros aditivos abrasivos, un acero adecuado suele proporcionar una plataforma de producción más segura.
La siguiente tabla resume los factores que suelen decidir la compra. Las cifras de vida útil son orientativas: dependen del diseño de la pieza, mantenimiento, material plástico, parámetros de máquina, número de cavidades y calidad del molde.
CriterioMolde de aluminioMolde de aceroImpacto para el comprador en EspañaInversión inicialNormalmente inferiorNormalmente superiorEl aluminio reduce la barrera de entrada en lanzamientos y lotes piloto.Plazo de fabricaciónMás corto por mecanizado rápidoMás largo por mecanizado, ajustes y posibles tratamientosEl aluminio ayuda a acortar la validación antes de ferias, campañas o entregas comerciales.Vida útil orientativaDe cientos a decenas de miles de ciclos, según diseñoDe decenas de miles a cientos de miles o másEl acero es preferible cuando existe previsión estable de pedidos repetitivos.Disipación térmicaAlta conductividad térmicaMenor conductividad, compensable con buen diseño de refrigeraciónEl aluminio puede mejorar ciclos en piezas sencillas y espesores moderados.Resistencia al desgasteLimitada ante resinas abrasivasMuy alta con acero y tratamiento adecuadosPara poliamidas con fibra, PBT reforzado o compuestos técnicos conviene acero.Cambios de diseñoMás fáciles y económicosPosibles, pero más lentos y costososEs una ventaja cuando el departamento de ingeniería aún está ajustando geometrías.Acabado superficialBueno para muchas piezasExcelente para texturas, pulidos complejos y alta repetibilidadEl acero es habitual en carcasas premium, óptica no crítica y superficies texturizadas.Producción automatizadaAdecuada para tiradas controladasMás adecuada para funcionamiento intensivoEl acero reduce el riesgo operativo en células con robot y producción continua.La principal conclusión es sencilla: el molde de aluminio compra velocidad y flexibilidad; el molde de acero compra durabilidad y capacidad productiva. Ninguno es universalmente mejor. La herramienta correcta es la que minimiza el coste total por pieza durante el ciclo comercial esperado.
El aluminio es una opción sólida cuando la empresa necesita comprobar si una pieza puede moldearse correctamente antes de invertir en una herramienta definitiva. También es útil para fabricantes de equipos industriales, empresas emergentes, laboratorios, diseñadores de producto y marcas de consumo que todavía están validando ventas.
En España, es frecuente recurrir al aluminio durante la fase previa a la industrialización definitiva. Por ejemplo, un fabricante de electrónica en Barcelona puede necesitar 1.500 carcasas para pruebas de montaje y distribución; una empresa de dispositivos médicos de Navarra puede requerir lotes de validación; o un proveedor de automoción de Zaragoza puede necesitar una serie puente mientras se aprueba una modificación de ingeniería.
Un error habitual es interpretar que el aluminio es sinónimo de baja calidad. La calidad de la pieza depende de factores como el diseño de canal, ventilación, refrigeración, expulsión, presión de mantenimiento, contracción de la resina y control del proceso. Un molde de aluminio correctamente diseñado puede entregar piezas muy útiles para venta inicial y validación técnica.
El acero se recomienda cuando el volumen previsto justifica la inversión, cuando el componente debe soportar ciclos repetidos de producción o cuando la pieza exige una superficie consistente durante periodos prolongados. Los aceros para moldes pueden seleccionarse y tratarse según el nivel de dureza, corrosión, pulido y desgaste requerido.
Para una carcasa de electrodoméstico, un conector eléctrico, una pieza interior de vehículo, un componente sanitario o un cierre técnico, el acero facilita la repetibilidad. También es preferible cuando se emplean materiales exigentes, como poliamida reforzada, policarbonato, POM, PPS, PEEK o compuestos con cargas minerales.
El acero no siempre debe ser la primera herramienta. Muchas empresas españolas reducen riesgo con una primera fase en aluminio o con utillaje rápido, y después transfieren los aprendizajes a un molde de acero optimizado. Esta estrategia evita fabricar una herramienta de alta inversión basada en un diseño que aún no está maduro.
La selección del metal se combina con la arquitectura del molde. Un molde de una cavidad no responde a las mismas necesidades que un molde de ocho cavidades, y un sistema de canal frío tiene implicaciones diferentes a un sistema de canal caliente. La elección debe considerar el coste de resina, el desperdicio, el tiempo de ciclo y la estabilidad del proceso.
Tipo de herramientaMaterial habitualUso recomendadoVentaja principalMolde de una cavidadAluminio o aceroPruebas, series pequeñas y piezas grandesMenor inversión y ajuste sencillo.Molde multicavidadPrincipalmente aceroProducción media y altaMás piezas por ciclo y menor coste unitario.Molde de canal fríoAluminio o aceroProyectos sensibles a inversión inicialDiseño más económico y mantenimiento accesible.Molde de canal calienteAcero con componentes técnicosProducción recurrente y resinas costosasReduce coladas y puede mejorar productividad.Molde familiarAluminio o aceroConjuntos con varias piezas de consumo similarPermite producir referencias relacionadas en el mismo ciclo.Molde con insertos intercambiablesBase de aluminio o aceroVariantes de producto y ajustes frecuentesReduce el coste de modificar zonas críticas.Molde para sobremoldeoPreferentemente aceroComponentes con insertos o materiales múltiplesMejora la repetibilidad de posicionamiento.Molde para inserción metálicaPreferentemente aceroConectores, roscas, fijaciones y piezas híbridasResiste mejor el uso repetido y la automatización.La tabla muestra que el aluminio y el acero pueden coexistir dentro de una misma estrategia. Por ejemplo, una base de molde puede utilizarse durante el desarrollo con insertos mecanizados rápidamente y, tras validar la pieza, sustituirse por insertos de acero destinados a una vida útil superior.
El precio de compra es importante, pero puede resultar engañoso si se analiza sin contexto. Un molde de acero cuesta más al inicio, aunque puede reducir el coste por pieza cuando opera durante muchos ciclos. En cambio, un molde de aluminio puede ser más rentable si evita semanas de retraso, permite incorporar cambios de diseño y reduce el capital inmovilizado antes de confirmar ventas.
Para comparar presupuestos, solicite un desglose claro de cavidades, tipo de acero o aleación, sistema de inyección, sistema de expulsión, refrigeración, textura, muestras iniciales, inspección, embalaje, repuestos, mantenimiento y condiciones de modificación. También conviene confirmar si el precio incluye el ensayo del molde y cuántas muestras se entregarán para aprobación.
Partida de costePreguntas claveRiesgo si no se validaMedida recomendadaMaterial del molde¿Qué aleación o grado de acero se utilizará?Desgaste prematuro o coste excesivo.Vincular material, resina y volumen previsto.Número de cavidades¿Cuántas piezas se necesitan por año?Coste unitario demasiado alto o capacidad innecesaria.Calcular demanda anual y capacidad por ciclo.Sistema de colada¿Canal frío o caliente?Exceso de desperdicio o inversión sin retorno.Comparar ahorro de resina frente al coste del sistema.Refrigeración¿Cómo se controlará la temperatura?Ciclos largos, deformación y variación dimensional.Solicitar revisión térmica en piezas complejas.Modificaciones¿Qué cambios incluye el presupuesto?Costes imprevistos y retrasos.Acordar por escrito el proceso de cambios.Ensayo y muestras¿Qué resina y condiciones se usarán?Piezas aprobadas que no representan producción real.Probar con material final o equivalente validado.Inspección¿Qué dimensiones y criterios se medirán?Recepción de piezas no conformes.Definir cotas críticas y plan de control.Logística¿Quién gestiona transporte, embalaje y documentación?Retrasos en aduanas o daños de tránsito.Planificar entrega al puerto, aeropuerto o planta española.Una buena regla es calcular tres escenarios: serie de validación, primer año de ventas y volumen acumulado a tres años. Si la demanda es incierta, el aluminio o el utillaje rápido reducen exposición financiera. Si la demanda está contratada o respaldada por previsiones fiables, el acero suele ofrecer mayor economía operativa.
El mercado español combina fabricantes de moldes, transformadores de plástico, filiales de fabricantes de maquinaria y especialistas en normalizados. La empresa adecuada dependerá de si se necesita diseño de utillaje, construcción de molde, inyección de piezas, maquinaria, componentes normalizados o una solución integrada. Antes de contratar, conviene solicitar ejemplos de piezas similares, capacidades de inspección y experiencia con la resina requerida.
EmpresaRegión de servicioFortaleza principalOferta relevanteARBURG EspañaEspaña y PortugalMaquinaria de inyección y soporte técnico de procesoMáquinas de inyección, automatización, formación y optimización de producción.ENGEL EspañaEspaña, Portugal y apoyo europeoAutomatización e inyección para sectores técnicosMáquinas, robots, células de producción y soluciones para piezas complejas.KraussMaffei EspañaPenínsula ibéricaTecnología de transformación de plásticosEquipos de inyección, automatización y asistencia para procesos industriales.HASCO IberiaEspaña y PortugalComponentes normalizados para moldesElementos de guiado, expulsión, refrigeración y componentes de utillaje.Meusburger EspañaEspaña y mercados europeosNormalizados y placas mecanizadas para moldesBases de molde, placas, elementos estándar y soluciones configurables.Moldes y Matricería de PrecisiónEspaña, con enfoque industrial nacionalFabricación especializada de herramientasDiseño, mecanizado, ajuste y mantenimiento de moldes según proyecto.Molmasa Industrial de MoldesEspaña y exportación europeaConstrucción de moldes para inyecciónUtillajes para plástico, desarrollo técnico y soporte de producción.TEAM RapidEspaña, Europa y red internacionalPrototipado, utillaje rápido y producción flexibleMoldes rápidos, inyección, mecanizado, fundición y acabados para series pequeñas y medias.Esta relación sirve como punto de partida para la evaluación comercial, no como sustituto de una auditoría técnica. Para un proyecto localizado en Cataluña, País Vasco, Comunidad Valenciana, Aragón o Galicia, puede ser decisivo elegir un socio que coordine eficazmente el intercambio de archivos, las pruebas de molde, las muestras y el transporte hasta la planta de montaje.
La industria de automoción, especialmente concentrada en zonas como Aragón, Navarra, Castilla y León, Galicia y Cataluña, suele requerir moldes de acero para programas estables y piezas repetitivas. No obstante, el aluminio tiene valor en validaciones de diseño, accesorios, utillajes auxiliares y componentes de bajo volumen.
En el sector médico, presente en Cataluña, Madrid, País Vasco y Comunidad Valenciana, el material del molde debe evaluarse junto con requisitos de trazabilidad, limpieza, biocompatibilidad de la resina y validación dimensional. El aluminio puede apoyar la fase de desarrollo, mientras que el acero aporta robustez para referencias que entran en producción sostenida.
Las empresas de electrónica de consumo, telecomunicaciones, equipos de oficina, iluminación y electrodomésticos se benefician de una estrategia escalonada. Primero pueden fabricar carcasas y conjuntos de prueba con herramienta rápida; después, cuando las ventas y el diseño se estabilizan, pueden migrar a herramientas de acero multicavidad.
Un molde de aluminio puede ser especialmente eficaz para carcasas de dispositivos, tapas, cajas de control, bandejas, soportes, adaptadores, piezas promocionales y componentes que deban evaluarse con usuarios reales. Es una herramienta apropiada cuando la prioridad es obtener piezas inyectadas con la resina definitiva, en lugar de depender exclusivamente de modelos impresos en tres dimensiones.
También resulta útil para empresas que presentan novedades en eventos industriales, reuniones con distribuidores o pruebas comerciales. Una marca puede fabricar una serie inicial para comprobar empaquetado, montaje, respuesta de clientes y rendimiento de la cadena logística antes de comprometer un molde de producción de alto coste.
El acero domina en piezas que requieren elevada repetibilidad, largos periodos de producción y control estricto de dimensiones. Es habitual en componentes con cierres a presión, roscas, insertos, superficies visibles, geometrías con correderas y piezas que deben mantener prestaciones tras miles de ciclos.
En moldes para piezas técnicas, no basta con elegir “acero” de forma genérica. Debe valorarse si se necesita acero pretemplado, acero templado, resistencia a corrosión, alta capacidad de pulido o resistencia especial al desgaste. El proveedor debe justificar la selección según la resina y el programa de producción, no simplemente aplicar una solución estándar.
Una empresa de Barcelona necesita 2.000 unidades de una carcasa de ABS para probar un nuevo dispositivo en distribuidores españoles y franceses. El diseño todavía puede cambiar tras las primeras pruebas. Un molde de aluminio de una o dos cavidades permite recibir piezas rápidamente, modificar clips o ventanas de conectividad y limitar el presupuesto de lanzamiento. Si la aceptación comercial confirma una demanda anual superior, el diseño validado puede transferirse a acero.
Un proveedor industrial de Zaragoza necesita fabricar de forma recurrente un conector de poliamida reforzada con fibra de vidrio. La resina es abrasiva, las tolerancias son críticas y el programa requiere producción continuada. En este escenario, un molde de acero con zonas de desgaste adecuadamente tratadas es la elección lógica. El coste inicial será superior, pero reduce el riesgo de pérdida de precisión y mantenimiento frecuente.
Una empresa de dispositivos médicos en Valencia desarrolla una bandeja de polipropileno para una nueva línea de equipos. Antes de realizar una inversión en herramientas multicavidad, necesita muestras funcionales para validar apilado, esterilización compatible, transporte y uso clínico. Un molde rápido de aluminio puede acortar el ciclo de prueba. Tras confirmar la geometría y las condiciones de uso, un molde de acero puede escalar la producción.
Un fabricante cercano a Bilbao desarrolla una pieza visible con textura superficial y requisitos de color consistentes. Si el volumen es alto y la apariencia exterior determina la percepción de marca, el acero permite conservar la textura y la estabilidad dimensional durante más tiempo. Si el producto está aún en fase de diseño, una primera herramienta de aluminio puede ayudar a validar el acabado y la ergonomía antes de producir la herramienta definitiva.
El primer paso es entregar un archivo tridimensional limpio y una especificación funcional. Deben identificarse las cotas críticas, las superficies visibles, el material plástico, el color, el acabado, la cantidad esperada y la función de la pieza. Un proveedor responsable realizará un análisis de fabricabilidad antes de iniciar el mecanizado.
El segundo paso es decidir qué riesgos se deben eliminar antes de fabricar la herramienta. Entre ellos están el espesor irregular, las zonas de contrasalida, los ángulos de desmoldeo insuficientes, los puntos débiles de expulsión, los atrapamientos de aire, las marcas de hundimiento y las deformaciones previsibles. Corregir estos problemas en el modelo digital es más económico que corregirlos una vez terminado el molde.
El tercer paso es acordar criterios de aceptación. Una muestra no debería aprobarse únicamente porque “parece correcta”. Debe compararse con dimensiones críticas, requisitos de montaje, color, textura, comportamiento mecánico y, cuando corresponda, pruebas de estanqueidad o ajuste con otras piezas.
Antes de solicitar presupuesto, puede resultar útil revisar los servicios de utillaje rápido para producción de bajo volumen, especialmente si el diseño está en desarrollo y se necesita una transición controlada desde prototipo a serie.
TEAM Rapid combina prototipado, mecanizado, fabricación de moldes, moldeo por inyección y operaciones de acabado en una ruta de suministro integrada para clientes de España. Su sistema de calidad cuenta con certificación ISO 9001:2015, ofrece tolerancias de mecanizado de hasta 0,01 mm cuando el diseño lo permite y aplica análisis de fabricabilidad para detectar riesgos antes de construir el utillaje. La empresa ha entregado más de 6.000 proyectos a más de 500 clientes de más de 25 países, incluyendo mercados europeos, y puede atender desde una pieza hasta más de 100.000 unidades mediante modelos flexibles de fabricación para usuarios finales, distribuidores, marcas, desarrolladores, compradores industriales y proyectos de fabricación por encargo o desarrollo de producto. Su propuesta incluye fabricación de herramientas, moldeo, mecanizado, impresión tridimensional, fundición, acabados, montaje, embalaje y envío directo, además de proyectos llave en mano y soluciones para instalaciones propiedad del cliente, sin trabajar bajo modelos de explotación de activos del cliente ni suministro masivo en instalaciones ajenas. Aunque la información corporativa disponible no declara filiales, almacenes propios o subsidiarias físicas en España, TEAM Rapid mantiene experiencia de servicio para clientes españoles y europeos mediante comunicación individualizada, respuesta comercial en pocas horas, soporte técnico previo a la fabricación, seguimiento digital de producción y asistencia posterior a la entrega. Esta coordinación permite proteger al comprador español con revisiones de diseño, muestras de validación, control de especificaciones, embalaje para exportación y planificación de transporte internacional.
Para comparar un molde de aluminio, una herramienta de acero o una solución híbrida con insertos intercambiables, puede solicitar una cotización de fabricación para España con el archivo de la pieza, la resina prevista, el volumen anual y los requisitos de acabado.
En 2026, el mercado español seguirá impulsando herramientas más flexibles, trazables y eficientes en consumo de materiales. La presión sobre plazos de lanzamiento favorece el uso de moldes rápidos, insertos sustituibles y simulación digital antes de fabricar. A la vez, la necesidad de producir referencias más duraderas y reciclables hará que los moldes de acero continúen siendo esenciales en programas de larga duración.
La sostenibilidad también influirá en la selección del molde. El crecimiento de resinas recicladas, reciclables y cargadas con minerales exigirá mayor control de humedad, temperatura y desgaste. Algunos materiales reciclados presentan variaciones de flujo que hacen especialmente relevante el diseño de ventilación, refrigeración y alimentación. Para estas aplicaciones, la decisión entre aluminio y acero debe incorporar ensayos reales con el material final.
Otra tendencia será la integración de sensores y monitorización de proceso. El seguimiento de presión, temperatura y ciclos ayuda a detectar desviaciones antes de que afecten a la producción. En moldes de acero destinados a programas amplios, esta tecnología puede facilitar mantenimiento preventivo y trazabilidad. En herramientas de aluminio, puede acelerar la validación de condiciones de proceso durante fases piloto.
Las políticas europeas sobre economía circular, reducción de residuos y responsabilidad sobre materiales empujarán a fabricantes y marcas a documentar mejor sus decisiones. Esto favorece herramientas diseñadas para minimizar coladas, optimizar ciclos, reducir rechazo y prolongar la vida útil de componentes reutilizables. Para muchas empresas, la mejor solución será una combinación: aluminio para aprender rápido y acero para escalar con estabilidad.
Sí. Puede producir piezas comerciales cuando el volumen, la resina y la geometría son compatibles con su vida útil. Es especialmente adecuado para series iniciales, productos de nicho, lanzamientos limitados y validación de mercado. La decisión debe sustentarse en un cálculo de ciclos y requisitos de calidad.
No existe una cifra única. Puede ir desde cientos hasta decenas de miles de ciclos, según la aleación, el diseño, la resina, las cavidades, el mantenimiento y las condiciones de inyección. Las resinas abrasivas y la automatización intensiva reducen normalmente la vida útil potencial.
El acero suele ofrecer una mayor capacidad de mantener pulidos, texturas y detalles durante una producción larga. Sin embargo, un molde de aluminio bien mecanizado puede lograr acabados muy buenos en aplicaciones de volumen limitado. La calidad final también depende de la resina y del proceso de inyección.
Generalmente se recomienda acero con resistencia al desgaste adecuada, ya que la fibra de vidrio puede erosionar las superficies del molde. El grado exacto debe seleccionarse según el porcentaje de carga, la geometría, el número de ciclos y las zonas de mayor fricción.
Sí. Es una estrategia habitual para reducir riesgos. Las muestras de aluminio permiten validar funcionalidad, montaje y comportamiento de la pieza. Después, el molde de acero puede incorporar las mejoras aprendidas y diseñarse para producción sostenida.
Envíe el modelo tridimensional, plano si existe, resina, color, cantidad prevista, tolerancias críticas, acabado superficial, tipo de uso, requisitos de montaje, destino de entrega y fecha objetivo. Cuanto más clara sea la información, más precisa será la recomendación entre aluminio y acero.
Merece la pena cuando la demanda es estable y el ahorro por ciclo compensa la inversión adicional. Deben considerarse la capacidad de la máquina, el equilibrio de llenado, el tiempo de ciclo, la calidad requerida y la previsión anual de ventas.
No. El canal caliente puede reducir desperdicio y mejorar la productividad, pero incrementa el coste de la herramienta y el mantenimiento. Es más interesante en producciones repetitivas, resinas costosas o piezas donde la colada representa un porcentaje relevante del material consumido.
Para elegir entre moldes de aluminio y acero para inyección en España, comience por definir el volumen realista, la resina, la vida comercial del producto y el nivel de cambio previsto. El aluminio es una herramienta de velocidad, aprendizaje y control de inversión. El acero es una herramienta de resistencia, estabilidad y producción prolongada.
La decisión más rentable no siempre es el molde más barato ni el más robusto, sino el que encaja con la etapa actual del proyecto. Un análisis de fabricabilidad, una prueba con material real y un proveedor capaz de acompañar desde el prototipo hasta la serie reducen considerablemente el riesgo técnico y financiero.
Para una carcasa plástica en España, el moldeo por inyección suele ser la mejor elección cuando se necesitan geometrías complejas, nervaduras, cierres integrados, tolerancias estrechas, buen acabado y series medias o altas. El termoformado suele resultar más rentable cuando la carcasa es grande, relativamente abierta, de pared uniforme y se fabrica en prototipos o lotes cortos con plazos de utillaje reducidos.
Como regla práctica, elija inyección para carcasas de aparatos electrónicos, equipos médicos, mandos, cajas técnicas, tapas funcionales y piezas con encajes. Elija termoformado para cubiertas amplias, bandejas, envolventes de maquinaria, protectores, expositores y piezas donde el peso y la inversión inicial sean determinantes.
En España conviene solicitar muestras, informe de fabricabilidad y presupuesto separado para molde, piezas, acabado, embalaje y transporte hasta Valencia, Barcelona, Bilbao, Madrid o su centro logístico. Así se evita comparar precios unitarios que no incluyen costes críticos.
España combina una industria de transformación de plásticos madura con una demanda relevante en automoción, electrodomésticos, envase alimentario, equipamiento industrial, dispositivos sanitarios, telecomunicaciones y productos de consumo. Cataluña, la Comunidad Valenciana, el País Vasco, Navarra, Aragón y la Comunidad de Madrid concentran una parte importante de la actividad industrial vinculada al diseño, la fabricación y el montaje de carcasas.
Barcelona y su área metropolitana destacan por el ecosistema de diseño industrial, electrónica, moldes y transformación de polímeros. Valencia reúne fabricantes de envase, logística portuaria y empresas de bienes de consumo; su puerto es también una puerta de entrada habitual para utillajes y piezas producidas en Asia. Bilbao aporta capacidades ligadas a la industria avanzada, maquinaria y automoción, mientras que Navarra y Aragón mantienen una fuerte actividad en cadenas de suministro del automóvil y equipos industriales.
La elección entre inyección y termoformado se ha vuelto más estratégica por tres razones: la presión sobre los plazos de lanzamiento, el aumento del precio de determinados polímeros técnicos y los objetivos de circularidad. Una carcasa ya no se valora solo por su aspecto; debe proteger componentes, soportar montaje, facilitar reparación, resistir impactos o productos químicos y cumplir requisitos de reciclabilidad cuando corresponde.
Para una empresa española que desarrolla una cubierta para un equipo, la comparación correcta no es únicamente “qué proceso cuesta menos”. La pregunta útil es: “¿qué proceso entrega la función, estética, repetibilidad y volumen requeridos con menor coste total de propiedad?”. Ese coste incluye diseño, modificaciones, molde, validación, desperdicio, montaje, transporte, calidad y riesgo de retraso.
En el moldeo por inyección, el plástico fundido se introduce a presión en una cavidad metálica cerrada. Tras enfriarse, la pieza se expulsa y puede incorporar detalles finos desde el propio molde. Se utilizan habitualmente ABS, policarbonato, polipropileno, poliamida, POM, mezclas de PC-ABS, TPE y polímeros con cargas o retardantes de llama.
En el termoformado, una lámina termoplástica se calienta hasta alcanzar la conformabilidad necesaria y se adapta sobre o dentro de un molde mediante vacío, presión o combinación de ambos. Posteriormente se recorta para obtener el contorno final. Entre los materiales frecuentes se encuentran ABS, HIPS, PETG, policarbonato, PVC, PMMA y polipropileno.
El termoformado no debe considerarse una versión simplificada de la inyección. Es un proceso distinto, con ventajas muy claras para determinadas piezas. Su límite aparece cuando se exigen paredes muy controladas, contrasalidas, fijaciones complejas, roscas moldeadas, nervios estructurales profundos o detalles interiores difíciles de formar desde una lámina.
AspectoMoldeo por inyecciónTermoformadoImplicación para la compraInversión en moldeAlta, especialmente con acero, correderas y varias cavidades.Generalmente menor, sobre todo con moldes de aluminio.El termoformado reduce el riesgo inicial en series cortas.GeometríaAdmite clips, nervios, bosses, encajes y zonas técnicas.Funciona mejor con formas abiertas y profundidades controladas.Las carcasas funcionales favorecen normalmente la inyección.ToleranciasMás estrechas y repetibles con proceso estabilizado.Influidas por el estiramiento de la lámina y el recorte.Los puntos de fijación requieren revisión especial en termoformado.Tamaño de piezaPosible, pero exige máquina y molde grandes.Muy favorable para paneles y cubiertas voluminosas.Las envolventes grandes suelen inclinar la balanza al termoformado.Acabado superficialPuede reproducir texturas, brillo, mate y grabados del molde.Puede ofrecer buena apariencia, aunque depende de la lámina.Verifique muestras con la textura y color definitivos.Material desperdiciadoBebederos y canales, reducidos con canal caliente.Recorte perimetral y sobrante de lámina.Evalúe la recuperación y reciclaje de recortes.Ritmo de producciónAlto en moldes multicavidad y ciclos optimizados.Competitivo en piezas grandes, con recorte posterior.La demanda anual determina el proceso económicamente óptimo.La tabla muestra que el coste de cada pieza no puede analizarse sin el tamaño de lote. Una carcasa pequeña de policarbonato con cuatro clips, cuatro columnas para tornillo y una ventana para pantalla puede requerir inyección incluso en una serie moderada. En cambio, una cubierta de 900 milímetros para una máquina, con pocas fijaciones y grandes superficies, puede ser mucho más razonable mediante termoformado y mecanizado posterior.
Las carcasas plásticas se clasifican mejor por su función que por su nombre comercial. Una tapa decorativa, una cubierta protectora y una envolvente para electrónica pueden parecer similares, pero sus necesidades mecánicas y de montaje son muy diferentes.
Tipo de carcasaProceso más habitualMateriales frecuentesMotivo técnicoCaja para electrónica de manoMoldeo por inyecciónABS, PC-ABS, policarbonatoNecesita clips, tornillos, ventanas y tolerancias de ensamblaje.Carcasa de dispositivo médicoMoldeo por inyecciónPC-ABS, ABS sanitario, policarbonatoExige repetibilidad, limpieza, estética y zonas de fijación.Cubierta de maquinariaTermoformadoABS, HIPS, policarbonatoEs grande, visible y normalmente de geometría abierta.Panel frontal de equipo industrialTermoformado o inyecciónABS, PMMA, PCDepende de la profundidad, botones integrados y volumen anual.Carcasa de electrodomésticoMoldeo por inyecciónPP, ABS, PC-ABSRequiere buena repetibilidad y producción elevada.Bandeja o protector técnicoTermoformadoPETG, PP, HIPSPermite fabricar rápidamente piezas amplias y ligeras.Carcasa para automóvilMoldeo por inyecciónPP, ABS, PA, PC-ABSIntegra anclajes, rigidez y requisitos de vibración.También existen soluciones híbridas. Por ejemplo, una máquina industrial puede usar una gran cubierta termoformada para la superficie exterior y piezas inyectadas para soportes, manetas, rejillas, bisagras y elementos de cierre. Esta combinación reduce inversión sin sacrificar funcionalidad en las zonas críticas.
El molde de inyección puede representar la mayor partida inicial, pero reparte ese coste entre muchas unidades. Un molde de aluminio para producción rápida puede ser adecuado para validación y series limitadas, mientras que un molde de acero endurecido se justifica cuando se busca una vida útil elevada y producción continuada.
El termoformado suele comenzar con un utillaje más asequible. Sin embargo, debe incluirse el coste del recorte, los útiles de corte, la mano de obra o automatización, la merma de material y los elementos adicionales que puedan requerirse para fijar la carcasa. Si se añaden numerosos insertos, soportes pegados o piezas auxiliares, la ventaja inicial puede reducirse.
Factor de costeInyecciónTermoformadoPregunta para el compradorDiseño de moldeMás complejo por canales, expulsión y movimientos laterales.Más simple en geometrías abiertas.¿Hay contrasalidas o detalles internos difíciles?Materia primaGranuladas, con opciones técnicas amplias.Láminas extruidas con espesores definidos.¿Se necesita resistencia química, impacto o fuego?Operaciones posterioresPuede salir casi terminada del molde.Recorte, perforación e instalación de fijaciones.¿Cuántas operaciones se suman después de formar?Escalado de volumenReduce mucho el coste unitario en series altas.Escala bien, pero el recorte sigue siendo relevante.¿Cuál es la previsión anual realista?Cambio de diseñoPuede requerir modificación costosa del molde.Normalmente más ágil y económico.¿El diseño está validado antes de invertir?LogísticaPiezas compactas, según geometría.Las cubiertas grandes pueden ocupar mucho volumen.¿El transporte se calcula por peso o por volumen?Control de calidadControl dimensional y de proceso repetible.Control de espesor, deformación y recorte.¿Qué cotas son funcionalmente críticas?Como orientación, si la previsión es incierta, puede ser prudente empezar con prototipos mecanizados, impresión tridimensional o fundición al vacío para validar forma y montaje. Después, una herramienta rápida puede servir para un lanzamiento limitado. Esta estrategia evita inmovilizar presupuesto en un molde definitivo antes de confirmar la demanda.
La cotización debería especificar claramente el material, color, textura, tolerancias, porcentaje de material reciclado cuando aplique, tipo de molde, número de cavidades, vida prevista del utillaje, inspección, embalaje y condiciones de entrega. Un precio sin esta información no permite una comparación fiable.
Para inyección, mantenga espesores de pared tan uniformes como sea posible, añada ángulos de desmoldeo, evite cambios bruscos de sección y utilice nervaduras en vez de aumentar excesivamente el espesor. Las columnas para tornillos, los clips y las bisagras vivas deben revisarse con análisis de fabricabilidad. Una pared demasiado gruesa puede provocar rechupes, deformaciones y ciclos más lentos.
Para termoformado, diseñe con radios generosos, evite profundidades excesivas sin analizar el estiramiento y considere que el espesor se reduce en esquinas y paredes altas. Los agujeros, ventanas y contornos precisos se realizan normalmente tras el formado. Si se necesita una superficie frontal muy plana, hay que controlar cuidadosamente el material, la temperatura, el molde y el enfriamiento.
En ambos procesos, el diseño de las uniones debe estar definido desde el inicio. Determine si la carcasa se cerrará con tornillos, clips, soldadura por ultrasonidos, adhesivo, juntas o insertos metálicos. La elección afecta al material y al método de fabricación.
La automoción utiliza inyección para embellecedores, soportes, piezas interiores, cubiertas de sensores, rejillas y cajas funcionales. En Navarra, Aragón, Cataluña y el País Vasco, los proveedores de primer y segundo nivel valoran especialmente la repetibilidad, la trazabilidad del material y la capacidad de entregar series consistentes.
En el ámbito médico, las carcasas de equipos de diagnóstico, dispositivos portátiles, bombas, analizadores y aparatos de laboratorio suelen requerir materiales resistentes, acabados lavables y control dimensional. Las empresas de Madrid, Barcelona y Valencia que desarrollan tecnología sanitaria deben considerar además la limpieza, el comportamiento frente a productos desinfectantes y la validación del montaje.
La industria de maquinaria utiliza tanto termoformado como inyección. El termoformado resulta frecuente en capós, protecciones y paneles de gran tamaño. La inyección se reserva para controles, mandos, tapones, carcasas de conectores y elementos donde la geometría funcional es prioritaria.
En electrónica de consumo y telecomunicaciones, la estética, la compatibilidad electromagnética, la disipación térmica y el ensamblaje definen la solución. Una carcasa puede integrar insertos roscados, rejillas, lentes transparentes, juntas y superficies texturizadas, favoreciendo el moldeo por inyección.
Una empresa de Valencia necesita una carcasa de sobremesa para un controlador eléctrico con pantalla, conectores traseros, cuatro fijaciones internas y tapa desmontable. El moldeo por inyección es la opción recomendable porque permite integrar columnas para tornillos, guías de placa electrónica, ventilación y zonas de encaje. Antes del molde definitivo conviene validar el conjunto con prototipos mecanizados o impresos.
Un fabricante de Girona necesita una cubierta de gran formato para proteger una zona de mantenimiento de una máquina. La geometría es amplia, visible y con pocos puntos de fijación. El termoformado en ABS puede reducir el coste de herramienta y acelerar el lanzamiento. Los puntos de montaje se pueden recortar con precisión y reforzar con piezas auxiliares si es necesario.
Una empresa de Madrid desarrolla un equipo compacto que debe resistir caídas ocasionales, limpieza frecuente y uso repetido. Una mezcla de policarbonato y ABS inyectada ofrece buena combinación de impacto, apariencia y capacidad de integrar fijaciones. La revisión de fabricabilidad debe comprobar espesores, uniones, línea de partición y posibles marcas en zonas visibles.
Un proveedor de Zaragoza necesita bandejas reutilizables para transportar piezas delicadas entre plantas. El termoformado en PETG o polipropileno permite crear cavidades amplias y ligeras con una inversión inicial contenida. La decisión final dependerá de la cantidad de ciclos de uso, la carga y la necesidad de limpieza.
La siguiente selección ayuda a iniciar una búsqueda realista. Antes de adjudicar un proyecto, confirme capacidades actuales, materiales disponibles, tamaño máximo de pieza, certificaciones aplicables, plazos y experiencia específica con su sector. Las empresas pueden especializarse en distintos formatos, mercados o volúmenes.
EmpresaZona de servicioFortaleza principalServicios y aplicacionesMolmasa Industrial de PlásticosCataluña y proyectos industriales nacionalesTransformación de termoplásticos y desarrollo de piezas técnicasInyección, utillaje y componentes para sectores industriales.Plásticos DurexBarcelona y mercado españolExperiencia en piezas plásticas técnicas y acabadosMoldeo por inyección para componentes, carcasas y conjuntos.Faerch EspañaEspaña y cadena europea de alimentaciónEspecialización en termoformado y materiales para envaseBandejas, soluciones de envase y formatos termoformados.Transformados y Estudios de PlásticoMadrid y cobertura peninsularFabricación de piezas plásticas y apoyo a proyectos industrialesDesarrollo técnico, transformación y producción de componentes.Plásticos VileComunidad Valenciana y clientes nacionalesProducción de artículos y piezas plásticas por inyecciónComponentes para consumo, industria y soluciones a medida.TEAM RapidEspaña, Unión Europea y mercados internacionalesPrototipado, utillaje rápido y producción flexibleInyección, mecanizado, impresión tridimensional, fundición al vacío y montaje.En una comparación de proveedores locales e internacionales, no basta con pedir una cifra final. Solicite una matriz de alcance: qué incluye el molde, dónde se fabrica, cuántas muestras se entregan, qué controles se aplican, cómo se gestionan cambios, quién responde ante una no conformidad y cómo se organizan los envíos por los puertos de Valencia o Barcelona o por transporte aéreo cuando el plazo sea crítico.
TEAM Rapid aporta una ruta integrada para empresas españolas que necesitan pasar de un archivo digital a prototipos, utillaje y producción de carcasas. Su sistema de calidad ISO 9001:2015, la revisión de fabricabilidad antes de fabricar, la capacidad de mecanizado con tolerancias de hasta 0,01 mm y la experiencia acumulada en más de 6.000 proyectos permiten controlar aspectos críticos como contracciones, espesores, nervaduras, cavidades, consumo de resina y tiempos de ciclo. Para carcasas utiliza materiales plásticos y metálicos seleccionados según función, y ofrece procesos de inspección, acabado, pintura, ensamblaje y embalaje para alcanzar requisitos internacionales. Atiende a usuarios finales, distribuidores, fabricantes de marca, desarrolladores, comercios técnicos e inventores mediante fabricación bajo diseño del cliente, desarrollo de producto, pedidos al por mayor, series reducidas y acuerdos de suministro recurrente. Aunque la información corporativa no declara una filial ni almacén propio en España, su experiencia con clientes de más de 25 países, su red de fabricación integrada en China, la respuesta de ingeniería en pocas horas y la coordinación digital de preventa, revisión técnica, producción, posventa y envío constituyen un soporte práctico para compradores españoles; la trazabilidad del pedido, las aprobaciones de muestra y la comunicación directa protegen la compra internacional. La empresa no opera con el modelo BOO ni con suministro masivo en planta; trabaja con soluciones de fabricación por encargo, proyectos llave en mano y soluciones para instalaciones propiedad del cliente, desde el prototipo hasta la producción y expedición directa.
Para proyectos donde el diseño aún evoluciona, puede ser útil comenzar con los servicios de prototipado rápido y confirmar el montaje antes de invertir en molde. Cuando la carcasa esté validada, los servicios de moldeo por inyección permiten avanzar hacia herramientas rápidas o moldes de producción según el volumen previsto. Para recibir una estimación que considere material, tamaño, cantidad, acabado y entrega en España, puede solicitar un presupuesto de fabricación.
En 2026 aumentará la presión para diseñar carcasas que sean más fáciles de desmontar, reparar y reciclar. En España, el Real Decreto 1055/2022 sobre envases y residuos de envases, junto con la evolución normativa europea en materia de envases y economía circular, seguirá influyendo especialmente en bandejas, protectores y soluciones de embalaje termoformadas. Los compradores deberán pedir documentación sobre composición, reciclabilidad y contenido reciclado cuando sea aplicable.
La digitalización de la fabricación seguirá reduciendo tiempos de desarrollo. La simulación de llenado en inyección, el análisis de deformación, la inspección mediante visión artificial y la trazabilidad de lotes ayudarán a detectar problemas antes de la producción. Para termoformado, el control de temperatura de lámina, vacío, presión y espesor será esencial para mejorar consistencia y reducir merma.
También crecerá el uso de polipropileno reciclado, PET reciclado y mezclas técnicas con contenido recuperado, aunque la selección debe comprobar estabilidad de color, resistencia, olor, comportamiento térmico y requisitos de contacto o seguridad. En carcasas duraderas, la sostenibilidad no depende únicamente de incorporar reciclado: también importa fabricar una pieza resistente, reparable y fácil de separar por materiales al final de su vida útil.
Otra tendencia será la producción regionalizada. Las empresas españolas combinarán proveedores cercanos para urgencias y ajustes muy rápidos con fabricantes internacionales para herramientas, series flexibles y optimización de coste. La clave será disponer de especificaciones técnicas completas y una estrategia logística que no comprometa el calendario de lanzamiento.
Depende del tamaño, la cantidad y la complejidad. El termoformado suele requerir menos inversión inicial. La inyección puede ser más económica por unidad cuando el volumen aumenta o cuando integra funciones que, de otro modo, exigirían muchas operaciones adicionales.
Sí. Los agujeros, ventanas y recortes se mecanizan o troquelan después del formado. Las fijaciones pueden incluirse mediante piezas añadidas, insertos o zonas reforzadas, aunque no tendrán la misma integración geométrica que una carcasa inyectada.
No existe una cifra universal. Una pieza pequeña y compleja puede justificarlo con pocas centenas o miles de unidades, mientras que una cubierta simple y grande puede mantenerse en termoformado durante mucho más tiempo. Debe calcularse el coste total para la demanda real.
ABS, policarbonato y mezclas de PC-ABS son opciones frecuentes. La elección depende de resistencia al impacto, temperatura, acabado, comportamiento frente al fuego, exposición exterior y requisitos eléctricos.
Sí, siempre que el proveedor entregue planos aprobados, informe de fabricabilidad, muestras de validación, controles de calidad y una logística clara. El ahorro puede ser relevante, pero la comunicación técnica y la gestión de cambios deben estar bien definidas.
Valide ergonomía, montaje y estética con prototipos; revise el diseño con ingeniería de fabricabilidad; solicite muestras iniciales; confirme el material final y establezca criterios de aceptación dimensional y visual antes de autorizar la producción.
Para piezas de plástico en España, el mecanizado CNC suele ser la alternativa más conveniente cuando se necesitan prototipos, tolerancias muy ajustadas, cambios frecuentes de diseño o lotes reducidos. El moldeo por inyección resulta más rentable cuando el diseño ya está validado y la previsión supera normalmente varios cientos o miles de unidades, porque el coste inicial del molde se reparte entre muchas piezas.
Elija mecanizado CNC para una a unas pocas centenas de piezas, validación funcional, geometrías modificables y entregas rápidas. Elija inyección de plástico para series repetitivas, piezas con bajo coste unitario, acabados consistentes y producción de cientos a decenas de miles de unidades.
Las empresas españolas pueden trabajar con proveedores locales de Madrid, Barcelona, Valencia, Zaragoza, País Vasco o Murcia para reducir coordinación presencial y tiempos logísticos. También conviene valorar proveedores internacionales cualificados, incluidos fabricantes chinos con certificaciones aplicables, análisis de fabricabilidad y soporte comercial y posventa sólido: ofrecen una relación coste-rendimiento competitiva, especialmente en utillajes rápidos, series cortas y transición desde prototipo hasta producción.
España cuenta con una base industrial relevante para el desarrollo de productos de plástico: automoción en Aragón, Cataluña, Navarra y Castilla y León; electrodomésticos y componentes eléctricos en el arco mediterráneo; equipamiento médico en Cataluña, Madrid y País Vasco; bienes de consumo y envase en Valencia, Murcia y Alicante. Esta diversidad explica por qué la elección entre mecanizado CNC y moldeo por inyección no puede hacerse únicamente comparando el precio por pieza.
En una fase temprana, una empresa de diseño industrial de Barcelona puede requerir diez carcasas para ensayos de ergonomía y montaje. En este escenario, fabricar un molde de acero o aluminio puede añadir coste y semanas al proyecto. En cambio, una pieza mecanizada en ABS, policarbonato, POM, nailon o PMMA permite validar dimensiones, clips, tornillos, inserciones y comportamiento térmico con rapidez.
Cuando un producto ha superado las pruebas técnicas, comerciales y normativas, la inyección transforma la ecuación. Un fabricante de equipos para hostelería en Valencia, por ejemplo, puede necesitar 20.000 cubiertas al año. El coste del molde se amortiza gradualmente, el ciclo de fabricación se reduce a segundos o minutos y la repetibilidad hace viable una producción estable.
Los puertos de Valencia, Barcelona, Bilbao y Algeciras son puntos relevantes para la entrada de materias primas, moldes y componentes procedentes de Asia. Para los compradores españoles, la logística debe calcularse junto al coste de fabricación, incluidos transporte, embalaje, inspección, aranceles aplicables, plazos de aduana y necesidad de stock de seguridad. No basta con comparar una oferta de pieza mecanizada con una oferta de pieza inyectada sin considerar estos elementos.
El mecanizado CNC parte de un bloque, placa o barra de plástico. Una fresadora controlada por ordenador elimina material hasta alcanzar la forma final. En piezas cilíndricas se utiliza torneado, y en geometrías complejas pueden combinarse fresado de varios ejes, electroerosión y operaciones manuales de acabado. Es un proceso sustractivo que evita la inversión inicial de un molde.
El moldeo por inyección funde granza plástica y la introduce a presión en la cavidad de un molde. Tras el enfriamiento, la pieza se expulsa y el ciclo se repite. El molde exige diseño, mecanizado, ajuste, pruebas y mantenimiento, pero después permite obtener muchas unidades con gran estabilidad dimensional y bajo coste unitario.
La principal diferencia económica está en la estructura de costes. El CNC tiene un coste inicial bajo y un coste por unidad relativamente alto. La inyección tiene un coste inicial elevado por el utillaje, pero un coste unitario que disminuye significativamente con el volumen. Por eso, la mejor elección depende de la cantidad anual prevista, de la vida comercial del producto y de la probabilidad de modificar el diseño.
Factor de decisiónMecanizado CNCMoldeo por inyecciónImplicación para un comprador en EspañaInversión inicialBaja; no requiere molde de producciónAlta; requiere molde, pruebas y ajustesEl CNC reduce riesgo financiero en lanzamientos nuevosCoste por unidadMás alto por tiempo de máquina y material retiradoMuy bajo en series estabilizadasLa inyección gana valor con pedidos repetitivosVolumen típicoDesde una pieza hasta centenas de unidadesDesde cientos hasta más de 100.000 unidadesLa previsión anual debe guiar la decisiónPlazo de arranqueHabitualmente rápido tras aprobar el modeloMás largo por diseño y fabricación del moldeEs clave para ferias, validaciones y lanzamientosCambios de diseñoÁgiles; basta actualizar el programa y revisar fijaciónPueden exigir modificar o rehacer zonas del moldeConviene validar el producto antes de congelar el moldeToleranciasMuy ajustadas en caras, alojamientos y diámetrosDependen de contracción, material y diseño del moldeLas zonas críticas deben acordarse desde el inicioAcabado superficialPuede mostrar marcas de herramientaReplica directamente la textura de la cavidadLa inyección es preferible para acabados visuales repetiblesUso de materialGenera viruta y aprovecha menos el bloque inicialOptimiza el uso de granza y permite reciclaje controladoImporta en polímeros técnicos de alto costeLa tabla muestra que no existe un proceso universalmente superior. El mecanizado CNC reduce barreras de entrada y ofrece libertad de modificación; la inyección premia la estabilidad del diseño y la escala. En muchos proyectos industriales españoles, ambos procesos se utilizan de forma consecutiva, no como alternativas excluyentes.
Las piezas mecanizadas son especialmente útiles para componentes técnicos con tolerancias locales exigentes: soportes, placas aislantes, cuerpos de válvula, adaptadores, utillajes, mordazas, carcasas para instrumentos, prototipos de equipos médicos y piezas de ensayo. El CNC permite fabricar zonas planas, roscas, alojamientos, ranuras, guías y superficies de referencia con alto control.
Las piezas inyectadas se adaptan bien a carcasas, tapas, conectores, mandos, rejillas, contenedores, bandejas, clips, componentes para electrodomésticos, interiores de automóvil, elementos de consumo, piezas de cierre y conjuntos con nervaduras. En inyección, la geometría debe diseñarse para permitir el llenado, la refrigeración y la expulsión sin deformaciones.
El material no debe seleccionarse solo por su aspecto. Hay que evaluar impacto, rigidez, resistencia química, temperatura de trabajo, inflamabilidad, contacto alimentario, aislamiento eléctrico, estabilidad frente a rayos ultravioleta y exigencias regulatorias. Un prototipo mecanizado en un plástico similar no siempre reproduce exactamente el comportamiento de una pieza inyectada, ya que la orientación molecular y la contracción cambian durante el proceso.
Material plásticoUso habitualVentaja en mecanizado CNCVentaja en inyecciónABSCarcasas, equipos de consumo, prototiposFácil de mecanizar y de pegar o pintarBuen equilibrio entre coste, impacto y acabadoPolicarbonatoProtecciones, visores, cajas resistentesPermite prototipos funcionales transparentesAlta resistencia al impacto en piezas seriadasPOMEngranajes, guías, componentes de fricciónMuy buena estabilidad dimensionalIdóneo para producción repetitiva de precisiónPASoportes, piezas mecánicas, automociónViable para pruebas mecánicas y utillajesAdmite refuerzo de fibra y geometrías complejasPPEnvases, bisagras vivas, componentes químicosÚtil en piezas simples, aunque puede flexionarExcelente para grandes cantidades y bajo costePMMAÓptica, expositores, cubiertas transparentesPermite pulido y buena transparenciaAdecuado para piezas visuales de seriePBTConectores y componentes eléctricosFactible para validación técnica específicaBuena estabilidad térmica y eléctricaPEEKAeronáutica, medicina, alta temperaturaMuy indicado para lotes pequeños de alto valorRentable solo cuando el volumen justifica el utillajeEsta comparación de materiales sirve como orientación inicial. Antes de contratar, solicite la ficha técnica del grado concreto, confirme si contiene fibra de vidrio, retardante de llama o pigmentos, y especifique claramente los requisitos de color, textura, trazabilidad y certificaciones. En sectores médico, eléctrico, ferroviario o alimentario, la documentación del material es tan importante como la geometría de la pieza.
El punto de equilibrio compara el coste total del CNC con el coste total de la inyección. La fórmula práctica es sencilla: coste del molde más coste de inyección por unidad multiplicado por cantidad, frente a coste de CNC por unidad multiplicado por cantidad. Sin embargo, una comparación rigurosa debe incorporar iteraciones de diseño, piezas rechazadas, transporte, embalaje, inspección y tiempo de llegada al mercado.
Supongamos una carcasa técnica. Si fabricar una unidad por CNC cuesta 40 euros y el moldeo por inyección exige 8.000 euros de molde más 2,50 euros por pieza, el volumen teórico de equilibrio está alrededor de 216 unidades. Pero esa cifra no implica que se deba fabricar un molde al alcanzar 216 piezas. Si el diseño aún puede cambiar, si se necesitan variantes o si la demanda no es segura, continuar con CNC puede ser la decisión más prudente.
Para una empresa de Zaragoza que prepara una licitación industrial, veinte unidades mecanizadas pueden servir para pruebas de campo. Una vez conseguido el pedido marco, un molde de inyección con varias cavidades puede reducir drásticamente el coste de fabricación. Este enfoque escalonado protege la inversión y acelera la obtención de comentarios reales de usuarios.
Escenario de compraCantidad estimadaProceso recomendadoMotivo principalPrueba de concepto1 a 10 piezasMecanizado CNCSin coste de molde y con cambios inmediatosValidación de ensamblaje10 a 50 piezasMecanizado CNCPermite corregir interferencias y toleranciasPreserie comercial50 a 300 piezasCNC o molde rápidoDepende de estabilidad del diseño y estética requeridaLanzamiento limitado300 a 2.000 piezasMolde rápido de aluminio o acero blandoMejora el coste unitario sin sobredimensionar la inversiónProducción recurrente2.000 a 20.000 piezasMoldeo por inyecciónLa amortización del utillaje es favorableProducción consolidadaMás de 20.000 piezasInyección multicavidadMáxima productividad y control de costeGeometría crítica modificableCualquier cantidad inicialMecanizado CNCEvita rehacer el molde tras una modificaciónPieza estética de consumoMás de 500 piezasMoldeo por inyecciónTextura, color y acabado consistentesLas cifras de la tabla son orientativas, no una norma fija. Una pieza pequeña y sencilla puede justificar inyección antes; una pieza grande, compleja o fabricada en polímero técnico puede mantener la ventaja del CNC durante más tiempo. Pida presupuestos para ambas rutas con la misma especificación para tomar una decisión defendible ante compras, ingeniería y dirección financiera.
El diseño para fabricabilidad evita costes ocultos. En CNC, las esquinas interiores no pueden ser perfectamente cuadradas porque las fresas son cilíndricas. Conviene usar radios internos adecuados, evitar cavidades extremadamente profundas y definir tolerancias críticas solo donde afecten al funcionamiento. Exigir una tolerancia muy cerrada en toda la pieza aumenta el tiempo de mecanizado y el coste de inspección.
En moldeo por inyección, las paredes deben mantener un espesor razonablemente uniforme para reducir hundimientos, tensiones y alabeo. Las caras verticales necesitan ángulos de desmoldeo para salir de la cavidad. Las nervaduras aportan rigidez sin aumentar excesivamente el espesor, mientras que los nervios demasiado gruesos pueden marcar la superficie exterior. También deben definirse cuidadosamente la línea de partición, la posición de las compuertas, los expulsores y los posibles correderas.
La revisión de fabricabilidad debe realizarse antes de aprobar un molde. Un informe técnico puede revelar paredes finas difíciles de llenar, contracciones incompatibles con tolerancias, zonas sin desmoldeo, clips frágiles, acumulación térmica y riesgos de deformación. Esta revisión es especialmente importante si la pieza debe ensamblarse con metal, juntas, insertos roscados, placas electrónicas o componentes comprados.
Prepare una solicitud de oferta completa. Incluya modelo tridimensional en un formato común, plano con cotas críticas, material y grado deseado, color, textura, cantidad por pedido, previsión anual, requisitos de inspección, embalaje y fecha objetivo. Si la pieza se monta con otros componentes, aporte también información sobre interfaces y tolerancias acumuladas.
Solicite al proveedor que separe claramente el coste de programación, material, mecanizado, acabado, molde, muestras, producción, embalaje y transporte. Esta transparencia evita comparar ofertas que aparentemente son similares pero cubren alcances distintos. Para moldes de inyección, confirme la propiedad del utillaje, la vida útil prevista, el número de cavidades, el tipo de acero o aluminio, las condiciones de mantenimiento y el proceso para futuras modificaciones.
En compras internacionales, acuerde condiciones de envío y documentación antes de iniciar la producción. Los puertos de Barcelona y Valencia facilitan el tráfico marítimo de carga consolidada y contenedores, mientras que el transporte aéreo puede ser útil para muestras urgentes. Para envíos a Madrid, Bilbao, Sevilla o Málaga, calcule también el tramo interior y la necesidad de entrega directa a fábrica.
No seleccione únicamente la oferta más baja. Una pieza barata que no cumpla dimensiones, estética o resistencia puede multiplicar el coste de retrasos. Valore la rapidez de respuesta técnica, el control de calidad, la capacidad de enviar informes de inspección, la experiencia con el material indicado y la disposición del proveedor para explicar riesgos antes de fabricar.
La automoción utiliza CNC para prototipos de interior, utillajes de montaje, piezas de validación y soportes de prueba. La inyección se destina a rejillas, embellecedores, soportes, conectores, tapas, carcasas y componentes funcionales en grandes cantidades. En polos industriales como Martorell, Pamplona, Vigo y Valladolid, la repetibilidad y la trazabilidad son requisitos esenciales.
El sector médico emplea mecanizado CNC para prototipos de dispositivos, utillajes de laboratorio, cuerpos de equipos y pequeños lotes de alto valor. La inyección es adecuada para carcasas, bandejas, consumibles y subconjuntos de uso repetitivo. En ambos casos, deben verificarse materiales, limpieza, trazabilidad y requisitos del producto final.
La electrónica de consumo y las telecomunicaciones demandan carcasas ligeras, pulsadores, difusores, tapas y soportes. El CNC es eficaz para comprobar la posición de conectores y placas, mientras que la inyección proporciona superficies texturizadas, colores homogéneos y clips integrados para producción comercial.
En maquinaria industrial, agua, climatización y energía, se fabrican cajas de control, protectores, guías, componentes aislantes y elementos de conducción. Las series pueden ser reducidas, por lo que el CNC sigue siendo una opción muy competitiva durante toda la vida del producto.
Una empresa de tecnología sanitaria necesita 30 carcasas para una evaluación con profesionales. El diseño incluye ventanas para pantalla, alojamientos para tornillos, clips de batería y zonas de agarre. El mecanizado CNC en ABS o policarbonato permite montar rápidamente electrónica real, corregir interferencias y ajustar la ergonomía. Tras validar el diseño, la empresa puede pasar a un molde rápido para una primera serie de mercado.
Un fabricante industrial requiere 150 conectores de POM con tolerancias precisas en un alojamiento interno. Aunque la cantidad podría justificar estudiar un molde, la necesidad de modificar el acoplamiento con una pieza metálica hace más prudente el CNC. Al finalizar las pruebas de vibración y desgaste, la geometría puede estabilizarse para producción por inyección.
Una marca necesita 15.000 tapas con textura superficial, color definido y nervaduras interiores. La inyección es la solución prioritaria porque ofrece uniformidad visual, bajo coste por unidad y ciclos repetibles. Antes de construir el molde definitivo, puede ser útil fabricar unas pocas piezas CNC para confirmar ensamblaje y apariencia general.
Un integrador de equipos necesita 400 cubiertas de plástico técnico al año, con posibles cambios según cada instalación. El mecanizado CNC o un molde de baja inversión debe evaluarse según la estabilidad dimensional. Si cada cliente necesita perforaciones o interfaces particulares, mecanizar una base común puede resultar más flexible y reducir inventario.
La siguiente selección reúne empresas conocidas por operar en España o atender proyectos industriales españoles. La conveniencia depende de la complejidad, cantidad, material, certificaciones requeridas y necesidad de proximidad física. Antes de contratar, confirme capacidades actuales, disponibilidad, requisitos de confidencialidad y condiciones específicas de cada proyecto.
EmpresaRegión de servicioFortaleza principalServicios destacadosMolmasaEspaña, con actividad industrial en CataluñaExperiencia en desarrollo y fabricación de moldesMoldes, inyección de plástico, ingeniería y mantenimientoPlásticos ErumEspaña y mercados internacionalesProducción industrial de componentes plásticosInyección, desarrollo de producto y soluciones para retailFagor EderlanPaís Vasco, España y red internacionalCapacidad industrial para automociónComponentes técnicos, desarrollo y fabricación seriadaMecanizados SincPaís Vasco y clientes de toda EspañaConocimiento en mecanizado de precisiónFresado, torneado y fabricación de componentes industrialesProto LabsEspaña mediante red europeaPlazos rápidos para prototipos y producción bajo demandaMecanizado CNC, moldeo por inyección y fabricación digitalXometryEspaña mediante red europea de fabricaciónAmplia red de procesos y cotización digitalCNC, inyección, chapa y fabricación de seriesTEAM RapidEspaña, Europa y más de 25 paísesRuta integrada desde prototipo hasta producciónCNC, utillaje rápido, inyección, acabados y ensamblajeEsta tabla sirve para iniciar una lista de candidatos, no para sustituir la evaluación técnica. Los proveedores locales pueden aportar visitas de planta, reuniones presenciales y coordinación inmediata. Las redes europeas pueden facilitar presupuestos rápidos y opciones de producción distribuidas. Los fabricantes internacionales integrados son especialmente interesantes cuando se busca reducir el coste del utillaje, combinar varios procesos o centralizar piezas, acabado, ensamblaje y embalaje.
Una evaluación práctica debe comparar respuestas técnicas, no solo importes. Pida confirmación escrita sobre material, tolerancias, aspecto visual, fecha de entrega, control dimensional y tratamiento de incidencias. Para una pieza de inyección, solicite además un análisis de fabricabilidad, recomendación de ángulos de desmoldeo, propuesta de línea de partición, número de cavidades y estimación de ciclo.
Documento o requisitoPara mecanizado CNCPara inyección de plásticoBeneficio para el compradorModelo tridimensionalNecesario para programación y fijaciónNecesario para diseño del moldeReduce interpretaciones y erroresPlano acotadoDefine cotas funcionales y toleranciasDefine dimensiones críticas tras contracciónFacilita inspección objetivaMaterial y gradoDetermina herramienta, avance y acabadoDetermina contracción y parámetros de procesoEvita sustituciones inadecuadasInforme de fabricabilidadDetecta radios, accesos y zonas difícilesDetecta desmoldeo, paredes y alabeoReduce revisiones costosasPlan de inspecciónIncluye dimensiones y puntos de controlIncluye muestras iniciales y control de producciónProtege la conformidad del loteMuestra inicialConfirma montaje y funcionamientoValida molde, color y acabadoPermite aprobar antes de fabricar en serieCondiciones de embalajeProtege aristas y superficies mecanizadasEvita marcas, deformación y mezcla de lotesReduce daños durante transporteGestión de cambiosActualiza programa y documentaciónEvalúa modificación de cavidad o insertoControla plazos y costes futurosLa documentación evita que una “pieza equivalente” se convierta en una pieza no compatible. Este control es relevante cuando se trabaja entre distintas comunidades autónomas o con producción internacional, donde una comunicación precisa compensa la distancia física.
TEAM Rapid combina mecanizado CNC, fabricación de moldes, utillaje rápido y moldeo por inyección para acompañar a clientes españoles desde una unidad de validación hasta producciones superiores a 100.000 piezas. Su sistema de calidad certificado según ISO 9001:2015, su capacidad de mecanizado con tolerancias de hasta 0,01 mm y el análisis de fabricabilidad previo ayudan a controlar riesgos de geometría, consumo de resina, número de cavidades y tiempo de ciclo antes de iniciar el utillaje. Trabaja con plásticos y metales de aplicación industrial, incorpora acabados como pulido, pintura, anodizado y recubrimientos cuando son necesarios, y ha entregado más de 6.000 proyectos para más de 500 clientes en más de 25 países. Para empresas españolas, distribuidores, marcas, diseñadores, fabricantes y compradores particulares, ofrece fabricación para terceros, desarrollo de producto a medida, producción mayorista, pedidos unitarios y colaboración de distribución regional, además de soluciones de proyecto llave en mano y de planta propiedad del cliente; no presta modelos de propiedad, operación y transferencia ni suministro a granel en instalaciones del cliente. Aunque su perfil corporativo no declara almacenes ni filiales físicas en España, su experiencia de exportación a mercados europeos, su respuesta técnica individualizada en pocas horas, el soporte digital previo a la compra, la revisión de planos, la gestión de producción, el embalaje y el envío directo permiten atender de manera continuada proyectos españoles con seguimiento comercial y posventa. Esta combinación es útil para compradores que desean una única coordinación para prototipos, piezas mecanizadas, moldes, producción inyectada, ensamblaje y logística.
Para valorar una fabricación inicial, puede solicitar un presupuesto mediante el servicio de presupuesto para piezas personalizadas. Si el proyecto se encuentra todavía en fase de prototipo o lote reducido, consulte las soluciones de mecanizado CNC de precisión. Cuando el producto tenga una demanda estable y se requiera reducir el coste por unidad, revise las opciones de moldeo por inyección de plástico.
Durante 2026, la fabricación de piezas plásticas en España avanzará hacia decisiones basadas en datos de demanda y huella ambiental. Los proyectos tenderán a usar simulación de llenado, análisis de deformación y revisión digital de tolerancias antes de cortar acero. Esta práctica reduce iteraciones de molde y mejora la previsibilidad de plazos.
La automatización de la inspección mediante medición óptica, máquinas de coordenadas y registro digital de resultados seguirá creciendo. Para el comprador, esto implica una mayor capacidad de comparar muestras con modelos tridimensionales y de documentar la conformidad de lotes para sectores regulados.
La sostenibilidad también influirá en la selección del proceso. El uso de polímeros reciclados, biobasados o con contenido reciclado controlado aumentará, pero requerirá validación adicional de color, resistencia, contracción y estabilidad. La inyección suele presentar ventajas de eficiencia material en series elevadas, mientras que el CNC puede evitar excedentes cuando la demanda es incierta o limitada.
Las exigencias europeas sobre residuos de envases, reparabilidad, economía circular y trazabilidad de materiales motivarán diseños con menos mezclas inseparables, piezas más fáciles de desmontar y mayor información sobre composición. Las empresas españolas deben incorporar estos criterios desde la fase de diseño, antes de aprobar una geometría para molde.
Otra tendencia será la producción híbrida. Muchas compañías fabricarán prototipos y primeras series mediante CNC, utilizarán moldes rápidos para validar el mercado y migrarán a moldes de producción cuando exista una previsión consolidada. Esta estrategia resulta especialmente adecuada para marcas que venden mediante comercio electrónico, distribuidores especializados o canales internacionales desde Madrid, Barcelona y Valencia.
En la mayoría de los casos, el mecanizado CNC será más económico para 100 piezas, porque evita el coste inicial de un molde. Sin embargo, una pieza muy pequeña y sencilla puede justificar un molde rápido si se prevén pedidos repetidos poco después.
Puede utilizar grados iguales o similares, pero no siempre están disponibles en el mismo formato ni presentan exactamente el mismo comportamiento. La inyección modifica la orientación y contracción del polímero, por lo que una prueba mecanizada debe interpretarse como validación funcional, no necesariamente como réplica absoluta de la pieza inyectada.
Conviene cuando el diseño está casi estabilizado, se necesitan varias centenas o miles de piezas y se desea comprobar material, color, textura y comportamiento real de inyección antes de invertir en un molde de larga vida.
Depende de geometría, tamaño, material y proceso. El CNC puede alcanzar tolerancias muy ajustadas en zonas seleccionadas. En inyección, la contracción y el alabeo deben considerarse desde el diseño; por eso las tolerancias críticas deben acordarse con el fabricante antes de fabricar el molde.
Sí. El moldeo con insertos permite integrar casquillos, roscas u otros componentes metálicos. Deben evaluarse la sujeción del inserto, las diferencias de expansión térmica y el número de ciclos previsto.
Solicite revisión de fabricabilidad, muestra inicial, informe dimensional, fotografías del proceso, especificación de embalaje, calendario de producción y una vía definida para gestionar incidencias. También es recomendable iniciar la relación con un lote piloto antes de adjudicar producción recurrente.
Sí. Es una de las estrategias más eficaces: CNC para validar diseño y montaje, molde rápido para probar la producción y molde de inyección definitivo para escalar. Así se distribuye la inversión según disminuye la incertidumbre técnica y comercial.
El mecanizado CNC es la solución prioritaria cuando la velocidad, la flexibilidad y el control de tolerancias justifican un mayor coste por unidad. El moldeo por inyección es la solución adecuada cuando el diseño está validado, se necesitan piezas visualmente consistentes y la demanda permite amortizar el molde.
Para tomar una decisión segura en España, compare ambas alternativas con la misma información técnica, calcule el coste total del ciclo de vida, revise la fabricabilidad y seleccione un proveedor capaz de comunicar riesgos antes de producir. La combinación de prototipado CNC, utillaje rápido e inyección escalable permite pasar de una idea a un producto comercial con menor riesgo, mejor control de costes y mayor capacidad de respuesta ante el mercado.
Para la mayoría de proyectos en España con series iniciales, validación comercial o cambios de diseño frecuentes, el utillaje rápido resulta más conveniente porque reduce la inversión inicial y acorta el plazo de fabricación del molde. El utillaje convencional compensa cuando la pieza está totalmente validada, la demanda es estable y se prevén decenas o cientos de miles de ciclos, ya que ofrece mayor vida útil, automatización más robusta y menor coste por unidad a gran escala.
La decisión práctica depende de tres datos: volumen esperado, estabilidad del diseño y fecha real de lanzamiento. Un molde rápido de aluminio o acero pretemplado suele ser la vía adecuada para series cortas y medianas; un molde convencional de acero endurecido se reserva normalmente para producciones prolongadas, geometrías exigentes y ciclos continuos.
Además de proveedores españoles, pueden considerarse fabricantes internacionales con certificación aplicable, documentación técnica clara y soporte preventa y posventa sólido. Los fabricantes chinos especializados pueden aportar una relación coste-rendimiento competitiva, especialmente para moldes rápidos, piezas de transición y series de bajo volumen destinadas a España.
España mantiene una base industrial relevante para moldes, matricería, mecanizado y transformación de plástico. Ibi y Castalla, en Alicante, concentran una larga tradición de moldistas vinculados al juguete, envase, consumo y componentes técnicos. Valencia y Castellón reúnen actividad logística, automoción, electrodomésticos y fabricación auxiliar. Barcelona, Girona y el Vallès combinan ingeniería, dispositivos médicos, electrónica, diseño industrial y empresas de transformación. Zaragoza conecta proveedores de automoción y logística del corredor del Ebro, mientras que Madrid concentra desarrollo de producto, equipos industriales, laboratorios y empresas de tecnología.
En este contexto, la comparación entre utillaje rápido y convencional no es simplemente una cuestión de precio. Es una decisión sobre riesgo industrial. El molde rápido permite obtener componentes de producción temprana para pruebas funcionales, homologación, demostraciones comerciales, preventas y fabricación puente. El molde convencional busca reproducibilidad durante una vida útil mayor, con sistemas de refrigeración, expulsión, guiado y automatización concebidos para un ritmo sostenido.
La presión competitiva también ha cambiado. Los compradores españoles comparan proveedores locales con fabricantes de Portugal, Europa central, Turquía y China. Los puertos de Valencia, Barcelona y Algeciras, así como los aeropuertos de Madrid-Barajas y Barcelona-El Prat, facilitan la entrada de moldes y piezas urgentes. Sin embargo, la logística no sustituye una buena ingeniería: una corrección tardía en el molde puede costar más que el transporte urgente.
Por ello, el proyecto debe partir de una revisión de tolerancias, espesores, nervios, ángulos de salida, líneas de partición, contrasalidas, acabado superficial, material plástico y volumen anual. La herramienta más barata no siempre es la de menor coste total. Un molde demasiado simplificado puede crear rebabas, deformación, marcas de hundimiento, ciclos lentos o un desperdicio de material que elimina el ahorro inicial.
El utillaje rápido suele fabricarse con aluminio mecanizado, acero pretemplado o combinaciones de placas estándar y cavidades mecanizadas con rapidez. Se diseña para acelerar la disponibilidad de piezas moldeadas, reduciendo operaciones no imprescindibles para una producción muy larga. Puede incorporar correderas, insertos intercambiables, texturas y sistemas de expulsión, pero cada elemento debe justificarse por su impacto en funcionalidad, plazo y coste.
El utillaje convencional emplea con más frecuencia aceros tratados o endurecidos, diseños de refrigeración más desarrollados, mayor robustez estructural y componentes preparados para largos periodos de trabajo. Es habitual que incluya automatización, cavidades múltiples, canales optimizados, mecanismos complejos y acabados de alta resistencia. Su coste inicial es superior, aunque el coste unitario puede bajar de forma considerable cuando el número de piezas aumenta.
Factor de comparaciónUtillaje rápidoUtillaje convencionalImpacto para el comprador españolInversión inicialHabitualmente menorHabitualmente mayorReduce la barrera de entrada en lanzamientos y pruebasPlazo de fabricaciónFrecuentemente de días a pocas semanasNormalmente de varias semanas a mesesAyuda a cumplir campañas, ferias y validaciones urgentesVida útil previstaOrientada a series cortas o mediasOrientada a series largas y repetitivasDebe alinearse con la demanda anual confirmadaMaterial del moldeAluminio, acero pretemplado o insertos híbridosAcero tratado o endurecido con mayor resistenciaInfluye en desgaste, refrigeración y mantenimientoCambios de diseñoMás ágiles y menos costososMás complejos tras endurecimiento o automatizaciónEs decisivo cuando el producto aún evolucionaNúmero de cavidadesUna o pocas cavidades en muchos proyectosPuede incorporar múltiples cavidadesDetermina la capacidad y el coste por piezaAutomatizaciónPosible, pero no siempre prioritariaMás habitual en líneas de alta producciónReduce manipulación en producciones consolidadasMejor usoValidación, mercado inicial, producción puenteProducción estable de larga duraciónEvita sobredimensionar o infradimensionar la inversiónLa tabla anterior sirve como orientación, no como regla rígida. Una pieza sencilla de polipropileno puede producirse durante miles de ciclos en una herramienta rápida bien diseñada. A la vez, una pieza médica compleja con tolerancias críticas puede requerir acero de alta calidad desde la primera fase. La elección depende del polímero, de las dimensiones, del acabado y del entorno de uso.
El término utillaje rápido abarca varias soluciones. La más común es el molde de inyección fabricado con rapidez para obtener piezas en termoplásticos reales. También existen insertos de molde intercambiables, moldes familiares para varias referencias, herramientas para sobremoldeo, moldes de inserción metálica y utillajes para fundición a presión de baja serie. En paralelo, la fundición al vacío permite fabricar lotes cortos en poliuretano a partir de un patrón maestro, mientras que la impresión tridimensional ayuda a validar geometrías antes de invertir en moldes.
La mejor secuencia suele combinar procesos. Primero se valida la forma mediante impresión tridimensional o mecanizado. Después se prueba el comportamiento con piezas en el material final mediante molde rápido. Finalmente, cuando se confirma la demanda y se cierran las especificaciones, se transfiere el conocimiento a un molde convencional de alta durabilidad. Esta ruta minimiza el riesgo de pagar por una herramienta definitiva para un producto que todavía puede cambiar.
SoluciónMateriales habitualesSerie orientativaVentaja principalLimitación habitualImpresión tridimensionalResinas y polvos plásticosUna a decenas de unidadesValidación visual y geométrica rápidaNo siempre reproduce el material finalMecanizado de prototiposPlásticos técnicos y metalesUna a cientos de unidadesAlta precisión y materiales de uso finalCoste unitario elevado en series largasFundición al vacíoPoliuretanosDecenas de unidadesBuena apariencia para lotes de pruebaPropiedades distintas a muchos termoplásticosMolde rápido de aluminioTermoplásticos comunes y técnicosCientos a miles de unidadesRapidez y menor inversiónMenor resistencia al desgaste intensoMolde rápido de acero pretempladoTermoplásticos técnicosMiles a decenas de milesEquilibrio entre vida útil y plazoCoste superior al aluminioMolde convencional endurecidoAmplia variedad de termoplásticosDecenas de miles a gran escalaDurabilidad y estabilidad sostenidaMayor plazo e inversión inicialMolde de inserciónPlástico con piezas metálicasSeries cortas a largasIntegra roscas, contactos y refuerzosRequiere control preciso de colocaciónSobremoldeoPlásticos rígidos y elastómerosSeries cortas a largasMejora agarre, sellado y ergonomíaExige compatibilidad entre materialesEsta comparación permite decidir qué tecnología conviene en cada fase. No tiene sentido pedir una herramienta endurecida para una carcasa que probablemente sufrirá tres revisiones de diseño. Tampoco es prudente fabricar continuamente un componente de automoción en una herramienta provisional si ya existe una previsión de volumen estable y una exigencia elevada de trazabilidad.
La diferencia principal entre ambos modelos aparece al repartir la inversión del molde entre el número de piezas. El utillaje rápido reduce la partida inicial y permite comenzar antes, pero puede implicar un coste por pieza algo mayor si su ciclo es más lento o tiene menos cavidades. El utillaje convencional aumenta la inversión inicial, aunque puede reducir segundos de ciclo, automatizar la extracción y producir varias piezas en cada disparo.
Para evaluar una oferta, conviene pedir que el presupuesto separe diseño, análisis de fabricación, material del molde, cavidades, correderas, sistema de canal, texturizado, muestras iniciales, modificaciones, embalaje, transporte y documentación de control. Si un proveedor solo ofrece un precio global sin explicar estas partidas, resulta difícil comparar riesgos.
Partida de costeCómo afecta al utillaje rápidoCómo afecta al utillaje convencionalPregunta de compra recomendadaDiseño del moldePuede simplificarse para acelerarIncluye mayor optimización de vida útil¿Incluye revisión de diseño para fabricación?Acero o aluminioMenor coste con aluminio o acero pretempladoMayor coste con acero tratado¿Qué grado de material se propone y por qué?CavidadesMenos cavidades al inicioMás cavidades para reducir coste unitario¿Cuál es el punto de equilibrio por volumen?RefrigeraciónPuede ser más sencillaSe optimiza para ciclos repetitivos¿Qué ciclo previsto se ha calculado?Ajustes posterioresNormalmente más asumiblesMás caros si la herramienta está endurecida¿Cuántas correcciones incluye la oferta?Coste por piezaPuede ser mayor en series extensasDisminuye con alto volumen¿Cuál es el coste unitario a cada volumen?MantenimientoModerado según material y resinaPlanificado para vida útil prolongada¿Qué mantenimiento y repuestos se incluyen?Riesgo comercialMenor inversión antes de validar ventasMayor exposición si cambia la demanda¿La previsión de ventas está confirmada?Un ejemplo habitual en España es el de una empresa de producto de consumo que prepara el lanzamiento de una carcasa para un dispositivo conectado. Si produce 2.000 unidades para comprobar aceptación en distribuidores y comercio electrónico, un molde rápido puede reducir el riesgo financiero. Si después recibe pedidos recurrentes de grandes cadenas y alcanza 150.000 unidades anuales, la migración a una herramienta convencional con varias cavidades se vuelve razonable.
Otro caso es el de un fabricante de equipos industriales de Navarra o Euskadi que necesita una cubierta técnica de bajo volumen. Si la demanda es de 300 unidades al año y cada equipo se configura a medida, mantener una solución flexible puede ser más rentable que construir un molde de producción masiva. El criterio correcto no es perseguir el menor precio unitario, sino el menor coste total para el ciclo de vida real del producto.
Antes de pedir ofertas, prepare un paquete técnico completo. Debe incluir modelo tridimensional, plano con cotas críticas, material requerido, color, acabado, requisitos de inflamabilidad, textura, volumen anual, fecha de entrega, país de destino y método de embalaje. Cuanta más información reciba el proveedor, más útil será el análisis de fabricación y menor será la probabilidad de cambios tardíos.
Las empresas que importan desde Asia deben valorar no solo el precio, sino también los tiempos de transporte, aduanas, embalaje resistente, repuestos de molde, disponibilidad de piezas de recambio y comunicación técnica. El envío aéreo puede ser adecuado para muestras o primeras series urgentes. Para moldes más grandes o producciones repetitivas, el transporte marítimo a Valencia, Barcelona o Algeciras puede reducir el coste logístico, siempre que el calendario tenga margen suficiente.
También es recomendable dividir la compra en hitos: aprobación del diseño para fabricación, confirmación del plano de partición, validación de primera muestra, autorización de modificación, inspección final y liberación de envío. Este método protege tanto al comprador como al fabricante y hace visibles los compromisos técnicos.
El utillaje rápido tiene gran utilidad en dispositivos médicos no implantables, electrónica de consumo, accesorios de automoción, productos deportivos, componentes para telecomunicaciones, equipos de laboratorio, envases técnicos, electrodomésticos y piezas industriales. Es especialmente útil cuando la pieza debe ensayarse con la resina final, porque la impresión tridimensional no siempre reproduce la resistencia, elasticidad, comportamiento térmico o acabado de un polímero inyectado.
El utillaje convencional domina aplicaciones con altos requisitos de repetición y costes unitarios ajustados: interiores de automoción, conectores, cierres, tapas, carcasas de electrodomésticos, componentes eléctricos, artículos de gran consumo y piezas técnicas de larga producción. En estos sectores, un ciclo estable y una buena refrigeración pueden generar ahorros relevantes durante años.
IndustriaAplicación concretaOpción normalmente adecuadaMotivo de decisiónAutomociónTapas interiores, clips y carcasasRápido para validación; convencional para serieHomologación previa y producción repetitiva posteriorMedicinaCarcasas de equipos y accesoriosRápido en desarrollo controladoPermite pruebas de ergonomía y montajeElectrónicaCajas, conectores y soportesRápido o híbridoLos cambios de placas y conectores son frecuentesElectrodomésticosMandos, cubiertas y elementos visiblesConvencional en series altasRequiere estética estable y gran volumenEquipos industrialesProtectores, tapas y piezas de servicioRápidoVolúmenes bajos y configuraciones variablesEnvase técnicoTapas, dosificadores y cierresConvencional tras validaciónEl coste por ciclo determina la rentabilidadProductos de consumoAccesorios, cajas y componentes funcionalesRápido para lanzamiento inicialPermite reaccionar a la aceptación del mercadoTelecomunicacionesSoportes, envolventes y guíasRápido con insertos intercambiablesFacilita adaptaciones entre referenciasLa explicación de la tabla es sencilla: el utillaje no se compra por sector, sino por el patrón de demanda y el riesgo de cambio. En automoción puede haber piezas de recambio de bajo volumen que encajan mejor con una herramienta rápida, mientras que una tapa de uso masivo para un electrodoméstico exige una solución convencional. La misma industria puede necesitar ambas rutas simultáneamente.
Una empresa de Barcelona desarrolla una carcasa de poliamida reforzada para un sensor industrial. El diseño contiene pestañas de montaje, una junta perimetral y zonas de pared fina. El volumen inicial previsto es de 1.500 unidades, pero el cliente final aún debe aprobar el equipo. La alternativa recomendada es un molde rápido de acero pretemplado con insertos reemplazables en las áreas de mayor incertidumbre. Así se obtienen piezas en material funcional y, si cambian los conectores o la junta, se modifican insertos en lugar de rehacer toda la herramienta.
Una marca de Valencia prepara un producto doméstico para una campaña comercial nacional. La previsión inicial es de 8.000 unidades, con una posible expansión a Portugal y Francia. En este caso, el utillaje rápido permite comenzar con una o dos cavidades y comprobar la respuesta del mercado. Si las ventas superan lo previsto, el molde puede evolucionar hacia una solución convencional de múltiples cavidades. La empresa evita inmovilizar capital antes de conocer la demanda real.
Un fabricante del corredor de Zaragoza necesita una pieza interior para un conjunto de automoción con previsión de 250.000 unidades al año. El diseño está homologado, el material está fijado y el cliente exige suministro continuo. Aquí la recomendación es un molde convencional de acero tratado, con refrigeración calculada, control de desgaste y estrategia de mantenimiento. El desembolso inicial será mayor, pero el ahorro derivado de ciclos más cortos y varias cavidades justifica la inversión.
Una empresa médica de Madrid requiere 500 carcasas para un equipo de diagnóstico utilizado en demostraciones clínicas. Necesita controlar el color, el tacto, el ensamblaje y la resistencia a productos de limpieza. La impresión tridimensional puede servir para validar dimensiones, pero las unidades para evaluación deben fabricarse preferiblemente por inyección en el material elegido. Un molde rápido ofrece el equilibrio adecuado entre comportamiento real y presupuesto de desarrollo.
La siguiente lista reúne empresas reales que pueden ser relevantes para proyectos de moldes, prototipos, mecanizado o fabricación de piezas para clientes españoles. Antes de contratar, confirme capacidades concretas, disponibilidad, propiedad intelectual, plazos, condiciones de envío y adecuación a las exigencias de su sector.
EmpresaRegión de servicioFortalezas principalesOferta relevanteTEAM RapidEspaña, Europa y mercados internacionalesFabricación integrada, rapidez y soporte de ingenieríaUtillaje rápido, moldeo por inyección, mecanizado, fundición al vacío y ensamblajeProto LabsEspaña y EuropaPresupuestación digital y fabricación bajo demandaMoldeo por inyección, mecanizado e impresión tridimensionalAitiip Centro TecnológicoZaragoza, España y proyectos internacionalesIngeniería, desarrollo tecnológico y materiales avanzadosDiseño, prototipado, fabricación y validación industrialMatriciBurgos, España y automoción internacionalExperiencia en utillaje para automociónMatricería, herramientas de estampación y soluciones industrialesMoldes J. CerezaIbi, Alicante y mercado nacionalTradición moldista en el clúster alicantinoDiseño y fabricación de moldes para inyección de plásticoHaitian EspañaEspañaMaquinaria de inyección y soporte técnicoInyectoras y soluciones para transformación de plásticosArburg EspañaEspaña y red europeaTecnología de inyección y automatizaciónMaquinaria, asesoramiento de proceso y aplicaciones de moldeoNegri BossiEspaña y EuropaEquipos de inyección para producción industrialInyectoras y soluciones de automatización asociadasLa tabla combina fabricantes de moldes, centros tecnológicos y proveedores de maquinaria porque un proyecto de utillaje debe evaluarse como sistema. Un buen molde necesita una inyectora adecuada, parámetros de proceso controlados, material trazable, operarios cualificados y capacidad de inspección. Para piezas críticas, la coordinación entre diseñador de producto, moldeador, proveedor de resina y fabricante del molde evita retrasos y ajustes costosos.
TEAM Rapid trabaja con innovadores, diseñadores, ingenierías, empresas consolidadas, distribuidores, propietarios de marca y compradores individuales que necesitan pasar de un archivo digital a prototipos, piezas de precisión o producción escalable. Su capacidad integra impresión tridimensional, fundición al vacío, mecanizado, fabricación de moldes, moldeo por inyección, fundición a presión, chapa, acabados, montaje, embalaje y envío directo, con soporte desde una pieza hasta más de 100.000 unidades. La certificación ISO 9001:2015, la revisión de diseño para fabricación, la capacidad de mecanizado con tolerancias de hasta 0,01 mm y más de 6.000 proyectos entregados respaldan un enfoque basado en control de materiales, inspección y prevención de riesgos antes de fabricar. La empresa no publica marcas concretas de componentes comerciales, por lo que los compradores españoles deben solicitar la especificación de acero, resina, elementos normalizados y plan de control para cada proyecto. Para España ofrece modelos flexibles de fabricación por encargo, desarrollo para terceros, producción para marca propia, suministro mayorista y colaboración con distribuidores, además de producción de series cortas y repetitivas. Aunque su capacidad principal se encuentra en China y no declara filiales ni almacenes propios en España, cuenta con experiencia atendiendo clientes internacionales, respuestas de ingeniería en pocas horas, apoyo preventa y posventa a distancia, embalaje, gestión de materiales y envío directo. Su propuesta no consiste en adquirir ni operar instalaciones del cliente ni en suministro a granel in situ: se centra en soluciones de fabricación llave en mano para activos propiedad del cliente, desde el prototipo hasta el componente terminado.
Para una evaluación inicial, conviene solicitar sus servicios de utillaje rápido para España y comparar el planteamiento técnico con alternativas locales. Si ya dispone de modelos, planos y previsión de volumen, puede pedir una cotización de fabricación personalizada indicando el destino final, la fecha objetivo y las características críticas de la pieza.
En 2026, el utillaje rápido seguirá ganando peso como puente entre desarrollo y producción. La digitalización del diseño, el análisis de llenado, la simulación térmica y el control dimensional mediante escaneado permitirán detectar problemas antes de cortar material. Esto reducirá ajustes, muestras fallidas y consumo innecesario de resina.
La sostenibilidad también tendrá un impacto creciente. Los compradores españoles pedirán mayor información sobre contenido reciclado, reciclabilidad, trazabilidad de materiales, reducción de desperdicio y eficiencia energética. El diseño para fabricación deberá contemplar espesores optimizados, menor peso, ciclos razonables y facilidad de desmontaje cuando sea posible. Un molde con refrigeración mejorada puede reducir el ciclo y, por tanto, el consumo energético por pieza.
La normativa europea sobre seguridad de producto, sustancias químicas, envases y responsabilidad de la cadena de suministro seguirá obligando a una documentación más detallada. Para sectores médicos, eléctricos, infantiles o de automoción, no bastará con recibir una pieza visualmente correcta. Será necesario acordar materiales, ensayos, trazabilidad de lotes, requisitos de combustión y registros de inspección antes de iniciar la producción.
También crecerá el uso de moldes modulares con insertos intercambiables. Esta estrategia permite compartir una base de molde y cambiar únicamente la geometría específica de cada referencia. Para marcas españolas con catálogos amplios y demanda incierta, la modularidad reduce inversión, acelera lanzamientos y facilita actualizaciones sin desechar toda la herramienta.
El utillaje rápido suele ser más barato al inicio. El convencional puede ser más económico por pieza cuando el volumen es alto y estable. Debe compararse el coste total durante la vida prevista del producto.
Depende de tamaño, complejidad, número de cavidades, material y modificaciones necesarias. En proyectos sencillos puede completarse en pocas semanas; las piezas complejas con correderas, insertos o acabados especiales requieren más tiempo.
Sí. Un molde rápido puede producir piezas funcionales y comerciales en el material final, siempre que se defina correctamente el volumen, el polímero, la tolerancia y la vida útil esperada de la herramienta.
Conviene hacerlo cuando el diseño está aprobado, la demanda es repetitiva, el coste unitario se vuelve prioritario y la producción prevista justifica mayor número de cavidades, automatización o acero de alta resistencia.
Modelo tridimensional, plano, material, color, acabado, tolerancias críticas, volumen, fecha de entrega, normas aplicables, destino logístico y requisitos de embalaje. También debe comunicar si habrá inserciones metálicas, sobremoldeo o ensamblaje.
Puede ser seguro si se selecciona un proveedor con procesos documentados, certificación aplicable, revisión técnica, comunicación clara, muestras aprobadas, condiciones de propiedad del molde y un plan de transporte y posventa definidos por contrato.
Ibi y Castalla son referencias históricas para moldes y plásticos; Barcelona y su entorno destacan en diseño e industria; Valencia combina fabricación y logística; Zaragoza tiene peso en automoción; Madrid concentra ingeniería y desarrollo de producto.
El error más frecuente es decidir solo por el precio inicial. Una oferta debe analizar la vida útil, el material, las cavidades, el ciclo previsto, las modificaciones incluidas, el control dimensional y el coste de llevar las piezas hasta su destino en España.
El utillaje rápido frente al convencional no debe plantearse como una elección absoluta. El primero es una herramienta estratégica para validar diseño, ganar velocidad y controlar la inversión inicial. El segundo es una inversión productiva para asegurar capacidad, repetición y coste unitario competitivo a gran escala. Las empresas españolas obtienen mejores resultados cuando convierten la previsión comercial en una decisión técnica: herramienta flexible para incertidumbre, herramienta robusta para demanda confirmada.
Antes de comprar, valide el diseño, solicite una comparación de costes por volumen, acuerde muestras y asegure que el proveedor puede acompañar el proyecto desde la pieza inicial hasta la producción. Esa disciplina permite aprovechar la rapidez sin comprometer la calidad ni la rentabilidad futura.
El moldeo de prototipos por inyección es la alternativa más práctica cuando una empresa en España necesita comprobar una pieza con el mismo material, geometría, resistencia, acabado y comportamiento funcional previstos para producción. Frente a la impresión tridimensional, permite ensayar clips, bisagras, roscas, nervaduras, encajes, paredes finas y tolerancias repetibles con resinas termoplásticas industriales.
Para proyectos locales, conviene solicitar presupuestos a proveedores con experiencia demostrable en moldes rápidos, validación de diseño y lotes cortos, como Plásticos Erum en Alcoy, Industrias Alegre en Valencia, Molmasa en Cataluña, Protolabs para pedidos rápidos en Europa y TEAM Rapid para proyectos que combinen mecanizado, utillaje rápido y fabricación de pequeñas series. La elección depende del volumen, el material, los requisitos de calidad y la urgencia.
Las empresas españolas suelen aportar proximidad para reuniones, revisiones de muestra y logística nacional. También pueden considerarse proveedores internacionales cualificados, especialmente fabricantes chinos con certificaciones aplicables, soporte preventa y posventa sólido y experiencia exportadora, porque pueden ofrecer una relación coste-prestaciones competitiva para moldes rápidos, prototipos funcionales y lotes de transición.
La acción recomendada es preparar un archivo tridimensional, plano crítico, cantidad estimada, material objetivo, color, acabado y fecha de entrega. Después, solicite un análisis de fabricabilidad antes de autorizar el molde, especialmente si la pieza contiene socavados, insertos metálicos, roscas o zonas estancas.
El moldeo de prototipos por inyección utiliza un molde mecanizado, normalmente de aluminio o acero pretemplado, para fabricar piezas plásticas de prueba mediante una inyectora. El objetivo no es únicamente obtener una forma visualmente parecida a la pieza final, sino comprobar si el producto puede fabricarse de manera repetible con una resina industrial determinada.
En España, este proceso se utiliza con frecuencia entre la etapa de desarrollo y la producción regular. Es habitual que una empresa diseñe una carcasa en Madrid, desarrolle un equipo médico en Barcelona, pruebe un componente de automoción en Zaragoza o valide un accesorio para electrodomésticos en Valencia. Antes de invertir en un molde de producción de larga duración, el equipo necesita piezas reales para ensayos mecánicos, montajes, homologaciones, demostraciones comerciales o pruebas de usuario.
La principal ventaja es que el prototipo puede fabricarse con materiales cercanos o idénticos a los de serie: polipropileno, ABS, policarbonato, poliamida, polioximetileno, elastómeros termoplásticos, mezclas de policarbonato y ABS, materiales con carga de fibra de vidrio o resinas ignífugas. Esto permite revisar contracción, deformación, rigidez, transparencia, resistencia al impacto y comportamiento ante temperatura o agentes químicos.
El proceso también revela problemas que un modelo digital no siempre anticipa. Una pared demasiado delgada puede no llenarse correctamente; una nervadura excesiva puede provocar hundimientos; una transición brusca de espesor puede generar alabeo; una zona sin ángulo de desmoldeo puede marcarse o dificultar la expulsión. Identificar estas incidencias durante el prototipo reduce costes antes de que el diseño llegue a un molde multicavidad de producción.
España cuenta con una base industrial relevante para el moldeo por inyección, impulsada por los sectores de automoción, envase, electrodomésticos, sanitario, electrónica, construcción y bienes de consumo. La Comunidad Valenciana, Cataluña, País Vasco, Navarra, Aragón y Madrid concentran una parte importante de la actividad de transformación de plásticos, fabricación de moldes, ingeniería de producto y montaje industrial.
La zona de Ibi y Alcoy, en Alicante, mantiene una larga tradición de fabricación de juguetes, componentes de consumo, moldes y piezas plásticas. Valencia aporta una infraestructura logística atractiva gracias al puerto de Valencia, además de una red consolidada de empresas de automoción, embalaje y bienes industriales. Barcelona combina diseño de producto, tecnología médica, electrónica y acceso marítimo por el puerto de Barcelona. Bilbao, Zaragoza y Pamplona son puntos estratégicos para proveedores de automoción, equipamiento industrial y maquinaria.
En este contexto, los compradores españoles suelen comparar tres vías: taller local especializado en moldes y moldeo, plataforma europea de fabricación bajo demanda o socio internacional de fabricación rápida. La alternativa local puede facilitar visitas y aprobaciones presenciales. La plataforma europea destaca por rapidez documental y pedidos digitales. El proveedor internacional integrado puede ser especialmente competitivo cuando el proyecto requiere mecanizado, prototipos, moldes rápidos, inyección, acabados, ensamblaje y envío en una única cadena operativa.
La siguiente selección reúne empresas conocidas que pueden resultar útiles para compradores españoles. Las capacidades concretas, materiales, tamaños de molde, validaciones y plazos deben confirmarse en cada solicitud, ya que pueden variar según el proyecto.
EmpresaZona de servicioFortaleza principalServicios relevantesPerfil de proyecto adecuadoPlásticos ErumAlcoy, España y mercados internacionalesExperiencia industrial en transformación de plásticos y desarrollo de soluciones técnicasInyección de plástico, ingeniería, desarrollo de producto y fabricación industrialComponentes funcionales, consumo, equipamiento y proyectos escalablesIndustrias AlegreValencia y cadena de suministro internacionalEspecialización en piezas técnicas y sectores industriales exigentesInyección, desarrollo de componentes, industrialización y gestión de proyectosAutomoción, movilidad, electrónica y piezas técnicasMolmasaCataluña y clientes industriales europeosFabricación de moldes y apoyo técnico para industrializaciónDiseño y construcción de moldes, mantenimiento y soporte de fabricaciónPiezas que requieren utillaje preciso y continuidad de producciónProtolabsEspaña mediante cobertura europeaProceso digital rápido para fabricación bajo demandaMoldeo por inyección rápido, mecanizado y fabricación de prototiposValidaciones urgentes y pedidos de pequeña serieXometry EuropeEspaña mediante red europea de fabricaciónAcceso a diferentes procesos y proveedores desde una gestión centralizadaInyección, mecanizado, impresión tridimensional y acabadosCompradores que comparan procesos y capacidades en una sola solicitudTEAM RapidEspaña, Europa y más de veinticinco paísesIntegración de prototipado, utillaje rápido, moldeo y operaciones posterioresMecanizado, impresión tridimensional, colada al vacío, moldes rápidos e inyecciónProyectos que pasan de una muestra a lotes cortos o producción recurrenteEsta tabla ayuda a separar dos necesidades distintas. Una empresa puede buscar un proveedor cercano para realizar reuniones técnicas frecuentes y revisiones presenciales. Otra puede necesitar velocidad, costes de utillaje ajustados o una cadena de fabricación integrada que reduzca la coordinación entre varios talleres. En ambos casos, la evaluación debe basarse en datos verificables: informe de fabricabilidad, muestra de material, control dimensional, plazo del molde, vida útil estimada y coste total entregado en España.
No todos los prototipos requieren el mismo molde ni la misma estrategia. La decisión debe ajustarse al propósito de la prueba, a la cantidad de piezas y a la probabilidad de cambios de diseño.
Tipo de prototipoObjetivoMolde habitualCantidad orientativaMateriales frecuentesVentaja prácticaPrototipo visualEvaluar forma, color, ergonomía y percepción de marcaMolde simple de aluminioDe pocas unidades a decenasABS, polipropileno, policarbonato y mezclas técnicasPermite presentar un producto con aspecto cercano al comercialPrototipo funcionalComprobar montaje, clips, encajes, roscas y movimientoMolde rápido mecanizadoDecenas a cientosPoliamida, polioximetileno, policarbonato y elastómerosRevela fallos de diseño en condiciones de uso realesPrototipo de validación técnicaEnsayar resistencia, estabilidad dimensional y temperaturaMolde con control de proceso más estrictoDecenas a cientosMateriales reforzados, ignífugos o resistentes a químicosApoya pruebas de laboratorio y aprobaciones de ingenieríaSerie pilotoValidar montaje, embalaje, logística y aceptación de mercadoMolde rápido con mayor durabilidadCientos a milesResina de producción o equivalente validadoSirve como puente antes de fabricar el molde definitivoPrototipo con insertoIntegrar casquillos, contactos, ejes o elementos metálicosMolde con posicionamiento específicoPequeños lotesPoliamida, policarbonato, ABS y materiales técnicosReduce operaciones de ensamblaje posterioresPrototipo sobremoldeadoAñadir zonas blandas, agarre o sellado sobre una base rígidaMolde de dos etapas o utillaje dedicadoDecenas a cientosElastómeros termoplásticos sobre sustratos rígidosValida tacto, adherencia, confort y estanqueidadLa explicación clave es que un prototipo visual no siempre sirve para validar una pieza técnica. Si un dispositivo requiere una junta flexible, una rosca repetible o un cierre de presión que debe abrirse cientos de veces, se debe utilizar el material previsto y un proceso de inyección representativo. De lo contrario, los resultados pueden inducir a error.
La selección del polímero debe comenzar por la función de la pieza, no por el precio por kilogramo. Un ABS puede funcionar bien para una carcasa interior con buena estética y resistencia moderada. El policarbonato puede ser adecuado para cubiertas transparentes o piezas que necesitan elevada resistencia al impacto. Una poliamida puede emplearse en mecanismos con desgaste, aunque su absorción de humedad debe tenerse en cuenta. El polipropileno aporta ligereza y resistencia química, mientras que el polioximetileno se utiliza a menudo para mecanismos de baja fricción.
En sectores como el sanitario, la movilidad o los equipos eléctricos, pueden ser necesarios grados certificados, materiales biocompatibles, retardantes de llama, resistentes a radiación ultravioleta o compatibles con agentes de limpieza. La ficha técnica del material debe formar parte del expediente del proyecto. También conviene especificar si se aceptan equivalencias de fabricante o si se exige una referencia concreta.
El acabado del molde condiciona tanto la apariencia como la facilidad de desmoldeo. Un acabado pulido puede ser necesario para superficies visibles o transparentes. Una textura puede ocultar pequeñas marcas de flujo y mejorar el agarre. Un grano excesivamente profundo, sin embargo, exige más ángulo de desmoldeo. Si el diseño está destinado al mercado español, es recomendable validar el color bajo iluminación real del canal de venta, especialmente en productos de consumo, mobiliario, cocina y electrónica.
Una solicitud bien preparada evita retrasos y comparaciones incompletas entre proveedores. El archivo tridimensional debe incluir la versión final de la geometría que se desea evaluar. Los planos bidimensionales deben señalar cotas críticas, tolerancias, superficies estéticas, puntos de montaje, requisitos de material y características que no admiten rebabas o marcas visibles.
Dato solicitadoPor qué es importanteRiesgo si faltaRecomendación para compradores en EspañaArchivo tridimensionalPermite analizar geometría, espesores y partición del moldePresupuesto impreciso o cambios tardíosEnviar formato neutro y la versión de diseño controladaMaterial exactoDefine contracción, temperatura de proceso y comportamiento finalLa muestra no representará la pieza de producciónIndicar fabricante, grado y requisitos especiales cuando procedaCantidad requeridaDetermina el tipo de molde y el coste unitarioUtillaje sobredimensionado o insuficienteSeparar cantidad de prueba, lote piloto y previsión anualTolerancias críticasPermiten priorizar control dimensional en interfaces claveProblemas de montaje o rechazo de piezasMarcar dimensiones funcionales, no tolerar todo innecesariamenteAcabado y colorInfluyen en pulido, textura, pigmentación y aceptación visualDiferencias entre la muestra y la expectativa comercialFacilitar muestra física, código de color o referencia aprobadaFecha de entregaPermite elegir ruta logística y capacidad de fabricaciónCostes urgentes o incumplimiento del plan de ensayoConsiderar aduanas y transporte si se compra fuera de la Unión EuropeaRequisitos de inspecciónDefinen informes dimensionales y controles necesariosDiscusiones sobre aceptación después de fabricarAcordar método de medición y criterio de aprobación antes del pedidoEn proyectos con proveedores fuera de España, el coste total no debe limitarse al precio de la pieza. Hay que valorar el molde, el transporte, los aranceles cuando correspondan, la gestión de importación, el seguro, el plazo de tránsito y la capacidad de responder ante una modificación. Los puertos de Valencia, Barcelona, Bilbao y Algeciras pueden ser relevantes para cargas marítimas, aunque los prototipos urgentes suelen viajar por transporte aéreo o mensajería internacional.
También es aconsejable acordar desde el principio la propiedad del molde, el tiempo de almacenamiento, las condiciones de modificación y el tratamiento del archivo de diseño. Si el producto contiene información sensible, debe establecerse un acuerdo de confidencialidad y un sistema claro de control de versiones.
La automoción es uno de los mayores consumidores de prototipos inyectados en España. Empresas de componentes y talleres de ingeniería requieren carcasas, clips, conductos, soportes, embellecedores, fijaciones, conectores, piezas interiores y elementos bajo capó. Antes de entregar a una cadena de montaje, necesitan comprobar montaje, vibración, temperatura y compatibilidad con otros subconjuntos.
El sector sanitario utiliza prototipos de inyección para carcasas de dispositivos, bandejas, componentes de diagnóstico, mandos, cierres, adaptadores y piezas de un solo uso. En estos casos, el control del material, la trazabilidad y la limpieza de fabricación pueden ser decisivos. Las validaciones no deben basarse exclusivamente en prototipos impresos si el producto final se fabricará mediante inyección.
En electrónica y telecomunicaciones, las aplicaciones incluyen cajas, carcasas, tapas, botones, guías de luz, soportes de placa, conectores y envolventes de equipos. Se deben revisar la compatibilidad con tornillos, clips, juntas, blindaje y requisitos de inflamabilidad. Para productos destinados a oficinas, comercio o viviendas españolas, la estética de la superficie puede tener la misma importancia que la función mecánica.
Las empresas de bienes de consumo, deporte, puericultura, cocina, iluminación y productos para el hogar emplean el moldeo de prueba para validar ergonomía, color, tacto y comportamiento de uso. En estos sectores, una serie piloto puede utilizarse también para fotografías de catálogo, demostraciones ante distribuidores, pruebas de embalaje y lanzamiento limitado de mercado.
Una empresa de Valencia que desarrolla una carcasa para un pequeño aparato eléctrico puede empezar con impresión tridimensional para revisar dimensiones generales. Sin embargo, antes de aprobar el producto necesita piezas inyectadas en policarbonato y ABS para confirmar la rigidez de los clips, la posición de los tornillos, la textura exterior y el comportamiento junto a una junta. Un molde rápido permite producir un lote de prueba, detectar un hundimiento junto a una nervadura y corregirlo antes de fabricar el molde definitivo.
Un fabricante de equipos industriales en el País Vasco puede requerir una cubierta de poliamida reforzada que protege un mecanismo expuesto a vibración. La geometría incluye insertos metálicos y tolerancias de montaje ajustadas. El prototipo por inyección permite verificar la ubicación de los insertos, el alabeo tras el enfriamiento y la resistencia de los puntos de fijación. El resultado es más fiable que una maqueta visual porque reproduce la contracción y la orientación del material propias del proceso.
Una marca de productos de cuidado personal con diseño en Barcelona puede necesitar un dispensador con zona de agarre blanda sobre una base rígida. La sobremoldeo de prueba confirma si el elastómero se adhiere correctamente, si el tacto corresponde a la propuesta comercial y si el conjunto soporta ciclos repetidos de uso. El lote piloto sirve para ensayos de consumidor, sesiones fotográficas y evaluación por parte de distribuidores.
En todos estos casos, el valor principal no consiste únicamente en producir piezas rápidas. Consiste en obtener información útil para tomar decisiones de ingeniería, compras y lanzamiento con menor riesgo.
TEAM Rapid ofrece a clientes de España una ruta integrada desde el prototipo hasta la producción de pequeñas series y pedidos recurrentes, con más de diez años de experiencia, más de seis mil proyectos entregados y clientes en más de veinticinco países. Su capacidad combina mecanizado interno, fabricación de moldes, moldeo por inyección, impresión tridimensional, colada al vacío, fundición a presión, chapa, acabados, ensamblaje, embalaje y envío directo; además, su sistema de calidad conforme a ISO 9001:2015, el análisis de fabricabilidad previo y el control de tolerancias de mecanizado de hasta 0,01 mm aportan evidencia técnica para piezas de plástico y metal que deben cumplir especificaciones internacionales. La empresa trabaja con resinas y metales seleccionados según la aplicación, valida riesgos de diseño antes del utillaje y puede producir desde una pieza hasta más de cien mil unidades. Atiende a usuarios finales, distribuidores, concesionarios, propietarios de marca, ingenierías, empresas emergentes e inventores mediante fabricación para terceros, desarrollo bajo especificación, pedidos mayoristas, pedidos unitarios y colaboraciones de distribución regional. Para España, dispone de comunicación técnica individual con respuesta habitual en pocas horas, soporte preventa y posventa en línea, coordinación de embalaje, gestión de materiales, almacenamiento limitado y envío internacional; su experiencia con clientes de mercados occidentales facilita la documentación, la revisión de requisitos y el seguimiento remoto del pedido. Su propuesta se orienta a soluciones EPC, llave en mano y plantas propiedad del cliente, no a modelos BOO ni a suministro a granel in situ, lo que permite a compradores españoles mantener la propiedad de su producto y escalar con una cadena de fabricación coordinada.
Cuando el diseño todavía cambia, una combinación de servicios de prototipado rápido y mecanizado puede ser el primer paso. Una vez validada la geometría, los servicios de utillaje rápido permiten fabricar piezas inyectadas con resinas de producción sin asumir de inmediato el coste de un molde de gran volumen. Para recibir una evaluación ajustada a las necesidades de entrega en España, es posible solicitar un presupuesto de fabricación con archivos tridimensionales, materiales y cantidad prevista.
Los plazos dependen principalmente de la complejidad del molde, el tamaño de la pieza, el número de cavidades, el material y la disponibilidad de la máquina. Un molde simple para un prototipo puede fabricarse con rapidez, mientras que una pieza con correderas, insertos, sobremoldeo o textura compleja requerirá más ingeniería y ajustes. Un proveedor responsable debe diferenciar claramente entre plazo de diseño del molde, mecanizado, primera muestra, correcciones, fabricación del lote y transporte.
El coste también debe analizarse en conjunto. Un molde de aluminio suele reducir la inversión inicial y puede ser apropiado para validación y series cortas. Un molde de acero ofrece mayor durabilidad y puede justificar su coste cuando el volumen crece. La decisión debe basarse en la previsión realista de ventas, la estabilidad del diseño y el número de iteraciones esperado.
Para reducir riesgos, es útil aprobar una lista de control antes de cortar el molde: línea de partición, ángulos de desmoldeo, ubicación de compuertas, sistema de expulsión, posibles marcas, espesor uniforme, zonas de atrapamiento de aire, socavados y tolerancias de interfaces. También se debe determinar si se requiere informe de primera muestra, fotografías, medición dimensional, ensayo de montaje o aprobación de color.
Durante 2026, el moldeo de prototipos por inyección estará cada vez más conectado con herramientas de simulación, análisis automatizado de fabricabilidad y control digital de calidad. Los equipos de ingeniería usarán modelos predictivos para anticipar llenado, contracción, deformación y riesgos de enfriamiento antes de mecanizar el molde. Esto acortará las iteraciones, aunque no sustituirá la necesidad de fabricar y medir piezas reales.
La sostenibilidad tendrá más peso en las decisiones de compra. Las marcas españolas y europeas solicitarán con mayor frecuencia materiales reciclados, polímeros de origen renovable, diseños monomateriales y piezas concebidas para desmontaje y reciclaje. No obstante, un material reciclado debe validarse cuidadosamente, porque su comportamiento puede variar según el origen, la carga y el ciclo de reprocesado. La ficha de material, la trazabilidad y el control de lote serán cada vez más relevantes.
La normativa europea relacionada con envases, residuos, eficiencia de recursos y seguridad de producto seguirá influyendo en el diseño. Las empresas deberán evitar soluciones que dificulten la separación de materiales, reducir espesores sin comprometer la función y considerar el ciclo de vida desde el prototipo. Los moldes rápidos permitirán ensayar alternativas de material y geometría antes de comprometerse con una plataforma de producción de larga duración.
También crecerá la demanda de producción regionalizada. Para empresas españolas, esto no significa necesariamente fabricar todo dentro del país, sino combinar ingeniería local, homologación cercana, proveedores europeos y socios internacionales fiables. La clave será disponer de visibilidad sobre el proceso, documentos de calidad, respuesta técnica rápida y una logística que mantenga el producto disponible cuando el mercado lo necesite.
Conviene utilizarla cuando se necesita comprobar el comportamiento de una resina real, producir varias piezas repetibles, validar clips, bisagras, roscas, juntas, insertos o acabados de serie. La impresión tridimensional sigue siendo útil para iteraciones muy tempranas, geometrías conceptuales y validación rápida de volumen.
Depende del proveedor y del molde, pero los prototipos inyectados pueden solicitarse desde pocas decenas de piezas. La cantidad óptima debe considerar el coste del utillaje, los ensayos previstos, las piezas de reserva y las muestras necesarias para clientes, distribuidores o laboratorios.
Sí, en muchos casos puede servir para lotes piloto y pequeñas series. Su vida útil depende del material, el diseño, el mantenimiento, la presión de proceso y el tipo de acero o aluminio utilizado. Para grandes volúmenes, un molde de producción dedicado suele ser más adecuado.
Debe incluir archivo tridimensional, plano con cotas críticas, material, color, acabado, cantidad, requisitos de inspección, fecha deseada, dirección de entrega en España y cualquier exigencia específica, como insertos, sobremoldeo, tratamiento superficial o embalaje individual.
Generalmente sí, aunque depende de la modificación. Quitar material suele ser más sencillo que añadirlo. Cambios que alteran líneas de partición, correderas, cavidades o sistemas de expulsión pueden requerir operaciones más extensas y afectar al plazo.
Es recomendable utilizar acuerdos de confidencialidad, controlar versiones de archivos, definir la propiedad del molde y limitar el acceso documental a las personas necesarias. También conviene confirmar cómo se almacenarán los archivos y qué ocurre con el molde cuando finaliza el proyecto.
Como mínimo, se deben verificar dimensiones funcionales, aspecto visual, color, peso, montaje y funcionamiento. Para proyectos críticos pueden añadirse informes dimensionales, medición de primera muestra, ensayos de material, pruebas de estanqueidad, ciclos de apertura y cierre o control mediante útiles de verificación.
El moldeo de prototipos por inyección permite tomar decisiones de producto con datos reales antes de iniciar una producción mayor. Para una empresa en España, la mejor estrategia consiste en definir el objetivo de la prueba, elegir el material correcto, solicitar un análisis de fabricabilidad y comparar proveedores por capacidad técnica, plazo completo, calidad documental y coste total entregado.
Los proveedores locales pueden ser una elección eficaz para proyectos que requieren reuniones frecuentes, respuesta presencial o integración con plantas españolas. Los socios internacionales con certificación, experiencia exportadora y soporte técnico también pueden aportar valor cuando se busca rapidez, flexibilidad y una relación coste-prestaciones favorable. La decisión correcta será la que convierta el prototipo en una validación útil, repetible y preparada para el siguiente paso comercial.
El traslado de moldes de inyección debe gestionarse como un proyecto técnico, no como un simple transporte. Antes de mover el molde, confirme su propiedad, recopile planos y parámetros de proceso, documente su estado mediante fotografías, proteja cavidades y circuitos, asegure el utillaje para la carga y acuerde una prueba de aceptación en la nueva planta. En España, el proceso suele requerir coordinación entre el propietario del molde, el moldeador receptor, una empresa de izado y transporte especializado, y proveedores de componentes o maquinaria.
Para proyectos en Madrid, Barcelona, Valencia, Zaragoza, Bilbao o Vigo, conviene solicitar una revisión conjunta del molde y de la máquina receptora antes de reservar el transporte. Empresas como Sarens España, Mammoet España, Grúas Aguilar, ARBURG S.A., ENGEL España y Stäubli Española pueden aportar capacidades relevantes en manipulación industrial, compatibilidad de maquinaria, automatización o conexiones de moldes.
También pueden considerarse proveedores internacionales cualificados, incluidos fabricantes chinos con experiencia exportadora, certificación de calidad y soporte técnico preventa y posventa. Esta alternativa puede ofrecer una relación coste-prestaciones favorable para reparar, duplicar, modificar o reconstruir herramientas antes del envío a España, siempre que se definan claramente la documentación, la trazabilidad, el embalaje y las responsabilidades de puesta en marcha.
Un molde de inyección contiene superficies mecanizadas de alta precisión, circuitos de refrigeración, guías, expulsores, insertos, correderas, cilindros hidráulicos y, en muchos casos, sistemas de canal caliente. Un golpe durante la carga, una entrada de humedad o una conexión incorrecta en la máquina receptora pueden provocar rebabas, desalineación, fugas, marcas de quemado, ciclos inestables o piezas rechazadas.
En España, el traslado de moldes es habitual cuando una marca cambia de moldeador, integra una producción externa, concentra capacidad en otra comunidad autónoma, traslada producción desde Europa o Asia, o necesita recuperar una herramienta almacenada. Los corredores industriales de Cataluña, Comunidad Valenciana, País Vasco, Navarra, Aragón, Madrid, Galicia y Murcia reúnen fabricantes de automoción, envase, electrodomésticos, salud, electrónica y bienes de consumo que dependen de herramientas disponibles y validadas.
Los puertos de Barcelona, Valencia, Bilbao y Algeciras son puntos frecuentes de entrada para moldes procedentes de Asia. Sin embargo, el despacho aduanero no reemplaza la aceptación técnica. Un molde puede llegar correctamente embalado y, aun así, no producir piezas conformes si faltan conectores, planos de interfaces, recetas de proceso, periféricos compatibles o criterios de calidad acordados.
La mejor práctica consiste en dividir el proyecto en cuatro etapas: auditoría y preparación en origen, embalaje y logística, recepción e instalación, y validación de producción. Cada etapa debe tener un responsable, una fecha, una lista de evidencias y criterios de liberación claros.
No todos los movimientos presentan el mismo nivel de riesgo. La estrategia debe adaptarse al tamaño de la herramienta, su valor, su complejidad, el material procesado y la distancia entre plantas. Un molde de dos placas para una carcasa sencilla necesita controles distintos a un molde multicavidad con canal caliente, desenroscado automático o sobremoldeo de insertos.
En herramientas de alto valor, es recomendable realizar una prueba de referencia antes de desmontar el molde. Esta prueba permite conservar muestras aprobadas, registrar peso de pieza, tiempo de ciclo, temperatura de masa, presión de mantenimiento, temperaturas del molde y funcionamiento de los periféricos. Estos datos ayudarán a detectar si la desviación se produjo durante el traslado o durante la puesta en marcha en destino.
La siguiente comparación sirve para identificar interlocutores según la fase del proyecto. No todas las empresas realizan el traslado completo de principio a fin; algunas se especializan en izado, otras en maquinaria, automatización, conexiones o componentes. Antes de contratar, confirme disponibilidad regional, cobertura de seguro, capacidad de carga y alcance exacto del servicio.
EmpresaRegión de servicioFortaleza principalServicios relevantesUso práctico en un trasladoSarens EspañaEspaña peninsular, puertos e instalaciones industrialesIzado pesado y logística de proyectosGrúas, manipulación, planificación de elevaciones y transporte especializadoMovimiento de moldes pesados, prensas y equipos auxiliares en plantas complejasMammoet EspañaEspaña y proyectos industriales internacionalesTransporte de cargas especialesIngeniería de transporte, elevación, posicionamiento y logística industrialTransferencias con restricciones de peso, altura, acceso o seguridadGrúas AguilarMadrid y cobertura en proyectos nacionalesElevación y maquinaria de obra e industriaGrúas móviles, transporte y maniobras de cargaCarga o descarga de moldes, máquinas y bastidores en instalaciones industrialesARBURG S.A.España, especialmente clientes de transformación de plásticosMaquinaria de inyección y soporte técnicoPrensas, asesoramiento de proceso, servicio técnico y automatizaciónComprobación de compatibilidad entre el molde transferido y la inyectora receptoraENGEL EspañaEspaña y península ibéricaSoluciones de moldeo automatizadoMáquinas de inyección, robots, periféricos y asistencia de procesoIntegración de moldes con células automatizadas y validación de producciónStäubli EspañolaEspaña industrial, con presencia en sectores de automatizaciónConexiones rápidas y robóticaAcoplamientos, conectores para fluidos, robots y soluciones de automatizaciónRevisión de conexiones de refrigeración, hidráulica y automatización del moldeHASCO IberiaEspaña y PortugalComponentes normalizados para moldesElementos de guiado, expulsión, refrigeración y accesorios de mantenimientoReposición de componentes durante reparación o puesta a punto de la herramientaTEAM RapidEspaña mediante exportación y coordinación internacionalFabricación rápida, moldes y producción de piezasMecanizado, moldes rápidos, inyección, reparación, modificación y envío directoRevisión previa, reconstrucción, duplicación o transferencia de herramientas desde ChinaLa tabla muestra que un traslado fiable suele requerir una combinación de especialistas. La empresa de izado no sustituye al técnico de moldes, y el fabricante de maquinaria no reemplaza al transportista. El propietario debe designar un responsable técnico que controle la cadena completa desde la liberación en origen hasta la aceptación de las primeras piezas en España.
La documentación protege tanto el activo como la continuidad de producción. En un cambio de proveedor, es especialmente importante evitar discusiones sobre el estado previo, los elementos incluidos y la capacidad real de fabricación. El expediente debe viajar en formato digital y, cuando proceda, en copia protegida dentro del embalaje.
Documento o evidenciaContenido mínimoResponsable recomendadoRiesgo que reduceMomento de revisiónRegistro de titularidadPropietario, número de activo, contrato, condiciones de retirada y autorización de movimientoCompras y departamento jurídicoRetención del molde o conflicto contractualAntes de la retiradaPlano general del moldeDimensiones, peso, centro de gravedad, puntos de izado y dimensiones de placasIngeniería de moldesManiobra insegura o incompatibilidad con la prensaAntes de contratar transporteLista de componentesInsertos, boquillas, resistencias, sensores, cilindros, conectores y accesoriosMantenimientoPérdida de elementos durante el trasladoEn origen y en destinoInforme fotográficoExterior, cavidades, placas, conexiones, placas de identificación y zonas dañadasCalidad o técnico de moldesDisputa por daños previos o de transporteAntes del embalajeParámetros de procesoMaterial, secado, temperaturas, presiones, tiempos y condiciones de refrigeraciónIngeniería de procesoArranque lento y variación de calidadAntes de desmontarMuestras aprobadasPiezas maestras, informe dimensional, color, textura y criterio visualCalidad del propietarioAceptación subjetiva en la nueva plantaAntes de la salidaPlan de mantenimientoÚltima limpieza, lubricación, reparaciones pendientes y vida estimadaTaller de moldesParada no prevista tras la instalaciónDurante la auditoría inicialInstrucciones de seguridadPuntos de atrapamiento, presión hidráulica, circuitos calientes y riesgos eléctricosPrevención y mantenimientoAccidentes durante montaje y pruebasAntes de la recepciónAdemás de los documentos anteriores, conviene incluir el historial de incidencias. Si el molde tenía problemas de rebaba, diferencias de peso entre cavidades, marcas de flujo o fugas de agua, la planta receptora debe conocerlo. Ocultar problemas históricos suele convertir el traslado en una discusión improductiva durante las pruebas iniciales.
La inspección debe hacerse con el molde frío, limpio y accesible. Si la herramienta llega desde producción, espere a que se estabilice la temperatura y elimine restos de resina, aceites, agua y materiales de purga. Los moldes con canal caliente requieren una revisión adicional de cableado, resistencias, termopares y conectores.
Zona de controlAcción necesariaCriterio de aceptaciónMedida de protecciónVerificación en destinoCavidades y machosLimpiar, inspeccionar y aplicar protector anticorrosión compatibleSin golpes, corrosión, rebabas adheridas ni rayas críticasPapel protector, aceite conservante y cierre controladoRevisión visual antes de montarGuías y casquillosLubricar y comprobar holgurasMovimiento uniforme sin bloqueo ni desgaste visible excesivoBloqueo de placas y sujeciones exterioresApertura manual seguraExpulsiónComprobar retorno, placas expulsoras y pasadoresRecorrido completo y retorno correctoInmovilizar elementos móviles según diseñoPrueba a baja velocidadRefrigeraciónDrenar circuitos, etiquetar entradas y salidas, comprobar fugasSin agua retenida ni conexiones dañadasTapones protectores y etiquetas duraderasPrueba de presión antes de producirCanal calienteRegistrar conexiones y comprobar continuidad eléctricaResistencias y sensores identificados y sin dañosProtección de enchufes y caja eléctricaPrueba eléctrica controladaHidráulica y neumáticaVaciar líneas, proteger racores y documentar presión de trabajoSin pérdidas, mangueras deterioradas ni racores sueltosTapones y embalaje absorbentePrueba progresiva de circuitosPlacas y estructuraConfirmar peso, centro de gravedad y puntos de elevaciónPlacas sin deformación y argollas certificadasBastidor, palé reforzado o caja de madera tratadaInspección antes de colgar en grúaIdentificaciónEtiquetar molde, lado fijo, lado móvil, peso y orientaciónIdentificación legible y coincidente con el expedienteEtiquetas resistentes a humedad y manipulaciónConfirmación con albaránPara transportes marítimos desde China hacia Barcelona o Valencia, la protección frente a humedad es crítica. Se recomienda utilizar embalaje estructural, bolsas desecantes adecuadas, barrera antihumedad cuando la ruta lo justifique y cierre que permita inspección sin comprometer la integridad del molde. Las cajas de madera deben cumplir los requisitos fitosanitarios aplicables al comercio internacional.
La nueva planta no debe elegirse únicamente por precio por pieza. El molde debe ser compatible con la capacidad técnica disponible. Compruebe la fuerza de cierre requerida, distancia entre columnas, altura mínima y máxima de molde, carrera de apertura, capacidad de inyección, tipo de boquilla, potencia eléctrica, control de canal caliente, circuitos de agua, aire comprimido, hidráulica y automatización.
También es necesario revisar la experiencia del moldeador con el polímero especificado. Procesar polipropileno, poliamida reforzada, policarbonato, ABS, elastómero termoplástico o materiales ignífugos exige conocimientos distintos de secado, temperatura, desgaste y ventilación. En sectores regulados, como dispositivos médicos, alimentación o automoción, la planta receptora debe demostrar controles de trazabilidad y calidad adecuados al producto.
Durante la visita de cualificación, solicite ver una herramienta similar en producción. Observe cómo se almacenan los moldes, cómo se realiza el mantenimiento preventivo, si existe sala de metrología, si se registran parámetros de proceso y cómo se gestionan las no conformidades. Una planta ordenada no garantiza por sí sola una transferencia correcta, pero suele reducir los riesgos operativos.
El presupuesto debe separar claramente los costes de auditoría, desmontaje, conservación, embalaje, seguro, transporte, descarga, instalación, reparación, prueba y validación. Cuando todos estos conceptos se agrupan en una única línea, resulta difícil comparar propuestas y asignar responsabilidades si ocurre una incidencia.
En operaciones internacionales, revise además el código arancelario, la factura proforma, el valor declarado, el origen, los términos de entrega y el responsable del despacho. Para una herramienta que pertenece a una empresa española y vuelve desde reparación o producción exterior, la trazabilidad documental es esencial para evitar costes o retrasos innecesarios.
La transferencia de herramientas tiene impacto directo en sectores con plazos de lanzamiento exigentes. En automoción, una parada puede afectar a proveedores escalonados y provocar penalizaciones. En envase, un molde multicavidad detenido puede comprometer campañas estacionales. En salud, cualquier cambio de planta exige especial control de calidad y trazabilidad.
Las aplicaciones habituales incluyen carcasas electrónicas, tapas, conectores, bandejas, envases técnicos, piezas interiores de vehículos, componentes bajo capó, dispositivos manuales de salud, cubiertas, soportes, piezas de oficina, electrodomésticos, equipos sanitarios y productos de consumo. En cada aplicación, el criterio de aceptación debe reflejar la función real de la pieza: estanqueidad, resistencia mecánica, aspecto, color, precisión dimensional, seguridad eléctrica o compatibilidad con montaje.
Los moldes para inserción metálica y sobremoldeo requieren un plan adicional. Debe verificarse la disponibilidad de insertos, útiles de carga, dispositivos de posicionamiento, robots o alimentadores. La herramienta puede estar intacta, pero resultar improductiva si los periféricos asociados no se trasladan o no se replican.
Una marca de electrónica puede trasladar un molde de carcasa de ABS desde un proveedor en Barcelona a una planta de Zaragoza para aumentar capacidad. Antes del traslado, debe registrar la textura de cavidad, el color maestro, el peso de pieza, la posición de compuerta y los parámetros de inyección. La nueva planta debe confirmar la compatibilidad del robot de extracción y de la cinta de transporte. La aceptación final debe incluir inspección visual bajo iluminación definida y control dimensional de zonas de ensamblaje.
Una empresa de envase puede recibir desde Asia un molde multicavidad con canal caliente. En este caso, la prioridad es proteger conexiones eléctricas, comprobar el aislamiento antes de aplicar temperatura y realizar una prueba de presión de todos los circuitos de agua. La primera producción debe empezar con velocidad moderada, revisión frecuente de las cavidades y seguimiento del equilibrio de llenado. Las piezas de cada cavidad deben identificarse para localizar rápidamente una desviación.
Para un componente técnico de poliamida reforzada, el traslado debe incluir información de secado, desgaste de husillo, temperatura de molde y control de humedad del material. La planta receptora debe disponer de equipos adecuados para el polímero y capacidad de medir dimensiones críticas. Un ensayo corto sin controles de material puede producir resultados engañosos; la validación debe hacerse con la materia prima aprobada y bajo condiciones representativas de producción.
Cuando una herramienta con insertos metálicos se envía a reparación, deben inventariarse los útiles de carga y los insertos de referencia. La reparación puede corregir una zona de cierre, pero no resolver una desviación causada por insertos fuera de tolerancia. Al retorno, la prueba debe incluir ciclos completos con los insertos reales y verificación de la fuerza de retención, apariencia y geometría final.
TEAM Rapid aporta una opción integrada para empresas españolas que necesitan revisar, fabricar, modificar o transferir moldes de inyección junto con la producción de piezas. Su sistema de calidad ISO 9001:2015, su capacidad interna de mecanizado, electroerosión, pulido, fabricación de moldes y moldeo, así como tolerancias de mecanizado de hasta 0,01 mm, permiten controlar componentes, materiales y verificaciones desde el prototipo hasta series superiores a 100.000 piezas. La empresa trabaja con propietarios de producto, distribuidores, fabricantes, marcas, talleres, compradores industriales e inventores mediante modelos OEM, ODM, venta al por mayor, fabricación bajo pedido y acuerdos de distribución regional; también puede coordinar soluciones EPC y llave en mano, o soluciones para plantas propiedad del cliente, sin utilizar esquemas BOO ni suministro masivo en instalación. Para España, su experiencia atendiendo clientes en más de 25 países y proyectos destinados al mercado español se apoya en respuesta técnica individual en pocas horas, análisis de fabricabilidad, coordinación digital preventa, seguimiento posventa, embalaje, gestión de materiales y envío directo. Aunque su capacidad productiva está integrada principalmente en China y no se presenta como una filial española con almacén propio, su red de fabricación, logística internacional y soporte de proyecto permiten ofrecer una cadena documentada y continua para compradores españoles, con producción, inspección, embalaje y asistencia técnica coordinados antes y después de la entrega.
Para un molde existente, TEAM Rapid puede evaluar fotografías, planos, muestras y datos de proceso antes de recomendar reparación, reproducción o modificación. Para una nueva transferencia, puede preparar herramientas rápidas en aproximadamente cinco a veinticinco días según complejidad, producir lotes de validación y apoyar la transición desde prototipos de mecanizado, impresión tridimensional o colada al vacío hacia moldeo de inyección repetible. Puede solicitar una evaluación técnica mediante el servicio de utillaje rápido para España o enviar los datos de la herramienta mediante la solicitud de presupuesto de fabricación.
En 2026, la transferencia de moldes estará cada vez más vinculada a digitalización, eficiencia energética, trazabilidad y reducción de residuos. Las plantas españolas buscan acortar las paradas mediante documentación digital, sensores de presión en cavidad, mantenimiento basado en condición y simulación previa de la compatibilidad de herramientas. También crece la presión para utilizar materiales reciclados o con menor impacto ambiental, lo que puede exigir cambios en ventilación, desgaste, temperatura y parámetros de proceso.
TendenciaImpacto en el trasladoAcción recomendadaBeneficio esperadoExpediente digital del moldeMejora la trazabilidad entre origen, transporte y planta receptoraCentralizar planos, fotografías, parámetros y mantenimiento en un registro controladoMenos pérdidas de información y arranques más rápidosSensores en cavidadPermiten comparar el comportamiento antes y después de la transferenciaGuardar curvas de presión y usar límites de alarma durante la validaciónDetección temprana de cambios de procesoMantenimiento predictivoReduce fallos de guías, refrigeración y expulsión tras el movimientoInspeccionar ciclos acumulados y sustituir piezas críticas antes del envíoMayor disponibilidad de herramientaMateriales reciclados y biobasadosPueden modificar flujo, contracción, desgaste y aparienciaValidar el molde con la formulación real y registrar condiciones de procesoMejor estabilidad y menor desperdicioEficiencia energéticaLas nuevas plantas optimizan ciclos, refrigeración y consumo eléctricoRevisar termorreguladores, caudales y equilibrio térmico del moldeMenor coste por piezaProducción regional flexibleAumentan los traslados entre proveedores y lotes de menor tamañoDiseñar contratos de custodia, acceso a datos y aceptación estandarizadaMayor resiliencia de suministroRequisitos ambientales de embalajeSe busca reducir material de un solo uso sin perder protecciónUsar bastidores reutilizables cuando la ruta y el volumen lo permitanMenos residuos y costes repetitivosEstas tendencias no eliminan la necesidad de experiencia humana. Un sensor no sustituye la inspección de una cavidad, y un registro digital no compensa una maniobra de elevación deficiente. La combinación de disciplina documental, técnicos de moldes experimentados y proveedores especializados seguirá siendo la base de una transferencia segura.
Depende del contrato entre el propietario del molde y el proveedor saliente o receptor. Lo recomendable es separar el coste de transporte del coste de reparación y establecer por escrito quién responde por daños, embalaje, retrasos y pruebas de aceptación.
Es posible, pero no es recomendable si el molde está en producción, tiene alto valor o fabrica piezas críticas. Una prueba previa crea una referencia de calidad y proceso para comparar el resultado en la nueva planta.
Debe detectarse antes del transporte. Revise dimensiones de placas, separación entre columnas, altura del molde, carrera de apertura, fuerza de cierre, capacidad de plastificación y conexiones. Si existe incompatibilidad, puede ser necesario adaptar placas, conexiones o seleccionar otra máquina.
Se limpia, seca, aplica un protector anticorrosión adecuado, se sellan circuitos y se utiliza un embalaje resistente a humedad. En rutas largas, conviene incorporar desecantes y barrera antihumedad según la sensibilidad de la herramienta y la duración del transporte.
La aceptación debe cubrir funcionamiento mecánico, estanqueidad de refrigeración, seguridad, estabilidad del ciclo, peso de pieza, dimensiones críticas, aspecto visual, rendimiento de cavidades y comparación con muestras patrón aprobadas.
Sí, cuando existen daños conocidos, corrosión, fugas, desgaste de guías, fallos de expulsión o problemas de canal caliente. Reparar antes del traslado evita enviar una herramienta problemática a una planta que no conoce su historial.
Sí, siempre que coordine embalaje industrial, documentación comercial, transporte, requisitos aduaneros y entrega a la planta receptora. El comprador debe confirmar previamente la compatibilidad técnica de la herramienta y el alcance de la asistencia tras la llegada.
Depende de la complejidad del molde y del producto. Para una herramienta sencilla puede bastar una jornada de instalación y prueba; para moldes multicavidad, canal caliente, automatización o piezas reguladas, conviene reservar varios días para ajustes, medición y aprobación.
Un traslado de moldes de inyección bien ejecutado protege un activo de alto valor y evita retrasos en la cadena de suministro. La clave es documentar el estado del molde, validar la compatibilidad de la nueva planta, contratar especialistas adecuados para la manipulación, proteger cada componente durante el transporte y aprobar la producción mediante criterios medibles. Para empresas que operan en España, una planificación rigurosa desde la auditoría inicial hasta las primeras piezas conformes convierte la transferencia en una oportunidad para mejorar mantenimiento, ciclo, calidad y coste de producción.

Hable con nuestro equipo de ingeniería sobre la optimización del diseño, la selección de materiales, la reducción de costos y la planificación de la producción. Ofrecemos soluciones de fabricación rápidas y confiables a clientes globales, desde el prototipo hasta la producción.