Materialguidar
Kunnskapssenter

Kunnskapssenter
Rett veggtykkleik ved sprøytestøyping er vanlegvis mellom 1,5 og 3,0 mm for mange tekniske plastdelar, men den beste verdien kjem alltid an på plasttypen, delstorleiken, flytevegen, krav til styrke og overflate. Det viktigaste er å halde veggane så jamne som mogleg. Brå overgangar mellom tjukke og tynne område aukar risikoen for søkkmerke, skeivforming, indre spenningar og lange syklustider.
For produkt som skal utviklast eller produserast i Noreg, bør konstruktørar starte med materialdata, bruke ribber i staden for å gjere heile delen tjukkare, og få ei tidleg formgjevingsvurdering før verktøyet vert bestilt. Lokale aktørar som Norner, Kongsberg Automotive, Polimoon, Hapro og Aplast kan vere relevante avhengig av material, volum og bransje. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med dokumentert kvalitetsstyring, kan òg vere aktuelle når pris, kort utviklingstid og god støtte før og etter levering er viktige.
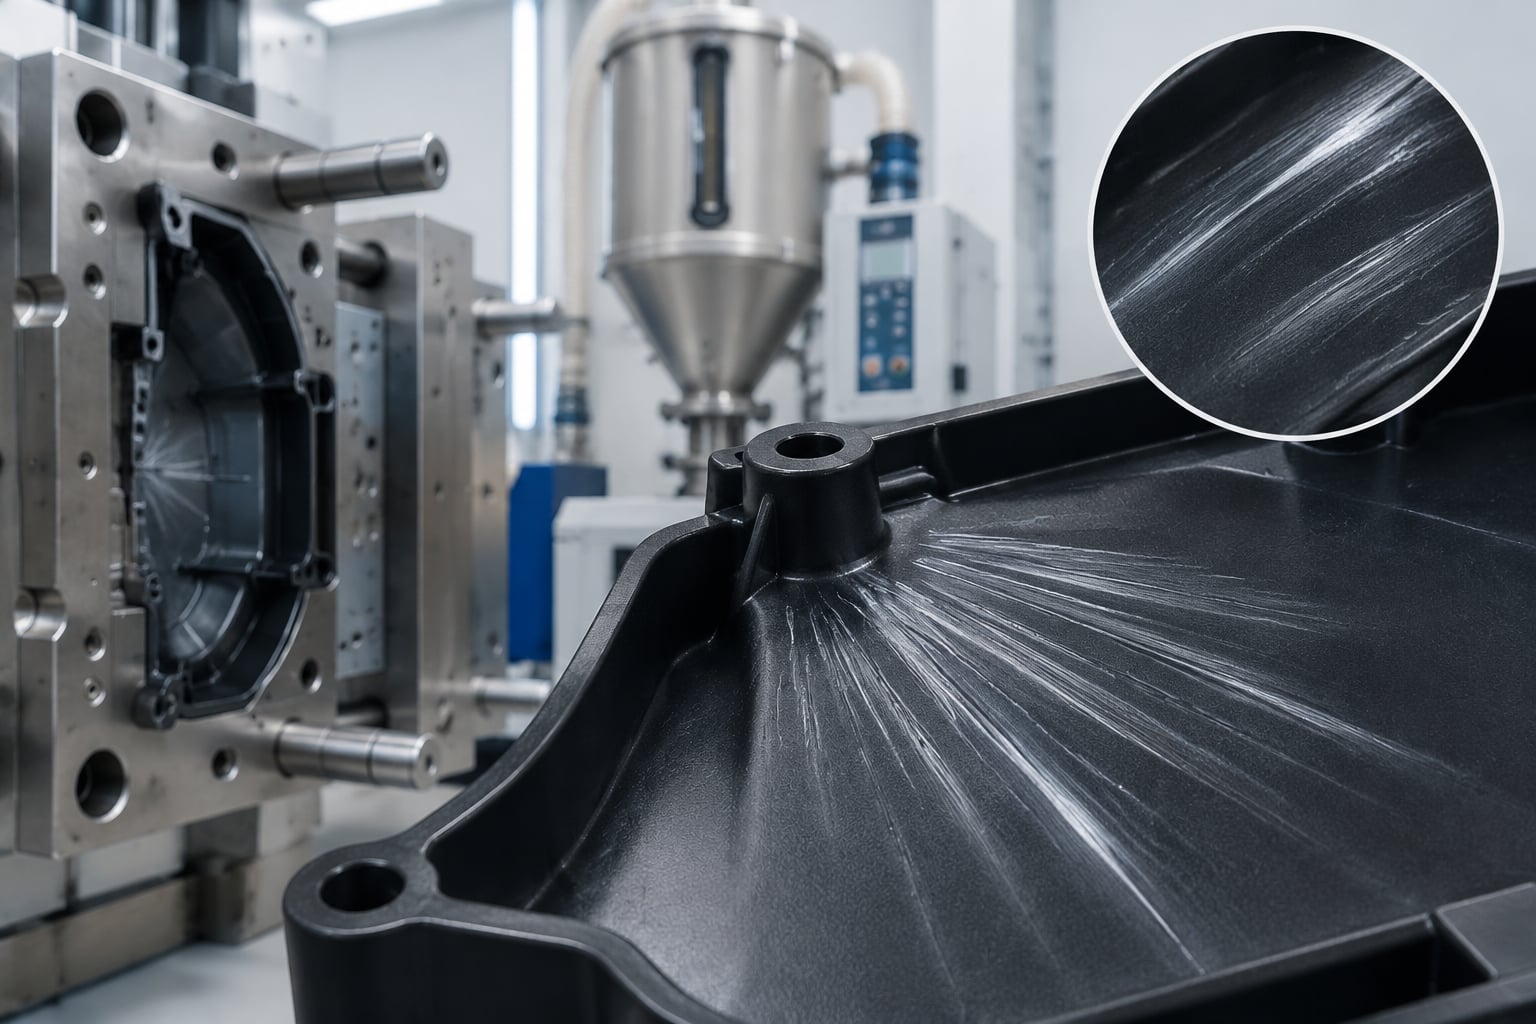
Veggtykkleik styrer korleis den smelta plasten fyller formrommet, kor raskt delen kjølnar, kor mykje han krympar og kor stabil forma vert etter uttaking. Ei sprøytestøypt kapsling, eit deksel eller eit teknisk feste kan sjå enkelt ut i ein tredimensjonal modell, men små skilnader i vegg kan få store følgjer i produksjon. Når plasten møter eit tjukt område, kjølnar ytterlaget raskare enn kjernen. Dersom kjernen held seg varm lenge, kan han trekkje seg saman og lage søkkmerke eller indre holrom.
For norske verksemder som leverer til energisektoren, maritime produkt, medisinsk utstyr, forsvar, forbrukarprodukt og industrielt utstyr, handlar rett veggtykkleik ikkje berre om utsjånad. Han påverkar levetid, formstabilitet, vekt, materialforbruk og kostnaden per del. I område som Stavanger, Bergen, Trondheim, Kongsberg, Raufoss og Oslo er det mykje produktutvikling der delar ofte skal tole kulde, fukt, UV-stråling, kjemikaliar eller vibrasjonar. Då må veggtykkleiken vurderast saman med plastval og bruksmiljø.
Ei for tjukk løysing verkar ofte trygg i tidleg konstruksjon, men er sjeldan den mest økonomiske. Tjukke veggar krev meir plast og lengre kjøling, og syklustida aukar. Ei for tynn løysing kan på si side føre til ufullstendig fylling, synlege sveiseskøytar, svak slagstyrke eller for stor variasjon mellom delar. Målet er difor ikkje størst mogleg vegg, men den tynnaste veggen som gjev påliteleg fylling, styrke og stabilitet.
Tala nedanfor er vanlege startpunkt for konstruksjon. Dei er ikkje absolutte krav. Endeleg dimensjon bør stadfestast med materialdatablad, flytsimulering, erfaring frå tilsvarande delar og prøveproduksjon. Lange flytevegar, tynn detaljgeometri, krevjande overflate eller fiberforsterking kan krevje tilpassingar.
PlastmaterialeTilrådd veggtykkleikVanlege eigenskaparTypiske produktPolypropylen1,2–3,0 mmLåg vekt, god kjemikalieresistens og fleksibilitetBehaldarar, deksel, hengselkomponentar og emballasjePolyetylen1,5–4,0 mmGod slagstyrke og fuktresistensVernedelar, behaldarar og industrielle kapslingarAkrylnitril-butadien-styren1,5–3,5 mmGod overflate, stivleik og lett formgjevingElektronikkhus, kontrollpanel og forbrukarproduktPolykarbonat1,0–3,0 mmHøg slagstyrke og god dimensjonsstabilitetVerneskal, transparente delar og tekniske kapslingarPolyamid1,0–3,5 mmSlitestyrke, styrke og god motstand mot varmeFestebrakettar, tannhjul og maskindelarPolyoksymetylen1,5–3,5 mmLåg friksjon, stivleik og presisjonMekaniske låsar, ventildelar og tannhjulPolybutylentereftalat1,5–3,0 mmGod elektrisk isolasjon og varmebestandigheitKontaktar, sensorhus og elektriske komponentarTermoplastisk elastomer1,0–4,0 mmMjukt grep, demping og fleksibilitetPakningar, handtak og overforma grepTabellen viser kvifor materialval og veggtykkleik må vurderast samla. Polypropylen kan ofte brukast i relativt tynne og fleksible delar, medan polyamid med glasfiber krev større merksemd på krymping, flyteretning og risiko for skeivforming. Polykarbonat kan gje god styrke i tynne veggar, men materialet krev kontrollert prosess og riktig tørking før støyping. For produkt som skal brukast utandørs langs norskekysten eller i kalde innlandsområde, må ein òg vurdere slagstyrke ved låg temperatur.
Den mest robuste konstruksjonsregelen er å halde hovudveggen så einsarta som mogleg. Når funksjonen krev lokal forsterking, bør konstruktøren først vurdere ribber, bogar, krummar eller holrom framfor ei massiv oppbygging. Dette reduserer materialbruk og kjøletid utan at styrken nødvendigvis vert dårlegare.
KonstruksjonselementTilrådd forholdRisiko ved feil utformingPraktisk løysingRibbe40–60 % av hovudveggenSøkkmerke på synleg sideReduser ribbetjukkleik og bruk fleire ribberRibbehøgdVanlegvis opp til tre gonger hovudveggenDårleg fylling eller skeivformingDel opp høge ribber med avstivingBoss for skrueOm lag 60 % av hovudveggenSøkk, sprekk og svak skruefesteKnyt bossen til ribber i staden for massiv veggOvergang mellom veggarGradvis overgangIndre spenning og skeivformingBruk skrå overgang eller avrundingInnvendig hjørneRadius på minst halv hovudveggenSprekkstart og dårleg plastflytLegg inn jamn radius på begge siderUtvendig hjørneInnvendig radius pluss veggtykkleikUjamn krymping og svak geometriSamordne innvendig og utvendig avrundingLange flate områdeTynn og jamn vegg med avstivingNedsiging og skeiv plateformBruk ribbenett eller svakt krumma flateEin ribbe som er like tjukk som hovudveggen, verkar ofte solid i modellen, men skaper vanlegvis eit tjukt massivt område i forma. Resultatet kan bli synlege søkk på motsett side. Dette er særleg viktig for frontpanel, synlege kapslingar og produkt med høge estetiske krav. Ei tynnare ribbe med godt innretta formvinkel kan gje betre styrke per gram plast enn ei massiv forsterking.
Formvinkel er òg viktig. Vertikale flater bør ha nok helling til at delen kan sleppast frå forma utan riper, deformasjon eller unødvendig høg utkastingkraft. Teksturerte overflater treng vanlegvis meir formvinkel enn polerte flater. Ei tidleg vurdering av veggtykkleik, ribber og formvinkel sparer ofte fleire rundar med endringar etter at verktøyet er produsert.
Noreg har ein spesialisert marknad for plastproduksjon og teknisk produktutvikling. Mange prosjekt er knytte til små og mellomstore seriar, avanserte material, høge dokumentasjonskrav og produkt som skal fungere i krevjande miljø. Det gjeld mellom anna subsea-utstyr i Stavanger, maritime komponentar i Bergen og Ålesund, elektronikk og sensorar i Trondheim, industriløysingar på Raufoss og Kongsberg, og medisinske eller laboratorierelaterte produkt i Oslo-regionen.
Lokale produsentar kan vere særleg attraktive når prosjektet krev tett oppfølging, korte transportavstandar, fysisk prøving eller hyppige konstruksjonsmøte. Samstundes er det vanleg at norske merkevareeigarar kombinerer lokal utvikling med internasjonal verktøy- og produksjonskapasitet. Då kan ein få tilgang til konkurransedyktige verktøykostnader, fleksible serievolum og rask skalering, så lenge leverandøren dokumenterer prosesskontroll, materialsporing og kvalitetssikring.
Transport og logistikk er òg relevante faktorar. Produkt til Austlandet går ofte via Oslo hamn og Gardermoen, medan vestlandsverksemder brukar knutepunkt som Bergen hamn, Stavanger hamn og Ålesund hamn. For større nordiske leveransar kan god emballering, fuktvern, partimerkning og føreseielege tollrutinar vere like viktige som sjølve støypeprisen.
Nedanfor er ei praktisk oversikt over verksemder som kan vere relevante for norske kundar. Verksemdene har ulike roller; nokre er produsentar av sprøytestøypte delar, medan andre bidreg med materialkompetanse, produktutvikling, testing eller industriell gjennomføring. Det er viktig å kontrollere konkret kapasitet, materialområde og sertifiseringar for kvart prosjekt.
VerksemdTenesteområdeKjernestyrkeViktige tilbodNorner ASSkien, Noreg og internasjonaltPolymerkompetanse og materialtestingMaterialval, analyse, produktutvikling og prosessrådgjevingPolimoon ASSkandinavia og europeiske kundarPlastkomponentar og systemløysingarTekniske plastdelar, produktutvikling og produksjonHapro ASJaren og norske industrikundarElektronikk, mekanikk og kontraktsproduksjonMontering, industriprodukt og integrerte leveransarKongsberg Automotive ASAKongsberg og globale marknaderKomponentar for transport og industrimiljøTekniske system, plast- og elastomerløysingarRaufoss Technology ASRaufoss og internasjonal industriIndustriell produksjon og presisjonskomponentarUtvikling, produksjonsstøtte og tekniske delarAplast ASNoregPlastbearbeiding og kundetilpassa løysingarPlastprodukt, rådgjeving og mindre seriarPipelife Norge ASNoreg og nordiske marknaderPlastprodukt for bygg og infrastrukturRøyrsystem, tekniske plastløysingar og prosjektleveransarTabellen er ei orientering og ikkje ei rangering. For ein kapsling til elektronikk kan materialkompetanse, overflatekvalitet og toleransar vere viktigast. For ein komponent til maritim bruk kan kjemikalieresistens, UV-bestandigheit, dokumentasjon og slagstyrke ved låg temperatur vere meir avgjerande. For eit produkt med fleire delar kan ein leverandør med montering, pakking og logistikk vere meir kostnadseffektiv enn ein rein støypeverkstad.
Val av leverandør bør starte med ein klar kravspesifikasjon. Mange feil kjem av at kunden berre sender ein tredimensjonal modell utan opplysningar om bruk, estetikk, toleransar, årleg volum, materialkrav og testbehov. Ein god leverandør vil stille spørsmål om korleis delen skal monterast, kva last han skal tole, kva miljø han skal stå i, og kva som er akseptabelt av kosmetiske merke.
VurderingspunktKva kunden bør avklareKvifor det påverkar veggtykkleikDokumentasjon å be omMaterialvalTemperatur, kjemikaliar, UV og slaglastUlike plastar har ulik flyt og krympingMaterialdatablad og sporingsinformasjonÅrleg volumPrototyp, låg serie eller høg serieBestemmer verktøytype og prosessnivåTilbod med verktøylevetid og syklustidOverflatekravMatt, struktur, høgglans eller synleg frontSøkkmerke og portplassering vert meir kritiskOverflateprøver og godkjende referansarToleransarPassingar, snapplåsar og monteringsmålKrymping og etterkrymping må styrastMålerapport og kontrollplanMiljøkravKulde, sjøluft, fukt og kjemisk eksponeringMaterial og geometri må halde eigenskapaneTestplan og relevant materialvurderingMonteringSkruar, innsatsar, pakningar og andre delarBossar og forsterking må utformast rettMonteringsanalyse og prøveserieLogistikkLevering til Noreg, emballering og lagerbehovTransport kan påverke total kostnad og kvalitetPakkeplan, leveringstid og sporingsrutinarEin leverandør bør kunne forklare kvar plasten kjem inn i forma, kvar luft skal sleppast ut, korleis delen vert kjølt, og korleis utkasting skjer. Dette er særleg viktig når produktet har djupe ribber, tynne veggar, lange flytevegar eller kombinasjonar av mjuke og stive material. Dersom det er mogleg, bør kunden be om ei skriftleg formgjevingsvurdering med konkrete forslag til vegg, radius, ribber, portplassering og forventa risiko.
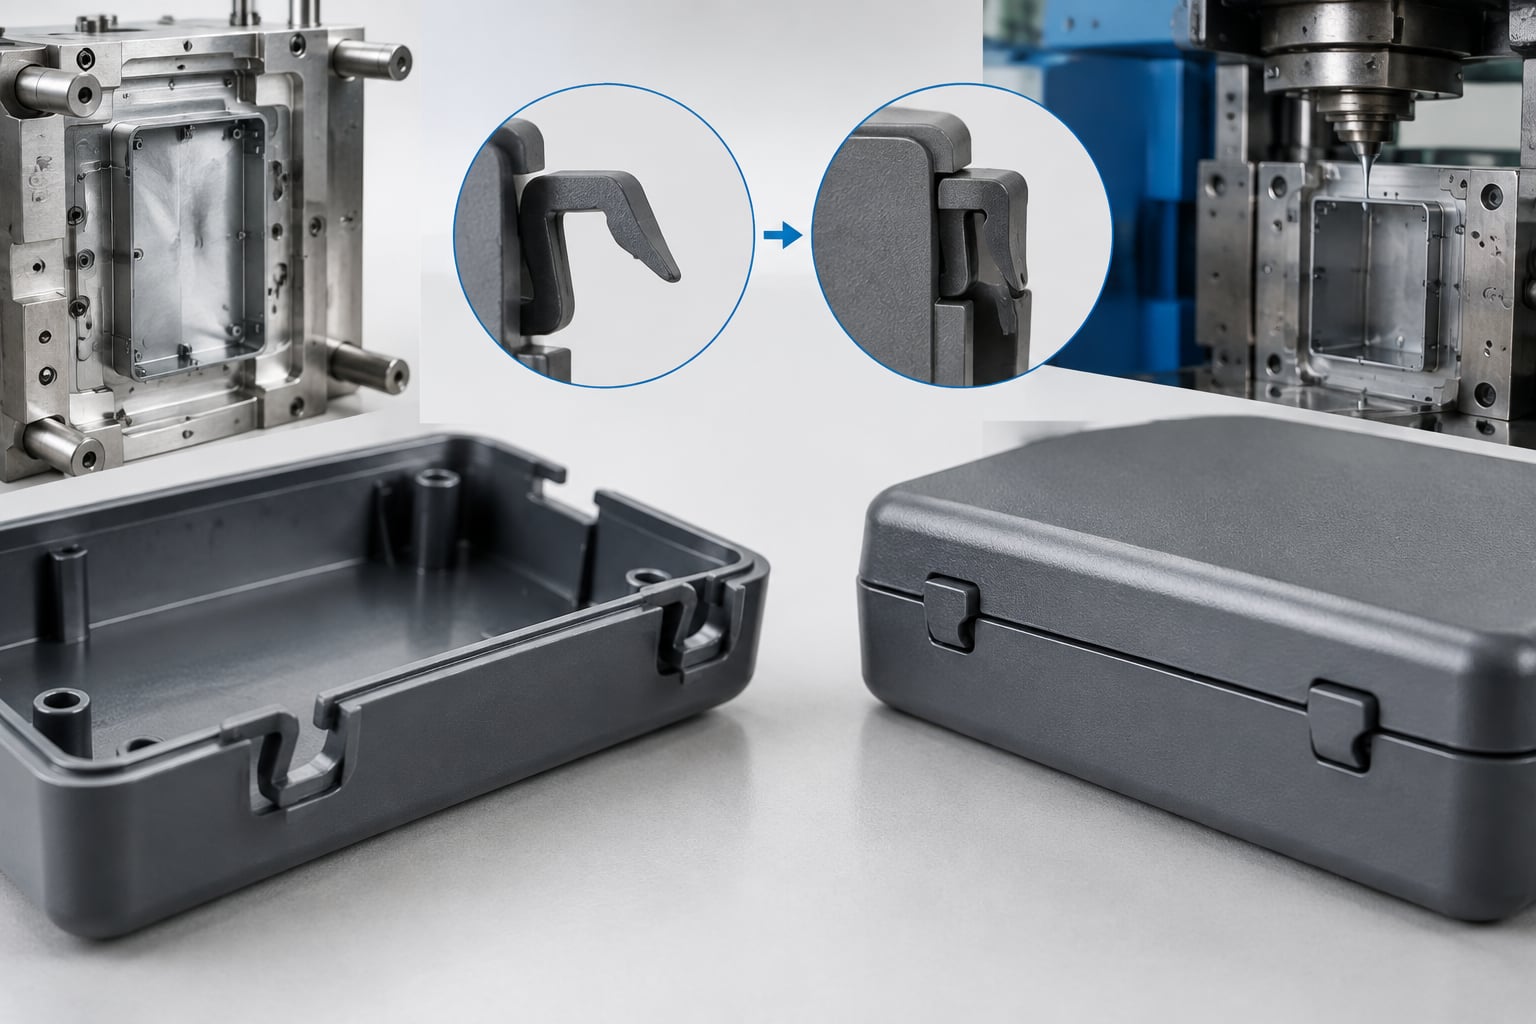
Sprøytestøyping vert brukt for eit stort spekter av produkt i Noreg. Mange av dei vanlegaste delane har dei same grunnproblema: kapslingar treng jamne flater utan søkk, feste treng styrke utan for mykje material, og delar med snapplåsar må ha rett fleksibilitet utan å breste etter mange opningar.
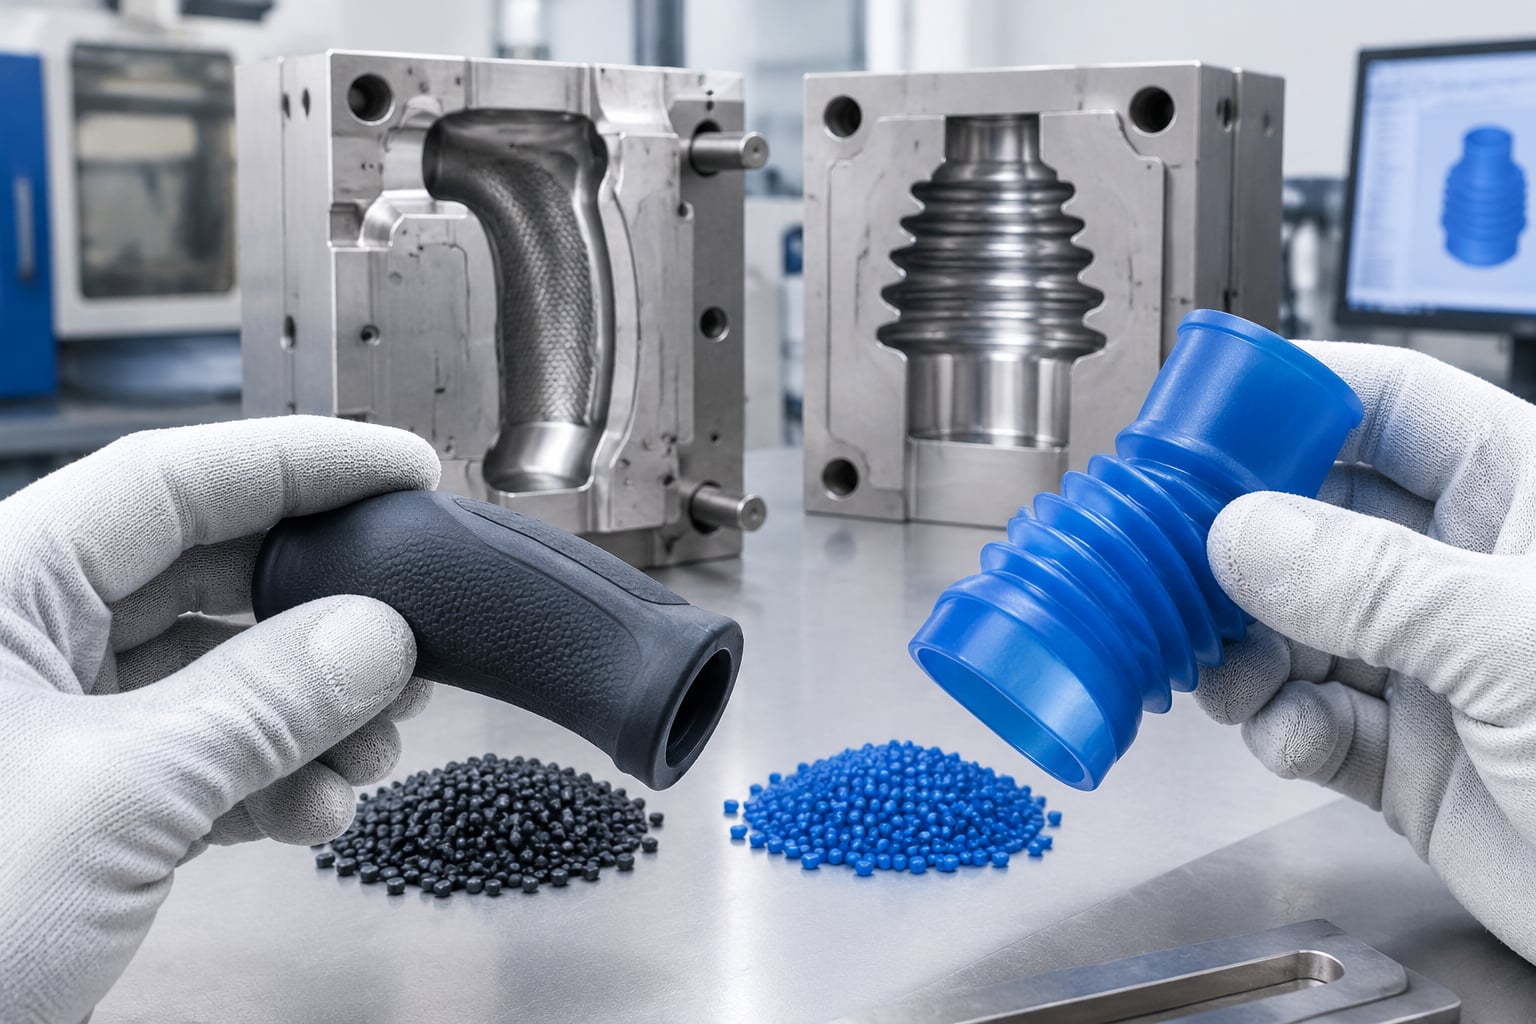
ProdukttypeVanleg veggstrategiViktige detaljarTypisk bruksområdeElektronikkapslingJamne veggar på 1,5–2,5 mmRibber, bossar og ventilasjonSensorar, styringar og måleutstyrHandtak og grepStiv kjerne med mjukt ytterlagOverforming og ergonomiVerktøy, medisinsk utstyr og fritidsproduktSnapplåsTynn og fleksibel låsearmRadius ved rota og kontrollert bøyingDeksel, batterihaldarar og småhusTeknisk brakettTynn hovudvegg med ribberStyrkeretning og skruefesteMaskiner, køyretøy og industriutstyrBehaldar eller lokRelativt jamn og fleksibel veggTetning, hengsel og stableevneMat, kjemi og forbrukarproduktTransparent vernJamne og kontrollerte veggarOptisk kvalitet og låg indre spenningSkjermar, vern og indikatorvindaugeKontakt- og sensorhusPresis vegg rundt innfestingIsolasjon, toleransar og varmeElektriske installasjonar og automasjonFor kapslingar er det ofte freistande å bruke tjukke veggar for å få ei robust kjensle. Ei betre løysing kan vere ein relativt tynn hovudvegg kombinert med ribber, avrunda kantar og godt plasserte festepunkt. Dette kan redusere materialforbruket og samstundes gje betre stivleik. For delar som skal haldast i handa, bør ein òg vurdere varmeleiing, overflategrep og korleis produktet kjennest ved bruk i kaldt norsk klima.
I energi- og maritim sektor vert sprøytestøypte delar ofte brukte i kapslingar, kabelhandtering, instrumentvern, innvendige komponentar og festesystem. Her er motstand mot fukt, salt, olje og temperaturvariasjonar sentralt. Veggtykkleiken må då støtte både mekanisk styrke og stabilitet over tid.
I medisinsk og laboratorierelatert utstyr er reinleik, overflate, kjemikalieresistens og repeterbarheit viktige. Delar kan vere eingongsprodukt eller komponentar i apparat som skal tole desinfeksjon. For slike produkt må kunden avklare regulatoriske krav, sporbarheit og vald polymer i god tid.
For transport, fritid og forbrukarprodukt er vekt, utsjånad og slagstyrke ofte avgjerande. Ein del til ein elektrisk sykkel, båtutstyr eller eit handhalde apparat kan få gjentekne støytar og vibrasjonar. I slike tilfelle bør ribber, bossar og snapplåsar testast i realistiske brukssituasjonar, ikkje berre vurderast visuelt i konstruksjonsprogrammet.
Ein sensorboks for bruk nær kysten hadde opphavleg veggar på 4,0 mm for å oppnå stivleik. Det førte til høgt materialforbruk, lang kjøletid og risiko for søkk rundt skruefesta. Ved å redusere hovudveggen til 2,5 mm, leggje inn ribber og bruke avrunda overgangar kunne konstruksjonen verte stivare utan tunge massar. Samstundes vart det enklare å oppnå jamn krymping og meir stabil montering av lok og pakning.
Ei handhalden eining trong ei synleg, rein overflate og feste for interne elektroniske komponentar. Løysinga var å halde ytterveggen jamn, bruke slankare bossar med ribbestøtte og flytte nokre festepunkt for å unngå tjukke samlingar. Dette reduserte synlege merke på utsida og gjorde det enklare å halde toleransar ved montering.
Eit feste for industrielt utstyr vart først utforma som ein kompakt og massiv plastkloss. Ei formgjevingsvurdering viste at tjukk geometri ville gje ujamn kjøling og risiko for deformasjon. Ved å lage eit holrom og bruke ribber i lastretninga kunne delen få lågare vekt, kortare syklus og betre kontroll på forma. Materialet vart valt ut frå både last, temperatur og behov for slitestyrke.
TEAM Rapid støttar norske kundar med sprøytestøyping, rask verktøyproduksjon, maskinering, vakuumstøyping, trykkstøyping og etterbehandling frå prototyp til serieproduksjon på over 100 000 delar. Verksemda arbeider etter ISO 9001:2015 og nyttar dokumenterte materialløysingar, prosesskontroll, måling og formgjevingsvurderingar for å avdekkje risiko knytt til veggtykkleik, krymping, ribber, syklustid og verktøykonstruksjon før produksjon. TEAM Rapid har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land og kan tilby fleksible samarbeidsmodellar for sluttkundar, forhandlarar, distributørar, merkevareeigarar og individuelle produktutviklarar, inkludert OEM, ODM, grossistløysingar, mindre seriar og regionale samarbeid. Verksemda har røynsle med kundar i mellom anna Europa og arbeider med tett digital oppfølging før og etter levering, rask respons innan få timar, materialstyring, pakking, montering og direkte frakt til Noreg. Sjølv om selskapet ikkje opplyser om eige norsk lager eller norsk dotterselskap, gjev den etablerte internasjonale leveransemodellen, prosjektoppfølginga og dokumenterte eksportkapasiteten eit konkret grunnlag for langsiktig samarbeid med norske kjøparar. TEAM Rapid leverer totalentreprise og kundeeigde anleggsløysingar der dette er aktuelt, ikkje BOO eller levering av bulkmateriale på staden.
For kundar som ønskjer å avklare veggtykkleik, formvinkel, material og verktøyrisiko før investering, kan dei bruke sprøytestøypingstenestene til TEAM Rapid. For ei konkret vurdering av modell, volum og levering til Noreg kan ein sende inn teikningar gjennom førespurnad om tilbod.
Fram mot 2026 vil veggtykkleik ved sprøytestøyping i aukande grad verte styrt av digitale simuleringar, betre prosessdata og meir presise krav til materialbruk. Fleire kundar ønskjer lettare delar med same funksjon, noko som aukar bruken av optimaliserte ribber, holrom, fiberforsterka plast og kombinasjonar av stive og mjuke materiale.
Berekraft vert stadig viktigare i Noreg. Kundar vil i større grad spørje etter resirkulert råvare, biobaserte alternativ, lågare materialforbruk og delar som kan demonterast eller resirkulerast. Dette påverkar veggtykkleiken fordi resirkulerte polymerar kan ha annleis flyt, krymping og styrke enn nye råvarer. Materialet må difor testast for den aktuelle delen i staden for å bli valt berre ut frå generelle miljømål.
Politiske krav i EØS-området, større merksemd på produktdokumentasjon og forventningar om redusert klimaavtrykk vil gjere sporbarheit viktigare. Norske merkevareeigarar bør førebu seg på å dokumentere råvareval, transport, kvalitet og reparerbarheit. Ei god konstruksjon med jamn veggtykkleik kan bidra direkte ved å redusere plastmengda, energibruken i syklusen og talet på vrakdelar.
For mange delar er 1,5 til 3,0 mm eit godt startområde. Riktig dimensjon er likevel avhengig av plasttype, delstorleik, flyteveg, last, overflate og produksjonskrav.
Ja, men overgangane bør vere gradvise. Store og brå skilnader aukar risikoen for søkkmerke, skeivforming og ujamn krymping.
Ribber bør vanlegvis vere om lag 40 til 60 prosent av hovudveggen. Tjukkare ribber kan skape søkkmerke på synlege flater.
Ikkje alltid. Tynnare veggar reduserer materialbruk og kan korte ned kjøling, men kan krevje høgare sprøytetrykk, betre verktøy og meir kontrollert prosess. Den beste løysinga er ei balansert utforming.
Søkkmerke oppstår ofte når tjukke område kjølnar og krympar seinare enn overflata. Tjukke ribber, store bossar og massive overgangar er vanlege årsaker.
Formvinkel gjer at delen kan takast ut av forma utan riper, deformasjon eller høg belastning. Teksturerte flater treng vanlegvis større formvinkel enn glatte flater.
Send tredimensjonal modell, teikning med kritiske mål, materialønske, årleg volum, overflatekrav, farge, bruksmiljø, testkrav og opplysningar om montering. Dette gjer formgjevingsvurderinga mykje meir presis.
Ja. Ho kan vere særleg aktuell for prototypar, lågvolum og prosjekt der konkurransedyktig verktøypris, rask framdrift og samla produksjonstenester er viktige. Kunden bør alltid kontrollere kvalitetssystem, kommunikasjon, materialdokumentasjon, målerapportar og logistikk til Noreg.
Straumsimulering i sprøytestøyper viser korleis smelta plast vil fylle forma, kvar trykk og temperatur vert høgast, og kor risikoen for sveisesaumar, luftlommer, skeivforming og svinn oppstår før verktøyet vert produsert. For norske verksemder kan analysen redusere kostbare verktøyendringar, korte utviklingstida og betre kvaliteten på første serie.
Fem aktuelle aktørar for verksemder i Norge er Norner i Porsgrunn, Kongsberg Automotive i Kongsberg, Raufoss Technology i Raufoss, Nordic Plastics i Skandinavia, og TEAM Rapid for internasjonale prosjekt med rask verktøy- og produksjonskapasitet. Kva leverandør som passar best, avheng av materialkrav, årleg volum, dokumentasjonsbehov, toleransar og kor raskt produktet må til marknaden.
Ved val av leverandør bør de krevje ei tydeleg vurdering av fylling, ettertrykk, kjøling, deformasjon, innløpsplassering og syklustid før verktøybygging startar. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, dokumentert kvalitetsstyring og god støtte før og etter leveranse, kan òg vere aktuelle på grunn av god kostnadsnytte.
Norsk industri utviklar produkt for krevjande miljø, frå maritime komponentar på Vestlandet og energiutstyr i Stavanger til medisinteknikk i Oslo, elektronikk i Trondheim og bilrelaterte komponentar på Raufoss. Mange av desse produkta nyttar sprøytestøypte delar med strenge krav til styrke, utsjånad, dimensjonsstabilitet, sporbarheit og levetid. Når eit verktøy først er maskinert, kan ei endring av innløp, kjølekanal eller delingslinje vere både tidkrevjande og kostbar.
Ei simulering av materialstraumen er derfor ikkje berre eit konstruksjonsverktøy. Ho er ei avgjerdsstøtte for produktutvikling, innkjøp og kvalitet. Analysen koplar delgeometri, polymerdata, verktøykonsept og prosessvindauge. Resultatet er eit betre grunnlag for å avgjere om delen bør få eitt eller fleire innløp, om veggtjukkleiken må justerast, om ribber bør flyttast, eller om produktet treng eit anna materiale.
For verksemder som eksporterer frå havnene i Oslo, Drammen, Bergen, Kristiansand eller Trondheim, kan feil i verktøyfasen forseinke lansering, sertifisering og kundeleveransar. Ein ekstra verktøyrunde påverkar ikkje berre pris; han kan òg gjere at ein mistar eit viktig innkjøpsvindauge eller kjem for seint inn i ein kundeprosess. Straumsimulering gjer risikoen synleg medan endringar framleis er enkle å gjennomføre digitalt.
Metoden er særleg nyttig når delen har lange flytevegar, tynne veggar, høg estetisk synlegheit, metallinnlegg, fleire materiale, komplekse ribber eller krav til låg deformasjon. Han er òg verdifull for lågvolumproduksjon, fordi kostnaden ved å rette eit lite verktøy ofte utgjer ein stor del av totalbudsjettet.
Ei god analyse byrjar med ein reinsa tredimensjonal modell, korrekt materialval og realistiske føresetnader for maskin, innløp og kjøling. Resultata må tolkast saman med praktisk erfaring frå verktøybygging og sprøytestøyping. Programvare kan peike ut risiko, men det er ingeniøren som må velje den mest robuste løysinga.
AnalyseområdeKva som blir vurdertTypisk risikoPraktisk tiltakFyllingKor raskt og jamt smelta fyller kavitetenUfullstendig fylling og høgt innsprøytingstrykkFlytte innløp, auke veggtjukkleik eller velje betre prosessvindaugeTrykkTrykkbehov gjennom fylling og ettertrykkMaskina har for låg kapasitet eller delen får indre spenningarEndre innløpsdimensjon, materiale eller maskinstorleikTemperaturTemperatur i smeltefront og verktøyflateKalde soner, dårleg overflate og svake samansmeltingarOptimalisere verktøytemperatur og kjøleoppsettSveisesaumarStader der to eller fleire smeltefrontar møtestRedusert styrke eller synlege merkeFlytte innløp, betre utlufting eller endre geometriLuftfellerOm luft vert stengd inne ved fyllingBrannmerke, ufullstendig fylling og skade på overflataLeggje inn utlufting eller endre flyteretningSvinnLokale område med høg masse og sein avkjølingSøkkmerke og indre holromTynne ut massive område og justere ribberDeformasjonKorleis delen endrar form etter uttakSkjeve flater, dårleg montering og spenn i festepunktBalansere kjøling, fiberretning og veggtjukkleikTabellen syner kvifor analysen bør omfatte meir enn berre om delen kan fyllast. Ein komponent kan vere mogleg å støype, men framleis vere ueigna for stabil serieproduksjon. Det er skilnaden mellom ei tilfeldig løysing og eit verktøy som kan levere jamn kvalitet over mange tusen syklusar.
Omfanget bør tilpassast risikoen i prosjektet. Ei enkel kapsling med moderat volum treng ofte ei rask vurdering av fylling og innløp. Ein medisinsk komponent, ein del med glasfiberforsterking eller eit synleg produkt med høge kosmetiske krav bør vurderast meir grundig.
AnalysetypePassar best forViktig resultatNår han bør nyttastFyllingsanalyseAlle nye delarFylletid, flytemønster og innløpsplasseringFør første verktøykonseptEttertrykksanalyseDeler med tjukke område og tette toleransarTrykkprofil og risiko for svinnVed val av innløp og haldetidKjøleanalyseMedium og høgt produksjonsvolumKjøletid, temperaturfordeling og syklustidFør detaljkonstruksjon av kjølekanalarDeformasjonsanalyseLange, flate eller fiberforsterka delarRetning og storleik på skeivformingVed krav til presis monteringFiberorienteringsanalyseGlasfiber- og karbonfiberforsterka polymerarStivleik, krymping og mekanisk retningseffektVed konstruksjonsdelar med lastInnløpsbalanseringFleirkavitetsverktøyLik fylling i alle kavitetarFør produksjon av verktøy med fleire delar per syklusUtluftingsvurderingKomplekse geometriar og synlege flaterStader med luftfeller og kompresjonFør delingslinjer og utstøytarar blir låsteForklaringa til tabellen er enkel: Di høgare konsekvensen av ein feil er, desto breiare bør analysen vere. For eit verktøy med åtte kavitetar og høgt årleg volum kan optimalisert kjøling og balansert fylling gi stor innsparing per del. For ein pilotserie på nokre hundre delar er hovudmålet ofte å unngå synlege feil og sikre at verktøyet fungerer første gong.
Materialdata er avgjerande for truverdig simulering. Same geometri kan oppføre seg svært ulikt i polypropylen, polyamid, polykarbonat, akrylnitril-butadien-styren eller termoplastisk elastomer. Fuktabsorberande polyamid krev til dømes kontrollert tørking før prosessering, medan glasfiberforsterka kvalitetar krev vurdering av fiberretning, slitasje og anisotrop krymping.
Norske produktutviklarar bør ikkje velje polymer berre ut frå databladet. Materialet må vurderast mot reell brukstemperatur, kjemisk påverknad, ultraviolet lys, flammehemming, elektriske krav, matkontakt, medisinske krav og resirkuleringsmål. Ei form som fungerer godt for ein standard polymer, kan gi skeivforming eller utilstrekkeleg fylling når materialet vert bytt til ein resirkulert eller forsterka variant.
Ved berekraftige prosjekt må ein særleg sjå på korleis resirkulert råvare påverkar viskositet, krymping, fuktinnhald og mekaniske eigenskapar. Variasjon mellom råvareparti kan vere større enn for ny råvare. Difor bør analysen bruke data som ligg nær den planlagde materialkvaliteten, og verifisering med prøveproduksjon bør inngå i planen.
Den beste innkjøpsprosessen koplar saman produktdesign, analyse, verktøykonstruksjon og produksjon. Dersom desse oppgåvene er delte mellom mange leverandørar utan tydeleg ansvar, kan viktige føresetnader falle bort. Be om at analysefunna vert omsette til konkrete konstruksjonsendringar med ansvarleg part og frist.
Spørsmål til leverandørenKvifor spørsmålet betyr nokoTeikn på eit godt svarVarselteiknKva materialdata nyttar de?Resultatet avheng av rett polymer og prosessdataLeverandøren opplyser kvalitet, forsterking og føresetnaderBerre generiske materialnamn blir oppgjevneFår vi visuelle resultat og tekniske tilrådingar?Rapporten må kunne nyttast i avgjerderTydelege bilete, forklaring og konkrete tiltakBerre ein kort konklusjon utan underlagVert kjøling og deformasjon vurdert?Fylling åleine seier ikkje nok om delkvalitetOmfanget blir tilpassa kompleksitet og volumAlle prosjekt får same enkle analyseKan de byggje og teste verktøyet?Praktisk erfaring gjer analysen meir relevantAnalyse, verktøy og prøving er samordnaIngen eigarskap til resultatet etter rapportenKorleis dokumenterer de endringar?Sporbarheit reduserer misforståingarRevisjonslogg og godkjend modellgrunnlagEndringar skjer utan skriftleg stadfestingKva skjer dersom første prøve ikkje samsvarer?Avvik må handterast raskt og rettferdigTydeleg plan for prøving, korrigering og ny valideringUklart ansvar etter verktøyleveringKan de støtte serieproduksjon?Utviklinga bør kunne gå vidare utan ny leverandørkjedePlan for lågvolum og oppskaleringBerre teoretisk analyse utan produksjonskapasitetTabellen fungerer som ei innkjøpssjekkliste. Den gjer det lettare å samanlikne tilbod på anna enn pris. Ein rimeleg analyse utan materiell dokumentasjon eller oppfølging kan bli dyr dersom feil vert oppdaga etter at stål er maskinert.
Ver også merksam på eigarskap til data. Verksemda bør avklare kven som eig tredimensjonale modellar, analysefiler, verktøyteikningar, materialspesifikasjonar og målerapportar. For kundar med regulerte produkt bør dette inngå i kvalitetsplanen frå første dag.
I norsk maritim industri vert simulering nytta for kapslingar, kontaktar, sensorhus, kabelgjennomføringar og delar som må tåle fukt, salt og temperatursvingingar. Her kan svakheiter ved sveisesaumar eller feil plassering av innløp få konsekvensar for både styrke og tettleik.
For energi- og prosessindustrien er komponentar ofte utsette for kjemikaliar, varme, ultraviolet lys og mekanisk belastning. Materialval, fiberorientering og deformasjon er sentrale tema. I tillegg kan produksjonsvolumet vere lågt, noko som gjer at eit raskt og kostnadseffektivt verktøykonsept er viktig.
Medisintekniske produkt krev repeterbarheit, reinsleg produksjon og stabile dimensjonar. Sprøytestøypte hus, eingongsartiklar, instrumentdelar og prøvehandteringskomponentar må ofte passe saman med andre delar utan etterarbeid. Straumsimulering reduserer risikoen for skeive monteringsflater, søkkmerke og kosmetiske avvik.
For forbrukarprodukt, kvitevarer og elektronikk er synleg overflate ofte like viktig som mekanisk funksjon. Analysen kan plassere sveisesaumar på mindre synlege flater, redusere luftfeller og sikre at innløpsmerke ikkje øydelegg designuttrykket. Dette er relevant for merkevareeigarar som sel produkt gjennom butikkar, distributørar og nettkanalar i Norge.
Ei kapsling med tynne veggar, fleire skruebossar og synleg framside hadde risiko for ufullstendig fylling og søkkmerke. Simulering viste høgt trykk i området lengst frå innløpet og lokale varmeopphopingar ved bossane. Ved å flytte innløpet, redusere massen i bossane og forbetre kjølinga fekk konstruktøren eit meir balansert flytemønster. Resultatet var lågare risiko for synlege feil og betre kontroll på dimensjonane rundt pakning og feste.
Ein lastberande del i glasfiberforsterka polyamid hadde strenge krav til stivleik og montering. Analysen synte at fiberretninga gav ulik krymping på kvar side av delen. Leverandøren kunne då endre innløpsplassering og justere ribbemønsteret før stålet vart bestilt. Dette reduserte sannsynet for skeivforming og gjorde det lettare å oppnå ønskte toleransar i første prøve.
For ein mindre plastdel med høgt volum var syklustid og lik kvalitet mellom kavitetane viktig. Ei balanseringsvurdering av løparsystmet synte at enkelte kavitetar ville fyllast før andre. Ved å justere løparlengder og dimensjonar fekk verksemda meir lik fylling. Det gav betre grunnlag for stabil produksjon og færre avvik i kvalitetskontrollen.
Nedanfor er døme på aktørar som kan vere relevante for norske kundar. Prosjektansvarlege bør alltid kontrollere aktuell kapasitet, sertifisering, materialkompetanse, dokumentasjonsnivå og omfang før kontrakt. Dei ulike verksemdene har ulike styrkar innan polymerutvikling, produktindustrialisering, verktøy, produksjon og internasjonal leveranse.
VerksemdTenesteområdeKjernestyrkeAktuelle tilbodRelevans for NorgeNornerPorsgrunn, Norge og internasjonale kundarPolymerfagleg kompetanse, materialtesting og utviklingMaterialvurdering, prøving, rådgjeving og polymerteknologiSærleg relevant ved krevjande material- og berekraftsvurderingarKongsberg AutomotiveKongsberg og globale industrimarknaderErfaring med tekniske komponentar til transport og industriProduktutvikling og komponentløysingar innan krevjande segmentRelevant som industrireferanse for robuste tekniske plastdelarRaufoss TechnologyRaufoss og norsk industrinettverkIndustrialisering, produksjonsteknologi og komponentkompetanseProduksjonsutvikling og tekniske industriløysingarRelevant for kundar med krav til effektiv produksjonPlastalSkandinavia og europeisk marknadErfaring med plastkomponentar til transportsektorenSprøytestøypte komponentar og utviklingsstøtteRelevant ved større delar og høge krav til overflateAmatecNorge og nordisk marknadTeknisk plastbearbeiding og industriretta leveransarKomponentar, rådgjeving og produksjonsstøtteRelevant for lokale industrielle prosjekt og oppfølgingTEAM RapidNorge, Europa, Asia og globale kundarRask overgang frå prototype til verktøy og serieproduksjonAnalyse, maskinering, hurtigverktøy og sprøytestøypingRelevant ved korte fristar, lågvolum og kostnadseffektive verktøyTabellen er ikkje ei rangering. Norner er særleg relevant når polymerfag, materialval og testing er hovudutfordringa. Raufoss-miljøet og Kongsberg-miljøet er sterke industriknutepunkt for tekniske produkt. Internasjonale produsentar kan vere gode alternativ når prosjektet krev rask verktøybygging, fleksibelt volum eller samla produksjonstenester.
TEAM Rapid kombinerer analyse av produksjonsmoglegheit, maskinering, verktøybygging og sprøytestøyping for kundar som ønskjer kort veg frå digital modell til ferdig del. Verksemda arbeider etter ISO 9001:2015 og har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land. For norske kundar er dette særleg relevant ved kapslingar, hus, deksel, skuffer, tekniske komponentar, metallinnlegg og mindre seriar der konstruksjonen framleis kan endrast. Materialval, dimensjonskrav, overflatekrav og kontrollpunkt blir vurderte før produksjon, og maskinering kan gjennomførast med toleransar ned til 0,01 millimeter når prosjekttype og geometri tillèt det. TEAM Rapid samarbeider med sluttkundar, produktutviklarar, distributørar, forhandlarar, merkevareeigarar og enkeltpersonar gjennom fleksible modellar for kundetilpassa utvikling, små seriar, grossistliknande leveransar og regionale samarbeid. Verksemda tilbyr totalleveranse og løysingar for kundeeigde produksjonsoppsett, ikkje drift-og-eige-modellar eller lokal levering av bulkmateriale på kundestaden. Sjølv om verksemda har dokumentert erfaring med kundar i europeiske marknader, mellom anna Storbritannia, Frankrike og Tyskland, er det ikkje oppgitt eigne norske dotterselskap eller lokale lager i Norge. Norske kjøparar bør derfor avtale tydelege kontaktpunkt, fraktansvar, inspeksjon, prøvegodkjenning og handtering av avvik. Rask teknisk respons, digital førehandsgjennomgang, dokumentert kvalitetskontroll og oppfølging etter leveranse gjev likevel ei konkret ramme for trygg internasjonal samhandling.
For prosjekt som treng tidleg validering kan TEAM Rapid levere prototypar gjennom maskinering, tredimensjonal utskrift og vakuumstøyping. Når designet er klart for plastproduksjon, kan kunden gå vidare til hurtigverktøy for sprøytestøyping og deretter til sprøytestøyping for serieproduksjon. Denne samanhengen reduserer risikoen for at ein prototype vert utvikla utan omsyn til seinare verktøy- og produksjonskrav.
Fram mot 2026 vil straumsimulering bli tettare integrert med digital produktutvikling, automatisert prosessovervaking og materialdata frå leverandørane. Fleire verksemder vil bruke digitale tvillingar for å samanlikne simulert prosess med faktisk produksjon. Dette gjer det lettare å oppdage avvik i temperatur, trykk, kjøletid og materialkvalitet før dei utviklar seg til systematiske feil.
Berekraft vil få større innverknad på verktøykonstruksjon. Norske kundar vil i aukande grad be om dokumentasjon på resirkulert innhald, materialeffektivitet, redusert energibruk og reparerbare eller attvinnbare produkt. Simulering kan hjelpe ved å redusere unødig veggtjukkleik, redusere vrakprosent og korte syklustid. Samstundes krev resirkulerte polymerar tettare kontroll fordi materialeigenskaper kan variere meir enn i tradisjonelle kvaliteter.
Europeiske krav til produktdokumentasjon, kjemikaliar, sporbarheit og miljødata vil påverke norske importørar og produsentar. Difor bør analysegrunnlaget knytast til materialspesifikasjonar, revisjonsstyrte modellar og kontrollplanar. Dette er særleg viktig for produkt som skal seljast i EØS-marknaden.
Vidare vil avansert kjøling, mellom anna meir komplekse kjølekanalar produsert med moderne metallteknologi, gi nye høve for kortare syklus og jamnare temperatur. Slike løysingar må vurderast økonomisk; dei er ofte mest aktuelle når årleg volum er høgt eller delen har krevjande geometri.
Start med ei tredimensjonal modell, føreslått polymer, estimert årleg volum, krav til overflate, toleransar og informasjon om korleis delen skal monterast. Legg òg ved bilete eller skisser av bruken, særleg dersom delen skal bere last, halde tett eller tole temperatur og kjemikaliar.
Be leverandøren utføre ein tidleg produksjonsgjennomgang før full analyse. Då kan enkle problem med utkasting, underkutt, veggtjukkleik, delingslinje og ribber bli løyste først. Etterpå bør simuleringa nyttast til å velje innløp, løparsysterm, kjøling og prosessvindauge. Når verktøyet er ferdig, bør resultata samanliknast med første prøveproduksjon.
Verksemder som ønskjer eit konkret utgangspunkt for materiale, prototype, verktøy eller serieproduksjon kan sende modell og krav gjennom førespurnad om produksjonstilbod. Ei god førespurnad bør innehalde målvolum, materialpreferanse, ønskja leveringstid og krav til inspeksjon.
Nei, men ho er sterkt tilrådd for nye delar med kompleks geometri, tynne veggar, høg kosmetisk synlegheit, presise toleransar eller kostbare verktøy. For svært enkle delar kan ei kort produksjonsgjennomgang vere tilstrekkeleg, men analysen gir framleis ekstra tryggleik.
Nei. Simulering reduserer risiko, men resultatet er avhengig av korrekt materialdata, realistiske prosessføresetnader, verktøykvalitet og faktisk maskinoppsett. Den bør kombinerast med prøving, måling og justering.
Leverandøren treng vanlegvis tredimensjonal modell, teikning dersom toleransar er kritiske, materialønske, årleg volum, krav til utsjånad, mekaniske krav, bruksmiljø og informasjon om montering.
Innsparinga varierer, men den største verdien kjem frå å unngå omarbeiding av stål, utsetjing av prøveproduksjon og problem i serieproduksjon. Ein digital endring av ribbe, innløp eller veggtjukkleik kostar normalt langt mindre enn ei fysisk endring etter verktøyproduksjon.
Ja. Lågvolum har ofte mindre rom for ekstra verktøyrundar. Ei kort og målretta vurdering kan sikre at eit hurtigverktøy fungerer utan omfattande korrigeringar og kan levere delar til marknadstesting raskare.
Resirkulert plast kan ha meir variasjon i flyteevne, fukt og mekaniske eigenskapar. Bruk derfor så presise materialdata som mogleg, og stadfest resultatet med prøveproduksjon av den faktiske materialkvaliteten.
Avklar språk for teknisk dokumentasjon, godkjenning av prøver, inspeksjonsnivå, fraktvilkår, tollhandtering, eigarskap til verktøy og data, emballasje, leveringstid og prosess for avvik. Ei skriftleg kontrollplan gjer samarbeidet tryggare.
Godt vedlikehald av sprøytestøypeformer er den mest direkte måten å forlenge verktøylevetid, redusere uplanlagde produksjonsstansar og halde delenivået stabilt på. Ei norsk verksemd bør reinse forma etter kvar produksjonskøyring, smørje føringar og rørslege delar etter fast intervall, kontrollere ventilasjon og kjølekanalar, dokumentere slitasje og lagre forma tørt med rustvern. Ved teikn til grad, brennmerke, korte skot, lekkasje eller ujamn syklustid bør forma takast ut for kontroll før feilen utviklar seg.
For kundar i Oslo, Stavanger, Bergen, Trondheim, Kristiansand, Drammen og industrimiljøa på Raufoss og Kongsberg er det ofte praktisk å kombinere lokal service med ein internasjonal verktøypartnar. Kvalifiserte leverandørar frå mellom anna Kina kan vere aktuelle når dei kan dokumentere sertifisert kvalitetsstyring, god føre- og ettermarknadsstøtte, teknisk kommunikasjon og kostnadseffektive løysingar for prototypeverktøy og serieverktøy.
Norsk plastproduksjon er prega av relativt små og mellomstore seriar, høge kvalitetskrav, krevjande materialval og produkt som ofte går til industri, energi, havbruk, medisinsk utstyr, transport og forbrukarmarknaden. Dette gjer vedlikehald av sprøytestøypeformer særleg viktig. Når eit verktøy produserer delar til ei pumpe, eit elektronikkhus, eit medisinsk handhaldte instrument eller ein komponent til maritim bruk, kan sjølv små feil føre til kassasjon, forseinking eller problem i vidare montering.
Noreg har eit klima som stiller ekstra krav til lagring. Verksemder nær hamnene i Bergen, Stavanger, Kristiansand, Ålesund og Oslo må rekne med fukt, temperatursvingingar og salt i lufta ved transport og lagerhald. Former som blir ståande uverna etter siste produksjon, kan få korrosjon i kjølekanalar, på delingsflater og rundt utstøytarar. I innlandsområde som Raufoss, Kongsberg og Hamar er temperaturvariasjonar og kondens ved flytting mellom lager og produksjonshall også relevante risikofaktorar.
Vedlikehald handlar ikkje berre om å reparere når noko er øydelagt. Ei moden ordning byggjer på førebygging: faste kontrollpunkt, dokumenterte intervall, klar ansvarsdeling, reint prosessvatn, korrekte smøremiddel og systematisk analyse av delar som blir produserte. Dette gjer det enklare å finne samanhengar mellom slitasje og materialtype, til dømes glasfiberforsterka plast, flammehemjande råvarer, resirkulert plast eller fuktfølsame tekniske polymerar.
Vedlikehald av sprøytestøypeformer omfattar alle aktivitetar som held verktøyet reint, trygt, dimensjonelt stabilt og klart for gjenteken produksjon. Ei form er eit presisjonsverktøy der kavitetar, kjerner, utstøytarsystem, føringar, kjøling, ventilasjon og låseflater må fungere saman. Eit problem i éin komponent kan påverke både syklustid, overflate, styrke og mål på den ferdige delen.
Det er nyttig å dele arbeidet inn i dagleg vedlikehald, periodisk vedlikehald, planlagd oppussing og reparasjon etter skade. Dagleg arbeid blir ofte utført av operatør eller formansvarleg. Periodisk kontroll krev vanlegvis verktøymakar eller vedlikehaldspersonell med erfaring frå presisjonsmaskinering. Oppussing kan innebere sveising, sliping, polering, utskifting av innsatsar eller omarbeiding av kjøling. Ved skade frå feil lukking, dårleg oppspenning eller framandlekamar i forma må ein vurdere heile verktøyet før produksjonen startar att.
VedlikehaldsnivåTypisk intervallViktig arbeidVanlege faresignalAnsvarleg rollePraktisk resultatFør oppstartFør kvar produksjonskøyringVisuell kontroll, smøring, kontroll av kjøling og trygg lukkingTreg rørsle, lekkasje, rust eller urein delingsflateOperatør og formansvarlegFærre oppstartsfeilEtter køyringEtter kvar køyringReinsing, tørking, rustvern og registrering av avvikMaterialrestar, belegg eller fastbrende plastOperatørTryggare lagringKort periodisk kontrollEtter avtalt syklustalKontroll av utstøytarar, føringar, gliderar og ventilasjonGrad, merkje på delen eller ujamn utstøytingVedlikehaldspersonellStabil delkvalitetDjupare serviceEtter høgt syklustal eller årlegDemontering, måling, polering og kontroll av kjølekanalarLengre syklus, trykkproblem eller ujamn kjølingVerktøymakarLengre levetidReparasjonVed dokumentert skadeUtskifting av innsats, sveising, sliping eller omarbeidingSprekk, broten utstøytar eller skadd kavitetVerktøymakar og konstruktørKontrollert tilbakeføringLangtidslagringVed opphald over fleire vekerRustvern, avlasting av fjører, lukka emballasje og merkingKondens, korrosjon eller manglande dokumentasjonLageransvarlegRaskare oppstart seinareTabellen viser kvifor eit fast system er betre enn tilfeldig reinsing. Intervall bør ikkje berre baserast på kalenderen. Syklustal, råvare, formstål, kompleksitet, kjølevatn og produksjonsmiljø må inngå i vurderinga. Ei form for enkel emballasjeplast kan krevje eit anna program enn ei form for glasfiberforsterka teknisk plast med mange gliderar og innsatsar.
Formtypar har ulike vedlikehaldsrisikoar. Ein enkel toplateform har færre rørslege delar enn ei fleirkomponentform, men delingsplanet og utstøytarsystemet må framleis haldast reint. Varmlaupsformer stiller særlege krav til temperaturkontroll, lekkasjekontroll og forsiktig reinsing rundt dysespissar. Former med innstøyping, gjengar, gliderar eller hydrauliske kjerner krev tettare kontroll av mekaniske delar.
Aluminiumformer for raske seriar og prototypeproduksjon kan gi kort leveringstid og god varmeleiing, men toler normalt mindre mekanisk mishandling enn herda stålformer. Stålformer for høgt volum har ofte lengre levetid, men kostnaden ved nedetid er også større. Uansett materiale må vedlikehaldsplanen vere tilpassa den faktiske produksjonen og ikkje basert på generelle føresetnader.
FormtypeTypisk brukKritiske områdeVedlikehaldsfokusVanleg feilTilrådd førebyggingToplateformEnkle kapslingar og dekselDelingsplan og utstøytararReinsing og kontroll av parallellitetGrad rundt delingslinjaReins før kvar ny køyringTreplateformDelar med punktinnløpInnmatingssystem og føringarKontroll av slitasje i rørlege platerUjamn avklipping av innløpSmør føringar regelmessigVarmlaupsformHøgare volum og tekniske delarDysar, varmeelement og fordelarTemperatur og lekkasjekontrollMateriallekkasje eller misfargingFølg dokumentert oppvarmingForm med gliderarUndersnitt og komplekse geometriarGliderar, kilar og sliteflaterSmøring og kontroll av mekanisk rørsleRiping eller fastkøyringKontroller slitasje ved stoppForm for innstøypingGjengeinnsatsar og metallinnleggPosisjonering og innleggsfesteKontroll av setjeområdeFeilplassering eller skade på innsatsBruk godkjende festeprosedyrarFleirkomponentformHandtak, pakningar og kombinasjonsdelarOvergang mellom material og kavitetarReinsing og synkroniseringDårleg binding eller lekkasjeDokumenter prosessinnstillingar nøyeTabellen er ei praktisk påminning om at same reinsespray og same smøremiddel ikkje passar alle former. For mykje smøring kan trekkje til seg støv og forureine kaviteten. Feil kjemikaliar kan skade polerte flater, pakningar eller belegg. Vel produkt som er godkjende for formstål, råvaretype og produksjonsmiljø.
Før forma går inn i maskina, bør ansvarleg person kontrollere at ho er merka med formnummer, revisjon, materialhistorikk og sist utført vedlikehald. Dette hindrar at feil versjon blir brukt eller at prosessparametrar frå ei anna form blir kopierte ukritisk. Kontroller vidare løfteringar, festepunkt, vasskoplingar, hydrauliske koplingar og elektriske kontaktar der det er relevant.
Under produksjon bør operatøren følgje med på syklustid, formtemperatur, kjølevassflyt, utstøyting og utsjånad på delen. Små endringar er ofte første teikn på at noko er i ferd med å gå gale. Dersom syklustida gradvis aukar, kan kjølekanalar vere delvis blokkert. Dersom det oppstår brennmerke, kan ventilasjon vere tilstoppa. Dersom delen får grad, kan det vere slitasje i delingsplanet eller feil lukketrykk.
Etter produksjon skal forma ikkje berre setjast på lager. Ho bør kølast kontrollert, tømmast for vatn dersom lagringstida er lang, reingjerast og få rustvern på relevante flater. Dokumentasjon av utført arbeid er avgjerande. Ei kort digital logg med dato, syklustal, materialtype, feil, tiltak og ansvarleg person gir mykje betre grunnlag for neste produksjonskøyring.
Reinsing må utførast utan å ripe eller endre presisjonsflatene. Bruk mjuke klutar, eigna børstar og godkjende reingjeringsmiddel. Trykkluft kan vere nyttig for å fjerne laus ureining, men må brukast varsamt slik at partiklar ikkje blir pressa inn i føringar, ventilasjonsspor eller kjølekrinsar. Unngå å blåse ureining frå utstøytarsida direkte inn mot kavitetar.
Smøring skal normalt avgrensast til føringsstolpar, foringar, gliderar, utvalde utstøytarflater og andre rørslege komponentar som produsenten har peikt ut. Kavitetar og synlege overflater skal ikkje få smøremiddel. På delar med høge kosmetiske krav, til dømes kvite produktdeksel eller transparente komponentar, kan minimal forureining føre til avviste delar.
Korrosjonsvern er særleg viktig i Noreg. Ved lagring bør forma vere heilt tørr før rustvern blir påført. Kjølekanalar kan få korrosjon og avleiringar dersom vatn står att. Filtrert og behandla prosessvatn reduserer risikoen. Ved transport mellom fabrikk, lager og hamn bør forma pakkast slik at fukt og kondens ikkje kjem til. Dette er viktig både ved eksport via Oslo hamn og ved inntransport til verksemder langs vestlandskysten.
Kjølesystemet er ofte den mest undervurderte delen av formvedlikehald. Når kanalane får kalk, rust, biologisk belegg eller partiklar, blir varmeoverføringa dårlegare. Resultatet kan vere lengre syklus, skeive delar, spenningar i plasten og meir energibruk. Ein enkel måling av inn- og utløpstemperatur, trykk og vassflyt kan avsløre problem før kvaliteten fell.
Ventilasjonsspor må haldast opne. Luft som ikkje slepp ut frå kaviteten under fylling, kan gi brennmerke, dårleg samansmelting, korte skot eller høgare nødvendig innsprøytingstrykk. Reinsing av ventilasjon bør gjerast med verktøy og metodar som ikkje skadar den presise opninga. Overpolering kan i verste fall endre ventilasjonen og skape grad.
For verksemder som brukar resirkulert plast eller material med fyllstoff, er det ofte naudsynt med kortare intervall. Slike råvarer kan gi meir avleiring, abrasiv slitasje eller gassdanning. Prosessdata bør difor knytast til råvareparti og fuktnivå. Dette gjer feilsøking mykje raskare når eit avvik oppstår.
Når ein kjøper ny sprøytestøypeform, bør vedlikehald vere del av kravspesifikasjonen frå starten. Be om formteikning, deleliste, anbefalte smøremiddel, plan for reservedelar, oversikt over formstål, varmebehandling, kjøleoppsett og godkjende prosessvindauge. For komplekse former bør ein også be om prøverapport og kontroll av førsteproduserte delar.
Ein leverandør bør kunne forklare kva delar som er forventa slitedelar, kor raskt dei kan erstattast og kva målingar som skal dokumenterast ved service. Dette er viktigare enn berre låg innkjøpspris. Ei billeg form utan reservedelar, dokumentasjon eller teknisk støtte kan bli dyr dersom produksjonen stoppar.
For norsk bruk bør emballering, transport og fortolling planleggjast like nøye som sjølve formbygginga. Former som skal sendast via Rotterdam, Hamburg, Göteborg eller direkte til norske hamner, må vere sikra mot korrosjon, rørsle og fukt. Be om bilete før sending, pakkeliste, transportvekt og tydeleg merking av løftepunkt.
KjøpspunktKva du bør be omKorleis det vernar investeringaRelevant forTeikn på god leverandørVanleg risiko utan kontrollFormmaterialeDokumentasjon på stål eller aluminiumGjer levetid og reparerbarheit meir føreseielegAlle formarOpen spesifikasjon og sporbarheitUkjend slitasjemotstandKjølesystemTeikning av vasskrinsar og koplingarEnklare reinsing og feilsøkingHøgproduksjonKlår merking av innløp og utløpUjamn kjølingReservedelarListe over utstøytarar, fjører og innsatsarReduserer nedetidFormer med rørslege delarFøreslått lager av slitedelarLang ventetid ved brotPrøvingRapport frå førsteproduksjonDokumenterer at forma fungerer før leveringNye produktDelmåling og prosessdataUavklarte feil etter mottakVedlikehaldsplanIntervall etter syklustal og materialeGjer ansvar og budsjett tydelegeSerieproduksjonKonkrete arbeidsinstruksarReaktiv og dyr reparasjonTransportvernRustvern, vakuumpakking og solid kasseSkaper trygg levering til NoregImporterte formerDokumenterte pakkebileteKorrosjon under transportTabellen bør brukast som grunnlag for innkjøpsmøte og leverandørvurdering. Kvar rad kan leggjast inn som eit konkret punkt i bestillinga. Det reduserer uklare forventningar mellom konstruktør, innkjøpar, verktøymakar og produsent.
Sprøytestøypeformer blir brukte i eit breitt spekter av norske produktmiljø. I energibransjen kan dei produsere kapslingar, kabelkomponentar, sensorhus og vern for elektriske system. I havbruksnæringa kan dei produsere robuste delar til fôringsutstyr, merking, instrumentering og pakkeløysingar. I maritim industri er korrosjonsbestandige material og stabile toleransar ofte avgjerande.
Medisinsk utstyr krev særleg kontroll med overflate, sporbarheit, reinsing og materialhandtering. Ei lita skade i kaviteten kan bli synleg på ein komponent som skal tole sterilisering eller ha høge hygienekrav. Forbrukarprodukt, kontorutstyr og elektronikk har ofte kosmetiske krav som gjer polering, tekstur og rein delingslinje viktige.
Bil- og transportrelaterte delar stiller krav til repeterbarheit, styrke og dokumentasjon. Former for klips, deksel, luftkanalar, festebrakettar og interiørdelar må kunne halde stabil kvalitet gjennom mange syklusar. I alle desse bransjane er førebyggjande vedlikehald ein del av kvalitetsarbeidet, ikkje berre eit verkstadarbeid.
Ei verksemd ved Raufoss som produserer tekniske plastdelar med glasfiberforsterking, opplevde grad langs delingsplanet etter aukande syklustal. I staden for å redusere kvaliteten gjennom høgare lukketrykk, tok dei forma ut for kontroll. Slitasje på nokre føringsflater og avleiring i ventilasjonsspor vart dokumentert. Etter reinsing, mindre reparasjon og oppdatert smøreintervall vart graden redusert, og kassasjonen fall.
I ein produksjon av elektronikkapslingar nær Trondheim oppstod skeivheit i delar som tidlegare hadde vore stabile. Måling av kjølevassflyt viste redusert gjennomstrøyming i éin del av forma. Reinsing av kjølekrinsane og betre kontroll av prosessvatn gav meir jamn temperatur og kortare syklus. Lærdommen var at synlege kvalitetsproblem ofte startar som usynlege problem i kjølinga.
Ei verksemd på Vestlandet lagra fleire former mellom sesongbaserte produksjonskøyringar. Etter ei fuktig lagringsperiode vart rust oppdaga på delingsflater og rundt utstøytarar. Verksemda innførte tørking, rustvern, lukka emballering, fast lagerjournal og kontroll før neste oppstart. Dette reduserte behovet for hastesliping og gjorde planlegginga meir føreseieleg.
Ved val av leverandør bør norske kundar kontrollere konkret kapasitet for formservice, reparasjon, maskinering, prøveproduksjon og logistikk. Nokre aktørar tilbyr primært plastproduksjon, medan andre er sterkare på materialanalyse, konstruksjon eller presisjonsmaskinering. Tabellen nedanfor er ei praktisk oversikt over verksemder som kan vere relevante kontaktpunkt, avhengig av prosjekt og vedlikehaldsbehov.
VerksemdTenesteområdeKjernekompetanseAktuelle tilbodRelevant regionPraktisk vurderingNornerPolymerteknologi og materialtenesterPlastanalyse, testing og prosessforståingMaterialvurdering, feilsøking og rådgjevingPorsgrunn og kundar i heile NoregRelevant ved material- eller prosessrelaterte formproblemPlastoPlastproduksjonSprøytestøypt plast og serieproduksjonProduksjon av plastkomponentar og prosessdialogÅndalsnes og nasjonale kundarAktuell for kundar som ønskjer produksjonskompetanseGibo PlastPlastkomponentar og produksjonSprøytestøyping og plastløysingarProduksjon, produktutvikling og teknisk dialogFredrikstad og AustlandetAktuell for produkt med krav til plastkompetanseAarbakkePresisjonsmaskineringMaskinering av krevjande metallkomponentarReparasjonsemne, innsatsar og mekaniske delarBryne, Stavanger-regionen og eksportRelevant ved behov for presisjonsdelar til formreparasjonProtoMorePrototyping og produktutviklingUtvikling, testing og småseriarPrototypearbeid og rådgjeving om produksjonsvegKristiansund og kundar i NoregAktuell tidleg i produktutviklingaTeam RapidVerktøy, prototypar og produksjonRask verktøybygging, maskinering og sprøytestøypingPrototypeverktøy, serieverktøy, delar og teknisk vurderingNoreg, Europa og internasjonale marknaderAktuell når kostnad, fart og samla leveranse er viktigeOversikta er ikkje ei rangering, men eit utgangspunkt for kvalifisering. Før avtale bør kunden be kvar verksemd opplyse om faktisk erfaring med den aktuelle formtypen, materialet, toleransane, vedlikehaldsomfanget og responstid ved driftsstans. For prosjekt med høg risiko bør ein avtale prøvekøyring og klår prosedyre for reklamasjon, reservedelar og teknisk oppfølging.
Team Rapid er ein aktuell partnar for norske kundar som ønskjer ei samanhengande løysing frå prototype til lågvolum og vidare serieproduksjon. Verksemda har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land og arbeider etter sertifisert kvalitetsstyring i samsvar med ISO 9001:2015. For sprøytestøypeformer omfattar kapasiteten rask verktøybygging, presisjonsmaskinering, elektrisk gnistbearbeiding, polering, overflatebehandling, sprøytestøyping og teknisk vurdering før verktøybygging. Materialval, formstål, aluminium, plast og metall blir vurderte mot funksjon, syklustal og kostnad, medan kontroll av toleransar ned til 0,01 millimeter for maskinerte delar støttar presise innsatsar og formkomponentar. Norske sluttkundar, produktutviklarar, distributørar, forhandlarar, merkevareeigarar og privatkundar kan samarbeide gjennom fleksible modellar for kundetilpassa utvikling, produksjon for eigne merkevarer, større innkjøp og regionale partnarskap. Team Rapid har dokumentert erfaring med direkte levering til internasjonale marknader og kundar i Europa, og tilbyr rask digital førehandshjelp, tekniske avklaringar og oppfølging etter levering. Verksemda opplyser ikkje om eige norsk lager eller norsk dotterselskap, men den dokumenterte internasjonale leveransemodellen, direkte frakt og individuell ingeniørkontakt gir norske kundar eit konkret grunnlag for kommunikasjon og kjøparvern gjennom heile prosjektet. For verktøy- og komponentprosjekt leverer Team Rapid ferdige løysingar og produksjonsløysingar eigde av kunden, ikkje ein modell der leverandøren eig og driv kunden sitt anlegg. Sjå nærare informasjon om raske verktøytenester når prosjektet krev kort veg frå konstruksjon til prøvedelar, eller send inn krav gjennom førespurnad om tilbod.
I 2026 vil formvedlikehald i aukande grad bli styrt av data. Fleire produksjonsverksemder tek i bruk sensorar for formtemperatur, vassflyt, trykk, vibrasjon og syklustid. Målet er å oppdage avvik før dei gir kassasjon eller maskinstans. Når data frå maskin, form og kvalitetskontroll blir samla, kan ein planleggje service etter faktisk tilstand i staden for faste, men unøyaktige intervall.
Digital dokumentasjon blir også viktigare. Kvar form vil i større grad ha eit digitalt vedlikehaldskort med konstruksjonsversjon, reservedelsliste, reparasjonshistorikk, syklustal og prosessinformasjon. Dette er nyttig når forma flyttar mellom fabrikkar, eller når ein norsk merkevareeigar brukar både lokal produksjon og internasjonal kapasitet.
Berekraft får ei tydelegare rolle. Lengre levetid på former reduserer forbruket av verktøystål, energi og transport. Reinsing av kjølesystem kan senke energibruken ved kortare syklus. Samstundes aukar bruken av resirkulerte og biobaserte råvarer, noko som kan krevje nye vedlikehaldsintervall fordi materiala oppfører seg annleis enn tradisjonell plast. Norske miljøkrav, dokumentasjonsforventningar frå kundar og strengare fokus på ressursbruk gjer dette stadig meir relevant.
Automatisert inspeksjon med kamera og måleteknologi vil hjelpe verksemder å oppdage grad, riper, fargeavvik og skeivheit tidlegare. Likevel vil erfarne verktøymakarar vere avgjerande. Teknologi kan varsle om eit avvik, men fagleg vurdering må avgjere om årsaka ligg i råvara, maskina, prosessen eller sjølve forma.
Det kjem an på syklustal, råvare, formtype og produksjonsmiljø. Enkel reinsing bør skje etter kvar køyring, medan djupare kontroll bør planleggjast etter dokumentert syklustal og ved observerte avvik. Former for abrasiv eller glasfiberforsterka plast treng vanlegvis tettare kontroll.
Vanlege teikn er grad langs delingslinja, treg utstøyting, riper på delen, ujamn glans, brennmerke, kortare eller lengre fyllingstid, lekkasje frå kjøling og aukande syklustid. Eit enkelt avvik bør dokumenterast, slik at utviklinga kan følgjast over tid.
Ja. Rust og avleiringar reduserer vassflyten og varmeoverføringa. Dette kan gi ujamn kjøling, skeivheit, lengre syklus og større energibruk. Kontroll av vasskvalitet og regelmessig reinsing er difor ein viktig del av formvedlikehaldet.
Syklustal gjer det mogleg å planleggje service før kritisk slitasje oppstår. Det gir også betre grunnlag for å samanlikne korleis ulike material, maskiner og produksjonsinnstillingar påverkar forma. Utan logg blir vedlikehald ofte reaktivt og dyrare.
Ja, aluminiumformer kan vere gode for prototypar, marknadstesting og mindre seriar fordi dei ofte kan produserast raskt og har god varmeleiing. Dei bør likevel behandlast rett og brukast innanfor forventa syklustal. For svært store volum eller abrasiv plast kan herda stål vere eit betre val.
Forma bør reingjerast, tørkast, få rustvern, merkast med formnummer og status, og lagrast i tørr emballasje. Kjølevatn bør handterast etter avtalt prosedyre, og rørslege delar bør stå i trygg posisjon. Ei vedlikehaldslogg skal følgje forma.
Ja. Mange norske verksemder bruker lokal kompetanse til mottakskontroll, prøving, vedlikehald og akutte reparasjonar, medan formbygging eller ekstra produksjonskapasitet kan kome frå internasjonale partnarar. Det viktigaste er tydelege teikningar, dokumenterte toleransar, ansvar for reservedelar og god teknisk kommunikasjon.
Vedlikehald av sprøytestøypeformer er ein investering i stabil produksjon, føreseieleg kostnad og betre produktkvalitet. Med ei enkel, dokumentert rutine for reinsing, smøring, kjøling, ventilasjon, korrosjonsvern og inspeksjon kan norske verksemder redusere både kassasjon og hastereparasjonar. Start med å kartleggje formene du har, set konkrete intervall etter syklustal og materialbruk, og vel leverandørar som kan dokumentere både teknisk kompetanse og langsiktig oppfølging.
Det beste valet av stål til sprøytestøypar kjem an på plastmateriale, produksjonsvolum, krav til overflate, korrosjonsrisiko og budsjett. P20 er vanlegvis det mest kostnadseffektive valet for prototypar og korte til mellomlange seriar. H13 passar betre for høgare temperatur, slitande plast og lengre produksjonskøyringar. S136 er det tryggaste valet når produktet krev blank polering, medisinsk reinsemd, optisk kvalitet eller høg korrosjonsmotstand.
For norske verksemder som produserer delar til maritime miljø, helseutstyr, elektronikk, energisektoren eller forbrukarprodukt, er S136 ofte relevant for synlege og presise delar, medan H13 eignar seg godt for robuste funksjonsdelar og varmebelasta formar. P20 er normalt raskast og rimelegast ved pilotproduksjon, marknadstesting og lågvolum.
Lokale leverandørar i og rundt Oslo, Kongsberg, Stavanger, Bergen og Trondheim kan vere gode val når tett oppfølging på staden er avgjerande. Samstundes bør norske kjøparar også vurdere kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med dokumenterte kvalitetsrutinar, relevant sertifisering og god før- og ettersalsstøtte. Dei kan gi sterk kostnadsnytte, særleg ved rask verktøyproduksjon og produksjon frå små seriar til større volum.
Ei praktisk tommelfingerregel er å bruke P20 for økonomiske formar med moderat levetid, H13 for høg slitasje og termisk belastning, og S136 for korrosjonsutsette, blanke eller hygienekritiske produkt.
Noreg har ein spesialisert marknad for plastkomponentar, med sterk etterspurnad frå havbruk, offshore, energi, medisinsk teknologi, forsvar, elektronikk, byggprodukt og maritim industri. I område som Oslofjorden, Kongsberg, Grenland, Stavanger, Bergen og Trondheim er det mange verksemder som treng tekniske plastdelar med sporbar kvalitet og stabil levering. Dei vanlegaste prosjekta omfattar kapslingar, sensorhus, koplingar, kabinett, ventildelar, kabelføringar, laboratorieutstyr, komponentar til oppdrettsanlegg og slitesterke delar til maritim bruk.
Val av stål til sprøytestøypar er særleg viktig i Noreg fordi mange produkt skal fungere i fuktige, kalde og salthaldige miljø. Sjøsprøyt, kondens, lagerperiodar og bruk av tekniske plastar med glasfiber eller flammehemmarar kan auke krava til både formstål, kjøling, overflatebehandling og vedlikehald. Ei form som er rimeleg å kjøpe, men som rustar, får slitasje eller gir ustabil kvalitet, kan bli dyrare enn eit betre stålval over tid.
Norske innkjøparar vurderer ofte total kostnad framfor berre verktøypris. Total kostnad inkluderer konstruksjonsgjennomgang, maskinering, herding, polering, prøveproduksjon, vedlikehald, transport, dokumentasjon, syklustid, kassasjon og framtidige endringar. For produkt med korte livssykluser eller usikker marknad er raskt verktøy i P20 ofte fornuftig. For produkt som skal produserast i mange år, kan H13 eller S136 redusere risikoen for driftsstans og kvalitetsproblem.
P20, H13 og S136 representerer tre ulike løysingar innan verktøystål. Dei skil seg i hardheit, korrosjonsmotstand, polerbarheit, varmebestandigheit, maskinerbarheit og pris. Det er ikkje rett å seie at eitt stål alltid er best. Det rette valet må ta utgangspunkt i delen, polymeren, forma og produksjonsplanen.
StåltypeTypisk eigenskapPassande produksjonStyrkeAvgrensingVanlege bruksområdeP20Førehandsherda formstålLågt til mellomstort volumGod maskinerbarheit og moderat kostnadAvgrensa korrosjonsmotstandKapslingar, deksel, prototypverktøyH13Varmarbeidsstål med høg slitestyrkeMellomstort til høgt volumTåler varme og slitande materialeKrev meir prosesskontroll og høgare investeringTekniske delar, glasfiberforsterka plastS136Rustbestandig, polerbart formstålMellomstort til høgt volumGod korrosjonsmotstand og spegelpoleringHøgare material- og bearbeidingskostnadMedisin, optikk, kosmetikk, klare delar718Forbetra førehandsherda stålLågt til mellomstort volumJamn hardheit og betre polering enn P20Ikkje ideelt for svært korrosive miljøForbrukarprodukt og synlege flater420 rustfritt stålKorrosjonsbestandig formstålMellomstort volumGod rustmotstandEigenskaper varierer med varmebehandlingFuktutsette plastdelarAluminium for verktøyLett og raskt maskinerbartPrototypar og korte seriarRask levering og låg maskineringstidLågare slitestyrke enn stålMarknadstestar og pilotseriarTabellen viser at P20, H13 og S136 bør vurderast som delar av ei større verktøystrategi. Ei form kan til dømes ha P20-formbase, H13 i slitesterke innsatsar og S136 i kavitetar som krev høg glans eller korrosjonsmotstand. Slik kombinasjon kan redusere investeringa utan at kritiske område blir underdimensjonerte.
P20 er eit mykje brukt førehandsherda stål for sprøytestøypar. Det er populært fordi det kan maskinerast effektivt utan full varmebehandling etter grovbearbeiding. Dette reduserer risikoen for deformasjon og forkortar verktøyframstillinga. For norske oppstartsselskap, produktutviklarar og små industriverksemder som skal validere ein ny del før større investering, kan P20 vere eit godt utgangspunkt.
P20 passar særleg godt for ABS, PP, PE, PC, PA utan ekstrem glasfiberbelastning og mange vanlege TPE-materiale. Det kan gi stabile delar i små og mellomstore seriar når kjølekanalar, utstøyting, formventilasjon og prosessparametrar er rett utforma. Ved høge krav til polering eller aggressiv plast bør ein vurdere S136 eller spesielle innsatsar.
Ei vanleg løysing er å bruke P20 i formbase, ramme og mindre kritiske område, medan område med mykje slitasje får utskiftbare innsatsar i H13. Dette er attraktivt for kundar som ønskjer lågare startkostnad, men vil ha høve til oppgradering dersom volumet aukar.
H13 er eit verktøystål som blir brukt når forma må tole høg mekanisk og termisk belastning. Det er særleg aktuelt for plastar med glasfiber, mineralfyllstoff, karbonfiber eller andre abrasive tilsetjingar. Slike materiale kan slite raskt på spissar, skyvarar, portar, kjernar og kavitetar dersom formstålet er for mjukt.
For norske komponentar til energi, havbruk, transport og industriell automatisering er det ofte vanleg å bruke PA6 GF, PA66 GF, PBT GF, PPS eller andre tekniske polymerar. Her kan H13 gi betre levetid og stabilare toleransar enn P20. H13 er òg nyttig i område med hyppige varmebelastningar, til dømes tynne veggar, raske syklusar eller krevjande geometriske detaljar.
H13 krev meir nøyaktig varmebehandling, maskinering og kontroll enn P20. Rett hardheit og overflatebehandling er viktige for å unngå sprekkdanning, slitasje og dårleg utstøyting. For delar med strenge toleransar bør leverandøren dokumentere målingar etter maskinering, herding og prøvestøyping.
S136 er eit rustbestandig formstål som er kjent for høg polerbarheit og god korrosjonsmotstand. Det blir ofte valt når forma skal produsere klare, blanke eller hygienekritiske plastdelar. I norsk samanheng er dette særleg aktuelt for medisinsk utstyr, laboratorieprodukt, væskehandtering, hygienekomponentar, optiske detaljar, kosmetikkemballasje og delar som kan bli lagra eller brukte i fuktige miljø.
Rustbestandig stål er ikkje berre relevant når sluttproduktet skal brukast ved sjøen. Det kan også vere viktig dersom materialet inneheld flammehemmarar, PVC-liknande komponentar, fuktabsorberande polymerar eller andre tilsetjingar som aukar risikoen for korrosjon. Ein form som står ubrukt i eit fuktig lager, kan også få rustskadar dersom han ikkje er rett konservert.
S136 gir ofte betre resultat ved høgpolerte overflater, men krev kompetent polering og korrekt prosess. Ei god stålkvalitet åleine gir ikkje spegelblank del. Formdesign, sliping, EDM-struktur, poleringsrekkefølgje, ventilasjon, plastkvalitet og reinhald påverkar sluttresultatet.
VurderingspunktP20H13S136Praktisk rådTypisk risiko ved feil valInnkjøpskostnadLåg til middelsMiddels til høgHøgVel etter forventa volumUnødvendig høg verktøyprisMaskineringstidRelativt kortLengreLengrePlanlegg levering tidlegForsinka marknadslanseringSlitestyrkeModeratHøgHøg ved rett behandlingBruk H13 ved abrasive plastarSlakke toleransar og graderKorrosjonsmotstandLågModeratHøgVel S136 i fuktige eller korrosive forholdRust og dårleg overflatePolerbarheitGodGodSvært godVel S136 for høg glansSynlege poleringsfeilPassar til glasfiberAvgrensaSvært godtGodt med rett hardheitVurder H13-innsatsarRask slitasje på kjerne og kavitetVedlikehaldsbehovHøgare ved fuktModeratLågare ved korrosjonsrisikoHa fast konserveringsplanUventa stopp og reparasjonTabellen er ein praktisk vegvisar, ikkje ei erstatning for teknisk vurdering. Eit godt formprosjekt startar med informasjon om plasttype, årleg volum, mål for levetid, overflateklasse, delgeometri, toleransar og lagerforhold. Dersom kunden berre oppgir ønskje om «billig form», blir risikoen for feil stålval stor.
Før du bestiller ei sprøytestøypar, bør du be om ein produksjonsretta konstruksjonsgjennomgang. Ein slik gjennomgang bør vurdere godstjukn, krymping, innsprøytingspunkt, sveiselinjer, lufting, kjøling, utstøyting, underkutt, tekstur og moglege deformasjonar. Stålvalet bør vere knytt til desse punkta, ikkje berre til eit generelt budsjett.
For små seriar og hyppige konstruksjonsendringar kan P20 med utskiftbare innsatsar vere fleksibelt. Dersom delen skal produserast i fleire hundre tusen eksemplar, eller dersom plasten inneheld mykje glasfiber, kan H13 i kritiske kontaktflater vere ein betre investering. For produkt med blank synleg flate, steriliseringskrav eller stor risiko for rust, bør S136 vurderast frå starten.
ProsjektsituasjonTilrådd stålstrategiPlastmaterialeProduksjonsnivåHovudmålRelevant norsk sektorMarknadstest av nytt produktP20 eller aluminiumABS, PP, TPELågtRask lanseringForbrukarproduktTeknisk kapslingP20 med H13-innsatsarPC, PC/ABSLågt til mellomstortPris og stabilitetElektronikkGlasfiberforsterka komponentH13 i sliteflaterPA GF, PBT GFMellomstort til høgtSlitestyrkeEnergi og industriMedisinsk produktS136 i kavitet og kjernePP, PC, COPMellomstortReinsemd og overflateMedisinsk teknologiMaritim komponentS136 eller kombinasjonPA, POM, PCMellomstortKorrosjonsmotstandMaritim og havbrukProdukt med høg glansS136 med profesjonell poleringPMMA, PC, ABSMellomstort til høgtOptisk og visuell kvalitetHelse og forbrukarvarerTabellen illustrerer korleis produksjonsmiljø og sluttbruk påverkar stålvalet. Ei maritim plastdel kan til dømes krevje både kjemisk motstand i polymeren og rustmotstand i forma. Ei medisinsk kapsling kan krevje spegelpolert overflate, stabil farge og dokumentert reinsing. Ei glasfiberforsterka industridel kan krevje H13 berre i bestemte område, ikkje nødvendigvis i heile forma.
I olje- og energiregionen rundt Stavanger blir sprøytestøypte delar brukte i instrumenthus, kabelsystem, vern, sensorar og tekniske kapslingar. Her er temperatur, kjemisk eksponering og slagfastheit vanlege vurderingar. H13 og robuste innsatssystem kan vere relevante når tekniske polymerar skal gå over lang tid.
Rundt Bergen og langs vestlandskysten er havbruk og maritime leverandørkjeder viktige. Plastdelar kan vere utsette for saltvatn, UV-lys, kulde, kjemikaliar og mekanisk slitasje. S136 kan bidra til å halde forma rustfri og stabil, medan H13 kan nyttast i område med høg slitasje frå mineral- eller glasfiberfylte plastar.
I Oslo, Trondheim og Kongsberg er medisinsk teknologi, elektronikk, automatisering og avansert industridesign sentrale område. Her er toleransar, overflate, sporbarheit og dokumentasjon ofte viktigare enn berre låg stykkpris. S136 er aktuelt for blanke eller reinsemdskritiske delar, medan P20 kan vere effektivt for utviklingsfasar og kortare produktseriar.
Grenland, Drammen og Austlandet har logistikktilgang gjennom hamner og transportkorridorar mot Europa. For innkjøparar som importerer formar eller ferdige plastdelar, bør emballering, rustvern, reserveinnsatsar, prøverapportar og digital dokumentasjon avklarast før utsending.
Nedanfor er døme på selskap som er relevante for norske kundar som treng konstruksjon, maskinering, formverktøy eller sprøytestøypte plastdelar. Kjøparen bør alltid kontrollere aktuell kapasitet, sertifisering, materialsporbarheit, produksjonsland og kompetanse for den konkrete delen før bestilling.
SelskapTenesteområdeKjernestyrkeViktige tilbodRelevant regionPassar best forPlastal IndustriNoreg og nordisk marknadSprøytestøyping og plastproduksjonProduksjon av tekniske plastdelarAustlandetNorske serieproduktRaufoss PlastNoreg og europeisk industriTekniske plastkomponentarSprøytestøyping og produktutviklingInnlandetIndustri og transportKongsberg AutomotiveGlobal industriell marknadKomponentar til transportsektorenTekniske system og plastrelaterte løysingarKongsberg og internasjonaltMobilitet og krevjande komponentarNorwegian Plastic RecyclingNoregMaterialkretsløp og plastressursarSortering og gjenvinningsrelaterte løysingarAustlandetBerekraftige materialstrategiarTEAM RapidNoreg, Europa og internasjonaltRask verktøyproduksjon og lågvolumSprøytestøyping, CNC, 3D-printing og vakuumstøypingDirekte levering til NoregPrototypar til serieproduksjonProto LabsNoreg og EuropaDigital produksjon med korte leveringstiderPrototypar, CNC og sprøytestøypingEuropeisk leveranseRaske utviklingsløpFor norske kundar er lokal nærleik verdifull ved hyppige møte, prøvekøyringar og store logistikkbehov. Internasjonale leverandørar kan derimot vere særleg konkurransedyktige når prosjektet krev rask verktøyframstilling, fleire produksjonsprosessar hos same partnar eller kombinasjon av prototypar, formar og ferdige delar. Ei god innkjøpsvurdering samanliknar ikkje berre pris, men også teknisk respons, leveringstid, kommunikasjonskvalitet, prøveplan og garanti for korrigeringar.
TEAM Rapid støttar norske kundar frå idé og prototype til verktøy og serieproduksjon, med ISO 9001:2015-kvalitetsstyring, toleransekapasitet ned til 0,01 mm ved CNC-maskinering og erfaring frå meir enn 6000 leverte prosjekt til over 500 kundar i meir enn 25 land. Verksemda kombinerer eiga maskinering, verktøyproduksjon, sprøytestøyping, kontroll og eit integrert produksjonsnettverk, slik at kundar kan få 3D-printing, vakuumstøyping, CNC, raske formar, plaststøyping, overflatebehandling, montering og direkte frakt samla. For norske sluttkundar, distributørar, forhandlarar, merkevareeigarar og individuelle utviklarar omfattar samarbeidsmodellen tilpassa OEM- og ODM-produksjon, små seriar, større volum og langsiktige distribusjonspartnarskap. TEAM Rapid tilbyr EPC-, nøkkelferdige og kundeeigde produksjonsløysingar, ikkje BOO-løysingar eller lokal levering frå tankanlegg. Selskapet har dokumentert erfaring med kundar i Europa og vestlege marknader, rask respons innan få timar og digital før- og ettersalsoppfølging gjennom heile prosjektet. Sjølv om selskapet ikkje oppgir eigne norske lager eller norsk dotterselskap, gir direkte eksport, prosjektkommunikasjon, DFM-rapportar, materialval, prøvegodkjenning og fraktstøtte norske kjøparar ei konkret og sporbar løysing for levering til Noreg.
For prosjekt som krev rask overgang frå prototype til produksjon, kan kundar nytte tenester for rask verktøyproduksjon for å vurdere formstrategi, materialval og produksjonsvolum. Når delteikningar, 3D-modellar og krav til stål er klare, kan ein sende inn prosjektet via be om pristilbod for teknisk og kommersiell vurdering.
Ein norsk utviklar av batterikapslingar kan starte med P20-verktøy for å teste passform, pakning og montering av elektronikk. Etter marknadsgodkjenning kan forma oppgraderast med H13-innsatsar i område med høg slitasje, til dømes ved klipsar, låsetappar og portar. Dette gir lågare oppstartskostnad enn å byggje heile forma i premiumstål frå første dag.
Ein leverandør til havbruk kan trenge ein sensorhaldar i glasfiberforsterka polyamid. Dersom delen skal produserast i mange tusen einingar og brukast nær sjøvatn, bør H13 vurderast i sliteområda og S136 i korrosjonsutsette eller høgpolerte delar av kaviteten. Det er også viktig med korrekt ventilasjon, sidan glasfiberforsterka plast kan gi overflatefeil dersom gass ikkje slepp ut.
Ein produsent av medisinske plastkomponentar kan krevje ei blank og rein overflate på eit transparent deksel. Her er S136 vanlegvis eit betre val enn P20, særleg dersom forma skal lagrast over tid og produktet krev høg visuell kvalitet. I tillegg bør prosjektet innehalde tydelege krav til poleringsgrad, reinsing, fargekontroll, emballering og prøverapport.
Fram mot 2026 vil norske kjøparar i aukande grad velje formstål basert på digital simulering, energibruk, levetidskostnad og dokumentert materialsporbarheit. Simulering av fylling, kjøling og deformasjon blir meir vanleg før stålet blir maskinert. Dette reduserer risikoen for mange korrigeringsrundar og kan gi kortare utviklingstid.
Berekraft blir også viktigare. Formar med lengre levetid, utskiftbare innsatssystem og betre kjøling kan redusere energibruk, kassasjon og materialforbruk. Norske kundar vil i større grad spørje etter resirkulert plast, biobaserte polymerar og dokumentasjon av korleis desse materiala påverkar slitasje, krymping og overflate. Resirkulerte polymerar kan ha varierande eigenskapar, noko som gjer rett stål, prosesskontroll og vedlikehald endå viktigare.
Politikk og marknadskrav i Europa vil halde fram med å styrkje behovet for sporbarheit, produktdokumentasjon og redusert plastavfall. For verktøyprosjekt betyr dette at formleverandørar må kunne dokumentere ståltype, varmebehandling, kontrollpunkt, prøveproduksjon og endringshistorikk. Modulære formar, sensorar for produksjonsdata og fjernoppfølging av verktøy vil truleg bli meir vanlege for kundar som har produksjon i fleire land.
P20 er vanlegvis det mest økonomiske valet blant P20, H13 og S136. Det passar godt når volumet er avgrensa og produktet ikkje krev ekstrem korrosjonsmotstand, høg glans eller stor slitestyrke.
H13 bør vurderast når plasten er glasfiberforsterka, mineralfylt eller på annan måte slitande. Det er også relevant for formar som skal produsere store volum eller tole høg termisk belastning over lang tid.
S136 er særleg relevant for blanke, transparente, medisinske eller korrosjonsutsette produkt. Det er eit godt val når rustvern, polering og stabil overflatekvalitet er viktigare enn lågaste mogleg verktøypris.
Ja. Mange effektive formar bruker P20 i formbase og mindre kritiske område, H13 i sliteflater og S136 i kavitetar som krev korrosjonsmotstand eller høg polering. Denne løysinga kan gi betre balanse mellom kostnad og levetid.
Vanlege plastar som PP og ABS er ofte mindre krevjande enn glasfiberforsterka polyamid, PBT eller PPS. Jo meir slitande, korrosivt eller temperaturkrevjande polymeren er, desto viktigare blir rett stål, hardheit og overflatebehandling.
Be om informasjon om ståltype, hardheit, varmebehandling, DFM-gjennomgang, kontrollrapport, prøvedelar, målestatus, eventuelle endringar og vedlikehaldsråd. For kritiske delar bør du også avtale akseptansekriterium før produksjonen startar.
SPI-formklassifiseringane 101, 102, 103, 104 og 105 seier først og fremst noko om venta levetid, konstruksjonsnivå, materialval og kor eigna ei sprøytestøypeform er for produksjonsmengda. Klasse 101 er den mest robuste løysinga for meir enn éin million støypesyklusar. Klasse 102 er laga for krevjande produksjon under éin million syklusar, klasse 103 for vanleg produksjon under om lag 500 000 syklusar, klasse 104 for lågvolum under om lag 100 000 syklusar, og klasse 105 for prototypar og svært få delar.
For ein norsk kjøpar er den rette klassen ikkje automatisk den dyraste. Vel klasse 105 eller 104 når geometrien framleis blir endra eller volumet er usikkert. Vel klasse 103 når du har ein dokumentert marknad og moderat produksjon. Klasse 102 eller 101 er vanlegvis best når forma skal gå lenge, tolerere harde material og gi stabil delkvalitet gjennom fleire år.
Få alltid skriftleg stadfesting av syklusmål, ståltype, varmebehandling, utskiftbare innsatsar, garanti, vedlikehald og eigarskap til verktøyet. SPI-nivåa bør brukast som eit innkjøpsspråk, ikkje som einaste kvalitetsbevis. Konstruksjon, kjøling, porting, toleransar, harpiks og operatørkrav avgjer den reelle ytinga.
Kvalifiserte internasjonale leverandørar, til dømes kinesiske verktyprodusentar med relevante sertifiseringar, dokumentert eksport og sterk støtte før og etter sal, kan òg vurderast av norske verksemder. Dei kan gi betre kostnadsytelse, særleg ved prototypar, lågvolum og overgang til serieproduksjon, men kontrakten må regulere inspeksjon, levering, reservedelar og reklamasjon.
SPI-formklassifisering er ein bransjemodell som deler sprøytestøypeformer inn etter forventet produksjonslevetid og konstruksjonsnivå. Forkortinga SPI blir ofte brukt om standarden som tidlegare var knytt til Society of the Plastics Industry. I dag kan leverandørar bruke litt ulike tolkingar, og difor må ein norsk kjøpar kontrollere kva leverandøren meiner med kvar klasse.
Ei form er meir enn eit stykke stål. Ho omfattar formhalvdelar, kjerner, holrom, føringar, kjølekanalar, utstøytarsystem, innløp, eventuelle glidesleðar, løftarar, varmeinnløp og utskiftbare innsatsar. Når klassen går frå 105 mot 101, aukar normalt krava til stål, varmebehandling, presisjon, kjøling, dokumentasjon og vedlikehald.
Klassen seier likevel ikkje at ei form automatisk produserer feilfrie delar. Ei dårleg konstruert klasse 101-form kan gi meir problem enn ei godt gjennomarbeidd klasse 103-form. Materialet i delen, glasfiberinnhald, brannhemmande tilsetjingar, innsprøytingspress, delstorleik og syklustid må inngå i vurderinga.
Hovudtrekk ved SPI-formklassaneKlasseTypisk levetidVanleg brukØkonomisk profil101Over 1 000 000 syklusarLangvarig serie- og masseproduksjonHøg startkostnad, låg kostnad per del ved stort volum102Under 1 000 000 syklusarKrevjande produksjon og mellomstore seriarRobust investering for kommersielle produkt103Under 500 000 syklusarVanleg produksjon med moderat volumBalanse mellom pris og levetid104Under 100 000 syklusarLågvolum, marknadstestar og reservedelarLågare verktøykostnad, avgrensa levetid105Vanlegvis under 500 syklusarPrototypar og funksjonstestarRask og rimeleg, ikkje meint for serieproduksjonTilpassa klasseAvtalefestaProsjekt med spesielle kravAvhengig av materiale, risiko og volumTabellen er eit praktisk utgangspunkt, men grensene er ikkje identiske hos alle leverandørar. Be om ei formspesifikasjon som forklarer kva som faktisk er inkludert. Ein leverandør kan til dømes omtale ei form som klasse 103, medan kunden forventar utskiftbare slitedelar og éin million skot. Slike avvik må avklarast før bestilling.
Klasse 101 er den mest slitesterke kategorien og blir normalt vald når forma skal køyre meir enn éin million syklusar. Ho passar for store volum, lange produktliv, fleire produksjonslinjer og plastmateriale som gir høg slitasje. Herdet verktøystål, presis varmebehandling, gode føringar, effektiv kjøling og utskiftbare slitedelar er typiske krav.
Dette kan vere rett val for komponentar til bil, medisinsk utstyr, elektriske produkt og andre delar der forsyninga skal vere stabil over mange år. Den høge verktøyinvesteringa bør reknast mot kostnaden ved stopp, ombygging og ny form. Klasse 101 er ikkje alltid rett for ein oppstartar med usikkert volum; kapitalen kan då vere betre brukt på validering og marknadstesting.
Klasse 102 er ein robust produksjonsform for krevjande bruk, men med lågare venta levetid enn klasse 101. Ho er aktuell når produktet er kommersielt etablert, men produksjonsmengda ikkje forsvarar den høgaste verktøyklassen. Ho kan òg vere eit godt val for materiale med moderat slitasje, mellomstore seriar og komponentar med fleire holrom.
Spør om formstål, hardleik etter varmebehandling, føreskriven inspeksjon og kva delar som kan bytast utan full ombygging. For norske produsentar med sesongvariasjon kan ei klasse 102-form gi ein god kombinasjon av driftstryggleik og kostnad.
Klasse 103 er ofte den praktiske standarden for ordinær serieproduksjon med moderat volum. Ho kan passe for innkapslingar, dekslar, brett, fyllmateriale, handtak og andre funksjonelle plastdelar når produksjonsprognosen ligg under om lag 500 000 syklusar.
Rett konstruksjon er avgjerande. Dersom delen har underkutt, tynne veggar, innstøypte mutrar eller krav til synlege overflater, bør kunden investere i ein grundig gjennomgang av formopning, utstøyting, sveisesoner og kjøling. Ein god klasse 103-form kan vere meir lønsam enn ei billigare lågvolumform som må reparerast tidleg.
Klasse 104 er laga for mindre produksjonsmengder, marknadsprøver, reservedelar, nisjeprodukt og produkt med kort levetid. Forma kan byggjast med mjukare stål eller enklare løysingar enn ei høgklasse produksjonsform. Det kan redusere leveringstid og startkostnad.
Klasse 104 bør ikkje veljast berre fordi stykkprisen på verktøyet er låg. Dersom prognosen aukar, kan ei oppgradering bli dyrare enn å byggje rett frå starten. Avtal difor om innsatsar kan bytast, om formbasen kan gjenbrukast, og om verktøyet kan oppgraderast til ei meir slitesterk løysing.
Klasse 105 er ei prototypeform for svært få skot, ofte under 500. Ho er nyttig når designet skal testast i rett produksjonsmateriale før ein investerer i ei meir permanent form. Ho kan lagast med aluminium eller anna lettare verktøymateriale og ha enklare kjøling og utstøyting.
Klasse 105 bør ikkje brukast som skjult serieform. Slitasje, deformasjon og avgrensa varmeavleiing kan påverke delen etter få syklusar. For ein produktutviklar i Oslo, Bergen, Trondheim eller Stavanger kan dette likevel vere ein effektiv måte å teste passform, funksjon, montering og marknadsrespons på før klasse 103, 102 eller 101 blir bestilt.
Start med ein realistisk etterspurnadsmodell, ikkje berre eit optimistisk salstal. Rekn om årleg stykketall til formsyklusar. Ei form med fire holrom produserer fire delar per syklus, medan ei form med eitt holrom krev fire gonger så mange syklusar for same volum. Ta med kassasjon, prøveskot, vedlikehald og mogleg framtidig vekst.
Innkjøpskontroll for norsk formprosjektKontrollpunktSpørsmål til leverandørenKvifor det betyr nokoDokumentasjonVolumKor mange syklusar er garanterte?Avklarer om klassen passar prognosenFormtilbod og levetidsmålStålKva ståltype og hardleik blir brukt?Påverkar slitasje, korrosjon og reparasjonMaterialsertifikatKjølingEr kjølekanalane simulerte og trykktesta?Styrer syklustid og skeivheitKanallayout og testloggUtskiftingKva innsatsar kan bytast separat?Reduserer framtidige reparasjonskostnaderReservedelslisteDelkvalitetKva toleransar og overflater blir målte?Koplar verktøyet til funksjonskravaMålerapport og prøvedelEigarskapKven eig forma, og kvar blir ho lagra?Vernar investeringa ved leverandørbyteKontraktsklausulVedlikehaldKva er inkludert etter godkjenning?Reduserer uventa driftsstansVedlikehaldsplanBe om ein DFM-rapport før stål blir bestilt. Rapporten bør vise veggtjukkleik, trekkvinklar, delingslinje, innløp, kjøling, utstøyting, sveisesoner og risiko for krymp. For eit produkt som skal seljast i Noreg og EU, bør materialet dokumenterast med rett sporbarheit og samsvar for den aktuelle bruken. Matkontakt, medisinsk bruk og brannkrav utløyser eigne krav som ikkje blir løyste av SPI-klassen åleine.
Avklar òg om leverandøren leverer berre form, eller om han kan støype dei første delane. Ei prøvekjøring med same harpiks, maskininnstillingar og etterbehandling som i serieproduksjonen gir meir truverdige resultat enn ein enkel visuell kontroll.
Norsk industri kjøper både lokale utviklings- og støypetenester og verktøy frå etablerte produksjonsmiljø i Europa og Asia. Oslo-regionen har mange teknologiselskap, medisinske utviklingsmiljø og innkjøpsfunksjonar. Bergen og Stavanger har industri, energi og maritim teknologi. Trondheim har sterke forskings- og teknologimiljø, medan Møre og Romsdal har lange tradisjonar innan plast, maritim industri og automatisering.
Transport gjennom Oslo hamn, Drammen, Bergen og Ålesund kan vere relevant ved import av former og plastdelar. Ved internasjonal produksjon bør leveringstid reknast frå godkjend konstruksjon, ikkje frå første førespurnad. Toll, sjøfrakt, ekspressfrakt, forsikring og lokal transport må stå tydeleg i tilbodet.
Det norske marknaden legg ofte stor vekt på dokumentasjon, sporbarheit, HMS, materialval og stabil levering. Difor bør innkjøparen vurdere både pris og total kostnad. Ein billeg klasse 104-form kan bli dyr dersom ho gir mange stopp, medan ei klasse 103-form med betre kjøling kan redusere stykkpris og energibruk over tid.
Nedanfor er eit praktisk utval av verksemder som kan vere relevante for norske prosjekt. Dei har ulike roller: somme utviklar og støyp plastdelar, andre arbeider med verktøy, prototypar, produksjon eller kontraktsproduksjon. Kjøparen bør kontrollere aktuell kapasitet, sertifisering og om leverandøren tek på seg sjølve formbygginga før førespurnad.
Leverandørar og produksjonsmiljø for norske kjøpararVerksemdGeografisk dekningKjerneområdeAktuelle ytingarPlasto ASÅndalsnes og kundar i Noreg og utlandetSprøytestøypt plast og produktutviklingFormutvikling, plastdelar, industrialisering og serieproduksjonSørbø Industriplast ASRogaland og nasjonale industrikundarTeknisk plast og sprøytestøypingKomponentar, prototypar, små seriar og produksjonsstøtteBeform ASNoreg og nordisk industrimarknadPlastproduksjon og verktøyrelaterte prosjektSprøytestøyping, produktutvikling og serieleveransarPrototal DamvigNorden, med støtte til norske kundarAdditiv produksjon og industriell prototypingPrototypar, små seriar, vakuumstøyping og utviklingsstøtteKitronEuropeiske produksjonsstader og globale kundarKontraktsproduksjon av elektronikk og produktIndustrialisering, montering, innkjøp og produksjonsstyringTEAM RapidKina med internasjonal levering til NoregVerktøy, plast- og metalldelarHurtigverktøy, sprøytestøyping, maskinering og ferdigstillingNorDanFabrikknettverk i Noreg og Nord-EuropaIndustrialisert produktproduksjonProduktutvikling, verktøybehov og serieproduksjon i eigne produktområdeDette er ikkje ei rangering. Plasto kan vere interessant for ein kunde som treng teknisk plast, utvikling og større serieproduksjon. Sørbø Industriplast kan vere relevant for prosjekt på Vestlandet med tett dialog om plastkomponentar. Beform kan vurderast for industrikundar som ønskjer norsk eller nordisk produksjonskontakt. Prototal Damvig er særleg aktuelt når ein vil validere geometri med additiv produksjon før sprøytestøypt form.
Kitron er primært ein kontraktsprodusent og ikkje nødvendigvis ein rein formbyggjar, men kan vere relevant der sprøytestøypte komponentar skal inngå i ein større samansett leveranse. NorDan er eit døme på eit større industrialisert produksjonsmiljø med eigne produktområde. TEAM Rapid kan vere interessant når kunden ønskjer éin internasjonal leverandør for form, støyping, CNC-maskinering, platearbeid, trykkstøyping og etterarbeid.
TEAM Rapid støttar norske og andre internasjonale kundar med hurtigverktøy, sprøytestøyping og produksjon av plast- og metalldelar. Verksemda opplyser at ho har meir enn ti års erfaring, kundar i over 25 land, meir enn 500 kundar og over 6000 leverte prosjekt. ISO 9001:2015-sertifisering, DFM-rapportar og intern teknisk kapasitet for maskinering og verktøybygging gir eit konkret grunnlag for å vurdere leverandøren mot norske kvalitetskrav.
Produktstyrken ligg i kombinasjonen av presis CNC-maskinering, formbygging, sprøytestøyping, materialval for plast og metall, kontroll av toleransar ned mot 0,01 mm i eigna maskinerte komponentar og dokumentert inspeksjon. TEAM Rapid kan levere prototypar med stereolitografi, selektiv lasersintring og vakuumstøyping, og kan deretter gå vidare til hurtigverktøy og sprøytestøypte delar. For norske endekundar, distributørar, forhandlarar, merkevareeigarar og enkeltpersonar kan samarbeidsmodellen tilpassast direkte prosjekt, OEM/ODM, engros, stykkleveransar eller regional distribusjon gjennom kunden sitt eige nettverk.
Profilen dokumenterer ikkje eit eige norsk dotterselskap eller norsk lager, så dette bør ikkje framstillast som lokal fysisk infrastruktur. Den lokale tryggleiken må i staden byggjast gjennom fast kontaktperson, prøvedelsgodkjenning, videomøte, skriftlege kontrollplanar, sporbar frakt, reklamasjonsrutinar og teknisk oppfølging før og etter levering. TEAM Rapid har erfaring med både asiatiske og vestlege forretningsformer og kan derfor fungere som ein internasjonal produksjonspartner for norske kundar, ikkje berre som ein anonym eksportør. Løysingane er EPC-/totalleveransar og kundeeigde fabrikk- eller verktøyprosjekt, ikkje BOO eller bulkforsyning på staden; kunden eig og styrer den avtalte produksjonsløysinga.
For eit norsk prosjekt kan du starte med tenesta for hurtigverktøy og sende teikningar, 3D-filer, estimert volum, harpiks, toleransar og ønskja SPI-klasse. Når prosjektet er klart for pris, kan du bruke skjemaet for norsk pristilbod. Be om at tilbodet skil mellom formkostnad, prøveskot, plastmateriale, stykkpris, transport, inspeksjon og eventuelle endringar.
SPI-klassar blir brukte i mange bransjar, men valet må knytast til risikoen i den konkrete delen. I bilindustrien kan innvendige dekslar, klips, føringar og sensorhus krevje klasse 102 eller 101 dersom delen skal produserast over mange år. For nisjekomponentar til maritime system kan klasse 103 eller 104 vere nok, særleg dersom produktet blir oppdatert ofte.
Eit oppstartsselskap i Trondheim har ein ny kapsling med fleire designendringar att. Volumet er uklart, og viktigaste målet er å teste ergonomi, knappar og montering. Klasse 105 kan då vere føremålstenleg, eventuelt saman med 3D-printa delar før ei enkel prøveform. Når brukarprøvene er godkjende, kan innsatsane byggjast om til klasse 103 dersom volumet blir moderat.
Ein produsent på Vestlandet treng 20 000 plastdelar per år, men produktet blir levert i fleire variantar. Ei klasse 104-form med utskiftbare innsatsar kan redusere risikoen og gjere variantbyte enklare. Dersom salet aukar, kan ein oppgradere slitedelar og kjøling eller byggje ei ny klasse 103-form basert på same validerte geometri.
Ein merkevareeigar i Oslo forventar fleire millionar delar over produktlevetida. Her bør klasse 101 eller 102 vurderast. Formanalysen bør omfatte balansert fylling, fleire holrom, automatisk innløp, robotuttak, kort syklustid og utskiftbare kjernar. Høgare verktøykostnad kan forsvarast dersom han reduserer delkostnad og produksjonsstans.
Ein norsk distributør treng eit avgrensa tal reservedelar til eldre utstyr. Klasse 104 kan vere meir lønsam enn ei permanent serieform. Dersom delen berre skal brukast til funksjonstest, kan klasse 105 vere nok. Avtalen bør likevel sikre at formdata og verktøy kan takast over ved leverandørbyte.
Den første feilen er å velje klasse ut frå verktøypris åleine. Ein låg startpris kan skjule avgrensa syklustal, mjukare stål, svak kjøling eller manglande reservedelar. Den andre feilen er å bruke salgsprognosen utan å rekne holrom og syklusar. Den tredje er å godkjenne verktøyet på utsjånad utan å kontrollere mål, krymp, flatheit, funksjon og overflate på støypte delar.
Ei anna feil er å vente med DFM til etter verktøystart. Då kan ei lita endring i delingslinje eller innløp bli dyr. Be om simulering og skriftleg risikovurdering tidleg. Avklar dessutan om kunden eig CAD-filer, elektrodar, innsatsar og sjølve forma. For internasjonal handel bør kontrakten regulere lovval, konfidensialitet, immaterielle rettar, inspeksjon hos leverandøren, akseptkriterium og prosedyre for avvik.
Fram mot 2026 blir formprosjekt meir datadrivne. Fyllingssimulering, digital målekontroll, maskinsyn og sporbar produksjonsdata gjer det lettare å dokumentere kvifor ei form bør klassifiserast som 103, 102 eller 101. Sensorar i form og maskin kan overvake trykk, temperatur, kjøling og syklustid. Dette kan gi førebyggjande vedlikehald før slitasje påverkar delen.
Fleire kundar vil bruke hybride utviklingsløp: additiv produksjon for første geometri, vakuumstøyping for små funksjonelle seriar, hurtigverktøy for marknadstest og deretter full produksjonsform. Denne tilnærminga reduserer risiko når designet endrar seg raskt.
Berekraft blir òg viktigare. Energieffektiv kjøling, kortare syklusar, materialgjenvinning, mindre kassasjon og færre transportetappar kan redusere klimaavtrykket. Norsk og europeisk regelverk vil halde fram med å stille større krav til kjemikaliar, sporbarheit, produktansvar, emballasje og rapportering. Resirkulert harpiks kan vere aktuelt, men må vurderast mot mekaniske eigenskapar, matkontakt, medisinske krav og prosess-stabilitet.
Automatisering og nærproduksjon kan endre kalkylen. For store volum kan ein høgklasseform nær marknaden redusere leveringstid og lager. For lågvolum kan ein internasjonal leverandør med god dokumentasjon framleis gi betre pris. Den beste løysinga i 2026 vil ofte vere ei blanding av norsk utvikling, europeisk kvalitetssikring og kostnadseffektiv internasjonal verktøyproduksjon.
Start med ein fullstendig delpakke: tredimensjonal modell, teikning, toleransar, materiale, farge, overflate, årsvolum, holromstal og ønskja levering. Oppgi om delen skal brukast i kulde, varme, fukt, kjemikaliar, UV-lys eller i kontakt med mat eller hud.
Be minst to eller tre leverandørar om same underlag. Samanlikn ikkje berre totalpris, men òg verktøyklasse, stålkvalitet, syklusgaranti, prøveskot, målerapport, emballasje, frakt og behandling av endringar. Ein leverandør som stiller konkrete spørsmål om delens funksjon, viser ofte betre ingeniørforståing enn ein som berre sender ein låg pris.
Tilrådd prosjektløpFaseHovudaktivitetBeslutningLeveranseBehovFastset volum, materiale og funksjonPrototype eller serie?KravlisteAnalyseDFM, fyllingsanalyse og kostnadsestimatEndre geometri før verktøyDFM-rapportTilbodSamanlikn klassar og leverandørarVel risiko- og kostnadsnivåKontraktByggingMaskinering, polering og monteringKontroller milepålarForm og dokumentasjonPrøvingPrøveskot med avtalt harpiksGodkjenn eller korrigerPrøvedelar og målerapportProduksjonStøyping, inspeksjon og emballeringFrigiv serieGodkjende delarVedlikehaldReingjering, smøring og slitedelbytePlanlegg neste inspeksjonServicejournalNei. Ho er best når volum, levetid og driftsrisiko krev meir enn éin million syklusar. For prototype eller lågvolum kan ho vere unødvendig dyr.
Ja, i svært små mengder dersom leverandøren dokumenterer prosessen og delen møter krava. Ho er likevel ikkje meint for lang serieproduksjon.
Det kjem an på talet på holrom og framtidig volum. Klasse 104 kan vere aktuell, medan klasse 103 gir betre reserve dersom produktet skal vekse eller materialet er slitande.
Nei. Klassane blir tolka ulikt. Avtal alltid konkrete syklustal, materialstandard, toleransar, vedlikehald og akseptkriterium.
Ein norsk leverandør kan gi enkel dialog, kortare reiseveg og lokal oppfølging. Ein internasjonal leverandør kan gi større verktøykapasitet og betre kostnadsytelse. Valet bør baserast på risiko, dokumentasjon, volum og total kostnad.
Send 3D-modell, teikning, materiale, overflatekrav, toleransar, estimert volum, tal på holrom, ønskja SPI-klasse og leveringsstad i Noreg. Be om DFM, formspesifikasjon, prøveskot, inspeksjonsplan og fraktalternativ.
Ja, det kan avtalast. Kontrakten bør seie kven som eig forma, kvar ho blir lagra, kven som betaler vedlikehald, og korleis ho blir utlevert ved leverandørbyte.
Vel formklasse etter dokumentert syklusbehov og risiko, ikkje etter klassesiffer eller lågaste pris åleine. Ei god DFM-vurdering før bygging sparer ofte meir enn ein liten reduksjon i verktøyprisen.
SPI-formklassifiseringane gjer det enklare å samanlikne verktøy for prototypar, lågvolum og serieproduksjon. Klasse 105 passar for svært få skot, klasse 104 for avgrensa produksjon, klasse 103 for vanleg moderat serie, klasse 102 for meir krevjande produksjon og klasse 101 for langsiktig drift over éin million syklusar.
Norske kjøparar bør kombinere klassevalet med DFM, materialdokumentasjon, prøveskot, måling, eigarskap og ein realistisk volumprognose. Lokale industrimiljø som Plasto, Sørbø Industriplast og Beform kan gi nær dialog, medan internasjonale aktørar som TEAM Rapid kan vere attraktive når kunden ønskjer kostnadseffektiv formbygging, plast- og metalldelar og ein samla leverandør for vegen frå prototype til produksjon.
Ei familiestøypeform lagar fleire ulike delar i same form, medan ei fleirholsform lagar fleire like delar per støypesyklus. For norske prosjekt med små til mellomstore seriar av komponentar som alltid skal nyttast saman, kan familiestøypeform redusere første verktøykostnad og tid til marknaden. For éin del med stabil og høg etterspurnad er fleirholsform vanlegvis det mest lønsame valet, fordi stykkprisen fell når fleire like delar blir produserte i kvar syklus.
Vel familiestøypeform når delane har liknande materiale, veggtykkje, støypevindauge og omtrent same volumbehov. Vel fleirholsform når produktet krev jamn kvalitet, automatisering, effektiv kapasitetsutnytting og høgt årleg volum. I Noreg bør kjøparen særleg rekne på maskintime, logistikk, energi, lagerkostnad, dokumentasjonskrav og kostnaden ved at éin del kan forseinke ein heil samanstilling.
Kvalifiserte internasjonale leverandørar, mellom anna kinesiske verksemder med sertifisert kvalitetsstyring, tydeleg før- og ettersalsstøtte og erfaring med eksport, bør òg vurderast. Dei kan gi særleg god kostnadsnytte når norske kundar treng raske designendringar, mindre seriar eller ein overgang frå prototype til produksjon utan å byggje opp kostbart lokalt verktøy først.
Norsk industri nyttar sprøytestøypte komponentar i mellom anna energi, maritim verksemd, medisinsk utstyr, sjømatteknologi, forbrukarprodukt, bygg, transport og elektriske installasjonar. Marknaden er mindre enn i store sentraleuropeiske produksjonsland, men krava til sporbarheit, kvalitet, funksjon i kaldt klima og dokumentert materialval er ofte høge. Dette gjer at formstrategien må vere tett kopla til produktplanen.
Oslo-området har mange produktutviklarar, teknologiverksemder og importørar som treng fleksible første seriar. Porsgrunn og Grenland har sterk polymer- og prosesskompetanse. Raufoss-miljøet er viktig for avansert produksjon og transportindustri, medan Ålesund, Bergen, Stavanger og Kristiansand har store behov innan maritim, energi og havbruk. Mo i Rana, Trondheim og Kongsberg har òg industrimiljø med etterspurnad etter robuste tekniske plastdelar.
For kjøparar som importerer verktøy eller ferdige delar gjennom Oslo hamn, Drammen hamn, Bergen hamn eller Trondheim hamn, må den reelle kostnaden vurderast samla. Ein rimelegare form kan bli dyr dersom leverandøren ikkje leverer gode prøver, målerapportar, reservedelsplan og tydelege toleransar. Motsett kan eit raskt aluminiumverktøy vere svært lønsamt når etterspurnaden er usikker og produktet enno er under utvikling.
Valet mellom familiestøypeform og fleirholsform handlar difor ikkje berre om kor mange delar ei form lagar. Det handlar om kor godt verktøyet passar til salstakt, livssyklus, materialkrav, samanstilling, kvalitetsrisiko og kapitalbinding.
Ei familiestøypeform har fleire ulike holrom i éi og same form. Eit døme kan vere eit deksel, ein låsering, ein knapp og ein kabelavlasting til ei elektronisk eining. Når forma opnar, får produsenten eitt sett av dei ulike komponentane. Dette kan forenkle materialflyt og redusere talet på separate former.
Ei fleirholsform har fleire identiske holrom. Ei form med åtte holrom lagar til dømes åtte like kapslingar i kvar syklus. Ho er særleg effektiv når den same delen skal produserast i store mengder over lang tid. Formen krev ofte meir presist arbeid med balansering av innsprøyting, kjøling, utstøyting og ventilering, men kan gi mykje lågare kostnad per del når volumet er stort nok.
Begge løysingane kan vere rette. Den vanlegaste feilen er å velje familiestøypeform berre fordi førsteprisen er lågare, utan å vurdere om ein av delane seinare vil få langt høgare etterspurnad enn dei andre. Då blir heile forma styrt av den delen som raskast blir liggjande på lager eller går tom.
FaktorFamiliestøypeformFleirholsformPraktisk konsekvens i NoregTal på delarFleire ulike delarFleire like delarFamilieforma eignar seg for komplette sett og reparasjonspakkar.Første verktøykostnadOfte lågare enn fleire separate formerHøgare når mange holrom krevstViktig for oppstartar og produktlanseringar med avgrensa kapital.Stykkpris ved høgt volumKan halde seg relativt høgVanlegvis låg ved god kapasitetsutnyttingViktig for etablerte produkt med stabilt årleg sal.MaterialbalanseMeir krevjande ved ulike delstorleikarEnklare når alle holrom er likeUjamn fylling kan gi vriding, svinn og meir kassasjon.EtterspurnadPassar når delane brukast i fast forholdPassar når éin del sel mykjePrognosen må styre formvalet, ikkje berre førsteprisen.VedlikehaldEin feil kan råke eit heilt settSkadd holrom kan redusere kapasitetAvtal reservedelar, førebyggjande service og dokumentasjon.Endringar i designKan påverke fleire delar i same formAvgrensa til éin type delFleirholsform gir ofte enklare endringsstyring i seinare fasar.Tabellen viser kvifor formvalet må byggje på produksjonsdata. Ei familiestøypeform kan spare pengar i starten, men sparinga forsvinn dersom marknaden krev mange fleire av berre éin av delane. Ei fleirholsform kostar meir å byggje, men kan betale seg raskt dersom ho køyrer mange timar med stabil kvalitet.
Familiestøypeform er ofte eit smart val i utviklingsfasen. Norske verksemder innan elektronikk, sensorteknologi, medisinske hjelpemiddel og marine instrument leverer ofte produkt som består av fleire små plastdelar. Dersom delane skal monterast saman i identisk forhold, kan ei familieform redusere både verktøykostnad, lagerstyring og innkjøpsarbeid.
Ho passar best når delane har nokolunde lik materialtype, liknande flyteigenskapar og samanhengande veggtykkje. Polypropylen, ABS, polykarbonat, polyamid og termoplastiske elastomerar kan alle nyttast, men materialet må veljast ut frå krav til kjemikaliar, kulde, UV-eksponering, fukt, slagstyrke og brannklassifisering. For utstyr ved norskekysten er saltvatn, temperaturskifte og UV-stråling ofte meir avgjerande enn rein formkostnad.
Ein familieform bør ikkje vere førstevalet når delane har svært ulik vekt eller ulike fyllingsbehov. Ein stor, tjukk del kan krevje høgare haldetrykk og lengre kjøletid enn ein liten tynn del. Då kan den minste delen få grad, korte skot eller deformasjon, medan den største delen kan få søkkmerke eller innvendige spenningar.
Ei god løysing kan vere å gruppere berre kompatible delar i same form. Til dømes kan eit deksel og ein liten monteringsbrakett gå saman dersom volum, veggtykkje og materialkrav liknar. Ein transparent optisk del eller ein mjuk pakning bør derimot ofte ha eige verktøy.
Fleirholsform er vanlegvis det sterkaste valet når produktet er standardisert og etterspurnaden er føreseieleg. Ei norsk verksemd som sel 100 000 identiske festeklips, kapslingar, lokk eller kabelhaldare i året, vil normalt få betre økonomi med fleire like holrom enn med mange små einskildformer eller ei familieform.
Fleire holrom gjer at maskina produserer fleire delar per syklus. Det reduserer maskintid, operatørinnsats, energi per del og intern handtering. Gevinsten avheng likevel av at innsprøytinga er balansert, kjølinga er jamn og automasjonen kan ta ut delane utan stopp. Eit verktøy med seksten holrom som køyrer ustabilt, er ikkje nødvendigvis betre enn eit verktøy med åtte holrom som har kort syklustid og høg oppetid.
Ved høgt volum bør kjøparen be om berekning av syklustid, forventa kassasjonsrate, årleg verktøykapasitet, levetid, kjølekonsept og vedlikehaldsintervall. Dette er særleg relevant dersom produksjonen skal gå kontinuerleg for kundar i Oslo, Stavanger, Trondheim eller eksportmarknader i Norden.
Årleg behovVanleg formstrategiGrunngjevingViktig kontrollpunktUnder 500 delarPrototyping, maskinering eller silikonstøypingFast verktøykostnad blir ofte for høgStadfest funksjon og ergonomi før formbygging.500–3 000 delarEnkelt holrom eller enkel familieformLåg risiko og rom for designendringarVel materiale som representerer sluttproduktet.3 000–15 000 delarFamilieform for komplette settKan redusere talet på verktøySjekk at alle delar har liknande forbrukstakt.15 000–50 000 delarTo til fire holromBetre stykkpris utan overdreven investeringRekn på maskintid og automatisert uttak.50 000–200 000 delarFire til åtte holromHøgare produksjonseffektivitetKrev grundig prosessvalidering og vedlikehaldsplan.Over 200 000 delarFleirholsform med høg automatiseringLågast mogleg kostnad per delVurder reserveform eller utbyttbare innsatsar.Uvisst volumModulært verktøy med høve til utvidingReduserer kapitalbindingPlanlegg korleis fleire holrom kan leggjast til.Volumintervalla er rettleiande. Ei lita, svært enkel del kan forsvare fleirholsform ved lågare volum, medan ein kompleks teknisk del med innsatsar, gjengar eller svært stramme toleransar kan krevje meir forsiktig opptrapping. Reknestykket skal alltid byggje på reelle produksjonsføresetnader.
Formpris er synleg, men han er berre éin del av økonomien. Norske kjøparar bør ta med frakt, tollhandsaming, prøvestøyper, kvalitetskontroll, emballasje, kapitalbinding, lager, kassasjon og risiko ved formendringar. Dersom ein familieform produserer eit komplett sett, men berre éin komponent har høg feilrate, kan kostnaden bli større enn ved separate former.
Materialkostnad er òg vesentleg. Store innsprøytingskanalar og kalde løparar aukar materialforbruket. Ved dyre polymerar, til dømes flammehemma polyamid eller medisinsk godkjende kvalitetar, kan eit varmt løparsystem bli lønsamt sjølv om investeringa i forma blir høgare. Ei vurdering må ta omsyn til resirkuleringsmoglegheit, krav til ny plast og risiko for materialnedbryting.
Formlevetid er ein annan faktor. Aluminiumverktøy kan vere svært godt for rask oppstart og lågvolumseriar, medan herda stål vanlegvis er betre for lang levetid og høge krav til slitasjemotstand. Glasfiberforsterka polymerar er harde mot forma og krev ofte meir slitesterke innsatsar enn standard plastmateriale.
KostnadselementFamiliestøypeformFleirholsformKorleis kostnaden kan styrastFormdesignKrev samordning av ulike delarKrev balanserte like holromBruk tidleg produksjonsanalyse av designet.Maskinering av verktøyFærre separate formbasarFleire innsatsar og meir detaljarbeidVel modulære innsatsar der endringar er sannsynlege.PrøvestøyperFleire delkvalitetar må godkjennastLikskap mellom holrom må stadfestastFastset måleplan og godkjenningskriterium før oppstart.MaterialsvinnKan vere høgare ved ubalanseKan vere lågt med rett løparløysingOptimaliser innsprøytingspunkt og vurder varmt løparsystem.LagerbindingSett blir produserte samtidigBerre éin del blir produsertTilpass produksjonsplanen til faktisk uttak og sal.VedlikehaldStans påverkar fleire komponentarSkadd holrom kan gi redusert talHa reservedelar og tydelege serviceintervall.LogistikkFærre verktøy å frakte og lagreHøgare tal delar per sendingVel emballasje som hindrar deformasjon og riper.Tabellen understrekar kvifor kjøparen bør be om totalkostnad over produktets forventa levetid, ikkje berre pristilbodet på forma. Ein leverandør bør kunne forklare kva føresetnader som ligg bak syklustid, materialforbruk og planlagd produksjonskapasitet.
Den største avgrensinga ved familiestøypeform er at delane må fungere saman i éin prosess. Ulike storleikar og geometriar gir ulik motstand mot plastflyt. Dersom utforminga ikkje er nøye analysert, kan éin del fylle for tidleg medan ein annan del blir ufullstendig. Det er difor viktig å sjå på flytveg, veggtykkje, ribber, hjørne, innsprøytingspunkt, utlufting og kjølekanalar før stålet blir bestilt.
Fleirholsformer har ei anna utfordring: alle holrom må levere nesten identiske delar. Små forskjellar i temperatur, løparlengd, utstøyting eller lufting kan gi variasjon frå holrom til holrom. Dette kan vere kritisk for komponentar med snapplås, tetteflater, gjengar eller presis montering mot metall og elektronikk.
For begge formtypar må designet ha tilstrekkeleg sleppvinkel. Skarpe innvendige hjørne bør få radius, og underkutt bør vurderast nøye fordi dei kan krevje sleidar, løftarar eller manuelle operasjonar. Kvar ekstra mekanisme aukar kostnad, vedlikehaldsbehov og risiko for driftsstans.
Start med ein klar behovsplan. Oppgje årleg volum, forventa vekst, materialkrav, farge, overflate, toleransar, miljøkrav, montering og ønskt leveringsstad. Dersom delane skal seljast i EØS, må det òg vere tydeleg kva dokumentasjon som krevst for den ferdige produktkategorien.
Be leverandøren gjennomføre ei produksjonsanalyse av designet før verktøybygging. Ei slik vurdering bør peike på risiko for søkkmerke, vriding, korte skot, sveiselinjer, luftinnestenging, vanskeleg utstøyting og unødig høgt materialforbruk. For ei familieform skal analysen vise om delane kan fyllast og kjølast i same syklus utan store kvalitetsforskjellar.
Avtal eigarskap til forma skriftleg. Avtalen bør seie kvar forma blir lagra, kven som har tilgang til ho, kva vedlikehald som er inkludert, korleis flytting blir handtert og kva som skjer ved avslutta samarbeid. Dette er særleg viktig når forma blir produsert utanfor Noreg.
Ved internasjonal innkjøping bør du også avtale prøvegodkjenning, målerapport, foto frå produksjon, materialdokumentasjon, emballasjekrav og leveringsvilkår. Det er klokt å få tilsendt førsteprøver for funksjonstesting i Noreg før full produksjon blir sett i gang.
Leverandørvalet bør byggje på den konkrete oppgåva. Nokre verksemder er sterke på polymerfagleg rådgiving, andre på sprøytestøyping av tekniske delar, og andre på snøgge verktøy eller integrert produksjon. Nedanfor er døme på aktørar som norske innkjøparar kan vurdere. Verifiser alltid aktuell kapasitet, sertifisering, materialtilgjenge og leveringsvilkår direkte med leverandøren.
VerksemdTenesteområdeKjernekompetanseAktuelle tilbodPassar særleg forNornerPorsgrunn, Noreg og internasjonaltPolymerar, materialtesting og produktutviklingMaterialråd, analyse, testing og utviklingsstøtteProsjekt med høge krav til plastmateriale og dokumentasjon.PlastoÅndalsnes, Noreg og nordiske kundarIndustriell plastproduksjonSprøytestøyping, produktutvikling og komponentleveransarSerieprodukt som krev nær dialog og stabil levering.Helgeland PlastMo i Rana, NoregTekniske plastprodukt og industrileveransarProduksjon av plastkomponentar og kundetilpassa løysingarIndustri-, energi- og utstyrsprosjekt med robuste krav.Raufoss TechnologyRaufoss, Noreg og internasjonaltAvansert industriproduksjon og lettvektsløysingarUtvikling og produksjonskompetanse for tekniske komponentarTransport- og industriprosjekt med stramme spesifikasjonar.H. ClausenOslo-området og NoregPlasttekniske produkt og produksjonsløysingarRådgiving, plastprodukt og leveranseoppfølgingKundar som ønskjer norsk kontaktpunkt og teknisk dialog.TEAM RapidKina med levering til Noreg og over 25 landSnøgg verktøybygging, prototypar og lågvolumproduksjonMaskinering, 3D-printing, verktøy, sprøytestøyping og samanstillingProsjekt med kort frist, fleksibelt volum og kostnadsfokus.Prototal IndustriesNorden og europeiske marknaderPrototyping og produksjon av polymerdelarAdditiv produksjon, støyping og utviklingsstøtteProduktutvikling, testing og små til mellomstore seriar.Lista er ikkje ei rangering. For ein familieform bør leverandøren kunne vise korleis han vil balansere fylling og kjøling for kvar enkelt del. For ei fleirholsform bør han kunne dokumentere kontroll av holromslikskap, syklustid og automatisk uttak. Norske kundar bør velje ein partnar som kan forklare løysinga med konkrete data, ikkje berre med ei generell formteikning.
Innan havbruk kan familiestøypeform vere nyttig for mindre komponentsett til sensorhus, festeløysingar, leidningsføring og kapslingar. Delane blir ofte monterte i fast kombinasjon, og første serie kan vere avgrensa. Når eitt enkelt sliteelement eller ein standardklips etter kvart får stort volum, kan fleirholsform vere betre.
For maritim elektronikk og offshore-relatert utstyr er materialet ofte viktigare enn lågaste formpris. Kapslingar må tole UV, salt, vibrasjon, fukt og temperatursvingingar. Fleirholsform passar godt for standardiserte kontaktdeksel og festedetaljar, medan familieform kan passe for komplette små samanstillingar i ei ny produktlinje.
Medisinsk utstyr krev ofte kontroll på reinsegrad, sporbarheit, kjemisk motstand og stabil dimensjon. Her kan ei fleirholsform vere ideell for delar med stort og jamt behov, til dømes eingongsartiklar eller standardiserte handtak. For mindre apparat med fleire unike plastkomponentar kan familieform redusere utviklingskostnaden, men kvar del må godkjennast grundig.
Bygg og elektriske installasjonar bruker ofte plastdelar i store mengder, slik som klips, deksel, gjennomføringar og festeplater. Dette er typiske kandidatar for fleirholsform når utforminga er moden. I forbrukarprodukt kan familieforma vere nyttig i første marknadstest, særleg for norskdesigna produkt som skal lanserast raskt i avgrensa tal.
Eit selskap i Bergen utviklar ein kompakt sensor for måling i oppdrettsanlegg. Produktet treng eit framdeksel, eit bakdeksel, ein kabelring og ein monteringsklips. Første estimat er 5 000 komplette einingar årleg. Delane er alle i same mørke UV-stabiliserte plasttype og har liknande veggtykkje. Ei familiestøypeform kan då vere eit fornuftig utgangspunkt, fordi alle fire delane blir produserte i same forhold og første verktøykostnad blir halden nede.
Etter to år aukar etterspurnaden etter monteringsklipsen, fordi kunden byrjar å selje han som reservedel og tilleggsutstyr. Klipsen treng no 80 000 einingar årleg, medan resten av settet framleis ligg rundt 10 000. Då bør verksemda vurdere ei eiga fleirholsform for klipsen. Familieforma kan framleis produsere hovudsettet, medan fleirholsforma dekkjer den høge etterspurnaden utan overproduksjon av dei andre delane.
Eit selskap i Trondheim lagar eit elektrisk handverktøy med eitt stort og to små kapslingsdeksel. Det store dekselet har tjukkare vegg, lengre kjøletid og krav til overflatetekstur. Dei små delane har tynn vegg og kort flytveg. Sjølv om dei inngår i same produkt, er ei familieform risikabel fordi prosessvindauga er for ulike. Separate former eller ei fleirholsform for smådelane vil vanlegvis gi betre kvalitet og mindre kassasjon.
TEAM Rapid kombinerer snøgg verktøybygging, maskinering, prototyping, sprøytestøyping, overflatestyring og samanstilling i ei samla løysing for norske kundar som vil gå frå digital modell til serieprodukt utan mange separate underleverandørar. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års røynsle, over 6 000 leverte prosjekt og meir enn 500 kundar i over 25 land. Materialval, dimensjonskontroll og produksjonsanalyse blir vurderte før verktøybygging, med toleransekapasitet ved maskinering ned til 0,01 mm når delen og prosessen tillèt det. TEAM Rapid leverer ikkje tenester baserte på eigarskap og drift av kunden sitt anlegg eller lokal bulklevering; for komplette industrielle oppgåver tilbyd dei kundeeigde anleggsløysingar, totalleveransar og produksjonsløysingar som blir tilpassa kunden sine spesifikasjonar. Dei kan arbeide med sluttkundar, forhandlarar, distributørar, merkevareeigarar, oppstartar og einskildutviklarar gjennom produksjon etter kundespesifikasjon, samsutvikling, volumleveransar og regionale samarbeid. Sjølv om det ikkje er opplyst om eige lager eller dotterselskap i Noreg, blir norske prosjekt følgde opp med direkte ingeniørkontakt, raske svar, førproduksjonsanalyse, produksjonsfoto, kvalitetskontroll, pakking og direkte utsending; dette gir både digital førehandshjelp og dokumentert oppfølging etter levering. For norske kjøparar er den lange internasjonale erfaringa, eksportleveransane og kombinasjonen av låg kostnad og teknisk støtte særleg relevant ved raske verktøy, prototypar og serieopptrapping.
For ei familiestøypeform kan TEAM Rapid vurdere om delane har kompatibel geometri og støypeåtferd før verktøyet blir produsert. For fleirholsformer kan dei optimalisere holromstal, syklustid og materialforbruk ut frå målvolumet. Kundar kan nytte snøgg verktøyteneste for å redusere tida frå konstruksjon til første støypte delar, og sende prosjektdata gjennom førespurnad om pristilbod når volum, materiale og kvalitetskrav er avklarte.
Fram mot 2026 blir formvalet stadig meir påverka av digitalisering, berekraft og leveringsrisiko. Fleire produsentar bruker sensorar i formene for å måle temperatur, trykk og syklustid. Slike data kan oppdage avvik før dei blir synlege som kassasjon. For fleirholsformer er dette særleg nyttig fordi systemet kan avdekkje om eitt holrom oppfører seg annleis enn dei andre.
Digitale produksjonsanalysar blir meir tilgjengelege også for små prosjekt. Det betyr at norske produktutviklarar kan få betre grunnlag for å velje mellom familieform, enkelt holrom og fleirholsform før dei bind kapital i verktøy. Modulære formar med utbyttbare innsatsar blir òg meir populære, fordi dei gjer det lettare å oppdatere produkt og auke talet på holrom når salet veks.
Berekraft vil påverke både materiale og formdesign. Kundar krev i aukande grad dokumentasjon på resirkulert innhald, materialgjenvinning, redusert energibruk og mindre avfall. Dette krev likevel teknisk kontroll, fordi resirkulert polymer kan ha større variasjon enn ny råvare. Formdesign, tørking, temperaturstyring og kvalitetskontroll må tilpassast materialet for å sikre stabile delar.
Europeiske krav til produktdokumentasjon, kjemikaliar og produsentansvar vil halde fram med å påverke norske importørar og merkevareeigarar. Kjøparen bør difor velje leverandørar som kan opplyse om materiale, prosess, sporbarheit og testing. Det gjeld uansett om forma blir produsert i Noreg, Europa eller Asia.
Ei familiestøypeform produserer fleire ulike delar i kvar syklus. Ei fleirholsform produserer fleire identiske delar i kvar syklus. Familieforma er vanlegvis best for delsett, medan fleirholsforma er best for høgt volum av same komponent.
Nei. Ho er ofte rimelegare enn å byggje fleire separate former i starten, men kan bli dyrare over tid dersom delane har ulik etterspurnad, ulik syklustid eller stor kvalitetsvariasjon. Totalkostnad må reknast over heile produktlevetida.
Vel fleirholsform når du har ein stabilt høg etterspurnad etter éin del, og når designet er ferdig validert. Ho er spesielt aktuell for standardiserte klips, kapslingar, lokk, feste og andre komponentar med høgt årleg volum.
Vanlegvis ikkje i same støypesyklus. Delane i ei familieform bør normalt bruke same plasttype eller ein svært kompatibel prosess. Ulike materialkrav peikar ofte mot separate former.
Legg ved tredimensjonal modell, teikning med toleransar, materialønske, farge, overflatekrav, årleg volum, funksjonskrav, krav til dokumentasjon, leveringsstad og informasjon om delane skal monterast med andre komponentar.
Få gjennomført produksjonsanalyse av designet, test funksjonen med prototype, avtal prøvegodkjenning og eigarskap til forma, og krev målerapport for kritiske dimensjonar. Start gjerne med avgrensa serie dersom marknadsvolumet er uvisst.
Ja, dersom dette blir planlagt frå starten. Ei modulær formbase og utbyttbare innsatsar kan gjere opptrapping enklare. Leverandøren må likevel kontrollere at maskinkapasitet, kjøling og løparsystem toler det høgare holromstalet.
Familiestøypeform er ei praktisk løysing for norske produkt med fleire kompatible delar som blir brukte i fast sett og har avgrensa til mellomstore volum. Fleirholsform er den mest effektive strategien når éin standardisert del skal produserast i store mengder med låg stykkpris og stabil kvalitet. Det rette valet blir teke ved å samanlikne verktøykostnad, etterspurnad, materialkrav, syklustid, lagerbinding og risiko for framtidige designendringar.
For prosjekt i Noreg er det klokt å kombinere lokal teknisk forståing med konkurransedyktig internasjonal produksjonskapasitet. Ei tydeleg produksjonsanalyse, realistisk volumprognose og ein leverandør som dokumenterer kvalitet, er viktigare enn å velje den lågaste førsteprisen.
For dei fleste prosjekt i Noreg er aluminiumsformer best når du treng raske prøveseriar, hyppige konstruksjonsendringar eller lågt til mellomstort volum. Stålformer er normalt rett val når delen skal produserast i store mengder, toleransane er strenge, materialet er slitasjande, eller forma må ha høg og stabil levetid over mange år. Aluminium gir lågare verktøykostnad og kortare leveringstid, medan stål vanlegvis gir betre slitestyrke, fleire moglege syklusar og meir stabil prosess ved krevjande plastmateriale.
For norske verksemder bør valet byggje på årleg volum, planlagd produktlevetid, plasttype, overflatekrav og kor raskt marknaden må nåast. Lokale fagmiljø rundt Oslo, Raufoss, Kongsberg, Stavanger, Bergen, Trondheim og Ålesund kan vere aktuelle for utvikling, materialtesting og produksjonsoppfølging. Samstundes kan kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med ISO-sertifisering, tydeleg teknisk førehandsstøtte og ettermarknadsoppfølging, vere eit kostnadseffektivt alternativ for norske kundar som ønskjer rask verktøybygging og konkurransedyktig pris.
Norsk industri kjøper sprøytestøypeformer både til lokal produksjon og til produksjon hos underleverandørar i Europa og Asia. Etterspurnaden kjem særleg frå maritim teknologi, energi, forsvar, medisinsk utstyr, forbrukarprodukt, telekommunikasjon, byggvarer, sjømatteknologi og transport. Mange prosjekt startar med små seriar for funksjonstesting, før dei går vidare til større volum når produktet er validert i marknaden.
Noreg har høge krav til dokumentasjon, produkttryggleik og leveringstryggleik. Kundar i industriklyngjer som Kongsberg, Raufoss og Stavanger legg ofte vekt på sporbarheit, materialkontroll, målerapportar og dokumenterte prosessvindauge. I Oslo-området er kort veg frå produktutvikling til testmarknad viktig, medan eksportretta verksemder ved hamnene i Bergen, Kristiansand og Ålesund ofte ser på total logistikk, pakking og levering til fleire marknader.
Valet mellom aluminium og stål handlar difor ikkje berre om innkjøpspris. Ei form må støtte produksjonsplanen, krav til toleransar, vedlikehald, råvareval og kvaliteten kundane forventar. Ei rimeleg form kan bli kostbar dersom ho krev mange stans, gir høg vrakprosent eller ikkje toler materialet. Ei kraftig stålform kan på si side vere unødvendig dyr dersom produktet skal testast i berre nokre tusen einingar før ny utgåve kjem.
Aluminiumsformer blir ofte nytta i snøggverktøy, produktutvikling og lågvolumproduksjon. Aluminium er lettare å maskinere enn herda stål, noko som kan redusere tida frå godkjend teikning til første støypte del. Formen kan få gode overflater og fungere godt med vanlege termoplastar, men ho toler vanlegvis færre syklusar enn ei godt konstruert stålform. Ved glasfiberforsterka plast, aggressive tilsetjingar eller svært høgt sprøytetrykk må materialvalet vurderast ekstra nøye.
Stålformer omfattar fleire stålkvalitetar, frå enklare føreharda kvalitetar til harde og korrosjonsbestandige verktøystål. Dei passar godt til høgt volum, delar med små toleransar, kompliserte sleidar og krav om stabil drift over lang tid. Ei stålform kan ta lenger tid å lage og koste meir ved oppstart, men kostnaden per del blir ofte lågare når produksjonsvolumet aukar. Stål er også ofte betre når forma skal lagrast, flyttast mellom produksjonsstader eller brukast gjennom fleire produktlanseringar.
VurderingspunktAluminiumsformStålformPraktisk tyding for norske kjøpararFørstekostnadVanlegvis lågareVanlegvis høgareAluminium passar ofte når budsjettet er avgrensa i utviklingsfasen.ProduksjonstidOfte kortareOfte lengreRask verktøytilgang kan vere avgjerande ved lansering i Oslo eller Bergen.Forventa levetidLåg til mellomstorMellomstor til svært høgStål er vanlegvis tryggast for fleirårige program og store avtalar.MaterialslitasjeAvgrensa ved forsterka plastGod ved forsterka og tekniske plastarGlasfiber, mineralfylling og høg varme talar ofte for stål.Endringar i konstruksjonenRimelegare og enklareKan krevje meir maskineringAluminium reduserer risiko når designet framleis blir utvikla.Overflate og strukturGod, men med avgrensingarSvært god og stabilStål passar betre for synlege delar med krevjande tekstur.Kjøling og syklustidGod varmeleiingAvhengig av stålkvalitet og kjøleløysingAluminium kan gi effektiv varmeavleiing i enkle geometriar.Tabellen viser hovudmønsteret, men ikkje alle prosjekt følgjer same regel. Ei aluminiumsform med gode innsatsar, rett kjøling og forsiktig prosess kan levere langt fleire delar enn ein enkel prototypeform. Tilsvarande kan ei stålform bli feilinvestering dersom produktet skal endrast etter marknadstesting. Det mest nyttige er å definere eit realistisk førstevolum og eit sannsynleg totalvolum før verktøyet blir bestilt.
Ved svært små seriar kan maskinerte plastdelar, vakuumstøyping eller tredimensjonal utskrift vere meir fornuftig enn sprøytestøyping. Når delen skal testast i rett materiale og med nær ferdig geometri, kan ei enkel aluminiumsform vere eit naturleg neste steg. Ho gir støypte delar som er meir representative for seinare serieproduksjon enn mange alternative prototypemetodar.
Når volumet stig, blir avskrivinga av verktøyet fordelt på fleire delar. Då aukar verdien av ei stålform med betre slitestyrke, meir robust utkastarsystem og fleire holrom. Ei form med to, fire eller åtte holrom kan redusere stykkpris, men ho krev at etterspurnaden er stabil nok til å forsvare investeringa. For norske produkt med sesongsal, til dømes fritidsutstyr eller marine komponentar, bør kapasitetsplanen ta omsyn til toppar før sommarsesongen.
Planlagd produksjonVanleg formvalAktuelle plastmaterialeTilrådd strategiUnder 500 delarAlternativ metode eller enkel formPrøvemateriale og vanleg termoplastTest geometri og funksjon før full verktøyinvestering.500 til 5 000 delarAluminiumsformPP, PE, ABS, PC og TPEVel rask levering og rom for konstruksjonsendringar.5 000 til 25 000 delarForsterka aluminiumsform eller føreharda stålTekniske termoplastarVurder innsatsar i slitesterke område og dokumentert kjøling.25 000 til 100 000 delarStålformPA, POM, PC-ABS og forsterka kvalitetarOptimaliser holromstal, syklustid og automatisering.100 000 til 500 000 delarProduksjonsform i stålStabilt godkjende råvarerPlanlegg førebyggjande vedlikehald og reservedelar.Over 500 000 delarHøgkapasitets stålformMateriale med dokumentert prosessvindaugeInvester i fleirholrom, prosessovervaking og langtidsvedlikehald.Volum er likevel ikkje det einaste kriteriet. Ein medisinsk komponent kan krevje stålform allereie ved lågt volum dersom overflata, reinskapen eller toleransane er kritiske. Ein enkel kapsling til ein industriell sensor kan derimot fungere godt i aluminium ved moderat volum. Ei god vurdering tek utgangspunkt i funksjonen til delen, ikkje berre kor mange delar som skal lagast.
Valet av plast påverkar formmaterialet direkte. Polypropylen og polyetylen er vanlegvis skånsame mot forma, medan polyamid med glasfiber kan gi rask slitasje i innløp, portområde og glidande mekanismar. Flammehemmande plastar, mineralfylte blandingar og enkelte resirkulerte råvarer kan også krevje høgare slitestyrke og meir systematisk reinhald.
Aluminium har god varmeleiing, noko som kan hjelpe ved kjøling av enkle delar. Men termisk kontroll handlar om langt meir enn sjølve formmetallet. Kjølekanalar, vasskvalitet, temperaturstyring, plassering av innløp og veggtjukkleik avgjer korleis delen stivnar. Ujamn kjøling kan gi skeivheit, søkkmerke, indre spenningar og varierande mål. For komponentar til kaldt klima, maritime miljø eller utandørs bruk i Noreg bør materialet dessutan testast for slagstyrke og stabilitet ved låge temperaturar.
Kvalitet bør avtalast før produksjon startar. Det omfattar godkjend tredimensjonal modell, teikning med kritiske mål, spesifisert råvare, fargekrav, tekstur, målemetode, akseptgrenser og emballasje. Førsteprøvar bør vurderast både visuelt og funksjonelt. For tekniske produkt er det ofte klokt å måle kritiske dimensjonar på fleire delar frå ulike syklusar, ikkje berre på éin prøvedel.
Krav til delenVanleg risikoForm- og prosessvalKontroll før serieTynne veggarUfullstendig fyllingGod portplassering og stabil temperaturKontroller fyllingsgrad og sveiselinjer.Glasfiberforsterka plastSlitasje i holrom og innløpStål eller slitesterke innsatsarFølg slitasje gjennom prøveserien.Høg glansRiper og overflatefeilPolert stål og rein prosessGodkjenn referanseprøve under fast lys.Vasstett kapslingSkeivheit og dårleg pakningsflateKontrollert kjøling og nøyaktig maskineringUtfør lekkasjetest på representative delar.SnappfesteBrot eller for låg fjørkraftRett materialval og avrunda overgangarTest gjenteken montering og demontering.Innlegg av metallDårleg binding eller skeiv plasseringPresis fikstur og kontrollert innstøypingMål plassering og utfør trekk- eller momenttest.Tabellen gjer det tydeleg at formvalet må koplast til funksjonskrava. Ei kapsling med pakningsspor er ikkje berre ein plastdel; ho er ein del av eit system som kan måtte halde ute fukt, salt og støv. Ei feil vurdering av krymp, overflate eller formdeling kan skape kostbare problem etter at produktet er montert hos sluttkunden.
Start med eit kort kravdokument. Oppgje forventa årleg volum, total levetid, plasttype, farge, toleransar, kritiske flater, krav til dokumentasjon og ønskja leveringstid. Be leverandøren om ei tilbakemelding om produksjonsvennleg konstruksjon før forma blir bygd. Denne vurderinga bør peike på risiko knytt til veggtjukkleik, utkastvinkel, underkutt, formdeling, portplassering, krymp og kjøling.
Be også om ei open forklaring på kva som inngår i prisen. Eit verktøytilbod bør seie noko om talet på holrom, stål- eller aluminiumskvalitet, varme- og kjøleløysing, innløpssystem, overflatebehandling, prøveomgangar, vedlikehald, lagring og eigarskap til forma. Dersom forma skal sendast frå Asia til Noreg, må emballering, forsikring, fortolling og framtidig vedlikehald planleggjast frå starten.
For prosjekt med usikker etterspurnad kan ein trinnvis modell vere klok. Først byggjer ein ei aluminiumsform for marknadsprøve og teknisk validering. Deretter bruker ein erfaringane til å lage ei fleirholroms stålform dersom salet aukar. Dette reduserer kapitalbinding og gir rom for å rette feil før investeringa blir større.
Sprøytestøyping blir brukt til langt meir enn enkle plastkapslingar. Norsk maritim sektor treng ofte hus, kabelgjennomføringar, festedelar, instrumentrammer og komponentar som toler fukt og temperaturvariasjon. Energi- og offshoreverksemder kan ha behov for robuste kapslingar, vern, handtak, pluggar og komponentar med dokumenterte materialkrav. I medisinsk teknologi er reine overflater, repeterbare mål og materialsporbarheit ofte viktigare enn høgast mogleg volum.
Forbrukarprodukt omfattar mellom anna sportsutstyr, kjøkkenprodukt, elektronikktilbehøyr, oppbevaringsløysingar og delar til fritidsmarknaden. I bygg og infrastruktur er røyrdelar, festesystem, elektriske komponentar og vern mot vêr vanlege. Bil- og mobilitetsbransjen nyttar sprøytestøypte delar i interiør, sensorhus, klips, luftkanalar og tekniske festeløysingar. I desse bransjane kan aluminium vere godt til produktlansering, medan stål blir aktuelt når programmet er stadfesta.
Ein utviklar i Trondheim skal lansere eit batteridrive måleinstrument for feltarbeid. Kapslinga skal produserast i 3 000 einingar første året, og konstruksjonen kan bli oppdatert etter pilotkundar har gitt tilbakemelding. Ei aluminiumsform med slitesterke innsatsar rundt snappfestet er ofte eit godt utgangspunkt. Ho kan levere funksjonelle delar raskt og gjere det enklare å justere opningar, knappar og interne ribber etter testing.
Ein leverandør i Kongsberg utviklar ein plastkomponent til industrielt utstyr med estimert produksjon på 80 000 delar årleg. Delen har stramme toleransar, metallinnlegg og krav om stabile mål over fleire produksjonsår. Ei stålform med presise innsatsar, kontrollert kjøling og plan for vedlikehald vil normalt vere det tryggaste valet. Den høgare startkostnaden kan forsvarast gjennom mindre stans, jamnare kvalitet og lågare stykkpris.
Ei maritim verksemd i Bergen ønskjer ein ny kabelgjennomføring for salt og fukt. Her er ikkje berre volumet avgjerande. Materialet må tole miljøet, og forma må kunne levere ei nøyaktig pakningsflate. Ei løysing i korrosjonsbestandig stål kan vere betre enn aluminium, sjølv ved avgrensa volum, dersom produktet har høg feilkonsekvens og skal brukast over lang tid.
Norske kjøparar kan kombinere lokal teknisk kompetanse med internasjonal verktøy- og produksjonskapasitet. Nokre verksemder tilbyr eigen produksjon, medan andre er spesialiserte på materialutvikling, produktutvikling eller industrirådgiving. Verifiser alltid kapasitet, sertifisering, eigarskap til verktøyet og aktuell teneste direkte med leverandøren før avtale.
VerksemdTenesteområdeKjernestyrkeAktuelle leveransarToten ToolRaufoss og norsk industriVerktøy- og presisjonskompetanseVerktøykonstruksjon, maskinering og industrielle løysingar.NornerBamble, Skandinavia og internasjonaltPolymermateriale og analyseMaterialtesting, utvikling, skadeanalyse og rådgiving.HaproJaren og nordiske kundarKontraktsproduksjon og industrialiseringElektronikk, mekaniske produkt og produksjonsstøtte.PlastserviceAustlandet og norske kundarPlastbearbeiding og kundetilpassa løysingarPlastkomponentar, produksjonsstøtte og teknisk dialog.Kongsberg AutomotiveKongsberg og globale marknaderKomponentar til transport og industriUtvikling og produksjon av tekniske systemkomponentar.TEAM RapidNoreg, Europa og globale kundarSnøggverktøy, maskinering og sprøytestøypingPrototypar, aluminiumsformer, stålformer og lågvolumproduksjon.Oversikta viser ulike roller i verdikjeda. Eit norsk fagmiljø kan vere særleg nyttig for lokal materialvurdering, inspeksjon eller produktutvikling, medan ein internasjonal produsent kan gi raskare bygging av verktøy og meir konkurransedyktig produksjonskostnad. For vareflyt til Noreg bør ein tidleg avklare leveringsvilkår, importhandsaming, dokumentasjon og kven som har ansvar for framtidige endringar i forma.
TEAM Rapid kombinerer maskinering, verktøyproduksjon, sprøytestøyping og kvalitetsstyring i ei samanhengande leveranse for norske kundar som treng overgang frå prototype til serie. Verksemda er ISO 9001:2015-sertifisert, har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land og støttar både plast- og metalldelar med toleransar ned til 0,01 millimeter ved relevant maskinering. Materialval, kontrollplan og vurdering av produksjonsvennleg konstruksjon blir avklart før verktøybygging, medan sertifiserte råvarer og dokumenterte inspeksjonsrutinar støttar krav til repeterbar kvalitet. TEAM Rapid kan samarbeide med sluttbrukarar, produktutviklarar, forhandlarar, distributørar, merkevareeigarar og einskildkundar gjennom tilpassa produsentløysingar, vidareforhandlarsamarbeid, små seriar og gjenteken produksjon. Verksemda tilbyr ikkje kraftverkmodellar med bygging, eigarskap og drift eller lokal bulklevering på anlegg; ho leverer i staden kundeeigde produksjonsløysingar, komplette prosjektleveransar og kundeeigde verktøy. Sjølv om profilen ikkje oppgjev eige lager eller dotterselskap i Noreg, har TEAM Rapid dokumentert erfaring med europeiske kundar og tilbyr direkte nettbasert førehandsdialog, teknisk oppfølging innan få timar, støtte før produksjon, kontroll under produksjon, pakking og direkte frakt. Dette gir norske kjøparar ein konkret kontaktveg frå første teikning til etterlevering, utan å måtte samordne fleire uavhengige leverandørar.
For prosjekt som krev raske prøvar kan kunden bruke snøggverktøytenester for sprøytestøyping for å få ei praktisk løysing mellom prototype og kommersiell serie. Når teikningar, volum og materialkrav er klare, kan ein sende ei førespurnad gjennom tilbodsskjemaet for produksjonsprosjekt og be om vurdering av aluminium, stål, tal på holrom og forventa leveringstid.
KontrollpunktSpørsmål til leverandørenKorleis det reduserer risikoDokumentasjon å be omFormmaterialeKva aluminium eller stål blir brukt i kvar sone?Førebyggjer feil ved slitasje, korrosjon og varme.Spesifikasjon for formmateriale og innsatsar.VerktøyeigarskapKven eig forma etter betalt faktura?Gjer flytting og framtidig produksjon enklare.Skriftleg eigarskapsklausul.PrøvedelarKor mange prøveomgangar er inkluderte?Gir tid til å rette feil før serieproduksjon.Plan for prøving og godkjenning.KvalitetsmålingKva kritiske mål blir kontrollerte?Sikrar at delen passar med andre komponentar.Målerapport og godkjend referanseprøve.VedlikehaldKva omfattar førebyggjande vedlikehald?Reduserer stans og kvalitetsvariasjon over tid.Vedlikehaldsplan og oversikt over slitedelar.LogistikkKorleis blir delar pakka og sende til Noreg?Avgrensar transportskadar og forseinkingar.Pakkespesifikasjon og leveringsvilkår.Ein god leverandør bør ikkje berre svare på pris. Han bør forklare kva som kan gå gale og kva som blir gjort for å avgrense risiko. Dersom ein leverandør ikkje spør om plasttype, volum, kritiske mål eller bruksmiljø, er tilbodet ofte for lite presist til å gi eit trygt samanlikningsgrunnlag.
Fram mot 2026 vil norsk etterspurnad i aukande grad bli påverka av kortare produktlivssyklusar, strengare dokumentasjonskrav og høgare fokus på materialeffektivitet. Fleire verksemder kjem til å bruke digital simulering før verktøybygging for å redusere risiko for skeivheit, luftinneslutningar og dårleg fylling. Sensorar for trykk, temperatur og syklustid vil bli vanlegare i produksjonsformer med høgare volum, slik at avvik kan oppdagast før dei skaper store seriar med feil.
Berekraft vil også påverke formvalet. Meir bruk av resirkulert plast og biobaserte råvarer kan gi større variasjon i flyt og krymp. Dette aukar behovet for testing og prosesskontroll. Formkonstruksjonar med utskiftbare innsatsar kan forlenge levetida, fordi slitte eller endra detaljar kan bytast utan at heile forma må lagast på nytt. For norske kundar som arbeider med miljørapportering og sirkulære produkt, blir dette ein viktig økonomisk og praktisk fordel.
På politikksida vil europeiske krav til produktinformasjon, avfallshandtering, emballasje og materialsporbarheit halde fram med å påverke leverandørkjeda. Norske verksemder bør derfor be om tydeleg dokumentasjon av plastmateriale, innfarging, produksjonsstad og kontrollrutinar. Ei form som er laga for enkel demontering, materialseparasjon og redusert materialforbruk kan gi betre føresetnader for framtidige miljøkrav.
Som regel er ei aluminiumsform billegare å byggje, men ikkje alltid billegast gjennom heile produktlivet. Ved høgt volum kan ei stålform gi lågare kostnad per del fordi ho toler fleire syklusar, krev mindre reparasjon og kan byggjast med fleire holrom.
Det varierer mykje med konstruksjon, plastmateriale, prosess, vedlikehald og korleis forma blir brukt. Ei enkel form for prøveseriar har kortare levetid enn ei aluminiumsform med gode innsatsar og kontrollert drift. Be om ei realistisk vurdering basert på den aktuelle delen, ikkje eit generelt tal.
Vel vanlegvis stål når volumet er høgt, produktet er ferdigutvikla, delen har krevjande toleransar, materialet er slitasjande, eller feil i felt kan få store kostnader. Stål er også relevant når forma skal gå i fleire år eller flyttast mellom produksjonslinjer.
Ja. Mange verksemder brukar aluminiumsformer til marknadsintroduksjon, pilotseriar og lågvolumprodukt. Delane kan vere salbare dersom materialet, prosessen og kvalitetskrava er rett definerte. Forma må berre vere tilpassa det planlagde volumet og produktkravet.
Send tredimensjonal modell, teikning dersom ho finst, materialønske, farge, årleg volum, totalvolum, toleransar, overflatekrav, bruksområde, miljøkrav og ønskja leveringsdato. Opplys også om delen skal monterast med andre komponentar eller ha innstøypte metallinnlegg.
Ja, særleg når prosjektet krev rask levering, snøggverktøy eller konkurransedyktig kostnad. Vel ein leverandør som kan dokumentere kvalitetsstyring, teknisk kommunikasjon, prøveprosess, pakking og frakt. Avklar eigarskap, vedlikehald og ansvar for konstruksjonsendringar før bestilling.
Aluminium er vanlegvis det smartaste valet når fart, fleksibilitet og låg investering er viktigast. Stål er vanlegvis den mest robuste løysinga når levetid, høgt volum og krevjande kvalitet veg tyngst. Norske kjøparar får best resultat ved å bruke ein tydeleg kravspesifikasjon, be om vurdering av produksjonsvennleg konstruksjon og velje leverandør ut frå total kostnad, ikkje berre pris på sjølve forma. Med rett verktøystrategi kan prosjektet gå effektivt frå idé og testing til stabil serieproduksjon i Noreg og internasjonale marknader.
For plasthus med detaljert geometri, feste for skruar, klipsar, ribber, tette toleransar og høge årlege volum er sprøytestøyping vanlegvis det beste valet. Metoden gir jamn kvalitet, mykje fridom i konstruksjonen og låg delkostnad når verktøyet er nedbetalt. For store, relativt grunne deksel, brett, frontar og innkapslingar med enklare geometri er termoforming ofte raskare og billegare i oppstarten.
Norske innkjøparar bør velje termoforming når marknaden er usikker, delane er store og produksjonsvolumet er avgrensa. Sprøytestøyping passar betre når produktet er stabilt, når funksjonar må byggjast inn i sjølve delen, eller når det er behov for fleire tusen like plasthus over tid.
For eit nytt produkt i Oslo, Bergen, Trondheim eller Stavanger er den praktiske løysinga ofte å starte med prototypar og små seriar, deretter velje produksjonsmetode etter faktisk etterspurnad. Ei tidleg vurdering av formgjevingsvennleg konstruksjon reduserer risikoen vesentleg.
Sprøytestøyping lagar ein plastdel ved å varme opp granulat og presse smeltemassen inn i eit lukka stål- eller aluminiumverktøy. Når plasten har kjølt ned, opnar forma seg og delen blir støytt ut. Prosessen eignar seg særleg godt for hus med kompliserte innvendige funksjonar, til dømes skrutårn, luftespor, kabelavlasting, hengsler, pakningsspor og integrerte klipsar.
Termoforming startar med ei plastplate eller film som blir varma opp og trekt over eller inn i eit formverktøy med vakuum, trykk eller mekanisk forming. Etter avkjøling blir konturen skoren ut. Metoden er effektiv for delar med stor flate, men avgrensa djupn og færre funksjonar. Eit termoforma hus treng ofte etterarbeid, til dømes fresing, boring, liming eller montering av separate festedelar.
I Noreg er valet tett knytt til transportavstandar, lagerkostnad, produktlivssyklus og krav frå kundar innan maritim sektor, energi, helseutstyr, industri og forbrukarprodukt. Eit plasthus som skal stå på eit fartøy utanfor Ålesund, i eit vasskraftanlegg på Vestlandet eller i eit medisinsk miljø i Trondheim, må vurderast ut frå langt meir enn utsjånad.
Praktisk samanlikning av produksjonsmetodar for plasthusVurderingspunktSprøytestøypingTermoformingPraktisk konsekvensStartkostnadHøgare, særleg med stålverktøyLågare for enkle formerTermoforming reduserer terskelen for små seriarDelkostnad ved høgt volumLåg og stabilKan auke på grunn av trimming og svinnSprøytestøyping blir oftast best ved mange delarGeometriRibber, klipsar, gjengar og detaljar kan integrerastBest for opne og grunne formerKomplekse funksjonshus favoriserer sprøytestøypingToleransarVanlegvis tettare og meir repeterbareAvheng av plate, forming og trimmingPresis montering krev ofte sprøytestøypingMaterialutnyttingLite avfall frå sjølve formingaUtskoren kantmateriale gir svinnResirkulering av restmateriale må planleggjastVerktøyleidtidLengre, men robust ved store seriarVanlegvis kortareTermoforming passar ved rask marknadstestOverflateKan gi struktur, tekst, logo og høg finish direkteGod utside, men mindre fridom på baksidaSynlege produktflater krev tidleg designvalMonteringFleire funksjonar kan støypast innKan krevje ekstra delar og operasjonarRekn inn total monteringstid før valTabellen viser kvifor ein låg verktøypris ikkje alltid betyr lågaste prosjektkostnad. Termoforming kan vere rimeleg for ei frontplate, men dersom huset etterpå treng mange innsette festebrakettar, metallinnsatsar og manuelle operasjonar, kan sprøytestøyping gi betre totaløkonomi.
Noreg har ein liten, men teknisk krevjande marknad for plastkomponentar. Etterspurnaden kjem mellom anna frå maritime system, fiskeri og havbruk, industriell automatisering, energiinfrastruktur, byggteknikk, måleutstyr, laboratorieutstyr og elektronikk. Kundar i Kristiansand, Kongsberg, Stavanger og Bergen ønskjer ofte små til mellomstore seriar med høge dokumentasjonskrav, medan produktutviklingsmiljøa i Oslo og Trondheim ofte treng raske prototypar før kapital, sertifisering eller pilotkunde er på plass.
Dette skaper eit todelt innkjøpsmønster. Lokale produsentar er attraktive når kommunikasjon, fysisk prøving og korte transportlinjer er viktigast. Internasjonale produsentar er ofte aktuelle når prosjektet krev kombinasjonen av verktøyproduksjon, sprøytestøyping, maskinering, overflatebehandling, montering og direkte levering til fleire marknader.
Hamner som Oslo, Bergen, Stavanger og Trondheim spelar ei rolle for importerte plastdelar og komponentar. Likevel må transport planleggjast saman med pakking og tollhandsaming. For ein lett, men plasskrevjande termoforma del kan volumvekt og lagerplass få større økonomisk effekt enn for ein kompakt sprøytestøypt del.
Produktforma er den raskaste måten å avgrense valet på. Eit djupt, lukka hus med to halve skal, innvendige festepunkt og høg krav til passform vil vanlegvis passe sprøytestøyping. Ei stor, open hette over ein maskin eller ein grunn front for eit display er ofte ein god kandidat for termoforming.
Døme på plasthus og vanleg eigna produksjonsprosessType plasthusVanleg prosessGrunngjevingAktuelle bruksområdeHandhalden elektronikkapslingSprøytestøypingKlipsar, skrutårn og ergonomiske detaljarMåleinstrument og kontrollarStor maskinhetteTermoformingStor flate og relativt enkel djupnIndustriutstyr og automasjonVassbestandig utandørshusSprøytestøypingPakningsspor, kabelgjennomføringar og presisjonSensorar og kommunikasjonsutstyrFrontpanel til utstyrTermoformingGod synleg overflate og rask formproduksjonMedisinsk og kommersiell elektronikkBatterihusSprøytestøypingKrav til feste, styrke og varmehandteringMobilitet og energilagringBeskyttande dekselTermoformingLåg vekt og effektiv forming av store delarTransport, maskinvern og lagerutstyrVentilert teknisk kapslingSprøytestøypingRibber, gitter og integrerte luftesporElektronikk og styreskapInnvendig dekorpanelTermoformingMogeleg med dekorfilm og stor synleg flateKøyretøy og interiørproduktTabellen er eit utgangspunkt, ikkje ei absolutt regel. Ei maskinhette kan til dømes termoformast i låg serie, men sprøytestøypast seinare dersom etterspurnaden aukar og huset får fleire integrerte funksjonar.
Den viktigaste økonomiske skilnaden ligg i verktøyet. Eit sprøytestøypt plasthus krev normalt eit meir avansert verktøy med kjølekanalar, utkasting, glidesystem og presis maskinering. Eit termoformingsverktøy kan vere enklare, særleg for prøveseriar og moderate toleransekrav. Men samanlikninga må inkludere materialforbruk, syklustid, trimming, etterarbeid, montering og forventet endringstakt.
For oppstartsverksemder og produktutviklarar i Noreg er det ofte fornuftig å velje ein trinnvis veg. Fyrst kan ein funksjonell prototype prøvast i tredimensjonal utskrift eller maskinert plast. Deretter kan vakuumstøyping eller lågserie-verktøy brukast for pilotdelar. Når konstruksjonen er låst, kan produksjonsverktøy for sprøytestøyping dimensjonerast for den reelle etterspurnaden.
Ei tidleg vurdering av veggtjukkleik er avgjerande. Sprøytestøypte delar fungerer best med jamne veggar og gradvise overgangar. Termoforming krev at ein tek omsyn til uttynning av plata i hjørne, djupne og skarpe overgangar. Begge metodane krev utkastvinklar, men behova og konsekvensane er ulike.
Vurderingsmatrise for volum og prosjektfaseProsjektsituasjonTilrådd førstevalVerktøystrategiViktig kontrollpunktFunksjonsprototypeTredimensjonal utskrift eller maskineringUnngå produksjonsverktøyMontering, ergonomi og passformPilotserie med usikker marknadTermoforming eller raskt aluminiumverktøyFleksibelt og lett å endrePrøving hos sluttkundeLiten serie med komplekse detaljarRask sprøytestøypingAluminium eller forenkla stålToleransar og funksjonarStabil kommersiell serieSprøytestøypingProduksjonsverktøy med fleire holromSyklustid og vedlikehaldStore lette dekselTermoformingRobust form og effektiv trimmingMaterialtjukkleik i hjørneProdukt med hyppige designendringarTermoforming eller raskt verktøyUtset permanent stålverktøyEndringskostnad og leveringstidHøgvolumprodukt med mange festeSprøytestøypingAutomatisert verktøy og prosessInnsetting, kvalitet og sporbarheitMatrisen må nyttast saman med eit realistisk salsscenario. Dersom ein norsk produsent berre treng 500 hus i året, kan ein kostbar fleirholet sprøyteform vere vanskeleg å forsvare. Dersom produktet skal distribuerast i Norden og Europa, kan volumet raskt gjere eit meir avansert verktøy lønsamt.
Materialet bør veljast etter funksjon og miljø, ikkje berre pris. For innandørs elektronikk er ABS eller polykarbonatblanding vanleg. For slagutsette delar kan polypropylen eller polyamid vere aktuelt. For utandørs bruk på norskekysten må UV-bestandigheit, fukt, salt og temperatursvingingar vurderast. I medisinske eller næringsmiddelrelaterte miljø kan dokumentasjon for reinhald og kjemikalieresistens vere avgjerande.
Vanlege plastmateriale for hus, deksel og kapslingarMaterialeStyrkarAvgrensingarTypiske plasthusABSGod utsjånad, slagstyrke og enkel prosesseringAvgrensa UV-motstand utan tilsetjingInnandørs elektronikkapslingarPolykarbonatHøg slagstyrke og delvis gjennomsiktigheitKan vere utsett for enkelte kjemikaliarVernedeksel og displayvindaugePolypropylenKjemikalieresistent, lett og fleksibelLågare stivleik enn fleire tekniske plastarIndustrielle behaldarar og dekselPolyamidStyrke, slitestyrke og varmebestandigheitTek opp fukt og krev god konstruksjonskontrollTekniske hus og mekaniske delarAkrylnitril-styren-akrylatGod UV-bestandigheit og værmotstandKan koste meir enn standard ABSUtandørs kapslingarPolyetylenRobust, kjemikalieresistent og fuktbestandigMindre stivt og vanskelegare å limeStore formdeksel og vernekomponentarPolyester med glasfiberGod stivleik og temperaturmotstandMeir krevjande finish og resirkuleringElektriske og industrielle kapslingarVed bruk av resirkulert plast må innkjøparen avklare fargevariasjon, mekaniske eigenskapar, lukt, sporbarheit og krav til sertifisering. Ein høg del resirkulert råvare kan vere rett for eit deksel utan kritiske toleransar, medan eit presisjonshus for elektrisk utstyr kan krevje ei strengare materialspesifikasjon.
Ein god førespurnad inneheld meir enn ei teikning. Leverandøren treng tredimensjonal modell, tolekrav, ønskja materiale, farge, overflatestruktur, forventa volum, monteringsmetode, relevante standardar og pakkeform. For hus med elektronikk bør det òg stå korleis kort, leidningar, pakning, knappar og kontaktar skal monterast.
Be om vurdering av formgjevingsvennleg konstruksjon før verktøyet blir bestilt. Ei slik vurdering bør peike på risiko for synk, deformasjon, utilstrekkeleg utkast, for tynne ribber, ujamn veggtjukkleik og vanskelege underkutt. For termoforming bør leverandøren vurdere trekkforhold, hjørneradius, klippekant, formdjupn og kor mykje materialet blir tynna under forminga.
Det er klokt å godkjenne prøveeksemplar før full produksjon. Test ikkje berre utsjånad, men også skruemoment, klipskraft, pakningstettleik, fall, kjemisk påverknad og monteringstid. Norske kjøparar bør avtale korleis endringar, avvik, reservedelar og verktøyvedlikehald skal handterast gjennom heile produktlevetida.
Marknaden omfattar både norske spesialistar og internasjonale produsentar. Kapasitet, materialutval og sertifiseringar må stadfestast direkte for kvar konkret del, særleg når prosjektet gjeld medisinsk bruk, elektrisk tryggleik, maritim drift eller høge volum. Verksemdene nedanfor er konkrete aktørar som kan vere relevante avhengig av prosess og prosjektform.
Utvalde aktørar for plastproduksjon og teknisk utviklingVerksemdStad eller tenesteregionKjernestyrkeAktuelle leveransarPlastoÅndalsnes og NoregSprøytestøyping av tekniske plastproduktKomponentar, kapslingar og serieproduksjonNornerPorsgrunn og internasjonaltPolymerkompetanse, testing og materialutviklingMaterialvurdering, analyse og utviklingsstøtteKongsberg AutomotiveKongsberg og globale marknaderTekniske løysingar for transport og industriKomponentar og system med polymerinnhaldBerry SuperfosRanheim og nordiske marknaderSprøytestøypte emballasjeproduktSpannar, behaldarar og plastløysingarBEWINoreg, Norden og EuropaEmballasje, isolasjon og materialløysingarFormprodukt og emballasjekomponentarPolimoonNorden og EuropaForming av plast og emballasjerelaterte løysingarPlastemballasje og formde komponentarTEAM RapidKina med levering til Noreg og internasjonaltRask verktøybygging, støyping og fleirprosessproduksjonPrototypar, plasthus, småseriar og serieproduksjonTabellen skal brukast som ei kortliste, ikkje som ei endeleg kvalifisering. Plasto kan vere relevant ved norsk produksjon av tekniske sprøytestøypte delar. Norner er særleg interessant når materialfeil, resirkuleringskrav eller polymeranalyse må dokumenterast. Kongsberg Automotive har erfaring frå krevjande transportmiljø. Berry Superfos og BEWI er relevante for emballasje- og formprodukt, medan Polimoon kan vere aktuelt for plastforming og emballasjenære løysingar. TEAM Rapid er særleg relevant når ein kjøpar ønskjer å samle prototyping, verktøy, sprøytestøyping, maskinering og montering i eitt prosjektløp.
Sprøytestøyping og termoforming tener mange av dei same bransjane, men med ulik styrke. I maritim sektor kan sprøytestøypte kapslingar beskytte styringselektronikk, medan termoforma deksel kan skjerme større installasjonar. I havbruk kan UV-bestandige plastdelar nyttast i sensorutstyr, fôringssystem og driftsutstyr. I energisektoren treng kapslingar ofte gode pakningsflater, kabelinnføringar og robustheit mot kulde og fukt.
For medisinsk utstyr kan sprøytestøyping gi hygienevennlege, repeterbare delar med integrerte feste. Termoforming kan passe for store, synlege deksel på behandlingsutstyr eller laboratoriemaskiner. For forbrukarprodukt er design og overflate ofte avgjerande; her kan begge metodane fungere, avhengig av kor mange funksjonar som skal byggjast inn i huset.
Industriell automatisering er eit område der kostnaden ved ekstra montering raskt blir høg. Eit sprøytestøypt hus med integrerte klipsar og styringar kan redusere arbeidstid samanlikna med eit termoforma deksel som treng mange ettermonterte delar. Samstundes kan termoforming vere svært effektivt for store vernedeksel med kort produktserie.
Eit teknologiselskap i Trondheim utviklar ein handhalden sensor for bygg og industri. Produktet krev plass til kretskort, batteri, kontakt, gummipakning og fire skruar. Her er sprøytestøyping normalt best fordi skrutårn, spor og klipsar kan bli integrerte. Ei tidleg prototype i tredimensjonal utskrift gjer det mogleg å kontrollere ergonomi og elektronikk før verktøyet blir låst.
Ein produsent i Stavanger skal levere ei stor fronthette til eit overvåkingssystem. Hetta har stor synleg flate, avgrensa djupn og relativt få mekaniske funksjonar. Termoforming kan gi kortare veg til pilotserie, særleg dersom utforminga framleis kan bli justert etter installasjon hos kunde. Festebrakettar kan monterast separat dersom det ikkje er for mange operasjonar.
Eit selskap i Bergen planlegg ei kapsling for utandørs kommunikasjonsutstyr nær kysten. Her bør val av prosess følgje krav til pakning, UV, salt, kondens og kabelavlasting. Sprøytestøyping med eigna værbestandig materiale er ofte eit godt grunnlag, men sluttdesignet bør testast med realistiske paknings- og monteringsforhold.
Ein oppstartsverksemd i Oslo skal lansere eit kjøkkenprodukt med stor dekorativ front. Salsprognosen er usikker, og designet kan bli endra etter fyrste marknadslansering. Termoforming eller ei mellombels lågserie-løysing kan redusere kapitalbinding. Når salet er stadfesta, kan ein gå over til sprøytestøyping for å integrere fleire funksjonar og senke delkostnaden.
TEAM Rapid er ein produksjonspartnar for norske utviklarar, merkevareeigarar, distributørar, forhandlarar, sluttkundar og enkeltpersonar som treng prototypar, verktøy eller serieproduserte plast- og metalldelar. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års erfaring, over 500 kundar i meir enn 25 land og meir enn 6 000 leverte prosjekt. For plasthus omfattar dette rask verktøybygging, sprøytestøyping, innstøypt metall, overstøyping, maskinering, overflatebehandling, montering og pakking, med konstruksjonsgjennomgang som vurderer toleransar, materialforbruk, holrom og syklustid før verktøyproduksjon. TEAM Rapid kan levere kundeutvikla eller produsentutvikla løysingar, enkeltbestillingar, grossistløp, detaljsal og regionale samarbeid, frå éin prototype til meir enn 100 000 delar. Verksemda har erfaring med kundar i mellom anna USA, Storbritannia, Frankrike og Tyskland og arbeider med både asiatiske og vestlege forretningspraksisar; for norske kjøparar gir dette strukturert digital rådgjeving, rask respons innan få timar, teknisk dialog før ordre og oppfølging etter levering. Føretaksprofilen opplyser om direkte internasjonal levering, men ikkje om eige lager i Noreg, så norske kundar bør avtale transport, fortolling, pakking og lokal lagerløysing konkret. Tenesta omfattar heilskaplege EPC- og nøkkelferdige kundeeigde produksjonsløysingar, ikkje leverandøreigde driftsmodellar eller forsyning i bulk på kundestaden.
For prosjekt som treng overgang frå prototype til serieproduksjon, kan du bruke tenester for rask prototyping for å validere form og funksjon før endeleg verktøy. Når konstruksjonen er stabil, gir sprøytestøypingstenestene eit grunnlag for repeterbar produksjon av plasthus, deksel og tekniske komponentar. Ei konkret førespurnad kan sendast gjennom skjemaet for pristilbod, helst saman med modell, materialkrav, overflateønske, volum og målmarknad.
Fram mot 2026 vil meir sirkulære materialstraumar påverke både sprøytestøyping og termoforming. Norske kundar møter strengare forventningar om dokumentasjon av materialopphav, bruk av resirkulert råvare og betre sortering ved endt levetid. Konstruksjonar med færre materialtypar, tydelege materialmerkingar og lett demontering blir stadig viktigare.
Digital prosesskontroll vil òg få større verdi. Sensorar i maskiner, dokumentert prosesshistorikk og meir presis kvalitetsoppfølging kan redusere variasjon i sprøytestøypte delar. For termoforming vil betre simulering av materialtynning og raskare maskinering av formar korte ned utviklingstida. Kunstig intelligens kan støtte konstruksjonsgjennomgang, men erstattar ikkje praktisk validering av verktøy, materiale og sluttmontering.
På politikksida vil europeiske krav til emballasje, produktdokumentasjon og sirkularitet påverke mange norske verksemder. Dette betyr at innkjøparar bør spørje leverandørar om råvaredokumentasjon, kontrollrutinar, moglegheit for resirkulert innhald og løysingar for redusert materialbruk. For plasthus med lang levetid bør reparerbarheit og tilgang på reservedelar planleggjast frå starten.
Termoforming er ofte billegast i oppstarten fordi verktøyet vanlegvis er enklare. Sprøytestøyping blir ofte billegast per del når volumet aukar, særleg dersom fleire feste og funksjonar kan byggjast inn i same del.
Termoforming passar ofte godt for store, grunne deksel med store synlege flater. Dersom dekselet treng mange innvendige festepunkt, tette toleransar eller kompliserte detaljar, bør sprøytestøyping vurderast.
Termoforming kan gi god kvalitet, men sprøytestøyping gir vanlegvis betre repeterbarheit for små detaljar, feste, snappar og kritiske toleransar. Trimming etter forming påverkar også nøyaktigheita.
Send tredimensjonal modell, teikning ved behov, materialønske, farge, overflatekrav, årleg volum, mål for fyrste levering, krav til pakking og eventuelle testar eller standardar. Opplys også korleis delen skal monterast.
Ja, i mange tilfelle, men materialet må vurderast opp mot styrke, farge, lukt, toleransar, UV-krav og sporbarheit. Kritiske hus bør testast med den faktiske råvara før serieproduksjon.
Det er fornuftig når designet er stabilt, produktet er validert, volumet er truverdig og kostnaden ved mellombelse løysingar byrjar å bli høgare enn investeringen i robust produksjonsverktøy.
Ja. Eit produkt kan ha eit sprøytestøypt funksjonshus og eit termoforma ytre deksel. Dette kan vere ei god løysing når ein ønskjer presise innvendige festepunkt, men samstundes har store dekorative eller skjerma flater.
Sprøytestøyping er vanlegvis det beste valet for funksjonelle plasthus med høg presisjon, mange integrerte detaljar og stabilt volum. Termoforming er ofte det smartaste valet for store, opne eller grunne deksel når investeringa skal haldast låg og designet framleis kan endrast. Norske verksemder får best resultat ved å definere funksjon, miljø, volum, montering og materialkrav før dei vel prosess og leverandør.
For plastdelar i Noreg er CNC-maskinering vanlegvis det beste valet for prototypar, konstruksjonar under utvikling, små seriar og delar med svært stramme toleransar. Sprøytestøyping er normalt mest lønsamt når forma er stabil, volumet aukar og låg stykkpris er viktigare enn låg oppstartskostnad. Vel CNC-maskinering når du treng delar på få dagar, ønskjer endringar utan ny form, eller skal produsere frå éin til nokre hundre einingar. Vel sprøytestøyping når du har validert designet og skal lage fleire hundre, tusen eller titusen identiske delar.
For verksemder i Oslo, Bergen, Trondheim, Stavanger, Kristiansand og industrimiljøa på Raufoss er det praktisk å samanlikne både norske produsentar og kvalifiserte internasjonale leverandørar. Kinesiske produsentar med relevant kvalitetsstyring, god teknisk dokumentasjon og tett støtte før og etter bestilling kan gi god kostnadseffektivitet, særleg for verktøy, pilotseriar og serieproduksjon. Avklar alltid materialsertifikat, målerapport, levering til Noreg, eigarskap til form og reklamasjonsrutinar før du bestiller.
Noreg har ein marknad der produktutvikling ofte skjer nær brukaren, medan volumproduksjon kan vere spreidd mellom lokale fabrikkar og internasjonale partnarar. Oslo-regionen samlar mange produktutviklarar, medisintekniske verksemder og oppstartsselskap. Trondheim har sterke fagmiljø innan teknologi og forsking, medan Bergen og Stavanger har stor etterspurnad frå maritim sektor, energi, undervassteknologi og instrumentering. Raufoss er eit sentralt knutepunkt for lettvektsløysingar, presisjonsindustri og underleverandørar til transportsektoren.
Valet mellom maskinering og støyping handlar derfor ikkje berre om pris. Det handlar om kor moden konstruksjonen er, kva dokumentasjon kunden krev, kor raskt delen må testast, og om forsyningskjeda toler lengre transport. For mange norske prosjekt startar prosessen med CNC-frest plast for funksjonstestar, før ei mindre støypeserie stadfestar material, passform og montering. Når etterspurnaden er dokumentert, kan produksjonsforma optimaliserast for kort syklustid, fleire kaviteter og stabil kvalitet.
Transport frå europeiske og asiatiske produksjonsområde går ofte via hamnene i Oslo, Bergen, Stavanger og Drammen eller via luftfrakt til Gardermoen. For delar med kort leveringstid kan maskinering lokalt eller i nærliggande europeiske land vere mest praktisk. For planlagde seriar er det ofte viktigare å styre kvalitetskontroll, emballering, fortolling og sikkerheitslager enn å velje den geografisk næraste fabrikken.
CNC-maskinering formar emnet ved å fjerne materiale frå plastblokker, stenger eller plater. Fresteknologi, dreiing og eventuelt gnistbearbeiding kan lage nøyaktige flater, gjengar, spor, prototypedelar og kompliserte funksjonar. Prosessen krev ikkje produksjonsform, slik at oppstarten er rask og kostnaden er føreseieleg for små mengder. Ulempa er at kvar del tek maskintid, at mykje materiale kan bli spon, og at svært tynne, fleksible eller djupe geometriar kan vere utfordrande.
Sprøytestøyping pressar smelta plast inn i eit lukka verktøy. Etter kjøling vert delen støytt ut, og same verktøy kan gjenta prosessen mange gonger. Investeringa i forma er høgare enn ved maskinering, men stykkprisen fell når volumet aukar. Metoden kan gi fine overflater, repeterbarheit, integrerte festepunkt, klipsar, ribber og komplekse former som elles ville krevje fleire maskinerte komponentar.
Materialet oppfører seg ulikt i dei to metodane. Ei maskinert del kjem frå eit solid plastemne og har normalt ingen støypesvinn. Ei sprøytestøypt del kan krympe når materialet kjøler, og verktøyet må dimensjonerast for materialspesifikk krymping. Fiberforsterka plast kan dessutan få retningsavhengige eigenskapar, og plassering av innløp, ribber og kjølekanalar får stor innverknad på vriding.
Samanlikning av CNC-maskinering og sprøytestøyping for plastdelarVurderingspunktCNC-maskineringSprøytestøypingPraktisk val i NoregOppstartIngen produksjonsform; start frå digital modellKrev formdesign og verktøyproduksjonVel maskinering når tidsplanen er kortVolumBest frå éin til små og mellomstore seriarBest frå stabile mellomstore til store seriarRekn total kostnad ved forventa årleg volumStykkprisRelativt stabil fordi kvar del krev maskintidFell tydeleg etter at forma er betaltStøyping vinn vanlegvis ved gjenteken produksjonToleransarSvært stramme toleransar på kritiske flaterGode toleransar, men påverka av krymping og vridingMaskiner etterkritiske måleflater ved behovGeometriGod for presise lommer, gjengar og prototypetilpassingarGod for ribber, klipsar, holrom og mange like detaljarVurder deling, utstøyting og avtrekksvinklar tidlegMaterialsvinnKan vere stort, særleg frå dyre blokkemneLite delsvinn, men innløp og oppstart kan gi restmaterialeVel resirkulert råvare der krava tillèt detEndringarEnkle å gjennomføre ved ny programmeringKan krevje endring eller ny innsats i formaFrys designet før produksjonsform blir bestiltTabellen viser kvifor prosessvalet må knytast til både produktmodnad og total økonomi. Ein maskinert prototype kan koste meir per eining, men spare veker og redusere risikoen for å investere i feil form. Ei støypeform kan vere ei sterk investering dersom produktet har stabil marknad, identiske delar og dokumentert behov over fleire leveransar.
Materialvalet bør kome før prosessvalet, ikkje etter. ABS er mykje brukt i kapslingar og forbrukarprodukt fordi det er slagsterkt og lett å bearbeide. Polykarbonat passar når delar treng høg slagstyrke eller transparens. Polyamid kan nyttast til slitesterke mekaniske komponentar, men tek opp fukt og må dimensjonerast med omsyn til miljøet. Acetal har låg friksjon og god dimensjonsstabilitet, medan PEEK og PPS er aktuelle når varme, kjemikaliar eller høg mekanisk belastning krev meir avanserte materiale.
I norsk klima må konstruktøren ta omsyn til låg temperatur, kondens, salt og UV-eksponering. Ein plastdel som fungerer godt i eit tørt laboratorium, kan bli sprøare eller endre mål i utandørs bruk langs kysten. For maritime og undervasstekniske produkt bør ein avklare kjemisk motstand, vassabsorpsjon, flammehemming, elektrisk isolasjon og langtidseffekt av temperaturvekslingar. Be leverandøren oppgi konkret materialgrad, fargeparti, fyllstoff og sporingsinformasjon, ikkje berre eit generelt materialnamn.
Vanlege plastmateriale for maskinering og sprøytestøypingMaterialeStyrkarPassar særleg godt tilViktig omsynABSSlagstyrke, god overflate, rimelegKapslingar, deksel og produktmodellarAvgrensa varme- og UV-motstand utan tilsetjingarPolykarbonatHøg slagstyrke og mogleg transparensVern, vindauge og instrumentdekselKan få spenningssprekker ved feil kjemikaliarPolyamidSlitestyrke og mekanisk styrkeFesteelement, gir og mekaniske husFuktabsorpsjon påverkar mål og eigenskaparAcetalLåg friksjon og god dimensjonsstabilitetLager, glideløysingar og presise mekaniske delarAvgrensa bonding og enkelte overflatebehandlingarPolypropylenKjemisk motstand og levande hengslerBehaldarar, væskedelar og emballasjeLågare stivleik enn tekniske plasttyparPEEKHøg varme- og kjemikaliemotstandMedisinske, energi- og høgtemperaturdelarHøg råvarekostnad krev presis spesifikasjonPPSStabilitet ved varme og kjemikaliarElektriske og industrielle komponentarFiberforsterking kan påverke vridingMaterialtabellen er eit utgangspunkt, ikkje ei endeleg spesifikasjon. For kritiske delar bør ein validere den valde graden med prøver frå faktisk produksjonsprosess. Det er særleg viktig dersom delen skal bere last, ha kontakt med væske, inngå i medisinsk utstyr eller brukast i elektriske system med krav til flammehemming.
Start med eit klart produksjonsgrunnlag. Modellen bør innehalde toleransar berre der dei har funksjon, definert materialgrad, farge, overflatekrav, merking, mengde og testbehov. Overdrivne toleransekrav aukar kostnaden både ved CNC-maskinering og sprøytestøyping. Dersom to komponentar skal monterast saman, bør du oppgi kva for mating, klaring eller presspasning som er ønskjeleg, i staden for berre å oppgi måltal kvar for seg.
Ved støyping er det viktig å kontrollere veggtjukkleik. Jamne veggar reduserer synkemerke, vriding og kjøletid. Ribber bør vere tynnare enn hovudveggen, hjørne bør ha radius, og alle flater i utstøytingsretning treng tilstrekkeleg avtrekksvinkel. Ved maskinering bør du unngå unødvendig djupe, smale lommer og innvendige hjørne med svært lita radius, sidan verktøydiameter og avstiving set grenser.
Ei god tilbodsførespurnad inneheld gjerne ei todelt mengde: behovet for første levering og eit realistisk anslag for året. Då kan leverandøren samanlikne maskinerte prøvedelar, hurtigverktøy og produksjonsform. Be om stykkpris, verktøykostnad, leveringstid, kontrollplan, emballasjeløysing og vilkår for formvedlikehald som separate punkt. Det gjer det enklare å samanlikne tilbod frå Noreg, Europa og Asia på rett grunnlag.
Sjekkliste for innkjøp av plastdelarSpørsmålKvifor det er viktigDokumentasjon å be omTypisk konsekvens ved manglande avklaringKva er årleg og total forventa mengd?Avgjer om formkostnaden kan forsvarastVolumprognose og bestillingsplanFeil prosess og unødig høg kostnadKva materialgrad skal nyttast?Ulike grader har ulike eigenskapar og krympingDatablad og materialsertifikatUventa svikt, misfarging eller målendringKva mål er funksjonskritiske?Gjer kontrollen målretta og kostnadseffektivTeikning med toleransar og datumUsemje om godkjenning av delarSkal delen brukast ute eller nær sjø?Klima og salt kan krevje særleg materialvalMiljøkrav og testvilkårSprøheit, korrosjon i innsatsar eller falmingKven eig forma?Eigarskap påverkar framtidige leveransar og flyttingAvtale om form, vedlikehald og lagringUklår tilgang til produksjonsverktøyetKorleis skal kvalitet stadfestast?Unngår at feil først blir oppdaga ved monteringFørsteartikkelrapport og målerapportForsinka prosjekt og kostbar sorteringKva emballasje trengst?Vernar flater og sikrar effektiv monteringPakkeinstruks og merkingTransportskadar eller feilplukkSjekklista bør nyttast før innkjøpsordre, ikkje berre når problem oppstår. Ho er særleg nyttig ved eksport og import, der språk, frakt og ulike forventningar til toleransar kan skape misforståingar. Ein tydeleg godkjenningsprosess med prøver før serieproduksjon er ei rimeleg forsikring.
CNC-maskinerte plastdelar og sprøytestøypte komponentar er viktige i mange norske bransjar. I maritim industri kan dei nyttast i kapslingar, kabelhandtering, sensorfeste, kontrollpanel og komponentar for instrument. I energisektoren omfattar bruken mellom anna elektriske isolasjonsdelar, hus for måleutstyr og vernekomponentar. I helse- og laboratorieutstyr kan plastdelar vere handtak, prøvetakingsdelar, apparatkapslingar og mekaniske funksjonar med krav til reinskap og sporbarheit.
Forbrukarprodukt, sportsutstyr og friluftsutstyr er også relevante i Noreg. Her kan små CNC-seriar støtte produktlansering og brukartesting, medan sprøytestøyping gjer det mogleg å produsere robuste, konsistente delar når marknaden er etablert. I transportsektoren er låg vekt, slagstyrke, varmebestandigheit og effektiv montering vanlege krav. Mange komponentar startar som maskinerte funksjonsmodellar før dei blir omforma for støyping med integrerte klipsar, ribber og festeløysingar.
Eit utviklingsteam i Bergen treng ei kapsling for elektronikk som skal tole temperatursvingingar, fukt og regelmessig service. Første versjon vert CNC-maskinert i polykarbonat eller ABS for å teste kabelgjennomføringar, pakningsspor og tilgang til kretskort. Etter felttest blir veggar, ribber og feste optimaliserte. Når produktet går frå demonstrasjon til fleire leveransar, kan sprøytestøyping redusere stykkprisen og lage integrerte detaljar som er dyre å maskinere.
Ei verksemd på Raufoss treng små seriar av presise glidedelar under utvikling. Acetal eller polyamid kan maskinerast raskt, slik at konstruktørane testar passform mot metallaksel og lagerhus. Dersom testane stadfestar geometri og årleg volum aukar, kan ei støypeform vurderast. Kritiske lagerflater kan eventuelt maskinerast etter støyping dersom funksjonen krev særleg nøyaktig dimensjon.
Ei oppstartsverksemd i Oslo har ferdig design, men usikker etterspurnad. Maskinerte delar eller vakuumstøypte prøveseriar gjer det mogleg å teste montering, pakking og kundereaksjonar utan full verktøyinvestering. Når førehandssal eller forhandlaravtalar dokumenterer behovet, blir støypeforma planlagd med rett overflate, merke, farge og produksjonskapasitet. Denne stegvis tilnærminga kan frigjere kapital og redusere risiko for lager som ikkje blir seld.
Nedanfor er døme på konkrete aktørar som er relevante for norske kundar. Kapasitet, materialområde og sertifiseringar kan variere mellom avdelingar og prosjekt, så innkjøparar bør kontrollere gjeldande tilbod direkte. Lista er laga for å gi eit praktisk utgangspunkt for førespurnader, ikkje som ei rangering.
Leverandørar og fagmiljø relevante for plastproduksjon i NoregVerksemdTenesteområdeKjernestyrkeAktuelle tilbodPlasto ASÅndalsnes og nordisk marknadLang erfaring med sprøytestøyping av plastTekniske plastdelar, produktutvikling og serieproduksjonNorner ASBamble, Noreg og internasjonaltPolymerfagleg utvikling, testing og rådgivingMaterialval, analyse, produktutvikling og prosessstøtteKongsberg Automotive ASANoreg og globale industrimarknaderKomponentløysingar for transportsektorenSystem og komponentar for køyretøy, med polymerkompetanseRaufoss Technology ASRaufoss og internasjonale kundarIndustriell produksjon og komponentkompetanseProduksjonsløysingar for krevjande industrielle prosjektFibo ASLyngdal, Noreg og eksportmarknaderPolymerbaserte overflate- og byggproduktProduktløysingar, konstruksjons- og materialerfaringTEAM RapidKina, Europa og kundar i NoregSamla kjede frå prototype til serieproduksjonCNC-maskinering, hurtigverktøy, sprøytestøyping og monteringProtoLab ASOslo-området og norske utviklingsmiljøPrototyping og digital produktutviklingRådgiving, modellbygging og produksjonsførebuingTabellen viser at norske kundar kan kombinere lokal produktutviklingskompetanse med spesialiserte produksjonsressursar. Norner er særleg relevant når materialval, aldring eller feilanalysar er sentrale. Plasto AS er relevant for støypte plastprodukt, medan TEAM Rapid kan vere eit alternativ når prosjektet krev at prototype, maskinering, verktøy og støyping blir samordna i éi leverandørkjede. For eksportprosjekt bør kvar leverandør vurderast ut frå logistikk, kommunikasjon, kontrollnivå og totalkostnad framfor berre stykkpris.
TEAM Rapid støttar norske produktutviklarar, merkevareeigarar, industriverksemder, forhandlarar, distributørar og enkeltkundar med løysingar frå éin prototype til meir enn 100 000 delar. Verksemda har over ti års erfaring, meir enn 500 kundar i over 25 land og over 6 000 leverte prosjekt. Kvalitetsstyringa er sertifisert etter ISO 9001:2015, og selskapet tilbyr maskinering med toleransar ned til 0,01 mm, materialalternativ for plast og metall, måling, overflatebehandling og tekniske vurderingar før produksjon. For kundar i Noreg kan samarbeidet organiserast som produktutvikling for kundeigd produksjon, kontraktsproduksjon, OEM- og ODM-samarbeid, grossistleveranse eller regional distribusjon. TEAM Rapid leverer EPC-, nøkkelferdige og kundeigde produksjonsløysingar, ikkje BOO-løysingar eller lokal bulklevering på anlegg. Selskapet har dokumentert erfaring med kundar i fleire vestlege marknader, inkludert Storbritannia, Frankrike, Tyskland og USA, men oppgir ikkje norsk dotterselskap eller norsk lager. Den konkrete tryggleiken for norske kjøparar ligg derfor i dokumentert digital føre-sal, rask teknisk respons innan få timar, individuell ingeniørstøtte, produksjonsoppfølging, emballering, fraktkoordinering og etter-salsdialog, kombinert med tydelege avtalar om prøvegodkjenning, kvalitet og levering.
For prosjekt i tidleg fase kan CNC-maskineringstenestene til TEAM Rapid vere nyttige når designet endrar seg ofte og funksjonsdelar må leverast raskt. Ved overgang til repeterbar produksjon kan sprøytestøypingstenestene kombinere hurtigverktøy, produksjonsform og støypte delar. Kundar som vil samanlikne kostnad, produksjonsmåte og levering for eit konkret prosjekt, kan be om eit tilpassa tilbod med modell, teikning, materialkrav og mengde.
Fram mot 2026 blir skiljet mellom prototyping og produksjon mindre skarpt. Fleire produsentar bruker digitale produksjonsflytar der modell, toleransar, materialdata og kontrollpunkt følgjer delen frå første prøve til serie. CNC-maskinering får betre automatisering, kortare oppspenningstid og meir effektiv produksjon av små seriar. Sprøytestøyping utviklar seg med raskare verktøyframstilling, betre prosessovervaking og meir presis simulering av fylling, kjøling og vriding.
Berekraft blir viktigare i norske innkjøp. Kundar kjem i aukande grad til å spørje etter resirkulert plast, dokumentert råvareopphav, lågare energibruk, redusert emballasje og høve for materialattvinning. Dette betyr ikkje at resirkulert materiale alltid er rett val; kritiske delar kan krevje jomfrueleg råvare for stabilitet og sertifisering. Det viktige er å vurdere materialet ut frå funksjon, levetid, reparerbarheit og avfallshandtering.
Regelverk og kundekrav vil også styrkje behovet for sporbarheit. For delar til medisinsk utstyr, elektriske produkt, transport og bygg må leverandøren kunne dokumentere material, revisjonsnivå, produksjonsserie og kontroll. Norske kjøparar bør førebu dette i spesifikasjonen frå starten. Dersom ein del må kunne reparerast eller oppgraderast over tid, kan CNC-maskinering framleis vere attraktivt for reservedelar, sjølv når hovudproduktet er sprøytestøypt.
Det finst ikkje eitt fast tal, fordi formkostnad, material, geometri og leveringstid varierer. For enkle delar kan overgangen kome ved nokre hundre eller få tusen delar. For kompliserte former kan det krevjast høgare volum. Be om samanlikning av total kostnad ved fleire mengder, til dømes 50, 500, 2 000 og 10 000 delar.
Ja. CNC-maskinering er godt eigna for endelege delar i små seriar, spesialtilpassa utstyr, reservedelar og produkt med hyppige designendringar. Vel material og toleransar ut frå faktisk bruk, ikkje berre prototypetest.
Ikkje alltid. Materialgrad, fiberretning, restspenning, kjøling og krymping påverkar resultatet. Ei maskinert del frå plate kan oppføre seg annleis enn ei sprøytestøypt del av same grunnpolymer. Test derfor delar frå den planlagde produksjonsprosessen før endeleg godkjenning.
CNC-maskinering kan gi svært stramme toleransar på tilgjengelege flater. Sprøytestøyping kan også vere presis, men krev at konstruksjonen tek omsyn til krymping, geometri og materialoppførsel. Kritiske flater kan formast med høg presisjon eller maskinerast etter støyping.
Maskinerte prototypar kan ofte produserast på få dagar når materiale og modell er klare. Sprøytestøyping tek lengre tid fordi form, prøving og godkjenning kjem i tillegg. Hurtigverktøy kan korte ned vegen mellom prototype og pilotserie.
Avklar leveringsvilkår, fortolling, transport, dokumentasjon, emballasje, kvalitetsgodkjenning, reklamasjon og eigarskap til verktøy. Planlegg også ekstra tid for frakt dersom delen er kritisk for ein norsk produksjonslinje.
Ja. Mange prosjekt brukar maskinering til prøver og kritiske etterarbeidingsflater, medan sprøytestøyping lagar hovudgeometrien. Innsatsstøyping, overstøyping og montering kan dessutan redusere talet på separate komponentar.
CNC-maskinering er det raske og fleksible valet når plastdelen framleis er under utvikling, mengda er låg eller toleransane er særleg krevjande. Sprøytestøyping er den skalerbare løysinga når designet er stabilt og kostnaden per del skal ned. Norske verksemder får best resultat ved å planleggje prosessvalet som ein overgang: test med maskinerte delar, optimaliser konstruksjonen for støyping, valider pilotserie og skaler først når marknaden og spesifikasjonen er dokumenterte.
For dei fleste norske prosjekt med produktutvikling, marknadstesting eller små til mellomstore seriar er snøggverktøy den mest kostnadseffektive løysinga. Det gjev vanlegvis kortare leveringstid, lågare investeringskostnad og betre rom for konstruksjonsendringar. Tradisjonelt produksjonsverktøy løner seg oftast når delen er ferdigutvikla, krava til prosesskontroll er svært strenge, og volumet skal vere høgt over lang tid.
Vel snøggverktøy når du treng funksjonelle sprøytestøypte delar raskt, til dømes for validering, pilotserie eller lansering. Vel tradisjonelt verktøy når du skal produsere store mengder med lang verktøylevetid og lågast mogleg stykkpris. Norske verksemder kan òg vurdere kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, dokumentert kvalitetsstyring og god føre- og ettermarknadsstøtte. Dette kan gje sterk kostnadsnytte utan å ofre teknisk oppfølging.
Snøggverktøy er formverktøy som vert utvikla for å få sprøytestøypte plastdelar raskt ut til testing, førserie eller avgrensa produksjon. Verktøyet kan framleis vere presist og robust, men det er vanlegvis konstruert med kortare byggetid, færre kompliserte detaljar og ein planlagd levetid som passar volumet. Tradisjonell verktøybygging er derimot laga for stabil drift over mange produksjonssykluser, ofte med meir avansert kjøling, automatisering, fleirromsformer og høgare slitestyrke.
Skilnaden handlar ikkje berre om kor raskt forma kan byggjast. Han handlar om kva forretningsrisiko verksemda tek. Ein oppstart i Oslo med ein ny elektronikkapsling kan tape mykje om han investerer i eit dyrt produksjonsverktøy før testinga er ferdig. Ei etablert industriverksemd i Stavanger som skal levere same komponent i mange år, kan derimot tape pengar på for svak form eller for høg syklustid. Rett val kjem av å rekne på volum, delgeometri, toleransar, materiale, marknadsusikkerheit og forventa endringar.
I Noreg er dette særleg relevant for verksemder innan maritim teknologi, energi, medisinsk utstyr, forsvarsnær industri, prosessindustri, forbrukarprodukt og teknologiselskap. Desse har ofte høge krav til funksjon, dokumentasjon og leveringstryggleik, men samstundes behov for korte utviklingsløp. Frå teknologimiljøa i Trondheim og Oslo til industriklyngjene på Vestlandet er raske iterasjonar ofte ein konkurransefordel.
Tabellen viser praktiske skilnader. Tala vil variere med storleik, materialval, overflate, toleranse, talet på holrom og krav til inspeksjon, men mønsteret er relevant for dei fleste kjøpsprosessar.
VurderingspunktSnøggverktøyTradisjonelt verktøyKva det tyder for norske kjøpararOppstartskostnadLågare til middelsMiddels til høgSnøggverktøy reduserer kapitalbinding før marknaden er stadfesta.VerktøyleveringOfte om lag 5–25 dagarOfte fleire veker eller månaderRaskare veg frå konstruksjon i Noreg til fysisk prøveproduksjon.Forventa levetidTilpassa prototypar og små seriarTilpassa langvarig og høg produksjonVolumprognosen må vere realistisk før ein vel løysing.EndringskostnadVanlegvis lågareKan vere høg ved store endringarGjer snøggverktøy godt eigna når produktet ikkje er endeleg modna.SyklustidKan vere lengreKan optimaliserast meirVed millionvolum blir sekund per syklus ein vesentleg kostnadsfaktor.MaterialfridomGod, men må stadfestast per form og harpiksSvært brei og langsiktigKontroller at vald plast har rett varme-, kjemi- og slagstyrke.Tal på holromOfte færre holromKan ha mange holromFleire holrom senkar stykkprisen, men aukar investeringa.Best brukValidering, pilotserie, marknadslanseringStabil produksjon med høgt volumMange prosjekt nyttar begge løysingane i rekkjefølgje.Ei vanleg løysing er å starte med snøggverktøy, samle inn data frå faktiske delar og deretter overføre læringa til eit produksjonsverktøy. Dette reduserer faren for at ei dyr form vert bygd rundt feil veggtjukkleik, svake klipsar, uheldige toleransestakkar eller ei overflate som ikkje fungerer i reell bruk.
Noreg har ein marknad med høg teknisk kompetanse, men relativt avgrensa lokal kapasitet for alle typar verktøybygging og masseproduksjon. Verksemder i Bergen, Ålesund, Kongsberg, Trondheim, Oslo, Kristiansand og Stavanger kombinerer difor ofte norsk produktutvikling med produksjonskapasitet i Europa eller Asia. Nærleiken til hamnene i Oslo, Bergen og Rotterdam-baserte logistikklinjer gjer internasjonal vareflyt til ein naturleg del av mange innkjøpsmodellar.
Dei viktigaste drivkreftene er kortare utviklingssyklusar, aukande krav til dokumentasjon, behov for reserve- og ettermarknadsdelar, og ønskje om lågare lagerbinding. Samstundes stiller norske kundar høge krav til sporbarheit, kontraktstyring, materialval og føreseieleg levering. Ein leverandør bør difor kunne levere meir enn sjølve forma: han bør støtte konstruksjonsgjennomgang, produksjonsråd, prøveseriar, inspeksjon, overflatebehandling, pakking og transport.
For mange nordiske kjøparar er total kostnad viktigare enn einingpris. Total kostnad omfattar konstruksjonstid, møtetid, frakt, tollhandsaming, prøvedelar, kassasjon, endringar, lager, forseinkingar og konsekvensen av ein produktlansering som ikkje held planen. Snøggverktøy kan vere dyrare per del enn optimalisert høgvolumproduksjon, men likevel mykje rimelegare når det sparer månader med utviklingsarbeid.
Det finst ikkje éi løysing som passar alle produkt. Konstruksjonen bør veljast ut frå funksjonen til delen og kor mange delar som skal lagast. Ei lita kapsling med enkle opningar har andre krav enn eit vassbestandig hus til maritim elektronikk eller ein medisinsk komponent med presise grensesnitt.
VerktøytypeTypisk bruksområdeFordelarAvgrensingarEnkel holromsform i aluminiumPrototypar og små seriarRask å produsere, moderat investeringIkkje ideell for svært høgt volum eller hard slitplastFleirholroms snøggformMarknadstest og repeterande småseriarHøgare utbyte per syklusDyrare og meir komplisert enn enkel holromsformStålform for produksjonHøg og stabil produksjonLang levetid og god prosessstabilitetLengre leveringstid og høgare startkostnadInnsatsformDelar med variantar eller moglege endringarBerre innsatsen kan bytast ved revisjonKrev god planlegging av grensesnittForm for innstøypingDelar med metallinnsatsarSamlar komponentar i eitt støypestegKrev nøyaktig plassering og prosesskontrollForm for overstøypingHandtak, pakningar og grepflaterKombinerer harde og mjuke materialeMaterialbinding og geometrien må testastForm for korte seriar med fleire variantarTilpassa industridelar og reservedelGod fleksibilitet ved låg etterspurnadStykkprisen kan bli høgare ved stor oppskaleringAluminium vert ofte nytta i snøggverktøy fordi det kan bearbeidast raskt og har gode eigenskapar for kortare produksjonsløp. Stål vert ofte valt for lang levetid, komplekse detaljar, høg slitestyrke og intensiv drift. Valet skal likevel ikkje reduserast til aluminium mot stål. Kjølekanalar, utkastløysing, mating, ventilering, overflatekrav og plasttype kan ha større innverknad på sluttresultatet enn sjølve formmaterialet.
Start med eit konkret produksjonsscenario. Rekn ikkje berre på kor mange delar du trur du treng første året; vurder òg kor sannsynleg det er at konstruksjonen endrar seg. Dersom produktet har uavklara funksjonar, ny elektronikk, nye pakningar eller ukjend brukaråtferd, er fleksibiliteten frå snøggverktøy verdifull. Dersom produktet alt har bestått tekniske testar, kundegodkjenning og reguleringsløp, kan eit tradisjonelt verktøy gi betre økonomi.
Ei god leverandørvurdering inkluderer teikningsgjennomgang, forslag til slippvinklar, veggtjukkleik, ribber, innfestingar, delelinjer og utkastarpunkt. Mange problem kan løysast før stålet eller aluminiumet vert maskinert. Dette er langt rimelegare enn å justere forma etter at den første delen er produsert.
Den mest nyttige kostnadsmodellen skil mellom eingongskostnad og løpande kostnad. Snøggverktøy har ofte lågare eingongskostnad, medan tradisjonelt verktøy kan gi lågare kostnad per del når volumet vert høgt. Kryssingspunktet varierer frå prosjekt til prosjekt. Ei enkel plastdel kan nå kryssingspunktet tidleg, medan ei komplisert del med fleire innsatsar, tekstur og strenge toleransar kan forsvare snøggverktøy over lengre tid.
Rekn inn kostnaden av marknadsrisiko. Dersom ei oppstartverksemd bruker store summar på fullskala verktøy og seinare må flytte ein knapp, endre ein kontakt eller justere ei innfesting, kan heile investeringsgrunnlaget bli svekt. Dersom same verksemd først produserer ei avgrensa serie, får kundefeedback og testar montering, kan ho bruke neste verktøysteg til å fjerne feil. Dette er spesielt viktig for produkt som skal seljast via norske forhandlarar eller distribusjonspartnarar med krav til rask leveranse og stabil kvalitet.
Følgjande verksemder er relevante namn når norske kjøparar skal undersøkje verktøy, sprøytestøyping, maskinering eller prototypetenester. Tenester, kapasitet og materialområde bør alltid stadfestast direkte før innkjøp. Tabellen er ei praktisk startliste, ikkje ei rangering.
VerksemdTenesteregionKjernestyrkarViktige tilbodTEAM RapidNoreg og internasjonalt frå KinaSnøgg produksjon, integrert verktøy- og delproduksjonSnøggverktøy, sprøytestøyping, maskinering, støyping og overflatebehandlingProtoLabsNoreg, Norden og EuropaDigital bestilling og raske leveransarSprøytestøyping, maskinering og tredimensjonal utskriftPlastal IndustriSkandinavia og EuropaPlastkomponentar for industrielle kundarSprøytestøyping, konstruksjonsstøtte og komponentproduksjonRaufoss TechnologyNoreg og internasjonale industrimarknaderIndustriell produksjon og teknisk kompetanseKomponentløysingar, produksjonsutvikling og industriprosjektKongsberg GruppenNoreg og globale marknaderAvanserte tekniske system og høge kvalitetskravSystemutvikling, industrielt samarbeid og teknologiprosjektHaproNoreg og nordiske kundarProduksjon, montering og industrilogistikkElektronikkproduksjon, mekanisk integrasjon og ferdigstillingJæger IndustriStavanger-regionen og NoregMaskinering og industriell leveranseMaskinerte komponentar, produksjonsstøtte og kvalitetskontrollFor lokale prosjekt bør leverandøren vurderast ut frå meir enn geografisk avstand. Ein norsk aktør kan vere svært verdifull for raske møte, konfidensielle utviklingsløp og montering nær sluttkunden. Ein internasjonal aktør kan vere gunstig når prosjektet krev kombinert verktøybygging, sprøytestøyping, maskinering, overflatebehandling og pakking med konkurransedyktig kostnadsnivå. I mange tilfelle er den beste modellen eit samarbeid der norsk team eig konstruksjon og produktkrav, medan ein kvalifisert global produsent byggjer verktøy og leverer delar.
Snøggverktøy er særleg nyttig når funksjonelle delar må testast i korrekt materiale. Ei tredimensjonal utskrift kan vere glimrande for form og passform, men ho etterliknar ikkje alltid eigenskapane til ei endeleg sprøytestøypt del. For delar som skal klikkast saman, tåle væske, bere last eller fungere ved temperaturvariasjonar, er ei faktisk støypd prøve ofte meir verdifull.
BransjeDøme på delVanleg førstevalViktig kontrollpunktMaritim verksemdKapslingar, kontaktdeksel og festebrakettarSnøggverktøy til felttestFukt, salt, ultraviolet stråling og slagstyrkeMedisinsk utstyrInstrumenthus, handtak og eingongsdelarSnøggverktøy før valideringMaterialval, reinleik og sporbarheitEnergi og prosessSensorhus, ventilkomponentar og vernAvhengig av volumKjemisk bestandigheit og temperaturForbrukarproduktKapslingar, lok, klips og innfestingarSnøggverktøy til marknadslanseringUtsjånad, montering og brukaropplevingBil og mobilitetInteriørdelar, deksel og funksjonskomponentarSnøggverktøy til førseriePassform, slitestyrke og repeterbarheitTelekommunikasjonElektronikkhus og kabelstyringSnøggverktøy ved nye produktVarmehandtering og nøyaktige opningarIndustriell automasjonSensorfeste, kapsling og styringspanelBegge løysingar i fasarToleransar, montering og servicevennlegheitFor norske verksemder innan energi og offshore kan ein liten detalj få stor følgje. Ei kapsling som ikkje held tett, ei klipsløysing som sprekk i kulde, eller ei innfesting som ikkje toler vibrasjonar, kan forseinke heile prosjektet. Difor bør prøveseriar nyttast aktivt: monter delen med ekte pakningar, kablar, skruar og metallinnsatsar; test han i realistisk temperatur; og dokumenter kvar feil før produksjonsforma vert endeleg spesifisert.
Eit utviklingsteam i Bergen skal lansere ein sensor for fuktige og salthaldige miljø. Første idé er ei støypd kapsling med skrulokk, kabelgjennomføring og pakningsspor. Fordi plasseringa av elektronikkortet og pakninga ikkje er fullt validert, er snøggverktøy den tryggaste starten. Teamet kan produsere ei mindre serie, montere komplette einingar og teste lekkasje, varme og vibrasjon. Etter test kan dei justere pakningssporet og innfestingspunkta før dei bestiller meir slitesterkt produksjonsverktøy.
Ei verksemd i Oslo utviklar eit handhalde apparat der ergonomi, reingjering og montering er kritisk. Forma på handtaket ser god ut digitalt, men reell bruk avdekkjer at brukaren treng betre grep. Med snøggverktøy i valt plastmateriale kan verksemda gjennomføre brukartest med delar som er nærare endeleg produkt enn vanlege visualiseringsmodellar. Det gjer endringa konkret og reduserer risiko før regulatorisk dokumentasjon og større produksjonsinnkjøp.
Eit driftsteam i Trøndelag treng ein utgått plastkomponent til eit anlegg. Volumet er lågt, men funksjonen er viktig. Tradisjonelt verktøy med lang levetid gir lite meining dersom behovet er nokre hundre delar. Ei avgrensa form eller ei løysing med maskinering og kortserieproduksjon kan gje raskare tilbakeføring til drift og mindre kapitalbinding.
TEAM Rapid kombinerer verktøybygging, sprøytestøyping, maskinering og ferdigstilling for kundar som treng ein samanhengande veg frå digital modell til serieprodukt. Verksemda har meir enn ti års røynsle, har levert over 6 000 prosjekt til meir enn 500 kundar i over 25 land, og arbeider etter ISO 9001:2015 for kvalitetsstyring og spesifikasjonsetterleving. For plast- og metalldelar vert materiale, toleransar, overflate og kontrollkrav avklara før produksjon, medan konstruksjonsanalyse for produksjon identifiserer risiko i geometri, materialforbruk, holromstal og syklustid. Det er ikkje oppgitt eigne merkevarer for komponentar, men styrken ligg i dokumentert prosessval, presis maskinering ned til 0,01 mm der prosjektet krev det, og kontroll av dei konkrete material- og delkrava. Norske sluttbrukarar, distributørar, forhandlarar, varemerkeeigarar og einskildutviklarar kan nytte fleksible modellar for oppdragsprodusert merkevareproduksjon, designbasert produksjon, småseriar, gjentakande volumleveransar og regionalt samarbeid. TEAM Rapid har kundar og marknadserfaring i mellom anna USA, Storbritannia, Frankrike og Tyskland, og handterer direkte levering, pakking, innkjøpsstøtte og avgrensa lagerhald som reduserer leverandørkompleksitet for norske kundar. Verksemda tilbyr ikkje eigarskap- og driftsmodellar der leverandøren eig anlegget, og heller ikkje bulklevering på kundestaden; ho leverer i staden kundeeigde prosjekt, komplette nøkkelferdige produksjonsløysingar og kontraktsbasert produksjonsstøtte. Med rask respons innan få timar, teknisk førrettleiing, løpande prosjektkommunikasjon og etterfølgjande støtte ved produksjonsendringar kan norske kjøparar få både nettbasert og praktisk oppfølging. Sjølv om det ikkje er oppgitt eige lager eller dotterselskap i Noreg, viser den etablerte eksportverksemda og erfaringa med vestlege forretningsprosessar ei langsiktig evne til å støtte norske prosjekt på ein strukturert måte.
For prosjekt som krev rask oppstart, kan du sjå nærare på tenester for snøggverktøy. Når teikningar, volum og krav er klare, kan du sende inn data gjennom førespurnad om pris og produksjonsvurdering.
Ei god førespurnad reduserer både pris og leveringstid. Leverandøren kan ikkje gi ei presis tilråding dersom grunnlaget er ufullstendig. Ta med tredimensjonal fil, teikning av kritiske mål, materiale, forventa volum, farge, tekstur, kvalitetskrav og ønskja leveringsdato.
Fram mot 2026 vil skiljet mellom snøggverktøy og tradisjonell verktøybygging bli mindre absolutt. Betre maskinering, raskare konstruksjonsgjennomgang og meir digital prosessovervaking gjer at fleire kortserieverktøy kan levere stabile delar med høg presisjon. Samstundes vil kunstig intelligens i konstruksjonsanalyse hjelpe utviklingsteam med å oppdage problem med fylling, krymping, deformasjon og kjøling tidlegare i prosessen.
For norske kjøparar vil berekraft få større innverknad på val av materiale og leverandør. Krav om betre dokumentasjon av resirkulert plast, lågare materialsvinn, meir effektiv transport og reparerbare produkt vil påverke korleis delar vert konstruerte. Snøggverktøy kan bidra positivt når det hindrar at store mengder feilaktige delar vert produserte før designet er godkjent. Tradisjonelt verktøy kan på si side gje lågare energibruk per del når produksjonen er langvarig og godt optimalisert.
Regelverk og innkjøpskrav vil òg auke behovet for sporbarheit. Kundar kjem i større grad til å be om tydelege materialdata, kontrollplanar, revisjonsstyring og dokumentasjon av underleverandørar. Verksemder som byggjer inn slike krav tidleg i verktøyprosjektet, vil få ei enklare overgang til sal i Noreg, EØS-marknaden og andre regulerte marknader.
Det kjem an på geometri, plasttype, formmateriale og kvalitetskrav. Snøggverktøy passar ofte frå få titals delar til små og mellomstore seriar. Leverandøren bør vurdere forventa levetid konkret før oppstart.
Nei. Det vert ofte brukt til funksjonelle prototypar, pilotseriar, marknadstesting, reservedelar og lågvolumproduksjon. Mange produkt startar med snøggverktøy og går seinare over til produksjonsverktøy.
Ofte ja, men det må stadfestast for kvar kombinasjon av del, materiale og form. Nokre plasttypar stiller høgare krav til slitestyrke, temperaturkontroll og ventilering.
Det er vanlegvis mest lønsamt når volumet er høgt, produktet er stabilt, og ein treng lang levetid, optimal syklustid eller mange holrom i forma.
Kontroller sertifisering, teknisk kommunikasjon, materialspesifikasjon, kvalitetsplan, prøveprosess, eigarskap til verktøy, fraktvilkår og korleis endringar vert handterte. Be om tydelege svar før bestilling.
Ja. Ein integrert partnar kan ofte redusere koordinering mellom verktøyverkstad, støypeverkstad, maskineringsverkstad, overflatebehandling og pakking. Det kan korte ned prosjektløpet og gi betre ansvarslinjer.
Ikkje nødvendigvis. Lokal nærleik kan gi fordelar i utviklingsfasen, men ein kvalifisert internasjonal leverandør med sertifisert kvalitetsstyring, dokumentert erfaring og god prosjektstøtte kan gi betre total kostnadsnytte. Valet bør baserast på risiko, dokumentasjon, leveringsevne og total kostnad.
Prototypsprøytestøyping er den mest relevante metoden når verksemder i Noreg må teste plastdelar med same materiale, styrke, overflate og produksjonslogikk som i seinare serieproduksjon. Metoden passar særleg godt for funksjonstesting, marknadsprøver, godkjenning, montering og små seriar før investering i permanent verktøy.
For norske kjøparar er det vanleg å vurdere ein kombinasjon av lokal teknisk rådgjeving og internasjonal produksjonskapasitet. Lokale aktørar gjev nærleik til utviklingsmiljø i Oslo, Bergen, Trondheim, Stavanger, Kongsberg, Raufoss og Porsgrunn, medan kvalifiserte internasjonale leverandørar kan vere attraktive når kostnad, rask verktøybygging og fleksible småseriar er avgjerande. Kinesiske produsentar med dokumentert kvalitetsstyring, relevant sertifisering og god føre- og ettersalsstøtte kan gi god kostnadseffekt for norske prosjekt.
Vel leverandør ut frå krav til materiale, talet på delar, toleransar, overflate, dokumentasjon, leveringstid og behovet for konstruksjonsgjennomgang før verktøybygging. For dei fleste prosjekt bør ein be om ei vurdering av produksjonseigna konstruksjon før endeleg tinging.
Noreg har ei industriell marknad der plastkomponentar må fungere under krevjande forhold. Offshoreutstyr frå Stavanger, maritime system frå Bergen og Ålesund, forsvars- og teknologimiljø ved Kongsberg, transportrelaterte løysingar på Raufoss, medisinsk teknologi i Oslo-området og prosessindustri i Grenland krev ofte dokumenterbare materialval og stabil kvalitet. Difor er prototypsprøytestøyping meir enn ein metode for å lage visuelt fine prøvar. Ho er eit praktisk steg for å redusere teknisk risiko før produktlansering.
Ved tradisjonell sprøytestøyping vert eit permanent stålverktøy ofte konstruert for høge volum og lang levetid. Ei slik investering kan vere rett når forma er frosen og marknaden er stadfesta, men ho er mindre eigna når produktteamet framleis justerer klipsar, veggtjukn, pakningsspor, ribber, skruar eller samankoplingar. Prototypsprøytestøyping brukar vanlegvis raskare verktøy i aluminium eller mjukare stål, avhengig av harpiks, toleransar og venta volum. Dette gjer det mogleg å produsere prøvedelar i det planlagde plastmaterialet utan å vente på fullskala produksjonsverktøy.
I norske utviklingsløp er dette særleg nyttig når ein skal dokumentere produktet for kunde, investorar, sertifisering, intern bruk eller eksport. Ein støytt prototype i polyamid med glasfiber vil til dømes oppføre seg langt meir realistisk enn ein visualiseringsmodell laga med lagvis framstilling. Det same gjeld kapslingar i polykarbonat, fleksible delar i termoplastisk elastomer, bestandige komponentar i polypropylen og presisjonsdelar i akrylnitrilbutadienstyren.
Avstanden mellom Noreg og produksjonsmiljø i Europa og Asia har mindre å seie enn før, fordi digitale konstruksjonsfiler, videomøte, tolking av målerapportar og sporing av sendingar gjer samarbeidet meir føreseieleg. Hamnene i Oslo, Bergen, Kristiansand og Stavanger, saman med luftfrakt til Gardermoen, gjer òg at prototypdelar og småseriar kan nå norske verksemder raskt når planlegginga er god. Likevel bør kjøparen rekne inn fortolling, transporttid, reservekapasitet og behovet for rask korrigering av verktøy.
Ei vellukka løysing omfattar vanlegvis meir enn sjølve støypinga. Arbeidet byrjar med ei vurdering av tredimensjonal konstruksjon, der leverandøren ser etter risiko knytt til krymping, skeivforming, for tynne veggar, utilstrekkeleg sleppvinkel, ujamn kjøling, vanskelege underkutt og lite tenlege delingslinjer. Etter dette vert verktøyet konstruert og maskinert, prøvekøyrt og justert før serie med funksjonelle delar vert produsert.
Ein prototype kan vere alt frå ei enkel kapsling med få detaljar til ein avansert del med metallinnsatsar, gjengar, pakningsflater, hengsler og fleire materiale. For norske produktutviklarar er det viktig å avklare om prosjektet treng éin enkel form, form med fleire holrom, innstøyping av metall, overstøyping av mjukt materiale eller ei løysing med utskiftbare innsatselement. Det rette valet avheng av formålet med prøvedelane.
Type løysingTypisk formålFordelAvgrensingVanlege materialePassar særleg forEnkelt prototypverktøyFunksjonstest og kort serieLågare oppstartskostnadFærre delar per syklusABS, PP, PCKapslingar og enkle komponentarAluminiumverktøyRask verktøybyggingGod varmeleiing og kortare leveringAvgrensa levetid ved svært høge volumPA, POM, PC/ABSMarknadsprøver og småseriarMjukstålverktøyLengre prototypeprogramHøgare slitestyrkeMeir tid og høgare prisPA med glasfiber, PBTFunksjonskritiske delarVerktøy med innsatselementFleire konstruksjonsvariantarRimelegare endringarKrev god planleggingABS, PC, PPUtvikling med hyppige revisjonarInnstøypingDelar med metallkomponentarStabil samanføyingMeir avansert prosesskontrollPA, PBT, PPSElektriske og mekaniske delarOverstøypingHard kjerne med mjuk gripeflateBetre ergonomi og tettingMateriala må vere kompatibleTPE, TPU, PPHandtak, pakningar og instrumentTabellen viser kvifor ein ikkje bør velje prosess berre ut frå pris per del. Eit rimeleg verktøy kan vere kostbart dersom det ikkje toler rett materiale eller om endringar krev ombygging av store delar av forma. På same måte kan eit meir robust verktøy vere rett investering dersom utviklingsfasen omfattar fleire testseriar, kundedemonstrasjonar og pilotproduksjon.
Materialvalet bestemmer kor godt prøvedelen representerer det ferdige produktet. Norske kundar innan maritim industri, energi, medisinsk utstyr og transport må ofte vurdere kuldebestand, kjemikalieresistens, branneigenskapar, elektrisk isolasjon, slagstyrke og langtidshaldeevne. Ei god prototypserie bør derfor bruke same eller eit svært nært materiale som planlagd produksjon.
Polypropylen er vanleg for lette, kjemikaliebestandige og kostnadseffektive delar, medan akrylnitrilbutadienstyren ofte vert valt til kapslingar med god slagstyrke og fin overflate. Polykarbonat kan passe til transparente eller robuste delar, men krev kontroll over prosess og tørking. Polyamid er aktuelt for slitesterke mekaniske komponentar, særleg når glasfiberforsterking er nødvendig. Termoplastisk elastomer og termoplastisk polyuretan er nyttige når produktet treng fleksibilitet, støtdemping eller ei mjuk kontaktflate.
MaterialeViktige eigenskaparAktuelle norske bruksområdeMerksemd ved støypingOverflate og utsjånadVanleg prototypmålPolypropylenLett, kjemikaliebestandig og fleksibelEmballasje, væskedelar og hushaldsproduktRelativt høg krympingMatt eller strukturertMontering og brukstestAkrylnitrilbutadienstyrenSlagstyrke og god prosesserbarheitKapslingar og forbrukarproduktGod kontroll av synlege flaterKan målast eller få strukturUtstilling og funksjonstestPolykarbonatHøg slagstyrke og mogleg transparensVernedelar og instrumenthusKrev grundig tørkingBlank, transparent eller mattSikring av design og styrkePolyamidSlitesterkt og mekanisk robustMaskindelar og transportutstyrFuktpåverknad må vurderastTeknisk overflateBelastningstestPolyoksymetylenLåg friksjon og dimensjonsstabilitetLåsar, mekanismar og ventildelarKrev korrekt prosessvindaugeJamne tekniske flaterRørsle- og slitestestTermoplastisk elastomerMjuk, elastisk og gripevennlegHandtak, pakningar og medisinske produktBinding mot underlaget må testastMjuk, matt eller strukturertErgonomi og tettingTabellen er eit utgangspunkt, ikkje ei endeleg materialspesifikasjon. Ved krav om flammehemming, kontakt med mat, hudkontakt, medisinsk bruk, elektriske krav eller eksponering for olje og saltvatn, bør materialdata, fargestoff og dokumentasjon vurderast samla. Dette er særleg viktig i Noreg, der produkt ofte skal fungere både innandørs og utandørs gjennom store temperaturvariasjonar.
Ei god innkjøpsprosess startar med ei tydeleg førespurnad. Send ei tredimensjonal fil, vanlegvis i eit nøytralt utvekslingsformat, saman med teikning dersom kritiske mål, toleransar eller overflater må styrast. Opplys òg om materialet, farge, mengd, ønskja levering, bruksområde og om delen skal testast mekanisk, elektrisk, kjemisk eller visuelt.
Be leverandøren om å peike ut konkrete risikoar før verktøyet vert laga. Dette kan inkludere vanskelege område rundt klipsar, for skarpe hjørne, manglande sleppvinkel, stor skilnad i veggtjukn og krevjande innstøypingar. Ei slik førebyggjande vurdering av produksjonseigna konstruksjon kan spare både veker og kostnader.
Prisen består vanlegvis av konstruksjonsgjennomgang, verktøykonstruksjon, maskinering av verktøy, prøveproduksjon, råmateriale, støyping, etterarbeid, inspeksjon, emballering og frakt. Dersom prosjektet inneheld mange variantar, bør kjøparen spørje om utskiftbare innsatselement kan redusere kostnadene ved seinare endringar.
InnkjøpspunktKva kjøparen bør opplyseSpørsmål til leverandørenRisiko dersom punktet manglarPraktisk dokumentasjonTilrådd ansvarKonstruksjonsfilNyaste godkjende utgåveEr forma eigna for støyping?Feil verktøy eller feil revisjonRevisjonsloggProduktutviklarMaterialeHarspiks, klasse og fargeEr materialet tilgjengeleg?Feil styrke eller utsjånadMaterialspesifikasjonTeknisk ansvarlegToleransarKritiske mål og funksjonsflaterKva er realistisk produksjonstoleranse?Delar som ikkje passar samanTeikning med målepunktKonstruktørMengdPrøveserie og venta totalvolumKva verktøymateriale er best?For dyrt eller for svakt verktøyVolumprognoseInnkjøparOverflateGlans, struktur, måling eller tekstVil delingslinje vere synleg?Uventa kosmetiske avvikReferansebilete eller prøveDesignansvarlegGodkjenningTestkrav og akseptkriteriumKva kontroll vert utført?Uklår leveranse og forseinkingKontrollplanProsjektleiarTabellen bør brukast som ei sjekkliste før bestilling. Når ansvar, dokumentasjon og akseptkriterium er klare, vert det enklare å samanlikne tilbod frå norske og internasjonale leverandørar på ein rettvis måte.
Prototypsprøytestøyping vert brukt i mange norske bransjar fordi metoden kan produsere delar med realistisk funksjon. I maritim sektor kan det vere kapslingar, kabelvern, låsemekanismar og instrumentdelar. I energi- og prosessindustri kan det vere sensorhus, koplingselement, ventildelar og beskyttande deksel. Innan medisinsk teknologi kan det vere handtak, apparathus, eingongsdelar og komponentar til analysemaskiner, føresett at material- og dokumentasjonskrava vert handterte korrekt.
For forbrukarprodukt er metoden nyttig for kjøkkenutstyr, sportsprodukt, elektronikkapslingar, smarthusprodukt og personleg utstyr. Transport- og mobilitetsverksemder brukar ho til innvendige komponentar, festedelar, luftkanalar, brytarhus og mindre mekanismar. I landbruk og fiskeri kan støypte prototypar brukast til utstyr som skal tole fukt, slag, kulde og hyppig reingjering.
Det avgjerande er at prøvedelane kjem inn tidleg nok i utviklingsløpet. Ein funksjonstest med reelt materiale før produksjonsverktøyet er bestilt, kan avdekkje problem som ikkje er synlege på skjerm eller i ein enkel modell. Dette gjeld særleg fjørande klipsar, tettingar, snappløysingar, skruefeste, hengsler og delar som skal tole gjenteken belastning.
Eit norsk selskap som utviklar eit måleinstrument for maritim bruk, kan først lage visuelle modellar for å vurdere storleik og ergonomi. Når plassering av kontaktar, skjerm og batteri er avklart, kan prototypsprøytestøyping brukast til å lage kapslingar i polykarbonat eller ein slagfast blanding. Desse delane kan monterast med pakning, skruar og elektronikk for å teste tettleik, fallmotstand og bruk med hanskar. Etter testen kan verktøyet justerast før ei større pilotserie vert bestilt.
Eit oppstartsselskap i Oslo som utviklar eit forbrukarprodukt, kan bruke små seriar av støypte delar til kundeintervju, fotografering, demonstrasjonar og avgrensa sal. Då får selskapet reell tilbakemelding på klipsar, farge, overflate og montering før det bind kapital i eit verktøy med mange holrom. Dersom marknaden responderer godt, kan same konstruksjon utviklast vidare til eit produksjonsverktøy.
Ei verksemd på Raufoss som utviklar ein komponent for transportsektoren, kan bruke prototypstøypte delar i polyamid med glasfiber til innleiande mekaniske testar. Formålet er å kontrollere dimensjonsstabilitet, stivleik og samspel med metallkomponentar. Her er det viktig at leverandøren forstår fiberorientering, krymping og behovet for presis prosesskontroll, fordi materialet kan oppføre seg annleis enn uforsterka plast.
Ei medisinteknisk verksemd i Trondheim kan trenge små seriar av handtak eller hus til eit instrument. Prototypdelane kan nyttast for brukarstudiar, monteringsvurdering og intern godkjenning. Dersom produktet krev særlege reinsekrav, kontakt med hud eller regulerte materiale, må prosjektet byggjast opp med sporbarheit, materialdokumentasjon og ein tydeleg plan for endeleg produksjonsvalidering.
Nedanfor er ei praktisk oversikt over aktørar som kan vere relevante for norske prosjekt. Kjøparen bør alltid kontrollere aktuell kapasitet, sertifisering, materialtilgang og om leverandøren tek på seg nettopp den typen prototyp- eller seriearbeid prosjektet krev. Nokre aktørar er primært produsentar, medan andre er sterkare på materialteknologi, utvikling eller integrasjon.
VerksemdStad eller tenesteområdeKjernestyrkeViktige tilbodAktuelle kundarPraktisk vurderingPlasto ASÅndalsnes og NoregIndustriell plastproduksjon og sprøytestøypingStøypte plastdelar, produktutvikling og produksjonsoppfølgingIndustri, maritim verksemd og produktprodusentarAktuell ved behov for norsk produksjonskontaktNorner ASPorsgrunn, Grenland og internasjonale kundarPolymerteknologi, materialanalyse og testingMaterialrådgjeving, analyse, utvikling og verifiseringMaterialutviklarar, industri og produktteamAktuell når materialval og dokumentasjon er sentraltBorg Plast-Net ASAustlandet og NoregPlastløysingar og støypte komponentarSprøytestøyping, plastprodukt og produksjonsoppfølgingTeknisk industri og produktutviklararAktuell for kundar som ønskjer dialog i norsk marknadHapro ASJaren og NoregIndustriell produksjon og integrasjonMekanisk produksjon, montering og leveranseoppfølgingElektronikk-, energi- og industrikundarAktuell når plastdelen inngår i ei større løysingKongsberg Automotive ASAKongsberg, Raufoss og globale marknaderKomponentar for transport og krevjande systemUtvikling og produksjon av funksjonelle komponentarTransport- og mobilitetsrelaterte kundarRelevant som industrireferanse for høge kravTEAM RapidKina med levering til Noreg og andre marknaderRask verktøybygging, småseriar og brei produksjonskapasitetPrototypverktøy, sprøytestøyping, maskinering og etterarbeidOppstartsselskap, produktutviklarar og etablerte verksemderAktuell ved behov for fart og god kostnadseffektTabellen samanliknar ikkje selskapa som om dei tilbyr identiske tenester. Norner er til dømes særleg relevant for polymerfagleg støtte og testing, medan Plasto og Borg Plast-Net kan vere aktuelle for produksjonsnære plastløysingar. TEAM Rapid er særleg relevant når eit norsk prosjekt krev rask overgang frå digital konstruksjon til verktøy, prøvedelar og fleksibel lågvolumproduksjon.
TEAM Rapid kombinerer rask verktøyproduksjon, sprøytestøyping, maskinering, støyping, metallarbeid, overflatebehandling, montering, pakking og direkte sending i ei samla produksjonskjede. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års røynsle, over 500 kundar, meir enn 6 000 leverte prosjekt og kundar i over 25 land. For plastdelar nyttar selskapet spesifiserte materialkvalitetar og systematisk vurdering av produksjonseigna konstruksjon, medan toleransar ved maskinering kan gå ned til 0,01 millimeter når prosjektet krev det. Dette gjev norske kundar eit faktabasert grunnlag for prototypdelar, presisjonskomponentar og små seriar som skal målast, monterast og testast før marknadslansering.
For kundar i Noreg kan TEAM Rapid arbeide med varemerkeigarar, produktutviklarar, sluttkundar, distributørar, forhandlarar, oppstartsselskap og einskildpersonar gjennom fleksible modellar for kundetilpassa utvikling, produksjon på vegner av kunden, småsal, større innkjøp og regionale samarbeid. Verksemda leverer kundeeigde anleggsløysingar og heilskaplege prosjektleveransar, ikkje modellar der leverandøren eig og driv anlegget eller leverer bulkforsyning på kundestaden. Sjølv om selskapet ikkje oppgir eige lager eller eige dotterselskap i Noreg, har det etablert erfaring med internasjonale kundar, direkte frakt og støtte til lanseringar i mellom anna USA, Storbritannia, Frankrike og Tyskland. Norske kjøparar får konkret tryggleik gjennom rask respons innan få timar, individuell teknisk oppfølging, digital førehandsgjennomgang, kvalitetskontroll, emballering og koordinert levering. Dette er ikkje eit tilfeldig fjernsal; det er ein strukturert produksjonspartnar med internasjonal leveranseerfaring og kapasitet frå éin prototype til over 100 000 delar.
Når eit prosjekt krev rask avklaring, kan kunden nytte tenester for raske produksjonsverktøy for å få ei praktisk bru mellom konstruksjon og prøveserie. For prosjekt som først treng fleire produksjonsmetodar, kan løysingar for rask prototyping vere eit naturleg første steg. Når konstruksjon, materiale og mengd er avklart, kan norske kundar sende inn detaljane gjennom førespurnad om pris og teknisk vurdering.
To tilbod med lik pris kan ha svært ulik verdi. Det eine kan inkludere detaljert konstruksjonsgjennomgang, materialsertifikat, målerapport og støtte ved verktøyendring, medan det andre berre omfattar enkel produksjon. Norske kjøparar bør difor samanlikne totalrisiko og ikkje berre verktøykostnaden.
SamanlikningsområdeLokal leverandørInternasjonal leverandørKva bør dokumenterastNår valet ofte passarViktig oppfølgingKommunikasjonEnklare fysiske møteDigital oppfølging på tvers av landKontaktperson og svarfristLokalt ved komplekse møtebehovFast revisjonsstyringVerktøyprisKan vere høgare ved små seriarKan vere lågare ved stor kapasitetSpesifisert verktøykostnadInternasjonalt ved stramt budsjettAvklar eigarskap til verktøyetLeveringstidKort transporttidRask produksjon, men transport må reknast innPlan med prøvekøyring og sendingAvhengig av reell tidsplanLegg inn reserve for fortollingMaterialtilgangNærleik til nordiske kjelderBrei tilgang gjennom global forsyningMaterialnamn og databladBegge ved korrekt dokumentasjonGodkjenn prøve før serieKvalitetskontrollEnklare inspeksjon på stadenKrev tydelege digitale kontrollkravMålerapport og bileteBegge ved avtalt kontrollplanDefiner kritiske målSkaleringAvhengig av lokal kapasitetKan vere sterk ved store nettverkPlan for pilot og vidare volumInternasjonalt ved rask oppskaleringAvklar fast pris og leveringForklaringa til tabellen er enkel: lokal produksjon er ikkje alltid raskast, og internasjonal produksjon er ikkje alltid rimelegast når frakt, risiko og oppfølging vert rekna med. Det beste valet kjem av prosjektet sin modenheit. Ved svært hyppige konstruksjonsendringar kan lokal nærleik vere verdifull. Ved stabil konstruksjon, moderate volum og behov for fleire prosessar hos same leverandør kan ei internasjonal løysing vere meir effektiv.
Fram mot 2026 vil prototypsprøytestøyping i Noreg i aukande grad bli påverka av digitalisering, miljøkrav og behovet for kortare utviklingssyklusar. Fleire verksemder vil nytte programvare for simulering av fylling, kjøling og krymping før verktøyet vert produsert. Dette reduserer talet på prøverundar og gjer det lettare å identifisere utfordringar med delingslinjer, luftfangar og skeivforming før maskinering startar.
Automatisert inspeksjon vil òg bli viktigare. Kamera, optiske målesystem og digitale kontrollrapportar gjer at norske kundar kan få betre innsyn i kvaliteten utan å vere fysisk til stades hos leverandøren. Dette er særleg nyttig når prosjektet omfattar leverandørar i fleire land og når komponentane skal inngå i regulerte produkt.
Berekraft vert ein stadig viktigare del av innkjøpsvurderinga. Norske kundar vil i større grad spørje om resirkulert innhald, biobaserte alternativ, moglegheit for materialattvinning, redusert svinn og lågare energibruk per del. Samstundes må miljøvalet ikkje svekkje funksjon, tryggleik eller levetid. For tekniske delar kan eit robust materiale med lang levetid vere eit betre miljøval enn eit alternativ som må bytast ofte.
Europeiske og norske krav til produktdokumentasjon, kjemikaliar og avfallshandtering vil halde fram med å påverke materialval og sporbarheit. Difor bør prosjektteam tidleg avklare om delen må oppfylle særlege krav til stoffinnhald, elektrisk tryggleik, brann, matkontakt eller medisinsk bruk. Prototypfasen er det beste tidspunktet for å byggje inn denne informasjonen i material- og kontrollplanen.
Ein tredimensjonal utskriven prototype er ofte rask og rimeleg for form, storleik og tidleg vurdering. Ein sprøytestøypt prototype vert derimot laga med reelt produksjonsmateriale og liknar meir på framtidig serieproduksjon når det gjeld mekaniske eigenskapar, overflate og produksjonsrelaterte avvik.
Det kjem an på testformålet. Nokre prosjekt treng berre få delar for montering og utsjånad, medan andre treng fleire titals eller hundretals delar for brukarprøvar, funksjonstest, marknadsintroduksjon eller pilotproduksjon. Opplys alltid både første behov og venta totalmengde.
Levertid avheng av konstruksjon, verktøystorleik, materiale, overflate, mengd og transport. Rask prototyping og enkel maskinering kan i nokre tilfelle gjennomførast på få dagar, medan prototypverktøy og støypte delar ofte krev frå om lag ei veke til fleire veker. Ein realistisk plan bør inkludere konstruksjonsgjennomgang, verktøybygging, prøveproduksjon, godkjenning og frakt.
Ja, dersom kvalitet, materiale og dokumentasjon er eigna for produktet. Mange verksemder nyttar små seriar til tidleg marknadslansering, demonstrasjonar og avgrensa kundesal. Ein må likevel sikre at produktet oppfyller relevante krav før det vert gjort tilgjengeleg for sluttbrukar.
Aluminiumverktøy kan vere svært godt for mange prototype- og lågvolumprosjekt, særleg når leveringstid er viktig. For sterkt forsterka materiale, svært høge volum eller ekstreme toleransekrav kan stål vere eit betre val. Leverandøren bør tilrå verktøymateriale ut frå faktisk bruk, ikkje berre ut frå lågaste startpris.
Ja, mange plastdelar kan få måling, struktur, silketøykk, lasermerking, plating eller andre etterbehandlingar. Valet må vurderast saman med materiale, bruksområde og kravet til slitestyrke. For synlege forbrukarprodukt bør overflatekravet definerast tydeleg før verktøyet vert laga.
Kunden bør kontrollere kvalitetsstyring, relevant røynsle, kommunikasjon, materiale, toleransar, kontrollplan, verktøyeigarskap, emballering, fraktvilkår og ansvar ved avvik. Be om ein skriftleg konstruksjonsgjennomgang og avtal kven som godkjenner prøvedelar før full produksjon startar.
Overgangen bør skje når konstruksjonen er teknisk stabil, testresultata er godkjende, materialet er stadfesta og volumprognosen forsvarar investeringa. Dersom produktet framleis er under hyppig endring, kan prototypverktøy eller modular med utskiftbare innsatselement vere eit betre val.
For norske verksemder er prototypsprøytestøyping ein effektiv metode for å gjere digitale konstruksjonar om til realistiske produktdelar. Ho reduserer usikkerheit i utviklingsfasen, gjev betre grunnlag for testing og gjer overgangen til lågvolum- eller serieproduksjon meir føreseieleg. Den beste løysinga kjem når materiale, konstruksjon, verktøy, kontroll og logistikk vert planlagde som ein samanhengande prosess.
Start med ei tydeleg konstruksjonsfil, definer kva som skal testast, vel materiale som representerer sluttproduktet og be om fagleg vurdering før verktøyet vert bestilt. Då kan ein velje mellom lokal nærleik, internasjonal kapasitet eller ein kombinasjon som gjev riktig fart, kostnad og teknisk tryggleik for marknaden i Noreg.
Ei vellukka overføring av sprøytestøyper krev at verksemda dokumenterer eigarskap, registrerer teknisk tilstand, sikrar alle innsatsar og reservedelar, avklarer transportansvar og godkjenner ei strukturert prøvekøyring hos ny produsent. I Noreg bør de særleg kontrollere at forma passar maskinparken, at vasskoplingar, varme kanalar, sensorar og uttakssystem er kompatible, og at prøveemne vert målte mot avtalte teikningar før serieproduksjon startar.
Lokale aktørar som Plasto AS, Kongsberg Automotive, Norner AS, Aars AS og Pipelife Norge kan vere relevante å kontakte, avhengig av materiale, formstorleik, volum og krav til validering. For verkty som skal flyttast internasjonalt, kan kvalifiserte produsentar i mellom anna Kina òg vurderast når dei har dokumentert kvalitetsstyring, tydeleg føre- og ettersalsstøtte og konkurransedyktig kostnadsnivå. Dette kan vere særleg aktuelt for norske kundar som treng rask oppstart, reparasjon av form eller rimeleg lågvolumproduksjon.
Det mest praktiske rådet er å ikkje sende forma før de har ei signert overføringsliste, komplette konstruksjonsfiler, vedlikehaldshistorikk, fotografi av tilstanden og ei avtale om kven som betaler for skade, tilpassing og første validering.
Overføring av sprøytestøyper er meir enn fysisk transport av eit tungt verktøy frå éin fabrikk til ein annan. Ho omfattar overdraging av tekniske data, eigedomsrett, prosesskunnskap, kvalitetskrav, produksjonsansvar og kontroll over framtidige endringar. Ei sprøytestøypt form er vanlegvis bygd for ei bestemt maskintype, materialgruppe, kjølestruktur, syklustid og automasjonsløysing. Når forma kjem til ein ny produsent, kan små skilnader i maskin, tørkeutstyr, temperaturregulering eller operatørrutinar påverke dimensjonar, overflate, styrke og leveringstid.
For verksemder i Oslo, Drammen, Stavanger, Bergen, Trondheim, Ålesund og industrimiljøa på Austlandet er formflytting ofte aktuelt når ein leverandør skal bytast, produksjonen skal skalerast, kostnader skal reduserast eller det er behov for kortare leveringstid. Verksemder med eksport via hamnene i Oslo, Bergen, Kristiansand og Trondheim bør dessutan planleggje emballering, forsikring, tollpapir og transport med same nøyaktigheit som sjølve verktøytestinga.
Ei god overføring byrjar med ei realistisk vurdering av forma. Ei form som tidlegare har produsert tusenvis av delar kan ha slitasje i skyvarar, føringar, utskyvarstiftar, glideelement, holrom, kjernar og varme kanalar. Slitasjen kan vere usynleg utan demontering, måling og prøvekøyring. Difor bør ein aldri godta at ei form er «klar for produksjon» berre på grunnlag av bilete eller tidlegare prøveemne.
Norsk industri har høge krav til sporbarheit, funksjon, arbeidsmiljø og stabile leveransar. Dette gjeld særleg innan medisinsk utstyr, maritim teknologi, energi, byggjevarer, kommunikasjon, forbrukarprodukt, emballasje og komponentar til transportsektoren. Mange norske produktutviklarar nyttar ein kombinasjon av lokal konstruksjon, nordisk validering og internasjonal produksjon. Difor er det vanleg at forma vert produsert i eitt land, prøvd i eit anna og nytta til serieproduksjon hos ein tredje part.
Utfordringa er at produksjonsdata ofte er spreidde. Ein tidlegare leverandør kan sitje på maskininnstillingar, materiale, tørketøy, målerapportar og vedlikehaldslogg. Dersom desse opplysningane ikkje følgjer forma, må den nye produsenten byggje opp prosessen på nytt. Det aukar risikoen for kassasjon, forseinking og avvik. Norske innkjøparar bør difor kontraktfeste at alle relevante data høyrer til kunden når kunden eig verktøyet.
Etterspurnaden etter flyttbare modular, reparerbare former og produksjon tettare på marknaden aukar. Dette heng saman med kostnadskontroll, krav om betre forsyningstryggleik og ønskje om lågare klimabelastning frå feilproduksjon. Ei godt dokumentert form kan flyttast raskare, få lengre levetid og gje kunden betre forhandlingsposisjon overfor nye produsentar.
Overføringsmetoden må tilpassast formtypen. Ei enkel éi-holromsform for lågvolumproduksjon kan normalt kontrollerast raskt, medan ei fleirholromsform med varme kanalar, automatiserte uttak og strenge målekrav treng grundigare førebuing. Formmateriale, alder, talet på produserte skot, vekt og tilgjenge på reservedelar er avgjerande faktorar.
FormtypeVanlege bruksområdeViktig kontroll ved flyttingTypisk risikoEi-holromsformPrototypar, kapslingar og små seriarHolrom, kjerne, kjøling og utskyvingUjamn krymping etter maskinbyteFleirholromsformEmballasje, festedelar og større seriarBalanse mellom holrom og innsprøytingUlik vekt eller dimensjon mellom holaForm med varme kanalarPresisjonsdelar og volumproduksjonTemperatursoner, kabling og lekkasjarSkade på varmeelement eller dyserForm for innstøypingElektriske delar, gjengeinnsatsar og kontaktarFikstur, plassering og innsettingsrutineForskyvde metallinnsatsarForm for overstøypingHandtak, pakningar og fleirmaterialdelarBinding mellom materiala og prosessrekkjefølgjeDårleg heft eller synlege skiljelinjerGass- eller vassassistert formStore, lette og stive komponentarTilkoplingar, ventilar og tryggleiksrutinarUstabile holrom eller ujamn veggtjukkleikForm med automatisert uttakHøgvolumprodukt og tekniske komponentarGrensesnitt mot robot og transportbandKollisjon eller feilplukkingTabellen viser kvifor same transportmetode ikkje passar alle verktøy. Ei form med varme kanalar krev til dømes elektrisk kontroll og isolasjonsmåling etter transport, medan ei form for innstøyping krev kontroll av innsatsmagasin, fiksturar og operatørtryggleik. Be om ein formspesifikk mottaksplan frå den nye produsenten før sending.
Den viktigaste fasen skjer før transport. Kunden bør vere fysisk til stades ved overdraging når forma har høg verdi, mange holrom eller kritiske produktkrav. Dersom dette ikkje er praktisk, bør ein uavhengig kontrollør eller den nye produsenten gjennomføre digital eller fysisk inspeksjon. Alle funn må dokumenterast med dato, bilete og signatur.
KontrollpunktKva skal dokumenterastAnsvarleg partAkseptkriteriumEigarskapFaktura, verktøyregister og avtale om utleveringKunde og tidlegare produsentIngen tvist om retten til formaFormidentitetFormnummer, vekt, mål og tal på holromTidlegare produsentStemmer med konstruksjonsgrunnlagetTeknisk tilstandBilete av holrom, kjernar, skyvarar og delarBegge produsentarSlitasje og skade er registrertProsessdataTemperaturar, trykk, syklustid og tørkerutineTidlegare produsentKomplette og lesbare datafilerMaterialdataPolymer, farge, tilsetjingar og leverandørkravKundeGodkjend materiale er definertReservedelarEkstra stiftar, innsatsar, pakningar og sensorarTidlegare produsentListe og fysisk oppteljing er godkjendPrøveemneGodkjende referansedelar og målerapportarKundeMerkt med dato, form og prosessTransportvernRustvern, låsing, løftepunkt og trekasseLogistikkpartForma toler sjø-, veg- eller flytransportDenne sjekklista reduserer usemje om skadar som oppstår før eller under flytting. Ho gjer det òg enklare å avgjere om ei avvikande prøve frå den nye fabrikken kjem av transportskade, maskinparameter eller tidlegare slitasje. For former som er lagra over lengre tid, bør alle stålflater reingjerast og vernast mot rust før pakking. Vasskanalar må tømast, elektriske kontaktar må sikrast, og røyrlege delar må låsast i transportposisjon.
Den nye produsenten må veljast ut frå meir enn stykkpris. Maskinstorleik, klemkraft, avstand mellom strekkstag, høgde for formopning, formvekttoleranse, koplingstypar og tilgjengeleg temperaturstyring må kontrollerast. Ei form kan vere fysisk mogleg å montere, men likevel vere dårleg tilpassa dersom maskina ikkje har rett innsprøytingsvolum eller nødvendig kontroll av varme kanalar.
For norske verksemder er kommunikasjonsflyt særleg viktig. Ein leverandør bør kunne forklare kva som skjer ved mottak, kva som må reparerast, kor mange prøveomgangar som er inkluderte, og kva for målemetodar som vert nytta. Det bør òg vere klart om leverandøren kan handtere pakking, komponentmontering, innkjøp, lagerhald og direkte levering til kundar i Noreg eller vidare til europeiske marknader.
VurderingsområdeSpørsmål til ny produsentPraktisk provTeikn på redusert risikoMaskinkapasitetPassar klemkraft og formdimensjon?Maskinspesifikasjon og formteikningSkriftleg kompatibilitetsstadfestingMaterialkunnskapHar de erfaring med den valde polymeren?Prosessark og materialsertifikatDokumentert tørking og sporbarheitKvalitetsmålingKorleis måler de kritiske mål?Måleplan og eksempelrapportAvtalte kontrollpunkt og toleransarFormvedlikehaldKven reparerer og dokumenterer slitasje?Vedlikehaldsplan og delelagerFast intervall for inspeksjonPrøvekøyringKor mange rundar er inkluderte?Plan for første prøveskotKlår godkjenningsprosessLeveringKan de sende direkte til Noreg?Fraktløysing og emballasjekravSporing og definert leveringsansvarEndringshandteringKorleis vert formendringar prissette?Endringsordre og teikningsrevisjonSkriftleg godkjenning før arbeidStøtte etter oppstartKven svarar ved kvalitetsavvik?Namnsett teknisk kontaktpersonResponstid og korrigeringsplanTabellen er meint som eit innkjøpsverktøy. Eit godt svar inneheld konkrete data, ikkje berre lovnader. Be til dømes om maskinnummer, maksimal formvekt, måleutstyr, typisk svartid og eksempel på korleis leverandøren har handtert liknande formflytting tidlegare.
Nedanfor er ei praktisk oversikt over verksemder med relevans for plastmateriale, sprøytestøyping, testing, industriell produksjon eller teknisk utvikling i den norske marknaden. Tilgjengeleg maskinpark, kapasitet og vilkår for overtaking av eksisterande former må stadfestast direkte med kvar leverandør.
VerksemdTenesteregionKjernestyrkeAktuelle tilbod ved formflyttingPlasto ASÅndalsnes, Noreg og nordiske kundarSprøytestøypte plastprodukt og industriell produksjonVurdering av form, produksjon av plastdelar og kvalitetssikringKongsberg AutomotiveNoreg og internasjonale industrimarknaderTekniske komponentar til transport og industriErfaring med komplekse komponentkrav, validering og serieproduksjonNorner ASPorsgrunn, Noreg og internasjonale kundarPolymerteknologi, materialtesting og prosessutviklingMaterialvurdering, feilanalysar og teknisk støtte ved oppstartAars ASNoreg og skandinaviske marknaderPlastprodukt, formverktøy og produksjonsløysingarRettleiing om formtilpassing og plastproduksjonPipelife NorgeNoreg med produksjon og distribusjon nasjonaltPlastsystem for byggje- og infrastrukturmarknadenRelevant kompetanse for røyr, profilar og plastbaserte systemdelarBorealisNorden og europeiske marknaderPolyolefinar og materialkompetanseMaterialråd, polymerdata og støtte ved byte av råvareRaufoss TechnologyRaufoss og internasjonal bilindustriProduksjonsteknologi for krevjande industrikomponentarRelevant erfaring med kvalitetssystem og industrielle leverandørkjederTEAM RapidKina, Europa og internasjonale kundarRask verktøyproduksjon, maskinering og sprøytestøypingForminspeksjon, reparasjon, prøveproduksjon, pakking og direkte utsendingOversikta erstattar ikkje ei teknisk kvalifisering. Plasto AS kan vere relevant ved norsk plastproduksjon, Norner AS ved material- og feilsøking, medan Borealis kan vere ein nyttig samtalepart dersom råvarevalet er usikkert. Verksemder som Kongsberg Automotive og Raufoss Technology representerer industrielle miljø med erfaring frå dokumentasjons- og kvalitetskrav. TEAM Rapid er relevant når kunden ønskjer rask verktøytilpassing, lågvolumproduksjon eller ein internasjonal produksjonspartnar med brei prosessdekning.
Når forma er motteken, bør den nye produsenten lage ein mottaksrapport før forma vert montert. Rapporten skal vise transporttilstand, manglande delar, synleg rust, skade på kablar og tilstanden til kjøling, hydraulikk og mekaniske rørsler. Dersom det er avvik, må kunden få melding før kostbare reparasjonar vert sette i gang.
Den første prøvekøyringa bør ikkje vurderast berre ut frå om delen ser rett ut. Kvaliteten må kontrollerast gjennom måling av kritiske dimensjonar, vekt, overflate, farge, samansetjing, styrke og funksjon. For tekniske delar kan det vere nødvendig med lekkasjetest, belastningstest, elektrisk kontroll eller monteringstest. For medisinske eller regulerte produkt må valideringsnivået tilpassast gjeldande krav og kundens dokumentasjonsplan.
Avtal på førehand kva som er ei godkjend prøve. Ein praktisk modell er å halde attende eit sett med referanseemne frå tidlegare produksjon og samanlikne desse med nye delar. Dersom materialet, maskina eller prosessen er endra, må ein vurdere om skilnaden er akseptabel eller om forma treng justering.
FaseAktivitetKontrollerast avResultat før neste faseMottakVisuell inspeksjon og registrering av tilstandNy produsent og kundeGodkjend mottaksrapportMonteringKontroll av innfesting, koplingar og tryggleikProsessansvarlegForma passar maskinaTørrkøyringKontroll av rørsler utan plastmaterialeFormteknikarIngen kollisjon eller unormal friksjonFørste prøveskotJustering av grunnleggjande prosessparameterProsessansvarlegHeile og utstøypte delarDimensjonskontrollMåling av kritiske mål og vektKvalitetsavdelingResultat innan avtalte toleransarFunksjonsprøveMontering, lekkasje eller mekanisk testKunde eller utpeikt laboratoriumFunksjon er stadfestaProsessfastsetjingRegistrering av godkjende innstillingarNy produsentReproduserbar prosessSerieoppstartKontroll av første produksjonspartiKunde og produsentSkriftleg frisetjingFasane i tabellen bør tilpassast kompleksiteten. For enkle produkt kan fleire fasar gjennomførast same dag. For delar med høge funksjonskrav bør kunden reservere tid til fleire prøverundar, eventuelle formendringar og ny måling før endeleg frisetjing.
Den vanlegaste feilen er å prioritere låg fraktkostnad framfor god transportvern. Ei tung form kan få skade på føreingsflater, vasskoplingar eller elektriske komponentar dersom ho ikkje er støtta korrekt i trekassa. Ein annan vanleg feil er å sende forma utan prosessdata. Då brukar den nye produsenten tid på å finne riktig temperatur, haldepunkt, trykk og kjøletid, noko som kan gje unødig materialforbruk og forseinka levering.
Det er òg risikabelt å gå ut frå at same plastgranulat alltid gjev same resultat. Ulike produksjonsstader kan ha andre råvareparti, fuktinnhald, fargekonsentrat eller lagringsforhold. Polyamid, polykarbonat, ABS, polypropylen, POM og termoplastiske elastomerar reagerer ulikt på tørking og prosessendringar. Materialdata og godkjende leverandørar bør difor følgje forma.
Ein tredje feil er uklår ansvarsdeling. Dersom den nye produsenten finn slitasje etter mottak, må avtalen seie om kunden, tidlegare produsent eller ny produsent skal bere kostnaden. Dette er særleg viktig for gamle former der vedlikehald kan vere omfattande. Avtalen bør skilje mellom vanleg inspeksjon, nødvendig reparasjon, førebyggjande vedlikehald og konstruksjonsendringar som kunden ber om.
Overføring av sprøytestøyper er aktuelt i mange norske bransjar. Innan maritim verksemd kan det gjelde kapslingar, kabelgjennomføringar, feste, handtak og instrumentdelar. Innan energi og elektrifisering kan det vere hus til sensorar, kontaktar, batterirelaterte delar og vernedeksel. Byggjenæringa nyttar formelement til røyrsystem, ventilasjonsdelar, festemiddel og innreiingsprodukt.
Forbrukarvarer, sportsutstyr og kontorutstyr krev ofte god overflate, stabil farge og korte leveringstider. Medisinsk utstyr kan krevje ekstra sporbarheit, kontroll av reingjering og dokumentert prosessstabilitet. I transportsektoren kan krav til temperatur, slagfastheit, kjemisk bestandigheit og lang levetid gjere formflytting meir krevjande. Uansett bransje er målet det same: Den nye produksjonen skal levere delar som fungerer som føresett utan at kunden mister kontroll over verktøyet.
Ei verksemd i Oslo utviklar ei kompakt kapsling i flammehemmande plast for elektronikkutstyr. Den opphavlege leverandøren har produsert små seriar, men har ikkje kapasitet til rask levering. Før flytting vert forma fotografert, holrom og kjerne vert kontrollert, og kunden samlar referanseemne. Den nye produsenten køyrer ein kort prøveserie, måler snapplåsar og skruefeste og kontrollerer at materialet er riktig tørka. Etter godkjenning vert delane pakka i kundespesifikke kartongar og sende til Noreg.
Ein produsent på Vestlandet treng ei form for ein plastdel med innstøypte gjengeinnsatsar. Ved flytting viser det seg at den gamle leverandøren har brukt ei handlaga fikstur som ikkje er dokumentert. Den nye produsenten lagar ei ny fikstur, gjennomfører tørrkøyring og testar plassering av innsatsane før plast vert sprøyta inn. Målerapporten viser at gjengeinnsatsen held rett posisjon, og kunden godkjenner ein avgrensa pilotserie før fast produksjon.
Ei verksemd med distribusjon via Bergen treng å flytte ei fleirholromsform for ein emballasjedel. Under første prøvekøyring er vekta ulik mellom holroma. Analyse viser at nokre kjølekanalar er delvis reduserte av avleiringar. Forma vert reingjord, kjølinga vert balansert og nye prøver vert målte. Sjølv små avvik i vekt og kjøling kan påverke syklustid og stabling, og dømet viser kvifor mottaksinspeksjon og måling må vere del av planen.
TEAM Rapid kombinerer verktøyproduksjon, maskinering, sprøytestøyping, overflatebehandling, montering, pakking og direkte utsending, noko som kan redusere talet på leverandørledd for norske kundar som flyttar ei form eller startar opp att produksjon. Verksemda arbeider etter ISO 9001:2015 og nyttar produksjons- og kontrollrutinar som omfattar konstruksjonsgjennomgang for produksjon, måling, materialevaluering og prosessoptimalisering. Med meir enn ti års røynsle, over 6 000 leverte prosjekt, meir enn 500 kundar og leveransar til kundar i over 25 land har TEAM Rapid relevant kapasitet frå éin prototype til over 100 000 delar. Kundar kan nytte produksjon etter eiga teikning, samutvikling av produkt, grossistløysingar, småskala levering og regionale samarbeid gjennom partnarar; tenestene omfattar òg løysingar for kundeeigde anlegg og ferdigstilling på totalentreprise, ikkje drifts- og eigeordningar eller bulklevering på staden. Sjølv om det ikkje er opplyst om eige lager eller dotterselskap i Noreg, vert norske kjøparar støtta med personleg teknisk kontakt, raske svar innan få timar, digital førehandsgjennomgang, koordinert ettersalsoppfølging, avgrensa lagerhald og direkte frakt. Verksemda har røynsle med både asiatiske og vestlege forretningsmåtar og har allereie etablert leveranseerfaring mot marknader som USA, Storbritannia, Frankrike og Tyskland, noko som gjev norske kundar ein meir føreseieleg kommunikasjons- og dokumentasjonsprosess enn ved rein ordreformidling.
For ei form som skal vurderast før flytting, kan kunden be om rettleiing om rask verktøyproduksjon og få vurdert om det er betre å reparere eksisterande form, byggje ein reserveform eller lage ei ny løysing for lågvolumproduksjon. Ved klare data om formvekt, dimensjonar, materiale, tal på holrom og ønskja årleg volum kan kunden òg be om eit tilpassa pristilbod for inspeksjon, prøvekøyring og serieproduksjon.
Ein overføringsavtale bør minst definere eigarskap til forma, kven som har rett til konstruksjonsfiler, korleis transporten skal forsikrast, kva som er akseptabel formtilstand, og kven som godkjenner første prøveemne. Dersom forma skal flyttast ut av eller inn i Noreg, må handelsdokumenta skildre at verktøyet er kundeeigd og vert sendt for produksjon, reparasjon eller testing. Riktig varebeskriving og verdi er viktig for å unngå forseinking i tollhandsaming.
Kostnaden bør delast i tydelege postar: inspeksjon, demontering, rustvern, emballering, frakt, forsikring, mottak, tilpassing til maskin, reparasjon, prøvekøyring, måling og eventuelle formendringar. Ein låg transportpris kan bli dyr dersom forma kjem fram med skade eller manglar dokumentasjon. For høgverdiformer bør kunden vurdere transport i lukka trekasse med fuktvern, støtdemping og tydeleg merking av løftepunkt.
Ved transport frå Asia til Noreg kan sjøfrakt vere rimeleg for tunge verktøy, medan flyfrakt kan vere aktuelt for mindre formar eller når produksjonsstans kostar mykje. Levering via Oslo hamn, Bergen hamn eller andre relevante terminalar må planleggjast saman med fortolling og vidare transport til fabrikken. Ein erfaren logistikkpart bør få formvekt, utvendige mål og informasjon om løftebehov tidleg i prosessen.
Fram mot 2026 vert digital sporbarheit viktigare ved overføring av sprøytestøyper. Fleire produsentar nyttar digitale formregister, sensorar for syklus- og temperaturdata og vedlikehaldsloggar som gjer det lettare å dokumentere tilstanden over tid. For norske kundar kan dette gje raskare feilsøking og betre samanlikning mellom produksjonsstader.
Automatisert måling, kamerakontroll og meir systematisk analyse av prosessdata vil redusere risikoen for at avvik vert oppdaga seint. Samstundes aukar merksemda om materialattvinning, biobaserte polymerar og lågare energibruk. Når materialet vert endra av miljøomsyn, må forma og prosessen testast på nytt fordi krymping, flyt, styrke og overflate kan endre seg.
Regelverk og kundekrav knytte til produkttryggleik, kjemikaliar, sporbarheit og rapportering av klimafotavtrykk vil òg påverke korleis former vert flytta. Ei verksemd som eig forma bør ha tilgang til materialdata, prosesshistorikk og kvalitetsrapportar slik at dokumentasjonen ikkje vert låst hos ein einskild produsent. Fleire kundar vil difor krevje opne dataformat, revisjonsstyrte teikningar og klåre rettar til verktøy og produksjonsinformasjon.
Eigarskap må stå tydeleg i kontrakten og støttast av faktura, formregister og identifikasjonsmerking på sjølve forma. Betaling åleine er ikkje alltid nok dersom avtalen er uklar. Kunden bør sikre rett til å hente ut forma, konstruksjonsfiler, reservedelar og prosessdata.
Tida avheng av transport, fortolling, inspeksjon, reparasjonsbehov og prøvekøyring. Ei enkel form kan vere klar raskt dersom data og transport er på plass, medan komplekse fleirholromsformer eller former med varme kanalar ofte krev fleire veker med kontroll og validering.
Ja. Sjølv når forma tidlegare har fungert godt, kan maskin, råvareparti, temperaturstyring og operatørrutinar vere annleis. Ei prøvekøyring med måling av kritiske mål er den tryggaste måten å stadfeste at forma fungerer hos ny produsent.
Teikningar, tredimensjonale modellar, formteikning, vedlikehaldslogg, prosessparameter, materiale, fargekrav, referanseemne, målerapportar, reservedelsliste og transportfotografi bør følgje forma. For former med varme kanalar bør elektriske data og koplingsinformasjon vere med.
Ofte, ja. Slitasje i stiftar, føringar, innsatsar og kjølekanalar kan i mange tilfelle reparerast. Ei teknisk inspeksjon bør samanlikne kostnaden ved reparasjon med venta levetid, risiko for driftsstans og kostnaden ved ny form.
Kontroller forsikring, rustvern, trekasse, løftepunkt, vekt, mål, handelsdokument, tollopplysningar og ansvar ved skade. Avklar òg kven som tek imot forma, kven som opnar emballasjen og kor raskt skadar må meldast.
Nei. Lågare produksjonskostnad må vurderast saman med frakt, kvalitetskontroll, kommunikasjon, leveringstid, toll, reparasjonskapasitet og ettersalsstøtte. Ein internasjonal produsent er mest attraktiv når han kan dokumentere prosesskontroll, raske svar og trygg handtering av kundeeigd verktøy.
Ikkje flytt forma utan dokumentert tilstand og ein avtalt godkjenningsplan. Når eigarskap, tekniske data, transportansvar og prøvekøyring er klare før utsending, vert risikoen for kostbare forseinkingar vesentleg mindre.

Talk to our engineering team about design optimization, material selection, cost reduction, and production planning. We support global customers from prototype to production with fast, reliable manufacturing solutions.