Materialguider
Kunskapscenter

Kunskapscenter
Rätt godstjocklek vid formsprutning beror främst på plastmaterial, detaljens geometri, hållfasthetskrav, verktygskonstruktion och önskad cykeltid. För de flesta tekniska plastdetaljer bör väggarna vara så jämna som möjligt och vanligtvis ligga mellan 1,0 och 3,0 mm. Tunna konsumentdetaljer i polypropen kan ofta formas vid cirka 0,8–1,5 mm, medan robusta kapslingar i ABS, polykarbonat eller glasfiberförstärkt nylon ofta kräver 1,5–3,5 mm.
För svenska produktutvecklare är den praktiska tumregeln att välja den tunnaste jämna vägg som uppfyller kraven på styvhet, slagseghet, montering och livslängd. Undvik lokala förtjockningar, använd ribbor i stället för massiva väggpartier och planera för jämn kylning. Detta minskar sjunkmärken, skevhet, restspänningar och onödigt höga tillverkningskostnader.
Lokala leverantörer i Sverige är lämpliga när korta transportflöden, tät fysisk samverkan eller reglerade branscher kräver närhet. Kvalificerade internationella leverantörer, exempelvis kinesiska tillverkare med dokumenterade kvalitetssystem, tekniskt förarbete och stark support före och efter leverans, kan samtidigt vara ett kostnadseffektivt alternativ för prototyper, lågvolymserier och skalbar produktion.
Godstjockleken är en av de mest avgörande konstruktionsparametrarna vid formsprutning. Den påverkar hur snabbt smält plast fyller kaviteten, hur länge detaljen måste kylas, vilket formtryck som behövs och hur stor risken blir för deformation efter utmatning. En detalj med felaktigt dimensionerade väggar kan vara fullt möjlig att fylla, men ändå få problem med yta, mått, hållfasthet eller repetitionsnoggrannhet.
I Sverige används formsprutade komponenter i allt från fordonsinteriörer i Göteborgsområdet till medicintekniska kapslingar i Skåne, elektronikprodukter i Stockholm och industriella komponenter för gruv-, energi- och verkstadssektorn. Kraven varierar, men samma fysik gäller: tjockare plast svalnar långsammare än tunn plast. Om en sektion är betydligt tjockare än resten drar den ihop sig mer under kylning. Resultatet kan bli sjunkmärken, inre håligheter, skevhet eller synliga övergångar på klass A-ytor.
Godstjocklek påverkar också ekonomi. En ökning från 2,0 till 3,0 mm kan verka liten, men materialvolymen stiger med 50 procent i den aktuella zonen. Samtidigt ökar kylbehovet oproportionerligt eftersom värmen måste transporteras ut ur ett tjockare tvärsnitt. I högvolymproduktion kan några sekunders längre cykeltid innebära stora kostnadseffekter över tiotusentals detaljer.
En bra konstruktion kombinerar därför låg materialåtgång, tillräcklig styvhet, stabil formfyllning och robust serieproduktion. Det är ofta bättre att arbeta med geometri, ribbor, rundningar, placering av snäppfästen och materialval än att enbart göra detaljen tjockare.
Tabellen visar praktiska riktvärden för vanliga plastmaterial. De ersätter inte flödesanalys eller materialleverantörens datablad, eftersom fyllnadsgrad, glasfiberinnehåll, färgpigment, detaljstorlek, ytkrav och verktygstemperatur kan ändra det faktiska intervallet. För komponenter med säkerhetsfunktion, medicinska krav eller snäva toleranser bör konstruktören alltid verifiera förslaget med provformning och DFM-granskning.
MaterialTypisk väggtjocklekPraktiskt minimumViktiga egenskaperVanliga svenska användningarPolypropen1,0–2,5 mm0,8 mmLåg densitet, bra kemikalieresistens, god utmattningshållfasthetFörpackningar, gångjärn, behållare, fordonsdetaljerPolyeten1,0–3,0 mm0,8 mmSegt, fukttåligt och kemikalieresistentLock, flaskkomponenter, skyddshöljen, hushållsprodukterABS1,5–3,0 mm1,0 mmGod yta, slagseghet och enkel bearbetningElektronikkapslingar, apparathus, kontrollpanelerPolykarbonat1,5–3,5 mm1,0 mmHög slagseghet, värmetålighet och möjlighet till transparensSkydd, optiska kapslingar, medicinska produkterPolyamid1,5–3,5 mm0,8 mmHög hållfasthet, slitstyrka och god värmetålighetKugghjul, clips, fordonskomponenter, maskindelarPOM1,5–3,0 mm0,8 mmLåg friktion, dimensionsstabilitet och god slitstyrkaVentiler, länkar, låsdetaljer, precisionskomponenterPMMA2,0–4,0 mm1,5 mmHög transparens och god UV-beständighetLjusspridare, displayer, skyltfönster, optiska detaljerGlasfiberförstärkt plast2,0–4,0 mm1,5 mmMycket styv, men högre skevhetsrisk och mer verktygsslitageIndustriella kapslingar, strukturella fästen, fordonsdelarMaterialets viskositet avgör hur lätt smältan rinner genom tunna sektioner. Polypropen och vissa polyetenvarianter kan ofta fylla tunna väggar relativt väl. Polykarbonat och glasfiberförstärkt polyamid kan däremot kräva högre verktygstemperatur, välplacerade ingöt och tydligt kontrollerade flödesvägar. För högpresterande polymerer är det särskilt viktigt att undvika abrupta förändringar i godstjocklek.
En nominell väggtjocklek är den grundtjocklek som huvuddelen av detaljen bygger på. Målet är att hålla den så konstant som möjligt. Övergångar mellan tjocka och tunna zoner bör ske gradvis med mjuka radier eller avsmalningar. Om en kraftig förstärkning behövs är en ribbstruktur normalt mer produktionsekonomisk än en massiv förtjockning.
Ribbor höjer böjstyvheten utan att lägga till lika mycket material som en tjockare vägg. För en synlig ytteryta bör ribbtjockleken vanligtvis hållas kring 40–50 procent av huvudväggen. För mindre känsliga insidor kan cirka 50–60 procent fungera, beroende på material och ytkrav. En för tjock ribba kan ge sjunkmärken på motsatt sida, särskilt i ABS, polypropen och polykarbonat.
Bossar och skruvtorn behöver också dimensioneras med omsorg. Om en boss är massiv får den ett tjockt centrum som kyler långsamt. En ihålig boss med tillräcklig godstjocklek och stödjande ribbor ger ofta bättre resultat. När självgängande skruvar används bör konstruktionen även ta hänsyn till sprickrisk, åtdragningsmoment och upprepad demontering.
KonstruktionselementRekommenderad relation till huvudväggRisk vid överdimensioneringRekommenderad lösningKommentar för verktygFörstärkningsribb40–60 %Sjunkmärken och kylskillnaderÖka höjd före tjocklekGe ribban släppning för utmatningBoss för skruv60 % eller mindreHåligheter och sprickbildningGör bossen ihålig och stötta med ribborKontrollera kärnstiftets kylningHörnradieMinst 25–50 % av väggenSpänningskoncentration och dåligt flödeAnvänd invändig och utvändig radieUnderlättar materialflödetÖvergång mellan väggarGradvis förändringSkevhet och synliga flödeslinjerAnvänd avsmalning eller stegvis övergångMinska lokala kylskillnaderSnäppfästeBeror på flexzonBrott eller permanent deformationAnvänd tunn flexibel arm med radieVälj lämplig fiberriktningGångjärn i polypropenOfta 0,25–0,50 mmOtillräcklig flexibilitet eller brottOptimera flödesriktningen över gångjärnetKräver exakt verktygsbearbetningTexturerad synlig ytaExtra släppning krävsRepor vid utmatningÖka släppvinkel och håll väggen jämnYtstruktur påverkar utmatningskraftenSläppvinklar måste bedömas tillsammans med väggtjockleken. Högre väggar, djup struktur och elastiska material kan behöva större släppning för att detaljen ska lämna formen utan repor eller deformation. I många fall är 1–2 graders släppning en användbar utgångspunkt, men texturerade ytor och djupa kärnor kan kräva mer.
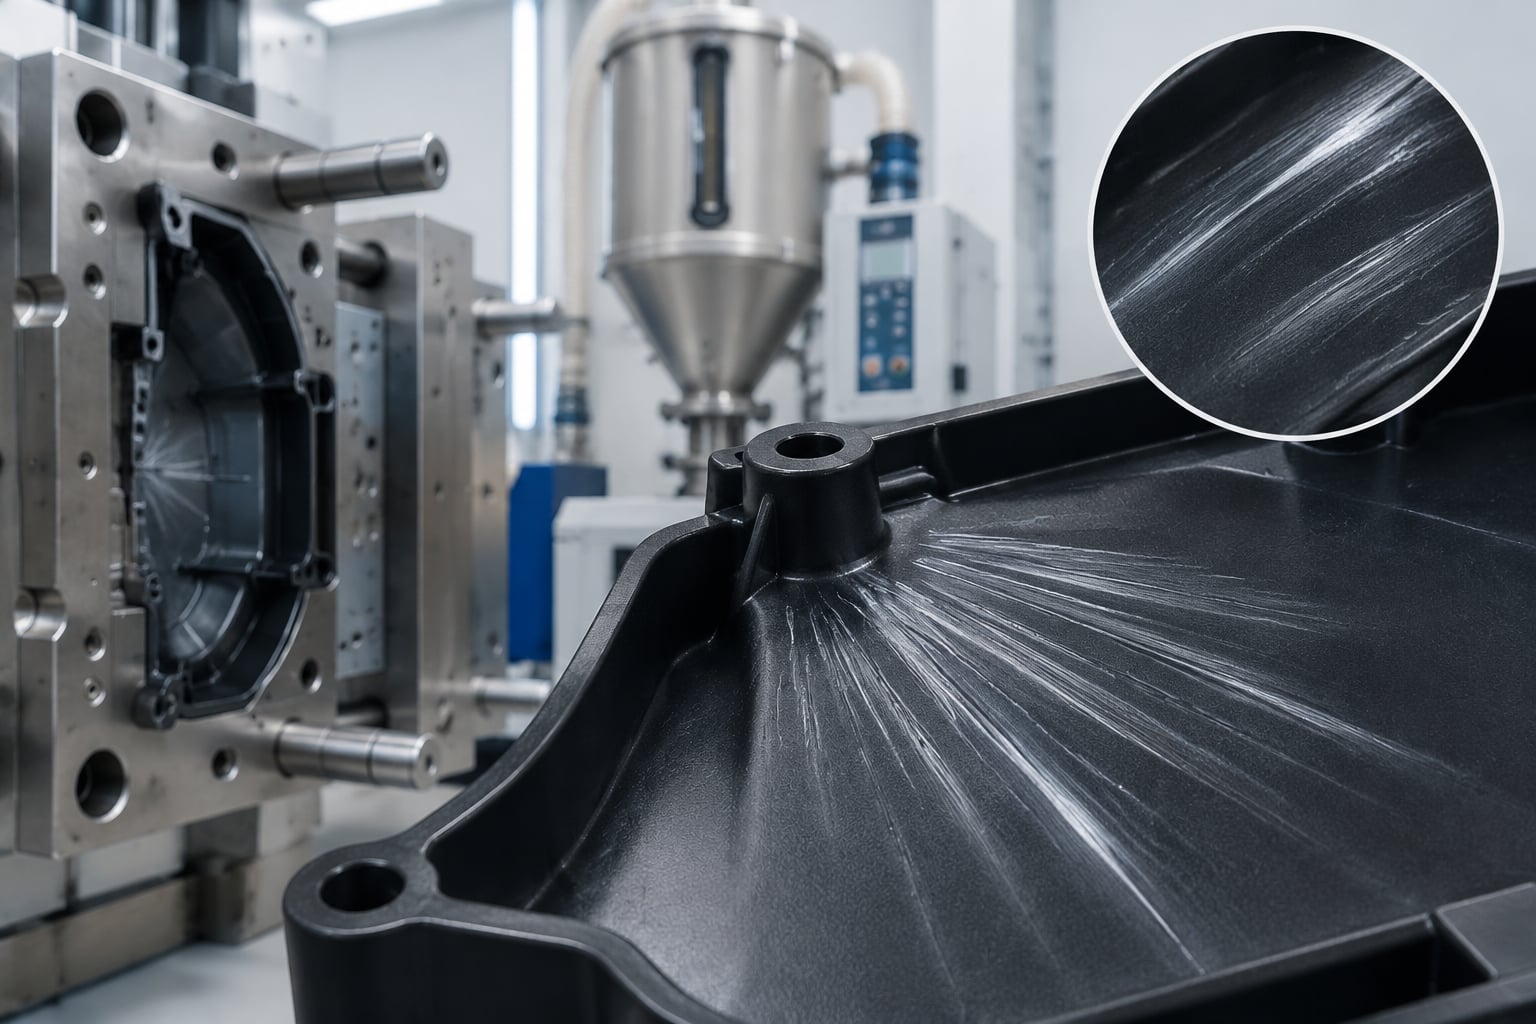
Sjunkmärken uppstår när ett tjockt område fortsätter att krympa efter att ytan redan stelnat. De syns ofta bakom ribbor, bossar och förtjockade monteringspunkter. Åtgärden är i första hand geometrioptimering: tunnare ribbor, urholkade sektioner och bättre materialfördelning. Högre eftertryck kan ibland minska problemet, men löser sällan en grundläggande konstruktionsbrist.
Skevhet uppstår när olika delar av detaljen krymper olika mycket. Det kan bero på ojämn väggtjocklek, fiberorientering, asymmetrisk kylning eller för tidig utmatning. Glasfiberförstärkta material är särskilt känsliga eftersom fibrerna orienteras i flödesriktningen och kan skapa olika krympning längs respektive tvärs flödet. Ett stabilt verktyg med välbalanserad kylning är därför lika viktigt som rätt detaljkonstruktion.
Kortskott inträffar när smältan inte når hela kaviteten. Tunnväggiga detaljer med långa flödesvägar är mest utsatta. Lösningen kan vara ett material med bättre flöde, högre smälttemperatur inom materialets tillåtna fönster, större ingöt, ändrad ingötsplacering eller en mindre aggressiv minimitjocklek.
Brännmärken beror ofta på instängd luft i slutet av flödesvägen. Vid tunna väggar går fyllningen snabbt och luften hinner inte alltid ventileras bort. Verktygets avluftning, fyllhastighet och ingötets placering måste därför granskas. För komponenter med estetiskt viktiga ytor bör konstruktören tidigt ange vilka ytor som är synliga och vilka som kan tolerera mindre processmärken.
Sverige har en stark efterfrågan på formsprutade plastkomponenter inom fordonsindustri, medicinteknik, försvar, industriell automation, förpackning, energi och konsumentprodukter. Göteborg är fortsatt centralt för fordonsrelaterade komponenter och logistikflöden via Göteborgs hamn. Malmö och Helsingborg har goda kopplingar till Danmark och kontinentala leveranskedjor, medan Stockholm, Uppsala och Linköping har koncentrationer av elektronik, medicinteknik och avancerad produktutveckling.
För inköp handlar valet ofta om mer än styckepris. Svenska köpare behöver utvärdera kommunikation, ritningshantering, materialspårbarhet, kvalitetsplan, leveransvillkor, verktygsägande, kapacitet för reservdelar och möjligheten att göra designändringar. Ett verktyg med hög initial kvalitet och dokumenterade processparametrar kan vara mer värdefullt än ett billigare verktyg som ger instabil produktion.
För lågvolymprojekt och produktlanseringar kan snabbverktyg vara en praktisk lösning. Det ger möjlighet att validera godstjocklek, montering, färg, ytstruktur och funktion innan ett större produktionsverktyg beställs. För serier med återkommande årsvolymer bör verktygsstål, kylkanaler, antal kaviteter och automationsgrad dimensioneras efter realistisk efterfrågan.
Nedan finns exempel på välkända aktörer som svenska inköpare kan utvärdera. Kapacitet, materialutbud och minsta orderstorlek varierar, varför offertförfrågan bör innehålla 3D-modell, ritning, materialkrav, årsvolym, toleranser, ytspecifikation och målmarknad.
FöretagVerksamhetsregionKärnstyrkaViktiga erbjudandenLämpligt förNolatoSverige, Europa, Asien och NordamerikaTeknisk formsprutning och komplexa kundprojektFormsprutning, medicinteknik, elektronik, monteringReglerade och tekniskt avancerade produkterRostiSverige, Europa, Asien och NordamerikaStorskalig plastbearbetning och produktionsstyrningFormsprutning, montering, automatisering, förpackningKonsumentprodukter, medicin och industriprodukterKB ComponentsÖrkelljunga, Sverige, samt internationelltPlastkomponenter för fordon och industriFormsprutning, verktyg, målning, monteringFordonskomponenter och tekniska kapslingarPlastalGöteborg och internationella produktionsenheterExteriöra fordonsdetaljerStora formsprutade delar, lackering, modulerFordonsindustri och stora synliga plastdetaljerPolykemiYstad, Sverige, och internationella marknaderTekniska plastmaterial och compoundsMaterialutveckling, polymerblandningar, rådgivningMaterialval och specialanpassade plastreceptPrototal IndustriesSverige och NordenPrototyper och lågvolymtillverkningAdditiv tillverkning, CNC, vakuumgjutning, produktionTidig produktutveckling och verifieringTreffertNorden och EuropaMasterbatch och färgsättningFärgpigment, additiv, materialteknisk rådgivningFärgkritiska och funktionella plastdetaljerTabellen är en orientering, inte en kvalitetsrankning. En leverantör som är optimal för stora fordonsdetaljer är inte nödvändigtvis rätt för små medicinska komponenter. Svenska köpare bör kontrollera kvalitetssystem, produktspecifika certifieringar, renhetskrav, mätutrustning, processvalidering och erfarenhet av jämförbara geometrier.
Ett tydligt offertunderlag minskar risken för sena kostnadsökningar. Beskriv inte bara detaljens mått, utan även vilka ytor som är kosmetiskt synliga, vilka toleranser som är kritiska och hur produkten ska monteras. Om detaljen ska användas utomhus i svenskt klimat bör UV-beständighet, temperaturvariationer, fukt och kemikalieexponering specificeras.
För komponenter som ska användas nära batterier, kraftsystem eller elektriska produkter bör brandklassning, krypströmsavstånd, materialets glödtrådsegenskaper och temperaturbeständighet bedömas tidigt. För medicinska produkter krävs vanligtvis ytterligare dokumentation, materialkontroll, renhetskrav och en validerad tillverkningsprocess.
Information till leverantörenVarför den behövsEffekt på godstjocklekPraktiskt exempel3D-modell i standardformatGer underlag för DFM och verktygskonstruktionVisar tjocka zoner och möjliga undercutsSTEP-modell med tydliga revisionsnummer2D-ritning med toleranserIdentifierar kritiska funktionerAvgör var dimensionsvariation kan accepterasPassning för packning eller lagerSpecificerat materialMaterial styr krympning och flödeBestämmer rimligt tjockleksintervallFlamskyddad polykarbonatblandningÅrsvolym och batchstorlekPåverkar verktygsval och kavitetsantalPåverkar balans mellan cykeltid och materialåtgång2 000 eller 100 000 detaljer per årYtkravStyr verktygsyta och processfönsterSynliga ytor är känsligare för sjunkmärkenMatt struktur på utsida, teknisk insidaMonteringsmetodAvgör behov av bossar, clips och insatserFörhindrar lokala massiva förtjockningarSkruv, ultraljudssvetsning eller snäppfästeTestkravSäkrar funktion över livslängdenKan motivera ribbor eller annat materialFalltest, temperaturcykling, täthetsprovEn professionell DFM-granskning bör bland annat kontrollera dragriktning, släppvinklar, nominell vägg, ribbor, bossar, ingötsförslag, delningslinje, utstötare, avluftning, krympning och möjliga skevhetsrisker. Det är betydligt billigare att ändra CAD-modellen före verktygstillverkning än att modifiera ett färdigt stålverktyg.
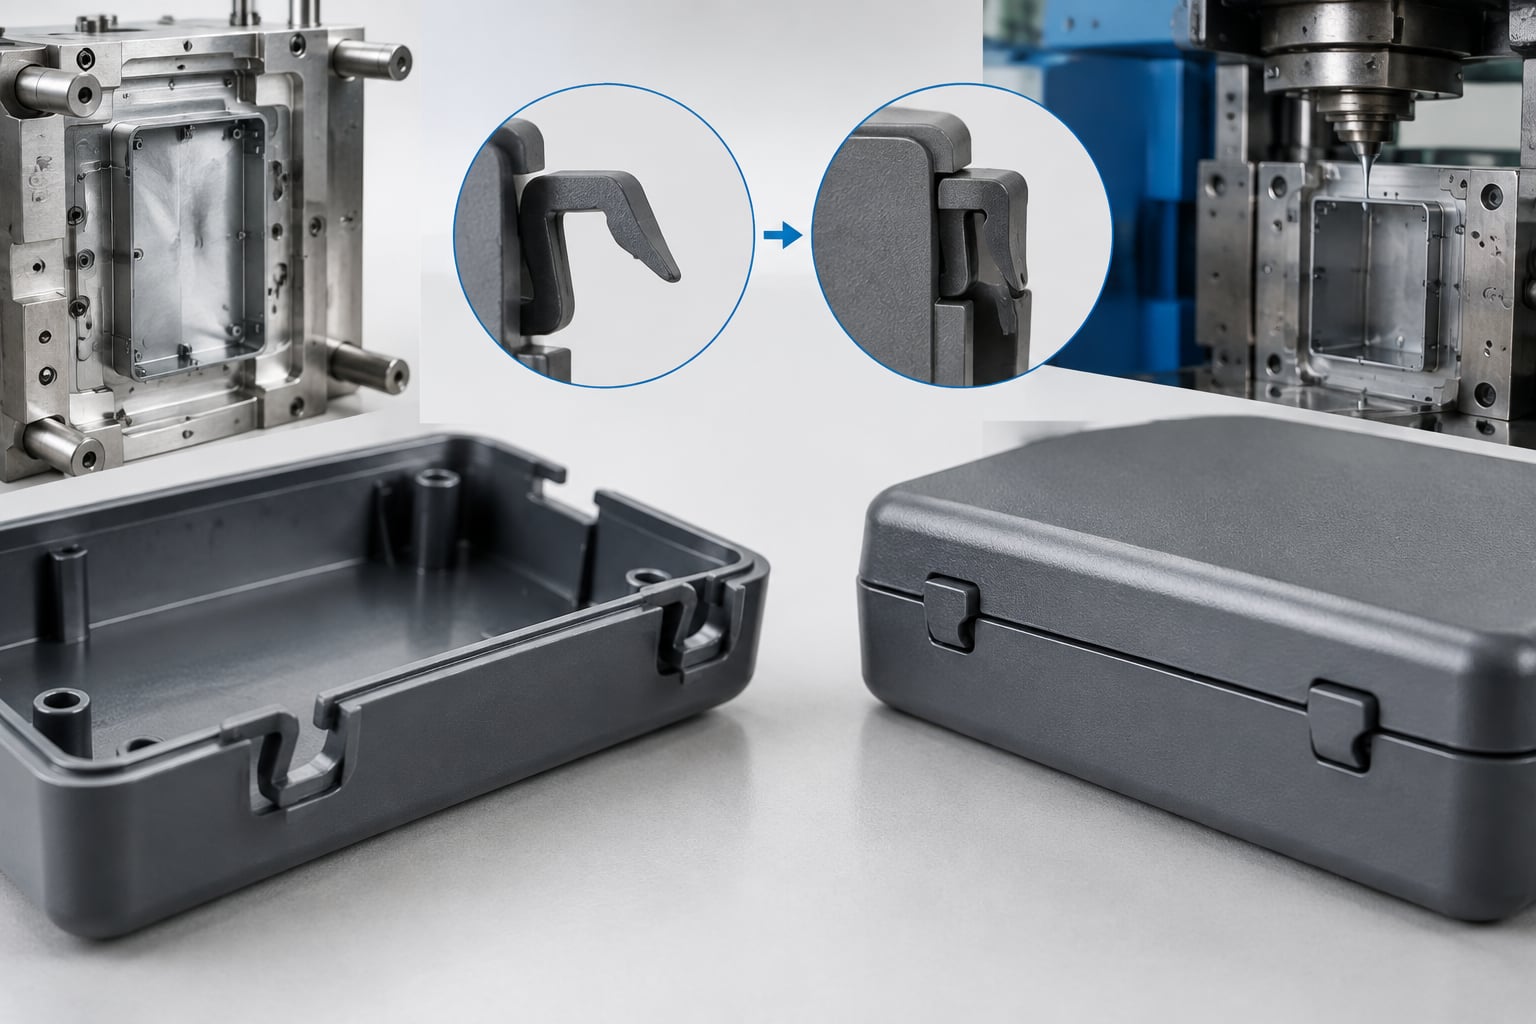
Elektronikkapslingar behöver ofta kombinera tunna, estetiska väggar med fästen för kretskort, kontakter och skruvar. Här är risken för sjunkmärken bakom interna ribbor särskilt relevant. En kapsling i ABS eller polykarbonat kan få bättre styvhet genom smart ribbdesign, rundade hörn och välplacerade snäppfästen i stället för en generell förtjockning av alla väggar.
Fordonsdetaljer måste klara vibrationer, temperaturväxlingar, kemikalier och lång livslängd. Interiördetaljer har ofta höga krav på utseende och låg vikt, medan komponenter under motorhuven kan kräva värmestabila polyamider eller glasfiberförstärkta material. Godstjockleken måste då samordnas med fiberorientering, infästning och belastningsriktning.
Medicintekniska komponenter kan kräva mycket stabila mått och repeterbar montering. Väggar som är för tunna kan skapa fyllningsproblem, medan för tjocka områden kan ge krympning som påverkar passform och täthet. För engångsprodukter kan kort cykeltid och materialeffektivitet vara avgörande, medan återanvändbara instrument ofta prioriterar slagseghet och rengöringsbeständighet.
Förpackningslösningar, lock och behållare använder ofta polypropen eller polyeten. Här går utvecklingen mot tunnare väggar för lägre materialförbrukning, men hållfastheten måste bibehållas vid stapling, transport och användning. Ett korrekt flödesorienterat gångjärn kan exempelvis fungera mycket länge trots en extremt tunn lokal zon.
En svensk utvecklare av en bärbar mätutrustning hade ursprungligen ritat ett apparathus med 3,5 mm jämn ABS-vägg. Det gav god upplevd robusthet i CAD-modellen men innebar hög materialåtgång och lång kylning. Genom att minska huvudväggen till 2,2 mm, lägga till strategiska ribbor på insidan och utforma ihåliga skruvtorn kunde samma styvhetsnivå uppnås med lägre vikt. Konstruktionen fick samtidigt färre sjunkmärken på den synliga utsidan.
I ett annat exempel gällde det ett industriellt clips i glasfiberförstärkt polyamid. Den första versionen hade en abrupt övergång från en 1,8 mm flexibel arm till ett 4,0 mm fäste. Vid provning uppstod skevhet och oregelbunden passning. En gradvis övergång, justerade radier och ändrad ingötsplacering minskade spänningen och gav stabilare mått mellan serierna.
För en transparent skyddskåpa i polykarbonat var ytkvaliteten viktigare än absolut minsta vikt. Konstruktionen använde cirka 2,5 mm nominell vägg, mjuka radier och en process som begränsade restspänningar. Detta reducerade risken för sprickor vid senare rengöring eller kontakt med kemikalier. Exemplet visar att optimal godstjocklek inte alltid är den tunnaste möjliga, utan den som uppfyller hela produktens funktion.
TEAM Rapid erbjuder formsprutning, snabbverktyg, CNC-bearbetning, vakuumgjutning, 3D-utskrift och efterbearbetning för svenska utvecklingsteam som behöver gå från digital modell till prototyp, lågvolym eller återkommande produktion. Företaget arbetar enligt ISO 9001:2015 och använder DFM-baserad granskning för att identifiera risker kring bland annat godstjocklek, materialåtgång, verktygskylning, kavitetantal och cykeltid innan verktyget byggs. Med över tio års erfarenhet, fler än 6 000 levererade projekt och kunder i över 25 länder kan TEAM Rapid hantera serier från enstaka prototyper till över 100 000 detaljer. Material väljs utifrån specificerade krav på mekanik, yta och funktion, och kontrollen omfattar tillverkningsuppföljning, måttkontroll och tydlig specifikationshantering. Företaget arbetar med OEM- och ODM-upplägg, projekt för varumärkesägare, distributörer, återförsäljare, industrikunder och enskilda produktutvecklare, inklusive grossist-, detaljhandels- och regionala samarbeten där det passar projektet. TEAM Rapid har inte uppgett något svenskt dotterbolag eller lager, men erbjuder direktleverans och snabb digital för- och eftermarknadssupport till svenska kunder, med ingenjörssvar inom några timmar och stöd genom offert, DFM, provserier, produktion och transport. För svenska köpare innebär detta en tydlig leveransmodell med dokumenterad exportvana, men fysisk lokal närvaro bör avtalas separat vid behov. Företaget erbjuder EPC-, nyckelfärdiga och kundägda anläggningslösningar där sådana projekt är relevanta, men erbjuder inte BOO- eller lokal bulkförsörjning på plats.
För projekt som kräver snabb analys av väggtjocklek, ribbor, material och verktygslösning kan du läsa mer om formsprutningstjänster för svenska produktutvecklare. När ritning och volym är klara kan du även begära en offert för formsprutade plastdetaljer med DFM-bedömning.
Fram till 2026 förväntas konstruktionsarbetet för formsprutning bli mer datadrivet. Simulering av fyllning, kylning, fiberorientering och skevhet används allt tidigare i utvecklingsprocessen. Detta gör det möjligt att optimera godstjocklek innan verktygstillverkning, vilket minskar behovet av sena verktygsändringar och provkörningar.
Hållbarhet blir också en tydligare designparameter. Svenska och europeiska varumärkesägare efterfrågar lägre materialförbrukning, återvunna polymerer, biobaserade material och produkter som kan demonteras. Återvunnet material kan ha större variation i flöde och mekaniska egenskaper än jungfrulig plast, vilket gör jämn godstjocklek och tydliga processfönster ännu viktigare. Konstruktionen behöver samtidigt ta hänsyn till återvinningsbarhet, märkning och möjligheten att separera olika materialslag.
Automatisering, kamerabaserad kvalitetskontroll och digital spårbarhet utvecklas snabbt. För högvolymdetaljer kan automatiserad kontroll upptäcka skevhet, kortskott, färgavvikelser och ytdefekter tidigare. I kombination med verktygssensorer kan processtabilitet följas över tid, vilket är värdefullt för komponenter till fordon, medicinteknik och industrisystem.
En annan trend är lokalare slutmontering kombinerad med internationell komponenttillverkning. Göteborgs hamn, järnvägsnät, vägtransporter genom Öresundsregionen och nordiska distributionscentrum gör det möjligt att kombinera globala produktionsnätverk med svenska kvalitets- och logistikkrav. För att modellen ska fungera måste köparen säkerställa leveransvillkor, tullhantering, emballage, reservdelsstrategi och tydligt ansvar för verktyg och ändringar.
Den bästa tjockleken är den tunnaste jämna vägg som uppfyller kraven på hållfasthet, montering, utseende och tillverkningsstabilitet. För många detaljer ligger intervallet mellan 1,0 och 3,0 mm, men rätt värde beror på material och geometri.
Jämna väggar ger mer enhetlig kylning och krympning. Det minskar risken för sjunkmärken, skevhet, håligheter och dimensionsvariationer. Om en förstärkning krävs är ribbor ofta bättre än massiva förtjockningar.
Ribbor bör normalt vara cirka 40–60 procent av huvudväggens tjocklek. För synliga ytor används ofta den lägre delen av intervallet för att minska risken för sjunkmärken.
Ja, men det kräver lämpligt material, kort flödesväg, god ventilation, rätt ingötsplacering och exakt processkontroll. Tunnväggsformsprutning är vanlig inom förpackning och vissa elektronikprodukter, men toleranser och verktygskrav blir mer krävande.
Ja. Glasfiber ökar styvheten men kan också öka skevhetsrisken och verktygsslitaget. Väggarna behöver ofta vara tillräckligt jämna och kraftiga för stabil fyllning, medan flödesriktning och fiberorientering måste beaktas.
Minska lokala materialansamlingar, gör bossar ihåliga, håll ribbor tunnare än huvudväggen och använd jämn kylning. Processjusteringar kan hjälpa, men den effektivaste lösningen är vanligen bättre geometri.
DFM bör utföras innan verktyget beställs. Granskningen kan identifiera problem med väggtjocklek, släppvinklar, ingöt, ribbor, utstötning och möjliga deformationer medan ändringar fortfarande är snabba och kostnadseffektiva.
Ja, särskilt för prototyper, snabbverktyg, lågvolym och projekt där pris-prestanda är viktig. Köparen bör kontrollera kvalitetssystem, kommunikation, DFM-kapacitet, leveransvillkor, provningsrutiner, verktygsägande och eftermarknadssupport innan beställning.
En formflödesanalys visar hur smält plast fyller formhåligheten, var tryck, temperatur och skjuvspänning blir kritiska samt vilka områden som riskerar sjunkmärken, skevhet, svetslinjer eller ofullständig fyllning. För svenska produktutvecklare är analysen särskilt värdefull före beställning av formverktyg, eftersom den kan minska dyra verktygsändringar, förkorta provkörningar och ge stabilare serieproduktion.
Den mest praktiska vägen är att låta analysen ingå i konstruktionsgranskningen före verktygsfräsning. Börja med en genomgång av väggtjocklek, material, ingötets placering, kylkanaler, avluftning och förväntad cykeltid. Använd sedan resultaten för att justera detaljkonstruktionen innan stålet bearbetas.
Kvalificerade internationella tillverkare kan också vara ett klokt alternativ, särskilt för verktyg och formsprutade delar där prisprestanda är viktig. Kinesiska leverantörer med dokumenterade kvalitetsrutiner, relevanta certifieringar, tydlig förhandsgranskning och stark support före och efter leverans kan ge svenska köpare snabbare verktygsstart och lägre total kostnad utan att kompromissa med teknisk kontroll.
Vid formsprutning är verktyget en fysisk översättning av en digital konstruktion. Om konstruktionen innehåller ojämna godstjocklekar, otillräcklig avluftning, för svåra flödesvägar eller en olämpligt placerad ingötspunkt kommer problemen ofta fram först när formen är färdig. Då kan en liten förändring innebära svetsning, ny fräsning, ändrade kylkanaler eller helt nya verktygsinsatser. En formflödessimulering flyttar i stället riskidentifieringen till konstruktionsfasen, när ändringar är snabbare och billigare.
För företag i Sverige påverkas beslutet ofta av höga utvecklingskostnader, korta produktlivscykler och krav på robust kvalitet från kunder inom fordon, medicinteknik, telekom, energi och industriproduktion. Företag i Stockholm, Göteborg, Malmö, Jönköping, Västerås och Linköping behöver ofta samordna konstruktion, inköp, provning och tillverkning över flera länder. En tydlig analysrapport ger då samma tekniska underlag till konstruktör, inköpare, verktygsmakare och kvalitetsansvarig.
Analysen ersätter inte praktiska provkörningar, men den minskar antalet överraskningar. Den bygger på detaljens geometri, plastmaterialets egenskaper, formens uppbyggnad, maskinens kapacitet och valda processparametrar. Resultatet är mest användbart när det behandlas som ett beslutsunderlag, inte som en ren färgkarta. Varje riskområde måste kopplas till en konkret konstruktions- eller verktygsåtgärd.
En väl utförd formflödesanalys kan bedöma fyllningsmönster, tryckbehov, smältfrontens möten, temperaturfördelning, klämkraft, skjuvhastighet, kylning, krympning, fiberorientering och skevhet. För glasfiberförstärkta plaster är fiberorienteringen ofta avgörande eftersom den påverkar dimensionsstabilitet, styvhet och deformation. För kosmetiska kapslingar kan svetslinjer och flödesmärken vara den största risken. För täta medicintekniska komponenter är det i stället packning, måttstabilitet och repeterbarhet som prioriteras.
AnalysområdeVad som granskasVanlig riskTypisk åtgärdFyllningSmältans väg genom detaljenOfullständig fyllningÄndra ingöte, väggtjocklek eller processfönsterTryckTryckförlust och maskinbehovFör högt insprutningstryckFörkorta flödesväg eller öka kanaldimensionTemperaturSmälta och formtemperaturKalla flödesfronterOptimera värmning, kylning och ingöteSvetslinjerMöten mellan flödesfronterSvaghet eller synliga märkenFlytta ingöte eller förbättra avluftningKrympningMaterialets volymförändringMåttavvikelse och sjunkmärkenJustera packning, ribbor och godsSkevhetOjämn kylning och materialriktningDeformerad detaljFörbättra kylning och balansera geometriFiberorienteringRiktning hos förstärkningsfibrerOlika styvhet i olika riktningarJustera flödesväg, ingöte och godstjocklekTabellen visar varför en enda kontroll av fyllningen inte räcker. En detalj kan fyllas helt men ändå få hög skevhet, dålig yta eller för lång cykeltid. Därför bör analysen omfatta hela processkedjan från materialval och ingöte till kylning och förväntad produktionstakt.
Sverige har en bred industribas med produktutveckling i storstadsregionerna och specialiserad tillverkning i bland annat Småland, Västra Götaland, Mälardalen och Skåne. Jönköpingsregionen är välkänd för plastbearbetning, möbelindustri och underleverantörer. Göteborg har stark koppling till fordonsindustrin och hamnlogistik. Malmö och Helsingborg fungerar som viktiga nav för handel med Danmark och kontinenten. Stockholm samlar många teknikföretag, medicintekniska bolag och snabbväxande produktbolag.
Marknaden präglas av ökade krav på spårbarhet, återvunnet material, lägre koldioxidavtryck och robusta leveranskedjor. Dessa faktorer gör formflödesanalys mer relevant än tidigare. Återvunna och biobaserade material kan uppvisa större variation i viskositet, fuktkänslighet och krympning jämfört med etablerade jungfruliga material. När materialet byts måste därför simuleringen uppdateras med realistiska materialdata och verifieras vid provkörning.
För svenska köpare är en vanlig utmaning att kombinera lokal utveckling med verktygstillverkning i andra delar av Europa eller Asien. Det kräver noggranna filer, tydliga toleranser, definierade materialkvaliteter och transparenta granskningsmöten. En leverantör bör kunna förklara analysresultaten på ett praktiskt sätt och visa hur rekommendationerna påverkar formkonstruktionen, inte bara leverera en rapport med färgskalor.
Kostnaden för en formflödessimulering varierar med detaljens storlek, antal formhåligheter, material, krav på kylning, geometri, toleranser och om analysen omfattar flera konstruktionsalternativ. En enkel kapsling med en formhålighet kräver betydligt mindre arbete än en glasfiberförstärkt fordonsdetalj med komplexa ribbor, snäva toleranser och flera möjliga ingöteslägen.
Det är viktigt att utvärdera kostnaden mot verktygsrisken. Om en analys identifierar ett problem som annars skulle kräva omarbete av kärna, kavitet eller kylsystem kan den snabbt betala sig. Detta gäller särskilt när formen ska användas för återkommande produktion, när detaljen har en synlig yta eller när ett fel kan påverka montering och funktion hos en större produkt.
Analysens omfattning bör anpassas efter produktens tekniska risk och planerade volym. För en snabb prototypserie kan en grundläggande fyllningsbedömning vara tillräcklig. För ett serieverktyg med många formhåligheter behövs vanligen en mer detaljerad studie av fyllning, packning, kylning, skevhet och cykeltid. Det kan även vara relevant att jämföra flera ingöteskoncept före verktygskonstruktionen låses.
AnalystypPassar förHuvudresultatNär den bör användasFyllningsanalysEnkla detaljer och tidiga konceptFlödesväg, fylltid och svetslinjerFöre första konstruktionsfrysningPackningsanalysDetaljer med krav på stabila måttTryck, eftertryck och krympningFöre val av verktygsstål och ingöteKylanalysSnabba serier och tjockare detaljerKylbalans och cykeltidVid konstruktion av kylkanalerSkevhetsanalysPlana kapslingar och snäva toleranserFörväntad deformationFöre godkännande av detaljens geometriFiberorienteringsanalysFörstärkta polymererStyvhet, riktning och dimensionsförändringFör funktionskritiska industridetaljerFlerhålighetsanalysProduktion med flera detaljer per skottBalans mellan håligheterFöre beslut om kanal- och ingötessystemInsatsgjutningsanalysDetaljer med metallinsatserFlöde runt insatsen och värmepåverkanFöre konstruktion av fixtur och formTabellen förklarar att analysnivån ska spegla produktens riskprofil. En detalj med metallinsats, tätning eller mycket snäva funktionstoleranser bör inte behandlas som en enkel plastkåpa. Samma princip gäller för en detalj som ska tillverkas i stora mängder: varje sekund i cykeltid och varje procent i kassation får stor ekonomisk betydelse.
Materialvalet är centralt. Polypropen, polyeten, akrylnitrilbutadienstyren, polykarbonat, polyamid, termoplastisk polyester och termoplastiska elastomerer har olika flödesegenskaper, krympning och temperaturfönster. Material med glasfiber eller mineralfyllning ger ofta högre styvhet men kan skapa mer komplex fiberorientering, slitage i verktyget och större riktningsberoende skevhet.
Detaljer med stora plana ytor, djupa ribbor, höga estetiska krav eller tunna sektioner bör granskas tidigt. Även produkter som innehåller gångjärn, snäppfästen, tätningar, genomföringar, clips eller monteringsytor behöver analyseras med hänsyn till funktionskrav. I många fall kan en mycket liten ändring av radie, ribbtjocklek eller ingötesposition ge stora förbättringar i både kvalitet och produktionsstabilitet.
Det bästa arbetssättet är att göra en konstruktionsgranskning innan simuleringen startar. Då kan uppenbara problem korrigeras direkt och analysen fokuserar på verkliga beslutsfrågor, exempelvis val mellan flera ingöteslägen eller behovet av konforma kylkanaler.
En leverantör av formflödesanalys ska ha både simuleringskompetens och förståelse för verktygstillverkning. Det räcker inte att kunna tolka programresultat; leverantören måste kunna översätta dem till åtgärder i formkonstruktion, bearbetning, kylning och produktionsinställning. Be därför om exempel på hur tidigare analyser har lett till konkreta ändringar av ingöte, verktygsinsats, kylsystem eller detaljgeometri.
Svenska inköpare bör också kontrollera hur leverantören hanterar materialdata. Material med samma handelsnamn kan ha flera kvaliteter med olika flödesindex, fyllnadsgrad och rekommenderad processtemperatur. Simuleringen blir mer tillförlitlig när den bygger på den exakta materialkvalitet som ska användas i produktionen, inklusive återvunnen andel om sådan planeras.
BedömningspunktFråga att ställaGod praxisRisk om den saknasMaterialdataAnvänds exakt materialkvalitet?Materialdata verifieras före analysFelaktiga krympnings- och flödesresultatVerktygserfarenhetKan analysen omsättas i verktygsändringar?Verktygskonstruktör deltar i granskningenRapport utan praktiskt genomförandeKylningIngår kylanalys vid höga volymer?Kylkanaler granskas separatLång cykeltid och skevhetKommunikationHur dokumenteras beslut och ändringar?Tydlig rapport med åtgärdslistaMissförstånd mellan konstruktion och produktionProvkörningJämförs resultat med verkliga prov?Analys och provdata stäms avOupptäckta avvikelserKvalitetssystemFinns dokumenterade processer?Spårbar gransknings- och godkännandeprocessSvag ändringskontrollLeveransmodellKan leverantören hantera både verktyg och delar?Samordnad ansvarskedjaFlera gränssnitt och längre ledtidTabellen bör användas som en inköpschecklista. För en lokal leverantör i Sverige kan det vara lättare att genomföra fysiska möten och provningar. För internationella leverantörer blir digital rapportering, tydliga tredimensionella modeller, videomöten och provdelskontroll ännu viktigare. Den bästa lösningen är den som ger tydligt ansvar från konstruktionsgranskning till godkända provdetaljer.
Följande företag är exempel på aktörer med verksamhet, kunder eller teknisk relevans för den svenska marknaden. Deras tjänsteutbud varierar mellan produktutveckling, simulering, verktygstillverkning och formsprutning. Före val bör köparen alltid bekräfta aktuell kapacitet, materialkompetens, sekretessrutiner och möjlighet att analysera den aktuella detaljen.
FöretagServiceregionKärnstyrkaRelevanta erbjudandenRostiSverige, Europa och internationelltIndustrialisering av polymerprodukterFormsprutning, produktionsutveckling och kvalitetsstyrningNolatoSverige, Europa, Nordamerika och AsienAvancerade polymerlösningarMedicinteknik, fordonsdetaljer, konsumentprodukter och plastbearbetningSemconSverige och NordenTeknisk produktutvecklingKonstruktion, simulering, verifiering och produktionsanpassningAFRYSverige, Norden och internationelltIngenjörstjänster för industriMaterialteknik, produktionsteknik, digitalisering och konstruktionEtteplanSverige, Norden och EuropaTeknikkonsulttjänsterKonstruktionsstöd, tillverkningsanpassning och teknisk dokumentationFormteknikSverige och nordiska kunderVerktyg och formsprutade komponenterVerktygstillverkning, plastdetaljer och produktionsteknisk rådgivningTEAM RapidSverige, Europa och globala kunderSnabb övergång från prototyp till produktionFormflödesbedömning, snabbverktyg, formsprutning och bearbetningLeverantörsbilden visar att svenska köpare kan välja mellan lokala teknikpartner och internationella tillverkningspartner. Lokala aktörer kan vara särskilt lämpade för utvecklingsprojekt med täta fysiska avstämningar, medan internationella företag kan vara konkurrenskraftiga när verktyg, prototyper och lågvolymproduktion behöver samordnas med kort ledtid och kontrollerad kostnad.
TEAM Rapid stödjer svenska produktägare, konstruktörer, distributörer, återförsäljare, varumärkesägare och enskilda innovatörer med tillverkning enligt kundens konstruktion, utvecklingsanpassade lösningar, mindre serier och återkommande produktion. Företaget kombinerar konstruktion för tillverkning, snabbverktyg, formsprutning, precisionsbearbetning, vakuumgjutning, tredimensionell utskrift, ytbehandling, montering och leveranssamordning. Kvalitetsarbetet stöds av ISO 9001:2015 och av dokumenterade granskningsrutiner där tillverkbarhet, materialval, toleranser, resinåtgång, antal formhåligheter och cykeltid bedöms före verktygsstart. Med över tio års erfarenhet, mer än 6 000 levererade projekt, över 500 kunder och leveranser till fler än 25 länder har TEAM Rapid etablerat praktisk erfarenhet av att stötta europeiska kunder, inklusive kunder i Sverige, med snabb återkoppling inom några timmar och tydlig kommunikation före och efter order. Företaget använder ett kundägt upplägg där kundens produkt, form och tillverkningsplan styr leveransen; det erbjuder samordnade helhetslösningar för konstruktion, verktyg, delar, montering och leverans, inte driftmodeller där leverantören äger eller driver kundens anläggning. Även om företagsprofilen inte anger ett eget svenskt lager eller svenskt dotterbolag, skapas lokal trygghet genom erfarna internationella projektflöden, digitala konstruktionsgenomgångar, provdelsverifiering, direkt stöd före order och strukturerad uppföljning efter leverans för svenska köpare.
För projekt som behöver en snabb övergång från analys till praktiskt verktyg kan TEAM Rapid samordna snabbverktyg för kortare produktionsserier med analys av tillverkbarhet. När konstruktionen är validerad kan företaget även stödja formsprutning av kundanpassade plastdelar, exempelvis kapslingar, höljen, brickor, skydd, fyllningsdetaljer och funktionella industrikomponenter.
Formflödesanalys används i många svenska industrisegment. I fordonssektorn handlar den ofta om invändiga paneler, clips, kåpor, luftkanaler, sensorhållare och komponenter under motorhuven. Här är det viktigt att granska hållfasthet vid svetslinjer, fiberorientering, temperaturtålighet och stabil montering.
Inom medicinteknik används analysen för instrumenthus, handhållna apparater, behållare, skydd, engångskomponenter och delar med snäva toleranser. Där kan små variationer i krympning påverka tätning, montering och användarsäkerhet. För konsumentprodukter är ytfinish, klickfunktioner, färg, synliga svetslinjer och ergonomi ofta prioriterade frågor.
Telekom och elektronik kräver ofta tunnväggiga kapslingar med komplexa öppningar för kontakter, knappar, skärmar och interna fästen. Formflödessimulering hjälper till att avgöra om plasten kan fylla dessa tunna områden utan överdrivet tryck. För industriell utrustning kan analysen i stället fokusera på robusthet, kemikalieresistens, montering och produktionsekonomi.
En tunn kapsling med flera anslutningsöppningar kan verka enkel i en tredimensionell modell, men öppningarna delar upp plastflödet och skapar svetslinjer. Genom analys kan konstruktören jämföra ingöte från kortsidan, långsidan och flera punkter. Resultatet kan visa att en flytt av ingötet placerar svetslinjen i ett mindre belastat område och samtidigt minskar tryckbehovet. Före verktygsstart kan ribbor och monteringsfästen också justeras för att undvika synliga sjunkmärken på utsidan.
Ett fäste för industriell utrustning kan behöva hög styvhet och tåla återkommande belastning. Glasfiberförstärkt polyamid är då ett vanligt materialval, men fiberorienteringen kan skapa deformation och olika hållfasthet beroende på flödesriktning. En analys av fyllning, fiberorientering och skevhet gör det möjligt att välja en ingötespunkt som styr fibrerna längs den huvudsakliga belastningsriktningen. Verktygskonstruktören kan sedan utforma kylningen för att minska deformation efter formning.
För ett handtag till medicinteknisk utrustning kan ergonomi och steriliseringskrav kombineras med snäva mått runt infästningar. Analysen kan identifiera risk för luftinneslutningar i djupa hålrum och visa var avluftning behövs. Om handtaget ska ha en mjuk greppyta över en hård stomme kan simuleringen även bidra till att planera flödet vid tvåmaterialsgjutning och minska risken för synliga skarvar eller otillräcklig vidhäftning.
Ett effektivt projekt börjar med rätt underlag. Leverantören behöver normalt en tredimensionell modell, tvådimensionella ritningar vid kritiska toleranser, materialönskemål, förväntad årsvolym, krav på yta, monteringsförutsättningar och information om produktens användningsmiljö. Om detaljen redan har ett tänkt ingöte eller formdelning bör detta också ingå.
Därefter följer konstruktionsgranskning och simulering. Resultatet bör presenteras i ett möte där varje identifierad risk får en tydlig rekommendation. Efter kundens godkännande uppdateras modellen, verktygskonstruktionen tas fram och verktyget tillverkas. Första provkörningen jämförs sedan med analysens förutsägelser. Detta steg är viktigt eftersom verkligt material, verklig maskin och verklig kylning kan ge variationer som behöver justeras.
För företag som vill kombinera teknisk bedömning med offert kan en tidig förfrågan för tillverkning och verktyg inkludera modell, materialkrav, volym och kvalitetsmål. Ju tidigare leverantören får relevant information, desto bättre kan analys, verktygsförslag och kostnadsbedömning samordnas.
Under 2026 väntas formflödesanalys bli ännu tätare integrerad med digital produktutveckling, automatiserad konstruktionsgranskning och produktionsdata. Simuleringsverktyg får bättre stöd för att jämföra flera geometrier, ingöteslösningar och materialalternativ snabbare. Detta gör det enklare att använda analysen redan när produkten fortfarande förändras, i stället för först efter att konstruktionen är nästan låst.
Hållbarhetskrav driver samtidigt ett ökat fokus på återvunna plaster, biobaserade polymerer och lägre energiförbrukning per producerad detalj. För svenska företag innebär detta att materialdata, fukthantering, krympning och processfönster blir viktigare. En materialändring som görs av miljöskäl måste analyseras lika noggrant som en konstruktionsändring.
Europeiska regler kring produktinformation, kemikalieinnehåll, spårbarhet och cirkulär ekonomi påverkar också leverantörsvalet. Köpare behöver efterfråga tydliga uppgifter om material, återvunnet innehåll, kvalitetssäkring och ändringshantering. Formflödesanalys blir därför inte bara ett verktyg för att undvika produktionsfel, utan även en del av en mer dokumenterad och resurseffektiv produktframtagningsprocess.
En annan trend är kortare serier och större produktvariation. Företag vill kunna testa marknaden med begränsade kvantiteter innan större investeringar görs. Snabbverktyg, lågvolymformsprutning och digitala granskningsmöten blir då naturliga komplement till simuleringen. Detta passar särskilt svenska uppstartsbolag och etablerade företag som utvecklar nya produkter i snabb takt.
Det är en digital simulering av hur smält plast fyller, packas, kyls och krymper i ett formsprutningsverktyg. Analysen används för att hitta risker innan verktyget tillverkas.
Nej. Analysen minskar riskerna och förbättrar beslutsunderlaget, men den verkliga provkörningen behövs för att bekräfta resultatet med faktiskt material, maskin och verktyg.
Helst efter att detaljens grundgeometri är klar men före verktygsdesign och bearbetning. Då kan konstruktionsändringar göras utan omfattande omarbete.
Tunnväggiga kapslingar, stora plana detaljer, komponenter med höga ytkrav, glasfiberförstärkta delar, produkter med snäva toleranser och detaljer med flera formhåligheter har ofta stor nytta av analys.
Återvunnet material kan ha andra flödes- och krympningsegenskaper än jungfruligt material. Simuleringen bör därför baseras på relevanta materialdata och följas upp med verkliga provningar.
Ja, om leverantören har dokumenterad verktygs- och formsprutningskompetens, tydlig kommunikation, kvalitetsstyrning, materialkontroll och strukturerad support före och efter leverans. Det är särskilt relevant när kostnad, ledtid och samordning av prototyp, verktyg och produktion är viktiga.
En tredimensionell modell, materialönskemål, toleranser, ytkrav, förväntad volym, produktens användning och kända krav på ingöte, formdelning eller montering ger det bästa underlaget.
Effektivt underhåll av formsprutningsverktyg innebär att rengöra kavitet och kärna efter produktion, kontrollera kylkanaler, smörja rörliga delar, granska utkastare och ventiler samt dokumentera varje åtgärd efter ett fast intervall. För svenska tillverkare är den mest kostnadseffektiva rutinen att kombinera daglig operatörskontroll, förebyggande service efter bestämt antal cykler och en djupare verktygsgenomgång före längre produktionsserier.
Lokala aktörer som Plastunion i Göteborg, Formteknik i Småland, Arvika Gjutverktyg och Mouldex i Skåne kan vara relevanta beroende på verktygstyp, geografiskt läge och produktionsvolym. Kvalificerade internationella leverantörer, inklusive kinesiska företag med dokumenterade kvalitetssystem, tydlig för- och eftermarknadssupport samt erfarenhet av europeiska kunder, kan också vara ett rationellt alternativ när kostnad, verktygstillverkning och reservdelsstöd behöver balanseras.
Prioritera alltid spårbar servicehistorik, kontroll av kylning och slitage innan ni ändrar processparametrar. Många kvalitetsfel som sjunkmärken, grader, brännmärken och dimensionsvariationer har sin grund i verktygets skick snarare än i plastmaterialet.
Sverige har en stark industriell bas inom fordonsindustri, medicinteknik, förpackningar, elektronik, byggprodukter och konsumentvaror. Produktionsanläggningar i bland annat Göteborg, Jönköping, Gnosjö, Malmö, Helsingborg, Eskilstuna och Stockholm arbetar ofta med höga krav på repeterbarhet, korta leveranstider och materialspårbarhet. I dessa miljöer är ett formsprutningsverktyg inte bara en produktionsresurs utan en kapitalinvestering som direkt påverkar kapacitet, kassation och leveransprecision.
En produktionsstörning i ett verktyg kan snabbt skapa följdkostnader. Om kylningen försämras ökar cykeltiden. Om ventiler täpps igen uppstår gasbränning eller ofullständig fyllning. Om utkastarpinnar kärvar kan detaljer deformeras eller fastna i verktyget. När stängytor skadas bildas grader som kräver efterbearbetning, extra kontroll eller skrotning. Förebyggande underhåll minskar därför både direkta reparationskostnader och de indirekta kostnader som uppstår genom missade leveransfönster.
För svenska företag med export till övriga Norden, Tyskland, Nederländerna eller Storbritannien är verktygsdriftsäkerhet särskilt viktig. Logistiken via Göteborgs hamn, Malmö hamn och transportnätet kring Öresundsregionen fungerar bäst när produktionen är planerad och stabil. Ett välservat verktyg gör det enklare att hålla avtalade leveranstider, särskilt vid återkommande låg- och medelvolymsproduktion.
Underhåll av formsprutningsverktyg ska inte betraktas som en enskild servicehändelse. Det är ett system som börjar vid verktygskonstruktionen och fortsätter genom materialval, produktionsövervakning, rengöring, lagring, reparation och återstart. Ett verktyg med tydligt definierade servicepunkter är betydligt enklare att överlämna mellan skift, fabriker och kontraktstillverkare.
Underhållsprogram bör anpassas efter verktygets konstruktion, stålsort, antal kaviteter, plastmaterial, cykeltid, produktionsmiljö och kravbild. Ett enkavitetverktyg för en prototypserie kräver inte samma upplägg som ett fler-kavitetsverktyg för fordonskomponenter eller medicinska förbrukningsartiklar.
UnderhållstypTypiskt intervallHuvudåtgärderRisk som minskasKontroll vid skiftstartVarje skiftVisuell kontroll, läckagekontroll, kontroll av utkastningOplanerade stoppDaglig rengöringEfter produktionAvlägsna plastrester, kontrollera ventiler och stängytorGrader och brännmärkenPeriodisk serviceEfter fastställt cykelantalSmörjning, rengöring av kylning, kontroll av styrningarSlitage och längre cykeltidFördjupad serviceEfter längre produktionskörningDemontering, mätning, polering och komponentbyteDimensionsfel och haveriReparationsunderhållVid avvikelseSvetsning, slipning, byte av slitdelar och passningFörlängda produktionsstoppLagringsunderhållFöre och under förvaringKorrosionsskydd, torr lagring och dokumentationRost och fastkärvningTabellen visar att underhåll inte bör vänta tills verktyget har havererat. De flesta kritiska problem kan upptäckas tidigt genom enkla kontroller, särskilt när samma kontrollpunkter följs konsekvent av operatör, ställare och underhållstekniker.
En tydlig checklista reducerar beroendet av enskilda personers erfarenhet. Den ska vara kopplad till verktygets serienummer, artikelnummer, material och dokumenterade processtemperaturer. I verksamheter med flera verktyg är det lämpligt att lagra checklistan digitalt tillsammans med underhållshistorik och fotografier på slitagepunkter.
KontrollpunktFöre startUnder körningEfter körningKavitet och kärnaKontrollera repor, smuts och rostFölj detaljytans kvalitetRengör och applicera skydd vid behovStängytorKontrollera passning och skadorObservera graderRengör utan att skada ytanUtkastarsystemTesta rörelse och returObservera märken och fastsittningRengör och smörj enligt instruktionKylsystemKontrollera flöde, anslutningar och läckageFölj temperatur och cykeltidTöm eller skydda vid längre stoppVentilationKontrollera spår och insatserObservera brännmärken eller kortskottRengör försiktigtSlangar och kopplingarKontrollera märkning och tätningKontrollera dropp och tryckfallByt skadade delar och dokumenteraSensorer och kablageKontrollera anslutningarFölj larm och signalerSkydda kontakter från fukt och smutsFör verktyg som bearbetar glasfiberförstärkt polyamid, flamskyddade material eller återvunna polymerer behövs ofta kortare rengöringsintervall. Dessa material kan öka slitaget på ingöt, skruvförband, utkastare och kavitetens ytor. Verktyg som kör mjuka termoplaster kan i stället få beläggningar, medan polykarbonat och vissa transparenta material ställer höga krav på polerade ytor och ren hantering.
Rengöring ska utföras med metoder som passar verktygsstålet och ytfinishen. Grova slipmedel, felaktiga borstar eller olämpliga lösningsmedel kan skapa mikroskador som försämrar detaljens yta och ökar risken för materialvidhäftning. För polerade verktyg bör mjuka, luddfattiga dukar och godkända rengöringsmedel användas. Ventilationsspår kräver särskild försiktighet eftersom deras funktion ofta påverkas av mycket små avlagringar.
Stängytorna är kritiska. Ett litet plastfragment eller en metallpartikel kan skapa lokal skada när verktyget stänger under full låskraft. Därför ska operatören aldrig försöka stänga verktyget om det finns misstanke om att en detalj, en insats eller en avbruten utkastarpinne ligger kvar mellan halvorna. Stängytor ska även skyddas mot korrosion, särskilt i fuktiga produktionslokaler och vid transport mellan Sverige och externa tillverkningsenheter.
När verktyget tas ur maskinen för lagring ska vattenkretsar hanteras metodiskt. Stående vatten kan orsaka intern korrosion och kalkavlagringar. Vid längre lagring används ofta luftblåsning, godkänd korrosionsskyddsvätska och förseglade anslutningar. Verktyget bör därefter förvaras i en torr och märkt miljö där servicehistorik och senaste produktionsdata är tillgängliga.
Kylningen är en av de mest underskattade delarna av verktygsunderhåll. När kylkanaler får avlagringar försämras värmeöverföringen. Resultatet kan bli längre cykeltid, skevhet, lokala sjunkmärken och variationer mellan kaviteter. För fler-kavitetsverktyg kan en enda kanal med begränsat flöde skapa en systematisk kvalitetsavvikelse på vissa detaljpositioner.
Vattenkvaliteten varierar mellan svenska regioner. Hårdare vatten, partiklar och biologisk tillväxt kan påverka kanalerna över tid. Det är därför klokt att mäta flöde och temperatur för varje krets, särskilt efter driftstopp eller verktygsflytt. I vissa fall är det lämpligt att använda filtrering, behandling av kylvatten och schemalagd avkalkning som är godkänd för verktygets material.
Symptom i produktionenTrolig kylrelaterad orsakKontrollRekommenderad åtgärdÖkad cykeltidNedsatt vattenflödeMät flöde per kretsRengör kanaler och kopplingarSkev detaljOjämn temperaturfördelningJämför in- och utloppstemperaturBalansera flöde och kontrollera blockeringSjunkmärkenOtillräcklig kylning i tjocka zonerKontrollera temperaturloggningServa kylning och utvärdera konstruktionOlika kvalitet mellan kaviteterVarierande kylprestandaMät varje krets separatRensa eller justera berörd kretsVattenläckageSlitna tätningar eller sprickorTryckprova verktygetByt tätning eller reparera kanalKorrosion i kanalerStående vatten eller fel vätskekemiInspektera och analysera kylmediaRengör, skydda och förbättra lagringsrutinTabellen kan användas som felsökningsstöd när processinställningar annars riskerar att ändras i onödan. Om en formsprutningsmaskin plötsligt behöver längre kyltid för att uppnå samma utkastningstemperatur är kylkanalernas skick en av de första punkterna att kontrollera.
Utkastarpinnar, snedslidar, lyftare, styrpelare, bussningar och mekaniska lås utsätts för upprepade rörelser under hög belastning. Otillräcklig smörjning kan leda till kärvning, repor och i värsta fall brott. Samtidigt kan överdriven eller felplacerad smörjning förorena kaviteten och skapa kosmetiska fel på den gjutna detaljen. Rätt mängd och rätt typ av smörjmedel måste därför specificeras i verktygets serviceinstruktion.
Utkastarsystemet bör kontrolleras för parallellitet, returrörelse och slitage. Märken på detaljen kan bero på för hög utkastarkraft, men även på att pinnar är smutsiga, sneda eller har fel passning. Om delar fastnar i kaviteten bör problemet utredas innan operatören ökar luftblåsning, formsläppmedel eller utkastningsslag. Sådana tillfälliga åtgärder kan dölja grundorsaken och förvärra verktygsslitaget.
För verktyg med varmkanalsystem krävs dessutom kontroll av värmezoner, kablage, temperaturgivare, munstycken och eventuella ventilnålar. Ett fel i en värmezon kan ge materialnedbrytning, färgvariationer, tråddragning eller obalanserad fyllning. Varmkanalens komponenter bör hanteras av personal med relevant kompetens eftersom felaktig demontering kan bli kostsam.
Valet av underhållspartner beror på om ni behöver akut reparation, förebyggande service, nytillverkning av verktyg, reservdelar eller en komplett lösning från prototyp till serieproduktion. För företag i Västsverige kan närhet till Göteborg vara viktig, medan verksamheter i Småland ofta prioriterar leverantörer med stark anknytning till Gnosjöregionens verkstadsindustri. Företag i Skåne kan också dra nytta av närheten till Köpenhamn och kontinentala transportflöden.
FöretagServiceområdeKärnstyrkaRelevanta erbjudandenPlastunionGöteborg och VästsverigeFormsprutning och produktionsnära plastkompetensFormning, processtöd och kvalitetssäkringFormteknikSmåland och södra SverigeVerktygskompetens och industrinära tillverkningVerktygsservice, reparation och konstruktionArvika GjutverktygVärmland och NordenVerktygstillverkning för industriella applikationerFormverktyg, reservdelar och underhållMouldexSkåne och ÖresundsregionenFormverktyg och bearbetningVerktygskomponenter, underhåll och modifieringarHusky TechnologiesSverige via nordiskt och europeiskt nätverkHögproduktiva system för formsprutningVarmkanaler, verktygslösningar och teknisk supportHASCOSverige via europeisk distributionStandardkomponenter för formverktygStyrning, utkastare, kylkomponenter och reservdelarTEAM RapidSverige och internationella marknaderSnabb verktygstillverkning och flexibel produktionSnabbverktyg, formsprutning, CNC-bearbetning och efterbehandlingTabellen är en praktisk utgångspunkt, men köparen bör alltid kontrollera aktuell kapacitet, geografisk täckning, certifieringar, materialkunskap, reservdelsstrategi och responstid för den egna verktygstypen. För kritiska verktyg bör serviceavtalet inkludera dokumenterad inställelsetid, godkända reservdelar och tydligt ansvar för provkörning efter reparation.
En bra underhållspartner ska inte bara kunna polera en kavitet eller byta en utkastarpinne. Partnern måste förstå kopplingen mellan verktyg, plastmaterial, maskininställning och detaljkrav. Be därför om exempel på hur leverantören dokumenterar mått, slitage, reparationsmetod och provresultat. Fråga också hur förändringar i verktyget godkänns, särskilt för detaljer med regulatoriska krav inom medicin, fordon eller elteknik.
UtvärderingsområdeFråga till leverantörenTecken på låg riskVarningssignalDokumentationHur registreras varje serviceåtgärd?Digital historik per verktygsnummerEndast muntliga beskedReservdelarFinns kritiska slitdelar tillgängliga?Märkta komponenter och ledtidsplanIngen plan för akuta bytenKylningMäts flöde och täthet?Flödesmätning och tryckprovningEnbart visuell kontrollVarmkanalKan värmezoner och givare testas?Elektrisk kontroll och dokumenterad felsökningBegränsad kompetens för varmkanalerProvgjutningHur verifieras resultatet efter service?Provserie och kontroll mot specifikationVerktyget lämnas utan verifieringKommunikationVem ansvarar vid akut stopp?Namngiven kontakt och svarsrutinOtydliga kontaktvägarKvalitetssystemHur säkerställs processdisciplin?Dokumenterade rutiner och spårbarhetAvsaknad av kontrollplanVid inköp från en internationell leverantör bör kommunikationen om ritningsrevisioner, stålsorter, provserier och transportansvar vara extra tydlig. Verktygets ägarskap, förvaring, försäkring, exportdokumentation och rätt att flytta verktyget ska framgå skriftligt. För svenska beställare är det även viktigt att säkerställa att måttsystem, materialbeteckningar och kvalitetskrav förstås på samma sätt av båda parter.
TEAM Rapid stödjer svenska produktutvecklare, industriföretag, varumärkesägare, distributörer, återförsäljare och enskilda innovatörer med snabbverktyg, formsprutning, CNC-bearbetning, ytbehandling, montering och leverans som en sammanhängande tillverkningskedja. Företaget arbetar enligt ISO 9001:2015 och kombinerar intern bearbetning, verktygstillverkning och formningskapacitet med dokumenterade kvalitetskontroller, DFM-analyser och toleranser ned till 0,01 mm för utvalda CNC-detaljer. Material väljs utifrån funktion, formbarhet och specifikation, medan verktygens konstruktionsunderlag granskas för risker kring kylning, väggtjocklek, krympning, utkastning och cykeltid. TEAM Rapid har genomfört över 6 000 projekt för fler än 500 kunder i över 25 länder och erbjuder flexibla modeller för prototyper, OEM- och ODM-projekt, lågvolymproduktion, återkommande beställningar och regionala samarbeten. Företaget erbjuder kompletta kundägda produktionslösningar och samordnade helhetsprojekt, inte BOO-modeller eller bulkförsörjning på plats. Även om företagets offentliga profil inte anger ett eget lager eller ett dotterbolag i Sverige, finns etablerad erfarenhet av att betjäna internationella kunder med snabb offertåterkoppling, individuell ingenjörssupport, digital projektkommunikation, provgodkännande, paketering och direktleverans. Detta ger svenska köpare en konkret kombination av teknisk förhandsgranskning, löpande uppföljning och efterleveransstöd, samtidigt som konkurrenskraftiga Kina-baserade tillverkningskostnader kan användas för verktyg och seriedetaljer.
För projekt där verktygets konstruktion behöver optimeras innan tillverkning kan TEAM Rapid erbjuda snabbverktyg för svenska produktprojekt. För nya verktyg, reservdelar, provserier eller servicebaserade produktionsupplägg går det att begära underlag via begär en offert för formsprutning och verktyg.
Fordonsindustrin ställer höga krav på dimensionsstabilitet, ytfinish och spårbarhet. Komponenter för interiör, exteriör och underhuvsmiljö kan exponeras för temperaturvariationer, UV-ljus, kemikalier och mekaniska belastningar. Därför behöver verktyg för fordonsdetaljer hållas inom snäva toleranser och dokumenteras noggrant vid ändringar.
Medicintekniska produkter kräver ofta rena ytor, stabil process och konsekvent kvalitetskontroll. Verktyg för kapslingar, instrumentdetaljer, diagnostikkomponenter och engångsartiklar behöver skyddas mot korrosion, partiklar och okontrollerade reparationer. Även små förändringar i kavitetens yta kan påverka produktens funktion eller validerade tillverkningsprocess.
Förpackningsindustrin använder ofta snabba cykler och högkavitetsverktyg. Här får små förbättringar i kylning och ventilation stor ekonomisk betydelse. Ett verktyg som sparar en bråkdel av en sekund per cykel kan ge betydande kapacitetsökning över ett år, särskilt vid produktion av lock, behållare, tunnväggiga detaljer och tekniska förpackningar.
Elektronik och konsumentprodukter kräver ofta estetiska ytor, precisa snäppfästen, tunna väggar och detaljerade texturer. Underhåll av polerade ytor, ventilspår och utkastarsystem är då avgörande för att undvika synliga fel. För bygg- och industriprodukter kan glasfiberförstärkta material och större detaljvikter i stället driva behovet av förstärkt kontroll av slitagedelar och kylning.
Ett svenskt företag som tillverkar tekniska plastdetaljer märker att cykeltiden gradvis har ökat utan att material eller maskin bytts ut. Operatören kompenserar genom att öka kylningstiden, vilket sänker produktionstakten. En genomgång visar skillnader i flöde mellan kylkretsarna och avlagringar i flera kanaler. Efter rengöring, flödestest och kontroll av kopplingar återgår verktyget till tidigare cykeltid. Lärdomen är att produktionsdata bör kopplas till ett program för kylunderhåll.
En tillverkare av kapslingar för elektrisk utrustning får ökande problem med tunna grader kring delningslinjen. Först misstänks för hög insprutningshastighet, men kontroll av verktyget visar lokalt slitage och en mindre skada på stängytan. Efter reparation, korrekt polering och kontroll av styrning reduceras graderna utan att processparametrarna behöver pressas ned. Lärdomen är att justering av maskinparametrar aldrig får ersätta inspektion av verktygets mekaniska skick.
Vid produktion av en detalj i fylld polymer börjar detaljer fastna i kaviteten. Utkastningskraften höjs, vilket skapar märken och några utkastarpinnar blir slitna. En systematisk analys visar beläggning på kavitetens yta och nedsatt rörelse i utkastarsystemet. Rengöring, återställning av utkastarpinnar och översyn av formtemperatur löser problemet. Lärdomen är att fastsittning ofta har flera samverkande orsaker: ytstatus, temperatur, utkastning och materialbeteende.
Fram till 2026 förväntas fler svenska formsprutare använda digitala underhållssystem där antal cykler, produktionsstopp, kyltemperaturer och kvalitetsavvikelser samlas i samma datamiljö. I stället för att serva ett verktyg enbart efter ett fast antal cykler blir det vanligare att kombinera cykelbaserade intervall med faktisk driftdata. Det möjliggör prediktivt underhåll, där avvikande temperatur, längre stängtid eller förändrad utkastningskraft kan signalera behov av service innan ett fel uppstår.
Sensorer för tryck, temperatur och flöde kommer att bli mer tillgängliga även i låg- och medelvolymsverktyg. Det gör det möjligt att jämföra varje kavitet och upptäcka obalanser snabbare. Kamerabaserad kontroll av detaljytor kan också hjälpa produktionsteam att identifiera återkommande grader, kortskott eller missfärgningar som är kopplade till verktygsskick.
Hållbarhetskrav påverkar samtidigt underhållet. Återvunna plastmaterial kan ha större variation i fukt, fyllmedel och föroreningar, vilket ställer högre krav på rengöring av verktyg och varmkanaler. Svenska företag behöver därför anpassa sina serviceintervall efter det verkliga materialflödet, inte enbart efter historiska rutiner för jungfrulig plast. Effektiv kylning blir också en energifråga eftersom kortare cykeltider minskar maskinens energianvändning per producerad detalj.
Europeiska och svenska krav på dokumentation, produktsäkerhet och resurseffektivitet kommer att gynna företag som kan visa spårbar verktygshistorik. För inköpare blir det allt viktigare att kunna följa när ett verktyg servades, vilka delar som byttes, vilken stålsort som användes och hur provgjutning verifierades. Detta stärker både intern kvalitetssäkring och dialogen med kunder, distributörer och myndighetsnära branscher.
Börja med att skapa ett verktygspass för varje formverktyg. Verktygspasset ska innehålla ritningsrevision, materialinformation, antal kaviteter, varmkanalsdata, rekommenderade processtemperaturer, reservdelslista, serviceintervall och kontaktpersoner. Lägg till fotografier från verktygets godkända grundskick så att framtida slitage blir enklare att bedöma.
Utbilda operatörer i att skilja mellan processproblem och verktygsproblem. Operatören ska kunna känna igen symptom som förändrade detaljytor, ökad cykeltid, vattenläckage, annorlunda utkastningsljud och återkommande materialrester vid ventilationen. Underhållsteknikern ska i sin tur ha tillgång till samma produktionsdata för att kunna analysera orsaken korrekt.
Planera reservdelar för komponenter med förutsägbart slitage, exempelvis utkastarpinnar, returfjädrar, tätningar, kopplingar, värmeelement och temperaturgivare. För komplexa verktyg bör kritiska reservdelar finnas tillgängliga innan produktionsstart, särskilt om verktyget används för leveranser med korta ledtider till kunder i Sverige eller andra europeiska marknader.
Slutligen bör varje större service avslutas med en verifierad provkörning. Kontrollera detaljens mått, vikt, utseende, fyllning, utkastning och cykeltid mot godkända referensvärden. Dokumentera resultatet och uppdatera verktygspasset. På så sätt blir underhåll en kontinuerlig förbättringsprocess i stället för enbart en kostnad när något redan har gått fel.
Det beror på material, verktygsstål, konstruktion och produktionsvolym. Daglig rengöring och kontroll rekommenderas normalt, medan mer omfattande service bör planeras efter ett definierat antal cykler och tidigare slitagehistorik. Verktyg som kör abrasiva eller återvunna material behöver vanligen tätare service.
Vanliga tecken är grader, brännmärken, kortskott, repor, skevhet, förändrad cykeltid, fastnande detaljer, vattenläckage och onormala ljud från utkastning eller slidar. Problemen ska dokumenteras innan processparametrar ändras.
Ja. Ojämn eller otillräcklig kylning kan orsaka skevhet, krympningsvariationer, sjunkmärken och olika kvalitet mellan kaviteter. Flöde och temperatur bör därför kontrolleras regelbundet för varje kylkrets.
Rengör verktyget noggrant, avlägsna eller skydda vatten från kylkanalerna, applicera lämpligt korrosionsskydd och förvara verktyget torrt samt tydligt märkt. Dokumentera status, antal cykler och rekommenderad åtgärd före nästa uppstart.
Reparation är ofta lämplig när felet är begränsat till slitdelar, stängytor, utkastare, kylkopplingar eller lokala skador. Om verktyget har omfattande sprickor, återkommande dimensionsproblem eller en konstruktion som inte längre stödjer produktkraven kan ombyggnad eller nytt verktyg vara mer ekonomiskt.
Protokollet bör innehålla verktygsnummer, datum, cykelantal, observerade fel, utförda åtgärder, bytta delar, bilder, resultat från kyl- och täthetskontroll, provgjutningsresultat samt ansvarig tekniker. Detta ger spårbarhet och förenklar framtida felsökning.
Rätt val av verktygsstål för formsprutning i Sverige beror främst på plastmaterial, planerad produktionsvolym, krav på yta, kylning, korrosionsrisk och budget. P20 passar normalt för prototyper, lågvolym och medelstora serier med vanliga plaster. H13 är ett starkt val när formverktyget utsätts för hög temperatur, abrasiva material eller många cykler. S136 rekommenderas när korrosionsbeständighet, spegelpolering, optiska detaljer eller medicintekniska krav är viktiga.
För ett svenskt projekt med PP, ABS eller PC och begränsad serie är P20 ofta mest kostnadseffektivt. För glasfiberförstärkt plast, PA, POM eller lång produktionstid bör H13 eller liknande varmverktygsstål övervägas. För PVC, flamskyddade material, transparenta detaljer, kosmetiska ytor och komponenter med höga hygienkrav är S136 eller ett jämförbart rosttrögt verktygsstål vanligen säkrast.
Lokala leverantörer som Uddeholm, Böhler, ASSAB, Ovako, Meusburger och voestalpine High Performance Metals är relevanta för svenska köpare. Kvalificerade internationella leverantörer, exempelvis tillverkare i Kina med dokumenterad kvalitetssäkring, relevant certifiering och stark support före och efter order, kan också vara ett bra alternativ när kostnadseffektivitet och kort ledtid väger tungt.
Stålet i ett formsprutningsverktyg påverkar mer än bara verktygets inköpspris. Materialet styr hur lätt kavitet och kärna kan bearbetas, hur bra ytor kan poleras, hur effektiv kylningen blir, hur länge verktyget behåller toleranser och hur ofta det behöver underhållas. För svenska produktutvecklingsteam innebär ett genomtänkt stålval ofta kortare tid till marknad, lägre kassation och stabilare cykeltid.
Sverige har en stark marknad för fordonskomponenter, medicinteknik, industriell automation, telekommunikation, konsumentprodukter och hållbara energilösningar. Kraven varierar kraftigt. En kapsling för en elektronisk produkt i Kista kan tillverkas i ett förhärdat P20-stål, medan ett synligt medicinskt hölje för en kund i Göteborg kan behöva rosttrögt S136 för att uppnå spegelblank yta och kontrollerbar rengöring. Ett slitstarkt verktyg för glasfiberfylld polyamid till fordonsindustrin i Västra Götaland behöver däremot ofta H13 eller ett pulvermetallurgiskt alternativ.
Vid val av stål för formsprutningsverktyg bör inköp och konstruktion bedöma hela livscykelkostnaden. Ett billigare stål kan vara rätt för 500 delar, men kostsamt för 500 000 delar om det kräver återkommande svetsreparationer, ompolering eller byte av slitdelar. Samtidigt är ett mycket avancerat stål sällan ekonomiskt försvarbart för en enkel valideringsserie. Rätt lösning är därför sällan det dyraste eller billigaste alternativet, utan det stål som matchar den verkliga användningen.
P20, H13 och S136 är tre välkända referensmaterial, men de förekommer under många handelsnamn och med olika kemiska sammansättningar. Det är viktigt att jämföra datablad, leveranshårdhet, renhetsgrad, värmebehandling och dimensioner i stället för att enbart jämföra stålets beteckning.
StåltypTypiska egenskaperVanliga plasterRekommenderad användningStyrkaBegränsningP20Förhärdat verktygsstål med god bearbetbarhetPP, PE, ABS, PC, PSPrototyper, lågvolym och medelstora serierSnabb bearbetning och rimlig kostnadBegränsad korrosions- och slitstyrkaH13Varmarbetsstål med hög seghet och värmebeständighetPA, POM, glasfiberförstärkt plastHögre serier och utsatta detaljområdenBra mot värme, sprickor och slitageKräver värmebehandling och högre investeringS136Rosttrögt formstål med god polerbarhetPVC, PMMA, PC, medicinska plasterOptiska detaljer, hygieniska produkter och korrosiva plasterSpegelpolering och korrosionsskyddHögre material- och bearbetningskostnad420 rosttrögt stålKorrosionsbeständigt stål för formverktygPVC, TPE, transparenta plasterFuktiga miljöer och krav på rengöringGod resistens mot rostVarierande polerbarhet mellan kvaliteter1.2316Rosttrögt stål med god hållfasthetPVC, tekniska plasterStörre formar med korrosionsriskGod balans mellan korrosion och hållfasthetInte alltid bästa valet för optiska ytorAluminiumverktygLåg vikt och mycket god värmeledningPP, ABS, TPE och prototypmaterialSnabbverktyg och korta serierSnabb tillverkning och effektiv kylningBegränsad livslängd vid abrasiva plasterTabellen visar att P20, H13 och S136 inte konkurrerar direkt i alla projekt. De fyller olika funktioner. P20 används ofta till hela formbasen eller större plattor, medan H13 kan placeras i kärnor, slidytor, tunna stift och högbelastade delar. S136 används vanligtvis när ytkvalitet och korrosionsbeständighet är viktiga för själva produkten eller för formens underhållsekonomi.
P20 är ett vanligt val för formsprutningsverktyg eftersom det ofta levereras förhärdat. Det betyder att verktygsmakaren kan fräsa, svarva, gnista, tråderodera och montera verktyget utan att först behöva göra en omfattande härdning. Det minskar risken för deformation efter värmebehandling och gör materialet attraktivt när ledtiden är viktig.
För svenska företag som behöver verifiera en produkt före lansering kan P20 vara ett bra material för formsprutade provserier, pilotproduktion och låga till medelstora volymer. Materialet fungerar väl för vanliga termoplaster som PP, PE, ABS, PS och PC, särskilt när plasten inte innehåller höga halter glasfiber, mineralfyllning eller aggressiva tillsatser.
Den främsta begränsningen är att P20 inte ger samma motståndskraft mot korrosion eller nötning som S136 och H13. Vid användning av PVC kan kemiska gaser angripa ytan. Vid glasfiberfyllda material kan inloppskanaler, grindar, kärnor och tunna kanter slitas snabbare. Därför är det vanligt att kombinera P20-formbaser med hårdare eller rosttröga insatser i de mest utsatta områdena.
H13 är ett varmverktygsstål som används när formen behöver tåla höga temperaturer, mekanisk belastning och upprepade cykler. I formsprutning är det särskilt relevant för komponenter som påverkas av högt formtryck, snabba temperaturväxlingar eller abrasiva material. H13 är också vanligt i delar som kärnstift, insatser, sliders, ventiler och områden runt grindar.
För ett verktyg som ska producera glasfiberförstärkt polyamid kan H13 vara en betydligt tryggare lösning än P20. Glasfiber fungerar i praktiken som ett slipmedel när smältan passerar genom grind och kavitet. Om stålet är för mjukt kan dimensioner, passningar och ytstruktur förändras. Detta kan ge grader, läckage i delningsplanet, ojämn krympning och höga underhållskostnader.
H13 behöver normalt värmebehandlas för att nå sin avsedda hårdhet och prestanda. Detta gör processen mer avancerad än med P20. Verktygskonstruktionen måste ta hänsyn till härdningsmån, risk för deformation och behov av efterbearbetning. För långsiktiga produktionsprogram kan investeringen ändå vara ekonomiskt riktig eftersom ståltypen ger bättre livslängd och stabilitet.
S136 är ett välkänt rosttrögt formstål som ofta väljs när verktyget måste klara korrosiva plaster, fuktig lagring, regelbunden rengöring eller höga poleringskrav. Materialet används i formar för transparenta komponenter, medicintekniska produkter, kosmetiska förpackningar, optiska detaljer och synliga konsumtionsprodukter.
I Sverige är S136 särskilt relevant för företag som tillverkar produkter där utseende och renhet är centrala. Exempel är medicinska höljen, laboratorieartiklar, kapslingar till diagnostikutrustning, transparenta skydd, ljusledare, displaydetaljer och hygienprodukter. Om plasten är PVC eller innehåller flamskyddsmedel kan korrosion angripa vanligare formstål. Ett rosttrögt stål kan då minska behovet av konservering och omfattande rengöring.
Det är viktigt att förstå att S136 inte automatiskt ger spegelblank yta. Resultatet beror också på stålets renhetsgrad, korrekt värmebehandling, verktygsmakarens poleringsmetod, konstruktionens geometri och plastens egenskaper. Djupa ribbor, skarpa övergångar, svåråtkomliga hörn och otillräcklig avluftning kan försämra ytan även om grundmaterialet är rätt valt.
BedömningsfaktorP20H13S136Praktisk rekommendationVanligt svenskt användningsfallInköpskostnadLåg till medelMedel till högHögMatcha pris med produktionsvolymPrototyper och marknadsprovBearbetbarhetGodMer krävandeMer krävandePlanera bearbetning tidigtSnabb utveckling i StockholmPolerbarhetGod för vanliga ytorGod efter rätt behandlingMycket godVälj S136 för höga kosmetiska kravMedicinteknik och optikKorrosionsskyddBegränsatBegränsatMycket högtVälj S136 vid PVC och fuktHygienprodukter i SkåneSlitstyrkaMedelHögHög efter behandlingVälj H13 vid glasfiberFordonsdetaljer i GöteborgFormlivslängdLåg till medelHögHögBeräkna totalkostnad per detaljÅterkommande industriserierUnderhållsbehovHögre vid korrosiva plasterMedelLägre vid rätt driftPlanera förebyggande serviceProduktion med många verktygsbytenJämförelsen visar att valet bör göras tillsammans av konstruktör, verktygsmakare och formsprutare. Om den som köper verktyget enbart fokuserar på stålkostnad kan viktiga frågor förbises: Hur många verktygscykler krävs? Vilken plast kommer att användas efter framtida produktändringar? Ska verktyget flyttas mellan Sverige och en produktionspartner i Europa eller Asien? Behövs reservinsatser? Vilken ytfinish ska accepteras?
Ett välskrivet offertunderlag ska beskriva mer än detaljens ritning. Plastmaterial, årlig volym, förväntad totalvolym, toleranser, kosmetiska zoner, färg, tillsatser, brandklassning, montering, krav på märkning och testmetod påverkar stålspecifikationen. För produkter som innehåller glasfiber, mineralfyllning eller återvunnen plast bör leverantören få information om fyllnadsgrad och materialdatablad.
Det är också viktigt att ange om formen ska användas i en kall eller varm produktionsmiljö, om den ska lagras länge, om vattenkvaliteten kan orsaka avlagringar och om verktyget ska transporteras. Ett formverktyg som ska gå mellan Malmö, Göteborg, Hamburg och Shanghai behöver dokumenterade passningar, reservdelslistor och tydlig underhållsplan.
Fråga före beställningVarför frågan är viktigRisk om den saknasRekommenderad åtgärdPåverkat stålvalExempelVilken plast ska användas?Plasten bestämmer slitage och korrosionFör tidigt verktygsslitageBifoga materialdatabladP20, H13 eller S136Glasfiberfylld PAHur stor är totalvolymen?Formlivslängden ska matcha serienDyra reparationerAnge årsvolym och livslängdH13 vid högre belastning250 000 detaljer per årFinns kosmetiska ytor?Polerbarhet och ytstruktur är avgörandeSynliga defekterMarkera synliga zoner på ritningenS136 för spegelytorBlank frontpanelÄr plasten korrosiv?Gas och fukt kan angripa ståletRost och fläckarVälj rosttrögt stålS136 eller 1.2316PVC-detaljBehövs kort cykeltid?Kylning styr produktivitetenHöga styckkostnaderPlanera kylkanaler och insatserKopparlegering som komplementTunnväggig kapslingSka verktyget kunna ändras?Produktutveckling kräver flexibilitetOmfattande ombyggnadAnvänd utbytbara insatserP20 för formbas, H13 lokaltFlera produktvarianterVilka dokument krävs?Spårbarhet underlättar driftSvårt underhåll och flyttKräv stålcertifikat och ritningarAlla ståltyperReglerad medicinproduktFör snabbverktyg och lågvolymproduktion är det ofta klokt att prioritera konstruktion för ändringar. Utbytbara kärnor, separata kavitetinsatser och standardiserade glidytor kan vara mer värdefulla än att välja ett mycket dyrt stål i hela formbasen. För serieproduktion bör däremot slitdelar, kylning och reservdelsstrategi prioriteras från början.
Fordonsindustrin kring Göteborg, Trollhättan och Skövde använder formsprutade komponenter i interiör, exteriör, under huven, kontakter och hållare. Här är H13 ofta relevant för tekniska plaster och glasfiberförstärkta material. För synliga interiördetaljer kan kombinationer av P20, H13 och texturerade ytor användas beroende på volym och utseendekrav.
Medicintekniska företag i Stockholm, Uppsala, Lund och Malmö har ofta krav på repeterbarhet, dokumentation, rengöringsbarhet och kosmetisk yta. S136 är ett vanligt val när plastkomponenter ska vara transparenta, hygieniska eller visuellt känsliga. Materialvalet behöver dock alltid verifieras mot produktens regulatoriska krav och den aktuella plastens specifikation.
Elektronik och telekommunikation använder kapslingar, kontakthållare, knappar, linser och interna mekaniska delar. P20 kan vara tillräckligt för större kapslingar i ABS eller PC, medan S136 kan vara lämpligt för transparenta ljusledare eller ytor med hög glans. Industriföretag inom automation och energiteknik använder ofta PA, PBT och POM, där H13-insatser kan skydda områden med hög nötning.
En svensk produktutvecklare i Göteborg planerar en kapsling i ABS för en uppkopplad industrisensor. Första året omfattar cirka 8 000 detaljer, men produkten kan växa. En P20-formbas med utbytbara insatser är ofta ett rationellt val. Den gör det möjligt att ändra märkning, anslutningshål och fästgeometri utan att bygga om hela verktyget. Om serien senare ökar kan utsatta kärnor bytas till hårdare insatser.
Ett företag i Uppsala utvecklar ett transparent medicinskt provtagningshölje i PC. Ytan måste vara klar, lätt att rengöra och fri från synliga defekter. I ett sådant projekt är S136 lämpligt för kavitet och kärna, tillsammans med noggrann polering, balanserad fyllning, kontrollerad avluftning och dokumenterad processvalidering. Verktygsstålet är bara en del av lösningen, men det ger rätt förutsättningar.
En leverantör till fordonsindustrin i Västra Götaland tillverkar en hållare i 30 procent glasfiberförstärkt PA. Serien är hög och detaljen har tunna snäppfästen. Här bör H13 användas i kärnor, grindområden och tunna funktioner där slitage och risk för sprickor är störst. Formbasen kan fortfarande byggas i ett mer kostnadseffektivt förhärdat stål om analysen visar att belastningen är begränsad där.
Följande företag är välkända aktörer för verktygsstål, formkomponenter eller teknisk support på den svenska och nordiska marknaden. Tillgängligt lager, dimensioner, bearbetningstjänster och leveranstider bör alltid bekräftas direkt före beställning.
FöretagServiceområdeKärnstyrkaViktiga erbjudandenLämpligt förSvensk kopplingUddeholmSverige, Norden och globaltSpecialstål och verktygsstål med stark materialkompetensFormstål, varmverktygsstål, rådgivning och materialdataHögpresterande formverktygProduktion och varumärkesrötter i HagforsBöhlerSverige, Europa och globaltVerktygsstål och teknisk materialrådgivningFormstål, varmverktygsstål och premiumkvaliteterTekniska plaster och serieproduktionNordisk marknadsnärvaroASSABNorden, Europa och globaltVerktygsstål, bearbetning och materialstödP20-liknande, H13-liknande och rosttröga stålFormverkstäder och komponenttillverkareStöd till nordiska verktygsmarknadenOvakoSverige och EuropaIngenjörsstål med fokus på kvalitet och cirkularitetStål för maskinbearbetning och industrikomponenterFormbaser och mekaniska verktygsdelarStark svensk industrinärvaroMeusburgerSverige, Norden och EuropaStandardiserade formkomponenter och formbaserFormplattor, styrning, ejektorer och standarddelarSnabb konstruktion av verktygLeveranser till svenska verktygsmakarevoestalpine High Performance MetalsSverige, Europa och globaltHögpresterande verktygsstål och teknisk serviceFormstål, värmebehandling och materialsupportAvancerade formar och höga volymerEuropeiskt distributionsnätverkStena StålSverige och NordenMaterialförsörjning och logistisk kapacitetStålprodukter, bearbetning och leveransstödIndustriella inköp och materialflödenNationell svensk närvaroDen svenska marknaden har god tillgång till materialkompetens, men den färdiga verktygslösningen kräver också konstruktionsförmåga, CNC-bearbetning, gnistning, polering, montering och provkörning. Många företag väljer därför en kombination av lokal materialförsörjning och internationell verktygstillverkning för att optimera kostnad, kvalitet och leveranstid.
TEAM Rapid hjälper svenska produktägare, distributörer, återförsäljare, konstruktionsbolag, enskilda uppfinnare och industriföretag med prototyper, snabbverktyg, formsprutning och lågvolymproduktion. Företaget arbetar enligt ISO 9001:2015 och kombinerar CNC-bearbetning, verktygstillverkning, formsprutning, ytbehandling, montering och kvalitetskontroll för att hantera projekt från enstaka prototyper till över 100 000 delar. Materialval, DFM-granskning, toleranser ned till 0,01 mm vid CNC-bearbetning och verktygsanpassning för P20, H13, S136 samt andra stål bedöms utifrån plast, volym och produktkrav. TEAM Rapid erbjuder OEM- och ODM-samarbeten, grossistupplägg, återförsäljarstöd och regionala distributionssamarbeten, men även direktleverans till mindre företag och privatpersoner. Företaget har erfarenhet av kunder i över 25 länder, inklusive svenska och andra europeiska marknader, med snabb återkoppling inom några timmar, digital offertdialog, DFM-rapporter, produktionsuppföljning, emballering och direktsändning. Företagsprofilen anger inte något eget svenskt lager eller svenskt dotterbolag, men den dokumenterade internationella projektverksamheten, kommunikationen med västerländska kunder och den samordnade leveranskedjan ger svenska köpare tydligare stöd än en renodlad distansexportör. TEAM Rapid erbjuder kundägda produktionslösningar och kompletta nyckelfärdiga tillverkningsupplägg, inte BOO-modeller eller lokal bulkförsörjning på kundens anläggning.
För företag som vill minska verktygskostnaden utan att tappa konstruktionskontroll kan TEAM Rapid ge vägledning kring formbas, utbytbara insatser, kavitetstal, kylning och val av stålsort. Läs mer om företagets snabbverktyg för svenska produktprojekt när kort ledtid och flexibel volym är viktiga. För ett specifikt projekt går det även att begära en kostnadsfri offert för formverktyg och formsprutning med ritning, materialkrav och önskad produktionsvolym.
Fram till 2026 förväntas svenska inköpare lägga större vikt vid spårbarhet, klimatpåverkan och cirkulär materialanvändning. Stålleverantörer utvecklar redan arbetssätt för lägre koldioxidutsläpp, ökad andel återvunnet material och bättre dokumentation av produktionskedjan. För formverktyg betyder detta att inköp inte bara kommer att fråga efter stålkvalitet och hårdhet, utan även efter ursprung, materialcertifikat och möjligheten att reparera eller återanvända verktyg.
Tekniskt ökar användningen av konturnära kylning, additivt tillverkade insatser, sensorer för formtemperatur och digital övervakning av verktygsslitage. H13 och andra slitstarka stål kommer fortsatt vara viktiga för insatser med hög belastning, men hybridverktyg med P20-formbas, kopparlegerade kylinsatser och rosttröga kaviteter blir vanligare. Detta kan minska cykeltiden och energiförbrukningen utan att hela verktyget behöver tillverkas i ett dyrt specialstål.
Hållbarhetskrav driver också ökad användning av återvunna och biobaserade plaster. Dessa material kan ha mer varierande flödesegenskaper, fyllmedel och föroreningar än traditionella jungfruliga plaster. Därför blir rätt stålval, ytbehandling och underhållsplan ännu viktigare. Verktyg som tidigare fungerade med P20 kan behöva H13-insatser eller rosttrögt stål när materialreceptet förändras.
P20 är ofta tillräckligt för prototyper, marknadsprov, lågvolym och medelstora serier i vanliga plaster som PP, PE, ABS, PS och PC. Det passar särskilt bra när verktyget behöver tillverkas snabbt och när framtida designändringar är sannolika.
Nej. H13 ger normalt bättre motstånd mot värme och slitage, men kostar mer att bearbeta och kräver vanligtvis värmebehandling. För en kort serie kan P20 vara mer ekonomiskt. H13 är bättre när plasten är abrasiv, när belastningen är hög eller när verktyget ska användas under lång tid.
S136 används ofta eftersom det har god korrosionsbeständighet och kan poleras till mycket hög ytkvalitet. Det är fördelaktigt för transparenta detaljer, hygieniska produkter och formar som bearbetar PVC eller andra material som kan skapa korrosiva miljöer.
Ja. Det är vanligt att använda en kostnadseffektiv formbas i P20 och kombinera den med H13 i slitdelar eller S136 i synliga och korrosionsutsatta kavitetinsatser. Detta kan ge bra balans mellan kostnad, underhåll och funktion.
Glasfiberförstärkta plaster ökar slitaget i grindar, kanaler, kärnor och tunna geometrier. H13 eller annan högslitstark kvalitet rekommenderas ofta i de mest utsatta områdena. Verktyget bör också konstrueras för enkel service och utbyte av slitinsatser.
Be om ritningar, stålcertifikat, reservdelslista, information om värmebehandling, provningsrapport, underhållsinstruktion, vattenanslutningsschema och rekommenderade processparametrar. För reglerade produkter kan ytterligare dokumentation krävas.
Skicka kompletta ritningar och materialkrav, be om DFM-rapport, definiera ståltyper i offerten, godkänn konstruktionen före tillverkning och begär provdetaljer före slutleverans. Tydliga kvalitetskrav, kontrollplan och ansvar för ändringar är särskilt viktiga.
Val av verktygsstål för formsprutning i Sverige ska utgå från den faktiska produktionssituationen. P20 är ett effektivt val för snabbverktyg och kontrollerade serier. H13 passar där hög temperatur, abrasiva plaster och lång livslängd kräver större tålighet. S136 är det naturliga alternativet när korrosion, hygien, transparens och avancerad polering är avgörande. Genom att kombinera rätt stål med god DFM, fungerande kylning, utbytbara insatser och dokumenterat underhåll kan svenska företag få stabilare kvalitet och bättre ekonomi över verktygets hela livslängd.
SPI-formklasserna beskriver främst förväntad livslängd, materialval, toleransnivå, underhåll och lämplig produktionsvolym för ett formsprutningsverktyg. Klass 101 är det mest robusta alternativet för mycket stora serier och kontinuerlig produktion. Klass 102 passar stora serier med höga krav, medan klass 103 ofta är ett balanserat val för medelstora serier. Klass 104 används normalt för begränsad produktion och klass 105 är främst avsedd för prototyper eller mycket korta serier.
För svenska köpare är det klokt att börja med verklig årsvolym, plastmaterial, ytkvalitet, toleranser och önskad verktygslivslängd – inte med klassnumret ensamt. Be minst tre leverantörer om en DFM-analys, en tydlig kostnadsuppdelning och en plan för provkörning och ändringar.
Lokala svenska verktygsmakare är ofta värdefulla när konstruktionen kräver snabb dialog, fysisk provning eller avancerad efterbearbetning. Kvalificerade internationella leverantörer, exempelvis kinesiska företag med relevanta certifieringar, dokumenterad export och stark teknisk support före och efter leverans, kan också övervägas. De kan ge särskilt god kostnadseffektivitet när verktyget ska kombineras med formsprutning, mätning, montering och leverans av färdiga detaljer.
SPI-formklasser är en amerikansk branschindelning för formsprutningsverktyg. SPI används ofta som ett praktiskt gemensamt språk mellan konstruktörer, inköpare, verktygsmakare och formsprutare. Klassningen är dock inte en fullständig teknisk specifikation. Två verktyg i samma klass kan skilja sig mycket åt när det gäller stål, kylning, formbas, styrning, ytfinish, antal hålrum och underhållsplan.
Det är därför viktigt att ange både önskad SPI-klass och konkreta krav. Ett inköpsunderlag bör exempelvis beskriva antal skott, årlig volym, plasttyp, glasfiberhalt, färg, toleranser, synliga ytor, cykeltid, antal hålrum, automatisering och reservdelsstrategi.
Klassningen har historiskt utvecklats för att skilja mellan verktyg som ska användas några få gånger och verktyg som ska köras dagligen under många år. I praktiken används beteckningarna ofta ungefär så här:
Översikt över SPI-formklasser och normal användningFormklassTypisk verktygslivslängdVanlig användningEkonomisk profilKlass 101Över en miljon skottMycket stora serier och kontinuerlig driftHög startkostnad, låg kostnad per detalj vid stor volymKlass 102Cirka 500 000 till en miljon skottStor serieproduktion med höga kravHög verktygsinvestering och god långsiktig ekonomiKlass 103Cirka 100 000 till 500 000 skottMedelstora serier och återkommande tillverkningBalanserad kostnad och livslängdKlass 104Under cirka 100 000 skottKortare serier, marknadstest och reservdelarLägre investering, begränsad livslängdKlass 105En familjeform är bäst när flera olika plastdetaljer ska tillverkas i samma material, samma färg och ungefär samma produktionsvolym, exempelvis ett lock, ett underrede och en knapp till en mindre kapsling. En flerkavitetsform är normalt det bättre valet när en och samma detalj ska tillverkas i hög takt och med konsekvent kvalitet, exempelvis 4, 8 eller 16 identiska clips, kåpor eller förslutningar per formcykel.
För svenska företag är den avgörande frågan sällan endast verktygspriset. Beräkna i stället totalkostnaden per godkänd detalj, inklusive cykeltid, kassation, balansering, efterarbete, logistik och framtida behov av kapacitet. Familjeformen kan ge lägre startkostnad och snabbare väg till en komplett produktuppsättning, medan flerkavitetsformen vanligtvis ger lägre styckkostnad vid stabil och hög efterfrågan.
Svenska köpare kan jämföra lokala form- och formsprutningsföretag med kvalificerade internationella leverantörer. Kinesiska tillverkare med dokumenterad kvalitetsstyrning, relevanta certifieringar, teknisk för- och efterförsäljningssupport samt tydliga garantier kan vara konkurrenskraftiga när kostnadseffektivitet, kort ledtid och flexibel kapacitet väger tungt.
Sverige har en stark marknad för tekniska plastkomponenter inom fordon, medicinteknik, industriutrustning, telekommunikation, energi, vitvaror och konsumentprodukter. Efterfrågan är särskilt tydlig i industriområden kring Göteborg, Malmö, Gislaved, Jönköping, Örkelljunga, Västerås och Stockholm. Svenska konstruktörer ställer ofta höga krav på spårbarhet, materialdokumentation, miljöprestanda, stabila toleranser och långsiktiga leveransupplägg.
För många produktägare har valet mellan familjeform och flerkavitetsform blivit en strategisk fråga. En nystartad verksamhet i Stockholm kan behöva 2 000 kompletta enheter för marknadsvalidering, medan en etablerad underleverantör i Västra Götaland kan behöva flera hundra tusen identiska detaljer till en fordonstillämpning. Det är två helt olika situationer, och samma verktygsupplägg passar sällan båda.
Transporter påverkar också beslutet. För projekt med produktion i Asien går färdiga delar ofta via Göteborgs hamn, Helsingborgs hamn eller Malmöregionens logistikflöden, medan tidskritiska prover kan skickas med flyg till Arlanda, Landvetter eller Kastrup. En välplanerad formstrategi minskar behovet av dyr expressfrakt, sena konstruktionsändringar och oplanerad ombyggnad av verktyg.
Under de senaste åren har svenska köpare dessutom ökat fokus på energiförbrukning, återvunna polymerer, biobaserade material och konstruktion för demontering. Detta ställer högre krav på formens kylning, avluftning, ingötslösning och dimensionering. En form som fungerar väl med ny råvara kan behöva justeras betydligt när materialet innehåller återvunnen andel eller har ett snävare processfönster.
En familjeform innehåller flera olika detaljgeometrier i samma verktyg. När formen stängs och plasten sprutas in fylls exempelvis både ett hölje, ett lock, en hållare och ett mindre fäste under samma cykel. Lösningen är vanlig när detaljerna tillsammans bildar en sats som ska monteras till en färdig produkt.
En flerkavitetsform innehåller flera likadana hålrum. Varje cykel producerar alltså flera kopior av samma detalj. Formen kan ha två, fyra, åtta, sexton eller fler hålrum beroende på produktens storlek, material, maskinkapacitet, efterfrågan och kvalitetskrav. För identiska delar är detta ofta den mest produktiva lösningen.
Det centrala tekniska problemet med familjeformen är balanseringen. Om ett stort och tungt hölje fylls i samma cykel som en liten tunnväggig knapp kan den mindre detaljen överpackas eller få grader, medan den större detaljen riskerar sjunkmärken, kortskott eller skevhet. Konstruktionen måste därför anpassa kanaldiametrar, ingötens placering, kylning och processparametrar mycket noggrant.
Flerkavitetsformen är enklare att balansera eftersom varje kavitet producerar samma detalj. Trots det kräver den precision. Ett avvikande hålrum kan ge delar med olika vikt, glans, mått eller hållfasthet. För formverktyg med många kaviteter behövs därför noggrann bearbetning, god kylvattenkontroll, slitstarka material och återkommande underhåll.
JämförelsepunktFamiljeformFlerkavitetsformPraktisk betydelse för svenska köpareProducerade detaljerFlera olika detaljerFlera identiska detaljerAvgör om verktyget ska stödja en produktsats eller en högvolymdel.StartinvesteringOfta lägre än flera separata verktygHögre när antalet kaviteter ökarViktigt vid begränsad lanseringsbudget.StyckkostnadKan bli högre per detaljBlir ofta lägre vid större serierBeräkna kostnaden över hela produktens planerade livslängd.BalanseringMer kompliceradVanligen mer förutsägbarPåverkar kassation, processtid och dimensionsstabilitet.ProduktionsflexibilitetGod för kompletta detaljsatserGod för en enskild volymproduktPassar olika lager- och monteringsstrategier.UnderhållMer komplext om detaljerna skiljer sig mycketSystematiskt men omfattande vid många hålrumPlanera reservdelar, rengöring och förebyggande service.Risk vid designändringEn ändring kan påverka hela detaljsatsenÄndring påverkar samma detalj i alla hålrumStabila ritningar bör finnas före investering i härdat verktyg.Tabellen visar varför ett lägre verktygspris inte automatiskt betyder lägre produktkostnad. En familjeform kan spara pengar i projektets första fas, men en flerkavitetsform kan ge tydliga besparingar när antalet enheter växer och den identiska detaljen blir en flaskhals.
Familjeformen passar bäst när delarna hör ihop funktionellt och ska produceras i samma takt. Ett exempel är en bärbar mätare där framstycke, bakstycke, batterilucka, knapp och kabelhållare behöver finnas tillgängliga samtidigt för montering. I stället för att beställa fem separata verktyg kan produktägaren använda en gemensam familjeform och få en komplett uppsättning per cykel.
Detta upplägg är särskilt användbart för produktutveckling, förserier och begränsade marknadslanseringar. Svenska företag inom medicinteknik, laboratorieutrustning och industriell automation behöver ofta utvärdera en produkt i praktisk miljö innan efterfrågan är säker. En familjeform kan då minska kapitalbindningen och ge snabbare övergång från vakuumgjutna eller frästa prototyper till riktiga formsprutade delar.
Familjeformen fungerar bäst när detaljernas material, färg, ytkvalitet och ungefärliga cykeltid är jämförbara. Idealiskt är också att deras volymförhållande är nära ett komplett set per slutprodukt. Om en enhet behöver ett hölje men fyra knappar blir det ofta olämpligt att lägga allt i samma familjeform, eftersom knapparna snabbt skapar överskottslager.
För att reducera risk bör konstruktören göra en tillverkningsanpassad konstruktionsanalys innan verktyget byggs. Analysen bör omfatta väggtjocklek, släppvinklar, radier, delningslinjer, avluftning, placering av utstötare, möjliga undercut-lösningar och toleranser. Det är också viktigt att bestämma vilka ytor som är synliga och vilka som får ha mindre märken från ingöt eller utstötning.
Flerkavitetsformen är det naturliga valet när en enda detalj har hög och förutsägbar efterfrågan. Typiska exempel är kontaktstycken, clips, behållarlock, distanser, kapslingar, ventildetaljer, hygienkomponenter och små fästen för fordon eller byggprodukter. När varje cykel ger flera identiska detaljer fördelas maskintid, operatörstid och energi över fler delar.
En form med fyra kaviteter är inte automatiskt fyra gånger bättre än en enkavitetsform. Maskinen måste ha tillräcklig låskraft, plastifieringskapacitet och formyta. Verktyget måste även ha tillräckligt med kylning för att varje kavitet ska hålla samma temperatur. Vid en obalanserad form kan skillnaden mellan första och sista kaviteten skapa kassation som äter upp den förväntade besparingen.
Högre kavitetstal kräver ofta mer avancerad kanalutformning, mer exakt bearbetning och bättre processövervakning. För delar med mycket höga kosmetiska krav, snäva toleranser eller glasfiberförstärkta material kan det vara klokare att börja med färre kaviteter och expandera när processdata visar stabil produktion.
Planerad situationLämplig formstrategiVarförViktig kontroll före order500 kompletta produktsetFamiljeformMinskar behovet av flera små verktygKontrollera att delarna fylls och kyls jämnt.5 000 kapslingar per årEnkavitets- eller tvåkavitetsformBegränsad efterfrågan kan motivera lägre investeringJämför verktygspris med planerad styckkostnad.50 000 identiska clips per årFyrkavitetsformGer bättre maskinutnyttjandeSäkerställ automatiserad avskiljning och kontroll.250 000 förslutningar per årÅtta- eller fler-kavitetsformHög volym motiverar snabbare produktionVerifiera kylning, kanalbalans och underhållsplan.Produkt med osäker marknadFamiljeform eller lågkavitetsformBegränsar kapitalbindning före marknadsbevisPlanera möjlighet att bygga nytt verktyg senare.Fordonstillämpning med stabil orderbokFlerkavitetsform i slitstarkt stålGer jämn kapacitet under lång produktlivslängdKräv processvalidering, spårbarhet och reservdelsplan.Volymgränserna i tabellen är vägledande, inte absoluta. En stor detalj i glasfiberförstärkt polyamid kräver helt andra maskin- och verktygsförutsättningar än en liten detalj i polypropen. Materialpris, cykeltid, kundens avropsmönster och krav på leveranssäkerhet måste alltid vägas in.
Valet av formtyp hänger nära samman med materialet. Polypropen används ofta för behållare, lock, gångjärn och enklare konsumentprodukter. ABS passar kapslingar och detaljer med krav på god ytfinish. Polykarbonat används där slagtålighet eller transparens är viktigt. Polyamid och glasfiberförstärkta material är vanliga inom industri, fordon och elektriska produkter, men ställer högre krav på verktygets slitstyrka och avluftning.
För lågvolymproduktion kan aluminiumverktyg vara en praktisk lösning. De är snabbare att tillverka och lämpar sig för provserier och marknadstest. För lång produktlivslängd, aggressiva material eller mycket höga volymer är härdat stål normalt mer lämpligt. Verktygsvalet bör inte bara grundas på antal delar utan även på materialets slitande egenskaper, ytkrav och möjligheten till framtida ändringar.
Varma kanalsystem kan minska materialspill och korta cykeltider, särskilt i flerkavitetsformar. Samtidigt ökar både verktygskostnad och underhållskrav. Kalla kanaler kan vara enklare och billigare för korta serier, men ger mer restmaterial. Om återvunnet material används måste återmalningens andel, materialets flödesegenskaper och eventuell påverkan på färg och hållfasthet dokumenteras.
Det mest kostnadseffektiva formvalet börjar med en realistisk prognos. Ange förväntad årsvolym, första produktionsvolym, möjliga toppar, reservdelsbehov och förväntad produktlivslängd. En leverantör kan därefter jämföra verktygsalternativ utifrån faktisk totalekonomi i stället för att enbart offerera den billigaste formen.
Begär en tydlig offert med uppgift om formmaterial, antal kaviteter, planerad maskinstorlek, beräknad cykeltid, kanaltyp, kylsystem, provkörningar, kvalitetskontroll, underhåll, reservdelar och leveranstid. Det ska också framgå vem som äger verktyget, var det lagras och vilka villkor som gäller om produktionen flyttas till en annan anläggning.
Ritningar bör innehålla definierade toleranser och mätbara referenspunkter. Om alla mått märks som mycket snäva kan verktygspriset bli onödigt högt och produktionen instabil. Identifiera i stället de funktionella mått som är kritiska för montering, tätning, passning eller säkerhet. Övriga mått kan ha rimligare toleranser.
KontrollpunktFråga till leverantörenVarför den behövsTecken på god förberedelseVerktygskonstruktionHur balanseras fyllningen mellan hålrummen?Minskar risk för kortskott och måttvariation.Redovisad simulering och tydlig ingötslösning.MaterialVilket polymermärke och vilken kvalitet används?Säkrar mekaniska egenskaper och färgstabilitet.Materialintyg och spårbar batchinformation.KylningHur kontrolleras temperatur i varje zon?Påverkar cykeltid, skevhet och repeterbarhet.Planerade kylkanaler och provdata.MätningVilka mått kontrolleras vid första provserien?Visar om detaljen motsvarar ritning och funktion.Måttprotokoll med tydliga referenspunkter.UnderhållVilka slitdelar kan bytas och hur ofta?Minskar risken för produktionsstopp.Dokumenterad serviceplan och reservdelslista.ÄganderättÄger kunden formverktyget fullt ut?Skyddar investering och framtida flexibilitet.Skriftlig reglering i offert och orderbekräftelse.LeveransHur packas, märks och skickas delar till Sverige?Förhindrar skador och förseningar i logistikkedjan.Spårbar fraktplan och tydliga leveransvillkor.Tabellen bör användas som underlag vid både lokal och internationell upphandling. För projekt med kort utvecklingstid är kommunikation lika viktig som formpriset. En leverantör som upptäcker problem med släppvinklar, svetslinjer eller materialtjocklek före verktygstillverkning kan spara veckor av omarbetning.
Inom fordonsindustrin används familjeformar ofta för mindre invändiga komponenter som hör ihop i en monteringssats, medan flerkavitetsformar passar clips, hållare, kabelkanaler och repetitiva fästen. Företag med anknytning till Göteborgs fordonskluster behöver ofta lång verktygslivslängd, kontroll över materialbatcher och stabil kvalitet över många produktionsår.
Medicinteknik i områden som Stockholm, Uppsala och Lund kräver ofta noggrann dokumentation och ren processkontroll. Familjeformar kan användas vid lågvolymproduktion av flera komponenter till en diagnostisk apparat. Flerkavitetsformar kan vara lämpliga för identiska engångsdelar, förutsatt att material, renhet och validering uppfyller produktens regelkrav.
För konsumentprodukter och elektronik är ytfinish, färgmatchning och passform särskilt viktiga. En familjeform kan hjälpa varumärkesägaren att snabbt få fram samtliga synliga plastdelar till en ny produkt. När produkten har etablerats i butik och efterfrågan stabiliserats kan högvolymdelar flyttas till separata flerkavitetsformar.
Industriföretag inom pumpar, ventilation, eldistribution och processutrustning använder ofta formsprutade detaljer med högre krav på temperatur, kemikaliebeständighet och mekanisk hållfasthet. Där bör verktygsstålet, släppvinklarna och kylningen dimensioneras utifrån det verkliga polymermaterialet, inte enbart utifrån detaljens form.
Ett svenskt företag som utvecklar en handhållen mätare behöver framstycke, bakstycke, batterilucka och en liten kabelavlastning. För en första serie på 1 500 enheter är en familjeform lämplig eftersom delarna behövs i samma förhållande. Verktygsinvesteringen blir enklare att motivera än fyra separata formar, och monteringen kan starta så snart den första kompletta serien är godkänd.
Efter marknadslanseringen ökar efterfrågan på en reservdel: batteriluckan. Eftersom den säljs separat och används oftare än övriga komponenter uppstår ett annat volymförhållande. Då kan företaget behålla familjeformen för huvudprodukten men investera i en separat flerkavitetsform för batteriluckan. Detta undviker överskott av andra komponenter och ger bättre styckkostnad för reservdelen.
Ett företag i Skåne tillverkar en liten koppling för vattenhantering. Detaljen har stabil efterfrågan på 180 000 delar per år och tillverkas i ett fuktabsorberande tekniskt material. Här är en flerkavitetsform med noga styrd materialtorkning, balanserad kanal och robust kylning oftast bättre. Den högre startkostnaden kompenseras av lägre maskintid, jämnare kapacitet och mindre risk för leveransproblem.
För en produkt med många designförändringar under första året bör beställaren vara försiktig med alltför hög kavitet. Ett mindre verktyg med utbytbara insatser kan göra det lättare att justera detaljer utan att kassera hela investeringen. När ritningen är fryst och försäljningsdata är tydlig kan ett verktyg med fler kaviteter byggas för serietillverkning.
Sverige har flera relevanta företag inom polymerbearbetning, formsprutning och verktygsrelaterad produktion. Deras kapacitet skiljer sig åt beroende på bransch, material, geografisk närhet, automatiseringsgrad och om de främst arbetar med större serier eller utvecklingsprojekt. Nedan finns konkreta aktörer som kan ingå i en svensk upphandling.
FöretagVerksamhetsområdeStyrkorErbjudandenNolatoSverige och internationella marknaderTekniska polymerlösningar för medicin, industri och konsumentprodukterFormsprutning, produktutveckling, montering och kvalitetsstyrd serieproduktion.RostiMalmö och internationella produktionsenheterErfarenhet av komplex formsprutning och automatiserade processerTekniska plastdelar, montering, förpackning och produktionsstöd.KB ComponentsÖrkelljunga samt internationelltVolymproduktion av polymerkomponenter och bearbetningFormsprutning, dekorering, montering och logistiklösningar.PlastalGöteborg och internationella marknaderInriktning mot fordonsrelaterade plastkomponenterStörre formsprutade komponenter, ytbehandling och systemleveranser.Prototal IndustriesFlera orter i Sverige och NordenSnabba prototyper och lågvolymtillverkningPrototyper, additiv tillverkning, vakuumgjutning och produktionsförberedelse.TEAM RapidSverige via internationell leverans och global kundserviceSnabb prototypframtagning, verktyg, bearbetning och flexibel serieproduktionFormsprutning, snabba verktyg, CNC-bearbetning, gjutning, ytbehandling och montering.Tabellen är en utgångspunkt, inte en kvalitetsrangordning. Svenska företag bör begära relevanta referensprojekt, kontrollera materialkompetens och granska hur varje leverantör hanterar formägande, provkörning, kvalitetsdokumentation och leveranser. För medicinska produkter, elektriska komponenter eller säkerhetskritiska fordonsdelar behövs dessutom branschspecifik validering.
TEAM Rapid kombinerar prototypframtagning, verktygstillverkning och formsprutning för svenska produktägare som behöver gå från ritning till verifierade delar utan att samordna många separata leverantörer. Företaget arbetar enligt ISO 9001:2015 och använder tillverkningsanpassad konstruktionsanalys för att identifiera risker kring väggtjocklek, materialflöde, kavitetstal, cykeltid och detaljfunktion före verktygsstart. Med över tio års erfarenhet, fler än 6 000 genomförda projekt och kunder i fler än 25 länder kan TEAM Rapid stödja enskilda prototyper, lågvolymserier och produktion över 100 000 delar. Samarbetet kan anpassas för slutkunder, återförsäljare, distributörer, varumärkesägare, konstruktionsbolag och privatpersoner genom tillverkning under kundens varumärke, utveckling enligt kundspecifikation, grossistupplägg, direktbeställning och regionala samarbeten. Företaget erbjuder helhetsåtaganden och kundägda produktionslösningar, inte en modell där leverantören äger och driver en produktionsanläggning på kundens plats. För svenska köpare ges praktiskt stöd genom snabb ingenjörskommunikation, digital offertprocess, dokumenterade provserier, kvalitetskontroll, förpackning och direktleverans till Sverige. Företaget har inte uppgett något svenskt dotterbolag eller lokalt lager, vilket gör tydliga leveransvillkor och regelbunden projektkommunikation särskilt viktiga, men dess internationella leveranser, erfarenhet av västerländska affärskrav och samlade tillverkningsresurser ger svenska kunder en strukturerad kontakt från förfrågan till efterleverans.
För produkter med varierande efterfrågan kan TEAM Rapid börja med snabbverktyg och begränsad serieproduktion inom ungefär 5 till 25 dagar, beroende på konstruktion och material. När marknaden har bekräftats kan formstrategin uppgraderas till fler kaviteter eller mer slitstarkt verktygsstål. För tidiga verifieringar finns även CNC-bearbetning, 3D-utskrifter och vakuumgjutning med korta ledtider.
För att få en teknisk bedömning av familjeform, flerkavitetsform eller separata verktyg kan svenska konstruktörer använda TEAM Rapids snabba verktygstjänster. För ett konkret prisunderlag, inklusive material, antal delar och önskad leveranstid, går det att begära en svensk offertförfrågan.
Under 2026 väntas fler svenska inköpare välja modulära verktyg. I stället för att bygga ett helt nytt verktyg vid varje konstruktionsändring används utbytbara insatser i kritiska områden. Detta är särskilt relevant för familjeformar, där en förändring av en detalj annars kan påverka hela produktionsupplägget.
Digital simulering kommer att användas tidigare i projektet. Analys av fyllning, fiberorientering, kylning och deformation hjälper konstruktören att avgöra om en familjeform är tekniskt rimlig eller om delarna bör delas upp i separata formar. För flerkavitetsformar blir digital uppföljning av kaviteternas individuella kvalitet allt vanligare för att hitta avvikelser innan kassationen ökar.
Hållbarhetskrav driver utvecklingen mot mer återvunnen råvara, lägre energiförbrukning och mindre materialspill. Flerkavitetsformar med väloptimerad varm kanal kan minska restmaterial, medan familjeformar kan minska behovet av flera separata verktyg i tidiga produktfaser. Valet måste dock alltid verifieras mot materialets stabilitet och produktens funktionskrav.
Europeiska och svenska krav på dokumentation, kemikalieinnehåll och produktspårbarhet fortsätter att öka. Leverantörer behöver kunna redovisa materialursprung, kontrollresultat, produktionsparametrar och ändringshistorik. För svenska varumärkesägare blir denna dokumentation lika viktig som cykeltid och verktygspris.
Nej. Den kan vara billigare än flera separata verktyg i början av projektet, men den kan få högre styckkostnad, längre felsökning och större risk för obalanserad fyllning. Jämför alltid total kostnad för den planerade produktionsvolymen.
Det beror på årsvolym, detaljens storlek, material, maskinens låskraft, önskad cykeltid och budget. Börja ofta med två eller fyra kaviteter när efterfrågan är osäker. Högre kavitetstal är mest motiverat när volymen är stabil och processen är väl validerad.
Normalt nej. En vanlig familjeform är avsedd för ett material per körning. Om produkten kräver flera material kan övergjutning, insatsgjutning eller separata produktionssteg vara mer lämpliga.
Ändringen kan kräva ombearbetning av en eller flera insatser. Om den ändrade detaljen påverkar fyllning, kylning eller utstötning kan hela formen behöva justeras. Därför är det klokt att stabilisera konstruktionen före investering i ett långlivat verktyg.
För en produkt med flera olika plastdelar och begränsad volym är familjeform ofta attraktiv. För en enda detalj i mindre serier kan enkavitetsform eller lågkavitetsform vara enklare och mer flexibel.
Kräv tydlig ritningsgranskning, materialintyg, provdelar, måttprotokoll, definierat formägande, dokumenterad kvalitetskontroll, skriftliga leveransvillkor och en plan för efterförsäljningssupport. Välj en partner som kan ge snabb teknisk återkoppling innan verktyget tillverkas.
För de flesta projekt i Sverige är aluminiumform det mest ekonomiska valet för prototyper, marknadstest, designändringar och små till medelstora serier. En välkonstruerad aluminiumform kan ofta användas för några tusen till tiotusentals detaljer, beroende på plastmaterial, geometri, ytkrav och underhåll. Stålform är normalt rätt val när produktionen ska vara långvarig, när slitstarka eller glasfiberförstärkta plaster används, när toleranserna är mycket snäva eller när produktionen omfattar hundratusentals delar.
Välj aluminium om ni behöver kort verktygsledtid, lägre investeringskostnad och möjlighet att snabbt justera konstruktionen. Välj stål om ni behöver hög slitstyrka, stabil kvalitet över lång tid och hög automatiseringsgrad. Svenska aktörer som Rosti, Nolato, Plastal, Prototal och Polymercentrum är relevanta att kontakta för produktion, materialrådgivning, prototypstöd eller leverantörsnätverk. Kvalificerade internationella tillverkare, inklusive kinesiska företag med dokumenterade kvalitetssystem, tydlig för- och eftermarknadssupport samt konkurrenskraftig kostnadsbild, kan också vara ett praktiskt alternativ för svenska köpare.
Det snabbaste beslutet är ofta att definiera den förväntade årsvolymen, plasttypen, antalet varianter, kosmetiska krav och datumet för första leverans innan verktygsmaterial väljs.
Vid formsprutning är formen inte bara ett produktionshjälpmedel. Den styr startkostnad, projekttid, detaljkvalitet, cykeltid, underhållsplan, möjlighet till ändringar och den verkliga styckkostnaden. För svenska företag som utvecklar produkter i Göteborg, Stockholm, Malmö, Jönköping, Västerås eller Umeå kan ett felaktigt verktygsval leda till antingen onödigt hög kapitalbindning eller till att verktyget slits ut innan marknaden hunnit stabiliseras.
Aluminium används framför allt i snabbverktyg, förserier och lågvolymproduktion. Materialets goda värmeledningsförmåga gör att kylningen ofta kan fungera effektivt, vilket kan ge korta cykeltider för vissa detaljer. Aluminium är dessutom snabbare att bearbeta än verktygsstål. Det minskar tiden från godkänd konstruktion till provskott, särskilt när konstruktionen fortfarande utvecklas.
Stål är det etablerade valet för robust serieproduktion. Härdat verktygsstål tål fler cykler, högre insprutningstryck och mer abrasiva plastmaterial. Det är viktigt för exempelvis polyamid med glasfiber, mineralfyllda material och detaljer med hårda krav på dimensionsstabilitet. Stålformar kan också byggas med mer avancerade lösningar för slidar, utbytbara insatser, varmkanal och automatiserad avformning.
Den svenska marknaden präglas av höga förväntningar på spårbarhet, arbetsmiljö, produktdokumentation och leveranssäkerhet. När formverktyg produceras utanför Sverige är därför kommunikation, konstruktionsgranskning, tydliga godkännandeprov och definierade garantivillkor lika viktiga som priset. God logistik via Göteborgs hamn, Helsingborgs hamn, Stockholmsregionens transportnav eller flygfrakt till Arlanda kan ge kortare tid till marknad, men bara om projektet är tekniskt förberett.
Aluminiumform betyder inte automatiskt låg kvalitet, och stålform betyder inte automatiskt att en lösning är överdimensionerad. Rätt val beror på användning. Moderna aluminiumlegeringar för verktyg kan bearbetas noggrant och förses med stålinlägg vid särskilt utsatta områden, exempelvis vid ingöt, avformningskanter, slidar och tunna kärnor. Detta ger en flexibel mellanväg för produkter som behöver snabb start men ändå ska hålla för flera produktionsomgångar.
Stålform är däremot bättre rustad när detaljen har djupa ribbor, många snäppfästen, invändiga gängor, fin struktur eller krav på lång produktlivslängd. Verktygsstål möjliggör härdning och ytbehandling som minskar slitage och förenklar underhåll. För komplexa komponenter kan stål också ge en stabilare grund för lång drift med robotcell och kontinuerlig kvalitetsövervakning.
BedömningspunktAluminiumformStålformPraktisk betydelse för svenska köpareInledande investeringVanligen lägreVanligen högreAluminium minskar risken vid osäker efterfrågan.Ledtid för verktygOfta kortareOfta längrePassar produktlanseringar med tajta tidplaner.Förväntad livslängdPassar främst små och medelstora serierPassar långvarig serieproduktionVolymprognosen bör avgöra valet tidigt.Ändringar efter provskottVanligen enklare och billigareMer tidskrävande vid härdat stålVärdefullt när konstruktionen inte är helt fryst.Slitande plastmaterialKan kräva stålinläggMycket lämpligtGlasfiber och mineralfyllning ökar slitaget.Ytfinish och strukturGod för många användningarBäst för krävande och återkommande ytorVälj stål för premiumytor med lång driftstid.KylningGod värmeledningsförmågaBeror på stålsort och kylkanalernas utformningRätt kylning påverkar cykeltid och skevhet.Tabellen visar generella skillnader. Den ersätter inte en konstruktionsgranskning, eftersom väggtjocklek, materialets krympning, verktygets antal hålrum och krav på automatisering kan förändra beslutet. En aluminiumform med stålinsatser kan exempelvis vara mer hållbar än en enkel stålform med otillräcklig kylning eller svag konstruktion.
Volymen är ett viktigt riktvärde, men den ska inte användas isolerat. En detalj med låg volym men mycket hög risk för konstruktionändring kan gynnas av aluminium. En detalj med relativt låg volym men fylld med glasfiber kan däremot behöva stål i slitområden. Därför bör volym kombineras med plastmaterial, komplexitet, livslängd och affärsrisk.
ProduktionssituationLämplig verktygslösningTypisk användningViktig kontrollpunktFärre än 500 detaljerPrototypverktyg eller alternativ metodFunktionsprov, användartest och verifieringKontrollera om vakuumgjutning eller bearbetning räcker.500 till 5 000 detaljerAluminiumformFörserie, pilotlansering och små marknaderPlanera insatser för möjliga konstruktionändringar.5 000 till 30 000 detaljerAluminiumform med slitinsatserReservdelar, nischprodukter och regional försäljningUtvärdera materialets slitande egenskaper.30 000 till 100 000 detaljerFörstärkt aluminium eller förhärdat stålEtablerade produkter med växande efterfråganJämför styckkostnad mot verktygsinvestering.100 000 till 500 000 detaljerStålformSerietillverkning inom konsument- och industriprodukterOptimera antal hålrum och automatisering.Över 500 000 detaljerHärdad stålformHögvolymsprodukter och lång modellcykelPlanera förebyggande underhåll och reservinsatser.Flera färger eller varianterUtbytbara insatser eller familjeformProduktfamiljer och kundanpassade höljenSäkerställ balanserad fyllning mellan varianter.Tabellen är ett beslutsstöd, inte en fast regel. Antalet hålrum har stor påverkan. En stålform med fyra eller åtta hålrum kan ge betydligt lägre styckkostnad än en aluminiumform med ett hålrum, även om stålformens inköpspris är högre. På motsvarande sätt kan en enkel aluminiumform med ett hålrum vara idealisk när marknadsvolymen är osäker.
Verktygsvalet måste anpassas till plasten. Polypropen och polyeten är ofta relativt skonsamma mot verktyget och lämpar sig väl för aluminiumform vid små serier. ABS, polykarbonat och blandningar som PC/ABS kräver noggrann temperaturstyrning och kontroll av detaljens inre spänningar. Polyamid med glasfiber, PBT med fyllmedel och andra tekniska plaster kan däremot slita kraftigt på formens ytor.
Förpackningar, lock, kapslingar, medicintekniska apparathus, kabinett, fästen och elektroniklådor behöver ofta god balans mellan styrka, estetik och kostnad. I dessa fall bör verktygsleverantören analysera ingötets placering, luftning, avformningsvinkel, kylning, ribbor, snäppfästen och partiets tillåtna variation. En form som byggs utan sådan analys riskerar att ge sjunkmärken, kortskott, skevhet, brännmärken eller ojämn yta.
För svenska företag är det också relevant att koppla verktygsvalet till kraven i produktens målmarknad. Konsumentprodukter, fordonskomponenter, medicintekniska produkter och elektriska produkter kan kräva olika dokumentation, materialintyg och mätprotokoll. Formen ska därför inte bara tillverka en detalj som ser rätt ut; den ska upprepat tillverka detaljer som uppfyller avtalade mått, materialkrav och funktionskrav.
Det finns flera verktygskoncept mellan en enkel prototypform och en fullt automatiserad högvolymsform. Det är ofta möjligt att välja ett stegvis upplägg där ett snabbverktyg används för marknadstest och därefter uppgraderas till ett mer permanent produktionsverktyg när efterfrågan är bekräftad.
VerktygstypVanligt materialStyrkaBegränsningPrototypformAluminium eller mjukare stålMycket snabb väg till provdetaljerInte avsedd för mycket lång drift.SnabbverktygAluminium med lokala stålinsatserFlexibel lösning för små och medelstora serierKräver rätt materialval och underhåll.Förhärdad stålformFörhärdat verktygsstålGod balans mellan tid, hållbarhet och prisÄndringar är mer kostsamma än i aluminium.Härdad stålformHärdbart verktygsstålHög slitstyrka och lång livslängdLängre tillverkningstid och högre investering.Form med varmkanalAluminium eller stål med varmkanalsystemMindre materialspill och snabbare cyklerKräver mer avancerad styrning och service.FamiljeformVanligen stål, ibland aluminiumFlera relaterade detaljer i samma cykelSvårare att balansera fyllning och cykeltid.Form för övergjutningStål eller förstärkt aluminiumKombinerar plast med insats eller annan plastKräver exakt lägesstyrning av insatsen.Vid val av verktygstyp bör köparen även fråga hur formens komponenter är uppbyggda. Styrpelare, bussningar, utstötare, munstycken, värmezoner och slitinsatser bör vara specificerade så att reservdelar och underhåll kan hanteras utan onödigt driftstopp. För produkter med särskilt snäva krav bör mätstrategin dessutom definieras innan första provskottet.
Sverige har en stark plast- och verktygsindustri med tillverkning i bland annat Småland, Västra Götaland, Skåne och Mälardalen. Lokala leverantörer kan vara särskilt värdefulla när projektet kräver täta fysiska avstämningar, lokal produktion, nära logistik eller branschspecifik validering. Internationella verktygstillverkare kan samtidigt ge god kostnadseffektivitet, särskilt för snabbverktyg, lågvolymproduktion och projekt där flera processteg ska samordnas.
FöretagHuvudsaklig regionKärnstyrkaRelevanta erbjudandenRostiGislaved och internationella produktionsenheterErfarenhet av formsprutning för industrinProduktion, teknisk plast, montering och produktionsstöd.NolatoGötene, Trollhättan och internationella verksamheterKomplexa polymerlösningar och reglerade branscherFormsprutning, medicinteknik, elektronikkapslingar och komponenter.PlastalVästsverige och europeisk fordonsindustriStora plastdetaljer för fordonExteriöra och interiöra fordonskomponenter samt industrialisering.Prototal IndustriesJönköping, Göteborgsområdet och nordiska enheterPrototyper och lågvolymtillverkningBearbetning, additiv tillverkning och produktutvecklingsstöd.PolymercentrumGöteborg och nationellt nätverkKompetensutveckling och polymerteknikUtbildning, rådgivning och kontaktvägar inom plastindustrin.TEAM RapidKina med leveranser till internationella marknaderSnabbverktyg, bearbetning och integrerade produktionsflödenPrototyper, aluminium- och stålformar, formsprutning och efterbehandling.FormteknikSkandinavienBranschkontakt och produktionslösningarUtställnings- och nätverksmiljö för plast, verktyg och automation.Tabellen är avsedd som en praktisk startlista. Kapacitet, materialkompetens, certifieringar och verktygsansvar varierar mellan fabriker och affärsområden. Begär därför alltid ett konkret besked om tillgänglig pressstorlek, materialgodkännande, möjliga hålrum, mätutrustning, underhållsansvar, reservdelsplan och faktisk ledtid för just er detalj.
En offert som endast anger formpris och styckpris är sällan tillräcklig. En seriös offert bör beskriva verktygsstål eller aluminiumlegering, antal hålrum, ingötssystem, uppskattad cykeltid, provskott, material, toleranser, ytkrav, förpackning, frakt och äganderätt till verktyget. För internationella inköp behöver ni också fastställa ansvar för export, import, försäkring, dokumentation och leverans till Sverige.
Det är klokt att be om en tillverkningsbarhetsanalys innan verktyget frigörs. Den ska visa risker kring väggtjocklek, krympning, avformningsvinkel, undercuts, ribbor, snäppfästen, placering av delningslinje och sannolik fyllning. För en produkt som ska säljas i Sverige och övriga Norden kan en veckas konstruktionsgranskning vara betydligt billigare än flera ombyggnader efter första serieproduktionen.
För inköp via en leverantör utanför Europa bör svenska köpare dessutom kontrollera att materialdata, kvalitetsprotokoll och kommunikationen är tillräckligt tydliga för intern produktgodkännande. Ett lägre formpris saknar värde om projektet kräver många oplanerade ombyggnader eller om leverantören inte kan förklara hur mått och yta kontrolleras.
Fordonsindustrin i Västsverige använder stora mängder plastkomponenter, från interiöra fästen och ventilationsdetaljer till kåpor och strukturella komponenter. Här kan stålform vara nödvändigt för hög volym och robusta material, medan aluminiumform passar utmärkt för utvecklingsserier, eftermarknadsdetaljer och verifiering av nya konstruktioner.
Medicinteknik och laboratorieutrustning ställer höga krav på spårbarhet, material och renhet. Formar för sådana produkter behöver ofta mycket kontrollerad geometri och repeterbar finish. För marknadsutvärdering eller mindre instrumentserier kan aluminium vara rationellt, men för långvariga program och komplexa funktioner är stål normalt säkrare.
Elektronik, telekommunikation och energiteknik i exempelvis Kista, Linköping och Malmö använder kapslingar, kontaktdetaljer, hållare och skyddskomponenter. Dessa produkter kan behöva flamskyddade plaster, metallinsatser eller krav på elektromagnetisk avskärmning. Verktygsdesignen måste då hantera både materialets flöde och eventuella insatser.
För konsumentprodukter är tid till marknad ofta viktigare än maximal verktygslivslängd. Svenska varumärkesägare som vill testa en ny produkt i detaljhandel eller nätförsäljning kan minska risken genom aluminiumform och en kontrollerad första serie. När försäljningen är bevisad kan samma geometri utvecklas vidare till en flerhåls stålform.
En tillverkare av ett väggmonterat elektronikskåp behöver 3 000 enheter för en första nordisk lansering. Detaljen är stor, har måttliga kosmetiska krav och konstruktionen kan komma att ändras efter installatörernas återkoppling. En aluminiumform med utbytbara områden för kabelgenomföringar är ofta lämplig. Den lägre investeringens risknivå väger tyngre än den maximala livslängden.
Ett bolag i Göteborg utvecklar en handhållen medicinteknisk apparat med ett hus i PC/ABS. Första marknadsserien omfattar 8 000 enheter, men produkten ska sannolikt uppdateras efter kliniska tester. Här kan en aluminiumform med noggrant utformad kylning och stålinsatser kring snäppfästen ge en rimlig kombination av hastighet, yta och flexibilitet.
En etablerad industrileverantör behöver 250 000 glasfiberförstärkta polyamiddetaljer per år till en komponent i produktionsutrustning. Detaljen utsätts för värme och mekanisk belastning, och den ska produceras under flera år. En härdad stålform med definierat underhållsprogram, slitinsatser och eventuell varmkanal är normalt det mest lönsamma valet.
En svensk återförsäljare av fritidsprodukter vill sälja flera färgvarianter av samma greppdetalj. I stället för att bygga separata verktyg kan en form med utbytbara insatser och planerad färgväxling minska den initiala investeringen. Materialets färgbyte och rengöring måste dock planeras för att undvika färgföroreningar.
TEAM Rapid erbjuder svenska produktutvecklare och inköpare en sammanhängande väg från prototyp till formsprutad serie, med ISO 9001:2015-certifierat kvalitetsarbete, bearbetning med toleranser ned till 0,01 mm och över 6 000 genomförda projekt för fler än 500 kunder i över 25 länder. Företaget kombinerar egen bearbetning, verktygstillverkning, formsprutning, gjutning, ytbehandling, montering och direktleverans, vilket gör det möjligt att samordna aluminiumform, stålform, provskott och lågvolymproduktion i ett flöde. För svenska slutkunder, återförsäljare, distributörer, varumärkesägare och enskilda utvecklare finns flexibla upplägg för kundanpassad tillverkning, vidareförsäljning, små beställningar och regionala samarbeten. TEAM Rapid arbetar med konstruktionsgranskning före verktygsstart för att identifiera risker kring detaljgeometri, materialförbrukning, hålrum och cykeltid, och ger normalt återkoppling inom några timmar. Företaget har inte uppgett ett svenskt dotterbolag eller ett svenskt lager, men säkrar samarbetet genom tydlig digital förförsäljning, provgodkännande, kvalitetssäkring, exporthantering och eftermarknadssupport för internationella kunder. Leveranser kan planeras för svenska mottagare via etablerade fraktflöden, medan verktyg, ritningar och produktionskrav hålls dokumenterade för återkommande beställningar. Lösningen omfattar totalentreprenad och kundägd produktionslösning, inte drift-äga-överföra-upplägg eller leverans i bulk på plats.
För projekt som kräver kort ledtid kan TEAM Rapid stödja snabbverktyg och formsprutade delar inom ungefär 5 till 25 dagar, beroende på verktygets komplexitet, material och antal detaljer. För att bedöma om aluminium eller stål är mest lämpligt kan ni använda företagets tjänster för snabbverktyg som utgångspunkt och sedan skicka ritning, materialkrav och volymprognos för teknisk återkoppling.
Under 2026 väntas verktygsval i högre grad påverkas av cirkulära material, dokumenterade klimatmål och kortare produktlivscykler. Svenska varumärken efterfrågar allt oftare återvunnen polypropen, återvunnen ABS, biobaserade polymerer och material med lägre klimatpåverkan. Dessa material kan ha större variation i flöde, krympning och föroreningar än jungfruliga råvaror, vilket gör robust verktygsdesign och processövervakning viktigare.
Digital simulering kommer också att minska antalet kostsamma provrundor. Genom att analysera fyllning, kylning, skevhet och tryck innan verktyget byggs kan konstruktörer jämföra aluminiumform och stålform på ett mer faktabaserat sätt. Detta är särskilt värdefullt för svenska företag som vill minska transporter mellan utvecklingsavdelning, verktygsmakare och fabrik.
Automatisering blir mer tillgänglig även för mindre serier. Robotiserad urtagning, kamerakontroll och automatisk sortering kan göra en stålform lönsam vid lägre volymer än tidigare. Samtidigt växer efterfrågan på flexibla verktyg med utbytbara insatser, eftersom många företag vill erbjuda fler produktvarianter utan att binda kapital i många separata formar.
Europeiska regler kring produktsäkerhet, kemikalier, förpackningar och avfall fortsätter att öka kraven på dokumentation. Köpare bör därför säkerställa att plastmaterial, färgämnen, tillsatser och eventuella metallinsatser är spårbara. En framtidssäker formstrategi omfattar inte bara verktygsstål och cykeltid utan även materialdata, återvinningsbarhet, reservdelsförsörjning och reparerbar produktdesign.
Nej. Aluminiumformen har oftast lägre startkostnad, men den kan bli dyrare per producerad detalj om den har få hålrum, kräver frekvent underhåll eller inte klarar den planerade volymen. Vid hög volym är stålform ofta mer ekonomisk över hela produktens livslängd.
Livslängden varierar kraftigt. Plastmaterial, formens konstruktion, antal hålrum, pressinställningar och underhåll påverkar resultatet. För små till medelstora serier är aluminium ofta väl lämpat, medan högvolymsproduktion och abrasiva material normalt kräver stål eller stålinsatser.
Det är möjligt i vissa fall, men glasfiber sliter snabbt på formytor, ingöt och avformningsområden. En bättre lösning kan vara aluminium med slitinsatser av stål eller en stålform, särskilt om produktionsvolymen är hög.
Stålform ger normalt störst möjlighet till hållbar högblank yta, fin struktur och långvarig repeterbarhet. Aluminium kan ge god yta för många produkter, men är mindre lämpligt när mycket krävande finish ska bibehållas över långa serier.
Ja. Aluminiumform är ofta enklare att ändra eftersom materialet är snabbare att bearbeta. Stålform kan också ändras, men kostnaden och ledtiden blir vanligtvis högre, särskilt efter härdning. Utbytbara insatser bör planeras redan i konstruktionsfasen.
Skicka en tredimensionell modell, ritning med kritiska mått, önskat plastmaterial, uppskattad årsvolym, färg, ytkrav och önskat leveransdatum. För snabb teknisk bedömning kan ni använda TEAM Rapids formulär för offertförfrågan och ange om projektet gäller aluminiumform, stålform eller om ni vill ha rekommendation.
Godkännandet bör omfatta provdetaljer, måttrapport, materialbekräftelse, visuella krav, funktionsprov, förpackningskrav och dokumenterat godkännande av eventuella avvikelser. För kritiska produkter bör även kontrollplan och underhållsansvar bekräftas.
Aluminiumform är ett starkt val när svenska företag vill komma snabbt till marknaden, begränsa investeringar och behålla frihet för konstruktionsändringar. Stålform är den långsiktiga lösningen för stora serier, hög slitbelastning, avancerade verktygsfunktioner och stabil produktion över många år. Det bästa beslutet bygger på total produktionskostnad, inte endast priset på själva formen.
Starta med en tydlig volymprognos, definiera plastmaterial och kvalitetskrav, och begär en tillverkningsbarhetsanalys innan verktyget byggs. Med rätt kombination av svensk teknisk kompetens, lokal produktionsnärhet och välkontrollerad internationell tillverkning kan svenska företag reducera utvecklingsrisk, förkorta ledtider och skapa en hållbar väg från idé till serieprodukt.
För plastkapslingar i Sverige är formsprutning normalt det bästa valet när detaljen kräver hög precision, komplex geometri, snäva toleranser, fästen, gångjärn, clips, gänginsatser eller produktion i större serier. Termoformning är ofta mer kostnadseffektivt för stora, relativt grunda höljen med enklare geometri, särskilt vid små till medelstora volymer där ett formsprutningsverktyg skulle bli för dyrt.
Välj formsprutning för handhållna apparathöljen, medicintekniska kapslingar, elskåp, fordonsdetaljer och komponenter med funktionella integrerade detaljer. Välj termoformning för stora skyddskåpor, apparatfrontar, transporttråg, inredningspaneler och produktförpackningar med begränsade krav på detaljskärpa.
Svenska inköpare kan jämföra lokala tillverkare i Göteborg, Malmö, Jönköping, Gislaved, Helsingborg och Mälardalen med kvalificerade internationella leverantörer. Kinesiska tillverkare med relevant kvalitetscertifiering, dokumenterad exportvana och stark för- och eftermarknadssupport kan vara ett konkurrenskraftigt alternativ när kostnad, snabb verktygsstart och flexibel kapacitet väger tungt.
Formsprutning börjar med att plastgranulat smälts och pressas in i ett slutet formverktyg under högt tryck. När plasten har svalnat öppnas verktyget och detaljen stöts ut. Processen lämpar sig för avancerade tredimensionella plastdetaljer, exempelvis kapslingar med interna ribbor, skruvtorn, ventilationsgaller, fästöron och integrerade snäppfästen.
Termoformning utgår i stället från en plastskiva eller plastfilm. Materialet värms tills det blir formbart och dras eller pressas över ett formverktyg med vakuum, tryckluft eller mekanisk kraft. Efter kylning skärs detaljen till. Metoden fungerar bäst när godset har relativt jämn väggtjocklek och när formen är öppen på en sida.
Skillnaden påverkar inte bara priset utan även produktens konstruktion. En konstruktör som planerar en kapsling för formsprutning kan integrera många funktioner direkt i plastdetaljen. En konstruktör som planerar för termoformning behöver ofta räkna med separat infästning, limning, svetsning, skruvförband eller eftermonterade komponenter.
BedömningspunktFormsprutningTermoformningPraktisk betydelseVerktygsinvesteringVanligtvis högreVanligtvis lägreTermoformning passar tidiga serier och stora detaljer.Geometrisk frihetMycket högMedelhögFormsprutning möjliggör clips, ribbor och invändiga funktioner.ToleranserSnäva och repeterbaraMåttliga, beroende på formning och trimningVälj formsprutning för monteringskritiska kapslingar.Stor detaljstorlekKräver stor maskin och dyrt verktygMycket lämpligTermoformning är stark för stora kåpor och paneler.MaterialutnyttjandeEffektivt med optimerat ingötessystemTrimspill uppstårÅtervinning av spill bör planeras från början.EfterbearbetningOfta begränsadVanligt med fräsning och kanttrimningTermoformade detaljer behöver ofta extra processteg.SeriestorlekStark från medelvolym till hög volymStark från små till medelstora volymerÅrsvolymen avgör ofta investeringsbeslutet.Tabellen visar grundprinciperna, men valet bör alltid baseras på den faktiska detaljens storlek, materialspecifikation, ytkrav, toleranser och prognostiserade årsvolym. En stor kapsling kan exempelvis vara billigare att termoforma även vid relativt höga volymer, medan ett litet hölje med flera monteringsfunktioner ofta motiverar formsprutning redan vid lägre antal.
Sverige har en mogen marknad för tekniska plastdetaljer inom medicinteknik, fordon, industriell automation, energi, telekommunikation, laboratorieutrustning och konsumentprodukter. Efterfrågan drivs av industriregioner kring Stockholm, Göteborg, Malmö, Jönköping, Örebro, Västerås, Linköping och Gnosjöregionen. I dessa områden finns både produktutvecklingsbolag, kontraktstillverkare och varumärkesägare som behöver säkra en fungerande väg från prototyp till serieproduktion.
För svenska köpare är leveranssäkerhet viktig, men även dokumenterad kvalitet, spårbarhet, materialval och hållbarhet har fått större betydelse. Klimatkrav, producentansvar och kundernas egna miljömål gör att återvunnen plast, biobaserade råvaror, monomaterial och effektiv materialanvändning måste bedömas tidigt i projektet.
När produktion sker utanför Sverige spelar transportplaneringen stor roll. Gods från asiatiska fabriker kan gå via Göteborgs hamn, Helsingborgs hamn eller vidare till logistiknav i Mälardalen. För produkter med kort marknadstid kan flygfrakt av första serien kombineras med sjöfrakt för återkommande leveranser. Det är ofta mer effektivt än att låta en hög kostnad per del begränsa produktlanseringen.
Plastkapslingar varierar från små elektronikskal till stora skyddshuvar för industriell utrustning. Metodvalet måste följa både funktion och användningsmiljö. En detalj som ska sitta i ett torrt kontor har helt andra krav än en kapsling för ett fordon, en laboratoriemaskin eller en utomhusplacerad energienhet.
Typ av kapslingLämplig metodVanliga materialViktiga konstruktionsegenskaperHandhållet elektronikhöljeFormsprutningABS, PC-ABS, polykarbonatSnäppfästen, skruvtorn, textur och god slagtålighet.Stort maskinskyddTermoformningABS, HIPS, PETGStor yta, låg vikt och god kemikalieresistens.Medicintekniskt apparathöljeFormsprutningABS, PC-ABS, polypropenRengörbar yta, toleranser och stabil montering.FordonsinteriörFormsprutning eller termoformningPP, ABS, TPOReptålighet, utseende och temperaturbeständighet.TransporttrågTermoformningHIPS, PET, PETG, ABSStaplingsbarhet, låg vikt och snabb tillverkning.ElskåpsfrontFormsprutningPolykarbonat, ABS, PABrandskydd, infästningar och måttnoggrannhet.Skyddskåpa för vitvaraTermoformningABS, HIPSStor synlig yta och formad design.Materialvalet bör inte göras enbart utifrån inköpspris. Polypropen är exempelvis lätt och kemikalieresistent, men kan vara svårare att limma och måla. Polykarbonat har hög slagtålighet, men kan vara känsligt för vissa kemikalier. ABS är lätt att bearbeta och ger god ytfinish, medan PC-ABS kombinerar flera egenskaper för tekniska kapslingar. För produkter med brandkrav krävs ofta särskilda flamskyddade kvaliteter och dokumentation.
Formsprutning är rätt metod när kapslingen behöver fungera som en aktiv konstruktionsdel och inte bara som ett yttre skal. Det gäller bland annat produkter där kretskort, sensorer, batterier, knappar, kablar eller tätningar måste sitta exakt. Formverktyget kan byggas för att skapa ribbor som ökar styvheten, bossar för skruvar, styrtappar för montering och tunna ventilationsmönster utan att flera separata delar behövs.
För högre årsvolymer kan ett flerfacksverktyg minska styckkostnaden avsevärt. Verktygsinvesteringen blir då en strategisk fråga: ett robust produktionsverktyg kan användas för återkommande serier under flera år, medan ett snabbverktyg av aluminium ofta är lämpligt för marknadstest, lågvolymproduktion eller produktuppdateringar.
En viktig konstruktionsregel är att skapa släppvinklar så att detaljen kan lossna från verktyget. Väggtjockleken bör vara så jämn som möjligt för att minska risken för sjunkmärken, skevhet och interna spänningar. Där tjockare partier krävs kan ribbor ge styvhet utan att skapa materialansamlingar. En tidig tillverkningsanalys kan minska risken för sena verktygsändringar och produktionsstopp.
För svenska utvecklingsteam med korta tidsplaner är det ofta värdefullt att kombinera frästa prototyper, additiv tillverkning, provverktyg och serieproduktion hos en samordnad partner. TEAM Rapid erbjuder exempelvis snabb prototyptillverkning för svenska produktteam, vilket gör det möjligt att prova ergonomi, passform och montering innan ett formsprutningsverktyg beställs.
Termoformning är särskilt attraktivt när detaljen är stor, öppen och visuellt dominerande. Typiska exempel är kåpor till laboratorieutrustning, skydd till automationsceller, invändiga fordonsdetaljer, större medicintekniska skal, paneler och tråg. Verktyget kan tillverkas snabbare och till lägre kostnad än ett avancerat formsprutningsverktyg, vilket gör processen lämplig när marknaden är osäker eller konstruktionen fortfarande utvecklas.
Begränsningen är att en termoformad detalj normalt inte kan ha samma nivå av integrerade detaljer som en formsprutad komponent. Djupa drag, skarpa hörn och små invändiga funktioner kan skapa ojämn godstjocklek eller kräva komplicerade lösningar. Skruvtorn, fästen och förstärkningar kan därför behöva monteras efteråt genom limning, ultraljudssvetsning, mekaniska fästen eller separata formsprutade delar.
Förpackningar och logistiktråg är ett vanligt användningsområde, men termoformning är inte begränsad till förpackning. Med rätt material, verktyg och efterbearbetning kan processen ge professionella ytor för synliga produktdelar. Det är särskilt relevant för svenska tillverkare som behöver stora kapslingar i små serier utan att binda kapital i ett omfattande verktygspaket.
Innan offertförfrågan bör inköp, konstruktion och kvalitet samordna kraven. Många kostnadsproblem uppstår när underlaget saknar tydlig information om volym, material, färg, ytstruktur, toleranser, brandskydd, montage och acceptanskriterier. En genomarbetad kravspecifikation gör det lättare att jämföra svenska och internationella offerter på samma grund.
Fråga före beställningVarför frågan är viktigRekommenderad åtgärdRisk om den utelämnasVilken årsvolym förväntas?Styr process och verktygsnivå.Ange startvolym och treårsprognos.Fel metod och onödigt hög styckkostnad.Vilka toleranser krävs?Påverkar verktyg, mätning och pris.Markera kritiska mått på ritningen.Monteringsproblem och sena ändringar.Vilken miljö används produkten i?Avgör materialets hållbarhet.Beskriv temperatur, UV-ljus och kemikalier.Sprickor, missfärgning eller deformation.Behövs certifierade material?Viktigt för medicin, el och fordon.Specificera krav på materialintyg.Bristande efterlevnad och omarbete.Hur ska detaljen monteras?Styr val av fästen och toleranser.Skicka monteringsritning och motdelar.Dyr efterbearbetning eller instabil montering.Vilken ytfinish önskas?Påverkar verktygspolering och material.Definiera färg, glans och struktur.Utseende som inte matchar varumärket.Hur ska leveransen hanteras?Påverkar emballage och logistik.Ange etikettering, förpackning och leveransort.Skador, felmärkning och längre ledtid.Begär alltid en tillverkningsgenomgång innan verktygsstart. Då granskas bland annat släppvinklar, underkärningar, väggtjocklek, placering av ingöt, möjliga skevheter, materialflöde och utstötningspunkter. För termoformning bör leverantören även analysera dragdjup, radier, trimlinjer och förväntad godstjockleksvariation.
Inom medicinteknik används formsprutade kapslingar till analysinstrument, patientnära apparater, laboratorieutrustning och elektroniska kontrollenheter. Här är rengörbarhet, repeterbar passform och dokumentation centrala. Termoformning används ofta för större yttre skal på stationär utrustning där en stor, slät och visuellt tilltalande yta är viktig.
Inom fordonsindustrin används båda processerna. Formsprutning är vanlig för funktionella interiördelar, kontakter, konsoler, handtag och elektronikhus. Termoformning används för större paneler, bagageutrymmen, skydd och vissa interiöra ytor. I Västsverige, med närhet till fordonsindustrin i Göteborg, är krav på materialspårbarhet, kvalitetssäkring och leveransprecision särskilt relevanta.
Industriell automation, energiteknik och telekommunikation kräver ofta kapslingar som skyddar elektronik mot damm, slag och temperaturvariationer. Här kan formsprutning skapa exakta tätspår och infästningar, medan termoformning kan ge stora skyddskåpor till maskiner och styrsystem. Konsumentprodukter kräver samtidigt hög ytfinish, färgkontroll och kostnadseffektiv produktion, vilket gör tidig processutvärdering avgörande.
Ett svenskt utvecklingsteam behöver ett robust hölje till en handhållen mätare med batterilucka, knappar, tätning och intern placering för kretskort. Formsprutning är lämpligt eftersom konstruktionen kräver exakta skruvtorn, styrningar och snäppfunktioner. En fräst eller additiv prototyp kan först användas för ergonomisk testning, följt av ett snabbverktyg för funktionstest i rätt plastmaterial.
En utrustningstillverkare i Uppsala behöver ett synligt ytterhölje till en stationär laboratoriemaskin. Kåpan har stora radier, få invändiga funktioner och relativt låg årsvolym. Termoformning i ABS eller PETG kan ge en rimlig verktygskostnad och snabb marknadsintroduktion. Efter trimning kan separata fästen monteras på insidan för att koppla kåpan till maskinstativet.
En leverantör till industrin i Västerås behöver flera mindre kapslingar med kabelgenomföringar, låsfunktioner och krav på exakt montering. Här är formsprutning normalt att föredra. Materialet väljs efter värme, elektriska krav och eventuell flamskyddsklassning. Verktyget kan byggas med utbytbara insatser så att olika kabelutföranden kan hanteras utan ett helt nytt verktyg.
Sverige har flera etablerade företag inom teknisk plastbearbetning. Valet mellan dem beror på bransch, volym, material, geografisk närhet och behovet av utvecklingsstöd. För stora produktionsprogram kan en lokal partner vara värdefull för täta fabriksbesök. För prototyper, lågvolym, snabbverktyg och kostnadskänsliga produktlanseringar kan en internationell tillverkare vara ett starkt komplement.
FöretagServiceregionKärnstyrkaViktiga erbjudandenNolatoSverige och internationella marknaderTekniska polymerlösningar för reglerade och krävande branscherFormsprutning, produktutveckling, montering och komponentlösningar.RostiSverige, Europa och internationelltKontraktsproduktion av formsprutade plastkomponenterFormsprutning, verktygsstöd, montering och kvalitetsstyrd produktion.KB ComponentsSverige, Europa och NordamerikaTeknisk plastproduktion och produktionsautomatiseringFormsprutning, tvåkomponentsgjutning, montering och logistikstöd.PlastalGöteborg, Europa och internationelltStora plastdetaljer för fordonsindustrinFormsprutning, lackering, montering och fordonsnära systemlösningar.Arla PlastSverige och europeiska marknaderExtruderade plastskivor för vidare bearbetningABS-, PETG- och polykarbonatskivor för termoformning.TEAM RapidSverige, Europa, Kina och globala marknaderSnabb övergång från prototyp till låg- och serievolymSnabbverktyg, formsprutning, fräsning, gjutning, efterbehandling och montering.Tabellen är en praktisk startpunkt, inte en fullständig marknadskarta. Begär offert från flera leverantörer och jämför verktygsägande, kapacitetsplan, kvalitetsdokumentation, materialcertifikat, provserier, betalningsvillkor och leveransupplägg. För termoformning kan även skivleverantörer och specialiserade formningsföretag vara viktiga samarbetspartner, eftersom materialkvalitet och skivtjocklek har stor betydelse för resultatet.
TEAM Rapid kombinerar prototyptillverkning, verktygsframställning, formsprutning, fräsning, vakuumgjutning, ytbehandling och montering i ett sammanhållet tillverkningsflöde för svenska produktägare, distributörer, återförsäljare, varumärkesföretag, enskilda innovatörer och industriella slutkunder. Företaget arbetar enligt ISO 9001:2015 och använder material enligt specificerade krav, kontrollrutiner och tillverkningsanalyser för att minska risker innan verktyg byggs; med över 6 000 levererade projekt, fler än 500 kunder och leveranser till över 25 länder finns praktisk erfarenhet av internationella kvalitets- och kommunikationskrav. Samarbetsmodellerna omfattar kundägd produktion, originaltillverkning, produktanpassning, grossistupplägg, regionala distributionssamarbeten och kompletta projektleveranser från digital modell till färdigförpackad produkt. TEAM Rapid erbjuder helhetsleveranser och kundägda produktionslösningar, inte modeller där leverantören äger och driver kundens anläggning eller levererar i drift hos kunden. Företaget har etablerad erfarenhet av att betjäna europeiska kunder, inklusive kunder i Sverige, med snabb offertdialog, teknisk förgranskning, digital uppföljning, provgodkännande, emballage, samordnad transport och eftermarknadsstöd. Något svenskt dotterbolag eller svenskt lager anges inte, vilket innebär att servicegarantin bygger på dokumenterad projektstyrning, tydliga kvalitetsunderlag, direkt ingenjörskontakt och planerad internationell logistik snarare än på ett påstått lokalt lager.
För plastkapslingar där tid till marknad är avgörande kan TEAM Rapid ta fram ett snabbverktyg och formsprutade delar inom ungefär 5 till 25 dagar beroende på detaljens komplexitet. Företaget stödjer allt från enstaka prototyper till över 100 000 delar. Svenska kunder kan läsa mer om formsprutning för kundanpassade plastdetaljer och begära en teknisk genomgång innan de låser konstruktionen.
Den billigaste styckkostnaden är inte alltid den billigaste affären. För en kapsling med låg årsvolym kan ett dyrt formsprutningsverktyg skapa en hög total kostnad trots låg materialåtgång. För en produkt som säljs i tiotusentals exemplar kan däremot termoformning bli dyr genom efterbearbetning, trimspill, extra monteringsdelar och längre hanteringstid.
ProjektförutsättningOfta bästa metodEkonomisk motiveringRekommenderat nästa stegFärre än 500 stora kåporTermoformningLägre initial verktygskostnadVerifiera godstjocklek och trimning.500 till 5 000 enkla stora skalTermoformning eller snabbverktygBeror på geometri och eftermonteringJämför total kostnad per levererad enhet.5 000 till 20 000 tekniska höljenFormsprutningHög automatiseringsgrad och bättre funktionUtvärdera flerfacksverktyg.Över 20 000 mindre kapslingarFormsprutningStyckkostnaden sjunker tydligtPlanera långlivat produktionsverktyg.Osäker marknadsvolymSnabbverktyg eller termoformningMinskar kapitalbindningBygg in möjlighet till konstruktionsändringar.Komplex intern funktionFormsprutningMinskar separata delar och monteringGenomför konstruktionsanalys tidigt.Stor synlig designytaTermoformningEffektiv för stora, öppna formerFastställ krav på struktur och glans.En bra offert bör tydligt separera engångskostnader för verktyg, provdelar, eventuell konstruktionsändring, material, produktion, efterbearbetning, kontroll, emballage och frakt. Då kan svenska inköpare jämföra leverantörer utan att en låg startkostnad döljer höga kostnader senare i processen.
Fram till 2026 förväntas plastkapslingar i Sverige påverkas av tre starka förändringar: högre hållbarhetskrav, mer automatiserad produktion och kortare utvecklingscykler. Återvunna polymerer kommer att användas mer, men med ökade krav på kontroll av färgvariation, mekaniska egenskaper och spårbarhet. För tekniska höljen blir material med dokumenterad återvunnen andel allt viktigare, särskilt när varumärken vill reducera klimatpåverkan utan att kompromissa med funktion.
Digital formfyllnadsanalys, automatiserad optisk kontroll och mer avancerad processtyrning kommer att förbättra utbytet i formsprutning. För termoformning utvecklas bättre kontroll av uppvärmning, dragning och trimning, vilket gör det möjligt att producera större kapslingar med jämnare kvalitet. Robotiserad efterbearbetning bidrar samtidigt till mer stabila mått och kortare ledtider.
Europeiska krav på produktinformation, återvinning och materialansvar påverkar redan val av polymerer och konstruktioner. Svenska företag bör därför utforma kapslingar med demontering, materialmärkning och återvinningsbarhet i åtanke. Monomaterial kan underlätta återvinning, medan blandningar, metallinsatser och limmade konstruktioner bör användas där funktionen verkligen kräver dem.
Termoformning är ofta billigast vid små serier av stora och enkla kapslingar eftersom verktyget vanligtvis kostar mindre. Formsprutning blir ofta billigare per del när volymen ökar eller när detaljen behöver integrerade funktioner.
Ja, för vissa stora och relativt enkla skal. Nej, om kapslingen kräver avancerade invändiga funktioner, mycket snäva toleranser, små detaljer eller hög monteringsprecision.
ABS, PC-ABS, polykarbonat, polypropen, polyamid och olika flamskyddade tekniska plaster är vanliga. Det slutliga valet beror på krav på slagseghet, temperatur, kemikalier, brandskydd, UV-beständighet och ytfinish.
Tiden beror på detaljens storlek, geometri, antal formkaviteter och krav på material. Snabbverktyg kan ofta tas fram betydligt snabbare än traditionella produktionsverktyg. Planera också tid för provserie och eventuella justeringar.
Gör en tillverkningsanalys före verktygsstart, testa kritiska funktioner med prototyper och fastställ material, toleranser, ytkrav och monteringsmetod innan verktyget frigörs för tillverkning.
Ja. TEAM Rapid hanterar projekt från enstaka prototyper till större produktionsserier och erbjuder tekniskt stöd inför verktygsstart. För att starta processen kan du begära en offert för plastkapslingar med ritning, materialönskemål, volym och leveransadress i Sverige.
Formsprutning och termoformning är inte konkurrerande val i alla projekt; de löser olika konstruktions- och affärsproblem. Formsprutning är det bästa alternativet för detaljerade, funktionella och volymstarka plastkapslingar. Termoformning är ett effektivt alternativ för stora, enklare skal där låg verktygsinvestering och snabb marknadslansering prioriteras.
För svenska företag är den mest lönsamma vägen att först definiera funktion, volym, material, toleranser och hållbarhetskrav. Därefter bör flera konkreta offerter jämföras utifrån total kostnad och faktisk leveransförmåga. Med rätt process, rätt verktygsstrategi och en leverantör som kan stödja både prototyp och produktion kan plastkapslingen bli enklare att tillverka, bättre att montera och mer konkurrenskraftig på marknaden.
För plastdetaljer i Sverige är CNC-bearbetning normalt det bästa valet för prototyper, konstruktionstester, små serier och geometrier som ändras ofta. Formsprutning är vanligtvis mest kostnadseffektiv när konstruktionen är fastställd och samma detalj ska tillverkas i hundratals eller tusentals exemplar. CNC ger kort starttid utan verktygskostnad, medan formsprutning ger låg styckkostnad efter att verktyget har betalats.
Välj CNC-bearbetning när du behöver 1–500 delar, snäva toleranser, snabb verifiering eller flexibla ändringar. Välj formsprutning när du behöver återkommande serier, god repeterbarhet, kort cykeltid och en yta som är konsekvent från detalj till detalj.
Svenska företag kan med fördel jämföra lokala leverantörer i exempelvis Göteborg, Jönköping, Malmö och Stockholm med kvalificerade internationella leverantörer. Kinesiska tillverkare med relevanta certifieringar, tydlig konstruktionsgranskning före tillverkning och stark för- och eftermarknadssupport kan vara attraktiva genom god kostnadsprestanda, särskilt för prototypverktyg och lågvolymsproduktion.
Sverige har en avancerad marknad för plastkomponenter, driven av fordonsindustri, medicinteknik, telekommunikation, energiteknik, försvar, industriell automation och konsumentprodukter. Göteborgsregionen präglas av fordons- och mobilitetsprojekt, medan Jönköpings län och Småland har starka nätverk inom polymerbearbetning, verktygstillverkning och industrikomponenter. Skåne har nära kopplingar till danska marknaden, Köpenhamns flygplats och hamnarna i Malmö och Helsingborg. Stockholm och Uppsala har hög koncentration av medicinteknik, laboratorieutrustning och elektroniknära produktutveckling.
För inköpare handlar valet mellan CNC-fräsning och formsprutning sällan bara om styckpris. Det beror även på kapitalbindning, produktens livslängd, krav på spårbarhet, materialegenskaper, konstruktionsmognad, leveranssäkerhet och behovet av reservdelar. En produkt som fortfarande genomgår funktionstest bör sällan låsas i ett dyrt produktionsverktyg. Omvänt kan en stabil produkt med prognoser på flera tusen delar per år få onödigt höga kostnader om varje detalj fortsätter att fräsas individuellt.
Importprojekt kräver dessutom realistisk planering för transport, tullhantering, dokumentation och leverans till Sverige. Flygfrakt passar när prototyper måste nå exempelvis Arlanda eller Landvetter snabbt. Sjöfrakt via Göteborgs hamn eller logistikflöden genom Helsingborg kan vara mer ekonomiskt för större produktionsserier. För kritiska delar bör köparen fastställa leveransvillkor, kontrollnivå, packningskrav och ansvar för reklamationer innan beställning.
CNC-bearbetning tillverkar detaljen genom att avverka material från ett block eller rundämne av plast. Fräsar, borrar och svarvverktyg styrs digitalt för att skapa hål, fickor, spår, gängor och formytor. Metoden kräver inget särskilt formverktyg för varje modell, vilket gör den mycket lämplig när ritningen ännu förändras.
Formsprutning fungerar i stället genom att polymer smälts, pressas in i en form och kyls tills den färdiga detaljen kan matas ut. Det första verktyget kräver konstruktion, tillverkning och provkörning, men därefter kan samma verktyg producera detaljer snabbt och med låg marginalkostnad. Formen kan byggas med en eller flera kaviteter, vilket ökar kapaciteten.
BedömningspunktCNC-bearbetningFormsprutningPraktisk betydelse i SverigeStartkostnadLåg, eftersom formverktyg normalt inte behövsHögre på grund av verktygskonstruktion och tillverkningCNC passar ofta utvecklingsbudgetar och begränsade serierStyckkostnadÖkar i regel med varje extra detaljSjunker kraftigt när verktygskostnaden fördelas på många delarFormsprutning gynnas av stabila volymerLedtid till första detaljOfta några dagar efter godkänd ritning och materialvalVanligen längre eftersom formverktyget först ska färdigställasCNC underlättar snabba testcyklerÄndringar i konstruktionenRelativt enkla genom ny bearbetningsfilKan kräva ändring eller ombyggnad av formverktygetUndvik produktionsverktyg innan designen är verifieradToleranserMycket god kontroll av lokala mått och funktionella ytorPåverkas av krympning, flöde, kylning och verktygskonditionSpecificera kritiska mått separat på ritningenMaterialutnyttjandeMaterial avverkas och blir till spånEffektiv för stora serier, men ingöt och löpare måste hanterasValet påverkar kostnad och hållbarhetsarbeteGeometriska möjligheterBegränsas av verktygsåtkomst och invändiga hörnradierKan skapa komplexa tunna väggar, snäppfästen och texturerFormsläpp och jämn godstjocklek är avgörande vid formsprutningTabellen visar varför processen ska väljas utifrån hela produktens affärsfall. CNC-bearbetning är inte automatiskt dyrare och formsprutning är inte automatiskt snabbare. För 20 delar kan CNC vara billigast och snabbast. För 20 000 identiska höljen kan ett välkonstruerat formsprutningsverktyg ge en helt annan ekonomi.
CNC-bearbetning passar väl för konstruktionsprover som ska testas mekaniskt, termiskt eller kemiskt. Material som POM, PA, PC, PMMA, PEEK, ABS, PP och PVC kan bearbetas, men varje plast har egna egenskaper. POM är vanligt i slitdelar och mekaniska länkar. Polykarbonat används ofta där slagseghet och transparens behövs. PEEK är ett mer avancerat val för värme, kemikalier och krävande medicintekniska eller industriella miljöer.
Metoden är särskilt stark när detaljen har många lokala funktioner: precisa lagerlägen, gängade hål, tätande ytor, styrspår, axelsäten och planfrästa monteringsytor. En fräst prototyp kan tillverkas i det verkliga konstruktionsmaterialet, vilket ger mer relevanta testresultat än en enklare modell i ett alternativt material.
För svenska utvecklingsteam är CNC också användbart när olika versioner ska jämföras parallellt. Ett medicintekniskt företag i Uppsala kan exempelvis testa tre varianter av ett instrumenthölje utan att behöva investera i tre separata formverktyg. Ett fordonsprojekt i Göteborg kan snabbt prova nya clips, fästen och kapslingar efter resultat från vibrations- eller temperaturprov.
CNC-bearbetning för plastprototyper och små serier är därför en praktisk väg från digital modell till funktionsdel, särskilt när projektet behöver korta utvecklingsloopar och tydlig kontroll av kritiska mått.
Formsprutning är bäst när detaljkonstruktionen är mogen och volymen motiverar verktygsinvesteringen. Metoden lämpar sig för kapslingar, lock, tråg, clips, handtag, kontakter, insatshållare, skyddsdetaljer, frontpaneler och andra komponenter som behöver produceras konsekvent över tid.
Produktionsformen bör dimensioneras efter förväntad årsvolym, polymer, toleranskrav och detaljens komplexitet. Ett enklare aluminiumverktyg kan vara lämpligt för marknadsintroduktion eller begränsade serier. Ett verktyg i härdat stål kan vara bättre för långvarig och högvolymig produktion. Valet mellan en- och flerkavitetsform påverkar både kapacitet och verktygspris.
En konstruktionsgranskning före verktygstillverkning är central. Den ska omfatta godstjocklek, formsläpp, svetslinjer, möjliga insjunkningar, placering av ingöt, utstötning, kylning, materialkrympning och risk för skevhet. Att korrigera dessa frågor i CAD-modellen kostar vanligtvis betydligt mindre än att ändra ett färdigt verktyg.
Formsprutning för prototypverktyg och serieproduktion kan ge en effektiv övergång från validerad prototyp till marknadsklar komponent, utan att köparen behöver byta tillverkare mellan verktygsfas och produktion.
Typisk situationRekommenderad metodVarförViktig kontrollpunktEnstaka funktionsprototypCNC-bearbetningIngen verktygsinvestering och snabb iterationVälj material som motsvarar slutkravet10–100 testdetaljerCNC-bearbetningÄndringar är enklare att hanteraSamla mätdata före nästa konstruktionsversion100–500 delar med stabil konstruktionCNC eller enkelt formverktygBeror på detaljstorlek, material och geometriJämför totalpris, inte bara styckpris500–5 000 delarPrototypverktyg eller formsprutningVerktygskostnaden börjar ofta bli rimligKontrollera verktygets planerade livslängd5 000–100 000 delarFormsprutningLåg styckkostnad och hög repeterbarhetOptimera antal kaviteter och cykeltidÅterkommande reservdelarFormsprutning eller CNCValet styrs av efterfrågan och lagerstrategiPlanera för verktygsunderhåll och spårbarhetDetalj med mycket snäva lokala måttCNC eller efterbearbetad formdelMaskinbearbetning kan säkra funktionella ytorDefiniera referensytor och mätmetodVolymerna i tabellen är vägledande, inte absoluta. En stor och komplicerad detalj kan motivera formsprutning redan vid lägre antal, medan en liten detalj med extremt snäva toleranser kan fortsätta vara lämplig för CNC även vid större serier. Be om en offert som visar verktygskostnad, styckpris, kassationsantagande, efterbearbetning, kontroll och frakt separat.
Materialvalet påverkar processvalet lika mycket som volymen. ABS är lätt att formspruta och används ofta i kapslingar. Polypropen passar bra för kemiskt tåliga detaljer, gångjärn och förpackningsnära komponenter. Polyamid kan ge hög hållfasthet men behöver hanteras med hänsyn till fuktupptagning. POM är stabilt och lågfriktionsmaterial för mekaniska komponenter. PC ger seghet och transparens men ställer krav på rätt bearbetning och torkning.
Vid CNC-bearbetning bör konstruktören undvika mycket djupa, smala fickor och invändiga hörn utan radie. Fräsverktyg har alltid en diameter, vilket skapar en invändig radie. Vid formsprutning bör väggtjockleken vara så jämn som möjligt. Tjocka partier kyler långsammare och kan ge insjunkningar, porer eller skevhet. Ribbor kan ge styvhet utan att öka godstjockleken onödigt mycket.
Ytkrav måste uttryckas tydligt. En synlig konsumentprodukt kan kräva struktur, matt yta, polering eller färgmatchning. En intern industrikomponent kan i stället prioritera funktion, kemikalieresistens och dimensionsstabilitet. Ange alltid vilka ytor som är kosmetiska, vilka mått som är kritiska och vilka skönhetsfel som är acceptabla. Detta minskar risken för att leverantören prioriterar fel egenskap.
Starta med en tydlig kravspecifikation. Den bör innehålla tredimensionell modell, ritning med toleranser, materialkrav, färg, ytfinish, uppskattad volym, kontrollkrav och önskat leveransdatum. För medicintekniska, fordonsrelaterade eller elektriska produkter bör även dokumentationskrav, materialintyg och spårbarhetsnivå definieras.
Begär konstruktionsåterkoppling före order. En leverantör med erfarenhet av både bearbetning och formsprutning ska kunna föreslå radier, formsläpp, ribbor, placering av delningslinje och ändringar som minskar bearbetningstid eller förbättrar fyllningen i formen. Först när denna granskning är klar bör verktyget beställas.
Värdera även logistik och kommunikation. Svenska köpare bör fråga om svarstid, språkstöd, provgodkännande, fotografier från tillverkningen, mätprotokoll, packningsmetod och hantering av avvikelser. För långdistansleveranser är det särskilt viktigt att definiera vem som ansvarar för transportskador, ersättningsdetaljer och eventuella korrigeringar.
Fråga till leverantörenVarför frågan är viktigTecken på ett genomarbetat svarRisk om frågan saknasVilket material används exakt?Liknande plastsorter kan ha olika egenskaperMaterialbeteckning, färg och möjliga alternativ angesFel hållfasthet, kemikalietålighet eller färgVilka toleranser kan ni hålla?Kritiska passningar kräver realistiska gränserLeverantören skiljer på allmänna och kritiska måttDetaljer som inte passar i monteringHur granskas konstruktionen?Förebygger verktygs- och tillverkningsfelKommentarer om formsläpp, krympning och godstjocklekDyra ändringar efter verktygsstartVilken kontroll utförs?Säkrar kvalitet före leveransMätprotokoll, visuella kriterier och provplanAvvikelser upptäcks först i SverigeHur hanteras verktyget?Verktyget är en viktig tillgång i serieproduktionÄgande, underhåll och lagring dokumenterasOklar tillgång till framtida produktionHur packas och skickas delarna?Ytor och tunna detaljer kan skadas under transportSkydd, märkning och leveransvillkor specificerasSkador, sammanblandning eller fuktproblemHur hanteras reklamationer?Projektet måste kunna återhämta sig snabbtTydlig process för analys, ersättning och korrigeringLång stilleståndstid och oklart ansvarTabellen kan användas som underlag vid offertförfrågan. Den hjälper inköparen att jämföra leverantörer på teknisk förmåga och riskhantering, inte enbart på offertsumma.
Inom fordonssektorn används CNC-bearbetning för provdelar, fixtures, inredningskomponenter och funktionstestade fästen. Formsprutning används för seriekomponenter som clips, kåpor, ventilationsdelar, konsoldetaljer och elektriska kapslingar. I Göteborgsområdet är kombinationen av snabb prototypframtagning och dokumenterad serieproduktion särskilt viktig för kortare utvecklingscykler.
Inom medicinteknik används båda metoderna för instrumenthus, hållare, handtag, diagnostikkomponenter och laboratorieutrustning. CNC-bearbetning kan skapa korta testserier för ergonomi och funktion. Formsprutning kan senare ge stabil produktion av samma kapsling när design, rengöringskrav och montering är validerade.
För industriell automation, elektronik och telekommunikation är kapslingar, kontaktdetaljer, kabelhållare, paneler och sensorfästen vanliga användningar. Här kombineras ofta plast med metallinsatser, packningar och ytbehandlingar. Insatsgjutning kan vara ett alternativ när metallgängor eller ledande komponenter ska integreras direkt i en formgjuten plastdetalj.
ProjekttypUtgångslägeLämplig metodFörväntat resultatMedicinskt handinstrument i UppsalaErgonomi och montering behöver utvärderasCNC-bearbetning i teknisk plastSnabba tester före beslut om produktionsverktygElektronikkapsling i StockholmSmå serievolymer och flera kundanpassningarCNC-bearbetningFlexibilitet mellan olika anslutningar och hålbilderFordonsclip i GöteborgHög volym och upprepad geometriFormsprutningLåg styckkostnad och konsekvent fjäderfunktionIndustrisensor i JönköpingFörserie inför kundprovningPrototypverktyg eller CNCMarknadsprov utan full investering i stålfomLaboratorietråg i LundKemikalietålig plast och återkommande beställningFormsprutningRepeterbara delar med kontrollerad materialkvalitetReservdel till maskin i VästeråsBehov av få delar med kort leveranstidCNC-bearbetningIngen väntan på nytt formverktygExemplen visar att samma bransch kan behöva båda metoderna under produktens livscykel. En vanlig och effektiv väg är att först CNC-bearbeta prototyper, därefter använda ett enklare verktyg för en förserie och slutligen investera i produktionsverktyg när efterfrågan är etablerad.
FöretagServiceregionKärnstyrkaViktiga erbjudandenNolatoSverige, Europa och internationelltPolymerlösningar för krävande industri och medicinteknikFormsprutning, produktutveckling, montering och tekniska polymererRostiSverige, Europa, Asien och NordamerikaKontraktsproduktion av plastkomponenterFormsprutning, produktutvecklingsstöd, montering och serieproduktionKB ComponentsSverige, Europa och NordamerikaKomplexa formsprutade komponenterFormsprutning, verktyg, tvåkomponentsgjutning och monteringPlastunionSmåland, Sverige och norra EuropaTeknisk formsprutning och verktygskompetensFormsprutning, verktygstillverkning, efterbearbetning och monteringAQ PlastSverige och internationella industrimarknaderIndustrikomponenter med fokus på kvalitetssystemFormsprutning, montering, konstruktion och projektstyrningPioner PlastSkandinavien och EuropaFormgjutna produkter och kundanpassade lösningarFormsprutning, konstruktion, verktyg och efterbearbetningTEAM RapidSverige via internationell leverans, samt Europa och globaltSnabb övergång från prototyp till låg- och mellanvolymCNC-bearbetning, snabba verktyg, formsprutning, ytbehandling och monteringLeverantörslistan är avsedd som en praktisk startpunkt. Lokala svenska företag kan vara starka när närhet, platsbesök, gemensam utveckling och korta inrikes transporter prioriteras. Internationella alternativ kan vara konkurrenskraftiga för kostnadskänsliga projekt, särskilt när leverantören kan samordna verktyg, bearbetning, gjutning, finish och leverans i ett flöde.
TEAM Rapid kombinerar CNC-bearbetning, verktygstillverkning, formsprutning, vakuumgjutning, ytbehandling och montering i ett sammanhängande tillverkningsflöde för svenska produktägare. Företaget är certifierat enligt ISO 9001:2015, har genomfört över 6 000 projekt för fler än 500 kunder i över 25 länder och kan bearbeta plast- och metalldelar med toleranser ned till 0,01 mm när konstruktion och material tillåter det. För kundanpassade detaljer används specificerade polymerer och materialhantering, medan mätning, konstruktionsgranskning och tillverkningskontroll minskar risken före produktionsstart; eftersom varje detalj är kundunik finns inga fasta märken för kärnkomponenter att välja mellan. Samarbetet kan anpassas för slutanvändare, återförsäljare, distributörer, varumärkesägare, utvecklingsbolag och enskilda innovatörer genom konstruktion på kunduppdrag, tillverkning under kundens varumärke, grossistupplägg, mindre beställningar och regionala distributionssamarbeten. Företaget har dokumenterad internationell erfarenhet från marknader i Europa, USA och Asien samt direktleveranser till globala kunder; det finns ingen uppgift om ett svenskt lager eller svenskt dotterbolag, men digital förförsäljning, snabb ingenjörsåterkoppling inom några timmar, konstruktionsrapporter, produktionsuppföljning och eftermarknadsstöd ger svenska köpare ett konkret arbetssätt även vid internationell leverans. För produktionsrelaterade helhetsprojekt kan TEAM Rapid stödja EPC-liknande och nyckelfärdiga kundägda produktionslösningar, men erbjuder inte upplägg där företaget äger och driver kundens anläggning eller levererar material i lösvikt på plats.
Företagets styrka är särskilt relevant när en svensk kund vill gå från enstaka prototyp till återkommande produktion utan att koordinera flera fristående leverantörer. Prototyper kan i vissa fall tillverkas och skickas mycket snabbt, medan verktyg och formgjutna delar kan planeras som nästa steg efter godkänd konstruktion. För att få ett jämförbart beslutsunderlag kan du begära en offert för CNC-bearbetning eller formsprutning med ritning, material, volym och kvalitetskrav.
Under 2026 väntas fler svenska produktutvecklare kombinera digital tillverkning med mer datadrivna inköpsprocesser. CNC-maskiner med förbättrad automatisering, fixturer för obemannad drift och effektivare beredning kan förkorta ledtiderna för små serier. Inom formsprutning ökar användningen av processövervakning, formgivning med bättre kylning och simulering av fyllning, skevhet och krympning innan verktyget byggs.
Hållbarhet påverkar också besluten. Återvunna polymerer, biobaserade material och konstruktion för demontering blir viktigare, men de måste valideras noggrant eftersom återvunnet innehåll kan påverka färg, dimensionsstabilitet och mekanisk prestanda. Svenska och europeiska krav på produktinformation, kemikaliehantering, förpackningar och cirkularitet innebär att materialspårbarhet blir en tydligare del av inköpsunderlaget.
För formsprutning kommer efterfrågan på energieffektiva maskiner, minskat spill och optimerade cykeltider att öka. För CNC-bearbetning blir smart placering av detaljer i råmaterialet, återvinning av plastspån där det är möjligt och bättre materialplanering allt viktigare. Den mest hållbara processen är ofta den som undviker omarbetningar, kassationer och onödiga transporter genom att konstruktionen valideras tidigt.
CNC-bearbetning är ofta billigast för 100 detaljer, särskilt om designen inte är helt fastställd. Om delen är liten, enkel och ska följas av större serier kan ett enklare formverktyg ändå vara värt att utvärdera.
Det beror på detaljens storlek, komplexitet, material, verktygspris och årlig volym. Ofta börjar formsprutning bli ekonomiskt intressant från några hundra till några tusen delar, men en total kostnadsjämförelse krävs för varje projekt.
Ofta ja, men inte alltid på exakt samma sätt. Materialets kvalitet, fuktkänslighet, fyllmedel och färg kan påverka både bearbetbarhet och formgjutning. Ange alltid önskad materialbeteckning och funktionskrav.
Styrkan beror främst på plastsort, detaljens geometri, fiberorientering, belastningsriktning och tillverkningsprocess. En CNC-bearbetad detalj i rätt material kan vara mycket robust, men en formgjuten detalj kan optimeras för serieproduktion med ribbor, jämn väggtjocklek och integrerade funktioner.
Skicka tredimensionell modell, ritning, material, färg, ytkrav, toleranser, antal, användningsmiljö, kontrollkrav och önskat leveransdatum. Uppge även om delen är prototyp, förserie eller serieproduktion.
Validera konstruktionen med prototyper, genomför konstruktionsgranskning för formsprutning, kontrollera materialvalet och godkänn provdetaljer innan full produktion startar. Dokumentera även hur verktygsändringar, kvalitetsavvikelser och framtida underhåll ska hanteras.
För de flesta svenska produktteam är snabbverktyg det mest ekonomiska valet när konstruktionen fortfarande utvecklas, när marknaden behöver testas eller när serien omfattar ungefär 50 till 20 000 detaljer. Konventionella verktyg är normalt bättre när produkten är färdigutvecklad, produktionsvolymen är hög och samma detalj ska tillverkas stabilt under flera år. Skillnaden handlar inte bara om verktygspris: den verkliga jämförelsen mellan snabbverktyg och konventionella verktyg omfattar ledtid, ändringskostnad, cykeltid, materialval, antal formrum och risk för kassation.
I Sverige bör köparen börja med att fastställa prognosvolym, funktionskrav, godkända plaster eller metaller och datum för första leverans. För en pilotserie kan ett aluminiumverktyg, ett förenklat stålverktyg eller vakuumgjutning ge snabb väg från ritning till delar. För långvarig serieproduktion är härdat stål, fler formrum och automatisering ofta mer lönsamt trots högre startkostnad.
Praktiskt kan svenska köpare jämföra lokala aktörer som Prototal Industries, Rosti, Nolato, AQ Group och Xtrude med internationella tillverkare. Kvalificerade internationella leverantörer, inklusive kinesiska företag med certifierad kvalitetsstyrning och väl fungerande stöd före och efter köp, är också relevanta när pris per detalj och kort ledtid väger tungt. TEAM Rapid erbjuder exempelvis snabbverktyg, formning, CNC-bearbetning och efterbehandling från samma produktionskedja, vilket kan minska kostnaden för små och medelstora serier.
Sverige har en avancerad tillverkningsmarknad där fordonsindustri, medicinteknik, energiteknik, telekommunikation, försvar, industriell automation och konsumentprodukter ställer höga krav på spårbarhet och stabil kvalitet. Göteborg och Västsverige har stark koppling till fordons- och transportsektorn. Stockholm och Uppsala har täta nätverk inom medicinteknik, laboratorieutrustning och elektronik. Malmö, Lund och Helsingborg är viktiga för livsvetenskap, förpackning och internationell handel via Öresundsregionen. Jönköping, Gnosjö, Växjö och Småland har lång tradition inom polymerer, metallbearbetning och underleverantörsindustri.
För svenska inköpare är verktygsvalet ofta en balans mellan lokal tillgång till utvecklingsstöd och internationell produktionskapacitet. Ett lokalt verktyg kan underlätta möten, provning och korta transportavstånd. Samtidigt kan global sourcing ge lägre investering, bredare maskinpark och möjlighet att kombinera verktygstillverkning med gjutning, CNC-bearbetning, ytbehandling, montering och direktleverans. Frakt via Göteborgs hamn, Helsingborgs hamn eller flyg till Arlanda kan fungera väl för planerade serier, medan små expressleveranser lämpar sig för tidiga verifieringsdelar.
Det är viktigt att skilja mellan själva formverktyget och den färdiga detaljen. Ett billigt verktyg ger inte automatiskt en billig komponent. Om verktyget har för få formrum, lång cykeltid, otillräcklig kylning eller hög risk för deformation kan styckkostnaden bli högre än med ett dyrare verktyg. På samma sätt kan ett verktyg som är byggt för flera hundra tusen skott bli en onödig kapitalbindning om en produkt lanseras i liten serie eller ersätts efter ett år.
Den bästa lösningen är därför sällan standardiserad. Svenska utvecklingsföretag och etablerade industribolag behöver vanligtvis en produktionsplan med tydliga beslutspunkter: prototyp, teknisk verifiering, pilotserie, marknadsintroduktion och eventuell uppskalning. Snabbverktyg fyller funktionen som brygga mellan prototyp och serie, medan konventionella verktyg etablerar en långsiktig produktionsplattform.
Snabbverktyg är formverktyg som tillverkas med fokus på kort ledtid och rimlig investering för prototyper, pilotserier och lågvolymproduktion. De kan byggas i aluminium, förhärdat stål eller enklare verktygsstål beroende på plast, detaljgeometri, ytkrav och förväntat antal cykler. Konstruktionen förenklas ofta genom färre formrum, standardiserade verktygskomponenter och optimering för snabb tillverkning snarare än maximal livslängd.
Konventionella verktyg, ibland kallade produktionsverktyg, byggs vanligen för högre och mer långvarig belastning. Här används ofta härdade stål, avancerade kylkanaler, robusta styrsystem, automatiska uttag, flera formrum och lösningar för stabil drift i hög takt. Investeringen och ledtiden är större, men kostnaden per detalj sjunker när volymen ökar.
Det finns inte en absolut gräns mellan alternativen. Ett välkonstruerat aluminiumverktyg kan ge flera tusen eller tiotusentals detaljer beroende på material och driftförhållanden. Ett förenklat stålverktyg kan vara ett kostnadseffektivt snabbverktyg, medan ett stålverktyg med många formrum och automatisering är ett tydligt produktionsverktyg. Det är därför viktigare att beskriva användningsfall och målvolym än att enbart begära ett visst material.
JämförelseområdeSnabbverktygKonventionella verktygBetydelse för svensk köpareStartinvesteringLägre genom förenklad konstruktion och kortare bearbetningHögre genom mer stål, fler system och längre byggtidPåverkar kapitalbindning före marknadslanseringLedtidOfta cirka 5 till 25 dagar beroende på detalj och provningOfta flera veckor eller månader beroende på komplexitetAvgör om en svensk lanseringsplan kan hållasLämplig volymFrån små serier till medelstora bryggserierFrån stabila medelvolymer till mycket höga volymerSkall baseras på realistisk årsprognos, inte önsketänkandeÄndringsmöjlighetVanligen enklare och billigare att ändraKan vara dyrt om härdade insatser eller många formrum berörsViktigt för utvecklingsprojekt med osäkra kravStyckkostnadKan bli högre vid stora volymer och lång cykeltidBlir ofta lägre när kapaciteten används fullt utBeräkna hela produktens livscykelkostnadYta och toleransKan ge mycket god kvalitet, men kapaciteten måste verifierasOptimeras för långsiktig konsekvens och hög taktKritisk för medicinteknik, tätande delar och synliga produkterRisknivåLägre finansiell risk före marknadsbevisLägre driftrisk vid etablerad storskalig produktionValet beror på vilken risk som är störst i projektetTabellen visar varför verktygsbeslutet ska tas utifrån affärsfall, inte enbart utifrån inköpspris. En detalj med låg årlig volym men högt ändringstryck passar vanligen bättre i snabbverktyg. En stabil förpackningskomponent som ska tillverkas dygnet runt under flera år behöver däremot normalt ett mer robust produktionsverktyg.
Valet av verktygstyp börjar med detaljens funktion. Ett handhållet hölje för en medicinteknisk apparat har andra krav än en fordonsklämma, en transparent kåpa eller en aluminiumkomponent för industriell utrustning. Verktyget ska anpassas efter plastens krympning, väggtjocklek, flödesväg, släppvinkel, ribbor, gängor, insatser och estetik.
VerktygstypTypiskt användningsområdeStyrkorBegränsningarAluminiumverktygPilotserier, marknadstest och mindre plastserierSnabb bearbetning, god värmeledning och lägre investeringMindre lämpligt för mycket höga volymer eller slitande materialFörhärdat stålverktygBryggproduktion och återkommande medelstora serierBra balans mellan hållbarhet, ledtid och kostnadHögre investering än aluminiumHärdat produktionsverktygHögvolymproduktion med lång livslängdHög slitstyrka, stabilitet och möjlighet till fler formrumLängre tillverkningstid och större kapitalbehovFamiljeverktygFlera relaterade detaljer i samma produktpaketMinskar initial investering och förenklar provningOlika detaljvikter kan skapa obalanserad fyllningInsatsverktygProjekt där vissa geometrier ändras oftaBerörda områden kan ändras utan nytt grundverktygKräver genomtänkt konstruktion och passningVerktyg för övergjutningHandtag, tätningar, kabelgenomföringar och kombinerade materialIntegrerar mjuka och hårda material i en komponentStäller höga krav på vidhäftning och processkontrollFormverktyg för metallgjutningAluminium- och zinkkomponenter i små till stora serierEffektiv produktion av hållfasta metallformerHögre värmebelastning och särskilda krav på verktygsstålTabellen fungerar som vägledning, men ersätter inte en granskning av den aktuella ritningen. Först när material, toleranser, yta och produktionsprognos är kända går det att bestämma om aluminium, förhärdat stål eller härdat stål är rimligast. I många projekt är en tvåstegslösning bäst: först ett snabbverktyg för marknads- och funktionstest, därefter ett konventionellt verktyg när efterfrågan är bevisad.
En offert för snabbverktyg omfattar ofta verktygskonstruktion, material, CNC-bearbetning, gnistning, polering, montering, provskott och grundläggande kvalitetskontroll. För konventionella verktyg tillkommer ofta avancerad kylning, fler utskjutare, automatisering, varmkanalsystem, formrum, slitdelar och längre process för utprovning. Men ett produktionsverktyg kan ge kortare cykeltid och fler detaljer per skott, vilket förändrar kalkylen dramatiskt.
En svensk inköpare bör därför bygga en kalkyl som inkluderar verktygsinvestering, pris per detalj, förväntad kassation, kontrollkostnad, emballage, transport, lager, tullhantering där sådan är relevant och kostnaden för konstruktionsändringar. Även kostnaden för försenad marknadslansering är viktig. För en produkt med kort säsong eller hård konkurrens kan två sparade veckor vara mer värda än en lägre styckkostnad.
Exempel: Ett nystartat bolag i Stockholm ska introducera en väggmonterad laddningsenhet och behöver 3 000 kapslingar. Konstruktionen är nära klar men fästpunkterna kan ändras efter fälttest. Ett snabbverktyg med utbytbara insatser kan vara rationellt eftersom det minskar risken för att ett dyrt produktionsverktyg måste byggas om. Om försäljningen efter sex månader visar en stabil efterfrågan på 100 000 enheter per år kan bolaget överföra den validerade konstruktionen till ett flerfacksverktyg.
Exempel: En etablerad tillverkare i Göteborg producerar en intern fordonskomponent med fast geometri, dokumenterade materialkrav och ett flerårigt avtal. Här kan ett konventionellt verktyg med optimerad kylning och flera formrum ge lägre total kostnad, även om den första investeringen är betydligt högre. Det minskar cykeltid och gör produktionsplaneringen mer förutsägbar.
Ett bra inköpsunderlag innehåller mer än en tredimensionell modell. Leverantören behöver veta vilken plast eller metall som krävs, hur detaljen används, vilka ytor som syns, vilka dimensioner som är kritiska och hur många detaljer som ska levereras per leverans. För produkter till medicinteknik, elinstallationer eller fordon bör även provningskrav, dokumentation, märkning och spårbarhetsnivå beskrivas från början.
InköpsfrågaNär svaret talar för snabbverktygNär svaret talar för konventionellt verktygPraktisk åtgärdHur säker är konstruktionen?Ändringar väntas efter test eller kundfeedbackRitningen är fryst och godkänd för lång livslängdPlanera utbytbara insatser eller bygg om produktionsverktyg senareVilken är verklig årsvolym?Låg eller osäker volym under introduktionenHög och stabil volym med bindande prognosBeräkna brytpunkten med verktyg plus styckprisHur snabbt behövs första delen?Dagar eller få veckor till provningTidsplanen tillåter längre industrialiseringSäkra provskottsdatum i offert och tidsplanHur känslig är detaljen för variation?Kraven är hanterbara i en välkontrollerad pilotprocessMycket hög repeterbarhet krävs under lång tidDefiniera mätpunkter, toleranser och provningsplanHur slitande är materialet?Standardplast eller begränsat antal skottGlasfiberfylld plast, hög temperatur eller lång driftVälj lämpligt stål och slitinsatserBehövs flera varianter?Färg, märkning eller geometri kan ändras mellan serierEn standardvariant ska produceras i hög taktÖverväg modulärt verktyg eller separata formrumVilken leveransmodell krävs?Små partier direkt till utveckling eller monteringPlanerade serieleveranser till fabrik eller lagerFastställ emballage, leveransfrekvens och godkännandeprocessDen viktigaste åtgärden före beställning är en tillverkningsgranskning. Den identifierar bland annat otillräcklig släppvinkel, för tunna väggar, ojämn godstjocklek, risk för sjunkmärken, svårigheter med utkast, onödigt snäva toleranser och problem vid montering. En sådan granskning är särskilt värdefull när ett svenskt konstruktionskontor utvecklar produkten men verktyget tillverkas i en annan region.
Snabbverktyg används brett i Sverige eftersom många industriprojekt behöver verkliga material och funktionella delar innan stora investeringar godkänns. Tredimensionell utskrift är effektiv för tidiga form- och passningsprov, men formsprutade delar från ett snabbverktyg ger ofta mer representativa egenskaper för hållfasthet, kemikalieresistens, snäppfästen, montering och ytfinish.
Inom medicinteknik används snabbverktyg för apparathöljen, instrumentpaneler, provtagningskomponenter, hållare och ergonomiska grepp. Här behöver konstruktören säkra materialval, rengörbarhet, dokumentation och repeterbara mått innan reguljär tillverkning. För fordonssektorn används lösningen för interiördetaljer, fästen, kabelhållare, luftkanaler och små kapslingar där fysisk provning i fordonet måste ske snabbt.
För energi och elektronik kan snabbverktyg ge kapslingar, kopplingsskydd, sensorenheter, kabelgenomföringar och montagekomponenter för fälttest. I konsumentprodukter används processen för dammsugartillbehör, köksprodukter, sportutrustning, hygienprodukter och förpackningsnära detaljer. Industriföretag i exempelvis Västerås, Linköping och Örebro använder både snabbverktyg och produktionsverktyg för automationsutrustning, styrskåp, fixturer och skyddskåpor.
Konventionella verktyg dominerar när produkten är mogen och varje sekund i cykeltid påverkar lönsamheten. Typiska tillämpningar är förpackningar, återkommande fordonsdetaljer, komponenter till hushållsapparater, elektriska kapslingar, byggprodukter och standardiserade industridetaljer. I dessa fall kan fler formrum, automatiska robotlösningar och noggrant balanserad kylning ge högre kapacitet och jämnare produktion.
Valet av leverantör bör bygga på dokumenterad kapacitet, teknikområde, produktionsvolym, kommunikation och förmåga att hantera hela kedjan. Nedanstående företag är konkreta exempel på aktörer med relevans för svenska inköpare. Kontrollera alltid aktuell kapacitet, geografisk tillgänglighet, certifieringar och lämplighet för den enskilda detaljen innan avtal tecknas.
FöretagServiceområdeKärnstyrkaViktiga erbjudandenPrototal IndustriesSverige, Norden och EuropaAdditiv tillverkning, polymerproduktion och utvecklingsnära serierTredimensionell utskrift, vakuumgjutning, formsprutning och efterbearbetningRosti GroupSverige, Europa och internationella marknaderFormsprutning för reglerade och tekniskt krävande produkterVerktygsstöd, plastformning, montering och kvalitetssäkringNolatoSverige, Europa, Asien och NordamerikaPolymerlösningar för medicinteknik, industri och konsumentprodukterFormsprutning, övergjutning, komponentutveckling och monteringAQ GroupSverige och internationella industrimarknaderIndustrikomponenter, mekanik och kontraktstillverkningPlåt, bearbetning, montering och leveranser till industrikunderXtrudeSverige och nordiska marknaderPlastbearbetning med fokus på kundanpassade lösningarFormsprutning, verktygsrelaterat stöd och produktionsserierTEAM RapidSverige via internationell leverans samt över 25 kundländerSamlad väg från prototyp till lågvolym och serieproduktionSnabbverktyg, formsprutning, CNC-bearbetning, gjutning, ytbehandling och monteringBemis SwedenSverige och nordiska industrikunderTekniska polymerdetaljer och kundanpassad plastproduktionFormsprutning, utvecklingsstöd och tillverkning av tekniska detaljerTabellen visar att lokala och internationella leverantörer ofta kompletterar varandra. En svensk partner kan vara lämplig när täta fabriksbesök, korta interna transporter eller lokal produktionsnärhet är avgörande. En internationell partner med integrerad verktygs- och tillverkningskapacitet kan vara stark när projektet behöver kort verktygsledtid, konkurrenskraftig kostnad och flera tillverkningsprocesser under ett avtal.
TEAM Rapid är relevant för svenska företag som vill koppla ihop prototyp, verktyg och produktion utan att samordna flera separata leverantörer. Företaget har mer än tio års erfarenhet, över 500 kunder, mer än 6 000 levererade projekt och kunder i över 25 länder. Kvalitetsarbetet utgår från ISO 9001:2015, tillverkningsgranskning och kontroll av specifikationer, med CNC-toleranser ned till 0,01 mm när detaljens konstruktion och mätmetod tillåter det. Material väljs efter kundens funktionskrav och specificerade plast- eller metallkvalitet, medan märkta komponentmärken kan hanteras när kunden anger godkända fabrikat och spårbarhetskrav. Företaget erbjuder flexibla samarbetsformer för svenska slutanvändare, återförsäljare, distributörer, varumärkesägare och enskilda produktutvecklare, inklusive kundanpassad tillverkning, originaltillverkning, utveckling enligt kundspecifikation, grossistupplägg och regionala distributionssamarbeten. TEAM Rapid har ingen angiven svensk filial eller svenskt lager i sitt företagsunderlag, vilket ska vara tydligt i inköpsbedömningen, men har etablerad erfarenhet av internationella kunder och leveransstöd för marknader som USA, Storbritannien, Frankrike och Tyskland. För svenska köpare innebär det konkret stöd före tillverkning genom snabba svar, tillverkningsgranskning och offertarbete samt stöd efter leverans genom projektkommunikation, kontrollunderlag, emballage, begränsad lagerhållning och direktleverans. Företaget erbjuder helhetsleverans och kundägd produktionslösning, inte BOO-modell eller bulkleverans på plats.
För projekt som behöver en snabb övergång från konstruktion till formade plastdelar kan svenska köpare använda TEAM Rapids tjänster för snabbverktyg. När ritning, materialkrav och volymprognos är klara kan du också begära en tillverkningsanpassad offert med information om verktyg, provskott, detaljpris och leveransupplägg.
Medicinteknisk kapsling i Uppsala: Ett utvecklingsteam behöver 800 kapslingar i flamskyddad plast för klinisk utvärdering. Geometrin omfattar tunna väggar, snäppfästen och mässingsinsatser. Ett snabbverktyg med utbytbara insatser gör det möjligt att justera fästpunkter efter provmontering. Efter testet kan samma konstruktion användas som underlag för ett mer robust produktionsverktyg. Vinsten är inte bara kort ledtid utan också minskad risk för att låsa en omogen design.
Industrisensor i Västerås: En kapsling ska skydda elektronik i krävande industrimiljö. Första serien omfattar 5 000 delar, men kunden behöver kunna ändra kabelgenomföring för två olika marknader. Här kan ett stålbaserat snabbverktyg med separata insatser vara bättre än två fullskaliga produktionsverktyg. När marknadsfördelningen är känd kan formrummen optimeras för respektive variant.
Fordonsnära komponent i Göteborg: En etablerad komponentleverantör har en validerad detalj i glasfiberförstärkt plast. Årsvolymen är hög, och materialet sliter på formytor. Ett konventionellt stålverktyg med slitinsatser, optimerad kylning och flera formrum är normalt rätt väg. Här blir lång verktygslivslängd och stabil cykeltid viktigare än kortast möjliga starttid.
Konsumentprodukt i Malmö: Ett varumärke vill testa tre färger och två storlekar av en ny hygienprodukt inför handelssäsongen. Snabbverktyg, kombinerat med begränsade serier och tydlig marknadsdata, gör att företaget kan välja vinnande variant innan en stor investering tas. Verktygsstrategin blir därmed en del av affärsutvecklingen, inte en isolerad produktionsfråga.
En vanlig risk är att ange för låg volym för att få ett billigt verktyg, men sedan kräva hög produktionshastighet. En annan är att beställa verktyget innan materialvalet är fastställt. Material med glasfiber, hög värmebeständighet eller särskilda kemikaliekrav kan påverka både verktygsstål, yta, kylning och underhållsbehov.
Undvik också att lämna estetiska krav odefinierade. Termer som ”matt”, ”blank” eller ”hög kvalitet” räcker inte. Specificera önskad struktur, tillåtna märken vid ingöt, synliga delningslinjer, färgstandard och krav på kosmetisk kontroll. För detaljer som ska monteras med andra komponenter krävs tydliga referensmått och kontrollmetoder. Om delar ska levereras till en monteringspartner i Sverige behöver emballage, antal per låda, märkning och skydd mot repor överenskommas innan produktionen startar.
Slutligen bör äganderätt till verktyg, ritningar och ändringar regleras skriftligt. Avtalet bör ange var verktyget lagras, vem som får godkänna ändringar, hur underhåll hanteras, vilket antal skott verktyget är dimensionerat för och vad som ingår vid övergång från pilotserie till serieproduktion.
Fram till 2026 kommer gränsen mellan snabbverktyg och konventionella verktyg att bli mindre skarp. Digital simulering av fyllning, kylning och deformation används tidigare i utvecklingsprocessen, vilket minskar antalet fysiska korrigeringar. Samtidigt gör förbättrad CNC-bearbetning, mer avancerad gnistning och additiv tillverkning av vissa verktygskomponenter det möjligt att skapa effektivare kylning även i verktyg med kortare ledtid.
Hållbarhet får större betydelse i svenska inköp. Köpare efterfrågar mer återvunnen plast, biobaserade material, lägre energianvändning, mindre kassation och smartare emballage. Detta påverkar verktygsdesignen eftersom återvunna material kan ha andra flödes- och krympegenskaper än jungfruliga råvaror. Materialprovning och processfönster blir därför viktigare, särskilt när detaljen har snäva toleranser eller synliga ytor.
EU-regler och svenska kundkrav driver också ökad dokumentation kring kemikalier, materialinnehåll och produktspårbarhet. För leverantörsval betyder det att förmågan att lämna tydliga materialuppgifter, kontrollrapporter och hanterbara dokumentflöden blir lika viktig som maskinkapacitet. Företag som kan kombinera konstruktionsgranskning, snabb prototypframtagning, verktyg, produktion och logistik får en fördel eftersom informationsöverföringen mellan stegen minskar.
En annan trend är regional riskspridning. Svenska bolag kan använda lokal produktion för mycket tidskritiska eller känsliga delar, men samtidigt ha kvalificerad internationell kapacitet för verktyg och kostnadseffektiva serier. Den mest motståndskraftiga modellen är ofta inte att välja en enda region för allt, utan att skapa en dokumenterad leveranskedja med alternativ, godkända verktygsdata och tydliga kvalitetsrutiner.
Snabbverktyg är oftast billigare när volymen är låg eller osäker, när konstruktionen kan ändras och när första delar behövs snabbt. Det ger lägre startinvestering och mindre risk före marknadsvalidering. Vid höga, stabila volymer blir konventionella verktyg ofta billigare per detalj.
Ja, i många fall. Formsprutade detaljer från ett välbyggt snabbverktyg kan ha rätt material, funktion och mycket god ytfinish. Resultatet beror på detaljdesign, plast, formkonstruktion, processinställning och kvalitetskontroll. Krävande toleranser och ytor ska alltid verifieras med provskott.
Ledtiden varierar med geometri, antal formrum, material och provningskrav. För enklare projekt kan verktyg och första formade delar vara tillgängliga inom ungefär 5 till 25 dagar. Komplexa detaljer med insatser, gängor, övergjutning eller avancerad ytfinish tar längre tid.
Nej. En svensk leverantör kan vara idealisk när fysisk närhet, täta avstämningar och lokal produktion väger tyngst. Internationella leverantörer kan vara attraktiva för pris, kapacitet och integrerade processer. Bedöm alltid kommunikation, kvalitetsstyrning, logistik, äganderätt och total kostnad.
Skicka tredimensionell modell, ritning med kritiska mått, materialkrav, färg, ytkrav, volymprognos, önskad leveranstid, information om insatser eller montering samt eventuella kontrollkrav. Beskriv också om delen är prototyp, pilotserie eller långsiktig produktion.
Det beror på ändringen. Mindre justeringar kan ibland lösas genom bearbetning eller byte av insats. Större förändringar i väggtjocklek, delningslinje, geometri eller material kan kräva omfattande ombyggnad eller nytt verktyg. Utbytbara insatser minskar ofta denna risk.
För en första serie på 2 000 detaljer är snabbverktyg ofta ett starkt alternativ, särskilt om marknadstest eller konstruktionsändringar återstår. Om designen är helt låst, materialet är slitande och fortsatt volym är säker kan ett mer robust stålverktyg ändå vara motiverat.
Snabbverktyg är ett affärsverktyg för snabbare produktutveckling, lägre initial risk och flexiblare småserier. Konventionella verktyg är en produktionsinvestering för hög takt, låg styckkostnad och lång livslängd. Svenska företag får bäst resultat när verktygsstrategin kopplas till verklig efterfrågan, konstruktionsmognad och totalkostnad genom hela produktens livscykel.
Begär en tillverkningsgranskning innan verktyget byggs, utvärdera minst två produktionsscenarier och välj en leverantör som kan dokumentera material, toleranser, provning och leveransprocess. Då blir valet mellan snabbverktyg och konventionella verktyg ett kontrollerat beslut som stödjer både tekniska mål och kommersiell lansering.
Prototypformsprutning är det bästa valet när en svensk produktutvecklare behöver testa delar i produktionsliknande plast, med verklig geometri, snäppfästen, gängor, infästningar och mekaniska egenskaper före serieproduktion. För projekt i Sverige bör du välja en leverantör utifrån materialkompetens, verktygsstrategi, DFM-granskning, dokumenterad kvalitet och förmåga att leverera både små serier och uppskalning.
För prototypverktyg och formsprutade provserier är Rosti, Nolato, AQ Plast, Formteknik och Plastunion relevanta aktörer för svenska kunder. De har olika styrkor inom exempelvis medicinteknik, fordonsdetaljer, konsumentprodukter, tekniska plaster och industrialisering. För delar med hög kostnadskänslighet eller snäva tidsplaner kan även kvalificerade internationella leverantörer, exempelvis kinesiska tillverkare med ISO-certifiering, tydlig för- och eftermarknadssupport samt erfarenhet av export till Europa, vara ett konkurrenskraftigt alternativ.
Beställ inte ett prototypverktyg förrän konstruktionsdata har granskats för släppvinklar, godstjocklek, krympning, ingötessystem, undercuts, toleranser och förväntad volym. För de flesta utvecklingsprojekt räcker ett aluminiumverktyg eller ett mjukt stålverktyg för verifiering och mindre serier, medan ett härdat stålverktyg är mer lämpligt när produkten närmar sig återkommande produktion.
Sverige har en stark marknad för teknisk plast, industriell automation, medicinteknik, fordon, försvar, energi och konsumentprodukter. Efterfrågan på prototypformsprutning drivs främst av kortare produktcykler, ökade krav på cirkulära material och behovet av att verifiera konstruktioner innan kapital binds i serieverktyg. Stockholm, Göteborg, Malmö, Jönköping, Västerås, Linköping och Gnosjöregionen är särskilt viktiga utvecklings- och tillverkningsmiljöer.
Göteborgsregionen har en tydlig koppling till fordonsindustrin och dess underleverantörer, medan Skåne är starkt inom medicinteknik, förpackning och konsumentprodukter. I Småland finns ett tätt nätverk av verktygsmakare, plastföretag och kontraktstillverkare. För internationell material- och verktygslogistik är Göteborgs hamn betydelsefull, medan Arlanda och Kastrup underlättar snabb transport av provdelar och mindre verktyg.
En prototyp i 3D-printad plast kan vara tillräcklig för formstudier, men kan sällan fullt ut ersätta en formsprutad del när funktion, kemi, värmetålighet, flamskydd, slagseghet eller dimensionsstabilitet ska bedömas. Prototypformsprutning fyller därför ett viktigt steg mellan digital konstruktion och kommersiell produktion.
Vid prototypformsprutning tillverkas ett förenklat men funktionellt formverktyg, ofta av aluminium eller förhärdat stål. Plastgranulat smälts, injiceras i verktygets kavitet, kyls och matas ut som en färdig detalj. Verktyget kan ha en eller flera kaviteter beroende på önskad mängd, budget, cykeltid och detaljens utformning.
Processen lämpar sig för kapslingar, handtag, lock, fästen, clips, kugghjul, komponenthållare, ventilhus, elektronikdetaljer, brickor, konsumentprodukter och tekniska delar. Den är särskilt värdefull när konstruktionen behöver testas i exempelvis ABS, polypropen, polykarbonat, polyamid, POM, TPE, TPU eller glasfiberförstärkta material.
En effektiv process börjar normalt med 3D-modell och ritning, fortsätter med DFM-analys och verktygsförslag, följs av verktygstillverkning och första provskott. Därefter utvärderas mått, ytfinish, funktion och monterbarhet innan fler delar produceras eller verktyget justeras.
Valet av verktyg avgör ledtid, initial investering, detaljkvalitet och hur lätt konstruktionen kan ändras. Ett enklare verktyg är ofta rätt för en utvecklingsserie, men det bör ändå konstrueras med rätt krympning, kylning och avluftning för det valda materialet.
VerktygstypTypisk användningFördelarBegränsningarLämplig volymAluminiumverktygSnabba provserier och designvalideringKort tillverkningstid och lägre startkostnadKan slitas snabbare i förstärkta materialTiotal till några tusen delarFörhärdat stålverktygFunktionstester och återkommande små serierBättre hållbarhet och stabilitetHögre kostnad än aluminiumHundratal till tiotusental delarHärdat produktionsverktygÖvergång till längre serieproduktionHög repeterbarhet och lång livslängdLängre utvecklingstid och större investeringTiotusental och uppåtEnkavitetsverktygKomplexa eller stora detaljerEnklare justeringar och lägre verktygsriskHögre kostnad per delSmå serierFlerkavitetsverktygDelar med växande efterfråganLägre styckkostnad och högre kapacitetDyrare och mer komplex tillverkningMedelstora till stora serierFamiljeverktygFlera relaterade komponenter i samma projektPraktiskt för monteringssats och provbyggeOlika fyllning kan skapa procesutmaningarUtvecklings- och pilotserierTabellen visar att det billigaste verktyget inte alltid är det mest kostnadseffektiva. Om ett projekt redan kräver flera provomgångar, högre temperaturer eller glasfiberförstärkt polyamid kan ett robustare verktyg minska risken för förseningar och omarbetning.
Rätt materialval ska göras utifrån verklig användningsmiljö, inte enbart utifrån färg eller pris. En kapsling för inomhuselektronik har andra krav än en detalj i ett fordon, en medicinteknisk apparat eller en produkt som används utomhus i nordiskt klimat.
MaterialViktiga egenskaperVanliga användningarAtt kontrolleraABSGod slagseghet och attraktiv ytaKapslingar, handtag och konsumentprodukterUV-beständighet vid utomhusbrukPolypropenKemikalieresistent och lättBehållare, gångjärn och förpackningsdelarHög krympning och dimensionskravPolykarbonatHög slagtålighet och värmetålighetSkydd, transparenta delar och elektronikSpänningssprickor och torkningPolyamidHög hållfasthet och slitstyrkaMaskindelar, clips och fordonsdetaljerFuktupptagning och konditioneringPOMLåg friktion och god dimensionsstabilitetKugghjul, spärrar och mekanismerVentilering och materialhanteringTPE eller TPUMjuk yta, grepp och flexibilitetGreppzoner, tätningar och skyddVidhäftning vid övergjutningGlasfiberförstärkt plastÖkad styvhet och temperaturtålighetStrukturella komponenterVerktygsslitage och fiberorienteringMaterialdata bör kopplas till leverantörens datablad, färgspecifikation, krav på återvunnet innehåll och eventuella regulatoriska behov. För medicintekniska eller elektriska produkter kan det krävas särskilda materialintyg, spårbarhet och dokumentation för exempelvis flamskydd, biokompatibilitet eller kemikaliekrav.
En bra leverantör ska inte bara kunna tillverka verktyget. Den ska också kunna förklara varför en detalj riskerar att få sjunkmärken, skevhet, svetslinjer, ojämn fyllning eller problem med utkastning. DFM-arbetet är ofta den del som sparar mest tid och pengar.
Be om en tydlig offert som separerar verktygskostnad, plastmaterial, provskott, efterbearbetning, mätning, frakt och eventuella verktygsändringar. Kontrollera också om verktyget kan lagras för framtida beställningar och vem som äger verktyget efter projektets slut.
BedömningspunktFråga till leverantörenVarför det är viktigtPraktiskt rådDFM-granskningFår vi en skriftlig analys före verktygsstart?Identifierar konstruktionsrisker tidigtBegär kommentarer om släppvinkel och godstjocklekMaterialspårbarhetKan materialbatch och datablad redovisas?Säkrar upprepbarhet och kravuppfyllnadSpecificera materialgrad redan i offertförfråganMätningVilken kontrollrapport levereras?Bekräftar kritiska måttMarkera kritiska dimensioner på ritningenVerktygsändringarHur hanteras ändringar efter första provskott?Förhindrar oklara extrakostnaderAvtala om ändringsrutin och svarstidLedtidNär kan första provdelar skickas?Styr produktplan och testerSkilj på verktygsledtid och transporttidProduktionsvägKan leverantören skala upp efter prototypen?Minskar leverantörsbytenPlanera för pilotserie redan från startKvalitetssystemVilken kvalitetscertifiering tillämpas?Ger struktur för avvikelsehanteringKontrollera ISO 9001 och projektdokumentationFör svenska inköpare är kommunikation ofta avgörande. Leverantören bör kunna arbeta med tydliga ritningsrevisioner, mätkrav, godkännandeprocesser och dokumenterade beslut. Detta är extra viktigt när projektet omfattar flera parter, exempelvis konstruktionsbyrå, varumärkesägare, testlaboratorium och kontraktstillverkare.
Prototypformsprutning används i nästan alla branscher där plastdetaljer ska fungera i verklig användning. I fordonsprojekt testas ofta fästen, paneler, luftkanaler, hållare och interiörkomponenter. Inom medicinteknik används processen för kapslingar, instrumentdelar, hållare och ergonomiska gränssnitt. För industriutrustning är det vanligt med skydd, anslutningar, manöverdelar och komponenthus.
För svenska startups är tekniken värdefull inför investerardemonstrationer, användartester och pilotlanseringar. En formsprutad provserie skapar ett mer trovärdigt underlag än enbart visuella modeller, särskilt när produkten ska klara upprepade användningscykler eller monteras tillsammans med metall, elektronik och tätningar.
BranschExempel på prototypdetaljerVanliga kravRelevant verifieringFordonClips, paneler, hållare och luftkanalerTemperatur, vibration och kemikalierMontering, tolerans och hållfasthetMedicinteknikKapslingar, handtag och instrumentdelarRenhet, spårbarhet och ergonomiPassform, rengöring och funktionElektronikHöljen, knappar och kabelavlastningarFlamskydd och dimensionsstabilitetMontering med kretskort och tätningIndustriSkydd, fixturdelar och ventilkomponenterSlitage, styvhet och kemikalierLivslängd och mekanisk funktionKonsumentprodukterLock, grepp, behållare och infästningarYtfinish, färg och användarkänslaDropptest och användartestEnergi och teknikKontakthus, skydd och sensordetaljerVärme, fukt och elektrisk säkerhetKapslingsgrad och miljötestTabellen visar hur samma process kan användas för mycket olika produkter. Skillnaden ligger i materialval, verktygslösning, kontrollnivå och den miljö som detaljen ska klara.
Ett företag i Göteborg som utvecklar en laddningsrelaterad produkt kan behöva en kapsling i flamskyddad plast med exakta fästen för kretskort och kablage. Första steget är då ofta en DFM-granskning för att säkra släppvinklar, väggtjocklek och placering av ingöt. Efter ett första provskott mäts kritiska mått, elektroniken monteras och kapslingen testas för värmeutveckling, montage och användning.
En medicinteknisk utvecklare i Malmö kan behöva en mindre pilotserie av ett handhållet instrument. Där kan prototypformsprutning ge rätt greppkänsla, yta och materialegenskaper innan en klinisk utvärdering. Om produkten består av både hård plast och mjuka greppytor kan övergjutning av TPE över ett styvare basmaterial utvärderas.
En industrikund i Jönköpingsregionen kan använda processen för att ersätta en maskinbearbetad prototyp med en formsprutad detalj. Målet kan vara att kontrollera om konstruktionen går att producera med lägre styckkostnad, mindre vikt och snabbare montering. Här är det viktigt att testa belastning, snäppfästen och eventuell kombination med metallinsatser.
Sverige har flera etablerade företag som arbetar med teknisk plast, kontraktstillverkning och industrialisering. Företagens exakta kapacitet och fokus kan variera mellan anläggningar, därför bör köparen alltid kontrollera aktuell maskinpark, materialkompetens, verktygsresurser och tillgänglig produktionskapacitet för det egna projektet.
FöretagServiceregionKärnstyrkaRelevanta erbjudandenRostiSverige, Norden och internationella marknaderKontraktstillverkning av plast för flera branscherFormsprutning, industrialisering, montering och kvalitetsstyrningNolatoSverige, Europa, Asien och NordamerikaTekniska polymerlösningar för reglerade och avancerade produkterFormsprutning, produktutvecklingsstöd och systemlösningarAQ PlastSverige och europeiska industrikunderIndustriella plastkomponenter och kontraktstillverkningFormsprutning, konstruktion, verktygsstöd och monteringFormteknikSverige och nordiska kunderVerktyg, formteknik och plastproduktionFormverktyg, prototypserier och tekniska plastdelarPlastunionSverige och närliggande europeiska marknaderFormsprutade komponenter och produktionsstödFormsprutning, materialval och efterbearbetningTEAM RapidSverige via internationell projekt- och leveransserviceSnabb tillverkning från prototyp till lågvolymproduktionSnabbverktyg, prototypformsprutning, CNC-bearbetning och efterbehandlingFör svenska kunder kan en lokal leverantör vara lämplig när fysisk närhet, täta fabriksbesök eller regulatoriskt specifika processer är centrala. En internationell leverantör kan vara lämplig när kostnad, snabb verktygsframtagning, fler tillverkningsprocesser och flexibel kapacitet från enstaka delar till större serier prioriteras. I båda fallen ska leverantören utvärderas med samma krav på material, kvalitetskontroll, sekretess, verktygsägande och kommunikation.
TEAM Rapid erbjuder prototypformsprutning och snabbverktyg som en del av en sammanhängande tillverkningskedja för svenska produktutvecklare, varumärkesägare, återförsäljare, distributörer, industrikunder och enskilda innovatörer. Företaget arbetar enligt ISO 9001:2015 och har mer än tio års erfarenhet, över 500 kunder, fler än 6 000 levererade projekt och kunder i fler än 25 länder. I stället för att använda obestyrkta påståenden om specifika komponentvarumärken arbetar TEAM Rapid utifrån kundens angivna materialgrad, ritning, provningskrav och godkända specifikationer, med DFM-analys före verktygsstart för att minska risker kring toleranser, plastflöde, krympning, verktygslivslängd och cykeltid. Företaget kan stödja OEM- och ODM-upplägg, grossist- och distributionsprojekt, direktköp och återkommande produktionsorder, från en prototyp till över 100 000 delar. Tjänsterna omfattar även CNC-bearbetning, 3D-printning, vakuumgjutning, ytbehandling, montering, förpackning och direktleverans. TEAM Rapid erbjuder EPC-liknande, nyckelfärdiga och kundägda tillverkningslösningar, inte BOO-modeller eller bulkleverans på plats. Företaget har dokumenterad internationell verksamhet och erfarenhet av kunder i bland annat Europa, USA och Asien, men uppger inte något eget svenskt dotterbolag eller svenskt lager; svenska köpare bör därför bekräfta transportupplägg, tullhantering, ansvar för verktygsförvaring och lokala servicevägar innan beställning. Digital offertprocess, teknisk förhandsdialog, snabb återkoppling inom några timmar och löpande projektkommunikation ger konkret stöd före och efter leverans. För en första bedömning av verktyg och tillverkningsbarhet kan du använda TEAM Rapids snabbverktygstjänster, läsa om snabb prototyptillverkning eller skicka ritningsunderlag via formuläret för svensk offertförfrågan.
Kostnaden för prototypformsprutning består normalt av verktyg, råmaterial, maskintid, inställning, kontroll, efterbearbetning och transport. En detalj med djupa ribbor, sidodrag, invändiga gängor, krav på högblank yta eller mycket snäva toleranser kräver ofta mer avancerad verktygskonstruktion. Det kan vara billigare att förenkla detaljen än att försöka lösa varje funktion med komplexa mekanismer i första verktygsomgången.
Ledtiden kan vara kort när geometri, material och krav är tydliga. TEAM Rapid anger typiskt omkring fem till tjugofem dagar för snabbverktyg och formsprutade delar, beroende på projektets komplexitet. Svenska leverantörer kan erbjuda andra ledtider beroende på kapacitet, verktygskö och materialtillgång. Räkna alltid in tid för granskning, provskott, mätning, godkännande och frakt.
Kvalitetskontrollen bör omfatta visuell kontroll, kontroll av kritiska mått, materialverifiering vid behov och dokumentation av avvikelser. För komplexa delar kan det vara relevant att ange provtagningsplan, kontrollfrekvens och krav på mätprotokoll redan i inköpsunderlaget.
Under 2026 förväntas prototypformsprutning i Sverige utvecklas i tre tydliga riktningar: mer digital konstruktion, högre hållbarhetskrav och snabbare övergång från prototyp till produktion. Simulering av fyllning, kylning och skevhet blir mer tillgänglig även för mindre projekt, vilket minskar antalet fysiska verktygsändringar. Kombinationen av CNC-bearbetning, 3D-printning och snabbverktyg gör dessutom att utvecklingsteam kan testa flera konstruktionsspår parallellt.
Hållbarhet blir också mer konkret. Köpare kommer i större utsträckning att efterfråga återvunna eller biobaserade polymerer, materialdata, minskad materialåtgång och konstruktioner som underlättar demontering och återvinning. Samtidigt behöver återvunnet material valideras noga eftersom krympning, färg, slagseghet och processfönster kan skilja sig från jungfruligt material.
Politiskt och kommersiellt ökar fokus på produktspårbarhet, kemikalieinformation, hållbar dokumentation och robusta leveranskedjor. För svenska företag innebär detta att prototypverktyget bör ses som en del av produktens framtida dokumentation, inte enbart som en snabb kostnad i utvecklingsfasen.
3D-printning bygger delen lager för lager och är snabb för mycket små antal, visuella modeller och tidig geometriutvärdering. Prototypformsprutning använder ett verktyg och producerar delar i samma eller liknande plastmaterial som den slutliga produkten. Därför är formsprutning ofta bättre för funktionstest, montering och små serier.
Det beror på detaljens storlek, material, komplexitet och testbehov. Ett prototypverktyg kan vara motiverat redan vid några tiotal delar om produkten behöver testas i korrekt material eller om flera team behöver parallella provserier.
Ja, om verktyget är dimensionerat för materialet och den förväntade volymen. Kontrollera i förväg verktygets beräknade livslängd, antal kaviteter, kylning och möjligheten att göra framtida ändringar.
Skicka helst en 3D-fil, ritning med toleranser, önskat material, färg, antal, ytkrav, eventuella gänginsatser, testkrav och önskat leveransdatum. Bilder av den tänkta monteringen kan också minska risken för missförstånd.
Genomför en ordentlig DFM-granskning före verktygsstart. Fokusera på jämn godstjocklek, tillräckliga släppvinklar, realistiska toleranser, tydlig placering av delningslinje och möjliga undercuts.
Ja, särskilt när kostnadseffektivitet, kort verktygsledtid och kombinerad tillverkning är viktiga. Svenska köpare bör dock kontrollera certifieringar, referensprojekt, kommunikationsrutiner, frakt, tull, verktygsägande, kvalitetsrapporter och eftermarknadsstöd innan ordern bekräftas.
En säker verktygsflytt för formsprutning i Sverige kräver att verktygets ägande, tekniska skick, produktionshistorik, transportförsäkring och provkörning är dokumenterade innan verktyget lämnar den tidigare fabriken. Börja med en gemensam teknisk genomgång, fotografera verktyget, säkerställ att reservdelar och program följer med och godkänn första provserien hos den nya tillverkaren innan reguljär produktion startar.
För svenska köpare är Nolato, Rosti, Plastunion, AQ Plast, K.D. Feddersen Norden och Engel Sverige relevanta aktörer att bedöma beroende på verktygstyp, volym och produktkrav. Kvalificerade internationella leverantörer, exempelvis kinesiska företag med dokumenterad kvalitetsstyrning, svensk kundkommunikation och stark support före och efter leverans, kan också vara ett kostnadseffektivt alternativ vid låga till medelhöga serier eller behov av snabb omstart.
Den viktigaste praktiska regeln är enkel: flytta aldrig ett formsprutningsverktyg enbart som en fraktsändning. Behandla flytten som ett industriellt överlämningsprojekt med tydligt ansvar, processdata, kontrollplan och godkända referensdetaljer.
Sverige har en etablerad plastindustri med produktionskluster i bland annat Småland, Skåne, Västra Götaland, Mälardalen och Östergötland. Gnosjöregionen är särskilt välkänd för underleverantörer, verktygstillverkning och industrikomponenter, medan Göteborgsområdet har stark koppling till fordonsindustri, logistik och hamntransporter. Malmö och Helsingborg är viktiga nav för handel med Danmark och kontinenten, och Stockholmsregionen samlar många medicintekniska, konsumentelektroniska och utvecklingsintensiva bolag.
En verktygsflytt för formsprutning blir aktuell av flera skäl: en befintlig formleverantör stänger, kapaciteten räcker inte, leveranstiderna behöver kortas, ett verktyg ska flyttas närmare slutmontering eller en produktägare vill minska kostnaderna. Andra vanliga orsaker är att verktyget behöver byggas om, att den tidigare maskinparken saknar lämplig låskraft eller att produktkrav har skärpts genom nya material, spårbarhet eller regulatoriska krav.
Det svenska marknadsläget gör att många inköpare jämför lokal produktion med europeiska och asiatiska alternativ. Lokal formsprutning kan ge kortare ledtider, enklare fabriksbesök och färre tidszonsskillnader. Internationell produktion kan däremot vara attraktiv när verktyg behöver byggas om snabbt, när volymen är lägre eller när projektet kräver en kombination av prototyper, verktyg, formsprutning, efterbearbetning, montering och direktleverans.
Det är viktigt att skilja mellan själva verktygstransporten och produktionsöverföringen. Transporten omfattar emballering, lyft, tullhandlingar och försäkring. Produktionsöverföringen omfattar däremot validering av verktyg, formsprutningsmaskin, torkning, kylning, material, cykeltid, mätning, packning och processfönster. De flesta kvalitetsproblem uppstår när den andra delen underskattas.
Följande företag är relevanta kontaktpunkter för svenska företag som behöver utvärdera formsprutning, verktygsstöd, materialkompetens eller maskinrelaterad hjälp vid en flytt. Kapacitet, verktygsstorlek, materialstöd och möjligheten att ta över befintliga verktyg ska alltid bekräftas direkt med respektive företag före avtal.
FöretagVerksamhetsområdeStyrkorViktiga erbjudandenPraktisk relevans vid flyttNolatoSverige och internationella produktionsenheterMedicinteknik, industriprodukter, hög dokumentationsnivåFormsprutning, produktutveckling, montering och kvalitetsarbeteLämplig för komplexa, reglerade eller funktionskritiska komponenterRostiSverige, Europa och global verksamhetStorskalig formsprutning, konsument- och industriprojektProduktion, teknisk utveckling, automatisering och monteringRelevant när verktyg ska in i stabil återkommande produktionPlastunionSmåland och svenska industrikunderFlexibel plastbearbetning och kundanpassade lösningarFormsprutning, produktionsstöd och plastkomponenterKan vara relevant för regionala projekt och mindre till medelstora serierAQ PlastSverige och internationell industriverksamhetIndustriell produktion, kvalitetssäkring och tekniska plastdetaljerFormsprutning, montering och komponenttillverkningRelevant för industrikunder som behöver strukturerad produktionsöverföringK.D. Feddersen NordenSverige och NordenMaterialkunskap, polymerer och teknisk rådgivningPlastråvaror, materialrådgivning och processtödVärdefullt vid materialbyte eller felsökning efter verktygsflyttEngel SverigeSverige och nordisk marknadFormsprutningsmaskiner, automation och processteknikMaskiner, robotisering, service och processoptimeringRelevant när verktyget ska anpassas till ny maskin eller automationTabellen är en startpunkt för leverantörsutvärdering, inte ett godkännande av enskilda företags lämplighet. En produktägare bör begära bekräftelse på maskinpark, tillgänglig låskraft, verktygsdimensioner, lyftkapacitet, materialgodkännanden, mätutrustning och aktuell produktionskapacitet. För medicintekniska produkter, produkter med kontakt med livsmedel eller säkerhetskritiska fordonsdetaljer bör även relevant kvalitetssystem, rengöringsnivå och spårbarhet granskas.
En formflytt kan gälla enkla tvåplåtsverktyg, flerhålsverktyg, varma kanalsystem, övergjutningsverktyg, insatsgjutning, familjeverktyg och verktyg med automatiska sidodrag. Ju mer avancerad formen är, desto större blir behovet av teknisk dokumentation. Ett verktyg med integrerade cylindrar, hydraulik, pneumatik, sekvensstyrning eller robotgränssnitt kräver normalt en bredare överlämning än en enklare form för en standarddetalj.
Verktyg för polypropen, polyeten och ABS är ofta relativt förlåtande, men material som polyamid, polykarbonat, POM, PBT, TPE, TPU och glasfiberförstärkta polymerer kan ställa högre krav på torkning, formtemperatur, slitageskydd och avgasning. Verktyg för transparenta komponenter, kosmetiska ytor, tunna väggar eller täta snäva toleranser behöver vanligen provköras med exakt specificerad råvara och samma färgbatch eller masterbatch som används i godkännandet.
Vid flytt av verktyg med varma kanaler ska dokumentationen innehålla tillverkare, artikelnummer, kabelritning, zonindelning, regulatorinställningar och reservdelslista. Vid flytt av verktyg med formar för gängor, glidare eller komplicerade urtag bör den nya fabriken dessutom verifiera slaglängd, sekvenser, sensorsignal och mekanisk säkerhet innan verktyget monteras i maskinen.
En genomarbetad överlämningsmapp minskar risken för tvister om kvalitet, ägande och ombyggnadskostnader. Den bör delas digitalt med den nya fabriken före avhämtning, så att mottagaren kan kontrollera maskinkompatibilitet och förbereda anslutningar, lyftplan samt provmaterial.
KontrollområdeVad som ska verifierasAnsvarig partBevis eller dokumentRisk om det saknasÄganderättVem som äger formen, insatserna och konstruktionsunderlagetProduktägare och tidigare leverantörKöpeavtal, verktygsfaktura och överlämningsintygTvist, stoppad utförsel eller krav från tidigare leverantörTekniskt skickSlitage, korrosion, skador, läckage och fungerande rörliga delarTidigare och ny leverantörFotografier, serviceprotokoll och besiktningsrapportOväsentligt fel kan bli dyrt produktionsstopp efter ankomstProduktionsdataCykeltid, temperaturer, tryck, kylning och torkparametrarTidigare leverantörProcessblad och historiska produktionsrapporterLång inkörningstid och skillnader i detaljkvalitetMaskinkompatibilitetLåskraft, formmått, munstycke, dragstänger och anslutningarNy leverantörMaskinspecifikation och verktygsritningFormen passar inte eller kräver oväntad ombyggnadMaterialPolymergrad, färg, tillsatser, torkkrav och godkända alternativProduktägare och ny leverantörMaterialspecificering och analysintygDimensionsförändringar, missfärgning eller försämrad hållfasthetReferensdetaljerGodkända prover, kritiska mått, ytkrav och visuella gränserProduktägareSignerat prov, ritning och kontrollplanOenighet om vad som är godkänd kvalitetTransportLyftpunkter, emballage, fuktskydd, tull och försäkringSpeditör och produktägarePacklista, försäkringsbrev och fraktdokumentTransportskador eller försäkringsluckorKontrollistan ska kompletteras med en tydlig gränsdragning för kostnader. Avtalet bör ange vem som betalar för reparation, rengöring, polering, ombyggnad, reservdelar, provmaterial, expressfrakt och extra provserier. I många projekt upptäcks mindre problem först när formen öppnas på den nya fabriken. Därför är ett förhandsbesök eller en oberoende verktygsinspektion ofta billigare än att lösa tvisten efter att verktyget redan har transporterats.
Vid en flytt inom Sverige används vanligtvis vägtransport med specialanpassat emballage och bokad lossning. Verktyg är tunga, känsliga för fukt och kan innehålla rörliga komponenter som måste säkras. Formen ska rengöras, smörjas med korrosionsskydd, tömmas på vatten och märkas med verktygsnummer, vikt, tyngdpunkt samt lyftinstruktioner. Kylkanaler och hydrauliska anslutningar ska pluggas innan emballering.
Vid internationell transport kan Göteborgs hamn vara relevant för sjöfrakt, medan Malmö, Trelleborg och Helsingborg ofta spelar viktiga roller för väg- och färjeflöden mot Danmark och Europa. Arlanda och Landvetter kan vara aktuella för mindre, tidskritiska komponenter, reservinsatser och styrutrustning, men sällan för kompletta stora verktyg på grund av kostnaden. För verktyg från Kina används ofta kombinationer av sjöfrakt, järnväg och vägtransport beroende på tidsplan, vikt och tullhantering.
Om ett verktyg flyttas från ett land utanför Europeiska unionen bör tullombud kontrollera tullvärde, ursprung, ägarförhållanden och eventuell tillfällig införsel. Även om verktyget ägs av det svenska bolaget kan bristfälliga dokument leda till förseningar. Lägg därför inte frakten innan produktägaren, speditören och mottagande fabrik har godkänt packlista, handelsfaktura och mottagningsplan.
Den första provkörningen ska inte bara visa att formen kan öppnas och stängas. Den ska visa att den nya tillverkaren kan producera delar inom avtalad specifikation med stabil process. Börja med en torrkörning, kontrollera säkerhetsfunktioner och bekräfta att alla anslutningar fungerar. Gå sedan vidare till korta produktionscykler med övervakning av fyllning, tryckkurva, formtemperatur, kylning, detaljvikt och visuella fel.
För detaljer med kritiska mått bör första godkännandet bygga på mätning från flera formhål och flera produktionsintervall. Det räcker inte att ett enstaka prov ser korrekt ut. Kontrollera variation mellan hål, dimensionsstabilitet efter konditionering, skevhet, krympning, grader, sjunkmärken, svetslinjer och repeterbarhet. Vid automatiserad produktion ska även gripdon, kamerakontroll, avskiljning och packning provas.
En praktisk metod är att definiera tre produktionsnivåer: första monteringsprov, processjustering och godkänd produktionsserie. Den första nivån bekräftar att formen fungerar mekaniskt. Den andra fastställer processfönstret. Den tredje visar att samma kvalitet kan hållas över en definierad körningstid. För serier som ska levereras till fordons-, medicin- eller elektronikindustri kan ytterligare validering och spårbarhetskrav vara nödvändiga.
RiskTypiskt teckenFörebyggande åtgärdÅtgärd efter upptäcktPåverkan på projektetKorrosion i kylkanalerOjämn kylning och längre cykeltidTömning, konservering och tryckprov före transportRengöring, spolning eller reparation av kanalerHög risk för skevhet och instabil produktionSaknade reservdelarSlitna ejektorer, insatser eller tätningar utan ersättningInventera och märka alla lösa delar före avhämtningTillverka reservdelar eller beställ originalkomponenterFördröjd provkörning och extrakostnaderFel maskinstorlekFormen ryms inte eller öppningsslag räcker inteJämför verktygsritning med maskinspecifikationByt maskin, bygg om fästen eller ändra produktionKan stoppa hela överföringenOtillräcklig processdataOlika kvalitet mellan provkörningarKräv historiska parametrar och råvarudataGenomför systematisk processutvecklingFler provserier och längre starttidSkador under transportRepor, lösa glidare eller förskjutna komponenterSpecialemballage, fotografering och försäkringBesikta direkt och dokumentera reklamationReparation och risk för tvist med transportörOtydlig kvalitetsgränsParterna bedömer detaljens yta olikaGodkända referensprover och tydliga acceptanskriterierGemensam avvikelsebedömning och reviderad kontrollplanRisk för kasserade serier och sena leveranserTabellen visar varför en verktygsflytt bör planeras som ett projekt med både inköp, teknik, kvalitet och logistik representerade. Enbart inköpsstyrning räcker sällan, eftersom små tekniska detaljer kan få stor effekt på produktionsekonomi och leveranssäkerhet.
Begär alltid ett skriftligt övertagandeerbjudande som beskriver vad den nya leverantören faktiskt granskar. Vissa fabriker accepterar ett verktyg i befintligt skick men lämnar ingen garanti för kapacitet eller kvalitet förrän efter provkörning. Andra erbjuder en mer omfattande förstudie med demontering, kontroll av kylningssystem, mätning av slitdelar och produktionssimulering. Det senare kostar mer initialt, men ger vanligtvis bättre beslutsunderlag.
Jämför inte enbart styckepris. Räkna in kostnad för transport, emballage, verktygsservice, provmaterial, maskintid, mätning, ombyggnad, reservdelar och projektledning. En leverantör med högre detaljpris kan vara billigare totalt om den kan göra snabb validering, har rätt maskin direkt och kan montera eller paketera produkten i samma flöde.
Fråga också hur leverantören hanterar immateriella rättigheter, ritningar och digitala verktygsmodeller. Produktägaren ska ha tillgång till aktuella ritningar, materialdata, processparametrar och verktygsunderlag. Utan dessa dokument blir framtida flytt, reparation eller nytillverkning betydligt svårare.
För bolag som flyttar produktion mellan Sverige och andra marknader är kommunikation avgörande. En utpekad teknisk projektledare, veckovisa statusmöten, provningsprotokoll och en gemensam ändringslogg minskar risken att muntliga besked försvinner mellan olika tidszoner och organisationer.
Fordonsindustrin använder ofta verktygsflytt när underleverantörer byts, när komponenter ska lokaliseras närmare monteringsfabriker eller när kapaciteten för interiör-, exteriör- och komponenter under huven behöver säkras. Här är repeterbarhet, materialspårbarhet och dokumenterade måttkontroller centrala.
Medicintekniska företag i Stockholm, Uppsala, Lund och Göteborg kan behöva flytta formar för kapslingar, instrumentdetaljer, handhållna enheter och engångskomponenter. I dessa projekt är kontroll av rengöring, material, ändringshantering och validering särskilt viktig. Konsumentprodukter, hushållsapparater och kommunikationsutrustning ställer ofta höga krav på yta, färgmatchning och montering.
Industriföretag använder formöverföring för höljen, kopplingar, kabelskydd, ventilkomponenter, doseringsdelar, fixturer och robusta komponenter i tekniska polymerer. Förpackningar, brickor, lock och behållare behöver ofta fokus på cykeltid, flerkavitetsbalans och stabil detaljvikt. Bygg- och sanitetsprodukter kan i sin tur kräva stora verktyg, långa hållbarhetskrav och effektiv hantering av återvunna eller mineralfyllda material.
Ett svenskt företag i Jönköpingsområdet flyttar ett sexhålsverktyg för en teknisk komponent från en tidigare europeisk underleverantör. Innan transporten granskar den mottagande fabriken formmått, varma kanaler och maskinanslutningar. Verktyget fotograferas, rengörs och packas med separat lista över ejektorer, insatser och kablage. Efter ankomst genomförs en kort provserie, därefter en stabilitetskörning där vikt och kritiska mått kontrolleras från varje hål. Först när resultatet uppfyller kontrollplanen godkänns serieproduktion.
Ett medicintekniskt utvecklingsbolag i Uppsala behöver flytta ett verktyg för ett hölje i flamskyddad polymer. Den nya leverantören kan inte använda den gamla processen direkt eftersom maskinen har annan skruvdiameter och torkutrustning. Projektet lyckas genom att materialets torkning, smälttemperatur och formtemperatur dokumenteras på nytt, samtidigt som detaljer mäts efter definierad konditionering. Resultatet blir en uppdaterad processspecifikation som gör framtida produktion mindre beroende av en enskild fabrik.
Ett konsumentvarumärke i Malmö flyttar ett familjeverktyg från Asien till Sverige för att minska ledtiden till nordiska återförsäljare. Den största utmaningen är inte frakten utan att verktyget tidigare använts med manuellt efterarbete. Den nya fabriken föreslår mindre verktygsändringar och enkel automation för separering och packning. Produktägaren får därmed kortare leveranstid och färre manuella kvalitetsvariationer, även om styckepriset blir något högre.
TEAM Rapid kan vara ett relevant alternativ för svenska produktägare som vill kombinera verktygsövertagande, snabbverktyg, formsprutning och efterbearbetning i ett sammanhållet flöde. Företaget arbetar enligt ISO 9001:2015 och har mer än tio års erfarenhet, över 6 000 levererade projekt och kunder i fler än 25 länder. För verktygsrelaterade projekt omfattar kapaciteten bland annat verktygstillverkning, formsprutning, insatsgjutning, övergjutning, CNC-bearbetning, ytbehandling, montering och emballering. Materialval, måttkrav och processrisker bedöms genom tillverkningsanpassad konstruktionsanalys före tillverkning eller flytt, vilket är särskilt användbart när en befintlig form behöver repareras, byggas om eller anpassas till en ny produktionscell.
TEAM Rapid arbetar med produktägare, utvecklingsföretag, distributörer, återförsäljare, varumärkesägare och enskilda innovatörer genom flexibla upplägg för kundanpassad tillverkning, produktutveckling, grossistvolymer och återkommande serier. Företaget kan stödja allt från enstaka prototyper till mer än 100 000 delar och erbjuder EPC-/nyckelfärdiga lösningar samt lösningar för kundägd fabrik, inte BOO-upplägg eller bulkleveranser på plats. För svenska kunder är den konkreta tryggheten snabb teknisk återkoppling inom några timmar, digitala konstruktionsgranskningar, provserier, kontrollrapporter, planerad frakt och stöd före samt efter leverans. Företagsinformationen anger internationell leverans och erfarenhet av västerländska affärskulturer, men anger inte något svenskt dotterbolag eller lokalt lager; därför bör svenska köpare avtala om kontaktperson, reservdelsstrategi, reklamationsprocess och fraktansvar innan ett verktyg skickas. Läs mer om snabbverktyg och verktygstjänster eller begär en kostnadsfri offert för formsprutningsprojekt.
Under 2026 förväntas fler svenska företag ställa krav på digital spårbarhet för verktyg och produktion. Verktygsregister med serienummer, underhållshistorik, fotografier och digitala konstruktionsfiler gör det enklare att bedöma skick och planera flyttar. Sensorer för temperatur, cykeltid och formtryck används också i högre grad för att bekräfta att produktionsprocessen är stabil efter ett leverantörsbyte.
Hållbarhet påverkar både materialval och logistik. Återvunna polymerer, biobaserade material och krav på lägre klimatpåverkan kan förändra krympning, ytfinish och processfönster. Vid flytt av äldre verktyg behöver inköpare därför kontrollera om formen fungerar med dagens materialkrav eller om grindar, kylning, avgasning och ytbehandling måste uppdateras. Kortare transportsträckor, samordnade leveranser och effektivare emballage blir också viktigare i svenska upphandlingar.
Politiska och regulatoriska förändringar inom Europeiska unionen ökar fokus på produktinformation, kemikaliekrav, återvinningsbarhet och leverantörstransparens. För produktägaren betyder det att en verktygsflytt bör användas som ett tillfälle att uppdatera materialdokumentation, kontrollplaner och spårbarhet. Företag som redan har ordning på verktygsdata och produktionsparametrar kommer att kunna byta kapacitet snabbare och med lägre risk.
Ägandet avgörs av avtal, fakturor och överlämningsvillkor. Att en kund har betalat för verktyget betyder ofta, men inte alltid, att kunden äger det fullt ut. Kontrollera alltid avtalet innan flytt beställs.
En enkel flytt inom Sverige kan genomföras på några dagar, men teknisk validering tar ofta längre tid. För internationella flyttar tillkommer emballering, exporthandlingar, tull, transport och provkörning. Planera normalt flera veckor för ett kontrollerat produktionsövertagande.
Inte alltid. En yttre besiktning och funktionskontroll är dock starkt rekommenderad. För äldre eller komplexa verktyg kan delvis demontering vara klok för att kontrollera slitage, glidare, ejektorer, kylning och insatser.
Jämför först material, maskin, torkning, kylning och processparametrar. Om kvalitetsnivån fortfarande avviker kan verktyget behöva rengöras, repareras eller byggas om. Godkända referensdetaljer och tydliga mätkrav gör felsökningen snabbare.
Ja, om verktygets mått, fästen, vattenkopplingar, elkopplingar och eventuella varma kanalsystem är kompatibla med den svenska fabriken. Kontrollera också dokumentation, reservdelstillgång och verktygets faktiska skick före transport.
De viktigaste är ägarintyg, handelsfaktura, packlista, fraktdokument, försäkring, verktygsritning, processblad, materialspecifikation och godkända referensprover. Tullombud kan ange ytterligare krav beroende på ursprungsland och transportväg.
Om det gamla verktyget är kraftigt slitet, saknar konstruktionsunderlag, har återkommande kvalitetsproblem eller inte passar tillgängliga maskiner kan ett nytt verktyg vara mer ekonomiskt. Beslutet bör baseras på en jämförelse av reparationskostnad, förväntad livslängd, cykeltid och produktionsvolym.

Prata med vårt ingenjörsteam om designoptimering, materialval, kostnadsreducering och produktionsplanering. Vi stöder globala kunder från prototyp till produktion med snabba, pålitliga tillverkningslösningar.