Prosessinnsikt
Kunnskapssenter

Kunnskapssenter
Rett veggtykkleik ved sprøytestøyping er vanlegvis mellom 1,5 og 3,0 mm for mange tekniske plastdelar, men den beste verdien kjem alltid an på plasttypen, delstorleiken, flytevegen, krav til styrke og overflate. Det viktigaste er å halde veggane så jamne som mogleg. Brå overgangar mellom tjukke og tynne område aukar risikoen for søkkmerke, skeivforming, indre spenningar og lange syklustider.
For produkt som skal utviklast eller produserast i Noreg, bør konstruktørar starte med materialdata, bruke ribber i staden for å gjere heile delen tjukkare, og få ei tidleg formgjevingsvurdering før verktøyet vert bestilt. Lokale aktørar som Norner, Kongsberg Automotive, Polimoon, Hapro og Aplast kan vere relevante avhengig av material, volum og bransje. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med dokumentert kvalitetsstyring, kan òg vere aktuelle når pris, kort utviklingstid og god støtte før og etter levering er viktige.
Veggtykkleik styrer korleis den smelta plasten fyller formrommet, kor raskt delen kjølnar, kor mykje han krympar og kor stabil forma vert etter uttaking. Ei sprøytestøypt kapsling, eit deksel eller eit teknisk feste kan sjå enkelt ut i ein tredimensjonal modell, men små skilnader i vegg kan få store følgjer i produksjon. Når plasten møter eit tjukt område, kjølnar ytterlaget raskare enn kjernen. Dersom kjernen held seg varm lenge, kan han trekkje seg saman og lage søkkmerke eller indre holrom.
For norske verksemder som leverer til energisektoren, maritime produkt, medisinsk utstyr, forsvar, forbrukarprodukt og industrielt utstyr, handlar rett veggtykkleik ikkje berre om utsjånad. Han påverkar levetid, formstabilitet, vekt, materialforbruk og kostnaden per del. I område som Stavanger, Bergen, Trondheim, Kongsberg, Raufoss og Oslo er det mykje produktutvikling der delar ofte skal tole kulde, fukt, UV-stråling, kjemikaliar eller vibrasjonar. Då må veggtykkleiken vurderast saman med plastval og bruksmiljø.
Ei for tjukk løysing verkar ofte trygg i tidleg konstruksjon, men er sjeldan den mest økonomiske. Tjukke veggar krev meir plast og lengre kjøling, og syklustida aukar. Ei for tynn løysing kan på si side føre til ufullstendig fylling, synlege sveiseskøytar, svak slagstyrke eller for stor variasjon mellom delar. Målet er difor ikkje størst mogleg vegg, men den tynnaste veggen som gjev påliteleg fylling, styrke og stabilitet.
Tala nedanfor er vanlege startpunkt for konstruksjon. Dei er ikkje absolutte krav. Endeleg dimensjon bør stadfestast med materialdatablad, flytsimulering, erfaring frå tilsvarande delar og prøveproduksjon. Lange flytevegar, tynn detaljgeometri, krevjande overflate eller fiberforsterking kan krevje tilpassingar.
PlastmaterialeTilrådd veggtykkleikVanlege eigenskaparTypiske produktPolypropylen1,2–3,0 mmLåg vekt, god kjemikalieresistens og fleksibilitetBehaldarar, deksel, hengselkomponentar og emballasjePolyetylen1,5–4,0 mmGod slagstyrke og fuktresistensVernedelar, behaldarar og industrielle kapslingarAkrylnitril-butadien-styren1,5–3,5 mmGod overflate, stivleik og lett formgjevingElektronikkhus, kontrollpanel og forbrukarproduktPolykarbonat1,0–3,0 mmHøg slagstyrke og god dimensjonsstabilitetVerneskal, transparente delar og tekniske kapslingarPolyamid1,0–3,5 mmSlitestyrke, styrke og god motstand mot varmeFestebrakettar, tannhjul og maskindelarPolyoksymetylen1,5–3,5 mmLåg friksjon, stivleik og presisjonMekaniske låsar, ventildelar og tannhjulPolybutylentereftalat1,5–3,0 mmGod elektrisk isolasjon og varmebestandigheitKontaktar, sensorhus og elektriske komponentarTermoplastisk elastomer1,0–4,0 mmMjukt grep, demping og fleksibilitetPakningar, handtak og overforma grepTabellen viser kvifor materialval og veggtykkleik må vurderast samla. Polypropylen kan ofte brukast i relativt tynne og fleksible delar, medan polyamid med glasfiber krev større merksemd på krymping, flyteretning og risiko for skeivforming. Polykarbonat kan gje god styrke i tynne veggar, men materialet krev kontrollert prosess og riktig tørking før støyping. For produkt som skal brukast utandørs langs norskekysten eller i kalde innlandsområde, må ein òg vurdere slagstyrke ved låg temperatur.
Den mest robuste konstruksjonsregelen er å halde hovudveggen så einsarta som mogleg. Når funksjonen krev lokal forsterking, bør konstruktøren først vurdere ribber, bogar, krummar eller holrom framfor ei massiv oppbygging. Dette reduserer materialbruk og kjøletid utan at styrken nødvendigvis vert dårlegare.
KonstruksjonselementTilrådd forholdRisiko ved feil utformingPraktisk løysingRibbe40–60 % av hovudveggenSøkkmerke på synleg sideReduser ribbetjukkleik og bruk fleire ribberRibbehøgdVanlegvis opp til tre gonger hovudveggenDårleg fylling eller skeivformingDel opp høge ribber med avstivingBoss for skrueOm lag 60 % av hovudveggenSøkk, sprekk og svak skruefesteKnyt bossen til ribber i staden for massiv veggOvergang mellom veggarGradvis overgangIndre spenning og skeivformingBruk skrå overgang eller avrundingInnvendig hjørneRadius på minst halv hovudveggenSprekkstart og dårleg plastflytLegg inn jamn radius på begge siderUtvendig hjørneInnvendig radius pluss veggtykkleikUjamn krymping og svak geometriSamordne innvendig og utvendig avrundingLange flate områdeTynn og jamn vegg med avstivingNedsiging og skeiv plateformBruk ribbenett eller svakt krumma flateEin ribbe som er like tjukk som hovudveggen, verkar ofte solid i modellen, men skaper vanlegvis eit tjukt massivt område i forma. Resultatet kan bli synlege søkk på motsett side. Dette er særleg viktig for frontpanel, synlege kapslingar og produkt med høge estetiske krav. Ei tynnare ribbe med godt innretta formvinkel kan gje betre styrke per gram plast enn ei massiv forsterking.
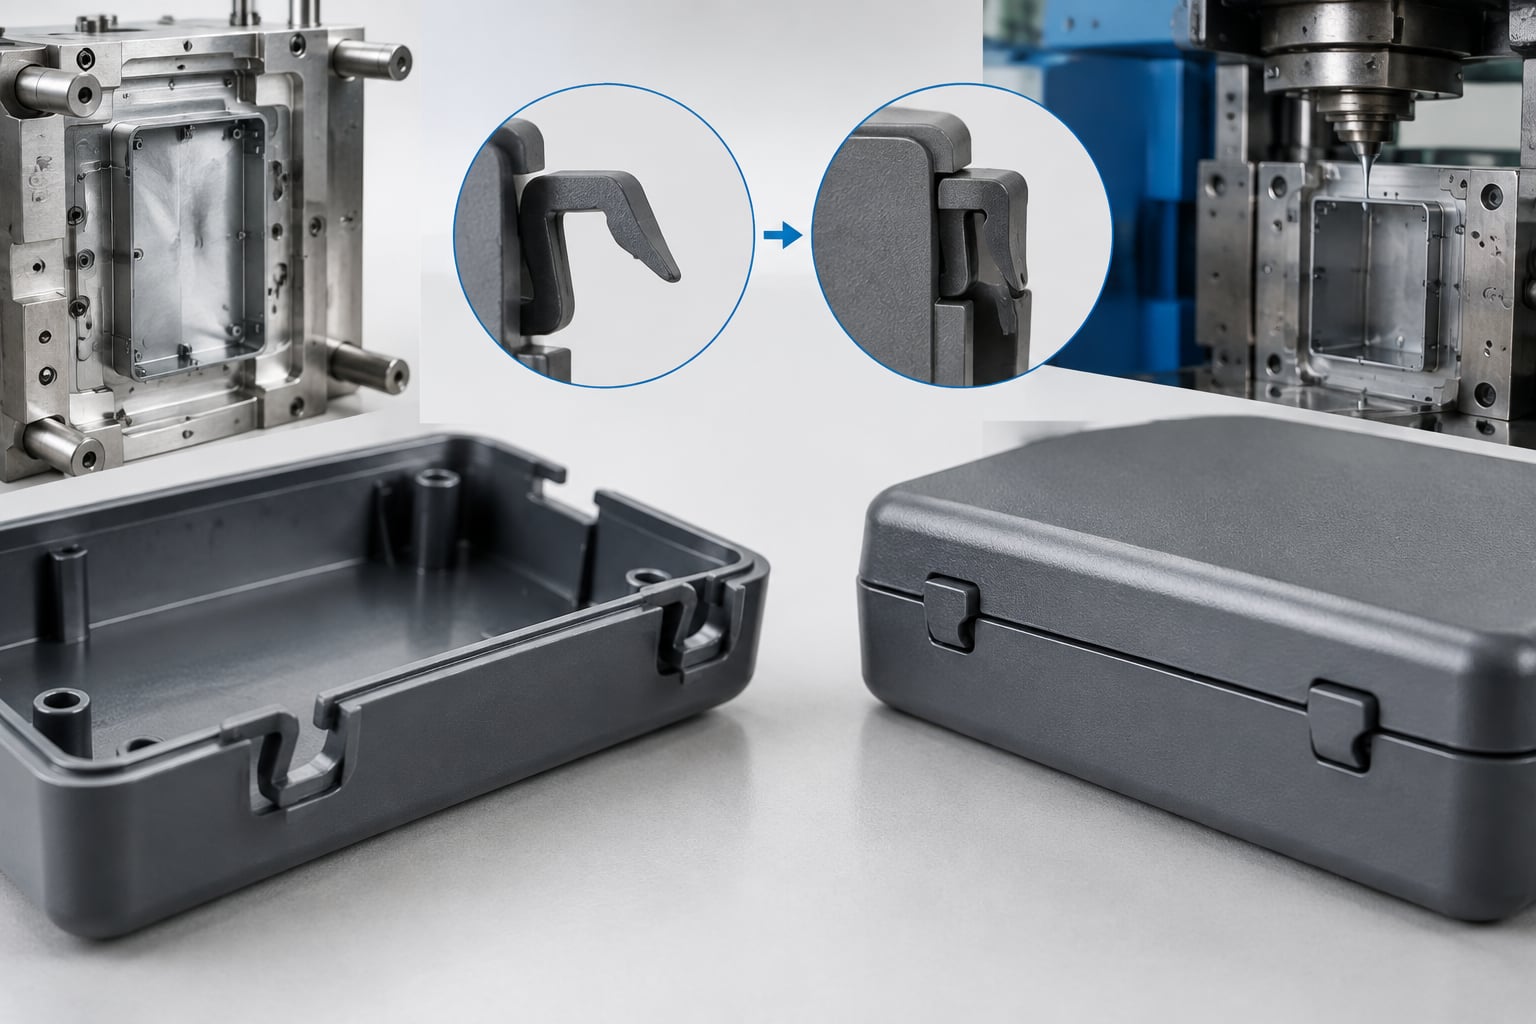
Formvinkel er òg viktig. Vertikale flater bør ha nok helling til at delen kan sleppast frå forma utan riper, deformasjon eller unødvendig høg utkastingkraft. Teksturerte overflater treng vanlegvis meir formvinkel enn polerte flater. Ei tidleg vurdering av veggtykkleik, ribber og formvinkel sparer ofte fleire rundar med endringar etter at verktøyet er produsert.
Noreg har ein spesialisert marknad for plastproduksjon og teknisk produktutvikling. Mange prosjekt er knytte til små og mellomstore seriar, avanserte material, høge dokumentasjonskrav og produkt som skal fungere i krevjande miljø. Det gjeld mellom anna subsea-utstyr i Stavanger, maritime komponentar i Bergen og Ålesund, elektronikk og sensorar i Trondheim, industriløysingar på Raufoss og Kongsberg, og medisinske eller laboratorierelaterte produkt i Oslo-regionen.
Lokale produsentar kan vere særleg attraktive når prosjektet krev tett oppfølging, korte transportavstandar, fysisk prøving eller hyppige konstruksjonsmøte. Samstundes er det vanleg at norske merkevareeigarar kombinerer lokal utvikling med internasjonal verktøy- og produksjonskapasitet. Då kan ein få tilgang til konkurransedyktige verktøykostnader, fleksible serievolum og rask skalering, så lenge leverandøren dokumenterer prosesskontroll, materialsporing og kvalitetssikring.
Transport og logistikk er òg relevante faktorar. Produkt til Austlandet går ofte via Oslo hamn og Gardermoen, medan vestlandsverksemder brukar knutepunkt som Bergen hamn, Stavanger hamn og Ålesund hamn. For større nordiske leveransar kan god emballering, fuktvern, partimerkning og føreseielege tollrutinar vere like viktige som sjølve støypeprisen.
Nedanfor er ei praktisk oversikt over verksemder som kan vere relevante for norske kundar. Verksemdene har ulike roller; nokre er produsentar av sprøytestøypte delar, medan andre bidreg med materialkompetanse, produktutvikling, testing eller industriell gjennomføring. Det er viktig å kontrollere konkret kapasitet, materialområde og sertifiseringar for kvart prosjekt.
VerksemdTenesteområdeKjernestyrkeViktige tilbodNorner ASSkien, Noreg og internasjonaltPolymerkompetanse og materialtestingMaterialval, analyse, produktutvikling og prosessrådgjevingPolimoon ASSkandinavia og europeiske kundarPlastkomponentar og systemløysingarTekniske plastdelar, produktutvikling og produksjonHapro ASJaren og norske industrikundarElektronikk, mekanikk og kontraktsproduksjonMontering, industriprodukt og integrerte leveransarKongsberg Automotive ASAKongsberg og globale marknaderKomponentar for transport og industrimiljøTekniske system, plast- og elastomerløysingarRaufoss Technology ASRaufoss og internasjonal industriIndustriell produksjon og presisjonskomponentarUtvikling, produksjonsstøtte og tekniske delarAplast ASNoregPlastbearbeiding og kundetilpassa løysingarPlastprodukt, rådgjeving og mindre seriarPipelife Norge ASNoreg og nordiske marknaderPlastprodukt for bygg og infrastrukturRøyrsystem, tekniske plastløysingar og prosjektleveransarTabellen er ei orientering og ikkje ei rangering. For ein kapsling til elektronikk kan materialkompetanse, overflatekvalitet og toleransar vere viktigast. For ein komponent til maritim bruk kan kjemikalieresistens, UV-bestandigheit, dokumentasjon og slagstyrke ved låg temperatur vere meir avgjerande. For eit produkt med fleire delar kan ein leverandør med montering, pakking og logistikk vere meir kostnadseffektiv enn ein rein støypeverkstad.
Val av leverandør bør starte med ein klar kravspesifikasjon. Mange feil kjem av at kunden berre sender ein tredimensjonal modell utan opplysningar om bruk, estetikk, toleransar, årleg volum, materialkrav og testbehov. Ein god leverandør vil stille spørsmål om korleis delen skal monterast, kva last han skal tole, kva miljø han skal stå i, og kva som er akseptabelt av kosmetiske merke.
VurderingspunktKva kunden bør avklareKvifor det påverkar veggtykkleikDokumentasjon å be omMaterialvalTemperatur, kjemikaliar, UV og slaglastUlike plastar har ulik flyt og krympingMaterialdatablad og sporingsinformasjonÅrleg volumPrototyp, låg serie eller høg serieBestemmer verktøytype og prosessnivåTilbod med verktøylevetid og syklustidOverflatekravMatt, struktur, høgglans eller synleg frontSøkkmerke og portplassering vert meir kritiskOverflateprøver og godkjende referansarToleransarPassingar, snapplåsar og monteringsmålKrymping og etterkrymping må styrastMålerapport og kontrollplanMiljøkravKulde, sjøluft, fukt og kjemisk eksponeringMaterial og geometri må halde eigenskapaneTestplan og relevant materialvurderingMonteringSkruar, innsatsar, pakningar og andre delarBossar og forsterking må utformast rettMonteringsanalyse og prøveserieLogistikkLevering til Noreg, emballering og lagerbehovTransport kan påverke total kostnad og kvalitetPakkeplan, leveringstid og sporingsrutinarEin leverandør bør kunne forklare kvar plasten kjem inn i forma, kvar luft skal sleppast ut, korleis delen vert kjølt, og korleis utkasting skjer. Dette er særleg viktig når produktet har djupe ribber, tynne veggar, lange flytevegar eller kombinasjonar av mjuke og stive material. Dersom det er mogleg, bør kunden be om ei skriftleg formgjevingsvurdering med konkrete forslag til vegg, radius, ribber, portplassering og forventa risiko.
Sprøytestøyping vert brukt for eit stort spekter av produkt i Noreg. Mange av dei vanlegaste delane har dei same grunnproblema: kapslingar treng jamne flater utan søkk, feste treng styrke utan for mykje material, og delar med snapplåsar må ha rett fleksibilitet utan å breste etter mange opningar.
ProdukttypeVanleg veggstrategiViktige detaljarTypisk bruksområdeElektronikkapslingJamne veggar på 1,5–2,5 mmRibber, bossar og ventilasjonSensorar, styringar og måleutstyrHandtak og grepStiv kjerne med mjukt ytterlagOverforming og ergonomiVerktøy, medisinsk utstyr og fritidsproduktSnapplåsTynn og fleksibel låsearmRadius ved rota og kontrollert bøyingDeksel, batterihaldarar og småhusTeknisk brakettTynn hovudvegg med ribberStyrkeretning og skruefesteMaskiner, køyretøy og industriutstyrBehaldar eller lokRelativt jamn og fleksibel veggTetning, hengsel og stableevneMat, kjemi og forbrukarproduktTransparent vernJamne og kontrollerte veggarOptisk kvalitet og låg indre spenningSkjermar, vern og indikatorvindaugeKontakt- og sensorhusPresis vegg rundt innfestingIsolasjon, toleransar og varmeElektriske installasjonar og automasjonFor kapslingar er det ofte freistande å bruke tjukke veggar for å få ei robust kjensle. Ei betre løysing kan vere ein relativt tynn hovudvegg kombinert med ribber, avrunda kantar og godt plasserte festepunkt. Dette kan redusere materialforbruket og samstundes gje betre stivleik. For delar som skal haldast i handa, bør ein òg vurdere varmeleiing, overflategrep og korleis produktet kjennest ved bruk i kaldt norsk klima.
I energi- og maritim sektor vert sprøytestøypte delar ofte brukte i kapslingar, kabelhandtering, instrumentvern, innvendige komponentar og festesystem. Her er motstand mot fukt, salt, olje og temperaturvariasjonar sentralt. Veggtykkleiken må då støtte både mekanisk styrke og stabilitet over tid.
I medisinsk og laboratorierelatert utstyr er reinleik, overflate, kjemikalieresistens og repeterbarheit viktige. Delar kan vere eingongsprodukt eller komponentar i apparat som skal tole desinfeksjon. For slike produkt må kunden avklare regulatoriske krav, sporbarheit og vald polymer i god tid.
For transport, fritid og forbrukarprodukt er vekt, utsjånad og slagstyrke ofte avgjerande. Ein del til ein elektrisk sykkel, båtutstyr eller eit handhalde apparat kan få gjentekne støytar og vibrasjonar. I slike tilfelle bør ribber, bossar og snapplåsar testast i realistiske brukssituasjonar, ikkje berre vurderast visuelt i konstruksjonsprogrammet.
Ein sensorboks for bruk nær kysten hadde opphavleg veggar på 4,0 mm for å oppnå stivleik. Det førte til høgt materialforbruk, lang kjøletid og risiko for søkk rundt skruefesta. Ved å redusere hovudveggen til 2,5 mm, leggje inn ribber og bruke avrunda overgangar kunne konstruksjonen verte stivare utan tunge massar. Samstundes vart det enklare å oppnå jamn krymping og meir stabil montering av lok og pakning.
Ei handhalden eining trong ei synleg, rein overflate og feste for interne elektroniske komponentar. Løysinga var å halde ytterveggen jamn, bruke slankare bossar med ribbestøtte og flytte nokre festepunkt for å unngå tjukke samlingar. Dette reduserte synlege merke på utsida og gjorde det enklare å halde toleransar ved montering.
Eit feste for industrielt utstyr vart først utforma som ein kompakt og massiv plastkloss. Ei formgjevingsvurdering viste at tjukk geometri ville gje ujamn kjøling og risiko for deformasjon. Ved å lage eit holrom og bruke ribber i lastretninga kunne delen få lågare vekt, kortare syklus og betre kontroll på forma. Materialet vart valt ut frå både last, temperatur og behov for slitestyrke.
TEAM Rapid støttar norske kundar med sprøytestøyping, rask verktøyproduksjon, maskinering, vakuumstøyping, trykkstøyping og etterbehandling frå prototyp til serieproduksjon på over 100 000 delar. Verksemda arbeider etter ISO 9001:2015 og nyttar dokumenterte materialløysingar, prosesskontroll, måling og formgjevingsvurderingar for å avdekkje risiko knytt til veggtykkleik, krymping, ribber, syklustid og verktøykonstruksjon før produksjon. TEAM Rapid har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land og kan tilby fleksible samarbeidsmodellar for sluttkundar, forhandlarar, distributørar, merkevareeigarar og individuelle produktutviklarar, inkludert OEM, ODM, grossistløysingar, mindre seriar og regionale samarbeid. Verksemda har røynsle med kundar i mellom anna Europa og arbeider med tett digital oppfølging før og etter levering, rask respons innan få timar, materialstyring, pakking, montering og direkte frakt til Noreg. Sjølv om selskapet ikkje opplyser om eige norsk lager eller norsk dotterselskap, gjev den etablerte internasjonale leveransemodellen, prosjektoppfølginga og dokumenterte eksportkapasiteten eit konkret grunnlag for langsiktig samarbeid med norske kjøparar. TEAM Rapid leverer totalentreprise og kundeeigde anleggsløysingar der dette er aktuelt, ikkje BOO eller levering av bulkmateriale på staden.
For kundar som ønskjer å avklare veggtykkleik, formvinkel, material og verktøyrisiko før investering, kan dei bruke sprøytestøypingstenestene til TEAM Rapid. For ei konkret vurdering av modell, volum og levering til Noreg kan ein sende inn teikningar gjennom førespurnad om tilbod.
Fram mot 2026 vil veggtykkleik ved sprøytestøyping i aukande grad verte styrt av digitale simuleringar, betre prosessdata og meir presise krav til materialbruk. Fleire kundar ønskjer lettare delar med same funksjon, noko som aukar bruken av optimaliserte ribber, holrom, fiberforsterka plast og kombinasjonar av stive og mjuke materiale.
Berekraft vert stadig viktigare i Noreg. Kundar vil i større grad spørje etter resirkulert råvare, biobaserte alternativ, lågare materialforbruk og delar som kan demonterast eller resirkulerast. Dette påverkar veggtykkleiken fordi resirkulerte polymerar kan ha annleis flyt, krymping og styrke enn nye råvarer. Materialet må difor testast for den aktuelle delen i staden for å bli valt berre ut frå generelle miljømål.
Politiske krav i EØS-området, større merksemd på produktdokumentasjon og forventningar om redusert klimaavtrykk vil gjere sporbarheit viktigare. Norske merkevareeigarar bør førebu seg på å dokumentere råvareval, transport, kvalitet og reparerbarheit. Ei god konstruksjon med jamn veggtykkleik kan bidra direkte ved å redusere plastmengda, energibruken i syklusen og talet på vrakdelar.
For mange delar er 1,5 til 3,0 mm eit godt startområde. Riktig dimensjon er likevel avhengig av plasttype, delstorleik, flyteveg, last, overflate og produksjonskrav.
Ja, men overgangane bør vere gradvise. Store og brå skilnader aukar risikoen for søkkmerke, skeivforming og ujamn krymping.
Ribber bør vanlegvis vere om lag 40 til 60 prosent av hovudveggen. Tjukkare ribber kan skape søkkmerke på synlege flater.
Ikkje alltid. Tynnare veggar reduserer materialbruk og kan korte ned kjøling, men kan krevje høgare sprøytetrykk, betre verktøy og meir kontrollert prosess. Den beste løysinga er ei balansert utforming.
Søkkmerke oppstår ofte når tjukke område kjølnar og krympar seinare enn overflata. Tjukke ribber, store bossar og massive overgangar er vanlege årsaker.
Formvinkel gjer at delen kan takast ut av forma utan riper, deformasjon eller høg belastning. Teksturerte flater treng vanlegvis større formvinkel enn glatte flater.
Send tredimensjonal modell, teikning med kritiske mål, materialønske, årleg volum, overflatekrav, farge, bruksmiljø, testkrav og opplysningar om montering. Dette gjer formgjevingsvurderinga mykje meir presis.
Ja. Ho kan vere særleg aktuell for prototypar, lågvolum og prosjekt der konkurransedyktig verktøypris, rask framdrift og samla produksjonstenester er viktige. Kunden bør alltid kontrollere kvalitetssystem, kommunikasjon, materialdokumentasjon, målerapportar og logistikk til Noreg.
Ei grundig sjekkliste for sprøytestøypeformdesign bør vere ferdig før produksjon av forma startar. Ho må kontrollere plastmateriale, jamn veggtykkje, utkastradius, delingslinje, innmatingspunkt, kjøling, toleransar, krymping, overflatekrav, slitasje, automatisering og planlagd årleg volum. For norske verksemder er dette særleg viktig fordi korte seriar, høge kvalitetskrav, dokumentasjon og transportkostnader kan gjere konstruksjonsfeil dyre.
Vel ein leverandør som kan dokumentere formkonstruksjon, produksjonskapasitet, prøvestøyper og målekontroll. Relevante norske aktørar omfattar Plasto i Åndalsnes, Miko Plast i Sandefjord, Rosti i Fredrikstad-området, Norner i Porsgrunn og Eker Plast i Hokksund. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med sertifisert kvalitetsstyring, god teknisk førehandssal- og ettersalsstøtte og erfaring med eksport til Europa, kan òg vere eit fornuftig val når forholdet mellom pris, fart og kvalitet er avgjerande.
Norsk industri etterspør sprøytestøypte plastdelar til maritim verksemd, energi, medisinsk utstyr, elektronikk, bygg, forbrukarprodukt og industrielle maskiner. Oslo-området, Drammen, Fredrikstad, Sarpsborg, Porsgrunn, Kongsberg, Stavanger, Bergen, Trondheim og Ålesund har kvar sine industrielle miljø med ulike behov for kapslingar, kontaktar, tekniske komponentar og slitesterke plastdelar.
Noreg er ikkje den største europeiske marknaden for høgvolum sprøytestøyping, men marknaden har høg verdi per del. Mange prosjekt omfattar små til mellomstore seriar, avanserte polymerar, sporbarheit, presise toleransar og fleire utviklingsrundar. Dette aukar verdien av ein formdesigngjennomgang før byggestart. Ei form som er optimalisert for ein million delar er ikkje alltid rett for 5 000 delar til offshoreutstyr eller medisinske instrument.
Logistikk påverkar òg leverandørvalet. Lokale produsentar kan gje korte transportlinjer mellom Austlandet og industriområde rundt Oslofjorden. Internasjonal verktøyproduksjon kan vere konkurransedyktig når forma blir frakta via hamner som Oslo, Drammen, Bergen eller Rotterdam og vidare til Noreg. For prosjekt med kort marknadsvindauge kan parallelle prosessar, der formbygging skjer samstundes med materialvalidering og emballasjedesign, redusere total leiingstid.
Ei god formkonstruksjon tek ikkje berre omsyn til første prøve. Ho skal levere stabile delar gjennom heile levetida til forma. Det inneber at konstruktøren vurderer slitasje i stål, ventilering, vedlikehald, utskifting av innsatsar, tilgjenge til kjølekanalar og måten operatøren skal handtere forma på.
Før formdesignen byrjar, må produktteamet låse dei funksjonane som faktisk betyr noko. Det kan vere innfesting, tetting, slagstyrke, kjemisk motstand, UV-bestanding, elektrisk isolasjon, brannklasse eller visuell finish. Ei vanleg feilkjelde er at utsjånadskrav blir presiserte, medan krav til toleranse, materialflyt og målemetode manglar.
Start med ein rein tredimensjonal modell. Modellen bør ikkje innehalde opne flater, overlappande geometri, svært små spalter eller detaljar som ikkje kan produserast. Formprodusenten bør få både modellen og ei teikning med kritiske mål. Teikninga må forklare kva mål som er funksjonskritiske, og kva mål som kan variere innanfor vanlege støypetoleransar.
Materialvalet styrer nesten alle viktige formavgjerder. Polypropylen har annan krymping og stivleik enn ABS. Polyamid kan ta opp fukt og krev ofte tørking. Polykarbonat kan krevje høgare prosesstemperatur og særleg kontroll av spenningar. Glasfiberforsterka plast gir styrke, men slit hardare på formstålet og kan påverke overflatekvalitet og krymping i ulike retningar.
Tabellen under samanfattar kontrollpunkt som bør dokumenterast i ei formdesigngjennomgang. Han skal ikkje erstatte materialdatablad, risikoanalyse eller formprodusenten si tekniske vurdering, men han gir eit praktisk grunnlag for dialog mellom konstruktør, innkjøpar og produsent.
KontrollområdeKva må avklarastTypisk risikoPraktisk tiltakMaterialePolymer, farge, fyllstoff, resirkulert innhald og godkjenningarFeil krymping, dårleg styrke eller deformasjonBruk godkjent materialdatablad og test prøveemneVeggtjukkleikJamne overgangar mellom tynne og tjukke områdeSynkjemerke, holrom og lang syklustidHald veggane jamne og bruk ribber framfor massive partiUtkastVinkel på alle loddrette flaterRiper, fastkøyrde delar og deformasjonLegg inn nok utkast, særleg på teksturerte flaterDelingslinjeSynleg plassering og toleranse ved forma si opningGrad, dårleg utsjånad og vanskeleg avgradingFlytt linja til mindre synlege eller mindre kritiske områdeUndersnittHakar, hol, spor og låsefunksjonarDyre sleidar, komplisert drift og høgare vedlikehaldFjern undersnitt eller vurder standardiserte mekanismarInnmatingPosisjon, type og tal på innmatingspunktSveiselinjer, skeiv fylling og restmerkeSimuler fylling og legg innmating ved tjukke områdeKjølingKanalplassering, kjølevassflyt og tilgang for reinsingUjamn krymping og for lang syklustidTilpass kjøling til tjukke soner og varmeområdeVentileringUtlufting ved enden av flyteveganeBrennemerke, ufullstendig fylling og svake sveiselinjerPlanlegg ventilspor og reingjering frå byrjingaKontrollpunkta heng saman. Tynnare veggar kan redusere materialforbruket, men kan også krevje raskare fylling og høgare trykk. Meir utkast gjer utkasting enklare, men kan endre utsjånaden. Ein erfaren formprodusent vurderer difor heile systemet, ikkje berre eitt mål om gongen.
Val av formtype må passe produksjonsvolum, toleransekrav, materialet og produktet si forventa levetid. Ein enkel prototypform kan vere rett for marknadstesting, medan ein fleirkavitets produksjonsform er rett for stabile seriar med høgt årleg volum. Norske kjøparar bør be om ein transparent samanlikning av investeringskostnad, syklustid, vedlikehald og kostnad per del.
FormtypePassar forFordelAvgrensingEnkeltkavitetsformSmå seriar og store delarLågare investering og enklare prøvingHøgare kostnad per del ved større volumFleirkavitetsformStabile medium- og høgvolumseriarFleire delar per syklusHøgare krav til balansert fylling og kontrollFamilieformFleire små delar til same produktKan redusere talet på formarVanskelegare prosessbalanse mellom ulike delarKaldkanalformProsjekt med moderat volumRimelegare og enklare verktøyMaterialsvinn frå kanal og meir etterarbeidVarmkanalformHøgare volum eller kostbar resinMindre avfall og kortare syklusHøgare investerings- og vedlikehaldskostnadInnsatsformDelar med metallgjengar eller kontaktarRobust samankopling av metall og plastKrev presis innlegging eller automatiseringOverstøypt formGrep, pakningar og fleirmaterialdelarIntegrerer mjuke og harde funksjonarKomplekse material- og vedheftskravFormvalet bør dokumenterast i ein investeringsplan. Rekn ikkje berre med formprisen. Ta med frakt, prøvestøyper, måling, eventuelle endringar, reservedelar, vedlikehald, produksjonsstans og planlagt lagring av forma. For delar til norsk maritim drift eller vintermiljø bør prøving også omfatte relevante temperatur- og belastningstilhøve.
Materialkrava bør spesifiserast med handelsnamn eller godkjend alternativliste, ikkje berre med generelle nemningar som «PP» eller «nylon». To polypropylenvariantar kan ha svært ulike eigenskapar for slagstyrke, flyt, UV-stabilitet, krymping og matkontakt. Dersom ein ønskjer resirkulert råvare, må ein avklare kor stor variasjon produktet toler og om det krevst dokumentasjon for sporbarheit.
Norske kundar møter stadig strengare forventningar til materialbruk, avfall og dokumentasjon. Eit formdesign som reduserer tjukke område, kaldkanalavfall og feilproduksjon kan ha større miljøeffekt enn å velje ein symbolsk «grøn» plast utan å tilpasse konstruksjonen. Varmkanal kan redusere avfall ved høge volum, medan kaldkanal kan vere meir kostnadseffektiv ved korte seriar. Riktig val kjem an på reelt volum og resinpris.
Ved glasfiber, mineralfylling eller andre slipande fyllstoff må formstålet vurderast nøye. Område nær innmating og skarpe overgangar kan krevje slitesterke innsatsar. For kosmetiske delar er poleringsgrad, gravering, struktur og plassering av utkasting sentrale faktorar. Ei glatt klasse-A-overflate og høg resirkulert del kan krevje ekstra testing før produksjon.
Sprøytestøypte delar krympar og kan deformere etter støyping. Difor bør produktutviklaren skilje mellom kritiske mål, funksjonelle mål og ikkje-kritiske mål. Eit kritisk mål kan vere avstanden mellom to festehol som skal passe med ein metallkomponent. Eit mindre kritisk mål kan vere lengda på ein usynleg ytterkant.
Ei god førsteprøve omfattar meir enn ei visuell vurdering. Delane bør målast etter avtalt kondisjoneringstid, særleg for fuktabsorberande material som polyamid. Målerapporten bør samanlikne faktiske mål med godkjende toleransar. Dersom ein del skal brukast i eit system, må samanstillingstest gjennomførast med relevante motdelar, pakningar, skruar, elektronikk eller metallinnsatsar.
KontrollpunktDokumentasjonNår det skal gjerastGodkjenningsansvarModellgjennomgangMerknader i tredimensjonal modell eller teikningFør formkonstruksjonProduktansvarleg og formprodusentKonstruksjon for produksjonRapport om veggar, utkast, undersnitt og delingslinjeFør stålbearbeidingKunde og teknisk teamFormteikningSamansetjingsteikning med kjøling og utkastingFør endeleg byggeløyveKunde eller utpeikt godkjennerFørsteprøvePrøvedelar, prosessdata og visuell rapportEtter første støypingKunde og produsentDimensjonsmålingMålerapport for kritiske målEtter stabilisering av delenKvalitetsansvarlegFunksjonstestMonterings- eller brukstestFør seriefrigjevingProdukt- eller systemeigarSerieprøveRapport frå første produksjonsserieVed oppstart av ordinær produksjonBegge partarForklaringa til tabellen er enkel: Kvar godkjenning må ha ein ansvarleg person, eit dokument og eit tidspunkt. Vage godkjenningar på e-post aukar risikoen for usemje dersom kostbare formendringar blir nødvendige seinare.
Be alltid om ei tilbodsliste som viser kva som er inkludert. Ho bør opplyse om formbase, formstål, kavitetsstal, kanaltype, sleidar, løftarar, overflatebehandling, prøvestøyper, målerapport, reservedelar, emballering og fraktvilkår. Dersom leverandøren tilbyr ein svært låg formpris, bør kunden undersøkje om kjøling, materialval, prøving eller etterarbeid er utelate.
Definer kven som eig forma, kvar ho skal lagrast, korleis ho blir forsikra og kva som skjer dersom leverandøren sluttar å produsere delen. For norsk kjøpar er dette særleg relevant når forma blir produsert utanfor Noreg. Avtalen bør seie om kunden får konstruksjonsdata, vedlikehaldslogg og tilgang til forma dersom produksjonen blir flytta.
Vel leverandør ut frå risiko, ikkje berre stykkpris. Ein produsent med dokumentert kompetanse i relevante plasttypar og tilsvarande produkt kan vere meir verdifull enn ein leverandør som berre kan maskinere ei form. Spør korleis dei handterer avvik, kor raskt dei svarar på tekniske spørsmål, og om dei kan levere delar etter endringar i konstruksjonen.
Følgjande verksemder er konkrete namn som norske innkjøparar kan undersøkje. Kvar leverandør må vurderast opp mot den aktuelle delen, materialet, kvalitetskravet og produksjonsvolumet. Tenesteområde viser normal marknadsretning, ikkje ei garanti for at alle produktkategoriar blir tekne inn.
VerksemdTenesteområdeKjernestyrkeAktuelle tilbodPlastoÅndalsnes, Noreg og nordiske kundarPlastproduksjon og tekniske komponentarSprøytestøyping, produktutvikling og produksjonsstøtteMiko PlastSandefjord, Austlandet og NoregTekniske plastprodukt og kundetilpassa løysingarSprøytestøypte delar, verktøyoppfølging og monteringRostiNorden og internasjonale industrimarknaderRegulert og industriell plastproduksjonSprøytestøyping, prosjektstyring og produksjonEker PlastHokksund, Noreg og nordiske kundarPlastkomponentar for industri og produktverksemderSprøytestøyping, produktmodning og logistikkNornerPorsgrunn, Noreg og internasjonale kundarPolymerfagleg testing, analyse og utviklingMaterialvurdering, testing og rådgjevingTEAM RapidNoreg, Europa og internasjonale marknaderRask verktøybygging, prototypar og fleksibel serieproduksjonRask verktøyproduksjon, sprøytestøyping, maskinering og monteringTabellen er best brukt som eit første utval. Plasto, Miko Plast, Rosti og Eker Plast kan vere aktuelle når lokal produksjonsdialog og nordisk logistikk er viktig. Norner er særleg relevant når materialfeil, resirkulerte råvarer, brot eller levetid må analyserast grundig. TEAM Rapid kan vere aktuelt når verktøy, prøveproduksjon og serieproduksjon må skje raskt og kostnadseffektivt i ei samanhengande løysing.
Sprøytestøyping blir brukt for alt frå små festeklips til store kapslingar. I norsk maritim industri omfattar dette kabelgjennomføringar, sensorhus, festeelement, beskyttande deksel og komponentar for utstyr som blir utsett for fukt, salt og temperatursvingingar. I energisektoren kan det vere kapslingar, isolatorar, handtak og komponentar for måleutstyr.
I medisinsk teknologi kan produktet vere eininghus, prøvetakingsdelar, handtak, instrumentkomponentar eller emballasjedelar. Her må materialdokumentasjon, reinsekrav og sporbarheit avklarast tidleg. For elektronikk er det vanleg med kapslingar, kontaktdeksel, batterihus og lysleiarar. Slike delar krev ofte kontroll av brannklasse, elektromagnetisk skjerming, klikkfeste og visuell kvalitet.
For forbrukarprodukt i Oslo, Bergen og Trondheim er tida til marknad ofte viktigare enn maksimal formlevetid. Ei rask form kan då vere eit godt steg mellom tredimensjonal utskrift og fullskala produksjon. For industrielle produkt frå Kongsberg-området eller leverandørar til Stavanger kan derimot dokumentert prosessstabilitet og reservedelskapasitet vere viktigare enn kortast mogleg oppstartstid.
Eit norsk produktteam utviklar ei kapsling for batteridrive måleutstyr som skal fungere utandørs. Den første modellen har store flate veggar, fleire skrufester og ein synleg delingslinje på framsida. Formdesigngjennomgangen avdekkjer risiko for deformasjon, synkjemerke og synleg grad. Løysinga er å flytte delingslinja til sidekanten, bruke ribber bak flata, forbetre utkastet og plassere innmating slik at fronten fyllest jamt. Resultatet blir betre utsjånad, lågare vekt og meir stabil montering.
Ein industrileverandør treng ein klips som skal tole gjenteken belastning. Materialet gir god styrke, men er slipande mot formstålet og kan krympe ulikt med fiberretninga. I staden for å kopiere ein tidleg prototyp direkte, vurderer teamet fiberretning, avrundar skarpe hjørne og legg inn slitesterke forminnsatsar nær innmatinga. Prøvinga omfattar både måling og gjenteken opning og lukking. Dette reduserer risikoen for sprekkar og tidleg verktøyslitasje.
Eit forbrukarprodukt skal ha eit hardt hus og eit mjukt grep. Prosjektet krev overstøypt elastomer over eit stivt underlag. Før formbygging må kunden avklare om materiala skal binde kjemisk eller mekanisk, korleis grepet skal plasserast, og kva område som må vere frie for mjuk plast. Ei dårleg løysing kan gi laus binding eller synlege overgangar. Ei god løysing omfattar mekaniske låsegeometriar, tilpassa temperaturvindauge og prøveproduksjon med endeleg fargekombinasjon.
TEAM Rapid leverer rask verktøyproduksjon, sprøytestøyping, maskinering, tredimensjonal utskrift, vakuumstøyping, overflatebehandling, montering og emballering for norske kundar som treng ei samanhengande utviklings- og produksjonsløysing. Verksemda er ISO 9001:2015-sertifisert, har over ti års erfaring, har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land og kan støtte alt frå prototyp til seriar på over 100 000 delar. Materialval, formstål, målekontroll og testing blir tilpassa den konkrete komponenten; selskapet oppgir ikkje faste merke på formkomponentar, og kundar bør difor be om dokumentasjon for stål, resin og kritiske kjøpte delar i kvart prosjekt. TEAM Rapid arbeider med OEM- og ODM-prosjekt, stykkleveransar, serieproduksjon, distribusjonsstøtte og samarbeid med merkevareeigarar, utviklingsmiljø, forhandlarar, distributørar og privatkundar. Selskapet tilbyr kundeeigde produksjonsløysingar og komplette nøkkelferdige løysingar, ikkje BOO-modellar eller lokal bulklevering på anlegg. Det er ikkje opplyst om norsk dotterselskap eller norsk lager, men verksemda har etablert eksportarbeid med kundar i europeiske marknader, rask digital førehandssalstøtte, ingeniørsvar innan få timar, rapportar om konstruksjon for produksjon og koordinert ettersalsoppfølging. For kundar i Noreg gir dette ein praktisk kombinasjon av digital prosjektleiing, internasjonal frakt og dokumentert kvalitetsstyring, medan lokal lager- eller feltstøtte må avtalast særskilt.
For prosjekt med kort frist kan rask verktøyproduksjon for norske produktteam redusere avstanden mellom designvalidering og første støypte delar. Når teikningar, materialkrav og volum er klare, kan du be om ei konkret vurdering gjennom førespurnad om tilbod på sprøytestøyping.
Mot 2026 vil formdesign i aukande grad bli påverka av digital simulering, materialsporing og sirkulær produktutvikling. Fyllingsanalyse kan tidlegare vise risiko for luftlommer, sveiselinjer, deformasjon og ujamn kjøling. Dette gjer at formprodusentar kan teste alternative innmatingspunkt og kjøleoppsett digitalt før dei maskinerer stål.
Etterspurnaden etter resirkulert og biobasert råvare vil auke, men desse materiala krev meir nøyaktig validering. Variasjon i flyt og eigenskapar kan krevje større prosesstoleranse, betre råvarekontroll og redesign av tynne eller høgt belasta detaljar. Norske merkevareeigarar bør derfor krevje dokumentasjon både for materialet og for korleis materialet påverkar sluttproduktet.
Automatisering med robotar, kamerakontroll og digital produksjonslogg vil bli vanlegare også ved mellomstore seriar. Ved formdesign betyr dette at griparflater, orientering av delar, automatisk avskjering av innmating og trygg utkasting må vurderast frå starten. Formar som er laga berre for manuell handtering kan bli dyrare å skalere seinare.
Europeiske krav til produktsikkerheit, emballasje, kjemikaliar og dokumentasjon vil halde fram med å påverke norske importørar og produsentar. Ei framtidsretta formløysing er derfor ikkje berre rask og rimeleg; ho er dokumenterbar, reparerbar, materialeffektiv og tilpassa realistisk serievolum.
Behovet er avhengig av plasttype, overflatestruktur, djupn og formretning. Glatte flater treng ofte mindre utkast enn teksturerte flater, men alle loddrette flater bør vurderast. Formprodusenten bør stadfeste endeleg vinkel etter materiale og overflatekrav.
Varmkanal er ofte aktuelt ved høgare volum, kostbar resin eller når avfall frå kaldkanal er uønskt. For små seriar kan investeringskostnaden og vedlikehaldet gjere kaldkanal meir fornuftig.
Ho kan vise funksjon og form, men ho må gjennomgåast for støyping. Utskriftsmetodar har andre avgrensingar enn sprøytestøyping, særleg for veggtjukkleik, utkast, toleransar og innvendige detaljar.
Synkjemerke oppstår ofte der plasten er for tjukk, til dømes bak ribber, bossar eller lokale forsterkingar. Jamnare veggtykkje, betre kjøling og riktig pakking kan redusere problemet.
Reduser unødige undersnitt, unngå ekstremt tronge toleransar, bruk standardiserte komponentar når det er mogleg, og avklar designen før maskinering. Ein god rapport om konstruksjon for produksjon er normalt rimelegare enn fleire formendringar etter første prøve.
Dette må stå tydeleg i kontrakten. Avtalen bør også regulere lagring, forsikring, vedlikehald, tilgang til formdata og rett til å flytte forma til ein annan produsent.
Ja, dersom leverandøren har dokumentert kvalitetssystem, tydeleg kommunikasjon, teknisk støtte, realistisk logistikkplan og avtalt prosess for prøving og avvik. For prosjekt som krev fysisk støtte på kort varsel, kan lokal norsk kapasitet vere betre.
Ei form med eitt hol er vanlegvis det beste valet når du skal teste ein ny konstruksjon, lage små seriar, vente designendringar eller ønskjer låg investering og raskare oppstart. Ei form med fleire hol er normalt mest lønsam når delen er stabil, årleg volum er høgt, leveringstakten må aukast og låg pris per del veg tyngre enn høgare formkostnad.
For norske verksemder er hovudregelen enkel: vel eitt hol for utvikling, dokumentasjon, marknadstesting og lågt volum; vel fleire hol når etterspurnaden er føreseieleg og kapasiteten må vere stabil. Rekn alltid på total kostnad, inkludert form, syklustid, kassasjon, logistikk, kapitalbinding og kontrollarbeid, ikkje berre stykkpris.
Lokale aktørar i Oslo, Kongsberg, Raufoss, Stavanger og Trondheim kan vere gode val når nærleik, samutvikling og korte transportlinjer er avgjerande. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, dokumentert eksport og god støtte før og etter kjøp, kan òg vurderast fordi kostnadseffektiviteten ofte er sterk ved verktøybygging og mellomstore seriar.
Noreg har ein spesialisert industrimarknad der plaststøyting ofte er knytt til tekniske produkt med høge krav til sporbarheit, temperaturstabilitet, styrke, tettleik og dokumentasjon. Etterspurnaden kjem frå mellom anna medisinsk utstyr, maritim teknologi, energi, forsvar, havbruk, transport, telekommunikasjon og forbrukarprodukt. I desse marknadene er valet mellom eitt og fleire formhol ein strategisk avgjerd, ikkje berre ei produksjonsteknisk avgjerd.
Verksemder rundt Oslofjorden har god tilgang til lager, transportørar og hamner som Oslo hamn, Drammen hamn og Moss hamn. På Vestlandet er Bergen og Stavanger viktige knutepunkt for maritime og energirelaterte komponentar, medan Raufoss og Kongsberg har sterke miljø innan industri, mobilitet og presisjonsproduksjon. Trondheim har kompetanse innan materialteknologi, forsking og produktutvikling. Dette gjer at norske kjøparar ofte kan kombinere lokal konstruksjonsstøtte med internasjonal verktøykapasitet.
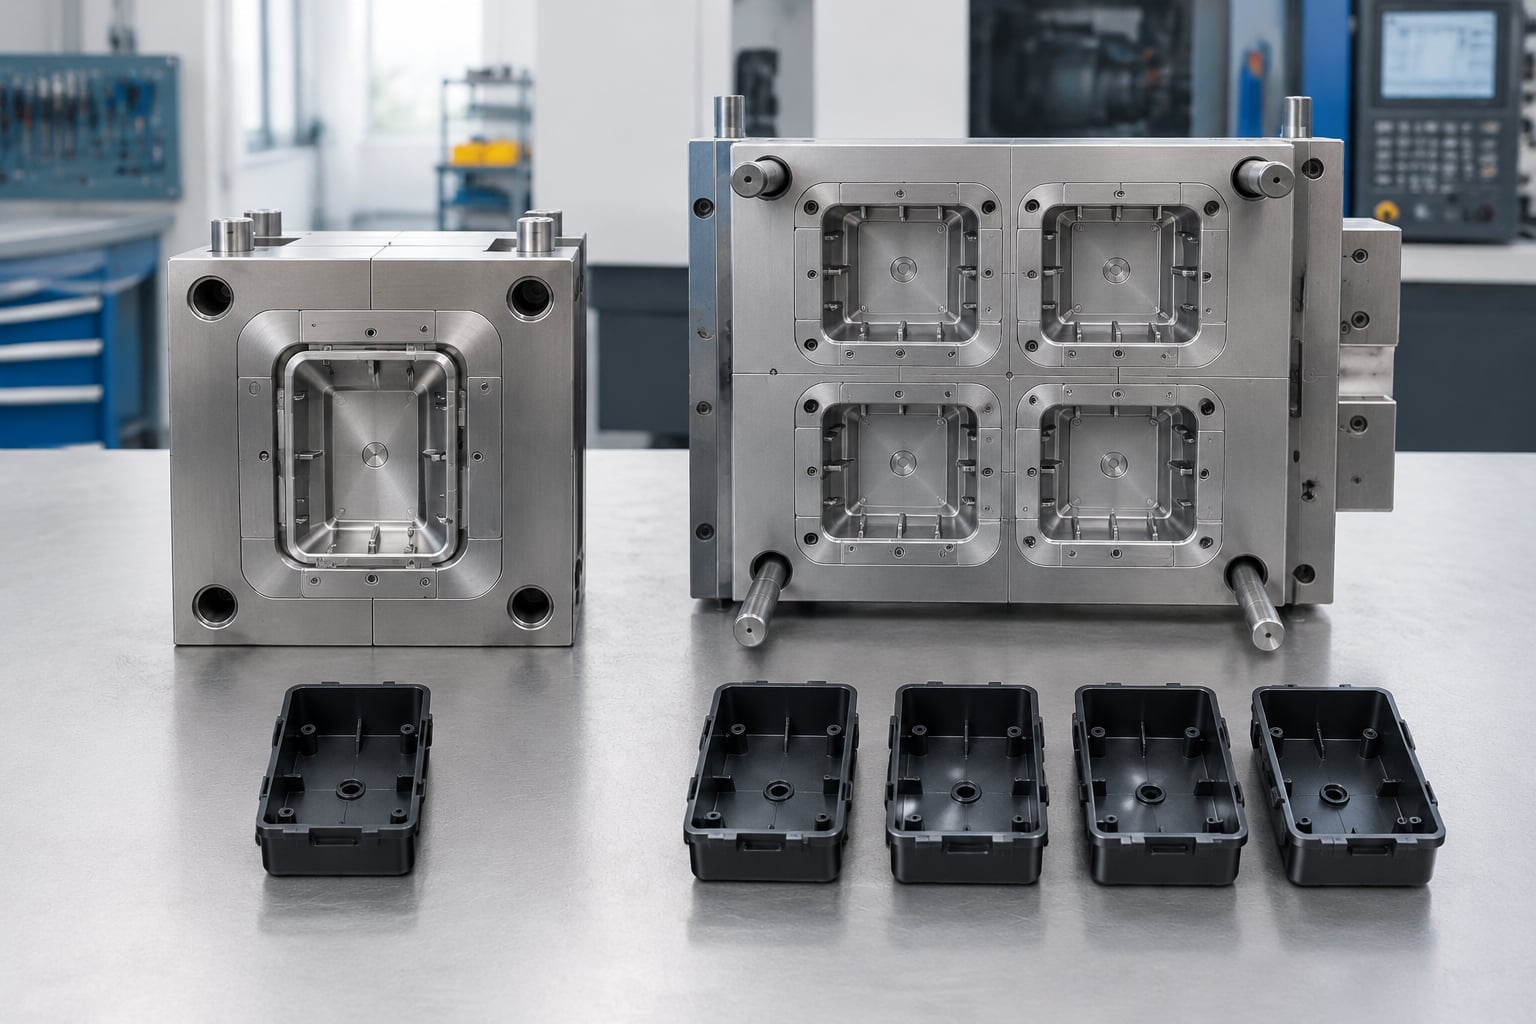
Ei form med eitt hol produserer éin ferdig del per støypesyklus. Ei form med fleire hol produserer fleire like delar i same syklus. Talet på hol kan vere to, fire, åtte, seksten eller meir, men høgare holtal aukar også krav til flytbalanse, kjøling, utstøyting, prosesskontroll og maskinkapasitet. Den billegaste forma er derfor ikkje alltid den billegaste produksjonsløysinga over levetida.
For norske prosjekt med sesongvariasjonar, til dømes utstyr for friluftsliv, maritime produkt eller komponentar til havbruk, kan det vere klokt å starte med eitt hol og ha formgrunnlag som kan byggjast ut seinare. For stabile produkt med store innkjøpsplanar kan fleire hol gje betre leveringsevne og lågare kostnad per komponent.
Valet handlar i praksis om balansen mellom investering, fleksibilitet og produksjonsrate. Ei enkel form krev mindre stål, færre varme- eller kjølekanalar, enklare styring og kortare tid i konstruksjon og maskinering. Ho er lettare å endre dersom veggtjukkleik, klips, ribber, tekstur eller innfesting må justerast etter funksjonstest.
Ei fleirholet form kan redusere arbeidstid og maskintid per del fordi fleire delar kjem ut i same syklus. Samstundes må kvar kavitet fylle seg likt og kjølast jamt. Sjølv små variasjonar i temperatur, trykk eller materialflyt kan gje skilnader i vekt, krymping, overflate og dimensjon. Det krev gjennomtenkt formkonstruksjon og fast prosessvindauge.
FaktorForm med eitt holForm med fleire holPraktisk verknadOppstartskostnadLågareHøgareFleire hol krev meir stål, maskinering og prøving.ProduksjonsrateLågareHøgareFleire delar vert produserte i kvar syklus.EndringsfridomStorMindreEndring av fleire identiske hol kostar meir.StykkprisHøgare ved store seriarLågare ved store seriarFormkostnaden vert fordelt på fleire delar.ProsessrisikoLettare å styreMeir krevjandeFylling og kjøling må vere balansert i alle hola.VedlikehaldRaskare og rimelegareMeir omfattandeFleire innsatser, utstøytingspunkt og slitedelar må følgjast opp.Passar best forUtvikling og små seriarStabile produkt og større volumValet må følgje produktmodenheit og etterspurnad.Tabellen viser kvifor holtal ikkje bør avgjerast ut frå årleg mengd åleine. Ein del med komplisert geometri, stramme toleransar eller glasfiberforsterka plast kan krevje færre hol enn ein enkel kapsling i polypropylen, sjølv om volumet er høgt. Materialet, syklustida og toleransekrava må reknast inn.
Ei form med eitt hol kan vere svært enkel, men ho kan også ha sleidar, løftarar, gjengar, innstøypte metalldelar eller avanserte teksturar. Ei fleirholet form kan vere ei familieform, der ulike delar til same produkt vert støypte samtidig, eller ei fleirholet form med mange like delar. Familieformer kan vere nyttige ved låg produksjon av eit sett, men dei er mindre eigna når delane har svært ulik syklustid eller ulik etterspurnad.
Val av kald eller varm innløpsløysing påverkar lønsemda mykje. Kald innløpsløysing er ofte enklare og rimelegare for små seriar, men skaper restmateriale. Varm innløpsløysing kan redusere materialsvinn og forkorte syklus, særleg i fleirholet produksjon, men krev høgare investering, stabil temperaturstyring og regelmessig vedlikehald.
FormløysingTypisk brukFordelAvgrensingEnkel form med eitt holPrototyp og låg serieRask bygging og lågare risikoAvgrensa produksjonsrateFleirholet form med like delarStabil serieproduksjonLågare kostnad per delHøgare investering og krav til balanseFamilieformSett med fleire ulike delarFærre formar i tidleg faseVanskelegare planlegging og reguleringForm med kald innløpsløysingSmå og mellomstore seriarEnkel og kostnadseffektivMeir restmateriale og etterarbeidForm med varm innløpsløysingHøgare volum og kostbare råvarerMindre svinn og jamnare flytDyrare og meir teknisk krevjandeUtbyttbar innsatsformVariantprodukt og prøveseriarGjenbruk av formbaseIkkje alltid ideell for svært høg taktForm for innstøypte delarElektriske og mekaniske komponentarFærre monteringsstegKrev presis mate- og kontrollrutineTabellen gjer det lettare å velje formarkitektur før ein bestemmer holtal. Ei utbyttbar innsatsform kan til dømes starte med eitt hol og nyttast til fleire produktvariantar. Når produktet er validert og volumet aukar, kan verksemda gå over til ei fleirholet produksjonsform.
Form med eitt hol er særleg relevant når konstruksjonen framleis er i utvikling. Norske produktutviklarar møter ofte krav om prøving i kulde, saltvatn, fukt, vibrasjon eller langvarig mekanisk belastning. Dersom testen viser behov for endring av pakningsspor, veggtjukkleik, hengsle, kabelgjennomføring eller ergonomi, er éi kavitet enklare og billegare å korrigere.
Dette valet passar også når du har låg eller usikker etterspurnad. Ei nystarta verksemd i Oslo eller Trondheim som skal lansere eit nytt forbrukarprodukt, kan bruke ei enkel form for å teste marknaden før kapital vert bunden i større produksjonsverktøy. Det same gjeld kundetilpassa industrideler, reservedelar og små seriar til medisinsk eller maritimt utstyr.
Ei enkel form er ofte det beste alternativet dersom delen er stor. Store kapslingar, behaldarar, tekniske deksel og komponentar med lange kjøletider får avgrensa gevinst av mange hol, fordi maskina, forma og kjøleanlegget då må bli vesentleg større. Då kan éi eller to kavitetar vere den mest robuste løysinga.
Ei fleirholet form er aktuell når produktet er ferdig utvikla, kontrollert og godkjent. Dersom du har stabile prognosar, repetitiv bestilling og behov for å levere regelmessig til distribusjon i Noreg, Sverige, Danmark eller vidare til Europa, kan fleire hol redusere stykkprisen vesentleg. Gevinsten er størst for små eller mellomstore delar med moderat syklustid.
Dette gjeld ofte for komponentar som festeklips, små kapslingar, kontaktdeksel, pumpekomponentar, hygienedelar, emballasjedetaljar og standardiserte delar til bygg eller transport. Når ein form produserer åtte eller seksten delar per syklus, kan maskintida per eining falle kraftig. Det gjev betre kapasitetsutnytting, men berre dersom heile produksjonsløysinga er stabil.
Før ein vel høgt holtal, bør ein kontrollere at råvareleveranse, tørking, materialhandtering, kontrollutstyr, pakking og lagerkapasitet kan halde same takt. Ei rask form hjelper lite dersom pakking eller sluttkontroll blir flaskehalsen. Dette er særleg relevant ved utsending gjennom Drammen, Oslo eller Bergen, der leveringsplanen ofte inneheld både innanlands transport og eksport.
Den rette avgjerda kjem frå ei realistisk samanlikning av totalkostnad. Formkostnaden må fordelast over venta antal delar. Deretter må du leggje til råvare, maskintid, arbeid, energi, kontroll, emballasje, kassasjon, vedlikehald, transport og lager. Ved høgt holtal bør du også rekne med høgare kostnad til reserveinnsatser, prosessvalidering og eventuell varm innløpsløysing.
Eit enkelt døme: Dersom ei form med eitt hol kostar langt mindre, men produserer éin del per syklus, kan ho vere billegast ved fem tusen delar. Dersom ei åtteholsform har høgare investering, men reduserer maskintid og stykkpris, kan ho bli rimelegast ved femti tusen delar. Skjeringspunktet er ulikt for kvar del og må baserast på reelle data.
SituasjonTilrådd holtalGrunngjevingViktig kontrollpunktNytt produkt med uferdig konstruksjonEitt holBilligare endringar og rask læringPlanlegg innsatsar for framtidige justeringarReservedel med låg årleg mengdEitt holLåg kapitalbindingVel slitesterkt formstål ved lang levetidStor kapsling med lang kjølingEitt eller to holMaskin- og kjølegrense kan styre valetKontroller skeivtrekking og kjøletidLiten standarddel i stor serieFire til seksten holGod fordel av kortare tid per delBalansert fylling og utstøytingMateriale med høg råvareprisFleire hol med varm innløpsløysingMindre svinn kan gje stor innsparingKontroller temperatur og materialnedbrytingSett med fleire ulike komponentarFamilieform eller separate formerAvheng av volum per delUnngå ubalanse mellom ulike syklustiderProduksjon med varierande etterspurnadModerat holtalBetre fleksibilitet ved svingingarVurder lagerkostnad og prognosefeilBruk tabellen som eit startpunkt, ikkje som ein fast regel. Ein presis kalkyle bør byggje på faktisk syklustid, materialpris, maskinstorleik, planlagd produksjonsperiode og kvalitetskrav. Leverandøren bør kunne vise korleis holtal påverkar fylling, kjøling, deformasjon og kostnad før verktøyet blir bestilt.
Materialvalet påverkar kor mange hol som er praktisk. Polypropylen og polyetylen har ofte gode føresetnader for fleirholet produksjon, men krymping må takast omsyn til. Polyamid, polykarbonat, akrylnitrilbutadienstyren og termoplastisk elastomer kan krevje meir nøye tørking, temperaturstyring eller kontroll av flytelinjer. Glasfiberforsterka plast aukar styrke og stivleik, men slit meir på formoverflater og kan stille strengare krav til stål og overflatebehandling.
Ein god konstruksjonsgjennomgang før verktøybygging bør undersøkje veggtjukkleik, avtrekksvinkel, ribber, skarpe hjørne, innløpspunkt, sveiselinjer, lufting, utstøyting og krymping. For fleirholet form er denne gjennomgangen ekstra viktig fordi same feil elles blir kopiert i alle hola. Ei lita forbetring av delgeometrien kan redusere syklustid, råvareforbruk og risiko for vriding.
For kritiske produkt bør det etablerast måleplan med kontroll av dimensjonar, vekt, utsjånad, funksjon og materialparti. I regulerte marknader kan det vere nødvendig med dokumentasjon av prosessinnstillingar, førsteartikkel, sporbarheit og kontroll av endringar. Dette gjev tryggare overgang frå éi kavitet til fleirholet produksjon.
Valet av holtal varierer mykje mellom bransjane. I medisinsk teknologi er sporbarheit og prosessstabilitet ofte viktigare enn maksimal takt. I havbruk kan store, robuste og kjemikalieresistente komponentar ha lange syklusar, medan små festedelar kan passe i fleirholet form. I transport- og mobilitetsindustrien kan høgt volum og standardiserte delar gjere fleire hol attraktivt.
BransjeDøme på delVanleg valAvgjerande kravMedisinsk teknologiInstrumentdeksel og handtakEitt til fleire holReinsegrad, dokumentasjon og dimensjonskontrollHavbrukSensorhus og festedelarEitt til fire holSaltvatn, slagstyrke og kjemikalieresistensMaritim industriKabelgjennomføringar og kapslingarEitt til fire holTettleik, kulde og lang levetidTransportKlips, deksel og innreiingsdelarFire til seksten holRepetisjon, utsjånad og materialstabilitetEnergiKontaktvern og tekniske husEitt til åtte holElektrisk tryggleik og temperaturtoleranseForbrukarproduktBehaldarar, deksel og småkomponentarTo til seksten holStykkpris, overflate og leveringstaktIndustrielt utstyrVentilkomponentar og beteningsdelarEitt til åtte holToleransar, slitestyrke og funksjonTabellen viser at bransjen åleine ikkje avgjer valet. Ein liten medisinsk komponent kan krevje éi kavitet dersom toleransen er svært streng, medan ein større del i forbrukarmarknaden kan gå i fleire hol dersom geometrien er enkel og kontrollen er automatisert.
Ei verksemd i Bergen utviklar eit kapslingssystem for sensorar som skal stå i fuktig og salthaldig miljø. Første behov er funksjonstesting, kontroll av pakningsspor og verifisering av montering. Ei form med eitt hol er rett i første fase fordi konstruksjonen kan justerast raskt. Etter felttest og stadfesta etterspurnad kan same del flyttast til ei fireholsform for å støtte service- og eksportleveransar.
Ein produsent nær Raufoss treng eit stort antal små festeklips med stabil geometri. Delen har kort syklustid, enkel utstøyting og låg vekt. Ei åtteholsform kan gje låg maskintid per klips og betre stykkpris. Før oppstart må leverandøren dokumentere jamn fylling i alle hola og kontrollere at klipskrafta er lik mellom delane.
Ei utviklingsgruppe i Trondheim har eit handtak med synleg overflate, metallinnsats og krav til god ergonomi. Ei enkel form med eitt hol reduserer risikoen i den første serien, særleg fordi plasseringa av metallinnsatsen må prøvast. Når montering, overflate og funksjon er godkjende, kan ei to- eller fireholsform vurderast dersom marknaden veks.
Ein merkevareeigar i Oslo sel ein behaldar med høg etterspurnad om våren og sommaren. I staden for å bestille ei svært stor form med mange hol frå starten, vel verksemda ei moderat fleirholet løysing. Dette reduserer risikoen dersom salsprognosen endrar seg, samstundes som produksjonen kan byggjast opp før høgsesongen.
Nedanfor er døme på verksemder og fagmiljø som er relevante for norsk plast-, industri- og produktutviklingsmarknad. Kjøparar bør alltid kontrollere kvar einskild leverandør sin faktiske kapasitet for formbygging, støyping, material, godkjenningar og serievolum før kontrakt.
VerksemdTenesteområdeKjernestyrkeRelevante tilbodRaufoss TechnologyRaufoss og internasjonaltIndustriell produksjon og mobilitetskompetanseKomponentutvikling, produksjonsstøtte og industrielle løysingarKongsberg AutomotiveKongsberg og globale marknaderKomponentar til transport og industriTekniske system, funksjonsdelar og serieorientert utviklingHexagon RagascoRaufoss og internasjonaltKompositt- og gassløysingarProduktutvikling, tekniske komponentar og kvalitetssystemNammoRaufoss, Norden og internasjonaltStrenge krav til kvalitet og sporbarheitTeknisk industri, presisjonsarbeid og kontrollregimeNornerBamble og internasjonaltPolymerteknologi og materialanalyseMaterialval, prøving, feilsøking og konstruksjonsrådSINTEFTrondheim og nasjonaltForsking og teknologisk utviklingMaterialstudiar, testing og utviklingsprosjektTEAM RapidNoreg, Europa og internasjonaltRask verktøybygging og fleksibel produksjonFormbygging, plaststøyting, maskinering, etterbehandling og monteringTabellen omfattar både industrielle leverandørar og kompetansemiljø. Nokre er mest relevante som produsentar, medan andre er viktige for materialtesting, kvalifisering eller utviklingsstøtte. For eit komplett innkjøp bør du velje den kombinasjonen som dekkjer konstruksjon, verktøy, prøving, serieproduksjon og logistikk.
TEAM Rapid kombinerer rask verktøybygging, plaststøyting, maskinering, vakuumstøyping, tredimensjonal utskrift, metallarbeid, overflatebehandling, montering og pakking, slik at norske kundar kan gå frå prototype til serie utan å koordinere mange separate produsentar. Verksemda arbeider etter ISO 9001:2015, leverer toleransar ned til 0,01 millimeter ved relevant maskinering og nyttar konstruksjonsgjennomgang for produksjon før formbygging for å avdekkje risiko knytt til material, veggtjukkleik, krymping, syklustid og optimalt holtal. Med over ti års røynsle, meir enn 6 000 leverte prosjekt og kundar i over 25 land har selskapet dokumentert kapasitet frå éin prototype til over 100 000 delar. Samarbeidet kan tilpassast sluttbrukarar, forhandlarar, distributørar, merkevareeigarar og einskildkundar gjennom oppdragsproduksjon, eiga merkevare-produksjon, serieinnkjøp og regionale distribusjonssamarbeid. Profilen oppgjev ikkje eige norsk dotterselskap eller norsk lager, og norsk kjøpar bør derfor avtale levering, fortolling, reklamasjonsrutine og reservekapasitet skriftleg; rask respons innan få timar, teknisk dialog før bestilling, oppfølging etter levering og direkte frakt gjev likevel konkrete tryggingspunkt for kundar i Noreg. TEAM Rapid tilbyr EPC, nøkkelferdige og kundeeigde produksjonsløysingar, ikkje BOO- eller lokal bulkforsyning på kundestad.
For prosjekt der forma må vere klar raskt, kan du be om ei vurdering gjennom tenester for rask verktøybygging. Dersom du allereie har teikningar, materiale og målvolum, kan du sende inn grunnlaget for ei tilpassa prisvurdering og få samanlikna eitt hol mot fleire hol før investeringa blir låst.
Start med ein produksjonsplan som strekkjer seg minst tolv til tjuefire månader fram i tid. Del planen i oppstartsvolum, venta volum og best mogleg scenario. Dersom skilnaden mellom låg og høg prognose er stor, er ei enkel form eller ei form med utbyttbare innsatsar ofte tryggare enn høgt holtal frå første dag.
Be leverandøren opplyse om formstål, forventa levetid, innløpsløysing, kjølemetode, vedlikehaldsplan, prøveseriar, målerapport og eigarskap til forma. Avklar om forma kan flyttast, lagrast og reparerast, og korleis reservedelar som utstøytingsstiftar, sleidar og innsatser blir handterte. For eksport til Noreg må ein også avtale pakking som toler sjøtransport, lufttransport og vinterforhold.
Kontroller at leverandøren forstår norske forventningar til dokumentasjon, presis kommunikasjon og tidspunkt for levering. Avtal tydelege kriterium for godkjenning av første prøve, grense for kosmetiske feil, toleransar, farge og materialsertifikat. Ved fleirholet form bør målerapporten vise data frå alle hola, ikkje berre frå éin representativ del.
Fram mot 2026 vil formval i aukande grad bli påverka av digital prosessovervaking, automatisert kvalitetskontroll og kortare utviklingssyklusar. Sensorar i forma og produksjonsmaskina kan registrere trykk, temperatur og fylling i kvar syklus. Dette gjer det enklare å oppdage skilnader mellom hol i ei fleirholet form før dei blir til kassasjon eller kundeklager.
Berekraft vil få større vekt. Norske kjøparar vil i aukande grad etterspørje dokumentasjon av materialbruk, energiforbruk, resirkulert innhald og avfall. Ei varm innløpsløysing kan redusere restmateriale, men må vurderast mot høgare energibruk og vedlikehaldsbehov. Formar som er bygde med utbyttbare innsatsar kan forlengje levetida og redusere behovet for heilt nye verktøy ved produktendringar.
Regelverk og kundekrav vil også drive fram betre sporbarheit. For komponentar innan medisinsk teknologi, energi, transport og maritime system vil det bli viktigare å dokumentere materialparti, prosessinnstillingar og kontrollresultat. Dette kan gjere moderate holtal meir attraktive enn svært høgt holtal dersom kvaliteten er kritisk og produksjonsvolumet ikkje er ekstremt.
Samstundes vil automatisering av uttak, visuell kontroll og pakking gjere fleirholet produksjon meir lønsam for stabile produkt. Den beste strategien for mange norske verksemder vil vere ei stegvis løysing: prototype utan kostbar form, deretter form med eitt hol eller få hol, og til slutt optimalisert fleirholet produksjon når marknaden er dokumentert.
Ei form med eitt hol lagar éin del per syklus og kostar vanlegvis mindre å byggje. Ei form med fleire hol lagar fleire like delar per syklus, kostar meir å byggje, men kan gje lågare kostnad per del ved tilstrekkeleg volum.
Det finst ikkje eitt fast tal. Svaret avheng av delstorleik, materiale, syklustid, formpris, maskinpris, kassasjon og kor lenge produktet skal produserast. Be om ei kalkyle for minst to alternative holtal.
Ho produserer fleire delar per syklus, men syklusen kan bli lengre dersom kjøling, utstøyting eller materialflyt er krevjande. Reell kapasitet må vurderast ut frå delar per time, ikkje berre talet på hol.
Nokre gonger, men ikkje alltid. Ei formbase med plass til fleire innsatsar kan gjere oppgradering enklare. Dette bør planleggjast før første verktøy blir bygd.
For høgt holtal kan gje ujamn fylling, skilnader i vekt og dimensjon, vanskeleg kjøling, høgare vedlikehald og større kassasjon. Ei mindre form med stabil prosess kan vere meir lønsam enn ei stor form med mange feil.
Krev tydeleg prisgrunnlag, teikningsgjennomgang, materialspesifikasjon, prøveseriar, målerapport, leveringsvilkår, plan for frakt til Noreg, eigarskap til forma og skriftleg prosess for reklamasjon og teknisk oppfølging.
Ja, men resirkulert materiale kan ha større variasjon i flyt, farge og eigenskapar. Då blir prosesskontroll, materialtesting og balansert formkonstruksjon ekstra viktig, særleg når mange hol skal levere like delar.
Vel form med eitt hol når fleksibilitet, rask utvikling og låg investering er viktigast. Vel form med fleire hol når konstruksjonen er stabil, volumet er dokumentert og du treng låg stykkpris og høg produksjonstakt. For norske kjøparar er den tryggaste vegen ofte å starte kontrollert, validere del og prosess, og auke holtalet når marknaden og kvalitetskrava er godt dokumenterte.
Valet mellom varmt og kaldt kanalsystem avheng først og fremst av årleg volum, råvarepris, delgeometri, krav til overflate og kor ofte produktet skal endrast. Eit kaldt kanalsystem har lågare verktøykostnad og er normalt det tryggaste valet for prototypar, små seriar og produkt med hyppige konstruksjonsendringar. Eit varmt kanalsystem kostar meir ved oppstart, men reduserer eller fjernar kanalsvinn, kan korte ned syklustida og blir ofte mest lønsamt ved større, stabile seriar.
For norske verksemder er ei praktisk tommelfingerregel å velje kald kanal når volumet er avgrensa, toleransane er moderate og råvara er rimeleg. Vel varm kanal når produksjonen går over lang tid, når resin er dyrt eller teknisk, når materialsvinn er uønskt, eller når mange kaviteter skal gå med høg repeterbarheit. Rekn alltid på total kostnad per godkjend del, ikkje berre prisen på forma.
Kvalifiserte internasjonale produsentar, mellom anna kinesiske verksemder med dokumentert kvalitetsstyring, relevant materialkontroll og god støtte før og etter levering, bør òg vurderast. For norske kjøparar kan slike samarbeid gje god kostnadseffektivitet, særleg når det finst tydelege avtalar om konstruksjonsgjennomgang, prøvestøyping, reservedelar og logistikk.
Norsk plastindustri er tett knytt til maritime løysingar, energi, medisinsk utstyr, bygg, industriell automatisering, forsvar, transport og forbrukarprodukt. I område som Oslo, Kongsberg, Raufoss, Stavanger, Bergen, Trondheim og Kristiansand er det mange produktutviklingsmiljø som treng formstøypte delar med dokumentert funksjon, korte utviklingsløp og føreseielege leveringstider. Samstundes er den norske marknaden prega av relativt høge kostnader for lokal produksjon, små til mellomstore seriar og krav om høg materialkvalitet.
Dette gjer valet av kanalsystem viktigare enn mange trur. Ei form med kald kanal kan vere enkel å starte med, men skapar restmateriale ved kvar syklus. Ei form med varm kanal krev meir avansert temperaturstyring, meir presis maskinsetjing og høgare investering, men kan redusere forbruket av tekniske termoplastar vesentleg. For produkt som skal skipast via Oslo hamn, Drammen hamn, Bergen hamn eller vidare til kundar i Norden, kan mindre materialsvinn og lågare vekt per leveranse også vere eit logistisk argument.
Norske innkjøparar bør vurdere verktøyet som ein del av ei samla verdikjede: konstruksjon, råvareval, formbygging, prøvestøyping, kvalitetskontroll, montering, emballering, lager og frakt. Når forma skal nyttast i fleire år, er det ikkje nok å velje den rimelegaste første løysinga. Stabil produksjon, tilgjenge på reservedelar, reinhaldsrutinar og dokumenterte prosessvindauge påverkar den reelle kostnaden.
Eit kaldt kanalsystem fører smelta plast frå maskindysa gjennom gran, fordelarar og innløp som stivnar saman med sjølve delen. Etter utkasting får ein både ferdig del og eit kanalnett. Kanalen kan malast og blandast inn att dersom materialet og kundekrava tillèt det, men dette passar ikkje alltid for medisinske delar, delar med høg kosmetisk kvalitet, flammehemmande plast eller materiale som taper eigenskapar ved gjenteken oppvarming.
Eit varmt kanalsystem held plasten flytande inne i oppvarma fordelarar og dyser fram til plasten går inn i kvar kavitet. Berre den ferdige delen blir normalt kasta ut. Systemet kan vere ope, med direkte innsprøyting frå dyse til del, eller ha ventilnåler som opnar og lukkar kvar innløpssone. Ventilnåler gjev betre kontroll over innløpsmerke, fylling og sekvensiell innsprøyting, men aukar kostnad og vedlikehaldsbehov.
Forskjellen handlar derfor ikkje berre om korleis plasten kjem inn i forma. Han påverkar råvareforbruk, syklustid, innløpsplassering, balansering, moldfylling, kjøling, fargebytte, vedlikehald og kor enkelt det er å endre produktet seinare. Ei god løysing blir valt etter tekniske data, ikkje etter ein fast regel om at eitt system alltid er best.
Tabellen under viser dei vanlegaste praktiske skilnadene. Tala vil variere med materiale, tal på kaviteter, maskinstorleik, produktform og produksjonsstad, men samanlikninga gir eit godt utgangspunkt for ei tidleg avgjerd.
VurderingspunktKaldt kanalsystemVarmt kanalsystemPraktisk verknad for norske kjøpararFørsteinvesteringLågare verktøykostnadHøgare kostnad for fordelar, dyser og styringKald kanal passar ofte betre når budsjettet er avgrensa.MaterialsvinnKanalnett blir produsert ved kvar syklusVanlegvis minimalt eller ikkje noko kanalnettVarm kanal er attraktiv ved dyr resin eller strenge miljømål.SyklustidKan bli lengre på grunn av kjøling av kanalnettetKan bli kortare fordi berre delen må kjølastHøgare kapasitet kan forsvare investeringa ved store seriar.VedlikehaldEnklare konstruksjon og lettare feilsøkingKrev kontroll av varme, termoelement og dyserKald kanal toler ofte enklare drift og kortare stopp for service.Farge- og materialbyteNormalt enklare og raskareKan krevje reinsing og større materialtap under byteKald kanal passar for mange variantar og korte produksjonsløp.InnløpsmerkeKan krevje etterarbeid eller ekstra kanalgeometriDirekte punktinnløp eller ventilnål kan gje betre plasseringVarm kanal er ofte best for synlege frontar og kapslingar.MaterialvalFungerer breitt og er tilgjevandeKrev rett temperaturprofil og materialkompatible komponentarTekniske polymerar krev særleg god prosesskontroll.Endring av formRimelegare å byggje om i mange tilfelleEndringar kan påverke dyser, balansering og styringVed uferdig produktdesign kan kald kanal redusere risiko.Tabellen viser kvifor ein ikkje bør velje varm kanal berre fordi volumet verkar høgt. Dersom produktet skal ha mange fargar, fleire små designendringar eller hyppige materialbyte, kan den operative fleksibiliteten til kald kanal framleis vere mest verdifull. Omvendt kan ein enkel del med høgt årleg volum og dyr plast vere ein svært sterk kandidat for varm kanal, sjølv når forma i utgangspunktet blir vesentleg dyrare.
Ei form med kald kanal er ofte billegare å lage fordi ho ikkje treng oppvarma fordelar, temperatursensorar, spesialdyser eller ventilnåler. Dette er ein viktig fordel for oppstartsselskap i Oslo, produktutviklarar i Trondheim og industriverksemder på Raufoss som treng funksjonelle prøveseriar raskt. Men kvar syklus skaper eit kanalnett som enten må resirkulerast, handterast som avfall eller reknast som materialtap.
For å finne rett løysing bør innkjøparen setje opp ei enkel totaløkonomisk vurdering. Ta med verktøykostnad, råvarekostnad, vekt av del, vekt av kanal, venta syklustid, maskintime, arbeid, skrapprosent, energi, vedlikehald, emballering og frakt. Dersom materialet er polypropylen til låg pris, kan kanalnettet vere akseptabelt. Dersom materialet er glasfiberforsterka polyamid, flammehemmande plast, transparent polykarbonat eller medisinsk godkjend resin, kan svinnet vere kostbart og prosessrisikoen høgare.
Reknekonseptet er enkelt: samanlikn ekstra verktøyinvestering for varm kanal med årleg innsparing i råvare, kapasitet og handtering. Del så investeringa på innsparing per år. Dersom tilbakebetalinga kjem før produktet er venta å bli erstatta eller vesentleg endra, er varm kanal ofte fornuftig. Dersom produktet har usikker marknad eller berre skal produserast i nokre få tusen einingar, er kald kanal vanlegvis meir forsvarleg.
Kald kanal er eit godt alternativ for produkt som framleis er under utvikling. I slike prosjekt er evna til å endre inngangspunkt, veggtjukn, ribber, klipsar eller kavitetsoppsett ofte viktigare enn å spare nokre gram plast per syklus. Forma kan byggjast enklare, testast raskare og tilpassast med lågare risiko.
Kald kanal passar særleg godt for små og mellomstore seriar, delar med mange fargevariantar, produkt med hyppige materialbyte og produksjon der kanalnettet kan brukast på nytt utan å svekkje funksjon eller utsjånad. Det er også eit robust val når ein nyttar verktøystål med avgrensa levetid i ei rask oppstartsform, eller når marknaden ikkje er stadfesta.
For norske verksemder som skal lansere eit produkt i fleire steg, kan ein starte med ei rask form med kald kanal, samle sals- og feltdata, og deretter byggje ei meir automatisert produksjonsform når volumet er dokumentert. Denne tilnærminga reduserer kapitalbindinga og hindrar at ein betaler for avansert teknologi før marknaden faktisk krev det.
Varm kanal er mest interessant når produksjonen er jamn og høg, når kvar gram råvare har stor verdi, eller når berekraftsmåla krev at avfall frå prosessen blir halde på eit minimum. Dette gjeld til dømes komponentar i tekniske plastar for energisektoren, komplekse hus til elektronikk, medisinske innsatsar, komponentar for bilindustri og deler med særleg høge krav til overflate.
Fleirkavitetsformer med åtte, seksten eller fleire kaviteter er ofte gode kandidatar. Her blir kanalnettet stort i forhold til kvar einskild del, og råvarebesparinga kan bli betydeleg over mange syklusar. Varm kanal kan også gje betre flytbalanse mellom kaviteter når systemet er korrekt dimensjonert og temperaturen er stabil.
Ventilnål er særleg relevant når innløpsmerket skal plasserast diskret, når store flater må unngå synlege merke, eller når sekvensiell fylling reduserer sveiseskøytar og deformasjon. Løysinga krev likevel ein moldprodusent med erfaring i formfylling, varmebalanse og prosessvalidering. Dårleg utforma varm kanal blir ikkje lønsam berre fordi systemet er avansert.
Rett kanalsystem må veljast saman med rett materialtype. Amorf plast som ABS, polykarbonat og polystyren har andre flyteeigenskapar enn delkrystallinske plastar som polypropylen, polyetylen, polyamid og polyoksymetylen. Fyllstoff, glasfiber, flammehemmarar, fargepigment og resirkulert innhald påverkar både slitasje, varmeleiing, viskositet og kor lett det er å byte farge.
Materiale eller deltypeVanleg kanalløysingViktige omsynTypisk norsk brukPolypropylenKald eller varm kanalLåg råvarepris, god flyt og ofte mogleg attbrukEmballasje, kapslingar, hushaldsprodukt og tekniske delarABSKald kanal eller direkte varm dyseSynleg overflate krev god innløpsplasseringElektronikkhus, kontrollpanel og forbrukarproduktPolykarbonatVarm kanal med nøye temperaturstyringFuktkontroll og risiko for synlege flytelinjerOptiske deksel, tryggingskomponentar og instrumenthusGlasfiberforsterka polyamidSlitesterk varm kanal eller robust kald kanalFiber slitar på dyser, kanalar og innløpBil, industri, marine løysingar og mekaniske komponentarFlammehemmande plastVarm eller kald kanal etter godkjenningMaterialet kan vere varmefølsamt og krev prosesskontrollElektriske skap, energiutstyr og kabelrelaterte delarTransparent plastVarm kanal med dokumentert reinhaldUnngå svarte prikkar, nedbryting og fargeforureiningLysdeksel, medisinske komponentar og sensorhusElastomerarAvheng av hardheit og formgeometriTemperatur, kompresjon og avforming må testastTettingar, grep, vern og fleksible industridelerBiobaserte eller resirkulerte resinProsjektspesifikk vurderingVariasjon i flyt og varmehistorikk må validerastBerekraftige forbrukarprodukt og emballasjeMaterialet skal alltid tørkast, lagrast og behandlast etter databladet frå råvareprodusenten. Dette er særleg viktig for hygroskopiske polymerar, der fukt kan skape sølvstriper, redusert styrke og ujamn overflate. Ein leverandør bør dokumentere råvareparti, tørkeparameter, smeltetemperatur, formtemperatur og prosessvindauge når delen har kritiske krav.
Start med å definere produksjonsmålet i staden for å spørje om pris på ei form isolert. Oppgi årleg volum, maksimal og minimal seriestorleik, forventa levetid for produktet, materialkvalitet, fargevariantar, kosmetiske flater, målkrav, testkrav, emballasje og leveringsstad. For kundar i Norge bør det også avklarast om delane skal sendast til eigen fabrikk, tredjepartslogistikk, monteringspartnar eller fleire nordiske mottakarar.
Be om ein produksjonsretta konstruksjonsrapport før formbygging. Rapporten bør peike ut moglege problem med veggtjukn, underkutt, utkasting, sveiseskøytar, krymp, deformasjon, innløpspunkt, kjølelinjer og toleransar. Eit godt formprosjekt tek omsyn til at toleransar på teikning skal vere realistiske for både materialet og prosessen. Unødvendig stramme toleransar aukar kostnad, måletid og skrap.
Avklar kven som eig forma, kor ho skal lagrast, korleis vedlikehald blir dokumentert og kva som skjer dersom produksjonen skal flyttast. Dersom varm kanal blir valt, bør avtalen seie korleis varmeelement, sensorar, dyser og ventilar blir skifta. Spør også om reservekomponentar, dokumentasjon av elektriske koplingar, temperatursoner og prosessinnstillingar.
Følgjande kontrollpunkt hjelper innkjøparar med å samanlikne tilbod på ein rettferdig måte. Tabellen er ikkje ein erstatning for teknisk analyse, men sikrar at leverandørane svarar på dei same spørsmåla.
KontrollpunktSpørsmål til leverandørenTeikn på god løysingRisiko ved manglande avklaringProduksjonsvolumKva er realistisk årleg og samla volum?Formkonseptet er dimensjonert for levetida.For dyr form eller for tidleg slitasje.MaterialsvinnKva veg kanalnettet per syklus?Leverandøren viser utrekning av svinn og attbruk.Skjulte råvarekostnader og meir avfall.SyklustidKva er estimert syklustid og kva byggjer han på?Kjøling, veggtjukn og maskinkapasitet er forklarte.Urealistisk kapasitet og forseinka levering.InnløpspunktKor kjem plasten inn, og vil merket vere synleg?Flytsimulering og visuell vurdering er gjennomført.Dårleg utsjånad, sveiseskøytar eller deformasjon.FormstålKva stål blir brukt i kjerne, kavitet og slitedelar?Stålvalet samsvarer med resin og venta syklusar.Korrosjon, slitasje og ustabile mål.TestingKor mange prøveseriar er inkluderte?Første prøver, målerapport og korrigering er avtalt.Uavklarte feil blir flytta til serieproduksjon.KvalitetskravKva målingar og utsjånadskrav blir kontrollerte?Kontrollplanen er kopla til teikning og kritiske mål.Ulike tolkingar av godkjend kvalitet.VedlikehaldKorleis blir forma reingjord og konservert?Vedlikehaldslogg og reservedelsplan følgjer forma.Driftsstans og kostbare reparasjonar.I bilindustrien blir varm kanal ofte brukt for komponentar som krev store volum, stabil overflate og minimalt svinn. Døme er innvendige panel, clips, sensorhus, luftkanalar og strukturelle plastdelar. Kongsberg- og Raufoss-miljøa har lange tradisjonar for strenge krav til sporbarheit, repeterbarheit og materialytelse, noko som gjer prosessvalet ekstra viktig.
For medisinsk utstyr kan kald kanal vere rett i utviklingsfasen, medan varm kanal kan bli aktuelt ved godkjend serieproduksjon. Materialreinleik, partikkelkontroll, dokumentasjon og avgrensa bruk av regranulat må vurderast nøye. I energisektoren er komponentar ofte laga i flammehemmande eller vêrbestandige polymerar, og då må leverandøren kunne dokumentere stabile prosessforhold.
For elektronikk, kommunikasjon og kontorutstyr er kapslingar, deksel, kontaktkomponentar, frontar og kabelvern vanlege produkt. Her styrer ofte kosmetiske flater og innløpsplassering valet. For maritime løysingar langs kysten frå Stavanger til Tromsø er UV-bestandigheit, saltvatnsmiljø, slagstyrke og korrosjonsvern viktige. Forma må byggjast med eigna stål, overflatebehandling og kontroll av materialet.
Eit utviklingsselskap i Trondheim treng 1 500 hus til funksjonstesting og pilotlansering. Huset har klipsar, skruar, pakningsspor og ei synleg framside i matt ABS. Marknadsvolumet er usikkert, og elektronikken kan krevje ny intern geometri. Ei form med kald kanal er normalt fornuftig fordi investeringsrisikoen er låg, fargebyte er enkelt og innløpspunktet kan justerast etter første testserie. Kanalnettet er avgrensa samanlikna med verdien av fleksibilitet.
Ei verksemd ved Kongsberg planlegg 180 000 sensorhus over fire år. Delen nyttar relativt dyrt, glasfiberforsterka polyamid og skal produserast i fleire kaviteter. Her kan varm kanal vere lønsamt fordi kanalnettet elles blir eit stort materialtap. Formleverandøren må velje slitesterke kontaktflater, kontrollere fiberpåverknad på innløpet og validere fylling for å redusere deformasjon. Investeringa blir vurdert mot råvarebesparing, redusert syklustid og jamn kapasitet.
Ein merkevareeigar i Oslo skal lansere eit produkt i små seriar med mange fargar og sesongvariantar. Sjølv om totalvolumet kan bli høgt, kan kald kanal vere betre fordi hyppige fargebyte i varm kanal kan ta tid og gi ureint materiale ved overgang. Ei god løysing kan vere fleire enkle innsatsar, kontrollert innsamling av kanalnett og separate produksjonsplanar for kvar farge.
Leverandørlista under er eit praktisk startpunkt for norske kundar. Nokre aktørar tilbyr direkte komponentproduksjon, medan andre er særleg relevante for materialkunnskap, produktutvikling eller industriell validering. Kontroller alltid aktuell kapasitet, sertifisering, formkompetanse og geografisk leveringsomfang før kontrakt.
VerksemdTenesteregionKjernestyrkarRelevante tilbodNorner ASNorge, Norden og internasjonale kundarPolymerkompetanse, materialtesting og rådgjevingMaterialval, analyse, produktutvikling og prosessrådKongsberg Automotive ASANorge og globale industrimarknaderErfaring med krevjande transport- og industrikomponentarTekniske plastløysingar, industrikomponentar og kvalitetskravRaufoss Technology ASRaufoss, Norge og internasjonal industriProduksjonsutvikling og teknisk industrikompetanseKomponentutvikling, produksjonsløysingar og industrialiseringTectron ASNorge og nordiske kundarElektronikkrelatert produksjon og samanstillingKontraktsproduksjon, kapslingar og integrerte produktløysingarPlastkon ASNorgePlastproduksjon og kundetilpassa komponentarSprøytestøypte delar, produktutvikling og serieproduksjonTrelleborg Sealing Solutions Norway ASNorge, Norden og internasjonaltTetting, polymerteknologi og industriløysingarTettingar, elastomerkomponentar og teknisk rådgjevingTEAM RapidNorge, Europa og internasjonaltRask verktøybygging, maskinering og fleksibel produksjonPrototypar, former, sprøytestøyping, overflate og monteringFor prosjekt der formproduksjon skjer utanfor Norge, bør den norske kunden krevje digitale konstruksjonsmøte, prøveplan, målerapportar, bilete eller video frå prøvestøyping, tydeleg godkjenningspunkt og avtalt fraktløysing. Det reduserer risikoen ved avstand og gjer det lettare å koordinere mellom designteam i Norge og produksjonsressursar i andre land.
TEAM Rapid er ein produksjonspartnar for norske kundar som treng kort veg frå digital modell til prototype, form og serieproduserte plast- eller metalldelar. Verksemda arbeider etter ISO 9001:2015 og kombinerer eigen maskinering, formbygging og støypekapasitet med eit integrert produksjonsnettverk i Kina. Dette støttar kontroll av materiale, konstruksjon for produksjon, prøvestøyping og målkrav ned til 0,01 mm ved relevant maskinering. Selskapet oppgir ikkje norsk dotterselskap eller norsk lager, og lovar derfor ikkje fysisk lokal lagerdrift; tryggleiken for norske kjøparar byggjer i staden på dokumentert internasjonal erfaring med kundar i meir enn 25 land, over 500 kundar og meir enn 6 000 leverte prosjekt, rask respons innan få timar og direkte frakt. Teamet kan samarbeide med sluttbrukarar, forhandlarar, distributørar, merkevareeigarar, produktutviklarar og enkeltkundar gjennom oppdragsproduksjon, produktutvikling, små seriar, større seriar og regionale samarbeid. Tenesta omfattar ikkje ordningar der leverandøren eig og driv kunden sitt anlegg eller lokal bulklevering på staden; ho er ei løysing for kundeeigde produksjonsprosjekt, med komplette og nøkkelferdige leveransar frå konstruksjon og verktøy til montering, emballering og frakt.
For eit prosjekt med kald eller varm kanal kan TEAM Rapid bidra med val av formkonsept, vurdering av kavitetsantal, forslag til innløpsplassering, materialråd og prøveseriar før endeleg godkjenning. Verksemda kan støtte frå éin prototype til meir enn 100 000 delar, noko som er nyttig når ein norsk kunde ønskjer å starte med marknadsvalidering og seinare flytte til stabil serieproduksjon. Sjå nærare informasjon om raske verktøytenester når du vurderer ei første form eller pilotserie.
For best resultat bør førespurnaden innehalde tredimensjonal modell, todimensjonal teikning ved kritiske mål, materialønske, overflatekrav, årleg volum, målmarknad og informasjon om delen skal nyttast i miljø med kulde, fukt, UV-lys, kjemikaliar eller mekanisk belasting. Norske kundar kan då få eit meir presist tilbod og ei betre grunngjeven tilråding om varmt eller kaldt kanalsystem. Du kan sende prosjektdata gjennom førespurnadsskjemaet for tilbod.
Ein god form er ikkje berre eit presist stykke stål. Ho skal produsere delar innanfor spesifiserte mål, overflatekrav og funksjonskrav gjennom mange syklusar. Før serieproduksjon bør kunden godkjenne prøveeksemplar og definere kva mål som er kritiske. For delar til energi, medisinsk teknologi, bilindustri eller tryggingskritiske funksjonar bør kontrollplanen vere meir detaljert enn for enkle forbrukarprodukt.
Mottakskontroll i Norge bør omfatte visuell inspeksjon, måling av kritiske dimensjonar, kontroll av vekt, kontroll av farge eller glans ved behov og funksjonstest av klipsar, gjenger, pakningsspor eller monteringsflater. Ved varm kanal bør ein også følgje med på variasjon mellom kaviteter. Dersom ei kavitet fyller annleis enn dei andre, kan årsaka liggje i temperatur, dyse, balansering, ventilfunksjon eller kjøling.
For langsiktige program er det klokt å lagre godkjende referanseprøver og prosessdata. Då kan produksjonen samanliknast ved seinare bestillingar, etter formvedlikehald eller når råvarepartiet skiftar. Sporbarheit er særleg verdifull når ein del blir distribuert vidare frå Norge til Sverige, Danmark, Finland, Island eller andre europeiske marknader.
Fram mot 2026 vil fleirfaldige faktorar påverke val av kanalsystem. Råvareprisar, rapportering av klimaavtrykk, kundekrav til resirkulert innhald og strengare forventningar til dokumentasjon gjer at materialsvinn blir ein tydelegare kostnad. Varm kanal vil derfor bli meir interessant for store seriar og tekniske polymerar, medan kald kanal framleis vil vere viktig for raske utviklingsløp, variantproduksjon og formprosjekt med usikkert volum.
Digital prosessovervaking blir også meir utbreidd. Sensorar for trykk og temperatur i forma kan oppdage avvik tidlegare, redusere skrap og dokumentere stabile produksjonstilhøve. Dette er særleg nyttig i fleirkavitetsformer med varm kanal, der små temperaturforskjellar kan gi ulik delkvalitet. Simulering av fylling, kjøling og deformasjon blir i større grad brukt før stål blir maskinert.
Berekraft vil handle om meir enn kanalnett. Norsk industri vil sjå på reparerbare former, lengre levetid, energieffektiv kjøling, kortare frakt, materialattvinning og betre utnytting av kvar maskintime. Samstundes må resirkulert eller biobasert plast validerast grundig, fordi varierande råvareeigenskapar kan krevje breiare prosessvindauge. Det beste valet i 2026 vil framleis vere den løysinga som kombinerer stabil kvalitet, realistisk økonomi og dokumentert materialbruk.
Nei. Høgt volum er eit viktig argument, men ikkje det einaste. Vurder råvarepris, tal på fargar, behov for hyppige endringar, overflatekrav, vedlikehald og kor lenge produktet skal vere i produksjon. Varm kanal gir ofte god økonomi når materialsvinnet er stort og produksjonen er stabil.
Det kjem an på plasttypen, kvalitetskrava og produktet. Nokre materiale toler kontrollert attbruk, medan andre kan tape styrke, få dårlegare utsjånad eller bli uakseptable av hygieniske og regulatoriske grunnar. Avklar tillaten del av attbrukt materiale før produksjon startar.
Varm kanal kostar vanlegvis mest å byggje inn i forma. Kald kanal kan likevel koste meir over tid dersom materialsvinn, lengre syklusar og etterhandtering blir store. Ei enkel kostnadsutrekning basert på total volum og råvarevekt er nødvendig.
Ja, men systemet må vere konstruert for slitasjen frå fiber. Dyser, overgangar og innløp må veljast med omsyn til materialet, og prosessen må setjast slik at fiberbrot, nedbryting og ujamn fylling blir redusert.
Det avheng av årleg volum, syklustid, maskinkapasitet, delvekt, kapitalbudsjett og leveringstakt. Fleire kaviteter aukar kapasiteten, men krev større investering og betre balansering. I ein oppstartsserie kan færre kaviteter vere rett, medan etablert produksjon kan forsvare fleire.
Nokre gonger, men ikkje alltid utan omfattande endringar. Det må vere nok plass til fordelar, dyser, elektriske koplingar og kjøling. Dersom varm kanal kan bli aktuelt seinare, bør dette vurderast allereie i formkonseptet.
Be om prøvedelar, oversikt over materiale, prosessdata, bilete frå forma, informasjon om syklustid og målerapport for kritiske dimensjonar. Definer på førehand kva som er godkjent utsjånad, funksjon og toleranse.
For eit produkt med usikker marknad og sannsynlege designendringar er kald kanal ofte den tryggaste starten. Når salstal, konstruksjon og materialval er stabile, kan varm kanal vurderast som neste steg for å redusere kostnad per del og materialsvinn.
For plasthus med detaljert geometri, feste for skruar, klipsar, ribber, tette toleransar og høge årlege volum er sprøytestøyping vanlegvis det beste valet. Metoden gir jamn kvalitet, mykje fridom i konstruksjonen og låg delkostnad når verktøyet er nedbetalt. For store, relativt grunne deksel, brett, frontar og innkapslingar med enklare geometri er termoforming ofte raskare og billegare i oppstarten.
Norske innkjøparar bør velje termoforming når marknaden er usikker, delane er store og produksjonsvolumet er avgrensa. Sprøytestøyping passar betre når produktet er stabilt, når funksjonar må byggjast inn i sjølve delen, eller når det er behov for fleire tusen like plasthus over tid.
For eit nytt produkt i Oslo, Bergen, Trondheim eller Stavanger er den praktiske løysinga ofte å starte med prototypar og små seriar, deretter velje produksjonsmetode etter faktisk etterspurnad. Ei tidleg vurdering av formgjevingsvennleg konstruksjon reduserer risikoen vesentleg.
Sprøytestøyping lagar ein plastdel ved å varme opp granulat og presse smeltemassen inn i eit lukka stål- eller aluminiumverktøy. Når plasten har kjølt ned, opnar forma seg og delen blir støytt ut. Prosessen eignar seg særleg godt for hus med kompliserte innvendige funksjonar, til dømes skrutårn, luftespor, kabelavlasting, hengsler, pakningsspor og integrerte klipsar.
Termoforming startar med ei plastplate eller film som blir varma opp og trekt over eller inn i eit formverktøy med vakuum, trykk eller mekanisk forming. Etter avkjøling blir konturen skoren ut. Metoden er effektiv for delar med stor flate, men avgrensa djupn og færre funksjonar. Eit termoforma hus treng ofte etterarbeid, til dømes fresing, boring, liming eller montering av separate festedelar.
I Noreg er valet tett knytt til transportavstandar, lagerkostnad, produktlivssyklus og krav frå kundar innan maritim sektor, energi, helseutstyr, industri og forbrukarprodukt. Eit plasthus som skal stå på eit fartøy utanfor Ålesund, i eit vasskraftanlegg på Vestlandet eller i eit medisinsk miljø i Trondheim, må vurderast ut frå langt meir enn utsjånad.
Praktisk samanlikning av produksjonsmetodar for plasthusVurderingspunktSprøytestøypingTermoformingPraktisk konsekvensStartkostnadHøgare, særleg med stålverktøyLågare for enkle formerTermoforming reduserer terskelen for små seriarDelkostnad ved høgt volumLåg og stabilKan auke på grunn av trimming og svinnSprøytestøyping blir oftast best ved mange delarGeometriRibber, klipsar, gjengar og detaljar kan integrerastBest for opne og grunne formerKomplekse funksjonshus favoriserer sprøytestøypingToleransarVanlegvis tettare og meir repeterbareAvheng av plate, forming og trimmingPresis montering krev ofte sprøytestøypingMaterialutnyttingLite avfall frå sjølve formingaUtskoren kantmateriale gir svinnResirkulering av restmateriale må planleggjastVerktøyleidtidLengre, men robust ved store seriarVanlegvis kortareTermoforming passar ved rask marknadstestOverflateKan gi struktur, tekst, logo og høg finish direkteGod utside, men mindre fridom på baksidaSynlege produktflater krev tidleg designvalMonteringFleire funksjonar kan støypast innKan krevje ekstra delar og operasjonarRekn inn total monteringstid før valTabellen viser kvifor ein låg verktøypris ikkje alltid betyr lågaste prosjektkostnad. Termoforming kan vere rimeleg for ei frontplate, men dersom huset etterpå treng mange innsette festebrakettar, metallinnsatsar og manuelle operasjonar, kan sprøytestøyping gi betre totaløkonomi.
Noreg har ein liten, men teknisk krevjande marknad for plastkomponentar. Etterspurnaden kjem mellom anna frå maritime system, fiskeri og havbruk, industriell automatisering, energiinfrastruktur, byggteknikk, måleutstyr, laboratorieutstyr og elektronikk. Kundar i Kristiansand, Kongsberg, Stavanger og Bergen ønskjer ofte små til mellomstore seriar med høge dokumentasjonskrav, medan produktutviklingsmiljøa i Oslo og Trondheim ofte treng raske prototypar før kapital, sertifisering eller pilotkunde er på plass.
Dette skaper eit todelt innkjøpsmønster. Lokale produsentar er attraktive når kommunikasjon, fysisk prøving og korte transportlinjer er viktigast. Internasjonale produsentar er ofte aktuelle når prosjektet krev kombinasjonen av verktøyproduksjon, sprøytestøyping, maskinering, overflatebehandling, montering og direkte levering til fleire marknader.
Hamner som Oslo, Bergen, Stavanger og Trondheim spelar ei rolle for importerte plastdelar og komponentar. Likevel må transport planleggjast saman med pakking og tollhandsaming. For ein lett, men plasskrevjande termoforma del kan volumvekt og lagerplass få større økonomisk effekt enn for ein kompakt sprøytestøypt del.
Produktforma er den raskaste måten å avgrense valet på. Eit djupt, lukka hus med to halve skal, innvendige festepunkt og høg krav til passform vil vanlegvis passe sprøytestøyping. Ei stor, open hette over ein maskin eller ein grunn front for eit display er ofte ein god kandidat for termoforming.
Døme på plasthus og vanleg eigna produksjonsprosessType plasthusVanleg prosessGrunngjevingAktuelle bruksområdeHandhalden elektronikkapslingSprøytestøypingKlipsar, skrutårn og ergonomiske detaljarMåleinstrument og kontrollarStor maskinhetteTermoformingStor flate og relativt enkel djupnIndustriutstyr og automasjonVassbestandig utandørshusSprøytestøypingPakningsspor, kabelgjennomføringar og presisjonSensorar og kommunikasjonsutstyrFrontpanel til utstyrTermoformingGod synleg overflate og rask formproduksjonMedisinsk og kommersiell elektronikkBatterihusSprøytestøypingKrav til feste, styrke og varmehandteringMobilitet og energilagringBeskyttande dekselTermoformingLåg vekt og effektiv forming av store delarTransport, maskinvern og lagerutstyrVentilert teknisk kapslingSprøytestøypingRibber, gitter og integrerte luftesporElektronikk og styreskapInnvendig dekorpanelTermoformingMogeleg med dekorfilm og stor synleg flateKøyretøy og interiørproduktTabellen er eit utgangspunkt, ikkje ei absolutt regel. Ei maskinhette kan til dømes termoformast i låg serie, men sprøytestøypast seinare dersom etterspurnaden aukar og huset får fleire integrerte funksjonar.
Den viktigaste økonomiske skilnaden ligg i verktøyet. Eit sprøytestøypt plasthus krev normalt eit meir avansert verktøy med kjølekanalar, utkasting, glidesystem og presis maskinering. Eit termoformingsverktøy kan vere enklare, særleg for prøveseriar og moderate toleransekrav. Men samanlikninga må inkludere materialforbruk, syklustid, trimming, etterarbeid, montering og forventet endringstakt.
For oppstartsverksemder og produktutviklarar i Noreg er det ofte fornuftig å velje ein trinnvis veg. Fyrst kan ein funksjonell prototype prøvast i tredimensjonal utskrift eller maskinert plast. Deretter kan vakuumstøyping eller lågserie-verktøy brukast for pilotdelar. Når konstruksjonen er låst, kan produksjonsverktøy for sprøytestøyping dimensjonerast for den reelle etterspurnaden.
Ei tidleg vurdering av veggtjukkleik er avgjerande. Sprøytestøypte delar fungerer best med jamne veggar og gradvise overgangar. Termoforming krev at ein tek omsyn til uttynning av plata i hjørne, djupne og skarpe overgangar. Begge metodane krev utkastvinklar, men behova og konsekvensane er ulike.
Vurderingsmatrise for volum og prosjektfaseProsjektsituasjonTilrådd førstevalVerktøystrategiViktig kontrollpunktFunksjonsprototypeTredimensjonal utskrift eller maskineringUnngå produksjonsverktøyMontering, ergonomi og passformPilotserie med usikker marknadTermoforming eller raskt aluminiumverktøyFleksibelt og lett å endrePrøving hos sluttkundeLiten serie med komplekse detaljarRask sprøytestøypingAluminium eller forenkla stålToleransar og funksjonarStabil kommersiell serieSprøytestøypingProduksjonsverktøy med fleire holromSyklustid og vedlikehaldStore lette dekselTermoformingRobust form og effektiv trimmingMaterialtjukkleik i hjørneProdukt med hyppige designendringarTermoforming eller raskt verktøyUtset permanent stålverktøyEndringskostnad og leveringstidHøgvolumprodukt med mange festeSprøytestøypingAutomatisert verktøy og prosessInnsetting, kvalitet og sporbarheitMatrisen må nyttast saman med eit realistisk salsscenario. Dersom ein norsk produsent berre treng 500 hus i året, kan ein kostbar fleirholet sprøyteform vere vanskeleg å forsvare. Dersom produktet skal distribuerast i Norden og Europa, kan volumet raskt gjere eit meir avansert verktøy lønsamt.
Materialet bør veljast etter funksjon og miljø, ikkje berre pris. For innandørs elektronikk er ABS eller polykarbonatblanding vanleg. For slagutsette delar kan polypropylen eller polyamid vere aktuelt. For utandørs bruk på norskekysten må UV-bestandigheit, fukt, salt og temperatursvingingar vurderast. I medisinske eller næringsmiddelrelaterte miljø kan dokumentasjon for reinhald og kjemikalieresistens vere avgjerande.
Vanlege plastmateriale for hus, deksel og kapslingarMaterialeStyrkarAvgrensingarTypiske plasthusABSGod utsjånad, slagstyrke og enkel prosesseringAvgrensa UV-motstand utan tilsetjingInnandørs elektronikkapslingarPolykarbonatHøg slagstyrke og delvis gjennomsiktigheitKan vere utsett for enkelte kjemikaliarVernedeksel og displayvindaugePolypropylenKjemikalieresistent, lett og fleksibelLågare stivleik enn fleire tekniske plastarIndustrielle behaldarar og dekselPolyamidStyrke, slitestyrke og varmebestandigheitTek opp fukt og krev god konstruksjonskontrollTekniske hus og mekaniske delarAkrylnitril-styren-akrylatGod UV-bestandigheit og værmotstandKan koste meir enn standard ABSUtandørs kapslingarPolyetylenRobust, kjemikalieresistent og fuktbestandigMindre stivt og vanskelegare å limeStore formdeksel og vernekomponentarPolyester med glasfiberGod stivleik og temperaturmotstandMeir krevjande finish og resirkuleringElektriske og industrielle kapslingarVed bruk av resirkulert plast må innkjøparen avklare fargevariasjon, mekaniske eigenskapar, lukt, sporbarheit og krav til sertifisering. Ein høg del resirkulert råvare kan vere rett for eit deksel utan kritiske toleransar, medan eit presisjonshus for elektrisk utstyr kan krevje ei strengare materialspesifikasjon.
Ein god førespurnad inneheld meir enn ei teikning. Leverandøren treng tredimensjonal modell, tolekrav, ønskja materiale, farge, overflatestruktur, forventa volum, monteringsmetode, relevante standardar og pakkeform. For hus med elektronikk bør det òg stå korleis kort, leidningar, pakning, knappar og kontaktar skal monterast.
Be om vurdering av formgjevingsvennleg konstruksjon før verktøyet blir bestilt. Ei slik vurdering bør peike på risiko for synk, deformasjon, utilstrekkeleg utkast, for tynne ribber, ujamn veggtjukkleik og vanskelege underkutt. For termoforming bør leverandøren vurdere trekkforhold, hjørneradius, klippekant, formdjupn og kor mykje materialet blir tynna under forminga.
Det er klokt å godkjenne prøveeksemplar før full produksjon. Test ikkje berre utsjånad, men også skruemoment, klipskraft, pakningstettleik, fall, kjemisk påverknad og monteringstid. Norske kjøparar bør avtale korleis endringar, avvik, reservedelar og verktøyvedlikehald skal handterast gjennom heile produktlevetida.
Marknaden omfattar både norske spesialistar og internasjonale produsentar. Kapasitet, materialutval og sertifiseringar må stadfestast direkte for kvar konkret del, særleg når prosjektet gjeld medisinsk bruk, elektrisk tryggleik, maritim drift eller høge volum. Verksemdene nedanfor er konkrete aktørar som kan vere relevante avhengig av prosess og prosjektform.
Utvalde aktørar for plastproduksjon og teknisk utviklingVerksemdStad eller tenesteregionKjernestyrkeAktuelle leveransarPlastoÅndalsnes og NoregSprøytestøyping av tekniske plastproduktKomponentar, kapslingar og serieproduksjonNornerPorsgrunn og internasjonaltPolymerkompetanse, testing og materialutviklingMaterialvurdering, analyse og utviklingsstøtteKongsberg AutomotiveKongsberg og globale marknaderTekniske løysingar for transport og industriKomponentar og system med polymerinnhaldBerry SuperfosRanheim og nordiske marknaderSprøytestøypte emballasjeproduktSpannar, behaldarar og plastløysingarBEWINoreg, Norden og EuropaEmballasje, isolasjon og materialløysingarFormprodukt og emballasjekomponentarPolimoonNorden og EuropaForming av plast og emballasjerelaterte løysingarPlastemballasje og formde komponentarTEAM RapidKina med levering til Noreg og internasjonaltRask verktøybygging, støyping og fleirprosessproduksjonPrototypar, plasthus, småseriar og serieproduksjonTabellen skal brukast som ei kortliste, ikkje som ei endeleg kvalifisering. Plasto kan vere relevant ved norsk produksjon av tekniske sprøytestøypte delar. Norner er særleg interessant når materialfeil, resirkuleringskrav eller polymeranalyse må dokumenterast. Kongsberg Automotive har erfaring frå krevjande transportmiljø. Berry Superfos og BEWI er relevante for emballasje- og formprodukt, medan Polimoon kan vere aktuelt for plastforming og emballasjenære løysingar. TEAM Rapid er særleg relevant når ein kjøpar ønskjer å samle prototyping, verktøy, sprøytestøyping, maskinering og montering i eitt prosjektløp.
Sprøytestøyping og termoforming tener mange av dei same bransjane, men med ulik styrke. I maritim sektor kan sprøytestøypte kapslingar beskytte styringselektronikk, medan termoforma deksel kan skjerme større installasjonar. I havbruk kan UV-bestandige plastdelar nyttast i sensorutstyr, fôringssystem og driftsutstyr. I energisektoren treng kapslingar ofte gode pakningsflater, kabelinnføringar og robustheit mot kulde og fukt.
For medisinsk utstyr kan sprøytestøyping gi hygienevennlege, repeterbare delar med integrerte feste. Termoforming kan passe for store, synlege deksel på behandlingsutstyr eller laboratoriemaskiner. For forbrukarprodukt er design og overflate ofte avgjerande; her kan begge metodane fungere, avhengig av kor mange funksjonar som skal byggjast inn i huset.
Industriell automatisering er eit område der kostnaden ved ekstra montering raskt blir høg. Eit sprøytestøypt hus med integrerte klipsar og styringar kan redusere arbeidstid samanlikna med eit termoforma deksel som treng mange ettermonterte delar. Samstundes kan termoforming vere svært effektivt for store vernedeksel med kort produktserie.
Eit teknologiselskap i Trondheim utviklar ein handhalden sensor for bygg og industri. Produktet krev plass til kretskort, batteri, kontakt, gummipakning og fire skruar. Her er sprøytestøyping normalt best fordi skrutårn, spor og klipsar kan bli integrerte. Ei tidleg prototype i tredimensjonal utskrift gjer det mogleg å kontrollere ergonomi og elektronikk før verktøyet blir låst.
Ein produsent i Stavanger skal levere ei stor fronthette til eit overvåkingssystem. Hetta har stor synleg flate, avgrensa djupn og relativt få mekaniske funksjonar. Termoforming kan gi kortare veg til pilotserie, særleg dersom utforminga framleis kan bli justert etter installasjon hos kunde. Festebrakettar kan monterast separat dersom det ikkje er for mange operasjonar.
Eit selskap i Bergen planlegg ei kapsling for utandørs kommunikasjonsutstyr nær kysten. Her bør val av prosess følgje krav til pakning, UV, salt, kondens og kabelavlasting. Sprøytestøyping med eigna værbestandig materiale er ofte eit godt grunnlag, men sluttdesignet bør testast med realistiske paknings- og monteringsforhold.
Ein oppstartsverksemd i Oslo skal lansere eit kjøkkenprodukt med stor dekorativ front. Salsprognosen er usikker, og designet kan bli endra etter fyrste marknadslansering. Termoforming eller ei mellombels lågserie-løysing kan redusere kapitalbinding. Når salet er stadfesta, kan ein gå over til sprøytestøyping for å integrere fleire funksjonar og senke delkostnaden.
TEAM Rapid er ein produksjonspartnar for norske utviklarar, merkevareeigarar, distributørar, forhandlarar, sluttkundar og enkeltpersonar som treng prototypar, verktøy eller serieproduserte plast- og metalldelar. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års erfaring, over 500 kundar i meir enn 25 land og meir enn 6 000 leverte prosjekt. For plasthus omfattar dette rask verktøybygging, sprøytestøyping, innstøypt metall, overstøyping, maskinering, overflatebehandling, montering og pakking, med konstruksjonsgjennomgang som vurderer toleransar, materialforbruk, holrom og syklustid før verktøyproduksjon. TEAM Rapid kan levere kundeutvikla eller produsentutvikla løysingar, enkeltbestillingar, grossistløp, detaljsal og regionale samarbeid, frå éin prototype til meir enn 100 000 delar. Verksemda har erfaring med kundar i mellom anna USA, Storbritannia, Frankrike og Tyskland og arbeider med både asiatiske og vestlege forretningspraksisar; for norske kjøparar gir dette strukturert digital rådgjeving, rask respons innan få timar, teknisk dialog før ordre og oppfølging etter levering. Føretaksprofilen opplyser om direkte internasjonal levering, men ikkje om eige lager i Noreg, så norske kundar bør avtale transport, fortolling, pakking og lokal lagerløysing konkret. Tenesta omfattar heilskaplege EPC- og nøkkelferdige kundeeigde produksjonsløysingar, ikkje leverandøreigde driftsmodellar eller forsyning i bulk på kundestaden.
For prosjekt som treng overgang frå prototype til serieproduksjon, kan du bruke tenester for rask prototyping for å validere form og funksjon før endeleg verktøy. Når konstruksjonen er stabil, gir sprøytestøypingstenestene eit grunnlag for repeterbar produksjon av plasthus, deksel og tekniske komponentar. Ei konkret førespurnad kan sendast gjennom skjemaet for pristilbod, helst saman med modell, materialkrav, overflateønske, volum og målmarknad.
Fram mot 2026 vil meir sirkulære materialstraumar påverke både sprøytestøyping og termoforming. Norske kundar møter strengare forventningar om dokumentasjon av materialopphav, bruk av resirkulert råvare og betre sortering ved endt levetid. Konstruksjonar med færre materialtypar, tydelege materialmerkingar og lett demontering blir stadig viktigare.
Digital prosesskontroll vil òg få større verdi. Sensorar i maskiner, dokumentert prosesshistorikk og meir presis kvalitetsoppfølging kan redusere variasjon i sprøytestøypte delar. For termoforming vil betre simulering av materialtynning og raskare maskinering av formar korte ned utviklingstida. Kunstig intelligens kan støtte konstruksjonsgjennomgang, men erstattar ikkje praktisk validering av verktøy, materiale og sluttmontering.
På politikksida vil europeiske krav til emballasje, produktdokumentasjon og sirkularitet påverke mange norske verksemder. Dette betyr at innkjøparar bør spørje leverandørar om råvaredokumentasjon, kontrollrutinar, moglegheit for resirkulert innhald og løysingar for redusert materialbruk. For plasthus med lang levetid bør reparerbarheit og tilgang på reservedelar planleggjast frå starten.
Termoforming er ofte billegast i oppstarten fordi verktøyet vanlegvis er enklare. Sprøytestøyping blir ofte billegast per del når volumet aukar, særleg dersom fleire feste og funksjonar kan byggjast inn i same del.
Termoforming passar ofte godt for store, grunne deksel med store synlege flater. Dersom dekselet treng mange innvendige festepunkt, tette toleransar eller kompliserte detaljar, bør sprøytestøyping vurderast.
Termoforming kan gi god kvalitet, men sprøytestøyping gir vanlegvis betre repeterbarheit for små detaljar, feste, snappar og kritiske toleransar. Trimming etter forming påverkar også nøyaktigheita.
Send tredimensjonal modell, teikning ved behov, materialønske, farge, overflatekrav, årleg volum, mål for fyrste levering, krav til pakking og eventuelle testar eller standardar. Opplys også korleis delen skal monterast.
Ja, i mange tilfelle, men materialet må vurderast opp mot styrke, farge, lukt, toleransar, UV-krav og sporbarheit. Kritiske hus bør testast med den faktiske råvara før serieproduksjon.
Det er fornuftig når designet er stabilt, produktet er validert, volumet er truverdig og kostnaden ved mellombelse løysingar byrjar å bli høgare enn investeringen i robust produksjonsverktøy.
Ja. Eit produkt kan ha eit sprøytestøypt funksjonshus og eit termoforma ytre deksel. Dette kan vere ei god løysing når ein ønskjer presise innvendige festepunkt, men samstundes har store dekorative eller skjerma flater.
Sprøytestøyping er vanlegvis det beste valet for funksjonelle plasthus med høg presisjon, mange integrerte detaljar og stabilt volum. Termoforming er ofte det smartaste valet for store, opne eller grunne deksel når investeringa skal haldast låg og designet framleis kan endrast. Norske verksemder får best resultat ved å definere funksjon, miljø, volum, montering og materialkrav før dei vel prosess og leverandør.
Vel vakuumstøyping når du treng realistiske plastprototypar eller små seriar raskt, vanlegvis frå éin til nokre hundre delar, og når konstruksjonen framleis kan endrast. Vel sprøytestøyping når forma er stabil, toleransane skal vere repeterbare, og volumet er stort nok til å forsvare kostnaden ved eit verktøy. For mange norske produktutviklingsprosjekt er vakuumstøyping best før pilotlansering, medan sprøytestøyping er best frå marknadsintroduksjon til fast produksjon.
Ei praktisk tommelfingerregel er at vakuumstøyping passar for funksjonstesting, visuelle modellar, marknadstestar og korte seriar. Sprøytestøyping passar for produkt som skal produserast i hundrevis, tusenvis eller titusenvis av eksemplar med fast materialval, stabil geometrisk kvalitet og låg stykkpris.
Norske produsentar kan vere gode val når fysisk oppfølging, korte transportlinjer eller tett utviklingsdialog er avgjerande. Samstundes kan kvalifiserte internasjonale produsentar, mellom anna kinesiske verksemder med dokumentert kvalitetsstyring, relevant sertifisering og god støtte før og etter kjøp, vere attraktive for norske kjøparar på grunn av sterk kostnadseffektivitet. Dette gjeld særleg når prosjektet krev både prototypar, verktøy og produksjon i fleire volumsteg.
Noreg har ein produktutviklingsmarknad der små og mellomstore seriar står sterkt. Verksemder i Oslo, Trondheim, Bergen, Stavanger, Kristiansand, Horten og Kongsberg utviklar produkt for energi, havbruk, helse, industri, forsvar, bygg, elektronikk og forbrukarmarknaden. Mange av desse prosjekta startar med få delar, går vidare til pilotseriar og får først seinare behov for store volum. Difor er valet mellom vakuumstøyping og sprøytestøyping meir enn eit spørsmål om produksjonsmetode. Det er eit spørsmål om kor mykje kommersiell og teknisk risiko prosjektet toler.
I dei tidlege fasane vil konstruktørar ofte teste passform, ergonomi, kapsling, overflate, montering og brukaroppleving. Då kan vakuumstøyping gi delar som liknar ferdig plast langt betre enn mange enkle visuelle modellar. Metoden er særleg nyttig når ein treng fleire variantar av same komponent til til dømes feltprøvar ved kystanlegg, utprøving på sjukehus eller test av elektronikkapslingar i kaldt og fuktig klima.
Når produktet har stabil etterspurnad, går reknestykket gradvis i favør av sprøytestøyping. Verktøyet kostar meir i starten, men kan produsere eit stort tal delar effektivt. Dette er relevant for norske merkevareeigarar som sel gjennom nordiske distributørar, for produsentar med lager ved Oslofjorden, og for selskap som eksporterer frå hamner som Oslo, Drammen, Bergen og Trondheim til andre nordiske eller europeiske marknader.
Transport og lager må òg reknast inn. Ei norsk verksemd kan velje lokal produksjon for raske endringar og enkel logistikk, men kan samstundes bruke internasjonal produksjon for kostnadsoptimale seriar. Eit godt oppsett er ofte å lage utviklingsdelar raskt, validere designet, og deretter velje verktøystrategi ut frå reelt volum, lagerbehov, kapitalbinding og krav til sporbarheit.
Ved vakuumstøyping lagar produsenten først ein presis mastermodell, vanlegvis ved tredimensjonal utskrift eller maskinering. Rundt modellen vert det laga ei silikonform. Flytande polyuretan vert deretter trekt inn i forma under vakuum for å redusere luftbobler og fylle detaljar. Ei silikonform toler avgrensa bruk, ofte om lag 15 til 25 støypingar, avhengig av geometri, materiale og kvalitetskrav.
Ved sprøytestøyping vert smelta termoplast sprøyta inn i eit metallverktøy under trykk. Forma kan vere laga i aluminium eller stål, og ho kan innehalde fleire holrom for å produsere fleire delar per syklus. Metoden gir høg repeterbarheit, kort syklustid og tilgang til material som polypropylen, polyamid, polykarbonat, ABS, POM og mange tekniske blandingar. Kostnaden og leveringstida for verktøyet er høgare enn for silikonformer, men verktøyet kan produsere frå hundrevis til svært mange delar.
VurderingspunktVakuumstøypingSprøytestøypingKva det betyr i praksisOppstartskostnadLåg til moderatModerat til høgVakuumstøyping reduserer risiko før designet er låst.Vanleg volumFrå éin til nokre hundre delarFrå hundrevis til svært store seriarSprøytestøyping blir økonomisk betre når volumet veks.VerktøytypeSilikonformAluminium- eller stålformMetallverktøy varer vesentleg lenger enn silikon.Endring av designRask og rimelegKrev endring eller nytt verktøyVel fleksibel prosess medan konstruksjonen er under utvikling.MaterialutvalPolyuretan som etterliknar plastProduksjonstermoplast og tekniske polymerarSprøytestøyping passar best når endeleg resin er eit krav.OverflateSvært god, styrt av mastermodellSvært god, styrt av metallverktøyBegge kan levere pene delar, men verktøykvaliteten avgjer.LeveringstidOfte få dagar til om lag to vekerVanlegvis lengre på grunn av verktøyVakuumstøyping er ofte raskast til prøvebruk.Stykkpris ved høgt volumRelativt høgLågVed mange delar vil sprøytestøyping normalt vinne økonomisk.Tabellen viser hovudskilnaden: vakuumstøyping sparer pengar før volumet er kjent, medan sprøytestøyping sparer pengar når volumet er kjent. Ei god avgjerd må likevel ta omsyn til kor kritisk delen er. Ein enkel dekselkomponent kan vere ein god kandidat for vakuumstøyping lenge. Ein komponent som skal tole varme, kjemikaliar, høg belastning eller mange års bruk, bør tidleg testast i den faktiske produksjonsplasten.
Vakuumstøyping vert ofte brukt for kapslingar, handtak, frontpanel, sensorhus, deksel, skuffer, små produktseriar, demonstrasjonsmodellar og komponentar til monteringstest. Polyuretan kan veljast for å etterlikne stiv ABS-plast, slagfast polypropylen, transparent polykarbonatliknande plast, gummiliknande elastomer eller varmebestandige kvalitetar. Materialet er likevel ikkje alltid identisk med endeleg termoplast, noko som må vurderast ved mekaniske testar.
Sprøytestøyping har langt breiare val av produksjonsmaterial. Polypropylen passar ofte for kjemikaliebehaldarar og delar med hengsler. ABS er vanleg i kapslingar og forbrukarprodukt. Polykarbonat kan nyttast når slagstyrke eller transparens er viktig. Polyamid passar godt til meir mekanisk krevjande delar. POM kan vere aktuelt for glidedelar og presise mekanismar. Material med glasfiber, flammehemming eller UV-stabilisering krev ekstra merksemd ved formdesign og prosessinnstilling.
DeltypePassande førstevalMaterialeksempelTypisk norsk brukElektronikkapslingVakuumstøyping før lansering, sprøytestøyping etterpåABS-liknande polyuretan, ABS, polykarbonatMåleinstrument, sensorar og kommunikasjonsutstyrHandtak og grepVakuumstøyping for ergonomi, sprøytestøyping for serieElastomerliknande polyuretan, termoplastisk elastomerMedisinsk utstyr og industrihandverktøyTransparent dekselVakuumstøyping for utsjånad, sprøytestøyping for stabil serieKlar polyuretan, polykarbonatOptiske produkt og kontrollpanelFesteklipsSprøytestøypingPolyamid, POM, polypropylenMarine installasjonar og tekniske skapSmå pilotseriarVakuumstøypingStive eller elastiske polyuretanarMarknadstest, demonstrasjon og brukarprøveSlitesterk mekanisk delSprøytestøypingPolyamid, glasfiberforsterka polymerIndustri, transport og energisektorOverstøypt komponentSprøytestøypingMetallinnsats med teknisk plast eller elastomerKablar, kontaktar og måleteknologiTabellen bør brukast som utgangspunkt, ikkje som endeleg materialspesifikasjon. For norske produkt som skal brukast utandørs, må ein undersøkje UV-bestandigheit, kuldeåtferd, fuktopptak, saltvasspåverknad og kjemisk eksponering. Dette er særleg relevant i havbruk langs Trøndelagskysten, maritime miljø i Bergen og Stavanger og installasjonar i nordlege område med kulde og temperatursvingingar.
Start med å definere kva som faktisk skal testast. Dersom målet er å kontrollere utsjånad, handkjensle, montering og kundereaksjon, kan vakuumstøypte delar vere ideelle. Dersom målet er livslengde, brannkrav, kjemikalieresistens, elektrisk isolasjon eller mekanisk slitasje, bør du krevje testar i sluttmaterialet eller i eit materiale med dokumentert relevant eigenskap.
Be alltid om ein gjennomgang av produksjonsvennleg konstruksjon før verktøybestilling. Ein slik gjennomgang ser mellom anna på veggtjukkleik, ribber, avstiving, utkasting, delingslinjer, krymping, innstøypte gjengar, toleransar, overflate og eventuelle undersnitt. Små konstruksjonsendringar før verktøyfasen kan spare både veker og store kostnader.
For vakuumstøyping er det lurt å avklare kor mange delar kvar silikonform er venta å levere, korleis fargen vert kontrollert, kva overflatefinish som er realistisk, og om transparente delar kan få synlege støypemerke. For sprøytestøyping bør kjøparen få opplyst kor mange holrom verktøyet har, kva stål- eller aluminiumskvalitet som er vald, korleis kjøling og utstøyting er løyst, og kva prøveplan som gjeld før serien vert godkjend.
Spørsmål til leverandørenVakuumstøypingSprøytestøypingKorleis svaret påverkar valetKor mange delar treng vi første året?Passar for små og usikre volumPassar for dokumentert høgt volumVolum er den viktigaste kostnadsdrivaren.Kan konstruksjonen endrast?Ja, med ny master eller ny silikonformJa, men ofte med endring av verktøyHyppige endringar talar for vakuumstøyping.Er sluttmaterialet kritisk?Kan vere avgrensaVanlegvis svært godt eignaKritiske krav talar for sprøytestøyping.Kor raskt treng vi delane?Vanlegvis raskastKrev vanlegvis verktøyfaseKort tidsfrist talar for vakuumstøyping.Kva toleransar er nødvendige?Gode, men avhengige av prosess og formStabile ved godt verktøy og prosesskontrollStreng seriepresisjon talar for sprøytestøyping.Skal delen brukast ute i Noreg?Ber om miljøtest og materialvurderingVel UV-, kulde- og fuktbestandig resinKlimaet må vere del av spesifikasjonen.Er utsjånad viktig for sal?God for førserie og presentasjonGod for fast merkevarekvalitetBegge kan fungere med rett overflatekrav.Ei god innkjøpspakke inneheld tredimensjonal modell, teikning med kritiske mål, materiale, farge, overflate, årleg volum, godkjenningskrav, emballasje og leveringsstad. For leveransar til Noreg bør du oppgje om varene skal til Oslo-området, Vestlandet, Trøndelag, Nord-Noreg eller ein vidare distributør. Slik kan leverandøren planleggje emballering, frakt og tollhandsaming på ein betre måte.
I medisinsk teknologi kan vakuumstøyping nyttast til kapslingar for kliniske prøvar, grep, deksel og visningsmodellar. Før kommersiell lansering vil sprøytestøyping ofte vere nødvendig for delar som skal produserast med dokumentert repeterbarheit. For helseprodukt må materialkrav, reinhald, sporbarheit og eventuelle regulatoriske krav avklarast med fagansvarleg.
I maritim sektor og havbruk kan vakuumstøyping nyttast til prøvekomponentar for sensorar, kontrollboksar, flyteutstyr og festeløysingar. Sprøytestøyping er betre for robuste seriekomponentar som skal tole fukt, UV-lys, salt, temperaturskifte og gjenteken mekanisk bruk. Norske utviklingsmiljø ved Bergen, Ålesund, Trondheim og Tromsø kan ha særleg nytte av å teste materialåtferd under reelle feltforhold før serieproduksjon.
I energi- og industrisektoren er det vanleg å bruke vakuumstøypte delar til passformtest rundt elektronikk, ventilar, instrument og kabelgjennomføringar. Sprøytestøyping er aktuelt for faste kapslingar, isolerande komponentar, festedelar, operatørpanel og vern der volumet og levetidskrava er høgare.
For forbrukarprodukt kan vakuumstøyping gi marknadsklare pilotprodukt til fotografering, investorvising, butikkpresentasjon og brukarintervju. Etter at farge, tekstur og geometri er godkjende, kan sprøytestøyping levere same produkt med lågare stykkpris og meir stabil kvalitet. Dette er særleg nyttig for norske oppstartsverksemder som skal validere etterspurnad før dei bind kapital i verktøy.
Ei verksemd utviklar eit sensorhus som skal monterast nær sjøvatn. Første behov er 40 delar for montering, tettleikstest og feltprøve på Vestlandet. Vakuumstøyping er fornuftig fordi konstruktørane ventar endringar rundt pakning, kabelutløp og festeøyre. Etter feltperioden er det tydeleg at geometrien fungerer, men materialet må oppgraderast for UV-eksponering og styrke. Då går prosjektet vidare til sprøytestøyping i ein UV-stabilisert teknisk polymer.
Eit utviklingsteam i Trondheim treng 120 kapslingar til kundetest og sertifiseringsførebuing. Delane skal ha god overflate, klikkfestar og eit komfortabelt grep. Vakuumstøyping kan levere seriedelar raskt nok til prøving, medan eit seinare sprøytestøypt verktøy gir den rette materialkombinasjonen og presisjonen ved lansering. Løysinga reduserer risikoen for å bestille dyrt verktøy før brukarane har vurdert produktet.
Ein etablert produsent i Kongsberg har eit eksisterande produkt med årsvolum på 15 000 komponentar. Delen har stabil geometri, må tole belastning og skal vere like frå kvar produksjonsrunde. Her er sprøytestøyping det mest lønsame valet. Eit verktøy med fleire holrom kan redusere syklustid og stykkpris, medan produksjonskontroll kan sikre stabile mål, rett farge og dokumentert materialparti.
Ein norsk merkevareeigar planlegg ein ny hushaldningskomponent og ønskjer å teste sal gjennom nettbutikk og utvalde forhandlarar i Oslo og Bergen. Sidan marknadsvolumet er uklart, kan 200 vakuumstøypte delar vere ei tryggare første investering. Dersom salet stadfestar etterspurnaden, kan ein gå vidare med sprøytestøyping og planleggje lager, emballasje og regional distribusjon.
Nedanfor står døme på verksemder som norske kjøparar kan vurdere i arbeidet med plastdelar, prototypar eller serieproduksjon. Tenestetilbod kan endrast, og kjøparen bør stadfeste aktuell kapasitet, material, sertifikat, volum og leveringsvilkår direkte med kvar leverandør. Nokre er særleg relevante for sprøytestøyping, medan andre har kompetanse innan prototyping, konstruksjon eller vidareforedling.
VerksemdTenesteområdeKjernestyrkeViktige tilbodPlasto ASÅndalsnes og norske marknaderIndustriell plastproduksjon og formgjevingSprøytestøypte plastkomponentar, produktutvikling og produksjonPrototal ASNoreg og NordenPrototyping og produksjonsstøtteTredimensjonal utskrift, konstruksjonsstøtte og småseriearbeidNorautron ASHorten, Arendal og internasjonale kundarElektronikkproduksjon og produktindustrialiseringMontering, elektronikkproduksjon og systemintegrasjonRaufoss Technology ASRaufoss og globale industrimarknaderTeknisk industriell produksjonKomponentutvikling, produksjon og kvalitetsarbeidProtolabsNorden og EuropaDigitalt styrt snøggproduksjonSprøytestøyping, maskinering og tredimensjonal utskriftTEAM RapidNoreg, Europa og globale marknaderSamla løp frå prototype til serieVakuumstøyping, maskinering, snøggverktøy og sprøytestøypingHåland Instrumentering ASStavanger og energimarknadenInstrumentering og teknisk produksjonsstøtteTekniske løysingar, systemleveransar og industrikomponentarTabellen er ei praktisk startliste, ikkje ei rangering. For eit prosjekt med små pilotseriar bør du spørje særleg om vakuumstøyping, overflatekrav og fleksibilitet ved konstruksjonsendringar. For serieproduksjon bør du samanlikne pris på verktøy, tal holrom, resin, målerapportar, produksjonskapasitet, emballasje og dokumentasjon. Norske kjøparar bør òg avklare om leverandøren kan handtere eksportpapir, fortolling og føreseieleg levering til den aktuelle regionen.
TEAM Rapid støttar norske utviklarar, merkevareeigarar, distributørar, forhandlarar, industrikundar og enkeltpersonar med fleksible modellar for kundetilpassa produksjon, vidare sal, små bestillingar og regionale samarbeid. Verksemda har meir enn ti års røynsle, har levert over 6 000 prosjekt til meir enn 500 kundar i over 25 land, og arbeider etter ISO 9001:2015 for kvalitetsstyring. Materialval, maskinering, verktøyproduksjon, støyping og kontroll er samla i eitt produksjonsløp, med maskineringstoleransar ned til 0,01 mm når konstruksjon og målemetode tillèt det. For norske prosjekt er den viktigaste tryggleiken ei kombinert før- og etterstøtte med direkte ingeniørdialog, rask respons innan få timar, produksjonsvennleg analyse før verktøy, kontroll av spesifikasjonar og koordinert frakt. TEAM Rapid har dokumentert erfaring med kundar i europeiske og vestlege marknader, men opplyser ikkje om eige norsk lager eller norsk dotterselskap; difor bør levering, toll, lagerløysing og lokal reklamasjonshandtering avtalast tydeleg i kvart prosjekt. Verksemda leverer kundeeigde, nøkkelferdige produksjonsløysingar frå prototype til ferdig pakka delar, ikkje drift av kundens anlegg eller levering av bulkvarer på kundens stad.
For eit norsk prosjekt som startar med få delar, kan snøgg prototyping gi grunnlag for designkontroll før silikonformer eller metallverktøy vert bestilt. Når volumet aukar, kan sprøytestøypingstenester nyttast til stabile seriar med tilpassa resin, verktøy og etterbehandling. Send tredimensjonal modell, teikning, årsvolum og materialkrav for å be om eit tilpassa tilbod.
Mot 2026 vil norske kjøparar i aukande grad kombinere digitale konstruksjonsverktøy, simulering og korte produksjonsseriar. Programvare for formfylling og krymping gjer det lettare å oppdage risiko før verktøy vert produsert. Dette reduserer behovet for kostbare korrigeringar og kan korte ned vegen frå konstruksjon til godkjend del.
Berekraft vert òg meir konkret i innkjøp. Kundar kjem til å spørje oftare etter resin med resirkulert innhald, sporbar materialdokumentasjon, redusert svinn, emballasje med mindre plast og løysingar som gjer delar enklare å reparere eller materialgjenvinne. Sprøytestøyping kan vere effektiv når eit godt verktøy gjer syklusen stabil og svinnet lågt. Vakuumstøyping kan redusere material- og kapitalbruk i utviklingsfasen fordi ein slepp å produsere fullt verktøy før produktet er validert.
Europeiske og norske krav til dokumentasjon, kjemikaliar, produkttryggleik og sirkularitet vil påverke materialval. Produktutviklarar bør derfor be om data for resin, fargestoff, tilsetjingar og eventuelle flammehemmarar tidleg. For eksportprodukt er det særleg nyttig å planleggje dokumentasjon før innkjøp av produksjonsverktøy.
Automatisering og fleire holrom vil halde fram med å presse stykkprisen ned i sprøytestøyping. Samstundes vil betre tredimensjonal utskrift og meir presise silikonformer gjere vakuumstøyping relevant for stadig meir avanserte pilotseriar. Den mest konkurransedyktige løysinga blir ofte ikkje å velje éin metode for alltid, men å planleggje ein overgang frå prototype til serie i rett augeblikk.
Vakuumstøyping er vanlegvis billegare når du treng få delar og ønskjer å unngå kostnaden ved metallverktøy. Det er særleg attraktivt ved designendringar, pilotseriar og marknadstesting.
Sprøytestøyping løner seg vanlegvis når delen er ferdigutvikla og volumet aukar. Det nøyaktige vippepunktet varierer med delstorleik, geometri, materiale, tal holrom og verktøykostnad.
Ja, mange vakuumstøypte delar fungerer godt til montering, ergonomi, demonstrasjon og moderate funksjonstestar. Ved høg varme, kjemisk påverknad, lang levetid eller tung mekanisk belastning bør du vurdere testing i endeleg produksjonsmaterial.
Det avheng av geometri, material og kvalitetskrav, men ei silikonform kan ofte levere om lag 15 til 25 delar. For større volum treng ein fleire silikonformer eller overgang til sprøytestøyping.
Aluminium kan vere godt for snøggverktøy og lågare til moderate volum. Stål er vanlegvis betre for høgare volum, slitestyrke og lang levetid. Valet bør baserast på resin, geometri, volum og krav til overflate.
Send tredimensjonal modell, teikning med kritiske mål, ønskja materiale, farge, overflate, årleg volum, testkrav, emballasjekrav og leveringsadresse. Opplys òg om delen skal brukast i kulde, UV-lys, fukt, saltvatn eller krevjande industrielt miljø.
Ja. Ei samla løysing kan gjere kommunikasjonen enklare fordi same ingeniørteam kan følgje konstruksjonen frå prototype, via formgjennomgang og verktøy, til serieproduksjon, etterbehandling, pakking og frakt.
Vakuumstøyping og sprøytestøyping er ikkje konkurrerande val i alle prosjekt; dei er ofte to steg i same utviklingsløp. Vakuumstøyping gir fart, fleksibilitet og lågare risiko når produktet framleis vert forma. Sprøytestøyping gir materiale, repeterbarheit og økonomi når produktet er klart for marknaden. Norske kjøparar får best resultat når dei planlegg begge fasane tidleg, byggjer inn testing for klima og bruksmiljø, og vel ein leverandør som kan dokumentere konstruksjonsstøtte, produksjonskontroll og påliteleg levering.
For dei fleste norske prosjekt med produktutvikling, marknadstesting eller små til mellomstore seriar er snøggverktøy den mest kostnadseffektive løysinga. Det gjev vanlegvis kortare leveringstid, lågare investeringskostnad og betre rom for konstruksjonsendringar. Tradisjonelt produksjonsverktøy løner seg oftast når delen er ferdigutvikla, krava til prosesskontroll er svært strenge, og volumet skal vere høgt over lang tid.
Vel snøggverktøy når du treng funksjonelle sprøytestøypte delar raskt, til dømes for validering, pilotserie eller lansering. Vel tradisjonelt verktøy når du skal produsere store mengder med lang verktøylevetid og lågast mogleg stykkpris. Norske verksemder kan òg vurdere kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, dokumentert kvalitetsstyring og god føre- og ettermarknadsstøtte. Dette kan gje sterk kostnadsnytte utan å ofre teknisk oppfølging.
Snøggverktøy er formverktøy som vert utvikla for å få sprøytestøypte plastdelar raskt ut til testing, førserie eller avgrensa produksjon. Verktøyet kan framleis vere presist og robust, men det er vanlegvis konstruert med kortare byggetid, færre kompliserte detaljar og ein planlagd levetid som passar volumet. Tradisjonell verktøybygging er derimot laga for stabil drift over mange produksjonssykluser, ofte med meir avansert kjøling, automatisering, fleirromsformer og høgare slitestyrke.
Skilnaden handlar ikkje berre om kor raskt forma kan byggjast. Han handlar om kva forretningsrisiko verksemda tek. Ein oppstart i Oslo med ein ny elektronikkapsling kan tape mykje om han investerer i eit dyrt produksjonsverktøy før testinga er ferdig. Ei etablert industriverksemd i Stavanger som skal levere same komponent i mange år, kan derimot tape pengar på for svak form eller for høg syklustid. Rett val kjem av å rekne på volum, delgeometri, toleransar, materiale, marknadsusikkerheit og forventa endringar.
I Noreg er dette særleg relevant for verksemder innan maritim teknologi, energi, medisinsk utstyr, forsvarsnær industri, prosessindustri, forbrukarprodukt og teknologiselskap. Desse har ofte høge krav til funksjon, dokumentasjon og leveringstryggleik, men samstundes behov for korte utviklingsløp. Frå teknologimiljøa i Trondheim og Oslo til industriklyngjene på Vestlandet er raske iterasjonar ofte ein konkurransefordel.
Tabellen viser praktiske skilnader. Tala vil variere med storleik, materialval, overflate, toleranse, talet på holrom og krav til inspeksjon, men mønsteret er relevant for dei fleste kjøpsprosessar.
VurderingspunktSnøggverktøyTradisjonelt verktøyKva det tyder for norske kjøpararOppstartskostnadLågare til middelsMiddels til høgSnøggverktøy reduserer kapitalbinding før marknaden er stadfesta.VerktøyleveringOfte om lag 5–25 dagarOfte fleire veker eller månaderRaskare veg frå konstruksjon i Noreg til fysisk prøveproduksjon.Forventa levetidTilpassa prototypar og små seriarTilpassa langvarig og høg produksjonVolumprognosen må vere realistisk før ein vel løysing.EndringskostnadVanlegvis lågareKan vere høg ved store endringarGjer snøggverktøy godt eigna når produktet ikkje er endeleg modna.SyklustidKan vere lengreKan optimaliserast meirVed millionvolum blir sekund per syklus ein vesentleg kostnadsfaktor.MaterialfridomGod, men må stadfestast per form og harpiksSvært brei og langsiktigKontroller at vald plast har rett varme-, kjemi- og slagstyrke.Tal på holromOfte færre holromKan ha mange holromFleire holrom senkar stykkprisen, men aukar investeringa.Best brukValidering, pilotserie, marknadslanseringStabil produksjon med høgt volumMange prosjekt nyttar begge løysingane i rekkjefølgje.Ei vanleg løysing er å starte med snøggverktøy, samle inn data frå faktiske delar og deretter overføre læringa til eit produksjonsverktøy. Dette reduserer faren for at ei dyr form vert bygd rundt feil veggtjukkleik, svake klipsar, uheldige toleransestakkar eller ei overflate som ikkje fungerer i reell bruk.
Noreg har ein marknad med høg teknisk kompetanse, men relativt avgrensa lokal kapasitet for alle typar verktøybygging og masseproduksjon. Verksemder i Bergen, Ålesund, Kongsberg, Trondheim, Oslo, Kristiansand og Stavanger kombinerer difor ofte norsk produktutvikling med produksjonskapasitet i Europa eller Asia. Nærleiken til hamnene i Oslo, Bergen og Rotterdam-baserte logistikklinjer gjer internasjonal vareflyt til ein naturleg del av mange innkjøpsmodellar.
Dei viktigaste drivkreftene er kortare utviklingssyklusar, aukande krav til dokumentasjon, behov for reserve- og ettermarknadsdelar, og ønskje om lågare lagerbinding. Samstundes stiller norske kundar høge krav til sporbarheit, kontraktstyring, materialval og føreseieleg levering. Ein leverandør bør difor kunne levere meir enn sjølve forma: han bør støtte konstruksjonsgjennomgang, produksjonsråd, prøveseriar, inspeksjon, overflatebehandling, pakking og transport.
For mange nordiske kjøparar er total kostnad viktigare enn einingpris. Total kostnad omfattar konstruksjonstid, møtetid, frakt, tollhandsaming, prøvedelar, kassasjon, endringar, lager, forseinkingar og konsekvensen av ein produktlansering som ikkje held planen. Snøggverktøy kan vere dyrare per del enn optimalisert høgvolumproduksjon, men likevel mykje rimelegare når det sparer månader med utviklingsarbeid.
Det finst ikkje éi løysing som passar alle produkt. Konstruksjonen bør veljast ut frå funksjonen til delen og kor mange delar som skal lagast. Ei lita kapsling med enkle opningar har andre krav enn eit vassbestandig hus til maritim elektronikk eller ein medisinsk komponent med presise grensesnitt.
VerktøytypeTypisk bruksområdeFordelarAvgrensingarEnkel holromsform i aluminiumPrototypar og små seriarRask å produsere, moderat investeringIkkje ideell for svært høgt volum eller hard slitplastFleirholroms snøggformMarknadstest og repeterande småseriarHøgare utbyte per syklusDyrare og meir komplisert enn enkel holromsformStålform for produksjonHøg og stabil produksjonLang levetid og god prosessstabilitetLengre leveringstid og høgare startkostnadInnsatsformDelar med variantar eller moglege endringarBerre innsatsen kan bytast ved revisjonKrev god planlegging av grensesnittForm for innstøypingDelar med metallinnsatsarSamlar komponentar i eitt støypestegKrev nøyaktig plassering og prosesskontrollForm for overstøypingHandtak, pakningar og grepflaterKombinerer harde og mjuke materialeMaterialbinding og geometrien må testastForm for korte seriar med fleire variantarTilpassa industridelar og reservedelGod fleksibilitet ved låg etterspurnadStykkprisen kan bli høgare ved stor oppskaleringAluminium vert ofte nytta i snøggverktøy fordi det kan bearbeidast raskt og har gode eigenskapar for kortare produksjonsløp. Stål vert ofte valt for lang levetid, komplekse detaljar, høg slitestyrke og intensiv drift. Valet skal likevel ikkje reduserast til aluminium mot stål. Kjølekanalar, utkastløysing, mating, ventilering, overflatekrav og plasttype kan ha større innverknad på sluttresultatet enn sjølve formmaterialet.
Start med eit konkret produksjonsscenario. Rekn ikkje berre på kor mange delar du trur du treng første året; vurder òg kor sannsynleg det er at konstruksjonen endrar seg. Dersom produktet har uavklara funksjonar, ny elektronikk, nye pakningar eller ukjend brukaråtferd, er fleksibiliteten frå snøggverktøy verdifull. Dersom produktet alt har bestått tekniske testar, kundegodkjenning og reguleringsløp, kan eit tradisjonelt verktøy gi betre økonomi.
Ei god leverandørvurdering inkluderer teikningsgjennomgang, forslag til slippvinklar, veggtjukkleik, ribber, innfestingar, delelinjer og utkastarpunkt. Mange problem kan løysast før stålet eller aluminiumet vert maskinert. Dette er langt rimelegare enn å justere forma etter at den første delen er produsert.
Den mest nyttige kostnadsmodellen skil mellom eingongskostnad og løpande kostnad. Snøggverktøy har ofte lågare eingongskostnad, medan tradisjonelt verktøy kan gi lågare kostnad per del når volumet vert høgt. Kryssingspunktet varierer frå prosjekt til prosjekt. Ei enkel plastdel kan nå kryssingspunktet tidleg, medan ei komplisert del med fleire innsatsar, tekstur og strenge toleransar kan forsvare snøggverktøy over lengre tid.
Rekn inn kostnaden av marknadsrisiko. Dersom ei oppstartverksemd bruker store summar på fullskala verktøy og seinare må flytte ein knapp, endre ein kontakt eller justere ei innfesting, kan heile investeringsgrunnlaget bli svekt. Dersom same verksemd først produserer ei avgrensa serie, får kundefeedback og testar montering, kan ho bruke neste verktøysteg til å fjerne feil. Dette er spesielt viktig for produkt som skal seljast via norske forhandlarar eller distribusjonspartnarar med krav til rask leveranse og stabil kvalitet.
Følgjande verksemder er relevante namn når norske kjøparar skal undersøkje verktøy, sprøytestøyping, maskinering eller prototypetenester. Tenester, kapasitet og materialområde bør alltid stadfestast direkte før innkjøp. Tabellen er ei praktisk startliste, ikkje ei rangering.
VerksemdTenesteregionKjernestyrkarViktige tilbodTEAM RapidNoreg og internasjonalt frå KinaSnøgg produksjon, integrert verktøy- og delproduksjonSnøggverktøy, sprøytestøyping, maskinering, støyping og overflatebehandlingProtoLabsNoreg, Norden og EuropaDigital bestilling og raske leveransarSprøytestøyping, maskinering og tredimensjonal utskriftPlastal IndustriSkandinavia og EuropaPlastkomponentar for industrielle kundarSprøytestøyping, konstruksjonsstøtte og komponentproduksjonRaufoss TechnologyNoreg og internasjonale industrimarknaderIndustriell produksjon og teknisk kompetanseKomponentløysingar, produksjonsutvikling og industriprosjektKongsberg GruppenNoreg og globale marknaderAvanserte tekniske system og høge kvalitetskravSystemutvikling, industrielt samarbeid og teknologiprosjektHaproNoreg og nordiske kundarProduksjon, montering og industrilogistikkElektronikkproduksjon, mekanisk integrasjon og ferdigstillingJæger IndustriStavanger-regionen og NoregMaskinering og industriell leveranseMaskinerte komponentar, produksjonsstøtte og kvalitetskontrollFor lokale prosjekt bør leverandøren vurderast ut frå meir enn geografisk avstand. Ein norsk aktør kan vere svært verdifull for raske møte, konfidensielle utviklingsløp og montering nær sluttkunden. Ein internasjonal aktør kan vere gunstig når prosjektet krev kombinert verktøybygging, sprøytestøyping, maskinering, overflatebehandling og pakking med konkurransedyktig kostnadsnivå. I mange tilfelle er den beste modellen eit samarbeid der norsk team eig konstruksjon og produktkrav, medan ein kvalifisert global produsent byggjer verktøy og leverer delar.
Snøggverktøy er særleg nyttig når funksjonelle delar må testast i korrekt materiale. Ei tredimensjonal utskrift kan vere glimrande for form og passform, men ho etterliknar ikkje alltid eigenskapane til ei endeleg sprøytestøypt del. For delar som skal klikkast saman, tåle væske, bere last eller fungere ved temperaturvariasjonar, er ei faktisk støypd prøve ofte meir verdifull.
BransjeDøme på delVanleg førstevalViktig kontrollpunktMaritim verksemdKapslingar, kontaktdeksel og festebrakettarSnøggverktøy til felttestFukt, salt, ultraviolet stråling og slagstyrkeMedisinsk utstyrInstrumenthus, handtak og eingongsdelarSnøggverktøy før valideringMaterialval, reinleik og sporbarheitEnergi og prosessSensorhus, ventilkomponentar og vernAvhengig av volumKjemisk bestandigheit og temperaturForbrukarproduktKapslingar, lok, klips og innfestingarSnøggverktøy til marknadslanseringUtsjånad, montering og brukaropplevingBil og mobilitetInteriørdelar, deksel og funksjonskomponentarSnøggverktøy til førseriePassform, slitestyrke og repeterbarheitTelekommunikasjonElektronikkhus og kabelstyringSnøggverktøy ved nye produktVarmehandtering og nøyaktige opningarIndustriell automasjonSensorfeste, kapsling og styringspanelBegge løysingar i fasarToleransar, montering og servicevennlegheitFor norske verksemder innan energi og offshore kan ein liten detalj få stor følgje. Ei kapsling som ikkje held tett, ei klipsløysing som sprekk i kulde, eller ei innfesting som ikkje toler vibrasjonar, kan forseinke heile prosjektet. Difor bør prøveseriar nyttast aktivt: monter delen med ekte pakningar, kablar, skruar og metallinnsatsar; test han i realistisk temperatur; og dokumenter kvar feil før produksjonsforma vert endeleg spesifisert.
Eit utviklingsteam i Bergen skal lansere ein sensor for fuktige og salthaldige miljø. Første idé er ei støypd kapsling med skrulokk, kabelgjennomføring og pakningsspor. Fordi plasseringa av elektronikkortet og pakninga ikkje er fullt validert, er snøggverktøy den tryggaste starten. Teamet kan produsere ei mindre serie, montere komplette einingar og teste lekkasje, varme og vibrasjon. Etter test kan dei justere pakningssporet og innfestingspunkta før dei bestiller meir slitesterkt produksjonsverktøy.
Ei verksemd i Oslo utviklar eit handhalde apparat der ergonomi, reingjering og montering er kritisk. Forma på handtaket ser god ut digitalt, men reell bruk avdekkjer at brukaren treng betre grep. Med snøggverktøy i valt plastmateriale kan verksemda gjennomføre brukartest med delar som er nærare endeleg produkt enn vanlege visualiseringsmodellar. Det gjer endringa konkret og reduserer risiko før regulatorisk dokumentasjon og større produksjonsinnkjøp.
Eit driftsteam i Trøndelag treng ein utgått plastkomponent til eit anlegg. Volumet er lågt, men funksjonen er viktig. Tradisjonelt verktøy med lang levetid gir lite meining dersom behovet er nokre hundre delar. Ei avgrensa form eller ei løysing med maskinering og kortserieproduksjon kan gje raskare tilbakeføring til drift og mindre kapitalbinding.
TEAM Rapid kombinerer verktøybygging, sprøytestøyping, maskinering og ferdigstilling for kundar som treng ein samanhengande veg frå digital modell til serieprodukt. Verksemda har meir enn ti års røynsle, har levert over 6 000 prosjekt til meir enn 500 kundar i over 25 land, og arbeider etter ISO 9001:2015 for kvalitetsstyring og spesifikasjonsetterleving. For plast- og metalldelar vert materiale, toleransar, overflate og kontrollkrav avklara før produksjon, medan konstruksjonsanalyse for produksjon identifiserer risiko i geometri, materialforbruk, holromstal og syklustid. Det er ikkje oppgitt eigne merkevarer for komponentar, men styrken ligg i dokumentert prosessval, presis maskinering ned til 0,01 mm der prosjektet krev det, og kontroll av dei konkrete material- og delkrava. Norske sluttbrukarar, distributørar, forhandlarar, varemerkeeigarar og einskildutviklarar kan nytte fleksible modellar for oppdragsprodusert merkevareproduksjon, designbasert produksjon, småseriar, gjentakande volumleveransar og regionalt samarbeid. TEAM Rapid har kundar og marknadserfaring i mellom anna USA, Storbritannia, Frankrike og Tyskland, og handterer direkte levering, pakking, innkjøpsstøtte og avgrensa lagerhald som reduserer leverandørkompleksitet for norske kundar. Verksemda tilbyr ikkje eigarskap- og driftsmodellar der leverandøren eig anlegget, og heller ikkje bulklevering på kundestaden; ho leverer i staden kundeeigde prosjekt, komplette nøkkelferdige produksjonsløysingar og kontraktsbasert produksjonsstøtte. Med rask respons innan få timar, teknisk førrettleiing, løpande prosjektkommunikasjon og etterfølgjande støtte ved produksjonsendringar kan norske kjøparar få både nettbasert og praktisk oppfølging. Sjølv om det ikkje er oppgitt eige lager eller dotterselskap i Noreg, viser den etablerte eksportverksemda og erfaringa med vestlege forretningsprosessar ei langsiktig evne til å støtte norske prosjekt på ein strukturert måte.
For prosjekt som krev rask oppstart, kan du sjå nærare på tenester for snøggverktøy. Når teikningar, volum og krav er klare, kan du sende inn data gjennom førespurnad om pris og produksjonsvurdering.
Ei god førespurnad reduserer både pris og leveringstid. Leverandøren kan ikkje gi ei presis tilråding dersom grunnlaget er ufullstendig. Ta med tredimensjonal fil, teikning av kritiske mål, materiale, forventa volum, farge, tekstur, kvalitetskrav og ønskja leveringsdato.
Fram mot 2026 vil skiljet mellom snøggverktøy og tradisjonell verktøybygging bli mindre absolutt. Betre maskinering, raskare konstruksjonsgjennomgang og meir digital prosessovervaking gjer at fleire kortserieverktøy kan levere stabile delar med høg presisjon. Samstundes vil kunstig intelligens i konstruksjonsanalyse hjelpe utviklingsteam med å oppdage problem med fylling, krymping, deformasjon og kjøling tidlegare i prosessen.
For norske kjøparar vil berekraft få større innverknad på val av materiale og leverandør. Krav om betre dokumentasjon av resirkulert plast, lågare materialsvinn, meir effektiv transport og reparerbare produkt vil påverke korleis delar vert konstruerte. Snøggverktøy kan bidra positivt når det hindrar at store mengder feilaktige delar vert produserte før designet er godkjent. Tradisjonelt verktøy kan på si side gje lågare energibruk per del når produksjonen er langvarig og godt optimalisert.
Regelverk og innkjøpskrav vil òg auke behovet for sporbarheit. Kundar kjem i større grad til å be om tydelege materialdata, kontrollplanar, revisjonsstyring og dokumentasjon av underleverandørar. Verksemder som byggjer inn slike krav tidleg i verktøyprosjektet, vil få ei enklare overgang til sal i Noreg, EØS-marknaden og andre regulerte marknader.
Det kjem an på geometri, plasttype, formmateriale og kvalitetskrav. Snøggverktøy passar ofte frå få titals delar til små og mellomstore seriar. Leverandøren bør vurdere forventa levetid konkret før oppstart.
Nei. Det vert ofte brukt til funksjonelle prototypar, pilotseriar, marknadstesting, reservedelar og lågvolumproduksjon. Mange produkt startar med snøggverktøy og går seinare over til produksjonsverktøy.
Ofte ja, men det må stadfestast for kvar kombinasjon av del, materiale og form. Nokre plasttypar stiller høgare krav til slitestyrke, temperaturkontroll og ventilering.
Det er vanlegvis mest lønsamt når volumet er høgt, produktet er stabilt, og ein treng lang levetid, optimal syklustid eller mange holrom i forma.
Kontroller sertifisering, teknisk kommunikasjon, materialspesifikasjon, kvalitetsplan, prøveprosess, eigarskap til verktøy, fraktvilkår og korleis endringar vert handterte. Be om tydelege svar før bestilling.
Ja. Ein integrert partnar kan ofte redusere koordinering mellom verktøyverkstad, støypeverkstad, maskineringsverkstad, overflatebehandling og pakking. Det kan korte ned prosjektløpet og gi betre ansvarslinjer.
Ikkje nødvendigvis. Lokal nærleik kan gi fordelar i utviklingsfasen, men ein kvalifisert internasjonal leverandør med sertifisert kvalitetsstyring, dokumentert erfaring og god prosjektstøtte kan gi betre total kostnadsnytte. Valet bør baserast på risiko, dokumentasjon, leveringsevne og total kostnad.
Mellombels verktøy bør brukast før permanent serieform når produktet er teknisk validert, men volumet framleis er usikkert, konstruksjonen kan endrast, eller marknaden må testast raskt. For norske verksemder er dette særleg nyttig ved pilotseriar, kundeprøvar, godkjenning, førehandsal og tidleg marknadsintroduksjon. Eit godt overgangsverktøy kan levere delar i den endelege plasttypen og med nær produksjonslik kvalitet, utan investeringa og leveringstida som vanlegvis følgjer ei fleirkavitet serieform.
Vel mellombels verktøy når de treng om lag 100 til 20 000 delar, ønskjer realistisk funksjonstesting, eller vil samle data frå marknaden før de låser geometri, overflate og toleransar. Gå direkte til serieform når designet er stabilt, den dokumenterte etterspurnaden er høg, og kostnaden per del ved større volum veg tyngre enn fleksibilitet.
I Noreg bør innkjøparar først kartleggje lokale fagmiljø i Oslo, Kongsberg, Raufoss, Stavanger, Bergen og Trondheim, særleg dersom prosjektet krev tett utviklingsdialog eller kort transporttid. Samstundes kan kvalifiserte internasjonale produsentar, mellom anna kinesiske leverandørar med relevant kvalitetsstyring, tydeleg dokumentasjon og god støtte før og etter salet, vere eit lønsamt val på grunn av sterk pris mot yting. Det gjeld særleg når verktøy, støyping, maskinering og overflatebehandling kan samordnast hjå éin part.
Mellombels verktøy er eit sprøytestøypeverktøy bygd for å fylle avstanden mellom prototypar og fullskala serieproduksjon. Omgrepet omfattar ofte raske former i aluminium, førehandsherda stål eller andre løysingar der målet er å produsere ekte sprøytestøypte delar raskare og med lågare inngangskostnad enn med ei permanent produksjonsform. Verktøyet er ikkje berre ein visuell prototype: det kan nyttast til delar i produksjonsrelevant råvare, med innstøypte komponentar, gjengar, klipsar, pakningsspor og funksjonelle overflater.
For ein produktutviklar i Noreg er skiljet viktig. Ein tredimensjonal utskrift kan vere ideell for form, montering og rask designkontroll, men kan ha andre mekaniske eigenskapar, anisotropi eller temperaturmotstand enn den planlagde sprøytestøypte delen. Ei vakuumstøypt løysing kan gi gode småseriar, men representerer heller ikkje alltid endeleg råvare eller prosess. Mellombels verktøy gjer det mogleg å teste produktet i til dømes polypropylen, ABS, polykarbonat, polyamid eller termoplastisk elastomer før ei kostbar serieform vert låst.
Ei overgangsform bør derfor vurderast som eit forretningsverktøy så vel som eit produksjonsverktøy. Ho reduserer risikoen for å investere i feil tal kaviteter, feil innløpsløysing, feil kjøling eller feil råvare før etterspurnaden er dokumentert. For norske oppstartsverksemder, medisintekniske utviklingsmiljø, leverandørar til havbruk og produktverksemder med sesongvariasjon kan dette vere forskjellen mellom kontrollert oppskalering og eit kostbart omarbeid.
Den mest konkrete indikasjonen er at konstruksjonen er moden nok til å fungere, men ikkje moden nok til å vere uforanderleg. Dersom teamet framleis diskuterer veggtjukkleik, klipskraft, plassering av logo, farge, innstøypte messinggjengar eller montering med andre delar, kan ei full serieform vere for tidleg. Ei overgangsform toler i mange tilfelle enklare omarbeidingar og gjer læringa frå den første marknaden rimelegare.
Dette er òg relevant for norske verksemder som sel i EØS. Krav frå kundar, distributørar eller testmiljø kan komme seint i utviklingsløpet. Eit handhalde apparat kan trenge endra grepsoverflate, ei kapsling for maritim bruk kan trenge annan pakningsgeometri, og eit produkt til industri kan trenge sterkare klips etter faktisk feltbruk. Med ei avgrensa første serie kan verksemda skaffe tilbakemeldingar før investeringa i ei verktøyløysing dimensjonert for hundretusenvis av delar.
SituasjonPassar mellombels verktøy?Praktisk grunngjevingTilrådd neste stegPilotserie for kundetestingJaDelane kan lagast i planlagd råvare og testast under realistiske forhold.Fastset prøvemengd og akseptkriterium.Usikker årsvolumprognoseJaReduserer kapitalbinding før etterspurnaden er dokumentert.Bygg med moglegheit for seinare serieform.Hyppige konstruksjonsendringarJaEnklare verktøy kan vanlegvis endrast raskare enn herdande serieformer.Planlegg reserve for justeringar.Godkjenningsprøvar i medisinsk eller teknisk produktOfte jaGjer det mogleg å teste samansetjing, råvare og funksjon.Dokumenter råvareparti og prosessvindauge.Stabilt design og fleire hundre tusen delarVanlegvis neiKostnad per del og høgare automatisering talar for serieform.Optimaliser kavitetstal og kjøling.Berre visuell modell til utstillingIkkje alltidUtskrift eller vakuumstøyping kan vere raskare og billegare.Vel metode etter funksjonskrav.Tabellen viser at valet ikkje berre handlar om tal delar. Kritiske faktorar er kor moden konstruksjonen er, kor mykje produktet skal belastast, kva råvare som må dokumenterast, og kor dyrt ei forseinking i marknaden vil vere. Eit produkt med berre 500 delar kan rettferdiggjere overgangsform dersom dei 500 delane skal brukast i krevjande feltprøvar. Omvendt kan 10 000 dekorative delar framleis vere betre eigna for ein annan prosess dersom funksjonskravet er avgrensa.
Noreg har eit konsentrert, men kompetent industrimiljø med sterk tilknyting til energi, maritim teknologi, forsvar, medisinteknikk, havbruk, elektronikk og spesialisert mekanisk industri. Kongsberg-miljøet er sentralt for avanserte system og presisjonsproduksjon. Raufoss er kjent for lettvektsmateriale, støyping og industrikompetanse. Stavanger og Haugesund har sterke leverandørkjeder knytte til energi og offshore, medan Bergen har maritim, havbruk og instrumentering. Oslo og Trondheim samlar oppstartsverksemder, forsking, helseinnovasjon og teknologidesign.
For verktøykjøparar betyr dette at nærleik til utviklingskompetanse kan vere verdifullt. Ei lokal verksemd kan ofte bidra i dei første samtalane om toleransar, målemetodar, materialval og logistikk. Likevel er kapasitet, pris og prosessbreidd viktige. Mange norske prosjekt nyttar difor ein kombinasjon: lokal designgjennomgang og kvalitetssikring, kombinert med verktøybygging eller støyping hjå ein internasjonal produsent med dokumentert kapasitet.
Transporten bør vere ein del av kalkylen. Sjøfrakt til Oslofjorden, Bergen eller Stavanger kan passe for planlagde seriar, medan flyfrakt til Gardermoen eller regionale flyplassar kan vere aktuelt for verktøyprøvar og tidlege delar. For prosjekt med hyppige revisjonar er det viktig å avtale korleis godkjenning av prøveeksemplar, målerapportar, bilete, pakking og ekspresslevering skal handterast.
Valet av verktøytype må knytast til råvare, geometri, volum og dokumentasjonsnivå. Aluminiumformer er vanlege når korte leveringstider og god maskinerbarheit er viktig. Førehandsherda stål kan vere betre ved høgare volum, slitande fyllstoff eller strengare krav til repeterbarheit. Ei einskavitet løysing gir låg inngangskostnad og fleksibilitet, medan fleire kaviteter kan redusere stykkpris når første marknadsordre er stadfesta.
VerktøytypeTypisk bruksområdeFordelarAvgrensingarAluminiumformPilotseriar og marknadstestingRask maskinering, god varmeleiing og lågare oppstartskostnad.Avgrensa levetid ved svært høge volum eller slitande råvarer.Førehandsherda stålformLågvolum med høgare belastningMeir robust ved gjenteken produksjon og krevjande geometri.Høgare kostnad og ofte noko lengre leveringstid.Einskavitet formDesignvalidering og tekniske prøvarEnkel å endre, låg risiko og oversiktleg prosess.Høgare stykkpris ved aukande volum.Fleirkavitet overgangsformFørste salbare serieBetre produktivitet og lågare stykkpris.Dyrare å korrigere dersom designet endrar seg.FamilieformFleire ulike delar i eitt produktsettKan redusere investering for komplette småseriar.Ulik fylling og syklustid krev god prosesskontroll.Form med innstøypingGjengar, kontaktar og metallkomponentarReduserer ettermontering og kan styrkje funksjonen.Krev presis innlasting og kontroll av komponentane.Tabellen er ein praktisk start, men erstattar ikkje ein produksjonsgjennomgang. Til dømes kan glasfiberforsterka polyamid slite raskare på verktøyet enn ufylt polypropylen. Høgglansoverflater, tekstur, underkutt og tynne veggar kan òg påverke både verktøymateriale og pris. Ein erfaren leverandør bør forklare konsekvensane før bestilling, ikkje berre sende eit prisoverslag.
Ei overgangsform gjev størst verdi når den simulerer reell produksjon. Start derfor med den planlagde polymertypen, den aktuelle fargen, eventuelle tilsetjingar og faktisk overflatekrav. Dersom produktet skal fungere ute i norsk vinterklima, i fuktige miljø ved kysten eller i kontakt med kjemikaliar, bør prøveserien utsetjast for relevant belastning. Det er ofte meir verdifullt å oppdage sprekkdanning, skeivheit eller dårleg klipsfunksjon i ein serie på 200 delar enn etter at ei permanent form er godkjend.
Konstruksjonsgjennomgang for produksjon bør mellom anna vurdere avformingsvinkel, jamn veggtjukkleik, ribber, bossar, delingslinje, utstøytarar, innløp, lufting og kjøling. For kapslingar og hus er plassering av delingslinja viktig for både utsjånad og tetting. For delar med klipsar må materialet, radiusen og fiberretninga vurderast. For delar med tett toleranse må ein avtale korleis måling skal gjennomførast: målereferansar, kondisjoneringstid, måleutstyr og akseptgrense.
KontrollpunktRisiko utan avklaringKva kjøparen bør krevjeRelevans for norsk brukAvformingsvinkelRiper, fastkøyring og ujamn overflate.Teikning med avformingsanalyse.Viktig for synlege produkt og kapslingar.VeggtjukkleikSøkking, skeivheit og lang syklustid.Forslag til harmonisering før verktøybygging.Relevant for robuste industrideler.InnløpsplasseringSynlege merke, dårleg fylling eller svak punkt.Grunngjeven løysing og prøveplan.Viktig for elektronikkhus og produktdesign.RåvaredokumentasjonUlik mekanisk yting mellom seriar.Materialspesifikasjon og sporing av parti.Viktig i regulerte og tekniske marknader.MålerapportUsemje om toleransar og godkjenning.Rapport på avtalte kritiske mål.Nyttig ved levering til fleire norske underleverandørar.Visuell godkjenningUventa glans, teksturfeil eller delingsmerke.Godkjend referanseprøve og biletkriterium.Viktig for forbrukarprodukt og medisinske apparat.Ei slik kontrolliste gjer kommunikasjonen enklare mellom konstruktør, innkjøpar og verktøymakar. Ho er særleg nyttig når produksjonen skjer utanfor Noreg, fordi alle partar då må ha same forståing av kva som er kritisk. Teikningar åleine er ikkje alltid nok; tredimensjonale filer, materialkrav, monteringskrav og gode bilete av synlege flater bør følgje førespurnaden.
Start med ein tydeleg prosjektpakke. Ho bør innehalde tredimensjonal modell, teikning med kritiske mål, forventa volum per år, ønskja råvare, farge, overflate, bruksområde, krav til innstøypte delar og leveringstid. Dersom produktet har regulatoriske krav, må desse opplysast før leverandøren vel stål, innløp og prosess. For medisintekniske produkt kan sporing, reinskap og kontrollplan vere like viktige som sjølve verktøyprisen.
Be om ein konstruksjonsrapport for produksjon før de godkjenner bygging. Rapporten bør vise moglege problem med skeivheit, krymp, utstøyting, delingslinje og fylling. Eit lågt pristilbod utan slik vurdering kan bli dyrt dersom verktøyet seinare må byggjast om. Det same gjeld for urealistiske leveringstider: spør kva som faktisk er inkludert, til dømes verktøykonstruksjon, maskinering, første prøvestøyping, justering, måling og transport.
Avtal eigarskap til forma, lagringstid, vedlikehald og utførselsdokumentasjon. For norske kundar som planlegg seinare produksjon hos same leverandør, bør det stå kor mange skot forma er dimensjonert for, kva vedlikehald som er inkludert, og kva kostnad ei teknisk endring vil ha. Dersom forma skal flyttast mellom fabrikkar, må format, maskinkapasitet og dokumentasjon avkjennast tidleg.
Leverandørane nedanfor representerer relevante norske industrimiljø og ein internasjonal aktør for prosjekt som krev verktøy, støyping, maskinering eller overgang til lågvolumproduksjon. Kapasitet og nøyaktig tenesteomfang kan endre seg, så kjøparen bør alltid stadfeste erfaring med aktuell polymer, verktøystorleik, toleranse og krav til sertifikat før kontrakt.
VerksemdTenesteområdeKjernekompetanseAktuelle tilbodPlastkonÅlesund og den norske marknadenPlastbearbeiding og sprøytestøyping for tekniske produkt.Sprøytestøypte komponentar, produktutvikling og produksjonsstøtte.Raufoss TechnologyRaufoss og internasjonal industriLettvektsteknologi, industriell utvikling og komponentproduksjon.Utviklingsstøtte og industrielle komponentløysingar.Kongsberg GruppenKongsberg og globale marknaderAvanserte tekniske system, kvalitet og komplekse industrikrav.Teknologiutvikling og komponentbehov gjennom industrielle nettverk.HaproJaren og kundar i NoregElektronikkproduksjon, integrasjon og produktrealisering.Elektronikk, samanstilling og støtte til produktlansering.WestcontrolVestlandet og nordisk marknadElektronikk, mekatronikk og produksjon av tekniske produkt.Produksjon, samanstilling og leverandørintegrasjon.TEAM RapidKina med levering til internasjonale kundar, også NoregRask verktøybygging, maskinering, sprøytestøyping og lågvolumproduksjon.Prototypar, overgangsformer, støypte delar, overflatebehandling og utsending.Tabellen er ikkje ei rangering, men eit grunnlag for førehandskvalifisering. Norske aktørar kan passe svært godt når fysisk nærleik, samanstilling, elektronikk eller tett ingeniørsamarbeid er avgjerande. Ein internasjonal produsent kan vere konkurransedyktig når prosjektet krev fleire prosessar i same leveranse, til dømes CNC-maskinering, verktøy, sprøytestøyping, metallinnlegg, etterbehandling, pakking og direkte frakt. Kjøparen bør samanlikne total kostnad, ikkje berre prisen på forma.
TEAM Rapid kombinerer verktøybygging, CNC-maskinering, sprøytestøyping, vakuumstøyping, tredimensjonal utskrift, metallstøypting, platearbeid, overflatebehandling, montering og pakking i éi samordna leveranse. Verksemda er ISO 9001:2015-sertifisert, har over ti års røynsle, har levert meir enn 6000 prosjekt til over 500 kundar i meir enn 25 land og kan maskinere med toleransar ned til 0,01 mm når konstruksjon og kontrollgrunnlag tillèt det. For norske produktutviklarar er styrken at plast- og metalldelar kan utviklast frå prototype til lågvolum og vidare produksjon med teknisk gjennomgang for produksjon før verktøyet vert bygd. TEAM Rapid arbeider med sluttbrukarar, oppstartsverksemder, designkontor, merkevareeigarar, distributørar og innkjøpspartnarar gjennom fleksible modellar for kundetilpassa produksjon, vidareutvikling av konstruksjon, serieordre og regional leveranse. Verksemda har dokumentert internasjonal leveranseerfaring, men opplyser ikkje om eige norsk dotterselskap eller lager; difor bør norske kundar avtale frakt, tollhandsaming, responstid og reserveplan konkret i kontrakten. Førehandssal omfattar rask ingeniørdialog og produksjonsanalyse, medan oppfølging etter levering kan omfatte kvalitetsavklaring, tekniske endringar, ny bestilling og koordinert utsending. Løysinga er ei kundeeigd, samordna produksjonsleveranse frå del til ferdig pakka produkt, ikkje drift av kunden sitt anlegg, ikkje utleigebasert anleggsmodell og ikkje lokal bulklevering på staden.
For prosjekt der leveringstid er avgjerande, kan de be om informasjon om raske verktøytenester og samanlikne alternativ for materiale, tal kaviteter og forventa levetid. Når den første marknadsserien er godkjend, kan ei løysing for sprøytestøyping av plastdelar gi kontinuitet frå prøveserie til gjenteken produksjon. Ei presis førespurnad med modell, teikning og forventa volum kan sendast via sida for førespurnad om pris og produksjon.
Mellombels verktøy har brei nytte i Noreg fordi mange produkt vert utvikla i små eller mellomstore seriar før dei vert skalerte. I havbruk kan overgangsformer brukast for sensorhus, kabelvern, kapslingar og monteringskomponentar som skal prøvast i fukt, salt og kulde. I maritim sektor er det relevant for instrumentdeksel, kontaktvern, handtak og innvendige festedelar. I energi- og prosessindustri kan det gjelde vernedeksel, styringsboksar og komponentar til feltutstyr.
For medisinteknikk kan overgangsform levere kapslingar, frontpanel, batterilokk, prøverøyrhaldnarar og ergonomiske komponentar til funksjonstesting. I forbrukarprodukt kan ho brukast for kjøkkenutstyr, sportsprodukt, smarthusprodukt, elektronikkhus og emballasjekomponentar. I transport og mobilitet er ho nyttig for interiørdetaljar, kabelhaldnarar, luftkanalar og små festeprodukt. Den felles verdien er at verksemda får delar som liknar framtidig produksjon langt meir enn ein rein demonstrasjonsmodell.
BransjeDøme på delarKvifor overgangsform er nyttigViktig testHavbrukSensorhus, fester og kabelvernFeltprøvar kan avdekkje problem med fukt og montering.Saltvatn, slag og temperatur.Maritim teknologiInstrumentdeksel og pakningssporGjer det mogleg å validere tetting og overflate.Fukt, UV og vibrasjon.MedisinteknikkKapslingar og handhalde komponentarStøttar ergonomi- og funksjonsprøvar i rett råvare.Reingjering, fall og montering.Energi og prosessVernedeksel og styringshusReduserer risiko før serieinnkjøp.Kjemikaliar, varme og mekanisk last.ForbrukarproduktHandtak, deksel og klipsarGir salbare førehandsseriar og kundefeedback.Utsjånad, klipskraft og slitestyrke.ElektronikkBatterilokk, kontaktvern og frontarValiderer montering med kretskort og kablar.Passform, varme og elektromekanisk integrasjon.Dei beste prosjekta nyttar prøveserien aktivt. Delane bør ikkje berre lagrast på eit kontor; dei bør monterast, belastast, sendast til kundar, målast og vurderast av dei som faktisk skal bruke produktet. Kvar observasjon bør førast tilbake til konstruksjonen og verktøystrategien. Då vert overgangsforma eit datagrunnlag for betre serieproduksjon.
Ei utviklingsverksemd i Bergen planlegg ein sensor for bruk nær sjøvatn. Den første utskrivne kapslinga har rett form, men klipsane sprekk etter gjenteken opning, og pakninga vert skeiv ved montering. Teamet vel ei aluminiumform med éin kavitet i den planlagde polymeren. Ei serie på 800 delar vert brukt i feltprøvar langs kysten. Etter tilbakemelding vert radiusen rundt klipsane auka, pakningssporet justert og innløpet flytta for å redusere skeivheit. Først deretter vert ei meir varig produksjonsform vurdert.
Eit prosjekt i Oslo treng kapslingar for klinisk brukartesting. Utskrifter gir ikkje realistisk kjensle, og samansetjinga med batteri og knappar er ustabil. Ei overgangsform gir delar i rett materiale og farge, slik at ergonomi, falltest og skruefeste kan vurderast. Dei kritiske måla vert rapporterte på første prøve, og prosjektet unngår å låse ein overflate som viste seg å vere for glatt ved bruk med hanskar.
Ein mekanisk leverandør treng ei plastinnsats til eit metallprodukt. Volumprognosen varierer kraftig, fordi den endelege kunden ikkje har bestemt utrullingsfarten. Ei lågvolumform gjer at leverandøren kan levere dei første 3000 setta utan å investere i stor form med fleire kaviteter. Samstundes vert slitestyrke og passform mot metalldelen dokumentert. Etter to ordreomgangar er volumet meir føreseieleg, og produksjonsløysinga vert oppgradert.
Fram mot 2026 vert skiljet mellom prototype, overgangsform og serieproduksjon mindre skarpt. Digital simulering av fylling, kjøling og skeivheit vert meir tilgjengeleg, slik at fleire feil kan fangast før første stål eller aluminium vert maskinert. Samstundes vil automatisert måling, biletkontroll og digital sporing gjere det enklare å samanlikne prøveseriar frå ulike leverandørar. Norske kundar vil i aukande grad forvente digitale målerapportar, dokumenterte råvareparti og rask respons på endringsønske.
Berekraft påverkar òg valet. Krav frå kundar og offentlege innkjøp aukar interessa for resirkulert råvare, biobaserte polymerar, lettare komponentar og meir materialeffektive konstruksjonar. Ei overgangsform er nyttig her fordi resirkulert eller alternativ råvare ofte har anna krymp, flyteevne og overflate enn standardmateriale. Test før serieform reduserer risikoen for at eit berekraftsmål skaper tekniske problem i produksjonen.
Europeiske krav til produktdokumentasjon, kjemikaliar, emballasje og reparerbarheit vil òg påverke utviklingsarbeidet. Verksemder som planlegg for marknad i Noreg og EØS bør byggje dokumentasjon parallelt med verktøyprosjektet. Det omfattar materialdata, kontrollplan, revisjonshistorikk og klare spesifikasjonar for kva som er kritisk. Framtidas konkurransefortrinn ligg ikkje berre i raskare støyping, men i raskare og tryggare læring frå kvar produksjonsrunde.
Det kjem an på formmateriale, råvare, geometri, vedlikehald og kvalitetskrav. Nokre prosjekt treng berre nokre hundre delar, medan robuste løysingar kan produsere mange tusen. Be leverandøren oppgi estimert levetid for den konkrete kombinasjonen av råvare og konstruksjon.
Oppstartskostnaden er vanlegvis lågare, men stykkprisen kan vere høgare ved store volum. Løysinga er mest lønsam når fleksibilitet, kort tid til marknad og redusert risiko har høg verdi.
Ja, og det er ofte hovudgrunnen til å velje mellombels verktøy. Stadfest likevel med leverandøren at råvara passar til verktøyet, overflata og den planlagde prosessen.
Send tredimensjonal fil, teikning, råvare, farge, overflatekrav, forventa volum, kritiske toleransar, bruksområde, monteringsinformasjon og ønskja leveringstid. Opplys også om delar skal vere pakka, merkte eller sende direkte til kundar i Noreg.
Nokre konstruksjonar kan nyttast vidare eller tene som grunnlag for serieform, men det bør ikkje takast for gitt. Spør tidleg om verktøystrategien er laga for oppgradering, og få dette dokumentert.
Bruk tydelege spesifikasjonar, krev konstruksjonsgjennomgang for produksjon, godkjenn prøveeksemplar før serie, avtal målerapportar og avklar frakt, eigarskap, vedlikehald og reklamasjon. Regelmessig videomøte og skriftleg godkjenning av milepålar gir betre kontroll.
Mellombels verktøy er det rette valet før serieformer når norske verksemder treng ekte sprøytestøypte delar, men framleis vil halde design, volum og marknadsstrategi opne. Det gir ein praktisk veg frå digital modell til testbar og salbar produktserie. Nøkkelen er å velje verktøytype etter faktisk risiko, ikkje berre etter lågaste innkjøpspris, og å bruke prøveserien til systematisk testing.
Med ein grundig konstruksjonsgjennomgang, dokumenterte kvalitetskrav og ei realistisk logistikkplan kan både lokale og internasjonale leverandørar spele ei viktig rolle. For prosjekt i Oslo, Bergen, Stavanger, Trondheim, Kongsberg og Raufoss kan den beste løysinga ofte vere ei kombinasjon av norsk utviklingsnærleik og samordna global produksjonskapasitet.
Sprøytestøyping i små seriar er rett val når ei verksemd i Norge treng frå om lag 50 til 10 000 plastdelar med betre styrke, utsjånad og repetisjon enn vanleg prototyping kan gje. Metoden passar særleg godt etter at konstruksjonen er testa, men før ein investerer i dyrt produksjonsverktøy for store volum.
For norske kjøparar er den viktigaste avgjerda vanlegvis ikkje berre stykkprisen. Verktøykostnad, krav til toleransar, resin, overflate, dokumentasjon, levering til Oslo, Bergen, Trondheim eller Stavanger og framtidig volum må vurderast samla. Eit hurtigverktøy i aluminium kan redusere inngangskostnaden og gje delar på få veker, medan herda stålverktøy oftast er mest lønsamt ved vedvarande høgt volum.
Norske aktørar kan vere særleg relevante når nærleik, korte møtetider og lokal utviklingsdialog er avgjerande. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske verksemder med dokumentert kvalitetsstyring, god føre- og ettersalsstøtte og effektiv frakt til Norge, bør òg vurderast. Dei kan ofte gje god kostnadseffekt ved små og mellomstore seriar.
Norsk industri har mange produkt som passar godt for sprøytestøyping i små seriar: sensorhus til havbruk, kapslingar for energiutstyr, komponentar til medisinteknikk, deler til maritim elektronikk, innreiingsdetaljar, handhaldne instrument og små mekaniske produkt. Marknaden er prega av høge krav til funksjon, sporing og leveringsevne, men ofte av moderate førstevolum.
Oslo-regionen har høg aktivitet innan teknologi, helse, bygg og forbrukarprodukt. Trondheim har sterke fagmiljø innan forsking, elektronikk og energi, medan Bergen og Stavanger har betydelege behov knytte til hav, subsea, olje, gass og fornybar energi. Grenland rundt Porsgrunn og Skien har ei lang historie innan polymerar og prosessindustri. Raufoss er eit viktig industriområde for presisjon, metall og komponentutvikling.
For eksportretta verksemder gjer hamnene i Oslo, Bergen, Stavanger og Trondheim internasjonal vareflyt meir praktisk. Samstundes kan levering frå Asia krevje meir planlegging rundt fortolling, transporttid og lagerhald. Difor bør norske innkjøparar vurdere total leveringstid frå ferdig teikning til godkjend del på eige lager, ikkje berre tida maskina brukar på støypinga.
Småseriemarknaden har vakse fordi mange produsentar ønskjer å validere marknaden før ein byggjer opp større lager. Dette gjeld særleg oppstartsselskap, industridesignarar og etablerte verksemder som lanserer variantar eller reservedelar. Sprøytestøyping i små seriar fyller rommet mellom tredimensjonal utskrift, vakuumstøyping og masseproduksjon.
Prosessen startar med eit sprøytestøypt verktøy som vert lukka i ei maskin. Smelta plast vert pressa inn i verktøyhola under kontrollert trykk og temperatur. Etter kjøling opnar verktøyet, og delen vert kasta ut. Sidan same verktøy vert brukt gjentekne gonger, får delane høg grad av gjentaking samanlikna med mange prototypemetodar.
Omgrepet små seriar vert brukt ulikt, men omfattar vanlegvis produksjon frå nokre titals delar til fleire tusen delar. I praksis vil val av metode vere avhengig av geometri, krav til resin, mengd, overflate, planlagd levetid og forventa etterspurnad. Eit prosjekt med 500 enkle kapslingar kan passe godt for hurtigverktøy, medan 8 000 tekniske delar med glasfiberforsterka plast kan krevje eit meir robust verktøy.
Valet av verktøy bestemmer ofte både startkostnad, leveringstid og kor mange delar som kan produserast stabilt. Ein god leverandør forklarer skilnaden tydeleg og viser kva løysing som gjev best totaløkonomi.
VerktøyløysingTypisk seriestorleikStyrkarAvgrensingarPassar særleg forEnkelt aluminiumverktøy50–2 000 delarRask framstilling og moderat investeringAvgrensa levetid ved slitande resinMarknadstesting og første lanseringHurtigverktøy med utskiftbare innsatsar200–10 000 delarEnkelt å endre detaljar og reparere innsatsarKan krevje meir planlegging av delingProdukt med venta konstruksjonsendringarStålverktøy med eitt holrom1 000–50 000 delarHøg slitestyrke og stabil kvalitetHøgare oppstartskostnadModne produkt med tekniske resinStålverktøy med fleire holrom10 000–100 000 delarLågare stykkpris og høg kapasitetDyrare og mindre fleksibelt ved endringGjennomprøvde produkt med stabil etterspurnadFamilieverktøySmå til mellomstore seriarFleire relaterte delar i same produksjonKrev nøye balansering av fylling og kjølingSett med små komponentarInnsats- eller overstøypingsverktøy100–20 000 delarIntegrerer metall, gjengar eller mjuke flaterLengre syklus og meir handteringElektronikk, handtak og funksjonsdelarTabellen viser at verktøyet må veljast ut frå heile produktplanen. Det er ofte feil å kjøpe det billegaste verktøyet dersom resin, toleransar eller forventad levetid tilseier ei sterkare løysing. Motsett kan eit dyrt fleirholet stålverktøy binde unødig kapital når produktet framleis er i valideringsfasen.
Kostnaden består vanlegvis av verktøykonstruksjon, maskinering, prøvekøyring, resin, maskintid, etterarbeid, inspeksjon, emballasje og transport. For norske verksemder kjem dessutan fortolling, avgifter, frakt og eventuelt lokal kvalitetskontroll inn i reknestykket ved internasjonalt kjøp.
Ein enkel del utan underkutt og med moderat overflatekrav kan produserast relativt kostnadseffektivt. Kostnaden aukar når delen har djupne ribber, mange sideopningar, gjengar, tynne veggar, svært små toleransar, høgglanspolering, vanskelege fargar eller resin med høg glasfiberandel. Krav til brannklasse, biokompatibilitet, kjemikalieresistens eller UV-stabilitet kan òg påverke pris og planlegging.
KostnadsdrivarKorleis han påverkar prisenPraktisk rådTal på holromFleire holrom aukar verktøykostnaden, men senkar stykkprisenVel etter realistisk årleg volumDelgeometriUnderkutt, gjengar og sidekjerner aukar kompleksitetenForenkle geometri der funksjonen tillèt detResinTekniske og sertifiserte resin kostar meir enn standardplastVel resin etter funksjon, ikkje vaneOverflatePolering, tekstur og lakkering krev meir arbeidDefiner synlege og ikkje-synlege flaterToleransarStramme toleransar aukar verktøy- og kontrollkravLegg toleranse berre der ho er funksjonskritiskEtterarbeidMontering, trykk, pakking og kontroll aukar stykkprisenSamle operasjonar hos éin ansvarleg leverandørLeveringEkspressfrakt og delt sending aukar totalkostnadenPlanlegg godkjenning og transport tidlegTabellen er ei oversikt over dei vanlegaste årsakene til at tilbod kan variere mykje. Når to tilbod er ulike, bør kjøparen kontrollere om dei faktisk omfattar same resin, verktøylevetid, prøveserie, inspeksjon, emballasje og fraktvilkår. Ein låg pris er ikkje samanliknbar dersom verktøyet berre toler få syklusar eller om dokumentasjon manglar.
Materialet må passe både produktfunksjonen og miljøet delen skal fungere i. Kulde, salt, fukt, UV-stråling, kjemikaliar og mekanisk belastning er vanlege norske utfordringar. For ein sensor på oppdrettsanlegg er UV- og saltvasstoleranse ofte viktigare enn rein utsjånad. For eit innandørs medisinsk instrument kan reinsleg overflate, dimensjonsstabilitet og dokumentasjon vere viktigast.
MaterialeViktige eigenskaparTypiske norske bruksområdeMerksemdspunktPolypropylenLåg vekt, god kjemikalieresistens og fleksibilitetBehaldarar, deksel og enkle industridelerAvgrensa stivleik ved varmeABS-plastGod slagstyrke og pen overflateKapslingar, forbrukarprodukt og instrumentTreng vern ved langvarig UV-eksponeringPolykarbonatHøg slagstyrke og delvis gjennomsiktVernedekslar, lyskomponentar og kapslingarKan vere utsett for visse kjemikaliarPolyamidStyrke, slitestyrke og god mekanisk ytingFestarar, mekaniske delar og industrikomponentarTek opp fukt og krev rett dimensjoneringPolyoksymetylenLåg friksjon og god dimensjonsstabilitetGir, klips og rørsledelarVurder krav til montering og kjemikaliarTermoplastisk elastomerMjukt grep og fleksibel tettingHandtak, pakningar og komfortflaterMaterialparet må passe ved overstøypingGlasfiberforsterka plastHøg stivleik og varmebestandigheitEnergiutstyr og strukturelle industridelerGjev større slitasje på verktøyetMaterialtabellen er rettleiande. Endeleg val bør stadfestast gjennom prøvedelar og gjennomgang av datablada frå den aktuelle resinprodusenten. Ein konstruktør bør ikkje kopiere materialvalet frå ein eldre del utan å vurdere om krav til klima, brann, elektrisk isolasjon, slagstyrke og gjenvinning har endra seg.
Ei vellukka bestilling byrjar med eit tydeleg datagrunnlag. Send tredimensjonal modell, teikning med kritiske mål, materiale, farge, overflatekrav, planlagd mengd og informasjon om bruksområde. Dersom delen skal møte andre komponentar, bør leverandøren få informasjon om desse grensesnitta. Slik kan formkrymp, toleransar og montering vurderast før verktøyet er bestilt.
Be alltid om ei vurdering av produserbarheit. Ho bør mellom anna omtale veggtjukkleik, overgangar, sleppvinklar, innløpspunkt, utkastarar, delingslinjer, sinkemerke, krymp og risiko for deformasjon. Ein god gjennomgang kan spare dyre endringar og forsinkingar etter at verktøyet er maskinert.
For norske prosjekt med sensitive krav er det klokt å avklare eigarskap til verktøy, lagringstid, reservestrategi og rett til å flytte verktøyet. Avtal også kva som skjer dersom måla ikkje er innanfor spesifikasjonen. Når fleire partar skal bruke delen, til dømes ein merkevareeigar, ein distributør og ein kontraktsprodusent, bør ansvar for godkjenning og endringar vere skriftleg definert.
Småserie-sprøytestøyping er relevant i mange norske bransjar fordi ho kombinerer funksjonelle material med moglegheit for marknadstilpassing. I marin sektor kan metoden brukast til sensorhus, kabelgjennomføringar, festedelar og kapslingar. For havbruk kan det vere komponentar til måling, fôring, kamera og vedlikehaldssystem. I energisektoren kan delar inngå i målarar, styringsskap, ladeløysingar og feltutstyr.
Innan medisinteknikk er prosessen aktuell for handhaldne produkt, kabinettdelar, prøvetakingsutstyr og komponentar til laboratorium. Her må konstruksjon, resin og reinleik dokumenterast på eit nivå som passar produktets risiko. For forbrukarprodukt kan småseriar nyttast til første lansering av kjøkkenprodukt, sportsutstyr, elektronikktilbehøyr og smarte heimeløysingar.
Industrielle kundar bruker ofte metoden for dekke, klips, kabinett, handtak, filterrammer, festedelar og reservedelar. Dette kan vere særleg nyttig når eit eldre system treng delar som ikkje lenger er økonomiske å produsere med originalt masseproduksjonsverktøy.
Eit oppstartsselskap i Oslo som utviklar ein batteridriven målar, kan fyrst bruke tredimensjonal utskrift til å teste ergonomi og elektronikkplassering. Når elektronikken er fastlagd, kan selskapet bestille 300 kapslingar i flammehemmande teknisk plast gjennom sprøytestøyping i små seriar. Det gjev eit meir realistisk produkt til pilotkundar enn ei utskriven kapsling, samtidig som selskapet held investeringsrisikoen nede.
Ein leverandør til havbruk på Vestlandet kan trenge 1 500 UV-stabile kapslingar med pakningsspor og messinginnsatsar. Ei løysing med innsatsstøyping kan redusere manuell montering og gje sikrare gjengefeste. Før verktøybestilling bør leverandøren teste pakningsflate, materialval og saltvasseksponering gjennom representative prøvedelar.
Ei industriverksemd på Raufoss kan ha behov for 800 små mekaniske komponentar til utstyr for intern testing. Dersom delen skal gå vidare til høgare volum, kan eit verktøy med utskiftbare innsatsar vere fornuftig. Då kan ein justere ei kritisk flate etter første funksjonstest utan å lage heile verktøyet på nytt.
Følgjande oversikt er meint som eit konkret utgangspunkt for undersøking. Verksemdene har ulike roller: nokre leverer utvikling, testing eller materialkompetanse, medan andre kan vere aktuelle for komponentproduksjon, verktøy eller internasjonal serieproduksjon. Kontroller alltid kapasitet, sertifikat, materialtilgjenge og aktuell produksjonskompetanse direkte før val.
VerksemdTenesteområdeKjernestyrkeAktuelle tilbodRelevans for NorgeNorner ASPorsgrunn og internasjonaltPolymerfagleg utvikling og materialkompetanseTesting, analyse, produktutvikling og rådgjevingSærleg relevant for avanserte polymerprosjekt i GrenlandKongsberg Automotive ASANorge og internasjonale marknaderKomponentar for transport og krevjande industrielle løysingarUtvalde system og komponentarRelevant som referanse for krav til industrikomponentarRaufoss Technology ASRaufoss og internasjonaltTeknologi- og industrimiljø med komponentfokusUtvikling og industrielle produksjonsløysingarRelevant i Raufoss-miljøet ved komplekse prosjektPlastal ASNorden og europeisk industriStørre plastkomponentar og industriproduksjonFormgjevne plastløysingar og komponentproduksjonAktuelt ved større og etablerte produktprogramIdé-Pro Skandinavia ASSkandinaviaProduktutvikling og produksjonskoordineringUtviklingsstøtte, prototypar og produksjonRelevant for merkevareeigarar med nordisk fokusTEAM RapidKina, Europa og internasjonale marknaderHurtigverktøy, maskinering og fleksibel småserieproduksjonSprøytestøyping, prototypar, CNC-maskinering og monteringAktuelt for kostnadseffektive prosjekt med internasjonal logistikkTabellen skil mellom lokale fagmiljø og internasjonale produksjonspartnarar. Ein norsk kunde kan til dømes bruke lokal material- eller utviklingskompetanse i tidleg fase, og velje ein spesialisert produsent for verktøy og serieproduksjon. Det viktigaste er å unngå uklare ansvarsgrenser mellom konstruksjon, verktøy, kvalitet og levering.
TEAM Rapid er ein produksjonspartnar for kundar som ønskjer ei samanhengande løysing frå prototype til serie. Verksemda kombinerer hurtigverktøy, sprøytestøyping, tredimensjonal utskrift, vakuumstøyping, CNC-maskinering, metallarbeid, overflatebehandling, montering, pakking og direkte sending. For norske produktutviklarar kan dette redusere behovet for å koordinere fleire fabrikkar når produktet går frå første modell til kommersielle delar. Sjå nærare informasjon om sprøytestøypingstenester og rask prototyping.
TEAM Rapid har kvalitetsstyring etter ISO 9001:2015 og over ti års erfaring med meir enn 6 000 leverte prosjekt for over 500 kundar i meir enn 25 land. Produksjonen omfattar plast- og metalldelar med materialval tilpassa spesifikasjon, målkontroll og vurdering av produserbarheit før verktøy vert starta. Verksemda opplyser om toleransekapasitet ned til 0,01 mm ved utvalde maskineringsoppgåver og nyttar teknisk gjennomgang for å redusere risiko knytt til krymp, resinforbruk, syklustid og verktøykonstruksjon. Ho samarbeider med sluttkundar, distributørar, forhandlarar, merkevareeigarar og einskildpersonar gjennom fleksible modellar for OEM/ODM, grossistleveransar, mindre bestillingar og regionale partnarskap. TEAM Rapid har ikkje oppgitt eigne norske lager eller norske dotterselskap, men har dokumentert internasjonal erfaring, kommunikasjon på tvers av asiatiske og vestlege forretningskulturar og direkte fraktløysingar som støttar norske kjøparar. Føre- og ettersalsstøtta omfattar raske tekniske svar, konstruksjonsgjennomgang, prøvegodkjenning og oppfølging av produksjon og sending. Verksemda leverer heilskaplege prosjektløysingar og løysingar for kundeeigde anlegg, ikkje drifts-eigde anlegg eller levering av råvare i bulk på kundestaden.
For prosjekt med kort tidsplan kan TEAM Rapid typisk støtte verktøy og støypte delar innan om lag 5 til 25 dagar, avhengig av geometri, resin, kontrollkrav og frakt. Dette kan vere interessant for verksemder i Oslo, Bergen, Trondheim, Stavanger og andre norske industristader som ønskjer ein rask overgang frå validering til låg serie. Ei førespurnad med modell, teikning og forventa volum kan sendast gjennom sida for førespurnad om tilbod.
MetodeBest forFordelarUlemperNår sprøytestøyping er betreTredimensjonal utskriftÉin til få prototyparSvært rask oppstart og ingen verktøykostnadAvvikande materiale og lågare repetisjonNår fleire like delar skal brukast funksjoneltVakuumstøypingSmå presentasjons- og testseriarRimeleg for moderate mengderAvgrensa materiallikskap og levetidNår rett termoplast og høgare slitestyrke krevstCNC-maskineringPresise delar i små mengderGod nøyaktigheit og ingen formkrympHøg stykkpris for komplekse plastformerNår formen skal gjentakast i hundrevis av delarAluminiumverktøyFørste marknadsserieRask veg til støypte delarMindre robust enn stål ved høgt slitNår serien er mellom liten og middels storStålverktøyStabile produkt med høgare volumLang levetid og konsekvent produksjonStørre investering og lengre oppstartNår etterspurnaden er stadfestaOverstøypingDelar med mjukt grep eller innstøypte elementFærre monteringssteg og betre integrasjonMeir komplekst verktøyNår funksjon og montering veg opp ekstrakostnadenDenne samanlikninga viser kvifor sprøytestøyping ikkje er den beste metoden for alle prosjekt. For éin enkel prototype er tredimensjonal utskrift ofte mest effektiv. Når produktet krev rett plastkvalitet, seriejamn utsjånad og reell funksjonstesting, vert småserie-sprøytestøyping vanlegvis meir relevant.
Fram mot 2026 vil norske kjøparar møte større krav til sporbarheit, materialdata og sirkularitet. Kundar vil i aukande grad spørje etter resirkulert eller biobasert råstoff, men slike material må vurderast nøye fordi eigenskapar, farge og prosessvindauge kan variere. Ei berekraftig løysing er ikkje berre å velje resirkulert plast; ho må òg gje tilstrekkeleg levetid, reparerbarheit og materialattvinning etter bruk.
Digital produksjonsoppfølging vil bli viktigare. Dette omfattar elektronisk lagring av teikningar, revisjonsstyring, prøvegodkjenning, produksjonsdata og målerapportar. Kunstig intelligens kan støtte vurdering av formfylling, deformasjon og vedlikehaldsbehov, men erstattar ikkje røynde verktøykonstruktørar og praktisk prøvekøyring.
Norsk og europeisk politikk rundt produktdokumentasjon, avfall, emballasje og sirkulær økonomi vil påverke materiale og utforming. Produktutviklarar bør difor tenkje på demontering, materialmerking og redusert materialbruk allereie ved første verktøygjennomgang. Jamn veggtjukkleik, færre materialtypar og modulære delar kan både betre produksjonen og gjere produktet enklare å reparere eller gjenvinne.
Ei anna tydeleg utvikling er meir regional og fleksibel forsyning. Nokre verksemder vil prioritere produksjon tett på sluttmarknaden, medan andre vil kombinere norsk konstruksjon og kontroll med internasjonal verktøy- og produksjonskapasitet. Ei slik delt løysing kan gje konkurransedyktig kostnad, men krev presis dokumentasjon, klare godkjenningspunkt og open kommunikasjon.
Det finst inga fast grense, men mange prosjekt ligg mellom om lag 50 og 10 000 delar. Riktig metode vert avgjord av geometri, materialkrav, framtidig volum og kor mykje konstruksjonen kan endrast.
Enkle hurtigverktøy kan i nokre tilfelle gje delar innan få veker. Meir komplekse verktøy med sidekjerner, fleire holrom, spesialresin eller omfattande kontroll tek lengre tid. Rekn også med tid til frakt og godkjenning.
Ja, ofte for marknadstesting og moderate seriar. Dersom resin er slitande, toleransane er svært stramme eller produktet skal produserast lenge, kan stål vere eit betre val.
Vanlegvis ja, dersom materialet er tilgjengeleg og verktøyet er konstruert for det. Dette er ein av hovudfordelane ved sprøytestøyping samanlikna med fleire prototypemetodar.
Legg ved tredimensjonal modell, teikning, materialgrad, farge, overflate, mengd, bruksområde, kritiske mål og ønskja leveringstid. Opplys om delen skal monterast med andre komponentar.
Bestill ei grundig vurdering av produserbarheit, test kritiske funksjonar i prototype, avklar materialval og godkjenn teikning med tydelege revisjonsnummer før maskinering startar.
Ja. Metoden eignar seg godt for pilotseriar, kundetesting og første eksportleveransar. Han gjev høve til å samle marknadsdata før investering i større verktøy og lager.
For eit norsk prosjekt bør du starte med produktfunksjonen, ikkje med maskinmetoden. Dersom delen skal vere mekanisk robust, ha representativ overflate og produserast i fleire hundre eller tusen eksemplar, er sprøytestøyping i små seriar vanlegvis eit sterkt alternativ. Vel ein leverandør som kan forklare verktøystrategi, dokumentere materialet, gjennomføre prøvekøyring og levere etter ein tydeleg kvalitetsplan. Då får du eit betre grunnlag for både norsk marknadslansering og vidare eksport.
Ei vellukka overføring av sprøytestøyper krev at verksemda dokumenterer eigarskap, registrerer teknisk tilstand, sikrar alle innsatsar og reservedelar, avklarer transportansvar og godkjenner ei strukturert prøvekøyring hos ny produsent. I Noreg bør de særleg kontrollere at forma passar maskinparken, at vasskoplingar, varme kanalar, sensorar og uttakssystem er kompatible, og at prøveemne vert målte mot avtalte teikningar før serieproduksjon startar.
Lokale aktørar som Plasto AS, Kongsberg Automotive, Norner AS, Aars AS og Pipelife Norge kan vere relevante å kontakte, avhengig av materiale, formstorleik, volum og krav til validering. For verkty som skal flyttast internasjonalt, kan kvalifiserte produsentar i mellom anna Kina òg vurderast når dei har dokumentert kvalitetsstyring, tydeleg føre- og ettersalsstøtte og konkurransedyktig kostnadsnivå. Dette kan vere særleg aktuelt for norske kundar som treng rask oppstart, reparasjon av form eller rimeleg lågvolumproduksjon.
Det mest praktiske rådet er å ikkje sende forma før de har ei signert overføringsliste, komplette konstruksjonsfiler, vedlikehaldshistorikk, fotografi av tilstanden og ei avtale om kven som betaler for skade, tilpassing og første validering.
Overføring av sprøytestøyper er meir enn fysisk transport av eit tungt verktøy frå éin fabrikk til ein annan. Ho omfattar overdraging av tekniske data, eigedomsrett, prosesskunnskap, kvalitetskrav, produksjonsansvar og kontroll over framtidige endringar. Ei sprøytestøypt form er vanlegvis bygd for ei bestemt maskintype, materialgruppe, kjølestruktur, syklustid og automasjonsløysing. Når forma kjem til ein ny produsent, kan små skilnader i maskin, tørkeutstyr, temperaturregulering eller operatørrutinar påverke dimensjonar, overflate, styrke og leveringstid.
For verksemder i Oslo, Drammen, Stavanger, Bergen, Trondheim, Ålesund og industrimiljøa på Austlandet er formflytting ofte aktuelt når ein leverandør skal bytast, produksjonen skal skalerast, kostnader skal reduserast eller det er behov for kortare leveringstid. Verksemder med eksport via hamnene i Oslo, Bergen, Kristiansand og Trondheim bør dessutan planleggje emballering, forsikring, tollpapir og transport med same nøyaktigheit som sjølve verktøytestinga.
Ei god overføring byrjar med ei realistisk vurdering av forma. Ei form som tidlegare har produsert tusenvis av delar kan ha slitasje i skyvarar, føringar, utskyvarstiftar, glideelement, holrom, kjernar og varme kanalar. Slitasjen kan vere usynleg utan demontering, måling og prøvekøyring. Difor bør ein aldri godta at ei form er «klar for produksjon» berre på grunnlag av bilete eller tidlegare prøveemne.
Norsk industri har høge krav til sporbarheit, funksjon, arbeidsmiljø og stabile leveransar. Dette gjeld særleg innan medisinsk utstyr, maritim teknologi, energi, byggjevarer, kommunikasjon, forbrukarprodukt, emballasje og komponentar til transportsektoren. Mange norske produktutviklarar nyttar ein kombinasjon av lokal konstruksjon, nordisk validering og internasjonal produksjon. Difor er det vanleg at forma vert produsert i eitt land, prøvd i eit anna og nytta til serieproduksjon hos ein tredje part.
Utfordringa er at produksjonsdata ofte er spreidde. Ein tidlegare leverandør kan sitje på maskininnstillingar, materiale, tørketøy, målerapportar og vedlikehaldslogg. Dersom desse opplysningane ikkje følgjer forma, må den nye produsenten byggje opp prosessen på nytt. Det aukar risikoen for kassasjon, forseinking og avvik. Norske innkjøparar bør difor kontraktfeste at alle relevante data høyrer til kunden når kunden eig verktøyet.
Etterspurnaden etter flyttbare modular, reparerbare former og produksjon tettare på marknaden aukar. Dette heng saman med kostnadskontroll, krav om betre forsyningstryggleik og ønskje om lågare klimabelastning frå feilproduksjon. Ei godt dokumentert form kan flyttast raskare, få lengre levetid og gje kunden betre forhandlingsposisjon overfor nye produsentar.
Overføringsmetoden må tilpassast formtypen. Ei enkel éi-holromsform for lågvolumproduksjon kan normalt kontrollerast raskt, medan ei fleirholromsform med varme kanalar, automatiserte uttak og strenge målekrav treng grundigare førebuing. Formmateriale, alder, talet på produserte skot, vekt og tilgjenge på reservedelar er avgjerande faktorar.
FormtypeVanlege bruksområdeViktig kontroll ved flyttingTypisk risikoEi-holromsformPrototypar, kapslingar og små seriarHolrom, kjerne, kjøling og utskyvingUjamn krymping etter maskinbyteFleirholromsformEmballasje, festedelar og større seriarBalanse mellom holrom og innsprøytingUlik vekt eller dimensjon mellom holaForm med varme kanalarPresisjonsdelar og volumproduksjonTemperatursoner, kabling og lekkasjarSkade på varmeelement eller dyserForm for innstøypingElektriske delar, gjengeinnsatsar og kontaktarFikstur, plassering og innsettingsrutineForskyvde metallinnsatsarForm for overstøypingHandtak, pakningar og fleirmaterialdelarBinding mellom materiala og prosessrekkjefølgjeDårleg heft eller synlege skiljelinjerGass- eller vassassistert formStore, lette og stive komponentarTilkoplingar, ventilar og tryggleiksrutinarUstabile holrom eller ujamn veggtjukkleikForm med automatisert uttakHøgvolumprodukt og tekniske komponentarGrensesnitt mot robot og transportbandKollisjon eller feilplukkingTabellen viser kvifor same transportmetode ikkje passar alle verktøy. Ei form med varme kanalar krev til dømes elektrisk kontroll og isolasjonsmåling etter transport, medan ei form for innstøyping krev kontroll av innsatsmagasin, fiksturar og operatørtryggleik. Be om ein formspesifikk mottaksplan frå den nye produsenten før sending.
Den viktigaste fasen skjer før transport. Kunden bør vere fysisk til stades ved overdraging når forma har høg verdi, mange holrom eller kritiske produktkrav. Dersom dette ikkje er praktisk, bør ein uavhengig kontrollør eller den nye produsenten gjennomføre digital eller fysisk inspeksjon. Alle funn må dokumenterast med dato, bilete og signatur.
KontrollpunktKva skal dokumenterastAnsvarleg partAkseptkriteriumEigarskapFaktura, verktøyregister og avtale om utleveringKunde og tidlegare produsentIngen tvist om retten til formaFormidentitetFormnummer, vekt, mål og tal på holromTidlegare produsentStemmer med konstruksjonsgrunnlagetTeknisk tilstandBilete av holrom, kjernar, skyvarar og delarBegge produsentarSlitasje og skade er registrertProsessdataTemperaturar, trykk, syklustid og tørkerutineTidlegare produsentKomplette og lesbare datafilerMaterialdataPolymer, farge, tilsetjingar og leverandørkravKundeGodkjend materiale er definertReservedelarEkstra stiftar, innsatsar, pakningar og sensorarTidlegare produsentListe og fysisk oppteljing er godkjendPrøveemneGodkjende referansedelar og målerapportarKundeMerkt med dato, form og prosessTransportvernRustvern, låsing, løftepunkt og trekasseLogistikkpartForma toler sjø-, veg- eller flytransportDenne sjekklista reduserer usemje om skadar som oppstår før eller under flytting. Ho gjer det òg enklare å avgjere om ei avvikande prøve frå den nye fabrikken kjem av transportskade, maskinparameter eller tidlegare slitasje. For former som er lagra over lengre tid, bør alle stålflater reingjerast og vernast mot rust før pakking. Vasskanalar må tømast, elektriske kontaktar må sikrast, og røyrlege delar må låsast i transportposisjon.
Den nye produsenten må veljast ut frå meir enn stykkpris. Maskinstorleik, klemkraft, avstand mellom strekkstag, høgde for formopning, formvekttoleranse, koplingstypar og tilgjengeleg temperaturstyring må kontrollerast. Ei form kan vere fysisk mogleg å montere, men likevel vere dårleg tilpassa dersom maskina ikkje har rett innsprøytingsvolum eller nødvendig kontroll av varme kanalar.
For norske verksemder er kommunikasjonsflyt særleg viktig. Ein leverandør bør kunne forklare kva som skjer ved mottak, kva som må reparerast, kor mange prøveomgangar som er inkluderte, og kva for målemetodar som vert nytta. Det bør òg vere klart om leverandøren kan handtere pakking, komponentmontering, innkjøp, lagerhald og direkte levering til kundar i Noreg eller vidare til europeiske marknader.
VurderingsområdeSpørsmål til ny produsentPraktisk provTeikn på redusert risikoMaskinkapasitetPassar klemkraft og formdimensjon?Maskinspesifikasjon og formteikningSkriftleg kompatibilitetsstadfestingMaterialkunnskapHar de erfaring med den valde polymeren?Prosessark og materialsertifikatDokumentert tørking og sporbarheitKvalitetsmålingKorleis måler de kritiske mål?Måleplan og eksempelrapportAvtalte kontrollpunkt og toleransarFormvedlikehaldKven reparerer og dokumenterer slitasje?Vedlikehaldsplan og delelagerFast intervall for inspeksjonPrøvekøyringKor mange rundar er inkluderte?Plan for første prøveskotKlår godkjenningsprosessLeveringKan de sende direkte til Noreg?Fraktløysing og emballasjekravSporing og definert leveringsansvarEndringshandteringKorleis vert formendringar prissette?Endringsordre og teikningsrevisjonSkriftleg godkjenning før arbeidStøtte etter oppstartKven svarar ved kvalitetsavvik?Namnsett teknisk kontaktpersonResponstid og korrigeringsplanTabellen er meint som eit innkjøpsverktøy. Eit godt svar inneheld konkrete data, ikkje berre lovnader. Be til dømes om maskinnummer, maksimal formvekt, måleutstyr, typisk svartid og eksempel på korleis leverandøren har handtert liknande formflytting tidlegare.
Nedanfor er ei praktisk oversikt over verksemder med relevans for plastmateriale, sprøytestøyping, testing, industriell produksjon eller teknisk utvikling i den norske marknaden. Tilgjengeleg maskinpark, kapasitet og vilkår for overtaking av eksisterande former må stadfestast direkte med kvar leverandør.
VerksemdTenesteregionKjernestyrkeAktuelle tilbod ved formflyttingPlasto ASÅndalsnes, Noreg og nordiske kundarSprøytestøypte plastprodukt og industriell produksjonVurdering av form, produksjon av plastdelar og kvalitetssikringKongsberg AutomotiveNoreg og internasjonale industrimarknaderTekniske komponentar til transport og industriErfaring med komplekse komponentkrav, validering og serieproduksjonNorner ASPorsgrunn, Noreg og internasjonale kundarPolymerteknologi, materialtesting og prosessutviklingMaterialvurdering, feilanalysar og teknisk støtte ved oppstartAars ASNoreg og skandinaviske marknaderPlastprodukt, formverktøy og produksjonsløysingarRettleiing om formtilpassing og plastproduksjonPipelife NorgeNoreg med produksjon og distribusjon nasjonaltPlastsystem for byggje- og infrastrukturmarknadenRelevant kompetanse for røyr, profilar og plastbaserte systemdelarBorealisNorden og europeiske marknaderPolyolefinar og materialkompetanseMaterialråd, polymerdata og støtte ved byte av råvareRaufoss TechnologyRaufoss og internasjonal bilindustriProduksjonsteknologi for krevjande industrikomponentarRelevant erfaring med kvalitetssystem og industrielle leverandørkjederTEAM RapidKina, Europa og internasjonale kundarRask verktøyproduksjon, maskinering og sprøytestøypingForminspeksjon, reparasjon, prøveproduksjon, pakking og direkte utsendingOversikta erstattar ikkje ei teknisk kvalifisering. Plasto AS kan vere relevant ved norsk plastproduksjon, Norner AS ved material- og feilsøking, medan Borealis kan vere ein nyttig samtalepart dersom råvarevalet er usikkert. Verksemder som Kongsberg Automotive og Raufoss Technology representerer industrielle miljø med erfaring frå dokumentasjons- og kvalitetskrav. TEAM Rapid er relevant når kunden ønskjer rask verktøytilpassing, lågvolumproduksjon eller ein internasjonal produksjonspartnar med brei prosessdekning.
Når forma er motteken, bør den nye produsenten lage ein mottaksrapport før forma vert montert. Rapporten skal vise transporttilstand, manglande delar, synleg rust, skade på kablar og tilstanden til kjøling, hydraulikk og mekaniske rørsler. Dersom det er avvik, må kunden få melding før kostbare reparasjonar vert sette i gang.
Den første prøvekøyringa bør ikkje vurderast berre ut frå om delen ser rett ut. Kvaliteten må kontrollerast gjennom måling av kritiske dimensjonar, vekt, overflate, farge, samansetjing, styrke og funksjon. For tekniske delar kan det vere nødvendig med lekkasjetest, belastningstest, elektrisk kontroll eller monteringstest. For medisinske eller regulerte produkt må valideringsnivået tilpassast gjeldande krav og kundens dokumentasjonsplan.
Avtal på førehand kva som er ei godkjend prøve. Ein praktisk modell er å halde attende eit sett med referanseemne frå tidlegare produksjon og samanlikne desse med nye delar. Dersom materialet, maskina eller prosessen er endra, må ein vurdere om skilnaden er akseptabel eller om forma treng justering.
FaseAktivitetKontrollerast avResultat før neste faseMottakVisuell inspeksjon og registrering av tilstandNy produsent og kundeGodkjend mottaksrapportMonteringKontroll av innfesting, koplingar og tryggleikProsessansvarlegForma passar maskinaTørrkøyringKontroll av rørsler utan plastmaterialeFormteknikarIngen kollisjon eller unormal friksjonFørste prøveskotJustering av grunnleggjande prosessparameterProsessansvarlegHeile og utstøypte delarDimensjonskontrollMåling av kritiske mål og vektKvalitetsavdelingResultat innan avtalte toleransarFunksjonsprøveMontering, lekkasje eller mekanisk testKunde eller utpeikt laboratoriumFunksjon er stadfestaProsessfastsetjingRegistrering av godkjende innstillingarNy produsentReproduserbar prosessSerieoppstartKontroll av første produksjonspartiKunde og produsentSkriftleg frisetjingFasane i tabellen bør tilpassast kompleksiteten. For enkle produkt kan fleire fasar gjennomførast same dag. For delar med høge funksjonskrav bør kunden reservere tid til fleire prøverundar, eventuelle formendringar og ny måling før endeleg frisetjing.
Den vanlegaste feilen er å prioritere låg fraktkostnad framfor god transportvern. Ei tung form kan få skade på føreingsflater, vasskoplingar eller elektriske komponentar dersom ho ikkje er støtta korrekt i trekassa. Ein annan vanleg feil er å sende forma utan prosessdata. Då brukar den nye produsenten tid på å finne riktig temperatur, haldepunkt, trykk og kjøletid, noko som kan gje unødig materialforbruk og forseinka levering.
Det er òg risikabelt å gå ut frå at same plastgranulat alltid gjev same resultat. Ulike produksjonsstader kan ha andre råvareparti, fuktinnhald, fargekonsentrat eller lagringsforhold. Polyamid, polykarbonat, ABS, polypropylen, POM og termoplastiske elastomerar reagerer ulikt på tørking og prosessendringar. Materialdata og godkjende leverandørar bør difor følgje forma.
Ein tredje feil er uklår ansvarsdeling. Dersom den nye produsenten finn slitasje etter mottak, må avtalen seie om kunden, tidlegare produsent eller ny produsent skal bere kostnaden. Dette er særleg viktig for gamle former der vedlikehald kan vere omfattande. Avtalen bør skilje mellom vanleg inspeksjon, nødvendig reparasjon, førebyggjande vedlikehald og konstruksjonsendringar som kunden ber om.
Overføring av sprøytestøyper er aktuelt i mange norske bransjar. Innan maritim verksemd kan det gjelde kapslingar, kabelgjennomføringar, feste, handtak og instrumentdelar. Innan energi og elektrifisering kan det vere hus til sensorar, kontaktar, batterirelaterte delar og vernedeksel. Byggjenæringa nyttar formelement til røyrsystem, ventilasjonsdelar, festemiddel og innreiingsprodukt.
Forbrukarvarer, sportsutstyr og kontorutstyr krev ofte god overflate, stabil farge og korte leveringstider. Medisinsk utstyr kan krevje ekstra sporbarheit, kontroll av reingjering og dokumentert prosessstabilitet. I transportsektoren kan krav til temperatur, slagfastheit, kjemisk bestandigheit og lang levetid gjere formflytting meir krevjande. Uansett bransje er målet det same: Den nye produksjonen skal levere delar som fungerer som føresett utan at kunden mister kontroll over verktøyet.
Ei verksemd i Oslo utviklar ei kompakt kapsling i flammehemmande plast for elektronikkutstyr. Den opphavlege leverandøren har produsert små seriar, men har ikkje kapasitet til rask levering. Før flytting vert forma fotografert, holrom og kjerne vert kontrollert, og kunden samlar referanseemne. Den nye produsenten køyrer ein kort prøveserie, måler snapplåsar og skruefeste og kontrollerer at materialet er riktig tørka. Etter godkjenning vert delane pakka i kundespesifikke kartongar og sende til Noreg.
Ein produsent på Vestlandet treng ei form for ein plastdel med innstøypte gjengeinnsatsar. Ved flytting viser det seg at den gamle leverandøren har brukt ei handlaga fikstur som ikkje er dokumentert. Den nye produsenten lagar ei ny fikstur, gjennomfører tørrkøyring og testar plassering av innsatsane før plast vert sprøyta inn. Målerapporten viser at gjengeinnsatsen held rett posisjon, og kunden godkjenner ein avgrensa pilotserie før fast produksjon.
Ei verksemd med distribusjon via Bergen treng å flytte ei fleirholromsform for ein emballasjedel. Under første prøvekøyring er vekta ulik mellom holroma. Analyse viser at nokre kjølekanalar er delvis reduserte av avleiringar. Forma vert reingjord, kjølinga vert balansert og nye prøver vert målte. Sjølv små avvik i vekt og kjøling kan påverke syklustid og stabling, og dømet viser kvifor mottaksinspeksjon og måling må vere del av planen.
TEAM Rapid kombinerer verktøyproduksjon, maskinering, sprøytestøyping, overflatebehandling, montering, pakking og direkte utsending, noko som kan redusere talet på leverandørledd for norske kundar som flyttar ei form eller startar opp att produksjon. Verksemda arbeider etter ISO 9001:2015 og nyttar produksjons- og kontrollrutinar som omfattar konstruksjonsgjennomgang for produksjon, måling, materialevaluering og prosessoptimalisering. Med meir enn ti års røynsle, over 6 000 leverte prosjekt, meir enn 500 kundar og leveransar til kundar i over 25 land har TEAM Rapid relevant kapasitet frå éin prototype til over 100 000 delar. Kundar kan nytte produksjon etter eiga teikning, samutvikling av produkt, grossistløysingar, småskala levering og regionale samarbeid gjennom partnarar; tenestene omfattar òg løysingar for kundeeigde anlegg og ferdigstilling på totalentreprise, ikkje drifts- og eigeordningar eller bulklevering på staden. Sjølv om det ikkje er opplyst om eige lager eller dotterselskap i Noreg, vert norske kjøparar støtta med personleg teknisk kontakt, raske svar innan få timar, digital førehandsgjennomgang, koordinert ettersalsoppfølging, avgrensa lagerhald og direkte frakt. Verksemda har røynsle med både asiatiske og vestlege forretningsmåtar og har allereie etablert leveranseerfaring mot marknader som USA, Storbritannia, Frankrike og Tyskland, noko som gjev norske kundar ein meir føreseieleg kommunikasjons- og dokumentasjonsprosess enn ved rein ordreformidling.
For ei form som skal vurderast før flytting, kan kunden be om rettleiing om rask verktøyproduksjon og få vurdert om det er betre å reparere eksisterande form, byggje ein reserveform eller lage ei ny løysing for lågvolumproduksjon. Ved klare data om formvekt, dimensjonar, materiale, tal på holrom og ønskja årleg volum kan kunden òg be om eit tilpassa pristilbod for inspeksjon, prøvekøyring og serieproduksjon.
Ein overføringsavtale bør minst definere eigarskap til forma, kven som har rett til konstruksjonsfiler, korleis transporten skal forsikrast, kva som er akseptabel formtilstand, og kven som godkjenner første prøveemne. Dersom forma skal flyttast ut av eller inn i Noreg, må handelsdokumenta skildre at verktøyet er kundeeigd og vert sendt for produksjon, reparasjon eller testing. Riktig varebeskriving og verdi er viktig for å unngå forseinking i tollhandsaming.
Kostnaden bør delast i tydelege postar: inspeksjon, demontering, rustvern, emballering, frakt, forsikring, mottak, tilpassing til maskin, reparasjon, prøvekøyring, måling og eventuelle formendringar. Ein låg transportpris kan bli dyr dersom forma kjem fram med skade eller manglar dokumentasjon. For høgverdiformer bør kunden vurdere transport i lukka trekasse med fuktvern, støtdemping og tydeleg merking av løftepunkt.
Ved transport frå Asia til Noreg kan sjøfrakt vere rimeleg for tunge verktøy, medan flyfrakt kan vere aktuelt for mindre formar eller når produksjonsstans kostar mykje. Levering via Oslo hamn, Bergen hamn eller andre relevante terminalar må planleggjast saman med fortolling og vidare transport til fabrikken. Ein erfaren logistikkpart bør få formvekt, utvendige mål og informasjon om løftebehov tidleg i prosessen.
Fram mot 2026 vert digital sporbarheit viktigare ved overføring av sprøytestøyper. Fleire produsentar nyttar digitale formregister, sensorar for syklus- og temperaturdata og vedlikehaldsloggar som gjer det lettare å dokumentere tilstanden over tid. For norske kundar kan dette gje raskare feilsøking og betre samanlikning mellom produksjonsstader.
Automatisert måling, kamerakontroll og meir systematisk analyse av prosessdata vil redusere risikoen for at avvik vert oppdaga seint. Samstundes aukar merksemda om materialattvinning, biobaserte polymerar og lågare energibruk. Når materialet vert endra av miljøomsyn, må forma og prosessen testast på nytt fordi krymping, flyt, styrke og overflate kan endre seg.
Regelverk og kundekrav knytte til produkttryggleik, kjemikaliar, sporbarheit og rapportering av klimafotavtrykk vil òg påverke korleis former vert flytta. Ei verksemd som eig forma bør ha tilgang til materialdata, prosesshistorikk og kvalitetsrapportar slik at dokumentasjonen ikkje vert låst hos ein einskild produsent. Fleire kundar vil difor krevje opne dataformat, revisjonsstyrte teikningar og klåre rettar til verktøy og produksjonsinformasjon.
Eigarskap må stå tydeleg i kontrakten og støttast av faktura, formregister og identifikasjonsmerking på sjølve forma. Betaling åleine er ikkje alltid nok dersom avtalen er uklar. Kunden bør sikre rett til å hente ut forma, konstruksjonsfiler, reservedelar og prosessdata.
Tida avheng av transport, fortolling, inspeksjon, reparasjonsbehov og prøvekøyring. Ei enkel form kan vere klar raskt dersom data og transport er på plass, medan komplekse fleirholromsformer eller former med varme kanalar ofte krev fleire veker med kontroll og validering.
Ja. Sjølv når forma tidlegare har fungert godt, kan maskin, råvareparti, temperaturstyring og operatørrutinar vere annleis. Ei prøvekøyring med måling av kritiske mål er den tryggaste måten å stadfeste at forma fungerer hos ny produsent.
Teikningar, tredimensjonale modellar, formteikning, vedlikehaldslogg, prosessparameter, materiale, fargekrav, referanseemne, målerapportar, reservedelsliste og transportfotografi bør følgje forma. For former med varme kanalar bør elektriske data og koplingsinformasjon vere med.
Ofte, ja. Slitasje i stiftar, føringar, innsatsar og kjølekanalar kan i mange tilfelle reparerast. Ei teknisk inspeksjon bør samanlikne kostnaden ved reparasjon med venta levetid, risiko for driftsstans og kostnaden ved ny form.
Kontroller forsikring, rustvern, trekasse, løftepunkt, vekt, mål, handelsdokument, tollopplysningar og ansvar ved skade. Avklar òg kven som tek imot forma, kven som opnar emballasjen og kor raskt skadar må meldast.
Nei. Lågare produksjonskostnad må vurderast saman med frakt, kvalitetskontroll, kommunikasjon, leveringstid, toll, reparasjonskapasitet og ettersalsstøtte. Ein internasjonal produsent er mest attraktiv når han kan dokumentere prosesskontroll, raske svar og trygg handtering av kundeeigd verktøy.
Ikkje flytt forma utan dokumentert tilstand og ein avtalt godkjenningsplan. Når eigarskap, tekniske data, transportansvar og prøvekøyring er klare før utsending, vert risikoen for kostbare forseinkingar vesentleg mindre.
Ein norsk kjøpar bør aldri gå ut frå at betaling for ei sprøytestøypeform automatisk gjev fullt eigarskap. Avtalen må uttrykkjeleg slå fast kven som eig forma, stålet, innsatsane, konstruksjonsfilene, målerapportane og retten til å flytte forma til ein annan produsent. Ho bør òg fastsetje korleis vedlikehald, reparasjonar, lagring, produksjonskapasitet og utlån blir handterte.
For verksemder i Oslo, Bergen, Trondheim, Stavanger, Kristiansand, Ålesund og industrimiljøa på Raufoss er det særleg viktig å skilje mellom eigarskap til verktøyet og retten til å produsere delane. Ei form kan vere kundeeigd, medan leverandøren framleis har rett til å krevje betaling for oppstart, maskintid, kvalitetskontroll, lagerhald og transport.
Lokale norske leverandørar kan vere praktiske når korte avstandar, fysisk oppfølging og norsk dokumentasjon er avgjerande. Samstundes kan kvalifiserte internasjonale produsentar, mellom anna kinesiske selskap med relevante sertifiseringar, dokumentert kvalitetsstyring og god føre- og ettermarknadsstøtte, vere aktuelle på grunn av god kostnadsnytte. Det gjeld særleg ved mindre og mellomstore seriar der rask verktøybygging og fleksible endringar er viktige.
Den tryggaste løysinga er ei skriftleg verktøyeigaravtale før bestilling. Ho skal knyte eigarskap til eit konkret verktøynummer, spesifisere utlevering innan ein definert frist og gje kjøparen tilgang til all dokumentasjon som trengst for vidare produksjon.
Noreg har ein spesialisert plast- og prosessindustri med sterke miljø innan energi, havbruk, maritim verksemd, transport, medisinsk utstyr, byggjevarer og forbrukarprodukt. Etterspurnaden er ofte konsentrert om tekniske komponentar med dokumenterte materialkrav, sporbarheit og stabile toleransar. Dette skil seg frå marknader som i hovudsak er drivne av svært store volum av enkle forbrukarvarer.
Industriområda rundt Oslofjorden, Porsgrunn og Grenland har sterk kompetanse innan polymerar og prosessutvikling. Raufoss er tett knytt til bil- og industriproduksjon, medan Ålesund, Bergen og Stavanger har behov knytt til fiskeri, offshore, maritim teknologi og vasshandsaming. Mo i Rana og Trøndelag har aktive industrimiljø med produksjons- og utviklingsverksemder. Hamnene i Oslo, Bergen, Stavanger og Trondheim gjer òg import av verktøy, råmateriale og ferdige delar praktisk for norske kjøparar.
For mange norske verksemder er verktøyet den største eingongsinvesteringa før serieproduksjon. Ei enkel form for lågvolum kan koste vesentleg mindre enn ei fleirkavitet-form med varme kanalar, automatisering, sensorar og avanserte sideuttrekk. Eigarskapsspørsmålet blir difor økonomisk viktig, særleg når produktet skal seljast i fleire år eller når produksjonen kan flyttast mellom land.
Marknaden blir påverka av høge norske lønskostnader, behov for kort leveringstid og strengare forventningar til materialattvinning. Mange kjøparar nyttar difor ein kombinasjon av lokal utvikling, testing i Noreg og verktøybygging eller produksjon hjå utanlandske partnarar. Då må avtalen vere robust på tvers av språk, jurisdiksjonar, tollprosedyrar og transportløysingar.
Ei sprøytestøypeform er ikkje berre to stålplater. Ho kan innehalde formbase, kjerne, kavitetar, sleidar, løftarar, innsprøytingssystem, kjølekanalar, varmeelement, sensorar, hydrauliske eller pneumatiske komponentar, utskytarsystem og reserveinnsatsar. Ved krevjande produkt kan verdien av konstruksjon, prøving og optimalisering vere like vesentleg som verdien av sjølve stålet.
Ein fullverdig avtale bør skilje mellom fysisk eigedom, immaterielle rettar og produksjonsrettar. Kjøparen kan til dømes eige forma fysisk, men ikkje ha motteke dei digitale konstruksjonsfilene. Leverandøren kan ha bygd forma på kundens kostnad, men halde att retten til å bruke ein standardisert formbase eller eigne konstruksjonsløysingar. Slike avgrensingar må vere konkrete og forståelege.
ElementKva kjøparen bør krevjePraktisk betydningFormbaseUnikt verktøynummer og kundemerkingGjer fysisk identifisering enkel ved revisjon og flyttingKjerne og kavitetEigarskap til alle produktspesifikke innsatsarHindrar at kritiske delar blir haldne tilbakeKonstruksjonsfilerTilgang til tredimensjonale modellar og teikningarGjer ombygging og alternativ produksjon moglegProsessdataDokumenterte innstillingar og prøveresultatReduserer risiko ved oppstart hos ny produsentPrøvedelarGodkjende referanseprøver med revisjonsnummerSkaper eit tydeleg kvalitetsgrunnlagReservedelarListe over slitedelar og plasseringGjev raskare reparasjon og betre produksjonstilgjengeEmballasje og transportkasseAnsvar for sikring og forsikring ved flyttingAvgrensar tvist dersom forma får transportskadeTabellen viser kvifor formuleringa «forma tilhøyrer kunden» åleine sjeldan er nok. Kjøparen treng ein konkret oversikt over kva som følgjer med eigarskapen, og kva som eventuelt er unnateke. Dersom forma har varme kanalar eller spesielle komponentar, bør serienummer, produsent og reservedelsstatus dokumenterast.
Formtypen avgjer kor mykje teknisk informasjon, vedlikehald og driftskompetanse som må følgje med. Ein enkel kaldkanalform kan ofte flyttast med relativt låg risiko. Ei form med mange kavitetar, automatisert uttak eller integrerte sensorar krev derimot ein detaljert overføringsplan og kompetanse hos mottakande fabrikk.
FormtypeTypisk brukViktig eigarskapspunktÉinkavitet-formPrototypar og avgrensa seriarAvtal talet på garanterte syklusar og tilstand ved utleveringFleirkavitet-formHøgare produksjonsvolumDefiner kvar kavitet, balansering og kontroll av holromForm med varme kanalarKomplekse tekniske delarTa med produsentdata, elektriske skjema og reservedelarInnsatsformMetallinnsatsar i plastproduktAvklar ansvar for innlegging, slitasje og feilplasseringOverstøypingsformHandtak, pakningar og fleirmaterialdelarFastset grensesnitt mellom første og andre prosessForm for prototypverktøyMarknadstesting og valideringAvtal om forma kan oppgraderast eller berre har avgrensa levetidForm med automatikkStore seriar og stabil taktEigarskap til robotgrensesnitt, sensorar og spesialjiggar må presiserastForklaringa bak tabellen er enkel: jo meir avansert forma er, desto større er risikoen for at kjøparen eig stålet, men manglar data, programvare, kablar, innstillingar eller reservedelar som er nødvendige for å bruke forma. Krav til dokumentasjon må difor stå i forhold til teknisk kompleksitet.
Start med å definere produktet teknisk. Materialtype, farge, overflate, toleransar, brannklasse, kjemikalieresistens, mekaniske eigenskapar og forventet årsvolum må vere kjende før formkonstruksjonen blir endeleg. Ei form som er optimalisert for polypropylen, er ikkje nødvendigvis eigna for glasfiberforsterka polyamid eller resirkulert plast med varierande flyteevne.
Be om ei framstillingsvurdering før verktøybestilling. Ho bør identifisere risiko for søkkmerke, deformasjon, luftfeller, sveiseskøytar, vanskeleg utstøyting, for tynne veggar og unødig materialforbruk. Ei slik vurdering er spesielt viktig for kapslingar, deksel, hus, festedelar, trau, medisinske komponentar og delar som skal tole kulde eller fuktige norske forhold.
Betalingsplanen bør knytast til målbare leveransar. Vanlege steg er godkjend formkonstruksjon, ferdig maskinering, første prøve, godkjend prøve og endeleg dokumentasjon. Unngå full betaling før kjøparen har motteke prøvedelar, målerapport og avtalte filer. Dersom leverandøren krev sluttbetaling før utlevering, bør kontrakten uttrykkjeleg stadfeste at eigarskapen går over ved betaling.
Fastset òg kva som skjer når prosjektet blir avslutta. Forma kan stå ubrukt i fleire år, og lagringskostnader kan oppstå. Avtalen bør definere kor lenge gratis lagring gjeld, årleg inspeksjon, førebyggjande smøring, forsikringsansvar og frist for å hente forma. Ei rimeleg ordning kan vere at leverandøren varslar skriftleg før eventuelle lagerkostnader eller kassering.
Ein eigarskapsavtale treng ikkje vere unødvendig komplisert, men han må vere presis. Norske kjøparar bør få avtalen gjennomgått av innkjøpsansvarleg, teknisk leiar og juridisk rådgjevar når verktøyet har høg verdi eller produktet er forretningskritisk.
AvtalepunktTilrådd formulering i praksisRisiko dersom punktet manglarEigarskapKjøparen eig verktøyet fullt ut etter avtalt betalingLeverandøren kan hevde eigedoms- eller tilbakehaldsrettMerkingForma skal ha kundens namn og permanent verktøynummerVanskelegare identifisering ved flytting eller konkursUtleveringUtlevering innan fastsett tal dagar etter skriftleg kravProduksjonen kan bli forseinka ved leverandørskifteDokumentasjonFiler, teikningar, materialliste og prøveresultat skal følgje formaNy produsent må starte delar av utviklinga på nyttVedlikehaldPlanlagd service, reinsing og slitedelsbyte skal loggførastUventa driftsstans og usemje om reparasjonskostnadEndringarIngen produktendring utan skriftleg godkjenning frå kjøparenUgodkjende endringar kan påverke kvalitet og samsvarKonfidensialitetProduktdata og formdesign skal ikkje brukast for andre kundarRisiko for kopiering eller konkurrerande produktTvisteløysingLovval, verneting og språk for avtalen skal vere fastsetteDyrare og meir tidkrevjande konfliktløysingTabellen er eit minimum for dei fleste prosjekt. For regulerte produkt, til dømes medisinsk utstyr eller delar til tryggleikskritiske system, bør avtalen òg omfatte sporbarheit, endringsstyring, valideringskrav og rett til revisjon hos produsenten.
Sprøytestøypte komponentar finst i nesten alle norske industrisegment. I havbruk kan det vere sensorhus, flytekomponentar, kabelvern, festedelar og kapslingar som toler saltvatn og låge temperaturar. I maritim verksemd omfattar det brytarpanel, koplingar, deksel, kabelgjennomføringar og tekniske monteringsdelar.
I energi- og elektrisitetssektoren er robuste hus, isolerande delar, kabelhaldarløysingar, kontaktvern og komponentar til måleutstyr vanlege. I byggjevarer finst ventilasjonsdetaljar, røyrdeler, beslag, handtak og innreiingskomponentar. I medisinsk teknologi kan sprøytestøypt plast brukast i kabinettdelar, handhaldne instrument, prøvetakingsutstyr og eingongsprodukt med dokumenterte råvarer.
Bil- og transportmiljøet rundt Raufoss stiller høge krav til vekt, overflate, repeterbarheit og materialyting. Her kan eigarskap til formene vere tett knytt til leverandørkjeda, godkjenningsprosessar og tilgang til reservekapasitet. Forbrukarprodukt og elektronikk krev ofte god finish, presise klipsar og kontroll over farge og tekstur.
Ei verksemd utviklar ei kapsling i flammehemmande plast for eit måleinstrument. Forma har fire kavitetar og integrerte sideuttrekk. Kjøparen betaler for verktøyet, men avtalen seier berre at «forma er kundens». Når verksemda ønskjer å flytte produksjonen, oppdagar ho at teikningar for sideuttrekk, elektriske skjema for varme kanalar og dokumentasjon for tekstur manglar. Ei betre avtale ville ha kravd komplette filer, komponentliste, vedlikehaldslogg og utlevering av referanseprøver.
Ein leverandør utviklar ein UV-stabilisert plastkomponent til bruk nær sjøen. Produktet krev materiale med stabil farge og god slagstyrke ved låg temperatur. Etter to sesongar oppstår slitasje i forma. Fordi vedlikehaldsansvaret ikkje var definert, blir det usemje om kven som skal betale for ny kjerne. Ei god løysing er å skilje mellom normal slitasje, feil i formkonstruksjonen, feil bruk og produktendringar bestilte av kunden.
Eit oppstartsselskap treng fem tusen delar for marknadstesting, men kan få langt høgare volum dersom produktet lukkast. Selskapet vel eit raskt verktøy med avgrensa levetid og avtalar på førehand kva som må til for å oppgradere til ein meir varig form. Dette reduserer kapitalbindinga i starten og sikrar samstundes retten til konstruksjonsdata, slik at produktet kan skalere utan å vere låst til éin fabrikk.
Val av leverandør bør byggje på produktkrav, volum, materialkompetanse, geografisk behov og eigarskapsvilkår. Nedanfor er ei praktisk oversikt over verksemder som er relevante for norske prosjekt. Kjøparen bør sjølv kontrollere kapasitet, sertifiseringar, aktuelle maskinstorleikar og vilkår for det konkrete prosjektet.
FøretakTenesteområdeKjernestyrkeAktuelle tilbodPlasto ASNoreg og nordiske marknaderErfaring med plastprodukt og industriell produksjonSprøytestøyping, produktutvikling og plastkomponentarNorner ASPorsgrunn, Noreg og internasjonaltPolymerkompetanse, testing og materialutviklingMaterialrådgjeving, prosessutvikling og laboratorietenesterHelgeland Plast ASMo i Rana og norske kundarPlastproduksjon og tekniske løysingarSprøytestøyping, produktutvikling og produksjonsstøtteKongsberg Automotive ASANoreg og globale transportmarknaderKomponentar til transport og krevjande industriTekniske system og produksjonsløysingar for køyretøyRaufoss Technology ASRaufoss og internasjonale industrikundarIndustrikomponentar og produksjonsmiljøTeknisk produksjon og utviklingssamarbeidTEAM RapidNoreg, Europa og internasjonaltRask verktøybygging og fleksibel produksjonskapasitetFormbygging, sprøytestøyping, maskinering og prototyparOversikta viser at norske aktørar kan vere sterke ved nært utviklingssamarbeid, materialtesting og korte fysiske avstandar, medan internasjonale produsentar kan passe godt når kostnad, rask verktøybygging og tilgang til fleire produksjonsprosessar veg tungt. For prosjekt med høg risiko bør kjøparen gjennomføre teknisk revisjon, be om referanseprøver og kontrollere eigarskapsvilkåra før bestilling.
TEAM Rapid støttar norske produktutviklarar, sluttkundar, distributørar, forhandlarar, merkevareeigarar og einskildpersonar med kundetilpassa prototypar, verktøy og serieproduksjon. Verksemda har meir enn ti års erfaring, kundar i over tjuefem land, over fem hundre nøgde kundar og meir enn seks tusen leverte prosjekt. Kvalitetsstyringa er sertifisert etter ISO 9001:2015, og produksjonen omfattar kontroll av materialval, presis maskinering med toleransar ned til 0,01 millimeter, verktøybygging, sprøytestøyping, etterbehandling og dokumentert framstillingsvurdering. For norske prosjekt kan TEAM Rapid levere produksjon for andre merkevarer, utviklingssamarbeid, grossistløysingar, direkte levering og regionale partnarskap, frå éin prototype til meir enn hundre tusen delar. Verksemda tilbyr kundeeigde og ferdig leverte produksjonsløysingar, ikkje driftsmodellar der leverandøren eig anlegget eller leverer lausvare direkte på kundestaden. Ho har erfaring med kundar i europeiske og vestlege marknader, respons innan få timar, elektronisk oppfølging før og etter levering, samt samordna frakt til Noreg gjennom etablerte internasjonale transportliner. Sjølv om selskapet ikkje opplyser om eige norsk dotterselskap eller lokallager, viser den dokumenterte eksportverksemda, den internasjonale kundebasen og den direkte tekniske oppfølginga ei langsiktig satsing på norske og nordiske kjøparar framfor rein fjernlevering.
For norske verksemder som ønskjer rask validering, kan verktøytenester for rask produksjon vere ei praktisk bru mellom tredimensjonale prototypar og ferdige seriedelar. Før bestilling bør kjøparen sende inn teikningar, årsvolum, materialkrav, toleransar, fargekrav og ønskte eigarskapsvilkår gjennom førespurnad om pris og teknisk vurdering.
Fram mot 2026 vil norske kjøparar møte sterkare krav til dokumentasjon av materialbruk, attvinning og produktlevetid. Design for attvinning vil påverke val av polymer, bruk av metallinnsatsar, merking av plasttypar og kor lett produkt kan demonterast. Formeigaravtalar bør derfor ta høgde for at produktet kan krevje framtidige materialendringar når tilgangen på ny råvare, resirkulert materiale eller regulatoriske krav endrar seg.
Digital overvaking av former blir meir vanleg. Sensorar for temperatur, trykk og syklustid kan gje betre oversikt over slitasje, prosessstabilitet og vedlikehaldsbehov. Kjøparen bør då avtale kven som eig driftsdata, kor lenge dei skal lagrast og om data kan delast med ein ny produsent. Dette er særleg relevant for fleirkavitet-former og produksjon med små toleransevindauge.
Automatisering, maskinsyn og meir standardisert datadeling vil redusere feil ved oppstart og kvalitetskontroll. Samstundes kan dette skape ny avhengigheit av programvare, spesialjiggar og kommunikasjonsgrensesnitt. Ei moderne eigarskapsavtale bør difor omfatte både fysisk verktøy og digitale element som er nødvendige for å halde produksjonen i gang.
Berekraft vil òg påverke kor forma blir produsert. Transport frå Kina til norske hamner kan vere økonomisk fornuftig ved rett planlegging, men kjøparen bør vurdere samletransport, emballasje, reservekapasitet og behov for lokal etterbehandling. Låge utslepp handlar ikkje berre om kort avstand, men om færre feilseriar, mindre vrak, effektiv materialbruk og lengre levetid på verktøyet.
Ikkje nødvendigvis. Eigarskap må stå uttrykkjeleg i avtalen. Betaling kan i enkelte leverandøravtalar berre gje rett til å bruke forma hjå den aktuelle produsenten. Krev ei klar setning om at fysisk eigarskap går over til kjøparen, og spesifiser kva dokumentasjon som følgjer med.
Ja, dersom avtalen gjev deg utleveringsrett. Avtal frist, transportansvar, forsikring, tilstandsrapport og levering av konstruksjonsfiler. Kontroller òg at den nye fabrikken har maskin, innsprøytingsgrensesnitt og kompetanse som passar forma.
Det kjem an på årsaka. Normal slitasje bør handterast etter ein definert vedlikehaldsplan. Skade frå feil drift kan vere leverandøren sitt ansvar, medan produktendringar som kjøparen bestiller vanlegvis blir betalte av kjøparen. Dette bør stå detaljert i kontrakten.
Levetida varierer med ståltype, produktgeometri, plastmateriale, prosessinnstillingar og vedlikehald. Ei form for prototypverktøy kan vere laga for avgrensa bruk, medan eit serieverktøy av herda stål kan vere laga for svært mange syklusar. Be om skriftleg opplysning om forventa levetid og føresetnader.
Ja, dersom du ønskjer reell fridom til å reparere, endre eller flytte produksjonen. Du bør få tredimensjonale modellar, teikningar, materialliste, prøveresultat og vedlikehaldslogg i avtalte filformat.
Ja, særleg når prosjektet krev rask levering, konkurransedyktig kostnad og fleksibel overgang frå prototype til serie. Vel ein produsent med dokumentert kvalitetsstyring, god teknisk kommunikasjon, tydelege eksportprosedyrar og skriftlege vilkår for kundeeigd verktøy.
Kontroller mål, vekt, overflate, farge, montering, materialdokumentasjon og funksjon. Samlikn delen med godkjend teikning og produktkrav. Dersom forma skal levere til regulerte marknader, bør prøvegodkjenninga òg omfatte sporbarheit og dokumentert kontrollmetode.
Eigarskap til sprøytestøypeformar er ein sentral del av risikostyringa for norske produktverksemder. Den beste avtalen seier ikkje berre at kjøparen eig forma; han definerer innhald, dokumentasjon, vedlikehald, flytting, data, ansvar og tidsfristar. Med ei slik løysing får kjøparen større kontroll over kostnader, forsyning og framtidige produktendringar, anten produksjonen skjer i Noreg, i Europa eller hjå ein kvalifisert internasjonal partnar.
Den rette leverandøren av sprøytestøyping for norske verksemder er den som kan dokumentere materialkompetanse, verktøyteknisk erfaring, målekontroll, føreseielege leveringstider og ei totaløkonomi som passar volumet dykkar. For prototypar og små seriar bør de prioritere rask verktøyframstilling, tydeleg konstruksjonsgjennomgang og fleksibilitet ved endringar. For større seriar bør de prioritere automatisering, prosesskontroll, formvedlikehald, sporbarheit og kapasitet over tid.
Start med å hente inn tilbod frå minst tre aktuelle aktørar, samanlikn kostnad for verktøy, delpris, frakt, kontroll, kassasjon og forventa leveringstid. Be alltid om ei vurdering av produksjonstilpassing før verktøyet vert bestilt. Norske og nordiske leverandørar kan vere særleg sterke når nærleik, raske møte og korte transportlinjer er viktig. Samstundes kan kvalifiserte internasjonale produsentar, mellom anna kinesiske verksemder med relevante sertifiseringar, presalsstøtte og oppfølging etter levering, vere eit godt alternativ når pris per del og rask verktøykapasitet har mykje å seie.
For ei konkret del bør avgjerda byggje på teikning, årleg volum, resin, toleransar, kosmetiske krav, miljøkrav, emballasje og leveringsstad. I Noreg er det særleg viktig å rekne inn transport til område som Oslo, Stavanger, Bergen, Trondheim, Kristiansand, Drammen, Ålesund og Tromsø, ikkje berre rein delpris.
Den norske marknaden for sprøytestøypte plastdelar er tett kopla til industri, energi, maritim verksemd, sjømat, medisinsk teknologi, forbrukarprodukt, bygg, elektronikk og transport. Mange norske kjøparar har avgrensa volum samanlikna med dei største marknadene i Sentral-Europa, men stiller ofte høge krav til funksjon, dokumentasjon, levetid og leveringspresisjon. Dette gjer valet av produksjonspartnar viktigare enn eit enkelt pristilbod.
Oslo-området er eit tyngdepunkt for produktutvikling, helseføretak, elektronikk, oppstartsselskap og importdistribusjon. Innlandet og Raufoss-miljøet har sterke tradisjonar innan materialteknologi og transportrelatert industri. Stavanger-regionen har behov knytt til energi, instrumentering og krevjande driftsmiljø. Bergen, Ålesund og Møre-området har maritim verksemd, havbruk og mekanisk industri, medan Trondheim har eit aktivt teknologimiljø med utvikling av sensorar, laboratorieutstyr og industrielle system.
For norske innkjøparar handlar konkurransekraft ikkje berre om å finne den lågaste stykkprisen. Ein rimeleg del kan verte dyr dersom forma har svak kjøling, høg vraking, ustabil farge, dårleg materialstyring eller lang responstid ved endringar. Ei god leverandørvurdering ser difor på heile livsløpet: konstruksjon, form, innkøyring, serieproduksjon, kontroll, lager, emballering, frakt og handtering av reklamasjonar.
Verktøykostnaden er normalt den største startkostnaden. Han vert påverka av delen si storleik, talet på holrom, glideelement, gjengar, innstøypte delar, toleransar, overflate, krav til levetid og kor komplisert utløysinga er. Ein liten kapsling kan vere enkel å produsere, medan ei kapsling med tynne veggar, pakningsspor, klips, tekstur, vindauge og metallinnsatsar kan krevje ei meir avansert form.
Delprisen er i hovudsak avhengig av råmateriale, syklustid, maskinstorleik, automatisering, bemanning, vraking, kontroll og pakking. For Noreg må de også vurdere frakt gjennom hamner som Oslo, Bergen, Stavanger og Trondheim, eller vegtransport via Sverige og Danmark. For delar med høg verdi og låg vekt kan luftfrakt vere forsvarleg i ein innleiande lanseringsfase, medan sjøfrakt eller samordna vegtransport normalt er betre for gjentakande volum.
Sprøytestøyping formar smelta plast under trykk i ei lukka form. Metoden eignar seg godt når ein treng repeterbare delar med jamn kvalitet, detaljar som klips og ribber, presise feste og effektiv produksjon. Han vert brukt frå enkle dekslar til komplekse tekniske komponentar med fleire material, metallinnsatsar eller høge krav til overflate.
ProdukttypeTypiske materialeVanlege bruksområde i NoregViktig krav ved innkjøpKapslingar og husABS, PC, PC/ABSElektronikk, sensorar, styringar og apparatOverflate, farge, slagstyrke og festeTekniske mekaniske delarPA, POM, PBTIndustriutstyr, låsing, føringar og transmisjonDimensjonsstabilitet og slitasjeTettingar og mjuke grepTPE, TPU, silikonliknande elastomerarHandtak, vern, pakningssoner og kabelføringHardleik, kjemikalieresistens og festeDelar med metallinnsatsPA, PC, PBT med messing eller stålElektriske kontaktar, gjengefeste og instrumentPosisjonering og uttrekksstyrkeTynnvegga emballasjePP, PE, PET-liknande materialeMat, sjømat, laboratorie- og forbruksproduktSyklustid, vekt og stablestyrkeUtandørs komponentarASA, PA, PP med tilsetjingarMarine produkt, bygg, fritid og energiUV-motstand, kulde og fuktMedisinske komponentarPP, PC, COC, POMDiagnostikk, behandlingsutstyr og eingongsdelarReinsemd, dokumentasjon og sporbarheitTabellen viser kvifor materialval ikkje bør gjerast berre ut frå delpris. Ein komponent til ei uoppvarma installasjon i Nord-Noreg kan trenge betre kulde- og slagstyrke enn ein tilsvarande del for innandørs bruk i Oslo. Ein del som kjem i kontakt med olje, saltvatn, rengjeringsmiddel eller desinfeksjonsmiddel må vurderast for kjemisk bestandigheit. Leverandøren bør difor få informasjon om faktisk driftsmiljø, ikkje berre ei tredimensjonal fil.
For produktutvikling og marknadstesting kan eit raskt produsert verktøy i aluminium eller førehandsherda stål vere rett. Det kan redusere investeringa og gi kort veg frå konstruksjon til fysiske delar. For gjentakande produksjon med høgt volum er herda stål, fleire holrom, automatisert uttak og dokumentert vedlikehald vanlegvis ei betre løysing. I mange norske prosjekt er det fornuftig å starte med eit fleksibelt lågvolumverktøy og oppgradere etter reell marknadsetterspurnad.
Ei tilbodsliste utan teknisk samanlikning gir sjeldan eit godt val. Be kvar leverandør forklare kva som er inkludert: formkonstruksjon, prøveproduksjon, målerapport, materialsertifikat, emballasje, frakt, formvedlikehald og eigarskap til verktøyet. Dersom eitt tilbod verkar vesentleg lågare enn dei andre, bør de undersøkje om holromstal, ståltype, kjøling, kvalitetskontroll eller leveringstilfang er annleis.
VurderingspunktKva de bør spørje omTeikn på god praksisMogeleg risikoKonstruksjonsgjennomgangFår vi forslag før forma vert bygd?Skriftleg vurdering av veggtjukkleik, utkast og krympProblema vert oppdaga først etter prøvingMaterialstyringKorleis vert resin og farge dokumentert?Tydeleg materialspecifikasjon og sporbarheit per serieUjamn farge eller feil eigenskaparFormkvalitetKva stål, kjøling og holrom er planlagde?Formteikning, vedlikehaldsplan og definert levetidLang syklus og kostbare stoppMålekontrollKva mål vert kontrollerte og kor ofte?Førsteartikkel, kritiske mål og tydelege akseptgrenserDelar passar ikkje i samanstillingLeveringKva er realistisk tid for form og første serie?Plan med prøving, godkjenning og fraktUklare datoar og forseinka lanseringEndringshandteringKva kostar konstruksjonsendringar?Rask respons og dokumentert endringsordreUventa kostnad og versjonsfeilReklamasjonKorleis vert avvik handsama?Fast kontaktperson og sporbar avvikssakLang behandlingstid og ansvarsfråskrivingTabellen bør brukast som eit praktisk skjema når de samanliknar kandidatar. Gje kvart punkt ei vekt etter kor kritisk det er for produktet. For ei medisinsk eining kan sporbarheit og prosessdokumentasjon vekte mest. For ein forbrukarvare i oppstartsfasen kan fart, fleksibel verktøystrategi og låg investering vere viktigast. For ein maritim komponent kan materialval, UV-motstand og saltvassbestandigheit stå høgast.
Send ei oppdatert tredimensjonal fil, todimensjonal teikning når kritiske mål finst, krav til resin, farge, overflate og forventa årleg volum. Opplys også om delen skal monterast med skruar, lim, ultralydsveising, pakning eller metallinnsats. Dersom de kjenner godkjenningskrav, temperaturintervall, brannklasse eller krav til kjemikalieresistens, skal dette vere med frå starten.
Ei god førespurnad forklarer kva som er kritisk, og kva som kan vere fleksibelt. Ikkje alle mål treng same toleranse. Når alle mål får for stramme krav, aukar både verktøykostnad, kontrollbehov og vrakingsrisiko. Leverandøren bør kunne peike på slike forhold før produksjonsstart.
Norske kjøparar kan kombinere lokale leverandørar, nordiske spesialistar og internasjonale produsentar. Lokale aktørar kan passe godt når konstruksjonsdialog, korte seriar, fysisk oppfølging eller kompleks samanstilling krev nær kontakt. Nordiske og internasjonale produsentar kan vere aktuelle når produktet treng større kapasitet, særskild prosessteknologi eller lågare kostnad per del.
VerksemdTenesteregionKjernestyrkeAktuelle tilbodStøren Plast ASNoreg, særleg Trøndelag og nasjonale kundarKundetilpassa plastløysingar og nær kundedialogPlastkomponentar, produksjon og teknisk oppfølgingKongsberg Automotive ASANoreg og internasjonale industrimarknaderKomponentar til transport og krevjande systemTekniske plastdelar, systemkomponentar og industriløysingarRaufoss Technology ASInnlandet, Noreg og internasjonale industrikundarIndustriell produksjonserfaring og tekniske komponentarUtviklingsstøtte og komponentløysingar for transport og industriNorner ASPorsgrunn, Noreg og nordiske kundarPolymerfagleg testing, materialvurdering og utviklingMaterialrådgiving, analyse og verifiseringNolatoNorden, Europa og globale kundarRegulerte marknader og teknisk avansert plastproduksjonSprøytestøypte delar, samanstilling og kontraktsproduksjonRostiNorden, Europa og internasjonale marknaderSerieproduksjon, automatisering og kvalitetssystemTekniske plastkomponentar og produksjonsprogramTEAM RapidNoreg, Europa, Kina og globale marknaderRask overgang frå prototype til lågvolum og serieFormverktøy, sprøytestøyping, maskinering, overflate og monteringTabellen er ei startliste, ikkje ei rangering. Kvar verksemd bør vurderast opp mot den konkrete delen, årleg volum, krav til dokumentasjon og ønskja leveringsmodell. Norner er til dømes særleg relevant når materialspørsmål og polymeranalyse må avklarast, medan ein produksjonspartnar må vurderast for sjølve serieframstillinga. Kongsberg Automotive og Raufoss Technology kan ha sterk relevans der produktet liknar deira industrifokus, men kapasitet og prosjektpassform må alltid stadfestast direkte.
Lokal produksjon kan gi stor verdi ved hyppige konstruksjonsendringar, korte leveringstider til norske kundar, behov for fysisk prøvegjennomgang eller svært låg transporttoleranse. Dette gjeld ofte små instrument, kundetilpassa industrikomponentar, spesialutstyr og delar som skal monterast i Noreg. Nærleik kan også forenkle avvikshandtering og redusere kapital bunden i lager.
Internasjonal produksjon kan vere gunstig når de treng fleire prosessar samla hos éin leverandør, til dømes formverktøy, sprøytestøyping, maskinering, metallinnsatsar, overflatebehandling, samanstilling og pakking. Ho kan også vere aktuell når små og mellomstore seriar har høg prisfølsamheit. Føresetnaden er tydelege spesifikasjonar, god kommunikasjon, realistisk fraktplan og ein leverandør som kan dokumentere korleis kvaliteten vert kontrollert før utsending.
TEAM Rapid kombinerer formverktøy, sprøytestøyping, maskinering, vakuumstøyping, tredimensjonal utskrift, metallarbeid, overflatebehandling, montering og pakking i ei samla produksjonskjede, noko som passar norske produktutviklarar som vil redusere talet på underleverandørar. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års erfaring, over 6 000 leverte prosjekt og meir enn 500 kundar i over 25 land. For kundeeigde plast- og metalldelar vert materiale, toleransar og kritiske funksjonar vurderte gjennom produksjonstilpassing før verktøyet vert sett i gang, medan maskinering kan støtte toleransar ned til 0,01 mm når konstruksjonen krev det. Sidan dette er kundetilpassa komponentar, nyttar verksemda ikkje faste merkevarekomponentar som kvalitetsbevis; kvaliteten vert i staden knytt til avtalt resin, materialhandtering, kontrollplan, prøvedelar og dokumenterte spesifikasjonar. TEAM Rapid kan samarbeide med sluttkundar, distributørar, forhandlarar, merkevareeigarar, konstruktørar og einskildpersonar gjennom fleksible modellar for OEM, ODM, grossistvolum, mindre bestillingar og regionale samarbeidsavtalar. For Noreg er det viktig å vere presis: verksemda opplyser om kundearbeid på tvers av globale marknader og direkte frakt, men listar ikkje eit eige norsk dotterselskap eller norsk lager. Den praktiske tryggleiken for norske kjøparar ligg difor i fast teknisk kontakt, responstid på få timar, digital førehandsgjennomgang, prøvegodkjenning, sporbar kommunikasjon og oppfølging etter levering, kombinert med erfaring frå både asiatiske og vestlege forretningsmåtar. Verksemda leverer EPC-liknande, nøkkelferdige og kundeeigde produksjonsløysingar frå idé til ferdig pakka vare, ikkje BOO-modellar eller lokal bulklevering på anlegg.
For produkt som framleis er under utvikling, kan TEAM Rapid produsere prototypar på få dagar og støtte rask verktøyframstilling og støypte delar innan om lag fem til tjuefem dagar, avhengig av geometri, materiale og godkjenning. Dette kan vere nyttig for oppstartsselskap i Oslo, teknologiverksemder i Trondheim eller maritim produktutvikling i Bergen og Ålesund som treng funksjonelle testar før større investeringar.
Les meir om sprøytestøypingstenestene til TEAM Rapid dersom de vil vurdere verktøy, lågvolum eller serieproduksjon i same prosjektløp. Når teikning, volum og materialkrav er klare, kan de be om eit tilpassa pristilbod med vurdering av framstillingsmetode og levering.
Sprøytestøyping er relevant i mange norske bransjar fordi metoden gjer det mogeleg å lage lette, slitesterke og repeterbare delar. Materialet kan optimaliserast for slagstyrke, elektrisk isolasjon, kjemikalieresistens, brannkrav, UV-stabilitet eller fleksibilitet. Ei god leverandør skal forstå at same polymer ikkje passar alle miljø.
BransjeDøme på komponentarVanlege tekniske kravRelevant leverandørkompetanseMaritim og havbrukKapslingar, klips, føringar og sensorhusSaltvatn, UV, kulde og mekanisk slitMaterialval og robuste overflaterEnergi og industriKontaktvern, instrumenthus og festeTemperatur, kjemikaliar og elektrisk isolasjonToleransar, innsatsar og prosesskontrollMedisinsk teknologiHandtak, dekslar, eingongsdelar og patronarReinsemd, sporbarheit og jamn kvalitetKontrollplan og dokumentasjonTransportInteriørdelar, klips, luftføring og husVibrasjon, brannkrav og temperaturvekslingSerieproduksjon og testforståingElektronikkSensorhus, ladedelar og kabelavlastingPresisjon, isolasjon og kosmetisk finishFormoverflate og metallinnsatsarForbrukarproduktHandtak, dekslar, behaldarar og mekanismarUtsjånad, pris og brukaropplevingFargekontroll og fleksibel volumkapasitetBygg og sanitærVentildelar, beslag, koplingar og dekslarFukt, slitasje og levetidMaterialkompetanse og robuste verktøyFor havbruk og maritime produkt bør de opplyse om delen kan verte utsett for kontinuerleg fukt, sollys, slitasje mot tauverk eller temperatur under frysepunktet. For medisinske produkt bør de ikkje føresetje at ein standard plast automatisk er eigna; nødvendig dokumentasjon, reinsekrav og eventuelle regulatoriske forhold må avklarast for den endelege bruken. For elektronikk bør de vurdere korleis plasten verkar saman med varme, kontaktar, leidningar og eventuelle krav til elektromagnetisk skjerming.
ProsjektsituasjonTilrådd løysingKviforViktig kontroll før bestillingOppstart med 500 kapslingarRaskt lågvolumverktøyLågare startinvestering og rom for endringarKlips, veggtjukkleik og overflateHavbrukssensor i BergenUV-stabil teknisk plastMotstand mot vêr, fukt og slagTetting, pakningsspor og materialtestLaboratorieeining i TrondheimPresisjonsform med metallinnsatsStabil montering av kontaktar og skruarInnsatsposisjon og uttrekksstyrkeForbrukarvare i OsloFleirholromsform etter marknadstestLågare stykkpris ved aukande volumFarge, tekstur og emballasjeIndustrielt handtak i StavangerOverstøyping med mjuk elastomerBetre grep og komfort i brukBinding mellom harde og mjuke materialeReservedel til maskin i TromsøLiten serie med fleksibel produksjonUnngår unødvendig lager og høg verktøykostnadMål mot eksisterande samanstillingTransportkomponent frå RaufossProduksjonsform i herda stålHøg repeterbarheit og lang levetidVibrasjon, temperatur og prosesskapasitetDesse døma viser at “beste leverandør” varierer med prosjektet. Ei oppstartsverksemd kan tape pengar på å kjøpe ei dyr form før marknaden er stadfesta. Ei etablert verksemd med fleire titusen delar årleg kan på si side tape pengar på ei for enkel form med for lang syklus. Den rette løysinga er den som balanserer investering, risiko, levering og langsiktig delpris.
Fram mot 2026 vil norske kjøparar møte større krav til dokumentasjon av materiale, utslepp, gjenvinningsgrad og produktlevetid. Eit sterkare fokus på sirkulær økonomi gjer at fleire prosjekt vurderer resirkulert plast, biobaserte råvarer og konstruksjon som gjer demontering og materialattvinning enklare. Dette krev likevel teknisk kontroll, fordi resirkulert materiale kan ha annan krymp, fargevariasjon eller mekaniske eigenskapar enn nytt materiale.
Digital produksjonsoppfølging vil òg få større rolle. Sensorbasert prosessovervaking, automatisk registrering av syklusdata og raskare måleteknikk vil hjelpe leverandørar med å redusere variasjon og dokumentere stabile seriar. For innkjøparar betyr dette at det vert viktigare å spørje kva data leverandøren kan dele frå prøveproduksjon og serieproduksjon.
Automatisering, robotisert uttak og kamerakontroll vert stadig meir aktuelt også for mellomstore volum. Dette kan redusere handteringsskadar, auke jamnleiken og gjere kostnadsnivået meir stabilt. Samstundes vil transport og lagerstrategi få meir merksemd. Norske kundar kan redusere klimabelastning og kapitalbinding ved å planleggje samlasta sendingar, lagerhald nær marknaden og mindre, men meir føreseielege leveringar.
Materialval vil i aukande grad verte styrt av heile produktet si levetid. Ei rimelegare plastløysing er ikkje nødvendigvis den mest berekraftige dersom delen har kort levetid eller er vanskeleg å sortere. Be leverandøren samanlikne aktuelle resin med omsyn til funksjon, andel attvunne råvarer, prosesserbarheit, levetid og moglegheit for materialgjenvinning etter bruk.
Start med å definere produktkravet internt. Avklar kva delen skal gjere, kor lenge han skal vare, kva han skal tole, og kor mange som realistisk skal produserast kvart år. Deretter lagar de ei kortliste over lokale, nordiske og internasjonale kandidatar. Send same underlag til alle, slik at tilboda kan samanliknast rettferdig.
Be om ei teknisk vurdering før de vel leverandør. Ei god vurdering skal ta opp utkastvinkel, veggtjukkleik, ribber, innsprøytingspunkt, deformasjon, synlege merke, delingslinjer og moglegheita for å fylle forma. Dersom leverandøren berre sender pris utan spørsmål eller konstruksjonsinnspel, bør de undersøkje om risikoen er forstått.
Etter formproduksjon bør første delar godkjennast opp mot definerte kritiske mål og funksjonar. Ikkje godkjenn berre ut frå bilete. Test delen i den faktiske samanstillinga, med rette skruar, pakningar, leidningar og belastning. Dersom produktet skal brukast i kaldt klima, fuktige område eller utandørs miljø, bør testen spegle dette så langt som praktisk mogleg.
Avtal til slutt korleis endringar, formvedlikehald, reserveinnsatsar, eigarskap og lagring skal handterast. Ei form er eit produksjonsmiddel med verdi over fleire år. Avtalen bør seie kven som eig forma, kor ho vert lagra, kva vedlikehald som er inkludert, og korleis de får tilgang dersom samarbeidet vert avslutta.
Det finst ikkje eitt fast tal. Sprøytestøyping kan vere fornuftig frå små seriar dersom delen er kompleks, krev same eigenskap kvar gong eller skal testast i rett materiale. Ved låge volum bør de vurdere raskt verktøy eller alternative metodar som maskinering, vakuumstøyping eller tredimensjonal utskrift. Ved aukande volum vil investering i betre form ofte verte lønsam gjennom lågare stykkpris.
Send tredimensjonal modell, teikning med kritiske mål, ønskt materiale, farge, overflate, årleg volum, bruksområde, temperaturmiljø, monteringsmetode og krav til pakking. Dersom de har ein fysisk referansedel, bilete eller funksjonsprøve, kan det også vere nyttig.
Ja, dersom leverandøren vert kvalifisert på same måte som ein lokal aktør. Kontroller sertifisering, referanseerfaring, kommunikasjonsrutinar, konstruksjonsgjennomgang, prøvegodkjenning, målekontroll, fraktplan og avvikshandtering. Rekn alltid med toll, frakt, leveringstid og kostnad ved eventuelle endringar.
Dette skal stå uttrykkeleg i avtalen. Vanlegvis bør kunden som betaler for forma ha eigarskap, men det må også avklarast korleis forma vert lagra, vedlikehalden, flytta og brukt dersom produksjonen stoppar eller byter leverandør.
Raskt verktøy er laga for kortare utviklingsløp, prøveseriar eller avgrensa volum og kan ofte produserast raskare. Produksjonsverktøy er vanlegvis meir robust, har betre kjøling, høgare levetid og kan ha fleire holrom for lågare stykkpris. Rett val er avhengig av volum og risiko.
Reduser unødvendig stramme toleransar, hald veggtjukkleiken mest mogleg jamn, unngå unødvendige glideelement, vel standard resin når det er mogleg og vurder om overflatekravet kan forenklast. Ei tidleg produksjonstilpassing er normalt den beste måten å spare kostnad på.
Prioriter føreseieleg levering, rett emballasje og sporbar transport. For små hasteordrar kan luftfrakt vere aktuelt. For gjentakande seriar bør de samanlikne samlasta vegtransport, sjøfrakt og lagerstrategi. Levering til Oslo kan ha andre føresetnader enn levering til Bergen, Trondheim, Tromsø eller mindre industristader.

Talk to our engineering team about design optimization, material selection, cost reduction, and production planning. We support global customers from prototype to production with fast, reliable manufacturing solutions.