Procesinzichten
Kenniscentrum

Kenniscentrum
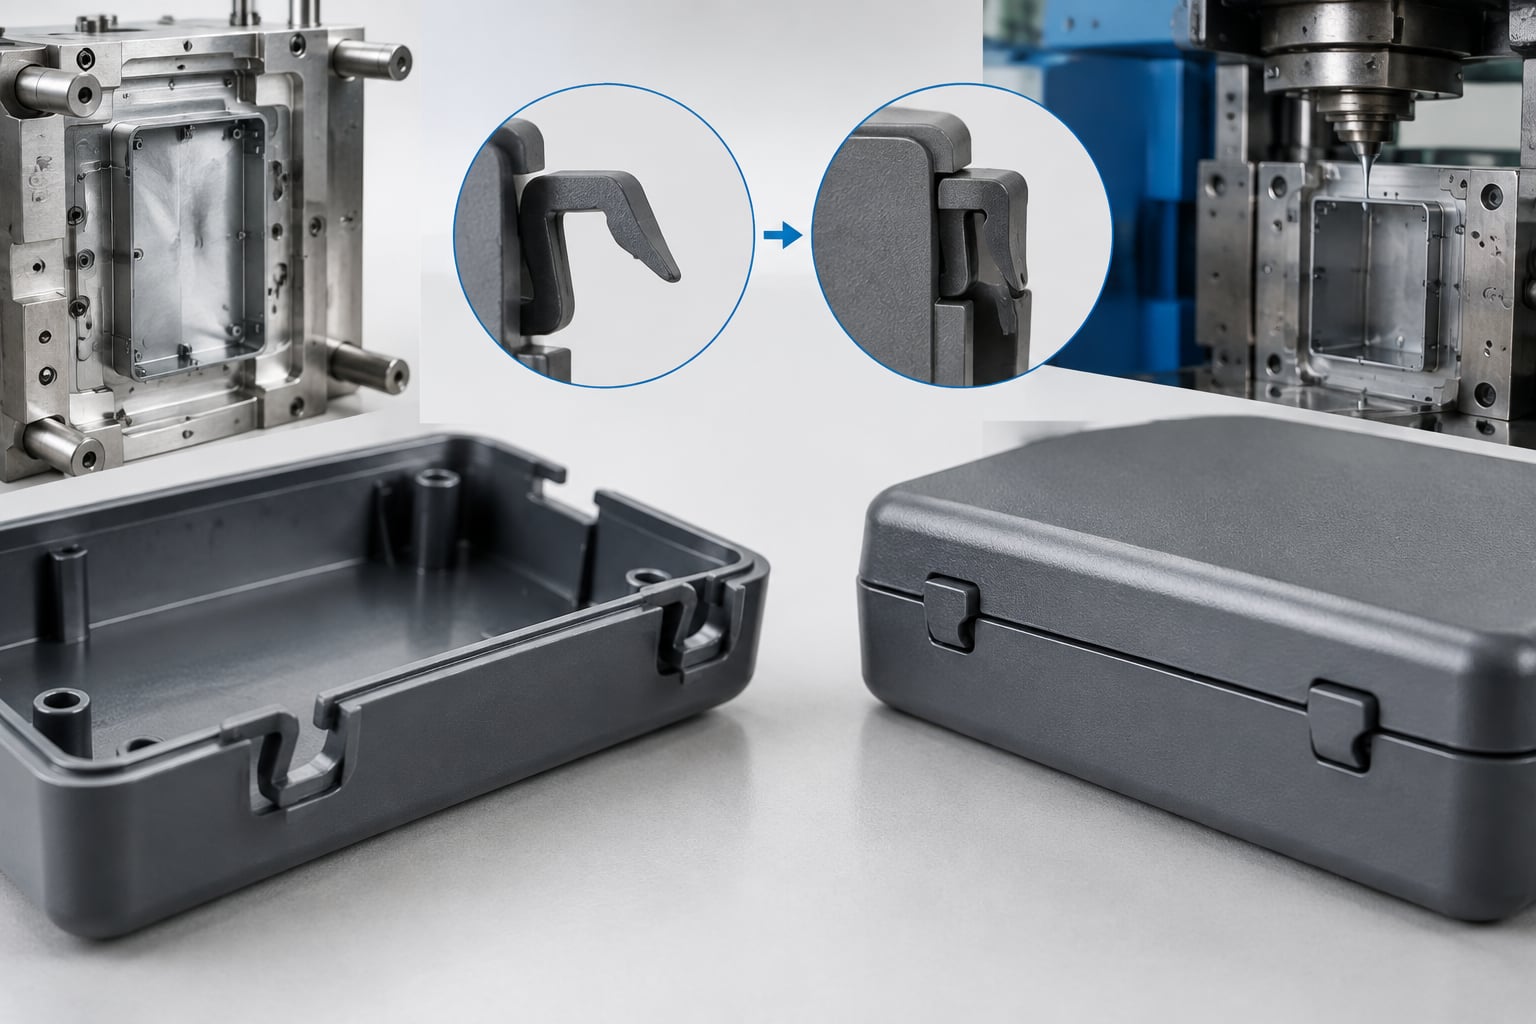
De juiste wanddikte bij spuitgieten is meestal zo gelijkmatig mogelijk en ligt, afhankelijk van het kunststofmateriaal, vaak tussen 1,0 en 4,0 mm. Voor veel technische onderdelen in Nederland is 1,5 tot 3,0 mm een bruikbaar uitgangspunt. Vermijd plotselinge verdikkingen, omdat deze verzakkingen, krimpverschillen, interne spanningen en langere cyclustijden veroorzaken. Wanneer een zone extra stijfheid nodig heeft, zijn ribben, gussets of een aangepast profiel doorgaans beter dan een massieve verdikking.
Kies de wanddikte altijd samen met het materiaal, de vloeilengte, de positie van de aanspuiting, de gewenste oppervlaktekwaliteit, de belastingen en de productieserie. Voor een behuizing van ABS kan 2,0 tot 3,0 mm passend zijn, terwijl een PP-verpakking vaak met 0,8 tot 2,5 mm kan werken. Bij glasvezelversterkte kunststoffen is een grotere minimale wanddikte vaak nodig om stabiele vulling en voorspelbare vezeloriëntatie te behouden.
Voor Nederlandse inkopers zijn lokale spuitgieters in regio’s zoals Eindhoven, Tilburg, Rotterdam, Oss, Zwolle en de Randstad geschikt voor korte afstemming en logistieke eenvoud. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met relevante certificering, technische DFM-ondersteuning en sterke voor- en nazorg, kunnen echter eveneens aantrekkelijk zijn door hun prijs-prestatieverhouding, snelle gereedschapbouw en flexibele capaciteit voor kleine tot middelgrote series.
Bij spuitgieten stroomt gesmolten kunststof onder druk door de matrijs. Zodra de kunststof de koude matrijswand raakt, begint deze direct af te koelen. Een dunne sectie stolt snel; een dikke sectie blijft langer warm en krimpt later. Als beide zones in één onderdeel naast elkaar bestaan, ontstaan verschillende krimpsnelheden. Dat kan leiden tot kromtrekken, zichtbare verzakkingen, holtes, glansverschillen of maatproblemen.
Voor ontwerpers in Nederland is wanddikte niet alleen een esthetische keuze. Zij beïnvloedt de kostprijs, de cyclustijd, het materiaalverbruik, de matrijscomplexiteit, de vereiste sluitkracht en de voorspelbaarheid van de productie. Een onderdeel met 20% meer wanddikte heeft niet alleen meer granulaat nodig; de koeltijd kan disproportioneel toenemen. Daardoor stijgt de kostprijs per onderdeel, vooral bij series van duizenden of honderdduizenden stuks.
Een gelijkmatige nominale wand is daarom de basisregel. Kleine overgangsverschillen zijn mogelijk, maar laat een dikteverandering geleidelijk verlopen. Als een overgang onvermijdelijk is, helpt een vloeiende radius of een taps verloop om spanningsconcentraties te beperken. Bij onderdelen voor medische apparatuur, industriële machines, elektrische kasten of consumentenelektronica is deze regel extra belangrijk omdat maatvastheid en uiterlijk vaak tegelijk kritisch zijn.
De Nederlandse markt kent een sterke vraag naar compacte behuizingen, technische assemblages, elektrische componenten, verpakkingen, mobiliteitsproducten en machineonderdelen. In de havens van Rotterdam en Amsterdam, rond logistieke knooppunten zoals Venlo en in hightechregio’s zoals Brainport Eindhoven worden veel producten ontwikkeld die afhankelijk zijn van betrouwbare kunststofcomponenten. Een vroegtijdige wanddikteanalyse verkleint het risico dat een product pas tijdens proefspuitingen moet worden aangepast.
De aanbevolen wanddikte verschilt per kunststof. Vloeibaarheid, krimp, slagvastheid, temperatuurgedrag, vezelversterking en gevoeligheid voor vocht bepalen hoe dun of dik een onderdeel verantwoord kan worden ontworpen. De onderstaande waarden zijn praktische startpunten. Een definitieve keuze vraagt altijd om beoordeling van het onderdeel, de matrijsopbouw en de procescondities.
MateriaalGebruikelijke wanddiktePraktisch minimumBelangrijk aandachtspuntPolypropyleen1,0–2,5 mm0,7 mmRelatief hoge krimp; houd wandsecties zo uniform mogelijk.ABS1,5–3,0 mm1,0 mmGeschikt voor behuizingen; voorkom dikke zones achter zichtvlakken.Polycarbonaat1,5–3,5 mm1,0 mmVereist goede droging; te dunne zones kunnen stromingsproblemen geven.Polyamide1,5–3,5 mm0,8 mmVochtopname en krimp moeten in maatvoering worden meegenomen.POM1,0–3,0 mm0,8 mmGeschikt voor technische delen; let op relatief sterke krimp.Glasvezelversterkt polyamide2,0–4,0 mm1,5 mmVezeloriëntatie beïnvloedt kromtrekking en mechanische sterkte.HIPS1,0–3,0 mm0,8 mmEconomisch materiaal voor behuizingen en verpakkingen.De tabel laat zien dat materiaalkeuze en wanddikte niet los van elkaar kunnen worden gezien. Polypropyleen kan bijvoorbeeld dunwandig worden toegepast, maar de grotere krimp vraagt extra aandacht voor ribben, clipverbindingen en maatkritische zones. Polycarbonaat biedt slagvastheid en transparantie, maar heeft een zorgvuldig droogproces nodig. Een verkeerd vochtgehalte kan leiden tot zilverstrepen, broosheid of lagere mechanische prestaties.
Bij polyamide moet de ontwerper rekening houden met conditionering na productie. Een onderdeel kan na opname van vocht licht in maat veranderen en taaiere eigenschappen krijgen. Voor precisiecomponenten in machines of voertuigen is een duidelijke materiaalconditie in de productspecificatie daarom noodzakelijk. Bij glasvezelversterkte materialen is niet alleen de nominale wand relevant, maar ook de stromingsrichting. De vezels richten zich tijdens het vullen in de stromingsrichting en kunnen plaatselijk verschillende krimp veroorzaken.
Een dikke wand lijkt een snelle manier om een product sterker te maken, maar veroorzaakt vaak juist productierisico’s. Gebruik in plaats daarvan structurele kenmerken die stijfheid toevoegen zonder een grote massieve sectie te vormen. Ribs, verstevigingsschotten, afgeronde hoeken en gerichte steunvlakken zijn in veel gevallen effectiever.
OntwerpkenmerkAanbevolen verhoudingDoelRisico bij afwijkingRibdikte40–60% van nominale wandStijfheid verhogen zonder verzakkingTe dikke ribben veroorzaken zichtbare aftekening.RibhoogteMaximaal circa 3 maal wanddikteBuigstijfheid verbeterenTe hoge ribben vullen moeilijk en kunnen kromtrekken.HoekradiusMinimaal 0,25 maal wanddikteSpanningen en stromingsweerstand verlagenScherpe hoeken verhogen kans op scheuren.Bossen voor schroevenWand rond de kern beperkt houdenMontage mogelijk makenMassieve bossen geven verzakkingen en holtes.WandovergangGeleidelijk en afgerondGelijkmatige stroming en koelingPlotselinge overgang veroorzaakt spanningen.LossingshoekMeestal 0,5–2 gradenVeilige uitwerping uit de matrijsKrassen, vervorming en slijtage aan de matrijs.Een rib met 50% van de nominale wanddikte is een veelgebruikte richtlijn. Bij een hoofdwand van 2,5 mm krijgt de rib dan ongeveer 1,25 mm dikte. Dit verlaagt de kans op verzakkingen aan de buitenzijde. Wanneer het onderdeel een hoogglansoppervlak, een donkere kleur of een zichtbare voorzijde heeft, is dit bijzonder belangrijk omdat kleine verzakkingen dan sneller opvallen.
Bossen worden vaak gebruikt voor zelftappende schroeven, metalen inserts of klikverbindingen. Ontwerp een bos niet als een massieve cilinder die direct op een vlakke wand staat. Plaats hem liever met ribben of steunarmen op enige afstand van de zichtzijde. Daarmee worden koeling en materiaalverdeling beter beheersbaar. Bij warmte-inserts of ultrasoon gelaste inserts moet bovendien rekening worden gehouden met lokale temperatuurbelasting en extra wandreserve.
De meeste problemen bij spuitgietonderdelen zijn al zichtbaar in het 3D-model. Een systematische DFM-beoordeling voorkomt kostbare gereedschapswijzigingen nadat staal is gefreesd. Vooral bij snelle productintroducties voor de Nederlandse markt, waar ontwerpiteraties en korte doorlooptijden gebruikelijk zijn, levert dit een aanzienlijk voordeel op.
Bij een lange, dunwandige behuizing kan de smelt bijvoorbeeld onvoldoende ver doorstromen voordat deze stolt. De oplossing is niet automatisch een dikkere wand. Soms werkt een andere aanspuitpositie, een hogere smelttemperatuur, een beter vloeibaar materiaal of een aangepaste wandopbouw beter. Voor verpakkingen, deksels en dunwandige technische producten kunnen gespecialiseerde matrijsconcepten nodig zijn om consistent te vullen.
Een goed ontworpen wanddikte verlaagt zowel de directe materiaalkosten als de indirecte productiekosten. De koeltijd vormt bij veel kunststofonderdelen het grootste deel van de totale cyclustijd. Dikkere zones hebben langer nodig om voldoende te stollen voordat het product veilig uit de matrijs kan worden geworpen. Als het onderdeel te vroeg wordt uitgeworpen, kan het vervormen, indeuken of beschadigen.
Voor een serie van 20.000 behuizingen kan een kleine reductie van de gemiddelde wanddikte aanzienlijke materiaalbesparing opleveren. De besparing moet wel worden afgewogen tegen stijfheid, valbestendigheid, geluidsdemping, isolatie en montage-eisen. Daarom is optimalisatie niet hetzelfde als “zo dun mogelijk”. Het doel is de dunste wand die de functionele, visuele en productie-eisen betrouwbaar haalt.
OntwerpbeslissingEffect op kostenEffect op kwaliteitGeschikte aanpakNominale wand gelijkmatig makenLagere uitval en kortere cyclusMinder kromtrekkingBasisregel voor vrijwel ieder product.Massieve verdikking vervangen door ribbenMinder materiaalverbruikHogere stijfheid met minder verzakkingGeschikt voor kasten en dragers.Dunne wand toepassenMinder materiaal per stukMeer risico op korte vullingAlleen met passend materiaal en proces.Glasvezelversterking kiezenHogere materiaalkostenBetere stijfheid, meer kromtrekrisicoVoor technische en belastbare delen.Extra grote wanddikteLangere cyclustijdMeer kans op holtes en verzakkingAlleen functioneel onderbouwd toepassen.Vroege DFM-analyse uitvoerenLagere wijzigingskostenBetere maakbaarheidVoor gereedschapbestelling uitvoeren.Bij een offerte is het verstandig niet alleen naar de stukprijs te kijken. Vraag ook naar materiaalgebruik, aantal caviteiten, geschatte cyclustijd, verwachte uitval, gereedschapslevensduur en meetstrategie. Een matrijs met meer caviteiten kan de prijs per product verlagen, maar vraagt een hogere initiële investering. Voor een proefserie of marktvalidatie is een enkelvoudige of tweevoudige matrijs soms economisch verstandiger.
In Nederland worden spuitgietonderdelen gebruikt in uiteenlopende sectoren. De juiste wanddikte verschilt sterk tussen een medische behuizing, een landbouwcomponent, een voedselverpakking en een industriële sensorhouder. Onderstaande toepassingen tonen waarom een functionele benadering nodig is.
SectorTypisch onderdeelBelangrijke wanddikte-eisVoorbeeld van ontwerpfocusMedische technologieApparaatbehuizingMaatvast en goed reinigbaarGelijkmatige wanden en lage zichtbare vervorming.ElektronicaSensorhuis of connectorbehuizingIsolatie en montageprecisieBossen, klikverbindingen en warmtebeheer.AutomotiveInterieurclip of afdekkapSlagvastheid en temperatuurweerstandRibben voor stijfheid en reproduceerbare krimp.VerpakkingDeksel, bakje of sluitingLaag gewicht en korte cyclusDunwandig ontwerp met stabiele vulling.MachinebouwBeschermkap of kabelgeleiderMechanische robuustheidGerichte versterking rond bevestigingspunten.ConsumentenproductenHandgreep of apparaatcoverUiterlijk en valbestendigheidGeen verzakkingen in zichtvlakken.Voor bedrijven rond Eindhoven en Delft, waar elektronica, mechatronica en industriële automatisering sterk vertegenwoordigd zijn, zijn maatvoering, materiaalstabiliteit en assemblage vaak doorslaggevend. Voor verpakkingsprojecten in de regio Rotterdam, Oss of Noord-Brabant ligt de nadruk vaker op dunwandigheid, cyclustijd, stapelbaarheid en materiaalreductie. In de agrarische en logistieke sector rondom Venlo, Zwolle en Friesland spelen chemische bestendigheid, slagvastheid en gebruik bij wisselende temperaturen een grotere rol.
Een ontwikkelaar kiest aanvankelijk een wand van 4,0 mm voor een compacte meetbehuizing van ABS. Tijdens DFM-beoordeling blijkt dat de schroefbossen en interne steunen plaatselijk tot meer dan 7,0 mm wandopbouw leiden. Het advies is om de hoofdwand terug te brengen naar 2,5 mm, de ribben op circa 1,25 mm uit te voeren en de schroefbossen met losse steunribben te verbinden. Het resultaat is een lichter onderdeel met minder verzakkingen, kortere koeltijd en een stabielere maatvoering.
Voor een herbruikbaar deksel is laag gewicht gewenst, maar het onderdeel moet ook herhaaldelijk openen en sluiten. In plaats van de volledige wand te verdikken, wordt een nominale wand van 1,8 mm gecombineerd met plaatselijke ribben en een geoptimaliseerde scharnierzone. De aanspuiting wordt zo gekozen dat de smelt de lange zijden gelijkmatig vult. Hierdoor blijft het product vlak en is de sluiting beter reproduceerbaar.
Een machineonderdeel moet stijf blijven bij belasting en temperatuurwisselingen. Een glasvezelversterkt polyamide wordt gekozen met een nominale wand van 3,0 mm. De kritische factor is niet alleen de wanddikte, maar ook de vezeloriëntatie. Door de aanspuitlocatie te wijzigen wordt de vezelrichting beter afgestemd op de belastingrichting. Daarmee neemt de kans op kromtrekken af en verbeteren de mechanische eigenschappen in de relevante richting.
Bij het selecteren van een spuitgieter is technische geschiktheid belangrijker dan alleen de afstand. Nederlandse bedrijven bieden korte communicatielijnen, lokale logistiek en vaak specialistische kennis. Internationale partners kunnen interessant zijn wanneer snelle gereedschapbouw, flexibele seriegroottes, brede materiaalkeuze of lagere productiekosten nodig zijn. Vergelijk altijd DFM-capaciteit, kwaliteitsborging, meetrapporten, levertijd en ervaring met uw materiaal en productsector.
BedrijfRegio of vestigingWerkgebiedKernsterkteBelangrijk aanbodHelvoetTilburgNederland en EuropaTechnische kunststofcomponentenSpuitgieten, assemblage en hoogwaardige toepassingen.HordijkZuid-Holland en Noord-BrabantBenelux en EuropaVerpakkingen en kunststofverwerkingSpuitgietproducten, verpakkingen en technische kunststofoplossingen.Naber PlasticsHaarlemNederland en internationale marktenKunststof consumenten- en huishoudproductenProductontwikkeling, kunststofproductie en logistiek.Berry SuperfosOssEuropaStarre kunststofverpakkingenSpuitgegoten verpakkingen, emmers en voedselverpakkingen.Maan GroupRaalteNederland en EuropaIndustriële kunststoffen en maatwerkSpuitgieten, assemblage en technische productontwikkeling.TEAM RapidInternationale productie met klanten in NederlandNederland, Europa en wereldwijdSnelle DFM, gereedschap en flexibele seriesRapid tooling, spuitgieten, CNC-bewerking en assemblage.Deze vergelijking is bedoeld als praktisch startpunt. Controleer bij iedere leverancier welke perscapaciteit, matrijsgrootte, materiaalcertificaten, meetmiddelen en seriegroottes daadwerkelijk beschikbaar zijn. Voor kritische onderdelen is een proefserie met eerste artikelinspectie verstandig. Vraag daarnaast of de leverancier ervaring heeft met toleranties, texturen, brandklasseringen, voedselcontact, medische eisen of recyclingmateriaal, afhankelijk van uw toepassing.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, distributeurs, merkeigenaren, dealers, eindgebruikers en individuele uitvinders met OEM-, ODM-, groothandel-, retail- en regionale samenwerkingsmodellen voor prototypes, kleine series en schaalbare productie. De organisatie is ISO 9001:2015-gecertificeerd, heeft meer dan tien jaar productie-ervaring, leverde meer dan 6.000 projecten aan ruim 500 klanten in meer dan 25 landen en combineert eigen bewerking, gereedschapproductie, spuitgietcapaciteit en een geïntegreerd productienetwerk. Voor kunststofonderdelen worden materiaalkeuze, DFM-rapporten, maatkritische kenmerken, aanspuitpunten, krimp, ribben, koeling en testvereisten vóór gereedschapbouw beoordeeld; de beschikbare processen omvatten onder meer spuitgieten, rapid tooling, insert molding, overmolding, CNC-bewerking, afwerking, assemblage en verpakking. TEAM Rapid biedt EPC-/turnkeyoplossingen en klantgestuurde productieroutes, geen BOO-model of bulklevering op locatie. Hoewel geen Nederlandse dochteronderneming of lokaal magazijn in het bedrijfsprofiel wordt genoemd, bestaat er aantoonbare ervaring met internationale klanten en Europese markten, waaronder Nederland, Duitsland, Frankrijk en het Verenigd Koninkrijk. Nederlandse klanten krijgen online technische voorbespreking, snelle reacties binnen enkele uren, DFM-feedback vóór productie, productie-updates, inspectieondersteuning, verpakking en rechtstreekse verzending; waar nodig kan dit worden aangevuld met offline afstemming via projectcommunicatie en logistieke planning. Hierdoor werkt TEAM Rapid niet als een anonieme externe exporteur, maar als een langetermijnproductiepartner met concrete engineeringondersteuning, traceerbare kwaliteitsprocessen en een kostenefficiënte route van digitaal ontwerp naar serieproduct.
Voor onderdelen met kritische wanddikte kan TEAM Rapid eerst een analyse uitvoeren voordat gereedschap wordt besteld. Via de pagina over spuitgietdiensten voor Nederlandse projecten kunt u de mogelijkheden voor materialen, tooling en productiecapaciteit bekijken. Voor een beoordeling van een 3D-model, gewenste wandopbouw of kleine serie kunt u direct een offerte voor spuitgieten aanvragen.
Een goede aanvraag bevat meer dan een STEP-bestand. Lever bij voorkeur een 3D-model, 2D-tekening, materiaalvoorkeur, kleur, oppervlakte-eis, jaarlijkse afname, montage-informatie, kritische toleranties en verpakkingsvereisten aan. Vermeld ook of het onderdeel zichtvlakken heeft, UV-bestendig moet zijn, aan brandklasse-eisen moet voldoen of contact met voedsel, chemicaliën of huid heeft.
Vraag leveranciers specifiek hoe zij omgaan met wanddikteverschillen. Een deskundige partij zal niet alleen een prijs sturen, maar ook vragen stellen over aanspuitlocatie, ribben, lossingshoeken, krimp, uitwerping en koeling. Bij complexe producten is een matrijsstroomanalyse nuttig. Deze simulatie toont mogelijke laslijnen, luchtinsluitingen, drukpieken en risico op onvolledige vulling voordat de matrijs wordt gemaakt.
Voor leveranciers buiten Nederland is het raadzaam om afspraken vast te leggen over incoterms, doorlooptijd, inspectie, verzending via Rotterdam of Schiphol, reserveonderdelen, matrijseigendom en wijzigingen. Bij terugkerende productie moeten ook materiaalbeschikbaarheid, kleurconsistentie en de opslagcondities van de matrijs worden besproken.
In 2026 blijft materiaalreductie een belangrijke ontwikkeling. Producenten zoeken naar lagere productgewichten zonder verlies van functionaliteit. Dit stimuleert dunwandig spuitgieten, gerichte ribstructuren, geoptimaliseerde koeling en nauwkeuriger procesbewaking. Digitale matrijssimulatie en gegevensgestuurde procescontrole helpen om wanddiktevariaties eerder te voorspellen en de eerste productie-run sneller stabiel te krijgen.
Duurzaamheid beïnvloedt de keuze van wanddikte steeds sterker. Gerecyclede kunststoffen kunnen andere vloeibaarheids- en krimpeigenschappen hebben dan nieuw materiaal. Daarom is een ontwerp dat goed werkt met virgin kunststof niet automatisch geschikt voor gerecyclede PP, ABS of polyamide. Producenten zullen vaker proefspuitingen, materiaalvalidatie en aangepaste toleranties inzetten om constante kwaliteit te behouden.
Ook Europese regelgeving rond verpakkingsafval, circulair ontwerp en materiaaltransparantie stimuleert eenvoudiger recyclebare producten. Voor Nederlandse merken betekent dit vaker kiezen voor mono-materialen, minder metaalinserts, duidelijkere materiaalmarkering en wanden die voldoende robuust zijn voor hergebruik. Een goed ontwerp combineert dus lagere massa met herstelbaarheid, sorteerbaarheid en een langere productlevensduur.
Daarnaast neemt de vraag naar lokale voorraadstrategieën toe. Bedrijven combineren productie in Nederland of Europa met internationale gereedschapbouw en flexibele productiecapaciteit. Een dergelijke hybride aanpak kan de ontwikkelkosten beheersen, terwijl logistieke risico’s worden verdeeld. Voorwaarde is wel dat technische gegevens, kwaliteitsnormen en revisiebeheer goed zijn vastgelegd.
Voor veel technische kunststofonderdelen is 1,5 tot 3,0 mm een bruikbaar beginpunt. De definitieve wanddikte hangt af van materiaal, onderdeelgrootte, vloeilengte, belasting, uiterlijk en matrijsontwerp.
Verzakkingen ontstaan vaak wanneer een dikke zone, bijvoorbeeld een rib of schroefbos, langzamer afkoelt dan de zichtzijde. Maak ribben dunner, gebruik steunstructuren en voorkom massieve wandverdikkingen.
Een veelgebruikte richtlijn is 40 tot 60% van de nominale wanddikte. Bij een hoofdwand van 2,0 mm is een rib van ongeveer 0,8 tot 1,2 mm doorgaans passend.
Ja, maar de overgangen moeten geleidelijk zijn. Grote, abrupte verschillen verhogen het risico op kromtrekking, holtes, zichtbare verzakkingen en ongelijke krimp.
Voor polypropyleen is 1,0 tot 2,5 mm vaak gebruikelijk. Dunwandige toepassingen zijn mogelijk, maar vragen een goed vloeibaar materiaal, passend gereedschap en een zorgvuldig gekozen aanspuiting.
Nee. Een dikkere wand kan stijver zijn, maar verhoogt ook gewicht, materiaalgebruik, koeltijd en risico op krimpdefecten. Ribben en geoptimaliseerde geometrie zijn vaak efficiënter.
Een DFM-analyse is aan te raden voordat een matrijs wordt besteld, vooral bij complexe onderdelen, zichtvlakken, nauwe toleranties, glasvezelversterkte materialen en series waarin gereedschapswijzigingen duur zijn.
Ja. Een leverancier met aantoonbare kwaliteitsprocessen, snelle technische communicatie, duidelijke inspectieafspraken, ervaring met Europese klanten en betrouwbare logistiek kan voor prototypes, tooling en serieproductie zeer geschikt zijn.
Voordat een spuitgietmatrijs wordt gebouwd, moet u minimaal het kunststofmateriaal, de wanddikte, lossingshoeken, toleranties, aanspuitpunten, ontluchting, koeling, uitwerping, oppervlakteafwerking, verwachte jaarafname en kwaliteitscontrole goedkeuren. Voor bedrijven in Nederland is het verstandig om de matrijscontrolelijst al tijdens de ontwerpbeoordeling met de producent te bespreken, niet pas na ontvangst van de eerste proefstukken.
Een praktische korte lijst van relevante leveranciers voor Nederlandse inkopers bestaat uit Helvoet, Promolding, KIVO Plastic Verpakkingen, Lankhorst Engineered Products en VDL. Deze bedrijven beschikken over ervaring met technische kunststofonderdelen, serieproductie, industriële toepassingen of verpakkingen. Ook gekwalificeerde internationale leveranciers, waaronder Chinese producenten met ISO 9001-certificering, aantoonbare technische ondersteuning en goede communicatie vóór en na levering, kunnen aantrekkelijk zijn door hun prijs-prestatieverhouding en kortere gereedschapdoorlooptijd.
De kernbeslissing is eenvoudig: bouw de matrijs pas wanneer het productontwerp, de materiaalkeuze, het caviteitsaantal, de kritische maatvoering en het kwaliteitsplan schriftelijk zijn bevestigd. Een wijziging na staalbewerking kost vaak aanzienlijk meer tijd en geld dan een grondige maakbaarheidsanalyse vooraf.
Een spuitgietmatrijs is geen standaardmachineonderdeel, maar een productiemiddel dat volledig rond uw kunststofproduct wordt ontworpen. De vorm, maatvoering, textuur, bevestigingspunten, klikverbindingen, zichtvlakken en productievolumes bepalen samen hoe complex de matrijs moet worden. Een kleine ontwerpfout kan leiden tot kromtrekken, sink marks, bramen, slechte vulling, zichtbare laslijnen, moeilijk uitwerpen of een te lange cyclustijd.
Voor Nederlandse productontwikkelaars is deze voorbereiding extra relevant. Veel ondernemingen ontwikkelen in steden en regio’s zoals Eindhoven, Rotterdam, Amsterdam, Utrecht, Zwolle, Breda en Arnhem, terwijl de matrijsbouw en productie regelmatig internationaal plaatsvinden. Daardoor moeten eisen vroeg worden vastgelegd. Een mondelinge afspraak over “goede kwaliteit” is onvoldoende. Een bruikbare specificatie benoemt onder meer de harssoort, kleur, glansgraad, toegestane afwijking, meetmethode, verpakking en acceptatiecriteria voor proefstukken.
Een goede controlelijst verkleint niet alleen technische risico’s. Zij helpt ook bij het vergelijken van offertes. Een lage prijs kan bijvoorbeeld gebaseerd zijn op minder caviteiten, een eenvoudiger staalsoort, handmatige nabewerking, beperkte koelkanalen of uitgesloten proefseries. Zonder gelijke uitgangspunten zijn offertes niet goed vergelijkbaar.
Nederland kent een sterke markt voor technische kunststoffen, medische hulpmiddelen, elektronica, voedingsmiddelenverpakkingen, watermanagement, landbouwtechniek, mobiliteitsoplossingen en industriële apparatuur. De regio Brainport Eindhoven is belangrijk voor hoogwaardige maakindustrie en elektronica. Rotterdam en de Maasvlakte zijn logistieke knooppunten voor grondstoffen, containers en internationale distributie. De havens van Amsterdam en Moerdijk ondersteunen eveneens import, opslag en doorvoer van kunststoffen, metalen en productiegereedschappen.
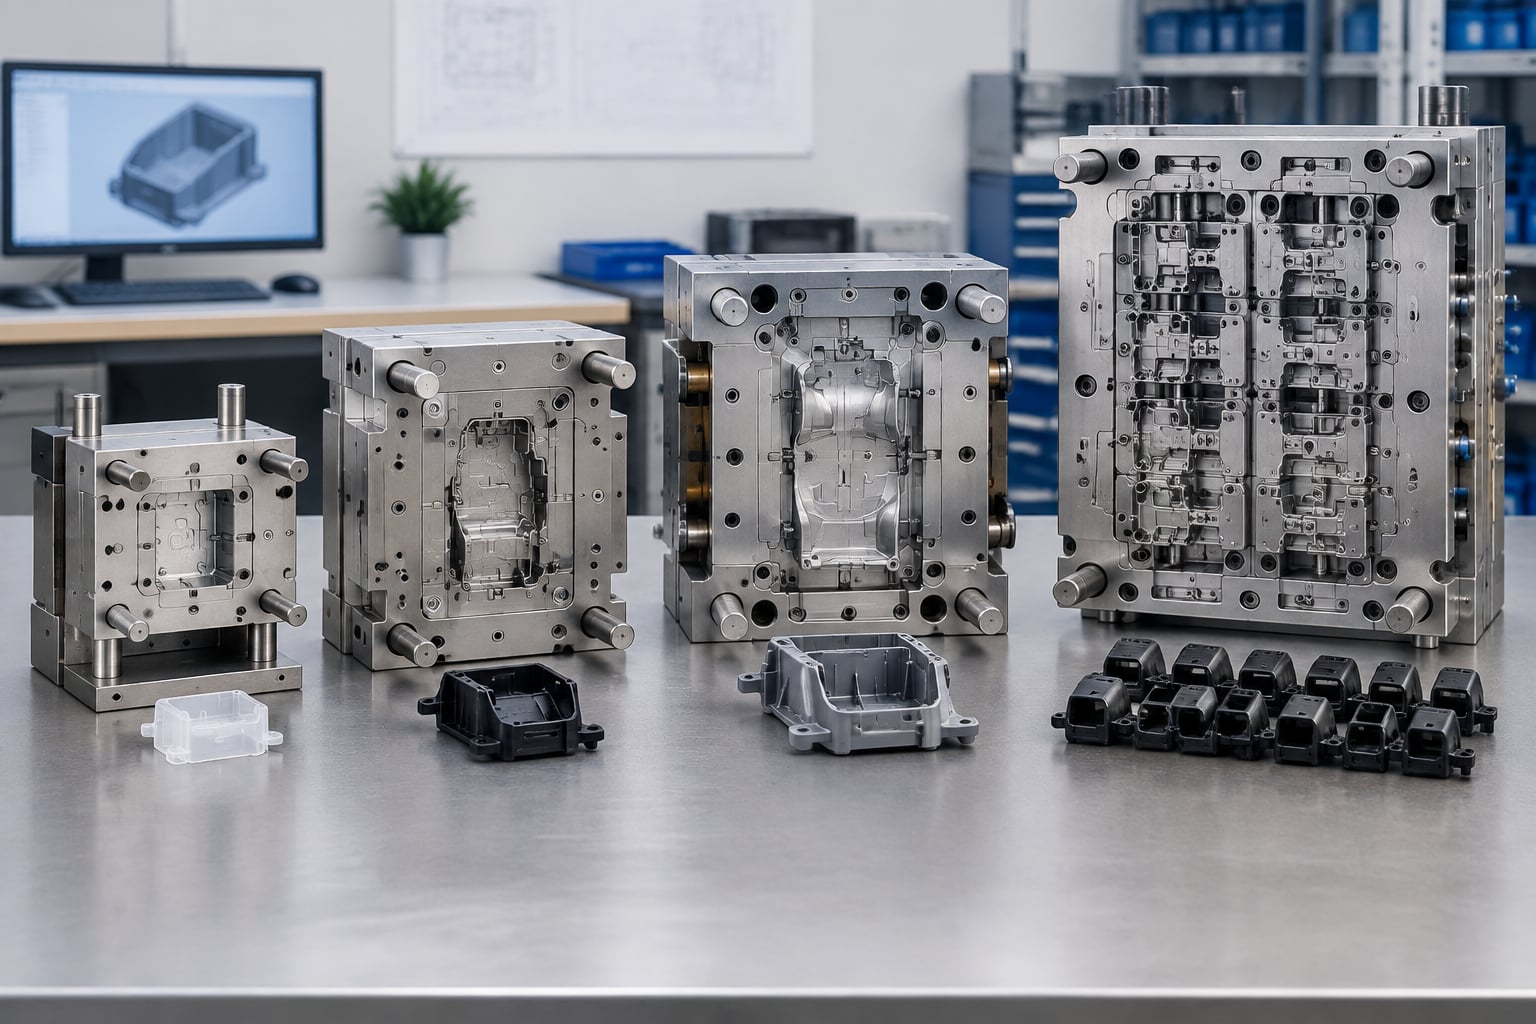
In de Nederlandse markt is er veel vraag naar kleinere series, snelle productvalidatie en flexibele productintroducties. Start-ups willen vaak eerst enkele honderden of duizenden onderdelen testen. Grotere ondernemingen willen juist stabiele productie, traceerbaarheid en meerdere caviteiten. Daardoor bestaan er verschillende matrijsstrategieën: proefmatrijzen, aluminium snelmatrijzen, stalen brugmatrijzen en productiegeschikte hardstalen matrijzen.
Bij internationale inkoop zijn logistiek, taal, douane, reserveonderdelen en reactietijd belangrijk. Voor een leverancier buiten Europa is het verstandig om vooraf afspraken te maken over transport naar Nederland, documentatie, proefstukken, meetrapporten, onderhoud, reserve-inzetstukken en wijzigingsbeheer. Dit voorkomt discussies wanneer de matrijs later moet worden aangepast of naar een andere productielocatie moet worden overgebracht.
De onderstaande punten vormen de basis van een professionele controlelijst voor spuitgietmatrijzen. Niet elk onderdeel is voor ieder product even zwaarwegend, maar geen enkel punt mag zonder beoordeling worden overgeslagen.
ControlepuntWat moet worden bevestigdTypisch risico bij ontbrekenPraktische actieKunststofmateriaalExacte harssoort, merkklasse, glasvezelpercentage, kleur en eventuele vlamvertragingKrimp, kromtrekken, breuk of verkeerde chemische bestendigheidVraag een materiaalblad en bevestig het toegestane alternatiefWanddikteGelijkmatige wandopbouw en duidelijke overgangen tussen dik en dunInzakkingen, holtes, lange koeltijd en maatinstabiliteitVermijd plotselinge verdikking en gebruik ribben waar mogelijkLossingshoekVoldoende helling op alle wanden in uitwerprichtingKrasvorming, vastlopen en beschadiging bij uitwerpenGebruik doorgaans meer lossing bij structuur of diepe wandenAanspuitpuntLocatie, type, zichtbaarheid en mogelijke restmarkeringLaslijnen, kromtrekken, zichtbare aanspuitsporenBepaal samen met de matrijsontwerper de beste vulrichtingKoelingKoelcircuit, koelbalans, watertemperatuur en bereikbaarheidLange cyclustijd, kromtrekken en verschil tussen caviteitenLaat koeling beoordelen op kritische dikke zonesUitwerpingPositie van uitwerppennen, platen, luchtuitwerping of schuivenIndrukken, witte spanningsplekken en vervormingLeg vast welke vlakken geen uitwerpsporen mogen tonenOntluchtingVentilatie op eindvulpunten, ribben en diepe detailsBrandplekken, onvolledige vulling en zwakke laslijnenBespreek venting vooraf en controleer proefstukken op luchtinsluitingDeze tabel is vooral bruikbaar tijdens de eerste technische bespreking. Neem de tijd om per controlepunt een besluit, verantwoordelijke en datum vast te leggen. Bij medische, elektrische of veiligheidskritische producten moeten aanvullende eisen worden opgenomen, zoals materiaaltraceerbaarheid, brandgedrag, reinheid, biocompatibiliteit en documentatie van procesinstellingen.
De materiaalkeuze bepaalt de matrijsconstructie. Polypropyleen is relatief soepel, licht en veelgebruikt voor verpakkingen, scharnieren en consumentenproducten. ABS wordt vaak gekozen voor behuizingen en zichtdelen. Polycarbonaat biedt slagvastheid en transparantie, maar vraagt aandacht voor vochtbeheersing en verwerking. Polyamide kan geschikt zijn voor mechanisch belaste onderdelen, maar neemt vocht op. POM heeft goede glijeigenschappen, terwijl PBT, PPS en met glasvezel versterkte polymeren relevant zijn voor elektrische en industriële toepassingen.
Gebruik nooit alleen een generieke materiaalnaam als “nylon” of “kunststof met glasvezel”. De specifieke klasse, vulstof, kleurstof en producent kunnen verschillen in krimp, viscositeit en mechanische eigenschappen veroorzaken. Als een onderdeel exact moet passen op een metalen frame, printplaat, afdichting of ander kunststofdeel, moet de gekozen hars vroeg worden vastgelegd.
Ook recycling speelt een grotere rol. Gerecyclede kunststoffen kunnen duurzaamheidsvoordelen bieden, maar de materiaaleigenschappen en kleurconsistentie kunnen verschillen per batch. Voor onderdelen met kritische maatvoering of veiligheidsfuncties moet worden vastgesteld welk percentage gerecyclede grondstof is toegestaan en hoe de inkomende kwaliteit wordt gecontroleerd.
ProducttypeGebruikelijke matrijsoplossingBelangrijk ontwerpcriteriumGeschikte sectorenBehuizingenTweedelige matrijs met zijschuiven voor openingenZichtvlak, klikverbindingen en wanddikteElektronica, medische apparatuur, consumentenproductenDeksels en coversEenvoudige matrijs met randkoelingVlakheid, afdichting en vervormingVerpakking, huishoudelijke apparatuur, industrieTechnische clipsMeercaviteitsmatrijs met nauwkeurige uitwerpingFlexibiliteit, vermoeiing en scherpe randenAutomotive, kantoorapparatuur, elektrotechniekInzetstukken met metaalInlegspuitgieten met positioneerhulpmiddelenHechting, toleranties en thermische uitzettingElektronica, medische hulpmiddelen, machinesOvergespoten grepenTweestapsmatrijs of afzonderlijke overmoldingHechting tussen harde en zachte kunststofGereedschap, sportartikelen, medische apparatuurTransparante onderdelenGepolijste matrijsholte met gecontroleerde aanspuitingOptische kwaliteit, vocht en krasgevoeligheidVerlichting, sensoren, medische toepassingenDunwandige verpakkingSnelle meercaviteitsmatrijs met hotrunnerVulsnelheid, cyclustijd en stapelbaarheidVoeding, logistiek, retailEen eenvoudig product is niet automatisch een eenvoudige matrijs. Een vlak deksel kan bijvoorbeeld hoge eisen stellen aan vlakheid en afdichting. Een klein clipje kan juist extreme cycli moeten doorstaan. Beoordeel daarom altijd de functie, niet alleen de vorm. Vraag tijdens de ontwerpbeoordeling hoe het onderdeel wordt belast, gemonteerd, gereinigd, opgeslagen en vervoerd.
Koeling is een van de belangrijkste factoren voor kostprijs en productkwaliteit. In veel gevallen vormt koeltijd het grootste deel van de totale cyclustijd. Slechte koeling leidt tot een langere productietijd, hogere machinekosten, vervorming en kwaliteitsverschillen tussen caviteiten. Bij dikke zones, ribben, bossen en diepe geometrieën moet de matrijsontwerper aantonen hoe warmte wordt afgevoerd.
Voor serieproductie in Nederland of elders in Europa is het zinvol om niet alleen naar de prijs van de matrijs te kijken, maar ook naar de verwachte cyclustijd. Een duurdere matrijs met betere koeling kan bij honderdduizenden onderdelen goedkoper zijn dan een goedkope matrijs met een langzaam proces. Bij kleinere series kan een snelle aluminium matrijs juist economischer zijn.
Vraag een schatting van de cyclustijd, het aantal caviteiten, het verwachte rendement, de machinegrootte en de benodigde operatorinzet. Laat ook bevestigen of een koude aanspuiting, verwarmd kanaal of klepnaaldsysteem wordt gebruikt. Een verwarmd kanaal kan materiaalverlies beperken en de kwaliteit verbeteren, maar verhoogt de investering en onderhoudsbehoefte.
Toleranties moeten functioneel zijn. Een zeer kleine tolerantie op een niet-kritisch zichtvlak verhoogt de productiekosten zonder waarde toe te voegen. Een losse tolerantie op een montagepunt kan daarentegen leiden tot lekkage, rammelen of slechte assemblage. Markeer daarom kritische maten op de tekening en leg uit waarom ze kritisch zijn.
Een degelijk meetplan bevat de meetpunten, meetfrequentie, meetmethode, steekproefgrootte, acceptatiegrenzen en rapportagevorm. Voor onderdelen met complexe geometrie kan een driedimensionale meetmachine of optische meting nodig zijn. Voor kleur en glans kunnen visuele referentiemonsters vereist zijn. Voor assemblagedelen is een functionele pasmal vaak nuttiger dan alleen een maatrapport.
KwaliteitsaspectVooraf vastleggenGeschikte controleBeslismomentKritische matenNominale maat, tolerantie en meetreferentieMeetmachine, schuifmaat of pasmalEerste proefserie en periodieke productiecontroleUiterlijkToegestane laslijnen, glans, structuur en kleurafwijkingVisuele beoordeling onder afgesproken verlichtingVoor goedkeuring van de eerste monstersGewichtStreefgewicht en toegestane bandbreedteGekalibreerde weegschaalBij procesinstelling en batchcontroleMontageKracht, klikgedrag, passing en afdichtingFunctionele test met tegenonderdeelVoor definitieve matrijsacceptatieMateriaalHarsklasse, kleur, batchnummer en droogconditieCertificaatcontrole en registratieBij elke materiaalontvangstMechanische functieBelasting, treksterkte, buiging of valproefPraktische producttest of laboratoriumtestVoor marktintroductie en wijzigingscontroleVerpakkingAantallen, bescherming, etiketten en palletiseringTransportproef en visuele inspectieVóór eerste serieleveringBij een eerste proefserie is het verstandig om niet alleen enkele mooie monsters te beoordelen. Vraag om stukken uit verschillende caviteiten, van het begin en einde van een productierun, en met normale procesinstellingen. Daarmee ziet u eerder of de matrijs en het proces stabiel zijn.
Een betrouwbare offerte beschrijft de matrijsbasis, staalsoort, caviteitsaantal, aanspuitsysteem, verwachte levensduur, proefseries, levertijd, kwaliteitsdocumenten, verpakking en transportvoorwaarden. Vraag ook wie eigenaar van de matrijs wordt en waar de matrijs wordt opgeslagen. Dit is belangrijk wanneer u later van producent wilt wisselen.
Leg ontwerpwijzigingen schriftelijk vast. Een wijziging aan een rib, gatdiameter, logo, textuur of klikverbinding kan gevolgen hebben voor meerdere inzetstukken en bewegende delen. Vraag altijd om een wijzigingsofferte met invloed op kosten, doorlooptijd, matrijsveiligheid en proefplanning.
Voor snelle productontwikkeling kunt u starten met prototypes via CNC-bewerking, vacuümgieten of driedimensionaal printen. Daarna volgt vaak een snelmatrijs voor functionele validatie en kleine series. Voor een definitieve marktintroductie kan een productiegeschikte stalen matrijs nodig zijn. TEAM Rapid biedt onder meer snelle gereedschapoplossingen voor kunststofproductie, waarmee de overgang van prototype naar kleine of grotere serie beter planbaar wordt.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodHelvoetNederland en internationale marktenTechnische precisieonderdelen en gereguleerde toepassingenSpuitgieten, assemblage, technische kunststoffen en kwaliteitsgerichte productiePromoldingNederland en EuropaOntwikkeling en productie van kunststofproductenMatrijsontwikkeling, spuitgieten, productoptimalisatie en assemblageKIVO Plastic VerpakkingenVolendam, Nederland en Europese afnemersFlexibele kunststofverpakkingen en circulaire oplossingenVerpakkingsontwikkeling, folieproductie en duurzaamheidsgerichte materiaalkeuzeLankhorst Engineered ProductsNederland, Europa en internationale logistieke marktenIndustriële kunststofproducten en robuuste toepassingenTransportverpakkingen, pallets, technische producten en maatwerkVDL GroepEindhoven, Nederland en internationale industrieHoogwaardige maakindustrie en systeemintegratieIndustrialisatie, assemblage, machinebouw en productieondersteuningTEAM RapidChina, Europa en internationale klantenSnelle gereedschappen, prototyping en flexibele serieproductieCNC-bewerking, snelmatrijzen, spuitgieten, afwerking en assemblageDeze leveranciers verschillen sterk in schaal, focus en producttype. Helvoet is bijvoorbeeld relevant voor complexe technische toepassingen. Promolding past bij bedrijven die ontwikkeling en productie willen combineren. Lankhorst Engineered Products is interessant voor robuuste industriële producten en logistieke toepassingen. TEAM Rapid is vooral relevant wanneer snelheid, ontwerpiteraties, lage tot middelgrote volumes en een geïntegreerde route van prototype naar productie belangrijk zijn.
Voor Nederlandse kopers verdient het aanbeveling om minstens drie offertes op dezelfde technische specificatie te vergelijken. Beoordeel niet alleen de matrijsprijs, maar ook proefstukken, communicatie, meetrapporten, wijzigingsprocedure, transport, onderhoud en herhaalorders.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met CNC-bewerking, driedimensionale prototypes, vacuümgieten, snelmatrijzen, spuitgieten, metaalbewerking, oppervlakteafwerking, assemblage en verzending. De onderneming werkt volgens ISO 9001:2015 en combineert eigen bewerking en gereedschapproductie met een geïntegreerd productienetwerk in China. Met meer dan tien jaar ervaring, ruim 6.000 geleverde projecten, meer dan 500 klanten en opdrachten in meer dan 25 landen biedt TEAM Rapid aantoonbare ervaring met zowel prototypes als productieseries van één stuk tot meer dan 100.000 onderdelen. Voor Nederlandse klanten zijn vooral de maakbaarheidsrapporten, technische terugkoppeling binnen enkele uren, materiaaladvies, maatcontrole tot 0,01 mm en ondersteuning bij proefseries relevant. De onderneming werkt met flexibele OEM-, ODM-, groothandel-, retail- en distributiemodellen. De beschikbare bedrijfsinformatie noemt geen Nederlandse dochteronderneming of lokaal magazijn; daarom moeten opslag, transport, onderhoud en retourafhandeling vooraf contractueel worden vastgelegd. Nederlandse opdrachtgevers ontvangen wel online technische begeleiding vóór productie, inspectie tijdens productie en ondersteuning na levering. TEAM Rapid levert volledige projectoplossingen, waaronder EPC-, turn-key- en klant-eigen fabriekoplossingen wanneer relevant voor industriële projecten, en werkt niet volgens een BOO-model of met lokale bulkvoorziening op locatie. Via de Nederlandstalige offerteaanvraag voor maatwerkproductie kunnen tekeningen, materiaalvoorkeuren, aantallen en kwaliteitsvereisten rechtstreeks worden beoordeeld.
In de medische sector worden spuitgietonderdelen gebruikt voor behuizingen van diagnostische apparaten, handgrepen, cartridgehouders, instrumentdelen en beschermkappen. Hier zijn reinheid, documentatie, materiaalcontrole en reproduceerbaarheid belangrijk. In de automotive sector gaat het om interieurclips, afdekkingen, sensorhouders, ventilatieonderdelen en onderdelen onder de motorkap. Temperatuurbestendigheid, trillingen en chemische belasting spelen daarbij een rol.
Voor consumentenelektronica zijn esthetiek, dunne wanden, nauwkeurige passing en klikverbindingen vaak bepalend. Voor industriële machines zijn slagvastheid, kabeldoorvoeren, afdichtingen en metaalinzetstukken belangrijk. In de verpakkingssector staan cyclustijd, stapelbaarheid, voedselcontact, gewicht en materiaalreductie centraal.
Een Nederlandse ontwikkelaar van een draagbare meetmodule kan bijvoorbeeld een ABS- of polycarbonaatbehuizing ontwerpen met klikverbindingen, schroefbossen en een transparant venster. De controlelijst moet dan aandacht geven aan lossing op de zijwanden, positie van laslijnen rond de schroefbossen, vlakheid van het displayvenster en uitwerppennen die niet zichtbaar zijn op het zichtvlak.
Een producent van tuin- of watermanagementapparatuur kan een glasvezelversterkte polyamide behuizing nodig hebben. In dat geval zijn materiaaloriëntatie, krimp, vezelrichting en koeling van zware wandzones belangrijk. Een verkeerd geplaatst aanspuitpunt kan kromtrekken veroorzaken, waardoor een afdichting niet meer betrouwbaar sluit.
Een start-up in Eindhoven die een kleine serie slimme sensoren test, kan beginnen met CNC-prototypes en daarna kiezen voor een aluminium snelmatrijs. Daarmee kan het ontwerp in de praktijk worden gevalideerd voordat wordt geïnvesteerd in een matrijs met meerdere caviteiten. Bij toenemende vraag kan dezelfde ontwerpkennis worden gebruikt voor een productiegeschikte stalen matrijs.
Richting 2026 worden digitale simulatie, geavanceerde koeling, procesbewaking en materiaaltraceerbaarheid steeds belangrijker. Matrijsontwerpers gebruiken vaker vulsimulaties om aanspuitpunten, laslijnen en drukpieken vooraf te beoordelen. Conformele koeling, waarbij koelkanalen beter de vorm van het product volgen, kan de cyclustijd verkorten en kromtrekken verminderen. Deze techniek is vooral interessant voor complexe of dikwandige delen.
Duurzaamheid krijgt eveneens meer gewicht. Nederlandse en Europese bedrijven vragen vaker om gerecyclede kunststoffen, lagere materiaalgewichten, monomateriaalconstructies en producten die eenvoudiger te recyclen zijn. Dit vraagt om een andere ontwerpaanpak. Inzetstukken van verschillende materialen, niet-demontabele verbindingen en donkere kleurstoffen kunnen recycling bemoeilijken. Ontwerpers moeten daarom al tijdens de matrijscontrolelijst nadenken over einde levensduur.
Ook regelgeving en productverantwoordelijkheid blijven de markt beïnvloeden. Voor toepassingen in voeding, medische hulpmiddelen, elektrische apparatuur en kinderproducten moet de materiaalkeuze aansluiten op toepasselijke Europese eisen. Vraag leveranciers daarom tijdig naar materiaalverklaringen, batchregistratie, testmogelijkheden en documentatie. Een matrijs die technisch goed werkt maar onvoldoende documentatie ondersteunt, kan alsnog vertraging veroorzaken bij marktintroductie.
Een snelmatrijs is geschikt wanneer u snel functionele kunststofonderdelen nodig hebt voor testen, pilotseries, marktvalidatie of beperkte productie. Voor zeer hoge volumes, zeer strakke toleranties of zware glasvezelmaterialen kan een productiegeschikte stalen matrijs beter zijn.
De benodigde lossingshoek hangt af van materiaal, wandhoogte, oppervlaktestructuur en uitwerprichting. Gladde oppervlakken kunnen soms met beperkte lossing werken, maar diepe wanden en getextureerde vlakken hebben meestal meer helling nodig. Laat dit altijd door de matrijsontwerper beoordelen.
Kromtrekken ontstaat vaak door ongelijke wanddikte, ongelijke koeling, vezeloriëntatie, verkeerd gekozen aanspuitpunt of verschillen in krimp. Een vul- en koelingsanalyse helpt om het risico vóór de matrijsbouw te verkleinen.
Dat moet expliciet in de offerte en overeenkomst staan. Leg vast wie de eigenaar is, waar de matrijs wordt bewaard, onder welke voorwaarden deze wordt overgedragen en wie onderhoudskosten betaalt.
Ja, maar controleer vooraf de mechanische eigenschappen, kleurconsistentie, geur, verwerkingsstabiliteit en traceerbaarheid. Voor kritische onderdelen kan een beperkt aandeel gerecyclede grondstof of een strengere inkomende controle nodig zijn.
Lever minimaal een driedimensionaal model, tweedimensionale tekening met kritische maten, materiaalkeuze, kleurinformatie, oppervlakteeisen, jaarvolume, verpakkingseisen en eventuele functionele testcriteria aan. Voeg waar mogelijk foto’s, referentiemonsters en informatie over montageonderdelen toe.
De beste controlelijst voor spuitgietmatrijzen combineert productfunctie, materiaalgedrag, matrijstechniek, kwaliteitscontrole en commerciële afspraken. Nederlandse bedrijven die vóór de bouw investeren in maakbaarheidsanalyse, duidelijke tekeningen en een meetplan, verkleinen het risico op kostbare correcties aanzienlijk. Kies een leverancier die niet alleen een matrijs produceert, maar ook kritisch meedenkt over lossing, koeling, aanspuiting, tolerantie en productievolume. Zo wordt de matrijs een betrouwbaar productiemiddel in plaats van een bron van vertraging.
Een matrijs met één holte is meestal de beste keuze voor prototypes, productintroducties, kleine series, complexe onderdelen en ontwerpen die nog kunnen veranderen. De investering is lager, aanpassingen zijn sneller uitvoerbaar en één defect legt niet direct een complete productie-uitvoer stil.
Een matrijs met meerdere holtes is doorgaans voordeliger bij stabiele ontwerpen en een hoge, voorspelbare vraag. De aanschafkosten liggen hoger, maar de kostprijs per onderdeel daalt doordat meerdere identieke delen per cyclus worden geproduceerd. Voor veel Nederlandse afnemers ligt het praktische omslagpunt bij terugkerende series vanaf enkele tienduizenden stuks, afhankelijk van materiaal, cyclustijd, onderdeelgewicht en kwaliteitsrisico.
Kies dus één holte wanneer flexibiliteit en beheersbaar ontwikkelrisico zwaarder wegen. Kies meerdere holtes wanneer bezettingsgraad, leverzekerheid en lage stukprijs op lange termijn bepalend zijn. Lokale leveranciers zoals Brink Group, Helvoet, Naber Plastics, VDL en MTA Group zijn relevante gesprekspartners voor projecten in Nederland. Ook gekwalificeerde internationale partners, waaronder Chinese fabrikanten met ISO-certificering, aantoonbare ondersteuning vóór en na levering en een goede prijs-prestatieverhouding, kunnen een sterk alternatief zijn voor gereedschappen en serieproductie.
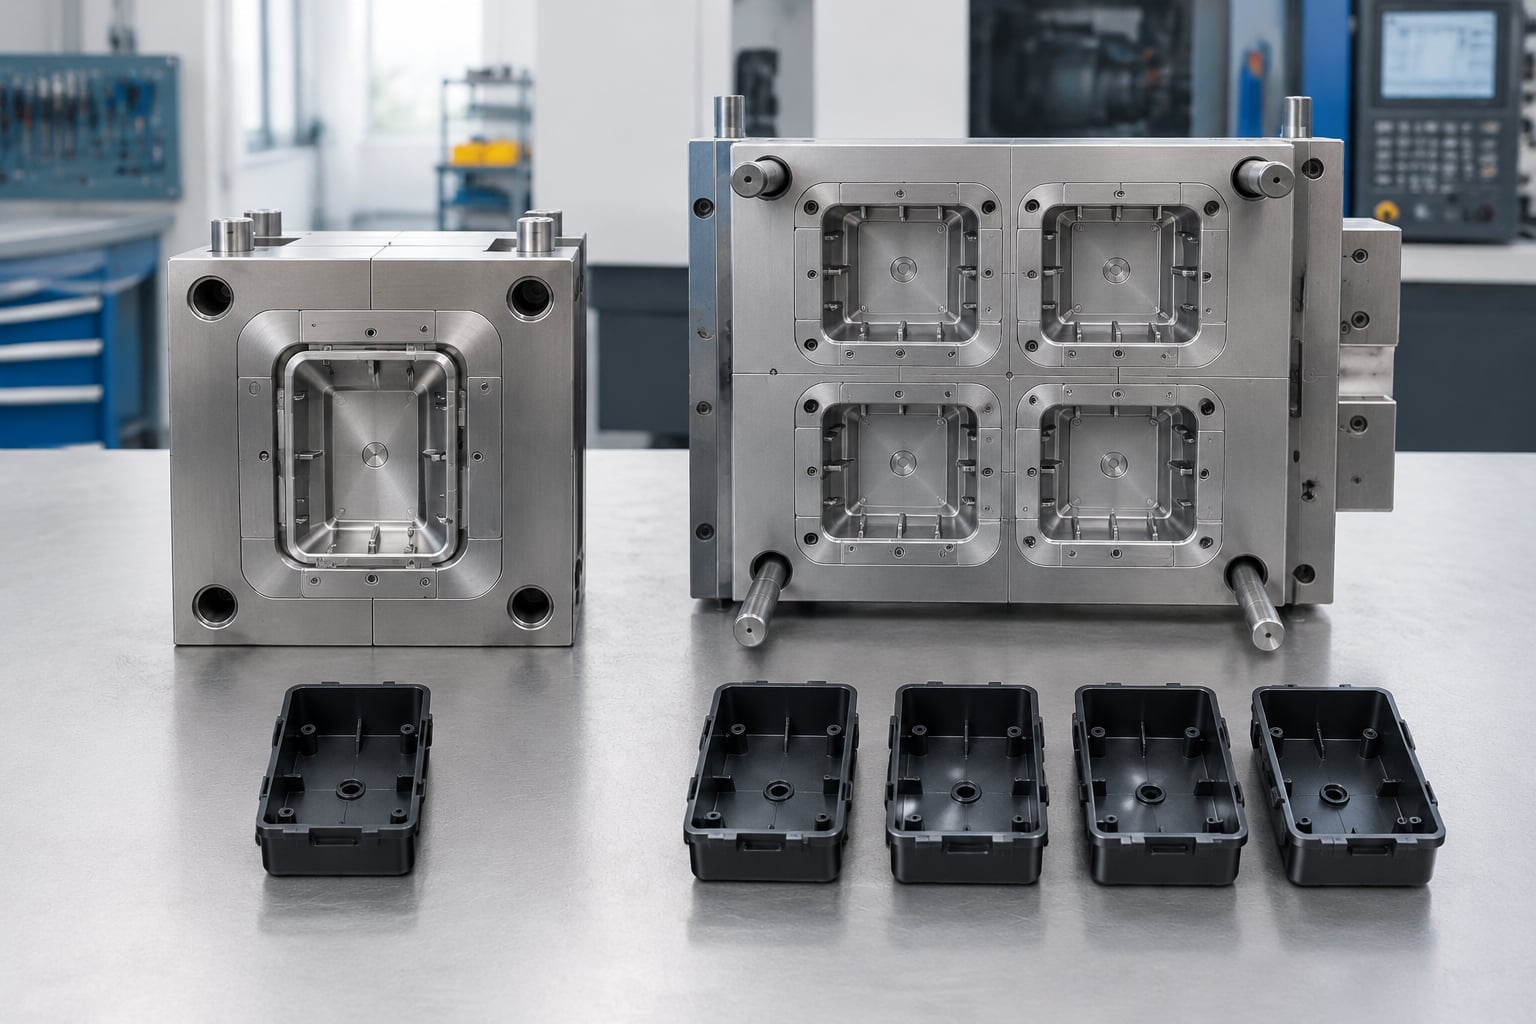
Bij spuitgieten bepaalt het aantal holtes hoeveel identieke kunststofdelen tijdens één spuitcyclus ontstaan. Een enkelvoudige matrijs produceert één onderdeel per cyclus. Een meervoudige matrijs produceert twee, vier, acht, zestien of meer onderdelen tegelijk. Deze beslissing heeft invloed op de gereedschapsprijs, productiekosten, onderhoud, kwaliteitscontrole, perscapaciteit, logistiek en introductiesnelheid.
Voor bedrijven in Nederland is dit onderwerp bijzonder relevant. De Nederlandse markt kent veel producenten van medische hulpmiddelen, verpakkingen, technische producten, mobiliteitsoplossingen, landbouwtechniek en consumentengoederen. In regio’s rond Eindhoven, Arnhem, Rotterdam, Utrecht, Twente en de Randstad is de vraag vaak gefaseerd: eerst validatie en beperkte marktintroductie, daarna groei naar herhaalseries. Een te grote matrijs in de eerste fase kan kapitaal vastzetten. Een te kleine matrijs kan later juist tot capaciteitsproblemen, extra transport en gemiste verkoop leiden.
De haven van Rotterdam, Schiphol en logistieke knooppunten zoals Venlo en Tilburg maken internationale sourcing aantrekkelijk. Toch blijft afstand niet het enige criterium. Een leverancier moet duidelijk kunnen uitleggen hoe koelkanalen, aanspuitingen, ontluchting, staalkeuze, uitwerping en procesvensters zijn gekozen. Een goedkoop gereedschap zonder degelijke procesvalidatie kan duurder uitvallen door uitval, lange cyclustijden of herstelwerk.
De beste keuze ontstaat daarom niet door alleen de aanschafprijs te vergelijken. Kijk naar de totale eigendomskosten: matrijsinvestering, verwachte levensduur, onderhoud, productietijd, materiaalverbruik, kwaliteitsverlies, voorraadniveau en kosten van eventuele ontwerpwijzigingen.
De onderstaande vergelijking laat zien waarom een matrijs met één of meerdere holtes niet automatisch beter of slechter is. De geschiktheid hangt af van de commerciële fase, technische complexiteit en jaarlijkse behoefte.
BeslispuntMatrijs met één holteMatrijs met meerdere holtesPraktische betekenis voor inkopersStartinvesteringRelatief laagHoger door extra holtes en complexere opbouwGeschikt voor beperkte budgetten en vroege marktvalidatieUitvoer per cyclusEén onderdeelMeerdere identieke onderdelenMeervoudig gereedschap verlaagt de productietijd per stukOntwerpwijzigingenEenvoudiger en goedkoperVaak duurder omdat elke holte aangepast moet wordenEnkelvoudig is veiliger bij een nog niet vastgezet ontwerpKwaliteitsanalyseOverzichtelijk; één vul- en koelgedragVerschillen tussen holtes moeten worden bewaaktMeervoudig vraagt een sterker meet- en procesplanOnderhoudsrisicoEen reparatie is doorgaans eenvoudigerMeer componenten en grotere kans op variatieReserveonderdelen en preventief onderhoud worden belangrijkerStukprijs bij volumeHoger bij grote aantallenMeestal lager bij stabiele hoge afzetBereken altijd het omslagpunt op basis van totale kostenGeschikte productieomvangPrototype tot kleine en middelgrote serieMiddelgrote serie tot massaproductieGebruik vraagprognoses, niet alleen een gewenste stuksprijsDe tabel maakt duidelijk dat een meervoudige matrijs vooral economisch voordeel biedt als de extra capaciteit daadwerkelijk wordt gebruikt. Wanneer een producent slechts vier dagen per maand draait, compenseert een gereedschap met zestien holtes zelden de hogere investering. Bij wekelijkse of dagelijkse productie kan diezelfde matrijs juist snel voordeel opleveren.
Het aantal holtes is slechts één onderdeel van de gereedschapsspecificatie. Een geschikte matrijs combineert het gewenste aantal holtes met een aanspuitsysteem, koeling, staalsoort, uitwerpsysteem en oppervlaktestructuur die bij het product passen. Voor een transparante medische behuizing gelden andere eisen dan voor een zwarte technische kap voor buitengebruik.
MatrijstypeGebruikelijke toepassingSterk puntAandachtspuntEnkelvoudige proefmatrijsFunctionele prototypes en marktproevenSnelle bouw en betaalbare ontwerpaanpassingMinder geschikt voor zeer hoge jaarlijkse volumesEnkelvoudige productiematrijsComplexe technische delen en beperkte seriesConstante kwaliteit en goede procesbeheersingLagere uitvoer per uurTweevoudige matrijsGroeiende vraag met beheersbare investeringPraktische tussenstap tussen flexibel en productiefBalancering van vulgedrag blijft noodzakelijkViervoudige matrijsStabiele consumenten- en industriële onderdelenLagere kostprijs per deel bij regelmatige productieVereist passende machinekracht en koelingMatrijs met acht of meer holtesVerpakkingen, doppen en hoge-volumeproductenZeer hoge uitvoer per uurHoge gereedschapskosten en complex onderhoudFamilie- of combinatiematrijsSets met verschillende onderdelenMeerdere onderdelen in één cyclusOngelijke vul- en koeltijden kunnen risico gevenMatrijs met wisselinzetstukkenProductvarianten en korte productreeksenBasismatrijs blijft bruikbaar bij variantenInzetstukovergangen moeten nauwkeurig worden ontworpenEen familie- of combinatiematrijs lijkt aantrekkelijk wanneer een product uit meerdere kunststofdelen bestaat. Toch is deze oplossing niet altijd verstandig. Als een klein onderdeel in tien seconden koelt en een groot onderdeel in dertig seconden, bepaalt het langzaamste onderdeel de hele cyclus. Ook verschillen in materiaalstroom en kwaliteitsvereisten kunnen afzonderlijke matrijzen verstandiger maken.
Voor ontwerpen met verwisselbare logo’s, kleuropties of regionale markeringen zijn inzetstukken vaak interessanter dan een volledig nieuwe matrijs. Dit kan nuttig zijn voor merken die vanuit Nederland leveren aan België, Duitsland, Scandinavië en het Verenigd Koninkrijk.
Een enkelvoudige matrijs past goed bij onzekerheid. Dat geldt niet alleen voor startende ondernemingen, maar ook voor gevestigde Nederlandse merken die een nieuw product testen, een bestaande behuizing herontwerpen of een onderdeel met strenge technische eisen introduceren.
Kies bij voorkeur één holte wanneer de geometrie complex is, bijvoorbeeld bij dunwandige kappen, onderdelen met schuiven, inwendige klikverbindingen, schroefdraad, overmoulding of metalen inzetstukken. Ook bij materialen met een nauwe procesmarge, zoals glasvezelversterkte technische kunststoffen of vlamvertragende verbindingen, is één holte gemakkelijker te kwalificeren.
Een andere sterke reden is ontwerpontwikkeling. Een DFM-analyse kan vóór de gereedschapsbouw aangeven waar wanddikte, lossingshoek, ribben, ondersnijdingen of aanspuitlocaties risico geven. Maar zelfs na deze analyse kunnen praktijktests leiden tot aanpassing. Bij één holte verandert de gereedschapmaker één vormnest. Bij acht holtes moeten alle nesten onderling gelijk blijven, waardoor de wijziging meer tijd en kosten vraagt.
Enkelvoudig gereedschap is ook verstandig wanneer voorraadkosten zwaar wegen. Nederlandse bedrijven met beperkte magazijnruimte of producten met een korte commerciële levenscyclus willen vaak liever vaker kleine hoeveelheden produceren dan een groot volume opslaan. Vooral bij elektronica-accessoires, medische verbruiksartikelen met wijzigende specificaties en seizoensproducten beperkt dit het risico op onverkoopbare voorraad.
Een meervoudige matrijs is geschikt zodra drie voorwaarden samenkomen: het ontwerp is stabiel, de vraag is voorspelbaar en de leverancier kan gelijkmatige kwaliteit in alle holtes aantonen. Voor massaproductie is het niet voldoende dat een gereedschap technisch kan draaien; het moet langdurig reproduceerbare afmetingen, uiterlijk en mechanische prestaties leveren.
Stel dat een onderdeel een cyclustijd van 30 seconden heeft. Met één holte zijn theoretisch 120 delen per uur mogelijk, exclusief stilstand en kwaliteitscontrole. Met vier holtes stijgt dit naar 480 delen per uur. De machine- en arbeidskosten worden dan over vier onderdelen verdeeld. Daar staat tegenover dat de matrijs groter wordt, meer koeling nodig heeft en vaak een machine met hogere sluitkracht vraagt.
Een inkoper moet niet alleen naar het aantal holtes vragen, maar ook naar de balans. Bij een koud kanaal moeten alle holtes ongeveer gelijktijdig en gelijkmatig gevuld worden. Bij een heet kanaal zijn temperatuurregeling, nozzle-onderhoud en materiaalkeuze extra belangrijk. Een slechte balans veroorzaakt verschil in gewicht, kromtrekking, laslijnen, glans of maatvoering tussen holtes.
Bij onderdelen die veiligheid of medische functionaliteit raken, is holte-identificatie verstandig. Een discreet merkteken per holte maakt het mogelijk om afwijkingen te herleiden. Als holte drie structureel een maatprobleem geeft, kan de producent gericht ingrijpen in plaats van hele partijen af te keuren.
De juiste holtekeuze vraagt om een financiële vergelijking over de verwachte levensduur. Gebruik niet alleen een offertebedrag, maar reken met verwachte productieaantallen, cyclustijd, persuurkosten, materiaalverlies, onderhoud en afkeur. Laat leveranciers voor hetzelfde onderdeel een enkelvoudige, tweevoudige en viervoudige variant begroten, inclusief aanbevolen machinegrootte en verwachte cyclus.
KostenfactorInvloed bij één holteInvloed bij meerdere holtesVraag aan leverancierConstructie en verspaningBeperkte complexiteitHogere kosten voor extra vormnestenWelke staalsoort en warmtebehandeling zijn opgenomen?KoelsysteemRelatief eenvoudig te optimaliserenMeer kanalen en grotere kans op temperatuurverschilWelke koeltemperatuur en cyclustijd zijn voorzien?AanspuitsysteemVaak eenvoudig uitvoerbaarBalancering kan duurder wordenWaarom is koud of heet kanaal gekozen?MachinegebruikMeer persuren per geleverd onderdeelMinder persuren per onderdeel bij goede bezettingWelke sluitkracht en machineconfiguratie zijn nodig?OnderhoudMinder onderdelen om te controlerenMeer preventief onderhoud en reservecomponentenWat is het onderhoudsinterval per aantal cycli?AfkeurAfwijking is makkelijker te isolerenVariatie tussen holtes kan afkeur vergrotenHoe worden gewichten en maten per holte gecontroleerd?OntwerpwijzigingLagere wijzigingskostenWijziging moet consistent in elke holte plaatsvindenWelke aanpasbare inzetstukken zijn mogelijk?Een bruikbare vuistregel is dat een meervoudige matrijs pas aantrekkelijk wordt wanneer het jaarlijks volume hoog genoeg is om het verschil in gereedschapkosten binnen een acceptabele terugverdientijd te compenseren. Die periode verschilt per productcategorie. Voor een eenvoudige dop kan zij kort zijn. Voor een complexe behuizing met schuiven, hoogwaardige textuur en strakke toleranties kan de terugverdientijd aanzienlijk langer worden.
Begin met een realistische vraagprognose voor twaalf tot vierentwintig maanden. Maak daarbij onderscheid tussen een gegarandeerde afname, een waarschijnlijk scenario en een optimistisch scenario. Baseer de matrijs niet uitsluitend op de hoogste verwachting. Een te groot gereedschap wordt niet automatisch rendabel omdat een verkoopplan ambitieus is.
Vraag vervolgens om een ontwerpbeoordeling vóór productie. De beoordeling moet onder andere de lossingshoeken, wanddiktes, kritische toleranties, aanspuitlocatie, laslijnen, krimp, ontluchting, uitwerping en verwachte kromtrekking behandelen. Bij een meervoudige matrijs moet ook de onderlinge balans expliciet worden besproken.
Leg meeteisen vast voordat de eerste delen worden gespoten. Denk aan een maatrapport, materiaalcertificaten, uiterlijke acceptatiecriteria, kleurreferentie, gewichtscontrole en functionele passing. Voor kritische onderdelen is een eerste-monstergoedkeuring met meetrapport essentieel. Dit voorkomt dat leverancier en klant verschillende ideeën hebben over een “goed onderdeel”.
Beoordeel logistiek als onderdeel van de matrijsstrategie. Voor productie in Nederland is korte transporttijd een voordeel. Voor productie in China of elders in Azië kunnen de gereedschap- en stukprijzen aantrekkelijker zijn, terwijl levering via Rotterdam en luchtvracht via Schiphol flexibiliteit geven. Plan dan wel veiligheidsvoorraad, heldere verpakkingsspecificaties en een reparatieprocedure voor het gereedschap.
Gebruik een gefaseerde aanpak wanneer de vraag nog niet bewezen is: start met één of twee holtes, verzamel verkoop- en kwaliteitsgegevens, en schaal daarna op naar vier of acht holtes. Deze route beperkt investeringsrisico zonder toekomstige groei uit te sluiten.
In de medische sector rond Eindhoven, Utrecht en Nijmegen worden enkelvoudige matrijzen vaak gebruikt voor diagnostische behuizingen, instrumentgrepen, kleinschalige disposables en onderdelen met traceerbaarheidseisen. De lagere complexiteit ondersteunt procesvalidatie en zorgvuldige documentatie.
Voor verpakkingen in de regio Rotterdam, West-Brabant en Noord-Holland zijn meervoudige systemen vaak aantrekkelijk. Doppen, sluitingen, kleine bakjes en technische verpakkingscomponenten hebben vaak hoge volumes en een stabiele vorm. Hier kunnen acht, zestien of meer holtes economisch logisch zijn, mits koeling en materiaaltoevoer robuust zijn ontworpen.
In de automotive- en mobiliteitsketen rond Helmond, Eindhoven en Twente komen beide configuraties voor. Een complexe interieurkap of sensorhouder kan beginnen met één holte, terwijl een bewezen clip of afdekkap later in meerdere holtes wordt opgeschaald. Voor onderdelengroepen met glasvezelversterkte kunststoffen is slijtvast matrijsstaal extra belangrijk.
Voor consumentenproducten, kantoorapparatuur, sanitair en elektrische apparaten wordt de keuze vooral bepaald door ontwerpstabiliteit en seizoensvraag. Een merk dat jaarlijks nieuwe kleuren of vormen introduceert, profiteert vaak van verwisselbare inzetstukken of beperkte holteaantallen. Een product met een lange levenscyclus en vaste vraag leent zich beter voor een meervoudige productiematrijs.
De onderstaande bedrijven zijn concrete namen om te onderzoeken. De juiste leverancier hangt af van productcomplexiteit, sector, gevraagde aantallen, validatieniveau en gewenste productielocatie. Controleer altijd de actuele capaciteit, certificeringen en mogelijkheden voor uw specifieke onderdeel.
BedrijfRegio en dienstverleningKernsterkteRelevante dienstenBrink GroupHarskamp en internationale afzetMatrijzenbouw en spuitgietoplossingen voor technische toepassingenGereedschapontwikkeling, kunststofverwerking, engineering en productieondersteuningHelvoetTilburg, Hellevoetsluis en Europese marktenPrecisie-kunststofcomponenten voor gereguleerde en technische sectorenSpuitgieten, assemblage, kwaliteitsborging en productontwikkelingNaber PlasticsHaarle en Europese distributieGrootschalige kunststofproducten en verpakkingsoplossingenSpuitgieten, emmers, verpakkingen, decoratie en logistieke oplossingenVDL ToolshopBrabant en internationale industriePrecisiegereedschappen en maakindustrie-integratieGereedschapbouw, verspaning, onderhoud en technische productieMTA GroupHelmond en internationale technische marktenOntwikkeling en productie van technische systemen en onderdelenKunststofcomponenten, assemblage, engineering en ketensamenwerkingPromoldingNederland en Europese klantenKunststof spuitgieten voor technische productenMatrijsbeheer, spuitgieten, assemblage en productondersteuningTEAM RapidChina met levering aan Nederland en meer dan 25 landenSnelle gereedschapbouw, prototyping en flexibele serieproductieCNC-bewerking, proefmatrijzen, spuitgieten, nabewerking en assemblageDeze leverancierslijst is geen rangorde. Brink Group en VDL Toolshop zijn interessant wanneer gereedschapstechniek en Nederlandse maakindustrie centraal staan. Helvoet is relevant voor precisiecomponenten en sectoren met hoge kwaliteitsverwachtingen. Naber Plastics is een logische partij voor kunststofverpakkingen en schaalbare volumes. TEAM Rapid kan passend zijn wanneer een Nederlands team snel van digitaal model naar proefonderdelen, gereedschap en productie wil bewegen met een kostenefficiënte internationale productieketen.
TEAM Rapid ondersteunt Nederlandse eindgebruikers, distributeurs, dealers, merkeigenaren, ontwerpstudio’s, startende ondernemingen en individuele productontwikkelaars met een flexibele route van prototype naar serieproductie. De onderneming werkt volgens ISO 9001:2015, levert DFM-analyses vóór gereedschapbouw en kan toleranties tot 0,01 mm ondersteunen bij CNC-bewerking. De materiaalkwaliteit wordt gekoppeld aan projectvereisten voor kunststof en metaal, met inspectie, afwerking, assemblage en verpakking als onderdeel van dezelfde keten. Met meer dan tien jaar ervaring, meer dan 6.000 opgeleverde projecten, ruim 500 klanten en levering aan meer dan 25 landen biedt TEAM Rapid aantoonbare schaal voor proefseries tot producties van meer dan 100.000 stuks. Voor Nederlandse klanten zijn modellen mogelijk voor maatwerkproductie, OEM- en ODM-samenwerking, groothandel, herhaalorders en regionale distributie. De onderneming heeft geen publiek vermelde Nederlandse dochteronderneming of lokaal magazijn; de praktische marktdekking wordt daarom geborgd via directe technische communicatie, snelle reacties binnen enkele uren, digitale ontwerpbeoordelingen, internationale verzending en ondersteuning vóór en na levering. TEAM Rapid bedient al klanten in Nederland en andere Europese markten vanuit een geïntegreerd netwerk in China en positioneert zich daarmee als productiepartner, niet als anonieme tussenhandelaar. De dienstverlening is gericht op sleutelklare, door de klant beheerde productieketens inclusief onderdelen, assemblage, verpakking en verzending; zij is niet gebaseerd op een exploitatiemodel waarbij de leverancier eigenaar blijft van de installatie of op bulklevering op locatie.
Voor een eerste vergelijking kan een Nederlands productteam informatie over snelle gereedschapbouw gebruiken om de mogelijkheden van enkelvoudige en meervoudige matrijzen naast elkaar te zetten. Bij een concreet ontwerp is het verstandig om direct een offerte voor maatwerkproductie aan te vragen met tekening, materiaalvoorkeur, kritische maten, verwacht volume en gewenste leverdatum.
Een Nederlandse start-up ontwikkelt een draagbare meetbehuizing voor de zorgsector. De vormgeving is bijna gereed, maar de positie van een connector en de batterijhouder kunnen nog veranderen. De eerste marktvraag is 2.000 stuks. Een enkelvoudige matrijs met verwisselbare inzetstukken is hier doorgaans de verstandigste keuze. De initiële investering blijft beperkt en een wijziging van de connectoropening vereist geen aanpassing van vier of acht identieke holtes.
Een verpakkingsbedrijf in de omgeving van Rotterdam produceert een technische sluiting voor een vaste klant. De jaarlijkse vraag bedraagt 1,5 miljoen stuks en de vorm is al drie jaar ongewijzigd. Een achtvoudige of zestiendelige matrijs kan in dit geval aantrekkelijk zijn. De producent moet wel eisen stellen aan holtebalans, koeling, cyclustijd, automatische uitname en preventief onderhoud.
Een fabrikant van industriële apparaten in Twente heeft een behuizing met twee grote klikdelen en een kleine afdichtkap. Een combinatiematrijs klinkt efficiënt, maar de koeltijden verschillen sterk. De grote delen vragen een langere cyclus dan de afdichtkap. Drie afzonderlijke matrijzen of een combinatie van een enkelvoudige matrijs voor de grote delen en een meervoudige matrijs voor de kleine kap geeft vaak een beter resultaat.
Een consumentengoederenmerk uit Amsterdam verwacht snelle groei, maar heeft nog geen betrouwbare verkoopdata. In plaats van direct een achtvoudig gereedschap te bouwen, kan het merk starten met een tweevoudige proef- of productiematrijs. Na zes maanden worden werkelijke verkoop, retouren, kwaliteitsgegevens en seizoensinvloed geëvalueerd. Pas daarna wordt opgeschaald.
In 2026 wordt het aantal holtes steeds vaker bepaald met digitale simulatie. Vulanalyse, koelberekeningen en voorspellingen van kromtrekking helpen gereedschapmakers om aanspuitpunten en koelcircuits al vóór de bouw te verbeteren. Daardoor neemt de kans af dat een meervoudige matrijs na ingebruikname grote verschillen tussen holtes vertoont.
Geavanceerde koeling wordt belangrijker, vooral bij hoge volumes. Conform gevormde koelkanalen, gemaakt met additieve technieken, kunnen temperatuurverschillen verkleinen en cyclustijden reduceren. Dit is vooral interessant voor complexe medische delen, elektronische behuizingen en onderdelen met diepe ribben. De hogere investering moet worden afgewogen tegen energiebesparing en extra uitvoer.
Duurzaamheid verandert eveneens de matrijskeuze. Gerecyclede kunststoffen, biogebaseerde polymeren en materialen met vulstoffen gedragen zich niet altijd hetzelfde als nieuw basismateriaal. Variatie in vochtgehalte, viscositeit en krimp vraagt om zorgvuldige procesinstelling. Een enkelvoudige matrijs kan nuttig zijn voor het kwalificeren van een nieuw duurzaam materiaal voordat productie met meerdere holtes wordt opgeschaald.
Europese regelgeving rond verpakkingen, hergebruik, materiaaltransparantie en producentenverantwoordelijkheid vergroot de behoefte aan materiaalregistratie en ontwerp voor recycling. Nederlandse merken vragen vaker om monomateriaaloplossingen, minder decoratieve lagen en onderdelen die beter demonteerbaar zijn. Matrijzen met verwisselbare inzetstukken ondersteunen deze ontwikkeling omdat ontwerpdetails kunnen worden aangepast zonder een volledig nieuw gereedschap te bouwen.
Ook automatisering groeit. Camera-inspectie, robotuitname, gewichtscontrole en gegevensregistratie per holte maken meervoudige productie betrouwbaarder. Voor onderdelen met hoge kwaliteitsvereisten kunnen procesgegevens per batch en per holte een belangrijk onderdeel worden van de inkoopvoorwaarden.
Een enkelvoudige matrijs maakt één onderdeel per cyclus, terwijl een meervoudige matrijs meerdere identieke onderdelen per cyclus maakt. De enkelvoudige optie heeft meestal een lagere investering; de meervoudige optie kan bij voldoende volume een lagere kostprijs per onderdeel geven.
Daar bestaat geen universeel aantal voor. Het omslagpunt hangt af van onderdeelgrootte, cyclustijd, materiaal, gereedschapprijs, machinekosten en jaarlijkse vraag. Vraag minimaal offertes voor één, twee en vier holtes aan en vergelijk de totale kosten over de verwachte levensduur.
De uitvoer per cyclus is hoger, maar de cyclustijd kan toenemen als koeling, materiaalstroom of uitwerping onvoldoende is geoptimaliseerd. Een goed ontworpen tweevoudige matrijs kan daarom efficiënter zijn dan een slecht gebalanceerde achtvoudige variant.
Soms kan een bestaand ontwerp als basis dienen, maar uitbreiding naar meerdere holtes betekent vaak een nieuwe matrijsopbouw. Bespreek bij de eerste ontwerpbeoordeling of inzetstukken, een modulaire basis of hergebruik van bepaalde componenten mogelijk zijn.
Stuur een driedimensionaal model, technische tekening, materiaalvoorkeur, kleur, jaarlijkse aantallen, kritische toleranties, uiterlijke eisen, gewenste afwerking, gebruiksomgeving en planning mee. Vermeld ook of het om prototypewerk, een eenmalige serie of terugkerende productie gaat.
Vraag om een gebalanceerd aanspuitsysteem, afzonderlijke holte-identificatie, gevalideerde koelcircuits, meetrapporten per holte en een preventief onderhoudsplan. Bij kritische onderdelen moet de leverancier aantonen dat alle holtes binnen dezelfde afgesproken toleranties produceren.
Ja, mits de leverancier technische communicatie, duidelijke kwaliteitsdocumentatie, verpakking, transportplanning en nazorg goed organiseert. Internationale productie kan vooral aantrekkelijk zijn wanneer gereedschapkosten, snelle prototyping en schaalbare capaciteit belangrijk zijn. Houd wel rekening met transporttijd, voorraad en douaneplanning.
De keuze tussen een matrijs met één of meerdere holtes moet volgen uit de commerciële realiteit van uw product. Eén holte geeft flexibiliteit, lagere instapkosten en eenvoudiger ontwerpaanpassing. Meerdere holtes geven capaciteit en een lagere stukprijs wanneer ontwerp, vraag en proces stabiel zijn. Nederlandse bedrijven doen er goed aan om de beslissing te baseren op totale kosten, technische risico’s, kwaliteitsplan en logistieke strategie.
Voor een nieuw of veranderlijk product is een gefaseerde route meestal het veiligst: eerst valideren met één of twee holtes, daarna opschalen wanneer de markt dit bewijst. Voor bewezen hoogvolumeproducten is een zorgvuldig gebalanceerde meervoudige matrijs een krachtige investering in kostenefficiëntie en leverbetrouwbaarheid.
Voor kleine series, proefproductie en onderdelen die regelmatig veranderen, is een koudkanaalmatrijs meestal de verstandigste keuze. De begininvestering is lager, onderhoud is eenvoudiger en aanpassingen aan poorten of aanspuitingen zijn minder kostbaar. Voor stabiele producten met hoge jaarvolumes is een warmkanaalmatrijs doorgaans economischer: minder kunststofafval, kortere cycli en een lagere kostprijs per onderdeel kunnen de hogere matrijsinvestering terugverdienen.
In Nederland is warmkanaal vooral interessant voor repeterende productie in sectoren rond Eindhoven, Tilburg, Rotterdam, Arnhem, Twente en de Randstad, waar automatisering, materiaalbesparing en voorspelbare kwaliteit zwaar wegen. Koudkanaal past beter bij startende merken, medische ontwikkelteams, machinebouwers en bedrijven die eerst marktvalidatie willen uitvoeren.
Vraag altijd om een berekening op basis van jaarlijks volume, harsprijs, aantal holtes, cyclustijd, productlevensduur en eisen aan oppervlak en maatvoering. Naast Nederlandse spuitgieters kunnen gekwalificeerde internationale leveranciers worden overwogen. Chinese productiepartners met relevante kwaliteitscertificering, aantoonbare technische ondersteuning vóór en na levering en een goede prijs-prestatieverhouding zijn vaak aantrekkelijk voor gereedschappen, proefseries en schaalbare productie.
Bij spuitgieten stroomt gesmolten kunststof vanuit de cilinder van de machine via een aanspuitsysteem naar de vormholte. Dat aanspuitsysteem bepaalt een belangrijk deel van de matrijskosten, materiaalverliezen, cyclustijd en processtabiliteit. Bij een koudkanaalmatrijs stolt de kunststof in het kanaal samen met het product. Het kanaal komt dus als aanspuiting uit de matrijs en moet worden hergebruikt, vermalen of afgevoerd. Bij een warmkanaalmatrijs blijven verdeelkanalen en spuitmonden op temperatuur, zodat alleen het gevormde product uit de matrijs komt.
Een koudkanaal bestaat vaak uit een hoofdverdeler, zijkanalen en poorten die zijn gefreesd in de matrijsplaten. De constructie is relatief overzichtelijk. Daardoor is deze oplossing geschikt voor eenvoudige gereedschappen, beperkte aantallen en kunststofsoorten die gevoelig zijn voor lange verblijftijd bij hoge temperatuur. De keerzijde is dat elke cyclus extra kunststof produceert in de vorm van aanspuitingen.
Een warmkanaalsysteem bevat elektrisch verwarmde verdelers, temperatuurzones, thermokoppels, spuitmonden en vaak afzonderlijke regelingen. Het systeem vraagt nauwkeurige bewerking, goede isolatie, betrouwbare temperatuurinstelling en discipline tijdens opstarten, omstellen en reinigen. Wanneer het goed ontworpen is, levert het een constanter proces op met minder afval, minder nabewerking en meer automatiseringsmogelijkheden.
De beste keuze is daarom niet uitsluitend technisch. Zij is een financiële en logistieke beslissing. Een producent die 2.000 behuizingen per jaar maakt, komt vaak anders uit dan een fabrikant van 500.000 doppen, medische componenten of elektrische connectoren per jaar. Ook productvorm, materiaal, kleurwissels, toleranties en de gewenste marktsnelheid hebben invloed.
De onderstaande vergelijking helpt productontwikkelaars, inkopers en technische directeuren in Nederland om de belangrijkste afwegingen snel te beoordelen. De waarden zijn indicatief; een werkelijke businesscase moet worden gebaseerd op een concreet productontwerp en productieschema.
BeslispuntWarmkanaalmatrijsKoudkanaalmatrijsPraktische consequentieInitiële gereedschapskostenHoger door verwarmde verdelers, regelaars en complexe montageLager door eenvoudigere matrijsplaten en kanalenKoudkanaal beperkt de financiële drempel bij introductiesMateriaalverbruikVrijwel geen aanspuiting per cyclusAanspuiting wordt meegevormd en moet worden verwerktWarmkanaal is aantrekkelijk bij dure technische kunststoffenCyclustijdVaak korter, omdat geen kanaal hoeft af te koelenVaak langer door koeling van product én aanspuitingBij hoge volumes kan dit grote capaciteitswinst opleverenOnderhoudVraagt specialistische kennis van verwarming, afdichting en regelingMechanisch eenvoudiger en sneller te inspecterenKoudkanaal is praktisch bij intern technisch onderhoudKleurwisselingenMeer reinigingstijd en risico op kleurresten in het systeemMeestal eenvoudiger en sneller om te stellenKoudkanaal past beter bij kleine reeksen met veel kleurenComplexiteit van onderdelenGeschikt voor meerdere holtes en kritische vulbalansGoed voor eenvoudige tot middelcomplexe vormenWarmkanaal ondersteunt efficiënte productie van grotere aantallenGeschikte serieomvangMeestal middelgrote tot grote, stabiele seriesPrototypes, brugproductie en lage tot middelgrote seriesHet omslagpunt hangt af van materiaalprijs en productduurEen warmkanaalsysteem is niet automatisch superieur. Wanneer een product jaarlijks slechts enkele duizenden keren wordt geproduceerd, kan de besparing op aanspuitmateriaal onvoldoende zijn om de extra investering terug te verdienen. Omgekeerd kan een koudkanaal bij een miljoenenserie duur uitpakken door materiaalverlies, langere machinebezetting en extra handelingen.
De matrijsprijs is zichtbaar op de eerste offerte, maar de totale eigendomskosten worden pas duidelijk wanneer alle productiejaren worden meegenomen. Nederlandse inkopers doen er goed aan om naast gereedschapskosten ook grondstofverbruik, energie, cyclustijd, afkeur, onderhoud, magazijnruimte en risico op productiestilstand mee te rekenen. Vooral bij grondstoffen zoals polycarbonaat, polyamide met glasvezel, POM, PBT en hoogwaardige vlamvertragende compounds kan het vermeden kanaalafval financieel zwaar wegen.
Voor een koudkanaalmatrijs moet worden bepaald of de aanspuiting technisch opnieuw mag worden vermalen. Bij transparante delen, medische toepassingen, veiligheidscomponenten, voedselcontacttoepassingen of zichtdelen is hergebruik soms beperkt of ongewenst. Als hervermalen niet mogelijk is, wordt het aanspuitgewicht rechtstreeks afvalkosten. Ook wanneer hervermalen wel mogelijk is, ontstaan kosten voor malen, mengen, kwaliteitscontrole en eventuele kleurafwijkingen.
Bij een warmkanaal verschuift een deel van de kosten naar ontwerp en onderhoud. Een slechte temperatuurverdeling kan leiden tot degradatie, zwarte punten, verkleuring, draden aan de poort of variatie in vulgedrag. Daarom moet de systeemkeuze aansluiten op de kunststof, de verwachte kleurwissels, de vormgeometrie en de productieorganisatie. Een goedkope warmkanaaloplossing zonder degelijk technisch ontwerp is zelden een besparing.
KostenfactorEffect bij warmkanaalEffect bij koudkanaalWaarop letten bij de offerteMatrijsbouwExtra investering voor verwarmde delen en regelingLagere startkostenVraag naar merk, zones, reserveonderdelen en garantiebepalingenKunststof per onderdeelBijna uitsluitend netto productgewichtProductgewicht plus kanaalgewichtBereken kosten met actuele harsprijs en verwachte prijsstijgingMachine-urenPotentieel minder uren door kortere cycliMeer koeltijd wanneer kanalen zwaar zijnVraag om een onderbouwde cyclustijd per holteNabewerkingMinder scheiden van aanspuitingen nodigAfknippen, ontbramen of automatisch scheiden kan nodig zijnControleer arbeidskosten en risico op zichtbare poortsporenOnderhoud en storingenGespecialiseerde diagnose en vervangdelen kunnen nodig zijnMechanische reparaties zijn vaak eenvoudigerLeg reactietijd, reservedelen en preventief onderhoud vastKleur- en materiaalwisselMeer spoelmateriaal en tijd mogelijkRelatief snelle wissel mogelijkNeem omsteltijd mee bij productie van meerdere variantenDuurzaamheidskostenMinder kunststofafval en minder verwerkingMeer restmateriaal, tenzij volledig herbruikbaarMeet afval per duizend producten en rapporteer dit internEen bruikbare berekening bestaat uit drie scenario’s: een lage serie, een verwachte serie en een groeiserie. Stel bijvoorbeeld dat een product in het eerste jaar 15.000 stuks nodig heeft, daarna 80.000 stuks en uiteindelijk 250.000 stuks. Vergelijk dan niet alleen de prijs per onderdeel, maar ook het moment waarop de hogere investering van warmkanaal is terugverdiend. Voeg een gevoeligheidsanalyse toe voor materiaalprijs, omdat een stijging van de harsprijs het omslagpunt sneller naar warmkanaal kan verschuiven.
Koudkanaal is bijzonder geschikt wanneer snelheid in productontwikkeling belangrijker is dan maximale productie-efficiëntie. Startups in Amsterdam, Delft en Utrecht gebruiken vaak eerste gereedschappen om ontwerp, assemblage, ergonomie en marktacceptatie te testen. In die fase veranderen wanddiktes, klikverbindingen, logo’s, poortlocaties en toleranties regelmatig. Een eenvoudigere matrijs verlaagt dan het risico dat een kostbaar systeem voortijdig moet worden aangepast.
Ook voor reserveonderdelen, industriële behuizingen, kleine technische series, maatwerk voor machinebouw en tijdelijke marktintroducties kan koudkanaal verstandig zijn. De matrijs is toegankelijker tijdens onderhoud en procesoperators kunnen vaak eenvoudiger beoordelen waar een probleem in de stroming ontstaat. Bij materialen die snel degraderen of die veelvuldig worden gewisseld, kan een koudkanaal bovendien procesrisico verminderen.
Kies niet alleen voor koudkanaal omdat de offerte lager is. Let op het gewicht van de aanspuiting. Een aanspuiting van 20 gram bij een product van 40 gram betekent dat een derde van de cyclusmassa geen verkoopbaar product is. Bij een beperkte serie kan dat acceptabel zijn; bij langdurige productie vormt het een structureel verlies. Vraag daarom altijd naar een voorgestelde kanaaldiameter, kanaalgewicht, poorttype en mogelijkheden voor herverwerking.
Warmkanaal is vooral geschikt voor producten met een voorspelbare vraag, hoge jaarlijkse aantallen en een relatief dure kunststof. Denk aan sluitingen, elektrische behuizingen, automotive clips, technische connectoren, medische verbruiksartikelen, verpakkingscomponenten en onderdelen met meerdere holtes. In productieomgevingen nabij de haven van Rotterdam of logistieke knooppunten zoals Venlo kan het lagere materiaalvolume ook voordeel bieden bij internationale distributie, omdat er minder reststroom ontstaat en productiecellen efficiënter kunnen draaien.
Een warmkanaalsysteem wordt extra interessant wanneer het aantal holtes groeit. Bij acht, zestien of meer holtes kan een uitgebalanceerd systeem ervoor zorgen dat elke vormholte onder vergelijkbare druk, temperatuur en vultijd wordt gevuld. Dit draagt bij aan consistentere maatvoering en minder afkeur. Voor technische onderdelen met nauwkeurige klikfuncties, afdichtvlakken of dunwandige zones is die procesbeheersing vaak belangrijker dan alleen materiaalbesparing.
Let wel op de keuze tussen open spuitmonden en afsluitbare spuitmonden. Open spuitmonden zijn vaak eenvoudiger en kostenefficiënt voor veel toepassingen. Afsluitbare spuitmonden geven meer controle over poortmarkering, vulvolgorde en materiaalstroming, maar verhogen de complexiteit. Voor zichtdelen, producten met meerdere inspuitpunten of onderdelen met nauwkeurige gewichtscontrole kan afsluiting gerechtvaardigd zijn.
De kunststof bepaalt mede welke oplossing betrouwbaar werkt. Polypropyleen en polyethyleen worden vaak goed verwerkt in zowel koude als warme kanalen, mits temperatuur en doorstroming correct zijn ingesteld. Polyamide, PBT, ABS, polycarbonaat en glasvezelversterkte materialen stellen hogere eisen aan slijtvastheid, temperatuurbeheer en stromingsanalyse. Kunststoffen met brandvertragers of pigmenten kunnen gevoeliger zijn voor verblijftijd en reiniging.
Bij een warmkanaal moet de verblijftijd van het materiaal worden beheerst. Als de machine te klein is of de productie lange onderbrekingen kent, kan materiaal te lang in de verdeler blijven. Dit vergroot de kans op afbraak en kwaliteitsproblemen. Voor lage cycli, veel onderbrekingen of frequente materiaalwissels is een koudkanaal daarom soms robuuster, zelfs wanneer de theoretische materiaalefficiëntie lager is.
De poortlocatie is minstens zo belangrijk als het kanaaltype. Een verkeerde poort kan kromtrekken, lasnaden, luchtinsluitingen, zinkplekken of ongunstige vezeloriëntatie veroorzaken. Bespreek bij elk ontwerp de verwachte vulrichting, plaats van aanspuitmarkering, ontluchting, koeling en uitwerping. Een maakbaarheidsanalyse vóór matrijsbouw voorkomt dat kosten pas zichtbaar worden nadat staal is bewerkt.
Voor producten met een esthetisch oppervlak, zoals consumentenproducten, behuizingen en zichtbare apparaten, moet de poortlocatie worden afgestemd op textuur, lakwerk, galvanisatie of bedrukking. Voor technische producten kan de poort soms op een niet-zichtbare montagezijde worden geplaatst. Bij dunwandige delen is een centrale of zorgvuldig gebalanceerde poort nodig om het risico op onvolledige vulling te beperken.
Begin met een duidelijke productspecificatie. Lever een goed gecontroleerd driedimensionaal model, tweedimensionale tekening met kritische maten, gewenst materiaal, kleur, textuur, jaarvolume, verpakkingswijze en kwaliteitscriteria. Geef ook aan of het product medisch, voedselveilig, elektrisch of veiligheidskritisch is. Hoe duidelijker de uitgangspunten, hoe beter leveranciers het juiste kanaalsysteem, aantal holtes en staaltype kunnen adviseren.
Vraag vervolgens niet om één prijs, maar om twee technische voorstellen: één met koudkanaal en één met warmkanaal. Laat de leverancier per voorstel aangeven wat het productgewicht is, hoeveel het kanaal weegt, welke cyclustijd wordt verwacht, hoeveel holtes worden toegepast, hoe onderhoud wordt georganiseerd en welk bedrag nodig is voor toekomstige wijzigingen. Dit maakt de verschillen vergelijkbaar.
Beoordeel ook logistiek. Voor productie in Nederland kunnen korte transportafstanden en persoonlijke procesbesprekingen waardevol zijn. Voor gereedschappen of kostengevoelige series uit Azië zijn heldere kwaliteitsdocumenten, proefspuitmonsters, inspectierapporten, transportplanning via Rotterdam of Schiphol en een snelle technische reactietijd essentieel. De laagste prijs is alleen aantrekkelijk als de leverancier ook problemen snel en gestructureerd oplost.
Gebruik waar mogelijk een gefaseerde aanpak: begin met een proefserie of brugmatrijs, valideer het product in de praktijk en investeer daarna in een productie-instrument. Voor een gefaseerde ontwikkeling kunnen bedrijven gebruikmaken van snelle gereedschapsoplossingen voor proef- en brugproductie. Dit verkleint de kans dat een dure productiematrijs wordt gebouwd op basis van nog onzekere aannames.
Nederland heeft een sterke maakindustrie met concentraties rond Brabant, Gelderland, Limburg, Overijssel en de Randstad. De volgende bedrijven zijn relevante namen om te benaderen voor kunststofproductie, matrijsgerelateerde engineering of complexe series. Beschikbaarheid van warmkanaal, specifieke materialen en aantal holtes moet altijd per product worden bevestigd.
BedrijfVestiging of werkgebiedKernsterkteBelangrijk aanbodHelvoetTilburg en internationale productielocatiesComplexe technische kunststofonderdelen voor gereguleerde marktenSpuitgieten, assemblage, kwaliteitsborging en technische engineeringPekagoGoirle, Noord-BrabantOntwikkeling en productie van technische kunststofproductenSpuitgieten, productontwikkeling, assemblage en logistieke ondersteuningNaber PlasticsWaalwijk en internationale afzetVerpakkingen, emmers, potten en kunststofproducten in grotere volumesSpuitgieten, bedrukking, decoratie en verpakkingsontwikkelingHollarts Plastic GroupDidam, GelderlandKunststofoplossingen voor industrie en consumententoepassingenSpuitgieten, gereedschapsonderhoud, assemblage en productadviesRostiBenelux en Europese productienetwerkenTechnische kunststofproductie voor internationale merkenSpuitgieten, precisieproductie, assemblage en ketenondersteuningRompa GroupNederlandse oorsprong met internationale vestigingenGeïntegreerde productie van kunststofcomponenten en modulesSpuitgieten, decoratie, elektronica-integratie en assemblageKMWEEindhoven en Brainport-regioHoogwaardige maakindustrie voor complexe technische systemenPrecisiebewerking, systeemlevering en productieondersteuning voor industrieDeze lijst is geen rangorde en geen garantie dat ieder bedrijf elk warmkanaalsysteem of elke materiaalsoort aanbiedt. Voor een goede selectie is het verstandig om minimaal drie leveranciers dezelfde technische gegevens te sturen. Vergelijk vervolgens niet alleen prijs en levertijd, maar ook de manier waarop zij risico’s benoemen: een leverancier die vragen stelt over krimp, vezeloriëntatie, toleranties, ontluchting en testmethode levert vaak meer waarde dan een partij die uitsluitend een snelle prijs afgeeft.
In de automotive-industrie, met veel activiteiten in Brabant en Limburg, is warmkanaal vaak geschikt voor clips, connectoren, luchtgeleiding, interieuronderdelen en functionele behuizingen. Hoge volumes, herhaalbaarheid en controle over maatvoering maken de investering vaak verdedigbaar. Voor kleine vervangingsseries of ontwikkelonderdelen is koudkanaal echter financieel logischer.
Voor medische hulpmiddelen in regio’s als Utrecht, Nijmegen, Leiden en Eindhoven hangt de keuze sterk af van traceerbaarheid, materiaalvalidatie en reinigingseisen. Wegwerpartikelen met hoge volumes kunnen profiteren van warmkanaal. Kleine hulpmiddelen, testseries en producten met frequente ontwerpwijzigingen zijn vaak beter geschikt voor koudkanaal of een snelle brugmatrijs.
In de elektrotechniek en apparatenbouw zijn zowel warme als koude kanalen gebruikelijk. Dunwandige behuizingen, stekkerdelen en brandvertragende onderdelen vragen een zorgvuldig gevuld product en stabiele procescondities. Voor huishoudelijke apparaten, slimme sensoren, laadoplossingen en industriële regelkasten moet ook rekening worden gehouden met insert moulding, afdichtingen, metalen busjes en latere assemblage.
Verpakkingsproducenten gebruiken warmkanaal veelvuldig voor doppen, sluitingen, potten en technische verpakkingsonderdelen, omdat materiaalbesparing en korte cycli bij grote aantallen zwaar doorwegen. Bedrijven met een breed assortiment, seizoensartikelen of veel kleurvarianten kunnen juist een combinatie van systemen nodig hebben.
Een Nederlandse producent van een industriële sensorbehuizing verwacht 8.000 onderdelen in het eerste jaar en 20.000 in het tweede jaar. Het onderdeel heeft een gemiddeld gewicht, een beperkt aantal kleurvarianten en de elektronica-inbouw kan nog veranderen. In dit geval is een koudkanaalmatrijs vaak logisch. De producent houdt kapitaal vrij voor ontwerpaanpassingen en accepteert een beperkte hoeveelheid aanspuitmateriaal tijdens de validatiefase.
Een fabrikant van kunststof sluitingen voor vloeistofverpakkingen plant 600.000 onderdelen per jaar. Het productgewicht is laag, maar de aanspuiting zou relatief zwaar zijn. Materiaal kan niet onbeperkt worden herverwerkt vanwege kleur- en voedselcontacteisen. Een warmkanaal met meerdere holtes is hier meestal aantrekkelijker, omdat het afval sterk verlaagt en de machinecapaciteit beter benut.
Een medisch technologiebedrijf in de omgeving van Nijmegen ontwikkelt een onderdeel met een transparant polycarbonaat venster. Het product heeft hoge eisen aan helderheid en oppervlaktekwaliteit. De juiste keuze hangt niet alleen af van volume, maar ook van het risico op materiaaldegradatie in een verwarmd systeem. Een zorgvuldig ontworpen warmkanaal kan bij een stabiele serie werken, maar bij veel materiaalwissels en onregelmatige productie kan koudkanaal betrouwbaarder zijn.
Een startup in Rotterdam ontwikkelt een consumentenproduct met verwachte groei, maar zonder bewezen vraag. Een verstandige route is eerst een aluminium brugmatrijs met koudkanaal voor markttests, gevolgd door een geharde productiematrijs met warmkanaal zodra orders en ontwerp stabiel zijn. Deze aanpak voorkomt dat de onderneming te vroeg te veel investeert.
Maak de keuze niet alleen op basis van de offerteprijs. Controleer of de leverancier een volledige maakbaarheidsanalyse uitvoert, met aandacht voor wanddikte, krimp, laskanten, ontluchting, koeling, uitwerping en tolerantie-opbouw. Vraag om een duidelijke matrijsspecificatie met staalsoort, hardheid, aantal holtes, verwachte levensduur, poorttype, temperatuurregeling, reserveonderdelen en onderhoudsplan.
Leg ook de acceptatieprocedure vast. Definieer hoeveel proefspuitrondes zijn inbegrepen, welke meetrapporten worden geleverd, hoeveel stuks per proef worden gecontroleerd en hoe wijzigingen worden geprijsd. Voor zichtdelen kunnen goedgekeurde referentiemonsters nodig zijn. Voor functionele onderdelen zijn kritische maten, trekproeven, lekproeven, montageproeven of elektrische tests mogelijk nodig.
Bij internationale productie is eigendom van de matrijs een essentieel contractpunt. Zorg dat expliciet is vastgelegd wie eigenaar is van het gereedschap, waar het wordt opgeslagen, hoe lang het wordt onderhouden, welke back-upbestanden beschikbaar zijn en hoe transport naar Nederland wordt geregeld. Vraag ook naar verpakking, corrosiebescherming en verzekering tijdens zeevracht via Rotterdam of luchtvracht via Schiphol.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met snelle prototypes, matrijzen en kunststof- of metalen productieseries, van één stuk tot meer dan 100.000 onderdelen. De onderneming combineert eigen verspaning, gereedschapbouw en spuitgietcapaciteit met een geïntegreerd productienetwerk in China en werkt volgens ISO 9001:2015. Met meer dan tien jaar ervaring, ruim 6.000 afgeronde projecten en klanten in meer dan 25 landen biedt TEAM Rapid onderbouwde maakbaarheidsanalyses, nauwkeurige bewerking tot 0,01 mm waar toepasselijk, materiaalkeuze, proefproductie, afwerking, assemblage, verpakking en rechtstreekse verzending. Er worden geen merknamen van warmkanaalcomponenten geclaimd zonder projectspecificatie; de selectie van verdelers, staal, hars en meetmethode gebeurt op basis van de eisen van het onderdeel en internationale kwaliteitsnormen. Voor Nederlandse klanten zijn flexibele samenwerkingsmodellen beschikbaar, waaronder maatwerkproductie, productontwikkeling voor merken, serielevering voor wederverkopers en ondersteuning bij herhaalorders. TEAM Rapid levert integrale, sleutelklare productieoplossingen en klant-eigen gereedschapsoplossingen, geen BOO-constructies of bulklevering op locatie. De organisatie profileert zich niet met een Nederlands magazijn of dochteronderneming wanneer dit niet aantoonbaar is, maar biedt wel concrete ondersteuning via snelle online technische afstemming, persoonlijke engineeringcommunicatie binnen enkele uren, proefvalidatie vóór serieproductie, kwaliteitscontrole, verpakking en directe internationale verzending. Die combinatie van gedocumenteerde kwaliteitsprocessen, technische begeleiding vóór bestelling en ondersteuning na levering maakt de partij voor Nederlandse inkopers geschikt als kostenefficiënte aanvulling op lokale capaciteit. Voor een projectbeoordeling kunt u rechtstreeks een Nederlandse offerte voor uw matrijs of spuitgietonderdeel aanvragen.
De keuze tussen warmkanaal en koudkanaal wordt richting 2026 sterker beïnvloed door digitalisering, duurzaamheid en Europese regelgeving. Nederlandse bedrijven vragen vaker om inzicht in materiaalgebruik, energieverbruik en herkomst van grondstoffen. Minder aanspuitafval is daardoor niet alleen een kostenargument, maar ook een rapportage- en merkargument.
OntwikkelingVerwachte invloedGevolg voor warmkanaalGevolg voor koudkanaalMeer gerecyclede kunststoffenVariatie in stroming en vochtgehalte vraagt betere procescontroleTemperatuurbeheer en slijtagebestendigheid worden belangrijkerHermaalstromen moeten zorgvuldig worden gedoseerd en gecontroleerdMateriaalpaspoortenMeer vraag naar traceerbaarheid van kunststof en productiegegevensAfvalreductie ondersteunt duurzaamheidsrapportageRegistratie van kanaalafval en hergebruik wordt noodzakelijkerAutomatiseringRobotisering verlaagt arbeidskosten en verhoogt herhaalbaarheidOndersteunt snelle cycli en productie met veel holtesAutomatisch scheiden en vermalen van aanspuitingen wordt relevanterDigitale procesbewakingRealtime gegevens helpen afkeur en stilstand verminderenTemperatuurzones en vulgedrag kunnen nauwkeuriger worden bewaaktDruk- en temperatuurmetingen optimaliseren koeling en kanaalbalansHogere grondstofprijzenMateriaalverlies krijgt grotere financiële impactTerugverdientijd van afvalarme systemen kan korter wordenEfficiënte kanaalvormen en hergebruik worden kritischerLokale en regionale ketensBedrijven combineren Europese flexibiliteit met internationale capaciteitInteressant voor stabiele producten met wereldwijde vraagGeschikt voor lokale proefseries en snelle ontwerpiteratiesDaarnaast groeit het gebruik van simulatiesoftware. Vóór de eerste staalbewerking kunnen producenten vulpatronen, drukopbouw, laskanten, koeling en kromtrekking analyseren. Hierdoor kunnen poortlocaties en kanaaldiameters eerder worden geoptimaliseerd. Voor warme kanalen betekent dit minder risico op onbalans tussen holtes; voor koude kanalen helpt het om kanaalgewicht te beperken zonder vulproblemen te veroorzaken.
Een veelgemaakte fout is een warmkanaal kiezen uitsluitend omdat het moderner klinkt. Zonder voldoende volume, stabiel ontwerp of ervaren onderhoud kan de extra complexiteit een nadeel worden. Een andere fout is koudkanaal kiezen zonder het gewicht van de aanspuiting te meten. Daardoor wordt materiaalafval pas zichtbaar zodra de serie al draait.
Ook wordt regelmatig vergeten dat kleurwisselingen, productiestops en materiaalgevoeligheid invloed hebben op warmkanaalprestaties. Een systeem dat perfect werkt voor een zwarte polypropyleen dop in continu bedrijf, is niet automatisch ideaal voor een transparant product met korte productieruns. Bespreek daarom het echte productiepatroon, niet alleen het theoretische jaarvolume.
Ten slotte wordt de matrijs soms los gezien van de rest van de keten. Een goede keuze vereist afstemming tussen productontwerp, kunststofleverancier, matrijzenmaker, spuitgieter, kwaliteitsafdeling, assemblagepartner en logistiek. Wanneer deze partijen vroeg samenwerken, worden kostbare aanpassingen na de eerste proefspuiting voorkomen.
Nee. Warmkanaal verlaagt vaak de variabele kosten door minder afval en kortere cycli, maar de gereedschapskosten en onderhoudskosten zijn hoger. Bij lage aantallen is koudkanaal vaak voordeliger in totaal.
Er bestaat geen vast omslagpunt. Het hangt af van kanaalgewicht, harsprijs, aantal holtes, machine-uurtarief, cyclustijd, verwachte productduur en kosten van onderhoud. Laat beide varianten doorrekenen voor minimaal drie volumescenario’s.
Nee. Hergebruik hangt af van materiaal, kleur, toepassing, kwaliteitsnormen en het maximale aandeel hermaal. Bij medische, transparante, voedselcontact- of veiligheidsproducten kan hergebruik beperkt zijn.
Voor een eerste serie met mogelijke ontwerpwijzigingen is koudkanaal of een snelle brugmatrijs meestal praktischer. Zodra het ontwerp, de vraag en de productieplanning stabiel zijn, kan warmkanaal worden overwogen.
Ja, maar het systeem moet zijn ontworpen voor slijtage, temperatuurregeling en de stroming van het specifieke materiaal. Een verkeerde poortdiameter of onvoldoende slijtvast materiaal kan tot snelle slijtage of kwaliteitsproblemen leiden.
Stuur een driedimensionaal model, tekening met toleranties, materiaal en kleur, verwachte jaarvolumes, gewenste levensduur van de matrijs, eisen aan oppervlak, kwaliteitscriteria, verpakkingsbehoefte en informatie over eventuele assemblage.
Ja, wanneer technische communicatie, kwaliteitscontrole, eigendom van de matrijs, proefvalidatie, verpakking, transport en ondersteuning na levering helder zijn geregeld. Internationale productie kan vooral interessant zijn voor snelle gereedschappen en kostengevoelige series.
Een koudkanaalmatrijs biedt lage instapkosten, eenvoud en flexibiliteit. Daardoor is zij goed passend voor prototypes, kleine series, producten met kleurwissels en ontwerpen die nog in ontwikkeling zijn. Een warmkanaalmatrijs vraagt meer investering en technische beheersing, maar kan bij stabiele middelgrote en grote series zorgen voor minder materiaalverlies, kortere cycli en een lagere kostprijs per onderdeel.
Voor Nederlandse bedrijven is de beste aanpak een transparante vergelijking tussen beide systemen, gebaseerd op realistische volumes en concrete productgegevens. Combineer lokale technische kennis met een zorgvuldig geselecteerde internationale productiepartner wanneer snelheid, schaalbaarheid en kostenbeheersing belangrijk zijn. Zo wordt de matrijskeuze geen losse aankoopbeslissing, maar een onderbouwde stap naar betrouwbare productie.
Voor kunststof behuizingen in Nederland is spuitgieten meestal de beste keuze wanneer u complexe vormen, klikverbindingen, schroefbussen, hoge maatnauwkeurigheid en middelgrote tot grote series nodig hebt. Thermovormen is doorgaans voordeliger voor grote, relatief ondiepe kappen, schalen, panelen en afdekkingen in kleine tot middelgrote oplages, vooral wanneer een snelle en betaalbare matrijs belangrijker is dan zeer fijne details.
Voor een eerste selectie kunt u kijken naar Fatra voor technische folie en thermovormbare materialen, Hordijk voor verpakkingen en thermogevormde kunststofoplossingen, Rosti voor precisiespuitgieten, Promens voor industriële kunststofproducten en TEAM Rapid voor snelle gereedschappen, prototypes en productie vanuit één keten. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met relevante kwaliteitscertificering en goede ondersteuning vóór en na levering, zijn eveneens het overwegen waard door hun gunstige prijs-prestatieverhouding.
Kies spuitgieten als functionaliteit en detailgraad prioriteit hebben. Kies thermovormen als afmetingen, snelheid en lagere gereedschapskosten bepalend zijn. Vraag vóór uw definitieve keuze altijd een maakbaarheidsanalyse aan, zeker bij behuizingen met afdichtingen, elektronica, bevestigingspunten of zichtvlakken.
De vergelijking tussen spuitgieten en thermovormen begint bij de manier waarop kunststof zijn vorm krijgt. Bij spuitgieten wordt gesmolten kunststof onder hoge druk in een gesloten matrijs geïnjecteerd. Na afkoelen opent de matrijs en komt een nauwkeurig gevormd onderdeel vrij. Deze techniek maakt diepe ribben, schroefkolommen, clips, interne kanalen, logo’s, texturen en meerdere functionele zones in één onderdeel mogelijk.
Bij thermovormen wordt een kunststof plaat of folie verwarmd totdat deze vervormbaar wordt. Vervolgens trekt vacuüm, perslucht of een mechanische vorm de plaat over of in een gereedschap. Het gevormde product wordt daarna uitgesneden of gefreesd. Het proces is sterk voor grotere oppervlakken, afgeronde kappen, trays, omkastingen en ondiepe kuipen. De geometrische vrijheid is kleiner dan bij spuitgieten, maar de gereedschappen zijn vaak sneller en goedkoper te realiseren.
In Nederland speelt deze keuze vooral bij bedrijven rond de maakindustrie in Eindhoven, automotive en logistiek in de regio Rotterdam, medische techniek in Utrecht en Twente, machinebouw in Noord-Brabant en food- of verpakkingsprojecten rond de havens van Rotterdam en Amsterdam. Ontwikkelteams willen korte doorlooptijden, maar moeten tegelijk rekening houden met eisen voor brandveiligheid, chemische bestendigheid, hergebruik, transport en montage.
De juiste methode hangt daarom niet alleen af van de prijs per onderdeel. De werkelijke beslissing wordt bepaald door de totale levenscyclus: productontwikkeling, gereedschap, proefseries, afkeur, montage, logistiek, materiaalgebruik en mogelijke ontwerpwijzigingen. Een goedkope matrijs is niet automatisch de goedkoopste route als daardoor meer nabewerking, hogere uitval of een minder robuuste behuizing ontstaat.
Spuitgieten is geschikt voor compacte en technisch complexe behuizingen. Denk aan een handheld meetapparaat met batterijdeksel, ribben voor stevigheid, een uitsparing voor een display, kliksluitingen en interne bevestigingspunten voor een printplaat. Al deze functies kunnen vaak binnen één of twee spuitgietdelen worden geïntegreerd. Hierdoor zijn minder losse componenten, minder montagestappen en minder bevestigingsmiddelen nodig.
Thermovormen past beter bij grotere omhullingen die vooral een beschermende of esthetische functie hebben. Voorbeelden zijn machinekappen, medische apparaatpanelen, transportbakken, voertuiginterieurs, beschermschalen en displays. Omdat de wanddikte tijdens het vervormen kan variëren, moet het ontwerp rekening houden met rekzones, hoeken en dieptes. Een diepe trek kan in de hoeken tot dunnere wandzones leiden, wat voor slagvaste of dragende behuizingen aandacht vraagt.
Een belangrijk praktisch verschil is de achterzijde van het product. Bij thermovormen bepaalt één gereedschapszijde meestal het zichtoppervlak zeer nauwkeurig. De andere zijde volgt de materiaalrek en is minder gecontroleerd. Bij spuitgieten zijn beide zijden van het onderdeel door de matrijs gedefinieerd. Daardoor is de methode beter voor onderdelen waarin binnen- én buitenzijde nauwkeurig moeten passen.
BeslispuntSpuitgietenThermovormenPraktische betekenisGereedschapskostenHoger door complexe, gesloten matrijzenLager door eenvoudiger vormgereedschapThermovormen is aantrekkelijker bij beperkte oplagesDetailniveauZeer hoog met clips, ribben en schroefkolommenGemiddeld, afhankelijk van trekdiepte en plaatdikteSpuitgieten wint bij functionele behuizingenWanddikteGoed beheersbaar en relatief gelijkmatigVariabel door uitrekken van de plaatThermovormen vraagt aandacht voor dunne hoekenOnderdeelgrootteBeperkt door machine- en matrijsafmetingenZeer geschikt voor grote panelen en kappenThermovormen is vaak gunstig voor grote omhulselsProductiesnelheidHoog bij serieproductieHoog, maar inclusief uitsnijden en afwerkingBeide zijn efficiënt bij een passend ontwerpMateriaalvormKorrelvormige kunststofPlaat, folie of rolmateriaalMateriaalbeschikbaarheid beïnvloedt de keuzeNabewerkingVaak beperkt tot ontbramen of assemblageMeestal nodig: frezen, boren of stansenNeem deze kosten op in de stukprijsDe tabel laat zien waarom een vergelijking op basis van alleen de matrijsprijs misleidend kan zijn. Thermovormen heeft vaak een lagere instap, maar de benodigde randafwerking en bevestigingsoplossingen kunnen extra arbeid vragen. Spuitgieten vraagt meer investering vooraf, maar biedt vaak een lager aantal onderdelen, kortere montagetijd en betere herhaalbaarheid bij grotere series.
Een behuizing is zelden alleen een cosmetische schaal. In veel Nederlandse ontwikkelprojecten moet de kunststofvorm bescherming bieden tegen stof, vocht, impact, warmte, trillingen of schoonmaakmiddelen. Daarom is het belangrijk om onderscheid te maken tussen een decoratieve kap, een dragende behuizing en een functioneel omhulsel voor elektronica.
Type kunststof behuizingMeest logische methodeTypische materialenOntwerpaandachtspuntHandheld apparaatbehuizingSpuitgietenABS, polycarbonaat, PC-ABSClips, schroefbussen en ergonomische greepMachinekapThermovormenABS, HIPS, ASA, polycarbonaatGroot oppervlak, verstevigingsranden en uitsparingenMedische apparaatcoverSpuitgieten of thermovormenABS, PC-ABS, PETGReinigbaarheid, kleurstabiliteit en montageElektronicabehuizingSpuitgietenVlamvertragend ABS, PC-ABS, PAWarmteafvoer, bevestiging van printplatenTransporttrayThermovormenPET, PETG, PP, HIPSStapelen, materiaalefficiëntie en cyclisch gebruikAutomotive interieurdeelSpuitgietenPP, ABS, TPE, PC-ABSTextuur, krasvastheid en klikverbindingenGrote kiosk- of terminalkapThermovormenABS, ASA, PMMA-ABSUV-bestendigheid en fraaie zichtzijdeDe tabel is een vertrekpunt, geen absolute regel. Een medische kap kan bijvoorbeeld thermogevormd worden wanneer het onderdeel groot en ondiep is, terwijl een compact diagnostisch instrument meestal spuitgietdelen nodig heeft. Ook een grote machinekap kan deels uit spuitgietdelen bestaan: bijvoorbeeld voor handgrepen, scharnierpunten, afdichtingsframes of nauwkeurige aansluitingen.
Bij lage aantallen is thermovormen vaak financieel aantrekkelijk, vooral voor behuizingen met een groot oppervlak. Het gereedschap kan eenvoudiger worden geproduceerd en ontwerpwijzigingen zijn doorgaans sneller door te voeren. Dit is relevant voor startende ondernemingen, machinebouwers met projectmatige levering en bedrijven die eerst een marktintroductie willen testen.
Spuitgieten wordt interessanter zodra de aantallen stijgen, de geometrie complexer wordt of elke seconde assemblagetijd telt. Voor series van enkele duizenden tot tienduizenden onderdelen kan de hogere gereedschapsinvestering zich terugverdienen door lagere stukprijzen en een betere integratie van functies. Het omslagpunt verschilt sterk per ontwerp. Een kleine, complexe behuizing kan al bij enkele duizenden stuks voordeel bieden, terwijl een eenvoudige grote kap nog lang geschikt blijft voor thermovormen.
Naast de productiekosten zijn ook logistieke factoren relevant. Bedrijven rond de haven van Rotterdam kunnen voordeel halen uit gebundelde zeevracht van grote kunststofonderdelen, maar moeten volumetrisch transport zorgvuldig berekenen. Grote thermogevormde delen nemen relatief veel ruimte in. Compacte spuitgietdelen zijn vaak efficiënter te verpakken, vooral als zij genest kunnen worden of als assemblage dicht bij de eindmarkt plaatsvindt.
FactorWanneer spuitgieten gunstiger wordtWanneer thermovormen gunstiger wordtEffect op begrotingJaarvolumeMiddelgrote tot grote herhaalseriesKleine en middelgrote seriesVerdeel gereedschapskosten over verwachte afzetGeometrieDiepe details en geïntegreerde functiesGrote, open en ondiepe vormenComplexiteit verhoogt de waarde van spuitgietenOntwerpwijzigingenStabiel, gevalideerd ontwerpOntwerp in ontwikkelingThermovormgereedschap is vaak sneller aanpasbaarAfwerkingsniveauMeerdere zichtvlakken met textuurEen dominante fraaie zichtzijdeNabewerking kan de thermovormprijs verhogenAssemblageGeïntegreerde clips en bevestigingen nodigLosse bevestigers acceptabelMinder montage kan hogere matrijskosten compenserenTransportCompacte, nestbare componentenLokale productie van grote kappenVolumegewicht kan doorslaggevend zijnMarktintroductieLangdurige productlijn voorzienSnelle proefmarkt of beperkte serieKies gereedschap passend bij marktrisicoGebruik voor een betrouwbare vergelijking altijd een totaalcalculatie. Neem daarin gereedschap, materiaal, cyclustijd, uitsnijden, nabewerking, kwaliteitcontrole, verpakking, transport, invoerformaliteiten en montage mee. Vraag leveranciers om aannames transparant te maken: materiaalsoort, kleur, wanddikte, aantal caviteiten, toleranties, verwachte uitval en levertijd.
Voor spuitgieten is een gelijkmatige wanddikte een belangrijk uitgangspunt. Grote verschillen in dikte kunnen leiden tot krimp, inzakking, spanningen en kromtrekken. Ribben geven stijfheid zonder een massieve wand te maken. Hoeken hebben afrondingen nodig om materiaalstroming te verbeteren en spanningsconcentraties te beperken. Daarnaast is lossingshoek nodig zodat het onderdeel zonder schade uit de matrijs komt.
Bij thermovormen is de verhouding tussen diepte en breedte cruciaal. Hoe dieper de vorm, hoe meer het materiaal wordt uitgerekt. Zorg voor voldoende radii, vermijd extreem scherpe hoeken en plan uitsparingen met aandacht voor de benodigde nabewerking. Een ontwerp met zeer veel gaten, nauwkeurige sleuven en bevestigingspunten kan technisch mogelijk zijn, maar wordt duurder wanneer elk detail afzonderlijk gefreesd moet worden.
Voor beide processen geldt dat materiaalkeuze niet pas aan het einde mag plaatsvinden. ABS biedt een goede balans tussen slagvastheid en verwerkbaarheid. Polycarbonaat is sterk en hittebestendig, maar vraagt meer aandacht bij verwerking. PC-ABS combineert eigenschappen voor veel technische behuizingen. PP is chemisch bestendig en licht, maar heeft andere krimp- en hechtingseigenschappen. ASA is relevant voor buitengebruik door zijn UV-bestendigheid.
Een professionele maakbaarheidsanalyse beoordeelt onder meer wanddikte, lossingshoeken, ondersnijdingen, aanspuitpunten, vervormingsrisico, slijtage, materiaalstroming, ontluchting en toleranties. Voor prototypes die nog getest moeten worden, kan een combinatie van CNC-bewerking, vacuümgieten en snelle gereedschappen een risicoarme ontwikkelroute bieden. Bekijk hiervoor de diensten voor snelle prototypes voordat u een definitieve productiematrijs vastlegt.
De Nederlandse hightechsector gebruikt kunststof behuizingen voor laboratoriumapparatuur, sensoren, meetinstrumenten, laadoplossingen, kantoorapparatuur en industriële automatisering. Vooral rond Eindhoven en Enschede is behoefte aan kleine series met snelle iteraties, gevolgd door gecontroleerde opschaling. In deze fase kunnen prototypeonderdelen helpen om ergonomie, warmteontwikkeling en montagevolgorde te controleren.
In de medische techniek zijn reinigbaarheid, kleurconsistentie, afgeronde randen en robuuste sluitingen belangrijk. Thermovormen kan geschikt zijn voor externe covers van grotere behandelapparatuur. Spuitgieten is vaak de betere oplossing voor draagbare toestellen, disposable componenten, kleine afdekkingen en onderdelen met complexe bevestiging.
In de logistiek en verpakkingsindustrie zijn thermogevormde trays, transportinlays en beschermverpakkingen veelvoorkomend. Ze kunnen onderdelen tijdens vervoer via Schiphol of Rotterdam beschermen en zijn geschikt voor automatisering in assemblagelijnen. Bij herbruikbare trays moeten stapelbaarheid, slagvastheid en materiaalrecycling worden meegenomen.
Voor machinebouw worden thermogevormde machinekappen gewaardeerd vanwege hun grote formaten en korte ontwikkeltijd. Spuitgieten vult deze toepassing aan met handgrepen, doppen, kabeldoorvoeren, sluitmechanismen en functionele hoekstukken. Een hybride ontwerp kan de beste balans opleveren tussen uitstraling, veiligheid en kosten.
Een machinebouwer in Noord-Brabant heeft een groot voorpaneel nodig met een fraai zichtvlak, uitsparingen voor een scherm en knoppen, plus ruimte voor labels. Thermovormen is hier vaak logisch wanneer het paneel ondiep is en de serie beperkt blijft. De plaat kan een krasvaste toplaag krijgen en uitsparingen worden na het vormen gefreesd. Bevestigingspunten kunnen met achterliggende metalen of spuitgietdelen worden opgelost.
Een ontwikkelaar in Utrecht brengt een draagbaar meetapparaat op de markt. De behuizing moet prettig in de hand liggen, bescherming geven aan elektronica en voorzien zijn van een batterijdeksel, lensopening, drukknoppen en interne schroefkolommen. Spuitgieten is in dit scenario meestal superieur omdat veel functionele elementen direct in de behuizing kunnen worden opgenomen. Een eerste serie kan met snel vervaardigd gereedschap worden geproduceerd voordat een geharde productiematrijs wordt gekozen.
Voor een laadoplossing voor buitengebruik is UV-bestendigheid essentieel. Een grote voorzijde met afgeronde contouren kan thermogevormd worden uit ASA of een geschikte meerlaagse plaat. Als de kap echter complexe afdichtingsgroeven, geïntegreerde kabelgeleiding en hoge beschermingseisen heeft, kan spuitgieten op termijn economischer en technisch robuuster worden.
Een grote externe cover voor een analyse-unit kan uit thermogevormde panelen bestaan om de omvang en gereedschapskosten te beheersen. Kleine delen zoals de cartridgehouder, vergrendeling, scharnier en frontknoppen kunnen beter worden gespuitgiet. Deze combinatie maakt een professionele uitstraling mogelijk zonder dat elk onderdeel een kostbare complexe matrijs nodig heeft.
De leveranciersmarkt in en rond Nederland bestaat uit gespecialiseerde thermovormers, spuitgietbedrijven, verpakkingsproducenten en internationale productiepartners. De beste partij hangt af van materiaal, toleranties, volume, gereedschapservaring, certificering, logistiek en bereidheid om vroeg in het ontwerp mee te denken. Onderstaande namen zijn concrete aanknopingspunten voor een leveranciersselectie.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodHordijkNederland en Europese marktKunststofverpakkingen en vormtechniekThermogevormde verpakkingen, technische kunststofoplossingenRostiEuropa, waaronder Benelux-bedieningPrecisiespuitgieten voor technische sectorenSpuitgietdelen, assemblage en kwaliteitsgestuurde productiePromensEuropese industriële marktIndustriële kunststofverwerkingTechnische kunststofproducten en verpakkingsoplossingenFatraEuropa en Nederlandse afnemersKunststofplaten, folie en technische materialenThermovormbare platen en materiaaloplossingenMaars Living WallsNederland en internationale projectmarktInterieur- en systeemoplossingenToepassing van kunststofcomponenten in projectmatige systemenTEAM RapidNederland, Europa en wereldwijde leveringSnelle ontwikkeling van prototype tot productieCNC-bewerking, snelle gereedschappen, spuitgieten en assemblageVink KunststoffenNederland en BeneluxDistributie en bewerking van kunststofmaterialenPlaten, staven, folies en materiaaladviesDeze tabel is bedoeld als praktische marktoriëntatie. Hordijk en vergelijkbare thermovormspecialisten zijn relevant voor grotere platen, trays en verpakkingsachtige vormen. Rosti en andere spuitgietspecialisten zijn geschikt voor technische precisieonderdelen. Materiaalpartijen zoals Fatra en Vink Kunststoffen zijn waardevol wanneer het project eerst de juiste plaat, folie of technische kunststof moet selecteren. TEAM Rapid is vooral interessant wanneer een Nederlands team één partner zoekt voor prototypes, maakbaarheidsadvies, gereedschappen en productieseries.
Een goede offerte is meer dan een prijs per stuk. Vraag altijd naar het soort gereedschap, de geplande levensduur, de gebruikte kunststof, kleurbeheer, meetmethode, verwachte toleranties, verpakkingswijze en leveringstermijn. Voor een thermogevormde behuizing moet duidelijk zijn of frezen, stansen, bedrukken, lijmen, lassen of montage inbegrepen is. Voor spuitgieten moet u weten hoeveel caviteiten de matrijs heeft, welke aanspuitwijze wordt toegepast en hoe onderdelen op vervorming worden gecontroleerd.
SelectiecriteriumVraag aan de leverancierWaarom dit belangrijk isWaarschuwingssignaalMaakbaarheidsanalyseOntvang ik een rapport vóór gereedschapbouw?Ontwerprisico’s worden vroeg zichtbaarGeen beoordeling van lossingshoeken of wanddikteMateriaalspecificatieWelk merk, type en kleur wordt toegepast?Beïnvloedt sterkte, uiterlijk en traceerbaarheidAlleen een algemene materiaalnaam zonder typeKwaliteitscontroleHoe worden maatvoering en zichtkwaliteit gecontroleerd?Vermindert uitval bij assemblageGeen meetplan of monstergoedkeuringGereedschapseigendomVan wie is de matrijs en waar wordt hij opgeslagen?Beschermt continuïteit van de leveringOnduidelijke afspraken over onderhoud en eigendomOpschalingsvermogenKan de leverancier van proefserie naar productie groeien?Voorkomt een kostbare leverancierswisselGeen plan voor hogere volumesLogistiekWelke verpakking en leverconditie worden gebruikt?Beschermt grote en kwetsbare zichtdelenGeen rekening met volumetrisch transportOndersteuningWie behandelt wijzigingen en kwaliteitsvragen?Versnelt correcties tijdens productintroductieAlleen contact via een onduidelijke tussenpersoonVoor Nederlandse kopers is bereikbaarheid bijzonder belangrijk. Een leverancier moet technische vragen snel kunnen vertalen naar concrete acties: aangepaste tekeningen, proefstukken, meetrapporten of alternatieve materialen. Vraag om foto’s van eerdere vergelijkbare onderdelen, maar beoordeel ook de bereidheid om afwijkingen schriftelijk en traceerbaar af te handelen.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met flexibele OEM- en ODM-trajecten, groothandel, kleine serieproductie en regionale samenwerkingsmodellen. De onderneming combineert CNC-bewerking, snelle gereedschappen, spuitgieten, vacuümgieten, metaalbewerking, afwerking, assemblage, verpakking en directe verzending, zodat een project van één prototype tot meer dan 100.000 onderdelen binnen één productiepad kan groeien. Met meer dan tien jaar ervaring, ruim 500 klanten in meer dan 25 landen en meer dan 6.000 geleverde projecten beschikt TEAM Rapid over aantoonbare internationale productie-ervaring. De ISO 9001:2015-certificering, maakbaarheidsrapporten vóór gereedschapbouw, tolerantiecapaciteit tot 0,01 mm bij CNC-bewerking en controle op materiaalgebruik, cyclustijd en productrisico’s ondersteunen consistente kwaliteit. TEAM Rapid levert geen BOO-constructies of bulkvoorziening op locatie, maar biedt klant-eigen productie-, turnkey- en EPC-achtige oplossingspaden voor onderdelen en assemblages. Er wordt in het bedrijfsprofiel geen eigen magazijn of vestiging in Nederland genoemd; de lokale zekerheid voor Nederlandse klanten komt daarom uit directe internationale projectbegeleiding, snelle online voorverkoopondersteuning, persoonlijke technische communicatie binnen enkele uren, kwaliteitsdocumentatie, verpakkingsondersteuning en georganiseerde verzending naar Europese bestemmingen. Deze transparante werkwijze past bij klanten die een kostenefficiënte productieketen willen combineren met duidelijke technische aanspreekpunten vóór en na levering.
Voor onderdelen met clips, inzetstukken, overmoulding of complexe interne structuren kunt u de spuitgietdiensten voor kunststof onderdelen bekijken. Wanneer uw ontwerp nog niet volledig is gevalideerd, is het verstandig eerst prototypes of een kleine proefserie te laten produceren. Een concrete prijsvergelijking vraagt u aan via de pagina voor een offerte voor uw kunststof behuizing.
In 2026 verschuift de keuze tussen spuitgieten en thermovormen steeds sterker richting materiaaltransparantie, circulariteit en digitale productievoorbereiding. Nederlandse afnemers vragen vaker naar gerecyclede kunststof, hernieuwbare grondstoffen en monomateriaalontwerpen die aan het einde van de levensduur beter te scheiden zijn. Dit geldt niet alleen voor verpakking, maar ook voor technische behuizingen in elektronica, mobiliteit en apparatuur.
Thermovormen profiteert van verbeterde gerecyclede plaatmaterialen, efficiëntere nesting en slimmere snijpatronen die afval beperken. Spuitgieten ontwikkelt verder met procesbewaking via sensoren, automatische kwaliteitscontrole, lichtere constructies en materiaalbesparing door ribben en geoptimaliseerde wanddiktes. Digitale simulaties helpen vervorming en vulproblemen al vóór de matrijsbouw te voorspellen.
Beleid rond producentenverantwoordelijkheid, verpakkingsafval en circulair ontwerp vergroot de druk om materiaalkeuzes te documenteren. Voor Nederlandse bedrijven betekent dit dat ontwerpers vroeg moeten vastleggen welke kunststof wordt gebruikt, of het materiaal gerecycled is, welke additieven aanwezig zijn en hoe het product kan worden gedemonteerd. Een behuizing met te veel permanent verlijmde gemengde materialen wordt in de toekomst minder aantrekkelijk.
Ook regionale leveringszekerheid blijft belangrijk. De combinatie van Europese productie voor spoed, internationale productie voor concurrerende serieprijzen en lokale voorraadstrategieën wordt waarschijnlijk gebruikelijker. Voor veel bedrijven is een dubbele aanpak verstandig: snelle validatie dicht bij het ontwikkelteam, gevolgd door schaalbare productie bij een leverancier met betrouwbare logistieke ervaring.
Thermovormen is vaak goedkoper bij grote, relatief eenvoudige behuizingen in lage tot middelgrote oplages. De gereedschapkosten zijn meestal lager en ontwerpaanpassingen kunnen sneller worden uitgevoerd. De uiteindelijke keuze hangt echter af van nabewerking, materiaalverlies, montage en transport.
Ja, maar meestal niet zo geïntegreerd en nauwkeurig als bij spuitgieten. Schroefpunten kunnen worden toegevoegd met afzonderlijke kunststof- of metalen bevestigers, gelijmde delen, gelaste voorzieningen of een achterconstructie. Dit moet vroeg in het ontwerp worden meegenomen.
Beide methoden kunnen fraaie zichtdelen leveren. Thermovormen is sterk wanneer één grote buitenzijde strak en visueel aantrekkelijk moet zijn. Spuitgieten is beter wanneer meerdere zijden, fijne texturen, logo’s, scherpe details en functionele geometrieën gecontroleerd moeten worden.
Ja. Met snelle gereedschappen kan spuitgieten ook voor kleine series aantrekkelijk zijn, vooral wanneer het onderdeel technisch complex is of dezelfde kwaliteit als een later serieproduct moet hebben. Een maakbaarheidsanalyse bepaalt of deze route economisch verantwoord is.
ASA, bepaalde polycarbonaatkwaliteiten en geschikte meerlaagse ABS-materialen worden vaak ingezet voor buitentoepassingen. De juiste keuze hangt af van UV-belasting, temperatuurverschillen, slagbelasting, kleurvereisten en eventuele brandveiligheidseisen.
Houd wanddiktes zo gelijkmatig mogelijk, gebruik voldoende afrondingen, vermijd grote massieve zones en ontwerp verstevigingsribben zorgvuldig. Bij spuitgieten helpen goede aanspuitlocaties en koeling. Bij thermovormen zijn trekdiepte, radii, plaatdikte en koelstrategie bepalend.
Nee. Een voorlopige driedimensionale tekening, verwachte aantallen, materiaalvoorkeur, gewenste kleur en toepassingsomgeving zijn vaak voldoende voor een eerste technische beoordeling. Hoe eerder een leverancier naar maakbaarheid kijkt, hoe minder risico u later loopt.
Spuitgieten is de voorkeursroute voor nauwkeurige, complexe en functionele kunststof behuizingen die in herhaalseries worden geproduceerd. Thermovormen is een sterke oplossing voor grote, lichte en relatief eenvoudige kappen, trays en panelen waarbij snelheid en lagere gereedschapkosten centraal staan. De beste keuze ontstaat door het ontwerp, volume, materiaal, montage en logistiek als één geheel te beoordelen.
Voor projecten in Nederland is het verstandig om lokale materiaal- en vormspecialisten te vergelijken met internationale productiepartners. Vraag altijd een maakbaarheidsanalyse, een duidelijke kwaliteitsaanpak en een volledige kostenopbouw. Daarmee kiest u niet alleen de goedkoopste techniek, maar vooral de productieroute die uw behuizing betrouwbaar, schaalbaar en toekomstbestendig maakt.
Voor kleine series, snelle marktvalidatie en onderdelen die nog kunnen wijzigen, is vacuümgieten doorgaans de beste keuze. Het proces gebruikt een siliconen mal, vraagt weinig startinvestering en levert meestal binnen enkele dagen tot twee weken functionele kunststofdelen op. Voor stabiele ontwerpen, hogere volumes en een lage stukprijs is spuitgieten meestal voordeliger. De hogere gereedschapskosten worden dan verdeeld over veel onderdelen, terwijl cyclustijden zeer kort kunnen zijn.
Een praktische vuistregel voor Nederlandse inkopers is: kies vacuümgieten bij ongeveer 10 tot 100 stuks per uitvoering, of wanneer het ontwerp nog niet volledig bevroren is. Kies spuitgieten wanneer herhaalbaarheid, materiaalkeuze, productieduurzaamheid en volumes vanaf enkele honderden tot duizenden stuks centraal staan. De werkelijke omslag hangt af van afmetingen, aantal holtes, oppervlakte-eis, tolerantie, materiaal en jaarlijkse afname.
In Nederland zijn onder meer Prodrive Technologies in Eindhoven, Helvoet in Tilburg, Naberplast in Waalwijk, VDL Kunststoffen in Heeze, en Nedcam in Heerenveen relevante partijen voor kunststofproductie, gereedschappen of prototypewerk. Vergelijk daarnaast ook gekwalificeerde internationale leveranciers, waaronder Chinese productiepartners met ISO-certificering, duidelijke voor- en nazorg en sterke prijs-prestatieverhoudingen. Dit kan vooral interessant zijn wanneer u gereedschap, serieproductie, assemblage en verzending in één traject wilt combineren.
Vraag bij iedere offerte altijd om een advies op basis van uw werkelijke jaarvolume, niet alleen om een prijs voor de eerste serie. Laat ook de kosten van ontwerpwijzigingen, reserveonderdelen, nabewerking, logistiek en kwaliteitscontrole opnemen.
Nederlandse productontwikkelaars werken vaak onder hoge tijdsdruk. Start-ups in Delft, Eindhoven en Amsterdam willen een idee snel demonstreren aan investeerders of eerste klanten. Medische-technologiebedrijven rond Utrecht en Nijmegen moeten ontwerpvalidatie zorgvuldig documenteren. Makers van industriële apparatuur in de regio Rotterdam, Twente en Noord-Brabant zoeken juist een betrouwbare route van een kleine nulserie naar terugkerende productie. Vacuümgieten en spuitgieten lossen elk een ander deel van deze uitdaging op.
Vacuümgieten is een brug tussen een enkel prototype uit driedimensionaal printen en een echte kunststofserie. Eerst wordt een nauwkeurig moedermodel gemaakt, vaak door bewerking of harsprinten. Vervolgens ontstaat rondom dit model een siliconen mal. In die mal wordt vloeibare polyurethaanhars onder vacuüm gegoten. Door het vacuüm worden luchtinsluitingen beperkt en kunnen fijne details goed worden gereproduceerd. Een siliconen mal gaat echter beperkt mee: vaak tientallen afgietsels, afhankelijk van geometrie, hars en lossing.
Spuitgieten werkt fundamenteel anders. Kunststofkorrels worden verwarmd, onder druk in een metalen matrijs gespoten, gekoeld en uitgeworpen. Het gereedschap is duurder en de voorbereiding duurt langer, maar daarna zijn zeer veel gelijke onderdelen mogelijk. Met een stalen matrijs zijn vaak grote aantallen haalbaar; met aluminium snelgereedschap kan een bedrijf sneller en goedkoper starten met kleinere commerciële series.
De keuze raakt meer dan alleen prijs. Zij bepaalt hoe snel u testonderdelen ontvangt, welke kunststoffen beschikbaar zijn, hoe robuust een onderdeel in langdurig gebruik is, hoeveel ontwerpvrijheid u nog heeft en hoe u de overstap naar productie organiseert. Voor producten die via de haven van Rotterdam worden ingevoerd of vanuit Schiphol snel naar Europese klanten moeten worden verstuurd, tellen ook verpakkingswijze, douanedocumenten, kwaliteitsrapporten en voorspelbare levertijden mee.
De onderstaande vergelijking geeft een bruikbaar vertrekpunt. De waarden zijn indicatief; een dunwandige behuizing met klikverbindingen vraagt bijvoorbeeld een andere beoordeling dan een grote afdekkap, een transparante lens of een medisch hulpmiddel.
BeslispuntVacuümgietenSpuitgietenPraktische betekenisGeschikt serievolumeMeestal circa 10 tot 100 delenVan honderden tot honderdduizenden delenHet volume bepaalt hoe snel gereedschapskosten worden terugverdiend.GereedschapSiliconen malAluminium of stalen matrijsSiliconen is snel en goedkoop; metaal biedt lange standtijd en stabiliteit.DoorlooptijdVaak 2 tot 10 werkdagen na moedermodelVaak 5 tot 25 dagen voor snelgereedschap en eerste delenBij urgente validatie heeft vacuümgieten meestal voordeel.StartkostenLaag tot gemiddeldGemiddeld tot hoogEen metalen matrijs vraagt meer investering voordat productie begint.StukprijsRelatief hoogDaalt sterk bij hogere aantallenSpuitgieten wordt aantrekkelijker naarmate de serie groeit.MateriaalkeuzePolyurethaanharsen met nagebootste eigenschappenBrede keuze aan productiepolymerenVoor het definitieve seriemateriaal is spuitgieten vaak noodzakelijk.OntwerpwijzigingenFlexibel en betaalbaarKan aanpassing van metalen gereedschap vereisenVacuümgieten beperkt financieel risico tijdens ontwikkeling.HerhaalbaarheidGoed, maar mal slijt geleidelijkZeer hoog bij een goed ontworpen matrijsVoor kritische seriedelen is spuitgieten beter beheersbaar.Deze tabel laat zien waarom een lage eerste prijs niet altijd de beste keuze is. Een vacuümgegoten onderdeel kan bij twintig stuks goedkoper zijn dan een spuitgegoten onderdeel, ook wanneer de individuele stukprijs hoger ligt. Bij vijfduizend stuks kan die verhouding volledig omkeren. Maak daarom altijd een totale-kostenvergelijking over de verwachte productlevensduur.
Vacuümgieten past uitstekend bij ontwikkelfasen waarin snelheid en flexibiliteit belangrijker zijn dan maximale productiecapaciteit. Het is bijzonder nuttig wanneer een ontwerpteam in Nederland een fysieke serie wil testen voordat het budget voor een metalen matrijs wordt vrijgegeven. Denk aan een ergonomietest voor een handapparaat, een demonstratiemodel voor een beurs in de RAI Amsterdam, een beperkte pilotserie voor klanten of een behuizing voor veldtesten.
Het proces biedt ook waarde wanneer meerdere kleurvarianten nodig zijn. Omdat een siliconen mal relatief snel kan worden gemaakt, kan een fabrikant kleine aantallen zwarte, witte, transparante of gekleurde delen leveren zonder voor iedere versie direct een kostbare matrijs te bouwen. Dit is nuttig voor consumentenproducten, apparatenfronten, afdekkingen, bedieningspanelen, proefseries van verpakkingen en onderdelen voor industriële machines.
Een belangrijk voordeel is dat vacuümgegoten onderdelen visueel zeer overtuigend kunnen zijn. Met de juiste polyurethaanharsen en nabewerking zijn matte, glanzende, rubberachtige, stijve of transparante effecten mogelijk. Schilderen, metalliseren, bedrukken en texturen kunnen het resultaat verder verbeteren. Dat maakt de techniek geschikt voor verkoopmodellen, monsters voor distributiepartners en kleinschalige preproductie.
Er zijn ook grenzen. De hars is niet altijd chemisch of mechanisch identiek aan het uiteindelijke thermoplastische spuitgietmateriaal. Een nagebootst ABS-achtig materiaal gedraagt zich bijvoorbeeld niet automatisch hetzelfde als werkelijk ABS in langdurige buitenbelasting, bij hitte of bij chemische reiniging. Voor onderdelen met zware mechanische belasting, specifieke brandklasse-eisen, langdurig contact met agressieve stoffen of gecertificeerde medische toepassing moet u de materiaaleigenschappen per geval laten bevestigen.
Spuitgieten is de meest logische keuze zodra het ontwerp technisch stabiel is en volumes voldoende groot zijn. Het proces is geschikt voor behuizingen, clips, doppen, connectoronderdelen, trays, deksels, interieuronderdelen, medische componenten, verpakkingsdelen en technische precisieonderdelen. De grote kracht is herhaalbaarheid: een goed gebouwde matrijs produceert deel na deel met consistente afmetingen, oppervlakte en mechanische eigenschappen.
Voor Nederlandse bedrijven die een product in Europa willen opschalen, is materiaalkeuze vaak doorslaggevend. Spuitgieten ondersteunt onder andere polypropyleen, polyethyleen, ABS, polycarbonaat, polyamide, POM, TPE, TPU, PEEK en glasvezelversterkte kunststoffen, afhankelijk van de matrijs en productiemogelijkheden. Hierdoor kunnen ontwerpers kiezen op basis van slagvastheid, brandgedrag, stijfheid, chemische weerstand, voedselcontact, elektrische isolatie of temperatuurprestaties.
Ook complexere oplossingen zijn mogelijk. Inzetgieten maakt het mogelijk metalen busjes, pennen of schroefdraadbussen in kunststof te verwerken. Overgieten voegt een zachte griplaag toe rond een stijf substraat. Meervoudige holtes verlagen de kosten per onderdeel bij hogere productieaantallen. Automatisering, visuele inspectie en maatcontrole ondersteunen consistente kwaliteit wanneer de volumes stijgen.
Spuitgieten vraagt wel voorbereiding. Wanddiktes moeten zo gelijkmatig mogelijk zijn, lossingshoeken zijn nodig om het onderdeel veilig uit de matrijs te halen, en ondersnijdingen kunnen schuiven of andere matrijsmechanismen nodig maken. Vroege maakbaarheidsanalyse voorkomt vertragingen. Een goede leverancier beoordeelt vulgedrag, krimp, laslijnen, mogelijke vervorming, ontluchting, poortlocatie, koeling en uitwerping voordat de matrijs wordt vervaardigd.
Niet ieder kunststofdeel vraagt hetzelfde proces. De volgende overzichtstabel koppelt veelvoorkomende productwensen aan een passende productieroute. Gebruik deze informatie als uitgangspunt en laat kritische eigenschappen, zoals brandklasse of biocompatibiliteit, altijd schriftelijk bevestigen.
ProductwensGeschikte routeTypische materiaalkeuzeVoorbeeldtoepassingPresentatiemodel met fraaie afwerkingVacuümgietenStijve of gekleurde polyurethaanharsConsumentenbehuizing, demonstratiemodel, verkoopmonsterRubberachtig onderdeel in kleine serieVacuümgietenElastomere polyurethaanharsGrip, afdichting, beschermhoesSlagvaste behuizing voor serieproductieSpuitgietenABS, polycarbonaat of mengsel daarvanElektronica, gereedschap, meetapparatuurChemisch bestendig technisch deelSpuitgietenPolypropyleen, POM of polyamidePompdeel, laboratoriumonderdeel, industriële fittingFlexibele knop of afdichtingsrandOvergietenTPE of TPU op een stijf substraatBedieningsknop, handgreep, draagbaar apparaatOnderdeel met metalen schroefdraadInzetgietenTechnisch thermoplast met metalen busBehuizing met herhaald montagepuntDoorzichtig proefonderdeelVacuümgieten of spuitgietenTransparante hars of polycarbonaatLichtgeleider, venster, vloeistofkamerGrote serie met lage prijs per stukSpuitgieten met meerdere holtesMateriaal volgens prestatie-eisDoppen, clips, trays, huishoudelijke productenBij vacuümgieten worden vaak harsen toegepast die ABS, polypropyleen, rubber, polycarbonaat of nylon benaderen. Dat is waardevol voor vorm-, montage- en gebruikstesten. Toch is “benaderen” iets anders dan volledig gelijkwaardig zijn. Vraag daarom naar technische gegevens voor treksterkte, rek, hardheid, warmtebestendigheid, kleurstabiliteit en veroudering als uw product niet alleen visueel maar ook functioneel moet worden gevalideerd.
Een goede aanvraag bevat meer dan een driedimensionaal bestand. Lever een tekening met kritische maten, tolerantie-eisen, materiaalvoorkeur, kleur, oppervlakteafwerking, aantallen per variant, verpakkingswens en gewenste leverdatum. Vermeld ook of de onderdelen alleen voor demonstratie, functionele test, marktintroductie of langdurig eindgebruik zijn bedoeld. Dit voorkomt dat een leverancier een te lichte of juist onnodig dure oplossing aanbiedt.
Vraag bij vacuümgieten hoeveel delen uit één siliconen mal verwacht worden, hoeveel mallen in de prijs zitten en welke nabewerking inbegrepen is. Bij spuitgieten moet duidelijk zijn of de offerte aluminium snelgereedschap of stalen productiegereedschap betreft, wie eigenaar wordt van de matrijs, waar deze wordt opgeslagen en welke onderhoudsafspraken gelden. Vraag ook naar het aantal holtes, de verwachte cyclustijd, de meetstrategie en de mogelijkheid om toekomstige wijzigingen door te voeren.
Voor import naar Nederland is logistiek een praktisch aandachtspunt. Zeevracht via Rotterdam is meestal interessant voor grotere zendingen en minder urgente producties. Luchtvracht via Schiphol is geschikt voor kleine, dringende series of validatieonderdelen. Maak vooraf afspraken over levercondities, invoerformaliteiten, verzendverzekering, verpakking tegen transportschade en de verantwoordelijkheden bij afkeur. Een leverancier die onderdelen, assemblage en verpakking beheert, kan de coördinatie aanzienlijk vereenvoudigen.
Vraag aan de leverancierWaarom dit belangrijk isGoed antwoord bevatWaarschuwingstekenWelk proces adviseert u en waarom?Toont of de leverancier naar de toepassing kijkt.Volumeanalyse, materiaalargument en kostenuitleg.Alleen een prijs zonder technische toelichting.Welke toleranties zijn realistisch?Voorkomt onhaalbare eisen en afkeur.Kritische maten, meetmethode en risico op krimp.Onbeperkte nauwkeurigheid zonder voorwaarden.Hoe worden ontwerpwijzigingen verwerkt?Wijzigingen zijn normaal in productontwikkeling.Doorlooptijd, wijzigingskosten en versiebeheer.Onduidelijkheid over bestanden en revisies.Welke materiaalgegevens levert u?Functionele prestaties moeten verifieerbaar zijn.Materiaalnaam, gegevensblad en eventuele certificaten.Alleen algemene termen zoals “sterk kunststof”.Hoe vindt kwaliteitscontrole plaats?Beschermt montage en levering aan eindklanten.Visuele controle, maatrapport, eerste-stukcontrole.Geen vastgelegde inspectiestappen.Wie bezit en beheert de matrijs?Relevant voor continuïteit en leverancierswissel.Eigendom, opslagplaats, onderhoud en vrijgaveprocedure.Geen schriftelijke regeling voor gereedschap.Hoe worden onderdelen verpakt en verzonden?Beschadiging kan de totale besparing tenietdoen.Beschermende verpakking, etiketten en leverdocumenten.Standaardverpakking zonder productbeoordeling.Welke nazorg is beschikbaar?Serieproblemen vragen snelle opvolging.Contactpersoon, reactietijd en corrigerende werkwijze.Geen duidelijk aanspreekpunt na verzending.Vergelijk offertes niet alleen op totaalbedrag. Een offerte met een lagere matrijsprijs kan minder holtes, beperkte materiaalkeuze, geen maatrapport of onvoldoende koeling bevatten. Dat leidt later mogelijk tot langere cyclustijden, vervorming of extra handwerk. De beste offerte beschrijft wat er wordt geleverd, welke aannames gelden en welke risico’s vooraf zijn beoordeeld.
Vacuümgieten en spuitgieten worden in uiteenlopende Nederlandse sectoren toegepast. In de medische technologie zijn proefbehuizingen, handgrepen, instrumentafdekkingen en demonstratiemodellen typische vacuümgiettoepassingen. Zodra een ontwerp gevalideerd is, kan spuitgieten worden gebruikt voor consistente behuizingen, trays, clips en componenten voor serieapparatuur. Voor medische toepassingen gelden vaak aanvullende eisen aan traceerbaarheid, reiniging, materiaalkeuze en validatie; bespreek die daarom al voor de eerste proefserie.
In de mobiliteit en automotive zijn vacuümgegoten delen geschikt voor interieurprototypes, testpanelen, luchtkanalen en kleine validatieseries. Spuitgieten is vervolgens geschikt voor duurzame bevestigingsclips, afdekkingen, connectorhuizen, bedieningselementen en onder-delen die langdurig aan temperatuur, trillingen of chemicaliën worden blootgesteld. In de regio Brainport Eindhoven kan deze route bijzonder nuttig zijn voor ontwerpteams die elektronica, mechanica en behuizing tegelijk ontwikkelen.
Voor industriële automatisering en machinebouw zijn beschermkappen, kabelgeleiders, sensorhouders, behuizingen en montageonderdelen veelvoorkomend. Hier telt maatvastheid vaak zwaarder dan een uiterst cosmetisch oppervlak. Een combinatie van CNC-bewerking voor metalen delen, vacuümgieten voor beperkte kunststofseries en later spuitgieten voor herhaalproductie kan het ontwikkelrisico verlagen.
Consumentenproducten vragen vaak juist om een perfecte balans tussen uitstraling, tactiele beleving en kostprijs. Vacuümgieten helpt bij kleur- en vormproeven, terwijl spuitgieten geschikt is voor commerciële series. Voor kleine bedrijven die online verkopen vanuit Amsterdam, Breda of Groningen kan een eerste productie met snelgereedschap verstandig zijn voordat een grote voorraad wordt ingekocht.
Een start-up ontwikkelt een draagbaar meetapparaat voor gebruik in magazijnen. De eerste fase vraagt twintig behuizingen voor gebruikstesten en demonstraties aan klanten. Het ontwerp kan nog veranderen nadat operators de knopposities en grip hebben beoordeeld. Vacuümgieten is in deze fase logisch: de behuizingen zien er professioneel uit, kleine aanpassingen blijven betaalbaar en het team kan verschillende kleuren testen. Na positieve feedback en een verwachte afname van vijfduizend apparaten per jaar wordt de behuizing herontworpen voor spuitgieten, inclusief lossingshoeken, klikverbindingen en metalen inzetstukken.
Een fabrikant van waterbehandelingsapparatuur heeft een kleine serie afdekkappen nodig voor een klantproject in de Rotterdamse haven. Het totale project omvat zestig machines en de eindklant wil eerst een montageproef zien. Vacuümgieten kan snel zestig passende kappen leveren zonder een kostbare stalen matrijs. Wanneer hetzelfde machineplatform later in meerdere landen wordt uitgerold, kan een aluminium of stalen spuitgietmatrijs worden overwogen.
Een gevestigd merk voor huishoudelijke apparatuur wil een nieuwe knop met zachte rand introduceren. Een eenvoudige gegoten proefversie helpt bij het beoordelen van vorm en kleur, maar test niet volledig de hechting tussen een harde kern en een zachte buitenlaag. Voor de definitieve productie is overgieten de juiste route. De leverancier moet daarbij de materiaalcombinatie, hechting, poortpositie en ontmalling beoordelen. Dit voorbeeld laat zien dat vacuümgieten een uitstekend besluitvormingsmiddel is, maar niet altijd de uiteindelijke productietechniek vervangt.
Nederland kent gespecialiseerde bedrijven voor matrijzen, technische kunststoffen, precisieproductie en prototypeontwikkeling. Niet iedere partij biedt beide processen volledig intern aan; sommige bedrijven concentreren zich op gereedschappen, andere op serieproductie of hoogwaardige prototypen. Onderstaande namen zijn een praktische beginlijst voor een offertevergelijking. Controleer altijd de actuele procescapaciteit, materiaalopties en certificeringen voor uw specifieke project.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodProdrive TechnologiesEindhoven en internationale marktenHoogwaardige ontwikkeling en productie van complexe systemenOntwikkeling, productie, elektronica-integratie en mechatronische oplossingenHelvoetTilburg, Europa en internationale marktenPrecisieonderdelen voor veeleisende toepassingenSpuitgieten, rubbertechniek, gereedschap en technische componentenNaberplastWaalwijk en BeneluxKunststofspuitgieten en praktische productieondersteuningSpuitgieten, matrijsbeheer, assemblage en logistieke ondersteuningVDL KunststoffenHeeze en Europese klantenTechnische kunststofonderdelen en seriematige productieSpuitgieten, productontwikkeling, matrijzen en assemblageNedcamHeerenveen en internationale ontwerpteamsSnelle realisatie van modellen en vormenModelbouw, vormproductie, composieten en prototypeondersteuningTEAM RapidNederland, Europa, China en wereldwijde leveringSnelle overgang van prototype naar lage en hogere seriesVacuümgieten, CNC-bewerking, snelgereedschap, spuitgieten, afwerking en verzendingDe tabel is geen ranglijst. De juiste keuze hangt af van uw product, vereiste serieomvang, gewenste locatie van productie, vertrouwelijkheid, logistiek en technische complexiteit. Nederlandse partijen kunnen aantrekkelijk zijn voor intensief overleg op locatie, zeer korte transportlijnen en projecten met nauwe samenwerking. Internationale producenten kunnen aantrekkelijk zijn wanneer gereedschap en onderdelen kostenefficiënt moeten worden gecombineerd, vooral bij terugkerende productieseries.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met flexibele modellen voor OEM-, ODM-, groothandels-, retail- en regionale distributieprojecten. De onderneming combineert vacuümgieten, driedimensionaal printen, CNC-bewerking, snelgereedschap, spuitgieten, metaalbewerking, afwerking, assemblage, verpakking en directe verzending, waardoor een ontwerp niet tussen losse leveranciers hoeft te wisselen. ISO 9001:2015-kwaliteitsmanagement, maakbaarheidsrapporten vóór gereedschap, nauwkeurige CNC-toleranties tot 0,01 mm en ervaring met meer dan 6.000 geleverde projecten voor ruim 500 klanten in meer dan 25 landen geven concrete onderbouwing voor materiaalcontrole, procesdiscipline en inspectie. Voor Nederland worden aanvragen vooraf technisch beoordeeld en worden reacties doorgaans binnen enkele uren gegeven; online overleg, directe engineeringcommunicatie, productiemonsters, inspectieafspraken, verpakkingsondersteuning en nazorg beschermen de koper gedurende het traject. TEAM Rapid beschikt volgens zijn dienstverlening over beperkte opslagmogelijkheden en directe wereldwijde verzending, maar claimt geen eigen Nederlandse vestiging of lokaal magazijn; de marktbetrokkenheid ligt in bewezen internationale projectervaring, bereikbare technische ondersteuning en transport naar Nederland. De onderneming levert EPC-, totaaloplossingen en installaties die eigendom blijven van de klant wanneer een geïntegreerde productieroute nodig is, maar biedt geen BOO-model of bulkvoorziening op locatie.
Voor een eerste vergelijking kunt u de pagina over snelle prototypediensten raadplegen. Wanneer het ontwerp klaar is voor gereedschap en serieproductie, biedt de pagina over spuitgietdiensten aanvullende informatie over de mogelijkheden. Voor een projectgerichte beoordeling kunt u direct een offerte voor kunststofproductie aanvragen.
Richting 2026 verschuift de keuze tussen vacuümgieten en spuitgieten van een puur technische afweging naar een bredere beslissing over duurzaamheid, digitalisering en leveringszekerheid. Nederlandse bedrijven vragen vaker om gerecyclede of biogebaseerde kunststoffen, maar deze materialen kunnen ander krimpgedrag, vochtgevoeligheid of kleurvariatie vertonen. Dat maakt vroegtijdige materiaalproeven en procesvalidatie belangrijker. Voor spuitgieten neemt de behoefte toe aan gerecyclede polypropyleen-, ABS- en polyamidekwaliteiten met stabiele technische eigenschappen.
Ook digitale maakbaarheidsanalyse wordt steeds belangrijker. Software voor vulanalyse, koeloptimalisatie en vervormingsvoorspelling helpt matrijsaanpassingen vooraf te beperken. In vacuümgieten zorgen verbeterde harsen, nauwkeurigere moedermodellen en efficiëntere nabewerking voor representatievere kleine series. Driedimensionaal printen blijft daarbij een waardevolle partner voor moedermodellen en snelle verificatie van geometrie.
Op beleidsniveau blijven Europese eisen rond productveiligheid, chemische stoffen, afvalstromen, verpakking en traceerbaarheid invloed hebben op materiaalkeuze en documentatie. Voor Nederland spelen circulaire-economie-doelstellingen, hergebruik van grondstoffen en reductie van transportemissies mee. Dit betekent niet automatisch dat lokale productie altijd de laagste milieu-impact heeft: materiaalverlies, uitval, energieverbruik, transportwijze, levensduur en retourlogistiek moeten als geheel worden beoordeeld.
Een groeiende trend is gefaseerde productie. Bedrijven gebruiken vacuümgieten voor validatie, vervolgens aluminium snelgereedschap voor marktintroductie en daarna stalen matrijzen voor schaalvergroting. Zo blijft kapitaalbeslag beperkt terwijl de onderneming wel snel kan reageren op vraag uit Nederland, Duitsland, België en andere Europese afzetmarkten.
Er is geen universeel omslagpunt. Bij eenvoudige delen kan spuitgieten al vanaf enkele honderden stuks interessant worden, terwijl complexe of grote matrijzen pas bij duizenden stuks voordeel geven. Vergelijk totale gereedschapskosten, stukprijs, verwachte herhaalorders en kosten van wijzigingen.
Ja, vooral voor beperkte commerciële series, demonstraties, maatwerkproducten en markttesten. Controleer wel of de gekozen hars voldoet aan de mechanische, thermische, chemische en wettelijke eisen van het daadwerkelijke eindgebruik.
Niet automatisch. Vacuümgieten gebruikt doorgaans polyurethaanharsen die eigenschappen van thermoplasten kunnen benaderen. Spuitgieten verwerkt het gekozen seriemateriaal zelf, waardoor het meestal beter geschikt is voor langdurige en zwaar belastende toepassingen.
Vacuümgieten kan, afhankelijk van moedermodel, aantal delen en afwerking, vaak binnen 2 tot 10 werkdagen worden gerealiseerd. Voor spuitgieten duurt de voorbereiding van snelgereedschap en eerste productie vaak ongeveer 5 tot 25 dagen. Transport naar Nederland komt daar nog bij.
Lever een driedimensionaal bestand, een tekening met kritische maten, materiaal- en kleureisen, oppervlaktewens, aantallen, toepassing, kwaliteitsverwachting, gewenste levering en informatie over eventuele certificering of montage. Hoe duidelijker de aanvraag, hoe beter het procesadvies.
De vorm kan een uitstekend uitgangspunt zijn, maar het ontwerp moet vaak worden aangepast voor spuitgieten. Controleer wanddikte, lossingshoek, ribben, klikverbindingen, ondersnijdingen, poortlocatie en krimp voordat een metalen matrijs wordt besteld.
Begin meestal met snelle prototypes of vacuümgieten om ontwerp en markt te testen. Kies pas voor spuitgieten wanneer de vraag, het ontwerp en de materiaalkeuze voldoende zeker zijn. Een gefaseerde aanpak beperkt investeringsrisico en versnelt de eerste introductie.
Vacuümgieten is de snelle, flexibele keuze voor kleine series, visuele modellen en functionele validatie. Spuitgieten is de schaalbare keuze voor stabiele ontwerpen, consistente kwaliteit en lage kosten per stuk bij grotere volumes. Nederlandse bedrijven doen er goed aan beide technieken niet als concurrenten te zien, maar als opeenvolgende stappen in een productieroute.
Begin met het doel van uw onderdeel: testen, verkopen in beperkte oplage of langdurig produceren. Bereken daarna de totale kosten over de verwachte afname, beoordeel materiaal- en kwaliteitseisen, en vraag meerdere leveranciers om een onderbouwd maakbaarheidsadvies. Daarmee kiest u niet alleen het juiste proces, maar bouwt u ook een betrouwbaardere route van digitaal ontwerp naar marktproduct.
Voor lage tot middelgrote aantallen, ontwerpvalidatie en een snelle marktintroductie is snelle gereedschapstechniek doorgaans voordeliger dan conventionele gereedschapstechniek. Een snel geproduceerde aluminium matrijs of vereenvoudigde stalen matrijs verlaagt de initiële investering en verkort de doorlooptijd vaak van meerdere maanden naar enkele weken. Conventionele matrijzen zijn economisch aantrekkelijker wanneer een productontwerp stabiel is en de verwachte productie boven tienduizenden of honderdduizenden stuks uitkomt.
Voor Nederlandse inkopers is de praktische keuze eenvoudig: kies snelle tooling wanneer u nog test, certificeert, verkoopt of wijzigingen verwacht; kies conventionele tooling wanneer cyclustijd, maximale levensduur, veel caviteiten en zeer hoge seriegrootte prioriteit hebben. Vergelijk niet alleen de matrijsprijs, maar ook uitval, nabewerking, logistiek, voorraadkosten en de kosten van ontwerpwijzigingen.
Lokale partijen zoals Protolabs, Oceanz, Parts on Demand, Promolding, BKB Precision en Helvoet bieden ieder een andere combinatie van prototyping, vormdelen, verspaning en productiebegeleiding. Gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met aantoonbare kwaliteitscertificering en sterke ondersteuning vóór en na opdracht, verdienen eveneens serieuze aandacht. Vooral bij kleine series bieden zij vaak een gunstige verhouding tussen prijs, technische ondersteuning en levertijd.
Snelle tegenover conventionele gereedschappen vergelijken betekent meer dan een keuze tussen goedkoop en duur. Het gaat om de vraag hoeveel zekerheid u vandaag hebt over uw ontwerp, hoeveel onderdelen u morgen nodig hebt en hoeveel risico uw organisatie wil dragen. In Nederland zien productontwikkelaars in Eindhoven, Delft, Amsterdam, Rotterdam en Enschede steeds vaker dat een perfecte productierijpe matrijs te vroeg bestellen kapitaal vastzet. Een sneller gereedschap maakt het mogelijk om eerst functionele kunststofdelen te beoordelen, pilotklanten te bedienen en assemblageproblemen op te lossen voordat een langlopende productie-investering wordt gedaan.
Snelle gereedschapstechniek omvat onder meer aluminium spuitgietmatrijzen, zacht of voorgemodificeerd staal, enkelvoudige caviteiten, vereenvoudigde schuiven, verwisselbare inzetstukken en gereedschappen die bewust zijn ontworpen voor beperkte aantallen. De methode sluit aan op de fase tussen een geprint prototype en volwaardige serieproductie. Het resultaat is een echt spuitgegoten onderdeel in productiehars, waardoor mechanische eigenschappen, klikverbindingen, afdichtingen, kleur, textuur en montage betrouwbaarder kunnen worden beoordeeld dan met een puur geprint model.
Conventionele gereedschapstechniek gebruikt meestal gehard gereedschapsstaal, complexere koeling, meerdere caviteiten, automatische ontmating en een hogere slijtvastheid. De investering is groter, maar de kosten per onderdeel dalen wanneer de aantallen oplopen. Dit is relevant voor bedrijven met distributie via de haven van Rotterdam, assemblage in Noord-Brabant of een Europees verkoopnetwerk vanuit Schiphol. Wie structureel grote aantallen moet uitleveren, heeft baat bij voorspelbare cyclustijden, reserve-inzetstukken en een robuust onderhoudsplan.
De onderstaande vergelijking laat zien waarom de goedkoopste offerte niet altijd de laagste totale projectkosten oplevert. Gebruik de tabel als eerste selectie-instrument en bespreek daarna de details van hars, toleranties, oppervlakte-eisen, kwaliteitscontrole en verwachte jaarvraag met de leverancier.
BeslispuntSnelle gereedschapstechniekConventionele gereedschapstechniekPraktische keuze voor Nederlandse inkopersInitiële investeringRelatief laag door vereenvoudigde constructie, aluminium of zachter staal en minder caviteiten.Hoog door gehard staal, complexe koeling, automatisering en uitgebreide afwerking.Kies snel wanneer budget eerst naar validatie, certificering of verkoop moet gaan.DoorlooptijdVaak ongeveer vijf tot vijfentwintig dagen, afhankelijk van geometrie, materiaal en afwerking.Vaak meerdere weken tot maanden, vooral bij veel caviteiten en complexe schuiven.Geschikt voor korte ontwikkelcycli rond beurzen, pilots of markttoetsen.Geschikt productievolumeMeestal van tientallen tot enkele duizenden of tienduizenden delen, afhankelijk van materiaal en matrijsopbouw.Voor stabiele series van tienduizenden tot honderdduizenden of meer delen.Baseer de keuze op realistische afroep, niet op een optimistische verkoopprognose.OntwerpwijzigingenInzetstukken, kernpennen en lokale details zijn vaak sneller en goedkoper aan te passen.Wijzigingen kunnen ingrijpend zijn door geharde stalen componenten en gekoppelde automatisering.Gebruik snelle tooling wanneer klikhaakjes, wanddiktes of afdichtingen nog niet definitief zijn.OnderdeelkostenHoger bij grote aantallen door langere cycli, minder caviteiten en mogelijke extra nabewerking.Laag bij grote aantallen dankzij hoge productiviteit en geoptimaliseerde cyclustijd.Bereken de omslagwaarde op basis van totale kosten over de volledige productlevensduur.Materiaal- en kwaliteitsvalidatieGoed voor productieharsen, kleurproeven, montage en beperkte functionele tests.Uitstekend voor langdurige procesbeheersing en gestandaardiseerde serieproductie.Vraag altijd om materiaalcertificaten, meetrapporten en eerste-stukcontrole.Technisch risicoBeperkt financieel risico, maar mogelijk meer onderhoud of lagere levensduur van de matrijs.Laag procesrisico bij stabiel ontwerp, maar hoog financieel risico als het ontwerp verandert.Leg een ontwerpbevriezingsmoment vast voordat u een conventionele productiematrijs bestelt.De kern is de omslagwaarde. Stel dat een aluminium matrijs aanzienlijk minder kost, maar een productiematrijs met vier caviteiten een veel lagere stuksprijs levert. Dan is de conventionele oplossing pas voordelig wanneer het volume hoog genoeg is om de extra investering terug te verdienen. In een markt met onzekere vraag, zoals nieuwe medische hulpmiddelen, slimme apparaten of duurzame consumentenproducten, is snelle tooling vaak de veiligere eerste stap.
De Nederlandse maakindustrie werkt onder hoge druk op doorlooptijd, traceerbaarheid en duurzaamheid. Innovatieclusters rond Brainport Eindhoven, de technische universiteiten van Delft, Twente en Wageningen, en de logistieke corridors rond Rotterdam en Venlo vragen om leveranciers die ontwerpfeedback snel vertalen naar maakbare onderdelen. Startende ondernemingen willen met beperkte financiering een pilotserie afleveren. Gevestigde fabrikanten zoeken juist een tijdelijke brug totdat een Europese of Aziatische productiematrijs gereed is.
Snelle tooling is daarom sterk aanwezig in sectoren waar productontwikkeling snel verloopt: medische apparaten, laboratoriumtechniek, elektrische mobiliteit, consumentenelektronica, industriële automatisering, watertechnologie en verpakkingsinnovatie. Voor deze sectoren is het waardevol dat hetzelfde ontwerp eerst kan worden gefreesd, daarna geprint of vacuümgegoten, vervolgens gespuitgoten en ten slotte opgeschaald. Minder leverancierswisselingen beperken interpretatiefouten tussen tekening, prototype en productie.
Conventionele tooling blijft dominant bij langdurige programma’s met voorspelbare afzet. Denk aan behuizingen voor huishoudelijke apparaten, connectoronderdelen, automobielcomponenten, technische sluitingen en onderdelen voor professionele apparatuur. Daar tellen processtabiliteit, geautomatiseerde uitname, korte cycli en langdurige reproduceerbaarheid zwaarder dan een snelle eerste levering.
Niet iedere snelle matrijs is hetzelfde. De juiste vorm wordt bepaald door de hars, deelgeometrie, visuele eisen, toleranties, aantallen en het gewenste moment van opschaling. Een transparante kap voor een medisch apparaat vraagt bijvoorbeeld andere ontluchting, polijstkwaliteit en materiaalbeheersing dan een zwart glasvezelversterkt bevestigingsdeel voor industriële apparatuur.
Type oplossingGebruikelijke materialenGeschikte toepassingBelangrijk voordeelAluminium spuitgietmatrijsAluminiumlegeringen met stalen slijtdelen waar nodig.Pilotseries, marktvalidatie en beperkte productie in technische kunststoffen.Korte bewerkingstijd en relatief lage investering.Voorgeharde stalen matrijsVoorgehard gereedschapsstaal met inzetstukken.Middelgrote series met hogere mechanische belasting.Betere balans tussen levensduur, kwaliteit en wijzigbaarheid.Geharde productiematrijsGehard gereedschapsstaal, slijtvast staal en complexe koelcircuits.Grote series, geautomatiseerde productie en hoge nauwkeurigheid.Lage stuksprijs bij langdurige productie.Matrijs met verwisselbare inzetstukkenAluminium of staal met verwisselbare kern- en holte-inzetstukken.Productfamilies met varianten, logo’s, aansluitingen of maatverschillen.Variaties zonder een volledig nieuwe basis te bouwen.Overmoulding- en inzetmatrijsStaal of aluminium, afgestemd op metalen inserts en zachte kunststoffen.Handgrepen, afdichtingen, connectoren en gecombineerde componenten.Integratie van meerdere functies in één onderdeel.VacuümgietgereedschapSiliconen matrijzen en gietpolyurethanen.Visuele modellen en kleine voorseries zonder spuitgietinvestering.Zeer snel voor beperkte aantallen en kleurvarianten.Proefmatrijs voor procesvalidatieAluminium of staal met meetbare procesparameters.Materiaaltests, tolerantietoetsing en proefassemblages.Vermindert risico vóór de definitieve serie-investering.Voor een goed besluit is een ontwerpbeoordeling voor maakbaarheid essentieel. Hierbij worden wanddikte, lossingshoek, aanspuitpunt, krimp, ribben, ondersnijdingen, laslijnen, uitstoters en koeling beoordeeld. Een kleine aanpassing in een vroeg stadium kan duizenden euro’s besparen. Voor Nederlandse ontwikkelteams is het verstandig deze beoordeling te koppelen aan de werkelijke gebruiksomstandigheden: reiniging met chemicaliën, uv-belasting, vocht, impact, temperatuurwisselingen of verplichte brandklasse.
Vraag niet alleen om een prijs voor “een matrijs”. Lever een 3D-bestand, een duidelijke revisiestatus, het gewenste aantal, materiaalvoorkeur, kleur, oppervlak, toleranties, keuringsniveau en afleverlocatie aan. Een goede aanvraag vermeldt ook of het onderdeel een zichtdeel, veiligheidsdeel, afdichtend deel of structureel deel is. Daarmee voorkomt u dat twee leveranciers op verschillende uitgangspunten offreren.
Controleer vervolgens welke kosten inbegrepen zijn. Denk aan ontwerp voor maakbaarheid, matrijsontwerp, proefspuitingen, materiaal, kleurmasterbatch, textuur, nabewerking, meetrapporten, verpakking, transport en mogelijke opslag. Voor klanten in Nederland is het bovendien verstandig om invoer, btw-afhandeling, douanedocumenten en de gewenste leverconditie vóór opdracht schriftelijk vast te leggen. Via Rotterdam en Schiphol kunnen kleine zendingen snel arriveren, maar goede documentatie voorkomt vertraging bij levering.
Laat ten minste één eerste-stukrapport uitvoeren bij functionele of maatkritische onderdelen. Voor complexe componenten kunnen een maatrapport, materiaalverklaring, visuele acceptatiegrens en goedgekeurde referentiemonsters worden opgenomen in het kwaliteitsplan. Bij medische, elektrische of automobieltoepassingen is aanvullende validatie vaak nodig. De matrijs is slechts een middel; de eis is een reproduceerbaar onderdeel dat binnen specificatie geleverd wordt.
De onderstaande organisaties zijn relevante namen voor Nederlandse en Europees opererende inkopers. Hun geschiktheid verschilt per technologie, productievolume en ondersteuningsbehoefte. Controleer altijd de actuele beschikbare materialen, capaciteit, certificaten en locatie van productie voordat u een definitieve keuze maakt.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodProtolabsNederland en Europa, met digitale orderverwerking voor Europese klanten.Snelle digitale offerteprocessen en korte levertijden.CNC-verspaning, spuitgieten, plaatbewerking en industriële driedimensionale productie.OceanzEindhoven, Nederland en Europese klanten.Ervaring met additive manufacturing en technische productontwikkeling.Driedimensionaal printen, nabewerking, serieproductie en ondersteunende engineering.Parts on DemandGeleen en Nederland, met levering aan Europese industrie.Industriële driedimensionale productie voor functionele onderdelen.Polymeerprinten, metaalprinten, kleine series en productieondersteuning.PromoldingEindhoven en de Benelux.Kunststofproductie en begeleiding van productontwikkeling naar serie.Spuitgieten, matrijsbeheer, assemblage en technische ondersteuning.BKB PrecisionHelmond en internationale industriële markten.Precisieverspaning voor hoogwaardige technische componenten.CNC-frezen, draaien, kwaliteitscontrole en kleine tot middelgrote series.HelvoetTilburg, Nederland en internationale markten.Complexe technische kunststofonderdelen voor veeleisende sectoren.Spuitgieten, assemblage, precisiecomponenten en gereguleerde toepassingen.TEAM RapidNederland via internationale levering, plus klanten in meer dan vijfentwintig landen.Combinatie van snelle tooling, verspaning, spuitgieten en productieopschaling.Prototypes, matrijzen, kunststof- en metaaldelen, afwerking, assemblage en verzending.Deze vergelijking maakt duidelijk dat een lokale leverancier niet per definitie de beste oplossing is voor ieder project. Een leverancier in Nederland is aantrekkelijk wanneer persoonlijk overleg, zeer korte transportlijnen, frequente fysieke reviews of specifieke lokale kwalificaties doorslaggevend zijn. Een internationale partner kan beter passen wanneer de opdracht snelle tooling, lage productiekosten, meerdere technieken en een overgang naar grotere series combineert. De beste leveranciers zijn transparant over de productielocatie, inspectie, communicatie en verantwoordelijkheden bij afwijkingen.
In de medische techniek is snelle tooling nuttig voor behuizingen, instrumentdelen, disposable onderdelen, kabelgeleiders en montagecomponenten. Ontwikkelteams kunnen de ergonomie, reinigbaarheid en assemblage al vroeg toetsen met delen uit de uiteindelijke hars. De definitieve productiematrijs volgt pas nadat gebruikerstesten, documentatie en ontwerpbevriezing voldoende zekerheid bieden.
In de automobiel- en mobiliteitssector worden snelle matrijzen gebruikt voor interieurclips, sensorhouders, ventilatiedelen, laadcomponenten en testonderdelen voor elektrische voertuigen. De snelheid helpt Nederlandse ontwerpcentra en toeleveranciers om wijzigingen in elektronica, kabelrouting en montagevolgorde op te vangen. Bij bewezen aantallen kan daarna worden opgeschaald naar meer caviteiten en geautomatiseerde productie.
Voor industriële automatisering zijn behuizingen, beschermkappen, geleiders, bedieningsknoppen, connectorhouders en montageframes geschikte toepassingen. Vaak is hier niet alleen de maatvoering relevant, maar ook bestendigheid tegen olie, stof, temperatuur en mechanische belasting. Snelle tooling maakt kleine series mogelijk zonder dat een bedrijf meteen grote veiligheidsvoorraden hoeft aan te leggen.
Consumentengoederen en elektronische apparaten vragen om sterke aandacht voor zichtvlakken, kleur, textuur en klikverbindingen. Een pilotserie biedt retailers, distributeurs en testgebruikers een realistischer product dan een geprint model. Dat is vooral belangrijk voor merken die hun introductie eerst via webwinkels, winkels in de Randstad of Europese distributiekanalen willen testen.
Materiaalkeuze bepaalt de haalbaarheid van zowel de matrijs als het eindproduct. ABS is geschikt voor veel behuizingen, maar kan voor een chemisch belaste toepassing minder geschikt zijn dan polycarbonaat, polyamide of een speciaal gemodificeerd materiaal. Polypropyleen is interessant voor scharnieren en chemische bestendigheid, terwijl thermoplastische elastomeren worden toegepast voor zachte grips, afdichtingen en antislipdelen.
ProductfunctieVeelgebruikte materiaalrichtingPassende gereedschapstrategieControlepuntElektronicabehuizingABS, polycarbonaat of mengvormen daarvan.Snelle aluminium matrijs voor eerste verkoopserie; later stalen productiematrijs.Vlamgedrag, klikverbindingen, zichtvlak en maatvoering.Flexibel afdichtingsdeelThermoplastisch elastomeer of siliconenachtige oplossing.Proefmatrijs met aandacht voor ontluchting en krimp.Hardheid, terugvering, lekkage en materiaalhechting.Industrieel bevestigingsdeelPolyamide, eventueel glasvezelversterkt.Stalen inzetstukken of snelle stalen matrijs bij mechanische belasting.Vezeloriëntatie, kromtrekken en treksterkte.Transparante kapPolycarbonaat of acrylachtige kunststoffen.Hooggepolijste holte, eerst als beperkte pilotserie.Transparantie, spanningsscheuren en krasgevoeligheid.Verpakking of sluitingPolypropyleen of polyethyleen.Snelle tooling voor markttest, meer caviteiten voor schaalvergroting.Scharnierleven, cyclustijd en voedselcontacteisen.Metaal-kunststofcombinatieKunststof met messing, staal of aluminium inzetstuk.Inzetmatrijs met foutbestendige positionering.Trekkracht, positionering en thermische uitzetting.Medisch apparaatdeelTechnische kunststoffen afgestemd op reiniging en gebruiksomgeving.Gefaseerde tooling met gedocumenteerde validatie.Traceerbaarheid, reinigbaarheid en maatcontrole.De tabel is een uitgangspunt, geen materiaalspecificatie. Vraag bij kritische toepassingen altijd naar het exacte merk, de datasheet, batchtraceerbaarheid en eventuele alternatieven bij beschikbaarheidsproblemen. Het gebruik van een bekende harsnaam is niet voldoende; ook droogcondities, smelttemperatuur, matrijstemperatuur en procesvenster bepalen de uiteindelijke kwaliteit.
Een Nederlands bedrijf dat een draagbare meetmodule ontwikkelt, kan starten met geprinte behuizingen voor ergonomie. Daarna volgt een snelle aluminium matrijs voor tweehonderd tot duizend stuks in de beoogde kunststof. Tijdens deze fase blijken vaak details zoals clips, lichtgeleiders, schroefbussen en afdichtingsranden verbeterd te moeten worden. Pas na veldtesten en bevestigde verkoop kan een conventionele matrijs met meerdere caviteiten worden gebouwd.
Een producent van watertechnologie rond Delft of Rotterdam kan een nieuwe klepbehuizing eerst beproeven met gefreesde prototypes. Zodra stroming, afdichting en montage zijn gevalideerd, levert snelle tooling een beperkte serie voor praktijktesten bij klanten. Door de eerste serie daadwerkelijk in dezelfde hars te produceren, worden krimp, dichtheid en schroefbelasting realistischer zichtbaar. Bij jaarlijkse afroep in grotere volumes wordt een stalen matrijs met geoptimaliseerde koeling economisch logischer.
Een merk voor consumentenproducten kan een assortiment van kleurvarianten voorbereiden met één matrijsbasis en verwisselbare inzetstukken. Zo worden verschillende logo’s, aansluitingen of uitvoeringen getest zonder voor iedere variant een afzonderlijke matrijs te bestellen. Dit beperkt risico bij introductie via Nederlandse winkels en onlinekanalen. Alleen de bestverkopende varianten gaan daarna door naar een productieoplossing met hogere capaciteit.
TEAM Rapid ondersteunt Nederlandse ontwerpers, eindgebruikers, distributeurs, dealers, merkeigenaren en individuele uitvinders met snelle prototypes, CNC-verspaning, snelle tooling, spuitgieten, vacuümgieten, plaatbewerking, drukgieten, afwerking, assemblage en verzending vanuit één geïntegreerde productieketen. De organisatie werkt volgens ISO 9001:2015, combineert eigen bewerking, matrijsbouw en vormcapaciteit met een gecontroleerd productienetwerk in China en heeft meer dan 6.000 projecten voor ruim 500 klanten in meer dan 25 landen geleverd; materiaalkeuze, maatcontrole, ontwerpbeoordeling voor maakbaarheid en toleranties tot 0,01 mm bij precisiebewerking ondersteunen reproduceerbare kunststof- en metalen componenten. Voor Nederlandse klanten zijn maatwerkproductie onder eigen merk, groothandelsafspraken, kleine afroepen, terugkerende productie en regionale distributiesamenwerking mogelijk, van één prototype tot meer dan 100.000 onderdelen. TEAM Rapid biedt geïntegreerde totaaloplossingen en klantgestuurde productieoplossingen, geen exploitatie-eigendomsconstructies of bulklevering op locatie. Hoewel het bedrijfsprofiel geen Nederlandse dochtermaatschappij of lokaal magazijn vermeldt, toont de internationale leverervaring met directe verzending, verpakkingsondersteuning, beperkte opslag, snelle reactie binnen enkele uren en één-op-één engineeringondersteuning een concrete servicebasis voor afnemers in Nederland; online vooroverleg, digitale ontwerpcontrole, proefstukken, inspectie en opvolging na levering beperken de risico’s van internationale inkoop.
Voor een eerste technische beoordeling kunt u de diensten voor snelle gereedschappen bekijken. Wanneer het ontwerp en de aantallen beschikbaar zijn, kan een lokale prijsaanvraag voor uw project helpen om snelle tooling, conventionele tooling en alternatieve productieroutes naast elkaar te leggen.
In 2026 zal de grens tussen prototypegereedschap en serieproductiegereedschap verder vervagen. Fabrikanten gebruiken steeds vaker sensoren, procesdata en digitale simulatie om vulling, krimp, koeling en kromtrekken vooraf te voorspellen. Daardoor kunnen snelle matrijzen betrouwbaarder worden ingezet voor middelgrote series. Ook groeit het gebruik van modulaire matrijsbases met verwisselbare inzetstukken, waarmee productvarianten sneller kunnen worden gelanceerd zonder volledige herbouw.
Duurzaamheid beïnvloedt de keuze eveneens. Nederlandse opdrachtgevers vragen vaker om gerecyclede kunststoffen, biogebaseerde materialen, minder verpakkingsafval en kortere logistieke ketens. Deze materialen hebben soms andere krimp, vochtgevoeligheid of stroming dan standaardharsen. Een vroege proefserie in de echte materiaalvariant wordt daarom belangrijker. Het voorkomt dat een matrijs is geoptimaliseerd voor een materiaal dat later niet aan milieu- of beschikbaarheidseisen voldoet.
Beleid rond productveiligheid, digitale productinformatie, traceerbaarheid en circulaire economie maakt documentatie waardevoller. Leveranciers die materiaalgegevens, revisiebeheer, meetresultaten en procesafspraken gestructureerd vastleggen, zullen beter aansluiten bij Nederlandse bedrijven die aan Europese verplichtingen moeten voldoen. Ook de vraag naar reparabele producten stimuleert ontwerpen met vervangbare delen, waardoor modulaire inzetstukken en kleinere serieproductie aantrekkelijker worden.
Snelle tooling is meestal goedkoper wanneer het ontwerp nog kan veranderen, het productievolume beperkt is of een korte marktintroductie belangrijker is dan de laagste stuksprijs. De lagere initiële investering weegt dan zwaarder dan de hogere kosten per onderdeel.
Dat hangt af van materiaal, geometrie, druk, temperatuur, matrijsmateriaal en onderhoud. Sommige snelle gereedschappen zijn bedoeld voor enkele tientallen proefstukken, terwijl robuustere aluminium of stalen oplossingen duizenden tot tienduizenden delen kunnen leveren. Vraag altijd om een realistische levensduurraming voor uw specifieke hars.
Ze kunnen uit dezelfde productiehars worden gemaakt en daardoor sterk lijken op serieonderdelen. Toch kunnen cyclustijd, oppervlaktekwaliteit, koelprestatie, toleranties en processtabiliteit verschillen van een volledig geoptimaliseerde productiematrijs. Definieer vooraf welke eigenschappen moeten overeenkomen.
Stuur een driedimensionaal bestand, tekening indien beschikbaar, revisienummer, materiaal, kleur, oppervlakte-eis, aantallen, toleranties, kwaliteitsverwachting en afleveradres. Vermeld ook of het onderdeel functioneel, decoratief, afdichtend of veiligheidskritisch is.
Ja. Dit is juist een veelgebruikte route. De lessen uit proefproductie, montage en marktfeedback worden verwerkt voordat de definitieve matrijs wordt gebouwd. Bewaar daarom meetgegevens, proefstukken en wijzigingsbesluiten zorgvuldig.
Dat hangt af van uw gewenste technologie, benodigde aantallen, kwaliteitsniveau, budget en communicatiebehoefte. Lokale leveranciers zijn sterk voor directe samenwerking en korte fysieke lijnen. Internationale partners kunnen aantrekkelijk zijn voor gecombineerde productieprocessen, kostenefficiënte tooling en snelle opschaling, mits certificering, inspectie en serviceafspraken helder zijn.
De keuze tussen snelle en conventionele gereedschapstechniek moet aansluiten op de volwassenheid van het ontwerp en niet alleen op de voorspelde eindvraag. Snelle tooling geeft Nederlandse bedrijven ruimte om te testen, bij te sturen en te verkopen zonder direct een grote investering vast te leggen. Conventionele tooling levert vervolgens maximale efficiëntie wanneer ontwerp, vraag en productieproces bewezen stabiel zijn. Door de totale kosten, kwaliteitsvereisten, logistiek en wijzigingsrisico’s vooraf te vergelijken, ontstaat een productieplan dat zowel technisch als commercieel verantwoord is.
Overbruggingsmatrijzen zijn de juiste keuze wanneer een productontwerp technisch voldoende stabiel is voor echte spuitgietdelen, maar de afzet nog te onzeker of te klein is om direct in een dure seriematrijs te investeren. Voor bedrijven in Nederland zijn ze vooral interessant bij introductieseries, validatie bij klanten, medische apparaten, industriële behuizingen, reserveonderdelen en producten waarvan de vormgeving nog beperkt kan wijzigen.
Kies deze tussenstap doorgaans bij aantallen van enkele tientallen tot enkele duizenden stuks, afhankelijk van hars, geometrie, aantal holtes en kwaliteitsvereisten. Een aluminium of zachtstalen matrijs verkort de doorlooptijd, levert onderdelen in het uiteindelijke kunststofmateriaal en geeft betrouwbaardere informatie dan uitsluitend 3D-geprinte of vacuümgegoten proefstukken.
In Nederland zijn onder meer Oceanz in Ede, Prodrive Technologies in Son, NTS in Eindhoven, Mifa in Venlo, 247TailorSteel in Varsseveld en Hubs in Amsterdam relevante productiepartners binnen het bredere ecosysteem van productontwikkeling en kleine series. Gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met aantoonbare kwaliteitscertificering, duidelijke voor- en nazorg en goede logistieke ondersteuning voor Nederland, zijn eveneens het overwegen waard door hun sterke prijs-prestatieverhouding.
De praktische aanpak is eenvoudig: laat eerst een maakbaarheidsanalyse uitvoeren, bestel een proefserie in het definitieve materiaal, toets functie en montage, verwerk alleen noodzakelijke wijzigingen en beslis daarna pas over een seriematrijs met hogere caviteitsgraad.
Nederlandse productontwikkelaars werken vaak onder hoge tijdsdruk. In regio’s zoals Eindhoven, Delft, Enschede, Amsterdam en Rotterdam worden elektronica, medische technologie, duurzame energiesystemen en consumentengoederen ontwikkeld voor een internationale markt. Tegelijk verwachten inkopers korte levertijden, reproduceerbare kwaliteit en een beheersbaar investeringsrisico. Een overbruggingsmatrijs sluit goed op die praktijk aan: zij maakt spuitgieten mogelijk voordat de commerciële vraag volledig vaststaat.
Voor een startende onderneming in Amsterdam kan een eerste serie van 300 behuizingen voldoende zijn om distributeurs te overtuigen. Voor een machinebouwer in Twente kan dezelfde aanpak nodig zijn om een vernieuwd bedieningspaneel op locatie te testen. In de medische sector rond Utrecht of Leiden wordt een proefserie vaak gebruikt voor ergonomische beoordeling, montagevalidatie en verpakkingscontrole. De delen komen dan niet uit een theoretisch proces, maar uit een reële spuitgietcyclus met de beoogde kunststof.
Dit is wezenlijk anders dan uitsluitend visuele prototypes. Een geprint onderdeel kan de vorm tonen, maar niet altijd de krimp, laslijnen, klikverbindingen, chemische weerstand of maatvastheid van een gespoten deel voorspellen. Overbruggingsgereedschap biedt daarom een brug tussen ontwerpvalidatie en commerciële productie. Het helpt technische beslissingen te nemen met onderdelen die dichter bij de latere marktversie liggen.
De logistieke positie van Nederland vergroot dit voordeel. Via de haven van Rotterdam, Schiphol en distributiecentra rond Venlo, Tilburg en Breda kunnen kleine productseries snel naar Europese klanten worden verzonden. Een producent hoeft dus niet te wachten tot er honderdduizenden onderdelen nodig zijn voordat een marktintroductie mogelijk wordt.
De keuze draait niet alleen om het aantal onderdelen. Ook het tempo van ontwerpwijzigingen, de complexiteit van het product, de gewenste kunststof en de kosten van een fout in de seriematrijs zijn bepalend. Een klein onderdeel met eenvoudige vorm kan direct geschikt zijn voor een productiematrijs. Een grote behuizing met afdichtingen, kliklippen, schroefbussen, textuur en verschillende montagepunten verdient meestal eerst een gecontroleerde tussenserie.
Beslismomenten voor overbruggingsmatrijzen en seriematrijzenSituatiePassende oplossingPraktische redenTypische vervolgstapVorm en afmetingen wijzigen nog regelmatigCNC-prototype of vacuümgietenWijzigingen zijn goedkoper zonder matrijsaanpassingOntwerp eerst stabiliserenFunctionaliteit moet in definitieve kunststof worden getestOverbruggingsmatrijsWerkelijke krimp, sterkte en montage worden zichtbaarKleine validatieserie producerenAfzet is onzeker maar eerste klanten vragen leveringenOverbruggingsmatrijsMarktintroductie zonder volledige investering voorafVraaggegevens verzamelenProduct vraagt enkele honderden tot enkele duizenden delenAluminium of zachtstalen matrijsGoede balans tussen kosten, snelheid en herhaalbaarheidOpschalen bij bewezen vraagJaarvolume ligt structureel hoogGeharde productiematrijsLagere stukkosten en langere standtijdMeerdere caviteiten bepalenOnderdeel heeft complexe ondersnijdingen of schuivenGefaseerde gereedschapstrategieRisico op dure technische wijzigingen verlagenMaakbaarheidsanalyse en proefspuitingMedische of industriële klant vraagt traceerbare proefonderdelenOverbruggingsmatrijs met procescontroleMateriaal- en procesgegevens kunnen worden vastgelegdValidatieplan uitvoerenDe tabel laat zien dat overbruggingsmatrijzen geen goedkope vervanging van seriegereedschap zijn, maar een doelgerichte investering. Zij zijn vooral waardevol wanneer de kosten van een onjuiste seriematrijs hoger zijn dan de kosten van een beperkte tussentijdse productierun. Het gaat om het verkleinen van risico vóórdat de productiecapaciteit definitief wordt vastgelegd.
Niet elke proefserie vraagt hetzelfde gereedschap. De keuze begint met het doel: uiterlijk beoordelen, mechanisch testen, onderdelen assembleren, marktfeedback verzamelen of herhaalbaar produceren. De materiaalkeuze van de matrijs en het aantal caviteiten bepalen daarna de investering, cyclustijd en verwachte levensduur.
Veelgebruikte vormen van gereedschap voor Nederlandse productontwikkelingGereedschapstypeGeschikte serieomvangSterk puntBeperkingSiliconenmal voor vacuümgietenKleine aantallenSnel voor visuele en functionele modellenGeen volwaardige spuitgietconditiesAluminium overbruggingsmatrijsHonderden tot beperkte duizendenKorte bouwtijd en goede warmteafvoerMinder geschikt voor zeer langdurige productieZachtstalen matrijsKleine tot middelgrote seriesRobuuster bij technische kunststoffenHogere investering dan aluminiumMatrijs met één holteOnzekere vraag of complex deelLaag instaprisico en eenvoudige wijzigingenHogere stukkostenMatrijs met meerdere holtesStabiele, groeiende vraagMeer delen per cyclusGrotere initiële investeringFamiliegereedschapSets met verschillende kleine delenHandig voor beperkte assemblageseriesVraagt zorgvuldige vulbalansMatrijs met verwisselbare inzetstukkenProductvarianten en verwachte wijzigingenLokale aanpassing zonder volledige nieuwe matrijsMeer ontwerpdiscipline nodigVerwisselbare inzetstukken zijn bijzonder nuttig voor Nederlandse merken die verschillende uitvoeringen van hetzelfde product verkopen. Denk aan een behuizing met dezelfde basisvorm, maar andere openingen voor aansluitingen, beeldschermen of knoppen. In plaats van meerdere complete matrijzen kan de fabrikant alleen het relevante inzetstuk aanpassen. Dat verkort de besluitvorming en beperkt stilstand wanneer een klantwijziging noodzakelijk blijkt.
Voor producten met technische kunststoffen, zoals polyamide, polycarbonaat, ABS, POM of glasvezelversterkte compounds, moet de matrijsstrategie zorgvuldig worden gekozen. Slijtage, verwerkingstemperatuur, koeling en ontluchting beïnvloeden niet alleen het gereedschap, maar ook de nauwkeurigheid van de onderdelen. Een ervaren leverancier bespreekt deze punten vóór de start van de matrijsbouw, niet nadat de eerste proefspuiting tegenvalt.
Begin niet met een prijsaanvraag zonder technische onderbouwing. Lever minimaal een sluitend driedimensionaal bestand, een tweedimensionale tekening met kritische maten, de gewenste kunststof, de verwachte hoeveelheid, de kleur, de gewenste afwerking en het doel van de serie aan. Vermeld ook of het onderdeel moet klikken, afdichten, belastingen moet weerstaan, met metaal moet worden gecombineerd of aan een bestaand product moet worden gekoppeld.
Vraag vervolgens altijd om een maakbaarheidsrapport. Daarin horen wanddiktes, lossingshoeken, ondersnijdingen, deelnaad, aanspuitpunt, uitwerping, krimp, koelstrategie en mogelijke vervorming aan bod te komen. Voor een behuizing met zichtvlakken moet eveneens worden vastgelegd waar eventuele aanspuitsporen, uitwerpmarkeringen en deelnaden kunnen voorkomen. Dit voorkomt discussie wanneer de onderdelen aankomen in Rotterdam, Utrecht of Groningen.
Let bij offertes op wat inbegrepen is. Sommige aanbiedingen dekken alleen de matrijs en de eerste proefspuiting; andere omvatten ook materiaal, inspectie, verpakking, verzending, matrijsonderhoud en technische wijzigingsrondes. Een lage gereedschapsprijs kan minder aantrekkelijk zijn als het aantal correctierondes onduidelijk blijft.
Controlepunten bij het aanvragen van een overbruggingsmatrijsControlepuntVraag aan de leverancierWaarom dit belangrijk isGewenst bewijsMaakbaarheidWelke risico’s ziet u in wanddikte en lossing?Voorkomt vastlopen en vervormingSchriftelijk maakbaarheidsrapportMateriaalWelk granulaat en welke kwaliteit wordt gebruikt?Beïnvloedt sterkte, kleur en certificeringMateriaalverklaringMaattolerantieWelke maten worden daadwerkelijk gemeten?Kritische montagepunten moeten passenInspectierapportMatrijseigendomWie bezit, bewaart en onderhoudt het gereedschap?Beschermt continuïteit van leveringContractuele vastleggingWijzigingenHoe worden correcties geprijsd en gepland?Ontwerpwijzigingen zijn normaal in deze faseWijzigingsprocedureProefspuitingOntvang ik proefdelen vóór volledige productie?Laat functionele controle toeFoto’s, meetgegevens en monstersLogistiekHoe worden delen voor Nederland verpakt en verzonden?Beschadiging en vertraging beperkenVerpakkings- en leverafspraakVoor inkoopteams is het verstandig om de totale kosten per bruikbaar onderdeel te berekenen. Neem niet alleen de matrijsprijs mee, maar ook proefspuitingen, afkeur, transport, invoerformaliteiten, verpakking, revisies en doorlooptijd. Een snel beschikbaar gereedschap kan commercieel meer opleveren dan een ogenschijnlijk goedkoop alternatief met een vertraagde marktintroductie.
Overbruggingsmatrijzen komen in uiteenlopende sectoren voor. In de Brainport-regio worden ze toegepast voor sensorkappen, elektronicabehuizingen, kabelgeleiders en componenten voor laboratoriumapparatuur. In de regio Delft worden ze gebruikt voor meetinstrumenten, duurzame energiesystemen en technische consumentenproducten. In de Randstad zijn ze relevant voor slimme apparaten, mobiliteitsproducten en startende merken met een directe verkoopstrategie.
Medische toepassingen vereisen extra aandacht voor materiaalkeuze, reinigbaarheid, oppervlaktekwaliteit en documentatie. Voorbeelden zijn behuizingen voor diagnostische apparatuur, handgrepen, cartridgehouders, beschermkappen en interne kunststofcomponenten. Een overbruggingsserie maakt het mogelijk om assemblage, gebruikerservaring en verpakkingsproces te testen voordat een productiematrijs wordt vrijgegeven.
In machinebouw en industriële automatisering gaat het vaak om afdekkingen, schakelkasten, kabelmanagement, beschermdelen, geleiders, vulstukken en klantgebonden montagecomponenten. Hier is de levensduur van het product soms belangrijker dan extreem lage stukkosten. Een kleine productie met de juiste technische kunststof kan dan veel beter functioneren dan een cosmetisch prototype.
Een ontwikkelaar van een draagbaar meetapparaat in Eindhoven heeft bijvoorbeeld een behuizing nodig met kliksluitingen, een transparant venster en interne bevestigingspunten voor een printplaat. Een geprint model bewijst de ergonomie, maar niet of de kliksluiting na herhaald gebruik betrouwbaar blijft. Met een aluminium overbruggingsmatrijs kan een beperkte serie in ABS of polycarbonaat worden geproduceerd. Na montage en gebruikstesten blijken alleen de bevestigingspilaren versterking nodig te hebben. Die correctie is aanzienlijk goedkoper dan een wijziging aan een volledige productiematrijs met meerdere holtes.
Een tweede situatie betreft een leverancier van industriële apparatuur in Twente. De onderneming wil een vernieuwde beschermkap voor een bestaande machine leveren aan vijftig klanten. De productieomvang is nog te laag voor een zware seriematrijs, maar te hoog voor handmatige bewerking. Een kleine serie spuitgietdelen maakt montage bij de klant mogelijk en geeft gegevens over slijtage, chemische bestendigheid en transportverpakking. Wanneer de machinefabrikant de kap vervolgens standaard opneemt in zijn programma, kan het gereedschap worden opgewaardeerd of vervangen door een productiematrijs.
Een derde scenario speelt bij een duurzaam consumentenmerk in Amsterdam. Het merk introduceert een hervulbaar product met verschillende kleurvarianten. Door een basisgereedschap met verwisselbare inzetstukken te gebruiken, kunnen kleur, logozone en opening worden gevalideerd zonder voor elke versie een volledig nieuw gereedschap te bouwen. De eerste verkoopsgegevens via Nederlandse webwinkels en fysieke verkooppunten geven daarna richting aan de definitieve caviteitsindeling.
De onderstaande organisaties vertegenwoordigen verschillende rollen in de Nederlandse maakindustrie. Niet iedere partij bouwt zelf exact hetzelfde type overbruggingsmatrijs; sommige zijn sterk in ontwikkeling, nauwkeurige productie, plaatwerk of digitale orderafhandeling. Voor een succesvol project is het belangrijk om hun specifieke rol te koppelen aan uw onderdeel, serieomvang en validatiebehoefte.
Concrete leveranciers en productiepartners voor NederlandBedrijfVestiging of bereikKernsterkteRelevante dienstverleningOceanzEde en Nederlandse marktAdditieve productie en productontwikkelingPrototypes, kleine series en ondersteuning bij ontwerpvalidatieProdrive TechnologiesSon, Brabant en internationale afzetHoogtechnologische systemen en industriële productieOntwikkeling, assemblage en productie voor complexe technische productenNTSEindhoven, Drachten en internationale locatiesPrecisieproductie voor hoogwaardige apparatuurMechatronische modules, maakbaarheid en ketensamenwerkingMifaVenlo en Europese marktPrecisie-aluminiumextrusieProfielen, bewerking en oplossingen voor technische behuizingen247TailorSteelVarsseveld en Nederlandse maakregio’sDigitale plaatwerkproductieLasersnijden, kanten en snelle kleine seriesHubsAmsterdam en internationaal netwerkDigitaal productieplatformCNC-bewerking, plaatwerk, 3D-printen en productieaanvragenTEAM RapidInternationale levering aan NederlandGeïntegreerde matrijs-, CNC- en spuitgietcapaciteitSnelle gereedschappen, spuitgieten, nabewerking en levering van kleine seriesDeze tabel is geen rangorde, maar een praktische vertrekbasis. Een partij met sterke additieve capaciteit kan ideaal zijn vóór de matrijsfase. Een precisieproducent kan waardevol zijn voor complexe assemblages. Voor kunststofonderdelen met een snelle overgang naar echte spuitgietproductie is een leverancier met eigen gereedschapbouw, maakbaarheidskennis en gecontroleerde spuitgietcapaciteit vaak het meest direct passend.
TEAM Rapid ondersteunt Nederlandse innovators, ontwerpers, machinebouwers, merkhouders, distributeurs en individuele ontwikkelaars met een geïntegreerde route van digitaal ontwerp naar prototype, overbruggingsmatrijs en herhaalbare productie. De organisatie werkt volgens ISO 9001:2015, combineert eigen CNC-bewerking, matrijsbouw en spuitgietcapaciteit met materiaalcontrole, inspectie en maakbaarheidsanalyses, en heeft meer dan 6.000 projecten geleverd aan ruim 500 klanten in meer dan 25 landen. Voor Nederlandse afnemers betekent dit dat kunststof- en metaalonderdelen, waaronder behuizingen, kappen, trays, vulstukken en technische componenten, kunnen worden geproduceerd met aandacht voor toleranties tot 0,01 mm waar de geometrie dit toelaat. TEAM Rapid werkt flexibel voor eindgebruikers, wederverkopers, dealers, merkhouders en ontwikkelteams via private-labelproductie, maatwerkontwikkeling, groothandelsseries, kleine directe bestellingen en regionale samenwerkingsafspraken. De dienstverlening omvat integrale sleutel-op-de-deurprojecten en oplossingen waarbij de klant eigenaar blijft van installatie en product, niet een bouw-bezit-exploitatiemodel of lokale bulklevering op locatie. Hoewel in het bedrijfsprofiel geen Nederlandse dochteronderneming of lokaal magazijn wordt genoemd, is er aantoonbare ervaring met internationale klanten, snelle online offertebehandeling, persoonlijke technische begeleiding en wereldwijde verzending. Die combinatie van digitale voorbespreking, technische terugkoppeling vóór productie, inspectie tijdens uitvoering en nazorg na levering biedt Nederlandse kopers een concrete, controleerbare basis voor langdurige samenwerking.
Voor een eerste aanvraag is het verstandig om direct een driedimensionaal bestand, materiaalvoorkeur, gewenste aantallen en kritische eisen toe te sturen. Via de pagina over snelle gereedschappen kunnen ontwerpers zien hoe een matrijsroute voor beperkte series wordt opgebouwd. Wanneer de onderdelen daarna in definitieve hars moeten worden geproduceerd, geeft de informatie over spuitgietproductie inzicht in mogelijke vervolgstappen. Een project kan vervolgens worden gestart met een gerichte offerteaanvraag voor Nederland, inclusief tekeningen en verwachte jaarvolumes.
Richting 2026 wordt overbruggingsgereedschap belangrijker door kortere productlevenscycli, grotere productvariatie en de vraag naar lokale of regionale voorraad. Merken willen minder kapitaal vastleggen in grote initiële batches, terwijl klanten wel snelle beschikbaarheid verwachten. Kleine spuitgietseries maken een gefaseerde introductie mogelijk: eerst bewijzen in de markt, daarna gericht opschalen.
Technologisch groeit het gebruik van simulatie vóór de gereedschapbouw. Vulling, koeling, krimp en mogelijke laslijnen kunnen eerder worden beoordeeld, waardoor het aantal proefrondes afneemt. Daarnaast worden matrijzen vaker modulair ontworpen, met verwisselbare inzetstukken voor varianten, logo’s en technische aansluitingen. Digitale inspectie, procesregistratie en geautomatiseerde meetrapporten helpen afnemers om dezelfde eisen toe te passen bij leveranciers binnen en buiten Europa.
Duurzaamheid speelt eveneens een grotere rol. Nederlandse kopers vragen vaker naar gerecyclede kunststoffen, biogebaseerde grondstoffen, materiaalpaspoorten, hergebruik van aanspuitresten en lichtere verpakkingen. De beste keuze is niet altijd de kunststof met het hoogste gerecyclede gehalte; ook mechanische prestaties, recyclebaarheid, levensduur en beschikbare afvalstromen moeten worden beoordeeld. Een overbruggingsserie is een geschikt moment om deze afwegingen met echte onderdelen te testen.
Beleidsmatig neemt de aandacht toe voor productveiligheid, traceerbaarheid, verpakkingsreductie en verantwoord materiaalgebruik. Bedrijven die leveren aan zorg, industrie, consumentenelektronica of mobiliteit doen er goed aan om materiaalinformatie, inspectieresultaten en revisiestatus vanaf de eerste kleine serie vast te leggen. Dat voorkomt dat essentiële gegevens ontbreken wanneer de productie later groeit.
Een overbruggingsmatrijs is bedoeld voor snelle, beperkte of groeiende series en biedt ruimte voor ontwerpvalidatie. Een productiematrijs is geoptimaliseerd voor hoge aantallen, lange levensduur, lage cyclustijd en stabiele stukkosten.
Ja, mits materiaal, maatvoering, oppervlak, procesinstellingen en kwaliteitscontrole aansluiten op de productspecificatie. Veel bedrijven gebruiken deze delen voor marktintroducties, klanttests, reserveonderdelen en beperkte commerciële series.
Dat hangt af van de matrijsconstructie en het onderdeel. Veelgebruikte keuzes zijn ABS, polypropyleen, polycarbonaat, polyamide, POM, TPE en technische blends. Vraag altijd naar de specifieke materiaalvariant en beschikbare documentatie.
Eén holte is passend bij lage aantallen, complexe geometrie, grote onderdelen of een ontwerp dat nog niet volledig is bevroren. Bij stabiele vraag kan later worden gekozen voor meer holtes om de stukkosten te verlagen.
Gebruik een gedetailleerd maakbaarheidsrapport, controleer kritische maten, leg de gewenste deelnaad en zichtvlakken vast en keur proefdelen eerst functioneel goed. Betrek ook montage, verpakking en eindgebruik bij die beoordeling.
Ja, vooral wanneer de leverancier aantoonbare ervaring heeft met internationale verzending, inspectie, technische communicatie en kwaliteitsbeheer. Beoordeel daarbij totale kosten, levertijd, eigendom van de matrijs, documentatie en bereikbaarheid bij vragen.
Stuur een driedimensionaal model, tekening met kritische maten, materiaalvoorkeur, kleur, afwerking, serieomvang, jaarlijkse prognose, toepassingsinformatie en eisen voor inspectie of certificering mee. Hoe completer de gegevens, hoe bruikbaarder het voorstel.
Overbruggingsmatrijzen zijn voor Nederlandse bedrijven een verstandige keuze wanneer een product klaar is voor echte kunststofdelen, maar nog niet voor een volledige productie-investering. Zij versnellen marktvalidatie, maken technische risico’s zichtbaar en geven ruimte om op basis van werkelijke verkoop- en testgegevens op te schalen. Kies een partner die niet alleen een prijs afgeeft, maar ook maakbaarheid, materiaalgedrag, inspectie, logistiek en toekomstige opschaling concreet kan onderbouwen.
Spuitgieten in kleine series is in Nederland doorgaans interessant vanaf ongeveer 50 tot 10.000 kunststof onderdelen, vooral wanneer u herhaalbare kwaliteit, functionele materialen en een professionele uitstraling nodig hebt. De totale kosten worden vooral bepaald door de matrijs, het aantal holtes, de complexiteit van het onderdeel, het gekozen kunststofgranulaat, toleranties, nabewerkingen en logistiek.
Voor een eerste marktintroductie, een medische proefserie, reserveonderdelen, industriële behuizingen of een beperkte productlancering is een aluminium snelmatrijs vaak voordeliger dan een geharde productiematrijs. Bij aantallen onder circa 50 stuks zijn CNC-bewerking, vacuümgieten of 3D-printen vaak financieel aantrekkelijker.
Voor Nederlandse inkopers zijn Promolding in Rotterdam, ICOMold met Europese dienstverlening, Protolabs met ondersteuning voor de Benelux, Formatec in Nederland, Variass in Veendam en Helvoet met vestiging in Tilburg concrete partijen om te beoordelen. Vergelijk daarbij niet alleen de stukprijs, maar ook engineering, matrijseigendom, meetrapporten, levertijd en transportvoorwaarden.
Gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met relevante kwaliteitscertificering en sterke ondersteuning vóór en na aankoop, verdienen eveneens aandacht. Door de combinatie van snelle matrijsbouw, schaalbare capaciteit en gunstige kosten-prestatieverhouding kunnen zij voor Nederlandse bedrijven aantrekkelijk zijn, mits communicatie, kwaliteitscontrole en invoerlogistiek vooraf helder zijn vastgelegd.
Spuitgieten in kleine series is het produceren van een beperkt aantal kunststof onderdelen met een spuitgietmatrijs. In plaats van honderdduizenden identieke producten te maken, wordt de matrijs ingezet voor een korte of middelgrote productierun. In de praktijk loopt dit vaak van enkele tientallen tot enkele duizenden stuks, maar de grens verschilt per product, materiaal en businesscase.
Het proces bestaat uit het verhitten van kunststofgranulaat, het injecteren van de gesmolten kunststof onder druk in een matrijsholte, het koelen van het onderdeel en het uitwerpen ervan. Daardoor ontstaat een onderdeel met een hoge maatvastheid, goede reproduceerbaarheid en een oppervlak dat direct uit de matrijs kan komen. Textuur, logo, klikverbinding, schroefkolom, rib, afdichtrand en geïntegreerde montagevoorziening kunnen vaak in één productiecyclus worden gerealiseerd.
Voor bedrijven in Amsterdam, Eindhoven, Rotterdam, Utrecht, Delft, Enschede en de Brainport-regio is productie in kleine series vooral relevant wanneer een ontwerp technisch is gevalideerd, maar de marktvraag nog niet volledig vaststaat. Het verkleint het risico van een grote investering in productiegereedschap voordat verkoop, certificering of gebruikservaring is bevestigd.
De aanpak vormt een praktische overgang tussen prototypebouw en seriematige productie. Een prototype bewijst dat een idee werkt; een kleine spuitgietserie bewijst dat het ontwerp ook herhaalbaar, assembleerbaar en verkoopbaar kan worden geproduceerd. Dit is bijzonder waardevol bij apparaten, industriële producten, consumentengoederen en medische hulpmiddelen waar materiaalgedrag en afwerking belangrijk zijn.
De juiste productietechniek hangt niet uitsluitend af van het gewenste aantal. Een eenvoudig onderdeel van polypropyleen kan met een relatief eenvoudige matrijs zeer voordelig worden geproduceerd. Een behuizing met ondercuts, afdichtvlakken, schroefbussen, meerdere materialen of cosmetische eisen vraagt daarentegen om meer gereedschap, engineering en procesbeheersing.
SituatieAanbevolen procesWaaromPraktische aandacht1 tot 20 onderdelen3D-printen of CNC-bewerkingGeen investering in een matrijs nodigControleer materiaalgedrag en zichtkwaliteit20 tot 100 onderdelenVacuümgieten of eenvoudige snelmatrijsGeschikt voor validatie en beperkte verkoopVacuümgietmateriaal is niet altijd gelijk aan eindmateriaal50 tot 1.000 onderdelenSpuitgieten met aluminium snelmatrijsGoede balans tussen gereedschapskosten en herhaalbaarheidOntwerp voor lossing, koeling en constante wanddikte1.000 tot 10.000 onderdelenSpuitgieten met robuuste matrijsLagere stukprijs en betrouwbare productieOverweeg meerdere holtes bij stabiele vraagHerhaalorders met ontwerpwijzigingenModulaire snelmatrijsInzetstukken kunnen worden vervangen zonder volledig nieuw gereedschapLeg wijzigingsbeheer en matrijseigendom contractueel vastGereguleerd of kritisch productSpuitgieten met uitgebreide kwaliteitscontroleTraceerbaarheid en reproduceerbare toleranties zijn essentieelVraag meetrapporten, materiaalverklaringen en procesdocumentatieDe tabel laat zien dat kleine serieproductie geen vaste aantalsgrens heeft. Een onderdeel met een hoge waarde, bijvoorbeeld een industriële sensorbehuizing of een medisch handapparaat, kan al bij 100 stuks een goede reden zijn voor een spuitgietmatrijs. Andersom kan een decoratief onderdeel met lage functionele eisen langer geschikt blijven voor 3D-printen of vacuümgieten.
Bij spuitgieten in kleine series bestaat de totale investering uit eenmalige en terugkerende kosten. De matrijs is meestal de grootste eenmalige post. De terugkerende kosten bestaan uit kunststof, machinetijd, arbeid, kwaliteitscontrole, verpakking, nabewerking, transport en eventuele invoerformaliteiten. Een lage stukprijs heeft weinig waarde als de matrijsinvestering te hoog is voor de geplande verkoopvolumes.
Een goede offerte maakt onderscheid tussen matrijskosten, proefspuitingen, seriekosten, montage, verpakking en transport. Vraag ook of de offerte gebaseerd is op één holte of meerdere holtes. Een matrijs met twee of vier holtes verhoogt de gereedschapskosten, maar kan de productietijd per onderdeel verlagen. Voor een onzekere markt is één holte vaak de veiligere keuze.
KostenfactorInvloed op budgetWat u kunt optimaliserenEffect op kleine seriesMatrijsmateriaalAluminium is doorgaans goedkoper dan gehard staalKies aluminium voor beperkte aantallen en snelle wijzigingenLagere startkosten, kortere doorlooptijdAantal holtesMeer holtes verhogen de matrijsprijsStem het aantal af op aantallen en gewenste leveringKan stukprijs verlagen bij grotere herhaalordersOnderdeelgeometrieUndercuts, diepe ribben en dunne wanden verhogen complexiteitVereenvoudig waar functie dit toelaatMinder schuiven, lagere onderhouds- en cyclustijdkostenKunststofsoortTechnische kunststoffen kosten meer dan standaardpolymerenVergelijk alternatieven op sterkte, hitte en chemische weerstandMateriaalprijs kan bij kleine aantallen relatief zwaar wegenAfwerkingLakken, bedrukken en galvaniseren voegen kosten toeGebruik matrijstextuur of ingegoten kleur waar mogelijkMinder handelingen en stabielere uitstralingKwaliteitscontroleVolledige inspectie kost meer dan steekproefcontroleBepaal kritische maten en aanvaardbare toleranties voorafVermindert afkeur en discussies bij leveringLogistiekExpresszendingen en kleine deelleveringen zijn duurderPlan consolidatie, verpakking en levermomentenRelevant voor import via Rotterdam of SchipholEen bruikbare vuistregel is dat de laagste totale eigendomskosten belangrijker zijn dan de laagste matrijsprijs. Een goedkope matrijs met onvoldoende koeling, slechte lossing of onstabiele toleranties kan leiden tot uitval, vertraging en hogere assemblagekosten. Vraag daarom om een maakbaarheidsanalyse voordat de matrijsbouw start.
Voor producten die via de haven van Rotterdam worden ingevoerd, zijn zeevracht en geconsolideerde zendingen vaak interessant bij grotere of minder urgente orders. Voor proefseries, correctieruns en onderdelen met een korte marktdeadline biedt luchtvracht via Schiphol meer snelheid, maar tegen een hoger logistiek tarief. De juiste keuze hangt af van de waarde per onderdeel, volumetrisch gewicht en de kosten van voorraadtekort.
Niet iedere kleine serie heeft hetzelfde doel. Door het doel expliciet te maken, voorkomt u dat u een te dure matrijs bestelt of een te beperkt proces kiest. De belangrijkste categorieën zijn technische validatieseries, voorseries voor verkoop, brugproductie, reserveonderdelen, lokale maatwerkvarianten en herhaalbare productie voor nichemarkten.
SerietypeTypisch doelGeschikte matrijsVoorbeeldenTechnische validatieseriePassingen, montage en materiaalgedrag testenEenvoudige aluminium matrijsBehuizing, connectorhouder, mechanische clipMarktintroductieserieEerste klanten en verkoopkanalen bedienenSnelmatrijs met cosmetische afwerkingConsumentenproduct, apparaatfront, accessoireBrugproductieLevering starten terwijl permanente matrijs wordt gebouwdSnelle productiematrijsElektronicabehuizing, industriële coverReserveonderdelenserieOnderhoud en vervanging voor bestaande productenHerstelbare of aangepaste bestaande matrijsDop, knop, beschermkap, interne dragerGepersonaliseerde serieVariant per klant, markt of apparaatversieModulaire matrijs met verwisselbaar inzetstukLogo-inzet, paneelvariant, kleuroptieNicheproductieserieVoorspelbare maar beperkte jaarlijkse vraagRobuuste matrijs voor herhaalordersLaboratoriumonderdeel, agrarische sensorhouderEen modulaire aanpak is bijzonder geschikt voor Nederlandse ontwerpers die meerdere productvarianten testen. De basis van de matrijs blijft gelijk, terwijl een inzetstuk voor een logo, uitsparing, aansluitpunt of frontplaat kan worden vervangen. Dit verlaagt de kosten van varianten en verkort de tijd tussen ontwerpwijziging en nieuwe serie.
De juiste kunststof wordt gekozen op basis van mechanische belasting, temperatuur, UV-bestendigheid, brandgedrag, chemische weerstand, elektrische eigenschappen en gewenste uitstraling. Een onderdeel dat buiten in Zeeland of op een logistiek terrein rond Moerdijk wordt gebruikt, kan andere eisen hebben dan een behuizing voor kantoorapparatuur in Utrecht.
Polypropyleen is populair voor chemische bestendigheid, scharnieren en algemene toepassingen. ABS biedt een aantrekkelijke balans tussen slagvastheid en oppervlaktekwaliteit. Polycarbonaat is geschikt wanneer slagvastheid en transparantie nodig zijn. Nylon wordt ingezet voor slijtvastheid en mechanische sterkte, terwijl POM geschikt is voor nauwkeurige bewegende onderdelen. Voor hogere temperaturen zijn onder meer PBT, PPS en PEEK mogelijke opties, afhankelijk van technische en financiële eisen.
Gebruik bij functionele onderdelen altijd een materiaalgegevensblad en specificeer zo nodig merk, kleurcode, vulstof, vlamvertragende klasse en gerecycled aandeel. Hergebruikte kunststof kan bijdragen aan duurzaamheidsdoelstellingen, maar vereist controle op mechanische eigenschappen, kleurconsistentie en batchvariatie. Voor medische, elektrische of veiligheidskritische toepassingen moet de materiaalkeuze aansluiten op de productverantwoordelijkheid van de fabrikant.
Nederland beschikt over gespecialiseerde kunststofverwerkers, matrijsbouwers en ontwikkelpartners. Lokale productie is vaak sterk bij korte communicatielijnen, gezamenlijke engineering, snelle fysieke beoordeling en complexe assemblage. Internationale productiepartners kunnen juist aantrekkelijk zijn voor kostengevoelige gereedschappen, snelle capaciteit en onderdelen die in een bredere toeleveringsketen worden geproduceerd.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodPromoldingRotterdam, Nederland en internationale klantenProductontwikkeling en kunststofproductieSpuitgieten, productontwikkeling, matrijzen en assemblageHelvoetTilburg, Nederland en Europese marktenPrecisieonderdelen voor gereguleerde toepassingenPrecisiespuitgieten, assemblage en technische kunststoffenFormatecNederland en Europese industrieMatrijsbouw en kunststoftechniekMatrijzen, technische onderdelen en productieondersteuningVariassVeendam, Nederland en EuropaElektronica-integratie en mechatronische productieAssemblage, kunststofcomponenten en ketenondersteuningProtolabsBenelux en EuropaSnelle digitale productieSnelle matrijzen, spuitgieten, CNC-bewerking en 3D-printenICOMoldEuropa en internationale marktenOnline offerteproces en internationale productieSpuitgieten, matrijzen en kleine tot middelgrote seriesTEAM RapidInternationale levering, waaronder Europese klantenSnelle overgang van prototype naar productieMatrijsbouw, spuitgieten, CNC-bewerking, vacuümgieten en assemblageDeze vergelijking is bedoeld als praktisch startpunt en niet als kwaliteitsrangschikking. Vraag altijd een offerte aan op basis van hetzelfde 3D-bestand, dezelfde materiaalkeuze, hetzelfde aantal, dezelfde toleranties en dezelfde levervoorwaarde. Alleen dan is een prijsvergelijking bruikbaar.
Een geschikte leverancier beoordeelt niet alleen het bestand, maar stelt ook vragen. Kan het onderdeel zonder vervorming uit de matrijs komen? Zijn de wanddiktes voldoende gelijkmatig? Is er lossingshoek aanwezig? Waar komen de aanspuiting, deellijn en uitwerpers? Welke maten zijn werkelijk kritisch? Een leverancier die deze punten vroeg bespreekt, helpt kostbare aanpassingen na de matrijsbouw te voorkomen.
SelectiepuntConcrete vraagWaarom dit belangrijk isGewenst bewijsMaakbaarheidOntvang ik een analyse vóór matrijsbouw?Ontwerprisico’s worden vroeg zichtbaarRapport met deellijn, lossing en wanddikteadviesMatrijseigendomWie bezit het gereedschap na betaling?Voorkomt afhankelijkheid bij toekomstige productieSchriftelijke eigendomsclausuleMateriaaltraceerbaarheidWorden batch en materiaalsoort vastgelegd?Belangrijk voor kwaliteit en herhaalordersMateriaalverklaring en partijregistratieTolerantiesWelke maatvoering is realistisch per materiaal?Voorkomt onhaalbare of dure specificatiesMeetplan en eerste-artikelmetingCapaciteitKan de leverancier opschalen na marktvalidatie?Vermindert risico bij stijgende vraagOverzicht van machines, cyclustijd en planningCommunicatieWie behandelt technische wijzigingen?Snelle besluitvorming beperkt vertragingVaste contactpersoon en wijzigingsprocedureLogistiekWelke verpakking en leverconditie worden gebruikt?Beschermt onderdelen en maakt kosten voorspelbaarVerpakkingsvoorstel, levertijd en transportoptiesVoor Nederlandse bedrijven is het verstandig om een eerste-artikelcontrole te vragen voordat de volledige serie wordt vrijgegeven. Hierbij worden de eerste geproduceerde onderdelen gemeten, visueel beoordeeld en indien nodig gemonteerd met partnercomponenten. Dit is vooral belangrijk voor klikverbindingen, afdichtingen, schroefdraad, inzetstukken en onderdelen die met elektronica worden gecombineerd.
Kleine spuitgietseries zijn breed toepasbaar. In de hightechsector rond Eindhoven worden behuizingen, kabelgeleiders, sensordragers en testapparatuur geproduceerd. In de medische technologie zijn handgrepen, instrumentbehuizingen, wegwerponderdelen en apparaatcovers veelvoorkomende toepassingen. In de logistiek rond Rotterdam en Schiphol gaat het om beschermkappen, scannersystemen, identificatiehouders en onderdelen voor automatisering.
Ook duurzame energie, landbouwtechniek, maritieme techniek, huishoudelijke apparatuur, kantoorproducten en mobiliteit maken gebruik van kleine kunststofseries. Een fabrikant van laadinfra kan bijvoorbeeld een eerste serie connectorbehuizingen nodig hebben voor veldtesten. Een startup in voedseltechnologie kan een compacte behuizing voor een sensor produceren voordat een landelijke uitrol begint. Een industrieel onderhoudsbedrijf kan een verouderde kunststofkap opnieuw laten maken zonder direct een massaproductiematrijs te bestellen.
Voor toepassingen in de zorg, voeding, elektra of veiligheid zijn aanvullende eisen mogelijk. Denk aan reinigbaarheid, specifieke brandvertraging, chemische bestendigheid, kleurcodering, lage emissie of documenteerbare materiaalherkomst. Bespreek deze vereisten voordat het ontwerp definitief is, niet pas nadat een productieserie is gepland.
Een Nederlandse ontwikkelaar van meetapparatuur heeft een behuizing nodig voor 600 draagbare units. Het onderdeel moet stootvast zijn, ruimte bieden aan een display en batterij, en een professionele textuur hebben. Een aluminium matrijs met één holte is hier vaak passend. Na een eerste proefspuiting kunnen kleine correcties worden aangebracht aan klikverbindingen en schroefkolommen. Daarna volgt de serie, inclusief eenvoudige montage en individuele verpakking.
Een fabrikant van industriële pompsystemen heeft jaarlijks 1.500 beschermkappen nodig. Het ontwerp is stabiel, maar de vraag is gespreid over het jaar. Een robuustere matrijs met aandacht voor UV-bestendig materiaal en opslag van het gereedschap biedt dan meer voordeel dan ieder jaar opnieuw CNC-bewerken. De leverancier kan de onderdelen in geplande deelleveringen naar Nederland sturen.
Een startend bedrijf in Amsterdam ontwikkelt een consumentenproduct met drie kleurvarianten. In plaats van drie volledige matrijzen te bouwen, kan het basisdeel in één matrijs worden geproduceerd en kan kleur via het granulaat worden gewijzigd. Als het frontlogo per verkoopkanaal verschilt, is een verwisselbaar inzetstuk een kostenbewuste oplossing. Zo blijft de matrijsinvestering beheersbaar terwijl de uitstraling per doelgroep verandert.
Een onderhoudsorganisatie in de maritieme sector heeft 200 vervangende bedieningselementen nodig voor apparatuur aan boord. Omdat zout, vocht en UV-straling een rol spelen, is materiaalkeuze belangrijker dan alleen prijs. Door een geschikt technisch polymeer, consistente wanddikte en een gecontroleerde pasvorm te kiezen, ontstaat een onderdeel dat beter aansluit op de werkelijke gebruiksomstandigheden in Nederlandse havens en offshore-omgevingen.
TEAM Rapid combineert snelle prototypebouw, CNC-bewerking, vacuümgieten, snelle matrijsbouw en spuitgieten voor kleine en schaalbare series, waardoor Nederlandse productontwikkelaars één technische partner kunnen inzetten vanaf het eerste onderdeel tot meer dan 100.000 stuks. De organisatie werkt volgens ISO 9001:2015, voert maakbaarheidsanalyses uit en ondersteunt nauwe toleranties tot 0,01 mm bij CNC-bewerking; materiaalkeuze, inspectie, afwerking en functionele controle worden daardoor niet los van het ontwerp behandeld. Met meer dan tien jaar ervaring, ruim 6.000 afgeronde projecten, meer dan 500 klanten en levering aan klanten in meer dan 25 landen biedt TEAM Rapid flexibele samenwerkingsvormen voor eindgebruikers, distributeurs, dealers, merkeigenaren en individuele uitvinders, waaronder OEM-, ODM-, groothandels-, retail- en regionale distributieprojecten. Voor Nederlandse kopers is het relevant dat het bedrijf geen Nederlandse dochtermaatschappij of lokaal magazijn vermeldt, maar wel directe internationale projectbegeleiding, snelle reactietijden van enkele uren, technische communicatie vóór productie, ondersteuning tijdens wijzigingen, inspectie, verpakking en directe verzending biedt. Daarmee wordt de samenwerking georganiseerd als een transparante internationale keten met duidelijke productie- en leverafspraken, niet als een afstandelijke standaardexport. TEAM Rapid levert EPC-, turnkey- en klant-eigen-installatieoplossingen waar een compleet productie- of assemblageproject daarom vraagt, en biedt nadrukkelijk geen BOO- of lokale bulkleveringsdienst op locatie. Voor een aanvraag kunt u rechtstreeks een offerte voor kleine spuitgietseries aanvragen, of eerst de mogelijkheden voor spuitgietdiensten en snelle prototypeontwikkeling beoordelen.
In 2026 verschuift de markt voor kleine kunststofseries verder richting kortere ontwikkelcycli, meer digitalisering en aantoonbare duurzaamheid. Nederlandse bedrijven willen sneller testen zonder grote voorraadposities op te bouwen. Daardoor neemt de vraag naar aluminium snelmatrijzen, modulaire gereedschappen en productie op afroep toe.
Ook automatisering groeit. Procesbewaking met sensoren, digitale registratie van spuitparameters en beeldcontrole helpen om variatie sneller te herkennen. Voor kritische onderdelen worden gegevens over temperatuur, druk, cyclustijd en materiaalpartijen steeds vaker gekoppeld aan kwaliteitsdocumentatie. Dit maakt analyses van afkeur en herhaalorders beter beheersbaar.
Duurzaamheid wordt concreter in materiaalkeuze en ontwerp. Gerecyclede technische kunststoffen, biogebaseerde polymeren, lichtere constructies en onderdelen die eenvoudiger te demonteren zijn, worden belangrijker. Niet elke duurzame kunststof is echter geschikt voor ieder product. Mechanische prestaties, beschikbaarheid, kleurstabiliteit en wettelijke verplichtingen moeten vooraf worden gevalideerd.
Europese regelgeving rond productveiligheid, afvalstromen, verpakking en materiaalinformatie vraagt om een betere administratieve basis. Nederlandse merkeigenaren doen er verstandig aan om materiaalspecificaties, verklaringen, herkomstgegevens en wijzigingshistorie vanaf de eerste serie op te bouwen. Kleine series zijn daarvoor een uitstekend moment: processen kunnen worden aangescherpt voordat productievolumes aanzienlijk stijgen.
Dat hangt af van onderdeelgrootte, complexiteit en materiaal. Vaak wordt het interessant vanaf circa 50 tot 100 stuks, maar bij een complex of hoogwaardig functioneel onderdeel kan dat eerder zijn. Bij zeer lage aantallen zijn CNC-bewerking, 3D-printen of vacuümgieten meestal goedkoper.
De doorlooptijd bestaat uit engineering, matrijsbouw, proefspuiting, goedkeuring en serieproductie. Een snelle matrijs en eerste productie kunnen bij een goed voorbereid ontwerp binnen enkele weken gerealiseerd worden. Complexe matrijzen, materiaaltests, nabewerkingen en internationale verzending verlengen de planning.
Ja. Aluminium matrijzen zijn geschikt voor veel kleine en middelgrote series, vooral wanneer snelheid en lagere startkosten belangrijk zijn. Voor zeer hoge volumes, sterk abrasieve kunststoffen of extreem lange levensduur kan staal geschikter zijn.
Een 3D-bestand in een gangbaar uitwisselingsformaat, een 2D-tekening met kritische maten, het gewenste materiaal, kleur, aantallen en kwaliteitswensen vormen een goede basis. Geef ook aan welke oppervlakken zichtbaar zijn en welke onderdelen met andere componenten moeten passen.
In veel gevallen wel. Dat is juist een belangrijk voordeel van spuitgieten ten opzichte van sommige prototypeprocessen. Wel moet worden gecontroleerd of het gekozen materiaal past bij de matrijs, wanddikte, aanspuiting en gewenste oppervlaktekwaliteit.
Laat vóór matrijsbouw een maakbaarheidsanalyse uitvoeren. Controleer lossingshoeken, wanddikte, ribben, aanspuiting, uitwerppunten en kritische toleranties. Test vervolgens eerste onderdelen in de echte assemblage voordat de volledige serie wordt vrijgegeven.
Ja, wanneer zij aantoonbare ervaring, duidelijke kwaliteitsprocessen, goede communicatie en betrouwbare logistiek bieden. Vergelijk totale kosten inclusief gereedschap, inspectie, verpakking, transport, invoer en doorlooptijd. Een proeforder of eerste-artikelcontrole helpt om risico’s te beperken.
Dat moet vooraf contractueel worden vastgelegd. Bespreek eigendom, opslaglocatie, onderhoud, maximale bewaartermijn, toegang tot productiedata en voorwaarden voor overdracht. Een goed beheerde matrijs maakt herhaalorders sneller en voorspelbaarder.
Spuitgieten in kleine series is voor Nederlandse bedrijven een sterke keuze wanneer u meer nodig hebt dan een prototype, maar nog niet wilt investeren in massaproductie. De techniek biedt functionele materialen, consistente kwaliteit, professionele afwerking en een realistische route naar opschaling. Kies de leverancier op basis van technische begeleiding, transparante kosten, kwaliteitsbewijs, matrijseigendom en logistieke zekerheid. Met een goed maakbaar ontwerp en een passende snelmatrijs kunt u markttests, beperkte productlanceringen en herhaalorders doelgericht uitvoeren.
Een veilige matrijsovername begint met aantoonbaar eigendom, een technische nulmeting, volledige procesdocumentatie, verzekerd transport en een proefserie bij de ontvangende spuitgieter. Nederlandse inkopers moeten vóór verplaatsing vastleggen wie de matrijs bezit, welke tekeningen en instellingen worden meegeleverd, welke slijtage aanwezig is en wie aansprakelijk is bij schade of productiestilstand.
Voor projecten in Nederland zijn onder meer Helvoet in Tilburg, Maan Group in Raalte, Rosti in Tolbert, KIVO Plastic Verpakkingen in Volendam, Naber Plastics in Haarlem en VDL Groep-locaties in Noord-Brabant relevante namen om te benaderen. Vraag altijd expliciet of een leverancier matrijzen van derden accepteert, onderhoud uitvoert, proefspuitwerk aanbiedt en capaciteit heeft voor de gewenste hars, perskracht en seriegrootte.
Ook gekwalificeerde internationale leveranciers, waaronder Chinese producenten met aantoonbare kwaliteitsprocessen, ervaren technische begeleiding en bereikbare voor- en nazorg, kunnen voor Nederlandse opdrachtgevers interessant zijn. Vooral bij kleine tot middelgrote series biedt dit vaak een gunstige verhouding tussen kosten, snelheid en technische ondersteuning, mits eigendom, transport, import en kwaliteitsacceptatie helder zijn geregeld.
Matrijsovername is de georganiseerde overdracht van een spuitgietmatrijs van een bestaande producent naar een nieuwe producent. In de praktijk gaat het niet alleen om het fysiek verplaatsen van staal van bijvoorbeeld Eindhoven naar Tilburg, Rotterdam, Venlo, Hamburg of een productielocatie in Azië. De overdracht omvat ook kennis: instellingen van de spuitgietmachine, droogvoorwaarden voor granulaat, koeltijden, kwaliteitsgrenzen, onderhoudshistorie, reserveonderdelen, tekeningen en eventuele wijzigingen die tijdens eerdere productieruns zijn doorgevoerd.
Voor Nederlandse bedrijven is een goede voorbereiding belangrijk omdat veel matrijzen onderdeel zijn van internationale ketens. Ontwikkeling kan plaatsvinden in Delft of Enschede, gereedschapbouw in China, productie in Nederland of Duitsland en eindassemblage nabij de haven van Rotterdam. Elke schakel brengt risico’s mee. Zonder gecontroleerde overdracht kan een matrijs na aankomst technisch bruikbaar lijken, maar toch andere maatvoering, bramen, sink marks, kromtrekking of een te lange cyclustijd veroorzaken.
De grootste fout is aannemen dat een matrijs op iedere machine hetzelfde resultaat levert. Perskracht, schroefdiameter, terugdruk, matrijstemperatuurregeling, hotrunnerbesturing, drogers, materiaalbatch en robotuitname beïnvloeden de eindkwaliteit. Daarom moet de ontvangende partij de matrijs beoordelen op basis van de beoogde hars en het actuele onderdeelnummer, niet uitsluitend op basis van een oude proefserie.
Nederland heeft een sterke maakindustrie voor medische hulpmiddelen, verpakkingen, technische kunststoffen, elektronica, mobiliteit, landbouwtechniek en industriële apparatuur. De regio’s Noord-Brabant, Gelderland, Overijssel, Limburg en Noord-Holland beschikken over veel kennis van gereedschapbouw, mechatronica, assemblage en kunststofverwerking. Voor logistiek zijn de havens van Rotterdam en Amsterdam, luchthaven Schiphol en de grenscorridors bij Venlo en Zevenaar belangrijke knooppunten voor matrijzen en granulaat.
Door stijgende energie-, arbeids- en financieringskosten letten Nederlandse inkopers scherper op matrijsbenutting. Een matrijs die eerder voor één leverancier was gereserveerd, wordt vaker naar een partner met beschikbare capaciteit overgebracht. Dit gebeurt na een overname, bij ontevredenheid over levertijd, na uitbreiding naar een tweede productielocatie of wanneer een merkhouder risico’s wil spreiden. Ook duurzaamheidsdoelen spelen mee: een bestaande, goed onderhouden matrijs verplaatsen is vaak gunstiger dan een volledig nieuwe matrijs bouwen, mits de constructie nog voldoende levensduur heeft.
Bij grensoverschrijdende overdrachten geldt extra aandacht voor douanedocumenten, tijdelijke uitvoer, verzekerde waarde, verpakking en fiscale behandeling. Een matrijs is geen standaardpakket. Het gewicht, zwaartepunt, uitstekende delen, koelkanalen en kwetsbare schuiven moeten voor vertrek worden geïnventariseerd. Voor zendingen via Rotterdam of Schiphol moet de vervoerder ervaring hebben met industriële gereedschappen, hijsplannen en ladingzekering.
Niet iedere overdracht heeft dezelfde omvang. Sommige opdrachtgevers brengen alleen een eenvoudige tweedelige matrijs over voor een lage serie. Andere trajecten betreffen complexe meervoudige matrijzen met hotrunner, hydraulische schuiven, inzetstukken, sensoren, robotgrijpers en gevalideerde procesvensters. De benodigde voorbereiding moet aansluiten op deze technische werkelijkheid.
Vorm van overdrachtTypische situatieBelangrijk aandachtspuntGewenst bewijsLokale verplaatsingOverdracht tussen Nederlandse spuitgietersHijsen, transport en snel proefspuitenFoto-inspectie en afleverrapportEuropese overdrachtVerplaatsing naar Duitsland, België of FrankrijkVervoersverzekering en grensdocumentenVrachtbrief en eigendomsverklaringIntercontinentale overdrachtMatrijs gaat naar Azië of komt naar NederlandDouane, zeeverpakking en corrosiebeschermingPaklijst, serienummers en waardeverklaringOverdracht bij leverancierswisselNieuwe producent neemt lopende productie overContinuïteit van materiaal en kwaliteitProcesblad en referentiemonstersOverdracht na productwijzigingMatrijs krijgt nieuwe inzetstukken of revisieVersiebeheer en maatvoeringGewijzigde tekeningen en meetrapportOverdracht voor tweede bronMerkhouder wil productierisico spreidenHerhaalbaarheid tussen locatiesVergelijkende proefserie en vrijgaveplanDe tabel laat zien dat het risiconiveau stijgt zodra grenzen, meerdere productielocaties of ontwerpwijzigingen betrokken zijn. Bij een tweede bron is de matrijs niet automatisch inzetbaar. Vaak is afstemming nodig over granulaatleverancier, kleurmasterbatch, meetmethode, verpakking en acceptatiecriteria.
De beste matrijsovername vindt plaats voordat de kist wordt gesloten. Laat de vertrekkende producent, eigenaar en ontvangende producent gezamenlijk een conditierapport opstellen. Maak overzichtsfoto’s van de matrijs gesloten en geopend, van typeplaten, caviteiten, schuiven, aanspuitpunten, wateraansluitingen, elektrische aansluitingen en zichtbare beschadigingen. Registreer ook het gewicht, de buitenmaten, het zwaartepunt en de hijspunten.
Controleer of de matrijs volledig eigendom is van de opdrachtgever. In contracten staan soms bepalingen over gereedschapkosten, afschrijving, retentierecht, openstaande facturen of licenties op tekeningen. Wanneer een leverancier het gereedschap heeft gefinancierd of aangepaste inzetstukken bezit, kan afgifte worden vertraagd. Een ondertekende eigendomsverklaring met matrijsnummer, artikelnummer, aantal caviteiten en actuele locatie voorkomt discussies.
Vraag daarnaast naar alle technische gegevens. Daartoe behoren een tweedimensionale matrijstekening, driedimensionale gegevens indien beschikbaar, onderdelenlijst, elektrische schema’s, hotrunnergegevens, handleidingen, onderhoudsrapporten, slijtdelenset, watercircuitschema, instellingsoverzicht, droogspecificatie van het materiaal, kritische kwaliteitskenmerken en eerdere meetrapporten. Als deze gegevens ontbreken, moet de ontvangende producent tijd reserveren om de matrijs opnieuw te karakteriseren.
ControlepuntWat wordt vastgesteldRisico zonder controleVerantwoordelijkeEigendomEigenaar, serienummer en contractuele rechtenBlokkade van afgifte of juridisch conflictOpdrachtgeverConditieSlijtage, corrosie, beschadiging en lekkageOnvoorziene revisiekostenVertrekkende en ontvangende producentVolledigheidInzetstukken, kabels, koppelingen en reserveonderdelenStilstand na aankomstVertrekkende producentMachinegeschiktheidInbouwmaat, perskracht, aansluittype en uitwerpslagMatrijs past niet of werkt onveiligOntvangende producentProcesgegevensTemperaturen, drukken, cyclustijd en droogconditiesAfwijkende delen en lange opstartBeide producentenKwaliteitsgegevensTekening, toleranties en goedgekeurde monstersDiscussie over acceptatieOpdrachtgever en kwaliteitsafdelingLogistiekVerpakking, route, verzekering en hijsinstructieTransportschade en vertragingVervoerder en opdrachtgeverDeze controlelijst is ook nuttig voor matrijzen die ogenschijnlijk probleemloos draaien. Een kleine beschadiging aan een sluitvlak of een geblokkeerd koelcircuit kan grote gevolgen hebben voor een product dat cosmetisch perfect moet zijn, zoals een behuizing voor consumentenelektronica of een medische handgreep.
Een technische nulmeting bepaalt de feitelijke toestand van het gereedschap bij overdracht. Dit is essentieel voor een eerlijke verdeling van kosten. Een nieuwe producent moet niet aansprakelijk worden gehouden voor bestaande slijtage, terwijl de eigenaar duidelijkheid wil over noodzakelijke revisies voordat de productie start.
De inspectie begint bij de matrijsplaten, geleidingen, centreerringen, sluitvlakken, uitwerpsysteem en koelkanalen. Daarna volgen de caviteiten, kernen, schuiven, lifters en aanspuitsystemen. Bij een matrijs met verwarmd verdeelsysteem moeten thermokoppels, verwarmingselementen, regelkast, bekabeling en nozzle-uitlijning worden gecontroleerd. Bij hydraulische of pneumatische functies moeten aansluitingen, cilinders en eindposities veilig werken.
Voor nauwkeurige technische delen is het verstandig om kritische inzetstukken te meten en te vergelijken met de actuele onderdeeltekening. Bij matrijzen voor glasvezelgevulde kunststoffen, vlamvertragende polymeren of andere slijtende materialen is extra controle nodig op slijtage aan poorten, aanspuitpunten en bewegende delen. Voor transparante delen zijn gepolijste oppervlakken, ventilatiekanalen en reinheid van bijzonder belang.
Leg in het rapport onderscheid vast tussen direct noodzakelijk onderhoud, aanbevolen preventief onderhoud en verbeteringen die alleen bedoeld zijn om cyclustijd, automatisering of cosmetiek te optimaliseren. Zo kan de opdrachtgever budgetteren zonder dat essentiële veiligheid en wenselijke procesverbetering door elkaar lopen.
Een matrijs moet vóór transport worden gereinigd, gedroogd en beschermd tegen corrosie. Water uit koelkanalen kan tijdens transport of opslag schade veroorzaken, vooral bij langere zeetransporten. Afhankelijk van route en doorlooptijd zijn droogmiddelen, dampremmende verpakking en een gesloten houten of metalen transportkist passend. De verpakking moet voldoen aan de voorschriften voor internationaal houtverpakkingsmateriaal wanneer de zending buiten Europa gaat.
Beveilig beweegbare delen met daarvoor geschikte borgingen. Gebruik geen willekeurige bouten of blokken die bij aankomst niet veilig te verwijderen zijn. Markeer hijspunten, gewicht, zwaartepunt, openingsrichting en waarschuwingen duidelijk op de kist. Een ontvangstprotocol bij de nieuwe locatie moet voorschrijven dat de verpakking vóór opening wordt gefotografeerd, zodat zichtbare transportschade direct kan worden gemeld.
In de omgeving van de Rotterdamse haven is ervaring met zwaar industrieel transport ruim beschikbaar, maar de vervoerder moet wel weten dat het om een precisiegereedschap gaat. Standaard pallettransport is meestal onvoldoende voor zware matrijzen. Vraag om bevestiging van ladingzekering, kraancapaciteit, verzekerde waarde en planning voor laden en lossen. Bij een matrijs van enkele tonnen moet ook de vloerbelasting en interne route in de fabriek worden gecontroleerd.
Na ontvangst is een proefserie de brug tussen logistieke overdracht en betrouwbare serieproductie. De ontvangende producent bouwt de matrijs in op een geschikte machine, sluit koeling en eventuele hydrauliek aan, controleert veiligheidsfuncties en start met een gecontroleerde opbouw van het proces. Het doel is niet uitsluitend een gevuld onderdeel produceren, maar een stabiel procesvenster vastleggen.
Gebruik bij voorkeur dezelfde materiaalsoort, kleur en eventuele additieven als in de vorige productie. Als het oorspronkelijke granulaat niet meer verkrijgbaar is, moet de materiaalwijziging als een afzonderlijke validatie worden behandeld. Vergelijk gewicht, maatvoering, uiterlijk, mechanische prestatie en montagegedrag met goedgekeurde referentiemonsters. Bij complexe onderdelen kan een eerste artikelinspectie nodig zijn met metingen op kritische kenmerken.
Een vrijgave moet bepalen hoeveel delen worden gecontroleerd, welke toleranties gelden, hoe monsters worden bewaard en wie de productie formeel goedkeurt. Voor medische toepassingen, veiligheidsrelevante onderdelen of onderdelen met afdichtingsfuncties is een uitgebreider validatieplan verstandig. Voor eenvoudige verpakkingsartikelen kan een korter traject voldoende zijn, mits de functie, maatvoering en visuele eisen helder zijn vastgelegd.
FasePraktische handelingAcceptatiecriteriumBesluitInbouwMatrijs monteren en aansluitingen controlerenVeilige beweging en geen lekkageStart proefspuitenEerste vullingVulgedrag en ontluchting beoordelenGeen kortschot of verbrandingProces bijstellenProcesinstellingDruk, snelheid, koeling en tijd optimaliserenHerhaalbare cyclustijdInstellingen vastleggenVisuele controleControle op bramen, glans, krimp en verkleuringConform goedgekeurd uiterlijkMonsters selecterenMaatcontroleKritische maten metenBinnen tekeningstolerantieOnderdeel vrijgevenFunctionele testMontage, klikverbinding of afdichting beproevenVoldoet aan gebruikseisSerie voorbereidenProefserieReeks delen onder stabiele omstandigheden producerenConstante kwaliteit binnen grenswaardenSerieproductie vrijgevenDe proefserie levert niet alleen onderdelen op, maar ook gegevens voor de toekomst. Bewaar de definitieve machineparameters, materiaalgegevens, droogtijd, matrijstemperaturen, cyclustijd, inspectieplan en representatieve monsters. Bij een volgende overdracht of herstart is deze informatie vaak waardevoller dan de fysieke matrijs alleen.
De onderstaande bedrijven zijn relevante Nederlandse namen binnen kunststofverwerking, technische spuitgietproductie, verpakkingen of industriële maakindustrie. Beschikbaarheid voor een specifieke matrijsovername verschilt per type gereedschap, materiaal, machinepark en planning. Vraag daarom altijd om een technische haalbaarheidsbeoordeling voordat een transportopdracht wordt gegeven.
BedrijfRegioBedieningsgebiedKernsterkteRelevante dienstverleningHelvoetTilburgNederland en internationale industrieHoogwaardige technische kunststofonderdelenSpuitgieten, assemblage en kwaliteitsgerichte productieMaan GroupRaalteNederland en Europese afnemersKunststofverwerking en productontwikkelingSpuitgieten, gereedschapsondersteuning en assemblageRostiTolbertBenelux en internationale klantenTechnische kunststofcomponentenSpuitgieten, productiebeheer en industriële toepassingenKIVO Plastic VerpakkingenVolendamNederland en Europese verpakkingsmarktFlexibele kunststofverpakkingenVerpakkingsproductie, bedrukking en logistieke ondersteuningNaber PlasticsHaarlemNederland en Europese klantenKunststofverpakkingen en technische oplossingenSpuitgieten, productontwikkeling en ketenondersteuningVDL GroepNoord-BrabantNederland en internationale maakindustrieIndustriële productie en systeemkennisProductie, engineering en toeleveringHelvoet is vooral relevant wanneer productkwaliteit, technische complexiteit en gereguleerde markten zwaar wegen. Maan Group kan interessant zijn voor opdrachtgevers die kunststofproductie willen combineren met ontwikkeling en verdere verwerking. Rosti heeft ervaring met technische industriële kunststofcomponenten. KIVO Plastic Verpakkingen en Naber Plastics zijn logische gesprekspartners voor verpakkingsgerichte trajecten, afhankelijk van de toepassing en productietechniek. VDL Groep is relevant als een overdracht onderdeel is van een bredere industriële toeleverings- of assemblageketen.
Naast deze partijen zijn er in Brabant, Twente, de Randstad en Limburg veel gespecialiseerde gereedschapmakers, spuitgieters en onderhoudsbedrijven. Een lokale partner heeft voordelen wanneer frequente afstemming, fysieke proefseries, korte transportafstanden of directe toegang tot de fabriek belangrijk zijn. Voor kostengevoelige series kan echter een internationale combinatie van gereedschaponderhoud, productie en logistiek beter passen.
Selecteer een ontvangende producent niet alleen op de uurprijs of stukprijs. De laagste offerte kan duurder uitvallen wanneer de partij geen passende machine heeft, onvoldoende ervaring heeft met het gekozen materiaal of geen gestructureerde opstart uitvoert. Vergelijk offertes op machinebeschikbaarheid, perskracht, maximale inbouwmaten, materiaalervaring, onderhoudscapaciteit, meetmogelijkheden, opslag, doorlooptijd en bereidheid om een proefserie te documenteren.
Vraag vooraf of de leverancier de matrijs accepteert in de huidige toestand of eerst revisie verplicht stelt. Laat revisiekosten opdelen in noodzakelijke herstelpunten, preventief onderhoud en productverbeteringen. Dit maakt besluitvorming transparanter. Eis tevens duidelijkheid over opslagkosten, aansprakelijkheid tijdens opslag, maximale reactietijd bij storing en eigendom van later vervaardigde inzetstukken.
Voor opdrachtgevers die een product op de markt brengen, is het verstandig om een reserveplan te maken. Bewaar digitale tekeningen en versielijsten op een eigen, beveiligde locatie. Leg vast welke onderdelen van de matrijs kritisch zijn en welke reserveonderdelen beschikbaar moeten zijn. Overweeg bij hoge volumes een tweede set inzetstukken of een tweede productiebron. Zo blijft de levering aan klanten in Nederland, België en Duitsland beter beschermd tegen onverwachte stilstand.
Matrijsovername komt voor in vrijwel iedere sector waarin kunststofonderdelen terugkerend worden geproduceerd. In de medische sector gaat het bijvoorbeeld om behuizingen, cartridges, instrumentonderdelen, doppen en handgrepen. Hier zijn traceerbaarheid, reinheid en consistente maatvoering essentieel. In de elektronicasector betreft het vaak kasten, afdekkingen, connectorbehuizingen en montageframes, waarbij brandveiligheid, klikverbindingen en uiterlijk kritisch zijn.
Voor automotive en mobiliteit zijn dashboards, clips, ventilatiecomponenten, afdekkingen, beschermkappen en onderdelen onder de motorkap bekende toepassingen. Deze onderdelen moeten vaak bestand zijn tegen temperatuurwisselingen, trillingen en chemische belasting. In landbouw- en industriële apparatuur gaat het om robuuste behuizingen, beschermdelen, kabelgeleidingen, bedieningsknoppen en functionele componenten die langdurig betrouwbaar moeten werken.
De verpakkingssector kent vaak hoge aantallen, dunwandige geometrieën en korte cyclustijden. Daar kan zelfs een kleine verslechtering van koelprestaties of een lichte slijtage aan de poort direct gevolgen hebben voor rendement. Bij consumentenproducten spelen kleur, oppervlaktestructuur, montage en verpakking een grotere rol. Een gedegen overdracht koppelt daarom technische eisen aan de commerciële werkelijkheid van het eindproduct.
Een Nederlandse ontwikkelaar van meetapparatuur had een matrijs voor een kunststof behuizing in productie bij een buitenlandse leverancier. Door groeiende vraag en de wens om assemblage dichter bij de afzetmarkt te organiseren, werd besloten de productie over te brengen naar een partner die Nederlandse klanten sneller kon beleveren. De matrijs had meerdere schuiven, een zichtoppervlak en kritische klikverbindingen.
Voor vertrek werden typeplaat, caviteiten, koelaansluitingen en schuiven gefotografeerd. De bestaande procesinstellingen bleken onvolledig, terwijl de oorspronkelijke materiaalbatch niet meer leverbaar was. De nieuwe producent voerde daarom eerst een technische nulmeting uit, reinigde de koelcircuits en herstelde een beschadigde geleiding. Vervolgens werd met een gelijkwaardig materiaal een proefserie gedraaid. Door de matrijstemperatuur en houdtijd aan te passen, kwamen de klikverbindingen binnen de functionele eisen zonder zichtbare krimp op het frontvlak.
De opdrachtgever ontving een nieuw procesblad, meetrapport, set referentiemonsters en een onderhoudsplan. Hierdoor kon de productie zonder langdurige onderbreking doorlopen. De belangrijkste les is dat een matrijs weliswaar kan worden verhuisd, maar dat de proceskennis opnieuw moet worden bevestigd op de nieuwe machine en met het actuele materiaal.
Een merkhouder van consumentenproducten verkocht via distributiecentra in de Randstad en wilde leveringsrisico spreiden. De bestaande meervoudige matrijs draaide al jaren op één locatie. In plaats van direct een volledig nieuw gereedschap te bestellen, werd onderzocht of de bestaande matrijs tijdelijk bij een tweede producent kon worden ingezet.
De ontvangende partij controleerde perskracht, treklengte, aansluitingen voor koeling en de besturing van het verwarmde verdeelsysteem. Tijdens de proefserie bleek dat de bestaande cyclustijd niet haalbaar was door verschillen in koeling en robotuitname. Door de uitname te wijzigen en preventief onderhoud aan enkele uitwerpers uit te voeren, werd een stabiele productie bereikt. De merkhouder besloot vervolgens de matrijs niet permanent te verplaatsen, maar een plan voor reserveproductie op te stellen.
Dit voorbeeld toont dat matrijsovername ook een strategisch instrument is. De fysieke verplaatsing hoeft niet altijd het einddoel te zijn; soms levert de technische beoordeling vooral waardevolle informatie op voor capaciteitsplanning en bedrijfscontinuïteit.
TEAM Rapid ondersteunt Nederlandse opdrachtgevers die een matrijs willen overdragen, aanpassen of inzetten voor nieuwe series met een combinatie van gereedschapbouw, spuitgieten, verspaning, snelle prototypes en assemblage. De organisatie werkt volgens ISO 9001:2015, hanteert gedocumenteerde kwaliteitscontrole en kan toleranties bij verspaning tot 0,01 mm ondersteunen. Voor matrijzen en kunststofonderdelen worden materiaalkeuze, technische haalbaarheid, koeling, caviteitsaantal, cyclustijd en risico’s vooraf beoordeeld via maakbaarheidsanalyse. Waar merkcomponenten, verwarmde verdeelsystemen of specifieke materialen zijn voorgeschreven, worden deze eisen als onderdeel van de technische beoordeling en testplanning behandeld. TEAM Rapid bedient eindgebruikers, distributeurs, dealers, merkeigenaren, ontwerpstudio’s en individuele ontwikkelaars via eigen-merkproductie, ontwerp- en maaktrajecten, groothandelsleveringen, kleine series en regionale samenwerkingsmodellen. Het bedrijf heeft meer dan tien jaar ervaring, leverde meer dan 6.000 projecten aan ruim 500 klanten in meer dan 25 landen en biedt beperkte opslag, verpakking en rechtstreekse verzending voor internationale leveringen. Voor Nederlandse kopers betekent dit digitale voorverkoopbegeleiding, snelle technische reacties, één-op-één engineeringondersteuning, duidelijke inspectieafstemming en nazorg rond herhaalorders en wijzigingen. TEAM Rapid levert EPC-, turnkey- en klant-eigen-installatieoplossingen; het levert geen BOO- of levering-op-locatie-in-bulkmodellen. Hoewel de dienstverlening niet afhankelijk is van een afzonderlijk Nederlands magazijn, ondersteunt de combinatie van internationale logistiek, directe verzending en ervaring met Europese klanten een langdurige, praktisch georganiseerde samenwerking voor de Nederlandse markt.
Wanneer een bestaande matrijs eerst moet worden beoordeeld, kan TEAM Rapid adviseren over revisie, nieuwe inzetstukken, aanvullende reserveonderdelen en proefspuitwerk. Voor een nieuw gereedschap of een alternatieve productieroute zijn de snelle gereedschapsdiensten relevant. Voor een concrete beoordeling van matrijsgegevens, aantallen, materiaal en logistiek kunnen Nederlandse inkopers direct een offerte voor productie en matrijsovername aanvragen.
Richting 2026 wordt matrijsovername digitaler en beter voorspelbaar. Steeds meer producenten koppelen matrijsbeheer aan digitale onderhoudsdossiers, serienummerregistratie, procesgegevens en sensoren voor druk, temperatuur en cycli. Hierdoor kan een ontvangende fabriek sneller beoordelen hoeveel levensduur een gereedschap nog heeft en welke onderhoudswerkzaamheden vóór productie nodig zijn.
Automatisering krijgt eveneens meer gewicht. Nederlandse spuitgieters investeren in robotuitname, cameracontrole, geautomatiseerde verpakking en datagestuurde procesbewaking om arbeidsschaarste op te vangen. Bij een overdracht moet daarom niet alleen de matrijs passen, maar ook de automatisering: grijpers, veiligheidshekken, cyclustijd en verpakkingsstappen moeten opnieuw worden afgestemd.
Duurzaamheid beïnvloedt de materiaalkeuze en daarmee ook de matrijsgeschiktheid. Gerecyclede kunststoffen, biogebaseerde polymeren en hernieuwbare grondstoffen kunnen andere krimp, vochtgevoeligheid, slijtage en doorstroming vertonen dan oorspronkelijk gebruikte kunststoffen. Een matrijs die voor nieuw materiaal is ontwikkeld, vraagt mogelijk andere instellingen of aanpassingen wanneer een opdrachtgever gerecyclede inhoud wil verhogen.
Ook Europese regels rond productveiligheid, materiaalinformatie, verpakkingen en traceerbaarheid worden belangrijker. Nederlandse merkeigenaren doen er goed aan om bij elke overdracht vast te leggen welke materiaalverklaringen, batchgegevens en kwaliteitsdocumenten nodig zijn. Dit beperkt risico’s bij audits, klachten, terugroepacties en grensoverschrijdende verkoop.
Dat wordt bepaald door de overeenkomst, facturen en eventuele eigendomsbepalingen. Betaalde gereedschapkosten betekenen niet automatisch dat alle rechten zonder beperking bij de opdrachtgever liggen. Leg eigenaar, matrijsnummer, locatie, gebruiksrechten en afgifteverplichting schriftelijk vast.
Een lokale overdracht kan binnen enkele dagen worden uitgevoerd wanneer documenten en capaciteit beschikbaar zijn. Voor een internationale verplaatsing moet rekening worden gehouden met verpakking, transport, douane, ontvangstinspectie, eventuele revisie en proefspuitwerk. De technische vrijgave bepaalt uiteindelijk de werkelijke doorlooptijd.
Nee, maar een inspectie is altijd verstandig. Bij een goed onderhouden matrijs kan reiniging, smering en controle voldoende zijn. Bij slijtage, lekkage, corrosie of afwijkende proefdelen is revisie nodig voordat stabiele productie verantwoord is.
Nee. Perskracht, plaatmaat, minimale en maximale inbouwhoogte, uitwerpslag, centreerring, nozzle-uitlijning, koelwateraansluitingen, hydrauliek en elektrische besturing moeten passen. De ontvangende producent moet dit vóór transport schriftelijk bevestigen.
De belangrijkste documenten zijn een eigendomsverklaring, conditierapport, technische tekeningen, procesinstellingen, materiaalgegevens, onderhoudshistorie, onderdelenlijst, meetrapporten, goedgekeurde monsters en transportdocumenten. Voor gereguleerde producten kunnen aanvullende validatie- en traceerbaarheidsgegevens nodig zijn.
Een nieuwe matrijs kan verstandiger zijn wanneer de bestaande matrijs ernstig versleten is, niet past bij de gewenste productiecapaciteit, onvoldoende caviteiten heeft, niet geschikt is voor nieuw materiaal of wanneer de kosten van revisie en stilstand te hoog worden. Een technische en commerciële vergelijking geeft dan de beste basis voor besluitvorming.
Een succesvolle matrijsovername in Nederland vraagt om meer dan een transportopdracht. Eigendom, conditie, machinegeschiktheid, proceskennis, kwaliteitscriteria en logistiek moeten samen worden beheerst. Door vooraf een nulmeting uit te voeren, alle technische gegevens te verzamelen, de transportcondities vast te leggen en de nieuwe productie met proefspuitwerk vrij te geven, beperken opdrachtgevers stilstand, onverwachte kosten en kwaliteitsproblemen. Voor lokale snelheid kunnen Nederlandse partners in regio’s als Tilburg, Raalte, Tolbert en Haarlem passend zijn; voor concurrerende internationale productie kan een ervaren partner als TEAM Rapid een aanvullende route bieden.
Wie een kunststofmatrijs betaalt, is niet automatisch juridisch eigenaar. Leg het eigendom van spuitgietmatrijzen daarom vóór de start van de gereedschapbouw schriftelijk vast in de offerte, bestelling en matrijsovereenkomst. Vermeld minimaal wie eigenaar is, wanneer het eigendom overgaat, waar de matrijs staat, wie onderhoud betaalt, hoe overdracht werkt, wie de technische bestanden beheert en wat gebeurt bij een leverancierswissel.
Voor Nederlandse inkopers zijn VDL Toolshop in Eindhoven, Helvoet in Tilburg, Dijkstra Plastics in Wormer, Naber Plastics in Haaksbergen, Rosti Netherlands in Eersel en Promens Nederland relevante partijen om te vergelijken. Vraag iedere leverancier nadrukkelijk om een afzonderlijke clausule over matrijseigendom en niet alleen om een prijs voor gereedschap.
Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met ISO-certificering, aantoonbare technische ondersteuning en bereikbare voor- en nazorg, kunnen eveneens interessant zijn. Vooral bij snelle gereedschappen, kleine series en productintroducties kan de prijs-prestatieverhouding aantrekkelijk zijn, mits de eigendomsrechten, exportdocumenten, inspectie en overdracht concreet zijn geregeld.
Een spuitgietmatrijs is meer dan een productiemiddel. Het gereedschap bevat vaak de geometrie van een product, de gekozen lossingshoeken, koelkanalen, schuifmechanismen, texturen, aanspuitpunten en informatie over productieparameters. Bij een behuizing voor medische elektronica, een technische afdichting, een verpakking of een auto-interieurdeel kan die kennis een aanzienlijk deel van de productwaarde vertegenwoordigen.
In de Nederlandse maakindustrie wordt een matrijs vaak gebouwd door een gereedschapmaker, gebruikt door een spuitgieter en betaald door een merkhouder of productontwikkelaar. Soms zijn dit drie verschillende ondernemingen. Ook kunnen matrijs, reserveonderdelen en productie op verschillende locaties plaatsvinden, bijvoorbeeld tussen Eindhoven, Rotterdam, Venlo, Tilburg, Duitsland, België of een productielocatie in China. Zonder duidelijke afspraken ontstaat dan onzekerheid over bezit, gebruiksrecht en afgifte.
Het onderscheid tussen fysieke eigendom en intellectuele rechten is essentieel. Een opdrachtgever kan eigenaar worden van de stalen of aluminium matrijs, terwijl de leverancier stelt dat hij eigenaar blijft van de gereedschapconstructie, programmeerbestanden, bewerkingsstrategieën of standaardcomponenten. Omgekeerd kan een leverancier de matrijs fysiek bewaren, terwijl de klant wel eigenaar is maar geen recht heeft op tekeningen of een reserve-inzetstuk. Beide onderwerpen moeten afzonderlijk worden geregeld.
Een goede overeenkomst beschrijft niet alleen dat “de matrijs eigendom is van de klant”. Die zin is te beperkt. De overeenkomst moet aangeven welke onderdelen onder de eigendom vallen, wanneer overdracht plaatsvindt en welke verplichtingen voor beide partijen gelden zolang de matrijs bij de producent staat.
Neem op dat de eigendom ook betrekking heeft op matrijsinzetstukken, kernen, caviteiten, schuiven, hotrunner-onderdelen, koelmodules, reserveonderdelen die specifiek voor het gereedschap zijn aangeschaft, elektroden, meetrapporten, proefspuitstukken en relevante technische documentatie. Laat ook vastleggen of CAD-bestanden, producttekeningen, revisies, DFM-rapporten en onderhoudshistorie bij overdracht beschikbaar moeten worden gesteld.
OnderwerpWat moet worden vastgelegdPraktisch risico zonder afspraakJuridisch eigenaarNaam van de koper, groepsmaatschappij of merkhouder die eigenaar wordtEen distributeur of tussenhandelaar claimt later rechten op de matrijsMoment van overdrachtBij volledige betaling, bij eerste goedgekeurde proefserie of op een specifieke datumOnduidelijkheid wanneer de leverancier de matrijs moet afgevenReikwijdte van eigendomMatrijs, inzetstukken, reserveonderdelen, hotrunner, documentatie en meetmiddelenAlleen het basisframe wordt geleverd, terwijl cruciale delen achterblijvenLocatie en opslagAdres, opslagcondities, verzekering, etikettering en toegangsrechtDe klant weet niet waar de matrijs zich bevindt of in welke staat deze verkeertOnderhoudPreventief onderhoud, kostenlimiet, rapportage en goedkeuringsprocedureSlijtage leidt tot maatproblemen, stilstand en onverwachte facturenGebruiksexclusiviteitVerbod op productie voor derden met hetzelfde gereedschapOntwerp of capaciteit wordt indirect voor concurrenten benutOverdrachtTermijn, verpakking, exportpapieren, inspectie en kosten bij leverancierswisselEen overstap wordt vertraagd doordat transport en documentatie ontbrekenIntellectuele rechtenEigendom en gebruik van productontwerp, CAD-data en matrijsontwerpDe nieuwe producent kan het product niet veilig of reproduceerbaar vervaardigenDeze onderwerpen vormen samen de basis voor controle over gereedschap en productiecontinuïteit. De meest effectieve aanpak is een aparte bijlage bij de inkooporder, ondertekend door de juridische entiteit die de matrijs koopt én door de partij die de matrijs beheert.
Niet iedere spuitgietmatrijs heeft hetzelfde economische risico. Een eenvoudige aluminium proefmatrijs voor vijftig of vijfhonderd delen vraagt andere afspraken dan een geharde productiematrijs met meerdere caviteiten, hotrunner-systeem en automatische uitwerping. Toch moeten de eigendomsprincipes in beide gevallen helder zijn.
Type gereedschapGebruikBelangrijk eigendomspuntGebruikelijke aandachtAluminium proefmatrijsValidatie en kleine serieLeg vast of aanpassingen en inzetstukken eigendom van de klant zijnSnelle ontwerpwijzigingen en beperkte levensduurStalen enkelvoudige matrijsTechnische onderdelen en middelgrote seriesBeschrijf matrijsstaal, caviteit en reservekernOnderhoudsinterval en maatvastheidMeervoudige-caviteitenmatrijsHogere volumesDefinieer het aantal caviteiten en de beoogde cyclustijdCapaciteit, balans en vervangende inzetstukkenMatrijs met hotrunnerEfficiënte serieproductieNeem merk, specificatie en eigendom van het systeem opOnderhoud, verwarming en reserveonderdelenOvermould-matrijsCombinatie van materialen of componentenLeg eigendom van opspanmiddelen en positioneerinrichtingen vastHechting, toleranties en procesvalidatieInsertmould-matrijsKunststof rond metalen of elektronische delenRegel de verantwoordelijkheid voor inserts en hulpmiddelenPositionering, uitval en traceerbaarheidFamilie-matrijsMeerdere verschillende delen per cyclusBeschrijf afzonderlijke caviteiten en vervangingsrechtenProductmix, balans en revisiesBij een snelle productlancering is een proefmatrijs vaak een nuttige tussenstap. Via snelle gereedschapsoplossingen voor kunststofproductie kunnen ontwerpers de geometrie en materiaalselectie toetsen voordat zij investeren in een productiematrijs. Zorg er dan voor dat de overgang van proefgereedschap naar definitieve matrijs eveneens contractueel is beschreven.
Nederland heeft een sterke concentratie van technische kunststofverwerkers in Noord-Brabant, Overijssel, Noord-Holland en Limburg. Voor inkopers is nabijheid nuttig voor proefspuitingen, eerste artikelinspecties, onderhoudsbesprekingen en logistiek via onder meer de haven van Rotterdam, Schiphol en de corridors richting Duitsland en België.
BedrijfVestiging of regioBedieningsgebiedKernsterkteBelangrijk aanbodVDL ToolshopEindhoven, Noord-BrabantNederland en Europese industriePrecisiegereedschappen en maakindustrieMatrijsbouw, gereedschapsonderhoud en technische productieondersteuningHelvoetTilburg, Noord-BrabantEuropa en internationale marktenTechnische kunststofcomponenten voor gereguleerde toepassingenSpuitgieten, assemblage, technische validatie en industriële componentenDijkstra PlasticsWormer, Noord-HollandBenelux en EuropaVerpakkingen en industriële kunststofproductenSpuitgieten, emmers, verpakkingsoplossingen en productontwikkelingNaber PlasticsHaaksbergen, OverijsselEuropa en exportmarktenDuurzame kunststofproducten en industriële toepassingenSpuitgieten, productontwikkeling en circulaire materiaaloplossingenRosti NetherlandsEersel, Noord-BrabantEuropa en wereldwijde klantenComplexe kunststofonderdelen en productie op schaalSpuitgieten, assemblage, kwaliteitsborging en supply-chainondersteuningPromens NederlandNederlandse markt en BeneluxBenelux en Europese afnemersKunststofverpakkingen en technische productieSpuitgieten, verpakkingsontwikkeling en industriële kunststofoplossingenDemconEnschede, OverijsselNederland en internationale technologiebedrijvenHoogtechnologische productontwikkelingEngineering, industrialisatie, assemblage en productieondersteuningDeze partijen verschillen in schaal, sectorfocus en gereedschapsstrategie. Sommige bouwen matrijzen intern, andere werken met vaste gespecialiseerde gereedschapmakers. Vraag daarom altijd wie de feitelijke bouwer is, waar het gereedschap wordt geproduceerd en welke partij de fysieke beschikking over de matrijs heeft.
De laagste matrijsprijs is zelden de beste vergelijkingsbasis. Een goedkope offerte zonder vermelding van matrijsstaal, caviteiten, toleranties, levensduur, onderhoud en overdrachtsrecht kan later veel duurder uitvallen. Vergelijk offertes op technische inhoud, eigendom, voorspelbaarheid en totale kosten over de beoogde productlevenscyclus.
SelectiecriteriumVraag aan de leverancierGewenst bewijsWaarschuwingEigendomWordt de matrijs na volledige betaling mijn eigendom?Ondertekende clausule in offerte en bestellingAlleen mondelinge toezeggingMatrijsopbouwWelk staal, welke caviteiten en welk hotrunner-systeem worden gebruikt?Technische specificatie en 3D-overzichtAlgemene omschrijving zonder onderdelenlijstProefproductieHoeveel proefrondes zijn inbegrepen?Planning met acceptatiecriteria en monstersGeen definitie van goedgekeurd eerste artikelOnderhoudWie betaalt reiniging, reparatie en preventieve inspectie?Onderhoudsplan en uurtarievenOpen kosten zonder plafond of voorafgaande toestemmingOverdrachtHoe snel kan de matrijs naar een andere locatie worden gestuurd?Overdrachtsprocedure en verpakkingsinstructieGeen termijn of exportverantwoordelijkheidData en rechtenOntvang ik tekeningen, revisiehistorie en meetrapporten?Lijst van overdraagbare bestandenLeverancier houdt alle technische documentatie achterCapaciteitWelke machine, cyclustijd en maandcapaciteit zijn voorzien?Capaciteitsberekening en productieplanningProductiebelofte zonder technische onderbouwingGebruik duidelijke, meetbare formuleringen. Vermijd begrippen als “in principe”, “naar redelijkheid” of “bij voldoende productievolume” wanneer eigendom wordt bedoeld. Een clausule moet ook werken als de samenwerking stopt, de leverancier wordt overgenomen, insolvent raakt of de productie naar een andere locatie verhuist.
Een bruikbare bepaling kan in gewone taal aangeven dat de opdrachtgever na betaling van de overeengekomen matrijskosten eigenaar is van de specifieke matrijs en alle klantgebonden inzetstukken. De leverancier bewaart de matrijs als houder, gebruikt deze uitsluitend voor geautoriseerde orders van de opdrachtgever en geeft deze op eerste schriftelijk verzoek af binnen een afgesproken termijn. Voor onderhoud boven een bepaald bedrag is voorafgaande schriftelijke toestemming nodig.
Neem ook een identificatieplicht op. Iedere matrijs moet een duurzaam label dragen met de naam of code van de eigenaar, een uniek gereedschapnummer, het revisienummer en de productreferentie. Laat bij ontvangst foto’s maken van de buitenzijde, caviteiten, aansluitsystemen en eventuele transportschade. Een gereedschapspaspoort met onderhoudslogboek voorkomt discussie jaren later.
Matrijseigendom beschermt niet automatisch het productontwerp. De merkhouder moet daarom vastleggen dat producttekeningen, CAD-modellen, materiaalspecificaties, logo’s, texturen, verpakkingseisen en klantinformatie vertrouwelijk blijven. De leverancier mag deze informatie niet gebruiken voor eigen producten, referentiedelen of productie voor derden zonder voorafgaande schriftelijke toestemming.
Bij gezamenlijke engineering is het verstandig onderscheid te maken tussen bestaande kennis van de leverancier en klantspecifieke ontwikkeling. Een leverancier mag bijvoorbeeld algemene kennis over koeling, matrijsconstructie of standaardcomponenten behouden, maar de specifieke vormgeving van de klantbehuizing, medische behuizing of technische connector moet beschermd blijven.
De behoefte aan heldere afspraken over gereedschapseigendom is groot in sectoren waar productieonderbreking, traceerbaarheid of een leverancierswissel hoge kosten veroorzaakt. Nederlandse bedrijven in de regio Brainport Eindhoven, de medische technologie rond Twente, logistieke innovatie rond Venlo en verpakkingsproductie in Noord-Holland hebben elk andere technische eisen, maar dezelfde behoefte aan continuïteit.
SectorTypische kunststofdelenBelangrijk risicoEssentiële afspraakMedische techniekBehuizingen, instrumentdelen, dispensers en beschermkappenTraceerbaarheid en wijzigingsbeheerValidatiedocumenten, revisiebeheer en gecontroleerde overdrachtAutomotiveInterieurclips, afdekkingen, connectorbehuizingen en technische delenStilstand en hoge serie-eisenReserve-inzetstukken, onderhoudsplan en capaciteitsgarantieConsumentenproductenBehuizingen, doppen, handgrepen en accessoiresKopieergedrag en snelle marktintroductieVertrouwelijkheid, exclusiviteit en eigendom van ontwerpdataElektronicaKabelgeleiders, kasten, frontpanelen en sensormodulesMaatvoering en materiaalgedragAcceptatiecriteria, materiaalcertificaten en meetrapportenVerpakkingEmmers, sluitingen, bakken, trays en dekselsHoge volumes en cyclustijdCaviteitsaantal, cyclustijd en preventief onderhoudIndustrieMachinekappen, pomponderdelen, beschermhuizen en montageclipsLange levensduur van productenOpslagduur, conservering en beschikbaarheid van reserveonderdelenSanitairAfvoerdeksels, bevestigingsdelen en behuizingenMateriaalbestendigheid en kleurconsistentieMateriaalreceptuur, kleurreferentie en revisiecontroleDe tabel laat zien waarom een standaardclausule niet altijd voldoende is. Een medische klant zal meer nadruk leggen op documentatie en procescontrole, terwijl een verpakkingsproducent vooral zekerheid nodig heeft over caviteiten, cyclustijd en beschikbaarheid tijdens piekseizoenen.
Een start-up uit Amsterdam ontwikkelt bijvoorbeeld een slimme consumentenbehuizing en laat eerst vijftig delen maken voor gebruikerstests. De opdrachtgever betaalt voor een aluminium proefmatrijs en besluit later over te stappen op een productiematrijs. Zonder eigendomsafspraak kan de leverancier stellen dat alleen de geproduceerde delen zijn betaald. Met een duidelijke overeenkomst ontvangt de start-up de proefmatrijs, de revisiegegevens en de meetresultaten, zodat een volgende producent het ontwerp kan voortzetten.
Een producent van industriële apparatuur uit de regio Eindhoven kan een meervoudige matrijs inzetten voor een kunststof afdekking die jarenlang nodig blijft. In dat geval is niet alleen eigendom relevant, maar ook conservering. De overeenkomst moet vermelden hoe lang de matrijs zonder productie wordt opgeslagen, wie periodiek inspecteert, hoe corrosie wordt voorkomen en welke kosten gelden na een afgesproken opslagperiode.
Een Nederlandse merkhouder die via Rotterdam goederen importeert, kan productie spreiden tussen Europa en Azië. Dan is een overdrachtsplan cruciaal: verpakking in een geschikte transportkist, foto-inspectie, uitvoerdocumenten, verzekerde verzending, kopieën van technische bestanden en controle bij aankomst. Zonder die stappen kan een eigendomsrecht in de praktijk moeilijk uitvoerbaar zijn.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met OEM- en ODM-productie, kleine en grotere series, technische ontwikkeling en distributiepartnerschappen. De onderneming combineert CNC-bewerking, snelle gereedschappen, spuitgieten, vacuümgieten, metaalbewerking, assemblage, verpakking en rechtstreekse verzending in één keten, met ondersteuning vanaf één prototype tot meer dan 100.000 onderdelen. ISO 9001:2015, DFM-analyses vóór gereedschapbouw, toleranties tot 0,01 mm bij precisiebewerking en meer dan 6.000 geleverde projecten voor ruim 500 klanten in meer dan 25 landen bieden concrete kwaliteits- en ervaringssignalen. Voor de Nederlandse markt werkt TEAM Rapid met online projectbegeleiding, snelle technische reacties, inspectie, verpakkingsafstemming en internationale logistieke ondersteuning; de bedrijfsinformatie vermeldt geen eigen Nederlandse vestiging of magazijn, zodat afspraken over contactpersonen, transport, douane, gereedschapsopslag en overdracht vooraf expliciet worden gegarandeerd. De dienstverlening is ingericht als een klantgestuurde totaaloplossing en productie-oplossing voor installaties in eigendom van de klant, niet als BOO-model of levering in bulk op locatie.
Voor een project met duidelijke eigendomsvoorwaarden kunnen inkopers rechtstreeks een offerte voor matrijs- en spuitgietwerk aanvragen. Voeg daarbij altijd de gewenste eigendomsclausule, verwachte jaarvolumes, materiaalkeuze, kwaliteitsnormen, doelmarkten en eisen voor matrijsoverdracht toe.
Bij internationale productie is transparantie over gereedschap extra belangrijk. TEAM Rapid kan klanten ondersteunen met DFM-feedback voordat de matrijs wordt gebouwd, waardoor ondersnijdingen, onnodige wanddikte, zwakke ribben, lastige lossing en inefficiënte caviteitsindeling eerder zichtbaar worden. Dit helpt niet alleen bij productkwaliteit, maar maakt het ook makkelijker om de technische inhoud van het gereedschap contractueel te beschrijven.
Voor Nederlandse klanten is het verstandig om in de opdracht te vragen om een gereedschapsoverzicht met materiaalsoort, caviteitsaantal, spuitgietmachinebereik, verwachte levensduur, productietijd, onderhoudsfrequentie en opslaglocatie. Bij aanpassingen moet een revisienummer worden gekoppeld aan zowel de matrijs als de producttekening. Daarmee blijft zichtbaar welke versie is gebruikt voor iedere productieorder.
In 2026 zullen matrijsovereenkomsten meer aandacht besteden aan digitale traceerbaarheid. Gereedschapspaspoorten met serienummers, onderhoudsregistraties, foto’s, meetgegevens en productiehistorie worden steeds gebruikelijker. Dit ondersteunt audits, leverancierswisselingen en discussiepreventie. Ook digitale tweelingen van matrijzen kunnen het eenvoudiger maken om slijtage, revisies en capaciteit te volgen.
Duurzaamheid wordt eveneens contractueel relevanter. Nederlandse afnemers vragen vaker naar gerecyclede kunststoffen, biogebaseerde grondstoffen, lager materiaalverlies en efficiëntere cyclustijden. Gereedschapseigendom moet daarom ook betrekking hebben op inzetstukken of aanpassingen die nodig zijn voor nieuwe materiaalstromen. Een matrijs die alleen werkt met nieuw kunststofgranulaat kan bij toekomstige regelgeving of klantvereisten minder bruikbaar worden.
Europese ketenzorgplicht, strengere verwachtingen rond productinformatie en toenemende aandacht voor circulaire productie maken documentatie belangrijker. Inkoopteams doen er goed aan om materiaalgegevens, kwaliteitsrapporten, onderhoudslogboeken en wijzigingen centraal te bewaren. Dat geldt vooral wanneer producten via Rotterdam, Schiphol of grensoverschrijdende Europese distributiekanalen worden verhandeld.
Nee. Betaling is een sterk argument, maar zonder schriftelijke eigendomsbepaling kan discussie ontstaan over het moment van overdracht, de omvang van het gereedschap en de rechten op technische bestanden. Leg eigendom daarom expliciet vast.
Ja, dat is gebruikelijk. De leverancier kan de matrijs als houder opslaan en gebruiken voor geautoriseerde productie. Leg wel locatie, opslagcondities, verzekering, onderhoud, toegang en afgifte op verzoek schriftelijk vast.
Dat hangt af van de overeenkomst. Preventief onderhoud kan in de onderdeelprijs zijn opgenomen, apart worden gefactureerd of gekoppeld zijn aan een minimumvolume. Grote reparaties moeten bij voorkeur vooraf worden begroot en goedgekeurd.
Als u juridisch eigenaar bent en de overeenkomst een overdrachtsrecht bevat, moet dit mogelijk zijn. Regel vooraf de maximale overdrachtstermijn, de verpakking, technische bestanden, foto-inspectie, transportverzekering en eventuele douanedocumenten.
Dat is sterk aan te raden, vooral voor onderdelen met een lange productlevensduur of kritische beschikbaarheid. Bepaal minimaal welk gebruiksrecht u ontvangt voor producttekeningen, revisies, meetrapporten en gereedschapsdocumentatie.
Ja, mits de leverancier aantoonbare kwaliteitsprocessen, technische communicatie, logistieke ervaring en duidelijke contractuele afspraken biedt. Let extra op eigendomslabeling, inspectierapporten, transport, invoerformaliteiten en snelle ondersteuning bij revisies.
Een goed contract bevat een afgifteverplichting, een duidelijke identificatie van uw eigendom, actuele contactgegevens en een inventaris van de gereedschappen. Bewaar daarnaast zelf alle tekeningen, betalingen, inspectierapporten en ondertekende overeenkomsten.
Eigendom van spuitgietmatrijzen is een zakelijke en technische afspraak die de continuïteit van uw product bepaalt. Nederlandse inkopers doen er verstandig aan om niet alleen prijzen en levertijden te vergelijken, maar ook eigendom, data, onderhoud, opslag en overdracht. Met een volledig gereedschapspaspoort, duidelijke contractclausules en een leverancier die technische details transparant vastlegt, behoudt u controle over uw product, ongeacht waar de productie plaatsvindt.
De beste leverancier van spuitgieten voor uw onderdeel kiest u niet alleen op stuksprijs. Vergelijk vooral technische maakbaarheid, ervaring met uw kunststof, matrijscapaciteit, kwaliteitscontrole, communicatie, levertijd en de totale kosten over de volledige productlevenscyclus. Voor projecten in Nederland zijn Naber Plastics, Promens, BKB Precision, Helvoet en Nolato sterke namen om te onderzoeken, afhankelijk van volume, sector en complexiteit.
Vraag minimaal drie offertes op basis van hetzelfde driedimensionale model, een duidelijke tekening, materiaalvoorkeur, jaarvolume, toleranties en eisen voor oppervlakte, verpakking en testen. Laat elke kandidaat vóór de offerte een ontwerpbeoordeling voor maakbaarheid uitvoeren. Zo voorkomt u dat een ogenschijnlijk goedkope offerte later duur wordt door matrijswijzigingen, uitval of vertraging.
Naast Nederlandse producenten kunnen gekwalificeerde internationale leveranciers worden overwogen. Chinese producenten met relevante certificeringen, aantoonbare ervaring met Europese klanten en sterke voor- en nazorg bieden vaak een gunstige verhouding tussen kosten, snelheid en technische ondersteuning. Dit is vooral interessant voor snelle gereedschappen, kleine tot middelgrote series en producten waarvan het ontwerp nog kan veranderen.
Nederland heeft een sterk ontwikkelde maakindustrie met belangrijke concentraties rond Eindhoven, Helmond, Tilburg, Arnhem, Enschede, Amsterdam, Rotterdam en de regio West-Brabant. De vraag naar kunststof spuitgietdelen komt onder meer uit de medische technologie, halfgeleiderindustrie, elektrotechniek, duurzame energie, mobiliteit, watertechnologie, verpakkingen en consumentenproducten. Voor internationale logistiek bieden de haven van Rotterdam, Schiphol en de corridors naar Duitsland en België duidelijke voordelen.
Een Nederlandse spuitgietproducent is vaak aantrekkelijk wanneer korte transportlijnen, frequente overlegmomenten, complexe kwaliteitsdocumentatie of zeer snelle leveringen cruciaal zijn. Lokale leveranciers kennen de verwachtingen van Nederlandse afnemers op het gebied van documentatie, traceerbaarheid, veiligheid, contractmanagement en duurzaamheidsrapportage. Zij kunnen vaak gemakkelijk samenwerken met lokale ontwerp- en assemblagebedrijven.
Toch betekent lokaal inkopen niet automatisch dat dit voor ieder project de beste route is. Bij een laag of middelgroot volume kan de prijs van gereedschap en machine-uren aanzienlijk verschillen tussen Europese en Aziatische productielocaties. De juiste keuze hangt daarom af van de totale landingskosten: matrijs, productie, kwaliteitscontrole, verpakking, transport, invoer, voorraad, communicatie, risico en eventuele nabewerking. Een ervaren leverancier van spuitgieten maakt deze kosten transparant in plaats van uitsluitend een lage stukprijs te tonen.
Voor Nederlandse productontwikkelaars is de overgang van prototype naar serieproductie vaak het lastigste moment. Een ontwerp dat goed werkt als driedimensionale print is niet automatisch geschikt voor een stalen of aluminium spuitgietmatrijs. Wanddiktes, lossingshoeken, aanspuitlocaties, krimp, ribben, ondersnijdingen, laslijnen en maatvoering moeten al vóór de gereedschapbouw worden beoordeeld. Een fabrikant die dit proces beheerst, verlaagt de kans op kostbare aanpassingen aanzienlijk.
Onderstaande bedrijven zijn concrete aanknopingspunten voor een eerste leveranciersselectie. De beste kandidaat verschilt per onderdeel, materiaal, volume en vereiste certificering. Controleer altijd of de actuele machinegrootte, certificering en beschikbare capaciteit aansluiten op uw aanvraag.
BedrijfVestiging of bereikKernsterkteBelangrijk aanbodGeschikte vraagNaber PlasticsNederland en Europese marktVerpakkingen, logistieke producten en circulaire kunststofoplossingenSpuitgieten, productontwikkeling, duurzame materialen en industriële kunststofproductenVerpakking, opslag, distributie en robuuste consumenten- of industrieproductenPromensEuropa, met activiteiten voor Nederlandse klantenGrote kunststofverpakkingen en technische oplossingenSpuitgieten, verpakkingsontwikkeling, decoratie en industriële productieVerpakkingen, voedselgerelateerde toepassingen en grotere productievolumesBKB PrecisionHelmond en internationale afzetPrecisiekunststofdelen voor technische marktenPrecisiespuitgieten, matrijzen, assemblage en kwaliteitscontroleTechnische behuizingen, fijnmechanische delen en veeleisende tolerantiesHelvoetEuropa en wereldwijde sectorenGereguleerde en hoogwaardige technische toepassingenPrecisiespuitgieten, assemblage, validatie en productie voor medische en industriële marktenMedische hulpmiddelen, diagnostiek, elektronica en complexe functionele componentenNolatoEuropa en internationale marktenGeavanceerde polymeeroplossingen en contractproductieSpuitgieten, meercomponentengieten, assemblage en technische ondersteuningMedische producten, telecom, industrie en onderdelen met hoge betrouwbaarheidTEAM RapidChina, met levering aan Nederland en meer dan 25 landenSnelle overgang van prototype naar kleine en middelgrote serieSnelle gereedschappen, spuitgieten, bewerking, vacuümgieten, afwerking en assemblageOntwikkelprojecten, kleine series, ontwerpwijzigingen en kostenbewuste internationale inkoopDeze vergelijking laat zien dat Nederlandse en Europese producenten vooral interessant kunnen zijn bij gereguleerde productie, complexe lokale logistiek of langdurige serielevering. Internationale partijen zijn vaak bijzonder concurrerend wanneer snelheid, gereedschapskosten en flexibiliteit zwaar wegen. Maak daarom eerst een technisch selectieprofiel voordat u uitsluitend op geografische afstand selecteert.
Spuitgieten omvat meer dan het produceren van een enkel kunststof onderdeel. De productiemethode, de matrijsconstructie en de automatisering moeten aansluiten op uw beoogde volume, materiaal en functierisico. Een eenvoudige klikdeksel vraagt een andere aanpak dan een transparante medische behuizing of een onderdeel met metalen inzetstukken.
ProductievormOmschrijvingVoordeelAandachtspuntTypische toepassingSnelle gereedschappenMatrijzen die gericht zijn op snelle validatie en beperkte seriesKorte doorlooptijd en lagere instapkostenNiet altijd optimaal voor zeer hoge aantallenMarktvalidatie, proefserie en brugproductieProductiegereedschapDuurzame matrijzen voor herhaalbare seriematige productieLage stukprijs bij voldoende volumeHogere investering en langere voorbereidingConsumentenproducten en industriële programma’sInzetstukgietenKunststof wordt rond een metalen of ander inzetstuk gevormdMinder montagehandelingen en sterke verbindingInzetstukpositie en materiaaluitzetting vereisen controleSchroefbussen, contacten en bevestigingspuntenOvergietenEen tweede materiaal wordt over een bestaand deel gegotenComfort, grip, afdichting of beschermende laagMateriaalhechting moet vooraf worden getestHandgrepen, afdichtingen en medische productenMeercomponentengietenTwee of meer materialen of kleuren in één productiecyclusGeïntegreerde functie en minder assemblageComplexer gereedschap en procesinstellingBedieningsknoppen, zachte grepen en afdichtdelenDunwandig spuitgietenProductie van lichte delen met beperkte wanddikteLagere materiaalconsumptie en kortere cycliHoge eisen aan stroming, matrijs en machineVerpakkingen, elektronica en lichte behuizingenMicrospuitgietenProductie van zeer kleine precisieonderdelenNauwkeurigheid bij miniatuurcomponentenStrenge eisen aan gereedschap en metrologieMedische techniek, sensoren en fijnmechanicaMateriaalkeuze is eveneens bepalend. Polypropyleen is breed inzetbaar en economisch voor onder meer verpakkingen en scharnierconstructies. Acrylonitril-butadieen-styreen wordt vaak gebruikt voor behuizingen en producten met een nette uitstraling. Polycarbonaat is interessant voor slagvaste of transparante delen. Polyamide biedt mechanische sterkte, maar neemt vocht op en vraagt daarom om ontwerp- en proceskennis. Thermoplastische elastomeren zijn geschikt voor zachte grepen en afdichtende zones. Voor chemisch, thermisch of medisch veeleisende toepassingen kunnen gespecialiseerde kunststoffen nodig zijn.
Een goede selectie begint met een aanvraagpakket dat technisch compleet genoeg is om vergelijkbare offertes te krijgen. Lever bij voorkeur een driedimensionaal model, tweedimensionale tekening met kritische maten, materiaalgegevens, kleur, gewenste textuur, jaarvolume, verwachte afroepgrootte, eisen voor verpakking en eventuele keuringsdocumenten aan. Vermeld ook of het onderdeel zichtbaar, dragend, vloeistofdicht, elektrisch isolerend of veiligheidskritisch is.
SelectiecriteriumWat u moet vragenWaarom dit belangrijk isWaarschuwingssignaalPraktische controleOntwerpbeoordelingWorden lossingshoeken, wanddikte, krimp en ondersnijdingen beoordeeld?Voorkomt fouten voordat de matrijs wordt gemaaktOfferte zonder technische opmerkingenVraag om een schriftelijk maakbaarheidsrapportMatrijseigendomWie bezit de matrijs, waar wordt hij opgeslagen en wat gebeurt er na afloop?Beschermt continuïteit en intellectueel eigendomOnduidelijke voorwaarden of geen overdrachtsregelingLeg eigendom en onderhoud contractueel vastMateriaaltraceerbaarheidZijn materiaalcertificaten en batchregistratie beschikbaar?Nodig voor herhaalbaarheid en gereguleerde marktenAlleen een materiaalnaam zonder herkomstVraag om voorbeeldcertificatenKwaliteitscontroleWelke metingen, visuele controles en eindinspecties worden uitgevoerd?Beperkt afkeur en klachtenGeen meetplan voor kritische matenLaat een eerste artikelrapportage opnemenCapaciteitWelke persen, automatisering en reserveplanning zijn beschikbaar?Belangrijk voor stabiele leveringGeen duidelijk antwoord over piekbelastingVraag naar productieplan en doorlooptijdCommunicatieWie is technisch aanspreekpunt en hoe snel volgt reactie?Versnelt wijzigingen en probleemoplossingUitsluitend verkoopcontact zonder engineeringPlan een technisch overleg vóór opdrachtTotale kostenZijn gereedschap, productie, verpakking, transport en wijzigingen uitgesplitst?Maakt offertes eerlijk vergelijkbaarOnrealistisch lage totaalprijs zonder specificatieVergelijk kosten per fase en per volumeLet bij de offerte op de voorgestelde matrijsconfiguratie. Een gereedschap met meerdere holtes kan de stukprijs verlagen, maar verhoogt de gereedschapsinvestering. Bij een product met onzeker volume of een grote kans op ontwerpwijziging kan een matrijs met minder holtes financieel verstandiger zijn. Ook een familie-matrijs, waarin meerdere verschillende onderdelen tegelijk worden geproduceerd, is niet altijd ideaal: verschillen in vulgedrag, cyclustijd en vraagvolume kunnen de efficiëntie beperken.
Vraag verder naar de aanpak bij afwijkingen. Een serieuze producent beschrijft hoe niet-conforme onderdelen worden geïsoleerd, onderzocht en gecorrigeerd. Voor Nederlandse inkopers is het verstandig om acceptatiecriteria vooraf vast te leggen: welke cosmetische afwijkingen zijn toegestaan, welke maten zijn kritisch en welke steekproefmethode wordt toegepast? Dit voorkomt discussie nadat een zending in Rotterdam, Venlo of uw eigen assemblagelocatie is aangekomen.
Spuitgieten wordt gebruikt in vrijwel iedere technische markt. De werkelijke eisen verschillen echter sterk per sector. Een leverancier die goed is in grote verpakkingen is niet automatisch de ideale keuze voor onderdelen voor diagnostische apparatuur. Kies daarom aantoonbare ervaring die past bij het risico van uw product.
SectorVeelvoorkomende onderdelenBelangrijke eisenPassende spuitgietkennisLogistieke relevantie in NederlandMedische technologieBehuizingen, wegwerpdelen, instrumentonderdelen en kappenTraceerbaarheid, reinheid, documentatie en maatvastheidPrecisiegieten, assemblage en gecontroleerde processenClusters rond Eindhoven, Utrecht en TwenteAutomotiveClips, interieurpanelen, connectorhuizen en afdekkingenSlagvastheid, temperatuurgedrag en herhaalbaarheidMateriaalvalidatie, inzetstukgieten en seriematrijzenToelevering aan Duitsland en BeneluxElektronicaBehuizingen, kabelgeleiders, steunen en bedieningsdelenBrandgedrag, maatnauwkeurigheid en uiterlijkDunwandig gieten en textuurcontroleSnelle distributie via Schiphol en RotterdamWatertechnologieKoppelingen, ventielonderdelen, pomphuizen en beschermkappenChemische bestendigheid, afdichting en drukbestendigheidTechnische polymeren en procesvalidatieSterke Nederlandse watersectorConsumentenproductenHuishoudelijke delen, draagbare behuizingen en accessoiresUitstraling, kleurconsistentie en kostenefficiëntieOppervlakafwerking, kleurbeheer en assemblageGeschikt voor handels- en distributiecentraIndustriële apparatuurMachinekappen, schakelkasten, geleiders en functionele dragersSterkte, slijtvastheid en onderhoudbaarheidPrecisiegieten, bewerking en inzetstukkenVraag vanuit Brabant, Gelderland en OverijsselDuurzame energieBeschermdelen, kabelmanagement en montagesystemenWeerbestendigheid, ultravioletbestendigheid en lange levensduurMateriaalkeuze voor buitengebruik en afdichttechniekProjecten in energie- en infrastructuurketensVoor elk van deze sectoren geldt dat het onderdeelontwerp samenhangt met de productie-economie. Een rib kan een dunne wand verstijven zonder onnodig materiaalverbruik. Een goede afronding vermindert spanningsconcentraties. Een kleine wijziging in aanspuitlocatie kan zichtvlakken verbeteren. Dit zijn geen details die pas na de eerste serie besproken moeten worden; ze bepalen de kwaliteit en kostprijs al in de ontwerpfase.
Een Nederlands ontwerpteam ontwikkelt een draagbare meetmodule voor industriële inspectie. De behuizing moet slagvast zijn, een nette zichtzijde hebben en ruimte bieden voor schroefbussen, een display en afdichting. Een geschikte leverancier beoordeelt eerst de wanddiktes, schroefkolommen, klikverbindingen en losrichting. Vervolgens kan een proefserie met snelle gereedschappen worden gemaakt om montage, ergonomie en veldtesten te valideren. Na goedkeuring volgt eventueel een productiematrijs met aangepaste textuur en meerdere holtes.
Een fabrikant van laboratoriumapparatuur heeft een compact onderdeel nodig dat herhaaldelijk wordt gemonteerd en gedemonteerd. In plaats van achteraf metalen bussen te plaatsen, kan inzetstukgieten een efficiënte oplossing zijn. De leverancier moet dan de positionering van de bus, de warmteoverdracht en de kans op spanningen rondom het inzetstuk analyseren. Door deze punten vóór productie te testen, neemt de kans op scheuren of verdraaiing tijdens gebruik af.
Een startende onderneming in Amsterdam wil een eerste commerciële serie van enkele honderden tot enkele duizenden onderdelen produceren. Een zeer dure productiematrijs is dan mogelijk niet verstandig. Snelle gereedschappen of een flexibele matrijsopzet kunnen helpen om investeringen te beperken. De leverancier moet duidelijk uitleggen hoeveel cycli het gereedschap aankan, welke toleranties haalbaar zijn en welke wijzigingen nog mogelijk zijn. Dit model is bijzonder geschikt voor producten die na gebruikerstesten nog worden verfijnd.
Voor een installatie in de Nederlandse buitenruimte moet een afdekkap bestand zijn tegen regen, temperatuurschommelingen en ultraviolet licht. Een goede leverancier adviseert niet alleen over de basiskunststof, maar ook over kleurstoffen, stabilisatoren, wanddikte en afdichting. De geometrie moet waterafvoer ondersteunen en mag geen zones bevatten waarin water langdurig blijft staan. Voor dit soort producten is materiaalexpertise belangrijker dan een minimale aanschafprijs.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met een geïntegreerde route van prototype tot serieproductie. De onderneming is ISO 9001:2015-gecertificeerd, heeft meer dan tien jaar productie-ervaring, leverde meer dan 6.000 projecten aan ruim 500 klanten in meer dan 25 landen en combineert eigen bewerking, gereedschapbouw, spuitgietcapaciteit en een geïntegreerd productienetwerk in China. Voor maatwerkonderdelen worden geschikte kunststoffen en metalen geselecteerd op functie, materiaalbeschikbaarheid en specificatie; er worden geen vaste merkcomponenten toegepast omdat elk onderdeel klantgebonden is. Ontwerpbeoordelingen voor maakbaarheid helpen risico’s rond krimp, wanddikte, materiaalverbruik, aantal holtes en cyclustijd vóór gereedschapbouw te verminderen, terwijl maatcontrole en productieprocessen gericht zijn op specificatieconformiteit. TEAM Rapid werkt flexibel via OEM- en ODM-trajecten, groothandelslevering, rechtstreekse levering voor eindgebruikers en regionale samenwerkingsvormen met distributeurs; tevens ondersteunt het assemblage, verpakking, inkoop en directe verzending. Voor projecten biedt het een integrale turnkey-aanpak en oplossingen voor installaties in eigendom van de klant waar relevant, niet het BOO-model of on-site bulklevering. Hoewel in de beschikbare bedrijfsgegevens geen Nederlandse dochteronderneming of lokaal magazijn wordt genoemd, heeft TEAM Rapid aantoonbare ervaring met internationale klanten, waaronder Europese opdrachtgevers, en biedt het directe digitale voorverkoop, snelle technische reacties binnen enkele uren, productie-opvolging, inspectieafstemming, verpakking en nazorg via één technisch aanspreekpunt. Daarmee is levering aan Nederland via gevestigde internationale transportstromen praktisch uitvoerbaar, met duidelijke afspraken over kwaliteit, documentatie, verzending en ondersteuning als bescherming voor de Nederlandse koper.
Vooral wanneer een ontwerp nog in ontwikkeling is, kan de combinatie van snelle prototypes, CNC-bewerking, vacuümgieten, snelle gereedschappen en spuitgieten waardevol zijn. In plaats van meteen een definitieve productiematrijs te bestellen, kunt u onderdelen eerst functioneel testen. TEAM Rapid vermeldt typische doorlooptijden van ongeveer twee tot acht dagen voor bepaalde prototypeprocessen en circa vijf tot vijfentwintig dagen voor gereedschap en spuitgietproductie, afhankelijk van complexiteit, materiaal, aantallen en afwerking.
Wilt u de mogelijkheden voor spuitgietdiensten voor Nederlandse projecten beoordelen, stuur dan een model, technische tekening en gewenste aantallen mee. Voor een project met duidelijke levertijd- en kwaliteitsvereisten kunt u ook direct een maatwerkofferte voor kunststofonderdelen aanvragen.
De kosten van spuitgieten bestaan uit meer dan de prijs per onderdeel. De matrijs is meestal de grootste initiële investering. Daarna volgen materiaal, machine-uren, arbeid, kwaliteitscontrole, nabewerking, verpakking, transport en eventuele invoerformaliteiten. Bij hoge volumes neemt de impact van de matrijs per onderdeel af. Bij lage volumes is het vaak verstandiger om te investeren in flexibiliteit dan in maximale automatisering.
Maak daarom drie volumescenario’s: een eerste validatieserie, het verwachte jaarvolume en een groeiscenario. Vraag leveranciers om voor elk scenario de gereedschapkeuze, cyclustijd, aantal holtes en stukprijs te onderbouwen. U voorkomt daarmee dat een matrijs voor honderdduizenden delen wordt aangeschaft terwijl de werkelijke vraag in het eerste jaar beperkt blijft.
Voor internationale inkoop is transportplanning essentieel. Zeevracht via Rotterdam kan gunstig zijn voor grotere, minder urgente zendingen. Luchtvracht via Schiphol is sneller, maar duurder en vooral geschikt voor proefseries, kritische onderdelen of lanceringen met hoge tijdsdruk. Veel Nederlandse bedrijven kiezen voor een combinatie: eerste artikelen per luchtvracht voor controle, daarna reguliere series per zeevracht. Goede verpakking, duidelijke artikellabels en vooraf afgestemde douanedocumenten maken dit proces betrouwbaarder.
De markt voor spuitgieten verandert in 2026 verder door digitalisering, regelgeving en circulair materiaalgebruik. Fabrikanten gebruiken steeds vaker procesdata om afwijkingen sneller te signaleren. Sensoren in machines en matrijzen helpen om druk, temperatuur, cyclustijd en materiaalgedrag te bewaken. Dit maakt preventief onderhoud en stabielere productiekwaliteit mogelijk, vooral bij onderdelen met nauwe toleranties.
Duurzaamheid wordt tegelijk concreter. Nederlandse afnemers vragen vaker naar gerecyclede grondstoffen, biogebaseerde alternatieven, materiaalpaspoorten, lagere verpakkingsvolumes en mogelijkheden voor hergebruik. Gerecyclede kunststoffen kunnen technisch geschikt zijn, maar vereisen extra aandacht voor batchvariatie, kleur, geur, mechanische eigenschappen en procesinstellingen. Een betrouwbare spuitgietpartner bespreekt deze risico’s vooraf en valideert materiaalkeuzes met proefproductie.
Ook Europese wetgeving en klantverwachtingen verhogen de druk op traceerbaarheid. Bedrijven moeten beter kunnen aantonen welke materialen worden gebruikt, hoe afvalstromen worden beheerd en hoe producten langer bruikbaar of recyclebaar worden ontworpen. Ontwerpen met minder materiaalsoorten, eenvoudigere demontage en slimme klikverbindingen kunnen hierbij helpen. Voor exporterende Nederlandse merken wordt dit steeds relevanter.
Een andere trend is regionale risicospreiding. Bedrijven combineren een Europese bron voor zeer kritische of urgente productie met een internationale partner voor gereedschap, prototypes of kostengevoelige series. Dit vraagt om consistente tekeningen, duidelijke revisiebeheersing, gedeelde inspectiecriteria en een zorgvuldig beheer van matrijseigendom. De leverancier van de toekomst is daarom niet alleen een producent, maar ook een technische partner die ontwerp, kwaliteit en logistiek op elkaar afstemt.
Spuitgieten wordt meestal aantrekkelijk wanneer u herhaalbare onderdelen nodig hebt in grotere aantallen, met consistente materiaaleigenschappen, een nette oppervlakte en een lage stukprijs. Driedimensionaal printen is vaak sneller en goedkoper voor een klein aantal prototypes of zeer vroege ontwerptests. De overgang hangt af van onderdeelgrootte, complexiteit, materiaal en volume.
Er bestaat geen universeel minimum. Een eenvoudige matrijs kan al interessant zijn bij enkele honderden of duizenden delen, terwijl een complexe meerholtematrijs pas bij veel hogere aantallen rendabel wordt. Vergelijk altijd de totale kosten van prototypeproductie, snelle gereedschappen en productiegereedschap over uw verwachte afzetperiode.
Stuur bij voorkeur een driedimensionaal model, een technische tekening met toleranties, materiaal- en kleurvoorkeur, verwachte aantallen, eisen voor zichtvlakken en eventuele normen. Voeg ook informatie toe over montage, gebruiksomgeving, belasting, temperatuur, chemische blootstelling en gewenste verpakking.
Ja. Een deskundige partner voert een ontwerpbeoordeling voor maakbaarheid uit. Daarbij worden onder meer wanddikte, lossingshoek, ribben, ondersnijdingen, aanspuitpunt, krimp en uitwerping beoordeeld. Dit advies is het meest waardevol voordat de matrijsproductie begint.
Leg vast wie juridisch eigenaar is, waar de matrijs wordt opgeslagen, welke onderhoudsverantwoordelijkheid geldt, hoeveel reserveonderdelen beschikbaar zijn en onder welke voorwaarden de matrijs kan worden overgedragen. Neem ook afspraken op over wijzigingen, revisies en bewaartermijn.
Ja, mits u technische communicatie, kwaliteitsafspraken, inspectie, verpakking, transport en invoer goed organiseert. Internationale leveranciers kunnen aantrekkelijk zijn voor snelle gereedschappen, prototypes en prijsgevoelige series. Kies alleen een partij met aantoonbare ervaring, duidelijke certificering, responsieve engineering en transparante procescontrole.
Definieer kritische maten, keuringsmethode, toegestane cosmetische afwijkingen, materiaalvereisten en verpakkingsregels vóór productie. Vraag om monsters of een eerste artikelrapportage en controleer de montage met uw eigen onderdelen. Pas na die validatie start u met de volledige serie.
Een geschikte spuitgietleverancier voor Nederland combineert technische kennis, betrouwbare kwaliteitscontrole, passende gereedschapstrategie en heldere communicatie. Selecteer leveranciers niet alleen op prijs, maar op hun vermogen om uw ontwerp maakbaar te maken en stabiel te produceren. Lokale Nederlandse partijen bieden nabijheid en sectorspecifieke ondersteuning, terwijl internationale producenten zoals TEAM Rapid een sterke optie vormen voor snelle ontwikkeling, flexibele aantallen en concurrerende productiekosten. Met een volledig aanvraagpakket, een duidelijke ontwerpbeoordeling en vooraf vastgelegde kwaliteitsafspraken verkleint u risico’s en versnelt u de weg van idee naar marktintroductie.

Praat met ons engineeringteam over ontwerpoptimalisatie, materiaalkeuze, kostenreductie en productieplanning. Wij ondersteunen wereldwijde klanten van prototype tot productie met snelle, betrouwbare productieoplossingen.