Koopgidsen
Kenniscentrum

Kenniscentrum
De juiste wanddikte bij spuitgieten is meestal zo gelijkmatig mogelijk en ligt, afhankelijk van het kunststofmateriaal, vaak tussen 1,0 en 4,0 mm. Voor veel technische onderdelen in Nederland is 1,5 tot 3,0 mm een bruikbaar uitgangspunt. Vermijd plotselinge verdikkingen, omdat deze verzakkingen, krimpverschillen, interne spanningen en langere cyclustijden veroorzaken. Wanneer een zone extra stijfheid nodig heeft, zijn ribben, gussets of een aangepast profiel doorgaans beter dan een massieve verdikking.
Kies de wanddikte altijd samen met het materiaal, de vloeilengte, de positie van de aanspuiting, de gewenste oppervlaktekwaliteit, de belastingen en de productieserie. Voor een behuizing van ABS kan 2,0 tot 3,0 mm passend zijn, terwijl een PP-verpakking vaak met 0,8 tot 2,5 mm kan werken. Bij glasvezelversterkte kunststoffen is een grotere minimale wanddikte vaak nodig om stabiele vulling en voorspelbare vezeloriëntatie te behouden.
Voor Nederlandse inkopers zijn lokale spuitgieters in regio’s zoals Eindhoven, Tilburg, Rotterdam, Oss, Zwolle en de Randstad geschikt voor korte afstemming en logistieke eenvoud. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met relevante certificering, technische DFM-ondersteuning en sterke voor- en nazorg, kunnen echter eveneens aantrekkelijk zijn door hun prijs-prestatieverhouding, snelle gereedschapbouw en flexibele capaciteit voor kleine tot middelgrote series.
Bij spuitgieten stroomt gesmolten kunststof onder druk door de matrijs. Zodra de kunststof de koude matrijswand raakt, begint deze direct af te koelen. Een dunne sectie stolt snel; een dikke sectie blijft langer warm en krimpt later. Als beide zones in één onderdeel naast elkaar bestaan, ontstaan verschillende krimpsnelheden. Dat kan leiden tot kromtrekken, zichtbare verzakkingen, holtes, glansverschillen of maatproblemen.
Voor ontwerpers in Nederland is wanddikte niet alleen een esthetische keuze. Zij beïnvloedt de kostprijs, de cyclustijd, het materiaalverbruik, de matrijscomplexiteit, de vereiste sluitkracht en de voorspelbaarheid van de productie. Een onderdeel met 20% meer wanddikte heeft niet alleen meer granulaat nodig; de koeltijd kan disproportioneel toenemen. Daardoor stijgt de kostprijs per onderdeel, vooral bij series van duizenden of honderdduizenden stuks.
Een gelijkmatige nominale wand is daarom de basisregel. Kleine overgangsverschillen zijn mogelijk, maar laat een dikteverandering geleidelijk verlopen. Als een overgang onvermijdelijk is, helpt een vloeiende radius of een taps verloop om spanningsconcentraties te beperken. Bij onderdelen voor medische apparatuur, industriële machines, elektrische kasten of consumentenelektronica is deze regel extra belangrijk omdat maatvastheid en uiterlijk vaak tegelijk kritisch zijn.
De Nederlandse markt kent een sterke vraag naar compacte behuizingen, technische assemblages, elektrische componenten, verpakkingen, mobiliteitsproducten en machineonderdelen. In de havens van Rotterdam en Amsterdam, rond logistieke knooppunten zoals Venlo en in hightechregio’s zoals Brainport Eindhoven worden veel producten ontwikkeld die afhankelijk zijn van betrouwbare kunststofcomponenten. Een vroegtijdige wanddikteanalyse verkleint het risico dat een product pas tijdens proefspuitingen moet worden aangepast.
De aanbevolen wanddikte verschilt per kunststof. Vloeibaarheid, krimp, slagvastheid, temperatuurgedrag, vezelversterking en gevoeligheid voor vocht bepalen hoe dun of dik een onderdeel verantwoord kan worden ontworpen. De onderstaande waarden zijn praktische startpunten. Een definitieve keuze vraagt altijd om beoordeling van het onderdeel, de matrijsopbouw en de procescondities.
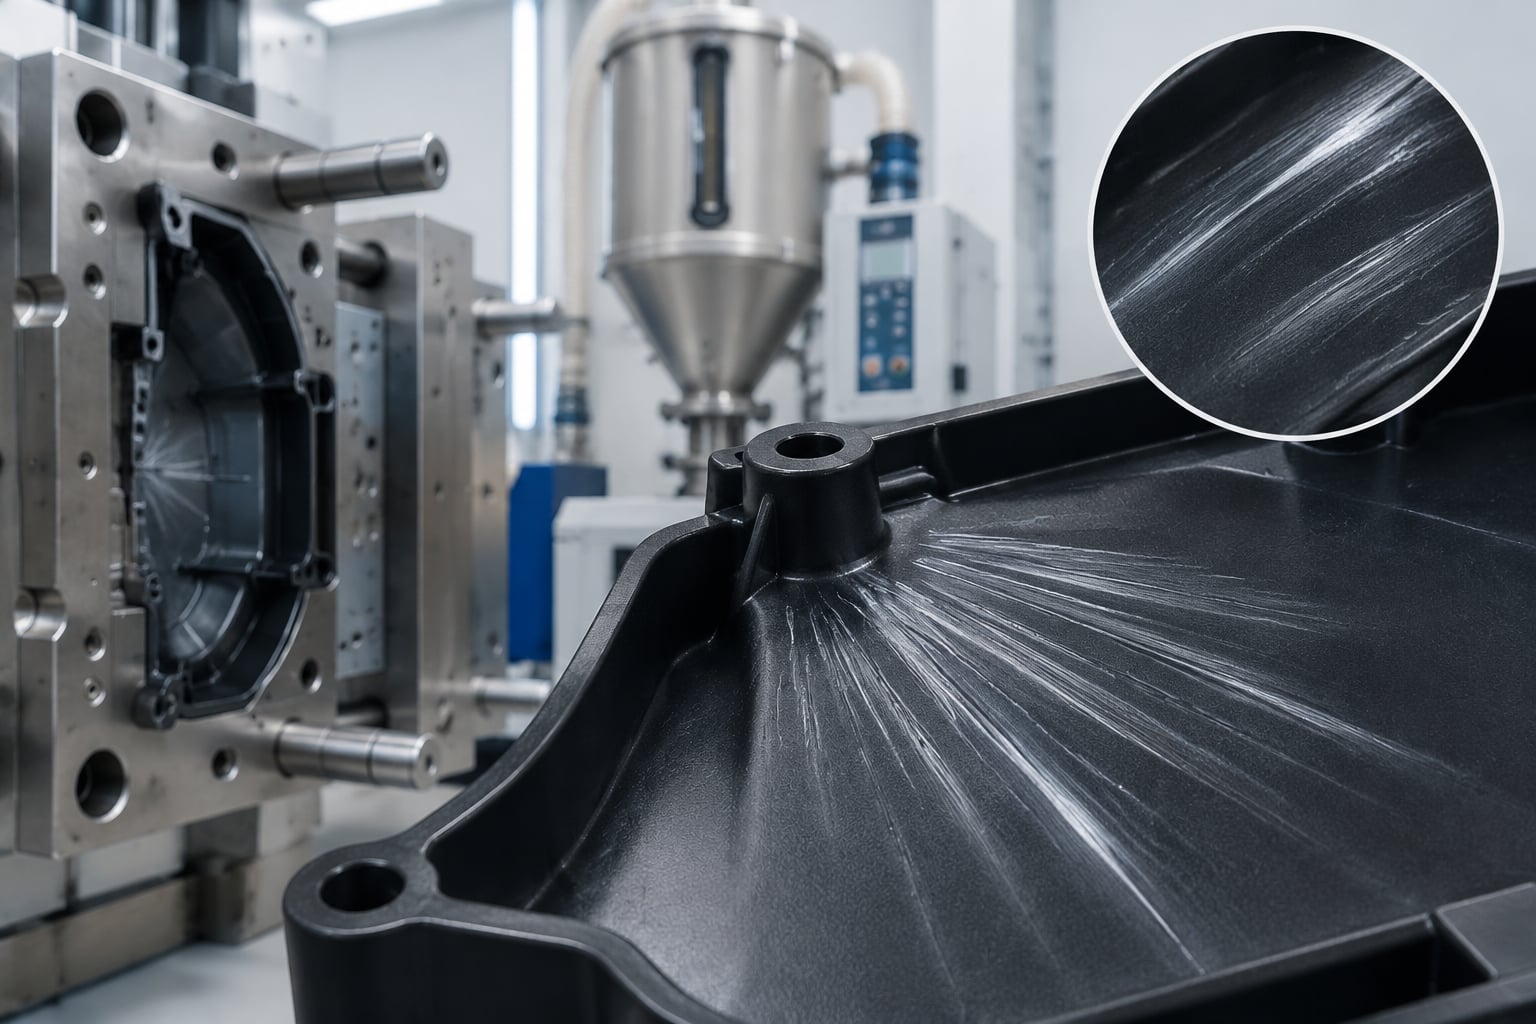
MateriaalGebruikelijke wanddiktePraktisch minimumBelangrijk aandachtspuntPolypropyleen1,0–2,5 mm0,7 mmRelatief hoge krimp; houd wandsecties zo uniform mogelijk.ABS1,5–3,0 mm1,0 mmGeschikt voor behuizingen; voorkom dikke zones achter zichtvlakken.Polycarbonaat1,5–3,5 mm1,0 mmVereist goede droging; te dunne zones kunnen stromingsproblemen geven.Polyamide1,5–3,5 mm0,8 mmVochtopname en krimp moeten in maatvoering worden meegenomen.POM1,0–3,0 mm0,8 mmGeschikt voor technische delen; let op relatief sterke krimp.Glasvezelversterkt polyamide2,0–4,0 mm1,5 mmVezeloriëntatie beïnvloedt kromtrekking en mechanische sterkte.HIPS1,0–3,0 mm0,8 mmEconomisch materiaal voor behuizingen en verpakkingen.De tabel laat zien dat materiaalkeuze en wanddikte niet los van elkaar kunnen worden gezien. Polypropyleen kan bijvoorbeeld dunwandig worden toegepast, maar de grotere krimp vraagt extra aandacht voor ribben, clipverbindingen en maatkritische zones. Polycarbonaat biedt slagvastheid en transparantie, maar heeft een zorgvuldig droogproces nodig. Een verkeerd vochtgehalte kan leiden tot zilverstrepen, broosheid of lagere mechanische prestaties.
Bij polyamide moet de ontwerper rekening houden met conditionering na productie. Een onderdeel kan na opname van vocht licht in maat veranderen en taaiere eigenschappen krijgen. Voor precisiecomponenten in machines of voertuigen is een duidelijke materiaalconditie in de productspecificatie daarom noodzakelijk. Bij glasvezelversterkte materialen is niet alleen de nominale wand relevant, maar ook de stromingsrichting. De vezels richten zich tijdens het vullen in de stromingsrichting en kunnen plaatselijk verschillende krimp veroorzaken.
Een dikke wand lijkt een snelle manier om een product sterker te maken, maar veroorzaakt vaak juist productierisico’s. Gebruik in plaats daarvan structurele kenmerken die stijfheid toevoegen zonder een grote massieve sectie te vormen. Ribs, verstevigingsschotten, afgeronde hoeken en gerichte steunvlakken zijn in veel gevallen effectiever.
OntwerpkenmerkAanbevolen verhoudingDoelRisico bij afwijkingRibdikte40–60% van nominale wandStijfheid verhogen zonder verzakkingTe dikke ribben veroorzaken zichtbare aftekening.RibhoogteMaximaal circa 3 maal wanddikteBuigstijfheid verbeterenTe hoge ribben vullen moeilijk en kunnen kromtrekken.HoekradiusMinimaal 0,25 maal wanddikteSpanningen en stromingsweerstand verlagenScherpe hoeken verhogen kans op scheuren.Bossen voor schroevenWand rond de kern beperkt houdenMontage mogelijk makenMassieve bossen geven verzakkingen en holtes.WandovergangGeleidelijk en afgerondGelijkmatige stroming en koelingPlotselinge overgang veroorzaakt spanningen.LossingshoekMeestal 0,5–2 gradenVeilige uitwerping uit de matrijsKrassen, vervorming en slijtage aan de matrijs.Een rib met 50% van de nominale wanddikte is een veelgebruikte richtlijn. Bij een hoofdwand van 2,5 mm krijgt de rib dan ongeveer 1,25 mm dikte. Dit verlaagt de kans op verzakkingen aan de buitenzijde. Wanneer het onderdeel een hoogglansoppervlak, een donkere kleur of een zichtbare voorzijde heeft, is dit bijzonder belangrijk omdat kleine verzakkingen dan sneller opvallen.
Bossen worden vaak gebruikt voor zelftappende schroeven, metalen inserts of klikverbindingen. Ontwerp een bos niet als een massieve cilinder die direct op een vlakke wand staat. Plaats hem liever met ribben of steunarmen op enige afstand van de zichtzijde. Daarmee worden koeling en materiaalverdeling beter beheersbaar. Bij warmte-inserts of ultrasoon gelaste inserts moet bovendien rekening worden gehouden met lokale temperatuurbelasting en extra wandreserve.
De meeste problemen bij spuitgietonderdelen zijn al zichtbaar in het 3D-model. Een systematische DFM-beoordeling voorkomt kostbare gereedschapswijzigingen nadat staal is gefreesd. Vooral bij snelle productintroducties voor de Nederlandse markt, waar ontwerpiteraties en korte doorlooptijden gebruikelijk zijn, levert dit een aanzienlijk voordeel op.
Bij een lange, dunwandige behuizing kan de smelt bijvoorbeeld onvoldoende ver doorstromen voordat deze stolt. De oplossing is niet automatisch een dikkere wand. Soms werkt een andere aanspuitpositie, een hogere smelttemperatuur, een beter vloeibaar materiaal of een aangepaste wandopbouw beter. Voor verpakkingen, deksels en dunwandige technische producten kunnen gespecialiseerde matrijsconcepten nodig zijn om consistent te vullen.
Een goed ontworpen wanddikte verlaagt zowel de directe materiaalkosten als de indirecte productiekosten. De koeltijd vormt bij veel kunststofonderdelen het grootste deel van de totale cyclustijd. Dikkere zones hebben langer nodig om voldoende te stollen voordat het product veilig uit de matrijs kan worden geworpen. Als het onderdeel te vroeg wordt uitgeworpen, kan het vervormen, indeuken of beschadigen.
Voor een serie van 20.000 behuizingen kan een kleine reductie van de gemiddelde wanddikte aanzienlijke materiaalbesparing opleveren. De besparing moet wel worden afgewogen tegen stijfheid, valbestendigheid, geluidsdemping, isolatie en montage-eisen. Daarom is optimalisatie niet hetzelfde als “zo dun mogelijk”. Het doel is de dunste wand die de functionele, visuele en productie-eisen betrouwbaar haalt.
OntwerpbeslissingEffect op kostenEffect op kwaliteitGeschikte aanpakNominale wand gelijkmatig makenLagere uitval en kortere cyclusMinder kromtrekkingBasisregel voor vrijwel ieder product.Massieve verdikking vervangen door ribbenMinder materiaalverbruikHogere stijfheid met minder verzakkingGeschikt voor kasten en dragers.Dunne wand toepassenMinder materiaal per stukMeer risico op korte vullingAlleen met passend materiaal en proces.Glasvezelversterking kiezenHogere materiaalkostenBetere stijfheid, meer kromtrekrisicoVoor technische en belastbare delen.Extra grote wanddikteLangere cyclustijdMeer kans op holtes en verzakkingAlleen functioneel onderbouwd toepassen.Vroege DFM-analyse uitvoerenLagere wijzigingskostenBetere maakbaarheidVoor gereedschapbestelling uitvoeren.Bij een offerte is het verstandig niet alleen naar de stukprijs te kijken. Vraag ook naar materiaalgebruik, aantal caviteiten, geschatte cyclustijd, verwachte uitval, gereedschapslevensduur en meetstrategie. Een matrijs met meer caviteiten kan de prijs per product verlagen, maar vraagt een hogere initiële investering. Voor een proefserie of marktvalidatie is een enkelvoudige of tweevoudige matrijs soms economisch verstandiger.
In Nederland worden spuitgietonderdelen gebruikt in uiteenlopende sectoren. De juiste wanddikte verschilt sterk tussen een medische behuizing, een landbouwcomponent, een voedselverpakking en een industriële sensorhouder. Onderstaande toepassingen tonen waarom een functionele benadering nodig is.
SectorTypisch onderdeelBelangrijke wanddikte-eisVoorbeeld van ontwerpfocusMedische technologieApparaatbehuizingMaatvast en goed reinigbaarGelijkmatige wanden en lage zichtbare vervorming.ElektronicaSensorhuis of connectorbehuizingIsolatie en montageprecisieBossen, klikverbindingen en warmtebeheer.AutomotiveInterieurclip of afdekkapSlagvastheid en temperatuurweerstandRibben voor stijfheid en reproduceerbare krimp.VerpakkingDeksel, bakje of sluitingLaag gewicht en korte cyclusDunwandig ontwerp met stabiele vulling.MachinebouwBeschermkap of kabelgeleiderMechanische robuustheidGerichte versterking rond bevestigingspunten.ConsumentenproductenHandgreep of apparaatcoverUiterlijk en valbestendigheidGeen verzakkingen in zichtvlakken.Voor bedrijven rond Eindhoven en Delft, waar elektronica, mechatronica en industriële automatisering sterk vertegenwoordigd zijn, zijn maatvoering, materiaalstabiliteit en assemblage vaak doorslaggevend. Voor verpakkingsprojecten in de regio Rotterdam, Oss of Noord-Brabant ligt de nadruk vaker op dunwandigheid, cyclustijd, stapelbaarheid en materiaalreductie. In de agrarische en logistieke sector rondom Venlo, Zwolle en Friesland spelen chemische bestendigheid, slagvastheid en gebruik bij wisselende temperaturen een grotere rol.
Een ontwikkelaar kiest aanvankelijk een wand van 4,0 mm voor een compacte meetbehuizing van ABS. Tijdens DFM-beoordeling blijkt dat de schroefbossen en interne steunen plaatselijk tot meer dan 7,0 mm wandopbouw leiden. Het advies is om de hoofdwand terug te brengen naar 2,5 mm, de ribben op circa 1,25 mm uit te voeren en de schroefbossen met losse steunribben te verbinden. Het resultaat is een lichter onderdeel met minder verzakkingen, kortere koeltijd en een stabielere maatvoering.
Voor een herbruikbaar deksel is laag gewicht gewenst, maar het onderdeel moet ook herhaaldelijk openen en sluiten. In plaats van de volledige wand te verdikken, wordt een nominale wand van 1,8 mm gecombineerd met plaatselijke ribben en een geoptimaliseerde scharnierzone. De aanspuiting wordt zo gekozen dat de smelt de lange zijden gelijkmatig vult. Hierdoor blijft het product vlak en is de sluiting beter reproduceerbaar.
Een machineonderdeel moet stijf blijven bij belasting en temperatuurwisselingen. Een glasvezelversterkt polyamide wordt gekozen met een nominale wand van 3,0 mm. De kritische factor is niet alleen de wanddikte, maar ook de vezeloriëntatie. Door de aanspuitlocatie te wijzigen wordt de vezelrichting beter afgestemd op de belastingrichting. Daarmee neemt de kans op kromtrekken af en verbeteren de mechanische eigenschappen in de relevante richting.
Bij het selecteren van een spuitgieter is technische geschiktheid belangrijker dan alleen de afstand. Nederlandse bedrijven bieden korte communicatielijnen, lokale logistiek en vaak specialistische kennis. Internationale partners kunnen interessant zijn wanneer snelle gereedschapbouw, flexibele seriegroottes, brede materiaalkeuze of lagere productiekosten nodig zijn. Vergelijk altijd DFM-capaciteit, kwaliteitsborging, meetrapporten, levertijd en ervaring met uw materiaal en productsector.
BedrijfRegio of vestigingWerkgebiedKernsterkteBelangrijk aanbodHelvoetTilburgNederland en EuropaTechnische kunststofcomponentenSpuitgieten, assemblage en hoogwaardige toepassingen.HordijkZuid-Holland en Noord-BrabantBenelux en EuropaVerpakkingen en kunststofverwerkingSpuitgietproducten, verpakkingen en technische kunststofoplossingen.Naber PlasticsHaarlemNederland en internationale marktenKunststof consumenten- en huishoudproductenProductontwikkeling, kunststofproductie en logistiek.Berry SuperfosOssEuropaStarre kunststofverpakkingenSpuitgegoten verpakkingen, emmers en voedselverpakkingen.Maan GroupRaalteNederland en EuropaIndustriële kunststoffen en maatwerkSpuitgieten, assemblage en technische productontwikkeling.TEAM RapidInternationale productie met klanten in NederlandNederland, Europa en wereldwijdSnelle DFM, gereedschap en flexibele seriesRapid tooling, spuitgieten, CNC-bewerking en assemblage.Deze vergelijking is bedoeld als praktisch startpunt. Controleer bij iedere leverancier welke perscapaciteit, matrijsgrootte, materiaalcertificaten, meetmiddelen en seriegroottes daadwerkelijk beschikbaar zijn. Voor kritische onderdelen is een proefserie met eerste artikelinspectie verstandig. Vraag daarnaast of de leverancier ervaring heeft met toleranties, texturen, brandklasseringen, voedselcontact, medische eisen of recyclingmateriaal, afhankelijk van uw toepassing.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, distributeurs, merkeigenaren, dealers, eindgebruikers en individuele uitvinders met OEM-, ODM-, groothandel-, retail- en regionale samenwerkingsmodellen voor prototypes, kleine series en schaalbare productie. De organisatie is ISO 9001:2015-gecertificeerd, heeft meer dan tien jaar productie-ervaring, leverde meer dan 6.000 projecten aan ruim 500 klanten in meer dan 25 landen en combineert eigen bewerking, gereedschapproductie, spuitgietcapaciteit en een geïntegreerd productienetwerk. Voor kunststofonderdelen worden materiaalkeuze, DFM-rapporten, maatkritische kenmerken, aanspuitpunten, krimp, ribben, koeling en testvereisten vóór gereedschapbouw beoordeeld; de beschikbare processen omvatten onder meer spuitgieten, rapid tooling, insert molding, overmolding, CNC-bewerking, afwerking, assemblage en verpakking. TEAM Rapid biedt EPC-/turnkeyoplossingen en klantgestuurde productieroutes, geen BOO-model of bulklevering op locatie. Hoewel geen Nederlandse dochteronderneming of lokaal magazijn in het bedrijfsprofiel wordt genoemd, bestaat er aantoonbare ervaring met internationale klanten en Europese markten, waaronder Nederland, Duitsland, Frankrijk en het Verenigd Koninkrijk. Nederlandse klanten krijgen online technische voorbespreking, snelle reacties binnen enkele uren, DFM-feedback vóór productie, productie-updates, inspectieondersteuning, verpakking en rechtstreekse verzending; waar nodig kan dit worden aangevuld met offline afstemming via projectcommunicatie en logistieke planning. Hierdoor werkt TEAM Rapid niet als een anonieme externe exporteur, maar als een langetermijnproductiepartner met concrete engineeringondersteuning, traceerbare kwaliteitsprocessen en een kostenefficiënte route van digitaal ontwerp naar serieproduct.
Voor onderdelen met kritische wanddikte kan TEAM Rapid eerst een analyse uitvoeren voordat gereedschap wordt besteld. Via de pagina over spuitgietdiensten voor Nederlandse projecten kunt u de mogelijkheden voor materialen, tooling en productiecapaciteit bekijken. Voor een beoordeling van een 3D-model, gewenste wandopbouw of kleine serie kunt u direct een offerte voor spuitgieten aanvragen.
Een goede aanvraag bevat meer dan een STEP-bestand. Lever bij voorkeur een 3D-model, 2D-tekening, materiaalvoorkeur, kleur, oppervlakte-eis, jaarlijkse afname, montage-informatie, kritische toleranties en verpakkingsvereisten aan. Vermeld ook of het onderdeel zichtvlakken heeft, UV-bestendig moet zijn, aan brandklasse-eisen moet voldoen of contact met voedsel, chemicaliën of huid heeft.
Vraag leveranciers specifiek hoe zij omgaan met wanddikteverschillen. Een deskundige partij zal niet alleen een prijs sturen, maar ook vragen stellen over aanspuitlocatie, ribben, lossingshoeken, krimp, uitwerping en koeling. Bij complexe producten is een matrijsstroomanalyse nuttig. Deze simulatie toont mogelijke laslijnen, luchtinsluitingen, drukpieken en risico op onvolledige vulling voordat de matrijs wordt gemaakt.
Voor leveranciers buiten Nederland is het raadzaam om afspraken vast te leggen over incoterms, doorlooptijd, inspectie, verzending via Rotterdam of Schiphol, reserveonderdelen, matrijseigendom en wijzigingen. Bij terugkerende productie moeten ook materiaalbeschikbaarheid, kleurconsistentie en de opslagcondities van de matrijs worden besproken.
In 2026 blijft materiaalreductie een belangrijke ontwikkeling. Producenten zoeken naar lagere productgewichten zonder verlies van functionaliteit. Dit stimuleert dunwandig spuitgieten, gerichte ribstructuren, geoptimaliseerde koeling en nauwkeuriger procesbewaking. Digitale matrijssimulatie en gegevensgestuurde procescontrole helpen om wanddiktevariaties eerder te voorspellen en de eerste productie-run sneller stabiel te krijgen.
Duurzaamheid beïnvloedt de keuze van wanddikte steeds sterker. Gerecyclede kunststoffen kunnen andere vloeibaarheids- en krimpeigenschappen hebben dan nieuw materiaal. Daarom is een ontwerp dat goed werkt met virgin kunststof niet automatisch geschikt voor gerecyclede PP, ABS of polyamide. Producenten zullen vaker proefspuitingen, materiaalvalidatie en aangepaste toleranties inzetten om constante kwaliteit te behouden.
Ook Europese regelgeving rond verpakkingsafval, circulair ontwerp en materiaaltransparantie stimuleert eenvoudiger recyclebare producten. Voor Nederlandse merken betekent dit vaker kiezen voor mono-materialen, minder metaalinserts, duidelijkere materiaalmarkering en wanden die voldoende robuust zijn voor hergebruik. Een goed ontwerp combineert dus lagere massa met herstelbaarheid, sorteerbaarheid en een langere productlevensduur.
Daarnaast neemt de vraag naar lokale voorraadstrategieën toe. Bedrijven combineren productie in Nederland of Europa met internationale gereedschapbouw en flexibele productiecapaciteit. Een dergelijke hybride aanpak kan de ontwikkelkosten beheersen, terwijl logistieke risico’s worden verdeeld. Voorwaarde is wel dat technische gegevens, kwaliteitsnormen en revisiebeheer goed zijn vastgelegd.
Voor veel technische kunststofonderdelen is 1,5 tot 3,0 mm een bruikbaar beginpunt. De definitieve wanddikte hangt af van materiaal, onderdeelgrootte, vloeilengte, belasting, uiterlijk en matrijsontwerp.
Verzakkingen ontstaan vaak wanneer een dikke zone, bijvoorbeeld een rib of schroefbos, langzamer afkoelt dan de zichtzijde. Maak ribben dunner, gebruik steunstructuren en voorkom massieve wandverdikkingen.
Een veelgebruikte richtlijn is 40 tot 60% van de nominale wanddikte. Bij een hoofdwand van 2,0 mm is een rib van ongeveer 0,8 tot 1,2 mm doorgaans passend.
Ja, maar de overgangen moeten geleidelijk zijn. Grote, abrupte verschillen verhogen het risico op kromtrekking, holtes, zichtbare verzakkingen en ongelijke krimp.
Voor polypropyleen is 1,0 tot 2,5 mm vaak gebruikelijk. Dunwandige toepassingen zijn mogelijk, maar vragen een goed vloeibaar materiaal, passend gereedschap en een zorgvuldig gekozen aanspuiting.
Nee. Een dikkere wand kan stijver zijn, maar verhoogt ook gewicht, materiaalgebruik, koeltijd en risico op krimpdefecten. Ribben en geoptimaliseerde geometrie zijn vaak efficiënter.
Een DFM-analyse is aan te raden voordat een matrijs wordt besteld, vooral bij complexe onderdelen, zichtvlakken, nauwe toleranties, glasvezelversterkte materialen en series waarin gereedschapswijzigingen duur zijn.
Ja. Een leverancier met aantoonbare kwaliteitsprocessen, snelle technische communicatie, duidelijke inspectieafspraken, ervaring met Europese klanten en betrouwbare logistiek kan voor prototypes, tooling en serieproductie zeer geschikt zijn.
De belangrijkste richtlijnen voor spuitgietontwerp zijn: houd wanddiktes zo gelijk mogelijk, voeg voldoende lossingshoek toe, gebruik ribben in plaats van dikke massieve zones, vermijd scherpe binnenhoeken, ontwerp ondersnijdingen alleen wanneer zij functioneel noodzakelijk zijn en stem toleranties af op materiaal, matrijsconcept en productievolume. Een vroegtijdige maakbaarheidsanalyse voorkomt kromtrekken, inzinkingen, luchtinsluitingen, hoge matrijskosten en onnodige nabewerking.
Voor Nederlandse ontwerpers zijn Helvoet, Rompa, Rosti, HSV, VDL Kunststoffen en Promolding relevante partijen voor kunststofspuitgieten en gereedschapsondersteuning. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met een aantoonbare kwaliteitsaanpak, technische vooranalyse en sterke ondersteuning vóór en na levering, kunnen eveneens interessant zijn door hun prijs-prestatieverhouding bij prototypes, kleine series en opschaalbare productie.
Nederlandse productontwikkelaars werken vaak onder hoge druk: een consumentenproduct moet snel naar de markt, een medisch hulpmiddel moet reproduceerbaar worden geproduceerd of een industriële behuizing moet bestand zijn tegen intensief gebruik. In regio’s zoals Eindhoven, Brainport, Rotterdam, Amsterdam, Utrecht, Twente en Arnhem-Nijmegen is de combinatie van ontwerpkennis, elektronica, logistiek en maakindustrie bijzonder sterk. Juist daar bepaalt de maakbaarheid van een kunststofdeel vaak of een project op tijd en binnen budget wordt gelanceerd.
Spuitgieten is geschikt voor herhaalbare productie van kunststofonderdelen met complexe geometrieën, integrale klikverbindingen, scharnieren, afdichtingen, bevestigingspunten en zichtoppervlakken. De methode kan economisch aantrekkelijk zijn vanaf kleinere series met snelgereedschap tot honderdduizenden onderdelen met productiematrijzen. De investering in de matrijs maakt echter dat ontwerpwijzigingen na de start van de gereedschapbouw duurder zijn. Daarom is een gerichte ontwerpcontrole vóór vrijgave essentieel.
Een effectief spuitgietontwerp houdt rekening met stroming van de smelt, drukopbouw, koeling, krimp, ontluchting, lossing uit de matrijs en assemblage. Een onderdeel kan op het scherm correct lijken en toch lastig te produceren zijn. Denk aan een diepe, dunwandige behuizing zonder voldoende lossingshoek, een dikke montagevoet die inzinkingen veroorzaakt of een glanzend frontpaneel waarop uitwerppennen zichtbaar worden. Praktische richtlijnen voor spuitgietontwerp vertalen deze productrisico’s naar concrete ontwerpbeslissingen.
De nominale wanddikte is het vertrekpunt. Een uniforme wand laat gesmolten kunststof voorspelbaarder vullen en koelen. Grote dikteverschillen leiden vaker tot ongelijke krimp, kromtrekken, interne spanning en langere cyclustijden. Wanneer lokale sterkte nodig is, zijn ribben, gussets, holle zones of een aangepast materiaal meestal beter dan een plotseling dikkere wand.
Lossingshoek is noodzakelijk om het onderdeel zonder beschadiging uit de matrijs te verwijderen. Een glad oppervlak kan vaak met 1° tot 2° functioneren, maar diepe wanden, geëtste structuren en zachte kunststoffen vragen meer. Bij onvoldoende lossingshoek kunnen krassen, vervorming, vacuümeffecten en vastlopen optreden. Bespreek bovendien welke zijde van het onderdeel op de kern en welke zijde in de matrijsholte ligt, omdat dat invloed heeft op zichtvlakken en uitwerping.
Ribben geven stijfheid zonder een massieve wand te creëren. Als vuistregel blijft de ribvoet dunner dan de hoofdwand. Een dikke rib koelt trager af en kan aan de buitenzijde een zichtbare inzinking veroorzaken. Voeg ook lossingshoek toe op ribben en houd voldoende afstand tussen parallelle ribben, zodat de matrijs goed kan worden gevuld en gekoeld.
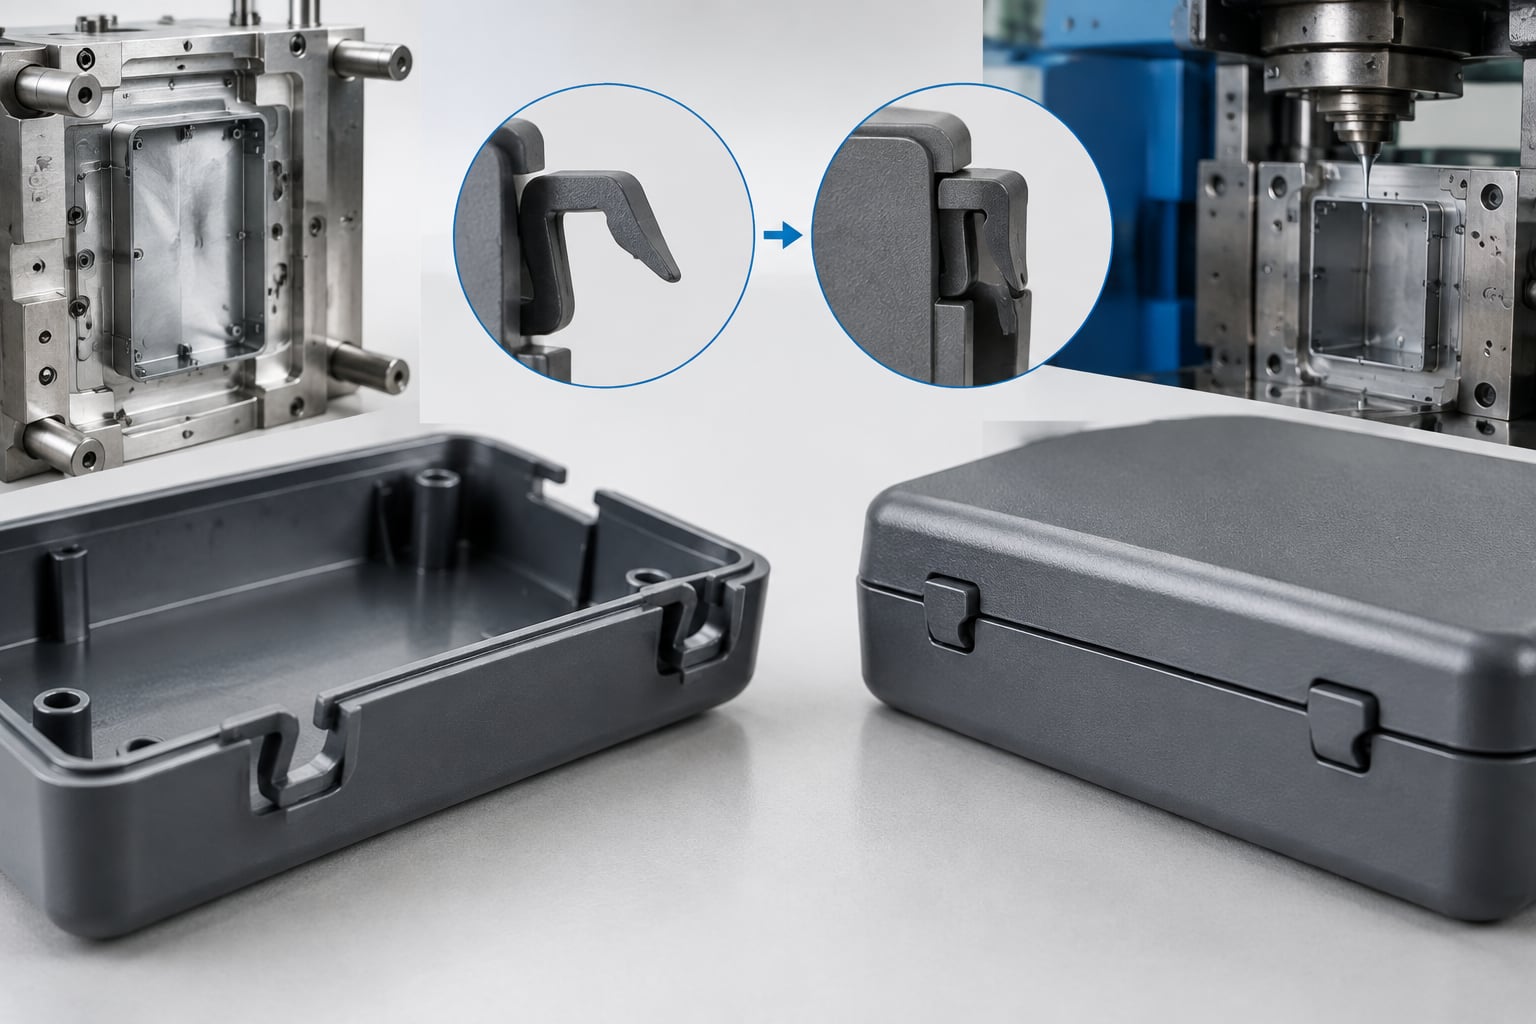
Scherpe hoeken zijn ongunstig voor zowel productsterkte als matrijsvulling. Binnenhoeken moeten waar mogelijk worden afgerond. Een afronding ondersteunt de stroming, verlaagt spanningspieken en verbetert de vermoeiingssterkte. Bij behuizingen, klikverbindingen en draagpunten is dit bijzonder relevant. Houd bij de afrondingsstraal rekening met de plaatselijke wanddikte, zodat geen dikke massieve zone ontstaat.
Ondersnijdingen verhogen de complexiteit van gereedschappen. Soms zijn zij onvermijdelijk, bijvoorbeeld bij vergrendelingen, kabeldoorvoeren of functionele clips. In andere gevallen kan een ontwerp worden aangepast met een open sleuf, een aparte component, een beweegbare clip of een gewijzigde assemblagerichting. Minder schuiven, lifters en complexe mechanismen betekenen doorgaans kortere doorlooptijden, lager onderhoud en minder productierisico.
De onderstaande waarden zijn startpunten, geen absolute voorschriften. Het gekozen polymeer, de vezelvulling, het gereedschap, de vorm van het onderdeel en de eisen aan uiterlijk bepalen de definitieve waarden. Laat kritische onderdelen altijd beoordelen met een maakbaarheidsanalyse en waar nodig met vul- en vervormingssimulatie.
OntwerpaspectPraktische richtlijnWaarom dit belangrijk isVeelvoorkomend risicoNominale wanddikteHoud de wand zo gelijkmatig mogelijkBevordert gelijkmatige koeling en krimpKromtrekken en inzinkingenLossingshoekGebruik meestal minimaal 1° op gladde wandenVergemakkelijkt veilige uitwerpingKrassen en vastlopenRibdikteGebruik ongeveer 40–60% van de hoofdwandVerhoogt stijfheid zonder massieve zonesZichtbare inzinkingHoekafrondingRond scherpe binnenhoeken afVermindert spanning en verbetert stromingScheuren en breukBossen voor schroevenOndersteun met ribben in plaats van dikke voetVoorkomt lokale krimpverschillenInzinking en breukOndersnijdingenGebruik alleen bij duidelijke functie-eisBeperkt complexe matrijsmechanismenHogere gereedschapskostenTekst en logo’sGebruik voldoende hoogte en lossingshoekVerbetert leesbaarheid en matrijsvullingOnvolledige markeringDeze controlelijst is vooral nuttig tijdens de overgang van een vroege driedimensionale afdruk naar een reproduceerbaar productiedeel. Een prototype kan immers functioneren terwijl het voor spuitgieten nog niet optimaal is. Een ontwerp voor laagvolumeproeven in Amsterdam of Eindhoven kan daarom na gebruikerstesten nog worden aangepast voordat een productiematrijs wordt vrijgegeven.
De materiaalkeuze bepaalt niet alleen sterkte, chemische weerstand, slagvastheid en uiterlijk, maar ook krimp, vloei, toleranties en matrijsinstellingen. Polypropyleen is bijvoorbeeld geschikt voor veel verpakkingen, levende scharnieren en chemisch bestendige onderdelen. ABS wordt veel gebruikt voor behuizingen met een nette afwerking. Polycarbonaat biedt slagvastheid en transparantie, terwijl polyamide mechanisch sterk is maar rekening vraagt met vochtopname. Glasvezelversterkte kunststoffen verhogen stijfheid, maar kunnen anisotrope krimp en hogere slijtage van de matrijs veroorzaken.
Gebruik geen materiaalkeuze uitsluitend op basis van de cataloguswaarde. Een behuizing voor een laadstation in Rotterdam heeft andere eisen dan een apparaatbehuizing voor een ziekenhuis in Utrecht, een onderdeel voor agrarische apparatuur in Flevoland of een interieuronderdeel voor mobiliteitstoepassingen. Let op ultravioletbestendigheid, brandgedrag, elektrische isolatie, reinigbaarheid, voedselcontact, emissies, gerecyclede inhoud en langdurige belasting.
MateriaalsoortTypische eigenschappenGeschikte toepassingenOntwerpaandachtspuntPolypropyleenLicht, chemisch bestendig, flexibelVerpakkingen, scharnieren, bakkenRelatief hoge krimpABSGoede slagvastheid, nette afwerkingBehuizingen, consumentenproductenVermijd zeer dunne lange wandenPolycarbonaatTransparant, slagvast, maatvastLenzen, beschermkappen, apparatenLet op spanningsscheurenPolyamideSterk, slijtvast, warmtebestendigMechanische delen, clips, tandwielenVochtopname beïnvloedt maatvoeringPOMLage wrijving, goede maatvastheidSluitingen, kleppen, precisiedelenLet op ontluchting en krimpTPUElastisch, slijtvast, zachtBeschermranden, grepen, afdichtingenLangere cycli mogelijkGlasvezelversterkt polyamideHoge stijfheid en temperatuurweerstandTechnische constructiedelenVezelrichting beïnvloedt vervormingVoor duurzaam ontwerp wordt steeds vaker gekeken naar gerecyclede polymeren, biogebaseerde grondstoffen en monomateriaalconstructies. Dat vraagt extra aandacht voor batchvariatie, kleurstabiliteit, geur, mechanische spreiding en traceerbaarheid. De beste aanpak is om materiaalkeuze, wanddikte en esthetische eisen gelijktijdig te beoordelen.
De poort is de plaats waar de kunststofsmelt het onderdeel binnenkomt. De poortlocatie heeft directe invloed op laslijnen, druk, vezeloriëntatie, cosmetische kwaliteit en vervorming. Voor een zichtdeel moet de poort vaak op een verborgen vlak worden geplaatst. Voor een technisch deel kan een centrale poort juist helpen om symmetrische vulling te bereiken. Bij grote vlakke delen kan de poortstrategie bepalend zijn voor de vlakheid.
Het delingsvlak is de scheiding tussen de twee helften van de matrijs. Een goed gekozen delingsvlak ondersteunt ontluchting, maakt lossing eenvoudiger en beperkt zichtbare bramen. Plaats kritische zichtvlakken niet zonder noodzaak op de delingslijn. Houd ook rekening met waar uitwerppennen mogen landen. Een uitwerppin op een hoogglans frontpaneel kan zichtbaar blijven, terwijl dezelfde pin op een binnenvlak geen probleem hoeft te zijn.
Koeling is een belangrijke kostenfactor. Een deel dat langzaam koelt, verlengt de cyclustijd en verhoogt de prijs per onderdeel. Dikke zones, massieve schroefbossen en grote ribclusters maken koeling lastiger. Bij complexe geometrieën kunnen aangepaste koelkanalen, inzetstukken of lokale koeling worden toegepast. Dit is vooral relevant voor onderdelen met een hogere productieomvang, waar seconden cyclustijd direct effect hebben op de totale kostprijs.
Spuitgieten is nauwkeurig, maar kunststof blijft gevoelig voor krimp, temperatuur, vocht en interne spanning. Een te strakke tolerantie op elke maat maakt een onderdeel niet automatisch beter; het verhoogt vaak de gereedschapcomplexiteit, meetinspanning en afkeur. Specificeer strakke toleranties alleen waar zij nodig zijn voor een pasvorm, afdichting, bewegend mechanisme of veiligheidseis.
Voor assemblages is het verstandig om een referentievlak en meetstrategie vast te leggen. Een maat kan op papier correct zijn, maar bij een flexibel onderdeel anders uitpakken wanneer het tijdens het meten wordt opgespannen. Bespreek met de producent welke maatvoering kritisch is, welke afwijkingen functioneel acceptabel zijn en welke meetmethode wordt gebruikt.
FunctiegebiedAanbevolen aanpakVoorbeeldOntwerprisico zonder afstemmingSnapverbindingTest op herhaald openen en sluitenAfdekkap van een sensorBreuk of onvoldoende klemkrachtSchroefverbindingOntwerp geschikte bossen en materiaalreserveElektronicabehuizingScheurvorming rond schroefAfdichtingDefinieer compressie en vlakheidWaterdichte buitenbehuizingLekken bij montageBewegend deelMaak speling afhankelijk van materiaalScharnier of vergrendelingBlokkeren door krimpZichtvlakLeg glans, textuur en kleur vastBedieningspaneelKleurverschil of uitwerpsporenInzetstukDefinieer positionering en treksterkteMessing draadbussenLoskomend inzetstukAssemblagevlakGebruik duidelijke referentiepuntenTweedelige behuizingScheefstand en kierenEen goed tolerantiedossier onderscheidt kritische kenmerken van algemene maten. Dat maakt communicatie tussen ontwerper, matrijsbouwer, spuitgieter en kwaliteitsafdeling eenvoudiger. Voor productlanceringen met distributie via de haven van Rotterdam of Europese logistieke centra rond Venlo helpt die duidelijkheid ook om retouren en vertragingen te beperken.
Een veelvoorkomende fout is het verdikken van een wand om sterkte toe te voegen. Dit veroorzaakt vaak inzinking aan de tegenoverliggende zichtzijde. De betere oplossing is meestal een rib, een afgeronde overgang of een andere materiaalkeuze. Een tweede fout is het kopiëren van een ontwerp uit plaatwerk of verspaning naar kunststofspuitgieten zonder aanpassing. Hoeken, bevestigingen en toleranties moeten voor het proces worden herzien.
Ook onderschatten ontwerpers regelmatig de invloed van textuur. Een fijne structuur kan al extra lossingshoek vragen; een diepe structuur vraagt nog meer. Bij een product met een logo, reliëf of bedieningssymbolen moet vooraf worden bepaald of tekst verdiept of verhoogd wordt aangebracht. Dit beïnvloedt de matrijsbewerking, reinigbaarheid en visuele uitstraling.
Ten slotte worden matrijsuitgangen en ontluchting soms pas laat besproken. Wanneer lucht niet weg kan, kunnen brandplekken, onvolledige vulling of zwakke laslijnen ontstaan. Vooral bij dunwandige delen, lange stromingswegen en onderdelen met meerdere interne kamers is dit een belangrijk aandachtspunt.
Spuitgieten ondersteunt een breed spectrum aan Nederlandse sectoren. In de regio Eindhoven gaat het vaak om behuizingen voor elektronica, meetapparatuur, verlichting en slimme apparaten. In Rotterdam en Amsterdam zijn logistieke hulpmiddelen, retailproducten, mobiliteitsoplossingen en duurzame consumentenproducten relevant. In Twente en Gelderland speelt technische kunststofverwerking een rol in machinebouw, laboratoriumapparatuur en industriële automatisering.
Voor medische toepassingen kunnen kunststofdelen bestaan uit instrumentbehuizingen, disposables, handgrepen, analysecomponenten en beschermkappen. In de automobiel- en mobiliteitssector zijn clips, ventilatieroosters, interieuronderdelen, sensorbehuizingen en laadoplossingen veelvoorkomend. Voor consumentenproducten gaat het om koffiemachineonderdelen, opbergproducten, gereedschapsbehuizingen, sportaccessoires en huishoudelijke apparaten.
SectorTypische kunststofdelenBelangrijkste ontwerpeisVeelgebruikte materiaalrichtingMedische techniekInstrumentbehuizingen, houders, doppenReinigbaarheid en reproduceerbaarheidABS, polycarbonaat, medische polymerenIndustriële automatiseringSensorbehuizingen, klemmen, afdekkingenMaatvastheid en slagvastheidPolyamide, POM, ABSConsumentenproductenBehuizingen, knoppen, traysUiterlijk en assemblagegemakABS, polypropyleen, TPUMobiliteitClips, roosters, kabelbeschermersTemperatuur- en trillingsbestendigheidPolyamide, versterkte polymerenElektronicaFrontpanelen, connectorhuizen, kappenIsolatie en zichtkwaliteitABS, polycarbonaatVerpakking en logistiekBakken, sluitingen, herbruikbare dragersSlagvastheid en cyclische belastingPolypropyleen, HDPEWater en installatietechniekKlephuizen, doppen, koppelingenChemische weerstand en afdichtingPOM, polypropyleen, polyamideDe beste ontwerpkeuze is altijd gekoppeld aan de feitelijke gebruiksomstandigheden. Een onderdeel dat in een gekoeld magazijn bij Schiphol werkt, heeft andere eigenschappen nodig dan een buitenproduct dat langdurig wordt blootgesteld aan zon, regen en zoutlucht in de omgeving van Rotterdam.
Een ontwikkelaar ontwerpt een tweedelige behuizing met batterijdeksel, drukknoppen en interne bevestigingspunten voor een printplaat. De eerste versie bevat dikke schroefbossen en rechte zijwanden. Na maakbaarheidsbeoordeling worden de bossen uitgehold en ondersteund met ribben, krijgen de zijwanden 1,5° lossingshoek en worden uitwerppunten naar niet-zichtbare binnenvlakken verplaatst. Het resultaat is een kortere koeltijd, minder risico op inzinkingen en een aantrekkelijker buitenoppervlak.
Voor een machinebouwtoepassing is een robuuste kabeldoorvoer nodig met een afdichtring. De ontwerpuitdaging zit in de vlakheid van het afdichtvlak, de schroefverbinding en de chemische weerstand. Door kritische maten rond de afdichting afzonderlijk te specificeren, een geschikt polymeer te kiezen en de poortlocatie weg van het afdichtvlak te plaatsen, wordt de kans op lekkage kleiner.
Een tray voor intern transport moet licht, stapelbaar en bestand tegen herhaalde impact zijn. In plaats van een dikke bodem wordt gekozen voor een geribde constructie met afgeronde hoeken. De stapelgeometrie krijgt voldoende speling voor krimp en productietolerantie. Daardoor is de tray stabieler, lichter en geschikter voor hoge aantallen.
De onderstaande leveranciers zijn voorbeelden van bedrijven die relevant kunnen zijn voor Nederlandse projecten. De juiste keuze hangt af van productvolume, materiaal, kwaliteitsvereisten, gewenste doorlooptijd, afstand, assemblagebehoefte en budget. Vraag altijd naar ervaring met vergelijkbare onderdelen, gereedschapsconcept, meetrapportage en onderhoudsafspraken.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodHelvoetNederland en internationale marktenTechnische precisieonderdelenSpuitgieten, assemblage, complexe kunststofcomponentenRompaNederland, Europa en wereldwijdProductontwikkeling en afwerkingSpuitgieten, decoratie, assemblage en verpakkingsoplossingenRostiNederland en Europese productieHoogwaardige kunststofproductieSpuitgieten, technische ondersteuning en serieproductieHSVNederland en EuropaKunststoftechnologie en verpakkingenSpuitgieten, schuimtechnologie en technische componentenVDL KunststoffenNederland en Europese klantenTechnische kunststofoplossingenSpuitgieten, assemblage en industriële productiePromoldingNederland en BeneluxMatrijzen en kunststofonderdelenSpuitgieten, gereedschap en productondersteuningTEAM RapidNederland, Europa en internationale leveringSnelle prototyping tot schaalbare productieMatrijsbouw, spuitgieten, verspaning, nabewerking en assemblageLokale Nederlandse leveranciers bieden voordelen wanneer fysieke overlegmomenten, regionale logistiek, korte transportafstanden of specifieke certificeringseisen centraal staan. Internationale productiepartners kunnen een goede aanvulling zijn wanneer snelgereedschap, scherpe kosten, kleine series, meerdere productieprocessen of opschaling nodig zijn. Vergelijk niet alleen de stukprijs, maar ook gereedschapstijd, kwaliteitssystemen, communicatie, materiaaltraceerbaarheid, transportplanning en ondersteuning bij wijzigingen.
TEAM Rapid ondersteunt Nederlandse ontwerpers, merkeigenaren, distributeurs, technische inkopers en individuele ontwikkelaars met prototypes, kleine series en herhaalproductie van kunststof- en metaalonderdelen. Het bedrijf werkt volgens ISO 9001:2015, levert maakbaarheidsrapporten vóór gereedschapbouw en combineert eigen verspaning, gereedschapproductie, spuitgieten, nabewerking, assemblage en verpakking voor projecten van één prototype tot meer dan 100.000 onderdelen. Materiaalkeuze, maatcontrole, gereedschapvalidatie en procescontrole worden afgestemd op de toepassing; daarbij worden geen ongefundeerde claims gedaan over lokale magazijnen of dochtermaatschappijen in Nederland, omdat die niet als bedrijfsvoorziening zijn opgegeven. Wel heeft TEAM Rapid aantoonbare ervaring met klanten in meer dan 25 landen, waaronder Europese markten, en biedt het directe technische communicatie, snelle offertes, digitale vooranalyse en ondersteuning vóór en na productie. Voor Nederlandse klanten betekent dit een praktisch alternatief naast lokale leveranciers, met concurrerende China-gebaseerde kosten en doorlooptijden van ongeveer 5 tot 25 dagen voor gereedschap en spuitgietproductie, afhankelijk van complexiteit. De samenwerking kan worden ingericht voor oorspronkelijke productie volgens klantontwerp, gezamenlijke productontwikkeling, groothandelslevering, merkproductie en regionale distributiepartners. TEAM Rapid levert integrale maakoplossingen voor klant-eigendom en productlanceringen; het bedrijf biedt geen bouw-bezit-exploitatiemodel en geen bulklevering op locatie.
Voor onderdelen zoals behuizingen, trays, deksels, vulstukken, technische kappen en functionele kunststofcomponenten kan een vroege beoordeling aanzienlijk risico wegnemen. Via de pagina over spuitgietdiensten voor Nederlandse projecten kunnen ontwerpers de beschikbare mogelijkheden bekijken. Voor een concrete beoordeling van bestand, materiaal en oplage is een offerte voor kunststofproductie een logische eerste stap.
Begin een leveranciersselectie niet met alleen een prijsaanvraag. Lever een driedimensionaal model, tweedimensionale tekening met kritische maten, materiaalvoorkeur, jaarvolume, gewenste kleur, oppervlakteeis, verpakkingsvereiste en gebruiksomstandigheden aan. Vraag vervolgens of de leverancier een maakbaarheidsanalyse aanbiedt voordat de matrijs wordt gestart.
Bespreek bij internationale productie de leveringscondities, douaneformaliteiten, transport via Rotterdam of Schiphol, reserveonderdelen, matrijseigendom, opslag, onderhoud en reactie op kwaliteitsproblemen. Voor onderdelen die regelmatig veranderen, kan snelgereedschap een verstandige brug vormen tussen functionele prototypes en volledige productie. Voor stabiele producten met een langere levensduur kan een duurzamer productiegereedschap economisch beter passen.
Richting 2026 verschuift spuitgietontwerp verder naar digitalisering, materiaaltransparantie en circulair gebruik. Ontwerpers gebruiken steeds vaker geautomatiseerde maakbaarheidscontrole, stromingssimulatie en gegevens uit proefseries om gereedschappen eerder te optimaliseren. Digitale procesbewaking kan afwijkingen in vultijd, druk, temperatuur en gewicht sneller signaleren, waardoor de processtabiliteit verbetert.
Op beleidsgebied nemen eisen rond verpakkingsafval, herbruikbaarheid, gerecyclede inhoud en productpaspoorten toe. Nederlandse merken zullen vaker moeten aantonen welke materialen in producten zitten en hoe onderdelen aan het einde van hun levensduur kunnen worden gescheiden of hergebruikt. Ontwerp voor demontage, minder materiaalsoorten, duidelijk gemarkeerde polymeren en vermeden permanente verbindingen worden daardoor belangrijker.
Duurzaamheid betekent niet automatisch dat elk deel dunner moet worden gemaakt. Een te dun onderdeel kan uitvallen, sneller breken en uiteindelijk meer afval veroorzaken. De beste duurzame oplossing combineert een lange levensduur, efficiënt materiaalgebruik, geschikte gerecyclede grondstof, repareerbaarheid en een productiemethode met lage uitval. Ook lichtere matrijzen, efficiëntere koeling en kortere cyclustijden dragen bij aan lagere energiebelasting per onderdeel.
Er is geen universele beste waarde. De juiste wanddikte hangt af van materiaal, onderdeelgrootte, stromingsweg, sterkte-eis en uiterlijk. Belangrijker dan de exacte waarde is dat de wanddikte zo gelijkmatig mogelijk blijft.
Voor gladde oppervlakken is 1° vaak een bruikbaar uitgangspunt. Voor diepe wanden, textuur, zachte materialen of hoge cosmetische eisen is meer lossingshoek verstandig. Laat de definitieve waarde beoordelen op basis van matrijsrichting en oppervlak.
Inzinkingen ontstaan meestal doordat een lokale zone dikker is dan de omringende wand en daardoor langzamer afkoelt. Dikke ribben, schroefbossen en massieve hoeken zijn veelvoorkomende oorzaken.
Een ondersnijding is acceptabel wanneer deze essentieel is voor functie, veiligheid of assemblage. Houd rekening met extra gereedschapmechanismen, langere matrijstijd en mogelijk hogere onderhoudskosten.
Dat kan, maar meestal is een ontwerpcontrole nodig. Een driedimensionaal geprint of verspaand prototype kan andere wanddiktes, hoeken en toleranties hebben dan een optimaal spuitgietdeel.
Snelgereedschap is geschikt voor ontwerpvalidatie, marktproeven, kleine series en projecten waarin wijzigingen nog waarschijnlijk zijn. Het biedt een praktische tussenstap voordat een volledig productiegereedschap wordt ingezet.
Vereenvoudig waar mogelijk de geometrie, beperk ondersnijdingen, verkort cyclustijd door dikke zones te vermijden, kies realistische toleranties en stem materiaal en matrijsconcept af op het verwachte volume.
Een vulstroomsimulatie voor spuitgieten voorspelt hoe gesmolten kunststof een matrijsholte vult voordat de matrijs wordt gebouwd. Voor Nederlandse productontwikkelaars geeft dit vroeg inzicht in vulproblemen, luchtinsluitingen, laslijnen, vereiste sluitkracht, afkoeltijd, krimp en kromtrekken. Daardoor kunnen poortlocaties, wanddiktes, koelkanalen en materiaalkeuzes worden aangepast voordat kostbare staalbewerking begint.
Voor projecten in Nederland is een analyse vooral zinvol bij complexe behuizingen, technische onderdelen, medische apparaten, dunwandige producten, onderdelen met inzetstukken en producten met hoge cosmetische eisen. Lokale partners zoals KIMW, Promolding, Nedcam, Brink Group, Philips-Medisize en Prodrive Technologies kunnen afhankelijk van de toepassing relevante ontwikkel- of productieondersteuning bieden. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met ISO-certificering, aantoonbare technische beoordeling en sterke ondersteuning vóór en na bestelling, zijn eveneens het overwegen waard door hun gunstige prijs-prestatieverhouding.
De praktische aanpak is eenvoudig: lever een 3D-model, het beoogde kunststofmateriaal, de verwachte jaarafname, de kwaliteitsvereisten en een omschrijving van de toepassing aan. Vraag vervolgens om een rapport met vulbeeld, drukcurve, temperatuuranalyse, laslijnkaart, luchtinsluitingen, kromtrekking, koeladvies en concrete ontwerpverbeteringen. Pas daarna hoort de definitieve matrijsconstructie te starten.
Spuitgieten is zeer herhaalbaar zodra de matrijs, het materiaal en de procesinstellingen juist zijn afgestemd. De keerzijde is dat een fout in de matrijsconstructie duur kan zijn. Een verplaatste poort, te dunne wand, onvoldoende ontluchting of ongelijkmatige koeling kan leiden tot proefseries met zichtbare gebreken, maatproblemen of een te lange cyclustijd. In Nederland, waar productontwikkeling vaak onder druk staat door korte introductietijden en hoge loonkosten, is voorkomen doorgaans aanzienlijk goedkoper dan corrigeren.
Met vulstroomsimulatie wordt het gedrag van kunststof tijdens de vul-, nadruk- en koelfase digitaal nagebootst. De software gebruikt gegevens over materiaalviscositeit, matrijstemperatuur, smelttemperatuur, injectiesnelheid, geometrie en koelconcept. Het resultaat is geen vervanging van praktijkproeven, maar een technisch onderbouwde voorspelling die het aantal matrijsaanpassingen sterk kan beperken.
Voor bedrijven rond Eindhoven, Amsterdam, Rotterdam, Utrecht, Zwolle en Enschede is dit bijzonder relevant. Deze regio’s combineren hoogwaardige maakindustrie, medische technologie, consumentenelektronica, duurzame energiesystemen en logistieke distributie. Een onderdeel dat in Eindhoven wordt ontwikkeld, kan bijvoorbeeld in China worden geproduceerd en via de haven van Rotterdam naar een Europees distributiecentrum gaan. Juist bij zulke internationale ketens voorkomt een goed simulatierapport vertraging tussen ontwerp, gereedschapbouw, proefspuiting en marktintroductie.
Een goede analyse maakt ook commerciële keuzes beter onderbouwd. De uitkomst kan aantonen dat een onderdeel met twee holtes economischer produceert dan met één holte, of dat vier holtes juist een te hoge sluitkracht en te complex koelcircuit vereisen. Ook kan blijken dat een iets andere materiaalvariant een kortere cyclus of minder kromtrekking oplevert. Daarmee wordt de analyse een hulpmiddel voor zowel engineering als inkoop.
De belangrijkste waarde van een simulatie zit in het zichtbaar maken van risico’s die in een stilstaand 3D-model niet direct herkenbaar zijn. Een product kan er geometrisch correct uitzien, maar tijdens het vullen toch ongelijkmatig stromen. Dit gebeurt bijvoorbeeld bij lange stromingswegen, dunne ribben, plotselinge wanddikteovergangen of delen waar de kunststofstroom zich splitst en opnieuw samenkomt.
OnderzoeksgebiedWat de simulatie laat zienTypisch risicoMogelijke ontwerpactieVulpatroonDe volgorde en snelheid waarmee de holte wordt gevuldOnvolledige vulling of onrustige stromingPoort verplaatsen, wand aanpassen of injectieprofiel wijzigenLaslijnenPlaatsen waar twee kunststofstromen samenkomenVerminderde sterkte of zichtbare lijn op een zichtvlakPoortlocatie wijzigen, temperatuur verhogen of lijn verplaatsenLuchtinsluitingenZones waar lucht niet goed kan ontsnappenBrandplekken, korte vulling of oppervlaktedefectenOntluchting toevoegen of stromingsroute aanpassenInjectiedrukBenodigde druk tijdens het vullenMachinegrens overschrijden of onvoldoende verdichtingWanddikte, poortgrootte of materiaalkeuze herzienSluitkrachtBenodigde kracht om de matrijs gesloten te houdenBramevorming of onjuiste machinekeuzeMachinecapaciteit of holte-indeling aanpassenTemperatuurverdelingTemperatuur van smelt en matrijs tijdens het procesMatte plekken, spanningen of ongelijkmatige krimpKoeling verbeteren en procesvenster definiërenKromtrekkingVerwachte vervorming na uitwerpen en afkoelenMontageproblemen of maatafwijkingenRibben, vezelrichting, koeling of materiaal aanpassenKoeltijdLokale afkoeltijd per zoneLange cyclustijd of vervorming bij uitwerpenKoelkanalen optimaliseren of massa herverdelenDe tabel toont dat de analyse meer doet dan alleen een gekleurde afbeelding maken. Het rapport koppelt productgeometrie aan productiekosten, machinecapaciteit en kwaliteitsrisico’s. Voor een behuizing met klikverbindingen kan bijvoorbeeld blijken dat een laslijn precies door een klikhaak loopt. Zonder analyse wordt dit soms pas zichtbaar wanneer de haak tijdens montage afbreekt. Met analyse kan de poort worden verplaatst of de haak lokaal worden versterkt.
Niet ieder project heeft hetzelfde analyseniveau nodig. Een eenvoudige dop met dikke, symmetrische wand vraagt een andere beoordeling dan een glasvezelversterkte behuizing voor medische diagnostiek. De keuze hoort daarom gebaseerd te zijn op geometrie, materiaal, verwachte productieaantallen, tolerantie-eisen en het financiële risico van matrijswijzigingen.
AnalysetypeGeschikt voorBelangrijk resultaatPraktische waardeVulanalyseEenvoudige en complexe onderdelenVulvolgorde, druk en stromingsfrontControleert of de holte betrouwbaar vultNadrukanalyseOnderdelen met maat- en oppervlakeisenVerdichting, krimp en poortbevriezingVermindert sink marks en maatvariatieKoelanalyseProducten met dikke zones of korte cycluseisTemperatuurverdeling en koeltijdVerkort cyclustijd en beperkt kromtrekkingKromtrekkingsanalysePlatte delen, lange behuizingen en vezelversterkte kunststoffenRichting en omvang van vervormingVerbetert passing en montageVezeloriëntatieanalyseGlasvezelversterkt polyamide, PBT en vergelijkbare materialenVezelrichting en anisotropieHelpt bij sterkte- en maatvoorspellingMatrijskoelinganalyseMatrijzen met meerdere holtes of complexe koelcircuitsKoelbalans en warmteafvoerOndersteunt consistente serieproductieOvermolding-analyseOnderdelen met zachte griplaag of tweede kunststofHechting, vulgedrag en temperatuurrisicoBeperkt loslating en cosmetische problemenVoor een eerste productierun is een combinatie van vulanalyse, nadrukanalyse en kromtrekkingsanalyse meestal de beste basis. Wanneer cyclustijd een grote kostendrijver is, bijvoorbeeld bij honderdduizenden onderdelen per jaar, is een gedetailleerde koelanalyse eveneens verstandig. Bij technische kunststoffen met glasvezel is vezeloriëntatie belangrijk, omdat de vezels de krimp in verschillende richtingen ongelijk kunnen maken.
Het materiaal bepaalt in hoge mate hoe betrouwbaar de simulatie is. Een analyse hoort daarom uit te gaan van een specifieke materiaalgrade, niet alleen van een algemene aanduiding zoals “ABS” of “polypropyleen”. Verschillen in vulstof, glasvezelpercentage, slagvastheid, vlamvertraging, kleurstof en vochtgehalte beïnvloeden de viscositeit, krimp en warmtegeleiding.
Veelgebruikte materialen voor Nederlandse toepassingen zijn ABS voor consumentenbehuizingen, polypropyleen voor verpakkingen en huishoudelijke producten, polycarbonaat voor sterke transparante delen, POM voor nauwkeurige mechanische componenten, polyamide voor technische delen en PBT voor elektrische toepassingen. Voor medische apparaten worden vaak materialen gekozen met traceerbare kwaliteit, geschikte chemische bestendigheid en stabiele maatvoering.
De analyse kan ook helpen bij de afweging tussen materiaal en ontwerp. Een product met een dunne wand kan met een zeer goed vloeiende materiaalvariant maakbaar worden, maar mogelijk ten koste van slagvastheid. Een glasvezelversterkt materiaal kan een hogere stijfheid bieden, maar meer kromtrekking veroorzaken. De juiste keuze vraagt samenwerking tussen productontwerper, matrijsconstructeur, materiaaladviseur en spuitgieter.
Vraag niet alleen om de mededeling dat een leverancier “simulatie uitvoert”. Vraag om de inhoud van het rapport, de gebruikte invoergegevens en de manier waarop aanbevelingen in het matrijsontwerp worden verwerkt. Een goed rapport bevat een duidelijke samenvatting voor besluitvorming én voldoende technische details voor constructeurs.
InkoopvraagWaarom deze vraag belangrijk isGoed antwoord van een leverancierWaarschuwingssignaalWelk exact materiaal wordt gesimuleerd?Materiaaldata bepalen krimp en drukEen benoemde grade met relevante verwerkingseigenschappenAlleen een algemene kunststofnaamWelke poortlocaties zijn vergeleken?De poort bepaalt stroming, laslijnen en cyclustijdMeerdere varianten met onderbouwing van de keuzeGeen toelichting op poortkeuzeWordt kromtrekking onderzocht?Vervorming kan montage onmogelijk makenEen kaart met richting, omvang en correctievoorstelAlleen een vulbeeld zonder maatbeoordelingHoe wordt koeling meegenomen?Koeling bepaalt cyclustijd en stabiliteitBeschrijving van koelcircuits en temperatuurverschillenKoeling pas behandelen na de eerste proefserieWie beoordeelt de resultaten?Software vraagt ervaren interpretatieEen constructeur of procesingenieur met concrete actiesAutomatisch rapport zonder adviesWorden wijzigingen verwerkt in het gereedschap?Analyse is alleen nuttig als zij tot actie leidtEen bevestigde terugkoppeling naar matrijsontwerpAnalyse en gereedschapbouw zijn losgekoppeldHoe worden proefstukken gecontroleerd?Simulatie moet worden gevalideerdInspectieplan voor maatvoering, uiterlijk en functieGeen meet- of acceptatieprocedureBij offertes is het verstandig om de totale kosten te vergelijken: gereedschap, analyse, proefspuitingen, eventuele wijzigingen, transport, invoerformaliteiten, kwaliteitscontrole en doorlooptijd. Een lage initiële matrijsprijs zonder technische beoordeling kan uiteindelijk duurder zijn wanneer er meerdere correctierondes nodig zijn. Voor leveranciers buiten Europa zijn heldere tekeningen, meetpunten, acceptatiecriteria en communicatie in een vastgelegd wijzigingsproces extra belangrijk.
Controleer ook of de leverancier ervaring heeft met de vereiste machinegrootte, het gekozen materiaal en het verwachte volume. Een matrijs voor vijfduizend stuks stelt andere eisen dan een matrijs voor vijfhonderdduizend stuks. Een product voor de Nederlandse markt kan bovendien aanvullende eisen hebben op het gebied van veiligheid, traceerbaarheid, verpakking, documentatie en duurzaamheid.
Nederland heeft een breed netwerk van ontwerp-, engineering-, gereedschap- en productiebedrijven. Niet elke partij levert dezelfde combinatie van simulatie, matrijsbouw en serieproductie. De onderstaande organisaties zijn concrete namen die bij verschillende typen projecten relevant kunnen zijn. Controleer per aanvraag de actuele mogelijkheden, minimale seriegrootte, materiaalexpertise en beschikbare analysecapaciteit.
BedrijfRegioWerkgebiedKernsterkteBelangrijk aanbodKIMWZwolleNederland en Europese industrieKunststofkennis, testen en productontwikkelingMateriaaladvies, procesonderzoek, schadeanalyse en innovatieondersteuningPromolding’s-HeerenbergNederland en internationale afnemersKunststofspuitgieten en technische productieSpuitgieten, assemblage, productontwikkeling en kwaliteitsbeheersingNedcamHeerenveenBenelux en Europese maakindustrieGrote composiet- en vormgereedschappenModellen, matrijzen, composietproductie en digitale productievoorbereidingBrink GroupStaphorstEuropa en mobiliteitssectorTechnische kunststof- en metaalcomponentenOntwikkeling, productie, assemblage en kwaliteitsvalidatiePhilips-MedisizeDrachtenInternationale medische en farmaceutische marktMedische productie en complexe assemblageOntwikkeling, spuitgieten, assemblage en gereguleerde productieProdrive TechnologiesEindhovenEuropa en wereldwijde technologiebedrijvenHoogwaardige elektronica en mechatronicaOntwikkeling, industrialisatie, productie en ketenbeheerKMWEEindhovenHightechindustrie in EuropaPrecisieproductie en systeemintegratieEngineering, verspaning, assemblage en industriële toeleveringVoor een fabrikant van een kunststof behuizing is Promolding bijvoorbeeld een relevante gesprekspartner wanneer lokale productie en assemblage centraal staan. Voor een medisch hulpmiddel kan Philips-Medisize relevant zijn door de nadruk op gereguleerde productie. KIMW is interessant wanneer materiaalgedrag, schadeonderzoek of onafhankelijk technisch advies nodig is. Bedrijven in de Brainport-regio rond Eindhoven kunnen van waarde zijn wanneer het kunststofdeel onderdeel is van een groter elektronisch of mechatronisch systeem.
Internationale productiepartners kunnen aanvullend aantrekkelijk zijn voor snelle gereedschapbouw, kleine series of kostenkritische programma’s. De keuze moet dan niet alleen gebaseerd zijn op stukprijs, maar op technische communicatie, documentatie, kwaliteitscontrole, transportplanning via Rotterdam of Schiphol en ondersteuning bij wijzigingen.
Vulstroomsimulatie is breed toepasbaar, maar de nadruk verschilt per sector. In de medische sector ligt de focus vaak op reproduceerbaarheid, gladde oppervlakken, montage en materiaalkeuze. In de automotive-industrie zijn maatvastheid, temperatuurweerstand, zichtkwaliteit en productievolume belangrijk. Voor consumentengoederen tellen uitstraling, klikverbindingen, kostprijs en korte introductietijd zwaar mee.
IndustrieVeelvoorkomende productenBelangrijk simulatiedoelTypisch risicoMedische technologieHandheld apparaten, cartridges, instrumentbehuizingenMaatvastheid, glad oppervlak en betrouwbare montageLaslijn bij functionele klikverbindingAutomotiveInterieurpanelen, clips, afdekkappen, sensorgehuizingenVervorming, stijfheid en zichtkwaliteitKromtrekking door vezelversterkte kunststofConsumentenproductenBehuizingen, keukenproducten, sportartikelenKortere cyclustijd en aantrekkelijk uiterlijkSink marks op zichtvlakkenElektrische apparatenStekkerhuizen, schakelkasten, kabelgeleidersIsolatie, vulling van dunne zones en brandveiligheidOnvolledige vulling rond ribbenIndustrieel materieelBeschermkappen, bedieningspanelen, technische dragersSterkte, insertmolding en maatvoeringLuchtinsluiting rond metalen inzetstukVerpakkingDoppen, containers, sluitingen en dispensersHoge output en consistente wanddikteTe lange cyclustijd of lekkageDuurzame energieConnectorhuizen, afdekkingen, kabelmanagementWeerbestendigheid en structurele stabiliteitVervorming na temperatuurbelastingBij producten voor de Nederlandse zorgmarkt moet de simulatie worden gekoppeld aan de volledige productvalidatie. Bij onderdelen voor elektrische apparatuur kan de positie van laslijnen invloed hebben op isolerende eigenschappen en mechanische betrouwbaarheid. In verpakkingen kan een verbetering van enkele seconden in cyclustijd een groot financieel effect hebben wanneer miljoenen stuks worden geproduceerd.
Een veelvoorkomend voorbeeld is een platte kunststof behuizing met een groot zichtvlak en interne ribben. In het eerste ontwerp bevindt de poort zich aan één korte zijde. De simulatie laat zien dat de kunststof over een lange afstand stroomt, met een zichtbare laslijn in het midden van de voorzijde. Door de poort naar een minder zichtbare onderzijde te verplaatsen en twee ribben lokaal dunner te maken, verschuift de laslijn naar een verborgen zone. Het resultaat is minder nabewerking en een betere visuele kwaliteit.
Een tweede voorbeeld betreft een glasvezelversterkte montagebeugel met metalen draadbus. Zonder analyse bestaat het risico dat de vezeloriëntatie rond de draadbus een asymmetrische krimp veroorzaakt. De simulatie toont dat de beugel na afkoeling licht opent, waardoor montagegaten niet meer aansluiten. Door de poortpositie te veranderen, de koeling rond de dikke zone te verbeteren en een kleine matrijscompensatie toe te passen, wordt de maatvoering stabieler.
Een derde toepassing is een dunwandige afdekkap voor een elektronisch apparaat. De eerste analyse voorspelt hoge injectiedruk aan het einde van de stromingsweg. De leverancier adviseert een grotere poortdoorsnede, een kleine verhoging van de wanddikte in een onzichtbare rand en een materiaalvariant met betere vloei-eigenschappen. Hierdoor kan de kap op een kleinere machine worden geproduceerd, zonder risico op korte vulling.
Deze voorbeelden tonen dat de grootste winst vaak niet uit één grote wijziging komt, maar uit een combinatie van kleine, gerichte aanpassingen. De analyse maakt die beslissingen meetbaar voordat staal wordt verspaand.
TEAM Rapid ondersteunt Nederlandse ontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met snelle productontwikkeling, matrijsbouw en productie vanaf een enkel prototype tot meer dan 100.000 onderdelen. De onderneming werkt volgens ISO 9001:2015, combineert interne bewerking, gereedschapbouw en spuitgietcapaciteit met een geïntegreerd productienetwerk in China en heeft meer dan 6.000 projecten geleverd aan ruim 500 klanten in meer dan 25 landen. Voor kunststofonderdelen worden materiaalkeuze, DFM-beoordeling, maatvoering, oppervlakte-eisen, matrijsconstructie en inspectie vooraf technisch beoordeeld; dit ondersteunt toepassingen zoals behuizingen, deksels, trays, vulstukken, functionele componenten, inzetstukken en overmolded delen. Nederlandse klanten kunnen gebruikmaken van flexibele OEM/ODM-samenwerking, serieleveringen, kleine batches, prototypeorders en distributie- of merkprojecten, met snelle online voorverkoopondersteuning, directe technische terugkoppeling en opvolging na levering. TEAM Rapid noemt geen eigen Nederlands magazijn of Nederlandse dochteronderneming; de marktbetrokkenheid wordt daarom transparant ondersteund door aantoonbare internationale projectervaring, communicatie met zowel Aziatische als westerse zakelijke werkwijzen, verzending naar Europese markten en een vaste technische contactstructuur. De onderneming levert klant-eigen productieoplossingen en complete turnkey-trajecten voor prototypes, gereedschappen, onderdelen, assemblage, verpakking en verzending; zij biedt geen BOO-model en geen lokale bulklevering op locatie.
Voor een project dat van ontwerp naar serieproductie moet groeien, kan TEAM Rapid eerst een maakbaarheidsbeoordeling en vulstroomsimulatie organiseren, daarna gereedschap produceren en vervolgens proef- en serieonderdelen leveren. Bekijk de mogelijkheden voor spuitgietdiensten voor kunststofonderdelen wanneer herhaalbare serieproductie nodig is. Voor korte ontwikkeltrajecten en kleine tot middelgrote aantallen is ook de pagina over snelle gereedschapbouw relevant.
De combinatie van technische beoordeling en productie is vooral waardevol wanneer een Nederlands bedrijf snel wil testen zonder direct in een dure productiematrijs te investeren. Typische doorlooptijden voor prototypes kunnen, afhankelijk van complexiteit en materiaal, enkele dagen bedragen. Voor gereedschap en spuitgietproductie kan een traject vaak binnen ongeveer vijf tot vijfentwintig dagen worden voorbereid. Een concrete planning hoort altijd te worden gebaseerd op geometrie, materiaal, aantal holtes, afwerking en logistieke vereisten.
Richting 2026 wordt vulstroomsimulatie steeds meer verbonden met digitale productontwikkeling. Ontwerpteams gebruiken simulatie niet alleen vlak voor gereedschapbouw, maar al tijdens de eerste vormgeving. Daardoor kunnen ontwerpregels voor wanddikte, ribben, snapfits en poorten sneller worden gecontroleerd. Ook groeit de koppeling tussen simulatie, matrijskoeling, productiemetingen en procesdata van spuitgietmachines.
Duurzaamheid wordt eveneens belangrijker. Nederlandse en Europese afnemers vragen vaker naar gerecyclede kunststoffen, bio-gebaseerde grondstoffen, materiaalreductie en lagere energieconsumptie. Gerecyclede materialen kunnen een grotere variatie in vloei-eigenschappen hebben. Een zorgvuldig gekozen materiaaldataset en een breder procesvenster worden daardoor essentieel. Simulatie helpt om te beoordelen of een lager materiaalgewicht haalbaar is zonder sterkteverlies of problemen bij de vulling.
Beleid rond circulaire economie, producentenverantwoordelijkheid en transparantere materiaalstromen stimuleert ontwerp voor demontage en recycling. Voor spuitgietdelen betekent dit vaker minder materiaalcombinaties, beter herkenbare kunststoftypen en slimme klikverbindingen in plaats van permanente verbindingen. De analyse ondersteunt deze keuzes door te controleren of een aangepast ontwerp nog steeds betrouwbaar produceerbaar is.
Verder neemt de behoefte aan regionale leveringszekerheid toe. Bedrijven in Nederland zullen waarschijnlijk vaker een combinatie gebruiken van lokale validatie, Europese logistiek en internationale productiecapaciteit. De haven van Rotterdam blijft daarbij relevant voor zeevracht, terwijl Schiphol belangrijk is voor urgente proefseries en kleine technische zendingen. Een volledig gedocumenteerde simulatie maakt overdracht tussen ontwerpteams, gereedschapbouwers en producenten aanzienlijk betrouwbaarder.
Een analyse is sterk aan te raden bij complexe geometrieën, dunwandige delen, technische kunststoffen, zichtdelen, onderdelen met strakke toleranties, meerdere holtes, glasvezelversterkte materialen, inzetstukken en hoge productieaantallen. Bij een eenvoudig onderdeel kan een basisbeoordeling voldoende zijn, maar de kosten van een analyse zijn vaak laag vergeleken met een matrijscorrectie.
Nee. De simulatie is een voorspelling op basis van beschikbare materiaaldata, modelgegevens en procesinstellingen. Zij vermindert risico’s aanzienlijk, maar proefspuitingen, maatmetingen en functionele tests blijven nodig. De beste aanpak combineert simulatie, degelijk matrijsontwerp en validatie met echte onderdelen.
Een nauwkeurig 3D-model, bij voorkeur met alle ribben, bevestigingen, inzetstukken en zichtvlakken. Daarnaast zijn materiaalvoorkeur, kleur, verwachte aantallen, tolerantie-eisen, gewenste machinegrootte, esthetische eisen en informatie over de toepassing nodig. Hoe vollediger de invoer, hoe bruikbaarder het advies.
Ja. De poortlocatie bepaalt de stromingsrichting, druk, laslijnposities, vezeloriëntatie, krimp en zichtkwaliteit. Een poort die technisch gunstig is, kan cosmetisch ongunstig zijn. Daarom moeten productontwerp, matrijsconstructie en uiterlijk samen worden beoordeeld.
De prijs hangt af van onderdeelgrootte, complexiteit, aantal holtes, materiaal, gewenste analysetypen en rapportagediepte. Een eenvoudige vulanalyse kost minder dan een volledige studie met koeling, kromtrekking, vezeloriëntatie en meerdere poortvarianten. Vraag altijd of de analyse deel uitmaakt van het gereedschaptraject of apart wordt berekend.
Ja. TEAM Rapid kan een maakbaarheidsbeoordeling, technische optimalisatie, snelle gereedschapbouw en spuitgietproductie in één traject combineren. Hierdoor kunnen bevindingen uit de analyse direct worden verwerkt in het matrijsontwerp. Voor een projectbeoordeling kunt u direct een offerte voor uw kunststofonderdeel aanvragen.
Snelle gereedschapbouw is vaak geschikt voor prototypevalidatie, marktintroducties, kleine series en brugproductie. De exacte aantallen hangen af van materiaal, matrijsstaal, aantal holtes, geometrie en gewenste levensduur. Voor hogere volumes kan een robuustere productiematrijs economischer zijn.
Vulstroomsimulatie voor spuitgieten geeft vóór gereedschapbouw zicht op de belangrijkste technische en commerciële risico’s. De analyse ondersteunt betere poortlocaties, stabielere maatvoering, minder kromtrekking, kortere cyclustijden en een betere keuze van materiaal en machine. Voor bedrijven in Nederland is het een praktische investering wanneer een kunststofonderdeel functioneel kritisch, cosmetisch gevoelig of bestemd voor serieproductie is.
De beste resultaten ontstaan wanneer simulatie niet losstaat van de rest van het traject. Kies een partner die ontwerp, materiaal, matrijsconstructie, proefspuiting, inspectie en logistiek als samenhangend proces behandelt. Daarmee wordt een digitaal ontwerp sneller een betrouwbaar geproduceerd onderdeel dat geschikt is voor de Nederlandse en Europese markt.
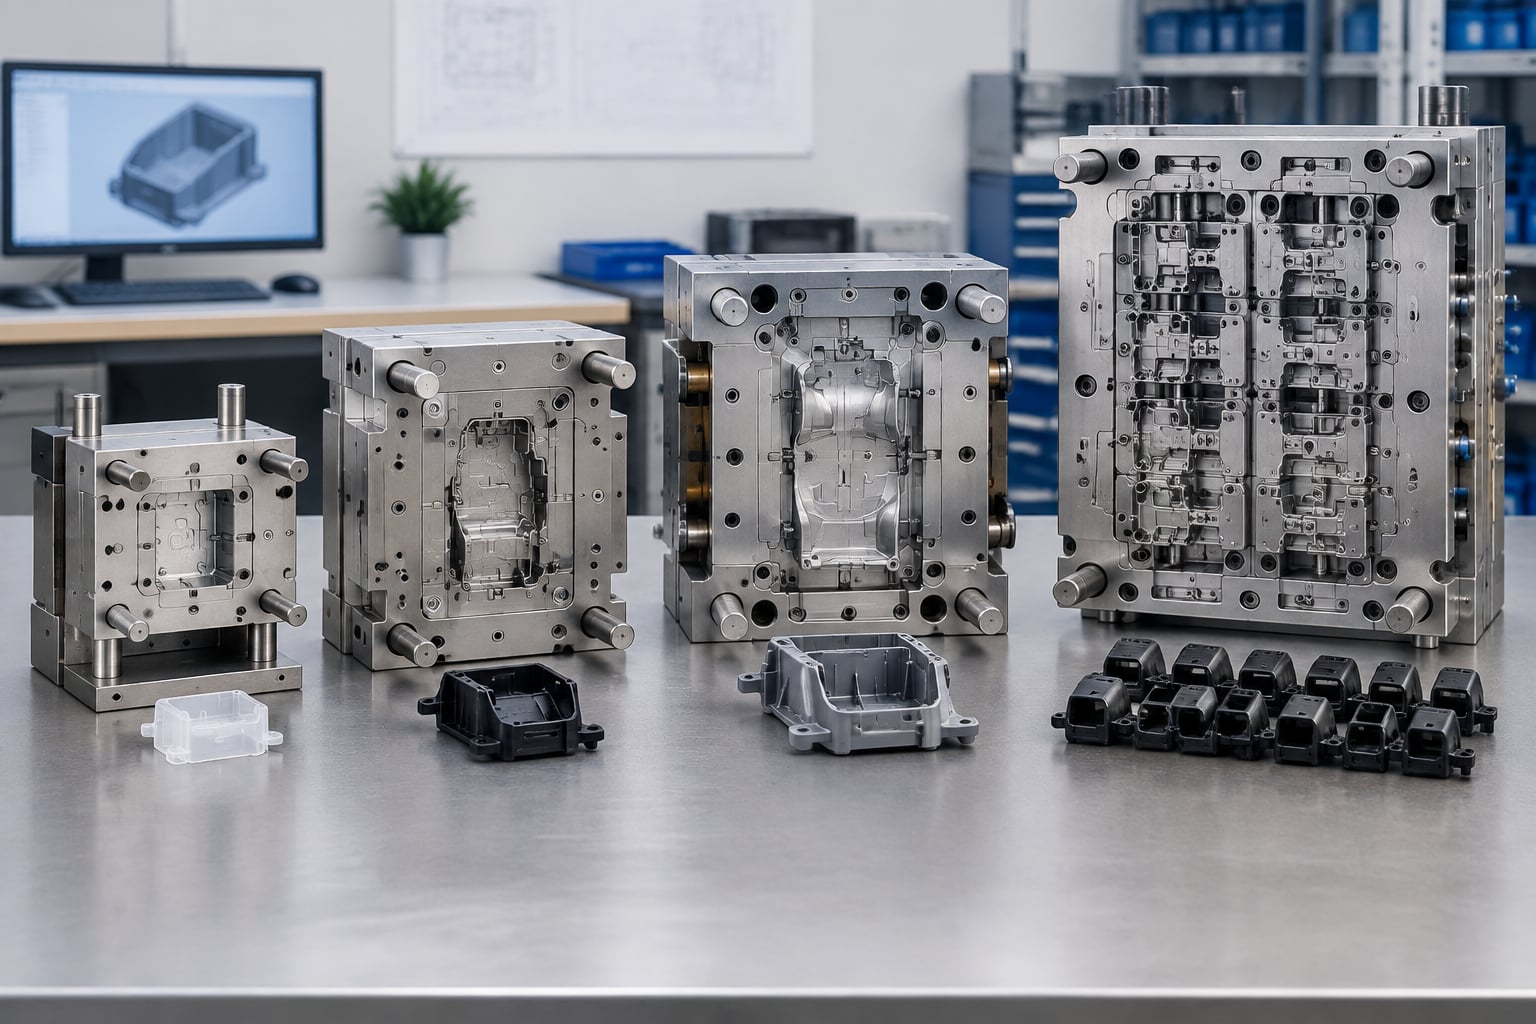
Voor de meeste standaard kunststofdelen en middelgrote series is P20-matrijsstaal de praktische keuze door de goede balans tussen prijs, bewerkbaarheid en standtijd. Kies H13 wanneer de matrijs hoge thermische belasting, slijtage, glasvezelversterkte kunststoffen of veel productiecycli moet weerstaan. Kies S136 voor onderdelen met hoge corrosiebestendigheid, optische oppervlakken, medische toepassingen, vochtige opslagomgevingen of agressieve kunststoffen zoals pvc.
Voor Nederlandse inkopers is de beste staalkeuze afhankelijk van het kunststofmateriaal, de gewenste jaarlijkse afname, het aantal caviteiten, de oppervlakte-eis en de verwachte levensduur van het gereedschap. Lokale leveranciers in onder meer Eindhoven, Helmond, Almelo, Rotterdam en Noord-Brabant bieden korte communicatielijnen. Gekwalificeerde internationale leveranciers, waaronder Chinese gereedschapmakers met ISO-certificering, technische vooranalyse en sterke ondersteuning voor en na levering, zijn eveneens het overwegen waard door hun gunstige prijs-prestatieverhouding.
Laat vóór de bestelling altijd een maakbaarheidsanalyse uitvoeren. Daarmee worden wanddiktes, lossingshoeken, koeling, krimp, aanspuitpunten, uitwerping en staalkeuze vooraf beoordeeld. Voor een snelle vergelijking van gereedschapsopties kunt u een offerte voor snelgereedschap en spuitgietmatrijzen aanvragen.
De keuze van staal voor een spuitgietmatrijs beïnvloedt veel meer dan alleen de initiële gereedschapsprijs. Het materiaal bepaalt hoe snel een matrijs kan worden gefreesd, vonkverspaand, gepolijst en gehard. Het beïnvloedt ook de stabiliteit van de maatvoering, de koelprestaties, het onderhoudsinterval, de kans op corrosie en de kwaliteit van het gevormde kunststofdeel.
In Nederland worden spuitgietmatrijzen gebruikt door bedrijven in de medische technologie rond Eindhoven en Nijmegen, de halfgeleiderketen rond Brainport, de logistieke sector rond Rotterdam en Moerdijk, de landbouwtechniek in Noord-Brabant en Flevoland, en producenten van consumentenproducten in de Randstad. Deze markten vragen om verschillende oplossingen. Een korte serie behuizingen voor een start-up in Delft vraagt doorgaans een andere gereedschapsopbouw dan honderdduizenden technische connectoren voor een fabrikant in Twente.
Een goedkope staalsoort is niet automatisch de voordeligste keuze. Wanneer een matrijs voortijdig slijt, corrosie oploopt of onvoldoende koelkanalen heeft, ontstaan stilstand, afkeur, langere cyclustijden en extra onderhoud. Omgekeerd is hoogwaardig roestvast matrijsstaal vaak onnodig duur voor een kleine proefserie in standaard ABS of PP. Een goede investering sluit aan op de volledige levenscyclus van het product.
P20, H13 en S136 behoren tot de bekendste staalsoorten voor kunststofspuitgieten. Zij verschillen sterk in hardheid, polijstbaarheid, corrosieweerstand en gedrag bij temperatuurschommelingen. Naast deze soorten worden ook 1.2311, 1.2312, 1.2738, 1.2343, 1.2344 en diverse roestvaste kwaliteiten toegepast. De uiteindelijke keuze moet worden gemaakt op basis van de technische specificatie van het onderdeel, niet uitsluitend op basis van de naam van het staal.
StaalsoortTypische eigenschappenGeschikte kunststoffenGebruikelijke toepassingRelatieve investeringBelangrijk aandachtspuntP20Voorgehard, goed te frezen, stabiel en economischPP, PE, ABS, PS, PC en veel standaardkunststoffenProefseries, kleine tot middelgrote productieLaag tot gemiddeldBeperkte corrosieweerstand bij pvc of vochtige opslag1.2311Vergelijkbaar met P20, breed beschikbaarABS, PP, PA en technische standaardpolymerenMatrijsblokken en inzetstukkenLaag tot gemiddeldKan nabehandeling nodig hebben voor hogere slijtvastheid1.2738Betere doorharding en vaak goede polijstkwaliteitPC, ABS, PMMA en grotere behuizingenGrote matrijsblokken en zichtdelenGemiddeldMateriaalherkomst beïnvloedt homogeniteit en polijstresultaatH13Hoge warmtesterkte, slijtvast en geschikt voor hardingPA-GF, PBT-GF, PPS en gevulde kunststoffenLanglopende series en zwaar belaste kernenGemiddeld tot hoogVereist zorgvuldige warmtebehandeling en nabewerking1.2344Europese staalbenaming die nauw aansluit bij H13Technische kunststoffen met glasvezel of mineralenInzetstukken, schuiven en hete zonesGemiddeld tot hoogKoelontwerp blijft cruciaal voor een stabiele cyclusS136Roestvast, goed polijstbaar en corrosiebestendigPVC, PET, PMMA, medische en transparante polymerenOptische delen, medische delen en vochtgevoelige productieHoogHogere aanschafprijs vraagt om voldoende functionele waarde420 roestvast matrijsstaalCorrosiewerend en geschikt voor een hoge oppervlaktekwaliteitPVC, transparante kunststoffen en medische harsenMatrijzen met hoge eisen aan reinigbaarheidHoogSpecificeer hardheid, smeltkwaliteit en polijstniveau voorafDe tabel toont dat P20 niet inferieur is aan H13 of S136; het is vooral geschikt voor een andere taak. P20 is aantrekkelijk wanneer snelheid en investeringsbeheersing centraal staan. H13 is bedoeld voor zwaardere mechanische en thermische omstandigheden. S136 verdient zich terug wanneer corrosie, transparantie, medische reinigbaarheid of een spiegelgladde afwerking bepalend zijn.
P20 is een voorgehard gereedschapsstaal dat vaak wordt toegepast voor matrijsplaten, kernen, caviteiten en eenvoudige schuiven. Omdat het staal doorgaans in voorgeharde toestand wordt geleverd, kan de gereedschapmaker het snel bewerken zonder een volledige hardingscyclus na het frezen. Dat verkort de doorlooptijd en beperkt het risico op vervorming na warmtebehandeling.
Voor Nederlandse productontwikkelaars is P20 bijzonder interessant bij marktvalidatie, kleine productlanceringen, reserveonderdelen, vervangingsdelen en series waarbij het ontwerp nog kan wijzigen. Denk aan kabeldoorvoeren, kunststof afdekkappen, transporttrays, eenvoudige behuizingen, clips, houders en huishoudelijke producten. Bij een goed ontworpen koelsysteem kan P20 ook voor substantiële aantallen onderdelen een betrouwbare keuze zijn.
De beperking is dat P20 minder geschikt is voor agressieve polymeren en zeer abrasieve vulstoffen. Pvc kan corrosieve gassen vormen. Glasvezel, mineraalvulling en sommige brandvertragende compounds kunnen caviteiten, aanspuitingen en schuiven sneller doen slijten. In die gevallen kan een combinatie van P20-matrijsplaten met H13- of S136-inzetstukken een verstandig compromis zijn.
H13 is een warmwerkstaal dat bekendstaat om zijn weerstand tegen herhaalde temperatuurschommelingen, drukbelasting en slijtage. In de Europese markt wordt 1.2344 vaak als vergelijkbare materiaalbenaming gebruikt. Het staal wordt veel toegepast voor kernen, caviteiten, schuiven, aanspuitinzetstukken en andere zones die sterk worden belast.
H13 is geschikt voor productie met glasvezelversterkt polyamide, PBT, PPS, PEEK en andere technische thermoplasten. Deze materialen worden vaak verwerkt bij hogere smelttemperaturen en veroorzaken meer slijtage dan standaard PP of ABS. Bij onderdelen voor automotive, elektrische systemen, industriële machines en technische apparaten kan H13 daardoor de standtijd merkbaar verbeteren.
De hogere investering in H13 komt niet alleen door het staal zelf, maar ook door de warmtebehandeling, nabewerking, polijsting en maatcontrole. Na harden kan vervorming optreden als het proces onvoldoende wordt beheerst. Daarom zijn ervaring met gereedschapsconstructie, gecontroleerde harding en nauwkeurige inspectie belangrijker dan alleen de opgegeven staalnaam.
S136 is een roestvaste matrijsstaalsoort die vaak wordt gekozen wanneer corrosie een risico vormt of wanneer een zeer hoogwaardig oppervlak nodig is. Dit is relevant voor transparante componenten, cosmetische zichtdelen, medische apparatuur, laboratoriumproducten, voedselgerelateerde toepassingen en onderdelen die in een vochtige omgeving worden geproduceerd of opgeslagen.
Voor een kunststofreservoir, transparante lens, medische behuizing of glanzende afdekplaat kan een slechte polijstkwaliteit snel zichtbaar worden in de vorm van strepen, putjes, sinaasappelhuid of doffe zones. S136 ondersteunt een hoge polijstgraad, mits het materiaal van betrouwbare kwaliteit is en de gereedschapmaker het juiste slijp- en polijstproces volgt.
In Nederland is S136 bijzonder relevant voor bedrijven die leveren aan medische technologie, waterbehandeling, laboratoriumtechniek, verpakkingen voor hoogwaardige producten en toepassingen met strenge hygiëne-eisen. De staalkeuze ontslaat de producent echter niet van goed onderhoud. Reiniging, droging, conservering en correcte opslag blijven nodig om de matrijsconditie te behouden.
ProjectsituatieAanbevolen basisstaalMogelijke inzetstukkenWaarom deze keuzeTe controleren factorPraktisch adviesProefserie van 100 tot 5.000 delenP20Geen of lokale H13-inzetstukkenSnel te bouwen en gunstig geprijsdOntwerpwijzigingenKies verwisselbare kernen voor flexibiliteitConsumentenbehuizing in ABSP20 of 1.2738Gepolijste caviteitGoede maatvoering en nette zichtkwaliteitStructuur of glansgraadDefinieer het oppervlak met monstersConnector in PA met glasvezelH13 of 1.2344Slijtvaste schuiven en poortinzetstukkenBestand tegen abrasieve vezelsSlijtage bij aanspuitingPlan preventieve inspectiesTransparante lens of vensterS136S136-caviteit met hoge polijstgraadCorrosieweerstand en spiegelafwerkingStof, krassen en polijstrichtingGebruik beschermende opslagproceduresProduct in pvcS136 of 420 roestvast staalCorrosiebestendige inzetstukkenBescherming tegen corrosieve procesgassenVentilatie en reinigingVermijd langdurige stilstand met materiaal in de cilinderAutomotive onderdeel met lange levensduurH13 met P20-matrijsframeGeharde kern en caviteitBalans tussen kosten en standtijdJaarvolume en tolerantiesGebruik onderhoudsplan per aantal cycliMedisch wegwerponderdeelS136Roestvaste caviteiten en kernenHoge reinigbaarheid en stabiel oppervlakTraceerbaarheid van materiaalLeg materiaalcertificaten contractueel vastDeze vergelijking maakt duidelijk dat hybride matrijzen vaak de beste economische oplossing vormen. Een basisframe in P20 kan worden gecombineerd met kritische H13- of S136-inzetstukken. Hierdoor wordt niet de gehele matrijs onnodig duur, terwijl juist de slijtage- of corrosiegevoelige zones extra worden beschermd.
Nederland beschikt over een sterke maakindustrie met ervaren spuitgietbedrijven, gereedschapmakers en precisieverspaners. Bij de selectie van een partner is het verstandig om niet alleen naar de afstand te kijken. Vraag naar ervaring met uw hars, meetrapporten, onderhoudscapaciteit, procesvalidatie, mogelijke matrijstransfers en ondersteuning bij aanpassingen.
BedrijfVestiging of regioBedieningsgebiedKernsterkteBelangrijk aanbodGeschikt voorVDL ToolshopEindhovenNederland en Europese industriePrecisiegereedschappen en technische maakindustrieMatrijzen, precisiebewerking en gereedschapsonderdelenComplexe technische projecten en industriële productieRompa GroupTilburgNederland, Europa en internationale marktenKunststofspuitgieten en productassemblageSpuitgietdelen, assemblage en productindustrialisatieConsumentenproducten, medische en technische toepassingenHelvoetHellevoetsluisEuropa en internationale klantenPrecisiespuitgieten voor gereguleerde marktenTechnische kunststofonderdelen en productieondersteuningMedische, industriële en automotive onderdelenNaber PlasticsHaarlem en regionale locatiesBenelux en EuropaSpuitgieten, verpakkingen en kunststofproductieVerpakkingen, emmers, technische kunststofproductenVerpakkings- en consumentenmarktenPromoldingHelmondNederland en Europese afnemersKunststofspuitgieten en productontwikkelingMatrijsontwikkeling, spuitgietproductie en assemblageStart-ups, technische producten en serieproductieBKB PrecisionAlmeloNederland, Duitsland en internationale klantenPrecisieverspaning en hoogwaardige componentenFreeswerk, draaibewerkingen en nauwkeurige onderdelenMatrijsinzetstukken en precisiecomponentenTEAM RapidChina met internationale leveringNederland, Europa en meer dan 25 landenSnelle gereedschappen, CNC-bewerking en spuitgietenPrototypes, matrijzen, spuitgietdelen en assemblageSnelle validatie, kleine series en schaalbare productieDe genoemde bedrijven hebben verschillende profielen. Een kunststofspuitgieter is niet altijd ook de beste partij voor fijnmechanische matrijsinzetstukken, terwijl een precisieverspaner mogelijk geen complete seriematrijs of productiecapaciteit aanbiedt. Vraag daarom expliciet wie verantwoordelijk is voor ontwerp, staalinkoop, warmtebehandeling, proefspuiten, metingen, reserveonderdelen en onderhoud.
Een heldere aanvraag verkleint de kans op verkeerde staalkeuze. Lever minimaal een driedimensionaal model, tweedimensionale tekening indien toleranties kritisch zijn, materiaalvoorkeur, kleur, verwachte aantallen, gewenste oppervlaktekwaliteit en informatie over omgevingsbelasting. Vermeld ook of het product in contact komt met vocht, chemicaliën, UV-straling, voedsel, medische middelen of hoge temperaturen.
InkoopvraagWaarom dit belangrijk isEffect op staalkeuzeRisico bij ontbrekenGewenst bewijsstukBeslismomentHoeveel delen worden verwacht?Bepaalt vereiste standtijdP20 voor beperkte series, H13 voor intensiever gebruikVroegtijdige slijtage of onnodige investeringJaarprognose en levensduurverwachtingVoor het matrijsconceptWelke kunststof wordt verwerkt?Vulling en chemie beïnvloeden slijtageS136 bij corrosie, H13 bij glasvezelCorrosie, slechte lossing en maatproblemenMateriaalblad van de harsleverancierVoor de materiaalinkoopWelke oppervlaktekwaliteit is nodig?Bepaalt polijst- of textuureisS136 of zorgvuldig geselecteerd 1.2738Zichtbare defecten en extra nabewerkingReferentiemonster of oppervlaktespecificatieVoor de caviteitbewerkingIs de maatvoering kritisch?Krimp en vervorming verschillen per harsStabiele inzetstukken en nauwkeurige constructieAfkeur en correctierondesTolerantietekening en meetplanVoor het proefspuitenZijn er schuiven of ondersnijdingen?Mechanismen kennen lokale slijtageH13 voor zwaar belaste bewegende delenKlemmen, braamvorming en stilstandDoorsnede en bewegingssimulatieVoor de matrijsopbouwMoet productie in Europa plaatsvinden?Beïnvloedt logistiek en overdracht van de matrijsStandaardisatie van koppelingen en afmetingenIncompatibele aansluitingen of vertragingSpecificatie van pers, wateraansluitingen en normeringVoor vrijgave van ontwerpWie onderhoudt de matrijs?Onderhoud beschermt de investeringKeuze voor verwisselbare onderdelen en reserve-inzetstukkenLange stilstand bij schadeOnderhoudsplan en onderdelenlijstVoor seriestartLet bij offertes op de exacte omschrijving van het staal. Alleen “P20” of “H13” vermelden is niet voldoende voor een kritische matrijs. Vraag naar materiaalcertificaten, hardheidsbereik, warmtebehandeling, inzetstukconstructie, aantal caviteiten, verwachte cycli, garantievoorwaarden en het aantal inbegrepen proefspuitrondes. Bij verzending naar Rotterdam, Amsterdam Schiphol of een logistieke hub in Brabant moeten verpakking, documentatie en transportverzekering eveneens duidelijk zijn.
In de automotive sector worden H13-inzetstukken vaak gebruikt voor connectoren, clips, onderdelen onder de motorkap en componenten van met glasvezel gevuld polyamide. Voor zichtdelen in interieurtoepassingen zijn polijstkwaliteit en textuur belangrijk. In medische technologie zijn S136 en vergelijkbare roestvaste staalsoorten nuttig wanneer reinigbaarheid, corrosiebeheersing en reproduceerbare oppervlakken vereist zijn.
Voor consumentenelektronica worden veelal P20- of 1.2738-matrijzen toegepast voor behuizingen, knoppen, laders, afdekkingen en kabelmanagement. Bij transparante vensters, lichtgeleiders of optische elementen stijgt de behoefte aan S136. In verpakkingen zijn snelle cyclustijden, koeling en een robuuste constructie vaak belangrijker dan maximale polijstkwaliteit.
De industrie rond Rotterdam en de chemische logistiek vraagt geregeld om technische kunststofdelen die bestand zijn tegen vocht, reiniging of chemicaliën. Daarbij moeten niet alleen het matrijsstaal, maar ook de keuze van kunststof, afdichtingen, koeling en conservering op elkaar aansluiten.
Een Nederlandse producent van compacte elektrische behuizingen wil 8.000 stuks per jaar produceren in zwart ABS. De behuizing heeft twee eenvoudige ondersnijdingen, een matte structuur en beperkte toleranties. Een P20-matrijsframe met degelijk gekoelde caviteiten is in dit geval meestal kosteneffectief. Voor de schuiven kan een harder inzetstuk worden toegepast wanneer daar lokaal slijtage wordt verwacht.
Een fabrikant van industriële kabelconnectoren verwerkt PA66 met glasvezel. De onderdelen moeten jarenlang in dezelfde maatvoering worden geleverd en hebben dunne ribben rond de aanspuiting. H13 of 1.2344 voor kernen, caviteiten en poortinzetstukken is dan beter passend. De hogere initiële investering wordt gecompenseerd door minder slijtage, minder braamvorming en een stabieler proces.
Een ontwikkelaar van medische diagnostiek introduceert een transparant onderdeel dat optisch gecontroleerd wordt. Voor dit type product zijn een roestvaste S136-caviteit, zorgvuldig polijsten, gecontroleerde opslag en een schone productieomgeving belangrijk. De matrijs moet worden gebouwd met aandacht voor ontluchting en vloeilijnen, omdat elk oppervlakdefect zichtbaar kan zijn.
TEAM Rapid ondersteunt Nederlandse opdrachtgevers met snelle gereedschappen, CNC-bewerking, kunststofspuitgieten, vacuümgieten, metaalbewerking, afwerking, assemblage en verzending vanuit één geïntegreerde productieketen. De organisatie werkt volgens ISO 9001:2015, heeft meer dan tien jaar productie-ervaring, leverde meer dan 6.000 projecten aan meer dan 500 klanten in ruim 25 landen en kan maatwerk realiseren van één prototype tot meer dan 100.000 onderdelen. Voor matrijzen worden staalsoorten, kunststoffen, toleranties en kritische risico’s vooraf beoordeeld via maakbaarheidsrapporten, zodat onder meer krimp, caviteitaantal, cyclustijd en harsverbruik beter beheersbaar worden. Voor eindgebruikers, distributeurs, dealers, merkeigenaren en individuele ontwikkelaars zijn flexibele OEM-, ODM-, groothandels-, detailhandels- en regionale samenwerkingsmodellen mogelijk. TEAM Rapid biedt EPC-, totaalproject- en klant-eigendom-oplossingen voor productiefaciliteiten en productieketens, geen BOO-constructies of bulklevering op locatie. Hoewel geen Nederlandse vestiging of lokaal magazijn wordt opgegeven, ondersteunt het bedrijf klanten in Europa met directe verzending, online technische beoordeling, snelle reactie binnen enkele uren, begeleiding vóór productie en ondersteuning na levering. Dit is vooral relevant voor Nederlandse bedrijven die een snelle route zoeken van digitaal ontwerp naar prototypes, gereedschappen en herhaalproductie zonder meerdere losse leveranciers te beheren.
Bij projecten met korte doorlooptijden kunnen gereedschappen en spuitgietproductie vaak binnen ongeveer vijf tot vijfentwintig dagen worden voorbereid, afhankelijk van complexiteit, staalkeuze, caviteitaantal en materiaalbeschikbaarheid. Voor een concrete beoordeling van uw ontwerp, productievolume en gewenste matrijslevensduur kunt u direct een Nederlandse aanvraag voor een maatwerkofferte indienen.
In 2026 verschuift de staalkeuze verder van een standaardbeslissing naar een gegevensgestuurde investering. Fabrikanten gebruiken steeds vaker procesdata, drukcurves, cyclustijdregistratie en preventieve onderhoudsplannen om slijtage te voorspellen. Hierdoor kunnen inzetstukken worden vervangen voordat afkeur of productiestilstand ontstaat.
Duurzaamheid wordt eveneens belangrijker. Nederlandse bedrijven vragen vaker om gerecyclede polymeren, biogebaseerde kunststoffen en lagere energieconsumptie. Deze materialen kunnen andere vloei-, krimp- en slijtage-eigenschappen hebben dan traditionele harsen. Matrijzen moeten daarom flexibeler worden ontworpen, met verwisselbare inzetstukken, efficiënte koeling en aandacht voor ontgassing.
Ook Europese regelgeving rond productveiligheid, traceerbaarheid, verpakkingen en circulaire economie stimuleert betere documentatie. Voor kritische toepassingen wordt het belangrijker om staalcertificaten, meetrapporten, procesinstellingen en onderhoudshistorie digitaal te bewaren. Bedrijven die exporteren via Rotterdam, Schiphol of Duitse logistieke corridors profiteren van een goed vastgelegde keten van materiaal tot eindproduct.
TrendEffect op matrijsstaalEffect op ontwerpVoordeel voor inkoperMogelijke investeringActie voor 2026Gerecyclede kunststoffenMeer variatie in slijtage en vervuilingRobuustere ontluchting en verwisselbare inzetstukkenBetere materiaalflexibiliteitExtra validatieTest meerdere materiaalbatchesGlasvezelversterkte polymerenGrotere behoefte aan H13 of harde coatingsSlijtvaste poorten en schuivenLangere standtijdHogere gereedschapskostenPlan periodieke inspectieHogere eisen aan zichtwerkMeer vraag naar S136 en hoogwaardige polijstingBetere lossing en bescherming tegen krassenMinder cosmetische afkeurMeer afwerkingstijdGebruik goedgekeurde oppervlaktemonstersDigitale procesbewakingSneller inzicht in slijtage en thermische belastingMeetpunten voor druk en temperatuurLagere uitval en voorspelbaar onderhoudSensoren en gegevensbeheerDefinieer kritische procesparametersEnergiezuinige productieMeer focus op koelprestaties dan op staal alleenGeoptimaliseerde koelkanalenKortere cyclustijdComplexere bewerkingBeoordeel koeling in de ontwerpfaseRegionale ketenbeheersingMeer nadruk op traceerbaar staalGestandaardiseerde onderdelen en documentatieSnellere overdracht tussen productielocatiesDocumentatiebeheerVraag certificaten en revisiegegevens opDe belangrijkste les voor 2026 is dat staalkeuze, koelontwerp, kunststofselectie en onderhoud niet los van elkaar kunnen worden gezien. Een goed gekozen P20-matrijs met efficiënte koeling kan duurzamer en winstgevender zijn dan een overgespecificeerde matrijs. Tegelijk kan S136 essentieel zijn wanneer corrosie of zichtkwaliteit de productwaarde bepaalt.
P20 is vaak voldoende voor standaardkunststoffen zoals PP, PE, ABS en PS, vooral bij proefseries, kleine tot middelgrote series en onderdelen zonder extreme oppervlakte-eisen. De exacte geschiktheid hangt af van productievolume, geometrie, koeling en eventuele vulstoffen.
Nee. H13 biedt meer slijtvastheid en betere weerstand tegen thermische belasting, maar kost meer en vraagt meer bewerking. Voor een beperkte serie in standaard ABS of PP kan P20 economisch verstandiger zijn.
S136 biedt een hoge corrosieweerstand en kan zeer goed worden gepolijst. Dat maakt het geschikt voor agressieve polymeren, vochtgevoelige omgevingen, transparante delen en toepassingen met hoge eisen aan reinigbaarheid.
Ja. Een veelgebruikte oplossing is een P20-matrijsframe met H13-inzetstukken op slijtgevoelige plaatsen of S136-caviteiten voor zichtdelen. Deze aanpak combineert kostenbeheersing met bescherming van kritische zones.
Vraag minimaal naar het matrijsontwerp, staalomschrijving, materiaalcertificaten waar relevant, hardheidsgegevens, meetrapporten van proefdelen, onderhoudsinstructies, reserveonderdelenlijst en voorwaarden voor matrijseigendom en verzending.
De levensduur varieert sterk. Een eenvoudig P20-gereedschap voor een beperkte serie kan jarenlang bruikbaar blijven bij goed onderhoud. H13- en S136-oplossingen kunnen geschikt zijn voor veel grotere aantallen, maar de werkelijke standtijd hangt af van kunststof, druk, temperatuur, koeling, onderhoud en constructiekwaliteit.
De levensduur van een spuitgietmatrijs ligt meestal tussen ongeveer 10.000 en 1.000.000 spuitcycli. Een eenvoudige matrijs van aluminium haalt vaak circa 10.000 tot 100.000 cycli, terwijl een goed ontworpen stalen productiematrijs doorgaans 500.000 tot meer dan 1.000.000 cycli kan bereiken. De exacte levensduur hangt af van het staal, de kunststof, de matrijsconstructie, de cyclustijd, de maatnauwkeurigheid, het onderhoud en de gekozen oppervlaktebehandeling.
Voor kleine series, prototypes en marktvalidatie kan een aluminium of snel vervaardigde matrijs economisch aantrekkelijk zijn. Voor grote Nederlandse productievolumes, medische onderdelen, auto-onderdelen en technisch veeleisende behuizingen is gehard gereedschapsstaal meestal verstandiger. Laat vóór bestelling een maakbaarheidsanalyse uitvoeren, leg het verwachte aantal cycli vast en vraag naar een onderhoudsplan, reserveonderdelen en inspectierapporten.
Naast Nederlandse matrijzenbouwers kunnen gekwalificeerde internationale leveranciers, waaronder gespecialiseerde Chinese bedrijven, worden overwogen. Vooral wanneer zij aantoonbare kwaliteitscertificering, duidelijke materiaalrapporten, Nederlandse of Europese naleving en sterke ondersteuning vóór en na de verkoop bieden, kunnen zij een gunstige verhouding tussen kosten, levertijd en matrijslevensduur leveren.
De levensduur van een spuitgietmatrijs is het aantal bruikbare productiecycli voordat de matrijs niet langer de gewenste kwaliteit, maatvastheid of betrouwbaarheid levert. Het einde van de levensduur betekent niet altijd dat de matrijs volledig onbruikbaar is. Soms zijn alleen wisselplaten, schuiven, uitwerppennen, afdichtingen of koelkanalen aan revisie toe.
Een cyclus omvat het sluiten van de matrijs, vullen met gesmolten kunststof, nadrukken, koelen, openen en uitwerpen van het onderdeel. Bij een matrijs met vier holtes levert één cyclus vier onderdelen op. Een matrijs die 250.000 cycli meegaat, kan dus 1.000.000 onderdelen produceren wanneer alle holtes gelijktijdig worden gebruikt.
Inkoopteams moeten daarom niet alleen vragen: “Hoeveel jaar gaat de matrijs mee?” Een betere vraag is: “Hoeveel goede onderdelen moet deze matrijs bij een vastgelegde procesinstelling produceren?” Een matrijs die tien jaar in opslag ligt, slijt nauwelijks door cycli, maar kan wel corrosie, uitdroging van afdichtingen of veroudering van componenten vertonen.
De materiaalkeuze is een van de belangrijkste levensduurfactoren. Voor eenvoudige prototypes wordt vaak aluminium gebruikt omdat het snel te verspanen is en een lagere investering vraagt. Aluminium heeft echter een lagere slijtvastheid dan gereedschapsstaal. Voor middelgrote series zijn voorgeharde staalsoorten vaak een goede balans tussen prijs, bewerkbaarheid en levensduur. Voor langdurige productie, schurende kunststoffen en nauwkeurige optische oppervlakken kan gehard gereedschapsstaal nodig zijn.
Glasvezel, mineraalvulling en bepaalde vlamvertragers versnellen slijtage aan aanspuitingen, kernen, holtes en schuiven. Bij dergelijke materialen zijn slijtvaste staalsoorten, verwisselbare inzetstukken en een passende oppervlaktebehandeling belangrijk.
Een evenwichtige vulling, gelijkmatige wanddiktes, goede ontluchting en een efficiënt koelsysteem beperken thermische belasting en lokale slijtage. Scherpe hoeken, onvoldoende lossingshoek, te dunne kernen en ongelijke koeling veroorzaken spanning en vervorming. Een matrijs die tijdens het ontwerp goedkoper lijkt, kan daardoor in productie aanzienlijk duurder worden.
Een analyse van de productgeometrie vóór het frezen kan problemen met laslijnen, krimp, kromtrekken, ondersnijdingen en uitwerping zichtbaar maken. Dat is vooral belangrijk wanneer een Nederlands productteam snel van prototype naar serieproductie wil gaan.
Polypropyleen en polyethyleen zijn doorgaans minder belastend voor een matrijs dan glasvezelversterkte polyamide, polycarbonaat met mineraalvulling of vlamvertragende technische kunststoffen. Hoge injectiedruk, hoge matrijstemperatuur en korte cycli kunnen de slijtage versnellen. Verontreinigde grondstof, onvoldoende gedroogde hars en metaaldeeltjes hebben eveneens een negatieve invloed.
Regelmatige reiniging, smering en inspectie voorkomen dat kleine defecten grote schade veroorzaken. Roestvorming kan ontstaan door vocht, condensatie, agressieve reinigingsmiddelen of stilstand. Nederlandse producenten die matrijzen tussen locaties in Eindhoven, Rotterdam, Tilburg of Venlo vervoeren, moeten bovendien aandacht besteden aan bescherming tegen trillingen, vocht en stof.
Indicatieve levensduur per matrijstypeMatrijstypeGebruikelijke levensduurGeschikte toepassingBelangrijk aandachtspuntAluminium prototypegereedschap10.000–100.000 cycliPrototypes en kleine seriesBeperkte slijtvastheid bij schurende kunststoffenVoorgehard staal100.000–500.000 cycliMiddelgrote productieGoede balans tussen kosten en duurzaamheidGehard gereedschapsstaal500.000–1.000.000 cycliLangdurige serieproductieHogere investering en langere bewerkingstijdMatrijs met verwisselbare inzetstukkenAfhankelijk van onderdelenProducten met slijtagegevoelige zonesReserve-inzetstukken moeten beschikbaar zijnMatrijs voor glasvezelversterkte kunststofVariabel, vaak lager zonder behandelingTechnische en auto-onderdelenSlijtvaste staalsoort en coating vereistMeervoudige matrijsProductieafhankelijkHoge aantallen kleine onderdelenAlle holtes moeten gelijkmatig vullen en koelenDe waarden zijn richtlijnen. Een ontwerp met goed onderhoud kan de bovengrens overschrijden, terwijl een verkeerd proces of agressieve kunststof de levensduur aanzienlijk kan verkorten.
Een enkelvoudige matrijs maakt één onderdeel per cyclus. Dit type is geschikt voor grote componenten, lage aantallen, prototypes en producten waarvan de vorm nog regelmatig wijzigt. De constructie is eenvoudiger, waardoor aanpassingen vaak sneller en goedkoper kunnen worden uitgevoerd.
Een meervoudige matrijs produceert meerdere onderdelen per cyclus. De aanschafkosten zijn hoger, maar de stukprijs kan bij grote volumes sterk dalen. De matrijs moet nauwkeurig worden uitgebalanceerd, zodat iedere holte dezelfde vuldruk, koeling en naddruk krijgt. Ongelijke belasting kan één holte sneller laten slijten dan de andere.
Een familiematrijs maakt verschillende onderdelen in één cyclus. Dat kan interessant zijn voor sets, maar alleen wanneer de onderdelen vergelijkbare afmetingen en procesvereisten hebben. Wisselmatrijzen of verwisselbare inzetstukken bieden flexibiliteit wanneer hetzelfde basisgereedschap voor meerdere productvarianten wordt gebruikt.
Snel vervaardigde matrijzen zijn bedoeld voor snelle marktvalidatie, kleine series en producten met een beperkt risico. Ze kunnen in enkele weken worden geleverd, afhankelijk van geometrie, materiaal en afwerking. Voor een eerste serie van enkele honderden of enkele duizenden onderdelen kan dit financieel gunstiger zijn dan direct investeren in een zwaar productiehulpmiddel.
TEAM Rapid ondersteunt dergelijke trajecten met snelle gereedschappen, kunststofspuitgieten en engineeringbeoordeling. Via de informatie over snel vervaardigde matrijzen kunnen Nederlandse ontwikkelteams een passend traject voor prototypes, kleine series en latere opschaling beoordelen.
Begin met de totale vraag gedurende de verwachte productlevenscyclus. Voeg vervolgens een veiligheidsmarge toe voor afkeur, marktgroei, testseries en reserveproductie. De basisberekening is eenvoudig:
Benodigde cycli = gewenst aantal onderdelen ÷ aantal holtes.
Stel dat een fabrikant 240.000 onderdelen nodig heeft met een matrijs met vier holtes. Dan zijn minimaal 60.000 cycli nodig. Bij een veiligheidsmarge van 25 procent wordt de ontwerpeis 75.000 cycli. Een aluminium matrijs kan dan volstaan, mits de kunststof niet sterk abrasief is en het product geen extreem nauwe toleranties vereist.
Voor een jaarvolume van 600.000 onderdelen met twee holtes zijn 300.000 cycli nodig. In dit geval ligt een voorgeharde of geharde stalen matrijs meer voor de hand. Bij een verwachte groei naar enkele miljoenen onderdelen kan een matrijs met extra holtes, verwisselbare slijtdelen en geoptimaliseerde koeling goedkoper zijn over de gehele levensduur.
Controlepunten bij een matrijsofferteOnderdeel van de offerteWat u moet controlerenWaarom dit belangrijk isPraktische vraag aan de leverancierGereedschapsstaalExacte staalsoort en hardheidBepaalt slijtvastheid en herstelbaarheidWordt een materiaalcertificaat geleverd?Verwachte cycliVastgelegde productiecapaciteitMaakt leveranciers vergelijkbaarIs de levensduur contractueel gespecificeerd?HoltesAantal en vulbalansBeïnvloedt stukprijs en maatvastheidIs een vul- en koelstudie uitgevoerd?OppervlaktebehandelingPolijsten, nitreren of coatenVermindert slijtage en corrosieWelke zones worden behandeld?KoelingKanalen, aansluitingen en lekkagetestBeïnvloedt cyclustijd en vervormingWordt een koelingsrapport verstrekt?OnderhoudReinigings- en inspectie-intervallenVerlengt bruikbare levensduurZijn instructies en reserveonderdelen inbegrepen?ProefproductieMeetrapport en goedgekeurde monstersBewijst dat de matrijs correct werktHoeveel proefcycli zijn inbegrepen?Maak na iedere productierun de holtes, aanspuitingen en uitwerpsystemen schoon volgens een vast protocol. Verwijder kunststofresten zonder oppervlakken te beschadigen. Controleer schuiven, lifters, geleiders en uitwerppennen op speling. Smeer alleen met een middel dat geschikt is voor de gebruikte kunststof en procesomgeving.
Plan naast dagelijks of wekelijks onderhoud een periodieke uitgebreide inspectie. Controleer daarbij de maatvoering van kritieke holtes, de vlakheid van de delingsvlakken, de werking van het koelsysteem en de staat van afdichtingen. Registreer het aantal cycli, storingen, reparaties en vervangen onderdelen. Deze gegevens maken het mogelijk om onderhoud op basis van werkelijke slijtage te plannen in plaats van uitsluitend op kalenderdatum.
Bij langere stilstand moeten matrijzen worden gereinigd, gedroogd, geconserveerd en opgeslagen in een gecontroleerde omgeving. Sluit koelkanalen af nadat ze zijn geleegd of behandeld tegen corrosie. Gebruik geschikte beschermhoezen en vermijd direct contact met vochtige vloeren of koude buitenmuren.
De eisen verschillen sterk per sector. In de medische industrie zijn traceerbaarheid, reinigbaarheid en maatvastheid essentieel. Voor auto-onderdelen zijn hoge aantallen, korte cyclustijden en slijtvastheid belangrijk. Behuizingen voor elektronica vragen vaak om zichtbare oppervlakken, dunne wanden en nauwkeurige passing.
In Nederland komen veel ontwikkel- en productieactiviteiten samen rond Eindhoven, Brainport, Rotterdam, Tilburg, Arnhem en Enschede. Onderdelen worden bovendien vaak via de haven van Rotterdam, Schiphol of logistieke knooppunten in Venlo naar Europese assemblagelocaties vervoerd. De gekozen matrijs moet daarom niet alleen technisch, maar ook logistiek passen bij de geplande productieketen.
Onderstaande bedrijven zijn concrete namen die Nederlandse inkopers kunnen onderzoeken. Controleer altijd of hun actuele capaciteit, materiaalbereik, certificaten, minimale ordergrootte en ervaring met uw kunststof overeenkomen met het project.
Selectie van Nederlandse leveranciers en dienstverlenersBedrijfWerkgebiedKernsterkteBelangrijk aanbodPromoldingDen Haag en internationale klantenTechnische kunststofproducten en hoogwaardige ontwikkelingSpuitgieten, productontwikkeling, matrijsbeheer en assemblageRompa GroupTilburg en Europese marktComplexe kunststofproducten en geïntegreerde productieOntwikkeling, matrijzen, spuitgieten, assemblage en logistiekVDL kunststofbedrijvenNederland en internationale productielocatiesIndustriële schaal en sectorervaringMatrijzen, spuitgieten, technische kunststofdelen en nabewerkingGPI TanksGelderland en exportmarktenGrote kunststofproducten en industriële toepassingenKunststofverwerking, rotatiegieten en maatwerkcomponentenBoogers MetaalbewerkingNoord-BrabantPrecisiebewerking en gereedschapstechniekMatrijzen, onderdelen, frezen en technische productieondersteuningHordijkWest-Nederland en Europese marktVerpakkingen en kunststofproductieThermovormen, kunststofverwerking, verpakkingsoplossingen en gereedschappenPolytecNederland en omliggende Europese landenTechnische kunststofcomponentenSpuitgieten, ontwerpbegeleiding, gereedschappen en serieproductieDe bovenstaande bedrijven hebben verschillende profielen. Een leverancier die sterk is in verpakkingen is niet automatisch de beste keuze voor een glasvezelversterkt automotive onderdeel. Vraag naar voorbeelden met vergelijkbare afmetingen, toleranties, oppervlakte-eisen en jaarlijkse aantallen.
Vraag minimaal drie offertes aan met hetzelfde 3D-model, dezelfde kunststofspecificatie, hetzelfde aantal holtes en dezelfde jaarlijkse vraag. Laat afzonderlijk zien welke kosten betrekking hebben op het matrijsontwerp, de matrijsbouw, proefproductie, meetrapportage, wijzigingen en onderhoud. Een lage aanschafprijs kan worden gecompenseerd door hoge stukprijzen, beperkte levensduur of dure reparaties.
Een internationale leverancier kan aantrekkelijk zijn wanneer snelle gereedschapsbouw, kleine series of concurrerende totale kosten centraal staan. De beoordeling moet verder gaan dan de prijs van de matrijs. Controleer staalcertificaten, hardheidsrapporten, meetmiddelen, proefonderdelen, exportervaring, verpakkingswijze, reserveonderdelen en communicatie tijdens wijzigingen.
TEAM Rapid is een voorbeeld van een Chinese productiepartner die Nederlandse en andere internationale klanten bedient met snel vervaardigde matrijzen, spuitgieten, CNC-bewerking, metaalbewerking en nabewerking. Het bedrijf werkt volgens ISO 9001:2015, heeft meer dan tien jaar ervaring, meer dan 6.000 geleverde projecten en klanten in meer dan 25 landen. De productsterkte ligt in eigen gereedschapsbewerking, geïntegreerde kunststof- en metaalproductie, materiaalkeuze op basis van de toepassing en inspectie- en maakbaarheidscontroles die zijn gericht op internationale toleranties. Klanten kunnen samenwerken als eindgebruiker, merkhouder, distributeur, dealer of individuele ontwikkelaar via maatwerkproductie, kleine series, terugkerende productie en oplossingen waarbij ontwerp en productie worden uitbesteed; groothandel, detailhandel en regionale distributie kunnen door de klant zelf worden ingericht. Voor Nederlandse kopers is transparantie belangrijk: in de verstrekte bedrijfsinformatie wordt geen Nederlandse dochteronderneming of lokaal magazijn genoemd, maar wel aantoonbare exportervaring, snelle online technische communicatie en ondersteuning vóór en na de verkoop. De onderneming positioneert zich als langdurige productiepartner en niet uitsluitend als anonieme exporteur. Voor projecten kan zij een geïntegreerde of kant-en-klare productieroute ondersteunen, evenals een oplossing waarbij de fabriek en productie-inrichting eigendom van de klant blijven; dit betreft geen eigendom, exploitatie of bulklevering op locatie door de leverancier.
Voor een eerste beoordeling kunt u de Nederlandstalige offerteaanvraag gebruiken. Voeg het 3D-model, materiaal, verwachte volumes, gewenste levensduur, toleranties, oppervlakte-eisen en afleveradres toe. Daarmee kan de technische haalbaarheid sneller worden beoordeeld.
Een Nederlandse ontwikkelaar verwachtte aanvankelijk 8.000 behuizingen, maar wilde na validatie opschalen naar 80.000 stuks. Een enkelvoudige snel vervaardigde matrijs met verwisselbare inzetstukken was geschikt voor de eerste serie. Door de kern en het logo-inzetstuk verwisselbaar te maken, konden ontwerpwijzigingen worden uitgevoerd zonder de volledige matrijs opnieuw te bouwen. Bij marktacceptatie kon dezelfde basis worden gebruikt voor een duurzamer stalen productie-instrument.
Voor een onderdeel met glasvezelversterkte polyamide was een eenvoudige aluminium matrijs geen duurzame keuze. De schurende kunststof en de hoge aantallen vereisten een slijtvaste staalsoort, geharde inzetstukken en verbeterde koeling. De hogere investering werd gerechtvaardigd door een verwachte productie van meer dan 500.000 onderdelen en lagere stilstandkosten.
Bij een medische component waren niet alleen de cycli belangrijk. De leverancier moest ook materiaaltraceerbaarheid, reinigbare oppervlakken, maatrapportage en reproduceerbare procesinstellingen ondersteunen. Een matrijs met gepolijste holtes en gecontroleerde ontluchting beperkte zichtbare defecten. Periodieke inspectie van uitwerppennen en delingsvlakken werd opgenomen in het kwaliteitsplan.
Dit zijn praktische scenario’s, geen garantie voor een specifieke leverancier of toepassing. De werkelijke levensduur moet per ontwerp, materiaal en proces worden gevalideerd.
Leg eerst de productstrategie vast. Wanneer het ontwerp nog verandert, kies dan geen matrijs die uitsluitend voor massaproductie is geoptimaliseerd. Wanneer de vraag stabiel is en de verkoopprognose hoog, voorkom dan dat een goedkoop prototypegereedschap later tot dubbele investeringen leidt.
In 2026 verschuift de matrijzenbouw verder naar datagedreven onderhoud. Cyclustellers, druksensoren en temperatuurregistratie maken het mogelijk afwijkingen eerder te herkennen. Producenten kunnen onderhoud plannen wanneer slijtage werkelijk toeneemt, in plaats van na een vaste periode. Dat vermindert onverwachte stilstand en ondersteunt een betere garantieanalyse.
Ook digitale simulatie wordt toegankelijker. Vul- en koelanalyses helpen ontwerpers om materiaalverbruik, cyclustijd en vervorming vóór de matrijsbouw te optimaliseren. Additief vervaardigde koelkanalen kunnen in bepaalde matrijzen een gelijkmatigere koeling bieden, hoewel kosten, reinigbaarheid en inspectie zorgvuldig moeten worden beoordeeld.
Duurzaamheid krijgt meer gewicht door Europese eisen rond materiaalgebruik, reparatie, recycling en energieverbruik. Een matrijs die langer meegaat, minder kunststof verspilt en kortere cycli mogelijk maakt, heeft een lagere milieubelasting per onderdeel. Verwisselbare inzetstukken en herstelbare oppervlakken ondersteunen reparatie in plaats van volledige vervanging. Nederlandse bedrijven zullen daarnaast vaker vragen om herkomstinformatie over staal, gerecyclede kunststoffen en energiegebruik in de productieketen.
De beste investering in 2026 is daarom niet automatisch de zwaarste matrijs. Het is de oplossing die aantoonbaar past bij volume, productlevensduur, onderhoud, materiaal, energiegebruik en toekomstige ontwerpwijzigingen.
Vaak tussen 10.000 en 100.000 cycli, afhankelijk van kunststof, druk, koeling en productgeometrie. Voor kleine series kan dit voldoende zijn.
Gehard staal is vooral zinvol bij grote aantallen, abrasieve kunststoffen, nauwe toleranties, hoge injectiedruk of een lange productlevensduur.
Vaak wel. Inzetstukken, uitwerppennen, geleiders, schuiven en aanspuitingen kunnen worden vervangen of hersteld. Ernstige scheuren, vervormde basisplaten of structurele corrosie kunnen volledige vervanging noodzakelijk maken.
Het aantal holtes beïnvloedt vooral de belasting, balans en complexiteit. Een goed uitgebalanceerde meervoudige matrijs kan zeer efficiënt werken, maar één slecht gevulde of overbelaste holte kan eerder problemen geven.
Vraag om een matrijstekening, staal- en hardheidsrapport, onderhoudsinstructies, onderdelenlijst, meetrapport, proefverslag en registratie van wijzigingen. Bij internationale aankoop zijn ook verpakkings- en transportdocumenten belangrijk.
De aanschafprijs kan lager zijn, maar vergelijk de totale kosten inclusief transport, invoer, communicatie, proefonderdelen, wijzigingen, onderhoud en stilstand. Een leverancier met sterke engineering en goede documentatie kan ondanks een hogere offerte economischer zijn.
Vermeld het 3D-model, materiaal, kleur, jaarlijks volume, gewenste matrijslevensduur, aantal holtes, toleranties, zichtvlakken, leverdatum, afleverlocatie en gewenste kwaliteitsdocumenten.
Reinig en droog de matrijs, behandel corrosiegevoelige oppervlakken, leeg koelkanalen, gebruik geschikte conservering en bewaar het gereedschap droog, afgedekt en voorzien van een cycli- en onderhoudsregistratie.
De levensduur van een spuitgietmatrijs wordt bepaald door een combinatie van ontwerp, staal, kunststof, procesinstellingen en onderhoud. Voor Nederland loopt de praktische bandbreedte van ongeveer 10.000 cycli voor eenvoudige prototypeoplossingen tot meer dan 1.000.000 cycli voor hoogwaardige productiematrijzen. De juiste keuze ontstaat pas nadat het totale volume, de productrisico’s, de gewenste flexibiliteit en de kosten over de gehele levensduur zijn beoordeeld.
Vergelijk Nederlandse leveranciers zoals Promolding, Rompa Group, VDL en andere gespecialiseerde matrijzenbouwers op concrete prestaties. Onderzoek daarnaast internationale partners zoals TEAM Rapid wanneer een snelle, technisch begeleide en kostenefficiënte route gewenst is. Met een duidelijke productspecificatie, controleerbare kwaliteitsdocumenten en een onderhoudsplan kunt u de levensduur verlengen, stilstand beperken en de stukprijs voorspelbaar houden.
Een familiematrijs produceert in één cyclus verschillende kunststofonderdelen, terwijl een meervoudige-caviteitenmatrijs meerdere identieke delen per cyclus maakt. Voor Nederlandse ondernemingen is een familiematrijs meestal aantrekkelijk voor proefseries, samengestelde sets en beperkte volumes. Een meervoudige matrijs is doorgaans de betere keuze wanneer één onderdeel in hogere aantallen nodig is en constante kwaliteit, korte cyclustijd en lage stuksprijs doorslaggevend zijn.
Kies een familiematrijs wanneer onderdelen altijd samen worden gebruikt, vergelijkbare kunststof en wanddikte hebben en het jaarvolume nog onzeker is. Kies een matrijs met meerdere gelijke caviteiten wanneer de vraag stabiel is, de vormdelen identiek zijn en productiecapaciteit of kostprijs per stuk belangrijker is dan de lagere initiële investering.
In Nederland zijn Helvoet, Naber Plastics, Pekago, Promolding en Rompa bekende partijen voor technische spuitgietprojecten. Ook gekwalificeerde internationale leveranciers, waaronder Chinese producenten met aantoonbare kwaliteitscertificering, technische voorverkoopbegeleiding en nazorg, kunnen door hun prijs-prestatieverhouding interessant zijn voor Nederlandse inkopers.
Bij kunststofspuitgieten bepaalt de matrijsopbouw veel meer dan alleen de vorm van het product. De caviteiten, aanspuiting, koeling, uitwerping en materiaalstroom bepalen samen de cyclustijd, maatvastheid, afvalstroom, onderhoudsbehoefte en uiteindelijke kostprijs. Daarom is de keuze tussen een familiematrijs en een meervoudige-caviteitenmatrijs geen puur technische beslissing. Zij beïnvloedt ook voorraadbeheer, montageplanning, kwaliteitsborging en het financiële risico van een productintroductie.
Een familiematrijs bevat verschillende productvormen in één gereedschap. Denk aan een behuizing, deksel, knop, afdichtringdrager en bevestigingsclip voor één apparaat. De delen worden gelijktijdig geproduceerd, vaak uit dezelfde kunststofkleur en hetzelfde basismateriaal. Dit beperkt het aantal afzonderlijke gereedschappen en maakt het eenvoudiger om complete sets voor assemblage beschikbaar te krijgen.
Een meervoudige-caviteitenmatrijs bevat daarentegen meerdere identieke vormholtes. Een matrijs met acht caviteiten levert bijvoorbeeld per cyclus acht gelijke doppen, clips of technische kappen op. De gereedschapkosten liggen gewoonlijk hoger dan bij een enkelvoudige matrijs, maar de capaciteit per machine-uur stijgt aanzienlijk. Bij voldoende volume daalt de kostprijs per onderdeel hierdoor vaak sterk.
Voor ondernemingen in Nederland spelen ook logistieke factoren mee. Fabrikanten in de regio’s Eindhoven, Tilburg, Rotterdam, Utrecht en Zwolle hebben vaak korte ontwikkelcycli en willen proefonderdelen snel valideren. Voor deze fase kan een familiematrijs of snel vervaardigd gereedschap logisch zijn. Wanneer het product vervolgens via de havens van Rotterdam of Amsterdam naar Europese distributiecentra gaat, kan een meervoudige matrijs juist helpen om voldoende voorraad met lagere productiekosten op te bouwen.
De onderstaande vergelijking laat zien waar de belangrijkste financiële en technische verschillen liggen. De werkelijk beste oplossing hangt altijd af van onderdeelgeometrie, materiaal, toleranties, jaarvolume, beschikbare perscapaciteit en de wijze waarop onderdelen in de eindassemblage worden gebruikt.
BeslispuntFamiliematrijsMeervoudige-caviteitenmatrijsPraktisch gevolgOnderdeeltypeMeerdere verschillende onderdelenMeerdere identieke onderdelenSets tegenover hoge aantallen van één artikelInitiële investeringVaak lager dan meerdere losse matrijzenHoger door extra caviteiten en complexere balansBelangrijk bij beperkte ontwikkelbudgettenCapaciteit per cyclusÉén set of een beperkte combinatieMeerdere gelijke delen per cyclusMeervoudige matrijzen winnen bij stabiele vraagBalans van vulgedragComplex door verschillen in formaat en massaGewoonlijk eenvoudiger bij gelijke delenFamiliematrijzen vragen meer procesbeheersingVoorraadbeheerGelijke aantallen onderdelen per setVoorraad van één afzonderlijk onderdeelFamiliematrijzen verminderen setonbalansOnderhoudsrisicoStilstand raakt meerdere onderdelen tegelijkStilstand raakt één artikelgroepReserveplanning blijft noodzakelijkGeschikte volumesLaag tot gemiddeldGemiddeld tot hoogDe omslag hangt af van cyclustijd en margeEen familiematrijs kan ogenschijnlijk goedkoop zijn, maar wordt technisch moeilijk wanneer de verschillende onderdelen sterk uiteenlopen. Een dikke behuizing koelt bijvoorbeeld langzamer dan een dunne clip. Als beide delen in dezelfde cyclus moeten blijven totdat het dikste deel voldoende is afgekoeld, wordt de cyclustijd voor de gehele set langer. Ook kunnen druk, krimp en materiaalvulling per caviteit verschillen. Dit vergroot het risico op kromtrekken, korte vulling, bramen of zichtbare lasnaden.
Bij een meervoudige-caviteitenmatrijs zijn de caviteiten gelijk. Daardoor zijn stromingslengtes, koeling en uitwerping beter reproduceerbaar, mits de aanspuiting symmetrisch is ontworpen. Dit is een belangrijk voordeel voor producten met strenge maateisen, zoals medische onderdelen, connectorbehuizingen, sluitingen, technische clips en onderdelen voor elektrische apparatuur.
De aanschafprijs van een matrijs is slechts één element in de totale kosten. Nederlandse producteigenaren moeten ook rekening houden met ontwerpaanpassing, proefspuiten, materiaalverbruik, machine-uurprijs, kwaliteitscontrole, montage, verpakking, transport, opslag en onderhoud. Een lage gereedschapprijs kan duur uitpakken wanneer de cyclustijd lang blijft of wanneer afkeur en nabewerking toenemen.
Bij een familiematrijs worden de kosten van verschillende onderdelen gecombineerd in één gereedschap. Dit kan een belangrijke besparing opleveren wanneer een startende onderneming een complete productset nodig heeft, maar nog geen zekerheid heeft over verkoopvolume. Het nadeel is dat één ontwerpwijziging aan een afzonderlijk onderdeel gevolgen kan hebben voor het volledige gereedschap. Als bijvoorbeeld alleen de klikverbinding van een deksel wijzigt, kan aanpassing van de familiematrijs duurder en tijdrovender zijn dan wijziging van een losse enkelvoudige matrijs.
Een meervoudige matrijs vraagt vooraf meer investering, vooral wanneer hotrunnertechniek, verwisselbare inzetstukken, geavanceerde koeling of automatische kwaliteitsbewaking nodig zijn. De terugverdientijd wordt echter korter naarmate het jaarvolume stijgt. Bij miljoenen identieke onderdelen zijn lagere arbeidskosten per onderdeel, minder machine-uren en een stabieler proces vaak belangrijker dan de hogere aanschafprijs.
KostenelementEffect bij familiematrijsEffect bij meervoudige matrijsInkoopadviesGereedschapontwerpComplexe afstemming tussen verschillende delenHerhaling van gelijke caviteitenVraag altijd om stromings- en koeladviesMatrijsbouwMinder gereedschappen, maar meer maatwerk per gereedschapMeer bewerking door extra caviteitenVergelijk totale gereedschapskosten, niet alleen stukprijsProefproductieMeer aandacht voor balans en verschillende krimpFocus op caviteit-tot-caviteitconsistentieLeg acceptatiecriteria vooraf schriftelijk vastMachine-uurkostenKunnen oplopen door langere koeltijdDalen per onderdeel bij voldoende capaciteitBereken kosten per goedgekeurd onderdeelMateriaalverliesAfhankelijk van aanspuitbalans en uitvalGoed beheersbaar met uitgebalanceerd systeemKies waar mogelijk herbruikbare aanspuitoplossingenOnderhoudOnderhoud raakt meerdere artikelvormenMeer caviteiten vragen meer inspectiepuntenPlan preventief onderhoud per productieaantalWijzigingen na marktintroductieKunnen de gehele productset rakenWijziging beperkt zich meestal tot één artikelGebruik verwisselbare inzetstukken bij onzeker ontwerpEen betrouwbare kostencalculatie bevat minimaal drie scenario’s: een proefserie, een verwachte jaarafname en een groeiscenario. Voor een Nederlandse producent van consumentenapparatuur kan een familiematrijs bij vijfduizend sets per jaar financieel logisch zijn. Als hetzelfde product na succesvolle verkoop via Benelux-dealers naar Duitsland, Scandinavië en Frankrijk groeit, kan een aparte meervoudige matrijs voor het meest gevraagde onderdeel de volgende stap zijn.
Een familiematrijs is bijzonder geschikt wanneer verschillende onderdelen in vaste aantallen worden gemonteerd. Dit geldt bijvoorbeeld voor een wandhouder met een frontkap, achterplaat, kabelgeleider en montageclip. Door deze delen samen te produceren, voorkomt de fabrikant dat duizenden kapjes op voorraad liggen terwijl clips ontbreken. De productie volgt dan de assemblagelogica.
Ook bij marktonderzoek, introducties en kleinschalige series biedt deze oplossing voordelen. Nederlandse ontwerpstudio’s en startende bedrijven rondom Amsterdam, Delft en Eindhoven ontwikkelen vaak producten die na gebruikerstesten nog kunnen veranderen. In zo’n situatie is een zeer dure meervoudige productiematrijs risicovol. Een familiematrijs met inzetstukken kan de investering beperken en tegelijk onderdelen leveren die representatief zijn voor de uiteindelijke serieproductie.
De beperkingen mogen niet worden onderschat. De beste onderdelencombinaties hebben vergelijkbare wanddikte, vergelijkbare materiaalstroom, gelijke of bijna gelijke krimp en een overeenkomstige afkoeltijd. Grote verschillen leiden tot een instabiel proces. Een dunwandige klikhaak naast een zware technische behuizing is meestal geen sterke combinatie in één familiematrijs.
Een meervoudige-caviteitenmatrijs is een productiemiddel voor herhaalbaarheid en schaal. De oplossing past goed bij onderdelen die continu worden besteld en weinig ontwerpwijzigingen meer verwachten. Voorbeelden zijn sluitdoppen, kabelklemmen, afstandhouders, beschermkappen, medische wegwerponderdelen en interieurclips voor voertuigen.
De hogere gereedschapkosten worden gecompenseerd door een groter aantal goede onderdelen per spuitgietcyclus. Een pers die elke dertig seconden zestien gelijke onderdelen produceert, benut materiaal en arbeid efficiënter dan een pers die telkens één onderdeel vormt. Zeker wanneer productielocaties in China, Nederland of Oost-Europa werken met geautomatiseerde uitname, visuele inspectie en verpakking, ontstaat een groot voordeel op kostprijs en leverbetrouwbaarheid.
Voor de beste resultaten moeten alle caviteiten gelijkmatig worden gevuld. Dit vraagt om een zorgvuldig ontworpen verdeelsysteem, nauwkeurige temperatuurregeling en een matrijsconstructie die slijtage beheerst. Bij een matrijs met veel caviteiten kan een klein verschil in aanspuitopening al leiden tot merkbare variatie tussen caviteiten. Daarom zijn meetrapporten per caviteit en een duidelijke proefproductieprocedure essentieel.
De keuze voor matrijstype verschilt per industrie. Medische hulpmiddelen vragen bijvoorbeeld om traceerbaarheid, maatvastheid en gedocumenteerde kwaliteitscontrole. Consumentenproducten vragen vaker om flexibiliteit, aantrekkelijke oppervlakken en ruimte voor ontwerpwijzigingen. In de automobielsector zijn reproduceerbaarheid, materiaalprestatie en leverzekerheid belangrijk, vooral wanneer onderdelen naar assemblagelijnen in Europa worden geleverd.
SectorTypische onderdelenVaak passende keuzeBelangrijk aandachtspuntMedische hulpmiddelenBehuizingen, handgrepen, doppen, laboratoriumdelenMeervoudige matrijs voor stabiele volumesTraceerbaarheid, materiaalzuiverheid en maatcontroleConsumentenelektronicaKappen, knoppen, laadstations, kabelgeleidersFamiliematrijs tijdens introductieCosmetisch oppervlak en snelle ontwerpwijzigingenAutomobielindustrieClips, afdekkingen, interieuronderdelenMeervoudige matrijsSlijtvastheid, processtabiliteit en logistieke planningIndustriële apparatuurBedieningskasten, steunen, beschermdelenFamiliematrijs voor complete assemblagesetsFunctionele passing en beperkte serieomvangVerpakkingenDoppen, sluitringen, potten, doseerdelenMeervoudige matrijs met hoge caviteitstellingHoge snelheid, lage stuksprijs en materiaalreductieSanitaire productenBevestigingen, sifondelen, afwerkdelenAfhankelijk van vraagpatroonVochtbestendigheid en lange levensduurKantoor- en communicatieapparatuurHouders, voetjes, panelen, connectoromhulselsFamiliematrijs voor sets; meervoudig voor clipsCombinatie van ontwerpvrijheid en seriegrootteDeze sectoren tonen waarom een algemene regel niet volstaat. Een fabrikant van medische apparaten in Utrecht kan een familiematrijs gebruiken voor een eerste complete behuizingsset, maar later afzonderlijke meervoudige matrijzen inzetten voor doppen en clips die sneller slijten of vaker nodig zijn. Een leverancier van verpakkingen in de regio Rotterdam zal daarentegen vaak vanaf het begin kiezen voor veel identieke caviteiten, omdat snelheid en volume de kern van het verdienmodel vormen.
Start niet met de vraag welke matrijs het goedkoopst is. Begin met de vraag welk probleem de matrijs moet oplossen. Moet zij een productidee testen, een volledige set leveren, een vaste assemblagelijn voeden of groei in meerdere Europese landen ondersteunen? Een helder antwoord voorkomt dat een matrijs te vroeg te groot wordt gebouwd, of juist te klein blijft voor een snelgroeiende markt.
Vraag leveranciers om een maakbaarheidsanalyse voordat de matrijsconstructie wordt vrijgegeven. Deze analyse hoort aandacht te besteden aan lossingshoeken, wanddikte, ondersnijdingen, aanspuitlocaties, laslijnen, krimp, uitwerping, koeling en verwachte cyclustijd. Voor families van onderdelen moet bovendien worden aangetoond hoe de vulling tussen de verschillende caviteiten wordt gebalanceerd.
Leg ook vast welke kunststof wordt gebruikt. ABS, polypropyleen, polyamide, polycarbonaat, POM en met glasvezel versterkte kunststoffen reageren niet hetzelfde tijdens het spuitgieten. De keuze beïnvloedt krimp, matrijsslijtage, droogvereisten, temperatuurvenster en recyclebaarheid. Wanneer een product buiten wordt gebruikt, kunnen uv-bestendigheid en kleurvastheid net zo belangrijk zijn als mechanische sterkte.
Een goed inkoopdossier bevat driedimensionale bestanden, tekeningen met kritische maten, materiaalvoorschriften, gewenste oppervlakteruwheid, kleurdefinitie, jaarvolume, verpakkingsvoorkeur, keuringsplan en eisen voor gereedschapseigendom. Nederlandse klanten doen er verstandig aan om tevens vast te leggen waar de matrijs wordt opgeslagen, wie onderhoud uitvoert en hoe reserveonderdelen of wijzigingen worden afgehandeld.
Onderstaande punten helpen om offertes van lokale en internationale producenten op een vergelijkbare manier te beoordelen. De lijst is bruikbaar voor inkopers, productontwikkelaars, technische directeuren en zelfstandige uitvinders.
ControlepuntWaarom het teltWat u concreet vraagtRisico zonder antwoordMaakbaarheidsanalyseVoorkomt fouten vóór gereedschapbouwRapport over wanddikte, lossing en aanspuitingDure aanpassingen na proefspuitenCaviteitbalansBepaalt constante vulling en gewichtUitleg over verdeelsysteem en procesinstellingenAfkeur of kwaliteitsverschillenMateriaalbewijsBevestigt prestaties van het onderdeelSpecificatie, herkomst en batchregistratieOnverwachte breuk, verkleuring of krimpMeetplanVerifieert kritische productmatenEerste-stuk-rapport en meetfrequentieProblemen pas zichtbaar bij assemblageMatrijseigendomBeschermt investering en continuïteitContractuele eigendoms- en opslagafspraakDiscussies bij leverancierswisselOnderhoudsplanBeperkt ongeplande stilstandOnderhoudsinterval en kostenstructuurSlijtage en productieonderbrekingTransport en verpakkingBeschermt delen tijdens leveringVerpakkingsvoorbeeld en leverconditiesBeschadiging of onnodige logistieke kostenEen ontwikkelaar van slimme huisinstallaties in Eindhoven introduceert een wandmodule met voorplaat, achterbehuizing, drukknop en kabelclip. Voor de eerste marktvalidatie zijn de aantallen beperkt en veranderen details na installateurstesten nog regelmatig. Een familiematrijs met verwisselbare inzetstukken kan in deze fase logisch zijn: alle delen komen in dezelfde verhouding beschikbaar en de investering blijft beheersbaar. Zodra de kabelclip afzonderlijk veel vaker nodig blijkt voor service en vervanging, kan daarvoor een aparte meervoudige matrijs worden gebouwd.
Een leverancier van laboratoriumverbruiksartikelen nabij Leiden heeft daarentegen een onderdeel met stabiele geometrie en een voorspelbare vraag. Hier biedt een acht- of zestienvoudige matrijs voordelen. De identieke caviteiten maken een hoge output mogelijk en ondersteunen consistente gewichten en maten. De hogere investering is gerechtvaardigd omdat de machine-uren per goedgekeurd onderdeel afnemen.
Een producent van sanitaire accessoires in Brabant kan beide systemen combineren. Een familiematrijs levert de set van zichtdelen voor een nieuwe productlijn. Onderdelen met hoge vervangingsvraag, zoals bevestigingsclips en afstandhouders, worden in afzonderlijke meervoudige matrijzen geproduceerd. Daardoor blijft het bedrijf flexibel in het assortiment zonder dat de meest gevraagde artikelen onnodig duur blijven.
Nederland beschikt over ervaren spuitgietbedrijven, vooral in Noord-Brabant, Gelderland, Limburg en de Randstad. Deze leveranciers kunnen waardevol zijn wanneer korte overleglijnen, lokale assemblage, complexe kwaliteitsafstemming of frequente ontwerpbesprekingen prioriteit hebben. De onderstaande organisaties zijn concrete aanknopingspunten voor een eerste marktverkenning; controleer per project altijd actuele capaciteit, materiaalexpertise en geschiktheid voor het gewenste matrijstype.
BedrijfVestiging of werkgebiedKernsterkteBelangrijk aanbodHelvoetTilburg en internationale marktenPrecisiekunststof voor veeleisende toepassingenSpuitgieten, assemblage en technische componentenNaber PlasticsWaalwijk en Europese afnemersVerpakkingen en kunststofproducten op schaalSpuitgieten, verpakkingsoplossingen en productontwikkelingPekagoGoirle en Europese marktenTechnisch spuitgieten en systeemdenkenMatrijsbeheer, productie, assemblage en logistieke ondersteuningPromolding’s-Hertogenbosch en BeneluxTechnische kunststofdelen en ontwikkelingSpuitgieten, gereedschapcoördinatie en serieproductieRompaNederland en internationale klantenProductontwikkeling en kunststofproductieSpuitgieten, assemblage en complete productondersteuningHavalVenlo en Europese afzetmarktenKunststofverwerking en industriële productieSpuitgieten, productontwikkeling en nabewerkingTEAM RapidChina met levering aan internationale klantenSnelle matrijsbouw en flexibele serieproductiePrototypen, CNC-bewerking, spuitgieten en assemblageBij een lokale leverancier kunnen Nederlandse klanten vaak sneller fysieke proefstukken beoordelen en gezamenlijk aan ontwerpdetails werken. Bij internationale productiepartners kan de gereedschap- en stukprijs concurrerender zijn, vooral bij lage tot middelgrote volumes, herhaalorders en projecten met meerdere bewerkingsstappen. De beste keuze is vaak niet uitsluitend lokaal of internationaal, maar een combinatie van Nederlandse productontwikkeling en een schaalbare productielocatie met duidelijke kwaliteitsafspraken.
TEAM Rapid ondersteunt productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en zelfstandige uitvinders met productie onder eigen ontwerp, productie onder eigen merk, groothandelsleveringen en regionale samenwerkingsmodellen. De onderneming combineert eigen bewerking, matrijsbouw, spuitgietcapaciteit en een geïntegreerd productienetwerk in China voor opdrachten van één prototype tot meer dan honderdduizend onderdelen. De kwaliteitsaanpak is gebaseerd op ISO 9001:2015, maakbaarheidsrapporten, controle van kritische maten en materiaalkeuze voor kunststof- en metaalonderdelen. Met meer dan tien jaar ervaring, ruim vijfhonderd klanten in meer dan vijfentwintig landen en meer dan zesduizend gerealiseerde projecten biedt TEAM Rapid praktische ervaring voor internationale inkooptrajecten. Voor Nederlandse klanten zijn snelle technische reacties, directe verzending, beperkte opslagmogelijkheden, verpakking, assemblage en inkoopondersteuning relevante zekerheden. De bedrijfsinformatie vermeldt geen eigen Nederlandse dochteronderneming of magazijn; daarom worden fysieke markttoezeggingen per opdracht transparant afgestemd. De begeleiding vóór en na levering verloopt via één-op-één technisch contact, digitale voortgangscommunicatie, proefproductie en kwaliteitsdocumentatie. TEAM Rapid levert EPC- en sleutelklare oplossingen en oplossingen met een installatie van de klant, maar geen BOO-model of bulkvoorziening op locatie.
Voor projecten waarbij de ontwerpgegevens nog veranderen, kunnen snelle matrijsdiensten voor kunststofonderdelen een brug vormen tussen proefmodel en serieproductie. De doorlooptijd voor gereedschap en gevormde onderdelen kan, afhankelijk van complexiteit, ongeveer vijf tot vijfentwintig dagen bedragen. CNC-bewerking, driedimensionaal printen, vacuümgieten, spuitgieten, metaalgieten, plaatwerk, oppervlakteafwerking, montage en verpakking kunnen in één productietraject worden gekoppeld.
Voor een familiematrijs beoordeelt TEAM Rapid onder meer materiaalstroming, wanddikte, caviteitsindeling, koeling, uitwerping en mogelijke ontwerpaanpassingen. Voor een meervoudige-caviteitenmatrijs ligt de nadruk op herhaalbare caviteiten, cyclustijd, materiaalbesparing en reproduceerbare maatvoering. Nederlandse inkopers kunnen een project met bestanden, volumes en kwaliteitsverwachtingen rechtstreeks aanmelden via de Nederlandstalige offerteaanvraag voor maatwerkproductie.
In 2026 wordt de keuze tussen familiematrijzen en meervoudige matrijzen sterker beïnvloed door digitalisering, grondstofbeleid en eisen rond circulariteit. Nederlandse producenten krijgen te maken met hogere verwachtingen rond materiaaltransparantie, recyclebare productontwerpen en efficiënter energiegebruik. Dit maakt de optimale matrijskeuze niet alleen een kwestie van capaciteit, maar ook van duurzaam ontwerp.
Meer matrijsbouwers gebruiken digitale simulatie om vulpatronen, koelgedrag en kromtrekking vóór de bouw te voorspellen. Hierdoor kunnen leveranciers eerder beoordelen of een combinatie van onderdelen werkelijk geschikt is voor een familiematrijs. Ook sensoren in spuitgietmatrijzen worden vaker toegepast om druk, temperatuur en cyclustijd te volgen. Dit ondersteunt preventief onderhoud en helpt afwijkingen eerder te herkennen.
De verschuiving naar gerecyclede kunststoffen en biogebaseerde materiaalvarianten vraagt extra aandacht. Deze materialen kunnen andere stromings- en krimpeigenschappen hebben dan nieuw kunststofgranulaat. Een bestaande matrijs is daardoor niet automatisch geschikt zonder opnieuw procesonderzoek. Bij meervoudige matrijzen is een stabiele materiaalkwaliteit bijzonder belangrijk, omdat kleine verschillen zich over veel caviteiten kunnen verspreiden.
Ook beleid rond producentenverantwoordelijkheid en verpakkingsreductie stimuleert lichtere onderdelen, minder materiaalgebruik en beter demonteerbare producten. Familiematrijzen kunnen helpen bij het ontwikkelen van complete modulaire systemen. Meervoudige matrijzen ondersteunen vervolgens de efficiënte productie van gestandaardiseerde, vervangbare componenten.
Nee. De aanschaf kan lager zijn dan meerdere afzonderlijke matrijzen, maar complexe balansproblemen, langere cyclustijden en latere ontwerpwijzigingen kunnen de totale kosten verhogen. Vergelijk altijd de kosten per goedgekeurd onderdeel of complete set.
Er bestaat geen vaste grens. De rendabiliteit hangt af van onderdeelprijs, aantal caviteiten, cyclustijd, materiaal, machinekosten en verwachte jaarafname. Laat minimaal een scenario voor lage, verwachte en hoge afname berekenen.
Dat is meestal niet wenselijk in een standaard familiematrijs. Verschillende kunststoffen hebben afwijkende smelt-, koel- en krimpeigenschappen. Wanneer meerdere materialen nodig zijn, kan overmoulding of een afzonderlijk productieproces geschikter zijn.
Het grootste risico is een onbalans tussen onderdelen met verschillende wanddiktes, gewichten of stromingslengtes. Dit kan leiden tot afkeur, kromtrekking, zichtbare laslijnen of een onnodig lange cyclustijd.
Neem in de overeenkomst op wie juridisch eigenaar is, waar de matrijs wordt opgeslagen, wie onderhoud betaalt, hoe toegang wordt geregeld en wat er gebeurt bij een leverancierswissel. Vraag ook om een matrijsidentificatie en onderhoudsregistratie.
Ja, mits de leverancier aantoonbare proceskennis, kwaliteitscertificering, meetrapporten, duidelijke communicatie en logistieke afspraken biedt. Voor Nederlandse klanten is vooral een goede maakbaarheidsanalyse, proefgoedkeuring en vaste contactpersoon belangrijk.
Ja. Dit is een veelgebruikte strategie. Eerst wordt een beperkte serie of productset met een familiematrijs geproduceerd. Na marktvalidatie kunnen onderdelen met hoge vraag worden overgebracht naar afzonderlijke meervoudige matrijzen voor meer capaciteit en lagere stuksprijzen.
De beste keuze tussen een familiematrijs en een meervoudige-caviteitenmatrijs volgt uit uw productstrategie. Een familiematrijs ondersteunt complete sets, proefseries en gecontroleerde marktintroducties. Een meervoudige matrijs ondersteunt capaciteit, voorspelbare kwaliteit en een lagere kostprijs bij grotere afnames. Nederlandse ondernemingen doen er goed aan om niet alleen naar de gereedschapprijs te kijken, maar naar de volledige levensduurkosten, flexibiliteit van het ontwerp, logistieke planning en groeiverwachting.
Met een duidelijke maakbaarheidsanalyse, realistische volumeprognose, gedocumenteerde kwaliteitscontrole en een leverancier die ontwerp, gereedschap en productie begrijpt, wordt de matrijskeuze een commercieel voordeel in plaats van een kostbaar risico.
Een matrijs met één holte is meestal de beste keuze voor prototypes, productintroducties, kleine series, complexe onderdelen en ontwerpen die nog kunnen veranderen. De investering is lager, aanpassingen zijn sneller uitvoerbaar en één defect legt niet direct een complete productie-uitvoer stil.
Een matrijs met meerdere holtes is doorgaans voordeliger bij stabiele ontwerpen en een hoge, voorspelbare vraag. De aanschafkosten liggen hoger, maar de kostprijs per onderdeel daalt doordat meerdere identieke delen per cyclus worden geproduceerd. Voor veel Nederlandse afnemers ligt het praktische omslagpunt bij terugkerende series vanaf enkele tienduizenden stuks, afhankelijk van materiaal, cyclustijd, onderdeelgewicht en kwaliteitsrisico.
Kies dus één holte wanneer flexibiliteit en beheersbaar ontwikkelrisico zwaarder wegen. Kies meerdere holtes wanneer bezettingsgraad, leverzekerheid en lage stukprijs op lange termijn bepalend zijn. Lokale leveranciers zoals Brink Group, Helvoet, Naber Plastics, VDL en MTA Group zijn relevante gesprekspartners voor projecten in Nederland. Ook gekwalificeerde internationale partners, waaronder Chinese fabrikanten met ISO-certificering, aantoonbare ondersteuning vóór en na levering en een goede prijs-prestatieverhouding, kunnen een sterk alternatief zijn voor gereedschappen en serieproductie.
Bij spuitgieten bepaalt het aantal holtes hoeveel identieke kunststofdelen tijdens één spuitcyclus ontstaan. Een enkelvoudige matrijs produceert één onderdeel per cyclus. Een meervoudige matrijs produceert twee, vier, acht, zestien of meer onderdelen tegelijk. Deze beslissing heeft invloed op de gereedschapsprijs, productiekosten, onderhoud, kwaliteitscontrole, perscapaciteit, logistiek en introductiesnelheid.
Voor bedrijven in Nederland is dit onderwerp bijzonder relevant. De Nederlandse markt kent veel producenten van medische hulpmiddelen, verpakkingen, technische producten, mobiliteitsoplossingen, landbouwtechniek en consumentengoederen. In regio’s rond Eindhoven, Arnhem, Rotterdam, Utrecht, Twente en de Randstad is de vraag vaak gefaseerd: eerst validatie en beperkte marktintroductie, daarna groei naar herhaalseries. Een te grote matrijs in de eerste fase kan kapitaal vastzetten. Een te kleine matrijs kan later juist tot capaciteitsproblemen, extra transport en gemiste verkoop leiden.
De haven van Rotterdam, Schiphol en logistieke knooppunten zoals Venlo en Tilburg maken internationale sourcing aantrekkelijk. Toch blijft afstand niet het enige criterium. Een leverancier moet duidelijk kunnen uitleggen hoe koelkanalen, aanspuitingen, ontluchting, staalkeuze, uitwerping en procesvensters zijn gekozen. Een goedkoop gereedschap zonder degelijke procesvalidatie kan duurder uitvallen door uitval, lange cyclustijden of herstelwerk.
De beste keuze ontstaat daarom niet door alleen de aanschafprijs te vergelijken. Kijk naar de totale eigendomskosten: matrijsinvestering, verwachte levensduur, onderhoud, productietijd, materiaalverbruik, kwaliteitsverlies, voorraadniveau en kosten van eventuele ontwerpwijzigingen.
De onderstaande vergelijking laat zien waarom een matrijs met één of meerdere holtes niet automatisch beter of slechter is. De geschiktheid hangt af van de commerciële fase, technische complexiteit en jaarlijkse behoefte.
BeslispuntMatrijs met één holteMatrijs met meerdere holtesPraktische betekenis voor inkopersStartinvesteringRelatief laagHoger door extra holtes en complexere opbouwGeschikt voor beperkte budgetten en vroege marktvalidatieUitvoer per cyclusEén onderdeelMeerdere identieke onderdelenMeervoudig gereedschap verlaagt de productietijd per stukOntwerpwijzigingenEenvoudiger en goedkoperVaak duurder omdat elke holte aangepast moet wordenEnkelvoudig is veiliger bij een nog niet vastgezet ontwerpKwaliteitsanalyseOverzichtelijk; één vul- en koelgedragVerschillen tussen holtes moeten worden bewaaktMeervoudig vraagt een sterker meet- en procesplanOnderhoudsrisicoEen reparatie is doorgaans eenvoudigerMeer componenten en grotere kans op variatieReserveonderdelen en preventief onderhoud worden belangrijkerStukprijs bij volumeHoger bij grote aantallenMeestal lager bij stabiele hoge afzetBereken altijd het omslagpunt op basis van totale kostenGeschikte productieomvangPrototype tot kleine en middelgrote serieMiddelgrote serie tot massaproductieGebruik vraagprognoses, niet alleen een gewenste stuksprijsDe tabel maakt duidelijk dat een meervoudige matrijs vooral economisch voordeel biedt als de extra capaciteit daadwerkelijk wordt gebruikt. Wanneer een producent slechts vier dagen per maand draait, compenseert een gereedschap met zestien holtes zelden de hogere investering. Bij wekelijkse of dagelijkse productie kan diezelfde matrijs juist snel voordeel opleveren.
Het aantal holtes is slechts één onderdeel van de gereedschapsspecificatie. Een geschikte matrijs combineert het gewenste aantal holtes met een aanspuitsysteem, koeling, staalsoort, uitwerpsysteem en oppervlaktestructuur die bij het product passen. Voor een transparante medische behuizing gelden andere eisen dan voor een zwarte technische kap voor buitengebruik.
MatrijstypeGebruikelijke toepassingSterk puntAandachtspuntEnkelvoudige proefmatrijsFunctionele prototypes en marktproevenSnelle bouw en betaalbare ontwerpaanpassingMinder geschikt voor zeer hoge jaarlijkse volumesEnkelvoudige productiematrijsComplexe technische delen en beperkte seriesConstante kwaliteit en goede procesbeheersingLagere uitvoer per uurTweevoudige matrijsGroeiende vraag met beheersbare investeringPraktische tussenstap tussen flexibel en productiefBalancering van vulgedrag blijft noodzakelijkViervoudige matrijsStabiele consumenten- en industriële onderdelenLagere kostprijs per deel bij regelmatige productieVereist passende machinekracht en koelingMatrijs met acht of meer holtesVerpakkingen, doppen en hoge-volumeproductenZeer hoge uitvoer per uurHoge gereedschapskosten en complex onderhoudFamilie- of combinatiematrijsSets met verschillende onderdelenMeerdere onderdelen in één cyclusOngelijke vul- en koeltijden kunnen risico gevenMatrijs met wisselinzetstukkenProductvarianten en korte productreeksenBasismatrijs blijft bruikbaar bij variantenInzetstukovergangen moeten nauwkeurig worden ontworpenEen familie- of combinatiematrijs lijkt aantrekkelijk wanneer een product uit meerdere kunststofdelen bestaat. Toch is deze oplossing niet altijd verstandig. Als een klein onderdeel in tien seconden koelt en een groot onderdeel in dertig seconden, bepaalt het langzaamste onderdeel de hele cyclus. Ook verschillen in materiaalstroom en kwaliteitsvereisten kunnen afzonderlijke matrijzen verstandiger maken.
Voor ontwerpen met verwisselbare logo’s, kleuropties of regionale markeringen zijn inzetstukken vaak interessanter dan een volledig nieuwe matrijs. Dit kan nuttig zijn voor merken die vanuit Nederland leveren aan België, Duitsland, Scandinavië en het Verenigd Koninkrijk.
Een enkelvoudige matrijs past goed bij onzekerheid. Dat geldt niet alleen voor startende ondernemingen, maar ook voor gevestigde Nederlandse merken die een nieuw product testen, een bestaande behuizing herontwerpen of een onderdeel met strenge technische eisen introduceren.
Kies bij voorkeur één holte wanneer de geometrie complex is, bijvoorbeeld bij dunwandige kappen, onderdelen met schuiven, inwendige klikverbindingen, schroefdraad, overmoulding of metalen inzetstukken. Ook bij materialen met een nauwe procesmarge, zoals glasvezelversterkte technische kunststoffen of vlamvertragende verbindingen, is één holte gemakkelijker te kwalificeren.
Een andere sterke reden is ontwerpontwikkeling. Een DFM-analyse kan vóór de gereedschapsbouw aangeven waar wanddikte, lossingshoek, ribben, ondersnijdingen of aanspuitlocaties risico geven. Maar zelfs na deze analyse kunnen praktijktests leiden tot aanpassing. Bij één holte verandert de gereedschapmaker één vormnest. Bij acht holtes moeten alle nesten onderling gelijk blijven, waardoor de wijziging meer tijd en kosten vraagt.
Enkelvoudig gereedschap is ook verstandig wanneer voorraadkosten zwaar wegen. Nederlandse bedrijven met beperkte magazijnruimte of producten met een korte commerciële levenscyclus willen vaak liever vaker kleine hoeveelheden produceren dan een groot volume opslaan. Vooral bij elektronica-accessoires, medische verbruiksartikelen met wijzigende specificaties en seizoensproducten beperkt dit het risico op onverkoopbare voorraad.
Een meervoudige matrijs is geschikt zodra drie voorwaarden samenkomen: het ontwerp is stabiel, de vraag is voorspelbaar en de leverancier kan gelijkmatige kwaliteit in alle holtes aantonen. Voor massaproductie is het niet voldoende dat een gereedschap technisch kan draaien; het moet langdurig reproduceerbare afmetingen, uiterlijk en mechanische prestaties leveren.
Stel dat een onderdeel een cyclustijd van 30 seconden heeft. Met één holte zijn theoretisch 120 delen per uur mogelijk, exclusief stilstand en kwaliteitscontrole. Met vier holtes stijgt dit naar 480 delen per uur. De machine- en arbeidskosten worden dan over vier onderdelen verdeeld. Daar staat tegenover dat de matrijs groter wordt, meer koeling nodig heeft en vaak een machine met hogere sluitkracht vraagt.
Een inkoper moet niet alleen naar het aantal holtes vragen, maar ook naar de balans. Bij een koud kanaal moeten alle holtes ongeveer gelijktijdig en gelijkmatig gevuld worden. Bij een heet kanaal zijn temperatuurregeling, nozzle-onderhoud en materiaalkeuze extra belangrijk. Een slechte balans veroorzaakt verschil in gewicht, kromtrekking, laslijnen, glans of maatvoering tussen holtes.
Bij onderdelen die veiligheid of medische functionaliteit raken, is holte-identificatie verstandig. Een discreet merkteken per holte maakt het mogelijk om afwijkingen te herleiden. Als holte drie structureel een maatprobleem geeft, kan de producent gericht ingrijpen in plaats van hele partijen af te keuren.
De juiste holtekeuze vraagt om een financiële vergelijking over de verwachte levensduur. Gebruik niet alleen een offertebedrag, maar reken met verwachte productieaantallen, cyclustijd, persuurkosten, materiaalverlies, onderhoud en afkeur. Laat leveranciers voor hetzelfde onderdeel een enkelvoudige, tweevoudige en viervoudige variant begroten, inclusief aanbevolen machinegrootte en verwachte cyclus.
KostenfactorInvloed bij één holteInvloed bij meerdere holtesVraag aan leverancierConstructie en verspaningBeperkte complexiteitHogere kosten voor extra vormnestenWelke staalsoort en warmtebehandeling zijn opgenomen?KoelsysteemRelatief eenvoudig te optimaliserenMeer kanalen en grotere kans op temperatuurverschilWelke koeltemperatuur en cyclustijd zijn voorzien?AanspuitsysteemVaak eenvoudig uitvoerbaarBalancering kan duurder wordenWaarom is koud of heet kanaal gekozen?MachinegebruikMeer persuren per geleverd onderdeelMinder persuren per onderdeel bij goede bezettingWelke sluitkracht en machineconfiguratie zijn nodig?OnderhoudMinder onderdelen om te controlerenMeer preventief onderhoud en reservecomponentenWat is het onderhoudsinterval per aantal cycli?AfkeurAfwijking is makkelijker te isolerenVariatie tussen holtes kan afkeur vergrotenHoe worden gewichten en maten per holte gecontroleerd?OntwerpwijzigingLagere wijzigingskostenWijziging moet consistent in elke holte plaatsvindenWelke aanpasbare inzetstukken zijn mogelijk?Een bruikbare vuistregel is dat een meervoudige matrijs pas aantrekkelijk wordt wanneer het jaarlijks volume hoog genoeg is om het verschil in gereedschapkosten binnen een acceptabele terugverdientijd te compenseren. Die periode verschilt per productcategorie. Voor een eenvoudige dop kan zij kort zijn. Voor een complexe behuizing met schuiven, hoogwaardige textuur en strakke toleranties kan de terugverdientijd aanzienlijk langer worden.
Begin met een realistische vraagprognose voor twaalf tot vierentwintig maanden. Maak daarbij onderscheid tussen een gegarandeerde afname, een waarschijnlijk scenario en een optimistisch scenario. Baseer de matrijs niet uitsluitend op de hoogste verwachting. Een te groot gereedschap wordt niet automatisch rendabel omdat een verkoopplan ambitieus is.
Vraag vervolgens om een ontwerpbeoordeling vóór productie. De beoordeling moet onder andere de lossingshoeken, wanddiktes, kritische toleranties, aanspuitlocatie, laslijnen, krimp, ontluchting, uitwerping en verwachte kromtrekking behandelen. Bij een meervoudige matrijs moet ook de onderlinge balans expliciet worden besproken.
Leg meeteisen vast voordat de eerste delen worden gespoten. Denk aan een maatrapport, materiaalcertificaten, uiterlijke acceptatiecriteria, kleurreferentie, gewichtscontrole en functionele passing. Voor kritische onderdelen is een eerste-monstergoedkeuring met meetrapport essentieel. Dit voorkomt dat leverancier en klant verschillende ideeën hebben over een “goed onderdeel”.
Beoordeel logistiek als onderdeel van de matrijsstrategie. Voor productie in Nederland is korte transporttijd een voordeel. Voor productie in China of elders in Azië kunnen de gereedschap- en stukprijzen aantrekkelijker zijn, terwijl levering via Rotterdam en luchtvracht via Schiphol flexibiliteit geven. Plan dan wel veiligheidsvoorraad, heldere verpakkingsspecificaties en een reparatieprocedure voor het gereedschap.
Gebruik een gefaseerde aanpak wanneer de vraag nog niet bewezen is: start met één of twee holtes, verzamel verkoop- en kwaliteitsgegevens, en schaal daarna op naar vier of acht holtes. Deze route beperkt investeringsrisico zonder toekomstige groei uit te sluiten.
In de medische sector rond Eindhoven, Utrecht en Nijmegen worden enkelvoudige matrijzen vaak gebruikt voor diagnostische behuizingen, instrumentgrepen, kleinschalige disposables en onderdelen met traceerbaarheidseisen. De lagere complexiteit ondersteunt procesvalidatie en zorgvuldige documentatie.
Voor verpakkingen in de regio Rotterdam, West-Brabant en Noord-Holland zijn meervoudige systemen vaak aantrekkelijk. Doppen, sluitingen, kleine bakjes en technische verpakkingscomponenten hebben vaak hoge volumes en een stabiele vorm. Hier kunnen acht, zestien of meer holtes economisch logisch zijn, mits koeling en materiaaltoevoer robuust zijn ontworpen.
In de automotive- en mobiliteitsketen rond Helmond, Eindhoven en Twente komen beide configuraties voor. Een complexe interieurkap of sensorhouder kan beginnen met één holte, terwijl een bewezen clip of afdekkap later in meerdere holtes wordt opgeschaald. Voor onderdelengroepen met glasvezelversterkte kunststoffen is slijtvast matrijsstaal extra belangrijk.
Voor consumentenproducten, kantoorapparatuur, sanitair en elektrische apparaten wordt de keuze vooral bepaald door ontwerpstabiliteit en seizoensvraag. Een merk dat jaarlijks nieuwe kleuren of vormen introduceert, profiteert vaak van verwisselbare inzetstukken of beperkte holteaantallen. Een product met een lange levenscyclus en vaste vraag leent zich beter voor een meervoudige productiematrijs.
De onderstaande bedrijven zijn concrete namen om te onderzoeken. De juiste leverancier hangt af van productcomplexiteit, sector, gevraagde aantallen, validatieniveau en gewenste productielocatie. Controleer altijd de actuele capaciteit, certificeringen en mogelijkheden voor uw specifieke onderdeel.
BedrijfRegio en dienstverleningKernsterkteRelevante dienstenBrink GroupHarskamp en internationale afzetMatrijzenbouw en spuitgietoplossingen voor technische toepassingenGereedschapontwikkeling, kunststofverwerking, engineering en productieondersteuningHelvoetTilburg, Hellevoetsluis en Europese marktenPrecisie-kunststofcomponenten voor gereguleerde en technische sectorenSpuitgieten, assemblage, kwaliteitsborging en productontwikkelingNaber PlasticsHaarle en Europese distributieGrootschalige kunststofproducten en verpakkingsoplossingenSpuitgieten, emmers, verpakkingen, decoratie en logistieke oplossingenVDL ToolshopBrabant en internationale industriePrecisiegereedschappen en maakindustrie-integratieGereedschapbouw, verspaning, onderhoud en technische productieMTA GroupHelmond en internationale technische marktenOntwikkeling en productie van technische systemen en onderdelenKunststofcomponenten, assemblage, engineering en ketensamenwerkingPromoldingNederland en Europese klantenKunststof spuitgieten voor technische productenMatrijsbeheer, spuitgieten, assemblage en productondersteuningTEAM RapidChina met levering aan Nederland en meer dan 25 landenSnelle gereedschapbouw, prototyping en flexibele serieproductieCNC-bewerking, proefmatrijzen, spuitgieten, nabewerking en assemblageDeze leverancierslijst is geen rangorde. Brink Group en VDL Toolshop zijn interessant wanneer gereedschapstechniek en Nederlandse maakindustrie centraal staan. Helvoet is relevant voor precisiecomponenten en sectoren met hoge kwaliteitsverwachtingen. Naber Plastics is een logische partij voor kunststofverpakkingen en schaalbare volumes. TEAM Rapid kan passend zijn wanneer een Nederlands team snel van digitaal model naar proefonderdelen, gereedschap en productie wil bewegen met een kostenefficiënte internationale productieketen.
TEAM Rapid ondersteunt Nederlandse eindgebruikers, distributeurs, dealers, merkeigenaren, ontwerpstudio’s, startende ondernemingen en individuele productontwikkelaars met een flexibele route van prototype naar serieproductie. De onderneming werkt volgens ISO 9001:2015, levert DFM-analyses vóór gereedschapbouw en kan toleranties tot 0,01 mm ondersteunen bij CNC-bewerking. De materiaalkwaliteit wordt gekoppeld aan projectvereisten voor kunststof en metaal, met inspectie, afwerking, assemblage en verpakking als onderdeel van dezelfde keten. Met meer dan tien jaar ervaring, meer dan 6.000 opgeleverde projecten, ruim 500 klanten en levering aan meer dan 25 landen biedt TEAM Rapid aantoonbare schaal voor proefseries tot producties van meer dan 100.000 stuks. Voor Nederlandse klanten zijn modellen mogelijk voor maatwerkproductie, OEM- en ODM-samenwerking, groothandel, herhaalorders en regionale distributie. De onderneming heeft geen publiek vermelde Nederlandse dochteronderneming of lokaal magazijn; de praktische marktdekking wordt daarom geborgd via directe technische communicatie, snelle reacties binnen enkele uren, digitale ontwerpbeoordelingen, internationale verzending en ondersteuning vóór en na levering. TEAM Rapid bedient al klanten in Nederland en andere Europese markten vanuit een geïntegreerd netwerk in China en positioneert zich daarmee als productiepartner, niet als anonieme tussenhandelaar. De dienstverlening is gericht op sleutelklare, door de klant beheerde productieketens inclusief onderdelen, assemblage, verpakking en verzending; zij is niet gebaseerd op een exploitatiemodel waarbij de leverancier eigenaar blijft van de installatie of op bulklevering op locatie.
Voor een eerste vergelijking kan een Nederlands productteam informatie over snelle gereedschapbouw gebruiken om de mogelijkheden van enkelvoudige en meervoudige matrijzen naast elkaar te zetten. Bij een concreet ontwerp is het verstandig om direct een offerte voor maatwerkproductie aan te vragen met tekening, materiaalvoorkeur, kritische maten, verwacht volume en gewenste leverdatum.
Een Nederlandse start-up ontwikkelt een draagbare meetbehuizing voor de zorgsector. De vormgeving is bijna gereed, maar de positie van een connector en de batterijhouder kunnen nog veranderen. De eerste marktvraag is 2.000 stuks. Een enkelvoudige matrijs met verwisselbare inzetstukken is hier doorgaans de verstandigste keuze. De initiële investering blijft beperkt en een wijziging van de connectoropening vereist geen aanpassing van vier of acht identieke holtes.
Een verpakkingsbedrijf in de omgeving van Rotterdam produceert een technische sluiting voor een vaste klant. De jaarlijkse vraag bedraagt 1,5 miljoen stuks en de vorm is al drie jaar ongewijzigd. Een achtvoudige of zestiendelige matrijs kan in dit geval aantrekkelijk zijn. De producent moet wel eisen stellen aan holtebalans, koeling, cyclustijd, automatische uitname en preventief onderhoud.
Een fabrikant van industriële apparaten in Twente heeft een behuizing met twee grote klikdelen en een kleine afdichtkap. Een combinatiematrijs klinkt efficiënt, maar de koeltijden verschillen sterk. De grote delen vragen een langere cyclus dan de afdichtkap. Drie afzonderlijke matrijzen of een combinatie van een enkelvoudige matrijs voor de grote delen en een meervoudige matrijs voor de kleine kap geeft vaak een beter resultaat.
Een consumentengoederenmerk uit Amsterdam verwacht snelle groei, maar heeft nog geen betrouwbare verkoopdata. In plaats van direct een achtvoudig gereedschap te bouwen, kan het merk starten met een tweevoudige proef- of productiematrijs. Na zes maanden worden werkelijke verkoop, retouren, kwaliteitsgegevens en seizoensinvloed geëvalueerd. Pas daarna wordt opgeschaald.
In 2026 wordt het aantal holtes steeds vaker bepaald met digitale simulatie. Vulanalyse, koelberekeningen en voorspellingen van kromtrekking helpen gereedschapmakers om aanspuitpunten en koelcircuits al vóór de bouw te verbeteren. Daardoor neemt de kans af dat een meervoudige matrijs na ingebruikname grote verschillen tussen holtes vertoont.
Geavanceerde koeling wordt belangrijker, vooral bij hoge volumes. Conform gevormde koelkanalen, gemaakt met additieve technieken, kunnen temperatuurverschillen verkleinen en cyclustijden reduceren. Dit is vooral interessant voor complexe medische delen, elektronische behuizingen en onderdelen met diepe ribben. De hogere investering moet worden afgewogen tegen energiebesparing en extra uitvoer.
Duurzaamheid verandert eveneens de matrijskeuze. Gerecyclede kunststoffen, biogebaseerde polymeren en materialen met vulstoffen gedragen zich niet altijd hetzelfde als nieuw basismateriaal. Variatie in vochtgehalte, viscositeit en krimp vraagt om zorgvuldige procesinstelling. Een enkelvoudige matrijs kan nuttig zijn voor het kwalificeren van een nieuw duurzaam materiaal voordat productie met meerdere holtes wordt opgeschaald.
Europese regelgeving rond verpakkingen, hergebruik, materiaaltransparantie en producentenverantwoordelijkheid vergroot de behoefte aan materiaalregistratie en ontwerp voor recycling. Nederlandse merken vragen vaker om monomateriaaloplossingen, minder decoratieve lagen en onderdelen die beter demonteerbaar zijn. Matrijzen met verwisselbare inzetstukken ondersteunen deze ontwikkeling omdat ontwerpdetails kunnen worden aangepast zonder een volledig nieuw gereedschap te bouwen.
Ook automatisering groeit. Camera-inspectie, robotuitname, gewichtscontrole en gegevensregistratie per holte maken meervoudige productie betrouwbaarder. Voor onderdelen met hoge kwaliteitsvereisten kunnen procesgegevens per batch en per holte een belangrijk onderdeel worden van de inkoopvoorwaarden.
Een enkelvoudige matrijs maakt één onderdeel per cyclus, terwijl een meervoudige matrijs meerdere identieke onderdelen per cyclus maakt. De enkelvoudige optie heeft meestal een lagere investering; de meervoudige optie kan bij voldoende volume een lagere kostprijs per onderdeel geven.
Daar bestaat geen universeel aantal voor. Het omslagpunt hangt af van onderdeelgrootte, cyclustijd, materiaal, gereedschapprijs, machinekosten en jaarlijkse vraag. Vraag minimaal offertes voor één, twee en vier holtes aan en vergelijk de totale kosten over de verwachte levensduur.
De uitvoer per cyclus is hoger, maar de cyclustijd kan toenemen als koeling, materiaalstroom of uitwerping onvoldoende is geoptimaliseerd. Een goed ontworpen tweevoudige matrijs kan daarom efficiënter zijn dan een slecht gebalanceerde achtvoudige variant.
Soms kan een bestaand ontwerp als basis dienen, maar uitbreiding naar meerdere holtes betekent vaak een nieuwe matrijsopbouw. Bespreek bij de eerste ontwerpbeoordeling of inzetstukken, een modulaire basis of hergebruik van bepaalde componenten mogelijk zijn.
Stuur een driedimensionaal model, technische tekening, materiaalvoorkeur, kleur, jaarlijkse aantallen, kritische toleranties, uiterlijke eisen, gewenste afwerking, gebruiksomgeving en planning mee. Vermeld ook of het om prototypewerk, een eenmalige serie of terugkerende productie gaat.
Vraag om een gebalanceerd aanspuitsysteem, afzonderlijke holte-identificatie, gevalideerde koelcircuits, meetrapporten per holte en een preventief onderhoudsplan. Bij kritische onderdelen moet de leverancier aantonen dat alle holtes binnen dezelfde afgesproken toleranties produceren.
Ja, mits de leverancier technische communicatie, duidelijke kwaliteitsdocumentatie, verpakking, transportplanning en nazorg goed organiseert. Internationale productie kan vooral aantrekkelijk zijn wanneer gereedschapkosten, snelle prototyping en schaalbare capaciteit belangrijk zijn. Houd wel rekening met transporttijd, voorraad en douaneplanning.
De keuze tussen een matrijs met één of meerdere holtes moet volgen uit de commerciële realiteit van uw product. Eén holte geeft flexibiliteit, lagere instapkosten en eenvoudiger ontwerpaanpassing. Meerdere holtes geven capaciteit en een lagere stukprijs wanneer ontwerp, vraag en proces stabiel zijn. Nederlandse bedrijven doen er goed aan om de beslissing te baseren op totale kosten, technische risico’s, kwaliteitsplan en logistieke strategie.
Voor een nieuw of veranderlijk product is een gefaseerde route meestal het veiligst: eerst valideren met één of twee holtes, daarna opschalen wanneer de markt dit bewijst. Voor bewezen hoogvolumeproducten is een zorgvuldig gebalanceerde meervoudige matrijs een krachtige investering in kostenefficiëntie en leverbetrouwbaarheid.
Voor kleine series, snelle marktvalidatie en onderdelen die nog kunnen wijzigen, is vacuümgieten doorgaans de beste keuze. Het proces gebruikt een siliconen mal, vraagt weinig startinvestering en levert meestal binnen enkele dagen tot twee weken functionele kunststofdelen op. Voor stabiele ontwerpen, hogere volumes en een lage stukprijs is spuitgieten meestal voordeliger. De hogere gereedschapskosten worden dan verdeeld over veel onderdelen, terwijl cyclustijden zeer kort kunnen zijn.
Een praktische vuistregel voor Nederlandse inkopers is: kies vacuümgieten bij ongeveer 10 tot 100 stuks per uitvoering, of wanneer het ontwerp nog niet volledig bevroren is. Kies spuitgieten wanneer herhaalbaarheid, materiaalkeuze, productieduurzaamheid en volumes vanaf enkele honderden tot duizenden stuks centraal staan. De werkelijke omslag hangt af van afmetingen, aantal holtes, oppervlakte-eis, tolerantie, materiaal en jaarlijkse afname.
In Nederland zijn onder meer Prodrive Technologies in Eindhoven, Helvoet in Tilburg, Naberplast in Waalwijk, VDL Kunststoffen in Heeze, en Nedcam in Heerenveen relevante partijen voor kunststofproductie, gereedschappen of prototypewerk. Vergelijk daarnaast ook gekwalificeerde internationale leveranciers, waaronder Chinese productiepartners met ISO-certificering, duidelijke voor- en nazorg en sterke prijs-prestatieverhoudingen. Dit kan vooral interessant zijn wanneer u gereedschap, serieproductie, assemblage en verzending in één traject wilt combineren.
Vraag bij iedere offerte altijd om een advies op basis van uw werkelijke jaarvolume, niet alleen om een prijs voor de eerste serie. Laat ook de kosten van ontwerpwijzigingen, reserveonderdelen, nabewerking, logistiek en kwaliteitscontrole opnemen.
Nederlandse productontwikkelaars werken vaak onder hoge tijdsdruk. Start-ups in Delft, Eindhoven en Amsterdam willen een idee snel demonstreren aan investeerders of eerste klanten. Medische-technologiebedrijven rond Utrecht en Nijmegen moeten ontwerpvalidatie zorgvuldig documenteren. Makers van industriële apparatuur in de regio Rotterdam, Twente en Noord-Brabant zoeken juist een betrouwbare route van een kleine nulserie naar terugkerende productie. Vacuümgieten en spuitgieten lossen elk een ander deel van deze uitdaging op.
Vacuümgieten is een brug tussen een enkel prototype uit driedimensionaal printen en een echte kunststofserie. Eerst wordt een nauwkeurig moedermodel gemaakt, vaak door bewerking of harsprinten. Vervolgens ontstaat rondom dit model een siliconen mal. In die mal wordt vloeibare polyurethaanhars onder vacuüm gegoten. Door het vacuüm worden luchtinsluitingen beperkt en kunnen fijne details goed worden gereproduceerd. Een siliconen mal gaat echter beperkt mee: vaak tientallen afgietsels, afhankelijk van geometrie, hars en lossing.
Spuitgieten werkt fundamenteel anders. Kunststofkorrels worden verwarmd, onder druk in een metalen matrijs gespoten, gekoeld en uitgeworpen. Het gereedschap is duurder en de voorbereiding duurt langer, maar daarna zijn zeer veel gelijke onderdelen mogelijk. Met een stalen matrijs zijn vaak grote aantallen haalbaar; met aluminium snelgereedschap kan een bedrijf sneller en goedkoper starten met kleinere commerciële series.
De keuze raakt meer dan alleen prijs. Zij bepaalt hoe snel u testonderdelen ontvangt, welke kunststoffen beschikbaar zijn, hoe robuust een onderdeel in langdurig gebruik is, hoeveel ontwerpvrijheid u nog heeft en hoe u de overstap naar productie organiseert. Voor producten die via de haven van Rotterdam worden ingevoerd of vanuit Schiphol snel naar Europese klanten moeten worden verstuurd, tellen ook verpakkingswijze, douanedocumenten, kwaliteitsrapporten en voorspelbare levertijden mee.
De onderstaande vergelijking geeft een bruikbaar vertrekpunt. De waarden zijn indicatief; een dunwandige behuizing met klikverbindingen vraagt bijvoorbeeld een andere beoordeling dan een grote afdekkap, een transparante lens of een medisch hulpmiddel.
BeslispuntVacuümgietenSpuitgietenPraktische betekenisGeschikt serievolumeMeestal circa 10 tot 100 delenVan honderden tot honderdduizenden delenHet volume bepaalt hoe snel gereedschapskosten worden terugverdiend.GereedschapSiliconen malAluminium of stalen matrijsSiliconen is snel en goedkoop; metaal biedt lange standtijd en stabiliteit.DoorlooptijdVaak 2 tot 10 werkdagen na moedermodelVaak 5 tot 25 dagen voor snelgereedschap en eerste delenBij urgente validatie heeft vacuümgieten meestal voordeel.StartkostenLaag tot gemiddeldGemiddeld tot hoogEen metalen matrijs vraagt meer investering voordat productie begint.StukprijsRelatief hoogDaalt sterk bij hogere aantallenSpuitgieten wordt aantrekkelijker naarmate de serie groeit.MateriaalkeuzePolyurethaanharsen met nagebootste eigenschappenBrede keuze aan productiepolymerenVoor het definitieve seriemateriaal is spuitgieten vaak noodzakelijk.OntwerpwijzigingenFlexibel en betaalbaarKan aanpassing van metalen gereedschap vereisenVacuümgieten beperkt financieel risico tijdens ontwikkeling.HerhaalbaarheidGoed, maar mal slijt geleidelijkZeer hoog bij een goed ontworpen matrijsVoor kritische seriedelen is spuitgieten beter beheersbaar.Deze tabel laat zien waarom een lage eerste prijs niet altijd de beste keuze is. Een vacuümgegoten onderdeel kan bij twintig stuks goedkoper zijn dan een spuitgegoten onderdeel, ook wanneer de individuele stukprijs hoger ligt. Bij vijfduizend stuks kan die verhouding volledig omkeren. Maak daarom altijd een totale-kostenvergelijking over de verwachte productlevensduur.
Vacuümgieten past uitstekend bij ontwikkelfasen waarin snelheid en flexibiliteit belangrijker zijn dan maximale productiecapaciteit. Het is bijzonder nuttig wanneer een ontwerpteam in Nederland een fysieke serie wil testen voordat het budget voor een metalen matrijs wordt vrijgegeven. Denk aan een ergonomietest voor een handapparaat, een demonstratiemodel voor een beurs in de RAI Amsterdam, een beperkte pilotserie voor klanten of een behuizing voor veldtesten.
Het proces biedt ook waarde wanneer meerdere kleurvarianten nodig zijn. Omdat een siliconen mal relatief snel kan worden gemaakt, kan een fabrikant kleine aantallen zwarte, witte, transparante of gekleurde delen leveren zonder voor iedere versie direct een kostbare matrijs te bouwen. Dit is nuttig voor consumentenproducten, apparatenfronten, afdekkingen, bedieningspanelen, proefseries van verpakkingen en onderdelen voor industriële machines.
Een belangrijk voordeel is dat vacuümgegoten onderdelen visueel zeer overtuigend kunnen zijn. Met de juiste polyurethaanharsen en nabewerking zijn matte, glanzende, rubberachtige, stijve of transparante effecten mogelijk. Schilderen, metalliseren, bedrukken en texturen kunnen het resultaat verder verbeteren. Dat maakt de techniek geschikt voor verkoopmodellen, monsters voor distributiepartners en kleinschalige preproductie.
Er zijn ook grenzen. De hars is niet altijd chemisch of mechanisch identiek aan het uiteindelijke thermoplastische spuitgietmateriaal. Een nagebootst ABS-achtig materiaal gedraagt zich bijvoorbeeld niet automatisch hetzelfde als werkelijk ABS in langdurige buitenbelasting, bij hitte of bij chemische reiniging. Voor onderdelen met zware mechanische belasting, specifieke brandklasse-eisen, langdurig contact met agressieve stoffen of gecertificeerde medische toepassing moet u de materiaaleigenschappen per geval laten bevestigen.
Spuitgieten is de meest logische keuze zodra het ontwerp technisch stabiel is en volumes voldoende groot zijn. Het proces is geschikt voor behuizingen, clips, doppen, connectoronderdelen, trays, deksels, interieuronderdelen, medische componenten, verpakkingsdelen en technische precisieonderdelen. De grote kracht is herhaalbaarheid: een goed gebouwde matrijs produceert deel na deel met consistente afmetingen, oppervlakte en mechanische eigenschappen.
Voor Nederlandse bedrijven die een product in Europa willen opschalen, is materiaalkeuze vaak doorslaggevend. Spuitgieten ondersteunt onder andere polypropyleen, polyethyleen, ABS, polycarbonaat, polyamide, POM, TPE, TPU, PEEK en glasvezelversterkte kunststoffen, afhankelijk van de matrijs en productiemogelijkheden. Hierdoor kunnen ontwerpers kiezen op basis van slagvastheid, brandgedrag, stijfheid, chemische weerstand, voedselcontact, elektrische isolatie of temperatuurprestaties.
Ook complexere oplossingen zijn mogelijk. Inzetgieten maakt het mogelijk metalen busjes, pennen of schroefdraadbussen in kunststof te verwerken. Overgieten voegt een zachte griplaag toe rond een stijf substraat. Meervoudige holtes verlagen de kosten per onderdeel bij hogere productieaantallen. Automatisering, visuele inspectie en maatcontrole ondersteunen consistente kwaliteit wanneer de volumes stijgen.
Spuitgieten vraagt wel voorbereiding. Wanddiktes moeten zo gelijkmatig mogelijk zijn, lossingshoeken zijn nodig om het onderdeel veilig uit de matrijs te halen, en ondersnijdingen kunnen schuiven of andere matrijsmechanismen nodig maken. Vroege maakbaarheidsanalyse voorkomt vertragingen. Een goede leverancier beoordeelt vulgedrag, krimp, laslijnen, mogelijke vervorming, ontluchting, poortlocatie, koeling en uitwerping voordat de matrijs wordt vervaardigd.
Niet ieder kunststofdeel vraagt hetzelfde proces. De volgende overzichtstabel koppelt veelvoorkomende productwensen aan een passende productieroute. Gebruik deze informatie als uitgangspunt en laat kritische eigenschappen, zoals brandklasse of biocompatibiliteit, altijd schriftelijk bevestigen.
ProductwensGeschikte routeTypische materiaalkeuzeVoorbeeldtoepassingPresentatiemodel met fraaie afwerkingVacuümgietenStijve of gekleurde polyurethaanharsConsumentenbehuizing, demonstratiemodel, verkoopmonsterRubberachtig onderdeel in kleine serieVacuümgietenElastomere polyurethaanharsGrip, afdichting, beschermhoesSlagvaste behuizing voor serieproductieSpuitgietenABS, polycarbonaat of mengsel daarvanElektronica, gereedschap, meetapparatuurChemisch bestendig technisch deelSpuitgietenPolypropyleen, POM of polyamidePompdeel, laboratoriumonderdeel, industriële fittingFlexibele knop of afdichtingsrandOvergietenTPE of TPU op een stijf substraatBedieningsknop, handgreep, draagbaar apparaatOnderdeel met metalen schroefdraadInzetgietenTechnisch thermoplast met metalen busBehuizing met herhaald montagepuntDoorzichtig proefonderdeelVacuümgieten of spuitgietenTransparante hars of polycarbonaatLichtgeleider, venster, vloeistofkamerGrote serie met lage prijs per stukSpuitgieten met meerdere holtesMateriaal volgens prestatie-eisDoppen, clips, trays, huishoudelijke productenBij vacuümgieten worden vaak harsen toegepast die ABS, polypropyleen, rubber, polycarbonaat of nylon benaderen. Dat is waardevol voor vorm-, montage- en gebruikstesten. Toch is “benaderen” iets anders dan volledig gelijkwaardig zijn. Vraag daarom naar technische gegevens voor treksterkte, rek, hardheid, warmtebestendigheid, kleurstabiliteit en veroudering als uw product niet alleen visueel maar ook functioneel moet worden gevalideerd.
Een goede aanvraag bevat meer dan een driedimensionaal bestand. Lever een tekening met kritische maten, tolerantie-eisen, materiaalvoorkeur, kleur, oppervlakteafwerking, aantallen per variant, verpakkingswens en gewenste leverdatum. Vermeld ook of de onderdelen alleen voor demonstratie, functionele test, marktintroductie of langdurig eindgebruik zijn bedoeld. Dit voorkomt dat een leverancier een te lichte of juist onnodig dure oplossing aanbiedt.
Vraag bij vacuümgieten hoeveel delen uit één siliconen mal verwacht worden, hoeveel mallen in de prijs zitten en welke nabewerking inbegrepen is. Bij spuitgieten moet duidelijk zijn of de offerte aluminium snelgereedschap of stalen productiegereedschap betreft, wie eigenaar wordt van de matrijs, waar deze wordt opgeslagen en welke onderhoudsafspraken gelden. Vraag ook naar het aantal holtes, de verwachte cyclustijd, de meetstrategie en de mogelijkheid om toekomstige wijzigingen door te voeren.
Voor import naar Nederland is logistiek een praktisch aandachtspunt. Zeevracht via Rotterdam is meestal interessant voor grotere zendingen en minder urgente producties. Luchtvracht via Schiphol is geschikt voor kleine, dringende series of validatieonderdelen. Maak vooraf afspraken over levercondities, invoerformaliteiten, verzendverzekering, verpakking tegen transportschade en de verantwoordelijkheden bij afkeur. Een leverancier die onderdelen, assemblage en verpakking beheert, kan de coördinatie aanzienlijk vereenvoudigen.
Vraag aan de leverancierWaarom dit belangrijk isGoed antwoord bevatWaarschuwingstekenWelk proces adviseert u en waarom?Toont of de leverancier naar de toepassing kijkt.Volumeanalyse, materiaalargument en kostenuitleg.Alleen een prijs zonder technische toelichting.Welke toleranties zijn realistisch?Voorkomt onhaalbare eisen en afkeur.Kritische maten, meetmethode en risico op krimp.Onbeperkte nauwkeurigheid zonder voorwaarden.Hoe worden ontwerpwijzigingen verwerkt?Wijzigingen zijn normaal in productontwikkeling.Doorlooptijd, wijzigingskosten en versiebeheer.Onduidelijkheid over bestanden en revisies.Welke materiaalgegevens levert u?Functionele prestaties moeten verifieerbaar zijn.Materiaalnaam, gegevensblad en eventuele certificaten.Alleen algemene termen zoals “sterk kunststof”.Hoe vindt kwaliteitscontrole plaats?Beschermt montage en levering aan eindklanten.Visuele controle, maatrapport, eerste-stukcontrole.Geen vastgelegde inspectiestappen.Wie bezit en beheert de matrijs?Relevant voor continuïteit en leverancierswissel.Eigendom, opslagplaats, onderhoud en vrijgaveprocedure.Geen schriftelijke regeling voor gereedschap.Hoe worden onderdelen verpakt en verzonden?Beschadiging kan de totale besparing tenietdoen.Beschermende verpakking, etiketten en leverdocumenten.Standaardverpakking zonder productbeoordeling.Welke nazorg is beschikbaar?Serieproblemen vragen snelle opvolging.Contactpersoon, reactietijd en corrigerende werkwijze.Geen duidelijk aanspreekpunt na verzending.Vergelijk offertes niet alleen op totaalbedrag. Een offerte met een lagere matrijsprijs kan minder holtes, beperkte materiaalkeuze, geen maatrapport of onvoldoende koeling bevatten. Dat leidt later mogelijk tot langere cyclustijden, vervorming of extra handwerk. De beste offerte beschrijft wat er wordt geleverd, welke aannames gelden en welke risico’s vooraf zijn beoordeeld.
Vacuümgieten en spuitgieten worden in uiteenlopende Nederlandse sectoren toegepast. In de medische technologie zijn proefbehuizingen, handgrepen, instrumentafdekkingen en demonstratiemodellen typische vacuümgiettoepassingen. Zodra een ontwerp gevalideerd is, kan spuitgieten worden gebruikt voor consistente behuizingen, trays, clips en componenten voor serieapparatuur. Voor medische toepassingen gelden vaak aanvullende eisen aan traceerbaarheid, reiniging, materiaalkeuze en validatie; bespreek die daarom al voor de eerste proefserie.
In de mobiliteit en automotive zijn vacuümgegoten delen geschikt voor interieurprototypes, testpanelen, luchtkanalen en kleine validatieseries. Spuitgieten is vervolgens geschikt voor duurzame bevestigingsclips, afdekkingen, connectorhuizen, bedieningselementen en onder-delen die langdurig aan temperatuur, trillingen of chemicaliën worden blootgesteld. In de regio Brainport Eindhoven kan deze route bijzonder nuttig zijn voor ontwerpteams die elektronica, mechanica en behuizing tegelijk ontwikkelen.
Voor industriële automatisering en machinebouw zijn beschermkappen, kabelgeleiders, sensorhouders, behuizingen en montageonderdelen veelvoorkomend. Hier telt maatvastheid vaak zwaarder dan een uiterst cosmetisch oppervlak. Een combinatie van CNC-bewerking voor metalen delen, vacuümgieten voor beperkte kunststofseries en later spuitgieten voor herhaalproductie kan het ontwikkelrisico verlagen.
Consumentenproducten vragen vaak juist om een perfecte balans tussen uitstraling, tactiele beleving en kostprijs. Vacuümgieten helpt bij kleur- en vormproeven, terwijl spuitgieten geschikt is voor commerciële series. Voor kleine bedrijven die online verkopen vanuit Amsterdam, Breda of Groningen kan een eerste productie met snelgereedschap verstandig zijn voordat een grote voorraad wordt ingekocht.
Een start-up ontwikkelt een draagbaar meetapparaat voor gebruik in magazijnen. De eerste fase vraagt twintig behuizingen voor gebruikstesten en demonstraties aan klanten. Het ontwerp kan nog veranderen nadat operators de knopposities en grip hebben beoordeeld. Vacuümgieten is in deze fase logisch: de behuizingen zien er professioneel uit, kleine aanpassingen blijven betaalbaar en het team kan verschillende kleuren testen. Na positieve feedback en een verwachte afname van vijfduizend apparaten per jaar wordt de behuizing herontworpen voor spuitgieten, inclusief lossingshoeken, klikverbindingen en metalen inzetstukken.
Een fabrikant van waterbehandelingsapparatuur heeft een kleine serie afdekkappen nodig voor een klantproject in de Rotterdamse haven. Het totale project omvat zestig machines en de eindklant wil eerst een montageproef zien. Vacuümgieten kan snel zestig passende kappen leveren zonder een kostbare stalen matrijs. Wanneer hetzelfde machineplatform later in meerdere landen wordt uitgerold, kan een aluminium of stalen spuitgietmatrijs worden overwogen.
Een gevestigd merk voor huishoudelijke apparatuur wil een nieuwe knop met zachte rand introduceren. Een eenvoudige gegoten proefversie helpt bij het beoordelen van vorm en kleur, maar test niet volledig de hechting tussen een harde kern en een zachte buitenlaag. Voor de definitieve productie is overgieten de juiste route. De leverancier moet daarbij de materiaalcombinatie, hechting, poortpositie en ontmalling beoordelen. Dit voorbeeld laat zien dat vacuümgieten een uitstekend besluitvormingsmiddel is, maar niet altijd de uiteindelijke productietechniek vervangt.
Nederland kent gespecialiseerde bedrijven voor matrijzen, technische kunststoffen, precisieproductie en prototypeontwikkeling. Niet iedere partij biedt beide processen volledig intern aan; sommige bedrijven concentreren zich op gereedschappen, andere op serieproductie of hoogwaardige prototypen. Onderstaande namen zijn een praktische beginlijst voor een offertevergelijking. Controleer altijd de actuele procescapaciteit, materiaalopties en certificeringen voor uw specifieke project.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodProdrive TechnologiesEindhoven en internationale marktenHoogwaardige ontwikkeling en productie van complexe systemenOntwikkeling, productie, elektronica-integratie en mechatronische oplossingenHelvoetTilburg, Europa en internationale marktenPrecisieonderdelen voor veeleisende toepassingenSpuitgieten, rubbertechniek, gereedschap en technische componentenNaberplastWaalwijk en BeneluxKunststofspuitgieten en praktische productieondersteuningSpuitgieten, matrijsbeheer, assemblage en logistieke ondersteuningVDL KunststoffenHeeze en Europese klantenTechnische kunststofonderdelen en seriematige productieSpuitgieten, productontwikkeling, matrijzen en assemblageNedcamHeerenveen en internationale ontwerpteamsSnelle realisatie van modellen en vormenModelbouw, vormproductie, composieten en prototypeondersteuningTEAM RapidNederland, Europa, China en wereldwijde leveringSnelle overgang van prototype naar lage en hogere seriesVacuümgieten, CNC-bewerking, snelgereedschap, spuitgieten, afwerking en verzendingDe tabel is geen ranglijst. De juiste keuze hangt af van uw product, vereiste serieomvang, gewenste locatie van productie, vertrouwelijkheid, logistiek en technische complexiteit. Nederlandse partijen kunnen aantrekkelijk zijn voor intensief overleg op locatie, zeer korte transportlijnen en projecten met nauwe samenwerking. Internationale producenten kunnen aantrekkelijk zijn wanneer gereedschap en onderdelen kostenefficiënt moeten worden gecombineerd, vooral bij terugkerende productieseries.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met flexibele modellen voor OEM-, ODM-, groothandels-, retail- en regionale distributieprojecten. De onderneming combineert vacuümgieten, driedimensionaal printen, CNC-bewerking, snelgereedschap, spuitgieten, metaalbewerking, afwerking, assemblage, verpakking en directe verzending, waardoor een ontwerp niet tussen losse leveranciers hoeft te wisselen. ISO 9001:2015-kwaliteitsmanagement, maakbaarheidsrapporten vóór gereedschap, nauwkeurige CNC-toleranties tot 0,01 mm en ervaring met meer dan 6.000 geleverde projecten voor ruim 500 klanten in meer dan 25 landen geven concrete onderbouwing voor materiaalcontrole, procesdiscipline en inspectie. Voor Nederland worden aanvragen vooraf technisch beoordeeld en worden reacties doorgaans binnen enkele uren gegeven; online overleg, directe engineeringcommunicatie, productiemonsters, inspectieafspraken, verpakkingsondersteuning en nazorg beschermen de koper gedurende het traject. TEAM Rapid beschikt volgens zijn dienstverlening over beperkte opslagmogelijkheden en directe wereldwijde verzending, maar claimt geen eigen Nederlandse vestiging of lokaal magazijn; de marktbetrokkenheid ligt in bewezen internationale projectervaring, bereikbare technische ondersteuning en transport naar Nederland. De onderneming levert EPC-, totaaloplossingen en installaties die eigendom blijven van de klant wanneer een geïntegreerde productieroute nodig is, maar biedt geen BOO-model of bulkvoorziening op locatie.
Voor een eerste vergelijking kunt u de pagina over snelle prototypediensten raadplegen. Wanneer het ontwerp klaar is voor gereedschap en serieproductie, biedt de pagina over spuitgietdiensten aanvullende informatie over de mogelijkheden. Voor een projectgerichte beoordeling kunt u direct een offerte voor kunststofproductie aanvragen.
Richting 2026 verschuift de keuze tussen vacuümgieten en spuitgieten van een puur technische afweging naar een bredere beslissing over duurzaamheid, digitalisering en leveringszekerheid. Nederlandse bedrijven vragen vaker om gerecyclede of biogebaseerde kunststoffen, maar deze materialen kunnen ander krimpgedrag, vochtgevoeligheid of kleurvariatie vertonen. Dat maakt vroegtijdige materiaalproeven en procesvalidatie belangrijker. Voor spuitgieten neemt de behoefte toe aan gerecyclede polypropyleen-, ABS- en polyamidekwaliteiten met stabiele technische eigenschappen.
Ook digitale maakbaarheidsanalyse wordt steeds belangrijker. Software voor vulanalyse, koeloptimalisatie en vervormingsvoorspelling helpt matrijsaanpassingen vooraf te beperken. In vacuümgieten zorgen verbeterde harsen, nauwkeurigere moedermodellen en efficiëntere nabewerking voor representatievere kleine series. Driedimensionaal printen blijft daarbij een waardevolle partner voor moedermodellen en snelle verificatie van geometrie.
Op beleidsniveau blijven Europese eisen rond productveiligheid, chemische stoffen, afvalstromen, verpakking en traceerbaarheid invloed hebben op materiaalkeuze en documentatie. Voor Nederland spelen circulaire-economie-doelstellingen, hergebruik van grondstoffen en reductie van transportemissies mee. Dit betekent niet automatisch dat lokale productie altijd de laagste milieu-impact heeft: materiaalverlies, uitval, energieverbruik, transportwijze, levensduur en retourlogistiek moeten als geheel worden beoordeeld.
Een groeiende trend is gefaseerde productie. Bedrijven gebruiken vacuümgieten voor validatie, vervolgens aluminium snelgereedschap voor marktintroductie en daarna stalen matrijzen voor schaalvergroting. Zo blijft kapitaalbeslag beperkt terwijl de onderneming wel snel kan reageren op vraag uit Nederland, Duitsland, België en andere Europese afzetmarkten.
Er is geen universeel omslagpunt. Bij eenvoudige delen kan spuitgieten al vanaf enkele honderden stuks interessant worden, terwijl complexe of grote matrijzen pas bij duizenden stuks voordeel geven. Vergelijk totale gereedschapskosten, stukprijs, verwachte herhaalorders en kosten van wijzigingen.
Ja, vooral voor beperkte commerciële series, demonstraties, maatwerkproducten en markttesten. Controleer wel of de gekozen hars voldoet aan de mechanische, thermische, chemische en wettelijke eisen van het daadwerkelijke eindgebruik.
Niet automatisch. Vacuümgieten gebruikt doorgaans polyurethaanharsen die eigenschappen van thermoplasten kunnen benaderen. Spuitgieten verwerkt het gekozen seriemateriaal zelf, waardoor het meestal beter geschikt is voor langdurige en zwaar belastende toepassingen.
Vacuümgieten kan, afhankelijk van moedermodel, aantal delen en afwerking, vaak binnen 2 tot 10 werkdagen worden gerealiseerd. Voor spuitgieten duurt de voorbereiding van snelgereedschap en eerste productie vaak ongeveer 5 tot 25 dagen. Transport naar Nederland komt daar nog bij.
Lever een driedimensionaal bestand, een tekening met kritische maten, materiaal- en kleureisen, oppervlaktewens, aantallen, toepassing, kwaliteitsverwachting, gewenste levering en informatie over eventuele certificering of montage. Hoe duidelijker de aanvraag, hoe beter het procesadvies.
De vorm kan een uitstekend uitgangspunt zijn, maar het ontwerp moet vaak worden aangepast voor spuitgieten. Controleer wanddikte, lossingshoek, ribben, klikverbindingen, ondersnijdingen, poortlocatie en krimp voordat een metalen matrijs wordt besteld.
Begin meestal met snelle prototypes of vacuümgieten om ontwerp en markt te testen. Kies pas voor spuitgieten wanneer de vraag, het ontwerp en de materiaalkeuze voldoende zeker zijn. Een gefaseerde aanpak beperkt investeringsrisico en versnelt de eerste introductie.
Vacuümgieten is de snelle, flexibele keuze voor kleine series, visuele modellen en functionele validatie. Spuitgieten is de schaalbare keuze voor stabiele ontwerpen, consistente kwaliteit en lage kosten per stuk bij grotere volumes. Nederlandse bedrijven doen er goed aan beide technieken niet als concurrenten te zien, maar als opeenvolgende stappen in een productieroute.
Begin met het doel van uw onderdeel: testen, verkopen in beperkte oplage of langdurig produceren. Bereken daarna de totale kosten over de verwachte afname, beoordeel materiaal- en kwaliteitseisen, en vraag meerdere leveranciers om een onderbouwd maakbaarheidsadvies. Daarmee kiest u niet alleen het juiste proces, maar bouwt u ook een betrouwbaardere route van digitaal ontwerp naar marktproduct.
Voor één tot circa honderd onderdelen is 3D-printen doorgaans de voordeligste en snelste keuze, omdat er geen matrijs nodig is. Spuitgieten wordt meestal interessanter zodra een ontwerp stabiel is en de serie groter wordt, vaak vanaf enkele honderden tot enkele duizenden stuks. Het exacte omslagpunt hangt af van de geometrie, het materiaal, de oppervlakte-eis, het aantal matrijsnesten en de gewenste levertijd.
In Nederland is 3D-printen geschikt voor ontwerpvalidatie, functionele prototypes, hulpmiddelen en kleine series. Spuitgieten is de betere route voor herhaalbare kwaliteit, lagere stukprijzen bij grotere aantallen, engineeringkunststoffen en een professionele serieafwerking. Bedrijven in Amsterdam, Eindhoven, Rotterdam, Utrecht, Tilburg en de regio Arnhem-Nijmegen combineren beide technieken steeds vaker om productintroducties te versnellen.
Kies eerst 3D-printen om vorm, passing en functie te testen. Gebruik daarna spuitgieten wanneer volumes, materiaalprestaties en kostprijs voorspelbaar moeten worden. Naast Nederlandse aanbieders kunnen gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met een aantoonbaar kwaliteitsmanagementsysteem, duidelijke technische ondersteuning vóór en na bestelling en aantrekkelijke prijs-prestatieverhouding, een praktische optie zijn voor gereedschap en serieproductie.
Bij 3D-printen wordt een onderdeel laag voor laag opgebouwd vanuit een digitaal model. Dit maakt productie zonder vormgereedschap mogelijk. Een ontwerpwijziging vereist meestal alleen een aangepast bestand, waardoor deze methode bijzonder geschikt is voor iteraties. Afhankelijk van de techniek kunnen kunststofpoeders, vloeibare harsen, filamenten of metaalpoeders worden gebruikt. Veelgebruikte technieken zijn stereolithografie, selectief lasersinteren, smelten van filament en meerstraalsprinten.
Bij spuitgieten wordt gesmolten kunststof onder druk in een nauwkeurige matrijs gebracht. Na afkoeling opent de matrijs en wordt het gevormde product uitgeworpen. De investering in een matrijs is aanzienlijk, maar de cyclustijd per onderdeel is laag. Daardoor daalt de kostprijs per stuk sterk zodra de serieomvang toeneemt. Spuitgieten levert bovendien onderdelen op met consistente maatvoering, een uniforme oppervlakte en materiaalprestaties die dicht bij industriële eindgebruikseisen liggen.
Voor Nederlandse productontwikkelaars is het verschil niet alleen technisch. Het is ook een keuze tussen flexibiliteit en schaalvoordeel. Een startup in Delft die vijftig behuizingen voor veldtesten nodig heeft, kan meestal sneller starten met 3D-printen. Een fabrikant in de Brainport-regio die jaarlijks twintigduizend sensorbehuizingen levert, zal met spuitgieten vaak een betere kostprijs, processtabiliteit en reproduceerbaarheid bereiken.
De belangrijkste financiële variabele is de verhouding tussen de vaste gereedschapskosten en de variabele stukprijs. Bij 3D-printen zijn de opstartkosten laag, maar iedere extra eenheid blijft relatief duur. Bij spuitgieten is de opstartinvestering hoger door ontwerp, bewerking en validatie van de matrijs, terwijl de prijs per onderdeel bij hogere volumes juist sterk daalt.
Vergelijkpunt3D-printenSpuitgietenPraktische betekenis voor Nederlandse inkopersOpstartkostenLaag; geen matrijs nodigHoog; matrijsontwikkeling vereist3D-printen beperkt risico tijdens de ontwerpfaseStukprijsRelatief hoog en vaak stabielDaalt aanzienlijk bij hogere volumesSpuitgieten wint bij herhaalorders en grotere seriesDoorlooptijdVaak enkele dagenMatrijs plus eerste productie vaak wekenPlan gereedschap vroeg bij een vaste marktintroductieOntwerpwijzigingenSnel en goedkoop door aanpassing van het bestandKunnen matrijsaanpassing en extra kosten vragenValideer kritische details vóór matrijsvrijgaveMateriaaleigenschappenAfhankelijk van printproces en richting van opbouwBreed aanbod van seriekunststoffenKies spuitgieten voor hoge slagvastheid of chemische bestendigheidOppervlaktekwaliteitVaak zichtbare lagen of nabewerking nodigAfhankelijk van matrijspolijsting zeer consistentSpuitgieten is gunstig voor zichtdelen en consumentenproductenMaatnauwkeurigheidGoed, maar proces- en materiaalafhankelijkHoog en goed herhaalbaar na procesinstellingSpuitgieten past bij assemblages met vaste tolerantiesDe tabel laat zien dat geen van beide technieken universeel beter is. Een geprint onderdeel kan functioneel uitstekend zijn, maar zich bij belasting, warmte of langdurig gebruik anders gedragen dan een gespuitgiet onderdeel. Omgekeerd kan het onnodig zijn om een dure matrijs te bestellen wanneer de vraag nog onzeker is. De beste beslissing volgt daarom uit volume, productfase, materiaalvereisten en commerciële planning.
Het omslagpunt is het aantal onderdelen waarbij de totale kosten van spuitgieten gelijk worden aan die van 3D-printen. Een eenvoudige berekening is: vaste matrijskosten gedeeld door het verschil tussen de geprinte stukprijs en de gespuitgiete stukprijs. Stel dat een print € 18 per stuk kost, een gespuitgiet onderdeel € 3 per stuk kost en de matrijs € 9.000 kost. Het theoretische omslagpunt ligt dan rond 600 onderdelen. In de praktijk moeten ook transport, verpakking, afkeur, nabewerking, kwaliteitscontrole en voorraadkosten worden meegenomen.
Bij een complexe behuizing met schuiven, ondersnijdingen of meerdere materialen kan de matrijsprijs hoger liggen. Daardoor verschuift het omslagpunt omhoog. Bij een eenvoudig deksel met twee matrijsnesten en een korte cyclustijd kan het omslagpunt juist lager uitvallen. De berekening moet daarom altijd projectspecifiek zijn, niet gebaseerd op een algemene vuistregel.
SeriegrootteMeestal voordeligste routeWaaromAanbevolen aanpak1 tot 10 stuks3D-printenMinimale opstartkosten en directe beschikbaarheidGebruik voor conceptmodellen en pascontrole10 tot 50 stuks3D-printenOntwerpwijzigingen blijven eenvoudigTest vorm, ergonomie en montage50 tot 250 stuks3D-printen of vacuümgietenAfhankelijk van afwerking, materiaal en levertijdVergelijk meerdere processen op totaalprijs250 tot 1.000 stuksProjectafhankelijkGereedschapskosten beginnen door te wegenVraag een omslagpuntanalyse en matrijsofferte aan1.000 tot 10.000 stuksSpuitgietenLagere stukprijs en constante kwaliteitKies een productiegeschikte matrijs en plan validatie10.000 tot 100.000 stuksSpuitgietenEfficiënte cyclustijden en meerdere matrijsnestenOptimaliseer cyclustijd, materiaalverbruik en logistiekMeer dan 100.000 stuksSpuitgieten met productiematrijsMaximaal schaalvoordeel en procesbeheersingWerk met onderhoudsplan, procescontrole en veiligheidsvoorraadEen goede offertevergelijking kijkt verder dan de prijs van het onderdeel. Nederlandse kopers moeten vragen naar matrijseigendom, verwachte levensduur van de matrijs, aantal nesten, cyclustijd, meetrapporten, mogelijke ontwerpwijzigingen, levertijd naar Nederland en kosten voor nabewerking. Voor producten die via de haven van Rotterdam of luchthaven Schiphol worden ingevoerd, kunnen transportwijze en douaneplanning eveneens invloed hebben op de werkelijke projectkosten.
3D-printen blinkt uit wanneer snelheid en ontwerpvrijheid belangrijker zijn dan de laagste stukprijs. Het is bijzonder effectief voor functionele prototypes, medische hulpmiddelen voor intern gebruik, montagehulpen, testopstellingen, kleine productseries en reserveonderdelen. In de Nederlandse maakindustrie is dit relevant voor ontwerpteams rond Eindhoven, medtechbedrijven in Utrecht, maritieme toeleveranciers rond Rotterdam en industriële automatisering in Twente.
De juiste printtechniek hangt af van het doel. Stereolithografie levert gladde modellen met fijne details, maar vraagt aandacht voor harsgedrag en langdurige UV-belasting. Selectief lasersinteren biedt robuuste nylononderdelen zonder veel ondersteuningsstructuren. Filamentprinten is toegankelijk en bruikbaar voor eenvoudige hulpmiddelen, terwijl industriële systemen betere herhaalbaarheid bieden. Voor visuele prototypes zijn kleur en afwerking vaak doorslaggevend; voor functionele onderdelen tellen slagvastheid, temperatuurbestendigheid en maatvoering zwaarder.
ToepassingGeschikte methodeGeschikte materialenBelangrijk aandachtspuntVormmodel voor presentatieStereolithografieFotopolymeerharsFraai oppervlak, maar niet altijd voor zware belastingFunctioneel prototypeSelectief lasersinterenNylon, met glas- of koolstofvezelvullingControleer poreusheid en afdichtingMontagehulpFilamentprintenPETG, ABS, polycarbonaatLet op laagrichting bij mechanische belastingKleine serie behuizingenSelectief lasersinteren of harsprintenNylon of technische harsNabewerking kan nodig zijn voor professioneel uiterlijkDoorzichtige demonstratiemodellenStereolithografieTransparante harsPolijsten en coating verbeteren helderheidComplexe luchtkanalenSelectief lasersinterenNylonOntwerp afvoeropeningen voor ongebruikt poederMetaalprototypeMetaalprinten of verspanenRvs, aluminium, titaniumVergelijk kosten met CNC-bewerking3D-printen is niet automatisch de goedkoopste optie voor iedere lage serie. Als een onderdeel een hoogwaardige kleur, textuur of mechanische eigenschap moet hebben, kunnen vacuümgieten of snelle matrijzen aantrekkelijker zijn. De meest effectieve route is vaak gefaseerd: eerst printen voor validatie, daarna een kleine serie met een tussenproces en vervolgens spuitgieten zodra de vraag is bevestigd.
Spuitgieten is de aangewezen methode voor onderdelen die regelmatig, reproduceerbaar en in grotere aantallen nodig zijn. Denk aan elektrische behuizingen, clips, doppen, kabelgeleiders, consumentendelen, medische apparaten, interieuronderdelen voor voertuigen en componenten voor industriële apparatuur. Het proces ondersteunt een breed scala aan kunststoffen, waaronder polypropyleen, ABS, polyamide, polycarbonaat, POM, TPE en materiaalcombinaties voor overmolding.
Een goed ontwerp voor spuitgieten bespaart direct kosten. Houd wanddiktes zo gelijk mogelijk, voeg voldoende lossingshoek toe, voorkom onnodige ondersnijdingen en gebruik ribben in plaats van massieve dikke zones. Ongelijke wanddiktes kunnen krimp, sink marks en kromtrekken veroorzaken. Een DFM-analyse vóór het starten van de matrijsbewerking is daarom essentieel. Deze analyse beoordeelt onder meer de vulling, koelbaarheid, uitwerping, aanspuitlocatie, toleranties en potentiële laslijnen.
De materiaalkeuze moet voortkomen uit de functie van het product en niet uitsluitend uit prijs. Polypropyleen is licht, chemisch bestendig en geschikt voor veel consumenten- en verpakkingsproducten. ABS biedt een goede balans tussen slagvastheid en oppervlaktekwaliteit. Polycarbonaat is sterk en slagvast, terwijl POM nuttig is voor slijtvaste mechanische delen. Polyamide is geschikt voor technische toepassingen, maar vochtopname verdient aandacht. Voor flexibele grepen, afdichtingen en zachte contactzones kunnen TPE- of TPU-materialen worden toegepast.
Voor de Nederlandse markt zijn voorschriften en gebruiksomstandigheden belangrijk. Producten voor medische toepassingen, voedselcontact, elektrische apparatuur of kinderen kunnen aanvullende materiaalverklaringen, traceerbaarheid en specifieke testen vereisen. Vraag leveranciers daarom vroeg naar beschikbare documentatie, batchcontrole en eventuele ondersteuning bij materiaalselectie. Bij export vanuit Nederland naar Duitsland, België, Scandinavië of het Verenigd Koninkrijk kunnen eisen per sector verschillen.
MateriaalBelangrijk voordeelTypische toepassingGeschikt voor 3D-printenGeschikt voor spuitgietenPolypropyleenLicht, taai en chemisch bestendigVerpakkingen, scharnieren, doppenBeperkt beschikbaarZeer geschiktABSSlagvast met goede afwerkingBehuizingen, consumentenproductenGeschiktZeer geschiktPolycarbonaatHoge slagvastheidBeschermkappen, technische behuizingenGeschikt met juiste apparatuurZeer geschiktPolyamideSterk en slijtvastTechnische delen, clips, houdersZeer geschikt via poederprintenZeer geschiktPOMLage wrijving en maatvastheidTandwielen, schuifdelen, sluitingenMinder gebruikelijkZeer geschiktTPEFlexibel en zacht aanvoelendGrepen, afdichtingen, beschermrandenBeperkt beschikbaarZeer geschiktTPUElastisch en slijtvastBeschermhoezen, flexibele delenZeer geschiktGeschiktDeze materiaaltabel is een uitgangspunt en geen vervanging voor een engineeringbeoordeling. Bij een product dat buiten wordt gebruikt, spelen UV-bestendigheid en temperatuurschommelingen mee. Bij een vloeistofcontacttoepassing zijn chemische compatibiliteit en afdichting kritisch. Bij een klikkende verbinding zijn vermoeiing en lokale wanddikte belangrijker dan alleen treksterkte.
Nederland beschikt over een sterke combinatie van ontwerpkennis, logistieke bereikbaarheid en gespecialiseerde maakbedrijven. De regio Eindhoven biedt veel ervaring met hightechsystemen en precisieproductie. Rotterdam is aantrekkelijk voor importlogistiek en maritieme toepassingen. In Gelderland, Noord-Brabant en Overijssel bevinden zich diverse kunststofverwerkers, prototypingbedrijven en assemblagepartners.
BedrijfRegioBedieningsgebiedKernsterkteBelangrijk aanbodOceanzEdeNederland en Europese marktIndustriële additieve productie en advies3D-printen, nabewerking, kleine seriesProtolabsEuropese dienstverlening voor NederlandNederland, Benelux en EuropaSnelle digitale productie3D-printen, CNC-bewerking en spuitgietenHubsAmsterdamInternationaal netwerk met Nederlandse klantenDigitaal productieplatform3D-printen, CNC-bewerking en plaatwerkPekagoGoirleNederland en EuropaTechnische kunststofproductieSpuitgieten, assemblage en productontwikkelingHelvoetTilburgEuropa en internationale industriePrecisieonderdelen voor gereguleerde sectorenSpuitgieten, assemblage en technische kunststoffenRostiNederlandse en Europese activiteitenEuropa en internationale klantenGrootschalige kunststofverwerkingSpuitgieten, productassemblage en automatiseringPromoldingGelderlandNederland en omliggende marktenKunststofspuitgieten en engineeringMatrijzen, spuitgieten en serieproductieBij het selecteren van een leverancier is nabijheid slechts één factor. Lokale productie kan korte overleglijnen, snelle proefseries en eenvoudiger fabrieksbezoek bieden. Internationale productie kan interessant zijn wanneer gereedschapskosten, capaciteit of combinatieprocessen zwaar wegen. Vraag in beide gevallen om een duidelijke technische beoordeling, een realistische planning, monsters vóór serieproductie en afspraken over kwaliteit, eigendom en communicatie.
Begin nooit met alleen een prijsaanvraag. Stuur een 3D-bestand, bij voorkeur in STEP-formaat, samen met een tekening van kritische maten, het gewenste materiaal, de kleur, de oppervlakte-eis, de jaarlijkse afname en het beoogde gebruik. Vermeld ook of het onderdeel zichtbaar is, aan hitte wordt blootgesteld, vloeistofdicht moet zijn of met andere componenten wordt geassembleerd.
Vraag voor spuitgieten om een DFM-rapport voordat de matrijs wordt vrijgegeven. Dit voorkomt kostbare wijzigingen nadat staal is bewerkt. Voor 3D-printen is het verstandig om te vragen naar de laagdikte, bouwrichting, nabewerking en verwachte toleranties. Een onderdeel dat geprint wordt in een andere oriëntatie kan een andere sterkte en oppervlaktestructuur krijgen.
Voor bedrijven die meerdere productvarianten beheren, kan een hybride strategie verstandig zijn. Produceer langzaam lopende varianten met 3D-printen of kleine serietechnieken en reserveer spuitgietmatrijzen voor hardlopers. Zo blijft kapitaal beschikbaar voor voorraad, marketing en productontwikkeling.
In de medische sector worden 3D-geprinte modellen gebruikt voor ergonomische tests, pasproeven en ontwikkelingsondersteuning, terwijl spuitgieten geschikt is voor herhaalbare behuizingen, knoppen en accessoires. In de automotive-sector helpt 3D-printen bij proefmontage, luchtgeleiding en tooling; spuitgieten ondersteunt seriedelen zoals clips, afdekkingen en interieurcomponenten.
Voor consumentenelektronica is de combinatie bijzonder krachtig. Eerst worden geprinte behuizingen gebruikt om de positie van printplaten, kabels en knoppen te controleren. Daarna levert spuitgieten schaalbare behuizingen met textuur, kleur en consistente klikverbindingen. Industriële automatisering gebruikt 3D-printen vaak voor klemmen en montagehulpen, terwijl spuitgieten wordt ingezet voor duurzame sensorhuizen en beschermkappen.
In de maritieme en offshoreketen rond Rotterdam en Vlissingen spelen corrosiebestendigheid, afdichting en kleine reservepartijen een belangrijke rol. Een geprint reserveonderdeel kan stilstand beperken, terwijl een gespuitgiete serie interessant wordt wanneer een onderdeel periodiek in grotere aantallen nodig is. Voor duurzame energie en laadinfra zijn weersbestendige kunststoffen, vlamvertragende opties en nauwkeurige assemblagekenmerken belangrijke selectiecriteria.
Een Nederlandse startup ontwikkelt een slimme waterfles met elektronica in de dop. Tijdens de eerste ontwikkelronde worden tien transparante modellen geprint om de positie van de batterij, afdichtring en printplaat te beoordelen. Na meerdere aanpassingen volgt een serie van honderd functionele nylonmodellen voor gebruikerstesten. Zodra een retailer interesse toont in vijfduizend stuks, wordt gekozen voor een spuitgietmatrijs in ABS of polypropyleen, afhankelijk van de gewenste chemische bestendigheid en valtest.
Een machinebouwer uit Twente heeft een beschermkap nodig voor een nieuwe productielijn. Voor de interne demonstratie worden twee grote kunststofdelen geprint. De eerste serie van driehonderd machines vraagt echter om een stabiel oppervlak, vaste schroefposities en consistente montage. In dat stadium kan spuitgieten voordeliger zijn, vooral wanneer de kap ook in volgende machinegeneraties wordt gebruikt.
Een distributeur van elektrische installatiematerialen in de Randstad wil een eigen merk kabelgeleider introduceren. De vorm wordt eerst met 3D-printen beoordeeld door installateurs. Na feedback over grip, buigradius en bevestiging wordt de geometrie aangepast. Vervolgens kan spuitgieten met meerdere nesten de stukprijs verlagen, waardoor distributie via groothandels haalbaar wordt.
TEAM Rapid ondersteunt Nederlandse eindgebruikers, distributeurs, dealers, merkeigenaren, ontwerpstudio’s en individuele ontwikkelaars met een combinatie van snelle prototypes, gereedschap en productieonderdelen. Het bedrijf werkt volgens ISO 9001:2015, levert DFM-analyses vóór gereedschapbouw en heeft meer dan 6.000 projecten voor ruim 500 klanten in meer dan 25 landen gerealiseerd; specifieke merkcomponenten worden niet publiekelijk geclaimd, maar materiaalkeuze, toleranties tot 0,01 mm bij CNC-bewerking en procescontrole worden per project technisch afgestemd. Voor Nederlandse klanten zijn flexibele samenwerkingsvormen mogelijk, waaronder OEM-, ODM-, groothandels-, retail- en regionale distributieprojecten, van één prototype tot meer dan 100.000 onderdelen. TEAM Rapid biedt onder meer SLA- en SLS-3D-printen, CNC-bewerking, vacuümgieten, snelle matrijzen, spuitgieten, overmolding, assemblage, verpakking en directe verzending; prototypes kunnen afhankelijk van het project binnen één dag worden verzonden en gereedschap plus gevormde delen kunnen vaak binnen circa vijf tot vijfentwintig dagen worden ondersteund. Het bedrijfsprofiel noemt geen Nederlandse dochteronderneming, lokaal magazijn of fysieke vestiging in Nederland; de servicezekerheid voor Nederlandse afnemers berust daarom op snelle online technische voorbespreking, persoonlijke engineeringcommunicatie binnen enkele uren, DFM-feedback, kwaliteitscontrole, verpakking en directe internationale levering, met aanvullende offline afstemming waar projectmatig mogelijk. TEAM Rapid levert klant-eigen fabrieks-, geïntegreerde turnkey- en EPC-oplossingen voor productieprojecten, maar geen BOO-model of bulklevering op locatie. Voor een vergelijking tussen serieproductie en prototyping kunt u de spuitgietdiensten bekijken, terwijl de pagina over snelle prototyping helpt bij de keuze voor een eerste validatieserie.
In 2026 groeit de combinatie van digitale productie en traditionele kunststofverwerking verder. Kunstmatige intelligentie ondersteunt ontwerpoptimalisatie, voorspelt kromtrekking en helpt bij het kiezen van aanspuitpunten en koelkanalen. Digitale tweelingen maken het mogelijk om matrijsgedrag en productkwaliteit vroeger te beoordelen. Hierdoor kunnen ontwikkelteams in Nederland sneller van ontwerp naar testserie bewegen.
Duurzaamheid krijgt een grotere rol in materiaalkeuze en inkoop. Gerecyclede polymeren, biogebaseerde kunststoffen en ontwerpen die eenvoudiger te demonteren zijn, worden relevanter. Tegelijk vraagt gerecycled materiaal om strakkere procesbeheersing, omdat eigenschappen per batch kunnen variëren. Transparantie over materiaalherkomst, hergebruik en afvalstromen wordt steeds belangrijker voor merken die in de Europese markt actief zijn.
Ook regelgeving beïnvloedt de keuze tussen 3D-printen en spuitgieten. Producenten moeten rekening houden met productveiligheid, chemische vereisten, verpakkingsregels en sectorgebonden documentatie. Voor Nederlandse bedrijven die leveren aan de Europese Unie wordt traceerbaarheid steeds waardevoller. Een leverancier die meetgegevens, materiaalinformatie en revisiebeheer kan ondersteunen, helpt risico’s tijdens opschaling te beperken.
Lokale, regionale en internationale productie zullen naast elkaar blijven bestaan. Kleine, urgente of sterk veranderende series worden vaker dichtbij geproduceerd. Gestandaardiseerde onderdelen en grotere volumes kunnen profiteren van internationale capaciteit en lagere gereedschapskosten. De beste keten is daarom niet per definitie de dichtstbijzijnde of de goedkoopste, maar de keten die kwaliteit, levertijd, communicatie en totale kosten het beste combineert.
Dat verschilt per onderdeel. Een eenvoudig product kan al vanaf enkele honderden stuks interessant zijn voor spuitgieten. Bij complexe geometrieën of dure matrijzen ligt het omslagpunt vaak hoger. Laat daarom altijd een berekening maken op basis van matrijskosten, stukprijzen, materiaal, aantal nesten en verwachte jaarafname.
Niet altijd. Sommige printmaterialen benaderen de eigenschappen van seriekunststoffen, maar zijn niet identiek. Voor een betrouwbare validatie is het verstandig om kritische tests uiteindelijk uit te voeren met het materiaal en proces van de beoogde serieproductie.
De doorlooptijd hangt af van de complexiteit, matrijsgrootte, staalkeuze, aantal nesten en benodigde proefrondes. Snelle matrijzen kunnen vaak sneller beschikbaar zijn dan productiematrijzen. Plan daarnaast tijd voor DFM-beoordeling, proefspuitingen en eventuele correcties.
Ja, vooral voor kleine series, reserveonderdelen, hulpmiddelen en toepassingen waarin ontwerpvrijheid belangrijk is. Controleer wel altijd mechanische belasting, temperatuur, vocht, UV-blootstelling en de invloed van de bouwrichting op de prestaties.
Lever een 3D-bestand, tekening met kritische maten, materiaalvoorkeur, kleur, oppervlakte-eis, aantal stuks, jaarvolume, gebruiksomgeving en gewenste leverdatum aan. Voor spuitgieten zijn ook verwachte levensduur en eventuele certificeringsvereisten relevant.
Ja. Dit is vaak de veiligste aanpak. U kunt eerst prototypes laten produceren om ontwerp en functie te testen, daarna een kleine serie valideren en pas vervolgens investeren in een matrijs voor grotere volumes.
Maak uw keuze niet alleen op basis van een enkele stukprijs. Vergelijk de totale kosten, de tijd tot marktintroductie, de verwachte vraag, de materiaaleisen en het risico van ontwerpwijzigingen. Start met 3D-printen wanneer flexibiliteit nodig is en kies spuitgieten wanneer uw ontwerp stabiel is en de serieomvang schaalvoordeel rechtvaardigt.
Wilt u een projectspecifieke vergelijking ontvangen voor uw onderdeel, inclusief DFM-feedback, materiaalopties en een indicatie van het omslagpunt? Vraag dan een offerte voor uw kunststofonderdeel aan met uw 3D-bestand, gewenste aantallen en technische eisen.
Voor lage tot middelgrote aantallen, ontwerpvalidatie en een snelle marktintroductie is snelle gereedschapstechniek doorgaans voordeliger dan conventionele gereedschapstechniek. Een snel geproduceerde aluminium matrijs of vereenvoudigde stalen matrijs verlaagt de initiële investering en verkort de doorlooptijd vaak van meerdere maanden naar enkele weken. Conventionele matrijzen zijn economisch aantrekkelijker wanneer een productontwerp stabiel is en de verwachte productie boven tienduizenden of honderdduizenden stuks uitkomt.
Voor Nederlandse inkopers is de praktische keuze eenvoudig: kies snelle tooling wanneer u nog test, certificeert, verkoopt of wijzigingen verwacht; kies conventionele tooling wanneer cyclustijd, maximale levensduur, veel caviteiten en zeer hoge seriegrootte prioriteit hebben. Vergelijk niet alleen de matrijsprijs, maar ook uitval, nabewerking, logistiek, voorraadkosten en de kosten van ontwerpwijzigingen.
Lokale partijen zoals Protolabs, Oceanz, Parts on Demand, Promolding, BKB Precision en Helvoet bieden ieder een andere combinatie van prototyping, vormdelen, verspaning en productiebegeleiding. Gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met aantoonbare kwaliteitscertificering en sterke ondersteuning vóór en na opdracht, verdienen eveneens serieuze aandacht. Vooral bij kleine series bieden zij vaak een gunstige verhouding tussen prijs, technische ondersteuning en levertijd.
Snelle tegenover conventionele gereedschappen vergelijken betekent meer dan een keuze tussen goedkoop en duur. Het gaat om de vraag hoeveel zekerheid u vandaag hebt over uw ontwerp, hoeveel onderdelen u morgen nodig hebt en hoeveel risico uw organisatie wil dragen. In Nederland zien productontwikkelaars in Eindhoven, Delft, Amsterdam, Rotterdam en Enschede steeds vaker dat een perfecte productierijpe matrijs te vroeg bestellen kapitaal vastzet. Een sneller gereedschap maakt het mogelijk om eerst functionele kunststofdelen te beoordelen, pilotklanten te bedienen en assemblageproblemen op te lossen voordat een langlopende productie-investering wordt gedaan.
Snelle gereedschapstechniek omvat onder meer aluminium spuitgietmatrijzen, zacht of voorgemodificeerd staal, enkelvoudige caviteiten, vereenvoudigde schuiven, verwisselbare inzetstukken en gereedschappen die bewust zijn ontworpen voor beperkte aantallen. De methode sluit aan op de fase tussen een geprint prototype en volwaardige serieproductie. Het resultaat is een echt spuitgegoten onderdeel in productiehars, waardoor mechanische eigenschappen, klikverbindingen, afdichtingen, kleur, textuur en montage betrouwbaarder kunnen worden beoordeeld dan met een puur geprint model.
Conventionele gereedschapstechniek gebruikt meestal gehard gereedschapsstaal, complexere koeling, meerdere caviteiten, automatische ontmating en een hogere slijtvastheid. De investering is groter, maar de kosten per onderdeel dalen wanneer de aantallen oplopen. Dit is relevant voor bedrijven met distributie via de haven van Rotterdam, assemblage in Noord-Brabant of een Europees verkoopnetwerk vanuit Schiphol. Wie structureel grote aantallen moet uitleveren, heeft baat bij voorspelbare cyclustijden, reserve-inzetstukken en een robuust onderhoudsplan.
De onderstaande vergelijking laat zien waarom de goedkoopste offerte niet altijd de laagste totale projectkosten oplevert. Gebruik de tabel als eerste selectie-instrument en bespreek daarna de details van hars, toleranties, oppervlakte-eisen, kwaliteitscontrole en verwachte jaarvraag met de leverancier.
BeslispuntSnelle gereedschapstechniekConventionele gereedschapstechniekPraktische keuze voor Nederlandse inkopersInitiële investeringRelatief laag door vereenvoudigde constructie, aluminium of zachter staal en minder caviteiten.Hoog door gehard staal, complexe koeling, automatisering en uitgebreide afwerking.Kies snel wanneer budget eerst naar validatie, certificering of verkoop moet gaan.DoorlooptijdVaak ongeveer vijf tot vijfentwintig dagen, afhankelijk van geometrie, materiaal en afwerking.Vaak meerdere weken tot maanden, vooral bij veel caviteiten en complexe schuiven.Geschikt voor korte ontwikkelcycli rond beurzen, pilots of markttoetsen.Geschikt productievolumeMeestal van tientallen tot enkele duizenden of tienduizenden delen, afhankelijk van materiaal en matrijsopbouw.Voor stabiele series van tienduizenden tot honderdduizenden of meer delen.Baseer de keuze op realistische afroep, niet op een optimistische verkoopprognose.OntwerpwijzigingenInzetstukken, kernpennen en lokale details zijn vaak sneller en goedkoper aan te passen.Wijzigingen kunnen ingrijpend zijn door geharde stalen componenten en gekoppelde automatisering.Gebruik snelle tooling wanneer klikhaakjes, wanddiktes of afdichtingen nog niet definitief zijn.OnderdeelkostenHoger bij grote aantallen door langere cycli, minder caviteiten en mogelijke extra nabewerking.Laag bij grote aantallen dankzij hoge productiviteit en geoptimaliseerde cyclustijd.Bereken de omslagwaarde op basis van totale kosten over de volledige productlevensduur.Materiaal- en kwaliteitsvalidatieGoed voor productieharsen, kleurproeven, montage en beperkte functionele tests.Uitstekend voor langdurige procesbeheersing en gestandaardiseerde serieproductie.Vraag altijd om materiaalcertificaten, meetrapporten en eerste-stukcontrole.Technisch risicoBeperkt financieel risico, maar mogelijk meer onderhoud of lagere levensduur van de matrijs.Laag procesrisico bij stabiel ontwerp, maar hoog financieel risico als het ontwerp verandert.Leg een ontwerpbevriezingsmoment vast voordat u een conventionele productiematrijs bestelt.De kern is de omslagwaarde. Stel dat een aluminium matrijs aanzienlijk minder kost, maar een productiematrijs met vier caviteiten een veel lagere stuksprijs levert. Dan is de conventionele oplossing pas voordelig wanneer het volume hoog genoeg is om de extra investering terug te verdienen. In een markt met onzekere vraag, zoals nieuwe medische hulpmiddelen, slimme apparaten of duurzame consumentenproducten, is snelle tooling vaak de veiligere eerste stap.
De Nederlandse maakindustrie werkt onder hoge druk op doorlooptijd, traceerbaarheid en duurzaamheid. Innovatieclusters rond Brainport Eindhoven, de technische universiteiten van Delft, Twente en Wageningen, en de logistieke corridors rond Rotterdam en Venlo vragen om leveranciers die ontwerpfeedback snel vertalen naar maakbare onderdelen. Startende ondernemingen willen met beperkte financiering een pilotserie afleveren. Gevestigde fabrikanten zoeken juist een tijdelijke brug totdat een Europese of Aziatische productiematrijs gereed is.
Snelle tooling is daarom sterk aanwezig in sectoren waar productontwikkeling snel verloopt: medische apparaten, laboratoriumtechniek, elektrische mobiliteit, consumentenelektronica, industriële automatisering, watertechnologie en verpakkingsinnovatie. Voor deze sectoren is het waardevol dat hetzelfde ontwerp eerst kan worden gefreesd, daarna geprint of vacuümgegoten, vervolgens gespuitgoten en ten slotte opgeschaald. Minder leverancierswisselingen beperken interpretatiefouten tussen tekening, prototype en productie.
Conventionele tooling blijft dominant bij langdurige programma’s met voorspelbare afzet. Denk aan behuizingen voor huishoudelijke apparaten, connectoronderdelen, automobielcomponenten, technische sluitingen en onderdelen voor professionele apparatuur. Daar tellen processtabiliteit, geautomatiseerde uitname, korte cycli en langdurige reproduceerbaarheid zwaarder dan een snelle eerste levering.
Niet iedere snelle matrijs is hetzelfde. De juiste vorm wordt bepaald door de hars, deelgeometrie, visuele eisen, toleranties, aantallen en het gewenste moment van opschaling. Een transparante kap voor een medisch apparaat vraagt bijvoorbeeld andere ontluchting, polijstkwaliteit en materiaalbeheersing dan een zwart glasvezelversterkt bevestigingsdeel voor industriële apparatuur.
Type oplossingGebruikelijke materialenGeschikte toepassingBelangrijk voordeelAluminium spuitgietmatrijsAluminiumlegeringen met stalen slijtdelen waar nodig.Pilotseries, marktvalidatie en beperkte productie in technische kunststoffen.Korte bewerkingstijd en relatief lage investering.Voorgeharde stalen matrijsVoorgehard gereedschapsstaal met inzetstukken.Middelgrote series met hogere mechanische belasting.Betere balans tussen levensduur, kwaliteit en wijzigbaarheid.Geharde productiematrijsGehard gereedschapsstaal, slijtvast staal en complexe koelcircuits.Grote series, geautomatiseerde productie en hoge nauwkeurigheid.Lage stuksprijs bij langdurige productie.Matrijs met verwisselbare inzetstukkenAluminium of staal met verwisselbare kern- en holte-inzetstukken.Productfamilies met varianten, logo’s, aansluitingen of maatverschillen.Variaties zonder een volledig nieuwe basis te bouwen.Overmoulding- en inzetmatrijsStaal of aluminium, afgestemd op metalen inserts en zachte kunststoffen.Handgrepen, afdichtingen, connectoren en gecombineerde componenten.Integratie van meerdere functies in één onderdeel.VacuümgietgereedschapSiliconen matrijzen en gietpolyurethanen.Visuele modellen en kleine voorseries zonder spuitgietinvestering.Zeer snel voor beperkte aantallen en kleurvarianten.Proefmatrijs voor procesvalidatieAluminium of staal met meetbare procesparameters.Materiaaltests, tolerantietoetsing en proefassemblages.Vermindert risico vóór de definitieve serie-investering.Voor een goed besluit is een ontwerpbeoordeling voor maakbaarheid essentieel. Hierbij worden wanddikte, lossingshoek, aanspuitpunt, krimp, ribben, ondersnijdingen, laslijnen, uitstoters en koeling beoordeeld. Een kleine aanpassing in een vroeg stadium kan duizenden euro’s besparen. Voor Nederlandse ontwikkelteams is het verstandig deze beoordeling te koppelen aan de werkelijke gebruiksomstandigheden: reiniging met chemicaliën, uv-belasting, vocht, impact, temperatuurwisselingen of verplichte brandklasse.
Vraag niet alleen om een prijs voor “een matrijs”. Lever een 3D-bestand, een duidelijke revisiestatus, het gewenste aantal, materiaalvoorkeur, kleur, oppervlak, toleranties, keuringsniveau en afleverlocatie aan. Een goede aanvraag vermeldt ook of het onderdeel een zichtdeel, veiligheidsdeel, afdichtend deel of structureel deel is. Daarmee voorkomt u dat twee leveranciers op verschillende uitgangspunten offreren.
Controleer vervolgens welke kosten inbegrepen zijn. Denk aan ontwerp voor maakbaarheid, matrijsontwerp, proefspuitingen, materiaal, kleurmasterbatch, textuur, nabewerking, meetrapporten, verpakking, transport en mogelijke opslag. Voor klanten in Nederland is het bovendien verstandig om invoer, btw-afhandeling, douanedocumenten en de gewenste leverconditie vóór opdracht schriftelijk vast te leggen. Via Rotterdam en Schiphol kunnen kleine zendingen snel arriveren, maar goede documentatie voorkomt vertraging bij levering.
Laat ten minste één eerste-stukrapport uitvoeren bij functionele of maatkritische onderdelen. Voor complexe componenten kunnen een maatrapport, materiaalverklaring, visuele acceptatiegrens en goedgekeurde referentiemonsters worden opgenomen in het kwaliteitsplan. Bij medische, elektrische of automobieltoepassingen is aanvullende validatie vaak nodig. De matrijs is slechts een middel; de eis is een reproduceerbaar onderdeel dat binnen specificatie geleverd wordt.
De onderstaande organisaties zijn relevante namen voor Nederlandse en Europees opererende inkopers. Hun geschiktheid verschilt per technologie, productievolume en ondersteuningsbehoefte. Controleer altijd de actuele beschikbare materialen, capaciteit, certificaten en locatie van productie voordat u een definitieve keuze maakt.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodProtolabsNederland en Europa, met digitale orderverwerking voor Europese klanten.Snelle digitale offerteprocessen en korte levertijden.CNC-verspaning, spuitgieten, plaatbewerking en industriële driedimensionale productie.OceanzEindhoven, Nederland en Europese klanten.Ervaring met additive manufacturing en technische productontwikkeling.Driedimensionaal printen, nabewerking, serieproductie en ondersteunende engineering.Parts on DemandGeleen en Nederland, met levering aan Europese industrie.Industriële driedimensionale productie voor functionele onderdelen.Polymeerprinten, metaalprinten, kleine series en productieondersteuning.PromoldingEindhoven en de Benelux.Kunststofproductie en begeleiding van productontwikkeling naar serie.Spuitgieten, matrijsbeheer, assemblage en technische ondersteuning.BKB PrecisionHelmond en internationale industriële markten.Precisieverspaning voor hoogwaardige technische componenten.CNC-frezen, draaien, kwaliteitscontrole en kleine tot middelgrote series.HelvoetTilburg, Nederland en internationale markten.Complexe technische kunststofonderdelen voor veeleisende sectoren.Spuitgieten, assemblage, precisiecomponenten en gereguleerde toepassingen.TEAM RapidNederland via internationale levering, plus klanten in meer dan vijfentwintig landen.Combinatie van snelle tooling, verspaning, spuitgieten en productieopschaling.Prototypes, matrijzen, kunststof- en metaaldelen, afwerking, assemblage en verzending.Deze vergelijking maakt duidelijk dat een lokale leverancier niet per definitie de beste oplossing is voor ieder project. Een leverancier in Nederland is aantrekkelijk wanneer persoonlijk overleg, zeer korte transportlijnen, frequente fysieke reviews of specifieke lokale kwalificaties doorslaggevend zijn. Een internationale partner kan beter passen wanneer de opdracht snelle tooling, lage productiekosten, meerdere technieken en een overgang naar grotere series combineert. De beste leveranciers zijn transparant over de productielocatie, inspectie, communicatie en verantwoordelijkheden bij afwijkingen.
In de medische techniek is snelle tooling nuttig voor behuizingen, instrumentdelen, disposable onderdelen, kabelgeleiders en montagecomponenten. Ontwikkelteams kunnen de ergonomie, reinigbaarheid en assemblage al vroeg toetsen met delen uit de uiteindelijke hars. De definitieve productiematrijs volgt pas nadat gebruikerstesten, documentatie en ontwerpbevriezing voldoende zekerheid bieden.
In de automobiel- en mobiliteitssector worden snelle matrijzen gebruikt voor interieurclips, sensorhouders, ventilatiedelen, laadcomponenten en testonderdelen voor elektrische voertuigen. De snelheid helpt Nederlandse ontwerpcentra en toeleveranciers om wijzigingen in elektronica, kabelrouting en montagevolgorde op te vangen. Bij bewezen aantallen kan daarna worden opgeschaald naar meer caviteiten en geautomatiseerde productie.
Voor industriële automatisering zijn behuizingen, beschermkappen, geleiders, bedieningsknoppen, connectorhouders en montageframes geschikte toepassingen. Vaak is hier niet alleen de maatvoering relevant, maar ook bestendigheid tegen olie, stof, temperatuur en mechanische belasting. Snelle tooling maakt kleine series mogelijk zonder dat een bedrijf meteen grote veiligheidsvoorraden hoeft aan te leggen.
Consumentengoederen en elektronische apparaten vragen om sterke aandacht voor zichtvlakken, kleur, textuur en klikverbindingen. Een pilotserie biedt retailers, distributeurs en testgebruikers een realistischer product dan een geprint model. Dat is vooral belangrijk voor merken die hun introductie eerst via webwinkels, winkels in de Randstad of Europese distributiekanalen willen testen.
Materiaalkeuze bepaalt de haalbaarheid van zowel de matrijs als het eindproduct. ABS is geschikt voor veel behuizingen, maar kan voor een chemisch belaste toepassing minder geschikt zijn dan polycarbonaat, polyamide of een speciaal gemodificeerd materiaal. Polypropyleen is interessant voor scharnieren en chemische bestendigheid, terwijl thermoplastische elastomeren worden toegepast voor zachte grips, afdichtingen en antislipdelen.
ProductfunctieVeelgebruikte materiaalrichtingPassende gereedschapstrategieControlepuntElektronicabehuizingABS, polycarbonaat of mengvormen daarvan.Snelle aluminium matrijs voor eerste verkoopserie; later stalen productiematrijs.Vlamgedrag, klikverbindingen, zichtvlak en maatvoering.Flexibel afdichtingsdeelThermoplastisch elastomeer of siliconenachtige oplossing.Proefmatrijs met aandacht voor ontluchting en krimp.Hardheid, terugvering, lekkage en materiaalhechting.Industrieel bevestigingsdeelPolyamide, eventueel glasvezelversterkt.Stalen inzetstukken of snelle stalen matrijs bij mechanische belasting.Vezeloriëntatie, kromtrekken en treksterkte.Transparante kapPolycarbonaat of acrylachtige kunststoffen.Hooggepolijste holte, eerst als beperkte pilotserie.Transparantie, spanningsscheuren en krasgevoeligheid.Verpakking of sluitingPolypropyleen of polyethyleen.Snelle tooling voor markttest, meer caviteiten voor schaalvergroting.Scharnierleven, cyclustijd en voedselcontacteisen.Metaal-kunststofcombinatieKunststof met messing, staal of aluminium inzetstuk.Inzetmatrijs met foutbestendige positionering.Trekkracht, positionering en thermische uitzetting.Medisch apparaatdeelTechnische kunststoffen afgestemd op reiniging en gebruiksomgeving.Gefaseerde tooling met gedocumenteerde validatie.Traceerbaarheid, reinigbaarheid en maatcontrole.De tabel is een uitgangspunt, geen materiaalspecificatie. Vraag bij kritische toepassingen altijd naar het exacte merk, de datasheet, batchtraceerbaarheid en eventuele alternatieven bij beschikbaarheidsproblemen. Het gebruik van een bekende harsnaam is niet voldoende; ook droogcondities, smelttemperatuur, matrijstemperatuur en procesvenster bepalen de uiteindelijke kwaliteit.
Een Nederlands bedrijf dat een draagbare meetmodule ontwikkelt, kan starten met geprinte behuizingen voor ergonomie. Daarna volgt een snelle aluminium matrijs voor tweehonderd tot duizend stuks in de beoogde kunststof. Tijdens deze fase blijken vaak details zoals clips, lichtgeleiders, schroefbussen en afdichtingsranden verbeterd te moeten worden. Pas na veldtesten en bevestigde verkoop kan een conventionele matrijs met meerdere caviteiten worden gebouwd.
Een producent van watertechnologie rond Delft of Rotterdam kan een nieuwe klepbehuizing eerst beproeven met gefreesde prototypes. Zodra stroming, afdichting en montage zijn gevalideerd, levert snelle tooling een beperkte serie voor praktijktesten bij klanten. Door de eerste serie daadwerkelijk in dezelfde hars te produceren, worden krimp, dichtheid en schroefbelasting realistischer zichtbaar. Bij jaarlijkse afroep in grotere volumes wordt een stalen matrijs met geoptimaliseerde koeling economisch logischer.
Een merk voor consumentenproducten kan een assortiment van kleurvarianten voorbereiden met één matrijsbasis en verwisselbare inzetstukken. Zo worden verschillende logo’s, aansluitingen of uitvoeringen getest zonder voor iedere variant een afzonderlijke matrijs te bestellen. Dit beperkt risico bij introductie via Nederlandse winkels en onlinekanalen. Alleen de bestverkopende varianten gaan daarna door naar een productieoplossing met hogere capaciteit.
TEAM Rapid ondersteunt Nederlandse ontwerpers, eindgebruikers, distributeurs, dealers, merkeigenaren en individuele uitvinders met snelle prototypes, CNC-verspaning, snelle tooling, spuitgieten, vacuümgieten, plaatbewerking, drukgieten, afwerking, assemblage en verzending vanuit één geïntegreerde productieketen. De organisatie werkt volgens ISO 9001:2015, combineert eigen bewerking, matrijsbouw en vormcapaciteit met een gecontroleerd productienetwerk in China en heeft meer dan 6.000 projecten voor ruim 500 klanten in meer dan 25 landen geleverd; materiaalkeuze, maatcontrole, ontwerpbeoordeling voor maakbaarheid en toleranties tot 0,01 mm bij precisiebewerking ondersteunen reproduceerbare kunststof- en metalen componenten. Voor Nederlandse klanten zijn maatwerkproductie onder eigen merk, groothandelsafspraken, kleine afroepen, terugkerende productie en regionale distributiesamenwerking mogelijk, van één prototype tot meer dan 100.000 onderdelen. TEAM Rapid biedt geïntegreerde totaaloplossingen en klantgestuurde productieoplossingen, geen exploitatie-eigendomsconstructies of bulklevering op locatie. Hoewel het bedrijfsprofiel geen Nederlandse dochtermaatschappij of lokaal magazijn vermeldt, toont de internationale leverervaring met directe verzending, verpakkingsondersteuning, beperkte opslag, snelle reactie binnen enkele uren en één-op-één engineeringondersteuning een concrete servicebasis voor afnemers in Nederland; online vooroverleg, digitale ontwerpcontrole, proefstukken, inspectie en opvolging na levering beperken de risico’s van internationale inkoop.
Voor een eerste technische beoordeling kunt u de diensten voor snelle gereedschappen bekijken. Wanneer het ontwerp en de aantallen beschikbaar zijn, kan een lokale prijsaanvraag voor uw project helpen om snelle tooling, conventionele tooling en alternatieve productieroutes naast elkaar te leggen.
In 2026 zal de grens tussen prototypegereedschap en serieproductiegereedschap verder vervagen. Fabrikanten gebruiken steeds vaker sensoren, procesdata en digitale simulatie om vulling, krimp, koeling en kromtrekken vooraf te voorspellen. Daardoor kunnen snelle matrijzen betrouwbaarder worden ingezet voor middelgrote series. Ook groeit het gebruik van modulaire matrijsbases met verwisselbare inzetstukken, waarmee productvarianten sneller kunnen worden gelanceerd zonder volledige herbouw.
Duurzaamheid beïnvloedt de keuze eveneens. Nederlandse opdrachtgevers vragen vaker om gerecyclede kunststoffen, biogebaseerde materialen, minder verpakkingsafval en kortere logistieke ketens. Deze materialen hebben soms andere krimp, vochtgevoeligheid of stroming dan standaardharsen. Een vroege proefserie in de echte materiaalvariant wordt daarom belangrijker. Het voorkomt dat een matrijs is geoptimaliseerd voor een materiaal dat later niet aan milieu- of beschikbaarheidseisen voldoet.
Beleid rond productveiligheid, digitale productinformatie, traceerbaarheid en circulaire economie maakt documentatie waardevoller. Leveranciers die materiaalgegevens, revisiebeheer, meetresultaten en procesafspraken gestructureerd vastleggen, zullen beter aansluiten bij Nederlandse bedrijven die aan Europese verplichtingen moeten voldoen. Ook de vraag naar reparabele producten stimuleert ontwerpen met vervangbare delen, waardoor modulaire inzetstukken en kleinere serieproductie aantrekkelijker worden.
Snelle tooling is meestal goedkoper wanneer het ontwerp nog kan veranderen, het productievolume beperkt is of een korte marktintroductie belangrijker is dan de laagste stuksprijs. De lagere initiële investering weegt dan zwaarder dan de hogere kosten per onderdeel.
Dat hangt af van materiaal, geometrie, druk, temperatuur, matrijsmateriaal en onderhoud. Sommige snelle gereedschappen zijn bedoeld voor enkele tientallen proefstukken, terwijl robuustere aluminium of stalen oplossingen duizenden tot tienduizenden delen kunnen leveren. Vraag altijd om een realistische levensduurraming voor uw specifieke hars.
Ze kunnen uit dezelfde productiehars worden gemaakt en daardoor sterk lijken op serieonderdelen. Toch kunnen cyclustijd, oppervlaktekwaliteit, koelprestatie, toleranties en processtabiliteit verschillen van een volledig geoptimaliseerde productiematrijs. Definieer vooraf welke eigenschappen moeten overeenkomen.
Stuur een driedimensionaal bestand, tekening indien beschikbaar, revisienummer, materiaal, kleur, oppervlakte-eis, aantallen, toleranties, kwaliteitsverwachting en afleveradres. Vermeld ook of het onderdeel functioneel, decoratief, afdichtend of veiligheidskritisch is.
Ja. Dit is juist een veelgebruikte route. De lessen uit proefproductie, montage en marktfeedback worden verwerkt voordat de definitieve matrijs wordt gebouwd. Bewaar daarom meetgegevens, proefstukken en wijzigingsbesluiten zorgvuldig.
Dat hangt af van uw gewenste technologie, benodigde aantallen, kwaliteitsniveau, budget en communicatiebehoefte. Lokale leveranciers zijn sterk voor directe samenwerking en korte fysieke lijnen. Internationale partners kunnen aantrekkelijk zijn voor gecombineerde productieprocessen, kostenefficiënte tooling en snelle opschaling, mits certificering, inspectie en serviceafspraken helder zijn.
De keuze tussen snelle en conventionele gereedschapstechniek moet aansluiten op de volwassenheid van het ontwerp en niet alleen op de voorspelde eindvraag. Snelle tooling geeft Nederlandse bedrijven ruimte om te testen, bij te sturen en te verkopen zonder direct een grote investering vast te leggen. Conventionele tooling levert vervolgens maximale efficiëntie wanneer ontwerp, vraag en productieproces bewezen stabiel zijn. Door de totale kosten, kwaliteitsvereisten, logistiek en wijzigingsrisico’s vooraf te vergelijken, ontstaat een productieplan dat zowel technisch als commercieel verantwoord is.
Overbruggingsmatrijzen zijn de juiste keuze wanneer een productontwerp technisch voldoende stabiel is voor echte spuitgietdelen, maar de afzet nog te onzeker of te klein is om direct in een dure seriematrijs te investeren. Voor bedrijven in Nederland zijn ze vooral interessant bij introductieseries, validatie bij klanten, medische apparaten, industriële behuizingen, reserveonderdelen en producten waarvan de vormgeving nog beperkt kan wijzigen.
Kies deze tussenstap doorgaans bij aantallen van enkele tientallen tot enkele duizenden stuks, afhankelijk van hars, geometrie, aantal holtes en kwaliteitsvereisten. Een aluminium of zachtstalen matrijs verkort de doorlooptijd, levert onderdelen in het uiteindelijke kunststofmateriaal en geeft betrouwbaardere informatie dan uitsluitend 3D-geprinte of vacuümgegoten proefstukken.
In Nederland zijn onder meer Oceanz in Ede, Prodrive Technologies in Son, NTS in Eindhoven, Mifa in Venlo, 247TailorSteel in Varsseveld en Hubs in Amsterdam relevante productiepartners binnen het bredere ecosysteem van productontwikkeling en kleine series. Gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met aantoonbare kwaliteitscertificering, duidelijke voor- en nazorg en goede logistieke ondersteuning voor Nederland, zijn eveneens het overwegen waard door hun sterke prijs-prestatieverhouding.
De praktische aanpak is eenvoudig: laat eerst een maakbaarheidsanalyse uitvoeren, bestel een proefserie in het definitieve materiaal, toets functie en montage, verwerk alleen noodzakelijke wijzigingen en beslis daarna pas over een seriematrijs met hogere caviteitsgraad.
Nederlandse productontwikkelaars werken vaak onder hoge tijdsdruk. In regio’s zoals Eindhoven, Delft, Enschede, Amsterdam en Rotterdam worden elektronica, medische technologie, duurzame energiesystemen en consumentengoederen ontwikkeld voor een internationale markt. Tegelijk verwachten inkopers korte levertijden, reproduceerbare kwaliteit en een beheersbaar investeringsrisico. Een overbruggingsmatrijs sluit goed op die praktijk aan: zij maakt spuitgieten mogelijk voordat de commerciële vraag volledig vaststaat.
Voor een startende onderneming in Amsterdam kan een eerste serie van 300 behuizingen voldoende zijn om distributeurs te overtuigen. Voor een machinebouwer in Twente kan dezelfde aanpak nodig zijn om een vernieuwd bedieningspaneel op locatie te testen. In de medische sector rond Utrecht of Leiden wordt een proefserie vaak gebruikt voor ergonomische beoordeling, montagevalidatie en verpakkingscontrole. De delen komen dan niet uit een theoretisch proces, maar uit een reële spuitgietcyclus met de beoogde kunststof.
Dit is wezenlijk anders dan uitsluitend visuele prototypes. Een geprint onderdeel kan de vorm tonen, maar niet altijd de krimp, laslijnen, klikverbindingen, chemische weerstand of maatvastheid van een gespoten deel voorspellen. Overbruggingsgereedschap biedt daarom een brug tussen ontwerpvalidatie en commerciële productie. Het helpt technische beslissingen te nemen met onderdelen die dichter bij de latere marktversie liggen.
De logistieke positie van Nederland vergroot dit voordeel. Via de haven van Rotterdam, Schiphol en distributiecentra rond Venlo, Tilburg en Breda kunnen kleine productseries snel naar Europese klanten worden verzonden. Een producent hoeft dus niet te wachten tot er honderdduizenden onderdelen nodig zijn voordat een marktintroductie mogelijk wordt.
De keuze draait niet alleen om het aantal onderdelen. Ook het tempo van ontwerpwijzigingen, de complexiteit van het product, de gewenste kunststof en de kosten van een fout in de seriematrijs zijn bepalend. Een klein onderdeel met eenvoudige vorm kan direct geschikt zijn voor een productiematrijs. Een grote behuizing met afdichtingen, kliklippen, schroefbussen, textuur en verschillende montagepunten verdient meestal eerst een gecontroleerde tussenserie.
Beslismomenten voor overbruggingsmatrijzen en seriematrijzenSituatiePassende oplossingPraktische redenTypische vervolgstapVorm en afmetingen wijzigen nog regelmatigCNC-prototype of vacuümgietenWijzigingen zijn goedkoper zonder matrijsaanpassingOntwerp eerst stabiliserenFunctionaliteit moet in definitieve kunststof worden getestOverbruggingsmatrijsWerkelijke krimp, sterkte en montage worden zichtbaarKleine validatieserie producerenAfzet is onzeker maar eerste klanten vragen leveringenOverbruggingsmatrijsMarktintroductie zonder volledige investering voorafVraaggegevens verzamelenProduct vraagt enkele honderden tot enkele duizenden delenAluminium of zachtstalen matrijsGoede balans tussen kosten, snelheid en herhaalbaarheidOpschalen bij bewezen vraagJaarvolume ligt structureel hoogGeharde productiematrijsLagere stukkosten en langere standtijdMeerdere caviteiten bepalenOnderdeel heeft complexe ondersnijdingen of schuivenGefaseerde gereedschapstrategieRisico op dure technische wijzigingen verlagenMaakbaarheidsanalyse en proefspuitingMedische of industriële klant vraagt traceerbare proefonderdelenOverbruggingsmatrijs met procescontroleMateriaal- en procesgegevens kunnen worden vastgelegdValidatieplan uitvoerenDe tabel laat zien dat overbruggingsmatrijzen geen goedkope vervanging van seriegereedschap zijn, maar een doelgerichte investering. Zij zijn vooral waardevol wanneer de kosten van een onjuiste seriematrijs hoger zijn dan de kosten van een beperkte tussentijdse productierun. Het gaat om het verkleinen van risico vóórdat de productiecapaciteit definitief wordt vastgelegd.
Niet elke proefserie vraagt hetzelfde gereedschap. De keuze begint met het doel: uiterlijk beoordelen, mechanisch testen, onderdelen assembleren, marktfeedback verzamelen of herhaalbaar produceren. De materiaalkeuze van de matrijs en het aantal caviteiten bepalen daarna de investering, cyclustijd en verwachte levensduur.
Veelgebruikte vormen van gereedschap voor Nederlandse productontwikkelingGereedschapstypeGeschikte serieomvangSterk puntBeperkingSiliconenmal voor vacuümgietenKleine aantallenSnel voor visuele en functionele modellenGeen volwaardige spuitgietconditiesAluminium overbruggingsmatrijsHonderden tot beperkte duizendenKorte bouwtijd en goede warmteafvoerMinder geschikt voor zeer langdurige productieZachtstalen matrijsKleine tot middelgrote seriesRobuuster bij technische kunststoffenHogere investering dan aluminiumMatrijs met één holteOnzekere vraag of complex deelLaag instaprisico en eenvoudige wijzigingenHogere stukkostenMatrijs met meerdere holtesStabiele, groeiende vraagMeer delen per cyclusGrotere initiële investeringFamiliegereedschapSets met verschillende kleine delenHandig voor beperkte assemblageseriesVraagt zorgvuldige vulbalansMatrijs met verwisselbare inzetstukkenProductvarianten en verwachte wijzigingenLokale aanpassing zonder volledige nieuwe matrijsMeer ontwerpdiscipline nodigVerwisselbare inzetstukken zijn bijzonder nuttig voor Nederlandse merken die verschillende uitvoeringen van hetzelfde product verkopen. Denk aan een behuizing met dezelfde basisvorm, maar andere openingen voor aansluitingen, beeldschermen of knoppen. In plaats van meerdere complete matrijzen kan de fabrikant alleen het relevante inzetstuk aanpassen. Dat verkort de besluitvorming en beperkt stilstand wanneer een klantwijziging noodzakelijk blijkt.
Voor producten met technische kunststoffen, zoals polyamide, polycarbonaat, ABS, POM of glasvezelversterkte compounds, moet de matrijsstrategie zorgvuldig worden gekozen. Slijtage, verwerkingstemperatuur, koeling en ontluchting beïnvloeden niet alleen het gereedschap, maar ook de nauwkeurigheid van de onderdelen. Een ervaren leverancier bespreekt deze punten vóór de start van de matrijsbouw, niet nadat de eerste proefspuiting tegenvalt.
Begin niet met een prijsaanvraag zonder technische onderbouwing. Lever minimaal een sluitend driedimensionaal bestand, een tweedimensionale tekening met kritische maten, de gewenste kunststof, de verwachte hoeveelheid, de kleur, de gewenste afwerking en het doel van de serie aan. Vermeld ook of het onderdeel moet klikken, afdichten, belastingen moet weerstaan, met metaal moet worden gecombineerd of aan een bestaand product moet worden gekoppeld.
Vraag vervolgens altijd om een maakbaarheidsrapport. Daarin horen wanddiktes, lossingshoeken, ondersnijdingen, deelnaad, aanspuitpunt, uitwerping, krimp, koelstrategie en mogelijke vervorming aan bod te komen. Voor een behuizing met zichtvlakken moet eveneens worden vastgelegd waar eventuele aanspuitsporen, uitwerpmarkeringen en deelnaden kunnen voorkomen. Dit voorkomt discussie wanneer de onderdelen aankomen in Rotterdam, Utrecht of Groningen.
Let bij offertes op wat inbegrepen is. Sommige aanbiedingen dekken alleen de matrijs en de eerste proefspuiting; andere omvatten ook materiaal, inspectie, verpakking, verzending, matrijsonderhoud en technische wijzigingsrondes. Een lage gereedschapsprijs kan minder aantrekkelijk zijn als het aantal correctierondes onduidelijk blijft.
Controlepunten bij het aanvragen van een overbruggingsmatrijsControlepuntVraag aan de leverancierWaarom dit belangrijk isGewenst bewijsMaakbaarheidWelke risico’s ziet u in wanddikte en lossing?Voorkomt vastlopen en vervormingSchriftelijk maakbaarheidsrapportMateriaalWelk granulaat en welke kwaliteit wordt gebruikt?Beïnvloedt sterkte, kleur en certificeringMateriaalverklaringMaattolerantieWelke maten worden daadwerkelijk gemeten?Kritische montagepunten moeten passenInspectierapportMatrijseigendomWie bezit, bewaart en onderhoudt het gereedschap?Beschermt continuïteit van leveringContractuele vastleggingWijzigingenHoe worden correcties geprijsd en gepland?Ontwerpwijzigingen zijn normaal in deze faseWijzigingsprocedureProefspuitingOntvang ik proefdelen vóór volledige productie?Laat functionele controle toeFoto’s, meetgegevens en monstersLogistiekHoe worden delen voor Nederland verpakt en verzonden?Beschadiging en vertraging beperkenVerpakkings- en leverafspraakVoor inkoopteams is het verstandig om de totale kosten per bruikbaar onderdeel te berekenen. Neem niet alleen de matrijsprijs mee, maar ook proefspuitingen, afkeur, transport, invoerformaliteiten, verpakking, revisies en doorlooptijd. Een snel beschikbaar gereedschap kan commercieel meer opleveren dan een ogenschijnlijk goedkoop alternatief met een vertraagde marktintroductie.
Overbruggingsmatrijzen komen in uiteenlopende sectoren voor. In de Brainport-regio worden ze toegepast voor sensorkappen, elektronicabehuizingen, kabelgeleiders en componenten voor laboratoriumapparatuur. In de regio Delft worden ze gebruikt voor meetinstrumenten, duurzame energiesystemen en technische consumentenproducten. In de Randstad zijn ze relevant voor slimme apparaten, mobiliteitsproducten en startende merken met een directe verkoopstrategie.
Medische toepassingen vereisen extra aandacht voor materiaalkeuze, reinigbaarheid, oppervlaktekwaliteit en documentatie. Voorbeelden zijn behuizingen voor diagnostische apparatuur, handgrepen, cartridgehouders, beschermkappen en interne kunststofcomponenten. Een overbruggingsserie maakt het mogelijk om assemblage, gebruikerservaring en verpakkingsproces te testen voordat een productiematrijs wordt vrijgegeven.
In machinebouw en industriële automatisering gaat het vaak om afdekkingen, schakelkasten, kabelmanagement, beschermdelen, geleiders, vulstukken en klantgebonden montagecomponenten. Hier is de levensduur van het product soms belangrijker dan extreem lage stukkosten. Een kleine productie met de juiste technische kunststof kan dan veel beter functioneren dan een cosmetisch prototype.
Een ontwikkelaar van een draagbaar meetapparaat in Eindhoven heeft bijvoorbeeld een behuizing nodig met kliksluitingen, een transparant venster en interne bevestigingspunten voor een printplaat. Een geprint model bewijst de ergonomie, maar niet of de kliksluiting na herhaald gebruik betrouwbaar blijft. Met een aluminium overbruggingsmatrijs kan een beperkte serie in ABS of polycarbonaat worden geproduceerd. Na montage en gebruikstesten blijken alleen de bevestigingspilaren versterking nodig te hebben. Die correctie is aanzienlijk goedkoper dan een wijziging aan een volledige productiematrijs met meerdere holtes.
Een tweede situatie betreft een leverancier van industriële apparatuur in Twente. De onderneming wil een vernieuwde beschermkap voor een bestaande machine leveren aan vijftig klanten. De productieomvang is nog te laag voor een zware seriematrijs, maar te hoog voor handmatige bewerking. Een kleine serie spuitgietdelen maakt montage bij de klant mogelijk en geeft gegevens over slijtage, chemische bestendigheid en transportverpakking. Wanneer de machinefabrikant de kap vervolgens standaard opneemt in zijn programma, kan het gereedschap worden opgewaardeerd of vervangen door een productiematrijs.
Een derde scenario speelt bij een duurzaam consumentenmerk in Amsterdam. Het merk introduceert een hervulbaar product met verschillende kleurvarianten. Door een basisgereedschap met verwisselbare inzetstukken te gebruiken, kunnen kleur, logozone en opening worden gevalideerd zonder voor elke versie een volledig nieuw gereedschap te bouwen. De eerste verkoopsgegevens via Nederlandse webwinkels en fysieke verkooppunten geven daarna richting aan de definitieve caviteitsindeling.
De onderstaande organisaties vertegenwoordigen verschillende rollen in de Nederlandse maakindustrie. Niet iedere partij bouwt zelf exact hetzelfde type overbruggingsmatrijs; sommige zijn sterk in ontwikkeling, nauwkeurige productie, plaatwerk of digitale orderafhandeling. Voor een succesvol project is het belangrijk om hun specifieke rol te koppelen aan uw onderdeel, serieomvang en validatiebehoefte.
Concrete leveranciers en productiepartners voor NederlandBedrijfVestiging of bereikKernsterkteRelevante dienstverleningOceanzEde en Nederlandse marktAdditieve productie en productontwikkelingPrototypes, kleine series en ondersteuning bij ontwerpvalidatieProdrive TechnologiesSon, Brabant en internationale afzetHoogtechnologische systemen en industriële productieOntwikkeling, assemblage en productie voor complexe technische productenNTSEindhoven, Drachten en internationale locatiesPrecisieproductie voor hoogwaardige apparatuurMechatronische modules, maakbaarheid en ketensamenwerkingMifaVenlo en Europese marktPrecisie-aluminiumextrusieProfielen, bewerking en oplossingen voor technische behuizingen247TailorSteelVarsseveld en Nederlandse maakregio’sDigitale plaatwerkproductieLasersnijden, kanten en snelle kleine seriesHubsAmsterdam en internationaal netwerkDigitaal productieplatformCNC-bewerking, plaatwerk, 3D-printen en productieaanvragenTEAM RapidInternationale levering aan NederlandGeïntegreerde matrijs-, CNC- en spuitgietcapaciteitSnelle gereedschappen, spuitgieten, nabewerking en levering van kleine seriesDeze tabel is geen rangorde, maar een praktische vertrekbasis. Een partij met sterke additieve capaciteit kan ideaal zijn vóór de matrijsfase. Een precisieproducent kan waardevol zijn voor complexe assemblages. Voor kunststofonderdelen met een snelle overgang naar echte spuitgietproductie is een leverancier met eigen gereedschapbouw, maakbaarheidskennis en gecontroleerde spuitgietcapaciteit vaak het meest direct passend.
TEAM Rapid ondersteunt Nederlandse innovators, ontwerpers, machinebouwers, merkhouders, distributeurs en individuele ontwikkelaars met een geïntegreerde route van digitaal ontwerp naar prototype, overbruggingsmatrijs en herhaalbare productie. De organisatie werkt volgens ISO 9001:2015, combineert eigen CNC-bewerking, matrijsbouw en spuitgietcapaciteit met materiaalcontrole, inspectie en maakbaarheidsanalyses, en heeft meer dan 6.000 projecten geleverd aan ruim 500 klanten in meer dan 25 landen. Voor Nederlandse afnemers betekent dit dat kunststof- en metaalonderdelen, waaronder behuizingen, kappen, trays, vulstukken en technische componenten, kunnen worden geproduceerd met aandacht voor toleranties tot 0,01 mm waar de geometrie dit toelaat. TEAM Rapid werkt flexibel voor eindgebruikers, wederverkopers, dealers, merkhouders en ontwikkelteams via private-labelproductie, maatwerkontwikkeling, groothandelsseries, kleine directe bestellingen en regionale samenwerkingsafspraken. De dienstverlening omvat integrale sleutel-op-de-deurprojecten en oplossingen waarbij de klant eigenaar blijft van installatie en product, niet een bouw-bezit-exploitatiemodel of lokale bulklevering op locatie. Hoewel in het bedrijfsprofiel geen Nederlandse dochteronderneming of lokaal magazijn wordt genoemd, is er aantoonbare ervaring met internationale klanten, snelle online offertebehandeling, persoonlijke technische begeleiding en wereldwijde verzending. Die combinatie van digitale voorbespreking, technische terugkoppeling vóór productie, inspectie tijdens uitvoering en nazorg na levering biedt Nederlandse kopers een concrete, controleerbare basis voor langdurige samenwerking.
Voor een eerste aanvraag is het verstandig om direct een driedimensionaal bestand, materiaalvoorkeur, gewenste aantallen en kritische eisen toe te sturen. Via de pagina over snelle gereedschappen kunnen ontwerpers zien hoe een matrijsroute voor beperkte series wordt opgebouwd. Wanneer de onderdelen daarna in definitieve hars moeten worden geproduceerd, geeft de informatie over spuitgietproductie inzicht in mogelijke vervolgstappen. Een project kan vervolgens worden gestart met een gerichte offerteaanvraag voor Nederland, inclusief tekeningen en verwachte jaarvolumes.
Richting 2026 wordt overbruggingsgereedschap belangrijker door kortere productlevenscycli, grotere productvariatie en de vraag naar lokale of regionale voorraad. Merken willen minder kapitaal vastleggen in grote initiële batches, terwijl klanten wel snelle beschikbaarheid verwachten. Kleine spuitgietseries maken een gefaseerde introductie mogelijk: eerst bewijzen in de markt, daarna gericht opschalen.
Technologisch groeit het gebruik van simulatie vóór de gereedschapbouw. Vulling, koeling, krimp en mogelijke laslijnen kunnen eerder worden beoordeeld, waardoor het aantal proefrondes afneemt. Daarnaast worden matrijzen vaker modulair ontworpen, met verwisselbare inzetstukken voor varianten, logo’s en technische aansluitingen. Digitale inspectie, procesregistratie en geautomatiseerde meetrapporten helpen afnemers om dezelfde eisen toe te passen bij leveranciers binnen en buiten Europa.
Duurzaamheid speelt eveneens een grotere rol. Nederlandse kopers vragen vaker naar gerecyclede kunststoffen, biogebaseerde grondstoffen, materiaalpaspoorten, hergebruik van aanspuitresten en lichtere verpakkingen. De beste keuze is niet altijd de kunststof met het hoogste gerecyclede gehalte; ook mechanische prestaties, recyclebaarheid, levensduur en beschikbare afvalstromen moeten worden beoordeeld. Een overbruggingsserie is een geschikt moment om deze afwegingen met echte onderdelen te testen.
Beleidsmatig neemt de aandacht toe voor productveiligheid, traceerbaarheid, verpakkingsreductie en verantwoord materiaalgebruik. Bedrijven die leveren aan zorg, industrie, consumentenelektronica of mobiliteit doen er goed aan om materiaalinformatie, inspectieresultaten en revisiestatus vanaf de eerste kleine serie vast te leggen. Dat voorkomt dat essentiële gegevens ontbreken wanneer de productie later groeit.
Een overbruggingsmatrijs is bedoeld voor snelle, beperkte of groeiende series en biedt ruimte voor ontwerpvalidatie. Een productiematrijs is geoptimaliseerd voor hoge aantallen, lange levensduur, lage cyclustijd en stabiele stukkosten.
Ja, mits materiaal, maatvoering, oppervlak, procesinstellingen en kwaliteitscontrole aansluiten op de productspecificatie. Veel bedrijven gebruiken deze delen voor marktintroducties, klanttests, reserveonderdelen en beperkte commerciële series.
Dat hangt af van de matrijsconstructie en het onderdeel. Veelgebruikte keuzes zijn ABS, polypropyleen, polycarbonaat, polyamide, POM, TPE en technische blends. Vraag altijd naar de specifieke materiaalvariant en beschikbare documentatie.
Eén holte is passend bij lage aantallen, complexe geometrie, grote onderdelen of een ontwerp dat nog niet volledig is bevroren. Bij stabiele vraag kan later worden gekozen voor meer holtes om de stukkosten te verlagen.
Gebruik een gedetailleerd maakbaarheidsrapport, controleer kritische maten, leg de gewenste deelnaad en zichtvlakken vast en keur proefdelen eerst functioneel goed. Betrek ook montage, verpakking en eindgebruik bij die beoordeling.
Ja, vooral wanneer de leverancier aantoonbare ervaring heeft met internationale verzending, inspectie, technische communicatie en kwaliteitsbeheer. Beoordeel daarbij totale kosten, levertijd, eigendom van de matrijs, documentatie en bereikbaarheid bij vragen.
Stuur een driedimensionaal model, tekening met kritische maten, materiaalvoorkeur, kleur, afwerking, serieomvang, jaarlijkse prognose, toepassingsinformatie en eisen voor inspectie of certificering mee. Hoe completer de gegevens, hoe bruikbaarder het voorstel.
Overbruggingsmatrijzen zijn voor Nederlandse bedrijven een verstandige keuze wanneer een product klaar is voor echte kunststofdelen, maar nog niet voor een volledige productie-investering. Zij versnellen marktvalidatie, maken technische risico’s zichtbaar en geven ruimte om op basis van werkelijke verkoop- en testgegevens op te schalen. Kies een partner die niet alleen een prijs afgeeft, maar ook maakbaarheid, materiaalgedrag, inspectie, logistiek en toekomstige opschaling concreet kan onderbouwen.
Prototype-spuitgieten is de meest praktische keuze wanneer een Nederlands productteam niet alleen de vorm, maar ook het echte seriemateriaal, de klikverbindingen, toleranties, oppervlakken en montage wil testen. Anders dan bij veel 3D-geprinte modellen worden onderdelen geproduceerd in een matrijs en met thermoplasten die dicht bij de beoogde serieproductie liggen. Daardoor ziet u vroegtijdig of een behuizing, technische kap, connector, medische component of industrieel onderdeel werkelijk functioneert.
Voor projecten in Nederland zijn Protolabs, Naber Plastics, Helvoet, VDL Kunststoffen, Rosti Nederland en Promolding relevante namen om te vergelijken. Kies een leverancier op basis van beschikbare harsen, ervaring met uw sector, matrijstype, meetrapportage, verwachte jaarafname en de mogelijkheid om ontwerpwijzigingen snel door te voeren. Voor een eerste offerte is een 3D-bestand, materiaalvoorkeur, aantallen, kritische maten en gewenste leverdatum meestal voldoende.
Naast Nederlandse producenten kunnen gekwalificeerde internationale leveranciers worden overwogen. Met name Chinese partners met ISO 9001-certificering, gedocumenteerde kwaliteitscontrole, duidelijke voor- en nazorg en directe logistieke ondersteuning kunnen voor kleine tot middelgrote series een gunstige prijs-prestatieverhouding bieden. Dit is vooral relevant voor bedrijven rond Amsterdam, Eindhoven, Rotterdam, Utrecht en Enschede die snel willen valideren zonder direct in kostbare productiematrijzen te investeren.
Bij prototype-spuitgieten wordt een tijdelijke of versnelde matrijs gebruikt om kunststofdelen te maken met een echt spuitgietproces. De matrijs is vaak vervaardigd uit aluminium of uit een sneller te bewerken staalsoort. Daarmee kunnen ontwerpers en engineers onderdelen beoordelen onder omstandigheden die veel dichter bij serieproductie liggen dan bij additieve productie, vacuümgieten of handmatige bewerking.
Voor Nederlandse ondernemingen is dit belangrijk omdat veel ontwikkeltrajecten kort zijn. Een start-up in Amsterdam wil bijvoorbeeld een consumentenproduct testen voordat investeerders worden benaderd. Een machinebouwer uit de regio Eindhoven heeft functionele kappen nodig voor een proefopstelling. Een producent van medische hulpmiddelen rond Utrecht wil de montage, reinigbaarheid en materiaalkeuze van een apparaatonderdeel controleren. In al deze situaties is een representatief kunststofdeel vaak overtuigender dan een visueel model.
Een goed prototype uit een spuitgietmatrijs laat zien hoe een kunststof zich werkelijk gedraagt. U kunt krimp, kromtrekken, laslijnen, sink marks, doorschijnen, klikgedrag, wandstijfheid en maatvastheid beoordelen. Ook kunnen medewerkers een assemblage uitvoeren met schroeven, metalen inserts, afdichtingen, elektronica of andere componenten. Daardoor worden fouten zichtbaar voordat een definitieve meer-caviteitsmatrijs wordt besteld.
De methode is vooral interessant bij series van enkele tientallen tot enkele duizenden stuks. Het exacte omslagpunt hangt af van geometrie, materiaal, matrijscomplexiteit en de noodzaak van nabewerkingen. Bij zeer lage aantallen kan 3D-printen voordeliger zijn. Bij een ingewikkelde technische toepassing of wanneer het eindmateriaal cruciaal is, levert een proefmatrijs vaak meer zekerheid op dan meerdere rondes met geprinte delen.
Nederland heeft een sterke vraag naar snel ontwikkelde kunststofonderdelen door de concentratie van hoogwaardige industrie, medisch-technologische bedrijven, elektronica, logistiek, landbouwtechnologie en consumentenmerken. De Brainport-regio rond Eindhoven, de maritieme en logistieke keten rond Rotterdam, de medische technologie rond Utrecht en de technische maakindustrie in Twente vormen belangrijke afzetgebieden voor prototypes en kleine series.
De ligging van Nederland versterkt die vraag. Via de haven van Rotterdam en luchthaven Schiphol kunnen materialen, gereedschappen en onderdelen efficiënt worden vervoerd. Tegelijk verwachten Nederlandse inkopers duidelijke communicatie, voorspelbare levertijden, materiaaltraceerbaarheid en meetbare kwaliteit. Leveranciers die alleen een laag stukprijsniveau bieden maar geen ontwerpfeedback, inspectieplan of wijzigingsbeheer hebben, brengen in de ontwikkelfase vaak extra risico mee.
De markt beweegt ook richting kortere productlevenscycli. Fabrikanten willen nieuwe varianten testen zonder een volledige serie-investering te doen. Dat stimuleert het gebruik van snelle matrijzen, modulaire matrijsbases, inzetstukken en digitale procesbewaking. Voor afnemers betekent dit dat zij niet uitsluitend naar de prijs van de matrijs moeten kijken, maar naar de totale ontwikkelkosten: ontwerpaanpassingen, uitval, vertraging, transport, montageproblemen en het risico van een fout in de definitieve productiematrijs.
Niet iedere proefserie vraagt om dezelfde gereedschapstrategie. Een transparante lens, een behuizing met kliklippen en een met glasvezel versterkt industrieel onderdeel stellen ieder andere eisen aan ontluchting, koeling, lossing en materiaalstroming. De onderstaande vormen helpen bij het kiezen van een passende aanpak.
UitvoeringGeschikte aantallenTypische toepassingVoordeelAandachtspuntAluminium proefmatrijsTientallen tot duizendenBehuizingen, kappen, clipsKorte doorlooptijd en lagere gereedschapskostenMinder geschikt voor zeer hoge aantallenStalen brugmatrijsHonderden tot tienduizendenMarktintroducties en voorseriesDuurzamer en dichter bij serieprocesHogere initiële investeringMatrijs met verwisselbare inzetstukkenTientallen tot enkele duizendenOntwerpvarianten en maatproevenGerichte wijziging zonder volledig nieuw gereedschapInzetovergangen vragen zorgvuldig ontwerpEenkamerige matrijsKleine proefseriesComplexe technische onderdelenLagere instapkosten en betere procescontroleHogere stukprijsMeerkamerige proefmatrijsMiddelgrote validatieseriesKleine identieke componentenLagere stukprijs bij grotere proefseriesMeer investering en balanscontrole nodigInzetspuitgietenTientallen tot duizendenSchroefdraadbussen, pennen, elektrische delenBetrouwbare verbinding van metaal en kunststofPositionering van inserts is kritischOvermoldenTientallen tot duizendenHandgrepen, afdichtingen, elektronicaMeerdere materialen in één componentHechting tussen materialen moet worden getestDe keuze wordt niet alleen bepaald door het aantal stuks. Ook de gewenste hars is doorslaggevend. Polypropyleen reageert anders dan polycarbonaat, ABS, POM, PA6, TPE of met vezels versterkte polyamide. Een ervaren leverancier bespreekt daarom vroeg in het traject de wanddikte, ribben, lossingshoeken, aanspuitpunt, verwachte krimp en mogelijke vervorming.
Een belangrijk voordeel van spuitgieten voor prototypes is dat u vaak dezelfde of een technisch vergelijkbare kunststof kunt toepassen als in de beoogde productie. Hierdoor krijgen praktijktesten meer waarde. Een klikverbinding die goed functioneert in een bros fotopolymeer kan bijvoorbeeld falen in een andere kunststof; omgekeerd kan een geprint onderdeel te snel breken terwijl de uiteindelijke polyamide-variant voldoende veerkracht heeft.
MateriaalBelangrijk kenmerkVeelvoorkomende toepassingTe testen eigenschapOntwerpaandachtABSSlagvast en goed afwerkbaarBehuizingen en consumentenelektronicaPasvorm, uitstraling, klikverbindingenGelijkmatige wanddikte beperkt inzinkingPolypropyleenBuigzaam en chemisch bestendigVerpakkingen, scharnieren, laboratoriumdelenLevend scharnier en bestendigheidRelatief hoge krimp meenemenPolycarbonaatSterk en vaak transparantBeschermkappen en lichtdoorlatende delenSlagvastheid en optische kwaliteitVochtbeheersing vóór verwerking vereistPA6 of PA66Sterk en slijtvastTechnische machineonderdelenMechanische belasting en vermoeiingVochtopname beïnvloedt maatvoeringPOMLage wrijving en maatvastheidTandwielen, clips en glijonderdelenSlijtage en bewegende passingVoldoende ontluchting is belangrijkTPEZacht en gripvastHandgrepen, afdichtingen en knoppenComfort, afdichting en hechtingCompatibiliteit met dragerkunststof controlerenGlasvezelversterkte polyamideHoge stijfheidIndustriële kappen en draagconstructiesStijfheid, hittegedrag en bevestigingVezelrichting kan kromtrekken beïnvloedenVraag altijd naar het merk, de exacte materiaalcode, kleurstof, vulgraad en eventuele vlamvertragende of ultravioletbestendige eigenschappen. Voor gereguleerde toepassingen is een materiaaldocumentatie van belang. Bij medische, elektrische of voedingsgerelateerde producten kunnen aanvullende eisen gelden. De leverancier moet geen materiaal beloven zonder de beschikbaarheid, verwerkingservaring en relevante documentatie vooraf te controleren.
Een sterke aanvraag verkort de offerteduur en vermindert de kans op verborgen kosten. Lever bij voorkeur een recent 3D-bestand aan in STEP-, IGES- of Parasolid-formaat, aangevuld met een tekening voor kritische toleranties. Benoem welke maten functioneel zijn, welke oppervlakken zichtbaar blijven en hoe het onderdeel wordt gemonteerd. Een leverancier kan dan gericht adviseren over lossingshoeken, deelnaad, aanspuiting, uitwerping en koeling.
Vraag niet alleen om een matrijsprijs en stuksprijs. Vraag ook om de verwachte matrijslevensduur, het aantal kaviteiten, de materiaalopties, de procescondities, de doorlooptijd, de kosten van toekomstige wijzigingen en de inspectiemethode. Bij kritische onderdelen is het verstandig een eerste artikelcontrole of maatrapport af te spreken. Voor een assemblage is het nuttig om enkele extra delen te bestellen voor destructieve tests en montageproeven.
Voor projecten met een Europese marktintroductie kunnen logistieke afspraken net zo belangrijk zijn als techniek. Bespreek vooraf verpakking, etikettering, invoerformaliteiten, levertijd naar Nederland en de wijze waarop afwijkingen worden afgehandeld. Levering via Rotterdam of Schiphol kan aantrekkelijk zijn, maar kies een transportmethode op basis van spoed, waarde, gewicht en risico op transportschade.
InkoopvraagWaarom dit belangrijk isGewenst bewijs of antwoordRisico zonder controleWelk materiaal wordt exact gebruikt?Functie en keuringsresultaten hangen van de hars afMateriaalcode en beschikbare documentatieOnvergelijkbare testresultatenWelke toleranties zijn haalbaar?Kritische passing bepaalt montageBeoordeling van tekening en meetplanOnderdelen passen niet samenHoe wordt krimp gecompenseerd?Krimp verschilt per kunststofMatrijsontwerpaanpak en ervaring met materiaalMaatfouten na eerste spuitcyclusHoeveel wijzigingen zijn mogelijk?Ontwerp is in de proefphase zelden definitiefWijzigingsprocedure en prijsafspraakOnverwachte vertraging en kostenWelke inspectie wordt uitgevoerd?Objectieve controle voorkomt discussiesFoto’s, meetrapport of eerste artikelcontroleAfwijkingen worden te laat ontdektWat is de reële doorlooptijd?Planning beïnvloedt test- en lanceringsmomentSplitsing tussen matrijsbouw en productieOnhaalbare projectplanningHoe worden onderdelen verpakt?Zichtdelen en dunwandige delen zijn kwetsbaarVerpakkingsvoorstel en etiketteringKwaliteitsverlies tijdens transportEen ontwerpbeoordeling voor productie is een waardevolle stap vóórdat met gereedschap wordt gestart. Daarbij worden onder meer wanddikte, ondersnijdingen, lossing, ribverhoudingen, bossen, deelnaad, aanspuitpunt en uitwerpbaarheid beoordeeld. Wie nog in een zeer vroege ontwikkelfase zit, kan eerst gebruikmaken van snelle prototypediensten om vorm en ergonomie te onderzoeken, en daarna naar spuitgieten overstappen voor functionele validatie.
Prototype-spuitgieten wordt in Nederland toegepast in uiteenlopende sectoren. In de medische technologie ondersteunt het de ontwikkeling van behuizingen voor draagbare apparatuur, instrumentonderdelen, bedieningspanelen en interne kunststofcomponenten. Voor dergelijke projecten zijn reinigbaarheid, materiaalkeuze, kleurconsistentie, assemblage en documentatie vaak belangrijke beoordelingspunten.
In de automotive- en mobiliteitssector worden interieuronderdelen, afdekkappen, kabelgeleiders, bevestigingsclips, ventilatiecomponenten en sensorbehuizingen getest. Bedrijven in en rond Eindhoven gebruiken proefseries om onderdelen in voertuigen, laadoplossingen en elektronische systemen te valideren. De focus ligt daarbij vaak op hittebestendigheid, trillingen, montage en reproduceerbaarheid.
Voor industriële automatisering en machinebouw zijn maatvoering, chemische bestendigheid en mechanische belasting essentieel. Denk aan behuizingen voor sensoren, beschermkappen, kabelmanagement, tandwielen, bedieningsonderdelen en pneumatische componenten. In de agrarische techniek kunnen kunststofdelen worden beoordeeld op weerbestendigheid, vuilbelasting, slagvastheid en gemakkelijke vervanging.
Ook consumentenproducten profiteren van deze technologie. Een merk kan een echte verpakking, sluiting, dispenser, handgreep of apparaatbehuizing testen met gebruikers voordat het product breed wordt gelanceerd. Dit helpt niet alleen bij techniek, maar ook bij het beoordelen van oppervlaktekwaliteit, kleur, tactiele beleving en de waargenomen productwaarde.
De onderstaande bedrijven zijn relevante vertrekpunten voor een leveranciersvergelijking. Capaciteiten, actuele materiaalbeschikbaarheid en minimumaantallen kunnen per project verschillen. Neem rechtstreeks contact op met iedere leverancier voor bevestiging van technische haalbaarheid, kwaliteitsdocumentatie en levertijd.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodGeschikt voorProtolabsNederland en EuropaDigitale offerteprocessen en snelle productieSpuitgieten, CNC-bewerking en 3D-printenSnelle iteraties en technische proefseriesNaber PlasticsNederland en EuropaKunststofverwerking voor verpakkingen en technische toepassingenSpuitgieten, productontwikkeling en productieConsumentenproducten en kunststofverpakkingenHelvoetTilburg, Europa en internationaalPrecisiespuitgieten voor gereguleerde sectorenTechnische componenten, assemblage en validatieMedische techniek en veeleisende industrieVDL KunststoffenNederland en internationale maakindustrieIndustriële kunststofoplossingen binnen een brede maakgroepSpuitgieten en technische productieMachinebouw, mobiliteit en industriële systemenRosti NederlandGoor, Europa en internationaalGrootschalige kunststofproductie en engineeringSpuitgieten, productassemblage en kwaliteitsbeheerConsumentenproducten en technische componentenPromoldingNederland en Europese klantenOntwikkeling en productie van kunststofdelenMatrijzen, spuitgieten en productondersteuningKleine tot middelgrote productseriesTKH KunststoftechniekHaaksbergen en internationale marktenTechnische kunststofcomponenten en maatwerkSpuitgieten, gereedschap en assemblageIndustrie, energie en technische apparatuurEen lokale leverancier is vaak aantrekkelijk wanneer frequente fysieke overlegmomenten, korte interne transportlijnen of directe audits noodzakelijk zijn. Dat geldt bijvoorbeeld voor projecten met zeer gevoelige intellectuele eigendom, complexe assemblages of strakke validatieprocedures. Toch is een lokale vestigingsplaats niet de enige factor. Voor een proefserie met beperkte aantallen kan de combinatie van engineering, gereedschapssnelheid, materiaalkeuze en totale leverprijs belangrijker zijn dan geografische afstand alleen.
TEAM Rapid ondersteunt Nederlandse opdrachtgevers met snelle gereedschappen, prototype-spuitgieten, CNC-bewerking, vacuümgieten, 3D-printen en kleinschalige tot opschaalbare serieproductie. De organisatie werkt volgens ISO 9001:2015, combineert eigen verspaning, matrijzenbouw en spuitgietcapaciteit met een geïntegreerd productienetwerk in China en heeft meer dan 6.000 projecten geleverd aan ruim 500 klanten in meer dan 25 landen. Voor kunststofonderdelen worden materiaalkeuze, maakbaarheid, wanddikte, krimp, caviteitsaantal en cyclustijd vooraf beoordeeld via een ontwerpbeoordeling voor productie; zo worden productierisico’s vóór de matrijsbouw zichtbaar. TEAM Rapid werkt met technische kunststoffen en metalen van gespecificeerde kwaliteit, hanteert inspectie en toleranties tot 0,01 mm bij geschikte CNC-toepassingen en ondersteunt tevens nabewerking, assemblage, verpakking en rechtstreekse verzending. De samenwerking is flexibel voor eindgebruikers, distributeurs, dealers, merkeigenaren, ontwikkelbureaus en individuele uitvinders, met mogelijkheden voor eigen merkproductie, ontwerp- en productieondersteuning, groothandelslevering en regionale distributieafspraken. Het bedrijfsprofiel noemt geen Nederlandse dochteronderneming of lokaal magazijn; de servicegarantie rust daarom op directe technische communicatie, reactie binnen enkele uren, projectbegeleiding vóór productie, kwaliteitscontrole tijdens productie en ondersteuning na levering. Voor Nederland is die werkwijze relevant door de ervaring met internationale klanten en westerse zakelijke eisen, terwijl zendingen naar Europese markten kunnen worden gepland via luchtvracht of zeevracht. TEAM Rapid levert klantgestuurde totaaloplossingen van prototype tot productie, inclusief inkoop, assemblage en verzending, en werkt niet volgens een constructie waarbij het bedrijf de installatie van de klant bezit en exploiteert.
Voor een project met wisselende ontwerpen kan een snelle matrijsoplossing een goede tussenstap vormen. Hiermee kunnen teams in Nederland functionele onderdelen testen voordat zij besluiten over een langdurige productiematrijs. Een aanvraag kan direct worden gestart via het offerteformulier voor maatwerkonderdelen, met een 3D-model, materiaalwens, aantal en kwaliteitsvereisten.
Een producent van laadapparatuur in de regio Eindhoven ontwikkelt een behuizing voor een wandgemonteerde module. Het eerste 3D-geprinte ontwerp toont de buitenvorm, maar biedt onvoldoende zekerheid over kliklippen, schroefbossen en warmtegedrag. Met een proefmatrijs in een vlamvertragende technische kunststof kan het team de montage met elektronica controleren, de behuizing onder belasting beoordelen en gebruikersfeedback verzamelen. Na de test worden alleen de ribben en aanspuiting aangepast, in plaats van later een kostbare seriematrijs te moeten wijzigen.
Een onderneming in Rotterdam ontwikkelt een kunststof beschermkap voor maritieme sensoren. De onderdelen moeten bestand zijn tegen zout, vocht en mechanische belasting. Een kleine spuitgietserie maakt het mogelijk om de kap op echte apparatuur te installeren, pakkingen te testen en de verpakking voor transport te beoordelen. Door de daadwerkelijke hars te gebruiken, krijgt de opdrachtgever betrouwbaardere informatie over vervorming en montage dan met een geprint model.
Een medisch-technologische ontwikkelaar rond Utrecht maakt een draagbaar analyseapparaat. De buitenbehuizing bestaat uit meerdere kunststofdelen met transparante zones, bedieningsknoppen en bevestigingen voor interne componenten. Een proefserie maakt montageproeven mogelijk en helpt bij het beoordelen van ergonomie, spleetmaten en reiniging. Als het ontwerp later wordt opgeschaald, zijn de leerpunten uit de proefmatrijs direct bruikbaar voor het definitieve gereedschap.
Een consumentenmerk uit Amsterdam wil een nieuw doseermechanisme voor een verzorgingsproduct lanceren. De werking van het scharnier en de afdichting zijn belangrijker dan alleen het uiterlijk. Door een serie uit polypropyleen en TPE te laten produceren, kan het merk openingscycli, grip en lekdichtheid testen. Dit voorkomt dat marketing al verpakkingen bestelt voordat de technische betrouwbaarheid is aangetoond.
Een goed spuitgietontwerp heeft bij voorkeur gelijkmatige wanddiktes. Grote verschillen in dikte verhogen het risico op inzinking, interne spanning en kromtrekken. Wanneer lokale versterking nodig is, zijn ribben meestal beter dan massieve verdikkingen. Richt als uitgangspunt ribben zo in dat zij voldoende stijfheid geven zonder aan de zichtzijde aftekeningen te veroorzaken.
Lossingshoeken zijn eveneens essentieel. Zonder voldoende lossing kan een onderdeel moeilijk uit de matrijs komen, waardoor beschadiging, langere cyclustijden of extra gereedschapcomplexiteit ontstaan. De benodigde hoek hangt af van materiaal, textuur, diepte en geometrie. Bij zichtvlakken met textuur is doorgaans meer lossing nodig dan bij een glad technisch vlak.
Ondersnijdingen verdienen speciale aandacht. Zij kunnen noodzakelijk zijn voor klikverbindingen, openingen of haakvormen, maar vragen mogelijk schuiven, lifters of handmatige bewerkingen in de matrijs. Dat verhoogt de gereedschapsprijs en kan de doorlooptijd beïnvloeden. Soms is een kleine ontwerpaanpassing voldoende om een complex mechanisme in de matrijs te vermijden.
Maak kritische toleranties zichtbaar op de tekening en beperk ze tot plaatsen waar ze functioneel nodig zijn. Te veel strakke toleranties verhogen de kosten zonder altijd extra productwaarde te bieden. Bespreek ook de meetmethode: een maat die lastig toegankelijk is, kan op de werkvloer anders worden beoordeeld dan in een digitaal model.
In 2026 zal prototype-spuitgieten sterker verbonden zijn met digitale ontwerpcontrole. Fabrikanten gebruiken steeds vaker stromingsanalyse, geautomatiseerde controle van wanddikte en digitale feedback op lossing, krimp en ondersnijdingen. Daardoor kunnen ontwerpers sneller zien welke geometrieën risico geven voordat met matrijsbewerking wordt begonnen. Voor Nederlandse bedrijven betekent dit minder proefrondes en een betere onderbouwing van productbeslissingen.
Duurzaamheid wordt eveneens belangrijker. Afnemers vragen vaker naar gerecyclede kunststoffen, biogebaseerde grondstoffen, materiaalreductie, demontagevriendelijk ontwerp en herbruikbare verpakkingen. De keuze voor gerecycled materiaal vraagt wel om extra aandacht voor kleur, mechanische eigenschappen, batchvariatie en traceerbaarheid. Een proefserie is precies de juiste fase om deze verschillen te testen voordat een product op grotere schaal wordt geïntroduceerd.
Europese regelgeving rond productveiligheid, materiaalinformatie, verpakkingen en circulaire economie zal de informatiebehoefte van inkopers verder vergroten. Leveranciers die materiaalpartijen, procesinstellingen, inspectieresultaten en wijzigingen goed beheren, worden aantrekkelijker voor technische projecten. Vooral voor medische hulpmiddelen, elektrische apparatuur, consumentenproducten en verpakkingen neemt de waarde van een goed dossier toe.
Ook de vraag naar regionale ketens blijft bestaan, maar zal samengaan met internationale productie. Nederlandse bedrijven zullen vaker een hybride aanpak kiezen: lokaal ontwerpen en testen, internationaal gereedschap of onderdelen produceren wanneer dat economisch aantrekkelijk is, en logistiek afstemmen op de gewenste marktintroductie. Transparante communicatie, duidelijke kwaliteitscriteria en voorspelbare service zijn dan belangrijker dan alleen de locatie van de fabriek.
Prototype-spuitgieten is meestal beter wanneer u het werkelijke productiemateriaal, klikverbindingen, maatvoering, oppervlaktekwaliteit of serieproductiegedrag moet testen. 3D-printen blijft aantrekkelijk voor zeer vroege concepten, complexe eenmalige vormen en uiterst kleine aantallen.
Dat varieert sterk per geometrie en materiaal. Een proefmatrijs kan interessant zijn vanaf enkele tientallen stuks, maar wordt vaak gekozen voor honderden tot enkele duizenden onderdelen. Vraag altijd om een vergelijking tussen verschillende aantallen en matrijstypen.
Vaak wel. Beschikbaarheid, matrijsopbouw en verwerkingstemperatuur bepalen of de exacte hars mogelijk is. Geef daarom vroeg de gewenste materiaalcode, kleur, vulstof en eventuele normvereisten door.
De doorlooptijd hangt af van de complexiteit van het gereedschap, materiaal, aantal kaviteiten, nabewerking en transport. Snelle gereedschappen en gevormde onderdelen kunnen bij een goed voorbereid project in ongeveer 5 tot 25 dagen worden ondersteund, exclusief eventuele ontwerpwijzigingen en logistieke planning.
Stuur een 3D-bestand, gewenste aantallen, materiaalvoorkeur, kleur, kritische toleranties, eventuele tekening, eisen voor afwerking en uw gewenste leverdatum. Vermeld ook of het onderdeel moet worden geassembleerd met metalen inserts, elektronica of andere componenten.
Ja, mits de leverancier aantoonbare kwaliteitsprocessen, duidelijke technische communicatie, passende certificering, inspectie en betrouwbare logistiek biedt. Beoordeel de totale kosten inclusief gereedschap, productie, transport, invoer, verpakking, communicatierisico en eventuele ontwerpwijzigingen.
Ja. Juist daarvoor wordt een proefmatrijs vaak gebruikt. Kleine wijzigingen aan inzetstukken, ribben, gaten of aanspuitpunten kunnen doorgaans eenvoudiger zijn dan wijzigingen in een definitieve productiematrijs. Bespreek vooraf welke wijzigingskosten en gevolgen voor de planning gelden.
Prototype-spuitgieten geeft Nederlandse ontwikkelteams een directe manier om technische kunststofonderdelen onder realistische productieomstandigheden te beoordelen. Het verkleint het risico dat een ontwerp pas bij serieproductie problemen toont met maatvoering, montage, sterkte, materiaalgedrag of uitstraling. Voor de beste uitkomst kiest u een leverancier die niet alleen onderdelen maakt, maar ook actief meedenkt over maakbaarheid, materiaal en kwaliteitscontrole.
Vergelijk Nederlandse partijen wanneer nabijheid en fysieke samenwerking centraal staan, en neem internationale aanbieders mee wanneer snelheid, flexibele capaciteit en kostenefficiëntie bepalend zijn. Met een helder 3D-model, gerichte functionele eisen en een vroegtijdige ontwerpbeoordeling kan uw team sneller van idee naar een testbaar en produceerbaar product bewegen.

Praat met ons engineeringteam over ontwerpoptimalisatie, materiaalkeuze, kostenreductie en productieplanning. Wij ondersteunen wereldwijde klanten van prototype tot productie met snelle, betrouwbare productieoplossingen.