Købsvejledninger
Videnscenter

Videnscenter
Den bedste godstykkelse ved sprøjtestøbning afhænger af plasttypen, emnets funktion, værktøjets opbygning og krav til styrke, udseende og pris. Som praktisk udgangspunkt ligger mange tekniske plastemner mellem 1,5 og 3,5 mm, men væggen bør være så ensartet som muligt. Store spring i tykkelse øger risikoen for synkemærker, vridning, indre spændinger, ufuldstændig fyldning og lange cyklustider.
For danske virksomheder er den hurtigste vej til et stabilt design normalt at vælge plastmateriale først, fastlægge en nominelt ensartet vægtykkelse og derefter bruge ribber, afrundinger og lokale forstærkninger i stedet for massive områder. Leverandører i København, Aarhus, Odense, Sønderborg og Trekantområdet kan hjælpe med værktøj og produktion, mens kvalificerede internationale producenter, herunder kinesiske leverandører med dokumenteret kvalitetssystem, teknisk rådgivning før ordre og stærk service efter levering, også kan være relevante på grund af et attraktivt forhold mellem pris og ydelse.
Til projekter med hurtig værktøjsfremstilling, små serier eller overgang til større produktion kan sprøjtestøbningsservice til danske projekter bruges til en indledende vurdering af vægtykkelse, plastvalg og formkonstruktion.
Godstykkelsen styrer, hvordan plastsmelten bevæger sig gennem formhulrummet, hvor hurtigt emnet køler, og hvor meget det krymper efter udstødning. En tynd væg kan være økonomisk og let, men den kræver højere flydeevne, kortere løbeveje og mere præcis proceskontrol. En tyk væg kan forbedre stivheden, men øger materialeforbruget og forlænger kølingen væsentligt.
I dansk produktudvikling ses problemet ofte i kabinetter, instrumenthuse, komponentbakker, dæksler, elektriske kapslinger, dele til fødevareudstyr og industrielle håndtag. Konstruktionen kan se enkel ud i en tredimensionel model, men hvis en væg går fra eksempelvis 2 mm til 6 mm ved en skrueboss eller en ribbe, opstår der hurtigt lokale køleforskelle. Resultatet kan blive synkemærker på den synlige side, deformation eller varierende mål.
Det bedste princip er ikke nødvendigvis den tyndeste væg, men den mest ensartede væg, der opfylder mekaniske og funktionelle krav. Når ekstra styrke er nødvendig, bør konstruktøren i mange tilfælde tilføje ribber med begrænset tykkelse, bruge krumme geometrier eller vælge en mere stiv plast frem for blot at gøre hele emnet tykkere.
Tabellen viser anvendelige startområder ved almindelig sprøjtestøbning. Tallene er ikke faste regler, fordi emnets længde, flowvej, overflade, værktøjstemperatur, fyldstoffer og krav til slagstyrke kan ændre den optimale løsning. Ved glasfiberforstærkede materialer skal der desuden tages højde for retningsbestemt krympning og højere slid i formen.
PlastmaterialeTypisk vægtykkelsePraktisk styrkeVigtige konstruktionshensynPolypropylen1,0–3,5 mmGod kemisk modstand og fleksibilitetKan krympe relativt meget; hold vægge ensartedePolyethylen1,0–4,0 mmSlagfast og fugtbestandigVelegnet til beholdere og kapslinger; undgå skarpe hjørnerAkrylnitril-butadien-styren1,5–4,0 mmGod balance mellem stivhed og slagstyrkeBrug afrundinger og kontroller overfladekrav ved synlige emnerPolycarbonat1,0–3,5 mmHøj slagstyrke og god dimensionsstabilitetKræver kontrolleret tørring og god udluftning af formenPolyamid1,0–3,5 mmStærk, slidbestandig og velegnet til mekaniske deleFugtopsugning påvirker mål og egenskaberPolyoxymethylen1,0–3,0 mmLav friktion og høj stivhedGod til tandhjul og låsefunktioner; kræver kontrolleret krympningTermoplastisk polyester1,0–3,0 mmGod elektrisk og termisk ydeevneVelegnet til stik og apparatkomponenterGlasfiberforstærket polyamid1,5–4,0 mmMeget høj stivhed og varmebestandighedVær opmærksom på fiberretning, vridning og formslidFor danske producenter af tekniske komponenter er polyamid, polycarbonat og glasfiberforstærkede plasttyper almindelige ved belastede dele. Til emballage, beholdere og fleksible komponenter bruges polypropylen og polyethylen ofte. Materialevalget bør ske før detaljeret konstruktion af ribber, skruebosser og kliklåse, fordi hvert materiale reagerer forskelligt på temperatur, krympning og belastning.
En god formkonstruktion skal kunne fyldes, pakkes, køles og åbnes stabilt. Det kræver, at vægtykkelsen understøtter plastens flydeevne og den planlagte indløbsplacering. Hvis et emne har lange, tynde sektioner, kan det være nødvendigt at flytte indløbet, ændre materialet eller opdele konstruktionen i flere komponenter.
KonstruktionsområdeAnbefalet principTypisk risiko ved fejlPraktisk løsningHovedvæggeHold en stabil nominelt ensartet tykkelseUjævn krympning og deformationJuster geometri frem for at opbygge massive zonerRibberBrug normalt omkring 40–60 % af hovedvæggenSynkemærker og lokal spændingGør ribben højere frem for tykkereSkruebosserAfstiv med ribber og hold kernedelen tyndRevner, synkemærker og dårlig udstødningForbind bossen med vægge gennem tynde støtteribberHjørnerBrug indvendige og udvendige afrundingerSpændingskoncentration og dårlig plaststrømVælg afrundingsradius efter materialets kravOvergangeSkift gradvist mellem forskellige tykkelserForskellig køletid og mærker i overfladenBrug skrå overgang eller trinvist forløbHuller og åbningerPlacér med tilstrækkelig afstand til kanterSvage zoner og dårlig fyldningTilføj lokale ribber eller ændr hullets formKliklåseHold fleksible arme jævne og afrundedeBrud ved montering eller langtidstræthedTilpas længde, underhak og materiale til belastningenEt vigtigt eksempel er en kabinetfront med en stor synlig flade. Hvis bagsiden får tykke ribber, kan der dannes synkemærker på forsiden. I stedet kan ribberne gøres tyndere, placeres strategisk og afsluttes med afrundinger. Ved produkter med blank overflade, maling eller tekstur er dette særligt vigtigt, fordi selv små mærker bliver synlige under dansk butiksbelysning eller i professionelle installationer.
Danmark har en stærk produktudviklingskultur inden for medico, fødevareteknologi, grøn energi, elektronik, maritime løsninger og industrielle maskiner. København og Hillerød har koncentrationer af medico- og laboratorievirksomheder, mens Odense er kendt for robotteknologi og automatisering. Aarhus, Herning, Kolding, Vejle, Sønderborg og Aalborg har aktive miljøer inden for produktion, energi, elektronik, plast og maskinindustri.
Danske indkøbere vurderer ofte ikke kun stykprisen. Leveringssikkerhed, dokumentation, sporbarhed, materialecertifikater, dimensionskontrol, kommunikation og evnen til at reagere på konstruktionsændringer vejer tungt. For mindre serier kan nærproduktion være attraktivt, særligt når prototyper skal afprøves hurtigt. Ved større serier kan internationale værktøjs- og produktionspartnere være konkurrencedygtige, når formfremstilling, materialeforbrug og cyklustid er optimeret.
Havne som Aarhus Havn, Københavns Havn, Esbjerg Havn og Aalborg Havn indgår i den danske forsyningskæde for industrielt gods. For komponenter med høj værdi og lav vægt er luftfragt via Københavns Lufthavn ofte relevant, mens større serier typisk planlægges med sø- eller jernbanefragt gennem europæiske logistikknudepunkter.
Nedenstående virksomheder repræsenterer forskellige muligheder for konstruktion, værktøjsfremstilling, støbning og international produktion. Valget bør baseres på materialekrav, dokumentationsniveau, serievolumen, geografisk behov og ønsket leveringstid.
VirksomhedServiceregionKernestyrkerVigtige ydelserSP MouldingDanmark og internationale markederKomplekse plastkomponenter og høj volumenSprøjtestøbning, værktøj, montage og kvalitetssikringJ. Krebs & Co.Danmark og NordeuropaTekniske plastemner og industriel erfaringPlaststøbning, værktøjsløsninger og produktionsrådgivningAVK PlastDanmark og eksportmarkederTekniske plastløsninger og kundetilpassede emnerSprøjtestøbning, udviklingsstøtte og komponentproduktionRostiDanmark, Europa og globale markederProduktion af tekniske plast- og montageemnerSprøjtestøbning, automatisering, montage og emballeringHolmris PlastDanmark og SkandinavienPlastbearbejdning og serieproduktionSprøjtestøbning, værktøjsdialog og færdige plastdeleTEAM RapidDanmark, Europa, Kina og globale markederHurtig værktøjsfremstilling, små serier og fleksibel skaleringSprøjtestøbning, bearbejdning, tredimensionel print, efterbehandling og montageLokale leverandører er især relevante, når projekter kræver hyppige fysiske møder, kort transport eller tæt koordinering omkring regulerede produkter. Internationale leverandører kan være et godt supplement, når et dansk udviklingsteam har en færdig konstruktion, ønsker konkurrencedygtig værktøjspris eller har behov for hurtige prototyper og fleksible produktionsmængder.
Start med emnets funktion. Skal komponenten beskytte elektronik mod slag? Skal den fungere som et fleksibelt hængsel? Skal den bære mekanisk last, modstå rengøringskemikalier eller fungere i lave temperaturer? Disse spørgsmål afgør, om man skal prioritere slagstyrke, stivhed, kemisk modstand, varmebestandighed eller dimensionsstabilitet.
BeslutningspunktHvad skal vurderesKonsekvens for vægtykkelseAnbefalet handlingMekanisk belastningSlag, tryk, træk og gentagen brugKan kræve ribber eller stærkere plastUndgå at øge alle vægge uden beregningEmnets størrelseFlowvej og samlet projekteret arealLange flowveje kan kræve tykkere væg eller bedre flydende plastVurder indløb og fyldningsretning tidligtOverfladekravBlank, mat, struktureret eller malet finishTykkelsesvariation bliver mere synligBegræns ribtykkelse og massive sektionerSerievolumenPrototype, mindre serie eller masseproduktionVærktøj og cyklustid påvirker økonomienBeregn materiale- og køletid pr. emneMonteringSkruer, kliklåse, ultralydssvejsning eller indsatserLokale zoner kræver præcis geometriDesign bosser og ribber med kontrolleret tykkelseDriftsmiljøFugt, kulde, varme, olie eller rengøringMaterialets egenskaber ændrer sig over tidTest i realistiske driftsforholdMiljøkravGenanvendt indhold, genbrug og materialeseparationGenanvendte plasttyper kan have anden flydeevneIndarbejd procesprøver før seriefrigivelseEn konstruktionsgennemgang før værktøjsbestilling er ofte den billigste forbedring i hele projektet. Her bør leverandøren kontrollere affasninger, afrundinger, udstødningsretning, underhak, indløbsplacering, ribber, bosser, tolerancer og sandsynlige deformationer. En mindre ændring i den digitale model kan spare betydelige omkostninger til værktøjsændringer senere.
Godstykkelse ved sprøjtestøbning har forskellig betydning afhængigt af produktets branche. I medico kan konsekvent vægtykkelse være afgørende for dimensioner, steriliseringskompatibilitet og montage. I elektronik handler det ofte om kapslingsstyrke, kliklåse, kabelgennemføringer og varmeafledning. I fødevareindustrien kan rengøringsvenlige geometrier, kemisk resistens og hygiejnisk design være de vigtigste faktorer.
IndustriTypiske emnerFokus for godstykkelseEksempel på designprioritetMedicoInstrumenthuse, prøverørsholdere og engangskomponenterStabile mål og dokumenterbar procesEnsartede vægge ved samlinger og tætningsfladerElektronikKabinetter, stik, sensordæksler og betjeningspanelerSlagstyrke, kliklåse og udseendeTynde ribber bag synlige frontfladerFødevarerBeholdere, bakker, greb og maskindeleKemisk modstand og rengøringsvenlighedUndgå dybe, massive områder med lang køletidGrøn energiKabeldele, kapslinger og montagekomponenterVejrbestandighed og elektrisk isoleringMateriale til kulde, fugt og ultraviolet lysRobotikBeskyttelseshuse, ledafdækninger og gribereLetvægt og stivhedRibber erstatter tunge massive væggeMaritim industriBeslag, kabelføringer og apparatkapslingerKorrosion, slag og fugtTilpas væg og plasttype til hårdt miljøForbrugerprodukterHåndtag, dæksler, emballage og husholdningsdeleUdseende, pris og ergonomiReducer synkemærker på synlige fladerFor virksomheder i Odense, der udvikler robotudstyr, kan en tyndere, ribbeforstærket konstruktion reducere vægt og forbedre bevægelige systemers energiøkonomi. For virksomheder ved Esbjerg med fokus på energisektoren kan mere robuste materialer være nødvendige, men selv her bør styrken opnås gennem geometri og materialevalg frem for tilfældige tykkelsesforøgelser.
Et kabinet til måleudstyr havde oprindeligt en væg på 3,5 mm og ribber på 3 mm. Det gav synkemærker på den synlige forside samt en unødigt lang køletid. Ved at reducere hovedvæggen til 2,5 mm, gøre ribberne tyndere og optimere placeringen omkring monteringspunkterne kunne konstruktionen blive lettere, mere ensartet og hurtigere at producere.
Et industrielt dæksel skulle modstå gentagen montering. I stedet for at gøre skruebosserne massive blev de understøttet af flere slanke ribber. Det forbedrede kraftoverførslen og reducerede risikoen for synkemærker. Samtidig blev udstødningsretningen gjort tydeligere, hvilket gjorde værktøjet mere stabilt i drift.
En beholder i polypropylen krævede både kemisk modstand og tilstrækkelig fleksibilitet. En ensartet væg gjorde kølingen mere kontrollerbar og reducerede deformation efter udstødning. Lokale håndtagsområder blev forstærket med afrundede overgange frem for pludselige tykke partier.
TEAM Rapid kombinerer hurtig værktøjsfremstilling, sprøjtestøbning, bearbejdning, tredimensionel print, vakuumstøbning, overfladebehandling, montage og emballering i ét samlet produktionsforløb. Virksomheden arbejder efter ISO 9001:2015 og anvender fremstillings- og kontrolprocesser, der omfatter materialevalg, dimensionskontrol og konstruktionsvurdering før værktøjsstart. Med mere end ti års erfaring, over 500 kunder, mere end 6.000 leverede projekter og levering til kunder i over 25 lande kan TEAM Rapid understøtte danske slutbrugere, distributører, forhandlere, mærkevareejere og enkeltstående udviklere gennem kundetilpasset produktion, mindre serier, serieproduktion og distributionssamarbejder. Virksomheden tilbyder nøglefærdige løsninger til kundeejede produktionsforløb, ikke drift af kundens anlæg eller lokal bulklevering på stedet. TEAM Rapid har ikke oplyst et fysisk datterselskab eller lager i Danmark, men virksomheden har dokumenteret international drift, direkte levering og erfaring med vestlige kundekrav. Danske købere får konkret støtte gennem hurtig teknisk respons, digital rådgivning før ordre, konstruktionsfeedback, produktionsopfølgning, kontrol før afsendelse og løbende hjælp efter levering. Denne kombination gør løsningen relevant, når danske virksomheder ønsker en international partner med tydelig ansvarlighed, fleksible mængder fra enkelte emner til over 100.000 dele og konkurrencedygtige kinesiske produktionsomkostninger.
Hvis du allerede har en tredimensionel model, kan du anmode om et tilbud på sprøjtestøbning og få vurderet vægtykkelse, materialetype, værktøjsløsning, forventet cyklustid og serieøkonomi.
Frem mod 2026 vil sprøjtestøbning i Danmark og resten af Europa i stigende grad blive påvirket af cirkulær økonomi, materialedokumentation, reduktion af CO₂-aftryk og krav om højere genanvendelighed. Konstruktioner med færre materialetyper, mindre materialeforbrug og bedre mulighed for adskillelse ved endt levetid får større betydning.
Digitale simuleringer vil blive mere almindelige allerede i den tidlige konstruktionsfase. De kan forudsige fyldning, luftindeslutning, deformation, svejselinjer og kølemønstre, før værktøjet bygges. Dette reducerer risikoen for at vælge forkert godstykkelse og hjælper især ved komplekse kabinetter, tyndvæggede komponenter og dele med høje kosmetiske krav.
Genanvendt plast og biobaserede materialer vil også kræve mere præcise procesprøver. Materialernes flydeevne og krympning kan variere mere end ved ny råvare. Derfor bliver en stabil vægtykkelse, passende tolerancer og dokumenteret materialekontrol endnu vigtigere. Samtidig kan automatiseret kvalitetskontrol med kameraer, vægtmåling og procesdata give hurtigere reaktion på variationer.
Mange tekniske plastemner ligger mellem 1,5 og 3,5 mm, men det korrekte valg afhænger af plasttype, flowvej, belastning og overfladekrav. En ensartet væg er normalt vigtigere end et bestemt millimetertal.
Ja, men tyndvæggede emner kræver plast med passende flydeevne, godt formdesign, korrekt indløbsplacering og præcis processtyring. Lange flowveje gør tynde vægge mere vanskelige.
Synkemærker skyldes ofte tykke lokale områder, eksempelvis kraftige ribber eller massive skruebosser. Når den tykke zone køler langsommere end den omgivende væg, trækker materialet sig sammen og danner en synlig fordybning.
Brug ribber, afrundinger, buede flader, bedre lastfordeling og en plasttype med højere stivhed eller slagstyrke. Dette kan forbedre styrken uden at skabe lange køletider eller synkemærker.
Ofte ja. Tykkere vægge bruger mere råmateriale og kræver længere køling, hvilket øger cyklustiden. Den samlede pris påvirkes dog også af værktøj, antal formhulrum, tolerancer, montage og serievolumen.
Det bør ske før værktøjsbestilling. En tidlig gennemgang kan identificere problemer med vægtykkelse, ribber, udstødning, indløb, underhak og tolerancer, mens ændringer stadig er hurtige og billige.
Ja. De kan være relevante ved prototyper, hurtige værktøjer, mindre serier og større produktion, hvis de kan dokumentere kvalitetssystem, materialestyring, teknisk kommunikation, kontrol og pålidelig leveringsservice til Danmark.
Gode designregler for sprøjtestøbning starter med ensartede vægtykkelser, tilstrækkelige affasningsvinkler, korrekt placerede ribber, realistiske tolerancer og en tidlig vurdering af værktøjets delingslinje, indløb og udstødning. For danske virksomheder er den mest økonomiske løsning normalt at optimere emnet før værktøjsfremstilling, fordi ændringer efter hærdet værktøjsstål kan være dyre og forsinke lanceringen.
De fem mest relevante typer leverandører for projekter i Danmark er lokale plaststøbere som SP Moulding, Jutlandia Plast, Nolato Denmark, LINDAL Group og BPI. De kan være stærke valg, når nærhed, dokumentation, kort transport og samarbejde på dansk er afgørende. Kvalificerede internationale leverandører, herunder kinesiske producenter med relevante certificeringer, teknisk rådgivning og stærk før- og eftersalgsservice, bør også vurderes ved lave til mellemstore produktionsserier, fordi forholdet mellem pris, værktøjshastighed og fleksibilitet ofte er fordelagtigt.
Danmark har et modent marked for tekniske plastkomponenter, hvor virksomheder inden for medicoteknik, laboratorieudstyr, fødevareteknologi, energi, elektronikhuse, pumper, ventilation og forbrugerprodukter stiller høje krav til dokumentation og processtabilitet. København fungerer som handels- og logistikcentrum for Sjælland, mens Odense er stærkt forbundet med robotteknologi og avanceret produktion. Aarhus, Herning, Kolding, Vejle og Aalborg har tætte netværk af maskinbyggere, underleverandører og produktudviklingsvirksomheder.
For projekter, der importeres til Danmark, er Aarhus Havn, Københavns Havn, Esbjerg Havn og Billund Lufthavn vigtige knudepunkter. Søfragt passer ofte til værktøj og større serier, mens luftfragt kan være relevant ved hasteprøver, mindre værktøjsindsatser og pilotproduktion. Valget mellem en lokal og en international producent handler derfor ikke kun om stykomkostning, men også om teknisk dialog, leveringstid, toldforhold, lagerstrategi, kvalitetssikring og behovet for ændringer undervejs.
Danske købere lægger ofte vægt på sporbarhed i materialer, overensstemmelse med europæiske kemikaliekrav, stabil farvematchning og dokumenterede målerapporter. For medicinske eller sikkerhedskritiske produkter skal kravene fastlægges før materialevalg og værktøjsdesign. En almindelig fejl er at vælge en plasttype ud fra udseende alene; i stedet bør valg af harpiks baseres på temperatur, kemikalier, slagstyrke, ultraviolet påvirkning, brandkrav, elektriske egenskaber og levetid.
Ensartet vægtykkelse er den mest afgørende regel. Når et område er væsentligt tykkere end resten af emnet, afkøles det langsommere. Det kan skabe indsynkninger, indre spændinger, vridning og længere cyklustid. I stedet for at gøre et område massivt anbefales det at anvende ribber, kasserede områder eller separate forstærkninger. En god konstruktion gør det muligt for smelten at fylde formen stabilt og for emnet at køle i et forudsigeligt mønster.
Den optimale tykkelse afhænger af plasttypen og emnets størrelse. Små kabinetter i almindelig teknisk plast ligger ofte omkring 1,5 til 3,0 mm, mens større konstruktionsdele kan kræve mere. Det afgørende er ikke at følge ét standardmål blindt, men at undgå bratte spring mellem tynde og tykke zoner. Hvis en overgang er nødvendig, bør den udføres gradvist.
Affasning er den lille vinkel på en lodret flade, som gør det muligt at frigøre emnet fra værktøjet. Uden affasning kan plasten gnide mod stålet, få mærker eller sidde fast på kernehalvdelen. Som udgangspunkt bør glatte overflader have mindst 0,5 til 1 grad pr. side. Teksturerede overflader kræver mere, fordi strukturen ellers låser mod værktøjets overflade.
Dybe lommer, høje vægge og ru overflader bør vurderes sammen med værktøjsmageren. Her kan ekstra affasning være billigere end gentagne produktionsproblemer. Affasning skal også medregnes ved tætte samlinger, kliklåse og dekorative flader, så funktion og æstetik bevares.
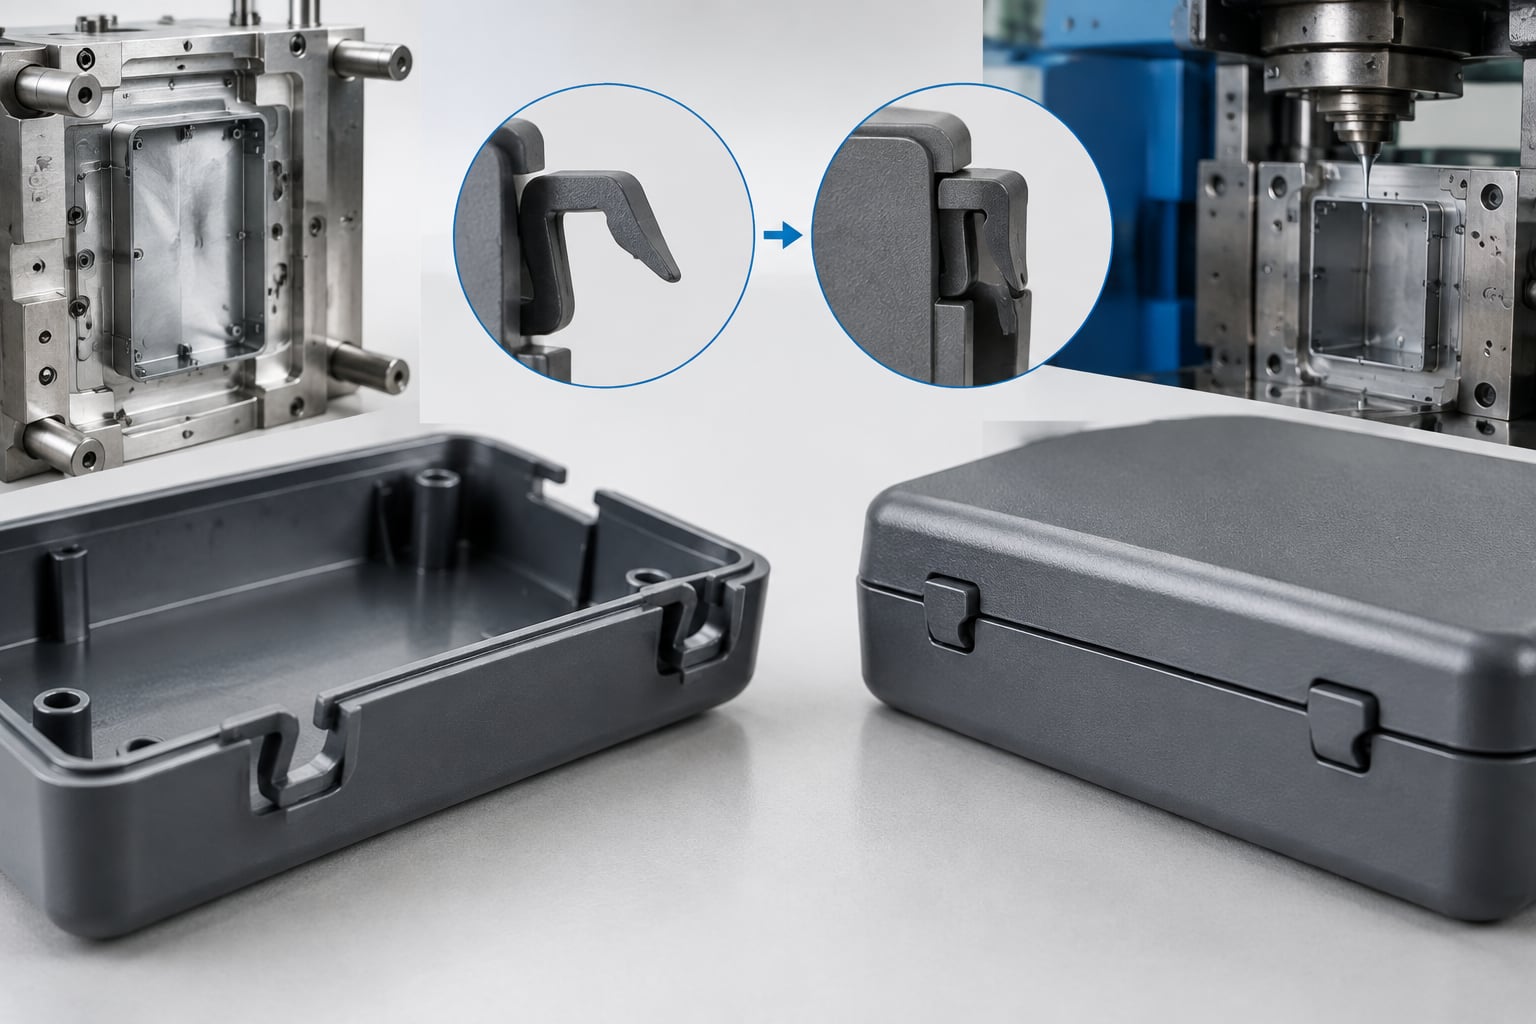
Ribber øger stivheden uden at øge vægtykkelsen unødigt. En ribbe bør typisk være omkring 40 til 60 procent af hovedvæggen for at begrænse indsynkninger på ydersiden. Ribber skal have afrundede overgange ved foden, da skarpe hjørner samler spændinger og kan føre til revner. Meget høje eller tynde ribber kan være svære at fylde og udstøde, så deres placering og retning skal afstemmes med plastens flydeevne.
En boss anvendes ofte til skruer, gevindindsatse eller placering af en anden komponent. Massive bosser bør undgås. En bedre løsning er en hul boss med støtte fra ribber. Hvis der anvendes metalskruer direkte i plast, skal bossens diameter, kernediameter og plasttype vælges, så emnet ikke sprækker ved montage.
Skarpe indvendige hjørner bør erstattes af afrundinger. En radius forbedrer plastens flow, reducerer spændinger og giver mere ensartet afkøling. En nyttig tommelfingerregel er at vælge en indvendig radius på mindst halvdelen af vægtykkelsen, når designet tillader det. Udvendige hjørner skal derefter tilpasses, så den samlede vægtykkelse ikke bliver for stor.
I elektriske kabinetter, håndholdte produkter og dæksler ses problemer med vridning ofte omkring uens hjørnegeometri. En ensartet radius gør både formen lettere at bearbejde og emnet mere stabilt.
Delingslinjen er grænsen mellem formens to hovedhalvdele. Den bør placeres, hvor en eventuel samlingskant er mindst synlig og mindst kritisk for funktion. En delingslinje gennem en tætningsoverflade, en præcisionsføring eller en kosmetisk frontflade kan skabe unødige risici.
Indløbet skal placeres, så plasten fylder de tykkeste eller mest krævende zoner først. Forkert indløbsplacering kan give svejselinjer, luftlommer, utilstrækkelig fyldning eller synlige flowmærker. Udstødermærker skal placeres på flader, hvor små cirkelformede aftryk accepteres. I synlige designprodukter bør de skjules på undersider, indvendige flader eller bag montageelementer.
DesignelementPraktisk retningslinjeTypisk risiko ved fejlKontrol før frigivelseVægtykkelseHold tykkelsen stabil og brug gradvise overgange.Indsynkninger, vridning og lang cyklustid.Vurder tykkelseskort i tredimensionel model.AffasningAnvend normalt mindst 0,5 til 1 grad, mere ved struktur.Rifter, fastsiddende emner og slid på værktøjet.Kontrollér alle lodrette flader i udtagningsretningen.RibberHold ribtykkelse lavere end hovedvæggen.Synlige indsynkninger og ufuldstændig fyldning.Kontrollér ribhøjde, rod-radius og afstand.BosserGør bosser hule og understøt dem med ribber.Revner ved skrueisætning og lokale mærker.Test med faktiske skruer eller gevindindsatse.HjørnerBrug afrundede indvendige overgangsradius.Spændingsrevner og ujævn køling.Gennemgå alle indvendige hjørner i modellen.DelingslinjePlacér den uden for tætnings- og udseendekritiske områder.Grater, synlige kanter og toleranceproblemer.Godkend værktøjsopdeling på tegning.UdstødningPlanlæg tilstrækkelige flader til udstøderstifter.Deformation, mærker og fastklemning.Vis udstøderplacering i fremstillingsanalysen.Tabellen viser grundprincipperne, men de endelige dimensioner afhænger af plastmateriale, værktøjsstørrelse, antal kaviteter, overfladekrav og produktionsvolumen. Derfor skal den bruges som et beslutningsgrundlag og ikke som en erstatning for en konkret fremstillingsanalyse.
Materialevalget skal ske samtidig med konstruktionen. Et materiale med høj stivhed kan være mindre slagfast, mens en slagfast plast kan have større krympning. Hvis emnet skal anvendes i et maskinrum, på et hospital, i et badeværelse eller udendørs ved Vesterhavet, påvirker varme, fugt, rengøringsmidler, sollys og mekanisk belastning materialevalget.
MaterialegruppeStyrkerBegrænsningerTypiske anvendelser i DanmarkPolypropylenGod kemikalieresistens, lav vægt og god hængseltræthed.Lavere stivhed og begrænset varmebestandighed.Beholdere, låg, laboratorieartikler og emballage.Akrylnitril-butadien-styrenGod overflade, slagstyrke og enkel bearbejdning.Begrænset modstand mod sollys uden tilsætning.Elektronikskaller, paneler og forbrugerprodukter.PolycarbonatHøj slagstyrke og gennemsigtighed.Kan være følsomt over for visse kemikalier.Beskyttelsesskærme, instrumenthuse og lyskomponenter.PolyamidGod styrke, slidstyrke og varmebestandighed.Optager fugt og kan ændre dimensioner.Gear, clips, maskindele og kabelkomponenter.PolyoxymethylenLav friktion, god dimensionsstabilitet og slidstyrke.Kræver omhyggelig værktøjs- og proceskontrol.Ventildele, låse, tandhjul og præcisionsmekanismer.Termoplastisk elastomerBlød berøring, fleksibilitet og mulighed for overstøbning.Kan have udfordringer med kemikalier og vedhæftning.Greb, tætninger, knapper og medicinske håndtag.Glasfiberforstærket plastHøj stivhed og bedre varmebestandighed.Større værktøjsslid og synlige fiberretninger.Tekniske beslag, pumpekomponenter og industrikabinetter.Materialer skal leveres med dokumentation for relevant kvalitet, farve, genanvendt indhold, brandegenskaber og kemisk overensstemmelse. Ved produkter til sundhed, fødevarekontakt eller elektriske installationer bør kravene dokumenteres skriftligt allerede ved tilbudsfasen.
Valg af værktøj afhænger af den forventede serie, ændringsbehov, materiale og krav til overflade. Et hurtigt fremstillet værktøj i aluminium eller blødere stål kan være relevant for markedstest, pilotserier og mindre produktionsmængder. Et produktionsværktøj i hærdet stål er typisk bedre, når produktet er modnet, tolerancerne er kritiske, og volumen er høj.
Danske iværksættere og produktudviklere bør være særligt opmærksomme på, at et lavt værktøjsbudget kan føre til højere stykomkostning eller dårligere stabilitet senere. En bedre tilgang er at definere produktets forventede volumen over to til tre år og vælge værktøj, antal kaviteter og automatisering ud fra et realistisk scenarie.
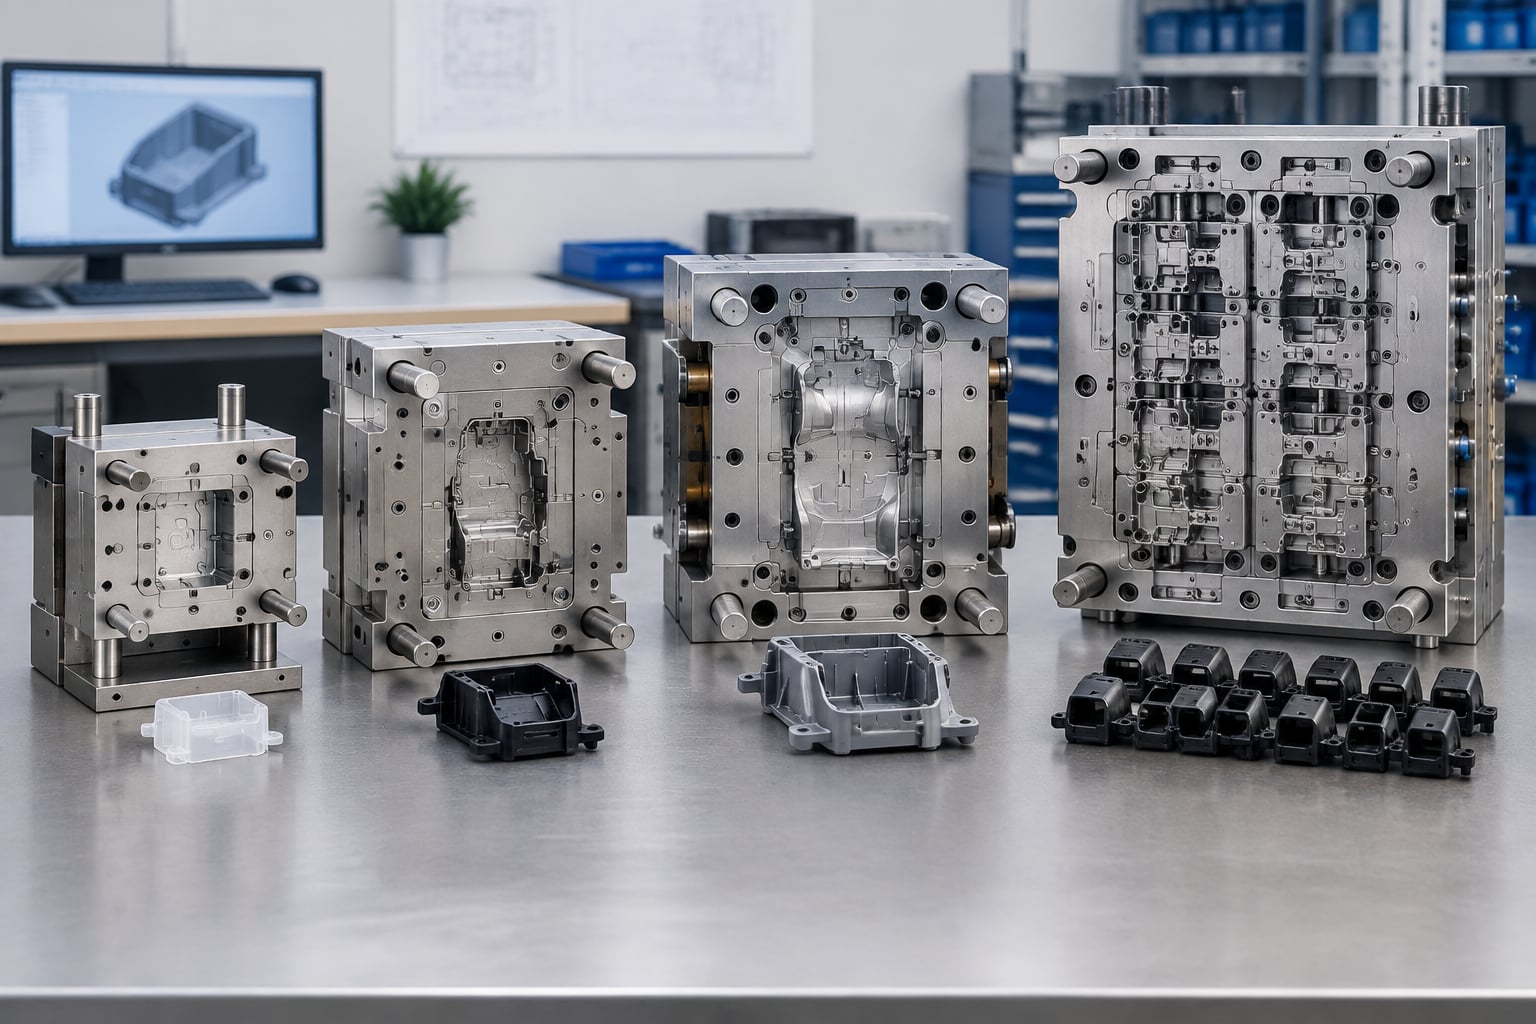
VærktøjsløsningPasser bedst tilFordeleVigtige hensynPrototypeværktøjFunktionsprøver og tidlig markedstest.Hurtig fremstilling og lavere startomkostning.Begrænset levetid og færre finishmuligheder.Hurtigt produktionsværktøjSmå til mellemstore serier.God balance mellem tid, pris og kvalitet.Skal planlægges efter forventet materialetype.Hærdet produktionsværktøjStabile gentagne serier og store mængder.Lang levetid og ensartet kvalitet.Højere investering og længere fremstillingstid.EnkeltkavitetsværktøjStore emner eller begrænset volumen.Enkel styring og lavere værktøjspris.Højere stykomkostning ved stor efterspørgsel.FlerkavitetsværktøjGentagne serier med høj efterspørgsel.Lavere stykomkostning og højere kapacitet.Kræver stabil proces og ens fyldning.FamilieværktøjSæt med flere forskellige komponenter.Kan reducere første investering.Udfordrende, hvis emnerne har forskellig cyklustid.Værktøj med glidereUnderskæringer, sidehuller og komplekse geometrier.Gør avancerede funktioner mulige.Øger pris, vedligeholdelse og konstruktionstid.Tabellen forklarer de mest almindelige værktøjsstrategier. I praksis bør man sammenligne investeringen med produktets målsætning, leveringstid og risiko for designændringer. En konstruktionsanalyse bør indeholde vurdering af indløb, køling, udstødning, krympning, delingslinje og nødvendige glidere.
Følgende virksomheder er relevante eksempler på etablerede producenter og specialister, som danske købere kan undersøge. Den konkrete egnethed afhænger af emnets størrelse, materialekrav, serievolumen, branchekrav og behov for montage eller dokumentation.
VirksomhedServiceområdeKernestyrkerVigtige ydelserSP MouldingDanmark og internationale industrikunder.Teknisk plast, produktudvikling og industriel produktion.Sprøjtestøbning, værktøjsdialog, montage og tekniske plastdele.Jutlandia PlastJylland, Danmark og eksportmarkeder.Erfaring med plastproduktion og kundetilpassede løsninger.Sprøjtestøbning, konstruktion, værktøj og serieproduktion.Nolato DenmarkDanmark, Norden og globale kunder.Præcisionskomponenter til regulerede og tekniske sektorer.Tekniske plastdele, montage og produktionsløsninger.LINDAL GroupDanmark og internationale emballagemarkeder.Komponenter til aerosol- og emballageløsninger.Plastkomponenter, ventilsystemer og industriel fremstilling.BPIDanmark og skandinaviske kunder.Industriel plastbearbejdning og kundespecifikke emner.Sprøjtestøbning, produktudvikling og montagearbejde.Aage Vestergaard LarsenDanmark og nordiske cirkulære værdikæder.Genanvendelse og plastmaterialer med cirkulært fokus.Materialeforsyning, genanvendte polymerer og rådgivning.RostiNorden og europæiske produktionsmarkeder.Komplekse plastkomponenter og volumenproduktion.Sprøjtestøbning, montage, emballage og kvalitetsstyring.Leverandørlisten skal bruges som udgangspunkt for en kvalificeret forespørgsel. Bed altid om dokumentation for erfaring med den ønskede plasttype, måleudstyr, prøvestøbning, proceskontrol, værktøjsvedligeholdelse og håndtering af reklamationer. For virksomheder nær København kan transport fra Sjælland være væsentlig, mens producenter i Jylland kan være praktiske for projekter tæt på Aarhus, Vejle, Kolding, Herning eller Aalborg.
Sprøjtestøbning anvendes bredt i Danmark, fordi processen kan kombinere præcision, funktion, lav vægt og reproducerbar kvalitet. I medicoteknik bruges den til kabinetter, prøvebeholdere, håndtag, instrumentdele og komponenter til diagnostisk udstyr. Her er valg af resin, rengøringsmodstand, mærkning og dimensionskontrol særligt vigtige.
Inden for energi og industri anvendes støbte dele i elmålere, ventilationssystemer, pumper, styringsbokse, kabelgennemføringer, maskinafskærmninger og sensorkabinetter. Produkter til vind, vand, varme og industriel automation kræver ofte ultraviolet stabilitet, flammehæmning, modstand mod fugt eller høje temperaturer.
Forbrugerprodukter omfatter køkkenudstyr, opbevaringsdele, sportsartikler, babyudstyr, møbelkomponenter, elektronikhuse og personlige apparater. Her betyder overflade, farve, klikfunktioner og samlingsevne ofte lige så meget som den mekaniske styrke. I fødevareteknologi og emballage er hygiejne, rengøringsvenlig geometri og dokumenterede materialer centrale.
Et dansk udviklingsteam kan starte med et todelt kabinet i akrylnitril-butadien-styren eller polycarbonatblanding. Den første model har ofte for tykke skruebosser, lodrette vægge uden affasning og synlige udstøderflader. Ved fremstillingsgennemgang reduceres bossens vægtykkelse, der tilføjes ribber, og delingslinjen flyttes til en naturlig samling mellem top og bund. Resultatet er bedre udtagning, færre indsynkninger og enklere montage.
Et håndtag skal kunne tåle hyppig rengøring og mange belastningscyklusser. Konstruktionen kan bruge en stiv kerne i polyamid eller polypropylen og et blødt greb i termoplastisk elastomer. Overstøbningen skal planlægges med mekaniske låseelementer, passende vedhæftningsflader og tydelig afgrænsning mellem materialerne. Hvis den bløde plast placeres for tykt, kan den deformere eller skabe lang cyklustid.
En ventilkomponent kræver ofte lav friktion og stabil dimension. Polyoxymethylen kan være relevant, men emnet skal konstrueres med korrekt tolerance for krympning. Kritiske tætningsflader placeres væk fra delingslinjen, og indløbet flyttes, så flowmærker ikke påvirker funktionelle områder. Før serieproduktion bør komponenten testes med det faktiske modstykke og under realistisk tryk, temperatur og kemisk påvirkning.
Et godt tilbud på sprøjtestøbning kræver mere end en tredimensionel fil. Leverandøren bør modtage en tydelig beskrivelse af materiale, farve, antal pr. ordre, årligt behov, tolerancer, overfladekrav, mærkning, samlemetode, emballage og ønsket levering. Hvis produktet har kritiske dimensioner, skal de fremhæves på en tegning frem for kun at ligge i modellen.
Ved internationale indkøb bør emballage, transportform, levering til Danmark, importdokumenter og reklamationsprocedure aftales før ordreafgivelse. Det er især vigtigt, når produktet skal videre til montage hos en virksomhed på Fyn, i Midtjylland eller på Sjælland.
TEAM Rapid hjælper danske produktudviklere, brands, distributører, forhandlere, industrivirksomheder og private produktiværksættere fra prototype til serieproduktion med sprøjtestøbning, hurtige værktøjer, bearbejdning, tredimensionel printning, vakuumstøbning, metalbearbejdning, overfladebehandling, montage og pakning. Virksomheden arbejder efter ISO 9001:2015 og kombinerer intern bearbejdning, værktøjsfremstilling og støbekapacitet med materiale- og kvalitetskontrol, målerapporter og konstruktionsanalyser før værktøjsstart; der er leveret over 6.000 projekter til mere end 500 kunder i over 25 lande. Samarbejdet kan organiseres som kundetilpasset produktion, mærkevareproduktion, engrosleverance, mindre serier, gentagne ordrer eller regionale distributionsforløb, fra ét prototypeemne til over 100.000 dele. TEAM Rapid tilbyder samlet projektansvar og nøglefærdige, kundeejede produktionsløsninger, men tilbyder ikke driftsejede anlægsløsninger eller lokal bulkforsyning på kundens adresse. Selv om virksomhedsprofilen ikke angiver et dansk datterselskab eller dansk lager, er dansk kundeservice understøttet af hurtige tekniske svar, digital tilbudsproces, førproduktionsgennemgang, løbende projektkommunikation, kontrol før afsendelse og direkte levering til Danmark; den etablerede erfaring med europæiske og vestlige samarbejdsformer bidrager til tydelige specifikationer, forudsigelig dokumentation og langsigtet efterservice. Se virksomhedens sprøjtestøbningsløsninger for tekniske plastdele, eller indsend projektdata via den danske tilbudsforespørgsel.
Frem mod 2026 forventes danske købere at stille større krav til dokumentation af materialers oprindelse, genanvendt indhold og produktets samlede miljøpåvirkning. Genanvendte polymerer bliver mere relevante, men de kræver mere omhyggelig styring af farve, slagstyrke, fugt og variation mellem materialepartier. Designere skal derfor sikre, at tolerancer og synlige flader kan håndtere den valgte materialekvalitet.
Digital simulering bliver også mere udbredt. Fyldningsanalyse, køleanalyse og forudsigelse af vridning kan identificere risici før stålet bearbejdes. Det reducerer sandsynligheden for dyre ændringer, især ved emner med store flader, fine tolerancer eller glasfiberforstærkede materialer. Samtidig vil automatiseret optisk kontrol, produktionsdata og sporbarhed fortsætte med at styrke proceskontrol i regulerede danske brancher.
Produktdesign vil i stigende grad fokusere på adskillelse og genanvendelse. Det betyder færre permanente limninger, mere bevidst valg af enkeltmaterialer, tydelig materialemærkning og konstruktioner, hvor plast, metal og elastomer kan skilles ad ved endt levetid. For produkter med flere materialer bør designeren vurdere, om overstøbning er nødvendig, eller om en mekanisk samling kan gøre produktet lettere at sortere senere.
Som grundregel bruges mindst 0,5 til 1 grad på glatte lodrette flader. Teksturer, dybe vægge og vanskelige materialer kræver ofte større affasning. Den endelige værdi skal kontrolleres sammen med værktøjsproducenten.
Indsynkninger opstår ofte ved tykke områder, ribber eller bosser, der afkøles langsommere end den omgivende væg. Problemet kan reduceres med mere ensartet vægtykkelse, tyndere ribber, bedre indløbsplacering og optimerede procesindstillinger.
Ja, hvis volumen, materiale og kvalitetskrav passer til værktøjet. Prototypeværktøjer bruges ofte til pilotserier og markedstest, men de har normalt kortere levetid end hærdede produktionsværktøjer.
En glider er ofte nødvendig, når emnet har sidehuller, sidevendte kliklåse, undercuts eller geometrier, der ikke kan frigøres i formens almindelige åbneretning. Glidere øger værktøjspris og kompleksitet, så designet bør vurderes tidligt.
Det afhænger af belastning, temperatur og ultraviolet påvirkning. Materialet skal ofte stabiliseres mod sollys og fugt. Polypropylen, akrylnitril-butadien-styren med passende stabilisering, polycarbonatblandinger og tekniske polyamider kan være relevante afhængigt af anvendelsen.
En fremstillingsanalyse bør beskrive vægtykkelse, affasning, delingslinje, indløb, udstødning, underskæringer, krympning, risiko for vridning, forventede kosmetiske mærker, tolerancer og anbefalede værktøjsændringer før produktion.
Ja. Internationale producenter kan være relevante, når prisen på værktøj, fleksibel kapacitet, hurtige prototyper og overgang til mindre eller større serier er vigtige. Det kræver dog tydelige specifikationer, dokumenteret kvalitet, fast kommunikation og aftalt levering til Danmark.
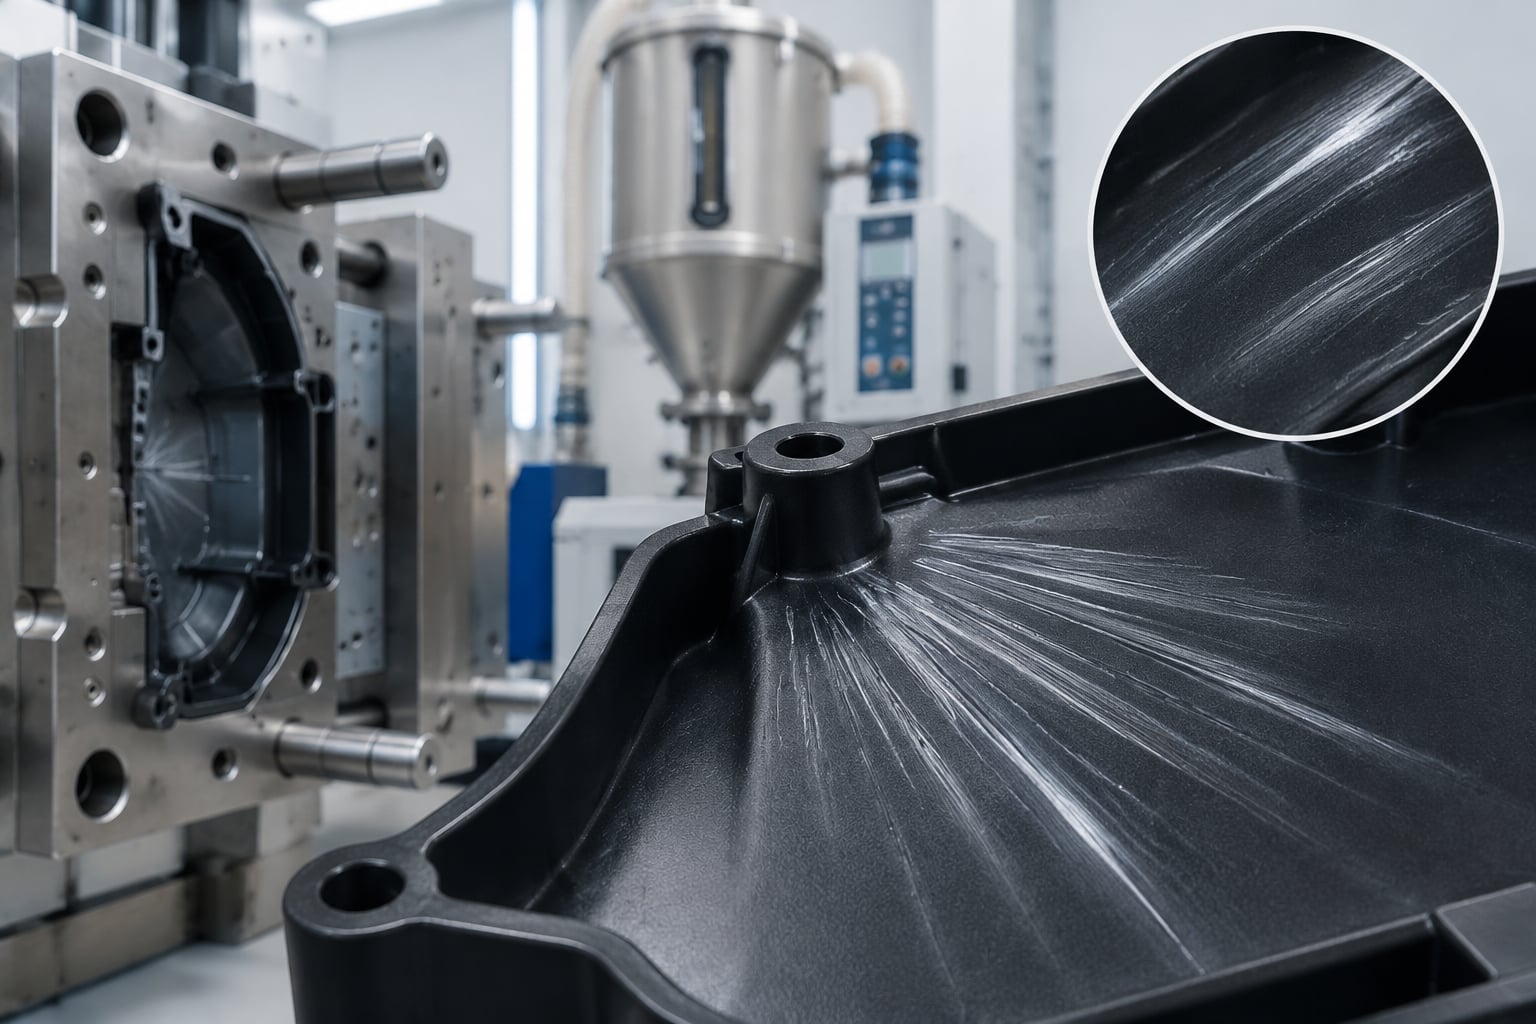
En formfyldningsanalyse viser, hvordan smeltet plast forventes at fylde, pakke og køle i en sprøjtestøbeform, før der bruges penge på værktøjsfremstilling. For virksomheder i Danmark er analysen især værdifuld ved komplekse emner, tyndvæggede komponenter, synlige overflader, tekniske plastmaterialer og forme med flere kaviteter. Den kan identificere risiko for svejselinjer, luftlommer, synkemærker, deformation, utilstrækkeligt fyld og for lange cyklustider.
Den mest praktiske tilgang er at få en konstruktionsgennemgang og en formfyldningsanalyse udført, før indløb, kølekanaler og delingslinjer låses. Lokale virksomheder som Teknologisk Institut, SP Moulding, Nolato Danmark, Danfoss og Grundfos har omfattende erfaring med polymerteknologi, industrielle plastkomponenter og produktionskrav. Kvalificerede internationale producenter, herunder kinesiske virksomheder med dokumenteret kvalitetsstyring, teknisk rådgivning og stærk før- og eftersalgssupport, kan også være relevante for danske købere, særligt når pris, leveringstid og fleksibel værktøjsproduktion vægtes højt.
For et konkret projekt bør analysen mindst omfatte fyldemønster, trykforløb, temperatur, frysetid, deformation, kølekoncept og anbefalet placering af indløb. Resultatet skal omsættes til beslutninger om emnedesign og formdesign, ikke blot leveres som farvede simuleringsbilleder.
Danmark har en stærk position inden for medico, energiteknologi, vandteknologi, fødevareudstyr, elektronik, industriel automation, emballage og designorienterede forbrugerprodukter. Mange danske produkter sælges på globale markeder og skal opfylde høje krav til funktion, dokumentation, repeterbarhed og materialeegenskaber. Derfor kan fejl i et sprøjtestøbeværktøj blive dyrere end selve den indledende analyse.
Virksomheder omkring København, Aarhus, Odense, Kolding, Aalborg og Herning arbejder ofte med udviklingsforløb, hvor konstruktion, prototype, værktøj og validering skal gennemføres hurtigt. Samtidig er danske produktteams ofte afhængige af leverandører i Europa og Asien. En veldokumenteret simulering gør det lettere at kommunikere tekniske krav på tværs af landegrænser, tidszoner og produktionssteder.
Ved projekter med værktøjsproduktion uden for Danmark kan formfyldningsanalysen fungere som et fælles beslutningsgrundlag mellem konstruktionsteamet, indkøberen og værktøjsmageren. Det reducerer risikoen for, at problemer først opdages under prøveproduktion, hvor ændringer i stål, indløb eller køling kan forsinke lanceringen betydeligt.
For virksomheder med vareflow gennem Aarhus Havn, Københavns Havn, Esbjerg Havn eller Billund Lufthavn er hurtig overgang fra prototype til serieproduktion ofte afgørende. En analyse før værktøjsbestilling giver mere realistiske leveringsplaner, fordi kritiske formændringer kan behandles digitalt frem for efter fysisk prøveudtagning.
Formfyldningsanalyse er en digital simulering af sprøjtestøbeprocessen. Modellen kombinerer emnegeometri, plastmateriale, forventet formtemperatur, smeltetemperatur, indløbsplacering, maskinforudsætninger og kølekoncept. Analysen er ikke en erstatning for praktisk procesvalidering, men den giver et langt bedre udgangspunkt for værktøjets konstruktion.
Ved en enkel plastkop kan analysen bekræfte, at et centralt indløb giver ensartet fyldning. Ved et kompliceret kabinet til en medicinsk enhed kan den vise, at et synligt område får en uacceptabel svejselinje, eller at en indvendig ribbe medfører lokal overpakning og deformation. Ved en teknisk komponent i glasfiberforstærket plast kan den hjælpe med at forudsige fiberorientering, svindretning og risiko for skævvridning.
AnalyseområdeHvad der vurderesTypisk beslutningPraktisk værdiFyldemønsterHvordan plasten bevæger sig fra indløbet gennem kavitetenFlytning eller ændring af indløbMere ensartet fyldning og færre kortskudTrykbehovForventet indsprøjtningstryk og låsekraftValg af sprøjtestøbemaskine eller ændring af godstykkelseUndgår for lille maskine og ustabil procesSvejselinjerHvor materialestrømme mødesJustering af indløb, ventilering eller geometriBedre styrke og kosmetisk finishLuftlommerOm luft kan blive indespærret under fyldningPlacering af udluftning eller ændret fylderetningReducerer brændmærker og ufuldstændig fyldningSynkemærkerLokale områder med høj massekoncentrationÆndring af ribber, bossområder eller holdetrykFærre synlige fejl og bedre dimensionsstabilitetDeformationEffekt af svind, temperatur og fiberretningKompensering i værktøjet eller ændret kølingReducerer skævvridning efter udstøbningKøletidOm kølingen er balanceret og tilstrækkeligOptimering af kølekanaler og cyklustidLavere stykomkostning og mere stabil produktionTabellen viser, at analysen giver mest værdi, når den fører til konkrete konstruktionsændringer. Et resultat med en rød zone betyder ikke automatisk, at emnet fejler. Det betyder, at konstruktionsteamet skal vurdere risikoen i forhold til funktion, materiale, værktøjsbudget og produktionsvolumen.
Omfanget bør vælges efter produktets kompleksitet og konsekvensen af fejl. Et lavvolumenprodukt med enkel geometri kan ofte nøjes med en grundlæggende fyldeanalyse. Et medicohus, en komponent til varmepumper eller en sikkerhedskritisk industridel kræver ofte flere beregninger, flere materialeantagelser og en mere detaljeret gennemgang af køling og deformation.
AnalysetypePasser især tilVigtige resultaterHvornår den bør vælgesFyldeanalyseDe fleste nye plastemnerFyldetid, strømningsfront, tryk og svejselinjerFør valg af indløb og værktøjskonceptPakkeanalyseEmner med krav til mål og overfladeHoldetryk, volumetrisk svind og frysetidVed risiko for synkemærker eller vægtvariationKøleanalyseSerieproduktion og korte cyklustiderTemperaturbalance, varmepunkter og køletidNår produktivitet og stabilitet er centraleDeformationsanalyseLange, flade eller fiberforstærkede emnerSkævvridning, svindretning og dimensionsafvigelseVed snævre tolerancer og samlingsfladerFiberorienteringsanalyseGlasfiber- eller kulfiberforstærkede materialerOrientering, anisotropi og mekanisk adfærdVed strukturelle tekniske komponenterIndløbsbalanceringFamilieværktøjer og værktøjer med mange kaviteterEns fyldning mellem kaviteterVed høj volumen og krav til ensartet kvalitetVentileringsvurderingDybe ribber, tynde vægge og komplicerede hulrumMulige luftfælder og placering af udluftningVed risiko for brændmærker og kortskudTabellen forklarer forskellen mellem de mest anvendte simuleringsforløb. Det er ofte en fejl kun at bestille fyldeanalyse, hvis det egentlige problem er deformation efter afkøling. På samme måde kan et perfekt fyldemønster være utilstrækkeligt, hvis kølesystemet skaber store temperaturforskelle mellem emnets sider.
Materialevalget påvirker simuleringens kvalitet. Data for materialets viskositet, svind, varmeledningsevne og forarbejdningsvindue skal være så tæt på den faktiske resin som muligt. Hvis produktionen senere bruger en anden kvalitet eller en anden fyldningsgrad end den analyserede, kan resultatet ændre sig væsentligt.
Polypropylen anvendes bredt til emballage, husholdningsprodukter og tekniske komponenter, men kan give tydeligt svind. ABS og polykarbonat bruges ofte til kabinetter og synlige produkter, hvor overflade og slagstyrke er vigtige. Polyamid anvendes til mere belastede dele, men absorberer fugt og kan være følsomt over for procesforhold. POM kan være relevant til præcisionsmekanismer, mens TPE bruges til bløde greb, pakninger og overformning.
Glasfiberforstærkede materialer kræver særligt fokus. Fiberretningen påvirker både dimensionsstabilitet, styrke og overflade. En komponent kan se korrekt ud i en simpel fyldeanalyse, men efter afkøling deformere i en retning, der gør samling med en metal- eller elektronikdel vanskelig. Derfor bør konstruktøren tidligt angive belastningsretning, kritiske flader og tolerancer.
En god bestilling af formfyldningsanalyse starter med de rigtige input. Send en opdateret tredimensionel model, tydelige krav til materiale, forventet årsvolumen, kritiske tolerancer, synlige flader, samlingsområder og kendte produktionsbegrænsninger. Hvis emnet skal indgå i en samlet enhed, bør leverandøren også modtage relevante modparter eller referenceflader.
Det er vigtigt at spørge, hvilken materialedatabase der anvendes, om analysen inkluderer køling og deformation, og hvordan anbefalingerne dokumenteres. Bed om et møde eller en skriftlig opsummering, hvor leverandøren tydeligt angiver, hvilke ændringer der er nødvendige, hvilke der er anbefalede, og hvilke risici der kan accepteres.
IndkøbsspørgsmålHvorfor spørgsmålet er vigtigtEt brugbart svar bør indeholdeAdvarselstegnHvilket materiale simuleres?Materialedata styrer resultatetPræcis resin, kvalitet og eventuel fiberprocentKun generisk angivelse af plasttypeEr indløb og køling med i vurderingen?Formdesign påvirker kvalitet og cyklusFlere indløbsforslag og køleanbefalingerAnalyse uden værktøjskonceptHvordan vurderes deformation?Fyldning alene viser ikke endelig formstabilitetForventet deformation med forklaring af årsagerIngen vurdering af svind eller afkølingHvilke maskinforudsætninger bruges?Tryk og låsekraft skal være realistiskeMaskinstørrelse, indsprøjtningstryk og cyklustidIngen procesforudsætningerFår vi en handlingsplan?Rapporten skal kunne bruges af værktøjsmagerenPrioriterede ændringer og tydelige anbefalingerKun billeder uden konklusionerKan analysen opdateres efter ændringer?Udviklingsprojekter ændres ofteFast proces for revision og genberegningUklare vilkår for ændrede modellerEr prøveproduktion og validering mulig?Simulering skal sammenholdes med virkelighedenPlan for værktøjsprøve, måling og optimeringIngen mulighed for teknisk opfølgningDenne tabel kan bruges som intern tjekliste, når en dansk virksomhed indhenter tilbud. Den hjælper med at sammenligne tilbud på mere end pris. Den billigste analyse er sjældent den mest værdifulde, hvis den ikke omsættes til praktisk støtte ved værktøjsfremstilling og prøveproduktion.
Formfyldningsanalyse er nyttig i næsten alle brancher med sprøjtestøbte plastdele. I medico kan den hjælpe med at reducere risikoen for skarpe svejselinjer, deformation af samlingsflader og ustabile mål i komponenter til analyseudstyr, engangssystemer eller håndholdte apparater. I energisektoren bruges den til kabinetter, stik, ventilkomponenter, sensorhuse og dele til varmestyring.
For danske producenter af vandteknologi og pumper kan analysen understøtte præcise geometrier, tætte samlinger og robuste tekniske plastmaterialer. I elektronikprodukter er fokus ofte på tyndvæggede kabinetter, klikfunktioner, indvendige bossområder og kosmetisk overflade. I emballage er hurtig fyldning, lav vægt, ensartet vægtykkelse og kort cyklustid typisk de afgørende parametre.
Industrielle komponenter til landbrug, transport, ventilation og fødevareudstyr har ofte kombinationer af kraftige ribber, metalindsatse, tæthedskrav og kemisk belastning. Her kan analyse hjælpe med at vælge placering af indløb og undgå, at kritiske områder får svagheder eller uens svind.
Et dansk udviklingsteam designer et kabinet til en batteridrevet måleenhed. Kabinettet har en synlig front, flere kliklåse og dybe skrueposter. Analysen viser, at et centralt indløb giver en synlig svejselinje på fronten. Ved at flytte indløbet til bagsiden og optimere vægtykkelsen omkring skrueposterne bliver fyldningen mere balanceret, mens risikoen for synkemærker reduceres. Værktøjsomkostningen kan stige lidt på grund af ændret indløbsdesign, men resultatet mindsker sandsynligheden for kosmetiske afvisninger.
I et andet forløb skal en ventilkomponent i glasfiberforstærket polyamid passe sammen med en metalakse. En grundlæggende fyldeanalyse ser acceptabel ud, men deformationsanalysen viser, at fiberorienteringen trækker det kritiske hul ovalt efter afkøling. Teamet ændrer indløbsplaceringen og indfører lokal geometrikompensation. Dermed kan målet holdes mere stabilt i serieproduktion.
Et tredje eksempel er en tyndvægget beholder til et forbrugerprodukt. Den første simulering viser højt indsprøjtningstryk og risiko for kortskud ved nederste hjørner. Ved at justere vægtykkelsen moderat, optimere indløbsdimensionen og ændre procesvinduet reduceres trykbehovet. Løsningen gør det muligt at anvende en mere passende maskinstørrelse og opnå en mere robust produktionsproces.
Danmark har både specialister inden for polymerudvikling og virksomheder med omfattende erfaring i industriel plastproduktion. Valget afhænger af, om behovet er materialerådgivning, simulering, prototype, serieproduktion, værktøjsfremstilling eller en samlet løsning. Nedenstående virksomheder er konkrete aktører, som danske indkøbere og udviklingsteams kan undersøge nærmere.
VirksomhedServiceregionKernestyrkerRelevante tilbudTeknologisk InstitutDanmark, Norden og internationale industriprojekterPolymerteknologi, test, materialeforståelse og udviklingsstøtteMaterialerådgivning, procesudvikling, prøvning og teknisk analyseSP Moulding A/SDanmark og europæiske kunderAvanceret plastproduktion, tekniske emner og dokumentationskravSprøjtestøbning, produktmodning, montage og produktionssupportNolato Danmark A/SDanmark, Europa og globale markederKomplekse polymerløsninger til blandt andet medico og industriSprøjtestøbning, overformning, udviklingssupport og montageDanfoss A/SDanmark og globale industrimarkederIndustrialisering, energi- og styringsteknologiTeknisk produktudvikling og komponentløsninger gennem egne forsyningskæderGrundfos A/SDanmark og globale vandteknologimarkederPræcisionskomponenter, vandteknologi og høj driftssikkerhedProduktudvikling og industrielle løsninger i egne produktplatformeLEGO KoncernenDanmark og globale forbrugermarkederHøjvolumenplast, proceskontrol og præcise plastgeometrierIntern ekspertise i formdesign, plastforarbejdning og kvalitetsstyringTEAM RapidDanmark, Europa, Kina og internationale markederHurtig værktøjsproduktion, prototypefremstilling og fleksibel serieproduktionFormfyldningsanalyse, CNC-bearbejdning, værktøjer og sprøjtestøbningTabellen er en praktisk markedsoversigt, ikke en rangordning. Teknologisk Institut kan være relevant, når materialevalidering og uafhængig teknisk viden er i fokus. SP Moulding og Nolato Danmark er relevante ved avanceret plastproduktion. Danfoss, Grundfos og LEGO Koncernen er vigtige danske referencevirksomheder med dokumenteret erfaring inden for udvikling og industrialisering, selv om de primært arbejder gennem egne produktions- og leverandørstrukturer. TEAM Rapid kan være relevant for virksomheder, der ønsker en samlet ekstern løsning fra prototype til værktøj og produktion.
TEAM Rapid kombinerer hurtig prototypefremstilling, CNC-bearbejdning, hurtig værktøjsproduktion og sprøjtestøbning i ét samlet forløb. For danske virksomheder, distributører, produktbrands, udviklingshuse og iværksættere betyder det, at samme partner kan understøtte konstruktion, fremstillingsvurdering, prototype, værktøj, lavvolumenproduktion og større serier. Virksomheden tilbyder kundeejede produktionsløsninger og komplette projektforløb, men tilbyder ikke drift efter modellen med bygning, ejerskab og drift hos leverandøren eller lokal bulklevering på kundens anlæg.
TEAM Rapid arbejder med ISO 9001:2015-baseret kvalitetsstyring, tolerancer ned til 0,01 mm ved relevante CNC-opgaver og dokumenterede fremstillingsprocesser for plast- og metaldele. Virksomheden anvender specificerede plast- og metalmaterialer fra etablerede materialekilder, mens materialevalg, testkrav og kontrolplan aftales projektvist. Der er ikke oplyst bestemte mærker på maskin- eller komponentniveau, og danske købere bør derfor kræve materialecertifikater, målerapporter og relevante kontrolkrav i tilbudsfasen. Med mere end 6.000 leverede projekter, over 500 kunder og leverancer til mere end 25 lande har TEAM Rapid praktisk erfaring med internationale kvalitetskrav og leverandørkommunikation.
Samarbejdet kan struktureres som udviklingsstøtte, kundespecifik fremstilling, producentleverance, grossistforløb, brandproduktion eller regionalt distributionssamarbejde, afhængigt af kundens produkt og volumen. Danske virksomheder kan få teknisk respons inden for få timer, konstruktionsfeedback før værktøjsbestilling og opfølgning gennem hele forløbet fra digital model til prøveemner. TEAM Rapid har ikke oplyst et dansk datterselskab eller et dansk lager, og virksomheden bør derfor vurderes som en international produktionspartner frem for en fysisk lokal leverandør. Den konkrete servicegaranti for danske kunder ligger i digital projektstyring, direkte ingeniørkontakt, dokumenteret eksportpraksis, koordineret fragt og mulighed for løbende tekniske revisioner. For projekter, hvor prisydelse og hurtig overgang fra prototype til produktion er afgørende, kan man anmode om hurtig værktøjsproduktion og få vurderet den mest passende løsning.
Ved plastkomponenter med komplekse funktioner kan TEAM Rapid integrere fremstillingsvurdering med sprøjtestøbning af specialfremstillede plastdele. Det er særligt relevant for kabinetter, dæksler, bakker, holdere, indsatsemner, tekniske komponenter og mindre serier, hvor designet stadig kan ændres. Danske købere kan indlede processen ved at sende model, materialeønske, årligt volumen og tolerancer via anmodning om et projekttilbud.
Efter analysen bør projektteamet afholde en kort teknisk beslutningsgennemgang. Deltagere bør mindst være produktkonstruktør, værktøjsansvarlig, kvalitetsansvarlig og indkøber. Hvis produktet er reguleret, bør også dokumentationsansvarlig deltage. Målet er at sikre, at anbefalingerne bliver indarbejdet i den godkendte model og det godkendte værktøjskoncept.
Først skal kritiske fejl behandles: risiko for kortskud, alvorlige luftlommer, utilstrækkelig låsekraft eller deformation, der forhindrer montage. Derefter behandles kvalitetsforbedringer såsom placering af mindre synlige svejselinjer, forbedring af overflade og reduktion af cyklustid. Til sidst vurderes økonomiske optimeringer, eksempelvis flere kaviteter, automatisering, mindre materialeforbrug eller enklere værktøjskonstruktion.
Efter værktøjsprøven bør måleresultater og observerede procesdata sammenholdes med simuleringen. Hvis der er væsentlige afvigelser, kan årsagen være materialevariation, fugt, faktisk formtemperatur, ukorrekt køling eller forskel mellem den planlagte og den byggede værktøjsgeometri. Denne feedback gør efterfølgende projekter mere præcise.
Frem mod 2026 bliver formfyldningsanalyse mere integreret i den digitale produktudvikling. Simulering flytter tidligere i konstruktionen, så plastemnet vurderes allerede ved de første tredimensionelle modeller. Dette passer godt til danske virksomheder, der arbejder med korte udviklingscyklusser, modulære produktplatforme og dokumenterede designbeslutninger.
Automatiseret optimering bliver mere udbredt. I stedet for at sammenligne få manuelle indløbsplaceringer kan konstruktører bruge beregningsværktøjer til at evaluere flere mulige løsninger for indløb, vægtykkelse, kølekanaler og procesvinduer. Kunstig intelligens kan understøtte mønstergenkendelse og hurtigere forslag, men den tekniske vurdering fra erfarne værktøjs- og procesfolk vil fortsat være nødvendig.
Bæredygtighed får større betydning. Virksomheder vil i stigende grad simulere materialer med genanvendt indhold, biobaserede polymerer og alternative fyldstoffer. Disse materialer kan have større variation i viskositet og svind, hvilket øger behovet for tidlig procesvurdering. Samtidig vil reduktion af vægt, cyklustid, energiforbrug og kassation blive direkte økonomiske parametre i værktøjsbeslutningen.
Europæiske krav til produktinformation, kemikalier, genanvendelighed og dokumentation påvirker også danske produktteams. Formfyldningsanalyse kan ikke alene sikre overholdelse af regler, men den giver et teknisk spor af, hvordan design- og procesvalg blev vurderet. Det er relevant for virksomheder med eksport til EU, Storbritannien, Nordamerika og andre markeder.
Nej. Analysen reducerer risiko og forbedrer beslutninger før værktøjsfremstilling, men den faktiske prøveproduktion er stadig nødvendig for at bekræfte materiale, maskine, køling, måltolerancer og overfladekvalitet.
Den er særligt vigtig ved komplekse geometrier, lange flowveje, tynde vægge, synlige flader, fiberforstærkede plastmaterialer, indsatser, flere kaviteter og dele med snævre tolerancer.
Ja. Selv ved små serier kan værktøjsændringer være dyre. En målrettet analyse kan være økonomisk fornuftig, hvis emnet er komplekst, eller hvis værktøjet skal kunne bruges til senere serier.
En opdateret tredimensionel model, gerne i et almindeligt neutralt filformat, er normalt nødvendig. Lever også tegning med tolerancer, materialekrav, overfladekrav, forventet volumen og oplysninger om kritiske montageflader.
Ja. Den kan være særligt nyttig ved overformning af bløde materialer, kabler, metalindsatse eller eksisterende plastdele, fordi den kan belyse fyldning, temperaturpåvirkning og risiko for deformation.
Prisen afhænger af emnets størrelse, geometri, antal kaviteter, materiale, ønsket analyseomfang og behov for konstruktionsmøder. Den bør vurderes i forhold til omkostningen ved at ændre et færdigt værktøj.
Vælg en leverandør, der kan forklare materialeforudsætninger, vise konkrete anbefalinger, støtte værktøjsdesignet og følge op ved prøveproduktion. Sammenlign dokumentation, teknisk dialog, revisionsmulighed og produktionserfaring frem for kun tilbudsprisen.
Formfyldningsanalyse giver danske virksomheder et stærkere grundlag før værktøjsbygning. Den kan afdække fejl, som ellers først bliver synlige efter investering i stål og prøveproduktion, og den hjælper med at balancere produktkvalitet, værktøjspris, cyklustid og produktionsstabilitet. Den største værdi opstår, når analysen bruges som et aktivt beslutningsværktøj i samarbejdet mellem konstruktion, værktøjsmager og producent.
Uanset om projektet gennemføres med en dansk specialist, en europæisk producent eller en international partner, bør analysen være knyttet til et klart værktøjskoncept, dokumenterede materialedata og en plan for prøveproduktion. Det giver en mere forudsigelig vej fra digital idé til stabile plastkomponenter på det danske og internationale marked.
Det rigtige valg af formstål til sprøjtestøbning afhænger primært af plastmateriale, forventet antal emner, krav til overflade, køling, korrosion og budget. P20 er normalt det mest økonomiske valg til prototyper og mindre til mellemstore serier. H13 er bedst ved høj termisk belastning, slid og gentagne temperaturcyklusser. S136 er det foretrukne valg til gennemsigtige, medicinske, kosmetiske eller korrosive plastmaterialer, hvor høj polerbarhed og rustbestandighed er afgørende.
Danske virksomheder kan med fordel samarbejde med lokale stål- og værktøjsleverandører i blandt andet København, Odense, Aarhus, Kolding og Aalborg for hurtig teknisk dialog og materialetilgængelighed. Kvalificerede internationale producenter, herunder kinesiske virksomheder med relevante kvalitetscertificeringer, dokumenteret materialekontrol og stærk før- og eftersalgssupport, kan også være relevante ved projekter, hvor pris, leveringstid og fleksibel kapacitet er vigtige faktorer.
Ved sprøjtestøbning er formen et produktionsaktiv, ikke blot et værktøj. Formstålets kvalitet påvirker cyklustid, dimensionel stabilitet, emnets overflade, vedligeholdelsesbehov, levetid og den samlede stykomkostning. Et tilsyneladende billigt værktøj kan blive dyrt, hvis det kræver hyppig polering, ruster under opbevaring, slides af glasfibre eller giver lang køletid. Omvendt kan et meget avanceret rustfrit stål være unødvendigt, hvis formålet er at fremstille 200 testemner i almindelig polypropylen.
Danmark har en stærk industri inden for medicoteknik, fødevareudstyr, grøn energi, elektronik, offshore, emballage og designprodukter. Det betyder, at danske indkøbere ofte stiller højere krav til dokumentation, proceskontrol, renhed, sporbarhed og stabil kvalitet end ved enkle standardemner. I områder som Hovedstaden, Trekantsområdet, Fyn og Østjylland ses særlig efterspørgsel efter formværktøjer til tekniske plastemner, kapslinger, stikforbindelser, komponenter til laboratorieudstyr og funktionelle produkter til eksport.
Valget bør derfor ikke baseres på stålnavn alene. P20, H13 og S136 beskriver tre meget anvendte materialefamilier, men den konkrete ydelse afhænger af stålværkets kvalitet, renhed, varmebehandling, hårdhed, bearbejdning, polering, nitreering, belægning og korrekt design af kølekanaler. En velkonstrueret P20-form kan være mere driftssikker end en dårligt udført S136-form.
P20, H13 og S136 dækker mange almindelige behov, men de anvendes på forskellige måder. P20 leveres ofte forhærdet og kan bearbejdes direkte, hvilket reducerer fremstillingstiden. H13 varmebehandles normalt efter grovbearbejdning og er kendt for god varmstyrke og slidstyrke. S136 er et rustfrit formstål med høj polerbarhed, velegnet til miljøer med fugt, korrosive dampe og høje krav til blanke eller gennemsigtige overflader.
StålkvalitetTypisk hårdhedStærke egenskaberBegrænsningerVelegnet plastTypiske anvendelserP20Omkring 28–34 HRCGod bearbejdelighed, økonomisk, stabil til almindelige serierLavere rust- og slidbestandighed end H13 og S136PP, PE, ABS, PS, almindelig PCPrototyper, kapslinger, beholdere, låg og mindre serierH13Omkring 46–52 HRC efter varmebehandlingHøj varmstyrke, god sejhed og slidstyrkeHøjere pris og længere værktøjsfremstillingPA, PBT, PC, glasfiberforstærkede polymererKerneindsatse, højbelastede zoner og tekniske emnerS136Omkring 48–54 HRC efter varmebehandlingKorrosionsbestandig, meget god polerbarhed, lav rustfareHøjere materialepris og krav til korrekt bearbejdningPVC, POM, medicinske polymerer, transparente materialerLinser, medicinske dele, kosmetikemballage og optiske flader420 rustfrit formstålOmkring 48–52 HRCGod rustbestandighed og rimelig poleringKvaliteten varierer mellem producenterPVC, PET, medicinske plasttyperRustbestandige formdele og fugtige produktionsmiljøer1.2316 rustfrit stålOmkring 30–36 HRCGod korrosionsbestandighed og stabil bearbejdningTypisk mindre polerbart end S136PVC, kemikalieresistente polymererStore formplader, vandførende dele og korrosive processer1.2343 varmstyrkestålOmkring 44–50 HRCGod sejhed, varmstyrke og slidbestandighedKræver styret varmebehandlingTekniske polymerer og fyldte materialerIndsatser, kerner, dybe ribber og belastede formzonerTabellen viser de praktiske forskelle mellem de mest udbredte formstål. Hårdhedsniveauer er vejledende, fordi de endelige værdier afhænger af leverandørens specifikation, varmebehandling og anvendelsesområde. Ved en dansk indkøbsproces bør materialecertifikat, kemisk analyse, hårdhedsrapport og sporbarhed kræves for kritiske formkomponenter.
P20 er blandt de mest brugte formstål ved mindre og mellemstore produktionsserier. Det er populært, fordi det normalt leveres forhærdet, så værktøjsmageren kan fræse, bore, gnistbearbejde og samle formen uden en afsluttende omfattende varmebehandlingsproces. Det reducerer risikoen for deformation efter hærdning og gør P20 særligt attraktivt til hurtige værktøjsprojekter.
For danske produktudviklere er P20 ofte et godt valg ved produktvalidering, markedsafprøvning og mindre serier. Det bruges typisk til kabinetter, covers, plastbakker, håndtag, forbrugerprodukter og komponenter, der skal testes i den endelige plasttype. P20 kan give en pæn overflade, men er normalt ikke det optimale valg, hvis produktet kræver spejlpolering eller helt gennemsigtig optisk kvalitet.
Materialet har begrænset modstand mod aggressive plastdampe og fugt. Hvis formen skal bruges til PVC, stærkt flammehæmmede polymerer eller plast med klorholdige tilsætningsstoffer, bør P20 enten beskyttes omhyggeligt eller erstattes med rustfrit formstål. Det samme gælder ved længere lagerperioder i fugtige omgivelser nær danske havneområder som Aarhus Havn, Københavns Havn eller Esbjerg Havn, hvor utilstrækkelig konservering kan øge risikoen for korrosion.
H13 er et varmstyrkestål, som vælges, når formen udsættes for høj mekanisk belastning, slid fra fyldstoffer eller betydelige temperaturvariationer. Det er særligt relevant til glasfiberforstærket nylon, PBT, PC og andre tekniske polymerer. I sådanne applikationer kan P20 slides relativt hurtigt i indløb, porte, ribber, skydebaner og kerneområder.
H13 er ikke nødvendigvis nødvendigt til hele formbasen. En økonomisk og teknisk god løsning kan være en P20-formbase kombineret med H13-indsatse ved områder med stort slid. Denne kombination bruges ofte, når der fremstilles komponenter med små åbninger, snævre tolerancer eller lokal høj fyldstofbelastning. Det giver en bedre balance mellem investering og levetid.
Da H13 typisk varmebehandles efter bearbejdning, skal værktøjsfremstillingen planlægges korrekt. Der skal tages højde for hærdningsdeformation, slibning, gnistbearbejdning og eventuel efterpolering. For produkter med komplekse geometriske detaljer kan det være fornuftigt at bruge udskiftelige H13-indsatse, så enkeltområder kan serviceres uden at hele formen skal bygges om.
S136 vælges typisk, når korrosionsbestandighed og overfladekvalitet har afgørende betydning. Det rustfri stål er et oplagt valg til medicinske komponenter, laboratorieudstyr, vandhåndteringsdele, transparente plastprodukter, kosmetikemballage og formværktøjer til PVC eller POM. Ved blanke overflader kan S136 poleres til meget høj kvalitet, hvilket gør materialet relevant til linser, klare dæksler, displayvinduer og synlige premium-produkter.
For danske virksomheder i medico- og laboratoriebranchen kan S136 understøtte robuste processer, særligt hvor der stilles krav til rengøringsvenlighed, stabil overflade og lav risiko for rustmærker. Det erstatter dog ikke god procesdisciplin. Formen skal stadig tørres, konserveres og vedligeholdes, og kølevandet bør kontrolleres for kalk, mineraler og urenheder, som kan reducere køleeffektiviteten.
S136 er dyrere end P20, men merprisen kan være berettiget, hvis den reducerer kassation, poleringsarbejde og driftsstop. Det gælder især, hvis produktets visuelle udtryk er salgsafgørende, eller hvis emnet indgår i et reguleret produkt med skrappe krav til processtabilitet og dokumentation.
ProjektfaktorSpørgsmål før købPraktisk anbefalingRelevant stålRisiko ved forkert valgTypisk dansk brancheForventet seriestørrelseEr behovet 100, 10.000 eller 500.000 emner?Tilpas stålkvalitet til den reelle produktionsplanP20 til mindre serier, H13 til større belastningFor tidligt slid eller unødigt høj investeringStartvirksomheder og produktudviklingPlasttypeIndeholder plasten glasfiber, flammehæmmer eller klor?Vurder slid og korrosion før værktøjsdesignH13 eller S136 ved aggressive materialerRust, porer, slidte porte og ustabil kvalitetElektronik og industriplastOverfladekravSkal emnet være mat, tekstureret, blankt eller transparent?Angiv mål for polering og tekstur tidligtS136 ved meget høj finishSynlige fejl, matte zoner og dårlig transparensMedico, design og forbrugerprodukterKølingEr cyklustiden afgørende for stykomkostningen?Prioritér køledesign og varmeledning sammen med ståletP20, H13 eller kombinationsløsningLang cyklustid og deformationEmballage og volumenproduktionMiljøEr der fugt, kondens eller lang opbevaring?Brug rustbestandigt stål eller effektiv konserveringS136 eller 1.2316Korrosion og pletter på plastemnerMarine, fødevare og laboratorieudstyrTolerancerHar emnet snævre mål eller kritiske samlinger?Planlæg hærdning, slibning og målekontrolH13 eller S136 til kritiske indsatserVariabel pasform og dyr efterbearbejdningAutomotive og præcisionsudstyrTabellen kan bruges som indkøbstjekliste før anmodning om tilbud. Den mest effektive proces er at sende tredimensionel model, todimensionel tegning, materialeangivelse, årlig volumen, kosmetiske krav og prøvningsbehov til værktøjsleverandøren. En tidlig fremstillingsanalyse kan ofte identificere områder, hvor et dyrt stålslag kun behøver at anvendes lokalt.
Danske virksomheder anvender sprøjtestøbning i mange forskellige produktkategorier. I medicoindustrien omkring København, Hillerød, Roskilde og Odense kan S136 være relevant til kabinetter, engangskomponenter, prøvebeholdere og instrumentdele. I elektronik og energi ses H13 ofte ved tekniske polymerer, stikforbindelser, batterikomponenter, beskyttelsesdæksler og dele med flammehæmmere. I forbrugerprodukter og møbelrelaterede komponenter kan P20 være en effektiv løsning til små og mellemstore serier.
Fødevareteknologi og procesudstyr i områder som Aarhus, Vejle, Kolding og Herning stiller ofte krav til robuste, rengøringsvenlige og stabile plastkomponenter. Hvis produktionen bruger polymerer med særlige additiver, eller hvis værktøjet skal opbevares i skiftende temperatur- og fugtforhold, bør rustbestandigt formstål vurderes. I maritime og offshore-relaterede miljøer omkring Esbjerg kan korrosionsbeskyttelse være særlig vigtig, både for produktet og for selve værktøjet.
Automotive komponenter, industrimaskiner og kommunikationsudstyr kræver ofte høj dimensionel stabilitet. Her kan kombinationer af P20-formbase, H13-kerner og rustfrie indsatse give en fornuftig totaløkonomi. Det afgørende er, at materialet vælges ud fra det område af formen, der belastes, frem for en standardløsning, hvor alle komponenter fremstilles i samme kvalitet.
ProduktcasePlastmaterialeProduktionAnbefalet løsningBegrundelseVigtig kontrolBeskyttelseskabinet til elektronikABS5.000–30.000 emnerP20-formbase med lokale slidindsatseGod pris og passende overfladekvalitetPlanhed, clipsfunktion og farvestabilitetTransparent laboratoriedækselPC eller PMMA20.000–100.000 emnerS136 i synlige hulrum og kernerHøj polering og mindre risiko for rustpletterOptisk klarhed, flowmærker og ridserGlasfiberforstærket stikdelPA med glasfiber100.000+ emnerH13-indsatse og slidstærke porteModstår abrasivt slid fra fibrePortslid, målvariation og udstødningKomponent til fugtigt miljøPOM eller PP10.000–80.000 emnerS136 eller 1.2316 i formhulrumKorrosionsbestandighed under opbevaring og driftKølevandskvalitet og rustforebyggelseLavserie til produktvalideringPP100–2.000 emnerP20 eller aluminium med stålindsatseHurtig levering og lav værktøjsinvesteringFunktionsprøvning og designændringerMedicinsk apparathusPC-ABS30.000–150.000 emnerP20-formbase og S136 i kosmetiske områderBalancerer pris, finish og holdbarhedSynlige flader, samling og sporbarhedEksemplerne viser, at valg af formstål ofte er en kombinationsbeslutning. En form til et medicinsk apparathus behøver ikke være fremstillet udelukkende i S136. Det kan være mere rationelt at bruge rustfrit stål på synlige eller korrosionsudsatte flader og P20 på plader og mindre kritiske konstruktionsdele. Denne strategi reducerer både værktøjspris og leveringstid uden at gå på kompromis med de funktioner, der er vigtige for produktet.
Ved indkøb i Danmark er det en fordel at vælge leverandører, der kan levere materialecertifikater, rådgivning om varmebehandling, standardkomponenter og stabil logistik til danske produktionssteder. Leverandørerne nedenfor repræsenterer kendte aktører inden for formstål, formbaser, komponenter eller tekniske materialer med relevans for danske værktøjsmagere og producenter.
VirksomhedServiceregionKernestyrkeVigtige tilbudPraktisk relevansPasser især tilUddeholmDanmark, Norden og EuropaSpecialstål til værktøjer og formproduktionFormstål, varmstyrkestål, rustfrit værktøjsstål og teknisk rådgivningRelevant ved krav om dokumenteret stålkvalitetMedico, teknisk plast og volumenproduktionBÖHLERDanmark, Norden og EuropaHøjtydende værktøjsstål og metallurgisk ekspertiseStål til formværktøjer, varmebehandling og slidbelastede anvendelserGod ved komplekse eller højbelastede værktøjsdeleEnergi, industri og glasfiberforstærkede polymererASSABNorden, Europa og AsienFormstål, komponenter og procesrådgivningP20-lignende kvaliteter, rustfrit stål, varmstyrkestål og formserviceRelevant ved globale indkøbs- og produktionskæderEksportorienterede danske virksomhederMeusburgerDanmark, Skandinavien og EuropaStandardiserede formbaser og præcisionskomponenterFormplader, føringer, udstødere, varmkanaldele og standardelementerReducerer konstruktionstid og reservedelsrisikoVærktøjsmagere og produktudviklingsprojekterHASCODanmark, Norden og EuropaStandarddele til forme og systematisk værktøjskonstruktionFormkomponenter, temperaturstyring, udstødning og mærkningVelegnet til standardiserede vedligeholdelsesvenlige formeSerieværktøjer og forme med dokumentationskravDMEEuropa og internationale produktionsnetværkFormudstyr, komponenter og procesløsningerFormbaser, kølekomponenter, varmkanaler og vedligeholdelsesdelePraktisk til produktionsforme med udskiftelige standarddelePlastforarbejdning og kontraktproduktionLeverandørlisten er en praktisk start for danske indkøbere, men den erstatter ikke en konkret teknisk vurdering. Bed om oplysninger om stålkvalitet, leveringsform, hårdhed, varmebehandling, certifikater og tilgængelighed. Ved internationale projekter bør værktøjsproducenten desuden dokumentere, hvilke stålværker og standardkomponenter der anvendes.
En god tilbudsanmodning giver bedre sammenlignelige priser og færre ændringer senere i projektet. Angiv derfor plastmaterialets komplette betegnelse, herunder fyldstoffer, flammehæmning, farve og eventuelle regulatoriske krav. Oplys også forventet årsvolumen og produktets samlede levetid. Et værktøj til 20.000 emner skal konstrueres anderledes end et værktøj til 1 million emner.
Det er også vigtigt at definere krav til overflade. En tegning med formuleringen “blank overflade” er ofte for upræcis. Angiv om der ønskes højglanspolering, mat ætsning, struktur, lasertekstur eller en bestemt visuel reference. Hvis produktet skal bruges i et dansk sundheds-, fødevare- eller industrimiljø, skal kravene til sporbarhed, emballering og målerapporter beskrives på forhånd.
Bed værktøjsleverandøren om en fremstillingsanalyse før produktion. Analysen bør omfatte delingslinje, indløb, udstødning, krympning, vægtykkelse, undercuts, køling, potentielle synkemærker og områder med risiko for deformation. Det er ofte her, den bedste kombination af P20, H13 og S136 bliver identificeret.
KontrolpunktHvad bør dokumenteresHvorfor det er vigtigtAnsvarlig partHvornår det kontrolleresEksempel på resultatMaterialecertifikatStålkvalitet, smeltebatch og kemisk analyseSikrer sporbarhed og korrekt materialeStålleverandør og værktøjsproducentFør bearbejdningCertifikat for P20, H13 eller S136HårdhedsmålingHRC-værdier efter varmebehandlingBekræfter slid- og styrkeegenskaberVærktøjsproducentEfter hærdningRapport med målte punkterDimensionskontrolKritiske mål på indsatser og formhulrumReducerer risiko for fejl i plastemnetVærktøjsproducentFør samling og efter prøvestøbningMålerapport med tolerancerPrøvestøbningProcesparametre, emneprøver og visuel vurderingViser reel funktion under produktionVærktøjsproducent og kundeFør godkendelsePrøveserie med farve og plasttypeKøletestFlow, tæthed og temperaturstabilitetForebygger lækage og lange cyklustiderVærktøjsproducentFør afsendelseTestprotokol for kølekredseVedligeholdelsesplanRengøring, smøring, rustbeskyttelse og reservedelslisteForlænger værktøjets levetidProducent og formbrugerVed overdragelsePlan for løbende serviceDenne dokumentation er særligt vigtig, når formen fremstilles uden for Danmark og anvendes på en dansk produktionslokation. Ved at aftale accepterede prøver, målemetoder og kvalitetsdokumenter på forhånd kan danske købere reducere risikoen for misforståelser, forsinkede godkendelser og ekstra fragtomkostninger.
TEAM Rapid hjælper danske produktudviklere, mærkevareejere, distributører, forhandlere, slutbrugere og enkeltpersoner med formfremstilling, sprøjtestøbning, CNC-bearbejdning og hurtige prototyper fra én del til serier på over 100.000 emner. Virksomheden arbejder efter ISO 9001:2015 og anvender dokumenterede materialer, kontrolleret bearbejdning, måling og fremstillingsanalyse, så valg af P20, H13, S136, plastmateriale, køling og kritiske indsatser tilpasses produktets funktion og produktionsmål. Samarbejdet kan etableres som kundetilpasset produktion, producentmærket løsning, engrosleverance, direkte projektleverance eller regionalt distributionssamarbejde, med fleksibilitet fra hurtige valideringsserier til tilbagevendende produktion. TEAM Rapid tilbyder EPC-, nøglefærdige og kundeejede produktionsløsninger med konstruktion, værktøj, fremstilling, efterbehandling, samling, emballering og direkte forsendelse, men tilbyder ikke modeller baseret på anlægsejerskab med forsyning på stedet. Virksomheden har mere end ti års erfaring, kunder i over 25 lande, over 500 tilfredse kunder og mere end 6.000 leverede projekter. Der er ikke oplyst et fysisk lager eller datterselskab i Danmark, men virksomheden har dokumenteret erfaring med europæiske kunder, direkte international forsendelse, hurtige svar inden for få timer og løbende teknisk dialog før og efter levering. For danske købere giver det en konkret kombination af digital tilbudsproces, teknisk sparring, prøvegodkendelse, produktionsopfølgning og leveringssupport. Se mulighederne for hurtig værktøjsfremstilling til danske projekter, eller anmod om et konkret tilbud på form og sprøjtestøbning.
Valg af formstål bliver i stigende grad knyttet til digital produktionsstyring. Flere virksomheder anvender sensorer i formværktøjer til at måle tryk, temperatur og antal cyklusser. Disse data gør det lettere at planlægge vedligeholdelse, opdage slid i tide og dokumentere stabile processer. For P20-forme kan overvågning være med til at forlænge levetiden gennem rettidig polering og smøring. For H13- og S136-indsatse kan data understøtte beslutninger om udskiftning før kvalitetsproblemer opstår.
Bæredygtighed får også større betydning. Danske virksomheder efterspørger mere genanvendt plast, biobaserede polymerer og materialer med lavere klimaaftryk. Disse plasttyper kan have andre flowegenskaber, fugtfølsomhed eller slidpåvirkning end traditionelle materialer. Derfor skal formstålet vurderes sammen med plastens fyldstoffer, genanvendelsesgrad og procesvindue. Et værktøj, der er optimeret til jomfruelig ABS, er ikke nødvendigvis optimalt til ABS med høj andel genanvendt materiale.
Europæiske krav til produktdokumentation, kemikalier, emballage og cirkulær økonomi påvirker indirekte også formfremstilling. Der vil være øget fokus på materialepas, procesdokumentation, reparerbare værktøjsindsatse og længere levetid. Udskiftelige H13- eller S136-indsatse kan understøtte denne udvikling, fordi formens mest belastede områder kan repareres uden at hele værktøjet kasseres.
Endelig vil kortere produktlivscyklusser øge behovet for fleksible værktøjsstrategier. Mange danske virksomheder ønsker først mindre markedsserier og derefter hurtig opskalering. Her kan P20-baserede hurtige værktøjer eller hybride formkonstruktioner være en god indgang, mens H13 og S136 kan anvendes selektivt i de områder, der skal overføres til mere langsigtet produktion.
Vælg P20, når produktionsserien er begrænset, plasten ikke er meget abrasiv, og hurtig samt økonomisk værktøjsfremstilling er vigtig. Vælg H13, når plasten indeholder glasfiber eller andre slidende fyldstoffer, eller når formen skal klare mange cyklusser med høj belastning.
Nej. S136 er meget velegnet til korrosive plastmaterialer, transparente emner og højpolerede flader, men prisen er højere. Til almindelige matte plastemner i små serier kan P20 være en mere omkostningseffektiv løsning.
Ja. Det er ofte den bedste løsning. En formbase kan være P20, mens belastede kerner udføres i H13 og synlige, korrosionsudsatte eller højpolerede indsatse udføres i S136.
Glasfiber øger slitagen markant, særligt ved porte, indløb, kerner, skydere og snævre flowområder. H13 eller tilsvarende slidstærkt stål bør normalt overvejes i disse zoner.
PVC kan udvikle korrosive dampe under bearbejdning. Rustfrit formstål som S136 eller 1.2316 er normalt mere velegnet end P20, især ved længere produktion og høj luftfugtighed.
Formen skal rengøres, tørres, beskyttes med egnet konserveringsmiddel og opbevares under kontrollerede forhold. Rustfrit stål reducerer risikoen, men erstatter ikke korrekt vedligeholdelse.
Leveringstiden afhænger af geometri, antal hulrum, stålkvalitet, varmebehandling, standardkomponenter og prøvestøbning. Hurtige værktøjsprojekter kan ofte gennemføres på få uger, mens komplekse produktionsforme kræver længere planlægning.
Bed som minimum om materialecertifikat, oplysninger om hårdhed, kritiske målerapporter, prøvestøbningsrapport, fotos eller video af værktøjets funktion samt en vedligeholdelsesplan. Ved regulerede produkter bør dokumentationskrav aftales før værktøjsfremstilling.
En sprøjtestøbeform holder typisk fra cirka 10.000 til over 1.000.000 støbecyklusser. En enkel prototypeform i aluminium kan ofte klare 10.000–50.000 cyklusser, mens en hærdet stålform med korrekt konstruktion, vedligeholdelse og egnede plastmaterialer kan nå 500.000–1.000.000 cyklusser eller mere. Den reelle værktøjslevetid afhænger især af ståltype, plastens slid og korrosion, formens kompleksitet, køling, indsprøjtningstryk, cyklustid og rengøringsrutiner.
For danske producenter bør værktøjet vælges efter det forventede samlede antal emner – ikke kun efter den laveste indkøbspris. Ved få tusinde emner kan hurtig værktøjsfremstilling i aluminium være økonomisk. Ved gentagen produktion, høje kosmetiske krav eller abrasive materialer er forbehandlet eller hærdet værktøjsstål normalt et bedre valg. Kvalificerede internationale leverandører, herunder kinesiske virksomheder med relevante certificeringer, dokumenteret eksport, tydelig kvalitetskontrol og stærk teknisk support før og efter salget, kan også overvejes på grund af deres attraktive forhold mellem pris og ydeevne.
Den mest praktiske metode er at få beregnet en forventet værktøjslevetid ud fra materiale, skudtal, emnevægt, hulrum, tolerancer og vedligeholdelsesplan. En leverandør, der gennemgår konstruktionen før fremstilling, kan ofte forlænge levetiden og reducere risikoen for dyre ændringer.
Levetid for en sprøjtestøbeform er normalt det antal produktionscyklusser, formen kan gennemføre, før den ikke længere leverer emner inden for de aftalte mål, overfladekrav og funktionelle tolerancer. En cyklus svarer typisk til én åbning, udstødning, lukning og fyldning af formen. Har en form otte hulrum, produceres otte emner pr. cyklus, men værktøjet tæller stadig én cyklus.
Det er vigtigt at skelne mellem teknisk levetid og økonomisk levetid. En form kan stadig være i stand til at producere emner, men blive økonomisk uattraktiv, hvis cyklustiden vokser, overfladen forringes, eller der kræves hyppige reparationer. Omvendt kan en form med udskiftelige indsatser renoveres flere gange og fortsætte i produktion langt efter den oprindelige forventning.
For eksempel kan en simpel bakke til kortvarig markedsafprøvning fremstilles med et værktøj, der er optimeret til lav volumen. En kapsling til medicinsk udstyr, en komponent til en bil eller et elektrisk hus kan derimod kræve mange års stabil drift, sporbar vedligeholdelse og ensartet kosmetisk kvalitet. De to projekter bør ikke vurderes efter samme værktøjsstandard.
VærktøjstypeTypisk materialeForventede cyklusserBedst egnet tilVigtige begrænsningerPrototypeformAluminium eller blødt stål1.000–10.000Designkontrol og funktionsprøverLavere slidstyrke og færre reparationsmulighederHurtig produktionsformAluminium eller forbehandlet stål10.000–50.000Små serier og markedsintroduktionIkke altid egnet til glasfiberfyldt plastStandardformVærktøjsstål50.000–250.000Gentagen lav- og mellemvolumenKræver planlagt serviceHøjvolumenformForhærdet eller hærdet stål250.000–1.000.000Kommerciel serieproduktionHøjere startinvestering og længere fremstillingPræcisionsformHærdet stål med udskiftelige indsatser500.000–2.000.000Medicinal-, bil- og elektronikdeleKræver præcis vedligeholdelse og processtyringForm til abrasive materialerHærdet, belagt eller korrosionsbestandigt stål100.000–1.000.000+Glasfiber, mineralfyld og flammehæmmereMaterialevalg og overfladebehandling er afgørendeTabellen viser brede tommelfingerregler, ikke en garanti. Et værktøj med få hulrum og lavt tryk kan holde længere end et større værktøj med mange glidende kerner. Omvendt kan en lille form slides hurtigt, hvis den arbejder med stærkt fyldte plastgranulater og høj indsprøjtningshastighed.
Ståltypen er en af de mest afgørende beslutninger. Forhærdet stål kan være en god balance mellem pris, bearbejdelighed og holdbarhed. Hærdet værktøjsstål giver normalt bedre modstand mod slid, tryk og gentagne belastninger. Rustbestandige stålkvaliteter er relevante, når materialet afgiver korrosive gasser, når værktøjet udsættes for fugt, eller når medicinske og fødevareorienterede krav stiller særlige krav til overfladen.
Polering, nitrering, krombelægning og andre overfladebehandlinger kan reducere friktion og forbedre modstanden mod slid. Behandlingen skal dog passe til emnets geometri. En belægning kan ikke kompensere for forkert frigang, dårlig køling eller en utilstrækkelig stålkerne.
Ufyldt polypropylen og polyethylen er ofte mindre belastende for værktøjet end glasfiberfyldt polyamid, mineralfyldt polypropylen eller flammehæmmende tekniske plasttyper. Glasfibre virker som et slibemiddel på løbebaner, indløb, kerner og udstødere. Nogle materialer kan desuden angribe stål kemisk eller skabe aflejringer, som øger friktion og påvirker overfladen.
Materialevalget bør derfor indgå i værktøjsdesignet fra begyndelsen. Hvis en kunde senere skifter fra ufyldt plast til 30 procent glasfiberfyldt plast, kan den oprindelige form få betydeligt kortere levetid. Det kan være nødvendigt at ændre stål, overfladebehandling, indløb og sliddele.
En robust form har passende godstykkelse, korrekt støtte bag kerner, stabile føringer, tilstrækkelig udstødning og gennemarbejdede glideflader. Tynde kerner, dybe ribber, lange glidere og mange løftestifter øger antallet af komponenter, der kan slides eller komme ud af justering.
Udskiftelige indsatser er ofte en fordel. Hvis et lokalt område bliver beskadiget, kan indsatsen udskiftes uden at fremstille hele værktøjet igen. Det er især nyttigt ved skarpe kanter, gevind, tætninger, kosmetiske overflader og områder med høj varmebelastning.
Ensartet køling reducerer termisk belastning og vridning. Dårligt placerede kølekanaler kan give varme områder, længere cyklustid og gentagne udvidelser og sammentrækninger. Over tid påvirker dette både formens pasning og emnets mål.
Konforme kølekanaler fremstillet med avancerede metoder kan forbedre temperaturfordelingen i komplekse områder. De er ikke nødvendige i alle projekter, men kan være relevante ved dybe kerner, tykke sektioner og høje produktionsmængder.
Højt tryk, hurtige fyldninger og hyppige trykspidser belaster skilleflader, låse, indløb og kerner. En korrekt fyldningsanalyse kan hjælpe med at finde et mere stabilt indløbssystem og reducere unødvendigt tryk. Kontrolleret temperatur, tør plast, passende formåbning og korrekt udstødning beskytter samtidig værktøjet mod fejl.
PlasttypeTypisk belastningMulig risiko for værktøjetAnbefalet værktøjstiltagTypisk anvendelseServicefokusPolypropylenLav til mellemBegrænset slidStandard værktøjsstål er ofte tilstrækkeligtBeholdere, bakker og husholdningsdeleRengøring af indløb og udstødningPolyethylenLavAflejringer ved forkert procesGod polering og passende kølingEmballage og tekniske komponenterKontrol af overfladerABSMellemVarme og kosmetiske mærkerStabil temperatur og god udluftningKapslinger og forbrugerprodukterPolering og kontrol af skillelinjerPolyamid med glasfiberHøjSlibning og korrosionHærdet eller belagt stålBil- og industrikomponenterKontrol af kerner, indløb og gliderePolycarbonatMellem til højHøj formtemperatur og spændingerPræcis køling og polerede hulrumBeskyttelsesdele og elektronikOvervågning af temperatur og ridserFlammehæmmende plastHøjKorrosive gasser og aflejringerKorrosionsbestandigt stål og god udluftningEl- og energikomponenterHyppig rengøring og dokumentationDer findes ikke én universel stålkvalitet, der er bedst til alle plasttyper. En leverandør bør kende den præcise materialebetegnelse, fyldstofprocent, flammehæmmer, farve og forventede procesvindue, før værktøjet prissættes.
En vedligeholdelsesplan bør være risikobaseret. Et værktøj, der producerer kosmetiske dele til en dansk forbrugerproduktserie, kan have behov for hyppigere overfladekontrol end et værktøj, der fremstiller skjulte industrikomponenter. Et værktøj til glasfiberfyldt plast bør normalt inspiceres tidligere end et værktøj til ufyldt polypropylen.
Aluminiumværktøjer fremstilles hurtigt og kan være attraktive ved prototyper, pilotserier og produkter, hvor designet stadig ændres. De er lettere at bearbejde og kan give kortere leveringstid. Til gengæld har aluminium generelt lavere modstand mod slid, tryk og gentagen mekanisk belastning end hærdet stål.
Stålværktøjer kræver normalt en større investering, men de giver bedre grundlag for langvarig produktion. Med udskiftelige indsatser, passende overfladebehandling og præcis køling kan de repareres og opgraderes over mange år.
Beslutningen bør baseres på den samlede omkostning. Hvis et produkt forventes at sælge 15.000 enheder, kan et hurtigt aluminiumsværktøj være rigtigt. Hvis den samme produktfamilie forventes at nå 500.000 enheder, kan en stålkonstruktion være billigere over hele produktets levetid, selv om startprisen er højere.
Start med at fastlægge den forventede mængde over hele produktets levetid. Medtag ikke kun den første ordre, men også reservedele, eftermarked, sæsonudsving og mulige salg i Norden. Oplys leverandøren om ønsket årligt antal, maksimum for cyklustid, antal hulrum og forventet lanceringsdato.
Bed om en skriftlig specifikation af værktøjsstål, hårdhed, overfladebehandling, indløbssystem, køleprincip, udstødning og forventet cyklustal. Aftal også, hvem der ejer værktøjet, hvor det opbevares, hvordan ændringer godkendes, og hvor hurtigt reservedele kan fremstilles.
For danske købere er kommunikation og dokumentation vigtige, når værktøjet fremstilles uden for Europa. Kræv prøveemner, målerapport, materialeattester, billeder fra værktøjsprøven og en plan for afhjælpning af afvigelser. En videokontrol af værktøjsprøven kan være nyttig, men bør suppleres med faktiske måledata.
KriteriumHvad bør dokumenteresHvorfor det er vigtigtGod praksisRisiko ved manglerRelevant forMaterialesporbarhedStålkvalitet og materialecertifikatSikrer ensartet slidstyrkeGem certifikater med værktøjsnummerUforudsigelig levetidAlle værktøjerMålekontrolMålerapport og kontrolpunkterDokumenterer pasning og målGodkend prøveemner før serieDyre rettelser senerePræcisionsdelePrøvekørselProcesdata og prøvebillederAfslører fyldnings- og udstødningsproblemerGodkend flere prøvecyklusserUstabil produktionNye produkterVedligeholdelseServicevejledning og intervallerForlænger værktøjets aktive levetidRegistrér cyklusser og serviceFor tidligt slidSerieproduktionReservedeleListe over standard- og sliddeleReducerer nedetidOpbevar kritiske dele lokaltLange driftsstopHøj volumenTeknisk supportKontaktperson og svartidGør fejlretning hurtigereAftal eskaleringsprocedureUklar ansvarsfordelingInternationale købDen billigste leverandør er ikke nødvendigvis den mest konkurrencedygtige. Sammenlign værktøjspris, transport, prøveforløb, ændringer, reservedele, nedetid og forventet antal emner. En lidt dyrere form kan være mere fordelagtig, hvis den holder stabilt gennem hele produktets planlagte volumen.
Det danske marked består både af virksomheder, der udvikler og fremstiller sprøjtestøbte emner, værktøjsmagere, tekniske rådgivere og internationale leverandører med eksport til Danmark. Den rigtige partner afhænger af, om behovet er lokal serieproduktion, værktøjsfremstilling, prototypearbejde eller en samlet løsning.
VirksomhedPrimært serviceområdeKernekompetenceTypiske tilbudRelevant geografisk dækningGodt match tilCarmo A/SDanmark og internationale kunderPræcisionsstøbning af plast og medicinske komponenterKomponentudvikling, støbning, samling og kvalitetssystemerDanmark, Europa og eksportmarkederMedicinsk udstyr og tekniske deleRosti GroupDanmark, Sverige og EuropaSprøjtestøbning og industriel serieproduktionVærktøjsstyring, støbning, dekoration og samlingNorden og europæiske produktionsmarkederForbruger-, industri- og emballageprodukterGibo Plast A/SDanmark og eksportTekniske plastemner og sprøjtestøbningProduktudvikling, værktøjssamarbejde og serieproduktionDanmark og øvrige europæiske kunderTekniske komponenter og kapslingerBramming Plast-Industri A/SDanmark og internationale leverancerPlastforarbejdning og specialkomponenterSprøjtestøbning, montage og kundetilpassede emnerDanmark, Norden og EuropaIndustrielle og funktionelle plastprodukterDansk Teknologisk InstitutDanmark og nordiske industriprojekterMateriale-, proces- og produktionsrådgivningPrøvning, analyse, udvikling og procesoptimeringDanmark og internationale samarbejderVirksomheder med komplekse udviklingsbehovTEAM RapidKina med international levering til DanmarkHurtig værktøjsfremstilling, bearbejdning og plastproduktionHurtig værktøjsfremstilling, sprøjtestøbning, prototyper, kvalitetskontrol og samlingDanmark, Europa, USA og over 25 landePrototyper, små serier og skalerbar produktionOplysninger om kapacitet, certificeringer og konkrete produktionssteder bør bekræftes direkte med hver virksomhed før en ordre. Ved medicinske, fødevare- eller sikkerhedskritiske produkter skal den valgte leverandør vurderes efter projektets dokumentationskrav – ikke kun efter geografisk placering.
TEAM Rapid kombinerer værktøjsfremstilling, intern bearbejdning, sprøjtestøbning og teknisk projektstyring i en samlet produktionskæde. Virksomheden har mere end ti års erfaring, har leveret over 6.000 projekter til kunder i mere end 25 lande og arbejder efter et kvalitetsstyringssystem certificeret efter ISO 9001:2015. Det giver danske produktudviklere adgang til fremstillingsanalyse før værktøjsstart, kontrol af plast- og metalmaterialer, prøveemner, måling og en dokumenteret overgang fra prototype til serie.
Sortimentet omfatter hurtig værktøjsfremstilling, sprøjtestøbning, overformning, indsatsstøbning, CNC-bearbejdning, vakuumstøbning, 3D-print, trykstøbning, pladebearbejdning, overfladebehandling, samling, emballering og direkte forsendelse. Værktøjer og støbte emner kan i mange projekter leveres på cirka 5–25 dage, afhængigt af geometri, materiale, antal hulrum og godkendelsesforløb. Kapaciteten spænder fra ét prototypeemne til mere end 100.000 dele.
For danske slutkunder, produktudviklere, distributører, forhandlere, mærkevareejere og selvstændige kan samarbejdet struktureres som kundeejet værktøj, kontraktproduktion, udviklingspartner eller samlet totalentreprise. TEAM Rapid kan håndtere både små gentagne ordrer og større produktionsforløb, mens kunden beholder aftalt ejerskab til værktøj og data. Løsningen er en totalentreprise eller kundeejet fabriksløsning – ikke en model, hvor leverandøren ejer og driver kundens anlæg eller leverer bulkproduktion på kundens område.
TEAM Rapid oplyser ikke i det foreliggende materiale, at virksomheden har et dansk lager eller en dansk filial. Den lokale service til danske kunder bør derfor aftales konkret med hensyn til transport, told, dokumenter, lagerføring, reklamationshåndtering og reservedele. Til gengæld er virksomheden etableret til international kundeservice med hurtige ingeniørsvar, engelsksproget projektkommunikation, forsendelse til Europa og erfaring med både asiatiske og vestlige forretningskrav. Før ordre kan danske købere bede om en fast kontaktperson, en kontrolplan, prøvegodkendelse, aftalt efterservice og en plan for værktøjets opbevaring.
En fordel ved denne model er, at fremstillingsanalysen kan identificere tynde vægge, vanskelige udtræk, uhensigtsmæssige skillelinjer, unødigt materialeforbrug og utilstrækkelig køling, før værktøjet bygges. Det kan reducere ændringer, forbedre emnets funktion og gøre det lettere at øge antallet af hulrum, når salget vokser.
Læs mere om hurtig værktøjsfremstilling og sprøjtestøbning, eller send projektdata via anmodning om tilbud på værktøj og plastemner.
Levetid bliver særlig vigtig i brancher, hvor værktøjsstop kan forsinke levering eller skabe omkostningsfulde godkendelser. I bilindustrien anvendes sprøjtestøbeforme til interiørdele, beslag, dæksler, luftføringer og komponenter under motorhjelmen. Her er slid, dimensionsstabilitet, materialeskift og sporbarhed centrale.
I medicinsk udstyr bruges værktøjer til håndholdte apparater, instrumenter, kabinetter og større behandlingsenheder. Her kan overfladekvalitet, rengørbarhed, gentagelsesnøjagtighed og dokumentation være vigtigere end den laveste værktøjspris. Elektronik- og kommunikationsprodukter stiller ofte krav til tynde vægge, præcise clips, gevind, skærmning og ensartede kosmetiske flader.
Inden for forbrugerprodukter, kontorudstyr, sanitetsprodukter og industrielle maskiner kan værktøjet være i drift i mange år. I disse tilfælde bør der planlægges for udskiftelige sliddele, serviceintervaller og mulighed for at fremstille reservedele, selv efter at den oprindelige produktserie er ændret.
Antag, at et produkt kræver 240.000 emner over fem år. Hvis værktøjet har fire hulrum, skal det gennemføre cirka 60.000 cyklusser før ekstra produktion, kassation og testkørsel. Et værktøj med en beregnet levetid på 100.000 cyklusser kan derfor være tilstrækkeligt, men kun hvis materialet ikke er stærkt abrasivt, og serviceplanen gennemføres.
Hvis den samme form kun har ét hulrum, kræves 240.000 cyklusser. I så fald kan et mere slidstærkt stål, bedre indsatser eller flere hulrum være økonomisk fornuftigt. Antallet af hulrum påvirker både værktøjspris, emnepris, balance i fyldningen og vedligeholdelse. Flere hulrum er ikke automatisk bedst, hvis produktionsmængden er lav eller emnerne varierer meget.
Beregn også reservekapacitet. En serie på 100.000 emner kan kræve 110.000–120.000 cyklusser, når prøveemner, opstart, kassation og procesjusteringer medregnes. En realistisk plan for værktøjslevetid bør derfor have sikkerhedsmargin.
En startup med en ny kapsling har behov for 8.000 testemner før investering i en større serie. Her kan en aluminiumform eller en hurtig stålform være hensigtsmæssig. Det vigtigste er hurtig ændring, god funktionstest og mulighed for at justere clips, vægtykkelse og skrueboss. En dyr højvolumenform kan binde kapital unødigt tidligt.
En producent forventer 150.000 emner over produktets levetid og anvender glasfiberfyldt polyamid. Her bør værktøjet vurderes med hensyn til hærdede slidflader, udskiftelige indsatser, korrosionsrisiko og stabil køling. Den første værktøjspris bør sammenlignes med risikoen for reparation og driftsstop.
En synlig overflade på et forbrugerprodukt kan kræve højpoleret stål, præcis udluftning og nøje kontrol af skillelinjer. Selv ved relativt lav volumen kan en billig form give mærker, svejselinjer eller variation i glans. Her bør prøveemner vurderes under det samme lys og den samme kontrolmetode, som anvendes i serieproduktionen.
Et medicinsk kabinet kan have et lavere årligt antal end en forbrugerartikel, men forblive på markedet i mange år. Det gør dokumentation, værktøjsejerskab, reservedelsstrategi og ændringsstyring vigtige. En form med udskiftelige indsatser og opbevarede reservedele kan beskytte produktets forsyning, hvis en komponent senere skal genproduceres.
IntervalKontrolHandlingAnsvarligDokumentationFormålHver produktionsdagLækage, mærker og udstødningRengør synlige områder og registrér fejlOperatørSkiftelogStoppe små fejl tidligtEfter fast cyklustalFøringer og glidereSmør og kontrollér frigangVedligeholdelseServicearkReducere friktionHver månedKøling og rustKontrollér gennemstrømning og forbindelserVærktøjsansvarligKontrolrapportStabilisere temperaturenEfter materialskifteIndløb og aflejringerRens og kontrollér overfladerProcesingeniørMaterialelogUndgå korrosion og blokeringVed større serviceSkilleflader og kernerMål slid og udskift nødvendige deleVærktøjsmagerMålerapportBevare emnets målVed længere oplagringAlle ubeskyttede fladerKonserver, luk og opbevar tørtLageransvarligOpbevaringskortForhindre rustDen angivne frekvens skal tilpasses den konkrete form. Producenten bør registrere både antal cyklusser og kalenderalder, fordi korrosion og udtørring af smøremidler kan opstå, selv om formen ikke har produceret mange emner.
Frem mod 2026 vil værktøjslevetid i stigende grad blive koblet til digitale produktionsdata. Sensorer kan overvåge formtemperatur, tryk, kølevand og cyklustid, så vedligeholdelse udføres før en fejl påvirker emnerne. Digitale værktøjspas med ståltype, servicehistorik og ændringsdata gør det lettere at flytte produktion mellem Danmark, andre europæiske lande og Asien.
Automatiseret fremstillingsanalyse bliver også mere udbredt. Software kan identificere risiko for luftlommer, synkemærker, vridning, for høj fyldningstid og ujævn køling tidligere i projektet. Det kan reducere antallet af prøveforløb og gøre værktøjet mere robust fra første produktionsdag.
Bæredygtighed påvirker både plastvalg og værktøjsstrategi. Genanvendte materialer kan have større variation i fugt, farve og fyldstof, hvilket stiller krav til procesvindue og kvalitetskontrol. Lettere emner, færre kassationer, kortere cyklustid og længere værktøjslevetid reducerer samlet materialeforbrug og energiforbrug.
Europæiske krav til sporbarhed, producentansvar, kemikalier og genanvendelighed vil gøre dokumentation vigtigere. Virksomheder bør allerede nu aftale, hvordan materialedata, ændringer, genbrugte råvarer og bortskaffelse håndteres. En lang værktøjslevetid er ikke kun et spørgsmål om pris; den bidrager også til færre nye værktøjer, mindre transport og mindre spild.
Hybrid fremstilling kan få større betydning. Traditionel fræsning og gnistbearbejdning vil fortsat dominere mange værktøjer, mens additiv fremstilling kan bruges til køleindsatser, komplekse kanaler og hurtige prototypedele. Den bedste løsning kombinerer metoderne efter emnets krav, volumen og vedligeholdelsesbehov.
Det afhænger af formtype, stål, materiale og vedligeholdelse. Et prototypeværktøj kan ligge omkring 1.000–10.000 cyklusser, mens et hærdet produktionsværktøj ofte kan nå flere hundrede tusinde eller over én million cyklusser.
Aluminium kan være velegnet til små og mellemstore serier samt produkter, der stadig ændres. Ved abrasive materialer, høje tryk eller meget store mængder er hærdet stål som regel mere sikkert.
Glasfiberfyldte, mineralfyldte og visse flammehæmmende plasttyper kan slide eller angribe værktøjet mere end ufyldt polypropylen og polyethylen. Den præcise effekt afhænger af fyldstof, temperatur og proces.
Ofte ja. Polering, udskiftning af kerner, glidere, udstødere og indsatser kan forlænge levetiden. Hvis skilleflader eller hovedkomponenter er alvorligt beskadiget, kan en ny form dog være mere økonomisk.
Aftal ståltype, hårdhed, forventet cyklustal, prøveprocedure, målerapport, værktøjsejerskab og reklamationsproces skriftligt. Bed også om en servicevejledning og dokumentation for materialer.
Ikke nødvendigvis. En dansk leverandør kan give nærhed og enkel kommunikation, mens en kvalificeret international leverandør kan tilbyde lavere værktøjspris og stor produktionskapacitet. Sammenlign totalomkostning, transport, kvalitet, support og risiko.
Enkle hurtige værktøjer kan i nogle projekter leveres på få uger. Komplekse værktøjer med mange hulrum, glidere, højpolerede flader eller strenge dokumentationskrav tager længere tid. Geometri og godkendelser er afgørende.
Flere hulrum kan sænke stykprisen ved høj volumen, men øger værktøjspris, balancekrav og vedligeholdelse. Valget bør baseres på samlet efterspørgsel, cyklustid og forventet produktlevetid.
En sprøjtestøbeforms levetid kan spænde fra få tusinde til mere end én million cyklusser. Den afgøres ikke alene af stålets navn, men af samspillet mellem plastmateriale, formkonstruktion, køling, proces, vedligeholdelse og produktionsmængde. Danske virksomheder bør derfor beskrive hele produktets forventede volumen, før værktøjet vælges.
En gennemarbejdet fremstillingsanalyse, dokumenteret prøveproduktion og en praktisk serviceplan er blandt de bedste investeringer i lang værktøjslevetid. Indhent tilbud fra relevante danske leverandører og kvalificerede internationale partnere, og sammenlign ikke kun startprisen. Vurder også dokumentation, reservedele, reaktionstid, ejerskab, transport og mulighed for at skalere fra prototype til serie.
En familieform er normalt det bedste valg i Danmark, når flere forskellige plastdele skal produceres samlet i små eller mellemstore serier, eksempelvis kabinet, låg, knap og holder til samme produkt. En flerkavitetsform er normalt bedst, når én identisk del skal fremstilles i højt antal med ensartet kvalitet, lavere stykpris og højere kapacitet.
Vælg familieformen, når designet stadig udvikles, delene skal passe sammen som et sæt, eller den samlede efterspørgsel pr. komponent er begrænset. Vælg flerkavitetsformen, når produktet er valideret, efterspørgslen er stabil, og samme emne skal fremstilles i tusinder eller hundredtusinder af enheder.
Danske købere kan blandt andet undersøge HN Group i Billund, Primo i Tistrup, Rosti i Ballerup, SP Moulding i Stoholm og B8 i Herning. Kvalificerede internationale leverandører, herunder kinesiske virksomheder med ISO-certificering, dokumenteret kvalitetssystem og stærk før- og eftersalgssupport, bør også indgå i vurderingen, fordi forholdet mellem pris, hastighed og kapacitet ofte er attraktivt.
For et konkret valg bør du få udarbejdet en formbarhedsvurdering, sammenligne værktøjspris med forventet årsvolumen og vurdere, om hver kavitet kan fyldes, køles og afformes stabilt. Det er især vigtigt for virksomheder omkring København, Aarhus, Odense, Aalborg, Esbjerg og den eksportorienterede industri ved Aarhus Havn og Københavns Havn.
Begge løsninger er sprøjtestøbeforme, men deres konstruktion og økonomi er væsentligt forskellige. En familieform indeholder flere forskellige emner i samme værktøj. Delene kan være beslægtede, eksempelvis bund og låg til en elektrisk kapsling, eller komponenter til et mindre monteringssæt. Ved hver støbecyklus fremstilles typisk ét eller et bestemt forhold mellem hvert emne.
En flerkavitetsform indeholder derimod flere ens hulrum til samme emne. En form med otte hulrum fremstiller derfor otte identiske dele pr. cyklus. Antallet af hulrum kan være lavt eller meget højt afhængigt af emnets geometri, materialet, maskinens lukkekraft, krav til køling, automatisering og forventet produktionsmængde.
Den afgørende forskel er ikke blot antallet af hulrum. Familieformen prioriterer samlet produktudvikling og lavere startinvestering for flere komponenter. Flerkavitetsformen prioriterer gentagelsesnøjagtighed, kortere effektiv produktionstid og lavere pris pr. identisk emne. Når danske produktudviklere sammenligner familieform kontra flerkavitetsform, bør de derfor se på hele produktets livscyklus frem for kun den første værktøjsfaktura.
VurderingspunktFamilieformFlerkavitetsformPraktisk betydning for danske købereFremstillede emnerFlere forskellige emnerÉt identisk emne i flere hulrumFamilieform passer til komplette delsæt; flerkavitetsform passer til én højvolumendel.StartinvesteringOfte lavere end flere separate formeHøjere ved mange hulrum og kompleks kølingRelevant ved begrænset udviklingsbudget eller kort markedsafprøvning.Stykpris ved stor volumenKan være højereTypisk lavereFlerkavitetsform giver normalt bedst økonomi ved stabil efterspørgsel.ProcesbalanceMere krævende ved emner med forskellig størrelseNormalt enklere, fordi alle emner er ensUbalancer kan give variation i vægt, krympning og overflade.DesignændringerKan påvirke hele delsættetPåvirker kun den konkrete komponentFlerkavitetsform er ofte mere robust ved løbende produktændringer.KapacitetBegrænset af den langsomste og største delHøj for én bestemt delVigtigt ved sæsonudsving og leveringskrav til nordiske distributionscentre.KvalitetsstyringKræver kontrol af hvert emneLettere at standardisere pr. deltypeDokumentation er særlig vigtig for medico, energi og elektronik.Tabellen viser, hvorfor en familieform ikke automatisk er den billigste løsning. Den er billigere end at købe tre eller fire separate forme, men den kan blive dyrere i drift, hvis et lille emne skal vente på, at et tykt emne køler færdigt. En flerkavitetsform kan på samme måde være en overinvestering, hvis markedet kun kræver få tusinde dele om året.
Danmark har en stærk plast- og produktionsindustri med betydelig aktivitet inden for medico, fødevareteknologi, vindenergi, elektronik, laboratorieudstyr, emballage, byggematerialer og forbrugerprodukter. Virksomheder i hovedstadsområdet efterspørger ofte kapslinger, diagnostikdele og tekniske komponenter med dokumentation. Området omkring Billund, Herning, Ikast, Viborg og Tistrup har dybe kompetencer inden for industriel plastbearbejdning, automatisering og serieproduktion.
For danske indkøbere er leveringsstabilitet ofte lige så vigtig som værktøjsprisen. De skal tage højde for transport, toldbehandling, lagerstrategi, materialetilgængelighed, sporbarhed og muligheden for hurtige ændringer. Nærproduktion kan reducere kommunikationsafstand og transporttid, mens international værktøjsfremstilling kan reducere kapitalbindingen betydeligt. Den bedste løsning er ofte en kombination: lokal udviklingsdialog og kvalitetssikring sammen med konkurrencedygtig værktøjs- eller produktionskapacitet.
Havnebyer og handelsknudepunkter spiller også en praktisk rolle. København og Aarhus understøtter import af værktøjer, råvarer og færdige dele, mens Esbjerg er centralt for energi- og offshoreindustrien. Ved produktion til det nordiske marked bør virksomheder planlægge emballage, batchmærkning, lagerbeholdning og levering til både danske og svenske modtagere fra starten.
ProduktsituationAnbefalet formtypeBegrundelseVigtigt kontrolpunktNyt produkt med bund, låg og clipsFamilieformFlere relaterede dele kan prøves samtidigtKontroller, at delene har kompatibel cyklustid.En identisk kabelholder i stor serieFlerkavitetsformHøj gentagelse og lavere stykprisBeregn nødvendig kapacitet og automatisering.Medicohus med hyppige designændringerÉnkavitetsform eller begrænset flerkavitetLavere ændringsrisikoUndgå at låse kapital i for mange hulrum for tidligt.Detailprodukt med sæsonudsvingFamilieform i introduktionsfasenReducerer investering før efterspørgslen er dokumenteretPlanlæg senere overgang til separate forme.Standardiseret emballagedelFlerkavitetsformEns emner og højt volumen passer godt til mange hulrumVurder varmkanal, køletid og materialeforbrug.Teknisk produkt med store og små deleSeparate formeMeget forskellige fyldnings- og køleforholdFamilieform kan skabe kvalitetstab og produktionsspild.Reservedelsproduktion med lav efterspørgselFamilieform eller lavkavitetsformFleksibilitet er vigtigere end maksimal kapacitetVælg slidstærkt værktøjsstål efter forventet levetid.En god tommelfingerregel er, at familieformen er stærk, når komponenterne altid bruges sammen og produceres i omtrent samme antal. Hvis ét emne sælger hurtigere, går oftere tabt eller skal anvendes som reservedel, opstår der let ubalance. Virksomheden kan ende med overskud af én del og mangel på en anden, selv om formen kører korrekt.
Flerkavitetsformen er mest effektiv, når produktionsplanen er forudsigelig. Ved store serier reducerer flere hulrum maskintid pr. emne og kan mindske energiforbruget pr. del. Den kræver dog omhyggelig konstruktion af indløb, udluftning, temperaturstyring og afformning. Selv små procesforskelle mellem hulrum kan blive en dyr kvalitetsfejl, når produktionen tæller hundredtusinder af dele.
Værktøjsprisen afhænger af flere forhold end formtypen. Materialevalg, tolerancer, overfladestruktur, undercuts, gevind, indsatser, varmkanalsystem, automatisering og forventet levetid påvirker den samlede investering. For danske virksomheder bør beregningen indeholde både formfremstilling, prøveproduktion, målerapporter, transport, reserveindsatse, vedligehold og eventuel efterbearbejdning.
Familieformen har den klare begrænsning, at alle emner deler samme maskincyklus. Hvis et stort emne kræver 35 sekunders køling, men en lille clips kunne støbes på 15 sekunder, produceres clipsen langsommere end nødvendigt. Desuden kan forskellige emnevolumener gøre det sværere at opnå ensartet fyldning. Det kan føre til synkemærker, deformation, korte skud eller unødigt højt sprøjtetryk.
Flerkavitetsformen begrænses især af formens kompleksitet og maskinkrav. Jo flere hulrum, desto mere præcis skal balanceringen være. Et værktøj med mange hulrum kan kræve varmkanal, avanceret køling og højere lukkekraft. Ved designændringer skal ændringen eventuelt gennemføres i alle hulrum, hvilket kan være både tidskrævende og kostbart.
OmkostningselementFamilieformFlerkavitetsformIndkøbsrådFormkonstruktionKompleks ved forskellige emnerKompleks ved mange ens hulrumBed om tegninger af indløb, køling og delingslinjer.Bearbejdning af værktøjFlere forskellige geometrierGentaget præcisionsbearbejdningAfklar værktøjsstål, hårdhed og reservekomponenter.PrøvekørslerOfte flere procesjusteringerFokus på ensartethed mellem hulrumKræv prøveemner og målerapporter før godkendelse.DriftsomkostningKan være høj pr. enkelt delLav ved høj udnyttelseSammenlign totalomkostning over mindst to år.VedligeholdSlid kan variere mellem emneområderFlere komponenter kræver systematisk serviceFastlæg serviceintervaller og ejerskab til reservedele.ÆndringsomkostningRisiko for påvirkning af flere deleÆndring skal ofte gentages i alle hulrumFrys kritiske mål før højkavitetsproduktion.MaterialespildAfhænger af løbersystem og balanceKan være lavt med varmkanalVurder genanvendelse og krav til nyt materiale.Tabellen understreger, at værktøjspris alene ikke bør afgøre valget. En billig familieform kan medføre højere stykpris og lagerubalance. En dyr flerkavitetsform kan være særdeles rentabel, men kun hvis alle hulrum udnyttes gennem en tilstrækkelig lang produktionsperiode.
Start med en realistisk prognose. Angiv forventet volumen pr. måned, år og produktets samlede levetid. Angiv også om efterspørgslen er ens for alle komponenter. Disse oplysninger gør det muligt at sammenligne én familieform, flere enkeltforme og forskellige grader af flerkavitet på et økonomisk grundlag.
Dernæst bør konstruktionen gennemgås for fremstillingsvenlighed. Vægtykkelser skal være så ensartede som muligt, ribber skal dimensioneres korrekt, og udstødningsvinkler skal passe til materiale og overflade. Understøbninger, dybe ribber, skarpe hjørner og kosmetiske flader kan ændre både formens opbygning og produktionens stabilitet.
Danske købere bør bede om en skriftlig formbarhedsrapport før værktøjsbestilling. Rapporten bør beskrive indløbsplacering, forventede svejselinjer, luftfælder, risiko for deformation, anbefalet materiale, tolerancer, køleprincip, afformning og mulige designforbedringer. Ved komplekse komponenter bør fyldningsanalyse og deformationanalyse indgå.
Det er også vigtigt at aftale ejerskab. Kontrakten bør præcisere, om kunden ejer formen, hvor den opbevares, hvordan vedligehold håndteres, hvor længe værktøjet kan lagres, og om kunden kan flytte det til en anden producent. For virksomheder med salg i EU bør dokumentation for materialer, sporbarhed og produktionskontrol indarbejdes fra begyndelsen.
Materialevalget påvirker direkte valget mellem familieform og flerkavitetsform. Polypropylen og polyethylen er ofte egnede til emballage og enkle forbrugsdele, men har egne krympningsforhold. ABS, polycarbonat og blandinger heraf bruges ofte til kabinetter og tekniske komponenter. Polyamid, polyoxymethylen, termoplastisk polyester og højtemperaturmaterialer kan stille større krav til værktøjsstål, temperaturstyring og tørring.
For familieforme er det bedst, når alle emner anvender samme materiale og lignende procesvindue. Hvis et låg skal være i blød polypropylen, mens en mekanisk holder kræver glasfiberforstærket polyamid, bør de normalt ikke dele form. Forskellige smelteviskositeter, formtemperaturer og krympninger gør processen unødigt risikabel.
Overflader bør specificeres tydeligt. En højglansflade, en ætset struktur, lasertekst, logo, mat finish eller korrosionsbestandig behandling kan påvirke både værktøjsfremstilling og afformning. Dette gælder særligt dele til danske designprodukter, laboratorieudstyr og synlige elektronikkabinetter, hvor både funktion og udtryk vurderes nøje.
IndustriTypiske plastdeleRelevant formstrategiEksempel på behovMedico og laboratorierKabinetter, engangsdele, instrumentkomponenterLavkavitet i udvikling, flerkavitet ved valideret volumenSporbarhed, ren produktion og målekontrol.Vindenergi og industriKonnektorbeskyttelse, clips, dæksler og holdereSeparate forme eller flerkavitetsformeUV-bestandighed, slagstyrke og lang levetid.ForbrugerelektronikHuse, knapper, rammer og små mekaniske deleFamilieform i introduktion, senere separate formeKosmetisk finish og nøjagtig samling.Fødevarer og emballageLåg, beholdere, lukninger og doseringsdeleFlerkavitetsformHøj takt, materialegodkendelse og lav stykpris.Byggeri og VVSFittings, beslag, afstandsstykker og afdækningerFlerkavitetsform ved standarddeleStabil målholdelse og robust materiale.Transport og mobilitetInteriørdele, clips, sensorhuse og kabelholdereFlerkavitetsform eller specialiserede separate formeTemperaturbestandighed og ensartet montage.Detailhandel og livsstilProduktkasser, dispensere, låg og små tilbehørsdeleFamilieform ved delsætHurtig markedsintroduktion og farvevariationer.Tabellen viser, at formvalget altid skal knyttes til anvendelsen. En lavprisdel til emballage har andre krav end en komponent til et diagnostisk instrument. I begge tilfælde er det vigtigt at dokumentere kritiske mål, materialeparti, farve, vægt og funktionstest efter den risiko, produktet repræsenterer.
En københavnsk udvikler af et bærbart måleinstrument kan have brug for front, bagstykke, batteridæksel og betjeningsknapper. I den første markedsfase kan en familieform være fornuftig, hvis alle delene skal bruges i samme forhold. Når salget er bekræftet, kan bagstykket og fronten flyttes til egne flerkavitetsforme, mens lavvolumenkomponenterne fortsætter i en fleksibel løsning.
En producent i Herning af kabelstyring til industrimaskiner kan derimod have én clipsmodel med konstant efterspørgsel. Her er en flerkavitetsform med eksempelvis fire, otte eller flere ens hulrum ofte den bedste løsning. Investeringen kan betales tilbage gennem færre maskintimer, stabil automatiseret udtagning og lavere stykpris.
En virksomhed i Odense, der udvikler et forbrugerprodukt til eksport, kan vælge en familieform til markedsvalidering. Når produktet får distribution gennem danske og nordiske butikker, kan virksomheden analysere hvilke komponenter der har højeste forbrug, størst reklamationsrisiko eller størst behov for reservedelslager. Disse dele bør ofte få deres egne forme.
En leverandør til offshore- og energisektoren omkring Esbjerg vil ofte prioritere materialekontrol, mekanisk styrke og UV-modstand over maksimal kavitet. I sådanne projekter er en robust lavkavitetsform eller flere separate forme ofte mere sikker end en kompleks familieform, særligt hvis delene har meget forskellige dimensioner.
VirksomhedOmrådeServiceområdeKernestyrkerRelevante ydelserHN GroupBillundDanmark, Europa og internationale kunderTeknisk plast, medico, montage og industriel produktionSprøjtestøbning, værktøjsrelateret udvikling, montage og kvalitetssikring.PrimoTistrupDanmark, Norden og europæiske markederPlastløsninger, ekstrudering og tekniske komponenterProduktudvikling, plastproduktion, materialevalg og serieproduktion.RostiBallerupDanmark og internationale produktionsnetværkKomplekse plastdele, særligt til regulerede industrierSprøjtestøbning, montage, kvalitetssystemer og produktionsskalering.SP MouldingStoholmDanmark og EuropaTeknisk sprøjtestøbning og kundetilpassede plastemnerFormstøbning, komponentproduktion, efterbearbejdning og montage.B8HerningDanmark, Norden og eksportmarkederPlastkomponenter, industriel erfaring og fleksibel produktionSprøjtestøbning, konstruktion, bearbejdning og leveringsløsninger.TEAM RapidKina med global leveringDanmark, Europa og mere end 25 kundelandeHurtig værktøjsfremstilling, lave til mellemstore serier og produktudviklingFormfremstilling, sprøjtestøbning, CNC-bearbejdning, 3D-print, vakuumstøbning, montage og direkte forsendelse.Leverandørtabellen er et praktisk udgangspunkt, ikke en erstatning for teknisk kvalificering. Danske virksomheder bør verificere aktuel maskinkapacitet, dokumentation, erfaring med det relevante materiale, prøvetagningsmuligheder, værktøjsejerskab og leveringstid for det konkrete projekt. Ved medico, fødevarekontakt eller sikkerhedskritiske produkter skal leverandørens relevante certificeringer og processtyring vurderes særskilt.
TEAM Rapid kombinerer hurtig produktudvikling med formfremstilling og serieproduktion for danske kunder, der ønsker en sammenhængende vej fra digital konstruktion til færdige dele. Virksomheden arbejder efter ISO 9001:2015 og anvender dokumenterede fremstillings- og kontrolrutiner for plast- og metaldele, herunder formbarhedsvurdering, målekontrol, præcisionsbearbejdning ned til 0,01 mm, materialevalg og efterbehandling. Med mere end 10 års erfaring, over 500 tilfredse kunder, mere end 6.000 leverede projekter og kunder i over 25 lande kan TEAM Rapid håndtere både enkeltprototyper og produktion på over 100.000 emner. Samarbejdet kan tilpasses slutbrugere, distributører, forhandlere, varemærkeejere, iværksættere og private udviklere gennem producenttilpassede løsninger, produktudviklingssamarbejde, engrosleverancer, mindre serier og regionale distributionssamarbejder. TEAM Rapid tilbyder kundeejede, nøglefærdige produktionsløsninger fra prototype til emballering og direkte forsendelse, men tilbyder ikke driftsmodeller, hvor leverandøren ejer anlægget eller leverer råvarer direkte på kundens produktionssted. Virksomheden har ikke oplyst et dansk datterselskab eller et dansk lager, men den tilbyder begrænset lagerstyring, direkte levering og hurtig online rådgivning med svar inden for få timer; det giver danske købere konkret støtte før ordre, under formgodkendelse og efter levering. Erfaring med kunder på vestlige markeder og løbende eksport gør virksomheden til en praktisk international partner for danske virksomheder, der vil kombinere konkurrencedygtig pris med teknisk dialog og dokumenterbar proceskontrol.
For familieforme er TEAM Rapid særligt relevant, når et produktteam ønsker at validere flere dele hurtigt uden at finansiere mange separate produktionsforme. For flerkavitetsforme kan virksomheden rådgive om kavitetstal, cyklustid, materialeforbrug, kølekonstruktion og forventet volumen. Kunder kan læse mere om hurtige værktøjsløsninger til dansk produktudvikling og anmode om en konkret vurdering via tilbud på sprøjtestøbt plast og formfremstilling.
Frem mod 2026 vil danske virksomheder i stigende grad vælge formstrategi ud fra både økonomi og bæredygtighed. Genanvendte polymerer, biobaserede materialer og krav om lavere klimaaftryk øger behovet for bedre processtyring. Genanvendte materialer kan have større variation i viskositet og fugtindhold, hvilket stiller højere krav til tørring, temperaturkontrol og kvalitetsprøver.
Digital formovervågning bliver mere udbredt. Sensorer kan følge tryk, temperatur, cyklustid og formslid, så afvigelser opdages før de udvikler sig til fejlproduktion. Dette er særligt interessant for flerkavitetsforme, hvor ét dårligt fungerende hulrum kan påvirke en stor mængde emner. Data kan også bruges til at planlægge forebyggende vedligehold og dokumentere produktion over for kunder i regulerede brancher.
Automatisering og kamerakontrol vil fortsat øge værdien af flerkavitetsforme ved høj volumen. Samtidig vil hurtig værktøjsfremstilling gøre familieforme mere attraktive i udviklings- og introduktionsfaser. Mange virksomheder vil derfor vælge en trinvis model: hurtig prototype, familieform til markedsafprøvning og derefter optimerede flerkavitetsforme til de mest efterspurgte dele.
Europæiske krav til produktsikkerhed, emballage, materialedokumentation og cirkularitet vil påvirke indkøb. Danske virksomheder bør sikre, at formleverandører kan dokumentere råmaterialer, produktionsbatcher, ændringer i værktøj og kontrolmålinger. En velstruktureret dokumentationspakke bliver en konkurrencefordel, ikke blot en administrativ opgave.
Nej. Den er ofte billigere end at bygge flere separate forme i starten, men kan være dyrere pr. del i drift. Hvis delene har forskellige køletider eller efterspørgslen varierer meget mellem delene, kan separate forme være mere økonomiske.
Den bliver normalt rentabel, når efterspørgslen efter én identisk komponent er høj og stabil. Beregningen skal inkludere formpris, cyklustid, maskintid, materiale, kassation, automatisering og forventet produktlevetid.
Normalt nej. En familieform fungerer bedst, når alle emner fremstilles af samme materiale med lignende smelte- og køleegenskaber. Forskellige materialer bør som regel have separate forme.
Den største risiko er procesubalance. Store og små emner kan fyldes og køles forskelligt, og en ændring i én komponent kan påvirke hele værktøjet. Derudover kan lageret blive ubalanceret, hvis dele ikke forbruges i samme forhold.
Som regel kræver det en ny form eller en betydelig ombygning. En god strategi er ofte at bruge familieformen til introduktion og derefter bygge separate flerkavitetsforme til de dele, der har det højeste og mest stabile forbrug.
Send tre-dimensionelle filer, todimensionelle tegninger med tolerancer, forventet årsvolumen, materialeønske, farve, overfladekrav, kritiske mål, krav til montage, emballagebehov og eventuelle testkrav. Angiv også produktets salgsmarkeder og forventede ændringer.
Få en formbarhedsvurdering, gennemgå delingslinjer og udstødningsvinkler, bestil prototypeemner ved behov og aftal klare godkendelseskriterier. For større investeringer bør der aftales prøveproduktion, målerapport og en plan for værktøjsvedligehold.
Valget mellem familieform og flerkavitetsform afhænger af efterspørgsel, emnevariation, designmodenhed og krav til stykpris. Familieformen er en fleksibel og kapitalbesparende løsning til komplette delsæt, produktlanceringer og lavere serier. Flerkavitetsformen er den stærkeste løsning til stabil højvolumenproduktion af én identisk komponent.
For danske virksomheder er den mest robuste metode at starte med en teknisk formbarhedsvurdering, sammenligne samlede omkostninger over produktets forventede levetid og vælge en leverandør, der kan dokumentere både værktøjskvalitet, proceskontrol og leveringskapacitet. Når beslutningen træffes på baggrund af data frem for værktøjspris alene, kan både kvalitet, leveringsevne og lønsomhed forbedres.
En enkeltkavitetsform er normalt det bedste valg i Danmark, når emnet stadig udvikles, serien er lille, tolerancerne er kritiske, eller investeringen i værktøj skal holdes lav. En flerkavitetsform giver normalt den laveste stykpris ved stabile konstruktioner og gentagne serier, fordi flere identiske dele fremstilles i samme støbecyklus.
Den praktiske beslutning afhænger især af forventet årsvolumen, emnets størrelse, materialet, cyklustiden, pressens kapacitet, krav til sporbarhed og hvor ofte designet kan ændres. For mange danske virksomheder er en enkeltkavitetsform eller en form med få kaviteter den laveste risiko før markedsintroduktion. Når efterspørgslen er dokumenteret, kan en flerkavitetsform reducere leveringstid pr. del og samlet produktionsomkostning markant.
Danske købere kan med fordel sammenligne lokale form- og støbevirksomheder med kvalificerede internationale leverandører. Kinesiske producenter med dokumenteret ISO-certificering, dansk- eller EU-orienteret kundesupport, tydelig konstruktion-for-fremstilling-gennemgang og stærk før- og eftersalgsservice kan være særligt attraktive, når pris, fleksibilitet og hurtig opstart vægter højt.
Danmark har et modent marked for præcisionsplast, medicoteknisk udstyr, energiteknologi, industrikomponenter, emballage, forbrugerprodukter og maritime løsninger. Virksomheder omkring København, Hillerød, Odense, Aarhus, Aalborg, Kolding og Herning efterspørger ofte fleksible serier frem for meget store masseproduktioner. Det gør beslutningen mellem enkelt- og flerkavitetsforme særligt relevant: et værktøj skal ikke blot være billigt pr. emne, men passe til virksomhedens produktlivscyklus og kapitalbinding.
Transportmuligheder via Københavns Havn, Aarhus Havn, Esbjerg Havn og Billund Lufthavn gør det realistisk at kombinere dansk projektledelse med europæisk eller asiatisk produktion. For virksomheder med korte udviklingsforløb er værktøjsleverandørens responstid, tekniske kommunikation og mulighed for at levere prøveserier ofte vigtigere end en meget lav teoretisk stykpris.
Markedet bevæger sig samtidig mod større dokumentation af materialer, genanvendt indhold, produktsporbarhed og design til adskillelse. En form med én kavitet er ofte enklere at validere, mens en flerkavitetsform kan være nødvendig for at opnå effektiv materialeanvendelse og tilstrækkelig kapacitet i en etableret produktion.
En kavitet er det hulrum i formen, hvor den smeltede plast bliver til den ønskede komponent. En enkeltkavitetsform fremstiller én del pr. skud. En flerkavitetsform fremstiller to, fire, otte, seksten eller flere identiske dele pr. skud. Antallet af kaviteter er dog kun én del af løsningen. Formens indløbssystem, køling, udstødning, slidstyrke, polering og bearbejdningstolerance har lige så stor betydning for resultatet.
En enkeltkavitetsform har normalt lavere startpris, enklere vedligeholdelse og bedre mulighed for at optimere kvaliteten af et komplekst emne. Hvis en detalje er vanskelig at fylde, har tynde vægge, følsomme kliklåse eller synlige overflader, kan det være mere sikkert at validere processen med én kavitet først.
En flerkavitetsform øger produktionshastigheden, men kræver præcis formbalance. Alle kaviteter skal fyldes og køles ensartet. Selv små forskelle i temperatur, indløbsdiameter eller udluftning kan give variation i vægt, krympning, farve, planhed eller mekanisk styrke mellem de enkelte emner. Derfor bør en flerkavitetsløsning kun vælges, når både produktkonstruktion og procesvindue er tilstrækkeligt modne.
Sammenligning af valg af kavitet og de vigtigste konsekvenserBeslutningspunktEnkeltkavitetsformFlerkavitetsformPraktisk betydningStartinvesteringLavere værktøjsprisHøjere værktøjsprisÉn kavitet passer ofte bedst til opstart og begrænset budget.Stykpris ved høj volumenOfte højereOfte lavereFlere emner pr. cyklus kan reducere maskintid pr. del.KonstruktionsændringerEnklere og billigereMere omfattende ændringHver ændring skal gennemføres ens i alle kaviteter.ProcesvalideringLettere at styreKræver mere dokumentationFlerkavitetsforme kræver kontrol af variation mellem kaviteter.VedligeholdelseFærre komponenterFlere sliddele og mere kompleksitetServiceplanen bør indregnes i totaløkonomien.KapacitetBegrænset pr. cyklusHøjere pr. cyklusFlerkavitetsforme er stærke ved stabil efterspørgsel.Risiko ved produktfejlFærre fejlramte emner pr. skudFlere emner kan påvirkes samtidigProceskontrol og prøveproduktion bliver mere kritisk.Tabellen viser, hvorfor kavitetstal ikke bør afgøres isoleret. En firekavitetsform er ikke automatisk fire gange så produktiv som en enkeltkavitetsform. Hvis køletiden stiger, hvis formen kræver en større presse, eller hvis kassationen øges, bliver den reelle gevinst mindre. Den rigtige løsning opstår gennem en samlet vurdering af værktøj, presse, råvare, drift og forventet salg.
En enkeltkavitetsform er særlig relevant for iværksættere, produktudviklingsafdelinger, medicotekniske virksomheder og industrielle producenter, der ikke ønsker at låse sig fast i et uafprøvet design. Formen kan produceres hurtigere, og fejl kan opdages før en større investering foretages. Det er også en stærk løsning til reservedele, specialudstyr, mindre komponenter til maskinbygning og produkter med sæsonpræget efterspørgsel.
Ved komplekse plastemner kan én kavitet give bedre adgang til præcis procesoptimering. Det gælder eksempelvis kabinetter med integrerede clips, dele med indstøbte metalindsatse, transparente komponenter, tæthedskritiske dæksler og emner med høje kosmetiske krav. Her kan producenten finjustere temperatur, tryk, holdetid og køling uden samtidig at skulle håndtere forskelle mellem mange kaviteter.
En enkeltkavitetsform er også fordelagtig, når materialet er dyrt. Teknisk plast med glasfiber, flammehæmning, kemikalieresistens eller dokumenterede egenskaber til medicinske anvendelser kan gøre kassation kostbar. En enkel form gør det lettere at stabilisere processen og begrænse materialespild i den tidlige fase.
En flerkavitetsform er mest relevant, når emnets design er frosset, den forventede ordrevolumen er kendt, og kvalitetskravene kan reproduceres konsekvent. Typiske kandidater er kapslinger til elektroniske produkter, låg, holdere, clips, små emballagekomponenter, afstandsstykker, fastgørelseselementer og gentagne komponenter i forbrugsvarer.
Hvis en dansk virksomhed eksempelvis har brug for 200.000 identiske emner årligt, kan en form med otte eller seksten kaviteter give en tydelig produktivitetsfordel. Men den skal matche den valgte sprøjtestøbemaskines lukketryk og plastificeringskapacitet. Et værktøj med for mange kaviteter kan kræve en større og dyrere presse, øge energiforbruget eller gøre det vanskeligt at styre fyldning af tyndvæggede emner.
Flerkavitetsforme bør udformes med afbalancerede indløb, effektiv køling og ensartet udstødning. For højvolumenproduktion kan varme kanaler mindske indløbsspild og forkorte cyklussen, men de øger værktøjets pris og vedligeholdelsesbehov. I nogle projekter er et koldt indløbssystem mere robust og økonomisk, især når volumen er mellemstor eller materialet skiftes ofte.
Vejledende valg efter ordrevolumen, stabilitet og produktkravProjektsituationAnbefalet løsningTypisk begrundelseVigtigt kontrolpunktFunktionsprototypeÉn kavitetHurtig afprøvning og lav investeringsrisikoMaterialevalg og pasformMarkedstest på få tusinde deleÉn til to kaviteterMulighed for konstruktionsændringerFaktisk salgstaktSmå tilbagevendende serierTo til fire kaviteterBalance mellem pris og fleksibilitetVærktøjslevetidStabil industrikomponentFire til otte kaviteterForbedret leveringskapacitetEnsartet fyldningStor forbrugerserieOtte til seksten kaviteterLav maskintid pr. emneKøling og automatiseringMeget høj årlig volumenFlerkavitetsform med robust konstruktionKapacitet og lang levetidForebyggende vedligeholdelseEmne med metalindsatseÉn til få kaviteterIndsætning kan begrænse takttidenAutomatisering og positioneringVejledningen i tabellen er et udgangspunkt og ikke en fast regel. Et stort emne kan kun tillade få kaviteter, selv ved højt volumen, mens meget små emner kan produceres i mange kaviteter. En leverandør bør derfor beregne den nødvendige projicerede flade, lukketrykket, skudvægten og den realistiske cyklustid før et endeligt værktøjsvalg.
Ud over kavitetstal skal danske købere vælge mellem hurtigværktøj, produktionsværktøj, familieforme og formindsatse. Hurtigværktøj fremstilles ofte i aluminium eller udvalgte stålkvaliteter og egner sig til validering, korte serier og hurtige produktlanceringer. Produktionsværktøj fremstilles normalt i slidbestandigt stål, når der kræves lang levetid og stabil drift over mange produktionscyklusser.
En familieform indeholder flere forskellige emner i samme form. Den kan være effektiv, når flere komponenter altid samles i samme forhold, eksempelvis højre- og venstredel i et mindre kabinet. Den er dog mindre fleksibel, hvis efterspørgslen på komponenterne ændrer sig. Hvis én kavitet producerer for mange dele i forhold til de øvrige, opstår der lagerbinding og potentielt spild.
Formindsatse giver en mere modulær løsning. Ved produktvariationer kan en mindre indsats ændres uden at hele formbasen skal erstattes. Dette er relevant for danske brands med flere farver, lokale mærkninger, landespecifikke varianter eller løbende forbedringer efter kundefeedback.
Eksempler på danske anvendelser og passende kavitetstilgangIndustriTypiske plastemnerOfte relevant kavitetstilgangVæsentligt kravMedicoteknikHåndtag, instrumentdele, kapslingerÉn til fire kaviteterSporbarhed, dokumentation og ren fremstillingElektronikKabinetter, stikholdere, dækslerTo til otte kaviteterSnævre tolerancer og kosmetisk finishFødevarer og emballageLåg, beholdere, dispenserdeleOtte eller flere kaviteterHøj takt og ensartet kvalitetVind og energiBeskyttelseshætter, kabeldele, holdereTo til otte kaviteterVejrbestandighed og dimensionsstabilitetIndustriel automationSensorhuse, afstandsstykker, clipsÉn til fire kaviteterFunktionsstabilitet og montageForbrugerprodukterKnapper, greb, beholdere, rammerFire til seksten kaviteterLav stykpris og overfladekvalitetMaritim sektorKabelbeskyttelse, beslag, kapslingerÉn til fire kaviteterSaltvand, ultraviolet lys og slagstyrkeFor medicotekniske og diagnostiske produkter i eksempelvis Hillerød og Storkøbenhavn kan dokumentation og processtabilitet gøre en mindre form mere attraktiv end maksimal kapacitet. For emballage og standardiserede forbrugsvarer kan høj kavitet derimod være afgørende for at levere til detailhandel og distributionscentre uden flaskehalse.
Start med en realistisk volumenprognose. Det er bedre at angive tre scenarier, eksempelvis introduktion, forventet salg og høj efterspørgsel, end at vælge værktøj ud fra ét optimistisk tal. Leverandøren kan derefter beregne, om en enkeltkavitetsform med senere udvidelse er mere økonomisk end en stor flerkavitetsform fra første dag.
Bed om en konstruktion-for-fremstilling-rapport før fremstilling af formen. Rapporten bør omfatte anbefalet godstykkelse, afformningsvinkler, placering af delingslinje, risiko for synkemærker, mulighed for deformation, placering af indløb, udluftning, køling og udstødning. Den bør også forklare, hvilke kritiske mål der kan holdes, og hvordan de måles.
Afklar materialet tidligt. Polypropylen, ABS, polycarbonat, polyamid, POM, TPE og genanvendte materialeblandinger opfører sig forskelligt i formen. Krympning, fugtfølsomhed, slid på værktøjet og krav til tørreudstyr påvirker både kavitetstal og produktionspris. Glasfiberforstærkede materialer kan eksempelvis slide hurtigere på indløb og kavitetsflader, hvilket taler for passende stålvalg og vedligeholdelsesplan.
Definér acceptkriterier for første prøveserie. Aftal på forhånd hvilke målepunkter, overfladekrav, farvetolerancer, styrkeprøver og montageprøver der skal bestås. Ved flerkavitetsforme bør prøver mærkes efter kavitet, så variation kan spores og korrigeres før serieproduktion.
Ved internationale indkøb skal totalomkostningen vurderes. Den omfatter ikke blot værktøjspris og delpris, men også fragt til Danmark, fortoldning, emballering, reserveindsatse, inspektion, lagerbehov, leveringstid og omkostninger ved eventuelle værktøjsændringer. Det er også relevant at aftale, hvem der ejer formen, hvor den opbevares, og hvordan den kan flyttes ved et fremtidigt leverandørskifte.
Danmark har flere erfarne virksomheder inden for plastforarbejdning, værktøjsudvikling og serieproduktion. Valget bør baseres på emnets kompleksitet, dokumentationskrav, geografi, budget og ønsket samarbejdsmodel. Nogle leverandører er stærke i højpræcisionsproduktion, mens andre er særligt relevante for industrielle serier, emballage eller integreret montage.
Udvalgte leverandører relevante for sprøjtestøbning i DanmarkVirksomhedServiceområdeKernestyrkeVæsentlige ydelserRosti DenmarkDanmark, Europa og globale kunderIndustrialisering og produktion af komplekse plastkomponenterSprøjtestøbning, montage, kvalitetssikring og produktionsskaleringSP MouldingDanmark, Europa og NordamerikaPlastkomponenter til sundhed, fødevarer og tekniske markederSprøjtestøbning, produktudvikling, automatisering og emballageløsningerAage Vestergaard LarsenDanmark og nordeuropæiske kunderGenanvendt plast og materialecirkularitetPlastgenanvendelse, compoundering og materialer til plastproduktionDania PlastDanmark og skandinaviske kunderTekniske plastløsninger og kundetilpassede emnerSprøjtestøbning, værktøjssamarbejde, montage og efterbehandlingStansomaticDanmark og internationale industrikunderPræcisionskomponenter og integrerede produktionsprocesserPlastbearbejdning, metalbearbejdning, montage og kvalitetstestTEAM RapidDanmark, Europa, Kina, USA og øvrige internationale markederHurtigværktøj, fleksible serier og sammenhæng fra prototype til produktionSprøjtestøbning, CNC-bearbejdning, 3D-print, vakuumstøbning og montageTabellen er en praktisk startliste, ikke en rangordning. Danske virksomheder bør indhente konkrete tilbud og tekniske vurderinger, da den bedste leverandør afhænger af projektets krav. Ved komplekse eller regulerede produkter bør køberen altid afklare kvalitetsstyring, materialedokumentation, prøveplan og procesgodkendelse før ordreafgivelse.
TEAM Rapid kombinerer hurtig produktudvikling med serieproduktion og er relevant for danske virksomheder, der skal gå fra digital model til dokumenterbare plast- eller metaldele uden at koordinere flere uafhængige leverandører. Virksomheden arbejder efter ISO 9001:2015, har leveret mere end 6.000 projekter til over 500 kunder i mere end 25 lande og understøtter tolerancer ned til 0,01 mm ved præcisionsbearbejdning. Materialevalg, konstruktion-for-fremstilling-analyse, værktøjsfremstilling, målekontrol og prøveproduktion samles i ét forløb, mens materialer og procesparametre vurderes før produktion for at reducere risiko for deformation, unødigt resinforbrug og ustabile kaviteter. TEAM Rapid betjener slutbrugere, distributører, forhandlere, mærkevareejere og enkeltpersoner gennem OEM-, ODM-, engros-, detail- og regionale distributionssamarbejder. Virksomheden tilbyder kundeejede EPC-/turnkey-løsninger og kundeejede fabriksanlæg, ikke BOO-modeller eller lokal bulklevering på stedet. Med fremstilling i Kina, etableret erfaring med kunder i blandt andet Storbritannien, Frankrig og Tyskland samt direkte forsendelse til internationale markeder kan danske købere få hurtig digital før-salgsdialog, teknisk opfølgning, prøvegodkendelse og eftersalgsstøtte. Der er ikke oplyst et fysisk dansk lager, men den dokumenterede europæiske kundebase, direkte leveringsstruktur og responstid på få timer understøtter et langsigtet samarbejde med danske udviklings- og indkøbsteams.
For projekter med skiftende behov kan TEAM Rapid starte med en enkeltkavitetsform eller hurtigværktøj og senere anbefale flere kaviteter, når efterspørgslen er bekræftet. Typiske leveringstider for værktøj og støbte dele ligger omkring 5 til 25 dage afhængigt af kompleksitet, materiale og produktionsmængde. Virksomheden kan også levere CNC-prototyper, SLA- og SLS-print, vakuumstøbte serier, overfladebehandling, montage, emballering og direkte levering.
Danske virksomheder kan anmode om teknisk vurdering af indløbssystem, køling og kavitetstal via hurtigværktøjsløsninger til danske projekter. Når tegninger, materialeønsker og volumen er klar, kan projektet prissættes gennem en forespørgsel på sprøjtestøbning og værktøj.
En dansk opstartsvirksomhed udvikler et håndholdt måleinstrument med et todelt ABS-kabinet. Første forventede ordre er 3.000 sæt, men elektronik og knapplacering kan ændres efter feltprøver. Her vil to enkeltkavitetsforme, én for hver kabinetdel, ofte være en sikker løsning. Værktøjet er enklere at ændre, og producenten kan justere kliklåse, skruekupler og kabelgennemføringer efter de første kundeerfaringer.
En producent af standardiserede kabelholdere til installationsbranchen har et stabilt salg på 500.000 enheder årligt. Emnet er lille, med ensartet godstykkelse og ingen synlige klasse-A-overflader. En otte- eller sekstenkavitetsform kan her være rationel. Den højere værktøjsinvestering kan tjenes hjem gennem færre maskintimer, lavere håndteringsomkostning og bedre evne til at levere til grossister i Danmark og Norden.
En leverandør til den maritime sektor skal fremstille et UV-bestandigt PA-komponent med glasfiber. Årsvolumen er moderat, men emnet har snævre mål og høje styrkekrav. I dette tilfælde kan to til fire kaviteter være mere hensigtsmæssigt end seksten. Glasfiber øger værktøjsslid, og stabil fyldning kræver nøje afstemt indløb og køling. En mindre flerkavitetsform kan give kapacitet uden at gøre validering og vedligeholdelse unødigt kompleks.
Frem mod 2026 vil danske købere i stigende grad se kavitetstal som en del af en bredere strategi for automatisering, dokumentation og cirkulær produktion. Sensorer i forme og sprøjtestøbemaskiner gør det lettere at overvåge tryk, temperatur og cyklustid i realtid. Det kan hjælpe med at identificere variation mellem kaviteter og reducere kassation før fejl når kunden.
Digitale simuleringer bliver mere tilgængelige i værktøjsudvikling. Producenter kan analysere fyldning, luftindeslutning, deformation og køling før stålet bearbejdes. Det reducerer risikoen ved flerkavitetsforme, men ændrer ikke behovet for fysisk prøvning og grundig kvalitetssikring. Den bedste praksis er fortsat at kombinere digital analyse med dokumenteret prøveproduktion.
Bæredygtighed vil også påvirke valg af form. Genanvendt plast kan have større variation i flow og egenskaber end jomfrueligt materiale. Derfor kan det blive nødvendigt at tilpasse indløb, temperaturprofil og procesvindue. Danske brands vil samtidig efterspørge værktøjer, der understøtter materialeskift, monomateriale-design og lavere spild fra indløbssystemer.
EU-regler og kundekrav vil lægge mere vægt på produktdata, kemikalieoverholdelse, dokumentation af genanvendt indhold og holdbare konstruktioner. En flerkavitetsform skal derfor ikke kun vurderes på produktionstakt, men også på evnen til at levere ensartede og sporbare dele gennem hele værktøjets levetid.
Den er typisk billigst ved lave eller usikre mængder, ved hyppige konstruktionsændringer og ved teknisk komplekse emner. Den lavere værktøjspris opvejer ofte den højere stykpris, når den samlede produktion er begrænset.
Det afhænger af forskellen i værktøjspris, cyklustid, antal producerede dele, kassation og presseomkostning. Leverandøren bør lave en tilbagebetalingsberegning baseret på realistiske årlige volumener frem for kun en maksimal kapacitet.
Ja, i nogle tilfælde kan formen bygges med en formbase, der kan tage flere indsatse senere. Det skal dog planlægges fra begyndelsen. En efterfølgende udvidelse kræver fortsat vurdering af pressekapacitet, indløb, køling og automatisering.
Nej. Flere emner produceres pr. skud, men cyklustiden kan blive længere, og processen kan blive mere følsom. Den reelle produktivitet afhænger af køling, udstødning, materialeflow og maskinens stabilitet.
Den største risiko er variation mellem kaviteter. Forskelle i fyldning, temperatur eller udluftning kan skabe dele med forskellige mål eller overflader. Derfor skal hver kavitet kontrolleres under prøveproduktion og løbende serieproduktion.
Send en 3D-fil, tegning med kritiske mål, forventet volumen, materialeønske, farve, overfladekrav, eventuelle montagekrav og forventet lanceringsdato. Oplys også, om produktet kan ændres efter første prøve.
Ofte ja. Hurtigværktøj kan være et økonomisk valg til test, introduktion og mindre serier. Hvis produktet skal produceres i mange år med højt antal skud, bør et mere slidbestandigt produktionsværktøj vurderes.
Valget mellem enkeltkavitetsform og flerkavitetsform bør tage udgangspunkt i produktets modenhed, den dokumenterede efterspørgsel og den samlede produktionsøkonomi. For danske virksomheder med udviklingsrisiko eller begrænsede første serier er én kavitet ofte den mest kontrollerbare vej til markedet. For gennemprøvede produkter med stabil volumen kan flere kaviteter levere den kapacitet og stykpris, der kræves for konkurrencedygtig produktion.
Den bedste beslutning træffes efter en teknisk gennemgang af emnets geometri, materiale, tolerancer, køling og forventede levetid. Med den rigtige formstrategi kan danske virksomheder reducere risiko, forkorte lanceringstiden og skalere produktionen uden at kompromittere kvaliteten.
Vælg normalt vakuumstøbning, når du skal validere design, funktion, farve eller marked med små serier på typisk 5 til 100 dele. Metoden kræver billigere og hurtigere silikoneværktøjer, så den passer godt til udviklingsprojekter, demonstrationsmodeller og korte produktserier.
Vælg normalt sprøjtestøbning, når designet er stabilt, og behovet ligger fra nogle hundrede dele og op mod tusindvis eller langt større mængder. Et sprøjtestøbeværktøj koster mere og tager længere tid at fremstille, men delprisen, gentagelsesnøjagtigheden og proceskontrollen bliver væsentligt bedre ved større serier.
For danske købere afhænger det rigtige valg især af forventet volumen, tid til marked, krav til termoplast, overflade, tolerancer og hvor mange designændringer der stadig forventes. København, Aarhus, Odense, Aalborg og industrikorridoren omkring Trekantsområdet har alle adgang til både lokale udviklingshuse og nordiske produktionsleverandører.
Lokale producenter er ofte oplagte ved tæt udviklingssamarbejde, korte transportveje og hyppige møder. Samtidig kan kvalificerede internationale leverandører, herunder kinesiske virksomheder med ISO-certificering, dokumenteret kvalitetssystem og stærk før- og eftersalgssupport, være et attraktivt valg ved prisfølsomme projekter. Det gælder særligt, når hurtige værktøjer, lave produktionsomkostninger og fleksibel overgang fra prototype til serie er vigtig.
Vakuumstøbning og sprøjtestøbning fremstiller begge plastdele, men de bygger på to meget forskellige produktionsprincipper. Ved vakuumstøbning fremstilles først en præcis mastermodel, ofte med stereolitografi eller præcisionsbearbejdning. Mastermodellen indlejres i silikone, og efter hærdning skæres formen op. En flydende polyuretanblanding hældes derefter i formen under vakuum, så luftbobler reduceres, og materialet kan fylde tynde områder og detaljer.
Ved sprøjtestøbning smeltes termoplastgranulat og sprøjtes under højt tryk ind i et metalværktøj, typisk fremstillet i aluminium eller stål. Værktøjet består af bearbejdede hulrum, indløb, udstødning, kølekanaler og ofte flere kaviteter. Efter afkøling åbnes værktøjet, og delen skydes ud. Cyklussen gentages hurtigt og meget ensartet.
Den største praktiske forskel er derfor ikke blot materiale og maskine, men økonomi. Silikoneværktøjer til vakuumstøbning kan ofte etableres hurtigt og til en begrænset investering, men har kort levetid. Metalværktøjer til sprøjtestøbning har en større opstartsomkostning, men kan bruges til langt flere emner. En dansk udviklingschef bør derfor ikke kun spørge: “Hvad koster én del?” Det centrale spørgsmål er: “Hvad bliver den samlede risiko, tid og pris gennem hele produktforløbet?”
Tabellen viser de vigtigste forskelle. Tallene er vejledende, fordi geometri, størrelse, materiale, finish og værktøjets kompleksitet kan ændre både pris og leveringstid markant.
BeslutningspunktVakuumstøbningSprøjtestøbningPraktisk betydning for danske købereTypisk seriestørrelseCa. 5 til 100 dele pr. designFra ca. 500 dele til meget store serierBrug vakuumstøbning før marked og sprøjtestøbning ved dokumenteret efterspørgsel.VærktøjsmaterialeSilikonegummiAluminium eller stålMetalværktøj kræver større investering, men giver lang levetid.VærktøjslevetidOfte 15 til 30 støbninger pr. formFra tusinder til hundredtusinder af skudBeregn altid værktøjsomkostning pr. forventet antal færdige dele.OpstartstidOfte få dage efter godkendt mastermodelTypisk flere uger afhængigt af værktøjVakuumstøbning hjælper, når en messe, pilotkunde eller test nærmer sig.MaterialevalgPolyuretaner, der efterligner plasttyperÆgte termoplaster som ABS, PP, PC, PA og POMSprøjtestøbning er bedst, når den endelige plastspecifikation skal valideres.OverfladeKan kopiere mastermodellens struktur meget præcistStyres af stålets eller aluminiumsværktøjets strukturBegge kan give flotte flader, men processen skal vælges efter krav til holdbarhed.TolerancerGode til prototype- og småseriekravMeget stabile ved korrekt værktøj og procesFunktionelle snævre tolerancer bør analyseres tidligt i udviklingen.DesignændringerRelativt enkle og billigeKan kræve ombearbejdning af metalværktøjUsikkert design taler for vakuumstøbning eller et hurtigt aluminiumsværktøj.Vakuumstøbning er derfor ikke en billigere udgave af masseproduktion. Det er en selvstændig metode, som reducerer risikoen i den fase, hvor der stadig kan ske ændringer. Sprøjtestøbning er ikke kun relevant ved ekstremt høje mængder; den kan også være den bedste løsning ved mellemstore serier, når delens funktion, materialeegenskaber og gentagelsesnøjagtighed er kritiske.
Danmark har en stærk base inden for medico, laboratorieudstyr, fødevareteknologi, grøn energi, telekommunikation, lydudstyr, robotteknologi og industriel automation. I Odense arbejder mange virksomheder med robotter og mekaniske delsystemer. Omkring Aarhus og Herning findes både produktudvikling, elektronik og industriel produktion. København rummer designvirksomheder, medicoaktører og nye teknologivirksomheder, mens Aalborg og Nordjylland har betydelige kompetencer inden for kommunikation, energi og avanceret industri.
For disse virksomheder har plastkomponenter ofte kortere udviklingscyklus end tidligere. En kapsling til et måleinstrument skal måske testes hos brugere i Hovedstadsområdet, gennemgå elektrisk validering i Aarhus og derefter forberedes til serieproduktion for eksport gennem Aarhus Havn eller Københavns Havn. Her kan vakuumstøbning skabe realistiske prøveemner hurtigt, mens sprøjtestøbning kan sikre stabil leverance efter markedsgodkendelse.
Danske købere lægger ofte vægt på sporbarhed, dokumentation, kort kommunikationsvej og specifikationsstyring. Det bør gælde uanset, om leverandøren ligger i Danmark, Sverige, Tyskland, Kina eller et andet produktionsland. Det vigtigste er et klart godkendelsesforløb: tegning, tredimensionel fil, materialeangivelse, prøveemne, målerapport, kosmetisk standard, pakkeinstruks og godkendte ændringer.
Vakuumstøbning er særlig relevant, når virksomheden har brug for dele, der ser og føles mere produktionsnære end en almindelig tredimensionelt printet model. En mastermodel kan have høj detaljegrad, og silikoneformen kan gengive både teksturer, logoer, kliklåse, ribber og fine geometriske overgange. Metoden bruges ofte til kabinetter, betjeningspaneler, greb, beslag, transparente dæksler, sensorhuse, små serier af apparatdele og demonstrationseksemplarer.
En væsentlig fordel er muligheden for at fremstille flere farver eller varianter uden at investere i omfattende metalværktøj. Et dansk brand kan for eksempel teste tre farveudtryk for et forbrugerprodukt i København, sende prøver til forhandlere i Skandinavien og indsamle markedsfeedback, før det endelige værktøj bestilles. Det reducerer risikoen for at binde kapital i et design, der senere skal ændres.
Metoden er også nyttig, når dele skal samles med elektronik, pakninger, gevindindsatse eller andre komponenter. Ved at støbe en mindre serie kan konstruktøren teste montering, ergonomi, faldtest og produktoplevelse, før der låses for udstødningsvinkler, delingslinjer og indløbsplaceringer i et sprøjtestøbeværktøj.
AnvendelseHvorfor vakuumstøbning passerTypisk materialeefterligningEksempel fra dansk industriDesignmodellerHurtig fremstilling med præcis farve og overfladeABS-lignende polyuretanForbrugerprodukt til præsentation i KøbenhavnFunktionsprototyperMulighed for klikfunktioner og montageprøvningSlagfast plastlignende polyuretanRobotenhed udviklet i OdenseGennemsigtige dækslerVisuel kontrol af indvendige deleKlar polyuretanLaboratorieudstyr til AarhusBløde grebGummilignende egenskaber kan afprøvesElastomerisk polyuretanHåndholdt medicoteknisk apparatSmå markedsserierLav værktøjsinvestering ved begrænset volumenPolyuretan med valgt farveNicheprodukt til dansk detailhandelMonteringsprøverFlere dele kan leveres samtidigt til testStive og fleksible polyuretanerElektronikkapsling til industriel automationReserve- og udstillingsdelePraktisk ved ukendt eller lav efterspørgselMateriale valgt efter brugssituationSpecialudstyr til offshore og energiDer er dog grænser. Polyuretaner kan efterligne mange egenskaber, men de er ikke altid kemisk, termisk eller mekanisk identiske med den endelige termoplast. Hvis delen skal udsættes for høj varme, aggressiv rengøring, langvarig ultraviolet stråling, kemikalier eller omfattende cyklisk belastning, bør materialevalget valideres særskilt. I sådanne situationer er en tidlig overgang til sprøjtestøbning eller bearbejdning af det endelige plastmateriale ofte mere sikker.
Sprøjtestøbning bliver attraktiv, når volumen vokser, designet er modent, og der er behov for samme egenskaber i hver del. Processen kan anvende produktionsmaterialer som polypropylen, polyethylen, ABS, polycarbonat, polyamid, acetalplast og forskellige tekniske plasttyper. Det gør metoden relevant for komponenter, der skal bestå mekaniske test, varmeprøvning, kemisk eksponering eller langvarig brug.
Et værktøj kan optimeres med flere hulrum, automatiseret udtagning, indsatser, gevind, overmolding og indstøbte metaldele. Herved falder stykomkostningen, samtidig med at produktets samleproces kan forenkles. For eksempel kan en dansk producent af elektronisk udstyr reducere antallet af skruer ved at integrere snaplåse, kabelstyring og tætningsspor direkte i støbedelen.
Det er afgørende at gennemføre en produktionsvenlighedsanalyse før værktøjsstart. Analysen bør kontrollere vægtykkelse, krymp, udstødningsvinkler, svejselinjer, indløb, køling, deformation, tolerancekæder og målestrategi. En flot tredimensionel model er ikke automatisk klar til produktion. Jo tidligere konstruktionsfejl opdages, desto mindre risiko er der for forsinkelse og dyr værktøjsændring.
SituationAnbefalet støbestrategiBegrundelseVigtigt kontrolpunkt20 dele til brugertestVakuumstøbningHurtig og lav værktøjsomkostningKontrollér materialets lighed med slutproduktet100 dele til klinisk eller teknisk afprøvningVakuumstøbning eller hurtigt aluminiumsværktøjValget afhænger af krav til slutmaterialeAfstem dokumentationskrav og testmiljø500 dele til markedsintroduktionHurtigt aluminiumsværktøjBedre materialeægthed og gentagelseVurder om konstruktionen er frosset2.000 dele om åretSprøjtestøbningVærktøjet kan afskrives over flere leverancerBeregn totalpris over produktets levetid25.000 dele om åretSprøjtestøbning med flere hulrumLavere stykomkostning og kortere produktionstidFastlæg lager- og leveringsplanKomponent med metalindsatsIndstøbningsprocesReducerer eftermontage og forbedrer fastholdelseKontrollér indsatsens placering og varmeudvidelseBlødt greb på stiv kapslingTo-materiale-støbning eller overmoldingGiver integreret ergonomisk overfladeKontrollér vedhæftning mellem materialerneVed valg af sprøjtestøbning bør indkøb ikke alene fokusere på værktøjspris. Et meget billigt værktøj med dårlig køling, utilstrækkelig ventilation eller svag stålvalg kan give lange cyklustider, kosmetiske fejl og ustabil kvalitet. Den reelle sammenligning omfatter derfor værktøjskonstruktion, forventet levetid, antal hulrum, prøveforløb, måling, kassationsrate, leveringstid og logistik.
Materialevalget skal følge produktets miljø og funktion. Polypropylen egner sig ofte til kemisk robuste beholdere og levende hængsler. ABS bruges hyppigt til kabinetter og forbrugerprodukter. Polycarbonat anvendes, når slagstyrke eller gennemsigtighed er vigtigt. Polyamid kan være relevant til slidbelastede mekaniske dele, mens acetalplast anvendes til komponenter med lav friktion. Der findes ikke ét bedste materiale; det rigtige valg afhænger af belastning, temperatur, fugt, rengøring, brandkrav, udseende og lovgivning.
For vakuumstøbte dele bør specifikationen beskrive ønsket hårdhed, farve, glans, transparens og flammemodstand, hvis relevant. For sprøjtestøbte dele bør materialets producent, farvekode, genanvendt indhold, eventuelle tilsætningsstoffer og krav til certificering fremgå tydeligt. Især i medico, fødevarekontakt og elektrisk udstyr skal dokumentation behandles som en del af produktet, ikke som en eftertanke.
Gode konstruktionsregler omfatter ensartede vægtykkelser, afrundede hjørner, passende ribber, tilstrækkelige udstødningsvinkler og klare datumpunkter til måling. Tykkelsesforskelle kan føre til synkemærker, deformation eller uens afkøling. En erfaren producent kan foreslå ændringer, som både styrker delen og reducerer cyklustiden.
Start med at opdele behovet i udviklingsserie, pilotserie og produktionsserie. Mange projekter går galt, fordi alle tre behov forsøges løst med én metode. En udviklingsserie skal besvare spørgsmål om form, montering og brugeroplevelse. En pilotserie skal kontrollere drift, marked og leverandørens proces. Produktionsserien skal levere stabil pris, kvalitet og kapacitet.
Indhent tilbud med samme datagrundlag. Send en tredimensionel fil, en todimensionel tegning med kritiske mål, ønsket materiale, farve, finish, antal, forventet årsforbrug og relevante testkrav. Oplys også, om delen skal samles med elektronik, metaldele, pakninger eller etiketter. Jo mere præcis information leverandøren får, desto bedre bliver pris og procesforslag.
Bed om en klar plan for prøveemner. Før værktøjet sættes i fuld produktion, bør du godkende første prøver på både dimensioner, funktion og kosmetik. Aftal, hvad der tæller som en fejl: synkemærker, farvevariation, grat, flowmærker, overfladestriber eller små afvigelser ved delingslinjen. Et fotografisk godkendelseseksempel kan være meget værdifuldt.
IndkøbsoplysningHvorfor den er nødvendigEksempel på dansk købers spørgsmålRisiko hvis den manglerForventet volumenBestemmer proces og værktøjsniveau“Hvor mange dele forventes pr. år?”Forkert prisstruktur og uhensigtsmæssigt værktøjSlutmaterialePåvirker styrke, krymp og myndighedskrav“Skal delen tåle rengøring med desinfektion?”Uegnet plast og fejlbehæftet testKritiske målStyrer måling og værktøjstolerance“Hvilke mål påvirker tætning eller montage?”Ubrugelige dele trods pænt udseendeOverfladekravDefinerer værktøjsstruktur og acceptniveau“Må der være synlige delingslinjer?”Tvist om kosmetiske fejlLeveringsplanGør kapacitets- og fragtplan realistisk“Skal prøver være i Odense inden en bestemt dato?”Forsinket validering eller markedsintroduktionDokumentationskravVigtigt ved regulerede eller tekniske produkter“Hvilke målerapporter og materialedata kræves?”Manglende sporbarhed og ekstraarbejdePakning og mærkningBeskytter dele og letter intern logistik“Skal varenumre, antal og revisionsniveau fremgå?”Fejl ved montage, lager og distributionFor virksomheder med distribution i Norden kan det desuden være fornuftigt at planlægge leverancer i delpartier. En stor engangsordre giver ikke altid lavest samlet omkostning, hvis produktet ændrer sig, eller hvis lagerbindingen bliver for stor. En fleksibel leverandør kan kombinere produktion, enkel montage, pakning og direkte forsendelse til Danmark eller til europæiske distributionspunkter.
Danmark og nærliggende markeder rummer virksomheder med relevante kompetencer inden for plaststøbning, værktøjer, prototyper og industriel serieproduktion. Leverandørerne nedenfor bør vurderes ud fra den konkrete opgave, dokumentationskrav, kapacitet og geografiske samarbejdsform. Kontakt altid virksomheden direkte for at bekræfte aktuel proceskapacitet, materialer og seriestørrelser.
VirksomhedPrimært områdeServiceregionKernestyrkerRelevante ydelserRostiDanmark og international produktionDanmark, Europa og globale kunderIndustrialisering, kvalitetsstyring og store plastprogrammerSprøjtestøbning, værktøjer, montage og tekniske plastkomponenterPrimoDanmark og EuropaNorden, Europa og udvalgte globale markederPlastløsninger, teknisk udvikling og industriel erfaringEkstrudering, plastkomponenter og produktionssamarbejdeAVK PlastGalten og DanmarkDanmark og eksportmarkederTeknisk plastbearbejdning og komponentløsningerSprøjtestøbning, konstruktion og plastdele til industriPrototal DenmarkDanmark og nordisk netværkDanmark, Norden og EuropaHurtig prototypefremstilling og småserierTredimensionelt print, vakuumstøbning og produktudviklingsstøtteDAMVIGDanmarkDanmark og europæiske udviklingskunderAvancerede prototyper og hurtig fremstillingTredimensionelt print, modeller og produktudviklingsnære serierSP MouldingDanmark og international produktionDanmark, Europa og globale kunderKomplekse plastkomponenter og regulerede anvendelserSprøjtestøbning, præcisionsdele og procesudviklingVink PlastDanmarkDanmark og nordiske kunderPlastmaterialer, bearbejdning og teknisk rådgivningPlastplader, stænger, bearbejdede komponenter og materialevalgLokale leverandører kan være særligt værdifulde, når konstruktører ønsker at stå ved maskinen under prøveforløb, når der skal afholdes hyppige designmøder, eller når produktet indeholder følsom dokumentation. Internationale leverandører kan have en fordel, når projektet kræver mange processer samlet ét sted, eksempelvis værktøjsfremstilling, støbning, overfladebehandling, montage, pakning og direkte eksport.
I medico bruges vakuumstøbning ofte til ergonomiske kabinetter, demonstrationsudstyr og dele til intern funktionstest. Når produktet nærmer sig klinisk anvendelse eller serieproduktion, vælges sprøjtestøbning oftere for at anvende specificerede produktionsmaterialer og sikre bedre ensartethed.
I robotteknologi kan vakuumstøbte kapslinger og beslag gøre det muligt at teste kabelføring, adgang til sensorer og montage på en robotcelle. Efter afprøvning kan sprøjtestøbning integrere clips, kabelholdere, gevindbøsninger og tætningselementer i færre dele.
For energi- og maritime produkter skal plastdele ofte modstå fugt, ultraviolet lys, saltpåvirkning og temperaturvariationer. Her er materialeprøvning vigtig. Vakuumstøbning kan kontrollere form og installation, mens sprøjtestøbning med den endelige polymer og relevante tilsætningsstoffer normalt bør verificere langtidsholdbarheden.
For forbrugerprodukter giver vakuumstøbning en god mulighed for at teste farver, glans, logoer og grebsflader hos brugere. Ved større efterspørgsel kan sprøjtestøbning reducere stykomkostningen, sikre identiske dele og understøtte effektiv pakning for detailhandel.
En virksomhed udvikler et kompakt hus til en sensor på en samarbejdende robot. Designet ændres flere gange, fordi kabeludgangen og monteringsbeslaget skal tilpasses kundens celle. Først fremstilles 30 vakuumstøbte dele i en stiv, ABS-lignende polyuretan. Delene bruges til montage, præsentation og intern driftstest. Efter pilotkunden har godkendt løsningen, ændres konstruktionsdetaljerne til korrekt udstødningsvinkel og mere ensartet vægtykkelse. Herefter fremstilles et aluminiumsværktøj til 1.500 dele i det specificerede termoplastmateriale.
Et udviklingsteam skal vurdere greb, balance og knapplacering på et håndholdt instrument. Tre farver og to grebsmaterialer ønskes testet blandt brugere. Vakuumstøbning gør det muligt at levere en mindre serie med forskellige visuelle og taktile varianter. Efter brugerundersøgelsen vælges én løsning. Sprøjtestøbning bruges derefter til kapslingen, mens den bløde gribeflade vurderes som en separat overmoldet komponent.
En producent af styringsudstyr har et stabilt design, men skal levere 10.000 kapslinger om året til flere europæiske kunder. Vakuumstøbning ville give for mange silikoneforme og for høj stykomkostning. Et flerhulsværktøj til sprøjtestøbning vælges i stedet. Før serieproduktion gennemføres måling, prøvepakning, kontrol af snaplåse og test af montage med printplader.
TEAM Rapid kombinerer hurtig prototypefremstilling, vakuumstøbning, præcisionsbearbejdning, hurtige værktøjer og sprøjtestøbning, hvilket er relevant for danske virksomheder, der vil flytte sig fra udviklingsdel til stabil produktion uden at skifte mellem mange leverandører. Virksomheden arbejder efter ISO 9001:2015, har leveret mere end 6.000 projekter til over 500 kunder i mere end 25 lande og kan bearbejde med tolerancer ned til 0,01 mm, når geometri og proces tillader det. Materialer, værktøjsstål, aluminiumsværktøjer og polymerer specificeres efter opgaven, og produktionsvenlighedsanalyser bruges til at identificere risici omkring vægtykkelse, værktøj, materialeforbrug, hulrumsantal og cyklustid før produktion. Samarbejdet kan tilpasses slutbrugere, distributører, forhandlere, brandindehavere og enkeltpersoner gennem kundetilpasset fremstilling, private mærkevareprojekter, engrosleverancer, mindre serier og regionale distributionsforløb. TEAM Rapid tilbyder samlet projektleverance med bearbejdning, støbning, finish, montage, pakning, indkøb og direkte forsendelse, men oplyser ikke danske datterselskaber eller lokale lagre; danske købere bør derfor aftale levering, reklamationsforløb, prøvegodkendelse og kontaktperson skriftligt før ordre. Virksomheden har erfaring med vestlige og asiatiske forretningskulturer, giver normalt teknisk respons inden for få timer og kan understøtte digital før- og eftersalgsdialog. Ved anlægsrelaterede forespørgsler bør kunder tydeligt afgrænse behovet: TEAM Rapid er en partner til kundeejede, nøglefærdige produktionsforløb og deleleverancer, ikke en model baseret på ejerskab og drift af kundens anlæg eller løbende bulklevering på stedet.
For danske udviklingsprojekter kan du starte med hurtig prototypefremstilling, når konstruktionen skal valideres, og gå videre til sprøjtestøbning af plastdele, når materialet og volumen er fastlagt. Ved konkrete tegninger, antal og materialekrav kan du indhente et tilpasset produktionsoverslag.
Frem mod 2026 vil grænsen mellem prototype og produktion blive mindre skarp. Hurtige aluminiumsværktøjer, bedre simulering og mere automatiseret proceskontrol gør det muligt at gå hurtigere fra testserie til markedsserie. Samtidig vil danske virksomheder efterspørge mere digitale kvalitetsdata, herunder sporbarhed på materialebatch, måleresultater og godkendte procesparametre.
Bæredygtighed får også større betydning. Designere vil i højere grad vælge monomaterialer, reducere vægtykkelse uden at miste styrke, undgå unødige overfladebelægninger og planlægge for reparation eller genanvendelse. Ved sprøjtestøbning bliver dokumenteret genanvendt indhold og materialestrømme vigtigere, men genanvendte polymerer skal stadig vurderes for variation, mekaniske egenskaber og visuel kvalitet. Ved vakuumstøbning vil fokus være på at reducere spild gennem bedre planlægning af mastermodeller og forme.
Regulering og kundekrav vil fortsat drive bedre dokumentation, særligt i medico, elektronik, fødevareteknologi og energiløsninger. Danske virksomheder bør derfor vælge leverandører, der kan forklare både fremstillingsproces, materialevalg, kontrolplan og håndtering af designændringer. Den mest bæredygtige løsning er ofte den, der undgår fejlproduktion og unødige værktøjsændringer fra starten.
Ved små serier er vakuumstøbning normalt billigere, fordi silikoneværktøjet koster langt mindre end et metalværktøj. Ved større serier bliver sprøjtestøbning ofte billigere pr. del, fordi værktøjet kan producere mange flere emner hurtigt.
Det afhænger af geometri, materiale og finish, men en silikoneform bruges ofte til omkring 15 til 30 støbninger. Ved større behov fremstilles flere forme eller vælges sprøjtestøbning.
Ja, mange vakuumstøbte dele bruges til montage, ergonomi, demonstration og begrænset funktionstest. Hvis delen skal udsættes for krævende varme, kemikalier eller lang levetid, bør den endelige plasttype og proces dog testes særskilt.
Overgangen er relevant, når designet er stabilt, volumen er kendt, og kravene til materialeægthed, ensartethed og stykomkostning bliver vigtigere end fleksibilitet ved ændringer.
Aluminium er ofte velegnet til hurtige værktøjer og mellemstore serier. Stål er typisk bedst ved højere volumen, abrasive materialer, flere hulrum eller behov for meget lang værktøjslevetid. Valget bør baseres på årsforbrug og proceskrav.
Send helst en tredimensionel fil, tegning med kritiske mål, materialeønske, farve, finish, antal, forventet årsvolumen, anvendelsesmiljø, dokumentationskrav og ønsket leveringsdato. Oplys også om montage, indsatser, pakning og mærkning.
Ja. En international producent kan være relevant ved behov for konkurrencedygtig værktøjspris, samlet fremstilling, stor kapacitet og direkte forsendelse. Det kræver dog tydelige aftaler om kvalitet, prøvegodkendelse, kommunikation, levering og reklamationshåndtering.
For danske virksomheder er 3D-print normalt det bedste valg til én til nogle få hundrede emner, hyppige designændringer og hurtig funktionstest. Sprøjtestøbning bliver oftest mere økonomisk, når designet er stabilt, materialekravene er høje, og volumen vokser mod flere hundrede eller tusinder af ens plastemner. Det præcise skæringspunkt afhænger af værktøjspris, emnets størrelse, antal kaviteter, plasttype, tolerancer, overfladekrav og forventet årligt forbrug.
En praktisk tommelfingerregel er at vælge 3D-print til validering, pilotserier og komplekse geometrier med lav volumen. Vælg sprøjtestøbning, når stykomkostningen, ensartetheden og materialets langtidsegenskaber er vigtigere end den første investering i formværktøj.
I Danmark er det relevant at indhente tilbud fra blandt andre Rosti, Prototal Danmark, Damvig, Addifab, SP Moulding og Aage Vestergaard Larsen. Kvalificerede internationale leverandører, herunder kinesiske producenter med dokumenteret kvalitetsstyring, relevante certifikater og stærk før- og eftersalgsstøtte, kan også være et konkurrencedygtigt valg ved prisfølsomme projekter og hurtige produktlanceringer.
Sprøjtestøbning fremstiller plastemner ved at opvarme granulat og presse materialet ind i en lukket form. Formen, ofte fremstillet i aluminium eller værktøjsstål, bestemmer emnets geometri. Når formen først er færdig, kan processen producere mange ens emner hurtigt og med stabil dimensionskontrol. Metoden anvendes bredt til kabinetter, clips, låg, beholdere, stikkomponenter, indvendige bildele, medicintekniske komponenter og forbrugerprodukter.
3D-print bygger derimod emnet lag for lag ud fra en digital model. I praksis kan danske udviklingsteams vælge mellem blandt andet stereolitografi, selektiv lasersintring, materialestråleprint, filamentprint og metalprint. Processen kræver normalt ikke et traditionelt formværktøj, hvilket gør den særligt fleksibel under produktudvikling. Ulempen kan være højere pris pr. emne, mere efterbehandling, lavere produktionshastighed og materialer med andre mekaniske egenskaber end sprøjtestøbt plast.
For virksomheder i København, Aarhus, Odense, Aalborg, Kolding og trekantsområdet er valget ofte ikke enten-eller. En robust lanceringsplan bruger 3D-print til designverifikation og markedstest, efterfulgt af hurtigværktøj eller produktionsform til seriefremstilling. Det minimerer risikoen for at investere i et værktøj, før ergonomi, montage, kundefeedback og funktion er godkendt.
Den økonomiske forskel kan beskrives enkelt: 3D-print har normalt lav opstartsomkostning og højere stykomkostning. Sprøjtestøbning har højere opstartsomkostning på grund af formværktøjet, men lavere stykomkostning, når volumen stiger. Derfor er den billigste løsning ikke bestemt af teknologien alene, men af det samlede produktionsforløb.
Et mindre aluminiumsværktøj til en enkel plastdel kan være realistisk til lav- eller mellemserie, mens et hærdet stålværktøj med flere kaviteter, varme kanaler, gevindindsatse eller avancerede sidebevægelser kræver en større investering. Til gengæld kan cyklustiden falde, antallet af dele pr. cyklus stige, og stykomkostningen blive markant lavere. Ved 3D-print påvirkes økonomien især af byggevolumen, printtid, materialesystem, lagtykkelse, fyldningsgrad, støttegeometri og den manuelle efterbehandling.
Faktor3D-printSprøjtestøbningBetydning for danske købereOpstartsinvesteringLav, typisk uden formværktøjHøjere på grund af værktøj og indkøringVigtig ved små budgetter og usikre konstruktionerPris pr. emneRelativt høj ved større serierFalder tydeligt ved stigende volumenCentral ved gentagne indkøb og distributionsvarerDesignændringerKan ofte gennemføres direkte i den digitale modelKan kræve ændring eller ny fremstilling af formRelevant for udviklingsprojekter i tidlig faseLeveringstidOfte dage til få ugerOfte længere på grund af værktøjsfremstillingVigtig ved messer, testforløb og korte markedsvinduerMaterialeegenskaberAfhænger meget af printproces og efterhærdningBred adgang til kendte tekniske termoplasterVigtig ved varme, kemikalier, slag og levetidOverflade og ensartethedKan kræve slibning, maling eller dampbehandlingStyres direkte af formens overfladeVigtig for synlige produkter og brandoplevelseSerieproduktionBegrænset af maskintid og kapacitetEffektiv ved gentagelige serierRelevant for nordisk og europæisk skaleringTabellen viser, hvorfor et simpelt sammenligningsskema ikke er nok. Et printet emne kan være billigst ved 50 enheder, men sprøjtestøbning kan blive bedst ved 500 enheder, hvis emnet er lille, cyklustiden kort og materialet standardiseret. Omvendt kan 3D-print forblive attraktivt over 1.000 emner, hvis hver variant er forskellig, hvis kunden kræver personalisering, eller hvis lagerbinding er en større udgift end fremstillingen.
En forenklet beregning er: samlet pris for 3D-print = antal emner gange pris pr. printet emne. Samlet pris for sprøjtestøbning = formværktøj plus antal emner gange pris pr. støbt emne. Skæringspunktet findes, når de to samlede beløb er ens. Beregningen bør dog også omfatte fragt til eksempelvis Aarhus Havn eller Københavnsområdet, kvalitetskontrol, emballage, montage, skrotprocent, eventuelle toldforhold og omkostningen ved forsinket markedslancering.
Forventet antalAnbefalet metodeTypisk formålVigtig beslutning1 til 10 emner3D-printKonceptmodel, ergonomi og tidlig testPrioritér hurtig levering og enkel ændring10 til 100 emner3D-print eller vakuumstøbningBrugertest, salgsmøder og præserieVælg materiale, der ligner slutproduktet100 til 500 emner3D-print, vakuumstøbning eller aluminiumsværktøjPilotserie og begrænset lanceringSammenlign totalpris og levering nøje500 til 2.000 emnerHurtigværktøj til sprøjtestøbningMarkedsintroduktion og første distributionsrundeFastlås kritiske mål og montageflader2.000 til 20.000 emnerSprøjtestøbningStabil kommerciel produktionOptimér kaviteter, cyklustid og materialeforbrug20.000 til 100.000 emnerFlerkavitets sprøjtestøbningSkaleret produktion til flere markederPlanlæg service, reservedele og kapacitetOver 100.000 emnerProduktionsværktøj i stålLangvarige produktprogrammerVurder automatisering og langsigtet værktøjsvedligeholdVolumenintervallerne er vejledende. Et stort kabinet til teknisk udstyr kan have et højere skæringspunkt end en lille clips, fordi printtid og materialepris stiger med emnets størrelse. En lille komponent i polypropylen eller ABS kan derimod hurtigt favorisere sprøjtestøbning. Derudover er værktøjets konstruktion afgørende: et emne uden underhæng og med ensartet godstykkelse er langt billigere at støbe end et emne med komplekse sideudtræk, indvendige gevind og dybe ribber.
Danske indkøbere bør ikke sammenligne processer uden at sammenligne slutegenskaber. Et printet emne i nylon kan være meget robust, men anisotropi mellem printlag kan påvirke styrken. En lysfølsom harpiks kan have fremragende detaljegengivelse, men være mindre egnet til langvarig mekanisk belastning, ultraviolet lys eller varme. Sprøjtestøbte materialer som ABS, polycarbonat, polyamid, POM, TPE, polypropylen og glasfiberforstærkede polymerer tilbyder ofte mere forudsigelige egenskaber ved serieproduktion.
Ved komponenter til fødevarekontakt, medicinsk udstyr, elektriske apparater eller industrielle miljøer bør krav til dokumentation fastlægges før tilbudsfasen. Det gælder blandt andet flammehæmning, kemisk resistens, farvestabilitet, sporbarhed, biokompatibilitet og genanvendelsesindhold. For danske producenter med salg i EU er det også vigtigt at vurdere relevante produktkrav, materialedokumentation og producentansvar tidligt i projektet.
MaterialetypePasser bedst tilTypisk procesPraktisk vurderingABSKabinetter, forbrugerelektronik og beslagSprøjtestøbningGod balance mellem pris, styrke og finishPolypropylenBeholdere, hængsler og kemisk robuste deleSprøjtestøbningVelegnet til store serier og levende hængslerPolycarbonatSlagfaste, transparente eller varmebestandige emnerSprøjtestøbningKræver gennemtænkt formdesign og processtyringPolyamidFunktionelle dele, beslag og slidkomponenterPrint og sprøjtestøbningGod til test, men fugtoptagelse skal vurderesTermoplastisk elastomerGreb, pakninger og bløde kontaktfladerSprøjtestøbningVelegnet til overmolding på hård plastLysfølsom harpiksDetaljerede modeller og visuelle prototyper3D-printKrver test af holdbarhed i den faktiske anvendelseGenanvendt plastProdukter med dokumenteret miljøprofilPrimært sprøjtestøbningKræver kontrol af batchvariation og udseendeTabellen er et udgangspunkt, ikke en materialegodkendelse. Der skal gennemføres prøvning under de reelle belastninger: fald, vridning, temperaturcyklus, kemisk kontakt, UV-eksponering, montagekraft og levetid. Dette er særligt vigtigt for virksomheder, der leverer til sundhed, energisektoren, transport, maritime miljøer eller professionelt udstyr.
Start med slutkravet, ikke med den ønskede teknologi. Hvis produktet skal sælges i 10.000 eksemplarer og have en mat, ensartet overflade med kliklåse, er det hensigtsmæssigt at designe til sprøjtestøbning allerede ved prototypestadiet. Hvis produktet stadig ændrer dimension, intern elektronik eller ergonomi hver anden uge, er 3D-print næsten altid den mere rationelle udviklingsmetode.
Ved design til sprøjtestøbning bør godstykkelsen holdes så ensartet som muligt. Tykkere områder køler langsommere og kan skabe synkemærker, spændinger og deformation. Ribber bør støtte konstruktionen uden at blive for tykke, og alle lodrette flader bør have passende affasning, så emnet kan frigøres fra formen. Undgå underhæng, medmindre funktionen klart retfærdiggør ekstra værktøjskompleksitet.
Ved design til 3D-print bør orientering, støttebehov og efterbehandling indgå fra starten. Et emne kan være stærkere i én printretning end i en anden. Indvendige kanaler skal kunne renses, og kosmetiske flader bør placeres, så støttestrukturer ikke ødelægger de synlige områder. Hvis 3D-printede dele skal monteres med metalskruer, bør der planlægges varmeindsatser eller andre passende fastgørelsesmetoder.
Få en fremstillingsvurdering før der bestilles værktøj. En professionel vurdering kan afsløre vægtykkelser, problematiske samlinger, urealistiske tolerancer, svage clips, placering af indløb og risiko for deformation. For udviklingsteams kan hurtig prototypefremstilling bruges til at afprøve flere konstruktioner, før den endelige geometri sendes til værktøjsproduktion.
Danmark har en bred industri, hvor begge processer er relevante. I Medicon Valley omkring København og Sjælland kan 3D-print anvendes til modeller af håndholdte instrumenter, prøveholdere og montagehjælpemidler, mens sprøjtestøbning er oplagt til validerede kabinetter og engangskomponenter. I Odense Robotics-miljøet bruges print ofte til gribere, jigs og hurtige integrationsdele, mens støbning giver mening for seriefremstillede beskyttelseshuse og standardiserede betjeningsdele.
I Aarhus og det østjyske industribælte har producenter inden for energi, fødevarer, møbler og industriel automation ofte brug for robuste plastdele. Her kan støbte komponenter reducere enhedsprisen på dæksler, kabelholdere, ventilationsgitre og betjeningspaneler. I maritime projekter omkring Esbjerg, Frederikshavn og de danske havne skal materialevalg tillige tage højde for salt, fugt, ultraviolet lys og lang levetid.
For e-handel og forbrugerprodukter kan 3D-print understøtte små lanceringer, kampagnevarer og personaliserede løsninger, før virksomheden binder kapital i store lagre. Når efterspørgslen er dokumenteret, kan sprøjtestøbning sammen med lokal pakning eller samling give en mere stabil forsyningskæde.
Et dansk opstartsprojekt udvikler et håndholdt måleinstrument. Teamet skal teste greb, knapplacering og adgang til batteri. Her giver 3D-print mening til de første 20 til 80 kabinetter. Efter brugerafprøvning kan kritiske geometrier ændres uden kassation af et dyrt værktøj. Når produktet er godkendt og ordrebogen viser 5.000 enheder, vil et aluminiumsværktøj eller produktionsværktøj ofte være mere økonomisk.
En producent af komponenter til ventilationsanlæg har et standarddæksel i flere størrelser. Designet er stabilt, volumen er 15.000 enheder om året, og overfladen skal være ens fra batch til batch. Sprøjtestøbning er normalt den bedste løsning, fordi cyklustid, farvekonsistens og stykomkostning har højere betydning end fleksible geometriændringer.
En udvikler af specialudstyr til laboratorier har brug for 300 forskellige adaptere, hvor hver variant fremstilles i få eksemplarer. Her kan 3D-print være bedre end en række små støbeværktøjer. Den digitale produktionsmodel giver mulighed for fremstilling efter ordre, lavere lagerbehov og hurtig tilpasning, når kundens laboratorieopstilling ændres.
Leverandørvalget bør baseres på produktets volumen, materiale, dokumentationskrav, geografi og behov for udviklingsstøtte. Nedenstående virksomheder er konkrete eksempler på aktører, som danske indkøbere kan undersøge. Oplysninger skal altid verificeres direkte i tilbudsprocessen, da kapacitet, certificeringer og ydelser kan ændre sig.
VirksomhedServiceområdeStyrkerVigtige ydelserRostiDanmark, Europa og globale markederErfaring med teknisk plastproduktion og seriefremstillingSprøjtestøbning, produktionsstyring, montage og emballeringPrototal DanmarkDanmark og NordenHurtig fremstilling til produktudvikling og små serier3D-print, CNC-bearbejdning, vakuumstøbning og efterbehandlingDamvigKøbenhavn, Danmark og internationale kunderDigital fremstilling, prototypearbejde og designnær rådgivning3D-print, modeller, kortserieproduktion og bearbejdningAddifabDanmark og internationale industrikunderTeknologi til avancerede polymeremner og komplekse geometrierAdditiv fremstilling, formteknologi og produktudviklingSP MouldingDanmark og europæiske kunderPlastforarbejdning med fokus på industrielle løsningerSprøjtestøbning, værktøjsprojekter og tekniske plastkomponenterAage Vestergaard LarsenDanmark, Norden og EuropaGenanvendelse og forsyning af plastmaterialerGenanvendte plastgranulater og materialerådgivningTEAM RapidDanmark, Europa og globale markederSamlet forløb fra prototype til lav- og mellemserie3D-print, CNC, hurtigværktøj, sprøjtestøbning og montageTabellen illustrerer, at leverandørerne ikke nødvendigvis konkurrerer på præcis samme område. Nogle er stærke i serieproduktion, andre i prototypefaser eller særlige materialer. Et dansk projekt kan med fordel vælge én udviklingspartner til de første testemner og en anden partner til højvolumenproduktion, men det kræver god styring af filer, tolerancer, godkendelsesprøver og ejerskab til værktøjet.
Et godt tilbudsmateriale gør det muligt at sammenligne danske, europæiske og internationale producenter på et sagligt grundlag. Send en opdateret tredimensionel model, todimensionel tegning med kritiske mål, forventet antal pr. ordre og pr. år, materialeønske, farve, overfladekrav, kvalitetskrav, emballagebehov og ønsket leveringssted. For internationale leverancer bør der desuden afklares fragtform, leveringsbetingelser, fortoldning og ansvar for importdokumenter.
Oplysning til leverandørenHvorfor den er vigtigEksempel på konkret specifikationÅrligt volumenBestemmer valg af værktøj og kavitetsantal8.000 enheder første år, 20.000 enheder andet årMaterialePåvirker styrke, pris, krympning og procesFlammehæmmende polycarbonat eller genanvendt ABSTolerancerUndgår overkvalitet og unødige omkostningerKritiske montageflader med fastsat toleranceniveauOverfladePåvirker formpolering og efterbehandlingMat sort synlig flade uden synkemærkerFarve og finishGiver korrekt materialevalg og kontrolplanFarveprøve efter virksomhedens visuelle standardTestkravDefinerer prøvning før godkendelseFaldtest, montageprøve og temperaturcyklusLeveringsplanAfklarer lager og produktionskapacitetFire leverancer om året til lager ved KoldingEn seriøs leverandør bør kunne forklare, hvilke designforhold der påvirker pris og kvalitet. Bed om en fremstillingsanalyse, før værktøjet frigives. Det kan reducere risikoen for dyre rettelser, især når emnet har tætte tolerancer, dekorative flader, indstøbte metaldele eller flere materialer.
TEAM Rapid kombinerer 3D-print, CNC-bearbejdning, hurtigværktøj og sprøjtestøbning i et sammenhængende forløb for danske produktudviklere, industrivirksomheder, distributører, brandindehavere og mindre virksomheder, der skal gå fra digital model til markedsklar komponent. Virksomheden arbejder efter ISO 9001:2015, leverer fremstillingsanalyser før værktøjsfremstilling og kan bearbejde med tolerancer ned til 0,01 mm, hvilket understøtter kontrollerede krav til kabinetter, bakker, dæksler, holdere og komplekse funktionsdele i plast og metal. Materialevalg, proceskontrol, inspektion og testplaner fastlægges projektvist, så krav til funktion, overflade og montage kan dokumenteres. Samarbejdet kan organiseres som produktudvikling for slutbrugere, OEM- eller ODM-projekter for mærkevareejere, engrosleverancer til distributører, mindre detailserier eller regionale partnerskaber med tilbagevendende produktion. TEAM Rapid tilbyder nøglefærdige kundeejede produktionsløsninger med prototyper, værktøj, støbning, samling, pakning og direkte levering, men tilbyder ikke driftsmodeller, hvor kunden køber produktion som en stedbaseret forsyningsydelse. Med over ti års erfaring, projekter for kunder i mere end 25 lande, over 500 kunder og mere end 6.000 leverede projekter har virksomheden erfaring med europæiske og vestlige forretningsforløb, herunder danske kunders behov for hurtige tilbagemeldinger, tydelige tilbud og teknisk afklaring. Der er ikke oplyst et fysisk dansk lager eller et dansk datterselskab, og dette bør afklares ved større programmer; til gengæld giver den faste projektkontakt, digitale før-salgsdialog, fremstillingsgennemgang, produktionsopfølgning og eftersalgsstøtte en konkret ramme for internationale leverancer til Danmark. For projekter, hvor pris, hastighed og fleksibel kapacitet er afgørende, kan sprøjtestøbning til serieproduktion kombineres med prototyper og hurtigværktøj i samme leveranceforløb.
Frem mod 2026 vil skellet mellem 3D-print og sprøjtestøbning blive mindre skarpt i udviklingsfasen. Flere virksomheder vil bruge digitale lagre, hvor godkendte filer produceres efter behov frem for at ligge som færdigvarer på lager. Det er relevant for danske virksomheder med mange varianter, kortere produktlivscyklusser og kunder i flere europæiske markeder.
Automatisering vil fortsat forbedre sprøjtestøbning gennem robotudtag, kamerainspektion, procesovervågning og datadrevet vedligehold af forme. Samtidig vil additiv fremstilling blive mere anvendt til montageudstyr, køleindsatse, komplekse formdele og mindre funktionelle serier. Kombinationen kan give hurtigere værktøjsudvikling og mere præcis proceskontrol.
Bæredygtighed bliver også et mere konkret indkøbskrav. Danske købere vil i stigende grad efterspørge dokumenteret genanvendt indhold, lavere materialespild, sortérbare konstruktioner, færre blandede materialer og kortere transportveje, hvor det er økonomisk forsvarligt. Sprøjtestøbning kan reducere spild i stabile serier, mens 3D-print kan reducere spild ved fremstilling efter ordre. Den bedste miljøløsning afhænger derfor af emnets levetid, materialevalg, energiforbrug, transport og returstrøm.
Politiske og kommercielle krav i EU vil øge betydningen af sporbarhed, produktdata og dokumentation af materialer. Virksomheder bør derfor vælge leverandører, der kan understøtte batchstyring, kontrolrapporter, materialecertifikater og en klar kvalitetsplan. Dette gælder især for regulerede brancher og produkter med lang levetid.
Sprøjtestøbning bliver typisk billigere, når volumen er høj nok til at fordele værktøjsprisen over mange emner. For enkle små dele kan det ske ved nogle hundrede eller få tusinde emner, mens store eller meget komplekse dele kan have et højere skæringspunkt.
Ja, især til form, montage, ergonomi og funktion. Materialeegenskaber, overflade, krympning og holdbarhed kan dog afvige fra den endelige støbte plast. Kritiske tests bør derfor gentages med emner i det planlagte produktionsmateriale.
Sprøjtestøbning giver normalt den mest ensartede serieoverflade, fordi formen overfører sin struktur direkte til emnet. 3D-print kan opnå flotte resultater, men kræver ofte efterbehandling som slibning, maling eller polering.
Aluminiumsværktøj kan være en effektiv løsning til pilotserier og lavere produktionsvolumen, hvis materialet, geometrien og den forventede levetid passer til værktøjet. Ved langvarige højvolumenprogrammer vil hærdet stål ofte være mere relevant.
Fastlæg specifikationer skriftligt, få fremstillingsanalyse, godkend materialeprøver og førsteartikelprøver, aftal kontrolplan, tydeliggør værktøjsejerskab og afklar leveringsbetingelser. Vælg en leverandør med dokumenteret kvalitetsstyring og hurtig teknisk kommunikation.
Ja. Det er ofte den mest effektive løsning. Brug 3D-print til at teste designet og sprøjtestøbning til den stabile serie. Denne overgang kan forkorte udviklingstiden og reducere risikoen for værktøjsændringer.
Forbered en tredimensionel model, ønsket antal, materiale, farve, overflade, kritiske mål og leveringsadresse. Du kan derefter anmode om et tilbud på plastdele og prototyper for at sammenligne proces, leveringstid og samlet økonomi.
Hurtig værktøjsfremstilling er normalt det bedste valg i Danmark, når du skal validere et design, lancere en lille serie eller reagere hurtigt på en ændring i markedet. Du betaler typisk mindre for værktøjet, får emner hurtigere og kan ændre konstruktionen med lavere risiko. Traditionel værktøjsfremstilling er bedre, når delen er endeligt godkendt, årlige mængder er høje, og værktøjet skal levere stabilt i mange år.
For virksomheder i København, Aarhus, Odense, Aalborg og Trekantområdet bør beslutningen baseres på forventet volumen, delens kompleksitet, materialekrav, dokumentation og tidspunktet for markedsintroduktion. Danske værktøjsmagere og støbevirksomheder giver nærhed og nemme fabriksbesøg, mens kvalificerede internationale leverandører, herunder kinesiske producenter med relevante certificeringer og stærk støtte før og efter ordre, ofte kan give en betydelig fordel i pris og ydelse.
Et praktisk valg er ofte at starte med et hurtigt værktøj til markedsprøvning og derefter overføre den stabile konstruktion til et traditionelt produktionsværktøj. Det reducerer risikoen for at binde kapital i et dyrt værktøj, før produktet, materialet og efterspørgslen er bevist.
Hurtig værktøjsfremstilling er en fremstillingsmetode, hvor værktøjet bygges med fokus på kort leveringstid, kontrolleret investeringsniveau og tilstrækkelig levetid til prototyper, godkendelsesemner og små serier. Værktøjerne fremstilles ofte i aluminium eller i mere enkelt bearbejdede stålkvaliteter. Designet prioriterer hurtig bearbejdning, færre komplicerede mekanismer og enkel vedligeholdelse. Metoden passer særligt godt til sprøjtestøbte plastdele, hvor den færdige del skal testes med det rigtige materiale frem for blot at ligne den færdige del.
Traditionel værktøjsfremstilling anvender derimod ofte hærdet værktøjsstål, mere avancerede skydekerner, præcise udstødersystemer, større antal kaviteter og omfattende processtyring. Investeringen er højere, og leveringstiden er længere, men værktøjet kan fremstille meget store mængder med lav og stabil stykpris. Denne løsning er relevant, når virksomheder eksempelvis skal forsyne detailkæder, medicotekniske distributionskanaler eller industrielle kunder over flere år.
For danske produktudviklingsteams er sammenligningen ikke kun et spørgsmål om pris. En udviklingsafdeling i Odense med en ny robotkomponent, en forbrugerproduktvirksomhed i København eller en industrileverandør omkring Herning skal også vurdere, hvor meget læring der stadig mangler. Hvis vægtykkelse, kliklåse, overflade, farve, samling eller råmateriale stadig kan ændre sig, er fleksibiliteten fra et hurtigt værktøj ofte mere værd end den laveste mulige stykpris.
ForholdHurtig værktøjsfremstillingTraditionel værktøjsfremstillingBetydning for danske købereFørsteinvesteringLavere til mellemHøjereReducerer kapitalbinding ved usikker efterspørgselTypisk leveringstidOfte få dage til få ugerOfte flere uger til månederVigtigt ved korte udviklingsforløb og messelanceringerVærktøjsmaterialeAluminium eller enklere stålHærdet og slidstærkt værktøjsstålPåvirker levetid, køling og vedligeholdelseForventet volumenPrototyper, små serier og overgangsproduktionMellemstore og store serierSkal sammenholdes med årsprognose og produktlevetidKonstruktionsændringerNormalt hurtigere og billigereKan være langsomme og dyreRelevant når markedsdata endnu ikke er sikreAntal kaviteterOfte én eller fåOfte flere for højere produktivitetFlere kaviteter reducerer stykprisen ved større behovDelkompleksitetGod til moderat kompleksitetBedst til meget komplekse og stabile konstruktionerAvancerede mekanismer bør vurderes tidligtStykpris ved høj volumenKan blive relativt højBliver typisk lavestTraditionelt værktøj vinder ved vedvarende stor efterspørgselTabellen viser den centrale økonomiske mekanisme: hurtigt værktøj har lavere opstartsomkostning, mens traditionelt værktøj kan give den bedste samlede økonomi, når volumen stiger. Det korrekte valg bør derfor måles på samlet ejeromkostning, ikke alene på værktøjsprisen i tilbuddet.
Danmark har en stærk tradition for præcisionsproduktion, medicoteknik, energiteknologi, fødevareudstyr, møbelindustri, pumper, elektronik og industrielle løsninger. I områder som København, Hillerød, Odense, Aarhus, Kolding, Billund, Herning og Aalborg arbejder mange virksomheder med produkter, hvor funktion, dokumentation og leveringssikkerhed er afgørende. Det skaber efterspørgsel efter både lokale værktøjsløsninger og globale produktionskæder.
Lokale leverandører kan være særligt attraktive, når et projekt kræver hyppige møder, fysisk prøvestøbning, validering hos kunden eller kort transport mellem fabrikker. Den geografiske nærhed er værdifuld for udviklingshold, der skal kontrollere overflader, samlinger og målerapporter på kort varsel. Samtidig er Danmark tæt forbundet med europæiske markeder gennem havnene i Aarhus og København samt vej- og jernbaneforbindelser via Jylland og Sverige.
Internationale leverandører er blevet en fast del af indkøbsstrategien, fordi digitale modeller, videomøder, målerapporter, prøveforsendelser og moderne logistik gør det muligt at styre projekter på tværs af landegrænser. For en dansk virksomhed kan en kombination være effektiv: lokal konstruktionsdialog og slutgodkendelse, men konkurrencedygtig værktøjs- og emneproduktion hos en specialist med integreret produktion.
Det afgørende er at vælge en leverandør, som kan dokumentere materiale, mål, proces og levering. For regulerede brancher er det ikke nok, at et emne ser korrekt ud. Køberen skal kunne kræve sporbarhed, inspektionsplan, måleresultater, prøver fra den valgte produktionsproces og klare procedurer ved afvigelser.
Værktøjstypen skal vælges ud fra delens geometri, råmateriale, overfladekrav, antal emner og den ønskede proces. En kapsling med enkle vægge kræver en anden løsning end et medicinsk håndtag med indsatser, tæthedskrav og flere indvendige funktioner. Det samme gælder for plast, aluminium, zink og pladedele.
VærktøjstypeTypisk anvendelseFordelBegrænsningEgnet faseAluminiumsværktøjPlastdele i små og mellemstore serierHurtig bearbejdning og god varmeledningLavere slidstyrke end hærdet stålGodkendelse og markedsintroduktionForhærdet stålværktøjFunktionelle plastdeleBedre holdbarhed og mere stabil produktionHøjere investering og længere fremstillingstidSmå til mellemstore serierHærdet stålværktøjLangvarig serieproduktionHøj slidstyrke og ensartet kvalitetStørre investering ved ændringerStore serierVærktøj med indsatserDele med lokale ændringer eller varianterUdskiftelig funktion uden nyt hovedværktøjKræver præcis grænsefladedimensioneringProduktfamilier og udviklingStøbeværktøj til metalAluminium- og zinkemnerEffektiv gentagelse af metalgeometrierKræver styring af krympning og porøsitetMellemstore og store serierStanseværktøjBeslag, skærme og pladekomponenterHøj hastighed ved gentagne emnerMindre fleksibelt ved designændringerStabile pladedeleSilikoneformStøbte kopier i meget små serierLav opstartsomkostning og korte forløbIkke egnet til meget store mængderVisuel og funktionel afprøvningAluminiumsværktøjer bruges ofte som bro mellem prototypen og den egentlige produktion. De giver adgang til dele i produktionslignende termoplast, så danske teams kan teste klikfunktioner, kemikalieresistens, slagstyrke, varmebestandighed og samling med andre komponenter. Et sådant værktøj er ofte langt mere brugbart end en enkelt 3D-printet prøve, fordi materialets adfærd er tættere på den planlagte produktion.
Traditionelle stålforme er derimod normalt det rigtige valg til produkter med mange kaviteter, høj automatiseringsgrad og lang levetid. Det gælder eksempelvis beholdere, industrielle kapslinger, fittings, elektriske komponenter og dele til hvidevarer, hvor et stabilt procesvindue og lave stykpriser har større betydning end hurtige konstruktionsændringer.
Den laveste tilbudspris er ikke nødvendigvis den laveste samlede omkostning. Et hurtigt værktøj kan være billigere at købe, men dyrere pr. emne, hvis cyklustiden er lang eller antallet af kaviteter er lavt. Et traditionelt værktøj kan omvendt være dyrt at starte med, men hurtigt tjene sig hjem ved høje mængder. Køberen bør sammenligne mindst tre scenarier: den forventede minimumsvolumen, den mest sandsynlige volumen og et optimistisk salgsscenarie.
Medregn altid omkostninger til konstruktionstilpasning, test, transport, emballering, reservedele, kvalitetskontrol, kassation, lager og mulig forsinkelse i markedslanceringen. For en dansk opstartsvirksomhed kan seks ugers forsinkelse være dyrere end forskellen mellem to værktøjstilbud. For en etableret producent kan en kortere cyklustid eller flere kaviteter være mere værd end en lavere pris på selve formen.
BeslutningspunktSpørgsmål til køberHurtig løsning er ofte bedst nårTraditionel løsning er ofte bedst nårÅrlig mængdeHvor mange emner forventes pr. år?Mængden er usikker eller begrænsetMængden er høj og stabilDesignmodenhedEr geometri og funktion endeligt godkendt?Ændringer stadig forventesKonstruktionen er fastlåstMarkedsdatoHvornår skal de første salgsemner leveres?Hastighed har høj værdiPlanen kan rumme længere udviklingMaterialekravEr råmaterialet krævende eller slibende?Materialet er standard og volumen lavMaterialet slider værktøjet eller kræver stabilitetOverfladekravKræves højglans, struktur eller kosmetisk finish?En enkel finish er tilstrækkeligFinish skal være fuldstændig ensartetAutomatiseringSkal emner tages ud automatisk?Manuel eller enkel håndtering er muligAutomatisering er nødvendigVariantstyringKommer der farver, mærkninger eller versioner?Indsatser og små ændringer er fordelagtigeProduktprogrammet er stabilt i flere årKapitalbudgetHvor meget kan bindes før salg?Likviditet skal bevaresLangsigtet investeringsramme er på pladsTabellen bør bruges i et tværfagligt møde med konstruktion, indkøb, kvalitet og økonomi. Det forhindrer, at værktøjsvalget bliver truffet isoleret af enten en designer, som ønsker maksimal frihed, eller en indkøber, som kun fokuserer på den første pris.
Start med en færdig tredimensionel model, tydelige tegninger for kritiske mål og en liste over krav til materiale, farve, overflade og montage. Angiv desuden forventet årsmængde, mindste bestillingsstørrelse, ønsket første leveringsdato og om emnerne skal bruges til test, salg eller reguleret anvendelse. Jo bedre input leverandøren får, desto mere præcist kan værktøjsstrategien vælges.
Bed altid om en gennemgang af designet før fremstilling. En god gennemgang identificerer blandt andet for tykke områder, manglende affasninger, uhensigtsmæssige delingslinjer, risiko for synkemærker, vanskelige udstødninger og behov for træk. Den bør også beskrive, hvor indløb, udluftning og køling forventes placeret. Dette arbejde kan reducere både leveringstid og senere fejlomkostninger.
Danske købere bør afklare leveringsbetingelser, toldansvar, transportforsikring og emballage tidligt, især ved import. En leverance til Aarhus Havn, København eller direkte til en fabrik på Fyn skal have klare aftaler om dokumenter, kontrol ved modtagelse og reklamationsforløb. Ved internationale projekter er en prøveforsendelse ofte en fornuftig milepæl før fuld serieproduktion.
Det er også vigtigt at aftale værktøjsejerskab. Kontrakten bør præcisere, hvem der ejer formen, hvor den opbevares, hvilken vedligeholdelse der er inkluderet, og hvad der sker, hvis produktionen flyttes. For produkter med flere års levetid bør der desuden aftales et program for reservedele, sikkerhedskopiering af konstruktion og kontrol af værktøjets tilstand.
Hurtig værktøjsfremstilling bruges i Danmark, når udviklingshastighed og realistisk afprøvning er afgørende. I medicoteknik kan den bruges til kabinetter, håndtag, holdere og funktionelle dæksler, før et produkt går videre til større kliniske eller tekniske valideringer. I robotteknologi omkring Odense kan den bruges til sensorkapslinger, kabelaflastninger, gribere og små mekaniske moduler. I energisektoren kan den anvendes til kabinetter, forbindelsesdele, ventilkomponenter og montageelementer.
Forbrugerprodukter drager fordel af hurtige værktøjer, når ergonomi, farve og overflade skal testes med rigtige materialer. Det gælder køkkenudstyr, sportsudstyr, elektroniktilbehør, belysningskomponenter og emballagerelaterede dele. I den danske fødevare- og procesindustri kan metoden anvendes til afskærmninger, håndtag, styringspaneler, beholdere og tilpassede montageemner.
Traditionelle værktøjer er mest relevante, når en løsning har bestået markeds- og driftstesten. Eksempler er serieproducerede elektriske huse, fittings, tekniske plastkomponenter, bilinteriør, beholdere, låsemekanismer og metaldele til maskiner. Her bliver værktøjets levetid, cyklustid og processtabilitet vigtigere end muligheden for hurtige ændringer.
BrancheEksempel på delAnbefalet tidlig løsningMulig senere løsningVigtig kontrolMedicoteknikHåndholdt kabinetHurtigt aluminiumsværktøjStålværktøj med flere kaviteterMateriale, mål, rengøringsbestandighedRobotteknologiSensorholder og kabelbeskytterVærktøj med udskiftelige indsatserForhærdet stålformPasning, vibration og montageElektronikStikdæksel eller kapslingSmåserieformProduktionsform med automatiseringFlammehæmning og snævre målFødevarer og procesMaskinhåndtagHurtigt værktøj til materialetestSlidstærkt stålHygiejne og kemikalieresistensEnergiBeskyttelsesdækselHurtig serie til feltprøveFlerkavitetsformVejrbestandighed og styrkeTransportIndvendigt beslag eller klipsPrøveværktøjLangtidsholdbart produktionsværktøjSlagstyrke og gentagen belastningForbrugerprodukterGreb, låg eller holderAluminiumsværktøjStålform ved høj efterspørgselOverflade og brugeroplevelseTabellen illustrerer, at samme branche kan bruge begge metoder. Den afgørende forskel er produktets modenhed og produktionsbehovet, ikke branchenavnet alene.
Et udviklingsteam skal bruge 800 kabinetter til teknisk afprøvning, demonstrationsenheder og de første markedsleverancer. Kabinettet har kliklåse, indvendige skruetårne og krav om kemikalieresistent plast. Da konstruktionen stadig kan ændres efter brugertest, er et hurtigt aluminiumsværktøj normalt den mest rationelle løsning. Teamet får dele i det valgte materiale, kan kontrollere samling med elektronik og revidere en indsats uden at kassere hele investeringen. Først efter godkendt design og en dokumenteret salgspipeline bør virksomheden investere i et værktøj med længere levetid.
En producent nær Herning har en stabil efterspørgsel efter en teknisk plastdel til en maskinserie. Årsforbruget er 75.000 emner, og delen har ikke ændret sig i tre år. Her vil et traditionelt stålværktøj med flere kaviteter ofte være den stærkeste løsning. Den højere investering udlignes gennem kortere cyklustid, lavere stykpris og mindre risiko for nedetid. En grundig gennemgang af køling, materialeflow og udstødning bør gennemføres før værktøjet bestilles.
En brandvirksomhed vil lancere et nyt husholdningsprodukt gennem netbutik og udvalgte forhandlere i Norden. Efterspørgslen er usikker, men markedsdatoen er fast. En hurtig form kan levere en begrænset første serie, så virksomheden kan teste emballage, returneringer, farvevalg og faktisk kundeadfærd. Hvis salget overstiger prognosen, kan den samme geometri optimeres til et traditionelt værktøj. Dette trinvis forløb beskytter likviditeten og gør det muligt at reagere på kundefeedback.
Leverandørlisten nedenfor er et praktisk udgangspunkt for indkøbere. Kapacitet, geografisk dækning og procesmuligheder skal altid bekræftes direkte for den konkrete del, da værktøjstyper, materialer og tilgængelig maskinkapacitet varierer mellem projekter.
VirksomhedPrimært serviceområdeKernestyrkeRelevante ydelserStansomatic A/SDanmark og europæiske industrikunderPræcisionsproduktion og metalbearbejdningStansning, formning, værktøjsrelaterede løsninger og seriefremstillingGibo Plast A/SDanmark, Norden og EuropaTekniske plastkomponenter og formstøbningProduktudvikling, plaststøbning, montage og produktionssupportHadi-Plast A/SDanmark og eksportmarkederSprøjtestøbte plastemner og kundetilpasningPlastproduktion, konstruktionstilpasning og serieleverancerAVK Plast A/SDanmark og internationale industrikunderTekniske plastløsningerSprøjtestøbning, komponentfremstilling og kvalitetssikringAddiFab ApSKøbenhavn, Danmark og internationale brugereDigitale forme og fleksibel produktudviklingFremstilling af forme til udvikling, afprøvning og mindre serierProtolabsDanmark via europæisk leverancenetværkDigital tilbudsgivning og hurtige emnerBearbejdning, formstøbning og tredimensionel fremstillingTEAM RapidDanmark, Europa og globale markederHurtig fremstilling fra prototype til serieVærktøjer, plaststøbning, metalbearbejdning, støbning og montageLokale danske leverandører er særligt relevante ved komplekse udviklingsforløb, hvor hyppig fysisk dialog eller lokal validering er vigtig. Internationale leverandører kan være særligt relevante, når projektet skal kombinere hurtig værktøjsfremstilling, plaststøbning, metaldele, efterbehandling og montage i én forsyningskæde. Køberen bør bede alle kandidater om samme datagrundlag, så tilbuddene kan sammenlignes retfærdigt.
TEAM Rapid kombinerer hurtig værktøjsfremstilling, plaststøbning, præcisionsbearbejdning, metalstøbning, pladebearbejdning, overfladebehandling, montage og pakning i ét produktionsforløb, hvilket er relevant for danske virksomheder, der vil undgå at koordinere mange separate leverandører. Virksomheden arbejder efter ISO 9001:2015, har mere end ti års erfaring, har leveret over 6.000 projekter til mere end 500 kunder i over 25 lande og kan bearbejde med tolerancer ned til 0,01 mm, når opgaven tillader det. Materialevalg og fremstillingskontrol understøttes af design til fremstilling, hvor risiko ved geometri, resinforbrug, kaviteter og cyklustid vurderes før værktøjsbygning; virksomheden arbejder med kundespecifikke plast- og metalkvaliteter frem for faste mærkekomponenter, fordi hver del kræver sit eget dokumenterede materialegrundlag. TEAM Rapid kan samarbejde med slutbrugere, produktudviklere, distributører, forhandlere, mærkeejere og enkeltpersoner gennem kundetilpasset produktion, udvikling for mærkeejer, engrosleverancer, direkte enkeltordrer og regionale distributionssamarbejder. Virksomheden tilbyder ingeniørarbejde, indkøb og opførelse samt nøglefærdige, kundeejede produktionsløsninger, ikke en model hvor leverandøren ejer og driver kundens anlæg eller leverer som stedbaseret bulkleverandør. Der er ikke oplyst et dansk datterselskab eller dansk lager, og danske købere bør derfor ikke forvente lokal lagerdrift uden særskilt aftale; den konkrete servicegaranti består i hurtig respons inden for få timer, teknisk gennemgang før produktion, løbende digital dialog, inspektionsmuligheder, pakning og direkte forsendelse til Danmark. Erfaring fra internationale kunder og arbejde på tværs af asiatiske og vestlige forretningskulturer giver et praktisk grundlag for langsigtede danske samarbejder, men fysisk lokal tilstedeværelse skal aftales projekt for projekt.
For danske produktudviklingsforløb kan TEAM Rapid være relevant, når der ønskes en samlet overgang fra prototype til funktionsprøve, småserie og senere højere volumen. Virksomheden oplyser typiske forløb på cirka to til otte dage for visse prototyper og cirka fem til femogtyve dage for værktøj og støbte emner, afhængigt af geometri, materiale, finish og mængde. Det gør modellen særligt interessant, når et hold i Danmark skal validere markedet hurtigt uden at forpligte sig til et kostbart produktionsværktøj fra første dag.
Danske købere kan se mulighederne for hurtig værktøjsfremstilling og vurdere, om et aluminiumsværktøj, et stålværktøj eller en trinvis kombination matcher projektets volumen. Ved konkrete tegninger, materialeønsker og prognoser kan virksomheden også kontaktes for et tilpasset tilbud på fremstilling og værktøj.
Frem mod 2026 vil værktøjsvalget i stigende grad blive påvirket af digitalisering, dokumentationskrav og bæredygtighed. Flere danske virksomheder vil anvende hurtige værktøjer som en permanent del af deres produktstrategi, ikke kun som en nødplan. Små markedsserier, geografisk test af nye produkter og hyppigere produktopdateringer gør fleksible værktøjer mere værdifulde.
Digitale produktionsdata vil forbedre samarbejdet mellem danske udviklingsafdelinger og udenlandske fabrikker. Tredimensionelle målerapporter, procesdata, digitale godkendelser og mere detaljerede simuleringer af fyldning og køling vil gøre det lettere at opdage fejl før første støbning. Samtidig vil automatiseret tilbudsvurdering og designkontrol give hurtigere tilbagemelding på træk, vægtykkelser og mulige underkærv.
Bæredygtighed får også direkte betydning. Kunder vil i højere grad spørge til genanvendt plast, biobaserede materialer, materialespild, energiforbrug, transport og mulighed for genbrug af værktøjsindsatser. Et hurtigt værktøj kan reducere risikoen for at producere et stort værktøj til et produkt, der aldrig når markedet. Et traditionelt værktøj kan på den anden side være mere ressourceeffektivt pr. emne, når volumen er høj og produktionen kører stabilt i mange år.
Europæiske og danske krav til produktsikkerhed, kemikalier, sporbarhed og producentansvar vil fortsat skærpe behovet for dokumentation. Derfor bør indkøbsteamet vælge leverandører, der kan arbejde efter klare kvalitetsprocedurer, levere målbare data og reagere hurtigt ved ændringer. Den bedste strategi i 2026 vil sjældent være enten kun lokal eller kun global; den vil typisk kombinere teknisk nærhed, digital gennemsigtighed og konkurrencedygtig fremstilling.
Vælg hurtig værktøjsfremstilling, når designet ikke er helt låst, når du skal bruge dele hurtigt, eller når den første serie er begrænset. Det er også relevant, hvis du vil teste den rigtige plasttype og funktion før investering i et langtidsholdbart stålværktøj.
Traditionelt værktøj er normalt bedst, når du har stabil og høj efterspørgsel, en færdig konstruktion, strenge krav til ensartethed og behov for lavest mulig stykpris over lang tid. Det er især relevant ved flerårige produktprogrammer og automatiseret produktion.
Ja. Et korrekt konstrueret hurtigt værktøj kan bruges til salgbare små serier, hvis materiale, kvalitet, mål og overflade opfylder produktets krav. Køberen skal dog afklare forventet levetid og vedligeholdelse før bestilling.
Aluminiumsværktøj er ofte billigere og hurtigere at fremstille, men ikke altid den bedste samlede løsning. Ved højt volumen, slibende materialer eller omfattende automatisering kan stålværktøj give bedre økonomi og stabilitet.
Send en tredimensionel model, tegning for kritiske mål, materialekrav, farve, overflade, forventet antal, leveringsdato, krav til dokumentation og oplysninger om montage. Beskriv også, om delen skal bruges til test, pilotserie eller salg.
Ja, hvis processen styres med tydelig konstruktion, gennemgang før fremstilling, godkendte prøver, målerapporter, aftalt værktøjsejerskab og klare leveringsvilkår. Vælg en leverandør med dokumenteret erfaring, certificeret kvalitetsstyring og responsiv teknisk kommunikation.
Start med en designgennemgang, aftal konkrete milepæle, godkend prøver før fuld produktion, kræv dokumentation for kritiske mål og definer emballage, transport og reklamationsprocedure. En lille førsteordre kan være en fornuftig validering før større volumen.
Ja, nogle produktionspartnere samler flere processer. Det kan reducere koordinering, transport mellem underleverandører og risiko for fejl i overleveringer. Det er dog vigtigt at sikre, at hver proces har tydelig kvalitetskontrol og ansvar.
Mellemserie-værktøj bør vælges før en fuld produktionsform, når I skal fremstille funktionelle plastemner i de endelige materialer, men endnu ikke har sikker efterspørgsel, et helt fast design eller behov for meget høje årsvolumener. For danske virksomheder er løsningen særlig relevant ved serier på typisk nogle hundrede til nogle titusinde emner, hvor markedstest, klinisk validering, montageprøver eller en hurtig lancering skal gennemføres uden investeringen i et stort flerhulsværktøj.
Den praktiske beslutning er enkel: Vælg mellemserie-værktøj, når geometri, materiale, tolerancer og funktion skal afprøves under realistiske sprøjtestøbningsforhold. Gå direkte til produktionsform, når konstruktionen er låst, efterspørgslen er dokumenteret, og den laveste stykomkostning ved høje mængder er vigtigere end maksimal ændringsfrihed.
I Danmark bør indkøbere sammenligne lokale støbevirksomheder omkring København, Odense, Aarhus, Billund, Herning og Aalborg med kvalificerede internationale producenter. Kinesiske leverandører med dokumenteret kvalitetsstyring, relevante certifikater, tydelig teknisk rådgivning før ordre og stærk støtte efter levering kan være et fornuftigt valg, især når pris i forhold til ydelse, kort værktøjsbyggetid og hurtige designiterationer er afgørende.
Mellemserie-værktøj er et sprøjtestøbeværktøj, der ligger mellem en enkel prototypeform og en fuld produktionsform. Formålet er ikke blot at skabe visuelle prøver, men at fremstille dele med den proces, det materiale og de funktioner, der forventes i markedsklare produkter. Derfor bruges løsningen ofte som forbindelsen mellem udviklingsafdelingen og den kommercielle produktion.
I dansk produktudvikling ses behovet ofte hos medicotekniske virksomheder i hovedstadsområdet, producenter af industrikomponenter i Midtjylland, virksomheder inden for grøn energiteknologi omkring Esbjerg og Odense samt forbrugervarebrands, der distribuerer via Aarhus Havn, Københavns Havn og internationale logistikknudepunkter. Disse virksomheder skal ofte dokumentere funktion, samleproces og leveringssikkerhed, før de binder kapital i en varig produktionsform.
Et mellemserieværktøj fremstilles ofte i aluminium eller en mere bearbejdelig stålkvalitet. Aluminium reducerer bearbejdningstiden og giver god varmeledning, hvilket kan forkorte cyklustiden ved visse geometrier. Stål er normalt bedre ved slibende fyldstoffer, højere volumen, skarpe detaljer og konstruktioner med større mekanisk belastning. Det rigtige valg afhænger ikke kun af antal emner, men også af plasttype, overfladekrav, vægtykkelse, tolerancer og forventede ændringer.
Begrebet dækker derfor ikke ét fast produkt. Et værktøj med én kavitetsplads, udskiftelige indsatser og enkel manuel udskydning kan være ideelt til en markedsserie. Et mere robust værktøj med flere kaviteter, varmkanal og automatisk udtagning kan være det rigtige mellemtrin for en dansk virksomhed, der allerede har ordrer, men endnu ikke vil købe et værktøj dimensioneret til flere millioner cyklusser.
Danmark har et stærkt marked for specialiserede plastemner, medicinsk udstyr, fødevareteknologi, laboratorieudstyr, elektronikindkapslinger, industrielle komponenter og løsninger til vind- og energisektoren. Mange af disse produkter starter med en begrænset volumen, høj dokumentationsgrad og behov for hyppig forbedring. Det gør mellemserie-værktøj til en relevant fremstillingsstrategi.
Danske projekter har ofte høje forventninger til dimensionel stabilitet, sporbarhed, dokumentation og klare leveringsplaner. Det gælder især ved komponenter til laboratorier, diagnostik, behandlingsudstyr, procesanlæg og elektriske produkter. Samtidig er lønomkostningerne høje, og det øger værdien af et værktøj, der kan reducere manuel efterbearbejdning, fejlmontage og materialespild.
For virksomheder med internationale forsyningskæder er transport også en del af beslutningen. Nærproduktion kan være attraktiv for meget korte serier eller følsomme projekter, mens international værktøjsfremstilling kan give en bedre totaløkonomi ved større eller tilbagevendende serier. Varer kan planlægges via luftfragt til København eller Billund ved hastebehov og via søfragt til eksempelvis Aarhus Havn eller Københavns Havn ved planlagte leverancer.
MarkedsfaktorBetydning for danske købereHvornår mellemserie-værktøj passerUsikker efterspørgselMarkedsdata er endnu begrænsetNår første salg, pilotkunder eller distributører skal testesRegulerede produkterDokumentation og validering er nødvendigeNår dele skal afprøves i det planlagte plastmaterialeKort lanceringstidProduktet skal hurtigt til messe, prøvebrug eller markedNår værktøj skal færdiggøres på få uger frem for månederDesignmodningSmå ændringer i ribber, snaplåse eller vægtykkelser forventesNår udskiftelige indsatser kan reducere ændringsomkostningenBegrænset kapitalbindingInvesteringen skal passe til en tidlig forretningscaseNår en stor flerhulsløsning er for tidligGlobal distributionLevering til flere markeder skal planlæggesNår en leverandør kan kombinere fremstilling, pakning og fragtTabellen viser, at beslutningen sjældent alene afhænger af antal dele. Et projekt med 5.000 komplekse komponenter i et godkendelsesforløb kan have større behov for mellemserie-værktøj end et enkelt produkt med 20.000 meget simple emner. Risikoen ved fejl, behovet for dokumentation og sandsynligheden for konstruktionstilpasninger skal indgå i beregningen.
Valget af værktøjstype bestemmer både investering, leveringstid, processtabilitet og mulighederne for senere ændringer. Det bør foretages efter en teknisk gennemgang af emnet og ikke blot efter en prisforespørgsel baseret på en tredimensionel fil.
VærktøjstypeTypisk anvendelseFordelBegrænsningPrototypeformFå funktionelle prøverLav startinvestering og hurtig fremstillingBegrænset levetid og ofte færre automatiseringsmulighederAluminiumsværktøjSmå til mellemstore serierHurtig bearbejdning og god varmeledningMindre egnet til stærkt slibende materialerForenklet stålværktøjRobuste pilot- og mellemserierBedre holdbarhed og stabilitetHøjere investering end aluminiumVærktøj med indsatserProdukter med forventede designændringerLokale ændringer kan udføres uden helt nyt værktøjKræver omhyggelig konstruktion af grænsefladerFamilieværktøjFlere beslægtede emner i samme produktKan reducere værktøjsomkostning i tidlig faseCyklustid og fyldning kan være sværere at balancereFlerhulsværktøjDokumenteret volumen med gentagne serierLavere stykomkostning og større kapacitetHøjere værktøjspris og større ændringsrisikoTabellen skal bruges som et indledende beslutningsgrundlag. Den endelige løsning afhænger af emnets form, tolerancekrav, plasttype og den valgte produktionsmaskine. En kapsling til en elektronisk sensor kan ofte produceres i aluminiumsværktøj med udskiftelige indsatser, mens en komponent i glasfiberforstærket plast normalt kræver mere slidstærke kontaktflader og en mere robust formkonstruktion.
Det er også vigtigt at skelne mellem værktøjets levetid og projektets samlede levetid. En virksomhed kan begynde med et aluminiumsværktøj til lanceringen og senere overføre den godkendte geometri til et produktionsværktøj i stål. Denne fremgangsmåde beskytter både tid og kapital, hvis produktet ændrer sig efter feedback fra danske slutbrugere eller internationale forhandlere.
Mellemserie-værktøj er mest værdifuldt, når usikkerheden i konstruktionen stadig er højere end usikkerheden i efterspørgslen. Det gælder for eksempel, når produktet ser færdigt ud i digitale modeller, men endnu ikke er testet med reelle kliklåse, gevind, tætningsflader, varmeudvikling, belastning eller kemikalier.
Løsningen er mindre attraktiv, hvis emnet allerede er fuldt modnet, årlig efterspørgsel er høj, og produktets stykomkostning i mange år vil være den dominerende faktor. I den situation kan en produktionsform med flere kaviteter, automatiseret udtagning og avanceret temperering give den bedste langsigtede økonomi.
En af de vigtigste fordele ved mellemserie-værktøj er muligheden for at teste den rigtige materialekvalitet. Tredimensionelt printede prøver kan være nyttige til form og ergonomi, men de kan sjældent repræsentere den samme styrke, krympning, slagfasthed, kemikalieresistens eller overfladekvalitet som sprøjtestøbt plast.
Polypropylen kan være relevant til beholdere, hængsler og kemikalieresistente komponenter. ABS anvendes ofte til kabinetter og robuste forbrugerprodukter. Polycarbonat vælges, når slagstyrke og gennemsigtighed er vigtigt. Polyamid kan anvendes til mekanisk belastede dele, mens termoplastisk elastomer kan bruges til greb, tætninger og bløde overflader. Materialevalget påvirker både værktøjskonstruktion, indløb, udluftning, krympning og temperaturstyring.
MaterialegruppeEksempler på danske anvendelserVærktøjsmæssigt fokusPolypropylenBeholdere, clips og laboratorieartiklerKontrol af krympning, hængsler og ensartet fyldningABSKabinetter, betjeningspaneler og forbrugerprodukterOverflade, svejselinjer og dimensionsstabilitetPolycarbonatBeskyttelsesdele, transparente dæksler og optiske komponenterHøj temperaturkontrol og beskyttelse mod spændingerPolyamidTekniske beslag og mekaniske maskindeleFugtpåvirkning, slid og nøjagtig tempereringTermoplastisk elastomerGreb, pakninger og bløde kontaktfladerVedhæftning, udtagning og korrekt indløbsplaceringGlasfiberforstærket plastIndustrielle huse og belastede komponenterSlidbestandige kontaktflader og effektiv udluftningTabellen understreger, hvorfor materialevalg ikke bør udsættes til den endelige produktionsform. Hvis et emne med glasfiberforstærket plast testes i et blødt materiale, kan den virkelige slitage, krympning og mekaniske belastning blive overset. På samme måde kan en tætning i termoplastisk elastomer kræve en anden formopbygning end en stiv komponent i ABS.
En god forespørgsel til værktøjsleverandører skal indeholde mere end en tredimensionel model. Jo tydeligere kravene er, desto lettere er det at sammenligne tilbud fra danske og internationale producenter. Specificér ønsket materiale, forventet antal, kosmetiske flader, kritiske mål, tolerancer, montagekrav, farve, tekstur, emballage og ønsket leveringsdato.
Bed også om en fremstillingsanalyse. Den bør identificere tykke sektioner, risiko for synkemærker, utilstrækkelige affasninger, svage kliklåse, dårlige udtræksvinkler, vanskelige underhæng og områder med mulig deformation. En analyse før værktøjsstart koster langt mindre end en større ændring efter de første prøveskud.
KontrolpunktSpørg leverandøren omHvorfor det er vigtigtMaterialeHvilket granulat og hvilken materialedokumentation bruges?Det sikrer, at prøver repræsenterer den planlagte slutdelVærktøjsstål eller aluminiumHvilken kvalitet vælges, og hvorfor?Det påvirker levetid, pris og egnethed til plasttypenPrøveskudHvor mange justeringsrunder er inkluderet?Det begrænser uforudsete udgifter og tidsforsinkelserMålingHvilke kritiske mål rapporteres?Det gør godkendelse og sporbarhed mere sikkerVærktøjsejerskabHvem ejer formen, og hvor opbevares den?Det beskytter produktskift og fremtidige leverancerLogistikHvordan håndteres pakning, told og transport?Det giver en realistisk totalpris til DanmarkTabellen kan bruges som en fast tjekliste ved tilbudsevaluering. En lav værktøjspris er ikke nødvendigvis den laveste projektpris, hvis den ikke omfatter prøveforløb, teknisk rådgivning, målrapport, reservedele eller forsvarlig eksportemballage. Sammenlign derfor altid omfanget af leverancen frem for kun totalbeløbet.
Det anbefales også at holde en digital godkendelsesproces med versionsstyring. Den godkendte tredimensionelle model, todimensionelle tegning, materialekrav og overfladespecifikation skal være entydige, før fremstillingen starter. Det er især vigtigt, når designteamet arbejder i Danmark, mens værktøjet fremstilles i udlandet.
Mellemserie-værktøj anvendes bredt i danske industrier, fordi mange produkter skal modnes i praksis før opskalering. I medico bruges løsningen til kabinetter, bakker, holdere, håndtag og dele til analyseudstyr. I industrien anvendes den til maskinafdækninger, kabelstyring, kontrolbokse, ventildele og komponenter til automatisering. I energisektoren bruges den til kapslinger, clips, servicekomponenter og mindre mekaniske dele til udstyr, der skal tåle fugt, vibrationer og temperaturvariationer.
For forbrugerprodukter er mellemserie-værktøj særligt nyttigt til køkkenudstyr, personlige plejeprodukter, sportsudstyr, elektroniktilbehør og boligprodukter. Her giver markedets reaktion på farve, overflade, ergonomi og pris ofte anledning til ændringer, før en større serie er forsvarlig. For virksomheder i Aarhus, København og Odense med eksportambitioner kan pilotserier samtidig bruges til produktfotografering, salgsprøver, messer og distributørprøver.
Inden for transport og mobilitet kan løsningen anvendes til interiørdele, kabelholdere, sensorhuse, konsoller og beskyttelseskomponenter. Ved industrielle serviceprodukter kan den bruges til reservedele, hvor en ny produktionsform ikke kan forsvares for et begrænset lagerbehov. Her giver værktøjet mulighed for at producere reelle dele efter behov uden omfattende lagerbinding.
Et udviklingsteam i København har konstrueret et håndholdt apparat med et kabinet i slagfast plast, et transparent vindue og flere interne fastgørelsespunkter. Før en produktionsform bestilles, fremstilles et mellemserieværktøj med udskiftelige indsatser til frontfladen og batteridækslet. De første emner bruges til montage, faldtest, rengøringstest og brugerafprøvning. Efter feedback ændres én kliklås og to ribber, mens resten af værktøjet bevares. Resultatet er et mere modent design, før investeringen i en flerhulsløsning.
En virksomhed i Odense udvikler en kapsling til en sensor, der skal bruges i fugtige produktionsmiljøer. Pilotserien fremstilles i det planlagte materiale og med den rigtige pakning. Det afslører, at en kabelgennemføring skal flyttes, og at en indvendig ribbe giver for stor spænding ved samling. Ved at justere en indsats i mellemserieværktøjet kan projektet fortsætte uden at kassere hele formen. Serien bruges derefter til installation hos udvalgte kunder i Danmark og Nordtyskland.
Et brand i Aarhus ønsker at lancere et nyt køkkenprodukt gennem egne netbutikker og udvalgte forhandlere. I stedet for at bestille et dyrt flerhulsværktøj produceres en begrænset serie med én kavitetsplads. Produkterne testes med flere farver, emballageløsninger og prisniveauer. Salgsdata viser, hvilken variant der har størst efterspørgsel, og den valgte version overføres derefter til en mere produktiv form. Denne metode reducerer risikoen for at lagerføre en variant, som markedet ikke ønsker.
Valg af leverandør bør baseres på projektets kompleksitet, dokumentationskrav, volumen, geografi og behov for teknisk dialog. Danmark har kompetente virksomheder inden for plastforarbejdning og formstøbning, mens internationale producenter kan tilbyde konkurrencedygtig værktøjsfremstilling og integrerede leverancer. Kapacitet, materialer, certificeringer og konkrete værktøjsmuligheder skal altid bekræftes direkte i den enkelte forespørgsel.
VirksomhedServiceregionStyrkerRelevante ydelserHN Mould & PlastDanmark og nordeuropæiske kunderSpecialiseret plastproduktion og teknisk dialogSprøjtestøbning, plastemner og projektstøtteSP MouldingDanmark, Norden og europæiske markederErfaring med tekniske plastkomponenterSprøjtestøbning, konstruktionstilpasning og serieproduktionDania PlastDanmark og eksportmarkederProduktion af kundetilpassede plastdeleSprøjtestøbning, montage og komponentleveringRostiNorden og internationale markederStørre produktionsorganisation og komplekse plastløsningerPlastproduktion, montage og forsyningskædeløsningerHagens FjedreDanmark og EuropaKomponenter til montage og mekaniske løsningerFjedre, trådforme og tekniske komponenterTEAM RapidDanmark, Europa og globale markederHurtig værktøjsfremstilling og samlet fremstillingsforløbVærktøjer, sprøjtestøbning, bearbejdning, finish og leveringTabellen er en praktisk startliste, ikke en erstatning for teknisk kvalificering. Lokale leverandører kan være stærke ved tæt fysisk dialog, korte transportafstande og hyppige møder. Internationale leverandører kan være særligt attraktive, når værktøjspris, hurtige iterationer, integreret bearbejdning og mulighed for både plast- og metaldele skal samles hos én partner.
TEAM Rapid understøtter danske produktudviklere, mærkevareejere, distributører, forhandlere, slutkunder og enkeltpersoner med fleksible modeller for kundetilpasset fremstilling, herunder udvikling efter kundens design, produktion for andre mærker, engrosleverancer, mindre serier og regionale distributionsforløb. Virksomheden arbejder efter ISO 9001:2015 og kombinerer intern bearbejdning, værktøjsfremstilling, sprøjtestøbning og kvalitetskontrol med materialevalg, måling og fremstillingsanalyse, så plast- og metalkomponenter kan fremstilles med dokumenterede tolerancer helt ned til 0,01 mm ved relevante bearbejdningsopgaver. Med over ti års erfaring, mere end 6.000 leverede projekter og kunder i over 25 lande kan TEAM Rapid levere fra prototype til serier over 100.000 dele, inklusive overfladebehandling, montage, pakning, indkøb og direkte forsendelse til Danmark. Virksomheden tilbyder ikke model med opbygning, ejerskab og drift eller lokal bulklevering på kundens anlæg; den leverer i stedet nøglefærdige løsninger og løsninger på kundeejede produktionsgrundlag. Der er ikke oplyst om eget dansk lager eller dansk datterselskab, men danske kunder får konkret støtte før og efter ordre gennem personlig teknisk kontakt, hurtige svar, fremstillingsanalyse, prøvegodkendelse, planlagt pakning og direkte transport. Det giver en tydelig ansvarskæde fra tilbud til leveret serie og gør samarbejdet velegnet for virksomheder, der ønsker international prisfordel uden at gå på kompromis med teknisk dialog.
For projekter, hvor værktøjet skal bygges hurtigt og optimeres før en større investering, kan I læse mere om hurtig værktøjsfremstilling. Når designet er godkendt, kan sprøjtestøbning af plastemner bruges til pilotserier og fortsat produktion. Et konkret projekt kan afklares via en forespørgsel på jeres komponent, hvor materiale, volumen, tegninger og ønsket leveringstid indgår.
Frem mod 2026 vil danske virksomheder i stigende grad bruge mellemserie-værktøj som en del af en mere fleksibel produktudvikling. Kortere produktlivscyklusser, krav om lavere lagerbinding og højere forventninger til dokumentation betyder, at det bliver mindre attraktivt at låse store investeringer for tidligt.
Digital fremstillingsanalyse vil blive mere integreret i tilbudsfasen. Konstruktioner vil i højere grad gennemgå simulering af fyldning, køling, deformation og svejselinjer, før værktøjet bearbejdes. Det reducerer antallet af ændringer efter de første prøveskud og hjælper udviklingsteams med at træffe beslutninger på data frem for antagelser.
Bæredygtighed får også større indflydelse. Danske kunder vil i højere grad efterspørge genanvendte eller biobaserede materialer, men disse materialer kan have andre krav til tørring, flydning, krympning og værktøjsslid. Mellemserie-værktøj giver mulighed for at afprøve materialerne i realistisk produktion, før de indgår i en langsigtet formstrategi.
Politiske og kommercielle krav om mere robust forsyning vil sandsynligvis føre til dobbelte produktionsplaner, hvor værktøj, materialer og data kan flyttes mellem godkendte produktionssteder. Derfor bliver værktøjsejerskab, digital dokumentation og klare tekniske specifikationer stadig vigtigere for danske virksomheder, der sælger i EU og uden for EU.
Det afhænger af værktøjsmateriale, emnegeometri, plasttype og vedligeholdelse. Nogle løsninger er beregnet til få hundrede prøver, mens robuste aluminiumsværktøjer eller forenklede stålværktøjer kan understøtte mange tusinde emner. Bed leverandøren angive forventet levetid for netop jeres materiale og konstruktion.
Aluminiumsværktøj er ofte billigere og hurtigere at fremstille, men ikke altid den bedste totaløkonomiske løsning. Ved glasfiberforstærkede materialer, høje mængder eller krævende tolerancer kan stål være mere fornuftigt, fordi slid og vedligeholdelse ellers kan blive dyrt.
Ja, og det er ofte hovedformålet. Ved at bruge den planlagte plasttype kan I teste styrke, kemi, varme, deformation, overflade og montage langt mere realistisk end med en almindelig prototype.
Skiftet er relevant, når konstruktionen er stabil, salget er dokumenteret, og den forventede volumen gør lavere stykomkostning vigtigere end hurtige ændringer. Det er også relevant, når der kræves flere kaviteter, høj automatisering eller længere formlevetid.
Den bør omfatte vurdering af udtræksvinkler, vægtykkelser, indløbsplacering, udluftning, køling, krympning, underhæng, udskydning, synkemærker, svejselinjer og kritiske tolerancer. Analysen bør gennemgås, før værktøjets konstruktion godkendes.
Ja, hvis projektet styres med tydelige tegninger, versionskontrol, godkendte materialekrav, fast plan for prøveskud, målerapporter, klare regler om værktøjsejerskab og en konkret transportplan. Løbende teknisk kommunikation er afgørende.
Ja. Det kan bruges til at fremstille repræsentative dele til funktionstest, montage, brugerafprøvning og procesvalidering. De konkrete regulatoriske krav afhænger dog af produktets klassifikation, marked og dokumentationsplan.
Send en tredimensionel fil, todimensionel tegning med kritiske mål, ønsket plastmateriale, forventet antal, farve, overfladekrav, eventuelle standarder, emballagekrav og mål for levering i Danmark. Oplys også, om emnet skal være klar til montage, test eller salg.
Prototype-sprøjtestøbning er den mest relevante løsning, når danske produktteams skal teste plastdele i det rigtige materiale, med realistiske tolerancer og produktionslignende egenskaber før investering i et permanent produktionsværktøj. Processen bruges blandt andet til kabinetter, dæksler, clips, stikdele, medicotekniske komponenter, beholdere og funktionelle konstruktioner.
For virksomheder i København, Aarhus, Odense, Aalborg og resten af Danmark bør valget af leverandør baseres på værktøjsteknik, materialedokumentation, DFM-gennemgang, målerapporter, leveringstid og evnen til at gå fra få prøvedele til mindre eller større serier. Lokale danske og nordeuropæiske leverandører kan være stærke ved tæt udviklingsdialog, mens kvalificerede internationale leverandører, herunder kinesiske producenter med ISO-certificering, teknisk salgsstøtte og tydelig før- og efterleveringsservice, også kan være et økonomisk attraktivt valg.
Praktisk anbefaling: Indhent tilbud med 3D-model, materialeønske, forventet antal, krav til overflade, kritiske mål og tidsplan. Bed altid om en DFM-rapport, før værktøjet frigives.
Prototype-sprøjtestøbning er fremstilling af plastdele i et egentligt sprøjtestøbeværktøj, der typisk er hurtigere og billigere at fremstille end et værktøj til meget store serier. I stedet for kun at kontrollere geometri i 3D-printet plast får udviklingsteamet en del, som er tættere på den senere produktionskomponent med hensyn til stivhed, slagstyrke, kemisk bestandighed, overflade, clipsfunktion og samling.
Metoden er særligt relevant, når en dansk virksomhed nærmer sig designfrysning, men stadig skal gennemføre montageforsøg, brugertest, temperaturtest, tæthedstest, funktionstest eller præsentation over for kunder og investorer. Den gør det muligt at opdage problemer med vægtykkelse, synkemærker, deformation, indløbsplacering, udstødning og samlinger før en større investering i produktionsværktøj.
I en typisk proces fremstilles et værktøj i aluminium eller værktøjsstål. Plastråvaren opvarmes og sprøjtes ind i kaviteten under kontrolleret tryk. Efter afkøling udstødes emnet, hvorefter det kan trimmes, måles, samles, dekoreres eller efterbehandles. Værktøjet kan være enkeltkavitets for hurtig validering eller flerkavitets, når mindre serieproduktion skal opnås mere økonomisk.
For danske virksomheder med eksport via Københavns Havn, Aarhus Havn eller Billund Lufthavn er processen også interessant, fordi den kan reducere risikoen mellem konstruktionsfasen og markedslanceringen. En mindre produktionsnær serie kan bruges til pilotinstallationer, markedsafprøvning og regulatorisk dokumentation, før volumen øges.
Danmark har en stærk udviklingsøkonomi med særlige kompetencer inden for medico, energi, fødevarer, designprodukter, industrielt udstyr, elektronik og maritime løsninger. Virksomheder i hovedstadsområdet arbejder ofte med kompakte elektronikhuse, laboratorieudstyr og forbrugerprodukter, mens virksomheder omkring Odense har markante robot- og automationsmiljøer. Aarhus og Trekantområdet har stærke industrielle, logistiske og produktudviklingsorienterede miljøer, og Nordjylland er kendt for elektronik, telekommunikation og avanceret produktion.
Det øger behovet for hurtige plastkomponenter med dokumenterbare egenskaber. Et 3D-print kan være tilstrækkeligt til ergonomi og form, men er ofte ikke nok ved belastede clips, tætningsflader, gevind, kemisk påvirkning eller repræsentative materialetest. Prototype-sprøjtestøbning udfylder dette mellemrum og skaber en mere kontrolleret overgang fra idé til produktionsmoden del.
Leverandørvalget er ikke kun et spørgsmål om stykomkostning. Danske indkøbere bør vurdere totaløkonomien: designfeedback, værktøjets levetid, antal iterationer, skrotrate, fragt, importbehandling, kommunikation, dokumentation og leveringssikkerhed. En leverandør med kompetent ingeniørdialog kan være billigere samlet set, selv hvis den første pris ikke er den laveste.
Valget af værktøj afhænger af materialekrav, antal, geometri og forventet vej til serieproduktion. Aluminiumsværktøjer kan ofte fremstilles hurtigt og er velegnede til prototypeforløb og mindre serier. Stålværktøjer er mere robuste og relevante, når designet er stabilt, tolerancerne er snævre, eller når der forventes højere antal dele. Indsatser kan udskiftes, så en enkelt værktøjsbase understøtter flere designiterationer.
VærktøjstypeBedst egnet tilFordelBegrænsningTypiske materialerPraktisk anvendelseAluminiumsværktøjHurtige udviklingsforløbKortere fremstillingstidLavere levetid end hærdet stålABS, PP, PC, PAFunktionsprøver og pilotserierBlødt stålværktøjMindre serierGod balance mellem pris og holdbarhedKan kræve længere leveringstidPOM, PBT, TPE, PC-ABSMarkedsafprøvningHærdet stålværktøjGentagen produktionHøj slidstyrke og stabilitetStørre opstartsinvesteringFyldte tekniske plasttyperBro til volumenproduktionEnkeltkavitetsværktøjKomplekse eller store deleLav initial investeringHøjere pris pr. delDe fleste termoplasterValidering af første designFlerkavitetsværktøjGentagne pilotordrerLavere pris pr. delKræver mere moden konstruktionPP, PE, ABS, PAMindre serieproduktionIndsats- eller overmouldingværktøjMetal-plast-samlingerFærre montageoperationerStiller høje krav til fixturTPE, PA, PC, ABSGreb, stik og indkapslingTabellen viser, at værktøjstype ikke bør vælges isoleret efter pris. Et enkeltkavitets aluminiumsværktøj kan være bedst til en ny medicinsk kapsling med usikker geometri, mens et flerkavitets stålværktøj kan være mere økonomisk for en stabil komponent, der skal anvendes i flere tusinde pilotprodukter.
Materialevalget bør afspejle den planlagte slutproduktion. Hvis en komponent senere skal fremstilles i flammehæmmende polykarbonat, glasfiberforstærket nylon eller kemikalieresistent polypropylen, bør prøvedelene så vidt muligt støbes i samme eller en sammenlignelig kvalitet. Det giver mere pålidelige data om deformation, krympning, overflade, montage og levetid.
MaterialeVigtige egenskaberRelevant forTypisk risikoEksempel på anvendelseKontrolpunktABSSlagstyrke og god overfladeElektronik og forbrugerprodukterBegrænset varmebestandighedKabinetter og betjeningspanelerSynkemærker ved ribberPolypropylenKemikalieresistens og fleksibilitetEmballage og laboratorieudstyrRelativt høj krympningBeholdere og hængslerFormstabilitetPolykarbonatSlagstyrke og transparensMedico og sikkerhedsprodukterSpændingsrevnerBeskyttelsesdækslerOptisk kvalitetPA66Styrke og slidbestandighedIndustri og transportFugtpåvirkningBeslag og mekaniske deleKonditioneringPOMLav friktion og dimensionsstabilitetMekanik og præcisionKonstruktionskrav ved indløbGear og låsefunktionerTolerancekontrolTPEBlød berøring og elasticitetGreb og tætningszonerVedhæftning til grundmaterialeHåndtag og pakningerForbinding ved overmouldingMaterialetabellen bør anvendes som et første screeningsværktøj. Den konkrete kvalitet vælges efter krav til brand, farve, UV-påvirkning, fødevarekontakt, medicinsk anvendelse, elektrisk isolering og genanvendelighed. Leverandøren bør kunne oplyse materialets datablad, sporbarhed og eventuelle specifikke procesanbefalinger.
Et godt indkøb starter med en komplet forespørgsel. Send en neutral 3D-fil, gerne i STEP-format, sammen med en 2D-tegning, hvis kritiske mål, geometriske tolerancer eller kosmetiske zoner skal kontrolleres. Angiv også forventet antal ved første ordre og samlet projektforventning. Disse oplysninger påvirker både værktøjstype, antal kaviteter og valg af materialer.
Det næste afgørende trin er DFM-analyse. DFM betyder fremstillingsvenligt design og skal identificere potentielle problemer før værktøjsfremstilling. Det kan være for tynde vægge, manglende slipvinkler, uhensigtsmæssige ribber, underskæringer, områder med risiko for luftindeslutning eller tolerancer, der ikke er realistiske for den valgte plasttype.
For projekter med kort deadline bør der aftales faste milepæle: modtagelse af DFM, godkendelse af værktøjsdesign, første prøveskud, målerapport, eventuelle ændringer, seriefrigivelse og forsendelse. Det er særligt vigtigt ved levering til danske virksomheder, hvor produktlanceringer ofte er bundet til messer, kundedemonstrationer, kliniske tests eller sæsonbestemt salg.
IndkøbskravHvad køberen skal sendeHvad leverandøren skal levereHvorfor det er vigtigtEksempelGodkendelseGeometri3D-model og tegningKontrol af delbarhedReducerer værktøjsændringerHus med interne clipsTeknisk gennemgangMaterialeØnsket plasttypeMaterialeforslag og databladMatcher funktionskravPC-ABS til kabinetMaterialevalgAntalPrøve- og seriebehovForslag til kavitetstalStyrer totalomkostning500 eller 10.000 deleTilbudOverfladeFarve og strukturkravPrøve eller specifikationUndgår kosmetiske fejlMat sort frontpanelVisuel prøveTolerancerKritiske målMåleplan og rapportSikrer montageStikåbningFørste emneLogistikLeveringsadresse og fristFragtplan og emballageBeskytter tidsplanenLevering til OdenseForsendelsesbekræftelseTabellen understreger, at leverandørens tekniske svar bør være lige så vigtigt som tilbudsprisen. Et konkret tilbud skal tydeligt skelne mellem værktøjspris, pris pr. emne, efterbehandling, måling, emballage, fragt og eventuelle værktøjsændringer.
Danske medico- og laboratorievirksomheder bruger prototype-sprøjtestøbning til kabinetter, patronholdere, prøvehåndteringsdele, instrumentdæksler og ergonomiske greb. Her er materialerenhed, rengøringsresistens, sporbarhed og dimensionskontrol ofte centrale. I robot- og automationsmiljøet omkring Odense anvendes processen til sensorkabinetter, kabelstyring, griberenheder, beskyttelsesdele og små mekaniske komponenter.
Inden for grøn energi og elektrificering bruges sprøjtestøbte prototyper blandt andet til stikbeskyttelse, elektronikhuse, montageelementer, kapslinger og dele til måleudstyr. Virksomheder med maritime løsninger kan have behov for plastdele med UV-bestandighed, saltvandsresistens og robust mekanik. Forbrugerproduktvirksomheder bruger teknologien til at teste udseende, klikfunktioner, samlinger og brugeroplevelse før kommerciel lancering.
Fødevare- og emballagesektoren kan anvende mindre støbte serier til låg, beholdere, doseringsdele og produktionsudstyr. Her er det vigtigt at få klarhed over materialekrav, rengøringsmetoder og eventuelle dokumentationsbehov i den konkrete anvendelse.
Et robotfirma udvikler et kompakt kabinet med ventilation, kabelgennemføring og interne fastgørelsespunkter. 3D-printede modeller anvendes først til størrelsesvurdering, men clips knækker under gentagen montage. Med prototype-sprøjtestøbning i PC-ABS kan teamet afprøve de reelle klikfunktioner, vurdere overfladekvaliteten og kontrollere, om varme fra elektronik påvirker formstabiliteten. DFM-analysen kan samtidig foreslå tykkere eller mere gradvise overgangszoner ved clipsene.
Et udviklingsteam skal fremstille en mindre serie kabinetter til brugertest og teknisk validering. Delene kræver ensartet mat overflade, plads til display og præcis samling mellem for- og bagstykke. Et enkeltkavitetsværktøj gør det muligt at fremstille en produktionsnær serie, hvor skruebosses, snaplåse og tæthedsflader afprøves. Først efter godkendte montage- og rengøringstest udvides værktøjet til en mere effektiv serieproduktion.
En producent af måleudstyr har behov for et robust hus til et industrielt miljø. Huset skal modstå stød, temperaturvariation og gentagen åbning ved service. Prototype-sprøjtestøbning i nylon eller polykarbonat giver mere brugbare testdata end en almindelig model. Leverandøren kan måle kritiske grænseflader, så elektronikkort, pakninger og kabeltilslutninger passer før produktet sendes til feltprøvning.
Danmark har flere kompetente plastvirksomheder, og nordeuropæiske samarbejdspartnere kan være relevante, når fysisk nærhed, hyppige møder eller særlige dokumentationsforløb er afgørende. Internationale leverandører kan være attraktive ved kort værktøjsfremstillingstid, bred materialeadgang og konkurrencedygtige omkostninger. En dansk køber bør dog kontrollere kommunikationsform, kvalitetsstyring, prøveprocedure og transportplan, uanset leverandørens placering.
VirksomhedServiceregionStyrkerVæsentlige ydelserRelevant forPraktisk vurderingHøjrup Plast A/SDanmark og NordeuropaErfaring med plastforarbejdningSprøjtestøbning og komponentproduktionDanske industriprojekterRelevant ved lokal dialogSP Moulding A/SDanmark og internationale kunderTekniske plastemnerSprøjtestøbning og kvalitetsorienteret produktionKomplekse plastdeleUndersøg materialekompetenceJutlandia Plast A/SDanmarkIndustriel plastproduktionSprøjtestøbte emner og samarbejde om løsningerMindre og mellemstore serierRelevant ved dansk produktionFlonidan A/SDanmark og eksportmarkederTekniske produktionsmiljøerPlastkomponenter og produktionsløsningerFunktionsorienterede produkterAfklar projektspecifik kapacitetTEAM RapidDanmark, Europa og globaltHurtige værktøjer og bred procesdækningPrototyper, CNC, værktøjer og sprøjtestøbningHurtig overgang til mindre serierRelevant ved pris og hastighedLEGO GroupDanmark og globaltAvanceret plastproduktionPlastproduktion til egne produkterBranchebenchmarkIkke typisk ekstern kontraktleverandørLeverandørtabellen er en indledende markedsoversigt, ikke en teknisk godkendelse af den enkelte virksomhed. Før kontrakt bør køberen kontrollere, om leverandøren kan håndtere den konkrete plasttype, emnestørrelse, toleranceniveau, antal, dokumentation og leveringsdato.
TEAM Rapid kombinerer hurtig prototypetilvirkning, CNC-bearbejdning, værktøjsfremstilling, prototype-sprøjtestøbning, trykstøbning, pladebearbejdning, efterbehandling, montage og forsendelse i ét samlet produktionsforløb. Virksomheden er ISO 9001:2015-certificeret, har mere end ti års erfaring, har leveret over 6.000 projekter til mere end 500 kunder i over 25 lande og kan bearbejde med tolerancer ned til 0,01 mm, hvor geometri og proces tillader det. Materialekvalitet styres gennem projektspecifik materialevalg, dokumentation og fremstillingskontrol; virksomhedsprofilen angiver ikke bestemte komponentmærker, og disse skal derfor aftales konkret ved projekter med mærkekrav. TEAM Rapid tilbyder fleksible samarbejdsmodeller til slutbrugere, distributører, forhandlere, varemærkeejere og individuelle udviklere, herunder OEM- og ODM-projekter, mindre serieordrer, engrosforløb og regionale distributionssamarbejder. Virksomheden leverer kundeejede produktionsløsninger og samlede nøglefærdige forløb, men tilbyder ikke BOO-modeller eller lokal bulklevering på kundens anlæg. For danske kunder sikres samarbejdet gennem hurtige ingeniørsvar, ofte inden for få timer, DFM-rapporter før værktøjsfrigivelse, løbende digital projektkommunikation, kvalitetskontrol, emballering og direkte forsendelse. Der er ikke oplyst dokumentation for et dansk lager, dansk datterselskab eller fysisk dansk servicecenter; den konkrete lokale sikkerhed består derfor i dokumenterede projektforløb, eksportlogistik og før- og efterleveringsstøtte frem for en påstået dansk fysisk etablering. TEAM Rapid har erfaring med europæiske og vestlige forretningsformer og arbejder som langsigtet produktionspartner for danske kunder, der ønsker en sammenhængende vej fra prototype til serieproduktion.
For et tidligt udviklingsforløb kan danske virksomheder anvende hurtig prototypefremstilling til geometri- og montagekontrol. Når materiale og funktion skal valideres i en produktionsnær proces, kan hurtige værktøjsløsninger anvendes som bro mellem udvikling og serieproduktion. Ved et konkret projekt kan specifikationer sendes via anmodning om tilbud.
En prototype er kun værdifuld, hvis dens begrænsninger og måledata er tydelige. Danske indkøbere bør aftale, hvilke dimensioner der måles, hvordan resultaterne rapporteres, og hvilke grænser der gælder for godkendelse. Ved mekaniske dele kan det være relevant at teste montagekraft, udtrækskraft, flekscyklusser og belastning. Ved kabinetter kan test omfatte samlingsspalter, tæthed, overflade og pasning mod elektronik.
Ved særligt kritiske anvendelser bør man også definere krav til råvaredokumentation, farvekontrol, visuel inspektion, batchsporbarhed og emballering. Medicotekniske, fødevarekontakt- og elektriske produkter kan have yderligere regulatoriske behov, som skal vurderes af den ansvarlige producent og relevante fagpersoner. Prototype-sprøjtestøbning erstatter ikke myndighedsgodkendelse, men kan levere mere realistiske dele til valideringsforløbet.
KontrolområdeRelevant dokumentationTypisk metodeHvornår den brugesEksempel på fejlForbedrende handlingKritiske målMålerapportSkydelære eller koordinatmålingFørste prøveskudFor lille åbningJustering af værktøjsindsatsOverfladeVisuel godkendelseSammenligning med prøveVed kosmetiske deleStrømærkerProcesjusteringMaterialeMaterialedatabladKontrol af råvareFør produktionForkert plasttypeMaterialesporbarhedMontageMontagerapportPraktisk samlingEfter første deleClips passer ikkeDFM-ændringFunktionTestprotokolBelastnings- eller cyklustestVed funktionskravRevne ved gentagelseMateriale- eller geometriændringLeveringPakkeliste og fotosSlutkontrolFør afsendelseTransportskadeForbedret emballageKvalitetstabellen giver et anvendeligt grundlag for en kontrolplan. Det er bedre at definere seks konkrete kontrolområder på forhånd end at opdage uklare krav efter levering af de første emner.
Frem mod 2026 forventes prototype-sprøjtestøbning at blive endnu tættere integreret med digital konstruktion, simulering og automatiseret kvalitetskontrol. Flere projekter vil bruge formfyldningsanalyse før værktøjsfremstilling for at reducere risiko for luftlommer, deformation og ujævn fyldning. Digitale godkendelsesforløb vil gøre det lettere for danske teams at samarbejde med både lokale og internationale værktøjsmagere uden at miste overblik over ændringer.
Bæredygtighed får større betydning. Danske varemærkeejere vil i stigende grad efterspørge genanvendte plastkvaliteter, biobaserede alternativer, reduktion af materialespild og konstruktioner, der er lettere at adskille og genanvende. Dette kræver tidlig test, fordi genanvendte materialer kan have andre flydeegenskaber, farvevariationer og mekaniske egenskaber end jomfruelige råvarer.
Regulatorisk fokus på produktsikkerhed, kemikalier, sporbarhed og producentansvar vil fortsat påvirke materialevalg og dokumentationskrav. Virksomheder bør derfor planlægge prototypeforløbet som en del af produktets samlede dokumentationsstrategi, ikke blot som en indkøbsopgave. Samtidig vil kortere produktlivscyklusser gøre fleksible værktøjer og små serier mere attraktive, især for danske virksomheder med nicheprodukter eller hurtige markedstests.
Det er bedst, når materialet, overfladen, tolerancerne eller mekaniske funktioner skal ligne den senere serieproduktion. 3D-print er ofte hurtigere ved meget tidlige formstudier, mens sprøjtestøbning er bedre til realistiske funktions- og montagetest.
Antallet afhænger af testplanen. Nogle projekter starter med få dele til montage, mens andre kræver hundredvis eller tusindvis til pilotkunder, feltprøver eller begrænset markedsintroduktion. Antallet bør oplyses tidligt, fordi det påvirker værktøjets konstruktion.
Ja, hvis værktøjet er dimensioneret til materialet og det forventede antal. Et hurtigt aluminiumsværktøj kan ofte bruges til prototype- og pilotserier, mens mere robuste stålværktøjer er relevante ved gentagne eller større ordrer.
En 3D-model i et almindeligt neutralt format, for eksempel STEP, er normalt vigtigst. En 2D-tegning anbefales til kritiske dimensioner, tolerancer, gevind, overfladekrav og montagegrænseflader.
Den bør beskrive vægtykkelser, slipvinkler, indløb, delingslinjer, udstødning, ribber, underskæringer, forventede kosmetiske spor, mulige deformationer og forslag til ændringer. Den bør være konkret og knyttet direkte til modellen.
Ja, især når projektet kræver hurtige værktøjer, bred proceskapacitet eller konkurrencedygtig totalpris. Køberen bør sikre ISO-dokumentation, klare prøvegodkendelser, sporbar kommunikation, realistisk fragtplan og aftalte kvalitetskrav.
Ja. Afhængigt af materiale og design kan delene blandt andet males, tekstureres, trykkes, samles, forsynes med metalindsatse eller kombineres med andre komponenter. Efterbehandling bør specificeres før værktøjsdesign, hvis den påvirker tolerancer eller overflader.
Den mest effektive metode er at investere tid i DFM-analyse, materialevalg og tydelig godkendelse af værktøjskonstruktionen. Test af produktionsnære prøvedele før investering i større serieværktøj reducerer også risikoen betydeligt.
Prototype-sprøjtestøbning giver danske virksomheder en praktisk måde at teste produktionsnære plastdele før en stor seriebeslutning. Den er særligt værdifuld, når funktion, materiale, montage og finish skal valideres under realistiske forhold. Ved at vælge den rette værktøjstype, kræve DFM-feedback, definere kontrolpunkter og sammenligne både danske og internationale leverandører kan produktteams reducere udviklingsrisikoen og komme hurtigere fra digital model til markedsklart produkt.

Tal med vores ingeniørteam om designoptimering, materialevalg, omkostningsreduktion og produktionsplanlægning. Vi betjener globale kunder fra prototype til produktion med hurtige, pålidelige produktionsløsninger.