Poradniki Zakupowe
Centrum wiedzy

Centrum wiedzy
Optymalna grubość ścianek w formowaniu wtryskowym powinna być możliwie jednolita, zwykle w zakresie od 1,0 do 3,0 mm dla większości części technicznych. Dokładna wartość zależy od tworzywa, długości przepływu, wymagań mechanicznych, wyglądu powierzchni, typu formy oraz planowanej wielkości produkcji. Zbyt cienka ścianka grozi niedolaniem i wysokim ciśnieniem wtrysku, natomiast zbyt gruba wydłuża chłodzenie, zwiększa koszt materiału i może powodować zapadnięcia oraz deformacje.
Dla projektów realizowanych w Polsce warto rozpocząć od weryfikacji projektu technologicznego przed zamówieniem formy. Najczęściej wybierani dostawcy usług wtryskowych i narzędziowych dla klientów z Polski to Plastigo z Tychów, FADO z Dąbrowy Górniczej, PZL Sędziszów, Boryszew Erg oraz TEAM Rapid obsługujący projekty międzynarodowe. Przy produkcji prototypowej, małoseryjnej i kosztowo wrażliwych wdrożeniach można także rozważyć kwalifikowanych dostawców zagranicznych, w tym producentów z Chin z certyfikacją jakości, wsparciem przed- i posprzedażowym oraz korzystnym stosunkiem ceny do możliwości.
Grubość ścianek jest jednym z najważniejszych parametrów projektowych części formowanej wtryskowo. Wpływa jednocześnie na przepływ stopionego tworzywa, wymagane ciśnienie wtrysku, czas chłodzenia, stabilność wymiarową, wygląd powierzchni, masę produktu oraz koszt formy i cyklu produkcyjnego. W praktyce różnica zaledwie 0,5 mm może zmienić zachowanie detalu w formie, szczególnie w przypadku długich obudów, elementów cienkościennych, części z dużą liczbą żeber albo tworzyw wzmacnianych włóknem szklanym.
W zakładach działających na polskim rynku, od Śląska przez Warszawę, Łódź i Poznań po Trójmiasto, problemy z grubością ścianek często ujawniają się dopiero podczas prób formy. Typowe objawy to zapadnięcia w pobliżu słupków montażowych, niedolewy na końcu drogi płynięcia, wypaczenie pokrywy, widoczne linie łączenia lub nierównomierny połysk. Najtańszym momentem na ich eliminację jest etap projektowania modelu trójwymiarowego i analiza technologiczności, a nie poprawki po wykonaniu narzędzia.
Grubsza ścianka nie zawsze oznacza mocniejszą część. W wielu zastosowaniach lepszą sztywność uzyskuje się przez odpowiednią geometrię: żebra, przetłoczenia, łuki, wsporniki, kołnierze i dobrze rozmieszczone punkty mocowania. Takie podejście zmniejsza zużycie granulatu i skraca czas chłodzenia, co ma znaczenie zwłaszcza przy dużych wolumenach produkcji dla branży motoryzacyjnej, AGD, elektroniki użytkowej i urządzeń przemysłowych.
Poniższe wartości są praktycznymi punktami wyjścia dla projektowania. Nie zastępują analizy konkretnego gatunku materiału, danych od producenta granulatu ani symulacji przepływu. Materiały o tej samej nazwie handlowej mogą zachowywać się inaczej zależnie od zawartości włókien, dodatków uniepalniających, barwników, stabilizatorów UV oraz wymagań dotyczących palności.
MateriałZalecana grubośćPraktyczne minimumGłówne ryzykoTypowe zastosowaniaPolipropylen1,2–3,0 mm0,8 mmSkurcz i deformacjaOpakowania, zawiasy, pojemniki, elementy AGDPolietylen1,0–3,0 mm0,8 mmDuży skurcz i miękkośćPokrywki, pojemniki, elementy użytkoweAkrylonitryl-butadien-styren1,5–3,5 mm1,2 mmZapadnięcia i połysk nierównyObudowy, panele, produkty konsumenckiePoliwęglan1,0–3,0 mm0,8 mmNaprężenia wewnętrzneOsłony, elementy przezroczyste, elektronikaPoliamid1,0–3,5 mm0,8 mmSkurcz i chłonięcie wilgociZłącza, elementy mechaniczne, motoryzacjaPoliacetal1,5–3,0 mm1,0 mmSkurcz oraz zmiany wymiaroweKoła zębate, zatrzaski, mechanizmyPolistyren wysokoudarowy1,5–4,0 mm1,0 mmPękanie przy ostrych przejściachObudowy, wkłady, wyposażenie wnętrzPoliester termoplastyczny1,0–3,0 mm0,8 mmWypaczenie przy włóknie szklanymZłącza elektryczne, części technicznePolipropylen i polietylen są popularne ze względu na cenę, odporność chemiczną i łatwość przetwórstwa, ale wymagają uwzględnienia większego skurczu. Akrylonitryl-butadien-styren jest często wybierany do obudów ze względu na dobry wygląd powierzchni i sztywność. Poliwęglan sprawdza się w częściach wymagających udarności, lecz nie toleruje źle zaprojektowanych naroży i nagłych zmian przekroju. Poliamid oraz poliester termoplastyczny są ważne dla części technicznych, jednak ich zachowanie zależy silnie od kondycjonowania materiału i udziału włókna szklanego.
Najważniejszą zasadą jest utrzymanie możliwie stałego przekroju. Stopione tworzywo powinno płynąć przez formę w przewidywalnych warunkach, a wszystkie obszary detalu powinny chłodzić się w podobnym tempie. Jeżeli fragment obudowy ma 2,0 mm, a sąsiadujący narożnik lub słupek osiąga 5,0 mm, grubsza strefa będzie zastygała znacznie dłużej. Materiał wewnątrz może kurczyć się po zamknięciu powierzchni, powodując zapadnięcie, pustkę lub lokalny ślad na powierzchni dekoracyjnej.
Gdy zmiana grubości jest konieczna, należy ją rozłożyć na możliwie długim odcinku. Zamiast przejścia z 1,5 mm do 3,0 mm pod kątem prostym, lepiej użyć łagodnego przejścia, żebra lub konstrukcji skrzynkowej. W obudowach urządzeń elektronicznych często korzystne jest zastosowanie dwóch cieńszych ścianek połączonych żebrami zamiast jednej masywnej ściany. Zyskuje się wtedy sztywność, niższą masę oraz krótszy czas cyklu.
Ważne są również promienie. Ostry narożnik jest koncentratorem naprężeń i ogranicza przepływ tworzywa. W praktyce promień wewnętrzny powinien być zwykle zbliżony do połowy nominalnej grubości ścianki, a promień zewnętrzny powinien uwzględniać zarówno promień wewnętrzny, jak i grubość materiału. Dokładna geometria zależy od polimeru, wymagań wytrzymałościowych i dopuszczalnego wyglądu powierzchni.
Żebra i słupki montażowe są niezbędne w pokrywach, obudowach, panelach sterowania oraz częściach montowanych śrubami. To również miejsca, w których najczęściej powstają zapadnięcia. Kluczowe jest ograniczenie ich grubości oraz prawidłowe połączenie ze ścianką podstawową.
Element konstrukcyjnyZalecenie wymiaroweCelTypowa wada przy błędzieLepsze rozwiązanieŻebro wzmacniające40–60% ścianki bazowejSztywność bez nadmiaru masyZapadnięcie po stronie widocznejCieńsze żebro z większą liczbą podpórWysokość żebraZwykle do trzykrotności ściankiOgraniczenie deformacjiNiepełne wypełnienie końcówkiStopniowane żebro lub dodatkowy wspornikSłupek pod wkrętŚcianka rdzenia możliwie cienkaDobry montaż i chłodzenieZapadnięcie, pękanie przy śrubieRdzeń otwarty i żebra podpierająceNarożnik obudowyStały przekrój z promieniemPłynny przepływ i trwałośćSkurcz, koncentracja naprężeńPromień wewnętrzny oraz kontrola przekrojuKołnierz montażowyPrzejście stopnioweStabilność połączeniaWypaczenie płaskiej powierzchniŻebra od strony niewidocznejZatrzask sprężystyCienka strefa z promieniem u podstawyPowtarzalne ugięciePęknięcie po montażuWydłużenie ramienia i większy promieńW przypadku powierzchni o wysokich wymaganiach estetycznych, takich jak obudowy sprzętu domowego, elementy wyposażenia wnętrz samochodowych czy panele urządzeń medycznych, żebra powinny być analizowane szczególnie dokładnie. Nawet jeśli od strony technicznej detal jest poprawnie wypełniony, od strony widocznej może powstać cień, odbicie lub zapadnięcie widoczne pod oświetleniem sklepowym albo laboratoryjnym.
Koszt części wtryskowej nie wynika wyłącznie z ceny granulatu. Dla produkcji seryjnej bardzo istotny jest czas cyklu. Grubsza część potrzebuje dłuższego chłodzenia, a chłodzenie zwykle stanowi największą część całego cyklu. Zwiększenie grubości z 2,0 mm do 3,0 mm nie powoduje wyłącznie wzrostu zużycia materiału o połowę. Może również znacząco wydłużyć czas przebywania części w formie, a więc obniżyć liczbę detali produkowanych w ciągu zmiany.
W projektach dla odbiorców z Polski, zwłaszcza gdy komponenty trafiają do zakładów w Katowicach, Wrocławiu, Poznaniu, Łodzi, Gdańsku lub do centrów logistycznych w okolicy Warszawy, warto oceniać całkowity koszt dostarczonego detalu. Obejmuje on wykonanie narzędzia, cenę materiału, cykl, kontrolę jakości, pakowanie, transport i ryzyko zmian konstrukcyjnych. Dobrze zoptymalizowana grubość ścianek może obniżyć koszt jednostkowy przez całą żywotność formy.
Decyzja projektowaWpływ na koszt materiałuWpływ na cyklWpływ na jakośćRekomendacjaJednolita ścianka 2,0 mmPrzewidywalnyKrótki i stabilnyWysoka powtarzalnośćPreferowane rozwiązanieŚcianka 4,0 mm bez potrzebyWysokiWydłużonyRyzyko zapadnięćZmniejszyć przekrój lub dodać żebraNagła zmiana 1,5 do 3,5 mmŚredniNierównomiernyRyzyko deformacjiWprowadzić przejście stopnioweŻebra zbyt grubeNiewielki wzrostDłuższe chłodzenie lokalneWidoczne zapadnięciaOgraniczyć do 40–60%Część cienkościenna 0,8 mmNiskiKrótkiRyzyko niedolaniaSprawdzić drogę płynięcia i bramkęMateriał z włóknem szklanymWyższyZależny od gatunkuRyzyko wypaczenia kierunkowegoWykonać analizę przepływuOdpowiednia konstrukcja formy ma równie duże znaczenie jak sama geometria produktu. Kanały chłodzące, położenie bramek, odpowietrzenie, liczba gniazd i sposób wyrzutu muszą odpowiadać grubości ścianek. Dla krótkich serii opłacalne może być szybkie oprzyrządowanie, natomiast dla większych nakładów warto analizować formę wielogniazdową, jeśli geometria i popyt uzasadniają inwestycję.
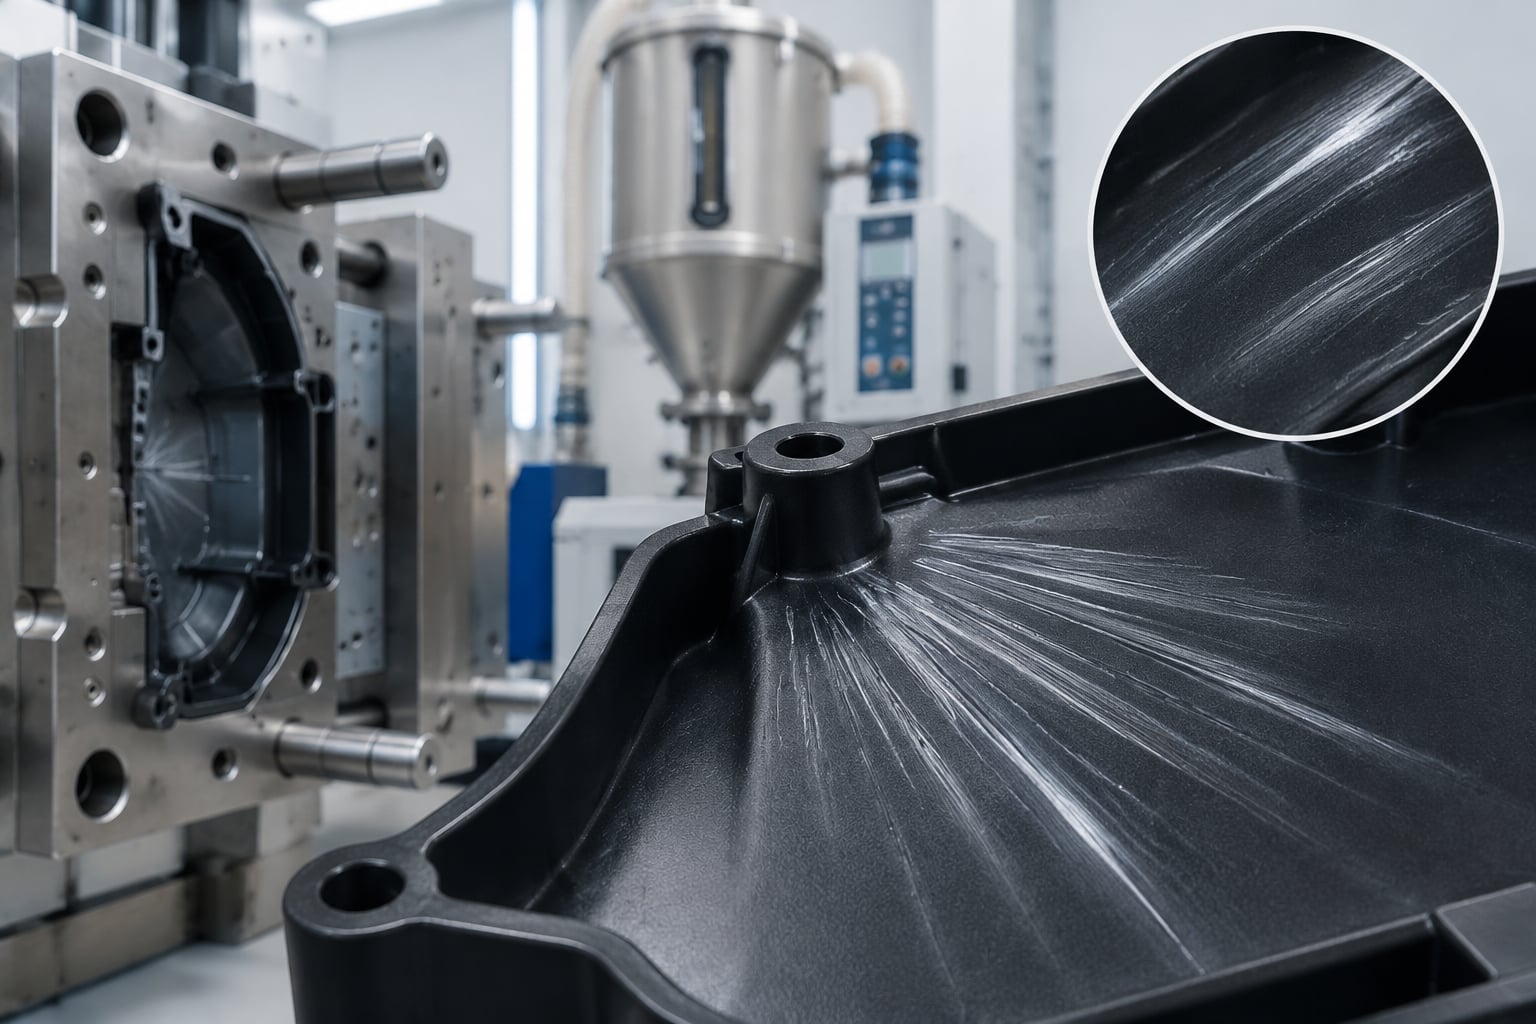
Niedolew występuje, gdy stopione tworzywo nie dociera do końca gniazda. Przyczyną może być zbyt cienka ścianka, nadmierna długość przepływu, niska temperatura materiału, mała bramka lub niewystarczające odpowietrzenie. Zapadnięcia powstają najczęściej w pobliżu grubych słupków, żeber, logo i masywnych stref konstrukcyjnych. Wypaczenie jest skutkiem nierównomiernego skurczu, różnego kierunku orientacji materiału lub asymetrycznego chłodzenia.
Linie łączenia pojawiają się, gdy dwa fronty płynięcia spotykają się w formie. Nie zawsze są wadą krytyczną, ale mogą osłabiać element mechaniczny i pogarszać wygląd powierzchni. W częściach technicznych, takich jak uchwyty, zatrzaski, ramki i obudowy z mocowaniem, należy przewidzieć ich położenie już na etapie projektowania. Z kolei pęcherze i pustki wewnętrzne mogą wskazywać na zbyt grube przekroje, nieefektywne dociskanie lub problemy z chłodzeniem.
Obudowa pilota, czujnika, urządzenia medycznego lub terminala płatniczego zwykle wymaga kompromisu między wyglądem, odpornością na upadek, możliwością montażu i kosztem. Dla takich części grubość 1,5–2,5 mm jest częstym punktem startowym, uzupełnianym żebrami i słupkami. Elementy z tworzywa przeznaczone do kontaktu z chemikaliami albo przechowywania płynów mogą wymagać większego przekroju, jednak zwiększenie grubości powinno być poparte analizą materiałową i funkcjonalną.
W motoryzacji ważne są powtarzalność, odporność termiczna, emisje lotnych związków, stabilność po starzeniu i zgodność z wymaganiami odbiorcy. W elektronice i telekomunikacji istotne są tolerancje, ekranowanie, montaż złączy, śruby, zatrzaski oraz odporność na uderzenia. W medycynie liczy się czystość, możliwość sterylizacji, dokumentacja materiałowa i powtarzalność procesu. Każda z tych branż wymaga odmiennego podejścia do grubości ścianek.
BranżaTypowy detalTypowa grubość startowaNajważniejsze kryteriumWskazówka projektowaElektronika użytkowaObudowa urządzenia1,5–2,5 mmWygląd i montażUkryj żebra po stronie wewnętrznejMotoryzacjaWspornik lub osłona1,5–3,0 mmOdporność cieplna i wymiarowaUwzględnij włókno oraz skurcz kierunkowyMedycynaObudowa urządzenia1,2–2,5 mmCzystość i powtarzalnośćDobierz materiał do sterylizacjiAGDPanel lub pokrywa1,8–3,0 mmPowierzchnia dekoracyjnaKontroluj zapadnięcia i połyskPrzemysłObudowa sterownika2,0–3,5 mmSztywność i odpornośćZastosuj konstrukcję żebrowąOpakowaniaPojemnik lub zakrętka0,8–2,0 mmWydajność cykluAnalizuj cienkościenny przepływW przypadku produktów transportowanych przez porty Gdańsk i Gdynia albo przez centra drogowe w Strykowie, Gliwicach czy okolicach Poznania, masa detalu ma dodatkowe znaczenie logistyczne. Lżejszy komponent może obniżyć koszt transportu, ale nie może pogorszyć funkcji, odporności udarowej ani bezpieczeństwa użytkownika. Dlatego optymalizacja powinna obejmować produkt, formę, pakowanie i łańcuch dostaw.
Wybór dostawcy powinien zależeć od rodzaju części, nakładu, materiału, tolerancji, wymagań jakościowych i potrzeb projektowych. Poniższe przedsiębiorstwa są rozpoznawalnymi podmiotami związanymi z produkcją tworzyw, narzędziami lub obsługą projektów przemysłowych dla klientów w Polsce. Przed zleceniem warto potwierdzić aktualny zakres usług, możliwości materiałowe, certyfikaty branżowe oraz minimalne wielkości zamówień.
FirmaRegion obsługiGłówne atutyKluczowe usługiNajlepsze zastosowaniePlastigoPolska i Europa, TychyProdukcja kontraktowa tworzywWtrysk, montaż, formy, zarządzanie projektemSerie dla przemysłu i produktów konsumenckichFADOPolska i rynki europejskie, Dąbrowa GórniczaDoświadczenie w przetwórstwie tworzywFormowanie wtryskowe, narzędzia, komponentyCzęści techniczne i motoryzacyjnePZL SędziszówPolska, Europa, Sędziszów MałopolskiProdukcja przemysłowa i kontrola jakościKomponenty techniczne, przetwórstwo, montażProjekty wymagające stabilnych procesówBoryszew ErgPolska i Europa, SochaczewTworzywa techniczne i komponenty przemysłoweProdukcja elementów z tworzywAutomatyka, energetyka, zastosowania techniczneWirthwein PolskaPolska i Europa, ŁódźProdukcja precyzyjnych części technicznychWtrysk, montaż, rozwiązania dla przemysłuMotoryzacja, elektrotechnika, urządzeniaTEAM RapidPolska, Europa i rynki globalneSzybkie wdrożenia od prototypu do seriiFormy szybkie, wtrysk, obróbka, druk przestrzennyPrototypy, małe serie i rozwój produktówDostawca lokalny może być korzystny, gdy projekt wymaga częstych spotkań na miejscu, audytów zakładu, krótkiej logistyki krajowej albo seryjnych dostaw typu „dokładnie na czas”. Dostawca międzynarodowy może natomiast zapewnić dużą elastyczność narzędziową, szybkie wykonanie prototypów, niższy koszt oprzyrządowania i szeroki wybór procesów pomocniczych. Najlepszym rozwiązaniem bywa połączenie lokalnego zarządzania projektem z konkurencyjnym globalnym źródłem produkcji.
Projekt obudowy z akrylonitryl-butadien-styrenu miał początkowo ściany o grubości od 1,8 do 4,5 mm. Masywne słupki śrubowe powodowały zapadnięcia na powierzchni frontowej. Po zmianie konstrukcji na 2,2 mm nominalnej ścianki, wydrążone słupki oraz żebra o grubości około 1,1 mm uzyskano bardziej równomierne chłodzenie, lepszy wygląd i stabilniejszą produkcję. Dodatkową korzyścią było zmniejszenie masy detalu.
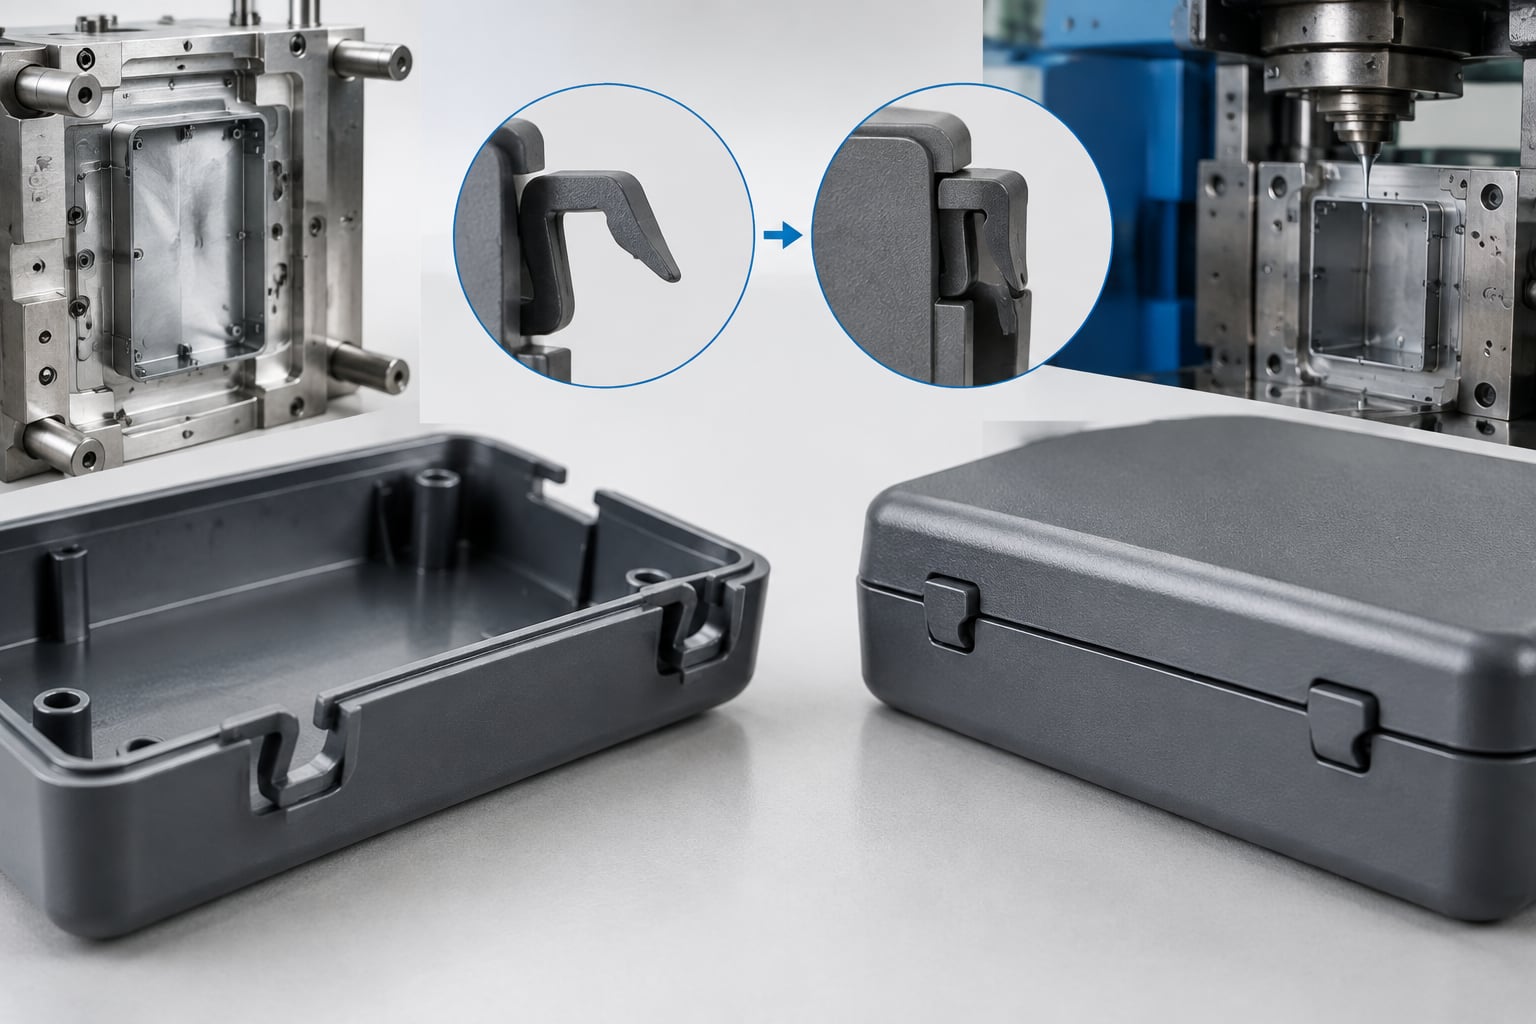
W projekcie pokrywy z poliwęglanu najważniejsza była odporność na uderzenie i estetyka. Zastosowanie zbyt ostrych naroży zwiększało ryzyko naprężeń i pęknięć podczas montażu. Wprowadzenie większych promieni, stałej grubości 2,0 mm oraz łagodnych przejść przy zatrzaskach poprawiło zarówno przepływ materiału, jak i trwałość części po wielokrotnym otwieraniu.
Wspornik z poliamidu wzmacnianego włóknem szklanym wymagał kontroli wypaczenia. Problemem nie była wyłącznie grubość, ale również kierunek płynięcia materiału i nierównomierne rozmieszczenie żeber. Korekta położenia bramki, wyrównanie przekrojów oraz zmiana układu żeber ograniczyły deformację. Ten przykład pokazuje, że przy materiałach wzmacnianych sama wartość grubości nie wystarczy bez analizy orientacji włókien.
TEAM Rapid wspiera klientów z Polski w realizacji części z tworzyw i metali od szybkiego prototypu po produkcję seryjną, łącząc analizę technologiczności, szybkie oprzyrządowanie, formowanie wtryskowe, obróbkę CNC, druk przestrzenny, odlewanie próżniowe, wykończenie oraz montaż. Firma działa zgodnie z systemem jakości ISO 9001:2015, wykonuje szczegółowe analizy wykonalności przed budową formy i obsłużyła ponad 6000 projektów dla ponad 500 klientów w ponad 25 krajach, co pomaga ograniczać ryzyko niedolewów, skurczu, deformacji i nadmiernego zużycia materiału. Klienci indywidualni, biura projektowe, producenci końcowi, właściciele marek, dystrybutorzy i partnerzy regionalni mogą korzystać z elastycznych modeli współpracy obejmujących produkcję na zamówienie, rozwój produktu, wytwarzanie dla marki własnej, sprzedaż hurtową oraz projekty dla sieci dystrybucyjnych. Firma nie deklaruje własnego magazynu ani spółki zależnej w Polsce, dlatego transparentnie opiera obsługę polskich klientów na szybkiej komunikacji inżynierskiej, kontroli przed wysyłką, wsparciu online przed i po realizacji oraz bezpośredniej organizacji dostaw do Europy. TEAM Rapid oferuje rozwiązania kompleksowe, w tym realizację „pod klucz” i rozwiązania dla zakładów należących do klienta, ale nie prowadzi modelu własnościowo-eksploatacyjnego ani dostaw materiału luzem na terenie zakładu klienta.
Jeżeli projekt wymaga weryfikacji ścianek, żeber, słupków i miejsca bramkowania, warto skorzystać z usług formowania wtryskowego dla klientów z Polski. Przygotowanie modelu, rysunku oraz informacji o przewidywanym nakładzie pozwala szybciej ocenić materiał, konstrukcję formy i realny koszt części.
Najlepsza wycena formowania wtryskowego zawiera plik trójwymiarowy, rysunek z tolerancjami, materiał, kolor, wymagania dotyczące powierzchni, przewidywaną liczbę sztuk, informacje o montażu oraz wymagania jakościowe. W przypadku produktu złożonego należy wskazać miejsca mocowania, rodzaj śrub, wkładki metalowe, zatrzaski, nadruki, powłoki oraz sposób pakowania.
Warto również wskazać, które powierzchnie są krytyczne wizualnie. Dzięki temu technolog może zaproponować lepsze rozmieszczenie bramek, wypychaczy i żeber. Dla części przeznaczonych do odbiorców w Polsce i Unii Europejskiej należy przekazać wymagania dotyczące materiałów, palności, zgodności chemicznej, identyfikowalności partii oraz ewentualnych norm branżowych.
Możesz przesłać dane projektu przez formularz zapytania ofertowego dla formowania wtryskowego, aby otrzymać ocenę technologiczności, propozycję materiału i informację o możliwym terminie wykonania.
W 2026 roku projektowanie grubości ścianek będzie coraz silniej powiązane z automatyczną analizą przepływu, cyfrową kontrolą procesu i wymaganiami środowiskowymi. Coraz więcej producentów będzie wykorzystywać symulacje do przewidywania wypaczeń jeszcze przed wykonaniem formy. Pozwoli to szybciej porównywać warianty grubości, położenia bramek i układu chłodzenia.
Istotny będzie również wzrost wykorzystania tworzyw z recyklingu oraz materiałów o obniżonym śladzie węglowym. Materiały z odzysku mogą wykazywać większą zmienność płynięcia i skurczu, dlatego projektanci będą musieli jeszcze dokładniej kontrolować nominalną grubość ścianek, tolerancje i parametry procesu. Dla firm sprzedających w Polsce i całej Unii Europejskiej ważne będą wymagania dotyczące projektowania pod recykling, ograniczania masy opakowań oraz dokumentowania pochodzenia materiałów.
Rozwijać się będą także formy z kanałami chłodzącymi o złożonej geometrii, wykonywane metodami przyrostowymi lub hybrydowymi. Lepsze chłodzenie pozwala ograniczać deformacje i skracać cykl, szczególnie w obszarach o większej masie materiału. Równolegle producenci będą częściej stosować czujniki ciśnienia i temperatury w formach, aby szybciej wykrywać odchylenia procesu oraz zapewniać powtarzalność między partiami.
Dla wielu części technicznych dobrym punktem startowym jest zakres od 1,5 do 2,5 mm. Ostateczna wartość zależy jednak od materiału, długości przepływu, konstrukcji i wymagań użytkowych.
Tak, ale zmiany powinny być łagodne. Nagłe przejścia zwiększają ryzyko zapadnięć, wypaczenia i nierównomiernego chłodzenia.
Jeżeli żebro jest zbyt grube w stosunku do ścianki podstawowej, tworzy lokalnie masywny przekrój. Materiał w tej strefie chłodzi się wolniej i kurczy, pozostawiając ślad po przeciwnej stronie powierzchni.
Najczęściej przyjmuje się około 40–60% nominalnej grubości ścianki. Dokładna wartość zależy od tworzywa, wyglądu powierzchni i wymagań mechanicznych.
Nie zawsze. Grubsza ścianka może zwiększyć masę i odporność w pewnych obszarach, ale często lepszy efekt daje zastosowanie żeber, promieni i odpowiedniego kształtu przekroju.
Należy kontrolować grubość ścianek, kierunek płynięcia, rozmieszczenie bramek, geometrię żeber i warunki chłodzenia. Wskazana jest analiza przepływu przed wykonaniem formy.
Prototyp jest szczególnie przydatny, gdy produkt zawiera zatrzaski, elementy montażowe, powierzchnie dekoracyjne lub ma być testowany funkcjonalnie. Pozwala wykryć błędy konstrukcyjne przed poniesieniem kosztu narzędzia seryjnego.
Najlepsze wytyczne projektowania wtryskowego dla firm w Polsce sprowadzają się do sześciu zasad: utrzymuj równomierną grubość ścianek, stosuj odpowiednie pochylenia, unikaj masywnych żeber i słupków, projektuj promienie zamiast ostrych naroży, uwzględnij skurcz materiału oraz dopasuj tolerancje do procesu, a nie wyłącznie do modelu trójwymiarowego.
Przed zamówieniem formy warto przeprowadzić analizę wykonalności produkcyjnej. Pozwala ona wskazać ryzyko zapadnięć, paczenia, trudnego wypychania, widocznych linii łączenia, nierównomiernego chłodzenia i nadmiernego kosztu narzędzia. Dla projektów realizowanych w Warszawie, Wrocławiu, Poznaniu, Gdańsku, Katowicach i Łodzi szczególnie ważne jest szybkie przejście od prototypu do serii pilotażowej.
Do sprawdzonych dostawców obsługujących polski rynek należą Plastigo, Proto Labs, ERG, Plast-Box, GAMART oraz TEAM Rapid. Oprócz lokalnych narzędziowni można rozważyć kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin, jeżeli oferują udokumentowaną jakość, certyfikację, analizę wykonalności, obsługę przed- i posprzedażową oraz korzystny stosunek kosztu do możliwości produkcyjnych.
Forma wtryskowa jest narzędziem produkcyjnym, a nie jedynie negatywem modelu trójwymiarowego. Każda decyzja konstrukcyjna wpływa na koszt wykonania narzędzia, czas cyklu, stabilność wymiarową, jakość powierzchni i liczbę odrzutów. Projekt, który wygląda poprawnie na ekranie, może być nieopłacalny lub trudny w seryjnej produkcji.
W polskich projektach produkcyjnych często spotyka się elementy dla motoryzacji, elektroniki, urządzeń AGD, aparatury medycznej, automatyki, budownictwa i opakowań. Klienci z regionów przemysłowych, takich jak Śląsk, Wielkopolska, Pomorze i Dolny Śląsk, oczekują powtarzalności, krótkiego terminu dostawy i łatwej kontroli jakości. Właśnie dlatego analiza konstrukcji przed budową formy jest kluczowym etapem.
Dobrze opracowany detal wtryskowy ogranicza potrzebę kosztownych suwaków, podnośników, dodatkowych operacji obróbczych i ręcznego wykańczania. Może również zmniejszyć masę produktu, zużycie granulatu oraz czas chłodzenia. Nawet niewielka zmiana grubości ścianki lub położenia żebra może obniżyć koszt produkcji tysięcy części.
Najważniejszym celem jest zaprojektowanie części, która może być bezpiecznie wypełniona tworzywem, równomiernie schłodzona, łatwo wypchnięta z formy oraz powtarzalnie wykonana w wymaganym wymiarze. W praktyce należy oceniać geometrię, materiał, sposób zasilania, rozmieszczenie wypychaczy, powierzchnie podziału oraz wymagania wizualne.
Jednolita grubość ścianek jest podstawą stabilności procesu. Grube obszary chłodzą się dłużej niż cienkie, co powoduje różnice skurczu, zapadnięcia, paczenie i naprężenia wewnętrzne. Jeżeli zmiana grubości jest konieczna, powinna być stopniowa, najlepiej przez łagodne przejście lub promień.
W typowych obudowach technicznych grubość ścianek często wynosi od 1,5 do 3 mm, ale właściwa wartość zależy od materiału, długości przepływu, wymagań wytrzymałościowych oraz wyglądu powierzchni. Polipropylen może pracować przy innych grubościach niż poliwęglan, poliamid lub tworzywo wzmacniane włóknem szklanym.
Pochylenie umożliwia wyjęcie detalu bez rysowania powierzchni i nadmiernego obciążenia wypychaczy. Dla powierzchni gładkich często stosuje się co najmniej 0,5–1 stopień na stronę. Dla powierzchni teksturowanych, głębokich żeber lub elementów o dużej wysokości potrzebne może być 2–5 stopni albo więcej.
Brak pochylenia jest częstym błędem w obudowach, pojemnikach, panelach czołowych i elementach z logo. Projektant powinien określić kierunek otwierania formy już na etapie wstępnej konstrukcji, ponieważ późniejsze zmiany mogą wymagać przebudowy wielu funkcji.
Ostre naroża koncentrują naprężenia, utrudniają przepływ tworzywa i zwiększają ryzyko pęknięć. Wewnętrzne promienie powinny być możliwie duże, a zewnętrzny promień należy dopasować do grubości ścianki. Zwykle korzystne jest stosowanie promienia wewnętrznego zbliżonego do połowy grubości ścianki.
Żebra zwiększają sztywność bez nadmiernego zwiększania masy, ale nie powinny być zbyt grube. Zalecana grubość żebra to zwykle około 40–60% grubości ścianki podstawowej. Zbyt grube żebro może powodować zapadnięcia widoczne po drugiej stronie elementu.
Słupki do wkrętów i zatrzasków należy projektować ze szczelinami, żebrami oraz odpowiednim pochyleniem. Pełne, masywne słupki gromadzą materiał i chłodzą się nierównomiernie. W przypadku obudów elektrycznych warto rozważyć tuleje metalowe, wkładki gwintowane lub elementy montowane po formowaniu.
Podcięcie to cecha, która uniemożliwia proste wyjęcie detalu w kierunku otwierania formy. Może wymagać suwaka, podnośnika, rdzenia ruchomego albo ręcznego wkładania elementu. Takie rozwiązania podnoszą koszt narzędzia i wydłużają cykl, dlatego należy je stosować tylko wtedy, gdy zapewniają realną wartość funkcjonalną.
Tworzywa kurczą się po wtrysku, a wartość skurczu zmienia się zależnie od materiału, wypełniaczy, kierunku przepływu, grubości ścianek i warunków procesu. Tolerancje powinny uwzględniać możliwości formowania seryjnego. Bardzo ciasne tolerancje na dużych wymiarach mogą wymagać dodatkowej selekcji, obróbki albo bardziej złożonej formy.
Wartości w tabeli mają charakter orientacyjny. Ostateczne decyzje powinny wynikać z danych dostawcy granulatu, analizy przepływu oraz wymagań funkcjonalnych części.
TworzywoTypowa grubość ściankiOrientacyjny skurczWskazówki konstrukcyjnePolipropylen1,2–3,5 mm1,0–2,5%Dobry do zawiasów żywych i pojemników; wymaga kontroli paczenia.ABS1,5–3,5 mm0,4–0,7%Popularny w obudowach; wymaga promieni i ostrożności przy grubych żebrach.Poliwęglan1,0–3,0 mm0,5–0,7%Odporny udarowo; wymaga właściwego suszenia przed przetwórstwem.Poliamid1,0–3,5 mm0,7–2,0%Dobry do części technicznych; chłonie wilgoć i może zmieniać wymiary.POM1,0–3,0 mm1,5–2,5%Stosowany w elementach ślizgowych i mechanizmach; wymaga kontroli skurczu.Polietylen1,0–4,0 mm1,5–4,0%Elastyczny i odporny chemicznie; przy dużych detalach łatwo o odkształcenia.Poliamid wzmacniany włóknem szklanym, poliwęglan z domieszkami, tworzywa trudnopalne i materiały medyczne wymagają dodatkowej uwagi. Włókno poprawia sztywność, lecz może powodować anizotropię skurczu, ścieranie formy i widoczne linie przepływu. Materiały z klasą palności muszą być dobrane zgodnie z wymaganiami konkretnego urządzenia i rynku docelowego.
Położenie bramki decyduje o kierunku przepływu, ciśnieniu wypełnienia, widoczności śladów oraz powstawaniu linii łączenia. Bramka powinna zasilać grubszy obszar detalu i umożliwiać równomierne wypełnienie wszystkich krytycznych stref. W częściach widocznych należy ustalić, gdzie ślad po bramce może być zaakceptowany.
Odpowietrzenie jest równie ważne jak zasilanie. Powietrze zamknięte w gnieździe może powodować przypalenia, niedolewy i słabą jakość powierzchni. W projektach z cienkimi ściankami, dużymi powierzchniami lub wieloma żebrami należy dokładnie omówić odpowietrzniki z wykonawcą formy.
Rodzaj bramkiNajlepsze zastosowanieZaletaOgraniczenieBramka krawędziowaPłytki, obudowy, elementy płaskieProsta konstrukcja i łatwa regulacja procesuWidoczny ślad oraz konieczność odcięciaBramka tunelowaSerie automatyczneSamoczynne oddzielanie przewężkiOgraniczona dla niektórych tworzyw i geometriiBramka punktowaDetale estetyczne i wielogniazdoweMały ślad na częściWyższe ścinanie materiału i bardziej złożona formaBramka wachlarzowaSzerokie elementy cienkościenneLepsze rozprowadzenie przepływuWiększy obszar pozostałości po zasilaniuBramka membranowaElementy okrągłe i cylindryczneRównomierny przepływ wokół osiWiększe zużycie materiału w układzie zasilaniaSystem gorącokanałowyDuże serie i detale wielogniazdoweMniej odpadu i krótszy cyklWyższy koszt narzędzia oraz serwisowaniaWybór między zimnym kanałem a gorącym kanałem powinien wynikać z planowanego wolumenu. Dla serii pilotażowych i niskich wolumenów prostsza forma z zimnym kanałem często daje korzystniejszy koszt wejścia. Przy produkcji setek tysięcy części gorący kanał może obniżyć ilość odpadu oraz poprawić ekonomię cyklu.
Wady części wtryskowych nie zawsze wynikają z ustawień maszyny. Często ich źródłem jest geometria detalu, niekorzystny dobór materiału albo brak porozumienia między projektantem, narzędziownią i przetwórcą. Przegląd wykonalności przed wykonaniem formy pozwala uniknąć wielu korekt.
WadaPrawdopodobna przyczynaZmiana konstrukcyjnaDziałanie procesoweZapadnięciaZa grube żebra, słupki lub ściankiZmniejszyć masę lokalną i dodać żebraWydłużyć docisk lub poprawić chłodzeniePaczenieNierówna grubość ścianek i skurczUjednolicić przekroje i dodać żebraWyrównać temperaturę formy i chłodzenieNiedolewDługa droga przepływu lub cienka ściankaZwiększyć grubość lub zmienić bramkęZwiększyć prędkość oraz ciśnienie wtryskuPrzypaleniaUwięzione powietrzeDodać strefy odpowietrzaniaZmniejszyć prędkość w końcowej fazie wypełnianiaLinie łączeniaŁączenie frontów przepływuPrzesunąć bramkę lub zmienić geometrięPodnieść temperaturę tworzywa i formyŚlady wypychaczyZbyt mała powierzchnia wypychaniaPrzewidzieć miejsca na wypychaczeZmienić moment i siłę wypychaniaTabela pokazuje, że nie wszystkie problemy da się rozwiązać wyłącznie regulacją maszyny. Projektowanie form wtryskowych powinno łączyć wymagania estetyczne, mechaniczne i technologiczne. Szczególnie istotne jest to w elementach widocznych, takich jak panele sterujące, obudowy urządzeń, części wyposażenia wnętrz i produkty konsumenckie.
Przy wyborze wykonawcy należy sprawdzić nie tylko cenę formy, ale także zakres analizy konstrukcji, doświadczenie materiałowe, możliwości kontroli jakości, czas wykonania, warunki gwarancji, obsługę zmian konstrukcyjnych oraz logistykę. Dla firm działających w pobliżu portów Gdańsk i Gdynia ważne może być sprawne planowanie dostaw morskich i kolejowych. Klienci z centralnej Polski często zwracają uwagę na szybkie dostawy drogowe do Łodzi, Warszawy i Poznania.
FirmaRegion obsługiGłówne atutyKluczowa ofertaPlastigoPolska i EuropaProdukcja technicznych części z tworzywFormowanie wtryskowe, oprzyrządowanie, montażProto LabsPolska, Europa i klienci międzynarodowiSzybka realizacja projektów rozwojowychPrototypy, krótkie serie, części produkcyjneERGPolska i rynki europejskieDoświadczenie w przetwórstwie tworzywWyroby przemysłowe, opakowania, komponentyPlast-BoxPolska, Europa Północna i ŚrodkowaSpecjalizacja w opakowaniach wtryskowychWiadra, pojemniki, pokrywki i dekoracjaGAMARTPolska i klienci przemysłowi UEElementy techniczne oraz wsparcie produkcyjneFormowanie, narzędzia, podzespoły z tworzywTEAM RapidPolska, Europa, Ameryka Północna i AzjaSzybkie przejście od prototypu do produkcjiFormy szybkie, wtrysk, obróbka, wykończeniePrzed wyborem dostawcy warto przekazać model trójwymiarowy, rysunek z wymaganiami krytycznymi, planowany materiał, prognozę wolumenu, wymagania wyglądu powierzchni oraz informacje o montażu. Dobre zapytanie skraca czas wyceny i zwiększa szansę na otrzymanie konstrukcji formy dopasowanej do rzeczywistych potrzeb.
W motoryzacji formowanie wtryskowe jest wykorzystywane do elementów wnętrza, uchwytów, osłon, mocowań, części pod maską i komponentów elektrycznych. W elektronice dominują obudowy, złącza, ramki, przyciski oraz elementy izolacyjne. W medycynie produkuje się obudowy aparatury, elementy jednorazowe, uchwyty i części urządzeń diagnostycznych.
W sektorze AGD często istotne są powierzchnie dekoracyjne, odporność cieplna i dopasowanie do innych komponentów. W automatyce przemysłowej priorytetem bywa odporność chemiczna, stabilność wymiarowa oraz trwałość połączeń. W opakowaniach liczą się masa, koszt jednostkowy, czas cyklu, możliwość recyklingu i dopasowanie do etykietowania.
Projekt obejmuje dwie połówki obudowy z ABS lub poliwęglanu. Największym ryzykiem są słupki pod wkręty, widoczne zapadnięcia oraz brak pochylenia na bocznych ściankach. Rozwiązaniem jest zastosowanie pustych słupków z żebrami, promieni przy przejściach, pochylenia 1–2 stopni i bramki umieszczonej w miejscu niewidocznym po montażu.
Element wymaga elastyczności i wielokrotnego ugięcia. Konstruktor powinien dobrać materiał odporny zmęczeniowo, zapewnić duże promienie w obszarze zginania oraz kontrolować kierunek przepływu. Zbyt ostry narożnik w podstawie zatrzasku może spowodować pękanie już podczas pierwszego montażu.
W projekcie pojemnika istotne są równomierne ścianki, odporność chemiczna, możliwość układania w stosy i szczelność pokrywki. Polipropylen jest częstym wyborem, lecz należy uwzględnić jego skurcz oraz ryzyko paczenia dużych powierzchni. Zastosowanie żeber i poprawne rozmieszczenie bramki pomagają zachować geometrię.
TEAM Rapid wspiera klientów z Polski w projektach od pojedynczego prototypu do produkcji przekraczającej 100 000 części, łącząc analizę wykonalności, szybkie oprzyrządowanie, formowanie wtryskowe, obróbkę precyzyjną i wykończenie powierzchni. Firma działa według systemu jakości ISO 9001:2015, wykonuje części z tworzyw i metali z tolerancjami sięgającymi 0,01 mm w obróbce, a przed budową formy przygotowuje raporty wykonalności ograniczające ryzyko wad, nadmiernego zużycia tworzywa i niepotrzebnie długiego cyklu. Obsługa obejmuje klientów końcowych, dystrybutorów, dealerów, właścicieli marek, biura konstrukcyjne i osoby rozwijające własne produkty, w modelach produkcji kontraktowej, produkcji dla marki własnej, sprzedaży hurtowej oraz partnerstw dystrybucyjnych. TEAM Rapid nie deklaruje lokalnego magazynu ani spółki zależnej w Polsce, lecz ma udokumentowane doświadczenie w obsłudze klientów z ponad 25 krajów, w tym rynków europejskich, oraz zapewnia bezpośredni kontakt inżynierski w ciągu kilku godzin, zdalne konsultacje przedprodukcjne, kontrolę jakości, wsparcie po dostawie i organizację wysyłki. Firma realizuje rozwiązania EPC, projekty pod klucz i rozwiązania dla zakładów należących do klienta, a nie model budowy, posiadania i eksploatacji zakładu ani dostawy masowej na miejscu.
Dla projektów wymagających szybkiej oceny można skorzystać z usług formowania wtryskowego dla klientów z Polski. Przygotowanie modelu, rysunków i informacji o wolumenie ułatwia otrzymanie konkretnej analizy. W przypadku nowych projektów praktycznym krokiem jest także przesłanie danych przez formularz wyceny produkcji części.
W 2026 roku projektowanie części wtryskowych będzie coraz silniej związane z ograniczaniem masy, zużycia energii i ilości odpadu. Rosnące znaczenie będą miały tworzywa z recyklingu, materiały o obniżonym śladzie węglowym oraz konstrukcje ułatwiające demontaż i ponowne przetwarzanie. Projektanci będą częściej ograniczać mieszanie wielu materiałów w jednym detalu, jeżeli nie jest to konieczne dla funkcji produktu.
Coraz ważniejsze staną się cyfrowe analizy przepływu, symulacje chłodzenia, automatyczna kontrola wizyjna i monitorowanie parametrów procesu. Przedsiębiorstwa w Polsce będą również odczuwać wpływ europejskich regulacji dotyczących opakowań, recyklingu i identyfikowalności materiałowej. Konstrukcja powinna umożliwiać oznaczenie tworzywa, ograniczać niepotrzebne dodatki i uwzględniać realny obieg materiału po zakończeniu życia produktu.
W produkcji krótkoseryjnej rozwijać się będą formy szybkie, wkładki wymienne i narzędzia umożliwiające szybką korektę konstrukcji. Dla przedsiębiorstw wprowadzających produkty na rynek ważna będzie możliwość przetestowania małej serii przed zakupem pełnej formy wielogniazdowej.
Nie ma jednej wartości dla wszystkich projektów. Dla wielu obudów technicznych stosuje się 1,5–3 mm, ale wybór zależy od tworzywa, długości przepływu, obciążenia i wymagań wizualnych. Najważniejsza jest równomierność grubości.
Dla gładkich powierzchni często wystarcza 0,5–1 stopień na stronę. Powierzchnie teksturowane, głębokie żebra i wysokie ścianki wymagają większego pochylenia. Ostateczną wartość należy ustalić z wykonawcą formy.
Nie. Suwaki są potrzebne tylko wtedy, gdy występują podcięcia niemożliwe do usunięcia w głównym kierunku otwierania formy. Zmiana geometrii może często wyeliminować konieczność ich użycia.
Najczęściej powodem są zbyt grube żebra, słupki, lokalne nagromadzenie materiału albo nierównomierne chłodzenie. Problem można ograniczyć przez zmniejszenie grubości żeber i poprawę konstrukcji.
System gorącokanałowy jest zwykle opłacalny przy większych wolumenach, gdy oszczędność materiału i krótszy cykl równoważą wyższy koszt formy. Dla prototypów i małych serii często lepszym wyborem jest prostszy układ zimnokanałowy.
Tak. Formy szybkie i narzędzia pilotażowe pozwalają sprawdzić montaż, ergonomię, wygląd oraz reakcję rynku przed inwestycją w pełną formę produkcyjną.
Analiza przepływu tworzywa pozwala przewidzieć, jak stopione tworzywo wypełni gniazdo formy, gdzie powstaną linie łączenia, zapadnięcia, pęcherze, deformacje oraz czy detal da się skutecznie chłodzić i wypychać. Dla firm w Polsce najważniejszym wnioskiem jest prosty: symulację warto wykonać przed zamówieniem formy, szczególnie przy obudowach, częściach technicznych, elementach samochodowych, sprzęcie medycznym oraz produkcji seryjnej.
Praktyczna analiza powinna wskazać położenie punktów wtrysku, przewidywany czas cyklu, rozkład ciśnienia, temperatury, skurczu oraz ryzyko paczenia detalu. Wynik powinien prowadzić do konkretnych korekt modelu, a nie tylko do wizualizacji przepływu.
W Polsce można korzystać z usług lokalnych narzędziowni, biur konstrukcyjnych i dostawców oprogramowania. Warto także rozważyć kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin, jeżeli oferują raporty konstrukcyjne, certyfikowane procesy jakościowe, wsparcie przed i po sprzedaży oraz korzystną relację kosztu do możliwości technicznych.
Forma wtryskowa jest inwestycją, której późniejsza korekta może oznaczać dodatkowe frezowanie, spawanie, zmianę układu chłodzenia, przeróbkę suwaków, dodanie odpowietrzeń lub nawet wykonanie nowych wkładek. W przypadku form wielogniazdowych błąd powiela się na każdym cyklu produkcyjnym. Analiza przepływu tworzywa pomaga wykryć te problemy jeszcze na etapie pliku trójwymiarowego.
W polskich projektach produkcyjnych często spotyka się presję czasu związaną z uruchomieniem produktu w Warszawie, Wrocławiu, Poznaniu, Katowicach, Gdańsku lub Łodzi. Zespoły rozwojowe chcą szybko przejść od prototypu do serii, jednak pominięcie symulacji może wydłużyć wdrożenie bardziej niż dodatkowe dni przeznaczone na analizę. Dotyczy to zarówno producentów części dla motoryzacji i AGD, jak i młodych marek elektroniki użytkowej.
Analiza formowania nie zastępuje doświadczenia narzędziowni, prób technologicznych ani walidacji gotowej formy. Jest jednak skutecznym narzędziem decyzyjnym. Pozwala porównać kilka wariantów bramkowania, grubości ścianek, kanałów doprowadzających i chłodzenia bez kosztownego wykonywania wielu wersji oprzyrządowania.
Najbardziej użyteczny raport powinien odpowiadać na pytania konstrukcyjne i technologiczne. Czy tworzywo dopłynie do najdalszych obszarów? Czy czas wypełnienia będzie równomierny? Czy linie łączenia znajdą się w miejscach obciążonych mechanicznie albo widocznych? Czy żebra, zatrzaski, tuleje i pogrubienia będą powodować zapadnięcia? Czy układ chłodzenia zapewni stabilny cykl?
Obszar analizyCo pokazujeZnaczenie dla projektuTypowa decyzjaWypełnianie gniazdaKolejność i czas przepływu stopionego tworzywaWskazuje ryzyko niedolewów i nierównomiernego przepływuZmiana punktu wtrysku lub przekroju kanałuCiśnienie wtryskuWymagane obciążenie podczas wypełnianiaPomaga dobrać maszynę oraz uniknąć nadmiernego ciśnieniaKorekta geometrii, tworzywa lub parametrów procesuLinie łączeniaMiejsca spotkania dwóch frontów przepływuOcena estetyki i wytrzymałości elementuPrzeniesienie bramki albo poprawa odpowietrzeniaZapadnięciaRyzyko lokalnego skurczu w pogrubieniachWażne przy obudowach, panelach i powierzchniach dekoracyjnychZmiana grubości żeber, słupków i ścianekPaczeniePrzewidywane odkształcenie po wyjęciu z formyKluczowe dla części montażowych i szczelnych obudówZmiana chłodzenia, geometrii lub orientacji włókienChłodzenieRozkład temperatur i czas osiągnięcia stabilnościWpływa bezpośrednio na czas cyklu i powtarzalnośćPrzebudowa kanałów chłodzącychSkurcz tworzywaZmianę wymiarów po ostygnięciuPomaga ustalić naddatki formyDostosowanie wymiarów rdzeni i gniazdPowyższe wyniki należy czytać wspólnie. Niskie ryzyko niedolewu nie oznacza automatycznie dobrego projektu, jeśli detal jednocześnie ma wysokie naprężenia, długi czas chłodzenia albo silne paczenie. Dobra praktyka polega na porównaniu co najmniej dwóch wariantów bramkowania oraz na sprawdzeniu kilku realnych ustawień temperatury formy i tworzywa.
W wielu projektach problem nie wynika z jednego błędu, lecz z połączenia kilku decyzji konstrukcyjnych. Przykładem jest cienka ścianka połączona z grubym słupkiem montażowym. Tworzywo może szybko wypełnić część cienkościenną, ale w grubym obszarze będzie chłodziło się długo, tworząc zapadnięcie lub wewnętrzną pustkę. Podobnie nieprawidłowo umieszczona bramka może powodować widoczną linię łączenia na froncie produktu.
ProblemPrzyczynaSkutek produkcyjnyMożliwe działanieNiedolewZbyt długi przepływ, mała bramka lub niska temperaturaNiepełny detal i wysoki odrzutSkrócenie drogi przepływu, zmiana bramkiZapadnięciaPogrubienia przy żebrach, słupkach lub tulejachWady wizualne oraz ryzyko osłabienia ścianyUjednolicenie grubości i zastosowanie żeberPaczenieNierównomierne chłodzenie lub orientacja włókienProblemy montażowe i nieszczelnośćOptymalizacja chłodzenia i kierunku wtryskuPrzypaleniaUwięzione powietrze i słabe odpowietrzeniePrzebarwienia, degradacja tworzywaDodanie odpowietrzeń i korekta procesuWidoczne linie łączeniaSpotkanie frontów przepływu w strefie dekoracyjnejObniżona estetyka i czasem wytrzymałośćZmiana lokalizacji bramki lub kolejności napełnianiaWypływkiZa wysokie ciśnienie, niedokładne zamknięcie formyDodatkowa obróbka i odpadyOcena siły zwarcia oraz powierzchni podziałuDługi czas cykluNieskuteczne chłodzenie lub nadmierna grubość ścianWyższy koszt pojedynczego detaluPrzeprojektowanie kanałów i geometriiTabela pokazuje, że analiza przepływu służy nie tylko ocenie możliwości napełnienia formy. Jest również narzędziem do planowania kosztu produkcji. Różnica kilku sekund w czasie chłodzenia może mieć duże znaczenie przy dziesiątkach tysięcy części rocznie.
Zakres symulacji należy dopasować do poziomu ryzyka projektu. Prosty uchwyt wykonany z jednego tworzywa może wymagać podstawowego badania wypełnienia, natomiast obudowa z tworzywa wzmacnianego włóknem szklanym, z zatrzaskami, metalowymi wkładkami i wysokimi wymaganiami wymiarowymi potrzebuje analizy znacznie szerszej.
Najlepsze wyniki daje komplet informacji przekazany przed rozpoczęciem symulacji. Sam model bryłowy jest użyteczny, ale nie wystarcza do podjęcia decyzji technologicznej. Warto wskazać przewidywany materiał, wymagania dotyczące wyglądu, tolerancje krytyczne, wielkość serii, planowaną maszynę, preferowaną stronę estetyczną i lokalizacje niedopuszczalnych śladów po bramce.
W Polsce popularne są formaty STEP, IGES, Parasolid oraz natywne pliki systemów konstrukcyjnych. Model powinien być pozbawiony przypadkowych szczelin, nakładających się powierzchni i elementów niemających znaczenia dla formowania. Jeśli detal ma być malowany, metalizowany lub wykonywany z tworzywa przezroczystego, należy to zgłosić przed analizą, ponieważ wymagania wizualne wpływają na wybór bramki i wykończenie narzędzia.
Dane wejścioweDlaczego są potrzebnePrzykład decyzjiRyzyko przy braku danychModel trójwymiarowyStanowi podstawę obliczeń przepływuOcena grubości ścian i żeberNiepełna lub błędna symulacjaRodzaj tworzywaWpływa na lepkość, skurcz i temperaturyDobór parametrów dla ABS, PC, PA lub PPNieprawidłowe przewidywanie paczeniaWymagania wizualneUstalają dopuszczalne miejsca bramkowaniaUkrycie śladu wtrysku na spodzie obudowyWidoczne wady na powierzchni klasy AWielkość produkcjiOkreśla opłacalność formy i chłodzeniaDobór formy jedno- lub wielogniazdowejZbyt wysoki koszt jednostkowyTolerancje krytyczneWskazują obszary wymagające stabilnościKontrola płaskości pokrywy i zatrzaskówProblemy przy montażuPrzewidywana maszynaPozwala ocenić siłę zwarcia i objętość wtryskuWeryfikacja możliwości seryjnej produkcjiDobór niewłaściwego parku maszynowegoDocelowa liczba gniazdWpływa na układ kanałów i równowagę przepływuPorównanie czterech i ośmiu gniazdNierówna jakość między detalamiTa tabela pokazuje, że analiza jest procesem współpracy między konstruktorem produktu, technologiem, narzędziownią i producentem części. Im wcześniej ustalone zostaną kryteria odbioru, tym mniej zmian trzeba wprowadzać po wykonaniu formy.
Przy wyborze partnera nie należy oceniać wyłącznie ceny raportu. Ważniejsze jest, czy firma potrafi przełożyć wynik symulacji na projekt formy, technologię wtrysku i rzeczywiste działania korygujące. Dobry dostawca powinien rozumieć zachowanie tworzyw, konstrukcję form, chłodzenie, odpowietrzanie, systemy gorącokanałowe oraz ograniczenia produkcji seryjnej.
FirmaObszar obsługiGłówne atutyZakres praktycznyAutodesk PolskaWarszawa i cała PolskaOprogramowanie do symulacji oraz wsparcie techniczneLicencje, szkolenia, narzędzia do analiz formowaniaSolidExpertKraków, Katowice, Wrocław i cała PolskaWsparcie projektowania oraz cyfrowego przygotowania produkcjiSzkolenia, doradztwo konstrukcyjne, rozwiązania dla przemysłuCadXpertKraków, Warszawa, Poznań i cała PolskaInżynieria wspomagana komputerowo i doradztwo technologiczneSystemy projektowe, szkolenia, konsultacje techniczneSimconNiemcy, Polska przez partnerów regionalnychSpecjalizacja w symulacji przetwórstwa tworzywAnaliza wtrysku, chłodzenia, paczenia i optymalizacji procesuMoldex3DEuropa Środkowa, w tym projekty dla PolskiZaawansowane symulacje części technicznych i formWypełnianie, chłodzenie, włókna, formy wielogniazdoweTEAM RapidPolska, Europa i obsługa międzynarodowaPołączenie analizy konstrukcyjnej, szybkiego oprzyrządowania i produkcjiRaporty projektowe, formy, wtrysk, prototypy i serieHASCOPolska i EuropaKomponenty normalne do budowy form oraz wiedza narzędziowaElementy form, rozwiązania konstrukcyjne i wsparcie techniczneFirmy wymienione w tabeli reprezentują różne modele współpracy. Część dostarcza przede wszystkim oprogramowanie i szkolenia, część wspiera konstrukcję, a inni partnerzy mogą połączyć analizę z wykonaniem narzędzia i produkcją detali. Przed podpisaniem zamówienia warto poprosić o przykładowy zakres raportu, listę założeń, harmonogram korekt oraz jasne wskazanie, kto odpowiada za wdrożenie rekomendacji.
Materiał wpływa na niemal każdy wynik symulacji. Polipropylen ma inne zachowanie skurczowe niż ABS, poliwęglan wymaga innych warunków przetwarzania niż poliamid, a tworzywa z włóknem szklanym mają większe ryzyko anizotropii i paczenia. Dlatego nie należy analizować detalu na przypadkowym materiale zastępczym, jeśli produkt końcowy ma pracować w określonych warunkach mechanicznych, termicznych lub chemicznych.
W branży motoryzacyjnej, rozwiniętej szczególnie w regionach Śląska, Wielkopolski i Dolnego Śląska, analiza jest używana dla elementów wnętrza, osłon, uchwytów, kanałów oraz komponentów pod maską. W sektorze AGD, silnym w okolicach Wrocławia i Łodzi, szczególne znaczenie mają estetyka powierzchni, montaż zatrzaskowy oraz skrócenie czasu cyklu. W sektorze medycznym istotne są powtarzalność, czystość procesu, stabilność wymiarów i możliwość śledzenia partii materiału.
Projektant planuje wtrysk od strony przedniej, ponieważ ułatwia to konstrukcję formy. Symulacja pokazuje jednak, że ślad po bramce oraz linia łączenia znajdą się na powierzchni użytkowej. Po zmianie punktu wtrysku na niewidoczną krawędź i poprawie odpowietrzenia można ograniczyć ryzyko wad estetycznych bez zmiany funkcji produktu.
Analiza ujawnia, że długie zatrzaski są zasilane zbyt późno, co zwiększa ryzyko niedolewu i osłabienia ich podstawy. Rozwiązaniem może być zmiana rozmieszczenia bramek, zwiększenie lokalnej grubości, skrócenie zatrzasku albo zastosowanie bardziej odpowiedniego materiału.
W przypadku części konstrukcyjnej orientacja włókien może prowadzić do odkształceń, mimo że sam proces wypełniania wygląda poprawnie. Analiza paczenia i włókien pozwala wybrać kierunek przepływu, który zmniejsza deformację w obszarze mocowania śrubowego.
Producent planuje osiem gniazd, aby obniżyć koszt jednostkowy. Symulacja wykazuje nierównomierne napełnianie skrajnych gniazd. Zmiana układu kanałów, zastosowanie odpowiedniego systemu gorącokanałowego lub korekta wymiarów doprowadzeń pozwala poprawić równowagę bez kosztownej fazy prób i błędów.
Największe oszczędności wynikają z eliminowania błędów przed obróbką stali. Warto zamówić analizę szczególnie wtedy, gdy detal ma duże wymiary, cienkie ściany, wysokie wymagania kosmetyczne, wiele zatrzasków, wkładki metalowe, wzmocnienie włóknem, niestandardowe tworzywo lub planowaną produkcję powyżej kilku tysięcy sztuk.
Nie każda część wymaga pełnej symulacji chłodzenia i paczenia. Dla prostego elementu niskiego ryzyka wystarczająca może być analiza wypełnienia. Dla produktu o wysokiej wartości, wykorzystywanego w medycynie, motoryzacji lub elektronice, pełny raport zwykle jest uzasadniony. Najlepszym podejściem jest dopasowanie zakresu do kosztu błędu, a nie do samej wielkości detalu.
W przypadku projektów realizowanych między Polską a Azją należy uwzględnić logistykę przez porty w Gdańsku i Gdyni, transport lotniczy przez Warszawę lub Katowice oraz harmonogram prób narzędziowych. Dobrze przygotowany raport konstrukcyjny zmniejsza liczbę pilnych wysyłek próbek i pomaga szybciej przejść do stabilnej produkcji.
TEAM Rapid łączy analizę wykonalności, szybkie oprzyrządowanie, obróbkę precyzyjną i formowanie wtryskowe, dzięki czemu rekomendacje z raportu mogą zostać bezpośrednio przełożone na konstrukcję formy i próbę produkcyjną. Firma działa zgodnie z systemem jakości ISO 9001:2015, obsłużyła ponad 500 klientów w ponad 25 krajach i zrealizowała ponad 6000 projektów, dostarczając prototypy, części precyzyjne oraz produkcję od pojedynczych sztuk do ponad 100000 elementów. Dla klientów w Polsce dostępne są elastyczne modele współpracy obejmujące produkcję dla właścicieli marek, producentów końcowych, dystrybutorów, firm projektowych, małych przedsiębiorstw i klientów indywidualnych: od rozwoju OEM i ODM, przez produkcję hurtową, po dostawy seryjne oraz partnerską dystrybucję regionalną. Firma oferuje rozwiązania pod klucz oraz rozwiązania dla zakładów należących do klienta, a nie model przejmowania własności zakładu ani dostawy materiału luzem na miejscu. Chociaż profil działalności wskazuje globalną obsługę i bezpośrednią wysyłkę międzynarodową, a nie magazyn lokalny w Polsce, klienci otrzymują konkretne zabezpieczenie w postaci szybkiej komunikacji inżynierskiej, raportów wykonalności, kontroli wymiarowej, wsparcia przedprodukcjnego i obsługi po dostawie. Doświadczenie w obsłudze rynków europejskich, w tym Niemiec, oraz znajomość współpracy z klientami zachodnimi pomagają ograniczyć ryzyko nieporozumień dotyczących specyfikacji, jakości, terminów i wysyłek do Polski.
Przed wykonaniem narzędzia warto skorzystać z usługi szybkiego oprzyrządowania, aby zweryfikować geometrię i przejść sprawniej do produkcji. W przypadku seryjnych elementów z tworzyw pomocne są usługi formowania wtryskowego, które umożliwiają wdrożenie zaleceń wynikających z analizy. Projekt można rozpocząć od przesłania danych przez formularz zapytania ofertowego.
W 2026 roku analiza przepływu tworzywa będzie coraz silniej łączona z automatyzacją projektowania, symulacją chłodzenia konformalnego, analizą śladu węglowego i cyfrową kontrolą jakości. Rosnące koszty energii oraz wymagania dotyczące ograniczania odpadów sprawiają, że producenci będą dokładniej oceniać czas cyklu, masę detalu, udział przemiału i możliwość stosowania tworzyw pochodzących z recyklingu.
W Polsce ważne będą także regulacje europejskie dotyczące opakowań, gospodarki o obiegu zamkniętym i identyfikowalności materiałów. Symulacja pomoże testować, czy materiał z recyklingu zachowuje stabilność procesu, czy konieczne jest zwiększenie tolerancji technologicznej oraz czy zmiana składu tworzywa nie podniesie ryzyka paczenia lub wad powierzchniowych.
Coraz większe znaczenie będzie mieć również sztuczna inteligencja wspierająca wybór bramek, parametrów wtrysku i konstrukcji chłodzenia. Nadal jednak wyniki muszą być zatwierdzane przez doświadczonych inżynierów, ponieważ jakość modelu wejściowego, właściwości konkretnej partii materiału i możliwości realnej formy mają kluczowy wpływ na wiarygodność obliczeń.
Nie zawsze. Przy prostych, grubych i mało wymagających elementach można ograniczyć zakres analizy. Warto ją jednak wykonać, jeśli detal ma wymagania estetyczne, zatrzaski, cienkie ściany, duże wymiary albo będzie produkowany w dużej serii.
Najlepiej po przygotowaniu wstępnego modelu trójwymiarowego, ale przed zamrożeniem konstrukcji i rozpoczęciem obróbki formy. Wtedy zmiany są najszybsze i najtańsze.
Nie. Symulacja ogranicza ryzyko, lecz gotowa forma wymaga prób technologicznych. Wyniki zależą od poprawności modelu, danych materiałowych, konstrukcji narzędzia oraz rzeczywistych parametrów maszyny.
Najczęściej są to ABS, polipropylen, poliwęglan, poliamid, tworzywa wzmacniane włóknem szklanym, POM, TPE oraz mieszanki techniczne używane w motoryzacji, elektronice i AGD.
Tak. Pozwala sprawdzić, czy wszystkie gniazda będą wypełniane równomiernie, czy maszyna ma odpowiednią siłę zwarcia oraz czy planowana liczba gniazd rzeczywiście obniży koszt jednostkowy.
Tak. Jest to szczególnie zalecane dla produkcji seryjnej i form wielogniazdowych. Symulacja może ocenić równowagę napełniania, temperaturę tworzywa oraz wpływ systemu gorącokanałowego na cykl.
Czas zależy od złożoności modelu, liczby wariantów i zakresu obliczeń. Proste badanie może być gotowe szybko, natomiast pełna analiza chłodzenia, paczenia i formy wielogniazdowej wymaga dodatkowej pracy inżynierskiej.
Tak, pod warunkiem że zapewnia jasną komunikację techniczną, raport konstrukcyjny, kontrolę jakości, próbki, dokumentację oraz wiarygodną obsługę logistyczną. Warto ustalić sposób zatwierdzania zmian przed rozpoczęciem produkcji narzędzia.
Analiza przepływu tworzywa jest jednym z najskuteczniejszych sposobów na ograniczenie ryzyka przed wykonaniem formy wtryskowej. Pomaga poprawić konstrukcję detalu, ustalić położenie punktów wtrysku, przewidzieć skurcz i paczenie, skrócić czas cyklu oraz zmniejszyć liczbę kosztownych zmian po uruchomieniu narzędzia. Dla firm w Polsce najlepszą praktyką jest połączenie symulacji z raportem wykonalności, doświadczeniem narzędziowni i próbą produkcyjną, aby decyzje konstrukcyjne były oparte na danych, a nie na założeniach.
W Polsce najczęściej wybór stali na formę wtryskową należy oprzeć na wielkości serii, rodzaju granulatu, wymaganej powierzchni detalu, chłodzeniu i ryzyku korozji. Stal P20 jest rozsądnym wyborem dla prototypów oraz krótkich i średnich serii. H13 sprawdza się przy wysokiej temperaturze, tworzywach wzmacnianych włóknem szklanym oraz intensywnej produkcji. S136 warto wybrać do elementów optycznych, medycznych, kosmetycznych i produktów wykonywanych z tworzyw agresywnych chemicznie, gdy konieczna jest odporność na korozję i wysoki połysk.
Najważniejsza zasada brzmi: nie kupuje się „najlepszej stali”, lecz stal dopasowaną do konkretnego detalu, polimeru i planowanej liczby cykli. Przepłacenie za stal nierdzewną przy prostej serii 5 000 sztuk nie poprawi wyniku biznesowego, podobnie jak zbyt miękka stal przy produkcji elementów z tworzywa wzmacnianego może szybko podnieść koszty napraw.
Polska pozostaje jednym z najważniejszych ośrodków przetwórstwa tworzyw w Europie Środkowej. Silne klastry produkcyjne działają na Śląsku, w Wielkopolsce, na Dolnym Śląsku, w Małopolsce i na Mazowszu. Katowice, Tychy, Gliwice, Poznań, Wrocław, Łódź, Warszawa, Bydgoszcz i Gdańsk skupiają zakłady motoryzacyjne, producentów AGD, opakowań, elektroniki, urządzeń medycznych oraz komponentów przemysłowych. Porty w Gdańsku i Gdyni ułatwiają import stali narzędziowej, normaliów, gorących kanałów i gotowych narzędzi z Azji.
W praktyce polskie firmy kupują formy zarówno od lokalnych narzędziowni, jak i od partnerów zagranicznych. Lokalna narzędziownia ułatwia bezpośrednie uzgodnienia, próbę formy i szybkie poprawki. Producent międzynarodowy może natomiast zaoferować krótszy czas wykonania, większą dostępność obróbki elektroerozyjnej, niższy koszt pracy oraz łączenie budowy formy z produkcją detali. O wyborze powinny decydować całkowite koszty uruchomienia, a nie wyłącznie cena narzędzia.
Wzrost znaczenia recyklatów, tworzyw z dodatkami mineralnymi i materiałów wzmacnianych zmienia wymagania dotyczące stali. Granulaty z włóknem szklanym, włóknem węglowym, uniepalniaczami, środkami barwiącymi i recyklatem mogą zwiększać zużycie gniazd, przewężeń oraz przewodów doprowadzających. Dlatego wybór gatunku stali powinien być potwierdzony analizą tworzywa, danych od dostawcy granulatu i dokumentacją konstrukcyjną detalu.
Oznaczenia P20, H13 i S136 są powszechnie używane w branży form wtryskowych, lecz różni producenci stosują własne nazwy handlowe, składy chemiczne i klasy czystości metalurgicznej. Przed zamówieniem należy porównać nie tylko nazwę gatunku, lecz również atest wytopu, twardość dostawy, sposób przetopu, dopuszczalne odchyłki, możliwość polerowania oraz zalecenia dotyczące obróbki cieplnej.
Porównanie popularnych materiałów na formy wtryskoweGatunekTypowe oznaczenieGłówne zaletyOgraniczeniaNajlepsze zastosowanieP201.2311Dobra obrabialność, dostępność, korzystny koszt, możliwość dostawy w stanie ulepszonymOgraniczona odporność na korozję i ścieranieObudowy, pokrywy, tacki, elementy użytkowe, krótkie i średnie serieP20 ulepszona1.2312Lepsza jednorodność, łatwiejsza obróbka, dobre właściwości dla większych blokówNie jest pierwszym wyborem do tworzyw agresywnychDuże korpusy form, elementy motoryzacyjne, formy wielogniazdowe średniej wielkościStal niklowa do form1.2738Dobra hartowność w dużym przekroju, stabilność i wytrzymałośćWyższa cena niż podstawowa P20Duże formy do zderzaków, paneli, elementów AGD i części technicznychH131.2344Wysoka odporność na temperaturę, zmęczenie cieplne i ścieranieWymaga poprawnej obróbki cieplnej; wyższy koszt wykonaniaTworzywa z włóknem szklanym, intensywna produkcja, wkładki i rdzenieS136Stal nierdzewna do formOdporność na korozję, bardzo dobre polerowanie, wysoka czystość powierzchniWyższa cena materiału i obróbkiDetale optyczne, medyczne, kosmetyczne, PVC, formy pracujące w wilgoci1.2083Stal nierdzewna narzędziowaDobra odporność korozyjna i możliwość uzyskania estetycznej powierzchniJakość polerowania zależy od klasy materiału i obróbkiOpakowania, detale przezroczyste, elementy spożywcze i medyczneStal proszkowaGatunki wysokowytrzymałeBardzo wysoka odporność na ścieranie i stabilna mikrostrukturaNajwyższy koszt zakupu oraz wymagająca obróbkaEkstremalnie ścierne tworzywa, bardzo długie serie, wymagające wkładkiTabela pokazuje, że P20 nie jest materiałem „gorszym”, a H13 i S136 nie są automatycznie „lepsze”. Każdy gatunek ma określony cel. P20 umożliwia szybkie wykonanie stabilnej formy do wielu standardowych zastosowań. H13 chroni kluczowe strefy formy przed zużyciem, szczególnie przy napełnianiu materiałem zawierającym włókna. S136 ogranicza ryzyko korozji i umożliwia uzyskanie powierzchni wymaganej przez produkty optyczne, kosmetyczne i medyczne.
Najczęstszym błędem jest dobieranie stali wyłącznie na podstawie zakładanej liczby sztuk. Liczba cykli ma znaczenie, ale równie ważne są konstrukcja detalu, liczba gniazd, rodzaj układu wlewowego, ciśnienie wtrysku, chropowatość powierzchni, obecność podcięć oraz przewidywany harmonogram konserwacji. Forma wykonująca 20 000 części z poliamidu z 30% włókna szklanego może zużyć się szybciej niż narzędzie produkujące 200 000 części z polipropylenu.
Dobór materiału według warunków produkcyjnychWarunki produkcjiRekomendowana stalElementy wymagające wzmocnieniaUzasadnienieSeria próbna do 5 000 sztuk z polipropylenuAluminium lub P20Przewężenia, suwaki, wypychaczeNiski koszt i szybkie uruchomienie mają większe znaczenie niż maksymalna żywotnośćSeria 10 000–50 000 sztuk z ABSP20 lub 1.2311Wkładki w strefie bramkiDobra równowaga między ceną, obróbką i trwałościąSeria 50 000–150 000 sztuk z poliwęglanu1.2738 lub H13Rdzenie, gniazda, kanały chłodząceWyższe temperatury i wymagania powierzchniowe uzasadniają lepszy materiałProdukcja z poliamidu z włóknem szklanymH13 lub stal proszkowa dla wkładekBramka, kanały przepływu, rdzenie cienkościenneWłókno szklane wywołuje silne ścieranieElementy z PVC lub tworzywa z dodatkami agresywnymiS136 lub 1.2083Wszystkie powierzchnie kontaktu z tworzywemOchrona przed korozją i przebarwieniami powierzchniDetale przezroczyste i optyczneS136 wysokiej czystościGniazda formujące powierzchnie widoczneWymagany wysoki połysk, minimalna liczba wad i stabilna powierzchniaWielogniazdowe opakowania o dużej wydajnościH13, 1.2344 lub stal nierdzewna zależnie od żywicyWkładki gniazd, szyjki, bramki, elementy zamykająceWysoka liczba cykli wymaga przewidywalnej odporności na zużycieW praktyce korzystne bywa zastosowanie konstrukcji mieszanej. Korpus formy można wykonać z P20 lub 1.2738, natomiast gniazda, rdzenie, wkładki przy bramce i elementy narażone na tarcie z H13 albo stali nierdzewnej. Takie podejście redukuje koszt zakupu materiału bez rezygnacji z trwałości w krytycznych miejscach. Jest szczególnie skuteczne dla producentów z okolic Poznania, Łodzi i Wrocławia, którzy obsługują zmienne wolumeny dla przemysłu AGD, motoryzacji i elektroniki.
Dobór stali ma bezpośredni wpływ na jakość powierzchni wypraski. Jeżeli detal będzie malowany, pokrywany powłoką lub otrzyma głęboką teksturę, wymagania dotyczące polerowania są zwykle niższe. Jeśli jednak część ma być błyszcząca, przezroczysta albo stanowić widoczną powierzchnię produktu premium, konieczne jest użycie stali o wysokiej czystości i jednorodnej strukturze.
S136 jest często wybierana do detali wymagających lustrzanego połysku, ale sam materiał nie gwarantuje efektu. Niezbędne są prawidłowe frezowanie, obróbka elektroerozyjna o odpowiednich parametrach, stopniowe polerowanie i kontrola powierzchni. Nadmierna warstwa przetopiona po obróbce elektroerozyjnej może obniżyć jakość poleru. Dlatego wykonawca powinien określić, które powierzchnie są funkcjonalne, które widoczne i jaki poziom chropowatości jest wymagany.
Chłodzenie również determinuje wybór materiału. Agresywne media chłodzące, niewłaściwie uzdatniona woda i okresowe przestoje mogą powodować korozję kanałów. Dla form produkujących elementy medyczne lub kosmetyczne, gdzie higiena i czystość są istotne, stal nierdzewna w obszarach narażonych na kondensację może ograniczyć koszt konserwacji. W dużych formach warto rozważyć wkładki o podwyższonym przewodnictwie cieplnym, jeżeli nie wpłynie to negatywnie na wytrzymałość oraz żywotność narzędzia.
Przed zatwierdzeniem zakupu formy należy wymagać specyfikacji materiałowej. Dokument powinien wskazywać stal korpusu, gniazd, rdzeni, suwaków, wypychaczy, prowadnic i wkładek. Sam zapis „stal P20” nie wystarcza, jeśli nie określono producenta materiału, twardości oraz stref, w których będą zastosowane inne gatunki.
Warto również żądać raportu technologicznego przed wykonaniem narzędzia. Raport powinien obejmować analizę grubości ścianek, pochyleń, linii podziału, miejsc wtrysku, ryzyka zapadnięć, odpowietrzenia, układu chłodzenia i możliwych deformacji. Przy częściach o dużych wymaganiach jakościowych zalecane są próby materiałowe, pomiary stabilności wymiarowej oraz plan konserwacji formy po określonej liczbie cykli.
Dokumenty i kontrole wymagane przy zakupie formyZakres kontroliCo powinien otrzymać kupującyZnaczenie dla trwałości formyPraktyczna wskazówkaIdentyfikacja staliAtest materiałowy lub potwierdzenie gatunkuPotwierdza skład i pochodzenie materiałuPorównaj oznaczenie, twardość oraz producenta staliTwardośćWynik pomiaru po obróbce cieplnejWpływa na odporność na ścieranie i ryzyko pęknięćUstal tolerancję twardości dla gniazd i rdzeniRaport konstrukcyjnyAnaliza wykonalności i rysunki formyZmniejsza ryzyko kosztownych zmian po uruchomieniuZatwierdź bramkę, chłodzenie i linię podziału przed produkcjąPróba formyPróbne wypraski oraz parametry procesuWeryfikuje działanie narzędzia w rzeczywistych warunkachSprawdź wymiary, wygląd, masę i deformację częściKontrola wymiarowaRaport pomiarowy detaliPotwierdza zgodność z modelem i tolerancjamiWybierz wymiary krytyczne dla montażuPlan serwisowyInstrukcja czyszczenia, smarowania i wymiany częściPrzedłuża życie narzędzia i ogranicza przestojeUstal częstotliwość przeglądów według tworzywa i liczby cykliPakowanie i transportZdjęcia zabezpieczenia formy i lista wyposażeniaChroni precyzyjne powierzchnie podczas transportuWymagaj zabezpieczenia antykorozyjnego i blokady ruchomych częściW przypadku importu formy do Polski szczególnie ważne są ustalenia dotyczące transportu, odprawy, części zamiennych i obsługi poprodukcyjnej. Formę należy wysyłać z pełną dokumentacją, listą elementów zużywalnych, opisem podłączeń oraz wynikiem prób. W relacji z dostawcą zagranicznym warto ustalić, kto odpowiada za pierwsze uruchomienie, korekty wymiarowe i ewentualne naprawy wykonywane lokalnie.
Poniższe firmy są rozpoznawalne na polskim i europejskim rynku materiałów narzędziowych, standardowych elementów form oraz produkcji form. Nie wszystkie wykonują kompletne narzędzia; część zapewnia stal, normalia, systemy prowadzenia lub rozwiązania wspierające budowę form. Przed zamówieniem warto potwierdzić aktualną dostępność materiału, termin dostawy i zakres technicznego wsparcia.
Firmy obsługujące polski rynek form wtryskowychFirmaRegion obsługiNajważniejsze mocne stronyKluczowa ofertavoestalpine High Performance Metals PolskaPolska, Europa Środkowa, szczególnie duże ośrodki przemysłoweStale narzędziowe, rozpoznawalne gatunki do form, wsparcie materiałoweStale do form, stale nierdzewne, stale do pracy na gorąco, doradztwo materiałowethyssenkrupp Materials PolskaCała Polska, w tym Śląsk, Mazowsze i WielkopolskaSzeroka dystrybucja materiałów, obsługa przemysłowa, logistykaStale specjalne, cięcie materiału, dostawy dla narzędziowni i zakładów produkcyjnychMeusburgerPolska i rynek europejskiNormalia form, standaryzacja konstrukcji, szeroki katalog częściPłyty formujące, prowadnice, wypychacze, suwaki, elementy chłodzeniaHASCOPolska, Niemcy i Europa ŚrodkowaKomponenty formowe, elementy gorących kanałów i systemowe rozwiązaniaNormalia, układy chłodzenia, elementy ustalające, wyposażenie formFADOPolska oraz klienci eksportowi z EuropyDoświadczenie w budowie form i narzędzi specjalnychFormy wtryskowe, narzędzia produkcyjne, usługi narzędziowniTEAM RapidPolska obsługiwana z międzynarodowej sieci produkcyjnej i logistycznejSzybkie prototypowanie, formy krótkoseryjne, produkcja detali i wsparcie technologiczneFormy szybkie, wtrysk tworzyw, obróbka numeryczna, druk przestrzenny, odlewanie próżnioweMold-MastersPolska i EuropaTechnologie gorących kanałów i rozwiązania dla wydajnego wtryskuSystemy gorącokanałowe, regulatory temperatury, wsparcie procesoweWybór dostawcy powinien zależeć od rodzaju projektu. Zakład produkujący setki tysięcy opakowań miesięcznie może potrzebować połączenia wysokiej klasy stali, gorącego kanału i lokalnego serwisu. Startup rozwijający urządzenie elektroniczne lub medyczne zwykle potrzebuje szybkiej formy, krótkiej serii testowej i możliwości zmiany konstrukcji bez wielomiesięcznego cyklu inwestycyjnego.
W motoryzacji stal P20 stosuje się do wielu elementów wnętrza, osłon, wsporników i komponentów o średniej skali produkcji. H13 jest przydatna przy poliamidzie wzmacnianym włóknem szklanym, stosowanym w częściach pod maską, złączach i elementach wymagających podwyższonej sztywności. W branży AGD formy pracują często na polipropylenie, ABS, polistyrenie i tworzywach odpornych na temperaturę, dlatego wybór materiału zależy od wymagań powierzchniowych oraz rytmu produkcji.
Branża medyczna wymaga szczególnej kontroli materiału formy, czystości powierzchni i powtarzalności wymiarowej. S136 lub podobna stal nierdzewna może być uzasadniona przy elementach przezroczystych, obudowach urządzeń diagnostycznych, komponentach jednorazowych i częściach narażonych na częste mycie. Producenci z regionów Warszawy, Wrocławia i Łodzi coraz częściej wymagają pełnej identyfikowalności tworzyw oraz dokumentacji z prób formy.
W sektorze opakowań szczególnie ważne są czas cyklu, chłodzenie i odporność na zużycie w strefie bramki. Przy produktach spożywczych, kosmetycznych i chemii gospodarczej stal nierdzewna może ograniczyć problemy wynikające z wilgoci, dodatków barwiących i długich przestojów. W elektronice użytkowej kluczowe są estetyka powierzchni, spasowanie zatrzasków, cienkie ścianki i dokładność gniazd.
Producent obudowy sterownika przemysłowego z Wielkopolski planuje serię 30 000 sztuk z ABS. Część ma matową teksturę, kilka zatrzasków i niewielkie podcięcia. Najbardziej ekonomiczną konfiguracją może być korpus formy z P20, wkładki gniazdowe z P20 ulepszonej oraz hartowane wkładki w obszarze zatrzasków i bramki. Zastosowanie S136 podniosłoby koszt bez proporcjonalnej korzyści, ponieważ powierzchnia nie wymaga lustrzanego poleru, a tworzywo nie jest silnie agresywne.
Zakład z okolic Tychów produkuje złącze z poliamidu z 30% włókna szklanego. Materiał jest ścierny, detal pracuje w temperaturze podwyższonej, a planowana seria przekracza 150 000 sztuk. W tym przypadku korpus może być wykonany z 1.2738, ale rdzenie, przewężenia, wkładki przy bramce i strefy intensywnego przepływu powinny być wykonane z H13 lub materiału o jeszcze większej odporności na ścieranie. Koszt mocniejszej stali jest niższy niż koszt częstych napraw i przestojów.
Firma kosmetyczna z Warszawy uruchamia przezroczysty pojemnik z wysokim połyskiem. Wymagania obejmują brak smug, dobrą jakość powierzchni i odporność formy na wilgotne środowisko produkcji. S136 o wysokiej czystości, starannie obrobiona i wypolerowana, jest właściwym wyborem dla gniazd formujących widoczne powierzchnie. Należy dodatkowo kontrolować czystość granulatu, parametry suszenia oraz odpowietrzenie formy, ponieważ nawet najlepsza stal nie zlikwiduje wad wynikających z niewłaściwego procesu wtrysku.
TEAM Rapid wspiera klientów rozwijających prototypy, formy i produkcję seryjną, łącząc wykonanie narzędzi, obróbkę numeryczną, formowanie wtryskowe, druk przestrzenny, odlewanie próżniowe oraz wykończenie części w jednym łańcuchu realizacji. Firma działa w systemie jakości zgodnym z ISO 9001:2015, wykonuje elementy z tolerancjami do 0,01 mm i opiera decyzje materiałowe na analizie wykonalności oraz raportach projektowych, dzięki czemu dobór P20, H13, S136 i innych stali jest połączony z realnymi wymaganiami tworzywa, geometrii oraz czasu cyklu. Obsługuje użytkowników końcowych, dystrybutorów, właścicieli marek, konstruktorów, startupy i zamawiających indywidualnych poprzez produkcję pod marką klienta, rozwój produktu na zlecenie, sprzedaż hurtową, krótkie serie i partnerstwa dystrybucyjne. Dla odbiorców w Polsce istotne są szybkie odpowiedzi inżynierskie, bezpośrednia wysyłka, dokumentacja prób, kontrola jakości oraz możliwość prowadzenia projektu od prototypu do ponad 100 000 części. Firma ma doświadczenie w obsłudze klientów z ponad 25 krajów, w tym rynków europejskich takich jak Niemcy i Francja, a jej wsparcie przed- i posprzedażowe obejmuje zdalne konsultacje techniczne, raporty wykonalności, weryfikację prób i koordynację transportu. Profil firmy nie wskazuje własnego magazynu ani spółki zależnej w Polsce, dlatego warunki serwisowe, części zamienne i odpowiedzialność transportową należy ustalić przed zakupem. TEAM Rapid realizuje rozwiązania pod klucz i rozwiązania dla zakładów należących do klienta; nie prowadzi modelu BOO ani dostaw luzem na miejscu.
Przy projektach wymagających szybkiego przejścia od modelu cyfrowego do serii próbnej można skorzystać z usług szybkiego wykonania form, które pomagają ograniczyć ryzyko przed inwestycją w pełnowymiarowe narzędzie produkcyjne. W przypadku istniejącego projektu warto przesłać model, rysunek oraz informację o tworzywie przez formularz zapytania ofertowego, aby otrzymać analizę materiału formy, konstrukcji i przewidywanego terminu realizacji.
W 2026 roku wybór stali będzie coraz silniej związany z gospodarką obiegu zamkniętego. Rosnący udział recyklatów w opakowaniach i produktach konsumenckich oznacza większą zmienność lepkości, więcej zanieczyszczeń oraz potencjalnie wyższe zużycie form. Narzędziownie będą częściej stosować wymienne wkładki hartowane w miejscach narażonych na ścieranie, zamiast wykonywać cały korpus z kosztownej stali wysokowytrzymałej.
Istotne będzie także ograniczanie zużycia energii. Lepsze chłodzenie, precyzyjniejsze kanały temperujące, wkładki poprawiające odprowadzanie ciepła i optymalizacja czasu cyklu mogą przynieść większy efekt środowiskowy niż sama zmiana gatunku stali. Projektanci będą analizować formę jako całe narzędzie produkcyjne: od trwałości, przez pobór energii wtryskarki, aż po możliwość naprawy i ponownego wykorzystania komponentów.
Wzrasta również znaczenie cyfrowej identyfikowalności. Klienci będą częściej oczekiwać zapisu gatunku stali, parametrów obróbki cieplnej, wyników prób, historii konserwacji oraz danych dotyczących liczby cykli. W branżach medycznej, motoryzacyjnej i elektrycznej dokumentacja ta stanie się praktycznym warunkiem ograniczania ryzyka jakościowego. Polski rynek, dzięki powiązaniom z Niemcami, Czechami, Skandynawią i krajami bałtyckimi, będzie szybko wdrażał te wymagania.
Tak, P20 jest odpowiednia dla wielu form produkcyjnych, zwłaszcza do polipropylenu, ABS, polistyrenu i innych standardowych tworzyw. Warunkiem jest rozsądna liczba cykli, prawidłowa konserwacja oraz brak wysokiego ścierania powodowanego przez włókna i agresywne dodatki.
H13 warto zastosować, gdy tworzywo zawiera włókno szklane, forma pracuje w wysokiej temperaturze, występują intensywnie obciążone wkładki lub planowana jest długa seria. Nie zawsze cały korpus musi być wykonany z H13; często wystarczy użycie tej stali w gniazdach, rdzeniach i strefach bramki.
Nie w każdym przypadku, ale często jest najbezpieczniejszym wyborem. S136 zapewnia odporność korozyjną i potencjał do uzyskania wysokiego połysku. O jakości detalu decydują także czystość granulatu, polerowanie, odpowietrzenie, suszenie tworzywa i parametry wtrysku.
Najważniejsze są atest materiałowy, potwierdzenie gatunku, wynik pomiaru twardości, dokumentacja obróbki cieplnej oraz raport z prób formy. Dla krytycznych projektów warto dodatkowo wymagać raportu pomiarowego wyprasek i planu konserwacji.
Tak, szczególnie przy szybkim prototypowaniu, krótkich seriach i projektach wymagających połączenia wykonania formy z produkcją części. Trzeba jednak porównać całkowity koszt: transport, odprawę, czas komunikacji, poprawki, części zamienne, uruchomienie oraz lokalny serwis.
Należy dobrać stal nierdzewną tam, gdzie wymaga tego tworzywo lub środowisko pracy, stosować zabezpieczenie antykorozyjne po produkcji, utrzymywać czystość kanałów chłodzących, usuwać wilgoć oraz prowadzić regularne przeglądy. Przy PVC i podobnych materiałach odporność korozyjna ma szczególne znaczenie.
Tak. Jest to często najlepsze rozwiązanie ekonomiczne. Korpus można wykonać z P20 lub 1.2738, a krytyczne wkładki z H13, S136 albo materiału proszkowego. Takie podejście pozwala kontrolować koszt i zwiększać trwałość najbardziej obciążonych obszarów.
Żywotność formy wtryskowej decyduje o koszcie pojedynczej części, stabilności produkcji i terminowości dostaw. Sama liczba cykli nie wystarcza jednak do oceny narzędzia. Znaczenie mają między innymi stal, tworzywo, geometria detalu, ciśnienie wtrysku, sposób chłodzenia, konserwacja oraz dokładność wykonania.
Typowa stalowa forma wtryskowa może wytrzymać od około 100 000 do ponad 1 000 000 cykli. Proste formy aluminiowe zwykle osiągają około 5 000–50 000 cykli, natomiast precyzyjne narzędzia ze stali hartowanej, właściwie serwisowane i używane przy odpowiednim tworzywie, mogą przekroczyć 1 000 000 cykli. Wymiana lub gruntowna regeneracja często staje się potrzebna wcześniej, gdy pojawiają się zadziory, zmiana wymiarów, problemy z wypychaniem albo niestabilny czas cyklu.
W Polsce warto oceniać trwałość formy razem z planowaną wielkością produkcji. Do prototypów i krótkich serii opłaca się rozważyć szybkie oprzyrządowanie aluminiowe. Dla setek tysięcy części lepsza będzie forma stalowa z odpowiednim systemem chłodzenia, wymiennymi wkładkami i kontrolą zużycia. Przed zamówieniem należy poprosić o analizę technologiczności, plan konserwacji, przewidywaną liczbę cykli oraz warunki gwarancji.
Oprócz polskich wykonawców można rozważyć sprawdzonych dostawców międzynarodowych, w tym firmy chińskie posiadające certyfikowane systemy jakości, doświadczenie eksportowe oraz skuteczne wsparcie przed- i posprzedażowe. Przy właściwej kontroli dokumentacji, prób, tolerancji i logistyki mogą zapewnić korzystny stosunek kosztu do trwałości.
Żywotność formy wtryskowej to liczba cykli, które narzędzie może wykonać, zachowując wymagane wymiary, wygląd powierzchni, funkcję oraz bezpieczeństwo pracy. Jeden cykl obejmuje zamknięcie formy, wtrysk tworzywa, chłodzenie, otwarcie i wypchnięcie wypraski. Jeśli forma nadal się otwiera, ale części tracą jakość, nie można uznać jej za sprawną produkcyjnie.
W praktyce rozróżnia się żywotność techniczną i ekonomiczną. Żywotność techniczna kończy się wtedy, gdy naprawa nie przywraca wymaganej geometrii albo koszt remontu zbliża się do ceny nowego narzędzia. Żywotność ekonomiczna może zakończyć się wcześniej, gdy forma powoduje zbyt długie cykle, częste przestoje, dużą ilość braków lub ogranicza zmianę konstrukcji produktu.
Dla kupującego ważniejsza od ogólnej deklaracji „miliona cykli” jest odpowiedź na pytanie, ile dobrych części forma wyprodukuje przy konkretnym tworzywie i parametrach. Forma do polipropylenu może pracować znacznie dłużej niż podobne narzędzie używane do tworzywa szklanego, ściernego lub wymagającego wysokiej temperatury.
Poniższe wartości są przedziałami orientacyjnymi. Ostateczny wynik zależy od projektu, jakości stali, obróbki cieplnej, liczby gniazd, parametrów maszyny oraz poziomu utrzymania.
Rodzaj formyTypowa liczba cykliNajlepsze zastosowanieGłówne ograniczenieForma prototypowa z aluminium5 000–20 000Sprawdzenie konstrukcji i krótkie serieSzybsze zużycie gniazda i powierzchni podziałuForma aluminiowa do małej serii20 000–50 000Produkty sezonowe i testy rynkuOgraniczona odporność na ścieranieForma ze stali ulepszanej100 000–300 000Regularna produkcja mało- i średnioseryjnaWymaga dokładnego smarowania i kontroliForma ze stali hartowanej300 000–1 000 000Duże serie i części techniczneWyższy koszt wykonania i obróbkiForma z wymiennymi wkładkami300 000–1 000 000+Produkty o zmiennej geometriiWiększa złożoność montażuForma do tworzyw ściernych50 000–500 000Elementy wzmacniane włóknem lub minerałamiPrzyspieszone zużycie kanałów i gniazdW przypadku elementów widocznych, takich jak obudowy urządzeń, uchwyty czy panele, trzeba uwzględnić nie tylko liczbę cykli, ale także utrzymanie połysku, faktury i linii podziału. Niewielkie zużycie może być akceptowalne w częściach wewnętrznych, lecz niedopuszczalne na powierzchni klasy A.
Stal dobiera się do wielkości produkcji, rodzaju tworzywa i wymaganej odporności na korozję. Stal ulepszana cieplnie jest rozsądnym kompromisem dla wielu obudów i elementów użytkowych. Stal hartowana sprawdza się w długich seriach, przy wysokim nacisku i tworzywach ściernych. Wkładki z materiałów odpornych na korozję są korzystne przy tworzywach uwalniających agresywne składniki lub przy częstym myciu.
Polipropylen i polietylen zazwyczaj powodują mniejsze zużycie niż tworzywa z dodatkiem włókna szklanego, włókien mineralnych lub środków uniepalniających. Materiały techniczne mogą wymagać wyższej temperatury formy i większego ciśnienia, co obciąża gniazda, suwaki, prowadnice oraz układ wypychania. Tworzywa higroskopijne wymagają właściwego suszenia, ponieważ wilgoć może powodować wady i dodatkowe obciążenie procesu.
Jednolity odbiór ciepła skraca cykl i ogranicza naprężenia. Kanały chłodzące powinny być rozmieszczone blisko powierzchni gniazda, ale z zachowaniem odpowiedniej grubości materiału. Zastoiny wody, kamień, niedrożne przewody i różnice temperatur mogą powodować deformacje, pęknięcia oraz lokalne przegrzewanie. W wymagających narzędziach warto analizować przepływ chłodziwa już na etapie projektu.
Nieprawidłowe pasowanie połówek formy, zbyt mały luz na elementach ruchomych lub nierówna powierzchnia prowadnic przyspieszają zużycie. Precyzyjne frezowanie, elektroerozja, polerowanie i kontrola współrzędnościowa zmniejszają ryzyko powstawania zadziorów oraz przesunięcia linii podziału.
Czyszczenie po zmianie materiału, smarowanie zgodne z zaleceniami, kontrola odpowietrzeń i regularny przegląd wkładek mają bezpośredni wpływ na liczbę cykli. Forma przechowywana w wilgotnym miejscu bez zabezpieczenia może korodować nawet wtedy, gdy wcześniej pracowała prawidłowo.
Pierwszym sygnałem jest zwykle pogorszenie jakości części, a nie widoczne pęknięcie narzędzia. Warto monitorować masę wypraski, wymiary krytyczne, siłę wypychania, czas cyklu oraz liczbę braków. Nagła zmiana jednego z tych parametrów powinna uruchomić kontrolę formy i procesu.
Nie każda wada oznacza konieczność budowy nowej formy. Wymiana wypychaczy, polerowanie, naprawa powierzchni, udrożnienie chłodzenia, regeneracja prowadnic albo wymiana wkładki może przywrócić pełną sprawność. Decyzję powinien poprzedzać pomiar i ocena kosztu przestoju.
Wybór materiału narzędzia powinien wynikać z planowanej liczby części, terminu uruchomienia i prawdopodobieństwa zmian konstrukcyjnych. Jeśli produkt jest dopiero testowany, nadmiernie trwała forma może zamrozić kapitał w narzędziu, które za kilka miesięcy będzie wymagało przebudowy.
Materiał lub rozwiązanieKorzyśćTypowy wybór dlaKiedy zachować ostrożnośćAluminiumSzybka obróbka i niższy kosztPrototypów i krótkich seriiPrzy tworzywach ściernych i bardzo długiej produkcjiStal P20 lub podobnaDobra równowaga ceny i trwałościObudów, pokryw i detali użytkowychPrzy wymaganej wyjątkowo wysokiej odpornościStal hartowanaWysoka odporność na zużycieDużych serii i części precyzyjnychGdy projekt często się zmieniaStal nierdzewna narzędziowaOdporność na korozjęTworzyw wymagających i wilgotnego środowiskaPrzy ograniczonym budżecie narzędziowymWkładki wymienneŁatwa naprawa i zmiana wariantuRodzin produktów i części modyfikowanychGdy projekt nie pozwala na dokładne pasowanieObróbka elektroerozyjnaWykonanie głębokich i złożonych kształtówŻeber, kanałów i precyzyjnych detaliGdy konieczne jest ograniczenie czasu wykonaniaWarto również zdecydować, czy forma ma mieć jedno, czy kilka gniazd. Większa liczba gniazd obniża koszt jednostkowy przy dużej produkcji, ale zwiększa koszt budowy, wymagania dotyczące równoważenia przepływu i ryzyko nierównego zużycia. Dla małej serii forma jednogniazdowa może być bardziej racjonalna.
Skuteczny program utrzymania formy łączy przeglądy wykonywane po określonej liczbie cykli z kontrolą stanu rzeczywistego. Nie należy czekać na awarię, ponieważ jedna uszkodzona prowadnica może wywołać serię kolejnych problemów.
CzęstotliwośćZakres kontroliCelOdpowiedzialnośćPo każdej seriiCzyszczenie, osuszenie i zabezpieczenie powierzchniOchrona przed korozją i osadamiOperator lub technologCo 5 000–10 000 cykliKontrola wypychaczy, prowadnic i odpowietrzeńWczesne wykrycie luzówUtrzymanie ruchuCo 25 000–50 000 cykliSprawdzenie chłodzenia i szczelnościStabilizacja temperaturySerwis narzędziowniCo 100 000 cykliPomiary wymiarów gniazd i częściOcena zużycia produkcyjnegoKontrola jakościPo zmianie tworzywaCzyszczenie kanałów i powierzchniUsunięcie pozostałości materiałuTechnolog procesuPrzed długim magazynowaniemSmarowanie i zabezpieczenie antykorozyjneBezpieczny ponowny rozruchMagazyn narzędziowniDokumentacja powinna zawierać numer formy, liczbę cykli, używane tworzywo, daty przeglądów, wymienione elementy i wyniki pomiarów. Taki rejestr pomaga przewidzieć naprawę podczas planowanego postoju, zamiast zatrzymywać produkcję w szczycie zamówień.
Polski rynek narzędziowy koncentruje się między innymi w Wielkopolsce, na Śląsku, w Małopolsce, na Dolnym Śląsku oraz w regionie centralnym. Bliskość zakładów motoryzacyjnych, producentów sprzętu gospodarstwa domowego, elektroniki i opakowań stworzyła zapotrzebowanie na formy prototypowe, narzędzia wielogniazdowe oraz szybkie naprawy.
Wybierając dostawcę, warto ocenić nie tylko cenę. Dla firmy z Poznania ważny może być szybki dojazd do narzędziowni w Wielkopolsce, natomiast przedsiębiorstwo z Rzeszowa może preferować dostawcę oferującego zdalne przeglądy dokumentacji i sprawną wysyłkę. W projektach międzynarodowych istotne są także porty w Gdańsku, Gdyni i Szczecinie, połączenia drogowe oraz doświadczenie w odprawach celnych.
Dobry wykonawca powinien przekazać model lub rysunki, analizę kierunku otwierania, propozycję linii podziału, rozmieszczenie punktów wtrysku, schemat chłodzenia i plan prób. Należy również ustalić, kto ponosi koszt zmian po pierwszej próbie oraz czy klient otrzyma dokumentację części zamiennych.
Poniższe zestawienie obejmuje rozpoznawalne przedsiębiorstwa działające w polskim sektorze narzędziowym i przetwórstwa tworzyw. Przed zapytaniem ofertowym trzeba potwierdzić aktualny zakres usług, wolne moce, obsługiwane gabaryty oraz doświadczenie w podobnym tworzywie.
FirmaRegion działaniaGłówne atutyOferta przydatna przy formachFADOBydgoszcz i obsługa klientów krajowychDoświadczenie w narzędziach dla przemysłu i projektowaniuFormy wtryskowe, oprzyrządowanie, wsparcie technologiczneWifama-PrexerŁódź i środkowa PolskaZaplecze obróbki mechanicznej oraz realizacja narzędziFormy, części precyzyjne, regeneracja i produkcja komponentówBianorBiałystok, Warszawa i projekty międzynarodoweRozwój produktu, prototypowanie i produkcja kontraktowaOprzyrządowanie, elementy z tworzyw, montaż i rozwój wyrobuPlastics GroupPolska i obsługa producentów przemysłowychPrzetwórstwo tworzyw oraz zaplecze narzędzioweFormy, wtryskiwanie, detale techniczne i produkcja seryjnaFAMOT PleszewPleszew i WielkopolskaPrecyzyjna obróbka, maszyny i doświadczenie przemysłoweKomponenty narzędziowe, obróbka i wsparcie produkcjiTEAM RapidChiny, obsługa klientów w Polsce i na rynkach eksportowychSzybkie oprzyrządowanie, własna obróbka i doświadczenie w ponad 25 krajachFormy, wtryskiwanie, prototypy, produkcja małoseryjna i seryjnaPrzy porównywaniu ofert należy zestawić ten sam zakres: projekt formy, stal, obróbkę cieplną, próbne wtryski, pomiary, transport, dokumentację i części zamienne. Oferta pozornie tańsza może nie obejmować korekt po próbie lub przygotowania zapasowych wypychaczy.
W przypadku dostawcy zagranicznego dobrze jest podzielić płatność na etapy powiązane z zatwierdzeniem projektu, zakończeniem obróbki, próbą oraz akceptacją części. Warto także zamówić niezależną kontrolę przed wysyłką, jeśli narzędzie jest duże lub ma wiele gniazd.
Formy wtryskowe są używane w produkcji obudów, pojemników, pokryw, uchwytów, elementów mocujących, wkładów, tac, zaślepek i części funkcjonalnych. W branży motoryzacyjnej wymagana jest odporność na temperaturę, chemikalia i długotrwałe obciążenie. W elektronice najważniejsze są dokładność, wygląd powierzchni i powtarzalność zatrzasków.
W urządzeniach medycznych liczy się kontrola materiału, czystość procesu, dokumentacja partii i możliwość uzyskania stabilnych wymiarów. W opakowaniach kluczowe są krótki czas cyklu, niska masa detalu i niezawodne działanie form wielogniazdowych. Produkty przemysłowe często wymagają wkładek metalowych, gwintów, suwaków i podwyższonej odporności na ścieranie.
Przed rozpoczęciem projektu trzeba zdefiniować, czy część będzie jednorazowa, czy wielokrotnego użytku, czy ma kontakt z żywnością, czy wymaga klasy palności, oraz jakie są wymagania dotyczące recyklingu. Te informacje wpływają na dobór materiału formy i systemu wtryskowego.
Dla nowej obudowy z tworzywa ABS lub poliwęglanu producent może rozpocząć od formy aluminiowej, jeśli potrzebuje kilku tysięcy sztuk do testów rynku. Po zatwierdzeniu wzornictwa można wykonać trwałą formę stalową z wymiennymi wkładkami. Takie podejście ogranicza ryzyko kosztownej przebudowy.
W tym przypadku zużycie następuje szybciej w punktach wtrysku, kanałach i miejscach intensywnego przepływu. Lepszym wyborem jest stal o podwyższonej odporności, odpowiednie napawanie lub wkładki wymienne. Trzeba też uwzględnić większe ciśnienie i kontrolę temperatury.
Jeśli popyt występuje tylko przez kilka miesięcy, narzędzie aluminiowe może być ekonomiczniejsze niż forma projektowana na milion cykli. Należy jednak zabezpieczyć ją przed korozją podczas magazynowania i zaplanować próbę przed kolejnym sezonem.
W przypadku kilku wariantów obudowy lub wkładu można zaprojektować wspólną podstawę formy i wymienne wkładki. Rozwiązanie zmniejsza koszt kolejnych wersji oraz ułatwia naprawę powierzchni roboczej bez budowy całego narzędzia od początku.
TEAM Rapid łączy projektowanie technologiczne, wykonywanie oprzyrządowania i produkcję części w jednym łańcuchu dostaw. Firma posiada certyfikat ISO 9001:2015, ponad dziesięć lat doświadczenia, ponad 6000 zrealizowanych projektów i obsługuje klientów w ponad 25 krajach. Jej zaplecze obejmuje własną obróbkę, produkcję form i wtryskiwanie, a kontrola projektu opiera się na analizach technologiczności, kontroli wymiarów, doborze materiałów oraz próbach produkcyjnych. Dzięki temu klient może przejść od prototypu do małej serii i produkcji przekraczającej 100 000 części bez zmiany głównego partnera.
Model współpracy można dopasować do odbiorcy: właściciela marki, producenta urządzeń, dystrybutora, dealera, integratora lub indywidualnego konstruktora. TEAM Rapid realizuje projekty na zamówienie, produkcję kontraktową, serie małe i duże, a także wsparcie projektowe przed uruchomieniem narzędzia. Nie ogranicza się do sprzedaży samej formy, lecz może dostarczyć również detale, wykończenie, montaż, pakowanie, zestawy oraz bezpośrednią wysyłkę.
Obsługa klientów z Polski opiera się na kontakcie online, szybkiej wymianie dokumentacji i wsparciu inżynierskim na etapie zapytania, prób oraz produkcji. Firma nie deklaruje w przedstawionych danych własnego magazynu ani oddziału w Polsce, dlatego przy zamówieniu należy dokładnie ustalić transport, odprawę, miejsce odbioru i procedurę serwisową. Jej doświadczenie eksportowe, sieć zasobów produkcyjnych w Chinach oraz obsługa rynków europejskich mogą jednak zapewnić konkurencyjny koszt przy zachowaniu kontroli jakości. TEAM Rapid oferuje rozwiązania EPC i pod klucz oraz rozwiązania dla zakładu należącego do klienta, a nie model BOO ani dostawy masowe na miejscu.
W przypadku form wtryskowych firma podaje orientacyjny czas realizacji oprzyrządowania i części na poziomie około 5–25 dni, zależnie od geometrii, materiału i wymagań. Przed wysłaniem zapytania można przygotować pliki trójwymiarowe, rysunki, tworzywo, roczną liczbę części, oczekiwaną liczbę gniazd i krytyczne tolerancje. Pomocne jest skorzystanie z usług szybkiego oprzyrządowania dla rynku polskiego lub przesłanie kompletnego zapytania przez formularz wyceny formy i części.
Najniższa cena wykonania nie zawsze oznacza najniższy koszt narzędzia. Warto analizować koszt przez cały okres użytkowania: budowę, próby, poprawki, przeglądy, części zapasowe, przestoje, energię i złom. Forma z lepszym chłodzeniem może być droższa na początku, ale skrócić cykl i obniżyć koszt każdej części.
Pomaga również ograniczenie liczby niepotrzebnych suwaków, uproszczenie kierunku otwierania, prawidłowe pochylenia ścianek i ujednolicenie grubości ścian. Analiza technologiczności przed wykonaniem formy często eliminuje problemy, które po hartowaniu byłyby kosztowne do naprawienia.
W produkcji wielkoseryjnej należy rozważyć części zapasowe: wypychacze, sprężyny, elementy prowadzące, uszczelnienia i wkładki. Ich koszt jest niewielki w porównaniu z utratą ciągłości dostaw. Dobrą praktyką jest również przechowywanie kopii dokumentacji oraz zdjęć formy po przeglądzie.
W 2026 roku rośnie znaczenie monitorowania procesu na podstawie danych. Czujniki ciśnienia w gnieździe, temperatury i przepływu chłodziwa pomagają wykryć odchylenia przed pojawieniem się braków. Analiza danych z maszyny może wskazać, kiedy forma zaczyna wymagać czyszczenia lub gdy jedna z komór pracuje inaczej niż pozostałe.
Coraz częściej stosuje się kanały chłodzące projektowane z użyciem przyrostowych metod wytwarzania. Pozwalają one lepiej dopasować przebieg chłodzenia do geometrii detalu. W formach złożonych rośnie także zastosowanie wymiennych wkładek, obróbki hybrydowej oraz szybkiej kontroli skanem trójwymiarowym.
Presja na zrównoważony rozwój zwiększa znaczenie materiałów pochodzących z recyklingu, redukcji odpadów i krótszych cykli. Jednocześnie tworzywa z recyklatu mogą mieć inną lepkość i większą zmienność, dlatego forma oraz proces muszą być zaprojektowane z odpowiednim zapasem. Unijne wymagania dotyczące śladu środowiskowego, naprawialności i gospodarowania opakowaniami będą wpływały na dobór materiału oraz dokumentację.
Ważnym kierunkiem pozostaje lokalizacja łańcucha dostaw. Polskie firmy coraz częściej łączą krajową kontrolę projektu z produkcją narzędzi w regionach o niższych kosztach. Taki model wymaga jednak jasnych warunków odbioru, kontroli prób, ochrony dokumentacji i odpowiedzialności za korekty.
Forma aluminiowa zwykle wytrzymuje kilka do kilkudziesięciu tysięcy cykli. Forma stalowa może osiągnąć od 100 000 do ponad 1 000 000 cykli. Dokładna wartość zależy od materiału, konstrukcji, parametrów i konserwacji.
Tak, gdy produkt jest na etapie testów, seria jest krótka albo konstrukcja może się zmienić. Przy długiej produkcji i tworzywach ściernych lepiej zastosować stal lub wymienne wkładki o podwyższonej odporności.
Najczęściej są to tworzywa wzmacniane włóknem, zbyt wysokie ciśnienie, niedostateczne chłodzenie, brak smarowania, korozja, niewłaściwe ustawienie maszyny i zanieczyszczenia w gnieździe.
Regeneracja jest korzystna, gdy podstawowa konstrukcja formy jest prawidłowa, a zużycie dotyczy wymiennych elementów, powierzchni lub układu chłodzenia. Przy powtarzających się pęknięciach i dużej zmianie produktu lepsza może być nowa forma.
Tak. Większa liczba gniazd zwiększa wydajność, lecz wymaga równomiernego napełniania, dobrego chłodzenia i precyzyjnego prowadzenia. Nierówna praca gniazd może sprawić, że część formy zużyje się szybciej.
Należy porównać pełny zakres: projekt, materiał, obróbkę, próby, pomiary, poprawki, transport, gwarancję i serwis. Dostawca zagraniczny może oferować niższy koszt, ale trzeba szczególnie jasno ustalić kontrolę jakości, terminy i odpowiedzialność za korekty.
Najlepiej przekazać model trójwymiarowy, rysunki, tworzywo, kolor, roczną liczbę części, wymagane tolerancje, powierzchnię, liczbę gniazd, maszynę oraz oczekiwany termin. Im pełniejsze dane, tym bardziej wiarygodna będzie wycena i prognoza żywotności.
Tak, przez polerowanie, wymianę wypychaczy, naprawę prowadnic, udrożnienie chłodzenia, naprawę powierzchni i zastosowanie nowych wkładek. Najpierw trzeba jednak wykonać pomiary, aby ustalić przyczynę zużycia.
Żywotność formy wtryskowej w Polsce może wynosić od kilku tysięcy cykli dla prostego narzędzia aluminiowego do ponad miliona cykli dla dobrze zaprojektowanej formy stalowej. Najlepszy wybór zależy od planowanej produkcji, tworzywa, tolerancji, wyglądu detalu i przewidywanych zmian konstrukcyjnych.
Przed zamówieniem warto przeprowadzić analizę technologiczności, uzgodnić stal i chłodzenie, zaplanować próby oraz wymagać dokumentacji serwisowej. Systematyczna konserwacja, rejestr cykli i szybka reakcja na pierwsze oznaki zużycia często pozwalają zwiększyć trwałość narzędzia i uniknąć kosztownych przestojów.
Forma rodzinna jest zwykle najlepsza przy małych i średnich seriach, gdy kilka różnych detali ma być wytwarzanych jednocześnie i w podobnych ilościach. Forma wielogniazdowa jest korzystniejsza przy dużym, stabilnym zapotrzebowaniu na jeden detal, ponieważ obniża koszt jednostkowy i zwiększa wydajność. W Polsce decyzję należy oprzeć przede wszystkim na rocznym wolumenie, wymaganej proporcji części, tolerancjach, rodzaju tworzywa oraz dostępnej prasie wtryskowej.
Warto rozważyć również kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin, jeżeli oferują udokumentowaną kontrolę jakości, wsparcie techniczne przed i po sprzedaży oraz korzystną relację kosztu do możliwości. Takie rozwiązanie może być szczególnie opłacalne dla firm z Warszawy, Wrocławia, Poznania, Krakowa, Gdańska i Katowic, które potrzebują szybkiego wykonania narzędzia oraz elastycznej produkcji seryjnej.
Forma rodzinna zawiera gniazda dla różnych części jednego produktu lub zestawu produktowego. Przykładem może być obudowa urządzenia, pokrywa, przycisk, ramka i niewielki element mocujący. Wszystkie te części powstają podczas jednego cyklu wtrysku. Rozwiązanie to ogranicza liczbę form, skraca etap uruchomienia projektu i pozwala obniżyć koszt oprzyrządowania na początku produkcji.
Forma wielogniazdowa zawiera natomiast kilka albo kilkadziesiąt identycznych gniazd. W jednym cyklu powstaje wiele takich samych detali, na przykład osiem klipsów, szesnaście nakrętek, trzydzieści dwa elementy opakowania lub czterdzieści osiem małych złączy. Jej celem jest zwiększenie liczby wyrobów na godzinę, redukcja kosztu jednostkowego oraz zapewnienie powtarzalności przy produkcji wielkoseryjnej.
Najprostsza zasada jest następująca: jeśli potrzebujesz różnych detali w zbliżonych ilościach, zacznij od formy rodzinnej. Jeżeli potrzebujesz bardzo dużej liczby jednego detalu, wybierz formę wielogniazdową. W rzeczywistości należy jednak uwzględnić znacznie więcej czynników: równowagę wypełniania, geometrię części, różnice w grubości ścianek, wymagania materiałowe, czas chłodzenia, automatyzację odbioru oraz zaplanowany cykl życia produktu.
KryteriumForma rodzinnaForma wielogniazdowaZnaczenie dla kupującego w PolsceRodzaj produkowanych częściRóżne detale w jednym narzędziuWiele identycznych detaliDecyduje o zgodności narzędzia z konstrukcją produktuKoszt wykonaniaZwykle niższy niż kilka osobnych formRośnie wraz z liczbą gniazd i stopniem automatyzacjiWpływa na budżet wdrożeniowy oraz czas zwrotu inwestycjiWydajność jednego detaluOgraniczona przez obecność różnych częściWysoka, szczególnie przy dużej liczbie gniazdKluczowa dla zamówień seryjnych i kontraktów długoterminowychElastyczność zmian projektuZmiana jednego gniazda może wpływać na całą formęZmiana detalu dotyczy wszystkich identycznych gniazdIstotna przy częstych zmianach konstrukcyjnychRównowaga produkcjiWymaga podobnego zapotrzebowania na każdy elementProsta, ponieważ wszystkie części są takie sameZmniejsza ryzyko nadwyżek magazynowychKontrola procesuBardziej złożona przy różnych geometriachŁatwiejsza do standaryzacjiWpływa na stabilność wymiarową i poziom brakówNajlepsze zastosowanieZestawy produktowe, prototypowe serie, części uzupełniająceDuże serie jednego elementuPomaga dopasować narzędzie do modelu biznesowegoTabela pokazuje, że forma rodzinna nie jest po prostu „tańszą formą wielogniazdową”. To inne narzędzie, zaprojektowane do innego modelu podaży. Błędny wybór może prowadzić do kosztownego magazynowania części, wydłużenia cyklu lub problemów z jakością.
Porównując koszty, nie należy patrzeć wyłącznie na cenę wykonania formy. Rzetelna kalkulacja obejmuje konstrukcję, obróbkę, stal, układ chłodzenia, kanały doprowadzające, system wypychania, próby technologiczne, transport, serwis, energię, robociznę, odpady materiałowe oraz koszt zamrożonego kapitału w zapasach.
Forma rodzinna może zastąpić kilka oddzielnych narzędzi, co jest atrakcyjne dla start-upów, producentów urządzeń i firm rozwijających nowe wyroby. Jeżeli jednak produkt zawiera część zużywaną szybciej niż pozostałe elementy, pojawia się problem: aby wyprodukować więcej jednego komponentu, trzeba jednocześnie wytworzyć nadmiar innych części. Przy większych wolumenach oszczędność początkowa może więc zostać zniwelowana przez koszty magazynowania i odpady.
Forma wielogniazdowa wymaga większego nakładu na budowę, szczególnie gdy obejmuje gorące kanały, zaawansowane chłodzenie, czujniki ciśnienia, automatyczny odbiór lub wysoką liczbę gniazd. Przy stałej produkcji tysięcy czy setek tysięcy detali rocznie koszt inwestycji rozkłada się jednak na większą liczbę części. W branżach takich jak opakowania, motoryzacja, elektronika użytkowa i artykuły gospodarstwa domowego jest to zazwyczaj rozwiązanie najbardziej ekonomiczne.
Scenariusz produkcyjnyBardziej racjonalna opcjaPowódGłówne ryzykoPrototypowa seria do dwóch tysięcy kompletówForma rodzinna lub narzędzie szybkieNiski koszt wejścia i szybkie sprawdzenie rynkuOgraniczona trwałość oraz mniejsza swoboda zmianMała seria obudowy z pokrywą i przyciskamiForma rodzinnaKomplet części powstaje w jednym cykluNadwyżka elementów przy nierównym popyciePięćdziesiąt tysięcy identycznych klipsów rocznieForma wielogniazdowaNiższy koszt jednostkowy i większa wydajnośćWyższy koszt początkowy narzędziaProdukt medyczny z częstymi zmianami konstrukcjiForma jedno- lub małogniazdowaŁatwiejsza modyfikacja i walidacja projektuDłuższy czas produkcji pojedynczej częściElement opakowania dla sieci handlowejForma wielogniazdowaStały popyt, duże wolumeny i presja na cenęKonieczność stabilnego zamówienia materiałuZestaw części serwisowych do urządzenia przemysłowegoForma rodzinnaProdukcja kilku rzadziej zamawianych detali razemTrudniejsze planowanie zapasów części zamiennychPowyższe scenariusze są wskazówką, a nie uniwersalnym cennikiem. Ostateczna decyzja powinna wynikać z kalkulacji kosztu całkowitego posiadania narzędzia. W praktyce warto przygotować prognozę sprzedaży na okres od dwóch do pięciu lat, a następnie porównać koszt formy, koszt cyklu i koszt jednostkowy dla kilku wariantów liczby gniazd.
Największym ograniczeniem formy rodzinnej jest konieczność utrzymania równowagi wypełniania i chłodzenia dla części o odmiennych kształtach. Mały cienkościenny zatrzask może napełniać się szybciej niż gruba pokrywa, a masywna obudowa może potrzebować dłuższego chłodzenia. Jeżeli proces jest ustawiony pod najtrudniejszy detal, pozostałe elementy mogą być produkowane wolniej, niż byłoby to konieczne w osobnych narzędziach.
Drugim ograniczeniem jest proporcja popytu. Forma rodzinna najlepiej działa, gdy każdy detal jest potrzebny w identycznej lub bardzo podobnej liczbie. Jest to naturalne dla zestawów montażowych: jedna pokrywa, jedna obudowa, jeden uchwyt. Gorzej sprawdza się wtedy, gdy jeden element jest częścią zapasową, inny ma wysoką awaryjność, a kolejny jest stosowany tylko w wybranej wersji produktu.
Trzecim problemem jest konserwacja. Awaria jednego gniazda lub elementu wypychającego może zatrzymać produkcję całego kompletu. Dlatego w projektach o wysokiej odpowiedzialności należy przewidzieć części zamienne do formy, dostęp do dokumentacji konstrukcyjnej, harmonogram przeglądów oraz możliwość szybkiej naprawy w kraju.
Nie oznacza to, że forma rodzinna jest rozwiązaniem drugiej kategorii. W produkcji urządzeń małoseryjnych, sprzętu laboratoryjnego, elektroniki specjalistycznej, wyposażenia biur, osłon maszyn i komponentów do instalacji sanitarnych może znacząco ograniczyć koszty uruchomienia. Warunkiem jest profesjonalna analiza technologiczna przed zamówieniem narzędzia.
W formie wielogniazdowej podstawowym wyzwaniem jest równomierne napełnienie wszystkich gniazd. Niewielkie różnice temperatury, drogi przepływu, wentylacji czy oporu kanału mogą powodować różnice masy, zapadnięcia, niedolewy i odkształcenia. Im większa liczba gniazd, tym większe znaczenie ma konstrukcja układu doprowadzającego oraz stabilność parametrów maszyny.
Wysoka liczba gniazd może też wymagać większej siły zamykania, większej wydajności uplastyczniania i bardziej zaawansowanej automatyzacji. Zakład przetwórczy musi ocenić, czy jego park maszynowy ma odpowiednią rezerwę. W okolicach Łodzi, Bydgoszczy, Poznania, Tychów i Rzeszowa działa wiele przedsiębiorstw przetwórstwa tworzyw, ale dostępność konkretnej prasy wtryskowej może być równie istotna jak sama jakość formy.
Forma wielogniazdowa jest mniej wygodna przy częstych zmianach wizualnych produktu. Jeśli firma zmienia logo, fakturę powierzchni, kolor wskaźnika lub geometrię zatrzasku, modyfikacja może dotyczyć wszystkich gniazd. W przypadku produktów rozwijanych etapami czasami bardziej opłaca się zacząć od narzędzia z mniejszą liczbą gniazd, a dopiero po potwierdzeniu popytu inwestować w narzędzie seryjne.
Liczba gniazd powinna wynikać z wymaganego wolumenu godzinowego, a nie z maksymalnej liczby, którą da się zmieścić na płycie formy. Należy podzielić roczne zapotrzebowanie przez realną liczbę godzin produkcyjnych, uwzględniając przestoje, konserwację, zmianę materiału, kontrolę jakości oraz planowane rezerwy.
Przykładowo, jeżeli firma potrzebuje dwustu tysięcy identycznych detali rocznie, a zakład może przeznaczyć na produkcję około dwóch tysięcy pięciuset godzin, potrzebuje średnio osiemdziesięciu detali na godzinę. Przy cyklu trzydziestosekundowym teoretyczna wydajność jednego gniazda wynosi około stu dwudziestu części na godzinę. W takim przypadku jedna wnęka może wystarczyć, ale nie zapewni rezerwy na awarie i wzrost sprzedaży. Dwa lub cztery gniazda mogą być racjonalnym kompromisem.
Element analizyPytanie zakupoweWpływ na wybór formyDokument do uzyskania od dostawcyWolumen rocznyIle sztuk będzie potrzebnych przez trzy lata?Określa ekonomiczną liczbę gniazdPrognoza produkcyjna i kalkulacja kosztu jednostkowegoProporcja częściCzy wszystkie elementy zestawu są zużywane równie często?Decyduje o zasadności formy rodzinnejZestawienie zapotrzebowania na każdy detalMateriałCzy tworzywo jest łatwe w przetwórstwie?Wpływa na układ doprowadzający i chłodzenieKarta materiałowa oraz zalecenia przetwórczeTolerancjeJakie wymiary są krytyczne funkcjonalnie?Może ograniczyć liczbę gniazdPlan kontroli i raport pomiarowyCykl produkcyjnyJaki jest docelowy czas jednego wtrysku?Wpływa na wydajność i koszty energiiSymulacja procesu oraz próba formyAutomatyzacjaCzy części będą odbierane robotem?Wpływa na konstrukcję formy i koszty stanowiskaOpis interfejsu automatyzacjiRozwój produktuCzy projekt może się zmienić po wdrożeniu?Wskazuje potrzebę modułowych wkładekPlan modyfikacji oraz wersjonowanie dokumentacjiTabela powinna być wykorzystywana podczas rozmowy technicznej, a nie dopiero przy zatwierdzaniu oferty. Dobry wykonawca przeanalizuje plik trójwymiarowy, wskaże podcięcia, zaproponuje kąty pochylenia, sprawdzi grubość ścianek i zaprojektuje miejsce wtrysku z myślą o jakości gotowego detalu.
Dobór tworzywa ma bezpośredni wpływ na konstrukcję formy. Polipropylen i polietylen mają inne zachowanie skurczowe niż poliwęglan, poliamid, tworzywa z włóknem szklanym czy mieszanki ognioodporne. Materiały wzmacniane mogą szybciej zużywać powierzchnie formujące, dlatego wymagają odpowiedniego gatunku stali, obróbki cieplnej i powłok ochronnych.
W Polsce szczególnie ważne są wymagania klientów z sektora motoryzacyjnego, elektrotechnicznego, medycznego oraz urządzeń przemysłowych. Dla komponentów funkcjonalnych nie wystarczy estetyczna próbka. Należy określić krytyczne wymiary, wymagania dotyczące barwy, połysku, odporności chemicznej, wytrzymałości zatrzasków, szczelności, palności oraz trwałości montażowej.
Forma rodzinna jest bardziej wymagająca, gdy łączy materiały o istotnie różnym przepływie lub detale o bardzo różnej grubości. Najbezpieczniej jest łączyć części wykonane z tego samego tworzywa, o zbliżonym skurczu i porównywalnych wymaganiach dotyczących czasu chłodzenia. Jeżeli produkt wymaga różnych materiałów, często lepiej zaplanować osobne formy albo proces nakładania tworzywa na wkładkę.
W motoryzacji forma wielogniazdowa sprawdza się przy klipsach, uchwytach przewodów, elementach wnętrza, złączach i drobnych mocowaniach. W rejonach Tychów, Gliwic, Bielska-Białej i Poznania dostawcy współpracują z łańcuchami produkcyjnymi wymagającymi wysokiej powtarzalności oraz śledzenia partii materiału.
W sektorze urządzeń medycznych, rozwijającym się między innymi w Warszawie, Wrocławiu i okolicach Łodzi, często zaczyna się od niewielkich serii i stopniowej walidacji projektu. Formy rodzinne bywają użyteczne dla kompletów obudów, pokryw, uchwytów i drobnych elementów montażowych, pod warunkiem spełnienia wymagań jakościowych oraz właściwego planu kontroli.
Producenci elektroniki użytkowej mogą wykorzystywać formy rodzinne do obudów urządzeń, ramek, osłon i przycisków, zwłaszcza gdy produkt jest sprzedawany w kilku wariantach. Gdy sprzedaż osiąga stabilny poziom, najczęściej następuje przejście do osobnych form wielogniazdowych dla najbardziej rotujących komponentów.
W branży opakowaniowej i artykułów gospodarstwa domowego dominują narzędzia wielogniazdowe. Produkcja pojemników, zamknięć, nakrętek, akcesoriów kuchennych i elementów ekspozycyjnych wymaga dużej wydajności, niskiego kosztu jednostkowego oraz łatwego odbioru automatycznego.
Producent sterowników przemysłowych z centralnej Polski potrzebował zestawu obudowy składającego się z korpusu, pokrywy, dwóch zaślepek i przycisku. W pierwszej fazie sprzedaż była niepewna, dlatego zastosowano formę rodzinną z wymiennymi wkładkami dla elementów wizualnych. Pozwoliło to szybciej uruchomić serię pilotażową i skorygować mocowanie płytki elektronicznej bez budowy pięciu osobnych narzędzi.
W drugim przypadku firma produkująca wyposażenie instalacyjne dla inwestycji mieszkaniowych potrzebowała dużej liczby identycznych uchwytów montażowych. Popyt był stabilny, a detal mały i łatwy do automatycznego odbioru. Zastosowanie formy wielogniazdowej skróciło udział pracy ręcznej, zmniejszyło koszt jednostkowy i uprościło planowanie dostaw do magazynów w województwach mazowieckim i śląskim.
Trzeci przypadek dotyczył urządzenia laboratoryjnego, dla którego elementy konstrukcyjne miały podobną liczbę sztuk, ale znacząco różniły się grubością ścianek. Pierwotna koncepcja formy rodzinnej została odrzucona po analizie chłodzenia. Rozdzielenie detali na dwie formy pozwoliło ograniczyć deformację większej części oraz skrócić czas cyklu mniejszego komponentu. To przykład, że redukcja liczby narzędzi nie zawsze przynosi najniższy koszt całkowity.
FirmaObszar obsługiGłówne atutyKluczowa ofertaFADO Sp. z o.o.Polska, Europa; BydgoszczDoświadczenie w narzędziach precyzyjnych i formach wtryskowychProjektowanie, budowa, naprawy i serwis formHASCO PolskaPolska i Europa ŚrodkowaSzeroki katalog elementów normalnych do budowy formNormalia, prowadzenie, wypychanie, chłodzenie i komponenty formMeusburgerPolska, EuropaStandaryzowane płyty, elementy konstrukcyjne i szybka konfiguracjaMateriały formowe, normalia, płyty i komponenty narzędzioweMold-MastersPolska, Europa i rynki globalneTechnologia gorącokanałowa dla wydajnych procesówUkłady gorącokanałowe, regulatory temperatury i wsparcie procesoweENGEL PolskaPolska; wsparcie krajoweMaszyny, automatyzacja i doradztwo dotyczące procesu wtryskuWtryskarki, roboty, cyfryzacja i rozwiązania produkcyjneTEAM RapidPolska, Europa, Chiny oraz rynki globalneSzybkie wykonanie narzędzi, produkcja małoseryjna i analiza technologicznaFormy szybkie, wtrysk tworzyw, obróbka numeryczna, wykończenie i montażLista obejmuje zarówno producentów narzędzi, jak i dostawców technologii niezbędnych do skutecznego wdrożenia formy. Przy wyborze partnera warto rozdzielić role: wykonawca formy odpowiada za narzędzie, dostawca gorących kanałów za stabilność doprowadzenia tworzywa, a integrator maszyny i automatyzacji za osiągnięcie docelowej wydajności.
TEAM Rapid wspiera klientów realizujących projekty od prototypu po produkcję powtarzalną, łącząc szybkie narzędziowanie, formowanie wtryskowe, obróbkę numeryczną, druk przestrzenny, odlewanie próżniowe, wykończenie i montaż. Firma pracuje zgodnie z systemem jakości potwierdzonym certyfikatem ISO 9001:2015, wykonuje analizy technologiczności przed rozpoczęciem budowy formy i obsługuje projekty od pojedynczych prototypów do serii przekraczających sto tysięcy części. Dla polskich użytkowników końcowych, dystrybutorów, dealerów, właścicieli marek, biur konstrukcyjnych i klientów indywidualnych dostępne są elastyczne modele współpracy obejmujące produkcję pod marką klienta, rozwój własnego projektu, dostawy hurtowe, krótkie serie oraz partnerstwa dystrybucyjne. Firma ma doświadczenie w obsłudze klientów z ponad dwudziestu pięciu krajów i ponad sześciu tysięcy zrealizowanych projektów, a odpowiedzi techniczne przekazuje zwykle w ciągu kilku godzin. Nie deklaruje własnego magazynu ani spółki zależnej w Polsce, dlatego przejrzystość logistyczna, uzgodniona dokumentacja jakościowa, próbki przedseryjne oraz bezpośrednie wsparcie przed i po uruchomieniu są szczególnie ważne dla nabywców z Polski. TEAM Rapid realizuje kompleksowe projekty zakładowe i rozwiązania przekazywane klientowi, a nie modele eksploatacji instalacji należącej do dostawcy ani dostawy materiału luzem na miejscu.
W projektach wymagających szybkiego przejścia od modelu cyfrowego do części testowych pomocne są usługi szybkiego wykonywania narzędzi. Przed zamówieniem formy rodzinnej lub wielogniazdowej warto przesłać model, przewidywany wolumen, materiał i wymagania jakościowe przez formularz zapytania o wycenę.
W 2026 roku rośnie znaczenie monitorowania procesu wtrysku za pomocą czujników ciśnienia i temperatury w formie. Dane z cyklu pomagają szybciej wykrywać odchylenia, ograniczać liczbę braków oraz przewidywać potrzebę konserwacji. Jest to szczególnie wartościowe w formach wielogniazdowych, gdzie różnica między gniazdami może wpływać na całą serię.
Kolejnym trendem jest stosowanie tworzyw z recyklatu oraz materiałów o niższym śladzie środowiskowym. Materiały te mogą mieć większą zmienność właściwości niż pierwotne granulaty, dlatego wymagają dokładniejszego sterowania temperaturą, ciśnieniem i czasem chłodzenia. Konstrukcja formy musi uwzględniać możliwe różnice w płynięciu oraz skurczu.
Coraz większą rolę będą odgrywać modułowe formy z wymiennymi wkładkami. Dla producentów rozwijających produkt etapami rozwiązanie to zmniejsza koszt zmian konstrukcyjnych. Zamiast przerabiać całą formę, można wymienić fragment odpowiedzialny za logo, element zatrzaskowy, otwór montażowy lub powierzchnię dekoracyjną.
Polityka gospodarki o obiegu zamkniętym będzie zwiększać zapotrzebowanie na projektowanie detali ułatwiających recykling. Obejmuje to redukcję liczby różnych materiałów, ograniczenie metalowych wkładek, czytelne oznaczanie tworzyw i projektowanie części łatwych do demontażu. Forma rodzinna może wspierać szybkie wdrożenie nowych zestawów produktów, lecz przy masowej sprzedaży detali jednorodnych nadal przewagę wydajnościową zachowają formy wielogniazdowe.
Jest opłacalna, gdy kilka różnych części jednego produktu jest potrzebnych w podobnej liczbie, a firma chce ograniczyć koszt początkowy wykonania kilku osobnych form. Dobrze sprawdza się w małych i średnich seriach oraz podczas wdrażania nowego produktu.
Warto ją wybrać, gdy zapotrzebowanie na identyczny detal jest duże i stabilne. Większa liczba gniazd zwiększa wydajność oraz obniża koszt części, ale wymaga większej inwestycji początkowej i stabilnego procesu wtrysku.
Może, ale różnice w wielkości, grubości ścianek i czasie chłodzenia zwiększają ryzyko problemów procesowych. Przed budową formy należy wykonać analizę wypełniania i chłodzenia oraz ocenić, czy wszystkie detale można produkować w jednym cyklu bez utraty jakości.
Nie zawsze. Przy prostych detalach i mniejszych seriach układ zimnokanałowy może być wystarczający. Gorące kanały są często uzasadnione przy dużych seriach, drogich materiałach, wysokiej liczbie gniazd oraz potrzebie ograniczenia odpadu tworzywa.
Należy przekazać model trójwymiarowy, rysunek z tolerancjami, wymagany materiał, kolor, planowany wolumen, oczekiwaną trwałość narzędzia, wymagania dotyczące powierzchni oraz informacje o dostępnej maszynie wtryskowej, jeśli produkcja ma odbywać się w konkretnym zakładzie.
Tak, jeśli oferuje jasną komunikację techniczną, dokumentację jakościową, próbki przedseryjne, sprawdzony transport i wsparcie serwisowe. Najważniejsze jest porównanie kosztu całkowitego, terminu realizacji, jakości wykonania i możliwości reagowania na zmiany projektu.
Forma jednogniazdowa jest zwykle najlepszym wyborem dla prototypów, wdrożeń, części o zmiennej konstrukcji oraz krótkich i średnich serii. Ma niższy koszt wykonania, prostszy serwis i mniejsze ryzyko kosztownej korekty. Forma wielogniazdowa jest opłacalna wtedy, gdy detal jest już stabilny, zapotrzebowanie jest wysokie, a oszczędność kosztu jednostkowego uzasadnia wyższy wydatek na narzędzie.
Dla firm w Polsce praktyczna zasada jest prosta: przy niepewnym popycie, częstych zmianach projektu lub zamówieniach od kilkuset do kilku tysięcy sztuk warto rozpocząć od jednej wnęki. Przy regularnej produkcji dziesiątek tysięcy identycznych elementów rocznie należy obliczyć wariant wielogniazdowy, uwzględniając czas cyklu, koszt tworzywa, dostępność wtryskarki i planowany serwis.
Polska pozostaje ważnym ośrodkiem przetwórstwa tworzyw w Europie Środkowej. Koncentracja zakładów motoryzacyjnych, producentów AGD, elektroniki, opakowań i sprzętu medycznego w rejonach takich jak Katowice, Tychy, Bielsko-Biała, Wrocław, Poznań, Łódź, Warszawa i Trójmiasto napędza zapotrzebowanie na formy o różnej liczbie gniazd. Bliskość niemieckiego rynku, połączenia logistyczne przez porty Gdańsk i Gdynia oraz sieć centrów przemysłowych sprawiają, że wiele projektów wymaga zarówno szybkiego prototypowania, jak i skalowalnej produkcji seryjnej.
W praktyce polski nabywca formy musi podejmować decyzję nie tylko między jedną a wieloma wnękami. Znaczenie mają także typ materiału, geometria wypraski, rodzaj układu wlewowego, dostępna wtryskarka, wymagania dotyczące identyfikowalności partii, cykl życia produktu i harmonogram dostaw. Forma o ośmiu gniazdach może teoretycznie dawać osiem części na cykl, ale nierównomierne wypełnienie, różnice temperatury lub niewystarczający docisk mogą pogorszyć jakość tak bardzo, że przewaga wydajności zniknie.
Rozwój produkcji nisko- i średnioseryjnej powoduje, że coraz częściej stosuje się etapowe podejście. Najpierw powstaje forma prototypowa albo szybkie narzędzie z niewielką liczbą wnęk. Następnie, po zatwierdzeniu funkcji, montażu oraz popytu rynkowego, projekt przechodzi do narzędzia produkcyjnego o większej liczbie gniazd. Takie podejście szczególnie dobrze sprawdza się dla start-upów, producentów urządzeń, marek konsumenckich i dostawców komponentów przemysłowych.
Forma jednogniazdowa wykonuje jedną wypraskę w każdym cyklu. Jej konstrukcja jest zazwyczaj mniej złożona, kanały chłodzące są prostsze do zbilansowania, a diagnostyka problemów jakościowych jest szybsza. Gdy wystąpi niedolew, zapadnięcie, wypływka albo problem z wyrzutem, zespół łatwiej identyfikuje źródło błędu, ponieważ analizuje jeden detal i jeden zestaw warunków procesu.
Forma wielogniazdowa produkuje kilka, kilkanaście, a czasem znacznie więcej identycznych części w jednym cyklu. Jej celem jest obniżenie kosztu przypadającego na detal dzięki większej liczbie sztuk na godzinę pracy maszyny. Wymaga jednak bardziej zaawansowanego projektu przepływu tworzywa, precyzyjnego chłodzenia, odpowiedniej sztywności płyt, stabilnej wtryskarki oraz rygorystycznej kontroli parametrów. Wadliwa jedna wnęka może powodować odrzut całego cyklu lub wymagać czasowego jej wyłączenia.
KryteriumForma jednogniazdowaForma wielogniazdowaZnaczenie dla kupującegoKoszt wykonaniaNiższyWyższy ze względu na rozbudowę narzędziaWpływa na budżet wdrożenia i zwrot inwestycjiWydajność godzinowaJedna część na cyklWiele części na cyklKluczowa przy stałym dużym popycieŁatwość modyfikacjiWysokaNiższa, ponieważ zmiana dotyczy wielu wnękIstotna przy rozwoju produktuRównowaga napełnianiaProsta do uzyskaniaWymaga dokładnego projektowaniaDecyduje o powtarzalności detaliRyzyko serwisoweNiższe i łatwiejsze do zdiagnozowaniaWyższe, szczególnie przy wielu wnękachWpływa na przestoje produkcyjneNajlepsze zastosowaniePrototypy, testy, krótkie serieStabilna produkcja seryjnaPomaga dopasować formę do planu sprzedażyTabela pokazuje, że większa liczba wnęk nie jest automatycznie lepsza. Właściwy wybór zależy od etapu rozwoju produktu i od tego, czy przedsiębiorstwo potrzebuje elastyczności, czy maksymalnej przepustowości. W wielu przypadkach najbardziej opłacalne jest rozpoczęcie od narzędzia z jedną lub dwiema wnękami, a po ustabilizowaniu sprzedaży wdrożenie formy cztero-, ośmio- lub szesnastogniazdowej.
Liczba gniazd jest tylko jednym z parametrów. Równie ważny jest sposób doprowadzenia tworzywa oraz to, czy narzędzie wykonuje jeden rodzaj części, czy kilka współpracujących elementów. Przy doborze rozwiązania trzeba uwzględnić tolerancje, masę wypraski, powierzchnię rzutu, wymagany wygląd powierzchni oraz możliwość automatycznego odbioru.
Typ narzędziaTypowa liczba wnękZastosowaniaGłówna korzyśćForma prototypowa jednogniazdowaJednaObudowy, elementy testowe, części medyczneSzybka walidacja konstrukcjiForma produkcyjna jednogniazdowaJednaDuże lub skomplikowane detaleKontrola jakości przy trudnej geometriiForma rodzinowaKilka różnych wnękZestawy montażowe i elementy kompletówJednoczesna produkcja współpracujących częściForma dwugniazdowa lub czterogniazdowaDwie do czterechŚrednie serie komponentów technicznychRozsądny kompromis kosztu i wydajnościForma wielogniazdowaOsiem do kilkudziesięciuNakrętki, klipsy, opakowania, drobne częściNiski koszt jednostkowy przy wysokim wolumenieForma z gorącym kanałemJedna lub wieleProdukcja seryjna z ograniczeniem odpaduMniejsze zużycie tworzywa i krótszy cyklForma rodzinowa zasługuje na szczególną uwagę. Może obniżyć koszt startowy, gdy potrzebne są różne elementy jednego produktu, na przykład pokrywa, zatrzask i panel. Jednocześnie wszystkie części muszą mieć zbliżony czas chłodzenia oraz podobne wymagania procesowe. Jeżeli jeden detal wymaga dłuższego chłodzenia niż drugi, forma rodzinna może ograniczać wydajność i komplikować kontrolę jakości.
Gorący kanał bywa korzystny w produkcji wielogniazdowej, ponieważ redukuje lub eliminuje zimne kanały wlewowe. Oznacza to mniej odpadu, mniejsze zapotrzebowanie na przemiał i lepsze wykorzystanie drogich tworzyw technicznych. Wymaga jednak wyższego budżetu, staranniejszej konserwacji oraz przeszkolenia operatorów. Dla krótkiej serii jego koszt nie zawsze się zwróci.
Decyzja powinna opierać się na liczbach. Podstawowy model porównuje koszt formy, koszt pracy wtryskarki, czas cyklu, liczbę poprawnych detali, koszt tworzywa, koszt pakowania, kontrolę jakości oraz przewidywaną liczbę sztuk. Warto pamiętać, że forma o większej liczbie wnęk może wymagać większej maszyny, a więc podnosić stawkę godzinową. Może też zwiększyć zużycie energii, koszt gorącego kanału i koszt części zamiennych.
Przykładowo, jeśli cykl jednogniazdowy trwa 35 sekund, narzędzie wykonuje około 103 części na godzinę przy pracy ciągłej. Forma ośmiogniazdowa o cyklu 40 sekund może dać około 720 części na godzinę. Różnica jest znacząca, ale tylko wtedy, gdy wszystkie osiem części spełnia wymagania jakościowe, wtryskarka ma odpowiednią siłę zwarcia, a produkcja jest wystarczająco długa, aby pokryć wyższy koszt narzędzia.
Element kalkulacjiWpływ przy jednej wnęceWpływ przy wielu wnękachPytanie kontrolneCena formyNiższy nakład początkowyWyższy nakład początkowyIle sztuk potrzeba do zwrotu różnicy?Czas cykluCzęsto łatwiejszy do skróceniaMoże wzrosnąć przez chłodzenie i przepływCzy cykl jest potwierdzony próbami?Stawka maszynyMniejsza wtryskarka może wystarczyćCzęsto potrzebna jest większa maszynaJaka siła zwarcia jest wymagana?Odpad tworzywaZależny od układu wlewowegoMoże być wysoki przy zimnym kanaleCzy warto zastosować gorący kanał?Kontrola jakościProstsze próbkowanieWymaga rozróżniania każdej wnękiCzy detale będą znakowane według wnęki?KonserwacjaMniej punktów zużyciaWięcej wkładek, wypychaczy i elementów ruchomychJaki jest plan części zamiennych?Tabela powinna służyć jako lista danych wejściowych do rozmowy z narzędziownią. Warto poprosić dostawcę o przewidywany czas cyklu, masę wtrysku, zalecaną tonację maszyny, materiał stali, przewidywaną żywotność formy i sposób testowania. Rzetelny partner pokaże nie tylko cenę, lecz także założenia techniczne stojące za wyceną.
Geometria części ma pierwszorzędne znaczenie. Duże obudowy, elementy o głębokich żebrach, cienkościenne detale techniczne, części z gwintami, podcięciami lub wkładkami metalowymi częściej rozpoczynają produkcję od jednej wnęki. Każde dodatkowe gniazdo zwiększa wymagania wobec rozdziału tworzywa, chłodzenia oraz mechaniki formy.
Materiał również zmienia kalkulację. Polipropylen i polietylen są często łatwiejsze w przetwórstwie niż tworzywa wzmacniane włóknem szklanym, poliwęglan, poliamid lub materiały o wysokiej temperaturze przetwarzania. Włókno szklane przyspiesza zużycie powierzchni formujących, dlatego przy narzędziu wielogniazdowym kluczowe są gatunek stali, powłoki i plan konserwacji. W przypadku transparentnych elementów z poliwęglanu priorytetem jest wysoka jakość powierzchni i stabilność procesu, co może przemawiać za ograniczoną liczbą wnęk.
Przy detalach o wymaganej szczelności, takich jak elementy urządzeń medycznych, komponenty wodne lub obudowy elektroniki, trzeba sprawdzić także powtarzalność wymiarową między gniazdami. Oznaczanie każdej wnęki pozwala szybko wykryć odchylenie i zawęzić źródło problemu. W produkcji seryjnej jest to podstawowy element identyfikowalności.
W sektorze motoryzacyjnym, szczególnie na Śląsku i w Wielkopolsce, formy wielogniazdowe często wykorzystuje się do produkcji klipsów, uchwytów przewodów, zaślepek, elementów kabinowych i drobnych mocowań. Duże panele, elementy dekoracyjne oraz części z wieloma podcięciami mogą pozostać jednogniazdowe, nawet przy znacznych wolumenach, ze względu na ich rozmiar i złożoność.
W branży AGD, rozwiniętej między innymi w rejonie Wrocławia, Łodzi i Poznania, wielogniazdowość dobrze sprawdza się przy powtarzalnych komponentach: pokrętłach, uchwytach, ramkach, zatrzaskach, dystansach i elementach montażowych. Obudowy urządzeń, panele frontowe oraz detale o wysokich wymaganiach estetycznych zwykle wymagają ostrożniejszego podejścia.
W produkcji opakowań formy wielogniazdowe są podstawą ekonomiki procesu. Nakrętki, zamknięcia, dozowniki, pojemniki i elementy jednorazowe mogą mieć kilkanaście lub więcej gniazd. Najważniejsze stają się wtedy chłodzenie, automatyczny odbiór, szybkość cyklu oraz ograniczanie odpadu tworzywa.
W sprzęcie medycznym i laboratoryjnym częściej wybiera się formy z mniejszą liczbą gniazd, zwłaszcza na etapie walidacji produktu. Wymagania dokumentacyjne, czystość, stabilność materiałowa i rygorystyczna kontrola wymiarów mogą być ważniejsze niż maksymalna liczba sztuk na godzinę.
Producent urządzeń dla domu w Warszawie planuje sprzedaż 3 000 obudów rocznie. Projekt może jeszcze zmienić się po testach użytkowników, a obudowa ma duże powierzchnie widoczne. Forma jednogniazdowa będzie bezpieczniejsza finansowo i technicznie. Pozwoli skorygować fakturę powierzchni, zatrzaski i pozycje montażowe bez mnożenia kosztu zmian przez kilka wnęk.
Dostawca komponentów dla zakładu motoryzacyjnego w Tychach potrzebuje 250 000 identycznych klipsów rocznie. Detal jest mały, materiał stabilny, a konstrukcja zatwierdzona. Forma ośmio- lub szesnastogniazdowa może obniżyć koszt jednostkowy i ograniczyć liczbę godzin pracy wtryskarki. Warunkiem jest przeprowadzenie prób, ocena równomierności wyprasek oraz zaplanowanie konserwacji.
Start-up z Gdańska przygotowuje inteligentny czujnik do budynków. Pierwsza seria to 800 kompletów, lecz możliwe są zmiany elektroniki i wymiarów obudowy. Rozsądnym rozwiązaniem będzie szybkie narzędzie jednogniazdowe lub forma z dwiema wnękami, a następnie przejście do produkcji wielogniazdowej po potwierdzeniu sprzedaży.
Producent opakowań z centralnej Polski realizuje stałe zamówienia na zakrętki. Przy milionach sztuk rocznie narzędzie wielogniazdowe z gorącym kanałem ma silne uzasadnienie ekonomiczne. Przed inwestycją należy jednak policzyć koszt energii, regeneracji gorącego kanału, dostępność części eksploatacyjnych i automatyzacji odbioru.
Przed wyborem dostawcy warto porównać kompetencje konstrukcyjne, możliwość wykonania prób, obsługę serwisową, doświadczenie w danym materiale oraz logistykę. Polskie narzędziownie są cenione za bliskość komunikacyjną i możliwość szybkich wizyt. Partnerzy zagraniczni mogą zaoferować konkurencyjne koszty, szeroką skalę produkcji i szybkie przejście od prototypu do serii, ale wymagają jasnej specyfikacji, zatwierdzonej dokumentacji i dobrze zorganizowanej komunikacji.
FirmaRegion obsługiMocne stronyKluczowa ofertaFadoPolska, EuropaDoświadczenie w budowie form i narzędziFormy wtryskowe, narzędzia specjalne, oprzyrządowanieWadim PlastPolska, klienci europejscyPrzetwórstwo tworzyw i wsparcie produkcyjneWtrysk tworzyw, formy, komponenty technicznePlastigoPolska, EuropaProdukcja detali technicznych i automatyzacjaWtrysk, montaż, zarządzanie projektemFameksPolska, Europa ŚrodkowaFormy precyzyjne i elementy dla przemysłuProjektowanie i wykonanie narzędzi wtryskowychTooling PolskaPolskaWsparcie narzędziowe dla produkcji przemysłowejFormy, modernizacje, naprawy i konserwacjaTEAM RapidPolska, Europa i rynek międzynarodowySzybkie prototypowanie, narzędzia i produkcja seryjnaFormy wtryskowe, obróbka CNC, odlewanie próżniowe, montażZestawienie ma charakter praktyczny: wskazuje firmy, które warto uwzględnić przy wysyłaniu zapytania ofertowego. Przed podpisaniem zamówienia należy zweryfikować aktualny zakres usług, dostępność maszyn, terminy, możliwość prób narzędzia, warunki gwarancji oraz zgodność dokumentacji z wymaganiami projektu.
Dobre zapytanie skraca czas wyceny i zmniejsza ryzyko nieporozumień. Należy przekazać model trójwymiarowy, rysunek z tolerancjami, informację o tworzywie, kolorze, wymaganiach powierzchniowych, planowanym rocznym wolumenie oraz docelowej wtryskarce. Jeżeli dostępność maszyny nie jest znana, dostawca powinien zaproponować wymaganą siłę zwarcia, wydajność uplastyczniania i podstawowe parametry procesu.
Informacja dla dostawcyDlaczego jest ważnaSkutek braku danychPrzykład decyzjiModel trójwymiarowyPozwala ocenić geometrię i podcięciaRyzyko błędnej wycenyDobór suwaków i mechanizmów odkręcaniaTworzywo i producent materiałuOkreśla skurcz, temperaturę i zużycie formyProblemy wymiarowe i jakościoweDobór stali dla poliamidu z włóknemPlanowany wolumenUłatwia wybór liczby gniazdForma może być zbyt droga lub zbyt wolnaPrzejście z jednej do ośmiu wnękWymagania estetyczneWpływają na polerowanie i położenie wlewuWidoczne ślady wtryskuUkrycie wlewu na wewnętrznej powierzchniTolerancje krytyczneWskazują powierzchnie wymagające kontroliNiewłaściwe dopasowanie częściKontrola gniazd montażowychPlan pakowania i montażuPomaga zaplanować odbiór oraz ochronę częściUszkodzenia w transporcie i pomyłkiPakowanie zestawów według partiiWarto również zlecić analizę technologiczności projektu przed wykonaniem narzędzia. Taka analiza może wskazać zbyt małe pochylenia, niedostateczną grubość ścianek, ryzyko zapadnięć, trudne podcięcia, miejsca możliwego paczenia oraz obszary wymagające poprawy chłodzenia. Zmiana modelu przed rozpoczęciem obróbki formy jest zazwyczaj dużo tańsza niż modyfikacja gotowego narzędzia.
TEAM Rapid wspiera klientów w Polsce od fazy prototypu do produkcji seryjnej, łącząc wykonywanie form, wtrysk tworzyw, obróbkę CNC, druk trójwymiarowy, odlewanie próżniowe, wykończenie i montaż. Firma ma ponad 10 lat doświadczenia, zrealizowała ponad 6 000 projektów dla przeszło 500 klientów w ponad 25 krajach oraz pracuje zgodnie z systemem jakości ISO 9001:2015. Dla części wymagających wysokiej powtarzalności wykorzystuje kontrolę specyfikacji, analizę technologiczności, dobór tworzyw oraz precyzyjną obróbkę z tolerancjami do 0,01 mm. Obsługuje użytkowników końcowych, dystrybutorów, dealerów, właścicieli marek, firmy inżynieryjne i klientów indywidualnych w modelach produkcji kontraktowej, wytwarzania pod marką klienta, dostaw hurtowych oraz partnerstw dystrybucyjnych. Firma realizuje rozwiązania produkcyjne pod klucz i rozwiązania dla zakładów należących do klienta, a nie model BOO ani dostawy masowe realizowane na miejscu. Profil przedsiębiorstwa nie deklaruje magazynu ani oddziału w Polsce, dlatego lokalne bezpieczeństwo współpracy opiera się na szybkim wsparciu inżynierskim, odpowiedziach w ciągu kilku godzin, cyfrowym zatwierdzaniu dokumentacji, kontroli przed wysyłką, organizacji pakowania i dostaw bezpośrednich. Doświadczenie w obsłudze klientów z rynków europejskich, w tym niemieckiego i francuskiego, oraz zintegrowane zaplecze produkcyjne w Chinach ułatwiają polskim kupującym prowadzenie długofalowych projektów bez zarządzania wieloma odrębnymi dostawcami.
Przy projekcie wymagającym szybkiego przejścia od testów do narzędzia produkcyjnego można skorzystać z usług szybkiego wykonania oprzyrządowania. Dla wstępnego porównania liczby wnęk, materiału i terminu warto przesłać model oraz wymagania przez formularz wyceny formy i części wtryskowych.
W 2026 roku decyzje dotyczące liczby gniazd będą coraz częściej wspierane symulacją przepływu tworzywa, analizą chłodzenia oraz cyfrowym monitorowaniem produkcji. Narzędziownie będą wykorzystywać bardziej szczegółowe dane o temperaturze, ciśnieniu i czasie cyklu, aby szybciej wykrywać różnice między wnękami. Zmniejszy to ryzyko odrzutów, zwłaszcza przy formach o dużej liczbie gniazd.
Ważnym trendem będzie zrównoważone przetwórstwo. Rosnące wykorzystanie tworzyw z recyklingu i materiałów o zmiennych właściwościach będzie wymagało bardziej odpornego projektowania układów wlewowych oraz lepszej kontroli procesu. Gorące kanały, krótsze cykle, efektywniejsze chłodzenie i ograniczanie odpadu będą istotne zarówno ekonomicznie, jak i środowiskowo.
Polskie firmy będą także częściej oczekiwać dokumentacji jakościowej, identyfikowalności gniazd i danych wspierających audyty klientów z Europy Zachodniej. W branżach motoryzacyjnej, medycznej oraz elektrycznej zwiększy się znaczenie powtarzalności, stabilności dostaw i możliwości szybkiej korekty narzędzia. To sprzyja partnerom, którzy potrafią połączyć analizę projektu, budowę formy, próbne wtryski i seryjną produkcję w jednym procesie.
Nie ma jednej uniwersalnej liczby sztuk. Opłacalność zależy od różnicy w cenie narzędzia, czasu cyklu, stawki wtryskarki, kosztu tworzywa i przewidywanego wolumenu. Dla stabilnych zamówień liczonych w dziesiątkach tysięcy sztuk rocznie wielogniazdowość często ma uzasadnienie, ale obliczenia należy wykonać indywidualnie.
Zwykle nie jest to ekonomicznie korzystne. Forma wielogniazdowa wymaga innego układu płyt, kanałów, chłodzenia i wypychania. Często lepiej zachować formę jednogniazdową jako narzędzie zapasowe lub do krótkich serii, a dla produkcji seryjnej wykonać nowe narzędzie.
Nie zawsze. Produkcja może być szybsza po uruchomieniu narzędzia, lecz sama budowa i walidacja formy wielogniazdowej są zwykle dłuższe. Dodatkowo problemy z równowagą napełniania mogą wydłużyć fazę prób.
Dla nowego produktu najczęściej bezpieczne jest jedno lub dwa gniazda. Pozwala to sprawdzić funkcję, montaż, wygląd i reakcję rynku przed poniesieniem kosztu narzędzia seryjnego.
Tak, jeśli części mają podobne wymagania materiałowe, zbliżony czas chłodzenia i są zawsze zamawiane w tym samym zestawie. Nie jest dobrym wyborem, gdy elementy różnią się znacznie rozmiarem, grubością ścianek albo planowanym wolumenem.
Należy uzgodnić model, rysunki, materiał, tolerancje, materiał stali, sposób prób, kryteria akceptacji, próbki referencyjne, pakowanie, dokumentację jakościową oraz zasady korekt. Warto wymagać analizy technologiczności i zatwierdzenia projektu formy przed rozpoczęciem obróbki.
Nie. Jest szczególnie korzystny przy dużych wolumenach i drogich tworzywach, ponieważ ogranicza odpady. W krótszych seriach lub przy prostych detalach zimny kanał może być bardziej ekonomiczny i łatwiejszy w utrzymaniu.
Wybór pomiędzy formą jednogniazdową a wielogniazdową powinien wynikać z rzeczywistego popytu, stabilności konstrukcji i możliwości produkcyjnych, a nie z samej chęci osiągnięcia maksymalnej liczby detali na cykl. Jedna wnęka minimalizuje ryzyko wdrożeniowe i koszt początkowy. Wiele wnęk zwiększa wydajność oraz może znacząco obniżyć koszt jednostkowy, gdy produkt jest dojrzały, a zamówienia są regularne.
Najbezpieczniejsza strategia to analiza technologiczności, obliczenie progu zwrotu, potwierdzenie parametrów podczas prób oraz wybór dostawcy zdolnego do prowadzenia projektu od prototypu po produkcję seryjną. Dzięki temu polska firma może skalować produkcję bez niepotrzebnego zamrażania kapitału w zbyt rozbudowanym narzędziu.
Odlewanie próżniowe najlepiej sprawdza się w Polsce przy prototypach oraz krótkich seriach, zwykle od kilku do około 100 części, gdy liczą się szybkie uruchomienie, niski koszt przygotowania i możliwość częstych zmian projektu. Formowanie wtryskowe jest korzystniejsze przy powtarzalnej produkcji od kilkuset do kilku tysięcy sztuk wzwyż, ponieważ zapewnia niższy koszt pojedynczego detalu, stabilną jakość i szeroki wybór tworzyw produkcyjnych.
Jeżeli część ma służyć do testów użytkowych, prezentacji, walidacji montażu lub pierwszej serii rynkowej, wybierz odlewanie próżniowe. Jeżeli konstrukcja jest już zatwierdzona, a produkt ma trafić do stałej sprzedaży w Warszawie, Poznaniu, Wrocławiu, Trójmieście lub na eksport przez Gdańsk i Gdynię, wybierz formowanie wtryskowe albo narzędzie szybkie jako etap przejściowy.
Warto również rozważyć kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin, którzy działają zgodnie z uznanymi systemami jakości, oferują wsparcie przed- i posprzedażowe oraz często zapewniają korzystniejszą relację kosztu do możliwości technicznych. Jest to szczególnie praktyczne dla polskich marek rozwijających produkt szybko, zamawiających serię przedprodukcyjną lub potrzebujących płynnego przejścia od prototypu do produkcji.
Odlewanie próżniowe to proces, w którym ciekła żywica poliuretanowa jest wprowadzana do elastycznej formy silikonowej w warunkach ograniczających ilość pęcherzyków powietrza. Forma silikonowa powstaje najczęściej na podstawie wzorca wykonanego metodą druku trójwymiarowego lub obróbki skrawaniem. Po utwardzeniu uzyskuje się część podobną wizualnie i funkcjonalnie do elementu z tworzywa seryjnego. Jedna forma silikonowa pozwala zwykle wykonać od kilkunastu do kilkudziesięciu odlewów, zależnie od geometrii, materiału i wymaganej jakości.
Formowanie wtryskowe polega na uplastycznieniu granulatu i wtłoczeniu go pod wysokim ciśnieniem do metalowej formy. Narzędzie wykonuje się zwykle ze stali lub aluminium. Koszt jego przygotowania jest wyższy niż koszt formy silikonowej, ale metalowa forma może pracować przez setki, tysiące, a nawet dziesiątki tysięcy cykli. W rezultacie ekonomia procesu poprawia się szybko wraz ze wzrostem wolumenu.
Dla polskiego nabywcy najważniejsza różnica nie dotyczy wyłącznie technologii. Jest nią sposób zarządzania ryzykiem projektu. Odlewanie próżniowe pozwala ograniczyć ryzyko wczesnej fazy: sprawdzić ergonomię, kolor, zatrzaski, montaż, dopasowanie uszczelek i odbiór produktu przez użytkownika. Wtrysk daje przewagę wtedy, gdy ryzyko konstrukcyjne zostało już usunięte, a firma potrzebuje powtarzalnej produkcji z przewidywalnym kosztem jednostkowym.
KryteriumOdlewanie próżnioweFormowanie wtryskoweZnaczenie dla kupującego w PolsceKoszt przygotowaniaNiski; forma silikonowa i wzorzecWyższy; forma metalowa i obróbka narzędziowaOdlewanie ogranicza wydatek przy walidacji projektuOpłacalna wielkość seriiNajczęściej od kilku do około 100 sztukZwykle od kilkuset sztuk wzwyżWtrysk zyskuje przewagę przy regularnej sprzedażyTermin uruchomieniaZwykle kilka dni do około dwóch tygodniNajczęściej od dwóch do sześciu tygodni, zależnie od formyIstotne przy targach, testach i pilnych premierachMateriałyŻywice poliuretanowe imitujące tworzywa seryjneGranulaty seryjne, między innymi polipropylen, poliamid i poliwęglanWtrysk lepiej odzwierciedla docelowe właściwości materiałuPowtarzalnośćDobra w krótkiej serii, zależna od zużycia formy silikonowejBardzo wysoka przy prawidłowo wykonanej formieKluczowa dla detali montażowych i elementów handlowychZmiany konstrukcyjneSzybkie i relatywnie tanieMogą wymagać przeróbki wkładek lub całej formyOdlewanie wspiera iteracyjny rozwój produktuWykończenie powierzchniMoże być bardzo dobre, zależne od wzorcaOdzwierciedla powierzchnię gniazda formyOba procesy mogą spełnić wymagania produktów konsumenckichTabela pokazuje, że nie istnieje jedna technologia najlepsza dla wszystkich projektów. Najbezpieczniejszą decyzją jest dobranie procesu do aktualnego etapu produktu, a nie tylko do ceny pierwszego zamówienia. W wielu projektach najlepszy rezultat daje sekwencja: prototyp, odlewanie próżniowe, seria pilotażowa, forma szybka, a następnie forma produkcyjna.
Polska jest ważnym centrum przemysłowym Europy Środkowo-Wschodniej. Zakłady motoryzacyjne, dostawcy elektroniki, producenci sprzętu gospodarstwa domowego, firmy medyczne i przedsiębiorstwa automatyki działają między innymi na Górnym Śląsku, w Krakowie, Łodzi, Poznaniu, Wrocławiu, Bydgoszczy oraz w Trójmieście. Dzięki rozwiniętej logistyce drogowej i kolejowej, a także dostępowi do portów Gdańsk i Gdynia, polskie firmy mogą efektywnie łączyć lokalny montaż z produkcją narzędzi lub komponentów realizowaną w innych krajach.
Na rynku rośnie znaczenie krótszych serii, personalizacji produktów oraz szybszego wejścia na rynek. Przedsiębiorstwa nie zawsze chcą zamrażać kapitał w pełnej formie produkcyjnej przed potwierdzeniem popytu. Dlatego odlewanie próżniowe, druk trójwymiarowy, obróbka numeryczna i szybkie oprzyrządowanie stają się praktycznymi etapami rozwoju przed masowym wtryskiem.
Polskie firmy kupujące części z tworzyw coraz częściej oczekują dokumentacji jakościowej, kontroli wymiarowej, raportu dotyczącego możliwości wykonania, transparentnego harmonogramu oraz jasnych warunków dostawy. Szczególnie ważne są te elementy w sektorach regulowanych, takich jak medycyna, elektromobilność, urządzenia elektryczne i automatyka przemysłowa.
Odlewanie próżniowe jest rozwiązaniem dla zespołów, które mają model przestrzenny, ale jeszcze nie mają pewności, czy projekt jest gotowy na kosztowną formę metalową. Proces jest często wybierany przez projektantów przemysłowych, startupy, działy rozwoju produktów i producentów maszyn specjalnych.
Trzeba jednak pamiętać, że żywice odlewnicze nie zawsze zachowują się identycznie jak granulat używany w formowaniu wtryskowym. Mogą inaczej reagować na promieniowanie ultrafioletowe, wysoką temperaturę, środki chemiczne lub długotrwałe obciążenia mechaniczne. Jeżeli obudowa ma pracować w komorze silnika, w instalacji sanitarnej, w środowisku medycznym albo na zewnątrz budynku, materiał należy zweryfikować na podstawie realnych warunków pracy.
Formowanie wtryskowe jest właściwe, kiedy geometria części została zatwierdzona, konstrukcja uwzględnia technologiczność, a prognoza sprzedaży uzasadnia inwestycję w narzędzie. To szczególnie dobry wybór dla obudów, uchwytów, pokryw, ramek, złączy, tac, elementów urządzeń gospodarstwa domowego, części samochodowych i komponentów przemysłowych.
Proces daje istotne możliwości: żebra wzmacniające, zatrzaski, zawiasy elastyczne, gniazda pod wkładki metalowe, tekstury powierzchni, oznaczenia, połączenia kilku materiałów oraz wysoką powtarzalność wymiarową. W przypadku elementów wymagających większej sztywności lub odporności termicznej można zastosować tworzywa konstrukcyjne, wypełnienia włóknem szklanym albo dodatki poprawiające odporność na ogień.
Warto zlecić analizę możliwości wykonania przed rozpoczęciem produkcji formy. Ocena powinna obejmować kąty pochylenia, grubość ścianek, skurcz materiału, położenie linii podziału, system wlewowy, miejsca wypychania, ryzyko zapadnięć, deformacji oraz odpowietrzenie. Taka analiza zwykle obniża ryzyko poprawek i skraca czas osiągnięcia stabilnej produkcji.
Planowana liczba częściNajbardziej praktyczny procesRodzaj narzędziaGłówna korzyśćGłówne ryzyko1–5Druk trójwymiarowy lub obróbka numerycznaBez formyNajszybsza ocena geometriiWygląd i właściwości mogą odbiegać od produkcji5–30Odlewanie próżnioweForma silikonowaNiski koszt startu i kilka wariantówOgraniczona trwałość formy30–100Odlewanie próżniowe lub forma szybkaSilikon albo aluminiumDobra walidacja serii pilotażowejNależy porównać koszt z docelową prognozą sprzedaży100–500Forma szybka i formowanie wtryskoweNajczęściej aluminiumMateriał zbliżony do seryjnegoZmiany projektu mogą podnieść koszt500–5 000Formowanie wtryskoweAluminium lub stal w zależności od cykliNiższa cena jednostkowa i stabilnośćPotrzebna zatwierdzona konstrukcja5 000–50 000Formowanie wtryskowe produkcyjneStalowa forma wielogniazdowaWysoka wydajnośćDuży koszt i konieczność planowania zapasówPowyżej 50 000Formowanie wtryskowe z automatyzacjąStalowa forma zoptymalizowana pod cyklMaksymalna ekonomia skaliWymaga stabilnego popytu oraz kontroli łańcucha dostawPrzedziały w tabeli mają charakter praktyczny, a nie bezwzględny. Mała część o prostej geometrii może uzasadniać wtrysk już przy kilkuset sztukach. Z kolei duża, cienkościenna i skomplikowana obudowa może wymagać większej serii, aby zwrócić koszt formy. Należy porównać pełny koszt projektu: wzorzec, formę, materiał, wykończenie, kontrolę, transport, cło, magazynowanie oraz koszt ewentualnych zmian.
W odlewaniu próżniowym stosuje się przede wszystkim żywice poliuretanowe. Mogą one imitować tworzywa sztywne, elastyczne, przezroczyste, odporne na uderzenia lub trudnopalne. Możliwe są również odlewy z pigmentem w masie, lakierowanie, metalizowanie, nadruki oraz powierzchnie matowe i błyszczące. Jakość wizualna zależy w dużej mierze od jakości wzorca, dlatego warto jasno określić klasę powierzchni przed zamówieniem.
W formowaniu wtryskowym wybór jest znacznie szerszy. Polipropylen sprawdza się w lekkich obudowach i pojemnikach, kopolimery akrylonitrylo-butadieno-styrenowe w elementach konsumenckich, poliwęglan w częściach wymagających udarności, poliamid w komponentach technicznych, a termoplastyczne elastomery w uchwytach i uszczelnieniach. Dla elementów medycznych, elektrycznych lub mających kontakt z żywnością wymagane mogą być dodatkowe deklaracje materiałowe.
Wymaganie częściOdlewanie próżnioweFormowanie wtryskowePraktyczna wskazówkaObudowa demonstracyjnaŻywica sztywna z barwieniem i lakieremTworzywo seryjne, gdy projekt jest zamkniętyOdlew skraca czas przygotowania prezentacjiElement przezroczystyMożliwy, lecz wymaga ostrożnego wykończeniaMożliwy z poliwęglanu lub innym tworzywem transparentnymSprawdź wymagania optyczne i odporność na zarysowanieUchwyt elastycznyŻywica elastycznaTermoplastyczny elastomerDo długiej eksploatacji preferowany jest wtryskZatrzask montażowyDo testów funkcjonalnychNajlepszy dla seryjnej trwałościWykonaj test wielokrotnego otwieraniaCzęść narażona na temperaturęDobierz specjalną żywicę i potwierdź próbąDobierz granulat technicznyUwzględnij temperaturę ciągłą oraz chwilowąElement chemoodpornyOgraniczone możliwości zależne od żywicySzeroki wybór tworzyw specjalistycznychWymagaj testu kontaktu z konkretnym mediumCzęść do montażu z metalemMożliwe wkładki po obróbce dodatkowejMożliwe zatapianie wkładek w procesieWtrysk lepiej wspiera duże ilości i powtarzalnośćTabela podkreśla istotną zasadę: określenie „podobne do tworzywa seryjnego” nie oznacza automatycznie identycznego zachowania podczas całego okresu użytkowania. Dla produktu komercyjnego należy zatwierdzić materiał na podstawie właściwości mechanicznych, termicznych, chemicznych i estetycznych, a nie tylko na podstawie nazwy żywicy.
Dobry proces zakupowy zaczyna się od kompletnego pakietu danych. Dostawca powinien otrzymać model przestrzenny w formacie neutralnym, rysunek z kluczowymi wymiarami, wymagania dotyczące materiału, koloru, faktury, tolerancji, liczby sztuk, sposobu pakowania i terminu dostawy. W przypadku elementów krytycznych należy wskazać wymiary kontrolne oraz metodę pomiaru.
Przed podpisaniem zamówienia warto poprosić o analizę technologiczności, próbkę materiału, zdjęcia pierwszych sztuk oraz raport kontroli. Przy formowaniu wtryskowym ważne są także informacje o własności formy, przewidywanej żywotności narzędzia, sposobie konserwacji, liczbie gniazd i warunkach przechowywania. Jeżeli produkcja ma być realizowana poza Polską, należy ustalić warunki transportu, odprawę, ubezpieczenie przesyłki i odpowiedzialność za dokumenty handlowe.
Polscy kupujący powinni zwracać uwagę nie tylko na cenę jednostkową. Tania wycena bez kontroli jakości, bez analizy konstrukcji i bez jasnej komunikacji może generować kosztowne opóźnienia. Szczególnie dotyczy to detali z zatrzaskami, cienkimi ściankami, gwintami, powierzchniami dekoracyjnymi oraz części współpracujących z metalowymi komponentami.
FirmaRegion obsługiGłówne mocne stronyKluczowa ofertaNajlepsze zastosowaniePlastigoPolska, EuropaProdukcja form i części z tworzywFormowanie wtryskowe, narzędzia, montażSerie produkcyjne oraz części techniczneFADOPolska, EuropaDoświadczenie narzędziowe i obróbka precyzyjnaFormy wtryskowe, obróbka, usługi narzędzioweProjekty wymagające zaawansowanego oprzyrządowaniaProtolabsEuropa, w tym PolskaSzybka wycena cyfrowa i krótkie terminyFormowanie wtryskowe, obróbka, druk trójwymiarowyPrototypy oraz szybkie serie przedprodukcyjneXometry EuropeEuropa, w tym PolskaSzeroka sieć produkcyjnaObróbka, druk, blacha, produkcja części z tworzywPorównanie wielu technologii w jednym projekcieCadXpertPolska, zwłaszcza Warszawa i region centralnyRozwiązania addytywne i doradztwo wdrożenioweDruk trójwymiarowy, prototypowanie, materiałyWzorce, prototypy i weryfikacja geometrii3D LabPolska, w tym Wrocław i Dolny ŚląskUsługi prototypowania oraz doświadczenie addytywneDruk trójwymiarowy, modele funkcjonalne, przygotowanie wzorcówEtap przed odlewaniem lub wykonaniem formyTEAM RapidPolska, Europa i rynki międzynarodowePołączenie prototypowania, narzędzi i produkcjiOdlewanie próżniowe, formowanie wtryskowe, obróbka, wykończeniePrzejście od prototypu do serii od 1 do ponad 100 000 sztukLista ma ułatwić stworzenie krótkiej listy dostawców, a nie zastępuje oceny konkretnej oferty. Przed wyborem należy potwierdzić aktualną dostępność technologii, minimalną wielkość zamówienia, wymagania jakościowe, terminy oraz zakres odpowiedzialności za formę i dostawę. Dostawca lokalny może być wygodny przy częstych spotkaniach i pilnych korektach, natomiast partner międzynarodowy może dać przewagę kosztową przy połączeniu narzędziowni, produkcji i logistyki.
W motoryzacji odlewanie próżniowe służy do budowy przedseryjnych osłon, elementów wnętrza, uchwytów, ramek oraz komponentów testowych. Formowanie wtryskowe jest następnie wykorzystywane do seryjnych części kabiny, podsufitek, elementów pod maską, opraw i obudów. W regionach takich jak Śląsk, Wielkopolska oraz Dolny Śląsk szybkość walidacji ma szczególne znaczenie ze względu na rozwinięty łańcuch dostaw dla motoryzacji.
W medycynie procesy te wspierają rozwój obudów urządzeń diagnostycznych, ręcznych aparatów, uchwytów, tac i elementów montażowych. Odlew umożliwia ergonomiczne testy przed zamrożeniem konstrukcji. Wtrysk umożliwia później powtarzalne wykonanie elementów w odpowiednio dobranym materiale, przy czym wymagania dokumentacyjne muszą być określone przed rozpoczęciem produkcji.
W elektronice użytkowej i automatyce przemysłowej odlewy próżniowe przyspieszają wykonanie obudów do testów płytki elektronicznej, anteny, złączy i zarządzania przewodami. Formowanie wtryskowe staje się właściwe, gdy projekt wymaga seryjnej jakości zatrzasków, gniazd, prowadnic, oznaczeń i powierzchni dekoracyjnych.
W sektorze urządzeń gospodarstwa domowego, wyposażenia biur i produktów konsumenckich ważne są kolor, połysk, mat, tekstura oraz odczucie powierzchni. Próbniki odlewane pozwalają działom marketingu i projektantom ocenić produkt przed zatwierdzeniem kosztownej formy. Produkcja wtryskowa daje natomiast stabilność odcienia, geometrii i montażu w dłuższych seriach.
Obudowa urządzenia dla startupu z Warszawy: zespół potrzebuje 40 obudów do testów z użytkownikami, pokazów inwestorskich i pierwszej instalacji u klienta. Konstrukcja może jeszcze wymagać zmiany położenia portu ładowania. Najlepszy wybór to odlewanie próżniowe, ponieważ pozwala szybko przygotować serię w kilku wariantach bez inwestowania w pełną formę wtryskową.
Element mocujący dla producenta maszyn z Poznania: firma planuje 3 000 części rocznie, a komponent musi wytrzymać drgania i wielokrotny montaż. Najlepszym wyborem jest formowanie wtryskowe w tworzywie technicznym. Przed wykonaniem formy należy przeprowadzić analizę żebra, promieni, zatrzasków i skurczu materiału.
Nowa linia akcesoriów dla marki z Trójmiasta: marka chce najpierw sprawdzić popyt w sprzedaży internetowej i potrzebuje 80 sztuk w trzech kolorach. Odlewanie próżniowe zmniejsza ryzyko magazynowe. Gdy sprzedaż zostanie potwierdzona, można przejść do szybkiej formy aluminiowej, a następnie do narzędzia stalowego.
Panel sterujący dla firmy automatyki z Wrocławia: część zawiera okna, zatrzaski i otwory montażowe. Dla pierwszych 20 zestawów można użyć odlewu do kontroli montażu elektroniki. Dla produkcji powtarzalnej właściwy jest wtrysk, ponieważ zapewnia stabilne dopasowanie do innych elementów zespołu.
TEAM Rapid wspiera klientów w Polsce jako partner produkcyjny od szybkiej walidacji po produkcję seryjną: posiada certyfikowany według normy ISO 9001:2015 system zarządzania jakością, wykonuje części z szerokiego zakresu tworzyw i metali, realizuje kontrolę jakości oraz analizę możliwości wykonania przed narzędziowaniem, co pomaga ograniczać ryzyko deformacji, nadmiernego zużycia materiału, problemów z tolerancjami i cyklem produkcji. Firma nie opiera oferty na markowych komponentach katalogowych, lecz na doborze materiału, parametrach procesu i wymaganiach konkretnego detalu; obsługuje użytkowników końcowych, projektantów, osoby indywidualne, startupy, dystrybutorów, dealerów i właścicieli marek poprzez produkcję na zamówienie, współpracę dla marek własnych, dostawy hurtowe oraz elastyczne serie od pojedynczego prototypu do ponad 100 000 części. TEAM Rapid nie deklaruje własnego magazynu ani oddziału stacjonarnego w Polsce, dlatego nie przedstawia tego jako lokalnej infrastruktury; rzeczywistą gwarancją obsługi polskich projektów są doświadczenie w pracy z klientami z ponad 25 krajów, ponad 500 obsłużonych klientów, ponad 6 000 zrealizowanych projektów, kontakt inżynierski jeden do jednego z odpowiedzią zwykle w ciągu kilku godzin oraz organizacja kontroli, pakowania i wysyłki. Firma zapewnia kompleksową realizację pod klucz dla projektów należących do klienta, obejmującą produkcję, wykończenie, montaż, pakowanie i transport, a nie model eksploatacji zakładu należącego do dostawcy ani dostawy materiału luzem na miejsce.
Dla klientów, którzy znajdują się na etapie prototypowania, przydatne są usługi szybkiego prototypowania, obejmujące między innymi odlewanie próżniowe, obróbkę numeryczną oraz druk trójwymiarowy. Gdy projekt jest gotowy na serię, można przejść do produkcji metodą formowania wtryskowego, z wykorzystaniem szybkiego oprzyrządowania lub form produkcyjnych. Wycena powinna zawierać model, liczbę sztuk, materiał, kolor, wymagania jakościowe i kraj dostawy; szczegóły można przekazać przez formularz zapytania ofertowego.
W 2026 roku coraz większe znaczenie będzie miała produkcja hybrydowa. Firmy będą łączyć druk trójwymiarowy, obróbkę numeryczną, odlewanie próżniowe i formowanie wtryskowe w jednym planie wdrożenia. Zamiast wybierać jedną technologię na cały cykl życia produktu, zespoły będą dobierać proces do konkretnego etapu: pomysł, prototyp, badania, seria pilotażowa, wejście na rynek i skalowanie.
Drugim trendem jest większa automatyzacja przygotowania produkcji. Analiza możliwości wykonania, symulacje przepływu tworzywa, cyfrowa kontrola wymiarowa i automatyczne systemy raportowania skracają czas reakcji. Dla polskich producentów oznacza to łatwiejsze porównanie wariantów kosztowych jeszcze przed zamówieniem formy.
Trzecim kierunkiem jest zrównoważony rozwój. Rosną wymagania dotyczące ograniczania odpadu, stosowania materiałów z odzysku, możliwości recyklingu oraz projektowania części łatwiejszych do demontażu. Formowanie wtryskowe może ograniczać odpady dzięki optymalizacji układu wlewowego i wykorzystaniu przemiału tam, gdzie pozwalają na to wymagania produktu. W odlewaniu próżniowym ważne będzie bardziej świadome planowanie liczby sztuk, aby nie wykonywać nadmiarowych prototypów.
Wpływ będą miały także europejskie wymagania dotyczące bezpieczeństwa produktu, śledzenia materiałów, opakowań i odpowiedzialności środowiskowej. Przedsiębiorstwa powinny już na etapie projektu ustalić, jakie deklaracje materiałowe, oznaczenia i dokumenty będą potrzebne w ich branży. Najtańszy proces nie jest opłacalny, jeżeli nie daje możliwości udowodnienia zgodności produktu z wymaganiami rynku.
Element do ustaleniaPytanie do dostawcyDlaczego ma znaczenieDowód, którego warto wymagaćModel i wersja projektuCzy model jest gotowy do wyceny i produkcji?Zapobiega wykonaniu części z nieaktualnej wersjiPotwierdzona nazwa pliku i rewizjaMateriałJaka żywica lub granulat będzie użyty?Wpływa na trwałość, kolor i funkcję częściKarta materiałowa lub deklaracja właściwościTolerancjeKtóre wymiary są krytyczne?Niepotrzebnie ciasne tolerancje podnoszą kosztRysunek z oznaczonymi wymiarami kontrolnymiWykończenieCzy powierzchnia ma być matowa, błyszcząca czy lakierowana?Wpływa na wzorzec, formę i odbiór wizualnyZdjęcie wzorca lub zatwierdzona próbkaWielkość seriiIle sztuk jest potrzebnych obecnie i rocznie?Decyduje o wyborze technologii oraz formyPrognoza popytu w kilku wariantachKontrola jakościJak będą mierzone krytyczne cechy?Zmniejsza ryzyko problemów przy montażuRaport kontroli pierwszej sztukiDostawaKto odpowiada za transport i dokumenty?Chroni harmonogram oraz koszt całkowityUzgodnione warunki dostawy i pakowaniaTa lista kontrolna jest szczególnie przydatna przy współpracy między miastami lub krajami. Jasne dane wejściowe skracają wymianę wiadomości, ograniczają błędne interpretacje i pozwalają dostawcy dobrać technologię do rzeczywistych potrzeb, a nie jedynie do orientacyjnego wolumenu.
Tak, jeżeli zastosowanie nie wymaga właściwości materiału seryjnego przez długi okres eksploatacji, a liczba sztuk jest ograniczona. Odlewy są często używane w krótkich seriach rynkowych, pokazach, testach klienta oraz urządzeniach pilotażowych. Dla produktu pracującego intensywnie przez lata zwykle bezpieczniejszy jest wtrysk z docelowego granulatu.
Zależy to od geometrii, wielkości detalu, rodzaju żywicy i wymagań jakościowych. W praktyce jedna forma silikonowa jest przeznaczona najczęściej do kilkunastu lub kilkudziesięciu odlewów. Przy większej liczbie sztuk wykonuje się kolejne formy albo przechodzi do szybkiego oprzyrządowania.
Droższe jest rozpoczęcie projektu, ponieważ wymaga wykonania metalowej formy. Przy większej liczbie sztuk koszt jednostkowy zwykle staje się wyraźnie niższy niż w odlewaniu próżniowym. Dlatego należy porównywać koszt całkowity dla planowanej serii, a nie tylko cenę pierwszej części.
Model może być punktem wyjścia dla obu procesów, ale projekt przeznaczony do wtrysku wymaga sprawdzenia technologiczności. Należy ocenić pochylenia, grubości ścianek, promienie, zatrzaski, żebra i skurcz. Część poprawna dla odlewu nie zawsze jest od razu poprawna dla wtrysku.
Wykonaj serię testową, zamów analizę możliwości wykonania, określ wymiary krytyczne i przetestuj montaż z sąsiednimi komponentami. W przypadku obudów warto sprawdzić działanie przycisków, złączy, zatrzasków, śrub, uszczelek oraz widocznych szczelin.
Tak, pod warunkiem że posiada udokumentowany system jakości, doświadczenie w obsłudze eksportowej, jasną komunikację techniczną, kontrolę przed wysyłką i przejrzyste warunki logistyczne. Jest to szczególnie atrakcyjne, gdy projekt wymaga jednocześnie prototypów, narzędzi, formowania, wykończenia i pakowania, a firma chce ograniczyć liczbę pośredników.
Odlewanie próżniowe a formowanie wtryskowe to nie wybór między procesem lepszym i gorszym, lecz między procesem dopasowanym do obecnego etapu produktu. Dla krótkiej serii, szybkich zmian i walidacji rynku w Polsce najlepsze będzie odlewanie próżniowe. Dla zatwierdzonego projektu, stabilnego popytu i powtarzalnej produkcji lepsze będzie formowanie wtryskowe. Firmy, które zaplanują przejście między tymi metodami z wyprzedzeniem, szybciej wprowadzą produkt na rynek i unikną niepotrzebnych kosztów narzędziowych.
Formowanie wtryskowe jest zwykle lepszym wyborem dla powtarzalnej produkcji od kilkuset do wielu tysięcy części, ponieważ koszt jednostkowy szybko spada po pokryciu kosztu formy. Druk 3D lepiej sprawdza się przy jednej sztuce, prototypach, częstych zmianach konstrukcyjnych oraz krótkich seriach, w których wykonanie narzędzia byłoby zbyt kosztowne lub zbyt wolne.
Dla polskiego projektu praktyczna granica opłacalności często mieści się między około 100 a 1 500 sztuk, lecz nie jest stała. Zależy od wielkości detalu, tworzywa, liczby gniazd formy, wymagań wizualnych, tolerancji, czasu cyklu i ceny pracy. W przypadku prostych elementów z tworzyw standardowych formowanie wtryskowe może być korzystniejsze już przy kilkuset sztukach. Dla skomplikowanych obudów lub produktów rozwijanych iteracyjnie druk 3D może pozostać rozsądniejszy nawet przy większej serii.
W Polsce warto zestawić oferty lokalnych narzędziowni i drukarni z ofertami kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających certyfikację jakości, sprawną obsługę przed- i posprzedażową oraz korzystną relację kosztu do możliwości. Taki model może być szczególnie atrakcyjny dla firm z Warszawy, Wrocławia, Poznania, Gdańska, Katowic i Łodzi, które potrzebują szybkiego przejścia od prototypu do produkcji seryjnej.
Polska jest jednym z ważniejszych ośrodków produkcyjnych Europy Środkowo-Wschodniej. Rozwinięte klastry motoryzacyjne na Śląsku i w Wielkopolsce, sektor AGD wokół Wrocławia i Łodzi, produkcja elektroniki w rejonie Warszawy, a także logistyka Trójmiasta i portów Gdańska oraz Gdyni tworzą stałe zapotrzebowanie na części z tworzyw. Firmy produkujące urządzenia przemysłowe, aparaturę medyczną, opakowania, elektronikę użytkową i komponenty dla transportu coraz częściej łączą oba procesy: drukują elementy do testów, a następnie uruchamiają formowanie wtryskowe dla sprzedaży seryjnej.
Wybór technologii nie powinien być traktowany jako decyzja „druk 3D albo wtrysk”. W nowoczesnym rozwoju produktu technologie te pełnią różne role. Drukowanie addytywne skraca etap nauki o produkcie, umożliwia testowanie kilku wersji konstrukcji i ogranicza ryzyko wykonania kosztownego narzędzia dla niedopracowanej geometrii. Formowanie wtryskowe zapewnia natomiast wysoką wydajność, powtarzalność, stabilność materiałową oraz korzystny koszt jednostkowy przy wzroście wolumenu.
W polskich realiach kluczową rolę odgrywa również czas dostawy. Lokalna drukarnia może dostarczyć model nawet tego samego dnia lub następnego dnia roboczego. Produkcja formy w kraju pozwala wygodnie prowadzić odbiory i korekty, ale jej koszt może być istotny dla młodego produktu. Z kolei dostawca międzynarodowy może obniżyć koszt narzędzia i produkcji, jeśli prawidłowo zarządza logistyką, kontrolą jakości oraz komunikacją techniczną. Przy transporcie przez porty w Gdańsku i Gdyni, przewozach kolejowych lub ekspresowych przesyłkach lotniczych należy od początku uwzględnić harmonogram, odprawę oraz zapas bezpieczeństwa.
Druk 3D buduje detal warstwa po warstwie na podstawie pliku cyfrowego. W zależności od technologii może wykorzystywać żywicę, proszek polimerowy, filament lub inne materiały. Najczęściej stosuje się druk z żywic światłoutwardzalnych do modeli o dobrej powierzchni, spiekanie proszków poliamidowych do funkcjonalnych elementów oraz druk z filamentów do prostych modeli technicznych. Główną zaletą jest brak kosztu formy i duża swoboda geometryczna.
Formowanie wtryskowe polega na uplastycznieniu granulatu, wtłoczeniu go pod ciśnieniem do formy i schłodzeniu detalu. Forma ma zwykle konstrukcję stalową lub aluminiową, zawiera gniazda, układ wlewowy, chłodzenie, elementy wyrzutowe oraz rozwiązania zapewniające prawidłowe odpowietrzenie. Koszt przygotowania jest wyższy, ale po uruchomieniu procesu każda kolejna część może być produkowana szybko i powtarzalnie.
Największy błąd zakupowy polega na porównaniu ceny jednego wydruku z ceną jednej części wtryskowej bez doliczenia formy. Prawidłowe porównanie obejmuje koszt konstrukcji, analizę technologiczności, wykonanie narzędzia, materiał, cykl produkcyjny, obróbkę dodatkową, kontrolę, pakowanie, logistykę i ryzyko zmian. W projektach dla branży medycznej, motoryzacyjnej lub elektrycznej należy doliczyć także wymaganą dokumentację jakościową, badania materiałowe i walidację procesu.
KryteriumDruk 3DFormowanie wtryskoweZnaczenie dla kupującego w PolsceKoszt początkowyNiski, bez przygotowania formyWyższy przez projekt i wykonanie narzędziaDruk jest bezpieczniejszy dla pierwszych iteracji produktuKoszt jednostkowyWzględnie stały wraz ze wzrostem seriiMaleje wyraźnie przy większym wolumenieWtrysk wygrywa przy produkcji powtarzalnejTermin pierwszych częściOd godzin do kilku dniZwykle od kilku dni do kilku tygodniDruk ułatwia szybkie testy i prezentacje handloweZmiana konstrukcjiWystarczy zmodyfikować plikCzęsto wymaga korekty formyPrzed zamrożeniem projektu warto drukować prototypyPowtarzalność seriiZależna od ustawień urządzenia i orientacji częściWysoka po ustabilizowaniu procesuWtrysk jest korzystny dla komponentów montażowychMateriałyWybór rośnie, ale jest ograniczony technologicznieSzeroka gama tworzyw przemysłowych i dodatkówWtrysk ułatwia dobór tworzywa docelowegoWykończenie powierzchniCzęsto wymaga szlifowania, malowania lub obróbkiMoże być nadane bezpośrednio przez powierzchnię formyWtrysk lepiej obsługuje powierzchnie dekoracyjneGeometria wewnętrznaBardzo duża swoboda kanałów i struktur lekkichOgraniczona przez wyjmowanie detalu z formyDruk sprawdza się przy nietypowych rozwiązaniach funkcjonalnychTabela pokazuje, że technologia nie jest wyłącznie kwestią ceny. Jeśli część ma pracować w wysokiej temperaturze, przenosić obciążenie, mieć zatrzaski, zawiasy żywe lub kontrolowane właściwości elektryczne, zwykle należy sprawdzić zachowanie tworzywa w docelowej technologii. Prototyp z żywicy może dobrze wyglądać, ale nie zawsze wiernie odzwierciedla wytrzymałość seryjnego detalu z polipropylenu, poliwęglanu lub poliamidu.
Próg opłacalności to punkt, w którym całkowity koszt formowania wtryskowego staje się niższy niż całkowity koszt druku 3D. W uproszczeniu można go obliczyć przez podzielenie kosztu formy przez różnicę pomiędzy kosztem jednostkowym wydruku a kosztem jednostkowym detalu wtryskowego. W praktyce kalkulacja powinna uwzględniać także odpady, kontrolę, amortyzację korekt, transport, pakowanie oraz ewentualne koszty magazynowania.
Przykład: jeżeli przygotowanie narzędzia kosztuje 30 000 zł, wydruk jednej części kosztuje 80 zł, a część wtryskowa po uruchomieniu kosztuje 20 zł, uproszczony próg wynosi około 500 sztuk. Nie oznacza to jednak automatycznej decyzji o wykonaniu formy. Jeżeli projekt wymaga jeszcze kilku zmian, lepiej może być zamówić serię wydruków lub odlewów próżniowych i dopiero po walidacji uruchomić narzędzie.
Scenariusz produkcyjnyTypowy wolumenNajczęściej korzystniejszy procesUzasadnienieModel koncepcyjny1–10 sztukDruk 3DNajniższy koszt wejścia i najszybsza zmiana geometriiPrototyp funkcjonalny5–50 sztukDruk 3D lub obróbka skrawaniemMożna testować montaż, ergonomię i funkcję bez formySeria testowa50–300 sztukDruk 3D, odlewanie próżniowe lub narzędzie szybkieDecyzja zależy od wymaganej trwałości i materiałuWprowadzenie na rynek300–2 000 sztukNarzędzie szybkie lub formowanie wtryskoweRosnąca korzyść kosztowa przy zachowaniu elastycznościStała sprzedaż2 000–20 000 sztukFormowanie wtryskoweNiski koszt jednostkowy i powtarzalna jakośćProdukcja wielkoseryjnaPowyżej 20 000 sztukForma produkcyjna wielogniazdowaWysoka wydajność, krótszy czas cyklu i automatyzacjaPodane zakresy są orientacyjne. Duża obudowa z cienkimi ściankami, element z gwintem, detal przezroczysty, część z wkładką metalową lub komponent wymagający bardzo niskiej tolerancji może przesunąć próg opłacalności w dowolną stronę. Dlatego warto przygotować trzy wyceny: dla serii pilotażowej, pierwszej sprzedaży i rocznego zapotrzebowania.
Druk 3D jest szczególnie użyteczny dla uchwytów montażowych, modeli wizualnych, obudów demonstracyjnych, prowadnic, elementów testowych, przyrządów produkcyjnych oraz części o niestandardowej geometrii. W Polsce często wykorzystuje się go w działach rozwoju produktu, laboratoriach, firmach automatyki oraz startupach tworzących urządzenia dla przemysłu i konsumentów.
Formowanie wtryskowe jest odpowiednie dla obudów elektroniki, ramek, osłon, pokryw, pojemników, tac, złączy, uchwytów, elementów AGD, komponentów motoryzacyjnych i części medycznych. Popularne tworzywa obejmują polipropylen, polietylen, ABS, poliwęglan, poliamid, POM, elastomery termoplastyczne oraz mieszanki wzmacniane włóknem. Wybór zależy od temperatury pracy, odporności chemicznej, udarności, sztywności, palności, koloru i wymagań regulacyjnych.
MateriałTypowe zastosowaniePrzydatność w druku 3DPrzydatność we wtryskuABSObudowy, elementy użytkowe, osłonyDobra w wybranych technologiachBardzo dobra dla serii produkcyjnychPolipropylenZawiasy żywe, pojemniki, części chemoodporneMożliwa, lecz trudniejsza do stabilnego drukuBardzo dobra, szczególnie dla opakowańPoliwęglanElementy odporne na uderzenia, osłonyDostępny w zastosowaniach technicznychBardzo dobra, także dla części przezroczystychPoliamidZatrzaski, części mechaniczne, uchwytyBardzo dobra w spiekaniu proszkówBardzo dobra, także w wersjach wzmacnianychPOMKoła zębate, prowadnice, elementy ślizgoweOgraniczona i wymagającaBardzo dobra dla części precyzyjnychElastomer termoplastycznyUchwyty miękkie, uszczelnienia, nakładkiMożliwa dla wybranych elastomerówBardzo dobra w formowaniu i nadlewaniuTabela wskazuje ważną różnicę: dostępność materiału o podobnej nazwie nie oznacza identycznych właściwości gotowej części. Parametry mechaniczne wydruku zależą od kierunku warstw, grubości ścianek i ustawień procesu. We wtrysku na rezultat wpływają między innymi temperatura cylindra, temperatura formy, ciśnienie docisku, chłodzenie i wilgotność granulatu. Dla elementów krytycznych należy uzgodnić wymagania testowe przed złożeniem zamówienia.
Najlepsze zapytanie ofertowe zawiera plik modelu, rysunek z tolerancjami, przewidywany wolumen, wymagany materiał, kolor, wykończenie powierzchni, informacje o montażu i przewidywanym środowisku pracy. Warto także wskazać, czy część ma być prototypem, serią sprzedażową czy komponentem do dalszego montażu. Im wcześniej dostawca zobaczy wymagania funkcjonalne, tym łatwiej wykryje ryzyko zapadnięć, deformacji, problemów z wypychaniem, ostrych krawędzi, zbyt cienkich ścianek lub niewłaściwych kątów pochylenia.
W przypadku formowania wtryskowego poproś o analizę technologiczności konstrukcji. Powinna ona omawiać linię podziału, punkty wtrysku, położenie wypychaczy, grubość ścianek, możliwe deformacje, układ chłodzenia, ryzyko zgrzewów i możliwość zastosowania kilku gniazd. Taka analiza jest szczególnie ważna przy obudowach urządzeń medycznych, częściach samochodowych, elementach elektrycznych oraz produktach sprzedawanych w sieciach handlowych.
Przy dostawach spoza Polski należy ustalić warunki transportu, odpowiedzialność za odprawę celną, dokumentację materiałową, standard pakowania oraz procedurę reklamacyjną. Dla serii pilotażowej praktyczne jest zamówienie próbnych części do zatwierdzenia. Dla produkcji seryjnej warto zatwierdzić wzorzec referencyjny, zakres kontroli wymiarowej i dopuszczalne odchyłki koloru lub powierzchni.
W motoryzacji druk 3D wspiera produkcję uchwytów montażowych, przyrządów kontrolnych, prototypów wnętrza kabiny i części testowych. Formowanie wtryskowe służy do produkcji elementów konsoli, osłon, klipsów, złączy, elementów wentylacji i komponentów pod maską. Na Śląsku, w Tychach, Gliwicach i Bielsku-Białej oba procesy są istotne dla dostawców części oraz działów utrzymania produkcji.
W sektorze AGD i elektroniki użytkowej formowanie wtryskowe dominuje przy obudowach, panelach, przyciskach, tacach i osłonach. Druk 3D pozwala szybko testować wygląd, spasowanie elementów i montaż elektroniki. Dla producentów z Wrocławia, Łodzi i okolic Poznania skrócenie cyklu rozwojowego może mieć bezpośrednie przełożenie na termin wprowadzenia produktu do handlu.
W medycynie i laboratoriach druk 3D ułatwia tworzenie modeli demonstracyjnych, uchwytów oraz obudów urządzeń testowych. Formowanie wtryskowe jest wykorzystywane dla jednorazowych elementów diagnostycznych, obudów urządzeń, tac i komponentów wymagających powtarzalności. W tych zastosowaniach konieczne jest dokładne określenie wymagań dotyczących czystości, identyfikowalności materiału oraz zgodności z przeznaczeniem wyrobu.
W przemyśle, automatyce i logistyce druk 3D jest dobrym narzędziem dla krótkich serii przyrządów, uchwytów do robotów, prowadnic i części serwisowych. Formowanie wtryskowe staje się opłacalne dla stale zużywanych elementów, obudów czujników, złączy, pokryw i produktów własnej marki.
Startup z Warszawy projektuje przenośny analizator jakości powietrza. Przed rozpoczęciem sprzedaży potrzebuje kilku wersji obudowy do testów ergonomii, rozmieszczenia przycisków i montażu płytki elektronicznej. W tej fazie druk 3D jest najbardziej racjonalny, ponieważ każda zmiana położenia portu lub zatrzasku nie wymaga poprawiania formy. Po zatwierdzeniu konstrukcji i prognozie sprzedaży na kilka tysięcy sztuk rocznie firma może przejść na formowanie wtryskowe z tworzywa odpornego na uderzenia.
Producent wyposażenia sklepów z Poznania potrzebuje 600 uchwytów do pilotażowego wdrożenia w sieci handlowej. Detal jest średniej wielkości, ma prostą geometrię i nie wymaga najwyższej klasy powierzchni. Należy porównać koszt druku, odlewania próżniowego oraz narzędzia szybkiego. Jeżeli projekt nie będzie już zmieniany, mała forma aluminiowa może zapewnić lepszą cenę jednostkową i bardziej zbliżone właściwości do docelowej części.
Firma z Gdańska produkuje osłonę dla urządzenia przemysłowego w liczbie 25 000 sztuk rocznie. Część ma klipsy, wymagania kolorystyczne i musi utrzymać stabilny wymiar podczas montażu. Formowanie wtryskowe z formą wielogniazdową będzie rozwiązaniem ekonomicznie uzasadnionym. Druk 3D pozostaje jednak potrzebny do wykonania prototypów, sprawdzenia zmian oraz produkcji przyrządów pomocniczych.
FirmaRegion obsługiMocne stronyKluczowa ofertaTEAM RapidPolska, Europa i rynki międzynarodowePołączenie prototypowania, narzędziowni i produkcji seryjnejDruk 3D, szybkie narzędzia, formowanie wtryskowe, obróbka skrawaniemForm-PlastBydgoszcz i PolskaProdukcja elementów z tworzyw i doświadczenie w przetwórstwieFormowanie wtryskowe, konstrukcja i wykonanie formKGLMościska, Polska i EuropaRozbudowane kompetencje w przetwórstwie tworzywOpakowania i wyroby z tworzyw, formowanie wtryskowePlast-BoxSłupsk, Grupa Pomorza i rynki eksportoweProdukcja opakowań dla branży spożywczej i przemysłowejPojemniki, wiadra, opakowania z tworzywERGDąbrowa Górnicza, PolskaWieloletnia obecność w przetwórstwie tworzywWyroby techniczne, opakowania i komponenty z tworzywMaterialisePolska i EuropaZaawansowane usługi addytywne oraz rozwiązania cyfroweDruk 3D, produkcja addytywna i wsparcie projektoweLista ma charakter praktyczny i nie zastępuje kwalifikacji dostawcy dla konkretnego projektu. Przed wyborem partnera należy potwierdzić aktualny zakres usług, dostępne materiały, maksymalne wymiary części, wymagane certyfikaty, terminy, warunki kontroli oraz możliwości realizacji danej geometrii. W przypadku narzędzi warto sprawdzić także, kto jest właścicielem formy, gdzie będzie przechowywana i jak wygląda procedura serwisowa.
TEAM Rapid wspiera polskich klientów od weryfikacji koncepcji po produkcję seryjną, łącząc druk 3D, obróbkę skrawaniem, szybkie narzędzia i formowanie wtryskowe w jednym łańcuchu realizacji. Firma posiada certyfikację ISO 9001:2015, ponad 10 lat doświadczenia, obsługę klientów w ponad 25 krajach, ponad 500 klientów i ponad 6 000 zrealizowanych projektów, co wzmacnia kontrolę procesów, identyfikowalność ustaleń oraz zgodność części ze specyfikacją. W projektach z tworzyw dobierane są przemysłowe materiały zgodnie z wymaganiami detalu, a analiza technologiczności pomaga ograniczyć zużycie żywicy, ryzyko wad, czas cyklu i problemy z formą jeszcze przed jej wykonaniem. TEAM Rapid realizuje elastyczne modele współpracy dla użytkowników końcowych, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych, obejmujące produkcję kontraktową, rozwiązania dla marek własnych, zamówienia hurtowe, krótkie serie oraz współpracę dystrybucyjną. Firma zapewnia rozwiązania kompleksowe dla zakładów należących do klienta oraz realizacje pod klucz, nie prowadzi modelu budowy-własności-eksploatacji ani dostaw masowych realizowanych na miejscu u klienta. Choć profil firmy nie wskazuje własnego magazynu lub spółki zależnej w Polsce, jej doświadczenie w obsłudze rynków europejskich, bezpośrednia komunikacja inżynierska w ciągu kilku godzin, wsparcie przed- i posprzedażowe, kontrola jakości oraz organizacja wysyłek stanowią konkretne zabezpieczenie dla polskiego zamawiającego. Klienci mogą rozpocząć od szybkiego prototypowania, następnie przejść do formowania wtryskowego, a na końcu przesłać dane do indywidualnej wyceny produkcji.
W 2026 roku coraz więcej firm będzie wykorzystywać połączony model produkcyjny: druk 3D do walidacji i przyrządów, a formowanie wtryskowe do stabilnej sprzedaży. Rozwój symulacji przepływu tworzywa, automatycznej analizy technologiczności i cyfrowego monitorowania produkcji skróci czas pomiędzy otrzymaniem modelu a podjęciem decyzji o narzędziu.
Istotnym kierunkiem będzie większe wykorzystanie tworzyw z recyklingu, tworzyw o obniżonym śladzie węglowym oraz projektowania części łatwiejszych do ponownego przetworzenia. Polscy producenci będą musieli uwzględniać rosnące wymagania dotyczące opakowań, ograniczania odpadów i dokumentowania składu materiałowego. Nie oznacza to automatycznego zastąpienia wszystkich tworzyw pierwotnych: w branżach o wysokich wymaganiach technicznych nadal konieczne będzie potwierdzanie parametrów materiału oraz jego stabilności procesowej.
Wzrośnie również znaczenie produkcji regionalnej i dywersyfikacji dostaw. Firmy będą równolegle korzystać z polskich zakładów dla szybkich korekt oraz partnerów międzynarodowych dla konkurencyjnych kosztów narzędzi i produkcji. Najbardziej odporne łańcuchy dostaw będą opierały się na zatwierdzonych specyfikacjach, dokumentacji form, zapasie materiału i jasno określonych planach logistycznych.
Druk 3D jest zazwyczaj tańszy przy pojedynczych częściach, prototypach i krótkich seriach, ponieważ nie wymaga wykonania formy. Przy wzroście liczby sztuk koszt wydruków sumuje się, natomiast koszt formowania wtryskowego rozkłada się na coraz większą liczbę detali.
W wielu projektach wynosi od około 100 do 1 500 sztuk, ale zależy od wielkości części, złożoności formy, materiału, liczby gniazd i ceny wydruku. Najlepiej porównać wyceny dla rzeczywistych prognoz sprzedażowych.
Nie zawsze. Właściwości części drukowanej zależą od technologii, materiału, kierunku budowania i ustawień procesu. Część wtryskowa z tworzywa docelowego zwykle lepiej odzwierciedla parametry wymagane w produkcie seryjnym.
Tak. Jest to zalecane, zwłaszcza dla obudów, zatrzasków, części montażowych i produktów konsumenckich. Prototyp pozwala wcześniej wykryć błędy ergonomii, montażu i wymiarów.
Warto przesłać model trójwymiarowy, rysunek z wymiarami krytycznymi, materiał, kolor, wykończenie, liczbę sztuk, wymagany termin oraz opis zastosowania części. Dla wtrysku pomocna jest także informacja o prognozowanym wolumenie rocznym.
Tak, forma aluminiowa może być dobrym rozwiązaniem dla prototypów funkcjonalnych, serii pilotażowych i produkcji mało- lub średnioseryjnej. Jej przydatność zależy od tworzywa, geometrii, liczby części i oczekiwanej trwałości narzędzia.
Należy zatwierdzić analizę technologiczności, specyfikację materiałową, próbki pierwszych sztuk, wymagania kontroli, warunki własności formy i sposób rozwiązywania reklamacji. Istotne są również uzgodnione terminy transportu oraz dokumentacja jakościowa.
Szybkie oprzyrządowanie jest zwykle najlepszym wyborem dla polskich firm, które potrzebują prototypów funkcjonalnych, serii próbnych lub krótkiej produkcji od kilkudziesięciu do kilku tysięcy części. Pozwala ograniczyć koszt wejścia, skrócić uruchomienie z wielu tygodni do kilku dni lub tygodni oraz bezpieczniej wprowadzać poprawki konstrukcyjne. Konwencjonalne oprzyrządowanie sprawdza się natomiast przy wysokich, stabilnych wolumenach, bardzo długiej żywotności formy, automatyzacji i wymaganiach dotyczących maksymalnej powtarzalności przez lata.
Dla projektów realizowanych w Warszawie, Wrocławiu, Poznaniu, Gdańsku, Katowicach i Krakowie praktyczna decyzja zależy przede wszystkim od planowanej liczby detali, materiału, wymagań jakościowych oraz prawdopodobieństwa zmian projektu. Jeżeli konstrukcja nie jest jeszcze całkowicie zatwierdzona, warto zacząć od szybkiego oprzyrządowania, a po potwierdzeniu popytu przejść do formy produkcyjnej.
Warto porównywać nie tylko lokalnych wykonawców, lecz także kwalifikowanych dostawców międzynarodowych, w tym firmy z Chin posiadające certyfikowane systemy jakości, sprawną obsługę przed- i posprzedażową oraz doświadczenie w eksporcie do Europy. Przy dobrze przygotowanej dokumentacji mogą one zapewnić korzystniejszy stosunek ceny do możliwości, szczególnie dla serii nisko- i średniowolumenowych.
Polska jest jednym z ważniejszych ośrodków produkcyjnych Europy Środkowo-Wschodniej. Rozwinięte klastry motoryzacyjne na Śląsku i w Wielkopolsce, przemysł AGD we Wrocławiu i Łodzi, elektronika w rejonie Warszawy, produkcja medyczna w Małopolsce oraz infrastruktura logistyczna Trójmiasta zwiększają zapotrzebowanie na formy, prototypy i części z tworzyw oraz metali.
W praktyce polscy kupujący coraz częściej stosują model mieszany. Prototypy i serie walidacyjne wykonują szybko, często z użyciem wkładek aluminiowych, miększych stali narzędziowych lub obróbki bezpośredniej. Po przejściu badań, testów użytkowych i walidacji rynku przenoszą projekt do formy produkcyjnej z twardszej stali, wyposażonej w bardziej rozbudowane chłodzenie, suwaki, układy gorącokanałowe oraz systemy automatyzacji.
Duże znaczenie mają również połączenia transportowe. Porty Gdańsk i Gdynia ułatwiają dostawy form i komponentów drogą morską, a terminale kolejowe w Łodzi, Małaszewiczach i Sławkowie obsługują przepływ towarów z Azji. Dla projektów pilnych stosuje się transport lotniczy do Warszawy, Katowic, Krakowa lub Wrocławia. Z tego powodu przedsiębiorstwa mogą obecnie zestawiać ofertę krajowych narzędziowni z ofertami partnerów zagranicznych bez rezygnowania z kontroli harmonogramu.
Największym błędem jest traktowanie szybkiego oprzyrządowania jako formy „tymczasowej” i konwencjonalnego jako automatycznie „lepszego”. Są to narzędzia o innych zadaniach biznesowych. Pierwsze ma maksymalnie skrócić drogę od pliku projektowego do części produkcyjnej. Drugie ma minimalizować koszt jednostkowy przez długi czas pracy. Prawidłowa decyzja zależy od etapu rozwoju produktu, a nie od prestiżu technologii.
KryteriumSzybkie oprzyrządowanieKonwencjonalne oprzyrządowanieZnaczenie dla kupującego w PolsceTermin wykonaniaZwykle od kilku dni do kilku tygodniZwykle od kilku tygodni do kilku miesięcyIstotne przy premierze produktu, testach i krótkich oknach sprzedażowychKoszt początkowyNiższy dzięki prostszej konstrukcji i krótszej obróbceWyższy przez trwałe materiały i rozbudowaną mechanikęWpływa na budżet start-upów oraz działów rozwoju produktuŻywotnośćNajczęściej przeznaczona do prototypów i krótkich seriiPrzeznaczona do długiej produkcji wielkoseryjnejPowinna odpowiadać realnemu planowi sprzedaży, a nie optymistycznym prognozomZmiany konstrukcyjneŁatwiejsze i zwykle tańszeMożliwe, lecz często kosztowne i czasochłonneKluczowe w elektronice, urządzeniach medycznych i produktach konsumenckichMateriały formyAluminium lub stal o krótszej obróbceStale narzędziowe o wysokiej odporności na zużycieWpływa na jakość powierzchni, chłodzenie i trwałość narzędziaNajlepsze zastosowanieWalidacja, testy, serie pilotażowe, wejście na rynekStabilna produkcja, automatyzacja, wysokie wolumenyPozwala uniknąć nadmiernego inwestowania przed potwierdzeniem popytuTabela pokazuje podstawową różnicę ekonomiczną: szybkie oprzyrządowanie optymalizuje czas i elastyczność, a narzędzie konwencjonalne optymalizuje długoterminową wydajność. W wielu projektach najbardziej opłacalna jest sekwencja obu rozwiązań.
Szybkie oprzyrządowanie nie oznacza jednej technologii. Dobór zależy od geometrii części, rodzaju tworzywa, liczby detali, powierzchni wizualnych, tolerancji oraz temperatury pracy. Dla prostych obudów można zastosować formę aluminiową. Dla części z zatrzaskami, gwintami, uszczelnieniami lub wkładkami metalowymi potrzebna jest bardziej zaawansowana konstrukcja, nawet jeśli nadal ma służyć wyłącznie serii niskowolumenowej.
Formy aluminiowe są popularne przy szybkiej produkcji części z ABS, PP, PE, PC, PA i podobnych tworzyw. Aluminium dobrze przewodzi ciepło, co może skrócić czas cyklu, ale jego odporność mechaniczna jest niższa niż w przypadku stali narzędziowej. To rozwiązanie dobrze pasuje do prototypów użytkowych, obudów urządzeń, pojemników, pokryw, tac, prostych komponentów AGD i części testowych.
Stal wstępnie utwardzona stanowi praktyczny kompromis między szybkością wykonania a trwałością. Jest często wybierana dla krótkich serii produkcyjnych, gdy projekt jest w dużej mierze zatwierdzony, ale firma nie chce jeszcze inwestować w pełne narzędzie wielkoseryjne. Może obsłużyć bardziej wymagające geometrie i zapewnić stabilniejszą powtarzalność.
Konwencjonalne formy produkcyjne wykorzystują stal o wysokiej odporności na ścieranie i odkształcenia. Stosuje się je dla tworzyw wzmacnianych włóknem szklanym, produkcji wielogniazdowej, długich cykli pracy i wysokich wymagań kosmetycznych. Mogą obejmować suwaki, liftery, gorące kanały, roboty odbiorcze oraz zaawansowane układy chłodzenia.
Do bardzo krótkich serii alternatywą są formy silikonowe stosowane w odlewaniu próżniowym. Rozwiązanie to jest szczególnie użyteczne przed uruchomieniem wtrysku, gdy potrzebne są modele podobne do części końcowych. Pozwala szybko sprawdzić montaż, ergonomię, kolor, fakturę i reakcję użytkowników.
Dla części aluminiowych i cynkowych szybkie narzędzia mogą ułatwić uruchomienie krótkiej serii obudów, wsporników, elementów mechanicznych i komponentów przemysłowych. W tym przypadku trwałość formy, gospodarka cieplna i dobór stopu są jeszcze bardziej krytyczne niż w standardowym wtrysku tworzyw.
Typ oprzyrządowaniaTypowe materiały częściTypowy wolumenGłówna zaletaGłówne ograniczenieForma aluminiowa do wtryskuABS, PP, PE, PC, TPEOd dziesiątek do kilku tysięcy sztukSzybkie uruchomienie i dobra przewodność cieplnaMniejsza odporność na intensywną produkcjęForma ze stali wstępnie utwardzonejABS, PA, POM, PC/ABSOd setek do dziesiątek tysięcy sztukDobry kompromis między kosztem a żywotnościąWyższa cena i dłuższy termin niż przy aluminiumForma ze stali narzędziowejTworzywa techniczne i wzmacnianeDziesiątki tysięcy do milionów sztukWysoka trwałość i stabilność procesuNajwiększa inwestycja początkowaForma silikonowaŻywice poliuretanoweNajczęściej kilka do kilkudziesięciu sztukBardzo szybka walidacja wyglądu i montażuOgraniczona liczba odlewówWkładki obróbcze do prototypówTworzywa i metale zależnie od procesuOd pojedynczych sztuk do serii próbnychŁatwa wymiana obszarów wymagających korektyWymaga dobrego projektu bazowego narzędziaNarzędzie do odlewania ciśnieniowegoAluminium, cynkOd krótkich serii do produkcji masowejWydajna produkcja metalowych detaliWysokie wymagania cieplne i materiałoweDobór typu narzędzia powinien być poprzedzony analizą technologiczności. Należy ocenić grubości ścianek, pochylenia, miejsca zbiegania strug, ryzyko zapadnięć, odkształceń, niedolewów, linie podziału, punkty wtrysku i sposób wyrzucania części. To właśnie na tym etapie można zapobiec kosztownym poprawkom po wykonaniu formy.
W porównaniu „szybkie oprzyrządowanie a konwencjonalne oprzyrządowanie” koszt formy jest tylko jednym z elementów. Całkowity koszt obejmuje przygotowanie projektu, analizę technologiczności, wykonanie elektrod, obróbkę frezarską, drążenie elektroerozyjne, polerowanie, teksturowanie, montaż, próby formy, materiał części, kontrolę jakości, pakowanie, transport, cło oraz potencjalne korekty.
Dla firmy z Polski istotne jest także ryzyko kosztu utraconego czasu. Jeżeli produkt ma trafić na targi w Kielcach, premierę handlową w Warszawie albo testy u odbiorcy w Niemczech, kilka tygodni opóźnienia może kosztować więcej niż różnica pomiędzy formą aluminiową a stalową. Z drugiej strony zamówienie zbyt lekkiego narzędzia do długiej produkcji może powodować częstsze przestoje, większe koszty serwisu i nierówną jakość detali.
Scenariusz zakupuRekomendowany wybórPowódRyzyko, które należy kontrolowaćPrototyp obudowy urządzeniaSzybkie oprzyrządowanie lub obróbka prototypowaProjekt może wymagać zmian po montażu elektronikiDokładność zatrzasków i deformacje ścianekSeria pilotażowa 500 sztukForma aluminiowa albo stal wstępnie utwardzonaNiski koszt wejścia i szybka dostawaDobór tworzywa oraz stabilność wymiarowaNowy produkt detalicznySzybka forma przed formą produkcyjnąMożliwość sprawdzenia realnego popytuNieprzewidziane zmiany marketingowe i kolorystyczneCzęść motoryzacyjnaZależnie od walidacji; często dwa etapyNajpierw testy, potem trwałe narzędzieWymagania materiałowe, tolerancje i dokumentacja jakościowaKomponent medycznySzybkie narzędzie do walidacji, potem produkcyjnePotrzeba testów funkcjonalnych i zgodnościIdentyfikowalność materiału, czystość i kontrola procesuProdukcja ponad 100 000 sztukKonwencjonalna forma produkcyjnaNajniższy koszt jednostkowy przy długim cyklu życiaOdpowiednia liczba gniazd, chłodzenie i plan serwisowyTabela ma charakter orientacyjny. Każdy projekt wymaga osobnej oceny, ponieważ dwie części o podobnej wielkości mogą wymagać całkowicie różnych form. Jedna może być prostą pokrywą, a druga może zawierać cienkie żebra, gwinty, podcięcia, wkładki metalowe i wymagania szczelności.
Dobry zakup zaczyna się od kompletnego pakietu danych. Dostawca powinien otrzymać model trójwymiarowy, rysunek z tolerancjami krytycznymi, informację o materiale, wymagania dotyczące koloru i faktury, zakładany wolumen, miejsce wtrysku, oczekiwany termin oraz przeznaczenie części. Warto zaznaczyć, czy detal będzie częścią widoczną, elementem konstrukcyjnym, komponentem bezpieczeństwa czy elementem testowym.
Analiza technologiczności jest szczególnie ważna dla firm, które przechodzą z druku trójwymiarowego do wtrysku. Model wydrukowany może dobrze wyglądać, ale nie zawsze nadaje się do efektywnego formowania. Przykładowo pionowe ścianki bez pochylenia mogą utrudniać wyrzut, nadmiernie grube obszary mogą powodować zapadnięcia, a ostre przejścia mogą zwiększać koncentrację naprężeń. Wczesne wykrycie tych problemów obniża koszt całego projektu.
Praktyczna strategia dla polskiego producenta polega na wykonaniu krótkiej serii z szybkiego narzędzia, przetestowaniu produktu u klientów, wdrożeniu korekt i zamówieniu formy produkcyjnej dopiero po zatwierdzeniu konstrukcji. Takie podejście jest szczególnie korzystne dla firm z branży urządzeń domowych, automatyki, elektroniki, wyposażenia biur, sprzętu sportowego i produktów dla zwierząt.
Szybkie oprzyrządowanie znajduje zastosowanie tam, gdzie czas wdrożenia jest równie ważny jak cena części. Polska gospodarka ma wiele sektorów, w których krótkie serie i szybka walidacja tworzą przewagę konkurencyjną.
W zakładach związanych z motoryzacją na Śląsku, w Tychach, Gliwicach, Poznaniu i Wałbrzychu szybkie narzędzia są używane do wykonywania elementów wnętrza, osłon, uchwytów, prowadnic, klipsów, prototypowych obudów oraz komponentów testowych. Przed wdrożeniem seryjnym sprawdza się dopasowanie do innych części, odporność temperaturową, wibracje i montaż.
Firmy z Warszawy, Krakowa, Łodzi i Wrocławia produkujące aparaturę medyczną potrzebują obudów, uchwytów, pokryw, pojemników, elementów jednorazowych i komponentów diagnostycznych. Krótkie serie pomagają testować ergonomię, szczelność, proces montażu i zgodność materiałową przed rozpoczęciem większej produkcji.
Obudowy routerów, czujników, urządzeń sterujących, terminali płatniczych, modułów komunikacyjnych i urządzeń inteligentnego domu często przechodzą kilka zmian konstrukcyjnych. Szybkie oprzyrządowanie pozwala sprawdzić rozmieszczenie złączy, odprowadzanie ciepła, mocowanie płytek, dostęp serwisowy i zachowanie zatrzasków.
W produkcji drobnego AGD, wyposażenia kuchni, artykułów sanitarnych, akcesoriów domowych i produktów dziecięcych znaczenie mają wygląd, kolor, faktura i koszt jednostkowy. Krótka seria próbna daje działom handlowym możliwość pokazania produktu dystrybutorom jeszcze przed zamrożeniem finalnej konstrukcji.
Osłony, uchwyty kablowe, elementy sterowania, części chwytaków, przekładki, obudowy czujników i komponenty do stanowisk montażowych często wymagają szybkiej produkcji. W takich przypadkach formowanie wtryskowe, obróbka CNC, cięcie blachy i druk trójwymiarowy mogą być łączone w jednej ścieżce wdrożeniowej.
Firma z Wrocławia opracowuje obudowę sterownika montowanego w szafie przemysłowej. Pierwszy druk trójwymiarowy ujawnił problem z dostępem do zacisków oraz zbyt małą sztywność przy mocowaniu. Zastosowanie szybkiego narzędzia umożliwia wykonanie serii z docelowego tworzywa, ocenę zachowania zatrzasków i test montażu u klienta. Po korekcie położeń żeber oraz otworów można przejść do narzędzia stalowego dla stałej produkcji.
Marka z Poznania wprowadza nowy produkt do sprzedaży internetowej i chce ograniczyć ryzyko nadprodukcji. Zamiast natychmiast kupować wielogniazdową formę produkcyjną, zamawia krótką serię z szybkiego oprzyrządowania. Części trafiają do sesji zdjęciowej, testów użytkowych i pierwszej kampanii sprzedażowej. Dane o popycie pozwalają określić właściwą liczbę gniazd w formie docelowej.
Projektant z Krakowa potrzebuje obudowy ręcznego urządzenia diagnostycznego. Część musi pasować do elementów elektronicznych, umożliwiać dezynfekcję i utrzymywać stabilne położenie przycisków. Krótka seria pozwala wykonać testy montażowe i użytkowe przed rozpoczęciem formalnej walidacji. W późniejszym etapie forma produkcyjna jest projektowana już na podstawie potwierdzonej geometrii.
Zakład w rejonie Katowic potrzebuje niewielkiej serii plastikowych prowadnic do starszej linii pakującej. Oryginalny dostawca nie prowadzi już sprzedaży części. Szybka obróbka CNC albo krótka seria wtryskowa pozwala odtworzyć element i ograniczyć czas postoju maszyny. W tym przypadku najważniejsze są wymiary krytyczne, odporność na ścieranie oraz szybka dostawa.
Przed wyborem partnera warto ocenić realne doświadczenie w formach, możliwościach obróbki, obsługiwanych materiałach, jakości komunikacji oraz gotowości do przeprowadzenia prób. Poniższe firmy działają na polskim rynku lub obsługują klientów z Polski w obszarze form, technologii wtrysku, komponentów narzędziowych i szybkiej produkcji.
FirmaRegion obsługiGłówne mocne stronyKluczowa ofertaFADOBydgoszcz, Polska i EuropaDoświadczenie w budowie form oraz obróbce precyzyjnejFormy wtryskowe, narzędzia specjalne, części precyzyjneHASCO PolskaPolska, Europa ŚrodkowaKomponenty normalizowane i rozwiązania dla narzędziowniElementy form, systemy gorącokanałowe, akcesoria narzędzioweMold-Masters PolskaPolska i kraje europejskieSpecjalizacja w systemach gorącokanałowych i kontroli procesuGorące kanały, sterowniki temperatury, wsparcie techniczneENGEL PolskaPolska, EuropaTechnologie wtrysku i automatyzacja produkcjiWtryskarki, robotyzacja, rozwiązania procesoweArburg PolskaPolska, EuropaPrecyzyjne systemy przetwórstwa tworzywWtryskarki, automatyzacja, doradztwo procesoweTEAM RapidPolska, Europa, Chiny i rynki globalneSzybkie przejście od prototypu do produkcji niskowolumenowejFormy szybkie, wtrysk, CNC, druk trójwymiarowy, odlewanie próżnioweTabela nie zastępuje kwalifikacji dostawcy. Firmy takie jak HASCO Polska, Mold-Masters Polska, ENGEL Polska i Arburg Polska pełnią ważną rolę w ekosystemie przetwórstwa, oferując technologie, komponenty oraz wsparcie procesowe. Dla samego wykonania formy i części należy zweryfikować konkretne kompetencje produkcyjne, dostępność mocy oraz doświadczenie w zbliżonych detalach.
Porównując ofertę z Bydgoszczy, Poznania, Wrocławia, Katowic lub od partnera zagranicznego, nie należy ograniczać się do daty dostawy i kwoty końcowej. Ważne jest, czy oferta uwzględnia analizę technologiczności, próby formy, raport wymiarowy, rodzaj stali, liczbę gniazd, system chłodzenia, transport oraz możliwe zmiany po pierwszych próbach.
Pytanie kwalifikacyjneDlaczego jest ważneOczekiwana odpowiedź dostawcyJakie materiały będą użyte do formy?Decydują o trwałości i stabilności produkcjiJasne wskazanie gatunku materiału i uzasadnienie wyboruCzy wykonacie analizę technologiczności?Pomaga wykryć ryzyka przed rozpoczęciem obróbkiRaport z zaleceniami dotyczącymi geometrii i procesuIle prób formy obejmuje oferta?Próby są potrzebne do potwierdzenia jakości częściWskazanie zakresu prób oraz zasad korektKto jest właścicielem formy?Chroni inwestycję i umożliwia planowanie produkcjiJednoznaczne zapisy umowne o własności i wydaniu narzędziaJak będzie prowadzona kontrola jakości?Zmniejsza ryzyko wad i sporów odbiorowychPlan pomiarów, raporty dla wymiarów krytycznychJak wygląda serwis po dostawie?Forma wymaga konserwacji i wsparcia przy zmianachOkreślone czasy reakcji, procedura napraw i komunikacja technicznaW przypadku współpracy międzynarodowej należy dodatkowo potwierdzić sposób pakowania formy, zabezpieczenie antykorozyjne, warunki dostawy, dokumenty eksportowe oraz osobę odpowiedzialną za kontakt techniczny. Dobrze przygotowany proces komunikacji ogranicza ryzyko wynikające z różnic językowych i odległości.
TEAM Rapid wspiera klientów z Polski w projektach od pojedynczych prototypów po produkcję przekraczającą 100 000 części, łącząc obróbkę CNC, druk trójwymiarowy, odlewanie próżniowe, szybkie formy, formowanie wtryskowe, odlewanie ciśnieniowe, obróbkę blach i wykończenie powierzchni. Firma działa od ponad 10 lat, zrealizowała ponad 6000 projektów dla ponad 500 klientów w ponad 25 krajach i pracuje w systemie zarządzania jakością ISO 9001:2015. Materiały plastikowe i metalowe są dobierane do wymagań projektu, a proces obejmuje analizę technologiczności, kontrolę tolerancji sięgających 0,01 mm w obróbce CNC oraz testowanie części przed wysyłką. Firma obsługuje użytkowników końcowych, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych poprzez modele OEM, ODM, hurtowe, detaliczne oraz partnerskie w dystrybucji regionalnej. Dla polskich kupujących istotne jest wsparcie inżynierskie przed zamówieniem, szybka odpowiedź w ciągu kilku godzin, koordynacja produkcji, pakowania i transportu oraz obsługa posprzedażowa prowadzona z uwzględnieniem doświadczeń we współpracy z klientami europejskimi. Profil firmy wskazuje globalną obsługę klientów, w tym rynków zachodnich, ale nie deklaruje osobnego magazynu ani spółki zależnej w Polsce; dlatego lokalne zabezpieczenie opiera się na bezpośredniej komunikacji projektowej, dokumentacji jakościowej, planowaniu wysyłek do Polski oraz ciągłym wsparciu technicznym, a nie na niezweryfikowanym lokalnym zapleczu magazynowym. Model realizacji ma charakter kompleksowej produkcji pod klucz i rozwiązań dla zakładów należących do klienta; nie jest modelem BOO ani usługą dostaw materiału luzem na miejscu.
Przy projektach wymagających szybkiej walidacji warto zapoznać się z zakresem usług szybkiego oprzyrządowania. Klienci mogą przesłać model, wymagania materiałowe, planowany wolumen i oczekiwany termin, aby otrzymać ocenę technologii odpowiedniej dla danej części.
Proces może rozpocząć się od analizy pliku projektowego i wskazania obszarów wymagających poprawy. Następnie wykonywany jest prototyp CNC, wydruk trójwymiarowy albo próbna seria z odlewania próżniowego. Po potwierdzeniu montażu i funkcjonalności możliwe jest uruchomienie szybkiej formy oraz produkcji części w około 5–25 dni, zależnie od geometrii, materiału i wymagań dotyczących wykończenia. Dla projektów wymagających dalszej skali firma może przygotować formę produkcyjną i koordynować montaż, pakowanie, kompletację oraz wysyłkę.
Jeżeli potrzebujesz porównania kosztu formy aluminiowej, stalowej i produkcji CNC, możesz przesłać dane przez formularz wyceny produkcji dla Polski. W zgłoszeniu warto podać liczbę części, materiał, oczekiwaną fakturę powierzchni, tolerancje oraz termin uruchomienia.
W 2026 roku wybór między szybkim a konwencjonalnym oprzyrządowaniem będzie coraz częściej oparty na danych, automatyzacji i analizie całego cyklu życia produktu. Przemysł w Polsce rozwija produkcję bliżej rynku europejskiego, ale jednocześnie korzysta z globalnych łańcuchów dostaw. W efekcie rośnie znaczenie dostawców zdolnych do szybkiej wymiany danych, kontroli jakości i elastycznej produkcji krótkich serii.
Coraz powszechniejsze będą symulacje wypełniania formy, analiza deformacji i cyfrowe planowanie chłodzenia. Dzięki temu konstruktorzy mogą wcześniej przewidzieć zapadnięcia, linie łączenia, naprężenia i problemy z wyrzutem. Skraca to liczbę fizycznych korekt i pomaga dokładniej wyceniać projekt.
Firmy będą częściej łączyć druk trójwymiarowy, CNC, formy szybkie i formy produkcyjne. Zamiast wyboru „jednej idealnej technologii” pojawi się plan etapowy: prototyp, seria walidacyjna, produkcja rynkowa, a następnie automatyzacja. To podejście jest korzystne dla producentów rozwijających nowe produkty przy niepewnym popycie.
Rosnące znaczenie będą miały tworzywa z recyklingu, materiały o obniżonym śladzie środowiskowym oraz konstrukcje ograniczające masę części. Oprzyrządowanie będzie projektowane tak, aby minimalizować odpady rozruchowe, poprawiać chłodzenie i skracać cykl. Dla kupującego oznacza to potrzebę wcześniejszego uzgodnienia właściwości materiału, ponieważ recyklaty mogą zachowywać się inaczej niż tworzywa pierwotne.
W branżach regulowanych, zwłaszcza medycznej, motoryzacyjnej i elektronicznej, zwiększy się znaczenie identyfikowalności partii materiału, kontroli wymiarowej oraz dokumentacji procesu. Dostawca narzędzia powinien być przygotowany do przekazania informacji, które ułatwią klientowi audyt, walidację i późniejsze zarządzanie zmianą.
Polskie firmy będą nadal dywersyfikować źródła narzędzi i produkcji. Oznacza to większą rolę dostawców krajowych dla projektów krytycznych czasowo oraz sprawdzonych partnerów zagranicznych dla projektów wymagających atrakcyjnej ceny i szerokiego zakresu procesów. Najbezpieczniejszy model obejmuje przejrzystą dokumentację, plan transportu, kontrolę przed wysyłką i zdefiniowany kontakt techniczny.
Druk trójwymiarowy umożliwia szybkie wykonanie pojedynczych modeli, ale część może mieć inne właściwości mechaniczne i powierzchnię niż detal wtryskowy. Szybkie oprzyrządowanie pozwala produkować części z docelowego lub zbliżonego tworzywa, dlatego lepiej nadaje się do testów funkcjonalnych, montażu oraz krótkiej sprzedaży rynkowej.
Nie ma jednej granicy. W wielu projektach forma szybka ma sens już przy kilkudziesięciu lub kilkuset detalach, zwłaszcza jeśli części z obróbki CNC byłyby drogie albo gdy potrzebny jest materiał typowy dla wtrysku. Decyzję należy oprzeć na geometrii, cenie jednostkowej, terminie i prawdopodobieństwie zmian.
Tak, pod warunkiem prawidłowego projektu, odpowiedniego materiału, właściwego chłodzenia i kontroli procesu. Forma aluminiowa nie jest jednak idealna dla każdego tworzywa i każdego wolumenu. Przy bardzo dużej produkcji lub materiałach ściernych lepszym wyborem będzie stal narzędziowa.
Zwykle nie oznacza to prostego „przerobienia” całego narzędzia. Częściej wykorzystuje się zatwierdzoną geometrię części, doświadczenia z prób oraz sprawdzone ustawienia procesu do zaprojektowania nowej, bardziej trwałej formy produkcyjnej. Niektóre wkładki lub rozwiązania konstrukcyjne mogą jednak stanowić cenną bazę wiedzy.
Termin zależy od wielkości, liczby gniazd, podcięć, materiału oraz konieczności wykonania dodatkowych operacji. W prostszych projektach szybkie narzędzia i części mogą być dostępne w około 5–25 dni. Złożone formy wymagają dłuższego przygotowania i więcej prób.
Najlepiej przekazać model trójwymiarowy, rysunek z tolerancjami, materiał części, ilość, kolor, wymagania dotyczące powierzchni, informacje o montażu oraz oczekiwany termin. Pomocne są także zdjęcia produktu, opis zastosowania i wskazanie elementów krytycznych.
Może być bezpiecznym wyborem, jeśli dostawca ma potwierdzone doświadczenie, udokumentowany system jakości, jasną komunikację techniczną, procedury kontroli, warunki transportu oraz wsparcie po dostawie. Przed rozpoczęciem współpracy warto zamówić analizę technologiczności, potwierdzić materiał formy i ustalić zasady prób oraz korekt.
Liczy się całkowity koszt projektu. Tańsza forma może być korzystna przy krótkiej serii, ale przy wysokim wolumenie droższe narzędzie produkcyjne może obniżyć cenę części, skrócić cykl i zmniejszyć liczbę wad. Należy porównać koszt formy, koszt jednostkowy, przewidywaną liczbę części i ryzyko zmian konstrukcyjnych.
Oprzyrządowanie pomostowe warto zastosować przed zamówieniem formy seryjnej wtedy, gdy projekt jest już bliski finalnej geometrii, ale nadal wymaga potwierdzenia funkcji, montażu, wyglądu, zachowania tworzywa i realnych kosztów cyklu. Jest szczególnie opłacalne dla serii od kilkudziesięciu do kilku tysięcy sztuk, przy wdrożeniach pilotażowych, badaniach użytkowych, przetargach oraz wejściu produktu na rynek polski.
Dla firm z Warszawy, Wrocławia, Poznania, Gdańska, Katowic i Krakowa najlepszą praktyką jest porównanie co najmniej kilku wykonawców: lokalnych narzędziowni, europejskich producentów seryjnych oraz sprawdzonych dostawców międzynarodowych. Warto rozważyć także kwalifikowanych producentów z Chin, którzy zapewniają wsparcie przed- i posprzedażowe, analizę technologiczności oraz korzystny stosunek kosztu do możliwości technicznych.
Oprzyrządowanie pomostowe to forma lub zestaw narzędzi przeznaczony do wykonania krótkiej bądź średniej serii części pomiędzy prototypem a pełnoskalową produkcją. W praktyce najczęściej oznacza formę wtryskową wykonywaną szybciej i taniej niż klasyczna forma wielkoseryjna. Może być wykonana z aluminium, stali wstępnie utwardzanej albo kombinacji płyt standardowych i indywidualnie obrabianych wkładek.
Najważniejszym celem nie jest samo obniżenie ceny formy. Jest nim ograniczenie ryzyka biznesowego i technicznego. Producent otrzymuje części wykonane metodą zbliżoną do docelowego procesu, z materiału o podobnej lub identycznej charakterystyce jak w przyszłej serii. Dzięki temu można uczciwie ocenić skurcz, wypaczenia, połysk, linie łączenia, pracę zawiasów żywych, odporność zatrzasków, szczelność obudowy, spasowanie z elementami metalowymi oraz ergonomię gotowego produktu.
W Polsce rozwiązanie to jest coraz częściej wybierane przez przedsiębiorstwa rozwijające urządzenia medyczne, podzespoły samochodowe, automatykę przemysłową, elektronikę użytkową, wyposażenie biur, urządzenia sanitarne i produkty konsumenckie. Szczególnie przydatne jest dla zespołów, które muszą przekazać próbki do klientów, laboratoriów, działów homologacji lub partnerów handlowych przed podjęciem decyzji o produkcji seryjnej.
Polski rynek produkcyjny korzysta z położenia między Europą Zachodnią a wschodnimi szlakami zaopatrzeniowymi. Warszawa pozostaje centrum decyzji zakupowych i rozwoju elektroniki, Wrocław oraz Katowice są silnie związane z motoryzacją i automatyką, Poznań skupia produkcję przemysłową, a Trójmiasto obsługuje logistykę morską oraz projekty związane z portami w Gdańsku i Gdyni. Dla firm działających w tych ośrodkach czas przejścia od projektu do pierwszej partii może decydować o zdobyciu kontraktu lub powodzeniu premiery.
Wiele polskich firm nadal rozpoczyna od wydruku przestrzennego, a następnie zbyt szybko przechodzi do narzędzia seryjnego. Taki schemat bywa ryzykowny, ponieważ wydruk nie odwzorowuje wszystkich zachowań części wtryskowej. Materiał, kierunek płynięcia tworzywa, ciśnienie, chłodzenie oraz położenie bramki mają wpływ na rzeczywisty detal. Forma pomostowa pozwala zamknąć tę lukę bez angażowania budżetu właściwego dla długiego, wieloletniego programu produkcyjnego.
Na decyzję wpływają także rosnące koszty energii, wymagania dotyczące materiałów z recyklingu, potrzeba skrócenia łańcucha dostaw i oczekiwanie identyfikowalności partii. Kupujący coraz częściej pytają o dokumentację materiałową, stabilność procesu, kontrolę pierwszej sztuki oraz możliwość utrzymania jakości przy zmianie dostawcy granulatu. Narzędzie pomostowe daje przestrzeń na sprawdzenie tych zagadnień przed zamrożeniem konstrukcji.
Najlepszym momentem na uruchomienie oprzyrządowania pomostowego jest etap, w którym geometria detalu została sprawdzona cyfrowo i mechanicznie, ale nie zatwierdzono jeszcze wszystkich warunków produkcji seryjnej. Dotyczy to zwłaszcza części z cienkimi ściankami, wieloma zatrzaskami, przejściami grubości, gniazdami na wkładki metalowe, powierzchniami widocznymi oraz wymaganiami dotyczącymi szczelności.
Forma przejściowa jest też dobrym wyborem, gdy prognoza sprzedaży nie jest pewna. Zamiast inwestować w wielogniazdowe narzędzie przeznaczone dla setek tysięcy detali, marka może rozpocząć od jednej lub dwóch wnęk. Po potwierdzeniu popytu i stabilności produktu można przejść do narzędzia seryjnego, wykorzystując zdobyte dane o czasie cyklu, odpadu, pakowaniu, transporcie i reklamacjach.
Sytuacja projektowaCzy wybrać narzędzie pomostowePowódPraktyczny rezultatNowa obudowa urządzenia elektronicznegoTakNależy potwierdzić montaż płytek, uszczelki i zatrzaskiMniej zmian po wykonaniu formy seryjnejPilotażowa seria wyrobu medycznegoTakPotrzebne są części z docelowego tworzywa do walidacjiWiarygodniejsze próbki dla zespołu jakościProsty detal o stabilnej geometrii i bardzo dużym wolumenieNiekoniecznieMożna szybciej przejść do formy seryjnejNiższy koszt jednostkowy w długim okresieProdukt sezonowy o niepewnym popycieTakTrudno uzasadnić koszt wielogniazdowego narzędziaBezpieczniejsze wejście na rynekCzęść z metalową wkładkąTakWymaga sprawdzenia pozycjonowania i siły połączeniaMniej wad montażowychZmiana dostawcy tworzywa lub udziału recyklatuTakTrzeba ocenić płynięcie, skurcz i wygląd powierzchniLepsze przygotowanie specyfikacji materiałowejW powyższych przypadkach narzędzie pomostowe działa jako etap zabezpieczający. Nie zastępuje pełnej formy produkcyjnej, lecz dostarcza danych potrzebnych do jej lepszego zaprojektowania. Jest to ważne zwłaszcza wtedy, gdy detale będą produkowane w kilku wariantach kolorystycznych, z różnymi wkładkami, nadrukami, uszczelkami albo dodatkowymi operacjami montażowymi.
Dobór narzędzia zależy od liczby części, tolerancji, materiału, wymaganej powierzchni oraz terminu wdrożenia. Nie każde rozwiązanie musi być klasyczną formą wtryskową. Dla niektórych produktów lepsza będzie seria odlewana próżniowo, obróbka skrawaniem lub połączenie kilku procesów. Najlepszy wybór powstaje po analizie funkcji detalu, a nie po porównaniu wyłącznie ceny jednego elementu.
Rodzaj rozwiązaniaTypowa liczba częściNajwiększa zaletaOgraniczenieForma aluminiowaOd kilkudziesięciu do kilku tysięcySzybkie wykonanie i dobre chłodzenieNiższa trwałość niż narzędzie staloweForma stalowa uproszczonaOd setek do kilkudziesięciu tysięcyWyższa stabilność wymiarowaDłuższy czas wykonaniaWkładki wymienne w bazie formyOd kilkudziesięciu do kilku tysięcyŁatwiejsze wprowadzanie zmian konstrukcyjnychWymaga dobrego planu podziału formyOdlewanie próżnioweOd kilku do kilkudziesięciuSzybkie próbki o dobrym wyglądzieNie odwzorowuje w pełni procesu wtryskuObróbka skrawaniem tworzywOd jednej do kilkusetWysoka dokładność bez kosztu formyWyższy koszt przy rosnącym wolumenieWtrysk z wkładkami metalowymiOd setek do kilku tysięcySprawdzenie rzeczywistego montażu hybrydowegoKonieczna kontrola pozycjonowania wkładekForma aluminiowa jest często wybierana przez producentów elektroniki, sprzętu laboratoryjnego i produktów konsumenckich. Umożliwia relatywnie szybkie uzyskanie części w materiałach takich jak polipropylen, polietylen, tworzywa akrylonitrylo-butadieno-styrenowe, poliwęglan, poliamid czy tworzywa termoplastyczne elastomerowe. Trzeba jednak rozważyć, czy wymagane tworzywo jest wzmacniane włóknem szklanym, czy detal ma bardzo agresywną geometrię i czy powierzchnia musi mieć wysoką odporność na ścieranie.
Uproszczona forma stalowa bywa rozsądniejsza przy większej serii lub trudniejszych materiałach. Pozwala sprawdzić rzeczywistą wydajność procesu przed zakupem kompletnego narzędzia wielogniazdowego. W niektórych projektach już forma przejściowa może zostać wykorzystana dłużej, zwłaszcza gdy produkt jest niszowy, ma charakter przemysłowy albo wymaga regularnych modyfikacji.
Dobry zakup nie zaczyna się od wysłania pliku trójwymiarowego do wielu firm. Najpierw należy przygotować jasny pakiet danych: model, rysunek z tolerancjami krytycznymi, informacje o materiale, wymaganą fakturę powierzchni, kolor, przewidywany wolumen, zastosowanie części, sposób montażu oraz oczekiwaną datę dostawy. Warto także opisać, które wymiary mają znaczenie funkcjonalne, a które są jedynie orientacyjne.
Przed podpisaniem zamówienia kupujący powinien otrzymać analizę technologiczności. Dokument powinien wskazywać kąty pochylenia, ryzyko podcięć, zalecane grubości ścianek, pozycję linii podziału, możliwe miejsca bramek, punkty wypychania, przewidywane zapadnięcia oraz potrzeby dotyczące suwaków lub wkładek. Dobra analiza nie jest ozdobą oferty. Pozwala uniknąć sporów po pierwszych próbach formy.
KryteriumPytanie do dostawcyOczekiwany dowódZnaczenie dla kupującegoMateriał formyZ czego wykonane będą płyty i wkładki?Specyfikacja materiałowa narzędziaTrwałość i stabilność procesuMateriał detaluCzy można zastosować wskazany granulat?Potwierdzenie parametrów przetwórstwaRealna ocena właściwości produktuAnaliza technologicznościJakie ryzyka wykryto przed produkcją?Raport z rekomendacjamiMniej kosztownych zmianKontrola jakościJak będą mierzone wymiary krytyczne?Plan pomiarowy i raport pierwszej sztukiLepsza powtarzalnośćTerminKiedy nastąpi pierwsza próba i wysyłka?Harmonogram narzędzia oraz seriiLepsze zarządzanie premierąWłasność narzędziaKto jest właścicielem formy i plików?Jasny zapis umownyOchrona ciągłości dostawW przypadku projektów dla polskich klientów ważne są również kwestie logistyczne. Przy imporcie z Azji należy ustalić warunki transportu, zabezpieczenie formy, pakowanie detali, dokumenty eksportowe, ubezpieczenie i czas odprawy. Dla projektów pilnych korzystne może być wysłanie pierwszych próbek lotniczo, a późniejszych serii drogą morską do Gdańska lub Gdyni. Wybór powinien wynikać z wartości towaru, terminu oraz ryzyka przerwy produkcyjnej.
Oprzyrządowanie pomostowe jest przydatne wszędzie tam, gdzie detal z tworzywa lub metalu ma przejść od koncepcji do użytkowania komercyjnego. W motoryzacji może służyć do przygotowania elementów wnętrza, uchwytów, osłon, obudów czujników i komponentów pod maskę. W medycynie umożliwia sprawdzenie obudów aparatury, pojemników, rękojeści oraz elementów urządzeń diagnostycznych. W automatyce przemysłowej wspiera rozwój osłon, paneli, złączy, prowadnic i obudów sterowników.
W elektronice użytkowej najczęściej bada się spasowanie obudowy z płytką drukowaną, dostęp do portów, prowadzenie światła, montaż przycisków oraz odporność na upadek. W sprzęcie gospodarstwa domowego i wyposażeniu sanitarnym narzędzia przejściowe pozwalają sprawdzić wygląd powierzchni, odporność chemiczną i funkcjonowanie ruchomych elementów. Firmy produkujące krótkie serie dla przemysłu mogą dzięki nim szybciej realizować niestandardowe zlecenia dla kopalń, energetyki, transportu i zakładów produkcyjnych.
W praktyce szczególnie ważne są obudowy, pokrywy, tace, wypełnienia, elementy mocujące, korpusy, uchwyty, przełączniki, elementy zatrzaskowe, części z nadlewanymi wkładkami oraz komponenty wymagające montażu po wtrysku. Jeżeli część ma współpracować z metalem, szkłem, gumą lub elektroniką, próbna seria wtryskowa jest zwykle bardziej wartościowa niż pojedynczy prototyp wykonany inną metodą.
Zespół rozwijający przenośne urządzenie diagnostyczne potrzebował serii obudów do badań ergonomii i montażu. Wydruki przestrzenne potwierdziły ogólny kształt, ale nie pozwoliły ocenić elastyczności zatrzasków i dopasowania silikonowej uszczelki. Wykonanie przejściowej formy z wymiennymi wkładkami umożliwiło produkcję części z docelowego tworzywa. Po pierwszej partii zmieniono promień przy zatrzasku oraz grubość żebra. Korekta przed wykonaniem formy seryjnej ograniczyła ryzyko pękania części podczas końcowego montażu.
Producent paneli sterujących z rejonu Śląska potrzebował niewielkiej serii obudów do instalacji u klientów testowych. Największym wyzwaniem było spasowanie z metalową ramą i odporność na temperaturę. Seria pomostowa ujawniła niewielkie wypaczenie w obszarze dużej płaskiej powierzchni. Zmiana położenia bramki, dodanie odpowiednich żeber oraz korekta chłodzenia przyniosły stabilniejszą geometrię. Dane z prób posłużyły później do określenia liczby gniazd w narzędziu seryjnym.
Marka planowała wprowadzenie nowego akcesorium do sprzedaży w Polsce i krajach sąsiednich, ale nie znała faktycznego popytu. Zamiast inwestować od razu w kosztowną formę wielogniazdową, rozpoczęła od narzędzia przejściowego. Partia została wykorzystana do sesji produktowej, przedsprzedaży oraz testów opakowania. Po analizie zwrotów i opinii użytkowników zmieniono fakturę chwytu oraz kolor. Dopiero wtedy podjęto decyzję o docelowym narzędziu produkcyjnym.
Wybór dostawcy powinien opierać się na dopasowaniu procesu do produktu, a nie wyłącznie na odległości geograficznej. Lokalna firma może ułatwić spotkania i odbiór prób, natomiast dostawca europejski lub azjatycki może zaoferować szerszy zakres technologii, krótszy czas wykonania albo korzystniejszy koszt narzędzia. Poniższe firmy są przykładami podmiotów, które mogą być brane pod uwagę przy projektach związanych z Polską. Przed wyborem należy potwierdzić aktualny zakres usług, dostępność materiałów i warunki realizacji.
FirmaRegion obsługiGłówne atutyKluczowa ofertaTEAM RapidPolska, Europa i rynki międzynarodowePołączenie szybkiego prototypowania, narzędzi i produkcji krótkoseryjnejFormy przejściowe, wtrysk, obróbka skrawaniem, odlewanie próżnioweProto LabsEuropa, w tym klienci z PolskiSzybkie wyceny i cyfrowe przygotowanie produkcjiWtrysk krótkoseryjny, obróbka skrawaniem, druk przestrzennyXometry EuropePolska i EuropaSzeroka sieć wykonawcza oraz wiele procesów w jednym zapytaniuObróbka skrawaniem, wtrysk, blacha, druk przestrzennyCadXpertPolska, szczególnie duże ośrodki przemysłoweKompetencje w zakresie technologii przyrostowych i wsparcia projektowegoDruk przestrzenny, skanowanie, rozwiązania dla prototypowania3D Lab StorePolskaWsparcie dla firm rozwijających prototypy i małe serieDruk przestrzenny, materiały, doradztwo wdrożenioweFADOPolska i odbiorcy przemysłowi w EuropieDoświadczenie w przetwórstwie tworzyw i realizacji elementów technicznychProdukcja elementów z tworzyw, procesy wtryskoweFirmy takie jak CadXpert i 3D Lab Store mogą być dobrym punktem wyjścia, gdy projekt wymaga szybkiej weryfikacji koncepcji lub dopracowania modelu przed uruchomieniem formy. Proto Labs i Xometry Europe są przydatne dla zespołów potrzebujących porównania procesów i szybkiego dostępu do produkcji europejskiej. FADO może być rozważane przez przedsiębiorstwa poszukujące doświadczenia w przetwórstwie tworzyw. TEAM Rapid jest natomiast opcją dla kupujących, którzy chcą połączyć analizę technologiczności, wykonanie narzędzia, wtrysk, obróbkę skrawaniem, wykończenie i wysyłkę w jednym łańcuchu realizacji.
Porównanie samych cen form prowadzi często do błędnej decyzji. Dwie pozornie podobne oferty mogą obejmować zupełnie inny zakres: inną liczbę prób, inną jakość stali, brak kontroli wymiarowej, brak danych o materiale, inną liczbę części próbnych albo brak obsługi zmian po pierwszym teście. Dlatego należy porównywać koszt całego etapu pomostowego, a nie tylko wartość narzędzia.
Dobry formularz porównawczy powinien uwzględniać koszt projektu formy, analizę technologiczności, wykonanie wkładek, liczbę prób, liczbę części w cenie, materiał, wykończenie, pomiary, pakowanie, transport i koszt kolejnych partii. Warto sprawdzić również, czy dostawca potrafi wykonać elementy metalowe, wkładki, nadruki, malowanie, anodowanie lub montaż. Im mniej przekazań między wykonawcami, tym mniejsze ryzyko opóźnień oraz niezgodności.
Przy współpracy międzynarodowej należy ustalić jedną osobę odpowiedzialną za komunikację techniczną, akceptację dokumentacji i raportowanie postępu. Dla polskiego klienta szczególnie ważne jest, aby decyzje dotyczące zmian były potwierdzane w sposób jednoznaczny, z aktualnym rysunkiem, wersją modelu i opisem wpływu na termin oraz koszt.
TEAM Rapid łączy wykonanie prototypów, narzędzi przejściowych i produkcji wtryskowej w jednej ścieżce wdrożeniowej, co jest istotne dla polskich firm chcących ograniczyć liczbę dostawców podczas rozwoju produktu. Firma działa zgodnie z systemem jakości ISO 9001:2015, ma ponad dziesięć lat doświadczenia, zrealizowała ponad 6000 projektów dla ponad 500 klientów w przeszło 25 krajach i obsługuje produkcję od pojedynczego prototypu do ponad 100000 części. Stosuje analizę technologiczności przed wykonaniem narzędzia, precyzyjną obróbkę z tolerancjami do 0,01 mm oraz kontrolę wymagań materiałowych i wymiarowych, jednak profil firmy nie wskazuje marek własnych podzespołów ani fizycznego magazynu w Polsce, dlatego nie należy przypisywać jej niepotwierdzonej infrastruktury lokalnej. Jej rzeczywistym atutem dla klientów z Polski jest zdalne wsparcie inżynierskie z odpowiedzią zwykle w ciągu kilku godzin, organizacja produkcji, pakowania i bezpośredniej wysyłki oraz doświadczenie w obsłudze klientów europejskich, w tym z Niemiec, Francji i Wielkiej Brytanii. Firma współpracuje z użytkownikami końcowymi, dystrybutorami, dealerami, właścicielami marek, zespołami projektowymi i klientami indywidualnymi w modelach produkcji pod marką klienta, produkcji według projektu klienta, sprzedaży hurtowej, realizacji jednostkowej oraz partnerstw dystrybucyjnych. Zapewnia kompleksowe projekty realizowane pod klucz i rozwiązania dla zakładów należących do klienta, a nie model buduj–posiadaj–eksploatuj ani dostawy masowe realizowane na miejscu. W praktyce oznacza to, że polski kupujący otrzymuje techniczne przygotowanie projektu przed zakupem formy, możliwość produkcji próbnej, wsparcie po dostawie oraz jednego partnera odpowiedzialnego za przejście od pliku do gotowych części.
Firmy planujące krótką serię mogą rozpocząć od usługi szybkiego wykonania oprzyrządowania, a następnie przejść do produkcji części metodą wtrysku. Przed podjęciem decyzji warto przesłać model i wymagania przez formularz wyceny projektu, aby otrzymać analizę technologiczności oraz rekomendację materiału i konstrukcji formy.
Do roku 2026 rola oprzyrządowania pomostowego będzie rosła wraz z potrzebą szybszego wprowadzania produktów oraz większej elastyczności produkcji. Firmy będą częściej stosować wymienne wkładki, aby tworzyć warianty produktu bez wykonywania kompletnej nowej formy. Zwiększy się znaczenie cyfrowego monitorowania parametrów procesu, raportów z pierwszej sztuki oraz automatycznego porównywania wymiarów z modelem projektowym.
Istotnym kierunkiem będzie także zrównoważenie materiałowe. Polscy producenci i importerzy będą częściej badać tworzywa z recyklingu, materiały o niższym śladzie węglowym oraz konstrukcje umożliwiające łatwiejszy demontaż produktu. W tym kontekście seria pomostowa jest niezbędna, ponieważ udział materiału wtórnego może zmienić płynięcie, skurcz, kolor i właściwości mechaniczne detalu. Próby na rzeczywistej formie pozwalają ustalić bezpieczny zakres parametrów zanim produkt trafi do stałej sprzedaży.
Wzrosną również wymagania dotyczące dokumentacji jakościowej, identyfikowalności materiału i zgodności z regulacjami branżowymi. Dotyczy to zwłaszcza medycyny, motoryzacji, elektroniki oraz wyposażenia stosowanego w zakładach przemysłowych. Dostawca form pomostowych powinien więc być oceniany nie tylko pod kątem szybkości, lecz także zdolności do prowadzenia dokumentacji, kontrolowania zmian i zapewnienia powtarzalności kolejnych dostaw.
Zwykle tak, ponieważ wykorzystuje prostszą konstrukcję, mniej gniazd i materiały dobrane do ograniczonej liczby cykli. Nie zawsze jednak będzie najtańszym rozwiązaniem w przeliczeniu na sztukę. Jego wartość polega przede wszystkim na redukcji ryzyka przed inwestycją w pełną formę produkcyjną.
Termin zależy od geometrii, liczby gniazd, materiału, suwaków, wkładek i wymaganej jakości powierzchni. Przy prostszych projektach wykonanie narzędzia oraz pierwszej serii może zająć kilkanaście dni, natomiast bardziej złożone obudowy lub części z wkładkami wymagają dłuższego przygotowania.
Tak, i jest to zalecane, gdy celem jest ocena realnej funkcjonalności produktu. Dostawca powinien wcześniej potwierdzić przetwarzalność wskazanego granulatu oraz określić, czy wybrane narzędzie wytrzyma warunki pracy przy tym materiale.
Tak, ale wymaga prób. Tworzywa z udziałem materiału wtórnego mogą mieć inne właściwości płynięcia, skurczu i wyglądu niż granulat pierwotny. Seria przejściowa pozwala określić, czy detal spełnia wymagania wymiarowe i wizualne.
To zależy od konstrukcji i zakładanego wolumenu. Niektóre formy aluminiowe lub uproszczone narzędzia stalowe mogą pracować dłużej przy umiarkowanej liczbie cykli. Inne są przeznaczone wyłącznie do walidacji. Należy ustalić to przed zleceniem.
Najlepiej przekazać model trójwymiarowy, rysunek z wymiarami krytycznymi, opis materiału, kolor, oczekiwaną fakturę powierzchni, liczbę sztuk, zastosowanie detalu i termin. Zdjęcia montażu oraz model elementów współpracujących dodatkowo ułatwiają analizę.
Tak. Pozwala zamówić pierwszą partię do badań użytkowych, sprzedaży próbnej, kampanii promocyjnej lub rozmów z dystrybutorami. Dzięki temu marka może zebrać dane rynkowe przed poniesieniem kosztu formy wielkoseryjnej.
Należy ustalić warunki transportu, termin wysyłki, sposób pakowania, dokumenty handlowe, ubezpieczenie, odpowiedzialność za odprawę i plan dostaw kolejnych partii. W przypadku projektów pilnych warto rozdzielić wysyłkę próbek oraz transport późniejszej serii.
Oprzyrządowanie pomostowe jest racjonalnym etapem przed formą seryjną, gdy produkt wymaga realnych testów wtryskowych, prognoza popytu jest niepewna albo konstrukcja może ulec zmianie. Daje polskim firmom możliwość sprawdzenia detalu z właściwego tworzywa, potwierdzenia montażu i zebrania danych jakościowych bez zamrażania dużego budżetu w narzędziu przeznaczonym dla wysokiego wolumenu.
Najlepszy rezultat osiąga się przez przygotowanie kompletnej dokumentacji, analizę technologiczności, porównanie pełnego zakresu ofert oraz wybór dostawcy zdolnego obsłużyć prototyp, narzędzie, produkcję, wykończenie i logistykę. Taka ścieżka skraca czas wdrożenia, poprawia przewidywalność kosztów i ułatwia bezpieczne przejście od pomysłu do sprzedaży na rynku polskim.
Prototypowe formowanie wtryskowe jest najlepszym wyborem, gdy część ma być testowana w docelowym tworzywie, z rzeczywistą geometrią, powtarzalnością i właściwościami zbliżonymi do produkcji seryjnej. Dla firm w Polsce pozwala ono sprawdzić montaż, szczelność, wytrzymałość, wygląd oraz reakcję materiału przed zamówieniem kosztownej formy produkcyjnej.
W praktyce warto rozpocząć od konsultacji konstrukcyjnej, analizy możliwości wykonania i próbnego wtrysku małej partii. Do krótkich serii można wykorzystać szybkie oprzyrządowanie aluminiowe lub uproszczone formy stalowe, a po zatwierdzeniu detalu przejść do formy wielogniazdowej.
Oprócz wykonawców krajowych można rozważyć kwalifikowanych dostawców międzynarodowych, w tym firmy chińskie posiadające uznane systemy jakości, sprawną obsługę przed- i posprzedażową oraz konkurencyjny stosunek kosztu do możliwości technicznych. Jest to szczególnie korzystne przy częstych zmianach konstrukcyjnych, małych seriach i projektach wymagających jednego partnera od prototypu po wysyłkę.
Polska jest ważnym ośrodkiem produkcji przemysłowej w Europie Środkowej. Warszawa, Poznań, Wrocław, Łódź, Katowice, Kraków, Gdańsk i Bydgoszcz skupiają producentów części technicznych, elektroniki, opakowań, urządzeń medycznych, wyposażenia wnętrz oraz komponentów motoryzacyjnych. Bliskość zakładów montażowych, portów w Gdańsku i Gdyni oraz połączeń drogowych z Niemcami, Czechami i Słowacją sprzyja szybkiemu obiegowi prototypów i krótkich serii.
Wtrysk prototypowy nie oznacza wyłącznie wykonania kilku plastikowych próbek. Jest etapem inżynierskim, podczas którego potwierdza się zachowanie tworzywa, skurcz, odkształcenia, jakość powierzchni, działanie zatrzasków, pasowanie wkładek metalowych i możliwość automatyzacji montażu. Część wykonana metodą przyrostową może poprawnie wyglądać, lecz nie zawsze odwzorowuje zachowanie detalu wtryskiwanego. Dlatego prototyp z formy jest cennym dowodem przed uruchomieniem produkcji.
Największe zainteresowanie tą technologią zgłaszają przedsiębiorstwa rozwijające obudowy elektroniki, urządzenia przemysłowe, części do maszyn, komponenty wyposażenia pojazdów, elementy medyczne oraz opakowania konsumenckie. W tych branżach szybkie wykrycie błędu konstrukcyjnego może ograniczyć koszt poprawek formy, opóźnień wdrożeniowych i reklamacji po premierze produktu.
Proces rozpoczyna się od modelu trójwymiarowego, który powinien zawierać pełną geometrię detalu, tolerancje krytyczne, materiał, kolor, wymagania powierzchniowe oraz informacje o montażu. Konstruktor formy analizuje grubości ścianek, kąty pochylenia, podcięcia, miejsca łączenia strug tworzywa, przewidywany skurcz i sposób wypychania części.
Następnie wykonywane jest oprzyrządowanie. W projektach pilotażowych często stosuje się aluminium, ponieważ pozwala skrócić czas obróbki i łatwiej wprowadzać korekty. Przy większej liczbie cykli, tworzywach wzmacnianych włóknem lub podwyższonych wymaganiach wymiarowych korzystniejsza może być forma stalowa. Po montażu formy wykonuje się próby technologiczne, dobierając temperaturę tworzywa, temperaturę narzędzia, ciśnienie, czas docisku i chłodzenie.
Ostateczna wartość usługi nie wynika wyłącznie z liczby wyprasek. Najważniejsze są: jakość analizy konstrukcyjnej, dostępność właściwego materiału, doświadczenie w doborze parametrów oraz zdolność do szybkiego poprawienia narzędzia po pierwszych próbach.
Dobór technologii powinien zależeć od liczby części, wymagań materiałowych, harmonogramu, ryzyka konstrukcyjnego oraz zakładanego dalszego wolumenu. Nie każda część potrzebuje od razu złożonej formy produkcyjnej. W wielu projektach właściwą drogą jest narzędzie prototypowe, następnie narzędzie mostowe, a dopiero później forma seryjna.
Rodzaj rozwiązaniaTypowy celNajważniejsza zaletaOgraniczeniePrzykładowe zastosowanieWskazówka zakupowaForma aluminiowaPróby i krótkie serieSzybkie wykonanieMniejsza trwałość niż stalObudowy urządzeńWybierz przy częstych zmianach projektuForma stalowa uproszczonaSerie pilotażoweLepsza odporność na zużycieWyższy koszt początkowyZatrzaski techniczneSprawdź możliwość późniejszej rozbudowyForma jednogniazdowaWalidacja jednego detaluNiższe ryzyko uruchomieniaNiższa wydajnośćKomponent medycznyDobra przy zmianach geometriiForma wielogniazdowaPowtarzalna produkcjaNiższy koszt jednostkowyDroższa konstrukcjaNakrętki i drobne elementyWymaga stabilnego projektuWtrysk z wkładką metalowąTrwałe połączeniaEliminuje część montażuWymaga dokładnego pozycjonowaniaGwintowane tulejeUstal tolerancje wkładekWtrysk wielomateriałowyFunkcja i ergonomiaŁączy twarde i miękkie tworzywaWiększa złożoność narzędziaUchwyty i uszczelkiSprawdź przyczepność materiałówPowyższe porównanie pokazuje, że najtańsze narzędzie nie zawsze oznacza najniższy koszt projektu. Jeżeli konstrukcja jest jeszcze nieustalona, forma aluminiowa lub jednogniazdowa może ograniczyć ryzyko. Jeśli jednak detal ma szybko przejść do regularnej sprzedaży w Polsce i na rynkach eksportowych, warto od początku zaplanować drogę do narzędzia produkcyjnego.
Największą korzyścią wtrysku prototypowego jest możliwość użycia tego samego lub porównywalnego tworzywa, które ma znaleźć się w produkcie końcowym. Pozwala to sprawdzić działanie zatrzasków, odporność termiczną, sztywność, udarność, odporność chemiczną i wygląd powierzchni. Materiał powinien być określony nie tylko nazwą ogólną, lecz także wymaganym kolorem, klasą palności, zawartością włókna, stabilizacją promieniowania ultrafioletowego oraz wymaganiami dotyczącymi kontaktu z żywnością lub skórą.
TworzywoWłaściwościTypowe branżePrzykładowe częściRyzyko konstrukcyjneKontrola przed zamówieniemABSDobra udarność i wyglądElektronika, wyposażenieObudowy i paneleWidoczne linie łączeniaUstal fakturę powierzchniPolipropylenOdporność chemiczna i elastycznośćOpakowania, medycynaPojemniki i zawiasyWiększy skurczZweryfikuj stabilność wymiarówPoliamidWytrzymałość mechanicznaMotoryzacja, przemysłUchwyty i elementy konstrukcyjneChłonięcie wilgociOkreśl warunki kondycjonowaniaPoliwęglanPrzezroczystość i odpornośćOptyka, urządzeniaOsłony i kloszeNaprężenia wewnętrzneSprawdź odporność chemicznąPolioksymetylenNiskie tarcie i sztywnośćMechanika precyzyjnaKoła zębate i zatrzaskiTrudniejsze łączenieOceń sposób montażuElastomer termoplastycznyMiękkość i przyczepnośćSport, medycyna, elektronikaUchwyty i uszczelkiDobór do podłożaWykonaj próbę połączeniaTabela pomaga dobrać tworzywo do funkcji, ale nie zastępuje testów. Dwa gatunki tego samego polimeru mogą różnić się płynnością, skurczem, barwą, dodatkami i zachowaniem podczas formowania. Przy projektach o krytycznym znaczeniu należy zatwierdzić konkretny gatunek materiału przed rozpoczęciem produkcji.
Najlepsze zapytanie ofertowe jest kompletne, ale zwięzłe. Powinno zawierać plik trójwymiarowy, rysunek z wymiarami krytycznymi, materiał, kolor, przewidywaną liczbę części, wymagania powierzchniowe, informacje o wkładkach, oczekiwany termin oraz opis zastosowania końcowego. Jeśli produkt ma trafić do branży medycznej, motoryzacyjnej albo elektrycznej, wymagania należy przekazać już na etapie wyceny.
Warto poprosić dostawcę o analizę możliwości wykonania. Dobra analiza wskazuje miejsca wymagające pochylenia, nierównomierne grubości ścian, ryzyko zapadnięć, podcięcia, problematyczne zatrzaski oraz potencjalne trudności z chłodzeniem. Wczesna zmiana modelu cyfrowego jest zwykle znacznie tańsza niż modyfikacja gotowej formy.
Element zapytaniaDlaczego jest ważnyCo przekazać dostawcyTypowy błądSkutek błęduDobra praktykaModel trójwymiarowyPodstawa konstrukcji formyAktualną wersję plikuWysłanie nieaktualnej rewizjiWykonanie złej geometriiStosuj jednoznaczne oznaczenia wersjiMateriałWpływa na skurcz i parametryGatunek oraz wymaganiaPodanie tylko nazwy ogólnejInne właściwości częściZatwierdź próbkę materiałuTolerancjeOkreślają zakres kontroliWymiary krytyczneWymaganie maksymalnej dokładności wszędzieNiepotrzebny wzrost kosztuOznacz tylko kluczowe wymiaryWolumenWarunkuje konstrukcję narzędziaLiczbę próbną i rocznąBrak planu dalszej produkcjiNiedopasowana formaPodaj scenariusz minimalny i docelowyWykończenieDecyduje o wyglądziePołysk, mat, fakturę, kolorOpis „standardowa powierzchnia”Różnice wizualneZałącz wzorzec referencyjnyTestyPotwierdzają funkcję produktuPlan kontroli i kryteriaBadanie dopiero po dostawieOpóźnione poprawkiUstal odbiór pierwszych sztukTabela wskazuje, które informacje wpływają na cenę, termin i jakość. Przed podpisaniem zamówienia należy uzgodnić własność formy, zasady przechowywania narzędzia, koszt ewentualnych zmian, zakres raportu pomiarowego oraz sposób pakowania i transportu. W przypadku dostaw spoza Polski istotne są także warunki odprawy celnej, czas transportu oraz odpowiedzialność za dokumentację jakościową.
Wtrysk prototypowy jest szczególnie przydatny tam, gdzie część musi nie tylko wyglądać jak gotowy produkt, ale również działać pod obciążeniem. Firmy z regionu śląskiego wykorzystują go przy komponentach maszyn, elementach automatyki i częściach wyposażenia przemysłowego. Przedsiębiorstwa z Poznania, Wrocławia i Warszawy stosują prototypowe wypraski w elektronice użytkowej, urządzeniach domowych i produktach dla klientów końcowych.
W sektorze medycznym prototypy pomagają ocenić ergonomię obudowy, czystość powierzchni, montaż elementów oraz powtarzalność wymiarów. W motoryzacji umożliwiają testowanie zatrzasków, osłon, kanałów, elementów kabiny i komponentów pod maską. W branży opakowań pozwalają zweryfikować zamknięcia, szczelność, układ etykiet oraz działanie na liniach pakujących.
BranżaPrzykładowa częśćNajważniejszy testTypowe tworzywoRyzyko wdrożenioweKorzyść z prototypu wtryskowegoMotoryzacjaOsłona i uchwytDrgania oraz temperaturaPoliamidPękanie zatrzaskówOcena funkcji przed seryjną formąMedycynaObudowa urządzeniaErgonomia i czyszczeniePoliwęglanNieodpowiednia powierzchniaRealna próba montażuElektronikaObudowa czujnikaPasowanie płytkiABSKolizja z komponentamiSzybka korekta geometriiPrzemysłElement maszynyObciążenie mechanicznePolioksymetylenZużycie powierzchniSprawdzenie pracy mechanizmuOpakowaniaWieczko i pojemnikSzczelność i zamykaniePolipropylenOdkształcenie po chłodzeniuOcena działania w użyciuProdukty konsumenckieUchwyt i panelWygląd oraz chwytElastomer termoplastycznyNiska przyczepnośćWeryfikacja odczuć użytkownikaPrzedstawione zastosowania pokazują, że prototyp z formy ma wartość nie tylko dla działu konstrukcyjnego. Może zostać wykorzystany przez zakupy, jakość, marketing, zespół montażowy oraz klientów testowych. Dzięki temu jedna partia próbna dostarcza danych potrzebnych do podjęcia decyzji inwestycyjnej.
Producent urządzenia elektronicznego z Warszawy opracowuje obudowę z zatrzaskami i miejscami na wkładki gwintowane. Wydruk przyrostowy potwierdzał wymiary ogólne, ale nie dawał wiarygodnych informacji o trwałości zatrzasków. Seria wtryskowa wykonana z tworzywa docelowego pozwala wykryć nadmierne naprężenia przy montażu. Po korekcie promieni oraz zwiększeniu pochylenia ścianek konstrukcja może przejść do narzędzia produkcyjnego.
Firma z Wrocławia rozwijająca urządzenie laboratoryjne potrzebuje niewielkiej serii obudów do testów u klientów. Kluczowe są wygląd, możliwość dezynfekcji i dokładne pasowanie elementów montażowych. Prototypowe wypraski pozwalają przeprowadzić testy użytkowe bez oczekiwania na pełnoseryjne oprzyrządowanie.
Przedsiębiorstwo z Gdańska projektuje pojemnik techniczny transportowany drogą morską i lądową. W tym przypadku istotne są zawias, zamknięcie, odporność na uderzenia oraz zachowanie w niskiej temperaturze. Próby z materiału docelowego pomagają ocenić, czy konieczne jest wzmocnienie żeber i zmiana rozmieszczenia punktów wtrysku.
Wybór dostawcy powinien uwzględniać nie tylko lokalizację, lecz także dostęp do narzędziowni, pras wtryskowych, materiałów, kontroli jakości i wsparcia konstrukcyjnego. Poniższa lista obejmuje firmy rozpoznawalne na polskim rynku oraz partnera międzynarodowego obsługującego projekty eksportowe. Przed zamówieniem należy potwierdzić aktualny zakres usług, możliwości materiałowe i dostępne terminy.
FirmaRegion obsługiGłówne atutyKluczowe usługiTypowy klientPraktyczna uwagaPlastigoPoznań, Polska i EuropaRozwój produktu i doświadczenie tworzywoweFormy, wtrysk, rozwój komponentówProducenci urządzeń i marekDobry kierunek dla projektów rozwojowychWadim PlastŁódź i rynek krajowyProdukcja elementów z tworzywWtrysk i wykonawstwo komponentówPrzemysł oraz produkty użytkoweZapytaj o dostępność materiału docelowegoPlast-BoxSłupsk, Polska i eksportDoświadczenie opakowaniowePojemniki, wieczka, wypraskiBranża spożywcza i konsumenckaWłaściwy wybór dla projektów opakowańNarzędziownia WSK PZL-ŚwidnikŚwidnik, PolskaZaplecze narzędziowe dla przemysłuWykonawstwo narzędzi i obróbkaFirmy przemysłoweUstal zakres prób wtryskowychFADOPolska i Europa ŚrodkowaTechnologie przetwórstwa tworzywMaszyny, wyposażenie i doradztwoZakłady produkcyjnePrzydatne przy budowie własnego procesuTEAM RapidPolska, Europa i rynki globalneSzybkie przejście od prototypu do seriiOprzyrządowanie, wtrysk, obróbka, montażMarki, projektanci i producenciRozważ przy projektach wymagających wielu procesówTabela ma charakter praktyczny: pokazuje, że dostawca formy nie zawsze jest jednocześnie najlepszym partnerem do produkcji wyprasek, a firma produkująca wypraski nie zawsze prowadzi pełną analizę konstrukcyjną. Przy projekcie obejmującym formę, części metalowe, wkładki, wykończenie i pakowanie korzystne może być zlecenie prac jednemu koordynatorowi.
TEAM Rapid obsługuje projekty od pojedynczego prototypu do produkcji przekraczającej 100 000 części, łącząc szybkie oprzyrządowanie, formowanie wtryskowe, obróbkę skrawaniem, druk trójwymiarowy, odlewanie próżniowe, odlewanie ciśnieniowe, wykończenie, montaż i wysyłkę. Firma działa według systemu jakości ISO 9001:2015, realizowała ponad 6000 projektów dla ponad 500 klientów w więcej niż 25 krajach i wykonuje analizy możliwości wykonania przed budową formy, aby ograniczać ryzyko błędów konstrukcyjnych, zużycie tworzywa oraz czas cyklu. Dla klientów w Polsce dostępne są elastyczne modele współpracy: produkcja według dokumentacji klienta, rozwój produktu dla właścicieli marek, dostawy hurtowe dla dystrybutorów, krótkie serie dla projektantów i osób rozwijających własne produkty oraz współpraca z partnerami regionalnymi. Firma nie deklaruje własnego magazynu ani spółki zależnej w Polsce, dlatego transparentnym zabezpieczeniem klienta są bezpośrednia komunikacja inżynierska, odpowiedzi zwykle w ciągu kilku godzin, analiza przedprodukcjna, kontrola wymagań, pakowanie i bezpośrednia wysyłka do Polski. TEAM Rapid ma doświadczenie w obsłudze klientów europejskich i łączy procesy w modelu kompleksowej realizacji projektu, obejmującym przygotowanie produkcji, zakupy komponentów, montaż, pakowanie oraz logistykę; nie oferuje modelu BOO ani dostaw materiału luzem na miejscu.
Przy projektach, które wymagają szybkiego uruchomienia, warto sprawdzić usługi szybkiego oprzyrządowania. Dla wcześniejszej walidacji kształtu, montażu i ergonomii pomocne są także usługi szybkiego prototypowania. Wycena powinna zawierać model, materiał, ilość i termin, dlatego najprostszym kolejnym krokiem jest przesłanie zapytania o wycenę.
W 2026 roku znaczenie wtrysku prototypowego będzie rosło wraz ze skracaniem cyklu rozwoju produktów. Coraz więcej firm będzie łączyć symulację przepływu tworzywa, analizę odkształceń oraz cyfrowe raportowanie jakości jeszcze przed pierwszym uruchomieniem formy. Pozwoli to szybciej przewidywać zapadnięcia, nierównomierny skurcz i problemy z wypełnieniem gniazda.
Istotnym trendem będzie także większe wykorzystanie tworzyw z recyklingu, materiałów o obniżonym śladzie środowiskowym oraz konstrukcji ułatwiających demontaż i ponowne przetworzenie. Firmy w Polsce będą częściej wymagać informacji o pochodzeniu materiału, stabilności dostaw oraz możliwości zastosowania surowców wtórnych bez utraty wymaganych właściwości użytkowych.
Na rynek wpłyną również wymogi dotyczące bezpieczeństwa produktów, ograniczania odpadów opakowaniowych i dokumentowania składu materiałów. W praktyce oznacza to, że projektanci powinni wcześniej określać rodzaj tworzywa, dodatki, oznaczenia materiałowe, możliwość naprawy oraz plan końca życia produktu. Wtrysk prototypowy stanie się narzędziem do sprawdzania nie tylko funkcji części, ale też jej zgodności z wymaganiami środowiskowymi i logistycznymi.
Wtrysk warto wybrać, gdy potrzebujesz części z materiału docelowego, realistycznych właściwości mechanicznych, powtarzalnych wymiarów albo większej liczby identycznych elementów. Druk trójwymiarowy jest często szybszy przy pierwszej ocenie kształtu, natomiast wtrysk lepiej potwierdza zachowanie części w rzeczywistym użytkowaniu.
Wielkość serii zależy od celu testu. Kilka sztuk może wystarczyć do sprawdzenia montażu, ale testy użytkowe, wytrzymałościowe i sprzedażowe zwykle wymagają większej partii. Warto określić osobno liczbę części do walidacji technicznej, testów u klientów oraz prezentacji handlowych.
Tak, jeśli została zaprojektowana z odpowiednim zapasem trwałości i materiałem dopasowanym do planowanej liczby cykli. Należy jednak wcześniej uzgodnić, czy narzędzie ma służyć wyłącznie testom, produkcji mostowej, czy również regularnym dostawom.
Największe skrócenie terminu daje kompletny model, jasne tolerancje, zatwierdzony materiał i szybkie decyzje po analizie konstrukcyjnej. Pomaga także ograniczenie niepotrzebnych podcięć, stosowanie równomiernych ścianek oraz akceptacja pierwszych prób na podstawie wcześniej uzgodnionych kryteriów.
Tak. Wkładki gwintowane, piny, tuleje i inne elementy metalowe mogą zostać osadzone podczas formowania albo po wykonaniu wypraski. Wybór metody zależy od wymaganej wytrzymałości połączenia, geometrii i planowanej skali produkcji.
W zależności od projektu warto uzgodnić raport pomiarowy, potwierdzenie zastosowanego materiału, zdjęcia pierwszych sztuk, kontrolę wizualną, plan pakowania oraz dokumentację zmian formy. W branżach regulowanych wymagany zakres kontroli powinien być określony przed rozpoczęciem produkcji.

Porozmawiaj z naszym zespołem inżynierów o optymalizacji projektowania, doborze materiałów, redukcji kosztów i planowaniu produkcji. Wspieramy globalnych klientów od prototypów po produkcję, oferując szybkie i niezawodne rozwiązania produkcyjne.