Kjøpsguidar
Kunnskapssenter

Kunnskapssenter
Rett veggtykkleik ved sprøytestøyping er vanlegvis mellom 1,5 og 3,0 mm for mange tekniske plastdelar, men den beste verdien kjem alltid an på plasttypen, delstorleiken, flytevegen, krav til styrke og overflate. Det viktigaste er å halde veggane så jamne som mogleg. Brå overgangar mellom tjukke og tynne område aukar risikoen for søkkmerke, skeivforming, indre spenningar og lange syklustider.
For produkt som skal utviklast eller produserast i Noreg, bør konstruktørar starte med materialdata, bruke ribber i staden for å gjere heile delen tjukkare, og få ei tidleg formgjevingsvurdering før verktøyet vert bestilt. Lokale aktørar som Norner, Kongsberg Automotive, Polimoon, Hapro og Aplast kan vere relevante avhengig av material, volum og bransje. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med dokumentert kvalitetsstyring, kan òg vere aktuelle når pris, kort utviklingstid og god støtte før og etter levering er viktige.
Veggtykkleik styrer korleis den smelta plasten fyller formrommet, kor raskt delen kjølnar, kor mykje han krympar og kor stabil forma vert etter uttaking. Ei sprøytestøypt kapsling, eit deksel eller eit teknisk feste kan sjå enkelt ut i ein tredimensjonal modell, men små skilnader i vegg kan få store følgjer i produksjon. Når plasten møter eit tjukt område, kjølnar ytterlaget raskare enn kjernen. Dersom kjernen held seg varm lenge, kan han trekkje seg saman og lage søkkmerke eller indre holrom.
For norske verksemder som leverer til energisektoren, maritime produkt, medisinsk utstyr, forsvar, forbrukarprodukt og industrielt utstyr, handlar rett veggtykkleik ikkje berre om utsjånad. Han påverkar levetid, formstabilitet, vekt, materialforbruk og kostnaden per del. I område som Stavanger, Bergen, Trondheim, Kongsberg, Raufoss og Oslo er det mykje produktutvikling der delar ofte skal tole kulde, fukt, UV-stråling, kjemikaliar eller vibrasjonar. Då må veggtykkleiken vurderast saman med plastval og bruksmiljø.
Ei for tjukk løysing verkar ofte trygg i tidleg konstruksjon, men er sjeldan den mest økonomiske. Tjukke veggar krev meir plast og lengre kjøling, og syklustida aukar. Ei for tynn løysing kan på si side føre til ufullstendig fylling, synlege sveiseskøytar, svak slagstyrke eller for stor variasjon mellom delar. Målet er difor ikkje størst mogleg vegg, men den tynnaste veggen som gjev påliteleg fylling, styrke og stabilitet.
Tala nedanfor er vanlege startpunkt for konstruksjon. Dei er ikkje absolutte krav. Endeleg dimensjon bør stadfestast med materialdatablad, flytsimulering, erfaring frå tilsvarande delar og prøveproduksjon. Lange flytevegar, tynn detaljgeometri, krevjande overflate eller fiberforsterking kan krevje tilpassingar.
PlastmaterialeTilrådd veggtykkleikVanlege eigenskaparTypiske produktPolypropylen1,2–3,0 mmLåg vekt, god kjemikalieresistens og fleksibilitetBehaldarar, deksel, hengselkomponentar og emballasjePolyetylen1,5–4,0 mmGod slagstyrke og fuktresistensVernedelar, behaldarar og industrielle kapslingarAkrylnitril-butadien-styren1,5–3,5 mmGod overflate, stivleik og lett formgjevingElektronikkhus, kontrollpanel og forbrukarproduktPolykarbonat1,0–3,0 mmHøg slagstyrke og god dimensjonsstabilitetVerneskal, transparente delar og tekniske kapslingarPolyamid1,0–3,5 mmSlitestyrke, styrke og god motstand mot varmeFestebrakettar, tannhjul og maskindelarPolyoksymetylen1,5–3,5 mmLåg friksjon, stivleik og presisjonMekaniske låsar, ventildelar og tannhjulPolybutylentereftalat1,5–3,0 mmGod elektrisk isolasjon og varmebestandigheitKontaktar, sensorhus og elektriske komponentarTermoplastisk elastomer1,0–4,0 mmMjukt grep, demping og fleksibilitetPakningar, handtak og overforma grepTabellen viser kvifor materialval og veggtykkleik må vurderast samla. Polypropylen kan ofte brukast i relativt tynne og fleksible delar, medan polyamid med glasfiber krev større merksemd på krymping, flyteretning og risiko for skeivforming. Polykarbonat kan gje god styrke i tynne veggar, men materialet krev kontrollert prosess og riktig tørking før støyping. For produkt som skal brukast utandørs langs norskekysten eller i kalde innlandsområde, må ein òg vurdere slagstyrke ved låg temperatur.
Den mest robuste konstruksjonsregelen er å halde hovudveggen så einsarta som mogleg. Når funksjonen krev lokal forsterking, bør konstruktøren først vurdere ribber, bogar, krummar eller holrom framfor ei massiv oppbygging. Dette reduserer materialbruk og kjøletid utan at styrken nødvendigvis vert dårlegare.
KonstruksjonselementTilrådd forholdRisiko ved feil utformingPraktisk løysingRibbe40–60 % av hovudveggenSøkkmerke på synleg sideReduser ribbetjukkleik og bruk fleire ribberRibbehøgdVanlegvis opp til tre gonger hovudveggenDårleg fylling eller skeivformingDel opp høge ribber med avstivingBoss for skrueOm lag 60 % av hovudveggenSøkk, sprekk og svak skruefesteKnyt bossen til ribber i staden for massiv veggOvergang mellom veggarGradvis overgangIndre spenning og skeivformingBruk skrå overgang eller avrundingInnvendig hjørneRadius på minst halv hovudveggenSprekkstart og dårleg plastflytLegg inn jamn radius på begge siderUtvendig hjørneInnvendig radius pluss veggtykkleikUjamn krymping og svak geometriSamordne innvendig og utvendig avrundingLange flate områdeTynn og jamn vegg med avstivingNedsiging og skeiv plateformBruk ribbenett eller svakt krumma flateEin ribbe som er like tjukk som hovudveggen, verkar ofte solid i modellen, men skaper vanlegvis eit tjukt massivt område i forma. Resultatet kan bli synlege søkk på motsett side. Dette er særleg viktig for frontpanel, synlege kapslingar og produkt med høge estetiske krav. Ei tynnare ribbe med godt innretta formvinkel kan gje betre styrke per gram plast enn ei massiv forsterking.
Formvinkel er òg viktig. Vertikale flater bør ha nok helling til at delen kan sleppast frå forma utan riper, deformasjon eller unødvendig høg utkastingkraft. Teksturerte overflater treng vanlegvis meir formvinkel enn polerte flater. Ei tidleg vurdering av veggtykkleik, ribber og formvinkel sparer ofte fleire rundar med endringar etter at verktøyet er produsert.
Noreg har ein spesialisert marknad for plastproduksjon og teknisk produktutvikling. Mange prosjekt er knytte til små og mellomstore seriar, avanserte material, høge dokumentasjonskrav og produkt som skal fungere i krevjande miljø. Det gjeld mellom anna subsea-utstyr i Stavanger, maritime komponentar i Bergen og Ålesund, elektronikk og sensorar i Trondheim, industriløysingar på Raufoss og Kongsberg, og medisinske eller laboratorierelaterte produkt i Oslo-regionen.
Lokale produsentar kan vere særleg attraktive når prosjektet krev tett oppfølging, korte transportavstandar, fysisk prøving eller hyppige konstruksjonsmøte. Samstundes er det vanleg at norske merkevareeigarar kombinerer lokal utvikling med internasjonal verktøy- og produksjonskapasitet. Då kan ein få tilgang til konkurransedyktige verktøykostnader, fleksible serievolum og rask skalering, så lenge leverandøren dokumenterer prosesskontroll, materialsporing og kvalitetssikring.
Transport og logistikk er òg relevante faktorar. Produkt til Austlandet går ofte via Oslo hamn og Gardermoen, medan vestlandsverksemder brukar knutepunkt som Bergen hamn, Stavanger hamn og Ålesund hamn. For større nordiske leveransar kan god emballering, fuktvern, partimerkning og føreseielege tollrutinar vere like viktige som sjølve støypeprisen.
Nedanfor er ei praktisk oversikt over verksemder som kan vere relevante for norske kundar. Verksemdene har ulike roller; nokre er produsentar av sprøytestøypte delar, medan andre bidreg med materialkompetanse, produktutvikling, testing eller industriell gjennomføring. Det er viktig å kontrollere konkret kapasitet, materialområde og sertifiseringar for kvart prosjekt.
VerksemdTenesteområdeKjernestyrkeViktige tilbodNorner ASSkien, Noreg og internasjonaltPolymerkompetanse og materialtestingMaterialval, analyse, produktutvikling og prosessrådgjevingPolimoon ASSkandinavia og europeiske kundarPlastkomponentar og systemløysingarTekniske plastdelar, produktutvikling og produksjonHapro ASJaren og norske industrikundarElektronikk, mekanikk og kontraktsproduksjonMontering, industriprodukt og integrerte leveransarKongsberg Automotive ASAKongsberg og globale marknaderKomponentar for transport og industrimiljøTekniske system, plast- og elastomerløysingarRaufoss Technology ASRaufoss og internasjonal industriIndustriell produksjon og presisjonskomponentarUtvikling, produksjonsstøtte og tekniske delarAplast ASNoregPlastbearbeiding og kundetilpassa løysingarPlastprodukt, rådgjeving og mindre seriarPipelife Norge ASNoreg og nordiske marknaderPlastprodukt for bygg og infrastrukturRøyrsystem, tekniske plastløysingar og prosjektleveransarTabellen er ei orientering og ikkje ei rangering. For ein kapsling til elektronikk kan materialkompetanse, overflatekvalitet og toleransar vere viktigast. For ein komponent til maritim bruk kan kjemikalieresistens, UV-bestandigheit, dokumentasjon og slagstyrke ved låg temperatur vere meir avgjerande. For eit produkt med fleire delar kan ein leverandør med montering, pakking og logistikk vere meir kostnadseffektiv enn ein rein støypeverkstad.
Val av leverandør bør starte med ein klar kravspesifikasjon. Mange feil kjem av at kunden berre sender ein tredimensjonal modell utan opplysningar om bruk, estetikk, toleransar, årleg volum, materialkrav og testbehov. Ein god leverandør vil stille spørsmål om korleis delen skal monterast, kva last han skal tole, kva miljø han skal stå i, og kva som er akseptabelt av kosmetiske merke.
VurderingspunktKva kunden bør avklareKvifor det påverkar veggtykkleikDokumentasjon å be omMaterialvalTemperatur, kjemikaliar, UV og slaglastUlike plastar har ulik flyt og krympingMaterialdatablad og sporingsinformasjonÅrleg volumPrototyp, låg serie eller høg serieBestemmer verktøytype og prosessnivåTilbod med verktøylevetid og syklustidOverflatekravMatt, struktur, høgglans eller synleg frontSøkkmerke og portplassering vert meir kritiskOverflateprøver og godkjende referansarToleransarPassingar, snapplåsar og monteringsmålKrymping og etterkrymping må styrastMålerapport og kontrollplanMiljøkravKulde, sjøluft, fukt og kjemisk eksponeringMaterial og geometri må halde eigenskapaneTestplan og relevant materialvurderingMonteringSkruar, innsatsar, pakningar og andre delarBossar og forsterking må utformast rettMonteringsanalyse og prøveserieLogistikkLevering til Noreg, emballering og lagerbehovTransport kan påverke total kostnad og kvalitetPakkeplan, leveringstid og sporingsrutinarEin leverandør bør kunne forklare kvar plasten kjem inn i forma, kvar luft skal sleppast ut, korleis delen vert kjølt, og korleis utkasting skjer. Dette er særleg viktig når produktet har djupe ribber, tynne veggar, lange flytevegar eller kombinasjonar av mjuke og stive material. Dersom det er mogleg, bør kunden be om ei skriftleg formgjevingsvurdering med konkrete forslag til vegg, radius, ribber, portplassering og forventa risiko.
Sprøytestøyping vert brukt for eit stort spekter av produkt i Noreg. Mange av dei vanlegaste delane har dei same grunnproblema: kapslingar treng jamne flater utan søkk, feste treng styrke utan for mykje material, og delar med snapplåsar må ha rett fleksibilitet utan å breste etter mange opningar.
ProdukttypeVanleg veggstrategiViktige detaljarTypisk bruksområdeElektronikkapslingJamne veggar på 1,5–2,5 mmRibber, bossar og ventilasjonSensorar, styringar og måleutstyrHandtak og grepStiv kjerne med mjukt ytterlagOverforming og ergonomiVerktøy, medisinsk utstyr og fritidsproduktSnapplåsTynn og fleksibel låsearmRadius ved rota og kontrollert bøyingDeksel, batterihaldarar og småhusTeknisk brakettTynn hovudvegg med ribberStyrkeretning og skruefesteMaskiner, køyretøy og industriutstyrBehaldar eller lokRelativt jamn og fleksibel veggTetning, hengsel og stableevneMat, kjemi og forbrukarproduktTransparent vernJamne og kontrollerte veggarOptisk kvalitet og låg indre spenningSkjermar, vern og indikatorvindaugeKontakt- og sensorhusPresis vegg rundt innfestingIsolasjon, toleransar og varmeElektriske installasjonar og automasjonFor kapslingar er det ofte freistande å bruke tjukke veggar for å få ei robust kjensle. Ei betre løysing kan vere ein relativt tynn hovudvegg kombinert med ribber, avrunda kantar og godt plasserte festepunkt. Dette kan redusere materialforbruket og samstundes gje betre stivleik. For delar som skal haldast i handa, bør ein òg vurdere varmeleiing, overflategrep og korleis produktet kjennest ved bruk i kaldt norsk klima.
I energi- og maritim sektor vert sprøytestøypte delar ofte brukte i kapslingar, kabelhandtering, instrumentvern, innvendige komponentar og festesystem. Her er motstand mot fukt, salt, olje og temperaturvariasjonar sentralt. Veggtykkleiken må då støtte både mekanisk styrke og stabilitet over tid.
I medisinsk og laboratorierelatert utstyr er reinleik, overflate, kjemikalieresistens og repeterbarheit viktige. Delar kan vere eingongsprodukt eller komponentar i apparat som skal tole desinfeksjon. For slike produkt må kunden avklare regulatoriske krav, sporbarheit og vald polymer i god tid.
For transport, fritid og forbrukarprodukt er vekt, utsjånad og slagstyrke ofte avgjerande. Ein del til ein elektrisk sykkel, båtutstyr eller eit handhalde apparat kan få gjentekne støytar og vibrasjonar. I slike tilfelle bør ribber, bossar og snapplåsar testast i realistiske brukssituasjonar, ikkje berre vurderast visuelt i konstruksjonsprogrammet.
Ein sensorboks for bruk nær kysten hadde opphavleg veggar på 4,0 mm for å oppnå stivleik. Det førte til høgt materialforbruk, lang kjøletid og risiko for søkk rundt skruefesta. Ved å redusere hovudveggen til 2,5 mm, leggje inn ribber og bruke avrunda overgangar kunne konstruksjonen verte stivare utan tunge massar. Samstundes vart det enklare å oppnå jamn krymping og meir stabil montering av lok og pakning.
Ei handhalden eining trong ei synleg, rein overflate og feste for interne elektroniske komponentar. Løysinga var å halde ytterveggen jamn, bruke slankare bossar med ribbestøtte og flytte nokre festepunkt for å unngå tjukke samlingar. Dette reduserte synlege merke på utsida og gjorde det enklare å halde toleransar ved montering.
Eit feste for industrielt utstyr vart først utforma som ein kompakt og massiv plastkloss. Ei formgjevingsvurdering viste at tjukk geometri ville gje ujamn kjøling og risiko for deformasjon. Ved å lage eit holrom og bruke ribber i lastretninga kunne delen få lågare vekt, kortare syklus og betre kontroll på forma. Materialet vart valt ut frå både last, temperatur og behov for slitestyrke.
TEAM Rapid støttar norske kundar med sprøytestøyping, rask verktøyproduksjon, maskinering, vakuumstøyping, trykkstøyping og etterbehandling frå prototyp til serieproduksjon på over 100 000 delar. Verksemda arbeider etter ISO 9001:2015 og nyttar dokumenterte materialløysingar, prosesskontroll, måling og formgjevingsvurderingar for å avdekkje risiko knytt til veggtykkleik, krymping, ribber, syklustid og verktøykonstruksjon før produksjon. TEAM Rapid har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land og kan tilby fleksible samarbeidsmodellar for sluttkundar, forhandlarar, distributørar, merkevareeigarar og individuelle produktutviklarar, inkludert OEM, ODM, grossistløysingar, mindre seriar og regionale samarbeid. Verksemda har røynsle med kundar i mellom anna Europa og arbeider med tett digital oppfølging før og etter levering, rask respons innan få timar, materialstyring, pakking, montering og direkte frakt til Noreg. Sjølv om selskapet ikkje opplyser om eige norsk lager eller norsk dotterselskap, gjev den etablerte internasjonale leveransemodellen, prosjektoppfølginga og dokumenterte eksportkapasiteten eit konkret grunnlag for langsiktig samarbeid med norske kjøparar. TEAM Rapid leverer totalentreprise og kundeeigde anleggsløysingar der dette er aktuelt, ikkje BOO eller levering av bulkmateriale på staden.
For kundar som ønskjer å avklare veggtykkleik, formvinkel, material og verktøyrisiko før investering, kan dei bruke sprøytestøypingstenestene til TEAM Rapid. For ei konkret vurdering av modell, volum og levering til Noreg kan ein sende inn teikningar gjennom førespurnad om tilbod.
Fram mot 2026 vil veggtykkleik ved sprøytestøyping i aukande grad verte styrt av digitale simuleringar, betre prosessdata og meir presise krav til materialbruk. Fleire kundar ønskjer lettare delar med same funksjon, noko som aukar bruken av optimaliserte ribber, holrom, fiberforsterka plast og kombinasjonar av stive og mjuke materiale.
Berekraft vert stadig viktigare i Noreg. Kundar vil i større grad spørje etter resirkulert råvare, biobaserte alternativ, lågare materialforbruk og delar som kan demonterast eller resirkulerast. Dette påverkar veggtykkleiken fordi resirkulerte polymerar kan ha annleis flyt, krymping og styrke enn nye råvarer. Materialet må difor testast for den aktuelle delen i staden for å bli valt berre ut frå generelle miljømål.
Politiske krav i EØS-området, større merksemd på produktdokumentasjon og forventningar om redusert klimaavtrykk vil gjere sporbarheit viktigare. Norske merkevareeigarar bør førebu seg på å dokumentere råvareval, transport, kvalitet og reparerbarheit. Ei god konstruksjon med jamn veggtykkleik kan bidra direkte ved å redusere plastmengda, energibruken i syklusen og talet på vrakdelar.
For mange delar er 1,5 til 3,0 mm eit godt startområde. Riktig dimensjon er likevel avhengig av plasttype, delstorleik, flyteveg, last, overflate og produksjonskrav.
Ja, men overgangane bør vere gradvise. Store og brå skilnader aukar risikoen for søkkmerke, skeivforming og ujamn krymping.
Ribber bør vanlegvis vere om lag 40 til 60 prosent av hovudveggen. Tjukkare ribber kan skape søkkmerke på synlege flater.
Ikkje alltid. Tynnare veggar reduserer materialbruk og kan korte ned kjøling, men kan krevje høgare sprøytetrykk, betre verktøy og meir kontrollert prosess. Den beste løysinga er ei balansert utforming.
Søkkmerke oppstår ofte når tjukke område kjølnar og krympar seinare enn overflata. Tjukke ribber, store bossar og massive overgangar er vanlege årsaker.
Formvinkel gjer at delen kan takast ut av forma utan riper, deformasjon eller høg belastning. Teksturerte flater treng vanlegvis større formvinkel enn glatte flater.
Send tredimensjonal modell, teikning med kritiske mål, materialønske, årleg volum, overflatekrav, farge, bruksmiljø, testkrav og opplysningar om montering. Dette gjer formgjevingsvurderinga mykje meir presis.
Ja. Ho kan vere særleg aktuell for prototypar, lågvolum og prosjekt der konkurransedyktig verktøypris, rask framdrift og samla produksjonstenester er viktige. Kunden bør alltid kontrollere kvalitetssystem, kommunikasjon, materialdokumentasjon, målerapportar og logistikk til Noreg.
Dei viktigaste utformingsreglane for sprøytestøyping er å halde veggtjukkleiken jamn, leggje inn nok slippvinkel, unngå unødvendig djupe ribber og tjukke hjørne, planleggje delelinje og innsprøytingspunkt tidleg, og velje toleransar som passar både materiale og volum. For norske produktutviklarar reduserer desse vala risikoen for søkkmerke, skeivforming, svinn, sprekkar, lange syklustider og dyre formendringar.
Ved val av leverandør bør verksemder i Noreg samanlikne lokal teknisk oppfølging, kapasitet, materialkompetanse, dokumentasjon og leveringstid. Norske aktørar som Plasto, Rosti Norway, Miko Plast, Hordvik Plast og Norner er relevante å vurdere. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med sertifiserte kvalitetssystem, tydeleg førsals- og ettersalsstøtte og god kostnadsnytte, kan òg vere eit godt alternativ for prototypeverktøy, små seriar og produksjon med høgare volum.
Noreg har ein spesialisert marknad for plastkomponentar, der krava ofte er høgare enn berre låg stykkpris. Verksemder innan medisinsk teknologi, maritim industri, energi, elektronikk, forsvar, fiskeriutstyr og forbrukarvarer treng delar som toler kulde, fukt, saltvatn, ultraviolet stråling, kjemikaliar og mekanisk belastning. Dette gjer materialval og konstruksjon svært viktig frå første modell.
Oslo-regionen er sentral for produktutvikling, elektronikk, medisinsk teknologi og oppstartsverksemder. Stavanger og Haugesund har sterke miljø innan energi og offshore-relaterte løysingar, medan Bergen har maritime, havbruks- og marine teknologiverksemder. Trondheim har forskingsmiljø og teknologiselskap knytte til industri og automatisering. Raufoss er eit etablert industriknutepunkt for presisjonsproduksjon og lettvektsløysingar. For eksportverksemder er hamnene i Oslo, Bergen, Stavanger, Kristiansand og Trondheim viktige for logistikk av verktøy, råmateriale og ferdige komponentar.
Norske kundar kjøper ofte anten korte seriar for marknadstesting eller stabile seriar for teknisk utstyr og industriprodukt. I første tilfelle kan hurtigverktøy av aluminium eller mjukare stål vere lønsamt. I andre tilfelle kan herda verktøystål, fleirkavitetsverktøy, automatisering og dokumentert prosesskontroll gi lågare kostnad per del over tid. Den rette løysinga avheng av årleg volum, kvalitetskrav, materialtype, leveringstakt og venta levetid for produktet.
Ei god plastdel byrjar ikkje med forma, men med geometrien. Sprøytestøyping er ei rask og repeterbar framstillingsform når smelta plast kan fylle forma jamt, kjølast kontrollert og støytast ut utan skade. Konstruksjonen må derfor ta omsyn til både materialflyt, avkjøling, krymping og mekanisk belastning.
Store variasjonar i veggtjukkleik skaper ulik avkjøling. Tjukke område brukar lengre tid på å kjølast og trekkjer seg meir saman enn tynne område. Resultatet kan bli søkkmerke, innvendige holrom, skeivforming og ujamn overflate. Dersom delen krev ei lokal forsterking, er det vanlegvis betre å bruke ribber enn å gjere heile området massivt.
Ei overgang mellom to ulike tjukkleikar bør skje gradvis. Avrunda overgangar er betre enn brå steg, særleg i tekniske materiale som polyamid, polykarbonat og glasfiberforsterka plast. Dette gir jamnare flyt og mindre konsentrasjon av spenningar.
Slippvinkel er hellinga på flater som ligg parallelt med opningsretninga i forma. Utan tilstrekkeleg helling kan plastdelen henge fast, få riper eller deformere ved utstøyting. Glatte, korte flater kan ofte fungere med om lag 0,5 grad, medan djupare veggar, strukturert overflate og mjuke materiale gjerne krev 1 til 3 grader eller meir.
Slippvinkelen må vurderast på både innvendige og utvendige flater. Innvendige flater har ofte større friksjon fordi plasten krympar inn mot kjernen. Difor treng innvendige veggar ofte meir slipp enn utvendige veggar.
Ribber aukar stivleiken utan å auke delvekta mykje. Ei vanleg rettesnor er at ribbetjukkleiken bør vere om lag 40 til 60 prosent av den nominelle veggtjukkleiken. Høgda bør tilpassast materialet og forma, men svært høge og tynne ribber kan gi fyllingsproblem eller bøying.
Bossar for skruar, metallinnsatsar eller innfesting bør ha god støtte frå ribber og avrunda overgangar. Ein massiv skrueboss utan avlasting kan gi synlege søkk på motsett side. Ved krav om høg gjengefastleik kan varmeinnsette metallinnsatsar eller overstøypte innsatsar vere betre enn sjølvgjengande skruar direkte i plasten.
Skarpe innvendige hjørne er svake punkt. Dei aukar spenningar, hindrar flyt og kan føre til sprekkar ved slag eller temperaturendringar. Innvendig radius bør normalt vere minst halvparten av veggtjukkleiken, og gjerne lik veggtjukkleiken når plassen tillèt det. Utvendig radius må justerast slik at den totale veggtjukkleiken ikkje vert for stor.
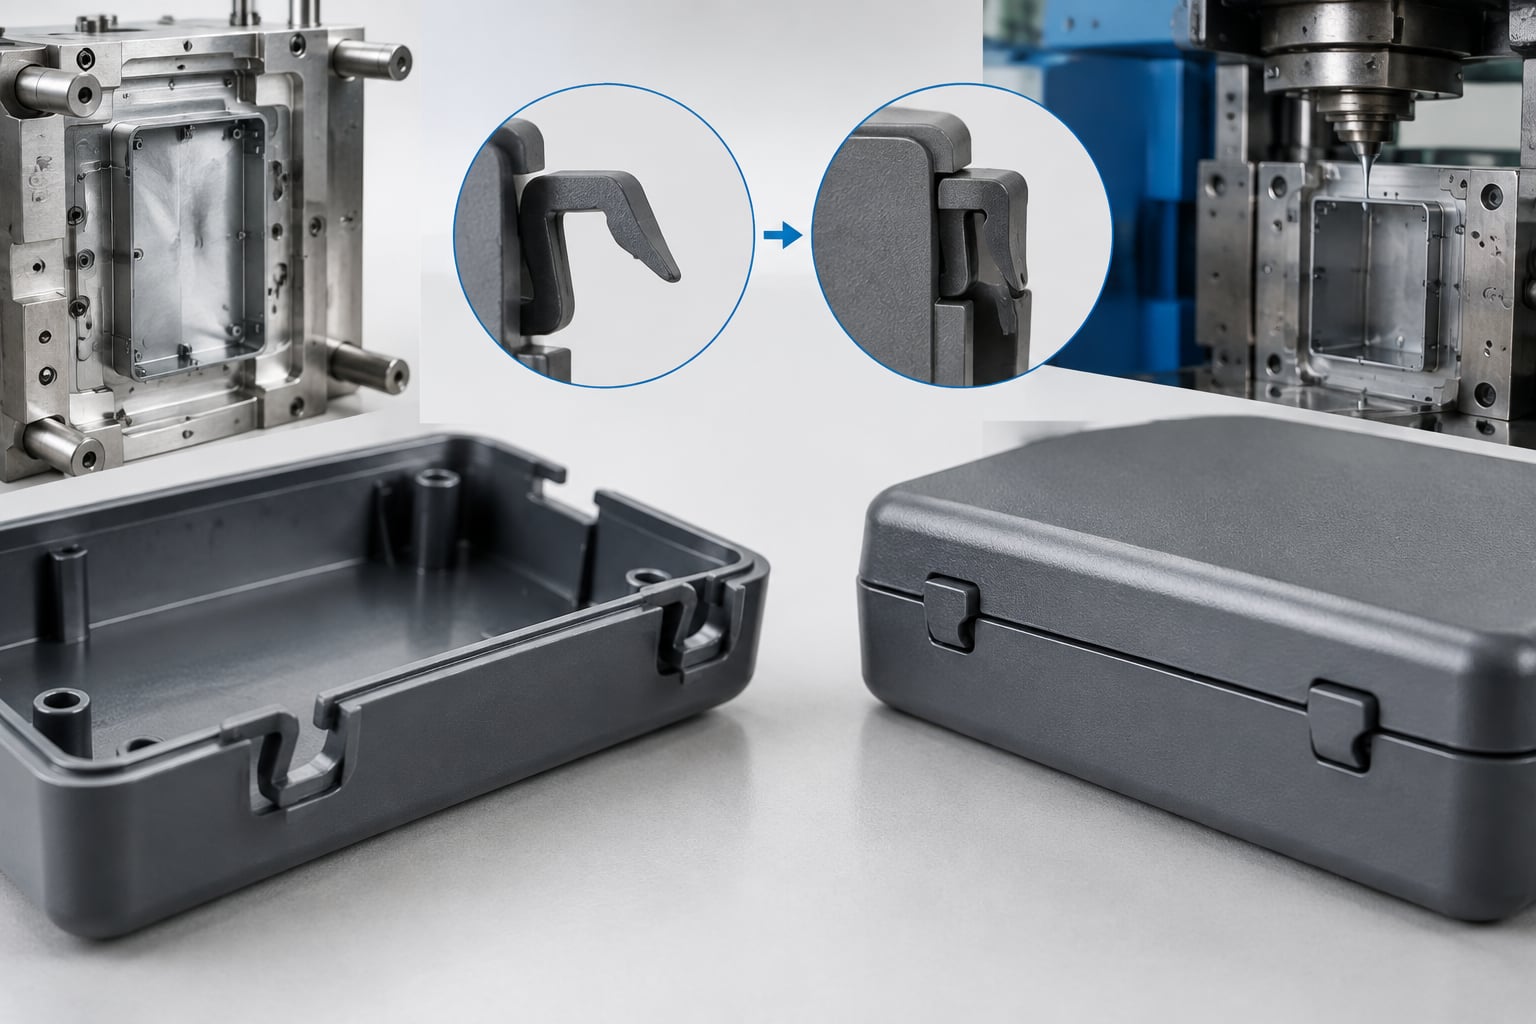
Hol som går i opningsretninga er vanlegvis enkle og rimelege. Hol på tvers, krokar, spor og låsefunksjonar kan skape underkutt. Nokre underkutt kan løysast med elastisk avforming i fleksible plasttypar, men mange krev skyvarar, skråstiftar eller roterande mekanismar. Slike funksjonar aukar verktøykostnaden, vedlikehaldsbehovet og syklustida.
Før ein vel ein komplisert mekanisme, bør konstruktøren spørje om funksjonen kan flyttast, delast i to komponentar eller erstattast med ei enkel snappløysing. Dette er særleg viktig for delar med lågt eller mellomstort volum.
Tala nedanfor er generelle utgangspunkt. Dei er ikkje erstatning for konkret vurdering av materiale, formkonsept, overflatekrav og toleransar. Glasfiberforsterka materiale, tynne veggar, store flater og delar med høge krav til utsjånad kan krevje avvik frå desse rettesnorene.
UtformingselementVanleg rettesnorHovudformålTypisk risiko ved avvikNominell veggtjukkleikJamn gjennom heile delenLik avkjøling og stabil formSøkkmerke, skeivforming og holromSlippvinkel på glatte flaterOm lag 0,5 til 1 gradTrygg utstøytingRiper, fastkøyring og deformasjonSlippvinkel med strukturOm lag 1 til 3 grader eller meirUnngå at tekstur rivst oppSkadd overflate og høgare vrakdelRibbetjukkleik40 til 60 prosent av veggenStivleik med låg materialmengdSøkkmerke eller dårleg fyllingInnvendig radiusMinst 0,5 gonger veggtjukkleikRedusere spenning og betre flytSprekkar og lokale svakheiterBossveggOm lag 60 prosent av veggenStabil innfesting utan massiv soneSøkk, sprekkar og dårleg skrufesteOvergang i godstjukkleikGradvis med avrundingJamn materialflyt og kjølingSkjolder, skeivforming og spenningTabellen viser korleis enkle geometriske val påverkar både utsjånad, styrke og verktøykostnad. Eit godt utgangspunkt sparer ofte meir enn ein sein justering av forma, fordi endring av stål, kjølekanalar eller skyvarar etter oppstart kan vere tidkrevjande.
Materialet må veljast ut frå reell bruk, ikkje berre utsjånad eller låg råvarepris. Ein kapsling for elektronikk innandørs har andre behov enn ein sensorboks på ei ferje, eit fiskereiskap i kaldt vatn eller ein del i eit industrielt prosessanlegg. Kulde kan redusere slagstyrken i enkelte plasttypar, medan fukt kan påverke dimensjonar og styrke i polyamid.
MaterialeStyrkarAvgrensingarVanlege bruksområde i NoregPolypropylenLåg vekt, kjemikaliemotstand og god hengslefunksjonLågare stivleik og kan krympe mykjeBehaldarar, emballasje, utstyr for fiskeriABS-plastGod overflate og slagstyrkeAvgrensa motstand mot ultraviolet stråling utan tilsetjingKapslingar, handhaldne produkt og innandørsutstyrPolykarbonatHøg slagstyrke og gode optiske eigenskaparMeir utsett for kjemisk spenningssprekkVernedelar, deksel og instrumenthusPolyamidSlitestyrke, styrke og god varmebestandTek opp fukt og krev styring av dimensjonarTekniske festedelar, tannhjul og industrikomponentarPolyoksymetylenLåg friksjon og god dimensjonsstabilitetAvgrensa vedheft og krev god prosesskontrollLåsar, mekaniske delar og ventilkomponentarTermoplastisk elastomerMjukt grep og dempingLågare stivleik og krev kompatibel bereplastHandtak, pakningar og overstøypte grepGlasfiberforsterka plastHøg stivleik og mindre krympingKan gi skeivforming, slitasje i form og synlege fibermerkeEnergiutstyr, maritime delar og konstruksjonsdelarTabellen er nyttig ved tidleg materialval, men den endelege avgjerda bør byggje på prøvar, kravspesifikasjon og prosessvurdering. For utandørs bruk i Noreg bør ultraviolet stabilisering, fargebestandigheit, frostpåverknad og kjemisk eksponering vere med i vurderinga. Ved marine bruksområde bør ein òg teste mot saltvatn, reinsemiddel og temperaturveksling.
Delelinja er grensa mellom formhalvdelane. Ho påverkar synlege merke, behovet for sidekjerner, toleransar og moglegheita for automatisk utstøyting. Ideelt bør delelinja plasserast der ho er minst synleg og der ho ikkje forstyrrar tetteflater, klikkfunksjonar eller estetiske frontar.
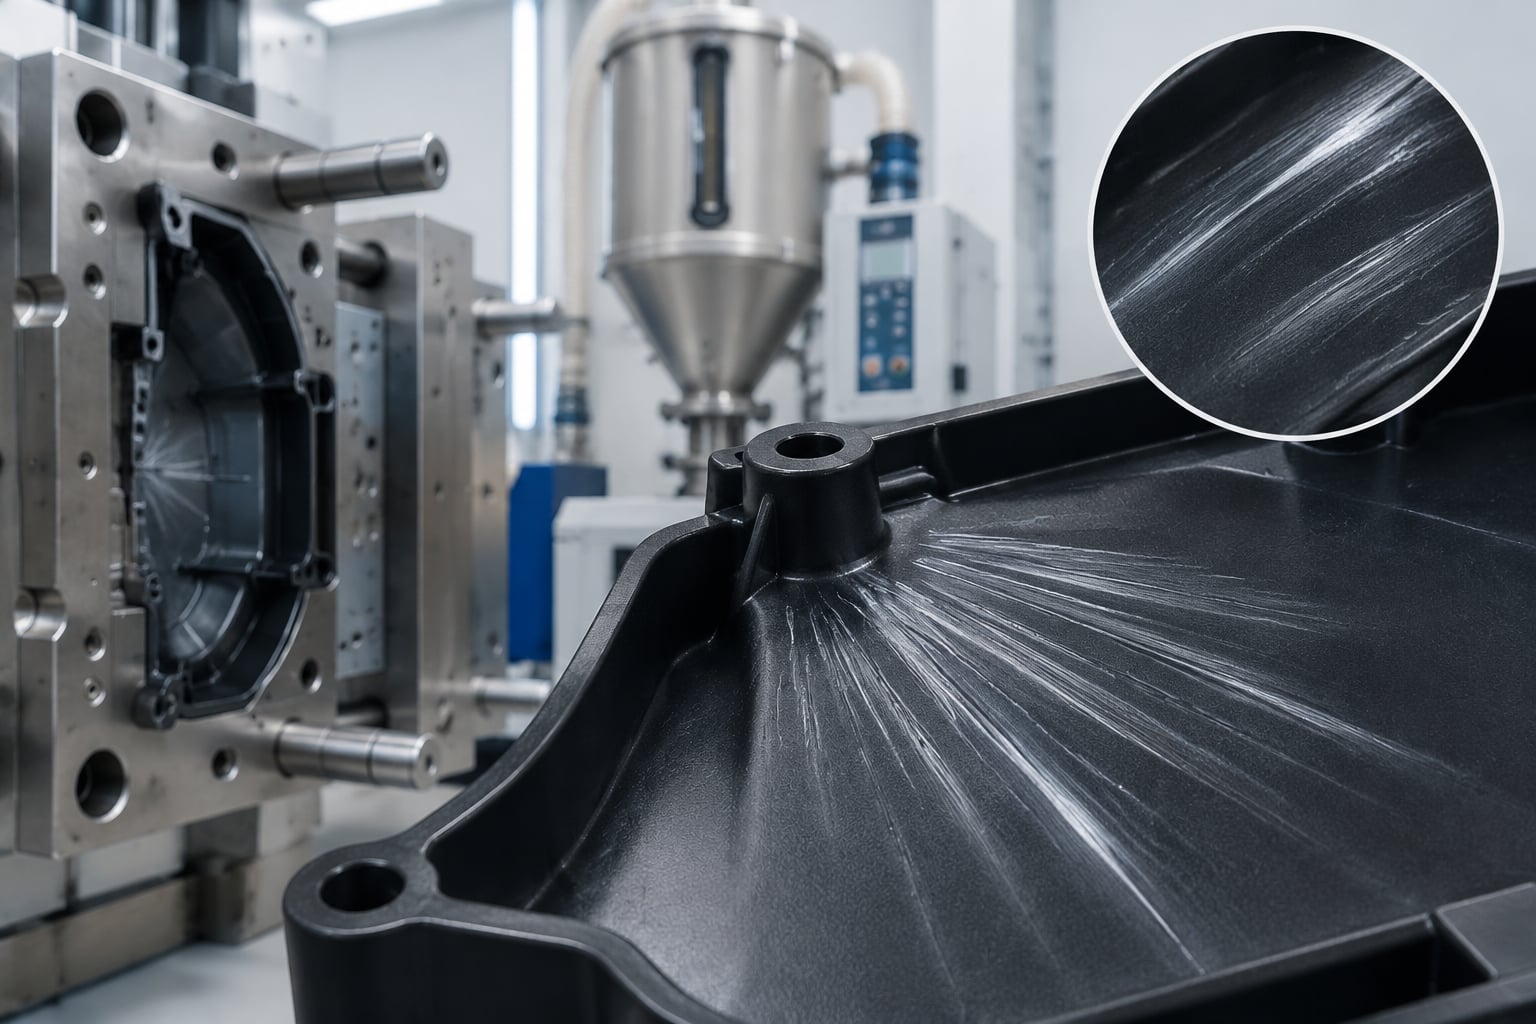
Innsprøytingspunktet bestemmer kor plasten kjem inn i forma. Feil plassering kan gi sveisesaumar ved svake område, luftlommer, skeivforming eller synlege flytmerke. Eit innsprøytingspunkt bør vanlegvis leggast nær ei tjukkare sone eller ei funksjonelt mindre synleg flate. For delar med lange flytevegar kan fleire punkt vere nødvendig, men det kan også skape fleire sveisesaumar.
Utstøytarar må plasserast på sterke og mindre synlege område. Tynne flater, klare deksel og kosmetiske frontar toler dårleg spor etter utstøyting. Når utsjånad er viktig, bør konstruktøren avklare tidleg kva side som er synleg, kva struktur som er akseptabel, og kvar merke kan plasserast.
For tronge toleransar er ein av dei vanlegaste kostnadsdrivarane i plastproduksjon. Plast krympar, endrar seg med temperatur og kan ta opp fukt. Ei maskin kan vere svært stabil, men fysisk variasjon i materiale og omgjevnader vil framleis påverke resultatet. Toleransar bør derfor vere funksjonsstyrte: stramme der delen skal passe med eit anna komponent, og romslege der målet ikkje har betydning.
Dimensjonar rundt festepunkt, pakningsspor, presise mekanismar og optiske flater kan krevje særleg kontroll. Store, flate delar med lange avstandar bør ha meir rom for variasjon. Dersom ein plastdel skal monterast mot metall, bør temperaturutviding vurderast, særleg i utandørs produkt som står i norsk vinterkulde og sommarsol.
SituasjonTilrådd tilnærmingKontrollpunktKostnadsverknadDekorativ kapslingPrioriter jamne flater og skjulte merkeGlans, farge, delelinje og innsprøytingspunktModerat til høg ved strenge utsjånadskravTeknisk låsefunksjonDimensjoner for gjenteken bøyingRadius, materialval og slippvinkelModeratDel med metallinnsatsAvklar montering og varmebelastingBossgeometri og sprekkfareHøgare ved mange innsatsarStor flat komponentBruk ribber og kontrollert kjølingSkeivforming og flatleikModerat til høgDel for utandørs brukVel stabilisert materiale og test klimaFrost, ultraviolet stråling og fuktModeratTett kapslingPlanlegg pakningsspor og toleransekjedeFlatar, deformasjon og monteringHøg ved strenge tettleikskravHøgt produksjonsvolumOptimaliser syklus og fleire kaviteterKjøling, automatisering og vedlikehaldHøg startkostnad, lågare stykkprisTabellen forklarer kvifor toleransar ikkje bør kopierast direkte frå maskinerte metalldelar. For sprøytestøypte produkt er god funksjon viktigare enn unødig små målavvik. Ein erfaren verktøykonstruktør kan ofte foreslå endringar som gjer monteringa tryggare utan å auke kostnaden.
Sprøytestøyping passar for langt meir enn enkle plastboksar. Metoden kan brukast for små presisjonsdelar, mekaniske komponentar, kapslingar, instrumenthus, deksel, kontaktar, handtak, låsar, brett, fyllarar, ventilkomponentar og delar med integrerte metallinnsatsar.
Før innhenting av pris bør kunden ha ei tydeleg kravliste. Ho bør omfatte teikningar, tredimensjonal modell, materialønske, farge, overflate, årleg volum, krav til emballasje, kontrollmetodar og logistikk. Dersom noko er uavklart, bør det merkjast som ope punkt i staden for at leverandøren må gjette.
Ein god leverandørpris bør skilje mellom verktøykostnad, stykkpris, råmateriale, overflatebehandling, montering, målekontroll, emballasje og frakt. Ved prosjekt med fleire variantar bør det også avklarast om delar av forma kan delast, slik at ein kan endre éin innsats utan å byggje heilt nytt verktøy.
For prosjekt som skal frå prototype til serie, er det viktig å spørje om prøveseriar, førsteartikkelkontroll, vedlikehald av form, reserveinnsatsar, lagring av verktøy og leveringstid ved gjentekne bestillingar. Norske kjøparar bør vurdere både leverandørar i Noreg og internasjonale partnarar, men må rekne inn transport, tollhandsaming, kommunikasjon, tidsforskjell og risiko ved endringar.
Tabellen nedanfor samlar konkrete aktørar som kan vere relevante for kundar i Noreg. Tenester og kapasitet må stadfestast direkte med kvar verksemd, sidan materialutval, formstorleik, godkjenningar og volumgrenser varierer frå prosjekt til prosjekt.
VerksemdTenesteregionKjernestyrkarViktige tilbodPlasto ASÅndalsnes og kundar i NoregErfaring med plastproduksjon og industrielle komponentarSprøytestøyping, produktutvikling og plastkomponentarRosti Norway ASNoreg og nordiske kundarProduksjon for tekniske og regulerte marknaderPresisjonsstøyping, montering og kvalitetsstyrt produksjonMiko Plast ASNoreg, særleg austlandsmarknadenPlastbearbeiding og kundetilpassa løysingarSprøytestøyping, verktøyrelaterte tenester og komponentarHordvik Plast ASBergen og VestlandPraktisk plastkompetanse og lokal leveringskapasitetSprøytestøypte produkt og plastløysingarNorner ASPorsgrunn, Noreg og internasjonale kundarMaterialtesting, polymerfag og analyseRådgiving, testing, materialval og feilanalysarRaufoss Technology ASRaufoss og industrikundarIndustriell utvikling og produksjonskompetanseTekniske komponentar og produksjonsrelatert utviklingTEAM RapidNoreg, Europa og internasjonale marknaderRask verktøyproduksjon, små seriar og skalerbar produksjonSprøytestøyping, hurtigverktøy, maskinering og monteringTabellen er ei praktisk startliste, ikkje ei rangering. Lokale produsentar kan vere sterke når nærleik, fysiske møte, korte innanlandsleveringar og tett oppfølging er avgjerande. Internasjonale produsentar kan vere særleg aktuelle når prosjektet krev rask verktøystart, kombinasjon av fleire prosessar, konkurransedyktig kostnad eller overgang frå få prøvedelar til større volum.
TEAM Rapid støttar norske kundar med sprøytestøyping, hurtigverktøy, maskinering, støyping av metall, platearbeid, overflatebehandling, montering og pakking frå prototype til seriar på over 100 000 delar. Verksemda arbeider etter ISO 9001:2015 og nyttar dokumenterte produksjons- og kontrollrutinar, med maskineringstoleransar ned til 0,01 millimeter der prosjektet krev det. Material og komponentløysingar vert valde etter funksjon, produksjonsmetode og spesifikasjon, medan konstruksjonsgjennomgang før verktøystart avdekkjer risiko for skeivforming, unødig resinforbruk, lang syklustid og låg formkapasitet. TEAM Rapid kan samarbeide med sluttkundar, distributørar, forhandlarar, varemerkeeigarar og privatpersonar gjennom kundetilpassa produksjon, underleveransar, mindre bestillingar, serieleveransar og regionale partnarskap. Selskapet tilbyr prosjektering, innkjøp og bygging, nøkkelferdige og kundeeigde anleggsløysingar der dette er aktuelt, ikkje modellar der leverandøren eig og driv anlegget for sein overføring. For Noreg vert dialog, konstruksjonsstøtte, tilbod og ordreoppfølging handtert direkte med raske svar, og delar kan sendast internasjonalt med koordinert emballasje og frakt. Verksemda har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land, også til europeiske marknader. Ho opplyser ikkje om norsk dotterselskap eller norsk lager, men har etablert erfaring med kundar frå vestlege marknader og kombinerer nettbasert førsals- og ettersalsstøtte med praktisk oppfølging av kvalitet, endringar, pakking og sending.
For kundar som ønskjer ein rask vurdering av form, materiale og produksjonsvolum, kan det vere nyttig å sjå nærare på tenestene for sprøytestøyping. Når modell og kravliste er klare, kan ein be om ei konkret vurdering og pris gjennom førespurnad om tilbod.
I norsk industri er sprøytestøyping særleg aktuelt når delen skal vere lett, korrosjonsfri, elektrisk isolerande eller formmessig kompleks. I maritim sektor kan det vere festehus, instrumentdeksel, kabelbeskyttarar og handtak. Innan havbruk kan det vere komponentar for måling, fôring, sortering og inspeksjon. I energisektoren kan det vere kapslingar, kontaktar, sensorhus og delar til feltutstyr.
Medisinsk teknologi krev ofte sporbarheit, reint materiale, kontroll på overflate og stabil montering. Forbrukarprodukt krev gjerne utsjånad, fargepresisjon og gode gripeflater. I industrimaskiner er slitestyrke, kjemikaliemotstand og mekanisk funksjon ofte viktigare enn dekorativ overflate. Kvar bransj har eigne prioriteringar, men dei grunnleggjande utformingsreglane er dei same.
Ei verksemd utvikla ei kapsling for måleutstyr som skulle brukast i fuktige industrimiljø. Den første modellen hadde tjukke hjørne, djupe bossar og flat front med svært liten slippvinkel. Gjennom konstruksjonsgjennomgang vart hjørna hòlte ut, bossane støtta med tynne ribber og delelinja flytta til baksida. Resultatet var lågare risiko for søkkmerke, betre utstøyting og enklare overflatekontroll.
Ein festedel for maritim bruk trong høg slagstyrke i kulde og god motstand mot fukt. Materialet vart vurdert opp mot frost, saltvatn og ultraviolet eksponering. Geometrien fekk større radius ved belastingspunkt, jamnare veggar og forsterkingsribber. Dette gjorde delen meir robust utan at vekta eller syklustida vart unødig høg.
Eit instrumenthus for elektronikk hadde behov for klikkfeste, kabelopning og plass til metallinnsatsar. I staden for å bruke fleire kompliserte sidekjerner vart nokre opningar flytta til delelinja, og metallinnsatsane vart planlagde for montering etter støyping. Løysinga reduserte formkompleksiteten og gjorde framtidige konstruksjonsendringar enklare.
Fram mot 2026 vil sprøytestøyping i Noreg i aukande grad bli påverka av krav til dokumentasjon, materialgjenvinning og lågare klimaavtrykk. Kundar etterspør meir resirkulert plast, biobaserte råvarer der funksjonen tillèt det, og konstruksjonar som er enklare å demontere og sortere. Dette krev at designarar vurderer pigment, metallinnsatsar, etikettar og kombinasjonar av ulike plasttypar tidlegare i utviklinga.
Digital prosessovervaking, betre simuleringsverktøy og meir automatisert kvalitetskontroll vil hjelpe produsentar med å oppdage variasjon i fylling, trykk, temperatur og vekt raskare. Fleirkavitetsverktøy, automatisert uttak og visuell kontroll med kamera vil vere viktig for større seriar. Samstundes vil korte seriar bli meir attraktive gjennom raskare verktøyframstilling og fleksible produksjonsceller.
Politiske og kommersielle krav i Europa vil også styrkje behovet for sporbarheit i råmateriale, dokumentasjon av kjemikaliar og betre informasjon om korleis produkt kan reparerast eller gjenvinnast. Norske varemerke bør derfor ikkje berre spørje kva plasten kostar, men korleis materialet kan dokumenterast, kor lenge forma kan brukast, og korleis delen passar inn i eit sirkulært produktløp.
For glatte flater er 0,5 til 1 grad ofte eit startpunkt. Djupare veggar, innvendige flater og tekstur krev vanlegvis meir. Den endelege vinkelen avheng av materiale, overflate og utstøytingsretning.
Søkkmerke kjem ofte av tjukke lokale område, bossar eller ribber som kjølast seinare enn resten av delen. Jamn veggtjukkleik og rett dimensjonerte ribber er dei viktigaste tiltaka.
Aluminiumverktøy kan vere eit godt val for prototype, marknadstesting og mindre seriar. For høgt volum, slitande materiale eller svært stramme krav kan stålverktøy vere meir eigna.
Ja, men materialet må dokumenterast og testast for den konkrete funksjonen. Mekaniske eigenskapar, farge, lukt, reinleik og prosessvariasjon kan vere annleis enn for ny råvare.
Send tredimensjonal modell, teikning med kritiske mål, materialønske, farge, overflatekrav, volum, kvalitetskrav, emballasjeønske og leveringsstad. Opplys også om kva funksjon delen skal ha.
Så tidleg som mogleg, og alltid før verktøystål eller aluminium vert maskinert. Ei tidleg vurdering kan avdekkje problem med slippvinkel, underkutt, kjøling, innsprøyting og toleransar før dei vert kostbare.
Ikkje nødvendigvis. Norsk produksjon kan gi nærleik og enkel kommunikasjon, medan internasjonale leverandørar kan gi rask verktøyproduksjon og god kostnadsnytte. Valet bør byggje på total kostnad, kvalitet, leveringstid, logistikk og behovet for teknisk støtte.
God sprøytestøyping byrjar med god konstruksjon. Jamne veggar, rett slippvinkel, avrunda overgangar, gjennomtenkte ribber og realistiske toleransar gjer delen enklare å produsere og meir stabil i bruk. For verksemder i Noreg er det særleg viktig å velje materiale og geometri som toler klima, fukt, mekanisk belastning og relevante bransjekrav. Med tidleg konstruksjonsgjennomgang og rett produksjonspartnar kan ein redusere risiko, forkorte utviklingstida og få betre kontroll på kostnaden frå prototype til serieproduksjon.
Straumsimulering i sprøytestøyper viser korleis smelta plast vil fylle forma, kvar trykk og temperatur vert høgast, og kor risikoen for sveisesaumar, luftlommer, skeivforming og svinn oppstår før verktøyet vert produsert. For norske verksemder kan analysen redusere kostbare verktøyendringar, korte utviklingstida og betre kvaliteten på første serie.
Fem aktuelle aktørar for verksemder i Norge er Norner i Porsgrunn, Kongsberg Automotive i Kongsberg, Raufoss Technology i Raufoss, Nordic Plastics i Skandinavia, og TEAM Rapid for internasjonale prosjekt med rask verktøy- og produksjonskapasitet. Kva leverandør som passar best, avheng av materialkrav, årleg volum, dokumentasjonsbehov, toleransar og kor raskt produktet må til marknaden.
Ved val av leverandør bør de krevje ei tydeleg vurdering av fylling, ettertrykk, kjøling, deformasjon, innløpsplassering og syklustid før verktøybygging startar. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, dokumentert kvalitetsstyring og god støtte før og etter leveranse, kan òg vere aktuelle på grunn av god kostnadsnytte.
Norsk industri utviklar produkt for krevjande miljø, frå maritime komponentar på Vestlandet og energiutstyr i Stavanger til medisinteknikk i Oslo, elektronikk i Trondheim og bilrelaterte komponentar på Raufoss. Mange av desse produkta nyttar sprøytestøypte delar med strenge krav til styrke, utsjånad, dimensjonsstabilitet, sporbarheit og levetid. Når eit verktøy først er maskinert, kan ei endring av innløp, kjølekanal eller delingslinje vere både tidkrevjande og kostbar.
Ei simulering av materialstraumen er derfor ikkje berre eit konstruksjonsverktøy. Ho er ei avgjerdsstøtte for produktutvikling, innkjøp og kvalitet. Analysen koplar delgeometri, polymerdata, verktøykonsept og prosessvindauge. Resultatet er eit betre grunnlag for å avgjere om delen bør få eitt eller fleire innløp, om veggtjukkleiken må justerast, om ribber bør flyttast, eller om produktet treng eit anna materiale.
For verksemder som eksporterer frå havnene i Oslo, Drammen, Bergen, Kristiansand eller Trondheim, kan feil i verktøyfasen forseinke lansering, sertifisering og kundeleveransar. Ein ekstra verktøyrunde påverkar ikkje berre pris; han kan òg gjere at ein mistar eit viktig innkjøpsvindauge eller kjem for seint inn i ein kundeprosess. Straumsimulering gjer risikoen synleg medan endringar framleis er enkle å gjennomføre digitalt.
Metoden er særleg nyttig når delen har lange flytevegar, tynne veggar, høg estetisk synlegheit, metallinnlegg, fleire materiale, komplekse ribber eller krav til låg deformasjon. Han er òg verdifull for lågvolumproduksjon, fordi kostnaden ved å rette eit lite verktøy ofte utgjer ein stor del av totalbudsjettet.
Ei god analyse byrjar med ein reinsa tredimensjonal modell, korrekt materialval og realistiske føresetnader for maskin, innløp og kjøling. Resultata må tolkast saman med praktisk erfaring frå verktøybygging og sprøytestøyping. Programvare kan peike ut risiko, men det er ingeniøren som må velje den mest robuste løysinga.
AnalyseområdeKva som blir vurdertTypisk risikoPraktisk tiltakFyllingKor raskt og jamt smelta fyller kavitetenUfullstendig fylling og høgt innsprøytingstrykkFlytte innløp, auke veggtjukkleik eller velje betre prosessvindaugeTrykkTrykkbehov gjennom fylling og ettertrykkMaskina har for låg kapasitet eller delen får indre spenningarEndre innløpsdimensjon, materiale eller maskinstorleikTemperaturTemperatur i smeltefront og verktøyflateKalde soner, dårleg overflate og svake samansmeltingarOptimalisere verktøytemperatur og kjøleoppsettSveisesaumarStader der to eller fleire smeltefrontar møtestRedusert styrke eller synlege merkeFlytte innløp, betre utlufting eller endre geometriLuftfellerOm luft vert stengd inne ved fyllingBrannmerke, ufullstendig fylling og skade på overflataLeggje inn utlufting eller endre flyteretningSvinnLokale område med høg masse og sein avkjølingSøkkmerke og indre holromTynne ut massive område og justere ribberDeformasjonKorleis delen endrar form etter uttakSkjeve flater, dårleg montering og spenn i festepunktBalansere kjøling, fiberretning og veggtjukkleikTabellen syner kvifor analysen bør omfatte meir enn berre om delen kan fyllast. Ein komponent kan vere mogleg å støype, men framleis vere ueigna for stabil serieproduksjon. Det er skilnaden mellom ei tilfeldig løysing og eit verktøy som kan levere jamn kvalitet over mange tusen syklusar.
Omfanget bør tilpassast risikoen i prosjektet. Ei enkel kapsling med moderat volum treng ofte ei rask vurdering av fylling og innløp. Ein medisinsk komponent, ein del med glasfiberforsterking eller eit synleg produkt med høge kosmetiske krav bør vurderast meir grundig.
AnalysetypePassar best forViktig resultatNår han bør nyttastFyllingsanalyseAlle nye delarFylletid, flytemønster og innløpsplasseringFør første verktøykonseptEttertrykksanalyseDeler med tjukke område og tette toleransarTrykkprofil og risiko for svinnVed val av innløp og haldetidKjøleanalyseMedium og høgt produksjonsvolumKjøletid, temperaturfordeling og syklustidFør detaljkonstruksjon av kjølekanalarDeformasjonsanalyseLange, flate eller fiberforsterka delarRetning og storleik på skeivformingVed krav til presis monteringFiberorienteringsanalyseGlasfiber- og karbonfiberforsterka polymerarStivleik, krymping og mekanisk retningseffektVed konstruksjonsdelar med lastInnløpsbalanseringFleirkavitetsverktøyLik fylling i alle kavitetarFør produksjon av verktøy med fleire delar per syklusUtluftingsvurderingKomplekse geometriar og synlege flaterStader med luftfeller og kompresjonFør delingslinjer og utstøytarar blir låsteForklaringa til tabellen er enkel: Di høgare konsekvensen av ein feil er, desto breiare bør analysen vere. For eit verktøy med åtte kavitetar og høgt årleg volum kan optimalisert kjøling og balansert fylling gi stor innsparing per del. For ein pilotserie på nokre hundre delar er hovudmålet ofte å unngå synlege feil og sikre at verktøyet fungerer første gong.
Materialdata er avgjerande for truverdig simulering. Same geometri kan oppføre seg svært ulikt i polypropylen, polyamid, polykarbonat, akrylnitril-butadien-styren eller termoplastisk elastomer. Fuktabsorberande polyamid krev til dømes kontrollert tørking før prosessering, medan glasfiberforsterka kvalitetar krev vurdering av fiberretning, slitasje og anisotrop krymping.
Norske produktutviklarar bør ikkje velje polymer berre ut frå databladet. Materialet må vurderast mot reell brukstemperatur, kjemisk påverknad, ultraviolet lys, flammehemming, elektriske krav, matkontakt, medisinske krav og resirkuleringsmål. Ei form som fungerer godt for ein standard polymer, kan gi skeivforming eller utilstrekkeleg fylling når materialet vert bytt til ein resirkulert eller forsterka variant.
Ved berekraftige prosjekt må ein særleg sjå på korleis resirkulert råvare påverkar viskositet, krymping, fuktinnhald og mekaniske eigenskapar. Variasjon mellom råvareparti kan vere større enn for ny råvare. Difor bør analysen bruke data som ligg nær den planlagde materialkvaliteten, og verifisering med prøveproduksjon bør inngå i planen.
Den beste innkjøpsprosessen koplar saman produktdesign, analyse, verktøykonstruksjon og produksjon. Dersom desse oppgåvene er delte mellom mange leverandørar utan tydeleg ansvar, kan viktige føresetnader falle bort. Be om at analysefunna vert omsette til konkrete konstruksjonsendringar med ansvarleg part og frist.
Spørsmål til leverandørenKvifor spørsmålet betyr nokoTeikn på eit godt svarVarselteiknKva materialdata nyttar de?Resultatet avheng av rett polymer og prosessdataLeverandøren opplyser kvalitet, forsterking og føresetnaderBerre generiske materialnamn blir oppgjevneFår vi visuelle resultat og tekniske tilrådingar?Rapporten må kunne nyttast i avgjerderTydelege bilete, forklaring og konkrete tiltakBerre ein kort konklusjon utan underlagVert kjøling og deformasjon vurdert?Fylling åleine seier ikkje nok om delkvalitetOmfanget blir tilpassa kompleksitet og volumAlle prosjekt får same enkle analyseKan de byggje og teste verktøyet?Praktisk erfaring gjer analysen meir relevantAnalyse, verktøy og prøving er samordnaIngen eigarskap til resultatet etter rapportenKorleis dokumenterer de endringar?Sporbarheit reduserer misforståingarRevisjonslogg og godkjend modellgrunnlagEndringar skjer utan skriftleg stadfestingKva skjer dersom første prøve ikkje samsvarer?Avvik må handterast raskt og rettferdigTydeleg plan for prøving, korrigering og ny valideringUklart ansvar etter verktøyleveringKan de støtte serieproduksjon?Utviklinga bør kunne gå vidare utan ny leverandørkjedePlan for lågvolum og oppskaleringBerre teoretisk analyse utan produksjonskapasitetTabellen fungerer som ei innkjøpssjekkliste. Den gjer det lettare å samanlikne tilbod på anna enn pris. Ein rimeleg analyse utan materiell dokumentasjon eller oppfølging kan bli dyr dersom feil vert oppdaga etter at stål er maskinert.
Ver også merksam på eigarskap til data. Verksemda bør avklare kven som eig tredimensjonale modellar, analysefiler, verktøyteikningar, materialspesifikasjonar og målerapportar. For kundar med regulerte produkt bør dette inngå i kvalitetsplanen frå første dag.
I norsk maritim industri vert simulering nytta for kapslingar, kontaktar, sensorhus, kabelgjennomføringar og delar som må tåle fukt, salt og temperatursvingingar. Her kan svakheiter ved sveisesaumar eller feil plassering av innløp få konsekvensar for både styrke og tettleik.
For energi- og prosessindustrien er komponentar ofte utsette for kjemikaliar, varme, ultraviolet lys og mekanisk belastning. Materialval, fiberorientering og deformasjon er sentrale tema. I tillegg kan produksjonsvolumet vere lågt, noko som gjer at eit raskt og kostnadseffektivt verktøykonsept er viktig.
Medisintekniske produkt krev repeterbarheit, reinsleg produksjon og stabile dimensjonar. Sprøytestøypte hus, eingongsartiklar, instrumentdelar og prøvehandteringskomponentar må ofte passe saman med andre delar utan etterarbeid. Straumsimulering reduserer risikoen for skeive monteringsflater, søkkmerke og kosmetiske avvik.
For forbrukarprodukt, kvitevarer og elektronikk er synleg overflate ofte like viktig som mekanisk funksjon. Analysen kan plassere sveisesaumar på mindre synlege flater, redusere luftfeller og sikre at innløpsmerke ikkje øydelegg designuttrykket. Dette er relevant for merkevareeigarar som sel produkt gjennom butikkar, distributørar og nettkanalar i Norge.
Ei kapsling med tynne veggar, fleire skruebossar og synleg framside hadde risiko for ufullstendig fylling og søkkmerke. Simulering viste høgt trykk i området lengst frå innløpet og lokale varmeopphopingar ved bossane. Ved å flytte innløpet, redusere massen i bossane og forbetre kjølinga fekk konstruktøren eit meir balansert flytemønster. Resultatet var lågare risiko for synlege feil og betre kontroll på dimensjonane rundt pakning og feste.
Ein lastberande del i glasfiberforsterka polyamid hadde strenge krav til stivleik og montering. Analysen synte at fiberretninga gav ulik krymping på kvar side av delen. Leverandøren kunne då endre innløpsplassering og justere ribbemønsteret før stålet vart bestilt. Dette reduserte sannsynet for skeivforming og gjorde det lettare å oppnå ønskte toleransar i første prøve.
For ein mindre plastdel med høgt volum var syklustid og lik kvalitet mellom kavitetane viktig. Ei balanseringsvurdering av løparsystmet synte at enkelte kavitetar ville fyllast før andre. Ved å justere løparlengder og dimensjonar fekk verksemda meir lik fylling. Det gav betre grunnlag for stabil produksjon og færre avvik i kvalitetskontrollen.
Nedanfor er døme på aktørar som kan vere relevante for norske kundar. Prosjektansvarlege bør alltid kontrollere aktuell kapasitet, sertifisering, materialkompetanse, dokumentasjonsnivå og omfang før kontrakt. Dei ulike verksemdene har ulike styrkar innan polymerutvikling, produktindustrialisering, verktøy, produksjon og internasjonal leveranse.
VerksemdTenesteområdeKjernestyrkeAktuelle tilbodRelevans for NorgeNornerPorsgrunn, Norge og internasjonale kundarPolymerfagleg kompetanse, materialtesting og utviklingMaterialvurdering, prøving, rådgjeving og polymerteknologiSærleg relevant ved krevjande material- og berekraftsvurderingarKongsberg AutomotiveKongsberg og globale industrimarknaderErfaring med tekniske komponentar til transport og industriProduktutvikling og komponentløysingar innan krevjande segmentRelevant som industrireferanse for robuste tekniske plastdelarRaufoss TechnologyRaufoss og norsk industrinettverkIndustrialisering, produksjonsteknologi og komponentkompetanseProduksjonsutvikling og tekniske industriløysingarRelevant for kundar med krav til effektiv produksjonPlastalSkandinavia og europeisk marknadErfaring med plastkomponentar til transportsektorenSprøytestøypte komponentar og utviklingsstøtteRelevant ved større delar og høge krav til overflateAmatecNorge og nordisk marknadTeknisk plastbearbeiding og industriretta leveransarKomponentar, rådgjeving og produksjonsstøtteRelevant for lokale industrielle prosjekt og oppfølgingTEAM RapidNorge, Europa, Asia og globale kundarRask overgang frå prototype til verktøy og serieproduksjonAnalyse, maskinering, hurtigverktøy og sprøytestøypingRelevant ved korte fristar, lågvolum og kostnadseffektive verktøyTabellen er ikkje ei rangering. Norner er særleg relevant når polymerfag, materialval og testing er hovudutfordringa. Raufoss-miljøet og Kongsberg-miljøet er sterke industriknutepunkt for tekniske produkt. Internasjonale produsentar kan vere gode alternativ når prosjektet krev rask verktøybygging, fleksibelt volum eller samla produksjonstenester.
TEAM Rapid kombinerer analyse av produksjonsmoglegheit, maskinering, verktøybygging og sprøytestøyping for kundar som ønskjer kort veg frå digital modell til ferdig del. Verksemda arbeider etter ISO 9001:2015 og har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land. For norske kundar er dette særleg relevant ved kapslingar, hus, deksel, skuffer, tekniske komponentar, metallinnlegg og mindre seriar der konstruksjonen framleis kan endrast. Materialval, dimensjonskrav, overflatekrav og kontrollpunkt blir vurderte før produksjon, og maskinering kan gjennomførast med toleransar ned til 0,01 millimeter når prosjekttype og geometri tillèt det. TEAM Rapid samarbeider med sluttkundar, produktutviklarar, distributørar, forhandlarar, merkevareeigarar og enkeltpersonar gjennom fleksible modellar for kundetilpassa utvikling, små seriar, grossistliknande leveransar og regionale samarbeid. Verksemda tilbyr totalleveranse og løysingar for kundeeigde produksjonsoppsett, ikkje drift-og-eige-modellar eller lokal levering av bulkmateriale på kundestaden. Sjølv om verksemda har dokumentert erfaring med kundar i europeiske marknader, mellom anna Storbritannia, Frankrike og Tyskland, er det ikkje oppgitt eigne norske dotterselskap eller lokale lager i Norge. Norske kjøparar bør derfor avtale tydelege kontaktpunkt, fraktansvar, inspeksjon, prøvegodkjenning og handtering av avvik. Rask teknisk respons, digital førehandsgjennomgang, dokumentert kvalitetskontroll og oppfølging etter leveranse gjev likevel ei konkret ramme for trygg internasjonal samhandling.
For prosjekt som treng tidleg validering kan TEAM Rapid levere prototypar gjennom maskinering, tredimensjonal utskrift og vakuumstøyping. Når designet er klart for plastproduksjon, kan kunden gå vidare til hurtigverktøy for sprøytestøyping og deretter til sprøytestøyping for serieproduksjon. Denne samanhengen reduserer risikoen for at ein prototype vert utvikla utan omsyn til seinare verktøy- og produksjonskrav.
Fram mot 2026 vil straumsimulering bli tettare integrert med digital produktutvikling, automatisert prosessovervaking og materialdata frå leverandørane. Fleire verksemder vil bruke digitale tvillingar for å samanlikne simulert prosess med faktisk produksjon. Dette gjer det lettare å oppdage avvik i temperatur, trykk, kjøletid og materialkvalitet før dei utviklar seg til systematiske feil.
Berekraft vil få større innverknad på verktøykonstruksjon. Norske kundar vil i aukande grad be om dokumentasjon på resirkulert innhald, materialeffektivitet, redusert energibruk og reparerbare eller attvinnbare produkt. Simulering kan hjelpe ved å redusere unødig veggtjukkleik, redusere vrakprosent og korte syklustid. Samstundes krev resirkulerte polymerar tettare kontroll fordi materialeigenskaper kan variere meir enn i tradisjonelle kvaliteter.
Europeiske krav til produktdokumentasjon, kjemikaliar, sporbarheit og miljødata vil påverke norske importørar og produsentar. Difor bør analysegrunnlaget knytast til materialspesifikasjonar, revisjonsstyrte modellar og kontrollplanar. Dette er særleg viktig for produkt som skal seljast i EØS-marknaden.
Vidare vil avansert kjøling, mellom anna meir komplekse kjølekanalar produsert med moderne metallteknologi, gi nye høve for kortare syklus og jamnare temperatur. Slike løysingar må vurderast økonomisk; dei er ofte mest aktuelle når årleg volum er høgt eller delen har krevjande geometri.
Start med ei tredimensjonal modell, føreslått polymer, estimert årleg volum, krav til overflate, toleransar og informasjon om korleis delen skal monterast. Legg òg ved bilete eller skisser av bruken, særleg dersom delen skal bere last, halde tett eller tole temperatur og kjemikaliar.
Be leverandøren utføre ein tidleg produksjonsgjennomgang før full analyse. Då kan enkle problem med utkasting, underkutt, veggtjukkleik, delingslinje og ribber bli løyste først. Etterpå bør simuleringa nyttast til å velje innløp, løparsysterm, kjøling og prosessvindauge. Når verktøyet er ferdig, bør resultata samanliknast med første prøveproduksjon.
Verksemder som ønskjer eit konkret utgangspunkt for materiale, prototype, verktøy eller serieproduksjon kan sende modell og krav gjennom førespurnad om produksjonstilbod. Ei god førespurnad bør innehalde målvolum, materialpreferanse, ønskja leveringstid og krav til inspeksjon.
Nei, men ho er sterkt tilrådd for nye delar med kompleks geometri, tynne veggar, høg kosmetisk synlegheit, presise toleransar eller kostbare verktøy. For svært enkle delar kan ei kort produksjonsgjennomgang vere tilstrekkeleg, men analysen gir framleis ekstra tryggleik.
Nei. Simulering reduserer risiko, men resultatet er avhengig av korrekt materialdata, realistiske prosessføresetnader, verktøykvalitet og faktisk maskinoppsett. Den bør kombinerast med prøving, måling og justering.
Leverandøren treng vanlegvis tredimensjonal modell, teikning dersom toleransar er kritiske, materialønske, årleg volum, krav til utsjånad, mekaniske krav, bruksmiljø og informasjon om montering.
Innsparinga varierer, men den største verdien kjem frå å unngå omarbeiding av stål, utsetjing av prøveproduksjon og problem i serieproduksjon. Ein digital endring av ribbe, innløp eller veggtjukkleik kostar normalt langt mindre enn ei fysisk endring etter verktøyproduksjon.
Ja. Lågvolum har ofte mindre rom for ekstra verktøyrundar. Ei kort og målretta vurdering kan sikre at eit hurtigverktøy fungerer utan omfattande korrigeringar og kan levere delar til marknadstesting raskare.
Resirkulert plast kan ha meir variasjon i flyteevne, fukt og mekaniske eigenskapar. Bruk derfor så presise materialdata som mogleg, og stadfest resultatet med prøveproduksjon av den faktiske materialkvaliteten.
Avklar språk for teknisk dokumentasjon, godkjenning av prøver, inspeksjonsnivå, fraktvilkår, tollhandtering, eigarskap til verktøy og data, emballasje, leveringstid og prosess for avvik. Ei skriftleg kontrollplan gjer samarbeidet tryggare.
Det beste valet av stål til sprøytestøypar kjem an på plastmateriale, produksjonsvolum, krav til overflate, korrosjonsrisiko og budsjett. P20 er vanlegvis det mest kostnadseffektive valet for prototypar og korte til mellomlange seriar. H13 passar betre for høgare temperatur, slitande plast og lengre produksjonskøyringar. S136 er det tryggaste valet når produktet krev blank polering, medisinsk reinsemd, optisk kvalitet eller høg korrosjonsmotstand.
For norske verksemder som produserer delar til maritime miljø, helseutstyr, elektronikk, energisektoren eller forbrukarprodukt, er S136 ofte relevant for synlege og presise delar, medan H13 eignar seg godt for robuste funksjonsdelar og varmebelasta formar. P20 er normalt raskast og rimelegast ved pilotproduksjon, marknadstesting og lågvolum.
Lokale leverandørar i og rundt Oslo, Kongsberg, Stavanger, Bergen og Trondheim kan vere gode val når tett oppfølging på staden er avgjerande. Samstundes bør norske kjøparar også vurdere kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med dokumenterte kvalitetsrutinar, relevant sertifisering og god før- og ettersalsstøtte. Dei kan gi sterk kostnadsnytte, særleg ved rask verktøyproduksjon og produksjon frå små seriar til større volum.
Ei praktisk tommelfingerregel er å bruke P20 for økonomiske formar med moderat levetid, H13 for høg slitasje og termisk belastning, og S136 for korrosjonsutsette, blanke eller hygienekritiske produkt.
Noreg har ein spesialisert marknad for plastkomponentar, med sterk etterspurnad frå havbruk, offshore, energi, medisinsk teknologi, forsvar, elektronikk, byggprodukt og maritim industri. I område som Oslofjorden, Kongsberg, Grenland, Stavanger, Bergen og Trondheim er det mange verksemder som treng tekniske plastdelar med sporbar kvalitet og stabil levering. Dei vanlegaste prosjekta omfattar kapslingar, sensorhus, koplingar, kabinett, ventildelar, kabelføringar, laboratorieutstyr, komponentar til oppdrettsanlegg og slitesterke delar til maritim bruk.
Val av stål til sprøytestøypar er særleg viktig i Noreg fordi mange produkt skal fungere i fuktige, kalde og salthaldige miljø. Sjøsprøyt, kondens, lagerperiodar og bruk av tekniske plastar med glasfiber eller flammehemmarar kan auke krava til både formstål, kjøling, overflatebehandling og vedlikehald. Ei form som er rimeleg å kjøpe, men som rustar, får slitasje eller gir ustabil kvalitet, kan bli dyrare enn eit betre stålval over tid.
Norske innkjøparar vurderer ofte total kostnad framfor berre verktøypris. Total kostnad inkluderer konstruksjonsgjennomgang, maskinering, herding, polering, prøveproduksjon, vedlikehald, transport, dokumentasjon, syklustid, kassasjon og framtidige endringar. For produkt med korte livssykluser eller usikker marknad er raskt verktøy i P20 ofte fornuftig. For produkt som skal produserast i mange år, kan H13 eller S136 redusere risikoen for driftsstans og kvalitetsproblem.
P20, H13 og S136 representerer tre ulike løysingar innan verktøystål. Dei skil seg i hardheit, korrosjonsmotstand, polerbarheit, varmebestandigheit, maskinerbarheit og pris. Det er ikkje rett å seie at eitt stål alltid er best. Det rette valet må ta utgangspunkt i delen, polymeren, forma og produksjonsplanen.
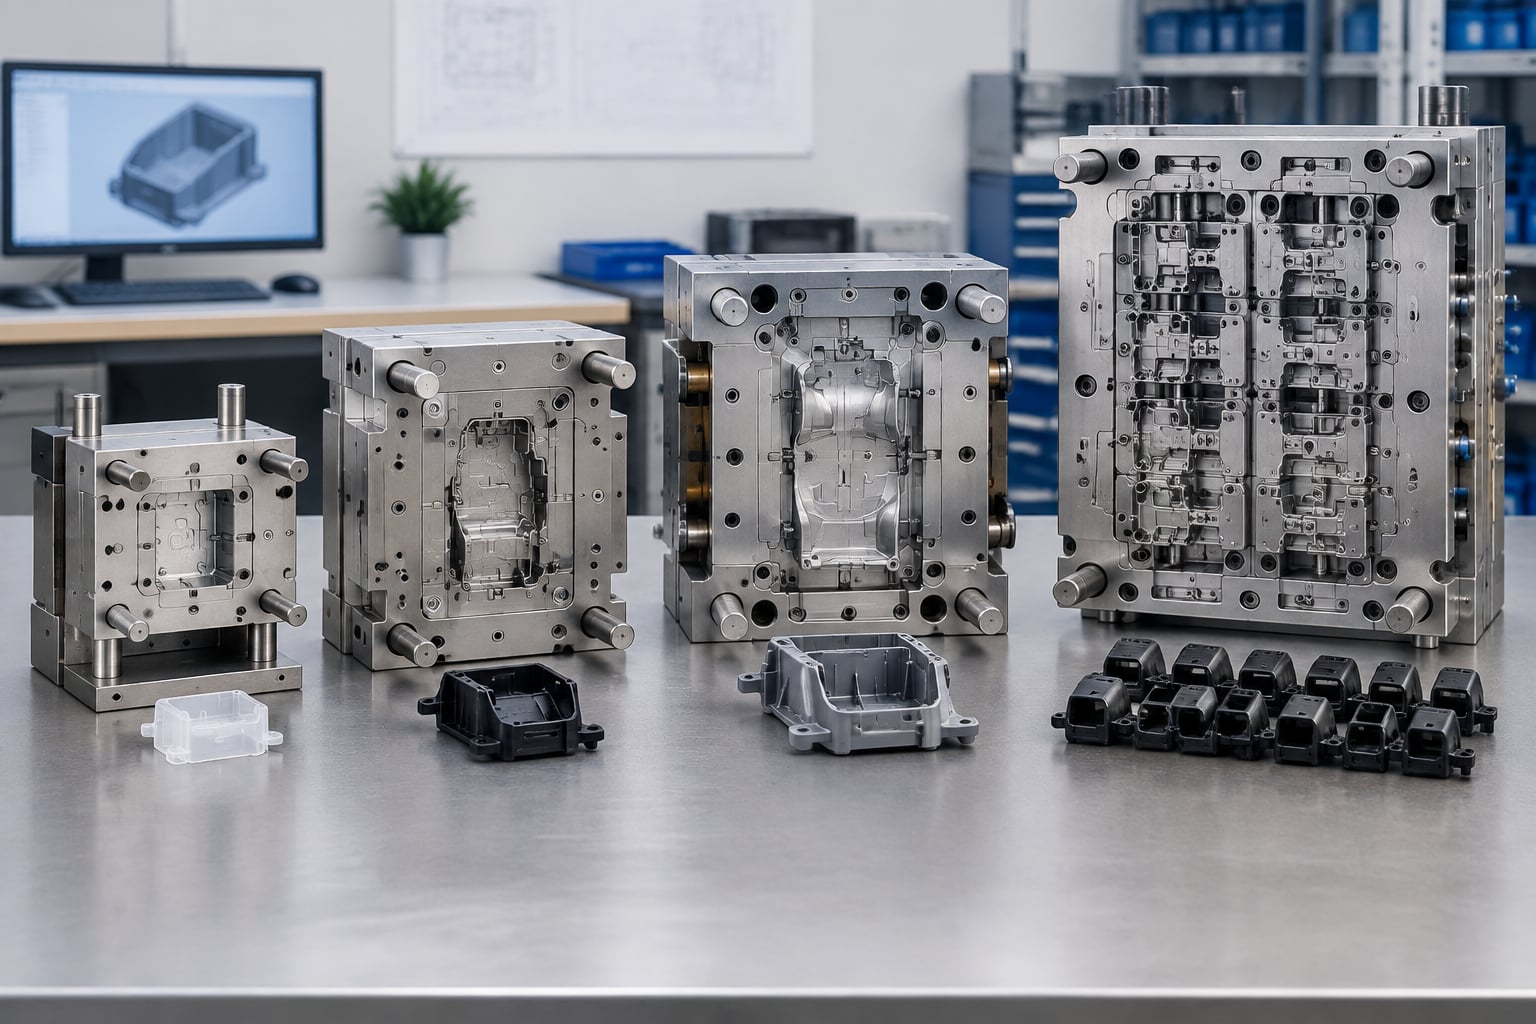
StåltypeTypisk eigenskapPassande produksjonStyrkeAvgrensingVanlege bruksområdeP20Førehandsherda formstålLågt til mellomstort volumGod maskinerbarheit og moderat kostnadAvgrensa korrosjonsmotstandKapslingar, deksel, prototypverktøyH13Varmarbeidsstål med høg slitestyrkeMellomstort til høgt volumTåler varme og slitande materialeKrev meir prosesskontroll og høgare investeringTekniske delar, glasfiberforsterka plastS136Rustbestandig, polerbart formstålMellomstort til høgt volumGod korrosjonsmotstand og spegelpoleringHøgare material- og bearbeidingskostnadMedisin, optikk, kosmetikk, klare delar718Forbetra førehandsherda stålLågt til mellomstort volumJamn hardheit og betre polering enn P20Ikkje ideelt for svært korrosive miljøForbrukarprodukt og synlege flater420 rustfritt stålKorrosjonsbestandig formstålMellomstort volumGod rustmotstandEigenskaper varierer med varmebehandlingFuktutsette plastdelarAluminium for verktøyLett og raskt maskinerbartPrototypar og korte seriarRask levering og låg maskineringstidLågare slitestyrke enn stålMarknadstestar og pilotseriarTabellen viser at P20, H13 og S136 bør vurderast som delar av ei større verktøystrategi. Ei form kan til dømes ha P20-formbase, H13 i slitesterke innsatsar og S136 i kavitetar som krev høg glans eller korrosjonsmotstand. Slik kombinasjon kan redusere investeringa utan at kritiske område blir underdimensjonerte.
P20 er eit mykje brukt førehandsherda stål for sprøytestøypar. Det er populært fordi det kan maskinerast effektivt utan full varmebehandling etter grovbearbeiding. Dette reduserer risikoen for deformasjon og forkortar verktøyframstillinga. For norske oppstartsselskap, produktutviklarar og små industriverksemder som skal validere ein ny del før større investering, kan P20 vere eit godt utgangspunkt.
P20 passar særleg godt for ABS, PP, PE, PC, PA utan ekstrem glasfiberbelastning og mange vanlege TPE-materiale. Det kan gi stabile delar i små og mellomstore seriar når kjølekanalar, utstøyting, formventilasjon og prosessparametrar er rett utforma. Ved høge krav til polering eller aggressiv plast bør ein vurdere S136 eller spesielle innsatsar.
Ei vanleg løysing er å bruke P20 i formbase, ramme og mindre kritiske område, medan område med mykje slitasje får utskiftbare innsatsar i H13. Dette er attraktivt for kundar som ønskjer lågare startkostnad, men vil ha høve til oppgradering dersom volumet aukar.
H13 er eit verktøystål som blir brukt når forma må tole høg mekanisk og termisk belastning. Det er særleg aktuelt for plastar med glasfiber, mineralfyllstoff, karbonfiber eller andre abrasive tilsetjingar. Slike materiale kan slite raskt på spissar, skyvarar, portar, kjernar og kavitetar dersom formstålet er for mjukt.
For norske komponentar til energi, havbruk, transport og industriell automatisering er det ofte vanleg å bruke PA6 GF, PA66 GF, PBT GF, PPS eller andre tekniske polymerar. Her kan H13 gi betre levetid og stabilare toleransar enn P20. H13 er òg nyttig i område med hyppige varmebelastningar, til dømes tynne veggar, raske syklusar eller krevjande geometriske detaljar.
H13 krev meir nøyaktig varmebehandling, maskinering og kontroll enn P20. Rett hardheit og overflatebehandling er viktige for å unngå sprekkdanning, slitasje og dårleg utstøyting. For delar med strenge toleransar bør leverandøren dokumentere målingar etter maskinering, herding og prøvestøyping.
S136 er eit rustbestandig formstål som er kjent for høg polerbarheit og god korrosjonsmotstand. Det blir ofte valt når forma skal produsere klare, blanke eller hygienekritiske plastdelar. I norsk samanheng er dette særleg aktuelt for medisinsk utstyr, laboratorieprodukt, væskehandtering, hygienekomponentar, optiske detaljar, kosmetikkemballasje og delar som kan bli lagra eller brukte i fuktige miljø.
Rustbestandig stål er ikkje berre relevant når sluttproduktet skal brukast ved sjøen. Det kan også vere viktig dersom materialet inneheld flammehemmarar, PVC-liknande komponentar, fuktabsorberande polymerar eller andre tilsetjingar som aukar risikoen for korrosjon. Ein form som står ubrukt i eit fuktig lager, kan også få rustskadar dersom han ikkje er rett konservert.
S136 gir ofte betre resultat ved høgpolerte overflater, men krev kompetent polering og korrekt prosess. Ei god stålkvalitet åleine gir ikkje spegelblank del. Formdesign, sliping, EDM-struktur, poleringsrekkefølgje, ventilasjon, plastkvalitet og reinhald påverkar sluttresultatet.
VurderingspunktP20H13S136Praktisk rådTypisk risiko ved feil valInnkjøpskostnadLåg til middelsMiddels til høgHøgVel etter forventa volumUnødvendig høg verktøyprisMaskineringstidRelativt kortLengreLengrePlanlegg levering tidlegForsinka marknadslanseringSlitestyrkeModeratHøgHøg ved rett behandlingBruk H13 ved abrasive plastarSlakke toleransar og graderKorrosjonsmotstandLågModeratHøgVel S136 i fuktige eller korrosive forholdRust og dårleg overflatePolerbarheitGodGodSvært godVel S136 for høg glansSynlege poleringsfeilPassar til glasfiberAvgrensaSvært godtGodt med rett hardheitVurder H13-innsatsarRask slitasje på kjerne og kavitetVedlikehaldsbehovHøgare ved fuktModeratLågare ved korrosjonsrisikoHa fast konserveringsplanUventa stopp og reparasjonTabellen er ein praktisk vegvisar, ikkje ei erstatning for teknisk vurdering. Eit godt formprosjekt startar med informasjon om plasttype, årleg volum, mål for levetid, overflateklasse, delgeometri, toleransar og lagerforhold. Dersom kunden berre oppgir ønskje om «billig form», blir risikoen for feil stålval stor.
Før du bestiller ei sprøytestøypar, bør du be om ein produksjonsretta konstruksjonsgjennomgang. Ein slik gjennomgang bør vurdere godstjukn, krymping, innsprøytingspunkt, sveiselinjer, lufting, kjøling, utstøyting, underkutt, tekstur og moglege deformasjonar. Stålvalet bør vere knytt til desse punkta, ikkje berre til eit generelt budsjett.
For små seriar og hyppige konstruksjonsendringar kan P20 med utskiftbare innsatsar vere fleksibelt. Dersom delen skal produserast i fleire hundre tusen eksemplar, eller dersom plasten inneheld mykje glasfiber, kan H13 i kritiske kontaktflater vere ein betre investering. For produkt med blank synleg flate, steriliseringskrav eller stor risiko for rust, bør S136 vurderast frå starten.
ProsjektsituasjonTilrådd stålstrategiPlastmaterialeProduksjonsnivåHovudmålRelevant norsk sektorMarknadstest av nytt produktP20 eller aluminiumABS, PP, TPELågtRask lanseringForbrukarproduktTeknisk kapslingP20 med H13-innsatsarPC, PC/ABSLågt til mellomstortPris og stabilitetElektronikkGlasfiberforsterka komponentH13 i sliteflaterPA GF, PBT GFMellomstort til høgtSlitestyrkeEnergi og industriMedisinsk produktS136 i kavitet og kjernePP, PC, COPMellomstortReinsemd og overflateMedisinsk teknologiMaritim komponentS136 eller kombinasjonPA, POM, PCMellomstortKorrosjonsmotstandMaritim og havbrukProdukt med høg glansS136 med profesjonell poleringPMMA, PC, ABSMellomstort til høgtOptisk og visuell kvalitetHelse og forbrukarvarerTabellen illustrerer korleis produksjonsmiljø og sluttbruk påverkar stålvalet. Ei maritim plastdel kan til dømes krevje både kjemisk motstand i polymeren og rustmotstand i forma. Ei medisinsk kapsling kan krevje spegelpolert overflate, stabil farge og dokumentert reinsing. Ei glasfiberforsterka industridel kan krevje H13 berre i bestemte område, ikkje nødvendigvis i heile forma.
I olje- og energiregionen rundt Stavanger blir sprøytestøypte delar brukte i instrumenthus, kabelsystem, vern, sensorar og tekniske kapslingar. Her er temperatur, kjemisk eksponering og slagfastheit vanlege vurderingar. H13 og robuste innsatssystem kan vere relevante når tekniske polymerar skal gå over lang tid.
Rundt Bergen og langs vestlandskysten er havbruk og maritime leverandørkjeder viktige. Plastdelar kan vere utsette for saltvatn, UV-lys, kulde, kjemikaliar og mekanisk slitasje. S136 kan bidra til å halde forma rustfri og stabil, medan H13 kan nyttast i område med høg slitasje frå mineral- eller glasfiberfylte plastar.
I Oslo, Trondheim og Kongsberg er medisinsk teknologi, elektronikk, automatisering og avansert industridesign sentrale område. Her er toleransar, overflate, sporbarheit og dokumentasjon ofte viktigare enn berre låg stykkpris. S136 er aktuelt for blanke eller reinsemdskritiske delar, medan P20 kan vere effektivt for utviklingsfasar og kortare produktseriar.
Grenland, Drammen og Austlandet har logistikktilgang gjennom hamner og transportkorridorar mot Europa. For innkjøparar som importerer formar eller ferdige plastdelar, bør emballering, rustvern, reserveinnsatsar, prøverapportar og digital dokumentasjon avklarast før utsending.
Nedanfor er døme på selskap som er relevante for norske kundar som treng konstruksjon, maskinering, formverktøy eller sprøytestøypte plastdelar. Kjøparen bør alltid kontrollere aktuell kapasitet, sertifisering, materialsporbarheit, produksjonsland og kompetanse for den konkrete delen før bestilling.
SelskapTenesteområdeKjernestyrkeViktige tilbodRelevant regionPassar best forPlastal IndustriNoreg og nordisk marknadSprøytestøyping og plastproduksjonProduksjon av tekniske plastdelarAustlandetNorske serieproduktRaufoss PlastNoreg og europeisk industriTekniske plastkomponentarSprøytestøyping og produktutviklingInnlandetIndustri og transportKongsberg AutomotiveGlobal industriell marknadKomponentar til transportsektorenTekniske system og plastrelaterte løysingarKongsberg og internasjonaltMobilitet og krevjande komponentarNorwegian Plastic RecyclingNoregMaterialkretsløp og plastressursarSortering og gjenvinningsrelaterte løysingarAustlandetBerekraftige materialstrategiarTEAM RapidNoreg, Europa og internasjonaltRask verktøyproduksjon og lågvolumSprøytestøyping, CNC, 3D-printing og vakuumstøypingDirekte levering til NoregPrototypar til serieproduksjonProto LabsNoreg og EuropaDigital produksjon med korte leveringstiderPrototypar, CNC og sprøytestøypingEuropeisk leveranseRaske utviklingsløpFor norske kundar er lokal nærleik verdifull ved hyppige møte, prøvekøyringar og store logistikkbehov. Internasjonale leverandørar kan derimot vere særleg konkurransedyktige når prosjektet krev rask verktøyframstilling, fleire produksjonsprosessar hos same partnar eller kombinasjon av prototypar, formar og ferdige delar. Ei god innkjøpsvurdering samanliknar ikkje berre pris, men også teknisk respons, leveringstid, kommunikasjonskvalitet, prøveplan og garanti for korrigeringar.
TEAM Rapid støttar norske kundar frå idé og prototype til verktøy og serieproduksjon, med ISO 9001:2015-kvalitetsstyring, toleransekapasitet ned til 0,01 mm ved CNC-maskinering og erfaring frå meir enn 6000 leverte prosjekt til over 500 kundar i meir enn 25 land. Verksemda kombinerer eiga maskinering, verktøyproduksjon, sprøytestøyping, kontroll og eit integrert produksjonsnettverk, slik at kundar kan få 3D-printing, vakuumstøyping, CNC, raske formar, plaststøyping, overflatebehandling, montering og direkte frakt samla. For norske sluttkundar, distributørar, forhandlarar, merkevareeigarar og individuelle utviklarar omfattar samarbeidsmodellen tilpassa OEM- og ODM-produksjon, små seriar, større volum og langsiktige distribusjonspartnarskap. TEAM Rapid tilbyr EPC-, nøkkelferdige og kundeeigde produksjonsløysingar, ikkje BOO-løysingar eller lokal levering frå tankanlegg. Selskapet har dokumentert erfaring med kundar i Europa og vestlege marknader, rask respons innan få timar og digital før- og ettersalsoppfølging gjennom heile prosjektet. Sjølv om selskapet ikkje oppgir eigne norske lager eller norsk dotterselskap, gir direkte eksport, prosjektkommunikasjon, DFM-rapportar, materialval, prøvegodkjenning og fraktstøtte norske kjøparar ei konkret og sporbar løysing for levering til Noreg.
For prosjekt som krev rask overgang frå prototype til produksjon, kan kundar nytte tenester for rask verktøyproduksjon for å vurdere formstrategi, materialval og produksjonsvolum. Når delteikningar, 3D-modellar og krav til stål er klare, kan ein sende inn prosjektet via be om pristilbod for teknisk og kommersiell vurdering.
Ein norsk utviklar av batterikapslingar kan starte med P20-verktøy for å teste passform, pakning og montering av elektronikk. Etter marknadsgodkjenning kan forma oppgraderast med H13-innsatsar i område med høg slitasje, til dømes ved klipsar, låsetappar og portar. Dette gir lågare oppstartskostnad enn å byggje heile forma i premiumstål frå første dag.
Ein leverandør til havbruk kan trenge ein sensorhaldar i glasfiberforsterka polyamid. Dersom delen skal produserast i mange tusen einingar og brukast nær sjøvatn, bør H13 vurderast i sliteområda og S136 i korrosjonsutsette eller høgpolerte delar av kaviteten. Det er også viktig med korrekt ventilasjon, sidan glasfiberforsterka plast kan gi overflatefeil dersom gass ikkje slepp ut.
Ein produsent av medisinske plastkomponentar kan krevje ei blank og rein overflate på eit transparent deksel. Her er S136 vanlegvis eit betre val enn P20, særleg dersom forma skal lagrast over tid og produktet krev høg visuell kvalitet. I tillegg bør prosjektet innehalde tydelege krav til poleringsgrad, reinsing, fargekontroll, emballering og prøverapport.
Fram mot 2026 vil norske kjøparar i aukande grad velje formstål basert på digital simulering, energibruk, levetidskostnad og dokumentert materialsporbarheit. Simulering av fylling, kjøling og deformasjon blir meir vanleg før stålet blir maskinert. Dette reduserer risikoen for mange korrigeringsrundar og kan gi kortare utviklingstid.
Berekraft blir også viktigare. Formar med lengre levetid, utskiftbare innsatssystem og betre kjøling kan redusere energibruk, kassasjon og materialforbruk. Norske kundar vil i større grad spørje etter resirkulert plast, biobaserte polymerar og dokumentasjon av korleis desse materiala påverkar slitasje, krymping og overflate. Resirkulerte polymerar kan ha varierande eigenskapar, noko som gjer rett stål, prosesskontroll og vedlikehald endå viktigare.
Politikk og marknadskrav i Europa vil halde fram med å styrkje behovet for sporbarheit, produktdokumentasjon og redusert plastavfall. For verktøyprosjekt betyr dette at formleverandørar må kunne dokumentere ståltype, varmebehandling, kontrollpunkt, prøveproduksjon og endringshistorikk. Modulære formar, sensorar for produksjonsdata og fjernoppfølging av verktøy vil truleg bli meir vanlege for kundar som har produksjon i fleire land.
P20 er vanlegvis det mest økonomiske valet blant P20, H13 og S136. Det passar godt når volumet er avgrensa og produktet ikkje krev ekstrem korrosjonsmotstand, høg glans eller stor slitestyrke.
H13 bør vurderast når plasten er glasfiberforsterka, mineralfylt eller på annan måte slitande. Det er også relevant for formar som skal produsere store volum eller tole høg termisk belastning over lang tid.
S136 er særleg relevant for blanke, transparente, medisinske eller korrosjonsutsette produkt. Det er eit godt val når rustvern, polering og stabil overflatekvalitet er viktigare enn lågaste mogleg verktøypris.
Ja. Mange effektive formar bruker P20 i formbase og mindre kritiske område, H13 i sliteflater og S136 i kavitetar som krev korrosjonsmotstand eller høg polering. Denne løysinga kan gi betre balanse mellom kostnad og levetid.
Vanlege plastar som PP og ABS er ofte mindre krevjande enn glasfiberforsterka polyamid, PBT eller PPS. Jo meir slitande, korrosivt eller temperaturkrevjande polymeren er, desto viktigare blir rett stål, hardheit og overflatebehandling.
Be om informasjon om ståltype, hardheit, varmebehandling, DFM-gjennomgang, kontrollrapport, prøvedelar, målestatus, eventuelle endringar og vedlikehaldsråd. For kritiske delar bør du også avtale akseptansekriterium før produksjonen startar.
Ei sprøytestøypeform varer vanlegvis mellom 100 000 og 1 000 000 støypesyklusar, medan enkle prototypeformer eller former i mjukare aluminium ofte har ei levetid på om lag 5 000–100 000 syklusar. Ei herda stålform med godt konstruksjonsgrunnlag, rett plastmateriale, kontrollert støyping og regelmessig vedlikehald kan kome opp i fleire millionar syklusar.
Den reelle levetida blir først og fremst avgjord av formstålet, plasten som skal støypast, glasfiberinnhaldet, støypetemperaturen, trykket, kjølinga, kor mange hol forma har, og kor systematisk forma blir reinsa og smurd. For norske kjøparar er det vanlegvis meir lønnsamt å velje ei form etter venta produksjonsvolum enn å kjøpe den dyraste løysinga med ein gong.
For eit lite pilotprosjekt kan ei rask aluminiumsform vere eit godt val. For serieproduksjon av tekniske delar bør ein normalt vurdere forherda eller herda stål, utskiftbare innsatsar, god kjøling og dokumentert vedlikehaldsplan. Kvalifiserte internasjonale leverandørar, til dømes kinesiske produsentar med relevante sertifiseringar, sporbar kvalitetskontroll og sterk oppfølging før og etter sal, kan òg vurderast. Dei kan ofte gi betre kostnadseffektivitet enn lokale alternativ, særleg ved lågvolumproduksjon eller komplekse former.
Be om ei skriftleg berekning av venta verktøylevetid, talet på hol, toleransar, ståltype, garanti, reservedelar og kva som skjer dersom forma må reparerast. Då blir det enklare å samanlikne tilbod frå leverandørar i Noreg, Sverige, Danmark, Tyskland og Kina.
Levetid for sprøytestøypar blir vanlegvis målt i støypesyklusar, ikkje berre i kalenderår. Ein syklus omfattar lukking av forma, fylling med smelta plast, avkjøling, opning og uttak av delen. Ei form som går éin syklus kvart minutt, kan nå 500 000 syklusar på kortare tid enn ei form som berre blir brukt nokre få gonger per dag.
Det er nyttig å skilje mellom teknisk og økonomisk levetid. Den tekniske levetida sluttar når forma ikkje lenger kan produsere delar innanfor toleransane, eller når reparasjon ikkje er forsvarleg. Den økonomiske levetida kan vere over tidlegare dersom syklustida blir for lang, vedlikehaldet blir for dyrt, eller forma ikkje lenger passar til ein endra produktdesign.
Ein form kan altså framleis produsere plastdelar, men likevel vere uøkonomisk i drift. Slitasje på glideflater, ventilar, utstøytarar og innløp kan gi grader, skeivskap, kortskot eller synlege sveisespor. Når slike feil krev hyppig manuell justering, bør ein rekne på kostnaden ved oppgradering eller ny form.
FormtypeTypisk materialeOmtrentleg levetidPassar best tilPrototypeformAluminium eller mjukt stål5 000–30 000 syklusarDesignkontroll og funksjonstestingRask lågvolumformAluminium eller forherda stål30 000–100 000 syklusarPilotseriar og marknadstestingProduksjonsformForherda verktøystål100 000–500 000 syklusarStabil serieproduksjonRobust produksjonsformHøglegerte og herda stål500 000–1 000 000 syklusarTekniske delar og større volumHøgvolumformHerdet stål med slitesterke innsatsar1 000 000–3 000 000 syklusarLangvarig masseproduksjonForm med utskiftbare modularHerdet stål og separate innsatsarAvhengig av utskiftingProdukt med mange variantarTabellen viser retningsgivande nivå, ikkje ein garanti. Ei form med berre éi hol kan vare lenger enn ei stor fleirholsform dersom ho blir belasta mindre. Samstundes kan ein enkel form med dårleg kjøling eller feil ståltype få problem langt tidlegare enn venta.
Stålet bør veljast etter belastning, plasttype og krav til overflate. Forherda stål er ofte eit godt kompromiss for låg og middels produksjon. Herdet stål toler fleire syklusar og høgare slitasje, men kostar meir å maskinere og varmebehandle. Rustfritt formstål kan vere aktuelt når plasten er korrosiv, når forma arbeider i fuktige miljø, eller når reinhaldskrava er strenge.
Feil varmebehandling kan føre til sprekker, deformasjon eller ujamn slitasje. Be om materialsertifikat, hardheitsverdiar og dokumentasjon på varmebehandling. For kritiske delar bør leverandøren òg kunne vise målerapportar frå formbasen, innsatsane og dei viktigaste passflatene.
Vanleg polypropylen og polyetylen er ofte mindre slitande enn glasfiberforsterka nylon, mineralfylte polymerar eller plast med flammehemmarar. Glasfiber fungerer som eit slipemiddel over tid og kan slite ned innløp, portar, utstøytarar og glideflater. PVC og enkelte kjemisk aggressive material kan gi korrosjon dersom stålet ikkje er tilpassa.
Resin med høg krymping eller stor prosessvariasjon kan dessutan gi meir belastning på forma. Informer formbyggjaren om alle aktuelle materialvariantar før konstruksjonen startar. Ei form som først er dimensjonert for ufylt polypropylen, er ikkje nødvendigvis eigna for 30 prosent glasfiberfylt teknisk plast.
God design fordeler trykket jamt og reduserer unødvendig friksjon. Rette klaringar, robuste utstøytarar, gode låsar, utskiftbare innsatsar og balansert innløp kan forlenge levetida vesentleg. Tynne stålparti, skarpe innvendige hjørne og djupe smale ribber aukar risikoen for sprekkar og deformasjon.
Ein grundig DFM-gjennomgang før verktøyproduksjon kan avdekkje slike problem. Det bør vurderast trekkvinklar, veggtykkleik, sveisespor, lufting, kjøling, innløpsplassering, utstøyting og toleransar. Ei endring i delgeometrien før maskinering kostar vanlegvis langt mindre enn ei endring etter at forma er ferdig.
For høg formtemperatur kan auke syklustida og termisk belastning. Ujamn kjøling kan føre til skeive delar og varme punkt, medan for små eller dårleg plasserte kjølekanalar gjer det vanskeleg å halde prosessen stabil. Konforme kjølekanalar laga med additiv produksjon kan vere nyttige rundt komplekse geometriar, sjølv om dei har høgare startkostnad.
Systematisk reinhald er ein av dei billegaste måtane å forlenge levetida på. Plastrestar, gassavsetningar, rust og smuss kan hindre ventilar og utstøytarar. Forma bør inspiserast etter produksjonskøyringar, og kritiske delar bør bytast før dei skadar dyre overflater eller formbasen.
OmrådeTeikn på slitasjeMogleg konsekvensFørebyggjande tiltakInnløp og portarUjamn fylling eller synlege graderDårleg utsjånad og varierande vektReinhald, polering og utskiftbare innsatsarUtstøytararFastkøyring eller merke på delenStans og skadde delarReinhald, rett smøring og kontroll av klaringGlideflaterRiper, tung rørsle eller slarkFeil passform og lekkasjeSmøring og planlagt utskiftingKjølekanalarRedusert gjennomstraumingLengre syklus og skeive delarSpyling, filtrering og kontroll av vatnLuftekanalarSot eller brennmerke på plastenGassmerke og kortskotReingjering og forbetring av ventileringFormoverflaterKorrosjon, riper eller matt finishSynlege feil og ekstra etterarbeidTørking, konservering og korrekt lagringVed lagring bør forma tørkast, konserverast og pakkast slik at fukt ikkje kjem inn i kjølekanalar eller på polerte flater. Noter talet på syklusar, reparasjonar, materialbyte og eventuelle prosessavvik. Denne historikken gjer det lettare å planleggje vedlikehald og budsjettere for ei ny form.
Aluminiumformer kan produserast raskt og med lågare startkostnad. Dei passar godt når ein skal teste ergonomi, funksjon eller marknad før ein investerer i eit stålverktøy. Dei er mindre eigna dersom materialet er sterkt slitande eller produksjonsvolumet er svært høgt.
Dette er eit vanleg val for låg- og mellomstore seriar. Forma får betre slitestyrke enn aluminium, utan at kostnaden nødvendigvis blir like høg som for fullt herda stål. For norske industribedrifter som produserer nokre titals tusen til fleire hundre tusen delar, kan dette vere eit godt balansert alternativ.
Fleirholsformer reduserer stykktida fordi fleire delar blir produserte i kvar syklus. Dei krev meir presis balansering, kjøling og vedlikehald. Dersom eit einskilt hol får problem, kan heile produksjonen bli påverka, så utskiftbare innsatsar og god reservedelsstrategi er viktig.
To-komponentforming, innstøyping og overforming kan redusere montering og gi betre funksjon. Samstundes blir formkonstruksjonen meir kompleks. Roterande bord, sleidar, tettingar og ulike prosessvindauge kan auke vedlikehaldsbehovet. Slike former bør berre byggjast etter grundig produkt- og prosessanalyse.
Start med eit realistisk volumestimat. Del volumet i prototype, pilot, årleg produksjon og forventa total levetid. Dersom produktet framleis kan endre seg, kan ei rimeleg lågvolumform vere meir fornuftig enn eit kostbart masseproduksjonsverktøy.
For kundar i Bergen, Oslo, Trondheim, Stavanger og Ålesund kan leveringstid og transport til støypeverkstad vere like viktig som sjølve verktøyprisen. Eit billeg verktøy som står ubrukt i fleire veker på grunn av feil, kan bli dyrare enn eit litt dyrare verktøy med betre prosjekthandtering.
Noreg har eit sterkt miljø innan plastforedling, materialtesting, produktutvikling og industriproduksjon, men marknaden for sjølve formbygginga er mindre enn i Sverige, Danmark, Tyskland og Kina. Nedanfor er konkrete aktørar som kan vere relevante i ulike delar av innkjøpsprosessen. Sjekk alltid om dei tek på seg nye prosjekt, om dei byggjer forma sjølve, og kva produksjonsvolum dei støttar.
AktørTenesteområdeGeografisk dekningStyrkePraktisk brukNorner ASPolymermateriale, testing og prosesskompetanseNoreg og internasjonale kundarMaterialkunnskap og laboratorietestingVal av resin, validering og feilanalyseSINTEF ManufacturingProduktutvikling, produksjonsteknologi og forskingNoreg og europeiske prosjektIngeniørfagleg utvikling og industrinettverkKomplekse utviklings- og automatiseringsprosjektBeForm ASPlaststøyping og industrikomponentarNoreg, særleg norsk industrimarknadPraktisk erfaring med sprøytestøypte delarProduksjon, prøvekjøring og leverandørdialogPlastal ASSprøytestøypte plastkomponentarNoreg og nordisk industrimarknadSeriefabrikasjon og krevjande plastdelarKomponentar til industri og transportPrototal IndustriesPrototyping, verktøy og plastproduksjonNorden og EuropaSamla overgang frå prototype til serieProduktvalidering og lågvolumproduksjonFormteknikk NordenFormbygging og verktøystøtteSkandinavia og europeiske kundarVerktøykonstruksjon og industrikontaktKomplekse former og produksjonsunderlagLeverandørane har ulike roller. Norner og SINTEF er særleg relevante når materialval, testing eller prosessutvikling er avgjerande. BeForm og Plastal kan vere aktuelle når kunden treng plaststøyping og serieproduksjon. Prototal og nordiske formmiljø kan passe når ein ønskjer kortare avstand, tett dialog og overgang frå prototype til produksjon. Be om referansar frå same bransje og samanlikn faktisk verktøylevetid, ikkje berre innkjøpspris.
Leverandørar i Kina kan vere attraktive for kundar som treng rask verktøyproduksjon, lågvolum, fleire designendringar eller konkurransedyktig pris. Shenzhen, Dongguan, Ningbo, Shanghai og Suzhou er viktige produksjonsmiljø med tilgang til CNC-maskinering, trådgnising, polering, varmebehandling og sprøytestøyping. Samstundes må ein kontrollere kommunikasjon, målerapportar, eigarskap, toleransar, emballering og garanti før bestilling.
For prosjekt til Noreg bør leverandøren kunne handtere DFM på engelsk eller eit avtalt prosjektspråk, sende prøvedelar for godkjenning og dokumentere kontroll ved kritiske mål. Det bør òg vere ein tydeleg prosess for korrigering dersom prøvedelane ikkje oppfyller krava.
TEAM Rapid kombinerer rask verktøyproduksjon, sprøytestøyping og andre produksjonsprosessar i Kina. Selskapet har meir enn ti års erfaring, har levert over 6 000 prosjekt, arbeider med kundar i meir enn 25 land og støttar alt frå éin prototype til over 100 000 delar. ISO 9001:2015-kvalitetsstyringa, intern maskinering, verktøyproduksjon og integrert leverandørnettverk gir grunnlag for sporbar kontroll av formstål, plastmateriale, måling og prøvekjøring etter internasjonale krav.
For norske sluttkundar, distributørar, forhandlarar, merkevareeigarar og individuelle produktutviklarar kan samarbeidet organiserast som OEM eller ODM, direkte prosjektleveranse, engrosproduksjon eller regional distribusjon gjennom kundens eige salssystem. TEAM Rapid kan støtte prototypar, lågvolum, serieproduksjon, innkjøp av komponentar, overflatebehandling, montering, pakking og direkte sending. Ved behov kan kunden eige verktøyet og få ei løysing for EPC eller komplett leveranse til eit kunde-eigd produksjonsanlegg. Dette er ei kundeeigd anleggs- og turnkey-løysing, ikkje BOO eller lokal bulkforsyning frå eit anlegg som leverandøren sjølv eig.
TEAM Rapid opplyser ikkje om eit eige norsk dotterselskap eller norsk lager i grunnlaget for denne omtalen. Den lokale tryggleiken for norske kjøparar må derfor byggjast gjennom avtalte digitale før- og ettersalstenester, faste prosjektkontaktar, inspeksjonsrapportar, prøvegodkjenning, eksportemballering, sporbar frakt og tydelege garantivilkår. Selskapet har likevel dokumentert internasjonal eksport gjennom kundar i meir enn 25 land, svarar vanlegvis innan få timar og kan koordinere produksjon og direkte levering til Noreg. Før bestilling bør norske kundar be om namn på ansvarleg ingeniør, plan for reservedelar, prosedyre for reklamasjon og skriftleg stadfesting av leveringsansvar.
Du kan lese meir om rask verktøyproduksjon og formbygging eller sende inn krav gjennom førespurnad om tilbod på verktøy og støypte delar.
Levetidskrava varierer etter bransje. Ein synleg forbrukardel kan krevje svært god overflate, medan ein innvendig industridel først og fremst treng stabil dimensjon og dokumentert funksjon. Medisinske og elektriske produkt kan dessutan ha krav til reinhald, sporbarheit, flammehemming og kontrollert materialbruk.
BransjeDøme på delarTypisk formkravViktig kontrollpunktBil og transportDeksel, klips, føringsdelar og interiørHøg repetisjon og stabil dimensjonSlitasje frå fylte polymerar og kort syklustidMedisinsk utstyrHus, handtak, brett og instrumentdelarRein overflate og god sporbarheitMaterialsertifikat, reinhald og kontrollert produksjonElektronikkHus, kontaktdeksel og kabelkomponentarTette toleransar og god finishVridning, krymping og elektromekanisk passformForbrukarproduktEmballasje, handtak og kapslingarGod utsjånad til låg stykkprisPolering, fargeskilnad og innløpsmerkeIndustriutstyrVentilhus, vern og funksjonsdekselRobustheit og lang levetidTrykk, temperatur og kjemisk påverknadBygg og sanitærKoplingar, beslag og tekniske kapslingarRepeterbar geometri og slitestyrkeFukt, kalk, trykk og glasfiberforsterkingEin norsk oppstartsverksemd som skal teste eit nytt elektronikkhus, kan starte med ei éinhols aluminiumsform og produsere nokre tusen delar. Når designet er validert og salet aukar, kan ein gå over til ei fleirhols stålform med betre kjøling. Då blir utviklingsrisikoen lågare enn om ein investerer i eit stort masseproduksjonsverktøy før produktet er testa.
Ein produsent av tekniske delar med glasfiberfylt nylon bør derimot velje slitesterke innsatsar frå starten. Lågare innkjøpspris på forma kan raskt bli eten opp av hyppig reparasjon av portar og utstøytarar. Ei modulær løysing gjer det mogleg å byte den mest utsette delen utan å lage heile forma på nytt.
For medisinske kapslingar bør formoverflata, plastmaterialet, reinhaldsmetoden og måleplanen dokumenterast før første produksjonsserie. Levetid åleine er ikkje nok; kunden må vite om forma held dimensjonane og overflatekrava gjennom heile den planlagde produksjonen.
I 2026 blir verktøyutvikling i større grad kopla til digitale produksjonsdata. Sensorar i støypemaskina, automatisk overvaking av trykk og temperatur og analyse av syklustid kan varsle om avvik før dei blir til formskadar. Digitale vedlikehaldsloggar gjer det lettare å sjå når ein innsats, ventil eller utstøytar bør bytast.
Konforme kjølekanalar, simulering av fylling og kunstig intelligens for prosessoptimalisering blir meir tilgjengeleg også for mindre produsentar. Slike verktøy kan redusere materialforbruk, skeivskap og unødvendig belastning på forma. Samstundes må resultata kontrollerast mot verkelege prøvedelar og målerapportar.
Miljøkrav vil påverke både plast og verktøydesign. Meir resirkulert plast kan ha større variasjon i eigenskapar, medan biobaserte polymerar kan krevje nye prosessvindauge. EU-krav til materialdokumentasjon, produktpass, avfall og energieffektivitet vil gjere sporbarheit viktigare for norske importørar.
Produsentar vil òg søkje reparerbare og oppgraderbare former framfor eingongsverktøy. Utskiftbare innsatsar, standardiserte komponentar og lokal tilgang til reservedelar kan redusere både kostnad og klimaavtrykk. Ved å forlenge levetida til eksisterande verktøy unngår ein dessutan energi- og materialbruken ved å byggje ei fullstendig ny form.
Det kan vere alt frå nokre tusen for ei enkel prototypeform til fleire millionar for ei robust stålform. Plast, stål, konstruksjon, vedlikehald og prosessinnstilling avgjer resultatet.
Nei. Aluminium kan vere svært effektivt for prototypar, lågvolum og produkt med kort marknadsliv. Det er mindre eigna når forma skal produsere store volum av slitande plast over mange år.
Regelmessig reinhald og inspeksjon av utstøytarar, glideflater, innløp, ventilering og kjøling er viktigast. God loggføring gjer at slitedelar kan bytast før dei skaper produksjonsstans.
Ein lokal leverandør kan gi enklare møte, kortare transport og raskare fysisk inspeksjon. Ein internasjonal leverandør kan tilby større kapasitet og betre kostnadseffektivitet. Vel etter prosjektets risiko, volum, tidsplan, dokumentasjonskrav og behov for oppfølging.
Be om formteikningar, stålliste, materialsertifikat, varmebehandlingsdata, målerapport, prøveprotokoll, vedlikehaldsinstruks, reservedelsliste og oversikt over endringar. For import bør også emballering og transportansvar vere skriftleg avtalt.
Det kjem an på formstorleik, feste, innløp, utstøyting, kjøletilkoplingar og maskinens kapasitet. Kontroller maskinens innsprøytingsvekt, avstand mellom stag, formhøgd og maksimalt trykk før du planlegg flytting.
Kostnaden varierer frå enkel reinsing og polering til utskifting av innsatsar, sveising, ny varmebehandling eller omfattande maskinering. Ein førebyggjande service er vanlegvis langt rimelegare enn produksjonsstans og ny form.
Send 3D-modell, 2D-teikning, plastdatablad, årleg volum, venta totalvolum, toleransar og ønskja leveringstid til minst tre leverandørar. Be alle svare på same grunnlag, slik at tilboda kan samanliknast reelt.
Levetida til ei sprøytestøypeform i Noreg kan vere frå om lag 5 000 til over 3 millionar syklusar. Det finst ikkje eitt korrekt tal for alle prosjekt. Rett stål, riktig konstruksjon, tilpassa plastmateriale, god kjøling og planlagt vedlikehald er dei viktigaste faktorane.
For prototypar bør rask og fleksibel verktøyproduksjon vege tungt. For serieproduksjon bør du prioritere dokumentert stål, utskiftbare slitedelar, stabil prosess og ein leverandør som kan støtte både prøvekjøring og reparasjon. Norske og nordiske aktørar kan gi nærleik, medan kvalifiserte internasjonale selskap kan gi kortare leveringstid og betre kostnad per del.
Ei god innkjøpsavgjerd byggjer på total kostnad gjennom heile levetida, ikkje berre prisen på sjølve forma. Når DFM, materialval, vedlikehald og ansvar er avklart før produksjonsstart, blir risikoen for uventa stopp og tidleg verktøyslitasje vesentleg mindre.
Ei familiestøypeform lagar fleire ulike delar i same form, medan ei fleirholsform lagar fleire like delar per støypesyklus. For norske prosjekt med små til mellomstore seriar av komponentar som alltid skal nyttast saman, kan familiestøypeform redusere første verktøykostnad og tid til marknaden. For éin del med stabil og høg etterspurnad er fleirholsform vanlegvis det mest lønsame valet, fordi stykkprisen fell når fleire like delar blir produserte i kvar syklus.
Vel familiestøypeform når delane har liknande materiale, veggtykkje, støypevindauge og omtrent same volumbehov. Vel fleirholsform når produktet krev jamn kvalitet, automatisering, effektiv kapasitetsutnytting og høgt årleg volum. I Noreg bør kjøparen særleg rekne på maskintime, logistikk, energi, lagerkostnad, dokumentasjonskrav og kostnaden ved at éin del kan forseinke ein heil samanstilling.
Kvalifiserte internasjonale leverandørar, mellom anna kinesiske verksemder med sertifisert kvalitetsstyring, tydeleg før- og ettersalsstøtte og erfaring med eksport, bør òg vurderast. Dei kan gi særleg god kostnadsnytte når norske kundar treng raske designendringar, mindre seriar eller ein overgang frå prototype til produksjon utan å byggje opp kostbart lokalt verktøy først.
Norsk industri nyttar sprøytestøypte komponentar i mellom anna energi, maritim verksemd, medisinsk utstyr, sjømatteknologi, forbrukarprodukt, bygg, transport og elektriske installasjonar. Marknaden er mindre enn i store sentraleuropeiske produksjonsland, men krava til sporbarheit, kvalitet, funksjon i kaldt klima og dokumentert materialval er ofte høge. Dette gjer at formstrategien må vere tett kopla til produktplanen.
Oslo-området har mange produktutviklarar, teknologiverksemder og importørar som treng fleksible første seriar. Porsgrunn og Grenland har sterk polymer- og prosesskompetanse. Raufoss-miljøet er viktig for avansert produksjon og transportindustri, medan Ålesund, Bergen, Stavanger og Kristiansand har store behov innan maritim, energi og havbruk. Mo i Rana, Trondheim og Kongsberg har òg industrimiljø med etterspurnad etter robuste tekniske plastdelar.
For kjøparar som importerer verktøy eller ferdige delar gjennom Oslo hamn, Drammen hamn, Bergen hamn eller Trondheim hamn, må den reelle kostnaden vurderast samla. Ein rimelegare form kan bli dyr dersom leverandøren ikkje leverer gode prøver, målerapportar, reservedelsplan og tydelege toleransar. Motsett kan eit raskt aluminiumverktøy vere svært lønsamt når etterspurnaden er usikker og produktet enno er under utvikling.
Valet mellom familiestøypeform og fleirholsform handlar difor ikkje berre om kor mange delar ei form lagar. Det handlar om kor godt verktøyet passar til salstakt, livssyklus, materialkrav, samanstilling, kvalitetsrisiko og kapitalbinding.
Ei familiestøypeform har fleire ulike holrom i éi og same form. Eit døme kan vere eit deksel, ein låsering, ein knapp og ein kabelavlasting til ei elektronisk eining. Når forma opnar, får produsenten eitt sett av dei ulike komponentane. Dette kan forenkle materialflyt og redusere talet på separate former.
Ei fleirholsform har fleire identiske holrom. Ei form med åtte holrom lagar til dømes åtte like kapslingar i kvar syklus. Ho er særleg effektiv når den same delen skal produserast i store mengder over lang tid. Formen krev ofte meir presist arbeid med balansering av innsprøyting, kjøling, utstøyting og ventilering, men kan gi mykje lågare kostnad per del når volumet er stort nok.
Begge løysingane kan vere rette. Den vanlegaste feilen er å velje familiestøypeform berre fordi førsteprisen er lågare, utan å vurdere om ein av delane seinare vil få langt høgare etterspurnad enn dei andre. Då blir heile forma styrt av den delen som raskast blir liggjande på lager eller går tom.
FaktorFamiliestøypeformFleirholsformPraktisk konsekvens i NoregTal på delarFleire ulike delarFleire like delarFamilieforma eignar seg for komplette sett og reparasjonspakkar.Første verktøykostnadOfte lågare enn fleire separate formerHøgare når mange holrom krevstViktig for oppstartar og produktlanseringar med avgrensa kapital.Stykkpris ved høgt volumKan halde seg relativt høgVanlegvis låg ved god kapasitetsutnyttingViktig for etablerte produkt med stabilt årleg sal.MaterialbalanseMeir krevjande ved ulike delstorleikarEnklare når alle holrom er likeUjamn fylling kan gi vriding, svinn og meir kassasjon.EtterspurnadPassar når delane brukast i fast forholdPassar når éin del sel mykjePrognosen må styre formvalet, ikkje berre førsteprisen.VedlikehaldEin feil kan råke eit heilt settSkadd holrom kan redusere kapasitetAvtal reservedelar, førebyggjande service og dokumentasjon.Endringar i designKan påverke fleire delar i same formAvgrensa til éin type delFleirholsform gir ofte enklare endringsstyring i seinare fasar.Tabellen viser kvifor formvalet må byggje på produksjonsdata. Ei familiestøypeform kan spare pengar i starten, men sparinga forsvinn dersom marknaden krev mange fleire av berre éin av delane. Ei fleirholsform kostar meir å byggje, men kan betale seg raskt dersom ho køyrer mange timar med stabil kvalitet.
Familiestøypeform er ofte eit smart val i utviklingsfasen. Norske verksemder innan elektronikk, sensorteknologi, medisinske hjelpemiddel og marine instrument leverer ofte produkt som består av fleire små plastdelar. Dersom delane skal monterast saman i identisk forhold, kan ei familieform redusere både verktøykostnad, lagerstyring og innkjøpsarbeid.
Ho passar best når delane har nokolunde lik materialtype, liknande flyteigenskapar og samanhengande veggtykkje. Polypropylen, ABS, polykarbonat, polyamid og termoplastiske elastomerar kan alle nyttast, men materialet må veljast ut frå krav til kjemikaliar, kulde, UV-eksponering, fukt, slagstyrke og brannklassifisering. For utstyr ved norskekysten er saltvatn, temperaturskifte og UV-stråling ofte meir avgjerande enn rein formkostnad.
Ein familieform bør ikkje vere førstevalet når delane har svært ulik vekt eller ulike fyllingsbehov. Ein stor, tjukk del kan krevje høgare haldetrykk og lengre kjøletid enn ein liten tynn del. Då kan den minste delen få grad, korte skot eller deformasjon, medan den største delen kan få søkkmerke eller innvendige spenningar.
Ei god løysing kan vere å gruppere berre kompatible delar i same form. Til dømes kan eit deksel og ein liten monteringsbrakett gå saman dersom volum, veggtykkje og materialkrav liknar. Ein transparent optisk del eller ein mjuk pakning bør derimot ofte ha eige verktøy.
Fleirholsform er vanlegvis det sterkaste valet når produktet er standardisert og etterspurnaden er føreseieleg. Ei norsk verksemd som sel 100 000 identiske festeklips, kapslingar, lokk eller kabelhaldare i året, vil normalt få betre økonomi med fleire like holrom enn med mange små einskildformer eller ei familieform.
Fleire holrom gjer at maskina produserer fleire delar per syklus. Det reduserer maskintid, operatørinnsats, energi per del og intern handtering. Gevinsten avheng likevel av at innsprøytinga er balansert, kjølinga er jamn og automasjonen kan ta ut delane utan stopp. Eit verktøy med seksten holrom som køyrer ustabilt, er ikkje nødvendigvis betre enn eit verktøy med åtte holrom som har kort syklustid og høg oppetid.
Ved høgt volum bør kjøparen be om berekning av syklustid, forventa kassasjonsrate, årleg verktøykapasitet, levetid, kjølekonsept og vedlikehaldsintervall. Dette er særleg relevant dersom produksjonen skal gå kontinuerleg for kundar i Oslo, Stavanger, Trondheim eller eksportmarknader i Norden.
Årleg behovVanleg formstrategiGrunngjevingViktig kontrollpunktUnder 500 delarPrototyping, maskinering eller silikonstøypingFast verktøykostnad blir ofte for høgStadfest funksjon og ergonomi før formbygging.500–3 000 delarEnkelt holrom eller enkel familieformLåg risiko og rom for designendringarVel materiale som representerer sluttproduktet.3 000–15 000 delarFamilieform for komplette settKan redusere talet på verktøySjekk at alle delar har liknande forbrukstakt.15 000–50 000 delarTo til fire holromBetre stykkpris utan overdreven investeringRekn på maskintid og automatisert uttak.50 000–200 000 delarFire til åtte holromHøgare produksjonseffektivitetKrev grundig prosessvalidering og vedlikehaldsplan.Over 200 000 delarFleirholsform med høg automatiseringLågast mogleg kostnad per delVurder reserveform eller utbyttbare innsatsar.Uvisst volumModulært verktøy med høve til utvidingReduserer kapitalbindingPlanlegg korleis fleire holrom kan leggjast til.Volumintervalla er rettleiande. Ei lita, svært enkel del kan forsvare fleirholsform ved lågare volum, medan ein kompleks teknisk del med innsatsar, gjengar eller svært stramme toleransar kan krevje meir forsiktig opptrapping. Reknestykket skal alltid byggje på reelle produksjonsføresetnader.
Formpris er synleg, men han er berre éin del av økonomien. Norske kjøparar bør ta med frakt, tollhandsaming, prøvestøyper, kvalitetskontroll, emballasje, kapitalbinding, lager, kassasjon og risiko ved formendringar. Dersom ein familieform produserer eit komplett sett, men berre éin komponent har høg feilrate, kan kostnaden bli større enn ved separate former.
Materialkostnad er òg vesentleg. Store innsprøytingskanalar og kalde løparar aukar materialforbruket. Ved dyre polymerar, til dømes flammehemma polyamid eller medisinsk godkjende kvalitetar, kan eit varmt løparsystem bli lønsamt sjølv om investeringa i forma blir høgare. Ei vurdering må ta omsyn til resirkuleringsmoglegheit, krav til ny plast og risiko for materialnedbryting.
Formlevetid er ein annan faktor. Aluminiumverktøy kan vere svært godt for rask oppstart og lågvolumseriar, medan herda stål vanlegvis er betre for lang levetid og høge krav til slitasjemotstand. Glasfiberforsterka polymerar er harde mot forma og krev ofte meir slitesterke innsatsar enn standard plastmateriale.
KostnadselementFamiliestøypeformFleirholsformKorleis kostnaden kan styrastFormdesignKrev samordning av ulike delarKrev balanserte like holromBruk tidleg produksjonsanalyse av designet.Maskinering av verktøyFærre separate formbasarFleire innsatsar og meir detaljarbeidVel modulære innsatsar der endringar er sannsynlege.PrøvestøyperFleire delkvalitetar må godkjennastLikskap mellom holrom må stadfestastFastset måleplan og godkjenningskriterium før oppstart.MaterialsvinnKan vere høgare ved ubalanseKan vere lågt med rett løparløysingOptimaliser innsprøytingspunkt og vurder varmt løparsystem.LagerbindingSett blir produserte samtidigBerre éin del blir produsertTilpass produksjonsplanen til faktisk uttak og sal.VedlikehaldStans påverkar fleire komponentarSkadd holrom kan gi redusert talHa reservedelar og tydelege serviceintervall.LogistikkFærre verktøy å frakte og lagreHøgare tal delar per sendingVel emballasje som hindrar deformasjon og riper.Tabellen understrekar kvifor kjøparen bør be om totalkostnad over produktets forventa levetid, ikkje berre pristilbodet på forma. Ein leverandør bør kunne forklare kva føresetnader som ligg bak syklustid, materialforbruk og planlagd produksjonskapasitet.
Den største avgrensinga ved familiestøypeform er at delane må fungere saman i éin prosess. Ulike storleikar og geometriar gir ulik motstand mot plastflyt. Dersom utforminga ikkje er nøye analysert, kan éin del fylle for tidleg medan ein annan del blir ufullstendig. Det er difor viktig å sjå på flytveg, veggtykkje, ribber, hjørne, innsprøytingspunkt, utlufting og kjølekanalar før stålet blir bestilt.
Fleirholsformer har ei anna utfordring: alle holrom må levere nesten identiske delar. Små forskjellar i temperatur, løparlengd, utstøyting eller lufting kan gi variasjon frå holrom til holrom. Dette kan vere kritisk for komponentar med snapplås, tetteflater, gjengar eller presis montering mot metall og elektronikk.
For begge formtypar må designet ha tilstrekkeleg sleppvinkel. Skarpe innvendige hjørne bør få radius, og underkutt bør vurderast nøye fordi dei kan krevje sleidar, løftarar eller manuelle operasjonar. Kvar ekstra mekanisme aukar kostnad, vedlikehaldsbehov og risiko for driftsstans.
Start med ein klar behovsplan. Oppgje årleg volum, forventa vekst, materialkrav, farge, overflate, toleransar, miljøkrav, montering og ønskt leveringsstad. Dersom delane skal seljast i EØS, må det òg vere tydeleg kva dokumentasjon som krevst for den ferdige produktkategorien.
Be leverandøren gjennomføre ei produksjonsanalyse av designet før verktøybygging. Ei slik vurdering bør peike på risiko for søkkmerke, vriding, korte skot, sveiselinjer, luftinnestenging, vanskeleg utstøyting og unødig høgt materialforbruk. For ei familieform skal analysen vise om delane kan fyllast og kjølast i same syklus utan store kvalitetsforskjellar.
Avtal eigarskap til forma skriftleg. Avtalen bør seie kvar forma blir lagra, kven som har tilgang til ho, kva vedlikehald som er inkludert, korleis flytting blir handtert og kva som skjer ved avslutta samarbeid. Dette er særleg viktig når forma blir produsert utanfor Noreg.
Ved internasjonal innkjøping bør du også avtale prøvegodkjenning, målerapport, foto frå produksjon, materialdokumentasjon, emballasjekrav og leveringsvilkår. Det er klokt å få tilsendt førsteprøver for funksjonstesting i Noreg før full produksjon blir sett i gang.
Leverandørvalet bør byggje på den konkrete oppgåva. Nokre verksemder er sterke på polymerfagleg rådgiving, andre på sprøytestøyping av tekniske delar, og andre på snøgge verktøy eller integrert produksjon. Nedanfor er døme på aktørar som norske innkjøparar kan vurdere. Verifiser alltid aktuell kapasitet, sertifisering, materialtilgjenge og leveringsvilkår direkte med leverandøren.
VerksemdTenesteområdeKjernekompetanseAktuelle tilbodPassar særleg forNornerPorsgrunn, Noreg og internasjonaltPolymerar, materialtesting og produktutviklingMaterialråd, analyse, testing og utviklingsstøtteProsjekt med høge krav til plastmateriale og dokumentasjon.PlastoÅndalsnes, Noreg og nordiske kundarIndustriell plastproduksjonSprøytestøyping, produktutvikling og komponentleveransarSerieprodukt som krev nær dialog og stabil levering.Helgeland PlastMo i Rana, NoregTekniske plastprodukt og industrileveransarProduksjon av plastkomponentar og kundetilpassa løysingarIndustri-, energi- og utstyrsprosjekt med robuste krav.Raufoss TechnologyRaufoss, Noreg og internasjonaltAvansert industriproduksjon og lettvektsløysingarUtvikling og produksjonskompetanse for tekniske komponentarTransport- og industriprosjekt med stramme spesifikasjonar.H. ClausenOslo-området og NoregPlasttekniske produkt og produksjonsløysingarRådgiving, plastprodukt og leveranseoppfølgingKundar som ønskjer norsk kontaktpunkt og teknisk dialog.TEAM RapidKina med levering til Noreg og over 25 landSnøgg verktøybygging, prototypar og lågvolumproduksjonMaskinering, 3D-printing, verktøy, sprøytestøyping og samanstillingProsjekt med kort frist, fleksibelt volum og kostnadsfokus.Prototal IndustriesNorden og europeiske marknaderPrototyping og produksjon av polymerdelarAdditiv produksjon, støyping og utviklingsstøtteProduktutvikling, testing og små til mellomstore seriar.Lista er ikkje ei rangering. For ein familieform bør leverandøren kunne vise korleis han vil balansere fylling og kjøling for kvar enkelt del. For ei fleirholsform bør han kunne dokumentere kontroll av holromslikskap, syklustid og automatisk uttak. Norske kundar bør velje ein partnar som kan forklare løysinga med konkrete data, ikkje berre med ei generell formteikning.
Innan havbruk kan familiestøypeform vere nyttig for mindre komponentsett til sensorhus, festeløysingar, leidningsføring og kapslingar. Delane blir ofte monterte i fast kombinasjon, og første serie kan vere avgrensa. Når eitt enkelt sliteelement eller ein standardklips etter kvart får stort volum, kan fleirholsform vere betre.
For maritim elektronikk og offshore-relatert utstyr er materialet ofte viktigare enn lågaste formpris. Kapslingar må tole UV, salt, vibrasjon, fukt og temperatursvingingar. Fleirholsform passar godt for standardiserte kontaktdeksel og festedetaljar, medan familieform kan passe for komplette små samanstillingar i ei ny produktlinje.
Medisinsk utstyr krev ofte kontroll på reinsegrad, sporbarheit, kjemisk motstand og stabil dimensjon. Her kan ei fleirholsform vere ideell for delar med stort og jamt behov, til dømes eingongsartiklar eller standardiserte handtak. For mindre apparat med fleire unike plastkomponentar kan familieform redusere utviklingskostnaden, men kvar del må godkjennast grundig.
Bygg og elektriske installasjonar bruker ofte plastdelar i store mengder, slik som klips, deksel, gjennomføringar og festeplater. Dette er typiske kandidatar for fleirholsform når utforminga er moden. I forbrukarprodukt kan familieforma vere nyttig i første marknadstest, særleg for norskdesigna produkt som skal lanserast raskt i avgrensa tal.
Eit selskap i Bergen utviklar ein kompakt sensor for måling i oppdrettsanlegg. Produktet treng eit framdeksel, eit bakdeksel, ein kabelring og ein monteringsklips. Første estimat er 5 000 komplette einingar årleg. Delane er alle i same mørke UV-stabiliserte plasttype og har liknande veggtykkje. Ei familiestøypeform kan då vere eit fornuftig utgangspunkt, fordi alle fire delane blir produserte i same forhold og første verktøykostnad blir halden nede.
Etter to år aukar etterspurnaden etter monteringsklipsen, fordi kunden byrjar å selje han som reservedel og tilleggsutstyr. Klipsen treng no 80 000 einingar årleg, medan resten av settet framleis ligg rundt 10 000. Då bør verksemda vurdere ei eiga fleirholsform for klipsen. Familieforma kan framleis produsere hovudsettet, medan fleirholsforma dekkjer den høge etterspurnaden utan overproduksjon av dei andre delane.
Eit selskap i Trondheim lagar eit elektrisk handverktøy med eitt stort og to små kapslingsdeksel. Det store dekselet har tjukkare vegg, lengre kjøletid og krav til overflatetekstur. Dei små delane har tynn vegg og kort flytveg. Sjølv om dei inngår i same produkt, er ei familieform risikabel fordi prosessvindauga er for ulike. Separate former eller ei fleirholsform for smådelane vil vanlegvis gi betre kvalitet og mindre kassasjon.
TEAM Rapid kombinerer snøgg verktøybygging, maskinering, prototyping, sprøytestøyping, overflatestyring og samanstilling i ei samla løysing for norske kundar som vil gå frå digital modell til serieprodukt utan mange separate underleverandørar. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års røynsle, over 6 000 leverte prosjekt og meir enn 500 kundar i over 25 land. Materialval, dimensjonskontroll og produksjonsanalyse blir vurderte før verktøybygging, med toleransekapasitet ved maskinering ned til 0,01 mm når delen og prosessen tillèt det. TEAM Rapid leverer ikkje tenester baserte på eigarskap og drift av kunden sitt anlegg eller lokal bulklevering; for komplette industrielle oppgåver tilbyd dei kundeeigde anleggsløysingar, totalleveransar og produksjonsløysingar som blir tilpassa kunden sine spesifikasjonar. Dei kan arbeide med sluttkundar, forhandlarar, distributørar, merkevareeigarar, oppstartar og einskildutviklarar gjennom produksjon etter kundespesifikasjon, samsutvikling, volumleveransar og regionale samarbeid. Sjølv om det ikkje er opplyst om eige lager eller dotterselskap i Noreg, blir norske prosjekt følgde opp med direkte ingeniørkontakt, raske svar, førproduksjonsanalyse, produksjonsfoto, kvalitetskontroll, pakking og direkte utsending; dette gir både digital førehandshjelp og dokumentert oppfølging etter levering. For norske kjøparar er den lange internasjonale erfaringa, eksportleveransane og kombinasjonen av låg kostnad og teknisk støtte særleg relevant ved raske verktøy, prototypar og serieopptrapping.
For ei familiestøypeform kan TEAM Rapid vurdere om delane har kompatibel geometri og støypeåtferd før verktøyet blir produsert. For fleirholsformer kan dei optimalisere holromstal, syklustid og materialforbruk ut frå målvolumet. Kundar kan nytte snøgg verktøyteneste for å redusere tida frå konstruksjon til første støypte delar, og sende prosjektdata gjennom førespurnad om pristilbod når volum, materiale og kvalitetskrav er avklarte.
Fram mot 2026 blir formvalet stadig meir påverka av digitalisering, berekraft og leveringsrisiko. Fleire produsentar bruker sensorar i formene for å måle temperatur, trykk og syklustid. Slike data kan oppdage avvik før dei blir synlege som kassasjon. For fleirholsformer er dette særleg nyttig fordi systemet kan avdekkje om eitt holrom oppfører seg annleis enn dei andre.
Digitale produksjonsanalysar blir meir tilgjengelege også for små prosjekt. Det betyr at norske produktutviklarar kan få betre grunnlag for å velje mellom familieform, enkelt holrom og fleirholsform før dei bind kapital i verktøy. Modulære formar med utbyttbare innsatsar blir òg meir populære, fordi dei gjer det lettare å oppdatere produkt og auke talet på holrom når salet veks.
Berekraft vil påverke både materiale og formdesign. Kundar krev i aukande grad dokumentasjon på resirkulert innhald, materialgjenvinning, redusert energibruk og mindre avfall. Dette krev likevel teknisk kontroll, fordi resirkulert polymer kan ha større variasjon enn ny råvare. Formdesign, tørking, temperaturstyring og kvalitetskontroll må tilpassast materialet for å sikre stabile delar.
Europeiske krav til produktdokumentasjon, kjemikaliar og produsentansvar vil halde fram med å påverke norske importørar og merkevareeigarar. Kjøparen bør difor velje leverandørar som kan opplyse om materiale, prosess, sporbarheit og testing. Det gjeld uansett om forma blir produsert i Noreg, Europa eller Asia.
Ei familiestøypeform produserer fleire ulike delar i kvar syklus. Ei fleirholsform produserer fleire identiske delar i kvar syklus. Familieforma er vanlegvis best for delsett, medan fleirholsforma er best for høgt volum av same komponent.
Nei. Ho er ofte rimelegare enn å byggje fleire separate former i starten, men kan bli dyrare over tid dersom delane har ulik etterspurnad, ulik syklustid eller stor kvalitetsvariasjon. Totalkostnad må reknast over heile produktlevetida.
Vel fleirholsform når du har ein stabilt høg etterspurnad etter éin del, og når designet er ferdig validert. Ho er spesielt aktuell for standardiserte klips, kapslingar, lokk, feste og andre komponentar med høgt årleg volum.
Vanlegvis ikkje i same støypesyklus. Delane i ei familieform bør normalt bruke same plasttype eller ein svært kompatibel prosess. Ulike materialkrav peikar ofte mot separate former.
Legg ved tredimensjonal modell, teikning med toleransar, materialønske, farge, overflatekrav, årleg volum, funksjonskrav, krav til dokumentasjon, leveringsstad og informasjon om delane skal monterast med andre komponentar.
Få gjennomført produksjonsanalyse av designet, test funksjonen med prototype, avtal prøvegodkjenning og eigarskap til forma, og krev målerapport for kritiske dimensjonar. Start gjerne med avgrensa serie dersom marknadsvolumet er uvisst.
Ja, dersom dette blir planlagt frå starten. Ei modulær formbase og utbyttbare innsatsar kan gjere opptrapping enklare. Leverandøren må likevel kontrollere at maskinkapasitet, kjøling og løparsystem toler det høgare holromstalet.
Familiestøypeform er ei praktisk løysing for norske produkt med fleire kompatible delar som blir brukte i fast sett og har avgrensa til mellomstore volum. Fleirholsform er den mest effektive strategien når éin standardisert del skal produserast i store mengder med låg stykkpris og stabil kvalitet. Det rette valet blir teke ved å samanlikne verktøykostnad, etterspurnad, materialkrav, syklustid, lagerbinding og risiko for framtidige designendringar.
For prosjekt i Noreg er det klokt å kombinere lokal teknisk forståing med konkurransedyktig internasjonal produksjonskapasitet. Ei tydeleg produksjonsanalyse, realistisk volumprognose og ein leverandør som dokumenterer kvalitet, er viktigare enn å velje den lågaste førsteprisen.
Ei form med eitt hol er vanlegvis det beste valet når du skal teste ein ny konstruksjon, lage små seriar, vente designendringar eller ønskjer låg investering og raskare oppstart. Ei form med fleire hol er normalt mest lønsam når delen er stabil, årleg volum er høgt, leveringstakten må aukast og låg pris per del veg tyngre enn høgare formkostnad.
For norske verksemder er hovudregelen enkel: vel eitt hol for utvikling, dokumentasjon, marknadstesting og lågt volum; vel fleire hol når etterspurnaden er føreseieleg og kapasiteten må vere stabil. Rekn alltid på total kostnad, inkludert form, syklustid, kassasjon, logistikk, kapitalbinding og kontrollarbeid, ikkje berre stykkpris.
Lokale aktørar i Oslo, Kongsberg, Raufoss, Stavanger og Trondheim kan vere gode val når nærleik, samutvikling og korte transportlinjer er avgjerande. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, dokumentert eksport og god støtte før og etter kjøp, kan òg vurderast fordi kostnadseffektiviteten ofte er sterk ved verktøybygging og mellomstore seriar.
Noreg har ein spesialisert industrimarknad der plaststøyting ofte er knytt til tekniske produkt med høge krav til sporbarheit, temperaturstabilitet, styrke, tettleik og dokumentasjon. Etterspurnaden kjem frå mellom anna medisinsk utstyr, maritim teknologi, energi, forsvar, havbruk, transport, telekommunikasjon og forbrukarprodukt. I desse marknadene er valet mellom eitt og fleire formhol ein strategisk avgjerd, ikkje berre ei produksjonsteknisk avgjerd.
Verksemder rundt Oslofjorden har god tilgang til lager, transportørar og hamner som Oslo hamn, Drammen hamn og Moss hamn. På Vestlandet er Bergen og Stavanger viktige knutepunkt for maritime og energirelaterte komponentar, medan Raufoss og Kongsberg har sterke miljø innan industri, mobilitet og presisjonsproduksjon. Trondheim har kompetanse innan materialteknologi, forsking og produktutvikling. Dette gjer at norske kjøparar ofte kan kombinere lokal konstruksjonsstøtte med internasjonal verktøykapasitet.
Ei form med eitt hol produserer éin ferdig del per støypesyklus. Ei form med fleire hol produserer fleire like delar i same syklus. Talet på hol kan vere to, fire, åtte, seksten eller meir, men høgare holtal aukar også krav til flytbalanse, kjøling, utstøyting, prosesskontroll og maskinkapasitet. Den billegaste forma er derfor ikkje alltid den billegaste produksjonsløysinga over levetida.
For norske prosjekt med sesongvariasjonar, til dømes utstyr for friluftsliv, maritime produkt eller komponentar til havbruk, kan det vere klokt å starte med eitt hol og ha formgrunnlag som kan byggjast ut seinare. For stabile produkt med store innkjøpsplanar kan fleire hol gje betre leveringsevne og lågare kostnad per komponent.
Valet handlar i praksis om balansen mellom investering, fleksibilitet og produksjonsrate. Ei enkel form krev mindre stål, færre varme- eller kjølekanalar, enklare styring og kortare tid i konstruksjon og maskinering. Ho er lettare å endre dersom veggtjukkleik, klips, ribber, tekstur eller innfesting må justerast etter funksjonstest.
Ei fleirholet form kan redusere arbeidstid og maskintid per del fordi fleire delar kjem ut i same syklus. Samstundes må kvar kavitet fylle seg likt og kjølast jamt. Sjølv små variasjonar i temperatur, trykk eller materialflyt kan gje skilnader i vekt, krymping, overflate og dimensjon. Det krev gjennomtenkt formkonstruksjon og fast prosessvindauge.
FaktorForm med eitt holForm med fleire holPraktisk verknadOppstartskostnadLågareHøgareFleire hol krev meir stål, maskinering og prøving.ProduksjonsrateLågareHøgareFleire delar vert produserte i kvar syklus.EndringsfridomStorMindreEndring av fleire identiske hol kostar meir.StykkprisHøgare ved store seriarLågare ved store seriarFormkostnaden vert fordelt på fleire delar.ProsessrisikoLettare å styreMeir krevjandeFylling og kjøling må vere balansert i alle hola.VedlikehaldRaskare og rimelegareMeir omfattandeFleire innsatser, utstøytingspunkt og slitedelar må følgjast opp.Passar best forUtvikling og små seriarStabile produkt og større volumValet må følgje produktmodenheit og etterspurnad.Tabellen viser kvifor holtal ikkje bør avgjerast ut frå årleg mengd åleine. Ein del med komplisert geometri, stramme toleransar eller glasfiberforsterka plast kan krevje færre hol enn ein enkel kapsling i polypropylen, sjølv om volumet er høgt. Materialet, syklustida og toleransekrava må reknast inn.
Ei form med eitt hol kan vere svært enkel, men ho kan også ha sleidar, løftarar, gjengar, innstøypte metalldelar eller avanserte teksturar. Ei fleirholet form kan vere ei familieform, der ulike delar til same produkt vert støypte samtidig, eller ei fleirholet form med mange like delar. Familieformer kan vere nyttige ved låg produksjon av eit sett, men dei er mindre eigna når delane har svært ulik syklustid eller ulik etterspurnad.
Val av kald eller varm innløpsløysing påverkar lønsemda mykje. Kald innløpsløysing er ofte enklare og rimelegare for små seriar, men skaper restmateriale. Varm innløpsløysing kan redusere materialsvinn og forkorte syklus, særleg i fleirholet produksjon, men krev høgare investering, stabil temperaturstyring og regelmessig vedlikehald.
FormløysingTypisk brukFordelAvgrensingEnkel form med eitt holPrototyp og låg serieRask bygging og lågare risikoAvgrensa produksjonsrateFleirholet form med like delarStabil serieproduksjonLågare kostnad per delHøgare investering og krav til balanseFamilieformSett med fleire ulike delarFærre formar i tidleg faseVanskelegare planlegging og reguleringForm med kald innløpsløysingSmå og mellomstore seriarEnkel og kostnadseffektivMeir restmateriale og etterarbeidForm med varm innløpsløysingHøgare volum og kostbare råvarerMindre svinn og jamnare flytDyrare og meir teknisk krevjandeUtbyttbar innsatsformVariantprodukt og prøveseriarGjenbruk av formbaseIkkje alltid ideell for svært høg taktForm for innstøypte delarElektriske og mekaniske komponentarFærre monteringsstegKrev presis mate- og kontrollrutineTabellen gjer det lettare å velje formarkitektur før ein bestemmer holtal. Ei utbyttbar innsatsform kan til dømes starte med eitt hol og nyttast til fleire produktvariantar. Når produktet er validert og volumet aukar, kan verksemda gå over til ei fleirholet produksjonsform.
Form med eitt hol er særleg relevant når konstruksjonen framleis er i utvikling. Norske produktutviklarar møter ofte krav om prøving i kulde, saltvatn, fukt, vibrasjon eller langvarig mekanisk belastning. Dersom testen viser behov for endring av pakningsspor, veggtjukkleik, hengsle, kabelgjennomføring eller ergonomi, er éi kavitet enklare og billegare å korrigere.
Dette valet passar også når du har låg eller usikker etterspurnad. Ei nystarta verksemd i Oslo eller Trondheim som skal lansere eit nytt forbrukarprodukt, kan bruke ei enkel form for å teste marknaden før kapital vert bunden i større produksjonsverktøy. Det same gjeld kundetilpassa industrideler, reservedelar og små seriar til medisinsk eller maritimt utstyr.
Ei enkel form er ofte det beste alternativet dersom delen er stor. Store kapslingar, behaldarar, tekniske deksel og komponentar med lange kjøletider får avgrensa gevinst av mange hol, fordi maskina, forma og kjøleanlegget då må bli vesentleg større. Då kan éi eller to kavitetar vere den mest robuste løysinga.
Ei fleirholet form er aktuell når produktet er ferdig utvikla, kontrollert og godkjent. Dersom du har stabile prognosar, repetitiv bestilling og behov for å levere regelmessig til distribusjon i Noreg, Sverige, Danmark eller vidare til Europa, kan fleire hol redusere stykkprisen vesentleg. Gevinsten er størst for små eller mellomstore delar med moderat syklustid.
Dette gjeld ofte for komponentar som festeklips, små kapslingar, kontaktdeksel, pumpekomponentar, hygienedelar, emballasjedetaljar og standardiserte delar til bygg eller transport. Når ein form produserer åtte eller seksten delar per syklus, kan maskintida per eining falle kraftig. Det gjev betre kapasitetsutnytting, men berre dersom heile produksjonsløysinga er stabil.
Før ein vel høgt holtal, bør ein kontrollere at råvareleveranse, tørking, materialhandtering, kontrollutstyr, pakking og lagerkapasitet kan halde same takt. Ei rask form hjelper lite dersom pakking eller sluttkontroll blir flaskehalsen. Dette er særleg relevant ved utsending gjennom Drammen, Oslo eller Bergen, der leveringsplanen ofte inneheld både innanlands transport og eksport.
Den rette avgjerda kjem frå ei realistisk samanlikning av totalkostnad. Formkostnaden må fordelast over venta antal delar. Deretter må du leggje til råvare, maskintid, arbeid, energi, kontroll, emballasje, kassasjon, vedlikehald, transport og lager. Ved høgt holtal bør du også rekne med høgare kostnad til reserveinnsatser, prosessvalidering og eventuell varm innløpsløysing.
Eit enkelt døme: Dersom ei form med eitt hol kostar langt mindre, men produserer éin del per syklus, kan ho vere billegast ved fem tusen delar. Dersom ei åtteholsform har høgare investering, men reduserer maskintid og stykkpris, kan ho bli rimelegast ved femti tusen delar. Skjeringspunktet er ulikt for kvar del og må baserast på reelle data.
SituasjonTilrådd holtalGrunngjevingViktig kontrollpunktNytt produkt med uferdig konstruksjonEitt holBilligare endringar og rask læringPlanlegg innsatsar for framtidige justeringarReservedel med låg årleg mengdEitt holLåg kapitalbindingVel slitesterkt formstål ved lang levetidStor kapsling med lang kjølingEitt eller to holMaskin- og kjølegrense kan styre valetKontroller skeivtrekking og kjøletidLiten standarddel i stor serieFire til seksten holGod fordel av kortare tid per delBalansert fylling og utstøytingMateriale med høg råvareprisFleire hol med varm innløpsløysingMindre svinn kan gje stor innsparingKontroller temperatur og materialnedbrytingSett med fleire ulike komponentarFamilieform eller separate formerAvheng av volum per delUnngå ubalanse mellom ulike syklustiderProduksjon med varierande etterspurnadModerat holtalBetre fleksibilitet ved svingingarVurder lagerkostnad og prognosefeilBruk tabellen som eit startpunkt, ikkje som ein fast regel. Ein presis kalkyle bør byggje på faktisk syklustid, materialpris, maskinstorleik, planlagd produksjonsperiode og kvalitetskrav. Leverandøren bør kunne vise korleis holtal påverkar fylling, kjøling, deformasjon og kostnad før verktøyet blir bestilt.
Materialvalet påverkar kor mange hol som er praktisk. Polypropylen og polyetylen har ofte gode føresetnader for fleirholet produksjon, men krymping må takast omsyn til. Polyamid, polykarbonat, akrylnitrilbutadienstyren og termoplastisk elastomer kan krevje meir nøye tørking, temperaturstyring eller kontroll av flytelinjer. Glasfiberforsterka plast aukar styrke og stivleik, men slit meir på formoverflater og kan stille strengare krav til stål og overflatebehandling.
Ein god konstruksjonsgjennomgang før verktøybygging bør undersøkje veggtjukkleik, avtrekksvinkel, ribber, skarpe hjørne, innløpspunkt, sveiselinjer, lufting, utstøyting og krymping. For fleirholet form er denne gjennomgangen ekstra viktig fordi same feil elles blir kopiert i alle hola. Ei lita forbetring av delgeometrien kan redusere syklustid, råvareforbruk og risiko for vriding.
For kritiske produkt bør det etablerast måleplan med kontroll av dimensjonar, vekt, utsjånad, funksjon og materialparti. I regulerte marknader kan det vere nødvendig med dokumentasjon av prosessinnstillingar, førsteartikkel, sporbarheit og kontroll av endringar. Dette gjev tryggare overgang frå éi kavitet til fleirholet produksjon.
Valet av holtal varierer mykje mellom bransjane. I medisinsk teknologi er sporbarheit og prosessstabilitet ofte viktigare enn maksimal takt. I havbruk kan store, robuste og kjemikalieresistente komponentar ha lange syklusar, medan små festedelar kan passe i fleirholet form. I transport- og mobilitetsindustrien kan høgt volum og standardiserte delar gjere fleire hol attraktivt.
BransjeDøme på delVanleg valAvgjerande kravMedisinsk teknologiInstrumentdeksel og handtakEitt til fleire holReinsegrad, dokumentasjon og dimensjonskontrollHavbrukSensorhus og festedelarEitt til fire holSaltvatn, slagstyrke og kjemikalieresistensMaritim industriKabelgjennomføringar og kapslingarEitt til fire holTettleik, kulde og lang levetidTransportKlips, deksel og innreiingsdelarFire til seksten holRepetisjon, utsjånad og materialstabilitetEnergiKontaktvern og tekniske husEitt til åtte holElektrisk tryggleik og temperaturtoleranseForbrukarproduktBehaldarar, deksel og småkomponentarTo til seksten holStykkpris, overflate og leveringstaktIndustrielt utstyrVentilkomponentar og beteningsdelarEitt til åtte holToleransar, slitestyrke og funksjonTabellen viser at bransjen åleine ikkje avgjer valet. Ein liten medisinsk komponent kan krevje éi kavitet dersom toleransen er svært streng, medan ein større del i forbrukarmarknaden kan gå i fleire hol dersom geometrien er enkel og kontrollen er automatisert.
Ei verksemd i Bergen utviklar eit kapslingssystem for sensorar som skal stå i fuktig og salthaldig miljø. Første behov er funksjonstesting, kontroll av pakningsspor og verifisering av montering. Ei form med eitt hol er rett i første fase fordi konstruksjonen kan justerast raskt. Etter felttest og stadfesta etterspurnad kan same del flyttast til ei fireholsform for å støtte service- og eksportleveransar.
Ein produsent nær Raufoss treng eit stort antal små festeklips med stabil geometri. Delen har kort syklustid, enkel utstøyting og låg vekt. Ei åtteholsform kan gje låg maskintid per klips og betre stykkpris. Før oppstart må leverandøren dokumentere jamn fylling i alle hola og kontrollere at klipskrafta er lik mellom delane.
Ei utviklingsgruppe i Trondheim har eit handtak med synleg overflate, metallinnsats og krav til god ergonomi. Ei enkel form med eitt hol reduserer risikoen i den første serien, særleg fordi plasseringa av metallinnsatsen må prøvast. Når montering, overflate og funksjon er godkjende, kan ei to- eller fireholsform vurderast dersom marknaden veks.
Ein merkevareeigar i Oslo sel ein behaldar med høg etterspurnad om våren og sommaren. I staden for å bestille ei svært stor form med mange hol frå starten, vel verksemda ei moderat fleirholet løysing. Dette reduserer risikoen dersom salsprognosen endrar seg, samstundes som produksjonen kan byggjast opp før høgsesongen.
Nedanfor er døme på verksemder og fagmiljø som er relevante for norsk plast-, industri- og produktutviklingsmarknad. Kjøparar bør alltid kontrollere kvar einskild leverandør sin faktiske kapasitet for formbygging, støyping, material, godkjenningar og serievolum før kontrakt.
VerksemdTenesteområdeKjernestyrkeRelevante tilbodRaufoss TechnologyRaufoss og internasjonaltIndustriell produksjon og mobilitetskompetanseKomponentutvikling, produksjonsstøtte og industrielle løysingarKongsberg AutomotiveKongsberg og globale marknaderKomponentar til transport og industriTekniske system, funksjonsdelar og serieorientert utviklingHexagon RagascoRaufoss og internasjonaltKompositt- og gassløysingarProduktutvikling, tekniske komponentar og kvalitetssystemNammoRaufoss, Norden og internasjonaltStrenge krav til kvalitet og sporbarheitTeknisk industri, presisjonsarbeid og kontrollregimeNornerBamble og internasjonaltPolymerteknologi og materialanalyseMaterialval, prøving, feilsøking og konstruksjonsrådSINTEFTrondheim og nasjonaltForsking og teknologisk utviklingMaterialstudiar, testing og utviklingsprosjektTEAM RapidNoreg, Europa og internasjonaltRask verktøybygging og fleksibel produksjonFormbygging, plaststøyting, maskinering, etterbehandling og monteringTabellen omfattar både industrielle leverandørar og kompetansemiljø. Nokre er mest relevante som produsentar, medan andre er viktige for materialtesting, kvalifisering eller utviklingsstøtte. For eit komplett innkjøp bør du velje den kombinasjonen som dekkjer konstruksjon, verktøy, prøving, serieproduksjon og logistikk.
TEAM Rapid kombinerer rask verktøybygging, plaststøyting, maskinering, vakuumstøyping, tredimensjonal utskrift, metallarbeid, overflatebehandling, montering og pakking, slik at norske kundar kan gå frå prototype til serie utan å koordinere mange separate produsentar. Verksemda arbeider etter ISO 9001:2015, leverer toleransar ned til 0,01 millimeter ved relevant maskinering og nyttar konstruksjonsgjennomgang for produksjon før formbygging for å avdekkje risiko knytt til material, veggtjukkleik, krymping, syklustid og optimalt holtal. Med over ti års røynsle, meir enn 6 000 leverte prosjekt og kundar i over 25 land har selskapet dokumentert kapasitet frå éin prototype til over 100 000 delar. Samarbeidet kan tilpassast sluttbrukarar, forhandlarar, distributørar, merkevareeigarar og einskildkundar gjennom oppdragsproduksjon, eiga merkevare-produksjon, serieinnkjøp og regionale distribusjonssamarbeid. Profilen oppgjev ikkje eige norsk dotterselskap eller norsk lager, og norsk kjøpar bør derfor avtale levering, fortolling, reklamasjonsrutine og reservekapasitet skriftleg; rask respons innan få timar, teknisk dialog før bestilling, oppfølging etter levering og direkte frakt gjev likevel konkrete tryggingspunkt for kundar i Noreg. TEAM Rapid tilbyr EPC, nøkkelferdige og kundeeigde produksjonsløysingar, ikkje BOO- eller lokal bulkforsyning på kundestad.
For prosjekt der forma må vere klar raskt, kan du be om ei vurdering gjennom tenester for rask verktøybygging. Dersom du allereie har teikningar, materiale og målvolum, kan du sende inn grunnlaget for ei tilpassa prisvurdering og få samanlikna eitt hol mot fleire hol før investeringa blir låst.
Start med ein produksjonsplan som strekkjer seg minst tolv til tjuefire månader fram i tid. Del planen i oppstartsvolum, venta volum og best mogleg scenario. Dersom skilnaden mellom låg og høg prognose er stor, er ei enkel form eller ei form med utbyttbare innsatsar ofte tryggare enn høgt holtal frå første dag.
Be leverandøren opplyse om formstål, forventa levetid, innløpsløysing, kjølemetode, vedlikehaldsplan, prøveseriar, målerapport og eigarskap til forma. Avklar om forma kan flyttast, lagrast og reparerast, og korleis reservedelar som utstøytingsstiftar, sleidar og innsatser blir handterte. For eksport til Noreg må ein også avtale pakking som toler sjøtransport, lufttransport og vinterforhold.
Kontroller at leverandøren forstår norske forventningar til dokumentasjon, presis kommunikasjon og tidspunkt for levering. Avtal tydelege kriterium for godkjenning av første prøve, grense for kosmetiske feil, toleransar, farge og materialsertifikat. Ved fleirholet form bør målerapporten vise data frå alle hola, ikkje berre frå éin representativ del.
Fram mot 2026 vil formval i aukande grad bli påverka av digital prosessovervaking, automatisert kvalitetskontroll og kortare utviklingssyklusar. Sensorar i forma og produksjonsmaskina kan registrere trykk, temperatur og fylling i kvar syklus. Dette gjer det enklare å oppdage skilnader mellom hol i ei fleirholet form før dei blir til kassasjon eller kundeklager.
Berekraft vil få større vekt. Norske kjøparar vil i aukande grad etterspørje dokumentasjon av materialbruk, energiforbruk, resirkulert innhald og avfall. Ei varm innløpsløysing kan redusere restmateriale, men må vurderast mot høgare energibruk og vedlikehaldsbehov. Formar som er bygde med utbyttbare innsatsar kan forlengje levetida og redusere behovet for heilt nye verktøy ved produktendringar.
Regelverk og kundekrav vil også drive fram betre sporbarheit. For komponentar innan medisinsk teknologi, energi, transport og maritime system vil det bli viktigare å dokumentere materialparti, prosessinnstillingar og kontrollresultat. Dette kan gjere moderate holtal meir attraktive enn svært høgt holtal dersom kvaliteten er kritisk og produksjonsvolumet ikkje er ekstremt.
Samstundes vil automatisering av uttak, visuell kontroll og pakking gjere fleirholet produksjon meir lønsam for stabile produkt. Den beste strategien for mange norske verksemder vil vere ei stegvis løysing: prototype utan kostbar form, deretter form med eitt hol eller få hol, og til slutt optimalisert fleirholet produksjon når marknaden er dokumentert.
Ei form med eitt hol lagar éin del per syklus og kostar vanlegvis mindre å byggje. Ei form med fleire hol lagar fleire like delar per syklus, kostar meir å byggje, men kan gje lågare kostnad per del ved tilstrekkeleg volum.
Det finst ikkje eitt fast tal. Svaret avheng av delstorleik, materiale, syklustid, formpris, maskinpris, kassasjon og kor lenge produktet skal produserast. Be om ei kalkyle for minst to alternative holtal.
Ho produserer fleire delar per syklus, men syklusen kan bli lengre dersom kjøling, utstøyting eller materialflyt er krevjande. Reell kapasitet må vurderast ut frå delar per time, ikkje berre talet på hol.
Nokre gonger, men ikkje alltid. Ei formbase med plass til fleire innsatsar kan gjere oppgradering enklare. Dette bør planleggjast før første verktøy blir bygd.
For høgt holtal kan gje ujamn fylling, skilnader i vekt og dimensjon, vanskeleg kjøling, høgare vedlikehald og større kassasjon. Ei mindre form med stabil prosess kan vere meir lønsam enn ei stor form med mange feil.
Krev tydeleg prisgrunnlag, teikningsgjennomgang, materialspesifikasjon, prøveseriar, målerapport, leveringsvilkår, plan for frakt til Noreg, eigarskap til forma og skriftleg prosess for reklamasjon og teknisk oppfølging.
Ja, men resirkulert materiale kan ha større variasjon i flyt, farge og eigenskapar. Då blir prosesskontroll, materialtesting og balansert formkonstruksjon ekstra viktig, særleg når mange hol skal levere like delar.
Vel form med eitt hol når fleksibilitet, rask utvikling og låg investering er viktigast. Vel form med fleire hol når konstruksjonen er stabil, volumet er dokumentert og du treng låg stykkpris og høg produksjonstakt. For norske kjøparar er den tryggaste vegen ofte å starte kontrollert, validere del og prosess, og auke holtalet når marknaden og kvalitetskrava er godt dokumenterte.
Vel vakuumstøyping når du treng realistiske plastprototypar eller små seriar raskt, vanlegvis frå éin til nokre hundre delar, og når konstruksjonen framleis kan endrast. Vel sprøytestøyping når forma er stabil, toleransane skal vere repeterbare, og volumet er stort nok til å forsvare kostnaden ved eit verktøy. For mange norske produktutviklingsprosjekt er vakuumstøyping best før pilotlansering, medan sprøytestøyping er best frå marknadsintroduksjon til fast produksjon.
Ei praktisk tommelfingerregel er at vakuumstøyping passar for funksjonstesting, visuelle modellar, marknadstestar og korte seriar. Sprøytestøyping passar for produkt som skal produserast i hundrevis, tusenvis eller titusenvis av eksemplar med fast materialval, stabil geometrisk kvalitet og låg stykkpris.
Norske produsentar kan vere gode val når fysisk oppfølging, korte transportlinjer eller tett utviklingsdialog er avgjerande. Samstundes kan kvalifiserte internasjonale produsentar, mellom anna kinesiske verksemder med dokumentert kvalitetsstyring, relevant sertifisering og god støtte før og etter kjøp, vere attraktive for norske kjøparar på grunn av sterk kostnadseffektivitet. Dette gjeld særleg når prosjektet krev både prototypar, verktøy og produksjon i fleire volumsteg.
Noreg har ein produktutviklingsmarknad der små og mellomstore seriar står sterkt. Verksemder i Oslo, Trondheim, Bergen, Stavanger, Kristiansand, Horten og Kongsberg utviklar produkt for energi, havbruk, helse, industri, forsvar, bygg, elektronikk og forbrukarmarknaden. Mange av desse prosjekta startar med få delar, går vidare til pilotseriar og får først seinare behov for store volum. Difor er valet mellom vakuumstøyping og sprøytestøyping meir enn eit spørsmål om produksjonsmetode. Det er eit spørsmål om kor mykje kommersiell og teknisk risiko prosjektet toler.
I dei tidlege fasane vil konstruktørar ofte teste passform, ergonomi, kapsling, overflate, montering og brukaroppleving. Då kan vakuumstøyping gi delar som liknar ferdig plast langt betre enn mange enkle visuelle modellar. Metoden er særleg nyttig når ein treng fleire variantar av same komponent til til dømes feltprøvar ved kystanlegg, utprøving på sjukehus eller test av elektronikkapslingar i kaldt og fuktig klima.
Når produktet har stabil etterspurnad, går reknestykket gradvis i favør av sprøytestøyping. Verktøyet kostar meir i starten, men kan produsere eit stort tal delar effektivt. Dette er relevant for norske merkevareeigarar som sel gjennom nordiske distributørar, for produsentar med lager ved Oslofjorden, og for selskap som eksporterer frå hamner som Oslo, Drammen, Bergen og Trondheim til andre nordiske eller europeiske marknader.
Transport og lager må òg reknast inn. Ei norsk verksemd kan velje lokal produksjon for raske endringar og enkel logistikk, men kan samstundes bruke internasjonal produksjon for kostnadsoptimale seriar. Eit godt oppsett er ofte å lage utviklingsdelar raskt, validere designet, og deretter velje verktøystrategi ut frå reelt volum, lagerbehov, kapitalbinding og krav til sporbarheit.
Ved vakuumstøyping lagar produsenten først ein presis mastermodell, vanlegvis ved tredimensjonal utskrift eller maskinering. Rundt modellen vert det laga ei silikonform. Flytande polyuretan vert deretter trekt inn i forma under vakuum for å redusere luftbobler og fylle detaljar. Ei silikonform toler avgrensa bruk, ofte om lag 15 til 25 støypingar, avhengig av geometri, materiale og kvalitetskrav.
Ved sprøytestøyping vert smelta termoplast sprøyta inn i eit metallverktøy under trykk. Forma kan vere laga i aluminium eller stål, og ho kan innehalde fleire holrom for å produsere fleire delar per syklus. Metoden gir høg repeterbarheit, kort syklustid og tilgang til material som polypropylen, polyamid, polykarbonat, ABS, POM og mange tekniske blandingar. Kostnaden og leveringstida for verktøyet er høgare enn for silikonformer, men verktøyet kan produsere frå hundrevis til svært mange delar.
VurderingspunktVakuumstøypingSprøytestøypingKva det betyr i praksisOppstartskostnadLåg til moderatModerat til høgVakuumstøyping reduserer risiko før designet er låst.Vanleg volumFrå éin til nokre hundre delarFrå hundrevis til svært store seriarSprøytestøyping blir økonomisk betre når volumet veks.VerktøytypeSilikonformAluminium- eller stålformMetallverktøy varer vesentleg lenger enn silikon.Endring av designRask og rimelegKrev endring eller nytt verktøyVel fleksibel prosess medan konstruksjonen er under utvikling.MaterialutvalPolyuretan som etterliknar plastProduksjonstermoplast og tekniske polymerarSprøytestøyping passar best når endeleg resin er eit krav.OverflateSvært god, styrt av mastermodellSvært god, styrt av metallverktøyBegge kan levere pene delar, men verktøykvaliteten avgjer.LeveringstidOfte få dagar til om lag to vekerVanlegvis lengre på grunn av verktøyVakuumstøyping er ofte raskast til prøvebruk.Stykkpris ved høgt volumRelativt høgLågVed mange delar vil sprøytestøyping normalt vinne økonomisk.Tabellen viser hovudskilnaden: vakuumstøyping sparer pengar før volumet er kjent, medan sprøytestøyping sparer pengar når volumet er kjent. Ei god avgjerd må likevel ta omsyn til kor kritisk delen er. Ein enkel dekselkomponent kan vere ein god kandidat for vakuumstøyping lenge. Ein komponent som skal tole varme, kjemikaliar, høg belastning eller mange års bruk, bør tidleg testast i den faktiske produksjonsplasten.
Vakuumstøyping vert ofte brukt for kapslingar, handtak, frontpanel, sensorhus, deksel, skuffer, små produktseriar, demonstrasjonsmodellar og komponentar til monteringstest. Polyuretan kan veljast for å etterlikne stiv ABS-plast, slagfast polypropylen, transparent polykarbonatliknande plast, gummiliknande elastomer eller varmebestandige kvalitetar. Materialet er likevel ikkje alltid identisk med endeleg termoplast, noko som må vurderast ved mekaniske testar.
Sprøytestøyping har langt breiare val av produksjonsmaterial. Polypropylen passar ofte for kjemikaliebehaldarar og delar med hengsler. ABS er vanleg i kapslingar og forbrukarprodukt. Polykarbonat kan nyttast når slagstyrke eller transparens er viktig. Polyamid passar godt til meir mekanisk krevjande delar. POM kan vere aktuelt for glidedelar og presise mekanismar. Material med glasfiber, flammehemming eller UV-stabilisering krev ekstra merksemd ved formdesign og prosessinnstilling.
DeltypePassande førstevalMaterialeksempelTypisk norsk brukElektronikkapslingVakuumstøyping før lansering, sprøytestøyping etterpåABS-liknande polyuretan, ABS, polykarbonatMåleinstrument, sensorar og kommunikasjonsutstyrHandtak og grepVakuumstøyping for ergonomi, sprøytestøyping for serieElastomerliknande polyuretan, termoplastisk elastomerMedisinsk utstyr og industrihandverktøyTransparent dekselVakuumstøyping for utsjånad, sprøytestøyping for stabil serieKlar polyuretan, polykarbonatOptiske produkt og kontrollpanelFesteklipsSprøytestøypingPolyamid, POM, polypropylenMarine installasjonar og tekniske skapSmå pilotseriarVakuumstøypingStive eller elastiske polyuretanarMarknadstest, demonstrasjon og brukarprøveSlitesterk mekanisk delSprøytestøypingPolyamid, glasfiberforsterka polymerIndustri, transport og energisektorOverstøypt komponentSprøytestøypingMetallinnsats med teknisk plast eller elastomerKablar, kontaktar og måleteknologiTabellen bør brukast som utgangspunkt, ikkje som endeleg materialspesifikasjon. For norske produkt som skal brukast utandørs, må ein undersøkje UV-bestandigheit, kuldeåtferd, fuktopptak, saltvasspåverknad og kjemisk eksponering. Dette er særleg relevant i havbruk langs Trøndelagskysten, maritime miljø i Bergen og Stavanger og installasjonar i nordlege område med kulde og temperatursvingingar.
Start med å definere kva som faktisk skal testast. Dersom målet er å kontrollere utsjånad, handkjensle, montering og kundereaksjon, kan vakuumstøypte delar vere ideelle. Dersom målet er livslengde, brannkrav, kjemikalieresistens, elektrisk isolasjon eller mekanisk slitasje, bør du krevje testar i sluttmaterialet eller i eit materiale med dokumentert relevant eigenskap.
Be alltid om ein gjennomgang av produksjonsvennleg konstruksjon før verktøybestilling. Ein slik gjennomgang ser mellom anna på veggtjukkleik, ribber, avstiving, utkasting, delingslinjer, krymping, innstøypte gjengar, toleransar, overflate og eventuelle undersnitt. Små konstruksjonsendringar før verktøyfasen kan spare både veker og store kostnader.
For vakuumstøyping er det lurt å avklare kor mange delar kvar silikonform er venta å levere, korleis fargen vert kontrollert, kva overflatefinish som er realistisk, og om transparente delar kan få synlege støypemerke. For sprøytestøyping bør kjøparen få opplyst kor mange holrom verktøyet har, kva stål- eller aluminiumskvalitet som er vald, korleis kjøling og utstøyting er løyst, og kva prøveplan som gjeld før serien vert godkjend.
Spørsmål til leverandørenVakuumstøypingSprøytestøypingKorleis svaret påverkar valetKor mange delar treng vi første året?Passar for små og usikre volumPassar for dokumentert høgt volumVolum er den viktigaste kostnadsdrivaren.Kan konstruksjonen endrast?Ja, med ny master eller ny silikonformJa, men ofte med endring av verktøyHyppige endringar talar for vakuumstøyping.Er sluttmaterialet kritisk?Kan vere avgrensaVanlegvis svært godt eignaKritiske krav talar for sprøytestøyping.Kor raskt treng vi delane?Vanlegvis raskastKrev vanlegvis verktøyfaseKort tidsfrist talar for vakuumstøyping.Kva toleransar er nødvendige?Gode, men avhengige av prosess og formStabile ved godt verktøy og prosesskontrollStreng seriepresisjon talar for sprøytestøyping.Skal delen brukast ute i Noreg?Ber om miljøtest og materialvurderingVel UV-, kulde- og fuktbestandig resinKlimaet må vere del av spesifikasjonen.Er utsjånad viktig for sal?God for førserie og presentasjonGod for fast merkevarekvalitetBegge kan fungere med rett overflatekrav.Ei god innkjøpspakke inneheld tredimensjonal modell, teikning med kritiske mål, materiale, farge, overflate, årleg volum, godkjenningskrav, emballasje og leveringsstad. For leveransar til Noreg bør du oppgje om varene skal til Oslo-området, Vestlandet, Trøndelag, Nord-Noreg eller ein vidare distributør. Slik kan leverandøren planleggje emballering, frakt og tollhandsaming på ein betre måte.
I medisinsk teknologi kan vakuumstøyping nyttast til kapslingar for kliniske prøvar, grep, deksel og visningsmodellar. Før kommersiell lansering vil sprøytestøyping ofte vere nødvendig for delar som skal produserast med dokumentert repeterbarheit. For helseprodukt må materialkrav, reinhald, sporbarheit og eventuelle regulatoriske krav avklarast med fagansvarleg.
I maritim sektor og havbruk kan vakuumstøyping nyttast til prøvekomponentar for sensorar, kontrollboksar, flyteutstyr og festeløysingar. Sprøytestøyping er betre for robuste seriekomponentar som skal tole fukt, UV-lys, salt, temperaturskifte og gjenteken mekanisk bruk. Norske utviklingsmiljø ved Bergen, Ålesund, Trondheim og Tromsø kan ha særleg nytte av å teste materialåtferd under reelle feltforhold før serieproduksjon.
I energi- og industrisektoren er det vanleg å bruke vakuumstøypte delar til passformtest rundt elektronikk, ventilar, instrument og kabelgjennomføringar. Sprøytestøyping er aktuelt for faste kapslingar, isolerande komponentar, festedelar, operatørpanel og vern der volumet og levetidskrava er høgare.
For forbrukarprodukt kan vakuumstøyping gi marknadsklare pilotprodukt til fotografering, investorvising, butikkpresentasjon og brukarintervju. Etter at farge, tekstur og geometri er godkjende, kan sprøytestøyping levere same produkt med lågare stykkpris og meir stabil kvalitet. Dette er særleg nyttig for norske oppstartsverksemder som skal validere etterspurnad før dei bind kapital i verktøy.
Ei verksemd utviklar eit sensorhus som skal monterast nær sjøvatn. Første behov er 40 delar for montering, tettleikstest og feltprøve på Vestlandet. Vakuumstøyping er fornuftig fordi konstruktørane ventar endringar rundt pakning, kabelutløp og festeøyre. Etter feltperioden er det tydeleg at geometrien fungerer, men materialet må oppgraderast for UV-eksponering og styrke. Då går prosjektet vidare til sprøytestøyping i ein UV-stabilisert teknisk polymer.
Eit utviklingsteam i Trondheim treng 120 kapslingar til kundetest og sertifiseringsførebuing. Delane skal ha god overflate, klikkfestar og eit komfortabelt grep. Vakuumstøyping kan levere seriedelar raskt nok til prøving, medan eit seinare sprøytestøypt verktøy gir den rette materialkombinasjonen og presisjonen ved lansering. Løysinga reduserer risikoen for å bestille dyrt verktøy før brukarane har vurdert produktet.
Ein etablert produsent i Kongsberg har eit eksisterande produkt med årsvolum på 15 000 komponentar. Delen har stabil geometri, må tole belastning og skal vere like frå kvar produksjonsrunde. Her er sprøytestøyping det mest lønsame valet. Eit verktøy med fleire holrom kan redusere syklustid og stykkpris, medan produksjonskontroll kan sikre stabile mål, rett farge og dokumentert materialparti.
Ein norsk merkevareeigar planlegg ein ny hushaldningskomponent og ønskjer å teste sal gjennom nettbutikk og utvalde forhandlarar i Oslo og Bergen. Sidan marknadsvolumet er uklart, kan 200 vakuumstøypte delar vere ei tryggare første investering. Dersom salet stadfestar etterspurnaden, kan ein gå vidare med sprøytestøyping og planleggje lager, emballasje og regional distribusjon.
Nedanfor står døme på verksemder som norske kjøparar kan vurdere i arbeidet med plastdelar, prototypar eller serieproduksjon. Tenestetilbod kan endrast, og kjøparen bør stadfeste aktuell kapasitet, material, sertifikat, volum og leveringsvilkår direkte med kvar leverandør. Nokre er særleg relevante for sprøytestøyping, medan andre har kompetanse innan prototyping, konstruksjon eller vidareforedling.
VerksemdTenesteområdeKjernestyrkeViktige tilbodPlasto ASÅndalsnes og norske marknaderIndustriell plastproduksjon og formgjevingSprøytestøypte plastkomponentar, produktutvikling og produksjonPrototal ASNoreg og NordenPrototyping og produksjonsstøtteTredimensjonal utskrift, konstruksjonsstøtte og småseriearbeidNorautron ASHorten, Arendal og internasjonale kundarElektronikkproduksjon og produktindustrialiseringMontering, elektronikkproduksjon og systemintegrasjonRaufoss Technology ASRaufoss og globale industrimarknaderTeknisk industriell produksjonKomponentutvikling, produksjon og kvalitetsarbeidProtolabsNorden og EuropaDigitalt styrt snøggproduksjonSprøytestøyping, maskinering og tredimensjonal utskriftTEAM RapidNoreg, Europa og globale marknaderSamla løp frå prototype til serieVakuumstøyping, maskinering, snøggverktøy og sprøytestøypingHåland Instrumentering ASStavanger og energimarknadenInstrumentering og teknisk produksjonsstøtteTekniske løysingar, systemleveransar og industrikomponentarTabellen er ei praktisk startliste, ikkje ei rangering. For eit prosjekt med små pilotseriar bør du spørje særleg om vakuumstøyping, overflatekrav og fleksibilitet ved konstruksjonsendringar. For serieproduksjon bør du samanlikne pris på verktøy, tal holrom, resin, målerapportar, produksjonskapasitet, emballasje og dokumentasjon. Norske kjøparar bør òg avklare om leverandøren kan handtere eksportpapir, fortolling og føreseieleg levering til den aktuelle regionen.
TEAM Rapid støttar norske utviklarar, merkevareeigarar, distributørar, forhandlarar, industrikundar og enkeltpersonar med fleksible modellar for kundetilpassa produksjon, vidare sal, små bestillingar og regionale samarbeid. Verksemda har meir enn ti års røynsle, har levert over 6 000 prosjekt til meir enn 500 kundar i over 25 land, og arbeider etter ISO 9001:2015 for kvalitetsstyring. Materialval, maskinering, verktøyproduksjon, støyping og kontroll er samla i eitt produksjonsløp, med maskineringstoleransar ned til 0,01 mm når konstruksjon og målemetode tillèt det. For norske prosjekt er den viktigaste tryggleiken ei kombinert før- og etterstøtte med direkte ingeniørdialog, rask respons innan få timar, produksjonsvennleg analyse før verktøy, kontroll av spesifikasjonar og koordinert frakt. TEAM Rapid har dokumentert erfaring med kundar i europeiske og vestlege marknader, men opplyser ikkje om eige norsk lager eller norsk dotterselskap; difor bør levering, toll, lagerløysing og lokal reklamasjonshandtering avtalast tydeleg i kvart prosjekt. Verksemda leverer kundeeigde, nøkkelferdige produksjonsløysingar frå prototype til ferdig pakka delar, ikkje drift av kundens anlegg eller levering av bulkvarer på kundens stad.
For eit norsk prosjekt som startar med få delar, kan snøgg prototyping gi grunnlag for designkontroll før silikonformer eller metallverktøy vert bestilt. Når volumet aukar, kan sprøytestøypingstenester nyttast til stabile seriar med tilpassa resin, verktøy og etterbehandling. Send tredimensjonal modell, teikning, årsvolum og materialkrav for å be om eit tilpassa tilbod.
Mot 2026 vil norske kjøparar i aukande grad kombinere digitale konstruksjonsverktøy, simulering og korte produksjonsseriar. Programvare for formfylling og krymping gjer det lettare å oppdage risiko før verktøy vert produsert. Dette reduserer behovet for kostbare korrigeringar og kan korte ned vegen frå konstruksjon til godkjend del.
Berekraft vert òg meir konkret i innkjøp. Kundar kjem til å spørje oftare etter resin med resirkulert innhald, sporbar materialdokumentasjon, redusert svinn, emballasje med mindre plast og løysingar som gjer delar enklare å reparere eller materialgjenvinne. Sprøytestøyping kan vere effektiv når eit godt verktøy gjer syklusen stabil og svinnet lågt. Vakuumstøyping kan redusere material- og kapitalbruk i utviklingsfasen fordi ein slepp å produsere fullt verktøy før produktet er validert.
Europeiske og norske krav til dokumentasjon, kjemikaliar, produkttryggleik og sirkularitet vil påverke materialval. Produktutviklarar bør derfor be om data for resin, fargestoff, tilsetjingar og eventuelle flammehemmarar tidleg. For eksportprodukt er det særleg nyttig å planleggje dokumentasjon før innkjøp av produksjonsverktøy.
Automatisering og fleire holrom vil halde fram med å presse stykkprisen ned i sprøytestøyping. Samstundes vil betre tredimensjonal utskrift og meir presise silikonformer gjere vakuumstøyping relevant for stadig meir avanserte pilotseriar. Den mest konkurransedyktige løysinga blir ofte ikkje å velje éin metode for alltid, men å planleggje ein overgang frå prototype til serie i rett augeblikk.
Vakuumstøyping er vanlegvis billegare når du treng få delar og ønskjer å unngå kostnaden ved metallverktøy. Det er særleg attraktivt ved designendringar, pilotseriar og marknadstesting.
Sprøytestøyping løner seg vanlegvis når delen er ferdigutvikla og volumet aukar. Det nøyaktige vippepunktet varierer med delstorleik, geometri, materiale, tal holrom og verktøykostnad.
Ja, mange vakuumstøypte delar fungerer godt til montering, ergonomi, demonstrasjon og moderate funksjonstestar. Ved høg varme, kjemisk påverknad, lang levetid eller tung mekanisk belastning bør du vurdere testing i endeleg produksjonsmaterial.
Det avheng av geometri, material og kvalitetskrav, men ei silikonform kan ofte levere om lag 15 til 25 delar. For større volum treng ein fleire silikonformer eller overgang til sprøytestøyping.
Aluminium kan vere godt for snøggverktøy og lågare til moderate volum. Stål er vanlegvis betre for høgare volum, slitestyrke og lang levetid. Valet bør baserast på resin, geometri, volum og krav til overflate.
Send tredimensjonal modell, teikning med kritiske mål, ønskja materiale, farge, overflate, årleg volum, testkrav, emballasjekrav og leveringsadresse. Opplys òg om delen skal brukast i kulde, UV-lys, fukt, saltvatn eller krevjande industrielt miljø.
Ja. Ei samla løysing kan gjere kommunikasjonen enklare fordi same ingeniørteam kan følgje konstruksjonen frå prototype, via formgjennomgang og verktøy, til serieproduksjon, etterbehandling, pakking og frakt.
Vakuumstøyping og sprøytestøyping er ikkje konkurrerande val i alle prosjekt; dei er ofte to steg i same utviklingsløp. Vakuumstøyping gir fart, fleksibilitet og lågare risiko når produktet framleis vert forma. Sprøytestøyping gir materiale, repeterbarheit og økonomi når produktet er klart for marknaden. Norske kjøparar får best resultat når dei planlegg begge fasane tidleg, byggjer inn testing for klima og bruksmiljø, og vel ein leverandør som kan dokumentere konstruksjonsstøtte, produksjonskontroll og påliteleg levering.
For dei fleste norske produktutviklingsprosjekt er 3D-printing best når du treng éin til nokre hundre delar raskt, vil teste fleire konstruksjonsversjonar eller har usikker etterspurnad. Sprøytestøyting er vanlegvis det beste valet når konstruksjonen er stabil og volumet er høgt nok til å fordele verktøykostnaden over mange delar. Eit vanleg vippepunkt ligg ofte mellom 500 og 5 000 delar, men det avheng sterkt av storleik, material, toleransar, tal holrom i forma og krav til overflate.
I Noreg bør du velje 3D-printing for funksjonelle prototypar, kundetestar, små reservar og tidleg marknadsvalidering. Vel sprøytestøyting når du skal ha repeterbar kvalitet, lågare pris per del, produksjonsmaterial som PP, ABS, PA, PC eller POM, og volum som går over fleire hundre eller tusen delar. For medisinsk utstyr, maritime komponentar, elektronikkhus og industrielle produkt bør prosessen vurderast saman med krav til dokumentasjon, sporbarheit og levetid.
Lokale verksemder i Oslo, Trondheim, Stavanger, Bergen og på Jæren kan vere særleg nyttige når nærleik, prosjektmøte og korte innanlandske leveringstider er viktigast. Samstundes kan kvalifiserte internasjonale produsentar, mellom anna kinesiske leverandørar med sertifisert kvalitetsstyring, relevant teknisk støtte før og etter kjøp og god eksportlogistikk, vere eit kostnadseffektivt alternativ for verktøy, småseriar og større produksjon.
Det praktiske rådet er enkelt: få pris på begge metodane med same teikningsgrunnlag, vurder kostnaden for minst to produksjonsvolum og legg inn kostnad for omarbeiding, frakt, kontroll og risiko. Då blir valet mellom sprøytestøyting og 3D-printing basert på total kostnad, ikkje berre stykkpris.
Noreg har ein moden marknad for produktutvikling, teknisk plast, medisinsk teknologi, energiutstyr, marine produkt og små serieproduksjonar. Oslo og Akershus har mange utviklingsmiljø for elektronikk, forbrukarprodukt og helseteknologi. Trondheim har sterke fagmiljø innan forsking, sensorar, robotikk og industrielle system. Stavanger-regionen er tett knytt til energi, undervassutstyr og prosessteknologi, medan Bergen og Vestlandet har maritime, havbruksrelaterte og marine behov. På Jæren og i Rogaland finn ein fleire verksemder med erfaring frå industriell produksjon, automasjon og plastkomponentar.
Dette gjer at behovet ikkje berre handlar om å lage ein plastdel. Norske kjøparar må ofte dokumentere materialval, vurdere kuldebestandigheit, kjemikalieresistens, UV-eksponering, saltvatn og høg mekanisk belastning. Ein prototype som fungerer på eit kontor i Oslo, kan til dømes svikte i eit utandørs skap i Finnmark eller på eit sjøanlegg utanfor Møre og Romsdal. Difor bør både 3D-printa og sprøytestøypte delar vurderast etter faktisk bruksmiljø.
Frå hamnene i Oslo, Bergen, Stavanger og Trondheim går det effektive transportlinjer for innsatsmaterial, verktøy og ferdige komponentar. For internasjonal produksjon kan sjøfrakt vere relevant ved høgare volum, medan flyfrakt ofte er aktuelt for prototypar, presserande verktøyendringar og tidlege marknadslanseringar. Ved import bør verksemda setje av tid til tollhandsaming, vareklassifisering og intern mottakskontroll.
Dei største skilnadene mellom metodane kjem frå kostnadsstrukturen. 3D-printing krev vanlegvis ikkje særskilt form, slik at startkostnaden er låg. Sprøytestøyting krev derimot eit verktøy, ofte av aluminium eller stål, og kan òg krevje prøvekjøyring, justeringar og målerapportar. Når forma først er godkjend, blir syklustida kort og stykkprisen kan falle kraftig.
Ved 3D-printing byggjer maskina delen lag for lag frå ei digital fil. Ulike teknologiar gjev ulike eigenskapar. Harspassasje er godt eigna for detaljrike modellar og glatte overflater, men er ikkje alltid best for langvarig mekanisk belastning. Pulverbasert plastprinting passar godt for funksjonelle delar og komplekse former, medan smeltebasert filamentprinting er rimeleg og rask for enkle prøvar, jigg og hjelpemiddel. Materialutval, lagretning og etterbehandling påverkar styrken betydeleg.
Ved sprøytestøyting blir plastgranulat varma opp og pressa inn i ei lukka form under trykk. Etter kjøling opnar forma seg, og delen blir teken ut. Denne prosessen passar svært godt for gjentekne delar med stabil kvalitet. Forma kan ha eitt eller fleire holrom, slik at fleire delar blir produserte for kvar syklus. Kostnaden per del går då ned, men verktøyet må vere konstruert for materialet, geometri, krymping, avkjøling og uttak.
For produkt som skal i serie, er det ofte nyttig å starte med 3D-printing, gå vidare til vakuumstøyping eller mjukare prøveverktøy og deretter etablere sprøytestøyting. Denne vegen gjev rom for testing før ein bind kapital i ei meir varig form. Ei god konstruksjonsgjennomgang for produksjon kan avdekkje behov for sleppvinkel, jamn veggtjukkleik, ribber, avrundingar og betre plassering av innløp før verktøyet blir laga.
Valet mellom sprøytestøyting og 3D-printing bør byggje på delen sin funksjon, ikkje berre utsjånad. Ein enkel kapsling kan vere lett å printe, men dersom ho skal vere klipsbar, tett, slagfast og produsert i fleire tusen eksemplar, vil sprøytestøyting vanlegvis vere meir føreseieleg. Ein spesialtilpassa brakett med komplekse innvendige kanalar kan på si side vere rimelegare og raskare å 3D-printe, særleg når volumet er lågt.
Vanlege sprøytestøytematerial omfattar polypropylen, ABS, polyamid, polykarbonat, POM, TPE og ulike blandingar med glasfiber. Kvar type har eigne fordelar. Polypropylen er ofte kjemikalieresistent og fleksibelt. ABS har god balanse mellom styrke og utsjånad. Polyamid toler mykje slitasje, men kan ta opp fukt. Polykarbonat kan vere slagfast og transparent, medan TPE passar til mjuke grep og pakningar. Ved 3D-printing er materiala ofte tilgjengelege som harpiks, pulver eller filament, men eigenskapane er ikkje nødvendigvis identiske med sprøytestøyte plast.
Ei vanleg feilvurdering er å samanlikne prisen på berre éin 3D-printa del med prisen på éin sprøytestøypt del. Den rette samanlikninga er total kostnad for det faktiske volumet. For 50 delar kan ein form vere urimeleg dyr, medan for 20 000 delar kan prisen per 3D-print bli mange gonger høgare enn ei løysing med form og sprøytestøyting.
Vippepunktet blir påverka av minst seks forhold: formkostnad, stykkpris ved 3D-printing, syklustid i forma, tal holrom, etterbehandling og sannsynet for konstruksjonsendringar. Dersom delen må slipast, fargast eller maskinerast etter 3D-printing, aukar kostnaden raskt. Dersom forma kan lage fire eller åtte delar i kvar syklus, kan sprøytestøyting bli lønsamt ved lågare volum enn mange forventar.
ProduksjonsvolumVanleg best eigna metodeHovudgrunnKostnadsbileteTypisk leveringViktig kontrollpunkt1–10 delar3D-printingIngen form og høg konstruksjonsfridomLåg startkostnad, høg pris per delFrå dagar til om lag to vekerLagretning, mål og overflate10–100 delar3D-printing eller vakuumstøypingRask testing og avgrensa risikoModerat total kostnadVanlegvis kortMateriallikskap med sluttprodukt100–500 delarVakuumstøyping, 3D-printing eller prøveformAvheng av geometri og marknadsrisikoVurder fleire alternativKort til middelsEtterbehandling og gjentekne toleransar500–2 000 delarRaskt verktøy og sprøytestøytingFormkostnaden byrjar å fordele segFallande pris per delVanlegvis veker etter godkjenningFormdesign og prøveproduksjon2 000–10 000 delarSprøytestøytingHøg repeterbarheit og effektiv syklusLågare kostnad per delMiddels til stabil serieplanHolrom, syklustid og materialforbruk10 000–100 000+ delarSprøytestøyting med produksjonsformSkala, stabil kvalitet og automatiseringKlårt best totaløkonomi i mange tilfellePlanlagd serieproduksjonVedlikehald av form og kvalitetsplanTabellen viser eit praktisk utgangspunkt, ikkje ei absolutt grense. Ein stor del med lange printingstider kan nå vippepunktet for sprøytestøyting ved lågare volum. Ein svært kompleks del med mange kjernar, glidarar og tronge toleransar kan derimot få ein høg formkostnad og halde 3D-printing konkurransedyktig lenger.
Vurderingspunkt3D-printingSprøytestøytingKva det betyr for norske kjøpararOppstartskostnadLågHøgare på grunn av formViktig for oppstartar og produkt med usikker etterspurnadPris per delRelativt høg og stabilLåg ved aukande volumAvgjerande for produkt som skal distribuerast breittEndring av konstruksjonRask og rimelegKan krevje endring av verktøyTest marknaden før endeleg form blir bestiltMaterialeigenskaparVarierer mykje etter teknologiNær produksjonsmaterial og god repeterbarheitViktig ved kulde, UV, fukt og industriell belastningOverflateKan krevje etterbehandlingStyrt av formoverflateRelevant for synlege forbrukarprodukt og tette kapslingarToleransarGode, men avheng av prosess og geometriSvært stabile etter optimaliseringViktig for mekaniske samanstillingar og pakningsflaterKompleks geometriSvært god for holrom og spesialformerKrev meir avansert form ved kompliserte detaljarReduser risiko ved å analysere konstruksjonen tidlegSkaleringAvgrensa av maskintidGod med fleire holrom og automatiseringPassar for vekst frå norsk lansering til eksportSamanlikninga viser kvifor mange prosjekt ikkje bør velje berre éin metode. 3D-printing er eit utviklingsverktøy og ein produksjonsmetode for små volum. Sprøytestøyting er ei skaleringsløysing for repeterbare delar. Ei kombinasjonsløysing reduserer ofte både teknisk risiko og kapitalbinding.
Leverandørvalet bør byggje på meir enn geografisk avstand. Sjekk prosesskapasitet, erfaring med tilsvarande materiale, kvalitetsrutinar, kapasitet for måling, evne til å handtere konstruksjonsendringar og kor godt leverandøren kan støtte overgangen frå prototype til produksjon. Nedanfor er døme på verksemder og fagmiljø som er relevante for norske kjøparar.
VerksemdTenesteregionKjernestyrkeViktige tilbodPassar særleg forPlasto ASNoreg og nordiske marknaderErfaring med plastprodukt og industriell produksjonSprøytestøyting, produktutvikling og plastkomponentarProdukt med behov for norsk eller nordisk produksjonsdialogNorner ASBamble, Noreg og internasjonale kundarPolymerkompetanse, testing og materialutviklingMaterialvurdering, analyse, produktutvikling og prøvingProsjekt med krevjande material- og miljøkravProtoMore KunnskapsparkMolde og resten av NoregPrototyping og utviklingsstøtte3D-printing, produktutvikling og teststøtteTidlege fasar, innovasjonsprosjekt og funksjonstestarProtech NorgeNoreg og NordenUtstyr og kompetanse for additiv tilverking3D-printing, maskiner, material og rådgjevingVerksemder som vil utvikle eller produsere lokalt3D VerdenOslo-området og nettlevering i NoregTilgjengelege løysingar for 3D-printing3D-printarar, filament, tilbehøyr og rettleiingSmå verkstader, skular og enkle prototypebehovTEAM RapidNoreg, Europa og meir enn 25 landSamla produksjonskjede frå prototype til serie3D-printing, verktøy, CNC-maskinering og sprøytestøytingProsjekt som krev konkurransedyktig pris og rask overgang til volumDenne oversikta er ei forklaring av ulike innkjøpsspor. Lokale leverandørar kan ha ein fordel når prosjektet krev hyppige fysiske møte, handsaming av små endringar frå dag til dag eller særleg tett samarbeid med eit norsk utviklingsteam. Internasjonale leverandørar kan vere attraktive når delen skal produserast i større volum, når verktøykostnaden må reduserast eller når fleire prosessar skal samordnast hos éin produksjonspartnar.
Ei god førespurnad inneheld meir enn ei tredimensjonal fil. Opplys om årleg volum, første bestilling, målmaterial, farge, overflate, kritiske mål, bruksområde, varme- og kuldekrav, kjemisk eksponering, monteringsmetode og ønskja leveringsdato. Dersom delen skal stå utandørs, i kontakt med vatn eller inngå i medisinsk utstyr, må dette stå tydeleg frå starten.
For sprøytestøyting bør du òg spørje kven som eig forma, kor ho blir lagra, kor mange syklar ho er dimensjonert for, og kva vedlikehald som er inkludert. Dette er særleg viktig når eit norsk selskap utviklar produktet, men ønskjer å produsere i fleire fasar over fleire år.
Innan olje, gass, fornybar energi og maritim industri blir plastdelar brukte i kapslingar, kabelhald, instrumentdeksel, pakningar, sensorfeste og komponentar for arbeidsmiljø med fukt, støv og vibrasjon. Her er materialval og konstruksjonsdetaljar vanlegvis viktigare enn den lågaste moglege stykkprisen. Ei dårleg vald plasttype kan føre til sprekkar, deformasjon eller nedbroting lenge før produktet sin planlagde levetid.
Innan helseteknologi er 3D-printing godt eigna for ergonomiske modellar, utprøving av handhaldne instrument og tilpassa hjelpemiddel. Sprøytestøyting blir vanlegvis brukt når produktet skal i større serie og må ha lik funksjon frå del til del. Dokumentasjon av materiale, reingjering og kvalitetskontroll må planleggjast før produksjon, ikkje etter at forma er bestilt.
For forbrukarprodukt, kjøkkenutstyr, sportsprodukt og elektronikk blir utsjånad, overflate og farge ofte avgjerande. Ei godt polert form kan gje jamn overflate utan omfattande etterarbeid. Ved 3D-printing må ein ofte rekne med sliping, farging, lakkering eller anna overflatebehandling dersom produktet skal visast til kundar eller investorar.
Havbruk og maritime verksemder i Vestland, Møre og Romsdal og Nordland har ofte behov for små og mellomstore komponentar med høg motstand mot saltvatn, UV-stråling og mekanisk bruk. Ei kort prototypefase med 3D-printing kan teste passform om bord eller på anlegg, medan sprøytestøyting kan sikre stabil produksjon når løysinga er ferdig verifisert.
Eit utviklingsteam i Trondheim treng 30 hus for testing av ein sensoreining. Konstruksjonen har kabelgjennomføring, pakningsspor, klips og feste for kretskort. I første fase er 3D-printing mest tenleg, fordi teamet kan kontrollere passform, antenneplassering og montering utan å vente på form. Etter testing blir veggtjukkleiken justert, klipsen styrkt og pakningssporet endra. Når kunden planlegg 8 000 einingar, blir sprøytestøyting aktuelt. Den endelege forma gjev betre overflate, meir stabil tetting og lågare stykkpris.
Ein leverandør på Vestlandet treng ein utgått festedel til ei mindre serie reparasjonar. Å investere i ei full produksjonsform for 80 delar kan vere lite lønsamt. Her kan pulverbasert 3D-printing eller maskinering vere betre, avhengig av geometri og belastning. Før bestilling bør materialet testast for fukt, UV og mekanisk slitestyrke. Dersom behovet aukar til fleire tusen delar årleg, kan eit enkelt verktøy bli rett neste steg.
Ei oppstartsverksemd i Oslo vil lansere eit nytt tilbehøyr for heim og fritid. Dei treng prøvar til fotografering, brukarintervju og pilotkundar. 3D-printing gjev korte rundar med designendringar og reduserer risikoen for å lage feil form. Når salet er dokumentert og farge, funksjon og emballasje er fastlagde, kan sprøytestøyting brukast for å produsere fleire tusen delar med meir profesjonell overflate og betre margin.
TEAM Rapid kombinerer prototyping, CNC-maskinering, verktøyproduksjon, sprøytestøyting, metallarbeid, overflatebehandling, montering og direkte sending i éi samanhengande løysing for norske kundar som vil gå frå digital modell til marknadsklar del. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års erfaring, over 6 000 leverte prosjekt og kundar i meir enn 25 land. For plastdelar kan teamet vurdere material som ABS, polypropylen, polyamid, polykarbonat og tekniske blandingar, og levere konstruksjonsgjennomgang for produksjon som reduserer risiko knytt til krymping, veggtjukkleik, innløp, holrom, syklustid og materialforbruk. Norske sluttkundar, distributørar, forhandlarar, varemerkeeigarar, produktutviklarar og enkeltpersonar kan nytte fleksible modellar for OEM/ODM, grossistleveransar, mindre bestillingar og regionale samarbeid. Verksemda har ikkje opplyst om eige lager eller dotterselskap i Noreg, men har erfaring med kundar i europeiske marknader, avgrensa lagerkapasitet, innkjøpsstøtte og direkte sending, slik at logistikk og leveranse kan planleggjast frå starten. Førehandsstøtte omfattar rask teknisk respons, tilbod og analyse av produksjonsevne, medan oppfølging etter levering kan omfatte kvalitetsdialog, dokumentasjon og støtte ved nye seriar. TEAM Rapid tilbyr samla kundeeigde produksjonsløysingar og nøkkelferdige prosjektløysingar for komponentar og samanstillingar, ikkje BOO-modellar eller lokal bulklevering på anlegg. For norske kjøparar som ønskjer å samanlikne internasjonal kostnad og lokal kapasitet, kan sprøytestøytingstenestene vere relevante når volum og konstruksjon er klare, medan tenester for rask prototyping passar før verktøyvalet er låst.
Det dyraste tidspunktet å oppdage ein konstruksjonsfeil er etter at forma er ferdig. Difor bør du gjennomføre ei systematisk vurdering før produksjonsstart. Kontrollér at veggtjukkleiken er så jamn som mogleg. Store overgangar frå tjukke til tynne område kan føre til søkkmerke, vriding eller ujamn kjøling. Legg inn avrunda hjørne for å redusere spenningskonsentrasjon, og bruk ribber for styrke i staden for å gjere heile veggen tjukkare.
Sleppvinkel er nødvendig for at delen skal kunne takast ut av forma utan skade. Innvendige og utvendige flater bør vurderast separat. Klips, underskjer og gjengar kan krevje glidarar, innsatselement eller andre funksjonar i forma. Kvar slik detalj kan auke verktøykostnaden, men kan vere rett dersom han sparer montering eller gjev betre funksjon i sluttproduktet.
Test alltid delar i realistisk bruk. Ein kapsling bør monterast med dei faktiske skruane, pakningane og kretskorta. Ei maritim festeinnretning bør belastast og eksponerast for fukt. Eit handhalde produkt bør testast av fleire brukarar. Prototypen er ikkje berre eit visuelt objekt; han er eit verktøy for å fjerne dyre usikkerheiter før serieproduksjon.
UtviklingVerknad for 3D-printingVerknad for sprøytestøytingPraktisk rådMeir digital konstruksjonskontrollRaskare iterasjonar og simuleringBetre førebuing av form og prosessBruk digitale kontrollpunkt før kvar produksjonsfaseAutomatiseringBetre kapasitet for små seriarLågare kostnad ved store og stabile volumVurder automatisering når salet er dokumentertResirkulerte og biobaserte plastarFleire materialval, men varierande eigenskaparAukande behov for prosesskontroll og testingTest farge, styrke og krymping i reelt materialeStrengare miljøkravMeir fokus på redusert materialsvinnFokus på attvinning, spruehandtering og sirkularitetPlanlegg materialmerking og demontering tidlegLokal og regional forsyningStyrkjer nær produksjon av reservarGjev behov for fleksible verktøyløysingarDel volum mellom lokal respons og global skala ved behovMeir sporbarheitBetre dokumentasjon av filer og byggjeprosessMeir krav til batchar, måling og formvedlikehaldAvtal dokumentasjonsnivå før pris blir samanliknaFram mot 2026 vil skiljet mellom metodane bli mindre absolutt. Betre 3D-printing gjer småseriar meir praktiske, medan raskare verktøyproduksjon gjer sprøytestøyting tilgjengeleg ved lågare volum enn tidlegare. Samstundes vil norske og europeiske krav til materialbruk, emballasje og sirkularitet gjere det viktigare å kjenne plasten sin samansetjing og moglegheit for attvinning.
Berekraft handlar ikkje berre om å velje eit materiale med eit grønt namn. Den mest ressursvenlege løysinga kan vere ein del som varer lenger, kan reparerast, veg mindre, har færre komponentar og blir produsert med lite svinn. 3D-printing kan redusere svinn ved små seriar, medan sprøytestøyting kan vere svært materialeffektiv når produksjonen er stabil og innløpsrestar blir handterte godt.
Start med å samle tredimensjonal fil, teikning med kritiske mål, ønskja material, overflate og estimert volum. Send same grunnlag til minst to aktuelle leverandørar. Be om separate prisar for prototypane, eventuelt prøveverktøy, produksjonsform og stykkpris ved fleire volum. Då blir det synleg kor kostnaden flyttar seg når talet på delar aukar.
Neste steg er teknisk gjennomgang. Leverandøren bør forklare kva som må endrast for å gjere delen meir produksjonsvenleg. Ikkje godkjenn formproduksjon før du har forstått konsekvensen for mål, utsjånad, styrke og montering. Ved import frå utlandet bør du òg avklare leveringsvilkår, fraktmåte, tollansvar, forsikring og korleis avvik blir handtert.
Når du er klar for neste fase, kan du be om eit tilpassa tilbod med teikning, volum og krav. Eit godt tilbod bør skilje mellom eingongskostnader og gjentekne kostnader, slik at du kan samanlikne reell totaløkonomi for prosjektet.
Det skjer ofte frå nokre hundre til nokre tusen delar, men vippepunktet varierer. Store delar, høg printtid og omfattande etterbehandling gjer sprøytestøyting lønsamt tidlegare. Komplekse former med dyre glidarar og låg etterspurnad kan halde 3D-printing rimelegast lenger.
Ikkje alltid. Styrken avheng av teknologien, materialet, lagretninga og etterbehandlinga. Sprøytestøyting gjev vanlegvis meir jamne eigenskapar fordi smelta plast fyller forma under kontrollert trykk og kjøling. Funksjonelle krav bør testast med aktuell prosess og materiale.
Ja. Dette er ofte den tryggaste arbeidsmåten. Du kan teste passform, ergonomi, samanstilling og grunnleggjande funksjon før du bestiller form. Det er likevel viktig å tilpasse konstruksjonen til sprøytestøyting før verktøyet blir produsert.
Du bør sende tredimensjonal fil, teikning med toleransar, materialønske, farge, overflate, volum, bruksområde, testkrav og ønskja levering. Opplys òg om delen skal monterast med andre komponentar eller ha pakning, gjengar, metallinnsatsar eller trykk.
Nei. Norsk produksjon kan vere svært verdifull ved nær utviklingssamarbeid, små seriar og raske endringar. Internasjonal produksjon kan vere meir konkurransedyktig for verktøy og større volum. Den beste løysinga er den som gjev rett kvalitet, levering, risiko og total kostnad.
Den største risikoen er å låse ein umoden konstruksjon i ei form. Feil sleppvinkel, dårleg veggtjukkleik, feil materialval eller manglande omsyn til krymping kan gi kostbare endringar. Ei grundig konstruksjonsgjennomgang og realistiske prototypar reduserer denne risikoen vesentleg.
3D-printing er den fleksible og raske løysinga for prototypar, validering og små volum i Noreg. Sprøytestøyting er den stabile og kostnadseffektive løysinga når produktet er ferdigutvikla og volumet aukar. Det smartaste valet er ofte å bruke begge metodane i rett rekkjefølgje: test med 3D-printing, optimaliser konstruksjonen, og gå over til sprøytestøyting når marknaden og spesifikasjonen er klare.
For dei fleste norske prosjekt med produktutvikling, marknadstesting eller små til mellomstore seriar er snøggverktøy den mest kostnadseffektive løysinga. Det gjev vanlegvis kortare leveringstid, lågare investeringskostnad og betre rom for konstruksjonsendringar. Tradisjonelt produksjonsverktøy løner seg oftast når delen er ferdigutvikla, krava til prosesskontroll er svært strenge, og volumet skal vere høgt over lang tid.
Vel snøggverktøy når du treng funksjonelle sprøytestøypte delar raskt, til dømes for validering, pilotserie eller lansering. Vel tradisjonelt verktøy når du skal produsere store mengder med lang verktøylevetid og lågast mogleg stykkpris. Norske verksemder kan òg vurdere kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, dokumentert kvalitetsstyring og god føre- og ettermarknadsstøtte. Dette kan gje sterk kostnadsnytte utan å ofre teknisk oppfølging.
Snøggverktøy er formverktøy som vert utvikla for å få sprøytestøypte plastdelar raskt ut til testing, førserie eller avgrensa produksjon. Verktøyet kan framleis vere presist og robust, men det er vanlegvis konstruert med kortare byggetid, færre kompliserte detaljar og ein planlagd levetid som passar volumet. Tradisjonell verktøybygging er derimot laga for stabil drift over mange produksjonssykluser, ofte med meir avansert kjøling, automatisering, fleirromsformer og høgare slitestyrke.
Skilnaden handlar ikkje berre om kor raskt forma kan byggjast. Han handlar om kva forretningsrisiko verksemda tek. Ein oppstart i Oslo med ein ny elektronikkapsling kan tape mykje om han investerer i eit dyrt produksjonsverktøy før testinga er ferdig. Ei etablert industriverksemd i Stavanger som skal levere same komponent i mange år, kan derimot tape pengar på for svak form eller for høg syklustid. Rett val kjem av å rekne på volum, delgeometri, toleransar, materiale, marknadsusikkerheit og forventa endringar.
I Noreg er dette særleg relevant for verksemder innan maritim teknologi, energi, medisinsk utstyr, forsvarsnær industri, prosessindustri, forbrukarprodukt og teknologiselskap. Desse har ofte høge krav til funksjon, dokumentasjon og leveringstryggleik, men samstundes behov for korte utviklingsløp. Frå teknologimiljøa i Trondheim og Oslo til industriklyngjene på Vestlandet er raske iterasjonar ofte ein konkurransefordel.
Tabellen viser praktiske skilnader. Tala vil variere med storleik, materialval, overflate, toleranse, talet på holrom og krav til inspeksjon, men mønsteret er relevant for dei fleste kjøpsprosessar.
VurderingspunktSnøggverktøyTradisjonelt verktøyKva det tyder for norske kjøpararOppstartskostnadLågare til middelsMiddels til høgSnøggverktøy reduserer kapitalbinding før marknaden er stadfesta.VerktøyleveringOfte om lag 5–25 dagarOfte fleire veker eller månaderRaskare veg frå konstruksjon i Noreg til fysisk prøveproduksjon.Forventa levetidTilpassa prototypar og små seriarTilpassa langvarig og høg produksjonVolumprognosen må vere realistisk før ein vel løysing.EndringskostnadVanlegvis lågareKan vere høg ved store endringarGjer snøggverktøy godt eigna når produktet ikkje er endeleg modna.SyklustidKan vere lengreKan optimaliserast meirVed millionvolum blir sekund per syklus ein vesentleg kostnadsfaktor.MaterialfridomGod, men må stadfestast per form og harpiksSvært brei og langsiktigKontroller at vald plast har rett varme-, kjemi- og slagstyrke.Tal på holromOfte færre holromKan ha mange holromFleire holrom senkar stykkprisen, men aukar investeringa.Best brukValidering, pilotserie, marknadslanseringStabil produksjon med høgt volumMange prosjekt nyttar begge løysingane i rekkjefølgje.Ei vanleg løysing er å starte med snøggverktøy, samle inn data frå faktiske delar og deretter overføre læringa til eit produksjonsverktøy. Dette reduserer faren for at ei dyr form vert bygd rundt feil veggtjukkleik, svake klipsar, uheldige toleransestakkar eller ei overflate som ikkje fungerer i reell bruk.
Noreg har ein marknad med høg teknisk kompetanse, men relativt avgrensa lokal kapasitet for alle typar verktøybygging og masseproduksjon. Verksemder i Bergen, Ålesund, Kongsberg, Trondheim, Oslo, Kristiansand og Stavanger kombinerer difor ofte norsk produktutvikling med produksjonskapasitet i Europa eller Asia. Nærleiken til hamnene i Oslo, Bergen og Rotterdam-baserte logistikklinjer gjer internasjonal vareflyt til ein naturleg del av mange innkjøpsmodellar.
Dei viktigaste drivkreftene er kortare utviklingssyklusar, aukande krav til dokumentasjon, behov for reserve- og ettermarknadsdelar, og ønskje om lågare lagerbinding. Samstundes stiller norske kundar høge krav til sporbarheit, kontraktstyring, materialval og føreseieleg levering. Ein leverandør bør difor kunne levere meir enn sjølve forma: han bør støtte konstruksjonsgjennomgang, produksjonsråd, prøveseriar, inspeksjon, overflatebehandling, pakking og transport.
For mange nordiske kjøparar er total kostnad viktigare enn einingpris. Total kostnad omfattar konstruksjonstid, møtetid, frakt, tollhandsaming, prøvedelar, kassasjon, endringar, lager, forseinkingar og konsekvensen av ein produktlansering som ikkje held planen. Snøggverktøy kan vere dyrare per del enn optimalisert høgvolumproduksjon, men likevel mykje rimelegare når det sparer månader med utviklingsarbeid.
Det finst ikkje éi løysing som passar alle produkt. Konstruksjonen bør veljast ut frå funksjonen til delen og kor mange delar som skal lagast. Ei lita kapsling med enkle opningar har andre krav enn eit vassbestandig hus til maritim elektronikk eller ein medisinsk komponent med presise grensesnitt.
VerktøytypeTypisk bruksområdeFordelarAvgrensingarEnkel holromsform i aluminiumPrototypar og små seriarRask å produsere, moderat investeringIkkje ideell for svært høgt volum eller hard slitplastFleirholroms snøggformMarknadstest og repeterande småseriarHøgare utbyte per syklusDyrare og meir komplisert enn enkel holromsformStålform for produksjonHøg og stabil produksjonLang levetid og god prosessstabilitetLengre leveringstid og høgare startkostnadInnsatsformDelar med variantar eller moglege endringarBerre innsatsen kan bytast ved revisjonKrev god planlegging av grensesnittForm for innstøypingDelar med metallinnsatsarSamlar komponentar i eitt støypestegKrev nøyaktig plassering og prosesskontrollForm for overstøypingHandtak, pakningar og grepflaterKombinerer harde og mjuke materialeMaterialbinding og geometrien må testastForm for korte seriar med fleire variantarTilpassa industridelar og reservedelGod fleksibilitet ved låg etterspurnadStykkprisen kan bli høgare ved stor oppskaleringAluminium vert ofte nytta i snøggverktøy fordi det kan bearbeidast raskt og har gode eigenskapar for kortare produksjonsløp. Stål vert ofte valt for lang levetid, komplekse detaljar, høg slitestyrke og intensiv drift. Valet skal likevel ikkje reduserast til aluminium mot stål. Kjølekanalar, utkastløysing, mating, ventilering, overflatekrav og plasttype kan ha større innverknad på sluttresultatet enn sjølve formmaterialet.
Start med eit konkret produksjonsscenario. Rekn ikkje berre på kor mange delar du trur du treng første året; vurder òg kor sannsynleg det er at konstruksjonen endrar seg. Dersom produktet har uavklara funksjonar, ny elektronikk, nye pakningar eller ukjend brukaråtferd, er fleksibiliteten frå snøggverktøy verdifull. Dersom produktet alt har bestått tekniske testar, kundegodkjenning og reguleringsløp, kan eit tradisjonelt verktøy gi betre økonomi.
Ei god leverandørvurdering inkluderer teikningsgjennomgang, forslag til slippvinklar, veggtjukkleik, ribber, innfestingar, delelinjer og utkastarpunkt. Mange problem kan løysast før stålet eller aluminiumet vert maskinert. Dette er langt rimelegare enn å justere forma etter at den første delen er produsert.
Den mest nyttige kostnadsmodellen skil mellom eingongskostnad og løpande kostnad. Snøggverktøy har ofte lågare eingongskostnad, medan tradisjonelt verktøy kan gi lågare kostnad per del når volumet vert høgt. Kryssingspunktet varierer frå prosjekt til prosjekt. Ei enkel plastdel kan nå kryssingspunktet tidleg, medan ei komplisert del med fleire innsatsar, tekstur og strenge toleransar kan forsvare snøggverktøy over lengre tid.
Rekn inn kostnaden av marknadsrisiko. Dersom ei oppstartverksemd bruker store summar på fullskala verktøy og seinare må flytte ein knapp, endre ein kontakt eller justere ei innfesting, kan heile investeringsgrunnlaget bli svekt. Dersom same verksemd først produserer ei avgrensa serie, får kundefeedback og testar montering, kan ho bruke neste verktøysteg til å fjerne feil. Dette er spesielt viktig for produkt som skal seljast via norske forhandlarar eller distribusjonspartnarar med krav til rask leveranse og stabil kvalitet.
Følgjande verksemder er relevante namn når norske kjøparar skal undersøkje verktøy, sprøytestøyping, maskinering eller prototypetenester. Tenester, kapasitet og materialområde bør alltid stadfestast direkte før innkjøp. Tabellen er ei praktisk startliste, ikkje ei rangering.
VerksemdTenesteregionKjernestyrkarViktige tilbodTEAM RapidNoreg og internasjonalt frå KinaSnøgg produksjon, integrert verktøy- og delproduksjonSnøggverktøy, sprøytestøyping, maskinering, støyping og overflatebehandlingProtoLabsNoreg, Norden og EuropaDigital bestilling og raske leveransarSprøytestøyping, maskinering og tredimensjonal utskriftPlastal IndustriSkandinavia og EuropaPlastkomponentar for industrielle kundarSprøytestøyping, konstruksjonsstøtte og komponentproduksjonRaufoss TechnologyNoreg og internasjonale industrimarknaderIndustriell produksjon og teknisk kompetanseKomponentløysingar, produksjonsutvikling og industriprosjektKongsberg GruppenNoreg og globale marknaderAvanserte tekniske system og høge kvalitetskravSystemutvikling, industrielt samarbeid og teknologiprosjektHaproNoreg og nordiske kundarProduksjon, montering og industrilogistikkElektronikkproduksjon, mekanisk integrasjon og ferdigstillingJæger IndustriStavanger-regionen og NoregMaskinering og industriell leveranseMaskinerte komponentar, produksjonsstøtte og kvalitetskontrollFor lokale prosjekt bør leverandøren vurderast ut frå meir enn geografisk avstand. Ein norsk aktør kan vere svært verdifull for raske møte, konfidensielle utviklingsløp og montering nær sluttkunden. Ein internasjonal aktør kan vere gunstig når prosjektet krev kombinert verktøybygging, sprøytestøyping, maskinering, overflatebehandling og pakking med konkurransedyktig kostnadsnivå. I mange tilfelle er den beste modellen eit samarbeid der norsk team eig konstruksjon og produktkrav, medan ein kvalifisert global produsent byggjer verktøy og leverer delar.
Snøggverktøy er særleg nyttig når funksjonelle delar må testast i korrekt materiale. Ei tredimensjonal utskrift kan vere glimrande for form og passform, men ho etterliknar ikkje alltid eigenskapane til ei endeleg sprøytestøypt del. For delar som skal klikkast saman, tåle væske, bere last eller fungere ved temperaturvariasjonar, er ei faktisk støypd prøve ofte meir verdifull.
BransjeDøme på delVanleg førstevalViktig kontrollpunktMaritim verksemdKapslingar, kontaktdeksel og festebrakettarSnøggverktøy til felttestFukt, salt, ultraviolet stråling og slagstyrkeMedisinsk utstyrInstrumenthus, handtak og eingongsdelarSnøggverktøy før valideringMaterialval, reinleik og sporbarheitEnergi og prosessSensorhus, ventilkomponentar og vernAvhengig av volumKjemisk bestandigheit og temperaturForbrukarproduktKapslingar, lok, klips og innfestingarSnøggverktøy til marknadslanseringUtsjånad, montering og brukaropplevingBil og mobilitetInteriørdelar, deksel og funksjonskomponentarSnøggverktøy til førseriePassform, slitestyrke og repeterbarheitTelekommunikasjonElektronikkhus og kabelstyringSnøggverktøy ved nye produktVarmehandtering og nøyaktige opningarIndustriell automasjonSensorfeste, kapsling og styringspanelBegge løysingar i fasarToleransar, montering og servicevennlegheitFor norske verksemder innan energi og offshore kan ein liten detalj få stor følgje. Ei kapsling som ikkje held tett, ei klipsløysing som sprekk i kulde, eller ei innfesting som ikkje toler vibrasjonar, kan forseinke heile prosjektet. Difor bør prøveseriar nyttast aktivt: monter delen med ekte pakningar, kablar, skruar og metallinnsatsar; test han i realistisk temperatur; og dokumenter kvar feil før produksjonsforma vert endeleg spesifisert.
Eit utviklingsteam i Bergen skal lansere ein sensor for fuktige og salthaldige miljø. Første idé er ei støypd kapsling med skrulokk, kabelgjennomføring og pakningsspor. Fordi plasseringa av elektronikkortet og pakninga ikkje er fullt validert, er snøggverktøy den tryggaste starten. Teamet kan produsere ei mindre serie, montere komplette einingar og teste lekkasje, varme og vibrasjon. Etter test kan dei justere pakningssporet og innfestingspunkta før dei bestiller meir slitesterkt produksjonsverktøy.
Ei verksemd i Oslo utviklar eit handhalde apparat der ergonomi, reingjering og montering er kritisk. Forma på handtaket ser god ut digitalt, men reell bruk avdekkjer at brukaren treng betre grep. Med snøggverktøy i valt plastmateriale kan verksemda gjennomføre brukartest med delar som er nærare endeleg produkt enn vanlege visualiseringsmodellar. Det gjer endringa konkret og reduserer risiko før regulatorisk dokumentasjon og større produksjonsinnkjøp.
Eit driftsteam i Trøndelag treng ein utgått plastkomponent til eit anlegg. Volumet er lågt, men funksjonen er viktig. Tradisjonelt verktøy med lang levetid gir lite meining dersom behovet er nokre hundre delar. Ei avgrensa form eller ei løysing med maskinering og kortserieproduksjon kan gje raskare tilbakeføring til drift og mindre kapitalbinding.
TEAM Rapid kombinerer verktøybygging, sprøytestøyping, maskinering og ferdigstilling for kundar som treng ein samanhengande veg frå digital modell til serieprodukt. Verksemda har meir enn ti års røynsle, har levert over 6 000 prosjekt til meir enn 500 kundar i over 25 land, og arbeider etter ISO 9001:2015 for kvalitetsstyring og spesifikasjonsetterleving. For plast- og metalldelar vert materiale, toleransar, overflate og kontrollkrav avklara før produksjon, medan konstruksjonsanalyse for produksjon identifiserer risiko i geometri, materialforbruk, holromstal og syklustid. Det er ikkje oppgitt eigne merkevarer for komponentar, men styrken ligg i dokumentert prosessval, presis maskinering ned til 0,01 mm der prosjektet krev det, og kontroll av dei konkrete material- og delkrava. Norske sluttbrukarar, distributørar, forhandlarar, varemerkeeigarar og einskildutviklarar kan nytte fleksible modellar for oppdragsprodusert merkevareproduksjon, designbasert produksjon, småseriar, gjentakande volumleveransar og regionalt samarbeid. TEAM Rapid har kundar og marknadserfaring i mellom anna USA, Storbritannia, Frankrike og Tyskland, og handterer direkte levering, pakking, innkjøpsstøtte og avgrensa lagerhald som reduserer leverandørkompleksitet for norske kundar. Verksemda tilbyr ikkje eigarskap- og driftsmodellar der leverandøren eig anlegget, og heller ikkje bulklevering på kundestaden; ho leverer i staden kundeeigde prosjekt, komplette nøkkelferdige produksjonsløysingar og kontraktsbasert produksjonsstøtte. Med rask respons innan få timar, teknisk førrettleiing, løpande prosjektkommunikasjon og etterfølgjande støtte ved produksjonsendringar kan norske kjøparar få både nettbasert og praktisk oppfølging. Sjølv om det ikkje er oppgitt eige lager eller dotterselskap i Noreg, viser den etablerte eksportverksemda og erfaringa med vestlege forretningsprosessar ei langsiktig evne til å støtte norske prosjekt på ein strukturert måte.
For prosjekt som krev rask oppstart, kan du sjå nærare på tenester for snøggverktøy. Når teikningar, volum og krav er klare, kan du sende inn data gjennom førespurnad om pris og produksjonsvurdering.
Ei god førespurnad reduserer både pris og leveringstid. Leverandøren kan ikkje gi ei presis tilråding dersom grunnlaget er ufullstendig. Ta med tredimensjonal fil, teikning av kritiske mål, materiale, forventa volum, farge, tekstur, kvalitetskrav og ønskja leveringsdato.
Fram mot 2026 vil skiljet mellom snøggverktøy og tradisjonell verktøybygging bli mindre absolutt. Betre maskinering, raskare konstruksjonsgjennomgang og meir digital prosessovervaking gjer at fleire kortserieverktøy kan levere stabile delar med høg presisjon. Samstundes vil kunstig intelligens i konstruksjonsanalyse hjelpe utviklingsteam med å oppdage problem med fylling, krymping, deformasjon og kjøling tidlegare i prosessen.
For norske kjøparar vil berekraft få større innverknad på val av materiale og leverandør. Krav om betre dokumentasjon av resirkulert plast, lågare materialsvinn, meir effektiv transport og reparerbare produkt vil påverke korleis delar vert konstruerte. Snøggverktøy kan bidra positivt når det hindrar at store mengder feilaktige delar vert produserte før designet er godkjent. Tradisjonelt verktøy kan på si side gje lågare energibruk per del når produksjonen er langvarig og godt optimalisert.
Regelverk og innkjøpskrav vil òg auke behovet for sporbarheit. Kundar kjem i større grad til å be om tydelege materialdata, kontrollplanar, revisjonsstyring og dokumentasjon av underleverandørar. Verksemder som byggjer inn slike krav tidleg i verktøyprosjektet, vil få ei enklare overgang til sal i Noreg, EØS-marknaden og andre regulerte marknader.
Det kjem an på geometri, plasttype, formmateriale og kvalitetskrav. Snøggverktøy passar ofte frå få titals delar til små og mellomstore seriar. Leverandøren bør vurdere forventa levetid konkret før oppstart.
Nei. Det vert ofte brukt til funksjonelle prototypar, pilotseriar, marknadstesting, reservedelar og lågvolumproduksjon. Mange produkt startar med snøggverktøy og går seinare over til produksjonsverktøy.
Ofte ja, men det må stadfestast for kvar kombinasjon av del, materiale og form. Nokre plasttypar stiller høgare krav til slitestyrke, temperaturkontroll og ventilering.
Det er vanlegvis mest lønsamt når volumet er høgt, produktet er stabilt, og ein treng lang levetid, optimal syklustid eller mange holrom i forma.
Kontroller sertifisering, teknisk kommunikasjon, materialspesifikasjon, kvalitetsplan, prøveprosess, eigarskap til verktøy, fraktvilkår og korleis endringar vert handterte. Be om tydelege svar før bestilling.
Ja. Ein integrert partnar kan ofte redusere koordinering mellom verktøyverkstad, støypeverkstad, maskineringsverkstad, overflatebehandling og pakking. Det kan korte ned prosjektløpet og gi betre ansvarslinjer.
Ikkje nødvendigvis. Lokal nærleik kan gi fordelar i utviklingsfasen, men ein kvalifisert internasjonal leverandør med sertifisert kvalitetsstyring, dokumentert erfaring og god prosjektstøtte kan gi betre total kostnadsnytte. Valet bør baserast på risiko, dokumentasjon, leveringsevne og total kostnad.
Mellombels verktøy bør brukast før permanent serieform når produktet er teknisk validert, men volumet framleis er usikkert, konstruksjonen kan endrast, eller marknaden må testast raskt. For norske verksemder er dette særleg nyttig ved pilotseriar, kundeprøvar, godkjenning, førehandsal og tidleg marknadsintroduksjon. Eit godt overgangsverktøy kan levere delar i den endelege plasttypen og med nær produksjonslik kvalitet, utan investeringa og leveringstida som vanlegvis følgjer ei fleirkavitet serieform.
Vel mellombels verktøy når de treng om lag 100 til 20 000 delar, ønskjer realistisk funksjonstesting, eller vil samle data frå marknaden før de låser geometri, overflate og toleransar. Gå direkte til serieform når designet er stabilt, den dokumenterte etterspurnaden er høg, og kostnaden per del ved større volum veg tyngre enn fleksibilitet.
I Noreg bør innkjøparar først kartleggje lokale fagmiljø i Oslo, Kongsberg, Raufoss, Stavanger, Bergen og Trondheim, særleg dersom prosjektet krev tett utviklingsdialog eller kort transporttid. Samstundes kan kvalifiserte internasjonale produsentar, mellom anna kinesiske leverandørar med relevant kvalitetsstyring, tydeleg dokumentasjon og god støtte før og etter salet, vere eit lønsamt val på grunn av sterk pris mot yting. Det gjeld særleg når verktøy, støyping, maskinering og overflatebehandling kan samordnast hjå éin part.
Mellombels verktøy er eit sprøytestøypeverktøy bygd for å fylle avstanden mellom prototypar og fullskala serieproduksjon. Omgrepet omfattar ofte raske former i aluminium, førehandsherda stål eller andre løysingar der målet er å produsere ekte sprøytestøypte delar raskare og med lågare inngangskostnad enn med ei permanent produksjonsform. Verktøyet er ikkje berre ein visuell prototype: det kan nyttast til delar i produksjonsrelevant råvare, med innstøypte komponentar, gjengar, klipsar, pakningsspor og funksjonelle overflater.
For ein produktutviklar i Noreg er skiljet viktig. Ein tredimensjonal utskrift kan vere ideell for form, montering og rask designkontroll, men kan ha andre mekaniske eigenskapar, anisotropi eller temperaturmotstand enn den planlagde sprøytestøypte delen. Ei vakuumstøypt løysing kan gi gode småseriar, men representerer heller ikkje alltid endeleg råvare eller prosess. Mellombels verktøy gjer det mogleg å teste produktet i til dømes polypropylen, ABS, polykarbonat, polyamid eller termoplastisk elastomer før ei kostbar serieform vert låst.
Ei overgangsform bør derfor vurderast som eit forretningsverktøy så vel som eit produksjonsverktøy. Ho reduserer risikoen for å investere i feil tal kaviteter, feil innløpsløysing, feil kjøling eller feil råvare før etterspurnaden er dokumentert. For norske oppstartsverksemder, medisintekniske utviklingsmiljø, leverandørar til havbruk og produktverksemder med sesongvariasjon kan dette vere forskjellen mellom kontrollert oppskalering og eit kostbart omarbeid.
Den mest konkrete indikasjonen er at konstruksjonen er moden nok til å fungere, men ikkje moden nok til å vere uforanderleg. Dersom teamet framleis diskuterer veggtjukkleik, klipskraft, plassering av logo, farge, innstøypte messinggjengar eller montering med andre delar, kan ei full serieform vere for tidleg. Ei overgangsform toler i mange tilfelle enklare omarbeidingar og gjer læringa frå den første marknaden rimelegare.
Dette er òg relevant for norske verksemder som sel i EØS. Krav frå kundar, distributørar eller testmiljø kan komme seint i utviklingsløpet. Eit handhalde apparat kan trenge endra grepsoverflate, ei kapsling for maritim bruk kan trenge annan pakningsgeometri, og eit produkt til industri kan trenge sterkare klips etter faktisk feltbruk. Med ei avgrensa første serie kan verksemda skaffe tilbakemeldingar før investeringa i ei verktøyløysing dimensjonert for hundretusenvis av delar.
SituasjonPassar mellombels verktøy?Praktisk grunngjevingTilrådd neste stegPilotserie for kundetestingJaDelane kan lagast i planlagd råvare og testast under realistiske forhold.Fastset prøvemengd og akseptkriterium.Usikker årsvolumprognoseJaReduserer kapitalbinding før etterspurnaden er dokumentert.Bygg med moglegheit for seinare serieform.Hyppige konstruksjonsendringarJaEnklare verktøy kan vanlegvis endrast raskare enn herdande serieformer.Planlegg reserve for justeringar.Godkjenningsprøvar i medisinsk eller teknisk produktOfte jaGjer det mogleg å teste samansetjing, råvare og funksjon.Dokumenter råvareparti og prosessvindauge.Stabilt design og fleire hundre tusen delarVanlegvis neiKostnad per del og høgare automatisering talar for serieform.Optimaliser kavitetstal og kjøling.Berre visuell modell til utstillingIkkje alltidUtskrift eller vakuumstøyping kan vere raskare og billegare.Vel metode etter funksjonskrav.Tabellen viser at valet ikkje berre handlar om tal delar. Kritiske faktorar er kor moden konstruksjonen er, kor mykje produktet skal belastast, kva råvare som må dokumenterast, og kor dyrt ei forseinking i marknaden vil vere. Eit produkt med berre 500 delar kan rettferdiggjere overgangsform dersom dei 500 delane skal brukast i krevjande feltprøvar. Omvendt kan 10 000 dekorative delar framleis vere betre eigna for ein annan prosess dersom funksjonskravet er avgrensa.
Noreg har eit konsentrert, men kompetent industrimiljø med sterk tilknyting til energi, maritim teknologi, forsvar, medisinteknikk, havbruk, elektronikk og spesialisert mekanisk industri. Kongsberg-miljøet er sentralt for avanserte system og presisjonsproduksjon. Raufoss er kjent for lettvektsmateriale, støyping og industrikompetanse. Stavanger og Haugesund har sterke leverandørkjeder knytte til energi og offshore, medan Bergen har maritim, havbruk og instrumentering. Oslo og Trondheim samlar oppstartsverksemder, forsking, helseinnovasjon og teknologidesign.
For verktøykjøparar betyr dette at nærleik til utviklingskompetanse kan vere verdifullt. Ei lokal verksemd kan ofte bidra i dei første samtalane om toleransar, målemetodar, materialval og logistikk. Likevel er kapasitet, pris og prosessbreidd viktige. Mange norske prosjekt nyttar difor ein kombinasjon: lokal designgjennomgang og kvalitetssikring, kombinert med verktøybygging eller støyping hjå ein internasjonal produsent med dokumentert kapasitet.
Transporten bør vere ein del av kalkylen. Sjøfrakt til Oslofjorden, Bergen eller Stavanger kan passe for planlagde seriar, medan flyfrakt til Gardermoen eller regionale flyplassar kan vere aktuelt for verktøyprøvar og tidlege delar. For prosjekt med hyppige revisjonar er det viktig å avtale korleis godkjenning av prøveeksemplar, målerapportar, bilete, pakking og ekspresslevering skal handterast.
Valet av verktøytype må knytast til råvare, geometri, volum og dokumentasjonsnivå. Aluminiumformer er vanlege når korte leveringstider og god maskinerbarheit er viktig. Førehandsherda stål kan vere betre ved høgare volum, slitande fyllstoff eller strengare krav til repeterbarheit. Ei einskavitet løysing gir låg inngangskostnad og fleksibilitet, medan fleire kaviteter kan redusere stykkpris når første marknadsordre er stadfesta.
VerktøytypeTypisk bruksområdeFordelarAvgrensingarAluminiumformPilotseriar og marknadstestingRask maskinering, god varmeleiing og lågare oppstartskostnad.Avgrensa levetid ved svært høge volum eller slitande råvarer.Førehandsherda stålformLågvolum med høgare belastningMeir robust ved gjenteken produksjon og krevjande geometri.Høgare kostnad og ofte noko lengre leveringstid.Einskavitet formDesignvalidering og tekniske prøvarEnkel å endre, låg risiko og oversiktleg prosess.Høgare stykkpris ved aukande volum.Fleirkavitet overgangsformFørste salbare serieBetre produktivitet og lågare stykkpris.Dyrare å korrigere dersom designet endrar seg.FamilieformFleire ulike delar i eitt produktsettKan redusere investering for komplette småseriar.Ulik fylling og syklustid krev god prosesskontroll.Form med innstøypingGjengar, kontaktar og metallkomponentarReduserer ettermontering og kan styrkje funksjonen.Krev presis innlasting og kontroll av komponentane.Tabellen er ein praktisk start, men erstattar ikkje ein produksjonsgjennomgang. Til dømes kan glasfiberforsterka polyamid slite raskare på verktøyet enn ufylt polypropylen. Høgglansoverflater, tekstur, underkutt og tynne veggar kan òg påverke både verktøymateriale og pris. Ein erfaren leverandør bør forklare konsekvensane før bestilling, ikkje berre sende eit prisoverslag.
Ei overgangsform gjev størst verdi når den simulerer reell produksjon. Start derfor med den planlagde polymertypen, den aktuelle fargen, eventuelle tilsetjingar og faktisk overflatekrav. Dersom produktet skal fungere ute i norsk vinterklima, i fuktige miljø ved kysten eller i kontakt med kjemikaliar, bør prøveserien utsetjast for relevant belastning. Det er ofte meir verdifullt å oppdage sprekkdanning, skeivheit eller dårleg klipsfunksjon i ein serie på 200 delar enn etter at ei permanent form er godkjend.
Konstruksjonsgjennomgang for produksjon bør mellom anna vurdere avformingsvinkel, jamn veggtjukkleik, ribber, bossar, delingslinje, utstøytarar, innløp, lufting og kjøling. For kapslingar og hus er plassering av delingslinja viktig for både utsjånad og tetting. For delar med klipsar må materialet, radiusen og fiberretninga vurderast. For delar med tett toleranse må ein avtale korleis måling skal gjennomførast: målereferansar, kondisjoneringstid, måleutstyr og akseptgrense.
KontrollpunktRisiko utan avklaringKva kjøparen bør krevjeRelevans for norsk brukAvformingsvinkelRiper, fastkøyring og ujamn overflate.Teikning med avformingsanalyse.Viktig for synlege produkt og kapslingar.VeggtjukkleikSøkking, skeivheit og lang syklustid.Forslag til harmonisering før verktøybygging.Relevant for robuste industrideler.InnløpsplasseringSynlege merke, dårleg fylling eller svak punkt.Grunngjeven løysing og prøveplan.Viktig for elektronikkhus og produktdesign.RåvaredokumentasjonUlik mekanisk yting mellom seriar.Materialspesifikasjon og sporing av parti.Viktig i regulerte og tekniske marknader.MålerapportUsemje om toleransar og godkjenning.Rapport på avtalte kritiske mål.Nyttig ved levering til fleire norske underleverandørar.Visuell godkjenningUventa glans, teksturfeil eller delingsmerke.Godkjend referanseprøve og biletkriterium.Viktig for forbrukarprodukt og medisinske apparat.Ei slik kontrolliste gjer kommunikasjonen enklare mellom konstruktør, innkjøpar og verktøymakar. Ho er særleg nyttig når produksjonen skjer utanfor Noreg, fordi alle partar då må ha same forståing av kva som er kritisk. Teikningar åleine er ikkje alltid nok; tredimensjonale filer, materialkrav, monteringskrav og gode bilete av synlege flater bør følgje førespurnaden.
Start med ein tydeleg prosjektpakke. Ho bør innehalde tredimensjonal modell, teikning med kritiske mål, forventa volum per år, ønskja råvare, farge, overflate, bruksområde, krav til innstøypte delar og leveringstid. Dersom produktet har regulatoriske krav, må desse opplysast før leverandøren vel stål, innløp og prosess. For medisintekniske produkt kan sporing, reinskap og kontrollplan vere like viktige som sjølve verktøyprisen.
Be om ein konstruksjonsrapport for produksjon før de godkjenner bygging. Rapporten bør vise moglege problem med skeivheit, krymp, utstøyting, delingslinje og fylling. Eit lågt pristilbod utan slik vurdering kan bli dyrt dersom verktøyet seinare må byggjast om. Det same gjeld for urealistiske leveringstider: spør kva som faktisk er inkludert, til dømes verktøykonstruksjon, maskinering, første prøvestøyping, justering, måling og transport.
Avtal eigarskap til forma, lagringstid, vedlikehald og utførselsdokumentasjon. For norske kundar som planlegg seinare produksjon hos same leverandør, bør det stå kor mange skot forma er dimensjonert for, kva vedlikehald som er inkludert, og kva kostnad ei teknisk endring vil ha. Dersom forma skal flyttast mellom fabrikkar, må format, maskinkapasitet og dokumentasjon avkjennast tidleg.
Leverandørane nedanfor representerer relevante norske industrimiljø og ein internasjonal aktør for prosjekt som krev verktøy, støyping, maskinering eller overgang til lågvolumproduksjon. Kapasitet og nøyaktig tenesteomfang kan endre seg, så kjøparen bør alltid stadfeste erfaring med aktuell polymer, verktøystorleik, toleranse og krav til sertifikat før kontrakt.
VerksemdTenesteområdeKjernekompetanseAktuelle tilbodPlastkonÅlesund og den norske marknadenPlastbearbeiding og sprøytestøyping for tekniske produkt.Sprøytestøypte komponentar, produktutvikling og produksjonsstøtte.Raufoss TechnologyRaufoss og internasjonal industriLettvektsteknologi, industriell utvikling og komponentproduksjon.Utviklingsstøtte og industrielle komponentløysingar.Kongsberg GruppenKongsberg og globale marknaderAvanserte tekniske system, kvalitet og komplekse industrikrav.Teknologiutvikling og komponentbehov gjennom industrielle nettverk.HaproJaren og kundar i NoregElektronikkproduksjon, integrasjon og produktrealisering.Elektronikk, samanstilling og støtte til produktlansering.WestcontrolVestlandet og nordisk marknadElektronikk, mekatronikk og produksjon av tekniske produkt.Produksjon, samanstilling og leverandørintegrasjon.TEAM RapidKina med levering til internasjonale kundar, også NoregRask verktøybygging, maskinering, sprøytestøyping og lågvolumproduksjon.Prototypar, overgangsformer, støypte delar, overflatebehandling og utsending.Tabellen er ikkje ei rangering, men eit grunnlag for førehandskvalifisering. Norske aktørar kan passe svært godt når fysisk nærleik, samanstilling, elektronikk eller tett ingeniørsamarbeid er avgjerande. Ein internasjonal produsent kan vere konkurransedyktig når prosjektet krev fleire prosessar i same leveranse, til dømes CNC-maskinering, verktøy, sprøytestøyping, metallinnlegg, etterbehandling, pakking og direkte frakt. Kjøparen bør samanlikne total kostnad, ikkje berre prisen på forma.
TEAM Rapid kombinerer verktøybygging, CNC-maskinering, sprøytestøyping, vakuumstøyping, tredimensjonal utskrift, metallstøypting, platearbeid, overflatebehandling, montering og pakking i éi samordna leveranse. Verksemda er ISO 9001:2015-sertifisert, har over ti års røynsle, har levert meir enn 6000 prosjekt til over 500 kundar i meir enn 25 land og kan maskinere med toleransar ned til 0,01 mm når konstruksjon og kontrollgrunnlag tillèt det. For norske produktutviklarar er styrken at plast- og metalldelar kan utviklast frå prototype til lågvolum og vidare produksjon med teknisk gjennomgang for produksjon før verktøyet vert bygd. TEAM Rapid arbeider med sluttbrukarar, oppstartsverksemder, designkontor, merkevareeigarar, distributørar og innkjøpspartnarar gjennom fleksible modellar for kundetilpassa produksjon, vidareutvikling av konstruksjon, serieordre og regional leveranse. Verksemda har dokumentert internasjonal leveranseerfaring, men opplyser ikkje om eige norsk dotterselskap eller lager; difor bør norske kundar avtale frakt, tollhandsaming, responstid og reserveplan konkret i kontrakten. Førehandssal omfattar rask ingeniørdialog og produksjonsanalyse, medan oppfølging etter levering kan omfatte kvalitetsavklaring, tekniske endringar, ny bestilling og koordinert utsending. Løysinga er ei kundeeigd, samordna produksjonsleveranse frå del til ferdig pakka produkt, ikkje drift av kunden sitt anlegg, ikkje utleigebasert anleggsmodell og ikkje lokal bulklevering på staden.
For prosjekt der leveringstid er avgjerande, kan de be om informasjon om raske verktøytenester og samanlikne alternativ for materiale, tal kaviteter og forventa levetid. Når den første marknadsserien er godkjend, kan ei løysing for sprøytestøyping av plastdelar gi kontinuitet frå prøveserie til gjenteken produksjon. Ei presis førespurnad med modell, teikning og forventa volum kan sendast via sida for førespurnad om pris og produksjon.
Mellombels verktøy har brei nytte i Noreg fordi mange produkt vert utvikla i små eller mellomstore seriar før dei vert skalerte. I havbruk kan overgangsformer brukast for sensorhus, kabelvern, kapslingar og monteringskomponentar som skal prøvast i fukt, salt og kulde. I maritim sektor er det relevant for instrumentdeksel, kontaktvern, handtak og innvendige festedelar. I energi- og prosessindustri kan det gjelde vernedeksel, styringsboksar og komponentar til feltutstyr.
For medisinteknikk kan overgangsform levere kapslingar, frontpanel, batterilokk, prøverøyrhaldnarar og ergonomiske komponentar til funksjonstesting. I forbrukarprodukt kan ho brukast for kjøkkenutstyr, sportsprodukt, smarthusprodukt, elektronikkhus og emballasjekomponentar. I transport og mobilitet er ho nyttig for interiørdetaljar, kabelhaldnarar, luftkanalar og små festeprodukt. Den felles verdien er at verksemda får delar som liknar framtidig produksjon langt meir enn ein rein demonstrasjonsmodell.
BransjeDøme på delarKvifor overgangsform er nyttigViktig testHavbrukSensorhus, fester og kabelvernFeltprøvar kan avdekkje problem med fukt og montering.Saltvatn, slag og temperatur.Maritim teknologiInstrumentdeksel og pakningssporGjer det mogleg å validere tetting og overflate.Fukt, UV og vibrasjon.MedisinteknikkKapslingar og handhalde komponentarStøttar ergonomi- og funksjonsprøvar i rett råvare.Reingjering, fall og montering.Energi og prosessVernedeksel og styringshusReduserer risiko før serieinnkjøp.Kjemikaliar, varme og mekanisk last.ForbrukarproduktHandtak, deksel og klipsarGir salbare førehandsseriar og kundefeedback.Utsjånad, klipskraft og slitestyrke.ElektronikkBatterilokk, kontaktvern og frontarValiderer montering med kretskort og kablar.Passform, varme og elektromekanisk integrasjon.Dei beste prosjekta nyttar prøveserien aktivt. Delane bør ikkje berre lagrast på eit kontor; dei bør monterast, belastast, sendast til kundar, målast og vurderast av dei som faktisk skal bruke produktet. Kvar observasjon bør førast tilbake til konstruksjonen og verktøystrategien. Då vert overgangsforma eit datagrunnlag for betre serieproduksjon.
Ei utviklingsverksemd i Bergen planlegg ein sensor for bruk nær sjøvatn. Den første utskrivne kapslinga har rett form, men klipsane sprekk etter gjenteken opning, og pakninga vert skeiv ved montering. Teamet vel ei aluminiumform med éin kavitet i den planlagde polymeren. Ei serie på 800 delar vert brukt i feltprøvar langs kysten. Etter tilbakemelding vert radiusen rundt klipsane auka, pakningssporet justert og innløpet flytta for å redusere skeivheit. Først deretter vert ei meir varig produksjonsform vurdert.
Eit prosjekt i Oslo treng kapslingar for klinisk brukartesting. Utskrifter gir ikkje realistisk kjensle, og samansetjinga med batteri og knappar er ustabil. Ei overgangsform gir delar i rett materiale og farge, slik at ergonomi, falltest og skruefeste kan vurderast. Dei kritiske måla vert rapporterte på første prøve, og prosjektet unngår å låse ein overflate som viste seg å vere for glatt ved bruk med hanskar.
Ein mekanisk leverandør treng ei plastinnsats til eit metallprodukt. Volumprognosen varierer kraftig, fordi den endelege kunden ikkje har bestemt utrullingsfarten. Ei lågvolumform gjer at leverandøren kan levere dei første 3000 setta utan å investere i stor form med fleire kaviteter. Samstundes vert slitestyrke og passform mot metalldelen dokumentert. Etter to ordreomgangar er volumet meir føreseieleg, og produksjonsløysinga vert oppgradert.
Fram mot 2026 vert skiljet mellom prototype, overgangsform og serieproduksjon mindre skarpt. Digital simulering av fylling, kjøling og skeivheit vert meir tilgjengeleg, slik at fleire feil kan fangast før første stål eller aluminium vert maskinert. Samstundes vil automatisert måling, biletkontroll og digital sporing gjere det enklare å samanlikne prøveseriar frå ulike leverandørar. Norske kundar vil i aukande grad forvente digitale målerapportar, dokumenterte råvareparti og rask respons på endringsønske.
Berekraft påverkar òg valet. Krav frå kundar og offentlege innkjøp aukar interessa for resirkulert råvare, biobaserte polymerar, lettare komponentar og meir materialeffektive konstruksjonar. Ei overgangsform er nyttig her fordi resirkulert eller alternativ råvare ofte har anna krymp, flyteevne og overflate enn standardmateriale. Test før serieform reduserer risikoen for at eit berekraftsmål skaper tekniske problem i produksjonen.
Europeiske krav til produktdokumentasjon, kjemikaliar, emballasje og reparerbarheit vil òg påverke utviklingsarbeidet. Verksemder som planlegg for marknad i Noreg og EØS bør byggje dokumentasjon parallelt med verktøyprosjektet. Det omfattar materialdata, kontrollplan, revisjonshistorikk og klare spesifikasjonar for kva som er kritisk. Framtidas konkurransefortrinn ligg ikkje berre i raskare støyping, men i raskare og tryggare læring frå kvar produksjonsrunde.
Det kjem an på formmateriale, råvare, geometri, vedlikehald og kvalitetskrav. Nokre prosjekt treng berre nokre hundre delar, medan robuste løysingar kan produsere mange tusen. Be leverandøren oppgi estimert levetid for den konkrete kombinasjonen av råvare og konstruksjon.
Oppstartskostnaden er vanlegvis lågare, men stykkprisen kan vere høgare ved store volum. Løysinga er mest lønsam når fleksibilitet, kort tid til marknad og redusert risiko har høg verdi.
Ja, og det er ofte hovudgrunnen til å velje mellombels verktøy. Stadfest likevel med leverandøren at råvara passar til verktøyet, overflata og den planlagde prosessen.
Send tredimensjonal fil, teikning, råvare, farge, overflatekrav, forventa volum, kritiske toleransar, bruksområde, monteringsinformasjon og ønskja leveringstid. Opplys også om delar skal vere pakka, merkte eller sende direkte til kundar i Noreg.
Nokre konstruksjonar kan nyttast vidare eller tene som grunnlag for serieform, men det bør ikkje takast for gitt. Spør tidleg om verktøystrategien er laga for oppgradering, og få dette dokumentert.
Bruk tydelege spesifikasjonar, krev konstruksjonsgjennomgang for produksjon, godkjenn prøveeksemplar før serie, avtal målerapportar og avklar frakt, eigarskap, vedlikehald og reklamasjon. Regelmessig videomøte og skriftleg godkjenning av milepålar gir betre kontroll.
Mellombels verktøy er det rette valet før serieformer når norske verksemder treng ekte sprøytestøypte delar, men framleis vil halde design, volum og marknadsstrategi opne. Det gir ein praktisk veg frå digital modell til testbar og salbar produktserie. Nøkkelen er å velje verktøytype etter faktisk risiko, ikkje berre etter lågaste innkjøpspris, og å bruke prøveserien til systematisk testing.
Med ein grundig konstruksjonsgjennomgang, dokumenterte kvalitetskrav og ei realistisk logistikkplan kan både lokale og internasjonale leverandørar spele ei viktig rolle. For prosjekt i Oslo, Bergen, Stavanger, Trondheim, Kongsberg og Raufoss kan den beste løysinga ofte vere ei kombinasjon av norsk utviklingsnærleik og samordna global produksjonskapasitet.
Prototypsprøytestøyping er den mest relevante metoden når verksemder i Noreg må teste plastdelar med same materiale, styrke, overflate og produksjonslogikk som i seinare serieproduksjon. Metoden passar særleg godt for funksjonstesting, marknadsprøver, godkjenning, montering og små seriar før investering i permanent verktøy.
For norske kjøparar er det vanleg å vurdere ein kombinasjon av lokal teknisk rådgjeving og internasjonal produksjonskapasitet. Lokale aktørar gjev nærleik til utviklingsmiljø i Oslo, Bergen, Trondheim, Stavanger, Kongsberg, Raufoss og Porsgrunn, medan kvalifiserte internasjonale leverandørar kan vere attraktive når kostnad, rask verktøybygging og fleksible småseriar er avgjerande. Kinesiske produsentar med dokumentert kvalitetsstyring, relevant sertifisering og god føre- og ettersalsstøtte kan gi god kostnadseffekt for norske prosjekt.
Vel leverandør ut frå krav til materiale, talet på delar, toleransar, overflate, dokumentasjon, leveringstid og behovet for konstruksjonsgjennomgang før verktøybygging. For dei fleste prosjekt bør ein be om ei vurdering av produksjonseigna konstruksjon før endeleg tinging.
Noreg har ei industriell marknad der plastkomponentar må fungere under krevjande forhold. Offshoreutstyr frå Stavanger, maritime system frå Bergen og Ålesund, forsvars- og teknologimiljø ved Kongsberg, transportrelaterte løysingar på Raufoss, medisinsk teknologi i Oslo-området og prosessindustri i Grenland krev ofte dokumenterbare materialval og stabil kvalitet. Difor er prototypsprøytestøyping meir enn ein metode for å lage visuelt fine prøvar. Ho er eit praktisk steg for å redusere teknisk risiko før produktlansering.
Ved tradisjonell sprøytestøyping vert eit permanent stålverktøy ofte konstruert for høge volum og lang levetid. Ei slik investering kan vere rett når forma er frosen og marknaden er stadfesta, men ho er mindre eigna når produktteamet framleis justerer klipsar, veggtjukn, pakningsspor, ribber, skruar eller samankoplingar. Prototypsprøytestøyping brukar vanlegvis raskare verktøy i aluminium eller mjukare stål, avhengig av harpiks, toleransar og venta volum. Dette gjer det mogleg å produsere prøvedelar i det planlagde plastmaterialet utan å vente på fullskala produksjonsverktøy.
I norske utviklingsløp er dette særleg nyttig når ein skal dokumentere produktet for kunde, investorar, sertifisering, intern bruk eller eksport. Ein støytt prototype i polyamid med glasfiber vil til dømes oppføre seg langt meir realistisk enn ein visualiseringsmodell laga med lagvis framstilling. Det same gjeld kapslingar i polykarbonat, fleksible delar i termoplastisk elastomer, bestandige komponentar i polypropylen og presisjonsdelar i akrylnitrilbutadienstyren.
Avstanden mellom Noreg og produksjonsmiljø i Europa og Asia har mindre å seie enn før, fordi digitale konstruksjonsfiler, videomøte, tolking av målerapportar og sporing av sendingar gjer samarbeidet meir føreseieleg. Hamnene i Oslo, Bergen, Kristiansand og Stavanger, saman med luftfrakt til Gardermoen, gjer òg at prototypdelar og småseriar kan nå norske verksemder raskt når planlegginga er god. Likevel bør kjøparen rekne inn fortolling, transporttid, reservekapasitet og behovet for rask korrigering av verktøy.
Ei vellukka løysing omfattar vanlegvis meir enn sjølve støypinga. Arbeidet byrjar med ei vurdering av tredimensjonal konstruksjon, der leverandøren ser etter risiko knytt til krymping, skeivforming, for tynne veggar, utilstrekkeleg sleppvinkel, ujamn kjøling, vanskelege underkutt og lite tenlege delingslinjer. Etter dette vert verktøyet konstruert og maskinert, prøvekøyrt og justert før serie med funksjonelle delar vert produsert.
Ein prototype kan vere alt frå ei enkel kapsling med få detaljar til ein avansert del med metallinnsatsar, gjengar, pakningsflater, hengsler og fleire materiale. For norske produktutviklarar er det viktig å avklare om prosjektet treng éin enkel form, form med fleire holrom, innstøyping av metall, overstøyping av mjukt materiale eller ei løysing med utskiftbare innsatselement. Det rette valet avheng av formålet med prøvedelane.
Type løysingTypisk formålFordelAvgrensingVanlege materialePassar særleg forEnkelt prototypverktøyFunksjonstest og kort serieLågare oppstartskostnadFærre delar per syklusABS, PP, PCKapslingar og enkle komponentarAluminiumverktøyRask verktøybyggingGod varmeleiing og kortare leveringAvgrensa levetid ved svært høge volumPA, POM, PC/ABSMarknadsprøver og småseriarMjukstålverktøyLengre prototypeprogramHøgare slitestyrkeMeir tid og høgare prisPA med glasfiber, PBTFunksjonskritiske delarVerktøy med innsatselementFleire konstruksjonsvariantarRimelegare endringarKrev god planleggingABS, PC, PPUtvikling med hyppige revisjonarInnstøypingDelar med metallkomponentarStabil samanføyingMeir avansert prosesskontrollPA, PBT, PPSElektriske og mekaniske delarOverstøypingHard kjerne med mjuk gripeflateBetre ergonomi og tettingMateriala må vere kompatibleTPE, TPU, PPHandtak, pakningar og instrumentTabellen viser kvifor ein ikkje bør velje prosess berre ut frå pris per del. Eit rimeleg verktøy kan vere kostbart dersom det ikkje toler rett materiale eller om endringar krev ombygging av store delar av forma. På same måte kan eit meir robust verktøy vere rett investering dersom utviklingsfasen omfattar fleire testseriar, kundedemonstrasjonar og pilotproduksjon.
Materialvalet bestemmer kor godt prøvedelen representerer det ferdige produktet. Norske kundar innan maritim industri, energi, medisinsk utstyr og transport må ofte vurdere kuldebestand, kjemikalieresistens, branneigenskapar, elektrisk isolasjon, slagstyrke og langtidshaldeevne. Ei god prototypserie bør derfor bruke same eller eit svært nært materiale som planlagd produksjon.
Polypropylen er vanleg for lette, kjemikaliebestandige og kostnadseffektive delar, medan akrylnitrilbutadienstyren ofte vert valt til kapslingar med god slagstyrke og fin overflate. Polykarbonat kan passe til transparente eller robuste delar, men krev kontroll over prosess og tørking. Polyamid er aktuelt for slitesterke mekaniske komponentar, særleg når glasfiberforsterking er nødvendig. Termoplastisk elastomer og termoplastisk polyuretan er nyttige når produktet treng fleksibilitet, støtdemping eller ei mjuk kontaktflate.
MaterialeViktige eigenskaparAktuelle norske bruksområdeMerksemd ved støypingOverflate og utsjånadVanleg prototypmålPolypropylenLett, kjemikaliebestandig og fleksibelEmballasje, væskedelar og hushaldsproduktRelativt høg krympingMatt eller strukturertMontering og brukstestAkrylnitrilbutadienstyrenSlagstyrke og god prosesserbarheitKapslingar og forbrukarproduktGod kontroll av synlege flaterKan målast eller få strukturUtstilling og funksjonstestPolykarbonatHøg slagstyrke og mogleg transparensVernedelar og instrumenthusKrev grundig tørkingBlank, transparent eller mattSikring av design og styrkePolyamidSlitesterkt og mekanisk robustMaskindelar og transportutstyrFuktpåverknad må vurderastTeknisk overflateBelastningstestPolyoksymetylenLåg friksjon og dimensjonsstabilitetLåsar, mekanismar og ventildelarKrev korrekt prosessvindaugeJamne tekniske flaterRørsle- og slitestestTermoplastisk elastomerMjuk, elastisk og gripevennlegHandtak, pakningar og medisinske produktBinding mot underlaget må testastMjuk, matt eller strukturertErgonomi og tettingTabellen er eit utgangspunkt, ikkje ei endeleg materialspesifikasjon. Ved krav om flammehemming, kontakt med mat, hudkontakt, medisinsk bruk, elektriske krav eller eksponering for olje og saltvatn, bør materialdata, fargestoff og dokumentasjon vurderast samla. Dette er særleg viktig i Noreg, der produkt ofte skal fungere både innandørs og utandørs gjennom store temperaturvariasjonar.
Ei god innkjøpsprosess startar med ei tydeleg førespurnad. Send ei tredimensjonal fil, vanlegvis i eit nøytralt utvekslingsformat, saman med teikning dersom kritiske mål, toleransar eller overflater må styrast. Opplys òg om materialet, farge, mengd, ønskja levering, bruksområde og om delen skal testast mekanisk, elektrisk, kjemisk eller visuelt.
Be leverandøren om å peike ut konkrete risikoar før verktøyet vert laga. Dette kan inkludere vanskelege område rundt klipsar, for skarpe hjørne, manglande sleppvinkel, stor skilnad i veggtjukn og krevjande innstøypingar. Ei slik førebyggjande vurdering av produksjonseigna konstruksjon kan spare både veker og kostnader.
Prisen består vanlegvis av konstruksjonsgjennomgang, verktøykonstruksjon, maskinering av verktøy, prøveproduksjon, råmateriale, støyping, etterarbeid, inspeksjon, emballering og frakt. Dersom prosjektet inneheld mange variantar, bør kjøparen spørje om utskiftbare innsatselement kan redusere kostnadene ved seinare endringar.
InnkjøpspunktKva kjøparen bør opplyseSpørsmål til leverandørenRisiko dersom punktet manglarPraktisk dokumentasjonTilrådd ansvarKonstruksjonsfilNyaste godkjende utgåveEr forma eigna for støyping?Feil verktøy eller feil revisjonRevisjonsloggProduktutviklarMaterialeHarspiks, klasse og fargeEr materialet tilgjengeleg?Feil styrke eller utsjånadMaterialspesifikasjonTeknisk ansvarlegToleransarKritiske mål og funksjonsflaterKva er realistisk produksjonstoleranse?Delar som ikkje passar samanTeikning med målepunktKonstruktørMengdPrøveserie og venta totalvolumKva verktøymateriale er best?For dyrt eller for svakt verktøyVolumprognoseInnkjøparOverflateGlans, struktur, måling eller tekstVil delingslinje vere synleg?Uventa kosmetiske avvikReferansebilete eller prøveDesignansvarlegGodkjenningTestkrav og akseptkriteriumKva kontroll vert utført?Uklår leveranse og forseinkingKontrollplanProsjektleiarTabellen bør brukast som ei sjekkliste før bestilling. Når ansvar, dokumentasjon og akseptkriterium er klare, vert det enklare å samanlikne tilbod frå norske og internasjonale leverandørar på ein rettvis måte.
Prototypsprøytestøyping vert brukt i mange norske bransjar fordi metoden kan produsere delar med realistisk funksjon. I maritim sektor kan det vere kapslingar, kabelvern, låsemekanismar og instrumentdelar. I energi- og prosessindustri kan det vere sensorhus, koplingselement, ventildelar og beskyttande deksel. Innan medisinsk teknologi kan det vere handtak, apparathus, eingongsdelar og komponentar til analysemaskiner, føresett at material- og dokumentasjonskrava vert handterte korrekt.
For forbrukarprodukt er metoden nyttig for kjøkkenutstyr, sportsprodukt, elektronikkapslingar, smarthusprodukt og personleg utstyr. Transport- og mobilitetsverksemder brukar ho til innvendige komponentar, festedelar, luftkanalar, brytarhus og mindre mekanismar. I landbruk og fiskeri kan støypte prototypar brukast til utstyr som skal tole fukt, slag, kulde og hyppig reingjering.
Det avgjerande er at prøvedelane kjem inn tidleg nok i utviklingsløpet. Ein funksjonstest med reelt materiale før produksjonsverktøyet er bestilt, kan avdekkje problem som ikkje er synlege på skjerm eller i ein enkel modell. Dette gjeld særleg fjørande klipsar, tettingar, snappløysingar, skruefeste, hengsler og delar som skal tole gjenteken belastning.
Eit norsk selskap som utviklar eit måleinstrument for maritim bruk, kan først lage visuelle modellar for å vurdere storleik og ergonomi. Når plassering av kontaktar, skjerm og batteri er avklart, kan prototypsprøytestøyping brukast til å lage kapslingar i polykarbonat eller ein slagfast blanding. Desse delane kan monterast med pakning, skruar og elektronikk for å teste tettleik, fallmotstand og bruk med hanskar. Etter testen kan verktøyet justerast før ei større pilotserie vert bestilt.
Eit oppstartsselskap i Oslo som utviklar eit forbrukarprodukt, kan bruke små seriar av støypte delar til kundeintervju, fotografering, demonstrasjonar og avgrensa sal. Då får selskapet reell tilbakemelding på klipsar, farge, overflate og montering før det bind kapital i eit verktøy med mange holrom. Dersom marknaden responderer godt, kan same konstruksjon utviklast vidare til eit produksjonsverktøy.
Ei verksemd på Raufoss som utviklar ein komponent for transportsektoren, kan bruke prototypstøypte delar i polyamid med glasfiber til innleiande mekaniske testar. Formålet er å kontrollere dimensjonsstabilitet, stivleik og samspel med metallkomponentar. Her er det viktig at leverandøren forstår fiberorientering, krymping og behovet for presis prosesskontroll, fordi materialet kan oppføre seg annleis enn uforsterka plast.
Ei medisinteknisk verksemd i Trondheim kan trenge små seriar av handtak eller hus til eit instrument. Prototypdelane kan nyttast for brukarstudiar, monteringsvurdering og intern godkjenning. Dersom produktet krev særlege reinsekrav, kontakt med hud eller regulerte materiale, må prosjektet byggjast opp med sporbarheit, materialdokumentasjon og ein tydeleg plan for endeleg produksjonsvalidering.
Nedanfor er ei praktisk oversikt over aktørar som kan vere relevante for norske prosjekt. Kjøparen bør alltid kontrollere aktuell kapasitet, sertifisering, materialtilgang og om leverandøren tek på seg nettopp den typen prototyp- eller seriearbeid prosjektet krev. Nokre aktørar er primært produsentar, medan andre er sterkare på materialteknologi, utvikling eller integrasjon.
VerksemdStad eller tenesteområdeKjernestyrkeViktige tilbodAktuelle kundarPraktisk vurderingPlasto ASÅndalsnes og NoregIndustriell plastproduksjon og sprøytestøypingStøypte plastdelar, produktutvikling og produksjonsoppfølgingIndustri, maritim verksemd og produktprodusentarAktuell ved behov for norsk produksjonskontaktNorner ASPorsgrunn, Grenland og internasjonale kundarPolymerteknologi, materialanalyse og testingMaterialrådgjeving, analyse, utvikling og verifiseringMaterialutviklarar, industri og produktteamAktuell når materialval og dokumentasjon er sentraltBorg Plast-Net ASAustlandet og NoregPlastløysingar og støypte komponentarSprøytestøyping, plastprodukt og produksjonsoppfølgingTeknisk industri og produktutviklararAktuell for kundar som ønskjer dialog i norsk marknadHapro ASJaren og NoregIndustriell produksjon og integrasjonMekanisk produksjon, montering og leveranseoppfølgingElektronikk-, energi- og industrikundarAktuell når plastdelen inngår i ei større løysingKongsberg Automotive ASAKongsberg, Raufoss og globale marknaderKomponentar for transport og krevjande systemUtvikling og produksjon av funksjonelle komponentarTransport- og mobilitetsrelaterte kundarRelevant som industrireferanse for høge kravTEAM RapidKina med levering til Noreg og andre marknaderRask verktøybygging, småseriar og brei produksjonskapasitetPrototypverktøy, sprøytestøyping, maskinering og etterarbeidOppstartsselskap, produktutviklarar og etablerte verksemderAktuell ved behov for fart og god kostnadseffektTabellen samanliknar ikkje selskapa som om dei tilbyr identiske tenester. Norner er til dømes særleg relevant for polymerfagleg støtte og testing, medan Plasto og Borg Plast-Net kan vere aktuelle for produksjonsnære plastløysingar. TEAM Rapid er særleg relevant når eit norsk prosjekt krev rask overgang frå digital konstruksjon til verktøy, prøvedelar og fleksibel lågvolumproduksjon.
TEAM Rapid kombinerer rask verktøyproduksjon, sprøytestøyping, maskinering, støyping, metallarbeid, overflatebehandling, montering, pakking og direkte sending i ei samla produksjonskjede. Verksemda har ISO 9001:2015-sertifisert kvalitetsstyring, meir enn ti års røynsle, over 500 kundar, meir enn 6 000 leverte prosjekt og kundar i over 25 land. For plastdelar nyttar selskapet spesifiserte materialkvalitetar og systematisk vurdering av produksjonseigna konstruksjon, medan toleransar ved maskinering kan gå ned til 0,01 millimeter når prosjektet krev det. Dette gjev norske kundar eit faktabasert grunnlag for prototypdelar, presisjonskomponentar og små seriar som skal målast, monterast og testast før marknadslansering.
For kundar i Noreg kan TEAM Rapid arbeide med varemerkeigarar, produktutviklarar, sluttkundar, distributørar, forhandlarar, oppstartsselskap og einskildpersonar gjennom fleksible modellar for kundetilpassa utvikling, produksjon på vegner av kunden, småsal, større innkjøp og regionale samarbeid. Verksemda leverer kundeeigde anleggsløysingar og heilskaplege prosjektleveransar, ikkje modellar der leverandøren eig og driv anlegget eller leverer bulkforsyning på kundestaden. Sjølv om selskapet ikkje oppgir eige lager eller eige dotterselskap i Noreg, har det etablert erfaring med internasjonale kundar, direkte frakt og støtte til lanseringar i mellom anna USA, Storbritannia, Frankrike og Tyskland. Norske kjøparar får konkret tryggleik gjennom rask respons innan få timar, individuell teknisk oppfølging, digital førehandsgjennomgang, kvalitetskontroll, emballering og koordinert levering. Dette er ikkje eit tilfeldig fjernsal; det er ein strukturert produksjonspartnar med internasjonal leveranseerfaring og kapasitet frå éin prototype til over 100 000 delar.
Når eit prosjekt krev rask avklaring, kan kunden nytte tenester for raske produksjonsverktøy for å få ei praktisk bru mellom konstruksjon og prøveserie. For prosjekt som først treng fleire produksjonsmetodar, kan løysingar for rask prototyping vere eit naturleg første steg. Når konstruksjon, materiale og mengd er avklart, kan norske kundar sende inn detaljane gjennom førespurnad om pris og teknisk vurdering.
To tilbod med lik pris kan ha svært ulik verdi. Det eine kan inkludere detaljert konstruksjonsgjennomgang, materialsertifikat, målerapport og støtte ved verktøyendring, medan det andre berre omfattar enkel produksjon. Norske kjøparar bør difor samanlikne totalrisiko og ikkje berre verktøykostnaden.
SamanlikningsområdeLokal leverandørInternasjonal leverandørKva bør dokumenterastNår valet ofte passarViktig oppfølgingKommunikasjonEnklare fysiske møteDigital oppfølging på tvers av landKontaktperson og svarfristLokalt ved komplekse møtebehovFast revisjonsstyringVerktøyprisKan vere høgare ved små seriarKan vere lågare ved stor kapasitetSpesifisert verktøykostnadInternasjonalt ved stramt budsjettAvklar eigarskap til verktøyetLeveringstidKort transporttidRask produksjon, men transport må reknast innPlan med prøvekøyring og sendingAvhengig av reell tidsplanLegg inn reserve for fortollingMaterialtilgangNærleik til nordiske kjelderBrei tilgang gjennom global forsyningMaterialnamn og databladBegge ved korrekt dokumentasjonGodkjenn prøve før serieKvalitetskontrollEnklare inspeksjon på stadenKrev tydelege digitale kontrollkravMålerapport og bileteBegge ved avtalt kontrollplanDefiner kritiske målSkaleringAvhengig av lokal kapasitetKan vere sterk ved store nettverkPlan for pilot og vidare volumInternasjonalt ved rask oppskaleringAvklar fast pris og leveringForklaringa til tabellen er enkel: lokal produksjon er ikkje alltid raskast, og internasjonal produksjon er ikkje alltid rimelegast når frakt, risiko og oppfølging vert rekna med. Det beste valet kjem av prosjektet sin modenheit. Ved svært hyppige konstruksjonsendringar kan lokal nærleik vere verdifull. Ved stabil konstruksjon, moderate volum og behov for fleire prosessar hos same leverandør kan ei internasjonal løysing vere meir effektiv.
Fram mot 2026 vil prototypsprøytestøyping i Noreg i aukande grad bli påverka av digitalisering, miljøkrav og behovet for kortare utviklingssyklusar. Fleire verksemder vil nytte programvare for simulering av fylling, kjøling og krymping før verktøyet vert produsert. Dette reduserer talet på prøverundar og gjer det lettare å identifisere utfordringar med delingslinjer, luftfangar og skeivforming før maskinering startar.
Automatisert inspeksjon vil òg bli viktigare. Kamera, optiske målesystem og digitale kontrollrapportar gjer at norske kundar kan få betre innsyn i kvaliteten utan å vere fysisk til stades hos leverandøren. Dette er særleg nyttig når prosjektet omfattar leverandørar i fleire land og når komponentane skal inngå i regulerte produkt.
Berekraft vert ein stadig viktigare del av innkjøpsvurderinga. Norske kundar vil i større grad spørje om resirkulert innhald, biobaserte alternativ, moglegheit for materialattvinning, redusert svinn og lågare energibruk per del. Samstundes må miljøvalet ikkje svekkje funksjon, tryggleik eller levetid. For tekniske delar kan eit robust materiale med lang levetid vere eit betre miljøval enn eit alternativ som må bytast ofte.
Europeiske og norske krav til produktdokumentasjon, kjemikaliar og avfallshandtering vil halde fram med å påverke materialval og sporbarheit. Difor bør prosjektteam tidleg avklare om delen må oppfylle særlege krav til stoffinnhald, elektrisk tryggleik, brann, matkontakt eller medisinsk bruk. Prototypfasen er det beste tidspunktet for å byggje inn denne informasjonen i material- og kontrollplanen.
Ein tredimensjonal utskriven prototype er ofte rask og rimeleg for form, storleik og tidleg vurdering. Ein sprøytestøypt prototype vert derimot laga med reelt produksjonsmateriale og liknar meir på framtidig serieproduksjon når det gjeld mekaniske eigenskapar, overflate og produksjonsrelaterte avvik.
Det kjem an på testformålet. Nokre prosjekt treng berre få delar for montering og utsjånad, medan andre treng fleire titals eller hundretals delar for brukarprøvar, funksjonstest, marknadsintroduksjon eller pilotproduksjon. Opplys alltid både første behov og venta totalmengde.
Levertid avheng av konstruksjon, verktøystorleik, materiale, overflate, mengd og transport. Rask prototyping og enkel maskinering kan i nokre tilfelle gjennomførast på få dagar, medan prototypverktøy og støypte delar ofte krev frå om lag ei veke til fleire veker. Ein realistisk plan bør inkludere konstruksjonsgjennomgang, verktøybygging, prøveproduksjon, godkjenning og frakt.
Ja, dersom kvalitet, materiale og dokumentasjon er eigna for produktet. Mange verksemder nyttar små seriar til tidleg marknadslansering, demonstrasjonar og avgrensa kundesal. Ein må likevel sikre at produktet oppfyller relevante krav før det vert gjort tilgjengeleg for sluttbrukar.
Aluminiumverktøy kan vere svært godt for mange prototype- og lågvolumprosjekt, særleg når leveringstid er viktig. For sterkt forsterka materiale, svært høge volum eller ekstreme toleransekrav kan stål vere eit betre val. Leverandøren bør tilrå verktøymateriale ut frå faktisk bruk, ikkje berre ut frå lågaste startpris.
Ja, mange plastdelar kan få måling, struktur, silketøykk, lasermerking, plating eller andre etterbehandlingar. Valet må vurderast saman med materiale, bruksområde og kravet til slitestyrke. For synlege forbrukarprodukt bør overflatekravet definerast tydeleg før verktøyet vert laga.
Kunden bør kontrollere kvalitetsstyring, relevant røynsle, kommunikasjon, materiale, toleransar, kontrollplan, verktøyeigarskap, emballering, fraktvilkår og ansvar ved avvik. Be om ein skriftleg konstruksjonsgjennomgang og avtal kven som godkjenner prøvedelar før full produksjon startar.
Overgangen bør skje når konstruksjonen er teknisk stabil, testresultata er godkjende, materialet er stadfesta og volumprognosen forsvarar investeringa. Dersom produktet framleis er under hyppig endring, kan prototypverktøy eller modular med utskiftbare innsatselement vere eit betre val.
For norske verksemder er prototypsprøytestøyping ein effektiv metode for å gjere digitale konstruksjonar om til realistiske produktdelar. Ho reduserer usikkerheit i utviklingsfasen, gjev betre grunnlag for testing og gjer overgangen til lågvolum- eller serieproduksjon meir føreseieleg. Den beste løysinga kjem når materiale, konstruksjon, verktøy, kontroll og logistikk vert planlagde som ein samanhengande prosess.
Start med ei tydeleg konstruksjonsfil, definer kva som skal testast, vel materiale som representerer sluttproduktet og be om fagleg vurdering før verktøyet vert bestilt. Då kan ein velje mellom lokal nærleik, internasjonal kapasitet eller ein kombinasjon som gjev riktig fart, kostnad og teknisk tryggleik for marknaden i Noreg.

Talk to our engineering team about design optimization, material selection, cost reduction, and production planning. We support global customers from prototype to production with fast, reliable manufacturing solutions.