Prototype-spuitgieten voor Nederland: snel valideren
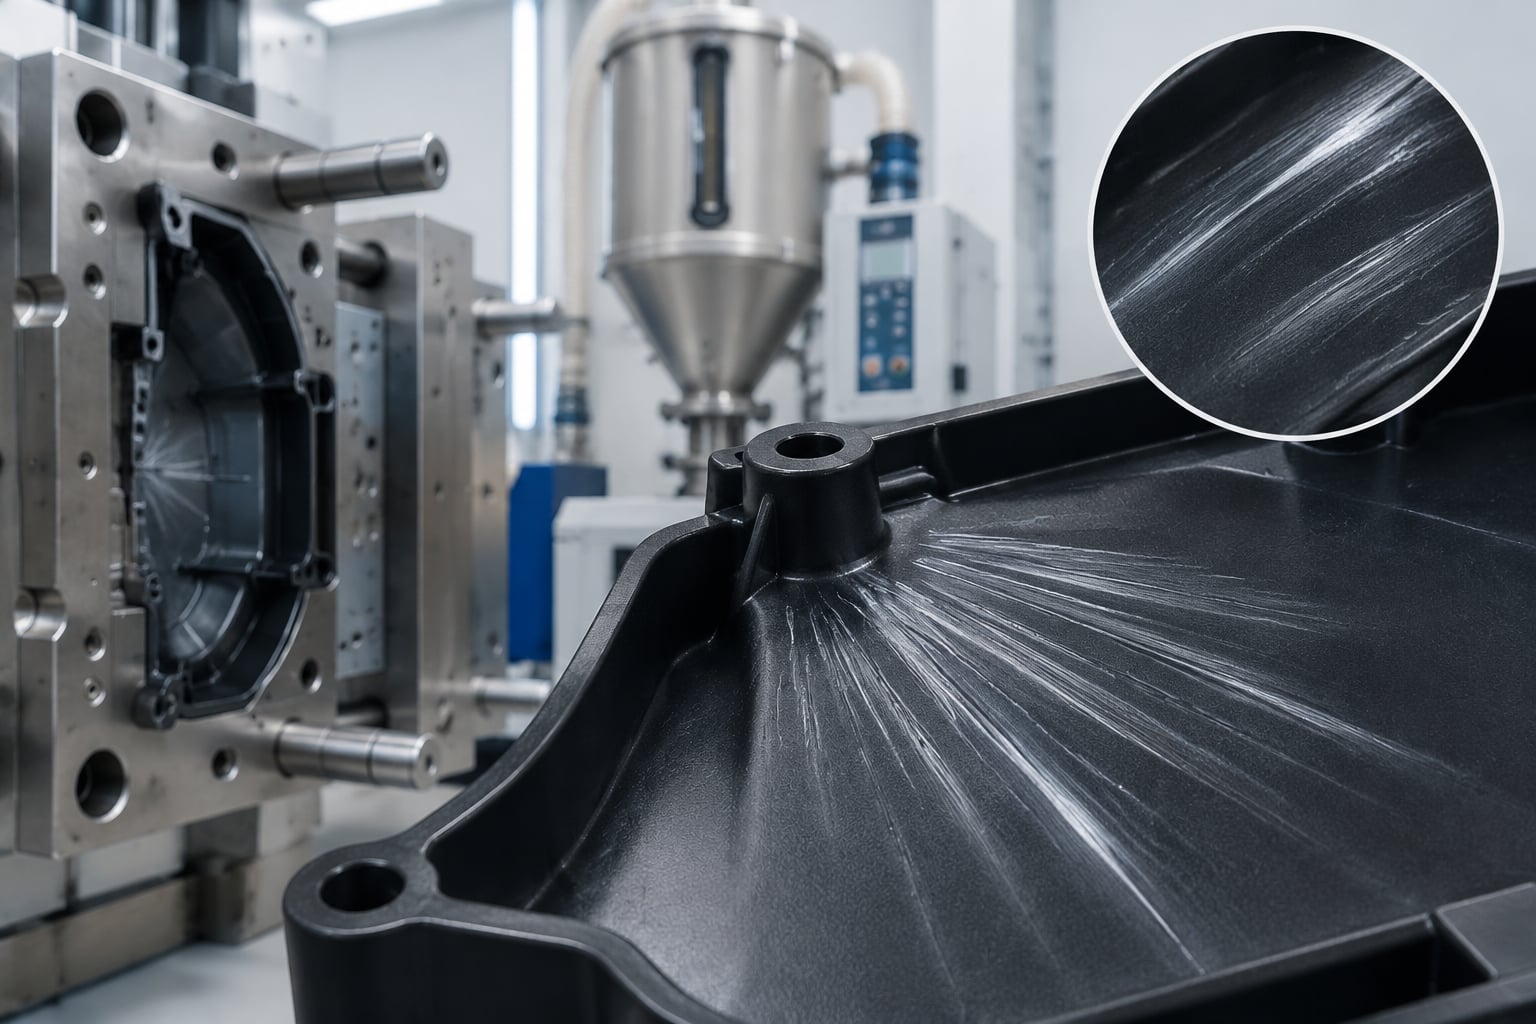
Prototype-spuitgieten voor Nederland: van ontwerpcontrole naar produceerbaar onderdeel
Kort antwoord

Prototype-spuitgieten is de meest praktische keuze wanneer een Nederlands productteam niet alleen de vorm, maar ook het echte seriemateriaal, de klikverbindingen, toleranties, oppervlakken en montage wil testen. Anders dan bij veel 3D-geprinte modellen worden onderdelen geproduceerd in een matrijs en met thermoplasten die dicht bij de beoogde serieproductie liggen. Daardoor ziet u vroegtijdig of een behuizing, technische kap, connector, medische component of industrieel onderdeel werkelijk functioneert.
Voor projecten in Nederland zijn Protolabs, Naber Plastics, Helvoet, VDL Kunststoffen, Rosti Nederland en Promolding relevante namen om te vergelijken. Kies een leverancier op basis van beschikbare harsen, ervaring met uw sector, matrijstype, meetrapportage, verwachte jaarafname en de mogelijkheid om ontwerpwijzigingen snel door te voeren. Voor een eerste offerte is een 3D-bestand, materiaalvoorkeur, aantallen, kritische maten en gewenste leverdatum meestal voldoende.
Naast Nederlandse producenten kunnen gekwalificeerde internationale leveranciers worden overwogen. Met name Chinese partners met ISO 9001-certificering, gedocumenteerde kwaliteitscontrole, duidelijke voor- en nazorg en directe logistieke ondersteuning kunnen voor kleine tot middelgrote series een gunstige prijs-prestatieverhouding bieden. Dit is vooral relevant voor bedrijven rond Amsterdam, Eindhoven, Rotterdam, Utrecht en Enschede die snel willen valideren zonder direct in kostbare productiematrijzen te investeren.
Wat prototype-spuitgieten precies oplevert

Bij prototype-spuitgieten wordt een tijdelijke of versnelde matrijs gebruikt om kunststofdelen te maken met een echt spuitgietproces. De matrijs is vaak vervaardigd uit aluminium of uit een sneller te bewerken staalsoort. Daarmee kunnen ontwerpers en engineers onderdelen beoordelen onder omstandigheden die veel dichter bij serieproductie liggen dan bij additieve productie, vacuümgieten of handmatige bewerking.
Voor Nederlandse ondernemingen is dit belangrijk omdat veel ontwikkeltrajecten kort zijn. Een start-up in Amsterdam wil bijvoorbeeld een consumentenproduct testen voordat investeerders worden benaderd. Een machinebouwer uit de regio Eindhoven heeft functionele kappen nodig voor een proefopstelling. Een producent van medische hulpmiddelen rond Utrecht wil de montage, reinigbaarheid en materiaalkeuze van een apparaatonderdeel controleren. In al deze situaties is een representatief kunststofdeel vaak overtuigender dan een visueel model.
Een goed prototype uit een spuitgietmatrijs laat zien hoe een kunststof zich werkelijk gedraagt. U kunt krimp, kromtrekken, laslijnen, sink marks, doorschijnen, klikgedrag, wandstijfheid en maatvastheid beoordelen. Ook kunnen medewerkers een assemblage uitvoeren met schroeven, metalen inserts, afdichtingen, elektronica of andere componenten. Daardoor worden fouten zichtbaar voordat een definitieve meer-caviteitsmatrijs wordt besteld.
De methode is vooral interessant bij series van enkele tientallen tot enkele duizenden stuks. Het exacte omslagpunt hangt af van geometrie, materiaal, matrijscomplexiteit en de noodzaak van nabewerkingen. Bij zeer lage aantallen kan 3D-printen voordeliger zijn. Bij een ingewikkelde technische toepassing of wanneer het eindmateriaal cruciaal is, levert een proefmatrijs vaak meer zekerheid op dan meerdere rondes met geprinte delen.
Marktbeeld in Nederland

Nederland heeft een sterke vraag naar snel ontwikkelde kunststofonderdelen door de concentratie van hoogwaardige industrie, medisch-technologische bedrijven, elektronica, logistiek, landbouwtechnologie en consumentenmerken. De Brainport-regio rond Eindhoven, de maritieme en logistieke keten rond Rotterdam, de medische technologie rond Utrecht en de technische maakindustrie in Twente vormen belangrijke afzetgebieden voor prototypes en kleine series.
De ligging van Nederland versterkt die vraag. Via de haven van Rotterdam en luchthaven Schiphol kunnen materialen, gereedschappen en onderdelen efficiënt worden vervoerd. Tegelijk verwachten Nederlandse inkopers duidelijke communicatie, voorspelbare levertijden, materiaaltraceerbaarheid en meetbare kwaliteit. Leveranciers die alleen een laag stukprijsniveau bieden maar geen ontwerpfeedback, inspectieplan of wijzigingsbeheer hebben, brengen in de ontwikkelfase vaak extra risico mee.
De markt beweegt ook richting kortere productlevenscycli. Fabrikanten willen nieuwe varianten testen zonder een volledige serie-investering te doen. Dat stimuleert het gebruik van snelle matrijzen, modulaire matrijsbases, inzetstukken en digitale procesbewaking. Voor afnemers betekent dit dat zij niet uitsluitend naar de prijs van de matrijs moeten kijken, maar naar de totale ontwikkelkosten: ontwerpaanpassingen, uitval, vertraging, transport, montageproblemen en het risico van een fout in de definitieve productiematrijs.
Veelgebruikte vormen van proefspuitgieten
Niet iedere proefserie vraagt om dezelfde gereedschapstrategie. Een transparante lens, een behuizing met kliklippen en een met glasvezel versterkt industrieel onderdeel stellen ieder andere eisen aan ontluchting, koeling, lossing en materiaalstroming. De onderstaande vormen helpen bij het kiezen van een passende aanpak.
| Uitvoering | Geschikte aantallen | Typische toepassing | Voordeel | Aandachtspunt |
|---|---|---|---|---|
| Aluminium proefmatrijs | Tientallen tot duizenden | Behuizingen, kappen, clips | Korte doorlooptijd en lagere gereedschapskosten | Minder geschikt voor zeer hoge aantallen |
| Stalen brugmatrijs | Honderden tot tienduizenden | Marktintroducties en voorseries | Duurzamer en dichter bij serieproces | Hogere initiële investering |
| Matrijs met verwisselbare inzetstukken | Tientallen tot enkele duizenden | Ontwerpvarianten en maatproeven | Gerichte wijziging zonder volledig nieuw gereedschap | Inzetovergangen vragen zorgvuldig ontwerp |
| Eenkamerige matrijs | Kleine proefseries | Complexe technische onderdelen | Lagere instapkosten en betere procescontrole | Hogere stukprijs |
| Meerkamerige proefmatrijs | Middelgrote validatieseries | Kleine identieke componenten | Lagere stukprijs bij grotere proefseries | Meer investering en balanscontrole nodig |
| Inzetspuitgieten | Tientallen tot duizenden | Schroefdraadbussen, pennen, elektrische delen | Betrouwbare verbinding van metaal en kunststof | Positionering van inserts is kritisch |
| Overmolden | Tientallen tot duizenden | Handgrepen, afdichtingen, elektronica | Meerdere materialen in één component | Hechting tussen materialen moet worden getest |
De keuze wordt niet alleen bepaald door het aantal stuks. Ook de gewenste hars is doorslaggevend. Polypropyleen reageert anders dan polycarbonaat, ABS, POM, PA6, TPE of met vezels versterkte polyamide. Een ervaren leverancier bespreekt daarom vroeg in het traject de wanddikte, ribben, lossingshoeken, aanspuitpunt, verwachte krimp en mogelijke vervorming.
Materialen voor functionele proefseries
Een belangrijk voordeel van spuitgieten voor prototypes is dat u vaak dezelfde of een technisch vergelijkbare kunststof kunt toepassen als in de beoogde productie. Hierdoor krijgen praktijktesten meer waarde. Een klikverbinding die goed functioneert in een bros fotopolymeer kan bijvoorbeeld falen in een andere kunststof; omgekeerd kan een geprint onderdeel te snel breken terwijl de uiteindelijke polyamide-variant voldoende veerkracht heeft.
| Materiaal | Belangrijk kenmerk | Veelvoorkomende toepassing | Te testen eigenschap | Ontwerpaandacht |
|---|---|---|---|---|
| ABS | Slagvast en goed afwerkbaar | Behuizingen en consumentenelektronica | Pasvorm, uitstraling, klikverbindingen | Gelijkmatige wanddikte beperkt inzinking |
| Polypropyleen | Buigzaam en chemisch bestendig | Verpakkingen, scharnieren, laboratoriumdelen | Levend scharnier en bestendigheid | Relatief hoge krimp meenemen |
| Polycarbonaat | Sterk en vaak transparant | Beschermkappen en lichtdoorlatende delen | Slagvastheid en optische kwaliteit | Vochtbeheersing vóór verwerking vereist |
| PA6 of PA66 | Sterk en slijtvast | Technische machineonderdelen | Mechanische belasting en vermoeiing | Vochtopname beïnvloedt maatvoering |
| POM | Lage wrijving en maatvastheid | Tandwielen, clips en glijonderdelen | Slijtage en bewegende passing | Voldoende ontluchting is belangrijk |
| TPE | Zacht en gripvast | Handgrepen, afdichtingen en knoppen | Comfort, afdichting en hechting | Compatibiliteit met dragerkunststof controleren |
| Glasvezelversterkte polyamide | Hoge stijfheid | Industriële kappen en draagconstructies | Stijfheid, hittegedrag en bevestiging | Vezelrichting kan kromtrekken beïnvloeden |
Vraag altijd naar het merk, de exacte materiaalcode, kleurstof, vulgraad en eventuele vlamvertragende of ultravioletbestendige eigenschappen. Voor gereguleerde toepassingen is een materiaaldocumentatie van belang. Bij medische, elektrische of voedingsgerelateerde producten kunnen aanvullende eisen gelden. De leverancier moet geen materiaal beloven zonder de beschikbaarheid, verwerkingservaring en relevante documentatie vooraf te controleren.
Praktisch inkoopadvies voor Nederlandse ontwikkelteams
Een sterke aanvraag verkort de offerteduur en vermindert de kans op verborgen kosten. Lever bij voorkeur een recent 3D-bestand aan in STEP-, IGES- of Parasolid-formaat, aangevuld met een tekening voor kritische toleranties. Benoem welke maten functioneel zijn, welke oppervlakken zichtbaar blijven en hoe het onderdeel wordt gemonteerd. Een leverancier kan dan gericht adviseren over lossingshoeken, deelnaad, aanspuiting, uitwerping en koeling.
Vraag niet alleen om een matrijsprijs en stuksprijs. Vraag ook om de verwachte matrijslevensduur, het aantal kaviteiten, de materiaalopties, de procescondities, de doorlooptijd, de kosten van toekomstige wijzigingen en de inspectiemethode. Bij kritische onderdelen is het verstandig een eerste artikelcontrole of maatrapport af te spreken. Voor een assemblage is het nuttig om enkele extra delen te bestellen voor destructieve tests en montageproeven.
Voor projecten met een Europese marktintroductie kunnen logistieke afspraken net zo belangrijk zijn als techniek. Bespreek vooraf verpakking, etikettering, invoerformaliteiten, levertijd naar Nederland en de wijze waarop afwijkingen worden afgehandeld. Levering via Rotterdam of Schiphol kan aantrekkelijk zijn, maar kies een transportmethode op basis van spoed, waarde, gewicht en risico op transportschade.
| Inkoopvraag | Waarom dit belangrijk is | Gewenst bewijs of antwoord | Risico zonder controle |
|---|---|---|---|
| Welk materiaal wordt exact gebruikt? | Functie en keuringsresultaten hangen van de hars af | Materiaalcode en beschikbare documentatie | Onvergelijkbare testresultaten |
| Welke toleranties zijn haalbaar? | Kritische passing bepaalt montage | Beoordeling van tekening en meetplan | Onderdelen passen niet samen |
| Hoe wordt krimp gecompenseerd? | Krimp verschilt per kunststof | Matrijsontwerpaanpak en ervaring met materiaal | Maatfouten na eerste spuitcyclus |
| Hoeveel wijzigingen zijn mogelijk? | Ontwerp is in de proefphase zelden definitief | Wijzigingsprocedure en prijsafspraak | Onverwachte vertraging en kosten |
| Welke inspectie wordt uitgevoerd? | Objectieve controle voorkomt discussies | Foto’s, meetrapport of eerste artikelcontrole | Afwijkingen worden te laat ontdekt |
| Wat is de reële doorlooptijd? | Planning beïnvloedt test- en lanceringsmoment | Splitsing tussen matrijsbouw en productie | Onhaalbare projectplanning |
| Hoe worden onderdelen verpakt? | Zichtdelen en dunwandige delen zijn kwetsbaar | Verpakkingsvoorstel en etikettering | Kwaliteitsverlies tijdens transport |
Een ontwerpbeoordeling voor productie is een waardevolle stap vóórdat met gereedschap wordt gestart. Daarbij worden onder meer wanddikte, ondersnijdingen, lossing, ribverhoudingen, bossen, deelnaad, aanspuitpunt en uitwerpbaarheid beoordeeld. Wie nog in een zeer vroege ontwikkelfase zit, kan eerst gebruikmaken van snelle prototypediensten om vorm en ergonomie te onderzoeken, en daarna naar spuitgieten overstappen voor functionele validatie.
Toepassingen per industrie
Prototype-spuitgieten wordt in Nederland toegepast in uiteenlopende sectoren. In de medische technologie ondersteunt het de ontwikkeling van behuizingen voor draagbare apparatuur, instrumentonderdelen, bedieningspanelen en interne kunststofcomponenten. Voor dergelijke projecten zijn reinigbaarheid, materiaalkeuze, kleurconsistentie, assemblage en documentatie vaak belangrijke beoordelingspunten.
In de automotive- en mobiliteitssector worden interieuronderdelen, afdekkappen, kabelgeleiders, bevestigingsclips, ventilatiecomponenten en sensorbehuizingen getest. Bedrijven in en rond Eindhoven gebruiken proefseries om onderdelen in voertuigen, laadoplossingen en elektronische systemen te valideren. De focus ligt daarbij vaak op hittebestendigheid, trillingen, montage en reproduceerbaarheid.
Voor industriële automatisering en machinebouw zijn maatvoering, chemische bestendigheid en mechanische belasting essentieel. Denk aan behuizingen voor sensoren, beschermkappen, kabelmanagement, tandwielen, bedieningsonderdelen en pneumatische componenten. In de agrarische techniek kunnen kunststofdelen worden beoordeeld op weerbestendigheid, vuilbelasting, slagvastheid en gemakkelijke vervanging.
Ook consumentenproducten profiteren van deze technologie. Een merk kan een echte verpakking, sluiting, dispenser, handgreep of apparaatbehuizing testen met gebruikers voordat het product breed wordt gelanceerd. Dit helpt niet alleen bij techniek, maar ook bij het beoordelen van oppervlaktekwaliteit, kleur, tactiele beleving en de waargenomen productwaarde.
Lokale leveranciers voor Nederland
De onderstaande bedrijven zijn relevante vertrekpunten voor een leveranciersvergelijking. Capaciteiten, actuele materiaalbeschikbaarheid en minimumaantallen kunnen per project verschillen. Neem rechtstreeks contact op met iedere leverancier voor bevestiging van technische haalbaarheid, kwaliteitsdocumentatie en levertijd.
| Bedrijf | Werkgebied | Kernsterkte | Belangrijk aanbod | Geschikt voor |
|---|---|---|---|---|
| Protolabs | Nederland en Europa | Digitale offerteprocessen en snelle productie | Spuitgieten, CNC-bewerking en 3D-printen | Snelle iteraties en technische proefseries |
| Naber Plastics | Nederland en Europa | Kunststofverwerking voor verpakkingen en technische toepassingen | Spuitgieten, productontwikkeling en productie | Consumentenproducten en kunststofverpakkingen |
| Helvoet | Tilburg, Europa en internationaal | Precisiespuitgieten voor gereguleerde sectoren | Technische componenten, assemblage en validatie | Medische techniek en veeleisende industrie |
| VDL Kunststoffen | Nederland en internationale maakindustrie | Industriële kunststofoplossingen binnen een brede maakgroep | Spuitgieten en technische productie | Machinebouw, mobiliteit en industriële systemen |
| Rosti Nederland | Goor, Europa en internationaal | Grootschalige kunststofproductie en engineering | Spuitgieten, productassemblage en kwaliteitsbeheer | Consumentenproducten en technische componenten |
| Promolding | Nederland en Europese klanten | Ontwikkeling en productie van kunststofdelen | Matrijzen, spuitgieten en productondersteuning | Kleine tot middelgrote productseries |
| TKH Kunststoftechniek | Haaksbergen en internationale markten | Technische kunststofcomponenten en maatwerk | Spuitgieten, gereedschap en assemblage | Industrie, energie en technische apparatuur |
Een lokale leverancier is vaak aantrekkelijk wanneer frequente fysieke overlegmomenten, korte interne transportlijnen of directe audits noodzakelijk zijn. Dat geldt bijvoorbeeld voor projecten met zeer gevoelige intellectuele eigendom, complexe assemblages of strakke validatieprocedures. Toch is een lokale vestigingsplaats niet de enige factor. Voor een proefserie met beperkte aantallen kan de combinatie van engineering, gereedschapssnelheid, materiaalkeuze en totale leverprijs belangrijker zijn dan geografische afstand alleen.
TEAM Rapid als internationale optie voor Nederlandse afnemers
TEAM Rapid ondersteunt Nederlandse opdrachtgevers met snelle gereedschappen, prototype-spuitgieten, CNC-bewerking, vacuümgieten, 3D-printen en kleinschalige tot opschaalbare serieproductie. De organisatie werkt volgens ISO 9001:2015, combineert eigen verspaning, matrijzenbouw en spuitgietcapaciteit met een geïntegreerd productienetwerk in China en heeft meer dan 6.000 projecten geleverd aan ruim 500 klanten in meer dan 25 landen. Voor kunststofonderdelen worden materiaalkeuze, maakbaarheid, wanddikte, krimp, caviteitsaantal en cyclustijd vooraf beoordeeld via een ontwerpbeoordeling voor productie; zo worden productierisico’s vóór de matrijsbouw zichtbaar. TEAM Rapid werkt met technische kunststoffen en metalen van gespecificeerde kwaliteit, hanteert inspectie en toleranties tot 0,01 mm bij geschikte CNC-toepassingen en ondersteunt tevens nabewerking, assemblage, verpakking en rechtstreekse verzending. De samenwerking is flexibel voor eindgebruikers, distributeurs, dealers, merkeigenaren, ontwikkelbureaus en individuele uitvinders, met mogelijkheden voor eigen merkproductie, ontwerp- en productieondersteuning, groothandelslevering en regionale distributieafspraken. Het bedrijfsprofiel noemt geen Nederlandse dochteronderneming of lokaal magazijn; de servicegarantie rust daarom op directe technische communicatie, reactie binnen enkele uren, projectbegeleiding vóór productie, kwaliteitscontrole tijdens productie en ondersteuning na levering. Voor Nederland is die werkwijze relevant door de ervaring met internationale klanten en westerse zakelijke eisen, terwijl zendingen naar Europese markten kunnen worden gepland via luchtvracht of zeevracht. TEAM Rapid levert klantgestuurde totaaloplossingen van prototype tot productie, inclusief inkoop, assemblage en verzending, en werkt niet volgens een constructie waarbij het bedrijf de installatie van de klant bezit en exploiteert.
Voor een project met wisselende ontwerpen kan een snelle matrijsoplossing een goede tussenstap vormen. Hiermee kunnen teams in Nederland functionele onderdelen testen voordat zij besluiten over een langdurige productiematrijs. Een aanvraag kan direct worden gestart via het offerteformulier voor maatwerkonderdelen, met een 3D-model, materiaalwens, aantal en kwaliteitsvereisten.
Voorbeelden uit de praktijk
Een producent van laadapparatuur in de regio Eindhoven ontwikkelt een behuizing voor een wandgemonteerde module. Het eerste 3D-geprinte ontwerp toont de buitenvorm, maar biedt onvoldoende zekerheid over kliklippen, schroefbossen en warmtegedrag. Met een proefmatrijs in een vlamvertragende technische kunststof kan het team de montage met elektronica controleren, de behuizing onder belasting beoordelen en gebruikersfeedback verzamelen. Na de test worden alleen de ribben en aanspuiting aangepast, in plaats van later een kostbare seriematrijs te moeten wijzigen.
Een onderneming in Rotterdam ontwikkelt een kunststof beschermkap voor maritieme sensoren. De onderdelen moeten bestand zijn tegen zout, vocht en mechanische belasting. Een kleine spuitgietserie maakt het mogelijk om de kap op echte apparatuur te installeren, pakkingen te testen en de verpakking voor transport te beoordelen. Door de daadwerkelijke hars te gebruiken, krijgt de opdrachtgever betrouwbaardere informatie over vervorming en montage dan met een geprint model.
Een medisch-technologische ontwikkelaar rond Utrecht maakt een draagbaar analyseapparaat. De buitenbehuizing bestaat uit meerdere kunststofdelen met transparante zones, bedieningsknoppen en bevestigingen voor interne componenten. Een proefserie maakt montageproeven mogelijk en helpt bij het beoordelen van ergonomie, spleetmaten en reiniging. Als het ontwerp later wordt opgeschaald, zijn de leerpunten uit de proefmatrijs direct bruikbaar voor het definitieve gereedschap.
Een consumentenmerk uit Amsterdam wil een nieuw doseermechanisme voor een verzorgingsproduct lanceren. De werking van het scharnier en de afdichting zijn belangrijker dan alleen het uiterlijk. Door een serie uit polypropyleen en TPE te laten produceren, kan het merk openingscycli, grip en lekdichtheid testen. Dit voorkomt dat marketing al verpakkingen bestelt voordat de technische betrouwbaarheid is aangetoond.
Ontwerpregels die vertraging voorkomen
Een goed spuitgietontwerp heeft bij voorkeur gelijkmatige wanddiktes. Grote verschillen in dikte verhogen het risico op inzinking, interne spanning en kromtrekken. Wanneer lokale versterking nodig is, zijn ribben meestal beter dan massieve verdikkingen. Richt als uitgangspunt ribben zo in dat zij voldoende stijfheid geven zonder aan de zichtzijde aftekeningen te veroorzaken.
Lossingshoeken zijn eveneens essentieel. Zonder voldoende lossing kan een onderdeel moeilijk uit de matrijs komen, waardoor beschadiging, langere cyclustijden of extra gereedschapcomplexiteit ontstaan. De benodigde hoek hangt af van materiaal, textuur, diepte en geometrie. Bij zichtvlakken met textuur is doorgaans meer lossing nodig dan bij een glad technisch vlak.
Ondersnijdingen verdienen speciale aandacht. Zij kunnen noodzakelijk zijn voor klikverbindingen, openingen of haakvormen, maar vragen mogelijk schuiven, lifters of handmatige bewerkingen in de matrijs. Dat verhoogt de gereedschapsprijs en kan de doorlooptijd beïnvloeden. Soms is een kleine ontwerpaanpassing voldoende om een complex mechanisme in de matrijs te vermijden.
Maak kritische toleranties zichtbaar op de tekening en beperk ze tot plaatsen waar ze functioneel nodig zijn. Te veel strakke toleranties verhogen de kosten zonder altijd extra productwaarde te bieden. Bespreek ook de meetmethode: een maat die lastig toegankelijk is, kan op de werkvloer anders worden beoordeeld dan in een digitaal model.
Ontwikkelingen richting 2026
In 2026 zal prototype-spuitgieten sterker verbonden zijn met digitale ontwerpcontrole. Fabrikanten gebruiken steeds vaker stromingsanalyse, geautomatiseerde controle van wanddikte en digitale feedback op lossing, krimp en ondersnijdingen. Daardoor kunnen ontwerpers sneller zien welke geometrieën risico geven voordat met matrijsbewerking wordt begonnen. Voor Nederlandse bedrijven betekent dit minder proefrondes en een betere onderbouwing van productbeslissingen.
Duurzaamheid wordt eveneens belangrijker. Afnemers vragen vaker naar gerecyclede kunststoffen, biogebaseerde grondstoffen, materiaalreductie, demontagevriendelijk ontwerp en herbruikbare verpakkingen. De keuze voor gerecycled materiaal vraagt wel om extra aandacht voor kleur, mechanische eigenschappen, batchvariatie en traceerbaarheid. Een proefserie is precies de juiste fase om deze verschillen te testen voordat een product op grotere schaal wordt geïntroduceerd.
Europese regelgeving rond productveiligheid, materiaalinformatie, verpakkingen en circulaire economie zal de informatiebehoefte van inkopers verder vergroten. Leveranciers die materiaalpartijen, procesinstellingen, inspectieresultaten en wijzigingen goed beheren, worden aantrekkelijker voor technische projecten. Vooral voor medische hulpmiddelen, elektrische apparatuur, consumentenproducten en verpakkingen neemt de waarde van een goed dossier toe.
Ook de vraag naar regionale ketens blijft bestaan, maar zal samengaan met internationale productie. Nederlandse bedrijven zullen vaker een hybride aanpak kiezen: lokaal ontwerpen en testen, internationaal gereedschap of onderdelen produceren wanneer dat economisch aantrekkelijk is, en logistiek afstemmen op de gewenste marktintroductie. Transparante communicatie, duidelijke kwaliteitscriteria en voorspelbare service zijn dan belangrijker dan alleen de locatie van de fabriek.
Veelgestelde vragen
Wanneer is prototype-spuitgieten beter dan 3D-printen?
Prototype-spuitgieten is meestal beter wanneer u het werkelijke productiemateriaal, klikverbindingen, maatvoering, oppervlaktekwaliteit of serieproductiegedrag moet testen. 3D-printen blijft aantrekkelijk voor zeer vroege concepten, complexe eenmalige vormen en uiterst kleine aantallen.
Hoeveel onderdelen zijn geschikt voor een proefmatrijs?
Dat varieert sterk per geometrie en materiaal. Een proefmatrijs kan interessant zijn vanaf enkele tientallen stuks, maar wordt vaak gekozen voor honderden tot enkele duizenden onderdelen. Vraag altijd om een vergelijking tussen verschillende aantallen en matrijstypen.
Kan hetzelfde materiaal als in serieproductie worden gebruikt?
Vaak wel. Beschikbaarheid, matrijsopbouw en verwerkingstemperatuur bepalen of de exacte hars mogelijk is. Geef daarom vroeg de gewenste materiaalcode, kleur, vulstof en eventuele normvereisten door.
Hoe lang duurt een prototype-spuitgietproject?
De doorlooptijd hangt af van de complexiteit van het gereedschap, materiaal, aantal kaviteiten, nabewerking en transport. Snelle gereedschappen en gevormde onderdelen kunnen bij een goed voorbereid project in ongeveer 5 tot 25 dagen worden ondersteund, exclusief eventuele ontwerpwijzigingen en logistieke planning.
Welke gegevens zijn nodig voor een offerte?
Stuur een 3D-bestand, gewenste aantallen, materiaalvoorkeur, kleur, kritische toleranties, eventuele tekening, eisen voor afwerking en uw gewenste leverdatum. Vermeld ook of het onderdeel moet worden geassembleerd met metalen inserts, elektronica of andere componenten.
Is een internationale leverancier geschikt voor Nederlandse bedrijven?
Ja, mits de leverancier aantoonbare kwaliteitsprocessen, duidelijke technische communicatie, passende certificering, inspectie en betrouwbare logistiek biedt. Beoordeel de totale kosten inclusief gereedschap, productie, transport, invoer, verpakking, communicatierisico en eventuele ontwerpwijzigingen.
Kunnen ontwerpwijzigingen na de eerste proefserie nog worden uitgevoerd?
Ja. Juist daarvoor wordt een proefmatrijs vaak gebruikt. Kleine wijzigingen aan inzetstukken, ribben, gaten of aanspuitpunten kunnen doorgaans eenvoudiger zijn dan wijzigingen in een definitieve productiematrijs. Bespreek vooraf welke wijzigingskosten en gevolgen voor de planning gelden.
Conclusie voor uw project in Nederland
Prototype-spuitgieten geeft Nederlandse ontwikkelteams een directe manier om technische kunststofonderdelen onder realistische productieomstandigheden te beoordelen. Het verkleint het risico dat een ontwerp pas bij serieproductie problemen toont met maatvoering, montage, sterkte, materiaalgedrag of uitstraling. Voor de beste uitkomst kiest u een leverancier die niet alleen onderdelen maakt, maar ook actief meedenkt over maakbaarheid, materiaal en kwaliteitscontrole.
Vergelijk Nederlandse partijen wanneer nabijheid en fysieke samenwerking centraal staan, en neem internationale aanbieders mee wanneer snelheid, flexibele capaciteit en kostenefficiëntie bepalend zijn. Met een helder 3D-model, gerichte functionele eisen en een vroegtijdige ontwerpbeoordeling kan uw team sneller van idee naar een testbaar en produceerbaar product bewegen.

Over de auteur: Team Rapid Manufacturing Co., Ltd.
Dit artikel is geschreven door het engineeringteam van Team Rapid Manufacturing Co., Ltd, gespecialiseerd in rapid prototyping en productieoplossingen. Met uitgebreide ervaring in CNC-bewerking, spuitgieten en laagvolumeproductie deelt ons team praktische inzichten om wereldwijde klanten te helpen de productontwikkeling te verbeteren en productierisico’s te verminderen.
Delen
Berichtcategorie
Related Insights
-
Lossingshoek bij spuitgieten voor Nederland: richtlijn
Een lossingshoek bij spuitgieten is de kleine helling op verticale wanden waarmee een kunststof onderdeel zonder beschadiging uit de matrijs komt. Voor Nederland geldt als veilige basisregel: gebruik minimaal 1° per zijde bij gladde oppervlakken, 2° bij lichte structuur en 3° tot 5° bij diepe texturen, ribben, hoge wanden of kwetsbare materialen. Een product met een wandhoogte van 50 mm en een lossingshoek van 1° wordt aan de opening circa 0,87 mm ruimer. Dat lijkt klein, maar voorkomt krassen, vastlopen, maatproblemen en extra cyclustijd.
Ontwerp direct met meer lossing wanneer het onderdeel diep is, een korrelstructuur heeft, een mat oppervlak nodig heeft of op een kern blijft hangen. Bij binnenwanden is vaak extra helling nodig, omdat kunststof tijdens afkoeling om de kern krimpt. Leg de lossingsrichting al vast voordat matrijsconstructie, schuiven en texturen worden gekozen.
Nederlandse inkopers kunnen naast lokale spuitgieters ook gekwalificeerde internationale leveranciers overwegen. Vooral Chinese producenten met aantoonbare kwaliteitscertificering, sterke technische begeleiding vóór productie en goede ondersteuning na levering kunnen een gunstige prijs-prestatieverhouding bieden. Dit is interessant voor ondernemingen in Eindhoven, Rotterdam, Amsterdam, Utrecht en Twente die snel van ontwerpvalidatie naar serieproductie willen gaan.
Spuitgieten is een herhaalbaar productieproces, maar de matrijs kan alleen betrouwbaar functioneren wanneer het product zich gecontroleerd laat uitwerpen. De lossingshoek is daarom geen cosmetisch detail. Zij beïnvloedt de levensduur van de matrijs, de uitwerpkracht, de oppervlaktekwaliteit, de maatvastheid, de cyclustijd en uiteindelijk de kostprijs per onderdeel.
Tijdens het afkoelen krimpt gesmolten kunststof. Bij een product dat over een kern ligt, trekt het materiaal vaak strak tegen die kern aan. Zonder voldoende lossing ontstaan wrijvingssporen, witte spanningsplekken, vervorming of zelfs breuk bij het uitwerpen. Bij een product dat in de holte blijft hangen, kunnen trekstiften, luchtventielen en geschikte lossingsvlakken nodig zijn. Een goede ontwerper bepaalt daarom niet alleen de hoeveelheid helling, maar ook de gewenste zijde van de matrijs waarop het onderdeel moet blijven liggen.
Voor Nederlandse productontwikkelaars is dit extra belangrijk in markten met hoge eisen aan uiterlijk en betrouwbaarheid. Denk aan behuizingen voor medische apparatuur rond Utrecht, laadoplossingen en elektronica in de regio Eindhoven, logistieke verpakkingen via de haven van Rotterdam en consumentengoederen voor distributie vanuit Schiphol. Een ogenschijnlijk kleine fout in de lossingshoek kan bij honderdduizenden delen leiden tot afkeur, vertraging en kostbare aanpassing van gehard gereedschap.
Bij de beoordeling van een ontwerp hoort lossing samen met wanddikte, ribben, ondersnijdingen, aanspuitpunt, koeling, materiaalkeuze en toleranties te worden bekeken. Een wand met voldoende lossing maar onregelmatige wanddikte kan nog steeds kromtrekken. Omgekeerd kan een zeer nauwkeurig product met minimale helling mogelijk zijn, maar alleen met een duurder matrijsconcept, zorgvuldig gepolijste staalsoorten en streng gecontroleerde procesinstellingen.
De onderstaande waarden zijn praktische beginpunten voor ontwerpbeslissingen. De definitieve lossingshoek hangt af van kunststofsoort, textuurdiepte, krimp, productgeometrie, matrijsstaal, polijstgraad en gewenste levensduur. Bespreek kritische delen altijd vóór de matrijsvrijgave met een ervaren gereedschapmaker.
OntwerpsituatieAanbevolen lossingshoekWaaromPraktische aandachtGladde buitenwand0,5° tot 1° per zijdeBeperkt wrijving bij uitwerpenGebruik 1° als robuuste standaardGladde binnenwand op kern1° tot 2° per zijdeKrimp verhoogt de klemming op de kernGeef binnenwanden meestal meer hellingFijne matstructuur1,5° tot 3° per zijdeTextuur vergroot het contactoppervlakStem de waarde af op de korreldiepteDiepe textuur of reliëf3° tot 5° per zijdeVoorkomt beschadiging van het reliëfVraag de textuurspecificatie vroeg opHoge ribben0,5° tot 1° per zijdeRibben moeten loskomen zonder afschuivenBeperk ribdikte om inzinkingen te vermijdenDiepe bak, pot of behuizing2° tot 5° per zijdeGroot contactvlak vraagt extra ontlossingControleer vacuümvorming en ventilatieZachte of taaie kunststof1° tot 3° per zijdeMateriaal kan rekken tijdens uitwerpenGebruik brede uitwerpoppervlakkenDeze tabel laat zien dat een universele waarde niet bestaat. Een gladde polypropyleen doos kan met relatief weinig helling functioneren, terwijl een textuurbehuizing van acrylonitril-butadieen-styreen veel ruimere lossing nodig heeft. Bij zeer glanzende delen kan meer polijsten van de kern helpen, maar polijsten vervangt geen correcte geometrie.
De maatverandering door lossing wordt bepaald door de wandhoogte en de hoek. Bij kleine hoeken kan de verandering per zijde benaderd worden met: hoogte maal tangens van de lossingshoek. Bij 50 mm hoogte en 1° is dat ongeveer 0,87 mm per zijde. Bij 100 mm hoogte en 2° loopt dit op tot ongeveer 3,49 mm per zijde. De totale maatverandering over twee tegenoverliggende wanden is dus dubbel zo groot.
Voor een behuizing van 120 mm hoog met een nominale opening van 80 mm en 1,5° lossing per wand wordt de opening bovenaan ongeveer 6,3 mm groter dan onderaan. Dat heeft gevolgen voor de passing van deksel, afdichting, labels, schakelaars en inwendige modules. Daarom moet de maat waarop een component aansluit altijd expliciet worden vastgelegd: onderaan, bovenaan of op een bepaalde referentiehoogte.
Bij producten met een functionele passing is het verstandig om de vorm niet alleen als enkel onderdeel te beoordelen. Analyseer ook de assemblage. Een klikdeksel kan bijvoorbeeld een andere coniciteit vereisen dan de bak waarin het past. Een frontpaneel met een displayvenster moet rekening houden met de plaats van de maatkritische rand. Een ontwerp zonder heldere maatreferenties veroorzaakt vaak discussie tussen ontwerpteam, matrijzenmaker en assemblagepartner.
Elke kunststof gedraagt zich anders in de matrijs. Kristallijne kunststoffen, zoals polypropyleen, polyethyleen en polyamide, hebben doorgaans een hogere krimp dan amorfe kunststoffen zoals polycarbonaat en acrylonitril-butadieen-styreen. Meer krimp betekent vaak dat een onderdeel sterker op een kern klemt. De vereiste lossingshoek en uitwerpoplossing moeten daarom op het materiaal worden afgestemd.
KunststofTypisch gedrag in de matrijsGebruikelijke uitgangswaardeOntwerpadviesPolypropyleenRelatief hoge krimp, soepel1° tot 2°Geef diepe binnenwanden extra hellingPolyethyleenTaai en krimpgevoelig1° tot 3°Let op vervorming bij dunne wandenAcrylonitril-butadieen-styreenGoede oppervlaktekwaliteit1° tot 2°Bij textuur minimaal 2° overwegenPolycarbonaatStijf, gevoelig voor spanningen1° tot 2°Voorkom scherpe hoeken en te hoge uitwerpkrachtPolyamideKrimp en vochtopname beïnvloeden maatvoering1,5° tot 3°Plan conditionering en maatcontrolePolyoxymethyleenSlijtvast, kristallijn, krimpgevoelig1° tot 2°Controleer kernklemming zorgvuldigThermoplastisch elastomeerZacht en soms kleverig2° tot 5°Gebruik afgeronde overgangen en royale lossingGevulde materialen vragen aparte aandacht. Glasvezelversterkte kunststoffen kunnen abrasiever zijn voor de matrijs en vertonen richtingsafhankelijke krimp. Minerale vulstoffen kunnen maatvastheid verbeteren, maar de stroming en oppervlaktestructuur veranderen. Een leverancier moet daarom het exacte materiaal, de kleur, het vulpercentage en eventuele brandvertragende toevoegingen kennen voordat de definitieve lossingshoek wordt vastgelegd.
Behuizingen, bakken, doppen, technische deksels, medische handgrepen, elektrische kasten en trays lijken eenvoudig, maar hebben vaak hoge verticale vlakken. Bij zulke producten is de impact van lossing groot. Vooral een diepe behuizing met binnenste bevestigingspilaren, kabelgeleidingen en ribben combineert meerdere risico’s: kernklemming, ongelijkmatige koeling en onvoldoende plaats voor uitwerpers.
Bij doppen en sluitingen kan de functionele schroefdraad bovendien ondersnijdingen veroorzaken. Hier zijn draaiende kernen, inklapbare kernen of andere matrijsmechanismen nodig. De lossingshoek op niet-functionele zones blijft belangrijk om het onderdeel stabiel uit de matrijs te krijgen. Voor voedselverpakkingen, die via Rotterdam en andere logistieke knooppunten door Europa worden verspreid, zijn reproduceerbare maatvoering en korte cyclustijden vaak belangrijker dan een extreem minimale wandconiciteit.
Voor medische producten kunnen oppervlakken reinigbaar en vrij van beschadigingen moeten zijn. Daar is voldoende lossing essentieel om krassen en uitwerpafdrukken te voorkomen. Voor consumentenelektronica wordt de lossingshoek soms beperkt vanwege een strak uiterlijk. In dat geval kan de ontwerper de deelnaad, textuur, kleur en zichtvlakken slim verdelen, zodat de technische noodzaak niet zichtbaar wordt voor de gebruiker.
De meest voorkomende fout is een verticale wand van precies 90° tekenen en aannemen dat de gereedschapmaker dit later wel oplost. Dat leidt vaak tot een dure keuze tussen een aanpassing van de geometrie, extra polijstwerk, meer uitwerpkracht of een complexere matrijs. Een tweede fout is dezelfde lossingshoek toepassen op binnen- en buitenwanden. Binnenwanden liggen doorgaans op een kern en hebben door krimp juist vaak méér lossing nodig.
Ook textuur wordt regelmatig te laat gekozen. Een ontwerp kan technisch correct lijken in een digitaal model, maar na het aanbrengen van een korrelstructuur niet meer betrouwbaar uitwerpen. Vraag daarom vóór de productie om de exacte textuurklasse en bijbehorende richtlijn voor lossing. Een derde fout is het negeren van ribben en pilaren. Smalle, hoge pilaren zonder lossing blijven gemakkelijk op de kern hangen of vervormen door hoge uitwerpkracht.
Verder ontstaan problemen wanneer zichtvlakken onterecht als uitwerpvlak worden gebruikt. Plaats uitwerpers bij voorkeur op niet-zichtbare, structureel sterke zones. Hetzelfde geldt voor aanspuitpunten. De positie van het aanspuitpunt beïnvloedt stroming, krimp, laslijnen en kromtrekken, en kan indirect bepalen welke zijde van de matrijs het onderdeel vasthoudt.
Vraag bij iedere offerte niet alleen om een prijs per onderdeel, maar ook om een maakbaarheidsbeoordeling. Een goede beoordeling benoemt lossingsrichtingen, kritische wanden, ondersnijdingen, mogelijke vervorming, aanspuitlocatie, uitwerpmethode, koeling en verwachte cyclustijd. Dat voorkomt dat u een goedkope matrijsofferte vergelijkt met een technisch onvolledig voorstel.
Voor bedrijven in Nederland is het praktisch om leveranciers te vergelijken op reactietijd, matrijskennis, meetmogelijkheden, ervaring met uw materiaal en capaciteit voor vervolgseries. Bij een product voor de Europese markt moet u bovendien afspraken vastleggen over materiaalcertificaten, kleurcontrole, eerste artikelcontrole, verpakking, transport en wijzigingsbeheer. Voor medische, elektrische of veiligheidskritische producten zijn aanvullende controles nodig.
InkoopvraagWaarom deze vraag belangrijk isGewenst bewijs of antwoordRisico zonder controleWelke lossingshoek adviseert u?Toont begrip van geometrie en uitwerpingBeoordeling per kritisch vlakKrassen, breuk en vastlopenWaar blijft het product na openen hangen?Bepaalt uitwerpconcept en zichtvlakkenTekening met kern- en holtezijdeOnvoorspelbare uitwerpingWelke kunststof en krimpwaarde gebruikt u?Materiaal beïnvloedt maatvoeringMateriaalblad en verwerkingsadviesPassingsproblemen en kromtrekkenHoe wordt textuur verwerkt?Textuur verandert de vereiste hellingTextuurklasse en aangepaste lossingBeschadigde zichtvlakkenWelke metingen worden uitgevoerd?Verifieert kritische maatvoeringMeetrapport van eerste artikelenAfkeur na leveringHoe worden wijzigingen beheerd?Beschermt herhaalbaarheidVersiebeheer van tekening en matrijsVerschillende productuitvoeringenWat is de reserve voor productievolume?Matrijs moet bij de serie passenVerwachte levensduur en onderhoudsplanStilstand en onverwachte kostenEen eerste proefserie is het beste moment om uitwerpsporen, glansverschillen, vervorming en maatafwijkingen te beoordelen. Wacht niet tot een volledige productieorder om vast te stellen dat een wand te recht is. Kleine aanpassingen aan een prototype of snelle proefmatrijs zijn aanzienlijk goedkoper dan wijzigingen aan een productie-instrument na vrijgave.
In de hightechregio Eindhoven worden kunststof behuizingen, connectoronderdelen, sensormodules en precisieonderdelen gebruikt in elektronica, automatisering en mobiliteit. Hier spelen maatvoering, zichtkwaliteit en assemblage een grote rol. In de medische technologie rond Utrecht, Nijmegen en Amsterdam zijn reinigbaarheid, traceerbaarheid en consistente productie essentieel. Een passende lossingshoek voorkomt beschadigingen die de hygiëne of functionaliteit kunnen beïnvloeden.
De Rotterdamse havenregio vraagt om robuuste verpakkingen, transportcomponenten, afsluitingen en industriële kunststofdelen. Voor deze toepassingen zijn korte cyclustijden, slagvastheid en materiaaloptimalisatie vaak belangrijk. In de agrarische en voedingsmiddelenketen, onder meer in Westland, Noord-Brabant en Friesland, worden bakken, kisten, doppen, doseerdelen en verpakkingen geproduceerd. Hier helpt een goed lossingsontwerp om productie stabiel te houden bij hoge volumes.
Ook voor kantoorapparatuur, sanitairproducten, huishoudelijke apparaten, fietscomponenten, laadstations en professionele gereedschappen is de lossingshoek relevant. De beste oplossing is niet altijd de kleinste hoek. Een iets grotere hoek kan de matrijs eenvoudiger maken, de cyclustijd verkorten en de uitval verminderen, zonder dat de gebruiker verschil ziet.
Een producent van een kunststof bedieningsbehuizing wilde strakke verticale zijwanden voor een premium uitstraling. De eerste beoordeling toonde dat de gewenste korrelstructuur en de hoogte van 85 mm tot zichtbare schuursporen zouden leiden. Door de buitenwanden van 0,5° naar 2° te wijzigen en de deelnaad naar een minder zichtbaar vlak te verplaatsen, werd het product stabiel uitgeworpen zonder opvallende wijziging in het uiterlijk.
Bij een industriële vloeistofcontainer zorgde een geringe binnenlossing voor zware kernklemming. De oplossing bestond uit extra binnenlossing, een aangepast koelsysteem en grotere uitwerpvlakken. Daardoor daalde de benodigde uitwerpkracht en werd beschadiging rond de bodemrand voorkomen. De gewijzigde geometrie verbeterde tegelijk de reinigbaarheid van het product.
Een fabrikant van elektronische montageframes had hoge bevestigingspilaren met onvoldoende helling. In de proefproductie bogen meerdere pilaren licht door. Door de pilaren een kleine lossingshoek te geven, de basis te versterken en de uitwerpers op sterkere zones te positioneren, werd de maatvastheid verbeterd zonder wijziging van de schroefverbinding.
Deze voorbeelden tonen aan dat lossing altijd in samenhang met productfunctie moet worden beoordeeld. Een goede matrijzenmaker zoekt niet alleen naar een hoek die technisch werkt, maar naar een oplossing die vormgeving, montage, materiaalverbruik en kostprijs in balans brengt.
De onderstaande bedrijven zijn concrete aanknopingspunten voor Nederlandse inkopers. Controleer per project altijd actuele capaciteit, materiaalkennis, certificeringen, productgrootte en minimale seriegrootte. De beste leverancier hangt af van de complexiteit van uw onderdeel, de gewenste oplage, de snelheid van validatie en de vereiste ondersteuning.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodHelvoetNederland en internationale marktenComplexe technische kunststofcomponentenSpuitgieten, assemblage en toepassingen voor zorg en mobiliteitNaber PlasticsNederland en EuropaVerpakkingen en circulaire kunststofoplossingenSpuitgieten, emmers, verpakkingen en industriële productenDijkstra PlasticsNederland en Europese afzetmarktenKunststofverpakkingen voor brede toepassingenEmmers, deksels, verpakkingen en maatwerkproductenPromoldingNederland, met focus op productontwikkelingBegeleiding van idee naar kunststofproductOntwikkeling, matrijzen, spuitgieten en assemblageProtolabsEuropa, inclusief Nederlandse klantenSnelle productie voor validatie en kleine seriesSnelle vervaardiging, spuitgieten en machinale bewerkingTEAM RapidNederland, Europa en wereldwijde leveringSnelle overgang van prototype naar productieProefmatrijzen, spuitgieten, machinale bewerking en afwerkingLokale leveranciers zijn sterk wanneer fysieke afstemming, frequente fabrieksbezoeken of logistieke nabijheid prioriteit hebben. Internationale leveranciers kunnen aantrekkelijk zijn wanneer snelle matrijsbouw, concurrerende gereedschapskosten, kleine series of een combinatie van verschillende productieprocessen nodig is. Voor een objectieve vergelijking moet u dezelfde technische informatie verstrekken: driedimensionaal model, tweedimensionale tekening, materiaal, kleur, textuur, verwachte afname, toleranties, kwaliteitsplan en verpakkingsvereisten.
TEAM Rapid ondersteunt Nederlandse ontwerpers, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met flexibele modellen voor OEM-, ODM-, groothandels-, retail- en regionale distributiesamenwerking. De onderneming levert van één prototype tot meer dan 100.000 onderdelen en combineert snelle proefmatrijzen, kunststofspuitgieten, machinale bewerking, vacuümgieten, driedimensionaal printen, nabewerking, assemblage, verpakking en rechtstreekse verzending. Met ISO 9001:2015-kwaliteitsbeheer, toleranties tot 0,01 mm bij geschikte machinale bewerkingen, materiaalcontrole, maakbaarheidsrapporten en inspectie vóór verzending ondersteunt TEAM Rapid onderdelen die aan internationale eisen moeten voldoen. Voor Nederlandse klanten worden projecten technisch voorbereid met snelle online voorbespreking, duidelijke maakbaarheidsanalyse en ondersteuning na levering; directe verzending helpt bij levering naar onder meer Rotterdam, Amsterdam, Eindhoven en Utrecht. De onderneming noemt meer dan tien jaar ervaring, ruim 500 klanten in meer dan 25 landen en meer dan 6.000 gerealiseerde projecten als basis voor haar exportervaring. TEAM Rapid biedt EPC-, totaalproject- en oplossingen voor installaties van de klant, maar geen BOO-constructies of bulklevering op locatie. Hoewel er geen Nederlandse dochteronderneming of lokaal magazijn in de beschikbare bedrijfsgegevens wordt vermeld, zorgt de combinatie van projectbegeleiding, productiecoördinatie, verpakking en internationale verzending voor een praktisch alternatief voor Nederlandse bedrijven die een vaste productiepartner zoeken.
Voor een concreet spuitgietproject kunt u de mogelijkheden voor spuitgietdiensten voor Nederlandse producten bekijken. Lever technische tekeningen, materiaalvoorkeur, verwachte jaarafname en eisen voor lossingshoek aan om snel een maakbaarheidsadvies te ontvangen. Voor prijs, doorlooptijd en technische beoordeling kunt u direct een offerte voor uw kunststofonderdeel aanvragen.
Richting 2026 verschuift spuitgieten verder naar digitaal voorspelbare productie. Simulaties van stroming, koeling, krimp en uitwerpkracht worden vaker al tijdens de ontwerpfase gebruikt. Hierdoor kunnen ontwerpers lossingshoeken, wanddiktes en aanspuitlocaties valideren voordat staal wordt bewerkt. Vooral bij complexe behuizingen en dunwandige producten vermindert dit het aantal correctierondes.
Duurzaamheid blijft een belangrijke factor in Nederland en de Europese Unie. Gerecyclede kunststoffen, biogebaseerde grondstoffen en materiaalbesparing krijgen meer aandacht. Gerecycled materiaal kan variatie in stroming en krimp geven, waardoor proefseries en procesbewaking belangrijker worden. Een correcte lossingshoek helpt ook duurzaamheidsdoelen, omdat minder uitval, minder nabewerking en langere matrijslevensduur leiden tot minder materiaal- en energieverlies.
Verder neemt de vraag naar modulaire matrijssystemen en snelle proefmatrijzen toe. Bedrijven willen eerst marktvalidatie uitvoeren voordat zij investeren in gereedschappen voor grote volumes. Dit sluit aan bij startups, scale-ups en gevestigde producenten die nieuwe producten via Nederlandse handelscentra naar Europa willen brengen. Automatisering, cameracontrole en digitale kwaliteitsregistratie maken het mogelijk om afwijkingen in uitwerping of oppervlak eerder te herkennen.
Europese regelgeving stimuleert daarnaast betere traceerbaarheid van materialen, meer gerecycled content en duidelijkere ketendocumentatie. Inkoper en leverancier moeten daarom al in de ontwerpfase vastleggen welke grondstof wordt gebruikt, hoe kleur en additieven worden beheerd en welke testdocumenten nodig zijn. Een matrijsontwerp met voldoende lossing blijft de fundering waarop deze modernere eisen kunnen worden gebouwd.
Voor een gladde, korte buitenwand kan 0,5° technisch mogelijk zijn, maar 1° per zijde is voor veel producten een betrouwbaarder uitgangspunt. Binnenwanden, diepe producten en onderdelen met textuur hebben meestal meer nodig.
Vaak wel. Binnenwanden liggen meestal om een kern en krimpen daartegenaan tijdens afkoeling. Daardoor is de wrijving hoger en is 1° tot 2° of meer vaak verstandig.
Voor een lichte structuur is doorgaans 1,5° tot 3° passend. Bij diepe korrel, reliëf of een sterk geëtst oppervlak kan 3° tot 5° per zijde noodzakelijk zijn.
Dat is af te raden. Ook kleine onderdelen kunnen vastlopen, vooral bij diepe pilaren, smalle sleuven, textuur of een materiaal met sterke krimp. De benodigde hoek kan kleiner zijn, maar moet bewust worden bepaald.
Mogelijke gevolgen zijn krassen, witte spanningsplekken, kromtrekken, breuk van dunne details, langere cyclustijd, meer onderhoud aan de matrijs en instabiele productie.
Ja. Lossing maakt een wand conisch en verandert de maat over de hoogte. Leg daarom vast op welke hoogte de functionele passing geldt en ontwerp beide delen als een systeem.
Soms, maar dit kan leiden tot wijzigingen aan zichtvlakken, maatvoering of matrijsconstructie. Het is sneller en goedkoper om lossing tijdens het driedimensionale ontwerp te beoordelen.
Vraag deze aan zodra het productontwerp voldoende stabiel is, maar vóór definitieve matrijsbouw. Dan kunnen lossingshoek, wanddikte, ondersnijdingen, textuur en uitwerping nog kostenefficiënt worden geoptimaliseerd.
Voor betrouwbare kunststofproductie in Nederland is 1° per zijde een verstandig startpunt voor gladde oppervlakken, terwijl binnenwanden, hoge delen en getextureerde oppervlakken meer lossing vragen. Behandel de lossingshoek als een fundamentele ontwerpbeslissing en niet als een laatste correctie. Door vroeg samen te werken met een ervaren spuitgietpartner verlaagt u het risico op beschadigingen, vertraging, matrijsaanpassingen en onnodige productiekosten.
-
Wanddikte bij spuitgieten: richtlijnen voor Nederland
De juiste wanddikte bij spuitgieten is meestal zo gelijkmatig mogelijk en ligt, afhankelijk van het kunststofmateriaal, vaak tussen 1,0 en 4,0 mm. Voor veel technische onderdelen in Nederland is 1,5 tot 3,0 mm een bruikbaar uitgangspunt. Vermijd plotselinge verdikkingen, omdat deze verzakkingen, krimpverschillen, interne spanningen en langere cyclustijden veroorzaken. Wanneer een zone extra stijfheid nodig heeft, zijn ribben, gussets of een aangepast profiel doorgaans beter dan een massieve verdikking.
Kies de wanddikte altijd samen met het materiaal, de vloeilengte, de positie van de aanspuiting, de gewenste oppervlaktekwaliteit, de belastingen en de productieserie. Voor een behuizing van ABS kan 2,0 tot 3,0 mm passend zijn, terwijl een PP-verpakking vaak met 0,8 tot 2,5 mm kan werken. Bij glasvezelversterkte kunststoffen is een grotere minimale wanddikte vaak nodig om stabiele vulling en voorspelbare vezeloriëntatie te behouden.
Voor Nederlandse inkopers zijn lokale spuitgieters in regio’s zoals Eindhoven, Tilburg, Rotterdam, Oss, Zwolle en de Randstad geschikt voor korte afstemming en logistieke eenvoud. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met relevante certificering, technische DFM-ondersteuning en sterke voor- en nazorg, kunnen echter eveneens aantrekkelijk zijn door hun prijs-prestatieverhouding, snelle gereedschapbouw en flexibele capaciteit voor kleine tot middelgrote series.
Bij spuitgieten stroomt gesmolten kunststof onder druk door de matrijs. Zodra de kunststof de koude matrijswand raakt, begint deze direct af te koelen. Een dunne sectie stolt snel; een dikke sectie blijft langer warm en krimpt later. Als beide zones in één onderdeel naast elkaar bestaan, ontstaan verschillende krimpsnelheden. Dat kan leiden tot kromtrekken, zichtbare verzakkingen, holtes, glansverschillen of maatproblemen.
Voor ontwerpers in Nederland is wanddikte niet alleen een esthetische keuze. Zij beïnvloedt de kostprijs, de cyclustijd, het materiaalverbruik, de matrijscomplexiteit, de vereiste sluitkracht en de voorspelbaarheid van de productie. Een onderdeel met 20% meer wanddikte heeft niet alleen meer granulaat nodig; de koeltijd kan disproportioneel toenemen. Daardoor stijgt de kostprijs per onderdeel, vooral bij series van duizenden of honderdduizenden stuks.
Een gelijkmatige nominale wand is daarom de basisregel. Kleine overgangsverschillen zijn mogelijk, maar laat een dikteverandering geleidelijk verlopen. Als een overgang onvermijdelijk is, helpt een vloeiende radius of een taps verloop om spanningsconcentraties te beperken. Bij onderdelen voor medische apparatuur, industriële machines, elektrische kasten of consumentenelektronica is deze regel extra belangrijk omdat maatvastheid en uiterlijk vaak tegelijk kritisch zijn.
De Nederlandse markt kent een sterke vraag naar compacte behuizingen, technische assemblages, elektrische componenten, verpakkingen, mobiliteitsproducten en machineonderdelen. In de havens van Rotterdam en Amsterdam, rond logistieke knooppunten zoals Venlo en in hightechregio’s zoals Brainport Eindhoven worden veel producten ontwikkeld die afhankelijk zijn van betrouwbare kunststofcomponenten. Een vroegtijdige wanddikteanalyse verkleint het risico dat een product pas tijdens proefspuitingen moet worden aangepast.
De aanbevolen wanddikte verschilt per kunststof. Vloeibaarheid, krimp, slagvastheid, temperatuurgedrag, vezelversterking en gevoeligheid voor vocht bepalen hoe dun of dik een onderdeel verantwoord kan worden ontworpen. De onderstaande waarden zijn praktische startpunten. Een definitieve keuze vraagt altijd om beoordeling van het onderdeel, de matrijsopbouw en de procescondities.
MateriaalGebruikelijke wanddiktePraktisch minimumBelangrijk aandachtspuntPolypropyleen1,0–2,5 mm0,7 mmRelatief hoge krimp; houd wandsecties zo uniform mogelijk.ABS1,5–3,0 mm1,0 mmGeschikt voor behuizingen; voorkom dikke zones achter zichtvlakken.Polycarbonaat1,5–3,5 mm1,0 mmVereist goede droging; te dunne zones kunnen stromingsproblemen geven.Polyamide1,5–3,5 mm0,8 mmVochtopname en krimp moeten in maatvoering worden meegenomen.POM1,0–3,0 mm0,8 mmGeschikt voor technische delen; let op relatief sterke krimp.Glasvezelversterkt polyamide2,0–4,0 mm1,5 mmVezeloriëntatie beïnvloedt kromtrekking en mechanische sterkte.HIPS1,0–3,0 mm0,8 mmEconomisch materiaal voor behuizingen en verpakkingen.De tabel laat zien dat materiaalkeuze en wanddikte niet los van elkaar kunnen worden gezien. Polypropyleen kan bijvoorbeeld dunwandig worden toegepast, maar de grotere krimp vraagt extra aandacht voor ribben, clipverbindingen en maatkritische zones. Polycarbonaat biedt slagvastheid en transparantie, maar heeft een zorgvuldig droogproces nodig. Een verkeerd vochtgehalte kan leiden tot zilverstrepen, broosheid of lagere mechanische prestaties.
Bij polyamide moet de ontwerper rekening houden met conditionering na productie. Een onderdeel kan na opname van vocht licht in maat veranderen en taaiere eigenschappen krijgen. Voor precisiecomponenten in machines of voertuigen is een duidelijke materiaalconditie in de productspecificatie daarom noodzakelijk. Bij glasvezelversterkte materialen is niet alleen de nominale wand relevant, maar ook de stromingsrichting. De vezels richten zich tijdens het vullen in de stromingsrichting en kunnen plaatselijk verschillende krimp veroorzaken.
Een dikke wand lijkt een snelle manier om een product sterker te maken, maar veroorzaakt vaak juist productierisico’s. Gebruik in plaats daarvan structurele kenmerken die stijfheid toevoegen zonder een grote massieve sectie te vormen. Ribs, verstevigingsschotten, afgeronde hoeken en gerichte steunvlakken zijn in veel gevallen effectiever.
OntwerpkenmerkAanbevolen verhoudingDoelRisico bij afwijkingRibdikte40–60% van nominale wandStijfheid verhogen zonder verzakkingTe dikke ribben veroorzaken zichtbare aftekening.RibhoogteMaximaal circa 3 maal wanddikteBuigstijfheid verbeterenTe hoge ribben vullen moeilijk en kunnen kromtrekken.HoekradiusMinimaal 0,25 maal wanddikteSpanningen en stromingsweerstand verlagenScherpe hoeken verhogen kans op scheuren.Bossen voor schroevenWand rond de kern beperkt houdenMontage mogelijk makenMassieve bossen geven verzakkingen en holtes.WandovergangGeleidelijk en afgerondGelijkmatige stroming en koelingPlotselinge overgang veroorzaakt spanningen.LossingshoekMeestal 0,5–2 gradenVeilige uitwerping uit de matrijsKrassen, vervorming en slijtage aan de matrijs.Een rib met 50% van de nominale wanddikte is een veelgebruikte richtlijn. Bij een hoofdwand van 2,5 mm krijgt de rib dan ongeveer 1,25 mm dikte. Dit verlaagt de kans op verzakkingen aan de buitenzijde. Wanneer het onderdeel een hoogglansoppervlak, een donkere kleur of een zichtbare voorzijde heeft, is dit bijzonder belangrijk omdat kleine verzakkingen dan sneller opvallen.
Bossen worden vaak gebruikt voor zelftappende schroeven, metalen inserts of klikverbindingen. Ontwerp een bos niet als een massieve cilinder die direct op een vlakke wand staat. Plaats hem liever met ribben of steunarmen op enige afstand van de zichtzijde. Daarmee worden koeling en materiaalverdeling beter beheersbaar. Bij warmte-inserts of ultrasoon gelaste inserts moet bovendien rekening worden gehouden met lokale temperatuurbelasting en extra wandreserve.
De meeste problemen bij spuitgietonderdelen zijn al zichtbaar in het 3D-model. Een systematische DFM-beoordeling voorkomt kostbare gereedschapswijzigingen nadat staal is gefreesd. Vooral bij snelle productintroducties voor de Nederlandse markt, waar ontwerpiteraties en korte doorlooptijden gebruikelijk zijn, levert dit een aanzienlijk voordeel op.
Bij een lange, dunwandige behuizing kan de smelt bijvoorbeeld onvoldoende ver doorstromen voordat deze stolt. De oplossing is niet automatisch een dikkere wand. Soms werkt een andere aanspuitpositie, een hogere smelttemperatuur, een beter vloeibaar materiaal of een aangepaste wandopbouw beter. Voor verpakkingen, deksels en dunwandige technische producten kunnen gespecialiseerde matrijsconcepten nodig zijn om consistent te vullen.
Een goed ontworpen wanddikte verlaagt zowel de directe materiaalkosten als de indirecte productiekosten. De koeltijd vormt bij veel kunststofonderdelen het grootste deel van de totale cyclustijd. Dikkere zones hebben langer nodig om voldoende te stollen voordat het product veilig uit de matrijs kan worden geworpen. Als het onderdeel te vroeg wordt uitgeworpen, kan het vervormen, indeuken of beschadigen.
Voor een serie van 20.000 behuizingen kan een kleine reductie van de gemiddelde wanddikte aanzienlijke materiaalbesparing opleveren. De besparing moet wel worden afgewogen tegen stijfheid, valbestendigheid, geluidsdemping, isolatie en montage-eisen. Daarom is optimalisatie niet hetzelfde als “zo dun mogelijk”. Het doel is de dunste wand die de functionele, visuele en productie-eisen betrouwbaar haalt.
OntwerpbeslissingEffect op kostenEffect op kwaliteitGeschikte aanpakNominale wand gelijkmatig makenLagere uitval en kortere cyclusMinder kromtrekkingBasisregel voor vrijwel ieder product.Massieve verdikking vervangen door ribbenMinder materiaalverbruikHogere stijfheid met minder verzakkingGeschikt voor kasten en dragers.Dunne wand toepassenMinder materiaal per stukMeer risico op korte vullingAlleen met passend materiaal en proces.Glasvezelversterking kiezenHogere materiaalkostenBetere stijfheid, meer kromtrekrisicoVoor technische en belastbare delen.Extra grote wanddikteLangere cyclustijdMeer kans op holtes en verzakkingAlleen functioneel onderbouwd toepassen.Vroege DFM-analyse uitvoerenLagere wijzigingskostenBetere maakbaarheidVoor gereedschapbestelling uitvoeren.Bij een offerte is het verstandig niet alleen naar de stukprijs te kijken. Vraag ook naar materiaalgebruik, aantal caviteiten, geschatte cyclustijd, verwachte uitval, gereedschapslevensduur en meetstrategie. Een matrijs met meer caviteiten kan de prijs per product verlagen, maar vraagt een hogere initiële investering. Voor een proefserie of marktvalidatie is een enkelvoudige of tweevoudige matrijs soms economisch verstandiger.
In Nederland worden spuitgietonderdelen gebruikt in uiteenlopende sectoren. De juiste wanddikte verschilt sterk tussen een medische behuizing, een landbouwcomponent, een voedselverpakking en een industriële sensorhouder. Onderstaande toepassingen tonen waarom een functionele benadering nodig is.
SectorTypisch onderdeelBelangrijke wanddikte-eisVoorbeeld van ontwerpfocusMedische technologieApparaatbehuizingMaatvast en goed reinigbaarGelijkmatige wanden en lage zichtbare vervorming.ElektronicaSensorhuis of connectorbehuizingIsolatie en montageprecisieBossen, klikverbindingen en warmtebeheer.AutomotiveInterieurclip of afdekkapSlagvastheid en temperatuurweerstandRibben voor stijfheid en reproduceerbare krimp.VerpakkingDeksel, bakje of sluitingLaag gewicht en korte cyclusDunwandig ontwerp met stabiele vulling.MachinebouwBeschermkap of kabelgeleiderMechanische robuustheidGerichte versterking rond bevestigingspunten.ConsumentenproductenHandgreep of apparaatcoverUiterlijk en valbestendigheidGeen verzakkingen in zichtvlakken.Voor bedrijven rond Eindhoven en Delft, waar elektronica, mechatronica en industriële automatisering sterk vertegenwoordigd zijn, zijn maatvoering, materiaalstabiliteit en assemblage vaak doorslaggevend. Voor verpakkingsprojecten in de regio Rotterdam, Oss of Noord-Brabant ligt de nadruk vaker op dunwandigheid, cyclustijd, stapelbaarheid en materiaalreductie. In de agrarische en logistieke sector rondom Venlo, Zwolle en Friesland spelen chemische bestendigheid, slagvastheid en gebruik bij wisselende temperaturen een grotere rol.
Een ontwikkelaar kiest aanvankelijk een wand van 4,0 mm voor een compacte meetbehuizing van ABS. Tijdens DFM-beoordeling blijkt dat de schroefbossen en interne steunen plaatselijk tot meer dan 7,0 mm wandopbouw leiden. Het advies is om de hoofdwand terug te brengen naar 2,5 mm, de ribben op circa 1,25 mm uit te voeren en de schroefbossen met losse steunribben te verbinden. Het resultaat is een lichter onderdeel met minder verzakkingen, kortere koeltijd en een stabielere maatvoering.
Voor een herbruikbaar deksel is laag gewicht gewenst, maar het onderdeel moet ook herhaaldelijk openen en sluiten. In plaats van de volledige wand te verdikken, wordt een nominale wand van 1,8 mm gecombineerd met plaatselijke ribben en een geoptimaliseerde scharnierzone. De aanspuiting wordt zo gekozen dat de smelt de lange zijden gelijkmatig vult. Hierdoor blijft het product vlak en is de sluiting beter reproduceerbaar.
Een machineonderdeel moet stijf blijven bij belasting en temperatuurwisselingen. Een glasvezelversterkt polyamide wordt gekozen met een nominale wand van 3,0 mm. De kritische factor is niet alleen de wanddikte, maar ook de vezeloriëntatie. Door de aanspuitlocatie te wijzigen wordt de vezelrichting beter afgestemd op de belastingrichting. Daarmee neemt de kans op kromtrekken af en verbeteren de mechanische eigenschappen in de relevante richting.
Bij het selecteren van een spuitgieter is technische geschiktheid belangrijker dan alleen de afstand. Nederlandse bedrijven bieden korte communicatielijnen, lokale logistiek en vaak specialistische kennis. Internationale partners kunnen interessant zijn wanneer snelle gereedschapbouw, flexibele seriegroottes, brede materiaalkeuze of lagere productiekosten nodig zijn. Vergelijk altijd DFM-capaciteit, kwaliteitsborging, meetrapporten, levertijd en ervaring met uw materiaal en productsector.
BedrijfRegio of vestigingWerkgebiedKernsterkteBelangrijk aanbodHelvoetTilburgNederland en EuropaTechnische kunststofcomponentenSpuitgieten, assemblage en hoogwaardige toepassingen.HordijkZuid-Holland en Noord-BrabantBenelux en EuropaVerpakkingen en kunststofverwerkingSpuitgietproducten, verpakkingen en technische kunststofoplossingen.Naber PlasticsHaarlemNederland en internationale marktenKunststof consumenten- en huishoudproductenProductontwikkeling, kunststofproductie en logistiek.Berry SuperfosOssEuropaStarre kunststofverpakkingenSpuitgegoten verpakkingen, emmers en voedselverpakkingen.Maan GroupRaalteNederland en EuropaIndustriële kunststoffen en maatwerkSpuitgieten, assemblage en technische productontwikkeling.TEAM RapidInternationale productie met klanten in NederlandNederland, Europa en wereldwijdSnelle DFM, gereedschap en flexibele seriesRapid tooling, spuitgieten, CNC-bewerking en assemblage.Deze vergelijking is bedoeld als praktisch startpunt. Controleer bij iedere leverancier welke perscapaciteit, matrijsgrootte, materiaalcertificaten, meetmiddelen en seriegroottes daadwerkelijk beschikbaar zijn. Voor kritische onderdelen is een proefserie met eerste artikelinspectie verstandig. Vraag daarnaast of de leverancier ervaring heeft met toleranties, texturen, brandklasseringen, voedselcontact, medische eisen of recyclingmateriaal, afhankelijk van uw toepassing.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, distributeurs, merkeigenaren, dealers, eindgebruikers en individuele uitvinders met OEM-, ODM-, groothandel-, retail- en regionale samenwerkingsmodellen voor prototypes, kleine series en schaalbare productie. De organisatie is ISO 9001:2015-gecertificeerd, heeft meer dan tien jaar productie-ervaring, leverde meer dan 6.000 projecten aan ruim 500 klanten in meer dan 25 landen en combineert eigen bewerking, gereedschapproductie, spuitgietcapaciteit en een geïntegreerd productienetwerk. Voor kunststofonderdelen worden materiaalkeuze, DFM-rapporten, maatkritische kenmerken, aanspuitpunten, krimp, ribben, koeling en testvereisten vóór gereedschapbouw beoordeeld; de beschikbare processen omvatten onder meer spuitgieten, rapid tooling, insert molding, overmolding, CNC-bewerking, afwerking, assemblage en verpakking. TEAM Rapid biedt EPC-/turnkeyoplossingen en klantgestuurde productieroutes, geen BOO-model of bulklevering op locatie. Hoewel geen Nederlandse dochteronderneming of lokaal magazijn in het bedrijfsprofiel wordt genoemd, bestaat er aantoonbare ervaring met internationale klanten en Europese markten, waaronder Nederland, Duitsland, Frankrijk en het Verenigd Koninkrijk. Nederlandse klanten krijgen online technische voorbespreking, snelle reacties binnen enkele uren, DFM-feedback vóór productie, productie-updates, inspectieondersteuning, verpakking en rechtstreekse verzending; waar nodig kan dit worden aangevuld met offline afstemming via projectcommunicatie en logistieke planning. Hierdoor werkt TEAM Rapid niet als een anonieme externe exporteur, maar als een langetermijnproductiepartner met concrete engineeringondersteuning, traceerbare kwaliteitsprocessen en een kostenefficiënte route van digitaal ontwerp naar serieproduct.
Voor onderdelen met kritische wanddikte kan TEAM Rapid eerst een analyse uitvoeren voordat gereedschap wordt besteld. Via de pagina over spuitgietdiensten voor Nederlandse projecten kunt u de mogelijkheden voor materialen, tooling en productiecapaciteit bekijken. Voor een beoordeling van een 3D-model, gewenste wandopbouw of kleine serie kunt u direct een offerte voor spuitgieten aanvragen.
Een goede aanvraag bevat meer dan een STEP-bestand. Lever bij voorkeur een 3D-model, 2D-tekening, materiaalvoorkeur, kleur, oppervlakte-eis, jaarlijkse afname, montage-informatie, kritische toleranties en verpakkingsvereisten aan. Vermeld ook of het onderdeel zichtvlakken heeft, UV-bestendig moet zijn, aan brandklasse-eisen moet voldoen of contact met voedsel, chemicaliën of huid heeft.
Vraag leveranciers specifiek hoe zij omgaan met wanddikteverschillen. Een deskundige partij zal niet alleen een prijs sturen, maar ook vragen stellen over aanspuitlocatie, ribben, lossingshoeken, krimp, uitwerping en koeling. Bij complexe producten is een matrijsstroomanalyse nuttig. Deze simulatie toont mogelijke laslijnen, luchtinsluitingen, drukpieken en risico op onvolledige vulling voordat de matrijs wordt gemaakt.
Voor leveranciers buiten Nederland is het raadzaam om afspraken vast te leggen over incoterms, doorlooptijd, inspectie, verzending via Rotterdam of Schiphol, reserveonderdelen, matrijseigendom en wijzigingen. Bij terugkerende productie moeten ook materiaalbeschikbaarheid, kleurconsistentie en de opslagcondities van de matrijs worden besproken.
In 2026 blijft materiaalreductie een belangrijke ontwikkeling. Producenten zoeken naar lagere productgewichten zonder verlies van functionaliteit. Dit stimuleert dunwandig spuitgieten, gerichte ribstructuren, geoptimaliseerde koeling en nauwkeuriger procesbewaking. Digitale matrijssimulatie en gegevensgestuurde procescontrole helpen om wanddiktevariaties eerder te voorspellen en de eerste productie-run sneller stabiel te krijgen.
Duurzaamheid beïnvloedt de keuze van wanddikte steeds sterker. Gerecyclede kunststoffen kunnen andere vloeibaarheids- en krimpeigenschappen hebben dan nieuw materiaal. Daarom is een ontwerp dat goed werkt met virgin kunststof niet automatisch geschikt voor gerecyclede PP, ABS of polyamide. Producenten zullen vaker proefspuitingen, materiaalvalidatie en aangepaste toleranties inzetten om constante kwaliteit te behouden.
Ook Europese regelgeving rond verpakkingsafval, circulair ontwerp en materiaaltransparantie stimuleert eenvoudiger recyclebare producten. Voor Nederlandse merken betekent dit vaker kiezen voor mono-materialen, minder metaalinserts, duidelijkere materiaalmarkering en wanden die voldoende robuust zijn voor hergebruik. Een goed ontwerp combineert dus lagere massa met herstelbaarheid, sorteerbaarheid en een langere productlevensduur.
Daarnaast neemt de vraag naar lokale voorraadstrategieën toe. Bedrijven combineren productie in Nederland of Europa met internationale gereedschapbouw en flexibele productiecapaciteit. Een dergelijke hybride aanpak kan de ontwikkelkosten beheersen, terwijl logistieke risico’s worden verdeeld. Voorwaarde is wel dat technische gegevens, kwaliteitsnormen en revisiebeheer goed zijn vastgelegd.
Voor veel technische kunststofonderdelen is 1,5 tot 3,0 mm een bruikbaar beginpunt. De definitieve wanddikte hangt af van materiaal, onderdeelgrootte, vloeilengte, belasting, uiterlijk en matrijsontwerp.
Verzakkingen ontstaan vaak wanneer een dikke zone, bijvoorbeeld een rib of schroefbos, langzamer afkoelt dan de zichtzijde. Maak ribben dunner, gebruik steunstructuren en voorkom massieve wandverdikkingen.
Een veelgebruikte richtlijn is 40 tot 60% van de nominale wanddikte. Bij een hoofdwand van 2,0 mm is een rib van ongeveer 0,8 tot 1,2 mm doorgaans passend.
Ja, maar de overgangen moeten geleidelijk zijn. Grote, abrupte verschillen verhogen het risico op kromtrekking, holtes, zichtbare verzakkingen en ongelijke krimp.
Voor polypropyleen is 1,0 tot 2,5 mm vaak gebruikelijk. Dunwandige toepassingen zijn mogelijk, maar vragen een goed vloeibaar materiaal, passend gereedschap en een zorgvuldig gekozen aanspuiting.
Nee. Een dikkere wand kan stijver zijn, maar verhoogt ook gewicht, materiaalgebruik, koeltijd en risico op krimpdefecten. Ribben en geoptimaliseerde geometrie zijn vaak efficiënter.
Een DFM-analyse is aan te raden voordat een matrijs wordt besteld, vooral bij complexe onderdelen, zichtvlakken, nauwe toleranties, glasvezelversterkte materialen en series waarin gereedschapswijzigingen duur zijn.
Ja. Een leverancier met aantoonbare kwaliteitsprocessen, snelle technische communicatie, duidelijke inspectieafspraken, ervaring met Europese klanten en betrouwbare logistiek kan voor prototypes, tooling en serieproductie zeer geschikt zijn.
-
Spuitgietontwerpregels voor maakbare delen in Nederland
De belangrijkste richtlijnen voor spuitgietontwerp zijn: houd wanddiktes zo gelijk mogelijk, voeg voldoende lossingshoek toe, gebruik ribben in plaats van dikke massieve zones, vermijd scherpe binnenhoeken, ontwerp ondersnijdingen alleen wanneer zij functioneel noodzakelijk zijn en stem toleranties af op materiaal, matrijsconcept en productievolume. Een vroegtijdige maakbaarheidsanalyse voorkomt kromtrekken, inzinkingen, luchtinsluitingen, hoge matrijskosten en onnodige nabewerking.
Voor Nederlandse ontwerpers zijn Helvoet, Rompa, Rosti, HSV, VDL Kunststoffen en Promolding relevante partijen voor kunststofspuitgieten en gereedschapsondersteuning. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met een aantoonbare kwaliteitsaanpak, technische vooranalyse en sterke ondersteuning vóór en na levering, kunnen eveneens interessant zijn door hun prijs-prestatieverhouding bij prototypes, kleine series en opschaalbare productie.
Nederlandse productontwikkelaars werken vaak onder hoge druk: een consumentenproduct moet snel naar de markt, een medisch hulpmiddel moet reproduceerbaar worden geproduceerd of een industriële behuizing moet bestand zijn tegen intensief gebruik. In regio’s zoals Eindhoven, Brainport, Rotterdam, Amsterdam, Utrecht, Twente en Arnhem-Nijmegen is de combinatie van ontwerpkennis, elektronica, logistiek en maakindustrie bijzonder sterk. Juist daar bepaalt de maakbaarheid van een kunststofdeel vaak of een project op tijd en binnen budget wordt gelanceerd.
Spuitgieten is geschikt voor herhaalbare productie van kunststofonderdelen met complexe geometrieën, integrale klikverbindingen, scharnieren, afdichtingen, bevestigingspunten en zichtoppervlakken. De methode kan economisch aantrekkelijk zijn vanaf kleinere series met snelgereedschap tot honderdduizenden onderdelen met productiematrijzen. De investering in de matrijs maakt echter dat ontwerpwijzigingen na de start van de gereedschapbouw duurder zijn. Daarom is een gerichte ontwerpcontrole vóór vrijgave essentieel.
Een effectief spuitgietontwerp houdt rekening met stroming van de smelt, drukopbouw, koeling, krimp, ontluchting, lossing uit de matrijs en assemblage. Een onderdeel kan op het scherm correct lijken en toch lastig te produceren zijn. Denk aan een diepe, dunwandige behuizing zonder voldoende lossingshoek, een dikke montagevoet die inzinkingen veroorzaakt of een glanzend frontpaneel waarop uitwerppennen zichtbaar worden. Praktische richtlijnen voor spuitgietontwerp vertalen deze productrisico’s naar concrete ontwerpbeslissingen.
De nominale wanddikte is het vertrekpunt. Een uniforme wand laat gesmolten kunststof voorspelbaarder vullen en koelen. Grote dikteverschillen leiden vaker tot ongelijke krimp, kromtrekken, interne spanning en langere cyclustijden. Wanneer lokale sterkte nodig is, zijn ribben, gussets, holle zones of een aangepast materiaal meestal beter dan een plotseling dikkere wand.
Lossingshoek is noodzakelijk om het onderdeel zonder beschadiging uit de matrijs te verwijderen. Een glad oppervlak kan vaak met 1° tot 2° functioneren, maar diepe wanden, geëtste structuren en zachte kunststoffen vragen meer. Bij onvoldoende lossingshoek kunnen krassen, vervorming, vacuümeffecten en vastlopen optreden. Bespreek bovendien welke zijde van het onderdeel op de kern en welke zijde in de matrijsholte ligt, omdat dat invloed heeft op zichtvlakken en uitwerping.
Ribben geven stijfheid zonder een massieve wand te creëren. Als vuistregel blijft de ribvoet dunner dan de hoofdwand. Een dikke rib koelt trager af en kan aan de buitenzijde een zichtbare inzinking veroorzaken. Voeg ook lossingshoek toe op ribben en houd voldoende afstand tussen parallelle ribben, zodat de matrijs goed kan worden gevuld en gekoeld.
Scherpe hoeken zijn ongunstig voor zowel productsterkte als matrijsvulling. Binnenhoeken moeten waar mogelijk worden afgerond. Een afronding ondersteunt de stroming, verlaagt spanningspieken en verbetert de vermoeiingssterkte. Bij behuizingen, klikverbindingen en draagpunten is dit bijzonder relevant. Houd bij de afrondingsstraal rekening met de plaatselijke wanddikte, zodat geen dikke massieve zone ontstaat.
Ondersnijdingen verhogen de complexiteit van gereedschappen. Soms zijn zij onvermijdelijk, bijvoorbeeld bij vergrendelingen, kabeldoorvoeren of functionele clips. In andere gevallen kan een ontwerp worden aangepast met een open sleuf, een aparte component, een beweegbare clip of een gewijzigde assemblagerichting. Minder schuiven, lifters en complexe mechanismen betekenen doorgaans kortere doorlooptijden, lager onderhoud en minder productierisico.
De onderstaande waarden zijn startpunten, geen absolute voorschriften. Het gekozen polymeer, de vezelvulling, het gereedschap, de vorm van het onderdeel en de eisen aan uiterlijk bepalen de definitieve waarden. Laat kritische onderdelen altijd beoordelen met een maakbaarheidsanalyse en waar nodig met vul- en vervormingssimulatie.
OntwerpaspectPraktische richtlijnWaarom dit belangrijk isVeelvoorkomend risicoNominale wanddikteHoud de wand zo gelijkmatig mogelijkBevordert gelijkmatige koeling en krimpKromtrekken en inzinkingenLossingshoekGebruik meestal minimaal 1° op gladde wandenVergemakkelijkt veilige uitwerpingKrassen en vastlopenRibdikteGebruik ongeveer 40–60% van de hoofdwandVerhoogt stijfheid zonder massieve zonesZichtbare inzinkingHoekafrondingRond scherpe binnenhoeken afVermindert spanning en verbetert stromingScheuren en breukBossen voor schroevenOndersteun met ribben in plaats van dikke voetVoorkomt lokale krimpverschillenInzinking en breukOndersnijdingenGebruik alleen bij duidelijke functie-eisBeperkt complexe matrijsmechanismenHogere gereedschapskostenTekst en logo’sGebruik voldoende hoogte en lossingshoekVerbetert leesbaarheid en matrijsvullingOnvolledige markeringDeze controlelijst is vooral nuttig tijdens de overgang van een vroege driedimensionale afdruk naar een reproduceerbaar productiedeel. Een prototype kan immers functioneren terwijl het voor spuitgieten nog niet optimaal is. Een ontwerp voor laagvolumeproeven in Amsterdam of Eindhoven kan daarom na gebruikerstesten nog worden aangepast voordat een productiematrijs wordt vrijgegeven.
De materiaalkeuze bepaalt niet alleen sterkte, chemische weerstand, slagvastheid en uiterlijk, maar ook krimp, vloei, toleranties en matrijsinstellingen. Polypropyleen is bijvoorbeeld geschikt voor veel verpakkingen, levende scharnieren en chemisch bestendige onderdelen. ABS wordt veel gebruikt voor behuizingen met een nette afwerking. Polycarbonaat biedt slagvastheid en transparantie, terwijl polyamide mechanisch sterk is maar rekening vraagt met vochtopname. Glasvezelversterkte kunststoffen verhogen stijfheid, maar kunnen anisotrope krimp en hogere slijtage van de matrijs veroorzaken.
Gebruik geen materiaalkeuze uitsluitend op basis van de cataloguswaarde. Een behuizing voor een laadstation in Rotterdam heeft andere eisen dan een apparaatbehuizing voor een ziekenhuis in Utrecht, een onderdeel voor agrarische apparatuur in Flevoland of een interieuronderdeel voor mobiliteitstoepassingen. Let op ultravioletbestendigheid, brandgedrag, elektrische isolatie, reinigbaarheid, voedselcontact, emissies, gerecyclede inhoud en langdurige belasting.
MateriaalsoortTypische eigenschappenGeschikte toepassingenOntwerpaandachtspuntPolypropyleenLicht, chemisch bestendig, flexibelVerpakkingen, scharnieren, bakkenRelatief hoge krimpABSGoede slagvastheid, nette afwerkingBehuizingen, consumentenproductenVermijd zeer dunne lange wandenPolycarbonaatTransparant, slagvast, maatvastLenzen, beschermkappen, apparatenLet op spanningsscheurenPolyamideSterk, slijtvast, warmtebestendigMechanische delen, clips, tandwielenVochtopname beïnvloedt maatvoeringPOMLage wrijving, goede maatvastheidSluitingen, kleppen, precisiedelenLet op ontluchting en krimpTPUElastisch, slijtvast, zachtBeschermranden, grepen, afdichtingenLangere cycli mogelijkGlasvezelversterkt polyamideHoge stijfheid en temperatuurweerstandTechnische constructiedelenVezelrichting beïnvloedt vervormingVoor duurzaam ontwerp wordt steeds vaker gekeken naar gerecyclede polymeren, biogebaseerde grondstoffen en monomateriaalconstructies. Dat vraagt extra aandacht voor batchvariatie, kleurstabiliteit, geur, mechanische spreiding en traceerbaarheid. De beste aanpak is om materiaalkeuze, wanddikte en esthetische eisen gelijktijdig te beoordelen.
De poort is de plaats waar de kunststofsmelt het onderdeel binnenkomt. De poortlocatie heeft directe invloed op laslijnen, druk, vezeloriëntatie, cosmetische kwaliteit en vervorming. Voor een zichtdeel moet de poort vaak op een verborgen vlak worden geplaatst. Voor een technisch deel kan een centrale poort juist helpen om symmetrische vulling te bereiken. Bij grote vlakke delen kan de poortstrategie bepalend zijn voor de vlakheid.
Het delingsvlak is de scheiding tussen de twee helften van de matrijs. Een goed gekozen delingsvlak ondersteunt ontluchting, maakt lossing eenvoudiger en beperkt zichtbare bramen. Plaats kritische zichtvlakken niet zonder noodzaak op de delingslijn. Houd ook rekening met waar uitwerppennen mogen landen. Een uitwerppin op een hoogglans frontpaneel kan zichtbaar blijven, terwijl dezelfde pin op een binnenvlak geen probleem hoeft te zijn.
Koeling is een belangrijke kostenfactor. Een deel dat langzaam koelt, verlengt de cyclustijd en verhoogt de prijs per onderdeel. Dikke zones, massieve schroefbossen en grote ribclusters maken koeling lastiger. Bij complexe geometrieën kunnen aangepaste koelkanalen, inzetstukken of lokale koeling worden toegepast. Dit is vooral relevant voor onderdelen met een hogere productieomvang, waar seconden cyclustijd direct effect hebben op de totale kostprijs.
Spuitgieten is nauwkeurig, maar kunststof blijft gevoelig voor krimp, temperatuur, vocht en interne spanning. Een te strakke tolerantie op elke maat maakt een onderdeel niet automatisch beter; het verhoogt vaak de gereedschapcomplexiteit, meetinspanning en afkeur. Specificeer strakke toleranties alleen waar zij nodig zijn voor een pasvorm, afdichting, bewegend mechanisme of veiligheidseis.
Voor assemblages is het verstandig om een referentievlak en meetstrategie vast te leggen. Een maat kan op papier correct zijn, maar bij een flexibel onderdeel anders uitpakken wanneer het tijdens het meten wordt opgespannen. Bespreek met de producent welke maatvoering kritisch is, welke afwijkingen functioneel acceptabel zijn en welke meetmethode wordt gebruikt.
FunctiegebiedAanbevolen aanpakVoorbeeldOntwerprisico zonder afstemmingSnapverbindingTest op herhaald openen en sluitenAfdekkap van een sensorBreuk of onvoldoende klemkrachtSchroefverbindingOntwerp geschikte bossen en materiaalreserveElektronicabehuizingScheurvorming rond schroefAfdichtingDefinieer compressie en vlakheidWaterdichte buitenbehuizingLekken bij montageBewegend deelMaak speling afhankelijk van materiaalScharnier of vergrendelingBlokkeren door krimpZichtvlakLeg glans, textuur en kleur vastBedieningspaneelKleurverschil of uitwerpsporenInzetstukDefinieer positionering en treksterkteMessing draadbussenLoskomend inzetstukAssemblagevlakGebruik duidelijke referentiepuntenTweedelige behuizingScheefstand en kierenEen goed tolerantiedossier onderscheidt kritische kenmerken van algemene maten. Dat maakt communicatie tussen ontwerper, matrijsbouwer, spuitgieter en kwaliteitsafdeling eenvoudiger. Voor productlanceringen met distributie via de haven van Rotterdam of Europese logistieke centra rond Venlo helpt die duidelijkheid ook om retouren en vertragingen te beperken.
Een veelvoorkomende fout is het verdikken van een wand om sterkte toe te voegen. Dit veroorzaakt vaak inzinking aan de tegenoverliggende zichtzijde. De betere oplossing is meestal een rib, een afgeronde overgang of een andere materiaalkeuze. Een tweede fout is het kopiëren van een ontwerp uit plaatwerk of verspaning naar kunststofspuitgieten zonder aanpassing. Hoeken, bevestigingen en toleranties moeten voor het proces worden herzien.
Ook onderschatten ontwerpers regelmatig de invloed van textuur. Een fijne structuur kan al extra lossingshoek vragen; een diepe structuur vraagt nog meer. Bij een product met een logo, reliëf of bedieningssymbolen moet vooraf worden bepaald of tekst verdiept of verhoogd wordt aangebracht. Dit beïnvloedt de matrijsbewerking, reinigbaarheid en visuele uitstraling.
Ten slotte worden matrijsuitgangen en ontluchting soms pas laat besproken. Wanneer lucht niet weg kan, kunnen brandplekken, onvolledige vulling of zwakke laslijnen ontstaan. Vooral bij dunwandige delen, lange stromingswegen en onderdelen met meerdere interne kamers is dit een belangrijk aandachtspunt.
Spuitgieten ondersteunt een breed spectrum aan Nederlandse sectoren. In de regio Eindhoven gaat het vaak om behuizingen voor elektronica, meetapparatuur, verlichting en slimme apparaten. In Rotterdam en Amsterdam zijn logistieke hulpmiddelen, retailproducten, mobiliteitsoplossingen en duurzame consumentenproducten relevant. In Twente en Gelderland speelt technische kunststofverwerking een rol in machinebouw, laboratoriumapparatuur en industriële automatisering.
Voor medische toepassingen kunnen kunststofdelen bestaan uit instrumentbehuizingen, disposables, handgrepen, analysecomponenten en beschermkappen. In de automobiel- en mobiliteitssector zijn clips, ventilatieroosters, interieuronderdelen, sensorbehuizingen en laadoplossingen veelvoorkomend. Voor consumentenproducten gaat het om koffiemachineonderdelen, opbergproducten, gereedschapsbehuizingen, sportaccessoires en huishoudelijke apparaten.
SectorTypische kunststofdelenBelangrijkste ontwerpeisVeelgebruikte materiaalrichtingMedische techniekInstrumentbehuizingen, houders, doppenReinigbaarheid en reproduceerbaarheidABS, polycarbonaat, medische polymerenIndustriële automatiseringSensorbehuizingen, klemmen, afdekkingenMaatvastheid en slagvastheidPolyamide, POM, ABSConsumentenproductenBehuizingen, knoppen, traysUiterlijk en assemblagegemakABS, polypropyleen, TPUMobiliteitClips, roosters, kabelbeschermersTemperatuur- en trillingsbestendigheidPolyamide, versterkte polymerenElektronicaFrontpanelen, connectorhuizen, kappenIsolatie en zichtkwaliteitABS, polycarbonaatVerpakking en logistiekBakken, sluitingen, herbruikbare dragersSlagvastheid en cyclische belastingPolypropyleen, HDPEWater en installatietechniekKlephuizen, doppen, koppelingenChemische weerstand en afdichtingPOM, polypropyleen, polyamideDe beste ontwerpkeuze is altijd gekoppeld aan de feitelijke gebruiksomstandigheden. Een onderdeel dat in een gekoeld magazijn bij Schiphol werkt, heeft andere eigenschappen nodig dan een buitenproduct dat langdurig wordt blootgesteld aan zon, regen en zoutlucht in de omgeving van Rotterdam.
Een ontwikkelaar ontwerpt een tweedelige behuizing met batterijdeksel, drukknoppen en interne bevestigingspunten voor een printplaat. De eerste versie bevat dikke schroefbossen en rechte zijwanden. Na maakbaarheidsbeoordeling worden de bossen uitgehold en ondersteund met ribben, krijgen de zijwanden 1,5° lossingshoek en worden uitwerppunten naar niet-zichtbare binnenvlakken verplaatst. Het resultaat is een kortere koeltijd, minder risico op inzinkingen en een aantrekkelijker buitenoppervlak.
Voor een machinebouwtoepassing is een robuuste kabeldoorvoer nodig met een afdichtring. De ontwerpuitdaging zit in de vlakheid van het afdichtvlak, de schroefverbinding en de chemische weerstand. Door kritische maten rond de afdichting afzonderlijk te specificeren, een geschikt polymeer te kiezen en de poortlocatie weg van het afdichtvlak te plaatsen, wordt de kans op lekkage kleiner.
Een tray voor intern transport moet licht, stapelbaar en bestand tegen herhaalde impact zijn. In plaats van een dikke bodem wordt gekozen voor een geribde constructie met afgeronde hoeken. De stapelgeometrie krijgt voldoende speling voor krimp en productietolerantie. Daardoor is de tray stabieler, lichter en geschikter voor hoge aantallen.
De onderstaande leveranciers zijn voorbeelden van bedrijven die relevant kunnen zijn voor Nederlandse projecten. De juiste keuze hangt af van productvolume, materiaal, kwaliteitsvereisten, gewenste doorlooptijd, afstand, assemblagebehoefte en budget. Vraag altijd naar ervaring met vergelijkbare onderdelen, gereedschapsconcept, meetrapportage en onderhoudsafspraken.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodHelvoetNederland en internationale marktenTechnische precisieonderdelenSpuitgieten, assemblage, complexe kunststofcomponentenRompaNederland, Europa en wereldwijdProductontwikkeling en afwerkingSpuitgieten, decoratie, assemblage en verpakkingsoplossingenRostiNederland en Europese productieHoogwaardige kunststofproductieSpuitgieten, technische ondersteuning en serieproductieHSVNederland en EuropaKunststoftechnologie en verpakkingenSpuitgieten, schuimtechnologie en technische componentenVDL KunststoffenNederland en Europese klantenTechnische kunststofoplossingenSpuitgieten, assemblage en industriële productiePromoldingNederland en BeneluxMatrijzen en kunststofonderdelenSpuitgieten, gereedschap en productondersteuningTEAM RapidNederland, Europa en internationale leveringSnelle prototyping tot schaalbare productieMatrijsbouw, spuitgieten, verspaning, nabewerking en assemblageLokale Nederlandse leveranciers bieden voordelen wanneer fysieke overlegmomenten, regionale logistiek, korte transportafstanden of specifieke certificeringseisen centraal staan. Internationale productiepartners kunnen een goede aanvulling zijn wanneer snelgereedschap, scherpe kosten, kleine series, meerdere productieprocessen of opschaling nodig zijn. Vergelijk niet alleen de stukprijs, maar ook gereedschapstijd, kwaliteitssystemen, communicatie, materiaaltraceerbaarheid, transportplanning en ondersteuning bij wijzigingen.
TEAM Rapid ondersteunt Nederlandse ontwerpers, merkeigenaren, distributeurs, technische inkopers en individuele ontwikkelaars met prototypes, kleine series en herhaalproductie van kunststof- en metaalonderdelen. Het bedrijf werkt volgens ISO 9001:2015, levert maakbaarheidsrapporten vóór gereedschapbouw en combineert eigen verspaning, gereedschapproductie, spuitgieten, nabewerking, assemblage en verpakking voor projecten van één prototype tot meer dan 100.000 onderdelen. Materiaalkeuze, maatcontrole, gereedschapvalidatie en procescontrole worden afgestemd op de toepassing; daarbij worden geen ongefundeerde claims gedaan over lokale magazijnen of dochtermaatschappijen in Nederland, omdat die niet als bedrijfsvoorziening zijn opgegeven. Wel heeft TEAM Rapid aantoonbare ervaring met klanten in meer dan 25 landen, waaronder Europese markten, en biedt het directe technische communicatie, snelle offertes, digitale vooranalyse en ondersteuning vóór en na productie. Voor Nederlandse klanten betekent dit een praktisch alternatief naast lokale leveranciers, met concurrerende China-gebaseerde kosten en doorlooptijden van ongeveer 5 tot 25 dagen voor gereedschap en spuitgietproductie, afhankelijk van complexiteit. De samenwerking kan worden ingericht voor oorspronkelijke productie volgens klantontwerp, gezamenlijke productontwikkeling, groothandelslevering, merkproductie en regionale distributiepartners. TEAM Rapid levert integrale maakoplossingen voor klant-eigendom en productlanceringen; het bedrijf biedt geen bouw-bezit-exploitatiemodel en geen bulklevering op locatie.
Voor onderdelen zoals behuizingen, trays, deksels, vulstukken, technische kappen en functionele kunststofcomponenten kan een vroege beoordeling aanzienlijk risico wegnemen. Via de pagina over spuitgietdiensten voor Nederlandse projecten kunnen ontwerpers de beschikbare mogelijkheden bekijken. Voor een concrete beoordeling van bestand, materiaal en oplage is een offerte voor kunststofproductie een logische eerste stap.
Begin een leveranciersselectie niet met alleen een prijsaanvraag. Lever een driedimensionaal model, tweedimensionale tekening met kritische maten, materiaalvoorkeur, jaarvolume, gewenste kleur, oppervlakteeis, verpakkingsvereiste en gebruiksomstandigheden aan. Vraag vervolgens of de leverancier een maakbaarheidsanalyse aanbiedt voordat de matrijs wordt gestart.
Bespreek bij internationale productie de leveringscondities, douaneformaliteiten, transport via Rotterdam of Schiphol, reserveonderdelen, matrijseigendom, opslag, onderhoud en reactie op kwaliteitsproblemen. Voor onderdelen die regelmatig veranderen, kan snelgereedschap een verstandige brug vormen tussen functionele prototypes en volledige productie. Voor stabiele producten met een langere levensduur kan een duurzamer productiegereedschap economisch beter passen.
Richting 2026 verschuift spuitgietontwerp verder naar digitalisering, materiaaltransparantie en circulair gebruik. Ontwerpers gebruiken steeds vaker geautomatiseerde maakbaarheidscontrole, stromingssimulatie en gegevens uit proefseries om gereedschappen eerder te optimaliseren. Digitale procesbewaking kan afwijkingen in vultijd, druk, temperatuur en gewicht sneller signaleren, waardoor de processtabiliteit verbetert.
Op beleidsgebied nemen eisen rond verpakkingsafval, herbruikbaarheid, gerecyclede inhoud en productpaspoorten toe. Nederlandse merken zullen vaker moeten aantonen welke materialen in producten zitten en hoe onderdelen aan het einde van hun levensduur kunnen worden gescheiden of hergebruikt. Ontwerp voor demontage, minder materiaalsoorten, duidelijk gemarkeerde polymeren en vermeden permanente verbindingen worden daardoor belangrijker.
Duurzaamheid betekent niet automatisch dat elk deel dunner moet worden gemaakt. Een te dun onderdeel kan uitvallen, sneller breken en uiteindelijk meer afval veroorzaken. De beste duurzame oplossing combineert een lange levensduur, efficiënt materiaalgebruik, geschikte gerecyclede grondstof, repareerbaarheid en een productiemethode met lage uitval. Ook lichtere matrijzen, efficiëntere koeling en kortere cyclustijden dragen bij aan lagere energiebelasting per onderdeel.
Er is geen universele beste waarde. De juiste wanddikte hangt af van materiaal, onderdeelgrootte, stromingsweg, sterkte-eis en uiterlijk. Belangrijker dan de exacte waarde is dat de wanddikte zo gelijkmatig mogelijk blijft.
Voor gladde oppervlakken is 1° vaak een bruikbaar uitgangspunt. Voor diepe wanden, textuur, zachte materialen of hoge cosmetische eisen is meer lossingshoek verstandig. Laat de definitieve waarde beoordelen op basis van matrijsrichting en oppervlak.
Inzinkingen ontstaan meestal doordat een lokale zone dikker is dan de omringende wand en daardoor langzamer afkoelt. Dikke ribben, schroefbossen en massieve hoeken zijn veelvoorkomende oorzaken.
Een ondersnijding is acceptabel wanneer deze essentieel is voor functie, veiligheid of assemblage. Houd rekening met extra gereedschapmechanismen, langere matrijstijd en mogelijk hogere onderhoudskosten.
Dat kan, maar meestal is een ontwerpcontrole nodig. Een driedimensionaal geprint of verspaand prototype kan andere wanddiktes, hoeken en toleranties hebben dan een optimaal spuitgietdeel.
Snelgereedschap is geschikt voor ontwerpvalidatie, marktproeven, kleine series en projecten waarin wijzigingen nog waarschijnlijk zijn. Het biedt een praktische tussenstap voordat een volledig productiegereedschap wordt ingezet.
Vereenvoudig waar mogelijk de geometrie, beperk ondersnijdingen, verkort cyclustijd door dikke zones te vermijden, kies realistische toleranties en stem materiaal en matrijsconcept af op het verwachte volume.
-
Vulstroomsimulatie voor spuitgieten in Nederland
Een vulstroomsimulatie voor spuitgieten voorspelt hoe gesmolten kunststof een matrijsholte vult voordat de matrijs wordt gebouwd. Voor Nederlandse productontwikkelaars geeft dit vroeg inzicht in vulproblemen, luchtinsluitingen, laslijnen, vereiste sluitkracht, afkoeltijd, krimp en kromtrekken. Daardoor kunnen poortlocaties, wanddiktes, koelkanalen en materiaalkeuzes worden aangepast voordat kostbare staalbewerking begint.
Voor projecten in Nederland is een analyse vooral zinvol bij complexe behuizingen, technische onderdelen, medische apparaten, dunwandige producten, onderdelen met inzetstukken en producten met hoge cosmetische eisen. Lokale partners zoals KIMW, Promolding, Nedcam, Brink Group, Philips-Medisize en Prodrive Technologies kunnen afhankelijk van de toepassing relevante ontwikkel- of productieondersteuning bieden. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met ISO-certificering, aantoonbare technische beoordeling en sterke ondersteuning vóór en na bestelling, zijn eveneens het overwegen waard door hun gunstige prijs-prestatieverhouding.
De praktische aanpak is eenvoudig: lever een 3D-model, het beoogde kunststofmateriaal, de verwachte jaarafname, de kwaliteitsvereisten en een omschrijving van de toepassing aan. Vraag vervolgens om een rapport met vulbeeld, drukcurve, temperatuuranalyse, laslijnkaart, luchtinsluitingen, kromtrekking, koeladvies en concrete ontwerpverbeteringen. Pas daarna hoort de definitieve matrijsconstructie te starten.
Spuitgieten is zeer herhaalbaar zodra de matrijs, het materiaal en de procesinstellingen juist zijn afgestemd. De keerzijde is dat een fout in de matrijsconstructie duur kan zijn. Een verplaatste poort, te dunne wand, onvoldoende ontluchting of ongelijkmatige koeling kan leiden tot proefseries met zichtbare gebreken, maatproblemen of een te lange cyclustijd. In Nederland, waar productontwikkeling vaak onder druk staat door korte introductietijden en hoge loonkosten, is voorkomen doorgaans aanzienlijk goedkoper dan corrigeren.
Met vulstroomsimulatie wordt het gedrag van kunststof tijdens de vul-, nadruk- en koelfase digitaal nagebootst. De software gebruikt gegevens over materiaalviscositeit, matrijstemperatuur, smelttemperatuur, injectiesnelheid, geometrie en koelconcept. Het resultaat is geen vervanging van praktijkproeven, maar een technisch onderbouwde voorspelling die het aantal matrijsaanpassingen sterk kan beperken.
Voor bedrijven rond Eindhoven, Amsterdam, Rotterdam, Utrecht, Zwolle en Enschede is dit bijzonder relevant. Deze regio’s combineren hoogwaardige maakindustrie, medische technologie, consumentenelektronica, duurzame energiesystemen en logistieke distributie. Een onderdeel dat in Eindhoven wordt ontwikkeld, kan bijvoorbeeld in China worden geproduceerd en via de haven van Rotterdam naar een Europees distributiecentrum gaan. Juist bij zulke internationale ketens voorkomt een goed simulatierapport vertraging tussen ontwerp, gereedschapbouw, proefspuiting en marktintroductie.
Een goede analyse maakt ook commerciële keuzes beter onderbouwd. De uitkomst kan aantonen dat een onderdeel met twee holtes economischer produceert dan met één holte, of dat vier holtes juist een te hoge sluitkracht en te complex koelcircuit vereisen. Ook kan blijken dat een iets andere materiaalvariant een kortere cyclus of minder kromtrekking oplevert. Daarmee wordt de analyse een hulpmiddel voor zowel engineering als inkoop.
De belangrijkste waarde van een simulatie zit in het zichtbaar maken van risico’s die in een stilstaand 3D-model niet direct herkenbaar zijn. Een product kan er geometrisch correct uitzien, maar tijdens het vullen toch ongelijkmatig stromen. Dit gebeurt bijvoorbeeld bij lange stromingswegen, dunne ribben, plotselinge wanddikteovergangen of delen waar de kunststofstroom zich splitst en opnieuw samenkomt.
OnderzoeksgebiedWat de simulatie laat zienTypisch risicoMogelijke ontwerpactieVulpatroonDe volgorde en snelheid waarmee de holte wordt gevuldOnvolledige vulling of onrustige stromingPoort verplaatsen, wand aanpassen of injectieprofiel wijzigenLaslijnenPlaatsen waar twee kunststofstromen samenkomenVerminderde sterkte of zichtbare lijn op een zichtvlakPoortlocatie wijzigen, temperatuur verhogen of lijn verplaatsenLuchtinsluitingenZones waar lucht niet goed kan ontsnappenBrandplekken, korte vulling of oppervlaktedefectenOntluchting toevoegen of stromingsroute aanpassenInjectiedrukBenodigde druk tijdens het vullenMachinegrens overschrijden of onvoldoende verdichtingWanddikte, poortgrootte of materiaalkeuze herzienSluitkrachtBenodigde kracht om de matrijs gesloten te houdenBramevorming of onjuiste machinekeuzeMachinecapaciteit of holte-indeling aanpassenTemperatuurverdelingTemperatuur van smelt en matrijs tijdens het procesMatte plekken, spanningen of ongelijkmatige krimpKoeling verbeteren en procesvenster definiërenKromtrekkingVerwachte vervorming na uitwerpen en afkoelenMontageproblemen of maatafwijkingenRibben, vezelrichting, koeling of materiaal aanpassenKoeltijdLokale afkoeltijd per zoneLange cyclustijd of vervorming bij uitwerpenKoelkanalen optimaliseren of massa herverdelenDe tabel toont dat de analyse meer doet dan alleen een gekleurde afbeelding maken. Het rapport koppelt productgeometrie aan productiekosten, machinecapaciteit en kwaliteitsrisico’s. Voor een behuizing met klikverbindingen kan bijvoorbeeld blijken dat een laslijn precies door een klikhaak loopt. Zonder analyse wordt dit soms pas zichtbaar wanneer de haak tijdens montage afbreekt. Met analyse kan de poort worden verplaatst of de haak lokaal worden versterkt.
Niet ieder project heeft hetzelfde analyseniveau nodig. Een eenvoudige dop met dikke, symmetrische wand vraagt een andere beoordeling dan een glasvezelversterkte behuizing voor medische diagnostiek. De keuze hoort daarom gebaseerd te zijn op geometrie, materiaal, verwachte productieaantallen, tolerantie-eisen en het financiële risico van matrijswijzigingen.
AnalysetypeGeschikt voorBelangrijk resultaatPraktische waardeVulanalyseEenvoudige en complexe onderdelenVulvolgorde, druk en stromingsfrontControleert of de holte betrouwbaar vultNadrukanalyseOnderdelen met maat- en oppervlakeisenVerdichting, krimp en poortbevriezingVermindert sink marks en maatvariatieKoelanalyseProducten met dikke zones of korte cycluseisTemperatuurverdeling en koeltijdVerkort cyclustijd en beperkt kromtrekkingKromtrekkingsanalysePlatte delen, lange behuizingen en vezelversterkte kunststoffenRichting en omvang van vervormingVerbetert passing en montageVezeloriëntatieanalyseGlasvezelversterkt polyamide, PBT en vergelijkbare materialenVezelrichting en anisotropieHelpt bij sterkte- en maatvoorspellingMatrijskoelinganalyseMatrijzen met meerdere holtes of complexe koelcircuitsKoelbalans en warmteafvoerOndersteunt consistente serieproductieOvermolding-analyseOnderdelen met zachte griplaag of tweede kunststofHechting, vulgedrag en temperatuurrisicoBeperkt loslating en cosmetische problemenVoor een eerste productierun is een combinatie van vulanalyse, nadrukanalyse en kromtrekkingsanalyse meestal de beste basis. Wanneer cyclustijd een grote kostendrijver is, bijvoorbeeld bij honderdduizenden onderdelen per jaar, is een gedetailleerde koelanalyse eveneens verstandig. Bij technische kunststoffen met glasvezel is vezeloriëntatie belangrijk, omdat de vezels de krimp in verschillende richtingen ongelijk kunnen maken.
Het materiaal bepaalt in hoge mate hoe betrouwbaar de simulatie is. Een analyse hoort daarom uit te gaan van een specifieke materiaalgrade, niet alleen van een algemene aanduiding zoals “ABS” of “polypropyleen”. Verschillen in vulstof, glasvezelpercentage, slagvastheid, vlamvertraging, kleurstof en vochtgehalte beïnvloeden de viscositeit, krimp en warmtegeleiding.
Veelgebruikte materialen voor Nederlandse toepassingen zijn ABS voor consumentenbehuizingen, polypropyleen voor verpakkingen en huishoudelijke producten, polycarbonaat voor sterke transparante delen, POM voor nauwkeurige mechanische componenten, polyamide voor technische delen en PBT voor elektrische toepassingen. Voor medische apparaten worden vaak materialen gekozen met traceerbare kwaliteit, geschikte chemische bestendigheid en stabiele maatvoering.
De analyse kan ook helpen bij de afweging tussen materiaal en ontwerp. Een product met een dunne wand kan met een zeer goed vloeiende materiaalvariant maakbaar worden, maar mogelijk ten koste van slagvastheid. Een glasvezelversterkt materiaal kan een hogere stijfheid bieden, maar meer kromtrekking veroorzaken. De juiste keuze vraagt samenwerking tussen productontwerper, matrijsconstructeur, materiaaladviseur en spuitgieter.
Vraag niet alleen om de mededeling dat een leverancier “simulatie uitvoert”. Vraag om de inhoud van het rapport, de gebruikte invoergegevens en de manier waarop aanbevelingen in het matrijsontwerp worden verwerkt. Een goed rapport bevat een duidelijke samenvatting voor besluitvorming én voldoende technische details voor constructeurs.
InkoopvraagWaarom deze vraag belangrijk isGoed antwoord van een leverancierWaarschuwingssignaalWelk exact materiaal wordt gesimuleerd?Materiaaldata bepalen krimp en drukEen benoemde grade met relevante verwerkingseigenschappenAlleen een algemene kunststofnaamWelke poortlocaties zijn vergeleken?De poort bepaalt stroming, laslijnen en cyclustijdMeerdere varianten met onderbouwing van de keuzeGeen toelichting op poortkeuzeWordt kromtrekking onderzocht?Vervorming kan montage onmogelijk makenEen kaart met richting, omvang en correctievoorstelAlleen een vulbeeld zonder maatbeoordelingHoe wordt koeling meegenomen?Koeling bepaalt cyclustijd en stabiliteitBeschrijving van koelcircuits en temperatuurverschillenKoeling pas behandelen na de eerste proefserieWie beoordeelt de resultaten?Software vraagt ervaren interpretatieEen constructeur of procesingenieur met concrete actiesAutomatisch rapport zonder adviesWorden wijzigingen verwerkt in het gereedschap?Analyse is alleen nuttig als zij tot actie leidtEen bevestigde terugkoppeling naar matrijsontwerpAnalyse en gereedschapbouw zijn losgekoppeldHoe worden proefstukken gecontroleerd?Simulatie moet worden gevalideerdInspectieplan voor maatvoering, uiterlijk en functieGeen meet- of acceptatieprocedureBij offertes is het verstandig om de totale kosten te vergelijken: gereedschap, analyse, proefspuitingen, eventuele wijzigingen, transport, invoerformaliteiten, kwaliteitscontrole en doorlooptijd. Een lage initiële matrijsprijs zonder technische beoordeling kan uiteindelijk duurder zijn wanneer er meerdere correctierondes nodig zijn. Voor leveranciers buiten Europa zijn heldere tekeningen, meetpunten, acceptatiecriteria en communicatie in een vastgelegd wijzigingsproces extra belangrijk.
Controleer ook of de leverancier ervaring heeft met de vereiste machinegrootte, het gekozen materiaal en het verwachte volume. Een matrijs voor vijfduizend stuks stelt andere eisen dan een matrijs voor vijfhonderdduizend stuks. Een product voor de Nederlandse markt kan bovendien aanvullende eisen hebben op het gebied van veiligheid, traceerbaarheid, verpakking, documentatie en duurzaamheid.
Nederland heeft een breed netwerk van ontwerp-, engineering-, gereedschap- en productiebedrijven. Niet elke partij levert dezelfde combinatie van simulatie, matrijsbouw en serieproductie. De onderstaande organisaties zijn concrete namen die bij verschillende typen projecten relevant kunnen zijn. Controleer per aanvraag de actuele mogelijkheden, minimale seriegrootte, materiaalexpertise en beschikbare analysecapaciteit.
BedrijfRegioWerkgebiedKernsterkteBelangrijk aanbodKIMWZwolleNederland en Europese industrieKunststofkennis, testen en productontwikkelingMateriaaladvies, procesonderzoek, schadeanalyse en innovatieondersteuningPromolding’s-HeerenbergNederland en internationale afnemersKunststofspuitgieten en technische productieSpuitgieten, assemblage, productontwikkeling en kwaliteitsbeheersingNedcamHeerenveenBenelux en Europese maakindustrieGrote composiet- en vormgereedschappenModellen, matrijzen, composietproductie en digitale productievoorbereidingBrink GroupStaphorstEuropa en mobiliteitssectorTechnische kunststof- en metaalcomponentenOntwikkeling, productie, assemblage en kwaliteitsvalidatiePhilips-MedisizeDrachtenInternationale medische en farmaceutische marktMedische productie en complexe assemblageOntwikkeling, spuitgieten, assemblage en gereguleerde productieProdrive TechnologiesEindhovenEuropa en wereldwijde technologiebedrijvenHoogwaardige elektronica en mechatronicaOntwikkeling, industrialisatie, productie en ketenbeheerKMWEEindhovenHightechindustrie in EuropaPrecisieproductie en systeemintegratieEngineering, verspaning, assemblage en industriële toeleveringVoor een fabrikant van een kunststof behuizing is Promolding bijvoorbeeld een relevante gesprekspartner wanneer lokale productie en assemblage centraal staan. Voor een medisch hulpmiddel kan Philips-Medisize relevant zijn door de nadruk op gereguleerde productie. KIMW is interessant wanneer materiaalgedrag, schadeonderzoek of onafhankelijk technisch advies nodig is. Bedrijven in de Brainport-regio rond Eindhoven kunnen van waarde zijn wanneer het kunststofdeel onderdeel is van een groter elektronisch of mechatronisch systeem.
Internationale productiepartners kunnen aanvullend aantrekkelijk zijn voor snelle gereedschapbouw, kleine series of kostenkritische programma’s. De keuze moet dan niet alleen gebaseerd zijn op stukprijs, maar op technische communicatie, documentatie, kwaliteitscontrole, transportplanning via Rotterdam of Schiphol en ondersteuning bij wijzigingen.
Vulstroomsimulatie is breed toepasbaar, maar de nadruk verschilt per sector. In de medische sector ligt de focus vaak op reproduceerbaarheid, gladde oppervlakken, montage en materiaalkeuze. In de automotive-industrie zijn maatvastheid, temperatuurweerstand, zichtkwaliteit en productievolume belangrijk. Voor consumentengoederen tellen uitstraling, klikverbindingen, kostprijs en korte introductietijd zwaar mee.
IndustrieVeelvoorkomende productenBelangrijk simulatiedoelTypisch risicoMedische technologieHandheld apparaten, cartridges, instrumentbehuizingenMaatvastheid, glad oppervlak en betrouwbare montageLaslijn bij functionele klikverbindingAutomotiveInterieurpanelen, clips, afdekkappen, sensorgehuizingenVervorming, stijfheid en zichtkwaliteitKromtrekking door vezelversterkte kunststofConsumentenproductenBehuizingen, keukenproducten, sportartikelenKortere cyclustijd en aantrekkelijk uiterlijkSink marks op zichtvlakkenElektrische apparatenStekkerhuizen, schakelkasten, kabelgeleidersIsolatie, vulling van dunne zones en brandveiligheidOnvolledige vulling rond ribbenIndustrieel materieelBeschermkappen, bedieningspanelen, technische dragersSterkte, insertmolding en maatvoeringLuchtinsluiting rond metalen inzetstukVerpakkingDoppen, containers, sluitingen en dispensersHoge output en consistente wanddikteTe lange cyclustijd of lekkageDuurzame energieConnectorhuizen, afdekkingen, kabelmanagementWeerbestendigheid en structurele stabiliteitVervorming na temperatuurbelastingBij producten voor de Nederlandse zorgmarkt moet de simulatie worden gekoppeld aan de volledige productvalidatie. Bij onderdelen voor elektrische apparatuur kan de positie van laslijnen invloed hebben op isolerende eigenschappen en mechanische betrouwbaarheid. In verpakkingen kan een verbetering van enkele seconden in cyclustijd een groot financieel effect hebben wanneer miljoenen stuks worden geproduceerd.
Een veelvoorkomend voorbeeld is een platte kunststof behuizing met een groot zichtvlak en interne ribben. In het eerste ontwerp bevindt de poort zich aan één korte zijde. De simulatie laat zien dat de kunststof over een lange afstand stroomt, met een zichtbare laslijn in het midden van de voorzijde. Door de poort naar een minder zichtbare onderzijde te verplaatsen en twee ribben lokaal dunner te maken, verschuift de laslijn naar een verborgen zone. Het resultaat is minder nabewerking en een betere visuele kwaliteit.
Een tweede voorbeeld betreft een glasvezelversterkte montagebeugel met metalen draadbus. Zonder analyse bestaat het risico dat de vezeloriëntatie rond de draadbus een asymmetrische krimp veroorzaakt. De simulatie toont dat de beugel na afkoeling licht opent, waardoor montagegaten niet meer aansluiten. Door de poortpositie te veranderen, de koeling rond de dikke zone te verbeteren en een kleine matrijscompensatie toe te passen, wordt de maatvoering stabieler.
Een derde toepassing is een dunwandige afdekkap voor een elektronisch apparaat. De eerste analyse voorspelt hoge injectiedruk aan het einde van de stromingsweg. De leverancier adviseert een grotere poortdoorsnede, een kleine verhoging van de wanddikte in een onzichtbare rand en een materiaalvariant met betere vloei-eigenschappen. Hierdoor kan de kap op een kleinere machine worden geproduceerd, zonder risico op korte vulling.
Deze voorbeelden tonen dat de grootste winst vaak niet uit één grote wijziging komt, maar uit een combinatie van kleine, gerichte aanpassingen. De analyse maakt die beslissingen meetbaar voordat staal wordt verspaand.
TEAM Rapid ondersteunt Nederlandse ontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met snelle productontwikkeling, matrijsbouw en productie vanaf een enkel prototype tot meer dan 100.000 onderdelen. De onderneming werkt volgens ISO 9001:2015, combineert interne bewerking, gereedschapbouw en spuitgietcapaciteit met een geïntegreerd productienetwerk in China en heeft meer dan 6.000 projecten geleverd aan ruim 500 klanten in meer dan 25 landen. Voor kunststofonderdelen worden materiaalkeuze, DFM-beoordeling, maatvoering, oppervlakte-eisen, matrijsconstructie en inspectie vooraf technisch beoordeeld; dit ondersteunt toepassingen zoals behuizingen, deksels, trays, vulstukken, functionele componenten, inzetstukken en overmolded delen. Nederlandse klanten kunnen gebruikmaken van flexibele OEM/ODM-samenwerking, serieleveringen, kleine batches, prototypeorders en distributie- of merkprojecten, met snelle online voorverkoopondersteuning, directe technische terugkoppeling en opvolging na levering. TEAM Rapid noemt geen eigen Nederlands magazijn of Nederlandse dochteronderneming; de marktbetrokkenheid wordt daarom transparant ondersteund door aantoonbare internationale projectervaring, communicatie met zowel Aziatische als westerse zakelijke werkwijzen, verzending naar Europese markten en een vaste technische contactstructuur. De onderneming levert klant-eigen productieoplossingen en complete turnkey-trajecten voor prototypes, gereedschappen, onderdelen, assemblage, verpakking en verzending; zij biedt geen BOO-model en geen lokale bulklevering op locatie.
Voor een project dat van ontwerp naar serieproductie moet groeien, kan TEAM Rapid eerst een maakbaarheidsbeoordeling en vulstroomsimulatie organiseren, daarna gereedschap produceren en vervolgens proef- en serieonderdelen leveren. Bekijk de mogelijkheden voor spuitgietdiensten voor kunststofonderdelen wanneer herhaalbare serieproductie nodig is. Voor korte ontwikkeltrajecten en kleine tot middelgrote aantallen is ook de pagina over snelle gereedschapbouw relevant.
De combinatie van technische beoordeling en productie is vooral waardevol wanneer een Nederlands bedrijf snel wil testen zonder direct in een dure productiematrijs te investeren. Typische doorlooptijden voor prototypes kunnen, afhankelijk van complexiteit en materiaal, enkele dagen bedragen. Voor gereedschap en spuitgietproductie kan een traject vaak binnen ongeveer vijf tot vijfentwintig dagen worden voorbereid. Een concrete planning hoort altijd te worden gebaseerd op geometrie, materiaal, aantal holtes, afwerking en logistieke vereisten.
Richting 2026 wordt vulstroomsimulatie steeds meer verbonden met digitale productontwikkeling. Ontwerpteams gebruiken simulatie niet alleen vlak voor gereedschapbouw, maar al tijdens de eerste vormgeving. Daardoor kunnen ontwerpregels voor wanddikte, ribben, snapfits en poorten sneller worden gecontroleerd. Ook groeit de koppeling tussen simulatie, matrijskoeling, productiemetingen en procesdata van spuitgietmachines.
Duurzaamheid wordt eveneens belangrijker. Nederlandse en Europese afnemers vragen vaker naar gerecyclede kunststoffen, bio-gebaseerde grondstoffen, materiaalreductie en lagere energieconsumptie. Gerecyclede materialen kunnen een grotere variatie in vloei-eigenschappen hebben. Een zorgvuldig gekozen materiaaldataset en een breder procesvenster worden daardoor essentieel. Simulatie helpt om te beoordelen of een lager materiaalgewicht haalbaar is zonder sterkteverlies of problemen bij de vulling.
Beleid rond circulaire economie, producentenverantwoordelijkheid en transparantere materiaalstromen stimuleert ontwerp voor demontage en recycling. Voor spuitgietdelen betekent dit vaker minder materiaalcombinaties, beter herkenbare kunststoftypen en slimme klikverbindingen in plaats van permanente verbindingen. De analyse ondersteunt deze keuzes door te controleren of een aangepast ontwerp nog steeds betrouwbaar produceerbaar is.
Verder neemt de behoefte aan regionale leveringszekerheid toe. Bedrijven in Nederland zullen waarschijnlijk vaker een combinatie gebruiken van lokale validatie, Europese logistiek en internationale productiecapaciteit. De haven van Rotterdam blijft daarbij relevant voor zeevracht, terwijl Schiphol belangrijk is voor urgente proefseries en kleine technische zendingen. Een volledig gedocumenteerde simulatie maakt overdracht tussen ontwerpteams, gereedschapbouwers en producenten aanzienlijk betrouwbaarder.
Een analyse is sterk aan te raden bij complexe geometrieën, dunwandige delen, technische kunststoffen, zichtdelen, onderdelen met strakke toleranties, meerdere holtes, glasvezelversterkte materialen, inzetstukken en hoge productieaantallen. Bij een eenvoudig onderdeel kan een basisbeoordeling voldoende zijn, maar de kosten van een analyse zijn vaak laag vergeleken met een matrijscorrectie.
Nee. De simulatie is een voorspelling op basis van beschikbare materiaaldata, modelgegevens en procesinstellingen. Zij vermindert risico’s aanzienlijk, maar proefspuitingen, maatmetingen en functionele tests blijven nodig. De beste aanpak combineert simulatie, degelijk matrijsontwerp en validatie met echte onderdelen.
Een nauwkeurig 3D-model, bij voorkeur met alle ribben, bevestigingen, inzetstukken en zichtvlakken. Daarnaast zijn materiaalvoorkeur, kleur, verwachte aantallen, tolerantie-eisen, gewenste machinegrootte, esthetische eisen en informatie over de toepassing nodig. Hoe vollediger de invoer, hoe bruikbaarder het advies.
Ja. De poortlocatie bepaalt de stromingsrichting, druk, laslijnposities, vezeloriëntatie, krimp en zichtkwaliteit. Een poort die technisch gunstig is, kan cosmetisch ongunstig zijn. Daarom moeten productontwerp, matrijsconstructie en uiterlijk samen worden beoordeeld.
De prijs hangt af van onderdeelgrootte, complexiteit, aantal holtes, materiaal, gewenste analysetypen en rapportagediepte. Een eenvoudige vulanalyse kost minder dan een volledige studie met koeling, kromtrekking, vezeloriëntatie en meerdere poortvarianten. Vraag altijd of de analyse deel uitmaakt van het gereedschaptraject of apart wordt berekend.
Ja. TEAM Rapid kan een maakbaarheidsbeoordeling, technische optimalisatie, snelle gereedschapbouw en spuitgietproductie in één traject combineren. Hierdoor kunnen bevindingen uit de analyse direct worden verwerkt in het matrijsontwerp. Voor een projectbeoordeling kunt u direct een offerte voor uw kunststofonderdeel aanvragen.
Snelle gereedschapbouw is vaak geschikt voor prototypevalidatie, marktintroducties, kleine series en brugproductie. De exacte aantallen hangen af van materiaal, matrijsstaal, aantal holtes, geometrie en gewenste levensduur. Voor hogere volumes kan een robuustere productiematrijs economischer zijn.
Vulstroomsimulatie voor spuitgieten geeft vóór gereedschapbouw zicht op de belangrijkste technische en commerciële risico’s. De analyse ondersteunt betere poortlocaties, stabielere maatvoering, minder kromtrekking, kortere cyclustijden en een betere keuze van materiaal en machine. Voor bedrijven in Nederland is het een praktische investering wanneer een kunststofonderdeel functioneel kritisch, cosmetisch gevoelig of bestemd voor serieproductie is.
De beste resultaten ontstaan wanneer simulatie niet losstaat van de rest van het traject. Kies een partner die ontwerp, materiaal, matrijsconstructie, proefspuiting, inspectie en logistiek als samenhangend proces behandelt. Daarmee wordt een digitaal ontwerp sneller een betrouwbaar geproduceerd onderdeel dat geschikt is voor de Nederlandse en Europese markt.




