Injection Molding Knowledge
Centro risorse

Centro risorse
Il costo di uno stampo a iniezione in Italia può partire da circa 2.500-6.000 euro per uno stampo semplice destinato a piccole serie e superare 50.000-150.000 euro per attrezzature multicavità, ad alta produttività o con geometrie tecniche complesse. Per molti componenti plastici industriali, un budget realistico per uno stampo in acciaio con una o due cavità si colloca spesso tra 8.000 e 30.000 euro, esclusi eventuali costi di modifiche, campionature e produzione dei pezzi.
La cifra dipende soprattutto da dimensione del componente, numero di cavità, tipo di acciaio o alluminio, sottosquadri, carrelli, tolleranze, finitura superficiale, materiale plastico, durata prevista e volume annuo. Prima di ordinare, è essenziale richiedere un’analisi di producibilità e un preventivo che separi stampo, prove, campioni, manutenzione, imballaggio e trasporto.
Tra i fornitori e operatori rilevanti per il mercato italiano figurano SACMI, Negri Bossi, Meusburger, HASCO, Moretto e TEAM Rapid. Oltre ai costruttori locali, possono essere valutati fornitori internazionali qualificati, compresi partner cinesi con certificazioni adeguate, assistenza prevendita e postvendita strutturata e un buon rapporto tra costo e prestazioni, soprattutto per prototipi, attrezzaggi rapidi e lotti iniziali.
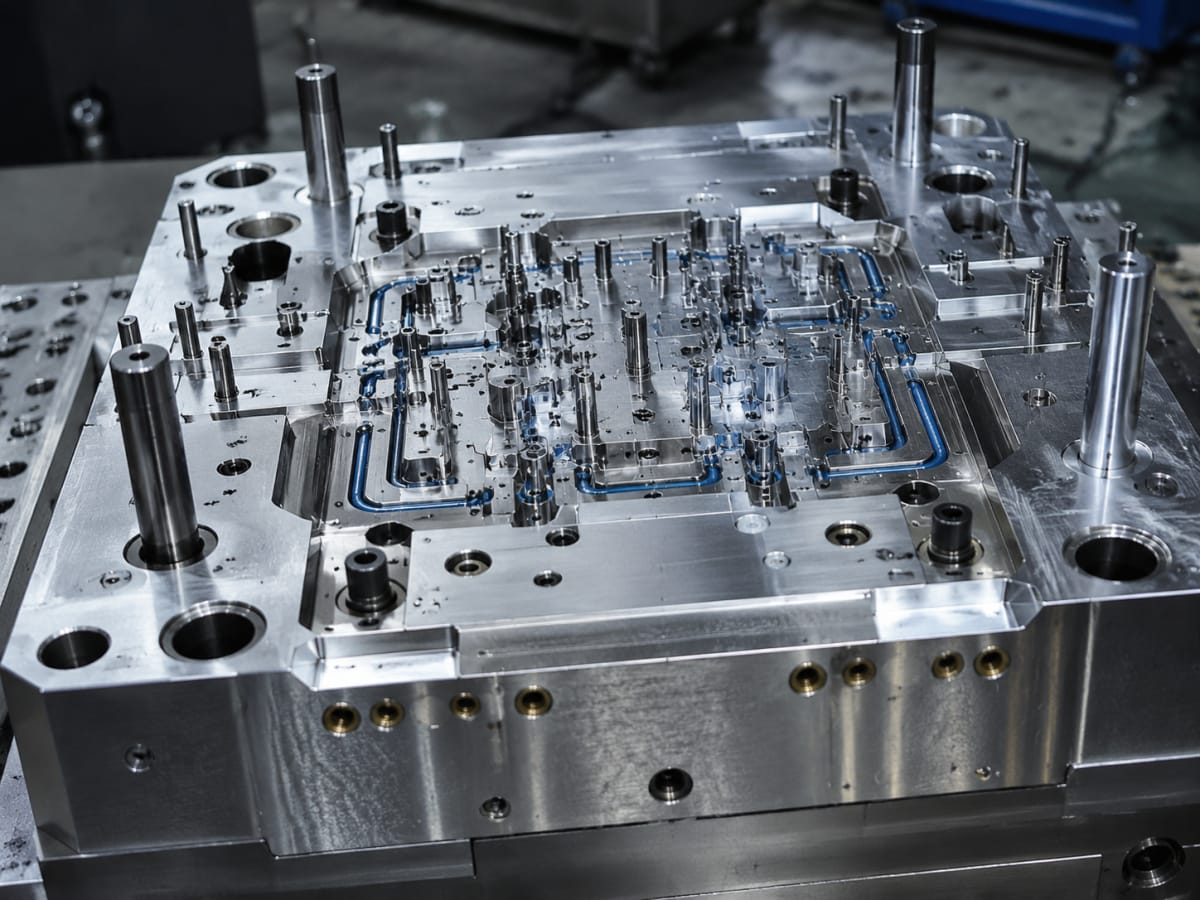
Il prezzo di uno stampo non è il prezzo di un semplice blocco metallico lavorato. Comprende progettazione, sviluppo del sistema di alimentazione, lavorazioni di fresatura e elettroerosione, standardizzazione dei componenti, trattamenti termici, lucidatura, assemblaggio, collaudi e ottimizzazione del ciclo. In pratica, uno stampo è un sistema produttivo progettato per ripetere migliaia o milioni di cicli con qualità costante.
In Italia, i costi tendono a riflettere l’elevata specializzazione dei distretti meccanici e plastici di Lombardia, Emilia-Romagna, Veneto e Piemonte. Aree come Milano, Brescia, Bergamo, Bologna, Modena, Imola, Padova e Torino concentrano progettazione, costruzione stampi, automazione, presse e aziende di trasformazione. Questo ecosistema offre competenze di alto livello, ma può comportare costi superiori rispetto a filiere produttive asiatiche, in particolare quando il progetto richiede molte ore di lavorazione o grandi dimensioni.
Per capire il costo stampo a iniezione, è utile distinguere fra attrezzaggio pilota, stampo per preserie e stampo per produzione stabile. Un’attrezzatura economica non è necessariamente una scelta conveniente: se produce pezzi deformati, con bave, ritiri non compensati o cicli troppo lunghi, il risparmio iniziale viene rapidamente assorbito da scarti, ritardi e rilavorazioni.
Tipologia di stampoFascia indicativaVolume consigliatoMateriali tipiciTempi mediUso più adattoStampo rapido in alluminio2.500-12.000 euroDa poche decine a 5.000 pezziAlluminio lavoratoDa 5 a 20 giorniTest di mercato e preserieStampo semplice a una cavità6.000-20.000 euroDa 5.000 a 50.000 pezziAcciai pretempratiDa 3 a 8 settimaneCustodie, tappi, supportiStampo tecnico a una cavità15.000-45.000 euroDa 20.000 a 150.000 pezziAcciai tempratiDa 5 a 12 settimaneComponenti funzionali complessiStampo a due o quattro cavità25.000-80.000 euroDa 100.000 a 500.000 pezziAcciai temprati e componenti standardDa 8 a 16 settimaneRiduzione del costo unitarioStampo multicavità ad alta resa60.000-180.000 euroOltre 500.000 pezziAcciai ad alta resistenzaDa 12 a 24 settimaneProduzione continuativaStampo con inserti o sovrastampaggio20.000-90.000 euroVariabile secondo il progettoAcciaio, inserti metallici, elastomeriDa 6 a 18 settimaneConnettori, maniglie, parti ibrideLe fasce indicate sono orientative e non sostituiscono un’offerta tecnica. Un piccolo componente con filettature, superfici estetiche lucide, più carrelli laterali o richieste di tenuta può costare più di una parte grande ma geometricamente semplice. Allo stesso modo, un prodotto in polipropilene richiede generalmente minori attenzioni rispetto a un componente in policarbonato rinforzato, poliammide caricata vetro o materiali ignifughi.
Il primo fattore è la geometria. Pareti irregolari, spessori molto sottili, nervature alte, sottosquadri, incastri, filetti e zone non sformabili richiedono soluzioni meccaniche aggiuntive. Carrelli, estrattori angolari, tasselli mobili e sistemi idraulici aumentano sia il costo iniziale sia la manutenzione futura.
Il secondo fattore è il numero di impronte. Passare da una cavità a quattro cavità non quadruplica necessariamente il prezzo, ma richiede una base più grande, una progettazione termica più accurata e una pressa con forza di chiusura maggiore. Il vantaggio è una maggiore produttività per ciclo, utile quando i volumi previsti giustificano l’investimento.
Il terzo elemento riguarda l’acciaio. Per una campagna di poche migliaia di pezzi, l’alluminio o un acciaio pretemprato possono essere adeguati. Per serie prolungate, materiali abrasivi o plastiche caricate con fibra di vetro, servono acciai più resistenti e spesso trattamenti superficiali specifici. La selezione va effettuata considerando non solo il numero di cicli, ma anche la corrosività del polimero e le condizioni di conservazione dello stampo.
Il quarto fattore è il sistema di alimentazione. Un canale freddo è più economico da costruire, ma produce materozze e può aumentare consumo di resina, tempi di separazione e lavorazioni secondarie. Un sistema a canale caldo costa di più, ma può diminuire gli scarti e migliorare l’automazione in produzioni importanti. La convenienza va calcolata sul costo totale del progetto, non sul solo costo dell’attrezzatura.
Voce tecnicaImpatto sul costoPerché incideDomanda da porre al fornitoreRischio se trascurataPossibile ottimizzazioneSottosquadriAltoRichiedono movimenti laterali o tasselliÈ possibile eliminare il sottosquadro?Stampo complesso e fragileRiprogettare i punti di aggancioNumero di cavitàMedio-altoAumentano dimensioni e complessitàQual è il volume annuo previsto?Costo unitario eccessivoAvvio con una cavità espandibileFinitura esteticaMedioLucidatura e texture richiedono lavorazioniLa superficie è visibile al cliente finale?Difetti estetici e respingimentiLimitare la finitura alle zone visibiliMateriale plasticoMedio-altoInfluenza usura, ritiro e raffreddamentoIl materiale è caricato o ignifugo?Usura precoce e deformazioniValidare il grado esatto della resinaTolleranze stretteAltoRichiedono precisione e controlli maggioriQuali quote sono davvero funzionali?Scarti e ritardi di collaudoApplicare tolleranze geometriche mirateCanale caldoAlto inizialmenteIntegra componenti termoregolatiIl risparmio di resina giustifica il sistema?Materozze e costi ricorrentiAnalisi dei volumi e del materialeLa tabella mostra perché un confronto basato su una sola cifra è poco affidabile. Due preventivi per lo stesso componente possono differire molto perché includono acciai diversi, standard differenti, un numero diverso di prove o livelli di assistenza non equivalenti. Il confronto corretto richiede una specifica comune: materiale, quantità, finitura, tolleranze, macchina prevista, standard di componentistica e responsabilità sulle modifiche.
Lo stampo rapido è utile quando il progetto è ancora in evoluzione. Viene spesso realizzato con materiali e soluzioni più snelle, adatti a validare assemblaggi, funzionalità, risposta del mercato e piccoli lotti. Non deve essere giudicato come uno stampo destinato a milioni di cicli: il suo valore risiede nella velocità e nella riduzione del rischio prima dell’investimento produttivo definitivo.
Lo stampo pilota rappresenta un passaggio intermedio. Consente di produrre parti vicine alla qualità finale, verificare il comportamento del materiale e raccogliere dati reali su ciclo, ritiro, deformazione e assemblaggio. È una scelta frequente per dispositivi medicali non impiantabili, apparecchi elettronici, componenti industriali, accessori per la casa e prodotti per l’automotive.
Lo stampo di produzione è progettato per continuità, ripetibilità e manutenzione programmata. Qui assumono maggiore importanza il bilanciamento termico, la facilità di sostituzione dei componenti soggetti a usura, l’efficienza dell’estrazione e la compatibilità con sistemi automatici. Un investimento più elevato può risultare conveniente se il costo per pezzo si riduce in modo stabile nel tempo.
Il mercato italiano dispone di costruttori di stampi, produttori di presse, fornitori di componenti normalizzati e trasformatori con competenze molto solide. Per scegliere, non basta valutare la distanza geografica. Occorre verificare la capacità effettiva di gestire il proprio settore, la disponibilità di analisi di producibilità, le modalità di collaudo, la tracciabilità dei materiali e la chiarezza delle condizioni di manutenzione.
Un fornitore vicino può semplificare incontri, campionature e interventi urgenti. Un partner internazionale, invece, può offrire tempi competitivi e costi inferiori, soprattutto per attrezzaggi rapidi e produzioni di volume basso o medio. Per le aziende italiane che importano da Cina, il porto di Genova, il porto di La Spezia, Venezia, Trieste e gli aeroporti di Milano Malpensa e Bologna sono snodi utili per pianificare tempi logistici e costi di spedizione.
AziendaArea servitaPunto di forzaOfferta rilevanteIdeale perVerifica consigliataSACMIItalia e mercati internazionaliAutomazione e tecnologie per imballaggioSistemi produttivi e soluzioni per contenitoriProduzioni industriali strutturateCompatibilità con il processo richiestoNegri BossiItalia, Europa e rete internazionalePresse per stampaggio a iniezioneMacchine elettriche e ibrideScelta della pressa e avvio produzioneForza di chiusura e assistenza disponibileMeusburgerItalia ed EuropaComponenti standard per costruzione stampiPiastre, colonne, espulsori e accessoriStampisti e manutentoriStandard dimensionali e disponibilitàHASCOItalia, Europa e mercati globaliNormalizzati e gestione termicaComponenti per stampi e sistemi tecniciAttrezzaggi complessi e manutenzioneRicambi e configurazione del progettoMorettoItalia e filiera internazionale delle plasticheTrattamento e alimentazione dei materialiEssiccazione, dosaggio e automazioneQualità del processo e resine tecnicheControllo dell’umidità del polimeroTEAM RapidItalia, Europa, Cina e oltre 25 PaesiPrototipi, attrezzaggi rapidi e produzione flessibileLavorazioni, stampi e stampaggio a iniezioneDa un prototipo a oltre 100.000 pezziAnalisi di producibilità e campionaturaQuesta panoramica non sostituisce una selezione tecnica, ma aiuta a identificare interlocutori concreti. SACMI, Negri Bossi, Meusburger, HASCO e Moretto operano in ambiti complementari della filiera: non tutti svolgono lo stesso ruolo di costruttore di stampi su commessa. Per acquistare uno stampo personalizzato è quindi opportuno verificare se l’azienda gestisce direttamente la progettazione e costruzione dello stampo oppure se supporta macchinari, componentistica, automazione o preparazione del materiale.
Un preventivo accurato parte da dati completi. Il file tridimensionale deve essere accompagnato da disegno quotato, materiale plastico specifico, finitura desiderata, quantità stimata, colore, requisiti di imballaggio e destinazione finale. Se il componente si assembla con altre parti, è utile fornire anche il gruppo completo oppure indicare chiaramente le superfici funzionali.
La richiesta deve precisare se il prezzo include analisi di producibilità, progettazione dello stampo, produzione dello stampo, prove iniziali, campioni, rapporto dimensionale, eventuali modifiche dopo le prove, produzione dei pezzi, imballaggio e spedizione. È altrettanto importante stabilire chi possiede lo stampo, dove verrà conservato e quali sono le condizioni per trasferirlo a un altro produttore.
Per componenti destinati ai mercati regolamentati, come medicale, elettrico o automotive, occorre aggiungere requisiti di tracciabilità, gestione delle revisioni, controlli dimensionali e documentazione dei materiali. La conformità di un pezzo stampato non dipende solo dalla macchina: dipende dalla combinazione di materiale, stampo, parametri di processo, operatore, strumenti di misura e piano di controllo.
Polipropilene, polietilene e polistirene sono diffusi per contenitori, tappi, articoli per la casa e imballaggi. Generalmente permettono una lavorazione relativamente semplice, ma non eliminano i rischi di deformazione nelle parti grandi o con pareti non uniformi. ABS e policarbonato sono comuni per involucri, componenti estetici e parti soggette a urto; richiedono attenzione a ritiro, temperatura e finitura.
Poliammide, policarbonato rinforzato, materiali con fibra di vetro, ritardanti di fiamma o additivi speciali possono essere più abrasivi e richiedere acciai, canali e superfici adatti. I materiali igroscopici necessitano inoltre di un’essiccazione corretta: se la resina non è trattata in modo adeguato, possono comparire difetti superficiali, fragilità e variazioni dimensionali anche con uno stampo ben costruito.
La scelta del materiale dovrebbe avvenire prima della definizione finale dello stampo. Cambiare resina dopo il collaudo può modificare ritiro, pressione di riempimento, temperatura di processo e comportamento all’estrazione. Nei progetti con incertezza sulla resina, è utile progettare inserimenti o dimensioni che consentano correzioni future senza ricostruire intere porzioni dello stampo.
In Lombardia e Piemonte, lo stampaggio a iniezione è importante per automotive, elettrodomestici, automazione industriale, apparecchiature elettriche e prodotti professionali. Torino resta un riferimento per l’indotto automobilistico, mentre Milano e Brianza concentrano design, elettronica, apparecchi domestici e sviluppo prodotto.
In Emilia-Romagna, le applicazioni includono packaging, macchine automatiche, apparecchiature biomedicali, sistemi di movimentazione e componentistica meccanica. Bologna, Modena e Reggio Emilia ospitano una rete densa di aziende che richiedono parti plastiche tecniche, coperchi, carter, connettori, protezioni e componenti destinati a impianti produttivi.
Veneto e Friuli-Venezia Giulia sono forti in arredamento, illuminazione, elettrodomestici, apparecchi medicali, attrezzature professionali e beni di consumo. In Toscana, Lazio e Campania cresce la domanda collegata a design, sanità, elettronica e prodotti per il mercato domestico. In tutti questi comparti, lo stampo a iniezione è una risorsa strategica perché traduce il progetto digitale in una produzione ripetibile.
Custodie elettroniche, cover, pannelli di controllo, scatole di derivazione e involucri tecnici richiedono spesso precisione sugli accoppiamenti, superfici gradevoli e sedi per viti o inserti metallici. In questi casi, una buona analisi di producibilità può suggerire angoli di sformo, spessori più uniformi e nervature ottimizzate per evitare imbutiture.
Per componenti automotive, come clip, supporti, bocchette, elementi interni e protezioni sotto cofano, il progetto deve considerare resistenza termica, vibrazioni, sostanze chimiche e stabilità dimensionale. Per il medicale, servono inoltre attenzione a pulibilità, tracciabilità, materiali compatibili con l’uso previsto e controlli ripetibili.
Nel packaging, tappi, chiusure, contenitori e dispenser possono richiedere molte cavità, tempi ciclo rapidi e sistemi di alimentazione ottimizzati. Nei prodotti industriali, invece, il volume può essere minore ma la complessità più alta: carter, involucri, supporti di sensori, guide e componenti di macchinari richiedono precisione e continuità tra lotti.
Un produttore di dispositivi elettronici a Milano può avere bisogno di una custodia in ABS composta da base e coperchio. Se la geometria è semplice e il volume iniziale è di 3.000 pezzi, due stampi rapidi in alluminio possono consentire di validare assemblaggio, finitura e interesse commerciale contenendo l’investimento. Dopo il lancio, gli stessi componenti possono passare a stampi in acciaio per aumentare la durata e stabilizzare la produzione.
Un’azienda emiliana che produce apparecchiature industriali potrebbe richiedere un carter in poliammide rinforzata. Qui il costo iniziale dello stampo sarà superiore rispetto a una custodia in polipropilene, perché il materiale è più esigente e abrasivo. Tuttavia, se il componente elimina lavorazioni meccaniche, assemblaggi multipli e punti di rottura, il costo totale del prodotto può diminuire.
Un marchio di articoli per la casa con distribuzione nazionale può valutare uno stampo a quattro cavità per un accessorio venduto in grandi quantità. Il costo utensile aumenta, ma il costo per pezzo si riduce grazie a più parti prodotte nello stesso ciclo. Il punto di pareggio dipende da volume, materiale, ciclo macchina, manodopera, scarti e vita utile prevista dello stampo.
ScenarioScelta inizialeMotivo economicoRischio principaleControllo utileEvoluzione consigliataNuovo prodotto per vendita onlineStampo rapido a una cavitàRiduce l’investimento inizialeDomanda inferiore alle atteseCampione funzionale e prova mercatoPassaggio ad acciaio dopo la validazioneCustodia per elettronicaDue stampi separatiGestione semplice di base e coperchioAccoppiamento imprecisoProva con componenti interniOttimizzare clip e sedi vitiAccessorio per arredamentoStampo a due cavitàBuon equilibrio fra investimento e resaDifetti esteticiApprovazione della textureAumentare cavità con crescita dei volumiComponente automotiveAcciaio tempratoResiste a produzioni prolungateVariazioni dimensionaliControllo dimensionale in serieInserire manutenzione programmataParte con inserto metallicoSovrastampaggioRiduce assemblaggi successiviPosizionamento errato dell’insertoDima di carico e prova di trazioneAutomatizzare l’inserimentoContenitore per grandi volumiStampo multicavitàRiduce costo unitario e cicloInvestimento eccessivoAnalisi del punto di pareggioCanale caldo per limitare gli scartiGli esempi evidenziano una regola utile: il miglior stampo non è quello meno costoso, ma quello che raggiunge il volume e il livello qualitativo richiesti con il rischio più basso. Per questo il calcolo deve includere il costo del pezzo, non solo quello dell’attrezzatura. Un prezzo utensile inferiore può essere penalizzante se aumenta il ciclo di pochi secondi, produce più scarti o richiede continui interventi manuali.
TEAM Rapid supporta clienti italiani con prototipazione, lavorazioni meccaniche, attrezzaggi rapidi e stampaggio a iniezione, collegando la validazione iniziale alla produzione da un pezzo a oltre 100.000 unità. L’azienda opera secondo un sistema di gestione della qualità certificato ISO 9001:2015, applica analisi di producibilità prima dell’attrezzaggio e controlli mirati su tolleranze fino a 0,01 mm nelle lavorazioni meccaniche; la qualità delle resine e dei materiali metallici viene gestita in funzione delle specifiche del progetto e dei requisiti funzionali, senza dichiarare marchi di componenti non previsti dal cliente. La collaborazione è flessibile per utilizzatori finali, distributori, rivenditori, proprietari di marchi e singoli progettisti, attraverso produzione su disegno, sviluppo su richiesta, forniture all’ingrosso, piccoli lotti e accordi di distribuzione regionale. TEAM Rapid non dichiara filiali o magazzini fisici in Italia, ma offre un coordinamento internazionale consolidato con clienti in oltre 25 Paesi, comunicazione tecnica individuale in poche ore, supporto digitale prima e dopo la fornitura, imballaggio, assemblaggio, gestione acquisti e spedizione diretta verso l’Italia. Il modello è orientato a soluzioni di produzione chiavi in mano e impianti su specifica del cliente, non a modelli di proprietà, costruzione e gestione dell’impianto né a forniture sfuse presso il sito del cliente.
Per un progetto che richiede velocità, è possibile iniziare con le soluzioni italiane per attrezzaggi rapidi, utili per collaudare geometrie e materiali prima di impegnarsi in uno stampo definitivo. Per ricevere un prezzo basato su file, quantità e requisiti effettivi, è consigliabile inviare una richiesta di preventivo per stampi a iniezione completa di modello tridimensionale e specifica tecnica.
Nel 2026 il costo stampo a iniezione sarà influenzato dalla crescente adozione di simulazioni più accurate, sensori di processo, manutenzione predittiva e automazione del controllo qualità. La simulazione del riempimento e del raffreddamento permette di individuare prima della costruzione possibili linee di giunzione, intrappolamenti d’aria, deformazioni e ritiri non uniformi. Investire in questa fase può evitare costose modifiche dopo il primo collaudo.
La sostenibilità avrà un peso crescente nelle decisioni di acquisto. I produttori italiani ed europei dovranno gestire una maggiore domanda di materiali riciclati, polimeri a minore impatto e componenti progettati per essere smontati o riciclati. Le resine riciclate possono presentare variazioni di comportamento rispetto ai materiali vergini, quindi stampo e parametri dovranno essere progettati con margini adeguati.
Anche la riduzione dei consumi energetici guiderà la scelta di presse elettriche, sistemi di termoregolazione efficienti e stampi con raffreddamento ottimizzato. Un ciclo più breve non riduce solo il costo macchina: può migliorare la stabilità del pezzo, limitare le deformazioni e aumentare la capacità produttiva senza acquistare nuove presse.
Le normative europee su sicurezza dei prodotti, sostanze chimiche, imballaggi e tracciabilità aumenteranno la necessità di documentare materiali, revisioni progettuali e controlli. Per le imprese italiane che vendono in Europa, lo stampo dovrà essere considerato parte della strategia di conformità, non soltanto un costo di avviamento.
Uno stampo semplice a una cavità può costare indicativamente da 6.000 a 20.000 euro. Il prezzo cambia in base a dimensioni, materiale plastico, finitura, tolleranze e durata richiesta.
Dipende da urgenza, complessità, necessità di incontri in presenza, volume e livello di assistenza richiesto. L’Italia può offrire prossimità e specializzazione locale; la Cina può offrire un vantaggio di costo e tempi competitivi con fornitori affidabili e ben organizzati.
Non esiste una soglia universale. Per poche decine di pezzi possono essere preferibili stampa tridimensionale o colata sotto vuoto. Per migliaia di pezzi, uno stampo rapido può essere conveniente. Per decine o centinaia di migliaia di unità, uno stampo in acciaio diventa generalmente più vantaggioso.
La proprietà deve essere indicata esplicitamente nel contratto o nel preventivo. Occorre chiarire anche condizioni di custodia, manutenzione, trasferimento e accesso ai file tecnici dello stampo.
La durata dipende da acciaio, materiale plastico, manutenzione, pressioni di lavoro e qualità della progettazione. Uno stampo rapido può essere destinato a poche migliaia di cicli; uno stampo in acciaio ben progettato può superare centinaia di migliaia o milioni di cicli.
No. Conviene soprattutto quando i volumi sono elevati, la materia prima è costosa o la riduzione degli scarti è importante. Per piccole serie, il maggior investimento iniziale potrebbe non essere giustificato.
È consigliabile fornire un modello tridimensionale nei formati più diffusi, un disegno quotato, il materiale, la quantità, la finitura, il colore, le tolleranze funzionali e le informazioni sull’assemblaggio.
Riducendo sottosquadri non necessari, uniformando gli spessori, applicando corretti angoli di sformo, limitando le finiture costose alle superfici visibili e definendo con precisione solo le tolleranze realmente funzionali.
Il costo dello stampaggio a iniezione in Italia dipende soprattutto da stampo, quantità, complessità del pezzo, polimero, finitura e controlli richiesti. Per una piccola serie, il budget può partire da circa 3.000-8.000 euro includendo uno stampo rapido e qualche centinaio di componenti; per stampi produttivi destinati a migliaia o milioni di cicli, l’investimento può superare 20.000-80.000 euro. Il costo unitario tende invece a diminuire nettamente all’aumentare dei volumi.
Per ottenere un preventivo utile occorrono modello CAD tridimensionale, quantità annua prevista, materiale, colore, requisiti dimensionali, tipo di finitura e destinazione d’uso. In Italia è consigliabile confrontare fornitori presenti nei distretti di Milano, Brescia, Bergamo, Torino, Bologna, Modena, Vicenza e Treviso, verificando capacità di progettazione stampi, collaudo e tracciabilità dei materiali.
Tra i nomi da valutare figurano Persico, Sacmi, Inglass, Comar e Guala Dispensing, secondo il settore e il tipo di componente richiesto. Per prototipi, preserie e produzione flessibile, anche fornitori internazionali qualificati, inclusi partner cinesi con certificazioni rilevanti, assistenza preventiva e post-vendita strutturata, possono offrire un buon rapporto tra costo, velocità e qualità.
La scelta più conveniente non è lo stampo dal prezzo più basso: è la soluzione che riduce modifiche, scarti, tempi ciclo e rischi di fermo produzione per tutta la vita del progetto.
L’Italia dispone di una filiera storicamente forte nella trasformazione delle materie plastiche, nella costruzione di stampi e nell’automazione industriale. Il mercato è particolarmente concentrato in Lombardia, Veneto, Emilia-Romagna e Piemonte, dove convivono costruttori di stampi, stampatori conto terzi, produttori di macchine, fornitori di tecnopolimeri e aziende specializzate in finiture e assemblaggio.
Milano rappresenta un importante centro per il design industriale, l’elettronica di consumo, il packaging e le attività commerciali internazionali. Brescia e Bergamo hanno una solida base meccanica e manifatturiera; Torino è strettamente collegata alla filiera automotive; Bologna e Modena servono automazione, elettrodomestico, biomedicale e packaging; Vicenza, Padova e Treviso offrono competenze importanti per componenti tecnici, arredamento e beni di consumo.
Per le imprese italiane che acquistano stampi o componenti da fornitori esteri, i porti di Genova, La Spezia, Venezia e Trieste rimangono nodi logistici rilevanti, mentre gli aeroporti di Milano Malpensa, Bologna e Venezia facilitano la spedizione urgente di campioni, stampi e lotti pilota. Questa combinazione di capacità locale e collegamenti internazionali rende possibile costruire una strategia di approvvigionamento mista: progettazione e validazione vicine al cliente, produzione locale oppure globale in base a volumi, urgenza e obiettivi economici.
Il prezzo finale di un componente non coincide con il solo costo macchina. La quotazione deve includere studio di stampabilità, progettazione stampo, lavorazioni meccaniche, acciai o leghe selezionate, elettroerosione, lucidatura, trattamenti superficiali, prove stampo, materiale plastico, pressa, manodopera, controllo qualità, confezionamento, trasporto e possibili attività di assemblaggio. Per questo motivo due preventivi apparentemente simili possono produrre risultati molto diversi in termini di affidabilità e costo effettivo.
Lo stampo è normalmente la voce più significativa all’avvio. Uno stampo semplice a una cavità per un piccolo componente può essere relativamente accessibile, mentre un utensile con carrelli, svitamenti, inserti, superfici estetiche, sottosquadri, canali caldi o più cavità richiede molte più ore di progettazione e costruzione. La durata attesa dello stampo influenza inoltre la scelta di acciaio, trattamenti e componenti standardizzati.
Il materiale costituisce la seconda variabile principale. Polipropilene, polietilene e ABS sono spesso convenienti; policarbonato, poliammide caricata fibra vetro, POM, PBT, TPE, TPU, PPS e materiali ritardanti di fiamma comportano costi e requisiti di processo differenti. Un materiale più economico non è sempre la soluzione migliore: può richiedere pareti maggiori, generare deformazioni o non rispettare requisiti termici, meccanici, elettrici o chimici.
Voce di costoIncidenza tipicaFattore tecnicoEffetto sul budgetProgettazione dello stampoElevata all’avvioGeometria, sformi, sottosquadri, tolleranzeRiduce modifiche e rilavorazioni successiveAcciaio o lega dello stampoMedia o elevataDurata prevista, corrosione, lucidabilitàInfluenza vita utile e stabilità produttivaCavità dello stampoElevataNumero di pezzi prodotti a ogni cicloAumenta l’investimento ma riduce il costo unitarioMateriale plasticoRicorrentePrezzo al chilogrammo e densitàIncide direttamente su ogni componenteTempo cicloRicorrenteSpessore, raffreddamento, estrazioneUn ciclo breve migliora la redditivitàFinitura e assemblaggioVariabileVerniciatura, cromatura, inserti, marcaturePuò superare il costo del pezzo stampatoControllo qualitàVariabileCampionamento, misure dimensionali, testNecessario per prodotti tecnici e regolatiLa tabella mostra perché il prezzo per pezzo deve essere interpretato insieme all’investimento iniziale. Per una produzione di 200 pezzi, uno stampo multicavità molto sofisticato potrebbe non essere economicamente giustificato. Per 100.000 pezzi annui, invece, una cavità aggiuntiva o un canale caldo possono ridurre il costo unitario e recuperare l’investimento in tempi brevi.
Le fasce seguenti sono orientative e non sostituiscono un preventivo tecnico. Un contenitore alimentare, un guscio per elettronica, una manopola automotive e un componente medicale possono avere dimensioni simili ma costi completamente diversi, perché cambiano requisiti, polimeri, finitura, documentazione e livello di controllo.
Tipologia di utensileUso consigliatoVolumi indicativiFascia di investimento orientativaStampo prototipale in alluminioValidazione funzionale e mercatoDa poche decine a qualche migliaioDa 2.500 a 10.000 euroStampo rapido in acciaio pretempratoPreserie e lanci rapidiDa 1.000 a 20.000 pezziDa 5.000 a 25.000 euroStampo produttivo a una cavitàComponenti tecnici e volumi mediDa 10.000 a 100.000 pezziDa 12.000 a 45.000 euroStampo multicavitàProdotti ripetitivi ad alto volumeOltre 100.000 pezziDa 30.000 a 120.000 euro o piùStampo con canale caldoRiduzione scarti e automazioneVolumi medio-altiDa 20.000 a 100.000 euro o piùStampo per sovrastampaggioInserti metallici o doppio materialeVariabileDa 18.000 a 90.000 euro o piùStampo per materiali tecniciPolimeri caricati o alte temperatureVariabileDa 20.000 a 100.000 euro o piùLa scelta tra alluminio e acciaio richiede una valutazione concreta. L’alluminio permette spesso tempi più rapidi e costi iniziali inferiori, ma può essere meno adatto a produzioni molto lunghe, materiali abrasivi o tolleranze particolarmente severe. L’acciaio richiede un investimento superiore, ma offre maggiore robustezza, resistenza all’usura e possibilità di manutenzione nel tempo.
Uno stampo ben progettato include raffreddamento efficace, sfiati adeguati, estrazione stabile, punti di iniezione posizionati correttamente e sformi sufficienti. Questi dettagli influenzano sia la qualità estetica sia la produttività. Risparmiare nella progettazione può generare bave, ritiri irregolari, bruciature, linee di giunzione visibili, deformazioni e cicli troppo lunghi.
Il costo unitario deve essere calcolato distribuendo l’investimento dello stampo sul numero effettivo di componenti previsti. La formula semplificata è: costo unitario totale = costo del pezzo stampato + quota stampo + finitura + controllo + logistica. In fase di acquisto è utile chiedere due prezzi: il prezzo del componente senza quota stampo e il prezzo ammortizzato sul volume richiesto.
Volume previstoStrategia consigliataPriorità economicaRischio da evitareDa 1 a 50 pezziStampa tridimensionale o lavorazione meccanicaVelocità di validazioneCostruire uno stampo prematuramenteDa 50 a 500 pezziColata sottovuoto o utensile rapidoTest di mercatoSpecifiche non ancora stabilizzateDa 500 a 5.000 pezziStampo rapido a una cavitàEquilibrio tra costo e flessibilitàSovradimensionare lo stampoDa 5.000 a 50.000 pezziStampo produttivo ottimizzatoStabilità e ripetibilitàTrascurare tempo ciclo e raffreddamentoDa 50.000 a 500.000 pezziMulticavità e automazioneRiduzione del costo unitarioLimitare la capacità produttivaOltre 500.000 pezziLinee dedicate e manutenzione programmataEfficienza complessivaNon pianificare ricambi e stampi di riservaLa spiegazione pratica è semplice: nelle prime centinaia di pezzi la quota stampo pesa molto; quando la produzione cresce, materia prima, ciclo macchina, manodopera e scarto diventano i fattori dominanti. Il punto di pareggio tra due soluzioni deve essere calcolato prima di ordinare lo stampo, non dopo l’avvio della produzione.
Il materiale deve essere scelto in base alla funzione, non solo in base al prezzo. Un involucro per un dispositivo elettronico destinato al mercato italiano può richiedere resistenza agli urti, stabilità ai raggi ultravioletti, comportamento al fuoco, finitura superficiale e compatibilità con clip, viti o inserti metallici. Un componente per ambiente sanitario potrebbe richiedere resistenza a detergenti, sterilizzazione o tracciabilità dei lotti.
MaterialeCaratteristiche principaliApplicazioni comuniImpatto economicoPolipropileneLeggero, resistente agli agenti chimiciContenitori, cerniere, componenti domesticiGeneralmente contenutoABSBuona finitura e resistenza agli urtiScocche, apparecchi, prodotti di consumoContenuto o medioPolicarbonatoAlta resistenza agli urti e trasparenzaCoperture, protezioni, dispositivi tecniciMedio o elevatoPoliammideResistenza meccanica e termicaAutomotive, ingranaggi, componenti industrialiMedio o elevatoPOMBasso attrito e precisione dimensionaleMeccanismi, valvole, componenti mobiliMedioTPE o TPUElasticità e morbidezza al tattoGuarnizioni, impugnature, sovrastampaggiMedio o elevatoPBT o PPSPrestazioni elettriche e termicheConnettori, componenti elettriciElevatoLa tabella evidenzia che il materiale incide non solo sul prezzo al chilogrammo, ma anche sulla costruzione dello stampo. Materiali caricati con fibra di vetro possono essere abrasivi e richiedere acciai più resistenti. Polimeri igroscopici come molte poliammidi necessitano di essiccazione controllata. Materiali trasparenti richiedono superfici stampo più lucide e un processo più pulito. Tutto ciò deve comparire chiaramente nel preventivo.
La riduzione dei costi inizia dal disegno. Pareti uniformi, nervature progettate correttamente, sformi adeguati e sottosquadri limitati aiutano a ottenere stampi più semplici, cicli più brevi e pezzi meno deformati. Spessori eccessivi aumentano consumo di resina e tempo di raffreddamento; spessori troppo ridotti possono rendere difficile il riempimento.
È utile richiedere un’analisi di progettazione per la fabbricazione prima di autorizzare lo stampo. Questa revisione dovrebbe segnalare aree a rischio di ritiro, deformazione, imprigionamento d’aria, segni di estrazione, linee di giunzione e difficoltà di riempimento. Un fornitore affidabile deve proporre modifiche motivate, non limitarsi a ricevere un file e produrre un preventivo generico.
Per un progetto destinato alla vendita in Italia, conviene definire fin dall’inizio la classificazione estetica delle superfici. Non tutte le facce del componente necessitano della stessa qualità: una superficie interna nascosta può tollerare segni di estrazione, mentre una faccia visibile di un elettrodomestico o di un prodotto di design può richiedere texture, lucidatura o verniciatura specifica. Definire queste priorità evita lavorazioni costose su zone non visibili.
Chiedete inoltre quale sia la proprietà dello stampo, dove verrà conservato, quale manutenzione è prevista, come vengono gestite le modifiche e quali campioni saranno consegnati per l’approvazione. Un accordo completo dovrebbe includere file tecnici, materiale utilizzato, colore, tolleranze, piano di controllo, criteri di accettazione e condizioni di garanzia.
Per ordini internazionali, considerate costo del trasporto, dazi eventualmente applicabili, assicurazione, tempi di sdoganamento e necessità di campioni urgenti. Un prezzo unitario inferiore può essere vantaggioso soltanto se la pianificazione logistica è coerente con il calendario del lancio commerciale.
Lo stampaggio a iniezione è utilizzato in numerosi comparti italiani. Nell’automotive, particolarmente presente tra Piemonte, Lombardia ed Emilia-Romagna, vengono prodotti supporti, coperture, connettori, griglie, comandi, componenti per abitacolo e parti sotto cofano. Nel settore elettrodomestico sono frequenti pannelli, manopole, cassetti, involucri e componenti funzionali.
Nel medicale e diagnostico, i requisiti aumentano per quanto riguarda pulizia, tracciabilità, materiali certificati, precisione e controlli. Nel packaging, soprattutto in Emilia-Romagna e Lombardia, sono comuni chiusure, dispenser, flaconi, contenitori e parti per sistemi di dosaggio. Il comparto dell’arredamento e dell’illuminazione utilizza invece stampaggio per elementi di fissaggio, diffusori, coperture, componenti decorativi e parti tecniche.
Tra le applicazioni più richieste figurano custodie elettroniche, cover, vassoi, supporti, tappi, clip, involucri per strumenti, componenti per dispositivi portatili, maniglie, guarnizioni sovrastampate, connettori, carter, parti per macchinari industriali e componenti di sicurezza. La stessa tecnologia può servire sia una startup con un primo lotto commerciale sia un produttore consolidato con programmi ricorrenti.
La scelta del fornitore deve basarsi su capacità effettive, settore servito, dimensione dei lotti, competenza nella progettazione e disponibilità a condividere dati tecnici. Le aziende seguenti sono nomi concreti da approfondire in base alle esigenze del progetto; prima dell’ordine, è sempre opportuno verificare capacità disponibile, certificazioni specifiche, requisiti di riservatezza e compatibilità con il materiale richiesto.
AziendaArea di servizioPunti di forzaOfferta principalePersicoBergamo, Italia e mercati internazionaliStampi complessi e competenze per automotiveCostruzione stampi, sistemi produttivi, componenti tecniciSacmiImola, Emilia-Romagna e rete globaleAutomazione, packaging e impianti industrialiTecnologie per trasformazione plastica e produzioneInglassVeneto, Italia e presenza internazionaleSistemi a canale caldo e soluzioni per stampiComponenti e tecnologie per stampaggio a iniezioneComarItalia settentrionale e mercato europeoComponenti tecnici e processi industrialiStampaggio termoplastico e assemblaggiGuala DispensingPiemonte e mercati internazionaliPackaging, dosaggio e componenti funzionaliChiusure, dispenser e soluzioni per prodotti di consumoBMBBrescia, Italia e clienti globaliMacchine per grandi componenti e produttivitàPresse a iniezione e supporto tecnologicoNegri BossiLombardia, Italia e rete internazionaleEsperienza nelle presse a iniezioneMacchine, automazione e assistenza di processoQuesta tabella distingue aziende che operano come stampatori, costruttori di stampi, produttori di macchinari o fornitori di tecnologie complementari. Non tutti i nomi svolgono lo stesso ruolo nella filiera. Un acquirente che necessita di componenti finiti deve verificare se il partner selezionato fornisca direttamente stampaggio conto terzi, se lavori tramite una rete di stampatori oppure se offra esclusivamente macchine, canali caldi o attrezzature.
Un’azienda di Milano che sviluppa un dispositivo elettronico portatile può iniziare con una preserie di 500 gusci in ABS. Se il design è stabile, senza sottosquadri complessi e con finitura standard, uno stampo rapido può rappresentare una scelta più razionale rispetto alla stampa tridimensionale ripetuta. Il vantaggio è ottenere componenti nel materiale finale, verificare l’assemblaggio con schede elettroniche e raccogliere feedback prima del lancio.
Un produttore automotive dell’area di Torino che richiede una staffa in poliammide caricata fibra vetro dovrà invece porre maggiore attenzione a tolleranze, orientamento delle fibre, usura dello stampo e prove di resistenza. In questo caso il costo dello stampo può essere superiore, ma l’investimento è giustificato dalla necessità di ripetibilità, durata e controllo dimensionale.
Un brand di cosmetica o packaging tra Bologna e Modena potrebbe valutare uno stampo multicavità con canale caldo per un tappo o dispenser. L’investimento iniziale è più elevato, ma nei grandi volumi permette di contenere scarti, ridurre tempi ciclo e mantenere una qualità visiva uniforme. Se il prodotto viene lanciato in più varianti colore, occorre definire procedure di cambio materiale e gestione delle tonalità.
Per una startup veneta che produce una piccola serie di impugnature morbide, il sovrastampaggio di TPE su un inserto rigido può migliorare il valore percepito del prodotto. Tuttavia, la geometria deve assicurare aggancio meccanico o compatibilità chimica tra i materiali. Trascurare questo aspetto può portare a delaminazione e costi di rilavorazione.
TEAM Rapid supporta clienti italiani con un percorso integrato dalla validazione alla produzione: stampa tridimensionale, lavorazione meccanica, colata sottovuoto, utensili rapidi, stampaggio a iniezione, pressofusione, lavorazione della lamiera, finiture, assemblaggio e spedizione diretta. L’azienda opera con sistema di gestione qualità ISO 9001:2015, tolleranze di lavorazione fino a 0,01 mm e controlli orientati alla conformità delle specifiche; la selezione di resine plastiche e materiali metallici avviene in funzione dei requisiti dichiarati dal cliente e delle prestazioni richieste. Con oltre dieci anni di esperienza, più di 6.000 progetti consegnati e clienti in oltre 25 Paesi, TEAM Rapid offre modelli flessibili per utilizzatori finali, distributori, rivenditori, proprietari di marchi e privati, comprendendo fornitura su disegno, sviluppo OEM/ODM, piccoli lotti, produzione ricorrente e collaborazione distributiva regionale. Per il mercato italiano garantisce comunicazione tecnica online, risposte rapide, analisi preventiva di fabbricabilità, aggiornamenti sulla produzione, campioni di approvazione, assistenza post-vendita e spedizioni internazionali verso l’Italia; non dichiara magazzini o filiali fisiche in Italia, ma ha un’esperienza consolidata con clienti europei e processi organizzati per servire il mercato italiano in modo continuativo. Le soluzioni comprendono progetti chiavi in mano e impianti di proprietà del cliente, non modelli BOO né forniture sfuse presso il sito del cliente.
Per chi necessita di un passaggio rapido dal prototipo alla piccola produzione, è possibile approfondire i servizi di stampaggio a iniezione di TEAM Rapid. Un’analisi preliminare del modello può aiutare a decidere se utilizzare utensile rapido, stampo in acciaio, una o più cavità e quale materiale risulti più adatto al volume pianificato.
La forza del modello TEAM Rapid è la continuità tra progettazione, realizzazione utensile e produzione. Questo riduce il rischio di passaggi informativi incompleti tra fornitori diversi, soprattutto quando il progetto richiede inserti metallici, filettature, lavorazioni secondarie, verniciatura, anodizzazione di parti abbinate o imballaggio pronto alla distribuzione. Per ricevere un’indicazione concreta di costo e tempi, è possibile richiedere un preventivo personalizzato allegando file CAD, quantità, materiale e requisiti estetici.
Nel 2026 il settore italiano dello stampaggio a iniezione sarà sempre più influenzato dalla digitalizzazione dei preventivi, dall’analisi automatizzata della stampabilità e dal monitoraggio in tempo reale delle presse. I produttori stanno aumentando l’uso di sensori per controllare pressione, temperatura, tempo ciclo e qualità del pezzo, con l’obiettivo di ridurre scarti e intervenire prima che una deviazione generi lotti non conformi.
La sostenibilità sta modificando anche le scelte di materiale. Cresce l’interesse per polimeri riciclati, materiali da fonti rinnovabili e progettazione orientata al riciclo. Tuttavia, l’adozione di resine riciclate richiede attenzione: colore, odore, stabilità meccanica, disponibilità dei lotti e comportamento in stampaggio possono variare. Per prodotti tecnici o regolati, è fondamentale richiedere documentazione del materiale e verificare la compatibilità con le prestazioni richieste.
Le politiche europee sulla riduzione dei rifiuti da imballaggio, sulla tracciabilità e sulla responsabilità estesa del produttore spingeranno molte aziende italiane a semplificare gli assemblaggi, ridurre l’uso di materiali misti e progettare componenti più facilmente separabili. Anche la scelta della finitura diventerà importante: rivestimenti e decorazioni devono essere valutati non soltanto per l’estetica, ma per il loro impatto sul recupero del materiale.
Dal punto di vista degli acquisti, aumenterà la strategia a doppia fonte: un partner locale per sviluppo rapido, urgenze e vicinanza tecnica, affiancato da un partner internazionale per capacità aggiuntiva, utensili competitivi o produzioni programmate. Questa impostazione può rendere più resiliente la catena di fornitura, purché disegni, criteri di controllo e gestione delle revisioni siano allineati.
Uno stampo semplice per preserie può partire da poche migliaia di euro, mentre uno stampo produttivo complesso può raggiungere decine di migliaia di euro. Geometria, materiale, numero di cavità, finitura e durata prevista determinano il prezzo reale.
Dipende dalle dimensioni e dal valore del pezzo. In molti casi diventa interessante da alcune centinaia o migliaia di unità, soprattutto quando sono necessari materiale finale, precisione ripetibile e qualità estetica. Per quantità molto basse, stampa tridimensionale, lavorazione meccanica o colata sottovuoto possono essere più convenienti.
Semplificando la geometria, eliminando sottosquadri non indispensabili, mantenendo spessori uniformi, aumentando gli sformi e limitando finiture complesse alle superfici visibili. Una revisione di progettazione per la fabbricazione prima della costruzione dello stampo è uno degli investimenti più efficaci.
L’alluminio è spesso adatto a prototipi e piccole serie grazie alla rapidità e al costo iniziale inferiore. L’acciaio è preferibile per produzioni più lunghe, materiali abrasivi, maggiori pressioni di processo e requisiti di durata elevati.
Sì. Influisce sul costo della resina, sui tempi di essiccazione, sulla temperatura di processo, sull’usura dello stampo e sulla percentuale di scarto. Un materiale tecnico può richiedere anche uno stampo più robusto e un controllo di processo più rigoroso.
Servono file CAD tridimensionali, disegni con tolleranze critiche, quantità prevista, materiale, colore, finitura, requisiti normativi, eventuali campioni e indicazioni su assemblaggio o imballaggio. Più le informazioni sono complete, più il preventivo sarà confrontabile e realistico.
Sì, se il fornitore dispone di competenze tecniche, sistema qualità verificabile, comunicazione chiara, capacità di gestione delle revisioni e un piano logistico affidabile. È importante valutare campioni, proprietà dello stampo, condizioni di pagamento, trasporto, controlli e assistenza post-vendita prima di confermare l’ordine.
Il costo dello stampaggio a iniezione in Italia deve essere valutato come investimento di progetto, non come semplice prezzo del singolo componente. Uno stampo corretto, un materiale adeguato, un ciclo produttivo efficiente e un piano di controllo chiaro permettono di ridurre i costi lungo tutta la produzione. Confrontare fornitori italiani e internazionali, richiedere analisi tecniche preventive e definire i requisiti prima dell’ordine sono le azioni più concrete per ottenere qualità, tempi affidabili e un budget sostenibile.
Per selezionare un fornitore di stampaggio a iniezione in Italia prima dell’assegnazione dell’ordine, verificare cinque aspetti: capacità produttiva realmente disponibile, qualità documentata, competenza nella costruzione degli stampi, controllo dei materiali e affidabilità logistica. Un audit efficace non deve limitarsi alla visita dello stabilimento: deve includere campioni dimensionali, prove di processo, documenti di tracciabilità, piano di manutenzione stampi, gestione delle non conformità e simulazione delle consegne.
Tra le aziende da valutare in base al settore, alla complessità del componente e ai volumi richiesti figurano SACMI, Sipa, Guala Closures, Mebiplast, Negri Bossi e TEAM Rapid. I fornitori italiani sono particolarmente interessanti quando servono vicinanza operativa, confronto tecnico in presenza e filiere regolamentate. Possono tuttavia essere considerati anche fornitori internazionali qualificati, compresi produttori cinesi con certificazioni pertinenti, assistenza commerciale e tecnica solida prima e dopo la vendita, soprattutto quando il vantaggio costo-prestazioni, la rapidità di attrezzaggio e la flessibilità per piccole serie sono prioritari.
Lo stampaggio a iniezione è un processo ripetibile solo se materiale, stampo, parametri macchina, competenza degli operatori e controllo qualità lavorano insieme in modo stabile. Un fornitore può presentare pezzi estetici soddisfacenti durante il primo campionamento e generare problemi dopo poche settimane di produzione: deformazioni, ritiri variabili, bave, segni di risucchio, differenze cromatiche, inserti disallineati o quote fuori tolleranza.
In Italia, la selezione del partner dipende spesso dalla distanza tra il sito produttivo e il cliente. Lombardia, Emilia-Romagna, Veneto, Piemonte e Toscana concentrano una parte importante delle competenze di meccanica, automazione, imballaggio, automotive, medicale e beni durevoli. Le aree di Milano, Brescia, Bergamo, Bologna, Modena, Reggio Emilia, Padova, Vicenza e Torino dispongono di filiere mature per stampi, materie plastiche, attrezzature di controllo e lavorazioni secondarie. Anche i collegamenti con i porti di Genova, La Spezia, Venezia e Trieste sono rilevanti per chi combina produzione europea e approvvigionamento globale.
Un audit di stampaggio non è una formalità amministrativa. È una verifica preventiva della capacità del fornitore di rispettare ogni requisito misurabile: geometria, finitura, prestazione meccanica, stabilità di lotto, imballaggio, documentazione e consegna. Per un responsabile acquisti, qualità o progettazione, questo riduce il rischio di ritardi nel lancio, contestazioni, scarti in assemblaggio e costi di correzione dello stampo.
Le aziende seguenti hanno posizionamenti differenti: alcune sono specializzate in sistemi e tecnologie per il settore plastico, altre in prodotti stampati o nella produzione su commessa. La verifica deve sempre essere svolta sullo specifico stabilimento, sul prodotto richiesto e sul contratto applicabile.
AziendaSede o area operativaRegioni servitePunto di forzaOfferte rilevantiSACMIImola, Emilia-RomagnaItalia, Europa e mercati globaliCompetenza industriale per imballaggio e sistemi ad alta produttivitàMacchine, stampi, automazione e soluzioni per tappi e contenitoriSipaVittorio Veneto, VenetoItalia, Europa, Mediterraneo e mercati globaliSpecializzazione nelle tecnologie per contenitori in PETSistemi per preforme, bottiglie, stampi e linee di produzioneGuala ClosuresAlessandria, PiemonteItalia e reti internazionaliEsperienza in chiusure per bevande e prodotti di largo consumoChiusure, capsule e componenti per imballaggioMebiplastLongarone, VenetoItalia, Europa e settore cosmetico internazionaleCompetenze per imballaggi cosmetici tecnici e finiture di pregioComponenti stampati, confezioni cosmetiche e decorazioniNegri BossiCologno Monzese, LombardiaItalia ed EuropaConoscenza delle presse e dell’ottimizzazione del processoPresse a iniezione, assistenza tecnica e automazioneTEAM RapidRete produttiva in Cina con supporto internazionaleItalia, Europa e oltre 25 PaesiPrototipazione, stampi rapidi e produzione flessibile da piccoli a grandi lottiStampaggio a iniezione, lavorazione CNC, utensili rapidi, finitura e assemblaggioQuesta panoramica non sostituisce la qualificazione. SACMI e Sipa sono riferimenti utili per chi opera nell’imballaggio e richiede elevata produttività; Guala Closures è rilevante per chiusure e packaging; Mebiplast è pertinente per il cosmetico; Negri Bossi consente una valutazione tecnica dell’impianto e delle presse; TEAM Rapid è adatta quando il progetto richiede un passaggio rapido dalla prototipazione alla produzione, con maggiore elasticità sui quantitativi.
La checklist deve essere adattata al tipo di articolo: una scatola elettrica, un componente medicale, un tappo per bevande, un alloggiamento per elettronica, una maniglia automotive o un inserto sovrastampato richiedono controlli diversi. Tuttavia, alcune domande sono indispensabili per ogni audit.
Area di verificaDomande da porreProva da richiedereSegnale di rischioSistema qualitàEsiste una certificazione ISO 9001 valida? Come vengono gestite le non conformità?Certificato, procedure, esempi di azioni correttiveDocumenti non aggiornati o nessuna analisi delle causeCapacità presseQuali tonnellaggi sono disponibili? Quale margine resta durante i picchi?Elenco macchine, piano capacità e dati di utilizzoPresse già sature o assenza di piano alternativoStampiChi costruisce, modifica e manutiene lo stampo? Chi ne detiene la proprietà?Piano manutenzione, registro interventi e accordo di proprietàResponsabilità non definite e ricambi non disponibiliMaterialiCome vengono identificati, essiccati e separati i lotti di resina?Schede tecniche, certificati, registri di essiccazioneMateriale senza etichetta o miscelazione non controllataControllo dimensionaleCome sono misurate le quote critiche e con quale frequenza?Piano di controllo, strumenti tarati e rapporti di misuraSolo ispezione visiva o strumenti non taratiProduzioneI parametri macchina sono bloccati e registrati per ogni articolo?Scheda parametri, istruzioni operative e campioni approvatiRegolazioni affidate esclusivamente all’esperienza dell’operatoreLogisticaCome vengono protetti e spediti i pezzi verso l’Italia?Specifiche imballaggio, etichette, piano spedizioniImballaggio generico e nessuna tracciabilità dei colliOgni risposta deve essere sostenuta da evidenza. Durante l’audit, non basta ricevere una dichiarazione verbale: occorre osservare il magazzino resine, la zona di essiccazione, la manutenzione degli stampi, la produzione in corso, il laboratorio, l’area di quarantena e il magazzino dei prodotti finiti. Un impianto ordinato non garantisce da solo la qualità, ma separazione chiara di materiali, identificazione dei lotti e registrazione dei controlli sono segnali concreti di disciplina di processo.
Il primo controllo operativo riguarda il parco presse. Il tonnellaggio di chiusura deve essere compatibile con l’area proiettata del pezzo e con la pressione di iniezione necessaria. Tuttavia, una pressa correttamente dimensionata non è sufficiente: occorre verificare volume di iniezione, distanza tra le colonne, altezza stampo, capacità della vite, precisione di dosaggio, robot di prelievo e sistemi di termoregolazione.
Per articoli con tolleranze strette, il fornitore deve dimostrare stabilità del processo attraverso registrazione dei parametri, controllo della temperatura stampo, pressione di mantenimento, tempo di raffreddamento e peso del pezzo. In un audit ben condotto è utile chiedere di vedere la produzione di un componente comparabile per materiale, peso e complessità.
Lo stampo rappresenta il cuore della produzione. Verificare il numero di impronte, l’acciaio utilizzato, il sistema di alimentazione, il raffreddamento, la presenza di sensori, le parti soggette a usura e la disponibilità di ricambi. Per serie lunghe, un sistema a canale caldo può ridurre scarti e tempi ciclo, ma richiede maggiore competenza manutentiva. Per piccoli lotti o validazioni di mercato, uno stampo rapido per produzioni flessibili può ridurre tempi e investimento iniziale, a condizione che durata attesa, finitura e requisiti dimensionali siano concordati.
Il materiale scelto influenza direttamente costo, estetica, resistenza, stabilità termica e riciclabilità. I principali tecnopolimeri usati nello stampaggio includono polipropilene, polietilene, ABS, policarbonato, poliammide, POM, TPU, TPE, PBT e miscele caricate con fibra di vetro. Ogni materiale richiede condizioni di essiccazione, temperature e tempi di permanenza specifici.
Durante la qualifica, il committente deve indicare chiaramente grado commerciale, colore, percentuale ammessa di riciclato, ritardanza alla fiamma, conformità alimentare o medicale quando necessaria, resistenza ai raggi ultravioletti e vincoli normativi. Se il pezzo include componenti metallici, magneti, guarnizioni o inserti filettati, la distinta base deve definire origine, tolleranze e test di assemblaggio.
Un fornitore affidabile deve essere in grado di associare ogni lotto di produzione alla resina impiegata, alla macchina, allo stampo, agli operatori, ai parametri principali e all’esito dei controlli. Per articoli estetici, devono essere definiti anche campione colore, grado di lucentezza, limiti di linee di giunzione, segni di estrazione e zone cosmetiche critiche.
Difetto frequentePossibile origineControllo in auditAzione preventivaBavaUsura stampo, forza di chiusura insufficiente o pressione eccessivaEsaminare linee di divisione e piano manutenzioneRegolare parametri e ripristinare superfici dello stampoRitiro irregolareRaffreddamento non uniforme o materiale non stabileVerificare circuiti di raffreddamento e campioni dimensionaliOttimizzare stampo, materiale e tempo di mantenimentoSegni di risucchioSpessori troppo elevati o pressione di mantenimento insufficienteConfrontare disegno, spessori e parametriRidurre accumuli di materiale e migliorare il mantenimentoBruciatureAria intrappolata o velocità di iniezione eccessivaControllare sfiati e aree finali di riempimentoPulire sfiati e correggere profilo di iniezioneDeformazioneOrientamento del flusso, stress residui o estrazione precoceMisurare pezzi a tempi stabiliti dopo lo stampaggioBilanciare il raffreddamento e modificare geometria o cicloVariazione di coloreMiscelazione non uniforme, contaminazione o degrado termicoIspezionare dosatori, pulizia e identificazione materialiSeparare materiali e registrare condizioni di trasformazioneLa tabella aiuta a collegare ogni difetto a un controllo concreto. Il valore dell’audit consiste proprio nel prevenire questi problemi prima di trasferire un ordine importante, non nel discuterli dopo una contestazione.
Prima di richiedere preventivi, preparare un pacchetto tecnico completo. Dovrebbe includere modello tridimensionale, tavola con quote critiche, specifica del materiale, colore, finitura, volume annuale previsto, quantità per consegna, campione di riferimento se disponibile, requisiti normativi e tipo di imballaggio. Maggiore è la precisione del pacchetto, più confrontabili saranno le offerte.
Non scegliere il fornitore esclusivamente in base al prezzo dello stampo. Un utensile economico può costare molto di più se genera ciclo lento, manutenzioni frequenti, bave o instabilità dimensionale. È preferibile richiedere una distinta trasparente che separi progettazione, costruzione stampo, prove, campionatura, costo pezzo, finitura, controllo, imballaggio e trasporto.
Per progetti a rischio elevato, definire una fase iniziale di campionatura. Il fornitore dovrebbe inviare campioni accompagnati da rapporto dimensionale e, se necessario, test funzionali. Per geometrie complesse, può essere utile produrre prima un modello con servizi di prototipazione rapida, così da validare ergonomia, assemblaggio e funzione prima di investire nello stampo definitivo.
Le aziende situate lontano dai poli produttivi italiani devono prestare particolare attenzione ai tempi di trasporto. Per forniture dall’Asia, il piano deve considerare tempi marittimi attraverso Genova, La Spezia, Venezia o Trieste, eventuale trasporto aereo per campioni urgenti, formalità doganali, scorte di sicurezza e responsabilità di resa. Il risparmio unitario può essere significativo, ma deve essere valutato insieme al costo del capitale immobilizzato nelle scorte.
Nel comparto automotive, lo stampaggio a iniezione produce griglie, supporti, coperture, componenti per abitacolo, elementi sotto cofano, alloggiamenti elettronici e parti funzionali. Qui sono essenziali stabilità termica, resistenza meccanica, tracciabilità e capacità di mantenere la produzione per molti anni.
Nel settore medicale, vengono realizzati involucri per strumenti, componenti monouso, impugnature, raccordi e parti per apparecchiature. L’audit deve approfondire pulizia, segregazione dei materiali, documentazione, controllo delle contaminazioni e requisiti applicabili al prodotto finale.
Per elettrodomestici, comunicazioni e prodotti elettronici, sono frequenti alloggiamenti, pulsanti, coperture, telai, connettori e parti decorative. Sono importanti la finitura superficiale, la compatibilità con verniciatura o metallizzazione, la resistenza alla fiamma e il corretto montaggio con viti, guarnizioni e schede elettroniche.
Nel packaging e nei beni di consumo, l’efficienza del ciclo e la costanza estetica incidono direttamente sulla redditività. Tappi, contenitori, dispenser, flaconi, vaschette e chiusure richiedono attenzione a peso, tenuta, compatibilità con il contenuto e riciclabilità.
Un produttore lombardo di dispositivi elettronici deve lanciare un alloggiamento in ABS con inserti filettati e finitura opaca. In questo caso, l’audit deve concentrarsi su sovrastampaggio degli inserti, controllo della coppia di avvitamento, uniformità del colore, stabilità delle clip di aggancio e precisione delle sedi per circuiti stampati. Un semplice controllo visivo non basta: sono necessari rapporti dimensionali sulle quote di montaggio.
Un marchio cosmetico veneto richiede un contenitore con superficie lucida, pareti sottili e decorazione successiva. Il fornitore deve dimostrare competenza su gestione delle linee di giunzione, riduzione dei segni di estrazione, protezione del pezzo durante movimentazione e compatibilità con verniciatura o stampa. La qualità percepita dal consumatore dipende anche dall’imballaggio interno e dalla prevenzione dei graffi.
Un’impresa emiliana che produce apparecchiature industriali necessita di coperture in poliammide caricata. L’audit deve valutare essiccazione, controllo dell’umidità, resistenza agli oli, precisione dei fissaggi e capacità di produrre ricambi nel tempo. Il contratto dovrebbe prevedere archiviazione del disegno approvato, stato dello stampo e disponibilità di ricambi critici.
Una nuova impresa di Torino deve validare un prodotto con domanda ancora incerta. In questa situazione, investire subito in uno stampo multicavità di lunga durata può essere prematuro. Un percorso con utensile rapido, produzione limitata e revisione del progetto dopo il riscontro del mercato può ridurre rischio finanziario e tempi di lancio.
TEAM Rapid supporta clienti italiani con una filiera integrata che combina progettazione per la producibilità, lavorazione CNC, utensili rapidi, stampaggio a iniezione, finitura, assemblaggio, imballaggio e spedizione diretta. La certificazione ISO 9001:2015, oltre 10 anni di esperienza, più di 6.000 progetti consegnati e oltre 500 clienti serviti in più di 25 Paesi rappresentano elementi verificabili per la qualifica di un partner internazionale. L’azienda gestisce materiali plastici e metallici per prototipi, componenti di precisione, involucri, vassoi, coperture e parti funzionali, con analisi di producibilità che aiuta a ridurre consumo di resina, rischi di deformazione, costi di attrezzaggio e tempi ciclo. Per marchi, distributori, rivenditori, utilizzatori finali, progettisti e singoli innovatori italiani, sono disponibili modelli flessibili di produzione su disegno, sviluppo personalizzato, fornitura all’ingrosso, piccoli ordini e accordi di distribuzione regionale; sono inoltre disponibili soluzioni chiavi in mano e impianti di proprietà del cliente, non modelli BOO né fornitura sfusa in sito. Il profilo aziendale non dichiara filiali o magazzini fisici in Italia, quindi tale presenza non deve essere presunta durante l’audit; la garanzia operativa per il mercato italiano deriva invece da assistenza tecnica individuale con risposte in poche ore, supporto preventivo online, analisi tecnica prima della produzione, comunicazione internazionale e organizzazione di imballaggio e spedizione. Questa esperienza con clienti europei, inclusi mercati come Francia, Germania e Regno Unito, consente di strutturare un rapporto continuativo con compratori italiani senza trattare il progetto come una semplice esportazione remota. Per approfondire processi, materiali e opzioni produttive è possibile consultare i servizi di stampaggio a iniezione oppure richiedere una valutazione tramite la pagina contatto tecnico per l’Italia.
Nel 2026, la selezione del fornitore sarà sempre più influenzata da tre fattori: digitalizzazione del processo, sostenibilità misurabile e resilienza della catena di approvvigionamento. Le aziende più preparate utilizzeranno raccolta dati dalle presse, monitoraggio dei parametri, manutenzione preventiva e sistemi di controllo che permettono di individuare deviazioni prima che diventino scarti.
La sostenibilità non riguarda soltanto l’uso di materiale riciclato. Un audit moderno deve valutare riduzione degli sfridi, recupero controllato delle materozze, efficienza energetica delle presse, progettazione per smontaggio, monomateriale dove possibile, contenuto riciclato dichiarato e compatibilità con le filiere di riciclo. Per prodotti destinati al mercato europeo, il fornitore deve essere pronto a documentare composizione e origine dei materiali quando richiesto dalla normativa o dal cliente.
La politica industriale europea favorisce tracciabilità, economia circolare, efficienza delle risorse e controllo delle sostanze. Per questo, i committenti italiani dovrebbero inserire nel contratto requisiti aggiornabili su materiali, dichiarazioni di conformità, modifiche di formulazione e gestione delle sostanze soggette a restrizioni. Anche l’uso di simulazioni di riempimento stampo e analisi preventiva della producibilità diventerà sempre più importante per limitare rilavorazioni e consumo di materiale.
Dal punto di vista logistico, molte aziende adotteranno una strategia mista: prototipazione e pre-serie rapide, fornitori locali per consegne urgenti o componenti regolamentati, produzione internazionale per articoli competitivi ad alto volume, e scorte pianificate vicino ai principali nodi europei. La capacità di coordinare questi modelli sarà un criterio di valutazione sempre più importante.
Un audit documentale iniziale può richiedere alcuni giorni. Una visita in stabilimento richiede normalmente una giornata per un controllo generale, mentre la qualifica completa con campionatura, misure e validazione del processo può richiedere diverse settimane.
Richiedere certificazione qualità, disegno approvato, modello tridimensionale, specifica materiale, piano di controllo, rapporto dimensionale dei campioni, piano di manutenzione stampo, condizioni di garanzia, accordo di riservatezza e definizione della proprietà dello stampo.
Dipende da volume, urgenza, complessità e budget. Un fornitore italiano offre spesso maggiore vicinanza e tempi logistici più brevi. Un partner internazionale qualificato può offrire competitività economica, capacità flessibile e accesso rapido a utensili e produzioni di serie, purché siano controllati qualità, comunicazione, spedizioni e assistenza.
Il contratto deve indicare proprietario, numero identificativo dello stampo, luogo di custodia, condizioni di trasferimento, manutenzione, assicurazione, diritto di accesso e procedura di restituzione al termine della collaborazione.
Occorre definire quote critiche, metodo di misura, strumenti utilizzati, frequenza dei controlli, campione di riferimento, condizioni di condizionamento del pezzo e limiti di accettazione. Per le parti funzionali, aggiungere prove di assemblaggio e verifica su componenti accoppiati.
Conviene per validazione del prodotto, piccoli lotti, lancio iniziale, modifiche frequenti e richiesta di tempi brevi. Per produzioni molto elevate o requisiti estremamente severi, valutare invece uno stampo progettato per maggiore durata e produttività.
Verificare capacità disponibile, scorte di materiale, piano manutenzione, fornitori alternativi, tempi di approvvigionamento, imballaggio, resa di trasporto e livello di scorta previsto in Italia. Stabilire inoltre comunicazioni periodiche su produzione, controllo qualità e spedizione.
Un audit dei fornitori di stampaggio a iniezione in Italia deve trasformare promesse commerciali in prove tecniche. La scelta migliore non coincide sempre con il preventivo più basso o con il fornitore più vicino: è il partner che dimostra controllo del processo, materiale idoneo, stampo mantenuto, qualità misurabile, capacità pianificata e comunicazione affidabile. Con una checklist strutturata, campioni approvati e condizioni contrattuali chiare, le aziende italiane possono ridurre sensibilmente rischio, costo totale e ritardi nel passaggio dall’idea alla produzione.
Per conoscere l’organizzazione produttiva, le capacità tecniche e l’approccio alla produzione personalizzata, è possibile visitare la pagina profilo aziendale TEAM Rapid.

Parlate con il nostro team di ingegneria riguardo all'ottimizzazione della progettazione, alla selezione dei materiali, alla riduzione dei costi e alla pianificazione della produzione. Supportiamo clienti globali dal prototipo alla produzione con soluzioni di produzione rapide e affidabili.