Injection Molding Knowledge
Centrum wiedzy

Centrum wiedzy
Koszt formy wtryskowej w Polsce najczęściej wynosi od około 8 000 do 40 000 zł netto dla prostych form aluminiowych lub jednogniazdowych narzędzi do małych części. Forma stalowa do regularnej produkcji małoseryjnej zwykle kosztuje od 30 000 do 120 000 zł netto, natomiast narzędzia wielogniazdowe, z suwakami, gorącym kanałem, wysoką precyzją lub wymaganiami motoryzacyjnymi mogą przekroczyć 200 000 zł netto.
Największy wpływ na cenę mają: wielkość detalu, liczba gniazd, rodzaj tworzywa, geometria, podcięcia, tolerancje, wykończenie powierzchni, wymagany wolumen oraz konieczność stosowania suwaków, wkładek, gwintów czy gorącego kanału. Przed zamówieniem należy poprosić o analizę technologiczności, koszt narzędzia, cenę jednej sztuki, plan prób oraz zasady serwisu formy.
W Polsce warto porównywać oferty wyspecjalizowanych narzędziowni i wtryskarni z regionów takich jak Śląsk, Wielkopolska, Pomorze, Mazowsze i Kujawy. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający certyfikację jakości, sprawną obsługę przed- i posprzedażową oraz doświadczenie w eksporcie do Europy, również mogą być rozsądną opcją dzięki korzystnej relacji kosztu do możliwości.
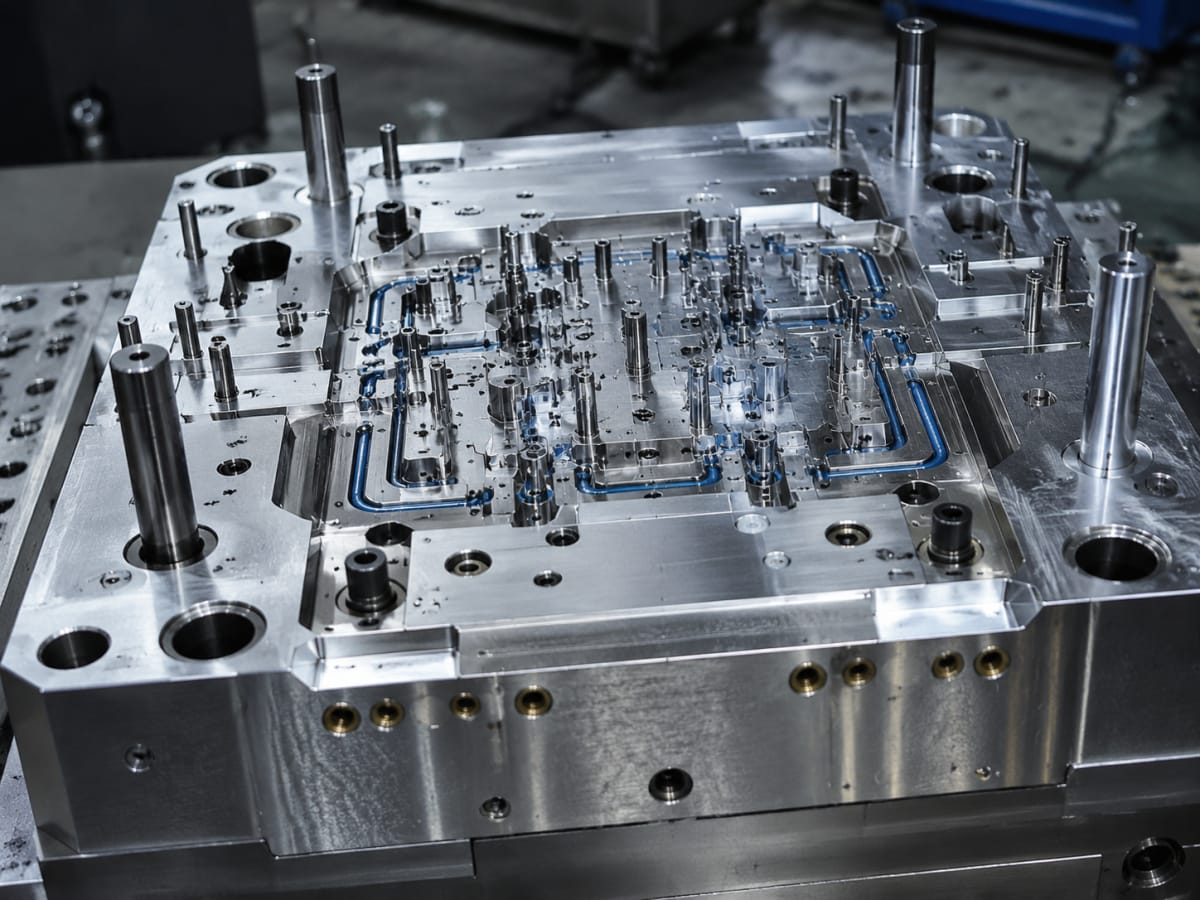
Forma wtryskowa nie jest zwykłym zakupem katalogowym. To indywidualne narzędzie produkcyjne zaprojektowane pod konkretny detal, konkretny materiał i konkretną wtryskarkę. Z tego powodu dwie części o podobnym rozmiarze mogą wymagać form różniących się ceną nawet kilkukrotnie. Prosta pokrywka bez podcięć może być wykonana w narzędziu jednogniazdowym, podczas gdy obudowa z zatrzaskami, żebrami, otworami bocznymi i wymaganiem estetycznej powierzchni będzie wymagała bardziej złożonej konstrukcji.
W praktyce cena narzędzia obejmuje projekt konstrukcyjny, przygotowanie dokumentacji, zakup stali lub aluminium, obróbkę frezarską, elektroerozyjną i drutową, wykonanie układu chłodzenia, montaż, polerowanie, dopasowanie, próby wtrysku oraz korekty po pierwszych próbach. Niektóre oferty obejmują również pomiary, raporty jakościowe, próbki, magazynowanie formy i bieżące utrzymanie narzędzia.
Polski rynek form wtryskowych jest zróżnicowany. Na Śląsku silne zaplecze przemysłowe obsługuje motoryzację, urządzenia techniczne i sprzęt AGD. Wielkopolska korzysta z rozwiniętej sieci obróbki metalu i produkcji przemysłowej. Pomorze, zwłaszcza okolice Gdańska, Gdyni i Słupska, ma dostęp do logistyki morskiej i klientów eksportowych. W rejonie Warszawy koncentrują się marki konsumenckie, firmy medyczne, dystrybutorzy i przedsiębiorstwa rozwijające nowe produkty.
Poniższe przedziały są orientacyjne i służą do wstępnego planowania budżetu. Rzeczywista oferta zależy od dokumentacji trójwymiarowej, materiału, tolerancji, zakładanej liczby sztuk oraz standardu wykonania. Kwoty zwykle nie obejmują podatku od towarów i usług, jeśli dostawca podaje cenę netto.
Typ narzędziaTypowy zakres ceny nettoPrzewidywana trwałośćNajlepsze zastosowanieNajważniejsze ograniczenieProsty wkład prototypowy8 000–20 000 złSetki do kilku tysięcy sztukWeryfikacja projektu i próbki funkcjonalneNiewielka odporność na długą produkcjęForma aluminiowa15 000–45 000 złOd kilku do kilkunastu tysięcy sztukSerie pilotażowe i szybkie wejście na rynekOgraniczona trwałość przy materiałach ściernychProsta forma stalowa jednogniazdowa30 000–80 000 złDziesiątki tysięcy sztukMałe i średnie serieWyższy koszt oraz dłuższy termin wykonaniaForma z suwakami bocznymi60 000–150 000 złWysoka, zależna od stali i serwisuDetale z podcięciami, otworami i zatrzaskamiBardziej złożona konserwacjaForma wielogniazdowa100 000–300 000 złSetki tysięcy lub więcejDuże wolumeny i niższa cena jednostkowaWysoki koszt początkowyForma z gorącym kanałem120 000–400 000 złWysoka przy właściwym utrzymaniuProdukcja seryjna, ograniczenie odpaduDroższe uruchomienie i serwisForma precyzyjna do zastosowań regulowanych150 000–500 000 zł i więcejZależna od walidacji i materiałuMedycyna, elektryka, motoryzacjaWymaga rozbudowanej kontroli jakościNajtańsza forma nie zawsze oznacza najniższy koszt projektu. Jeżeli narzędzie daje długi cykl, tworzy dużo odpadu lub wymaga częstych napraw, oszczędność początkowa szybko znika. Właściwe porównanie powinno obejmować koszt na gotową, zaakceptowaną część w całym okresie życia produktu.
Każde podcięcie może wymagać mechanizmu bocznego, takiego jak suwak, wypychacz skośny lub ruchoma wkładka. Elementy te zwiększają liczbę części formy, czas montażu, ryzyko zużycia i nakład pracy przy dopasowaniu. Zatrzaski, boczne okna, otwory prostopadłe do kierunku otwierania czy gwinty wewnętrzne wymagają szczególnej analizy już na etapie projektu wyrobu.
Forma jednogniazdowa produkuje jedną część w każdym cyklu. Forma czterogniazdowa może wytwarzać cztery, ale nie oznacza to prostego czterokrotnego wzrostu ceny. Narzędzie wielogniazdowe potrzebuje większej bazy, bardziej równomiernego chłodzenia, dokładniejszego układu doprowadzenia tworzywa i większej kontroli powtarzalności. Jest opłacalne przede wszystkim wtedy, gdy popyt jest stabilny.
Materiały takie jak polipropylen czy polietylen są zwykle mniej wymagające dla narzędzia niż tworzywa wzmacniane włóknem szklanym, materiały uniepalnione lub techniczne tworzywa o wysokiej temperaturze przetwórstwa. Włókno szklane działa ściernie, dlatego forma może potrzebować twardszych, bardziej odpornych wkładek. Materiały o wysokiej temperaturze wymagają także odpowiedniej konstrukcji chłodzenia i doboru stali.
Połysk, faktura, powierzchnia bez śladów po wypychaczach i kontrola linii łączenia podnoszą koszt. Widoczna obudowa produktu konsumenckiego może potrzebować dokładniejszego polerowania, ukrycia bramki wtryskowej oraz lepszego ustawienia chłodzenia. Części techniczne, które nie są widoczne dla użytkownika, często można zaprojektować oszczędniej.
Tolerancje rzędu setnych części milimetra nie są standardem dla każdego detalu z tworzywa. Skurcz, wilgotność materiału, temperatura formy i warunki wtrysku wpływają na wynik. Im bardziej rygorystyczne wymagania, tym większy koszt projektowania, obróbki, pomiarów i prób. Należy jasno wskazać w dokumentacji wymiary krytyczne, zamiast wymagać bardzo ciasnych tolerancji na całym detalu.
Wybór narzędzia powinien wynikać z etapu rozwoju produktu. Dla startupu lub działu rozwoju ważniejsza może być prędkość, łatwość korekt i niski koszt wejścia. Dla producenta seryjnego kluczowe stają się trwałość, automatyzacja, czas cyklu oraz stabilność jakości.
Rodzaj formyMateriał roboczyWolumen docelowyZaletaRyzyko przy złym wyborzeForma prototypowaAluminium lub stal łatwoobrabialnaOd kilkudziesięciu do kilku tysięcySzybki start i prostsze korektyPrzedwczesne zużycie przy dużej seriiForma szybkaAluminium albo stal wstępnie utwardzonaOd kilku do kilkudziesięciu tysięcyDobra równowaga czasu i kosztuOgraniczenia przy bardzo ściernych tworzywachForma produkcyjnaStal narzędziowaOd dziesiątek do setek tysięcyPowtarzalność i trwałośćZbyt wysoka inwestycja dla niepewnego popytuForma rodzinowaStal lub aluminiumMałe serie zestawów częściKilka różnych elementów w jednym cykluNierówny balans i różne zapotrzebowanie na częściForma wielogniazdowaStal narzędziowaProdukcja seryjnaNiższy koszt jednostkowyDuże koszty zmian konstrukcyjnychForma z gorącym kanałemStal z układem grzanymŚrednie i duże serieMniej odpadu tworzywaWiększe wymagania rozruchowe i serwisoweForma do wtrysku z insertamiStal z pozycjonowaniem wkładekOd małych do dużych seriiŁączenie tworzywa z metalemPotrzeba kontroli wkładek i automatyzacjiForma rodzinowa bywa atrakcyjna przy produkcji kompletu części, na przykład obudowy górnej, dolnej i pokrywy. Trzeba jednak uważać, ponieważ różne elementy mogą mieć odmienne czasy chłodzenia, różne zapotrzebowanie ilościowe i inne wymagania wizualne. W produkcji długoterminowej zazwyczaj lepiej sprawdzają się oddzielne narzędzia.
Dobre zapytanie skraca czas wyceny i redukuje liczbę nieporozumień. Dostawca powinien otrzymać model trójwymiarowy, rysunek z wymiarami krytycznymi, przewidywany materiał, kolor, oczekiwany wolumen roczny, wymagania powierzchniowe oraz informację o przeznaczeniu produktu. Przy częściach do urządzeń medycznych, elektrycznych i motoryzacyjnych należy wskazać szczególne wymagania dotyczące identyfikowalności, dokumentacji oraz badań.
Warto poprosić o analizę technologiczności przed rozpoczęciem produkcji narzędzia. Taka analiza pokazuje między innymi problematyczne grubości ścianek, ryzyko zapadnięć, możliwość odkształceń, trudności z odpowietrzaniem, położenie bramki oraz potencjalne problemy z wyjmowaniem detalu. Zmiana modelu przed obróbką formy jest znacznie tańsza niż modyfikacja gotowego narzędzia.
Nie należy porównywać wyłącznie jednej wartości na pierwszej stronie oferty. Dwie pozornie podobne wyceny mogą obejmować zupełnie inny standard. Jedna może przewidywać miękką stal, jedno gniazdo i ograniczone próby, a druga twardszą stal, więcej cykli próbnych, raporty pomiarowe oraz serwis. Przed wyborem dostawcy trzeba zamienić ofertę w listę porównywalnych elementów.
Pozycja do porównaniaPytanie do dostawcyDlaczego ma znaczenieTypowy błąd kupującegoMateriał formyJaki gatunek stali lub aluminium będzie użyty?Wpływa na trwałość, polerowanie i serwisAkceptacja opisu „stal wysokiej jakości” bez szczegółówLiczba gniazdIle części powstaje w jednym cyklu?Określa wydajność oraz cenę jednostkowąZakup zbyt drogiego narzędzia dla małego wolumenuUkład wlewowyCzy zastosowano zimny czy gorący kanał?Wpływa na odpad, cykl i serwisPomijanie kosztu przemiału odpaduPróby i korektyIle prób obejmuje cena?Pozwala uzyskać zgodność z dokumentacjąZałożenie, że każda zmiana jest bezpłatnaKontrola jakościJakie pomiary i raporty zostaną dostarczone?Potwierdza zgodność wymiarową partiiOdbiór wyłącznie na podstawie zdjęćWłasność narzędziaKto jest właścicielem formy po zapłacie?Chroni możliwość przeniesienia produkcjiBrak zapisu w umowieSerwis i magazynowanieKto konserwuje formę i gdzie jest przechowywana?Zmniejsza ryzyko korozji i awariiNieuwzględnienie opłat po pierwszej seriiLogistykaCzy cena obejmuje transport, odprawę i ubezpieczenie?Wpływa na całkowity koszt dostawyPorównywanie cen z różnymi warunkami dostawyW przypadku narzędzia wykonywanego poza Polską należy dodatkowo sprawdzić sposób komunikacji technicznej, język dokumentacji, dostępność kontaktu po uruchomieniu produkcji oraz zasady obsługi reklamacji. Porty w Gdańsku i Gdyni są ważne dla transportu morskiego, natomiast przesyłki pilne często trafiają do Polski drogą lotniczą przez Warszawę, Katowice lub Frankfurt. Dla krótkich serii warto wyliczyć, czy szybszy transport lotniczy nie jest korzystniejszy od oczekiwania na fracht morski.
Wtrysk tworzyw sztucznych jest podstawową technologią w wielu sektorach polskiej gospodarki. Formy wtryskowe służą zarówno do produkcji widocznych obudów, jak i niewielkich elementów technicznych, które odpowiadają za działanie całego urządzenia.
Produkuje się obudowy czujników, elementy wnętrza, uchwyty, klipsy, kratki, osłony, kanały powietrzne i komponenty pod maskę. W tej branży duże znaczenie mają odporność temperaturowa, stabilność wymiarowa oraz powtarzalność między partiami. Zakłady na Śląsku, w Wielkopolsce i na Dolnym Śląsku często oczekują dokumentacji jakościowej i możliwości seryjnego dostarczania części.
Formy służą do wykonywania obudów aparatów, uchwytów, elementów jednorazowych, pojemników i części urządzeń diagnostycznych. Niezbędne jest właściwe zarządzanie materiałem, czystością, identyfikowalnością oraz kontrolą wymiarów. Nie każdy detal medyczny wymaga produkcji w pomieszczeniu czystym, ale wymagania należy ustalić na samym początku projektu.
Typowe zastosowania to obudowy sterowników, złącza, ramki, prowadnice, uchwyty kablowe, części ładowarek, oprawy i elementy zabezpieczające. Materiał może wymagać określonej odporności cieplnej, izolacji elektrycznej lub klasy palności. W tym segmencie ważne jest również precyzyjne dopasowanie z metalowymi insertami i płytkami elektronicznymi.
Obudowy urządzeń domowych, pojemniki, akcesoria kuchenne, produkty sportowe, części zabawek oraz elementy wyposażenia wnętrz często wymagają dobrego wyglądu powierzchni. W takich projektach należy uwzględnić kolor, fakturę, połysk i odporność na codzienne użytkowanie. Dla marek rozwijających nowe produkty szybka forma może przyspieszyć test sprzedaży przed inwestycją w narzędzie seryjne.
Wtryskane są osłony maszyn, obudowy czujników, elementy transportu wewnętrznego, uchwyty, zatyczki, prowadniki i części urządzeń produkcyjnych. Wymagania obejmują odporność chemiczną, wytrzymałość mechaniczną i powtarzalność montażu. Często bardziej istotna niż idealny wygląd jest funkcjonalność i dostępność części zamiennych.
Załóżmy dwuczęściową obudowę sterownika o wymiarach około 120 × 80 mm, z czterema zatrzaskami, otworami na złącza i wymaganiem matowej powierzchni. Przy serii kilku tysięcy kompletów rocznie rozsądna może być forma stalowa jednogniazdowa z suwakami. Koszt narzędzia będzie wyższy niż w przypadku prostej pokrywy, lecz pozwoli ograniczyć ręczne operacje i zapewnić lepszą powtarzalność montażu.
Dla uchwytu montażowego o małej powierzchni i bez podcięć można rozważyć formę dwugniazdową. Jeżeli roczne zapotrzebowanie wynosi kilkadziesiąt tysięcy sztuk, większa liczba gniazd może obniżyć koszt jednostkowy. Przed wyborem trzeba jednak sprawdzić dostępność wtryskarki, która ma odpowiednią siłę zwarcia oraz pojemność wtrysku.
Przezroczyste tworzywa wymagają szczególnie dokładnie wypolerowanej powierzchni formującej. Wszelkie rysy, niedopasowania oraz niewłaściwe parametry wtrysku mogą być widoczne na gotowym detalu. W tym przypadku nie warto oszczędzać na jakości stali, polerowaniu i próbach procesu, ponieważ reklamacje estetyczne są często kosztowne.
Jeżeli detal ma mieć gwintowaną tuleję metalową, można ją osadzać po wtrysku albo umieszczać w formie przed wtryskiem. Druga metoda daje trwałe połączenie, ale wymaga odpowiedniego pozycjonowania wkładki i może wydłużyć cykl, zwłaszcza przy ręcznej obsłudze. Przy większych wolumenach warto przewidzieć automatyzację podawania wkładek.
Poniższe firmy są przykładami podmiotów działających na polskim rynku tworzyw i narzędzi. Przed wysłaniem projektu należy zweryfikować ich aktualny zakres usług, dostępność maszyn, wymagania dotyczące minimalnego wolumenu, terminy oraz możliwości wykonania konkretnego typu formy. W praktyce część firm skupia się na produkcji detali, a część współpracuje z własnymi lub zewnętrznymi narzędziowniami.
FirmaLokalizacja lub główny regionObsługiwany obszarGłówne atutyKluczowa ofertaKaplastBydgoszcz, KujawyPolska i klienci europejscyDoświadczenie w przetwórstwie tworzyw i produkcji technicznejWtrysk tworzyw, komponenty techniczne, montażPlast-BoxSłupsk, PomorzePolska, Europa Północna i eksportProdukcja opakowań i rozwinięta obsługa seryjnaWyroby z tworzyw, pojemniki, rozwiązania opakowanioweERGDąbrowa Górnicza, ŚląskPolska i rynki zagraniczneWieloletnia obecność w branży tworzywProdukty z tworzyw, elementy przemysłowe i opakowaniaFadoDąbrowa Górnicza, ŚląskPolska oraz odbiorcy przemysłowi w EuropieKompetencje narzędziowe i produkcyjneFormy wtryskowe, wtrysk tworzyw, części techniczneGamartWielkopolskaPolska, szczególnie sektor przemysłowyPrzetwórstwo tworzyw i rozwiązania dla przemysłuDetale wtryskowe, produkcja kontraktowaPolipakŚwidnica, Dolny ŚląskPolska i klienci europejscyProdukcja elementów i opakowań z tworzywWtrysk, opakowania, komponenty z tworzywTeam RapidProdukcja międzynarodowa, obsługa klientów z PolskiPolska, Europa i rynki światoweSzybkie prototypowanie, formy szybkie i produkcja elastycznaFormy, wtrysk, obróbka skrawaniem, druk przestrzenny, odlewanie próżnioweDla firm z Warszawy, Poznania, Wrocławia, Krakowa, Katowic, Gdańska i Łodzi wybór dostawcy nie musi ograniczać się do najbliższego zakładu. Przy dużych projektach ważniejsze od odległości są: czas odpowiedzi inżyniera, jakość analizy technologiczności, dostęp do właściwej wtryskarki, zdolność do wykonania prób i przejrzystość dokumentacji. Lokalny odbiór osobisty może być przydatny przy pierwszych próbach, lecz cyfrowe raportowanie oraz sprawna logistyka pozwalają skutecznie prowadzić projekt także z dostawcą zagranicznym.
Team Rapid wspiera polskich projektantów, producentów, właścicieli marek, dystrybutorów, firmy wdrażające nowe produkty oraz klientów indywidualnych w przejściu od modelu cyfrowego do prototypu i produkcji seryjnej. Firma ma certyfikowany system zarządzania jakością zgodny z ISO 9001:2015, ponad dziesięć lat doświadczenia, ponad 6 000 zrealizowanych projektów oraz klientów w ponad 25 krajach. Łączy obróbkę skrawaniem, produkcję form, wtrysk tworzyw, odlewanie ciśnieniowe, obróbkę blach i wykończenie powierzchni, a tolerancje obróbki mogą sięgać 0,01 mm. Stosuje kontrolę technologiczności przed uruchomieniem formy, aby ograniczać ryzyko wad, zużycie tworzywa i czas cyklu. Firma realizuje produkcję pod marką klienta, zamówienia hurtowe, małe serie, dostawy seryjne oraz współpracę z regionalnymi partnerami handlowymi, natomiast nie oferuje modelu budowy–posiadania–eksploatacji ani dostaw luzem na miejsce. Obsługuje projekty od pojedynczego prototypu do ponad 100 000 części, zapewniając wycenę, wsparcie inżynierskie, pakowanie, kompletację i wysyłkę. Profil firmy nie wskazuje własnego oddziału ani magazynu w Polsce, dlatego fizyczne lokalne zaplecze nie powinno być zakładane bez potwierdzenia w ofercie; realnym zabezpieczeniem dla polskiego kupującego jest natomiast udokumentowana obsługa klientów europejskich, szybka komunikacja inżynierska, raporty przedprodukcyjne, uzgodnione próby, kontrola jakości i możliwość organizacji transportu do Polski.
Klienci planujący serię testową mogą skorzystać z usług szybkiego oprzyrządowania dla produkcji wtryskowej, aby szybciej zweryfikować produkt przed zamówieniem kosztownej formy seryjnej. W przypadku gotowego modelu i określonego wolumenu warto przesłać dokumentację przez formularz wyceny produkcji i formy, podając materiał, tolerancje, wymagania wizualne oraz planowaną liczbę części.
Najskuteczniejsze oszczędności powstają na etapie projektu, a nie podczas negocjowania gotowej wyceny. Projektant może zmniejszyć liczbę ruchomych elementów, ujednolicić grubość ścianek, zredukować zbędne podcięcia i dobrać rozsądne tolerancje. Często prosty detal jest nie tylko tańszy w narzędziu, lecz także stabilniejszy w produkcji.
W 2026 roku kupujący w Polsce będą coraz częściej oceniać formę nie tylko przez pryzmat ceny zakupu, ale również zużycia energii, śladu materiałowego, możliwości recyklingu oraz dostępności danych produkcyjnych. Rosnące wymagania europejskie dotyczące gospodarki obiegu zamkniętego zachęcają producentów do stosowania tworzyw z recyklingu, projektowania części łatwiejszych do rozdzielenia oraz ograniczania mieszania wielu materiałów w jednym wyrobie.
Materiały pochodzące z recyklingu mogą mieć większą zmienność właściwości niż surowce pierwotne. Forma i proces muszą uwzględniać zmienność skurczu, płynności oraz wyglądu powierzchni. W praktyce oznacza to większe znaczenie prób materiałowych i ustalenia akceptowalnych parametrów partii.
Czujniki temperatury, ciśnienia oraz monitorowanie cyklu będą coraz częściej wykorzystywane do wykrywania odchyleń przed powstaniem całej wadliwej partii. Dla klienta oznacza to lepszą identyfikowalność i łatwiejsze wyjaśnianie reklamacji. W projektach o wysokiej wartości warto zapytać dostawcę o dostępność danych z prób oraz produkcji.
Wprowadzanie produktów na rynek staje się szybsze, dlatego rośnie znaczenie form z wymiennymi wkładkami. Pozwalają one zmienić logo, wariant interfejsu, otwory czy wybrane cechy detaliczne bez budowy całej formy od nowa. Takie podejście jest szczególnie przydatne dla marek testujących kilka wersji produktu na rynku polskim i europejskim.
Gorące kanały, optymalizacja układu wlewowego oraz bardziej precyzyjne sterowanie procesem pomagają ograniczać odpady. Nie w każdym projekcie gorący kanał jest ekonomicznie uzasadniony, ale przy większych wolumenach może obniżyć koszty materiałowe i poprawić wykorzystanie tworzywa.
Coraz częściej forma wtryskowa jest tylko jednym etapem procesu. Produkt może wymagać obróbki skrawaniem, metalowych insertów, nadruku, lakierowania, montażu, kontroli szczelności i pakowania. Dostawca zdolny połączyć te etapy ogranicza liczbę przekazań między firmami, ryzyko błędów logistycznych oraz czas wdrożenia.
Proste narzędzie prototypowe może zaczynać się od około 8 000 zł netto, lecz jego trwałość i możliwości są ograniczone. Cena rośnie wraz z wielkością detalu, liczbą gniazd, wymaganiami powierzchniowymi oraz mechanizmami bocznymi.
Tak, ale przede wszystkim do prototypów, serii pilotażowych i ograniczonych wolumenów. Dla długiej produkcji seryjnej, materiałów ściernych lub wysokich wymagań jakościowych zwykle bezpieczniejsza jest forma stalowa.
Prosta forma szybka może być gotowa w ciągu kilkunastu dni, natomiast złożona forma produkcyjna często wymaga kilku tygodni lub dłużej. Termin obejmuje projekt, obróbkę, montaż, próby oraz ewentualne korekty po pierwszych detalach.
Nie zawsze. Niektórzy dostawcy wyceniają narzędzie i części oddzielnie, inni uwzględniają serię próbną. Należy sprawdzić liczbę próbek, cenę seryjną detalu, koszt materiału, pakowania i transportu.
Powinno to być jednoznacznie zapisane w umowie. Standardowo klient, który finansuje narzędzie, powinien mieć jasno określone prawo własności, zasady magazynowania, serwisu i ewentualnego przekazania formy do innego zakładu.
Tak, ale zakres korekt zależy od rodzaju zmiany. Dodanie materiału do detalu często wymaga usunięcia stali z formy i jest stosunkowo łatwiejsze. Zmniejszenie detalu może wymagać spawania, nowych wkładek lub większej przebudowy. Dlatego analiza technologiczności przed budową formy ma kluczowe znaczenie.
Najczęściej wtedy, gdy popyt jest stabilny, a produkcja ma trwać długo. Wyższy koszt narzędzia rekompensuje się większą liczbą części w jednym cyklu i niższym kosztem jednostkowym. Dla niestabilnego lub nowego produktu bezpieczniej zacząć od mniejszej liczby gniazd.
Porównaj pełny koszt, termin, jakość komunikacji, analizę technologiczności, warunki prób, logistykę, serwis oraz doświadczenie w podobnych projektach. Polski dostawca może ułatwiać spotkania i odbiory, a międzynarodowy partner może oferować atrakcyjniejszą cenę lub szerszy zakres technologii. Decyzja powinna opierać się na całkowitym ryzyku i wartości, nie tylko na cenie narzędzia.
Koszt formowania wtryskowego w Polsce składa się przede wszystkim z ceny formy, przygotowania technicznego, tworzywa, czasu pracy maszyny, kontroli jakości, wykończenia oraz logistyki. Dla prostych części z tworzyw technicznych budżet na formę prototypową może zaczynać się od kilkunastu tysięcy złotych, a forma produkcyjna wielogniazdowa często kosztuje od kilkudziesięciu do kilkuset tysięcy złotych. Cena pojedynczej części przy większych seriach może spaść do kilku złotych lub mniej, lecz przy małej partii udział kosztu oprzyrządowania pozostaje wysoki.
Najbardziej praktyczny sposób obliczenia budżetu to rozdzielenie kosztu jednorazowego formy od kosztu jednostkowego wypraski. Następnie należy podzielić koszt formy przez planowaną liczbę sztuk i dodać koszt materiału, wtrysku, operacji dodatkowych, pakowania oraz transportu. W Polsce warto porównać ofertę lokalnych narzędziowni i wtryskowni z ofertami sprawdzonych dostawców międzynarodowych. Kwalifikowani producenci z Chin, posiadający uznane systemy jakości, doświadczenie eksportowe oraz sprawną obsługę przed- i posprzedażową, mogą zapewnić korzystniejszą relację ceny do możliwości technicznych, szczególnie przy formach szybkich, seriach mało- i średniowolumenowych.
Przed zleceniem należy poprosić o analizę technologiczności, założenia trwałości formy, liczbę gniazd, przewidywany czas cyklu, tolerancje, rodzaj tworzywa oraz pełną kalkulację transportu do Polski. Najtańsza forma nie zawsze daje najniższy koszt całkowity, jeśli generuje długi cykl, nadmiar odpadu lub częste postoje.
Polska jest jednym z ważniejszych ośrodków produkcji przemysłowej w Europie Środkowej. Rozwinięte klastry motoryzacyjne na Śląsku, w Wielkopolsce i na Dolnym Śląsku, produkcja sprzętu AGD w Łodzi i Wrocławiu, sektor medyczny w Warszawie, Krakowie oraz Trójmieście, a także centra dystrybucyjne w okolicach Poznania, Strykowa i Gliwic tworzą stabilny popyt na elementy formowane wtryskowo.
Na końcową cenę wpływa lokalizacja zakładu. Wtryskownia położona blisko odbiorcy może skrócić transport krajowy, ograniczyć zapas magazynowy i przyspieszyć zatwierdzanie pierwszych sztuk. Z drugiej strony koszt narzędzi wykonanych w Europie bywa wyższy niż w Azji. Dlatego firmy z Warszawy, Gdańska, Poznania, Katowic i Wrocławia coraz częściej stosują model mieszany: forma jest wykonywana u konkurencyjnego dostawcy zagranicznego, natomiast kontrola, magazynowanie, montaż lub część produkcji odbywa się bliżej rynku docelowego.
Znaczenie ma również logistyka morska i kolejowa. Porty w Gdańsku i Gdyni są istotne dla dostaw kontenerowych, a centra logistyczne w Łodzi, Kutnie, Strykowie i w rejonie Warszawy wspierają dalszą dystrybucję. Dla pilnych projektów często wybierany jest transport lotniczy, ale jego koszt może przewyższyć wartość samych wyprasek. W kalkulacji należy więc porównywać nie tylko cenę formy, lecz także całkowity koszt dostawy, odprawy, ubezpieczenia, pakowania i czasu zamrożenia kapitału.
W Polsce rośnie zapotrzebowanie na krótkie serie, szybkie wdrożenia oraz części zastępcze. W takich projektach klasyczna stalowa forma produkcyjna nie zawsze jest najlepszym rozwiązaniem. Forma aluminiowa lub uproszczona forma stalowa może umożliwić szybszą walidację rynku, zanim klient zainwestuje w wielogniazdowe oprzyrządowanie o bardzo długiej trwałości.
Budżet należy analizować na dwóch poziomach. Pierwszy to koszt uruchomienia projektu, obejmujący projektowanie, analizę technologiczności, wykonanie formy, próby i poprawki. Drugi to koszt powtarzalny każdej wypraski: granulat, czas cyklu, robocizna, energia, kontrola, odpady, pakowanie i logistyka. Rozdzielenie tych pozycji ułatwia porównywanie ofert, ponieważ niska cena części może ukrywać wysoką opłatę za narzędzie albo odwrotnie.
Składnik budżetuZnaczenie dla cenyCo podnosi kosztJak ograniczyć wydatekProjekt i analiza technologicznościJednorazowy koszt przygotowaniaNiepełna dokumentacja, częste zmiany geometriiPrzekazać model trójwymiarowy, rysunek i wymagania funkcjonalneForma wtryskowaNajwiększy koszt początkowyWiele gniazd, suwaki, gwinty, skomplikowane chłodzenieUprościć podcięcia i dobrać trwałość do rzeczywistego wolumenuTworzywoBezpośredni koszt każdej sztukiŻywice specjalistyczne, dodatki ognioodporne, barwnikiDobierać materiał według funkcji, a nie nadmiernej specyfikacjiCzas cykluWpływa na wydajność maszynyGrube ścianki, słabe chłodzenie, długie dociskiUjednolicić grubość ścianek i poprawić konstrukcję chłodzeniaOperacje dodatkoweZwiększają koszt po wtryskuMalowanie, nadruk, montaż, wkładki metaloweŁączyć funkcje w jednej wyprasce, jeśli jest to technicznie uzasadnioneKontrola jakościChroni przed reklamacjamiBardzo ciasne tolerancje i rozbudowane raportowanieOkreślić krytyczne wymiary oraz realistyczny plan kontroliLogistykaZmienia koszt całkowity dostawyMałe partie, transport ekspresowy, słabe opakowanieKonsolidować wysyłki i ustalić zapas bezpieczeństwaTabela pokazuje, że koszt nie zależy wyłącznie od wielkości części. Mały detal z wieloma podcięciami, cienkimi żebrami, gwintem, wkładką metalową i wysokimi wymaganiami kosmetycznymi może być droższy od większej, lecz prostej obudowy. Największe oszczędności zwykle powstają na etapie projektu, zanim stal zostanie obrobiona.
Dobór rodzaju formy powinien wynikać z planowanego wolumenu, stabilności projektu, wymagań materiałowych i oczekiwanej żywotności. Dla serii testowych liczących kilkadziesiąt lub kilkaset sztuk często wystarczają alternatywne metody prototypowe albo uproszczone narzędzia. Dla serii kilku tysięcy sztuk formowanie wtryskowe zwykle zaczyna dawać wyraźną przewagę nad obróbką skrawaniem czy odlewaniem próżniowym.
Rodzaj rozwiązaniaTypowy celWolumenMocne stronyOgraniczeniaDruk trójwymiarowyWeryfikacja kształtu i montażuOd jednej do kilkudziesięciu sztukBardzo szybki start bez formyInne właściwości niż część wtryskowaOdlewanie próżnioweModele użytkowe i krótkie serieOd kilku do kilkuset sztukDobra estetyka i szybkie zmianyOgraniczona trwałość form silikonowychForma aluminiowaTest rynku i produkcja pomostowaSetki do kilku tysięcy sztukSzybsze wykonanie i niższy koszt startuMniejsza trwałość przy wymagających żywicachForma stalowa jednogniazdowaStabilna produkcja małoseryjnaTysiące do dziesiątek tysięcy sztukTrwałość i możliwość rozwoju projektuWyższy koszt jednostkowy przy dużym popycieForma stalowa wielogniazdowaProdukcja seryjnaDziesiątki tysięcy i więcejNiski koszt części przy wysokiej wydajnościWysoki wydatek początkowyForma z wkładkami wymiennymiRodzina podobnych wariantówMałe i średnie serieWspólna baza formy dla kilku wersjiWymaga starannego ujednolicenia projektuForma do zalewania wkładekCzęści z metalem lub elektronikąZależny od automatyzacjiRedukuje montaż po wtryskuWiększa złożoność procesu i kontroliWybór narzędzia powinien uwzględniać również tworzywo. Polipropylen, polietylen, polistyren i część gatunków ABS są relatywnie przyjazne dla standardowych rozwiązań. Poliamidy z włóknem szklanym, poliwęglan, tworzywa trudnopalne, materiały odporne chemicznie oraz mieszanki o wysokiej temperaturze przetwórstwa wymagają lepszej stali, właściwego chłodzenia i większej odporności powierzchni formujących.
Najprostszy model kalkulacji można zapisać jako sumę udziału kosztu formy, kosztu materiału, pracy maszyny, pracy operatora, kontroli, wykończenia i dostawy. Jeżeli forma kosztuje 80 000 zł, a planowana seria wynosi 20 000 sztuk, udział narzędzia wynosi 4 zł na część. Gdy ten sam projekt zostanie rozłożony na 100 000 sztuk, udział formy spada do 0,80 zł na część. To właśnie efekt skali sprawia, że wtrysk jest bardzo konkurencyjny przy stabilnym wolumenie.
Nie należy jednak zakładać, że zwiększenie liczby gniazd zawsze obniży koszty. Forma ośmiogniazdowa kosztuje więcej, potrzebuje odpowiedniej wtryskarki, bardziej złożonego układu chłodzenia i wyższej jakości wykonania. Ma sens wtedy, gdy prognoza sprzedaży jest wiarygodna, geometria jest zatwierdzona, a klient może odebrać większe partie bez nadmiernego ryzyka magazynowego.
Wielkość seriiNajczęściej korzystne podejścieUdział formy w cenie częściPriorytet zakupowyOd jednej do pięćdziesięciu sztukDruk trójwymiarowy lub obróbkaBardzo wysoki przy formieSzybkość sprawdzenia koncepcjiOd pięćdziesięciu do pięciuset sztukOdlewanie próżniowe lub forma szybkaWysokiWalidacja funkcji i estetykiOd pięciuset do pięciu tysięcy sztukForma aluminiowa albo uproszczona stalowaŚredniNiski koszt wejścia na rynekOd pięciu do dwudziestu tysięcy sztukStalowa forma jednogniazdowa lub dwugniazdowaMalejącyPowtarzalność i możliwość zmianOd dwudziestu do stu tysięcy sztukForma wielogniazdowaNiskiWydajność i stabilny cyklPowyżej stu tysięcy sztukAutomatyzacja oraz rozbudowane narzędzie produkcyjneBardzo niskiCałkowity koszt posiadania i dostępnośćTabela ma charakter orientacyjny. Elementy medyczne, motoryzacyjne, elektryczne lub przeznaczone do kontaktu z żywnością mogą wymagać innego podejścia nawet przy podobnym wolumenie. Dodatkowe badania, identyfikowalność partii, specjalne pakowanie, testy szczelności i dokumentacja jakościowa mogą istotnie zmienić wynik kalkulacji.
Dobrze zaprojektowana część jest jednym z najskuteczniejszych narzędzi kontroli kosztu. Równa grubość ścianek ogranicza zapadnięcia, skraca chłodzenie i poprawia stabilność wymiarową. Żebra powinny wzmacniać konstrukcję bez tworzenia zbyt grubych miejsc. Pochylenia ułatwiają wyjęcie części z formy, a rozsądne usytuowanie linii podziału redukuje ryzyko widocznych śladów na powierzchniach dekoracyjnych.
Warto już na etapie koncepcji określić, które wymiary są naprawdę krytyczne. Nadmierne zaostrzanie tolerancji zwiększa koszt obróbki formy, pomiarów i odrzutów. W wielu obudowach konsumenckich ważniejszy od bardzo małej tolerancji jest prawidłowy montaż zatrzasków, szczelina między połówkami, wygląd powierzchni i powtarzalność koloru.
Ryzyko projektoweMożliwy skutekWpływ na budżetDziałanie zapobiegawczeNierówne grubości ścianekZapadnięcia i paczenieDłuższy cykl oraz większy odpadUjednolicić przekroje i zastosować żebraBrak pochyleniaRysy przy wypychaniuPoprawki formy i niższa wydajnośćDodać odpowiednie pochylenia powierzchniGłębokie podcięciaPotrzeba suwaków lub mechanizmówWyższy koszt formyZmienić geometrię albo rozdzielić częśćZbyt cienkie żebraNiedolewy i osłabienie konstrukcjiStraty jakościoweDostosować proporcje żeber do ścianekNadmiernie ciasne tolerancjeProblemy z utrzymaniem wymiaruDroższa obróbka i kontrolaOznaczyć wyłącznie wymiary funkcjonalneNieustalona faktura powierzchniRóżnice wizualne między partiamiOpóźnienia zatwierdzeniaWskazać wzór, połysk i strefy kosmetyczneBrak specyfikacji materiałuNieprawidłowa sztywność lub odpornośćRyzyko ponownego wykonania próbOkreślić gatunek, kolor i wymagania użytkowePraktyką, która ogranicza ryzyko, jest formalna analiza technologiczności przed rozpoczęciem budowy formy. Powinna ona obejmować kierunek otwarcia, linię podziału, bramkę, odpowietrzenie, punkty wypychania, chłodzenie, przewidywane skurcze i obszary wymagające szczególnej estetyki. W projektach z gwintami, zawiasami żywymi, przezroczystymi elementami lub wkładkami metalowymi analiza powinna być szczególnie szczegółowa.
Wybór dostawcy w Polsce powinien zależeć od rodzaju części, wymagań jakościowych, planowanej skali oraz gotowości firmy do obsługi całego łańcucha: od formy po pakowanie. Przed podpisaniem umowy warto potwierdzić aktualny zakres usług, możliwości maszynowe, maksymalną masę wypraski, doświadczenie z danym tworzywem, zasady własności formy i warunki jej konserwacji.
FirmaObszar obsługiGłówne atutyPrzykładowa ofertaPlastigoŁódź, Polska i klienci europejscyPołączenie rozwoju produktu, narzędziowni i wtryskuFormy, wypraski techniczne, montaż i rozwój projektuAnlplastWąbrzeźno, północna i centralna PolskaProdukcja elementów z tworzyw dla przemysłuWtrysk, oprzyrządowanie i elementy techniczneRosti PolandBiałystok, Polska i rynki europejskieDoświadczenie w produkcji kontraktowej o wysokiej powtarzalnościKomponenty konsumenckie, przemysłowe i regulowaneBianorPolska i Europa PółnocnaProdukcja precyzyjnych części z tworzywWypraski techniczne, montaż i obsługa programów seryjnychPlast-BoxSłupsk, Warszawa i rynek krajowyDoświadczenie w opakowaniach z tworzywPojemniki, wiadra, elementy opakowaniowe i dekorowanieGeberit ProdukcjaWłocławek i rynek europejskiZaawansowana produkcja komponentów sanitarnychElementy instalacyjne, komponenty techniczne i kontrola jakościTEAM RapidPolska, Europa oraz rynki międzynarodoweSzybkie narzędzia, elastyczne wolumeny i wsparcie technicznePrototypy, formy szybkie, wtrysk, obróbka i wykończenieTa lista pomaga rozpocząć rozeznanie, ale nie zastępuje audytu dostawcy. Firmy obsługują różne segmenty rynku: część koncentruje się na opakowaniach, inne na komponentach technicznych, medycznych lub motoryzacyjnych. W zapytaniu ofertowym należy jasno podać roczny wolumen, zapotrzebowanie miesięczne, materiał, kolor, wymagania wizualne, dokumentację, sposób pakowania oraz docelowy adres dostawy.
Najbezpieczniejsza strategia zaczyna się od realistycznej prognozy sprzedaży. Jeżeli produkt jest nowy, a popyt niepewny, rozsądne może być zastosowanie formy szybkiej lub narzędzia z wymiennymi wkładkami. Pozwala to uruchomić sprzedaż, zebrać opinie użytkowników i poprawić konstrukcję bez ponoszenia pełnego kosztu formy masowej.
Gdy produkt jest już zatwierdzony i ma stabilne zamówienia, należy porównać formę jednogniazdową z wielogniazdową. Warto policzyć, ile czasu produkcyjnego zostanie zaoszczędzone, czy odbiorca jest gotowy odbierać większe partie oraz czy dodatkowa inwestycja zwróci się w akceptowalnym okresie. Dobrze przygotowana oferta powinna wskazywać nie tylko cenę, ale też założoną trwałość formy, rodzaj stali, system gorących lub zimnych kanałów, liczbę gniazd i plan konserwacji.
Przy imporcie należy ustalić właściciela narzędzia, miejsce jego przechowywania, dostęp do dokumentacji oraz procedurę przeniesienia formy. Polski nabywca powinien otrzymać jasne warunki dotyczące poprawek, prób, zatwierdzania próbek, jakości seryjnej i postępowania reklamacyjnego. W przypadku części przeznaczonych dla branży medycznej, elektrycznej i motoryzacyjnej szczególnie ważne są identyfikowalność materiału oraz powtarzalność procesu.
Formowanie wtryskowe jest wykorzystywane w praktycznie każdym sektorze przemysłowym. W motoryzacji produkuje się elementy wnętrza, uchwyty, obudowy czujników, komponenty pod maskę oraz detale systemów elektrycznych. W branży AGD są to pokrętła, obudowy, elementy mechanizmów, pojemniki i części dekoracyjne. Producenci elektroniki stosują wtrysk do obudów urządzeń, ramek, złączy, uchwytów i osłon.
W medycynie kluczowe są powtarzalność, dobór materiału, czystość procesu i kontrola partii. Wypraski mogą obejmować obudowy urządzeń diagnostycznych, elementy jednorazowe, uchwyty, komponenty aparatury oraz części zestawów laboratoryjnych. W sektorze przemysłowym występują obudowy sterowników, przekładki, osłony, elementy transportowe, części maszyn i komponenty do automatyki.
W Polsce szczególnie rośnie znaczenie elementów dla elektromobilności, sprzętu energooszczędnego, urządzeń inteligentnego domu, logistyki, opakowań wielokrotnego użycia i małych urządzeń medycznych. W tych zastosowaniach projektant powinien jednocześnie rozważyć funkcję, masę części, możliwość recyklingu oraz prostotę demontażu po zakończeniu życia produktu.
Producent urządzenia elektronicznego z Poznania może rozpocząć od kilkunastu prototypów obudowy wykonanych metodą druku trójwymiarowego. Po testach montażu, temperatury i ergonomii przechodzi do krótkiej serii w formie szybkiej. Dopiero po potwierdzeniu zamówień od dystrybutorów inwestuje w formę stalową z większą liczbą gniazd. Takie podejście zmniejsza ryzyko utraty pieniędzy na narzędziu dla niezweryfikowanej konstrukcji.
Firma z Katowic produkująca część do urządzenia przemysłowego może z kolei potrzebować tylko kilku tysięcy sztuk rocznie, ale z materiału odpornego chemicznie. W tym przypadku prostsza forma jednogniazdowa i dobrze dobrany materiał mogą być bardziej opłacalne niż kosztowna automatyzacja. Największą wartością będzie stabilność wymiarowa, szczelność i dostawa części na czas.
Marka konsumencka z Warszawy, która sprzedaje akcesoria przez handel elektroniczny, może potrzebować nie tylko wyprasek, ale również montażu, pakowania jednostkowego, etykietowania i wysyłki. W takiej sytuacji porównanie dostawców powinno obejmować pełen koszt obsługi zamówienia, a nie tylko cenę części opuszczającej prasę wtryskową.
TEAM Rapid wspiera klientów z Polski oraz innych rynków europejskich w przejściu od modelu cyfrowego do prototypu, formy i produkcji seryjnej. Firma ma ponad dziesięć lat doświadczenia, zrealizowała ponad 6000 projektów dla przeszło 500 klientów w więcej niż 25 krajach i działa zgodnie z systemem jakości ISO 9001:2015. Jej zaplecze obejmuje obróbkę precyzyjną, wykonywanie form, formowanie wtryskowe, druk trójwymiarowy, odlewanie próżniowe, obróbkę blach, odlewanie ciśnieniowe oraz wykończenie i montaż. Kontrola technologiczności przed wykonaniem formy pomaga ograniczać ryzyko konstrukcyjne, zużycie tworzywa, problemy jakościowe i niepotrzebnie długi czas cyklu. Firma obsługuje użytkowników końcowych, właścicieli marek, dystrybutorów, dealerów, przedsiębiorstwa rozwijające nowe produkty i klientów indywidualnych poprzez produkcję według dokumentacji klienta, rozwój wariantów produktu, dostawy hurtowe oraz współpracę dystrybucyjną. Może realizować rozwiązania kompleksowe pod klucz dla zakładów należących do klienta, łącząc produkcję części, montaż, pakowanie, zakupy materiałowe i wysyłkę, a nie model eksploatacji obiektu klienta ani dostaw luzem na miejsce. Dla polskich kupujących ważne są szybkie odpowiedzi inżynierskie, komunikacja przed rozpoczęciem projektu, zatwierdzanie próbek oraz obsługa po dostawie. TEAM Rapid zapewnia wsparcie zdalne i bezpośrednią organizację wysyłek międzynarodowych, a doświadczenie w obsłudze klientów z Europy, Stanów Zjednoczonych i Azji pomaga prowadzić projekty zgodnie z wymaganiami lokalnych odbiorców. Aktualny zakres logistyki, magazynowania i obsługi w Polsce warto każdorazowo potwierdzić w ofercie. Aby ocenić technologię i termin, można sprawdzić usługi formowania wtryskowego lub przesłać dokumentację przez formularz wyceny produkcji.
W 2026 roku koszt formowania wtryskowego będzie coraz silniej zależał od automatyzacji, ograniczania odpadu i dostępności materiałów. Producenci inwestują w czujniki procesu, monitorowanie ciśnienia w gnieździe, automatyczne systemy odbioru części i cyfrową analizę jakości. Dzięki temu można szybciej wykrywać odchylenia, zmniejszać liczbę braków i utrzymywać stabilne parametry między partiami.
Rosną także wymagania środowiskowe. Klienci oczekują tworzyw z zawartością recyklatu, konstrukcji łatwiejszych do rozdzielenia oraz mniejszej liczby zbędnych opakowań. Nie każdy recyklat nadaje się jednak do części precyzyjnych lub regulowanych. Wymaga on kontroli właściwości, stabilności koloru i zachowania mechanicznego. W praktyce zrównoważony projekt powinien uwzględniać nie tylko materiał, ale także masę części, trwałość produktu, możliwość naprawy oraz efektywność transportu.
Istotnym trendem będzie również produkcja regionalna wspierana przez globalne łańcuchy dostaw. Polska pozostanie atrakcyjnym miejscem dla montażu, kontroli, dystrybucji i produkcji części dla Europy, podczas gdy konkurencyjne wykonanie form może pochodzić z wyspecjalizowanych zakładów zagranicznych. Kluczowe będzie dobre zarządzanie dokumentacją, własnością narzędzi, harmonogramem i kontrolą pierwszych sztuk.
Prosta forma do małej części może kosztować od kilkunastu tysięcy złotych, natomiast złożona forma stalowa z wieloma gniazdami, suwakami, układem gorących kanałów i wysokimi wymaganiami jakościowymi może kosztować znacznie więcej. Dokładna wycena zależy od geometrii, stali, liczby gniazd, tworzywa oraz planowanej trwałości.
Nie ma jednej granicy. Dla prostych części wtrysk może być uzasadniony już przy kilkuset lub kilku tysiącach sztuk, zwłaszcza jeśli potrzebny jest materiał produkcyjny i powtarzalność. Przy bardzo krótkich seriach zwykle korzystniejszy jest druk trójwymiarowy, obróbka skrawaniem albo odlewanie próżniowe.
Największy wpływ mają: prostsza geometria, krótszy czas cyklu, mniejsza masa części, ograniczenie operacji dodatkowych, właściwy dobór liczby gniazd oraz zwiększenie wolumenu produkcji. Oszczędności nie powinny jednak pogarszać działania produktu ani bezpieczeństwa użytkownika.
Tak, jeśli dostawca zapewnia przejrzystą dokumentację, kontrolę jakości, próbki przedprodukcyjne, jasne zasady własności formy i sprawną logistykę. Oferta zagraniczna powinna być porównywana z lokalną na podstawie kosztu całkowitego, nie tylko ceny narzędzia.
Najlepiej przekazać model trójwymiarowy, rysunek z wymiarami krytycznymi, informację o materiale, kolorze, fakturze, wymaganym wolumenie, zastosowaniu części oraz oczekiwanym terminie. Zdjęcia produktu, opis montażu i próbki referencyjne dodatkowo przyspieszają analizę.
Można, ale zakres i koszt zależą od etapu prac. Drobne poprawki bywają możliwe, natomiast zmiana linii podziału, podcięć, grubości ścianek lub funkcji mechanicznych może wymagać znaczącej przebudowy. Dlatego analiza technologiczności przed uruchomieniem narzędzia jest tak ważna.
Należy ustalić kryteria odbioru, wymiary krytyczne, dopuszczalne wady wizualne, materiał, kolor, sposób pakowania oraz plan kontroli. Warto zatwierdzić próbki przedprodukcyjne i zachować dokumentację zmian konstrukcyjnych.
Przed wyborem dostawcy formowania wtryskowego w Polsce należy potwierdzić jego system jakości, kompetencje narzędziowni, dostępność maszyn, kontrolę procesu, identyfikowalność materiałów, planowanie dostaw oraz zdolność do obsługi reklamacji. Najbezpieczniejszy wybór wymaga audytu dokumentów, wizyty w zakładzie i próbnej serii produkcyjnej przed uruchomieniem pełnego zamówienia.
W pierwszej kolejności warto porównać możliwości firm takich jak KGL S.A., Plast-Box S.A., ELPLAST+ Sp. z o.o., Boryszew S.A. oraz TEAM Rapid. Polscy dostawcy mogą zapewnić krótkie trasy transportowe do Warszawy, Wrocławia, Poznania, Łodzi, Gdańska i Katowic, natomiast kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin, również mogą być opłacalni dzięki korzystnemu stosunkowi ceny do możliwości, elastycznemu wsparciu technicznemu przed sprzedażą i po sprzedaży oraz zgodności z wymaganymi normami rynku europejskiego.
Formowanie wtryskowe jest procesem powtarzalnym tylko wtedy, gdy powtarzalny jest cały system produkcyjny: forma, materiał, parametry procesu, operatorzy, utrzymanie ruchu, kontrola jakości oraz logistyka. Nawet dobrze zaprojektowany detal może powodować problemy, jeżeli dostawca nie kontroluje wilgotności tworzywa, nie zapisuje parametrów wtrysku albo nie posiada planu wymiany części eksploatacyjnych formy.
W Polsce zapotrzebowanie na precyzyjne elementy z tworzyw sztucznych jest silne w regionach przemysłowych. Dolny Śląsk obsługuje motoryzację i elektronikę, Wielkopolska rozwija produkcję urządzeń i komponentów użytkowych, Śląsk koncentruje zakłady przemysłowe, a Pomorze korzysta z połączeń przez porty w Gdańsku i Gdyni. Firmy kupujące części wtryskowe dla zakładów w tych regionach muszą oceniać nie tylko cenę sztuki, ale również odporność dostawcy na zakłócenia transportowe, zmianę cen surowców, awarie maszyn i pilne korekty konstrukcyjne.
Audyt powinien być proporcjonalny do ryzyka. Dla prostego pojemnika lub osłony o niskich wymaganiach estetycznych wystarczy często przegląd techniczny, próbka i kontrola pierwszej dostawy. Dla obudowy urządzenia medycznego, komponentu samochodowego, złącza elektrycznego czy elementu pracującego w wysokiej temperaturze potrzebny jest znacznie głębszy audyt: analiza ryzyka, kwalifikacja materiału, badania wymiarowe, ocena zdolności procesu oraz procedura zarządzania zmianą.
Najczęstszym błędem zakupowym jest porównywanie wyłącznie kosztu formy i ceny detalu. Niska cena początkowa może oznaczać mniej gniazd, dłuższy czas cyklu, słabsze chłodzenie, większy odpad, brak części zamiennych lub ograniczoną zdolność do naprawy narzędzia. Dlatego lista kontrolna audytu dostawcy formowania wtryskowego powinna oceniać całkowity koszt posiadania, a nie tylko ofertę cenową.
Zakres procesu musi być zgodny z funkcją detalu, wielkością serii i planem rozwoju produktu. Dostawca, który jest właściwy dla kilku tysięcy prostych detali, nie zawsze będzie odpowiednim partnerem dla serii wymagającej insertów metalowych, nadlewania, wysokiej estetyki powierzchni lub pełnej identyfikowalności partii.
Rodzaj usługiTypowe zastosowanieKluczowe pytania audytoweRyzyko przy słabym wykonaniuWtrysk standardowyObudowy, pokrywy, uchwyty, elementy użytkoweCzy parametry procesu są zapisywane dla każdej serii?Wypaczenia, zapady, niestabilny kolorWtrysk precyzyjnyZłącza, elementy mechaniczne, części techniczneJak mierzone są wymiary krytyczne i tolerancje?Brak montowalności, nadmierne luzyNadlewanieUchwyty miękkie, uszczelnienia, elementy dwumateriałoweCzy badana jest przyczepność materiałów?Rozwarstwienie, pękanie połączeniaWtrysk z insertamiGwinty metalowe, styki, elementy wzmacnianeJak zapewnione jest pozycjonowanie wkładek?Przesunięcia, pęknięcia, brak osiowościWtrysk wielogniazdowyDuże serie małych detaliCzy wynik z każdego gniazda jest osobno monitorowany?Różnice jakości między gniazdamiSzybkie oprzyrządowanieWalidacja produktu i małe serieJaka jest przewidywana trwałość formy oraz liczba cykli?Zużycie formy przed zakończeniem seriiProdukcja seryjnaStałe dostawy dla montażu i sprzedażyCzy istnieje zapas mocy i procedura ciągłości działania?Przestoje oraz opóźnienia dostawTabela pokazuje, że kontrola dostawcy musi być dopasowana do rodzaju technologii. W przypadku wtrysku standardowego podstawą jest stabilność procesu. Przy insertach lub nadlewaniu decydujące są natomiast pozycjonowanie, zgodność materiałowa oraz powtarzalność połączenia. Szybkie oprzyrządowanie jest szczególnie przydatne dla firm wprowadzających produkt na rynek, lecz wymaga jasnego ustalenia trwałości i ograniczeń narzędzia.
Najlepszy audyt nie polega na ogólnym pytaniu, czy dostawca „ma jakość”. Powinien obejmować konkretne dowody: dokumenty, obserwacje na hali, wyniki pomiarów, historię niezgodności oraz próbki z bieżącej produkcji. Poniższa tabela może służyć jako dokument roboczy dla działu zakupów, jakości i konstrukcji.
Obszar kontroliCo należy zweryfikowaćDowód akceptowalny podczas audytuSygnał ostrzegawczySystem jakościCertyfikacja, procedury kontroli, audyty wewnętrzneAktualny certyfikat, plan jakości, zapisy działań korygującychDokumenty nieaktualne lub niedostępneMateriałyŹródło granulatu, zgodność specyfikacji, identyfikowalność partiiCertyfikaty partii, etykiety magazynowe, zapis suszeniaMieszanie materiałów bez zapisówFormyKonstrukcja, chłodzenie, konserwacja, części zamiennePlan konserwacji, historia napraw, dokumentacja formyForma bez historii serwisowejPark maszynowyZakres sił zwarcia, stan pras, automatyzacja, rezerwa mocyLista maszyn, harmonogram obciążenia, zapisy przeglądówJedna krytyczna maszyna bez zastępstwaParametry procesuTemperatury, ciśnienie, czas cyklu, chłodzenieKarta procesu, blokada parametrów, raporty z produkcjiUstawienia zależne wyłącznie od pamięci operatoraKontrola wymiarowaMetody pomiaru, częstotliwość, przyrządy kontrolneRaporty pomiarowe, wzorce, świadectwa wzorcowaniaBrak pomiarów cech krytycznychKontrola wizualnaWzorzec akceptacji powierzchni i barwyWzorzec referencyjny, instrukcja kontroli, próbki graniczneOcena „na oko” bez kryteriówObsługa reklamacjiCzas odpowiedzi, analiza przyczyn, działania korygującePrzykładowe raporty reklamacyjne i terminy zamknięciaBrak udokumentowanych analiz problemówLogistykaPakowanie, oznaczenia, zapas bezpieczeństwa, transportInstrukcje pakowania, plan dostaw, zdjęcia etykietBrak ochrony detali przed zarysowaniemZarządzanie zmianąAkceptacja zmian formy, materiału i procesuProcedura zatwierdzania zmian oraz historia rewizjiZmiany wdrażane bez zgody klientaTabela nie zastępuje wizyty audytowej, ale ułatwia porównanie odpowiedzi kilku kandydatów. Każdy obszar warto ocenić według jednolitej skali, na przykład: spełniony, częściowo spełniony, niespełniony oraz wymagający dalszej weryfikacji. Krytyczne niezgodności, takie jak brak identyfikowalności materiału lub brak kontroli wymiarów krytycznych, powinny blokować przyznanie zamówienia do czasu wdrożenia działań korygujących.
Forma jest podstawowym aktywem produkcyjnym. W większości projektów decyduje o stabilności jakości, wydajności, kosztach serwisowych i terminie wejścia produktu na rynek. Audyt narzędziowni powinien obejmować zarówno projektowanie, jak i wykonanie, próby oraz późniejsze utrzymanie narzędzia.
Zapytaj dostawcę, czy wykonuje analizę technologiczności przed rozpoczęciem produkcji formy. Dobra analiza wskazuje potencjalne zapady, miejsca łączenia strug, ryzyko wypaczeń, problemy z odpowietrzeniem, trudności z wyrzutem oraz nieoptymalne grubości ścianek. Warto także ustalić lokalizację punktu wtrysku, sposób chłodzenia, system gorącokanałowy lub zimnokanałowy, klasę stali oraz liczbę planowanych gniazd.
W przypadku narzędzi dla produkcji o dużym wolumenie kluczowe są części eksploatacyjne, takie jak suwaki, wkładki, elementy prowadzące i wypychacze. Dostawca powinien mieć harmonogram konserwacji, rejestrować liczbę cykli oraz posiadać procedurę szybkiej naprawy. Jeśli forma pozostaje własnością klienta, umowa powinna jasno wskazywać prawo własności, miejsce przechowywania, dostęp do dokumentacji oraz zasady przeniesienia narzędzia do innego zakładu.
Dla krótkich serii przydatne może być szybkie oprzyrządowanie do formowania wtryskowego. Takie rozwiązanie pozwala szybciej sprawdzić funkcjonalność detalu, ergonomię, montaż i reakcję rynku, zanim przedsiębiorstwo poniesie koszt formy przygotowanej do bardzo dużej liczby cykli.
Granulat nie jest towarem całkowicie zamiennym. Różnice między partiami, dostawcami materiału, zawartością recyklatu, kolorem, dodatkami stabilizującymi i wilgotnością mogą zmienić skurcz, wytrzymałość oraz wygląd detalu. W audycie należy ustalić dokładną nazwę materiału, jego producenta, wymagany zakres właściwości i dopuszczalne substytuty.
Jeżeli wyrób ma pracować w podwyższonej temperaturze, pod obciążeniem, na zewnątrz, w kontakcie z chemikaliami albo w urządzeniu elektrycznym, wymagania materiałowe muszą być zapisane w specyfikacji. Dostawca powinien potwierdzić, czy potrafi zapewnić odpowiedni poliamid, poliwęglan, polipropylen, ABS, POM, elastomer termoplastyczny lub tworzywo wzmacniane włóknem. Należy też określić, czy materiał pierwotny jest obowiązkowy, czy dopuszczalny jest kontrolowany udział recyklatu.
Kontrola jakości musi obejmować wejście materiału, pierwszą sztukę z produkcji, kontrolę okresową, kontrolę końcową i zwolnienie partii. W projektach o większym ryzyku zaleca się uzgodnienie cech krytycznych, planu pobierania próbek, wymagań dotyczących raportów pomiarowych oraz sposobu postępowania z detalami niezgodnymi.
Element jakościCo powinien zapewnić dostawcaPraktyczne pytanie dla audytoraZnaczenie dla kupującegoCertyfikat materiałowyDokument dla każdej partii surowcaCzy numer granulatu jest powiązany z numerem partii detali?Możliwość prześledzenia problemuSuszenie tworzywaKontrolowany czas i temperatura suszeniaCzy istnieje zapis suszenia materiału higroskopijnego?Mniej pęcherzy, smug i osłabienia detaluPomiary wymiarowePrzyrządy odpowiednie do tolerancjiJak sprawdzane są otwory, zatrzaski i powierzchnie bazowe?Pewny montaż u klientaKontrola barwyWzorzec wizualny oraz warunki oświetleniaCzy każda partia jest porównywana z zatwierdzoną próbką?Spójność wyglądu produktuBadanie funkcjonalneTest montażu, zatrzasku, szczelności lub obciążeniaCzy dostawca posiada stanowisko do testu funkcji?Ograniczenie kosztów reklamacjiWzorcowanie przyrządówRegularne potwierdzanie dokładności urządzeńKiedy ostatnio wzorcowano kluczowe urządzenie pomiarowe?Wiarygodność raportówPróbki referencyjneArchiwizacja zatwierdzonych wzorcówGdzie i jak długo przechowywane są próbki?Stabilna interpretacja wymagańTa tabela pomaga zamienić ogólne deklaracje jakości na konkretne wymagania operacyjne. Kupujący powinien pamiętać, że certyfikat systemu jakości jest ważny, ale nie jest samodzielnym dowodem zgodności konkretnej partii. Najważniejsze są zapisy produkcyjne, dane z pomiarów i zdolność dostawcy do szybkiego odtworzenia historii wyrobu.
Poniższe zestawienie ma charakter orientacyjny i nie zastępuje audytu zakładu ani oceny konkretnego projektu. Każda firma może mieć inny zakres możliwości zależnie od wielkości detalu, rodzaju tworzywa, wymaganej liczby sztuk, poziomu automatyzacji i lokalizacji produkcji.
FirmaRegion obsługiGłówne mocne stronyKluczowe usługiKGL S.A.Polska, Europa Środkowa i rynki eksportowePrzetwórstwo tworzyw, doświadczenie w produkcji komponentów i opakowańFormowanie wtryskowe, elementy z tworzyw, rozwiązania dla przemysłuPlast-Box S.A.Polska, Europa, obsługa klientów eksportowychProdukcja opakowań z tworzyw oraz rozwinięte procesy seryjnePojemniki, wiadra, opakowania techniczne, dekoracjaELPLAST+ Sp. z o.o.Polska, klienci przemysłowi w EuropieKomponenty techniczne, narzędziownia i produkcja detaliFormy wtryskowe, detale techniczne, montaż komponentówBoryszew S.A.Polska, Europa i sektor motoryzacyjnySkala przemysłowa oraz doświadczenie z wymagającymi łańcuchami dostawKomponenty dla przemysłu, elementy techniczne i motoryzacyjnePlastigoPolska, Europa ŚrodkowaProjektowanie i realizacja form oraz komponentów z tworzywNarzędzia, formowanie wtryskowe, rozwój wyrobówTEAM RapidPolska, Europa, Chiny oraz klienci w ponad 25 krajachSzybkie przejście od prototypu do serii, konkurencyjne koszty i wsparcie technicznePrototypy, szybkie oprzyrządowanie, formowanie wtryskowe, obróbka, wykończenieFirmy z Polski są szczególnie atrakcyjne, gdy priorytetem są częste wizyty w zakładzie, krótki transport krajowy, dostawy do centrów produkcyjnych w Poznaniu, Łodzi lub Katowicach oraz współpraca w języku polskim. Dostawcy międzynarodowi mogą natomiast zapewnić przewagę kosztową w projektach wymagających jednocześnie prototypowania, wykonania narzędzia, produkcji małoseryjnej i późniejszego zwiększenia wolumenu.
Skuteczny wybór partnera powinien przebiegać etapami. Najpierw należy przygotować pakiet zapytania zawierający model trójwymiarowy, rysunek, tolerancje, materiał, kolor, przewidywany wolumen, wymagania estetyczne, sposób pakowania i warunki dostawy. Następnie warto poprosić o analizę technologiczności, ofertę formy, ofertę detalu, plan jakości i harmonogram realizacji.
W drugim etapie zespół zakupowy powinien porównać nie tylko cenę, ale także liczbę gniazd, zakładany czas cyklu, trwałość formy, koszt zmian konstrukcyjnych, termin prób oraz koszt transportu. W projektach realizowanych dla zakładów w Polsce należy uwzględnić czas odprawy, przewóz przez porty morskie, możliwość transportu kolejowego oraz potrzebę utrzymywania zapasu bezpieczeństwa.
Trzeci etap to audyt zdalny lub na miejscu. Audyt zdalny może obejmować transmisję z hali, przegląd dokumentów, rozmowę z technologiem i prezentację systemu kontroli. Przy projektach krytycznych zalecana jest wizyta na miejscu, obejmująca magazyn materiałów, obszar suszenia, park maszynowy, narzędziownię, laboratorium pomiarowe, magazyn wyrobów gotowych i stanowisko pakowania.
Ostatni etap to zatwierdzenie próbki. Należy sprawdzić wymiar, wygląd, funkcję, montaż z elementami współpracującymi i odporność na warunki użytkowania. Dopiero po zatwierdzeniu próbki oraz uzgodnieniu planu reakcji na niezgodności można uruchomić produkcję seryjną.
W motoryzacji ważne są powtarzalność, dokumentacja zmian, odporność materiałowa i terminowość dostaw. Audyt powinien potwierdzać zdolność do kontroli detali widocznych, elementów pod maską, uchwytów, obudów i komponentów montażowych. W przypadku urządzeń medycznych istotne są czystość procesu, zgodność materiałowa, kontrola partii i ostrożne zarządzanie zmianą.
Producent elektroniki powinien sprawdzić dokładność złączy, stabilność obudów, właściwości izolacyjne, dopasowanie do płytek elektronicznych oraz jakość powierzchni. Dla sprzętu AGD i produktów konsumenckich kluczowe bywają kolor, połysk, odporność na zarysowania, trwałość zatrzasków i koszt produkcji. Sektor przemysłowy ocenia z kolei wytrzymałość mechaniczną, odporność chemiczną, wymiarowość oraz dostępność części przez wiele lat.
Typowe zastosowania obejmują obudowy, panele, pokrywy, tacki, wkłady, elementy montażowe, uchwyty, osłony, elementy sanitarne, komponenty urządzeń biurowych, części komunikacyjne i detale funkcjonalne o złożonej geometrii. W każdym przypadku audyt należy powiązać z rzeczywistym sposobem użytkowania produktu, a nie tylko z tolerancją na rysunku.
Firma rozwijająca urządzenie elektroniczne potrzebuje obudowy z tworzywa odpornego na uderzenia, z otworami pod śruby, zatrzaskami i wymaganiem jednolitej powierzchni. Najważniejsze punkty audytu to kontrola wypaczenia, sposób suszenia materiału, stabilność koloru, wymiarowość otworów oraz test montażu z płytką elektroniczną. Dostawca powinien wykonać próbę formy, raport pomiarowy i serię pilotażową przed rozpoczęciem regularnych dostaw.
W tym przypadku ryzyko dotyczy przede wszystkim dokładnego położenia wkładki metalowej i odporności połączenia na obciążenie. Audyt musi objąć sposób podawania insertów, zabezpieczenie przed pomyleniem wersji, kontrolę osiowości oraz test wyrywania. Jeżeli detal ma być montowany automatycznie, kupujący powinien również sprawdzić powtarzalność orientacji części w opakowaniu.
Przy niepewnym popycie rozsądne może być zastosowanie szybkiego oprzyrządowania i produkcji małoseryjnej. Celem jest ograniczenie inwestycji przed pełnym wejściem na rynek. Audyt dostawcy powinien potwierdzić realny czas wykonania narzędzia, dostępność materiałów, możliwość szybkiej zmiany konstrukcji oraz jakość powierzchni wystarczającą do sprzedaży produktu.
W projekcie opakowaniowym wydajność i logistyka są często równie ważne jak sam detal. Należy sprawdzić liczbę gniazd, automatyzację odbioru, kontrolę masy, sposób sztaplowania, zabezpieczenie palet oraz plan dostaw. Przy imporcie warto ustalić odpowiedzialność za dokumenty przewozowe, odprawę, termin przekazania towaru i zapas bezpieczeństwa w Polsce.
TEAM Rapid wspiera klientów z Polski i Europy w przejściu od koncepcji do gotowych części poprzez prototypowanie, obróbkę skrawaniem, szybkie oprzyrządowanie i formowanie wtryskowe. Firma posiada certyfikat ISO 9001:2015, doświadczenie zdobyte w ponad 6000 zrealizowanych projektów dla ponad 500 klientów w więcej niż 25 krajach oraz zdolność realizacji od pojedynczego prototypu do ponad 100 000 części. W praktyce oznacza to możliwość przeprowadzenia analizy technologiczności przed budową formy, ograniczenia ryzyka zapadów, deformacji i nadmiernego zużycia materiału, a następnie kontroli wykonania detali zgodnie z uzgodnioną specyfikacją. W ofercie znajdują się tworzywa i metale dobierane do wymagań projektu, precyzyjna obróbka z tolerancją do 0,01 mm, wykończenie, montaż, pakowanie i wysyłka. TEAM Rapid obsługuje użytkowników końcowych, dystrybutorów, dealerów, właścicieli marek oraz indywidualnych twórców w modelach produkcji na zlecenie, projektowania pod markę klienta, sprzedaży hurtowej i współpracy dystrybucyjnej. Firma nie deklaruje własnego magazynu ani spółki zależnej w Polsce, dlatego lokalną ochronę kupującego buduje przez szybką komunikację inżynierską, odpowiedzi w ciągu kilku godzin, dokumentację przedprodukcyjną, kontrolę jakości, wsparcie przed sprzedażą i po sprzedaży oraz bezpośrednią organizację wysyłki do Europy. Doświadczenie w obsłudze klientów zachodnich i europejskich, w tym w Niemczech, Francji i Wielkiej Brytanii, wspiera przejrzyste prowadzenie projektów dla polskich zamawiających. W zakresie produkcji firma oferuje rozwiązania realizowane dla zakładów należących do klienta i projekty pod klucz, a nie model BOO ani dostawy masowe na miejscu.
Klienci zainteresowani produkcją mogą zapoznać się z usługami formowania wtryskowego, a na wczesnym etapie projektu skorzystać z szybkiego prototypowania. Informacje o doświadczeniu przedsiębiorstwa przedstawiono także na stronie profilu firmy TEAM Rapid. W celu uzyskania analizy technologiczności, wyceny lub planu prób można skontaktować się z zespołem inżynieryjnym.
W 2026 roku audyty dostawców formowania wtryskowego będą coraz częściej obejmować cyfrowe dane procesowe. Kupujący oczekują zapisów parametrów wtrysku, identyfikowalności surowca, kontroli kamerowej i szybszego wykrywania odchyleń. Dostawcy inwestują w automatyzację odbioru detali, roboty, czujniki monitorujące stan formy oraz systemy planowania produkcji. Dla kupującego oznacza to możliwość dokładniejszego porównania stabilności procesu, a nie tylko deklarowanej wydajności.
Istotnym kierunkiem będzie również ograniczanie zużycia materiału i energii. Konstruktorzy będą częściej optymalizować grubości ścianek, stosować żebra wzmacniające zamiast masywnych przekrojów oraz analizować możliwość wykorzystania tworzyw z kontrolowanym udziałem recyklatu. Audyt powinien ustalić, czy dostawca potrafi odseparować materiały pierwotne od przemiału, mierzyć udział materiału wtórnego i utrzymać stabilne właściwości mechaniczne.
Rosnące wymagania regulacyjne w Europie będą zwiększać znaczenie dokumentacji dotyczącej składu materiału, bezpieczeństwa wyrobu, opakowania i pochodzenia surowców. Polski kupujący powinien już na etapie zapytania określić wymagania dotyczące deklaracji materiałowych, ograniczeń substancji oraz możliwości odzysku opakowań. Dostawca, który nie prowadzi rzetelnej identyfikowalności, będzie coraz trudniejszy do zakwalifikowania w łańcuchach dostaw obsługujących rynek Unii Europejskiej.
Ważnym trendem jest także skracanie cyklu rozwoju produktu. Firmy oczekują, że ten sam partner pomoże wykonać prototyp, przeanalizować konstrukcję, zbudować formę, przeprowadzić serię pilotażową i zwiększyć produkcję. Taki model zmniejsza liczbę przekazań między podwykonawcami, ale wymaga bardzo dokładnego audytu kompetencji technicznych oraz jasnego podziału odpowiedzialności.
Przegląd dokumentów może zająć od kilku dni do dwóch tygodni. Audyt na miejscu zwykle trwa jeden dzień, ale pełna kwalifikacja z próbą narzędzia i serią pilotażową może wymagać kilku tygodni. Czas zależy od złożoności detalu, liczby wymagań jakościowych i gotowości formy.
Nie. Certyfikat potwierdza działanie systemu zarządzania jakością, lecz nie gwarantuje zgodności konkretnej części. Należy dodatkowo sprawdzić materiał, formę, parametry procesu, raporty pomiarowe oraz zdolność dostawcy do obsługi reklamacji.
Najlepiej przekazać model trójwymiarowy, rysunek z tolerancjami, wymagany materiał, kolor, wykończenie powierzchni, planowany wolumen, wymagania dotyczące pakowania i miejsce dostawy. Przy częściach montażowych warto wysłać również modele elementów współpracujących.
Należy ocenić wymiary, wygląd powierzchni, deformacje, zapady, linie łączenia, działanie zatrzasków, montaż z innymi komponentami oraz stabilność wyniku z kolejnych cykli. Ważne jest także porównanie rzeczywistego czasu cyklu z ofertą.
Tak, jeżeli dostawca ma potwierdzone kompetencje techniczne, przejrzysty system jakości, doświadczenie eksportowe, sprawną komunikację i korzystny całkowity koszt. Należy jednak uwzględnić transport, odprawę, zapas bezpieczeństwa oraz sposób rozwiązywania reklamacji.
Najlepsze wyniki daje udział przedstawicieli zakupów, jakości, konstrukcji i logistyki. Zakupy oceniają warunki handlowe, jakość sprawdza proces oraz dokumentację, konstrukcja weryfikuje rozwiązania techniczne, a logistyka analizuje pakowanie i niezawodność dostaw.
Umowa powinna określać właściciela narzędzia, numer identyfikacyjny formy, zasady konserwacji, dostęp do dokumentacji, warunki przechowywania, koszty napraw oraz procedurę przekazania formy na żądanie klienta.
Rzetelny audyt dostawcy formowania wtryskowego powinien potwierdzić pięć podstawowych obszarów: jakość, materiał, formę, zdolność produkcyjną i logistykę. Lokalny partner może skrócić komunikację i transport, a dostawca międzynarodowy może zapewnić atrakcyjniejszy koszt oraz połączenie prototypowania z produkcją. Najważniejsze jest jednak uzyskanie konkretnych dowodów: raportów, zapisów procesu, próbek, wyników pomiarów i jasnych warunków odpowiedzialności.
Przed przyznaniem zamówienia warto przeprowadzić analizę technologiczności, audyt dokumentów, ocenę zakładu, próbę formy i serię zerową. Takie podejście ogranicza ryzyko opóźnień, reklamacji, problemów montażowych oraz niekontrolowanego wzrostu kosztów w trakcie produkcji.

Porozmawiaj z naszym zespołem inżynierów o optymalizacji projektowania, doborze materiałów, redukcji kosztów i planowaniu produkcji. Wspieramy globalnych klientów od prototypów po produkcję, oferując szybkie i niezawodne rozwiązania produkcyjne.