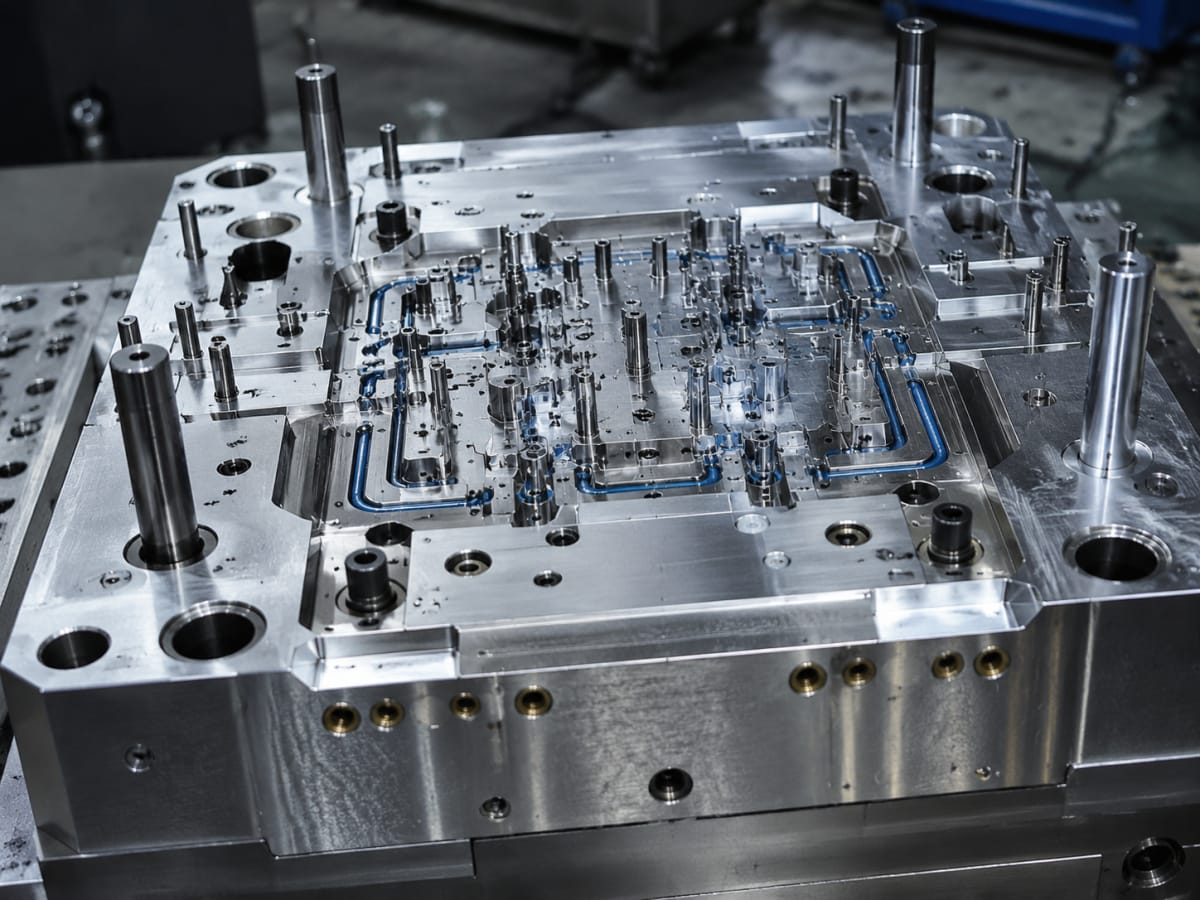
Injection Molding Knowledge
Kunskapscenter

Kunskapscenter
Kostnaden för ett formsprutningsverktyg i Sverige ligger ofta mellan cirka 50 000 och 500 000 kronor för enklare till medelkomplexa plastdetaljer. Ett enkelt prototypverktyg i aluminium kan börja runt 30 000–80 000 kronor, medan ett produktionsverktyg i härdat stål med flera kaviteter, automatisering och höga toleranskrav kan kosta 500 000 kronor eller betydligt mer. För mycket avancerade fordons-, medicin- eller elektronikkomponenter kan verktygskostnaden överstiga 1 miljon kronor.
Det viktigaste är inte bara inköpspriset för verktyget utan den totala kostnaden per detalj över hela produktens livslängd. Geometri, materialval, antal kaviteter, ytfinish, toleranser, förväntad årsvolym och behov av efterbearbetning avgör slutpriset.
För svenska köpare är det ofta klokt att jämföra svenska verktygsmakare med kvalificerade internationella leverantörer. Kinesiska tillverkare med relevant kvalitetscertifiering, dokumenterad formtillverkning och god service före och efter leverans kan ge en stark kostnadsfördel, särskilt för prototypserier, lågvolymproduktion och projekt där konstruktionen ännu kan ändras.
Begär alltid en detaljerad offert där verktygspris, provkörning, material, antal provdetaljer, ändringar, frakt, tullhantering, kvalitetskontroll och förväntad cykeltid framgår separat. En tydlig offert minskar risken för att ett billigt formsprutningsverktyg blir dyrt efter lanseringen.
Ett formsprutningsverktyg är en precisionstillverkad produktionsresurs. Verktyget ska motstå upprepade tryck, temperaturväxlingar, slitage och kemisk påverkan från plastmaterialet. Därför påverkas priset av både den synliga detaljens form och av de tekniska lösningar som döljs inne i verktyget.
En liten kåpa med jämn godstjocklek, enkel delningslinje och utan undercut kan ofta tillverkas med ett relativt prisvärt tvåplåtsverktyg. En komponent med snäppfästen, djupa ribbor, invändiga gängor, övergjutna metallinsatser, högblank yta och snäva måttkrav kräver däremot mer bearbetning, fler rörliga delar och mer omfattande provning.
KostnadsfaktorHur den påverkar verktygetPriseffektDetaljens storlekStörre detalj kräver större verktygsblock och större formsprutningsmaskin.Medel till högAntal kaviteterFlera detaljer per cykel ökar produktiviteten men gör verktyget mer avancerat.Hög initial investeringVerktygsmaterialAluminium, förhärdat stål och härdat stål ger olika livslängd och bearbetningstid.Medel till högUndercut och rörliga delarSlider, lyftare och gängmekanismer krävs för komplexa geometrier.HögYtfinishPolering, strukturering, etsning eller spegelblank yta kräver extra arbete.MedelToleranserSmala toleranser kräver högre precision i bearbetning, mätning och provning.Medel till högKylsystemOptimerade kylkanaler minskar cykeltiden men ökar verktygskonstruktionen.MedelMaterialtypGlasfiberfyllda eller flamskyddade plaster sliter mer på verktygets ytor.Medel till högTabellen visar varför två detaljer med liknande storlek kan få helt olika verktygspris. Ett formsprutningsverktyg ska bedömas som en produktionsinvestering, inte som en vanlig inköpsartikel. Det är ofta bättre att betala för en genomarbetad konstruktion och stabil kylning än att acceptera ett lågt startpris med lång cykeltid, skevhet eller mycket kassation.
Svenska priser varierar mellan verkstäder, material, kapacitet och projektets komplexitet. Följande intervall är vägledande uppskattningar för att underlätta tidig budgetering. En formell offert behöver alltid baseras på en granskad CAD-modell, materialkrav, antal detaljer och tydliga kvalitetskrav.
VerktygstypTypisk användningUngefärlig kostnadFörväntad seriestorlekEnkelt aluminiumverktygDesignvalidering, marknadstest och korta serier30 000–100 000 kronor100–5 000 detaljerSnabbverktyg i stålFunktionella prototyper och lågvolymproduktion70 000–200 000 kronor2 000–30 000 detaljerEnkavitetsverktyg i stålStabila produktionsdetaljer med måttliga volymer150 000–450 000 kronor20 000–200 000 detaljerFlerkavitetsverktygHögre produktivitet för standardiserade komponenter300 000–1 200 000 kronor100 000–miljontals detaljerVerktyg med slider och lyftareSnäppfästen, sidogavlar, hål och komplexa invändiga former250 000–900 000 kronorVarierar med material och underhållVerktyg för övergjutningPlast över metall, kablar, elektronik eller andra insatser250 000–1 000 000 kronorMedel till hög volymMedicintekniskt verktygKomponenter med dokumentations- och spårbarhetskrav300 000–1 500 000 kronorBeror på produktklass och valideringPrisintervallen inkluderar normalt inte alltid formsprutade detaljer, certifierad materialdokumentation, transport, förändringar efter godkänd provkörning eller särskilda mätprotokoll. Vid inköp från leverantörer utanför Sverige behöver svenska företag dessutom kontrollera leveransvillkor, tullhantering, transportförsäkring, immaterialrätt och hur verktyget ska förvaras mellan produktionsomgångarna.
Sverige har en stark industriell bas inom fordonsindustri, medicinteknik, telekom, energiteknik, konsumentprodukter och industriell automation. Städer och industriregioner som Göteborg, Jönköping, Gislaved, Malmö, Helsingborg, Västerås, Linköping, Stockholm och Skåne har betydande nätverk av konstruktörer, verkstäder, plastföretag och kontraktstillverkare.
Göteborgsregionen drivs bland annat av fordons- och mobilitetsprojekt där plastkomponenter används i interiör, motorutrymme, belysning, laddningssystem och kablage. I Småland finns en lång tradition av polymerbearbetning, verktygsmakeri och möbelrelaterade produkter. Malmö och Helsingborg är viktiga logistiska knutpunkter mot Danmark och kontinenten, medan Stockholm och Uppsala har hög koncentration av medicintekniska bolag och utvecklingsföretag.
För svenska inköpare har kostnadsbilden förändrats. Lokal tillverkning erbjuder ofta kortare kommunikationsvägar, närhet till produktionstekniker och enklare besök vid provkörning. Internationella leverantörer kan samtidigt ge lägre kostnad för verktyg och seriedetaljer, särskilt när arbetet kräver omfattande CNC-bearbetning, gnistning och hög kapacitet. Den bästa lösningen beror därför på volym, tidplan, risknivå och hur ofta konstruktionen väntas ändras.
Rätt verktygstyp väljs utifrån produktens mognad och marknadens behov. Ett nystartat svenskt företag som ska testa en produkt på marknaden behöver sällan samma investering som en etablerad fordonsleverantör med årliga volymer på hundratusentals detaljer.
VerktygstypStyrkaBegränsningPassar bäst förAluminiumverktygSnabb tillverkning och lägre initial kostnadKortare livslängd vid slitande materialPrototyper och tidiga serierFörhärdat stålverktygBalans mellan pris, precision och hållbarhetInte alltid optimalt för mycket höga volymerLåg till medelhög produktionHärdat stålverktygHög slitstyrka och lång produktionslivslängdHögre investering och längre ledtidStora volymerTvåplåtsverktygEnklare konstruktion och god ekonomiBegränsade möjligheter för vissa matningssystemStandarddetaljerTreplåtsverktygKan separera ingöt automatisktMer avancerad konstruktionDetaljer med centralt ingötVerktyg med varmkanalMindre materialspill och snabbare produktionHögre investering och mer underhållMedel till hög volymFamiljeverktygFlera olika detaljer i samma cykelSvårare att balansera fyllning och kylningKompletta produktset i låg volymVerktyg för insatsgjutningIntegrerar metall eller elektronik i plastdetaljenKräver exakt fixturering och processkontrollKontakter, fästen och elektronikprodukterFör projekt med osäker efterfrågan är snabbverktyg ofta ett säkrare första steg. Företaget kan validera montage, användning, hållfasthet och marknadsrespons innan det investerar i ett fler-kavitetsverktyg. Detta är särskilt relevant för svenska utvecklingsbolag inom hållbar konsumentteknik, medicinteknik och industriell digitalisering.
Det mest effektiva sättet att minska kostnaden för formsprutningsverktyg är att förbättra detaljkonstruktionen före verktygsstart. Ändringar efter att stål har bearbetats är möjliga, men de tar tid och kan kräva svetsning, ny gnistning eller helt nya verktygskomponenter.
Håll godstjockleken jämn för att minska sjunkmärken, skevhet och långa kyltider. Undvik onödigt djupa ribbor. Lägg dragvinklar på väggar och texturerade ytor. Begränsa antalet undercut där det är möjligt. Använd standardiserade skruvdomer, snäppfästen och radier. Fundera också på om två komponenter kan monteras efter gjutning i stället för att skapa ett enda mycket komplicerat verktyg.
Materialvalet har stor effekt. Polypropen och ABS är ofta enklare att forma än högpresterande plaster med glasfiber, mineralfyllning eller flamskyddsmedel. Samtidigt får materialet aldrig väljas enbart efter pris. Temperaturkrav, kemikalieresistens, elektriska egenskaper, UV-beständighet, återvinningskrav och mekanisk belastning måste vägas in.
En konstruktion för tillverkning bör innehålla tydliga krav på plastmaterial, färg, glans, struktur, toleranser, kritiska mått, märkning, förpackning och inspektionsnivå. Genom att beställa en genomgång av snabbverktyg och tillverkningsbarhet före verktygsbygget kan svenska inköpare identifiera risker innan de blir kostsamma.
En offert bör inte bara innehålla en totalsumma. Be leverantören beskriva vilket verktygsstål som används, hur många kaviteter verktyget har, om varmkanal ingår, vilken maskinstorlek som krävs och hur verktyget provas före leverans.
Kontrollera också vem som äger verktyget, var det lagras och vilka villkor som gäller om produktionen flyttas. Svenska kunder bör säkerställa att CAD-filer, verktygsritningar och produktionsparametrar hanteras konfidentiellt. För produkter med krav på spårbarhet bör det finnas överenskommelse om materialcertifikat, kontrollplaner, provningsprotokoll och godkännande av första artikel.
Fråga till leverantörenVarför frågan är viktigÖnskat underlagVilket stål används i kärna och kavitet?Påverkar slitstyrka, polerbarhet och verktygets livslängd.MaterialspecifikationHur många detaljer produceras per cykel?Bestämmer produktionskapacitet och detaljkostnad.VerktygslayoutVilken cykeltid beräknas?Påverkar styckpris, leveranstid och kapacitetsbehov.Processtid per detaljIngår provkörning och justering?Minskar risken för oväntade kostnader före godkännande.Plan för provserierHur mäts kritiska dimensioner?Säkrar att detaljen uppfyller ritningens krav.MätprotokollVilka ändringar ingår i priset?Förhindrar tvister när konstruktionen behöver justeras.ÄndringsvillkorVar förvaras verktyget?Påverkar åtkomst, underhåll och framtida produktion.Lagrings- och underhållsavtalVilka leveransvillkor används?Klargör ansvar för transport, tull och försäkring.Leveransvillkor i offertTabellen fungerar som en praktisk kontrollista vid offertjämförelse. Ett högre verktygspris kan vara bättre om leverantören inkluderar konstruktionsgranskning, flera provkörningar, dokumenterad kvalitetskontroll och stabil eftermarknadsservice.
Formsprutning används i nästan alla svenska industrisegment där stora mängder repeterbara plastkomponenter behövs. Tekniken passar både enkla förbrukningsprodukter och avancerade tekniska komponenter med krav på hållfasthet, täthet, elektrisk isolering eller kemikalieresistens.
Inom fordonsindustrin används formsprutning för instrumentpaneler, ventiler, clips, kåpor, laddningskomponenter, belysningsdelar och delar under motorhuven. Medicintekniska företag använder metoden för apparathus, analysinstrument, engångsdelar, handtag och komponenter för diagnostik. Telekom- och elektroniksektorn använder formsprutade kapslingar, kabelgenomföringar, kontakter, knappar och interna fästen.
Andra viktiga användningar är hygienprodukter, byggprodukter, köksutrustning, förpackningar, vattenrening, energilagring, industriell automation, säkerhetsutrustning och sportartiklar. I Sverige ökar också efterfrågan på polymerkomponenter i lösningar för elektrifiering, batterihantering, värmepumpar och energibesparande byggsystem.
En svensk produktutvecklare i Göteborg vill lansera en handhållen elektronikkapsling i ABS. Detaljen är ungefär 140 millimeter lång, har två halvor, flera skruvdomer och öppningar för knappar, USB-port och indikatorlampor. För en första serie på 2 000 produkter kan två enklare aluminium- eller stålverktyg vara lämpliga. Verktygsbudgeten kan då ligga ungefär mellan 120 000 och 300 000 kronor, beroende på ytfinish, toleranser och behov av ändringar.
Om samma produkt senare säljer i 50 000 enheter per år kan det vara mer ekonomiskt att övergå till robusta flerkavitetsverktyg med bättre kylning och eventuellt varmkanal. Investeringen ökar, men detaljkostnaden sjunker genom fler detaljer per cykel och mindre materialspill.
Ett annat exempel är en medicinteknisk komponent i Uppsala med krav på spårbarhet, dokumenterad plast och snäva toleranser. Här kan själva verktyget bli dyrare än för en motsvarande konsumentprodukt, eftersom provning, mätning, validering och processdokumentation behöver planeras från början. Att välja rätt partner tidigt är därför avgörande för både kostnad och regulatorisk risk.
Följande företag är exempel på relevanta aktörer för svenska köpare av formsprutning, verktyg och plastkomponenter. Kapacitet, materialval och projektpassning bör alltid verifieras direkt med respektive leverantör innan beställning.
FöretagServiceområdeStyrkorErbjudandeNolatoSverige och internationella marknaderMedicinteknik, industri och avancerade polymerlösningarFormsprutning, produktutveckling, komponenter och monteringRostiSverige, Europa och globala marknaderStorskalig plastproduktion och tekniska komponenterFormsprutning, produktionsoptimering och monteringKB ComponentsÖrkelljunga, Sverige, samt internationelltFordonskomponenter och tekniskt krävande plastdetaljerFormsprutning, verktyg, montering och kvalitetssäkringPrimoSverige, Norden och EuropaPolymerlösningar för industri, bygg och transportPlastbearbetning, profiler och komponentproduktionAQ PlastVästerås, Sverige, samt EuropaKomponenter för industri, medicinteknik och elektronikFormsprutning, montering och kontraktstillverkningPlastalSverige och europeisk fordonsindustriStora exteriöra och interiöra fordonsdetaljerFormsprutning, målning och sammansatta systemTEAM RapidSverige, Europa, Kina och globala marknaderSnabbverktyg, lågvolymproduktion och korta ledtiderCNC-bearbetning, verktyg, formsprutning och monteringFör svenska företag som prioriterar lokala besök, korta transportvägar och långsiktig serietillverkning kan svenska leverantörer vara ett starkt val. För prototyper, produktlanseringar, reservdelar och lågvolymproduktion kan internationella leverantörer vara mycket konkurrenskraftiga, särskilt när verktyg och detaljtillverkning samordnas hos samma partner.
TEAM Rapid stödjer svenska produktutvecklare, varumärkesägare, distributörer, återförsäljare, industriföretag och enskilda innovatörer med prototyper, verktyg och plast- eller metalldetaljer från enstaka exemplar till serier över 100 000 delar. Företaget arbetar enligt ISO 9001:2015 och kombinerar egen CNC-bearbetning, verktygstillverkning, formsprutning, gnistning, polering och integrerade tillverkningsresurser för att kontrollera kvalitet, materialval och leverans. Material och produktionskrav granskas med tillverkningsbarhetsanalys före verktygsstart, vilket hjälper till att minska risken för skevhet, svaga snäppfästen, för höga cykeltider och onödig plastförbrukning. TEAM Rapid erbjuder flexibla samarbetsmodeller för kundägda konstruktioner, OEM- och ODM-projekt, grossistupplägg, produktutveckling och regionala partnerskap. Företaget har genomfört över 6 000 projekt för mer än 500 kunder i över 25 länder och har erfarenhet av leveranser till bland annat Sverige, Storbritannien, Frankrike, Tyskland och USA. Även om företaget inte uppger något svenskt lager eller svenskt dotterbolag, ger dess internationella leveranserfarenhet, snabb återkoppling inom några timmar, digitala konstruktionsgranskningar, provdetaljer, produktionsuppföljning och organiserad frakt ett konkret stöd för svenska köpare före och efter order. För fabriksrelaterade projekt används EPC-lösningar, nyckelfärdiga lösningar och kundägda produktionslösningar, inte BOO-modeller eller bulkleveranser på plats.
För projekt där tid till marknad är avgörande kan TEAM Rapid tillverka prototyper på cirka 2–8 dagar och stödja snabbverktyg med formsprutade detaljer på ungefär 5–25 dagar beroende på konstruktion, material och produktionskrav. Svenska företag kan begära en offert för formsprutningsverktyg med CAD-fil, materialval, volymprognos och krav på ytfinish för att få en mer träffsäker kostnadsbedömning.
Under 2026 förväntas svenska köpare lägga större vikt vid dokumenterad hållbarhet, återvunnet material, energieffektiv produktion och produktdesign som underlättar demontering och återvinning. Krav från EU och svenska kunder driver utvecklingen mot tydligare information om polymerers innehåll, återvinningsbarhet och kemikalieprofil.
Återvunnen polypropen, ABS, PET och andra tekniska plastblandningar blir allt vanligare, men kräver noggrann materialvalidering eftersom variation i återvunnet innehåll kan påverka krympning, färg och mekaniska egenskaper. Verktyg behöver därför konstrueras med stabila processfönster och tillräckligt god kylning för att klara variationer i råmaterial.
Digital simulering kommer också att få större betydelse. Flödesanalys före verktygsbygget kan förutse fyllning, luftinneslutningar, svetslinjer, skevhet och kyltid. Detta minskar risken för dyra ändringar efter första provkörningen. Automatiserad optisk mätning, maskinövervakning och datainsamling förbättrar dessutom spårbarheten för svenska kunder inom medicinteknik, fordon och elektronik.
En annan tydlig trend är kortare produktlivscykler. Företag behöver kunna gå från digital modell till testbara detaljer snabbare och utan att binda för mycket kapital i permanenta verktyg. Snabbverktyg, modulära verktygsinsatser och kombinationen av CNC-bearbetning, additiv tillverkning och formsprutning blir därför allt viktigare i utvecklingsprojekt.
Ett enkelt verktyg för en mindre plastdetalj kan börja runt 30 000–80 000 kronor. Priset beror på detaljens storlek, verktygsmaterial, antal kaviteter och om detaljen har undercut eller särskilda ytkvalitetskrav.
Aluminium passar ofta för prototyper och begränsade serier eftersom det kan bearbetas snabbare och billigare. Stål passar bättre för längre serier, slitande material och högre krav på stabilitet. Valet bör baseras på planerad produktionsvolym och materialets egenskaper.
Ett enkelt snabbverktyg kan ibland vara klart inom cirka 5–25 dagar. Mer avancerade produktionsverktyg med flera kaviteter, varmkanal eller rörliga mekanismer kan kräva flera veckor eller månader.
Ja, men kostnaden beror på typen av ändring. Att ta bort material från verktyget är ofta enklare än att lägga till material. Större konstruktionsändringar kan kräva svetsning, nya insatser eller delvis ombyggnad av verktyget.
Den vanligaste dolda kostnaden är sena konstruktionsändringar. Andra kostnader kan vara för långa cykeltider, kassation, otydliga toleranser, otillräcklig kylning, materialspill, mätning, transport och lagring av verktyget.
Ett flerkavitetsverktyg blir ofta lönsamt när årsvolymen är tillräckligt hög för att besparingen i cykeltid och styckpris ska överstiga den högre verktygsinvesteringen. Leverantören kan räkna på brytpunkten utifrån produktionsvolym och maskintid.
Ja. Många svenska företag köper verktyg och formsprutade detaljer internationellt. Det är viktigt att välja en leverantör med dokumenterad kvalitetsstyrning, tydlig kommunikation, provkörning, kontrollrapporter, transparenta leveransvillkor och erfarenhet av export till Europa.
Skicka helst en 3D-modell, ritning med kritiska mått, plastmaterial, färg, ytfinish, uppskattad årsvolym, önskat antal detaljer, krav på certifikat och information om eventuell montering eller förpackning.
Kostnaden för formsprutningsverktyg i Sverige kan variera från tiotusentals kronor för enkla prototypverktyg till över en miljon kronor för avancerade produktionsverktyg. Den bästa investeringen bygger på detaljens funktion, förväntad volym, materialkrav, önskad ledtid och behov av framtida ändringar.
Genom att granska konstruktionen tidigt, jämföra tydliga offerter och välja rätt verktygstyp kan svenska företag minska risk, förbättra detaljkvalitet och skapa en konkurrenskraftig styckkostnad. Lokala svenska leverantörer och internationella tillverkare kan båda vara rätt val, beroende på projektets tekniska krav och kommersiella mål.
Kostnaden för formsprutning i Sverige består främst av formverktyg, plastmaterial, maskintid, arbetsinsats, kvalitetskontroll, efterbearbetning och logistik. För en enklare prototypform kan verktygsbudgeten börja omkring 30 000–100 000 kronor, medan ett robust produktionsverktyg med flera kaviteter, avancerad kylning och automatisering ofta kostar från 200 000 kronor till över 1 500 000 kronor. Styckpriset sjunker normalt kraftigt när volymen ökar, eftersom verktygskostnaden fördelas över fler detaljer.
För svenska köpare är de viktigaste besluten vanligtvis materialval, beräknad årsvolym, antal kaviteter, toleranskrav, ytfinish och hur ofta konstruktionen förväntas ändras. Börja med en tillverkningsanpassad konstruktion, bestäm en realistisk volym och jämför total kostnad inklusive frakt, provserier och kvalitetssäkring.
Lokala alternativ som Nolato, Rosti, KB Components, Primo, Plastal och SP Moulding är relevanta för projekt där närhet, industrialisering och långsiktiga leveransupplägg väger tungt. Kvalificerade internationella leverantörer, inklusive kinesiska tillverkare med dokumenterad kvalitetsstyrning, relevant certifiering och stark för- och eftermarknadssupport, är också värda att utvärdera när kostnadseffektivitet och snabb verktygsframtagning är avgörande.
För lågvolymserier, snabba konstruktionstester och en kostnadseffektiv övergång från prototyp till produktion kan du begära en teknisk genomgång via formsprutningstjänster för svenska projekt. En tydlig offertförfrågan med ritning, material, årsvolym och kvalitetskrav ger normalt den mest träffsäkra budgeten.
Sverige har en mogen marknad för formsprutade plastkomponenter. Efterfrågan drivs av fordonsindustri i Västsverige, medicinteknik i bland annat Skåne och Mälardalen, telekom och elektronik kring Stockholm och Kista, industriella produkter i Småland samt konsumentvaror och förpackningslösningar i hela landet. Göteborgs hamn, Malmöområdet och Stockholmsregionens logistiknät gör det dessutom möjligt att kombinera svensk projektledning med produktion inom Europa eller Asien.
Den svenska marknaden kännetecknas av höga krav på spårbarhet, materialdokumentation, arbetsmiljö, återvinningsbarhet och stabil leveransförmåga. Köpare efterfrågar ofta återvunnen plast, biobaserade alternativ, brandklassade polymerer, medicinska material eller tekniska plaster som polyamid, polykarbonat och polyoximetylen. Dessa krav kan öka priset per kilo men samtidigt ge längre produktlivslängd, bättre säkerhet och mindre reklamationsrisk.
Den totala budgeten ska därför inte bara baseras på det lägsta erbjudna styckpriset. En korrekt jämförelse omfattar verktygets livslängd, provningar, skrotnivå, cykeltid, kapacitet, frakt till Sverige, tullhantering, kommunikation, ändringskostnader och leverantörens förmåga att lösa avvikelser. För en produkt som säljs i Norden kan en snabb och dokumenterad uppstart vara mer värdefull än några ören lägre detaljpris.
Verktyget är vanligtvis den största engångskostnaden. Formen består av många delar: formplattor, insatser, styrningar, utstötare, kylkanaler, glidare, eventuella hydrauliska funktioner och ett insprutningssystem. Komplex geometri kräver fler bearbetningssteg, till exempel fräsning, trådgnistning, sänkgnistning, polering och mätning. Underskär, djupa ribbor, snäva toleranser och höga kosmetiska krav kan därför få verktygspriset att stiga snabbt.
Materialkostnaden påverkas av både plastsort och detaljens vikt. Polypropen och polyeten är ofta ekonomiska material för enklare produkter, medan polyamid med glasfiber, polykarbonat, polyfenylensulfid eller medicinskt godkända material kan vara betydligt dyrare. För tekniska komponenter bör materialvalet alltid kopplas till verklig användning: temperatur, kemikalier, slag, UV-ljus, fukt, elektrisk isolering och krav på flamskydd.
Cykeltiden är en annan central faktor. En detalj som tar 20 sekunder att producera kan bli betydligt billigare än en detalj som kräver 70 sekunder, även om materialvikten är densamma. Väggtjocklek, kylning, verktygskonstruktion och maskinens automatisering avgör i hög grad cykeltiden. God konstruktion kan därmed sänka både styckpris och ledtid.
KostnadsdrivarePåverkan på budgetenPraktisk åtgärdAntal kaviteterFler kaviteter höjer verktygspriset men sänker styckpriset vid hög volym.Välj en eller två kaviteter för osäker efterfrågan och fler för stabil serieproduktion.MaterialtypTekniska, flamskyddade och medicinska material kostar mer än standardplaster.Specificera funktionella krav i stället för att låsa ett material utan verifierat behov.Detaljens viktHögre vikt ökar materialförbrukning, kylning och transportkostnad.Minska överdimensionerade väggar och använd ribbor där styvhet behövs.Underskär och glidareRörliga verktygsdelar ökar tillverknings- och underhållskostnad.Ändra geometri eller delningslinje om funktionen kan behållas utan glidare.YtfinishHögglanspolering och strukturerade ytor kräver mer verktygsarbete.Bestäm vilka synliga ytor som faktiskt behöver premiumfinish.ToleranserSnäva måttkrav kan kräva bättre verktyg, längre mätning och mer processkontroll.Tolera fritt där funktionen tillåter och reservera snäva toleranser för kritiska mått.ÅrsvolymLåg volym ger hög verktygskostnad per detalj, medan hög volym motiverar robustare form.Planera för verklig inköpsprognos och inkludera en möjlig volymökning.Tabellen visar varför en offert måste baseras på mer än en tredimensionell modell. Två detaljer med liknande storlek kan få mycket olika kostnad beroende på kraven på yta, precision, material och verktygsfunktioner. En konstruktionsgenomgång före verktygsbeställning är ofta den mest lönsamma delen av projektet.
Valet mellan snabbverktyg och produktionsverktyg påverkar både kapitalbindning och risk. Ett snabbverktyg tillverkas ofta i aluminium eller med förenklad stålkonstruktion och passar när detaljen behöver verifieras i verkligt material innan större investering. Ett produktionsverktyg tillverkas normalt i mer slitstarka stål och är utformat för högre cykeltal, fler serier och längre livslängd.
För svenska nystartade företag och produktutvecklingsgrupper är en stegvis strategi ofta klok: först tredimensionellt tryck eller bearbetad prototyp, därefter vakuumgjutning eller snabbverktyg, och slutligen produktionsform när efterfrågan och konstruktionen är bekräftade. Detta minskar risken att ett dyrt verktyg byggs på en konstruktion som senare måste ändras.
VerktygstypTypisk användningBudgetnivåStyrkaPrototypverktygFunktionsprov, marknadstest och små serier.Låg till medel.Snabb start och lägre initial investering.AluminiumverktygLåg till medelhög volym med begränsade konstruktionsändringar.Medel.God kylning och kortare tillverkningstid.Förhärdat stålverktygStabila kommersiella serier.Medel till hög.Balans mellan livslängd, kostnad och precision.Härdat produktionsverktygHög volym, krävande material och flerårig produktion.Hög.Hög slitstyrka och stabil process över lång tid.FamiljeformFlera relaterade smådetaljer i samma verktyg.Medel till hög.Kan minska investering när delarna har liknande material och cykeltid.FlerkavitetsformHögvolymproduktion av samma detalj.Hög.Lägre styckpris och större produktionskapacitet.Form för insatser eller övergjutningDetaljer med metallinsatser, tätningar eller flera material.Hög.Reducerar montering och kan förbättra funktion och hållfasthet.Budgetnivåerna i tabellen är relativa eftersom detaljens geometri är avgörande. En enkel flerkavitetsform kan vara billigare än en komplex en-kavitetsform med många glidare. Det viktigaste är att verktyget dimensioneras för den verkliga produktionsplanen, inte för en teoretisk maximal volym.
Styckpriset kan förenklat delas in i material, maskintid, arbete, energiförbrukning, kvalitetskontroll, emballage, kassation, efterbearbetning och verktygsfördelning. Formeln är inte komplicerad, men den blir rättvis först när alla antaganden är tydliga. En offererad kostnad bör därför visa om verktygspriset är inkluderat eller separat, vilken årsvolym som används och vilka kontroller som ingår.
Om ett verktyg kostar 300 000 kronor och ska användas för 30 000 detaljer blir verktygsandelen 10 kronor per detalj före eventuella ändringar och underhåll. Vid 300 000 detaljer blir samma andel 1 krona per detalj. Därför kan högvolymproduktion motivera ett dyrare verktyg med fler kaviteter och bättre automatisering.
För projekt i Sverige bör du också jämföra lagerkostnad mot leveransfrekvens. Stora inköp kan sänka styckpriset men skapa kapitalbindning och risk för inkurans. För produkter med varierande efterfrågan kan mindre serier, begränsad lagerhållning och planerade återbeställningar vara mer ekonomiskt än en stor första order.
VolymnivåLämplig strategiViktigaste kostnadsfokusVanlig risk1–100 detaljerTredimensionellt tryck, bearbetning eller vakuumgjutning.Undvik dyrt produktionsverktyg.Att välja formsprutning innan konstruktionen är testad.100–1 000 detaljerSnabbverktyg eller begränsad serie.Snabb validering i rätt material.För kort verktygslivslängd vid oväntad volymökning.1 000–10 000 detaljerAluminiumform eller enklare stålform.Balans mellan investering och styckpris.För många specialfunktioner i ett tidigt skede.10 000–50 000 detaljerStålverktyg med genomtänkt kylning.Cykeltid, kassation och automatisering.Otillräcklig kapacitet vid säsongsvariationer.50 000–250 000 detaljerFlerkavitetsform och tydlig underhållsplan.Produktionsstabilitet och verktygslivslängd.Att underskatta behovet av reservdelar och processövervakning.Över 250 000 detaljerHögeffektiv produktionsform med automatisering.Minsta cykeltid och hög tillgänglighet.För hög kapitalbindning om marknadsprognosen är osäker.Tabellen är ett planeringsstöd, inte en ersättning för offert. Produkter med små men extremt precisa detaljer kan kräva produktionsverktyg redan vid låga volymer, medan stora men enkla detaljer ibland kan produceras kostnadseffektivt i enklare verktyg.
Materialet ska väljas efter produktens användningsmiljö, inte enbart efter inköpspris. Polypropen är vanligt för förpackningar, hushållsprodukter och enklare tekniska delar. Akrylnitrilbutadienstyren används ofta för kapslingar och konsumentprodukter. Polykarbonat ger slagseghet och transparens, medan polyamid är ett vanligt val för mekaniskt belastade komponenter. Termoplastiska elastomerer används när ett mjukt grepp eller en tätande funktion krävs.
Återvunna material blir allt vanligare på den svenska marknaden. De kan bidra till lägre klimatpåverkan och uppfylla kunders hållbarhetsmål, men kräver kontroll av färgvariation, mekaniska egenskaper, fukt och batchstabilitet. För medicinteknik, elektriska säkerhetskomponenter och kritiska fordonsdetaljer behövs ofta en mer strikt materialvalidering.
Materialkostnaden måste också räknas tillsammans med detaljkonstruktionen. Att minska väggtjockleken från exempelvis tre till två millimeter kan ge stor materialbesparing i hög volym, men får inte skapa skevhet, sjunkmärken eller otillräcklig hållfasthet. En erfaren verktygs- och processingenjör kan föreslå ribbor, radier och jämnare väggtjocklek som ger bättre resultat utan att öka kostnaden.
En bra offertförfrågan innehåller tredimensionell modell, tvådimensionell ritning med kritiska mått, önskat material eller kravprofil, färg, yta, förväntad årsvolym, målvolym per leverans, användningsmiljö och önskat leveransdatum. Ange även om detaljen ska monteras med andra komponenter, om den innehåller gänginsatser eller om den ska tåla kemikalier, UV-ljus, värme eller stötar.
Be alltid om en tillverkningsanpassad konstruktion innan verktyget påbörjas. Granskningen bör omfatta släppvinklar, delningslinjer, godstjocklek, risk för sjunkmärken, utstötning, fyllning, kylning, skevhet och möjliga svetslinjer. Detta är särskilt viktigt för kapslingar, lock, tekniska hus, medicintekniska hållare, fordonsdetaljer och komponenter med synliga ytor.
Kontrollera också vem som äger verktyget, var det förvaras, hur underhåll dokumenteras och vad som händer om leverantören byts. I ett internationellt upplägg är det klokt att definiera ansvar för frakt, import, emballage, reservmaterial och kommunikation vid reklamation. Svenska inköpsteam bör dessutom kontrollera att materialcertifikat, mätprotokoll och provgodkännande kan levereras i ett format som passar den egna kvalitetsprocessen.
Formsprutning används brett i Sverige eftersom metoden ger repeterbar kvalitet, låg kostnad per detalj vid volym och stor frihet i geometri. I fordonsindustrin används den för interiördetaljer, clips, fästen, luftkanaler, kåpor och funktionskomponenter. Inom medicinteknik används metoden för instrumenthus, provtagningskomponenter, handhållna enheter, skydd och engångsartiklar. Konsumentprodukter omfattar köksartiklar, sportutrustning, leksaker, elektronikskal och smarta hem-produkter.
Industriföretag använder formsprutade detaljer till kabelhantering, pumphus, elektriska kapslingar, maskinskydd, reglage och komponenter för automation. Förpackningssektorn använder tunnväggiga behållare, lock, doseringslösningar och återanvändbara transportemballage. I bygg- och installationssektorn förekommer rördetaljer, elinstallationstillbehör, fästen och skyddande plastkomponenter.
Gemensamt för alla dessa användningsområden är behovet av en produktion som går att skala. En detalj kan börja som en prototyp för utvärdering i Göteborg eller Lund, testas hos en kund i Stockholm och sedan produceras i återkommande serier för distribution i Norden. Därför är övergången från utveckling till serieproduktion ofta viktigare än den enskilda prototypkostnaden.
Ett svenskt nystartat företag som utvecklar en handhållen elektronikprodukt kan först prova form, grepp och montering med tredimensionellt tryck. När elektroniken är låst kan en mindre serie göras med snabbverktyg i rätt plast. Efter marknadstest och eventuella ändringar byggs ett produktionsverktyg. Detta upplägg minskar risken för att investera i en dyr form innan batteri, kretskort, knappar och tätningar är slutligt verifierade.
En tillverkare av industriella sensorkapslingar kan sänka kostnaden genom att ersätta flera skruvade delar med snäppfästen och integrerade styrningar. Det kan ge ett mer avancerat verktyg, men lägre monteringskostnad och färre inköpta komponenter. Beslutet bör baseras på total kostnad över produktens livscykel, inte bara formpriset.
En leverantör till fordonssektorn kan i stället prioritera robust stålverktyg, dokumenterade kontrollplaner och processfönster. Här är produktionsstabilitet, repeterbarhet och leveranssäkerhet viktigare än lägsta startkostnad. För detaljer med hög årsvolym kan en investering i fler kaviteter ge snabb återbetalning genom lägre maskintid per enhet.
Sverige har flera etablerade aktörer inom formsprutning, produktutveckling och kontraktstillverkning. Valet bör utgå från detaljtyp, branschkrav, geografiskt läge, volym, materialkompetens och behov av montering. Följande företag är exempel på aktörer som svenska inköpare kan utvärdera. Kontrollera alltid aktuell kapacitet, certifieringar och lämplighet för det egna projektet direkt med respektive företag.
FöretagServiceområdeKärnstyrkorViktiga erbjudandenNolatoSverige, Europa, Nordamerika och Asien.Tekniska polymerkomponenter, medicinteknik och hög kvalitetsnivå.Formsprutning, produktutveckling, montering, automation och hållbarhetsarbete.RostiSverige, Europa, Nordamerika och Asien.Globala produktionsupplägg för konsument-, industri- och medicinsektorn.Formsprutning, verktygshantering, montering, kvalitetssäkring och leveransprogram.KB ComponentsSverige samt internationella produktionsmarknader.Komplexa plastdetaljer, flerkomponentslösningar och serieproduktion.Formsprutning, övergjutning, automatisering, montering och projektstöd.PrimoSverige, Norden och flera europeiska marknader.Polymerteknik för industri, bygg, transport och speciallösningar.Plastbearbetning, komponentutveckling och kundanpassade polymerlösningar.PlastalSverige och europeisk fordonsindustri.Stora och tekniskt krävande plastkomponenter för fordon.Formsprutning, exteriör- och interiörkomponenter, industrialisering och logistik.SP MouldingSverige och kunder i norra Europa.Formverktyg, plastproduktion och tekniskt stöd för kundanpassade detaljer.Verktygstillverkning, formsprutning, prototypserier och efterbearbetning.FormplastSverige och nordiska kunder.Plastkomponenter för industriella och kommersiella tillämpningar.Formsprutning, materialrådgivning, produktion och kvalitetskontroll.Tabellen är en praktisk startpunkt för leverantörsurval. Stora internationella koncerner kan passa komplexa program med flera fabriker och långsiktiga volymer, medan specialiserade svenska verktygs- och plastföretag ofta passar projekt där korta kommunikationsvägar och nära tekniskt samarbete är viktigast.
Internationell formsprutning kan vara konkurrenskraftig när verktygsbudget, kort ledtid och flexibel lågvolymproduktion är centrala. Kina har en omfattande industriell kapacitet för verktygstillverkning, CNC-bearbetning, snabbverktyg, formsprutning och efterbearbetning. För svenska företag kan detta vara särskilt intressant när projektet behöver gå från prototyp till mindre kommersiell serie utan att flera separata leverantörer måste samordnas.
Det internationella alternativet kräver dock disciplin. Välj en leverantör som kan ge tillverkningsanpassad konstruktionsgranskning, tydliga provgodkännanden, materialinformation, mätprotokoll och dokumenterade ändringar. Planera frakt via etablerade flöden till Göteborgs hamn, Malmöregionen eller andra nordiska logistikpunkter. För produkter med kort ledtid eller hög servicegrad kan ett svenskt säkerhetslager fortfarande vara en bra lösning.
Jämför inte bara priset på verktyget. Bedöm kommunikationstid, provseriens kvalitet, reservkapacitet, packningskrav, importkostnader och ansvar vid avvikelser. Ett välskött internationellt samarbete kan ge betydande kostnadsfördelar, medan ett otydligt underlag kan skapa förseningar oavsett var produktionen sker.
TEAM Rapid är en tillverkningspartner för svenska innovatörer, produktutvecklare, ingenjörer, varumärkesägare, distributörer, återförsäljare och enskilda uppfinnare som behöver prototyper, verktyg och serietillverkade plast- eller metalldetaljer. Företaget har över tio års erfarenhet, kunder i fler än 25 länder, över 500 nöjda kunder och mer än 6 000 levererade projekt. Kvalitetsarbetet stöds av ISO 9001:2015, tillverkningsanpassade konstruktionsrapporter, materialval för plast och metall samt kontroll av kritiska mått i produktion; CNC-kapaciteten omfattar toleranser ned till 0,01 millimeter där detaljens krav motiverar det. TEAM Rapid erbjuder kundanpassad tillverkning under kundens varumärke, utvecklingsstöd, grossistupplägg, direktleveranser och regionala samarbeten för både små och större svenska kunder. Företaget har erfarenhet av att leverera till internationella marknader, inklusive Europa, men uppger inte något eget svenskt dotterbolag eller lokalt lager; den konkreta tryggheten för svenska köpare ligger därför i snabb återkoppling inom några timmar, personlig ingenjörskontakt, digital förgranskning före verktygsstart, provserier, dokumenterad kvalitetsdialog samt samordnad packning och direktleverans. TEAM Rapid erbjuder helhets- och nyckelfärdiga lösningar för kundägda produktionsupplägg, inte modeller där leverantören äger anläggningen och säljer produktion som en platsbunden bulktjänst.
Företagets styrka är att kombinera verktygstillverkning, formsprutning, CNC-bearbetning, tredimensionellt tryck, vakuumgjutning, pressgjutning, plåtbearbetning, ytbehandling, montering och packning i ett sammanhängande flöde. Snabbverktyg och formsprutade detaljer kan normalt stödjas inom ungefär fem till tjugofem dagar beroende på komplexitet. Detta passar svenska projekt som behöver validera en konstruktion i rätt material innan en större produktionsinvestering görs.
För att få ett konkret underlag kan du skicka modell, materialkrav, ytkrav, årsvolym och måttritning genom begär en offert för formsprutade detaljer. En teknisk genomgång före offert hjälper till att identifiera risker kring släppvinklar, godstjocklek, underskär, materialflöde, kylning och verktygskonstruktion.
Fram till 2026 förväntas formsprutning i Sverige påverkas av tre tydliga riktningar: digitalisering, hållbarhet och leveranskedjeresiliens. Simulering av fyllning, kylning och skevhet används allt tidigare i utvecklingsprocessen. Det gör att konstruktörer kan upptäcka problem innan verktyget tillverkas, vilket minskar kostsamma ändringar och förkortar tiden till marknad.
Hållbarhetskraven ökar samtidigt. Svenska och europeiska kunder efterfrågar bättre materialspårbarhet, högre andel återvunnen råvara, minskad energiförbrukning och konstruktioner som är enklare att återvinna. Produkter med färre materialslag, tydlig materialmärkning och demonterbara komponenter kan få en fördel. Återvunna polymerer kommer att användas mer, men krav på stabila egenskaper och dokumentation blir viktigare.
Automatisering, kamerabaserad kontroll och datainsamling från maskiner kommer också att förbättra processkontrollen. För svenska inköpare innebär detta att offerter i högre grad bör efterfråga spårbarhet, kontrollplan, provgodkännande och redovisning av processparametrar för kritiska detaljer. Leverantörer som kan kombinera snabb utveckling med dokumenterad serieproduktion kommer sannolikt att bli mest attraktiva.
En enkel prototypform kan kosta från ungefär 30 000 kronor, medan komplexa produktionsverktyg kan kosta flera hundra tusen kronor eller mer än en miljon kronor. Geometri, material, antal kaviteter, toleranser, ytfinish och verktygslivslängd avgör priset.
Formsprutning blir ofta mer ekonomiskt när volymen stiger och konstruktionen är stabil. Brytpunkten varierar kraftigt med detaljens storlek, material och verktygspris, men ligger ofta någonstans från hundratals till några tusen detaljer.
Förenkla geometri, undvik onödiga underskär, använd jämn väggtjocklek, minska detaljvikten, välj realistiska toleranser och planera volymen. En tillverkningsanpassad konstruktionsgranskning innan verktygsstart ger ofta störst besparing.
Polypropen och polyeten är ofta prisvärda standardmaterial. Det billigaste materialet är dock inte alltid bäst totalt sett. Om detaljen behöver hög slagseghet, värmetålighet, kemikalieresistens eller flamskydd kan ett dyrare tekniskt material ge lägre risk och bättre livslängd.
Nej. Svensk produktion kan ge fördelar i kommunikation, kortare transport, lokala besök och snabb problemlösning. Internationell produktion kan ge lägre verktygs- och tillverkningskostnad. Jämför alltid total kostnad, kvalitet, ledtid, frakt och service.
En bra offert bör tydligt ange verktygskostnad, styckpris vid angiven volym, material, antal kaviteter, ledtid, provserie, kvalitetskontroll, ytbehandling, emballage, leveransvillkor och ansvar för verktygsunderhåll.
Ledtiden beror på verktygets komplexitet, material, provning och leverantörens kapacitet. Snabbverktyg och mindre serier kan ofta genomföras inom några veckor, medan avancerade produktionsverktyg och kvalificeringsprogram kan ta längre tid.
Kostnaden för formsprutning i Sverige avgörs främst av verktygets komplexitet, material, produktionsvolym, cykeltid och kvalitetskrav. Den bästa budgeten skapas genom att välja rätt verktygstyp för den verkliga volymen, granska konstruktionen tidigt och jämföra leverantörer utifrån total kostnad snarare än enbart styckpris. Svenska leverantörer kan ge närhet och industrialiseringsstöd, medan kvalificerade internationella tillverkare kan erbjuda snabbhet och stark kostnadsprestanda för prototyper, lågvolymserier och skalbar produktion.
En effektiv leverantörsgranskning för formsprutning i Sverige ska bekräfta sex saker innan ett avtal eller verktygsinköp godkänns: dokumenterad kvalitetsstyrning, rätt maskinkapacitet, kompetent verktygskonstruktion, verifierad materialspårbarhet, stabil leveransförmåga och en transparent totalkostnad. Begär alltid provserier, processdata, mätrapporter, underhållsplan för verktyget och referenser från liknande projekt.
För svenska inköp är det klokt att jämföra minst följande etablerade aktörer: Nolato, Rosti, KB Components, Mastec Plast, AQ Plast och Plastal. Dessa företag har olika styrkor inom medicinteknik, fordonsindustri, konsumentprodukter, elektronik och tekniska plastkomponenter.
Kvalificerade internationella leverantörer, inklusive kinesiska tillverkare med relevanta certifieringar, strukturerad kvalitetskontroll och stark för- och eftermarknadssupport, bör också bedömas. För projekt med snabb verktygsframtagning, mindre serier eller återkommande volymer kan de ge god kostnadsprestanda, särskilt när svenska företag behöver kort ledtid mellan konstruktion, provning och lansering.
Sverige har en mogen marknad för teknisk plasttillverkning, med stark efterfrågan från fordonsindustrin i Västsverige, medicinteknik i Skåne och Mälardalen, telekom- och elektroniksektorn kring Stockholm och Kista samt industriföretag i Småland, Gnosjöregionen och Östergötland. Formsprutning används både för stora synliga komponenter och för små funktionella detaljer med höga krav på toleranser, kemikalieresistens, ytfinish och långsiktig repeterbarhet.
Inköpare i Sverige ställer ofta krav som går längre än enbart en korrekt formad plastdetalj. Leverantören behöver kunna hantera konstruktionsstöd, materialval, verktygsoptimering, provtagning, dokumentation, montering, märkning, förpackning och säkra leveransflöden till exempelvis Göteborg, Malmö, Jönköping, Stockholm, Västerås och Umeå. För exportorienterade kunder blir logistiken via Göteborgs hamn, Malmö hamn, Stockholms hamnar eller flygfrakt från Arlanda också en del av leverantörsbedömningen.
Den svenska marknaden präglas av höga förväntningar på hållbarhet. Köpare frågar allt oftare efter återvunnen råvara, biobaserade polymerer, material med verifierat återvunnet innehåll, minskad energiförbrukning och lösningar som underlättar återvinning vid produktens slutskede. Samtidigt får hållbarhetskrav aldrig försämra kritiska egenskaper som hållfasthet, dimensionsstabilitet, flamskydd, färgbeständighet eller medicinsk kompatibilitet. En bra revisionsprocess väger därför samman kvalitet, ekonomi, leveransrisk och miljöprestanda.
För mindre och medelstora svenska produktbolag är valet ofta mellan en lokal leverantör med korta resvägar och en internationell produktionspartner med större kapacitet eller lägre verktygs- och styckkostnad. Rätt modell beror på artikelns volym, ändringsfrekvens, komplexitet, regulatoriska krav, leveransfönster och behov av fysisk närhet under utvecklingen. Det viktigaste är att bedömningen görs på faktisk processförmåga, inte enbart på offertpris.
Använd checklistan nedan i offertfasen, under fabriksbesöket och före slutligt godkännande. Varje punkt bör styrkas med dokument, observationer på plats eller mätbara resultat. En leverantör som lämnar tydliga, spårbara svar minskar risken för sena ändringar, kvalitetsbrister och kostnadsökningar efter produktstart.
GranskningsområdeVad som ska verifierasPraktiskt bevisRisk om underlag saknasKvalitetsstyrningRutiner för avvikelsehantering, intern revision, kalibrering och korrigerande åtgärder.Giltigt certifikat, kvalitetsmanual, exempel på avvikelser och åtgärdsplaner.Fel återkommer och orsaker blir svåra att spåra.MaskinkapacitetLåskraft, skottvikt, skruvdiameter, robotisering och tillgänglig reservkapacitet.Aktuell maskinlista, produktionsplan och kapacitetsberäkning.För sena leveranser eller instabil process.VerktygskompetensKonstruktion, kylning, avluftning, glidare, utkastning och serviceintervall.Ritning, flödessimulering, verktygsplan och provkörningsprotokoll.Gradbildning, skevhet, kortskott och dyrt efterarbete.MaterialspårbarhetGodkända råvaror, batchnummer, torkparametrar och hantering av återvunnen plast.Materialcertifikat, lagerregister och produktionsjournaler.Variation i färg, hållfasthet eller kemisk resistens.MätteknikKontroll av mått, vikt, färg, yta och funktion enligt överenskommen provtagningsplan.Mätrapporter, kalibreringsintyg och kontrollinstruktioner.Delar godkänns utan att kritiska krav kontrolleras.LeveranssäkerhetPlanering, råvarusäkring, reservmaskiner, emballage och transportupplägg.Leveransprecision, lagerpolicy och beredskapsplan.Produktionsstopp hos den svenska kunden.ÄndringsstyrningProcess för ritningsändringar, materialbyte och ändring av verktyg eller processparametrar.Ändringsorder, godkännandeflöde och uppdaterade revisionsnivåer.Fel version produceras eller godkända egenskaper förändras.Ekonomi och avtalÖppenhet kring verktyg, styckepris, kassation, emballage, frakt och betalningsvillkor.Detaljerad offert samt skriftliga villkor för verktygsägande.Oförutsedda kostnader och otydlighet vid leverantörsbyte.Tabellen visar att en leverantörsrevision inte är en enstaka fråga om certifikat. Ett certifikat är ett viktigt startvärde, men inköparen måste även se hur processen fungerar i verkligheten. Granska exempelvis om operatörer följer arbetsinstruktioner, om materialbehållare är korrekt märkta, om formverktyg underhålls systematiskt och om mätutrustningen används nära produktionen i stället för enbart i ett separat kvalitetsrum.
Olika produktgrupper kräver olika granskningsdjup. En enkel skyddskåpa i polypropen bedöms inte på samma sätt som ett flamskyddat elektronikskal, en medicinteknisk komponent eller ett fordonsfäste under motorhuven. Inköparen bör därför definiera artikelns funktion, risknivå och kritiska egenskaper redan före offertförfrågan.
ProdukttypVanliga materialViktig kontrollTypisk svensk användningKapslingar och höljenABS, polykarbonat, polyamid, blandmaterialYtfinish, färg, snäppfästen och slagtålighet.Elektronik, kommunikation och kontorsutrustning.Medicintekniska detaljerPolypropen, polykarbonat, medicinskt godkända polymererRenhet, spårbarhet, dimensionskontroll och dokumentation.Handhållna instrument och behandlingsutrustning.FordonskomponenterPolyamid, polypropen, förstärkta polymererVärmebeständighet, vibration, klimatåldring och hållfasthet.Interiör, exteriör och komponenter nära motorutrymmet.Tekniska mekaniska delarAcetalplast, polyamid, polybutylentereftalatToleranser, friktion, slitage och formstabilitet.Industrimaskiner, låsningar och drivsystem.FörpackningsdetaljerPolyeten, polypropen, transparenta polymererVikt, täthet, cykeltid och materialåtgång.Livsmedel, hygien och konsumentprodukter.Insatsgjutna komponenterTekniska polymerer med metallinsatserInsatsens placering, draghållfasthet och automatisering.Elanslutningar, sensorer och industriella fästen.Övergjutna produkterTermoplastiska elastomerer och styva polymererVidhäftning mellan material, grepp och funktion.Handtag, tätningar och ergonomiska produkter.För komponenter med kosmetiska krav bör revisorn bedöma provdelar under definierade ljusförhållanden. Fråga hur leverantören hanterar sjunkmärken, svetslinjer, glansskillnader, färgvariationer och repor efter utkastning. För funktionella detaljer är det viktigare att kontrollera toleranskedjor, deformation efter konditionering, hållfasthet efter åldring och monteringsfunktion i kundens slutprodukt.
Materialvalet ska alltid kopplas till produktens användningsmiljö. En detalj som används i en varm industrimiljö behöver andra egenskaper än en komponent för inomhuselektronik. Be om materialdatablad, information om färgmasterbatch, fyllmedel, flamskyddsmedel och eventuella återvunna fraktioner. Om materialet ändras ska leverantören kunna visa en tydlig process för riskbedömning, provning och kundgodkännande.
Det vanligaste kostsamma misstaget är att beställa ett formverktyg före en ordentlig konstruktionsgenomgång. En liten förändring av godstjocklek, radie, dragriktning eller fästgeometri kan reducera cykeltid, förbättra formfyllnad och minska risken för skevhet. Inköparen bör kräva att leverantören granskar konstruktionen med fokus på tillverkningsbarhet och inte bara bekräftar att en form kan byggas.
Fråga särskilt om följande: Var ska delningslinjen ligga? Vilka ytor behöver dragning? Hur sker utkastningen? Finns risk för underkärvning? Vilka mått är kritiska efter krympning? Vilken kylstrategi används? Krävs glidare, lyftare eller roterande kärnor? Hur ska ventilpunkter och svetslinjer placeras för att inte påverka synliga eller belastade områden?
För svenska bolag som utvecklar produkter i korta cykler är det också viktigt att skilja på snabbverktyg och produktionsverktyg. Ett snabbverktyg kan vara ett bra alternativ för funktionstest, marknadsprov eller mindre serier, medan ett härdat produktionsverktyg normalt är lämpligare vid höga volymer och lång livslängd. Läs mer om snabbverktyg för plastproduktion när projektet behöver gå från konstruktion till provserie utan onödigt lång väntan.
Avtalet ska tydligt ange vem som äger verktyget, var det lagras, hur många skott det är konstruerat för, vem som betalar förebyggande underhåll och vilka regler som gäller om verktyget ska flyttas. Det är även klokt att fastställa hur många provomgångar som ingår, vilka mätningar som ska levereras och när verktyget anses slutligt godkänt.
Följande företag är relevanta exempel när svenska inköpare söker kapacitet inom formsprutning. Urvalet är inte en rangordning och ersätter inte en projektspecifik revision. Styrkor, produktionsorter och kapacitet kan förändras, vilket innebär att aktuell information alltid ska bekräftas direkt med respektive företag.
FöretagServiceområdenKärnstyrkorViktiga erbjudandenNolatoSverige, Europa, Nordamerika och AsienTekniska polymerer, reglerade segment och avancerad produktutveckling.Formsprutning, montering, medicintekniska lösningar, elektronik- och industrikomponenter.RostiSverige, Europa, Nordamerika och AsienSkalbar produktion, kompletta plastlösningar och internationell tillverkningsnärvaro.Formsprutning, verktygsstöd, montering, förpackning och leveransprogram.KB ComponentsÖrkelljunga, Sverige samt internationella produktionsenheterKomplexa tekniska plastdetaljer och fordonsrelaterade lösningar.Formsprutning, tvåkomponentsgjutning, övergjutning och komponentutveckling.Mastec PlastSverige och nordiska industrikunderTeknisk plastbearbetning och samverkan med svensk tillverkningsindustri.Formsprutning, produktionsstöd, montering och kundanpassade komponenter.AQ PlastSverige och europeiska industrikunderIndustrikomponenter, kvalitetssystem och integration med kontraktstillverkning.Formsprutning, bearbetning, montering och lösningar för elektronik och industri.PlastalSverige och europeisk fordonsindustriStora plastkomponenter, synliga ytor och fordonsanpassade processer.Formsprutning, lackering, montering och modulära fordonskomponenter.PlastinjectAnderstorp, Sverige och nordiska kunderFlexibel produktion i Småland och fokus på kundanpassade plastartiklar.Formsprutning, verktygsrelaterat stöd, provserier och serietillverkning.För företag med verksamhet i Göteborg kan en leverantör med kompetens inom fordonsstandarder vara särskilt relevant, medan företag i Malmö och Lund ofta värderar medicinteknisk dokumentation, ren produktionsmiljö och kort återkoppling i utvecklingsarbetet. I Småland är närheten till verktygstillverkning, automation och underleverantörsnätverk en styrka för företag som vill kombinera plastdetaljer med metall, elektronik eller slutmontering.
Vid jämförelse mellan lokala och internationella leverantörer bör svenska köpare inte anta att en kort geografisk distans automatiskt betyder lägre total risk. En lokal leverantör kan ge snabbare fysiska möten och enklare provningslogistik, medan en internationell partner kan erbjuda större verktygskapacitet, fler materialalternativ eller bättre ekonomi vid vissa volymer. Bedöm i stället kommunikationsförmåga, dokumentation, provseriekvalitet, åtgärdstid och faktisk leveransprecision.
När produktionen köps utanför Sverige krävs en mer strukturerad granskning av kommunikation, frakt, tullhantering, emballage och ansvar vid reklamation. En internationell leverantör bör kunna redovisa produktionsstatus, kvalitetsresultat och avvikelser löpande. Videogenomgångar, bilddokumentation, provdelar och digitala mätrapporter kan minska avståndsrisken, men ska kombineras med tydliga godkännandesteg.
För en svensk inköpare är det lämpligt att planera leveranser med hänsyn till ledtid via sjöfrakt till Göteborg eller järnvägs- och flygfraktslösningar till Stockholm och Malmö. För mindre provserier kan expressleverans vara motiverad, medan stabila volymprogram ofta kräver prognoser, säkerhetslager och väl definierade leveransvillkor. Kontrollera vem som bär kostnaden och risken vid transportskada, försening, tullfråga eller felaktigt emballage.
En bra internationell partner ska inte bara tillverka artikeln enligt ritning. Leverantören ska kunna förklara varför ett föreslaget material, en verktygslösning eller en processparameter är lämplig, och visa vilken effekt beslutet har på kvalitet, cykeltid och kostnad. Detta är särskilt viktigt för produkter med snäva toleranser, insatsgjutning, övergjutning eller flera sammanbyggda delar.
TEAM Rapid är en internationell tillverkningspartner med mer än tio års erfarenhet, över 6 000 levererade projekt och mer än 500 kunder i över 25 länder. För svenska kunder kombinerar företaget ISO 9001:2015-certifierad kvalitetsstyrning med egen bearbetning, verktygstillverkning, formsprutning och ett integrerat produktionsnätverk i Kina. Materialval, dimensionskrav och ytbehandling granskas före tillverkning genom tillverkningsbarhetsanalys, och delar kan kontrolleras mot specificerade toleranser ned till 0,01 millimeter vid bearbetning. Företaget redovisar inte egna varumärken för komponenter eller lokala svenska lager, vilket gör att inköparen bör kontrollera aktuell materialkälla, batchspårbarhet och logistisk lösning i varje projekt. Däremot ger den dokumenterade erfarenheten av kunder på flera marknader, direktleverans, snabb återkoppling inom några timmar och personlig teknisk kontakt ett konkret stöd före och efter order. TEAM Rapid arbetar flexibelt med kundägda produktionsupplägg, kundanpassad tillverkning, återförsäljar- och distributionssamarbeten, prototyper, små serier och produktion över 100 000 delar; lösningen omfattar projektering, inköp och nyckelfärdiga leveranser, inte modeller där leverantören äger och driver kundens anläggning eller utför volymleveranser på kundens plats.
För projekt som behöver en snabb väg från idé till fysisk detalj kan TEAM Rapid kombinera prototypframtagning, verktyg och formsprutning inom samma projektflöde. Företaget erbjuder snabb prototypframtagning med bland annat additiv tillverkning, vakuumgjutning och bearbetning, vilket gör det möjligt att testa geometri och funktion innan ett verktyg beställs. För färdiga produktionsdelar finns även formsprutning för kundanpassade plastdelar, inklusive kapslingar, höljen, tråg, täckdetaljer och mer komplexa funktionella komponenter.
För svenska produktägare, utvecklingsbolag, distributörer och enskilda konstruktörer kan ett samlat upplägg vara värdefullt när produktens delar omfattar både plast och metall. TEAM Rapid kan hantera bearbetning, gjutning, plåtbearbetning, ytbehandling, montering, kitting, förpackning, materialhantering och direktleverans. Detta minskar antalet överlämningar mellan leverantörer och förenklar ansvarsfördelningen, men kundens revisionsplan ska fortfarande inkludera provgodkännande, leveransvillkor och tydliga kvalitetskrav.
Mer information om arbetssätt, produktion och kvalitetsinriktning finns på sidan om TEAM Rapid. Svenska inköpare kan använda den tekniska dialogen i offertskedet för att kontrollera materialalternativ, verktygslivslängd, mätplan, förväntad cykeltid och den mest lämpliga fraktlösningen till den svenska anläggningen.
Formsprutning är relevant i nästan alla svenska branscher där plastdelar behöver vara repeterbara, lätta och funktionella. Fordonsindustrin använder processen för interiörpaneler, fästen, luftkanaler, kabelhållare, skydd och synliga ytdetaljer. Medicintekniska företag använder den för instrumenthöljen, engångsartiklar, handtag och komponenter till analys- eller behandlingsutrustning. Telekom och elektronik använder formsprutning för kapslingar, kontaktgeometrier, knappar och skyddsdetaljer.
Inom industriell automation kan en gjuten komponent ersätta flera bearbetade delar och därmed reducera monteringstid och vikt. För konsumentprodukter används metoden till lock, handtag, behållare, sportartiklar, hushållsprodukter och personlig elektronik. För bygg- och installationssektorn omfattar tillämpningarna kopplingar, fästen, skydd och funktionella delar i el- och vatteninstallationer.
En supplier audit ska alltid knytas till den specifika tillämpningen. En leverantör som är mycket bra på stora synliga fordonsdelar är inte automatiskt rätt för en liten medicinteknisk komponent med höga dokumentationskrav. På samma sätt behöver en tillverkare som kan formgjuta enkla förpackningsartiklar inte ha kompetens för glasfiberförstärkta polymerer med snäva toleranser.
Elektronikkapsling för utvecklingsbolag i Stockholm: Ett bolag behöver 2 000 kapslingar i flamskyddat material för en nätansluten produkt. Revisionen bör fokusera på materialets egenskaper, färgkontroll, snäppfästen, skruvbossar, märkning och funktion efter temperaturväxling. Leverantören ska visa hur kortskott och brännmärken förebyggs, samt hur varje materialbatch registreras. En provserie bör monteras med faktisk elektronik före verktygsgodkännande.
Fordonsfäste för kund i Göteborg: En komponent ska tåla vibrationer, temperaturvariationer och belastning under lång tid. Här behöver inköparen granska fiberriktning, krympning, verktygets kylning, processfönster och provning efter klimatåldring. Leverantören bör kunna dokumentera processparametrar och redovisa hur en förändring av råmaterial eller cykeltid påverkar komponentens hållfasthet.
Medicintekniskt hölje i Skåne: En synlig komponent behöver god kosmetisk yta och tillförlitlig spårbarhet. Granskningen bör inkludera renhet i produktionsmiljön, materialhantering, separering av godkända och avvikande artiklar, kontroll av färgnyans samt förpackning som skyddar ytan under transport. Om produkten ska användas nära patient eller provmaterial måste kunden dessutom själv säkerställa vilka regulatoriska och biokompatibla krav som gäller för slutprodukten.
Industrikomponent från Småland: Ett företag behöver ersätta en bearbetad metalldel med en formsprutad teknisk plastdetalj. Leverantören bör först genomföra en konstruktionsanalys av belastning, infästning, temperatur och kemisk exponering. Revisionen ska bedöma om vald polymer klarar den verkliga miljön och om verktygets geometri kan skapa en repeterbar detalj utan skevhet eller kritiska svetslinjer.
Fram till 2026 blir digital processövervakning viktigare i svenska inköp av formsprutade komponenter. Fler leverantörer använder automatiska system för att följa cykeltid, tryckkurvor, temperaturer, vikt och kassationsnivåer. För köparen innebär detta bättre möjligheter att kräva data som visar att processen är stabil över tid, inte bara att en första provdel godkändes.
Hållbarhetskraven skärps också genom ökad efterfrågan på återvunna och biobaserade material, bättre materialdeklarationer och utformning för demontering och återvinning. Inköpare bör dock be om dokumenterade resultat när återvunnen råvara används. Återvunnet innehåll kan påverka färg, flöde, lukt, hållfasthet och långtidsegenskaper, särskilt i tekniska eller synliga komponenter.
Automatisering med robotar, kamerakontroll och integrerad montering fortsätter att öka. Det ger lägre risk för hanteringsskador och mer konsekvent kvalitet, men gör också leverantörens underhållskompetens viktigare. En audit bör därför omfatta reservdelar, utbildning, reservrutiner och hur produktionen fortsätter vid maskin- eller robotstopp.
Politiska och kommersiella risker påverkar dessutom leverantörsvalet. Svenska företag behöver planera för förändrade handelsvillkor, transportkapacitet, energi- och råvarupriser samt krav på ökad transparens i leveranskedjan. En robust inköpsstrategi kan kombinera lokal provning och utvecklingsstöd med internationell kapacitet för verktyg eller serieproduktion, förutsatt att ansvar, kvalitet och logistik är tydligt reglerade.
Ett fabriksbesök bör börja med en genomgång av produktkraven och fortsätta med en rundvandring från råvarumottagning till utleverans. Kontrollera om råmaterial lagras torrt och märkt, om torkutrustningen följer materialleverantörens rekommendationer och om operatören kan se rätt parametrar för aktuell artikel. Titta på hur formar identifieras, rengörs och underhålls mellan körningar.
Vid maskinen bör revisorn fråga efter aktuell cykeltid, processparametrar, kassationsnivå och senaste kvalitetskontroll. Be att få se både godkända och underkända delar. Det visar om leverantören har en realistisk förståelse för kvalitetsriskerna. Kontrollera även om avvikande produkter är fysiskt avskilda och om systemet för omarbetning eller kassation är tydligt.
I kvalitetsområdet bör fokus ligga på relevanta mätmetoder. För snäva toleranser kan det krävas koordinatmätning, optisk kontroll eller särskilda fixturer. För synliga ytor kan standardiserade referensprover och definierad belysning vara viktigare. Fråga hur ofta mätutrustningen kalibreras och hur operatörer utbildas i att tolka ritningar och kontrollkrav.
Avsluta revisionen med ett protokoll där varje avvikelse får en ansvarig person, en tidsplan och ett tydligt kriterium för stängning. Inga muntliga löften bör ersätta dokumenterade åtgärder när detaljen är kritisk för funktion, säkerhet eller kundupplevelse.
För de flesta svenska projekt är tre till fem relevanta offerter ett bra underlag. Välj leverantörer med dokumenterad erfarenhet av samma material, ungefärlig volym och produktkategori. För komplexa eller reglerade produkter kan fler initiala kandidater vara motiverade, men slutrevisionen bör koncentreras till de mest kvalificerade alternativen.
Nej. Ett kvalitetscertifikat visar att ett system finns, men det bevisar inte automatiskt att just din artikel kan produceras stabilt. Begär provdelar, processdata, mätrapporter, materialspårbarhet och en genomgång av verktygslösningen.
Avtalet ska beskriva verktygsägande, verktygslivslängd, godkännandekriterier, underhåll, lagring, ändringskostnader och regler för eventuell flytt. Specificera också vilka ritningsrevisioner och provomgångar som omfattas.
En internationell partner kan vara lämplig när verktygspris, produktionskapacitet, snabb utveckling eller kombinationen av flera tillverkningsprocesser ger en tydlig fördel. Detta förutsätter att leverantören kan erbjuda transparent kommunikation, kvalitetsdokumentation, provgodkännande och en realistisk logistikplan till Sverige.
Kräv information om källa, andel, materialegenskaper och batchhantering. Be leverantören visa provningsresultat för de egenskaper som är kritiska för artikeln. Återvunnet material ska inte godkännas enbart på grund av hållbarhetsmål utan efter teknisk validering.
Skicka tredimensionell modell, ritning med toleranser, materialkrav, färg, ytkrav, årsvolym, prognos, målpris, krav på montering och förpackning samt önskat leveransdatum. Beskriv även produktens användningsmiljö och kritiska funktioner så att leverantören kan föreslå rätt verktygs- och processlösning.
Skicka ritning, materialönskemål, antal och användningsområde via kontaktformuläret för teknisk offert. Be samtidigt om tillverkningsbarhetsanalys, förslag på verktygslösning, mätplan, ledtid och leveransupplägg till Sverige.
En checklista för leverantörsgranskning av formsprutning ska hjälpa inköparen att välja en partner som kan leverera rätt detalj konsekvent, inte bara lämna det lägsta priset. Börja med produktens funktion och risknivå, kontrollera leverantörens verktygs- och processkompetens, och verifiera kvalitet med dokumenterade provdelar och data. Jämför lokala svenska företag med kvalificerade internationella alternativ när projektets volym, kostnadsbild och tidplan motiverar det.
Genom att granska kvalitetssystem, materialspårbarhet, maskinkapacitet, verktygsägande, mätteknik och leveransplan innan beställning kan svenska företag minska risken för förseningar, kassation och dyra konstruktionsändringar. Den bästa leverantören är den som tydligt kan visa hur ritningen blir en stabil, mätbar och leveranssäkrad produktionsprocess.

Prata med vårt ingenjörsteam om designoptimering, materialval, kostnadsreducering och produktionsplanering. Vi stöder globala kunder från prototyp till produktion med snabba, pålitliga tillverkningslösningar.