Injection Molding Knowledge
Videnscenter

Videnscenter
Et sprøjtestøbeværktøj til danske købere koster typisk fra cirka 20.000 kr. for et enkelt prototypeværktøj til over 1.500.000 kr. for et hærdet produktionsværktøj med flere kaviteter, automatisering og høje krav til dokumentation. Et almindeligt værktøj til en mindre serie ligger ofte mellem 80.000 og 350.000 kr., mens komplekse værktøjer til medicoteknik, elektronik eller bilindustrien kan koste væsentligt mere.
Prisen afhænger især af emnets størrelse, geometri, materialevalg, antal kaviteter, tolerancer, overflade, forventet styktal og behovet for slæder, indsatser eller automatisk udtagning. For danske virksomheder med korte markedsvinduer er det ofte mere økonomisk at starte med aluminiumsværktøj eller et mindre stålværktøj og først investere i et permanent produktionsværktøj efter markedsvalidering.
Danske producenter som SP Moulding, B8, Dania Plast, HN Group og Rosti er relevante at undersøge, når nærhed, kvalitetssystemer og løbende dialog vægtes højt. Kvalificerede internationale leverandører, herunder kinesiske producenter med dokumenteret kvalitetsstyring, europæisk markedserfaring og stærk støtte før og efter leveringen, bør også indgå i vurderingen. De kan ofte give en attraktiv kombination af pris, hurtig værktøjsfremstilling og fleksibel kapacitet.
Danmark har et modent marked for tekniske plastkomponenter. Efterspørgslen kommer blandt andet fra medicoindustrien i hovedstadsområdet og Nordsjælland, energiteknologi og automatisering i Trekantområdet, fødevareudstyr omkring Aarhus og Odense samt maritime og industrielle virksomheder med forbindelse til havnene i Aalborg, Esbjerg og København. Mange danske indkøbere har høje krav til sporbarhed, processtabilitet, materialedokumentation og ensartet kvalitet over flere produktionsår.
Den samlede pris på sprøjtestøbning bør derfor ikke vurderes ud fra værktøjsprisen alene. Et billigt værktøj, der giver lang cyklustid, stort materialespild eller hyppige driftsstop, kan blive dyrere end et bedre konstrueret værktøj. Omvendt er et avanceret, hærdet produktionsværktøj sjældent den rigtige investering til en første serie på få hundrede eller få tusinde emner.
For danske produktudviklere er den praktiske beslutning ofte et valg mellem lokal produktion med tæt fysisk kontakt og international produktion med lavere værktøjspris. Det mest robuste valg afhænger af emnets kritikalitet, forventet volumen, behov for ændringer og virksomhedens egne ressourcer til projektstyring. Ved eksport gennem Aarhus Havn, Københavns Havn eller Billund Lufthavn kan en planlagt logistikløsning desuden reducere risikoen for forsinkelser.
Priserne nedenfor er vejledende intervaller for værktøjsfremstilling og inkluderer normalt ikke nødvendigvis materialecertifikater, målerapporter, emballage, transport, støbte dele eller efterfølgende ændringer. En konkret pris kræver altid en gennemgang af tre-dimensionelle filer, tegninger, plasttype, kosmetiske krav og forventet årsvolumen.
VærktøjstypeTypisk pris i danske kronerForventet levetidBedst egnet tilVigtige begrænsningerEnkelt prototypeværktøj20.000–80.00050–1.000 emnerFunktionsprøver og tidlig markedstestBegrænset holdbarhed og ofte færre overflademulighederAluminiumsværktøj60.000–200.0001.000–20.000 emnerMindre serier og produktvalideringKan slides hurtigere ved glasfyldte materialerBlødt stålværktøj120.000–400.00020.000–100.000 emnerBroproduktion og stabile mellemserierMindre egnet til meget aggressive plastmaterialerHærdet produktionsværktøj300.000–1.500.000100.000–1.000.000+ emnerLangvarig serieproduktionHøj startinvestering og længere leveringstidFlerkavitetsværktøj500.000–2.500.000+Afhænger af stål og vedligeholdHøjt styktal og lavere pris pr. emneKompleks balance, højere risiko og dyrere ændringerVærktøj med slæder og indsatser180.000–900.000+Afhænger af konstruktionGevind, underhak og tekniske geometrierFlere bevægelige dele øger vedligeholdelsesbehovetTabellen viser, hvorfor to tilbud på samme plastemne kan være meget forskellige. En leverandør kan have prissat et simpelt værktøj med én kavitet, mens en anden har inkluderet hærdet stål, kølekredse, flere kaviteter, måling og reserveindsatser. Sammenlign derfor altid tilbud på samme tekniske grundlag.
Geometri er den største prisdriver. En åben boks med ensartet godstykkelse er relativt enkel at fremstille, mens et hus med clips, tætningsspor, dybe ribber, skjulte snaplåse og sidehuller kræver mere bearbejdning og ofte mekaniske slæder. Små detaljer kan have stor betydning, især hvis de kræver elektrisk gnistbearbejdning, trådskæring eller manuelt efterarbejde.
Materialet har også en direkte påvirkning. Polypropylen og polyethylen er generelt nemme at støbe, mens glasfiberforstærket polyamid, polykarbonat og højtemperaturplast kan stille højere krav til stål, køling og formgivning. Kemisk resistente, flammehæmmende eller fødevaregodkendte materialer kan kræve yderligere dokumentation og proceskontrol.
Antallet af kaviteter bestemmer, hvor mange emner værktøjet fremstiller pr. cyklus. Et værktøj med fire kaviteter er ikke blot fire gange dyrere end et værktøj med én kavitet, men det kræver ofte mere præcis fyldningsbalance, mere kompleks køling og et større værktøjsformat. Ved tilstrækkeligt høj volumen kan investeringen alligevel give en lavere pris pr. emne.
Overflade er en ofte undervurderet omkostning. Højglanspolering, læderstruktur, fin ætsning, lasergravering og krav om frihed for synkemærker kan øge både fremstillingspris og udviklingstid. Hvis emnet skal males, kan mindre kosmetiske variationer måske accepteres. Hvis det skal sælges synligt i blank sort plast, bliver værktøjets finish og processtyring langt vigtigere.
PrisdriverHvordan den påvirker budgettetPraktisk rådMulig besparelseUnderhakKræver slæder, løftere eller særlige indsatserFlyt delingslinjen eller omform konstruktionenReducerer mekaniske dele og værktøjsrisikoMeget tynde væggeKræver præcis fyldning og ofte større maskineBrug ensartet godstykkelse, hvor produktet tillader detKortere udvikling og mere stabil støbningSnævre tolerancerØger måling, justering og vedligeholdAngiv kun kritiske tolerancer på funktionsfladerFærre korrigeringer og lavere kontroludgiftHøj kosmetisk kvalitetKræver polering og nøje processtyringPlacér indløb og delingslinjer på skjulte fladerMindsker kassation og poleringsarbejdeGlasfiberforstærket plastSlider på værktøjet og kan kræve bedre stålVælg slidbestandige indsatser på udsatte områderLavere vedligehold over værktøjets levetidSen designændringKan kræve ny indsats eller omfattende ombygningGennemfør fremstillingsanalyse før værktøjsstartUndgår dyre ændringer efter første prøveTabellen understreger, at den mest effektive besparelse normalt sker før værktøjet sættes i produktion. En gennemarbejdet fremstillingsanalyse kan identificere risiko for deformering, utilstrækkelig afformning, luftlommer, svejselinjer og ujævn køling. For danske virksomheder med korte udviklingsforløb er denne fase ofte mere værdifuld end en mindre rabat på selve værktøjet.
Start med at definere produktets reelle behov. Hvis serien er på 500 enheder til kundetest, bør løsningen være hurtig, ændringsvenlig og økonomisk. Hvis produktet forventes at sælge 50.000 enheder årligt i flere år, bør fokus skifte til cyklustid, driftssikkerhed, automatisering og vedligeholdelse.
Et godt indkøbsgrundlag indeholder en opdateret tredimensionel model, måltegning med kritiske tolerancer, angivelse af plastmateriale, farve, overfladekrav, forventet antal emner, mål for levering og information om miljøbelastning. Hvis produktet indgår i medicoudstyr, elektrisk udstyr eller fødevarekontakt, bør dokumentationskrav beskrives tidligt.
Bed om en tydelig opdeling mellem værktøj, prøveemner, seriepris, materialer, måling, emballage og transport. Vær også opmærksom på ejerskab. Det bør fremgå skriftligt, om værktøjet ejes af køberen, hvor det opbevares, hvordan det vedligeholdes, og hvad der sker ved flytning til en anden producent.
En fornuftig indkøbsproces omfatter mindst en teknisk gennemgang, en første prøve, måling af kritiske dimensioner, godkendelse af prøveserie og en plan for ændringer. Det er især vigtigt, når udvikling foregår i København eller Aarhus, mens produktionen ligger i Jylland, Østeuropa eller Asien.
Danmark har flere kompetente virksomheder inden for sprøjtestøbning, teknisk plast og værktøjsnære produktionsløsninger. Derudover vælger mange danske virksomheder internationale leverandører til prototyper, værktøj og mindre serier. Den bedste leverandør afhænger af produktets kompleksitet, behovet for fysisk nærhed, dokumentationsniveau og totaløkonomi.
VirksomhedOmrådeKernekompetenceRelevante ydelserTypiske kunderSP MouldingTårs og international produktionTeknisk sprøjtestøbning og komplekse plastløsningerProduktudvikling, værktøjer, støbning og montageIndustri, medico og tekniske produkterB8HerningPlastkomponenter og kundetilpasset produktionSprøjtestøbning, rådgivning og montageIndustrielle og kommercielle producenterDania PlastSkiveSprøjtestøbte plastemner og produktionsmodningVærktøjsstyring, plastproduktion og efterbehandlingDanske produktudviklere og industrivirksomhederHN GroupBillundPræcisionskomponenter i plast og metalSprøjtestøbning, bearbejdning og kvalitetskontrolMedico, elektronik og industrisegmenterRostiEuropæiske og globale produktionsstederSkalerbar plastproduktionSprøjtestøbning, montage og industrielle løsningerStørre internationale mærkevareejereTEAM RapidKina med levering til Danmark og EuropaHurtige værktøjer, prototyper og fleksible serierVærktøjsfremstilling, sprøjtestøbning, bearbejdning og montageProduktudviklere, iværksættere og etablerede virksomhederVirksomhederne i tabellen repræsenterer forskellige samarbejdsmodeller. Lokale danske leverandører kan være fordelagtige ved hyppige fysiske møder, følsomme projekter eller behov for tæt produktionsopfølgning. Internationale leverandører kan være stærke, når et projekt kræver hurtig kapacitet, konkurrencedygtige værktøjspriser eller kombination af prototyper, værktøj og serieproduktion hos samme partner. Køberen bør altid kontrollere den konkrete fabrik, relevante certificeringer, måleudstyr og erfaring med den ønskede plasttype.
Sprøjtestøbning anvendes i næsten alle danske produktkategorier, hvor der kræves ensartede plastdele i små eller store serier. Medicoindustrien bruger processen til kabinetter, instrumentdele, beholdere, håndtag og komponenter til analyseudstyr. Her er sporbarhed, rengøringsvenlige konstruktioner og stabile dimensioner ofte afgørende.
Industrielle virksomheder anvender sprøjtestøbning til dæksler, kabelgennemføringer, betjeningspaneler, pakningsbærere, kapslinger og beskyttelsesdele. I energisektoren kan plastkomponenter indgå i styringsudstyr, målere, kabelføring og dele til installationssystemer. Forbrugerelektronik og husholdningsprodukter bruger processen til kabinetter, knapper, holdere, låg og synlige designflader.
Inden for transport og mobilitet bruges værktøjsstøbte komponenter til clips, indvendige detaljer, luftkanaler, beslag, beskyttelseshætter og elektronikhuse. Maritime virksomheder omkring Esbjerg, Frederikshavn og Aalborg efterspørger ofte materialer med modstand mod fugt, salt, ultraviolet lys og kemikalier. Kravene til brandhæmning og holdbarhed bør være integreret i både materialevalg og værktøjskonstruktion.
AnvendelseTypisk værktøjsniveauRelevant plastVigtig konstruktionsfaktorEksempel på serieKabinet til måleinstrumentBlødt stål eller hærdet stålPolykarbonat eller plastblandingSnaplåse, skruetårne og synlig overflade5.000–100.000 emnerBeskyttelseshætte til industriAluminium eller blødt stålPolypropylenAfformning og enkel geometri1.000–20.000 emnerMedicinsk håndtagHærdet stålPolyamid eller polykarbonatRengøring, sporbarhed og tolerancer20.000–250.000 emnerElektronisk sensorhusStål med indsatserFlammehæmmende plastTætning, kabeludtag og præcision10.000–150.000 emnerOpbevaringsbakkeAluminiumsværktøjPolypropylen eller genanvendt plastStore flader og deformation2.000–50.000 emnerAutomotiv clips eller beslagFlerkavitets hærdet værktøjGlasfiberforstærket polyamidSlidstyrke, cyklustid og ensartethed100.000–1.000.000+ emnerEksemplerne viser, at samme grundproces kan løse meget forskellige opgaver. Et sensorhus kan være lille, men dyrt, fordi det kræver høj præcision, brandhæmmende materiale og tætning. En opbevaringsbakke kan være enkel, men udfordrende på grund af store flader, der kan slå sig under afkøling. Det afgørende er derfor ikke kun emnets størrelse, men summen af kravene.
En dansk iværksætter med et håndholdt analyseprodukt kan eksempelvis starte med få bearbejdede eller tredimensionelt fremstillede prototyper til ergonomi og funktionstest. Når elektronikken og brugeroplevelsen er godkendt, kan næste trin være et aluminiumsværktøj til 500 til 2.000 kabinetter. Først efter dokumenteret efterspørgsel vil et fler-kavitets stålværktøj være relevant. Denne metode begrænser kapitalbinding og gør ændringer i knapper, porte og indvendige beslag mere håndterbare.
En industrivirksomhed i Kolding med behov for en robust kabelbeskyttelse kan vælge et blødt stålværktøj, hvis produktet skal fremstilles i 25.000 enheder årligt. Ved at gøre vægtykkelsen ensartet, undgå unødige underhak og anvende standardiserede indsatser kan værktøjsprisen sænkes uden at kompromittere produktets funktion. Hvis produktet senere skal bruges udendørs ved havne eller vindanlæg, bør ultraviolet modstand og slagstyrke afprøves før produktionsstart.
En producent af udstyr til sundhedssektoren i Region Hovedstaden kan have behov for et mere konservativt forløb. Her bør materialeparti, procesparametre, målemetode og godkendte prøver registreres. Værktøjet bør konstrueres, så kritiske områder kan udskiftes gennem indsatser frem for at kræve en komplet ombygning. Det reducerer risikoen for lang driftsstop, hvis kravene ændrer sig.
Indhent mindst to eller tre tilbud, men sammenlign dem ikke kun på slutprisen. Bed hver leverandør angive værktøjsstål, antal kaviteter, forventet cyklustid, garanti for antal skud, leveringsomfang, måleplan og pris for senere ændringer. Et tilbud uden disse oplysninger kan være vanskeligt at sammenligne og kan skjule væsentlige ekstraomkostninger.
Det er også vigtigt at spørge, hvordan værktøjet testes. En første prøve bør give mulighed for at kontrollere fyldning, deformation, synkemærker, delingslinjer, farve og dimensioner. For emner med funktionelle samlinger bør prøven også omfatte montage med de komponenter, plastdelen skal passe sammen med.
Hvis du forventer designændringer, er indsatsbaseret konstruktion ofte en fordel. Udskiftelige indsatser kan gøre det muligt at ændre et logo, en åbning, et klikbeslag eller en tætning uden at fremstille hele værktøjet på ny. Dette er særligt relevant for danske virksomheder, der lancerer produkter i flere europæiske markeder og skal tilpasse mærkning, sprog eller tekniske varianter.
Ved projekter med begrænset volumen kan du undersøge hurtige værktøjsløsninger til små serier. Denne tilgang kan give støbte dele i det endelige plastmateriale, uden at budgettet belastes af et stort permanent værktøj fra første dag.
TEAM Rapid kombinerer værktøjsfremstilling, sprøjtestøbning, præcisionsbearbejdning, vakuumstøbning, tredimensionel fremstilling, overfladebehandling, montage og levering i én sammenhængende proces. Virksomheden arbejder efter ISO 9001:2015, har gennemført mere end 6.000 projekter for over 500 kunder i mere end 25 lande og kan bearbejde med tolerancer ned til 0,01 mm, når konstruktion og materiale tillader det. I stedet for upræcise løfter om bestemte komponentmærker vurderes hver plast- og metalløsning ud fra dokumenterede materialekrav, fremstillingsanalyse og testbare specifikationer. For danske slutbrugere, distributører, forhandlere, mærkevareejere, produktudviklere og enkeltpersoner tilbydes fleksible modeller med kundetilpasset udvikling, produktion efter kundens tegninger, engrossalg, mindre serier og distributionssamarbejder. TEAM Rapid leverer kundeejede, nøglefærdige produktions- og komponentløsninger; virksomheden tilbyder ikke modeller, hvor leverandøren beholder ejerskab af anlægget eller leverer bulkmateriale direkte på kundens lokation. Der er ikke oplyst danske datterselskaber eller danske lagre, men virksomheden har dokumenteret erfaring med levering til Danmark og øvrige europæiske markeder, hurtig teknisk respons inden for få timer, personlig ingeniørdialog, digitale gennemgange før produktion samt støtte ved prøver, ændringer, pakning og direkte forsendelse. Det giver danske købere en tydelig kontaktvej før bestilling og efter levering, selv når fremstillingen foregår uden for Danmark.
For et konkret projekt kan du sende model, tegning, forventet antal og materialekrav via anmodning om tilbud på plastværktøj. En teknisk gennemgang før ordrebekræftelse kan afdække muligheder for færre indsatser, bedre køling, lavere materialeforbrug og hurtigere cyklustid.
I 2026 forventes flere danske købere at prioritere kortere udviklingsforløb og mere fleksible produktionsserier. Digitale simuleringer af fyldning, køling og deformation bliver stadig mere almindelige allerede før værktøjet fremstilles. Det kan reducere antallet af fysiske rettelser og hjælpe udviklingsteams med at vælge indløb, vægtykkelse og kølestrategi mere sikkert.
Bæredygtighed bliver også en stærkere pris- og designfaktor. Genanvendt plast, biobaserede materialer og konstruktioner, der gør produkter lettere at skille ad, kan ændre værktøjets krav. Genanvendte råvarer kan have større variation i flydeegenskaber, og derfor bliver robust processtyring vigtigere. Danske virksomheder bør bede materialeleverandører og støbevirksomheder om klare oplysninger om genanvendt indhold, stabilitet og dokumentation.
Europæiske krav til produktinformation, kemikalier, emballage og cirkulær økonomi skubber desuden markedet mod bedre sporbarhed. Værktøjsleverandører, der kan dokumentere ændringer, målinger, materialevalg og procesindstillinger, bliver mere værdifulde. Samtidig gør stigende energi- og lønomkostninger cyklustid, automatisk udtagning og reduceret kassation til centrale økonomiske parametre.
En anden tendens er regionalisering. Danske virksomheder vil fortsat bruge globale produktionsnetværk, men med stærkere fokus på risikostyring, alternative transportveje og lagerplanlægning. Kombinationen af dansk teknisk styring, europæisk logistik og effektiv værktøjsfremstilling i Asien kan være en praktisk model, når den understøttes af klare specifikationer og pålidelig kommunikation.
Et simpelt værktøj til en mindre plastdel kan begynde omkring 20.000 til 80.000 kr. ved prototypeformål. Til gentagen produktion bør du ofte budgettere mindst 80.000 til 200.000 kr., afhængigt af stål, størrelse og krav.
Aluminium er ofte bedst til hurtige prototyper og mindre serier, fordi det kan fremstilles hurtigt og til lavere pris. Stål er typisk bedre til højere volumen, slidende materialer og lang levetid. Det rigtige valg afhænger af det planlagte antal emner.
Et enkelt prototypeværktøj kan i nogle tilfælde fremstilles på få uger. Mere avancerede stålforme med slæder, flere kaviteter og omfattende prøvning kan kræve flere måneder. Leveringstiden afhænger af konstruktion, materiale, værktøjsstørrelse og antallet af ændringer.
Sen designændring er ofte den største skjulte omkostning. Hvis en væg, åbning, snaplås eller tætning ændres efter værktøjet er færdigt, kan det kræve nye indsatser, svejsning, ombearbejdning og flere prøveforløb.
Ja, hvis køberen ejer værktøjet, og det er konstrueret samt dokumenteret korrekt. Aftalen bør angive ejerskab, opbevaring, vedligeholdelse, eksportdokumenter og betingelser for fysisk flytning.
Flere kaviteter giver mening, når årsvolumen er så høj, at den lavere pris pr. emne og højere produktionshastighed kan betale den større startinvestering. Beregningen bør omfatte cyklustid, maskintime, materialeforbrug, kassation og forventet produktlevetid.
Reducer prisen ved at bruge ensartet godstykkelse, undgå unødige underhak, begrænse antallet af kritiske tolerancer, acceptere realistiske overfladekrav og gennemføre en grundig fremstillingsanalyse før værktøjsstart.
Prisen på et sprøjtestøbeværktøj i Danmark spænder bredt, fordi værktøjet skal passe til både emnets konstruktion og virksomhedens kommercielle plan. For små serier kan et hurtigt aluminiumsværktøj være den mest rationelle løsning. For længere produktprogrammer og høj volumen vil et robust stålværktøj ofte give bedst samlet økonomi.
Den bedste beslutning kommer fra et præcist datagrundlag: realistisk årsvolumen, tydelige materialekrav, relevante tolerancer, gennemtænkt overflade og en leverandør, der kan forklare konsekvenserne af hvert valg. Med den tilgang kan danske virksomheder reducere værktøjsrisiko, forkorte vejen fra idé til marked og opnå en mere stabil pris pr. plastdel.
Omkostninger til sprøjtestøbning i Danmark består typisk af formværktøj, plastgranulat, maskintid, kvalitetskontrol, efterbearbejdning, emballage og transport. For små serier kan et enkelt formværktøj koste fra cirka 20.000 til 150.000 kr., mens avancerede produktionsforme med flere kaviteter, komplekse geometrier eller høje levetidskrav kan koste væsentligt mere. Stykomkostningen falder normalt markant, når volumen stiger.
Danske købere bør sammenligne mindst fem relevante leverandører: SP Moulding A/S, AVK Plast A/S, Nopa Nordic A/S, Nolato og TEAM Rapid. Lokale producenter er ofte attraktive ved tæt udviklingsdialog, korte transportafstande og dokumentationskrav, mens kvalificerede internationale producenter, herunder kinesiske virksomheder med relevante certificeringer og solid før- og eftersalgsservice, kan give en stærk pris-ydelsesfordel ved prototyper, hurtig værktøjsfremstilling og serieproduktion.
Den hurtigste vej til et realistisk budget er at sende en tredimensionel model, tegning med tolerancer, årligt antal, plasttype, farve, overfladekrav og forventet opstartstid til leverandøren. En tidlig konstruktionsgennemgang reducerer risikoen for dyre værktøjsændringer efter opstart.
Prisen på en sprøjtestøbt plastdel er ikke én fast post. Den består af en indledende investering i værktøj og en løbende pris pr. emne. I København, Aarhus, Odense, Aalborg og resten af Danmark varierer tilbud ofte betydeligt, fordi leverandørerne har forskellige maskinparker, automatiseringsgrader, materialeaftaler og produktionskapaciteter.
Ved lave mængder er formværktøjet den dominerende udgift. Ved højere serier bliver resinforbrug, cyklustid, bemanding, energiforbrug og emballage vigtigere. En simpel kapsling med ensartet vægtykkelse kan produceres hurtigt og stabilt. En kompliceret komponent med gevind, indstøbte metaldele, hængsler, tætningsflader, underskæringer eller kosmetiske klasse-A-overflader kræver mere avanceret værktøj og ofte længere cyklustid.
Danske virksomheder med salg i Norden, EU og Storbritannien bør desuden medregne validering, dokumentation, sporbarhed, toldforhold og leveringssikkerhed. For produkter til medico, energi, fødevarer, telekommunikation og industrielt udstyr er kontrolplaner, materialecertifikater og prøveemner ofte lige så vigtige som den nominelle stykomkostning.
OmkostningsfaktorHvad den dækkerTypisk effekt på budgettetPraktisk måde at reducere udgiftenFormværktøjStål eller aluminium, kaviteter, køling, udstødning og mekanikStor engangsinvestering før første serieStart med færre kaviteter eller hurtigt værktøj ved begrænset volumenEmnegeometriVægtykkelse, ribber, underskæringer, gevind og tolerancerØger både værktøjspris og cyklustidForenkle geometri og anvende ensartede vægtykkelserMaterialeStandardplast, teknisk plast, flammehæmmet eller genanvendt resinPåvirker råvarepris, tørring og processtabilitetVælg materiale efter dokumenteret funktionskrav, ikke overdimensioneringProduktionsvolumenAntal pr. ordre og forventet årligt forbrugHøjere volumen sænker værktøjsandel pr. delDel realistisk prognose med leverandøren ved tilbudsfasenOverflade og farvePolering, struktur, maling, tryk, lasergravering og specialfarverKan øge kassation og efterbearbejdningSpecificér kun synlige eller funktionelt nødvendige kravSamling og emballageIndlægning, montage, etiketter, poser og forsendelseskasserKan blive væsentlig ved mange varianterIndbyg samlevenlige detaljer og standardisér emballagenTabellen viser, at den laveste værktøjspris ikke altid giver den laveste totalpris. Et billigt værktøj med utilstrækkelig køling eller dårlig udstødning kan skabe længere cyklustid, deformationer og højere kassation. Det bør derfor vurderes over produktets fulde forventede levetid.
Følgende intervaller er vejledende og skal ikke betragtes som bindende tilbud. Den endelige pris afhænger af emnets størrelse, antal kaviteter, formstål, dimensionelle krav, valideringsniveau og valgte produktionsland. For danske indkøbere er det særlig relevant at sammenligne totalomkostning inklusive fragt til eksempelvis Københavns Havn, Aarhus Havn eller virksomhedens eget lager.
ProjektkategoriTypisk serieVejledende værktøjsbudgetVigtigste prisdriverEnkel prototypeform50–500 emner20.000–60.000 kr.Hurtig fremstilling, enkelt hulrum og aluminiumLavserieform500–10.000 emner50.000–180.000 kr.Materialevalg, sidekerner og finishProduktionsform med ét hulrum10.000–100.000 emner120.000–350.000 kr.Ståltype, køling og dimensionsstabilitetProduktion med flere hulrum50.000–500.000 emner250.000–800.000 kr.Antal hulrum og balance i løbersystemTeknisk komponent med indsatser5.000–100.000 emner180.000–600.000 kr.Metalindsatse, automatisering og kontrolMedico- eller reguleret komponentAfhænger af godkendelsesforløb200.000 kr. og opefterDokumentation, validering og ren produktionsstyringIntervallerne forklarer, hvorfor et emne til 5 kr. kan kræve en samlet opstartsinvestering på flere hundrede tusinde kroner. Hvis samme værktøj producerer 100.000 gode emner, bliver værktøjsandelen måske 2–5 kr. pr. emne. Hvis det kun producerer 1.000 emner, kan værktøjsandelen blive 100 kr. eller mere pr. emne.
En god indkøbskalkule adskiller engangsomkostninger fra tilbagevendende omkostninger. Engangsomkostninger omfatter konstruktionstilpasning, formdesign, bearbejdning, prøvestøbning, målerapporter og eventuelle ændringer. De løbende omkostninger omfatter plast, støbning, efterbearbejdning, montage, kvalitetskontrol, lager og logistik.
Ved sammenligning af tilbud bør indkøberen bede om tydelig specifikation af, hvad der er inkluderet. Er transport til Danmark medregnet? Hvem ejer værktøjet? Er førsteartikler og målerapport inkluderet? Hvor mange prøveforløb dækkes? Hvad koster en ændring efter godkendelse? Hvilke reservedele til værktøjet er omfattet? Disse spørgsmål er ofte vigtigere end en lav startpris.
BudgetpostEngangsudgift eller løbende udgiftSpørgsmål til leverandørenRisiko ved manglende afklaringKonstruktionsgennemgangEngangsudgiftEr der gennemgang af vægtykkelse, slipvinkel og fyldning?Dyre designændringer efter værktøjsstartFormfremstillingEngangsudgiftHvilket stål eller aluminium anvendes, og hvilken levetid forventes?For tidligt slid eller begrænset kapacitetPrøvestøbningEngangsudgiftHvor mange prøverunder indgår i prisen?Uforudsete gebyrer ved justeringerPlastråvareLøbende udgiftEr resinmærke, farve og certifikat fastlagt?Variation i farve, styrke eller leveringsprisStøbecyklusLøbende udgiftHvad er den forventede cyklustid og kassationsrate?For optimistisk stykomkostningLevering til DanmarkLøbende udgiftEr fragt, forsikring og fortoldning tydeligt angivet?Uventede logistikudgifter og forsinkelserEn robust kalkule medregner også risikoen ved udsolgte råvarer, valutabevægelser, ændrede fragtpriser og nye dokumentationskrav. For mindre danske virksomheder er det ofte fornuftigt at starte med en begrænset serie, teste markedet og derefter opgradere til en produktionsform, når efterspørgslen er dokumenteret.
Materialevalget påvirker både råvareprisen og fremstillingsprocessen. Standardmaterialer som polypropylen og polyethylen er ofte prisvenlige og egnede til beholdere, låg, enkle kabinetter og husholdningsprodukter. ABS bruges ofte til robuste kabinetter og forbrugerprodukter. Polycarbonat kan være relevant ved slagstyrke eller transparens, mens polyamid, POM og glasfiberforstærkede materialer vælges til mere mekanisk krævende dele.
Et dyrere materiale kan være økonomisk korrekt, hvis det reducerer vægtykkelsen, øger holdbarheden eller eliminerer ekstra montage. Omvendt kan et avanceret teknisk materiale være en unødvendig omkostning, hvis komponenten blot skal beskytte en elektronikenhed i et kontormiljø. Materialet bør vælges ud fra temperatur, kemikalier, UV-påvirkning, belastning, brandkrav, udseende og produktets levetid.
MaterialetypeTypiske anvendelserPrisniveauForhold der påvirker processenPolypropylenBeholdere, låg, emballage og simple komponenterLavtGod flydeevne, men krympning skal styresPolyethylenFlaskedele, kapsler og fleksible produkterLavtGod kemikalieresistens og relativt enkel bearbejdningABSKabinetter, greb og forbrugerprodukterMellemKræver styring af finish og synkemærkerPolycarbonatTransparente dæksler og slagfaste komponenterMellem til højtSkal tørres korrekt før støbningPolyamidTekniske beslag, tandhjul og mekaniske deleMellem til højtFugtoptagelse påvirker dimensioner og egenskaberGlasfiberforstærket plastIndustrielle og strukturelle komponenterHøjtStørre slid på værktøj og krav til god formfyldningTabellen understreger, at materialet ikke må vurderes isoleret ud fra kilogramprisen. Tørring, værktøjsslid, cyklustid, efterkrympning og godkendelseskrav kan ændre den reelle produktionsøkonomi.
Den største besparelse opnås normalt før værktøjet bygges. En konstruktionsgennemgang kan afsløre områder med for tykke vægge, utilstrækkelige slipvinkler, vanskelige underskæringer eller tolerancer, som ikke er nødvendige for funktionen. Når formen først er hærdet og afprøvet, bliver ændringer betydeligt dyrere.
Brug ensartede vægtykkelser, hvor designet tillader det. Tilføj ribber i stedet for at gøre hele emnet tykkere. Undgå skarpe indvendige hjørner. Placér delingslinjer og indsprøjtningspunkter bevidst. Standardisér farver og materialer på tværs af produktfamilier. Overvej, om to separate dele kan samles uden skruer, eller om en kompleks enkeltkomponent i stedet bør opdeles for at få et enklere værktøj.
For projekter med usikker markedsvolumen kan hurtigt værktøj, vakuumstøbning eller bearbejdede prototypeemner være en mere forsigtig start. Når produktet er testet af kunder i Danmark eller på eksportmarkeder, kan en permanent stålform dimensioneres efter den reelle efterspørgsel.
Sprøjtestøbning anvendes bredt i dansk industri. Medico- og laboratorievirksomheder omkring København og Hovedstadsområdet efterspørger ofte kapslinger, analysekomponenter, instrumentdele og engangsartikler med kontrollerede materialer. Virksomheder inden for grøn energi i Jylland anvender plastdele til kabelbeskyttelse, forbindelser, kabinetter og servicekomponenter. Elektronik- og kommunikationsvirksomheder bruger robuste huse, betjeningsdele og monteringsbeslag.
I Aarhus, Odense og Trekantområdet findes mange produktudviklingsvirksomheder, maskinbyggere og mindre mærkevareejere, som har behov for små til mellemstore serier. Her er hurtig respons, mulighed for designændringer og fleksible ordrestørrelser ofte vigtigere end maksimal automatisering. I fødevare- og emballageapplikationer er materialevalg, rengøringsvenlig geometri og ensartet produktion centrale forhold.
Valget af leverandør skal passe til produktets kompleksitet, volumen og dokumentationskrav. Nogle virksomheder er særligt stærke inden for avancerede og regulerede komponenter, mens andre fokuserer på hurtig udvikling, værktøjer eller konkurrencedygtig lavserieproduktion. Tabellen giver et praktisk udgangspunkt for en indledende leverandørdialog.
VirksomhedServiceregionKernestyrkeVigtige ydelserSP Moulding A/SDanmark, Norden og internationale markederPræcisionsstøbning til krævende anvendelserSprøjtestøbning, tekniske plastdele, kvalitetssikring og montageAVK Plast A/SDanmark og europæiske kunderIndustrielle plastløsninger og komponentproduktionStøbte plastkomponenter, udviklingsstøtte og produktionNopa Nordic A/SDanmark, Norden og EuropaProduktudvikling og plastproduktionDesignstøtte, værktøjer, sprøjtestøbning og færdige produkterNolatoNorden, Europa, Asien og NordamerikaKomplekse polymerløsninger til regulerede industrierTeknisk sprøjtestøbning, montage og udviklingssamarbejdeRostiEuropa, Asien og NordamerikaSerieproduktion og integreret plastproduktionSprøjtestøbning, værktøj, montage og kvalitetsstyringTEAM RapidDanmark, Europa og globale markederHurtig værktøjsfremstilling og fleksibel produktionPrototyper, værktøjer, sprøjtestøbning, bearbejdning og montageVed indhentning af tilbud bør danske købere ikke kun sammenligne stykomkostningen. Bed hver leverandør om at oplyse værktøjets forventede levetid, leveringstid, materialeoprindelse, prøvegodkendelse, målemetode, emballage og ansvar ved afvigelser. Det skaber et mere retvisende grundlag for sammenligning.
En dansk opstartsvirksomhed udvikler eksempelvis et lille ABS-kabinet til en sensor. Ved 2.000 enheder kan en enkel aluminiumsform og lavserieproduktion være den bedste løsning, fordi markedet endnu ikke er bevist. Værktøjsandelen pr. emne er høj, men kapitalbindingen er lavere, og designet kan stadig forbedres efter kundetest.
Et industriselskab i Jylland kan have behov for 80.000 polyamidbeslag årligt til en maskinserie. Her giver en stålform med flere hulrum ofte bedre totaløkonomi. Højere investering i køling og automatiseret udtagning kan forkorte cyklustiden og reducere den samlede pris gennem flere produktionsår.
En medicoleverandør på Sjælland kan kræve dimensionelt stabile komponenter, dokumenteret materiale og struktureret godkendelse. I dette tilfælde bør budgettet omfatte prøveemner, målerapporter, sporbarhed og eventuel ekstra kontrol. Den billigste produktionspris er mindre værd, hvis leverandøren ikke kan levere de nødvendige procesdata.
TEAM Rapid kombinerer hurtig fremstilling af prototyper, værktøjer og sprøjtestøbte plastdele med ISO 9001:2015-certificeret kvalitetsstyring, konstruktion for fremstilling og tolerancer ned til 0,01 mm ved præcisionsbearbejdning. Virksomheden har leveret mere end 6.000 projekter til over 500 kunder i mere end 25 lande og arbejder med dokumenterede plast- og metalmaterialer, målekontrol, prøveproduktion og systematisk produktionsopfølgning. Danske slutbrugere, distributører, forhandlere, mærkevareejere, udviklingshuse og individuelle opfindere kan anvende fleksible samarbejdsmodeller fra enkeltprototyper og kundespecifik produktion til større serieordrer, montage, emballering og regional distributionsstøtte. TEAM Rapid tilbyder kundeejede produktionsløsninger og komplette nøglefærdige produktionsforløb, ikke modeller med driftsejerskab hos leverandøren eller bulklevering på kundens anlæg. Virksomheden har etableret erfaring med europæiske og vestlige kundekrav samt markeder som Tyskland, Frankrig, Storbritannien og USA, hvilket understøtter klar kommunikation med danske teams. Selvom virksomhedsprofilen ikke angiver eget lager eller datterselskab i Danmark, ydes konkret digital før-salgsstøtte, hurtige svar inden for få timer, konstruktionsrapporter, løbende projektkommunikation, inspektion, emballering og direkte levering, så danske købere får tydelig dokumentation og en fast kontakt gennem hele forløbet.
For projekter med korte tidsfrister kan sprøjtestøbning til danske virksomheder være relevant, især når prototype, værktøj og lavserieproduktion skal samles hos én partner. Det reducerer antallet af overleveringer mellem designhus, værktøjsmager og producent.
Start med et teknisk datagrundlag, som alle leverandører kan prissætte på samme måde. Send en neutral fil i et almindeligt tredimensionelt format sammen med en todimensionel tegning, hvis kritiske mål skal kontrolleres. Angiv hvilke mål der er funktionelle, og hvilke der blot er vejledende. Overdrevne tolerancer er en almindelig årsag til unødigt dyre tilbud.
Beskriv materialet præcist, herunder eventuelle krav til genanvendt indhold, flammehæmning, farve, UV-bestandighed og kemisk resistens. Hvis materialet ikke er endeligt besluttet, bør leverandøren foreslå mindst to mulige løsninger med deres pris- og funktionsmæssige konsekvenser.
Planlæg logistikken tidligt. Ved produktion uden for Danmark kan søfragt gennem Aarhus Havn være økonomisk relevant ved større mængder, mens luftfragt kan være passende for prøveemner eller hasteordrer. For mindre serier bør emballagestørrelse, toldbehandling og lagerkapacitet indgå i tilbudsvurderingen.
Når du er klar til beregning, kan du sende konstruktion og krav via anmodning om tilbud på specialfremstillede dele. Et fyldestgørende tilbud bør tydeligt opdele værktøj, prøveforløb, stykomkostning, materialer, kontrol og levering.
Frem mod 2026 vil omkostninger til sprøjtestøbning i Danmark i stigende grad blive påvirket af automatisering, digital procesovervågning, materialekrav og energioptimering. Producenter investerer i robotudtagning, kamerainspektion og datadrevet processtyring for at mindske kassation og gøre kvaliteten mere ensartet. For købere betyder det, at en højere værktøjsinvestering kan give lavere totalomkostning ved stabile serier.
Bæredygtighed bliver også en konkret indkøbsparameter. Efterspørgslen efter genanvendte polymerer, biobaserede materialer, lettere konstruktioner og mere genanvendelsesvenligt design stiger. Samtidig kræver genanvendt plast mere omhyggelig processtyring, fordi materialets variation kan påvirke farve, styrke og flydeevne. Derfor bør danske virksomheder afklare, om kravet gælder procentdel af genanvendt indhold, dokumentation af råvare eller produktets samlede genanvendelighed.
EU-regler om emballage, kemikalier, produktsikkerhed og affaldshåndtering vil fortsat påvirke produktdesign. Virksomheder, som tidligt dokumenterer materialevalg og undgår vanskeligt adskillelige materialekombinationer, får ofte lettere ved at tilpasse sig nye krav. Lokale og internationale leverandører, der kan levere sporbarhed, konstruktionsfeedback og klare materialedata, bliver derfor mere værdifulde.
En enkel prototype- eller lavserieform kan ofte starte omkring 20.000–60.000 kr., men prisniveauet afhænger af emnets størrelse, geometri, materiale, finish og forventede antal. En form med bevægelige kerner, gevind eller flere hulrum koster mere.
Sprøjtestøbning er typisk mest attraktivt, når der er behov for ensartede plastdele i gentagne serier. Det kan også være relevant ved lave mængder, hvis emnet kræver samme materiale og funktion som den endelige produktionsdel, eller hvis produktet skal markedstestes hurtigt.
Nej. En dansk leverandør kan reducere transporttid og gøre udviklingsmøder enklere, men international produktion kan være mere konkurrencedygtig ved værktøj, lavserieproduktion og større mængder. Totalprisen skal inkludere kvalitet, levering, kommunikation, dokumentation og risiko.
Forenkling af geometri, færre underskæringer, realistiske tolerancer, ensartede vægtykkelser og et lavere antal hulrum er blandt de mest effektive metoder. En konstruktionsgennemgang før værktøjsstart er normalt den bedste investering.
Det skal stå klart i tilbuddet og kontrakten. Mange købere forventer kundeejerskab, men opbevaring, vedligeholdelse, flytning og forsikring skal også aftales skriftligt.
Enkle hurtige værktøjer og prøveemner kan ofte produceres inden for få uger. Komplekse produktionsforme, godkendelsesforløb og større serier tager længere tid. Leverandøren bør oplyse særskilt tidsplan for konstruktion, værktøj, prøvestøbning, godkendelse og produktion.
Et konkurrencedygtigt budget for sprøjtestøbning bygger på mere end en lav pris pr. emne. Det kræver et design, der kan fremstilles stabilt, et værktøj dimensioneret efter den forventede serie, et passende materiale og en leverandør, der kan dokumentere kvalitet og levering. For danske virksomheder er den bedste løsning ofte en kombination af lokal teknisk afklaring, sammenlignelige tilbud og en totaløkonomisk vurdering af værktøj, produktion, logistik og support.
En dansk køber bør kun tildele en sprøjtestøbeordre, når leverandøren kan dokumentere processtyring, materialesporkbarhed, værktøjsejerskab, måleresultater, realistisk kapacitet og en tydelig plan for reklamationer. Den mest praktiske tjekliste dækker seks områder: kvalitetssystem, formværktøj, plastmaterialer, produktionskontrol, leveringsrobusthed og kommercielle vilkår.
For danske virksomheder er det relevant at vurdere både lokale producenter som Gibo Plast, SP Moulding, Bording Plast, Fyns Plast og Rosti samt kvalificerede internationale producenter. Kinesiske leverandører med dokumenteret kvalitetsstyring, erfaring med europæiske krav og stærk støtte før og efter ordre kan være attraktive, især når værktøjspris, kort udviklingstid og pris pr. emne vægtes højt. En international partner skal dog altid bestå samme leverandørkontrol som en dansk producent og kunne dokumentere told-, transport- og kvalitetsforløb til Danmark.
Start med et prøveemne, en konstruktionsgennemgang og en skriftlig kvalitetsaftale. Godkend først serieproduktion efter målerapport, materialeattest, førsteemneprøvning og bekræftet leveringstid.
Danmark har en stærk industri inden for medico, grøn energi, fødevareteknologi, elektronik, pumper, emballage og tekniske forbrugerprodukter. I områder som København, Odense, Aarhus, Aalborg, Herning, Kolding og Sønderborg arbejder virksomheder ofte med små til mellemstore serier, høje dokumentationskrav og korte udviklingsforløb. Det betyder, at en sprøjtestøbeleverandør ikke alene skal kunne producere plastemner; den skal også kunne styre ændringer, beskytte værktøjet, registrere procesdata og reagere hurtigt, når et emne afviger.
For mange danske indkøbere er den reelle omkostning ikke kun stykomkostningen. Den omfatter også udgifter til fejl, forsinkede markedsintroduktioner, omarbejdning, lagerbinding, ekspresfragt og manglende dokumentation. En billig form uden fastlagt vedligeholdelsesansvar kan blive dyr, hvis værktøjet slides før den planlagte levetid. På samme måde kan en lav pris pr. emne være misvisende, hvis leverandøren ikke kan holde tolerancer, farvekrav eller sporbarhed gennem flere produktionskørsler.
Danske virksomheder med eksport til Norden, Tyskland, Storbritannien og Nordamerika skal ofte sikre, at deres plastkomponenter passer ind i større kvalitets- og regulatoriske systemer. Leverandørkontrollen bør derfor være risikobaseret: Jo højere konsekvensen er ved fejl, desto mere detaljeret skal godkendelsen være. Et simpelt låg til en husholdningsvare kræver ikke samme kontrolniveau som et hus til medicinsk udstyr, en elektrisk kapsling eller en sikkerhedskritisk del til transportsektoren.
Det danske marked kombinerer lokal specialistproduktion med globale forsyningskæder. Lokale producenter har ofte fordele ved nærhed, dansk kommunikation, hurtige værktøjsjusteringer og korte transporter mellem fabrik og kunde. Internationale producenter kan være stærke på værktøjsfremstilling, store formkapaciteter, flere kaviteter og konkurrencedygtige priser ved både prototyper og gentagne serier.
Ved import til Danmark er Aarhus Havn, Københavns Havn, Fredericia Havn og Billund Lufthavn centrale knudepunkter afhængigt af varernes størrelse og hastighed. Søfragt passer normalt til planlagte serieordrer og større værktøjer, mens luftfragt kan være relevant for førsteemner, reservedele eller markedsnære opstarter. En audit skal afklare, hvem der bærer ansvaret for eksportdokumenter, emballering, forsikring, toldpapirer og transportskader.
MarkedsforholdBetydning for danske købereKontrolpunktPraktisk dokumentationKorte udviklingsforløbÆndringer kan ske tæt på værktøjsfrigivelseLeverandøren skal have en fast ændringsprocedureVersionslog, godkendelsesskema og opdaterede tegningerHøje dokumentationskravIsær relevant for medico, energi og elektronikMåle- og materialedata skal kunne genfindesFørsteemnerapport, materialeattest og procesregistreringSmå og mellemstore serierFleksibilitet kan være vigtigere end maksimal volumenVurder omstillingstid og mindste ordrestørrelseKapacitetsplan og priser ved forskellige seriestørrelserGlobal forsyningPrisfordele kan opvejes af længere transportLeveringsrisiko skal være synligTransportplan, lagerstrategi og leveringsbetingelserBæredygtighedskravKunder efterspørger genanvendt plast og mindre spildMaterialevalg og genbrug skal kunne dokumenteresMaterialedata, andel genanvendt råvare og affaldsplanStigende automatiseringStabilitet og lav fejlrate bliver vigtigereUndersøg robotter, kameraer og procesovervågningUdstyrsliste, fejlstatistik og vedligeholdelsesplanTabellen viser, hvorfor en leverandørvurdering skal omfatte både teknik og forretning. Det er ikke tilstrækkeligt at se på maskinlisten; køberen skal forstå, hvordan fabrikken håndterer ændringer, data, forsyning og fejl i den konkrete ordre.
Den bedste tjekliste er knyttet direkte til det emne, der skal fremstilles. Start med tegning, tredimensionel model, forventet årsforbrug, tolerancer, materialekrav, overfladekrav, farve, montagekrav og emballage. Herefter vurderes leverandørens systemer og faktiske kapacitet.
KontrolområdeSpørgsmål til leverandørenAcceptabel dokumentationTypisk risiko ved manglende svarKvalitetssystemHvordan styres afvigelser, reklamationer og korrigerende handlinger?Certifikat, afvigelsesprocedure og eksempler på afsluttede sagerGentagne fejl uden varig forbedringFormværktøjHvem ejer formen, og hvor opbevares den?Værktøjskontrakt, serienummer og vedligeholdelsesplanUenighed om flytning, service eller ejerskabMaterialerHvordan sikres korrekt plasttype, farve og batch?Materialeattest, tørrelog og batchregistreringForkert råvare, fugtfejl eller variation i egenskaberProcesstyringHvilke procesparametre overvåges under produktion?Opsætningsark, procesvindue og produktionslogVariation i vægt, mål, krymp eller styrkeMålingHvilket måleudstyr anvendes, og hvordan kalibreres det?Kalibreringsstatus og målerapport for kritiske målUgyldige målinger og ukendte tolerancefejlKapacitetHvor mange maskintimer og operatører er realistisk til rådighed?Maskinplan, kapacitetsberegning og reservemaskinerForsinkelse ved spidsbelastning eller maskinnedbrudPakning og transportHvordan beskyttes emner mod ridser, deformation og fugt?Pakkeinstruks, prøvepakning og mærkningskravTransportskader eller forkert identifikation ved modtagelseTabellen bør bruges som både forberedelse og protokol under leverandørbesøget. Hvert svar skal være understøttet af faktiske dokumenter, billeder, prøver eller data. Mundtlige forsikringer er ikke tilstrækkelige ved kritiske komponenter.
Et kvalitetssystem skal være aktivt i hverdagen og ikke blot hænge som et certifikat i receptionen. Under kontrollen bør indkøberen bede om at se, hvordan en konkret ordre bevæger sig fra tilbud til leverance. Følg ordren gennem konstruktionsgennemgang, værktøjsfremstilling, indkøb af plastgranulat, maskinopsætning, førsteemnegodkendelse, løbende kontrol, pakning og afsendelse.
Spørg specifikt, om leverandøren kan spore et leveret parti tilbage til maskine, formnummer, materialebatch, operatør, produktionsdato og kontrolresultat. Dette er særligt vigtigt ved tekniske polymerer, flammehæmmende materialer, glasfiberforstærket plast og komponenter til regulerede industrier. Hvis en reklamation opstår i Danmark seks måneder efter levering, skal leverandøren kunne identificere berørte partier uden at gætte.
Se også på håndteringen af ikke-godkendte emner. Er der fysisk adskillelse mellem godkendte og afviste varer? Er kasser mærket tydeligt? Findes der en proces, som forhindrer, at kasserede emner kommer tilbage i leverancen? En enkel, synlig karantænezone er ofte et stærkere tegn på procesdisciplin end en lang kvalitetsmanual.
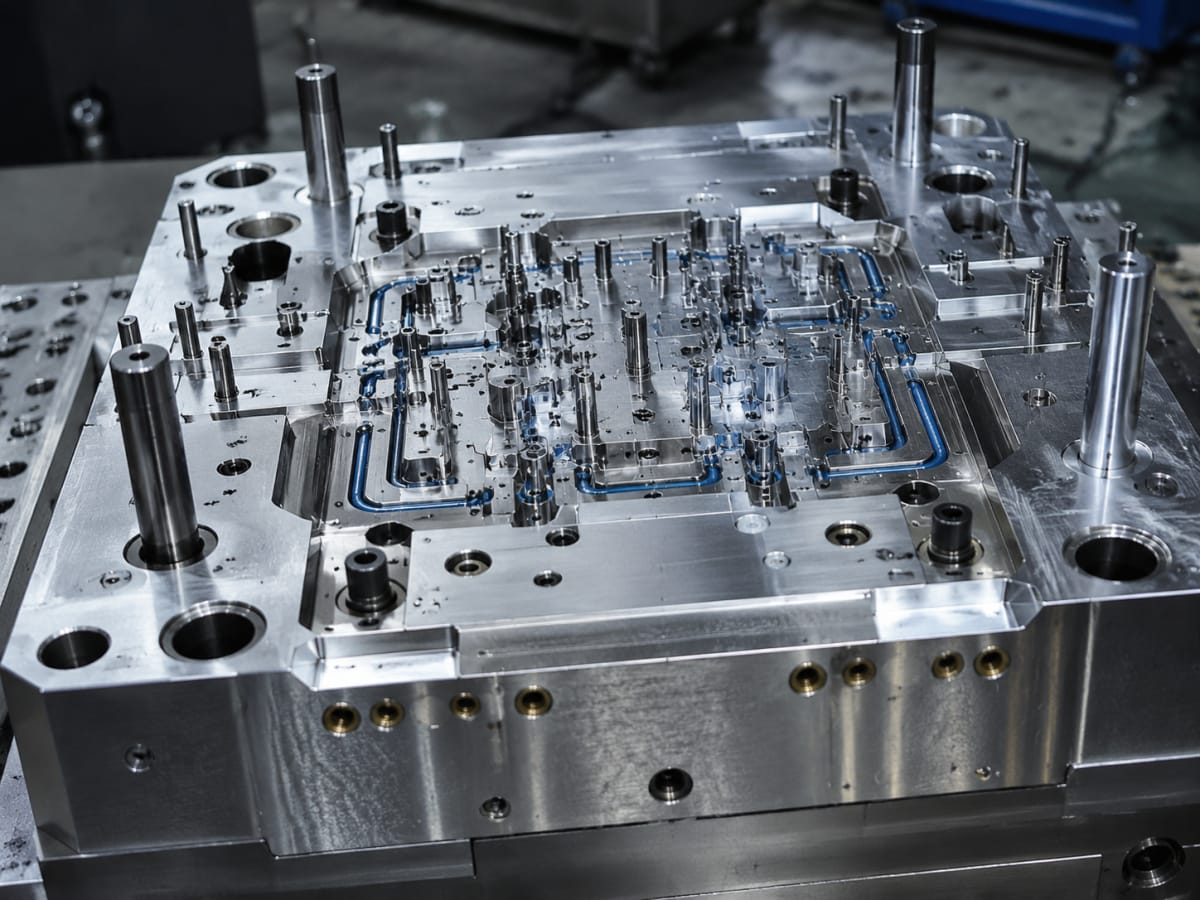
Formværktøjet er ofte den største enkeltinvestering i et sprøjtestøbeprojekt. Derfor skal en dansk køber kende stålkvalitet, antal kaviteter, forventet levetid, køleløsning, udstødningssystem, glidefunktioner og muligheder for fremtidige ændringer. Formen skal dimensioneres efter materiale, tolerancer, volumen og forventet cyklustid, ikke alene efter lavest mulige indkøbspris.
En konstruktionsanalyse før værktøjsstart bør identificere risiko for synkemærker, deformering, svejselinjer, luftlommer, for tynde vægge, vanskelige udstødningsforhold og uhensigtsmæssig placering af indløb. For komplekse huse, dæksler, bakker, indsatsemner og kapslinger bør leverandøren forklare, hvordan delingslinjer, indløb og udstødere påvirker synlige flader og funktionelle mål.
Det er afgørende at skrive, hvem der ejer formen. Kontrakten skal klart fastlægge, at kunden ejer værktøjet efter betaling, hvilke data kunden modtager, hvilke betingelser der gælder for flytning, og hvordan værktøjet forsikres. Afklar også, om der er begrænsninger for værktøjets eksport, og om leverandøren kan levere komplet dokumentation ved flytning til en anden fabrik.
VærktøjselementHvad der bør vurderesKontrolmetodeKonsekvens for pris og driftAntal kaviteterMatcher antal huller årsforbrug og ønsket stykomkostning?Sammenlign cyklustid, volumen og investeringsniveauFlere huller sænker ofte stykomkostningen, men øger værktøjsprisenFormstålEr stålet egnet til plasttype, slid og forventet levetid?Bed om specifikation og varmebehandlingsdataForkert valg kan give hurtig slitage og ustabile målKølingEr kølekanalerne designet til ensartet afkøling?Gennemgå værktøjstegning og cyklusberegningDårlig køling øger cyklustid og risiko for deformationIndløbPåvirker indløbet synlig flade, styrke eller efterbearbejdning?Se fyldningsanalyse og prøveemnerForkert placering kan give mærker og svage samlingerUdstødningKan emnet frigøres uden mærker eller deformation?Kontrollér udstøderplacering på tegning og prøveemneUdstødningsmærker kan skade funktion og udseendeVedligeholdelseHvornår rengøres, smøres og inspiceres formen?Bed om serviceplan og registrering pr. produktionskørselForebyggende service reducerer stop og kvalitetsfejlReservedeleEr kritiske sliddele identificeret og tilgængelige?Se reservedelsliste og leveringstidMaskinstop kan forlænges ved manglende komponenterTabellen hjælper køberen med at skelne mellem et værktøj, der blot kan producere de første prøver, og et værktøj, der kan levere stabilt over den aftalte levetid. Ved serier med mange tusinde eller hundredtusinde emner bør værktøjsvedligeholdelse være en kontraktlig del af samarbejdet.
Materialevalget bestemmer langt mere end emnets udseende. Polypropylen, polyethylen, akrylnitril-butadien-styren, polyamid, polycarbonat, termoplastisk elastomer og tekniske blandinger reagerer forskelligt på varme, fugt, krymp, belastning og ultraviolet lys. Leverandøren skal kunne forklare, hvorfor den foreslåede plast passer til produktets funktion og produktionsforhold.
Ved danske projekter med fokus på cirkulær økonomi bør køberen spørge om mulighed for genanvendt råvare, biobaseret plast eller genbrug af produktionsrester. Det er dog vigtigt at kontrollere konsekvensen for farve, lugt, styrke, dimensionsstabilitet og dokumentation. Genanvendt plast er ikke automatisk det rigtige valg til alle produkter, særligt ikke hvor renhed, farvestabilitet eller høje mekaniske krav er afgørende.
Farvestyring fortjener særskilt opmærksomhed. Bed om farveprøver under den planlagte produktionsbelysning, især hvis produktet skal indgå i en serie med metal, tekstil eller andre plastdele. En farve, der ser korrekt ud i fabrikken, kan fremstå anderledes i et dansk butiksmiljø eller i dagslys.
Nedenstående virksomheder er konkrete navne, som danske købere kan undersøge nærmere. Listen er ikke en rangordning og erstatter ikke en individuel leverandørkontrol. Kapacitet, certificering, materialekompetence og geografisk dækning skal verificeres direkte for den konkrete opgave.
VirksomhedPrimært områdeStyrkerRelevante ydelserGibo PlastSkanderborg og danske industrikunderErfaring med tekniske plastkomponenter og kundetilpassede forløbSprøjtestøbning, værktøj, montage og produktmodningSP MouldingVestjylland, Danmark og eksportmarkederFokus på industrielle plastløsninger og produktionSprøjtestøbte emner, værktøjssamarbejde og teknisk plastBording PlastBording, Midtjylland og nationale kunderDansk nærhed og fleksibilitet ved specialemnerSprøjtestøbning, plastbearbejdning og kundetilpassede deleFyns PlastFyn, Odense-området og danske kunderNærhed til udviklingsmiljøer på FynPlastproduktion, prototyper og mindre serierRostiNorden, Europa og internationale markederStørre produktionsorganisation og erfaring med regulerede markederSprøjtestøbning, montage, emballage og kontraktproduktionLEGO KoncernenBillund og global produktionAvanceret erfaring med præcision, farvestyring og masseproduktionIntern plastproduktion og industriel proceskompetenceTEAM RapidKina samt kunder i Danmark, Europa og internationale markederHurtig overgang fra prototype til formværktøj og serieproduktionSprøjtestøbning, hurtige værktøjer, bearbejdning, finish og montageTabellen kan bruges til at oprette en kortliste. En lokal dansk leverandør kan være bedst, når fysisk nærhed, hyppige ændringer og korte transportveje er afgørende. En international producent kan være relevant, når værktøjsøkonomi, flere fremstillingsprocesser og pris ved større serier har høj prioritet. I begge tilfælde bør køberen gennemføre samme tekniske og kommercielle kontrol.
Et fysisk besøg er ideelt, men en grundig digital gennemgang kan være et første trin, især ved internationale samarbejder. Bed om en rundvisning, hvor kameraet viser lager, materialetørring, maskiner, værktøjsværksted, målerum, karantæneområde, pakning og vareafsendelse. Undgå en præsentation, der kun viser rene maskiner og flotte prøveemner. Målet er at forstå den normale drift.
Under besøget skal der være sammenhæng mellem det, leverandøren siger, og det, der kan ses. Hvis virksomheden oplyser, at den arbejder med systematisk proceskontrol, skal der være opsætningsark ved maskinerne. Hvis den påstår fuld sporbarhed, skal en medarbejder kunne finde data for et tidligere produceret parti. Hvis den lover hurtige reaktioner på fejl, skal den kunne vise en afsluttet reklamationssag med årsagsanalyse og forebyggende handling.
Vurder også arbejdsmiljø og orden. Råvarer skal være beskyttet mod fugt og forurening. Forme skal være mærket og opbevaret forsvarligt. Færdigvarer skal være adskilt fra halvfabrikata. Disse forhold fortæller ofte mere om den praktiske disciplin end salgspræsentationen.
Før kontrakten underskrives, bør køber og leverandør blive enige om en teknisk specifikation, der er entydig nok til at undgå fortolkning. Tegninger skal angive kritiske mål, tolerancer, materiale, farve, overflade, mærkning, emballage og godkendelseskrav. Hvis et mål er afgørende for montage, bør det markeres som kritisk og kontrolleres med en aftalt målemetode.
Prisen bør opdeles i værktøj, prøver, serieemner, efterbearbejdning, montage, pakning, lager, transport og eventuelle ændringer. Det gør det lettere at sammenligne danske og internationale tilbud. Vær opmærksom på, at meget lave tilbud nogle gange udelader vedligeholdelse, reservedele, målerapporter eller særlige emballagekrav.
For en ny leverandør er det fornuftigt at starte med en afgrænset pilotordre. Pilotordren bør teste hele kæden: teknisk dialog, værktøjsopstart, prøveemne, kvalitetsdokumentation, pakning, transport, modtagekontrol og håndtering af eventuelle afvigelser. Først når denne kæde virker, bør årsvolumen flyttes.
KontraktpunktHvad der skal stå klartEksempel på kontrolspørgsmålFordel for køberenTeknisk specifikationTegningsrevision, materiale, tolerancer og udseendeHvilken revision gælder ved produktionsstart?Reducerer fejl ved ændringerFørsteemnegodkendelseAntal prøver, målepunkter og godkendelsesansvarHvem frigiver emnet til serieproduktion?Forhindrer for tidlig serieproduktionVærktøjsejerskabEjendom, opbevaring, flytning og vedligeholdelseKan formen udleveres uden forsinkelse?Beskytter kundens investeringLeveringLeveringstid, transportansvar og forsinkelsesprocedureHvad sker der ved overskridelse af den aftalte dato?Giver bedre planlægningKvalitetskravPrøveplan, acceptgrænser og reklamationsforløbHvordan sorteres og erstattes fejlbehæftede emner?Skaber klarhed ved afvigelserFortrolighedBeskyttelse af konstruktion, filer og værktøjsdataHvem har adgang til tredimensionelle modeller?Reducerer risiko for uautoriseret brugLager og genbestillingMindste ordre, sikkerhedslager og prognoserKan leverandøren holde reservedele til servicebehov?Styrker forsyningssikkerhedenKontraktens formål er ikke at gøre samarbejdet tungt. Den skal gøre ansvar, data og forventninger klare, så begge parter kan arbejde hurtigt, når en ændring, forsinkelse eller reklamation opstår.
Sprøjtestøbning bruges bredt i Danmark, fra små plastdetaljer til komplekse funktionelle samlinger. Kravene varierer betydeligt mellem brancher, og leverandørkontrollen skal følge produktets anvendelse.
Ved komponenter med montagefunktion bør leverandøren kontrollere sammenbygning med modparter, skruer, metalindsatse, tætninger og printkort. Et emne kan godt være inden for sin egen måltolerance og alligevel give problemer, hvis flere tolerancer summer op i den færdige samling.
En dansk udviklingsvirksomhed i Odense, der lancerer et håndholdt analyseapparat, bør prioritere formstabilitet, kosmetiske flader, materialedokumentation og montageprøvning. Leverandøren skal fremstille prøveemner i det endelige materiale, kontrollere kritiske mål og dokumentere, at kabinettet kan monteres med elektronik og tætninger uden spændinger.
En producent af industrielt udstyr i Herning, der bestiller et glasfiberforstærket beslag, bør fokusere på fiberretning, styrke, krymp, værktøjsslid og gentagelighed. Her er en beregnet eller dokumenteret cyklustid mindre vigtig end stabil mekanisk ydelse over mange produktionspartier. Materialebatch og procesvindue skal være sporbare.
En virksomhed i København, der vil markedsføre et forbrugerprodukt med kort leveringstid, kan have fordel af hurtige værktøjer og mindre serier. I dette tilfælde bør leverandørkontrollen især vurdere, hvor hurtigt ændringer kan gennemføres, om formen kan modificeres, og om leverandøren kan håndtere pakning, mærkning og direkte forsendelse til et dansk distributionslager.
TEAM Rapid tilbyder danske kunder en samlet vej fra prototype til serieproduktion med sprøjtestøbning, hurtige værktøjer, bearbejdning, trykstøbning, pladebearbejdning, finish, montage, pakning og direkte forsendelse. Virksomheden arbejder efter ISO 9001:2015, har gennemført mere end 6.000 projekter for over 500 kunder i mere end 25 lande og kan bearbejde komponenter med tolerancer ned til 0,01 mm, når geometri og materiale tillader det. Materialevalg, værktøjskonstruktion og produktionskontrol understøttes af konstruktionsanalyse før værktøjsstart, så risiko for unødigt plastforbrug, svage områder, lange cyklustider og fremstillingsfejl identificeres tidligt. TEAM Rapid kan samarbejde med slutbrugere, distributører, forhandlere, varemærkeejere og enkeltstående udviklere gennem produktion efter kundens tegning, fælles produktudvikling, engrosforløb, mindre bestillinger og regionale samarbejdsmodeller. Virksomheden tilbyder totalentreprise, nøglefærdige løsninger og kundeejede anlægsløsninger, ikke driftsmodeller hvor leverandøren ejer produktionsanlægget eller leverer råvarer i bulk på kundens adresse. TEAM Rapid har dokumenteret erfaring med europæiske og vestlige samarbejdsformer, kunder i blandt andet Danmark, Tyskland, Frankrig og Storbritannien samt en integreret produktionsressource i Kina, men virksomhedens profil angiver ikke et dansk datterselskab eller dansk lager. Derfor bør danske købere aftale konkrete garantier for transport, told, lager, teknisk respons og reklamationshåndtering. Den praktiske sikkerhed ligger i den hurtige tekniske dialog før ordre, løbende digital opfølgning, dokumenteret førsteemnegodkendelse, pakningskontrol og efterfølgende støtte gennem hele værktøjets og produktets levetid.
For projekter, hvor tidlig afprøvning er vigtig, kan danske udviklingsteams bruge hurtig prototypefremstilling til at teste ergonomi, samling og funktion, før der investeres i værktøj. Ved overgang til mindre eller mellemstore serier kan hurtige produktionsværktøjer reducere tiden mellem konstruktion og første markedsmodne emner. Til planlagt produktion af plastkomponenter beskriver virksomhedens sprøjtestøbningsløsninger mulighederne for værktøj, materialer, serieproduktion og efterbearbejdning.
Frem mod 2026 vil danske købere i stigende grad efterspørge dokumenterbar materialeanvendelse, lavere energiforbrug og højere procesgennemsigtighed. Dette påvirker både lokale fabrikker og internationale leverandører.
Automatisering med robotter, kameraovervågning og løbende registrering af procesdata gør det lettere at opdage variationer tidligt. Samtidig bliver digitale produktdata vigtigere, fordi en opdatering af en tredimensionel model skal kunne følges sikkert helt til værktøj, produktionsopsætning og målerapport.
Bæredygtighed vil fortsat drive efterspørgslen efter genanvendte polymerer, lettere konstruktioner og mindre spild. Købere bør dog undgå generelle miljøpåstande og i stedet bede om konkrete oplysninger om råvaretype, genanvendt indhold, produktionsspild, emballage og transport. I Danmark vil krav fra kunder, offentlige indkøb og europæisk regulering øge værdien af sporbare data.
Forsyningsrobusthed bliver også et centralt konkurrencepunkt. Mange virksomheder vil kombinere lokale sikkerhedslagre i Danmark eller Nordtyskland med international produktion. Det kan give en balance mellem konkurrencedygtig fremstilling og kort reaktionstid. I leverandørkontrollen bør der derfor indgå en plan for reservedele, ekstra kaviteter, alternative transportmuligheder og sikkerhedslager.
En ny leverandør bør vurderes før første værktøjsinvestering og igen efter de første serieleverancer. Ved stabile leverandører kan en årlig vurdering være passende, mens leverandører af kritiske komponenter bør følges tættere gennem målerapporter, leveringsdata og reklamationsstatistik.
Nej. Et certifikat er et positivt tegn, men køberen skal stadig kontrollere den konkrete proces, materialesporkbarhed, måleudstyr, værktøjsplan og kapacitet. Certificering erstatter ikke prøveemner og førsteemnegodkendelse.
Det afhænger af volumen, kompleksitet, tid og risiko. Lokal produktion kan give kortere transport og nemmere fysisk dialog. International produktion kan give attraktiv værktøjs- og stykomkostning. Sammenlign altid den samlede omkostning inklusive kvalitet, transport, lager, told, kommunikation og risiko for forsinkelse.
Ejerskabet skal stå klart i kontrakten sammen med formens serienummer, værdi, opbevaringssted, forsikring, serviceansvar og procedure for flytning. Kunden bør modtage dokumentation, der viser, at værktøjet er produceret og identificeret som kundens ejendom.
Som minimum bør køberen overveje målerapport, materialeattest, oplysning om produktionsdato og batch, pakningsliste samt godkendt prøveemnegrundlag. Kritiske produkter kan kræve yderligere dokumentation for proces, farve, funktion og montage.
Ja, hurtige værktøjer er ofte velegnede til validering, mindre serier og tidlige markedsintroduktioner. Køberen skal dog afklare forventet levetid, materialeegnethed, antal emner og muligheder for ændringer, før værktøjet bestilles.
Definér reklamationsforløbet før første ordre. Aftalen bør beskrive svartid, krav til billeder og prøver, årsagsanalyse, sortering, omlevering, kredit og transportansvar. Ved vigtige produkter kan et mindre dansk sikkerhedslager reducere konsekvensen af en uventet afvigelse.
En god tjekliste til kontrol af sprøjtestøbeleverandører gør det muligt at vælge på dokumentation frem for antagelser. For danske virksomheder er den bedste løsning ofte den leverandør, der kan kombinere teknisk forståelse, kontrollerbar kvalitet, tydeligt værktøjsejerskab, realistisk levering og åben kommunikation. Brug lokale og internationale producenter som konkrete muligheder, men frigiv først værktøj og serieproduktion, når kvalitet, data og ansvar er dokumenteret.
Virksomheder, der ønsker en samlet vurdering af prototype, værktøj og serieproduktion, kan læse mere om TEAM Rapids produktionskompetencer eller kontakte TEAM Rapid for teknisk sparring om et konkret dansk projekt.

Tal med vores ingeniørteam om designoptimering, materialevalg, omkostningsreduktion og produktionsplanlægning. Vi betjener globale kunder fra prototype til produktion med hurtige, pålidelige produktionsløsninger.