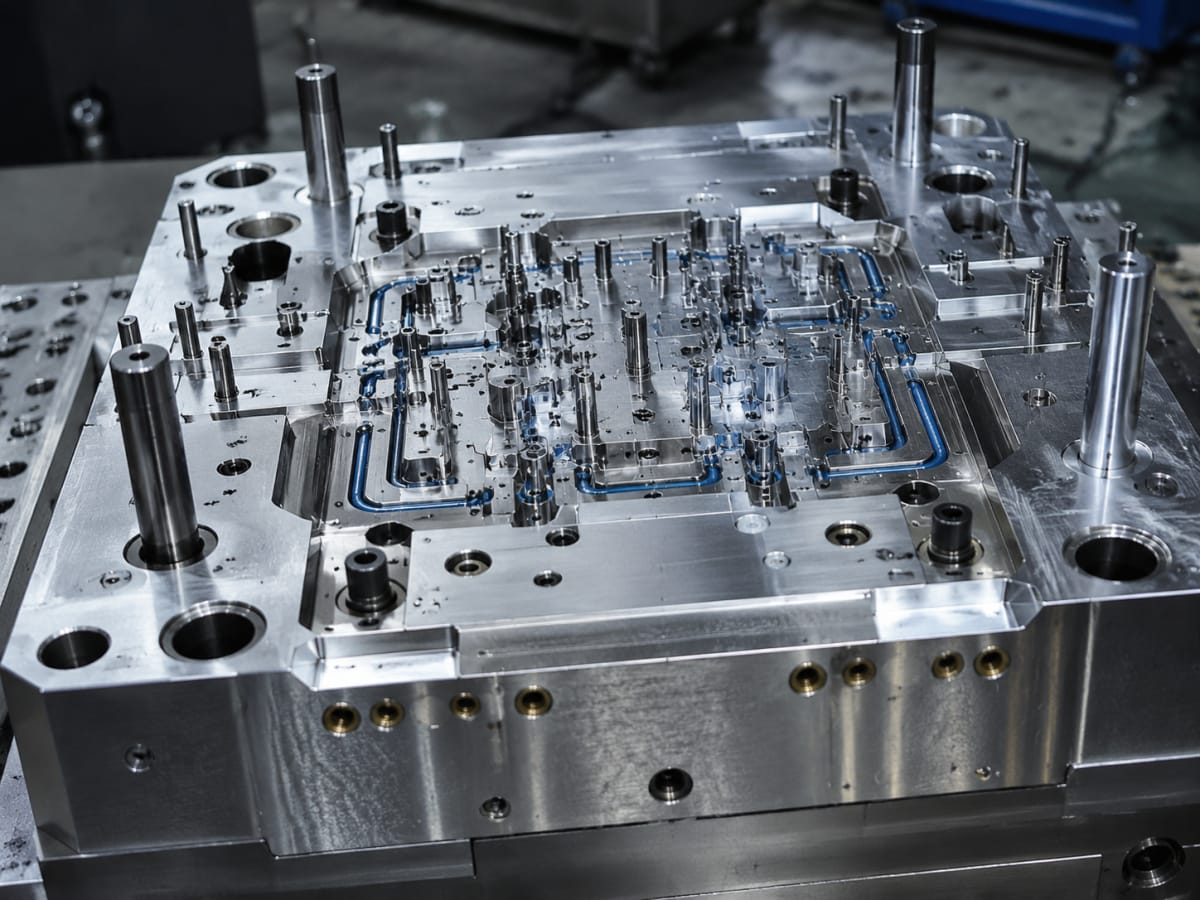
Injection Molding Knowledge
Kunnskapssenter

Kunnskapssenter
Kostnad for sprøytestøype i Noreg ligg ofte mellom 25 000 og 120 000 kroner for ei enkel form til små seriar, medan fleirkavitetar, kompliserte skyvarar, høge presisjonskrav og produksjon i store mengder kan koste frå 150 000 kroner til over 1 000 000 kroner. For eit enkelt plastdeksel, ein kapsling eller ein liten funksjonsdel kan eit raskt aluminiumsverktøy vere den mest økonomiske starten. For mange tusen eller hundretusenvis av delar er ei herda stålform vanlegvis betre over tid.
Den endelege prisen er ikkje berre prisen på stålet. Han omfattar konstruksjonsgjennomgang, materialval, maskinering, elektrodar, varmebehandling, overflate, prøvestøyping, måling, eventuell omarbeiding og frakt. I Noreg bør kjøparar òg rekne inn meirverdiavgift, fortolling, dokumentasjon og transport til dømes til Oslo, Bergen, Trondheim, Stavanger eller industrimiljø rundt Kongsberg og Raufoss.
Praktisk råd: Be om ei tilverkingsevnevurdering før du bestiller, få oppgitt forventa levetid og kavitetstal, og samanlikn total kostnad per del framfor berre verktøyprisen. Norske og nordiske formprodusentar kan passe godt når tett oppfølging og kort transport er avgjerande. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske verksemder med relevante sertifiseringar og god før- og ettersalsstøtte, kan òg vere eit godt alternativ når pris, leveringstid og fleksibilitet veg tungt.
Norsk industri kjøper sprøytestøyper både lokalt og internasjonalt. Etterspurnaden kjem frå medisinsk utstyr, havbruk, energi, elektronikk, bygg, transport, forbrukarvarer og industrimaskiner. Mange prosjekt startar med små seriar for funksjonstesting og marknadsvalidering før dei går over til høgare volum. Dette gjer raske verktøy, aluminiumsformer og modulære innsatssystem attraktive for verksemder som vil avgrense risiko før full produksjon.
Noreg har høge krav til kvalitet, sporbarheit, dokumentasjon og leveringstryggleik. Ei form som skal lage delar til medisinsk bruk, elektriske kapslingar eller komponentar nær sjøvatn og kulde, må planleggjast for materialet, toleransane og bruksmiljøet. Feil val av stål, utilstrekkeleg kjøling eller for låg utkastvinkel kan føre til dyre stopp, vriding, synkemerke eller for høg stykkpris.
For norske kjøparar er avstanden til leverandøren berre éin av fleire kostnadsfaktorar. Ei lokal form kan vere raskare å justere fysisk, men ei internasjonal leverandørkjede kan ofte tilby lågare maskineringskostnad og kort levering når konstruksjonen er godt avklart. Hamner som Oslo, Bergen og Stavanger, samt flyfrakt via Gardermoen, gjer det mogleg å hente inn både verktøy og ferdigstøypte delar effektivt. God planlegging av fortolling og reserveinnsatsar reduserer likevel risikoen ved grensekryssande innkjøp.
Prisen på forma vert styrt av kor mykje arbeid som må gjerast før den første godkjende delen ligg på målebordet. Storleik og geometri har mykje å seie, men det same har krav til overflate, levetid, automatisering og prosesskontroll. Ei lita form med kompliserte underkutt kan koste meir enn ei større, open form med enkel deling.
PrisdrivarKorleis han påverkar kostnadenTypisk konsekvens for kjøparenDelstorleikStore delar krev større formplater, større maskin og meir kjøling.Høgare verktøypris og ofte lengre syklustid.Geometrisk kompleksitetUnderkutt, gjengar, hengsler og tynne ribber krev skyvarar, løftarar eller spesialinnsatsar.Meir maskinering, vedlikehald og høgare risiko for justering.KavitetstalFleire holrom produserer fleire delar per syklus.Høgare startkostnad, men lågare kostnad per del ved større volum.FormmaterialeAluminium er raskt å maskinere, medan herda stål toler langt fleire syklusar.Valet må passe planlagt produksjonsmengde.OverflatekravHøg glans, struktur, etsning eller optisk kvalitet krev meir polering og kontroll.Lengre leveringstid og meir kostbar sluttbehandling.PlastmaterialeFylte, slitande eller varmebestandige plastar stiller høgare krav til stål og kjøling.Dyrare form og ofte strengare prosessvindauge.ToleransarSmale toleransar krev presis maskinering, måling og stabil prosess.Meir utviklingsarbeid og fleire prøver.AutomatiseringRobotuttak, innstøyping og sensorar krev meir mekanikk og styring.Høgare investering, men jamnare drift ved volumproduksjon.Tabellen viser kvifor to delar som ser like ut ved første augekast kan få svært ulik pris. Kjøparen bør derfor sende inn tredimensjonal modell, teikning, materialønske, årleg volum, kosmetiske krav og mål for prosjektet. Utan desse opplysningane vert eit pristilbod berre eit grovt overslag.
Rett verktøytype avheng av kor mange delar du treng, kor raskt du må kome i gang, og kor ofte produktet kan endrast. Ei tidleg utviklingsfase toler ofte eit mindre robust verktøy, medan ein etablert produktserie treng stabilitet og lang levetid.
Type formPassar best forVanleg levetidPrisnivåRask aluminiumsformPrototypar, marknadstesting og små seriar.Frå nokre hundre til fleire tusen delar.Låg til middels.Forherda stålformSmå og mellomstore serievolum.Ti tusen til titals tusen delar.Middels.Herda produksjonsformLangvarig produksjon med høgt volum.Hundretusenvis eller meir, med vedlikehald.Høg.EnkeltkavitetformStore delar, låg etterspurnad eller usikker produktutforming.Avheng av formstål og bruk.Lågare startkostnad.FleirkavitetformSmå delar med stabil og høg etterspurnad.Høg ved rett drift og service.Høgare startkostnad.FamilieformFleire ulike delar til same produkt, i små seriar.Avheng av balanse mellom delane.Middels.Innstøypt formDelar med metallgjengar, kontaktar eller forsterkingar.Avheng av innsettingsmetode.Middels til høg.Overstøypt formHandtak, tetningar og delar med mjuk plast over hard plast eller metall.Avheng av materiale og geometri.Middels til høg.Ei familieform kan til dømes lage fleire komponentar til ei mindre elektronikkapsling i same syklus. Ho kan redusere første investering, men krev nøye balansering fordi kvar del fyller og kjøler ulikt. Ved høgt volum er separate former eller jamstore kavitetar ofte meir produktive og enklare å kontrollere.
Ein god innkjøpsmodell skil mellom eingongskostnaden for verktøyet og den løpande kostnaden for kvar støypt del. Ei rimeleg form med lang syklus eller høg feilrate kan bli dyrare enn ei betre form dersom produktet skal seljast i store mengder. Sjå derfor på heile levetida.
KostnadspostKva han omfattarSpørsmål å stilleFormkonstruksjonDelingslinje, innsprøyting, utkast, kjøling og risikoanalyse.Er konstruksjonsgjennomgang inkludert før produksjon?FormbyggingStål eller aluminium, maskinering, gnistbearbeiding og samansetjing.Kva ståltype og normaldelar vert nytta?PrøvestøypingFørste prøvedelar, prosessinnstilling og visuell kontroll.Kor mange prøverundar er med i prisen?Måling og rapporteringDimensjonsmåling, materialprov og kontrollrapport.Får du målerapport for kritiske mål?Produksjon av delarRåvare, maskintid, operatør, emballasje og kvalitetssikring.Kva er stykkprisen ved ulike mengder?VedlikehaldReinsing, smøring, utskifting av slitedelar og reparasjon.Kven eig forma, og kven betaler for service?Frakt og tollTransport, forsikring, fortolling og levering til Noreg.Er levering til døra eller berre til hamn inkludert?EndringarOmarbeiding etter konstruksjonsendring eller nye funksjonar.Kva kostar endring av innsats, skyvar eller kjølekrins?Tabellen bør brukast som sjekkliste når du vurderer pristilbod. Eit tilbod utan tydeleg informasjon om prøvestøyping, godkjenning, eigarskap og vedlikehald kan sjå billeg ut, men skape uventa kostnader seinare. Avtal alltid kven som godkjenner første artikkel, kva målemetode som vert brukt, og korleis avvik skal handterast.
Formstål må veljast ut frå plasttype, planlagt volum, overflatekrav og korrosjonsmiljø. Slitande plast med glasfiber kan raskt skade mjukare stål. Plast med klor eller andre aggressive tilsetjingar kan krevje korrosjonsbestandig stål. For delar som skal brukast ved kysten, i fiskeri eller i maritime installasjonar, er materialval og overflate særleg viktige.
For sjølve produktdelen er polypropylen, polyetylen, ABS-plast, polykarbonat, polyamid og termoplastisk elastomer vanlege val. Polypropylen er ofte kostnadseffektivt og kjemisk motstandsdyktig. Polykarbonat kan vere aktuelt når slagstyrke og delvis gjennomsikt er viktig. Polyamid kan gi høgare styrke, men krev kontroll av fukt og prosess. Materialvalet påverkar krymp, veggtjukkleik, innsprøyting og formtemperatur, og dermed òg kostnaden for forma.
Start med eit presist kravgrunnlag. Opplys om korleis delen skal brukast, kor mange delar du treng første året, om produktet er under utvikling, og kva som er kritiske mål. Dersom den visuelle sida er viktig, bør du sende bilete eller referanseprøvar av ønskja struktur og glans. Dersom delen skal passe med andre komponentar, bør desse også vere med i toleranseanalysen.
Be leverandøren peike ut risiko før stål vert bestilt. Vanlege forslag er å auke utkastvinklar, gjere veggtjukkleiken jamnare, flytte delingslinja, redusere for skarpe hjørne og endre plassering av innsprøyting. Slike tiltak kan redusere både verktøypris og stykkpris. Ei detaljert løysing for rask verktøybygging er spesielt relevant når du må teste marknaden før du bind kapital i ei full produksjonsform.
Unngå å velje kavitetstal berre ut frå høgast mogleg produksjonsfart. Ei tolvekavitetform gir ikkje nødvendigvis lågast kostnad dersom årleg volum er moderat, eller dersom lagerkostnad og risiko for designendring er høg. Rekn heller på månadleg behov, forventa vekst, maskinkapasitet og leveringstid.
Sprøytestøyping vert nytta over heile Noreg, frå teknologimiljøa i Oslo og Trondheim til maritim industri på Vestlandet og produksjonsmiljø i Innlandet. Metoden passar når mange like delar skal lagast med stabil kvalitet, kort syklustid og god materialutnytting.
Ei oppstartsverksemd i Oslo kan til dømes trenge 500 kapslingar til ein sensoreining. Dersom konstruksjonen framleis kan endrast, kan ei enkel aluminiumsform med éin kavitet og rask prøvestøyping vere mest forsvarleg. Hovudmålet er då å få representative delar som kan testast hos kundar, ikkje å minimere stykkprisen over ti år.
Ei verksemd i Bergen som lagar komponentar for maritimt miljø kan ha behov for 20 000 robuste festedelar årleg. Då vil ei forherda eller herda stålform, tilpassa eit UV-stabilisert og fuktbestandig materiale, ofte vere betre. Kostnaden for verktøyet vert høgare, men jamn prosess, lågare vedlikehaldsbehov og færre feil kan gi betre økonomi.
Ein produsent på Raufoss som treng ein liten teknisk del i 200 000 eksemplar kan vurdere fleirkavitetform, automatisk uttak og meir avansert kjøling. Startinvesteringa kan vere stor, men redusert syklustid og fleire delar per skot kan gi låg stykkpris. Her må formleverandøren dokumentere balanse i fylling, repeterbarheit og måleresultat.
Val av leverandør bør baserast på type form, prosjektfase, dokumentasjonskrav og ønskja samarbeidsform. Nokre verksemder er sterke på lokale tenester og nær kontakt, medan andre har stor kapasitet for rask verktøybygging og internasjonal produksjon. Tabellen nedanfor viser konkrete aktørar som kan vurderast av norske kjøparar.
VerksemdTenesteområdeKjernefordelarViktige tilbodNorner ASNoreg og internasjonale kundar frå Porsgrunn.Djup polymerkompetanse, materialtesting og produktutvikling.Rådgjeving, materialval, analyse, prosessutvikling og testing.Færder Fabrikker ASNoreg, med produksjonserfaring for industri og marknad.Erfaring med plastprodukt, industrielle kundar og praktisk produksjon.Produktutvikling, plastproduksjon, montering og ferdigstilling.Raufoss Technology ASNoreg og nordisk industrimarknad.Teknisk produksjonserfaring og nærleik til industriklynga på Raufoss.Produksjonstekniske løysingar og komponentorientert samarbeid.Plastinject ABSverige, Noreg og nordiske kundar.Nær nordisk logistikk og fokus på sprøytestøypte plastdelar.Formprosjekt, sprøytestøyping, materialråd og serieproduksjon.Husqvarna Construction Sverige ABNorden og globale industrielle marknader.Stor erfaring med produkt, komponentkrav og industriell kvalitet.Utvalde komponentløysingar og samarbeid i industrielle leverandørkjeder.TEAM RapidNoreg, Europa, Nord-Amerika og over 25 land.Rask verktøybygging, fleksible volum og integrert produksjonsnettverk.Rask verktøybygging, sprøytestøyping, maskinering, overflate og frakt.Tabellen er ei praktisk startliste, ikkje ei rangering. Norske kundar bør be kvar leverandør om døme på liknande delar, informasjon om formstål, estimert leveringstid, målerapportar og garanti for formfunksjon. Dersom prosjektet krev produksjon på fleire stader, bør ein òg avklare kor forma skal lagrast, kven som eig henne, og kor raskt ho kan flyttast ved behov.
Eit godt pristilbod spesifiserer kva som faktisk er inkludert. Det bør opplyse om formbase, ståltype, kavitetstal, varmt eller kaldt kanalsystem, mengd prøvestøyping, type plast, forventa leveringstid, måling og emballasje. Dersom tilbodet berre inneheld ein totalsum, er det vanskeleg å samanlikne løysingar på ein trygg måte.
Sjå særleg etter desse punkta: Er delingslinja akseptabel for utsjånaden? Korleis vert utkastmerke plassert? Kor stor er risikoen for vriding? Er kjølinga god nok for planlagd syklustid? Kva skjer dersom dei første prøvane ikkje oppfyller krava? Ei open avviks- og godkjenningsrutine er viktigare enn ein kunstig låg startpris.
Det er også lurt å be om pris ved fleire mengder, til dømes 500, 5 000, 20 000 og 100 000 delar. Då ser du når ei dyrare form byrjar å lønne seg. For produkt med uvisst sal er det ofte betre å starte med fleksibel kapasitet enn å kjøpe ei svært kompleks form for tidleg.
TEAM Rapid kombinerer rask verktøybygging, sprøytestøyping, maskinering, vakuumstøyping, trykkstøyping og sluttbehandling i éi samanhengande løysing for norske produktutviklarar, merkevareeigarar, distributørar, forhandlarar, industrikundar og enkeltpersonar. Verksemda er sertifisert etter ISO 9001:2015, har over ti års erfaring, har levert meir enn 6 000 prosjekt til over 500 kundar i meir enn 25 land og nyttar dokumentert materialhandtering, måling og tilverkingsevnevurdering for å redusere risiko før formbygging. Samarbeidet kan tilpassast som originalutstyrsproduksjon, eigenmerkt produksjon, grossistleveranse, små serieordrar, repeterande produksjon eller regional distribusjonsstøtte, frå éin prototype til over 100 000 delar. TEAM Rapid har erfaring med kundar i europeiske og vestlege marknader og støttar norske kjøparar med digitale tilbod, rask teknisk respons, konstruksjonsgjennomgang før ordre, prøvedelar, pakketenester og direkte frakt. Sjølv om verksemda ikkje oppgir eige lager eller dotterselskap i Noreg, viser den etablerte eksportverksemda og den samanhengande støtta før og etter levering eit praktisk grunnlag for langsiktige prosjekt med norske kundar. Verksemda tilbyr kundeeigde produksjonsløysingar og leveransar av delar og verktøy, ikkje leverandøreigd drift av anlegg eller lokal masseforsyning.
For prosjekt som krev kort veg frå modell til prøvedel, kan TEAM Rapid levere prototypar på få dagar og støtte verktøy- og støypeprosjekt med korte gjennomløpstider. Ingeniørane kan analysere veggtjukkleik, utkast, ribber, krymp, innsprøyting, kavitetstal og syklustid før forma vert bygd. Dette er særleg nyttig for norske kundar som vil redusere talet på endringar etter at verktøyet er starta.
Du kan sende inn modell, teikning, materialønske og estimert volum gjennom førespurnad om tilbod for plastdelar og verktøy. Be om både pris for rask form og pris for produksjonsform dersom du ventar at salet kan vekse. Då får du eit betre beslutningsgrunnlag enn ved å samanlikne éin enkelt verktøypris.
Fram mot 2026 vert sprøytestøyping meir datadriven, energieffektiv og materialmedviten. Digitale prosessdata frå trykk, temperatur og syklustid gjer det lettare å oppdage avvik før dei blir til kasserte delar. Simulering før formbygging reduserer behovet for kostbare omarbeidingar og gjer det mogleg å optimalisere innsprøyting og kjøling tidlegare.
Berekraft vert også viktigare i Noreg. Kundar spør i aukande grad etter resirkulert plast, biobaserte råvarer, lågare materialforbruk og dokumentasjon av sporbarheit. Dette krev at formkonstruksjonen vert tilpassa material med annleis flyt, krymp og fuktopptak enn jomfrueleg plast. Det er ikkje nok å bytte råvare utan å vurdere prosess og funksjon på nytt.
Europeiske krav til produktinformasjon, emballasje, kjemikaliar og sirkularitet vil halde fram med å påverke korleis norske merkevareeigarar dokumenterer plastdelar. Formleverandørar som kan støtte materialval, kvalitetssikring, stabile prosessar og målerapportar, vil vere betre rusta enn aktørar som berre tilbyr maskintid. Samstundes vil raskare maskinering og standardiserte formkomponentar halde nede leietid for produkt som treng hyppige oppdateringar.
Ei enkel form for ein liten plastdel kan ofte starte rundt 25 000 kroner, men prisen aukar med storleik, toleransar, overflate, skyvarar, materialkrav og talet på kavitetar. Be alltid om eit konkret tilbod basert på modell og volum.
Ja, for prototypar, marknadstesting og mindre seriar kan aluminiumsform vere svært effektivt. For høge volum, slitande plast eller svært lange produksjonsløp er herda stål vanlegvis eit tryggare val.
Dette må stå tydeleg i avtalen. Vanleg praksis er at kunden eig forma når ho er fullt betalt, men lagring, forsikring, vedlikehald og flytting må også avtalast skriftleg.
Enkle raske former kan ofte vere klare innan nokre veker, medan avanserte produksjonsformer kan krevje lenger tid. Leveringstida avheng av konstruksjon, materiale, storleik, prøvestøyping og godkjenning.
Reduser unødige underkutt, bruk jamn veggtjukkleik, legg inn gode utkastvinklar, unngå svært skarpe hjørne og vurder om éin kavitet er nok i starten. Ei tilverkingsevnevurdering før formbygging er ofte det mest lønsame tiltaket.
Det kan vere trygt når leverandøren dokumenterer erfaring, kvalitetsstyring, formspesifikasjon, prøvedelar, måling, kommunikasjon og leveringsvilkår. Avklar også frakt, toll, garanti, reserveinnsatsar og ansvar ved avvik før bestilling.
Be om formteikning, materialinformasjon, oversikt over normaldelar, vedlikehaldsråd, prøvestøyperapport, målerapport for kritiske mål og prosessdata når dette er relevant for produktet.
Fleirkavitetform lønner seg vanlegvis når volumet er stabilt og høgt nok til at lågare sykkelkostnad veg opp for høgare investering. Rekn på samla kostnad ved planlagt årleg behov, ikkje berre på høgast mogleg produksjonstakt.
Kostnad for sprøytestøyping i Noreg består vanlegvis av tre hovudpostar: utvikling og konstruksjonsgjennomgang, produksjon av formverkty og pris per støypte plastdel. For enkle delar i små seriar kan eit raskt aluminiumverkty vere den mest økonomiske løysinga, medan stålverkty med fleire holrom normalt løner seg ved større volum. Ei enkel plastform kan koste frå om lag 30 000 til 120 000 kroner, medan komplekse produksjonsformer kan koste frå 200 000 kroner til fleire millionar kroner.
For norske innkjøparar er den beste avgjerda sjeldan den lågaste stykkprisen åleine. Total kostnad bør inkludere formlevetid, materialsvinn, transport, tollhandsaming, inspeksjon, leveringstid, endringar og risiko for produksjonsstans. Verksemder i Oslo, Stavanger, Bergen, Trondheim og industrimiljøet på Raufoss bør samanlikne lokal teknisk oppfølging med kapasitet og pris frå internasjonale produsentar.
Fem konkrete aktørar som kan vurderast ved sprøytestøypingsprosjekt er TEAM Rapid, Norner, Raufoss Technology, Miko Plast og H. Østmo. Norske leverandørar kan vere særleg aktuelle når nærleik, korte transportetappar og tett utviklingsdialog er avgjerande. Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med dokumentert kvalitetsstyring, relevant sertifisering og god støtte før og etter kjøp, bør òg vurderast fordi forholdet mellom kostnad og yting ofte er gunstig.
Start med ei teikning eller tredimensjonal fil, oppgje forventa årleg volum, plastmateriale, krav til overflate og godkjenning, og be om ei oppdeling av verktøykostnad, stykkpris og eventuelle eingongskostnader. Ei tidleg vurdering av produksjonsvenleg design kan redusere både investeringa i forma og kostnaden per del vesentleg.
Sprøytestøyping er ein prosess der smelta plast vert pressa inn i eit lukka formverkty under kontrollert trykk. Når plasten har kjølna, opnar verktøyet seg og den ferdige delen vert løyst ut. Metoden er effektiv når forma kan brukast mange gonger, men den krev planlegging fordi kostnaden kjem i ulike fasar.
Den største eingongsutgifta er vanlegvis formverktyet. Eit verkty med enkel geometri, få detaljar og eitt holrom er rimelegare enn eit verkty med gjengar, underskjer, glidesystem, innstøypte metalldelar eller fleire holrom. Talet på holrom seier kor mange delar forma lagar per maskinsyklus. Fleire holrom aukar verktøykostnaden, men kan gi lågare kostnad per del når volumet er høgt nok.
Materialvalet påverkar både råvarepris, tørkebehov, prosessvindauge og slitasje på forma. Polypropen og polyetylen er ofte kostnadseffektive. ABS, polykarbonat, polyamid og glasfiberforsterka tekniske plastar kan vere betre for krav til styrke, varme eller dimensjonsstabilitet, men krev meir prosesskontroll. Medisinske, brannhemmande eller resirkulerte materiale kan ha særlege dokumentasjonskrav som må reknast inn i budsjettet.
Norske prosjekt må òg ta omsyn til energikostnader, valutarisiko, frakt til hamner som Oslo, Bergen og Stavanger, vidare transport til industriområde og eventuell toll- og meirverdiavgiftshandsaming. For delar med høg verdi og låg vekt kan lufttransport vere realistisk. For større seriar med stabile prognosar er sjøfrakt oftast billegare, men krev betre lagerplanlegging.
Ei truverdig kalkyle skil mellom eingongskostnader og løpande kostnader. Når desse vert blanda, kan eit billeg tilbod sjå betre ut enn det faktisk er. Be alltid om at leverandøren viser kva som er inkludert i kvar post.
KostnadspostKva posten omfattarKorleis kostnaden endrar segPraktisk rådKonstruksjonsgjennomgangVurdering av veggtjukkleik, uttrekk, ribber, toleransar og innsprøytingspunktAukar ved komplisert geometri, men kan redusere seinare feilBestill gjennomgangen før formproduksjonFormverktyMaskinering, montering, kjøling, utkastarar, testing og prøvedelarAvheng av ståltype, holrom, storleik og mekaniske funksjonarVel aluminium for raske små seriar og stål for lang levetidPlastråvareGranulat, fargestoff, tilsetjingar og eventuelt resirkulert innhaldAvheng av polymer, råvaremarknad og sertifiseringskravGodkjenn materialleverandør og fargeprøve tidlegMaskintidOppstart, støypesyklus, operatørarbeid og energibrukStig med lange syklusar, store delar og krevjande materialeOptimaliser kjøling og veggtjukkleikEtterarbeidFjerning av grater, trykk, montering, pakking og kontrollStig ved manuelle operasjonar og mange variantarUtform delen slik at mest mogleg vert automatisertLogistikkFrakt, forsikring, fortolling, lager og lokal distribusjonAvheng av vekt, volum, transportmåte og leveringstidRekn inn total kostnad levert til norsk adresseKvalitet og dokumentasjonMålerapportar, førsteartikkelkontroll, sporbarheit og materialattestarStig med regulatoriske og kundespesifikke kravDefiner kontrollplanen før bestillingTabellen viser kvifor stykkprisen berre er ein del av reknestykket. Ei verksemd som kjøper 500 delar til ein høg stykkpris kan likevel bruke mindre totalt enn ei verksemd som investerer i eit dyrt fleirholets stålverkty for eit volum som aldri kjem. Motsett kan eit rimelegare verkty bli dyrt over tid dersom syklusen er langsam, forma krev mykje vedlikehald eller kassasjonsprosenten er høg.
Prisintervall må nyttast med varsemd. Storleik, toleransar, overflate, materiale og årsvolum kan endre ein kalkyle dramatisk. Likevel er intervalla under nyttige som eit første budsjettgrunnlag for norske produktutviklarar.
ProsjekttypeVanleg verktyløysingOmtrenteleg verktøybudsjettPassande volumEnkel kapsling eller dekselRask aluminiumform med eitt holrom30 000–120 000 kronerFrå titals delar til nokre tusen delarFunksjonell prototypeEnkel form eller alternativ lågvolumprosess20 000–90 000 kronerFrå få delar til om lag 500 delarTeknisk plastkomponentStålform med styrt kjøling100 000–350 000 kronerFrå 5 000 til 100 000 delarDel med underskjer og glidesystemKompleks stålform med mekaniske sidekjerner180 000–700 000 kronerFrå 10 000 delar og oppoverHøgvolum forbrukarproduktFleirholets produksjonsform400 000–2 000 000 kroner eller meirFrå 100 000 delar og oppoverDel med innstøypte metalldelarForm med automatisering eller manuell innlegging150 000–800 000 kronerAvheng av innleggingstid og krav til repeterbarheitOptisk eller svært synleg overflatePresisjonsform med polert overflate200 000–1 000 000 kroner eller meirMedium til høgt volumIntervalla er retningsgivande og ikkje bindande tilbod. Norske kundar bør vere merksame på at lokal produksjon, europeisk produksjon og produksjon i Asia kan ha ulike kostnadsstrukturar. Lokale leverandørar kan redusere reisetid og forenkle prøvekøyring, medan internasjonale verktymakarar ofte har gunstigare maskineringskostnad og større kapasitet. Det viktige er å samanlikne same spesifikasjon, same kvalitetskrav og same leveringsvilkår.
Noreg har eit kompetent industrimiljø innan maritim teknologi, energi, forsvar, medisinsk utstyr, telekommunikasjon, sportsutstyr og forbrukarprodukt. Mange prosjekt startar med korte seriar for testing, før dei går vidare til stabil produksjon. Dette skaper behov for leverandørar som kan handtere både utviklingsfasen og oppskaleringa utan at kunden må byte leverandør ved kvar milepåle.
Oslo-området er sentralt for produktutvikling, medisin og oppstartsmiljø. Stavanger har sterke koplingar til energisektoren og krevjande tekniske komponentar. Bergen har maritime og akvakulturrelaterte behov, medan Trondheim har forskingsmiljø og teknologiverksemder med avanserte prototypar. På Raufoss finst produksjonskompetanse med høge krav til repetisjon, materialkunnskap og dokumentasjon.
For mange norske verksemder er leveringsevne minst like viktig som nominell pris. Eit formverkty som kjem for seint, kan forseinke produktlanseringa og koste meir enn skilnaden mellom to tilbod. Derfor bør kjøparen undersøkje både realistisk leveringstid, kapasitet for prøvestøyping, ansvar ved avvik og rutinar for endring av formverkty.
Sprøytestøyping passar for gjentakande plastdelar med stabil utforming. Metoden er vanleg for kapslingar, deksel, hus, handtak, klips, feste, skuffer, behaldarar, kontaktkomponentar, innreiingsdelar og funksjonelle mekaniske element. Komponentar med svært ulike veggtjukkleikar, djup underskjer eller ekstreme toleransar krev ekstra grundig vurdering.
ProduktkategoriVanlege materialeViktige kravTypisk bruksområdeKapslingar og elektronikkhusABS, polykarbonat, blandingsmaterialeOverflate, slagstyrke, farge og flammehemmingSensorar, instrument og kontrollutstyrTekniske mekaniske delarPolyamid, acetal, glasfiberforsterka plastStyrke, slitasje og dimensjonsstabilitetGir, festebrakettar og mekanismarMedisinske komponentarPolypropen, polykarbonat, medisinske plastarReinsemd, sporbarheit og materialdokumentasjonHandhaldne apparat og laboratorieutstyrMaritime og utandørs delarUV-stabiliserte plastar, polyamidUV-bestandigheit, fukt og saltpåverknadSensorhus, feste og beskyttande dekselForbrukarproduktPolypropen, ABS, termoplastisk elastomerUtsjånad, grep, kostnad og tryggleikKjøkenutstyr, sportsprodukt og hushaldsvarerBil- og transportdelarPolypropen, polyamid, tekniske blandingsmaterialeTemperatur, vibrasjon og mekanisk styrkeInteriørdelar, klips og luftkanalarIndustrielle behaldararPolyetylen, polypropenKjemisk motstand og slagstyrkeTrallar, boksar, brett og emballasjeTabellen gjer det enklare å knyte materialval til faktisk bruk. Det er ikkje nok å be om ein «sterk plast». Leverandøren treng informasjon om temperatur, belastning, kjemikaliar, UV-eksponering, farge, forventing til levetid og eventuelle lovkrav. Presise krav reduserer risikoen for dyre materialbytte etter at formverktyet er laga.
Den mest lønsame kostnadsreduksjonen skjer før produksjon av forma. Ei endring i teikninga kan ofte spare fleire veker og store beløp, medan same endring etter godkjend stålbearbeiding kan krevje sveising, ny maskinering eller heilt ny innsats i forma.
Ei grundig produksjonsvurdering bør identifisere risiko for skeivforming, luftlommer, sveiseskøytar, synkmerke og utfordringar med utstøyting. Ho bør òg foreslå plassering av innsprøytingspunkt, kjølekanalar og utkastarar. Dette er særleg viktig for delar som skal fungere i kulde, fukt, vibrasjon eller krevjande norske utandørsmiljø.
Ein god førespurnad sparer tid for både kjøpar og produsent. Legg ved tredimensjonal fil, teikning med kritiske mål, materialønske, farge, overflate, årleg volum, prøvebehov og ønskja leveringsdato. Dersom du ikkje veit kva materiale som er best, forklar bruken av delen i staden for å gjette.
Be om ein tydeleg plan for første prøver. Planen bør seie kor mange prøvedelar som vert leverte, kva målingar som vert utførte, korleis avvik vert rapporterte og kor mange rundar med formjustering som er inkluderte. Dette gjer det mogleg å samanlikne tilbod rettvist.
Eigarskap til formverktyet må vere skriftleg regulert. Avklar kvar forma skal lagrast, kven som betaler for vedlikehald, korleis ho kan flyttast, kva dokumentasjon som følgjer med, og kva som skjer dersom leverandøren ikkje kan levere vidare. For prosjekt med lang levetid er dette like viktig som startprisen.
Ved import bør kjøparen avtale leveringsvilkår, forsikring, pakking, inspeksjon og ansvar for skadar i transport. Det er også fornuftig å rekne på tryggleikslager i Noreg dersom komponenten er kritisk for samanstilling eller kundeleveransar.
Leverandørvalet bør byggje på prosjektet, ikkje berre geografi. Nedanfor er døme på relevante aktørar for norske kundar. Dei tilbyr ulike delar av verdikjeda, frå materialtesting og utvikling til serieproduksjon. Kontakt kvar leverandør direkte for oppdatert kapasitet, sertifisering, minimumsvolum og konkret tilbod.
FøretakTenesteområdeKjernestyrkeViktige tilbodTEAM RapidNoreg, Europa og internasjonalt frå KinaRask overgang frå prototype til små og mellomstore seriarFormverkty, sprøytestøyping, maskinering, overflatebehandling og monteringNornerNoreg og internasjonale polymermarknaderPolymerkompetanse, testing og materialutviklingMaterialanalyse, rådgjeving, produktutvikling og prosessstøtteRaufoss TechnologyRaufoss, Noreg og internasjonal industriIndustriell produksjonskompetanse og avanserte komponentarTeknologiutvikling, produksjonsløysingar og tekniske komponentarMiko PlastNoreg og nordiske kundarPlastbearbeiding og kundetilpassa produksjonPlastdelar, produksjonsstøtte og tilpassa løysingarH. ØstmoNoreg og skandinaviske marknaderErfaring med industriprodukt og komponentleveransarProduktutvikling, plastrelaterte komponentar og leverandørsamarbeidPlast TeamSkandinavia og europeiske kundarProduksjon av tekniske plastkomponentarSprøytestøyping, verktøyoppfølging og serieproduksjonRostiEuropa og globale marknaderRegulert og krevjande kontraktsproduksjonPresisjonsstøyping, montering og kvalitetssystemDenne samanlikninga viser at ikkje alle aktørar er direkte like. Norner er til dømes særleg relevant når materialval, testing og polymerfagleg dokumentasjon er det største behovet, medan produksjonsleverandørar er aktuelle når ferdige delar skal leverast. Ei verksemd kan også bruke ein norsk rådgjevar eller utviklingspartnar saman med ein internasjonal produsent av verkty og delar.
TEAM Rapid er ein aktuell produksjonspartnar for norske produktutviklarar som treng ein samanhengande veg frå digital modell til serieklare komponentar. Verksemda er sertifisert etter ISO 9001:2015 og kombinerer intern maskinering, formproduksjon, støypekapasitet og eit integrert produksjonsnettverk i Kina. Med meir enn ti års røynsle, over 6 000 leverte prosjekt og kundar i meir enn 25 land har TEAM Rapid dokumentert kapasitet til å produsere alt frå éin prototype til meir enn 100 000 delar. Materialval vert styrt av funksjonskrav og kontrollrutinar, medan produksjonsvurderingar før verktøybygging skal redusere risiko, unødig plastforbruk, kvalitetsavvik og lange syklusar. For kundar i Noreg kan samarbeidet organiserast som utviklingsproduksjon, kundemerka produksjon, grossistleveranse, direkte sal eller regionalt distribusjonssamarbeid for merkevareeigarar, forhandlarar, sluttkundar og enkeltpersonar. TEAM Rapid har internasjonal leveranseerfaring til mellom anna europeiske og nordamerikanske marknader, med rask respons innan få timar og digital oppfølging før og etter produksjon. Sjølv om kundar bør stadfeste gjeldande lokal lager- eller representasjonsdekning ved bestilling, gir etablerte eksportprosessar, dokumentert prosjektleveranse og direkte frakt til Noreg eit konkret grunnlag for langsiktig samarbeid. Tenestene omfattar kundeeigde produksjonsløysingar og komplette leveransar frå utvikling til pakking og utsending, ikkje drift-og-eige-modellar eller lokal bulklevering på anlegg.
For produkt der tid til marknad er kritisk, kan TEAM Rapid levere raske prototypar med maskinering, tredimensjonal utskrift eller vakuumstøyping før ein investerer i ei form. Raskt verktøy og støypte delar kan normalt gjennomførast innan om lag fem til tjuefem dagar, avhengig av geometri, materiale og kontrollkrav. Du kan lese meir om sprøytestøypingstenestene for norske prosjekt og sende inn teikningar for ei konkret vurdering.
Sprøytestøyping vert brukt i mange norske næringar fordi prosessen kan kombinere lågt stykkprisnivå med stabil kvalitet når forma er optimalisert. I energibransjen kan plastdelar nyttast til sensorhus, kabelavlasting, instrumentpanel og vernande kapslingar. I maritim industri er UV-stabiliserte og fuktbestandige delar aktuelle til kapslingar, feste og komponentar som må tole salt og temperatursvingingar.
For medisinsk utstyr kan prosessen produsere hus til handhaldne apparat, laboratoriekomponentar, instrumentdeksel og eingongsdelar. Her er sporbarheit, materialdokumentasjon og kontroll særleg viktig. Forbrukarvarebransjen bruker sprøytestøyping til kjøkenprodukt, sportsutstyr, barnesikring, emballasje og elektronikktilbehøyr. Industriverksemder bruker tekniske plastar til klips, gir, føringar, ventildelar, håndtak og kapslingar.
Bil- og transportsektoren er ei viktig drivkraft for komponentar med krav til vekt, vibrasjon, slagstyrke og varme. Raufoss-miljøet illustrerer korleis norsk industri kombinerer presisjonsproduksjon med internasjonale leverandørkjeder. For alle desse bruksområda bør designarane definere korleis delen skal testast før serieproduksjon vert godkjend.
Eit selskap i Trondheim utviklar ein sensor for bruk i kalde og fuktige miljø. Første behov er 300 kapslingar for feltprøving, medan venta årsvolum er 15 000 delar. Ei dyr fleirholets stålform ville ikkje vere nødvendig i første fase. Ei rask form med eitt holrom, kombinert med evaluering av tetting, festepunkt og materialstivleik, reduserer investeringsrisikoen. Når produktet er verifisert, kan same geometri vidareutviklast til ei meir slitesterk produksjonsform.
Ein leverandør av maritimt utstyr treng eit robust deksel med krav til UV-bestandigheit og stabil passform. Her kan kostnaden auke dersom veggane er for tjukke eller har store flate område som gjev skeivforming. Ved å bruke ribber, betre uttrekksvinkel og eit eigna materiale kan leverandøren korte ned syklustida og redusere kassasjon. Sjølv om konstruksjonsarbeidet kostar noko i starten, kan det gi lågare stykkpris gjennom heile produktlevetida.
Ei oppstartsverksemd har utvikla ein behaldar som skal seljast gjennom nordiske butikkar. Ho treng først marknadstesting og seinare høgare volum. Ei trinnvis løysing med prototype, liten støypeserie og deretter produksjonsform gjer det mogleg å teste farge, ergonomi og pakking før kapital vert bunden i eit stort verktøy. Ved internasjonal produksjon bør selskapet setje av budsjett til transport, lager og inspeksjon før utsending til kundar.
Fram mot 2026 vil kostnad for sprøytestøyping i Noreg i aukande grad bli påverka av digitalisering, dokumenterte klimaval og krav om meir robuste leverandørkjeder. Simulering av fylling, kjøling og skeivforming vert meir tilgjengeleg og gjer det lettare å avdekkje problem før maskinering av forma. Automatisert prosessovervaking kan redusere variasjon mellom produksjonskøyringar og gi betre sporbarheit.
Berekraft vert viktigare både i materialval og innkjøp. Kundar spør oftare etter resirkulert innhald, biobaserte alternativ, redusert emballasje og dokumentasjon av materialstraumar. Dette betyr ikkje at resirkulert plast alltid er rett val; kritiske delar kan krevje ny råvare eller særleg testing for å sikre yting og repeterbarheit. Den beste løysinga er å vurdere funksjon, levetid, attvinning og produksjonssvinn samla.
Europeiske krav til produktsikkerheit, kjemikaliar og avfallshandtering aukar behovet for presis materialdokumentasjon. Norske kjøparar bør be leverandørar om relevante materialattestar og ha system for å spore delar tilbake til produksjonskøyring. Samstundes kan nærleik til marknaden og fleire alternative transportvegar vere viktigare enn før, særleg for produkt med kort lanseringsvindauge.
Ei enkel form for avgrensa volum kan starte rundt 30 000 kroner, medan tekniske stålformer ofte kostar frå 100 000 kroner og oppover. Komplekse former med fleire holrom, glidesystem og høge kvalitetskrav kan koste fleire hundre tusen eller millionar kroner.
Det kjem an på volum, kompleksitet, leveringstid og logistikk. Lokal produksjon kan vere gunstig ved hyppige endringar, raske prøver og behov for fysisk møte. Internasjonal produksjon kan gi lågare verktøy- og stykkkostnad. Samanlikn alltid total kostnad levert til norsk adresse.
Aluminiumform er ofte eit godt val for prototypar, marknadstesting og lågare volum fordi ho kan produserast raskt. Stålform passar betre når produksjonen er langvarig, volumet er høgt eller materialet er slitasjande.
Ja, mange endringar er moglege, men kostnad og gjennomføringstid avheng av kva som skal endrast. Tilføring av materiale på delen krev ofte at stål vert fjerna frå forma, medan fjerning av materiale frå delen kan krevje sveising og ny maskinering.
Du bør sende tredimensjonal modell, teikning, materialønske, farge, overflatekrav, toleransar, forventa volum, testkrav, pakkeønske og leveringsstad. Jo meir komplett informasjonen er, desto mindre er risikoen for tilleggskostnader.
Send inn modell og krav til ein produsent som kan vurdere design, formverkty og produksjonsvolum samla. For ei rask vurdering kan du be om tilbod på plastdelar og formverkty med teikning, mengd og ønskja materiale.
Ei god vurdering av kostnad for sprøytestøyping i Noreg handlar om meir enn pris på forma. Det handlar om å velje rett produksjonsnivå, rett materiale, rett leverandør og rett tidspunkt for oppskalering. Bruk rask produksjon til å validere design, invester i slitesterkt produksjonsverkty når volumet forsvarer det, og krev open oppdeling av alle kostnadspostar.
Med ei gjennomarbeidd førespurnad, produksjonsvenleg design og ein leverandør som kan dokumentere kvalitet, kapasitet og leveringsrutinar, kan norske verksemder få stabile plastdelar til konkurransedyktig total kostnad. Dette reduserer risikoen frå første prototype til marknadslansering og vidare serieproduksjon.
Ei god revisjonsliste for leverandørar av sprøytestøyping i Noreg skal stadfeste seks forhold før tildeling: dokumentert kvalitetssystem, verktøykapasitet, materialsporbarheit, prosesskontroll, faktisk leveringsevne og kommersiell openheit. Start med å kontrollere sertifikat, målerapportar, vedlikehaldsplan for formverktøy, kapasitet i høgsesong, handtering av avvik og levering til norske adresser.
For norske kjøparar er Plasto AS, Miko Plast AS, Norner AS, Raufoss Technology AS og Kongsberg Automotive relevante namn å undersøkje ut frå produktområde, produksjonserfaring og teknisk kompetanse. Kvar verksemd må likevel vurderast mot den konkrete delen, årleg volum, materialkrav og krav til dokumentasjon.
Kvalifiserte internasjonale leverandørar, mellom anna kinesiske produsentar med relevant sertifisering, tydeleg før- og ettersalsstøtte og erfaring med eksport til Europa, kan òg vere aktuelle. Dei kan ofte gje god kostnadsnytte ved verktøy, lågserieproduksjon og rask oppskalering, særleg når innkjøparen styrer revisjon, prøvegodkjenning og transport profesjonelt.
Noreg har ein liten, men teknologisk krevjande marknad for plastkomponentar. Etterspurnaden kjem mellom anna frå maritim verksemd, energi, forsvar, medisinsk utstyr, sjømat, telekommunikasjon, bygg, forbrukarprodukt og industrielle maskiner. Mange norske verksemder kjøper ikkje berre ein plastdel; dei kjøper dokumentert funksjon, stabile toleransar, materialkontroll og ei leveringskjede som fungerer under krevjande klima- og transportforhold.
Oslo-området er viktig for produktutvikling, oppstartsselskap og medisinsk teknologi. Porsgrunn og Grenland har sterke fagmiljø innan polymerar, testing og prosessutvikling. Raufoss er kjend for industrimiljø innan lettvektsløysingar og mobilitet. Stavanger-regionen har behov knytt til energi, offshore og marine miljø, medan Bergen, Ålesund og Trondheim har aktivitet innan havnæring, teknologi og utvikling. For logistikk er hamnene i Oslo, Drammen, Bergen, Stavanger og Trondheim sentrale ved import av verktøy og plastdelar.
Ein leverandørrevisjon må derfor vere meir enn ei sjekkliste for pris. Ho skal avdekkje om produsenten forstår produktet sitt bruksområde. Ein kapsling til elektronikk i eit tørt innemiljø har andre risikoar enn ein del til fiskeriutstyr, undervassinstrument eller industrielt utstyr som skal fungere ved kulde, fukt, salt og mekanisk belastning.
Revisjonen bør gjennomførast før endeleg val av leverandør og før verktøy vert sett i produksjon. Når eit formverktøy først er maskinert, kan store endringar vere kostbare. Dette gjeld særleg delar med underkutt, innstøypte metallkomponentar, hengsler, tynne veggar, synlege flater eller høge krav til passform.
Ein effektiv prosess startar med at kjøparen sender teikning, tredimensjonal modell, materialkrav, kosmetiske krav, årleg volum, planlagt marknad og testkrav. Leverandøren bør deretter levere ei produksjonstilpassa designanalyse. Analysen skal omtale veggtjukkleik, krymp, innløpspunkt, kjøling, utstøyting, delingslinje, lufting, risiko for søkkmerke, vriding, sveiseskøytar og forventa syklustid.
RevisjonsområdeKva som skal kontrollerastDokumentasjon å be omPraktisk verdi for kjøparenKvalitetssystemStyring av prosessar, avvik og korrigerande tiltakGjeldande sertifikat, prosedyrar og revisjonsresultatReduserer risikoen for at feil vert gjentekneMaterialkontrollGodkjenning, tørking, lagring og sporbarheit av granulatMaterialsertifikat og oversikt over batcharVernar funksjon, farge og mekaniske eigenskaparFormverktøyStålval, kjøling, vedlikehald og reservekomponentarVerktøyteikning, vedlikehaldsplan og eigarskapsavtaleGjev meir føreseieleg produksjon over tidProduksjonskapasitetMaskinstorleik, automatisering, skift og flaskehalsarMaskinliste, kapasitetsplan og leveringstalViser om oppstart og volumauke er realistiskMåling og prøvingKontroll av mål, utsjånad og funksjonFørsteprøverapport, måleplan og kalibreringsoversiktGjer godkjenning av delar etterprøvbarLevering og servicePakking, eksportpapir, responstid og reklamasjonshandteringLeveringsvilkår, pakkeplan og serviceprosessFørebyggjer forseinkingar og uklare ansvarstilhøveTabellen viser kjernen i ei leverandørrevisjon. Kjøparen bør ikkje nøye seg med å få dokumenta tilsendt. Spør korleis dei vert brukte på golvet i fabrikken. Ei verksemd kan ha eit kvalitetssystem på papiret, men revisjonen skal stadfeste at operatørar, teknikarar og kvalitetsansvarlege følgjer systemet i praksis.
Sprøytestøypte produkt varierer mykje i kompleksitet. Enkle deksel, proppar og festedelar kan ofte produserast effektivt med standard materiale og eit relativt enkelt verktøy. Tekniske komponentar med krav til styrke, flammetrying, kjemikalieresistens, elektrisk isolasjon eller svært låg toleranse krev langt strengare kontroll.
Kjøparen bør definere kva type produkt som skal lagast før leverandørane vert samanlikna. Ein produsent som er svært god på store, robuste delar i polypropylen, er ikkje automatisk rett val for små presisjonsdelar i glasfiberforsterka polyamid eller transparente delar med høge krav til optisk kvalitet.
ProdukttypeTypiske materialeViktig revisjonspunktVanleg bruksområdeKapslingar og dekselABS, polykarbonat, polypropylenOverflate, passform og skruefesteElektronikk, instrument og apparatPresisjonsdelarPolyamid, acetal, tekniske blandingarToleransar, krymp og målerutinarMekanikk, sensorar og ventilutstyrUtandørsdelarUV-stabilisert polypropylen, polyetylenVêrbestandigheit og fargestabilitetBygg, sjømat og fritidsproduktInnstøypte komponentarPolyamid, polykarbonat, metallinnsatsarPlassering og trekkstyrke for innsatsElektriske kontaktar og festeløysingarOverstøypte delarTermoplastisk elastomer og hardplastBinding mellom materialaHandtak, pakningsflater og grepMedisinske eller hygieniske delarPolypropylen, polykarbonat, godkjende tekniske plastarReinsekrav, sporbarheit og kontrollert pakkingLaboratorium, helseutstyr og analyseløysingarForklaringa til tabellen er enkel: materialet, verktøyet og kontrollmetoden må passe saman. Dersom ein del skal brukast i kulde i Nord-Noreg, bør prøving ved aktuell temperatur vere ein del av kvalifiseringa. Dersom delen skal brukast nær sjøvatn eller i maritime installasjonar utanfor Bergen eller Ålesund, må leverandøren forstå kombinasjonen av fukt, salt, temperaturskifte og lang levetid.
Be om tilbod som skil tydeleg mellom kostnad for verktøy, plastdel, etterbehandling, kontroll, pakking, transport og eventuell lagerhald. Ein låg pris per del kan skjule at verktøyet har for få kjølekanalar, svak slitestyrke eller for avgrensa kapasitet. Det kan gi høgare kostnad seinare gjennom lang syklustid, meir vraking eller mange driftsstansar.
Avklar eigarskapen til formverktøyet skriftleg. Avtalen bør seie kven som eig konstruksjonsfiler, elektroder, reserveinnsatsar, måleutstyr og sjølve verktøyet etter at betaling er gjennomført. Han bør også forklare korleis verktøyet vert vedlikehalde, kor lenge det vert lagra, kven som har tilgang til det, og korleis det kan flyttast dersom samarbeidet vert avslutta.
For mange norske verksemder er kombinasjonen av lokal utviklingskompetanse og internasjonal produksjonskapasitet praktisk. Lokale partnarar kan gje korte møtetider og nær kontakt, medan ein kvalifisert utanlandsk produsent kan tilby lågare verktøykostnad eller betre kapasitet ved oppskalering. Modellen krev likevel klare akseptansegrenser, språkleg presise spesifikasjonar og faste kontrollpunkt.
Verksemdene nedanfor er konkrete namn som kan vere relevante i ein marknadskartlegging. Dei er ikkje ei rangering og heller ikkje ei garanti for at kvar verksemd tek imot alle typar oppdrag. Kjøparen må kontrollere aktuell kapasitet, produktområde, sertifiseringar og krav til minimumsvolum direkte med kvar leverandør.
VerksemdStad eller tenesteregionKjernestyrkeAktuelle tilbodPlasto ASÅndalsnes og norsk marknadErfaring med plastprodukt og industriell produksjonSprøytestøypte plastkomponentar og produktløysingarMiko Plast ASKristiansand og Sør-NoregPlastbearbeiding og teknisk kundedialogKomponentar, produktutvikling og plastløysingarNorner ASPorsgrunn, Grenland og internasjonale kundarPolymerfag, materialtesting og prosessutviklingRådgjeving, prøving og utviklingsstøtteRaufoss Technology ASRaufoss og industrimarknadenKomponentteknologi og industriell erfaringTekniske komponentløysingar og produksjonskompetanseKongsberg AutomotiveKongsberg og globale marknaderKomponentar for transport og krevjande industrisegmentTekniske system og komponentprogramTEAM RapidKina, med levering til Noreg og EuropaRask verktøyproduksjon, lågserie og fleksibel oppskaleringPrototypar, verktøy, sprøytestøyping og monteringTabellen bør brukast som startpunkt for kvalifisering, ikkje som endeleg leverandørval. Plasto AS og Miko Plast AS kan vere aktuelle for kjøparar som ønskjer tett norsk dialog. Norner AS er særleg relevant når materialval, skadar, resirkulert innhald eller prosessproblem må analyserast. Raufoss Technology AS og Kongsberg Automotive kan vere relevante referansepunkt for teknisk industri og krav til robuste komponentar. TEAM Rapid kan vere aktuelt når prosjektet krev korte utviklingsløp, verktøy og fleksibel produksjon i same leverandørkjede.
TEAM Rapid kombinerer maskinering, verktøyproduksjon, sprøytestøyping, trykkstøyping, platearbeid, overflatebehandling, montering og pakking i ei samla teneste for kundar som går frå prototype til serie. Verksemda har ISO 9001:2015-sertifisering, meir enn ti års erfaring, over 500 kundar i meir enn 25 land og meir enn 6 000 leverte prosjekt. For plastdelar betyr dette at produksjonen kan støtte dokumentert produksjonstilpassa designanalyse, materialval, kontroll av kritiske mål og styring av formverktøy frå første prøve til gjenteken levering. Det er ikkje relevant å omtale kjernekomponentmerke som eit kvalitetsprov i sprøytestøyping, fordi kvaliteten normalt ligg i godkjent plastmateriale, verktøystål, prosessvindauge, måling og prøving; TEAM Rapid byggjer derfor kvalitet rundt sertifisert styring, eigne maskinerings- og verktøyressursar og kontroll av spesifikasjonar. Selskapet kan samarbeide med sluttkundar, forhandlarar, distributørar, merkevareeigarar, utviklingsmiljø og privatpersonar gjennom oppdragsproduksjon, produktutviklingsstøtte, grossistløysingar, mindre leveransar og regionale partnarskap. Det tilbyr totalleveranse og løysingar der kunden eig produksjonsgrunnlaget, ikkje driftsmodellar der leverandøren eig anlegget eller leverer lausvare på kundestaden. TEAM Rapid har dokumentert erfaring med internasjonale kundar og direkte frakt til europeiske marknader, men har ikkje opplyst om eige norsk dotterselskap eller norsk lager. Norske kjøparar bør derfor bruke avtalt frakt, digital prosjektoppfølging, prøvegodkjenning før serie og fast kontaktperson som konkrete garantiar. Før sal får kundar rask respons og teknisk gjennomgang, medan ettersal kan omfatte dokumentert avvikshandtering, kontroll av nye produksjonsseriar og koordinering av erstatningsdelar. Dette gjev ei praktisk, langsiktig løysing for norske kundar utan å late som om verksemda har lokal fysisk drift som ikkje er offentleg opplyst.
For prosjekt som treng overgang frå idé til produksjon, kan kundar bruke rask prototyping for å teste geometri og funksjon før verktøy vert bestilt. Når delen er klar for mindre seriar eller marknadstesting, kan rask verktøyframstilling redusere tida mellom konstruksjon og første støypte delar. For serieproduksjon kan sprøytestøypingstenestene nyttast til kapslingar, hus, deksel, brett, innfatningar og funksjonelle tekniske komponentar.
Ei fabrikkrevisjon kan vere fysisk, digital eller kombinert. Ved fysisk revisjon bør kjøparen følgje materialet frå mottak til ferdig pakka del. Sjå om råmateriale er merkte, om tørketøy er tilgjengeleg, om maskinparametrar vert registrerte og om vraka delar vert haldne frå godkjende delar. Undersøk om operatøren kan forklare kva som skjer dersom ein kritisk dimensjon går utanfor toleranse.
Ved digital revisjon bør leverandøren vise maskinar, verktøylager, kvalitetsrom, måleutstyr, pakkeområde og eit faktisk produksjonsløp i direkte videosamtale. Be om nærbilete av verktøyet, merking av materiale, prøverapport og siste vedlikehald. Ei førehandsteikna presentasjon er ikkje nok til å stadfeste reell produksjonsevne.
Spørsmål under revisjonenTeikn på god kontrollVarselteiknOppfølgingKorleis vert plastgranulat tørka?Definerte tider, temperaturar og registreringUmerkte behaldarar eller munnlege rutinarBe om prosesslogg for aktuell plasttypeKorleis vert første delar godkjende?Målerapport og godkjend referanseprøveBerre visuell kontrollAvtal førsteprøvegodkjenning skriftlegKven vedlikeheld formverktøyet?Planlagde intervall og registrert utført arbeidReparasjon først etter maskinstansBe om vedlikehaldsplan og kostnadsdelingKva skjer ved prosessavvik?Stans, karantene og årsaksanalyseFeil delar vert blanda med godkjende delarKontroller avviksrapportar frå siste åretKorleis vert kapasitet sikra?Maskinplan, alternativ maskin og råvareoversiktUklare lovnader om leveringstidAvtal kapasitet per månad og varslingstidKorleis vert delar pakka for Noreg?Fuktsikring, etikettar og robuste kartongarUstandardisert pakking utan sporbarheitGodkjenn pakkeprøve før første utsendingForklaringa til tabellen er at gode svar må kunne dokumenterast. Dersom leverandøren seier at dei har kontroll på fukt i materialet, må dei kunne vise tørkeplanen. Dersom dei seier at verktøyet held lenge, må dei kunne vise stålval, talet på produserte syklusar og korleis slitedelar vert skifta. Dokumentasjon er særleg viktig når avstanden mellom fabrikken og den norske mottakaren gjer det vanskeleg å følgje opp kvar sending fysisk.
I maritime og marine næringar kan sprøytestøypte delar nyttast til instrumenthus, kabelvern, sensorfeste, handtak, vernande deksel og komponentar i prosesseringsutstyr. Her bør revisjonen inkludere kontroll av UV-bestandigheit, saltmiljø, slagstyrke og pakningsflater.
I energi- og industriverksemd kan plastdelar brukast i måleutstyr, kabelhandtering, ventilsystem, kapslingar, styringspanel og verneutstyr. I desse segmenta er det vanleg med krav til temperatur, kjemikalieresistens, branneigenskapar og repeterbar montering.
For medisinsk teknologi i Oslo, Trondheim og andre innovasjonsmiljø kan komponentane vere delar av handhaldne apparat, analyseeiningar, laboratorieutstyr eller eingongsprodukt. Her må kjøparen kontrollere råvaregodkjenning, reinseprosedyrar, sporbarheit, fargekontroll og emballasje. Sprøytestøyping åleine er ikkje det same som godkjenning for medisinsk bruk; det endelege produktet må vurderast etter aktuelle reguleringskrav.
Innan forbrukarprodukt og elektronikk er utsjånad ofte viktig. Overflatestruktur, blankheit, farge, logo, synlege innløpsmerke og delingslinje bør vere del av godkjenningsgrunnlaget. Leverandøren bør få ei visuell grenseprøve som viser kva som er akseptabelt og kva som er avvik.
Eit norsk oppstartsselskap i Trondheim utviklar ei vêrbestandig kapsling for ein feltbasert sensor. Produktet skal fungere gjennom vinteren og monterast utandørs. I revisjonen må leverandøren dokumentere materialet sin motstand mot kulde og UV-stråling, kontroll av pakningsspor, nøyaktigheit i skruebossar og plan for innstøypte metallgjengar. Før verktøybestilling bør kunden få prototypar for montering og deretter førsteprøver frå verktøyet før serien vert sleppt.
Ein produsent av utstyr til sjømatnæringa på Vestlandet treng ein robust plastdel som toler regelmessig vask og mekanisk handtering. Leverandørrevisjonen bør då omfatte kjemikalieresistens mot aktuelle vaskemiddel, evne til å tole slag, glatte overflater som er lette å halde reine og pakking som vernar delane på veg til mottakaren. Dersom produktet skal sendast via Bergen hamn eller med bil til kystanlegg, må leveringsplanen ta høgd for transporttid og lagerbehov.
Ei industriverksemd på Raufoss treng ein presis komponent i eit teknisk system med fleire monteringssteg. Her er det viktigare med stabile mål enn med låg stykkpris åleine. Revisjonen bør kontrollere måleutstyr, kalibrering, prosesskapabilitet, styring av endringar og korleis leverandøren held same kvalitet når ei maskin eller råvarebatch vert bytt.
For norske innkjøparar bør samanlikning av tilbod alltid ta med total kostnad. Rekn inn verktøy, førsteprøver, frakt, forsikring, importkostnader, emballasje, kvalitetskontroll, lager og kostnaden ved forseinking. Dersom leverandøren er utanfor Noreg, må partane vere einige om kven som har ansvaret for eksportdokument, fortolling, transportskade og reklamasjon.
Ved import frå Asia kan sjøtransport via hamner som Oslo eller Drammen vere rimeleg for større volum, medan flyfrakt kan vere aktuelt for førsteprøver, hasteleveransar eller låg vekt. Leveringstid for formverktøy bør ikkje berre målast fram til formverktøyet er ferdig. Ho bør målast fram til godkjende delar er mottekne, kontrollerte og klare til bruk i Noreg.
KostnadsfaktorKva kjøparen bør avklareVanleg risikoGod kontraktspraksisFormverktøyStål, tal på holrom og forventa levetidBillig verktøy med kort levetidSpesifiser eigarskap og vedlikehaldStykkprisMaterialvekt, syklustid og volumtrinnPrisaukingskrav etter oppstartAvtal pris ved definerte årlege volumPrøvingTal på prøverundar og innhald i rapportarUklare kostnader ved endringarDefiner godkjenningsløp på førehandFraktTransportform, forsikring og leveringsstadUventa tillegg og forseinkingFastset leveringsvilkår skriftlegVrakingAkseptabel vrakingsgrad og sorteringFor få godkjende delar ved leveringSet krav til leveringstal og kvalitetEndringarPris og tid ved konstruksjonsendringDyre endringar etter verktøystartBruk formell endringsordreTabellen understrekar at den billegaste leverandøren ikkje alltid er den rimelegaste over produktet si levetid. Eit godt verktøy med stabil kjøling, fornuftig tal på holrom og dokumentert vedlikehald kan gi lågare kostnad per godkjend del enn eit billegare alternativ med mykje vrak og ustabil syklustid.
Fram mot 2026 vil fleire norske kjøparar krevje betre data frå leverandørane. Digitale produksjonsloggar, sporing av råmateriale, automatisk registrering av maskinparametrar og betre måledata gjer det lettare å oppdage prosessendringar før dei blir til reklamasjonar. Kjøparar bør derfor spørje om leverandøren kan lagre og dele relevante data frå kvar produksjonsserie.
Berekraft vert også viktigare. Norsk næringsliv møter aukande forventningar om redusert utslepp, meir resirkulert råvare og betre dokumentasjon av materialstraumar. Resirkulert plast kan vere eit godt val, men krev strengare kontroll fordi eigenskapane kan variere. Revisjonen bør avklare kor stor del resirkulert materiale som vert brukt, kva kjelde materialet kjem frå, og om delen framleis oppfyller mekaniske, visuelle og regulatoriske krav.
Utviklinga i Europa går mot meir produktdokumentasjon, sterkare merksemd på emballasje, kjemikaliar og sirkulære materialstraumar. For norske importørar betyr dette at ei revisjonsliste bør oppdaterast jamleg. Det som var tilstrekkeleg dokumentasjon ved første levering, kan vere for svakt når produktet går inn i nye marknader eller nye regelkrav.
Automatisering vil halde fram med å endre konkurransen. Robotuttak, kamerakontroll og automatisert pakking kan gi jamnare kvalitet og betre kapasitet, men berre dersom leverandøren har kompetanse til å vedlikehalde systema. Spør derfor ikkje berre om robotar finst; spør korleis produksjonen fungerer dersom roboten stoppar, kor raskt reserveutstyr er tilgjengeleg og om manuell drift kan halde leveringane i gang.
Ei vanleg feil er å sende for lite informasjon i førespurnaden. Utan informasjon om årleg volum, funksjonskrav, bruksområde, farge, overflate og mål kan leverandøren ikkje velje rett verktøykonsept. Resultatet vert ofte tilbod som ikkje kan samanliknast direkte.
Ei anna feil er å godkjenne førsteprøver berre ved å sjå på dei. Ein del kan sjå god ut, men likevel ha feil mål, for låg styrke eller problem med samansetjing. Førsteprøver bør kontrollerast mot teikning, funksjonstest og avtalte grenseprøver.
Det er også risikabelt å vente med å definere reklamasjonsprosess. Avtal på førehand kva som skal skje ved feil: kor raskt leverandøren skal svare, korleis delar vert sette i karantene, kven som betaler sortering og frakt, og korleis erstatningsproduksjon vert prioritert.
Den viktigaste delen er å dokumentere at leverandøren kan produsere den konkrete delen stabilt over tid. Sertifikat er nyttige, men må kombinerast med kontroll av materiale, formverktøy, måling, prosessstyring og leveringsevne.
Nei, men ved nye verktøy, komplekse delar, store volum eller kritiske produkt er fysisk revisjon sterkt tilrådd. Ei grundig digital revisjon kan vere eit godt første steg, særleg før førsteprøver og ved oppfølging av etablerte leverandørar.
Avtalen bør fastsetje eigarskap, lagring, vedlikehald, tilgang til konstruksjonsdata, bruk av reserveinnsatsar, flytting av verktøyet og kostnad ved endringar. Dette er særleg viktig dersom produksjonen skjer utanfor Noreg.
Ja, når leverandøren er kvalifisert og prosjektet har tydelege spesifikasjonar. Internasjonale produsentar kan vere attraktive for raske verktøy, lågserie og kostnadseffektiv oppskalering. Kjøparen må kompensere for avstand med gode kontraktar, prøvegodkjenning og dokumentert kvalitetskontroll.
Be om dokumentasjon av materialtype, kjelde, eigenskapar og produksjonskontroll. Test delar mot dei faktiske funksjonskrava. Resirkulert materiale kan vere godt eigna, men ikkje alle produkt toler variasjon i utsjånad eller mekaniske eigenskapar.
TEAM Rapid kan støtte prosessen frå prototype til verktøy og støypte delar. Les meir om verksemda på presentasjonen av TEAM Rapid, eller ta kontakt gjennom førespurnadssida for vurdering av teikning, materialval, leveringstid og produksjonsopplegg.
Vel leverandør av sprøytestøyping på grunnlag av prov, ikkje berre lovnader. Den rette partnaren skal kunne forklare korleis delen vert laga, vise korleis kvaliteten vert kontrollert og ta ansvar dersom noko går gale. For norske verksemder er ei grundig revisjonsliste eit verktøy for å sikre betre produkt, kortare oppstartstid og lågare total risiko.
Når krav, teikningar, materialdata, godkjenningspunkt og logistikk er dokumenterte før kontrakten vert underskriven, står kjøparen langt sterkare. Det gjeld enten produksjonen skjer i Åndalsnes, Kristiansand, Porsgrunn, Raufoss eller hos ein kvalifisert internasjonal leverandør med levering til Noreg.

Talk to our engineering team about design optimization, material selection, cost reduction, and production planning. We support global customers from prototype to production with fast, reliable manufacturing solutions.