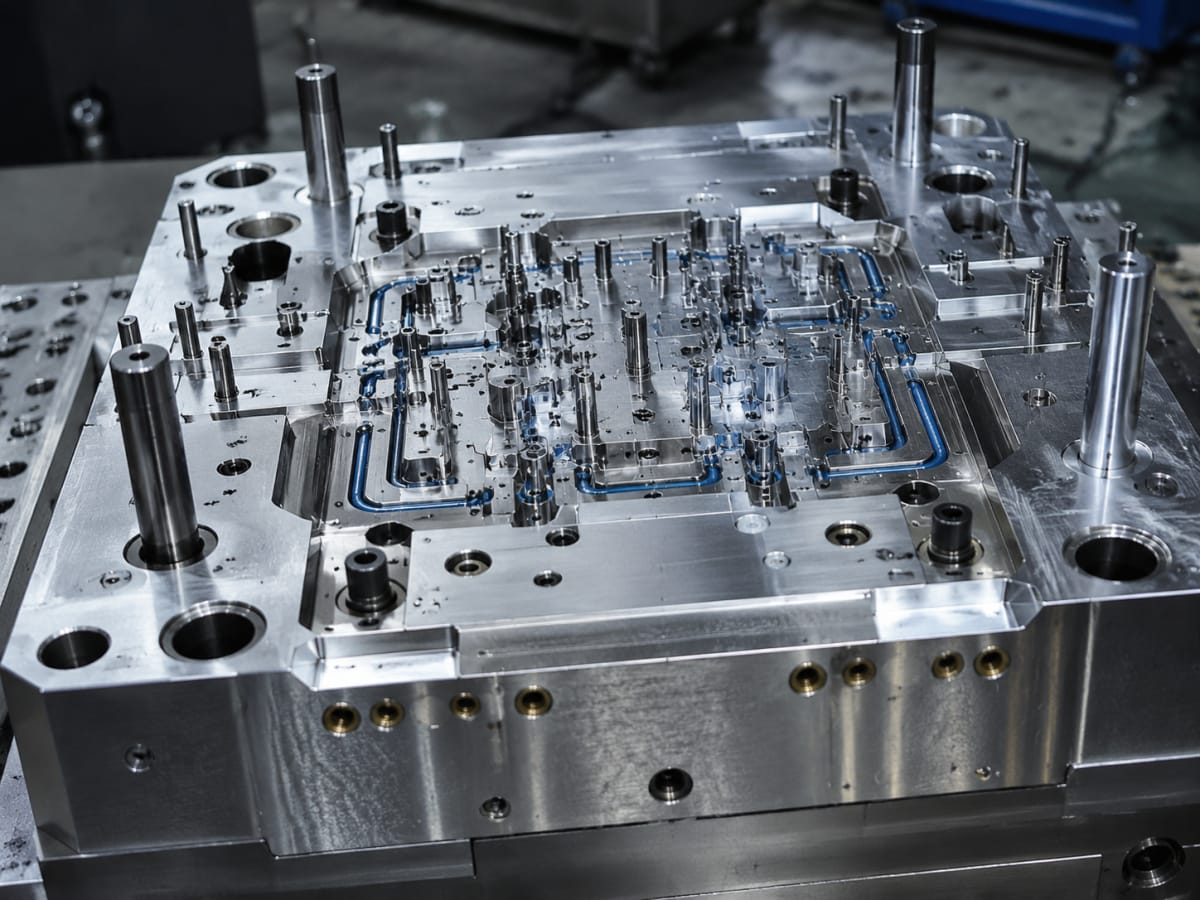
Injection Molding Knowledge
Centro de conocimiento

Centro de conocimiento
El coste de un molde de inyección en España puede empezar aproximadamente en 2.500 € para una pieza pequeña y sencilla destinada a series cortas, situarse entre 8.000 € y 35.000 € para moldes de producción con mayores exigencias, y superar los 80.000 € cuando hay múltiples cavidades, correderas, sobremoldeo, tolerancias estrechas o altos volúmenes. El precio final no depende solo del tamaño de la pieza: la geometría, el material plástico, el número de cavidades, la vida útil prevista, el sistema de alimentación, el acabado superficial y los requisitos de control determinan gran parte de la inversión.
Para una compra práctica, defina primero la cantidad anual, el material, el nivel de acabado y las previsiones de cambios de diseño. Solicite presupuestos comparables con el mismo archivo tridimensional, plano, tolerancias y previsión de producción. En España, conviene consultar proveedores especializados de País Vasco, Cataluña, Comunidad Valenciana, Madrid y Galicia, donde se concentran industrias de automoción, envase, electrodomésticos, salud y bienes de consumo.
Además de los talleres nacionales, los compradores españoles pueden valorar fabricantes internacionales cualificados, especialmente de China, cuando ofrecen certificaciones aplicables, análisis previo de fabricabilidad, control técnico y atención comercial y posventa sólida. Esta alternativa suele aportar una relación coste-prestaciones favorable para prototipos, series cortas, utillaje rápido y producción flexible, siempre que el proveedor documente materiales, pruebas, envío y responsabilidad sobre las modificaciones.
España cuenta con una cadena industrial madura para el plástico técnico y la matricería. El País Vasco destaca por su relación con automoción, máquina-herramienta y componentes industriales; Cataluña concentra diseño de producto, envase, electrónica y consumo; la Comunidad Valenciana tiene una actividad relevante en envases, mobiliario, iluminación y electrodomésticos; Madrid concentra ingeniería, dispositivos médicos, defensa y productos profesionales; y Galicia mantiene un ecosistema vinculado a automoción, logística, pesca, envase y transformación industrial.
El coste del molde de inyección no debe analizarse como una cifra aislada. Es una inversión de producción que debe amortizarse entre las unidades fabricadas. Un molde económico que se deforma, produce rebabas, requiere frecuentes paradas o genera demasiada merma puede resultar más caro que un molde inicialmente más costoso pero estable. Del mismo modo, un molde de producción de acero de alta durabilidad no siempre es la decisión correcta para un lanzamiento de 2.000 unidades o un producto con diseño todavía inestable.
En operaciones españolas, también influyen la ubicación de la planta de inyección, el puerto de entrada si se importa el utillaje, la urgencia del proyecto y el coste de coordinación. Barcelona, Valencia, Bilbao, Vigo y Algeciras son referencias importantes para movimientos de mercancía industrial. La proximidad a un proveedor facilita ajustes, pruebas y reparaciones, pero una opción internacional puede compensar cuando reduce de forma significativa el coste de fabricación y mantiene una gestión técnica clara.
Tipo de proyectoRango orientativoConfiguración habitualVolumen recomendadoPlazo frecuentePrototipo muy sencillo2.500 € a 6.000 €Aluminio o acero pretemplado, una cavidadDecenas a pocos milesDos a cinco semanasUtillaje rápido5.000 € a 15.000 €Una o dos cavidades, geometría moderadaMil a decenas de milesTres a siete semanasMolde de producción estándar12.000 € a 35.000 €Acero tratado, refrigeración definidaDecenas de milesSeis a doce semanasMolde multicavidad25.000 € a 80.000 €Cuatro a dieciséis cavidadesProducción recurrenteOcho a dieciséis semanasMolde con correderas complejas30.000 € a 100.000 €Deslizaderas, elevadores y acciones lateralesMedia o alta producciónDiez a veinte semanasSobremoldeo o inserto técnico20.000 € a 90.000 €Insertos metálicos o segunda inyecciónProducto funcional especializadoOcho a dieciocho semanasMolde de alta productividad70.000 € a más de 250.000 €Canal caliente, automatización y acero endurecidoCientos de miles o millonesDoce a veinticuatro semanasEstos importes son orientativos y no sustituyen un presupuesto técnico. Una carcasa rectangular puede parecer sencilla, pero aumentar mucho su precio si necesita un acabado brillante sin marcas, paredes finas, clips funcionales, agujeros laterales o requisitos exigentes de estanqueidad. Por el contrario, una pieza grande puede resultar asequible si tiene paredes uniformes, desmoldeo sencillo y una cantidad de producción moderada.
La geometría es el principal factor. Los ángulos de salida insuficientes, los espesores irregulares, las contrasalidas y los radios muy pequeños obligan a incorporar mecanismos, electrodos de electroerosión, pulido adicional y más horas de ajuste. Antes de encargar el molde, conviene pedir un análisis de fabricabilidad. Este informe identifica riesgos de llenado, retracción, deformación, líneas de unión, atrapamiento de aire y expulsión.
El material plástico también cambia el diseño del utillaje. Polipropileno, polietileno y poliestireno suelen ser relativamente sencillos de procesar. Policarbonato, poliamida con fibra de vidrio, poliéter éter cetona, materiales ignífugos y resinas cargadas son más exigentes. Las fibras pueden desgastar la cavidad y el macho, por lo que conviene utilizar aceros resistentes al desgaste y tratamientos superficiales adecuados. Cuando se usa plástico transparente, el pulido de la superficie puede convertirse en uno de los componentes de coste más relevantes.
La vida útil prevista define la elección entre aluminio, acero pretemplado y acero endurecido. Un molde rápido de aluminio permite validar piezas en poco tiempo y con menor inversión. Para series repetidas, un acero pretemplado ofrece una solución equilibrada. Para millones de ciclos o materiales abrasivos, el acero endurecido y los componentes de alta resistencia reducen el riesgo de desgaste prematuro.
ElementoImpacto en el costeMotivo técnicoDecisión recomendableNúmero de cavidadesAlto al inicio, bajo por pieza a largo plazoMultiplica componentes, mecanizado y equilibradoCalcular amortización según volumen anualCorrederas y elevadoresAltoResuelven contrasalidas y geometrías lateralesEliminar contrasalidas si no son funcionalesCanal fríoMenor inversión inicialDiseño más sencillo y menor coste de mantenimientoAdecuado para series cortas o mediasCanal calienteMayor inversión inicialReduce colada, residuo y tiempo de cicloValorar en producción recurrente y materiales carosAcero endurecidoMedio o altoSoporta ciclos elevados y resinas abrasivasElegirlo para alta producción o fibra de vidrioTextura o pulido ópticoMedio o altoExige preparación y acabado superficial precisoDefinir una muestra de textura antes de fabricarTolerancias estrechasAltoRequieren mecanizado, medición y ajuste adicionalesAplicarlas solo en cotas funcionalesAutomatizaciónVariablePuede requerir sensores, pinzas y validaciónJustificarla por repetibilidad o mano de obraLa tabla muestra por qué dos presupuestos con una descripción aparentemente similar pueden ser muy diferentes. Un proveedor responsable debe explicar la arquitectura del molde: base, cavidades, sistema de expulsión, refrigeración, tipo de compuerta, componentes comerciales, tratamiento del acero y alcance de las pruebas. Si el presupuesto solo muestra una cifra final, es difícil comparar propuestas o reclamar cambios posteriormente.
La selección del molde debe responder a la fase de desarrollo. Para validar forma, ergonomía y montaje, una impresión tridimensional o una fundición al vacío pueden ser suficientes. Para comprobar el comportamiento real de una resina de inyección, la presión de ensamblaje, los clips o la estanqueidad, es preferible fabricar un utillaje rápido y obtener piezas inyectadas.
Tipo de moldeMaterial principalVentajaLimitaciónUso típicoMolde de aluminioAluminio mecanizadoRapidez y menor inversiónMenor resistencia al desgasteValidación y series cortasMolde de acero pretempladoAcero de dureza mediaEquilibrio entre coste y duraciónMenos apropiado para abrasión extremaSeries mediasMolde de acero endurecidoAcero tratado térmicamenteAlta vida útil y estabilidadFabricación más costosaProducción elevadaMolde de una cavidadAluminio o aceroControl sencillo y bajo coste inicialMenor producción por cicloPiezas grandes o volúmenes reducidosMolde multicavidadAcero de producciónMenor coste unitarioMayor complejidad de equilibrioProductos de consumo recurrentesMolde familiarAcero con varias cavidades distintasProduce componentes de un conjuntoComplica equilibrio y cambiosJuegos de piezas de bajo volumenMolde para insertosAcero con posicionamiento específicoIntegra metal y plásticoRequiere control del insertoConectores, fijaciones y carcasas técnicasUn molde familiar puede ser útil para fabricar tapa, base y botón de un dispositivo en una sola herramienta, pero solo funciona bien cuando las piezas tienen necesidades de llenado y enfriamiento compatibles. En caso contrario, es preferible separar moldes para evitar diferencias de calidad o ciclos excesivamente largos. La decisión depende de la pieza, no de una regla general.
El primer paso es preparar una solicitud de oferta completa. Debe incluir el archivo tridimensional, plano acotado, material plástico exacto, color, cantidad prevista, país de entrega, requisitos de aspecto y lista de zonas críticas. Si la pieza se une mediante tornillos, clips, juntas o soldadura ultrasónica, el proveedor debe conocerlo antes de diseñar el molde.
El segundo paso es diferenciar el coste de utillaje del coste de pieza. Un molde de 18.000 € que produce una pieza a 0,65 € puede ser más rentable que un molde de 7.000 € con pieza a 1,10 €, especialmente si el producto se fabrica de manera sostenida. Calcule el coste total de propiedad: inversión, precio unitario, desperdicio, transporte, almacenamiento, mantenimiento, modificaciones, inspección y riesgo de parada.
El tercer paso consiste en definir por contrato la titularidad del molde, su ubicación, el mantenimiento preventivo, la garantía de ciclos, los repuestos, las condiciones de aceptación y el procedimiento de transferencia. Si el molde pertenece al comprador, debe constar que no puede utilizarse para terceros ni retenerse indebidamente. También es aconsejable solicitar fotografías, informes dimensionales y vídeos de las pruebas de inyección.
No todos los costes deben reducirse. Conviene ahorrar eliminando detalles decorativos innecesarios, igualando espesores, aumentando radios y aplicando tolerancias realistas. En cambio, no suele ser prudente ahorrar en refrigeración, acero adecuado, guiado, expulsión o medición. Esas áreas afectan directamente a la estabilidad de la producción.
La siguiente selección reúne empresas conocidas del ecosistema español e internacional que pueden ser relevantes para proyectos de moldes, inyección, matricería o industrialización. La capacidad concreta, el tamaño máximo de molde, los materiales admitidos y los sectores atendidos deben confirmarse en cada solicitud. Para comparar correctamente, envíe a todos los proveedores la misma documentación técnica.
EmpresaZona de servicioFortaleza principalServicios relevantesPerfil de proyectoBatzPaís Vasco y mercados internacionalesIngeniería industrial y utillaje complejoHerramientas, automatización y soluciones para automociónComponentes industriales y automociónFagor ArrasatePaís Vasco, Europa y exportaciónMaquinaria y soluciones industriales de alto nivelIngeniería, equipos de producción y automatizaciónProyectos industriales de gran escalaPlásticos DurexBarcelona, Cataluña y mercado nacionalTransformación de plásticos técnicosInyección, desarrollo de piezas y ensamblajeComponentes técnicos y productos de consumoMolmasaCataluña y clientes europeosFabricación de moldes y matriceríaDiseño, mecanizado, mantenimiento y ajusteMoldes para plástico y producción industrialIndustrias LebarioComunidad Valenciana y EspañaInyección de plástico para sectores diversosDesarrollo, fabricación de piezas y acabadosEnvase, consumo y componente técnicoGairesaAsturias, España y exportaciónUtillaje y mecanizado industrialFabricación de herramientas, mantenimiento y precisiónAplicaciones industriales especializadasTEAM RapidEspaña, Europa y red internacionalPrototipado rápido, utillaje rápido e inyección flexibleMecanizado, impresión tridimensional, moldes, inyección y ensamblajeDesde prototipo hasta más de 100.000 piezasLos proveedores locales suelen ofrecer ventajas de proximidad para reuniones de ingeniería, validación presencial y reparaciones urgentes. Los fabricantes internacionales pueden ser competitivos en coste y plazo, sobre todo cuando el proyecto necesita fabricar prototipos, utillaje y piezas en una misma cadena. La elección debe basarse en datos verificables: informe técnico, muestra, control dimensional, alcance contractual y comunicación durante el proyecto.
CriterioProveedor en EspañaProveedor internacional cualificadoCómo decidirComunicación presencialMuy directa y rápidaPuede requerir reuniones digitales y coordinación horariaValorar complejidad y necesidad de visitasCoste inicial de moldeFrecuentemente superiorPuede ser más competitivoComparar alcance técnico equivalentePlazo de utillajeDepende de carga local y complejidadPuede ser corto con producción integradaSolicitar calendario con hitosMantenimiento urgenteVentaja por proximidadExige plan de repuestos y logísticaDefinir responsables antes de producirTransporteMenor complejidad logísticaRequiere considerar seguro, aduana y tránsitoIncluirlo en el coste totalCapacidad de procesosPuede estar especializadaPuede integrar varias tecnologíasRevisar si se necesitan prototipos y ensamblajePropiedad del moldeDebe pactarse por escritoDebe pactarse por escrito con mayor detalleExigir identificación y condiciones de entregaLa tabla no implica que una opción sea siempre mejor. Un dispositivo médico con pruebas frecuentes puede beneficiarse de cercanía. Una carcasa para electrónica de consumo con producción baja o media puede encontrar una ventaja económica en un fabricante internacional que mecanice el molde, inyecte las piezas y realice el embalaje en una sola operación.
Los moldes de inyección se utilizan en una amplia variedad de productos fabricados o comercializados en España. En automoción, se emplean en embellecedores, carcasas, conductos, clips, fijaciones y componentes interiores. En el sector médico, se fabrican carcasas de aparatos, piezas de un solo uso, bandejas, componentes de diagnóstico y elementos de protección. En electrónica, son habituales las cajas, tapas, marcos, soportes de conectores, difusores y cubiertas de equipos.
La industria de envase necesita tapones, cierres, recipientes, dosificadores, envases de paredes finas y elementos de logística reutilizable. El sector de electrodomésticos requiere mandos, rejillas, depósitos, piezas de fijación, cubiertas y componentes resistentes al calor. En agricultura e industria, la inyección se aplica a válvulas, carcasas, protectores, conectores, cajas de control y accesorios de maquinaria.
La aplicación define tanto el material como el molde. Un componente situado bajo el capó de un vehículo puede requerir resistencia térmica y química. Una carcasa de aparato médico puede exigir trazabilidad de resina, superficie fácil de limpiar y control dimensional. Un tapón de envase de gran consumo necesita ciclos rápidos, consistencia de peso y una herramienta multicavidad equilibrada.
Un primer caso habitual es una carcasa de control electrónico para un fabricante de Barcelona. La pieza mide aproximadamente 120 milímetros, incorpora cuatro clips, columnas para tornillos y una ventana lateral. Si la previsión es de 3.000 unidades, un molde de una cavidad en aluminio o acero pretemplado puede ser suficiente. La inversión puede situarse en una franja moderada, mientras que la prioridad será validar los clips, la deformación y la calidad exterior. Pasar directamente a un molde de ocho cavidades sería difícil de justificar sin una previsión comercial consolidada.
Un segundo caso es un tapón para una empresa de envase de Valencia con consumo anual de 500.000 unidades. Aquí la decisión cambia: un molde multicavidad con refrigeración eficiente puede tener un coste elevado, pero reduce el precio por unidad y aumenta la productividad. La empresa deberá comparar el ahorro en tiempo de ciclo, la reducción de desperdicio y el consumo energético frente a la inversión inicial. En este tipo de aplicación, el diseño del canal y el equilibrio de cavidades son críticos.
Un tercer caso corresponde a un componente técnico con inserto metálico para maquinaria industrial en Bilbao. El molde necesita posicionar el inserto de manera repetible, evitar que se desplace durante la inyección y garantizar una unión fiable entre plástico y metal. El coste aumenta por los dispositivos de posicionamiento, la seguridad operativa y las pruebas adicionales. Sin embargo, integrar el inserto dentro del proceso puede eliminar operaciones posteriores de montaje y mejorar la resistencia del conjunto.
Un cuarto caso es una bandeja de producto sanitario para una empresa de Madrid. Aunque la geometría sea sencilla, el proyecto puede requerir resina específica, superficie homogénea, inspección visual rigurosa y trazabilidad. En estas condiciones, el presupuesto debe contemplar no solo el molde, sino las muestras de validación, la documentación de lote y el embalaje protector para evitar daños durante el transporte.
TEAM Rapid ofrece una propuesta especialmente útil para empresas españolas que necesitan acelerar el paso desde el diseño hasta la producción. La compañía combina mecanizado, fabricación de utillaje rápido, moldes de precisión, inyección de plástico, fundición al vacío, impresión tridimensional, acabados, ensamblaje y embalaje, lo que evita coordinar múltiples proveedores en fases críticas. Su sistema de gestión de calidad certificado según ISO 9001:2015, su experiencia en más de 6.000 proyectos entregados y el trabajo con más de 500 clientes de más de 25 países aportan una base verificable para proyectos con exigencias internacionales. Para piezas de plástico técnico y metal, utiliza análisis de fabricabilidad antes del utillaje, control de tolerancias de mecanizado de hasta 0,01 milímetros cuando el proyecto lo requiere y revisión de riesgos de diseño, consumo de resina, número de cavidades y tiempo de ciclo.
La cooperación puede adaptarse a usuarios finales, ingenierías, distribuidores, talleres, propietarios de marca, emprendedores y equipos de desarrollo de producto. TEAM Rapid admite desde una pieza prototipo hasta producciones superiores a 100.000 unidades, tanto en pedidos puntuales como repetitivos, mediante fabricación para terceros, desarrollo y fabricación a medida, suministro mayorista y colaboración de distribución regional. Para proyectos complejos, puede organizar soluciones llave en mano y soluciones para instalaciones propiedad del cliente; no trabaja bajo modelos de construir, poseer y explotar ni como suministro a granel realizado en las instalaciones del comprador.
Para compradores de España, el servicio se apoya en respuesta de ingeniería en pocas horas, revisión digital de archivos, informes de fabricabilidad, coordinación de muestras, seguimiento de producción, embalaje y envío directo. Aunque la empresa no declara un almacén propio ni una filial física en España, su red integrada de fabricación y su experiencia internacional permiten atender proyectos para mercados europeos con trazabilidad operativa y comunicación técnica continua. Esta transparencia es importante: el comprador debe acordar de antemano el transporte, la custodia del molde, el mantenimiento, las muestras de aceptación y el canal de posventa. Para evaluar un proyecto de utillaje rápido, puede consultar los servicios de utillaje rápido para España y solicitar una valoración técnica mediante el formulario de presupuesto de fabricación.
En 2026, la reducción del tiempo de desarrollo seguirá siendo una prioridad. Los fabricantes utilizarán con mayor frecuencia simulación de llenado, análisis térmico, control digital de revisiones y sistemas de medición más conectados. Esto permitirá detectar problemas de contracción, deformación y ventilación antes del mecanizado definitivo. Para compradores españoles, el resultado esperado será menos iteraciones de molde y una validación más rápida de las primeras muestras.
La sostenibilidad también influirá en el diseño del utillaje. El uso de materiales reciclados, compuestos con carga mineral y polímeros de origen renovable exigirá validar comportamiento de flujo, contracción, aspecto y repetibilidad. Algunas resinas recicladas presentan variaciones mayores entre lotes, por lo que el molde y los parámetros de proceso deberán diseñarse con un margen de estabilidad adecuado. La reducción de coladas, el empleo de canales calientes cuando estén justificados y la optimización del ciclo contribuirán a disminuir desperdicio y consumo energético.
La normativa europea sobre seguridad de producto, trazabilidad, sustancias químicas y economía circular seguirá impulsando una documentación más rigurosa. En sectores como medicina, alimentación, movilidad eléctrica y equipos profesionales, ya no bastará con que la pieza encaje: será necesario demostrar material, control de proceso, lote, inspección y consistencia. Por esta razón, el precio más bajo de un molde no debe ser el único criterio; la capacidad de documentar y repetir resultados será cada vez más valiosa.
También crecerá la demanda de producción localizada o regionalizada. Algunas empresas mantendrán el utillaje cerca de su planta española para responder rápidamente, mientras otras combinarán diseño local, fabricación internacional competitiva y almacenes de seguridad en Europa. La mejor estrategia será la que reduzca riesgo de suministro sin inmovilizar capital innecesario.
Un molde sencillo para una pieza pequeña puede costar desde unos 2.500 € hasta 10.000 €, según material, acabado, cavidades, tolerancias y vida útil. Si incorpora clips, roscas, ventanas laterales o exigencias estéticas, el importe puede subir de forma considerable.
El aluminio suele ser apropiado para validación y series cortas por su rapidez y menor coste. El acero es preferible para mayor durabilidad, materiales abrasivos, múltiples cavidades y producción repetida. La decisión debe basarse en el número esperado de piezas y en la estabilidad del diseño.
Necesita al menos un archivo tridimensional, material plástico, cantidad, acabado, color, tolerancias, mercado de destino y fecha objetivo. Un plano con cotas críticas y una explicación del uso de la pieza mejoran mucho la precisión del presupuesto.
Porque pueden incluir aceros distintos, diferente número de cavidades, refrigeración menos completa, componentes de distinta calidad, menos pruebas, menor alcance de mantenimiento o condiciones logísticas diferentes. Compare siempre la especificación, no solo la cifra total.
Debe ser el comprador si así se establece expresamente en el pedido o contrato. El documento debe indicar identificación del molde, ubicación, mantenimiento, acceso a la documentación y condiciones de traslado a otra planta si fuera necesario.
Un utillaje rápido puede estar disponible en aproximadamente dos a siete semanas. Un molde de producción complejo puede requerir entre ocho y veinte semanas o más. El plazo depende de la complejidad, la disponibilidad de acero, los tratamientos, las pruebas y los cambios de diseño.
Compensa cuando el volumen de producción es suficiente para amortizar su coste superior mediante un menor precio por pieza. Es habitual en tapones, envases, cierres, pequeños componentes de consumo y piezas con demanda recurrente.
Debe incluir inspección dimensional, revisión visual, comprobación de peso, montaje funcional, color, textura, comportamiento de clips o roscas y, cuando corresponda, ensayos de estanqueidad, resistencia o compatibilidad con otros componentes.
El coste de un molde de inyección en España puede variar desde unos miles de euros hasta inversiones de seis cifras, pero el objetivo no debe ser encontrar el precio más bajo, sino adquirir una herramienta que produzca piezas conformes, repetibles y rentables durante el tiempo previsto. La mejor compra empieza con un diseño preparado para inyección, un informe de fabricabilidad, una previsión realista de volumen y un presupuesto detallado.
Para proyectos de baja y media producción, un molde rápido puede reducir riesgo y acelerar la entrada al mercado. Para productos con demanda consolidada, un molde de acero multicavidad bien refrigerado puede disminuir de forma importante el coste unitario. Compare proveedores españoles e internacionales con los mismos requisitos técnicos, exija muestras y documentación, y formalice la propiedad, el mantenimiento y la garantía del utillaje antes de comenzar la producción.
El coste del moldeo por inyección en España depende principalmente del molde, el material plástico, la complejidad geométrica, el número de cavidades, el volumen de producción y las operaciones posteriores. Para una pieza sencilla, un molde rápido de aluminio puede partir aproximadamente de 2.500 a 8.000 €, mientras que un molde de acero para producción repetitiva suele situarse desde 10.000 € y puede superar 80.000 € en componentes complejos, multicavidad o con mecanismos internos. El precio unitario baja de forma notable al aumentar la cantidad: fabricar pocas decenas de piezas puede costar varios euros por unidad, mientras que en lotes de miles o decenas de miles puede reducirse a céntimos o a menos de un euro, según peso y resina.
Para compradores en Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Málaga, la forma más segura de controlar el presupuesto es comparar el coste total del proyecto, no solo el precio de la pieza. Deben evaluarse molde, validación, transporte, embalaje, control de calidad, modificaciones de diseño, montaje y vida útil de la herramienta.
Entre las empresas que conviene considerar para proyectos de inyección de plástico destinados al mercado español están:
Además de los proveedores locales, es razonable valorar fabricantes internacionales cualificados, especialmente empresas chinas con certificación aplicable, soporte comercial antes y después de la compra y experiencia en exportación a España. Esta alternativa puede ofrecer una relación coste-rendimiento favorable cuando se necesitan cambios rápidos, series reducidas o herramientas de producción con presupuesto controlado.
España cuenta con una cadena de suministro madura para el plástico técnico. Cataluña, la Comunidad Valenciana, el País Vasco, Navarra, Aragón y la Comunidad de Madrid concentran una parte relevante de la actividad industrial relacionada con automoción, electrodomésticos, envase, bienes de consumo, dispositivos sanitarios, electrónica e instalaciones industriales. Barcelona y Valencia destacan también por su capacidad logística portuaria, mientras que Bilbao conecta de forma eficiente con sectores industriales del norte peninsular y con el tráfico marítimo europeo.
El mercado español combina grandes transformadores especializados en programas de automoción con moldeadores medianos muy competitivos para componentes técnicos, carcasas, tapas, conectores, bandejas, cajas, mandos y piezas de consumo. Para un comprador, la principal diferencia entre proveedores no está solo en la máquina de inyección disponible, sino en la calidad del estudio inicial: análisis de espesores, ángulos de desmoldeo, líneas de partición, contracción del material, ubicación de compuertas, ventilación, expulsión y control de deformación.
En proyectos nuevos, el gasto inicial suele concentrarse en el molde. En proyectos con demanda recurrente, la variable decisiva pasa a ser el coste por ciclo: tiempo de enfriamiento, automatización, número de cavidades, rendimiento de la materia prima y porcentaje de rechazo. Una decisión aparentemente pequeña, como aumentar 0,3 mm el espesor de una pared o elegir una resina con enfriamiento más lento, puede elevar el ciclo y afectar miles de unidades.
Los plazos también influyen directamente en el presupuesto. La fabricación local puede facilitar reuniones presenciales y muestras rápidas, aunque los recursos de moldistas especializados pueden estar ocupados. Un socio internacional con mecanizado, fabricación de moldes y moldeo integrados puede reducir el tiempo de coordinación, especialmente para empresas que están validando un producto antes del lanzamiento comercial.
El presupuesto de inyección no debe interpretarse como una sola cifra. Es la suma de inversiones únicas, costes variables y riesgos de desarrollo. La herramienta representa un activo de producción; la pieza es el resultado repetitivo de utilizar ese activo con una resina, una máquina, un ciclo y un proceso controlado.
Partida de costeQué incluyeImpacto habitualCómo reducirloDiseño y análisis de fabricaciónRevisión de geometría, tolerancias, espesores, desmoldeo y contracciónMedio al inicio; muy alto si evita correccionesEntregar modelos tridimensionales completos y requisitos funcionales clarosMoldeBase, cavidades, machos, correderas, expulsores, refrigeración y ajustesMuy altoSimplificar mecanismos, evitar socavados y elegir cavidades adecuadasMateria primaResina, colorante, aditivos, carga mineral o retardante de llamaMedio o altoSeleccionar el polímero según función real y optimizar el pesoTiempo de cicloLlenado, compactación, enfriamiento, apertura, expulsión y manipulaciónAlto en producción recurrenteReducir espesores excesivos y mejorar la refrigeración del moldeAcabados y montajePintura, textura, tampografía, inserciones, soldadura y embalajeVariableIntegrar funciones en el molde cuando el volumen lo justifiqueControl de calidadInspección dimensional, pruebas funcionales, documentación y trazabilidadMedioDefinir características críticas y métodos de inspección desde el inicioLogísticaTransporte, protección, aduana, almacenaje y entrega a plantaVariable según origen y volumenConsolidar envíos y planificar embalajes retornables cuando sea viableLa tabla muestra por qué el precio unitario puede resultar engañoso. Un proveedor puede ofrecer una pieza barata, pero utilizar una herramienta de baja durabilidad, una refrigeración deficiente o un proceso con alta tasa de rechazo. Para programas de varios años, una inversión adicional en acero, guiado, componentes de desgaste y mantenimiento preventivo puede reducir significativamente el coste acumulado.
La elección de herramienta debe seguir el volumen realista de producción, no una previsión demasiado optimista. Las empresas emergentes españolas suelen beneficiarse de una solución rápida que permita verificar diseño, montaje y respuesta del mercado. Las marcas consolidadas, en cambio, pueden necesitar herramientas robustas para programas repetitivos, múltiples referencias y control de color.
Tipo de soluciónVolumen orientativoVentajasLimitacionesMolde rápido de aluminioDecenas a miles de piezasFabricación ágil, menor inversión inicial y buena opción para validaciónMenor vida útil frente a aceros de producción intensivaMolde de acero para series cortasMiles a decenas de milesMayor estabilidad, posibilidad de ajustes y repetibilidadCoste inicial superior al aluminioMolde de acero para producción continuaDecenas de miles a cientos de milesLarga vida, capacidad multicavidad y alta eficienciaDesarrollo más exigente y mayor inversiónMolde con inserciones intercambiablesVarias versiones de una misma familiaReduce inversión al compartir base y sistemas principalesRequiere planificación dimensional y funcionalMolde para sobremoldeoSeries técnicas y productos con agarre o selladoPermite combinar materiales rígidos y elastómerosMayor complejidad de adhesión, proceso y herramientaMolde para inserciones metálicasComponentes con roscas, terminales o refuerzoEvita montajes posteriores y mejora la resistencia funcionalPuede aumentar el tiempo de ciclo y exigir automatizaciónHerramienta multicavidadProducción alta y estableReduce coste por pieza al producir varias unidades por cicloMayor precio, equilibrado crítico y necesidad de demanda constanteLas piezas inyectadas también pueden clasificarse por su exigencia funcional. Las carcasas de equipos eléctricos requieren estética, ajuste y, en algunos casos, comportamiento frente al calor. Los componentes de automoción deben soportar vibración, temperatura y repetibilidad. Las piezas sanitarias necesitan materiales apropiados, limpieza, trazabilidad y una evaluación específica del uso final. Las bandejas y embalajes técnicos suelen priorizar apilado, peso reducido y eficiencia logística.
Una estimación sólida comienza con un modelo tridimensional y no con una fotografía o un boceto incompleto. El fabricante debe conocer las dimensiones finales, tolerancias críticas, material previsto, color, textura, cantidad por pedido, consumo anual esperado, requisitos de montaje y destino logístico. Cuanta más información funcional se facilite, menor será el margen de incertidumbre incluido en la oferta.
Como referencia práctica, una pieza de polipropileno de 50 gramos, geometría sencilla, sin correderas y con una cavidad puede ser económica por unidad cuando se fabrican varios miles. Sin embargo, una carcasa de policarbonato con acabado cosmético, clips internos, ventanas, roscas y tolerancias de ensamblaje puede necesitar una herramienta mucho más compleja aunque pese menos. El peso no determina por sí solo el precio; la geometría y el ciclo suelen tener mayor influencia.
La siguiente tabla presenta rangos orientativos para facilitar conversaciones iniciales. No sustituye un presupuesto técnico, porque cada herramienta depende de sus dimensiones, acero, sistema de inyección, acabado, tolerancias y vida útil prevista.
Escenario de proyectoInversión estimada en moldeCoste unitario relativoUso recomendadoPrototipo funcional de pocas unidadesMuy baja o sin molde mediante procesos alternativosAltoPruebas de forma, montaje y ergonomíaSerie piloto de 50 a 500 piezasBaja a mediaMedio a altoValidación comercial, muestras y preventaSerie corta de 500 a 5.000 piezasMediaMedioPrimer lanzamiento y producción bajo demandaProducción de 5.000 a 50.000 piezasMedia a altaBajoProductos comerciales consolidadosProducción superior a 50.000 piezasAlta, normalmente con más cavidadesMuy bajoProgramas estables de consumo o industriaPieza con correderas y mecanismos internosAltaMedioCarcasas complejas, cierres y piezas técnicasPieza con inserto metálico o sobremoldeoMedia a altaMedioConectores, mandos, agarres y componentes reforzadosPara calcular el retorno de una herramienta, conviene dividir la inversión del molde entre el volumen previsto de piezas y sumar después el coste variable. Si un molde cuesta 20.000 € y se planean 40.000 unidades, el reparto inicial es de 0,50 € por unidad antes de material, ciclo, manipulación, control y logística. Si el volumen se duplica, ese reparto baja a 0,25 €. Esta lógica permite decidir si conviene una cavidad, varias cavidades o una estrategia progresiva de herramientas.
La compra de piezas inyectadas debe gestionarse como un proyecto de ingeniería y aprovisionamiento. Un presupuesto comparativo bien preparado evita retrasos, reclamaciones y costes ocultos. Es recomendable solicitar al menos una revisión de diseño para fabricación antes de congelar el modelo. Este análisis identifica zonas con paredes demasiado gruesas, nervios incorrectos, ángulos insuficientes, puntos de tensión, riesgo de hundimientos y geometrías que exigirían correderas innecesarias.
También es importante especificar la propiedad del molde. El contrato debe indicar quién es el propietario de la herramienta, dónde se almacenará, cuál es su vida útil prevista, qué mantenimiento incluye, cómo se gestionan las modificaciones y qué ocurre si se traslada a otra planta. Para compradores con producción repartida entre España y otros mercados europeos, estas condiciones son tan relevantes como el coste inicial.
Cuando el diseño sigue evolucionando, puede ser preferible iniciar con prototipado mediante mecanizado, impresión tridimensional o fundición al vacío. Después, una herramienta rápida permite comprobar comportamiento real de la resina inyectada antes de comprometer una inversión mayor. Esta ruta reduce el riesgo de construir un molde de producción sobre una geometría que aún no está validada.
El moldeo por inyección es relevante en gran parte de la industria española porque combina repetibilidad, bajo coste por unidad y libertad de diseño. En automoción se emplea en interiores, embellecedores, conductos, fijaciones, tapas y componentes bajo capó. En el corredor industrial de Navarra, País Vasco, Aragón y Cataluña, las exigencias se centran en estabilidad dimensional, trazabilidad y resistencia a vibración.
En electrónica, telecomunicaciones y equipos de oficina, las aplicaciones habituales son carcasas, soportes, teclas, conectores, marcos y cubiertas. Las empresas de bienes de consumo utilizan inyección para productos domésticos, artículos deportivos, accesorios, juguetes, envases reutilizables y componentes de mobiliario. En el ámbito sanitario, el proceso permite fabricar carcasas de instrumentos, piezas de dispensación, componentes de aparatos y elementos de un solo uso, siempre que el material y el proceso se validen para el empleo previsto.
La industria alimentaria y de embalaje requiere bandejas, tapas, cierres, cajas retornables y piezas para maquinaria. El sector de energías renovables demanda cajas de conexión, protecciones, retenedores, abrazaderas y elementos aislantes. Para estas aplicaciones, la selección de resina debe considerar exposición exterior, radiación ultravioleta, humedad, inflamabilidad y requisitos eléctricos.
El material afecta tanto a la funcionalidad como al coste. El polipropileno suele ser competitivo para piezas ligeras, bisagras vivas, envases y aplicaciones con buena resistencia química. El acrilonitrilo butadieno estireno es común en carcasas por su equilibrio entre aspecto, impacto y procesabilidad. El policarbonato se utiliza cuando se necesita transparencia o resistencia al impacto, aunque puede elevar el precio y requerir control de proceso más cuidadoso.
Las poliamidas se emplean en piezas mecánicas, engranajes, retenedores y componentes expuestos a esfuerzo, pero la absorción de humedad debe considerarse en tolerancias y acondicionamiento. Los polímeros reforzados con fibra pueden proporcionar rigidez elevada, aunque también incrementan desgaste de herramienta y pueden afectar el aspecto superficial. Para juntas, agarres y zonas flexibles, los elastómeros termoplásticos permiten soluciones de sobremoldeo.
MaterialAplicaciones frecuentesVentaja principalAspecto que vigilarPolipropilenoEnvases, tapas, bandejas y bisagras integradasBajo peso y buena resistencia químicaRigidez y contracción relativamente elevadasPolietilenoTapones, envases, piezas flexibles y contenedoresResistencia a humedad e impactoEstabilidad dimensional limitada en ciertas geometríasAcrilonitrilo butadieno estirenoCarcasas, mandos, equipos domésticos y accesoriosBuen acabado y resistencia al impactoComportamiento frente a exposición exteriorPolicarbonatoProtecciones, visores y carcasas resistentesAlta resistencia al impacto y posibilidad de transparenciaCoste, secado y sensibilidad de procesoPoliamidaSoportes mecánicos, engranajes y piezas técnicasResistencia mecánica y térmicaAbsorción de humedad y variación dimensionalPolioximetilenoEngranajes, clips, válvulas y mecanismosBaja fricción y buena precisiónDiseño de ventilación y comportamiento químicoElastómero termoplásticoAgarres, juntas, zonas antideslizantes y sellosFlexibilidad y tacto suaveCompatibilidad con el sustrato en sobremoldeoLa tabla debe utilizarse como orientación inicial. La resina final se define a partir de requisitos de temperatura, impacto, rigidez, exposición química, color, normativa, estética, montaje y vida útil. Elegir un polímero sobredimensionado puede aumentar el coste de manera innecesaria; elegir uno insuficiente puede generar deformación, roturas o reclamaciones en campo.
Una empresa de Barcelona desarrolla una carcasa para un equipo de control. El diseño inicial incluye paredes de 4 mm, múltiples tornillos y varias zonas de espesor acumulado. Durante la revisión de fabricación, se reducen las paredes a un rango más uniforme, se sustituyen algunas zonas macizas por nervios y se ajusta la posición de clips. El resultado es una pieza más ligera, un enfriamiento más rápido y menor riesgo de hundimientos. Aunque el análisis previo añade trabajo de ingeniería, reduce el ciclo y evita ajustes posteriores del molde.
Un operador cercano al puerto de Valencia necesita bandejas apilables para manipulación de componentes. La prioridad es resistencia al impacto, repetibilidad y coste por unidad. En lugar de fabricar varias referencias completamente independientes, se diseña una base común con inserciones intercambiables para adaptar identificaciones y pequeñas funciones. Esta estrategia permite reutilizar parte del molde y reduce la inversión al ampliar la gama.
Una marca de Madrid quiere lanzar un accesorio doméstico, pero aún no conoce la demanda real. En lugar de invertir directamente en una herramienta multicavidad de acero, comienza con prototipos funcionales y una herramienta rápida para una serie limitada. Tras validar ventas y recibir comentarios de usuarios, modifica un detalle de ensamblaje antes de escalar. La empresa evita inmovilizar capital en una solución de gran volumen antes de confirmar el mercado.
Un fabricante de Zaragoza requiere una pieza de plástico con rosca metálica para montaje repetitivo. El ensamblaje manual posterior generaba variabilidad y tiempos adicionales. Al incorporar la inserción metálica durante la inyección, se reduce una operación secundaria y se mejora la consistencia del conjunto. El molde resulta más complejo, pero el ahorro por pieza compensa en el volumen anual previsto.
La selección de proveedor debe basarse en el tipo de programa, no solo en la proximidad geográfica. Los fabricantes locales pueden ser especialmente valiosos cuando se requieren visitas frecuentes, coordinación directa con plantas españolas o producción altamente especializada. Los socios internacionales pueden aportar flexibilidad de capacidad, fabricación de moldes integrada y costes competitivos en series piloto, herramientas rápidas y producción escalable.
EmpresaRegión de servicioFortalezas principalesOferta relevanteIndustrias AlegreEspaña y mercados industriales internacionalesExperiencia en componentes técnicos y transformación de plásticosInyección, desarrollo de componentes y soluciones para sectores industrialesPlásticos de LezoPaís Vasco, España y clientes industriales europeosOrientación a piezas técnicas, fabricación y ensamblajeInyección de plástico, montaje y apoyo a proyectos industrialesMolmasaEspaña, con foco industrial nacionalConocimiento de moldes y fabricación de piezas inyectadasDesarrollo de moldes, inyección y producción de componentesPlastikenEspaña y cadenas de suministro europeasTransformación de materiales plásticos para aplicaciones exigentesComponentes técnicos, fabricación industrial y soluciones de plásticoFagor EderlanEspaña, Europa y programas globales de movilidadCapacidad industrial para componentes vinculados a automociónSoluciones industriales y componentes para fabricantes de vehículosTEAM RapidEspaña, Europa, China y más de 25 paísesPrototipado, utillaje rápido, fabricación integrada y respuesta ágilMoldeo por inyección, mecanizado, impresión tridimensional, fundición al vacío y montajeEsta comparación sirve como punto de partida para elaborar una lista corta. Antes de contratar, conviene confirmar capacidad de tonelaje, experiencia con la resina requerida, disponibilidad de herramientas, certificaciones aplicables, posibilidad de muestras, métodos de inspección, plazos de envío a España y condiciones de propiedad del molde.
Comparar una oferta de España con otra de fuera de Europa exige normalizar el alcance. Un presupuesto local puede incluir desarrollo, muestras, entrega nacional y soporte presencial, mientras que una oferta internacional puede separar herramienta, piezas, envío, aranceles, impuestos y embalaje. Ninguna opción es automáticamente mejor; la decisión debe basarse en coste total, riesgo técnico, plazo y necesidad de interacción.
Para una empresa situada en Barcelona, Bilbao o Madrid, la comunicación técnica debe estar documentada mediante planos, modelos, revisiones y muestras aprobadas. Los proyectos internacionales funcionan de forma fiable cuando existe una persona técnica responsable, confirmación de materiales, control dimensional y un plan logístico definido. La proximidad física es útil, pero un proceso de ingeniería bien gestionado puede ofrecer resultados consistentes entre continentes.
La alternativa internacional suele ser especialmente atractiva para herramientas rápidas, prototipos de transición, piezas de bajo o medio volumen y programas en los que se combina mecanizado, fabricación de molde, inyección, acabados, montaje y embalaje. Para piezas críticas de producción continua con requisitos de respuesta inmediata en planta, un proveedor local con inventario cercano puede tener ventajas operativas.
TEAM Rapid trabaja con clientes españoles y europeos que necesitan convertir modelos digitales en prototipos funcionales, utillajes y piezas de producción sin coordinar múltiples proveedores. Su sistema de gestión de calidad conforme a ISO 9001:2015, más de diez años de experiencia, más de 6.000 proyectos entregados y más de 500 clientes atendidos en más de 25 países respaldan una capacidad práctica para fabricar componentes de plástico y metal. La empresa integra mecanizado, fabricación de moldes, moldeo por inyección, impresión tridimensional, fundición al vacío, acabados, ensamblaje, embalaje y envío directo, con tolerancias de mecanizado de hasta 0,01 mm cuando el proyecto lo requiere. En lugar de afirmar marcas de componentes que no constan en la especificación del cliente, prioriza la selección documentada de resinas y materiales según el uso final, junto con revisión de diseño para fabricación, inspección y verificación de requisitos antes de iniciar la herramienta.
Para empresas españolas, distribuidores, marcas propias, talleres de desarrollo, diseñadores de producto e incluso particulares con proyectos técnicos, TEAM Rapid puede trabajar con fabricación para marca propia, desarrollo de producto personalizado, producción mayorista, pedidos de pequeña escala y acuerdos de distribución regional según el programa. La compañía puede fabricar desde una unidad hasta más de 100.000 piezas, una ventaja para quienes necesitan pasar de una validación inicial a una producción recurrente. Sus servicios de moldeo por inyección para clientes españoles permiten combinar herramienta rápida y producción de piezas en plazos aproximados de 5 a 25 días, según complejidad y cantidad.
La empresa no presenta una filial española ni un almacén local específico como infraestructura propia en España; por ello, su compromiso con el mercado se apoya en experiencia demostrable de atención a clientes de España y otros mercados occidentales, comunicación individualizada con respuestas en pocas horas, apoyo técnico antes de la fabricación, seguimiento de producción, embalaje, gestión de materiales y envío directo. También dispone de apoyo de almacenaje limitado dentro de su operación integrada cuando el programa lo requiere. Esta estructura protege al comprador mediante una única coordinación técnica desde la revisión del diseño hasta la entrega, en lugar de operar como un exportador remoto sin seguimiento. TEAM Rapid ofrece soluciones llave en mano de ingeniería, compras y fabricación para proyectos de cliente, no modelos de explotación de plantas propiedad del proveedor ni suministro masivo en instalaciones del cliente.
Para evaluar la viabilidad de una pieza, puede solicitar una cotización de moldeo por inyección adaptada a España aportando archivo tridimensional, material, cantidad, acabado y requisitos de entrega. Esta información permite recibir una recomendación sobre herramienta, número de cavidades, proceso y coste estimado más ajustado.
En 2026, el sector español de transformación de plásticos seguirá avanzando hacia herramientas más conectadas, decisiones de diseño basadas en simulación y una mayor presión por reducir el impacto material. Los fabricantes utilizarán con mayor frecuencia datos de producción para controlar tiempos de ciclo, consumo energético, rechazos y mantenimiento. La automatización de extracción, inspección visual y manipulación ayudará a estabilizar procesos de gran volumen, especialmente en automoción, envase y electrónica.
La sostenibilidad dejará de ser una consideración exclusivamente comercial. Las marcas deberán demostrar con más detalle el origen de las materias primas, la reciclabilidad, el contenido reciclado cuando sea viable y la gestión del residuo industrial. En España, los cambios regulatorios europeos relacionados con envases, economía circular y responsabilidad ampliada del productor impulsarán el rediseño de piezas para facilitar separación, reutilización y reciclaje.
El uso de resinas recicladas y biobasadas crecerá, aunque exigirá pruebas adicionales. Estas materias pueden presentar variaciones de flujo, color, olor, contracción o propiedades mecánicas frente a materiales vírgenes. Por eso, las empresas deberán equilibrar objetivos medioambientales con tolerancias, seguridad y vida útil. El análisis de fabricación será aún más importante para definir espesores, refuerzos, puntos de inyección y acabado compatible con materiales sostenibles.
Otra tendencia será el uso de herramientas modulares. Las bases reutilizables con inserciones intercambiables permiten modificar referencias, validar nuevas variantes y reducir tiempo de fabricación de moldes. Este enfoque resulta útil para marcas españolas con catálogos cortos, productos estacionales o lanzamientos en comercio electrónico, donde la velocidad de entrada al mercado puede ser más valiosa que una herramienta sobredimensionada.
Un molde sencillo para una serie limitada puede comenzar en unos pocos miles de euros, pero el importe real depende del tamaño, material, cavidades, mecanismos, acabado y vida útil esperada. Una pieza pequeña y simple no siempre necesita un molde barato si incluye tolerancias exigentes o funciones internas complejas.
Depende del alcance. Los proveedores españoles pueden aportar proximidad, visitas y coordinación local. Los fabricantes chinos con experiencia internacional pueden ofrecer una ventaja de coste en herramienta y producción, especialmente cuando integran mecanizado, molde, inyección y envío. La comparación correcta debe incluir transporte, plazos, muestras, control de calidad y soporte técnico.
No existe una cifra única. Para unas decenas de unidades, suelen ser preferibles procesos alternativos. A partir de cientos o miles de piezas, una herramienta rápida puede tener sentido. Para decenas de miles de unidades, el coste unitario de la inyección suele ser claramente competitivo frente a procesos de fabricación individual.
Reduzca complejidad innecesaria, mantenga espesores uniformes, incorpore ángulos de desmoldeo, evite socavados, limite tolerancias estrictas a zonas funcionales y seleccione la resina según el uso real. También ayuda consolidar pedidos y diseñar una herramienta con cavidades apropiadas para la demanda.
Necesita un modelo tridimensional, plano si existen cotas críticas, material deseado, color, textura, cantidad, previsión anual, requisitos de montaje, control de calidad, embalaje y destino de entrega. Las fotos de una pieza existente pueden ayudar, pero no sustituyen la información técnica.
Sí, pero depende del cambio. Eliminar material suele ser más sencillo que añadirlo. Modificar clips, paredes, agujeros o pequeños detalles puede ser viable; cambiar de forma importante la línea de partición, introducir correderas o alterar dimensiones generales puede requerir nuevas inserciones o incluso una herramienta nueva.
El plazo depende de la complejidad y del proveedor. Una herramienta rápida con producción inicial puede completarse en semanas, mientras que un molde de producción complejo puede requerir más tiempo. Es recomendable incluir en el plan la revisión de diseño, fabricación, prueba de molde, aprobación de muestras, producción y transporte.
Normalmente, el cliente que paga la herramienta debe tener claramente definida su propiedad en el acuerdo comercial. El documento debe incluir ubicación, mantenimiento, acceso a la herramienta, uso exclusivo, condiciones de traslado y gestión al finalizar la relación con el proveedor.
El coste del moldeo por inyección se controla desde el diseño, no cuando llega la factura final. Una pieza diseñada para fabricar con espesores equilibrados, desmoldeo correcto y material adecuado puede ahorrar miles de euros en herramienta y producción. Para programas locales, España ofrece proveedores competentes en regiones industriales consolidadas. Para proyectos que requieren rapidez, flexibilidad y una estructura competitiva de costes, un fabricante internacional con ingeniería, moldes y producción integrados puede ser una opción eficaz.
La decisión más rentable será la que combine herramienta adecuada, calidad verificable, plazo realista y un proveedor capaz de acompañar el producto desde la muestra hasta la producción repetitiva. Antes de elegir, compare el coste total puesto en destino, solicite una revisión técnica y asegure por contrato la propiedad, mantenimiento y vida útil del molde.
Antes de adjudicar un proyecto, una auditoría de proveedores de moldeo por inyección en España debe validar cinco puntos: sistema de calidad documentado, capacidad real de utillaje y máquinas, control de materiales y trazabilidad, medición de piezas y capacidad de respuesta ante incidencias. No basta con comparar el precio por pieza: hay que comprobar muestras, informes de inspección, mantenimiento de moldes, estabilidad del proceso y condiciones de entrega.
Como primera lista de candidatos para proyectos en España, conviene evaluar a Plásticos Erum, Industrias Alegre, Molmasa, Plásticos de Lezo y Plásticos Alser. Cada empresa tiene una orientación industrial distinta, por lo que el comprador debe alinear el proveedor con el volumen anual, el material, las exigencias sectoriales y la complejidad geométrica de la pieza.
Los proveedores internacionales cualificados, incluidos fabricantes chinos con certificaciones aplicables, ingeniería preventiva y soporte comercial antes y después de la venta, también pueden ser una opción sólida para España. Su ventaja suele estar en la relación entre coste, rapidez y capacidad de fabricar moldes y piezas bajo un mismo programa, especialmente en prototipos, series cortas y lanzamientos con cambios frecuentes.
El moldeo por inyección transforma granza termoplástica en componentes repetibles mediante presión, temperatura, refrigeración y un molde de precisión. La apariencia sencilla de una pieza no debe engañar al comprador: una carcasa, una tapa, un conector, una bandeja o un componente funcional puede fallar por contracción desigual, rebabas, marcas de hundimiento, alabeo, falta de llenado, variación de color o dimensiones fuera de tolerancia.
En España, la decisión de compra suele combinar requisitos técnicos con factores logísticos. Los fabricantes situados en Barcelona, Valencia, Zaragoza, Alcoy, Gipuzkoa, Madrid y otras zonas industriales pueden aportar cercanía para pruebas y validaciones. A la vez, los puertos de Valencia, Barcelona, Bilbao y Algeciras permiten incorporar proveedores internacionales en una estrategia de suministro competitiva. La clave no es escoger automáticamente al proveedor más próximo ni al más barato, sino identificar al que puede sostener la calidad definida durante toda la vida útil del molde.
Una auditoría efectiva reduce riesgos que aparecen después de la adjudicación: cambios de material sin autorización, moldes construidos con acero inadecuado, ausencia de repuestos, falta de registros de proceso, mediciones incompletas, subcontratación no declarada o incapacidad de escalar una serie piloto a producción recurrente. También permite fijar desde el principio responsabilidades claras sobre aprobaciones, embalaje, conservación de herramientas, garantías y gestión de no conformidades.
Para compras industriales en España, el objetivo no es exigir una instalación perfecta en todos los aspectos, sino demostrar que el proveedor controla los riesgos relevantes para la pieza. Un molde para una serie de 2.000 carcasas técnicas requiere una revisión distinta de un molde multicavidad destinado a cientos de miles de tapones, conectores o componentes de automoción.
España cuenta con una base industrial sólida de transformadores de plástico, fabricantes de moldes, integradores y empresas auxiliares. Las mayores concentraciones de demanda se relacionan con automoción en Aragón, Cataluña, Navarra, País Vasco y Comunidad Valenciana; electrodomésticos y bienes de consumo en Cataluña, Madrid y Valencia; envase y embalaje en múltiples comunidades; y dispositivos médicos, equipamiento eléctrico, movilidad y maquinaria industrial en corredores industriales de todo el país.
La proximidad al cliente final puede simplificar las visitas de proceso, las modificaciones rápidas y el transporte de lotes urgentes. Sin embargo, muchos proyectos combinan fuentes locales e internacionales. Un modelo frecuente consiste en validar diseños y fabricar preseries mediante utillaje rápido, para pasar después a moldes de producción cuando la demanda ya está confirmada. Esta estrategia reduce el capital inmovilizado y evita fabricar herramientas definitivas antes de cerrar las especificaciones funcionales.
El mercado también exige mayor transparencia ambiental. Los compradores piden con más frecuencia documentación sobre contenido reciclado, reciclabilidad, consumo de material, reducción de desperdicio y cumplimiento de restricciones sobre sustancias. Por ello, la auditoría debe incorporar no solo la calidad dimensional, sino también la gestión de resinas, el reaprovechamiento controlado de coladas y la separación de residuos de producción.
La siguiente tabla sirve como guía práctica para una visita presencial, una auditoría remota con evidencias documentales o una revisión previa a la adjudicación. Debe adaptarse a los requisitos del sector, especialmente en automoción, medicina, seguridad eléctrica, alimentación o productos infantiles.
Área auditadaQué debe comprobarseEvidencia solicitadaRiesgo si no se validaSistema de calidadCertificación vigente, procedimientos de control, tratamiento de no conformidades y revisión interna.Certificado, manual de calidad, ejemplos de acciones correctivas y registros de auditorías.Repetición de defectos, decisiones sin registro y falta de responsabilidad definida.Ingeniería de productoRevisión del diseño, espesores, nervios, ángulos de salida, puntos de inyección y deformación prevista.Informe de análisis de diseño para fabricación, observaciones sobre planos y modelo tridimensional.Modificaciones tardías del molde, piezas deformadas y costes imprevistos.Fabricación del moldeSelección de acero, precisión de mecanizado, tratamiento térmico, circuitos de refrigeración y componentes normalizados.Plano del molde, lista de materiales, plan de mantenimiento y fotografías de fabricación.Paradas frecuentes, vida útil corta y variación entre cavidades.Parque de máquinasTonelaje disponible, antigüedad, mantenimiento, automatización y compatibilidad con el tamaño del molde.Inventario de prensas, registros de mantenimiento y fotos de la zona de producción.Limitaciones de capacidad, ciclo inestable y subcontratación no declarada.MaterialesProveedor de resina, fichas técnicas, lotes, secado, mezcla de colorantes y porcentaje de recuperado.Certificados de material, etiquetas de lote, registros de secado y autorización de sustituciones.Pérdida de resistencia, cambios de color, fragilidad y falta de trazabilidad.Control dimensionalEquipos de medición, frecuencia de muestreo, validación de cotas críticas y calibración.Informes dimensionales, certificados de calibración y plan de inspección.Ensamblajes defectuosos, devoluciones y piezas no intercambiables.Control de procesoRegistro de temperatura, presión, tiempos, enfriamiento y parámetros de primera pieza.Hojas de parámetros, fichas de puesta a punto y gráficos de estabilidad cuando proceda.Variación entre turnos, fallos ocultos y lotes inconsistentes.Embalaje y logísticaProtección contra rayas, deformación, humedad, contaminación y etiquetado de lotes.Muestras de embalaje, instrucciones de manipulación y etiquetas de expedición.Daños en transporte, pérdidas de trazabilidad y rechazos en recepción.La evidencia importa más que una respuesta verbal. Si el proveedor afirma que controla una dimensión crítica, debe mostrar el método de medición, el instrumento usado, la frecuencia de control y el registro de resultados. Si declara que puede trabajar una resina técnica, debe demostrar cómo la seca, cómo evita contaminaciones cruzadas y qué experiencia tiene con geometrías similares.
La siguiente selección no sustituye una auditoría individual, pero ayuda a construir una lista inicial de empresas conocidas en el entorno industrial español. La conveniencia final depende de la pieza, el sector, las homologaciones, el volumen, el material y el nivel de integración requerido.
EmpresaZona de servicioFortalezas principalesOferta relevantePlásticos ErumAlcoy, Comunidad Valenciana, y mercados internacionalesExperiencia en soluciones plásticas para sectores industriales y de consumo, con enfoque en innovación y economía circular.Inyección de plástico, desarrollo de producto, componentes funcionales y soluciones para logística y equipamiento.Industrias AlegreValencia y cadena de suministro europeaTrayectoria en componentes técnicos, especialmente vinculados a movilidad, industria y aplicaciones exigentes.Moldeo por inyección, desarrollo industrial, gestión de proyectos y piezas técnicas.MolmasaBarcelona, Cataluña y clientes industriales nacionalesConocimiento de moldes y transformación de plástico para piezas de precisión y proyectos personalizados.Fabricación de moldes, inyección de termoplásticos y soporte de industrialización.Plásticos de LezoGipuzkoa, País Vasco y norte de EspañaOrientación a transformación de plásticos y cercanía a clientes de maquinaria, industria y bienes técnicos.Inyección de termoplásticos, fabricación de componentes y operaciones auxiliares según proyecto.Plásticos AlserZaragoza, Aragón y corredores logísticos peninsularesUbicación favorable para automoción, electrodoméstico, distribución nacional y proyectos industriales.Inyección de piezas plásticas, gestión de moldes y producción seriada.TEAM RapidEspaña mediante exportación directa y clientes internacionalesIntegración de prototipado, mecanizado, moldes rápidos, producción de series y acabados en un mismo programa.Utillaje rápido, moldeo por inyección, sobremoldeo, insertos, mecanizado y ensamblaje.La comparación debe hacerse con una solicitud de oferta homogénea. Envíe a todos los candidatos el mismo modelo tridimensional, plano con tolerancias, volumen anual estimado, material autorizado, requisitos estéticos, condiciones de embalaje, destino en España y calendario de lanzamiento. De ese modo se pueden detectar diferencias reales en ingeniería, plazo, alcance y riesgos incluidos.
La auditoría cambia según el tipo de herramienta y el nivel de producción. El comprador debe distinguir entre prototipo, serie corta, producción recurrente y fabricación de alto volumen. También debe identificar si la pieza necesita insertos metálicos, sobremoldeo, textura, acabado óptico, estanqueidad, materiales reforzados o requisitos especiales de color.
SoluciónUso habitualAspectos críticos de auditoríaPregunta clave al proveedorUtillaje rápidoValidación de diseño, preseries, lanzamiento comercial y series limitadas.Plazo real de fabricación, material del molde, modificaciones y repetibilidad entre lotes.¿Cuántas piezas puede producir la herramienta manteniendo tolerancias acordadas?Molde de producciónPedidos recurrentes y volúmenes medios o altos.Acero, vida útil prevista, mantenimiento preventivo y disponibilidad de repuestos.¿Qué plan de mantenimiento protege la estabilidad de la producción?Molde multicavidadPiezas pequeñas de alta demanda y reducción del coste unitario.Equilibrio de llenado, identificación por cavidad y control dimensional de cada posición.¿Cómo se registran y corrigen variaciones entre cavidades?SobremoldeoMangos, juntas, zonas blandas y piezas con doble material.Adhesión entre materiales, secuencia de proceso y compatibilidad química.¿Qué prueba valida la unión entre sustrato y material sobremoldeado?Moldeo con insertosRoscas metálicas, contactos eléctricos, refuerzos y ensamblajes funcionales.Posicionamiento del inserto, automatización, resistencia a extracción y control de orientación.¿Cómo se evita que el inserto se desplace durante la inyección?Materiales técnicos reforzadosComponentes estructurales, eléctricos, térmicos y de automoción.Desgaste del molde, secado de resina, orientación de fibras y contracción.¿Qué experiencia existe con el grado exacto de material solicitado?Piezas de alto acabadoCarcasas visibles, productos de consumo, iluminación y equipos de oficina.Textura, brillo, líneas de unión, color, manipulación y protección superficial.¿Cómo se aprueba el patrón visual antes de la producción total?En un proyecto de utillaje rápido, el plazo puede ser más importante que la vida útil máxima del molde. En una pieza de producción recurrente, el coste inicial de una herramienta de mayor calidad puede resultar más rentable por la reducción de paradas, desperdicio y ajustes. La decisión debe basarse en el coste total del programa, no en el valor aislado del molde.
Una pieza inyectada aceptable debe cumplir tanto su geometría como su función. Por eso, el plan de control debe separar cotas críticas, características visuales, requisitos de material y pruebas funcionales. Las cotas críticas pueden incluir diámetros de encaje, posiciones de clips, espesores de pared, planitud, roscas, alojamientos de juntas o zonas de contacto eléctrico.
Durante la auditoría, pregunte si el proveedor conserva muestras iniciales aprobadas, si identifica los lotes de resina, si registra la cavidad de origen y si puede relacionar una expedición concreta con parámetros de producción. Esta información es especialmente importante cuando se detecta un problema meses después de la entrega. Sin trazabilidad, el comprador no puede aislar el lote afectado ni conocer el alcance del riesgo.
Los equipos de medición deben ser proporcionales a la tolerancia solicitada. Un calibre puede ser suficiente para una cota general de una bandeja, pero no para validar una geometría compleja de ensamblaje. Para componentes precisos, conviene comprobar la disponibilidad de máquinas de medición por coordenadas, proyectores de perfiles, sistemas ópticos o calibres funcionales específicos. También es importante revisar la calibración de estos instrumentos y la competencia del personal que los utiliza.
El primer artículo aprobado no debe ser una mera formalidad. Debe reflejar la herramienta, el material, el color, los parámetros y el proceso que se utilizarán en la fabricación ordinaria. Si se cambia cualquiera de esos elementos, el comprador debe exigir una evaluación del impacto antes de reiniciar la producción.
Además de la auditoría técnica, el contrato debe resolver asuntos que suelen causar desacuerdos. Debe especificar quién es propietario del molde, dónde se almacenará, qué sucede si el comprador traslada la producción, cuánto cuesta el mantenimiento, qué plazo se aplica a las modificaciones y cómo se gestionan los repuestos. Si el molde pertenece al cliente, este derecho debe quedar claramente documentado.
También conviene definir el criterio de aceptación. Las piezas no pueden aceptarse solo por “aspecto general correcto”; deben responder a un plano, una muestra patrón aprobada o un documento de especificaciones. Para componentes visibles, incluya fotografías de referencia, límite permitido de marcas, color aprobado y condiciones de observación. Para piezas funcionales, indique la fuerza de inserción, el par de apriete, la estanqueidad, la resistencia térmica o la prueba que corresponda.
La logística debe indicar el lugar de entrega, el embalaje retornable o desechable, las etiquetas, el contenido por caja y la gestión de urgencias. En España, los compradores con centros de ensamblaje en Madrid, Barcelona, Valencia, Vitoria-Gasteiz, Pamplona o Zaragoza deben considerar tanto el tránsito terrestre como el margen de seguridad de inventario cuando recurren a fuentes internacionales.
CriterioSeñal favorableSeñal de alertaDecisión recomendadaOferta económicaDesglose entre molde, material, ciclo, acabados, embalaje y transporte.Precio global sin hipótesis técnicas ni exclusiones.Solicitar una oferta revisada antes de comparar proveedores.Plazo de herramientaCalendario con hitos de diseño, mecanizado, prueba, muestra y correcciones.Fecha única sin plan de fabricación ni margen para ajustes.Vincular pagos y aprobación a hitos verificables.Capacidad de ingenieríaComentarios concretos sobre espesores, contracción, puntos de inyección y ensamblaje.Aceptación automática del diseño sin observaciones.Priorizar al proveedor que detecta riesgos antes de cortar acero.Material propuestoGrado específico, ficha técnica, color y sustituciones sujetas a autorización.Referencia genérica o cambio de resina por disponibilidad.Bloquear el material en la especificación contractual.Muestra inicialInforme dimensional, fotos, identificación de lote y resultados funcionales.Muestra sin documentos de proceso ni medición.No aprobar producción hasta recibir evidencia completa.Mantenimiento del moldeFrecuencia preventiva, limpieza, lubricación, repuestos y registro de intervenciones.Actuación únicamente cuando el molde se avería.Exigir plan preventivo y responsabilidad definida.ComunicaciónResponsable técnico asignado y respuesta rápida ante dudas de ingeniería.Intermediación comercial sin acceso al equipo técnico.Confirmar canal directo con ingeniería y calidad.EscalabilidadCapacidad demostrable para pasar de preserie a pedidos repetidos.Capacidad ajustada al primer lote sin alternativa productiva.Solicitar plan de capacidad para el volumen anual previsto.Una oferta ligeramente más alta puede tener mejor valor si integra ingeniería, control de calidad, mantenimiento, embalaje y plazos fiables. Del mismo modo, una fuente internacional puede compensar el transporte cuando concentra prototipado, fabricación de moldes, moldeo, acabados y ensamblaje, evitando que el comprador coordine varios talleres.
La auditoría de un proveedor debe reflejar el uso final de la pieza. En automoción se revisan con especial atención la repetibilidad, la trazabilidad, el comportamiento térmico, las vibraciones y los requisitos de apariencia. En equipos médicos, deben analizarse limpieza, compatibilidad con procesos posteriores, documentación del material y control de cambios. En electrónica y electricidad, son relevantes la estabilidad dimensional, el aislamiento, la resistencia al calor y el montaje con insertos.
Las aplicaciones frecuentes incluyen carcasas de dispositivos, cajas eléctricas, tapas, cubiertas, bandejas, soportes, manetas, embellecedores, conectores, componentes para electrodomésticos, elementos de mobiliario técnico, piezas de equipos industriales, utensilios de consumo, componentes de comunicación y piezas para maquinaria. Cada una presenta riesgos distintos: una carcasa visible exige control estético; un cierre a presión exige elasticidad y geometría; una caja estanca requiere control de juntas y planitud; un inserto metálico requiere una fuerza de retención verificable.
Un fabricante de equipos de diagnóstico con sede comercial en Madrid necesita una carcasa de material técnico con insertos roscados y exigencia estética. Antes de adjudicar, debe solicitar una revisión de diseño para comprobar espesores, zonas de unión, ubicación de compuertas y deformación alrededor de los insertos. La auditoría debe confirmar el secado de la resina, la validación de la resistencia de los insertos, el control de color y un embalaje que evite arañazos durante el transporte.
Una empresa de movilidad situada en Zaragoza necesita una pieza interior para una serie inicial de lanzamiento. En este caso, puede ser conveniente utilizar utillaje rápido para validar ensambles y comportamiento funcional antes de construir una herramienta de producción de mayor duración. El proveedor debe demostrar que puede fabricar muestras en el plazo acordado, incorporar correcciones de diseño y documentar los cambios entre iteraciones.
Una marca de electrónica de consumo que distribuye desde Barcelona puede necesitar una tapa con textura superficial, clips de montaje y exigencia de uniformidad visual. La auditoría debe incluir muestras de textura, aprobación del tono, medición de los clips y evaluación del embalaje. Una pequeña desviación en el clip puede impedir el cierre del conjunto, aunque las dimensiones generales de la pieza parezcan correctas.
Una empresa industrial de Bilbao que requiere una pieza reforzada con fibra debe revisar la experiencia del proveedor con materiales abrasivos. La fibra puede aumentar el desgaste del molde y afectar al alabeo, por lo que la selección de acero, la refrigeración, la orientación de flujo y el mantenimiento preventivo pasan a ser elementos decisivos de la auditoría.
TEAM Rapid integra prototipado, mecanizado, fabricación de moldes, utillaje rápido y moldeo por inyección para clientes españoles que buscan reducir la coordinación entre varios proveedores. Su certificación ISO 9001:2015, más de diez años de experiencia, más de 6.000 proyectos entregados y clientes en más de 25 países aportan evidencias de capacidad operativa para piezas de plástico y metal, desde prototipos hasta más de 100.000 unidades. En materiales, la especificación del grado de resina, los requisitos de acabado y la trazabilidad deben acordarse por proyecto; la empresa apoya la revisión de diseño para fabricación para reducir riesgos de contracción, consumo de resina, número de cavidades y tiempo de ciclo antes de construir el molde. Atiende a usuarios finales, distribuidores, concesionarios, propietarios de marca, emprendedores e ingenieros mediante fabricación bajo marca del cliente, desarrollo personalizado, suministro mayorista, pedidos unitarios, lotes recurrentes y colaboraciones de distribución regional. Para España, su experiencia internacional permite coordinar preventa técnica y seguimiento posterior a distancia con respuesta de ingeniería en pocas horas, además de embalaje, ensamblaje y envío directo cuando se requiere. La información corporativa disponible no declara filiales ni almacenes propios en España, por lo que el comprador debe confirmar por contrato los niveles de inventario, transporte, garantía y gestión de incidencias; su compromiso se centra en soluciones de ingeniería, aprovisionamiento y construcción llave en mano, así como en programas para plantas propiedad del cliente, no en modelos de propiedad y operación del activo por parte del proveedor.
Para validar una pieza antes de invertir en una herramienta definitiva, puede revisarse el servicio de prototipado rápido. Cuando el programa requiere un puente entre desarrollo y fabricación repetible, resulta útil consultar las opciones de utillaje rápido. Para piezas finales, carcasas, tapas, insertos y sobremoldeados, el alcance técnico está disponible en los servicios de moldeo por inyección.
La evaluación de TEAM Rapid debe seguir la misma disciplina aplicada a cualquier proveedor: solicitar informe de diseño para fabricación, calendario de fabricación del molde, definición de resina, informe dimensional de muestras, plan de control, condición de propiedad de la herramienta y condiciones de entrega a España. Para conocer su trayectoria y capacidades generales, el comprador puede consultar la información de la empresa y, para preparar una revisión técnica del proyecto, puede solicitar una evaluación de fabricación.
En 2026, la auditoría de proveedores de inyección incorporará más datos de proceso y más requisitos de sostenibilidad. La digitalización facilitará el seguimiento de parámetros de máquina, mantenimiento de moldes, lotes de material y resultados de inspección. Los compradores pedirán con mayor frecuencia acceso a registros electrónicos, aprobación digital de muestras y control de cambios más riguroso.
La sostenibilidad seguirá condicionando la elección de materiales. Aumentará el interés por resinas recicladas, materiales de origen renovable y diseños que faciliten desmontaje y reciclaje. Sin embargo, el uso de contenido reciclado debe validarse con pruebas de estabilidad, color, resistencia y comportamiento dimensional. No debe asumirse que dos lotes de material reciclado se comportarán exactamente igual sin controles adecuados.
La eficiencia energética también tendrá peso en la selección de proveedor. Máquinas de menor consumo, automatización de manipulación, reducción de ciclos, control de desperdicio y optimización de refrigeración pueden mejorar tanto el coste como la huella ambiental. Para proyectos exportados a España, también será importante revisar la consolidación de cargas, el embalaje optimizado y la previsión de inventario para reducir expediciones urgentes.
En materia de política industrial y requisitos de mercado, crecerá la necesidad de demostrar origen de materiales, cumplimiento químico aplicable, seguridad de producto y responsabilidad en la cadena de suministro. La mejor preparación consiste en exigir documentación desde la fase de oferta, no cuando el producto ya está en producción.
Idealmente antes de adjudicar el molde o el primer pedido de producción. Si el calendario es muy ajustado, puede hacerse una evaluación documental inicial y completar la visita presencial o remota antes de aprobar la muestra inicial.
No siempre, pero es recomendable para proyectos críticos, volúmenes altos o piezas reguladas. Una auditoría remota puede ser útil si incluye recorrido en directo, documentos verificables, entrevistas con ingeniería y calidad, fotografías de equipos y revisión de muestras.
Depende del sector. ISO 9001:2015 es una base habitual de gestión de calidad. Los sectores de automoción, medicina, alimentación, electricidad o seguridad pueden requerir controles, homologaciones o documentación adicional específica.
El contrato debe indicar de forma expresa quién es el propietario, dónde se almacena, cómo se identifica, qué mantenimiento recibe y en qué condiciones puede transferirse. Deben conservarse planos, inventario de componentes y registros de mantenimiento.
Debe incluir piezas fabricadas con la herramienta y material previstos, informe dimensional, identificación de lote, fotografías, resultado de pruebas funcionales y confirmación de las condiciones de proceso relevantes.
Sí, siempre que el proveedor demuestre ingeniería, calidad, trazabilidad, logística y comunicación suficientes. Puede ser especialmente competitivo para prototipos, moldes rápidos, series cortas o programas que requieran varios procesos integrados.
La combinación de evidencia técnica, estabilidad de proceso, rapidez para responder a problemas y claridad contractual. Un proveedor fiable explica riesgos antes de producir, documenta los cambios y ofrece datos verificables sobre calidad y capacidad.
Una lista de auditoría de proveedores de moldeo por inyección bien aplicada convierte una compra incierta en una decisión industrial controlada. Revise ingeniería, moldes, materiales, medición, proceso, trazabilidad, logística y contrato antes de emitir el pedido. Compare proveedores locales de zonas como Cataluña, Comunidad Valenciana, Aragón y País Vasco con opciones internacionales que puedan aportar rapidez, integración y competitividad de coste.
El proveedor adecuado no es únicamente el que entrega una pieza visualmente correcta en la primera muestra. Es el que puede fabricar de forma repetible, documentar cada decisión relevante, proteger el molde, responder ante un cambio y mantener la calidad cuando el proyecto pasa de una pequeña serie a producción recurrente.

Hable con nuestro equipo de ingeniería sobre la optimización del diseño, la selección de materiales, la reducción de costos y la planificación de la producción. Ofrecemos soluciones de fabricación rápidas y confiables a clientes globales, desde el prototipo hasta la producción.