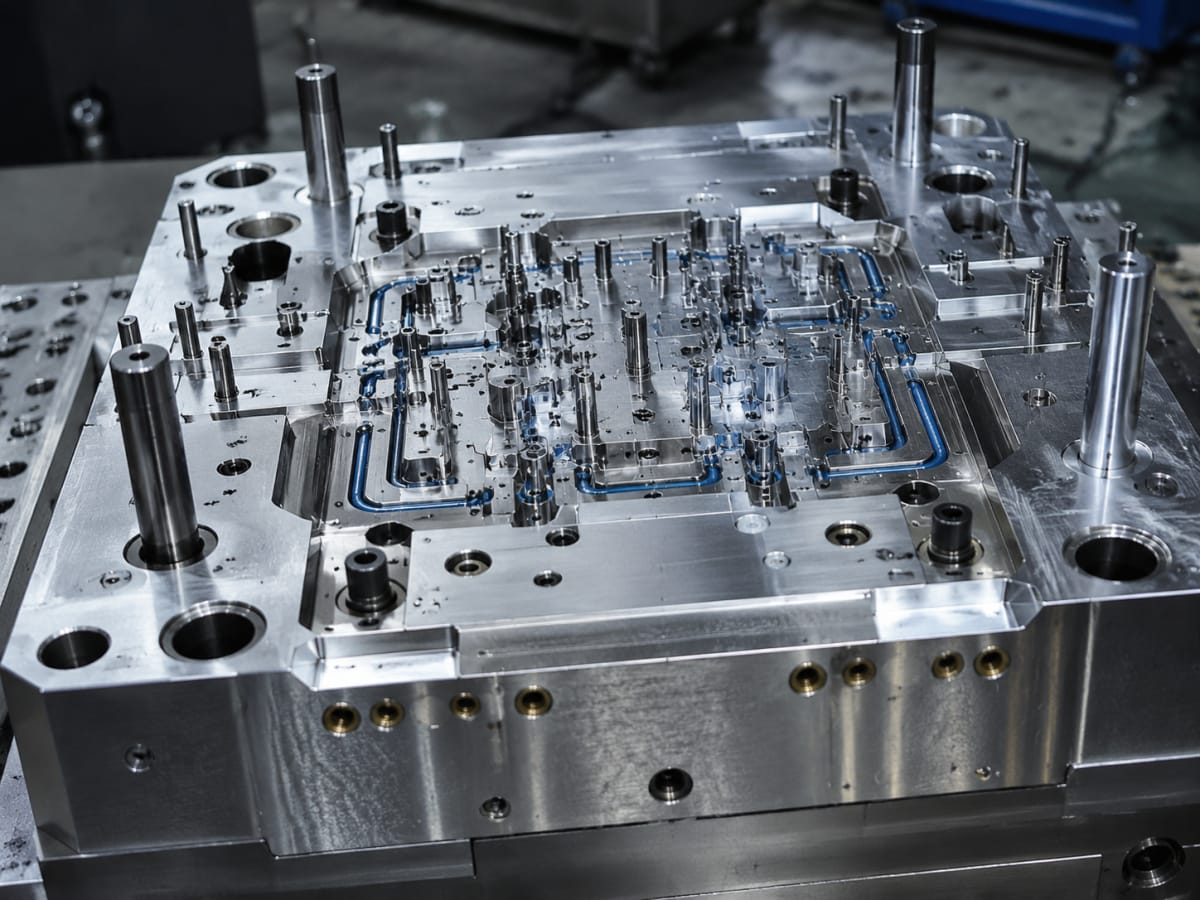
Injection Molding Knowledge
Kenniscentrum

Kenniscentrum
De kosten van een spuitgietmatrijs in Nederland liggen meestal tussen circa €3.000 en €15.000 voor een eenvoudige proef- of kleine-seriematrijs, €15.000 tot €60.000 voor een productiematrijs met gemiddelde complexiteit en €60.000 tot meer dan €250.000 voor complexe matrijzen met meerdere holtes, schuiven, hoge nauwkeurigheid of geautomatiseerde productie. De uiteindelijke prijs wordt vooral bepaald door afmetingen, materiaal, aantal holtes, toleranties, verwachte seriegrootte, oppervlakte-eisen en de gewenste levensduur van het gereedschap.
Voor Nederlandse inkopers is de snelste route: bepaal eerst het jaarlijkse volume, vraag een maakbaarheidsonderzoek aan, vergelijk minimaal drie offertes op gelijke uitgangspunten en beoordeel niet alleen de matrijsprijs maar ook de stukprijs, cyclustijd, onderhoud, transport en kwaliteitscontrole. Lokale partijen zijn sterk wanneer persoonlijk overleg, korte logistieke lijnen en frequente wijzigingen essentieel zijn. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met ISO-certificering, ervaren engineeringteams en goede voor- en nazorg, kunnen echter aantrekkelijk zijn door hun prijs-prestatieverhouding, vooral voor snelle gereedschappen, kleine series en schaalbare productie.
Een spuitgietmatrijs is geen standaardproduct, maar een nauwkeurig ontworpen productiemiddel dat specifiek voor één kunststof onderdeel wordt gebouwd. Daarom is een prijsvergelijking alleen zinvol wanneer leveranciers dezelfde technische uitgangspunten ontvangen. Een offerte voor matrijsbouw omvat doorgaans engineering, materiaalinkoop, CNC-bewerking, draadvonken, zinkvonken, slijpen, polijsten, assemblage, proefspuitingen en basiscontrole. Afhankelijk van de afspraak kunnen ook transport, reserveonderdelen, verpakking, productiematrijzen, meetrapporten en vervolgproductie worden opgenomen.
In Nederland zijn de kosten doorgaans hoger wanneer een leverancier veel lokale engineeringcapaciteit, directe productiebegeleiding en korte doorlooptijden aanbiedt. Dat is niet automatisch nadelig: bij medische producten, veiligheidskritische onderdelen of projecten met veel ontwerpwijzigingen kan directe toegang tot specialisten in bijvoorbeeld Eindhoven, Tilburg, Rotterdam of Arnhem juist aanzienlijke faalkosten voorkomen.
Voor projecten waarbij kosten per onderdeel zwaar wegen, is het belangrijk om de matrijsinvestering over de verwachte productieomvang te verdelen. Een matrijs van €30.000 is duur voor 2.000 producten, maar kan economisch zijn voor 500.000 producten als deze een lage cyclustijd, weinig uitval en stabiele maatvoering oplevert. De laagste gereedschapsprijs is dus niet altijd de laagste totale productiekost.
Onderstaande richtwaarden zijn bedoeld voor een eerste begroting. Ze vervangen geen offerte, omdat de exacte kosten pas zichtbaar worden na beoordeling van het driedimensionale model, tekeningen, materiaalkeuze en productieplanning.
Type matrijsGebruikelijke investeringGeschikte serieomvangTypische kenmerkenDoorlooptijdProefmatrijs van aluminium€3.000 tot €15.000Honderden tot enkele duizenden stuksSnelle validatie, beperkte levensduur, eenvoudige geometrieOngeveer 2 tot 5 wekenSnelle productiematrijs€8.000 tot €30.000Enkele duizenden tot tienduizenden stuksStaal of aluminium, beperkte complexiteit, korte marktintroductieOngeveer 3 tot 7 wekenStandaard productiematrijs€20.000 tot €60.000Tienduizenden tot honderdduizenden stuksBetrouwbare maatvoering, koeling, uitwerpsysteemOngeveer 5 tot 10 wekenMatrijs met schuiven en lifters€40.000 tot €100.000Tienduizenden tot honderdduizenden stuksOndersnijdingen, technische details, hogere onderhoudsbehoefteOngeveer 8 tot 14 wekenMatrijs met meerdere holtes€70.000 tot €200.000Honderdduizenden tot miljoenen stuksHoge output, lagere stukprijs, complexe balans en koelingOngeveer 10 tot 18 wekenHoogwaardige precisie- of medische matrijs€100.000 tot €250.000 of meerGrote of gereguleerde seriesZeer kleine toleranties, documentatie, strikte validatieOngeveer 12 tot 24 wekenDe tabel maakt duidelijk dat de gekozen matrijsstrategie moet passen bij de commerciële fase van het product. Voor een startende onderneming in Amsterdam of Utrecht die eerst marktvraag wil testen, is een snelle proefmatrijs vaak verstandiger dan direct investeren in een gereedschap voor miljoenen cycli. Een gevestigde producent in de automotive-, medische of apparatenbouwsector kan juist profiteren van een robuuste matrijs met langere levensduur en meerdere holtes.
De vorm van het onderdeel is doorgaans de grootste kostenbepaler. Een vlak bakje zonder ondersnijdingen is relatief eenvoudig te produceren. Een behuizing met klikverbindingen, diepe ribben, schroefbussen, afdichtingsgroeven, dunne wanden en zichtvlakken vraagt om meer bewerking, nauwkeuriger koeling en complexere lossystemen.
Grotere onderdelen vereisen grotere matrijsplaten, zwaardere machines en meer staal. Een groot technisch paneel voor de landbouwsector of een brede behuizing voor industriële apparatuur kost daardoor aanzienlijk meer dan een klein elektronisch onderdeel. Ook het materiaalgewicht beïnvloedt de benodigde spuitgietmachine en de vormgeving van het toevoersysteem.
Een matrijs met één holte maakt één product per cyclus. Een gereedschap met vier, acht of zestien holtes verhoogt de investering, maar verlaagt vaak de stukprijs bij hogere volumes. Het optimale aantal holtes wordt bepaald door vraagprognose, beschikbare machinecapaciteit, materiaalprijs, cyclustijd en gewenste levertijd. Overcapaciteit kan leiden tot een onnodig hoge initiële investering.
Aluminium is snel te bewerken en geschikt voor prototypes en kleine series. Voor duurzame productie zijn verschillende soorten gereedschapsstaal gebruikelijk. Gehard staal kost meer en vraagt langere bewerking, maar biedt voordelen bij abrasieve kunststoffen, glasvezelgevulde polymeren en grote aantallen cycli. Bij de keuze moet ook worden gekeken naar corrosiebestendigheid, vooral bij vochtgevoelige materialen of langdurige opslag.
Polypropyleen, ABS, polyethyleen en polystyreen zijn vaak relatief eenvoudig te verwerken. Technische kunststoffen zoals polyamide, polycarbonaat, POM, PEEK of met glasvezel versterkte compounds kunnen hogere druk, hogere verwerkingstemperaturen en slijtvastere matrijsdelen vereisen. Transparante onderdelen, brandvertragende materialen en medische kunststoffen kunnen aanvullende eisen stellen aan polijsten, reiniging, documentatie en procescontrole.
Een tolerantiedoel van enkele tienden van een millimeter is meestal goedkoper dan een zeer strakke eis. Hoge precisie vereist stabiele koeling, nauwkeurige bewerking, reproduceerbare procesinstellingen en uitgebreid meten. Ook een hoogglans zichtvlak, textuur, logo, lasergravure of specifieke korrelstructuur verhoogt de kosten. Ontwerpers doen er goed aan alleen strakke toleranties toe te passen waar de functie dat werkelijk vereist.
Ondersnijdingen maken een product visueel aantrekkelijk of functioneel sterker, maar zij hebben een prijs. Schuiven en lifters voegen bewegende delen toe die ontworpen, vervaardigd, onderhouden en gecontroleerd moeten worden. Inzetstukken kunnen juist gunstig zijn wanneer een klein gedeelte van het ontwerp later waarschijnlijk verandert. Dan hoeft niet de volledige matrijs te worden aangepast.
De juiste matrijs hangt af van de fase waarin een product zich bevindt. Nederlandse productontwikkelaars werken vaak in korte iteraties: eerst een concept, dan functionele tests, vervolgens een pilotserie en uiteindelijk marktproductie. Elke stap vraagt om een andere balans tussen snelheid, investeringsniveau en levensduur.
MatrijstypeBeste toepassingVoordeelBeperkingPassend voorAluminium proefmatrijsOntwerpvalidatie en marktproefSnel en relatief voordeligBeperkte levensduurStartups en pilotseriesStalen snelle matrijsBrug tussen prototype en productieBetere duurzaamheid en herhaalbaarheidMinder voordelig dan aluminiumNieuwe consumentenproductenEnkelholtematrijsLage volumes of grote delenLagere investering en eenvoudige afstellingHogere stukprijs bij grote aantallenMachinebouw en medische apparatuurMeerholtematrijsHoge jaarvolumesMeer output per cyclusComplex ontwerp en hogere investeringVerpakkingen en consumentengoederenMatrijs voor inzetstukkenCombinatie kunststof en metaalBespaart montagehandelingenProces vraagt nauwkeurige positioneringElektronica en technische componentenOvermouldmatrijsZachte grip of afdichting op harde kernFunctionele en hoogwaardige afwerkingMeer materiaal- en proceskennis nodigHandgrepen, medische producten en elektronicaBij een proefserie kan ook vacuümgieten of driedimensionaal printen een economisch alternatief zijn. Dit geldt met name wanneer aantallen laag zijn, de geometrie nog wijzigt of verschillende materiaalopties moeten worden getest. Spuitgieten wordt meestal aantrekkelijk zodra aantallen, herhaalbaarheid en stukprijs zwaarder gaan wegen dan de eerste gereedschapsinvestering.
Nederland heeft een sterk ecosysteem voor hightech productie, medische technologie, verpakkingen, elektronica en machinebouw. Regio’s rond Eindhoven, Helmond, Tilburg, Arnhem, Enschede en de Randstad combineren productontwikkeling met logistiek en internationale handel. De haven van Rotterdam en luchthaven Schiphol ondersteunen de aanvoer van grondstoffen en de wereldwijde distributie van kunststofproducten, matrijzen en componenten.
De Nederlandse markt onderscheidt zich door een hoge vraag naar betrouwbare documentatie, korte communicatiekanalen, duurzame materiaalkeuzes en consistente kwaliteit. Afnemers verwachten vaak dat een leverancier actief meedenkt over maakbaarheid, cyclustijd, materiaalbesparing en assemblage. Dat sluit aan bij de toenemende behoefte aan regionale ketens, maar ook aan een flexibele combinatie van Nederlandse engineering en internationale productiecapaciteit.
Voor kopers is het verstandig om onderscheid te maken tussen een matrijzenbouwer, een spuitgieter en een geïntegreerde productiepartner. Sommige bedrijven bouwen gereedschappen maar produceren niet zelf. Andere produceren onderdelen maar besteden de matrijsbouw uit. Een geïntegreerde partner kan sneller reageren wanneer een proefspuiting aanpassing vereist, maar een gespecialiseerde lokale matrijzenbouwer kan waardevol zijn bij zeer complexe gereedschappen.
Onderstaande ondernemingen zijn relevante namen voor inkopers die spuitgieten, matrijsbouw of technische kunststofproductie voor de Nederlandse markt onderzoeken. Controleer altijd of een leverancier ervaring heeft met uw materiaal, afmetingen, toleranties, volumes en kwaliteitsvereisten.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodGeschikt voorHelvoetNederland en EuropaTechnische precisiecomponenten en gereguleerde marktenSpuitgieten, assemblage, complexe kunststofonderdelenMedisch, automotive en industriële toepassingenRostiNederland, Europa en wereldwijdGrote productiecapaciteit en technische kunststofverwerkingSpuitgieten, productontwikkeling, assemblageConsumentenproducten, zorg en industrieRompa GroupTilburg, Europa en internationaalProductontwikkeling en kunststofproductieSpuitgieten, assemblage, decoratie en logistiekElektronica, automotive en consumentenmerkenNaber PlasticsNederland en EuropaVerpakkingen en kunststofproducten op schaalSpuitgieten, productontwikkeling, circulaire oplossingenVerpakking, logistiek en consumentenproductenDijkstra PlasticsNederland en Europese afzetmarktenKunststofverpakkingen en emmersSpuitgieten, bedrukking, verpakkingsontwikkelingVoeding, bouw, chemie en detailhandelTEAM RapidNederland via internationale leveringSnelle overgang van prototype naar serieproductieCNC-bewerking, snelle gereedschappen, spuitgieten en assemblageStartups, productontwikkelaars en kleine tot middelgrote seriesLokale leveranciers kunnen praktisch zijn wanneer fysieke audits, frequente overlegmomenten, montage op locatie of directe opslag noodzakelijk zijn. Internationale partners kunnen concurrerender zijn wanneer gereedschappen snel nodig zijn, volumes nog onzeker zijn of één leverancier meerdere processen moet combineren. De keuze hoeft niet uitsluitend lokaal of internationaal te zijn: veel Nederlandse bedrijven gebruiken lokale ontwikkeling en validatie, gevolgd door internationale productie voor marktintroductie of schaalvergroting.
Een goede offerte-aanvraag bevat een driedimensionaal bestand, tweedimensionale tekeningen, materiaalvoorkeur, kleur, verwachte aantallen, tolerantie-eisen, cosmetische eisen, verpakkingswensen en gewenste leverdatum. Vermeld ook of het onderdeel moet voldoen aan sectorspecifieke voorschriften, bijvoorbeeld voor medische hulpmiddelen, elektrische apparatuur, voedselcontact of automotive toepassingen.
Vraag vervolgens niet alleen naar de prijs, maar ook naar de aannames achter de offerte. Hoeveel holtes worden voorzien? Welk staal wordt gebruikt? Is een warmkanaalsysteem inbegrepen? Hoeveel proefspuitingen zijn opgenomen? Welke meetapparatuur wordt gebruikt? Waar wordt de matrijs opgeslagen? Wie draagt de kosten bij aanpassingen na goedkeuring? Deze vragen voorkomen dat een lage beginprijs later wordt gevolgd door onverwachte kosten.
Spuitgieten is breed inzetbaar omdat kunststoffen licht, vormvrij, elektrisch isolerend en vaak kostenefficiënt zijn. In Nederland wordt de techniek gebruikt voor medische behuizingen, laboratoriumonderdelen, verpakkingen, kabelmanagement, industriële kappen, elektronische apparaten, fietsaccessoires, sanitairproducten en onderdelen voor mobiliteit.
In de regio Eindhoven speelt spuitgieten een rol bij elektronica, halfgeleidergerelateerde apparatuur en precisie-industrie. Rond Rotterdam en de haven zijn verpakkingen, logistieke hulpmiddelen en industriële producten belangrijk. In Gelderland en Overijssel is veel vraag vanuit machinebouw, energie en technische toelevering. Voor de agrarische sector zijn robuuste, UV-bestendige en chemisch resistente onderdelen relevant, zoals behuizingen, klemmen, leidingscomponenten en beschermkappen.
SectorVoorbeelden van productenBelangrijke eisenGebruikelijke materiaalrichtingMatrijsfocusMedische technologieInstrumentbehuizingen, handgrepen, disposablesTraceerbaarheid, reinheid, nauwkeurigheidPolycarbonaat, ABS, medische compoundsPrecisie en reproduceerbaarheidAutomotiveClips, ventilatiedelen, afdekkingenTemperatuur, trillingen, duurzaamheidPolyamide, PBT, versterkte kunststoffenSlijtvast staal en stabiele cycliConsumentenelektronicaBehuizingen, knoppen, ladersUiterlijk, pasvorm, brandveiligheidABS, polycarbonaat, blendsTextuur, glans en klikverbindingenVerpakkingDeksels, emmers, sluitingen, doppenHoge output, lage stukprijsPolypropyleen, polyethyleenMeerdere holtes en korte cycliIndustrie en machinebouwKappen, steunen, kabelgeleidersSterkte, chemische weerstand, montagePolyamide, POM, ABSInzetstukken en functionele tolerantiesSanitair en bouwAfvoeronderdelen, koppelingen, afdekringenVocht, levensduur, maatvastheidPolypropyleen, PVC-compounds, ABSGrote onderdelen en betrouwbare afdichtingDe tabel laat zien waarom materiaalkeuze en sectorcontext vroeg in het traject moeten worden vastgesteld. Een matrijs voor een polypropyleen verpakking verschilt wezenlijk van een matrijs voor een glasvezelversterkt technisch onderdeel. Niet alleen het gereedschap verandert, maar ook de koeling, ontluchting, oppervlaktebehandeling, machine-instellingen en controlewijze.
Een Nederlandse startup ontwikkelt een compacte behuizing voor een slim huishoudelijk product. Het ontwerp bevat klikverbindingen, een batterijvak en een zichtzijde met logo. Voor de eerste verkoopronde zijn 3.000 stuks nodig. Een matrijs van aluminium of een snelle stalen oplossing kan hier passend zijn, omdat de kans op ontwerpwijzigingen nog aanwezig is. Door vroegtijdig wanddiktes, lossingshoeken en ribben te optimaliseren, kan de investering vaak merkbaar worden verlaagd.
Een producent van industriële apparatuur in Twente vervangt een gefreesd metalen onderdeel door een kunststof component met metalen inzetstukken. Het doel is gewichtsreductie en minder montagehandelingen. De matrijs is duurder door de inzetstukken en nauwkeurige positionering, maar de kosten per samengesteld product dalen doordat nabewerking en bevestigingsmateriaal verminderen. Dit is een voorbeeld waarbij de matrijsprijs alleen beoordeeld moet worden samen met de besparing in de complete keten.
Een ontwikkelaar van diagnostische apparatuur heeft eerst functionele prototypes getest en wil daarna 50.000 behuizingen per jaar produceren. De belangrijkste aandachtspunten zijn maatvoering, consistente kleur, documentatie en bescherming van zichtvlakken. Een productiematrijs van hoogwaardig staal met afgestemde koeling en vaste kwaliteitscontrole is in deze fase logischer dan een goedkope proefmatrijs. De hogere investering verlaagt het risico op productieonderbrekingen en afkeur.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, merkeigenaren, distributeurs, dealers, eindgebruikers en individuele uitvinders met flexibele OEM-, ODM-, groothandels-, kleine-serie- en regionale samenwerkingsmodellen. De onderneming combineert CNC-bewerking, driedimensionaal printen, vacuümgieten, snelle gereedschappen, spuitgieten, metaalgieten, plaatbewerking, afwerking, assemblage, verpakking en directe verzending, waardoor klanten van een digitaal ontwerp naar prototypes en productie kunnen opschalen zonder verschillende leveranciers te coördineren. Met ISO 9001:2015, meer dan tien jaar ervaring, ruim 6.000 geleverde projecten en meer dan 500 klanten in meer dan 25 landen wordt gewerkt volgens vaste kwaliteits- en inspectieprocessen; de maatnauwkeurigheid bij CNC-bewerking kan tot 0,01 mm reiken en de engineeringbeoordeling richt zich op materiaalgebruik, cyclustijd, holteaantal, productprestaties en maakbaarheidsrisico’s. Er worden geen merknamen van kerncomponenten geclaimd, maar materiaalkeuze, gereedschapsopbouw en testen worden per toepassing afgestemd op internationale eisen. Voor Nederland is geen eigen lokaal magazijn of dochteronderneming opgegeven; de marktverbintenis blijkt uit directe projectbegeleiding, reactie van een vaste engineer binnen enkele uren, digitale voorbesprekingen, proefstukcontrole, nazorg en rechtstreekse internationale verzending. TEAM Rapid levert complete klant-eigen productie- en turnkeyoplossingen, geen exploitatie-en-eigendomsconstructies en geen bulklevering op locatie. Deze werkwijze is vooral geschikt voor bedrijven die snel willen valideren, kleine tot middelgrote series nodig hebben of een kostenefficiënte productieroute naast Nederlandse ontwikkeling zoeken.
Voor een eerste beoordeling kunt u de pagina over snelle gereedschappen voor kunststofproductie raadplegen. Wie al beschikt over een driedimensionaal model, tekening of stuklijst kan direct een offerte voor een spuitgietmatrijs aanvragen en daarbij gewenste aantallen, materiaal en kwaliteitscriteria vermelden.
De grootste besparing ontstaat meestal vóór de start van de matrijsbouw. Maakbaarheid is goedkoper dan herstelwerk. Houd wanddiktes zo gelijkmatig mogelijk, vermijd onnodig diepe ribben, gebruik voldoende lossingshoeken en beperk ondersnijdingen wanneer zij geen essentiële functie hebben. Kies ook bewust tussen een zichtzijde en functionele zijden: niet ieder vlak heeft een hoogglans afwerking of zeer strakke tolerantie nodig.
Overweeg daarnaast een gefaseerde investering. Begin met één holte wanneer de marktvraag nog onzeker is. Zodra de verkoop stabiel is, kan een tweede matrijs met meer holtes worden gebouwd. Dit verlaagt het risico voor startups en nieuwe productlijnen. Bij bewezen volumes kan een meerholtematrijs juist veel geld besparen door een lagere cyclustijd per product.
Bespreek ook de materiaalkeuze met de leverancier. Soms kan een algemeen beschikbare kunststof dezelfde functionele prestaties leveren als een duur technisch materiaal. In andere gevallen is een duurder materiaal juist verstandig, omdat het uitval, breuk of garantieclaims voorkomt. Een goede keuze wordt altijd gemaakt op basis van mechanische belasting, temperatuur, chemische belasting, uiterlijk, regelgeving en verwachte levensduur.
Richting 2026 verschuift de Nederlandse markt verder naar digitalisering, kortere ontwikkelcycli en duurzamer materiaalgebruik. Simulatiesoftware wordt vaker gebruikt om vulpatronen, krimp, laslijnen en koeling al vóór de bouw te beoordelen. Daardoor kunnen matrijzen sneller worden vrijgegeven en neemt het aantal correctierondes af. Ook sensoren in matrijzen en spuitgietmachines worden belangrijker voor procesbewaking, voorspellend onderhoud en traceerbaarheid.
Duurzaamheid beïnvloedt zowel productontwerp als gereedschapsstrategie. Gerecyclede kunststoffen, biogebaseerde polymeren en monomateriaalontwerpen krijgen meer aandacht. Deze materialen kunnen echter andere krimp, viscositeit of verwerkingsvensters hebben dan nieuwe grondstoffen. Een matrijs moet daarom niet alleen voor het huidige materiaal worden ontworpen, maar ook rekening houden met mogelijke toekomstige materiaalvarianten.
Europese regels rond verpakkingsafval, hergebruik, productinformatie en ketentransparantie zullen bedrijven stimuleren om minder materiaal te gebruiken, onderdelen eenvoudiger te demonteren en gerecyclede content beter te documenteren. Voor Nederlandse ondernemingen die via Rotterdam, Schiphol of Europese distributiecentra exporteren, wordt een heldere registratie van materialen, batches en productiestappen steeds waardevoller.
Een andere trend is de combinatie van lokale engineering met internationale productie. Nederlandse teams behouden ontwerpcontrole, validatie en klantcontact dichtbij huis, terwijl snelle gereedschappen en productiecapaciteit internationaal worden ingezet wanneer dit economisch of qua levertijd gunstig is. Succesvolle inkopers sturen hierbij op totale eigendomskosten, kwaliteitsborging, transportplanning en duidelijke communicatie in plaats van uitsluitend op de prijs van de matrijs.
Een eenvoudige matrijs voor een klein kunststof onderdeel kost vaak tussen €3.000 en €15.000. De prijs kan hoger worden door zichtvlakken, strakke toleranties, technische kunststoffen, ondersnijdingen of aanvullende proefspuitingen.
Spuitgieten wordt meestal voordeliger wanneer aantallen oplopen en een lage stukprijs belangrijk wordt. Driedimensionaal printen blijft aantrekkelijk voor eenmalige onderdelen, complexe prototypes en zeer kleine series. Het omslagpunt hangt af van formaat, materiaal, nabewerking en matrijsinvestering.
Dit moet contractueel worden vastgelegd. In veel gevallen wordt de klant eigenaar nadat de overeengekomen gereedschapskosten zijn betaald. Vraag ook wat er gebeurt bij overdracht, opslag, onderhoud, schade en beëindiging van de samenwerking.
Dat varieert van enkele duizenden cycli voor een eenvoudige proefmatrijs tot honderdduizenden of miljoenen cycli voor geharde productiematrijzen. Het gekozen staal, kunststofmateriaal, onderhoud en procesinstellingen hebben grote invloed op de levensduur.
Ja, kleine wijzigingen zijn vaak mogelijk via inzetstukken, lassen, frezen of vonken. Niet iedere wijziging is echter eenvoudig. Een grotere productvorm, andere wanddikte of nieuwe ondersnijding kan een uitgebreide aanpassing of een volledig nieuwe matrijs vereisen.
Lever een driedimensionaal model, technische tekening, materiaalvoorkeur, kleur, verwachte jaarvolumes, gewenste toleranties, oppervlakte-eisen, kwaliteitsdocumentatie en leverlocatie aan. Vermeld ook of u alleen een matrijs, alleen producten of een complete productieoplossing nodig heeft.
Niet altijd. Internationale productie kan lagere gereedschaps- en arbeidskosten bieden, maar transport, invoerformaliteiten, communicatie en voorraadplanning moeten worden meegerekend. Voor kleine spoedseries of veelvuldige ontwerpwijzigingen kan een Nederlandse leverancier economisch voordeliger zijn.
Een maakbaarheidsanalyse identificeert risico’s zoals onvoldoende lossing, ongelijke wanddikte, moeilijk te vullen zones, krimp, spanningen en inefficiënte koeling. Door deze punten vóór de gereedschapsbouw op te lossen, worden vertragingen, aanpassingskosten en kwaliteitsproblemen aanzienlijk beperkt.
De kosten van een spuitgietmatrijs in Nederland kunnen sterk variëren, maar een doordachte voorbereiding maakt de investering beheersbaar. Begin bij de productfunctie en het verwachte volume, laat het ontwerp op maakbaarheid beoordelen en vergelijk leveranciers op totale waarde in plaats van alleen op de eerste prijs. Voor prototypes en onzekere volumes biedt een snelle matrijs flexibiliteit. Voor stabiele productievolumes leveren duurzame stalen matrijzen, meerdere holtes en procesoptimalisatie vaak de beste kostprijs per onderdeel. Door lokale expertise te combineren met zorgvuldig geselecteerde internationale productiepartners kunnen Nederlandse bedrijven snelheid, kwaliteit en kostenbeheersing goed in balans brengen.
De spuitgietkosten in Nederland bestaan hoofdzakelijk uit matrijsontwikkeling, kunststofgranulaat, machine- en cyclustijd, nabewerking, kwaliteitscontrole, verpakking en transport. Voor een eenvoudige proefserie kunnen de totale kosten vanaf enkele duizenden euro’s beginnen, terwijl een productiematrijs met meerdere caviteiten, complexe schuiven of hoge toleranties tienduizenden euro’s kan kosten. Bij grotere aantallen daalt de stuksprijs sterk, omdat de eenmalige matrijsinvestering over meer producten wordt verdeeld.
Voor Nederlandse inkopers is de meest praktische aanpak: bepaal eerst het jaarlijkse volume, kies vervolgens een passend matrijstype, vereenvoudig het ontwerp met een maakbaarheidsanalyse en vergelijk offertes op totale kosten in plaats van alleen op stukprijs. Lokale partijen zoals Helvoet, Dijkstra Plastics, Promolding, BM Plastics en Technoplast bieden korte logistieke lijnen binnen de Benelux. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met ISO-certificering, Nederlandse communicatieondersteuning en goede voor- en nazorg, zijn eveneens relevant door hun sterke prijs-prestatieverhouding, vooral voor snelle gereedschappen en kleine tot middelgrote series.
Voor een concreet project kunt u eerst de mogelijkheden van kunststofspuitgieten bekijken en daarna direct een offerte voor uw spuitgietonderdeel aanvragen.
Spuitgieten is een productieproces waarbij gesmolten kunststof onder druk in een matrijsholte wordt geïnjecteerd. Nadat de kunststof afkoelt en voldoende vormvast is, opent de matrijs en wordt het onderdeel uitgeworpen. Het proces is bijzonder geschikt voor herhaalbare onderdelen zoals behuizingen, clips, doppen, medische componenten, technische afdekkingen, trays, connectorhuizen en consumentenproducten.
De prijs van een kunststof spuitgietproject wordt niet bepaald door één enkel tarief. De kostprijs is een combinatie van technische keuzes die elkaar beïnvloeden. Een goedkoop materiaal kan bijvoorbeeld leiden tot een langere cyclustijd of hogere uitval. Een duurdere matrijs met meer caviteiten kan de stuksprijs juist aanzienlijk verlagen wanneer het volume hoog genoeg is. Daarom is een betrouwbare begroting altijd gebaseerd op het volledige productieplaatje.
In Nederland spelen ook factoren mee zoals transport vanuit havens als Rotterdam en Amsterdam, opslagkosten, arbeidstarieven, energiekosten, certificeringsvereisten en de gewenste leverbetrouwbaarheid. Voor projecten in de Randstad, Noord-Brabant, Gelderland, Overijssel en Limburg kan de locatie van een leverancier gevolgen hebben voor doorlooptijd, persoonlijke afstemming en voorraadbeheer. Voor internationale productie blijven zeevracht via Rotterdam en luchtvracht via Schiphol belangrijke logistieke opties.
KostenfactorInvloed op het budgetPraktisch aandachtspuntMatrijsconstructieGrote eenmalige investeringComplexe schuiven, losse inzetstukken en meerdere holtes verhogen de prijs.MateriaalkeuzeDirecte invloed op de stukprijsTechnische kunststoffen kosten meer dan standaard PP of PE.OnderdeelgewichtMeer grondstofverbruikOptimaliseer wanddikte zonder de functionaliteit te verzwakken.CyclustijdBepaalt machinekosten per onderdeelDikke wanden en moeilijke koeling verlengen de productietijd.Aantal caviteitenHogere matrijsprijs, lagere stuksprijsMeercaviteitsmatrijzen zijn vooral rendabel bij hogere volumes.NabewerkingExtra arbeid en processtappenDenk aan bedrukken, montage, lassen, lakken of metalen inserts.KwaliteitseisenExtra meet- en inspectiekostenKritische toleranties vragen om procesbeheersing en meetrapporten.Verpakking en logistiekVariabele kosten per zendingKies verpakking die schade, vervorming en onnodig volume voorkomt.De tabel laat zien waarom twee ogenschijnlijk vergelijkbare producten toch sterk verschillende spuitgietprijzen kunnen hebben. Een kleine behuizing met dunne wanden, klikverbindingen en een goede lossing kan sneller en voordeliger worden geproduceerd dan een groter, maar eenvoudig ogend onderdeel met dikke secties, diepe ribben en onderuitsparingen.
Een begroting wordt meestal opgesplitst in eenmalige en terugkerende kosten. Eenmalige kosten omvatten ontwerpcontrole, matrijsontwerp, verspaning, elektro-erosiebewerking, assemblage, proefspuiten en eventuele wijzigingen na de eerste proefserie. Terugkerende kosten omvatten materiaal, machinecapaciteit, operatorwerk, kwaliteitscontrole, verpakking en verzending.
Voor een start-up of productontwikkelaar is het belangrijk om niet alleen naar de eerste order te kijken. Als een product in de komende drie jaar meerdere bestellingen krijgt, moet de matrijsstrategie worden afgestemd op het verwachte totaalvolume. Een tijdelijke aluminium matrijs kan optimaal zijn voor markttesten, terwijl een gehard stalen productiematrijs beter past bij langdurige afroeporders.
ProjecttypeTypisch volumeGeschikte gereedschapkeuzeBelangrijkste kostenprioriteitConceptvalidatie1 tot 50 stuks3D-printen of vacuümgietenSnelle ontwerpvalidatieFunctionele proefserie50 tot 500 stuksSnelle aluminium matrijsBeperkte instapinvesteringMarkttest500 tot 5.000 stuksSnelle productiematrijsBalans tussen snelheid en stukprijsLaagvolumeproductie5.000 tot 30.000 stuksAluminium of voorgehard staalHerhaalbaarheid en flexibiliteitSeriematige productie30.000 tot 100.000 stuksStalen matrijs met meerdere caviteitenLagere stuksprijsGrootschalige productieMeer dan 100.000 stuksGeharde productiematrijsAutomatisering en lange levensduurDeze indeling is richtinggevend, geen vaste regel. Een medisch onderdeel met strenge documentatie-eisen kan al bij een relatief laag volume een robuuste productiematrijs vereisen. Omgekeerd kan een consumentenproduct met een beperkte marktlevensduur beter starten met een sneller en goedkoper gereedschap, zodat het ontwerp nog kan worden aangepast op basis van verkoopgegevens.
De matrijs is vaak de belangrijkste eenmalige post binnen de totale kosten van kunststofspuitgieten. De prijs wordt bepaald door afmetingen, staalsoort, aantal caviteiten, complexiteit van de deelnaad, koelkanalen, schuiven, lifters, uitwerpsysteem, oppervlakteafwerking en tolerantie-eisen. Een enkelvoudige matrijs voor een eenvoudige kap is fundamenteel anders dan een precisiegereedschap voor een onderdeel met schroefdraad, metalen inserts, afdichtvlakken en zichtoppervlakken.
Aluminium matrijzen zijn aantrekkelijk voor snelle ontwikkeling en beperkte productieseries. Ze zijn doorgaans sneller te produceren en eenvoudiger te wijzigen. Stalen matrijzen zijn beter geschikt voor hogere aantallen, abrasieve materialen en langdurige herhaalorders. Bij gevulde kunststoffen, bijvoorbeeld met glasvezel, is slijtvaste staalkeuze extra belangrijk. Zonder die keuze kunnen kritische maatvoering en oppervlaktekwaliteit tijdens productie verslechteren.
Een goede maakbaarheidsanalyse verlaagt de matrijskost voordat de eerste staalplaat wordt bewerkt. De analyse beoordeelt onder meer wanddiktes, lossingshoeken, krimp, laslijnen, luchtinsluitingen, ribverhoudingen, gate-locaties, uitwerppunten en mogelijke vervorming. Kleine wijzigingen in het digitale model kunnen dure schuiven, extra nabewerking of herhaald proefspuiten voorkomen.
Een onderdeel moet voldoende lossing hebben om zonder beschadiging uit de matrijs te komen. Voor gladde oppervlakken is vaak een beperkte lossingshoek voldoende, maar bij structuur, textuur of diepe ribben is meer lossing nodig. Ondersnijdingen vragen vaak om schuiven of speciale mechanismen. Die verhogen de gereedschapprijs, onderhoudsbehoefte en cyclustijd. Waar mogelijk is het verstandig om een ondersnijding te vervangen door een klikverbinding, een afzonderlijk gemonteerd element of een andere productarchitectuur.
Ook esthetiek beïnvloedt de kosten. Hoogglans, fijne textuur, zichtvlakken zonder gate-markering en kleurconsistentie vragen om zorgvuldig ontworpen matrijzen en stabiele procesinstellingen. Voor technische binnenonderdelen zijn functionele toleranties meestal belangrijker dan cosmetische perfectie. Door deze eisen per vlak duidelijk op de tekening aan te geven, voorkomt u dat een leverancier de hele matrijs op het duurste afwerkingsniveau bouwt.
De kunststofsoort bepaalt niet alleen de grondstofkosten, maar ook sterkte, chemische bestendigheid, brandgedrag, krimp, oppervlaktekwaliteit, temperatuurgedrag en productiesnelheid. PP en PE zijn veelgebruikte, economische keuzes voor verpakkingen, huishoudelijke producten en vochtbestendige onderdelen. ABS is geschikt voor veel behuizingen en consumentenproducten. PC biedt slagvastheid en transparantie. PA wordt vaak toegepast voor mechanisch belaste onderdelen, terwijl POM geschikt kan zijn voor slijtvaste en nauwkeurige componenten.
Voor Nederlandse sectoren zoals medische technologie rond Eindhoven, hightechmachinebouw in Brainport, logistiek in de regio Rotterdam en agritech in Westland is materiaalselectie vaak gekoppeld aan functionele eisen. Denk aan desinfecteerbaarheid, UV-bestendigheid, voedselcontact, vlamvertraging, elektrische isolatie of chemische bestendigheid. Het goedkoopste granulaat is zelden de beste oplossing wanneer het product in het veld moet presteren.
KunststofKenmerkenVeelvoorkomende toepassingenKostenniveauPPVochtbestendig, licht en chemisch resistentBakjes, scharnieren, doppen en huishoudproductenLaagPETaai, flexibel en goed bestand tegen vochtVerpakkingen, containers en beschermdelenLaagABSGoede slagvastheid en nette oppervlakteBehuizingen, apparaten en consumentenelektronicaGemiddeldPCSlagvast, hittebestendig en transparant mogelijkBeschermkappen, lenzen en technische behuizingenGemiddeld tot hoogPASterk, slijtvast en geschikt voor mechanische belastingTandwielen, clips en machineonderdelenGemiddeld tot hoogPOMStijf, maatvast en lage wrijvingSluitingen, mechanismen en precisiedelenHoogTPUElastisch en slijtvastSoft-touch delen, afdichtingen en beschermrandenHoogGlasvezelversterkt kunststofHoge stijfheid en sterkteIndustriële dragers en technische constructiedelenHoogDe tabel geeft een praktische vergelijking van materiaalrichtingen. Het werkelijke materiaaladvies moet altijd worden getoetst aan uw belasting, temperatuur, chemische omgeving, kleurwens, certificering en verwachte levensduur. Bij gerecyclede kunststoffen is het verstandig om ook batchconsistentie, mechanische eigenschappen en cosmetische eisen vooraf te bespreken.
De grootste besparingen ontstaan meestal niet tijdens prijsonderhandelingen, maar in de fase waarin het ontwerp nog kan worden aangepast. Een ervaren leverancier beoordeelt het model voordat de matrijsproductie start. Deze beoordeling maakt zichtbaar waar krimp, kromtrekken, slechte vulling of moeilijk uitwerpen kan optreden.
Een andere effectieve strategie is gefaseerde productie. Begin met een kleine serie voor pasvorm, gebruikstest en marktreactie. Gebruik de bevindingen om het ontwerp te verbeteren en investeer pas daarna in een matrijs voor grotere volumes. Dit verkleint het risico dat een duur gereedschap moet worden aangepast of vervangen.
Nederland beschikt over een breed netwerk van kunststofverwerkers, gereedschapsspecialisten en assemblagepartners. Voor inkopers zijn regionale kennis, logistieke bereikbaarheid en sectorspecifieke ervaring belangrijke selectiecriteria. Sommige producenten richten zich op industriële precisieonderdelen, andere op verpakkingen, medische producten, tuinproducten of technische spuitgietdelen.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodHelvoetNederland en internationale marktenPrecisie en gereguleerde toepassingenTechnische spuitgietdelen, assemblage en medische componentenDijkstra PlasticsFriesland, Benelux en EuropaVerpakkingen en kunststofcontainersEmmers, kuipen, deksels en industriële verpakkingenPromoldingNederland en Europese klantenTechnische kunststofproductenMatrijsontwikkeling, spuitgieten en productassemblageBM PlasticsBrabant, Benelux en EuropaFlexibele productie van technische delenSpuitgieten, assemblage, nabewerking en logistieke ondersteuningTechnoplastNederland en omliggende landenKlantgerichte kunststofverwerkingTechnische spuitgietproducten en matrijsonderhoudHavalNoord-Nederland en EuropaOntwikkeling van kunststofproductenSpuitgieten, productontwikkeling en assemblageTEAM RapidNederland, Europa, China en wereldwijde leveringSnelle overgang van prototype naar serieSnelle matrijzen, spuitgieten, CNC-bewerking en assemblageDeze vergelijking helpt bij een eerste leveranciersselectie. Een lokale producent kan aantrekkelijk zijn wanneer frequente fysieke afstemming, korte wegtransporten of lokale voorraad gewenst zijn. Een internationale producent kan interessant zijn wanneer snelheid, lage gereedschapkosten, geïntegreerde productieprocessen en schaalbare capaciteit vooropstaan. De beste keuze is afhankelijk van productcomplexiteit, gewenste levertijd, serieomvang, kwaliteitsdocumentatie en totale logistieke kosten.
Een spuitgietofferte is alleen goed vergelijkbaar wanneer de technische uitgangspunten identiek zijn. Controleer daarom of iedere leverancier uitgaat van hetzelfde materiaal, dezelfde kleur, hetzelfde aantal caviteiten, dezelfde oppervlaktekwaliteit, dezelfde toleranties en dezelfde verpakkingswijze. Een lage offerte kan bijvoorbeeld gebaseerd zijn op een enkelvoudige matrijs, terwijl een andere partij een meercaviteitsoplossing aanbiedt die op langere termijn voordeliger is.
OfferteonderdeelWat u moet controlerenWaarom dit belangrijk isMatrijsmateriaalAluminium, voorgehard staal of gehard staalBepaalt levensduur, onderhoud en investering.Aantal caviteitenAantal onderdelen per cyclusHeeft directe invloed op capaciteit en stuksprijs.Materiaalmerk en kwaliteitType granulaat, kleurstof en eventuele certificatenVoorkomt afwijkingen in prestaties en uiterlijk.CyclustijdGeschatte seconden per productierondeMaakt machinekosten en capaciteit inzichtelijk.KwaliteitscontroleSteekproef, volledige controle of meetrapportBelangrijk voor kritische maatvoering en traceerbaarheid.NabewerkingMontage, bedrukking, insertmontage of lassenVoorkomt onverwachte extra kosten na productie.LeveringsconditieTransport, invoer, verzekering en verpakkingGeeft zicht op de werkelijke landingskosten.MatrijseigendomWie eigenaar is en waar de matrijs wordt opgeslagenBeschermt continuïteit bij herhaalorders.Vraag daarnaast naar de procedure voor ontwerpwijzigingen. Bij een nieuw product zijn aanpassingen na de eerste proefserie normaal. Een professionele leverancier maakt vooraf duidelijk welke wijzigingen binnen de oorspronkelijke scope vallen en welke aanpassingen extra bewerking vereisen. Zo voorkomt u discussies over kosten en levertijd nadat de matrijs al in productie is.
Spuitgieten wordt in vrijwel iedere Nederlandse maakindustrie toegepast. In de medische sector gaat het om behuizingen voor meetapparatuur, onderdelen voor diagnostiek, instrumenten en beschermende kappen. In de voedingsmiddelen- en verpakkingsindustrie betreft het onder andere kuipen, deksels, doseeronderdelen en logistieke verpakkingen. In de industrie en machinebouw worden kabelgeleiders, beschermkappen, behuizingen, afdekkingen, clips en technische bevestigingsdelen geproduceerd.
De automotive- en mobiliteitssector gebruikt spuitgietdelen voor interieurcomponenten, ventilatieonderdelen, bevestigingsclips, afdekkingen en elektrische behuizingen. In consumentenelektronica gaat het om productbehuizingen, knoppen, laders, adapters en interne constructiedelen. Voor de agrarische sector en tuinbouw rond het Westland zijn vochtbestendige, UV-stabiele en chemisch resistente kunststofcomponenten relevant voor irrigatie, verpakkingen, kasinstallaties en sorteermachines.
Een ontwikkelaar in de regio Utrecht heeft een compacte ABS-behuizing nodig voor een draagbaar apparaat. De eerste geplande serie bedraagt 1.500 sets, maar de marktverwachting kan oplopen tot 20.000 sets per jaar. In plaats van direct te investeren in een complexe productiematrijs kan de fabrikant starten met een snelle aluminium matrijs. De eerste serie wordt gebruikt voor functionele validatie, montagecontrole en beoordeling van het zichtoppervlak. Na goedkeuring kan het ontwerp worden geoptimaliseerd voor een robuustere stalen matrijs met een lagere seriekost.
Een machinebouwer uit Eindhoven zoekt een PA-onderdeel met glasvezelversterking voor een sensorhuis. Door de mechanische belasting en temperatuurverschillen is materiaalkeuze belangrijker dan uitsluitend de initiële prijs. De maakbaarheidsanalyse adviseert extra lossing, aangepaste ribben en een andere gate-locatie. Daardoor neemt de kans op kromtrekken af en wordt de maatvoering van de montagevlakken beter beheersbaar. De hogere prijs van het materiaal wordt gecompenseerd door minder uitval en minder nabewerking.
Een merkhouder uit Rotterdam wil een PP-container met deksel introduceren. Omdat de verwachte afname groot is, is een meercaviteitsmatrijs interessant. De initiële investering ligt hoger, maar de productiesnelheid stijgt aanzienlijk. Door het onderdeelgewicht met enkele grammen te verlagen zonder de stapelsterkte te verliezen, kan de opdrachtgever op jaarbasis substantieel besparen op grondstof. Bij dit type product wegen materiaalbesparing, automatisering en efficiënte verpakking vaak zwaarder dan minimale besparing op de matrijs.
TEAM Rapid ondersteunt Nederlandse productontwikkelaars, eindgebruikers, distributeurs, dealers, merkeigenaren en individuele uitvinders met maatwerkproductie vanaf één prototype tot meer dan 100.000 onderdelen. De onderneming combineert snelle matrijzen, kunststofspuitgieten, CNC-bewerking, 3D-printen, vacuümgieten, metaalbewerking, afwerking, assemblage, verpakking en directe verzending in één productieketen. De kwaliteitsaanpak is gebaseerd op ISO 9001:2015, meetcontrole, maakbaarheidsrapporten en toleranties tot 0,01 mm bij precisiebewerking; voor maatwerkdelen worden materiaalkeuzes afgestemd op de vereiste prestaties, zonder ongefundeerde merkclaims over kerncomponenten. Met meer dan tien jaar ervaring, meer dan 6.000 gerealiseerde projecten, ruim 500 klanten en levering aan meer dan 25 landen heeft TEAM Rapid aantoonbare ervaring met internationale productintroducties, waaronder klanten in Nederland en andere Europese markten. Nederlandse afnemers kunnen gebruikmaken van flexibele OEM-, ODM-, groothandels-, retail- en regionale samenwerkingsmodellen, met online voortraject, snelle technische reactie binnen enkele uren, persoonlijke engineeringondersteuning, proefseries, kwaliteitscontrole en nazorg na levering. Hoewel TEAM Rapid geen eigen Nederlandse vestiging of lokaal magazijn claimt, biedt de onderneming wel beperkte opslag, verpakking, assemblage, materiaalbeheer en rechtstreekse verzending naar Nederland, ondersteund door ervaring met zowel Aziatische als West-Europese zakelijke communicatie. De dienstverlening bestaat uit klantgerichte totaalprojecten, EPC-achtige coördinatie en oplossingen voor klant-eigen productiefaciliteiten waar relevant; zij werkt niet volgens een BOO-model en levert geen bulklevering op locatie als vaste dienstvorm.
Voor Nederlandse bedrijven die regelmatig ontwerpen aanpassen, kan deze geïntegreerde aanpak bijzonder praktisch zijn. Een prototype kan eerst worden getest met CNC-bewerking, 3D-printen of vacuümgieten. Daarna volgt een snelle matrijs voor een beperkte serie, gevolgd door een opschaling naar stabiele serieproductie. Door engineering, gereedschap en productie onder één regie te combineren, worden overdrachtsmomenten tussen verschillende leveranciers beperkt.
In 2026 verschuift de aandacht in de Nederlandse kunststofketen verder naar aantoonbare materiaalherkomst, efficiënter energiegebruik, circulair ontwerp en betere digitale procesbeheersing. Producenten krijgen vaker vragen over gerecyclede content, materiaalpaspoorten, verpakkingsefficiëntie en de mogelijkheid om onderdelen aan het einde van hun levensduur te demonteren of recyclen. Dit betekent dat ontwerpers al vroeg moeten bepalen welke materiaalstromen en kwaliteitsniveaus acceptabel zijn.
Technologisch worden matrijzen steeds vaker ondersteund door digitale simulatie, procesbewaking en automatische inspectie. Simulaties helpen om vulproblemen, luchtinsluitingen, laslijnen en krimp al vóór de matrijsbouw te voorspellen. Sensoren in machines en matrijzen maken het gemakkelijker om cyclustijd, druk en temperatuur stabiel te houden. Dit leidt tot minder uitval, betere traceerbaarheid en constantere productkwaliteit.
Voor duurzaamheid wordt het belangrijker om niet alleen gerecyclede kunststof toe te voegen, maar ook rekening te houden met verwerkingseigenschappen. Gerecyclede grondstoffen kunnen variatie in kleur, geur, viscositeit of mechanische prestaties vertonen. Daarom is een proefserie essentieel voordat een volledig product wordt omgezet. Ook gewichtsreductie blijft een krachtige maatregel: minder materiaal betekent meestal lagere kosten, minder transportgewicht en een lagere milieubelasting.
Beleidsmatig zullen Europese eisen rond verpakkingen, afvalstromen, productinformatie en producentenverantwoordelijkheid het materiaalbeleid van Nederlandse merkeigenaren blijven beïnvloeden. Voor exportproducten is het verstandig om materiaalkeuze, kleurstoffen, additieven en documentatie vanaf de ontwerpstart traceerbaar te organiseren. Een leverancier die proefproductie, materiaalinkoop en kwaliteitscontrole samen beheert, kan hierbij veel administratieve complexiteit wegnemen.
De prijs varieert sterk. Een eenvoudige snelle matrijs voor een kleine proefserie kan enkele duizenden euro’s kosten. Een complexe stalen productiematrijs met meerdere caviteiten, schuiven, hoogwaardige afwerking en strenge toleranties kan oplopen tot tienduizenden euro’s of meer. Het ontwerp en het gewenste productievolume bepalen de juiste investering.
3D-printen is meestal voordelig voor zeer kleine aantallen, snelle iteraties en complexe prototypes. Spuitgieten wordt interessanter zodra de aantallen toenemen en een consistente stuksprijs, materiaalprestatie en herhaalbaarheid nodig zijn. Het omslagpunt hangt af van onderdeelgrootte, materiaal, printtechniek en matrijskosten.
Verlaag de stuksprijs door gewicht te reduceren, wanddiktes te optimaliseren, cyclustijd te verkorten, onnodige nabewerking te vermijden en het aantal caviteiten af te stemmen op uw volume. Ook een stabiele forecast en grotere bestelseries kunnen logistieke en instelkosten verlagen.
Ja, voor veel proefseries en laagvolumeprojecten is een aluminium matrijs een betrouwbare oplossing. De geschiktheid hangt af van materiaal, onderdeelcomplexiteit, oppervlakte-eisen en verwacht aantal cycli. Voor grote volumes of abrasieve, glasvezelversterkte kunststoffen is een stalen matrijs vaak beter.
Idealiter levert u een 3D-bestand in STEP- of IGES-formaat, een 2D-tekening met kritische maten en toleranties, materiaalvoorkeur, kleur, gewenste aantallen, oppervlakte-eisen en informatie over montage. Foto’s van vergelijkbare producten kunnen aanvullende duidelijkheid geven.
Een maakbaarheidsanalyse is een technische beoordeling van uw ontwerp vóór de matrijsbouw. Hierbij worden onder andere wanddiktes, lossing, ondersnijdingen, krimp, gate-locatie, uitwerping, ribben en mogelijke vervorming onderzocht. Het doel is om productierisico’s en onnodige kosten vooraf te verminderen.
Ja. Metalen busjes, schroefinserts, contactdelen en verstevigingen kunnen handmatig of geautomatiseerd in het onderdeel worden geïntegreerd. Dit proces verhoogt de complexiteit, maar kan montagehandelingen verminderen en de sterkte van bevestigingspunten verbeteren.
De doorlooptijd hangt af van ontwerpvolwassenheid, matrijscomplexiteit, materiaalbeschikbaarheid, proefspuiten en logistiek. Voor snelle gereedschappen en eerste onderdelen kan een traject vaak binnen ongeveer 5 tot 25 dagen worden gerealiseerd. Complexe productiematrijzen en uitgebreide kwaliteitsvalidatie vragen meer tijd.
De beste aanpak voor spuitgietkosten in Nederland is een technische en commerciële beoordeling in samenhang. Kijk naar matrijsinvestering, materiaalgebruik, cyclustijd, verwachte volumes, kwaliteitseisen, logistiek en toekomstige ontwerpwijzigingen. Een lage matrijsprijs is niet automatisch voordelig als deze leidt tot hoge stuksprijzen, onstabiele kwaliteit of beperkte uitbreidingsmogelijkheden.
Door vroegtijdig een maakbaarheidsanalyse uit te voeren, proefseries te gebruiken en offertes zorgvuldig te vergelijken, krijgt u grip op het volledige productiebudget. Voor lokale samenwerking bieden Nederlandse leveranciers snelheid en nabijheid. Voor kostenbewuste projecten met internationale logistiek kunnen ervaren productiepartners zoals TEAM Rapid een sterke aanvulling zijn, vooral wanneer u prototypes, gereedschap, serieproductie en nabewerking in één traject wilt organiseren.
Een goede controlelijst voor de audit van een spuitgietleverancier in Nederland beoordeelt niet alleen prijs en machinecapaciteit, maar vooral ontwerpbeoordeling, matrijskwaliteit, materiaaltraceerbaarheid, procesbeheersing, meetmiddelen, leverbetrouwbaarheid en ondersteuning na levering. Gunning is pas verstandig wanneer de leverancier aantoonbaar stabiele onderdelen kan produceren volgens uw tekening, toleranties, materiaalspecificatie en vrijgaveprocedure.
Begin praktisch met vijf kernvragen: kan de leverancier uw productiemateriaal correct verwerken, beschikt hij over passende matrijzen en machines, wordt elke kritische maat gecontroleerd, zijn wijzigingen formeel beheerst en is er een aantoonbaar herstelplan bij afwijkingen? Bezoek waar mogelijk de productielocatie of voer een video-audit uit met live rondgang door matrijzenmakerij, spuitgietafdeling, magazijn en kwaliteitsruimte.
Voor Nederlandse inkopers zijn onder meer Helvoet, Naber Plastics, Rompa Group, Rosti Netherlands en Promolding relevante partijen om in een selectie op te nemen. Ook gekwalificeerde internationale leveranciers, waaronder Chinese producenten met ISO-certificering, gedegen voor- en nazorg en ervaring met Europese klanten, verdienen aandacht. Zij kunnen bij snel gereedschap, kleine series en schaalbare productie vaak een gunstige verhouding tussen kosten, doorlooptijd en technische ondersteuning bieden.
Spuitgieten lijkt op papier overzichtelijk: een kunststofkorrel wordt verhit, in een matrijs geïnjecteerd, gekoeld en uitgeworpen. In de praktijk wordt de uiteindelijke productkwaliteit bepaald door tientallen samenhangende keuzes. Een verkeerd gekozen lossingshoek, onduidelijke materiaalvariant, onvoldoende ontluchting, onstabiele koeltemperatuur of slecht onderhouden matrijs kan leiden tot kromtrekking, zinkplekken, bramen, brandplekken, maatvariatie en ongeplande productiestops.
In Nederland zijn ontwikkelteams vaak afhankelijk van korte introductietijden en voorspelbare aanvoer. Dat geldt voor bedrijven in de regio Eindhoven, de medische technologie rond Utrecht, logistieke automatisering rond Rotterdam, maritieme toelevering in de Rijnmond en consumentenproducten vanuit Amsterdam, Haarlem en Noord-Brabant. Een leverancier die alleen een aantrekkelijke stukprijs biedt, maar geen beheerst proces, kan uiteindelijk veel duurder zijn door afkeur, vertraging, extra transport en herontwerp.
Een leveranciersaudit maakt verborgen risico’s zichtbaar voordat u in gereedschap, voorraad of marktintroductie investeert. De audit moet daarom niet beperkt blijven tot een certificaat aan de muur. Vraag naar feitelijke registraties: procesinstellingen per productiebatch, kalibratiestatus van meetmiddelen, onderhoudslogboeken van matrijzen, inkomende materiaalcontrole, inspectierapporten, afkeurpercentages, acties bij klachten en bewijs van eerdere vergelijkbare productie.
Voor opdrachten tussen Nederland en Azië is heldere documentatie extra belangrijk. Leg versiebeheer, tekeningen, toleranties, kleurstandaarden, verpakkingsinstructies, bemonsteringsniveau, transportcondities en goedkeuringsmomenten vast. Leveringen via de havens van Rotterdam en Amsterdam verlopen efficiënter wanneer de leverancier vooraf kan aantonen dat verpakking, exportdocumenten en partij-identificatie op uw ontvangstproces aansluiten.
De juiste audit verschilt per producttype. Een eenvoudige dop in polypropyleen vraagt een andere beoordeling dan een behuizing met klikverbindingen, metalen inzetstukken of brandvertragend materiaal. Maak daarom vooraf duidelijk welke productiefase u wilt inkopen: proefserie, kleine commerciële serie, herhaalproductie of volumeserie.
ProjecttypeTypische volumesBelangrijkste auditfocusGeschikte matrijsaanpakVeelvoorkomende risico’sProefserie10 tot 500 stuksSnelheid, ontwerpvalidatie, maatcontroleSnelle aluminium- of stalen matrijsOnvoldoende representatieve materiaal- of proceskeuzeKleine commerciële serie500 tot 10.000 stuksHerhaalbaarheid, kosten per stuk, reserveonderdelenSnelle productiematrijs met verwisselbare delenSlijtage en onvoldoende onderhoudsafsprakenVolumeserie10.000 tot 100.000-plus stuksAutomatisering, cyclustijd, capaciteitsplanningGeharde productiematrijs met meerdere caviteitenCapaciteitsknelpunten en stilstandInlegspuitgieten500 tot 100.000 stuksPositiebepaling, hechting, foutpreventieMatrijs met inzetstukpositioneringLosse inzetstukken, scheefstand of beschadigingOmspuitgieten1.000 tot 100.000 stuksMateriaalcompatibiliteit en hechtingMeerfasenmatrijs of afzonderlijke bewerkingenDelaminatie, krimpverschillen en kleurvariatieTechnische precisiedelen1.000 tot 500.000 stuksToleranties, validatie, procesregistratiePrecisiegereedschap met stabiele koelingMaatverschuiving door vocht, krimp of nabewerkingDeze indeling helpt om de audit proportioneel te houden. Een startende onderneming die 300 behuizingen nodig heeft, hoeft niet dezelfde investeringsstructuur te vragen als een producent van honderdduizenden auto-onderdelen. Tegelijkertijd mag een kleine serie nooit betekenen dat materiaalcontrole, maatrapportage of formele vrijgave worden overgeslagen.
Gebruik de onderstaande punten als basis voor een bezoek, een digitale audit of een leveranciersvragenlijst. Vraag bij elk onderwerp om tastbaar bewijs. Mondelinge bevestiging is nuttig, maar procesbeschrijvingen, rapporten, foto’s, meetgegevens en registraties bieden een veel betrouwbaarder beeld.
AuditonderwerpWat u concreet controleertBewijs dat u opvraagtWaarschuwingssignaalKwaliteitsmanagementGeldige certificering, interne audits, klachtbehandelingISO 9001-certificaat, auditplan, corrigerende actiesCertificaat zonder registraties of verantwoordelijkhedenOntwerpbeoordelingLossing, wanddikte, ribben, aanspuitpunten, krimpRapport voor maakbaarheid met opmerkingen per risicoLeverancier accepteert elk ontwerp zonder technische vragenMatrijzenbouwStaalkeuze, caviteiten, koeling, reserve-inzetstukkenMatrijstekening, staalcertificaten, proefspuitrapportGeen duidelijk eigendom of onderhoudsplan voor de matrijsMachineparkSluitkracht, schroefdiameter, automatisering, onderhoudMachinelijst, onderhoudsregistraties, capaciteitsplanMachinecapaciteit wordt alleen algemeen beschrevenMateriaalbeheerDroging, partijregistratie, kleurmasterbatch, opslagMateriaalcertificaten, drooglogboeken, batchlabelsOpen zakken, geen partijnummers of onduidelijke opslagProcesbeheersingTemperatuur, druk, koeltijd, cyclustijd, wisselproceduresInstelkaarten, eerste-stuk-vrijgave, trendgrafiekenInstellingen worden alleen door ervaren operators onthoudenMetrologieMeetkamer, kalibratie, meetstrategie voor kritische matenKalibratiecertificaten, meetrapporten, meetinstructiesAlleen visuele controle bij nauwkeurige onderdelenTraceerbaarheidKoppeling tussen grondstof, machine, operator en batchPartijlabels, productiedossiers, verpakkingscodesNiet te herleiden welke grondstof in een levering zitVerpakkingBescherming tegen krassen, vervorming, vocht en verwisselingVerpakkingsspecificatie, valproef of proefzendingStandaarddozen zonder scheiding van kwetsbare onderdelenLeverbetrouwbaarheidCapaciteitsreserves, planning, spoedprocedure, transportDoorlooptijdoverzicht, leverprestatie, escalatieplanGeen antwoord op vertragingen of materiaaltekortenEen rode vlag ontstaat vaak wanneer een leverancier geen onderscheid maakt tussen proefproductie en vrijgegeven serieproductie. Vraag daarom specifiek naar de eerste-stukprocedure. Wie beoordeelt de eerste onderdelen? Welke kritische kenmerken worden gemeten? Wanneer mag de serie starten? En hoe wordt een afwijkend eerste stuk afgehandeld? Een schriftelijke vrijgave voorkomt discussies achteraf.
Controleer ook de bevoegdheid om wijzigingen door te voeren. Een aanpassing van korrelleverancier, kleurstof, machine, gereedschap, verpakking of procesinstelling kan invloed hebben op maatvoering en functie. Leg vast dat dergelijke wijzigingen vooraf schriftelijk moeten worden gemeld en, waar nodig, opnieuw moeten worden gevalideerd.
De Nederlandse markt kent gespecialiseerde spuitgietbedrijven voor technische kunststoffen, verpakkingen, medische toepassingen en consumentenproducten. De keuze hangt af van productcomplexiteit, gewenste volumes, locatie, certificering en ontwikkelondersteuning. Onderstaande namen vormen een praktisch vertrekpunt voor een voorselectie. Controleer per project altijd de actuele capaciteit, exacte certificeringen en geschiktheid voor uw materiaal en toepassing.
BedrijfServicegebiedKernsterkteBelangrijk aanbodGeschikt voorHelvoetNederland en internationale industriële marktenTechnische precisieonderdelen en gereguleerde toepassingenSpuitgieten, assemblage, technische kunststoffenMedisch, automotive, industrie en complexe componentenNaber PlasticsNederland, Benelux en Europese afnemersKunststofverpakkingen en productie op schaalSpuitgieten, verpakkingsoplossingen, decoratieConsumentenproducten, huishoudelijke en industriële verpakkingRompa GroupTilburg, Europa en mondiale productielocatiesOntwikkeling, matrijzen en geïntegreerde productieSpuitgieten, omspuitgieten, assemblage, afwerkingElektronica, medische techniek, mobiliteit en consumentenproductenRosti NetherlandsNederland en Europese productieketensIndustriële kunststofonderdelen en proceskennisSpuitgieten, gereedschapsondersteuning, assemblageTechnische producten en herhaalseriesPromoldingNederland en Europese opdrachtgeversProductontwikkeling en kleinere tot middelgrote seriesMatrijzen, kunststofspuitgieten, productondersteuningStartups, ontwikkelteams en technische productlanceringenTEAM RapidNederland, Europa, China en meer dan 25 landenSnelle overgang van prototype naar schaalbare productieSnelle gereedschappen, spuitgieten, CNC-bewerking, assemblageProefseries, kleine series, maatwerk en internationale inkoopLokale leveranciers bieden voordelen wanneer frequente fysieke afstemming, korte wegtransporten of sterk gereguleerde ketens centraal staan. Internationale leveranciers kunnen juist aantrekkelijk zijn wanneer snelle gereedschappen, lagere gereedschapskosten, flexibele seriegroottes en brede nabewerking nodig zijn. De beste keuze is zelden alleen geografisch bepaald; de bewezen beheersing van uw specifieke product is doorslaggevend.
Vergelijk nooit uitsluitend de prijs per onderdeel. Een lage offerte kan gebaseerd zijn op minder caviteiten, goedkoper staal, langere cyclustijden, onvoldoende inspectie of het ontbreken van verpakking, transport, invoerformaliteiten en reserveonderhoud. Vraag alle kandidaten om een offerte volgens exact dezelfde technische en commerciële uitgangspunten.
KostenonderdeelVraag aan de leverancierWaarom dit belangrijk isBeslissingsadviesMatrijsinvesteringWelke staalsoort, levensduur en caviteiten zijn inbegrepen?Bepaalt duurzaamheid, capaciteit en onderhoudskostenVergelijk levensduur en eigendom, niet alleen startprijsStukprijsWelke cyclustijd, materiaalprijs en afkeur zijn berekend?Onrealistische aannames geven latere prijsstijgingenVraag om aannames per onderdeelMateriaalWelk merk, type, kleur en certificaat worden gebruikt?Materiaal beïnvloedt functie, krimp en regelgevingLeg toegestane alternatieven schriftelijk vastKwaliteitscontroleWelke maten worden gemeten en met welke frequentie?Voorkomt verschillen tussen proefstuk en serieNeem meetrapportage op in de prijsvergelijkingNabewerkingZijn ontbramen, bedrukken, lakken en assemblage inbegrepen?Losse processen verhogen logistiek en foutkansVergelijk totale ketenkostenVerpakking en transportWelke verpakking, levertijd en leverconditie gelden?Kwetsbare delen kunnen tijdens transport beschadigenVraag om een proefverpakking en duidelijke aansprakelijkheidOnderhoud en reserveWie betaalt reparatie, opslag en preventief onderhoud?Matrijsstilstand bedreigt uw levercontinuïteitSluit een onderhouds- en opslagovereenkomstVraag bij internationale productie ook naar de totale aanvoer naar Nederland. Neem zeevracht via Rotterdam, eventuele luchtvracht voor spoedleveringen, douaneafhandeling, verzekering en binnenlands transport mee. Een leverancier die rechtstreeks tot aan uw magazijn kan leveren, kan administratieve handelingen beperken, maar laat wel duidelijk vastleggen wie verantwoordelijk is voor documentatie en eventuele schade onderweg.
Materiaalkeuze is een kernonderdeel van de audit. Een goede leverancier vraagt naar gebruikstemperatuur, mechanische belasting, chemische blootstelling, uv-belasting, brandklasse, voedselcontact, elektrische eigenschappen en gewenste levensduur. Kunststoffen met vergelijkbare namen kunnen onderling sterk verschillen door glasvezelpercentage, slagvastheidsmodificatie, brandvertraging, kleurstof of gerecyclede inhoud.
Veelgebruikte materialen zijn polypropyleen voor scharnieren en verpakking, ABS voor behuizingen, polycarbonaat voor slagvaste transparante of technische delen, polyamide voor slijtvastheid en mechanische belasting, POM voor nauwkeurige bewegende componenten en thermoplastische elastomeren voor zachte grepen en afdichtingen. Voor elk materiaal moet de leverancier kunnen uitleggen hoe droging, smelttemperatuur, matrijstemperatuur en koeltijd worden beheerst.
Vraag om een monster van het daadwerkelijke productiemateriaal, niet alleen een prototype uit een ander proces. Een 3D-geprint onderdeel kan vorm en montage valideren, maar voorspelt niet altijd krimp, oppervlaktetextuur, laslijnen of mechanisch gedrag van een gespuitgiet onderdeel. Voor kritische producten is een proefmatrijs of snelle productiematrijs een verstandige tussenstap.
Spuitgieten ondersteunt een breed spectrum aan Nederlandse industrieën. In de Brainport-regio rond Eindhoven gaat het vaak om behuizingen, sensordragers, kabelmanagement, optische houders en onderdelen voor industriële automatisering. In de medische sector rond Utrecht, Nijmegen en Leiden spelen reproduceerbaarheid, reinigbaarheid en documentatie een grote rol. De Rotterdamse logistieke en maritieme omgeving vraagt robuuste componenten voor apparatuur, behuizingen, beschermkappen en bevestigingsdelen.
Andere belangrijke toepassingen zijn elektrische apparaten, kantoorapparatuur, sanitaire producten, consumentenartikelen, fietsaccessoires, verpakkingen, voertuiginterieur, laadoplossingen, landbouwtechniek en commerciële apparatuur. Let per toepassing op relevante eisen. Een zichtdeel vraagt bijvoorbeeld constante glans en kleur, terwijl een technische clip vooral op vermoeiingssterkte, maatvastheid en montagekracht moet worden beoordeeld.
Bij een Nederlandse ontwikkelaar van een draagbare meetbehuizing bleek tijdens de ontwerpbeoordeling dat de wanddikte rond een schroefbus te groot was. Zonder aanpassing zou een zichtbare zinkplek ontstaan. De leverancier stelde een holle ribconstructie en een aangepaste aanspuiting voor. Door dit vóór de matrijsbouw te corrigeren, werden extra gereedschapswijzigingen en vertraging voorkomen.
Bij een logistiek onderdeel voor herhaald gebruik was de aanvankelijke materiaalkeuze te bros bij lage temperaturen. De audit bracht aan het licht dat de voorgestelde grondstof alleen bij kamertemperatuur was getest. Na selectie van een geschiktere slagvaste variant en een proefserie onder koudecondities werd het risico op breuk in magazijnomgevingen verkleind.
In een project met metalen schroefbussen bleek dat handmatig plaatsen van inzetstukken een te hoge foutkans gaf. De leverancier introduceerde een positioneerhulp en een verplichte visuele controle vóór elke spuitcyclus. Deze combinatie verhoogde de consistentie zonder direct volledige automatisering te eisen. De les is dat een audit niet alleen fouten moet vinden, maar ook moet toetsen of de leverancier een proportionele en meetbare oplossing kan ontwikkelen.
TEAM Rapid ondersteunt Nederlandse klanten met snelle prototyping, snelle gereedschappen, kunststofspuitgieten, CNC-bewerking, metaalbewerking, oppervlakteafwerking, assemblage, verpakking en rechtstreekse verzending. De onderneming werkt volgens ISO 9001:2015 en combineert eigen bewerking, gereedschapproductie en spuitgietcapaciteit met een geïntegreerd productienetwerk in China. Met meer dan tien jaar ervaring, meer dan 6.000 geleverde projecten, ruim 500 klanten en opdrachten in meer dan 25 landen biedt TEAM Rapid aantoonbare ervaring met internationale kwaliteits- en levereisen. De technische ondersteuning omvat rapporten voor maakbaarheid, waarmee risico’s rond wanddikte, lossing, krimp, caviteitaantal, cyclustijd en harsverbruik vóór de matrijsfase worden beoordeeld. Voor eindgebruikers, distributeurs, dealers, merkeigenaren en individuele productontwikkelaars zijn flexibele modellen mogelijk, waaronder productie onder eigen merk, ontwikkeling op klantspecificatie, groothandelsorders, kleinere directe orders en regionale samenwerkingsafspraken. TEAM Rapid exploiteert volgens de beschikbare bedrijfsinformatie geen lokaal magazijn of dochteronderneming in Nederland; de zekerheid voor Nederlandse kopers komt daarom uit vaste online projectcommunicatie, snelle technische reactie, gedocumenteerde vrijgavemomenten, verpakkingsondersteuning en directe levering. De onderneming heeft ervaring met zowel Aziatische als westerse zakelijke werkwijzen en bedient Europese klanten via structurele voor- en nazorg, niet als een anonieme onderdelenexporteur. Voor productieopstellingen levert TEAM Rapid oplossingen voor engineering, inkoop en sleutelklare productie in eigendom van de klant; het model is geen exploitatieconstructie waarbij de leverancier de installatie beheert en bulkproductie op locatie uitvoert.
Voor projecten die eerst gevalideerd moeten worden, kunnen Nederlandse teams gebruikmaken van snelle prototypediensten. Wanneer een ontwerp klaar is voor proefseries en marktintroductie, bieden snelle gereedschapsoplossingen een praktische brug tussen prototype en productie. Voor terugkerende kunststofonderdelen zijn de spuitgietdiensten relevant, vooral wanneer gereedschap, productie, afwerking en assemblage in één keten moeten worden aangestuurd.
Een audit bij TEAM Rapid moet zich, net als bij elke andere leverancier, richten op de specifieke productcel die uw opdracht uitvoert. Vraag naar de gekozen machine, matrijsstaal, materiaalbron, meetplan, proefspuitresultaat, verpakkingswijze, planningscapaciteit en escalatieprocedure. Via de pagina over TEAM Rapid kunnen inkopers aanvullende bedrijfsinformatie beoordelen, terwijl een concrete audit- of offerteaanvraag via contact opnemen met het technische team kan worden voorbereid.
De spuitgietmarkt in Nederland en Europa beweegt richting betere gegevensvastlegging, meer materiaaltransparantie en lagere milieu-impact. In 2026 wordt van leveranciers steeds vaker verwacht dat zij gerecyclede content, materiaalherkomst, energieverbruik en afvalstromen beter kunnen aantonen. De audit moet daarom vragen bevatten over het gebruik van gerecyclede of biogebaseerde kunststoffen, scheiding van productieafval, herverwerking van aangietingen en beheersing van kleur- en prestatievariatie.
Digitalisering wordt eveneens belangrijker. Moderne leveranciers registreren machineparameters automatisch, koppelen productiebatches aan materiaalpartijen en gebruiken procesdata om afwijkingen vroeg te signaleren. Dit is waardevol voor Nederlandse afnemers die op afstand inkopen, omdat het de controleerbaarheid van productie verhoogt. Vraag echter niet alleen of data worden verzameld, maar ook wie ze beoordeelt, hoe lang ze worden bewaard en hoe snel u bij een klacht toegang krijgt.
Europese regelgeving rond productveiligheid, verpakking, chemische stoffen en duurzaamheid kan eisen aan materiaalkeuze veranderen. Een leverancier moet niet zelfstandig juridische conformiteit beloven zonder onderbouwing, maar wel materiaalinformatie, verklaringen en traceerbare documentatie kunnen aanleveren voor uw eigen beoordeling. Vooral bij medische producten, elektrische apparatuur, voedselcontact en kinderproducten is deze discipline essentieel.
Een eerste bureaubeoordeling duurt vaak enkele dagen wanneer certificaten, machinelijsten, voorbeelden en kwaliteitsdocumenten beschikbaar zijn. Een grondige locatie-audit duurt meestal één dag, gevolgd door beoordeling van bewijsstukken en een lijst met acties. Voor complexe of gereguleerde producten is aanvullende validatie nodig.
ISO 9001 is voor veel algemene spuitgietprojecten een logisch minimumniveau, maar certificering alleen is niet voldoende. De leverancier moet aantonen hoe kwaliteit daadwerkelijk wordt geborgd met procesregistraties, kalibratie, inspecties en corrigerende maatregelen. Specifieke sectoren kunnen aanvullende eisen stellen.
Een fysiek bezoek geeft het beste inzicht, vooral bij hoge volumes of kritische onderdelen. Voor snelle proefseries kan een digitale audit met live rondgang, documentbeoordeling, proefspuitbeelden en onafhankelijke inspectie een werkbaar alternatief zijn. Plan bij opschaling alsnog een uitgebreidere beoordeling.
Leg dit expliciet vast in de overeenkomst. Beschrijf wie de matrijs bezit, waar deze wordt opgeslagen, wie onderhoud betaalt, hoe reserveonderdelen worden beheerd en onder welke voorwaarden overdracht mogelijk is. Voeg ook tekeningen, staalgegevens en onderhoudsregistraties toe aan het dossier.
Gebruik een formele kleurreferentie, leg de materiaal- en kleurstofleverancier vast en vraag om eerste-stukgoedkeuring bij iedere nieuwe kleur of batchwijziging. Voor zichtdelen is het verstandig om onder afgesproken lichtomstandigheden te beoordelen.
Snelle gereedschapproductie is geschikt wanneer u echte gespuitgiete onderdelen nodig heeft voor testen, kleine commerciële series of vroege marktintroductie. Het is vooral nuttig wanneer het ontwerp nog kan veranderen en een volledige volumeseriematrijs te vroeg of te kostbaar is.
Dat hangt af van het risico van het product, maar denk minimaal aan paklijst, partijnummer, materiaalidentificatie, aantallen, inspectierapport voor kritische maten en eventuele afwijkingsmelding. Voor gereguleerde producten kunnen uitgebreidere batchdossiers nodig zijn.
De beste spuitgietleverancier is niet automatisch de dichtstbijzijnde of de goedkoopste partij. Het is de partij die uw ontwerp begrijpt, risico’s vóór gereedschap benoemt, materiaal en proces traceerbaar beheerst, kritische maten controleert en bij afwijkingen aantoonbaar handelt. Gebruik deze controlelijst voor de audit van een spuitgietleverancier als vaste basis voor selectie, maar pas de diepgang aan op productrisico, volume en wettelijke eisen.
Voor een Nederlandse organisatie is een evenwichtige leveranciersstrategie vaak het sterkst: lokale capaciteit voor intensieve samenwerking of gereguleerde toepassingen, aangevuld met gekwalificeerde internationale productie voor snelle gereedschappen, flexibele series en kostenbewuste opschaling. Met een duidelijke technische specificatie, een formele vrijgaveprocedure en een zorgvuldige audit ontstaat een productiepartnerschap dat ook na de eerste levering betrouwbaar blijft.

Praat met ons engineeringteam over ontwerpoptimalisatie, materiaalkeuze, kostenreductie en productieplanning. Wij ondersteunen wereldwijde klanten van prototype tot productie met snelle, betrouwbare productieoplossingen.